ГОСТ ISO 10791-7-2025. Межгосударственный стандарт. Условия испытаний обрабатывающих центров. Часть 7. Точность обработки испытательных образцов
Актуально на 02.11.2026.
Как цитировать: "ГОСТ ISO 10791-7-2025. Межгосударственный стандарт. Условия испытаний обрабатывающих центров. Часть 7. Точность обработки испытательных образцов". ГОСТ ISO 10791-7-2025. https://bukva.ai/docs/standart-gost-iso-10791-7-2025
(введен в действие Приказом Росстандарта от 09.12.2025 № 1662-ст)
Примечание
Документ вводится в действие с 01.01.2027. Взамен ГОСТ ISO 10791-7-2016.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 10791-7-2016"]:::doc
  click n0 "https://bukva.ai/docs/standart-gost-iso-10791-7-2016" "ГОСТ ISO 10791-7-2016. Межгосударственный стандарт. Центры обрабатывающие. Условия испытаний. Часть 7. Точность обработки испытательных образцов (введен в действие Приказом Росстан"
  n1["ГОСТ ISO 10791-7-2025"]:::notEnt
  click n1 "https://bukva.ai/docs/standart-gost-iso-10791-7-2025" "ГОСТ ISO 10791-7-2025. Межгосударственный стандарт. Условия испытаний обрабатывающих центров. Часть 7. Точность обработки испытательных образцов (введен в действие Приказом Росстан"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 9 декабря 2025 г. № 1662-ст
УСЛОВИЯ ИСПЫТАНИЙ ОБРАБАТЫВАЮЩИХ ЦЕНТРОВ
ТОЧНОСТЬ ОБРАБОТКИ ИСПЫТАТЕЛЬНЫХ ОБРАЗЦОВ
Test conditions for machining centres. Part 7. Accuracy of finished test pieces
Дата введения 1 января 2027 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным автономным образовательным учреждением высшего образования «Московский государственный технологический университет „СТАНКИН“ (ФГАОУ ВО „МГТУ СТАНКИН“) и Федеральным государственным бюджетным учреждением „Российский институт стандартизации“ (ФГБУ „Институт стандартизации“) на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5»
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 октября 2025 г. № 190-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 9 декабря 2025 г. № 1662-ст межгосударственный стандарт ГОСТ ISO 10791-7-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2027 г.
5 Настоящий стандарт идентичен международному стандарту ISO 10791-7:2020 «Условия испытаний обрабатывающих центров. Часть 7. Точность обработки испытательных образцов» («Test conditions for machining centres — Part 7: Accuracy of finished test pieces, IDT»).
Международный стандарт ISO 10791-7:2020 разработан подкомитетом SC 2 «Условия испытаний металлорежущих станков» Технического комитета по стандартизации TC 39 «Станки» Международной организации по стандартизации (ISO).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
6 ВЗАМЕН ГОСТ ISO 10791-7-2016
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Обрабатывающий центр — это станок с числовым программным управлением, способный выполнять множество операций обработки, включая фрезерование, растачивание, сверление и нарезание резьбы, а также автоматическую смену инструмента из магазина или аналогичного устройства хранения в соответствии с программой обработки. Большинство обрабатывающих центров оснащены устройствами для автоматического изменения направления подачи заготовок к инструменту.
Целью стандартов серии ISO 10791 является предоставление как можно более широкой и всесторонней информации об испытаниях и проверках, которые могут проводиться для сравнения, приемки, технического обслуживания или любых других целей.
Международная организация по стандартизации (ISO) обращает внимание на тот факт, что, как утверждается, соблюдение требований настоящего стандарта может повлечь за собой использование патента, ISO не занимает никакой позиции относительно доказательств, действительности и объема этого патентного права.
Владелец этого патентного права заверил ISO, что он готов вести переговоры о выдаче лицензий на разумных и недискриминационных условиях с заявителями по всему миру. В связи с этим заявление владельца этого патентного права зарегистрировано в ISO. Информацию можно получить из базы данных патентов, доступной по адресу www.iso.org/patents.
Необходимо обратить внимание на возможность того, что некоторые элементы этого стандарта могут быть объектом патентных прав, отличных от тех, которые указаны в базе данных о патентах. ISO не несет ответственности за идентификацию каких-либо или всех таких патентных прав.
1 Область применения
В настоящем стандарте со ссылкой на соответствующие разделы ISO 230 определены несколько видов испытаний для обрабатывающих центров с горизонтальным или вертикальным шпинделем или с универсальными головками различных типов, отдельно стоящих или интегрированных в гибкие производственные системы. Настоящий стандарт также устанавливает допуски или максимально допустимые значения для результатов испытаний, соответствующие обрабатывающим центрам общего назначения и нормальной точности.
Настоящий стандарт также применим, полностью или частично, к фрезерным и расточным станкам с числовым программным управлением, если их конфигурация, компоненты и перемещения совместимы с описанными здесь испытаниями.
В настоящем стандарте указаны стандартные образцы для испытаний в соответствии с ISO 230, характеристики и размеры самих образцов для испытаний. Настоящий стандарт содержит минимальные требования для оценки точности резания обрабатывающих центров с тремя — пятью осями одновременной обработки. В приложении A представлен образец для испытания на произвольную форму для пятиосевых обрабатывающих центров. Этот тест на механическую обработку применяется к обрабатывающим центрам, использующим пятиосевое боковое фрезерование поверхностей произвольной формы.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированной ссылки применяют только указанное издание ссылочного стандарта, для недатированной — последнее издание (включая все изменения)]:
ISO 230-1, Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or quasi-static conditions (Нормы и правила испытаний металлорежущих станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях)
3 Термины и определения
В настоящем стандарте применены термины по ISO 230-1, а также следующие термины с соответствующими определениями.
ISO и IEC ведут терминологические базы данных для использования в стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO, доступная по адресу: http://www.iso.org/obp;
- Электропедия IEC, доступная по адресу: http://www.electropedia.org/.
3.1 линейчатая поверхность (ruled surface): Поверхность, которая относится к семейству прямых линий.
Примечание 1 — Линейчатая поверхность показана на рисунке 1, где каждая изопараметрическая линия (постоянный параметр u) представляет собой прямую линию, называемую «образующей». Параметрическое уравнение для линейчатой поверхности на рисунке 1 дано в формуле (1):
S(u,v) = (1 - v) \cdot C_{0}(u) + v \cdot C_{1}(u)[u \in (0,1),v \in (0,1)] .
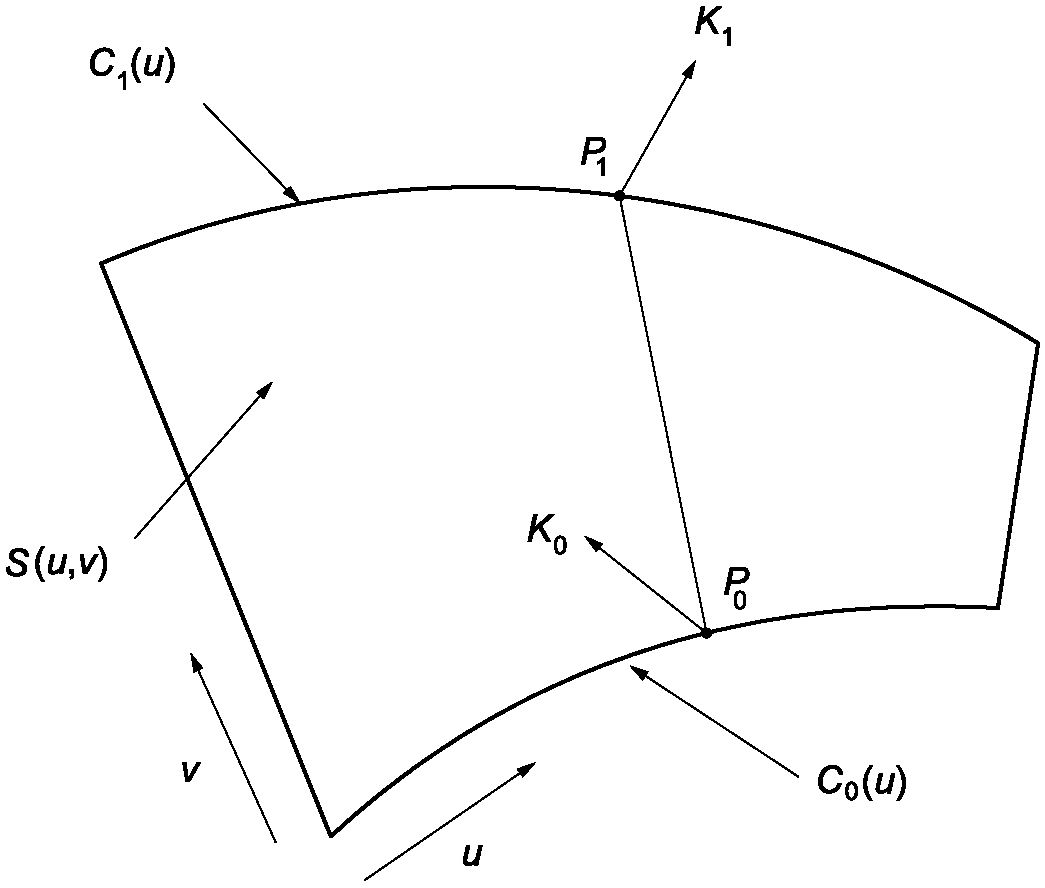
u, v — параметры в u-образном и v-образном направлениях; C0(u), C1(u) — кривые в пространстве в направлении v, определенные на одном и том же параметрическом интервале u(0,1); S(u, v) — поверхность, образованная движением образующей, перемещающейся по двум кривым C0(u) и C1(u), которые задают ее направление; P0, P1 — две конечные точки образующей; K0, K1 — вектора, перпендикулярные к S(u, v) в точках P0 и P1
Рисунок 1 — Линейчатая поверхность
3.2 неоднородный рациональный B-сплайн (NURBS): Математическая модель, обычно используемая в компьютерной графике для создания и представления кривых и поверхностей.
Примечание 1 — Кривая NURBS определяется ее порядком, набором взвешенных контрольных точек и вектором узлов. Порядок определяет количество близлежащих контрольных точек, которые влияют на любую заданную точку на кривой. Контрольные точки определяют форму кривой, и вес каждой точки зависит от управляющего параметра. Вектор узлов — это последовательность значений параметров, которая определяет, где и как контрольные точки влияют на кривую NURBS.
Примечание 2 — NURBS широко используется в автоматизированном проектировании, производстве и инжиниринге и является частью многочисленных отраслевых стандартов, таких как STEP (Стандарт обмена моделью данных изделия, см. ISO 10303-21).
3.3 квазиравномерный рациональный B-сплайн (quasi-uniform rational B-spline): Специальный тип неоднородного рационального B-сплайна.
Примечание 1 — Для квазиравномерного рационального B-сплайна n-го порядка веса всех контрольных точек одинаковы, а вектор узлов равномерно распределен с кратностью n в начале и в конце. Например, количество контрольных точек равно m, тогда вектор узла соответствует формуле (2).
(0,0,_{n}...,0, \frac{1}{m - n - 1} , \frac{2}{m - n - 1} ,..., \frac{m - n - 2}{m - n - 1} ,1,1,_{n}...,1) . (2)
3.4 допуск профиля поверхности, относящийся к базовым точкам (surface profile tolerance related to datums): Зона допуска, определяемая двумя поверхностями, охватывающими сферы диаметром t, центры которых расположены на поверхности, имеющей теоретически точную геометрическую форму по отношению к базовым точкам.
Примечание 1 — См. рисунки 2, 3 и ISO 1101:2017, 17.9.
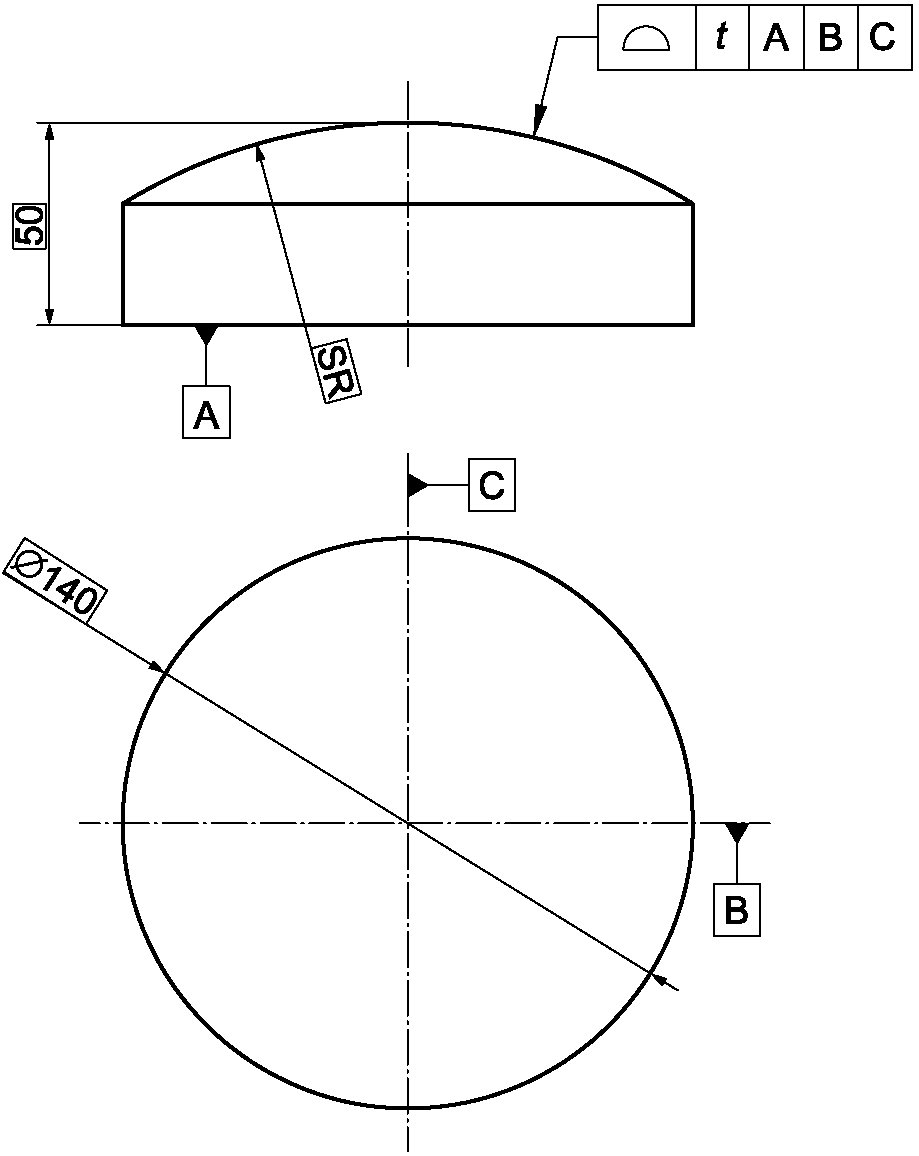
A, B, C — исходные плоскости; SR — номинальный радиус сферы; t — допуск
Рисунок 2 — Указание и пояснение допуска профиля поверхности, связанного с исходными данными A, B
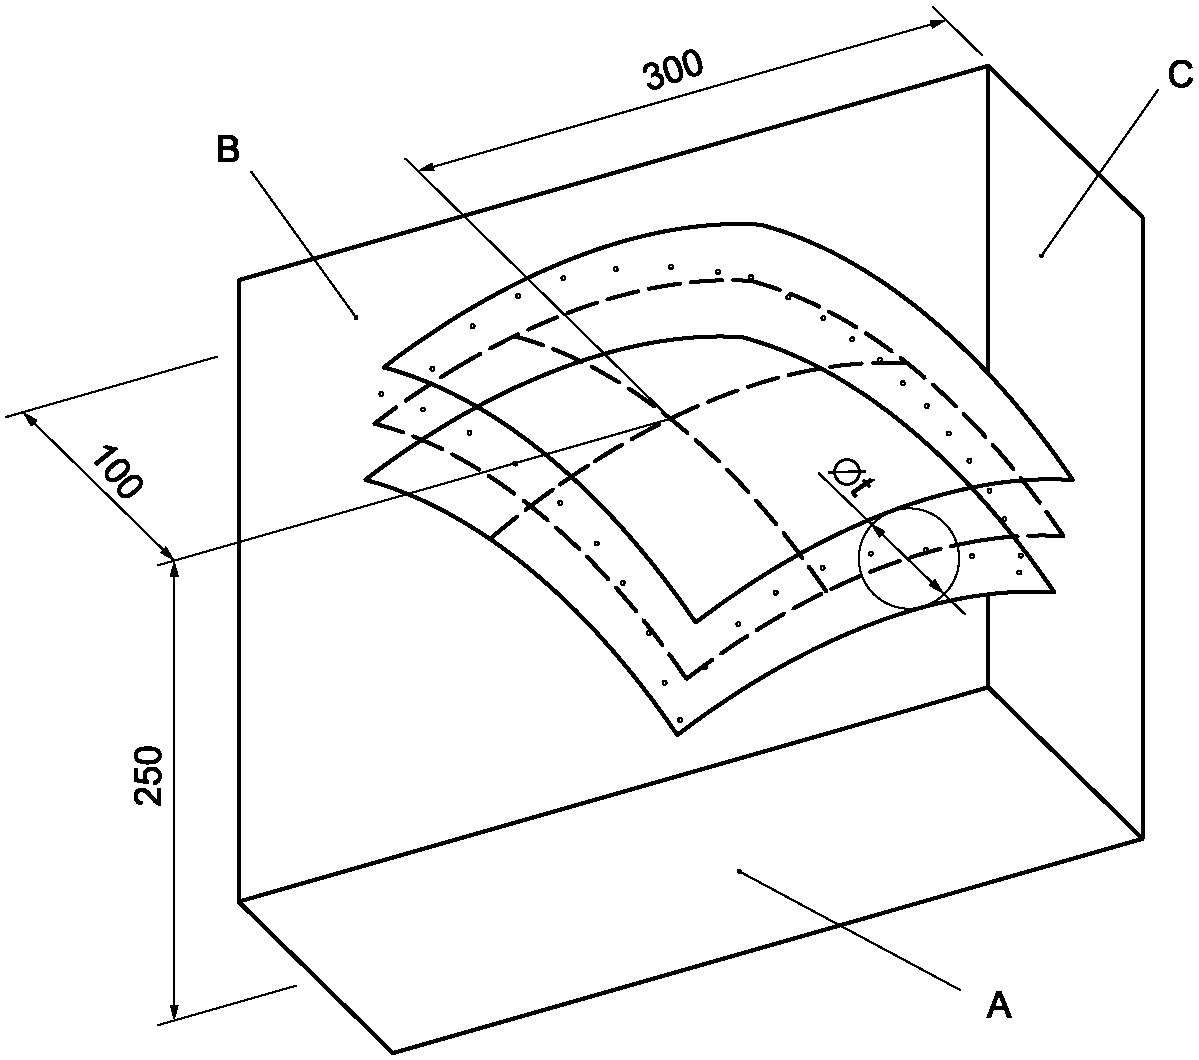
A, B, C — опорные плоскости; Øt — зона допуска (диаметр огибающих сфер)
Рисунок 3 — Зона допуска профиля поверхности, связанная с исходными точками A, B, C
4 Предварительные замечания
4.1 Единицы измерения
В настоящем стандарте все линейные размеры и отклонения выражены в миллиметрах. Все угловые размеры выражены в градусах. Угловые отклонения, в принципе, выражаются в соотношениях (например, 0,00x/1000), но в некоторых случаях для уточнения могут использоваться микрорадианы или угловые секунды.
0,010/1000 = 10 мкрад ~= 2». (3)
4.2 Ссылка на ISO 230-1
Для пользования настоящим стандартом необходимо ссылаться на ISO 230-1, особенно при установке станка перед испытаниями, прогреве станка, описании методов измерений, а также при оценке и представлении результатов.
4.3 Последовательность испытаний
Последовательность, в которой представлены испытания в настоящем стандарте, не определяет практический порядок проведения испытаний. Для упрощения монтажа приспособлений и механической обработки испытания могут проводиться в любом порядке.
4.4 Производственные испытания
При тестировании станка не всегда необходимо или возможно провести все испытания, описанные в настоящем стандарте. Если испытания необходимы для целей приемки, пользователь по взаимному согласию с производителем/поставщиком должен выбрать те испытания, которые касаются компонентов и/или свойств станка, представляющих интерес. Эти испытания должны быть четко указаны при заказе станка. Простая ссылка на настоящий стандарт в отношении приемо-сдаточных испытаний не может считаться обязательной для какой-либо договаривающейся стороны без указания того, какие испытания должны быть проведены, и без взаимного согласования соответствующих расходов.
В принципе, для целей приемки следует подвергать механической обработке не более одной детали каждого типа. В случае особых требований, таких как статистическая оценка производительности станка (например, в соответствии с ISO 26303, кратковременная работоспособность), обработка большего количества образцов для испытаний должна быть согласована между производителем/поставщиком и пользователем.
4.5 Средства измерений
Средства измерений, указанные при испытаниях, описанных в разделе 4 <*>, являются только примерами. Могут использоваться другие приборы, измеряющие те же величины и имеющие такую же или меньшую погрешность измерения.
<*> Ошибка оригинала. Должно быть «в разделе 5».
4.6 Расположение образцов для испытаний
Испытательный образец должен располагаться примерно посередине оси X и в положениях вдоль осей Y и Z, соответствующих расположению испытательного образца и/или приспособления, а также длине инструмента, если в процедуре испытания не указано иное.
4.7 Крепление образцов для испытаний
Испытательный образец должен быть удобно установлен на соответствующем креплении, обеспечивающем максимальную устойчивость инструментов и приспособления. Монтажные поверхности приспособления и испытательного образца должны быть плоскими. Рекомендуется использовать подходящее приспособление для фиксации, позволяющее, например, выполнять сквозную обработку инструмента и обработку центрального отверстия по всей длине. Также рекомендуется закрепить испытуемый образец на креплении с помощью винтов с зенковкой/расточкой таким образом, чтобы при последующей обработке винты не соприкасались. Возможны и могут быть выбраны другие методы. Общая высота испытуемого образца зависит от выбранного способа крепления.
4.8 Материал образцов для испытаний, оснастка и параметры резки
Материал испытательного образца, оснастка и последующие параметры резания определяются по взаимному согласию между производителем/поставщиком и пользователем и должны быть зарегистрированы. Параметры, указанные при испытаниях на резание, приведены только для ознакомления. Должен быть указан материал испытуемого образца.
4.9 Размеры образцов для испытаний
Если образцы были получены в результате предыдущих испытаний при резании и могут быть использованы повторно, их характерные размеры должны оставаться в пределах +/- 10% от указанных в настоящем стандарте. При повторном использовании образцов для испытаний необходимо сделать неглубокий надрез, чтобы очистить все поверхности перед проведением новых чистовых испытаний.
Также рекомендуется, чтобы на испытательных образцах были указаны тип и серийный номер станка, дата испытания, а также названия и ориентация осей.
Необходимо выполнить предварительные надрезы, чтобы глубина надреза была как можно более постоянной. Номинальный размер образцов для испытаний может быть изменен по взаимному согласию производителя/поставщика и пользователя. Размер инструмента и другие условия обработки также могут быть изменены.
4.10 Типы образцов для испытаний
В настоящем стандарте рассматриваются пять типов тестовых образцов, некоторые из которых имеют два или три размера. Типы, размеры и соответствующее обозначение конкретного образца для испытаний указаны в таблице 1. M1 и M2 из этих типов применимы к 3-, 4- и 5-осевым обрабатывающим центрам. M3 и M5 применимы только к 5-осевым обрабатывающим центрам. M4 применяется для 4- и 5-осевых обрабатывающих центров.
Типы, размеры и назначение испытательных образцов
| Тип | Номинальный размер | Обозначение |
| M1 Позиционирование и контурная обработка испытательного образца | 80 | ISO 10791-7, MI_80 |
| 160 | ISO 10791-7, MI_160 | |
| 320 | ISO 10791-7, MI_320 | |
| M2 Торцевое фрезерование испытательного образца | 80 | ISO 10791-7, M_80 |
| 160 | ISO 10791-7, M2_160 | |
| M3 Фрезерование усеченного конуса на испытательном образце | 15 a | ISO 10791-7, M3_15 |
| 45 a | ISO 10791-7, M3_45 | |
| M4 Контурная обработка трех ступеней квадратного испытательного образца | 80 | ISO 10791-7, M4_80 |
| 160 | ISO 10791-7, M4_160 | |
| 320 | ISO 10791-7, M4_320 | |
| M5 Обработка испытательного образца произвольной формы | - | ISO 10791-7, M5 |
| a Угол полуоси испытательного образца, в градусах. | ||
4.11 Информация, подлежащая регистрации
Для испытаний, проводимых в соответствии с требованиями настоящего документа, следующая информация должна быть собрана как можно более полно и включена в протокол испытаний:
a) материал и обозначение испытательного образца;
b) материал, размеры, покрытие и количество зубьев используемых инструментов;
f) другие условия резания, например смазочно-охлаждающая жидкость;
g) положение и ориентация заготовки в рабочем пространстве;
h) направление разрезов (там, где это применимо).
4.12 Коррекция программного обеспечения
Если имеются программные средства для коррекции некоторых геометрических ошибок, то по взаимному согласию между производителем/поставщиком и пользователем может быть проведено соответствующее испытание с использованием этих коррекций. Если используется программная коррекция, это должно быть указано в протоколе испытаний.
5 Испытания при механической обработке
| Диаграмма |
|---|
| Рассмотрены три типоразмера контурного образца для испытаний, и их размеры приведены ниже. |
| Образец для испытаний ISO 10791-7, M1_80 Размеры в миллиметрах 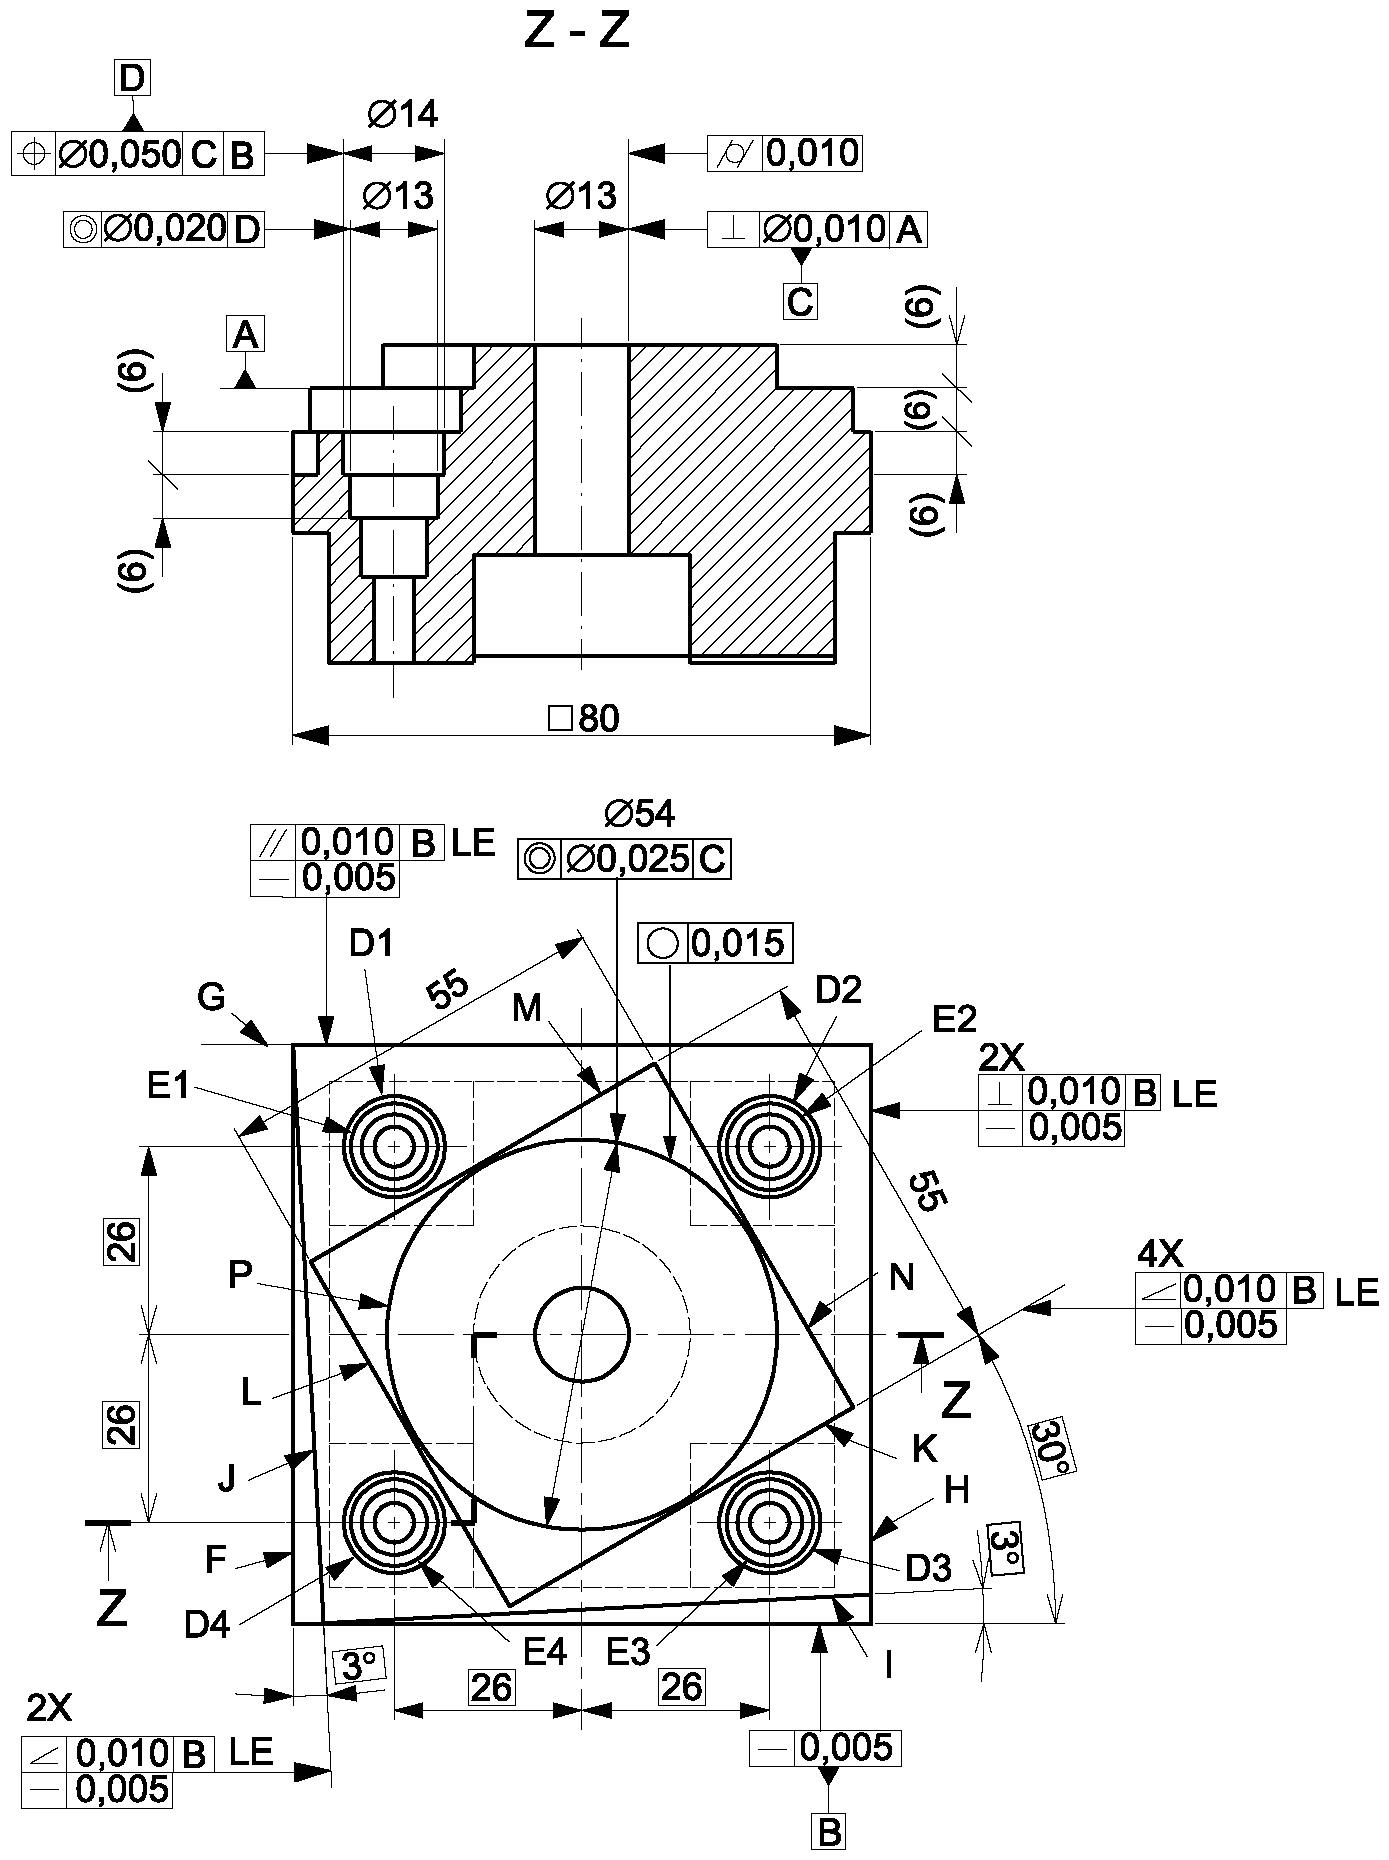 |
| Образец для испытаний ISO 10791-7, M1_160 Размеры в миллиметрах 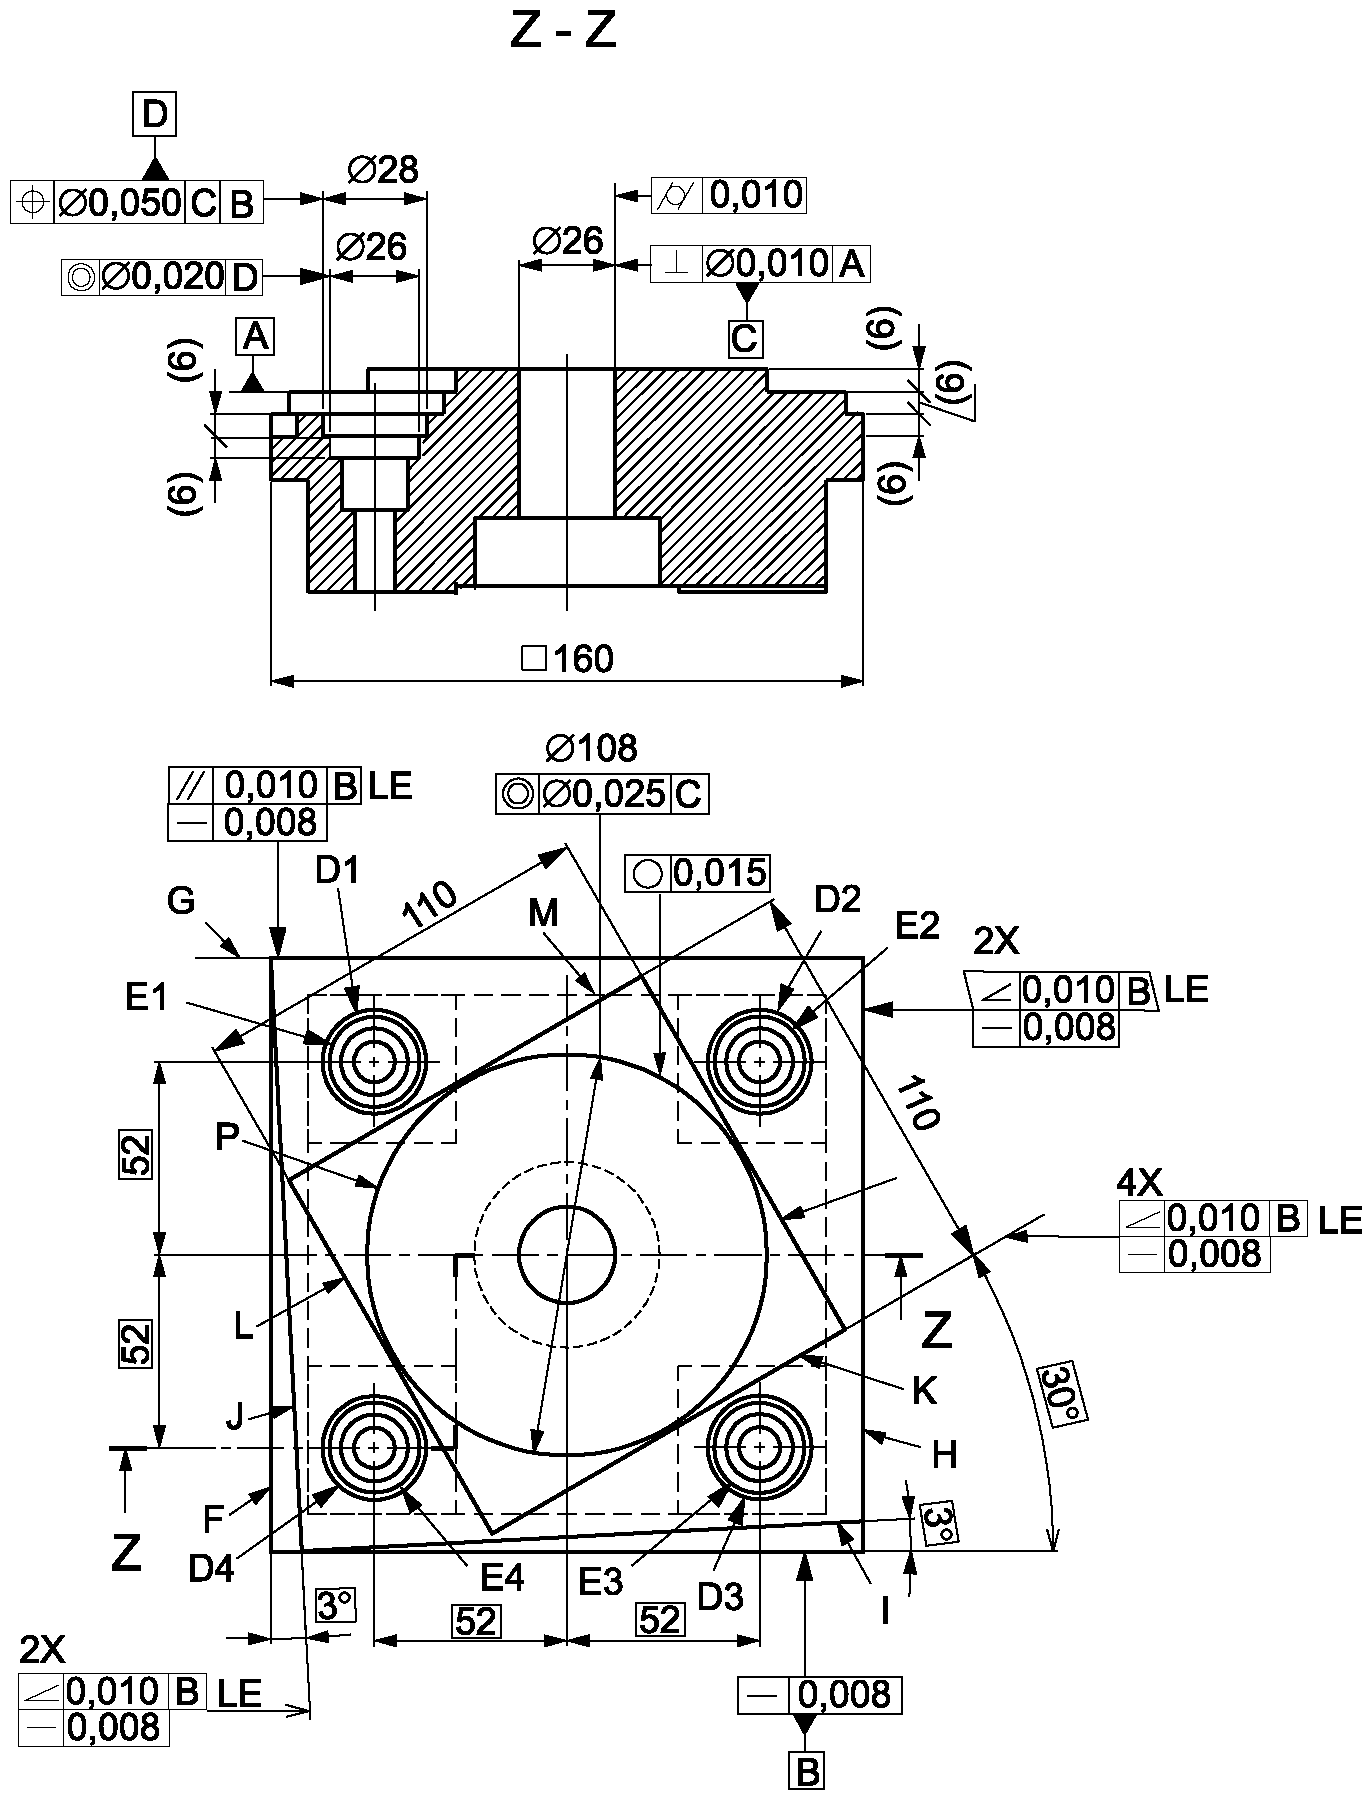 |
|---|
| Образец для испытаний ISO 10791-7, M1_320 Размеры в миллиметрах 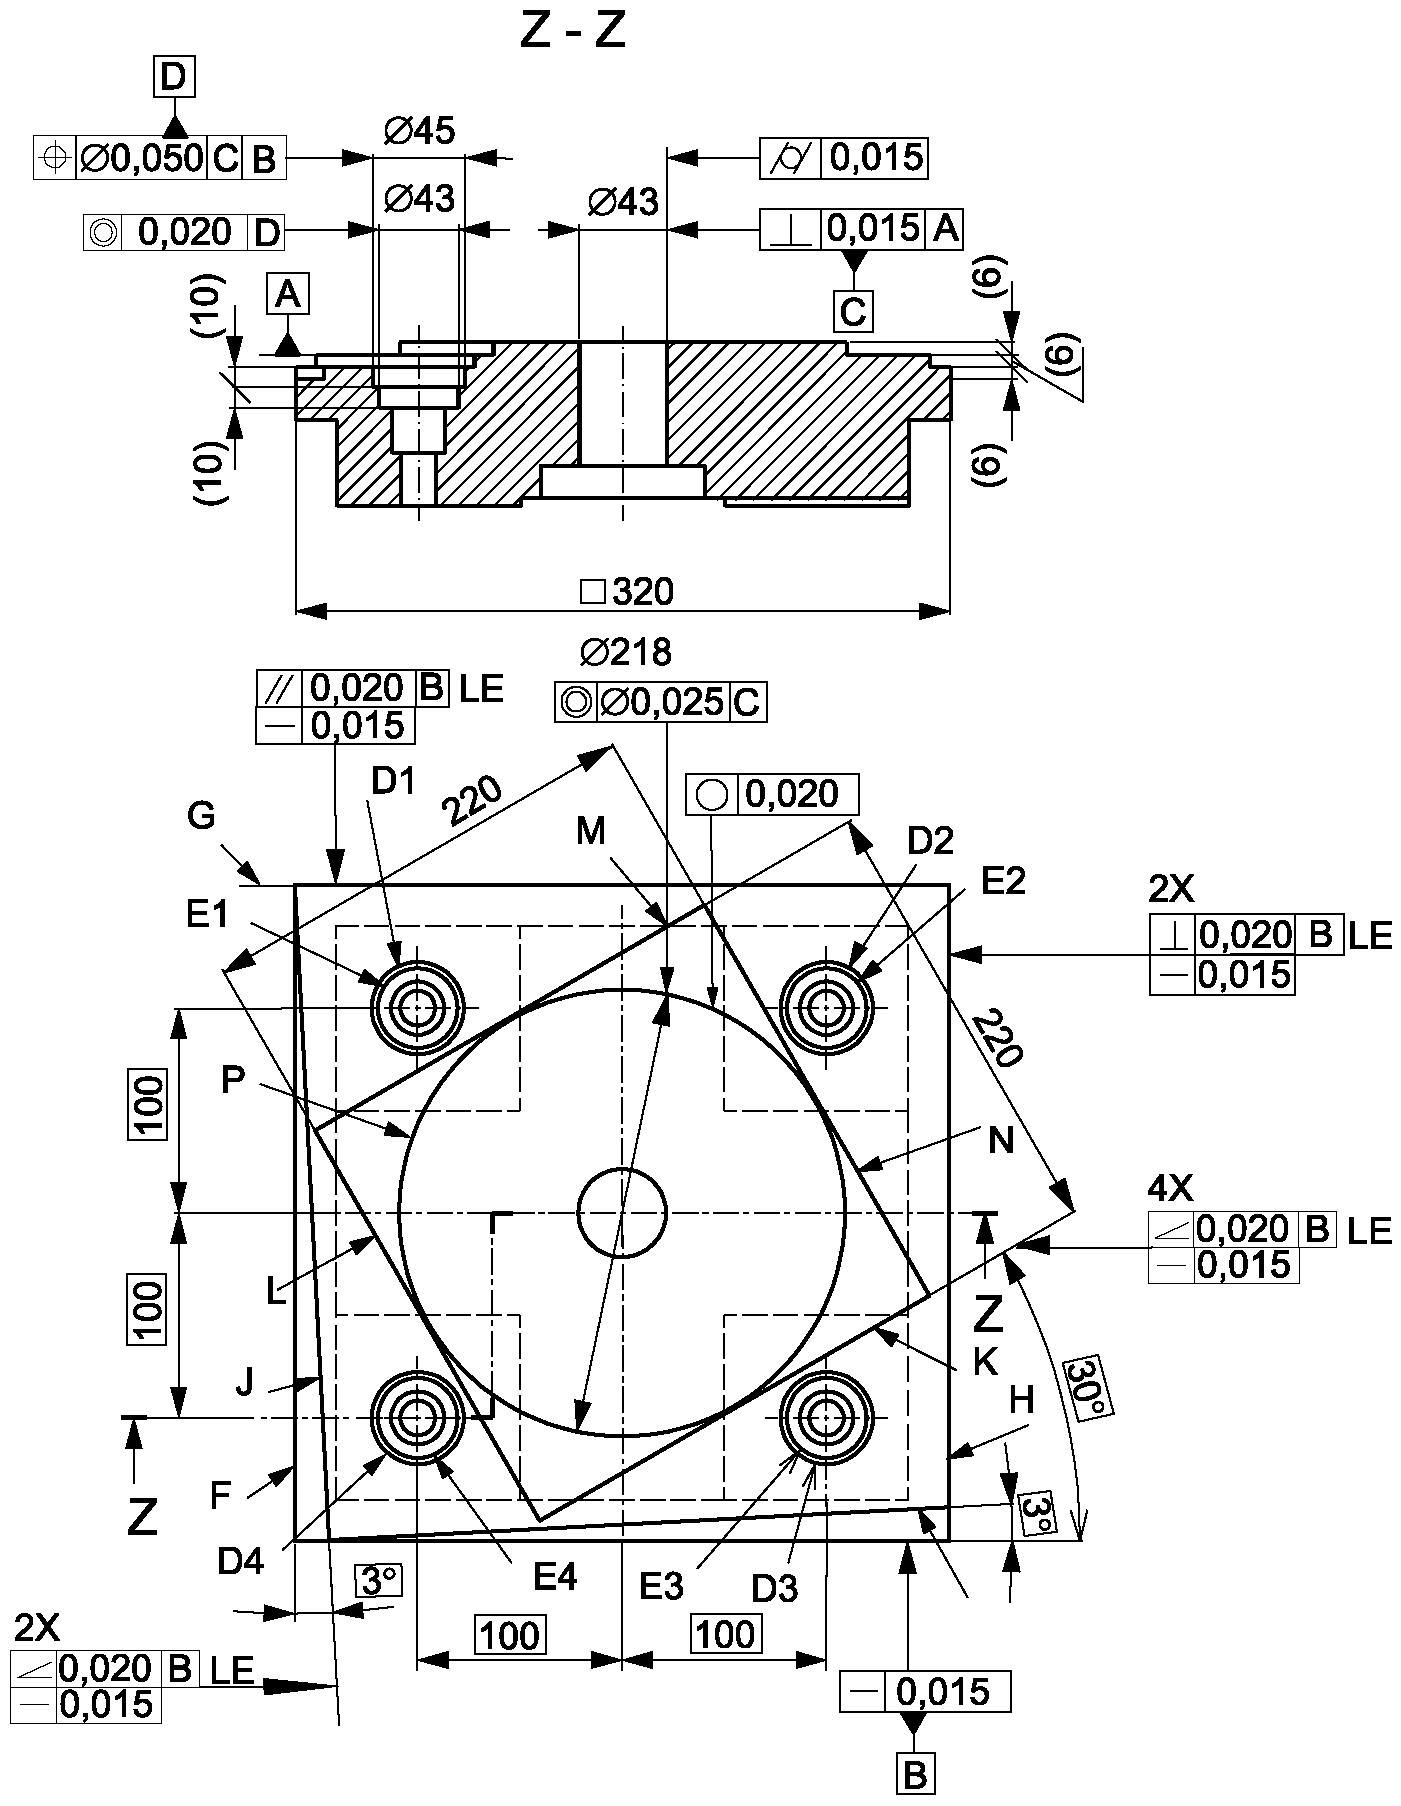 |
|---|
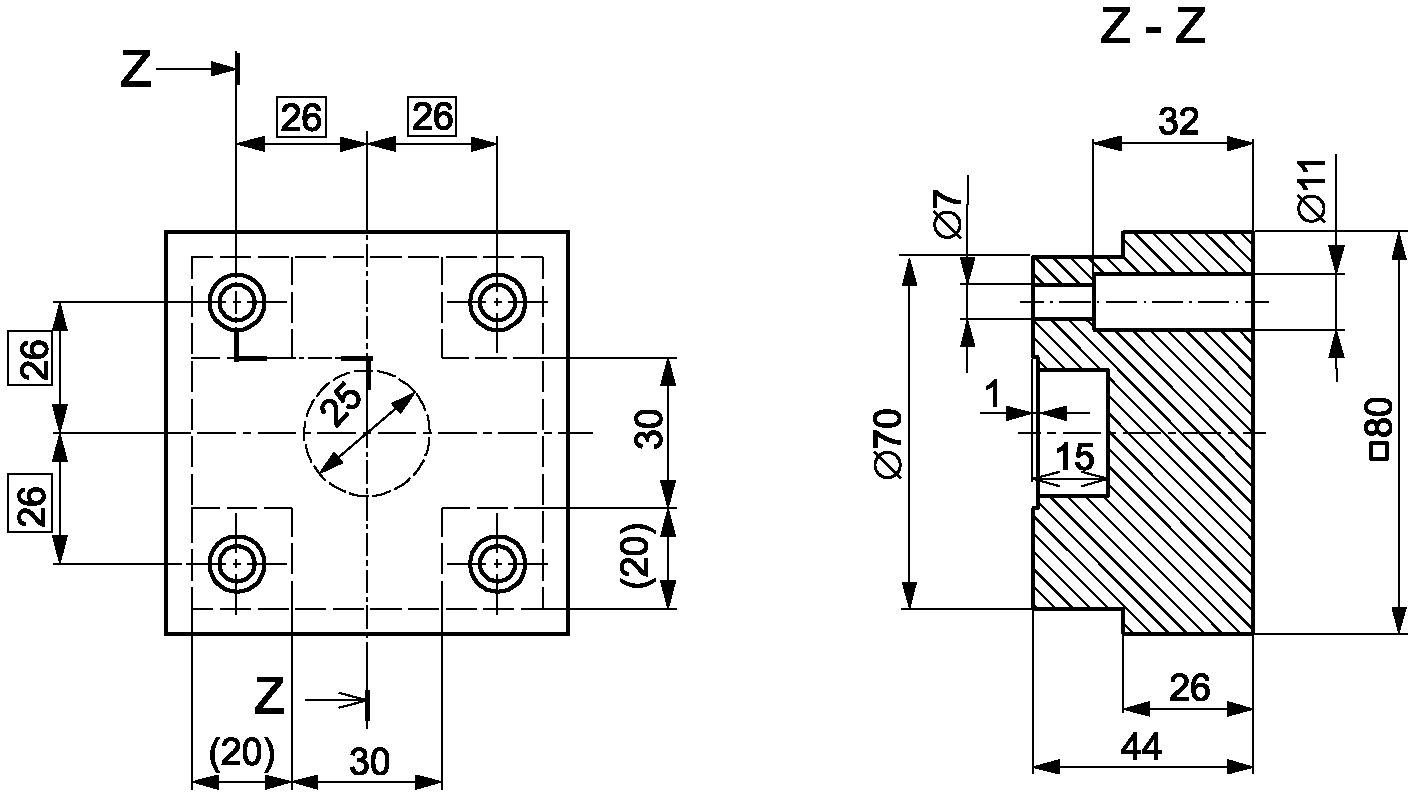
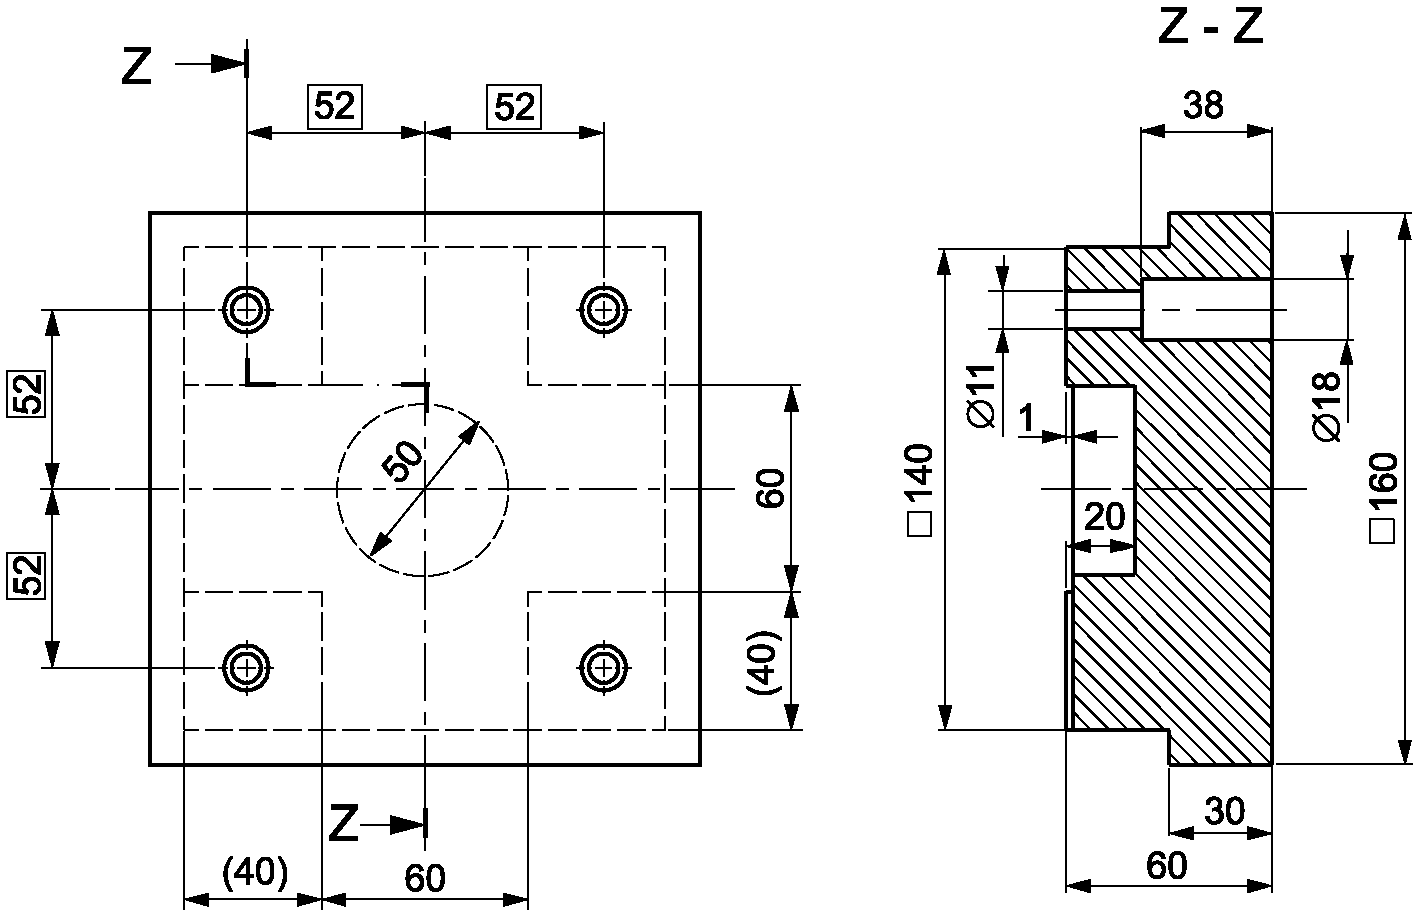
| Заготовка детали для стандарта ISO 10791-7, M1_320 Размеры в миллиметрах 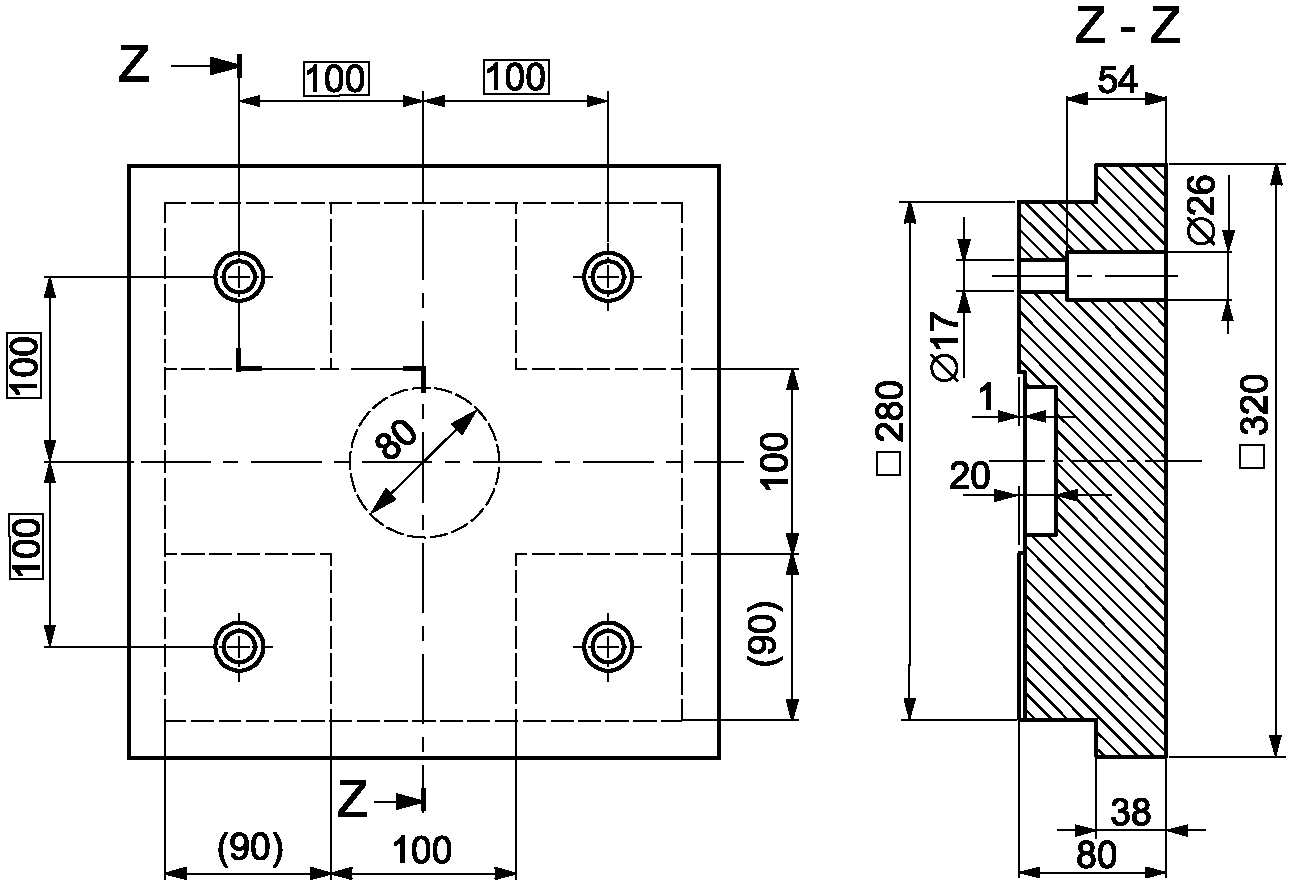 Примечание — Размеры крепления указаны для винтов М16 с внутренним шестигранником. | |
| Исходная поверхность B должна быть параллельна одной из линейных осей. Отверстия с расточками (E) должны располагаться в положительном направлении от осей позиционирования, отверстия с расточками (D) — в отрицательном направлении. Ромб (K-L-M-N) на верхней грани квадрата должен обрабатываться только при использовании двух линейных осей (например, X и Y). Наклонные поверхности (I и J) с углом 30° и глубиной 6 мм в верхней части внешних квадратных сторон следует обрабатывать только при использовании двух линейных осей (например, X и Y). Поскольку различные контурные поверхности обрабатываются на разной осевой высоте, следует избегать контакта с торцом, удерживая инструмент на расстоянии доли миллиметра от нижней плоской поверхности. Общая высота образца для испытаний зависит от выбранного метода крепления. Скорость резания должна составлять около 50 м/мин для чугуна и 300 м/мин для алюминия. Скорость подачи должна составлять от 0,05 мм/зуб до 0,1 мм/зуб. Глубина резания должна составлять 0,2 мм в радиальном направлении для всех операций фрезерования и около 6 мм в осевом направлении для операций фрезерования плит. Для обработки всех контурных поверхностей можно использовать один и тот же инструмент; рекомендуется использовать концевую фрезу с режущей кромкой длиной 35 мм и диаметром 30 мм. Для обработки отверстий можно использовать расточный инструмент. | |
| Допуски | Измеренные отклонения См. таблицу 2 |
| См. таблицу 2 | |
| Средства измерения | |
| См. таблицу 2 | |
| Замечания и ссылки на ISO 230-1 | |
| Предварительная обработка контролируемых поверхностей должна обеспечивать как можно более постоянную глубину резания при испытаниях. | |
Геометрические испытания образца для определения контура
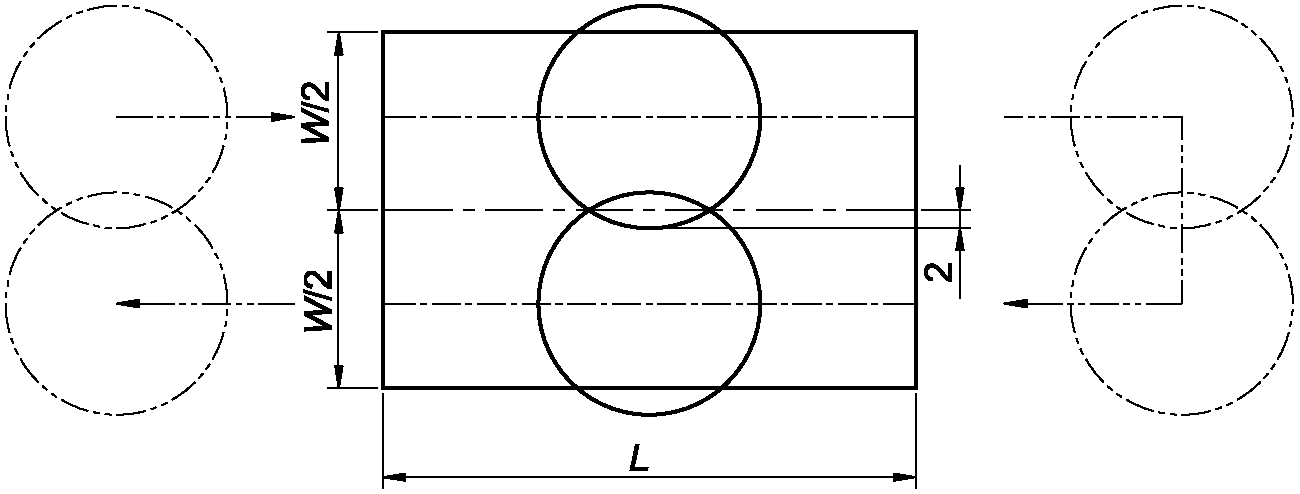
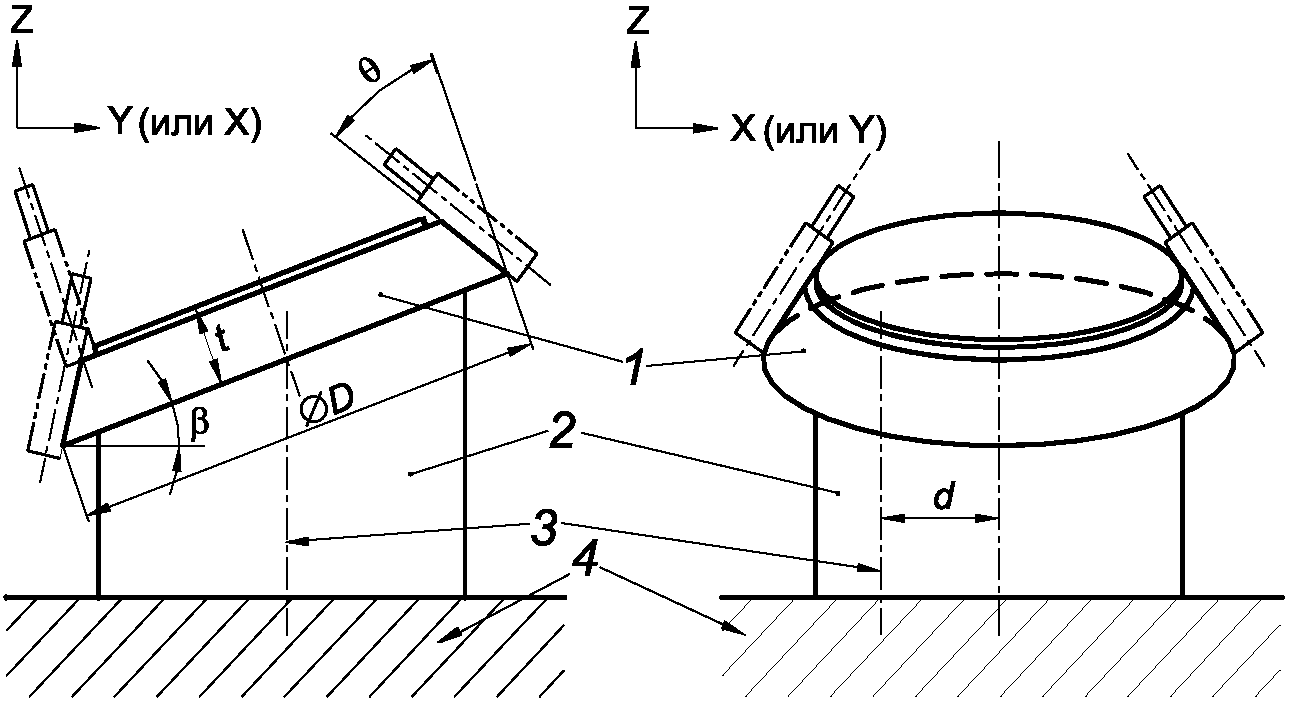
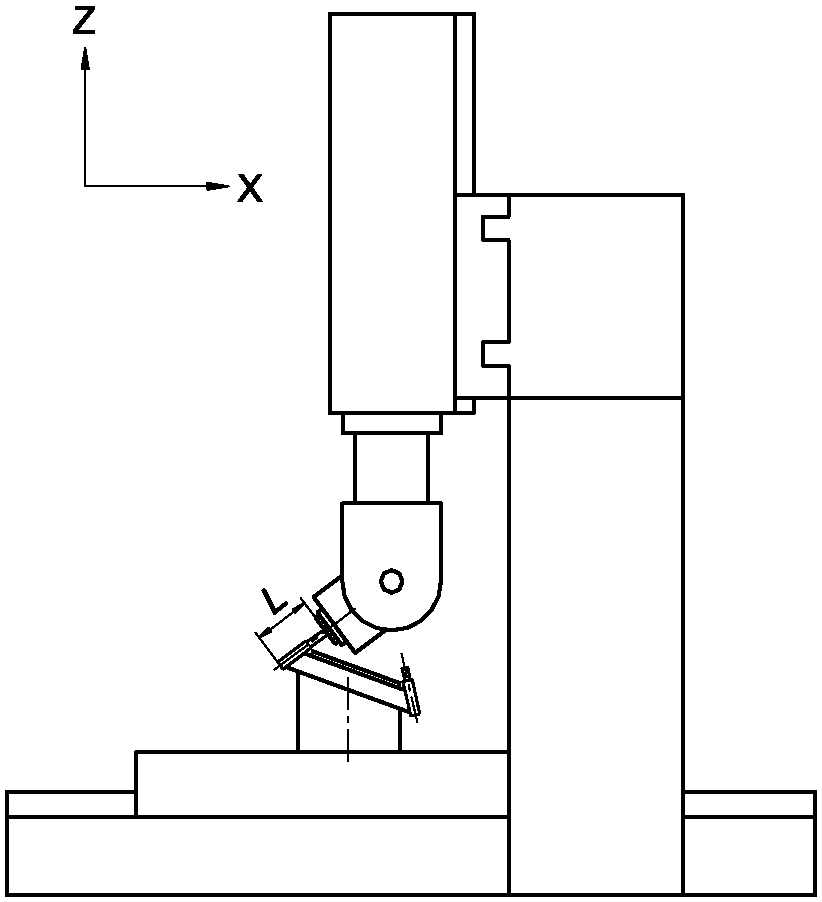
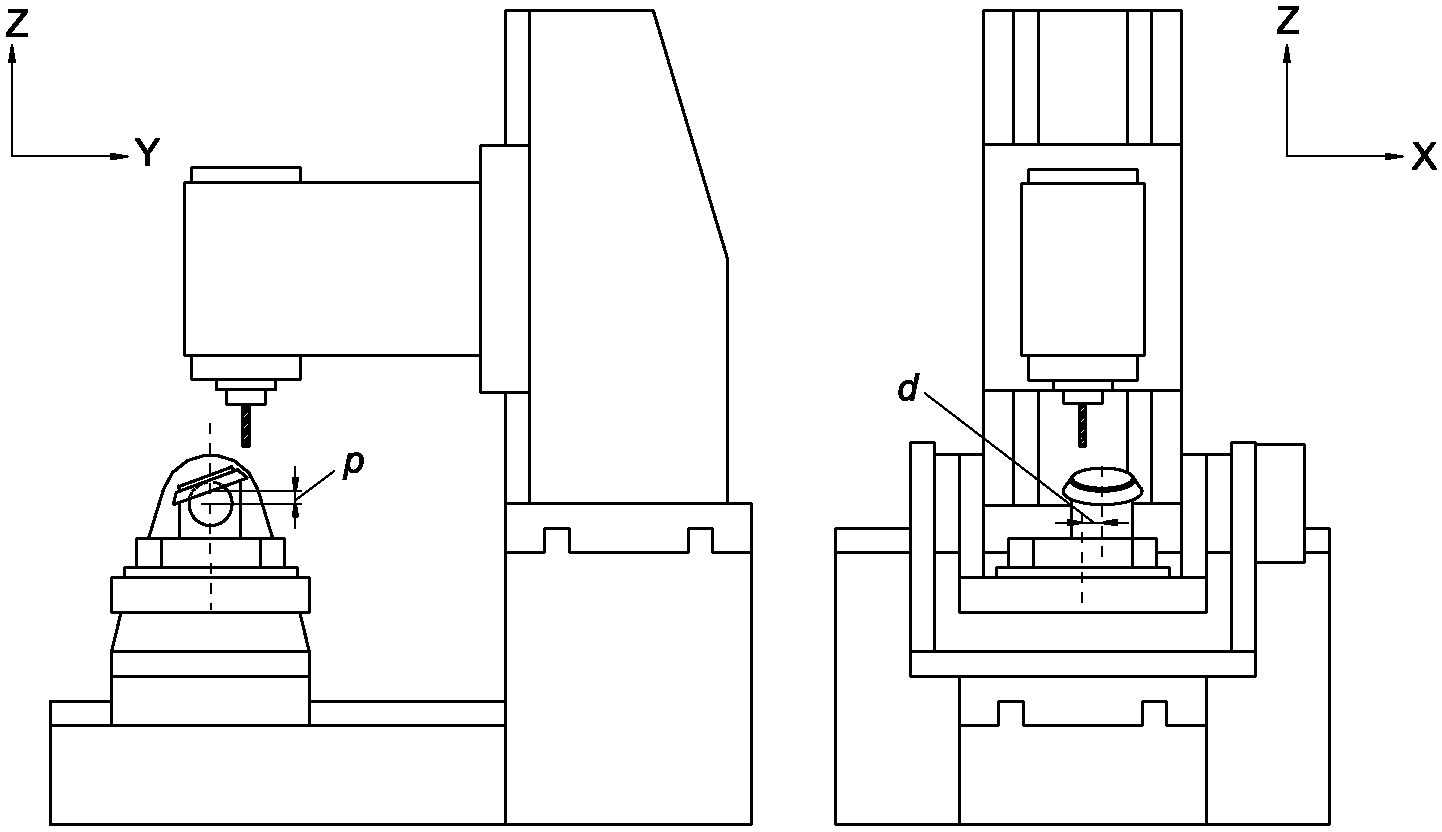
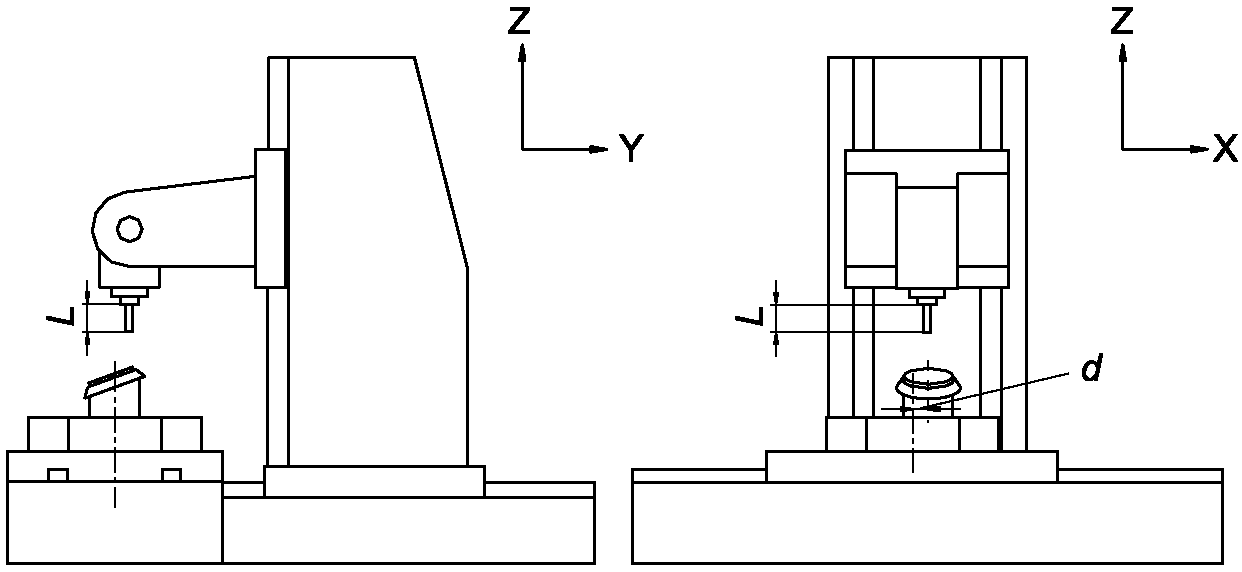
| Схема проведения испытаний на станке может быть изменена по взаимному согласию производителя/поставщика и пользователя. Например, если на пятиосевом испытываемом станке с наклонной головкой и поворотным столом описанная выше установка невозможна из-за ограничения хода оси A или оси Y, можно провести испытание, установив испытательный образец на столе станка под углом наклона \beta = 90^{\circ} с помощью прямоугольного приспособления. Такая модификация может значительно уменьшить диапазон перемещения каждой оси по сравнению с первоначальной настройкой, что часто уменьшает геометрические погрешности обработанного испытательного образца для испытаний. Например, на станке с наклонной головкой и поворотным столом поворотный стол совершает полный оборот (на 360°) в исходной настройке, в то время как в модифицированной настройке \beta = 90^{\circ} этого не происходит. Аналогичным образом при уменьшении смещения центра d диапазон хода каждой оси часто становится меньше. При изменении настроек это должно быть указано в отчете. Допуски, указанные в таблице 3, относятся к исходным настройкам. Рекомендуется использовать концевую фрезу с режущей кромкой длиной 40 мм и диаметром 20 мм. Если невозможно использовать инструмент Ø20 , по взаимному согласию между производителем/поставщиком и пользователем может быть использован инструмент меньшего размера (например, Ø10 ). Необходимо обратить внимание на влияние отклонения инструмента. Скорость резания, скорость подачи и глубина резания должны быть согласованы между производителем/поставщиком и пользователем. В качестве значений по умолчанию могут быть выбраны следующие: скорость резания 50 м/мин для чугуна и 300 м/мин для алюминия, скорость подачи 0,05 мм на зуб, глубина резания 0,1 мм в радиальном направлении. Примечание — Размеры кольцеобразной поверхности являются произвольными, при условии, что ее можно использовать в качестве базовой поверхности для измерения. | |
| Допуски | Измеренные отклонения |
| См. таблицу 3 | См. таблицу 3 |
| Средства измерений См. таблицу 3 | |
| Замечания и ссылки на ISO 230-1 | |
| Необходимы предварительные проходы фрезерованием, чтобы глубина чистового фрезерования была как можно более постоянной. Информация об угле наклона и расстоянии смещения центра, а также длина инструмента L должны быть включены в протокол испытаний. Если это легкодоступно, следует указать в отчете диапазон перемещения каждой оси (три линейные оси и две поворотные оси). Интерпретация результатов тестирования в [[14]](#p101750). | |
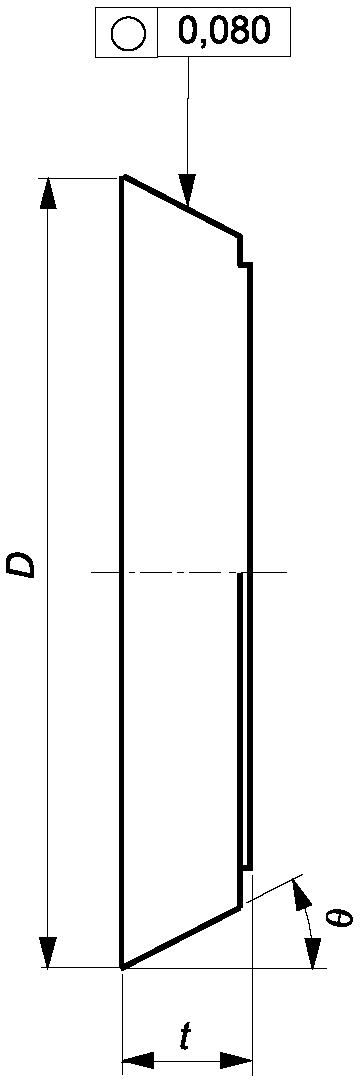
Геометрические испытания конусного обтекателя для тестовых образцов ISO 10791-7, M3_15 и ISO 10791-7, M3_45
| Образец для испытаний ISO 10791-7, M4_160 Размеры в миллиметрах 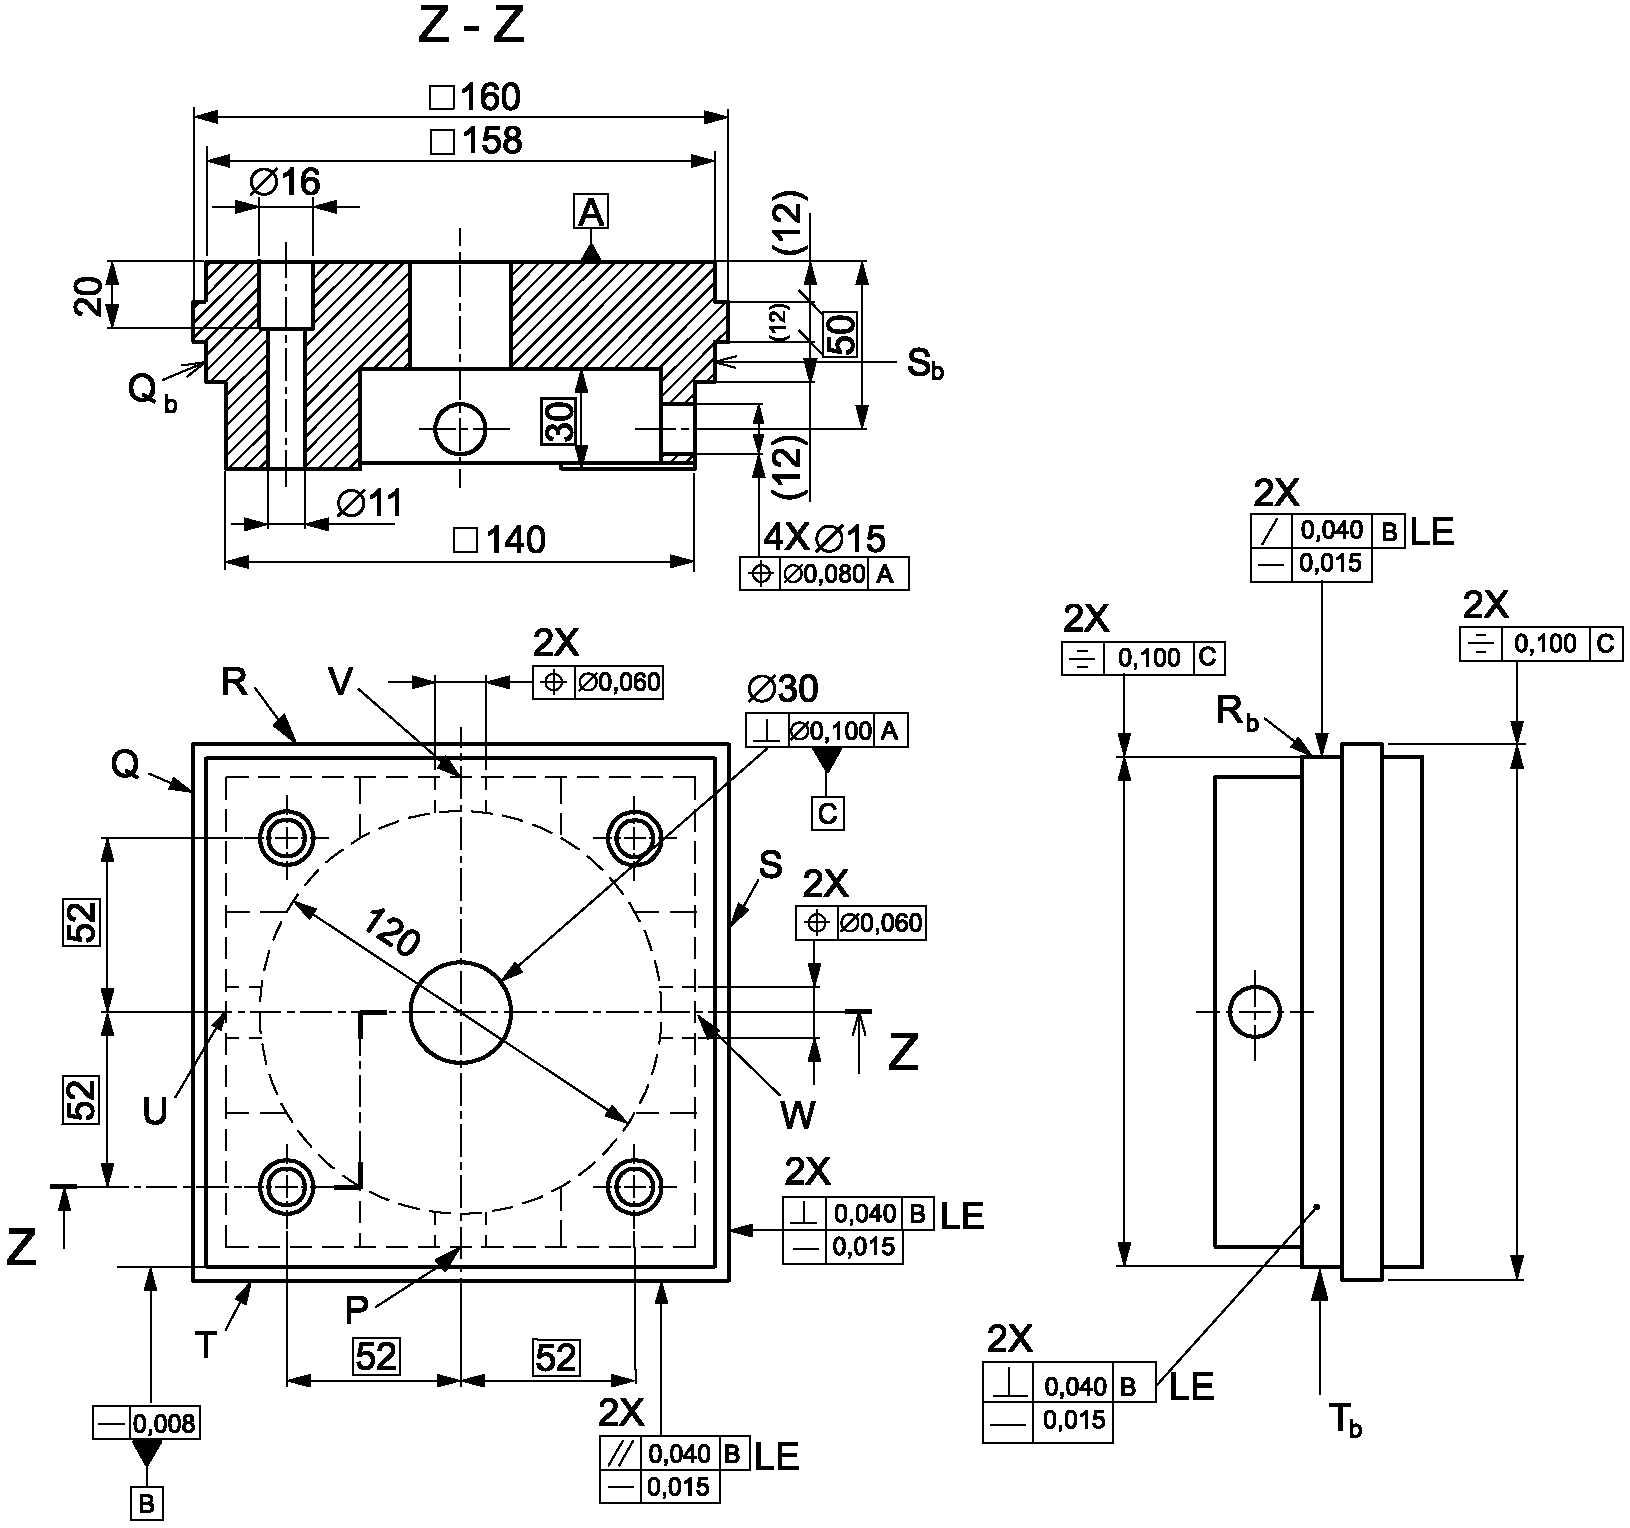 |
|---|
| Образец для испытаний ISO 10791-7, M4_320 Размеры в миллиметрах 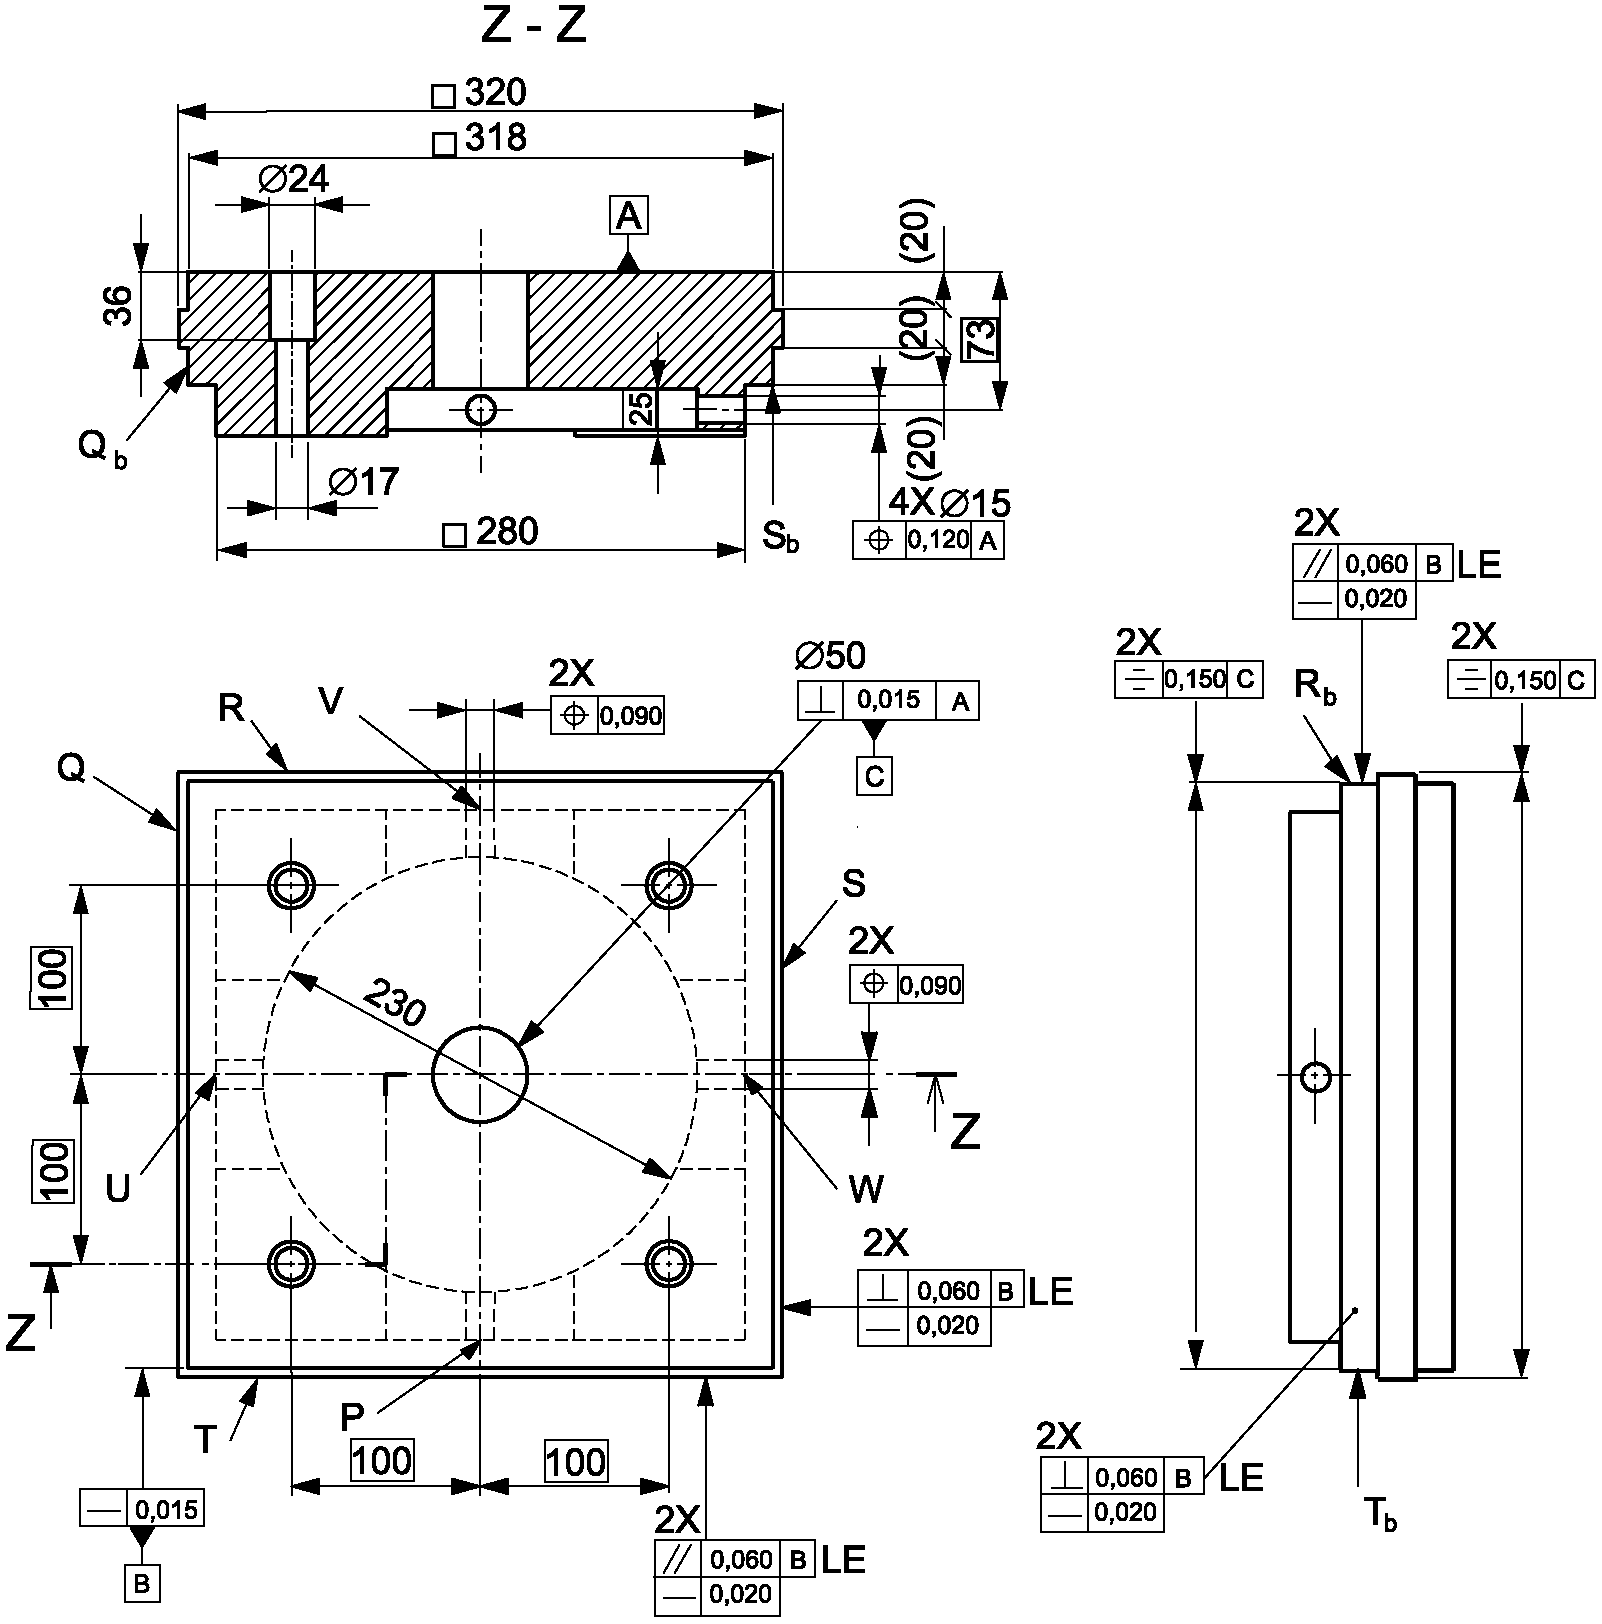 |
|---|
| Заготовки деталей, использованные для испытания M1, должны использоваться в качестве заготовок деталей для испытания M4 |
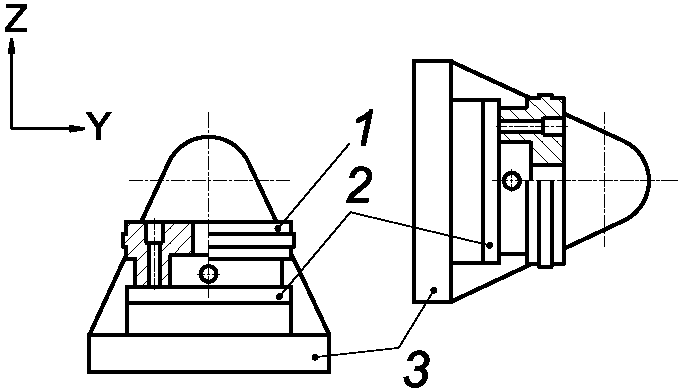
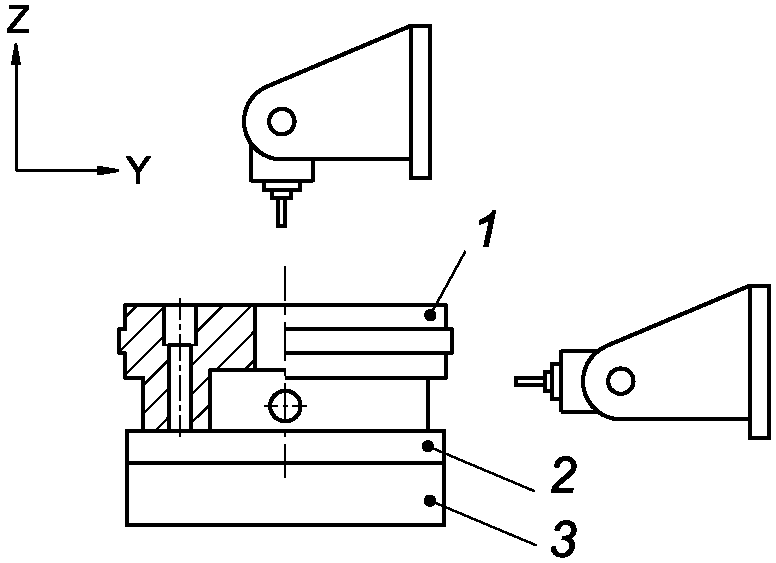
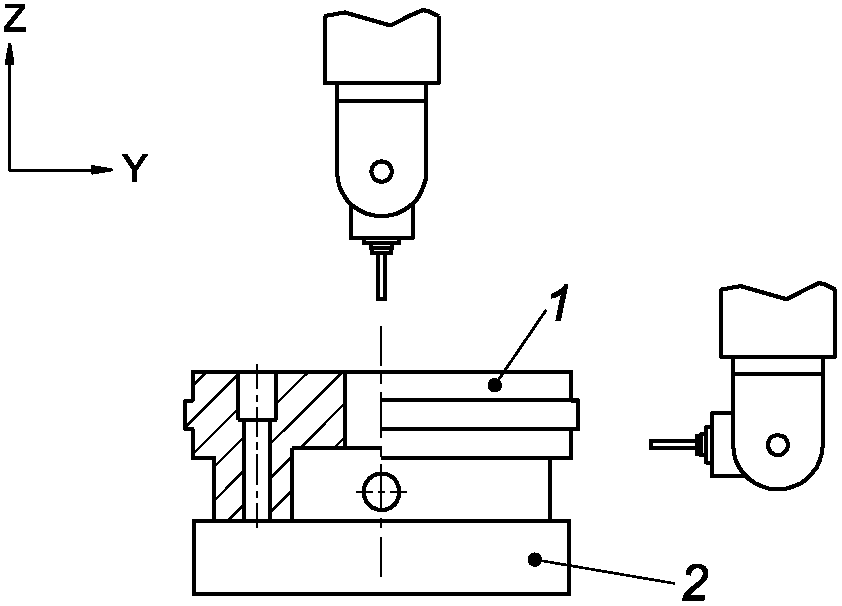
Расположение испытательного образца на станке с конфигурацией «стол на столе»: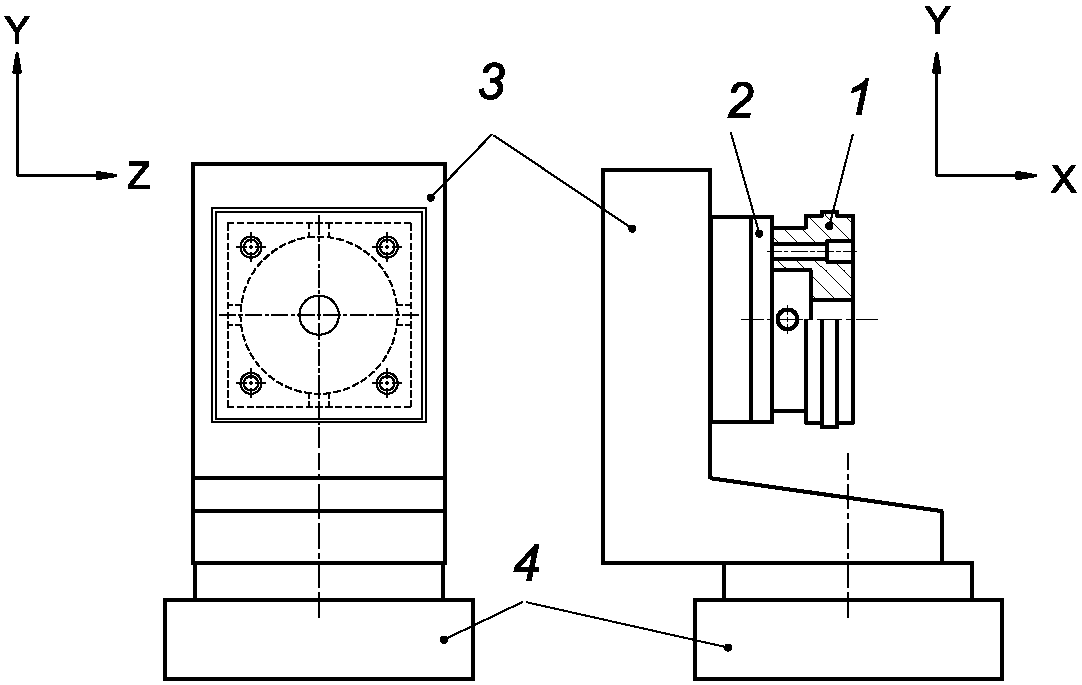 1 — испытательный образец; 2 — вращающийся стол; 3 — поворотный стол; 4 — салазки стола |
|---|
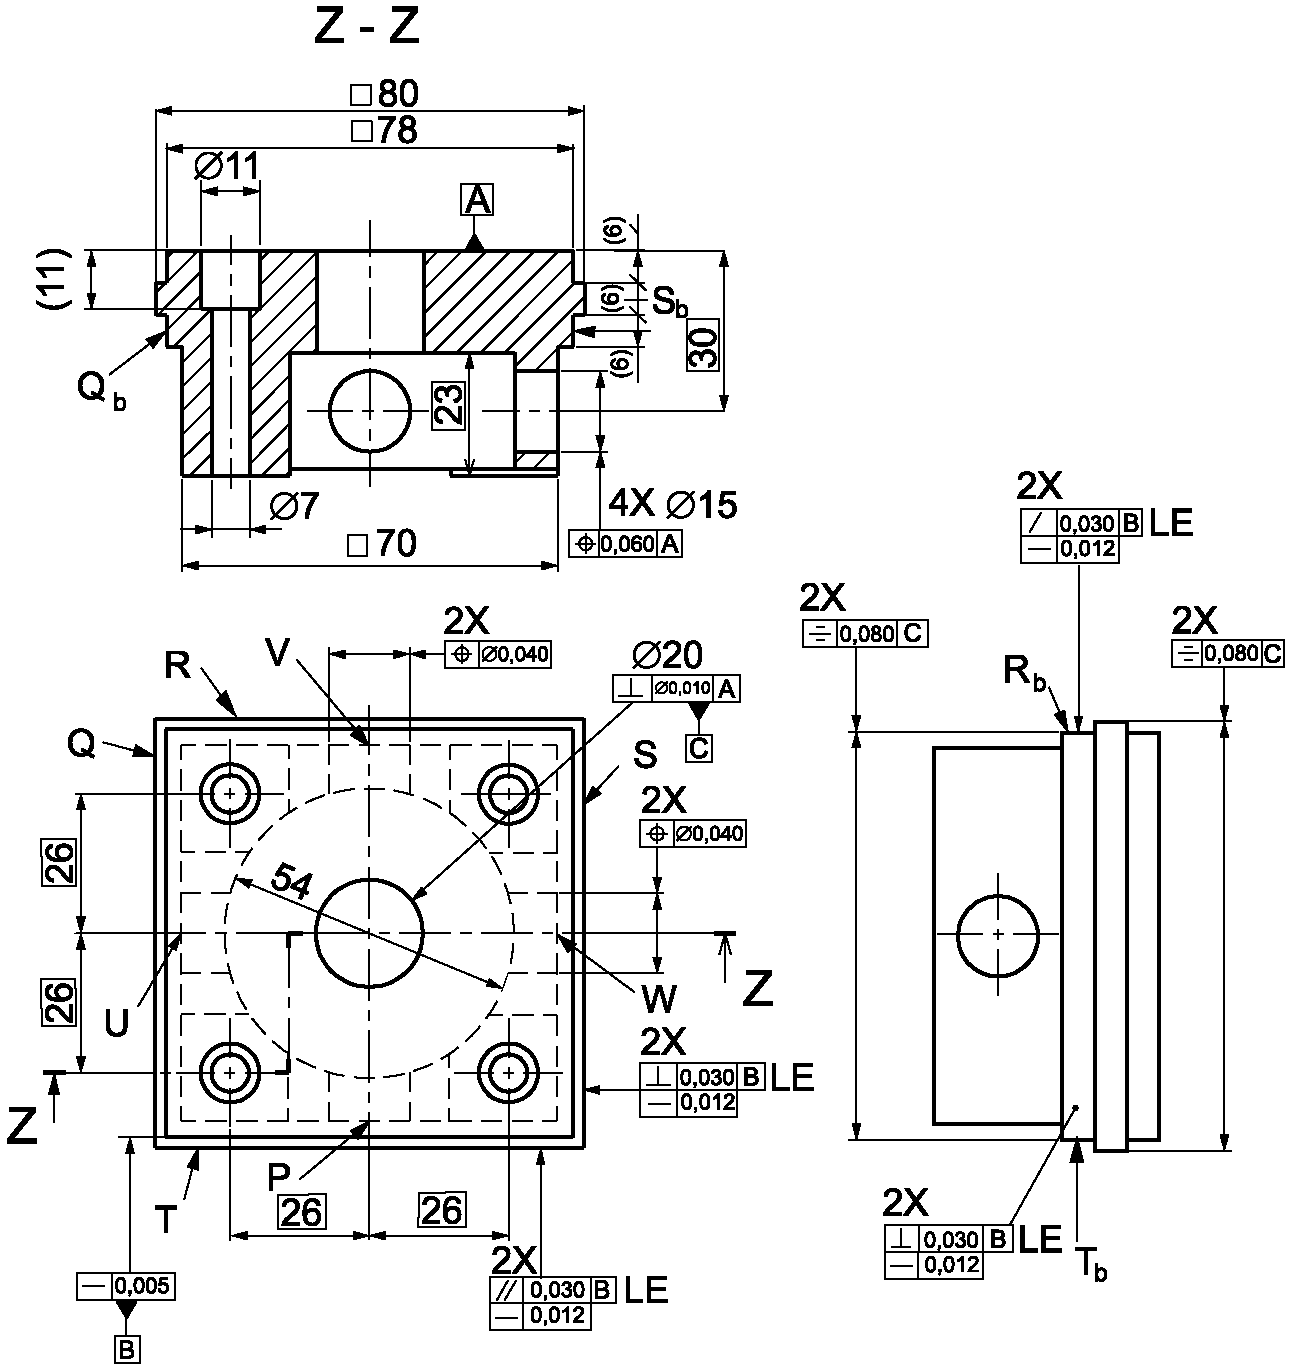
| Окончательная форма испытательного образца, как показано на схеме выше, должна быть получена в результате выполнения следующих технологических переходов механической обработки: a) переход 1: верхний квадрат должен быть обработан концевой фрезой с использованием двух линейных перемещений (по осям X и Y); b) переход 2 (S, Q, R, T): средний квадрат обрабатывается концевой фрезой с использованием одной линейной и одной поворотной оси в следующей последовательности обработки (неприменимо для станков с двумя поворотными осями на шпиндельной головке): 1) обработка концевой фрезой первой плоскости (грани) квадрата параллельно оси X; 2) вращающийся образец для испытаний с поворотной осью C на 90°; 3) обработка концевой фрезой следующей плоскости, параллельной оси X; 4) действия 2) и 3) повторяются до тех пор, пока все четыре плоскости не будут окончательно обработаны; c) переход 3: нижний квадрат должен быть обработан концевой фрезой с использованием одной или двух линейных и одной или двух поворотных осей в следующей последовательности обработки: 1) поворотная ось (или наклонная головка) поворачивается на 90°; 2) первая плоскость обрабатывается концевой фрезой путем перемещения вдоль линейной оси; 3) ось вращения C (стола или шпиндельной головки) поворачивается на 90°; 4) следующая плоскость обрабатывается концевой фрезой, перемещаясь либо вдоль той же линейной оси, либо вдоль оси, перпендикулярной первой линейной оси (для станков с двумя осями вращения на шпиндельной головке); 5) действия 3) и 4) повторяются до тех пор, пока все 4 плоскости не будут обработаны концевой фрезой. Если ось вращения шпинделя (шпиндельная головка) может быть повернута на +/- 90°, то должна быть применена следующая процедура: 6) ось вращения (шпиндельная головка) поворачивается на 90°; 7) первая плоскость обрабатывается торцевой фрезой путем перемещения вдоль линейной оси; 8) ось вращения C (стол или шпиндельная головка) поворачивается на 180°; 9) вторая плоскость обрабатывается торцевой фрезой, перемещаясь вдоль той же линейной оси (для этого может потребоваться предварительное перемещение вдоль оси, перпендикулярной к данной); 10) ось вращения (или наклонная головка) поворачивается на -180°, ось вращения C (стол или шпиндельная головка) поворачивается на -90°; 11) третья плоскость обрабатывается торцевой фрезой, перемещаясь либо вдоль той же линейной оси, либо вдоль оси, перпендикулярной первой линейной оси (для станков с двумя осями вращения на шпиндельной головке); 12) ось вращения C (стол или шпиндельная головка) поворачивается на 180°; 13) четвертая плоскость обрабатывается торцевой фрезой с перемещением вдоль предыдущей линейной оси (для этого может потребоваться предварительное перемещение вдоль оси, перпендикулярной первой линейной оси); d) переход 4: радиальные отверстия: 1) поворотная ось (или наклонная головка) поворачивается на 90°; 2) первое отверстие с диаметром 15 мм обрабатывается фрезерованием с круговой подачей, диаметр инструмента 10 мм; 3) ось вращения C (стола или шпиндельной головки) поворачивается на 90°; 4) следующее отверстие обрабатывается фрезерованием с круговой подачей; 5) действия 2) и 3) повторяются до тех пор, пока все 4 отверстия не будут обработаны фрезерованием с круговой подачей. Если ось поворота (или наклонная головка) может быть повернута на +/- 90°, то должна быть применена следующая процедура: 6) поворотная ось (или наклонная головка) поворачивается на 90°; 7) первое отверстие с диаметром 15 мм обрабатывается фрезерованием с круговой подачей. Диаметр инструмента 10 мм; 8) ось вращения C (стола или шпиндельной головки) поворачивается на 180°; 9) второе отверстие обрабатывается фрезерованием с круговой подачей; 10) ось поворота (или наклонная головка) поворачивается на -180°, ось вращения C (стол или шпиндельная головка) поворачивается на -90°; 11) третье отверстие обрабатывается фрезерованием с круговой подачей; 12) ось вращения C (стола или шпиндельной головки) поворачивается на 180°; 13) четвертое отверстие обрабатывается фрезерованием с круговой подачей. Параметры резания подлежат взаимному согласованию между производителем/поставщиком и пользователем станка. Примечание 1 — Тестовые образцы M1 и M4 могут быть изготовлены в одном тестовом образце. На следующих рисунках представлены эти варианты. В качестве альтернативы тестовые образцы M1 и M4 могут быть объединены с использованием надлежащего крепления, что может обеспечить большую гибкость при проведении испытаний. Примечание 2 — Отверстия можно обработать с помощью расточного инструмента. |
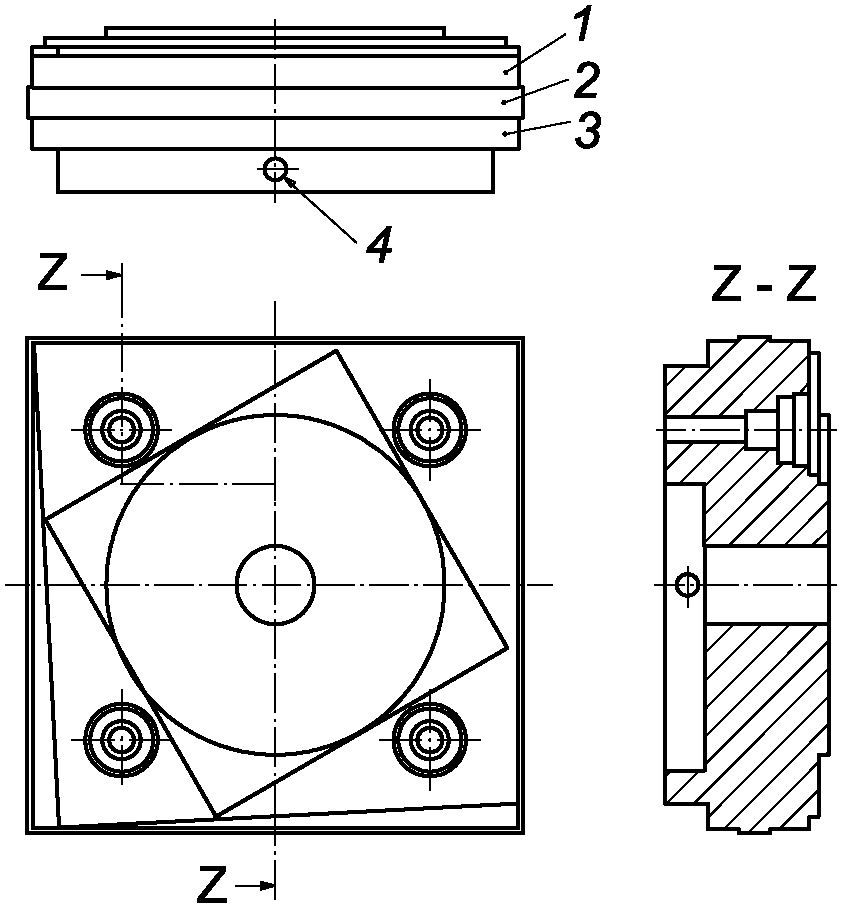
| 1 — переход 1 (верхний квадратный элемент): обработка линейными движениями вдоль осей X и Y; 2 — переход 2 (S, Q, R, T) (средний квадратный элемент): обработка с использованием одной линейной и поворотной осей (C); 3 — переход 3 (нижний квадратный элемент): торцевое фрезерование с использованием одной линейной и двух поворотных осей; 4 — переход 4: радиальные отверстия Допуски Измеренные отклонения | |
| Обработанный фрезеровкой квадрат (позиция 1) должен соответствовать допускам, указанным в тестовом образце M1. Другие допуски приведены в таблице 4 | См. таблицу 4 |
| Средства измерений | См. таблицу 4 |
| Замечания и ссылки на ISO 230-1 | |
| Необходимы предварительные проходы фрезерованием, для получения как можно более постоянной глубины резания. Должны быть указаны расстояние между центральными точками контрольного отверстия C и средней осевой линией поворотного стола, а также расстояние между контрольной поверхностью C и средней осевой линией поворотной оси. | |
| Таблица 4 | |
Трехэтапные геометрические испытания квадратных образцов для испытаний ISO 10791-7, M4 80, 160 и 320
| Объект и ссылки на чертеж | Номинальный размер, мм | Средства измерений | Измеренные отклонения | |||
| 80 | 160 | 320 | ||||
| Средний квадрат | Прямолинейность стороны Q | 0,012 | 0,015 | 0,020 | Координатно-измерительная машина (КИМ) или линейка для проверки прямолинейности и датчик линейных перемещений | |
| Прямолинейность стороны R | ||||||
| Прямолинейность стороны S | ||||||
| Прямолинейность стороны T | ||||||
| Симметрия относительно исходного отверстия C | 0,080 | 0,100 | 0,150 | СММ | ||
| Перпендикулярность стороны Q к базовой плоскости B | 0,030 | 0,040 | 0,060 | КИМ или угольник и датчик линейных перемещений | ||
| Перпендикулярность стороны S к базовой плоскости B | ||||||
| Параллельность боковой линии базовой плоскости B | КИМ или высотомер и датчик линейных перемещений | |||||
| Параллельность стороны T базовой плоскости B | ||||||
| Разность размеров L1 и L2, где L1 — расстояние между плоскостями Q и S, L2 — расстояние между плоскостями R и T | 0,100 | 0,120 | 0,180 | КИМ | ||
| Нижний квадрат | Прямолинейность стороны Qb | 0,012 | 0,015 | 0,020 | КИМ или линейка для проверки прямолинейности и датчик линейных перемещений | |
| Прямолинейность стороны Rb | ||||||
| Прямолинейность стороны Sb | ||||||
| Прямолинейность стороны Tb | ||||||
| Симметрия относительно исходного отверстия C | 0,080 | 0,100 | 0,150 | СММ | ||
| Перпендикулярность стороны Qb по отношению к базовой плоскости B | 0,030 | 0,040 | 0,060 | КИМ или угольник и датчик линейных перемещений | ||
| Перпендикулярность стороны Sb к базовой плоскости B | ||||||
| Параллельность стороны Rb базовой плоскости B | КИМ или высотомер и датчик линейных перемещений | |||||
| Параллельность стороны Tb базовой плоскости B | ||||||
| Разность размеров L3 и L24, где L3 — расстояние между плоскостями (Qb и Sb), L4 — расстояние между плоскостями Rb и Tb | 0,100 | 0,120 | 0,180 | КИМ | ||
| Радиальные отверстия | Разность расстояний отверстий U от базовой плоскости A a, b | 0,060 | 0,080 | 0,120 | КИМ | |
| Разность расстояний отверстий V от базовой плоскости A a, b | ||||||
| Разность расстояний отверстий W от базовой плоскости A a, b | ||||||
| Разность расстояний отверстий P от базовой плоскости A a, b | ||||||
| Разность расстояний от отверстий U до отверстий W a | 0,040 | 0,060 | 0,090 | КИМ | ||
| Разность расстояний от отверстий V до отверстий P a | ||||||
| a На разность влияет погрешность определения длины инструмента и его износ. b При повторном использовании образца для испытаний следует уменьшить номинальное значение расстояния до базовой плоскости A. | ||||||
ТОЧНОСТЬ ОБРАБОТКИ ИСПЫТАТЕЛЬНОГО ОБРАЗЦА ПРОИЗВОЛЬНОЙ ФОРМЫ (M5)
A.1 Общие положения
Эти испытания предназначены только для оценки производительности пятиосевого обрабатывающего центра с тремя линейными и двумя поворотными осями. Хотя результаты испытаний предназначены главным образом для демонстрации влияния геометрических погрешностей обрабатывающего центра и производительности контроллера ЧПУ и сервоконтроллеров, на результаты испытаний могут влиять и другие факторы, например точность CAD-модели, построение траектории движения инструмента с помощью программного обеспечения CAM, погрешность измерения произвольной формы с помощью координатно-измерительной машины (КИМ). Сложность данного испытания не позволяет использовать его для выявления погрешностей.
Образец для испытаний произвольной формы, указанный в данном приложении, предназначен в первую очередь для использования в аэрокосмической промышленности (хотя его могут использовать и другие производители сложных деталей).
Это дополнительный тест, который может быть использован по взаимному согласию между поставщиком/производителем и пользователем.
A.2 Геометрическое определение испытуемого образца
Тестовый образец состоит из S-образного выступа и прямоугольного основания, форма которого показана на рисунке A.1. Скругление S-образной формы определяется двумя линейчатыми поверхностями. Как показано на рисунке A.2a), линейчатая поверхность A создается в соответствии с формулой (1) двумя квазиравномерными рациональными B-сплайнами четвертого порядка (кубическими), которые определяются двумя наборами контрольных точек Pi и Qi (см. таблицу A.2). Аналогично, как показано на рисунке A.2b), линейчатая поверхность B формируется двумя квазиравномерными рациональными B-сплайнами четвертого порядка (кубическими), которые определяются двумя наборами контрольных точек Mi и Ni (см. таблицу A.2).
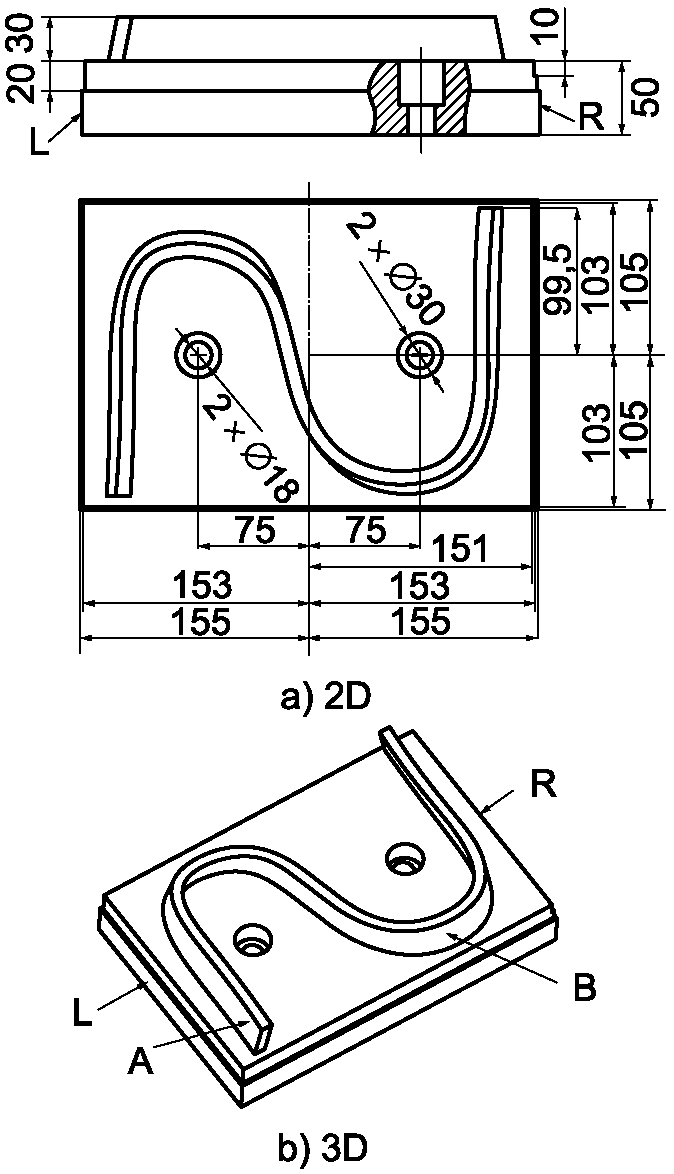
A — линейчатая поверхность A; B — линейчатая поверхность B; L — левая сторона образца; R — правая сторона образца
Рисунок A.1 — Геометрия образца для испытаний
Примечание 1 — При боковом фрезеровании необрабатываемой линейчатой поверхности наличие угла скручивания означает, что невозможно идеально обработать заготовку инструментом ненулевого диаметра, поскольку расположение фрезы на поверхности приводит к неизбежному натягу. Надрезы и поднутрения на линейчатых поверхностях из-за диаметра инструмента и угла скручивания могут достигать 20 мкм. Как показано на рисунке A.1, P0, P1 — это конечные точки правила, а K0, K1 — векторы, перпендикулярные S (u, v) в точках P0 и P1, угол скручивания — это угол между K0 и K1.
Примечание 2 — Используемая система CAM влияет на ошибки, возникающие при обработке заданной поверхности, поэтому для минимизации ошибок (уменьшения влияния динамики ошибок станка) следует использовать возможности интерполяции ЧПУ в NURBS, если таковые имеются. При использовании этой функции следует сообщить об этом.
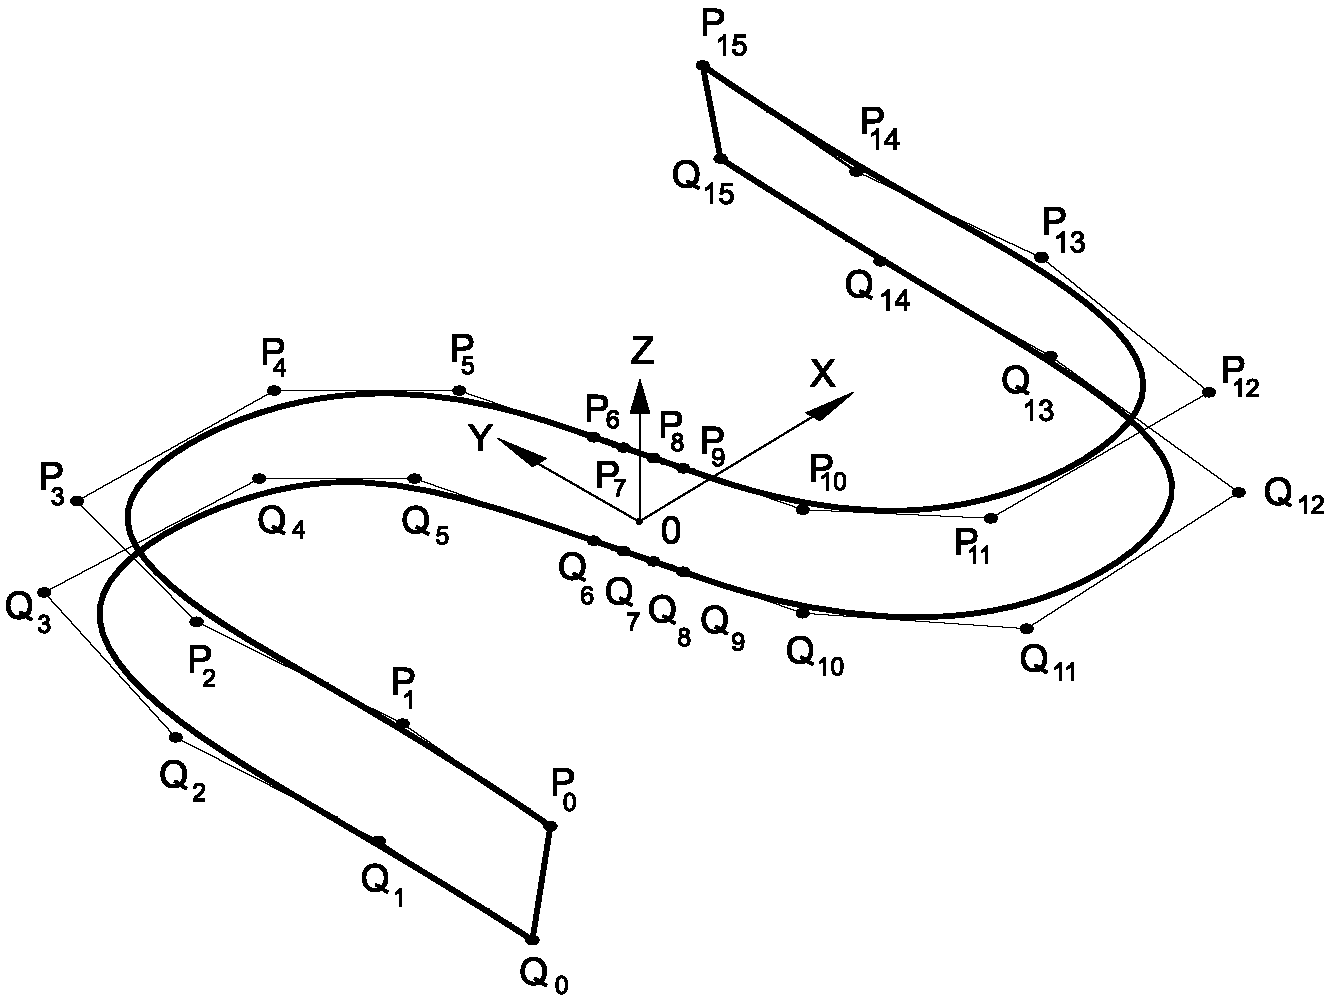
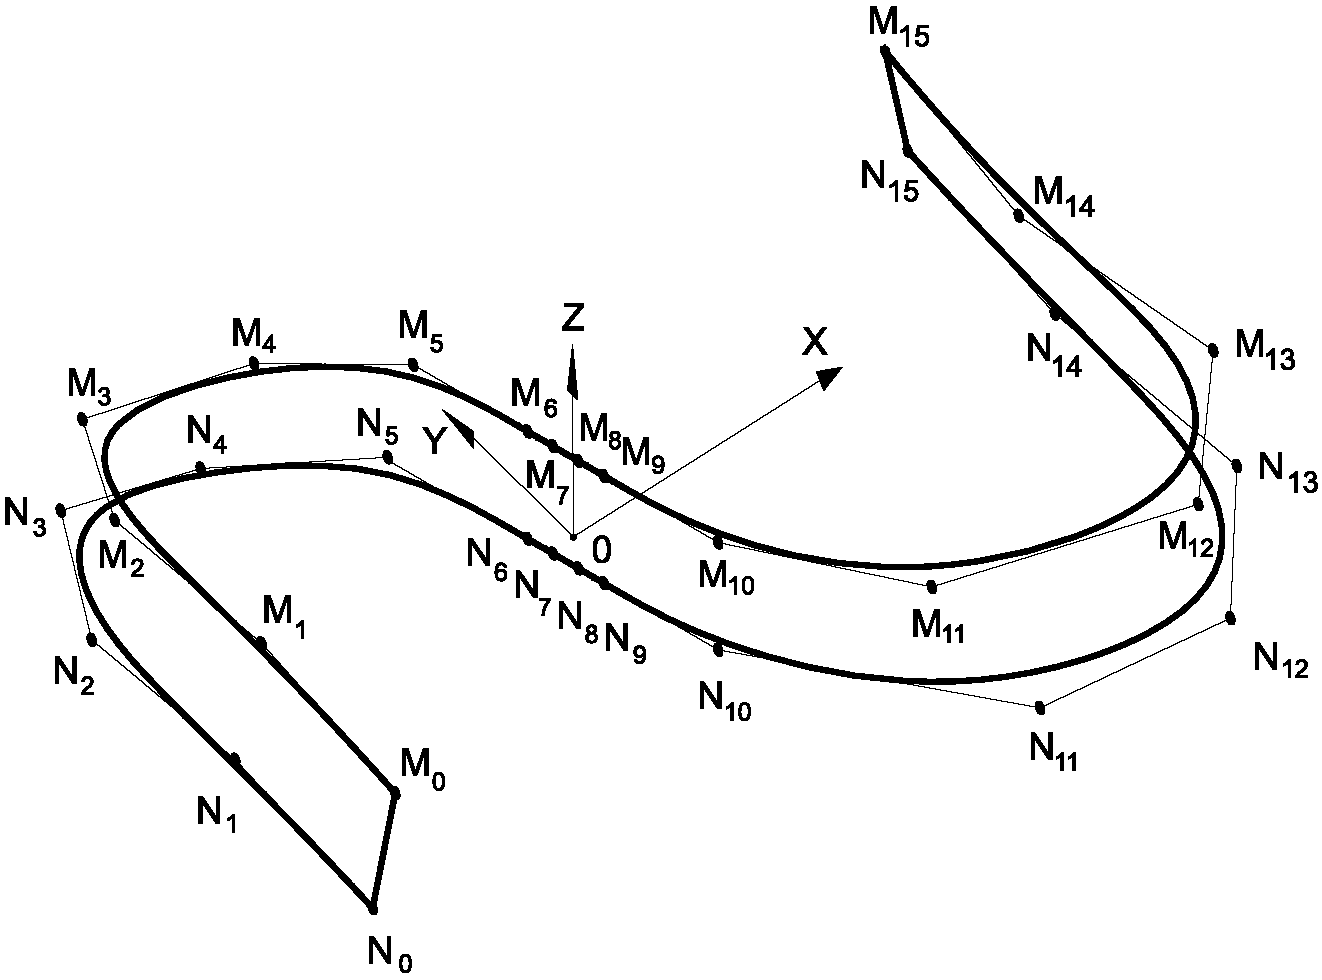
Рисунок A.2 — Определение линейчатой поверхности
Контрольные точки линейчатой поверхности A
Контрольные точки линейчатой поверхности B
A.3 Определение материала заготовки
Геометрическое определение заготовки детали показано на рисунке A.3.
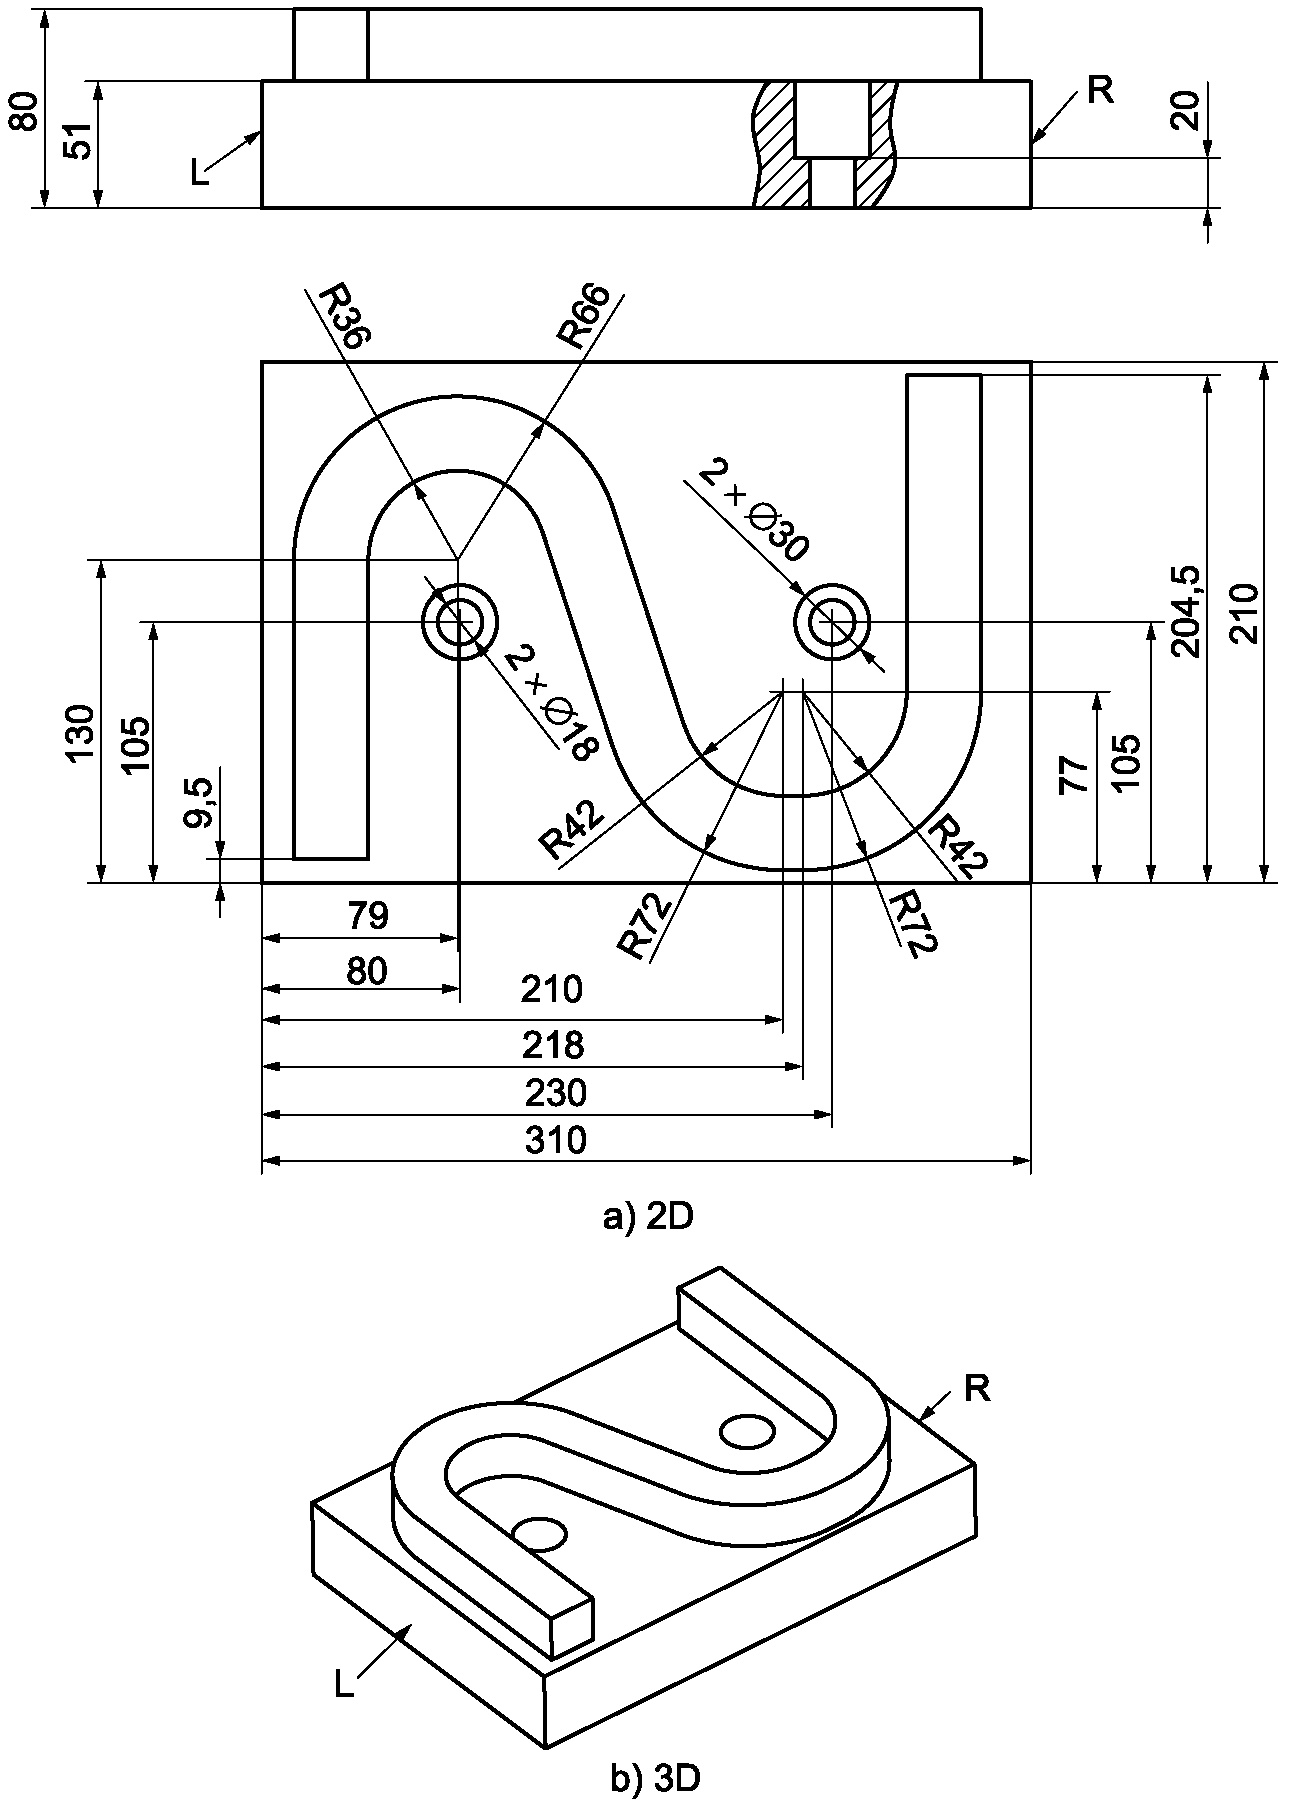
L — левая сторона образца; R — правая сторона образца
Рисунок A.3 — Геометрия заготовки детали
Заготовка детали должна быть обработана со всех сторон, чтобы обеспечить снятие напряжений. Погрешность выравнивания нижней плоскости должна быть не более 0,05 мм, а допуски по другим размерам должны составлять +/- 0,1 мм. Рекомендуемым материалом для данного испытания является алюминиевый сплав, хотя по взаимному согласию между поставщиком/производителем и пользователем могут быть использованы и другие материалы.
A.4 Механическая обработка
A.4.1 Крепление заготовки детали
Для достижения достаточной стабильности и минимизации искажений можно использовать, по крайней мере, два или более способа зажима.
Следует позаботиться о том, чтобы сочетание зажима и неровности нижней поверхности не привело к деформации испытуемого образца.
На рисунке A.4 показаны примеры позиционирования и зажима испытуемого образца на трех различных типах пятиосевых обрабатывающих центров.
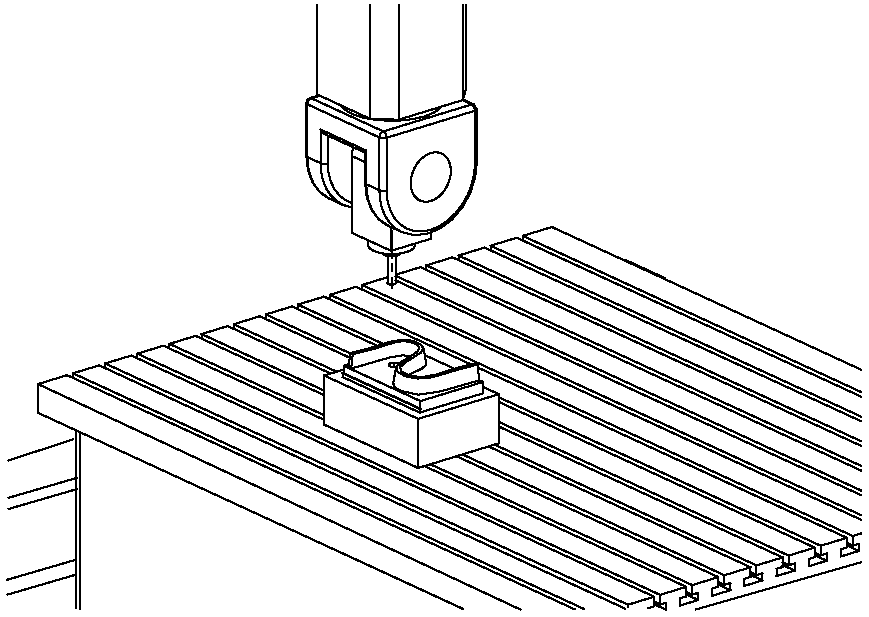
a) Обрабатывающий центр с двумя осями вращения на шпиндельной головке
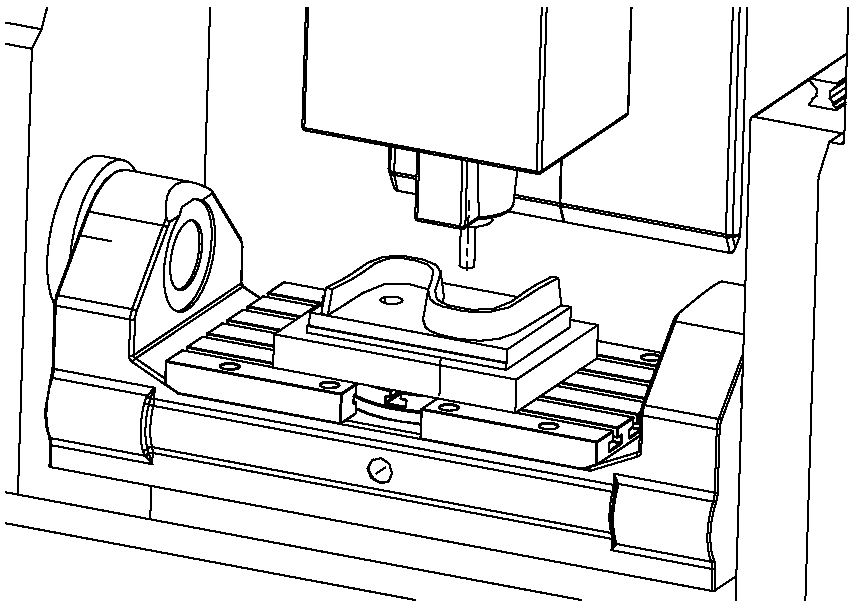
b) Обрабатывающий центр с двумя осями вращения со стороны обрабатываемой детали
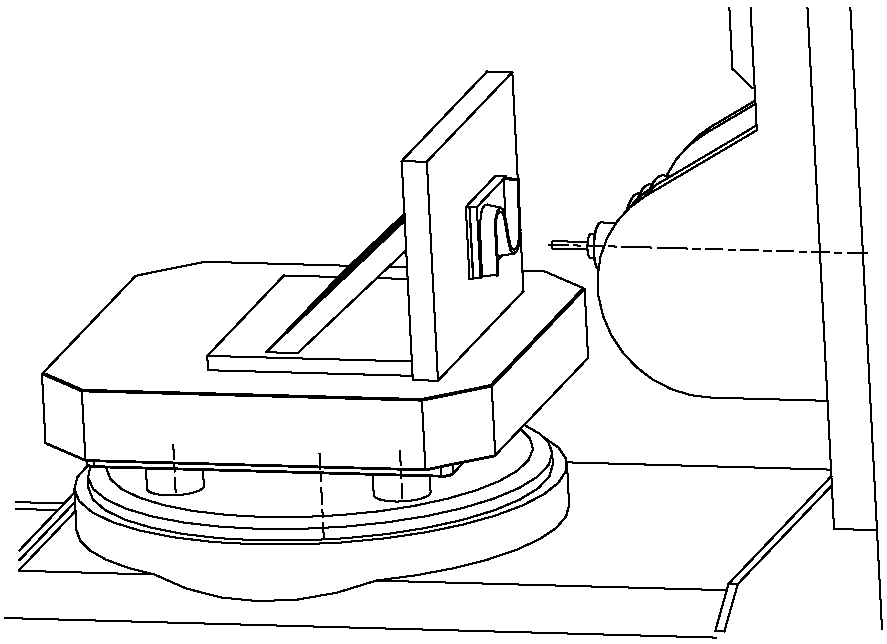
c) Обрабатывающий центр с наклонной головкой и поворотным столом
Рисунок A.4 — Пример установки испытуемого образца на трех различных типах пятиосевых обрабатывающих центров
A.4.2 Режущий инструмент и параметры резания
Ниже приведены рекомендуемые режущий инструмент и параметры резания. Другие режущие инструменты и параметры резания также могут быть установлены по взаимному согласию между поставщиком/производителем и пользователем:
- режущий инструмент;
- тип инструмента: Концевая фреза;
- диаметр инструмента: 20 мм;
- длина режущей кромки: >= 35 мм;
- количество зубьев: >= 2;
- параметры резания:
- осевая глубина резания для каждого контура: в соответствии с взаимным соглашением между поставщиком/производителем и пользователем, всего 30 мм;
- радиальная глубина резания: по взаимному согласию между поставщиком/производителем и пользователем;
- скорость подачи: по взаимному согласию между поставщиком/производителем и пользователем следует выбрать соответствующую скорость подачи в зависимости от частоты вращения шпинделя, как показано в таблице A.3.
| Частота вращения шпинделя (об/мин) | <= 6000 | 6000 ~ 10 000 | 10 000 ~ 18 000 | >= 18 000 |
|---|---|---|---|---|
| Скорость подачи (мм/мин) | 1000 | 2000 | 3000 | 5000 |
A.4.3 Система координат заготовки
Система координат заготовки показана на рисунке A.5.
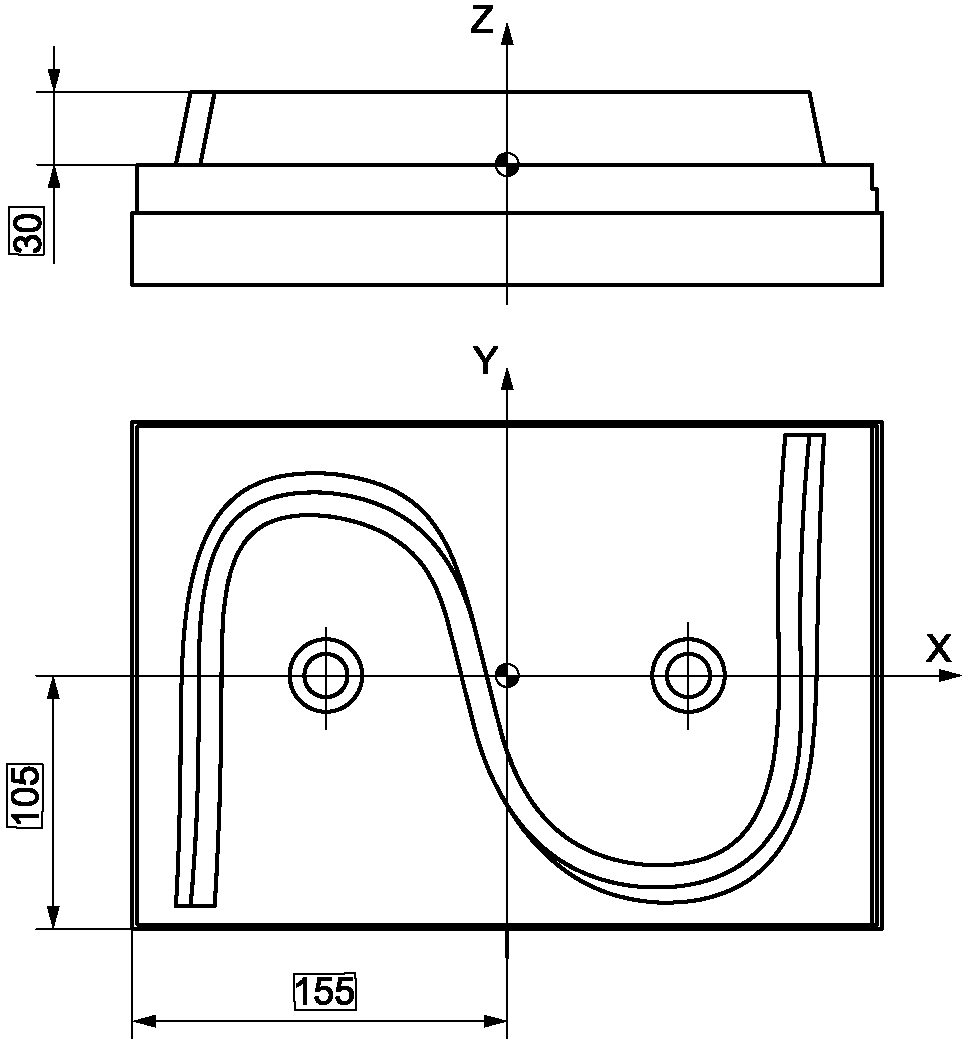
Рисунок A.5 — Система координат заготовки (опорные плоскости см. на рисунке A.6)
Шаг 1: Фрезерование плоскостей A, E, F, G и H.
Опорные плоскости (Y, F, G и P) и базовая плоскость A показаны на рисунке A.6. Они должны быть созданы тем же инструментом, который использовался для вырезания S-образного скругления. В качестве альтернативы по взаимному согласию между поставщиком/производителем обрабатывающего центра и пользователем может быть определена другая опорная поверхность, обработанная с использованием той же установки.
Шаг 2: Получистовая (предварительная чистовая) обработка выровненной поверхности.
С помощью пятиосевого бокового фрезерования была достигнута изогнутая форма поверхности, напоминающая S-образную. Допуски на чистовую обработку принимаются по взаимному согласию между поставщиком/производителем и потребителем. Для S-образного скругления, имеющего углы менее 90° с базовой плоскостью A в некоторых местах, допускается наличие остатков в нижней части S-образного скругления, чтобы избежать образования строжки, которая вызывает отклонение фрезы.
Шаг 3: Чистовая обработка выровненных поверхностей.
Для получения окончательного S-образного скругления необходимо фрезеровать боковые стороны по пяти осям. Также допускается наличие остаточных неровностей в нижней части S-образного скругления.
Шаг 4: Фрезерование дополнительных поверхностей D (опция, только для обрабатывающих центров с осью C на шпиндельной головке (универсальная головка)).
Дополнительные поверхности D, показанные на рисунке A.6, используются для проверки концентричности между инструментальным шпинделем и осью C. Во время резки ось C поворачивается один раз (от отрицательного максимального угла до 0° или от 0° до положительного максимального угла или в обратном направлении). Если диапазон перемещения по оси C больше 720°, выполняется только 720° при перемещении инструмента на 20 мм вдоль оси Y. Эта плоскость также должна быть сформирована тем же инструментом, который использовался при вырезании S-образного скругления. Длина инструмента может влиять на погрешность измерения концентричности.
Программа должна быть введена в ЧПУ ручную. Ниже приведен пример кода ЧПУ. Значение скорости подачи должно быть согласовано между поставщиком/производителем и пользователем, при этом предпочтительно фрезерование с пониженной величиной подачи.
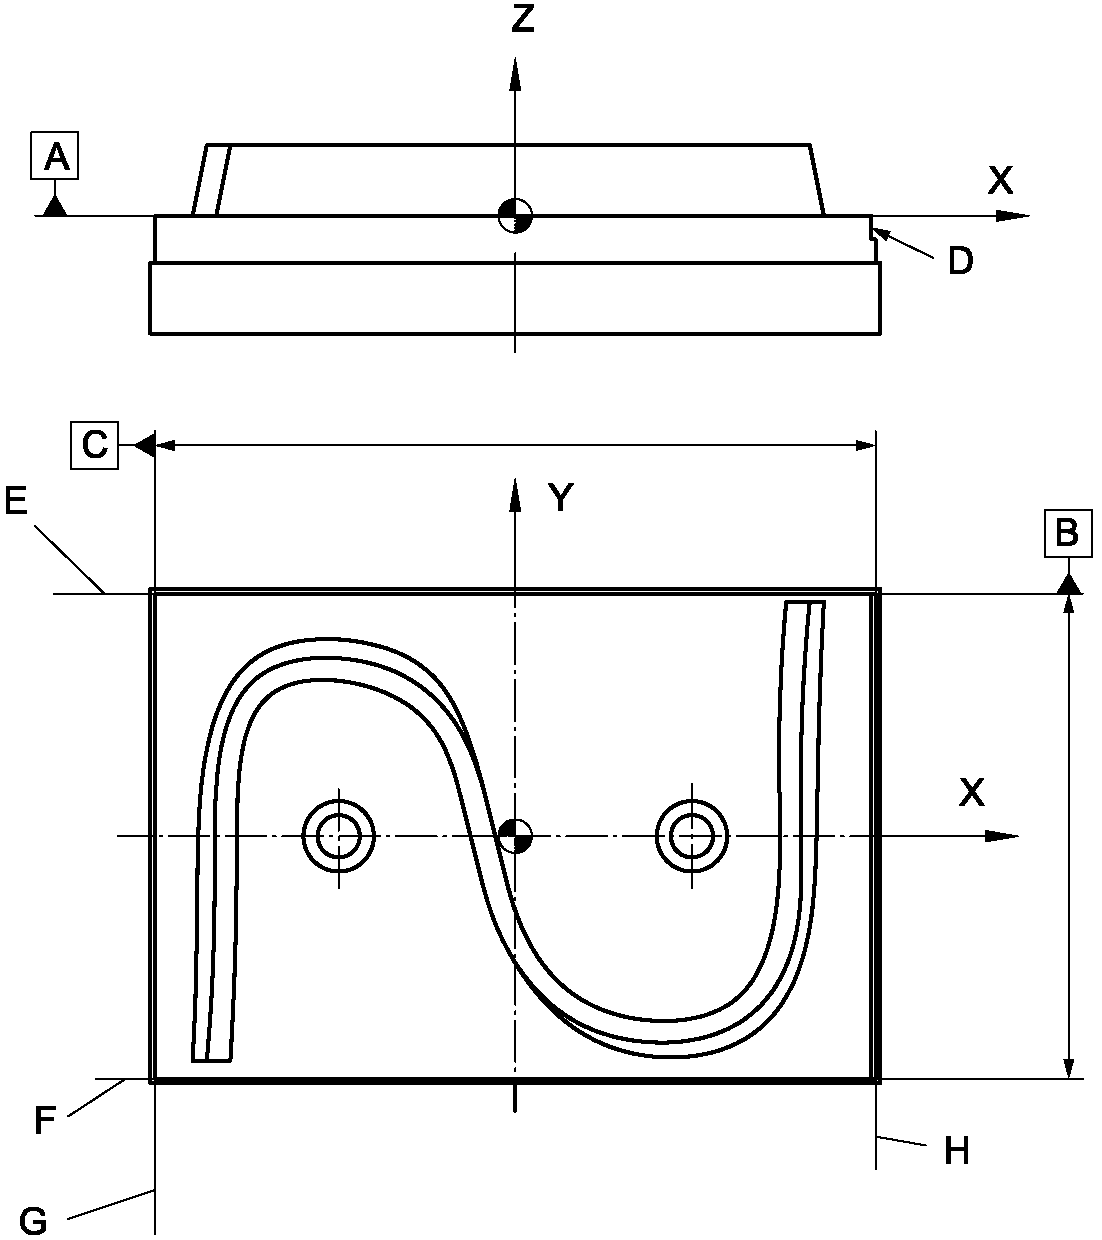
E, F, G, H — опорные плоскости; A — базовая плоскость; B — достигнутая исходная линия; C — исходная точка достигается пересечением средней плоскости между плоскостями G и H с плоскостью A и прямой B; D — дополнительная плоскость D
Рисунок A.6 — Исходные данные для измерения
A.5 Измерение
Измерение испытуемого образца включает в себя два элемента:
a) погрешности профиля поверхности двух линейчатых поверхностей относительно исходных точек A, B, C;
b) ошибка прямолинейности дополнительной плоскости D (необязательно).
A.5.2 Измерение погрешностей профиля поверхности двух линейчатых поверхностей относительно исходных точек A, B, C
Погрешности профиля двух линейчатых поверхностей относительно исходных значений могут быть измерены с помощью КИМ (координатно-измерительной машины) с поворотным датчиком. Измерительная система координат должна быть создана на основе трех исходных данных A, B и C, показанных на рисунке A.6. Измерение на приборе может проводиться по взаимному согласию между производителем/поставщиком и пользователем.
Когда измерение выполняется на станке, все точки, к которым можно получить доступ с помощью щупа, выровненного по оси Z детали, должны быть измерены в этой ориентации.
Измерение точек, которые недоступны из-за поднутрения, следует проводить при минимальном значении ориентации оси вращения, необходимом для обеспечения доступа к этим точкам.
Для измерения профиля поверхности линейчатых поверхностей предлагается размер выборки в 100 точек, другой размер выборки в определенных точках измерения может быть применен по взаимному согласию между производителем/поставщиком и пользователем. Положение и измерительные векторы рекомендуемых точек измерения приведены в таблице A.4, где номера с 1 по 50 относятся к поверхности A, а номера с 51 по 100 — к поверхности B.
Зондирующие векторы — это рекомендуемые направления приближения к точкам зондирования; это векторы нормали к поверхности с измененными знаками.
Положения и векторы зондирования рекомендуемых точек измерения
A.6 Оценка
Критерии оценки и рекомендуемый допуск приведены в таблице A.5 и на рисунке A.7. Фактические значения устанавливаются по взаимному согласию между производителем/поставщиком и пользователем.
| Критерии оценки | Предлагаемый допуск |
|---|---|
| Допуск профиля поверхности к исходным точкам A, B, C двух линейчатых поверхностей | 0,120 мм (см. рисунок A.7) |
| Прямолинейность дополнительной плоскости D (необязательно) | 0,050 мм (см. рисунок A.7) |
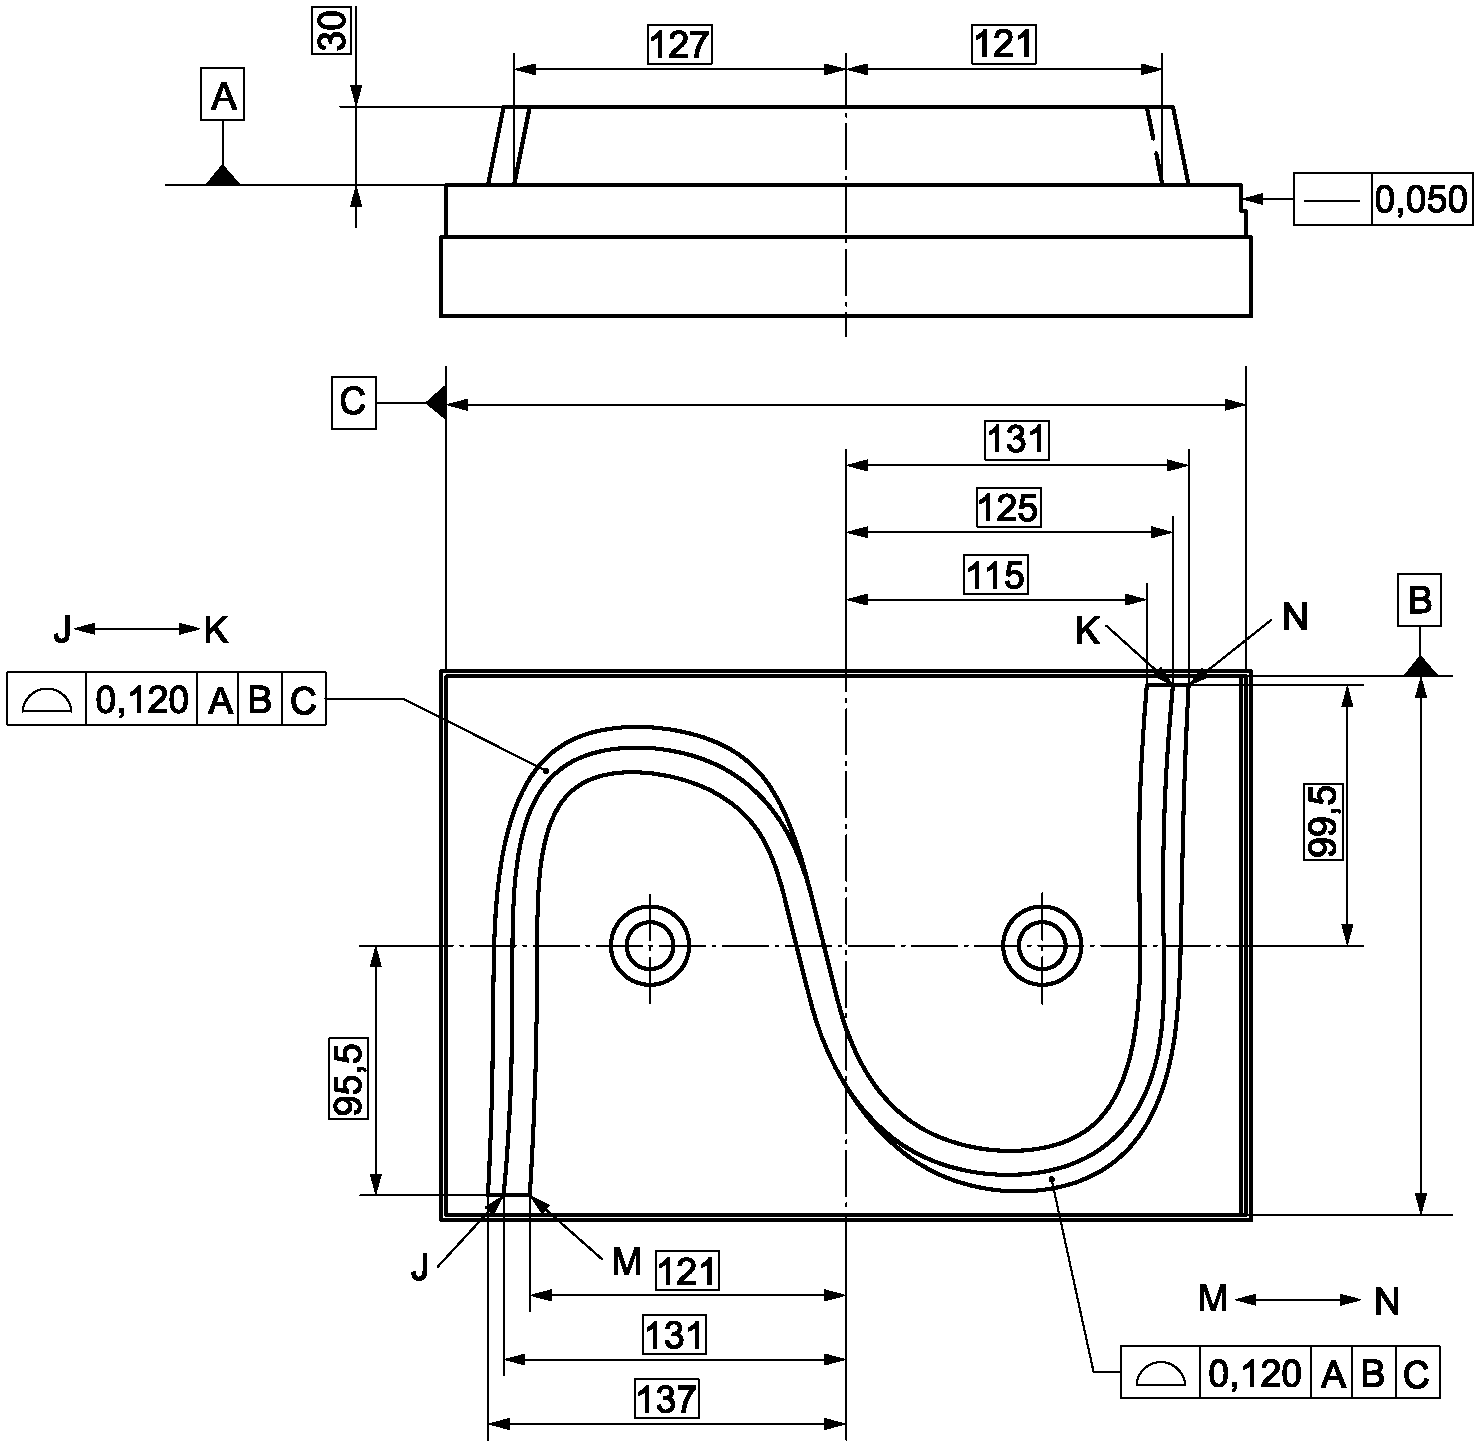
Рисунок A.7 — Предлагаемые допуски
A.7 Протокол испытаний
Рекомендуемая форма протокола испытаний дана в таблице A.6.
Рекомендуемая форма протокола испытаний
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1 | IDT | ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях» |
| Примечание — В таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||
БИБЛИОГРАФИЯ
| УДК 621.9.02:006.354 | МКС 25.040.10 | IDT |
| Ключевые слова: обрабатывающий центр; испытания; методика; допуск | ||