ГОСТ ISO 10791-7-2016. Межгосударственный стандарт. Центры обрабатывающие. Условия испытаний. Часть 7. Точность обработки испытательных образцов
(введен в действие Приказом Росстандарта от 28.06.2017 № 589-ст)
Примечание
Документ утрачивает силу с 01.01.2027 в связи с изданием Приказа Росстандарта от 09.12.2025 № 1662-ст. Взамен вводится в действие ГОСТ ISO 10791-7-2025. Документ утрачивает силу с 01.01.2027 в связи с изданием Приказа Росстандарта от 09.12.2025 № 1662-ст. Взамен вводится в действие ГОСТ ISO 10791-7-2025. Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 09.03.2021 № 28). Документ введен в действие с 01.07.2018.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 10791-7-2016"]:::doc
  click n0 "https://bukva.ai/docs/standart-gost-iso-10791-7-2016" "ГОСТ ISO 10791-7-2016. Межгосударственный стандарт. Центры обрабатывающие. Условия испытаний. Часть 7. Точность обработки испытательных образцов (введен в действие Приказом Росстан"
  n1["ГОСТ ISO 10791-7-2025"]:::notEnt
  click n1 "https://bukva.ai/docs/standart-gost-iso-10791-7-2025" "ГОСТ ISO 10791-7-2025. Межгосударственный стандарт. Условия испытаний обрабатывающих центров. Часть 7. Точность обработки испытательных образцов (введен в действие Приказом Росстан"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 28 июня 2017 г. № 589-ст
ТОЧНОСТЬ ОБРАБОТКИ ИСПЫТАТЕЛЬНЫХ ОБРАЗЦОВ
Machining centres. Test conditions. Part 7.
Accuracy of finished test pieces
(ISO 10791-7:2014, Test conditions for machining centers. -
Part 7: Accuracy of a finished test piece, IDT)
1 июля 2018 года
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
1 ПОДГОТОВЛЕН Публичным акционерным обществом «Экспериментальный научно-исследовательский институт металлорежущих станков» (ПАО «ЭНИМС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Федеральным агентством по техническому регулированию и метрологии
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 25 октября 2016 г. № 92-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 28 июня 2017 г. № 589-ст международный стандарт ГОСТ ISO 10791-7-2016 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2018 г.
5 Настоящий стандарт идентичен международному стандарту ISO 10791-7:2014 «Условия испытания обрабатывающих центров. Часть 7. Точность обработки испытательных образцов» («Test conditions for machining centers. — Part 7: Accuracy of a finished test piece», IDT).
Международный стандарт разработан Техническим комитетом по стандартизации ISO/TC 39 «Станки», подкомитетом SC 2 «Условия испытаний металлорежущих станков».
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Обрабатывающий центр является станком с числовым программным управлением, способным выполнять различные операции механической обработки, включая фрезерование, расточку, сверление и нарезание резьбы, а также автоматическую смену инструмента из магазина или подобного накопителя в соответствии с установленной на станке программой. Большинство обрабатывающих центров имеют устройства для автоматического изменения направления, в котором заготовка подается к инструменту.
Настоящий стандарт, согласованный с соответствующими стандартами серии ISO 230, определяет нормы и правила проведения контроля обрабатывающих центров с горизонтальным или вертикальным шпинделем или с дополнительными шпиндельными головками различных типов, индивидуально используемых или интегрированных в гибкие производственные системы. Настоящий стандарт также устанавливает допуски или предельно допустимые значения для результатов испытаний, соответствующих основному назначению и нормативной точности обрабатывающих центров [1], [6], [7].
Настоящий стандарт применим также, в целом или частично, к фрезерным и расточным станкам с ЧПУ, если их конфигурации, компоненты и их перемещения совместимы с методами контроля, описанными в настоящем стандарте.
Настоящий стандарт распространяется на стандартные испытательные образцы со ссылкой на ISO 230-1, испытанные в условиях чистовой обработки. Он также определяет характеристики и размеры самих испытательных образцов, а также минимальные требования для оценки точности обработки станка. Настоящий стандарт распространяется на обрабатывающие центры с 3 — 5 координатами.
В настоящем стандарте использована нормативная ссылка на следующий стандарт. Для датированных ссылок применяют только указанное издание ссылочного документа, для недатированных — последнее издание ссылочного документа (включая все изменения).
ISO 230-1:2012 Test code for machine tools — Part 1: Geometric accuracy of machines operating under noload or finishing conditions (Нормы и правила испытаний станков. Часть 1. Точность геометрических параметров станков, работающих на холостом ходу или в квазистатических условиях)
3.1 Единицы измерения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах. Все угловые размеры даны в градусах. Угловые отклонения и соответствующие допуски выражаются в отношениях (например, 0,00x/1000), но в некоторых случаях для наглядности допускается применять микрорадианы или угловые секунды.
Следующее выражение следует использовать для преобразования угловых отклонений или допусков:
0,010/1000 = 10\text{мкрад}(\mu rad - \text{микрорадиан}) \approx 2\prime\prime .
3.2 Ссылка на ISO 230-1
При применении настоящего стандарта следует руководствоваться требованиями ISO 230-1, особенно при установке станка перед испытанием, прогреве, описании методов измерения, оценке и представлении результатов.
3.3 Последовательность проведения испытаний
Последовательность проведения испытаний, указанная в настоящем стандарте, не является обязательной для применения в практических условиях. Для упрощения установки и настройки средств измерения допускается проводить испытания в любой последовательности.
3.4 Проводимые испытания
При испытаниях станка не всегда есть необходимость или возможность проведения всех проверок, описанных в настоящем стандарте. Если испытания требуются для целей приемки, выбор вида испытаний, касающихся качеств станка или его составных частей, оставляется на усмотрение пользователя по согласованию с поставщиком/изготовителем. Перечень видов испытаний, которые следует провести, должен быть четко установлен при заказе станка. Для приемочных испытаний простые ссылки на настоящий стандарт без установленного и согласованного перечня испытаний, которые следует провести, и без соглашения по соответствующим издержкам не могут считаться какой-либо частью контракта.
Для целей приемки обрабатывают не более одного испытательного образца каждого вида. В случае особых требований, таких как статистическая оценка производительности станка (например, в соответствии с [2] кратковременная мощность), обработка большего количества испытательных образцов подлежит согласованию между поставщиком/изготовителем и потребителем.
3.5 Средства измерения
Средства измерения, указанные в испытаниях, описанных в разделе 4, приведены только как пример. Другие средства измерения, имеющие такие же или меньшие погрешности измерений, могут быть использованы.
3.6 Расположение испытательных образцов
Испытательный образец должен быть расположен в середине хода по оси X и в позициях вдоль осей Y и Z, удобных для расположения испытательного образца и/или зажимного приспособления, а также для длин инструментов, если иное не оговорено в методике испытания.
3.7 Фиксация испытательных образцов
Испытательный образец должен быть установлен на зажимном приспособлении таким образом, чтобы обеспечивалась максимальная устойчивость инструментов и зажимных приспособлений. Монтажные поверхности зажимных приспособлений и испытательного образца должны быть плоскими. Рекомендуется использовать соответствующие крепежные средства для обеспечения прохода инструмента и полной длины обработки, например центрового отверстия. Кроме того, рекомендуется устанавливать испытательный образец на крепеже с зенковкой/зенковочных винтах, так чтобы последующей обработке не мешали винты. Возможен также выбор и других способов крепления. Общая высота испытательного образца зависит от выбранного метода крепления.
3.8 Материал испытательных образцов, параметры оснастки и резания
Материал испытательного образца, инструменты и соответствующие параметры резания являются объектом договора между поставщиком/изготовителем и потребителем и должны быть зафиксированы. Параметры, приведенные в испытаниях по условиям обработки, являются только рекомендуемыми. Материал испытательного образца должен быть указан соответствующим обозначением.
3.9 Размеры испытательных образцов
Если испытательные образцы взяты из предыдущих испытаний резанием и годны для повторного использования, то их размеры должны оставаться в пределах +/- 10% от указанных в настоящем стандарте. При повторном использовании испытательного образца необходимо проводить обработку с небольшой глубиной резания, чтобы очистить все поверхности перед проведением новых испытаний в условиях чистовой обработки.
Рекомендуется также, чтобы тип, серийный номер станка, дата испытания, а также названия и ориентации осей были отмечены на испытательных образцах.
Необходимо выполнить предварительные проходы для того, чтобы глубина резания была постоянной.
Номинальный размер испытательных образцов может быть изменен по взаимному согласию с поставщиком/производителем и пользователем. Когда номинальный размер испытательных образцов изменяется, скорость подачи (для круговой, контурной) может быть изменена аналогичным образом, как показано в [3], приложение C. Размер инструмента и другие условия обработки могут быть также изменены.
3.10 Типы испытательных образцов
В настоящем стандарте рассматриваются четыре типа испытательных образцов, для каждого из которых приведены два или три типоразмера. Типы, размеры и соответствующие обозначения определенного испытательного образца приведены в таблице 1. Типы M1 и M2 применимы к трехкоординатным, четырехкоординатным и пятикоординатным обрабатывающим центрам. M3 применяется только для пятикоординатных обрабатывающих центров. M4 применяется для четырехкоординатных и пятикоординатных обрабатывающих центров.
Типы, размеры и обозначение испытательных образцов
| Тип испытательного образца | Размер | Обозначение |
| M1 Образец для контурной обработки и позиционирования | 80 | Испытательный образец по ГОСТ ISO 10791-7, M1_80 |
| 160 | Испытательный образец по ГОСТ ISO 10791-7, M1_160 | |
| 320 | Испытательный образец по ГОСТ ISO 10791-7, M1_320 | |
| M2 Образец для торцевого фрезерования | 80 | Испытательный образец по ГОСТ ISO 10791-7, M2_80 |
| 160 | Испытательный образец по ГОСТ ISO 10791-7, M2_160 | |
| M3 Усеченный конус | 15 a | Испытательный образец по ГОСТ ISO 10791-7, M3_15 |
| 45 a | Испытательный образец по ГОСТ ISO 10791-7, M3_45 | |
| M4 Трехступенчатый квадрат | 80 | Испытательный образец по ГОСТ ISO 10791-7, M1_80 |
| 160 | Испытательный образец по ГОСТ ISO 10791-7, M4_160 | |
| 320 | Испытательный образец по ГОСТ ISO 10791-7, M4_320 | |
| a Половина угла при вершине испытательного образца. | ||
3.11 Информация для записи
Для проведения испытаний согласно настоящему стандарту должна быть представлена и включена в отчет об испытаниях следующая информация:
a) материал и обозначение испытательного образца для испытаний;
b) материал, размеры и количество зубьев режущего инструмента;
f) другие параметры резания, например СОЖ;
g) положение и ориентация испытательного образца в рабочем положении;
h) направление резания (где применимо).
3.12 Коррекция программного обеспечения
Когда программные средства, основанные на соглашении между производителем/поставщиком и пользователем, доступны для коррекции некоторых геометрических погрешностей, соответствующее испытание может быть проведено с учетом этих коррекций. Если используется коррекция программного обеспечения, то это должно быть указано в протоколе испытаний.
4 Испытания в условиях резания
| Объект | M1 | |||
| Проверка производительности станка при различных кинематических условиях, т.е. подача только по одной оси, линейная интерполяция двух осей и круговая интерполяция при обработке пяти растачиваемых отверстий и ряда отделочных проходов разных профилей. Примечание 1 — Испытания обычно проводятся в плоскости XY станка, но могут проводиться и в других прямоугольных системах координат при наличии универсальной шпиндельной бабки. Примечание 2 — Испытание M4 определяет дополнения для испытания M1 в части проверки точности и позиционирования осей вращения и поворотных осей. | ||||
| Схема Рассматриваются три типоразмера испытательных образцов, их размеры приведены ниже. | ||||
| Испытательный образец ГОСТ ISO 10791-7, M1_80 Размеры в миллиметрах 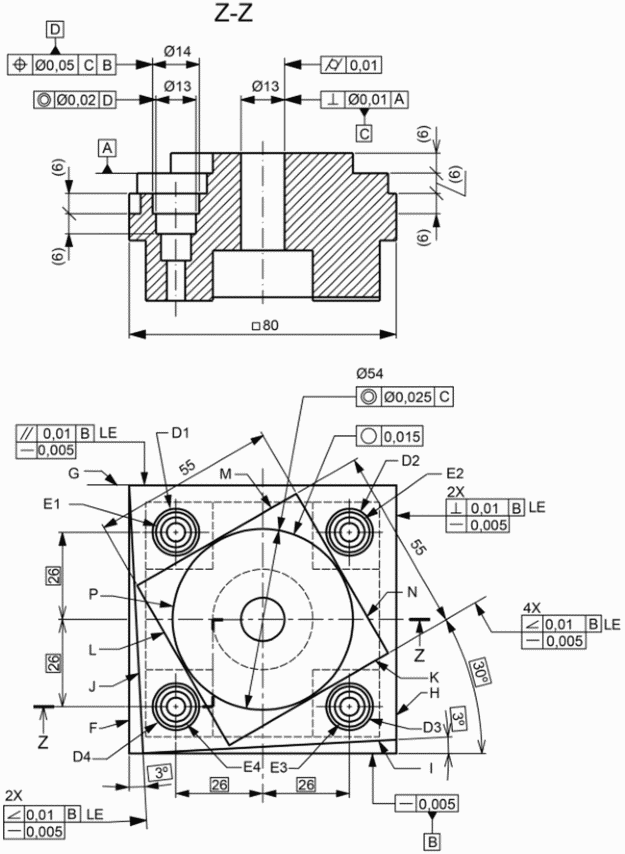 | ||||
| Испытательный образец по ГОСТ ISO 10791-7-M1_160 Размеры в миллиметрах 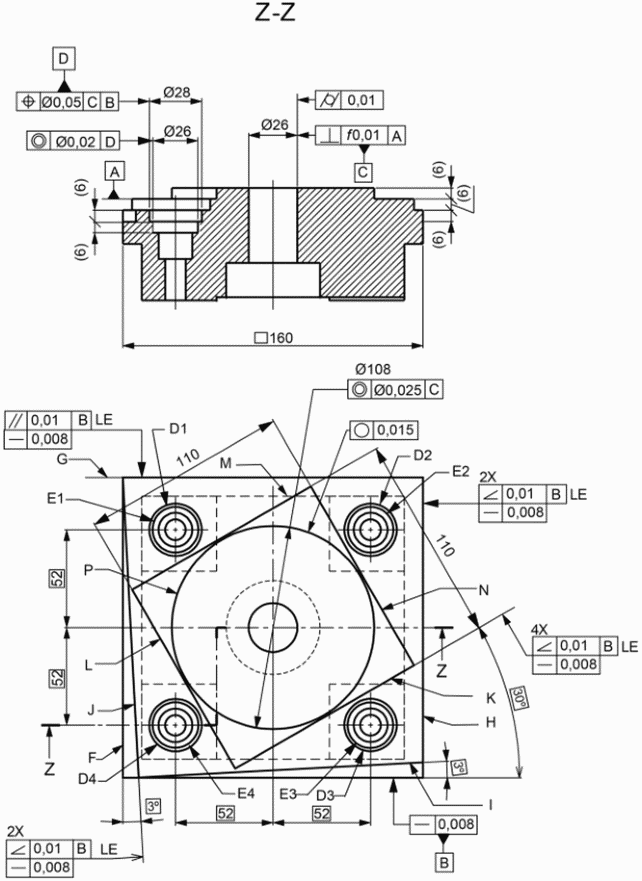 | ||||
| Испытательный образец ГОСТ ISO 10791-7, M1_320: Размеры в миллиметрах 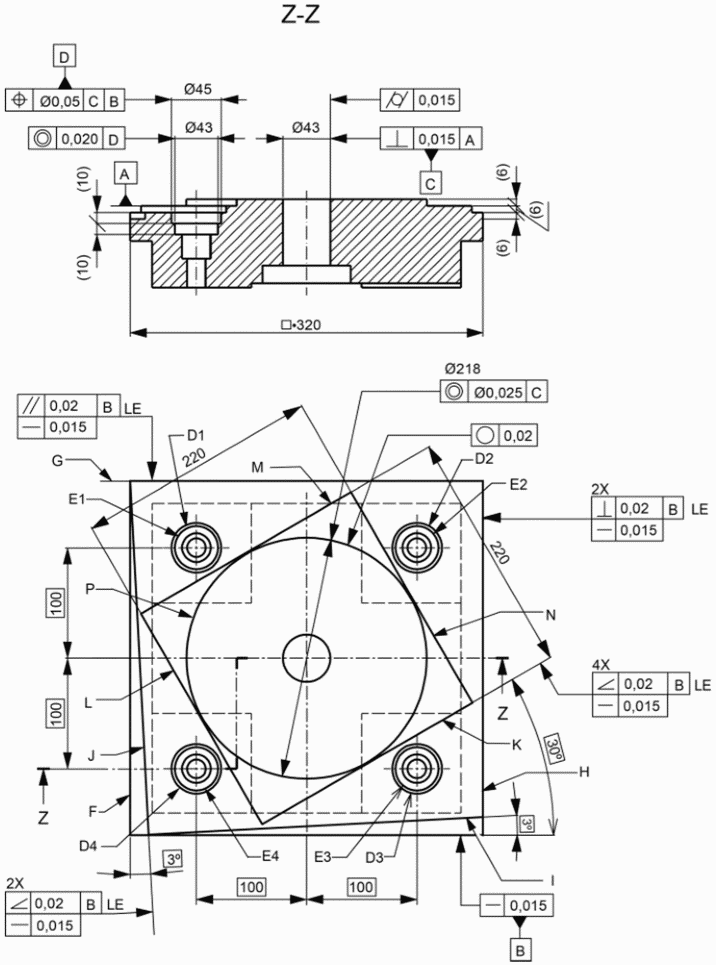 | ||||
| Исходная заготовка для ГОСТ ISO 10791-7, M1_80: Примечание — Размеры крепежных элементов приведены для винтов М6. Размеры в миллиметрах 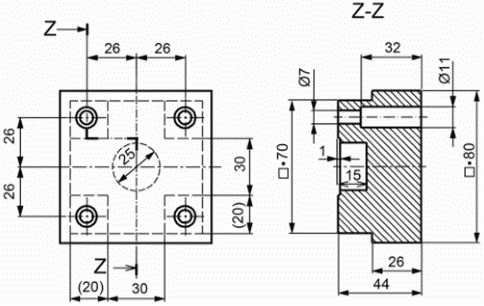 | ||||
| Исходная заготовка для ГОСТ ISO 10791-7, M1_160 Примечание — Размеры для крепежных элементов приведены для винтов М10. Размеры в миллиметрах 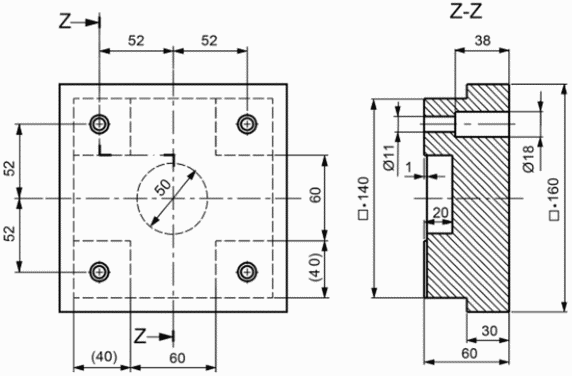 | ||||
| Исходная заготовка для ГОСТ ISO 10791-7, M1_320 Примечание — Размеры для крепежных элементов приведены для винтов М16. Размеры в миллиметрах 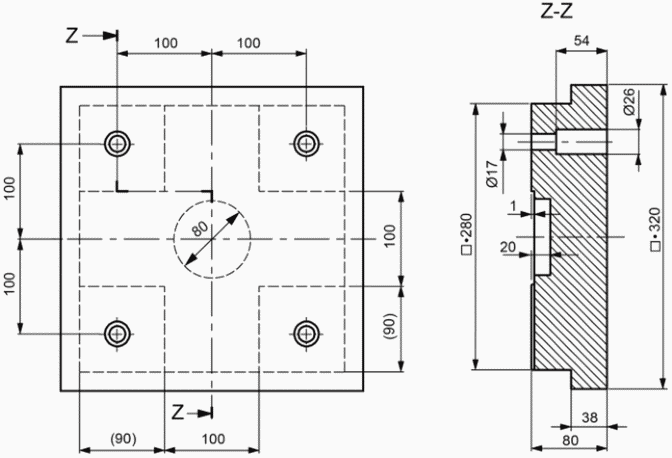 | ||||
| Базовая поверхность B должна быть параллельной одной из линейных осей. Рассверливание отверстия (C) следует проводить в положительном направлении позиционных осей, раззенкование отверстий (D) — в отрицательном направлении. Ромб (K-L-M-N) на верхней грани площади следует обрабатывать на станке, только когда используются две линейные оси (например, X и Y). Наклонные грани (I и J) с углом 3° и глубиной 6 мм на верхней грани площади следует обрабатывать на станке, только когда используются две линейные оси (например, X и Y). Так как различные поверхности испытательного образца расположены на разных осевых высотах, следует избегать контакта поверхностей, держа инструмент в доле миллиметра от нижней плоской поверхности. Общая высота испытательного образца зависит от выбранного метода крепления. Скорость резания должна быть 50 м/мин для чугуна и 300 м/мин для алюминия. Скорость подачи должна быть от 0,05 до 0,1 мм/об. Глубина прохода должна быть 0,2 мм в радиальном направлении для всех операций фрезерования и около 6 мм в осевом направлении для фрезерных операций на плите. Примечание — Один и тот же инструмент может быть использован для обработки всех контурных поверхностей, это может быть концевая фреза с режущей кромкой длиной 35 мм и диаметром 30 мм. | ||||
| Допуски См. таблицу 2 | Измеренные отклонения См. таблицу 2 | |||
| Средства измерения | См. таблицу 2 | |||
| Замечания и ссылки на ISO 230-1 Следует сделать предварительные проходы, чтобы глубина прохода была максимально постоянной. | ||||
| Объект и ссылки на чертеж | Допуски Типоразмер | Измерительные инструменты | Измеренные отклонения | |||
| 80 | 160 | 320 | ||||
| Центровое отверстие | Цилиндричность рассверленного отверстия C | 0,010 | 0,010 | 0,015 | КИМ a | |
| Перпендикулярность между осью отверстия C и основанием A | 0,010 | 0,010 | 0,015 | КИМ | ||
| Квадрат | Прямолинейность стороны B | 0,005 | 0,008 | 0,015 | КИМ или линейка и циферблатный индикатор | |
| Прямолинейность стороны F | ||||||
| Прямолинейность стороны G | ||||||
| Прямолинейность стороны H | ||||||
| Перпендикулярность стороны H к основанию B | 0,010 | 0,010 | 0,020 | КИМ или угольник и циферблатный индикатор | ||
| Перпендикулярность стороны F к основанию B | ||||||
| Параллельность стороны G к основанию B | 0,010 | 0,010 | 0,020 | КИМ или индикатор высоты и циферблатный индикатор | ||
| Ромб | Прямолинейность стороны K | 0,005 | 0,008 | 0,015 | КИМ или линейка и циферблатный индикатор | |
| Прямолинейность стороны L | ||||||
| Прямолинейность стороны M | ||||||
| Прямолинейность стороны N | ||||||
| Угол наклона 30° стороны K к основанию B | 0,010 | 0,010 | 0,020 | КИМ или синусоидальная штанга, рейка и измерительный прибор с круговой шкалой | ||
| Угол наклона 60° стороны L к основанию B | ||||||
| Угол наклона 30° стороны M к основанию B | ||||||
| Угол наклона 60° стороны N к основанию B | ||||||
| Круг | Круглость контурной окружности P | 0,015 | 0,015 | 0,020 | КИМ или циферблатный индикатор или средства измерения круглости | |
| Соосность внешней окружности P и внутреннего отрабатываемого отверстия C | 0,025 | 0,025 | 0,025 | |||
| Наклонные грани | Прямолинейность торца I | 0,005 | 0,008 | 0,015 | КИМ или линейка и циферблатный индикатор | |
| Прямолинейность торца J | ||||||
| Угол наклона 30° стороны I к основанию B | 0,010 | 0,010 | 0,020 | КИМ или синусоидальная штанга, прибор с круговой шкалой | ||
| Угол наклона 30° стороны J к основанию B | ||||||
| Расточенные отверстия | Позиционирование отверстия D1 по отношению к обрабатываемому отверстию C | 0,050 | 0,050 | 0,050 | КИМ | |
| Позиционирование отверстия D2 по отношению к обрабатываемому отверстию C | ||||||
| Позиционирование отверстия D3 по отношению к обрабатываемому отверстию C | ||||||
| Позиционирование отверстия D4 по отношению к обрабатываемому отверстию C | ||||||
| Соосность внутреннего отверстия E1 в отношении внешнего отверстия D1 | 0,020 | 0,020 | 0,020 | КИМ или циферблатный индикатор с эталонной вращающейся осью или средства измерения круглости концентричности | ||
| Соосность внутреннего отверстия E2 в отношении внешнего отверстия D2 | ||||||
| Соосность внутреннего отверстия E3 в отношении внешнего отверстия D3 | ||||||
| Соосность внутреннего отверстия E4 в отношении внешнего отверстия D4 | ||||||
| Примечание 1 — Необходимо поместить испытательный образец для испытаний на координатную измерительную машину (КИМ) и сделать требуемые измерения. Примечание 2 — Чтобы свести к минимуму влияние зажима на испытательный образец, рекомендуется измерить части, которые прижаты к арматуре плиты. Примечание 3 — Для прямых сторон (квадрата, ромба или наклонных торцев) необходимо коснуться щупом измеряемой поверхности минимум в 10 точках, чтобы измерить отклонения от прямолинейности, перпендикулярности и параллельности. Примечание 4 — Для проверки круглости (или цилиндричности), если измерение не непрерывное, проверить минимум 15 точек (в каждой измеренной плоскости). -------------------------------- a Координатно-измерительная машина. | ||||||
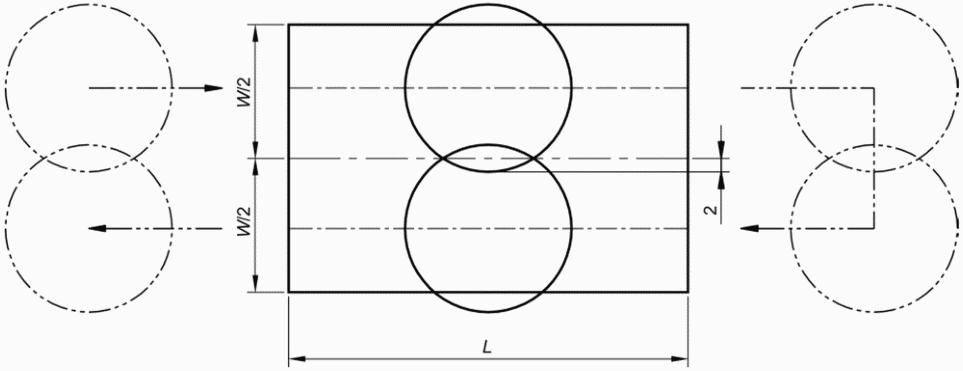
| Объект | M3 | ||||||
| Проверка режущей способности пятикоординатных обрабатывающих центров в рамках пятикоординатной подачи при обработке конусообразного испытательного образца с фрезерованными фланцами. Примечание — Проверка относится ко всем пятикоординатным обрабатывающим центрам с тремя линейными осями и двумя поворотными осями. Если проверка выполняется на станке с двумя поворотными осями на стороне испытательного образца, отклонение позиционирования Z-оси, E, не влияет на результаты проверки. | |||||||
Схема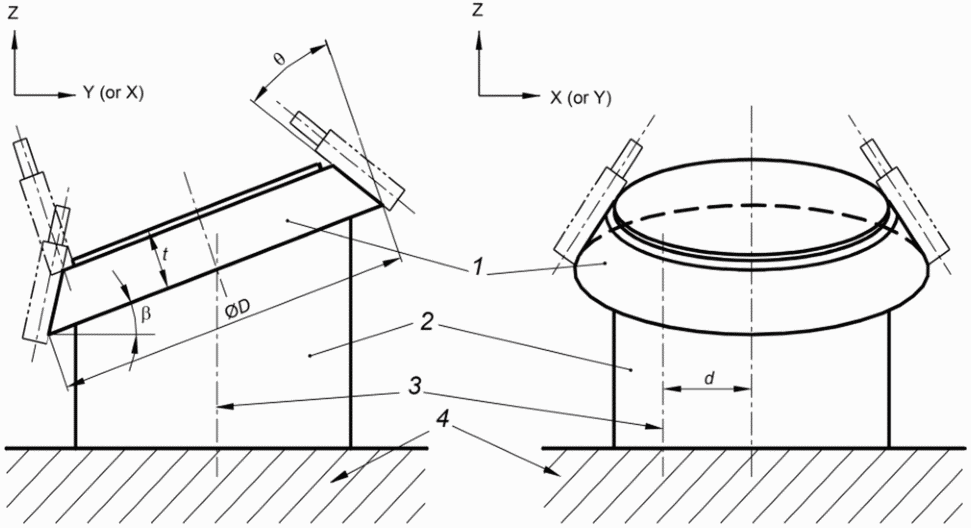 1 — испытательный образец; 2 — приспособление; 3 — средняя осевая линия стола; 4 — поворотный стол Примечание — На приведенной выше схеме показаны установки испытательных образцов в системе координат. Обозначения 3 и 4 предназначены только для пятикоординатных обрабатывающих центров с поворотным столом. Для станков с двумя круговыми координатами смещение d не требуется. | |||||||
Расположение испытательного образца на пятикоординатном станке с двумя круговыми координатами шпиндельной головки: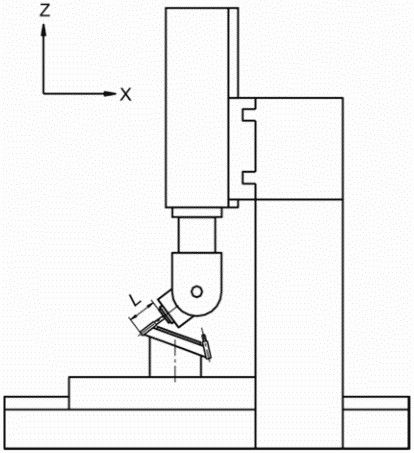 | |||||||
Расположение испытательного образца для испытаний на пятикоординатном станке с двумя круговыми координатами боковой поверхности обрабатываемой детали: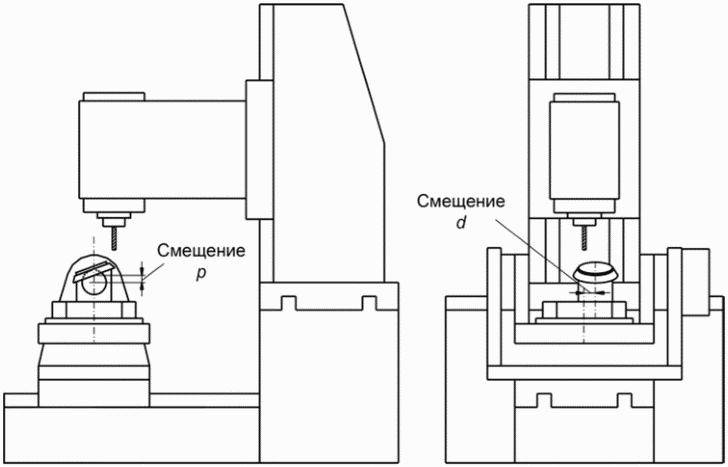 | |||||||
Размещение испытательного образца для испытаний на пятикоординатном станке с поворотной головкой и поворотным столом: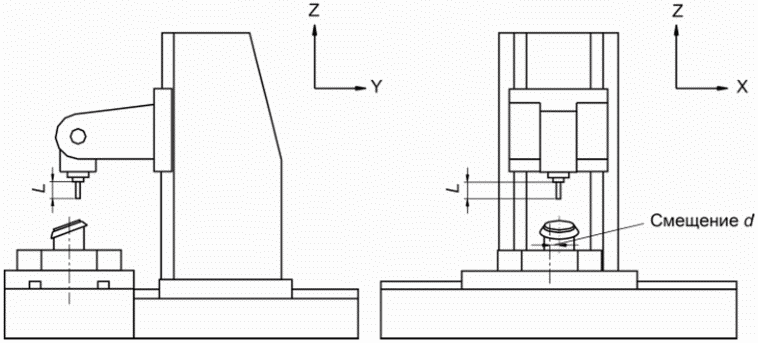 | |||||||
| Испытательный образец ГОСТ ISO 10791-7, M3_15 (\theta = 15^{\circ}) и испытательный образец ГОСТ ISO 10791-7, M3_45 (\theta = 45^{\circ}) Размеры в миллиметрах 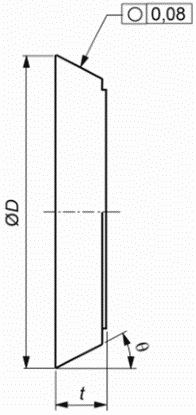 | |||||||
| Рассматривается любое из двух альтернативных условий (размеры испытательного образца и установочные позиции), их размеры даны в таблице: | |||||||
| Диаметр нижней поверхности, D | Толщина, t | Угол наклона, \beta , град. | Номинальный размер, половина угла при вершине, \theta , град. | Центральное смещение, d (на поворотном столе) | |||
| Испытательный образец ГОСТ ISO 10791-7-M3_15 | |||||||
| 80 | 20 | 10 | 15 | 25% от размера диаметра поворотного стола (если это возможно) | |||
| Испытательный образец ГОСТ ISO 10791-7-M3_45 | |||||||
| 80 | 15 | 30 | 45 | 25% от размера диаметра поворотного стола (если это возможно) | |||
| Окончательный вид испытательного образца, как показано на рисунке выше, в результате наладки для обработки будет следующий: a) испытательный образец должен быть зафиксирован на столе под углом \beta к поверхности стола, как показано в таблице; b) центр основания испытательного образца должен быть в центре расстояния смещения d, как показано на рисунке выше, от средней осевой линии поворотного стола (только в случае поворотного стола). Когда проверка не может быть выполнена из-за ограниченного рабочего хода линейной оси, смещение может быть уменьшено на основании соглашения между производителем/поставщиком и пользователем; c) центр основания испытательного образца имеет смещение p от поворотной оси (только в случае поворотного стола), что должно быть указано в протоколе испытаний. Смещение p рекомендуется больше 10% диаметра стола, но оно может быть уменьшено на основе соглашения между поставщиком/производителем и пользователем; d) внешняя поверхность усеченного конуса должна обрабатываться боковым фрезерованием (черновой и чистовой проходы допускаются). При постоянной скорости в системе координат обрабатываемой заготовки траектория резания должна быть круговой; e) кругообразную плоскую поверхность на самой верхней поверхности заготовки следует обрабатывать в соответствии со ссылками на размерные стандарты. Испытательный станок может быть изменен на основе соглашения между производителем/поставщиком и пользователем. Например, установка, показанная выше, на пятикоординатном станке с поворотной головкой и поворотным столом, не возможна из-за хода по A-оси или Y-оси. В таком случае при установке испытательного образца под углом \beta = 90^{\circ} , используя прямоугольное приспособление на столе станка, испытание может быть возможным. Такая модификация может значительно уменьшить диапазон перемещения каждой оси по сравнению с первоначальной установкой, которая часто уменьшает геометрические погрешности обработанного испытательного образца. Например, на станке с наклонной головкой и поворотным столом поворотный стол делает полное (360°) вращение в первоначальной установке, в то время когда в немодифицированной установке \beta = 90 . Аналогичным образом, когда центр смещения d, уменьшается, диапазон перемещения каждой оси становится меньше. Если настройка изменена, то это должно быть указано в отчете. Допуски для исходных установок приведены в таблице 3. Примечание 1 — Рекомендуется плоская торцевая фреза с режущей кромкой длиной 40 мм и диаметром 20 мм. Если инструмент Ø20 не может быть использован, то меньший инструмент (например, Ø10 ) может быть использован на основе соглашения между производителем/поставщиком и пользователем. Внимание должно быть направлено на влияние отклонений инструмента. Примечание 2 — Скорость резания, скорость подачи и глубина резания должны быть согласованы между производителем/поставщиком и пользователем. Могут быть выбраны следующие значения: скорость прохода 50 м/мин для чугуна и 300 м/мин для алюминия, скорость подачи 0,05 мм/об, глубина резания 0,1 мм в радиальном направлении. Примечание 3 — Размерность кольцеобразной поверхности настолько произвольна, чтобы могла быть использована в качестве опоры для измерений. | |||||||
| Допуски см. таблицу 3 | Измеренные отклонения см. таблицу 3 | ||||||
| Средства измерения см. таблицу 3 | |||||||
| Примечание и ссылки на ISO 230-1 Предварительные проходы должны быть сделаны для того, чтобы глубина резания была как можно более постоянной. Информация об угле наклона и расстоянии смещения центра должна быть включена в протокол испытания. Для обеспечения легкого доступа диапазон движения для каждой оси должен быть представлен (три линейные и две поворотные оси). | |||||||
Проверка геометрической точности испытательного образца ГОСТ ISO 10791-7, M3_15 и ГОСТ ISO 10791-7, M3_45 в виде усеченного конуса
| Объект | M4 Дополнения к типу M1 испытательный образец для испытаний | |
| Проверка точности углового позиционирования и положения осей вращения поворотного стола. Примечание 1 — Испытание проводится для всех пятикоординатных обрабатывающих центров с тремя линейными осями и поворотным столом. Примечание 2 — Описанный испытательный образец может быть частью типа M1. Примечание 3 — Испытательный образец 2 (см. диаграмму) можно также обрабатывать на четырехкоординатных обрабатывающих центрах с поворотным столом. | ||
| Схема Испытательный образец ГОСТ ISO 10791-7, M4_80 Размеры в миллиметрах 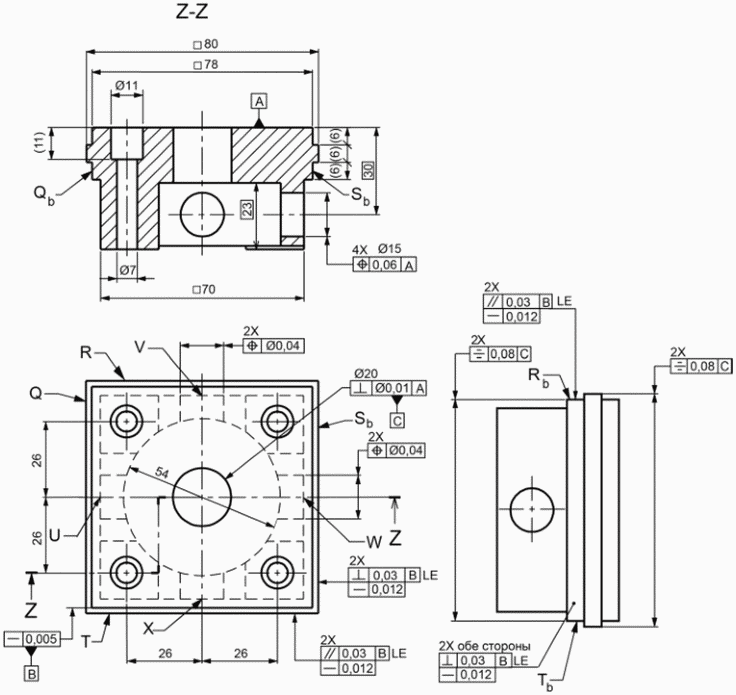 | ||
| Испытательный образец ГОСТ ISO 10791-7, M4_160: Размеры в миллиметрах 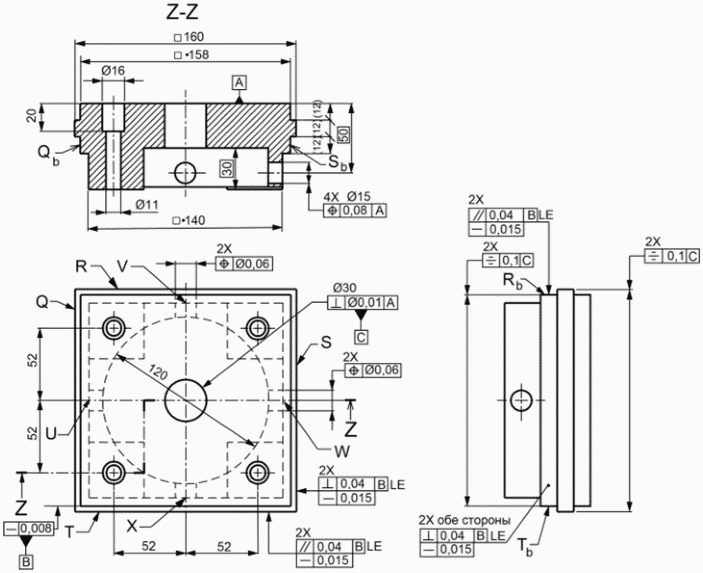 | ||
| Испытательный образец ГОСТ ISO 10791-7, M4_320 Размеры в миллиметрах 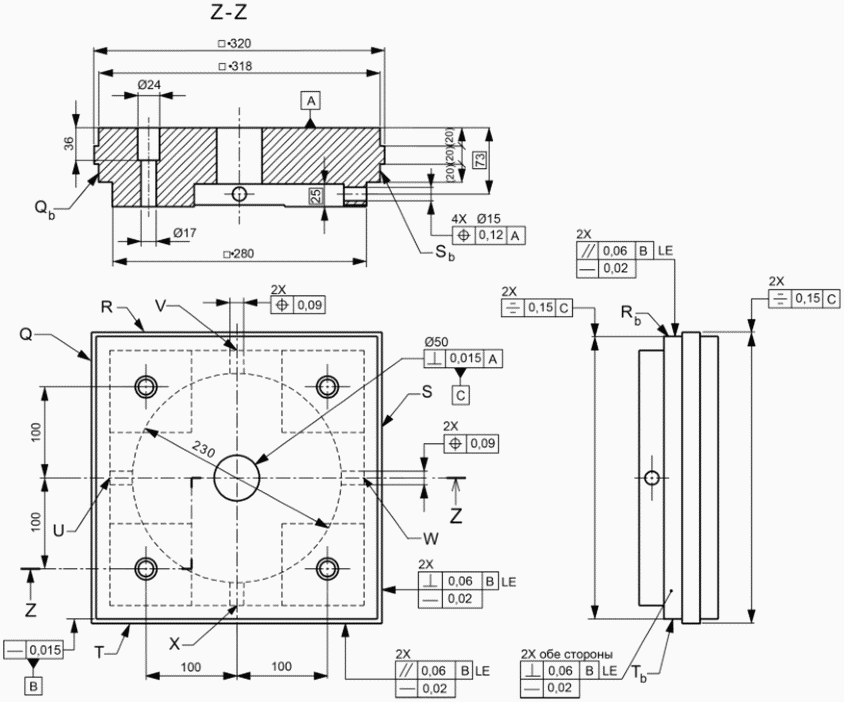 | ||
| Часть испытательных образцов, используемых для испытания M1, должны использоваться в качестве части заготовок для испытания M4. Расположение испытуемого испытательного образца на станке с двумя осями вращения со стороны испытательного образца: 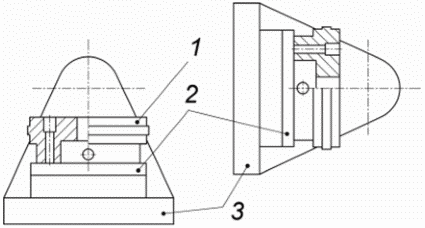 1 — испытательный образец; 2 — вращающийся стол; 3 — люлька | ||
Расположение испытательного образца на станке с поворотной шпиндельной головкой и вращающимся столом: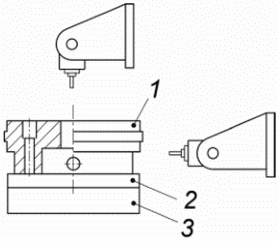 1 — испытательный образец; 2 — вращающийся стол; 3 — основание | ||
Расположение испытуемого испытательного образца на станке с двумя осями вращения со стороны шпинделя: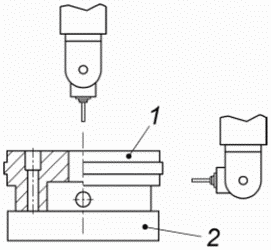 1 — испытательный образец; 2 — рабочий стол | ||
Расположение испытательного образца на станке с двумя столами: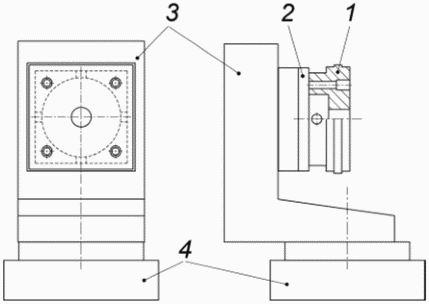 1 — испытательный образец; 2 — вращающийся стол; 3 — поворотный стол; 4 — салазки стола | ||
| Как показано на схеме выше, конечный профиль испытательного образца получается в результате последовательности процессов обработки: a) техническое описание процесса 1: верхний квадрат следует обрабатывать концевой фрезой с использованием двух линейных перемещений (по осям X и Y); b) техническое описание процесса 2: средние квадраты следует обрабатывать концевой фрезой с использованием одной линейной оси и одной оси вращения в такой последовательности процессов обработки: 1) фрезерование первой плоскости (лицевой), параллельной оси X; 2) поворот испытательного образца по оси вращения C на 90°; 3) фрезерование следующей плоскости, параллельной оси X; 4) повторение действий п.п. 2) и 3) до тех пор, пока все четыре средние плоскости не будут обработаны концевой фрезой; c) техническое описание процесса 3: нижний квадрат следует обрабатывать торцевой фрезой с использованием одного или двух линейных перемещений и одной или двух осей вращения в такой последовательности процессов обработки: 1) ось вращения испытательного образца (или наклонная головка) поворачивается на 90°; 2) первая плоскость обрабатывается торцевой фрезой с перемещением по какой-либо линейной оси; 3) ось вращения C (стол или шпиндельная головка) поворачивается на 90°; 4) следующая плоскость обрабатывается торцевой фрезой с перемещением вдоль той же самой линейной оси или по оси, перпендикулярной к предыдущей (для станков с двумя осями вращения шпиндельной головки); 5) повторяются действия п.п. 2), 3 и 4), пока все четыре средние плоскости не будут обработаны торцевой фрезой. Если есть возможность повернуть ось вращения или шпиндельную головку на +/- 90°, применимы следующие процедуры: 6) ось вращения (или шпиндельная головка) поворачивается на 90°; 7) первая плоскость обрабатывается торцевой фрезой с перемещением по какой-либо линейной оси; 8) ось вращения C (стол или шпиндельная головка) поворачивается на 180°; 9) вторая плоскость обрабатывается торцевой фрезой с перемещением вдоль той же самой линейной оси (для этого может потребоваться предварительное перемещение по оси, перпендикулярной к данной); 10) ось вращения инструмента (или наклонная головка) поворачивается на -180°, а ось вращения C (стол или шпиндельная головка) — на -90°; 11) третья плоскость обрабатывается торцевой фрезой с перемещением вдоль той же самой линейной оси или вдоль оси, перпендикулярной к первой (для станков с двумя осями вращения шпиндельной головки); 12) ось вращения C (стол или шпиндельная головка) поворачивается на 180°; 13) четвертая плоскость обрабатывается торцевой фрезой с перемещением вдоль предыдущей линейной оси (для этого может потребоваться предварительное перемещение по оси, перпендикулярной к предыдущей); | ||
| d) функция 4: Радиальные отверстия: 1) поворотная ось (или наклонная головка) поворачивается на 90°; 2) первое отверстие, диаметром 15 мм, обрабатывается фрезерованием с круговой подачей, диаметром инструмента 10 мм; 3) поворотная ось C (стол или шпиндельная головка) поворачивается на 90°; 4) следующее отверстие обрабатывается фрезерованием с круговой подачей; 5) повторение 2) и 3), пока все четыре поверхности не пройдут фрезерование с круговой подачей. Если поворотная ось (наклонная головка) может поворачиваться на +/- 90°, то должна быть применена следующая процедура: 6) поворотная ось (или наклонная головка) поворачивается на 90°; 7) первое отверстие, диаметр 15 мм, обрабатывается фрезерованием с круговой подачей, диаметр инструмента 10 мм; 8) поворотная ось C (стол или наклонная головка) поворачивается на 180°: 9) второе отверстие обрабатывается фрезерованием с круговой подачей; 10) поворотная ось (или наклонная головка) поворачивается на минус 180°, поворотная ось C (стол или шпиндельная головка) поворачивается на минус 90°; 11) третье отверстие обрабатывается фрезерованием с круговой подачей; 12) поворотная ось поворачивается на 180°; 13) четвертое отверстие обрабатывается фрезерованием с круговой подачей; Параметры резания являются предметом согласования между изготовителем/продавцом и покупателем. Примечание 1 — Испытательные образцы M1 и M4 могут быть изготовлены как один образец. Следующие рисунки представляют эти модификации. Кроме того образцы M1 и M4 могут быть унифицированы с помощью правильной фиксации, что может обеспечить большую гибкость в тестировании. Примечание 2 — Отверстия могут быть обработаны бурильным инструментом. | ||
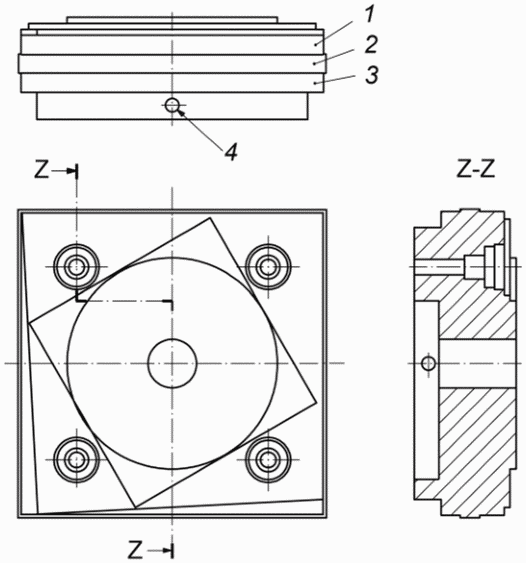 1 — функция 1: Квадратная функция обрабатывается фрезерованием с линейными движениями вдоль X- и Y-осей; 2 — функция 2: Квадратная функция обрабатывается фрезерованием с одной линейной и поворотной осями (C); 3 — функция 3: Фрезерованная поверхность квадратной функции обрабатывается фрезерованием с одной линейной и двумя поворотными осями; 4 — функция 4: Радиальные отверстия | ||
| Допуск Профрезерованный квадрат (1) должен удовлетворять требованиям для испытательного образца M1. Другие допуски даны в таблице 4 | Измеренные отклонения - см. таблицу 4 | |
| Средства измерения - см. таблицу 4 | ||
| Примечания и ссылки на ISO 230-1 Должны быть сделаны предварительные проходы, чтобы сделать глубину резания по возможности постоянной. Расстояния между центральной позицией опорного отверстия C и осью средней линии поворотного стола, а также расстояние между опорной поверхностью C и осью средней линии поворотной оси должны быть указаны. | ||
Трехступенчатый контроль геометрической точности квадратного испытательного образца для испытаний по ГОСТ ISO 10791-7, M4_80, ГОСТ ISO 10791-7, M4_160, ГОСТ ISO 10791-7, M4_320
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1:2012 | - | <*> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. | ||