ГОСТ 7918-75. Межгосударственный стандарт. Замки для геологоразведочных бурильных труб диаметром 50 мм. Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 11.03.1975 № 628)
(ред. от 01.07.1988)
Примечание
Отдельные положения данного документа включены в Перечень национальных стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента «О безопасности машин и оборудования», утв. Постановлением Правительства РФ от 15.09.2009 № 753 (Приказ Росстандарта от 20.08.2010 № 3108). С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 3-93 Межгосударственного совета по стандартизации, метрологии и сертификации («ИУС», № 5-6, 1993). Документ введен в действие с 01.01.1976. Взамен ГОСТ 7918-64.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 7918-64"]:::rst
  n1["ГОСТ 7918-75"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-7918-75" "ГОСТ 7918-75. Межгосударственный стандарт. Замки для геологоразведочных бурильных труб диаметром 50 мм. Технические условия (утв. и введен в действие Постановлением Госстандарта СС"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 11 марта 1975 г. № 628
ЗАМКИ ДЛЯ ГЕОЛОГОРАЗВЕДОЧНЫХ БУРИЛЬНЫХ ТРУБ ДИАМЕТРОМ 50 мм
Tool joints for 50 mm diameter drilling pipes. Specifications
Дата введения 1 января 1976 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством геологии СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 11.03.75 № 628
4. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 2.601-95 | 5.4, 6.1 |
| ГОСТ 9.014-78 | 5.3 |
| ГОСТ 9.302-88 | 4.11 |
| ГОСТ 9.306-85 | 2.11 |
| ГОСТ 1497-84 | 4.2 |
| ГОСТ 1763-68 | 4.4 |
| ГОСТ 2789-73 | 1.7 |
| ГОСТ 4543-71 | 2.2, 4.1 |
| ГОСТ 9012-59 | 4.2 |
| ГОСТ 9013-59 | 4.2 |
| ГОСТ 9454-78 | 4.2 |
| ГОСТ 29329-92 | 4.12 |
5. Ограничение срока действия снято по протоколу № 3-93 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 5-6-93)
6. ИЗДАНИЕ (август 2006 г.) с Изменениями 1, 2, 3, утвержденными в ноябре 1979 г., декабре 1986 г., июле 1988 г. (ИУС 12-79, 3-87, 11-88)
Настоящий стандарт распространяется на замки, предназначенные для соединения геологоразведочных бурильных труб и на замковую и трубную резьбу, применяемую для соединения бурового инструмента.
1. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
1.1. Замок для бурильных труб должен состоять из ниппеля (черт. 1) и муфты (черт. 2), соединенных конической замковой резьбой.
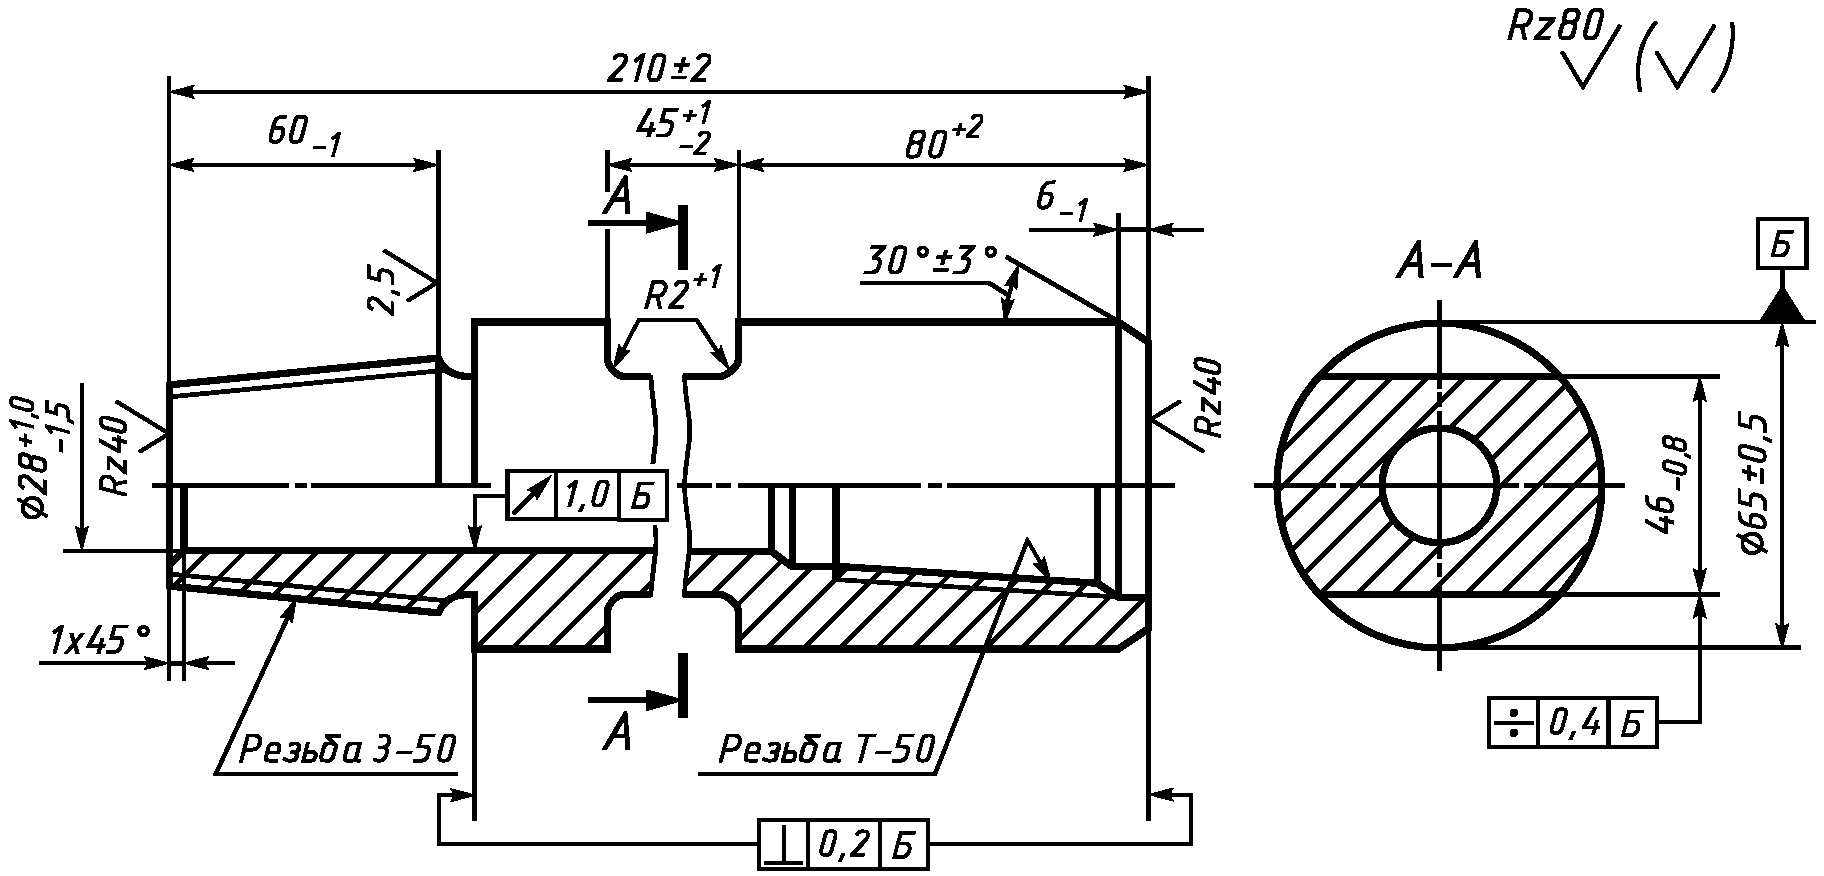
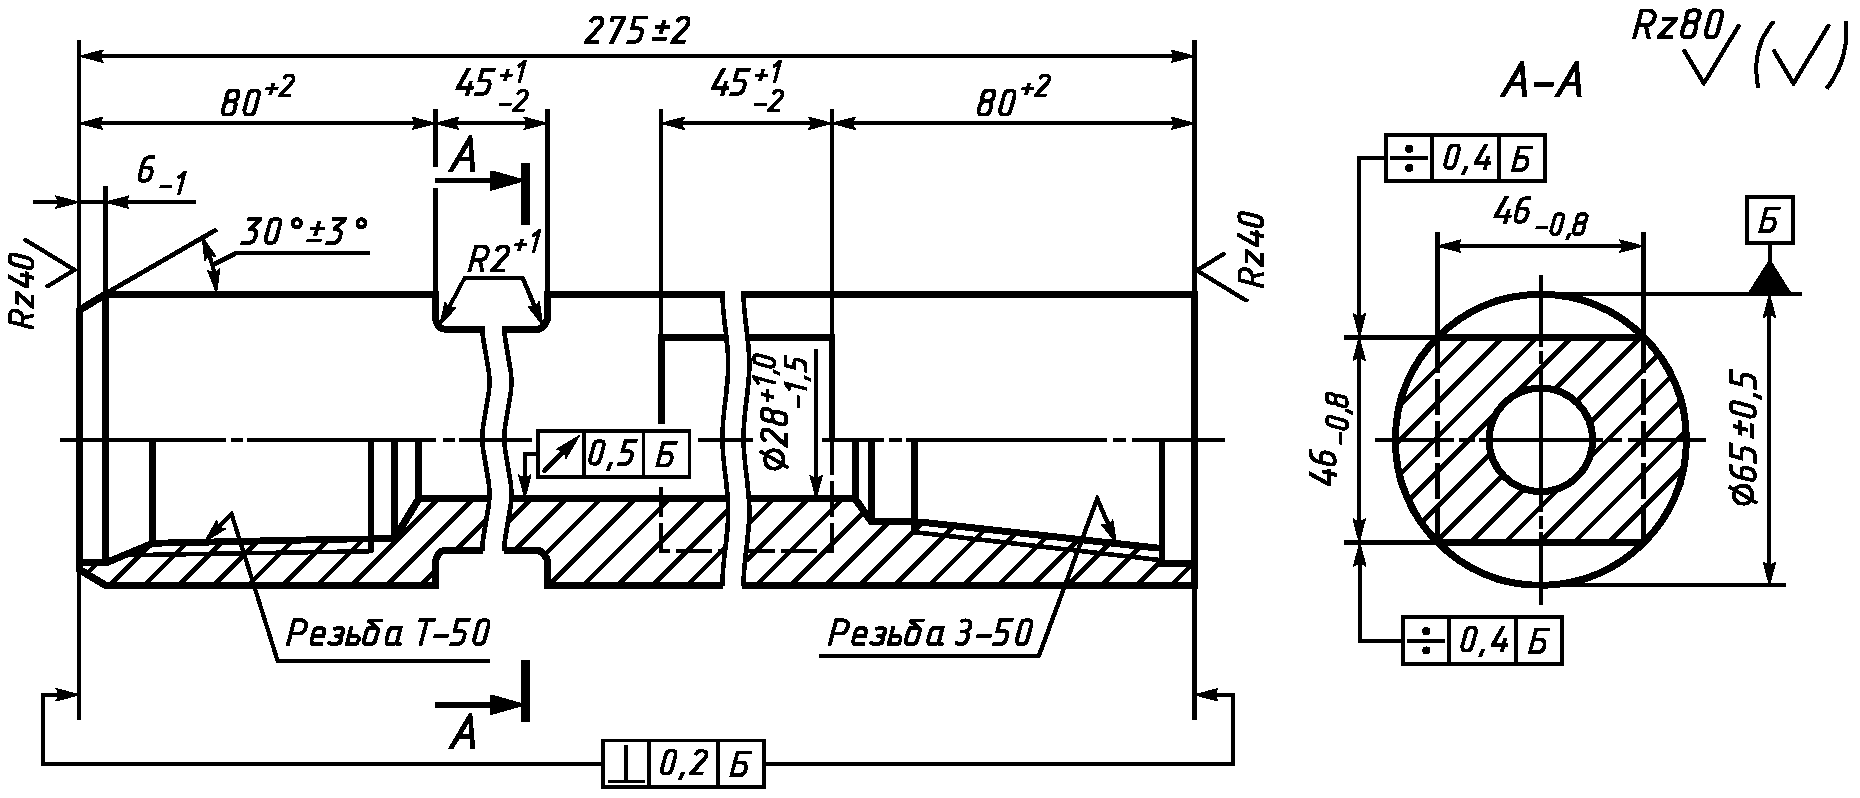
(Измененная редакция, Изм. № 1, 3).
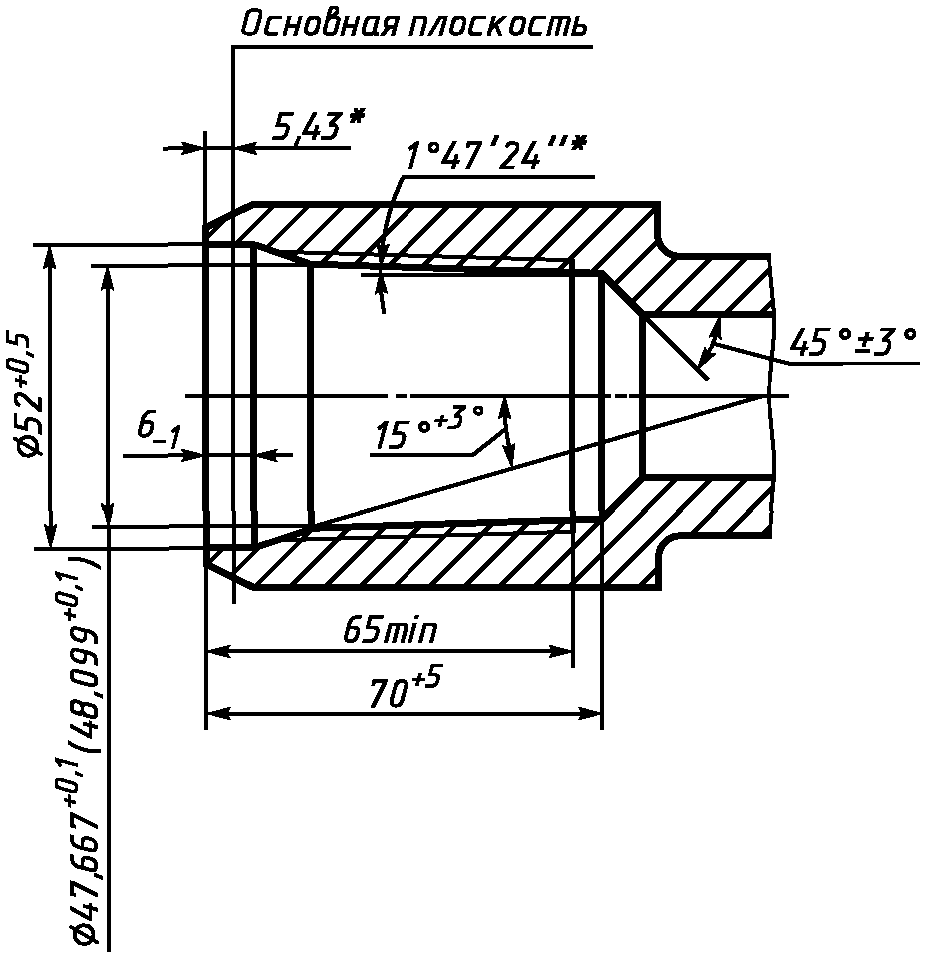
1.2. По заказу потребителя муфты замков должны изготовляться с кольцевой проточкой вместо прорезей «под ключ» со стороны замковой резьбы. Размеры проточки указаны на черт. 3.
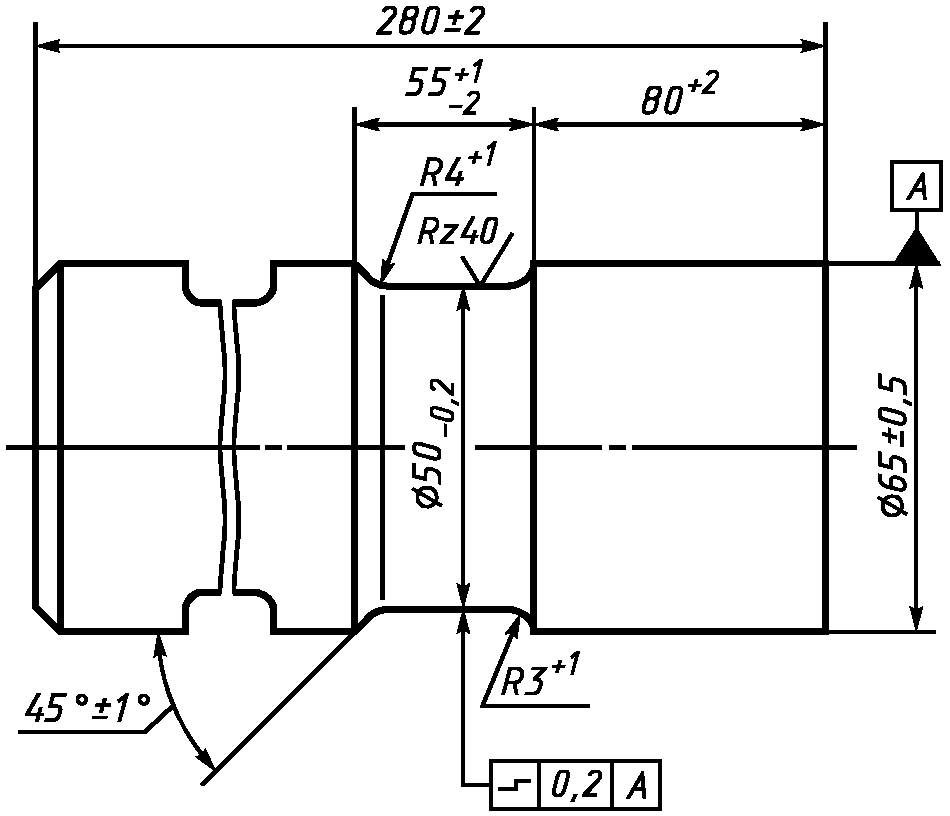
Примечание. По согласованию с потребителем и разработчиком форма и размеры проточки могут быть изменены. При этом диаметр проточки должен быть не менее 49,8 мм.
(Измененная редакция, Изм. № 1).
1.3 Замки должны изготовляться в двух исполнениях:
правые — с правой замковой резьбой и с правой резьбой для соединения с бурильными трубами;
левые — с левой замковой резьбой и с левой резьбой для соединения с бурильными трубами.
То же, с левой резьбой и муфтой с кольцевой проточкой:
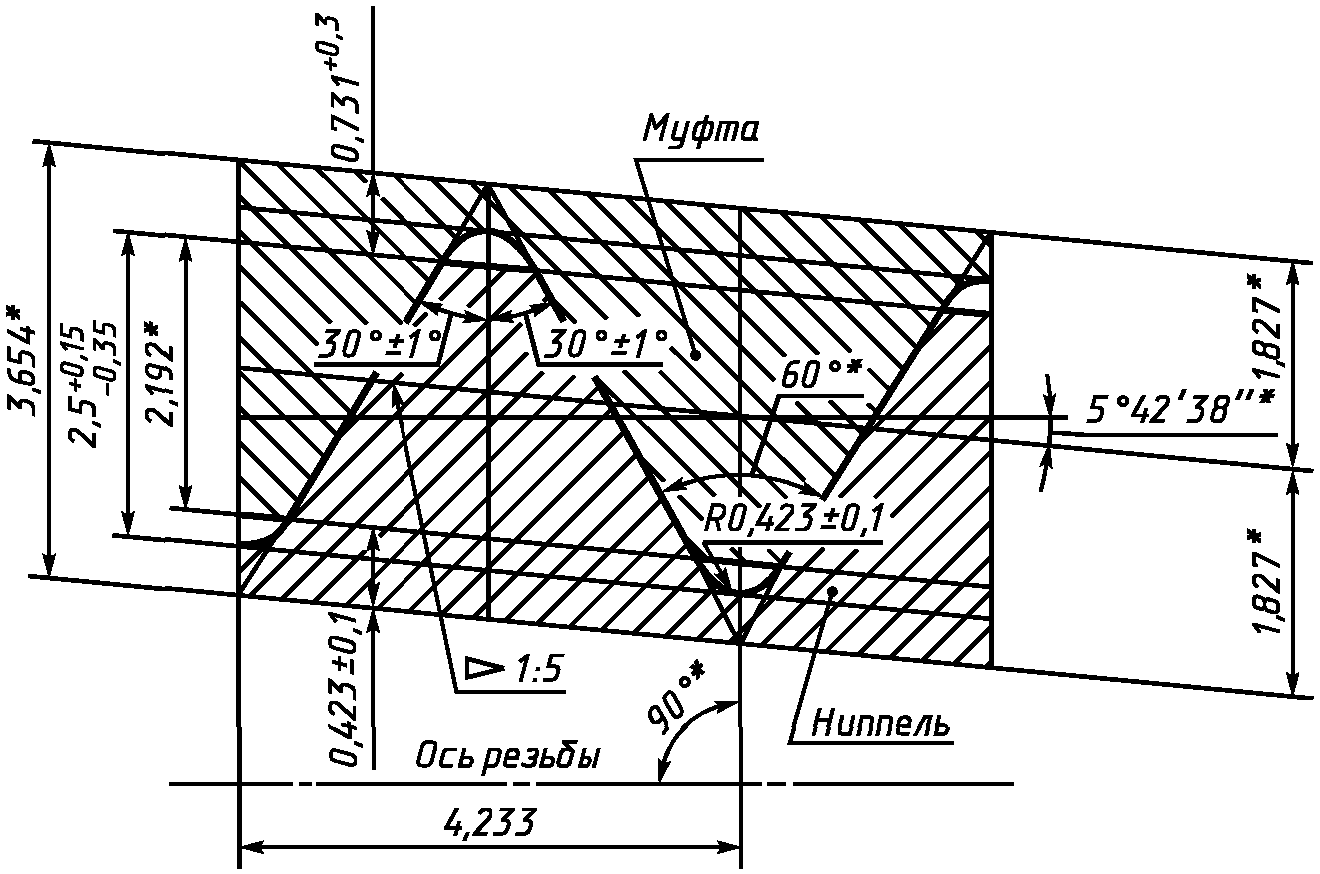
1.4. Профиль и размеры замковой резьбы ниппеля и муфты должны соответствовать указанным на черт. 4 - 6.
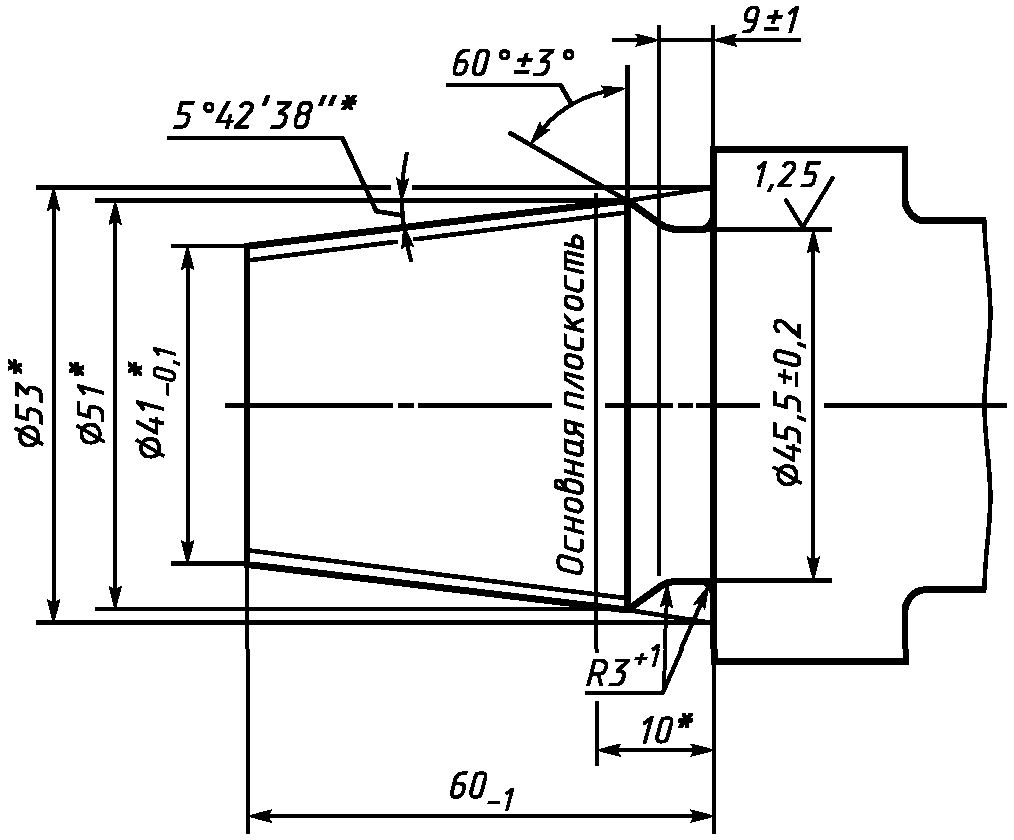
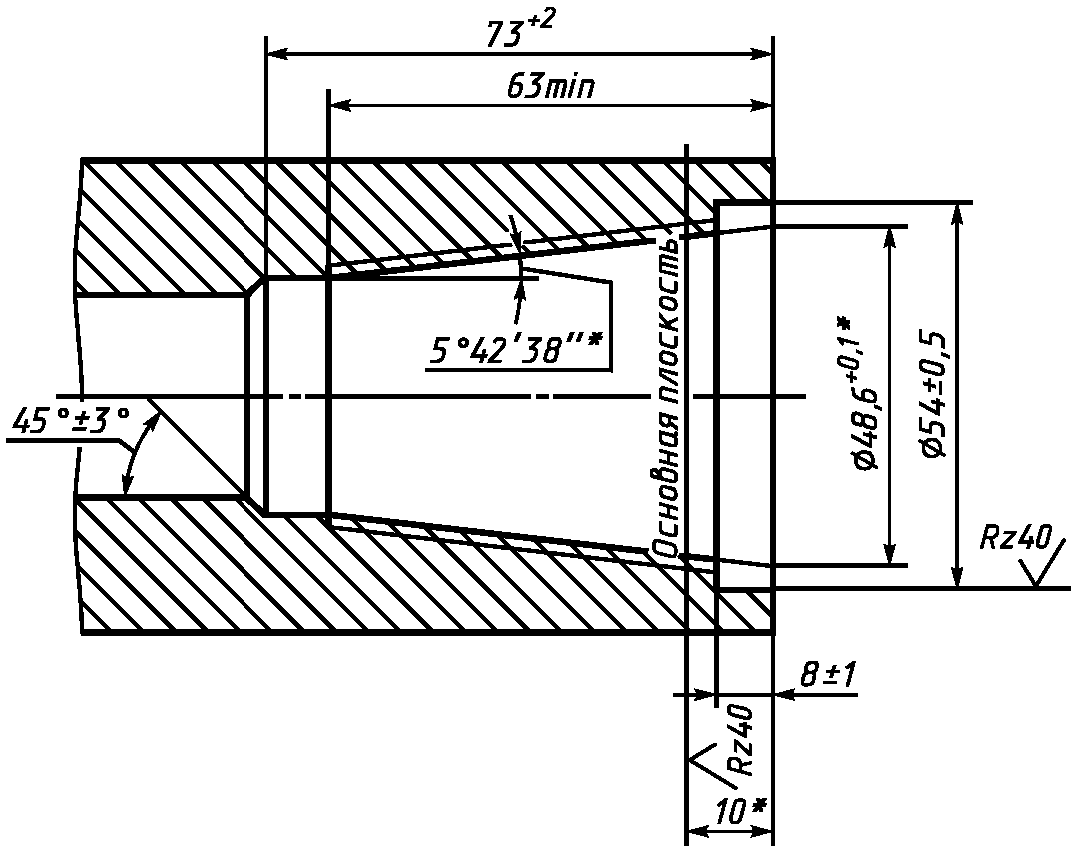
Примечание к черт. 4, 5. Средний диаметр резьбы в основной плоскости 48,808 <*> мм.
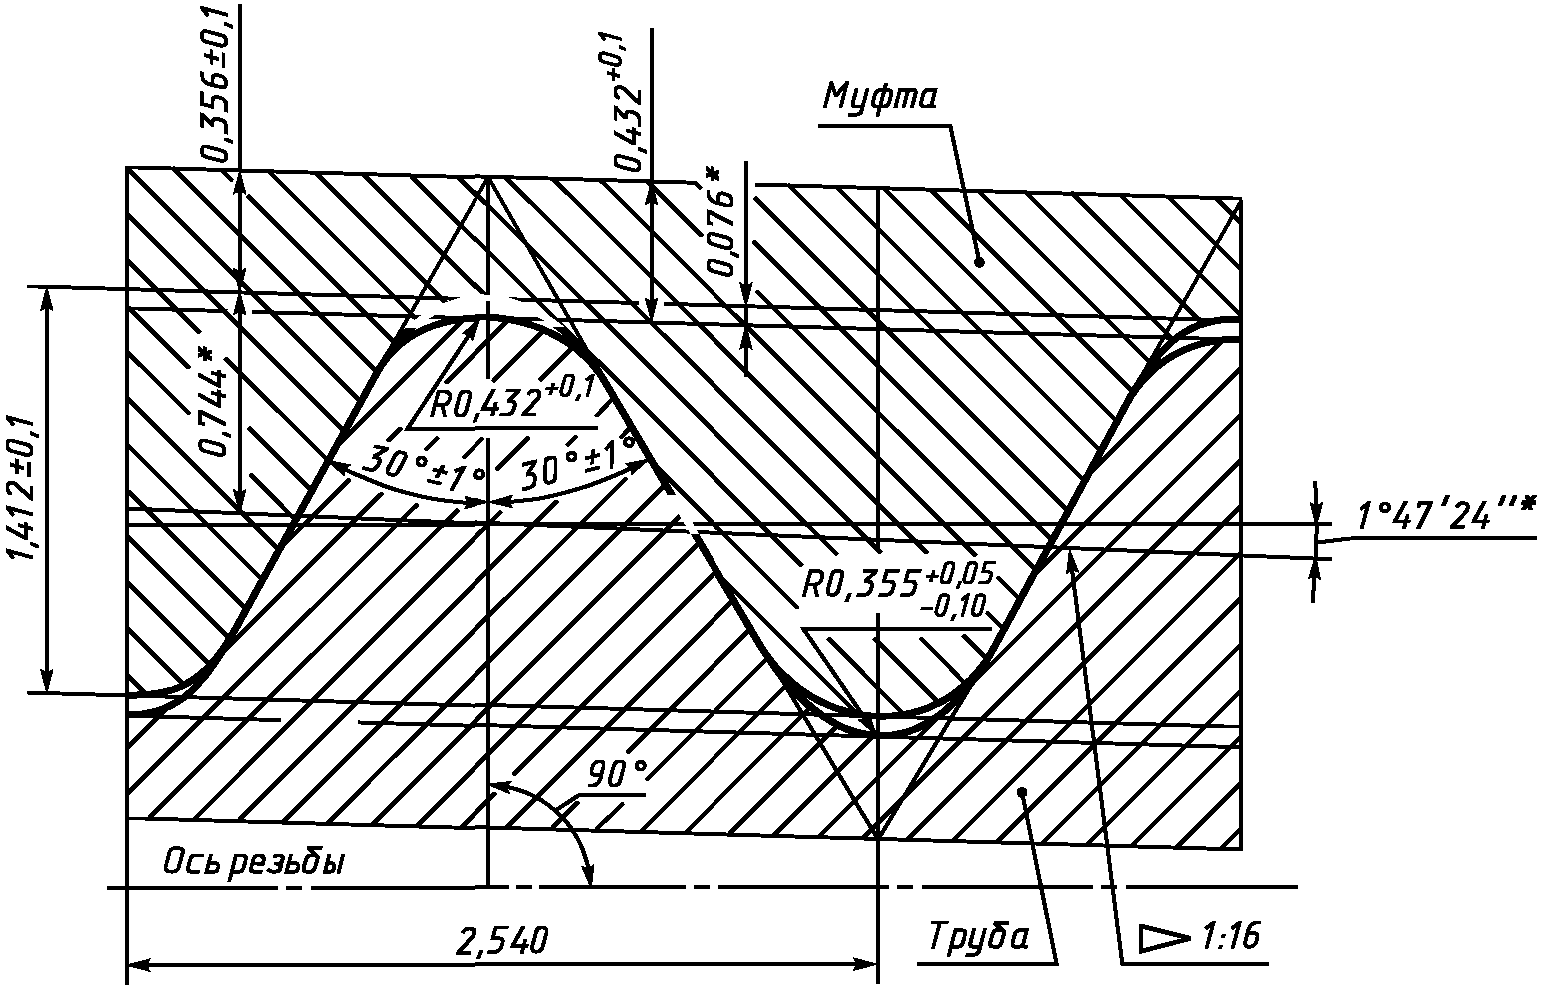
1.5. Профиль и размеры трубной резьбы ниппеля и муфты должны соответствовать указанным на черт. 7 и 8.
Примечание. Средний диаметр резьбы в основной плоскости 48,664 мм <*>.
Допускается изготовление трубной резьбы с плоским срезом вершин профиля в соответствии с черт. 9.
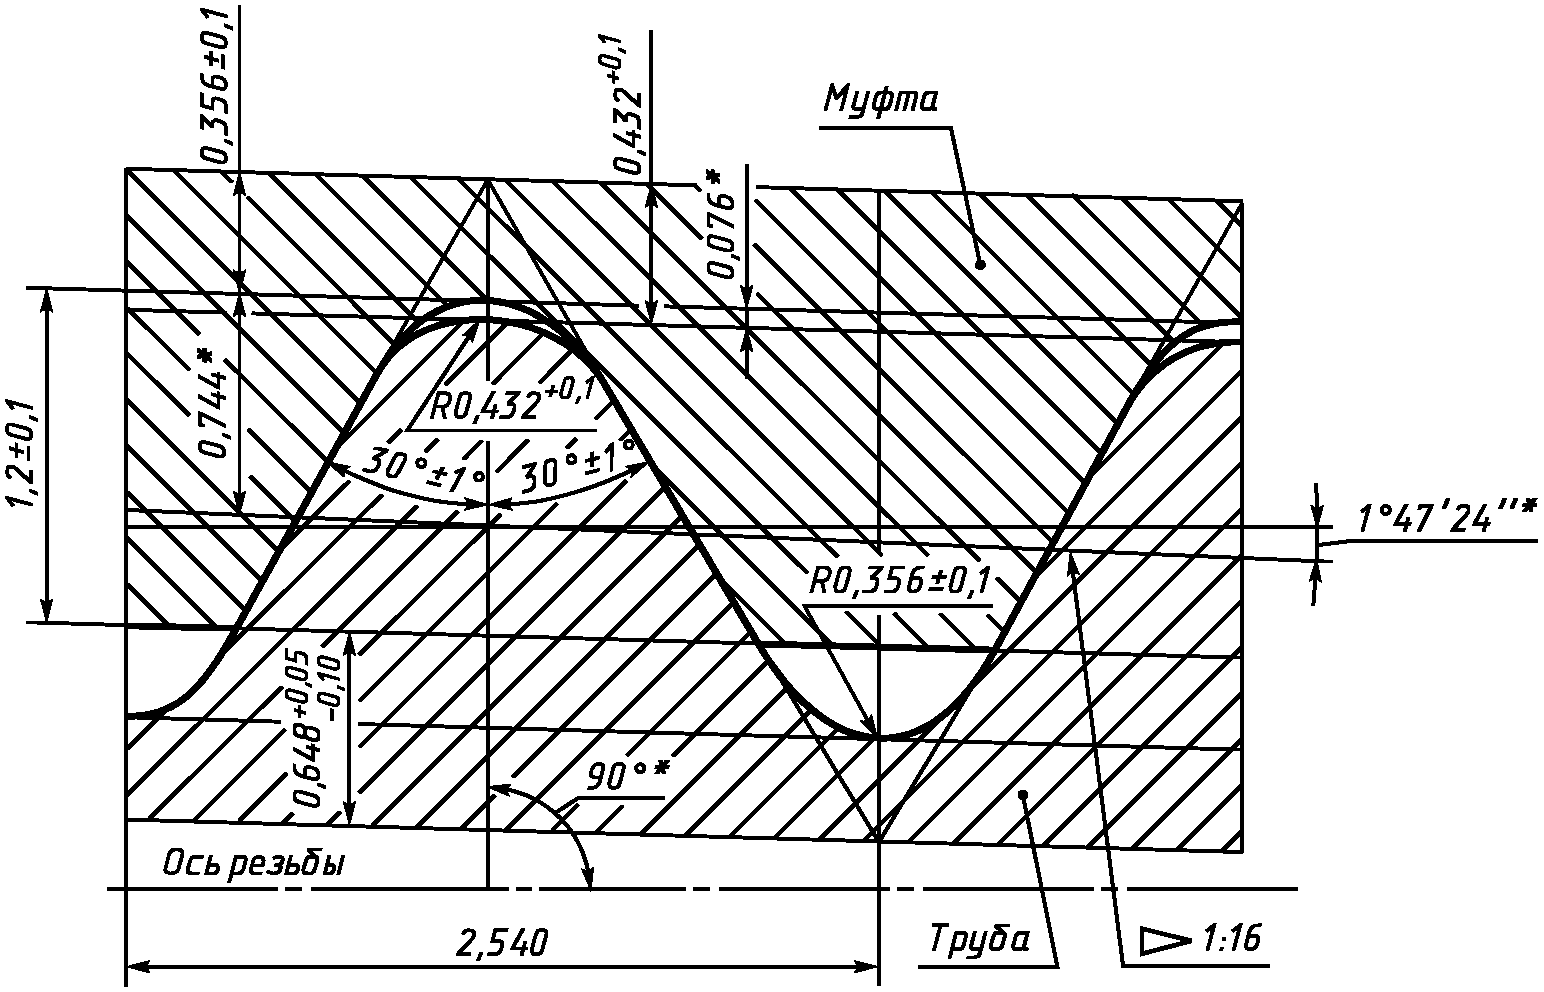
1.4, 1.5. (Измененная редакция, Изм. № 1, 3).
1.6. Предельные отклонения шага и конусности резьбы не должны превышать значений, указанных в таблице.
| Элементы профиля резьбы | Предельное отклонение на длине | |
| 25,4 | 60 | |
| Шаг | +/- 0,05 | +/- 0,10 |
| Конусность (по наружному, среднему и внутреннему диаметрам) | +/- 0,08 | +/- 0,16 |
1.7. Параметры шероховатости поверхностей резьбы по ГОСТ 2789 должны быть: Rz <= 40 мкм — плоскорезанных вершин; Rz <= 20 мкм — боковых сторон витков, закруглений вершин и впадин.
(Введен дополнительно, Изм. № 1).
1.8 Масса замка, кг, не более — 7,1.
(Введен дополнительно, Изм. № 2).
1.9. Допускается увеличивать диаметр отверстия до 31 мм на участках, расположенных на расстоянии не более 140 мм от торца ниппеля со стороны трубной резьбы и не более 185 мм от торца муфты со стороны трубной резьбы; в месте перехода от поверхности отверстия к конической поверхности допускается закругление радиусом не более 3 мм.
Параметр шероховатости поверхности отверстия штампованных муфт и ниппелей — Rz 80, параметр шероховатости переходных отверстий в местах увеличения диаметра — Rz 200.
(Введен дополнительно, Изм. № 3).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Замки должны изготовляться в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
2.2. Замки должны изготовляться из стали 40ХН по ГОСТ 4543, механические свойства которой после термообработки должны быть не ниже следующих:
предел прочности при растяжении, кгс/мм2 ..................... 90
предел текучести при растяжении, кгс/мм2 ..................... 70
относительное удлинение, % ................................... 15
относительное сужение, % ..................................... 50
ударная вязкость при 20 °C, кгс/см2 .......................... 12
твердость, HRC_{\text{э}} (HB) ........................................ 28 (262)
2.3. Наружная поверхность муфт и ниппелей должна быть подвергнута индукционной термообработке на глубину 1,5 ... 2,5 мм до твердости, не менее 49,5 HRCэ. При этом участки длиной 50 — 65 мм со стороны торца замковой резьбы муфты и 30 ... 35 мм со стороны трубной резьбы ниппеля и муфты индукционной термообработке не подлежат.
Допускается закалка наружной поверхности отдельными поясками, размеры которых указываются в рабочих чертежах.
Примечание. Наружная поверхность муфт и ниппелей левых замков индукционной термообработке не подлежит.
2.2, 2.3. (Измененная редакция, Изм. № 1, 2).
2.4. Замковая резьба З-50 ниппеля и муфты должна быть подвергнута индукционной термообработке на глубину от 3,3 до 5,0 мм от вершины профиля до твердости 49 — 57 HRCэ в зоне от второго до десятого витков, считая от заходного витка. После индукционной термообработки для снятия внутренних напряжений детали должны быть подвергнуты низкому отпуску или операции, его заменяющей.
(Измененная редакция, Изм. № 3).
2.5. Проточка и впадины замковой резьбы ниппелей (для сглаживания микроподрезов и неровностей) должны быть обкатаны роликами до индукционной термообработки. Шероховатость поверхностей после обкатки — Ra 1,25 мкм.
2.6. Отклонение от соосности резьб каждой детали (ниппеля или муфты) не должно превышать 0,1 мм на 100 мм длины.
(Измененная редакция, Изм. № 1).
2.7. Расстояние между упорным торцом муфты и упорным уступом ниппеля замка, свинченного от руки (натяг в паре), должно быть не более 0,5 мм.
2.8. Поверхности упорного уступа ниппеля замка и упорного торца муфты должны быть без заусенцев, забоин и других дефектов, нарушающих прочность и герметичность соединения. Не допускается нанесение на эти поверхности каких-либо знаков маркировки.
2.9. На замках не должно быть трещин, волосовин, плен, раковин и расслоений.
Вырубка, заварка и заделка дефектных мест не допускаются.
2.10. Заходные нитки замковой резьбы должны быть притуплены до полного профиля. Допускается притупление заходной нитки замковой резьбы муфты в виде скоса под углом 30° — 35° к оси резьбы.
2.11. Замки должны быть оцинкованы или фосфатированы. Цинковое фосфатное покрытие — по ГОСТ 9.306. Толщина слоя цинкового покрытия — 15 ... 24 мкм.
2.12. В комплект замка должны входить ниппель и муфта, плотно свинченные от руки.
2.13. Средняя наработка замковой резьбы до отказа Tср — не менее 800 циклов механизированного свинчивания-развинчивания.
Установленная безотказная наработка Tу — не менее 500 циклов механизированного свинчивания-развинчивания.
Признаком отказа замковой резьбы является ее износ, характеризующийся уменьшением числа оборотов деталей замка, необходимых для его полного свинчивания до 2,5 оборотов.
(Измененная редакция, Изм. № 2).
3. ПРАВИЛА ПРИЕМКИ
3.1. Для проверки соответствия замков требованиям настоящего стандарта предприятие-изготовитель должно проводить приемосдаточные и периодические испытания.
3.2. Приемосдаточным испытаниям подвергают 0,5% от партии замков, но не менее 5 шт. За партию принимается суточный выпуск.
При приемосдаточных испытаниях проверяют все параметры и размеры замков, установленные настоящим стандартом.
Результаты испытаний распространяются на всю партию.
(Измененная редакция, Изм. № 1).
3.3. Периодические испытания проводят не реже одного раза в два года. Объем партии — не менее 2000 замков.
Проверку показателей надежности (п. 2.13) проводят в стендовых условиях не менее чем на 29 замках по методике ускоренных испытаний, согласованной с потребителем.
(Измененная редакция, Изм. № 1, 3).
3.4 При периодических испытаниях проверяют:
элементы профиля резьбы (пп. 1.4 - 1.6);
качество термообработки (пп. 2.2 - 2.4);
отклонение от соосности резьб и натяг в паре (пп. 2.6, 2.7);
качество поверхности замков (пп. 2.8 - 2.9).
Испытаниям подвергают следующее число замков от партии, прошедшей приемосдаточные испытания, но не менее:
1% — по пп. 1.4 - 1.6, 2.2, 2.3;
100% — по п. 2.8.
(Измененная редакция, Изм. № 1).
3.6. При неудовлетворительных результатах приемосдаточных и периодических испытаний хотя бы по одному из показателей должны проводиться повторные испытания на удвоенном количестве замков из той же партии.
Результаты повторных испытаний являются окончательными и распространяются на всю партию.
(Измененная редакция, Изм. № 1).
4. МЕТОДЫ КОНТРОЛЯ
4.1. Сталь для замков должна быть подвергнута входному контролю по химическому составу, микроструктуре и твердости (пп. 2.2 - 2.4) по ГОСТ 4543.
Для химического анализа отбирают не менее двух образцов от каждой плавки.
4.2. Механические свойства стали для изготовления замков должны проверяться на образцах, вырезанных вдоль ниппеля и муфты. Образцы должны вырезаться методом, при котором не изменялись бы структура и механические свойства стали. Для разрезки отбирают не менее трех деталей, изготовленных из стали каждой плавки.
Предел прочности, предел текучести, относительное удлинение и относительное сужение должны определяться по ГОСТ 1497.
Испытание на ударную вязкость должно проводиться по ГОСТ 9454.
Твердость должна проверяться по ГОСТ 9012 или ГОСТ 9013.
(Измененная редакция, Изм. № 3).
4.3. Твердость наружной поверхности после термообработки (п. 2.3) проверяют в любом месте детали в зоне закалки, кроме прорезей «под ключ» (кольцевой проточки).
4.4. Для контроля глубины, микроструктуры и твердости закаленного слоя замковой резьбы, а также глубины закаленного слоя наружной поверхности деталей должны изготовляться продольные или поперечные шлифы, аналогичные шлифам по ГОСТ 1763. Глубину закаленного слоя измеряют до исходной структуры. Глубину закаленного слоя и твердость замковой резьбы проверяют на 2-м и 10-м витках, считая от заходного. При этом твердость проверяют в середине витка на расстоянии 1 — 1,5 мм от вершины профиля.
Контрольные шлифы должны иметь соответствующую маркировку и храниться в течение 1 года.
Допускается применение неразрушающих методов контроля при условии, что их надежность не ниже чем надежность вышеуказанного метода. При этом контролю должны подвергаться все детали.
4.5. Отклонение от перпендикулярности упорных поверхностей и торцов деталей должно проверяться универсальным мерительным инструментом или специальными приборами, обеспечивающими заданную точность.
4.4, 4.5. (Измененная редакция, Изм. № 1).
4.6. Конусность по среднему диаметру резьбы, шаг, угол профиля и глубина резьбы должны проверяться универсальным мерительным инструментом или специальными приборами, обеспечивающими заданную точность.
4.7. Отклонение от соосности резьб ниппеля и муфты проверяют следующим образом. Деталь навинчивают на оправку специального приспособления, а на другую резьбу навинчивают вторую оправку. Обе оправки должны иметь шлифованную цилиндрическую поверхность длиной 100 мм, соосную с резьбой. Вращая деталь индикатором часового типа, определяют биение на конце второй оправки.
4.8. Замковая резьба каждого ниппеля должна проверяться резьбовым калибром-кольцом по нормативно-технической документации, утвержденной в установленном порядке.
Измерительная плоскость калибра-кольца при плотном навинчивании его от руки на ниппель не должна доходить до упорного уступа на расстояние 10+0,4 мм.
Малый торец резьбы ниппеля должен совпадать с торцом калибра-кольца или утопать относительно него не более чем на 1,8 мм.
4.9. Замковая резьба каждой муфты должна проверяться резьбовым калибром-пробкой по нормативно-технической документации, утвержденной в установленном порядке.
Измерительная плоскость калибра-пробки при плотном свинчивании от руки с муфтой должна совпадать с упорным торцом или утопать относительно него не более чем на 0,3 мм.
4.8, 4.9. (Измененная редакция, Изм. № 1, 3).
4.10. Трубная резьба ниппеля и муфты должна проверяться резьбовым калибром-пробкой по нормативно-технической документации, утвержденной в установленном порядке.
Измерительная плоскость калибра-пробки при плотном свинчивании от руки с муфтой или ниппелем должна находиться на расстоянии 6,5 +/- 1,9 мм от торца детали.
(Измененная редакция, Изм. № 3).
4.11. Контроль слоя цинка или фосфатного покрытия на резьбе должен проводиться по ГОСТ 9.302. При этом толщина слоя цинка должна проверяться в одной точке на боковой поверхности витка.
4.12. Определение массы замка должно проводиться путем взвешивания на весах по ГОСТ 29329.
(Введен дополнительно, Изм. № 2).
5. МАРКИРОВКА, УПАКОВКА И ХРАНЕНИЕ
5.1 На лысках ниппеля и муфты каждого замка (в средней части) должно быть нанесено:
товарный знак предприятия-изготовителя;
обозначение настоящего стандарта.
(Измененная редакция, Изм. № 1).
5.2. На ниппелях и муфтах замков с левыми резьбами должны быть проточены опознавательные пояски по наружному диаметру в месте расположения прорезей «под ключ». Пояски должны иметь ширину 5+1,0 мм и глубину 1+0,5 мм.
5.3. Перед упаковкой все замки должны быть покрыты антикоррозионной смазкой по ГОСТ 9.014.
5.4 Каждая партия замков должна сопровождаться этикеткой по ГОСТ 2.601. Этикетка должна содержать:
наименование и товарный знак предприятия-изготовителя;
обозначение настоящего стандарта.
5.3, 5.4. (Измененная редакция, Изм. № 1).
5.5 Замки должны храниться в закрытом помещении.
6. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
6.1. Предприятие-изготовитель должно гарантировать соответствие замков требованиям настоящего стандарта при соблюдении потребителем условий транспортирования, хранения и эксплуатации, установленных настоящим стандартом и эксплуатационной документацией по ГОСТ 2.601.
6.2. Гарантийная наработка замковой резьбы не менее 500 циклов механизированного свинчивания-развинчивания и затяжки.
| УДК 622.245.13:006.354 |
|---|