ГОСТ 26384-84. Межгосударственный стандарт. Банки жестяные цилиндрические круглые для консервов. Размеры конструктивных элементов
(утв. и введен в действие Постановлением Госстандарта СССР от 20.12.1984 № 4851)
(ред. от 01.08.1987)
Примечание
Документ включен в Перечень стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности упаковки» (ТР ТС 005/2011) (Решение Комиссии Таможенного союза от 16.08.2011 № 769). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято Постановлением Госстандарта СССР от 02.10.1991 № 1581. Документ введен в действие с 1 января 1987 года.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 20 декабря 1984 г. № 4851
БАНКИ ЖЕСТЯНЫЕ ЦИЛИНДРИЧЕСКИЕ КРУГЛЫЕ ДЛЯ КОНСЕРВОВ
РАЗМЕРЫ КОНСТРУКТИВНЫХ ЭЛЕМЕНТОВ
Cylindric round tins for canned food. Sizes of constructive elements
Дата введения 1 января 1987 года
1. РАЗРАБОТАН И ВНЕСЕН Министерством машиностроения для легкой и пищевой промышленности и бытовых приборов
А.Е. Розенбелов, М.Д. Ронкин, И.П. Доколина, Ю.В. Нассонов, В.М. Гаврилова
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 20.12.84 № 4851
4. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта, приложения |
|---|---|
| ГОСТ 5981-88 | 1, 4, 5, приложение 3 |
| ГОСТ 24373-80 | 2 |
5. Ограничение срока действия снято Постановлением Госстандарта от 02.10.91 № 1581
6. ПЕРЕИЗДАНИЕ с Изменениями № 1, 2, утвержденными в сентябре 1986 г., августе 1987 г. (ИУС 12-86, 12-87)
Переиздание (по состоянию на август 2008 г.)
1. Настоящий стандарт распространяется на цилиндрические круглые банки по ГОСТ 5981 и крышки к ним, изготовляемые из жести, и устанавливает форму и размеры конструктивных элементов неукупоренных банок и крышек, а также размеры профилей формующих частей деталей штампов, предназначенных для изготовления концов.
(Измененная редакция, Изм. № 2).
2. Классификация конструктивных элементов банок и крышек, а также их параметров и соответствующие термины и определения — по ГОСТ 24373.
4. Размеры сборных банок должны соответствовать указанным на черт. 1 и в табл. 1, 1а.
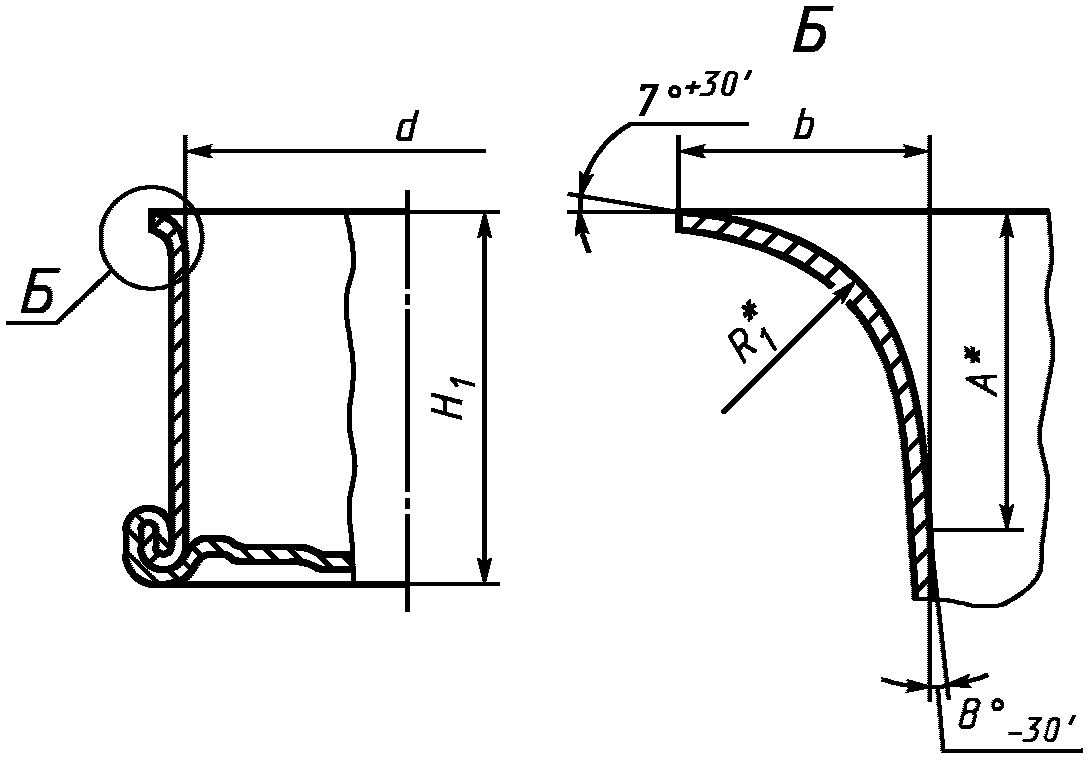
Примечание. Размер A для построения профиля и контроля инструмента.
| Обозначение банки по ГОСТ 5981 | Внутренний диаметр банки d | Высота банки H1 | Ширина борта b +0,1 -0,3 | ||
| Номин. | Пред. откл. | Номин. | Пред. откл. | ||
| 34 | 50,5 | +/- 0,10 | 41,7 | +/- 0,35 | 2,8 |
| 24 | 53,7 | ||||
| 10 | 58,7 | ||||
| 36 | 75,7 | ||||
| 25 | 83,5 | +/- 0,50 | |||
| 39 | 113,5 | ||||
| 35 | 59,5 | 46,7 | +/- 0,35 | ||
| 20 | 62,7 | ||||
| 23 | 75,7 | ||||
| 4 | 72,8 | 70,2 | |||
| 7 | 83,5 | +/- 0,50 | |||
| 9 | 95,2 | ||||
| 46 | 108,5 | ||||
| 43 | 114,2 | ||||
| 22 | 74,1 | 39,6 | +/- 0,35 | ||
| 38 | 83,4 | 45,8 | |||
| 5 | 51,8 | ||||
| 6 | 56,4 | ||||
| 37 | 91,0 | 26,8 | |||
| 40 | 41,8 | ||||
| 41 | 69,8 | ||||
| 42 | 75,8 | ||||
| 44 | 94,5 | +/- 0,50 | |||
| 45 | 125,5 | ||||
| 21 | 99,0 | 20,8 | +/- 0,35 | ||
| 2 | 26,8 | ||||
| 3 | 40,2 | ||||
| 8 | 53,0 | ||||
| 11 | 69,8 | ||||
| 12 | 81,6 | +/- 0,50 | |||
| 13 | 123,6 | ||||
| 14 | 153,1 | +/- 0,15 | 172,0 | 3,0 | |
| 47 | 267,0 | ||||
| 15 | 215,0 | +/- 0,20 | 249,3 | 3,2 | |
| 48 | 223,0 | 252,3 | |||
Примечание. Размер высоты банки H1 является факультативным до 1 января 1989 г.
| Внутренний диаметр банки d | Радиус борта R1 -0,10 | Высота борта A +/- 0,05 |
| 50,5 | 2,2 | 2,24 |
| 59,5 | ||
| 72,8 | 2,38 | |
| 74,1 | ||
| 83,4 | ||
| 91,0 | ||
| 99,0 | 2,56 | |
| 153,1 | 2,5 | 2,86 |
| 215,0 | 3,12 | |
| 223,0 |
4.1. Размеры, отмеченные на черт. 1 знаком «*», определяются размерами технологического инструмента, приведенными на черт. 1 и в табл. 1а, и контролируются на нем.
4, 4.1. (Измененная редакция, Изм. № 1).
5. Размеры цельных банок должны соответствовать указанным на черт. 2 и в табл. 2, 3.
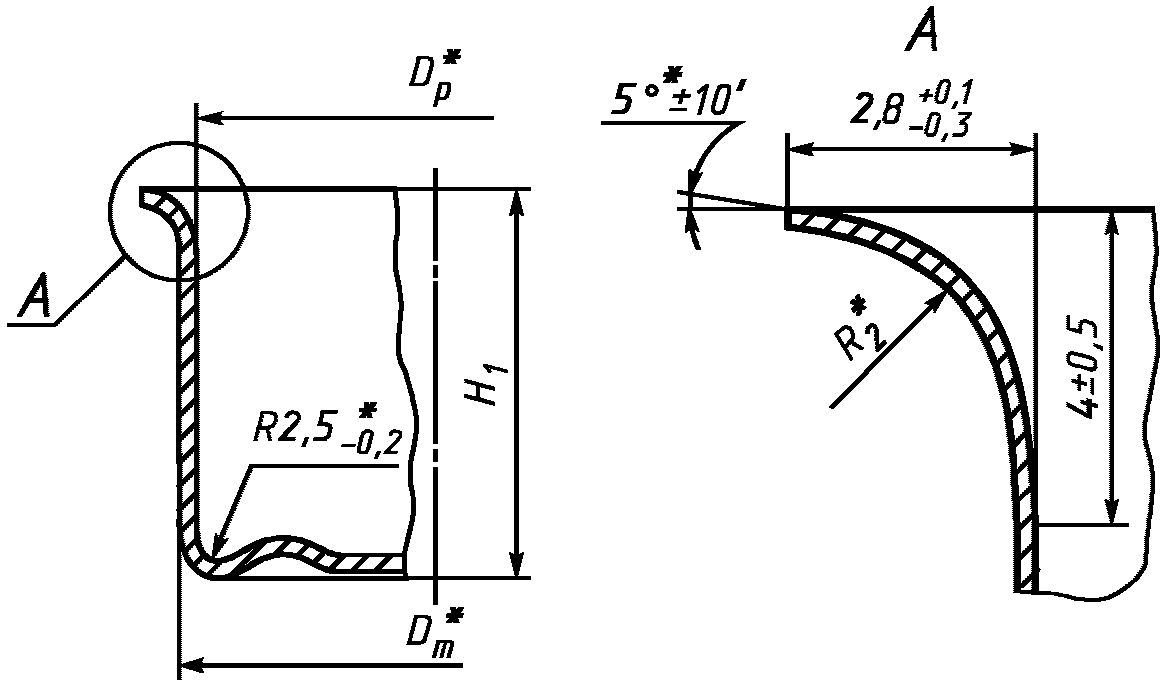
Примечание. Размер (4 +/- 0,5) мм — для контроля размера (2,8_{- 0,3}^{+ 0,1})\text{мм} .
| Обозначение банки по ГОСТ 5981 | Номинальный внутренний диаметр банки d | Высота банки H1 +/- 0,30 |
| 57 | 72,8 | 16,8 |
| 58 | 20,8 | |
| 59 | 24,8 | |
| 60 | 26,8 | |
| 1 | 30,3 | |
| 4 | 69,8 | |
| 38 | 83,4 | 45,8 |
| 37 | 91,0 | 26,8 |
| 40 | 41,8 | |
| 41 | 69,8 | |
| 21 | 99,0 | 19,8 |
| 2 | 27,3 | |
| 3 | 38,3 | |
| 8 | 50,3 |
Примечание. Размер высоты банки H1 является факультативным до 1 января 1989 г.
| Номинальный внутренний диаметр банки d | Номинальная толщина жести s | Наружный диаметр стенки Dm (по матрице) | Внутренний диаметр стенки Dp <*> (по пуансону) | Радиус борта R2 +0,1 | ||
| Номин. | Пред. откл. | Номин. | Пред. откл. | |||
| 72,8 | 0,22 | 73,28 | +0,02 | 72,5 — 72,8 | +/- 0,05 | 1,6 — 2,0 |
| 83,4 | 83,88 | 83,1 — 83,4 | ||||
| 91,0 | 91,48 | 90,7 — 91,0 | ||||
| 99,0 | 0,22 | 99,52 | +0,03 | 98,7 — 99,0 | ||
| 0,25 | 99,58 | |||||
<*> Номинальные размеры выбирают в зависимости от механических свойств жести.
5.1. Размеры банок, отмеченные на черт. 2 знаком «*», определяются соответствующими размерами технологического инструмента, приведенными в табл. 3, и контролируются на нем.
6. Размеры крышек должны соответствовать указанным на черт. 3 и в табл. 4.
Размеры профилей формующих частей деталей штампов для концов должны соответствовать указанным на чертеже и в табл. 1 и 2 приложения 1а.
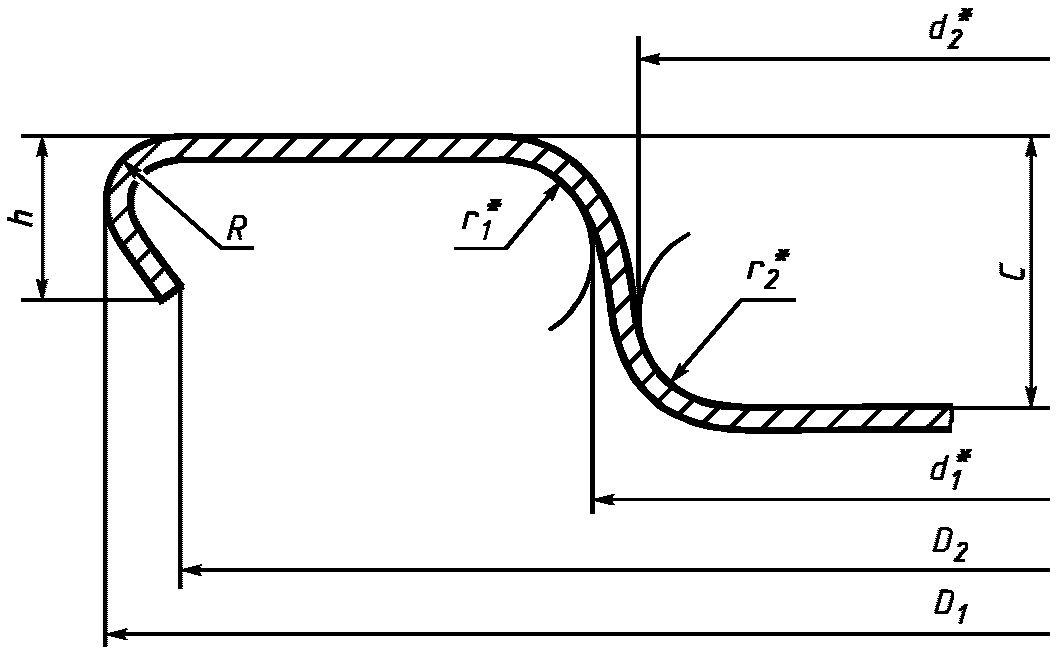
Примечание. Размер h определяют количеством крышек n в стопе высотой 50 мм (см. табл. 4).
Примечание. Размеры D1 и D2 являются факультативными до 1 января 1989 г.
| Внутренний диаметр банки d | Радиус завитка R +0,1 |
|---|---|
| Св. 43,5 до 122,0 включ. | 0,9 |
| Св. 122,0 до 248,0 включ. | 1,0 |
6.1. Размеры крышек, отмеченные на черт. 3 знаком «*», определяются размерами технологического инструмента, приведенными в приложении 1а, и контролируются на нем.
6.2. Радиус завитка определяется соответствующим размером технологического инструмента, приведенным в табл. 5, и контролируется на нем.
Диаметры режущих поверхностей матрицы и пуансона к штампам для концов приведены в приложении 1б.
Размеры рельефов матриц и пуансонов к штампам для концов приведены в приложении 1в.
Указанные размеры рельефов соответствуют рекомендуемым диаметрам режущих поверхностей матрицы и пуансона (см. приложение 1б).
6. 6.1, 6.2. (Измененная редакция, Изм. № 2).
7. Параметры продольного шва приведены в приложении 1, параметры закаточного шва — в приложении 2.
8. Межоперационные размеры заготовок банок и крышек приведены в приложении 3.
Указанные размеры соответствуют рекомендуемым параметрам продольного и закаточного швов (см. приложения 1 и 2).
9. Допускается по согласованию с потребителем изготовлять банки и крышки с другими размерами элементов, соответствующими технологическому инструменту, введенному в эксплуатацию до 1 января 1987 г.
1. Конструктивные элементы и размеры продольного шва неотбортованного корпуса сборных банок внутренним диаметром св. 43,5 до 186,0 мм приведены на чертеже.
1.1. Наружная сторона торцевой зоны (нахлестки) может быть выполнена в одном из двух исполнений (вариант 1 или 2).
1.2. Размеры (5,4 +/- 0,05) мм, (1,20 +/- 0,05) мм и 17° +/- 10' контролируют на технологическом инструменте.
2. Номинальную длину консоли внутреннего крючка (A2) в миллиметрах вычисляют по формуле
где Hb — ширина бланка (см. приложение 3), мм.
(Измененная редакция, Изм. № 1).
3. Максимальные значения толщины замка (z) и толщины нахлестки (x) в миллиметрах неотбортованного корпуса после пайки в зависимости от толщины жести корпуса (s) вычисляют по формулам:
4. Расчетные значения ширины шва (B) и ширины наружного крючка (b1) в миллиметрах вычисляют по формулам:
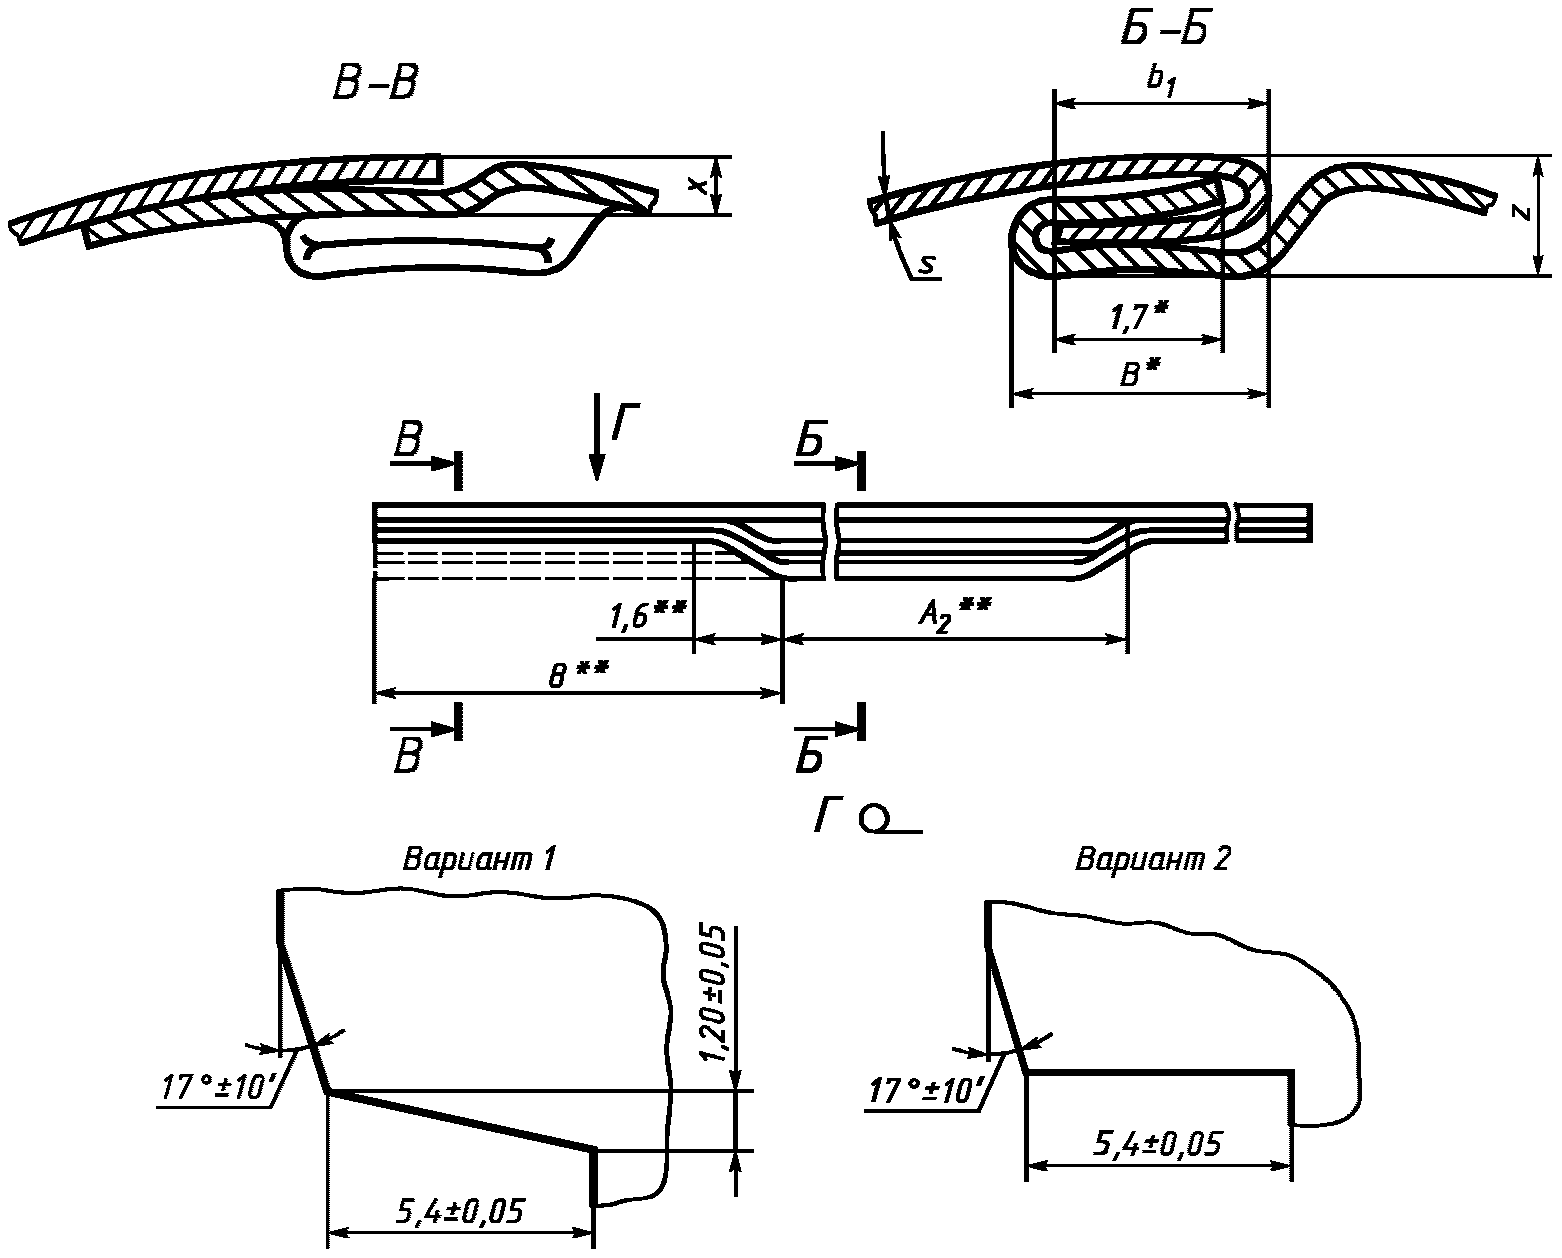
<**> Размеры до склепывания (для справок).
РАЗМЕРЫ ПРОФИЛЕЙ ФОРМУЮЩИХ ЧАСТЕЙ ДЕТАЛЕЙ ШТАМПОВ ДЛЯ КОНЦОВ
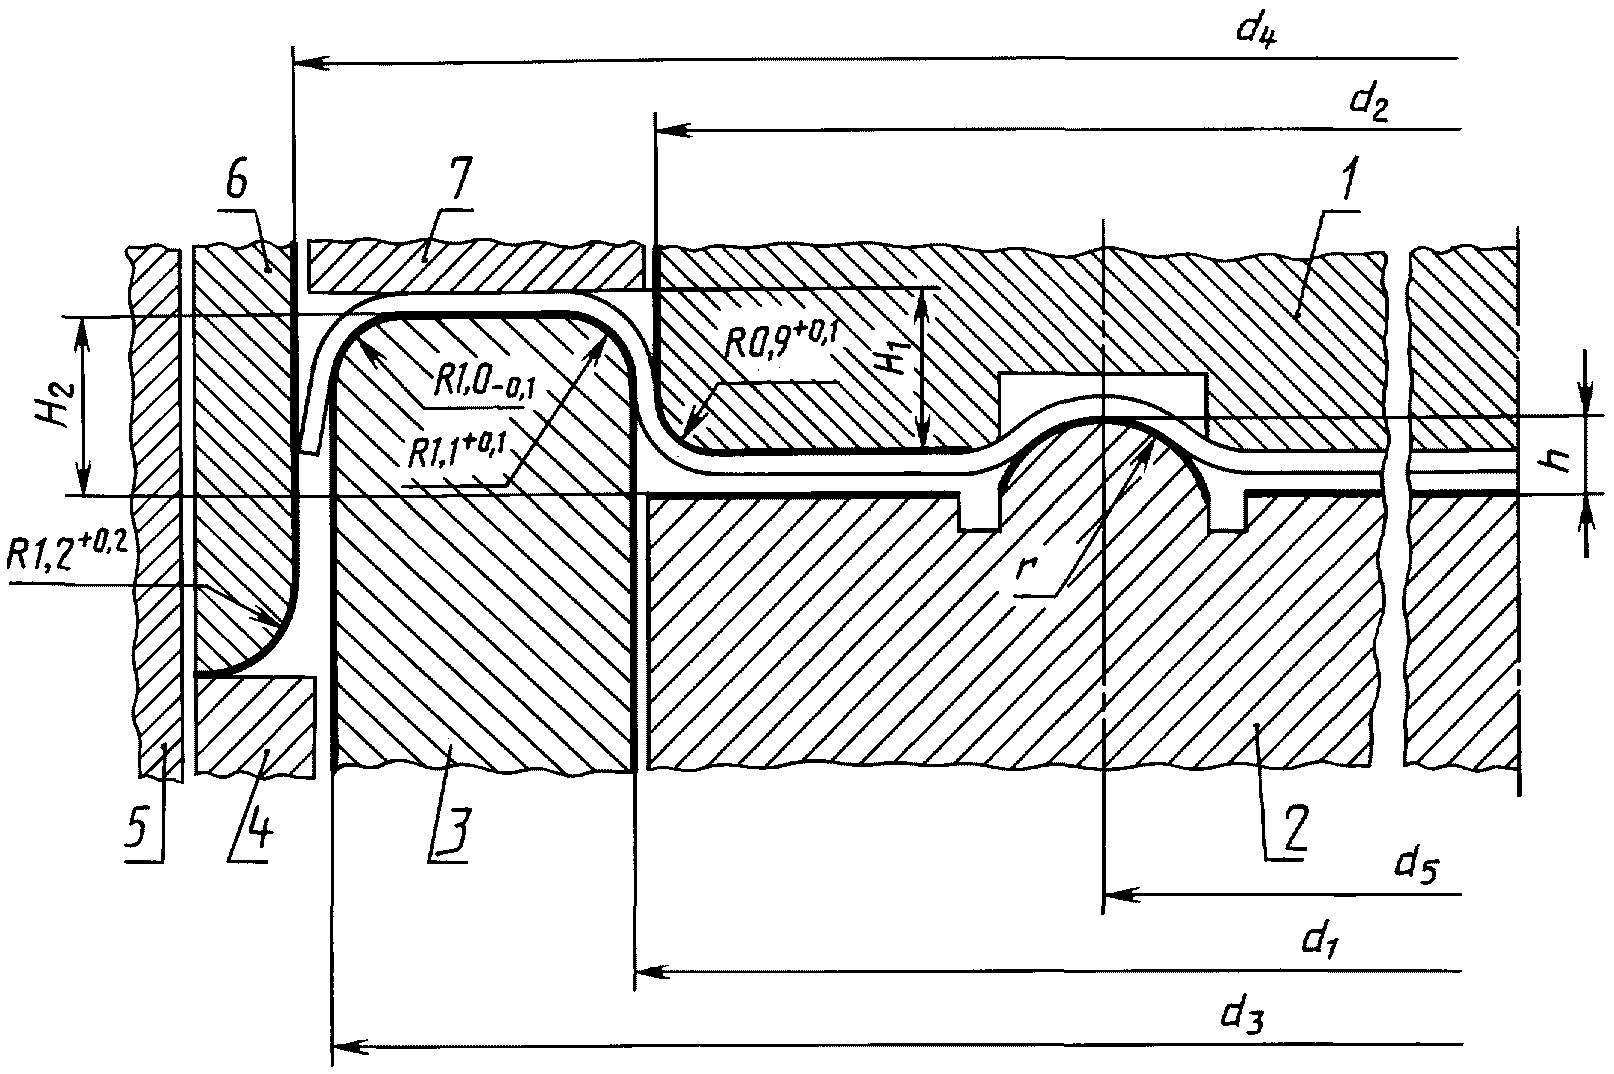
1 — рельеф пуансона; 2 — рельеф матрицы; 3 — отбортовочное кольцо; 4 — прижимное кольцо; 5 — матрица; 6 — пуансон; 7 — выталкивающее кольцо
ПРИЛОЖЕНИЕ 1а. (Введено дополнительно, Изм. № 2).
ДИАМЕТРЫ РЕЖУЩИХ ПОВЕРХНОСТЕЙ МАТРИЦЫ И ПУАНСОНА К ШТАМПАМ ДЛЯ КОНЦОВ
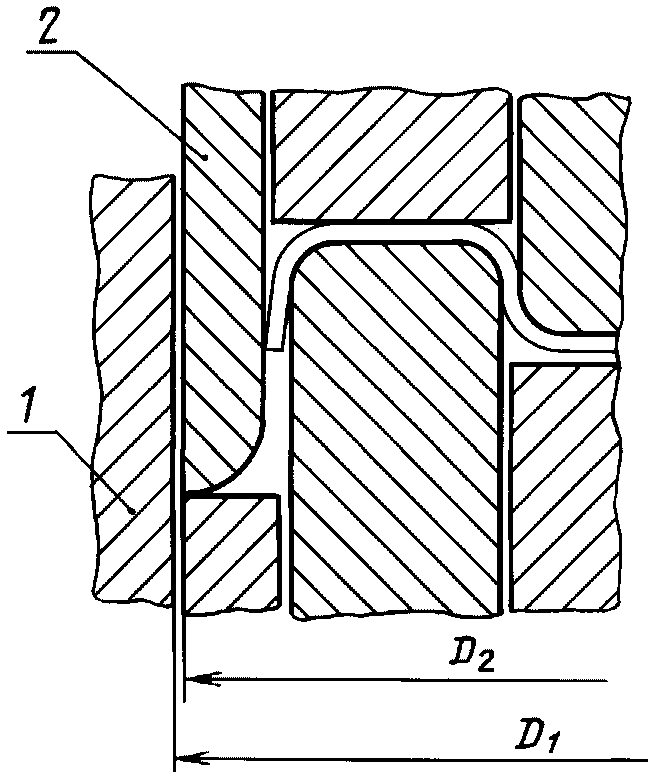
| Внутренний диаметр банки d | 50,5 | 59,5 | 72,8 | 74,1 | 83,4 | 91,0 | 99,0 | 153,1 | 215,0 | 223,0 |
|---|---|---|---|---|---|---|---|---|---|---|
| D_{1}^{+ 0,02} , D_{2 - 0,03}^{- 0,01} | 65,6 | 74,8 | 89,0 | 90,05 | 99,36 | 107,2 | 115,85 | 171,0 | 234,4 | 242,4 |
ПРИЛОЖЕНИЕ 1б. (Введено дополнительно, Изм. № 2).
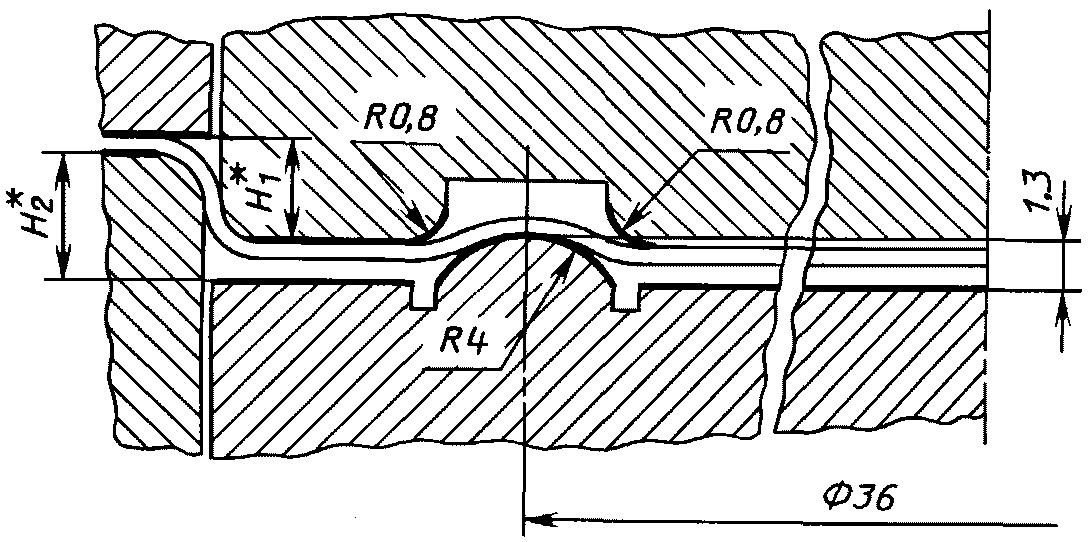
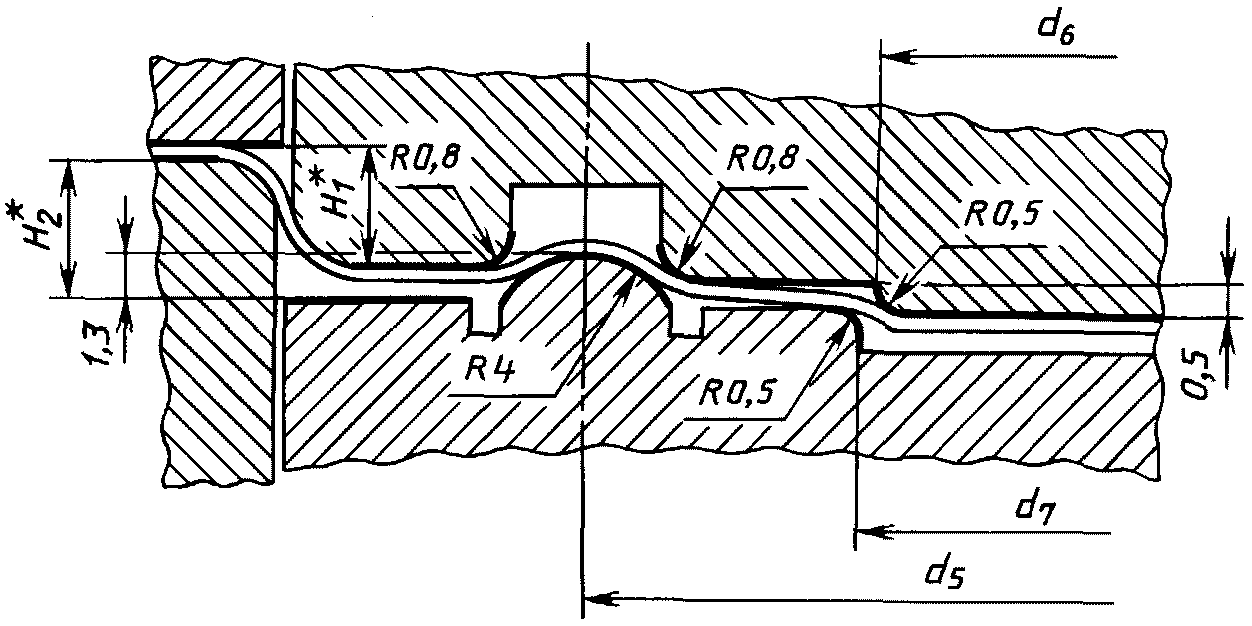
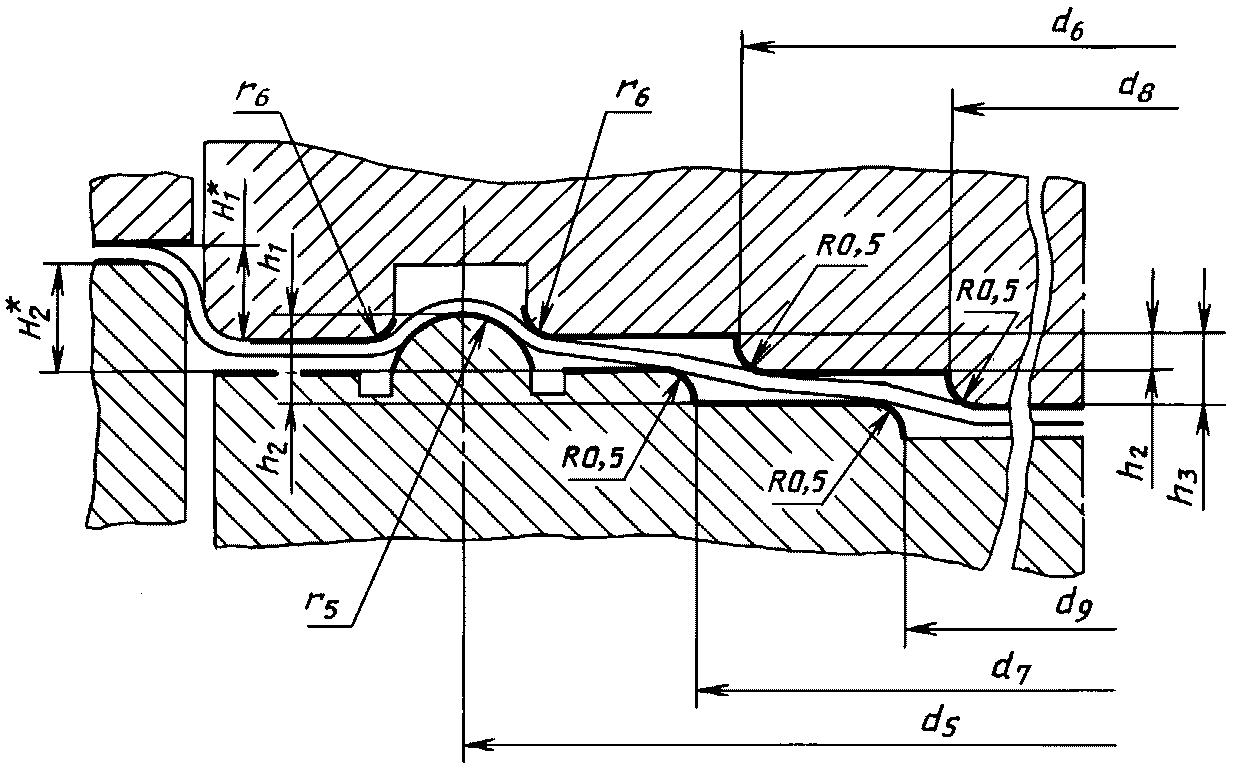
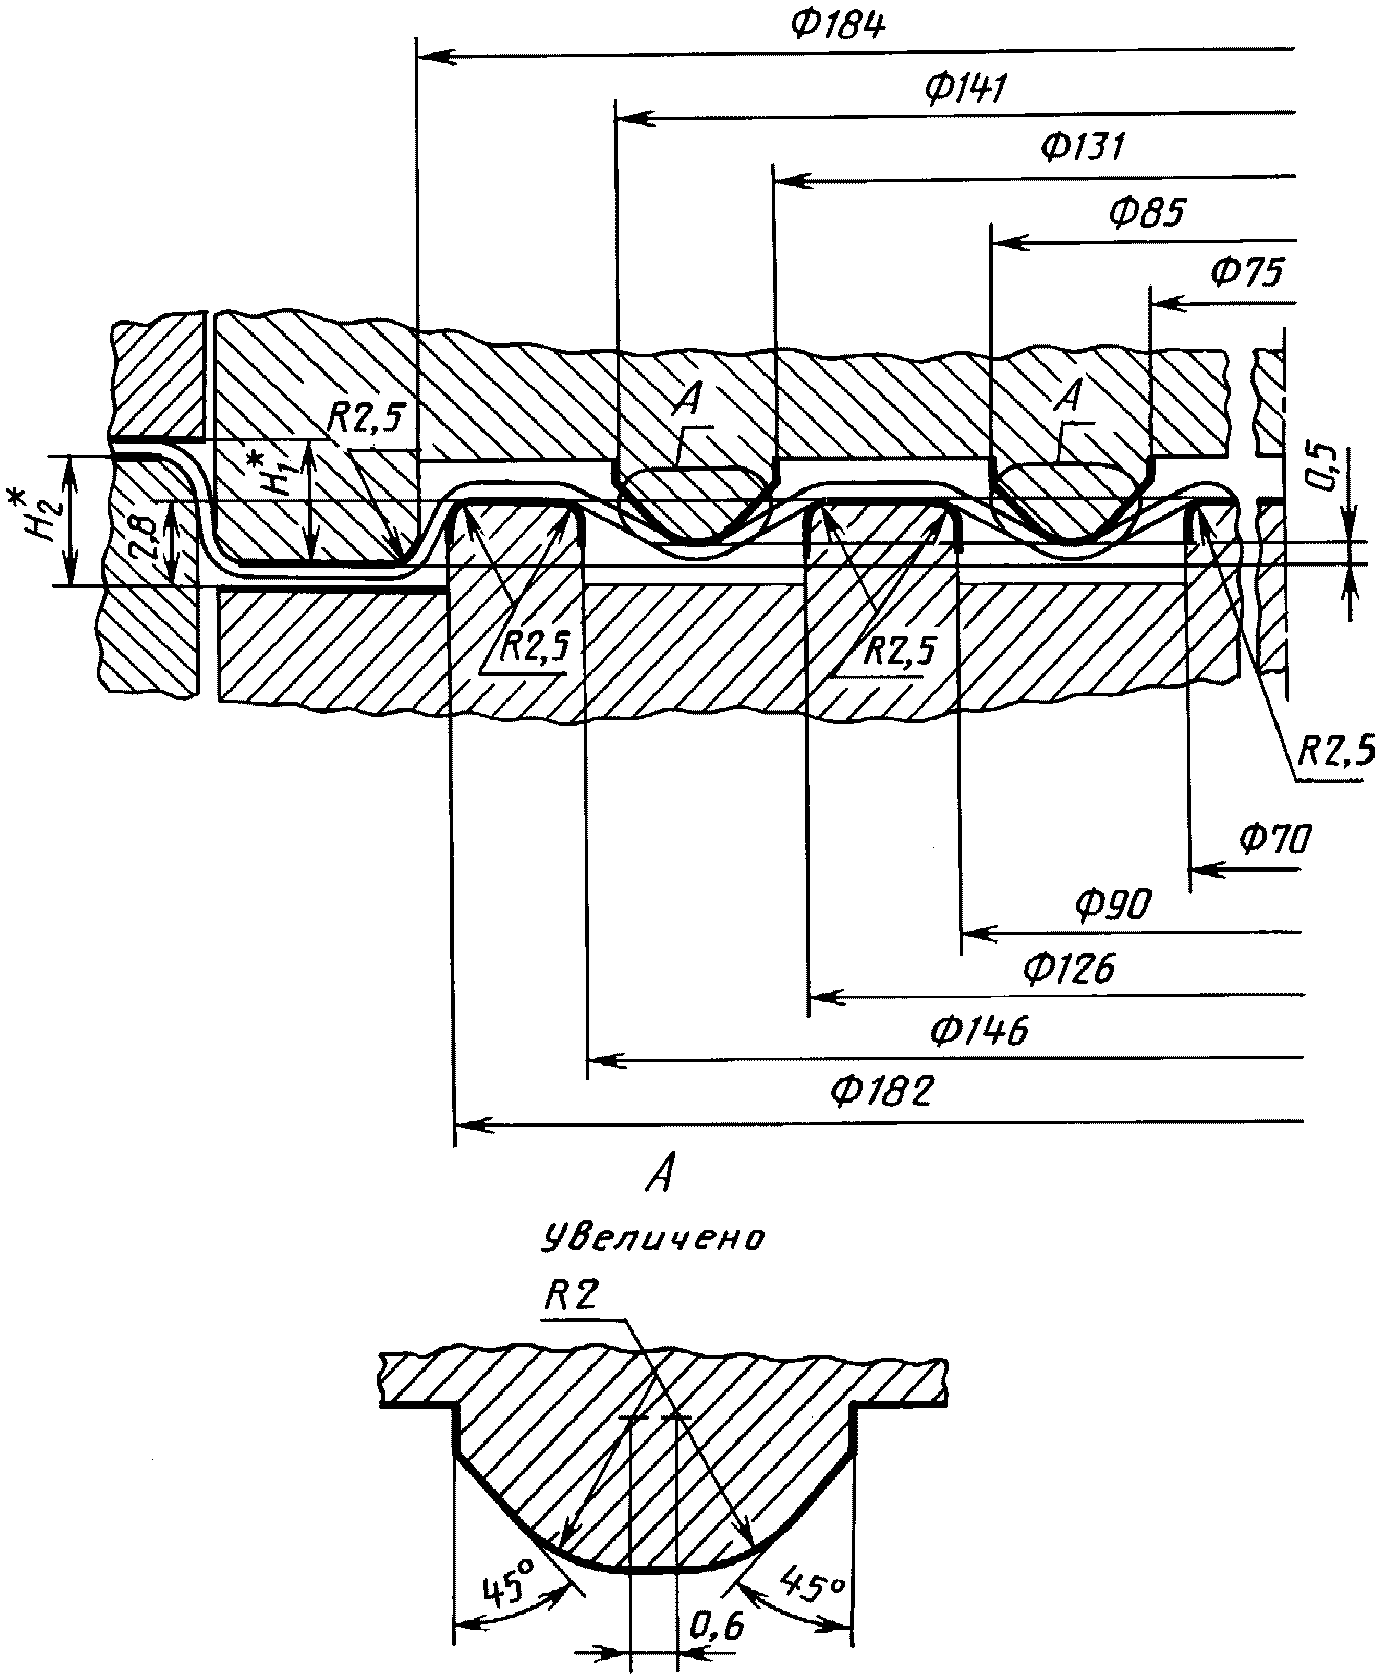
РАЗМЕРЫ РЕЛЬЕФОВ МАТРИЦ И ПУАНСОНОВ К ШТАМПАМ ДЛЯ КОНЦОВ
1. Размеры рельефов штампов для концов к банкам внутренним диаметром 50,5 мм приведены на черт. 1, для диаметров 215 и 223 мм — на черт. 2.
2. Размеры рельефов штампов для концов к банкам других диаметров приведены в таблице и на черт. 3, 4.
Примечание. Размеры, отмеченные на черт. 1 - 4 знаком «*», приведены в приложении 1а.
ПРИЛОЖЕНИЕ 1в. (Введено дополнительно, Изм. № 2).
1. Размеры элементов закаточного шва в зависимости от диаметра банки и толщины жести приведены на черт. 1 и в табл. 1.
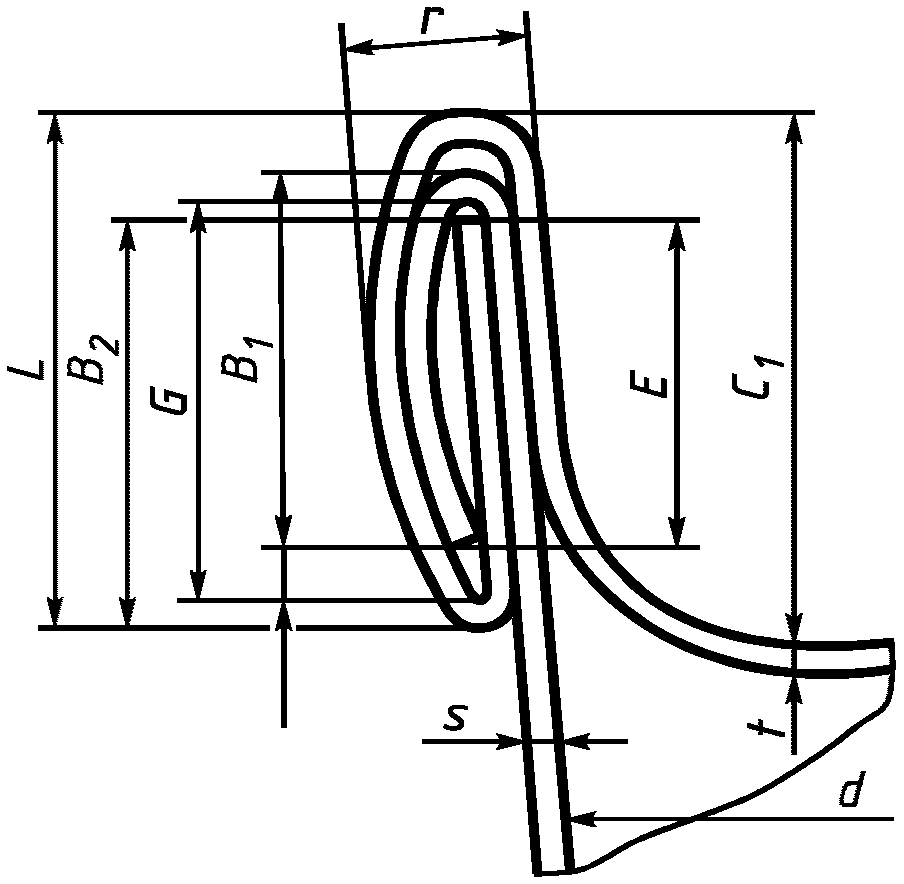
Размеры элементов закаточного шва
2. Номинальное значение толщины закаточного шва T определяют по номограмме черт. 2 в зависимости от толщины жести корпуса s и дна t каждой контролируемой банки. Действительное замеренное значение толщины закаточного шва не должно отклоняться от определенного по номограмме более чем на 0,1 мм.
Номограмма для определения толщины закаточного шва
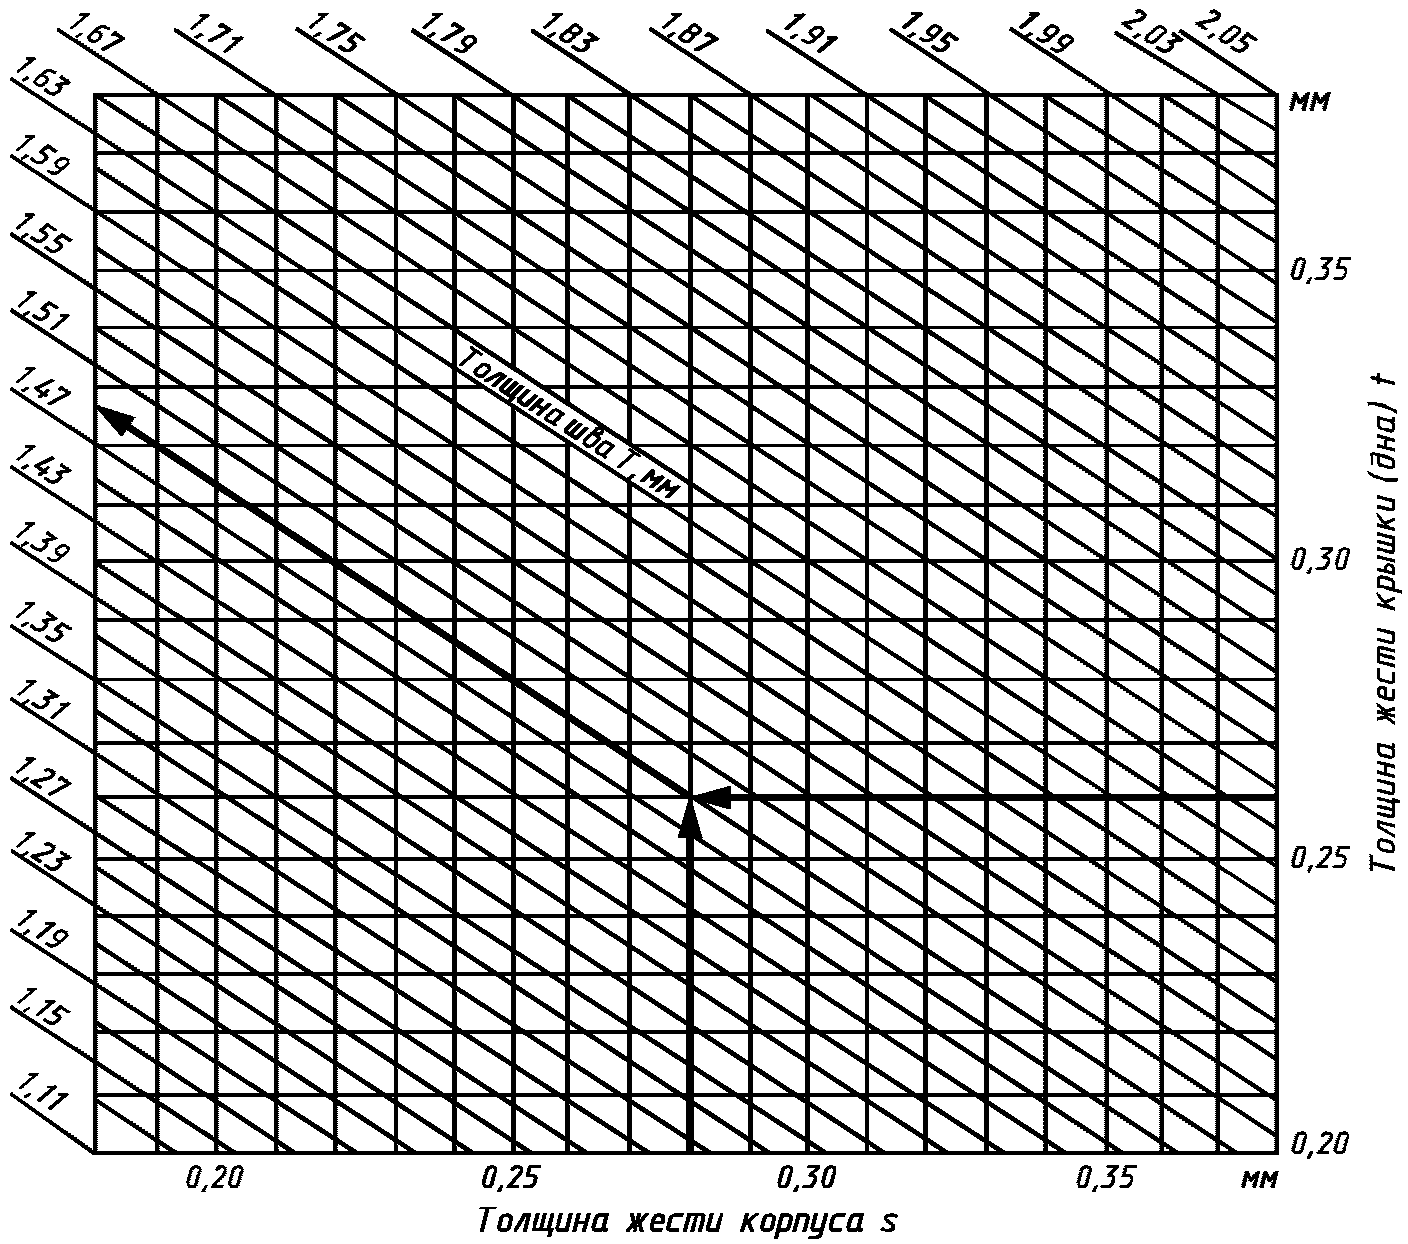
3. Ширина перекрытия закаточного шва E должна быть не менее значения, оговоренного в табл. 2.
4. Коэффициент опускания Kо должен быть не более 0,3.
где F и G — значения размеров элементов шва, определяемых в соответствии с черт. 1, мм.
Ширина перекрытия закаточного шва E
| Внутренний диаметр банки d | E, не менее | Внутренний диаметр банки d | E, не менее |
| Св. 43,5 до 59,5 включ. | 0,9 <*>; 1,0 | Св. 122,0 до 186,0 включ. | 1,15 |
| Св. 59,5 до 91,0 включ. | 1,05 | Св. 186,0 до 248,0 включ. | 1,25 |
| Св. 91,0 до 122,0 включ. | 1,10 |
<*> При толщине материала дна t = 0,20 мм.
Примечание. Указанные значения E соответствуют минимальному коэффициенту перекрытия Kп = 0,45.
где G — размер элемента шва согласно черт. 1, мм.
РАЗМЕРЫ ЗАГОТОВОК ДЛЯ ИЗГОТОВЛЕНИЯ КОРПУСОВ БАНОК
1. Размеры бланков для изготовления корпусов банок (черт. 1) приведены в табл. 1. Указанные размеры бланков соответствуют параметрам продольного и закаточного швов, приведенным в приложениях 1 и 2.
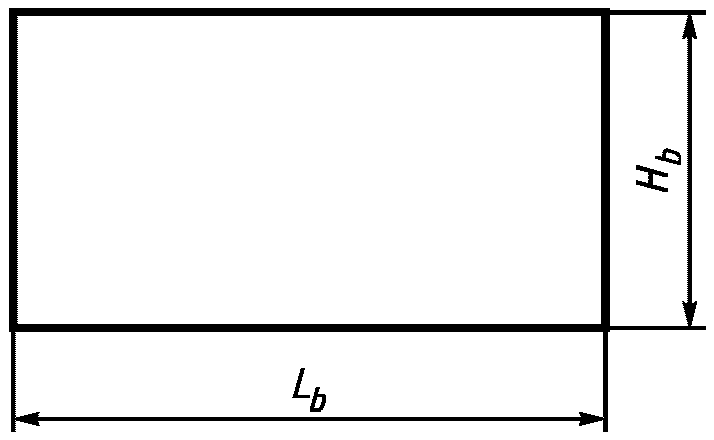
| Обозначение банки по ГОСТ 5981 | Длина бланка Lb | Ширина бланка Hb | Обозначение банки по ГОСТ 5981 | Длина бланка Lb | Ширина бланка Hb |
| 34 | 165,9 | 45,1 | 37 | 293,3 | 30,1 |
| 24 | 57,1 | 40 | 45,1 | ||
| 10 | 62,1 | 41 | 73,1 | ||
| 36 | 79,1 | 42 | 79,1 | ||
| 25 | 86,9 | 44 | 97,9 | ||
| 39 | 116,9 | 45 | 128,9 | ||
| 35 | 194,1 | 50,1 | 21 | 318,7 | 24,1 |
| 20 | 66,1 | 2 | 30,1 | ||
| 23 | 79,1 | 3 | 43,5 | ||
| 4 | 236,0 | 73,5 | 8 | 56,3 | |
| 7 | 86,9 | 11 | 73,1 | ||
| 9 | 98,5 | 12 | 84,9 | ||
| 46 | 111,9 | 13 | 126,9 | ||
| 43 | 117,5 | 14 | - | 175,3 | |
| 22 | 240,2 | 42,9 | 47 | 270,3 | |
| 38 | 269,5 | 49,1 | 15 | 252,9 | |
| 5 | 55,1 | 48 | 255,9 | ||
| 6 | 59,8 |
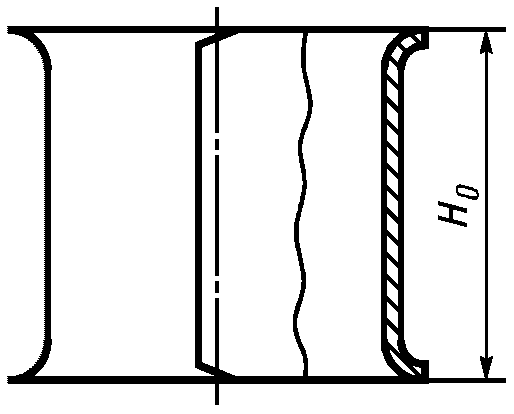
2. Высоту корпусов банок H0 в миллиметрах (черт. 2) вычисляют по формуле
H_{0} = H - \frac{\delta H}{2} - \Delta H_{0} + 3,6 ,
где H и \delta H — соответственно наружная высота и допускаемое отклонение по высоте по ГОСТ 5981;
\Delta H_{0} — уменьшение высоты корпуса по сравнению с высотой неотбортованного корпуса.
Значения \Delta H_{0} приведены в табл. 2.
| Внутренний диаметр банки d | \Delta H_{0} |
|---|---|
| Св. 43,5 до 59,5 включ. | 3,20 |
| Св. 59,5 до 91,0 включ. | 3,10 |
| Св. 91,0 до 122,0 включ. | 3,00 |
| Св. 122,0 до 186,0 включ. | 3,10 |
| Св. 186,0 до 248,0 включ. | 3,40 |