ГОСТ 24244-80. Прокат тонколистовой холоднокатаный из низкоуглеродистой стали для эмалированной посуды. Технические условия
(утв. Постановлением Госстандарта СССР от 18.06.1980 № 2872)
(ред. от 30.10.1986)
Внимание
Документ утратил силу с 1 апреля 2019 года в связи с изданием Приказа Росстандарта от 14.11.2018 № 996-ст. Взамен введен в действие ГОСТ 24244-2018. Документ утратил силу с 1 апреля 2019 года в связи с изданием Приказа Росстандарта от 14.11.2018 № 996-ст. Взамен введен в действие ГОСТ 24244-2018. С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу Межгосударственного Совета по стандартизации, метрологии и сертификации («ИУС», № 2, 1993). Изменение № 1 введено в действие с 1 апреля 1987 года Постановлением Госстандарта СССР от 30.10.1986 № 3335.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 24244-80"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-24244-80-gosstandart-sssr" "ГОСТ 24244-80. Прокат тонколистовой холоднокатаный из низкоуглеродистой стали для эмалированной посуды. Технические условия (утв. Постановлением Госстандарта СССР от 18.06.1980 N 2"
  n1["ГОСТ 24244-2018"]:::doc
  click n1 "https://bukva.ai/docs/sp-svod-pravil-sp-483-1325800-2020" "ГОСТ 24244-2018. Межгосударственный стандарт. Прокат листовой холоднокатаный из низкоуглеродистой стали для эмалирования. Технические условия (введен в действие Приказом Росстандар"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 18 июня 1980 г. № 2872
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ПРОКАТ ТОНКОЛИСТОВОЙ ХОЛОДНОКАТАНЫЙ ИЗ НИЗКОУГЛЕРОДИСТОЙ СТАЛИ ДЛЯ ЭМАЛИРОВАННОЙ ПОСУДЫ
Low carbon sheet coid-rolling for enamelled ware. Technical conditions.
Разработан Министерством черной металлургии СССР.
Исполнители: В.И. Довгопол, В.А. Рабовский, В.П. Захарова, Н.С. Смирнов, И.А. Соколов, З.И. Коршунова, В.А. Копиленко.
Внесен Министерством черной металлургии СССР. Член коллегии В.В. Лемпицкий.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 18 июня 1980 г. № 2872.
Постановлением Государственного комитета СССР по стандартам от 18 июня 1980 г. № 2872 срок действия установлен с 01.01.1982 до 01.01.1987.
Настоящий стандарт распространяется на тонколистовой холоднокатаный прокат из низкоуглеродистой стали толщиной от 0,5 до 2,5 мм, предназначенный для изготовления эмалированной посуды.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
Показатели технического уровня, установленные настоящим стандартом, соответствуют требованиям высшей и первой категорий качества.
(абзац введен Изменением № 1, введенным в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
1.1 Тонколистовой холоднокатаный прокат из низкоуглеродистой стали подразделяют:
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
листовой (в листах и рулонах),
по способности к вытяжке на группы:
1.2. По сортаменту прокат должен соответствовать требованиям ГОСТ 19904-74 и ГОСТ 19851-74.
Лента из стали марки 08кп, нормальной точности прокатки, весьма глубокой вытяжки, II группы отделки поверхности, толщиной 0,6 мм, шириной 290 мм:
\text{Лента} \frac{\text{Б } - 0,6 \times 290\text{ГОСТ}19851 - 74}{08\text{кп} - II - \text{ВГГОСТ }24244 - 80} .
Лист из стали марки 08кп, повышенной точности прокатки, глубокой вытяжки, II группы отделки поверхности, толщиной 0,5 мм, шириной 500 мм, длиной 1000 мм:
\text{Лист} \frac{\text{А } - 0,5 \times 500 \times 1000\text{ГОСТ}19904 - 74}{08\text{кп} - II - \text{ГГОСТ }24244 - 80} .
2.1. Прокат изготовляют в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
2.2. Прокат изготовляют из кипящей стали марки 08кп с химическим составом по ГОСТ 9045-80 с массовой долей общего алюминия не более 0,01% или по ГОСТ 1050-74 с массовой долей углерода не более 0,1%, фосфора — не более 0,03% и общего алюминия — не более 0,01%.
2.3. Легирование и химическое закупоривание стали алюминием не допускается.
2.4. По согласованию изготовителя с потребителем допускается изготовление проката первой категории качества из качественной стали марки 10кп по ГОСТ 1050-74 или стали обыкновенного качества марки Ст1кп по ГОСТ 380-71 с массовой долей углерода не более 0,10%, кремния — не более 0,03%, серы — не более 0,04%, алюминия общего — не более 0,01%.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
2.5 Прокат изготовляют термически обработанным.
2.6 Прокат подвергают дрессировке.
2.7. Листы обрезают со всех сторон. Листы и ленту, прокатанные на станах непрерывной прокатки, изготовляют с обрезной и необрезной кромками.
2.8. На катаной кромке проката первой категории качества допускаются надрывы глубиной, не превышающей половины предельного отклонения по ширине листа или ленты и не выводящие их за номинальный размер по ширине.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
2.9. Прокат в рулонах не должен иметь кромок, загнутых под углом 90° и более, а также скрученных и смятых концов. Не допускаются распущенные и смятые рулоны.
2.10. По качеству поверхности прокат должен соответствовать требованиям II группы отделки по ГОСТ 9045-80 или ГОСТ 16523-70. По согласованию потребителя с изготовителем допускается прокат первой категории качества, отвечающий требованиям III группы отделки поверхности по ГОСТ 16523-70 или по ГОСТ 9045-80.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
Поверхность проката должна быть шероховатой, без плен, пузырей — вздутий, трещин, остатков окалины или вкатанной окалины, вкатанных металлических частиц, раскатанных загрязнений и порезов.
Расслоения проката не допускаются.
2.11. Поверхность проката должна быть покрыта равномерным слоем 30 — 36%-ной водной эмульсии.
Эмульсия должна наноситься на натянутую при дрессировке полосу. После нанесения эмульсии промасливание проката минеральными маслами не допускается.
По требованию потребителя прокат изготовляют без нанесения эмульсии с покрытием поверхности тонким равномерным слоем минеральных масел или без промасливания. На поверхности непромасленного проката допускаются следы минеральных масел.
(п. 2.11 в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
2.12. Зерно феррита должно быть равноосным. Величина зерна феррита проката весьма глубокой и глубокой вытяжки должна соответствовать 6, 7, 8 и 9 номерам.
Допускается неравномерность зерна проката весьма глубокой вытяжки в пределах двух смежных номеров, проката глубокой вытяжки — в пределах трех смежных номеров. Содержание структурно-свободного цементита должно быть не выше третьего балла.
2.13. Механические свойства проката должны соответствовать нормам, указанным в табл. 1.
| Группа вытяжки | Категория качества | Временное сопротивление сигма , Н/мм2 в (кгс/мм2) | Предел текучести сигма , Н/мм2 т (кгс/мм2), не более, при толщине листа, мм | сигма / т сигма , в не более | Относительное удлинение, %, не менее, при толщине листа, мм | ||
| дельта | |||||||
| до 1,5 | св. 1,5 | До 2 | Св. 2 | ||||
| ВГ Г Н | Первая Высшая Первая Первая | 255 — 362 (26 — 37) 270 — 368 (27,5 — 37,5) 265 — 382 (27 — 39) 265 — 382 (27 — 39) | - 250 (25,5) — - | - 235 (24) — - | - 0,7 — - | 28 30 26 25 | 30 32 29 28 |
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
Примечание. При толщине проката до 0,7 мм включительно допускается значение предела текучести до 270 МПа (27,5 кгс/мм2).
2.14. По требованию потребителя прокат первой категории качества поставляется с нормируемым пределом текучести и повышенным относительным удлинением. Нормы устанавливаются по согласованию потребителя с изготовителем.
2.15. Глубина лунки при испытании на выдавливание должна соответствовать нормам, указанным в табл. 2.
| Толщина проката | Глубина сферической лунки для проката вытяжки, не менее | |||
| ВГ | Г | Н | ||
| первая категория качества | высшая категория качества | первая категория качества | ||
| 0,5 | 9,0 | 9,5 | 8,4 | 8,0 |
| 0,6 | 9,4 | 9,7 | 8,9 | 8,5 |
| 0,7 | 9,7 | 10,0 | 9,2 | 8,9 |
| 0,8 | 10,0 | 10,2 | 9,5 | 9,3 |
| 0,9 | 10,3 | 10,3 | 9,9 | 9,6 |
| 1,0 | 10,5 | 10,5 | 10,1 | 9,9 |
| 1,1 | 10,8 | 10,8 | 10,4 | 10,2 |
| 1,2 | 11,0 | 11,0 | 10,6 | 10,4 |
| 1,3 | 11,2 | 11,2 | 10,8 | 10,6 |
| 1,4 | 11,3 | 11,3 | 11,0 | 10,8 |
| 1,5 | 11,5 | 11,5 | 11,2 | 11,0 |
| 1,6 | 11,6 | 11,6 | 11,4 | 11,2 |
| 1,7 | 11,8 | 11,8 | 11,6 | 11,4 |
| 1,8 | 11,9 | 11,9 | 11,7 | 11,5 |
| 1,9 | 12,0 | 12,0 | 11,8 | 11,7 |
| 2,0 | 12,1 | 12,1 | 11,9 | 11,8 |
2.16. Для проката промежуточных толщин нормы глубины сферической лунки берутся по ближайшей меньшей толщине, указанной в табл. 2.
2.17. Величина относительного удлинения и глубина сферической лунки гарантируется изготовителем в течение 10 сут с момента отгрузки.
2.18. Прокат глубокой и нормальной вытяжек должен выдерживать испытание на изгиб на 180° в холодном состоянии без прокладки. В месте изгиба не должно быть надрывов, трещин, расслоений.
2.19. Отколы эмалевого покрытия при испытании проката на склонность к образованию дефекта «рыбья чешуя» должны отсутствовать на трех и более образцах из пяти отобранных от проката первой категории качества и полностью отсутствовать на образцах из проката высшей категории качества.
2.20 Требования п. 2.19 факультативны до 1 января 1986 г.
3.1. Прокат принимают партиями. Партия должна состоять из стали одной плавки, одной садки в печь или одного режима термической обработки для печей непрерывного действия, одной группы вытяжки, одной толщины и оформлена одним документом о качестве.
3.2. Для проверки качества проката от каждой партии отбирают два листа или один рулон.
3.3. Отсутствие склонности проката к образованию дефекта «рыбья чешуя» обеспечивается технологией изготовления и проверяется: изготовителем — при смене технологии, потребителем — при входном контроле не реже одного раза в месяц.
(п. 3.3 в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
3.4. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей повторные испытания проводят по ГОСТ 7566-81.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
4.1. Отбор проб для химического анализа — по ГОСТ 7565-81.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
4.2. Химический анализ стали проводят по ГОСТ 22536.0-77 — ГОСТ 22536.10-77 или другими методами, обеспечивающими требуемую точность.
4.3. Качество поверхности проката проверяют внешним осмотром без применения увеличительных приборов.
4.4. В случае разногласий по оценке шероховатости поверхности Rа определяют по ГОСТ 2789-73. Нормы шероховатости устанавливают по согласованию потребителя с изготовителем.
4.5. Проверку размеров и плоскостности проката проводят по ГОСТ 19904-74.
4.6. Для проверки механических и технологических свойств проката от каждого отобранного листа или рулона вырезают один образец. Место вырезки образца определяют в соответствии с ГОСТ 7564-73.
4.7 Испытания проводят:
на растяжение — по ГОСТ 11701-84 на образцах с шириной 20 мм и расчетной длиной 80 мм;
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
на величину зерна — по ГОСТ 5639-82;
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
на наличие структурно-свободного цементита — по ГОСТ 5640-68 (шкала 1);
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
4.8. Испытание проката на выдавливание проводят по ГОСТ 10510-80. Каждый образец испытывают в трех местах, соответствующих середине и краям по ширине проката (не ближе 40 мм от кромки).
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
Допускается проводить испытание на приборе Эриксена образцов шириной 80 — 90 мм.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
4.9. Исключен с 1 апреля 1987 года. - Изменение № 1, введенное в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335.
4.10. По согласованию потребителя с изготовителем для оценки качества проката могут быть применены статистические и неразрушающие методы контроля, согласованные в установленном порядке.
4.11. Испытание проката на склонность к образованию дефекта «рыбья чешуя» проводят по методике, указанной в обязательном Приложении 1.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 № 3335)
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
(раздел 5 в ред. Изменения № 1, введенного в действие
Постановлением Госстандарта СССР от 30.10.1986 № 3335)
5.1. Маркировка, упаковка, транспортирование и хранение — по ГОСТ 7566-81 с дополнениями.
5.2 Маркировка должна дополнительно содержать обозначение: «эмаль».
5.3. Транспортная маркировка грузовых мест — по ГОСТ 14192-77.
5.4. Прокат в листах упаковывают в пачки (короба) массой до 5 т, по согласованию с потребителем — до 10 т. Масса рулона не должна превышать 5 т. Масса грузового места проката в рулонах не должна превышать 10 т, в пачках (коробах) — 5 т, по согласованию с потребителем — 10 т.
5.5. Стопы листов и рулоны обертывают упаковочной битумированной или дегтевой бумагой по ГОСТ 515-77 или двухслойной упаковочной бумагой марок Б-70, Б-80, В-70, В-80, Г-80 по ГОСТ 8828-75.
Обернутые стопы упаковывают в металлические короба, схема которых приведена в обязательном Приложении 2, или в пачки. Пачки формируют из нижнего и верхнего упаковочных листов, боковых и угловых швеллеров (изогнутых листов). Короба и пачки укладывают на деревянные брусья сечением не менее 80 х 80 мм и обвязывают стальными лентами. Продольные обвязки должны быть прикреплены к нижней части брусьев гвоздями или шурупами.
Обернутые бумагой рулоны упаковывают металлическим листом по наружной и внутренней поверхностям. Торцовые поверхности рулона закрывают крышками. Затем рулон обвязывают стальной лентой.
Количество обвязок на коробах, пачках и рулонах должно соответствовать установленным по ГОСТ 7566-81. Для обвязки применяют стальную ленту толщиной 0,7 — 1,5 мм и шириной 25 — 30 мм по ГОСТ 3560-73 или другой нормативно-технической документации.
5.6. Прокат транспортируют в открытых транспортных средствах транспортом всех видов в соответствии с правилами перевозки грузов, действующими на транспорте данного вида. При транспортировании железнодорожным транспортом размещение и крепление груза должно соответствовать условиям погрузки и крепления грузов, утвержденным Министерством путей сообщения.
5.7 Условия хранения проката — по ГОСТ 15150-69-3 (Ж3).
Обязательное
МЕТОД ОПРЕДЕЛЕНИЯ СКЛОННОСТИ СТАЛИ
К ОБРАЗОВАНИЮ ДЕФЕКТА ЭМАЛЕВОГО ПОКРЫТИЯ
«РЫБЬЯ ЧЕШУЯ» ТРАВЛЕНИЕМ В СОЛЯНОЙ КИСЛОТЕ
(Приложение 1 в ред. Изменения № 1,
введенного в действие Постановлением
Госстандарта СССР от 30.10.1986 № 3335)
Для определения пригодности стали к эмалированию штампуют образцы, имеющие форму полого цилиндра диаметром 70 — 120 мм или вырезают пластины размером 50 х 60 мм, отступая 40 мм от кромки листа или рулона.
После термического обезжиривания при (700 +/- 10) °С в течение 3 мин, травления в 8%-ном растворе серной кислоты при (70 +/- 5) °С в течение 10 мин, промывки, нейтрализации в содовом растворе (5 г/л) и сушки при 100 — 120 °С, образцы подвергают эмалированию с одной стороны (наружной) грунтовой эмалью ЭСГ-21 с добавками песка, глины и буры из расчета: 100 г грунтовой эмали ЭСГ-21, 15 г песка, 6 г глины, 0,3 г буры и покровной эмалью ЭСП-117. Температура обжига грунтовой эмали 900 — 910 °С, покровной эмали 830 — 840 °С. Время обжига образцов толщиной 0,5 — 0,7 мм — 2 мин; 0,7 — 1,0 мм — 3 мин; более 1,0 мм — 4 мин.
Эмали должны соответствовать ГОСТ 24405-80.
Образцы должны быть покрыты одним слоем грунтовой эмали толщиной не более 0,18 мм и одним слоем покровной эмали. Общая толщина покрытия — 0,25 — 0,35 мм. Для испытания отбирают пять образцов без дефектов поверхности.
В эмалированные с одной стороны образцы, имеющие форму полого цилиндра, наливают раствор, а пластины погружают вертикально так, чтобы неэмалированные стороны не соприкасались, в сосуд с раствором соляной кислоты из расчета 1,2 — 1,5 мл/см2 неэмалированной поверхности.
Для испытания используют раствор соляной кислоты плотностью 1,061 г/см3. Температура раствора во время испытания должна быть в интервале 23 — 26 °С. Образцы в растворе выдерживают 20 мин, после чего кислоту выливают, образцы промывают в проточной воде, протирают до полного удаления влаги и помещают в эксикатор на 24 ч. или оставляют завернутыми в бумагу на 24 ч, После этого визуально определяют наличие отколов на эмалевом покрытии.
СХЕМА УПАКОВКИ ЛИСТОВОГО ПРОКАТА
В МЕТАЛЛИЧЕСКИЕ КОРОБА
(Приложение 2 введено Изменением № 1,
введенным в действие Постановлением
Госстандарта СССР от 30.10.1986 № 3335)
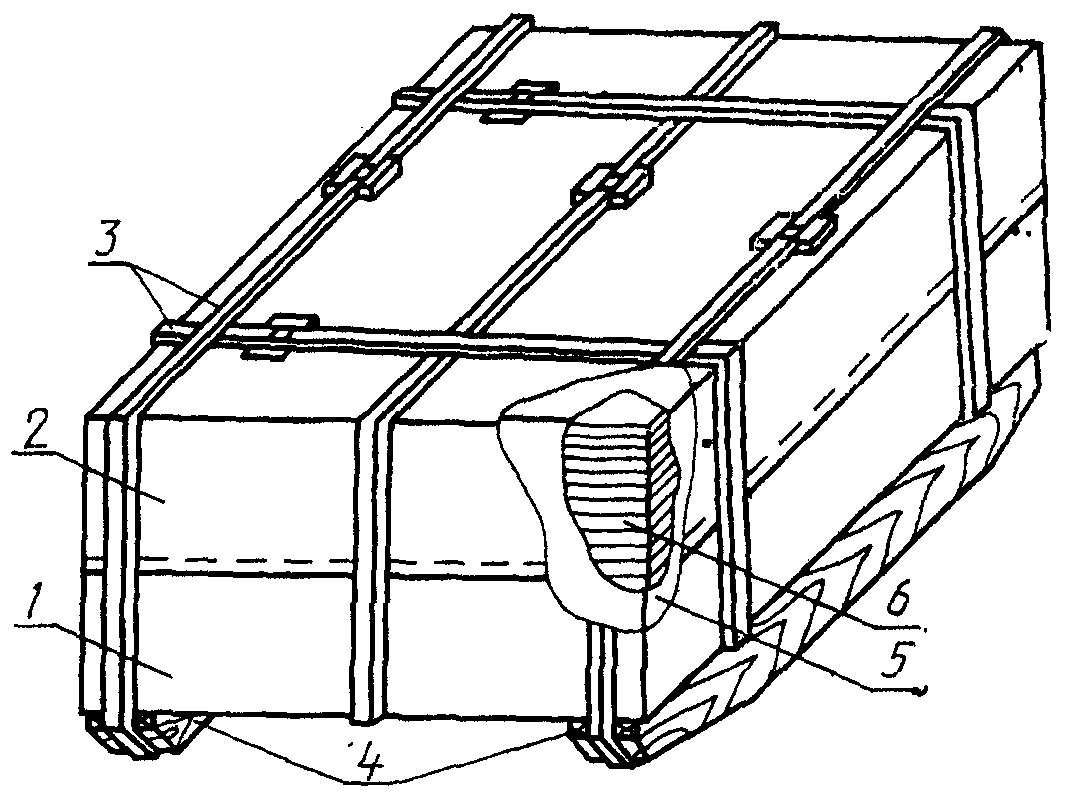
1 — короб; 2 — крышка; 3 — обвязки; 4 — деревянные бруски;
5 — упаковочная бумага; 6 — прокат в листах»