Изменение № 1 ГОСТ 24244-80. Прокат тонколистовой холоднокатаный из малоуглеродистой стали для эмалированной посуды. Технические условия
(введено Постановлением Госстандарта СССР от 30.10.1986 № 3335)
Примечание
Введен в действие с 1 апреля 1987 года.
от 30 октября 1986 г. № 3335
ИЗМЕНЕНИЕ № 1 ГОСТ 24244-80 ПРОКАТ ТОНКОЛИСТОВОЙ ХОЛОДНОКАТАНЫЙ ИЗ МАЛОУГЛЕРОДИСТОЙ СТАЛИ ДЛЯ ЭМАЛИРОВАННОЙ ПОСУДЫ. ТЕХНИЧЕСКИЕ УСЛОВИЯ
Постановлением Государственного комитета СССР по стандартам от 30.10.1986 № 3335 срок введения установлен с 01.04.1987.
Наименование стандарта, вводная часть, пункт 1.1. Заменить слово: «малоуглеродистой» на «низкоуглеродистой».
Вводную часть дополнить абзацем: «Показатели технического уровня, установленные настоящим стандартом, соответствуют требованиям высшей и первой категорий качества».
Пункт 2.1. Заменить слова: «технической документации, утвержденной» на «технологическому регламенту, утвержденному».
Пункт 2.4. Заменить слова: «изготовление проката» на «изготовление проката первой категории качества».
Пункт 2.8. Заменить слова: «кромке проката» на «кромке проката первой категории качества».
Пункт 2.10. Заменить слова: «допускается прокат» на «допускается прокат первой категории качества».
Пункт 2.11 изложить в новой редакции: «2.11. Поверхность проката должна быть покрыта равномерным слоем 30 — 36%-ной водной эмульсии.»
Эмульсия должна наноситься на натянутую при дрессировке полосу. После нанесения эмульсии промасливание проката минеральными маслами не допускается.
По требованию потребителя прокат изготовляют без нанесения эмульсии с покрытием поверхности тонким равномерным слоем минеральных масел или без промасливания. На поверхности непромасленного проката допускаются следы минеральных масел».
Пункт 2.13. Таблица 1. Головка. Заменить единицу: МПа на Н/мм2 (2 раза);
графа «Относительное удлинение, %, не менее, при толщине листа, мм». Заменить обозначение: \delta_{4} на \delta ; исключить графу: \delta_{10} .
Пункт 3.3 изложить в новой редакции: «3.3. Отсутствие склонности проката к образованию дефекта „рыбья чешуя“ обеспечивается технологией изготовления и проверяется: изготовителем — при смене технологии, потребителем — при входном контроле не реже одного раза в месяц».
Пункт 3.4. Заменить ссылку: «ГОСТ 7566-69» на «ГОСТ 7566-81».
Пункт 4.1. Заменить ссылку: «ГОСТ 7565-73» на «ГОСТ 7565-81».
Пункт 4.7. Заменить ссылки: «ГОСТ 11701-66» на «ГОСТ 11701-84», «ГОСТ 5639-65» на «ГОСТ 5639-82», «ГОСТ 14019-68» на «ГОСТ 14019-80».
Пункт 4.8 после слова «Эриксена» дополнить словом: «образцов». Заменить ссылку: «ГОСТ 10510-74» на «ГОСТ 10510-80».
Пункт 4.9 исключить.
Пункт 4.11. Заменить слова: «рекомендуемом Приложении» на «обязательном Приложении 1».
Раздел 5 изложить в новой редакции:
5.1. Маркировка, упаковка, транспортирование и хранение — по ГОСТ 7566-81 с дополнениями.
5.2 Маркировка должна дополнительно содержать обозначение: «эмаль».
5.3. Транспортная маркировка грузовых мест — по ГОСТ 14192-77.
5.4. Прокат в листах упаковывают в пачки (короба) массой до 5 т, по согласованию с потребителем — до 10 т. Масса рулона не должна превышать 5 т. Масса грузового места проката в рулонах не должна превышать 10 т, в пачках (коробах) — 5 т, по согласованию с потребителем — 10 т.
5.5. Стопы листов и рулоны обертывают упаковочной битумированной или дегтевой бумагой по ГОСТ 515-77 или двухслойной упаковочной бумагой марок Б-70, Б-80, В-70, В-80, Г-80 по ГОСТ 8828-75.
Обернутые стопы упаковывают в металлические короба, схема которых приведена в обязательном Приложении 2, или в пачки. Пачки формируют из нижнего и верхнего упаковочных листов, боковых и угловых швеллеров (изогнутых листов). Короба и пачки укладывают на деревянные брусья сечением не менее 80 х 80 мм и обвязывают стальными лентами. Продольные обвязки должны быть прикреплены к нижней части брусьев гвоздями или шурупами.
Обернутые бумагой рулоны упаковывают металлическим листом по наружной и внутренней поверхностям. Торцовые поверхности рулона закрывают крышками. Затем рулон обвязывают стальной лентой.
Количество обвязок на коробах, пачках и рулонах должно соответствовать установленным по ГОСТ 7566-81. Для обвязки применяют стальную ленту толщиной 0,7 — 1,5 мм и шириной 25 — 30 мм по ГОСТ 3560-73 или другой нормативно-технической документации.
5.6. Прокат транспортируют в открытых транспортных средствах транспортом всех видов в соответствии с правилами перевозки грузов, действующими на транспорте данного вида. При транспортировании железнодорожным транспортом размещение и крепление груза должно соответствовать условиям погрузки и крепления грузов, утвержденным Министерством путей сообщения.
5.7 Условия хранения проката — по ГОСТ 15150-69-3 (Ж3)».
Рекомендуемое Приложение 1 изложить в новой редакции:
Обязательное
МЕТОД ОПРЕДЕЛЕНИЯ СКЛОННОСТИ СТАЛИ
К ОБРАЗОВАНИЮ ДЕФЕКТА ЭМАЛЕВОГО ПОКРЫТИЯ «РЫБЬЯ ЧЕШУЯ»
ТРАВЛЕНИЕМ В СОЛЯНОЙ КИСЛОТЕ
Для определения пригодности стали к эмалированию штампуют образцы, имеющие форму полого цилиндра диаметром 70 — 120 мм или вырезают пластины размером 50 х 60 мм, отступая 40 мм от кромки листа или рулона.
После термического обезжиривания при (700 +/- 10) °С в течение 3 мин, травления в 8%-ном растворе серной кислоты при (70 +/- 5) °С в течение 10 мин, промывки, нейтрализации в содовом растворе (5 г/л) и сушки при 100 — 120 °С, образцы подвергают эмалированию с одной стороны (наружной) грунтовой эмалью ЭСГ-21 с добавками песка, глины и буры из расчета: 100 г грунтовой эмали ЭСГ-21, 15 г песка, 6 г глины, 0,3 г буры и покровной эмалью ЭСП-117. Температура обжига грунтовой эмали 900 — 910 °С, покровной эмали 830 — 840 °С. Время обжига образцов толщиной 0,5 — 0,7 мм — 2 мин; 0,7 — 1,0 мм — 3 мин; более 1,0 мм — 4 мин.
Эмали должны соответствовать ГОСТ 24405-80.
Образцы должны быть покрыты одним слоем грунтовой эмали толщиной не более 0,18 мм и одним слоем покровной эмали. Общая толщина покрытия — 0,25 — 0,35 мм. Для испытания отбирают пять образцов без дефектов поверхности.
В эмалированные с одной стороны образцы, имеющие форму полого цилиндра, наливают раствор, а пластины погружают вертикально так, чтобы неэмалированные стороны не соприкасались, в сосуд с раствором соляной кислоты из расчета 1,2 — 1,5 мл/см2 неэмалированной поверхности.
Для испытания используют раствор соляной кислоты плотностью 1,061 г/см3. Температура раствора во время испытания должна быть в интервале 23 — 26 °С. Образцы в растворе выдерживают 20 мин, после чего кислоту выливают, образцы промывают в проточной воде, протирают до полного удаления влаги и помещают в эксикатор на 24 ч. или оставляют завернутыми в бумагу на 24 ч, После этого визуально определяют наличие отколов на эмалевом покрытии».
Стандарт дополнить обязательным Приложением — 2:
СХЕМА УПАКОВКИ ЛИСТОВОГО ПРОКАТА В МЕТАЛЛИЧЕСКИЕ КОРОБА
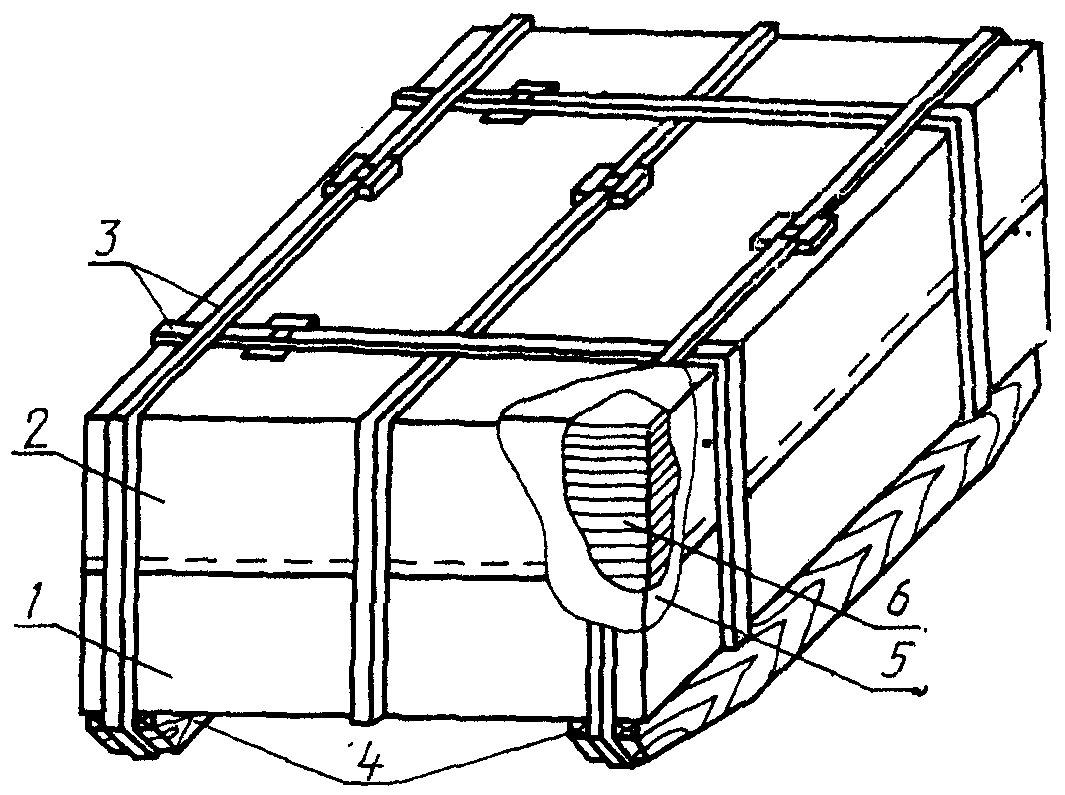
1 — короб; 2 — крышка; 3 — обвязки; 4 — деревянные бруски;
5 — упаковочная бумага; 6 — прокат в листах»