Рекомендации по тепловлажностной обработке железобетонных изделий в гидроаэроциркуляционных камерах периодического действия
(утв. НИИЖБ Госстроя СССР 05.12.1988)
от 5 декабря 1988 года
ГОСУДАРСТВЕННЫЙ КОМИТЕТ СССР ПО ДЕЛАМ СТРОИТЕЛЬСТВА
ОРДЕНА ТРУДОВОГО КРАСНОГО ЗНАМЕНИ НАУЧНО-ИССЛЕДОВАТЕЛЬСКИЙ, ПРОЕКТНО-КОНСТРУКТОРСКИЙ И ТЕХНОЛОГИЧЕСКИЙ ИНСТИТУТ БЕТОНА И ЖЕЛЕЗОБЕТОНА (НИИЖБ)
РЕКОМЕНДАЦИИ ПО ТЕПЛОВЛАЖНОСТНОЙ ОБРАБОТКЕ ЖЕЛЕЗОБЕТОННЫХ ИЗДЕЛИЙ В ГИДРОАЭРОЦИРКУЛЯЦИОННЫХ КАМЕРАХ ПЕРИОДИЧЕСКОГО ДЕЙСТВИЯ
Печатается по решению секции технологии бетонов НТС НИИЖБ Госстроя СССР от 2 декабря 1988 г.
Содержат общие положения, принципы назначения режимов тепловой обработки бетона в гидроаэроциркуляционных камерах, особенности контроля производства и техники безопасности. Приведены схемы конструктивных решений гидроаэроциркуляционных камер и методика их расчета.
Предназначены для работников предприятий сборного железобетона и проектных организаций.
ПРЕДИСЛОВИЕ
Энергоснабжение — одно из основных направлений научно-технической политики в народном хозяйстве в предстоящие годы. В производстве сборного железобетона сокращение потребления топливно-энергетических ресурсов минерального происхождения будет достигаться за счет перехода на использование электрической энергии, возобновляемых источников (солнечной, геотермальных вод и др.), продуктов сгорания природного газа, а также вторичного тепла промышленных вод. Обеспечить это позволяют разработанные КТБ «Стройиндустрия» гидроаэроциркуляционные камеры тепловлажностной обработки железобетонных изделий.
Настоящие Рекомендации являются первым документом, регламентирующим использование этих камер в производстве сборного железобетона. Они разработаны на основе результатов исследований способа тепловлажностной обработки, выполненных в НИИЖБ Госстроя СССР, и обобщения производственного опыта его применения на Новозыбковской базе Клинцовского завода ЖБИ Главбрянскпромстроя.
Рекомендации разработаны НИИЖБ Госстроя СССР (доктора техн. наук, профессора Б.А. Крылов, Л.А. Малинина, кандидаты техн. наук Е.Н. Малинский, А.И. Ли, Н.Н. Куприянов, инженеры Н.А. Ураков, Т.Б. Мишина), КТБ «Стройиндустрия» Минюгстроя СССР (инженеры А.В. Андрейченко, М.М. Цесельский, Б.Т. Васильев) и ВНИПИТеплопроект Минмонтажспецстроя СССР (д-р техн. наук И.Б. Заседателев, кандидаты техн. наук С.А. Шифрин, Л.А. Масленников).
При внедрении тепловлажностной обработки железобетонных изделий в гидроаэроциркуляционных камерах на конкретных предприятиях НИИЖБ оказывает научно-техническую помощь на основе хозяйственных договоров и консультативную помощь с оплатой работ по гарантийным письмам.
Адрес института: 109389, Москва, 2-я Институтская ул., д. 6.
По вопросам проектирования и оказания консультативной помощи также можно обратиться в КТБ «Стройиндустрия» Минюгстроя СССР по адресу: 142700, Московская обл., г. Видное, Вокзальная ул., д. 23.
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Настоящие Рекомендации разработаны в развитие «Пособия по тепловой обработке железобетонных изделий» (к СНиП 3.09.01-85) и распространяются на изготовление железобетонных изделий в заводских и полигонных условиях по энергосберегающей технологии тепловлажностной обработки в камерах периодического действия.
1.2. Гидроаэроциркуляционные камеры периодического действия представляют собой обычные камеры ямного типа, оснащенные взамен системы пароснабжения водяным термобассейном, устройством для нагрева воды и системой принудительной циркуляции паровоздушной среды в объеме камеры, обеспечивающей, помимо увеличения интенсивности теплоотдачи нагреваемым изделиям, подогрев и влагонасыщение среды путем отбора воздуха из верхней зоны камеры и нагнетания его через слой горячей воды. Такой замкнутый цикл циркуляции среды, а также возможность ее рециркуляции из одной камеры в смежную сводит к минимуму непроизводительные потери тепловой энергии и повышает коэффициент полезного ее использования.
1.3. Тепловая обработка (нагрев, изотермическое или термосное выдерживание) бетона изделий, загруженных в гидроаэроциркуляционную камеру, осуществляется за счет конденсации и конвективной теплопередачи циркулирующей между формами влагонасыщенной среды, нагреваемой от находящейся в бассейне в состоянии псевдокипения горячей воды.
1.4 В качестве горячей воды в гидроаэроциркуляционных камерах может использоваться:
обычная (техническая) водопроводная вода, нагреваемая традиционными (автономными системами электронагрева, теплогазогенераторами и др.) или возобновляемыми (в солнечных коллекторах) источниками энергии;
горячие воды оборотного водоснабжения промышленных предприятий.
1.5. Тепловлажностную обработку в гидроаэроциркуляционных камерах следует использовать при изготовлении изделий из тяжелого и конструкционного легкого бетонов в одиночных и групповых формах с открытой неопалубленной поверхностью, а также с немедленной распалубкой.
1.6. Использование гидроаэроциркуляционных камер при тепловлажностной обработке железобетонных изделий позволяет отказаться от строительства котельной и теплотрасс, необходимости устройства системы отвода, очистки и вторичного использования конденсата, значительно сократить, а в ряде случаев и полностью исключить затраты традиционных топливно-энергетических ресурсов (минерального происхождения, электроэнергии) и их транспортные перевозки, улучшить экологическую обстановку в промышленных регионах.
1.7. В гидроаэроциркуляционных камерах с нагревом воды традиционными источниками энергии (электрическим током, природным газом, мазутом и др.) сокращение энергозатрат по сравнению с пропарочными камерами достигается в результате:
низкотемпературного нагрева теплоносителя (вода в бассейне нагревается не до кипения, как это имеет место при получении пара, а до требуемой температуры нагрева бетона, обеспечивающей заданный технологический цикл изготовления изделий);
размещения источника теплоты непосредственно в камере или рядом с ней и теплопереноса в системе «нагретая вода — циркулирующаяся влагонасыщенная среда» по замкнутому циклу, что исключает присущие пропариванию непроизводительные потери теплоты при подаче теплоносителя к месту потребления;
исключения потерь теплоты конденсата ввиду возврата последнего непосредственно в термобассейн нагрева.
2. НАЗНАЧЕНИЕ РЕЖИМОВ ТЕПЛОВЛАЖНОСТНОЙ ОБРАБОТКИ
2.1. При тепловлажностной обработке железобетонных изделий в гидроаэроциркуляционных камерах назначение режимов прогрева производится таким же образом, как и при пропаривании в ямных камерах.
2.2. Основными параметрами режима тепловлажностной обработки железобетонных изделий в гидроаэроциркуляционных камерах являются:
длительность предварительного выдерживания;
максимальная температура и скорость нагрева;
продолжительность и способ выдерживания разогретых изделий;
длительность остывания в камере до выгрузки и распалубки.
Назначение режима тепловлажностной обработки заключается в установлении температуры и оптимальной продолжительности отдельных его периодов с целью получения требуемой после распалубки прочности без ухудшения конечных физико-механических свойств бетона.
2.3. Основным назначением предварительного (до начала тепловлажностной обработки) выдерживания свежеотформованных изделий является создание благоприятных условий для протекания процессов гидратации цемента и формирования начальной структуры бетона, способной без нарушений воспринять развивающиеся при последующем тепловом воздействии деструктивные процессы.
Вследствие влияния многочисленных факторов на темп начального твердения бетона (вид и активность цемента, В/Ц бетона, температура окружающей среды и др.) длительность предварительного выдерживания не является величиной постоянной и колеблется от 1 — 2 до 4 — 8 ч.
2.4. В целях более полного использования вяжущих свойств цемента предварительное выдерживание следует осуществлять при возможно более низкой начальной температуре бетона, но не ниже +5 °C. При повышении температуры окружающей среды выше +20 °C время предварительного выдерживания уменьшается на 25% на каждые 10 °C повышения температуры. Допускается производить предварительное выдерживание отформованных изделий в нагретых до температуры +45 °C камерах.
2.5. При начальной температуре бетона 15 — 20 °C и температуре окружающей среды до +25 °C минимальное время предварительного выдерживания отформованных изделий может приниматься ориентировочно для бетонов на портландцементах первой группы по эффективности при пропаривании — 1 - 2 ч, второй группы — 2 - 3 ч и третьей группы — 3 - 5 ч, при этом, чем выше классы бетона и марки используемого цемента и меньше подвижность бетонной смеси, тем короче может быть время предварительного выдерживания.
2.6. Длительность предварительного выдерживания может быть сокращена за счет введения в бетонную смесь химических добавок ускоряющего действия. При использовании пластифицирующих поверхностно-активных добавок время предварительного выдерживания бетона должно быть больше, чем без добавок.
2.7. Изготовление изделий с немедленной распалубкой или имеющих большие открытые поверхности требует более длительного предварительного выдерживания.
2.8. Интенсивность нагрева оказывает наибольшее влияние на развитие деструктивных процессов в твердеющем бетоне, и чем выше скорость прогрева, тем больше структурных нарушений происходит в бетоне. Для исключения излишних дефектов скорость нагрева бетона на поверхности изделий в гидроаэроциркуляционных камерах не должна превышать 20 °C/ч.
2.9. При нагреве изделий в гидроаэроциркуляционных камерах скорость подъема температуры оказывает существенное влияние на однородность формирующегося температурного поля. С увеличением толщины изделий возрастает температурный перепад между центром и поверхностью бетона, что ведет к неравномерному росту прочности. Поэтому при толщине изделий 40 см и более скорость нагрева бетона на поверхности изделия должна быть снижена до 10 — 15 °C/ч.
2.10. Максимальная температура бетона к концу периода нагрева не должна превышать 80 — 85 °C при использовании портландцементов и 90 — 95 °C при использовании шлакопортландцементов.
В целях снижения энергозатрат на тепловую обработку следует стремиться к возможно более низкой температуре нагрева, обеспечивающей достижение заданной прочности в требуемые сроки. При суточном технологическом цикле достижение распалубочной прочности 50 — 70% от проектной может быть обеспечено при температуре 50 — 70 °C.
2.11. Выдерживание разогретых изделий в гидроаэроциркуляционных камерах может осуществляться путем термосного или изотермического прогрева. С точки зрения минимизации энергозатрат на тепловую обработку предпочтительным является использование термосного выдерживания.
Изотермический прогрев должен осуществляться в том случае, если термосное выдерживание из-за быстрого остывания камер не обеспечивает достижение заданной прочности к моменту распалубки. При использовании изотермического прогрева необходимо до минимума сократить его продолжительность, сочетая с последующим термосным выдерживанием.
2.12. Длительность изотермического выдерживания в гидроаэроциркуляционных камерах назначается в зависимости от состава бетона, марки и группы эффективности при пропаривании используемого цемента, средней температуры прогрева, требуемой после тепловой обработки прочности и сроков ее определения. Ориентировочно она может приниматься по данным табл. 1.
| Класс (марка) бетона | Группа цемента | K п | Температура изотермического прогрева, °C | Прочность, %, от R при длитель- 28 ности изотермической выдержки, ч | |||
| 4 | 6 | 12 | 18 | ||||
| В15 | I | 0,68 | 80 | 52 — 60 | 60 — 67 | 67 — 72 | 73 — 76 |
| (200) | 60 40 | 30 — 39 11 — 20 | 40 — 48 22 — 31 | 50 — 56 33 — 40 | 60 — 64 44 — 49 | ||
| II | 0,57 — 0,67 | 80 60 40 | 47 — 55 25 — 33 - | 56 — 64 34 — 43 19 — 29 | 63 — 69 44 — 51 28 — 36 | 70 — 74 55 — 60 38 — 44 | |
| III | 0,56 | 80 60 40 | 39 — 48 16 — 25 - | 49 — 57 26 — 36 13 — 24 | 56 — 63 37 — 45 21 — 30 | 63 — 68 48 — 54 30 — 37 | |
| В22,5 | I | 0,68 | 80 | 57 — 65 | 65 — 71 | 71 — 75 | 75 — 77 |
| (300) | 60 40 | 38 — 46 16 — 25 | 47 — 54 30 — 38 | 55 — 60 41 — 47 | 64 — 67 52 — 56 | ||
| II | 0,57 — 0,67 | 80 60 40 | 51 — 59 30 — 39 11 — 20 | 60 — 67 40 — 48 26 — 35 | 67 — 72 50 — 56 35 — 42 | 72 — 75 60 — 64 45 — 50 | |
| III | 0,56 | 80 60 40 | 44 — 53 20 — 30 - | 53 — 61 32 — 41 17 — 27 | 60 — 66 42 — 49 25 — 33 | 68 — 72 52 — 57 33 — 39 | |
| В30 | I | 0,68 | 80 | 65 — 70 | 70 — 75 | 77 — 80 | 80 — 81 |
| (400) | 60 40 | 44 — 50 26 — 34 | 53 — 59 38 — 45 | 62 — 66 50 — 55 | 73 — 75 62 — 65 | ||
| II | 0,57 — 0,67 | 80 60 40 | 58 — 64 37 — 45 16 — 25 | 65 — 70 46 — 53 35 — 43 | 73 — 77 57 — 62 44 — 50 | 78 — 80 67 — 70 52 — 56 | |
| III | 0,56 | 80 60 40 | 48 — 57 24 — 33 11 — 20 | 58 — 65 38 — 46 22 — 31 | 67 — 72 50 — 56 32 — 39 | 76 — 79 61 — 65 41 — 46 | |
| В37,5 | I | 0,68 | 80 | 69 — 74 | 74 — 78 | 81 — 83 | 83 — 84 |
| (500) | 60 40 | 49 — 56 34 — 42 | 58 — 63 45 — 51 | 67 — 71 56 — 61 | 75 — 76 65 — 67 | ||
| II | 0,57 — 0,67 | 80 60 40 | 64 — 70 45 — 53 24 — 32 | 70 — 75 53 — 60 42 — 49 | 76 — 79 61 — 65 50 — 55 | 81 — 62 70 — 72 57 — 60 | |
| III | 0,56 | 80 60 40 | 56 — 63 28 — 36 16 — 25 | 63 — 69 45 — 52 28 — 36 | 70 — 74 54 — 58 35 — 41 | 77 — 79 64 — 67 43 — 47 | |
Примечание. При всех температурах прогрева принято: время предварительного выдерживания — 2 ч, скорость подъема температуры — 15 °C/ч, охлаждение в камере — 2 ч, испытание образцов — через 4 ч после окончания тепловой обработки.
2.13. При осуществлении термосного режима выдерживания разогретых изделий длительность его может также приниматься ориентировочно по данным табл. 1, считая за температуру прогрева среднюю за период выдерживания, определяемую как
где t_{p} — максимальная температура бетона к концу периода подъема температуры, °C;
v — средняя скорость остывания камеры, °C/ч;
\tau_{1} — продолжительность операции по распалубке, подготовке форм, формованию изделий и отделке их поверхности, ч;
\tau_{2} и \tau_{3} — соответственно продолжительность периода предварительного выдерживания и периода подъема температуры, ч.
2.14. Учитывая низкую эффективность при тепловом воздействии, использование цементов третьей группы при тепловой обработке с термосным выдерживанием не рекомендуется.
2.15. По окончании изотермического прогрева изделия должны остывать в камере при отключенной подаче горячей воды в течение не менее 2 ч.
2.16. При открытии камер и выгрузке изделий температурный перепад между поверхностью бетона и окружающей средой во избежание трещинообразования не должен превышать 40 °C.
2.17. Изделия после распалубки в холодное время года (при среднесуточной температуре воздуха ниже +5 °C) необходимо выдерживать в цехе или на теплом складе не менее 12 ч с целью уменьшения температурно-влажностных напряжений, приводящих к образованию трещин в изделиях. При этом следует учитывать прирост прочности бетона в течение этого периода.
3. ОСОБЕННОСТИ КОНТРОЛЯ ПРОИЗВОДСТВА И ТЕХНИКИ БЕЗОПАСНОСТИ
3.1. При использовании тепловлажностной обработки в гидроаэроциркуляционных камерах должны соблюдаться общие требования к выбору вяжущих для бетонов, подвергаемых тепловой обработке. Предпочтительным является использование портландцементов и шлакопортландцементов первой и второй групп по эффективности при пропаривании, удовлетворяющие ГОСТ 10178-85.
Применение пуццолановых портландцементов не допускается.
3.2. Расчет и подбор составов бетона для изделий, подвергаемых тепловлажностной обработке в гидроаэроциркуляционных камерах, следует осуществлять согласно ГОСТ 27006-86 любыми проверенными на практике способами, обеспечивающими получение проектной прочности в возрасте 28 сут нормально-влажностного твердения. При этом используемые заполнители должны удовлетворять требованиям ГОСТ 10268-80 и ГОСТ 9757-83 или соответствующих технических условий.
3.3. Контроль за правильностью соблюдения дозировок исходных материалов для приготовления бетонной смеси и их соответствия расчетному составу необходимо производить 1 раз в смену по ГОСТ 7473-85. При этом из полученной с бетоносмесительного узла бетонной смеси следует изготавливать образцы для испытания на прочность в 28-суточном возрасте по ГОСТ 10180-78 нормально-влажностного твердения или после пропаривания в лабораторной пропарочной камере по типовому режиму.
3.4. Контроль распалубочной прочности бетона, подвергнутого тепловлажностной обработке в гидроаэроциркуляционных камерах, осуществляется по ГОСТ 10180-82 на образцах-кубах, твердеющих в камере одновременно с изделиями и испытываемых через 2 — 4 ч после распалубки. Допускается использование методов неразрушающего контроля прочности непосредственно в изделиях после их распалубки для определения фактической распалубочной прочности.
3.5. Контроль отпускной прочности осуществляется аналогично в момент отгрузки изделий с предприятия.
3.6. При тепловлажностной обработке железобетонных изделий в гидроаэроциркуляционных камерах температура бетона к концу периода разогрева практически не отличается от температуры горячей воды в бассейне. Поэтому контроль режима тепловой обработки в этих камерах следует осуществлять по следующим параметрам:
температура горячей воды в термобассейне;
длительность работы циркуляционной системы, устанавливаемой экспериментально на стадии отработки режимов;
время открытия камер и выгрузки изделий.
3.7. Перед загрузкой изделий в гидроаэроциркуляционную камеру необходимо проверить работу всех систем: наличие воды в термобассейне и ее подачу, работу эжектора, насоса для циркуляции воды в замкнутом контуре, напорного вентилятора, выход пузырьков из всех отверстий перфорированной трубы, устройств для нагрева воды и др.
3.8. При использовании для нагрева воды в термобассейне электронагревательных устройств необходимо строго соблюдать соответствующие правила электробезопасности по эксплуатации последних.
3.9. В процессе тепловлажностной обработки железобетонных изделий в гидроаэроциркуляционных камерах необходимо также осуществлять контроль за уровнем воды в бассейне и давлением в трубопроводах и воздуховодах.
1. В зависимости от способа приведения горячей воды в термобассейне в состояние псевдокипения различают гидроаэроциркуляционные камеры с эжекторной системой циркуляции и системой циркуляции напорным вентилятором.
2. Гидроаэроциркуляционная камера с эжекторной системой циркуляции показана на рис. 1.
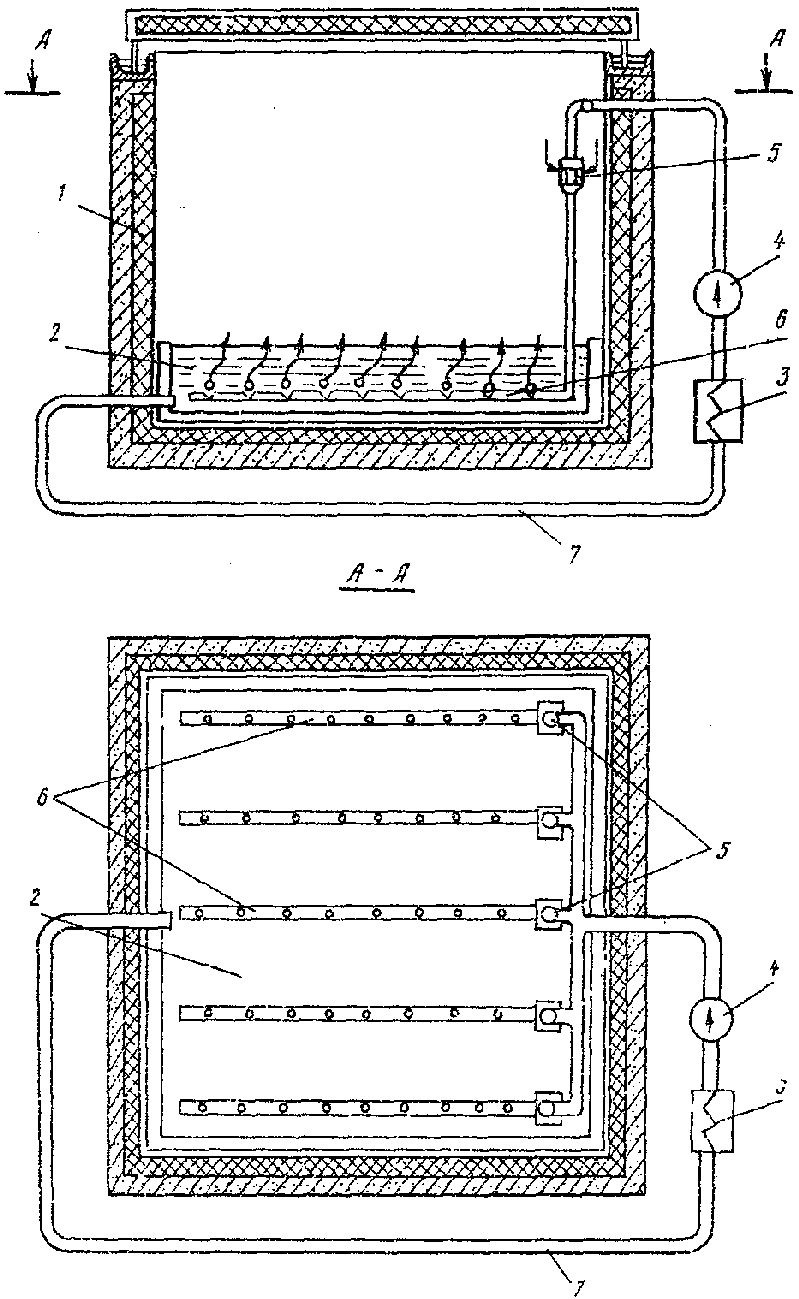
Рис. 1. Гидроаэроциркуляционная камера
с эжекторной системой циркуляции
1 — камера ямного типа; 2 — термобассейн (лоток) с водой
в придонной части камеры; 3 — устройство для нагрева воды;
4 — гидронасос; 5 — водовоздушный эжектор;
6 — перфорированные трубы; 7 — трубопровод подачи воды
Гидроаэроциркуляционная камера с эжекторной системой циркуляции работает следующим образом.
В камеру загружают отформованные изделия и закрывают крышкой. При включении гидронасоса 4 происходит циркуляция воды из термобассейна 2 по трубопроводу 7, водовоздушному эжектору 5 и перфорированным трубам 6 обратно в бассейн. При прохождении через эжектор поток воды, смешиваясь с захватываемым из камеры воздухом, образует водовоздушную смесь, которая, выходя из перфорированных труб, создает в объеме воды состояние псевдокипения. При этом пузырьки воздуха, проходя через слой горячей воды вертикально вверх, насыщаются влагой, отбирают одновременно теплоту у горячей воды и, поступая в объем камеры, замещают находящийся там воздух. При этом в камере создается влагонасыщенная среда с относительной влажностью, близкой к 100%, и температурой, практически равной температуре горячей воды. Благодаря механизму конденсации и конвекции среда камеры передает теплоту бетону и таким образом осуществляется нагрев последнего, т.е. тепловлажностная обработка. Таким образом, гидроаэроциркуляционная камера с эжекторной системой циркуляции работает по замкнутому циклу без сброса воды в канализацию. Управление работой камеры осуществляется от пульта управления и может производиться как в ручном, так и в автоматическом режиме.
В качестве устройства для нагрева воды можно использовать:
электронагреватели, размещенные непосредственно в бассейне;
гелиоколлектор, подключенный к системе циркуляции воды, или автономный электроводоподогреватель;
подключение термобассейна непосредственно к системе горячего водоснабжения.
3. Гидроаэроциркуляционная камера с системой циркуляции напорным вентилятором показана на рис. 2. Она также состоит из обычной ямной камеры с тепловлагоизолированными ограждениями и крышкой и отличается от предыдущей наличием независимых систем циркуляции воздуха и водообеспечения термобассейна. Система циркуляции воздуха в этих камерах включает в себя перфорированные трубы для отбора воздуха, размещенные по периметру в верхней зоне камеры, воздуховоды, напорный вентилятор и перфорированные трубы, размещенные в термобассейне под водой.
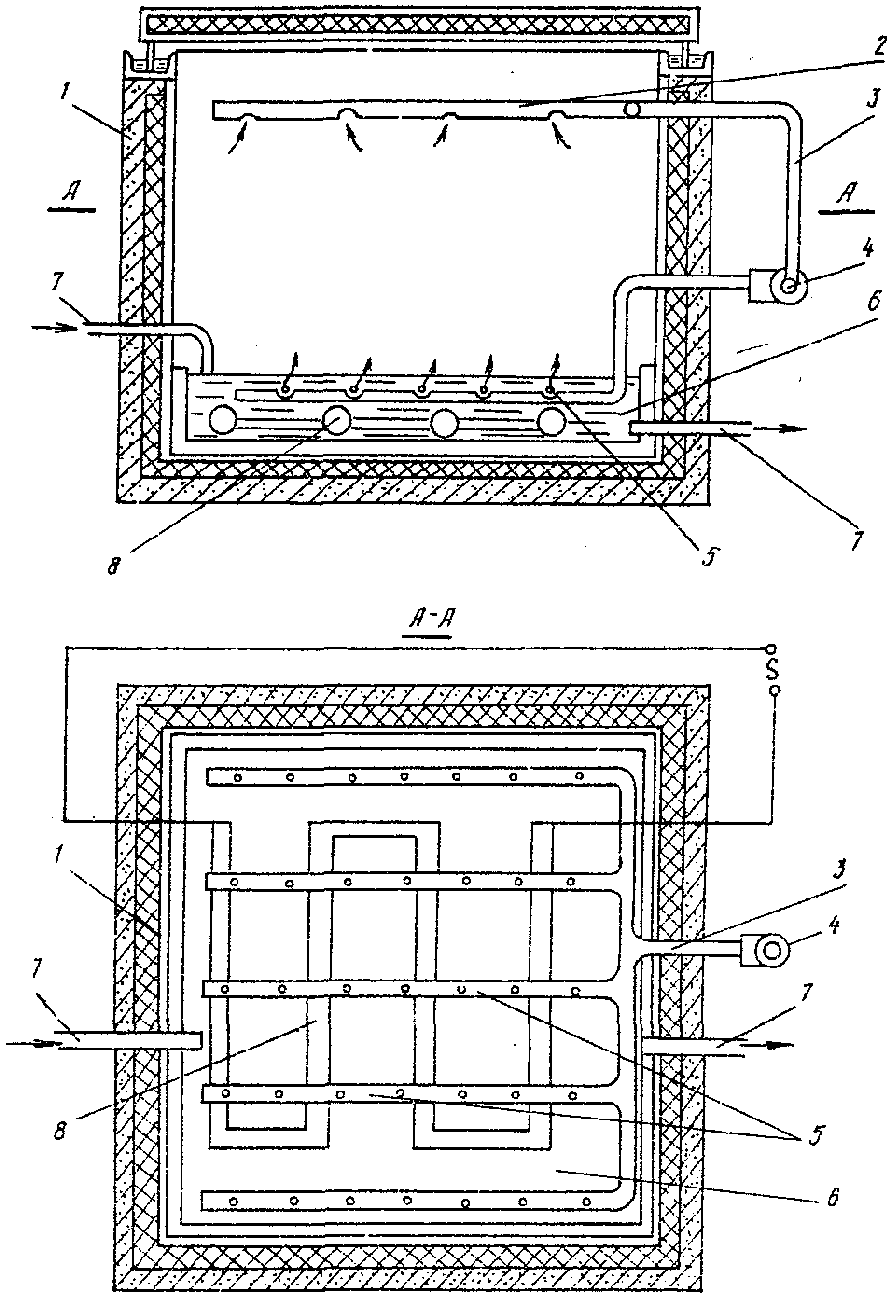
Рис. 2. Гидроаэроциркуляционная камера
с системой циркуляции напорным вентилятором
1 — камера ямного типа; 2 — перфорированные трубы
для отбора воздуха; 3 — воздуховоды; 4 — напорный
вентилятор; 5 — перфорированные трубы для подачи
воздуха под воду; 6 — термобассейн (лоток) с водой
в придонной части камеры; 7 — трубопровод отбора
и подачи воды; 8 — устройство для нагрева воды
Система водообеспечения гидроаэроциркуляционных камер с системой циркуляции напорным вентилятором состоит из термобассейна, трубопроводов для подачи воды в бассейн и обратной откачки ее и устройств для нагрева воды. В качестве последних используются те же технические решения, что и в гидроаэроциркуляционных камерах с эжекторной системой циркуляции.
Работа гидроаэроциркуляционных камер с системой циркуляции напорным вентилятором осуществляется следующим образом.
Термобассейн заполняется водой. После этого в камеру загружают отформованные изделия и закрывают крышкой.
Включением напорного вентилятора приводится в действие система рециркуляции воздуха. Отбираемый из верхней зоны камеры воздух по воздуховодам 3 нагнетается вентилятором 4 через перфорированные трубы 5 в термобассейн, где выходящий под водой воздух приводит в состояние псевдокипения горячую воду. При этом воздух, проходя через слой горячей воды, как и в предыдущем случае, насыщается влагой, одновременно отбирает теплоту у воды и замещает находящийся в объеме камеры воздух, создавая тем самым условия для тепловлажностной обработки железобетонных изделий.
Гидроаэроциркуляционная камера с системой циркуляции напорным вентилятором также работает по замкнутому циклу без сброса вода в канализацию. Достоинство этих камер — возможность независимого регулирования воздухообмена, что расширяет возможности управления режимом тепловлажностной обработки.
Управление работой камеры также осуществляется от пульта управления и может производиться как в ручном, так и в автоматическом режиме.
4. Выбор типа гидронасоса, напорного вентилятора и их технических характеристик для гидроаэроциркуляционных камер соответственно с эжекторной системой циркуляции и системой циркуляции напорным вентилятором зависит от размеров камеры и осуществляется гидравлическим расчетом согласно Прил. 2.
Для наиболее распространенных типоразмеров камер могут использоваться насосы и вентиляторы, приведенные в табл. 2.
для гидроаэроциркуляционных камер
| Марка насоса, вентилятора | Мощность, кВт | Производительность, м3/ч | Давление напора, кг/м2 |
|---|---|---|---|
| Водяной насос КС 20/50 Водяной насос АХ 65-40-200 Водяной насос 1 В 50/5-25/5К-Рп Вентилятор ВВД-5 по ТУ 27-32-2148-77 | 7,5 15 11 5,5 | 20 25 25 500 — 2000 | 50 50 50 600 |
РАСЧЕТ ГИДРОАЭРОЦИРКУЛЯЦИОННЫХ КАМЕР
1. Расчет режимов работы камер для тепловлажностной обработки изделий сборного железобетона в среде с аэрированным теплоносителем производится для стадий разогрева изделий и их изотермической выдержки.
2. Для стадий тепловой обработки определяется общее потребное количество энергии, по которому затем устанавливаются параметры оборудования и режим его работы.
3. Расход энергии на стадии разогрева и изотермического выдерживания изделий определяют как сумму затрат теплоты на разогрев бетона, разогрев металла форм, восполнение потерь через надземную часть наружных стен камеры и потерь в грунт:
Q_{\text{р}} = Q_{\text{б}} + Q_{\text{м}} + Q_{\text{н}} + Q_{\text{г}}, (2)
где Q_{\text{р}} — суммарный расход энергии на стадии разогрева и изотермической выдержки, МДж;
Q_{\text{б}} — количество теплоты для разогрева бетона (определяется как произведение удельного расхода q_{\text{б}} , МДж/м3, и объема бетона V_{\text{б}} , м3); значения q_{\text{б}} представлены в табл. 3;
Q_{\text{м}} — расход теплоты на разогрев металла форм (находится как произведение удельного расхода для разной массы металла q_{\text{м}} , МДж/м3, и объема бетона устанавливаемых в камеру изделий V_{\text{б}} , м3); значения q_{\text{м}} приведены в табл. 4;
Q_{\text{н}} — потери теплоты через надземную часть наружных стен, МДж (удельные потери приведены в табл. 5);
Q_{\text{г}} — потери теплоты в грунт, МДж (удельные потери приведены в табл. 6).
необходимое для разогрева бетона
| Вид цемента (марка) | Расход тепловой энергии для разогрева бетона, МДж/м3 | |||||
| тяжелый бетон марок | легкий бетон марок | |||||
| М100 — М250 | М300 — М350 | М400 — М500 | М50 — М100 | М150 — М250 | М300 — М350 | |
| Портландцемент (400 — 500) Шлакопортландцемент (400 — 500) | 126 151 | 109 126 | 99 100 | 71 80 | 100 109 | 80 100 |
необходимое для разогрева металла форм
| Масса металла, на 1 м3 бетона, т | Расход тепловой энергии для разогрева металла форм, МДж/м3 |
|---|---|
| 2 | 80 |
| 3 | 113 |
| 4 | 146 |
| 5 | 180 |
| 6 | 214 |
| 7 | 247 |
| 8 | 280 |
| 9 | 314 |
теплоты через ограждения камеры
| Толщина наружных стен ограждений камеры, м | Удельные потери теплоты через наружные ограждения, МДж/м2 |
|---|---|
| 0,4 | 11,3 |
| 0,3 | 13,6 |
| 5,7 | |
| 0,2 | 17,0 |
| 7,9 | |
| 0,15 | 19,2 |
| 9,6 |
Примечание. Над чертой — для стен из тяжелого бетона; под чертой — для стен из легкого бетона.
Ориентировочные удельные потери теплоты через днище камеры
| Потери теплоты в грунт с поверхности днища, МДж/м2 | Толщина днища и подземной части стен, м | ||
| 0,15 | 0,2 | 0,3 | |
| Без подсыпки керамзитового гравия С подсыпкой из керамзитового гравия толщиной 0,2 м | 12,6 3,77 | 11,5 3,56 | 9,42 2,51 |
Примечания. 1. При вычислении площади наружных ограждений не учитывается площадь крышки камеры.
2. Данные в табл. 3, 4 приведены для условий разогрева бетона на ПЦ и металла форм до температуры с 15 до 80 °C, а на ЩПЦ до 90 °C; при более низких температурах разогрева производят пересчет с коэффициентом K = (t_{p} - 15)/65 для бетонов на ПЦ и K = (t_{p} - 15)/75 для бетонов на ШПЦ.
3. В случае, когда промежуток времени между загрузками камеры составляет более 4 — 5 ч, данные в табл. 5 и 6 следует увеличить на 10%.
4. В зависимости от принятой длительности подъема температуры и изотермической выдержки (\tau_{3} + \tau_{4}) находят мощность теплопотребления по формуле
N = \frac{Q_{p}}{\tau_{3} + \tau_{4}} , (3)
где N — мощность теплопотребления, МДж/ч;
Q_{p} — расход энергии на стадии разогрева и изотермической выдержки, МДж;
\tau_{3} + \tau_{4} — продолжительность активной тепловой обработки, ч.
5. Расчет оборудования для тепловой обработки железобетонных изделий в камерах с аэрированным теплоносителем производят из условия обеспечения требуемой мощности теплопотребления агрегатом, определенной по п. 4 настоящего приложения.
6. Расчет по условию обеспечения теплопотребления выполняют в следующей последовательности:
вычисляют коэффициент массопереноса в пузырек в зависимости от параметров используемого теплоносителя по формуле
где \beta — коэффициент массопереноса, \frac{\text{кг}/\text{кг}}{\text{кПа} \cdot \text{м}^{2}} ;
t — температура воды в камере, °C;
задаются диаметром пузырька и определяют количество влаги, испаряющейся в объем пузырька? по формуле
\omega = \beta(\text{Р}_{\text{б}} - \text{Р}_{\text{с}})F_{\text{п}} \cdot V_{\text{п}} \cdot \gamma_{\text{п}} , (5)
где \omega — количество влаги, испаряющейся при барботировании в объем одного пузырька, кг;
\text{Р}_{\text{б}} , \text{Р}_{\text{с}} — парциальное давление паровоздушной среды соответственно после барботирования и после отдачи тепла бетону, кПа;
F_{\text{п}} , V_{\text{п}} — соответственно площадь поверхности, м2, и объем, м3, одного пузырька;
\gamma_{\text{п}} — удельный вес паровоздушной смеси при температуре барботирования, кг/м3;
Примечание. Принимают, что паровоздушная среда в объеме пузырька имеет после барботирования максимальную относительную влажность 85 — 90%, а среднее в период нагрева изделия падение температуры паровоздушной среды (\Delta t_{\text{п}}) после отдачи тепла бетону составляет 20 °C — при температуре теплоносителя 80 — 90 °C и 15 °C — при температуре теплоносителя 60 °C.
вычисляют количество энергии, переносимой одним пузырьком
q = (2500 + 1,93t)\omega + V_{\text{п}}\gamma_{\text{п}}C_{\text{п}}\Delta t_{\text{п}} , (6)
где q — теплосодержание одного пузырька, кДж;
C_{\text{п}} — теплоемкость паровоздушной среды, кДж/(кг x град);
находят количество влаги, испаряющейся со свободной поверхности лотков
W = (a + 0,131V)(P_{\text{п}} - P_{c}) \frac{101,325}{B} F_{\text{п}} , (7)
где W — количество влаги, испаряющейся со свободной поверхности, кг/ч;
a — коэффициент (a = 0,037 при t = 60 °C, a = 0,046 при t = 80 °C и a = 0,05 при t = 90 °C);
V — скорость среды в камере, м/с (принимают V = 1 — 0,5 м/с);
P_{\text{п}} — парциальное давление водяного пара при температуре поверхности испарения (t_{\text{п}.\text{и}}) жидкости (принимают для некипящей жидкости при t = 60^{\circ}C - t_{\text{п}.\text{и}} = 51^{\circ}C ; t = 80^{\circ}C - t_{\text{п}.\text{и}} = 69^{\circ}C ; t = 90^{\circ}C - t_{\text{п}.\text{и}} = 82^{\circ}C ), кПа;
B — барометрическое давление, кПа;
F_{\text{п}} — площадь поверхности испарения (принимают равной половине площади пола камеры), м2;
находят необходимое количество пузырьков в секунду
n_{\text{п}} = \frac{N - (2500 + 1,93t_{\text{п}.\text{и}})W_{\text{п}} \cdot 10^{- 3}}{3,6q} ; (8)
определяют требуемый расход паровоздушной смеси (м3/с):
G_{\text{п}} = n_{\text{п}}V_{\text{п}} ; (9)
находят требуемую площадь отверстий на 1 м2 сепаратора
F_{o} = \frac{G_{\text{п}}}{V_{\text{п}}F_{\text{п}}} , (10)
где F_{o} — площадь отверстий сепаратора, м2/м2;
V_{\text{п}} — скорость свободного движения пузырьков (0,15 м/с);
вычисляют количество отверстий по формуле
n_{o} = \frac{4F_{o}}{\pi D_{o}^{2}} (11)
(принимают D_{o} = 0,8D_{\text{п}} , D_{\text{п}} — диаметр пузырьков).
7. Находят производительность одного эжектора по воде: устанавливают по табл. 7 перепад температуры по воде (\Delta t_{\text{в}}) на входе и выходе из термобассейна в зависимости от принятой температуры разогрева бетона.
на входе и выходе из термобассейна
| Температура разогрева бетона, °C | Перепад температуры, °C |
|---|---|
| 60 | 4,5 |
| 70 | 5 |
| 80 | 5,5 |
| 90 | 6 |
По давлению воды перед эжектором <*> определяют расход воды через один эжектор (G_{\text{э}}) (табл. 8).
<*> Давлением задаются ориентировочно и в последующем уточняют расход в зависимости от марки устанавливаемого насоса.
при различном давлении напора гидронасоса
| Расход воды через эжектор G , м3/ч э | Давление, МПа |
|---|---|
| 1,4 | 0,15 |
| 1,6 | 0,2 |
| 1,8 | 0,25 |
| 2 | 0,3 |
| 3,5 | 0,4 |
| 4 | 0,5 |
Вычисляют условную тепловую производительность одного эжектора N_{1} , МДж/ч, по формуле
N_{1} = 4,19G_{\text{э}} \cdot \Delta t_{\text{в}} . (12)
8. Определяют количество эжекторов по формуле
\text{п}_{\text{э}} = N/N_{1} . (13)
Уточняют требуемое количество эжекторов при параметрах работы установленного насоса.
9. Определяют конструктивные размеры перфорированного трубопровода в следующей последовательности:
конструктивно назначают длину перфорированной трубы (l);
по принятому расходу воды через эжектор устанавливают диаметр перфорированного трубопровода по табл. 9.
от расхода воды через эжектор
| Диаметр трубопровода d , мм у | Расход воды, м3/ч |
|---|---|
| 32 | 1,4 |
| 40 | 1,6 |
| 40 | 1,8 |
| 40 | 2,0 |
| 50 | 3,0 |
| 50 | 3,5 |
| 50 | 4,0 |
Затем вычисляют площадь отверстий по формуле
F_{\text{отв}} = 0,05\pi d_{\text{у}}^{2} , (14)
где F_{\text{отв}} — площадь отверстий, м2;
d_{\text{у}} — диаметр трубы, мм.
Принимают на расстоянии 1/3l от торца диаметр отверстий 4 мм, а на оставшейся части — 2 мм.
Находят число отверстий на каждом из участков по формулам:
\text{п}_{1} = 0,057F_{\text{отв}} ; (15)
\text{п}_{2} = 0,065F_{\text{отв}} . (16)
Назначают шаг между отверстиями, руководствуясь соотношениями:
t_{1} = \frac{2/3l - 0,05}{n_{1} - 1} ; (17)
t_{2} = \frac{1/3l}{n_{2} - 1} . (18)
Примечание. Для обеспечения стабильности выхода аэрированного теплоносителя через отверстия расстояние между ними по длине не должно быть менее 100 мм.
В камере, заглубленной на 1 м, размером 2 x 7 x (2 + 1) м, подвергаются тепловой обработке пять изделий размером 1,2 x 6 x 0,15 м каждое с использованием в качестве теплоносителя воды, нагретой в гелиоколлекторах (t = 60 °C).
По таблицам 3 - 6 находим потребное количество тепла
Q_{p} = (126 \cdot 5,4 + 80 \cdot 5,4) \frac{60 - 15}{65} + 13,6 \cdot 36 + 9,42 \cdot 32 = 1561\text{МДж};
принимаем период нагрева продолжительностью 12 ч, находим мощность тепловой нагрузки
N = \frac{Q_{p}}{\tau_{p}} = \frac{1561}{12} = 130\text{МДж}/\text{ч};
вычисляем коэффициент массопереноса
\beta = 39,3 + 1,94 \cdot 60 = 155,7 \frac{\text{кг}/\text{кг}}{\text{кПа} \cdot \text{м}^{2}} ;
задаемся диаметром одного пузырька (5 мм) и вычисляем количество влаги, испаряющейся в его объем
\omega = 155,7(19,95 - 9,31) \cdot 78,53 \cdot 10^{- 6} \cdot 65,44 \cdot 10^{- 9} \cdot 1,06 = 9 \cdot 10^{- 9}\text{кг}
( \text{Р}_{\text{б}} и \text{Р}_{\text{с}} найдены по J — d диаграмме при \varphi_{\text{б}} = 85\% и \Delta t_{\text{п}} = 15^{\circ}C );
вычисляем количество энергии, переносимой одним пузырьком
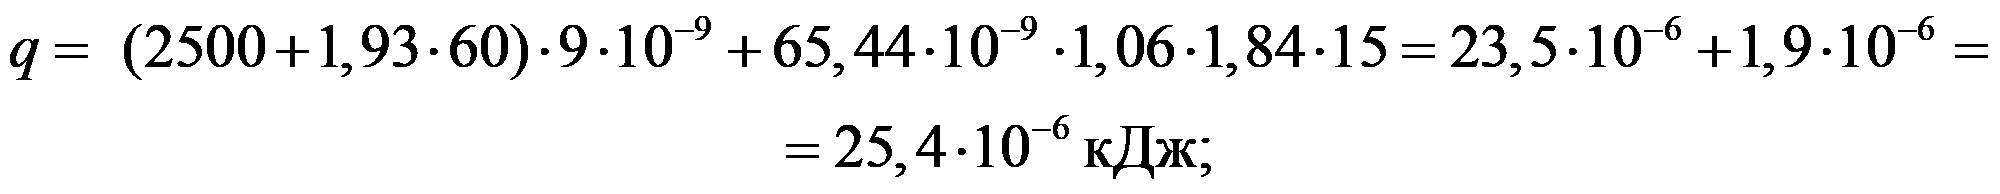
определяем количество влаги, испаряющейся со свободной поверхности
W = (0,037 + 0,131 \cdot 1)(12,63 - 9,31) \frac{101,325}{99,085} \cdot 7 = 3,99\text{кг}/\text{ч};
находим требуемое количество пузырьков в секунду и расход паровоздушной смеси
\text{п}_{\text{п}} = \frac{130 - (2500 + 1,93 \cdot 51)3,99 \cdot 10^{- 3}}{3,6 \cdot 25 \cdot 4 \cdot 10^{- 6}} = 1,31 \cdot 10^{6};
G_{\text{п}} = 1,31 \cdot 10^{6} \cdot 65,44 \cdot 10^{- 9} = 0,0857\text{м}^{3}/\text{с};
определяем площадь отверстий в сепараторе на 1 м2
F_{o} = \frac{0,0857}{0,15 \cdot 7} = 0,082\text{м}^{2}/\text{м}^{2};
находим число отверстий на 1 м2 сепаратора
\text{п}_{\text{о}} = \frac{4 \cdot 0,082}{3,14 \cdot (0,8 \cdot 0,005)^{2}} = 6523\text{отв}./\text{м}^{2};
по табл. 7 устанавливаем, что при t = 60 °C \Delta t_{\text{в}} = 4,5^{\circ}C ;
задаваясь давлением напора гидронасоса 0,2 МПа, по табл. 8 определяем G_{\text{э}} = 1,6\text{м}^{3}/\text{ч} ;
вычисляем условную тепловую производительность одного эжектора
N_{1} = 4,19 \cdot 1,6 \cdot 4,5 = 26,055\text{МДж}/\text{ч};
определяем количество эжекторов
\text{п}_{\text{э}} = \frac{130}{26,055} \approx 5.