Рекомендации по сборке фланцевых монтажных соединений стальных строительных конструкций
РЕКОМЕНДАЦИИ ПО СБОРКЕ ФЛАНЦЕВЫХ МОНТАЖНЫХ СОЕДИНЕНИЙ СТАЛЬНЫХ СТРОИТЕЛЬНЫХ КОНСТРУКЦИЙ
Настоящие рекомендации содержат указания по выполнению монтажных фланцевых соединений стальных строительных конструкций производственных зданий, в том числе устанавливают требования к крепежным изделиям, последовательности операций технологического процесса сборки соединений, контролю качества изготовления и монтажной сборки, основам техники безопасности.
В разработке рекомендаций принимали участие: инж. В.Б. Глауберман, кандидаты техн. наук В.В. Каленов, А.Ф. Княжев, К.И. Лукьянов, инж. А.Г. Соскин (ВНИПИ Промстальконструкция), инж. О.И. Ганиза, кандидаты техн. наук И.В. Левитанский, Б.Г. Павлов, инж. В.В. Севрюгин (ЦНИИПроектстальконструкция им. Н.П. Мельникова).
Рекомендации предназначены для инженерно-технических работников проектных, технологических и производственных организаций, связанных с металлостроительством.
Отзывы и предложения направлять по адресу: 103437, Москва, Садовая-Самотечная, 13, ВНИПИ Промстальконструкция.
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Настоящие рекомендации разработаны в развитие главы СНиП III-18-75 «Металлические конструкции. Правила производства и приемки работ» и в дополнение к ОСТ 36-72-82 «Конструкции строительные стальные. Монтажные соединения на высокопрочных болтах. Типовой технологический процесс».
1.2. В рабочих или деталировочных чертежах конструкций (КМ, КМД) с фланцевыми соединениями (приложение 1) на высокопрочных болтах должны быть указаны:
номинальные диаметры болтов и отверстий;
усилие натяжения болтов (контролируемое);
стандарты на изготовление и поставку высокопрочных болтов, гаек и шайб;
марка стали болтов, гаек и шайб;
временное сопротивление разрыву стали болтов;
вид подготовки контактных поверхностей фланцев;
марка стали фланцев с указанием ГОСТ или ТУ;
методы контроля качества сварных швов и фланцев после их приварки к элементам конструкций;
способ герметизации фланцевых соединений;
место постановки клейма монтажника.
1.3. Проекты производства работ (ППР) по монтажу конструкций должны содержать технологические карты, предусматривающие выполнение фланцевых соединений в конкретных условиях монтируемого объекта.
1.4. Подготовку и сборку фланцевых соединений следует производить под руководством лица (мастера, прораба), назначенного приказом по монтажной организации ответственным за выполнение этого вида соединений на объекте.
1.5. К выполнению фланцевых соединений допускают монтажников не моложе 18 лет, прошедших специальную теоретическую и практическую подготовку <*>, подтвержденную личным удостоверением на право выполнения этих работ, выданным монтажной организацией.
<*> Программа подготовки монтажников для выполнения фланцевых соединений разработана ВНИПИ Промстальконструкция.
2. ТРЕБОВАНИЯ К КРЕПЕЖНЫМ ИЗДЕЛИЯМ И СОЕДИНЯЕМЫМ ЭЛЕМЕНТАМ КОНСТРУКЦИЙ
2.1. Для фланцевых соединений следует применять высокопрочные болты М20, М24 и М27 из стали 40Х «Селект» климатического исполнения ХЛ с наименьшим временным сопротивлением 1100 МПа (110 кгс/мм2), а также высокопрочные гайки и шайбы к ним по ГОСТ 22353-77 — ГОСТ 22356-77.
2.2. Допускается применение высокопрочных болтов, гаек и шайб к ним из других марок стали. Их геометрические и механические характеристики должны отвечать требованиям ГОСТ 22353-77 — ГОСТ 22356-77. Применение таких болтов, гаек и шайб в конструкциях каждого конкретного объекта должно быть согласовано с проектной организацией.
2.3. Возможность постановки высокопрочных болтов и завинчивания гаек с применением гайковертов и динамометрических ключей должна быть обеспечена конструктивным решением соединения и технологией сборки.
2.4. Не допускается применение соединений, элементы которых имеют отклонения от проектных линейных размеров и геометрической формы, не соответствующие требованиям главы СНиП III-18-75 и следующим отклонениям, мм:
Изменение толщины фланца (при механической обработке поверхностей) +/- 0,02t <*>
Просвет между шаблоном и поверхностью фланца по линии стенок и полок профиля 0,3
Просвет между шаблоном и поверхностью фланца по краям фланца:
        для фланцев толщиной не более 25 мм                             2,0
        для фланцев толщиной более 32 мм                                1,0
Взаимное смещение осей соединяемых элементов в соединении (при контрольной сборке) 3,0
2.5. Элементы фланцевых соединений следует проверять (на монтажной площадке) на отсутствие погнутостей, надрывов сварных швов и т.п.). При обнаружении дефектов ответственное лицо составляет акт. Запрещается исправление дефектов без согласования с проектной организацией.
3. ВЫПОЛНЕНИЕ ФЛАНЦЕВЫХ СОЕДИНЕНИЙ
3.1 Технологический процесс выполнения фланцевых соединений включает в себя:
контроль натяжения высокопрочных болтов;
огрунтовку и окраску соединений.
Последовательность операций при выполнении фланцевых соединений см. в приложении 2 настоящих рекомендаций.
3.2. Высокопрочные болты, гайки и шайбы к ним должны быть подготовлены в соответствии с п. 1.130 СНиП III-18-75, пп. 3.1.2 — 3.1.8 ОСТ 36-72-82 и приложением 2 настоящих рекомендаций.
3.3. Подготовку контактных поверхностей фланцев следует осуществлять в соответствии с указаниями чертежей КМ или КМД по ОСТ 36-72-82 и приложением 2 настоящих рекомендаций. При отсутствии таких указаний контактные поверхности очищают стальными или механическими щетками от грязи, рыхлой ржавчины, снега и льда.
3.4 Сборка фланцевых соединений включает в себя следующие операции:
совмещение отверстий с помощью сборочных пробок (количеством не менее двух);
установку высокопрочных болтов и их предварительное натяжение;
извлечение сборочных пробок, постановку в освободившиеся отверстия высокопрочных болтов;
окончательное натяжение высокопрочных болтов на усилие, указанное в чертежах конструкций КМ или КМД.
3.5 Применение временных болтов в качестве сборочных запрещается.
3.6. Под головки и гайки высокопрочных болтов необходимо ставить только по одной шайбе. Выступающая за пределы гайки часть стержня болта должна иметь не менее одной нитки резьбы.
3.7. Натяжение высокопрочных болтов фланцевого соединения необходимо выполнять от наиболее жесткой зоны (жестких зон) к его краям.
3.8. Натяжение высокопрочных болтов фланцевых соединений следует осуществлять только по моменту закручивания.
3.9. Натяжение высокоточных болтов на заданное усилие следует производить закручиванием гаек до значения момента закручивания Mкр, которое определяют по формуле
где n — коэффициент, принимаемый равным: 1,06 — при натяжении высокопрочных болтов, 1,0 — при контроле усилия натяжения болтов;
k — среднее значение коэффициента закручивания для каждой партии болтов по сертификату или принимаемое равным 0,18 при отсутствии таких значений в сертификате;
P — усилие натяжения болта, указанное в чертежах конструкций КМ или КМД, Н;
d — номинальный диаметр болта по проекту, м.
Отклонение фактического момента закручивания от момента, определяемого по формуле (1), не должно превышать 0; +10%.
3.10. Предварительное натяжение высокопрочных болтов (до 80 — 90% усилия, указанного в чертежах конструкций КМ или КМД) рекомендуется производить пневматическими или электрическими гайковертами со специальными приспособлениями (шаровые шарниры, удлинители) <*>. Окончательное натяжение болтов до усилия, указанного в чертежах КМ или КМД, следует производить динамометрическими ключами.
<*> Руководство по применению комплекта инструмента для постановки высокопрочных болтов. — М.: ЦБНТИ Минмонтажспецстроя СССР, 1985.
3.11. Момент закручивания следует фиксировать в процессе плавного движения ключа по направлению, увеличивающему натяжение.
3.12. Гайки болтов, затянутых до заданного момента закручивания, ничем дополнительно не закрепляются.
3.13. Тарирование динамометрических ключей следует производить один раз в смену (перед началом работы) на специальных стендах и приспособлениях в соответствии с п. 3.1.11 ОСТ 36-72-82 и приложением 2 настоящих рекомендаций.
3.14. Укрупнительную сборку конструкций с фланцевыми соединениями следует осуществлять в кондукторах или на стендах, обеспечивающих свободный доступ к соединениям для натяжения и контроля усилия натяжения болтов динамометрическими ключами длиной до 2,1 м. Конструкции кондукторов и стендов должны быть разработаны в проекте производства работ по монтажу конструкций данного объекта.
3.15. Конструкции следует монтировать в порядке, максимально обеспечивающем высокое качество сборки фланцевых соединений. Например, укрупнительную сборку ферм следует производить в такой последовательности:
совмещение отверстий с помощью сборочных пробок, установка высокопрочных болтов во фланцевых соединениях верхнего и нижнего поясов;
предварительное натяжение болтов нижнего пояса;
натяжение высокопрочных болтов стыка нижнего пояса на усилие, показанное в чертежах конструкций КМ или КМД;
контроль усилия натяжения болтов.
4. КОНТРОЛЬ КАЧЕСТВА И ПРАВИЛА ПРИЕМКИ
4.1. После выполнения фланцевого соединения на высокопрочных болтах монтажник обязан проставить на соединении личное клеймо (набор цифр) в предусмотренном в чертежах конструкций КМ или КМД месте и предъявить собранное соединение ответственному лицу.
4.2. Проверку качества выполнения фланцевых соединений на высокопрочных болтах ответственное лицо осуществляет пооперационным контролем. Контролю подлежат: качество обработки (расконсервации) болтов; качество подготовки контактных поверхностей фланцев, соответствие устанавливаемых болтов, гаек и шайб требованиям ГОСТ 22353-77 — ГОСТ 22356-77, а также требованиям, указанным в чертежах КМ или КМД; наличие шайб под головками болтов и гайками; длина выступающей части болта над гайкой; наличие клейма монтажника, осуществлявшего сборку соединения; отклонения, которые не должны превышать следующих значений, мм:
Просвет между фланцами или фланцем и полкой колонны после предварительного натяжения высокопрочных болтов по линии стенок и полок профиля ............................................ 0,2
для фланцев толщиной не более 25 мм ............................... 0,6
для фланцев толщиной более 32 мм .................................. 1,0
Щуп толщиной 0,1 мм не должен проникать в зону радиусом 40 мм от оси болта.
4.3. Усилие натяжения следует контролировать во всех установленных высокопрочных болтах тарированными динамометрическими ключами не ранее чем через 8 ч после выполнения натяжения всех болтов в соединении, при этом усилия в болтах соединения должны соответствовать значениям, указанным в чертежах конструкций КМ или КМД, а в случае отсутствия таких указаний — приведенным ниже, Н:
4.4. Контроль усилия натяжения следует осуществлять по моменту закручивания, значение которого определяют по формуле (1) при n = 1.
Отклонение фактического момента закручивания от расчетного не должно превышать 0; +10%. Если при контроле обнаружатся болты, не отвечающие этим условиям, то усилие натяжения этих болтов должно быть доведено до требуемого значения.
4.5. После осмотра и проверки ответственное лицо (мастер, прораб) должно предъявить готовое соединение представителю заказчика. При отсутствии у заказчика замечаний фланцевое соединение следует считать принятым, о чем делается соответствующая запись ответственным лицом в журнале контроля за выполнением монтажных фланцевых соединений на высокопрочных болтах (приложение 3).
4.6. После приемки соединений производится их герметизация, огрунтовка и окраска в соответствии с требованиями чертежей КМ и КМД.
4.7. Документация, предъявляемая при приемке готового объекта, кроме документации, предусмотренной п. 1.151 СНиП III-18-75, должна содержать: сертификаты, удостоверяющие качество стали фланцев, болтов, гаек и шайб; заводские документы о контроле качества фланцев и сварных швов, присоединяющих фланцы к элементам конструкций; журнал контроля за выполнением монтажных фланцевых соединений на высокопрочных болтах.
5. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
Для безопасной работы при выполнении фланцевых соединений следует руководствоваться соответствующими материалами ППР, разработанного для данного объекта, а также требованиями раздела 5 ОСТ 36-72-82 «Конструкции строительные стальные. Монтажные соединения на высокопрочных болтах. Типовой технологический процесс» и раздела 10 «Руководства по применению комплекта инструмента для постановки высокопрочных болтов» (М.: ЦБНТИ Минмонтажспецстроя СССР, 1985).
ПРИНЦИПИАЛЬНАЯ СХЕМА РАБОТЫ ФЛАНЦЕВЫХ СОЕДИНЕНИЙ
Фланцевые соединения элементов стальных конструкций рассматривают как совокупность элементарных T-образных фланцевых соединений, которые можно разделить на два типа:
с жесткими фланцами, недеформируемыми в процессе нагружения (см. рисунок, а);
с гибкими деформируемыми фланцами (см. рисунок, б).
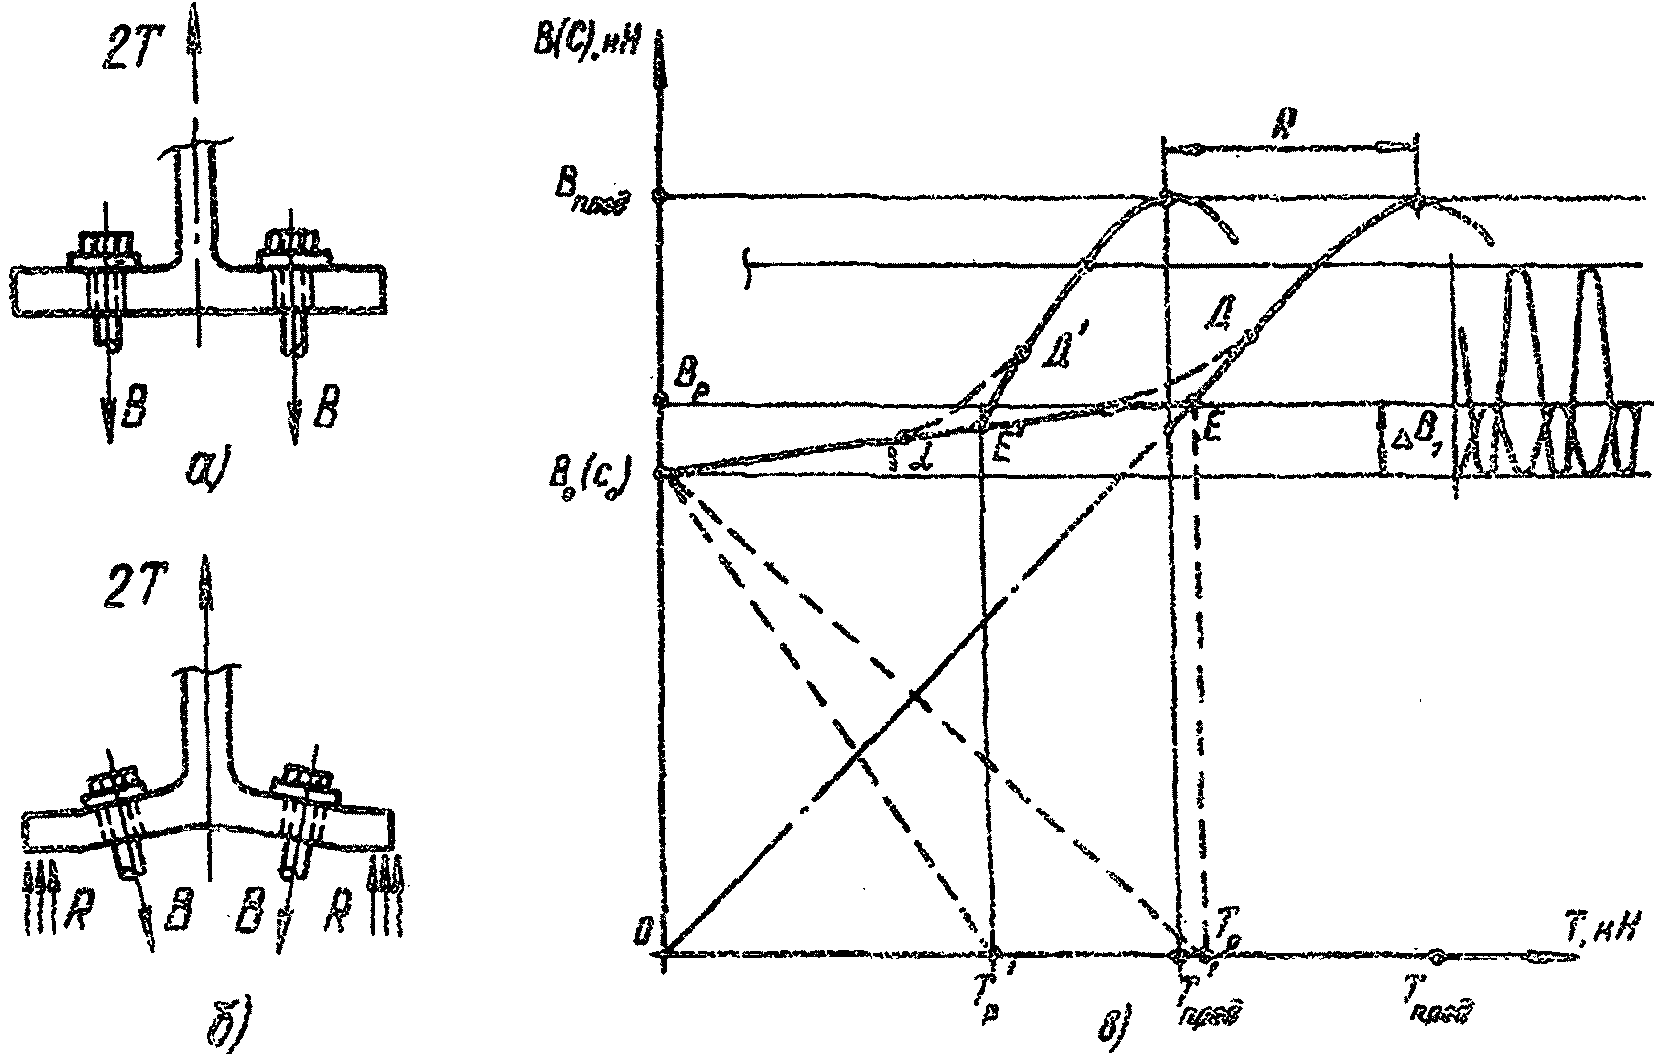
Схема работы фланцевого соединения: а — соединение с жесткими фланцами (тип I); б — соединение с гибкими фланцами (тип II); в — диаграмма развития усилий в болтах соединения
Поведение фланцевых соединений можно проиллюстрировать диаграммой развития усилий в болтах. Рассмотрим характерные особенности поведения фланцевых соединений при работе на статические нагрузки. Диаграмма для соединений обоих типов, отличающихся между собой только толщиной (изгибной жесткостью) фланцев, представлена на рисунке, в. Для соединения типа I при отсутствии предварительного натяжения болтов (B0 = 0) вся внешняя нагрузка воспринимается болтами и диаграмма следует прямой 0Д (B = T). При предварительном натяжении болтов усилиями B = B0 между соединяемыми фланцами возникают контактные усилия сжатия, равные C = C0 = B0. Под воздействием внешней нагрузки T рост усилий в болте следует ломаной B0ЕД; причем внешняя нагрузка «воспринимается» за счет уменьшения контактных усилий (C0Tр) и некоторого роста усилий в болте (B0E). Изменение усилий в каждом из этих элементов (болт, фланец) происходит обратно пропорционально изменению их длины (толщины). Угол наклона B0E, характеризующий приращение усилий в болте, определяется коэффициентом основной нагрузки \gamma = tg\alpha . Тогда усилие в болте при действии внешней нагрузки, изменяющейся в пределах от 0 до Tр, можно выразить следующей зависимостью;
Коэффициент основной нагрузки определяют по формуле
\gamma = \frac{\lambda_{1}}{\lambda_{0} + \lambda_{1}} , (2)
где \lambda_{1} — коэффициент податливости болтов;
\lambda_{0} — коэффициент податливости соединяемых фланцев.
При полном исчезновении контактных усилий (C0 = 0) при T = Tр происходит раскрытие фланцевых соединений по линии болтов, после чего вся внешняя нагрузка воспринимается болтами и диаграмма следует прямой ЕД. Изгибные напряжения, развиваемые во фланце, как правило, невелики, и несущая способность соединения этого типа определяется главным образом прочностью болтовой группы.
Особенность поведения фланцевых соединений типа II заключается в том, что в результате изгибных деформаций фланцев развиваются рычажные усилия, равнодействующая которых R направлена в ту же сторону, что и внешняя нагрузка (см. рисунок, б). Из диаграммы видно, что предельное состояние болтовой группы соединений типа II наступает при внешней нагрузке, меньшей на величину R по сравнению с соединениями типа I. При этом величина рычажных усилий R может составлять до 40% от предельных. Развиваемые изгибные напряжения во фланцах соединений этого типа существенны и в ряде случаев могут определять несущую способность соединения в целом.
Таким образом, предельное состояние фланцевых соединений, работающих только на статические нагрузки, определяется несущей способностью фланцев, работающих главным образом на изгиб, и болтовой группы, работающей на растяжение.
Бульшая часть фланцевых соединений строительных металлоконструкций работает на повторно-статические или циклические нагрузки (соединения поясов стропильных ферм, колонн, связей, рамные балочные соединения и др.). В этом случае при наличии предварительного натяжения болтов циклические нагрузки воспринимаются, как и при работе соединений на статические нагрузки, в основном за счет изменения контактных усилий. После исчезновения контактных усилий (раскрытия фланцев) повторные нагрузки воспринимаются главным образом болтами, при этом амплитуда этих усилий в болте резко возрастает (см. рисунок, а). Высокопрочные болты имеют низкую сопротивляемость хрупкому разрушению в условиях циклического нагружения. Например, число циклов до разрушения высокопрочного болта М24 из стали 40Х «Селект» составляет не более 5 тыс. при воздействии на него постоянной растягивающей нагрузки, равной 100 кН, и циклической с амплитудой, равной 170 кН. Поэтому с целью увеличения надежности фланцевых соединений, работающих на повторно-статические или циклические нагрузки, необходимо, чтобы эти нагрузки воспринимались за счет изменения контактных усилий при минимальном приращении усилий в болтах \Delta B . Для этого необходимо обеспечить:
высокий уровень предварительного натяжения высокопрочных болтов, принимаемого равным при расчете фланцевых соединений на прочность
B_{0} = 0,9R_{bh} \cdot A_{b\text{п}}, (3)
где Rbh расчетное сопротивление растяжению высокопрочных болтов, равное 0,7Rbun;
Rbun — наименьшее нормативное временное сопротивление высокопрочных болтов;
Abn — площадь сечения болта нетто;
минимальную величину коэффициента основной нагрузки \gamma = 0,1. Для обеспечения этой величины площадь контакта фланцев в зоне болта должна быть равной (8 — 9) Abn.
Таким образом, предельное состояние фланцевых соединений, работающих в условиях повторно-статического или циклического нагружения, определяется внешней нагрузкой, при которой исчезают контактные усилия (раскрытие фланцев по линии болтов) с одновременным развитием в болтах расчетных растягивающих усилий при обеспечении минимального значения коэффициента основной нагрузки.
ПОСЛЕДОВАТЕЛЬНОСТЬ ТЕХНОЛОГИЧЕСКИХ ОПЕРАЦИЙ ПРИ ВЫПОЛНЕНИЙ ФЛАНЦЕВЫХ СОЕДИНЕНИЙ
| Операция | Необходимые инструмент и оборудование |
| 1 | 2 |
| 1. Подготовка высокопрочных болтов, гаек и шайб | |
| 1.1. Высокопрочные болты, гайки и шайбы массой не более 30 кг уложить в решетчатую тару и погрузить в бак с кипящей водой на 8 — 10 мин | Пост по расконсервации крепежных изделий (проект Горьковского ПТБ ВНИПИ Промстальконструкция, шифр 21.08.1.84) |
| 1.2. Горячие крепежные изделия промыть в смеси, состоящей из 85% неэтилированного бензина и 15% машинного масла | То же |
| 1.3. Обработанные болты, гайки и шайбы уложить раздельно в специальную переносную тару, на которой указать типоразмеры, количество и дату обработки метизов, а также номера сертификатов и партий. Очищенные болты, гайки и шайбы следует хранить в закрытых ящиках не более 10 сут, после чего необходимо провести повторную обработку в соответствии с п. 1.2 настоящего приложения | Закрытые ящики с ручками для переноски крепежных изделий на рабочее место |
| 2. Подготовка контактных поверхностей фланцев | |
| 2.1. Удалить заусенцы вокруг отверстий и по краям деталей плоской стороной шлифовального камня | Ручные шлифовальные машины: электрические ИЭ-2106; ИЭ-2009, Ш-178-1, ВА-1400; пневматические ИП-2015, ИП-2114А, П-21, П-22, ИП-2105, ИП-2104 <*> |
| 2.2. Обработать контактные поверхности фланцев способом, указанным в чертежах КМ или КМД | |
| 2.2.1. Пескоструйная обработка (до получения поверхности светло-серого цвета) | Пескоструйный аппарат ПА-60 или ПЛ-140, масловодоотделитель МВО-1 или МВО-2. Компрессорная станция подачей не менее 4 — 5 м3/мм и давлением воздуха 0,6 МПа (6 кгс/см2), пистолет-распылитель с соплом, резинотканевые рукава, шланговый противогаз <*> |
| 2.2.2. Огневая обработка (после огневой обработки отставшая окалина и продукты сгорания должны быть удалены) Горелки ГА0-60, ГА0-2-72 по ГОСТ 17357-7 (скорость перемещения горелки 1 м/мин), кислородный и ацетиленовый баллоны с редукторами, резинотканевые рукава, стальные щетки <*> | |
| 2.2.3. Очистка механическими металлическими щетками (контактые поверхности очищать до металлического блеска не допускается) | Электрические шлифовальные ручные машины ИЭ-200443, ИЭ-2009, ИЭ-2102А, пневматические зачистные ручные машины ИП-2104, УПРЩ-1, стальные щетки <*> |
| 2.3. Очищенные поверхности предъявить для контроля ответственному лицу и результаты очистки занести в журнал (приложение 3) | |
| 3. Сборка фланцевых соединений | |
| 3.1. Зафиксировать взаимное положение фланцев пробками | Пробки, молоток |
| 3.2. Заполнить свободные отверстия высокопрочными болтами, установив под головку болта и гайку по одной шайбе | Гаечные ключи, крепежные изделия в ящиках, имеющих бирки, на которых указаны момент закручивания и дата подготовки болтов |
| 3.3. Предварительно затянуть болты пневматическим или электрическим гайковертом на 80 — 90% от усилия, указанного в чертежах КМ или КМД. Заменить пробки высокопрочными болтами и их предварительно затянуть | Гайковерты: ИП-3106А, ИП-3115, ИП-3122, ИЭ-3115А, ИЭ-3119, ИЭ-3120А, ИЭ-3112А, ИЭ-3122, ИЭ-3123, шаровые шарниры, удлинители |
| 3.4. Протарировать динамометрические ключи на специальном тарировочном стенде или путем подвешивания груза заданной величины к рукоятке ключа. Результаты тарирования занести в журнал (приложение 4) | Тарировочный стенд СТП-2000, динамометрические ключи КПТР-150, КД-150 или КТР-3 |
| 3.5. Окончательно затянуть болты на усилие, указанное в чертежах конструкций КМ или КМД, динамометрическим ключом (приложение 3) | Динамометрические ключи КПТР-150, КД-150 или КТР-3, удлинители, шаровые шарниры <*> |
| 3.6. После натяжения всех болтов монтажнику проставить на соединении личное клеймо в предусмотренном месте. Ответственному лицу и представителю заказчика принять соединение | Шрифт высотой 10 — 12 мм, молоток |
| 3.7. Проконтролировать качество выполнения фланцевых соединений в соответствии с п. 4.2 настоящих рекомендаций | Стальная линейка, щуп |
| 3.8. Проверить натяжение 100% болтов | Ключ КД-150 или КТР-3 <*> |
| 3.9. Результаты контроля занести в журнал (приложение 3) | |
| 3.10. Принятое соединение герметизировать, неокрашенные места, в том числе головки и гайки болтов, загрунтовать | Кисть, грунт ГФ-020, ФЛ-03К и др. |
| 3.11. Место установки клейма обозначить белым трафаретом | Кисть, белая краска |
| -------------------------------- | |
<*> Руководство по применению комплекта инструмента для постановки высокопрочных болтов. — М.: ЦБНТИ Минмонтажспецстроя СССР, 1985.
Главное управление _____________________
Монтажная организация (трест, управление) ____________________
Наименование объекта ___________________
№ заказа _______________________________
ЖУРНАЛ КОНТРОЛЯ ЗА ВЫПОЛНЕНИЕМ МОНТАЖНЫХ ФЛАНЦЕВЫХ СОЕДИНЕНИЙ НА ВЫСОКОПРОЧНЫХ БОЛТАХ
В настоящем журнале прошнуровано и пронумеровано _________ страниц.
Гл. инженер монтажной организации ________________
Место печати монтажной организации
Главное управление _____________________
Монтажная организация (трест, управление) ____________________
Наименование объекта ___________________
ЖУРНАЛ КОНТРОЛЬНОГО ТАРИРОВАНИЯ КЛЮЧЕЙ ДЛЯ НАТЯЖЕНИЯ И КОНТРОЛЯ НАТЯЖЕНИЯ ВЫСОКОПРОЧНЫХ БОЛТОВ
| Дата | Смена | Ключ | Момент закручивания | Показания на приборе ключа | Подпись ответственного лица, проводившего тарирование | |
| тип | номер | |||||
В настоящем журнале прошнуровано и пронумеровано _________ страниц.
Гл. инженер монтажной организации ________________
Место печати монтажной организаций
Примечание. Журнал оформляют на все ключи, применяемые при выполнении монтажных соединений на каждом объекте. Во время проведения контрольного тарирования журнал должен находиться у ответственного лица, производящего работы. Ответственное лицо заполняет журнал после каждого контрольного тарирования ключей.
| УДК 624.078.415(083.96) |
|---|