РД 38.13.004-86. Руководящий документ. Эксплуатация и ремонт технологических трубопроводов под давлением до 10,0 МПа (100 кгс/см2)
(утв. Миннефтехимпромом СССР 01.04.1986)
Внимание
Документ утратил силу с 1 июля 1994 года в связи с введением в действие РД 39-132-94 «Правила по эксплуатации, ревизии, ремонту и отбраковке нефтепромысловых трубопроводов», утв. Минтопэнерго России 30.12.1993. Взамен РУ-75.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["РУ-75"]:::rst
  n1["РД 38.13.004-86"]:::rst
  click n1 "https://bukva.ai/docs/rd-38-13-004-86" "РД 38.13.004-86. Руководящий документ. Эксплуатация и ремонт технологических трубопроводов под давлением до 10,0 МПа (100 кгс/см2) (утв. Миннефтехимпромом СССР 01.04.1986)"
  n2["РД 39-132-94"]:::rst
  click n2 "https://bukva.ai/docs/prikaz-fs-2-1-0017-15" "РД 39-132-94. Правила по эксплуатации, ревизии, ремонту и отбраковке нефтепромысловых трубопроводов (утв. Минтопэнерго России 30.12.1993)"
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утверждено
заместителем министра
нефтеперерабатывающей
и нефтехимической
промышленности СССР
П. М. Авдеенко
1 апреля 1986 года
Согласовано
с заместителем председателя
Госгортехнадзора СССР
В. А. Рябовым
11 апреля 1986 года
ЭКСПЛУАТАЦИЯ И РЕМОНТ ТЕХНОЛОГИЧЕСКИХ ТРУБОПРОВОДОВ ПОД ДАВЛЕНИЕМ ДО 10,0 МПа (100 кгс/см2)
Дана классификация трубопроводов, рассчитанных на давление до 10,0 МПа, охарактеризованы материалы, применяемые для их изготовления. Описана методика выбора трубопроводной арматуры. Приведены сведения о компенсации температурных деформаций трубопроводов. Описаны ремонтно-монтажные работы.
Для служб главного механика, технического надзора, проектно-конструкторских отделов и ремонтного персонала предприятий нефтеперерабатывающей, нефтехимической и смежных отраслей промышленности.
Предисловие
Настоящий руководящий документ РД 38.13.004-86 разработан коллективом авторов в составе А.Е. Фолиянца, Н.В. Мартынова, В.Б. Серебряного, Ю.Н. Самохина, Н.В. Кириличева (параграф «Сварка») под общим руководством начальника Управления главного механика и главного энергетика Миннефтехимпрома СССР В.М. Кутяева и главного механика ВПО «Союзнефтеоргсинтез» Б.И. Микерина.
В подготовке РД участвовали Ю.И. Шлеенков, С.В. Ходаковская, В.А. Нечаев, С.А. Карташова.
Большую помощь при разработке документа оказали Б.Ф. Тараканов, В.И. Карабанов, В.И. Юшков, С.В. Бородай, В.А. Эдельман, Г.Г. Ермаков, А.Ф. Вайсман, В.Ю. Шарловский.
Проект РД 38.13.004-86 рассмотрен Госгортехнадзором СССР, ЦК профсоюза рабочих химической и нефтехимической промышленности, Нижневолжским округом Госгортехнадзора СССР, Центральным конструкторским бюро арматуростроения, ВНИИмонтажспецстроем, ВНИПИнефтью, Ленгипронефтехимом, Гипрокаучуком и другими ведущими промышленными предприятиями отрасли и одобрен решением совещания, состоявшегося в марте 1986 г. в Волгограде с участием представителей Миннефтехимпрома СССР, ВПО «Союзнефтеоргсинтез», Госгортехнадзора СССР, ЦК профсоюза рабочих химической и нефтехимической промышленности и ряда ведущих специалистов предприятий отрасли.
Требования РД 38.13.004-86 обязательны для выполнения всеми предприятиями нефтеперерабатывающей и нефтехимической промышленности.
С вводом в действие РД 38.13.004-86 утрачивают силу действующие «Руководящие указания по эксплуатации, ревизии, ремонту и отбраковке технологических трубопроводов с давлением до 100 кгс/см2» РУ-75.
Замечания и предложения по содержанию РД 38.13.004-86 просим направлять по адресу: 400085, Волгоград, пр. Ленина, 986, ВНИКТИнефтехимоборудование.
Основные условные обозначения
P_{\text{пр}} , P_{\text{раб}} , P_{\text{у}} — соответственно пробное, рабочее, условное давление в трубопроводе, МПа (кгс/см2); t_{\text{доп}} , t_{\text{раб}} — соответственно допускаемая рабочая температура среды, °C; D_{\text{у}} , d_{\text{у}} — условный проход, мм; D_{\text{н}} , d_{\text{н}} — наружный диаметр.
I. НОРМАТИВНЫЙ МАТЕРИАЛ
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
1.1. Настоящий РД 38.13.004-86 определяет требования по эксплуатации, ревизии, ремонту и отбраковке технологических трубопроводов; распространяется на стальные технологические трубопроводы, применяемые в нефтехимической и нефтеперерабатывающей промышленности, для транспортировки жидких и газообразных веществ с различными физико-химическими свойствами в пределах рабочих давлений от 0,001 МПа (0,01 кгс/см2) до 10 МПа (100 кгс/см2) и рабочих температур от -196 °C до +700 °C.
Примечание. К технологическим относятся трубопроводы в пределах промышленных предприятий, по которым транспортируют сырье, полуфабрикаты и готовые продукты, пар, воду, топливо, реагенты и другие вещества, обеспечивающие ведение технологического процесса и эксплуатацию оборудования, а также межзаводские нефтепродуктопроводы и газопроводы, находящиеся на балансе предприятия.
1.2 РД 38.13.004-86 не распространяется:
на магистральные трубопроводы, независимо от транспортируемого продукта;
на трубопроводы для транспортирования ацетилена и кислорода;
на тепловые сети, линии водоснабжения и канализации;
на трубопроводы из неметаллических материалов (в том числе бронированные стальными трубами).
1.3. Эксплуатация и освидетельствование трубопроводов пара и горячей воды первой категории диаметром 51 мм и более, а также трубопроводов всех других категорий диаметром 76 мм и более осуществляется в соответствии с действующими «Правилами устройства и безопасной эксплуатации трубопроводов пара и горячей воды» Госгортехнадзора СССР.
1.4. Эксплуатация, ревизия, ремонт и отбраковка газопроводов, на которые распространяются «Правила безопасности в газовом хозяйстве» Госгортехнадзора СССР, должны проводиться в соответствии с этими правилами.
1.5. Нормативные требования к ацетиленопроводам и кислородопроводам регламентируются «Правилами техники безопасности и производственной санитарии при производстве ацетилена, кислорода и газопламенной обработке металлов» и «Инструкцией по проектированию трубопроводов газообразного кислорода» ВСН 10-83.
1.6. При эксплуатации, ревизии и ремонте воздухопроводов и газопроводов инертного газа наряду с документом РД 38.13.004-86 следует руководствоваться требованиями «Правил устройства и безопасной эксплуатации стационарных компрессорных установок, воздухопроводов и газопроводов» Госгортехнадзора СССР.
1.7. На производствах, для которых в силу их специфичности имеются специальные технические условия, наряду с документом РД 38.13.004-86 следует также руководствоваться и требованиями этих технических условий.
1.8. По вопросам техники безопасности, производственной санитарии и охраны труда следует руководствоваться действующими отраслевыми правилами по технике безопасности.
2. ОБЩИЕ ПОЛОЖЕНИЯ
2.1. РД 38.13.004-86 устанавливает общие положения и основные технические требования к эксплуатации, испытанию, ревизии, отбраковке, ремонту и реконструкции технологических трубопроводов, а также условия выбора и применения труб, деталей трубопроводов, арматуры и основных материалов, соблюдение которых обязательно для всех предприятий нефтеперерабатывающей и нефтехимической промышленности.
2.2. Для труб, арматуры и соединительных частей трубопроводов условные P_{\text{у}} и соответствующие им пробные P_{\text{пр}} и рабочие P_{\text{раб}} давления определяют по ГОСТ 356-80, учитывающему изменение характеристик прочности металла от температуры транспортируемой среды (табл. 1, 2, 3).
Условные и соответствующие им рабочие (избыточные) давления
для элементов технологических трубопроводов, МПа (кгс/см2),
в зависимости от рабочей температуры среды
| Сталь | Обозначение | Марка | ГОСТ | Наибольшая температура среды, K (°C) | |||||
| Углеродистая | C | Ст 3 10, 20, 25 20Л, 25Л | 380-71 1050-74 977-75 | 473 (200) | 523 (250) | 573 (300) | 623 (350) | 673 (400) | 698 (425) |
| Марганцовистая и | Г | 15ГС*, | 19282-73 | 473 | 523 | 573 | 623 | 673 | 698 |
| кремнемарганцовистая Хромомолибденовая | МХ | 16ГС, 17ГС 20ГСЛ*, 17Г1С, 09Г2С, 10Г2С1 12МХ | 20072-74 | (200) 473 (200) | (250) 593 (320) | (300) 723 (450) | (350) 763 (490) | (400) 773 (500) | (425) 783 (510) |
| Хромомолибденовая | ХМ | 15ХМ, 20ХМЛ* | 4543-71 | 473 (200) | 593 (320) | 723 (450) | 763 (490) | 773 (500) | 783 (510) |
| Хромомолибдено- | ХМФ | 12Х1МФ, | 20072-74 | 473 | 593 | 723 | - | 783 | 793 |
| ванадиевая Хромотитановая | Х5Т | 20ХМФЛ* 15Х1М1Ф* 15М1ФЛ* 20Х5ТЛ | 2176-77 | (200) 473 (200) | (320) 598 (325) | (450) 663 (390) | 698 (425) | (510) | (520) |
| Хромомолибденовая и хромовольфрамовая | Х5 | 15Х5М, Х5МЛ*, Х5ВЛ* | 20072-74 | 473 (200) | 598 (325) | 663 (390) | 703 (430) | 723 (450) | 743 (470) |
| Хромовольфрамовая Хромомолибденовольфрамовая | Х8 ХФ | Х8ВЛ* 20Х3МВФ | 20072-74 | 473 (200) 473 (200) | 598 (325) 623 (350) | 663 (390) 713 (440) | 703 (430) 748 (475) | 723 (450) 783 (510) | 743 (470) |
| Хромоникелевая | ХН | 08Х18Н10Т, 08Х22Н6Т, 12Х18Н10Т, 12Х18Н12Т, 45Х14Н14В2М, 10Х18Н9ТЛ, Х16Н9М2* | 5632-72 2176-77 | 473 (200) | 73 (3005) | 673 (400) | 753 (480) | 793 (520) | 833 (560) |
| P у | P пр | P при наибольшей температуре среды раб | |||||
| 0,10(1,0) | 0,20(2,0) | 0,10(1,0) | 0,09(0,9) | 0,08(0,8) | 0,07(0,7) | 0,06(0,6) | 0,05(0,5) |
| 0,16(1,6) | 0,30(3,0) | 0,16(1,6) | 0,15(1,5) | 0,12(1,2) | 0,11(1,1) | 0,09(0,9) | 0,08(0,8) |
| 0,25(2,5) | 0,40(4,0) | 0,25(2,5) | 0,23(2,3) | 0,19(1,9) | 0,17(1,7) | 0,15(1,5) | 0,13(1,3) |
| 0,40(4,0) | 0,60(6,0) | 0,40(4,0) | 0,35(3,5) | 0,30(3,0) | 0,26(2,6) | 0,23(2,3) | 0,20(2,0) |
| 0,63(6,3) | 0,90(9,0) | 0,60(6,0) | 0,54(5,4) | 0,48(4,8) | 0,40(4,0) | 0,37(3,7) | 0,32(3,2) |
| 1,00(10,0) | 1,50(15,0) | 1,00(10,0) | 0,90(9,0) | 0,75(7,5) | 0,66(6,6) | 0,58(5,8) | 0,50(5,0) |
| 1,60(16,0) | 2,40(24,0) | 1,60(16,0) | 1,40(14,0) | 1,30(13,0) | 1,10(11,0) | 0,9(9,0) | 0,80(8,0) |
| 2,50(25,0) | 3,80(38,0) | 2,50(25,0) | 2,30(23,0) | 1,90(19,0) | 1,70(17,0) | 1,50(15,0) | 1,30(13,0) |
| 4,00(40,0) | 6,00(60,0) | 4,00(40,0) | 3,50(35,0) | 3,0(30,0) | 2,60(26,0) | 2,30(23,0) | 2,00(20,0) |
| 6,30(63,0) | 9,50(95,0) | 6,30(63,0) | 5,40(54,0) | 4,8(48,0) | 4,00(40,0) | 3,70(37,0) | 3,20(32,0) |
| 10,00 | 15,0 | 10,00 | 9,00(90,0) | 7,50(75,0) | 6,60(66,0) | 5,80(58,0) | 5,00(50,0) |
| (100,0) | (150,0) | (100,0) | |||||
| Сталь | Марка | Наибольшая температура среды, K (°C) | |||||||
| Углеродистая | Ст3 10, 20, 25 20Л, 25Л | 708 (435) | 718 (445) | 728 (455) | - | - | - | - | - |
| Марганцовистая и | 15ГС*, 16ГС | 708 | 718 | 728 | - | - | - | - | - |
| кремнемарганцовистая | 17ГС, 20ГСЛ*, 17Г1С, 09Г2С, 10Г2С1 | (435) | (445) | (455) | |||||
| Хромомолибденовая Хромомолибденовая Хромомолибдено- | 12МХ 15ХМ, 20ХМЛ* 12Х1МФ, | 788 (515) 788 (515) 803 | 793 (520) 798 (525) 813 | 803 (530) — 823 | - 808 (535) 833 | - — 843 | - 818 (545) - | - — - | - — - |
| ванадиевая | 20ХМФЛ*, 15Х1М1Ф*, 15Х1М1ФЛ*, | (530) | (540) | (550) | (560) | (570) | |||
| Хромотитановая Хромомолибденовая и хромовольфрамовая Хромовольфрамовая | 20Х5ТЛ 15Х5М, Х5МЛ*, Х5ВЛ* Х8ВЛ* | - 763 (490) 763 (490) | - 773 (500) 773 (500) | - 783 (510) 788 (515) | - 793 (520) 798 (525) | - 803 (530) 813 (540) | - 813 (540) 823 (550) | - 823 (550) 838 (565) | - — 48 (575) |
| Хромомолибденовольфрамовая Хромоникелевая | 20Х3МВФ 08Х18Н10Т, 08Х22Н6Т, 12Х18Н10Т, 12Х18Н12Т, 45Х14Н14В2М, 10Х18Н9ТЛ, Х16Н9М2* | - 863 (590) | - 883 (610) | - 903 (630) | - 913 (640) | - 933 (660) | - 948 (675) | - 963 (690) | - 973 (700) |
| P у | P пр | P при наибольшей температуре среды раб | |||||||
| 0,10(1,0) | 0,20(2,0) | 0,05(0,5) | 0,04(0,4) | - | - | - | - | - | - |
| 0,16(1,6) | 0,30(3,0) | 0,08(0,8) | 0,06(0,6) | - | - | - | - | - | - |
| 0,25(2,5) | 0,40(4,0) | 0,11(1,1) | 0,10(1,0) | 0,09 (0,9) | 0,08 (0,8) | 0,07 (0,7) | 0,06 (0,6) | 0,06 (0,6) | 0,05 (0,5) |
| 0,40(4,0) | 0,60(6,0) | 0,18(1,8) | 0,16(1,6) | 0,14 (1,4) | 0,13 (1,3) | 0,12 (1,2) | 0,10 (1,0) | 0,09 (0,9) | 0,08 (0,8) |
| 0,63(6,3) | 0,90(9,0) | 0,28(2,8) | 0,25(2,5) | 0,23 (2,3) | 0,21 (2,1) | 0,19 (1,9) | 0,17 (1,7) | 0,15 (1,5) | 0,13 (1,3) |
| 1,00 | 1,50 | 0,45 | 0,42 | 0,36 | 0,33 | 0,30 | 0,27 | 0,23 | 0,20 |
| (10,0) | (15,0) | (4,5) | (4,2) | (3,6) | (3,3) | (3,0) | (2,7) | (2,3) | (2,0) |
| 1,60 | 2,40 | 0,70 | 0,62 | 0,57 | 0,52 | 0,50 | 0,43 | 0,37 | 0,32 |
| (16,0) | (24,0) | (7,0) | (6,2) | (5,7) | (5,2) | (5,0) | (4,3) | (3,7) | (3,2) |
| 2,50 | 3,80 | 1,10 | 1,00 | 0,90 | 0,82 | 0,74 | 0,64 | 0,60 | 0,50 |
| (25,0) | (38,0) | (11,0) | (10,0) | (9,0) | (8,2) | (7,4) | (6,4) | (6,0) | (5,0) |
| 4,00 | 6,00 | 1,80 | 1,60 | 1,40 | 1,30 | 1,20 | 1,04 | 0,90 | 0,80 |
| (40,0) | (60,0) | (18,0) | (16,0) | (14,0) | (13,0) | (12,0) | (10,4) | (9,0) | (8,0) |
| 6,30 | 9,50 | 2,80 | 2,50 | 2,30 | 2,10 | 1,90 | 1,70 | 1,50 | 1,30 |
| (63,0) | (95,0) | (28,0) | (25,0) | (23,0) | (21,0) | (19,0) | (17,0) | (15,0) | (13,0) |
| 10,00 | 15,0 | 4,50 | 4,20 | 3,60 | 3,30 | 3,00 | 2,70 | 2,30 | 2,00 |
| (100,0) | (150,0) | (45,0) | (42,0) | (36,0) | (33,0) | (30,0) | (27,0) | (23,0) | (20,0) |
| Примечания: 1. Марки стали со знаком * следует принимать по нормативно-технической документации. | |||||||||
| 2. Допускается применять стали других марок с механическими свойствами и характеристиками прочности, обеспечивающими эксплуатацию арматуры и деталей трубопровода в пределах давлений и температур, указанных в таблице. | |||||||||
| 3. Первая ступень рабочего давления распространяется на температуру среды не ниже 253 K (-20 °C) для сталей марок Ст 3, 10, 20, 25; не ниже | |||||||||
| 243 K (-30 °C) — для бесшовных труб марок 10 и 20; не ниже 233 K (-40 °C) | |||||||||
| для сталей марок 15ГС, 16ГС, 17ГС, 17Г1С, 20Л, 25Л и 20ГСЛ; не ниже 203 K | |||||||||
| (-70 °C) — для сталей марок 09Г2С и 10Г2С1. | |||||||||
Условные и соответствующие им рабочие (избыточные)
давления для арматуры и соединительных частей
из чугуна <1>, МПа (кгс/см2), в зависимости от температуры
среды
| Чугун | Марка | Наибольшая температура среды, °C <2> | |||||
| Серый Ковкий | СЧ 18-36 и СЧ 21-40 (ГОСТ 1412-79) КЧ 30-6 (ГОСТ 1215-79) | 120 120 | 200 200 | 250 250 | 300 300 | - 350 | - 400 |
| P у | P пр | P раб | |||||
| 0,10(1,0) | 0,20(2,0) | 0,10 (1,0) | 0,10 (1,0) | 0,10 (1,0) | 0,10 (1,0) | 0,08 (0,8) | 0,07 (0,7) |
| 0,16(1,6) | 0,25(2,5) | 0,16 (1,6 | 0,15 (1,5) | 0,13 (1,3) | 0,13 (1,3) | 0,12 (1,2) | 0,11 (1,1) |
| 0,25(2,5) | 0,40(4,0) | 0,25 (2,5) | 0,23 (2,3) | 0,20 (2,0) | 0,20 (2,0) | 0,19 (1,9 | 0,16 (1,6) |
| 0,40(4,0) | 0,60(6,0) | 0,40 (4,0) | 0,36 (3,6) | 0,34 (3,4) | 0,32 (3,2) | 0,30 (3,0) | 0,28 (2,8) |
| 0,63(6,3) | 0,90(9,0) | 0,63 (6,3) | 0,60 (6,0) | 0,50 (5,0) | 0,50 (5,0) | 0,46 (4,6) | 0,43 (4,3) |
| 1,0(10,0) | 1,50(15,0) | 1,00 (10) | 0,90 (9,0) | 0,80 (8,0) | 0,80 (8,0) | 0,75 (7,5) | 0,70 (7,0) |
| 1,60 | 2,40(24,0) | 1,60 | 1,50 | 1,40 | 1,30 | 1,20 | 1,00 |
| (16,0) | (16) | (15,0) | (14) | (13) | (12) | (10) | |
| 2,50 | 3,80(38,0) | 2,50 | 2,30 | 2,10 | 2,00 | 1,80 | 1,60 |
| (25,0)<3> | (25) | (23,0) | (21) | (20) | (18) | (16) | |
| 4,00 | 6,00(60,0) | 4,00 | 3,60 | 3,40 | 3,20 | 3,00 | 2,80 |
| (40,0)<3> | (40) | (36,0) | (34) | (32) | (30) | (28) | |
| <1> Извлечение из ГОСТ 356-80. <2> Первая ступень рабочего давления распространяется на отрицательные температуры среды не ниже -30 °C. <3> Условные давления 2,5 и 4,0 МПа можно применять только для арматуры и соединительных частей из ковкого чугуна. | |||||||
Условные и рабочие (избыточные) давления <> для арматуры
и соединительных частей из бронзы <> и латуни <>,
МПа (кгс/см2)
| P у | P пр | P при наибольшей температуре, °C раб | ||
| 120 <****> | 200 | 250 | ||
| 0,10(1,0) | 0,20(2,0) | 0,10(1,0) | 0,10(1,0) | 0,07(0,7) |
| 0,16(1,6) | 0,25(2,5) | 0,16(1,6) | 0,13(1,3) | 0,11(1,1) |
| 0,25(2,5) | 0,40(4,0) | 0,25(2,5) | 0,20(2,0) | 0,17(1,7) |
| 0,40(4,0) | 0,60(6,0) | 0,40(4,0) | 0,32(3,2) | 0,27(2,7) |
| 0,63(6,3) | 0,90(9,0) | 0,63(6,3) | 0,50(5,0) | 0,45(4,5) |
| 1,00(10,0) | 1,50(15,0) | 1,00(10,0) | 0,80(8,0) | 0,70(7,0) |
| 1,60(16,0) | 2,40(24,0) | 1,60(16,0) | 1,30(13,0) | 1,10(11,0) |
| 2,50(25,0) | 3,80(38,0) | 2,50(25,0) | 2,00(20,0) | 1,70(17,0) |
| 4,00(40,0) | 6,00(60,0) | 4,00(40,0) | 3,20(32,0) | 2,70(27,0) |
| 6,30(63,0) | 9,50(95,0) | 6,30(63,0) | - | - |
| 10,00(100,0) | 15,00(150,0) | 10,00(100,0) | - | - |
| <*> Извлечение из ГОСТ 356-80. | ||||
| <**> По ГОСТ 613-79 и ГОСТ 18175-78. | ||||
| <***> По ГОСТ 17711-72 и ГОСТ 15527-70. <****> Первая ступень рабочего давления распространяется на | ||||
| отрицательные температуры среды не ниже -30 °C. | ||||
| Примечание. Для бронз, у которых кривая изменения расчетной прочностной характеристики при температуре до 250 °C аналогична кривой для углеродистой стали, допускается применять давления, указанные в таблице 1 для углеродистой стали, при температуре среды до 250 °C. | ||||
2.3. Толщину стенок труб следует рассчитывать в зависимости от рабочих параметров среды по ОСТ 108.031.02-75 и «Инструкции по расчету стальных трубопроводов различного назначения» СН 373-67 применительно к действующему сортаменту.
2.4. При расчете толщины стенок труб прибавку на компенсацию коррозии к расчетной толщине стенки нужно выбирать из условия обеспечения необходимых сроков службы трубопровода в соответствии с действующими нормативами по материальному оформлению процессов (например, РТМ 26-02-39-84 — для процессов первичной переработки нефти, РТМ 26-02-54-80 — для процессов гидроочистки, РТМ 26-02-42-78 — для процессов риформинга).
Для сред со скоростью коррозии более 0,5 мм/год прибавку на компенсацию коррозии выбирают по рекомендациям научно-исследовательских и проектных институтов или на основании данных об эксплуатации, имеющихся на предприятии.
2.5. Организация, разрабатывающая проект, несет ответственность за выбор схемы трубопровода, правильность и целесообразность его конструкции, правильность расчета на прочность, гидравлического расчета, расчета на компенсацию тепловых деформаций трубопровода, за выбор материалов, способов прокладки, дренажа, а также за проект трубопровода в целом и соответствие его действующим общесоюзным или ведомственным правилам и нормам.
2.6. Монтажная и ремонтно-монтажная организации несут полную ответственность за качество ремонтно-монтажных работ и испытание технологических трубопроводов с учетом всех требований проекта, за применение труб, деталей трубопроводов, арматуры и других изделий, подтвержденных паспортами или сертификатами, за соответствие последних требованиям проекта, СНиП 3.05.05-84 и настоящего документа, в зависимости от их категорий, указанных в проекте, а при отсутствии — определенных в соответствии с указаниями настоящего документа. Самостоятельное, без согласования с организацией, разработавшей проект, изменение категорий трубопроводов, указанных в проекте, не допускается.
2.7. Организация, осуществляющая эксплуатацию трубопровода, несет полную ответственность за правильность эксплуатации трубопровода, надзор и контроль за его работой, за своевременность и качество проведения ревизии и ремонта в соответствии с настоящим документом.
Примечание. Персональная ответственность определяется приказом по предприятию.
2.8. Изменение конструкции трубопровода, а также замену способа крепления трубопровода, типа и материала труб, арматуры, фасонных деталей, фланцев и других элементов, находящихся в пределах требований документа РД 38.13.004-86, выполняют по проекту проектно-конструкторского отдела предприятия.
Изменение схем трубопроводов, а также применение элементов трубопроводов, не регламентируемых настоящим документом, согласовывают с проектной организацией.
3. КЛАССИФИКАЦИЯ ТРУБОПРОВОДОВ
3.1. Технологические трубопроводы в зависимости от свойств транспортируемой среды делят на три основные группы: А, Б, В, а в зависимости от рабочих параметров среды (давления и температуры) — на пять категорий: I, II, III, IV, V.
3.2. Классификация трубопроводов в зависимости от свойств и рабочих параметров среды приведена в табл. 4. При отсутствии в табл. 4 необходимого сочетания параметров используют параметр, по которому трубопровод относят к более высокой категории.
| Среда | Категория трубопроводов | ||||||||||
| Группа | Наименование | I | II | III | IV | V | |||||
| P раб | t раб | P раб | t раб | P раб | t раб | P раб | t раб | P раб | t раб | ||
| А | Вещества с токсичным действием: а) чрезвычайно и высокоопасные вещества классов I и II (ГОСТ 12.1.007-76) — бензол диметиламин, дихлорэтан, кислоты концентрированные (серная, соляная, азотная, плавиковая), изобутиленхлорид, метилхлорид, метилмеркаптан, пиридин, оксид этилена, оксид пропилена, сероводород, сероуглерод, соли синильной кислоты, тетраэтилсвинец, тетрахлорид углерода, фенол, трихлорид фосфора; пентахлорид фосфора, фторид водорода, хлор, хлорфенол, диоксид хлора, хлоропрен, ВОТ (высокотемпературные органические теплоносители) — дитолилметан, дифенильная смесь, дикумилметан б) умеренно опасные вещества III класса (ГОСТ 12.1.007-76) — аммиак жидкий и газообразный, ацетальдегид, бутиловый эфир акриловой кислоты, винилацетат, диметилэтаноламин, диэтилбензол, капролактам, кислота акриловая, уксусная, ксилол, метиленхлорид, полипропилен, полиэтилен, спирт метиловый, толуол, трихлорбензол, хлорбензол, оксид цинка, фурфурол, растворы едких щелочей с содержанием основного вещества более 10% в) фреон | Независимо Свыше 1,6(16) Вакуум ниже 0,08 (0,8) Выше 1,6(16) | - От +300 до +700 и ниже -40 Независимо Независимо | - Вакуум от 0,08 (0,8) до 1,6 (16) — До 1,6 (16) | - От -40 до +300 — Независимо | - — - - | - — - - | - — - - | - — - - | - — - - | - — - - |
| Б | Взрыво- и пожароопасные вещества по ГОСТ 12.1.004-76: | Выше 2,5(25) | Выше +300 и | Вакуум (0,08) | От -40 до | - | - | - | - | - | - |
| В | а) горючие газы (ГГ), в том числе сжиженные — этан, этилен, пропан, пропилен, бутан, бутилен, дивинил, изобутан, изобутилен, водород, метан, крекинг-газ, пирогаз, топливный газ, факельный газ б) легковоспламеняющиеся жидкости (ЛВЖ) — ацетон, бутиловый спирт, бутиловый эфир, бензины, гексан, гептан, бутилацетат, керосин, уайт-спирит, этиловый спирт, изопентан, изопрен, изопропилбензол, пентан, этиловый спирт, нефть, дизельное топливо в) горючие жидкости (ГЖ) — мазут, масла, гудрон, соляровое масло, асфальт, этаноламин, битум, масляные дистилляты, диэтиленгликоль, диэтилкетон Трудногорючие (ТГ) и негорючие (НГ) вещества по ГОСТ 12.1.004-76: | Вакуум ниже 0,8(8) Выше 2,5(25) Вакуум ниже 0,08 (0,8) Выше 6,3(63) Вакуум ниже 0,003 (0,03) Независимо | ниже -40 Независимо Выше +300 и ниже -40 Выше +300 и ниже -400 Выше +350 и ниже -40 То же От +450 до +700 и ниже | (0,8) До 2,5 (25) Выше 1,6 (16) до 2,5 (25) Вакуум ниже 0,095 (0,95) до 0,08 (0,8) Выше 2,5 (25) до 6,3 (63) Вакуум ниже 0,008 (0,08) до 0,003 (0,03) От 6,3 (63) до | + 300 Выше +120 до +300 От -40 +300 Выше +250 до +360 То же От +350 до | До 1,6 (16) — Выше 1,6 (16) до 2,5 (25) Вакуум ниже 0,095 до 0,008 (0,08) От 2,5 (25) до 6,3 | От -40 до +120 — Выше +120 до +250 От 40 до +250 От +250 до | - — До 1,6 (16) — От 1,6 (16) до 2,5 | - — От -40 до +120 — От +120 до | - — - - До 1,6 (16) | - — - - От 0 до +120 |
| а) азот, воздух, инертные газы, рассол, растворы щелочей, содержащие до 10% б) пар водяной перегретый в) пар водяной насыщенный г) горячая вода | Вакуум ниже 0,003 (0,03) Независимо Выше 3,9(39) Выше 8,0 (80) Выше 8,0 (80) | -40 От +450 до +700 и ниже -40 Выше +450 до +450 Выше +115 Выше +115 | 10,0 (100) Вакуум ниже 0,008 (0,8) до 0,003 (0,03) До 3,9 (39) От 2,2 (22) От 3,9 (39) От 3,9 (39) до 8,0 (80) От 3,9 (39) до 8,0 (80) | +450 От +350 до +450 От +350 до +450 До +350 Выше +115 Выше +115 | (63) Вакуум ниже 0,095 (0,95) до 0,08 (0,8) До 2,2 (22) От 1,6 (16) до 2,2 (22) От 1,6 (16) до 3,9 (39) От 1,6 (16) до 3,9 (39) | +350 От -40 до +350 От +250 до +350 До +250 Выше +115 Выше +115 | (25) — От 0,07 (0,7) до 1,6 (16) От 0,07 (0,7) до 1,6 (16) До 1,6 (16) | +250 и от 0 до -40 — От +115 до +250 — От +115 до +250 Выше +115 | - До 0,07 (0,7) — До 0,07 (0,7) До 1,6 (16) | - До +115 — До +115 До +115 | |
| Примечания: 1. Давление P МПа (кгс/см2), t температура °C. раб раб | |||||||||||
| 2. Класс опасности вредных веществ следует определять по ГОСТ | |||||||||||
| 12.1.005-76 и ГОСТ 12.1.007-76; взрыво- и пожароопасные вещества — по ГОСТ | |||||||||||
| 12.1.004-76. | |||||||||||
| 3. Малоопасные вещества IV класса следует относить: взрывои пожароопасные к группе Б, негорючие к группе В. | |||||||||||
| 4. Параметры транспортируемого вещества следует принимать: рабочее давление — равным избыточному максимальному давлению, развиваемому источником давления (насос, компрессор и т.п.) или давлению, на которое отрегулированы предохранительные устройства, условное давление — в зависимости от рабочего давления, температуры и материала трубопровода по ГОСТ 356-80, рабочую температуру — равной максимальной положительной или минимальной отрицательной температуре транспортируемого вещества, установленной технологическим регламентом. | |||||||||||
3.3. Категорию трубопровода, по которому транспортируется смесь продуктов, устанавливают по компоненту, требующему отнесения трубопровода к более высокой категории. При этом, если при содержании в смеси опасных веществ I, II и III класса концентрация одного из компонентов смертельна [см. «Вредные вещества в промышленности» под редакцией Н.В. Лазарева, т. I, II и III], группу смеси определяют по этому веществу. При более низкой концентрации группу среды определяют по основному компоненту.
Нефтепродукты, содержащие сероводород в количестве 0,1% и более по объему, относят к группе А(б), при более низком содержании группу среды назначают по основному компоненту.
4. МАТЕРИАЛЫ, ПРИМЕНЯЕМЫЕ ДЛЯ ТРУБОПРОВОДОВ
4.1. Применяемые для стальных технологических трубопроводов трубы, фасонные соединительные детали, фланцы, прокладки и крепежные изделия по качеству и технической характеристике материала должны отвечать требованиям соответствующих государственных и отраслевых стандартов или специальных технических условий.
4.2. Материалы труб и деталей технологических трубопроводов следует выбирать в соответствии с действующими нормативами по материальному оформлению процессов, рекомендациям научно-исследовательских и проектных организаций с учетом опыта эксплуатации.
5. ТРУБЫ
5.1. Трубы в зависимости от параметров транспортируемой среды необходимо выбирать по табл. 5. Размеры труб из углеродистой и легированной сталей принимают по номенклатуре выпускаемых труб (табл. 1С, 2С, 3С, 4С).
| Предельные параметры | Д , мм у | Трубы | Материал | ||||
| P , МПа у (кгс/см2) не более | t, °C | вид | ГОСТ или ТУ | марка стали | ГОСТ | ||
| от | до | ||||||
| Сжиженные газы, а также вещества, относящиеся к группе А (а) | |||||||
| 10,0(100) | -70 | -40 | 50 — 200 20 — 400 | Горячедеформированные гр. А гр. Б | 550-75 | 10Г2 | 4543-71 |
| 10,0(100) | -70 -70 -40 -40 -40 -40 -40 -40 -70 -40 -40 -40 -196 -196 -196 -150 -196 -196 -196 | -40 -40 +450 +450 +450 +450 +550 +450 -40 +450 +450 +550 +600 +600 -700 +700 +600 +600 +600 | 40 — 400 10 — 200 10 — 200 40 — 400 20 — 50 10 — 200 50 — 200 20 — 400 20 — 50 10 — 200 50 — 200 20 — 400 500 20 — 50 20 — 50 32 — 125 350 — 400 10 — 200 70 — 300 10 — 200 70 — 200 10 — 50 10 — 80 100 — 250 | Горячедеформированные, гр. В Холодно- и теплодеформированные, гр. В То же Горячедеформированные, гр. В Холодно- и теплодеформированные гр. А гр. Б Горячедеформированные гр. А гр. В Холодно- и теплодеформированные гр. А гр. Б Горячедеформированные гр. А гр. Б Горячекатанные Холоднодеформированные « Горячекатанные » Холодно- и теплодеформированные Горячедеформированные Холодно- и теплодеформированные Горячедеформированные Холоднодеформированные « » | 8731-74 8733-74 (с изм. 2) То же, 8733-74 (с изм. 2) 8731-74 550-75 550-75 550-75 550-75 ТУ 14-3-587-77 ТУ 14-3-826-79 ТУ 14-3-826-79 ТУ 14-3-816-79 ТУ 14-3-1080-81 9941-81 (с изм. 1) 9940-81 (с изм. 1) 9941-81 (с изм. 1) 9940-81 (с изм. 2) ТУ 14-3-796-79 ТУ 14-3-218-80 ТУ 14-3-597-77 | 10Г2 10Г2 20 20 20 20 15Х5М 15Х5М, 15Х5М-У 20 10Г2 20 20 15Х5М 08Х18Н10Т, 12Х18Н10Т 08Х18Н10Т, 12Х18Н10Т 10Х17Н13М2Т 10Х17Н13М2Т 12Х18Н12Т 08Х18Н10Т 08Х18Н10Т | 4543-71 4543-71 1050-74 1050-74 1050-74 1050-74 20073-74 20072-74 1050-74 4543-71 1050-74 1050-74 20072-74 5632-72 5632-72 5632-72 5632-72 5632-72 5632-72 5632-72 |
| II. Группа А (б), Б (а), кроме сниженных газов, Б (б) | |||||||
| 1,6(16) | -20 -20 -30 -30 -20 -30 -40 -40 -70 -70 | +300 +300 +300 +300 +300 +300 +400 +400 +400 +400 | 10 — 500 400 — 1400 10 — 500 500, 700, 800 500 — 1400 70 — 100 500, 700, 800, 1000, 1200 500 500 500 | Электросварные прямошовные, гр. В То же « » Электросварные со спиральным швом Электросварные прямошовные То же « » «» | 10705-80 10706-76 10705-80 ТУ 14-3-916-80 ТУ 14-3-954-80 ТУ 14-3-901-79 ТУ 14-3-620-77 ТУ 14-3-1270-84 ТУ 14-3-1067-82 ТУ 14-3-899-79 | ВСт3сп4, ВСт3пс4 ВСт3сп4, ВСт3пс4 10,15, 20 ВСт3сп4, ВСт3пс4 ВСт3сп5 10, 20 17ГС, 17Г1С, 16Г2САФ 17ГС, 17ПС 10Г2С1 10ГНАЮ | 380-71 380-71 1050-74 380-71 380-71 1050-74 ТУ 14-1- 1950-77 ТУ 14-1- 1950-77 19282-73 ТУ 14- 105-245-72, ТУ 14-1- 1031-74 |
| 2,5(25) | -30 -30 -40 -40 -40 -40 -196 | +300 +350 +400 +400 +400 +400 +600 | 150 — 800 500 — 1600 150 — 800 1000, 1200 1200 800, 1000, 1200 10 — 100 | Электросварные прямои спиральношовные Электросварные со спиральным швом Электросварные прямои спиральношовные Электросварные прямошовные То же Электросварные со спиральным швом Электросварные прямошовные | 20295-74 ТУ 14-3-808-78 20295-74 ТУ 14-3-1138-82 ТУ 14-3-620-77 ТУ 14-3-721-78 11068-81 | Класс 42 20 Классы 50 и 52 17Г1СУ 17ГС, 17Г1С, 16Г2САФ 17Г1С, 17Г2СФ 12Х18Н10Т | 1050-74 ТУ 14-1- 2610-79, ТУ 14-1- 2471-78 19281-73 19282-73 ТУ 14-1- 1950-77 ТУ 14-1- 1950-77 5632-72 |
| По рекомендации раздела I настоящей таблицы Более 2,5 (25) III группа Б (в), В (а, б, в, г) | |||||||
| 1,0(10) <= 1,0 | - — - -20 | +200 +300 +300 +200 | 10 — 50 10 — 400 400 — 1400 10 — 50 | Водогазопроводные обыкновенные Электросварные прямошовные, гр. А То же Водогазопроводные, | 3262-75 10705-80 10706-76 3262-75 | Ст2сп, Ст2пс, Ст3сп, Ст3пс Ст2сп, Ст2пс, Ст3сп, Ст3пс Ст2сп, Ст2пс, Ст3сп, Ст3пс 10, 20 | 380-71 380-81 380-71 1050-74 |
| (10) | -30 | +300 | 10 — 400 | обыкновенные Электросварные прямошовные, гр. А | 10705-80 | 10, 15, 20 | 1050-74 |
| <= 1,6 | -20 | +300 | 150 — 1400 | Электросварные со | 8696-74 | Ст2сп, | 380-71 |
| (16) | -20 -40 -40 -40 | +300 +300 +400 +400 | 500 — 1400 500 — 1400 500 — 1400 150 — 1400 | спиральным швом, гр. В Электросварные со спиральным швом То же « Электросварные со спиральным швом, гр. В» | ТУ 14-3-684-77 ТУ 14-3-684-77 ТУ 14-3-684-77 8696-74 | Ст2пс, Ст3сп, Ст3пс Класс 38 Класс 45 Класс 52 17ГС | 19282-73 |
| Более 1,6 (16,0). По рекомендации раздела II настоящей таблицы Примечания: 1. Для трубопроводов с Д более 40 мм, транспортирующих у сжиженные газы, в порядке исключения допускается применение электросварных труб из числа рекомендованных в настоящей таблице на P 2,5 МПа у | |||||||
| (25 кгс/см2). | |||||||
| 2. Трубы водогазопроводные (ГОСТ 3262-75) для трубопроводов, | |||||||
| транспортирующих среды группы Б (в), применять не разрешается. | |||||||
5.2. Для трубопроводов, транспортирующих сжиженные газы, а также вещества, относящиеся к группе А(а) (см. табл. 4), следует применять бесшовные горяче-, тепло- и холоднодеформированные трубы по ГОСТ 8731-74, ГОСТ 8733-74, ГОСТ 550-75, ГОСТ 9940-81; ГОСТ 9941-81 и специальным техническим условиям.
5.3. Для трубопроводов, транспортирующих вещества, кроме перечисленных в п. 5.2, разрешается применять электросварные прямошовные и спиральношовные трубы в пределах давлений и температур, указанных в табл. 5. При этом трубы электросварные со спиральным швом разрешается применять только для прямых участков трубопроводов.
5.4. Электросварные трубы, применяемые при условном давлении более 1,6 МПа (16 кгс/см2), должны быть в термообработанном состоянии, а их сварные швы выполнены двухсторонней сваркой, подвергнуты 100%-ному контролю физическими методами, контролю макро- и микроструктуры и испытанию на загиб.
5.5. Трубы из углеродистой полуспокойной стали допускается применять при толщине стенки не более 10 мм в районах с расчетной температурой воздуха не ниже -30 °C при обеспечении температуры стенки трубопровода в процессе эксплуатации не ниже -20 °C.
Примечание. За расчетную температуру воздуха принимают температуру наиболее холодной пятидневки (по главе «Строительная климатология и геофизика» СНиПа).
5.6. Трубы из углеродистой кипящей стали допускается применять для трубопроводов, транспортирующих вещества групп В (а, б, в, г) при толщине стенки не более 8 мм, давлении не более 1,6 МПа (16 кгс/см2) и температуре не выше +200 °C в районах с расчетной температурой воздуха не ниже -30 °C при обеспечении температуры стенки трубы не ниже -10 °C.
5.7. Трубы из легированной стали для сред со скоростью коррозии до 0,5 мм/год (по отношению к углеродистой стали) должны применяться в следующих случаях:
при рабочей температуре среды ниже -70 °C и выше +450 °C;
для сред, не допускающих присутствия соединений железа, если недопустимо применение труб из углеродистой стали с защитным антикоррозионным покрытием.
5.8. При применении электросварных труб из углеродистой стали по ГОСТ 380-71 для транспортирования сред, относящихся к группам А(б), Б(а), Б(б), категорию стали следует принимать не ниже четвертой.
6. ФЛАНЦЫ
6.1. Фланцы и материалы для них следует выбирать по табл. 6 настоящего документа и государственным и отраслевым стандартам на фланцы с учетом рабочих параметров среды. Для сред высокоагрессивных и сред с температурами, на которые указанные документы не распространяются, материал фланцев устанавливают по рекомендациям проектных или научно-исследовательских организаций.
| Тип фланцев, стандарт | P , МПа у | Температурные пределы применения сталей, °C | |||||||||
| (кгс/см2) | ВСт3сп3 ВСт3пс3 ВСт3Гп3 (ГОСТ 380-71) | ВСт3сп4 ВСт3пс4 ВСт3Гпс4 (ГОСТ 380-71) | 20, 25 (ГОСТ 1050-74) | 16ГС (ГОСТ 5520-79) | 09Г2С 10Г2С1 (ГОСТ 5520-79) | 15ХМ (ГОСТ 4543-71) | 15Х5М (ГОСТ 5632-72) | 12Х18Н10Т 10Х17Н13М2Т 10Х17Н13М3Т <*> (ГОСТ 5632-72) | |||
| Стальной плоский | 1,0(10) | От 0 до | От -20 | От -30 | От -40 | От -70 | - | - | От -70 | ||
| приварной <**> | 1,6(16) | +300 | до +300 | до +300 | до +300 | до +300 | до +300 | ||||
| по ГОСТ 12820-80 Стальной | 2,5(25) 1,0(10) | От -30 | - | От -30 | - | От -70 | От -40 | От -40 | От -80 <*> | ||
| приварной встык | 1,6(16) | до +300 | до +425 | до +350 | до +450 | до +510 | до +600 | ||||
| по ГОСТ 12821-80 Стальной | 2,5(25) 4,0(40) 6,3(63) 10(100) 1,0(10) | - | - | От -30 | - | От -70 | От 0 | От -40 | От -70 | ||
| приварной встык | 2,5(25) | до +450 | до +450 | до +550 | до +550 | до +550 | |||||
| по ОСТ 26-839-73 Стальной | 1,6(16) 1,0(10) | - | - | То же | - | Тоже | То же | То же | То же | ||
| приварной встык | 1,6(16) | ||||||||||
| по ОСТ 26-840-73 | 2,5(25) | ||||||||||
| и ОСТ 26-841-73 Стальной | 4,0(40) 6,3(63) 6,4(64) | - | - | От -30 | - | От -70 | От 0 до | От -40 | От -70 | ||
| приварной встык | 10,0(100) | до +450 | до +450 | +560 | до +600 | до +600 | |||||
| по ОСТ 26-843-73 | 16,0(160) | ||||||||||
| <*> Для фланцев из стали марки 10X17H13M3T (ГОСТ 12816-80) нижний | |||||||||||
| температурный предел применения минус 253 °C. | |||||||||||
| <**> Уплотняемая поверхность — по ГОСТ 12815-80, ОСТ 26-830-73, | |||||||||||
| ОСТ 26-831-73, ОСТ 26-832-73. | |||||||||||
| Примечания: 1. Возможность применения фланцев для температур ниже -70 | |||||||||||
| °C в каждом конкретном случае должна быть согласована с головной конструкторской организацией по данному виду оборудования. | |||||||||||
| 2. Марки полуспокойных сталей могут применяться для изготовления | |||||||||||
| фланцев толщиной не более 25 мм. | |||||||||||
| 3. В случае изготовления плоских приварных фланцев методом холодной гибки температурный предел применения сталей марок ВСт3сп3, ВСт3пс3, | |||||||||||
| ВСт3Гпс3 следует принимать +200 °C. | |||||||||||
| 4. Допускается изготовление фланцев из сталей, не указанных в настоящей таблице, если по техническим требованиям они не хуже приведенных. | |||||||||||
6.2. Плоские приварные фланцы разрешается применять для технологических трубопроводов, работающих при условном давлении не более 2,5 МПа (25 мкг/см2) и температуре среды не выше +300 °C.
В обоснованных случаях, предусмотренных проектом, допускается вместо плоских приварных фланцев по ГОСТ 12820-80, ОСТ 26-830-73, ОСТ 26-831-73, ОСТ 26-832-73 применять свободные фланцы на приварном кольце по ГОСТ 12822-80, ОСТ 26-833-73, ОСТ 26-834-73, ОСТ 26-835-73.
6.3. Для трубопроводов, работающих при условном давлении свыше 2,5 МПа (25 кгс/см2) или температуре выше 300 °C, независимо от давления необходимо применять только приварные встык фланцы.
6.4. Применение плоских приварных фланцев с условным давлением до 1,0 МПа (10 кгс/см2) на трубопроводах, транспортирующих горючие, токсичные и сжиженные газы, не допускается.
6.5. При выборе типа уплотнительной поверхности фланцев (рис. 1) для соединения трубопроводов в зависимости от транспортируемой среды и давления необходимо руководствоваться следующими данными:
| Среда | Давление P МПа у (кгс/см2) | Рекомендуемый тип уплотнительной поверхности |
|---|---|---|
| Все вещества группы В | <= 2,5 (25) | Гладкая |
| Все вещества групп А и Б, кроме А (а) и ВОТ (высокотемпературный органический теплоноситель) | <= 2,5 (25) | Гладкая с уплотнительными канавками |
| Все группы веществ, кроме ВОТ | > 2,5 (25) | Выступ — впадина |
| Вещества группы А (а) | <= 0,25 (2,5) | Гладкая с уплотнительными канавками |
| Вещества группы А (а) | > 0,25 (2,5) | Выступ — впадина |
| ВОТ | Независимо | Шип — паз |
| Фреон, аммиак | Независимо | Выступ — впадина |
| Все группы веществ при вакууме | От 0,095 до 0,05 (0,95 — 0,5) | Гладкая с уплотнительными канавками |
| Все группы веществ при вакууме | От 0,05 до 0,01 (0,5 — 0,1) | Шип — паз |
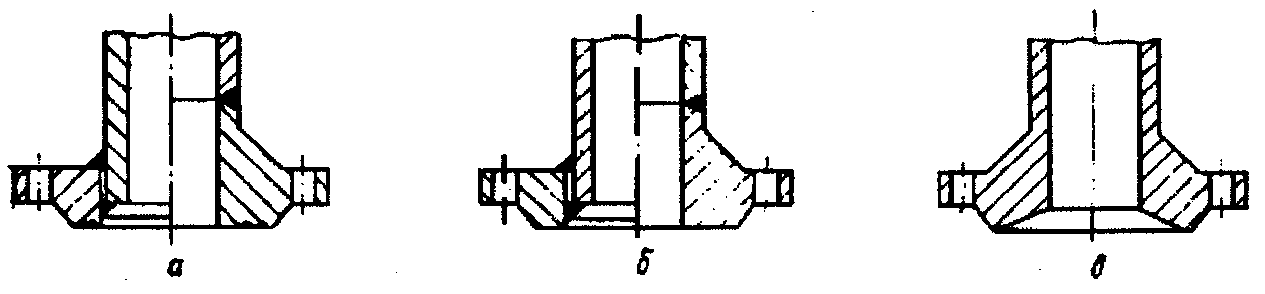
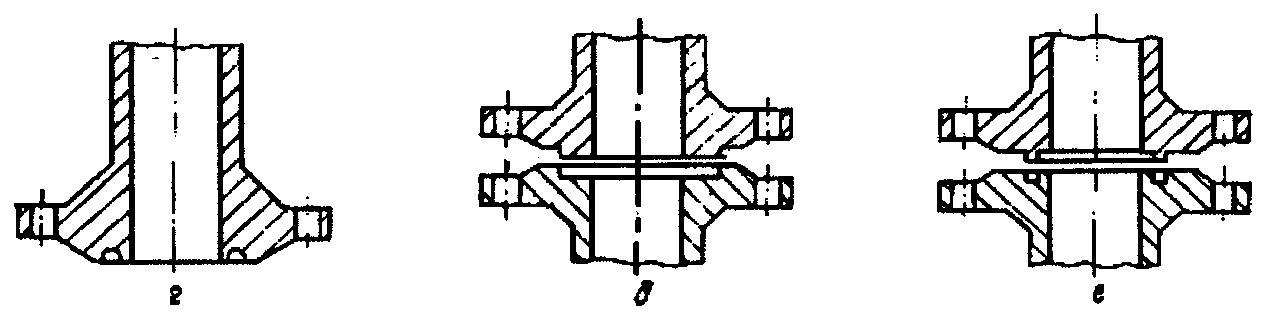
а — гладкая с уплотнительными канавками; б — гладкая;
в — под линзовую прокладку; г — под кольцевую прокладку
овального сечения; д — выступ — впадина; е — шип — паз
Рис. 1. Уплотнительные поверхности фланцев арматуры
и соединительных частей трубопроводов.
6.6. Для фланцев, рассчитанных на P_{\text{у}} \leq 2,5\text{МПа} (25 кгс/см2), можно применять только мягкие, спирально-навитые или металлические гофрированные с мягкой набивкой прокладки. При использовании металлических прокладок следует предусматривать фланцы на P_{\text{у}} не менее 4,0 МПа (40 кгс/см2).
6.7. Для фланцев, рассчитанных на P_{\text{у}} от 6,3 МПа и более, вместо фланцев с уплотнительной поверхностью типа «выступ — впадина» можно применять соответствующие фланцы под прокладку овального сечения или с гладким соединительным выступом под зубчатую металлическую прокладку.
7. ВЫБОР ТРУБОПРОВОДНОЙ АРМАТУРЫ
7.1. По способу присоединения к трубопроводу арматуру разделяют на фланцевую, муфтовую, цапковую и приварную. Муфтовая и цапковая чугунная арматура рекомендуется только для трубопроводов с условным проходом не более 50 мм, транспортирующих негорючие нейтральные среды. Муфтовая и цапковая стальная арматура может применяться на трубопроводах для всех сред при условном проходе не более 40 мм.
По эксплуатационному назначению трубопроводная арматура подразделяется на запорную, регулирующую, предохранительную, распределительную, защитную и фазоразделительную.
7.2. Материал арматуры для технологических трубопроводов необходимо выбирать в зависимости от условий эксплуатации, параметров и физико-химических свойств транспортируемой среды. Арматуру из цветных металлов и их сплавов допускается применять лишь в тех случаях, когда стальная и чугунная арматура не может быть использована по обоснованным причинам.
7.3. При выборе арматуры с электроприводом следует руководствоваться указаниями настоящего документа и «Правилами устройства электроустановок» (ПУЭ).
7.4. Для уменьшения усилий при открывании запорной арматуры с ручным приводом и условным проходом свыше 500 мм при давлении P_{\text{у}} \geq 1,6\text{МПа} (16 кгс/см2) и свыше 300 мм при P_{\text{у}} \geq 2,5\text{МПа} (25 кгс/см2) ее рекомендуется снабжать обводными линиями (байпасами) для выравнивания давления по обе стороны запорного органа.
Условный проход обводной линии должен быть не ниже:
| Условный проход, мм | |||||
|---|---|---|---|---|---|
| задвижки | 350 — 600 | 700 — 800 | 1000 | 1200 | 1400 |
| обводной линии | 50 | 80 | 100 | 125 | 150 |
7.5 При выборе типа запорной арматуры (задвижки, вентиля, крана) следует руководствоваться общими положениями:
основным типом запорной арматуры, рекомендуемым к применению для трубопроводов с условным проходом от 50 мм и выше, является задвижка, имеющая минимальное гидравлическое сопротивление, надежное уплотнение затвора, небольшую строительную длину и допускающая переменное направление движения среды;
вентили рекомендуется применять для трубопроводов диаметром до 50 мм; при большем диаметре они могут быть использованы, если гидравлическое сопротивление запорного устройства не имеет существенного значения;
краны следует применять, если использование задвижек или вентилей по каким-либо соображениям недопустимо или нецелесообразно (например, краны типа «штрак» на полимеризующихся жидкостях, запорные устройства на отпускных мерниках для спирта, на линиях мазута, масел и т.п.);
применение запорной арматуры в качестве регулирующей (дросселирующей) запрещается.
7.6. Арматуру в зависимости от рабочих параметров и свойств транспортируемой среды рекомендуется выбирать в соответствии с табл. 7.
Арматура трубопроводная, рекомендуемая для различных сред
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| Среда — чрезвычайно, высоко- и умеренно опасные вещества (классы 1,2 и 3 по ГОСТ 12.1.007-76) | |||||||||||
| 1,0(10) | 1,0(10) | -40 | +200 | Вентили запорные | 14нж17п28-1 | 14нж17п28-1 | 14нж17п28-1 | 14нж17п28-1 | 14нж17п28-1 | 14нж17п28-1 | 14нж17п28-1 |
| 1,0(10) | 1,0(10) | -40 | +200 | То же | - | 14с17п30-1 | 14с17п30-1 | 14с17п30-1 | 14с17п30-1 | 14с17п30-1 | 14с17п30-1 |
| 1,0(10) | 1,0(10) | -40 | +350 | «» | - | 14с17ст12 | 14с17ст12 | 14с17ст12 | 14с17ст12 | 14с17ст12 | 14с17ст12 |
| 1,0(10) | 1,0(10) | -40 | +350 | «» | - | 14нж17ст10 | 14нж17ст10 | 14нж17ст10 | 14нж17ст10 | 14нж17ст10 | 14нж17ст10 |
| 1,0(10) | 1,0(10) | -40 | +350 | «» | - | 14с917ст18 | - | 14с917ст18 | 14с917ст18 | 14с917ст18 | 14с917ст18 |
| 1,0(10) | 1,0(10) | -40 | +350 | «» | - | 14с917ст27 | 14с917ст27 | - | 14с917ст27 | 14с917ст27 | 14с917ст27 |
| 1,0(10) | 1,6(16) | См. табл. 8 | Задвижки | - | - | - | - | ЗКЛ2 | ЗКЛ2 | ЗКЛ2 | |
| 1,0(10 | 1,6(16) | См. табл. 8 | «» | - | - | - | - | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | |
| 1,6(16) | 1,6(16) | -40 | +450 | Клапаны предохранительные | - | - | - | - | СППК4 | СППК4 | СППК4 |
| 1,6(16) | 1,6(16) | -40 | +150 | То же | 17с11нж | - | 17с11нж | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +225 | «» | - | - | - | - | 17с12нж | - | - |
| 1,6(16) | 1,6(16) | -40 | +400 | «» | - | - | - | - | 17с22нж | 17с22нж | - |
| 1,6(16) | 1,6(16) | -40 | +300 | Вентили запорные | К321108,02 | К321108,02 | К321108,02 | К321108,02 | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +200 | То же | 15нж65п5 | 15нж65п5 | 15нж65п5 | 15нж65п1 | 15нж65п1 | 15нж65п1 | 15нж65п1 |
| 1,6(16) | 1,6(16) | -40 | +50 | «» | - | - | - | - | 13с7мн1 | - | - |
| 1,6(16) | 1,6(16) | -40 | +420 | «» | 15нж65нж2 | 15нж65нж2 | 15нж65нж2 | 15нж65нж4 | 15нж65нж4 | 15нж65нж4 | 15нж65нж4 |
| 1,6(16) | 1,6(16) | -40 | +420 | «» | 15нж65нж12 | 15нж65нж12 | 15нж65нж12 | 15нж65нж10 | 15нж65нж10 | 15нж65нж10 | 15нж65нж10 |
| 2,5(25) | 2,5(25) | -40 | +200 | Вентили трехходовые | - | Е29139 | Е29139 | - | Е29139 | Е29139 | Е29139 |
| 4,0(40) | 4,0(40) | -40 | +200 | Вентили запорные | - | - | - | 15нж22п1 | 15нж40п1 | 15нж22п1 | 15нж40п1 |
| 4,0(40) | 4,0(40) | -40 | +200 | То же | - | - | - | - | 15нж940п1 | - | 15нж940п1 |
| 4,0(40) | 4,0(40) | -40 | +420 | «» | - | - | - | - | 15нж22нж4 | 15нж22нж4 | - |
| 4,0(40) | 4,0(40) | -40 | +200 | «» | - | - | - | 15нж39п3 | 15нж39п3 | - | 15нж22п1 |
| 4,0(40) | 16,0(160) | -40 | +450 | Задвижки | ЗКС | ЗКС | ЗКС | ЗКС | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +450 | «» | - | - | - | - | ЗКЛ2 | ЗКЛ2 | ЗКЛ2 |
| 4,0(40) | 4,0(40) | -40 | +425 | «» | - | - | - | - | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ |
| 4,0(40) | 4,0(40) | -40 | +350 | Клапаны регулирующие | - | - | 25нж90нж | - | 25нж90-92нж | 25нж90-92нж | 25нж90-92нж |
| 4,0(40) | 16,0(160) | См. табл. 8 | Клапаны обратные | - | КП | КП | КП | КП | - | - | |
| 4,0(40) | 4,0(40) | -40 | +450 | Клапаны предохранительные | - | - | СППКЧР | - | СППК4 | СППК4 | СППК4 |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| Среда — чрезвычайно, высоко- и умеренно опасные вещества (классы 1, 2 и 3 по ГОСТ 12.1.007-76) | |||||||||||
| 1,0(10) | 1,6(16) | См. табл. 8 | Задвижки | ЗКЛ2 | ЗКЛ2 | ЗКЛ2 | ЗКЛ2 | ЗКЛ2 | ЗКЛ2 | ЗКЛ2 | |
| 1,0(10) | 1,6(16) | См. табл. 8 | «» | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | |
| 1,6(16) | 1,6(16) | -40 | +450 | Клапаны предохранительные | СППК4 | СППК4 | - | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +200 | Вентили запорные | 15нж65п1 | - | - | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +420 | Вентили запорные | 15нж65нж10 | - | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +200 | «» | 15нж40п1 | - | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +200 | То же | 15нж940п1 | - | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | 420 | «» | 15нж22нж6 | 15нж22нж6 | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | 450 425 | Задвижки | - | - | - | - | - | 30с515нж | - |
| 4,0(40) | 4,0(40) | -40 | +450 | «» | ЗКЛ2 | 30с15нж | 30с15нж | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +425 | «» | ЗКЛПЭ | 30с915нж | - | ЗКЛПЭ | - | 30с915нж | - |
| 4,0(40) | 4,0(40) | -40 | +350 | Клапаны регулирующие | 25нж90-92нж | - | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +450 | Клапаны предохранительные | СППК4 | ||||||
| <*> Указано рабочее давление P . раб | |||||||||||
| Примечания: 1. Применение арматуры из серого и ковкого чугуна для данных сред не допускается. | |||||||||||
| 2. Для данных сред следует преимущественно применять сильфонную арматуру. | |||||||||||
| 3. Для хлора применяют специальную арматуру (ПБХ-83). | |||||||||||
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| Среда — жидкий и газообразный аммиак | |||||||||||
| 0,25(25) | 1,6(16) | См. табл. 8 | Задвижки | - | - | - | - | ЗКЛ2 | ЗКЛ2 | ЗКЛ2 | |
| 0,25(25) | 1,6(16) | См. табл. 8 | «» | - | - | - | - | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | |
| 1,6(16) | 1,6(16) | -40 | 450 | Клапаны предохранительные | - | - | - | - | СППК4 | СППК4 | СППК4 |
| 1,6(16) | 1,6(16) | -40 | +150 | То же | 17с11нж | - | 17с11нж | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +225 | «» | - | - | - | - | 17с12нж | - | - |
| 1,6(16) | 1,6(16) | -40 | +400 | «» | - | - | - | - | 17с22нж | 17с22нж | - |
| 2,5(25) | 2,5(25) | -30 | +150 | Вентили запорные | - | 15кч12п | 15кч12п | 15кч16п | 15кч16п | 15кч16п | 15кч16п |
| 2,5(25) | 2,5(25) | -30 | +150 | Вентили угловые | - | КС7145.000. 00 | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +150 | Вентили запорные | К322011 | К322010.04 | К322010.04 | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +150 | То же | - | - | - | 15с18п | 15с18п | 15с18п | 15с18п |
| 2,5(25) | 2,5(25) | -40 | +200 | Вентили трехходовые | - | Е29139 | Е29139 | - | Е29139 | Е29139 | Е29139 |
| 2,5(25) | 2,5(25) | -40 | +150 | Вентили регулирующие | К327083 | К327002.04 | К327002.04 | - | - | - | - |
| 2,5(25) | 2,5(25) | -30 | +150 | Клапаны обратные | - | - | - | 16кч9п | 16кч9п | 16кч9п | - |
| 2,5(25) | 4,0(40) | См. табл. 8 | То же | КП-160 | КП-160 | КП-160 | КП-160-1 | КП-160-1 | КП-160-1 | - | |
| 2,5(25) | 16(160) | -50 | 600 | «» | - | - | - | - | 19нж11бк | 19нж11бк | 19нж11бк |
| 2,5(25) | 4,0(40) | -40 | +450 | Задвижки | - | - | - | - | ЗКЛ2-40 | ЗКЛ-2-40 | ЗКЛ-2-40 |
| 2,5(25) | 4,0(40) | -40 | +425 | «» | - | - | - | - | ЗКЛПЭ-40 | ЗКЛПЭ-40 | ЗКЛПЭ-40 |
| 2,5(25) | 16(160) | -41 | +450 | Задвижки | ЗКС | ЗКС | ЗКС | ЗКС | - | - | - |
| 2,5(25) | 4,0(40) | См. табл. 8 | Клапаны предохра- | - | - | СППК4Р-40 | - | СППК4Р-40 | СППК4Р-40 | СППК4Р-40 | |
| нительные | |||||||||||
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| Среда — жидкий и газообразный аммиак | |||||||||||
| 0,25 | 1,6(16) | См. | Задвижки | ЗКЛ-2 | ЗКЛ-2 | ЗКЛ-2 | ЗКЛ-2 | ЗКЛ-2 | ЗКЛ-2 | ЗКЛ-2 | |
| (2,5) | табл. 8 | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | ЗКЛПЭ | |||
| 0,25 | 1,6(16) | См. | «» | ||||||||
| (2,5) | табл. 8 | ||||||||||
| 1,6(16) | 1,6(16) | -40 | +450 | Клапаны предохранительные | СППК4 | - | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +150 | Вентили запорные | - | 15с18п | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +150 | «» | 15с18п | - | - | - | - | - | - |
| 2,5(25) | 4,0(40) | -50 | 600 | «» | 19нж11бк | 19нж11бк | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +150 | Задвижки | - | - | - | МА11022.07 | МА11022.10 | - | - |
| 2,5(25) | 2,5(25) | -40 | +150 | «» | - | - | - | МА11022.01 | МА11022.07 | - | - |
| 2,5(25) | 4,0(40) | -40 | +425 | «» | - | - | - | - | - | 30с515нж | - |
| 2,5(25) | 4,0(40) | -40 | +450 | «» | ЗКЛ2-40 | 30с15нж | 30с15нж | ЗКЛ-2-40 | - | - | - |
| 2,5(25) | 4,0(40) | -40 | +425 | «» | ЗКЛПЭ-40 | 30с915нж | - | - | - | 30с915нж | - |
| 2,5(25) | 4,0(40) | См. табл. 8 | Клапаны предохранительные | СППК4Р-40 | - | - | - | - | - | - | |
| Примечания: 1. Применение арматуры из серого чугуна для данных сред не допускается. 2. Для аммиака применение арматуры с бронзовым уплотнением в затворе не допускается. | |||||||||||
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| Среда — хладон | |||||||||||
| 1,6(16) | 1,6(16) | -30 | +120 | Вентили запорные | - | 15кч32п | 15кч32п | 15кч80п | 15кч80п | - | 15кч80п |
| 1,6(16) | 1,6(16) | -30 | +120 | Вентили угловые | - | 15кч37п | 15кч37п | - | - | - | - |
| 1,6(16) | 1,6(16) | -20 | +45 | Вентили мембранные | - | - | 15кч888р | 15кч888р | 15кч888р | - | - |
| 2,5(25) | 2,5(25) | -40 | +150 | Вентили запорные | СА22014.00 | СА22014.01 | СА22012.01 | 14с20п5 | 14с20п5 | 14с20п5 | 14с20п5 |
| 2,5(25) | 2,5(25) | -40 | +150 | Вентили угловые | СА22014.01 | СА22014.01 | СА24012. | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +150 | Вентили регулирующие | СА27055.01 | СА27055.01 | СА27048.01 | У27048.02 | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +200 | Вентили трехходовые | - | Е29139 | Е29139 | - | Е29139 | Е29139 | Е29139 |
| 2,5(25) | 2,5(25) | -100 | +150 | Вентили запорные | СА22014.02 | СА22014.02 | СА22012.02 | 14нж20п | - 15нж85п | - | - 15нж40п4 |
| 2,5(25) | 4,0(40) | -100 | +150 | То же | - | - | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -100 | +150 | Вентили угловые | СА24014.02 | СА24014.02 | СА24012.02 | - | - | - | - |
| 2,5(25) | 2,5(25) | -100 | +150 | Вентили регулирующие | СА27055.02 | - | СА27048.02 | 14нж99п | - | - | - |
| 2,5(25) | 4,0(40) | -80 | - | Задвижки | - | - | - | - | ЗКЛХ-40 | ЗКЛХ-40 | ЗКЛХ-40 |
| 1,6(16) | 1,6(16) | -40 | +150 | Клапаны предохранительные | 17с11нж | - | 17с11нж | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +225 | То же | - | - | - | - | 17с12нж | - | - |
| 1,6(16) | 1,6(16) | -40 | +450 | «» | - | - | - | - | СППК4 | СППК4 | СППК4 |
| 2,5(25) | 4,0(40) | См. табл. 8 | «» | - | - | СППК4Р-40 | - | СППК4Р-40 | СППК4Р-40 | СППК4Р-40 | |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| Среда — хладон | |||||||||||
| 2,5(25) | 2,5(25) | -40 | +150 | Вентили запорные | 14с20п5 | 14с20п1 | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -100 | +150 | Вентили запорные | P 40 у | 14нж20п3 | - | - | - | - | - |
| 2,5(25) | 4,0(40) | -100 | +150 | То же | 15нж40п4 | - | - | - | - | - | - |
| 2,5(25) | 4,0(40) | -80 | - | Задвижки | ЗКЛХ-40 | - | - | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +450 | Клапаны предохранительные | СППК4 | - | - | - | - | - | - |
| 2,5(25) | 4,0(40) | См. табл. 8 | То же | СППК4Р-40 | - | - | - | - | - | - | |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| Среда — олеум и концентрированная серная кислота (в зависимости от концентрации) | |||||||||||
| 0,25 | 1,6(16) | - | - | Задвижки | - | - | - | - | ЗКЛ2 | ЗКЛ2 | ЗКЛ2 |
| (2,5) | |||||||||||
| 0,25 (2,5) | 1,6(16) | - | - | Клапаны предохранительные | - | - | - | - | СППК4 | СППК4 | СППК4 |
| 1,6(16) | 1,6(16) | - | <*> | Вентили запорные | - | - | - | - | - | 15нж916нж | 15нж916нж |
| 1,6(16) | 1,6(16) | - | <*> | То же | СА21096.08 | СА21096.10 | СА21096.08 | - | 15нж65бк | 15нж65бк | 15нж65бк |
| 1,6(16) | 1,6(16) | - | - | «» | СА21096.26 | СА21096.26 | СА21096.26 | - | - | - | - |
| 1,6(16) | 1,6(16) | - | - | Вентили запорные | - | - | - | 15нж65п22 | 15нж65п22 | 15нж65п22 | 15нж65п22 |
| 1,6(16) | 4,0(40) | - | - | То же | - | - | - | 15нж22п10 | 15нж22п10 | 15нж22п10 | 15нж22п10 |
| 2,5(25) | 4,0(40) | - | - | «» | - | - | - | - | 15нж922п1 | 15нж922п1 | 15нж922п1 |
| 2,5(25) | 4,0(40) | - | - | «» | - | - | - | 15с22нж | 15с22нж | 15с22нж | 15с22нж |
| 2,5(25) | 4,0(40) | - | - | Задвижки | - | - | - | - | ЗКЛ2-40 | ЗКЛ2-40 | ЗКЛ2-40 |
| 2,5(25) | 4,0(40) | - | - | Клапаны обратные | - | - | - | 16с13нж | 16с13нж | 16с13нж | 16с13нж |
| 2,5(25) | 16(160) | - | - | То же | КП-160 | КП-160 | КП-160 | - | - | - | - |
| 2,5(25) | 4,0(40) | - | - | Клапаны предохранительные | - | - | - | - | СППК4-40 | СППК4-40 | СППК4-40 |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 0,25 (2,5) | 1,6(16) | - | Среда - | - олеум и Задвижки | концентриро ЗКЛ2 | ванная серна ЗКЛ2 | я кислота (в ЗКЛ2 | зависимости - | от концентр ЗКЛ2 | ации) ЗКЛ2 | - |
| 0,25 (2,5) | 1,6(16) | - | - | Клапаны предохранительные | СППК4 | - | - | - | - | - | - |
| 1,6(16) | 1,6(16) | - | <*> | Вентили запорные | 15нж916нж | - | - | - | - | - | - |
| 1,6(16) | 1,6(16) | - | - | Вентили запорные | 15нж65п22 | - | - | - | - | - | - |
| 2,5(25) | 4,0(40) | - | - | «» | 15с22нж | 15с22нж | - | - | - | - | - |
| 2,5(25) | 4,0(40) | - | - | Задвижки | ЗКЛ2-40 | 30с15нж | 30с15нж | ЗКЛ2-40 | - | - | - |
| 2,5(25) | 4,0(40) | - | - | Клапаны обратные | 16с13нж | 16с13нж | - | - | - | - | - |
| 2,5(25) | 4,0(40) | - | - | Клапаны предохранительные | СППК4-40 | - | - | - | - | - | - |
| <*> В зависимости от концентрации. | |||||||||||
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| 1,0(10) | 1,0(10) | - | +350 | Среда — Вентили запорные | высокотемпер - | атурные орга 14с17ст3 | нические теп 14с17ст3 | лоносители ( 14с17ст3 | ВОТ) 14с17ст3 | 14с17ст3 | 14с17ст3 |
| 1,0(10) | 4,0(40) | - | +380 | Клапаны обратные | - | - | - | 16с13нж | 16с13нж | 16с13нж | 16с13нж |
| 1,0(10) | 1,6(16) | - | +380 | Клапаны предохранительные | - | - | - | - | СППК4-16 | СППК4-16 | СППК4-16 |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 1,0(10) | 4,0(40) | - | +380 | Среда — Вентили запорные | высокотемпер 15с22нж | атурные орга 15с22нж | нические теп - | лоносители ( - | ВОТ) - | - | - |
| 1,0(10) | 1,6(16) | - | +380 | Задвижки | - | - | ЗКЛ2-16 | ЗКЛ2-16 | - | - | - |
| 1,0(10) | 4,0(40) | - | +380 | Клапаны обратные | 16с13нж | 16с13нж | - | - | - | - | - |
| 1,0(10) | 1,6(16) | - | +380 | Клапаны предохранительные | СППК4-16 | СППК-16 | - | - | - | - | - |
| Примечания: 1. Для ВОТ следует применять стальную сильфонную арматуру. | |||||||||||
| 2. Арматура для ВОТ должна иметь уплотнительную поверхность типа | |||||||||||
| «паз». | |||||||||||
| 3. Сальниковую арматуру и задвижки для ВОТ применяют только в исключительных случаях. | |||||||||||
| 4. Перед предохранительным клапаном рекомендуется устанавливать предохранительную (разрывную мембрану. | |||||||||||
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| 1,6(16) | 1,6(16) | -40 | +120 | Среда — го Краны проходные | рючие сжижен - | ные газы и Л - | ВЖ с темпера - | турой кипени - | я ниже +45 ° КСР-16 | C КСР-16 | КСР-16 |
| 1,6(16) | 1,6(16) | -40 | +120 | То же с пневмоприводом | - | - | - | - | КСП-16 | КСП-16 | КСП-16 |
| 1,6(16) | 1,6(16) | 40 | 300 | Вентили запорные | 15нж65нж14 | 15нж65нж14 | 15нж65нж14 | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | 420 | То же | - | - | - | 15нж65нж4 | 15нж65нж4 | 15нж65нж4 | 15нж65нж4 |
| 1,6(16) | 1,6(16) | -40 | 150 | «» | 14с26п1 | 14с26п1 | 14с20п1 | 14с20п5 | 14с20п5 | 14с20п5 | 14с20п5 |
| 1,6(16) | 1,6(16) | См. табл. 8 | Задвижки | - | - | - | - | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | |
| 1,6(16) | 1,6(16) | См. табл. 8 | «» | - | - | - | - | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | |
| 1,6(16) | 1,6(16) | -40 | +150 | Клапаны предохранительные | 17с11нж | - | 17с11нж | - | - | - | - |
| 1,6(16) | 1,6(16) | См. табл. 8 | То же | - | - | - | - | СППК4-16 | СППК4-16 | СППК4-16 | |
| 2,5(25) | 2,5(25) | -40 | +300 | Вентили запорные | 15нж6бк | - | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 <*> | +425 | Задвижки | - | - | - | - | - | - | 3296 |
| 2,5(25) | 2,5(25) | -30 | +300 | «» | - | - | - | - | - | - | 31с916нжБ |
| 2,5(25) | 2,5(25) | -40 | +425 | Клапаны предохранительные | - | - | - | - | 17с63нж | 17с63нж | - |
| 4,0(40) | 4,0(40) | -40 | +425 | Вентили запорные | - | - | - | 15с22нж | 15с22нж | 15с22нж | 15с22нж |
| 4,0(40) | 4,0(40) | -40 | +200 | Вентили сильфонные | - | - | - | - | 15нж40п1 | - | 15нж40п1 |
| 4,0(40) | 4,0(40) | -40 | +425 | Клапаны обратные | - | - | - | 16с13нж | 16с13нж | 16с13нж | 16с13нж |
| 4,0(40) | 4,0(40) | -40 | +425 | «» | - | - | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -50 | +600 | Клапаны обратные | - | - | - | - | 19нж116к | 19нж116к | 19нж116к |
| 4,0(40) | 4,0(40) | -40 | +50 | Клапаны предохранительные | - | - | - | - | И55039.01- 07 | - | И55039.01- 07 |
| 4,0(40) | 4,0(40) | См. табл. 8 | То же | - | - | - | - | СППК4-40 | СППК4-40 | СППК4-40 | |
| 6,4(64) | 16(160) | -40 | +300 | Вентили запорные | ВФ-160 | ВФ-160 | ВФ-160 | - | - | - | - |
| 6,4(64) | 16(160) | -40 | +300 | То же | ВМ-160 | ВМ-160 | ВМ-160 | - | - | - | - |
| 6,4(64) | 16(160) | См. табл. 8 | Вентили запорные | ВВД | - | - | ВКС | ВКС | - | - | |
| 6,4(64) | 16(160) | -40 | +300 | Клапаны обратные | КП-160 | КП-160 | КП-160 | - | - | - | - |
| 6,4(64) | 16(160) | -40 | +450 | То же | - | - | - | КП-160-1 | КП-160-1 | - | - |
| 6,4(64) | 16(160) | См. табл. 8 | «» | - | - | - | - | 19с10нж | 19с10нж | 19с10нж | |
| 6,4(64) | 16(160) | -40 | +450 | Задвижки | ЗКС | ЗКС | ЗКС | ЗКС | 19нж10бк ЗКЛ2-160 | 19нж10бк ЗКЛ2-160 | 19нж10бк ЗКЛ2-160 |
| 6,4(64) | 6,4(64) | См. табл. 8 | Клапаны предохранительные | - | - | - | - | СППК4-64 | СППК4-64 | СППК4-64 | |
| 6,4(64) | 10(100) | См. табл. 8 | То же | - | - | СППКМ-100 СППКМР 100 | - | - | - | - | |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 1,6(16) | 1,6(16) | -40 | Среда +420 | - горючие Вентили запорные | сжиженные г 15нж65нж4 | азы и ЛВЖ с - | температурой - | кипения ниж - | е +45 °C - | - | - |
| 1,6(16) | 1,6(16) | -40 | +150 | «» | 14с20п5 | 14с20п1 | - | - | - | - | - |
| 1,6(16) | 1,6(16) | См. табл. 8 | Задвижки | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | |
| 1,6(16) | 1,6(16) | См. табл. 8 | «» | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | |
| 1,6(16) | 1,6(16) | -40 | +150 | Предохранительные клапаны | - | - | - | - | - | - | - |
| 1,6(16) | 1,6(16) | См. табл. 8 | То же | СППК4-16 | СППК4-16 | - | - | - | - | - | |
| 2,5(25) | 2,5(25) | -40 | +300 | Вентили запорные | - | - | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -30 | +425 | Задвижки | - | - | - | - | - | - | - |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 2,5(25) | 2,5(25) | -30 | Сред +300 | а — горючи «» | е сжиженные 31с916нжБ | газы и ЛВЖ с 31с916нжБ | температуро - | й кипения ни - | же +45 °C - | - | - |
| 4,0(40) | 4,0(40) | -40 | +425 | Вентили запорные | 15с22нж1 | 15с22нж1 | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +200 | Вентили сильфонные | 15нж40п1 | - | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +425 | Клапаны обратные | 16с13нж | 16с13нж | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +425 | То же | 19с17нж | 19с17нж | - | 19с47нж | 19с47нж | - | 19с47нж |
| 4,0(40) | 4,0(40) | -50 | +600 | «» | 19нж11бк | 19нж11бк | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +50 | Клапаны предохранительные | - | - | - | - | - | - | - |
| 4,0(40) | 4,0(40) | См. табл. 8 | То же | СППК4-40 | - | - | - | - | - | - | |
| 6,4(64) | 6,4(64) | -40 | 200 | Клапаны обратные | - | - | - | - | 19с42нж | - | - |
| 6,4(64) | 6,4(64) | -40 | 450 | То же | - | КОП-64 | КОП-64 | - | - | - | - |
| 6,4(64) | 16(160) | См. табл. 8 | «» | 19с18нж | - | - | - | - | - | - | |
| 6,4(64) | 16(160) | -40 | +450 | Задвижки | 19нж10бк ЗКЛ2-160 | - | - | - | - | - | - |
| Примечание: применение арматуры из серого и ковкого чугуна для данных сред не допускается. | |||||||||||
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| 1,6(16) | 2,5(25) | -30 | +150 | Вентили запорные | Ср - | еда — горючи 15кч12п | е газы 15кч12п | - | - | - | - |
| 1,6(16) | 2,5(25) | -30 | +150 | То же | - | - | - | 15кч16п1 | 15кч16п1 | 15кч16п1 | - |
| 1,6(16) | 2,5(25) | -30 | +150 | Клапаны обратные | - | - | - | 16кч9п | 16кч9п | 16кч9п | - |
| 1,6(16) | 1,6(16) | -40 | +120 | Краны | - | - | - | - | КСП-16 | КСП-16 | КСП-16 |
| 1,6(16) | 1,6(16) | -40 | +120 | «» | - | - | - | - | КСР-16 | КСР-16 | КСР-16 |
| 1,6(16) | 2,5(25) | -40 | +150 | Вентили запорные | К32201114 с26п1 | К322010. 0414с26п1 | К322010. 0414с20п1 | -14с20п5 | -14с20п5 | -15с20п5 | -14с20п5 |
| 1,6(16) | 1,6(16) | -40 | 420 | То же | - | - | - | - | 15нж65нж4 | 15нж65нж4 | 15нж65нж4 |
| 1,6(16) | 1,6(16) | -40 | 425 | Клапаны обратные | - | - | - | 16с13нж | 16с13нж | 16с13нж | 16с13нж |
| 4,0(40) | 4,0(40) | ||||||||||
| 1,6(16) | 1,6(16) | -40 | +150 | Клапаны предохранительные | 17с11нж | - | 17с11нж | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +225 | То же | - | - | - | - | 17с12нж | - | - |
| 1,6(16) | 1,6(16) | -40 | +400 | «» | - | - | - | - | 17с22нж | 17с22нж | - |
| 1,6(16) | 1,6(16) | См. табл. 8 | Клапаны предохранительные | - | - | - | - | СППК4-16 | СППК4-16 | СППК4-16 | |
| 1,6(16) | 1,6(16) | См. табл. 8 | Задвижки | - | - | - | - | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | |
| 1,6(16) | 1,6(16) | См. табл. 8 | «» | - | - | - | - | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | |
| 2,5(25) | 2,5(25) | -40 | +300 | Вентили запорные | 15нж6бк | - | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +425 | Задвижки | - | - | - | - | - | - | 3296 |
| 2,5(25) | 10(100) | -40 | +300 | «» | - | - | - | - | - | - | 31с916нжБ |
| 2,5(25) | 2,5(25) | -40 | +425 | Клапаны предохранительные | - | - | - | - | 17с63нж | 17с63нж | - |
| 4,0(40) | 4,0(40) | -40 | +425 | Вентили запорные | - | - | - | 15с22нж | 15с22нж | 15с22нж | 15с22нж |
| 4,0(40) | 4,0(40) | -40 | +200 | Вентили сильфонные | - | - | - | - | 15нж40п1 | - | 15нж40п1 |
| 4,0(40) | 4,0(40) | -40 | 200 | Вентили запорные | - | - | - | 15нж22п1 | 15нж22п1 | 15нж22п1 | 15нж22п1 |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| 4,0(40) | 4,0(40) | -40 | +250 | Клапаны предохранительные | - | Среда — го - | рючие газы - | - | 17с24нж | 17с24нж | - |
| 4,0(40) | 4,0(40) | См. табл. 8 | То же | - | - | - | - | СППК4-40 | СППК4-40 | СППК4-40 | |
| 6,4(64) | 6,4(64) | -40 | +80 | Краны проходные | - | - | - | - | 11с20бк | 11с20бк1 | 11с20бк1 |
| 6,4(64) | 8,0(80) | -40 | +80 | Краны шаровые | - | - | - | - | МА39002.04 | МА39002.06 | МА39002.06 |
| 6,4(64) | 6,4(64) | -40 | +425 | Клапаны обратные | - | - | - | - | 19с38нж | 19с38нж | 19с38нж |
| 6,4(64) | 6,4(64) | См. табл. 8 | Клапаны предохранительные | - | - | - | - | СППК4-64 | СППК4-64 | СППК4-64 | |
| 10(100) | 10(100) | «» | 100 | Вентили регулирующие | - | - | ВР1-100 | - | - | - | - |
| 10(100) | 16(160) | -40 | 300 | Вентили запорные | П322038 | П322038 | П322038 | - | - | - | - |
| 10(100) | 16(160) | См. табл. 8 | То же | ВВД | - | - | ВКС | ВКС | - | - | |
| 10(100) | 16(160) | То же | «» | ВМ-160 | ВМ-160 | ВМ-160 | - | - | - | - | |
| 10(100) | 16(160) | «» | «» | ВФ-160 | ВФ-160 | ВФ-160 | - | - | - | - | |
| 10(100) | 16(160) | «» | Клапаны обратные | КП-160 | КП-160 | КП-160 | КП-160 | КП-160 | - | - | |
| 10(100) | 16(160) | -40 | +450 | То же | - | - | - | - | 19с10нж | 19с10нж | 19с10нж |
| 10(100) | 10(100) | См. табл. 8 | Клапаны предохранительные | - | - | СППКМ-100 | - | - | - | - | |
| 10(100) | 16(160) | См. табл. 8 | То же | - | - | - | - | СППК4Р-160 | СППК4Р-160 | - | |
| 10(100) | 16(160) | -40 | +450 | Задвижки | ЗКС-160 | ЗКС-160 | ЗКС-160 | ЗКС-160 | - | - | - |
| 10(100) | 16(160) | См. табл. 8 | «» | - | - | - | - | ЗКЛ2-160 | ЗКЛ2-160 | ЗКЛ2-160 | |
| 10(100) | 10(100) | -40 | +300 | «» | - | - | - | - | - | - | 31с916нжБ |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 1,6(16) | 1,6(16) | -40 | +120 | Краны | КСП-16 | Среда — го - | рючие газы - | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +120 | «» | КСР-16 | - | - | - | - | - | - |
| 1,6(16) | 2,5(25) | -40 | +150 | Вентили запорные | 14с20п5 | 14с20п1 | - | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +420 | То же | 15нж65нж4 | - | - | - | - | - | - |
| 1,6(4,0) | 1,6(4,0) | -40 | +425 | Клапаны | 16с13нж | 16с13нж | - | - | - | - | - |
| 16(40) | 16(40) | обратные | |||||||||
| 1,6(4,0) | 1,6(4,0) | -40 | +425 | То же | 19с17нж | 19с17нж | - | - | - | - | - |
| 16(40) | 16(40) | ||||||||||
| 1,6(4,0) | 1,6(4,0) | -40 | +450 | «» | - | - | - | 19с47нж | 19с47нж | - | 19с47нж |
| 16(40) | 16(40) | ||||||||||
| 1,6(16) | 1,6(16) | См. табл. 8 | Клапаны предохранительные | СППК4-16 | СППК4-16 | - | - | - | - | - | |
| 1,6(16) | 1,6(16) | См. табл. 8 | Задвижки | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | |
| 1,6(16) | 1,6(16) | См. табл. 8 | «» | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | |
| 2,5(25) | 10(100) | -40 | +300 | Задвижки | 31с916нжБ | 31с916нжБ | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +425 | Вентили запорные | 15с22нж | 15с22нж | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +200 | Вентили сильфонные | 15нж40п1 | - | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +420 | Вентили запорные | 15нж22нжБ | 15нж22нжБ | - | - | - | - | - |
| 4,0(40) | 4,0(40) | См. табл. 8 | Клапаны предохранительные | СППК4-40 | - | - | - | - | - | - | |
| 6,4(64) | 6,4(64) | -40 | +80 | Краны проходные | 11с320бк1 | 11с320бк1 | - | 11с320бк1 | 11с320бк1 | - | - |
| 6,4(64) | 8,0(80) | -40 | +80 | Краны шаровые | МА30007.08 | МА39002.08 | - | МА39003.09 | МА30008.07 | МА39004.07 | - |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 6,4(64) | 6,4(64) | -40 | 200 | Клапаны обратные | - | Среда — го - | рючие газы - | - | 19с42нж2 | - | - |
| 10(100) | 16(160) | -40 | +450 | То же | 19с10нж | - | - | - | - | - | - |
| 10(100) | 10(100) | -40 | +600 | Клапаны обратные | - | КОП-100нж | КОП-100нж | - | - | - | - |
| 10(100) | 10(100) | -40 | +350 | То же | - | - | - | 19нж46нж | - | - | - |
| 10(100) | 16(160) | См. табл. 8 | Задвижки | ЗКЛ-2-160 | - | - | - | - | - | - | |
| 10(100) | 10(100) | -40 | +300 | «» | - | 31с916нжБ | 31с916нжБ | - | - | - | - |
| Примечание: применение арматуры из серого чугуна для данных сред не рекомендуется. | |||||||||||
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| 0,6(6) | 1,0(10) | -10 | +100 | Среда — ЛВ Краны | Ж с температ 11ч6бк2 | урой кипения 11ч6бк2 | выше +45 °C 11ч8бк | и горючие ж 11ч8бк | идкости 11ч8бк | 11ч8бк | 11ч8бк |
| 0,6(6) | 1,0(10) | -10 | +100 | Клапаны обратные | - | - | 16ч3бр | 16ч3бр | 16ч3бр | 16ч3бр | 19ч21бр |
| 0,6(6) | 1,0(10) | -10 | +90 | Задвижки | - | - | - | - | 30ч6бк | 30ч6бк | 30ч6бк |
| 0,6(6) | 1,0(10) | -10 | +100 | «» | - | - | - | - | 30ч6бр | 30ч6бр | 30ч6бр |
| 1,0(10) | 1,6(16) | -30 | +200 | Вентили запорные | 15кч18п2 | 15кч18п2 | 15кч18п2 | 15кч18п2 | 15кч18п2 | - | - |
| 1,6(16) | 1,6(16) | -40 | +120 | Краны | - | - | - | - | КСП-16 | КСП-16 | КСП-16 |
| 1,6(16) | 1,6(16) | -40 | +120 | «» | - | - | - | - | КСР-16 | КСР-16 | КСР-16 |
| 1,6(16) | 2,5(25) | -30 | +150 | Вентили запорные | - | - | - | 15кч16п1 | 15кч16п1 | 15кч16п1 | - |
| 1,6(16) | 1,6(16) | -40 | +420 | То же | - | - | - | - | 15с58нж23 | 15с58нж23 | 15с58нж23 |
| 1,6(16) | 1,6(16) | -40 | +420 | «» | - | - | - | 15нж65нж4 | 15нж85нж4 | 15нж65нж4 | 15нж65нж4 |
| 1,6(16) | 1,6(16) | -40 | +200 | «» | - | - | - | 15нж65п1 | 15нж65п1 | 15нж65п1 | 15нж65п1 |
| 1,6(16) | 1,6(16) | -40 | +420 | Вентили запорные | - | - | - | - | 15нж58нж6 | 15нж58нж6 | 15нж58нж6 |
| 1,6(16) | 1,6(16) | -40 | +200 | То же | - | - | - | - | 15нж58п1М | 15нж58п1М | 15нж58п1М |
| 1,6(16) | 2,5(25) | -30 | +150 | Клапаны обратные | - | - | - | 16кч9п | 16кч9п | 16кч9п | - |
| 1,6(16) | 1,6(16) | -40 | +200 | То же | - | - | - | 16нж10бк7 | 16нж10бк7 | 16нж10бк7 | - |
| 1,6(16) | 1,6(16) | -40 | +420 | «» | - | - | - | 16нж10бк15 | 16нж10бк15 | - | 16нж10бк15 |
| 1,6(16) | 1,6(16) | -40 | +150 | Клапаны предохранительные | 17с11нж | - | 17с11нж | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +400 | То же | - | - | - | - | 17с22нж | 17с22нж | - |
| 1,6(16) | 1,6(16) | См. табл. 8 | «» | - | - | - | - | СППК4-16 | СППК4-16 | СППК4-16 | |
| 1,6(16) | 1,6(16) | См. табл. 8 | Задвижки | - | - | - | - | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | |
| 2,5(25) | 2,5(25) | -40 | +300 | Вентили запорные | 15нж6бк | - | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +300 | То же | Е2282Сп2 | - | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +425 | Клапаны предохранительные | - | - | - | - | 17с63нж | 17с63нж | - |
| 2,5(25) | 2,5(25) | -15 | +120 | Клапаны отсечные | - | - | У96503.02 | У96503.02 | У96503.02 | У96503.02 | - |
| 2,5(25) | 2,5(25) | -40 | +50 | Клапаны дренажные | - | - | - | - | КДН-25 | - | - |
| 2,5(25) | 2,5(25) | -40 | +300 | Задвижки | - | - | - | - | - | - | 3296 |
| 4,0(40) | 4,0(40) | -40 | +425 | Вентили запорные | - | - | - | 15с22нж | 15с22нж | 15с22нж | 15с22нж |
| 4,0(40) | 4,0(40) | -40 | +200 | То же | ВПД | - | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +420 | Вентили запорные | - | - | - | 15нж22нж4 | 15нж22нж4 | - | - |
| 4,0(40) | 4,0(40) | -40 | +200 | То же | - | - | - | 15нж22п1 | 15нж22п1 | 15нж22п1 | 15нж22п1 |
| 4,0(40) | 4,0(40) | -40 | +200 | «» | - | - | - | - | 15нж40п1 | - | 15нж40п1 |
| 4,0(40) | 4,0(40) | -40 | +425 | Клапаны обратные | - | - | - | 16с13нж | 16с13нж | 16с13нж | 16с13нж |
| 4,0(40) | 4,0(40) | -40 | +250 | Клапаны предохранительные | - | - | - | - | 17с24нж | 17с24нж | - |
| 4,0(40) | 4,0(40) | См. табл. 8 | То же | - | - | - | - | СППК4-40 | СППК4-40 | СППК4-40 | |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| 4,0(40) | 4,0(40) | См. табл. 8 | Среда — «» | ЛВЖ с темпер - | атурой кипен - | ия выше +45 - | °C и горючие - | жидкости СППК4Р-40 | СППК4Р-40 | СППК4Р-40 | |
| 4,0(40) | 4,0(40) | «» | «» | - | - | - | - | ЗКЛ2-40 | ЗКЛ2-40 | ЗКЛ2-40 | |
| 6,4(64) | 6,4(64) | -40 | +425 | Клапаны обратные | - | - | - | - | 19с38нж | 19с38нж | 19с38нж |
| 6,4(64) | 6,4(64) | См. табл. 8 | Клапаны предохранительные | - | - | - | - | СППК4-64 | СППК4-64 | СППК4-64 | |
| 6,4(64) | 6,4(64) | То же | То же | - | - | - | - | СППК4Р-64 | СППК4Р-64 | СППК4Р-64 | |
| 6,4(64) | 6,4(64) | -40 | +300 | Задвижки | - | - | - | - | 30с76нжМ | 30с76нжМ | 30с76нжМ |
| 6,4(64) | 6,4(64) | -40 | +300 | «» | - | - | - | - | 30нж76бк3 | 30нж76бк3 | 30нж76бк3 |
| 10(100) | 16(160) | -40 | +300 | Вентили запорные | П322038 | П322038 | П322038 | - | - | - | - |
| 10(100) | 10(100) | -40 | +100 | Вентили регулирующие | - | - | БР1-1-100 | - | - | - | - |
| 10(100) | 16(160) | См. табл. 8 | Вентили запорные | ВВД | - | - | ВКС | ВКС | - | - | |
| 10(100) | 16(160) | То же | То же | ВМ-160 | ВМ-160 | ВМ-160 | - | - | - | - | |
| 10(100) | 16(160) | «» | «» | ВФ-160 | ВФ-160 | ВФ-160 | - | - | - | - | |
| 10(100) | 16(160) | «» | Клапаны обратные | - | КП-160 | КП-160 | КП-160 | КП-160 | - | - | |
| 10(100) | 16(160) | «» | То же | - | - | - | - | 19с10нж | 19с10нж | 19с10нж | |
| 10(100) | 10(100) | «» | Клапаны предохранительные | - | - | СППКМ-100 | - | - | - | 19нж10бк | |
| 10(100) | 10(100) | «» | То же | - | - | СППКМР-100 | - | - | - | - | |
| 10(100) | 16(160) | «» | «» | - | - | - | - | СППК4-160 | СППК4-160 | - | |
| 10(100) | 10(100) | -40 | +300 | Задвижки | - | - | - | - | - | - | 31с916нжБ |
| 10(100) | 16(160) | «» | Задвижки | - | - | - | - | ЗКЛ2-160 | ЗКЛ2-160 | ЗКЛ2-160 | |
| 10(100) | 16(160) | -40 | +450 | «» | ЗКС-160 | ЗКС-160 | ЗКС-160 | ЗКС-160 | - | - | - |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 0,6(6) | 1,0(10) | -10 | +100 | Среда — Л Клапаны обратные | ВЖ с темпера - | турой кипени 19ч21бр | я выше +45 ° 19ч21бр | C и горючие - | жидкости - | - | - |
| 0,6(6) | 1,6(16) | -10 | +100 | То же | 19ч21бр | - | - | - | - | - | - |
| 0,6(6) | 1,0(10) | -10 | +90 | Задвижки | 30ч6бк | 30ч6бк | 30ч6бк | 30ч6бк | - | - | - |
| 0,6(6) | 1,0(10) | -10 | +100 | «» | 30ч6бр | 30ч6бр | 30ч6бр | 30ч6бр | - | - | - |
| 1,0(10) | 1,0(10) | -40 | +300 | Задвижки | ПТ11095.32 | ПТ11095.32 | ПТ11095.32 | ПТ11095.32 | - | - | - |
| 1,0(10) | 1,0(10) | -40 | +300 | «» | - | ПТ11095.16 | - | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +120 | Краны | КСП-16 | - | - | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +120 | «» | КСР-16 | - | - | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +420 | Вентили запорные | 15нж65нж4 | - | - | - | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +200 | «» | 15нж65п1 | - | - | - | - | - | - |
| 1,6(16) | 1,6(16) | См. табл. 8 | Клапаны предохранительные | СППК4-16 | СППК4-16 | - | - | - | - | - | |
| 1,6(16) | 1,6(16) | То же | Задвижки | ЗКЛ2-16 | ЗКЛ2-16 | - | - | - | - | - | |
| 1,6(16) | 1,6(16) | -60 | +600 | «» | - | - | МА11071.10 | МА11071.10 | MA11031.10 | - | MA11021.10 |
| 1,6(16) | 1,6(16) | -60 | +600 | «» | - | - | MA11071.07 | MA11071.07 | MA11031.07 | - | MA11021.07 |
| 2,5(25) | 2,5(25) | -40 | +225 | Задвижки | - | 30с64нж | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +300 | «» | 30с97нж | 30с97нж | 30с97нж | - | - | 30с507нж | 30с507нж |
| 2,5(25) | 2,5(25) | -40 | +300 | «» | - | - | - | MA11022.04 | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +300 | «» | - | 30нж97бк | 30нж97бк | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +425 | Вентили запорные | 15с22нж | 15с22нж | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +420 | То же | 15нж22нж6 | 15нж22нж6 | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +200 | «» | 15нж40п1 | - | - | - | - | - | - |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 4,0(40) | 4,0(40) | -40 | +425 | Среда — ЛВ Клапаны обратные | Ж с температ 16с13нж | урой кипения 16с13нж | выше +45 °C - | и горючие г - | азы - | - | - |
| 4,0(40) | 4,0(40) | -40 | +425 | «» | 19с17нж | 19с17нж | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | 450 | «» | - | 19с47нж | - | 19с47нж | 19с47нж | - | 19с47нж |
| 4,0(40) | 4,0(40) | См. табл. 8 | Клапаны предохранительные | СППК4-40 | - | - | - | - | - | - | |
| 4,0(40) | 4,0(40) | «» | То же | СППК4Р-40 | - | - | - | - | - | - | |
| 4,0(40) | 4,0(40) | -40 | +450 | Задвижки | - | 30с15нж | 30с15нж | - | - | 30с515нж | - |
| 4,0(40) | 4,0(40) | См. табл. 8 | «» | ЗКЛ2-40 | - | - | ЗКЛ2-40нж | - | - | - | |
| 6,4(64) | 6,4(64) | -40 | +425 | Клапаны обратные | - | КОП-64 | КОП-64 | - | - | - | - |
| 6,4(64) | 6,4(64) | -40 | +300 | Задвижки | 30с76нжМ | 30с76нж | 30с76нж | 30с576нж | 30с576нж | 30с375нж | - |
| 6,4(64) | 6,4(64) | -40 | 300 | «» | 30нж76бк3 | - | - | - | - | - | - |
| 10(100) | 16(160) | См. табл. 8 | Клапаны обратные | 19с10нж 19нж10бк | - | - | - | - | - | - | |
| 10(100) | 16(160) | -40 | +600 | «» | - | КОП-100нж | КОП-100нж | - | - | - | - |
| 10(100) | 10(100) | -40 | +300 | Задвижки | 31с916нжБ | 31с916нжБ | - | - | - | - | - |
| 10(100) | 16(160) | См. табл. 8 | Задвижки | ЗКЛ2-160 | - | - | - | - | - | - | |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| 0,6(6) | 1,6(16) | - | Ср +100 | еда — темн Краны трехходовые | ые и тяжелые - | нефтепродук - | ты, застываю - | щие горючие - | жидкости 11ч25бк | - | 11ч25бк |
| 0,6(6) | 1,0(10) | - | +100 | Краны проходные | - | - | 11ч8бк | 11ч8бк | 11ч8бк | 11ч8бк | 11ч8бк |
| 0,6(6) | 1,0(10) | - | +100 | То же | - | - | 11ч38п | 11ч38п | 11ч38п | 11ч38п | 11ч37п |
| 0,6(6) | 1,0(10) | - | +100 | Задвижки | - | - | - | - | - | 31ч6нж | 31ч6нж |
| 0,6(6) | 1,6(16) | - | +100 | «» | - | - | - | - | 31ч11нж | - | - |
| 0,6(6) | 1,0(10) | - | +100 | Задвижки | - | - | - | - | 31ч6бр | 31ч6бр | 31ч6бр |
| 0,6(6) | 1,0(10) | - | +100 | «» | - | - | - | - | АС12004 | AC12004 | АС12004 |
| 0,6(6) | 1,0(10) | - | +100 | «» | - | - | - | - | 30ч6бр | 30ч6бр | 30ч6бр |
| 0,6(6) | 1,6(16) | - | +100 | Клапаны обратные | - | - | 16ч3бр | 16ч3бр | 16ч6бр | 16ч6бр | 16ч6бр |
| 0,6(6) | 1,0(10) | - | +100 | То же | - | - | - | - | - | - | КА44075 |
| 1,0(10) | 1,0(10) | - | 400 | Краны проходные | - | - | - | - | 11с7бк | 11с7бк | - |
| 1,0(10) | 1,0(10) | - | +400 | Краны трехходовые | - | - | - | - | 11с17бк | 11с17бк | - |
| 1,6(16) | 1,6(16) | - | +300 | Краны проходные | - | - | - | - | КЦО-16 | КЦО-16 | КЦО-16 |
| 1,6(16) | 1,6(16) | - | +100 | Вентили запорные | - | - | 13нж18п | 13нж18п1 | 13нж18п1 | 13нж18п1 | 13нж18п1 |
| 1,6(16) | 1,6(16) | - | +100 | То же | - | - | - | - | - | У21037.01 | - |
| 1,6(16) | 1,6(16) | - | 200 | Клапаны обратные | - | - | - | 16нж10бк7 | 16нж10бк7 | 16нж10бк7 | - |
| 1,6(16) | 1,6(16) | - | 420 | То же | - | - | - | 16нж10бк15 | 16нж10бк15 | - | 16нж10бк15 |
| 0,6(6) | 1,6(16) | См. табл. 8 | Клапаны предохранительные | - | - | - | - | СППК4-16 | СППК4-16 | СППК4-16 | |
| 0,6(6) | 1,6(16) | То же | Задвижки | - | - | - | - | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | |
| 1,6(16) | 1,6(16) | «» | «» | - | - | - | - | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | |
| 2,5(25) | 10(100) | - | +450 | Клапаны предохранительные | - | - | СППКМР-100 | - | - | - | - |
| 2,5(25) | 2,5(25) | - | +300 | Задвижки | - | - | - | - | - | - | 3296 |
| 4,0(40) | 4,0(40) | - | +425 | Вентили запорные | - | - | - | 15с22нж | 15с22нж | 15с22нж | 15с22нж |
| 4,0(40) | 4,0(40) | - | +425 | Клапаны обратные | - | - | - | 16с13нж | 16с13нж | 16с13нж | 16с13нж |
| 4,0(40) | 4,0(40) | - | +600 | То же | - | - | - | - | 19нж11бк | 19нж11бк | 19нж11бк |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| 4,0(40) | 4,0(40) | См. табл. 8 | Клапаны предохранительные | - | - | - | - | СППК4-40 | СППК4-40 | СППК4-40 | |
| 4,0(40) | 4,0(40) | То же | То же | - | - | СППК4Р-40 | - | СППК4Р-40 | СППК4Р-40 | СППК4Р-40 | |
| 4,0(40) | 4,0(40) | «» | Задвижки | - | - | - | - | ЗКЛ2-40 | ЗКЛ2-40 | ЗКЛ2-40 | |
| 6,4(64) | 6,4(64) | - | +425 | Клапаны обратные | - | - | - | - | 19с38нж | 19с38нж | 19с38нж |
| 6,4(64) | 6,4(64) | См. табл. 8 | Клапаны предохранительные | - | - | - | - | СППК-64 | СППК-64 | СППК-64 | |
| 6,4(64) | 6,4(64) | То же | То же | - | - | - | - | СППК4Р-64 | СППК4Р-64 | СППК4Р-64 | |
| 6,4(64) | 6,4(64) | - | +300 | Задвижки | - | - | - | - | 30с76нжМ2 | 30с76нжМ1 | 30с76нжМ1 |
| 6,4(64) | 6,4(64) | - | +300 | Задвижки | - | - | - | - | 30нж76бк3 | 30нж76бк3 | 30нж76бк3 |
| 10(100) | 10(100) | -30 | +300 | «» | - | - | - | - | - | - | 31с916нжБ |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 0,6(6) | 1,0(10) | - | +100 | Среда — Задвижки | темные и тяж 31ч6нж | елые нефтепр - | одукты, заст - | ывающие жидк - | ости - | - | - |
| 0,6(6) | 1,0(10) | - | +100 | «» | - | - | - | - | - | 30ч15бр | 30ч515бр |
| 0,6(6) | 1,0(10) | - | +100 | «» | - | - | 31ч6бр | - | - | - | ПТ12006.01 |
| 0,6(6) | 1,0(10) | - | +100 | «» | АС12004 | 31ч6бр АС12004 | - | - | - | - | - |
| 0,6(6) | 1,0(10) | - | +100 | «» | 30ч6бр | 30ч6бр | 30ч6бр | 30ч6бр | 30ч6бр | - | - |
| 0,6(6) | 1,6(16) | - | +100 | Клапаны обратные | - | - | - | - | - | - | - |
| 0,6(6) | 1,0(10) | - | +100 | То же | КА44075 | Л44075.03 | Л44075.03 | - | - | - | - |
| 1,0(10) | 1,0(10) | - | +300 | Задвижки | ПТ11095.32 | ПТ11095.32 | ПТ11095.32 | ПТ11095.32 | - | - | - |
| 1,0(10) | 1,0(10) | - | +300 | «» | - | ПТ11095.16 | - | - | - | - | - |
| 1,6(16) | 1,6(16) | - | +300 | Краны проходные | КЦО-16 | - | - | - | - | - | - |
| 1,6(16) | 1,6(16) | См. табл. 8 | Клапаны предохранительные | СППК4-16 | СППК4-16 | - | - | - | - | - | |
| 0,6(6) | 1,6(16) | То же | Задвижки | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | |
| 1,6(16) | 1,6(16) | «» | «» | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | ЗКЛПЭ-16 | |
| 2,5(25) | 2,5(25) | - | +300 | Задвижки | 30с97нж | 30с97нж | 30с97нж | - | 30с572нж | - | - |
| 2,5(25) | 2,5(25) | - | +300 | «» | - | - | - | - | 30с507нж | 30с507нж | 30с507нж |
| 2,5(25) | 2,5(25) | - | +425 | «» | - | - | - | MA11022.04 | - | - | - |
| 2,5(25) | 2,5(25) | - | +200 | «» | 30с65нж | 30с65нж | 30с65нж | - | - | - | - |
| 2,5(25) | 2,5(25) | - | +200 | «» | 30нж65нж | 30нж65нж | 30нж65нж | 30нж65нж | - | - | - |
| 4,0(40) | 4,0(40) | - | +425 | Вентили запорные | 15с22нж | 15с22нж | - | - | - | - | - |
| 4,0(40) | 4,0(40) | - | +425 | Клапаны обратные | 16с13нж | 16с13нж | - | - | - | - | - |
| 4,0(40) | 4,0(40) | - | +425 | То же | 19с17нж | 19с17нж | - | - | - | - | - |
| 4,0(40) | 4,0(40) | - | +450 | «» | - | 19с47нж | - | 19с47нж | 19с47нж | - | 19с47нж |
| 4,0(40) | 4,0(40) | - | +600 | «» | 19нж11бк | 19нж11бк | - | - | - | - | - |
| 4,0(40) | 4,0(40) | - | +425 | «» | - | 19нж47нж | - | 19нж47нж | - | - | 19с47нж |
| 4,0(40) | 4,0(40) | См. табл. 8 | Клапаны предохранительные | СППК4-40 | - | - | - | - | - | - | |
| 4,0(40) | 4,0(40) | То же | То же | СППК4Р-40 | - | - | - | - | - | - | |
| 4,0(40) | 4,0(40) | - | +425 | Задвижки | - | 30с15нж | 30с15нж | - | - | 30с515нж | - |
| 4,0(40) | 4,0(40) | См. табл. 8 | «» | ЗКЛ2-40 | - | - | ЗКЛ2-40нж | - | - | - | |
| 6,4(64) | 6,4(64) | - | +510 | Краны проходные | КППК-64 | - | - | - | - | - | - |
| 6,4(64) | 6,4(64) | - | +510 | Краны четырехходовые | КЧК-64 | - | - | - | - | - | - |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 6,4(64) | 6,4(64) | - | С +450 | реда — тем Краны обратные | ные и тяжелы - | е нефтепроду КОП-64 | кты, застыва КОП-64 | ющие жидкост - | и - | - | - |
| 6,4(64) | 6,4(64) | См. табл. 8 | Клапаны предохранительные | - | - | - | - | - | - | - | |
| 6,4(64) | 6,4(64) | - | +300 | Задвижки | 30с76нжМ1 | 30с76нж | 30с76нж | 30с576нж | - | - | - |
| 6,4(64) | 6,4(64) | - | +300 | Задвижки | 30нж76бк3 | - | - | - | - | - | - |
| 10(100) | 10(100) | -30 | +300 | «» | 31с916нжБ | 31с916нжБ | - | - | - | - | - |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| 1,6(16) | 4,0(40) | Ср - | еда — -100 | жидкие и Вентили запорные | газообразные СА22014.02 | среды всех СА22014.02 | групп при ра СА22014.02 | бочей темпер 14нж20п | атуре ниже — - | 40 °C - | - |
| 2,5(25) (16)(25) | 2,5(25) | - | -100 | То же | - | - | - | - | 15нж40п4 | - | 15нж40п4 |
| 1,6(16) | 1,6(16) | - | -70 | Клапаны обратные | - | - | - | 16нж10бк7 | 16нж10бк7 | 16нж10бк7 | - |
| 2,5(25) | 2,5(25) | - | -100 | Вентили регулирующие | 14нж98п2 | - | 14нж99п3 | 14нж99п | - | - | - |
| 2,5(25) | 2,5(25) | - | -100 | Вентили угловые | СА24014.02 | СА24014.02 | СА24012.02 | - | - | - | - |
| - | - | - | -50 | То же | Е24010.00 | - | - | - | - | - | - |
| 4,0(40) | 4,0(40) | - | -50 | Клапаны обратные | - | - | - | - | 19нж11бк | 19нж11бк | 19нж11бк |
| 4,0(40) | 4,0(40) | - | При срабатывании до -200 | Клапаны предохранительные | - | - | - | - | И55039.01- 07 | - | И55039-01- 07 |
| 4,0(40) | 4,0(40) | - | -80 | Задвижки | - | - | - | - | ЗКЛХ-40 | ЗКЛХ-40 | ЗКЛХ-40 |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 2,5(25) | 2,5(25) | Среда - | - жи -100 | дкие и газ Вентили запорные | ообразные ср - | еды всех гру 14нж20п3 | пп при рабоч - | ей температу - | ре ниже -40 - | °C - | - |
| 1,6(16) | 4,0(40) | - | -100 | То же | 15нж40п4 | - | - | - | - | - | - |
| 1,6(16) | 1,6(16) | - | -70 | Клапаны обратные | - | - | - | - | - | - | - |
| 4,0(40) | 4,0(40) | - | -80 | Задвижки | ЗКЛХ-40 | - | - | - | - | - | - |
| Примечание: для низких температур применяют специальную арматуру. | |||||||||||
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| 0,6(6) | 0,6(6) | -10 | +100 | Среда — т Краны проходные | рудногорючие - | (ТГ) и него - | рючие (НГ) в - | ещества - | - | 11ч12бк | 11ч12бк |
| 0,6(6) | 1,0(10) | -10 | +100 | То же | 11ч6бк2 | 11ч6бк2 | 11ч6бк2 | 11ч6бк2 | 11ч6бк2 | - | - |
| 0,6(6) | 0,6(6) | -10 | +100 | Краны трехходовые | - | 11ч18бк | 11ч18бк | 11ч18бк | 11ч18бк | 11ч18бк | 11ч18бк |
| 0,6(6) | 0,6(6) | -15 | +100 | Вентили запорные | - | - | 15ч64п | - | 15ч64п | 15ч64п | 15ч64п |
| 0,6(6) | 0,6(6) | -15 | +120 | То же | - | - | - | - | - | 15ч95эм | 15ч95эм |
| 0,6(6) | 0,6(6) | - | +65 | Клапаны обратные | - | - | - | - | 19ч15гм | 19ч15гм | 19ч15гм |
| 0,6(6) | 1,6(16) | -10 | +200 | То же | - | - | - | - | 19ч16бр | 19ч21бр | 19ч21бр |
| 1,0(10) | 1,0(10) | -10 | +100 | Краны проходные | 11ч6бк | 11ч6бк | 11ч6бк | 11ч6бк | 11ч6бк | 11ч6бк | - |
| 1,0(10) | 1,0(10) | -10 | +100 | То же | - | - | 11ч38п | 11ч38п | 11ч38п | 11ч38п | 11ч37п |
| 1,0(10) | 1,0(10) | - | +50 | Вентили запорные | 15ч8р2 | 15ч8р2 | 15ч8р2 | 15ч8р2 | 15ч8р2 | 15ч8р | - |
| 1,0(10) | 1,0(10) | -15 | +65 | То же | - | - | 15ч75гм1 | 15ч75гм1 | 15ч75гм1 | - | - |
| 1,0(10) | 1,6(16) | -15 | +120 | «» | 15ч93эм | 15ч93эм | 15ч94эм | - | - | - | - |
| 1,0(10) | 1,0(10) | -15 | +120 | «» | - | - | - | 15ч94эм | 15ч94эм | - | - |
| 1,0(10) | 1,0(10) | -10 | +200 | Клапаны обратные | - | - | - | - | - | - | - |
| 1,0(10) | 1,0(10) | -10 | +200 | Задвижки | - | - | - | - | 30ч6бр | 30ч6бр | 30ч6бр |
| 1,0(10) | 1,0(10) | -10 | +200 | «» | - | - | - | - | - | - | 30ч906бр |
| 1,0(10) | 1,0(10) | -10 | +200 | «» | - | - | - | - | АС12004 | АС12004 | АС12004 |
| 1,0(10) | 1,0(10) | -10 | +200 | «» | - | - | - | - | 31ч6бр | 31ч6бр | 31ч6бр |
| 1,0(10) | 1,0 (10 <*>) | -10 | +200 | «» | - | - | - | - | 31ч11нж <*> | 31ч6нж | 31ч6нж |
| 1,0(10) | 1,0(10) | -10 | +200 | «» | - | - | - | - | - | - | 31ч906нж |
| 1,0(10) | 1,0(10) | -40 | +300 | «» | - | - | - | - | - | - | - |
| 1,0(10) | 1,6(16) | -10 | +225 | Вентили запорные | 15ч8бр | 15ч8бр | - | 15ч8бр | 15ч8бр | - | - |
| 1,0(10) | 1,6(16) | -10 | +225 | То же | 15ч8п2 | 15ч8п2 | 15ч8п2 | 15ч8п2 | 15ч8п2 | - | - |
| 1,0(10) | 1,6(16) | -10 | +50 | «» | 15кч18р2 | 15кч18р2 | 15кч18р2 | 15кч18р2 | 15кч18р2 | - | - |
| 1,6(16) | 1,6(16) | -30 | +200 | «» | 15кч18п | 15кч18п | 15кч18п | 15кч18п | 15кч18п | - | - |
| 1,6(16) | 1,6(16) | -30 | +225 | Вентили запорные | - | - | 15кч19п1 | 15кч19п1 | 15кч19п1 | - | - |
| 1,6(16) | 2,5(25) | -30 | +225 | То же | - | - | - | 15кч16п1 | 15кч16п1 | 15кч16п1 | - |
| 1,6(16) | 2,5(25) | -30 | +300 | «» | - | - | - | 15кч16нж | 15кч16нж | 15кч16нж | - |
| 1,6(16) | 1,6(16) | -10 | +50 | Клапаны обратные | 16кч11р | 16кч11р | 16кч11р | 16кч11р | 16кч11р | - | - |
| 1,6(16) | 2,5(25) | -30 | +300 | То же | - | - | - | 16кч9нж | 16кч9нж | 16кч9нж | - |
| 1,6(16) | 1,6(16) | -40 | +400 | Клапаны предохранительные | - | - | - | - | 17с22нж | 17с22нж | - |
| 1,6(16) | 1,6(16) | -40 | +450 | Задвижки | - | - | - | - | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 |
| 2,5(25) | 2,5(25) | -40 | +425 | Клапаны предохранительные | - | - | - | - | 17с63нж | 17с63нж | - |
| 2,5(25) | 2,5(25) | -40 | +425 | То же | - | - | - | - | - | 17с64нж | - |
| 2,5(25) | 2,5(25) | -40 | +300 | Задвижки | - | - | - | - | - | - | 3296 |
| 4,0(40) | 4,0(40) | -40 | +425 | Вентили запорные | - | - | - | 15с22нж | 15с22нж | 15с22нж | 15с22нж |
| 4,0(40) | 4,0(40) | -40 | +400 | То же | - | - | - | - | 15с922нж | 15с922нж | 15с922нж |
| 4,0(40) | 4,0(40) | - | +100 | Вентили регулирующие | - | - | ВР1-1-40 | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +425 | Клапаны обратные | - | - | - | 16с13нж | 16с13нж | 16с13нж | 16с13нж |
| 6,4(64) | 6,4(64) | -40 | +400 | Вентили запорные | K321168 | K321168 | K321168 | K321168 | - | - | - |
| 6,4(64) | 6,4(64) | -40 | +425 | Клапаны обратные | - | - | - | - | 19с38нж | 19с38нж | 19с38нж |
| 6,4(64) | 6,4(64) | -40 | +200 | Клапаны регулирующие | - | - | 25с48нжМ1 25с50нжМ1 | 25с48нжМ1 25с50нжМ1 | - | - | - |
| 6,4(64) | 6,4(64) | -40 | +200 | То же | - | - | - | - | 25с50нжМ1 | 25с50нжМ1 | 25с50нжМ1 |
| 6,4(64) | 6,4(64) | -40 | +225 | «» | ПОУ-7ПОУ-10 | ПОУ-7ПОУ-10 | - | - | 25с48нжМ1 | 25с48нжМ1 | 25с48нж |
| 6,4(64) | 6,4(64) | -40 | +300 | Задвижки | - | - | - | - | 30с76нжМ | 30с76нжМ | 30с76нжМ |
| 6,4(64) | 6,4(64) | -40 | +300 | «» | - | - | - | - | - | - | - |
| 10(100) | 16(160) | -40 | +300 | Вентили запорные | П322038 | П322038 | П322038 | - | - | - | - |
| 10(100) | 16(160) | -40 | +450 | То же | - | - | - | ВКС | ВКС | - | - |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 15 | 20 | 25 | 40 | 50 | 80 | 100 | |
| 10(100) | 10(100) | - | +100 | Сре Вентили регулирующие | да — трудног - | орючие (ТГ) - | и негорючие ВРЭ-1 | (НГ) веществ - | а - | - | - |
| 10(100) | 16(160) | -40 | +450 | Клапаны обратные | - | - | - | КП-160-1 | 19с10нж | 19с10нж | 19с10нж |
| 10(100) | 16(160) | -40 | - | То же | КП-160 | КП-160 | КП-160 | - | - | - | - |
| 10(100) | 10(100) | См. табл. 8 | Клапаны предохранительные | - | - | СППКМ-100 | - | - | - | - | |
| 10(100) | 10(100) | То же | То же | - | - | СППКМ-100 | - | - | - | - | |
| 10(100) | 16(160) | -40 | +450 | «» | - | - | - | - | СППК4Р-160 СППК4-160 | СППК4Р-160 СППК4-160 | - |
| 10(100) | 16(160) | -40 | 225 | Клапаны регулирующие | ПОУ-8-9 ПОУ-11-12 | ПОУ-8-9 ПОУ-11-12 | - | - | - | - | - |
| 10(100) | 16(160) | -40 | +450 | То же | ЗКС-160 | ЗКС-160 | ЗКС-160 | ЗКС-160 | ЗКЛ2-160 | ЗКЛ2-160 | ЗКЛ2-160 |
| P , МПа (кгс/см2) у | t , °C доп | Арматура | D , мм у | ||||||||
| трубопровода | арматуры | от | до | 150 | 200 | 250 | 300 | 400 | 500 | 600 | |
| 0,6(6) | 0,6(6) | -10 | +100 | Сре Краны проходные | да — трудног 11ч12бк | орючие (ТГ) 11ч12бк | и негорючие - | (НГ) веществ - | а - | - | - |
| 0,6(6) | 0,6(6) | -10 | +90 | Вентили запорные | 15ч91эм2 | 15ч91эм2 | - | - | - | - | - |
| 0,6(6) | 0,6(6) | - | +65 | Клапаны обратные | 19ч15гм | - | - | - | - | - | - |
| 0,6(6) | 1,0(10) | -10 | +200 | То же | - | 19ч21бр | 19ч21бр | - | - | - | - |
| 0,6(6) | 1,6(16) | -10 | +200 | «» | 19ч21бр | - | - | - | - | - | - |
| 0,6(6) | 0,6(6) | -40 | +300 | Задвижки | - | - | - | - | ПГ11096 | 30с14нж1 | 30с14нж1 |
| 1,0(10) | 1,0(10) | -10 | +200 | Клапаны обратные | - | - | - | 19ч21бр | 19ч21бр | 19ч21бр | 19ч21бр |
| 1,0(10) | 1,0(10) | -10 | +120 | То же | - | - | - | 19ч21р | 19ч21р | 19ч21р | 19ч21р |
| 1,0(10) | 1,0(10) | -10 | +200 | Задвижки | 30ч6бр | 30ч6бр | 30ч6бр | 30ч6бр | 30ч6бр | - | - |
| 1,0(10) | 1,0(10) | -10 | +200 | «» | 30ч906бр | 30ч906бр | 30ч906бр | 30ч906бр | 30ч6бр | - | - |
| 1,0(10) | 1,0(10) | -10 | +200 | «» | АС12004 | АС12004 | - | - | - | - | - |
| 1,0(10) | 1,0(10) | -10 | +200 | «» | 31ч6бр | 31ч6бр | 31ч6бр | - | - | - | - |
| 1,0(10) | 1,0(10) | -10 | +200 | «» | 31ч6нж | - | - | - | - | - | - |
| 1,0(10) | 1,0(10) | -10 | +200 | «» | 31ч906нж | 31ч906бр | 31ч906бр | - | - | - | - |
| 1,0(10) | 1,0(10) | -40 | +300 | «» | 30с42нж | 30с42нж | 30с42нж | 30с42нж | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +425 | «» | - | - | - | МА11021.10 | - | - | - |
| 1,6(16) | 1,6(16) | -40 | +450 | «» | ЗКЛ2-16 | ЗКЛ2-16 | ЗКЛ2-16 | - | ЗКЛ2-16 | ЗКЛ2-16 | - |
| 2,5(25) | 2,5(25) | -40 | +425 | Клапаны предохранительные | - | - | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +425 | То же | - | - | - | - | - | - | - |
| 2,5(25) | 2,5(25) | -40 | +300 | Задвижки | 30с98нж | - | - | - | 30с572нж | 30с527нж | - |
| 2,5(25) | 2,5(25) | -40 | +300 | «» | 30с97нж | 30с97нж | 30с97нж | - | 30с972нж | 30с927нж1 | - |
| 2,5(25) | 2,5(25) | -40 | +300 | Задвижки | 30с997нж | 30с997нж | 30с997нж | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +425 | Вентили запорные | 15с22нж | 15с22нж | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +425 | Клапаны обратные | 16с13нж | 16с13нж | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +300 | Клапаны регулирующие | - | - | 25с40нжМ 25с42нжМ | 25с42нжМ 25с40нжМ | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +425 | То же | 19с17нж | 18с17нж | - | - | - | - | - |
| 4,0(40) | 4,0(40) | -40 | +450 | «» | - | - | - | 19с47нж | 19с47нж | - | 18с47нж |
| 6,4(64) | 6,4(64) | -40 | +400 | Вентили запорные | - | - | - | - | - | - | - |
| 6,4(64) | 6,4(64) | -40 | +200 | Клапаны обратные | - | - | - | - | 19с42нж | - | - |
| 6,4(64) | 6,4(64) | -40 | +200 | Клапаны регулирующие | 25с50нжМ1 25с48нж | 25с50нж1 25с48нж | - | - | - | - | - |
| 6,4(64) | 6,4(64) | -40 | +300 | Задвижки | 30с76нжМ | 30с76нж | 30с76нж | 30с576нж | - | 30с375нж | - |
| 6,4(64) | 6,4(64) | -40 | +300 | «» | - | 30с976нж | - | - | - | - | - |
| 10(100) | 16(160) | -40 | +450 | Клапаны обратные | 19с10нж | - | - | - | - | - | - |
| 10(100) | 16(160) | -40 | +450 | Клапаны регулирующие | - | - | - | - | - | - | - |
°C, в зависимости от материального исполнения
| Тип и марка арматуры | Марка стали | ||
| углеродистая сталь | 12Х18Н9ТЛ | 12Х18Н12МЗТЛ | |
| Предохранительные клапаны | |||
| СППК4-16 | 450 | 600 | 200 |
| СППК4-40 СППК4Р-40 | 450 450 | 600 600 | - 200 |
| СППК4-64 | 450 | 600 | - |
| СППК4Р-64 СППК4-160 | 450 450 | 600 600 | - 200 |
| СППК4Р-160 | 450 | 600 | - |
| Обратные клапаны | |||
| КП-160 | 300 | 600 | - |
| Вентили ВМ | 300 | - | - |
| Задвижки | |||
| ЗКЛ2-16 | 450 | 510 | - |
| ЗКЛПЭ-16 ЗКЛ2-40 | 450 450 | 510 - | - 600 |
| ЗКЛ2-160 | - | 600 | 200 |
Примечание. Допускаемая температура для КП-160 из стали 15Х5М — 300 °C; для ВМ из сталей 15Х5М, 12Х18Н10Т — 300 °C, а из стали 10Х17Н13М2Т — 100 °C.
Регулирующие клапаны выбирают по специальным техническим условиям или соответствующим каталогам на арматуру, предохранительные клапаны и пружины к ним — по действующим «Руководящим указаниям по эксплуатации, ревизии и ремонту пружинных предохранительных клапанов» РУПК-78, ГОСТ 2.2.085-82 и отраслевым указаниям У-ТБ-06-81, разработанным ВНИПИнефть.
7.7. Запорная трубопроводная арматура, применяемая для технологических трубопроводов, по классу герметичности должна соответствовать требованиям ГОСТ 9544-75 (табл. 9 - 12).
(кроме вентилей) при испытании водой
| Условный проход Д , мм у | Пропуск воды, см3/мин, для классов герметичности | ||
| I | II | III | |
| 25 | 0,02 | 0,06 | 0,2 |
| 32 | 0,03 | 0,10 | 0,3 |
| 40 | 0,04 | 0,12 | 0,4 |
| 50 | 0,06 | 0,18 | 0,6 |
| 65 | 0,09 | 0,25 | 0,9 |
| 80 | 0,11 | 0,35 | 1,1 |
| 100 | 0,16 | 0,50 | 1,6 |
| 125 | 0,22 | 0,65 | 2,2 |
| 150 | 0,30 | 0,90 | 3,0 |
| 200 | 0,45 | 1,30 | 4,5 |
| 250 | 0,65 | 2,00 | 6,5 |
| 300 | 0,80 | 2,50 | 8,0 |
| 350 | 1,10 | 3,50 | 11,0 |
| 400 | 1,30 | 4,00 | 13,0 |
| 500 | 1,70 | 5,00 | 17,0 |
| 600 | 2,40 | 7,00 | 24,0 |
Нормы герметичности затворов вентилей при испытании водой
| Условный проход Д , мм у | Пропуск воды, см3/мин, для классов герметичности | ||
| I | II | III | |
| 25 | 0,01 | 0,02 | 0,06 |
| 32 | 0,01 | 0,03 | 0,09 |
| 40 | 0,01 | 0,04 | 0,10 |
| 50 | 0,02 | 0,05 | 0,20 |
| 65 | 0,03 | 0,08 | 0,30 |
| 80 | 0,04 | 0,10 | 0,40 |
| 100 | 0,05 | 0,15 | 0,50 |
| 125 | 0,06 | 0,20 | 0,60 |
| 150 | 0,10 | 0,25 | 1,00 |
| 200 | 0,15 | 0,40 | 1,50 |
| 250 | 0,20 | 0,60 | 2,00 |
| 300 | 0,25 | 0,80 | 2,50 |
| 350 | 0,30 | 1,00 | 3,00 |
| 400 | 0,40 | 1,20 | 4,00 |
при испытании воздухом
| Давление условное, Р , МПа | Класс герметичности | Пропуск воздуха, см3/мин при D , мм, арматуры y | |||||||||||||||
| у (кгс/см2) | затвора | 25 | 32 | 40 | 50 | 65 | 80 | 100 | 125 | 150 | 200 | 250 | 300 | 350 | 400 | 500 | 600 |
| 0,25(2,5) | I II | 1,5 4,5 | 2,0 6,0 | 3 9 | 4 12 | 6 18 | 8 25 | 11 35 | 15 45 | 22 60 | 30 90 | 45 140 | 60 180 | 70 200 | 90 250 | 120 350 | 160 500 |
| 0,6(6,0) | I II | 2,5 8,0 | 4,0 12,0 | 5 15 | 7 20 | 10 30 | 13 40 | 20 60 | 26 80 | 40 120 | 55 150 | 80 250 | 110 350 | 130 400 | 150 450 | 220 650 | 280 800 |
| 1,0(10,0) | I II | 4,0 12,0 | 5,5 16,0 | 7 20 | 10 30 | 15 45 | 20 60 | 30 90 | 40 120 | 55 150 | 80 250 | 120 350 | 160 500 | 200 600 | 230 800 | 320 1000 | 440 1300 |
| 1,6(16,0) | I II | 5,0 15,0 | 8,0 25,0 | 11 30 | 15 45 | 24 70 | 30 90 | 45 140 | 60 180 | 90 250 | 120 350 | 180 550 | 250 800 | 300 900 | 350 1000 | 500 1500 | 650 2000 |
| 2,5(25,0) | I II | 8 25 | 12 35 | 15 45 | 24 70 | 32 100 | 45 140 | 60 180 | 90 250 | 120 350 | 180 550 | 250 800 | 350 1000 | 450 1400 | 500 1500 | 700 2000 | 1000 3000 |
| 4,0(40,0) | I II | 12 35 | 20 60 | 25 80 | 35 100 | 50 150 | 65 200 | 100 300 | 130 400 | 180 550 | 270 800 | 400 1200 | 550 1500 | 700 2000 | 800 2500 | 1100 3500 | 1500 4500 |
| 6,4(64,0) | I II I II | 20 60 30 90 | 30 90 45 140 | 40 120 60 180 | 60 180 90 250 | 90 250 130 400 | 120 350 170 500 | 150 450 250 800 | 220 700 350 1000 | 300 900 500 1500 | 450 1400 700 2000 | 650 2000 1000 3000 | 900 2500 1300 4000 | 1200 3500 1700 5000 | 1300 4000 2000 6000 | 1800 5500 2900 9000 | 2400 7000 4000 12000 |
| 16,0 | I | 50 | 65 | 90 | 130 | 200 | 260 | 400 | 550 | 700 | 1100 | 1500 | 2200 | 2600 | 3000 | 4500 | 6000 |
| (160,0) | II | 150 | 200 | 250 | 400 | 600 | 800 | 1200 | 1500 | 2000 | 3000 | 4500 | 6500 | 8000 | 9000 | 14000 | 18000 |
| P МПа у, (кгс/см2) | Класс герметичности | Пропуск воздуха, см3/мин, при D , мм, вентилей у | |||||||||||||
| затвора | 25 | 32 | 40 | 50 | 65 | 80 | 100 | 125 | 150 | 200 | 250 | 300 | 350 | 400 | |
| 0,25(2,5) | I II | 0,4 1,3 | 0,6 1,8 | 0,9 2,5 | 1,2 3,5 | 1,5 5,0 | 2 7 | 3 10 | 4 13 | 6 18 | 9 25 | 13 40 | 18 50 | 20 60 | 25 75 |
| 0,6(6,0) | I II | 0,8 2,5 | 1,2 3,5 | 1,5 4,5 | 2,0 6,0 | 3,0 9,0 | 4 12 | 6 18 | 8 25 | 12 35 | 16 45 | 25 75 | 30 100 | 40 120 | 45 130 |
| 1,0(10,0) | I II | 1,0 3,5 | 1,5 5,0 | 2,0 6,0 | 3,0 9,0 | 4,0 13,0 | 6 18 | 9 25 | 12 35 | 16 45 | 25 75 | 35 100 | 45 150 | 60 180 | 65 200 |
| 1,6(16,0) | I II | 1,5 4,5 | 2,0 7,0 | 3,0 9,0 | 4,0 13,0 | 7,0 20,0 | 8 25 | 13 40 | 18 50 | 25 80 | 35 100 | 50 160 | 70 200 | 90 250 | 100 300 |
| 2,5(25,0) | I II | 2 7 | 3,5 10,0 | 4 13 | 7 20 | 10 30 | 13 40 | 18 50 | 25 80 | 35 100 | 50 160 | 70 200 | 100 300 | 120 400 | 150 450 |
| 4,0(40,0) | I II | 3 10 | 6,0 18,0 | 7 25 | 10 30 | 15 45 | 20 60 | 30 90 | 35 120 | 50 150 | 80 250 | 120 350 | 150 450 | 200 600 | 250 800 |
| 6,4(64,0) | I II | 6 18 | 8,0 25,0 | 13 35 | 17 50 | 25 80 | 35 100 | 45 130 | 65 200 | 90 250 | 130 400 | 200 600 | 250 750 | 350 1000 | 400 1200 |
| 10,0(100,0) | I II | 10 25 | 12,0 40,0 | 18 50 | 26 80 | 40 120 | 50 150 | 70 220 | 100 300 | 150 450 | 200 600 | 300 900 | 400 1300 | 500 1500 | 600 1800 |
| 16,0(160,0) | I II | 15 45 | 18,0 60,0 | 26 80 | 30 120 | 55 180 | 70 250 | 120 360 | 170 450 | 200 600 | 320 900 | 450 1200 | 600 2000 | 750 2000 | 900 2500 |
7.8. Арматуру из углеродистых и легированных сталей разрешается устанавливать на трубопроводах для любых жидких и газообразных сред, не агрессивных по отношению к этим материалам, в пределах параметров, указанных в табл. 7, 8. Для сред со скоростью коррозии более 0,5 мм/год арматуру выбирают по рекомендациям научно-исследовательских или проектных организаций.
7.9. Арматуру для трубопроводов, транспортирующих среды группы В, на которые распространяются «Правила устройства и безопасной эксплуатации трубопроводов пара и горячей воды» Госгортехнадзора СССР, из ковкого чугуна марки не ниже КЧ 30-6 по ГОСТ 1215-79 и из серого чугуна марки не ниже СЧ 18-36 по ГОСТ 1412-79 устанавливают в пределах параметров, указанных в табл. 13.
| Р , МПа изб (кгс/см2) | t среды, °C, не выше | D , мм, у не более | Марка чугуна (ГОСТ) |
|---|---|---|---|
| 1,6(16) | 300 | 80 | Не ниже КЧ 30-6 (ГОСТ 1215-79) |
| 1,0(10) | 200 | 300 | Не ниже СЧ 18-36 (ГОСТ 1412-79) |
| 0,6(6,0) | 120 | 600 | То же |
| 0,25(2,5) | 120 | 1600 | «» |
7.10. Арматуру из ковкого чугуна марки не ниже КЧ 30-6 по ГОСТ 1215-79 допускается устанавливать на трубопроводах для сред группы В (кроме перечисленных в п. 7.9) в пределах параметров, указанных в соответствующих каталогах.
Для сред группы А(б), Б(а), кроме сжиженных газов, Б(б), кроме ЛВЖ с температурой кипения ниже +45 °C, Б(в) (см. табл. 4), арматуру из ковкого чугуна указанных марок допускается использовать, если пределы рабочих температур среды не ниже -30 °C и не выше +150 °C, при давлении среды не более 1,6 МПа (16 кгс/см2). При этом для рабочих давлений среды до 1,0 МПа (10 кгс/см2) должна применяться арматура, рассчитанная на давление P_{\text{у}} не менее 1,6 МПа (16 кгс/см2), а для рабочих давлений более 1,0 МПа (10 кгс/см2) — арматура, рассчитанная на давление P_{\text{у}} не менее 2,5 МПа (25 кгс/см2).
7.11. Не разрешается применять арматуру из ковкого чугуна на трубопроводах, транспортирующих среды группы А(а), сжиженные газы группы Б(а), ЛВЖ с температурой кипения ниже +45 °C группы Б(б).
7.12. Арматуру из серого чугуна марки не ниже СЧ 18-36 по ГОСТ 1412-79 допускается устанавливать на трубопроводах для сред группы В(а) в пределах параметров, указанных в каталогах с учетом ограничений, изложенных в п. 7.14.
7.13. Не разрешается применять арматуру из серого чугуна на трубопроводах, транспортирующих вещества группы А(а), сжиженные газы группы Б(а), ЛВЖ с температурой кипения ниже +45 °C, а также на паропроводах и трубопроводах горячей воды, используемых в качестве спутников.
7.14. Арматуру из серого и ковкого чугуна не допускается применять независимо от среды, рабочего давления и температуры в следующих случаях:
на трубопроводах, подверженных вибрации;
на трубопроводах, работающих при резко переменном температурном режиме среды;
при возможности значительного охлаждения арматуры в результате дроссель-эффекта, вызываемого прохождением большого количества газа через малые отверстия с последующим снижением его давления;
на трубопроводах, транспортирующих газообразные взрывоопасные и ядовитые вещества всех групп, содержащие воду или другие замерзающие жидкости, при температуре стенки трубопровода ниже 0 °C независимо от давления;
в обвязке насосных агрегатов, в том числе на вспомогательных трубопроводах, при установке насосов на открытых площадках.
7.15. На трубопроводах, работающих при температуре среды ниже -40 °C, должна применяться арматура из соответствующих легированных сталей, специальных сплавов или цветных металлов, имеющих при наименьшей возможной температуре корпуса арматуры ударную вязкость металла не ниже 0,2 МДж/м2 (2 кгс · м/см2).
8. КРЕПЕЖНЫЕ ДЕТАЛИ
8.1. Крепежные детали для фланцевых соединений и материалы для них следует выбирать в зависимости от рабочих условий по табл. 14.
| Марка стали | ГОСТ или ТУ | Шпильки (болты) | Гайки | Шайбы | ||||||
| t, °C | P , МПа у (кгс/см2) | t, °C | P , МПа у (кгс/см2) | t, °C | P , МПа у (кгс/см2) | |||||
| от | до | от | до | от | до | |||||
| ВСт3сп4 | 380-71 | -20 | +300 | До 2,5(25) | -20 | +300 | До 2,5(25) | -20 | +300 | До 10,0(100) |
| 10 | 1050-74 | - | - | - | - | - | -40 | +450 | До 10,0(100) | |
| 20, 25 | 1050-74 | -40 | +425 | До 2,5(25) | -40 | +425 | До 2,5(25) | -40 | +450 | До 10,0(100) |
| 30, 35, 40, 45 | 1050-74 | -40 | +425 | До 10,0(100) | -40 | +425 | До 20,0(200) | -40 | +450 | До 20,0(200) |
| 35Х, 40Х, 38ХА | 4543-71 | -40 | +425 | До 20,0(200) | -40 | +450 | До 20,0(200) | -70 | +450 | Не ограничено |
| 30ХМА, 35ХМ | 4543-71 | -40 | +450 | -40 | +510 | Не ограничено | -70 | +450 | То же | |
| 20Х13 (2Х13) | 18968-73 | -40 | +450 | Не ограничено | То же | То же | То же | «» | ||
| 25Х1МФ | 20072-74 | -40 | +510 | «» | -40 | +540 | «» | -70 | +540 | «» |
| 25Х2М1Ф | 20072-74 | -40 | +535 | «» | -40 | +565 | «» | - | - | |
| 20Х1М1Ф1ТР | 20072-74 | -40 | +580 | «» | -50 | +580 | «» | - | - | |
| 20ХН3А, 10Г2 | 4543-71 | -70 | +425 | «» | -70 | +425 | «» | -70 | +425 | Не ограничено |
| 12Х18Н10Т | 5632-72 | - | - | - | -80 | +600 | «» | -80 | +600 | То же |
| 45Х14Н14В2М | 5632-72 | -80 | +600 | «» | -70 | +600 | «» | -70 | +600 | «» |
| 08Х14Н20В2ТР | ТУ 14-1- 1032-74 | |||||||||
| 10Х17Н13М3Т | 5632-72 | -253 | +600 | «» | -253 | +600 | «» | -253 | +600 | «» |
Примечание. Допускается изготовление крепежных деталей из сталей других марок, если по техническим требованиям они не хуже приведенных.
8.2. При изготовлении шпилек, болтов и гаек твердость шпилек или болтов должна быть выше твердости гаек (табл. 15).
| Марка стали | ГОСТ или ТУ | Размер профиля, мм | сигма i кгс/мм2, не менее | сигма в кгс/мм2, не менее | дельта , s | пси, %, не менее | а , н | Шпильки (болты) | Гайки | ||
| %, не менее | 20 °C, кгс/см2, не менее | диаметр отпечатка, d, мм | твердость по Бринеллю, НВ | диаметр отпечатка, d, мм | твердость по Бринеллю, НВ | ||||||
| ВСт3ст4 | 380-71 | <= 40 | 24 | 38 | 25 | - | 9 (3 — при -20 °C) | - | - | - | - |
| 20 | 1050-74 | 25 | 42 | 25 | 55 | 9 | 5,00 — 4,60 | 143 | < 5,1 | 137 | |
| 25 | 1050-74 | <= 60 | 28 | 46 | 23 | 50 | 9 | 4,90 — 4,50 | 149 | < 5,0 | 143 |
| 35 | 1050-74 | 32 | 54 | 20 | 45 | 7 | 4,80 — 4,40 | 156 — 187 | < 4,9 | 149 | |
| 10Г2 | 1050-74 | - | 25 | 43 | 22 | 50 | 6 (3 — при -70 °C) | - | - | - | - |
| 35Х, 38ХА | 4543-71 | 100 | 60 | 75 | 14 | 45 | 6 | 3,95 — 3,65 | 235 — 277 | 4,1 — 4,3 | 217 — 197 |
| 38ХМ, 30ХМА | 4543-71 | 100 | 65 | 80 | 13 | 42 | 6 | 4,00 — 3,60 | 229 — 285 | 4,1 — 4,4 | 217 — 187 |
| 20ХН3А | 4543-71 | 100 | 65 | 80 | 13 | 50 | 6 (3 — при -70 °C) | 3,80 | 225 | 4,0 | 229 |
| 25Х1МФ | 20072-74 | 200 | 68 | 80 | 16 | 50 | 6 | 3,90 — 3,65 | 241 — 277 | 4,0 — 4,3 | 229 — 197 |
| 25Х2М1Ф | 20072-74 | 200 | 68 | 80 | 12 | 50 | 5 | 3,90 — 3,65 | 241 — 277 | 4,0 — 4,3 | 229 — 197 |
| 20Х1М1Ф1ТР | 20072-74 | 200 | 68 | 80 | 15 | 50 | 6 | 3,90 — 3,65 | 241 — 277 | 4,3 | 229 — 197 |
| 12Х18Н10Т | 5632-72 | 60 | 20 | 52 | 40 | 55 | - | - | - | - | - |
| 45Х14Н14В2М | 5632-72 | - | 32 | 72 | 20 | 35 | 5 | - | 250 | - | - |
| 08Х14Н20В2ТР | ТУ 14-1- 1032-74 | - | 60 | 80 | 18 | 30 | 8 | - | - | - | - |
Примечания: 1. В таблице приняты следующие обозначения: \sigma_{i} — предел текучести; \sigma_{\text{в}} — предел прочности; \delta_{s} — относительное удлинение; \psi — сужение поперечного сечения; \text{а}_{\text{н}} — ударная вязкость.
2. Для стали марки ВСт3сп4 механические свойства приведены в горячекатаном состоянии, для остальных — в термообработанном.
8.3. Болты для фланцевых соединений следует изготовлять по ОСТ 26-2037-77, а гайки к ним — по ОСТ 26-2038-77; шпильки — по ГОСТ 9066-75, ОСТ 26-2039-77 и ОСТ 26-2040-77, а гайки к ним по ГОСТ 9064-75, ОСТ 26-2038-77 и ОСТ 26-2041-77.
8.4. Материалы, применяемые для изготовления крепежных изделий, а также крепежные детали, поступающие на склад, должны иметь сертификат предприятия-изготовителя.
8.5. При отсутствии сертификата на материал предприятие-изготовитель крепежных изделий должно провести аттестацию материалов по результатам лабораторных испытаний и составить сертификат на них.
Испытывать материал следует по соответствующим стандартам или техническим условиям на него.
8.6. Не допускается изготовлять крепежные детали из кипящей, полуспокойной, бессемеровской и автоматной сталей.
8.7. Материал заготовок или готовые крепежные изделия из качественных углеродистых, а также теплоустойчивых и жаропрочных легированных сталей должны быть термообработаны. Рекомендуемые режимы термообработки приведены в табл. 16. Для крепежных деталей, применяемых при давлении до 1,6 МПа (16 кгс/см2) и рабочей температуре до 200 °C, а также крепежных деталей из углеродистой стали с резьбой диаметром до 48 мм термообработка не обязательна.
| Марка стали | ГОСТ или ТУ | Температура, °C | |
| закалки (З), нормализации (Н) | отпуска | ||
| 20, 25, 30 | 1050-74 | 870 — 890 (Н) | 620 — 680 |
| 35, 40, 45 | 1050-74 | 850 — 890 (Н) | 600 — 680 |
| 10Г2 | 4543-71 | 910 — 930 (Н) | - |
| 35Х, 40Х | 4543-71 | 820 — 840 (З), масло | 500 — 560, масло |
| 30ХА | 4543-71 | 850 — 870 (З), вода или масло | 550 — 580, вода или масло |
| 30ХМ, 30ХМА | 4543-71 | 870 — 890 (З), вода или масло | 540 — 560 |
| 35ХМ | 4543-71 | 850 — 870 (З), масло | 560 — 600 |
| 20ХН3А | 4543-71 | 820 — 840 (З), масло | 500 — 560, масло |
| 25Х1МФ | 20072-74 | 930 — 950 (З), масло | 620 — 660 |
| 25Х2М1Ф | 20072-74 | 1030 — 1050 (Н), 950 — 970 (Н) | 680 — 700 |
| 20Х1М1Ф1ТР | 20072-74 | 970 — 990 (З), масло | 680 — 720 |
| 12Х118Н10Т | 5949-75 | 1020 — 1100 (З), воздух, масло или вода | - |
| 45Х14Н14В2М | 5949-75 | 1090 — 1110 (З), вода | 730 — 770, старение, воздух |
| 08Х14Н20В2ТР | ТУ 14-1-1032-74 | - | 700, старение 16 ч |
При получении термообработанного проката с механическими свойствами, отвечающими приведенным в табл. 15, повторную термообработку не производят.
8.8. В случае применения крепежных деталей из стали аустенитного класса при рабочей температуре среды свыше 500 °C изготовлять резьбу методом накатки не допускается.
8.9. Крепежные детали (шпильки, болты, гайки) для соединения фланцев из аустенитной стали должны быть изготовлены из стали того же класса, что и фланцы. Допускается применять фланцы, шпильки и болты из сталей различных классов (с различными коэффициентами линейного расширения), но при температуре свыше 100 °C их работоспособность должна быть подтверждена расчетом, данными эксплуатации или экспериментом.
9. ПРОКЛАДОЧНЫЕ МАТЕРИАЛЫ
9.1. Прокладки и прокладочные материалы для уплотнения фланцевых соединений в зависимости от транспортируемой среды и ее рабочих параметров рекомендуется выбирать по табл. 17.
| Прокладки | Предельная температура, °C | Предел давления P , МПа (кгс/см2) раб при уплотнительной поверхности фланцев | Среда | |||||
| материал | ГОСТ, нормаль, ТУ | от | до | гладкой | выступвпадина | шип-паз | под кольцевую прокладку овального сечения | |
| Пластины резиновые и резинотканевые тепломорозокислотощелочестойкие | 7338-77, классы: М С, П | -45 -30 | +90 +80 | 0,1 (1,0) | 1,0 (10,0) | 1,0 (10,0) | - | Вода техническая и сточная, растворы солей с концентрациями до предела насыщения, |
| (ТКМЩ) | С1, П1 С2, П2 | -45 -60 | +80 +80 | морская вода, щелочи, содержанием растворенного вещества не более 20%, кислота — не более 20%, воздух, инертные газы и азот | ||||
| Пластины резиновые и резинотканевые маслостойкие (МС) | 7338-77, классы: М, С1, П М1, С1 П1 | -30 -40 | +80 +80 | 0,1 (1,0) | 1,0 (10,0) | 1,0 (10,0) | - | Жиры, масла, эмульсии, масла нефтяные, газы, пары |
| Пластины резиновые и резино-тканевые маслобензостойкие (МБС) | 7338-77, классы: М, С, П М1, С1, П1 | -30 -40 | +80 +80 | 0,1 (1,0) | 1,0 (10,0) | 1,0 (10,0) | - | Жиры, масла, эмульсии, масла нефтяные, жидкие углеводороды, бензин, газы и пары |
| Паронит общего назначения (ПОН) | 481-80 | - — -50 -50 -15 -40 — - - -182 | +250 +450 +100 +450 +100 +150 +150 +200 +150 - | 2,5 (25,0) 2,5 (25,0) 1,0 (10,0) 2,5 (25,0) 2,5 (25,0) 1,6 (16,0) 1,6 (16,0) 2,5 (25,0) 2,5 (25,0) 0,25 (2,5) | 6,4(64) 6,4(64) — 6,4(64) — 2,5(25,0) — 6,4 (64) — - | - — - - — - - — - - | - — - - — - - Вакуум от 50 до 99% — - | Пресная перегретая вода Насыщенный и перегретый пар Воздух Сухие нейтральные и инертные газы Водные растворы солей Жидкий и газообразный аммиак Спирт Тяжелые нефтепродукты (соляровое масло, дизельное топливо, мазут, парафин, гудрон, асфальт, битум) Легкие нефтепродукты (газойль, рефлюкс, бензин, керосин) Жидкий кислород |
| Паронит маслобензостойкий (ПМБ) | 481-80 | - -40 -40 — -182 — -40 — - | +50 +150 +150 +490 — +150 +60 +150 +300 | 2,5 (25,0) 2,5 (25,0) 1,6 (16,0) 2,5 (25,0) 0,25 (2,5) 2,5 (25,0) 1,6 (16,0) 1,0 (10,0) 2,0 (20,0) | 4,0 (40,0) 10,0 (100,0) 2,5 (25,0) 6,4 (64,0) — 5,0 (50) — - - | - 10,0 (100,0) 2,5 (25,0) 6,4 (64,0) — 5,0 (50) — - - | - — - - — - - — - | Морская вода Рассолы Аммиак жидкий и газообразный Коксовый газ Жидкий кислород и азот Газообразный кислород и азот Сжиженные и газообразные углеводороды (С1-С5) Расплав воска Тяжелые нефтепродукты (соляровое масло, дизельное топливо, мазут, парафин, гудрон, асфальт, битум) |
| ПОН-1 Паронит маслобензостойкий (ПМБ-1) | 481-80 | +250 +450 -40 +120 +175 -182 -15 — - -40 -40 -40 -50 | - — +150 — - - +100 +200 +150 +250 +250 +250 +150 | 4,5 (45) 4,5 (45) 2,5 (25) 2,3 (23) 1,2 (12) 2,5 (25) 2,5 (25) 2,5 (25,0) 2,5 (25,0) 2,5 (25,0) 2,5 (25,0) 2,5 (25,0) - | - — - - — - - — - 16,0 (160) 16,0(160) 16,0 (160) 2,5 (25,0) | - — - - — - - Вакуум от 50 до 99% То же 16,0 (160) 16,0 (160) 16,0 (160) - | - — - - — - - — - - — - | Пресная перегретая вода Насыщенный и перегретый пар Жидкий и газообразный аммиак Тяжелые нефтепродукты (соляровое масло, дизельное топливо, мазут, парафин, гудрон, асфальт, битум) Легкие нефтепродукты (газойль, рефлюкс, бензин, керосин) Жидкий кислород Водные растворы солей Легкие нефтепродукты (газойль, рефлюкс, бензин, керосин) Масла (дизельное, автомобильное,авиационное , индустриальное, турбинное, трансформаторное) Тяжелые нефтепродукты (соляровое масло, дизельное топливо, мазут, парафин, гудрон, асфальт, битум) Легкие нефтепродукты (газойль, рефлюкс, бензин, керосин) Масла (дизельное, автомобильное, авиационное, индустриальное, турбинное, трансформаторное) Хладоны 12, 22, 114В-2 |
| Паронит кислотостойкий (ПК) | 481-80 | - - | +200 +150 | 2,5 (25,0) 1,0 (10,0) | 2,5 (25,0) - | - - | - - | Минеральные кислоты (серная, азотная, соляная) Органические растворители (скипидар, дихлорэтан, бензол, толуол, ксилол) |
| Паронит армированный сеткой (ПА) | 481-80 | - — - - | +450 +250 +400 +200 | 4,0 (40,0) 4,0 (40,0) 2,5 (25) 2,5 (25,0) | 10,0 (100) 7,5 (75) 7,5 (75) 7,5 (75) | - — Вакуум от 50 до 99% То же | - — - - | Пар водяной насыщенный и перегретый Сухие газы (нейтральные, инертные), воздух Тяжелые нефтепродукты (соляровое масло, дизельное топливо) Легкие нефтепродукты (газойль, рефлюкс, бензин, керосин) |
| Паронит электро- | 481-80 | - | +180 | 2,5 (25,0) | - | - | - | Щелочи концентрацией |
| лизерный (ПЭ) Картон прокладочный пропитанный марки А | 9347-74* | -15 — - - | +150 +200 +100 +40 | 1,6 (16,0) 0,6 (6,0) 2,5 (25,0) 1,0 (10,0) | 2,5 (25,0) — 2,5 (25,0) - | - — - - | - — - - | 300 — 400 г/л, водород, кислород Жидкий и газообразный аммиак Азотная кислота, 10%-ный раствор Вода |
| Картон асбестовый Пластикат поливинил- | 2850-80 ОСТ 6-19-503- | -15 -15 | +450 +40 | 0,30 (3,0) 1,0 (10,0) | - 4,0 (40,0) | - - | - - | Углеводороды жидкие и газообразные, в том числе мазут, масла, смолы и т.п. Жирные кислоты, аммиак, |
| хлоридный Фибра листовая техническая | 79 14613-83Е | -15 | +80 | 1,0 (10,0) | 1,6 (16,0) | Вакуум от 50 до 99% | - | метиловый спирт, кислоты — азотная (56%), серная (75%), фосфорная (100%), а также сернистая и соляная любой концентрации; гидроксид натрия (40 — 60%) Нейтральные газовые среды |
| Фторопласт-4 Листы из алюминиевого сплава марки АМц, отожженные | 10007-80 21631-76 | -269 -196 | +250 +250 | - 1,6 (16,0) | - 4,0 (40,0) | 2,5 (25,0) Вакуум от 50 до 99% | - - | Кислоты и щелочи любой концентрации, растворители Углеводороды жидкие и газообразные, в том числе мазут, масла, смолы и другие неагрессивные среды |
| Алюминий марки A3 Медь листовая мягкая, марки М2 | 11069-74 495-77 | - -196 | +425 +250 | 1,6 (16,0) 2,5 (25,0) | 4,0 (40,0) 10,0 (100,0) | То же «» | - - | То же Вода перегретая, пар водяной, жидкие и газообразные нефтепродукты |
| Свинец марки С2 Прокладки асбомедные гофрированные и плоские | 3778-77 ОСТ 26-844-73 | -15 -70 | +50 +315 | 0,6 (6,0) 2,5 (25,0) | - 6,4 (64,0) | « -» | - - | Морская вода, растворы серной кислоты 0,5 — 80%, сернистой кислоты, уксусной кислоты (1 — 60%), хлор чистый газообразный и сжиженный Фенол, ацетон, бензол, толуол, влажный водяной пар |
| Прокладки асбоалюминиевые гофрированные и плоские | ОСТ 26-844-73 | -70 | +425 | 2,5 (25,0) | 6,4 (64,0) | - | - | Легкие и тяжелые нефтепродукты, углеводороды газообразные, нефтепродукты, содержащие сероводород и меркаптаны, сухой водяной пар, двуоксид углерода, доменные и дымовые газы |
| Прокладки спирально- | ТУ 38114233- | - | +400 | 2,5 (25,0) | 25,0 (250) | - | - | Пар, вода и другие |
| навитые Прокладки зубчатые из низкоуглеродистой стали | 81 тип I тип II тип III По специальным чертежам | - — -40 | +250 +600 +470 | 1,6 (16,0) 2,5 (25,0) - | 1,6 (16,0) 25,0 (250) 10,0 (100) | - — - | - — - | неагрессивные среды Кислоты, щелочи, окислители и другие агрессивные среды Пар, сухие газы, тяжелые нефтепродукты Углеводороды жидкие и газообразные (бензин, масла, смолы и др.), водяной пар, газы и пары нейтральные |
| Прокладки зубчатые из стали марки 12Х18Н10Т | По специальным чертежам | -196 | +700 | - | 10,0 (100,0) | - | - | То же |
| Прокладки зубчатые медные Прокладки кольцевые овального сечения из низкоуглеродистой стали марки 08кп | То же ОСТ 26-845-73 | -196 -40 | +250 +475 | - - | 10,0 (100,0) - | - - | - 16,0 (160) | « » |
| Прокладки кольцевые овального сечения из стали марки 08Х18Н10Т | ОСТ 26-845-73 | -196 | +700 | - | - | - | 16,0 (160) | «» |
9.2. Наряду с данными табл. 17 материалы прокладок можно выбирать, руководствуясь «Рекомендациями по выбору химически стойких материалов для прокладок» НИИХИММАШа.
Кроме материалов для прокладок, указанных выше, по рекомендациям проектных и научно-исследовательских организаций допускается применение во фланцевых соединениях прокладок из различных пластмасс в пределах их физико-химических свойств.
Прокладки из фторопластового уплотнительного материала (ФУМ) и фторопласта следует устанавливать во фланцевых соединениях с уплотнительной поверхностью типа «шип-паз».
10. ФАСОННЫЕ ДЕТАЛИ ТРУБОПРОВОДОВ
10.1. Фасонные детали трубопроводов в зависимости от параметров транспортируемой среды и условий эксплуатации следует выбирать по действующим стандартам и техническим условиям. Рекомендуемые данные по выбору фасонных деталей трубопроводов приведены в табл. 5С, 6С, 9С, 10С, 12С, 14С, 15С.
10.2. Материал деталей трубопроводов, как правило, должен соответствовать материалу труб. При применении и сварке разнородных сталей следует руководствоваться указаниями параграфа 18.
Температурные пределы применения деталей трубопроводов должны соответствовать температурным пределам применения труб, из которых они изготовлены в соответствии с ГОСТ 356-80 (см. табл. 5).
При соответствующем обосновании разрешается применять детали трубопроводов из сталей, не указанных в табл. 5, в следующих пределах температур, °C:
| Сталь | Температура | |
| от | до | |
| 15Х5 | -40 | +425 |
| 15Х5ВФ | -40 | +550 |
| 12Х8ВФ | -40 | +550 |
| 12Х1МФ | +450 | +570 |
| 12Х21Н5Т | -40 | +300 |
| 08Х22Н6Т | -40 | +300 |
10.3. При изготовлении деталей трубопроводов силами предприятий необходимо руководствоваться действующими стандартами, техническими условиями и положениями настоящего документа.
Сварные детали
10.4. При выборе сварных деталей трубопроводов в зависимости от агрессивности среды, температуры и давления следует руководствоваться РД 38.13.004-86 и другими действующими нормативными документами.
10.5. Сварку фитингов и контроль качества сварных стыков следует производить в соответствии с требованиями, изложенными в параграфе 18.
Не допускается исправлять дефекты сварки подчеканкой или подваркой без предварительной вырубки дефектных мест.
10.6. Соединение ответвления с основным трубопроводом представляет собой конструктивно ослабленный участок трубопровода. Отверстие в основном трубопроводе, а также изменение направления и площади поперечного сечения потока приводит к значительной концентрации напряжений на этом участке. Поэтому при конструктивном оформлении указанных узлов следует проверять прочность соединений путем расчета методами, изложенными в «Инструкции по расчету стальных трубопроводов различного назначения» Госстроя СССР или в ОСТ 108.031.02-75.
10.7. Ответвление от трубопроводов может быть выполнено одним из способов, показанных на рис. 2, либо в соответствии с ОСТ 36-45-81. При устройстве тройниковых соединений особое внимание следует уделять качеству подгоночных и сварочных работ. Не допускается усиливать сварные швы с помощью ребер жесткости.
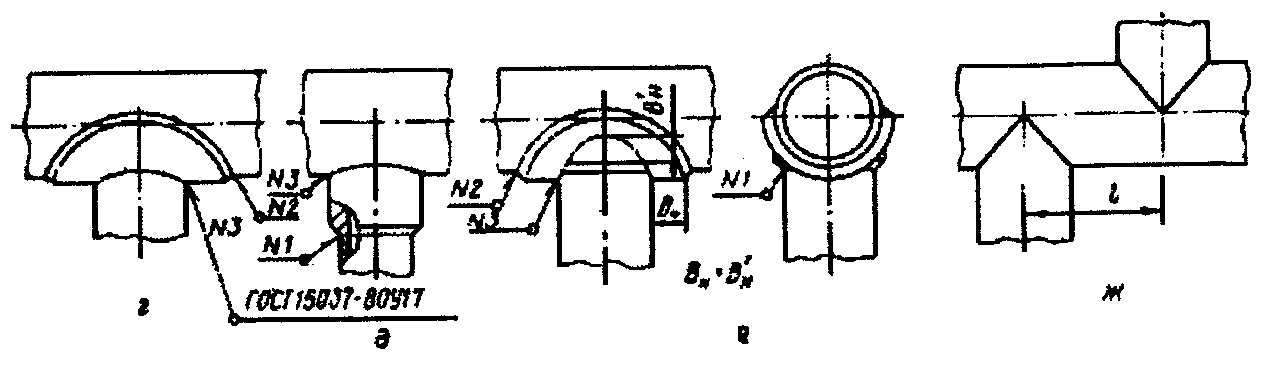
а — без укреплений; б — с помощью тройника; в — укрепленное
штуцером и накладкой; г — то же, накладкой; д — то же,
штуцером; е — то же, накладками на основной и ответвляемый
трубопровод; B_{\text{н}} , B\prime — ширина накладки на основной
и ответвляемый трубопровод; ж — крестообразное
10.8. Присоединение ответвлений по способу а применяется в тех случаях, когда ослабление основного трубопровода компенсируется имеющимися запасами прочности соединения.
10.9. При выборе способа присоединения ответвлений к основному трубопроводу следует отдавать предпочтение способам б, в, е, позволяющим получить равномерно укрепленное соединение.
10.10. Накладку на ответвляемый трубопровод (присоединение по способу е) устанавливают при отношении диаметров ответвляемого и основного трубопроводов не менее 0,5.
10.11. Сварные тройники применяют при давлении P_{\text{у}} до 10 МПа (100 кгс/см2). Технические требования к изготовлению тройников должны приниматься по ОСТ 36-49-81 и МН 4750-63.
Размеры сварных тройников из углеродистой стали D_{\text{у}} 65 — 400 мм следует назначать по ОСТ 36-46-81 (табл. 13С), а D_{\text{у}} 0,500 — 1400 мм — по ОСТ 36-24-77.
Размеры сварных тройников из легированных сталей следует принимать по МН 4745-63 и МН 4747-63.
Штампосварные тройники, разработанные ЦКБН и выпускаемые ПО «Волгограднефтемаш», шифр МСР503.00.000, с условным проходом D_{\text{у}} 80 — 400 мм разрешается применять на технологических трубопроводах при давлении P_{\text{у}} до 16 МПа (160 кгс/см2).
10.12. Отводы сварные с условным проходом 150 — 400 мм в соответствии с ОСТ 36-43-81 разрешается применять для технологических трубопроводов при давлении P_{\text{у}} не более 6,3 МПа (63 кгс/см2).
Отводы сварные с условным проходом 500 — 1400 мм в соответствии с ОСТ 36-21-77 можно применять для технологических трубопроводов при давлении P_{\text{у}} не более 2,5 МПа (25 кгс/см2).
При транспортировании пара или горячей воды в соответствии с правилами Госгортехнадзора СССР сварные секторные отводы разрешается применять на трубопроводах категорий III и IV.
Размеры сварных отводов и пределы их применения приведены в табл. 7С, 8С настоящего документа.
Для изготовления секторных отводов не допускается применение электросварных труб со спиральным швом.
Сварку отводов с условным проходом более 400 мм следует проводить с подваркой корня шва изнутри.
10.13. Сварные концентрические и эксцентрические переходы с D_{\text{у}} 250 — 400 мм по ОСТ 36-44-81 P_{\text{у}} и D_{\text{у}} 350 — 400 мм по ТУ 35-1626-77 разрешается применять для технологических трубопроводов при давлении до 4,0 МПа (40 кгс/см2), а с D_{\text{у}} 500 — 1400 мм по ОСТ 36-22-77 при P_{\text{у}} до 2,5 МПа (25 кгс/см2).
Пределы применения стальных переходов в зависимости от температуры и агрессивности среды соответствуют пределам применения присоединяемых труб аналогичных марок сталей.
Сварные швы переходов подлежат 100%-ному контролю ультразвуковым или радиографическим методами.
10.14. При отсутствии штампованных и концентрических сварных переходов для технологических трубопроводов с давлением P_{\text{у}} не более 1,6 МПа (16 кгс/см3) и D_{\text{у}} 100 — 500 мм в виде исключения допускается применение лепестковых переходов.
Не разрешается устанавливать лепестковые переходы на трубопроводах, предназначенных для транспортирования сжиженных газов.
10.15. Размеры лепестковых переходов регламентированы ОСТ 36-44-81 (см. табл. 11С). Лепестковые переходы следует сваривать в соответствии с указаниями параграфа 18 с последующим 100%-ным контролем сварных швов ультразвуковым или радиографическим методами.
После изготовления лепестковые переходы должны быть подвергнуты высокотемпературному отпуску.
10.16. Сварные крестовины и развилки допускается применять на трубопроводах из углеродистых сталей при рабочей температуре не выше +250 °C.
Крестовины и развилки из электросварных труб допускается применять при давлении P_{\text{у}} не более 1,6 МПа (16 кгс/см2), при этом они должны быть изготовлены из труб, рекомендуемых для применения при давлении P_{\text{у}} не менее 2,5 МПа (25 кгс/см2).
Крестовины и развилки из бесшовных труб допускается применять при давлении P_{\text{у}} не более 2,5 МПа (25 кгс/см2), при условии изготовления их из труб, рекомендуемых для применения при давлении P_{\text{у}} не менее 4,0 МПа (40 кгс/см2).
Крестовина (рис. 2, ж) представляет собой соединение, в котором расстояние l между осями ответвляемых трубопроводов, составляет: для ответвлений диаметром до 100 мм — менее D_{\text{н}} + 50\text{мм} ; для ответвлений диаметром 100 и более мм — менее D_{\text{н}} + 100\text{мм} .
Гнутые и штампованные детали
10.17. Крутоизогнутые отводы разрешается применять для технологических трубопроводов при давлении P_{\text{у}} до 10,0 МПа (100 кгс/см2), их следует выбирать по табл. 5С, 6С.
10.18. Гладкогнутые отводы, изготовляемые по ОСТ 36-42-81 из бесшовных труб на давление P_{\text{у}} до 10,0 МПа (100 кгс/см2), применяют вместо крутоизогнутых и сварных отводов в первую очередь в тех случаях, когда требуется максимально снизить гидравлическое сопротивление трубопровода, на трубопроводах с пульсирующим потоком среды (чтобы снизить вибрацию), а также на трубопроводах при условном проходе D_{\text{у}} менее 40 мм.
Пределы применения гладкогнутых отводов с радиусом гиба R \geq 2D_{\text{н}} из труб действующего «Сортамента» соответствуют пределам применения труб, из которых они изготовлены. Применение отводов с радиусом R<2D_{\text{н}} должно обосновываться поверочными расчетами гнутых отводов на прочность.
10.19. При выборе радиуса гиба гладкогнутых отводов необходимо руководствоваться указаниями п. 16.19 настоящего документа.
Минимальная длина прямого участка от конца трубы до начала закругления должна быть равна диаметру D_{\text{н}} трубы, но не менее 100 мм.
10.20. Концентрические штампованные переходы разрешается применять при давлении P_{\text{у}} до 10,0 МПа (100 кгс/см2).
Рекомендуемые данные по выбору переходов приведены в табл. 9С и 10С.
10.21. Штампованные тройники разрешается использовать при давлении P_{\text{у}} до 10,0 МПа (100 кгс/см2).
Рекомендуемые данные по выбору тройников приведены в табл. 12С.
11. ЗАГЛУШКИ
11.1. Заглушки рекомендуется выбирать в зависимости от рабочих параметров среды и конкретных условий эксплуатации, руководствуясь настоящим документом и действующими государственными и отраслевыми стандартами.
11.2. Температурные пределы применения материалов заглушек должны соответствовать температурным пределам применения материалов фланцев в соответствии с табл. 6.
11.3. Быстросъемные заглушки выпускают по ТУ 38.11145-83. Пределы их применения маркируются заводом-изготовителем на корпусе заглушки.
Отбортованные заглушки разрешается устанавливать на технологических трубопроводах при давлении P_{\text{у}} до 10,0 МПа(100 кгс/см2) в соответствии с табл. 14С и 15С.
Приварные плоские и ребристые заглушки, приведенные в табл. 16С, 17С, 18С, можно применять для технологических трубопроводов при давлении P_{\text{у}} до 2,5 МПа (25 кгс/см2). При выборе плоских и плоских ребристых заглушек можно руководствоваться также ОСТ 36-47-81 и ОСТ 36-48-81.
Заглушки, устанавливаемые между фланцами, разрешается применять для технологических трубопроводов с давлением P_{\text{у}} до 10,0 МПа (100 кгс/см2) в соответствии с табл. 19С и 20С.
11.4. Заглушки, устанавливаемые между фланцами, а также быстросъемные, выпускаемые по ТУ 38.11145-83, запрещается применять для разделения двух трубопроводов с различными средами, смешение которых недопустимо.
11.5. Качество материала заглушек должно подтверждаться сертификатом. Допускается составлять один сертификат на партию заглушек. Партией считается любое число заглушек, изготовленных из одного материала по данному заказу. Сертификат на постоянные заглушки должен храниться в журнале учета установки — снятия заглушек (постоянная заглушка — заглушка, устанавливаемая в связи с технологической необходимостью).
На каждой заглушке (на хвостовике, а при его отсутствии — на цилиндрической поверхности) должны быть четко выбиты номер заглушки (партии), марка стали, условное давление P_{\text{у}} и условный проход D_{\text{у}} .
11.6. Устанавливают и снимают заглушки по указанию лица, ответственного за эксплуатацию трубопровода. Установка и снятие заглушек должны отмечаться в специальном журнале. Рекомендуемая форма журнала приведена в Приложении 7.
12. КОМПЕНСАЦИЯ ТЕМПЕРАТУРНЫХ ДЕФОРМАЦИЙ ТРУБОПРОВОДОВ
12.1. Одно из условий сохранения прочности и надежной работы трубопроводов — полная компенсация температурных деформаций.
Температурные деформации компенсируют за счет поворотов и изгибов трассы трубопроводов. При невозможности ограничиться самокомпенсацией (например, на совершенно прямых участках значительной протяженности) на трубопроводах устанавливают П-образные, линзовые или волнистые компенсаторы.
12.2. Не допускается применять сальниковые компенсаторы на технологических трубопроводах, транспортирующих среды групп А и Б.
12.3. При расчете самокомпенсации трубопроводов и конструктивных размеров специальных компенсирующих устройств можно рекомендовать следующую литературу:
Справочник проектировщика. Проектирование тепловых сетей. М.: Стройиздат, 1965. 396 с.
Справочник по проектированию электрических станций и сетей. Раздел IX. Механические расчеты трубопроводов. М.: Теплоэлектропроект, 1972. 56 с.
Компенсаторы волнистые, их расчет и применение. М.: ВНИИОЭНГ, 1965. 32 с.
Руководящие указания по проектированию стационарных трубопроводов. Вып. II. Расчеты трубопроводов на прочность, с учетом напряжений компенсации, № 27477 — Т. Всесоюзный государственный проектный институт «Теплопроект», Ленинградское отделение, 1965. 116 с.
12.4 Тепловое удлинение участка трубопровода определяют по формуле:
где \Delta l — тепловое удлинение участка трубопровода, мм; \alpha — средний коэффициент линейного расширения, принимаемый по табл. 18 в зависимости от температуры; l — длина участка трубопровода, м; t_{\text{м}} — максимальная температура среды, °C; t_{\text{н}} — расчетная температура наружного воздуха наиболее холодной пятидневки, °C; (для трубопроводов с отрицательной температурой среды t_{\text{н}} — максимальная температура окружающего воздуха, °C; t_{\text{м}} — минимальная температура среды, °C).
Средний коэффициент линейного расширения углеродистых
и легированных сталей, мм/м пог. длины на 100 °C
| Марка стали | Температура, °C | ||||||
| 50 | 100 | 200 | 300 | 400 | 500 | 600 | |
| 10 | 1,20 | 1,240 | 1,320 | 1,390 | 1,45 | 1,485 | 1,510 |
| 20 | 1,18 | 1,225 | 1,305 | 1,375 | 1,43 | 1,475 | 1,505 |
| 15ХМ | 1,15 | 1,220 | 1,295 | 1,330 | 1,37 | 1,400 | 1,430 |
| 12Х1МФ | 1,17 | 1,240 | 1,300 | 1,360 | 1,40 | 1,440 | 1,470 |
| 12Х18Н10Т | 1,60 | 1,660 | 1,700 | 1,760 | 1,80 | 1,830 | 1,855 |
| 15Х5М | - | 1,130 | 1,160 | 1,190 | 1,22 | 1,230 | 1,250 |
| 15Х5М-у | - | 1,130 | 1,160 | 1,190 | 1,22 | 1,230 | 1,250 |
12.5. П-образные компенсаторы можно применять для технологических трубопроводов всех категорий. Их изготовляют либо гнутыми из цельных труб, либо с использованием гнутых, крутоизогнутых или сварных отводов; наружный диаметр, марку стали труб и отводов принимают такими же, как и для прямых участков трубопровода.
12.6. Для П-образных компенсаторов гнутые отводы следует применять только из бесшовных, а сварные — из бесшовных и сварных труб. Сварные отводы для изготовления П-образных компенсаторов допускаются в соответствии с указаниями п. 10.12.
12.7. Применять водогазопроводные трубы по ГОСТ 3262-75 для изготовления П-образных компенсаторов не разрешается, а электросварные со спиральным швом, указанные в табл. 5, рекомендуются только для прямых участков компенсаторов.
12.8. П-образные компенсаторы должны быть установлены горизонтально с соблюдением необходимого общего уклона. В виде исключения (при ограниченной площади) их можно размещать вертикально петлей вверх или вниз с соответствующим дренажным устройством в низшей точке и воздушниками.
12.9. П-образные компенсаторы перед монтажом должны быть установлены на трубопроводах вместе с распорными приспособлениями, которые удаляют после закрепления трубопроводов на неподвижных опорах.
12.10. Линзовые компенсаторы, осевые, изготовляемые по ОСТ 34-42-309-76 — ОСТ 34-42-312-76 и ОСТ 34-42-325-77 — ОСТ 34-42-328-77, а также линзовые компенсаторы шарнирные, изготовляемые по ОСТ 34-42-313-76 — ОСТ 34-42-316-76 и ОСТ 34-42-329-77 — ОСТ 34-42-332-77 применяют для технологических трубопроводов, транспортирующих неагрессивные и малоагрессивные среды при давлении P_{\text{у}} до 1,6 МПа (16 кгс/см2), температуре до 350 °C и гарантированном числе повторяющихся циклов не более 3000. Компенсирующая способность линзовых компенсаторов приведена в табл. 19.
Компенсирующая способность \Delta , мм, осевых линзовых
компенсаторов с различным числом линз
(по ОСТ 34-42-309-76 — ОСТ 34-42-312-76,
ОСТ 34-42-325-77 — ОСТ 34-42-328-77)
| Условный проход Д , мм у | P = 0,6 МПа (6 кгс/см2) у | P = 1,0 МПа (10 кгс/см2) у | P = 1,6 МПа (16 кгс/см2) у | |||||||||
| Однолинзовый | Двухлинзовый | Трехлинзовый | Четырехлинзовый | Однолинзовый | Двухлинзовый | Трехлинзовый | Четырехлинзовый | Однолинзовый | Двухлинзовый | Трехлинзовый | Четырехлинзовый | |
| 100; 125; | 3,0 | 6 | 9,0 | 12 | 2,5 | 5 | 7,5 | 10 | 2,0 | 4,0 | 6,0 | 8,0 |
| 150; 200; 250; | 3,5 | 7 | 10,5 | 14 | ||||||||
| 300; 350 | ||||||||||||
| 400; 450; 500; | 4,0 | 8 | 12,0 | 16 | 3,0 | 6,0 | 9,0 | 12,0 | 2,5 | 5,0 | 7,5 | 10 |
| 600 | ||||||||||||
| 700; 800; 900; | 4 | 8,0 | 12,0 | 16 | 2,5 | 5 | 7,5 | 10 | 2,5 | 5 | 7,5 | 10 |
| 1000; 1200; | ||||||||||||
| 1400 | ||||||||||||
| 1600; 1800; | 4 | 8,0 | 12,0 | 16 | - | - | - | - | - | - | - | - |
| 2000; 2200 | ||||||||||||
12.11. При установке линзовых компенсаторов на горизонтальных газопроводах с конденсирующимися газами для каждой линзы должен быть предусмотрен дренаж конденсата. Патрубок для дренажной трубы изготовляют из бесшовной трубы по ГОСТ 8732-78 или ГОСТ 8734-75. При установке линзовых компенсаторов с внутренним стаканом на горизонтальных трубопроводах с каждой стороны компенсатора должны быть предусмотрены направляющие опоры.
12.12. Для увеличения компенсирующей способности компенсаторов допускается их предварительная растяжка (сжатие). Значение предварительной растяжки указывают в проекте, а при отсутствии данных ее можно принимать равной не более 50%-ной компенсирующей способности компенсаторов.
12.13. Поскольку температура окружающего воздуха в период монтажа чаще всего превышает наименьшую температуру трубопровода, предварительную растяжку компенсаторов необходимо уменьшить на \Delta_{\text{попр}} , мм, которую определяют по формуле:
где \alpha — коэффициент линейного расширения трубопровода, принимаемый по табл. 18; L_{0} — длина участка трубопровода, м; t_{\text{монт}} — температура при монтаже, °C; t_{min} — минимальная температура при эксплуатации трубопровода, °C.
12.14. Пределы применения линзовых компенсаторов по рабочему давлению в зависимости от температуры транспортируемой среды устанавливают по ГОСТ 356-80; пределы применения их по цикличности приведены ниже:
| Общее число циклов работы компенсатора за период эксплуатации | Компенсирующая способность линзы при толщине стенки, мм | ||
| 2,5 | 3,0 | 4,0 | |
| 300 | 5,0 | 4,0 | 3,0 |
| 500 | 4,0 | 3,5 | 2,5 |
| 1000 | 4,0 | 3,5 | 2,5 |
| 2000 | 2,8 | 2,5 | 2,0 |
| 3000 | 2,8 | 2,2 | 1,6 |
12.15. При установке шарнирных компенсаторов ось шарниров должна быть перпендикулярна плоскости изгиба трубопровода.
При сварке узлов шарнирного компенсатора предельные отклонения от соосности не должны превышать для условного прохода: до 500 мм — 2 мм; от 500 до 1400 мм — 3 мм; от 1400 до 2200 мм — 4 мм.
Несимметричность осей шарниров относительно вертикальной плоскости симметрии (вдоль оси трубопровода) должна быть для условного прохода не более: до 500 мм — 2 мм; от 500 до 1400 мм — 3 мм; от 1400 до 2200 мм — 5 мм.
12.16. Качество линзовых компенсаторов, подлежащих установке на технологических трубопроводах, должно подтверждаться паспортами или сертификатами.
12.17. Сильфонные осевые компенсаторы КО, угловые КУ, сдвиговые КС и универсальные КМ в соответствии с ОСТ 26-02-2079-83 применяют для технологических трубопроводов с условным проходом D_{\text{у}} от 150 до 400 мм при давлении от остаточного 0,00067 МПа (5 мм рт. ст.) до условного P_{\text{у}} 6,3 МПа (63 кгс/см2), при рабочей температуре от -70 до +700 °C.
12.18. Выбор типа сильфонного компенсатора, схема его установки и условия его применения должны быть согласованы с автором проекта или с ВНИИнефтемашем.
Варианты материального исполнения сильфонных компенсаторов приведены в табл. 20, а их техническая характеристика — в табл. 21 - 30.
сильфонных компенсаторов
| Шифр варианта | Сильфон | Патрубки, труба направляющая | Кольца опорные и ограничительные | Фланец | Обечайка внутренняя | Стойка, упор, планка, щека | Допускаемые температурные пределы применения, °C |
|---|---|---|---|---|---|---|---|
| I | 08Х18Н10Т, 08Х18Н10 ГОСТ 5582-75 | Сталь 20, гр. В ГОСТ 8731-74, ГОСТ 8733-74 | Сталь 20 ГОСТ 1577-81 | Сталь 20 ГОСТ 1050-74, ГОСТ 8479-70 (гр. IV, кл. 20 и 22) | ВСтЗпс2 ГОСТ 14637-79 | 16ГС-17 ГОСТ 5520-79 | От -30 до +475 |
| Ic | 08Х18Н10Т, 08Х18Н10 ГОСТ 5582-75 | 09Г2С ТУ 14-3-500-76; 10Г2 ГОСТ 550-75 | 09Г2, 09Г2С, ГОСТ 19281-73, ГОСТ 19282-73 | 09Г2С ТУ 14-3-500-76 | ВСтЗпс2 ГОСТ 14637-79 | 09Г2С ТУ 14-3-500-76 | От -60 до +475 |
| II | 08Х18Н10Т, 08Х18Н10 ГОСТ 5582-75 | 15Х5М, гр. А, Б ГОСТ 550-75 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 7350-77 гр. М2б, ГОСТ 5949-75, ГОСТ 5582-75 | 15Х5М ГОСТ 7350-77 гр. М2б | 08Х13 ГОСТ 5582-75 | 12ХМ ГОСТ 5520-79, ТУ 14-1-642-73, ТУ 24-10-003 -70 | От 0 до +550 |
| III | 08Х18Н10Т, 08Х18Н10 ГОСТ 5582-75 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 9940-81 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 7350-77 гр. М2б, ГОСТ 5949-75, ГОСТ 5582-75 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 5632-72, ГОСТ 7350-77 гр. М2б | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 5582-75 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 7350-77 гр. М2б, ГОСТ 5582-75 | От -70 до +600 |
| IV | 08Х18Н10Т ГОСТ 5582-75 | 08Х18Н10Т ГОСТ 9940-81 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 7350-77, гр. М2б, ГОСТ 5949-75, ГОСТ 5582-75 | 08Х18Н10Т ГОСТ 5632-72 | 08Х18Н10Т ГОСТ 5582-75 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 7350-77 гр. М2б, ГОСТ 5582-75 | От -70 до +600 |
| V | 10Х17Н13М2Т ГОСТ 5582-75 | Сталь 20, гр. В ГОСТ 8731-74, ГОСТ 8733-74 | Сталь 20 ГОСТ 1577-81 | Сталь 20 ГОСТ 1050-74, ГОСТ 8479-70 (гр. IV, кл. 20 и 22) | ВСтЗпс2 ГОСТ 14637-79 | 16ГС-17 ГОСТ 5520-79 | От -30 до +475 |
| Vc | 10Х17Н13М2Т ГОСТ 5582-75 | 09Г2С ТУ 14-3-500-76, 10Г2 ГОСТ 550-75 | 09Г2С, 09Г2 ГОСТ 19281-73, ГОСТ 19282-73 | 09Г2С ТУ 14-3-500-76 | ВСтЗпс2 ГОСТ 14637-79 | 09Г2С ТУ 14-3-500-76 | От -60 до +475 |
| VI | 10Х17Н13М2Т ГОСТ 5582-75 | 15Х5М ГОСТ 550-75, гр. А, Б | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 7350-77, гр. М2б, ГОСТ 5949-75, ГОСТ 5582-75 | 15Х5М ГОСТ 7350-77, гр. М2б | 08Х13 ГОСТ 5582-75 | 12ХМ ГОСТ 5520-79, ТУ 14-1-642- 73, ТУ 24-10-003 -70 | От 0 до +550 |
| VII | 10Х17Н13М2Т ГОСТ 5582-75 | 10Х17Н13М2Т ГОСТ 9940-81 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 7350-77 гр. М2б, ГОСТ 5949-75, ГОСТ 5582-75 | 10Х17Н13М2Т ГОСТ 5632-72, ГОСТ 7350-77 гр. М2б | 10Х17Н13М2Т ГОСТ 5582-75 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 7350-77 гр. М2б, ГОСТ 5949-75, ГОСТ 5582-75 | От -70 до +700 |
| VIII | ХН32Т ГОСТ 24982-81 | Сталь 20, гр. В ГОСТ 8731-74, ГОСТ 8733-74 | Сталь 20 ГОСТ 1577-81 | Сталь 20 ГОСТ 1050-74, ГОСТ 8479-70 (гр. IV, кл. 20) | ВСтЗпс2 ГОСТ 14637-79 | 16ГС-17 ГОСТ 5520-79 | От -30 до +475 |
| VIlIc | ХН32Т ГОСТ 24982-81 | 09Г2С ТУ 14-3-500-76, 10Г2 ГОСТ 550-75 | 09Г2С, 09Г2 ГОСТ 19281-73, ГОСТ 19282-73 | 09Г2С ТУ 14-3-500-76 | ВСтЗпс2 ГОСТ 14637-79 | 09Г2С ТУ 14-3-500- 76 | От -60 до +475 |
| IX | ХН32Т ГОСТ 24982-81 | 15Х5М ГОСТ 550-75, гр. А, Б | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 7350-77, гр. М2б, ГОСТ 5949-75, ГОСТ 5582-75 | 15Х5М ГОСТ 7350-77, гр. М2б | 08Х13 ГОСТ 5582-75 | 12ХМ ГОСТ 5520-79 ТУ 14-1-642- 73 ТУ 24-10-003 -70 | От 0 до +550 |
| X | ХН32Т ГОСТ 24982-81 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 9940-81 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 7350-77, гр. М2б, ГОСТ 5949-75, ГОСТ 5582-75 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 5632-72, ГОСТ 7350-77, гр. М2б, | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 5582-75 | 12Х18Н10Т, 08Х18Н10Т, 08Х18Н10 ГОСТ 7350-77, гр. М2б, ГОСТ 5582-75 | От -70 до +600 |
Примечания: 1. Вариант материального оформления IV предназначен для компенсаторов, применяемых для сред, вызывающих межкристаллитную коррозию.
2. Для вариантов материального оформления I, V, VIII допускается применение компенсаторов до -40 °C в случае изготовления патрубков с толщиной стенки до 12 мм.
3. Допускается изготовление патрубков из листовой стали 09Г2С-8 по ГОСТ 19282-73 для вариантов материального оформления Ic, Vc, VIIIc, из листовой стали группы М2б по ГОСТ 7350-77 соответствует: для вариантов материального оформления II, VI, IX — стали 15Х5М, III, IV — стали 08Х18Н10Т, 08Х18Н10, 12Х18Н10Т, VII — стали 10Х17Н13М2Т.
4. Компенсаторы варианта материального оформления VIII-X поставляются по предварительному согласованию с заводом-изготовителем.
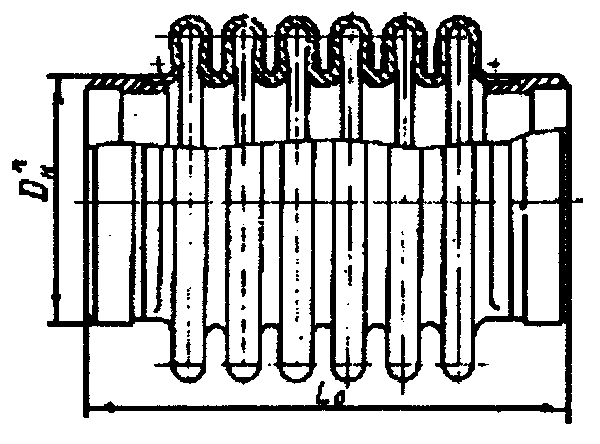
| Размеры, мм | ||||||||
| D у | n | S 0 | S | п D н | с D н | L 0 | дельта (+/- дельта/2) | дельта c (+/- дельта /2) c |
| 150 | 3 4 6 3 | 2,5 | 6 | 159 | 237 | 242 286 374 251 | 21(+/- 10,5) 28(+/- 14) 42(+/- 21) 24(+/- 12) | 21(+/- 10,5) 28(+/- 14) 42(+/- 21) 24(+/- 12) |
| 200 | 4 6 3 | 3,0 | 7 | 219 | 316 | 298 392 308 | 32(+/- 16) 48(+/- 24) 24(+/- 12) | 32(+/- 16) 48(+/- 24) 24(+/- 12) |
| 250 | 4 6 3 | 3,0 | 7 | 273 | 390 | 374 506 308 | 32(+/- 16) 48(+/- 24) 24(+/- 12) | 32(+/- 16) 48(+/- 24) 24(+/- 12) |
| 300 | 4 6 3 | 3,0 | 8 | 325 | 441 | 374 506 317 | 32(+/- 16) 48(+/- 24) 36(+/- 18) | 32(+/- 16) 48(+/- 24) 33(+/- 16,5) |
| 350 | 4 6 3 | 3,0 | 9 | 377 | 512 | 386 524 317 | 48(+/- 24) 72(+/- 36) 36(+/- 18) | 44(+/- 22) 66(+/- 33) 33(+/- 16,5) |
| 400 | 4 6 | 3,0 | 9 | 426 | 561 | 386 524 | 48(+/- 24) 72(+/- 36) | 44(+/- 22) 66(+/- 33) |
Примечание. Обозначения параметров компенсаторов приведены в примечании к табл. 30.
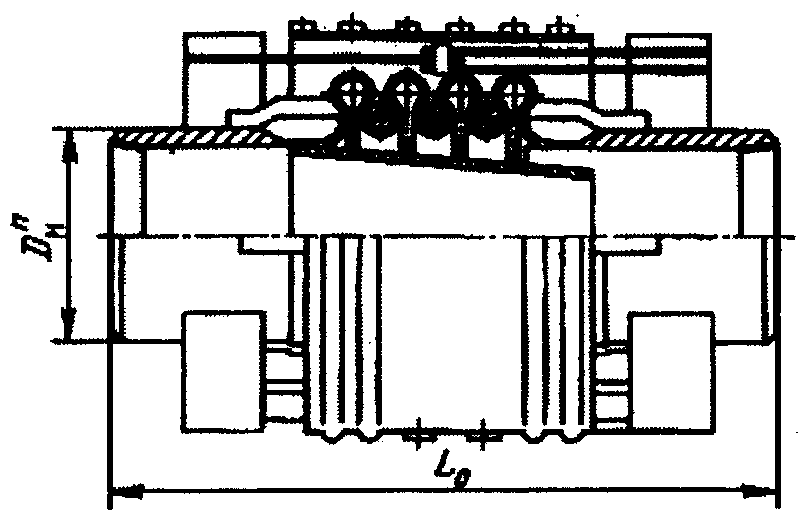
| P , МПа у | Размеры, мм | |||||||||
| (кгс/см2) | D у | n | S 0 | S м | S | п D н | с D н | H 1 | L 0 | альфа |
| 1,0(10) | 150 200 250 300 350 400 | 3 4 6 3 4 6 3 4 6 3 4 6 3 4 6 3 4 6 | 1,6 1,6 2,0 2,0 2,5 2,5 | - — - - — - | 6 6 7 8 9 10 | 159 219 273 325 377 426 | 237 316 390 441 512 561 | 338 420 507 564 648 702 | 471 515 603 523 570 664 640 706 838 640 706 838 711 780 918 711 780 918 | 5°30' 7 20 11 5 30 7 20 11 5 6 40 10 4 30 6 9 4 30 6 9 4 30 6 9 |
| 2,5(25) | 150 200 250 300 350 400 | 3 4 6 3 4 6 3 4 6 3 4 6 3 4 6 3 4 6 | 1,6 1,6 1,6 1,6 1,6 1,6 | - — - - — - | 6 6 7 8 9 9 | 159 219 273 325 377 426 | 238 313 367 418 493 542 | 349 439 493 565 647 716 | 471 516 606 564 618 726 617 672 782 617 672 782 303 872 1010 803 872 1010 | 3 15 4 20 6 30 4 5 7 50 4 5 7 50 3 15 4 20 6 30 4 5 7 50 3 15 4 20 6 30 |
| 6,4(64) | 150 200 250 300 350 400 | 3 4 3 4 3 4 3 4 3 4 3 4 | 2,2 (1,1 x 2) 2,4 (1,2 x 2) 2,4 (1,2 x 2) 2,4 (1,2 x 2) 2,8 (1,4 x 2) 2,8 (1,4 x 2) | 10 12 12 12 16 16 | 159 219 273 325 377 426 | 238 313 367 418 493 542 | 445 565 635 700 815 880 | 540 584 614 668 670 724 698 752 770 838 818 886 | 3° 4 3 4 3 4 3 4 2°30' 3 20 2 30 3 20 | |
Примечание. Термины и буквенные обозначения геометрических и технических параметров компенсаторов приведены в примечании к табл. 30.
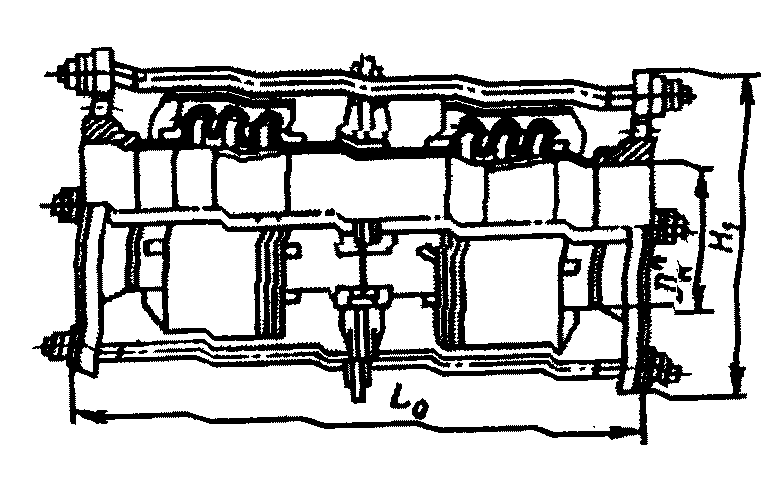
| Размеры, мм | ||||||||
| D y | n | S 0 | S | п D н | с D н | H 1 | L 0 | дельта c (+/- дельта /2) c |
| 300 | 2 x 3 2 x 6 | 2,4 (1,2 x 2) | 16 | 325 | 418 | 810 | 1430 1790 | 80(+/- 40) 200(+/- 100) |
| 400 | 2 x 3 2 x 6 | 2,8 (1,4 x 2) | 16 | 426 | 542 | 990 | 1530 1940 | 80(+/- 40) 200(+/- 100) |
Примечание. Обозначения параметров компенсаторов приведены в примечании к табл. 30.
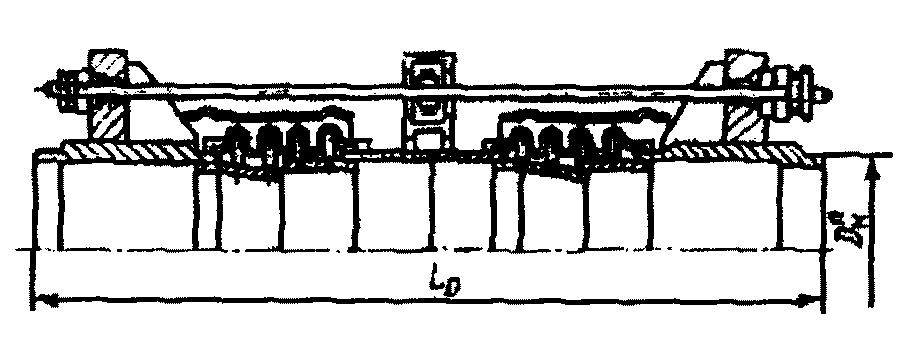
| P , МПа у | Размеры, мм | |||||||||
| (кгс/см2) | D у | n | S 0 | S м | S | п D н | с D н | H 1 | L 0 | дельта c (+/- дельта /2) c |
| 2,5(25) | 150 200 250 300 350 400 | 2 x 4 | 1,6 | - | 6 6 7 8 9 9 | 159 219 273 325 377 426 | 238 313 367 418 493 542 | 480 570 630 670 775 820 | 1250 1320 1400 1420 1560 1560 | 160(+/- 80) 160(+/- 80) 150(+/- 75) 130(+/- 65) 130(+/- 65) 120(+/- 60) |
| 6,4(64) | 150 200 250 300 350 400 | 2 x 4 | 1,6 | 2,2 (1,1 x 2) 2,4 (1,2 x 2) 2,4 (1,2 x 2) 2,4 (1,2 x 2) 2,8 (1,4 x 2) 2,8 (1,4 x 2) | 8 9 10 12 14 14 | 159 219 273 325 377 426 | 238 313 367 418 493 542 | 475 558 642 692 790 860 | 1230 1320 1360 1400 1588 1628 | - — 120(+/- 60) — - - |
Примечание. Обозначения параметров компенсаторов приведены в примечании к табл. 30.
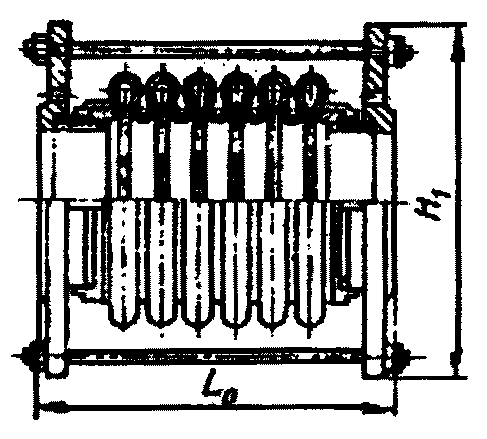
| P , МПа у | Размеры, мм | |||||||||
| (кгс/см2) | D у | n | S 0 | S м | S | п D н | с D н | H 1 | L 0 | дельта c (+/- дельта /2) c |
| 1,6(16) | 150 200 | 3 4 6 3 4 6 | 1,8 2,0 | - - | 7 8 | 159 219 | 238 313 | 405 460 | 282 326 414 295 342 436 | 9(+/- 4,5) 12(+/- 6) 18(+/- 9) 12(+/- 6) 16(+/- 8) 24(+/- 12) |
| 1,6(16) | 250 300 350 400 | 34 6 3 4 6 3 4 6 3 4 6 | 2,5 2,5 3,0 3,0 | - — - - | 9 10 10 11 | 273 325 377 426 | 367 418 493 542 | 530 630 690 750 | 3644430 562 374 — 572 391 460 598 399 468 606 | 12(+/- 6) 24(+/- 12) 12(+/- 6) 16(+/- 8) 24(+/- 12) 15(+/- 7,5) 20(+/- 10) 30(+/- 15) 15(+/- 7,5) 20(+/- 10) 30(+/- 15) |
| 2,5(25,0) | 400 150 200 | 6 | 1,6 | - | 14 7 9 | 426 159 219 | 542 238 313 | 770 410 485 | 650 426 520 | 24(+/- 12) 10(+/- 5) 16(+/- 8) |
| 4,0(40) | 250 300 350 400 | 6 | 1,6 | - 2,0 (1,0 x 2) 2,0 (1,0 x 2) | 10 12 14 16 | 273 325 377 426 | 367 418 493 542 | 600 670 695 770 | 544 556 650 650 | 16(+/- 8) 24(+/- 12) 24(+/- 12) 24(+/- 12) |
Примечание. Обозначения параметров компенсаторов приведены в примечании к табл. 30.
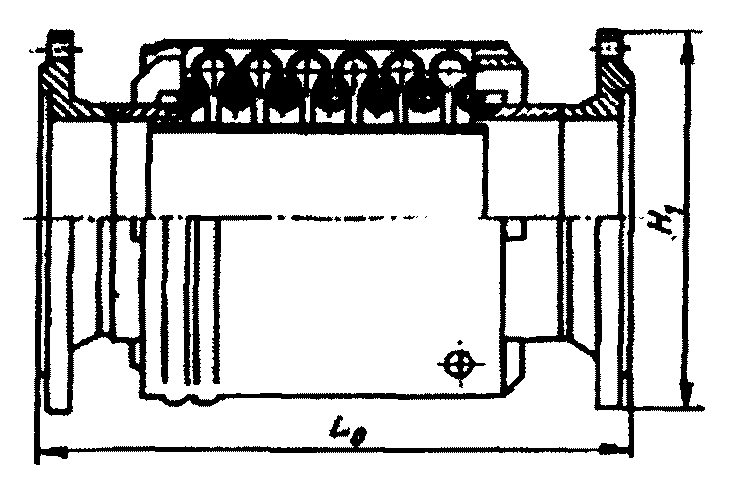
| P , МПа у | Размеры, мм | ||||||||||
| (кгс/см2) | D у | n | S 0 | S м | S | п D н | с D н | к D н | H 1 | L 0 | дельта (+/- дельта/2) |
| 1,0(10) | 150 200 | 3 4 6 3 4 6 | 1,6 1,6 | - - | 6 6 | 159 219 | 237 316 | 382 365 | 280 335 | 472 516 604 483 530 624 | 21(+/- 10,5) 28(+/- 14) 42(+/- 21) 33(+/- 16,5) 44(+/- 22) 66(+/- 33) |
| 1,0(10) | 250 300 350 400 | 3 4 6 3 4 6 3 4 6 3 4 6 | 2,0 2,0 2,5 2,5 | - — - - | 7 8 9 10 | 273 325 377 426 | 390 441 512 561 | 440 490 560 610 | 390 440 500 563 | 566 632 764 566 632 764 575 644 782 575 644 782 | 33(+/- 16,5) 44(+/- 22) 66(+/- 33) 33(+/- 16,5) 44(+/- 22) 66(+/- 33) 39(19,5) 52(+/- 26) 78(+/- 39) 39(+/- 19,5) 52(+/- 26) 78(+/- 39) |
| 2,5(25) | 150 200 250 300 350 400 | 3 4 6 3 4 6 3 4 6 3 4 6 3 4 6 3 4 6 | 1,6 1,6 1,6 1,6 1,6 1,6 | - — - - — - | 6 6 8 8 9 10 | 159 219 273 325 377 426 | 238 313 367 418 493 542 | 280 355 408 460 556 605 | 300 360 425 485 550 610 | 583 578 668 620 674 782 663 718 828 675 730 840 823 892 1030 853 922 1060 | 20(+/- 10) 26(+/- 13) 39(+/- 19,5) 28(+/- 14) 36(+/- 18) 54(+/- 27) 28(+/- 14) 36(+/- 18) 54(+/- 27) 28(+/- 14) 36(+/- 18) 54(+/- 27) 28(+/- 14) (36 +/- 18) 54(+/- 27) 28(+/- 14) 36(+/- 18) 54(+/- 37) |
| 6,4(64) | 150 200 250 300 350 400 | 3 4 3 4 3 4 3 4 3 4 3 4 | 2,2 (1,1 x 2) 2,4 (1,2 x 2) 2,4 (1,2 x 2) 2,4 (1,2 x 2) 2,8 (1,4 x 2) 2,8 (1,4 x 2) | 10 12 12 12 16 16 | 159 219 273 325 377 426 | 238 313 367 418 493 542 | 280 355 408 460 556 605 | 340 425 470 530 595 670 | 607 652 690 744 743 798 755 810 933 1002 963 1032 | 12(+/- 6) 16(+/- 8) 15(+/- 7,5) 20(+/- 10) 15(+/- 7,5) 20(+/- 10) 15(+/- 7,5) 20(+/- 10) 18(+/- 9) 24(+/- 12) 18(+/- 9) 24(+/- 12) | |
Примечание. Обозначения параметров компенсаторов приведены в примечании к табл. 30.
Многосекционные осевые компенсаторы КО-1 на условное
давление 2,5 МПа (25 кгс/см2) и S_{0} = 1,6\text{мм}
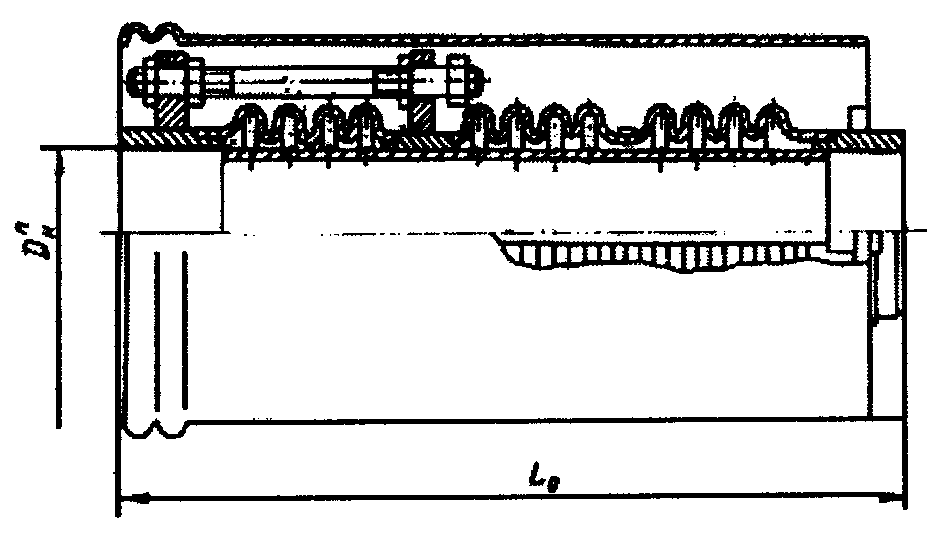
| Размеры, мм | |||||||
| D у | n | S | п D н | с D н | к D н | L 0 | дельта (+/- дельта/2) |
| 150 | 2 x 4 3 x 4 | 6 | 159 | 238 | 344 | 995 1270 | 52(+/- 26) 78(+/- 39) |
| 200 | 2 x 4 3 x 4 | 6 | 219 | 313 | 450 | 1098 1414 | 72(+/- 36) 108(+/- 54) |
| 260 | 2 x 4 3 x 4 | 8 | 273 | 367 | 504 | 1120 1440 | 72(+/- 36) 108(+/- 54) |
| 300 | 2 x 4 3 x 4 | 8 | 325 | 418 | 574 | 1135 1455 | 72(+/- 36) 108(+/- 54) |
| 350 | 2 x 4 3 x 4 | 9 | 377 | 493 | 664 | 1322 1704 | 82(+/- 41) 124(+/- 62) |
| 400 | 2 x 4 3 x 4 | 10 | 426 | 542 | 734 | 1338 1718 | 82(+/- 41) 124(+/- 62) |
Примечание. Обозначения параметров компенсаторов приведены в примечании к табл. 30.
| Размеры, мм | ||||||||
| D у | n | S м | S | п D н | с D н | к D н | L 0 | дельта (+/- дельта/2) |
| 150 | 3 4 | 2,2 (1,1 x 2) | 10 | 159 | 238 | 280 | 391 436 | 12(+/- 6) 16(+/- 8) |
| 200 | 3 4 | 2,4 (1,2 x 2) | 12 | 219 | 313 | 355 | 518 | 15(+/- 7,5) 20(+/- 10) |
| 250 | 3 4 | 2,4 (1,2 x 2) | 12 | 273 | 367 | 408 | 507 562 | 15(+/- 7,5) 20(+/- 10) |
| 300 | 3 4 | 2,4 (1,2 x 2) | 12 | 325 | 418 | 460 | 507 562 | 15(+/- 7,5) 20(+/- 10) |
| 350 | 3 4 | 2,8 (1,4 x 2) | 16 | 377 | 493 | 556 | 645 714 | 18(+/- 9) 24(+/- 12) |
| 400 | 3 4 | 2,8 (1,4 x 2) | 16 | 426 | 542 | 605 | 645 714 | 18(+/- 9) 24(+/- 12) |
Примечание. Обозначения параметров компенсаторов приведены в примечании к табл. 30.
| Размеры, мм | ||||||||
| D у | n | S 0 | S | п D н | с D н | к D н | L 0 | дельта (+/- дельта/2) |
| 150 | 3 4 6 | 1,6 | 6 | 159 | 238 | 318 | 391 436 526 | 20(+/- 10) 26(+/- 13) 39(+/- 19,5) |
| 200 | 3 4 6 | 1,6 | 6 | 219 | 313 | 398 | 461 516 626 | 28(+/- 14) 36(+/- 18) 54(+/- 27) |
| 250 | 3 4 6 | 1,6 | 7 | 273 | 367 | 463 | 506 561 671 | 28(+/- 14) 36(+/- 18) 54(+/- 27) |
| 300 | 3 4 6 | 1,6 | 8 | 325 | 418 | 513 | 506 561 671 | 28(+/- 14) 36(+/- 18) 54(+/- 27) |
| 360 | 3 4 6 | 1,6 | 9 | 377 | 493 | 598 | 645 714 852 | 28(+/- 14) 36(+/- 18) 54(+/- 27) |
| 400 | 3 4 6 | 1,6 | 9 | 426 | 542 | 648 | 643 712 850 | 28(+/- 14) 36(+/- 18) 54(+/- 27) |
Примечание. Обозначения параметров компенсаторов приведены в примечании к табл. 30.
| Размеры, мм | ||||||||
| D у | n | S 0 | S | п D н | с D н | к D н | L 0 | дельта (+/- дельта/2) |
| 150 | 3 4 6 | 1,6 | 6 | 159 | 237 | 295 | 452 396 484 | 21(+/- 10,5) 28(+/- 14) 42(+/- 21) |
| 200 | 3 4 6 | 1,6 | 6 | 219 | 316 | 380 | 361 408 502 | 33(+/- 16,5) 44(+/- 22) 66(+/- 33) |
| 250 | 3 4 6 | 2,0 | 7 | 273 | 390 | 455 | 438 504 636 | 33(+/- 16,5) 44(+/- 22) 66(+/- 33) |
| 300 | 3 4 6 | 2,0 | 8 | 325 | 441 | 510 | 438 504 636 | 33(+/- 16,5) 44(+/- 22) 66(+/- 33) |
| 350 | 3 4 6 | 2,5 | 9 | 377 | 512 | 580 | 447 516 654 | 39(+/- 19,5) 52(+/- 26) 78(+/- 39) |
| 400 | 3 4 6 | 2,5 | 10 | 426 | 561 | 630 | 447 516 654 | 39(+/- 19,5) 52(+/- 26) 78(+/- 39) |
Примечание. Обозначения параметров сильфонных компенсаторов (к табл. 21 - 30) приведены ниже:
D_{\text{н}}^{\text{п}} — наружный диаметр присоединительного патрубка;
L_{0} — строительная длина компенсатора в свободном состоянии;
D_{\text{н}}^{\text{с}} — наружный диаметр сильфона;
D_{\text{н}}^{\text{к}} — наружный диаметр кожуха;
S_{0} — толщина стенки однослойного сильфона;
S_{\text{м}} — толщина стенки многослойного сильфона;
\Delta( \pm \Delta/2) — полная осевая компенсирующая способность при температуре эксплуатации до 373 K (до 100 °C);
\Delta_{c}( \pm \Delta_{c}/2) — полная сдвиговая компенсирующая способность при температуре эксплуатации до 373 K (до 100 °C).
12.19. Сильфонные компенсаторы необходимо монтировать в соответствии с инструкцией по монтажу и эксплуатации, входящей в комплект поставки компенсаторов.
12.20. В соответствии с ОСТ 26-02-2079-83 средний срок службы сильфонных компенсаторов до списания — 10 лет, средний ресурс до списания — 1000 циклов для компенсаторов КО-2 и КС-2 и 2000 — для компенсаторов остальных типов.
Средний ресурс до списания компенсаторов КС-1 при вибрации с амплитудой колебаний 0,2 мм и частоте, не превышающей 50 Гц, — 10000 ч.
Примечание. Под циклом работы компенсатора понимают «пуск — остановку» трубопровода для ремонта, освидетельствования, реконструкции и т.п., а также каждое колебание температурного режима работы трубопровода, превышающее 30 °C.
12.21. При ремонтных работах на участках трубопроводов с компенсаторами необходимо исключить: нагрузки, приводящие к скручиванию компенсаторов, попадание искр и брызг на сильфоны компенсаторов при сварочных работах, механические повреждения сильфонов.
12.22. При наработке 500 циклов для компенсаторов КО-2 и КС-2 и 1000 циклов для сильфонных компенсаторов остальных типов необходимо:
при эксплуатации на пожаровзрывоопасных и токсичных средах заменить их новыми;
при эксплуатации на других средах техническому надзору предприятия принять решение о возможности их дальнейшей эксплуатации.
12.23 При установке компенсатора в паспорт трубопровода вносят следующие данные:
техническую характеристику, завод-изготовитель и год изготовления компенсатора;
расстояние между неподвижными опорами, необходимую компенсацию, предварительное растяжение;
температуру окружающего воздуха при монтаже компенсатора и дату.
13. НАДЗОР И ОБСЛУЖИВАНИЕ
13.1. Надежная безаварийная работа трубопровода и безопасность его эксплуатации должны обеспечиваться постоянным наблюдением за состоянием трубопровода и его деталей, своевременным ремонтом в объеме, определенном при осмотре и ревизии, и обновлением всех элементов трубопровода по мере износа и структурного изменения металла.
13.2. Приказом по предприятию в каждом цехе (на каждой установке, объекте) должно быть назначено лицо, ответственное за безопасную эксплуатацию трубопроводов из числа инженерно-технических работников, обслуживающих эти трубопроводы.
13.3. На технологические трубопроводы категорий I, II и III, а также на трубопроводы всех категорий, транспортирующие вещества при скорости коррозии более 0,5 мм/год, администрация предприятия должна составить паспорт установленного образца (см. Приложение 1).
Перечень документов, прилагаемых к паспорту, указан в п. 19.1.
Примечание. Для трубопроводов, на которые не распространяются требования п. 13.3, на каждой установке необходимо завести эксплуатационный журнал, в котором должны регистрироваться даты проведенных ревизий и данные о ремонтах этих трубопроводов.
13.4. По каждой установке (цеху, производству) лицом, ответственным за безопасную эксплуатацию трубопроводов, должен быть составлен перечень ответственных технологических трубопроводов, выполненный в двух экземплярах: один хранится у лица, ответственного за безопасную эксплуатацию трубопроводов, другой — в отделе технического надзора.
13.5. Технологические трубопроводы, работающие в водородосодержащих средах, необходимо периодически исследовать (металл труб) в соответствии с «Техническими указаниями — регламентом по эксплуатации оборудования установок каталитического риформинга и гидроочистки, работающего в водородосодержащих средах», разработанными НПО «Леннефтехим» и ВНИИнефтемашем (утверждены в 1983 г.).
13.6. Обслуживание технологических трубопроводов может быть поручено лицам, достигшим 18-летнего возраста, обученным по программе технического минимума, знающим их схему и прошедшим проверку знаний по правилам техники безопасности.
Надзор в процессе эксплуатации
13.7. В период эксплуатации трубопроводов одной из основных обязанностей обслуживающего персонала является постоянное и тщательное наблюдение за состоянием наружной поверхности трубопроводов и их деталей; сварных швов, фланцевых соединений, включая крепеж, арматуры, антикоррозионной защиты и изоляции, дренажных устройств, компенсаторов, опорных конструкций и т.п.
Результаты осмотров должны фиксироваться в вахтенном журнале не реже одного раза в смену.
13.8. Надзор за правильной эксплуатацией трубопроводов ежедневно осуществляют инженерно-технические работники объекта, периодически — служба технического надзора совместно с руководителями цеха и лицом, ответственным за безопасную эксплуатацию трубопроводов, не реже чем один раз в 12 мес.
13.9 При периодическом обследовании необходимо проверить:
техническое состояние трубопроводов наружным осмотром;
устранение замечаний по предыдущему обследованию и выполнение мер по безопасной эксплуатации трубопроводов, предусмотренных предписаниями органов Госгортехнадзора СССР и службы технического надзора, приказами и распоряжениями по предприятию, актами расследования аварий и протоколами технических совещаний;
полноту и порядок ведения технической документации по эксплуатации и ремонту трубопроводов.
Результаты периодического обследования трубопроводов оформляют актом, один экземпляр которого вручают начальнику цеха — владельца трубопроводов.
13.10. Трубопроводы, подверженные вибрации, а также фундаменты под опоры и эстакады для этих трубопроводов в период эксплуатации должна тщательно осматривать служба технического надзора совместно со старшим механиком цеха, механиком установки и лицом, ответственным за их безопасную эксплуатацию. Выявленные при этом дефекты подлежат немедленному устранению.
Сроки осмотров в зависимости от конкретных условий и состояния трубопроводов устанавливает техническое руководство предприятия не реже одного раза в 6 мес.
Максимально допустимая амплитуда вибрации технологических трубопроводов составляет 0,2 мм при частоте вибраций не более 40 Гц.
13.11. Наружный осмотр трубопроводов, проложенных открытым способом, при периодических обследованиях можно производить без снятия изоляции. Однако если состояние стенок или сварных швов трубопроводов вызывает сомнение, по указанию работника отдела технического надзора должно быть проведено частичное или полное удаление изоляции.
Наружный осмотр трубопроводов, проложенных в непроходных каналах или бесканально, производится на участках, перечисленных в п. 13.16, и по срокам приурочивается к проведению ревизии этих трубопроводов.
13.12. Если при наружном осмотре обнаружены неплотности разъемных соединений, давление в трубопроводе должно быть снижено до атмосферного, температура горячих трубопроводов — до +60 °C, а дефекты устранены с соблюдением необходимых мер по технике безопасности.
При обнаружении дефектов, устранение которых связано с огневыми работами, трубопровод должен быть остановлен, подготовлен к производству ремонтных работ в соответствии с указаниями «Типовой инструкции по организации проведения огневых работ на взрывоопасных и взрывопожароопасных объектах», утвержденной Госгортехнадзором СССР, и дефекты устранены.
За своевременное устранение дефектов отвечает лицо, ответственное за безопасную эксплуатацию трубопроводов.
Ревизия трубопроводов
13.13. Основной метод контроля за надежной и безопасной работой технологических трубопроводов — периодические ревизии, которые проводит служба технического надзора совместно с механиками и начальниками установок.
Результаты ревизии служат основанием для оценки состояния трубопровода и возможности его дальнейшей эксплуатации.
13.14. Как правило, ревизия трубопроводов должна приурочиваться к плановопредупредительному ремонту отдельных агрегатов, установок или цехов.
13.15. Сроки проведения ревизии технологических трубопроводов устанавливает администрация предприятия в зависимости от скорости их коррозионно-эрозионного износа, опыта эксплуатации, результатов предыдущего наружного осмотра, ревизии. Сроки должны обеспечивать безопасную, безаварийную эксплуатацию трубопровода в период между ревизиями и не должны быть реже указанных в табл. 31.
| Транспортируемые среды | Категория трубопровода | Рабочие параметры | Периодичность проведения ревизий при скорости коррозии, мм/год | ||
| более 0,5 | 0,1 — 0,5 | до 0,1 | |||
| Чрезвычайно, высоко и умеренно опасные | I и II | Независимо | Не реже одного раза в | Не реже одного раза в 2 года | Не реже одного раза в |
| вещества I, II и III классов по | год | 3 года | |||
| ГОСТ 12.1.007-76 и ВОТ [среды групп А(а), | |||||
| А(б)] | |||||
| Взрыво- и пожароопасные вещества (ВВ), горючие газы | I | Независимо | То же | То же | То же |
| (ГГ), легковоспламеняющиеся жидкости (ЛВЖ) по ГОСТ | |||||
| 12.1.004-76 | |||||
| [среды группы | |||||
| Б(а)] | II III I и II | P более 1,6 (16) МПа (кгс/см2)' выше 120 °С P до 1,6 (16) МПа (кгс/см2)' от — 40 до + 120° C То же Независимо | « » « Не реже» | « Не реже одного раза в 3 года То же Не реже» | « Не реже одного раза в 4 года То же Не реже» |
| Горючие жидкости | одного | одного раза | одного | ||
| (ГЖ) по ГОСТ | раза в | в 2 года | раза в | ||
| 12.1.004-76 | год | 3 года | |||
| [среды группы | |||||
| Б(в)] | III и IV | Независимо | То же | Не реже одного раза в 3 года | Не реже одного раза в 4 года |
| Трудногорючие | III, IV и V | Независимо | Не реже | Не реже | Не реже |
| (ТГ) и негорючие | одного | одного раза | одного | ||
| (НГ) вещества по | раза в 3 | в 6 лет | раза в | ||
| ГОСТ 12.1.004- | года | 8 лет | |||
| 76 [среды группы | |||||
| В(а)] | |||||
13.16. При проведении ревизии особое внимание следует уделять участкам, работающим в особо сложных условиях, где наиболее вероятен максимальный износ трубопровода вследствие коррозии, эрозии, вибрации и других причин. К таким относятся участки, где изменяется направление потока (колена, тройники, врезки, дренажные устройства, а также участки трубопроводов перед арматурой и после нее) и где возможно скопление влаги, веществ, вызывающих коррозию (тупиковые и временно не работающие участки).
13.17. Приступать к ревизии следует только после выполнения необходимых подготовительных работ, предусмотренных действующей «Инструкцией по организации и безопасному производству ремонтных работ на предприятиях и в организациях нефтеперерабатывающей и нефтехимической промышленности». На работающих трубопроводах допускается проводить ультразвуковую толщинометрию при условии соблюдения соответствующих мер безопасности.
13.18 При ревизии технологических трубопроводов необходимо:
1. Провести наружный осмотр трубопровода.
2. Простучать молотком и измерить толщину стенки трубопровода ультразвуковым или радиографическим методами, а в необходимых случаях — сквозной засверловкой с последующей заваркой отверстий.
Толщину стенок измеряют на участках, работающих в наиболее сложных условиях (коленах, тройниках, врезках, местах сужения трубопровода, перед арматурой и после нее, местах скопления влаги и коррозионных продуктов, вызывающих коррозию, — застойных зонах, дренажах), а также на прямых участках внутрицеховых и межцеховых трубопроводов.
Число точек замера для каждого участка (элемента) определяет отдел технического надзора при условии обеспечения надежной ревизии трубопроводов.
На прямых участках трубопроводов технологических установок длиной 20 м и менее и межцеховых трубопроводов длиной 100 м и менее должно быть выполнено не менее трех замеров.
Следует обеспечить правильность и точность выполнения замеров, исключить влияние на них инородных тел (заусенцев, кокса, продуктов коррозии и т.п.), а также своевременно проверять измерительные инструменты и приборы.
Результаты замера фиксируют в паспорте трубопровода.
Примечания. 1. Толщину стенок трубопроводов категорий IV и V замеряют в том случае, если по результатам обстукивания нельзя точно судить о надежной и безопасной работе трубопроводов.
2. Ревизию постоянно действующих участков факельных линий, не имеющих байпасов, проводят без их остановки путем измерения толщины стенки ультразвуковыми толщиномерами и обмыливанием фланцевых соединений.
Трубопроводы обстукивают по всему периметру трубы молотком массой 1,0 — 1,5 кг с ручкой длиной не менее 400 мм с шарообразной шляпкой.
Состояние трубы определяют по звуку или вмятинам, которые образуются при обстукивании.
Вопрос о частичном или полном удалении изоляции при ревизии решает служба технического надзора предприятия в каждом конкретном случае при условии обеспечения надежной ревизии трубопровода.
3. На трубопроводах, выполненных из сталей типа 18-8 (08Х18Н10Т; 12Х18Н10Т и т.п.) и работающих в средах, вызывающих межкристаллитную коррозию, сквозные засверловки не допускаются.
3. Провести ревизию воротников фланцев внутренним осмотром (при разборке трубопровода) либо измерением толщины неразрушающими методами контроля (ультразвуковым или радиографическим) не менее чем в трех точках по окружности воротника фланца.
Толщину стенки воротника фланца можно определять также с помощью контрольных засверловок согласно п. п. 13.36 - 13.43. Число фланцев, подверженных ревизии, устанавливает технический надзор в зависимости от условий эксплуатации трубопровода.
4. Провести внутренний осмотр участка трубопровода с помощью лампы, прибора типа РВП, лупы или других средств, если в результате измерений толщины стенки и простукивания трубопровода возникли сомнения в его состоянии; внутренняя поверхность при этом должна быть очищена от грязи и отложений, а при необходимости — протравлена. При этом следует выбирать участок, эксплуатируемый в неблагоприятных условиях (где возможны коррозия и эрозия, гидравлические удары, вибрация, изменения направления потока, образование застойных зон и т.п.). Демонтаж участка трубопровода при наличии разъемных соединений проводят путем их разборки, а на цельносварном трубопроводе этот участок вырезают.
Во время осмотра проверяют, нет ли коррозии, трещин, уменьшения толщины стенок труб и деталей трубопроводов.
5. Произвести радиографическую или ультразвуковую дефектоскопию сварных стыков, если качество их при ревизии вызвало сомнение; при необходимости следует подвергнуть эти сварные стыки металлографическим и механическим испытаниям.
Число стыков, подлежащих проверке, определяет отдел технического надзора.
Примечание. Дефектоскопию следует производить по инструкции, разработанной специализированной организацией.
6. Проверить механические свойства металла труб, работающих при высоких температурах и в водородосодержащих средах, если это предусмотрено действующими «Правилами», «Регламентами» или проектом. Механические свойства металла следует проверять также и в случаях, если коррозионное действие среды может вызвать их изменение. Вопрос о механических испытаниях решает служба технического надзора.
7. Измерить на участках трубопроводов, работающих при температуре выше 400 °C для углеродистых и выше 450 °C для легированных сталей, деформацию по состоянию на время проведения ревизии и проверить документацию по фиксированию наблюдений за ползучестью, если это предусмотрено действующими «Правилами», «Регламентом» или проектом.
При этом объем работ по замерам следует определять в соответствии с И34-70-013-84.
8. Разобрать (выборочно, по указанию представителя технадзора) резьбовые соединения на трубопроводе, осмотреть их и измерить резьбовыми калибрами.
9. Проверить состояние и правильность работы опор, крепежных деталей и выборочно — прокладок.
10. Испытать трубопровод в случаях, предусмотренных в п. п. 13.44 - 13.48 и 14.1 настоящего документа.
13.19. При неудовлетворительных результатах ревизии необходимо определить границу дефектного участка трубопровода (осмотреть внутреннюю поверхность, обстучать молотком, измерить толщину и т.п.) и сделать более частые измерения толщины стенки всего трубопровода по усмотрению представителей технического надзора.
13.20. Результаты ревизии сопоставить с первоначальными данными (результатами приемки после монтажа или предыдущей ревизии), после чего составить акт ревизии трубопровода (Приложение 3). Акт ревизии утверждает главный механик предприятия (завода). Работы, указанные в акте ревизии, подлежат обязательному выполнению.
В паспорте или в эксплуатационном журнале трубопровода представителем отдела технического надзора совместно с лицом, ответственным за безопасную эксплуатацию трубопровода, делается запись о проведенной ревизии с указанием даты проведения и ссылкой на соответствующий акт.
Обслуживание и ревизия арматуры
13.21. Арматура технологических трубопроводов — наиболее ответственный элемент коммуникаций, поэтому на предприятиях должны быть приняты необходимые меры по организации постоянного и тщательного надзора за исправностью арматуры, а также за своевременным и высококачественным проведением ревизии и ремонта.
13.22. При применении арматуры с сальниками особое внимание следует обращать на набивочный материал — на его качество, размеры, правильность укладки в сальниковую коробку.
Набивку для сальников выбирают в соответствии с ГОСТ 5152-77.
13.23. Асбестовая набивка, пропитанная жировым составом и прографиченная для арматуры, устанавливаемой на газопроводах, может быть использована при рабочих температурах не выше 200 °C, так как при более высоком нагреве жировые вещества вытекают, и плотность сальника быстро снижается.
13.24. Для температур выше 200 °C и давлений до 10 МПа (100 кгс/см2) можно применять прографиченную асбестовую набивку. При этом каждое кольцо должно быть пересыпано слоем сухого чистого графита толщиной не менее 1 мм.
13.25. При высоких температурах рекомендуется применять специальные набивки, в частности асбометаллические, пропитанные особыми составами, стойкими к разрушению и не вытекающими под влиянием транспортируемых сред и высокой температуры.
13.26. Сальниковая набивка арматуры должна быть изготовлена из плетеного шнура квадратного сечения со стороной, равной ширине сальниковой камеры. Из такого шнура на оправке должны быть нарезаны заготовки колец со скошенными под углом 45° концами.
13.27. Кольца набивки следует укладывать в сальниковую коробку вразбежку линий разреза, с уплотнением каждого кольца. Высота сальниковой набивки должна быть такой, чтобы грундбукса в начальном положении входила в сальниковую камеру не более чем на 1/6 — 1/7 ее высоты, но не менее чем на 5 мм.
Сальники следует подтягивать равномерно, без перекосов грундбуксы.
13.28. Для обеспечения плотности сальникового уплотнения необходимо следить за чистотой поверхности шпинделя.
13.29. Прокладочный материал для уплотнения соединения крышки с корпусом арматуры следует выбирать по табл. 17 с учетом химического воздействия на него транспортируемой среды, а также в зависимости от давления и температуры.
13.30. Ход шпинделя в задвижках и вентилях должен быть плавным, а затвор при закрывании или открывании арматуры должен перемещаться без заедания.
13.31. Предохранительные клапаны необходимо обслуживать в соответствии с «Руководящими указаниями по эксплуатации, ревизии и ремонту предохранительных клапанов РШК-78», а также директивными указаниями Миннефтехимпрома СССР № ОТ-6187/9 от 09.08.79 г. и Госгортехнадзора СССР № 04-27/515 от 08.08.79 г.
13.32. Для создания плотности запорную арматуру следует закрывать с нормальным усилием. Не допускается применять добавочные рычаги при открывании или закрывании арматуры.
13.33. Ревизию и ремонт трубопроводной арматуры, в том числе обратных клапанов, а также приводных устройств арматуры (электро-, пневмо-, гидропривод, механический привод) как правило производят в период ревизии трубопроводов, а также во время остановки агрегатов, установок или цехов на ремонт.
13.34. Ревизию, отбраковку, ремонт и испытание арматуры следует производить в специализированных мастерских или на участках в объеме и порядке, предусмотренном отраслевым нормативным документом КО-1-79. В отдельных случаях по усмотрению технического надзора допускается ревизия арматуры путем ее разборки и осмотра непосредственно на месте установки.
13.35. При планировании ревизии и ремонта арматуры следует в первую очередь проводить ревизию и ремонт арматуры, работающей в наиболее сложных условиях, и при этом соблюдать принцип чередования.
Результаты ремонта и испытания арматуры оформляют актом (Приложение 4).
Контрольные засверловки
13.36. В случаях, когда характер и закономерности коррозионного износа трубопровода не могут быть установлены методами контроля, используемыми при ревизиях, для своевременной сигнализации о приближении толщины стенки к отбраковочному размеру допускается делать контрольные засверловки.
Необходимость в контрольных засверловках определяет служба технического надзора предприятия для каждого конкретного случая, с учетом ограничений, изложенных в п. 13.37.
13.37. Трубопроводы, по которым транспортируют вещества групп А(а), А(б), газы всех групп; трубопроводы, работающие под вакуумом, а также трубопроводы, выполненные из сталей типа 18-8 и работающие в средах, вызывающих межкристаллитную коррозию, контрольным засверловкам не подвергают. В этих случаях должен быть усилен контроль за состоянием толщины стенок трубопровода путем их замера ультразвуковым толщиномером или с помощью сквозных засверловок.
13.38. При засверловке контрольных отверстий следует пользоваться сверлом диаметром 2,5 — 4 мм, заправленным под острым углом, чтобы предотвратить большие утечки продукта в случае пропуска контрольных отверстий.
13.39. Отверстия при контрольных засверловках следует располагать в местах поворотов, сужений, врезок, застойных зонах, а также в тройниках, дренажных отводах перед запорной арматурой и после нее и т.п.
13.40. Отверстия контрольных засверловок на отводах и полуотводах должны быть расположены преимущественно по наружному радиусу гиба из расчета одно отверстие на каждые 0,2 м длины, но не менее одного отверстия на отвод или секцию сварного отвода.
13.41. Глубина контрольных засверловок должна быть равна отбраковочной толщине (определенной согласно п. п. 13.49 и 13.50) плюс П x С (где П — половина периода между очередными ревизиями, годы; С — фактическая скорость износа трубопровода, мм/год).
13.42. Места расположения контрольных засверловок на трубопроводе должны быть четко обозначены.
13.43. Пропуск контрольного отверстия на трубопроводе свидетельствует о приближении толщины стенки к отбраковочному размеру, поэтому такой трубопровод необходимо подвергнуть внеочередной ревизии.
Периодические испытания технологических трубопроводов
13.44. Надежность работы технологических трубопроводов проверяют периодическими гидравлическими и пневматическими испытаниями.
13.45. Периодические испытания трубопроводов на прочность и плотность приурочивают ко времени проведения ревизии трубопровода. Периодичность проведения испытания должна быть равна удвоенной периодичности проведения ревизии, принятой в соответствии с указаниями п. 13.15 для данного трубопровода, но не реже одного раза в 8 лет.
13.46. Давление испытания и порядок проведения испытания должны соответствовать требованиям, изложенным в параграфе 14.
13.47. Периодические испытания технологических трубопроводов проводят под руководством лица, ответственного за их безопасную эксплуатацию и оформляют актом (Приложение 6).
13.48. Лицо, ответственное за безопасную эксплуатацию трубопровода, на основании соответствующего акта делает запись о результатах испытания и назначает срок очередного испытания в паспорте трубопровода, а для трубопроводов, на которые паспорт не составляется, — в эксплуатационном журнале.
Нормы отбраковки
13.49. Трубы, детали трубопроводов и сварные швы, эксплуатируемые при температуре до 430 °C (включительно), подлежат отбраковке, если в результате ревизии окажется, что под действием коррозии и эрозии толщина стенки их уменьшилась и достигла значения, определяемого по формулам:
\delta_{\text{отб}} = \alpha n\text{Р}_{\text{раб}}D_{\text{н}}/2(0,9R_{2}^{\text{н}}m_{3} + n\text{Р}_{\text{раб}}) при R_{2}^{\text{н}}m_{3}/R_{1}^{\text{н}}m_{2}<0,75 ;
\delta_{\text{отб}} = \alpha n\text{Р}_{\text{раб}}D_{\text{н}}/2(R_{1}^{\text{р}} + n\text{Р}_{\text{раб}}) при R_{2}^{\text{н}}m_{3}/R_{1}^{\text{н}}m_{2} \geq 0,75 ,
где \delta_{\text{отб}} — толщина стенки трубы или детали трубопровода, при которой они должны быть изъяты из эксплуатации, см; n = 1,2 — коэффициент перегрузки рабочего давления в трубопроводе; \text{Р}_{\text{раб}} — давление в трубопроводе, МПа (кгс/см2); D_{\text{н}} — диаметр трубы или детали трубопровода, см; R_{2}^{\text{н}} — нормативное сопротивление, равное наименьшему значению предела текучести при растяжении, сжатии и изгибе материала труб, принимаемое по государственным стандартам или техническим условиям на соответствующие виды труб, МПа (кгс/см2) (см. табл. 32); R_{1}^{\text{н}} — нормативное сопротивление, равное наименьшему значению временного сопротивления разрыва материала труб, принимаемое по государственным, отраслевым стандартам и техническим условиям на соответствующие виды труб, МПа (кгс/см2) (см. табл. 32).
Примечание. Для электросварных труб, сваренных односторонним швом, значения R_{1}^{\text{н}} и R_{2}^{\text{н}} следует умножить на 0,8.
| ГОСТ на трубы | Марка стали | н R МПа(кгс/мм2) 1 | н R МПа (кгс/мм2) 2 |
|---|---|---|---|
| 8731-74 | 10 20 10Г2 | 353(36) 412(42) 471(48) | 216(22) 245(25) 265(27) |
| 8733-74 | 10 20 10Г2 | 350(35) 412(42) 421(43) | 206(21) 245(25) 245(25) |
| 10705-80 | 10 | 333(34) | 206(21) |
| (в термообработанном состоянии) | ВСт3сп 20 | 372(38) 412(42) | 225(23) 245(25) |
| 10705-80 | 10 | 333(34) | Согласно сертификату |
| (без термообработки) | ВСт3сп 15,20 | 392(40) 372(38) | или результатам испытаний |
| 550-75 | 20 10Г2 15Х5 15Х5М 15Х5ВФ 15Х5М-У 12Х8ВФ | 431(44) 470(48) 392(40) 392(40) 392(40) 588(60) 392(40) | 255(26) 260(27) 216(22) 216(22) 216(22) 412(42) 167(17) |
| 9940-81 | 08Х18Н10Т 12Х18Н10Т 10Х17Н13М2Т | 520(52) 529(54) 529(54) | Согласно сертификату или результатам испытания |
| 9941-81 | 08Х18Н10Т 12Х18Н10Т 10Х17Н13М2Т | 549(56) 549(56) 529(54) | То же |
| ТУ 14-3-460-75 | 12Х1МФ | 441(45) | 260(26) |
Примечание. Характеристики сталей, указанные в таблице, взяты из соответствующих государственных стандартов и технических условий на трубы.
R_{1}^{p} = R_{1}^{\text{н}}m_{1}m_{2}k_{1} — расчетное сопротивление материала труб и деталей технологических трубопроводов; \alpha — коэффициент несущей способности, который принимают равным: для труб — 1,0; для конических переходов — 1,0; для выпуклых заглушек (эллиптической формы) — 1,0; для отводов гладких и сварных \alpha = 1,3 при R/D_{\text{н}} = 1 ; \alpha = 1,15 при R/D_{\text{н}} = 1,5 ; \alpha = 1,0 при R/D_{\text{н}} = 2 и более; для тройниковых соединений — по рис. 3; m_{1} = 0,8 — коэффициент условий работы материала при разрыве труб; m_{2} — коэффициент условий работы трубопровода, принимаемый в зависимости от транспортируемой среды:
| Среда | m 2 |
|---|---|
| Токсичные, горючие, взрывоопасные и сжиженные газы | 0,60 |
| Инертные газы (азот, воздух и т.п.) или токсичные, взрывоопасные и горючие жидкости | 0,75 |
| Инертные жидкости | 0,90 |
m_{3} — коэффициент условий работы материала труб при повышенных температурах, принимаемый в зависимости от материала труб и рабочей температуры, °C:
| Материал труб | m 3 | |||
| От -70 до -40 | От -39 до +100 | +250 | +430 | |
| Углеродистая сталь марок с порядковыми номерами 2, 3, 4 групп А и В (по ГОСТ 380-71) | - | 1 | 0,85 | 0,75 <*> |
| Углеродистая качественная конструкционная сталь марок 10, 15, 20 группы 1 по ГОСТ 1050-74 | 1 | 1 | 0,85 | 0,45 |
| Низколегированные стали марок 09Г2С, | 0,85 | 0,45 | ||
| 10Г2С1, 17ГС, 14ХГС, 10Г2СД, 15Г2С и | 1 | 1 | ||
| 10Г2 | ||||
| Легированные стали марок 15Х5, 15Х5М, 15Х5М-У, 15Х5ВФ, 08Х13, 12МХ, 12Х1МФ, 12Х18Н10Т, 12Х21Н5Т, 10Х17Н13М2Т, 08Х17Н15МЗТ, 10Х14Г14Н4Т, 08Х22Н6Т, 08Х18Г8Н2Т, 08Х21Н6М2Т | 1 | 1 | 0,90 | 0,70 |
| <*> Значение коэффициента m соответствует рабочей 3 температуре трубопровода 300 °C, выше которой углеродистые стали по ГОСТ 380-71 применять не рекомендуется. | ||||
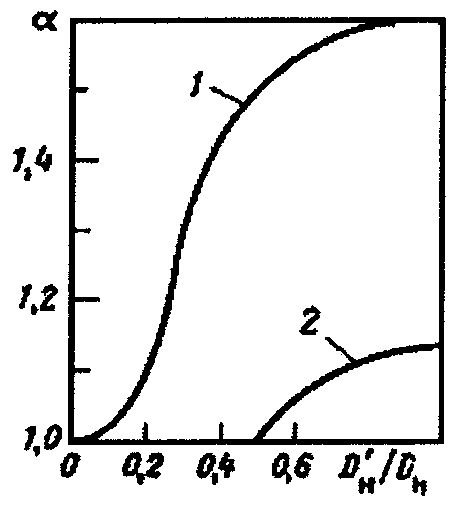
1 — без усиливающих элементов и для ответвлений
без усиливающих элементов и с усиленным штуцером;
2 — усиленных накладками и с усиленным штуцером
и для ответвлений, усиленных накладками; D_{\text{н}}\prime — наружный
диаметр ответвлений, см; \alpha — коэффициент несущей способности
Примечание. Для промежуточных значений рабочей температуры коэффициент определяют интерполяцией двух ближайших значений.
основных труб тройниковых соединений.
k_{1} — коэффициент однородности материала труб:
Для бесшовных труб из углеродистой и нержавеющей сталей 0,8 и для сварных труб из ненормализованной низколегированной стали
Для сварных труб из углеродистой и нержавеющей сталей 0,85 и для сварных труб из нормализованной низколегированной стали
13.50. Трубы, детали технологических трубопроводов и сварные стыки, эксплуатируемые при температуре более +430 °C, подлежат отбраковке, если в результате ревизии окажется, что вследствие коррозии и эрозии толщина стенки их уменьшилась и достигла значения, определяемого по формуле:
где \delta_{\text{отб}} — толщина стенки трубы или детали трубопровода, при достижении которой они должны быть изъяты из эксплуатации, см; \alpha — коэффициент несущей способности, принимаемый по указаниям п. 13.49; \text{Р}_{\text{раб}} — рабочее давление в трубопроводе, МПа (кгс/см2); D_{\text{н}} — наружный диаметр трубы или детали трубопровода, см; [\sigma] — номинальное допускаемое напряжение материала, которое выбирается в зависимости от рабочей температуры среды и марки стали (табл. 33 - 35), МПа (кгс/см2).
Примечание. Тройники и тройниковые соединения независимо от рабочей температуры допускается выбраковывать исходя из условия:
где f_{\text{ш}} — укрепляющее сечение штуцера, мм2; f_{\text{п}} — укрепляющее сечение накладки, мм2; f_{\text{св}} — укрепляющее сечение сварных швов (наплавленного металла), мм2; s_{0}(d - d_{\text{пр}}) — сечение, недостающее для прочности соединения, мм2.
Величины, входящие в формулу, следует рассчитывать согласно ОСТ 108.031.02-75.
| Расчетная температура стенки сосуда | Допускаемое напряжение |сигма|, МПа (кгс/см2), для сталей марок | |||
| или аппарата, °C | ВСт3 | 20 и 20К | 09Г2С, 16ГС, 17ГС, 16Г1С, 10Г2С1 | 10Г2 |
| 20 | 140(1400) | 147(1470) | 183(1830) | 180(1800) |
| 100 | 134(1340) | 142(1420) | 160(1600) | 160(1600) |
| 150 | 131(1310) | 139(1390) | 154(1540) | 154(1540) |
| 200 | 126(1260) | 136(1360) | 148(1480) | 148(1480) |
| 250 | 120(1200) | 132(1320) | 145(1450) | 145(1450) |
| 300 | 108(1080) | 119(1190) | 134(1340) | 134(1340) |
| 350 | 98(980) | 106(1060) | 123(1230) | 123(1230) |
| 375 | 93(930) | 98(980) | 116(1160) | 108(1080) |
| 400 | 85(850) | 92(920) | 105(1050) | 92(920) |
| 410 | 81(810) | 86(860) | 104(1040) | 86(860) |
| 420 | 75(750) | 80(800) | 92(920) | 80(800) |
| 430 | 71 <*> (710) | 75(750) | 86(860) | 75(750) |
| 440 | - | 67(670) | 78(780) | 67(670) |
| 450 | - | 61(610) | 71(710) | 61(610) |
| 460 | - | 55(550) | 64(640) | 55(550) |
| 470 | - | 49(490) | 56(560) | 49(490) |
| 480 | - | 46 <**> (460) | 53 (530) | 46(460) <**> |
<*> Для расчетной температуры стенки 425 °C.
Примечания: 1. Допускаемое напряжение для сталей в данной таблице соответствует ГОСТ 14249-80.
2. При расчетной температуре ниже 20 °C допускаемое напряжение принимают таким же, как и при температуре 20 °C, если допускается применять материал при данной температуре.
3. Для промежуточных значений расчетных температур стенки допускаемое напряжение определяют линейной интерполяцией с округлением результатов до 0,5 МПа (5 кгс/см2) в сторону меньшего значения.
4. Для стальных отливок номинальное допускаемое напряжение принимают равным 80% от номинального допускаемого напряжения, определенного по данной таблице для одноименной марки катаной или кованой стали, если отливки подвергают 100%-ному контролю неразрушающими методами, и 75% от указанных выше значений для остальных отливок.
| Расчетная температура стенки сосуда или аппарата, °C | Допускаемое напряжение |сигма|, МПа (кгс/см2), для сталей марок | |
| 08Х18Н10Т, 08Х18Н12Т, 08Х17Н13М2Т, 08Х17Н15М3Т | 12Х18Н10Т, 12Х18Н12Т, 10Х17Н13М2Т, 10Х17М13М3Т | |
| 20 | 140(1400) | 160(1600) |
| 100 | 130(1300) | 152(1520) |
| 150 | 120(1200) | 146(1460) |
| 200 | 115(1150) | 140(1400) |
| 250 | 110(1100) | 136(1360) |
| 300 | 100(1000) | 130(1300) |
| 350 | 91(910) | 126(1260) |
| 375 | 89(890) | 124(1240) |
| 400 | 86(860) | 121(1210) |
| 410 | 86(860) | 120(1200) |
| 420 | 85(850) | 120(1200) |
| 430 | 85(850) | 119(1190) |
| 440 | 84(840) | 118(1180) |
| 450 | 84(840) | 117(1170) |
| 460 | 83(830) | 116(1160) |
| 470 | 83(830) | 115(1150) |
| 480 | 82(820) | 115(1150) |
| 490 | 82(820) | 114(1140) |
| 500 | 81(810) | 113(1130) |
| 510 | 80(800) | 112(1120) |
| 520 | 79(790) | 112(1120) |
| 530 | 79(790) | 111(1110) |
| 540 | 78(780) | 111(1110) |
| 550 | 76(760) | 111(1110) |
| 560 | 73(730) | 101(1010) |
| 570 | 69(690) | 97(970) |
| 580 | 65(650) | 90(900) |
| 590 | 61(610) | 81(810) |
| 600 | 57(570) | 74(740) |
| 610 | - | 68(680) |
| 620 | - | 62(620) |
| 630 | - | 57(570) |
| 640 | - | 52(520) |
| 650 | - | 48(480) |
| 660 | - | 45(450) |
| 670 | - | 42(420) |
| 680 | - | 38(380) |
| 690 | - | 34(340) |
| 700 | - | 30(300) |
Примечания: 1. Допускаемое напряжение для сталей соответствует ГОСТ 14249-80.
2. При значениях расчетной температуры ниже 20 °C допускаемое напряжение принимают таким же, как и при температуре 20 °C при условии, если допустимо применение материала при данной температуре.
3. Для промежуточных значений расчетной температуры стенки допускаемое напряжение определяют интерполяцией двух ближайших значений с округлением результатов до 0,5 МПа (5 кгс/см2) в сторону меньшего значения.
4. Стали марок 10Х17Н13М3Т, 12Х18Н10Т и 12Х18Н12Т при расчетной температуре свыше 600 °C применять не следует.
5. Для стальных отливок номинальное допускаемое напряжение принимают равным 80% от значения номинального допускаемого напряжения, определенного по данной таблице для одноименной катаной или кованой стали, если отливки подвергают 100%-ному контролю неразрушающими методами, и 75% от указанных выше значений для остальных отливок.
| Расчетная температура стенки сосуда или аппарата, °C | Допускаемое |сигма|, МПа (кгс/см2), напряжение для сталей марок | ||||
| 12ХМ | 12МХ | 15ХМ | 15Х5М | 15Х5М-У | |
| 20 | 147(1470) | 147(1470) | 155(1550) | 146(1460) | 240(2400) |
| 100 | - | - | - | 141(1410) | 235(2350) |
| 150 | - | - | - | 138(1380) | 230(2300) |
| 200 | 145(1450) | 145(1450) | 152(1520) | 134(1340) | 225(2250) |
| 250 | 145(1450) | 145(1450) | 152(1520) | 127(1270) | 220(2200) |
| 300 | 141(1410) | 141(1410) | 147(1470) | 120(1200) | 210(2100) |
| 350 | 137(1370) | 137(1370) | 142(1420) | 114(1140) | 200(2000) |
| 375 | 135(1350) | 135(1350) | 140(1400) | 110(1100) | 180(1800) |
| 400 | 132(1320) | 132(1320) | 137(1370) | 105(1050) | 170(1700) |
| 410 | 130(1300) | 130(1300) | 136(1360) | 103(1030) | 160(1600) |
| 420 | 129(1290) | 129(1290) | 135(1350) | 101(1010) | 150(1500) |
| 430 | 127(1270) | 127(1270) | 134(1340) | 99(990) | 140(1400) |
| 440 | 126(1260) | 126(1260) | 132(1320) | 96(960) | 135(1350) |
| 450 | 124(1240) | 124(1240) | 131(1310) | 94(940) | 130(1300) |
| 460 | 122(1220) | 122(1220) | 127(1270) | 91(910) | 126(1260) |
| 470 | 117(1170) | 117(1170) | 122(1220) | 89(890) | 122(1220) |
| 480 | 114(1140) | 114(1140) | 117(1170) | 86(860) | 118(1180) |
| 490 | 105(1050) | 105(1050) | 107(1070) | 83(830) | 114(1140) |
| 500 | 96(960) | 96(960) | 99(990) | 79(790) | 108(1080) |
| 510 | 82(820) | 82(820) | 84(840) | 72(720) | 97(970) |
| 520 | 69(690) | 69(690) | 74(740) | 66(660) | 85(850) |
| 530 | 60(600) | 57(570) | 67(670) | 60(600) | 72(720) |
| 540 | 50(500) | 47(470) | 57(570) | 54(540) | 58(580) |
| 550 | 41(410) | - | 49(490) | 47(470) | 52(520) |
| 560 | 33(330) | - | 41(410) | 40(400) | 45(450) |
| 570 | - | - | - | 35(350) | 40(400) |
| 580 | - | - | - | 30(300) | 34(340) |
| 590 | - | - | - | 28(280) | 30(300) |
| 600 | - | - | - | 25(250) | 25(250) |
Примечания: 1. Допускаемое напряжение в данной таблице соответствует ГОСТ 14249-80.
2. При расчетной температуре ниже 20 °C допускаемое напряжение принимают таким же, как и при температуре 20 °C, если допустимо применение материала при данной температуре.
3. Для промежуточных значений расчетной температуры стенки допускаемое напряжение определяют линейной интерполяцией с округлением результатов до 0,5 МПа (5 кгс/см2) в сторону меньшего значения.
4. При расчетной температуре ниже 200 °C сталь марок 12МХ, 12ХМ, 15ХМ применять не рекомендуется.
5. Для стальных отливок номинальное допускаемое напряжение принимают равным 80% от значения номинального допускаемого напряжения, определенного по данной таблице для одноименной катаной или кованой стали, если отливки подвергаются 100%-ному контролю неразрушающими методами, и 75% от указанных выше значений для остальных отливок.
13.51 Трубы, детали технологических трубопроводов и сварные стыки подлежат отбраковке:
если толщина стенки трубопровода, вычисленная по формулам в п. п. 13.49 и 13.50, выйдет за пределы отбраковочного размера во время работы до ближайшей очередной ревизии;
если при ударе молотком массой 1,0 — 1,5 кг на трубе остаются вмятины; если на трубе имеются пропуски через контрольное отверстие;
если механические свойства материала труб изменились и требуется отбраковка их в соответствии с документами, указанными в п. 13.18 6) и 7);
если при просвечивании сварных швов обнаружены дефекты, не подлежащие исправлению;
если трубопровод не выдержал гидравлического или пневматического испытания.
Во всех случаях отбраковочный размер должен быть не менее указанного ниже:
| Наружный диаметр, мм | <= 25 | <= 57 | <= 108 (114) | <= 219 | <= 325 | <= 377 | >= 426 |
|---|---|---|---|---|---|---|---|
| Наименьшая допустимая толщина стенки трубопровода, мм | 1,0 | 1,5 | 2,0 | 2,5 | 3 | 3,5 | 4,0 |
13.52. Изношенные корпуса литых задвижек, вентилей, клапанов и литых деталей трубопроводов отбраковывают в следующих случаях:
уплотнительные элементы арматуры износились настолько, что не обеспечивают ведения технологического процесса, и отремонтировать или заменить их невозможно;
толщина стенки корпуса достигла значения, определяемого по формуле:
\delta_{\text{отб}} = 3,8D_{\text{у}} \cdot \text{Р}_{\text{раб}}/2[\sigma],
где \delta_{\text{отб}} — толщина стенки, при которой корпус задвижки, клапана, вентиля, фитинга должен быть изъят из эксплуатации, см; D_{\text{у}} — условный проход, см; \text{Р}_{\text{раб}} — рабочее давление в корпусе, МПа (кгс/см2); [\sigma] — допускаемое номинальное напряжение материала корпуса арматуры, которое выбирают в зависимости от рабочей температуры по табл. 33 - 35, МПа (кгс/см2);
толщина стенки корпуса арматуры достигла значений, равных или меньших указанных ниже:
| Условный проход, мм | 80 | 100 | 125 | 150 | 200 |
|---|---|---|---|---|---|
| Предельная отбраковочная толщина стенки, мм | 4,0 | 5,0 | 5,5 | 6,0 | 6,5 |
13.53 Фланцы отбраковывают:
при неудовлетворительном состоянии привалочных поверхностей;
при наличии трещин, раковин и других дефектов;
при уменьшении толщины стенки воротника фланца до отбраковочных размеров трубы.
13.54 Крепежные детали отбраковывают:
при появлении трещин, срыва или коррозионного износа резьбы;
в случае изгиба болтов и шпилек;
при остаточных деформациях, приводящих к изменению профиля резьбы;
в случае износа боковых граней головок болтов и гаек.
13.55. Резьбовые соединения трубопроводов отбраковывают при срыве или коррозионном износе резьбы, а также при прохождении непроходного калибра типа Р-Р по ГОСТ 6485-69, ГОСТ 2533-79, ГОСТ 18465-73, ГОСТ 18466-73.
13.56 Сильфонные компенсаторы отбраковывают в следующих случаях:
толщина стенки сильфона достигла расчетной толщины, указанной в паспорте компенсатора;
толщина стенки сильфона достигла 0,5 мм в случаях, когда расчетная толщина сильфона имеет более низкие значения;
при наработке компенсаторами типа КО-2 и КС-2 500 циклов и остальными типами компенсаторов — 1000 циклов, если они эксплуатируется на пожаровзрывоопасных и токсичных средах, а допустимое число циклов для этих компенсаторов, определенное по методике ОСТ 26-02-2079-83, превышает указанные;
при наработке компенсаторами допустимого числа циклов, определенного по методике, изложенной в ОСТ 26-02-2079-83.
13.57 Линзовые компенсаторы отбраковывают:
если толщина линзы в любом ее сечении достигла значения, определяемого по формуле:
где \delta_{\text{отб}} — отбраковочная толщина линзы, см; \lambda = \sqrt{(1 - \beta)(1 - \beta^{2})/(8\beta^{2})(2 + \beta)} — коэффициент; \beta = D_{\text{в}}/d — коэффициент, учитывающий форму линзы; D_{\text{в}} — внутренний диаметр трубопровода; d — внутренний диаметр линзы; \text{Р}_{\text{пр}} — пробное давление, определяемое по ГОСТ 356-80, в зависимости от условного давления, на которое рассчитан компенсатор, МПа (кгс/см2); \sigma_{t} — минимальное значение предела текучести материала линзы, принимаемое по государственным стандартам на материал, МПа (кгс/см2), либо по паспортным данным компенсатора;
при наработке компенсатором заданного в паспорте гарантированного числа циклов.
14. ИСПЫТАНИЕ ТРУБОПРОВОДОВ
14.1. Технологические трубопроводы необходимо подвергать испытанию на прочность и плотность перед пуском их в эксплуатацию, после монтажа, ремонта, связанного со сваркой, разборкой, после консервации или простоя более одного года, при изменении параметров работы, а также периодически в сроки, указанные в п. 13.45.
После разборки единичных фланцевых соединений трубопровода, связанной с заменой прокладок, арматуры или отдельного элемента трубопровода (тройника, катушки и т.п.) допускается проводить испытание только на плотность. При этом вновь устанавливаемые арматуры или элемент трубопровода должны быть предварительно испытаны на прочность пробным давлением, указанным в табл. 1, 2, 3.
Трубопроводы, указанные в п. 14.25, кроме испытаний на прочность и плотность должны быть испытаны на герметичность (дополнительное пневматическое испытание на плотность с определением падения давления за время испытания).
Отдувки (воздушники) от аппаратов и систем, работающих без избыточного давления, и участки факельных линий, указанные в примечании 2 к п. 13.18, а также короткие трубопроводы сброса непосредственно в атмосферу от предохранительных клапанов на прочность и плотность не испытывают.
Испытание трубопровода на прочность и плотность производят одновременно, оно может быть гидравлическим или пневматическим. Следует применять преимущественно гидравлическое испытание.
Испытание проводят обычно до покрытия трубопровода тепловой или противокоррозионной изоляцией. Допускается испытывать трубопровод с наложенной изоляцией, но в этом случае монтажные стыки оставляют открытыми.
14.2. Вид испытания и давление при испытании указывают в проекте для каждого трубопровода. При отсутствии проектных данных вид испытания выбирает техническое руководство предприятия (владелец трубопровода), а давление принимают в соответствии с указаниями настоящего параграфа.
14.3. Перед испытанием производят наружный осмотр трубопроводов. При этом проверяют правильность установки арматуры, легкость открывания и закрывания запорных устройств, а также снятие всех временных приспособлений и окончание всех сварочных работ и проведение термообработки (в необходимых случаях).
14.4. Трубопровод следует испытывать только после того, как он будет полностью собран на постоянных опорах или подвесках, установлены врезки, штуцеры, бобышки, арматура, дренажные устройства, спускные линии и воздушники.
14.5. Давление при испытаниях следует измерять не менее чем по двум манометрам, установленным в начале и в конце испытываемого трубопровода.
Манометры, применяемые при испытании технологических трубопроводов, должны быть проверены и опломбированы.
14.6. Испытание трубопровода производят под руководством лица, ответственного за эксплуатацию трубопровода, в присутствии представителя организации, выполнившей работу. Результаты испытания фиксируют в «Удостоверении о качестве» или акте (если «Удостоверение» не составляют) с последующей отметкой в паспорте трубопровода.
Гидравлическое испытание
14.7. Гидравлическое испытание трубопровода на прочность и плотность проводят одновременно.
14.8. Для гидравлического испытания используют воду при температуре от +5 до +40 °C или другие некоррозионные, неядовитые, невзрывоопасные, невязкие жидкости, например керосин, дизельное топливо, легкие масляные фракции.
При этом во избежание больших потерь жидкостей и быстрого обнаружения неплотностей на трубопроводе должен быть обеспечен тщательный надзор за возможными утечками.
14.9. Если необходимо проведение испытаний при отрицательной температуре окружающего воздуха, следует применять жидкости, температура замерзания которых ниже температуры проведения испытаний из числа указанных в п. 14.8, а также водных солевых растворов с низкой температурой замерзания, например, раствор хлористого кальция, хлористого натрия. Указанные жидкости после испытания сливают в специальные емкости.
Испытывать трубопроводы с использованием солевых растворов следует ограниченными участками длиной не более 1000 м при условном проходе трубопровода до 100 мм, 250 м — до 200 мм и 150 м — 300 мм и более.
14.10. Значение давления при испытании трубопровода на прочность следует принимать по табл. 36.
| Назначение трубопроводов | Давление, МПа (кгс/см2) | |
| на прочность | на плотность | |
1. Все технологические \text{Р}_{\text{раб}} P_{\text{пр}} = 1,25P_{\text{раб}} \frac{|\sigma|_{20}}{|\sigma|_{1}} , трубопроводы, кроме указанных но не менее 0,2(2) в п. п. 2, 3 и 4
2. Трубопроводы, транспортирующие горючие, токсичные и сжиженные газы при рабочем давлении:
ниже 0,095 МПа (0,95 кгс/см2)       0,2 (2,0)        0,1 (1,0)
до 0,005 МПа (0,05 кгс/см2)     Не производится      0,02 (0,2)
от 0,005 МПа (0,05 кгс/см2)          То же
до 0,05 МПа (0,5 кгс/см2)
от 0,05 МПа (0,5 кгс/см2) « \text{Р}_{\text{раб}} + 0,03(0,3) до 0,2 МПа (2кгс/см2) абс. \text{Р}_{\text{раб}} , но не ниже 0,085»
3. Факельные линии 0,2 (2,0) 0,1 (1,0)
4. Самотечные трубопроводы 0,2 (2,0) 0,1 (1,0)
Примечания: 1. |\sigma|_{20} , |\sigma|_{1} — допускаемые напряжения материала трубопровода соответственно при 20 °C и при рабочей температуре.
2. Трубопроводы, указанные в п. 2 (кроме вакуумных), испытывают на плотность только воздухом или инертным газом.
14.11. Во всех случаях давление при испытании необходимо принимать таким, чтобы расчетное напряжение в материале трубопровода при пробном давлении не превышало 90% предела текучести материала трубопровода при температуре испытания.
14.12. Для проверки прочности трубопровод выдерживают под пробным давлением в течение 5 мин, после чего для испытания на плотность давление в нем снижают до указанного в табл. 36.
Для проверки плотности при рабочем давлении трубопровод осматривают и обстукивают сварные швы молотком массой 1 — 1,5 кг. Удары наносят по трубе рядом со швом с обеих сторон.
14.13. Обнаруженные при осмотре дефекты (трещины, поры, неплотности разъемных соединений и сальников и т.п.) устраняют только после снижения давления в трубопроводе до атмосферного. После устранения обнаруженных дефектов испытание следует повторить. Подчеканка сварных швов запрещается.
При одновременном гидравлическом испытании нескольких трубопроводов на прочность должны быть проверены общие несущие строительные конструкции.
14.14. Результаты гидравлического испытания на прочность и плотность признаются удовлетворительными, если во время испытания не произошло падение давления по манометру и не появились течь и отпотевание на элементах трубопровода.
Пневматическое испытание
14.15. Пневматическое испытание трубопроводов можно производить на прочность и плотность. В зависимости от транспортируемой среды при пневматическом испытании можно применять воздух или инертный газ.
Пневматическое испытание технологических трубопроводов, транспортирующих углеводороды и другие взрывоопасные среды, необходимо производить инертным газом, за исключением вновь вводимых трубопроводов, трубопроводов, прошедших ремонт, связанный со сваркой, а также трубопроводов, прошедших тщательную очистку с последующим анализом среды, испытание которых можно производить воздухом.
Пневматическое испытание трубопроводов на плотность (в том числе с определением падения давления) должно осуществляться только после предварительного их испытания на прочность любым методом.
Замена гидравлического испытания трубопровода пневматическим допускается, если несущие строительные конструкции не рассчитаны на заполнение этого трубопровода водой, а также если недопустимо наличие в трубопроводе остаточной влаги.
14.16. Пневматическое испытание трубопроводов на прочность не разрешается в действующих цехах производственных предприятий, а также на эстакадах, в каналах и лотках, где уложены трубопроводы, находящиеся в работе.
14.17. Давление при пневматическом испытании на прочность принимают таким же, как и при гидравлическом испытании (см. табл. 36), но не выше значений, указанных в табл. 37.
Примечание. В исключительных случаях разрешается пневматическое испытание трубопроводов на прочность с отступлением от требований настоящего пункта. При этом испытание необходимо проводить в строгом соответствии со специально разработанной предприятием (для каждого случая) инструкцией, обеспечивающей безопасность работ.
| D , мм y | Испытательное давление, МПа 2 (кгс/см ) (избыточное) | Наибольшая длина участка трубопровода для помещения, м | |
| внутри | снаружи | ||
| До 200 От 200 до 500 Свыше 500 | 2,0 (20) 1,2 (12) 0,6 (6) | 100 75 50 | 250 200 150 |
14.18. Пневматическое испытание трубопровода на прочность при установке чугунной арматуры (кроме арматуры из ковкого чугуна) допускается при давлении P_{\text{изб}} не выше 0,4 МПа (4 кгс/см2), при этом вся чугунная арматура должна пройти предварительное гидравлическое испытание на прочность пробным давлением в соответствии с ГОСТ 356-80.
14.19. Давление для испытания на плотность следует принимать по табл. 36.
14.20. При пневматическом испытании технологических трубопроводов на прочность давление необходимо повышать постепенно, с осмотром трубопровода при следующих давлениях:
при давлении \text{Р}_{\text{раб}} от 0,1 до 0,2 МПа (от 1 до 2 кгс/см2), — при давлении, равном 0,6 \text{Р}_{\text{пр}} , и при полном рабочем давлении;
при давлении \text{Р}_{\text{раб}} более 0,2 МПа (2 кгс/см2) — при давлениях, равных 0,3 и 0,6 \text{Р}_{\text{пр}} , и при полном рабочем давлении.
При каждом промежуточном осмотре трубопровода повышение давления необходимо временно прекращать.
14.21. Во время пневматических испытаний трубопроводов на прочность как внутри помещения, так и снаружи следует установить охраняемую зону и обозначить ее. Минимальное расстояние в любом направлении от испытываемого трубопровода до границы зоны должно быть при наземной прокладке — не менее 25 м, при подземной — не менее 10 м.
14.22. Во время повышения давления в трубопроводе и при достижении в нем испытательного давления на прочность пребывание кого-либо в зоне охраны запрещается.
Трубопровод разрешается осматривать лишь после того, как испытательное давление будет снижено до рабочего. Лица, производящие испытание и осмотр, должны быть специально проинструктированы. Запрещается находиться в охраняемой зоне кому-либо, кроме этих лиц. Запрещается обстукивать молотком трубопроводы, находящиеся под давлением.
14.23. Герметичность сварных стыков, фланцевых соединений и сальников проверяют галлоидными или гелиевыми течеискателями либо мыльным или другим раствором (при отрицательных температурах окружающего воздуха применяют незамерзающий мыльный раствор).
14.24. Результаты пневматического испытания трубопроводов признают удовлетворительными, если при испытании на плотность не обнаружено утечек.
Испытание трубопроводов на герметичность (дополнительное пневматическое испытание трубопроводов на плотность с определением падения давления за время испытания)
14.25. Необходимость проведения и длительность дополнительного пневматического испытания трубопровода на плотность с определением падения давления за время испытания предусматривается данными проекта.
14.26. Внутрицеховые технологические трубопроводы следует дополнительно испытывать на герметичность совместно с оборудованием, которое они обслуживают.
14.27. Дополнительное испытание технологических трубопроводов на плотность проводят после испытания на прочность и плотность.
14.28. Давление \text{Р}_{\text{пр}} при дополнительном испытании принимают по табл. 36, как при испытании на плотность.
14.29. Испытание на плотность с определением падения давления можно производить только после выравнивания температур в трубопроводе. Для наблюдения за температурой в трубопроводе в начале и в конце испытываемого участка следует устанавливать термометры.
14.30. Если продолжительность дополнительного испытания на плотность не указана в проекте, ее устанавливает организация, проводящая испытания. Для строящихся внутрицеховых, межцеховых и межзаводских трубопроводов длительность испытаний должна быть не менее 24 ч.
При периодических испытаниях и ремонтах, связанных с разборкой и сваркой, продолжительность испытаний устанавливает техническое руководство предприятия (не менее 4 ч).
14.31 Падение давления в трубопроводе за время испытания его на плотность определяют по формуле:
где \Delta P — падение давления, % от испытательного давления; P_{\text{кон}} , P_{\text{нач}} — сумма манометрического и барометрического давлений в конце и в начале испытания, МПа (кгс/см2); T_{\text{нач}} , T_{\text{кон}} — температура в трубопроводе в начале и в конце испытания, K.
Давление и температуру в трубопроводе определяют как среднее арифметическое показаний манометров и термометров, установленных на нем во время испытания.
14.32. Допустимое падение давления при дополнительном испытании на плотность внутрицеховых технологических трубопроводов определяют согласно проекту с учетом специфических свойств среды (токсичности, текучести, степени взрывоопасности и т.д.) и геометрического объема испытываемой системы, а при отсутствии указаний в проекте — в соответствии с указаниями п. 14.33.
14.33. Результаты дополнительного пневматического испытания на плотность изготовленных технологических трубопроводов и трубопроводов, прошедших ремонт, связанный со сваркой, признают удовлетворительными, если падение давления в них окажется не более 0,1% в 1 ч для трубопроводов группы А и не более 0,2% в 1 ч — для трубопроводов групп Б(а), Б(б) и 0,5% при проведении периодических испытаний.
Указанные нормы относятся к трубопроводам внутренним диаметром до 250 мм включительно.
При испытании трубопроводов больших диаметров нормы падения давления в них определяют, умножая приведенные величины на поправочный коэффициент, рассчитываемый по формуле:
где K — поправочный коэффициент; D_{\text{вн}} — внутренний диаметр испытываемого трубопровода, мм.
Если испытываемый трубопровод состоит из участков различных диаметров, средний внутренний диаметр его определяют по формуле:
D_{cp} = (D_{1}^{2}L_{1} + D_{2}^{2}L_{2} + ... + D_{n}^{2}L_{n})/(D_{1}L_{1} + D_{2}L_{2} + ... + D_{n}L_{n}),
где D_{1} , D_{2} , D_{n} — внутренние диаметры участков трубопроводов, м;
L_{1} , L_{2} , L_{n} — длины участков трубопроводов, соответствующие указанным диаметрам, м.
15. НЕКОТОРЫЕ УКАЗАНИЯ ПО УСТРОЙСТВУ ТЕХНОЛОГИЧЕСКИХ ТРУБОПРОВОДОВ
15.1 Конструкция технологических трубопроводов и способ прокладки должны обеспечивать:
безопасную и надежную эксплуатацию в пределах нормативного срока;
ведение технологического процесса в соответствии с проектными параметрами;
возможность надзора за техническим состоянием трубопровода;
производство монтажных и ремонтных работ индустриальными методами с применением средств механизации;
возможность выполнения всех видов работ по контролю и термической обработке сварных швов и испытанию;
защиту трубопроводов от коррозии, вторичных проявлений молнии и статического электричества;
предотвращение образования ледяных, гидратных и других пробок в трубопроводе.
15.2. Пересечение проездов (дорог) сетями трубопроводов следует предусматривать под углом 90° к оси проезда. В обоснованных случаях допускается уменьшать угол пересечения.
15.3. Опорные строительные конструкции для технологических трубопроводов должны быть из несгораемых материалов.
15.4. В местах прохождения через стены, перекрытия, перегородки и т.п. технологические трубопроводы должны быть заключены в стальные гильзы из труб, внутренний диаметр которых на 10 — 20 мм больше наружного диаметра трубопроводов или тепловой изоляции. Зазор между трубопроводом и гильзой с обоих концов должен быть заполнен несгораемым материалом, допускающим перемещение трубопровода вдоль его продольной оси. Гильзы должны быть жестко заделаны в строительной конструкции.
Размещать сварные стыки трубопровода внутри гильз не допускается.
15.5. Внутрицеховые трубопроводы и арматуру необходимо размещать с учетом необходимых проходов, в соответствии с действующими нормами техники безопасности. Трубопроводы, прокладываемые вдоль стен внутри зданий, не должны пересекать оконных и дверных проемов.
15.6. При расположении и креплении технологических трубопроводов в зданиях следует учитывать возможность свободного перемещения подъемно-транспортных устройств.
15.7. Для трубопроводов, транспортирующих вещества групп А, Б(а), Б(б), следует предусматривать преимущественно надземную прокладку, за исключением случаев, когда проектом предусмотрен иной способ.
15.8. Для трубопроводов, транспортирующих вещества групп А и Б, как правило, следует предусматривать соединения сварными встык.
Фланцевые соединения допускаются в местах подключения трубопроводов к аппаратам, арматуре и другому оборудованию, имеющему ответные фланцы, а также на участках трубопроводов, требующих по условиям эксплуатации периодической разборки.
15.9. Запрещается прокладывать внутрицеховые трубопроводы внутри административных, бытовых, хозяйственных помещений, в помещениях электрораспределительных устройств, электроустановок, щитов автоматизации, вентиляционных камер, тепловых пунктов, а также на путях эвакуации персонала (лестничных клетках, коридорах и т.п.).
15.10. Внутрицеховые трубопроводы с условным проходом до 100 мм допускается прокладывать по наружной поверхности глухих стен вспомогательных помещений.
Внутрицеховые трубопроводы с условным проходом до 200 мм допускается прокладывать по несгораемым участкам несущих стен производственных зданий. Такие трубопроводы должны располагаться на 0,5 м ниже или выше оконных или дверных проемов (за исключением зданий, имеющих сплошное остекление).
Не допускается прокладка трубопроводов по стенам и ограждающим конструкциям, сбрасываемым при воздействии взрывной волны.
Не допускается размещение арматуры, фланцевых и резьбовых соединений и дренажных устройств на трубопроводах, проложенных над оконными и дверными проемами.
15.11. В проходных и непроходных каналах не допускается совместная прокладка паропроводов категории I и продуктопроводов, а также паропроводов категорий II, III и IV и технологических трубопроводов, транспортирующих едкие, ядовитые и легковоспламеняющиеся жидкости.
15.12. Допускается прокладка в каналах и тоннелях трубопроводов группы В совместно с силовыми, осветительными и телефонными кабелями в соответствии с требованиями ПУЭ, утвержденных Минэнерго СССР.
15.13. Расстояния между прокладываемыми параллельно трубопроводами, а также между трубопроводом и строительными конструкциями как по горизонтали, так и по вертикали следует выбирать с учетом возможности сборки, осмотра, нанесения тепловой изоляции и ремонта трубопроводов, а также смещения трубопроводов при температурной деформации, которая принимается по табл. 38.
Расстояние между осями смежных трубопроводов
и от трубопроводов до стенок каналов, тоннелей,
галерей и стен зданий, мм
| D , у | Изолированные трубопроводы | Неизолированные трубопроводы | ||||||||||||||
| мм | Температура, °C | с фланцами в одной плоскости на P , МПа у | ||||||||||||||
| от -70 до -30 | от -30 до +20 | от +20 до +450 | без фланцев | до 1,6 | 2,5 и 4 | 6,3 | 10 | |||||||||
| A | b 1 | A | b 2 | A | b 3 | A | b 4 | A | b 5 | A | b 6 | A | b 7 | A | b 8 | |
| 10 | 180 | 130 | 150 | 100 | 150 | 100 | 60 | 30 | 100 | 70 | 100 | 70 | 110 | 80 | 110 | 80 |
| 15 | 180 | 130 | 150 | 100 | 150 | 100 | 60 | 30 | 100 | 70 | 100 | 70 | 110 | 80 | 110 | 80 |
| 20 | 210 | 160 | 170 | 120 | 180 | 130 | 70 | 40 | 110 | 80 | 110 | 80 | 120 | 90 | 120 | 90 |
| 25 | 220 | 170 | 180 | 130 | 190 | 140 | 70 | 40 | 110 | 90 | 110 | 90 | 120 | 100 | 120 | 100 |
| 32 | 240 | 190 | 180 | 130 | 200 | 150 | 70 | 40 | 120 | 100 | 120 | 100 | 130 | 100 | 130 | 100 |
| 40 | 240 | 190 | 180 | 130 | 200 | 150 | 80 | 50 | 130 | 100 | 130 | 100 | 140 | 110 | 140 | 110 |
| 50 | 270 | 220 | 210 | 160 | 230 | 180 | 80 | 60 | 130 | 110 | 130 | 110 | 140 | 120 | 150 | 130 |
| 65 | 300 | 250 | 240 | 190 | 270 | 220 | 90 | 60 | 140 | 120 | 140 | 120 | 150 | 130 | 160 | 140 |
| 80 | 310 | 260 | 250 | 200 | 280 | 230 | 100 | 70 | 150 | 130 | 150 | 130 | 160 | 130 | 170 | 140 |
| 100 | 370 | 300 | 310 | 240 | 340 | 270 | 110 | 80 | 160 | 140 | 170 | 140 | 180 | 150 | 190 | 160 |
| 125 | 410 | 340 | 350 | 280 | 370 | 300 | 120 | 100 | 180 | 150 | 190 | 160 | 200 | 180 | 210 | 180 |
| 150 | 420 | 350 | 360 | 290 | 380 | 310 | 130 | 110 | 190 | 170 | 200 | 180 | 220 | 200 | 230 | 200 |
| 175 | 440 | 370 | 380 | 310 | 420 | 350 | 150 | 130 | 210 | 180 | 230 | 200 | 240 | 210 | 250 | 220 |
| 200 | 450 | 380 | 390 | 320 | 430 | 360 | 160 | 140 | 220 | 190 | 240 | 210 | 260 | 230 | 270 | 240 |
| 225 | 480 | 410 | 420 | 350 | 440 | 370 | 170 | 150 | 240 | 210 | 260 | 230 | 270 | 240 | 290 | 260 |
| 250 | 500 | 430 | 440 | 370 | 460 | 390 | 190 | 160 | 260 | 230 | 280 | 250 | 290 | 260 | 330 | 300 |
| 300 | 560 | 480 | 500 | 420 | 510 | 430 | 210 | 190 | 280 | 260 | 310 | 280 | 320 | 290 | 350 | 320 |
| 350 | 610 | 530 | 550 | 470 | 550 | 470 | 240 | 210 | 310 | 290 | 340 | 310 | 350 | 330 | 380 | 350 |
| 400 | 690 | 590 | 630 | 530 | 610 | 510 | 260 | 240 | 340 | 320 | 380 | 360 | 390 | 360 | 410 | 390 |
| 450 | 740 | 640 | 680 | 580 | 650 | 540 | 290 | 270 | 370 | 350 | 390 | 370 | 450 | 430 | - | - |
| 500 | 790 | 690 | 730 | 630 | 670 | 570 | 320 | 290 | 410 | 380 | 440 | 410 | 520 | 490 | - | - |
| 600 | 840 | 740 | 780 | 680 | 720 | 620 | 370 | 340 | 470 | 450 | 500 | 470 | - | - | - | - |
| 700 | 880 | 780 | 820 | 720 | 760 | 660 | 410 | 380 | 510 | 480 | 550 | 530 | - | - | - | - |
| 800 | 980 | 860 | 920 | 800 | 860 | 740 | 490 | 450 | 590 | 550 | 650 | 610 | - | - | - | - |
| 900 | 1030 | 910 | 970 | 850 | 910 | 790 | 540 | 550 | 640 | 600 | - | - | - | - | - | - |
| 1000 | 1130 | 960 | 1070 | 900 | 1010 | 840 | 610 | 560 | 730 | 680 | - | - | - | - | - | - |
| 1200 | 1230 | 1060 | 1170 | 1000 | 1110 | 940 | 710 | 660 | 850 | 800 | - | - | - | - | - | - |
| 1400 | 1330 | 1160 | 1270 | 1100 | 1210 | 1040 | 810 | 760 | 950 | 900 | - | - | - | - | - | - |
Примечания: 1. При наличии на трубопроводах арматуры или обогревающих спутников принятые по таблице расстояния A и b следует назначать из условия необходимости обеспечения расстояний в свету не менее:
для неизолированных трубопроводов при D_{\text{у}} до 600 мм — 50 мм;
для неизолированных трубопроводов при D_{\text{у}} свыше 600 мм и всех трубопроводов с тепловой изоляцией — 100 мм.
2. Расстояние между нижней образующей труб или теплоизоляционной конструкции и дном (полом) канала должно быть не менее 100 мм.
3. Данные, приведенные в таблице, рекомендуются для определения расстояний для трубопроводов с тепловой изоляцией.
4. Расстояние B (между осями трубопроводов) определяют суммированием табличных размеров b_{i} , где b_{i} = b_{1},b_{2},...,b_{8} .
5. При расположении фланцев в разных плоскостях (в разбежку) расстояние между осями неизолированных трубопроводов следует определять суммированием большего b_{4} и меньшего b_{5} - b_{8} диаметра.
15.14. Подземные трубопроводы необходимо прокладывать на глубину не менее 0,6 м от поверхности земли до верхней части трубы или теплоизоляционной конструкции в тех местах, где не предусмотрено движение транспорта; на остальных участках глубину заложения трубопровода принимают из условия расчета трубопровода на прочность.
Глубина заложения подземных трубопроводов под железнодорожными путями должна быть не менее 1 м от подошвы шпалы до верхней части защитного футляра трубопровода, а под автодорогами и проездами — не менее 0,8 м от поверхности дорожного покрытия.
Трубопроводы, транспортирующие застывающие, увлажненные и конденсирующиеся вещества, необходимо располагать на 0,1 м ниже глубины промерзания грунта (до верхней части трубы) с уклоном к конденсатосборникам, другим емкостям, цеховой аппаратуре.
15.15. На пересечении с внутризаводскими железнодорожными путями, автомобильными дорогами и проездами подземные трубопроводы должны быть заложены в гильзы из стальных труб, внутренний диаметр которых на 100 — 200 мм больше наружных диаметров прокладываемых в них трубопроводов (с учетом теплоизоляции). Концы гильзы должны выходить за пределы пересечения не менее чем на 0,5 м в каждую сторону, но не менее 5 м от головки крайнего рельса. Их необходимо уплотнить просмоленной пеньковой прядью и залить битумом.
Участки трубопроводов, заключенные в защитные гильзы, должны быть предварительно гидравлически испытаны, а сварные стыки проверены неразрушающими физическими методами контроля.
15.16. Если максимально возможное давление в паропроводе превышает расчетное давление аппаратов — потребителей пара, то на вводах водяного пара в цех необходимо предусмотреть автоматическое редуцирующее устройство (редукционный или регулирующий клапан), а после него, т.е. на стороне низкого давления, — предохранительный клапан, рассчитанный на соответствующую пропускную способность редуцирующего устройства.
Допускается заменять автоматическое редуцирующее устройство ручным, состоящим из двух последовательно установленных вентилей. В этом случае на стороне низкого давления должно быть установлено (параллельно) не менее двух предохранительных клапанов такой же пропускной способности каждый.
Установка предохранительного клапана на стороне низкого давления за редуцирующим устройством не обязательна, если трубопровод от источника питания (насос, компрессор) до сосуда будет рассчитан на высокое давление (до редуктора), а на аппарате будут установлены предохранительные клапаны с пропускной способностью, равной или превышающей производительность источника питания.
15.17. Технологические трубопроводы и металлические защитные покрытия теплоизоляции следует защищать от вторичных проявлений молний и статического электричества в соответствии с требованиями, предусмотренными указаниями по проектированию и устройству молниезащиты зданий и сооружений, а также специальными отраслевыми правилами.
15.18. Для свободного проезда внутризаводского транспорта и беспрепятственного прохода людей минимальная высота до нижней части трубопроводов или пролетных строительных конструкций высоких эстакад должна быть, м:
    над железнодорожными путями (от головки рельсов)                    5,5
    над автодорогами и проездами                                        5,0
    над пешеходными проходами                                           2,2
15.19. При пересечении высокими эстакадами железнодорожных путей и автодорог расстояние по горизонтали от грани ближайшей опоры эстакады должно быть не менее, м:
    до оси железнодорожного пути нормальной колеи                      2,45
    до бордюра автодороги                                              1,0
15.20. Пересечения эстакад с воздушными линиями электропередач необходимо выполнять в соответствии с ПУЭ.
Воздушные линии электропередач на пересечениях с эстакадами должны проходить только над трубопроводами. Минимальное расстояние по вертикали от верхних технологических трубопроводов эстакады до линий электропередач (нижних проводов с учетом их провисания) следует принимать в зависимости от напряжения:
| Напряжение, кВ | До 1 | От 1 до 20 | От 35 до 110 | 150 | 220 |
|---|---|---|---|---|---|
| Расстояние над трубопроводом, м | 1,0 | 3,0 | 4,0 | 4,5 | 5,0 |
Расстояние по вертикали от верхних технологических трубопроводов до нижней части вагонеток (с учетом провисания троса) подвесной дороги должно быть не менее 3 м.
Примечание. При определении вертикального и горизонтального расстояний между воздушными линиями электропередач и технологическими трубопроводами всякого рода защитные ограждения, устанавливаемые над ними в виде решеток, галерей, площадок, рассматривают как части трубопровода.
15.21. Размещать арматуру, фланцевые и резьбовые соединения, линзовые и волнистые компенсаторы и дренажные устройства на трубопроводах, расположенных над железнодорожными путями, автодорогами и пешеходными дорожками, не разрешается.
При необходимости во фланцевых соединениях (например, на гуммированных трубопроводах) под трубой во всю ширину полотна дороги должен быть установлен сплошной поддон с соответствующим уклоном, обеспечивающий отвод жидкости (в случае течи фланцевых соединений) за пределы полотна дороги.
15.22. Трубопроводы для различных кислот и других высокоагрессивных жидкостей, прокладываемые на межцеховых эстакадах, необходимо располагать ниже остальных трубопроводов, особенно трубопроводов для огне-взрывоопасных и ядовитых сред.
15.23. В целях использования несущей способности трубопроводов допускается закреплять к ним трубопроводы меньших диаметров с обязательным расчетом труб большего диаметра на допустимый прогиб.
Не разрешается закреплять трубопроводы малых диаметров к трубопроводам:
транспортирующим высокоагрессивные, ядовитые, токсичные вещества и сжиженные газы;
работающим под давлением от 6,3 МПа (63 кгс/см2) и выше;
при температуре среды выше +300 °C и ниже -40 °C;
если температура самовоспламенения веществ в прикрепляемом трубопроводе превышает 0,8 значения температуры веществ в несущем трубопроводе.
15.24. При одновременной прокладке в одной траншее двух или более трубопроводов их следует располагать в один ряд (в одной горизонтальной плоскости). Расстояние между ними в свету следует принимать при условных диаметрах трубопроводов:
более 300 мм — не менее 0,5 м.
15.25. Подземные трубопроводы следует монтировать только на сварных соединениях, за исключением присоединения фланцевой или муфтовой арматуры и фланцевых заглушек. Арматуру и фланцевые заглушки на подземных трубопроводах необходимо устанавливать в специальных подземных камерах или колодцах. Вне камер и колодцев можно размещать только приварные заглушки.
15.26. Подземные трубопроводы должны быть защищены от почвенной коррозии специальной усиленной противокоррозионной изоляцией согласно ГОСТ 9.015-74 и СН 266-63.
15.27. Необходимость тепловой изоляции технологических трубопроводов устанавливается проектом в зависимости от свойств транспортируемой среды, места и способа прокладки трубопровода, требований технологического процесса, техники безопасности и пожарной безопасности.
15.28. Рассчитывать тепловую изоляцию и выбирать ее конструкцию следует в соответствии с СН 542-81.
15.29. Транзитная прокладка любых технологических трубопроводов под зданиями и над ними не допускается.
15.30. Трубопроводы следует прокладывать с уклоном, обеспечивающим возможно полное опорожнение их в цеховую аппаратуру и емкости. Уклоны трубопроводов следует принимать, как правило, не менее:
    для легкоподвижных жидких веществ                                 0,002
    для газообразных веществ                                          0,003
    для высоковязких и застывающих веществ                            0,020
В обоснованных случаях допускается прокладывать трубопроводы с меньшим уклоном или без него, но при этом должны быть предусмотрены меры, обеспечивающие их опорожнение.
16. ВЫПОЛНЕНИЕ РЕМОНТНО-МОНТАЖНЫХ РАБОТ НА ТРУБОПРОВОДАХ
16.1. Ремонтно-монтажные работы на трубопроводах производят после их подготовки в соответствии с действующей «Инструкцией по организации и безопасному производству ремонтных работ на предприятиях и в организациях нефтеперерабатывающей и нефтехимической промышленности».
16.2. Переустройство технологических трубопроводов при реконструкции и внедрении рационализаторских предложений можно производить только по рабочим чертежам.
Ремонт трубопроводов выполняют по актам ревизии и отбраковки с приложением выкопировки из схем трубопроводов.
16.3. Трубы, фасонные соединения, фланцы, прокладочные материалы, электроды крепежные и другие детали, применяемые при ремонтно-монтажных работах, по качеству и технической характеристике должны отвечать требованиям государственных стандартов, нормалей машиностроения или специальных технических условий. Взаимозаменяемость отечественных и импортных сталей приведена в табл. 55, 56.
Элементы трубопроводов, не имеющие сертификатов или паспортов, можно применять для трубопроводов категории II и ниже только после проверки и испытания в соответствии с государственными стандартами, нормалями и техническими условиями.
Трубы, фланцы и фасонные детали трубопроводов из легированных сталей, независимо от наличия сертификатов и заводской маркировки ( P_{\text{у}} , D_{\text{у}} , марка стали), можно применять для технологических трубопроводов только после предварительной проверки марки стали (химическим анализом, стилоскопированием и т.п.).
Арматуру, не имеющую паспорта и маркировки, можно использовать для трубопроводов категорий IV и V только после ее ревизии и испытания.
Арматуру, имеющую маркировку завода-изготовителя с указанием P_{\text{у}} , D_{\text{у}} и марки материала, но не имеющую паспортов, допускается применять для трубопроводов всех категорий только после ее ревизии, испытания и проверки марки материала.
16.4. Все детали перед ремонтно-монтажными работами должны быть осмотрены. Поверхности труб, фасонных деталей, фланцев, прокладок, корпусов и крышек арматуры не должны иметь трещин, раковин, плен, заусенцев и других дефектов, снижающих их прочность и работоспособность.
Маркировка должна соответствовать сертификатам.
Толщину стенки труб и фасонных деталей следует проверять замером на обоих концах в четырех точках. Наружный диаметр, овальность и толщина стенки должны соответствовать требованиям государственных стандартов, нормалей и специальных технических условий.
На поверхности резьбы крепежных деталей не должно быть следов коррозии, вмятин, надрывов и других дефектов, снижающих их прочность.
16.5. Чугунную арматуру с условным проходом более 300 мм независимо от наличия паспорта, маркировки и срока хранения перед установкой следует подвергать ревизии и гидравлическому испытанию на прочность и плотность.
Ревизию производят в соответствии с КО-1-79.
16.6. Арматуру, предназначенную для установки на трубопроводах категории I, а также всю арматуру (независимо от категории трубопровода) с просроченным гарантийным сроком перед установкой необходимо подвергать гидравлическому испытанию на прочность и плотность в соответствии с ГОСТ 356-80.
16.7. Разметка труб и деталей производится способами, не нарушающими качества последних и обеспечивающими четкое нанесение на заготовках осевых линий, размеров и форм, необходимых при изготовлении деталей и сборке их в узлы.
16.8. Резку труб можно производить любым способом с соблюдением следующих условий: конец трубы после резки должен быть чистым, без внешних и внутренних заусенцев и грата; отклонение от перпендикулярности торцового среза к продольной оси не должно превышать для труб с D_{\text{у}} 150 мм — 1 мм, а для труб с D_{\text{у}}>150\text{мм } - 1,5\text{мм} , которое берется на величину внутреннего диаметра.
16.9. Трубы из легированных сталей предпочтительнее резать механическим способом (резцами, фрезами, абразивными дисками и т.п.). Допускаются огневые способы резки с последующей обработкой концов труб в соответствии с указаниями параграфа 18.
16.10. Гибку труб из углеродистой и легированной стали производят в холодном и горячем состоянии различными способами. Способ гибки выбирает изготовитель трубопроводов с условием, что принятый способ обеспечит необходимое качество изготовления.
При этом целесообразно руководствоваться следующими рекомендациями:
гибку в холодном состоянии по шаблону (гибочному сектору) на двух опорах без наполнителя (песок) или с ним можно применять для труб с условным проходом до 125 мм, в качестве оборудования использовать ручные гидравлические трубогибы типа ТГР-2 для труб с условным проходом до 50 мм и с электроприводом типа ТГС-127 для труб с условным проходом до 125 мм;
гибку в холодном состоянии обкаткой роликом без наполнителя можно применять для труб с условным проходом до 32 мм, в качестве оборудования использовать ручные трубогибочные станки или приспособления типа СТГ, станки с электроприводом типа ВМС-23;
гибку в холодном состоянии вращающимся гибочным сектором с внутренним калибрующим дорном (оправкой) и без него можно применять для труб с условным проходом 32-150 мм, в качестве оборудования использовать трубогибочные станки типа ТГМ-38-159, СТГ-3;
гибку с нагревом токами высокой частоты (ТВЧ) — для труб с условным проходом до 500 мм, в качестве оборудования использовать трубогибочные станки с нажимным отклоняющим роликом типа ТГУ-300Б для труб с условным проходом до 250 мм, типа ТГС-530 — 200 — 500 мм, а также станки с «подсадкой» трубы в процессе гибки;
гибку труб по шаблонам с наполнителем (песком) в холодном состоянии, а также с нагревом в печах и горнах применять только в исключительных случаях, при отсутствии специального трубогибочного оборудования или оснастки.
16.11. Трубы из легированной стали (в том числе из нержавеющей) гнуть с наполнителем в горячем состоянии не рекомендуется.
16.12. Трубы из углеродистых сталей марок Ст 2, Ст 3, 10, 20, можно гнуть различными способами в холодном и горячем состоянии (в том числе с нагревом ТВЧ) без последующей термообработки, если она не предусмотрена проектом.
16.13. Трубы толщиной стенки до 20 мм из сталей марок 10Г2, 12Х1МФ и 15ГС гнуть в холодном состоянии без последующей термообработки, если она не предусмотрена проектом.
16.14. Трубы из легированной нержавеющей стали аустенитного класса марок 12Х18Н10Т, 10Х17Н13М2Т, 08Х17Н16МЗТ, 10Х23Н18 следует гнуть при нагреве ТВЧ до 1050 — 1200 °C и охлаждать за индуктором водой, без последующей термообработки. Гибка труб при этом совмещается с термической обработкой — аустенизацией. При их гибке нельзя допускать понижения температуры нагрева ниже 900 °C, так как могут образоваться трещины из-за уменьшения пластичности металла.
16.15. Трубы из легированной стали мартенситного класса марок 15Х5, 15Х5М, 15Х5ВФ, 12Х5МА, 12Х8ВФ, а также из легированной стали перлитного класса марок 15ХМ, 30ХМА следует гнуть на станках с нагревом ТВЧ и последующей термообработкой, которая должна восстановить свойства материала в пределах требований государственных стандартов или технических условий на поставку этих труб. Рекомендуемые режимы термообработки приведены в табл. 39.
| Марка сталей | Вид термической обработки | Температура нагрева, °C | Скорость нагрева, °C/ч | Время выдержки при данной температуре, ч | Охлаждающая среда | Скорость охлаждения, °C/ч | Дополнительные условия |
| Аустенитные стали | |||||||
| 12Х18Н10Т | Стабилизирующий отжиг | 850 — 900 | 100 | 2,0 — 2,5 | Воздух | Произвольная | После гибки в холодном состоянии |
| 10Х17Н13М2Т | Аустенизация: посадка в печь при 800 °C | 1050 — 1100 | Возможно быстрее | 15 — 20 мин | Воздух или вода | «» | То же |
| Мартенситные стали | |||||||
| 15Х5ВФ | Отжиг | 950 — 870 | 100 | 2,0 | Вместе с печью до 600 °C | 15 — 20 | Охлаждение при открытой дверце печи |
| 15Х5М, | Изотерми- | 850 - | 30 — 40 | 0,5 | Вместе | 60 — 70 | При загрузке |
| 15Х5, | ческий | 860 | с печью | в холодную | |||
| 12Х5МА | отжиг: загрузка в печь при 700 °C С последующей выдержкой при 730 °C (повторная) | 730 | - | 0,5 | до 730 °C Вместе с печью до 700 °C | 10 — 15 | печь, скорость нагрева 100 °C/ч Охлаждение при открытой дверце печи |
| Перлитные стали | |||||||
| 30ХМА, | Нормализа- | 850 - | 100 | 1 | Воздух | 200 — 500 | Во время |
| 15ХМ | ция: посадка в печь при 700 °C | 900 | охлаждения изделие укрыть изоляционным материалом | ||||
| 20 | с последующим отпуском Нормализация с последующим отпуском | 650 — 680 880 — 900 680 — 700 | 300 — 400 Произвольная Произвольная | 2 — 3 1 2 — 3 | Воздух Воздух «» | Возможно медленнее Произвольная Возможно медленнее | - — - |
Примечание. При соответствующей регулировке режимов нагрева и охлаждения для толстостенных труб из углеродистой и низколегированной сталей можно совместить гнутье с термической обработкой путем самоотпуска закаленной наружной поверхности труб за счет тепла внутренних слоев металла.
16.16. Гибку труб из легированной стали по ГОСТ 9940-81, 9941-81, 550-75 из марок сталей, не указанных в п. п. 16.13, 16.14, 16.15, следует производить только после предварительной экспериментальной гибки их и отработки режимов нагрева с контролем свойств и структуры металла согнутых труб. При этом свойства металла должны быть не ниже, чем у металла труб до гибки.
16.17. При гибке труб поперечные сварные швы на гнутых участках труб не допускаются.
При гибке прямошовных электросварных и водогазопроводных труб продольные швы следует располагать в зоне наименьших деформаций (на боковых поверхностях гиба).
16.18 Технологию гибки труб устанавливают по производственным инструкциям. Радиусы гиба принимают не менее указанных:
-
при гибке труб в холодном состоянии на специальных станках по размерам, указанным в паспортах этих станков;
-
при гибке труб с нагревом и набивкой песком — не менее 3,5 наружных диаметров трубы;
-
при гибке труб с нагревом ТВЧ — не менее 3,0 наружных диаметров трубы.
Примечание. Допускаются радиусы гиба менее указанных в п. п. 2) и 3), если способ гибки гарантирует сохранение толщины стенки в любом месте гиба, равной не менее 85% номинальной толщины с учетом минусового допуска.
В любом случае радиус гиба должен быть равен не менее двух наружных диаметров трубы.
16.19 При гибке труб допускаются следующие отклонения от геометрических размеров и формы детали:
угловые отклонения осевых линий не должны превышать 2 мм/м при D_{\text{у}} \leq 200\text{мм} и 3 мм/м при D_{\text{у}}>200\text{мм} ;
отклонение радиуса гиба (при R \leq 4D_{\text{н}} ) не должно превышать значений, указанных ниже:
| D , мм у | 80 | 80 — 100 | 125 | 150 | 200 |
|---|---|---|---|---|---|
| Допуск на радиус гиба (при R <= 4 D ), мм н | +/- 5 | +/- 8 | +/- 10 | +/- 12 | +/- 16 |
16.20 При гибке труб допускаются следующие изменения их сечения в зоне гиба:
овальность сечений в месте гиба, определяемая как отношение разности наибольшего и наименьшего наружных диаметров к номинальному наружному диаметру, не должна превышать 8%;
толщина стенки в любом месте гиба должна быть не менее 85% номинальной толщины с учетом минусового допуска.
16.21. На внутренней стороне гнутых участков допускается плавная волнистость с наибольшей высотой гофр, равной номинальной толщине стенки трубы, но не более 10 мм.
Расстояние между гофрами должно быть не менее трехкратной толщины стенки трубы.
16.22. При гибке труб допускается дополнительная холодная или горячая подгибка их. При этом запрещается горячая подгибка труб из углеродистой стали при температуре ниже 700 и выше 1000 °C, из легированной стали при температуре ниже 800 °C, а из нержавеющей стали типа 12Х18Н10Т — при температуре ниже 900 °C. Термообработка труб из легированной стали после горячей подгибки обязательна.
При подгибке не допускаются трещины, раковины, надрывы, расслоения и растяжки с образованием утонения.
16.23. Расстояние от ближайшего поперечного сварного шва до начала закругления гиба должно быть не меньше наружного диаметра трубы, но не менее 100 мм (исключая случаи крутозагнутых отводов).
16.24. Не разрешается вварка штуцеров, бобышек, дренажей в сварные швы, в гнутые и штампованные детали трубопровода, изготовленные любым способом.
В порядке исключения в гнутые и штампованные детали может быть вварен один штуцер с внутренним диаметром не более 20 мм, если эта вварка предусмотрена проектом.
Допускается вварка штуцеров в отбортованные заглушки, при этом ось штуцера должна совпадать с осью трубопровода, а его условный проход должен быть не более половины условного диаметра заглушки.
16.25. Разделку концов труб и деталей трубопроводов и сборку их под сварку, а также сварку следует производить в соответствии с требованиями, изложенными в параграфе 18.
16.26. При сопряжении двух труб, труб с деталями, деталей между собой угловые отклонения (излом осей) не должны превышать 2,5 мм/м, но не более 8 мм на весь последующий прямой участок трубопровода; линейные отклонения (смещение осей) не должны превышать 3 мм на каждый метр длины трубопровода, но не более 10 мм на всю длину. Совмещение кромок труб и деталей с применением усилий, нагрева или искривления труб при сборке не допускается, за исключением трубопроводов из углеродистой стали марок 10 и 20, для которых в процессе сборки допускается подгонка кромок методом подкатки (подбивка кувалдой) по всему периметру или его части с предварительным подогревом кромок до 850 — 900 °C. При подкатке должен обеспечиваться плавный переход с углом не более 15° от деформированной кромки к недеформированной части трубы.
16.27. При сборке фланцев под сварку с различными деталями (патрубками, фасонными частями, бесфланцевой арматурой, компенсаторами и т.п.) необходимо обеспечивать перпендикулярность и соосность уплотнительной поверхности фланцев к оси смежной детали.
Для трубопроводов категорий III, IV, V допускается отклонение от перпендикулярности уплотнительной поверхности фланца к оси смежной трубы или детали при давлении P_{\text{у}} \leq 4\text{МПа} (40 кгс/см2), равное 4 мм/м, а при давлении P_{\text{у}}>4\text{МПа} (40 кгс/см2) — 2 мм/м.
Смещение осей фланцев, приварных встык, относительно осей смежных с ними деталей не должно превышать половины допуска на смещение кромок сопрягаемых концов.
16.28. При сборке фланцевых соединений труб, деталей трубопроводов и арматуры необходимо обеспечивать параллельность уплотнительных поверхностей фланцев.
16.29. При сборке фланцев с трубами и деталями следует симметрично располагать отверстия под болты и шпильки относительно оси фланцевого соединения. Смещение отверстий двух смежных фланцев не должно превышать половины разности номинальных диаметров отверстия и устанавливаемого болта (или шпильки).
16.30. При сборке труб и деталей с плоскими приварными фланцами расстояние между уплотнительной поверхностью фланца и торцом трубы (недовод трубы) должно приниматься равным толщине трубы плюс 1 мм или выбираться в зависимости от условного прохода трубы:
| D трубы, мм у | 20 | 20 — 50 | 70 — 150 | 200 | 225 | 250 — 300 | 350 — 450 |
|---|---|---|---|---|---|---|---|
| Недовод, мм | 4 | 5 | 8 | 8 | 9 | 10 | 11 |
16.31 При сборке фланцевых соединений трубопроводов необходимо выполнять следующие требования:
шпильки трубопроводов, работающих при температуре свыше 300 °C, перед установкой должны быть прографичены;
размеры прокладок следует принимать согласно ГОСТ 15180-70; при необходимости размеры прокладок можно назначать по нормативным документам проектных организаций; паронитовые прокладки перед установкой натереть с обеих сторон сухим графитом; гайки болтов располагать с одной стороны фланцевого соединения;
болты (шпильки) затягивать равномерно с поочередным постепенным завертыванием гаек (крест-накрест), обеспечивающим параллельность фланцев;
длина шпилек и болтов фланцевого соединения должна быть одинаковой и обеспечивать превышение резьбовой части над гайкой не менее чем на один шаг резьбы.
16.32. При ремонте и установке опор необходимо соблюдать следующие требования: трубы должны плотно, без зазоров и перекосов укладываться на подушки неподвижных опор, хомуты для крепления труб плотно прилегать к трубе и не допускать ее перемещения в неподвижной опоре;
верхние плоскости опор должны быть выверены по уровню, если это требование предусмотрено проектом;
ролики, шарики и катки должны свободно вращаться и не выпадать из гнезд, опорные поверхности прилегать по всей площади соприкосновения без перекосов;
сжатие пружин на опорах и подвесках должно быть обеспечено распорными приспособлениями; пружины при установке следует затягивать в соответствии с указаниями на чертеже;
тяги подвесок трубопроводов, не подверженных тепловым удлинениям (перемещениям), устанавливают отвесно, а подверженных тепловым удлинениям — с наклоном в сторону, обратную перемещению, на половину этого перемещения;
прокладки для обеспечения необходимого уклона трубопровода устанавливают под подошву опоры, установка прокладок между трубой и опорой не допускается;
при креплении опор на стенах или колоннах кронштейны должны прилегать не к штукатурке, а к бетону или кирпичной кладке;
при укладке трубопроводов сварные стыки необходимо располагать на расстоянии не менее 50 мм от опор и подвесок;
при укладке на опоры труб, имеющих продольные сварные швы, необходимо располагать их так, чтобы они были доступны для осмотра.
16.33. При необходимости вварки вставок на трубопроводах их длина должна быть не менее 100 мм, независимо от диаметра трубопровода.
Расстояние от штуцера или другого элемента с угловым (тавровым) швом до начала гиба трубы или поперечного сварного шва должно быть не менее 50 мм для трубопроводов с условным проходом до 100 мм и не менее 100 мм — для трубопроводов больших условных проходов.
Сварка крутоизогнутых отводов между собой допускается без переходного прямого участка.
16.34. Для поперечных сварных соединений, подлежащих ультразвуковому контролю, длина свободного прямого участка трубы (элемента) в каждую сторону от оси шва (до ближайших приварных деталей, начала гиба, оси соседнего поперечного шва и т.д.) должна быть не менее:
100 мм при толщине стенки трубопровода до 15 мм; (5S + 25) мм — при толщине стенки трубопровода от 15 до 30 мм (значение S в мм).
16.35. Длина участков по обе стороны поперечных стыковых сварных соединений, подлежащих местной термической обработке, должна быть не менее величины, определяемой по формуле: L = 1,5 \sqrt{(D_{\text{н}} - S)S} , но не менее 100 мм (значения D_{\text{н}} и S в мм).
16.36. При установке арматуры для определения ее правильного положения на трубопроводе необходимо в каждом случае руководствоваться указаниями, имеющимися в каталогах, технических условиях на арматуру, заводских нормалях или рабочих чертежах.
Направление осей штурвалов определяется проектом.
16.37. Арматура перед приваркой должна быть полностью открыта. Если приварка производится без подкладных колец, закрывать арматуру по окончании приварки можно только после обстукивания сварных швов, промывки и продувки трубопровода.
16.38. Сильфонную арматуру следует устанавливать на трубопроводах после их испытания, промывки и продувки. На время испытания, промывки и продувки вместо сильфонной арматуры необходимо временно устанавливать инвентарные катушки.
16.39. Арматуру необходимо ремонтировать в ремонтно-механических мастерских. Мелкий ремонт арматуры (смена прокладок, перенабивка сальников, замена шпилек, штурвалов и т.п.) можно проводить на месте ее установки.
16.40. Предохранительные клапаны следует ремонтировать в соответствии с указаниями РУПК-78.
16.41. На арматуре технологических трубопроводов должны быть указаны условное давление, марка материала и заводской или инвентарный номер.
16.42. После ремонта арматура подлежит опрессовке на прочность и плотность, причем опрессовку на прочность следует производить при открытом запорном устройстве.
16.43. Значение опрессовочного давления на прочность принимают в соответствии с ГОСТ 356-80 или табл. 1, 2 и 3. Испытание на плотность проводят при рабочем давлении. Нормы герметичности арматуры приведены в табл. 9 - 12.
16.44. Качество выполненных работ подтверждается «Удостоверением о качестве ремонта трубопровода» (Приложение 2), которое подшивают к паспорту или эксплуатационному журналу трубопровода и хранят с исполнительной документацией на ремонт установки. При сдаче трубопровода из ремонта исполнитель ремонтных работ передает заказчику «Удостоверение» и предъявляет первичные документы, подтверждающие качество выполненных работ и примененных материалов: сертификаты на примененные материалы, сварочные электроды, детали трубопроводов, паспорта на трубопроводную арматуру и компенсаторы, заключение о качестве сварных швов, акты на промывку, продувку и испытание трубопровода.
Первичные документы на ремонт хранятся у владельца трубопровода.
16.45. Результаты ремонта и испытания арматуры оформляют актом (Приложение 4). Акт хранят вместе с паспортом или эксплуатационными журналами на трубопроводы.
16.46. На чугунной арматуре не допускается исправление дефектов сваркой.
16.47 На стальной литой арматуре допускается исправление электросваркой:
единичных (до двух) раковин на уплотнительных и опорных поверхностях;
газовых и иных раковин местного характера, давших течь при гидравлическом испытании, местных рыхлостей, трещин и сквозных раковин, занимающих в сумме не более 10% поверхности отливки, при условии, что расстояние между кромками дефектных мест после их разделки не менее 50 мм;
дефектов в стойках и маховиках;
дефектов на опорных поверхностях гнезда под кольцо и корпусах задвижек и клапанов путем наплавки всей опорной поверхности.
16.48. Дефектные места для исправления сваркой должны быть подготовлены механическим способом (вырубкой зубилом, фрезерованием и т.п.), при этом дефектное место зачищают до неповрежденного металла. При удалении трещины ее края предварительно засверливают. Разделка под сварку должна иметь чашеобразную форму с отлогими стенками без резких переходов по краям разделки.
16.49. Если невозможно выполнить подготовку дефектных мест под сварку механическим способом, допускается в виде исключения по согласованию с отделом технического надзора (ОТН) (для сред категорий III, IV и V) удаление дефектов газовой резкой (исключая трещины) арматуры из сталей 15Л, 20Л, а также из стали 25Л при условии содержания углерода не более 0,27%.
16.50. Качество подготовки дефектных мест под сварку должен проверять инженерно-технический работник, ответственный за качество ремонта арматуры.
16.51. Исправление дефектов сваркой следует производить при положительной температуре на спокойном воздухе (без сквозняков).
Наплавленный сварной шов не должен иметь резких переходов к основному металлу; после сварки изделие должно быть зачищено от брызг металла и шлака.
16.52. К сварке допускаются лица, прошедшие испытания на право выполнения ответственных сварочных работ в соответствии с «Правилами аттестации сварщиков», утвержденными Госгортехнадзором СССР.
16.53. Рекомендации по выбору электродов при исправлении дефектов сваркой, о необходимости подогрева изделия до сварки, по термической обработке после исправления дефектов и другие даны в табл. 40.
| Марка сталей | Электроды | Условия | Термическая обработка дефектов | Примечание | |
| Тип | ГОСТ | ||||
| 15Л, 20Л, 25Л | Э-42 (АИО-6, АНО-1, ОМА-2) Э-42А (УОНИ 13/45, CM-11 и др.) | 9467-75 | При толщине стенки >= 30 мм и при любой толщине стенки деталей сложной конфигурации местный подогрев производить до 200 — 250 °C | - | - |
| 20Х5МЛ, | Э-10Х5МФ | 9467-75 | Подогрев всего | Не допуская | - |
| 20Х5ТЛ, | (ЦЛ-17) | изделия до | снижения темпера- | ||
| 20Х8ВЛ | Э-09Х1МФ | температуры | туры отливки ниже | ||
| (20Х5ВЛ) | (ТМЛ-ЗУ, ЦЛ-20) Э-11Х15Н25М6 АГ2 (НИАТ-5, ЭА-395/9) Э-10Х25Н13Г2 (ОЗЛ-6, ЦЛ-25 и др.) | 10052-75 | 350 — 400 °C Общий объем наплавленного металла не более 8 см3, при единичном объеме не более 5 см3. Подогрев изделия до 250 — 350 °C | 250 °C, поместить изделие в печь, нагретую до 400 °C; прогреть его до 720 — 780 °C, выдержать 3,5 — 4,0 ч, медленно охладить вместе с печью до 400 °C, далее — на спокойном воздухе Не допускается | Для работы в средах, не вызывающих электрохимическую межкристаллитную коррозию и щелочное растрескивание |
| 10Х18Н9Л | Э-07Х20М9 | 10052-75 | - | - | Для работы при |
| (Х18Н9Т-Л) (Х18Н9Т-Л) | (ОЗЛ-8) Э-08Х19Н10Г2Б (ЦТ-15, ЦТ-15-1, ЗИО-3) Э-08Х20Н9Г2Б (ЦЛ-11, ОЗЛ-7, Л-40М, ЦТ-15-1) | 10052-75 10052-75 | - - | Для рабочих температур более 450 °C после сварки необходим стабилизирующий отжиг при 870 — 920 °C с выдержкой 2 — 3 ч - | температуре менее 350 °C и в средах, не вызывающих межкристаллитную коррозию Для сред, вызывающих межкристаллитную коррозию Для работы при температуре менее 350 °C в средах, вызывающих межкристаллитную коррозию |
| 2Х18Н12М3ТЛ | Э-09Х19Н10Г2 | 10052-75 | - | - | Для сред, |
| (10Х21Н6М2-Л) | Н2Б (НЖ-13, СЛ-28) Э-08Х17Н8М2 (НИАТ-1) | вызывающих межкристаллитную коррозию | |||
| 15Х13Л, | Э-12Х13 | 10052-75 | Местный | Отпуск при 720 - | - |
| 20Х13Л | (ЛМЗ-1) | подогрев до 350 — 400 °C | 740 °C (нагрев в течение 2 — 3 ч). Медленное охлаждение вместе с печью до 400 °C, далее — на спокойном воздухе | ||
17. ПОДЗЕМНЫЕ ТЕХНОЛОГИЧЕСКИЕ ТРУБОПРОВОДЫ
17.1. На подземные трубопроводы распространяются все положения настоящего документа, касающиеся классификации трубопроводов, выбора типов и материалов труб, деталей технологических трубопроводов и арматуры, эксплуатации, ревизии, сроков ее проведения, отбраковки, ремонта, испытания, ведения технической документации и т.д.
17.2. Для ревизии подземных трубопроводов производят вскрытие и выемку грунта на отдельных участках длиной не менее 2 м каждый с последующим снятием изоляции, осмотром антикоррозионной и протекторной защиты, осмотром трубопровода, измерением толщины стенок, а при необходимости, по усмотрению представителей технического надзора, вырезкой отдельных участков.
Число участков, подлежащих вскрытию для ревизии, в зависимости от условий эксплуатации трубопровода устанавливает технадзор предприятия, исходя из следующих условий:
при контроле сплошности изоляции трубопровода с помощью приборов типа АНПИ и ВТР-V, либо их аналогов вскрытие производят в местах выявленных повреждений изоляции;
при отсутствии на предприятии средств инструментального контроля подземных трубопроводов вскрытие производят из расчета один участок на 200 — 300 м длины трубопровода.
17.3. Подземная прокладка вновь сооружаемых цеховых, межцеховых и межзаводских технологических трубопроводов не рекомендуется. Она может быть допущена только в обоснованных случаях, предусмотренных проектом.
17.4. При проведении ремонтно-монтажных работ на подземных трубопроводах должен быть установлен тщательный контроль за выполнением требований проекта в отношении компенсации температурных деформаций, качества применяемых материалов, сварных швов, антикоррозионного покрытия и своевременного составления всей необходимой документации по этапам проводимых работ в соответствии с действующими СНиП, настоящим и другими нормативными документами.
17.5. Стальные подземные технологические трубопроводы должны быть защищены от почвенной коррозии и коррозии блуждающими токами в соответствии со строительными нормами, правилами Госстроя СССР и требованиями п. 15.25.
17.6. При прокладке подземных трубопроводов следует также руководствоваться пунктами 15.13; 15.14; 15.24; 15.26.
17.7. Эксплуатация подземных трубопроводов должна производиться при параметрах, предусмотренных проектом. Все изменения следует согласовывать в установленном порядке.
Во избежание резких температурных перепадов при перекачке продуктов следует плавно прогревать трубопровод.
18. СВАРКА ТЕХНОЛОГИЧЕСКИХ ТРУБОПРОВОДОВ
18.1. Указания настоящего параграфа распространяются на ручную электродуговую сварку покрытыми электродами, ручную аргонодуговую сварку неплавящимся электродом и газовую сварку трубопроводов из углеродистых, легированных, двухслойных и разнородных сталей при ремонте трубопроводов на действующих объектах нефтеперерабатывающих и нефтехимических заводов.
При производстве сварочных работ следует руководствоваться действующими правилами по технике безопасности и инструкциями по проведению огневых работ.
Материалы
18.2. При сварке трубопроводов следует применять сварочные материалы, соответствующие государственным стандартам и техническим условиям.
Сварочные материалы должны иметь сертификаты завода-изготовителя с указанием марки, химического состава и механических свойств наплавленного металла.
Для электродов сертификат оформляют по ГОСТ 9466-75.
18.3. При отсутствии сертификатов материалы можно использовать только после предварительной проверки — химического состава сварочной проволоки и наплавленного металла; механических свойств сварного шва или наплавки; сварочно-технологических свойств электродов (для аустенитных электродов, кроме того, проверяют количество ферритной фазы и, при наличии требований, склонность к межкристаллитной коррозии). Проверка производится в соответствии с ГОСТ 9466-75. Результаты проверки должны отвечать требованиям ГОСТ 9467-75, ГОСТ 10052-75, ГОСТ 2246-70 или техническим условиям на сварочные материалы. Проволоку проверяют поплавочно, электроды — по партиям.
18.4. В случае неудовлетворительных результатов по какому-либо виду испытаний или химическому анализу разрешают повторные испытания.
18.5. Повторные испытания проводят на удвоенном числе образцов лишь по тем видам, которые дали неудовлетворительные показатели. При неудовлетворительных результатах повторных испытаний данную партию материалов бракуют.
18.6. Независимо от наличия сертификата сварочно-технологические свойства электродов каждой партии следует проверять по ГОСТ 9466-75 и на отсутствие дефектов в металле шва. Сварочно-технологические свойства электродов, включая склонность к трещинообразованию, определяют при сварке одного неповоротного стыка трубопровода из стали, для сварки которой предназначены электроды, с последующей вырезкой и осмотром трех поперечных макрошлифов через лупу пятидесятикратного увеличения или при сварке одной тавровой пробы с последующим разрушением по металлу шва и визуальным осмотром плоскости излома для выявления дефектов (рис. 4). Образцы для технологических испытаний допускается изготовлять из листовой стали марок, для сварки которых предназначены электроды.
а — без наплавки кромок; б — с наплавкой кромок
Рис. 4. Тавровая проба для определения технологических
свойств электродов
18.7. Во избежание увлажнения электроды необходимо хранить в герметичной таре или в сушильных шкафах. Срок годности электродов без прокалки при хранении в обычных условиях в отапливаемом помещении одни сутки (аустенитных электродов, предназначенных для сварки закаливающихся сталей Х5М и других, — одна смена).
18.8. В случае превышения указанных сроков хранения перед применением электроды должны быть прокалены. Многократная (три — пять раз) прокалка приводит к растрескиванию и осыпанию обмазки, что следует учитывать при выборе способа хранения.
Режим прокалки и допустимые сроки использования электродов без прокалки в зависимости от условий хранения приведены в табл. 41. Сварочная проволока перед сваркой должна быть очищена от загрязнений, жира, смазки и ржавчины.
| Покрытие электродов | Температура прокалки, °C | Скорость нагрева, °C/ч, не более | Время выдержки, ч | Срок годности, сут, при хранении | |
| в герметичной таре | в сушильных шкафах | ||||
| Рудно-кислое Рутиловое Фтористокальциевое | 180 — 200 180 — 200 350 — 400 | 100 — 200 100 — 200 100 — 200 | 1,0 — 1,5 1,0 — 1,5 1,0 — 1,5 | Не ограничен То же «» | 15 15 15 |
18.9. Для сварки технологических трубопроводов категорий I — III следует применять электроды группы 3 по ГОСТ 9466-75. Для остальных технологических трубопроводов допускается применение электродов групп 1 и 2 по ГОСТ 9466-75.
Квалификация сварщиков и проверка их знаний для допуска к сварке трубопроводов
18.10. К сварке трубопроводов всех категорий допускаются сварщики, имеющие удостоверения о сдаче испытания в соответствии с «Правилами аттестации сварщиков», утвержденными Госгортехнадзором СССР. При этом сварщики могут быть допущены только к тем видам работ, которые указаны в удостоверениях. К сварке трубопроводов категории V могут допускаться сварщики без сдачи испытания по правилам Госгортехнадзора СССР, но заварившие стыки, которые проверяют в соответствии с требованиями п. п. 18.114, 18.118, 18.122 - 18.127, 18.129.
18.11. Повторная проверка знаний сварщиков и результатов испытаний контрольных стыков должна проводиться постоянно действующими комиссиями:
периодически, не реже одного раза в 12 месяцев;
при перерыве в работе по специальности свыше 6 месяцев;
перед допуском к работе после временного отстранения сварщика за нарушение технологии и низкое качество работ.
Результаты аттестации сварщиков оформляют протоколом за подписью всех членов комиссии.
18.12. Дополнительную проверку знаний сварщика и сварку им контрольных образцов в условиях, аналогичных ремонтным, необходимо проводить:
при переходе на новые для него способы сварки или виды работ;
при сварке трубопроводов из новых материалов или при существенном изменении технологии сварки;
при сварке трубопроводов с применением новых присадочных материалов (электродов и т.д.).
Дополнительная проверка знаний должна проводиться в объеме программы, утвержденной главным инженером предприятия.
18.13. В случае неудовлетворительных результатов по какому-либо виду испытаний контрольного стыка (при надлежащем качестве сварочных материалов, установленном предварительной проверкой) сварщик к работе не допускается. Он может быть допущен к сварке трубопроводов только после дополнительного обучения и получения положительных результатов при сварке контрольных стыков, но не ранее чем через месяц с момента отстранения от работы.
Результаты всех дополнительных испытаний оформляют протоколом по форме, приведенной в Приложении 8.
Подготовка труб под сварку
18.14. При отсутствии специальных указаний форму разделки кромок под сварку необходимо выбирать по ГОСТ 16037-80 или в соответствии с табл. 42.
18.15. При сборке стыков трубопроводов должно быть обеспечено правильное фиксированное взаимное расположение стыкуемых труб и деталей.
Разностенность и смещение кромок при стыковке под сварку труб, деталей трубопроводов и арматуры не должны превышать 10% толщины стенок стыкуемых элементов, но не более 3 мм. Если разностенность стыкуемых элементов, смещение кромок превышает указанные значения, то должен быть обеспечен плавный переход от элемента с большей толщиной стенок к элементу с меньшей толщиной путем односторонней или двухсторонней механической обработки конца элемента с большей толщиной стенок. При этом угол а скоса поверхности перехода не должен превышать 15° (рис. 5, а, б, в).
При разнице в фактической толщине стенок менее 30% толщины стенки тонкого элемента, но не более 5 мм допускается осуществлять указанный плавный переход с помощью сварного шва (рис. 5, г).
а — с наружным скосом кромки; б — то же, с внутренним;
в — то же, с двухсторонним; г — без скоса кромок
Рис. 5. Схемы обработки концов труб и деталей
различной толщины под сварку
18.16. Трубы и детали трубопроводов, фактические размеры концов которых находятся в пределах допускаемых отклонений по государственному стандарту или техническим условиям, но не позволяют выполнить требования к точности сборки стыка под сварку, указанные в п. 18.15, необходимо калибровать. Присоединительные концы калибруют с помощью конических или разжимных оправок.
18.17. Концы труб и деталей из сталей марок ВСт3, 10, 20, 10Г2, 15ГС, 12Х18Н10Т, 10Х17Н13М2Т можно калибровать в холодном состоянии без последующей термообработки.
18.18. При калибровке концов труб и деталей допускается увеличение (уменьшение) периметров их присоединительных концов на 2% (по сравнению с фактическим).
18.19. После калибровки концов сварных труб и деталей необходимо проверить деформированную часть на отсутствие надрывов и трещин путем осмотра наружной и внутренней поверхности с помощью лупы четырех — шестикратного увеличения, а в сомнительных случаях — цветным или люминесцентным методами.
18.20. Подрезку труб и подготовку кромок под сварку предпочтительно проводить механическим способом.
Допускается газовая, воздушно-дуговая и плазменная резка. Перед газовой, воздушнодуговой и плазменной резкой трубы из сталей 15ХМ, 12ХМ, 30ХМ, 12ХМФ, 15Х5М, 15Х5ВФ и других закаливающихся сталей необходимо предварительно подогреть до 200 — 250 °C и затем медленно охладить под слоем теплоизоляции.
После огневой резки кромки труб из закаливающихся сталей должны быть зачищены наждачным кругом на глубину не менее 3 мм от максимальной впадины реза. После зачистки поверхность фаски должна быть проконтролирована цветным дефектоскопом или протравлена 30%-ным раствором азотной кислоты на отсутствие трещин. Обнаруженные трещины удаляют, зачищая всю поверхность фаски. После огневой резки кромки труб из углеродистых сталей зачищают на глубину 0,5 мм от наибольшей впадины реза.
18.21. Для труб из аустенитных сталей также допускается воздушно-дуговая, плазменная или кислородно-флюсовая резка. Кромки труб после резки должны быть обработаны наждачным кругом на глубину не менее 0,5 мм от большей впадины реза.
18.22. При сборке и прихватке должна быть обеспечена правильная центровка сопрягаемых частей трубопровода.
Отклонения линейных и угловых размеров должны соответствовать требованиям п. 16.27.
18.23. Перед сборкой труб под сварку проверяют правильность подготовки фасок; кромки стыкуемых труб должны быть зачищены до металлического блеска с внутренней и наружной сторон на расстоянии не менее 20 мм. На зачищенных поверхностях не должно быть загрязнений, масла, влаги, окалины и продуктов коррозии.
18.24. Торцы труб при загрязнении обезжиривают ацетоном, бензином, уайт-спиритом.
18.25. В зависимости от требований, предъявляемых к трубопроводу, и технологических возможностей при сварке сборку стыков труб проводят следующим образом:
1. Без технологических подкладных колец на прихватках длиной не более 25 мм, расстояние между которыми должно составлять 200 — 250 мм (но не менее трех прихваток на стык). Высота прихватки не должна превышать высоту первого слоя шва. При сварке первого слоя прихватку нужно переплавить. Чтобы качество формирования корневого шва отвечало вышеуказанным требованиям, допускается применять флюс-пасту или поддув аргоном.
2. На остающихся подкладных кольцах (когда это предусмотрено проектом). Кольца прихватывают со стороны разделки короткими участками (не более 15 мм). Допускается прихватывать кольцо изнутри (для труб с условным проходом 150 мм) к одной из стыкуемых труб короткими участками (не более 15 мм). После стыковки трубы прихватывают между собой.
При сборке труб из аустенитных сталей подкладные кольца устанавливают в одной из стыкуемых труб, прихватывают в двух местах короткими прихватками высотой 2 — 3 мм и приваривают ниточным швом с катетом 3 — 4 мм (рис. 6). На выступающую часть подкладного кольца надвигают другую стыкуемую трубу, зазор между трубами устанавливают 4 — 5 мм; эту трубу также приваривают ниточным швом к подкладному кольцу. Такого же порядка сборки необходимо придерживаться при сварке труб из разнородных сталей, одна из которых аустенитная, а также при сварке труб из закаливающихся сталей (15ХМ и др.) аустенитными электродами.
Стальные подкладные кольца должны быть изготовлены, как правило, из той же марки стали, что и свариваемые трубы. Допускается полосовая сталь 12Х18Н10Т для трубопроводов из аустенитных сталей (12Х18Н10Т, 10Х17Н13М2Т, 20Х23Н18Т, 08Х22Н6Т и т.д.) либо из стали 10 — для трубопроводов из углеродистых, низко- и среднелегированных сталей при сварке их перлитными электродами.
При сварке трубопроводов из низко- и среднелегированных сталей (12МХ, 15Х5М и т.д.) аустенитными электродами в качестве материала для изготовления остающихся подкладных колец можно использовать стали типа 15Х5М, 1Х2М1. При сварке электродами Э-10Х25Н13Г2 допускается применять подкладные кольца из сталей 12Х18Н9, 12Х18Н10Т и им подобных.
Между подкладным кольцом и внутренней поверхностью трубы должен быть зазор не менее 0,5 мм.
3. На съемном медном подкладном кольце (для труб с условным проходом до 200 мм). При этом разница по внутренним диаметрам стыкуемых труб и зазор между кольцом и трубой не должны превышать 1 мм.
Трубы на съемном кольце собирают с зазором 4 мм и прихватывают. После заварки первого слоя шва электродами диаметром 3 мм подкладное кольцо удаляют.
4. На тальковых или керамических подкладных кольцах толщиной 5 — 10 мм, наружный диаметр которых должен быть на 1 мм меньше внутреннего диаметра трубы. Ширина кольца должна быть несколько больше ширины шва. По окончании сварки стык простукивают молотком, вследствие чего кольцо распадается на куски, которые удаляют из трубы ершами, промывкой водой или продувкой воздухом.
18.26. При сборке должна быть обеспечена свободная установка кромок свариваемых труб (без натяга) с равномерным зазором по всей окружности стыка.
18.27. Прихватку труб при сборке должны выполнять сварщики такой же квалификации, как и производящие сварку. Сварщик может приступить к выполнению прихваток, только соблюдая требования п. п. 18.15, 18.16, 18.19 - 18.25 и после разрешения мастера.
Во всех случаях прихватку производят теми же электродами, которыми пользуются при сварке труб из данной стали и с предварительным подогревом, если он предусмотрен при сварке.
18.28. После удаления шлака каждую прихватку тщательно проверяют на отсутствие пор и трещин. При наличии дефектов прихватку удаляют, стык подготавливают и прихватывают вновь. На трубах из ферритных, полуферритных, подкаливающихся сталей прихватки следует удалять только механической обработкой.
Общие положения по сварке трубопроводов
18.29. Сварку и прихватку труб в секции желательно выполнять в цеховых условиях. Место, где производится сварка в монтажных условиях, должно быть защищено от ветра, атмосферных осадков и попадания загрязнений.
18.30. Допускаемая температура воздуха при сварке и условия подогрева стыков указаны в табл. 43. При температуре окружающего воздуха ниже приведенной в табл. 43 сварку следует проводить в отапливаемом помещении или использовать временные отапливаемые укрытия, обеспечивающие нужную температуру.
Допускаемая температура окружающего воздуха при сварке
и условия подогрева стыков перед прихваткой и сваркой
| Сталь | Толщина свариваемой стали, мм | Допускаемая температура воздуха, °C | Тип электрода | Необходимость подогрева при сварке при отрицательных температурах |
| Углеродистая с содержанием углерода до 0,2% | До 16 « Свыше 16 » | До -20 Ниже -20 <*> До 0 Ниже 0 до -20 <*> | Перлитный « Перлитный » | Не требуется До 100 — 150 °C Не требуется до 100 — 150 °C |
| Углеродистая с содержанием углерода | До 16 «» | До -10 Ниже -10 <*> | « » | Не требуется До 100 — 150 °C |
| более 0,2%, 10Г2, | Свыше 16 | До -10 <*> Аустенитный До 150 — 200 °C | ||
| 17ГС15Х5М, | «» | «» | Перлитный | До 200 — 300 °C |
| 15Х5ВФ <**> 15Х5М-У | До 10 12 — 14 До 20 Независимо « Независимо» | Выше +5 « » Ниже +5 « Выше 0 °C» | Аустенитный (Ni < 40%) « » « Перлитный» | Не требуется До 250 — 350 °C Не требуется До 250 — 350 °C До 100 — 150 °C 300 — 400 °C |
| Аустенитная | « » | До -10 До -20 <*> | Аустенитный «» | Не требуется До 150 — 250 °C |
<*> Сварка при температурах ниже приведенных должна производиться по специальной технологии.
<**> Технологические особенности сварки теплоустойчивых сталей аустенитными электродами должны отвечать требованиям п. п. 18.76 - 18.112.
18.31. При сварке элементов трубопроводов можно выполнять поворотные и неповоротные стыки. Предпочтение следует отдавать первым, так как они выполняются более легко и высококачественно.
18.32. Сварку поворотных стыков следует выполнять в нижнем его положении.
18.33. В случаях, когда непрерывное вращение стыка затруднено, сварку первого слоя целесообразно (чтобы обеспечить сплошной провар) выполнять за два поворота с последовательностью, указанной на рис. 7.
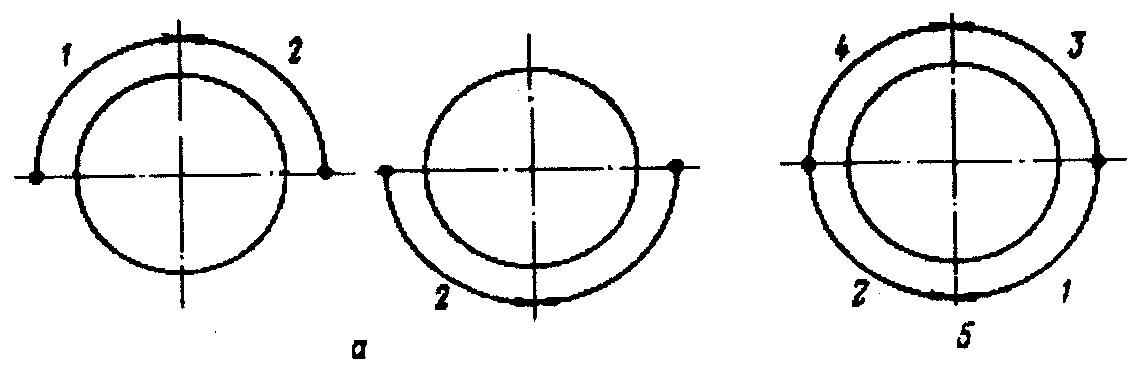
18.34. Порядок выполнения сварки корневого шва и последующих слоев неповоротных стыков труб указан на рис. 8. Смещение точек начала сварки каждого из слоев — 20 — 25 мм.
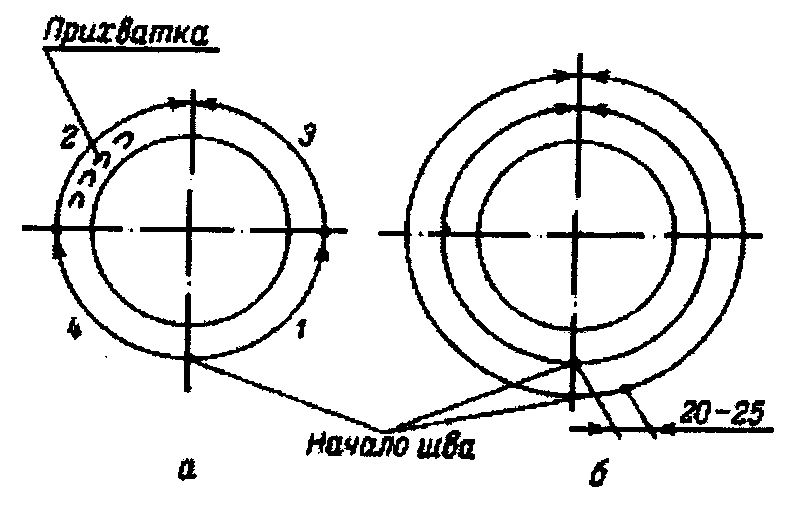
18.35. Дугу следует зажигать в разделке шва или на наплавленном металле. Кратер швов должен быть тщательно заплавлен частными короткими замыканиями электрода. Выводить кратер на основной металл не разрешается. При замыкании кольцевых швов начало шва необходимо перекрывать на 15 — 20 мм с предварительной зачисткой металла шва от шлака.
Начинать и заканчивать сварку продольных стыков необходимо на выводных планках. При сварке продольных швов без планок сварной шов следует начинать, отступив от начала стыка на 100 — 150 мм с последующей заваркой стыка в обратном направлении.
18.36. При смене электрода или случайных обрывах дуги зажигать ее снова следует, отступив 15 — 20 мм от кратера, предварительно очистив это место от шлака и окалины.
18.37. Перед наложением каждого последующего слоя необходимо тщательно удалить шлак и проверить предыдущий слой на отсутствие трещин и пор. При обнаружении таковых дефектное место полностью удалить и повторно заварить.
18.38. Трубы из сталей типа 12Х1МФ, 15ХМ, 15Х5М, 12Х8ВФ перлитными электродами необходимо сваривать без перерывов в работе. При вынужденных перерывах должно быть обеспечено медленное и равномерное охлаждение металла путем изоляции его асбестом или другим теплоизоляционным материалом. Перед возобновлением сварки стык следует тщательно очистить от шлака, произвести визуальный контроль и подогреть до рекомендуемой температуры.
18.39. При сварке труб из аустенитных сталей перед наложением каждого последующего слоя стык должен полностью остыть до температуры не выше 100 °C, а в случае сварки при отрицательной температуре — до температуры подогрева.
При двусторонней сварке сварной шов, соприкасающийся с агрессивной средой, следует выполнять последним.
18.40. По окончании сварки стыки труб очищают от шлака, брызг и окалины.
18.41. Каждый сварщик должен выбить свое клеймо размером 8 — 10 мм на глубину не более 0,5 мм на расстоянии 35 — 50 мм от шва. Наплавка клейма запрещается.
Ручная электродуговая сварка покрытыми электродами
18.42 Рекомендации по выбору электродов приведены в табл. 44.
| Марка сталей | Рабочие условия | Тип и марка электродов | Примечание | |
| температура, °C | требования по стойкости к МКК | |||
| Ст2сп, | От -15 | - | Э42 (СМ-5, АНО-6, | - |
| Ст2пс, | до + 300 | АНО-1) | ||
| Ст3сп, | Э46 (АНО-4, МР-3 | |||
| Ст3пс, | <*>, 03С-4) | |||
| Ст4сп | ||||
| ВСт2сп, | От -30 | - | Э42А (УОНИ 13/45, | - |
| ВСт3сп, | до + 300 | СМ-11) | ||
| ВСт4сп, | Э46А (УОНИ 13/55, | |||
| ВСт2пс, | 03С-20Р) | |||
| ВСт3пс | ||||
| 10, 20, 25 | От -30 до +450 | - | Э42А, Э46А, Э50А (УП-1/55, УОНИ 13/55, АНО-11, АНО-9, К-5А), Э46 (МР-3 <*>) | - |
| 10Г2 | От -70 до +450 | - | Э50А (УОНИ-13/55, УП-1/55, К-5А и др.) | - |
| 17ГС | От -40 до +450 | - | Э50А | - |
| 12Х1МФ | От -40 до +570 | - | ЦЛ-20-67, ЦЛ-39 при рабочей температуре не более 570 °C, Э-09Х1МФ (ЦЛ-20) при рабочей температуре не более 540 °C | Подогрев под сварку с последующей термообработкой |
| 15ХМ, 15ХМА | От -40 до +560 | - | ЦЛ-38; ЦУ-2ХМ | Подогрев под сварку с последующей термообработкой |
| 15ХМ, 15ХМА | От -40 до +450 | Есть при эксплуатации в средах, не вызывающих МКК и коррозионное растрескивание | Э-11Х15Н25М6АГ2 (НИАТ-5, ЭА-395/9) | Подогрев под сварку до 150 — 200 °C без последующей термообработки |
| 15ХМ, | От -40 | Есть при | УОНИ 13/45 | Сварка |
| 15ХМА <**> | до +450 | эксплуатации в средах, вызывающих МКК и коррозионное растрескивание | диаметр 3 мм — 2 валика корневой части шва; Э-11Х15Н25М6АГ2 (НИАТ-5, ЭА-395/9) заполнение оставшейся разделки | перлитными электродами — подогрев 200 — 250 °C, аустенитными — 150 — 200 °C |
| 15Х5М, | От -40 | - | Э-10Х5МФ (ЦЛ-17) | Подогрев под |
| 15Х5М-У, | до +550 | сварку и | ||
| 15Х5ВФ | термообработка | |||
| 12Х8ВФ | От -40 до +600 | - | ЭГЛ-4 | Подогрев под сварку и термообработка |
| 12Х18Н10Т | От -196 до +350 | Нет | Э-07Х20Н9 (0ЗЛ-8) | - |
| 12Х18Н10Т | От -196 до +600 | Нет | Э-07Х20Н9 (0ЗЛ-8) | - |
| 12Х18Н10Т | От -196 до 450 | Есть | Э-08Х20Н9Г2Б (ЦЛ-11, 0ЗЛ-7, Л-40М, АНВ-23) Э-08Х19Н10Г2Б (ЦТ-15-1, ЗИО-3) | - |
| 12Х18Н10Т | От -196 до +600 | Есть | Э-08Х19Н10Г2Б (ЦТ-15, ЗИО-3, ЦТ-15-1 для корневых швов) | Для работы при 450 — 600 °C в агрессивных средах Необходим стабилизирующий отжиг |
| 10Х17Н13М2Т, | От -196 | Есть | Э-02Х20Н14Г2М2 | |
| 08Х17Н15М3Т | до +450 | (0ЗЛ-20) Э-02Х19Н18Г5АМ3 (АНВ-17) Э-08Х17Н8М2 (НИАТ-1) Э-06Х19Н11Г2М2 (ЦЛ-4) Э-09Х19Н10Г2М2Б (НЖ-13) | ||
| 10Х17Н13М2Т, | От -196 | Есть | Э-09Х19Н10Г2М2Б | Для работы при |
| 08Х17Н15М3Т | до +700 | (НЖ-13) с содержанием ферритной фазы от 3 до 6% | температуре более 450 °C необходим стабилизирующий отжиг | |
| 10Х17Н13М2Т, | От -196 | Нет | Э-02Х20Н14Г2М2 | |
| 08Х17Н15М3Т | до +700 | (0ЗЛ-20) Э-02Х19Н18Г5АМ3 (АНВ-17) Э-06Х18Н11Г4М2 (АНВ-26) Э-09Х19Н10Г2М2Б (НЖ-13) с содержанием ферритной фазы от 3 до 6% | ||
| 12Х21Н5Т, | От -40 | Нет | Э-07Х20Н9 (0ЗЛ-8) | Без требований |
| 08Х22Н6Т | до +300 | по равнопрочности | ||
| 08Х22Н6Т | От -40 до +300 | Есть | Э-08Х19Н10Г2Б (Л-40М, ЦТ-15; ЦЛ-11, ЗИО-3, ЦТ-15-1) Э-08Х20Н9Г2Б (0ЗЛ-7) | - |
| 20Х23Н18 | От -40 до +700 | Нет | Э-28Х24Н16Г6 (0ЗЛ-9А) Э-10Х25Н13Г2 (0ЗЛ-6) | Для температуры эксплуатации 850 — 1000 °C |
<*> Электроды МР-3 допускаются к применению для сред, не вызывающих коррозионного растрескивания при температуре эксплуатации не ниже -15 °C;
<**> Подготовка кромок осуществляется с притуплением в корневой части 4 — 5 мм, которая наплавляется одиночными кольцевыми валиками без колебаний перлитными электродами УОНИ 13/45 диаметром 3 мм с подогревом до температуры 200 — 250 °C. Полученная наплавка механическим способом (наждачным кругом и др.) обрабатывается заподлицо с поверхностью фаски и внутренней поверхностью трубы с соблюдением размеров притупления по настоящему руководству.
Применение аустенитных электродов при сварке труб из закаливающихся низко- и среднелегированных сталей (12ХМФ, 15ХМ, 15Х5М, 15Х5ВФ и 12Х8ВФ) допускается для кольцевых и угловых (врезки элементов трубопроводов) стыков технологических трубопроводов.
При выборе марки электродов для сварки трубопроводов из высоколегированных сталей, работающих в агрессивных средах, вызывающих коррозионное и коррозионно-усталостное растрескивание, структурно-избирательную и точечную коррозию, следует дополнительно руководствоваться рекомендациями проекта или специализированной организации.
18.43. Для сварки разнородных сталей не допускается применять электроды на основе металлов Х25Н13 или Х25Н20 с дополнительным легированием активными карбидообразующими элементами: титаном, ниобием, ванадием, вольфрамом (например, Х25Н12Т).
Электроды и условия сварки разнородных сталей приведены в табл. 45.
| Группа сталей | Марка сталей | I Ст3, 10, 20 | IIа 10Г2, 09Г2С | IIб 12МХ, подогрев при наплавке шва: перлитного до 200 — 250 °C аустенитного до 150 — 200 °C | III 15ХМ, 15ХМА, подогрев при наплавке шва: перлитного до 200 — 250 °C; аустенитного до 150 — 200 °C | IV 12ХМФ, 12Х1МФ подогрев при наплавке шва: перлитного до 300 — 350 °C; аустенитного до 200 — 300 °C | V 15Х5М, 15Х5ВФ, 12Х8ВФ, подогрев при наплавке шва: перлитного до 300 — 400 °C; аустенитного до 250 — 300 °C | VI Аустенитные марок 12Х18Н10Т, 08Х18Н10Т, 10Х17Н13М2Т |
| I | Ст 3, 10, 20 | Э42, Э42А | Э42А, Э50А | Э42А, подогрев по IIб | Э42А, подогрев по III | Э42А, подогрев по IV | Э42А, подогрев по V | Э-10Х25Н13Г2 |
| IIа | 10Г2, 09Г2С | Э42А, Э50А | Э50А | То же | То же | То же | То же | То же |
| IIб | 12МХ, подогрев при наплавке шва: | - | ||||||
| перлитного до 200 — 250 °C | Э42А, подогрев по IIб | Э42А, подогрев по IIб | Э-МХ, подогрев по IIб, термообработка 680 — 700 °C, выдержка 3 ч | Э-МХ, подогрев по III, термообработка 710 — 730 °C, выдержка 3 ч | Э-МХ, подогрев по IV, термообработка 740 — 760 °C, выдержка 3 ч | Э-МХ, подогрев по V, термообработка 740 — 760 °C, выдержка 3 ч | ||
| аустенитного до 150 — 200 °C | - | - | Э-11Х15Н25М6АГ2, подогрев по IIб, для температуры эксплуатации до 450 °C в средах, не вызывающих МКК и коррозионное растрескивание под напряжением УОНИ 13/45 диаметром 3 мм — два валика корневой части шва; Э-11Х15Н25М6АГ2 — заполнение оставшейся разделки, подогрев по IIб. Для температуры эксплуатации до 450 °C в средах, вызывающих межкристаллитную коррозию и коррозионное растрескивание под напряжением <*> | Подогрев по IV, остальное то же, что и для соединения групп IIб аустенитными электродами | Подогрев по V, остальное то же, что для соединения групп IIб аустенитными электродами | Э-10Х25Н13Г2 подогрев по IIб для температуры эксплуатации до 350 °C Э-11Х15Н25М6АГ2, для температуры эксплуатации 350 — 450 °C в средах, не вызывающих коррозионное растрескивание и МКК | ||
| III | 15ХМ, 15ХМА, подогрев при наплавке шва: | Э42А, подогрев по III | Э42А, подогрев по III | Э-МХ, подогрев по III, термообработка 710 — 730 °C, | То же, что и для группы IIб перлитного шва | То же, что и для группы IIб перлитного шва | То же, что и для группы IIб перлитного шва | - |
| IV | перлитного до 200 — 250 °C аустенитного до 150-200 °C 12ХМФ, 12Х1МФ, подогрев при наплавке шва: | - | - | выдержка 3 ч То же, что и для группы IIб аустенитного шва | То же, что и для группы IIб аустенитного шва | То же, что и для группы IIб аустенитного шва | То же, что и для группы IIб аустенитного шва | Подогрев по III, остальное то же, что для соединения группы IIб с группой VI |
| V | перлитного до 300 — 350 °C аустенитного до 200 — 300 °C 15Х5М, 15Х5ВФ, 12Х8ВФ, подогрев при наплавке шва: | Э42А, подогрев по IV - | Э42А, подогрев по IV - | Э-МХ, подогрев по IV, термообработка 740 — 760 °C, выдержка 3 ч Подогрев по IV, остальное то же, что и для группы IIб аустенитного шва | Э-МХ, подогрев по IV, термообработка 740 — 760 °C, выдержка 3 ч Подогрев по IV, остальное то же, что и для группы IIб аустенитного шва | Э-ХМ, подогрев по IV, термообработка 740 — 760 °C, выдержка 3 ч Подогрев по IV, остальное то же, что и для группы IIб аустенитного шва | Э-ХМ, подогрев по IV, термообработка 740 — 760 °C, выдержка 3 ч Подогрев по IV, остальное то же, что и для группы IIб аустенитного шва | Подогрев по IV, остальное то же, что для соединения группы IIб с группой VI |
| перлитного до 300 — 400 °C аустенитного до 250-350 °C | Э42А, подогрев по V - | Э42А, подогрев по V - | Э-МХ, подогрев по V, термообработка 740 — 760 °C, выдержка 3 ч Подогрев по V, остальное то же, что и для группы IIб аустенитного шва | Э-ХМ, подогрев по V, термообработка 740 — 760 °C, выдержка 3 ч Подогрев по V, остальное то же, что и для группы IIб аустенитного шва | Э-ХМФ, подогрев по V, термообработка 740 — 760 °C, выдержка 3 ч Подогрев по V, остальное то же, что и для группы IIб аустенитного шва | Э-Х5МФ, подогрев по V, термообработка 740 — 760 °C, выдержка 3 ч Э-10Х25Н13Г2, Э-11Х15Н25, М6АГ2, Э-08Х24Н40М7Г2, подогрев по V для температуры эксплуатации до 525 °C, Э-08Х24Н40М7Г2 для температуры эксплуатации выше 525 °C | - То же, что для соединения групп V без обеспечения стойкости против МКК | |
<*> Подготовка кромок осуществляется с притуплением в корневой части равным 4 — 5 мм, которое наплавляется одиночными кольцевыми валиками без колебаний электрода перлитными электродами УОНИ 13/45 диаметром 3 мм с подогревом до температуры, необходимой для более легированной теплоустойчивой стали. Полученная механическим способом наплавка (наждачным кругом и др.) обрабатывается заподлицо с поверхностью фаски и внутренней поверхностью трубы с соблюдением размеров притупления по настоящему руководству.
18.44. При сварке разнородных сталей каждую свариваемую кромку подогревают до температуры, указанной в табл. 43.
После сварки аустенитными электродами труб из закаливающихся (12ХМ, 15ХМ и др.) или разнородных сталей, одна из которых закаливающаяся, термообработка сварных соединений не допускается.
Электроды и основные условия сварки кольцевых стыков труб из двухслойной стали Ст3+08Х13, 10+08Х13, 20+08Х13 при ремонте приведены в табл. 46, где представлены также конструктивные элементы подготовки кромок и порядок заполнения разделки шва. Технологию сварки двухслойных труб из других марок выбирают в каждом конкретном случае отдельно.
Рекомендации по выбору электродов, основных условий сварки
и конструктивному оформлению кольцевого сварного соединения
из двухслойных сталей Ст3+08Х13; 10+08Х13; 15, 20+08Х13
| Конструктивные элементы подготовки кромок | Температура эксплуатации трубопровода, °C | Типы рекомендуемых электродов |
|---|
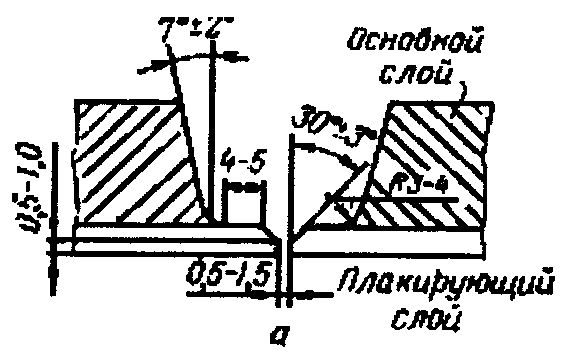 До 350 <*> Э-10Х25Н13Г2
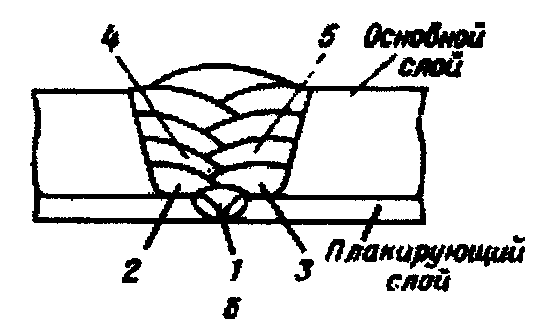 350 — 450 <**>
Э-11Х15Н25М6АГ2,
Э-08Х24Н40М7Г2
<*> Сварка швов 1, 2, 3 (рис. б) производится электродами диаметром 3 мм на минимальном паспортном режиме, обеспечивающем полный провар и сплавление кромок. Для сварки швов 4, 5 и т.д. допускаются электроды диаметром 4 мм.
<**> После сварки шва 1 выполняется цветная дефектоскопия металла шва и околошовной зоны, после заполнения всей разделки — рентгеновское или гамма-просвечивание 100%-ной длины шва.
18.45. Рекомендуемые режимы для ручной электродуговой сварки, диаметр электрода и число проходов в зависимости от диаметра и толщины стенок труб приведены в табл. 47.
| Толщина стенки | Число слоев | При горизонтальной оси труб | |||
| труб, мм | число валиков | номер слоев | диаметр электрода, мм, не более | сварочный ток, А | |
| 3 — 6 | 1 — 2 | 1 — 2 | 1 — 2 | 2,5 — 3 | 80 — 100 |
| 6 — 10 | 2 — 3 | 2 — 4 | 1 — 2 | 3 | 100 — 120 80 — 100 |
| 6 — 10 | 2 — 3 | 2 — 4 | 3 | 4 | 100 — 120 110 — 130 |
| 10 — 13 | 3 — 4 | 3 — 5 | 1 — 2 | 3 | 120 — 160 80 — 100 |
| 10 — 13 | 3 — 4 | 3 — 5 | 3 — 4 | 4 | 100 — 120 110 — 130 |
| 13 — 16 | 4 — 5 | 5 — 7 | 1 — 2 | 3 | 120 — 160 80 — 100 |
| 13 — 16 | 4 — 5 | 5 — 7 | 3 — 5 | 4 | 100 — 120 110 — 130 |
| 17 — 22 | 5 — 8 | 7 — 14 | 1 — 2 | 3 | 120 — 160 80 — 100 |
| 17 — 22 | 5 — 8 | 7 — 14 | 3 — 8 | 4 | 100 — 120 110 — 130 |
| 23 — 27 | 8 — 12 | 11 — 18 | 1 — 2 | 3 | 120 — 160 80 — 100 |
| 23 — 27 | 8 — 12 | 11 — 18 | 3 — 12 | 4 | 100 — 120 110 — 130 |
| 28 — 32 | 12 — 16 | 15 — 20 | 1 — 2 | 3 | 120 — 160 80 — 100 |
| 28 — 32 | 12 — 16 | 15 — 20 | 3 — 16 | 4 | 100 — 120 110 — 130 |
| 120 — 200 | |||||
| Толщина стенки | Число слоев | При вертикальной оси труб | |||
| труб, мм | число валиков | номер слоев | диаметр электрода, мм, не более | сварочный ток <*>, А | |
| 3 — 6 | 1 — 2 | 3 — 4 | 1 — 4 | 2,5 — 3 | 80 — 100 |
| 6 — 10 | 2 — 3 | 3 — 6 | 1 — 2 | 3 | 100 — 120 80 — 100 |
| 6 — 10 | 2 — 3 | 3 — 6 | 3 | 4 | 100 — 120 110 — 130 |
| 10 — 13 | 3 — 4 | 7 — 9 | 1 — 2 | 3 | 120 — 160 80 — 100 |
| 10 — 13 | 3 — 4 | 7 — 9 | 3 — 4 | 4 | 100 — 120 110 — 130 |
| 13 — 16 | 4 — 5 | 9 — 12 | 1 — 2 | 3 | 120 — 160 80 — 100 |
| 13 — 16 | 4 — 5 | 9 — 12 | 3 — 5 | 4 | 100 — 120 110 — 130 |
| 17 — 22 | 5 — 8 | 11 — 15 | 1 — 2 | 3 | 120 — 160 80 — 100 |
| 17 — 22 | 5 — 8 | 11 — 15 | 3 — 8 | 4 | 100 — 120 110 — 130 |
| 23 — 27 | 8 — 12 | 16 — 20 | 1 — 2 | 3 | 120 — 160 80 — 100 |
| 23 — 27 | 8 — 12 | 16 — 20 | 3 — 12 | 4 | 100 — 120 110 — 130 |
| 28 — 32 | 12 — 16 | 20 — 25 | 1 — 2 | 3 | 120 — 160 80 — 100 |
| 28 — 32 | 12 — 16 | 20 — 25 | 3 — 16 | 4 | 100 — 120 110 — 130 |
| 120 — 200 | |||||
<*> При сварке неповоротных стыков сила тока должна быть примерно на 15% ниже. В числителе дана сила тока при сварке аустенитными электродами, в знаменателе — перлитными.
Сварка легированных и высоколегированных сталей производится постоянным током обратной полярности короткой дугой.
Чтобы уменьшить перегрев и обеспечить максимальную коррозионную стойкость металла околошовной зоны коррозионно-стойких сталей, их сварку, а также сварку закаливающихся сталей следует выполнять при минимальном токе и максимально возможных скоростях без поперечных колебаний электрода (см. табл. 47).
18.46. Рекомендуемый порядок наложения слоев при электродуговой сварке стыков вертикально и горизонтально расположенных труб приведен на рис. 9.
а — вертикальных; б — горизонтальных
Рис. 9. Примерная последовательность наложения
слоев при сварке стыков
18.47. Перед сваркой аустенитными электродами стыков труб из разнородных сталей с толщиной стенки более 14 мм кромки труб низко- и среднелегированных сталей должны быть облицованы путем двух- или трехслойной наплавки с последующей зачисткой наждачным кругом (рис. 10). Электроды для наплавки и температуру подогрева выбирают по табл. 45. Режимы наплавки должны соответствовать требованиям п. 18.45.
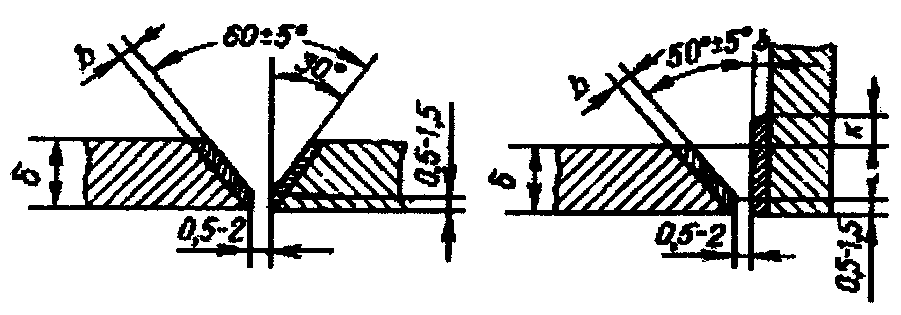
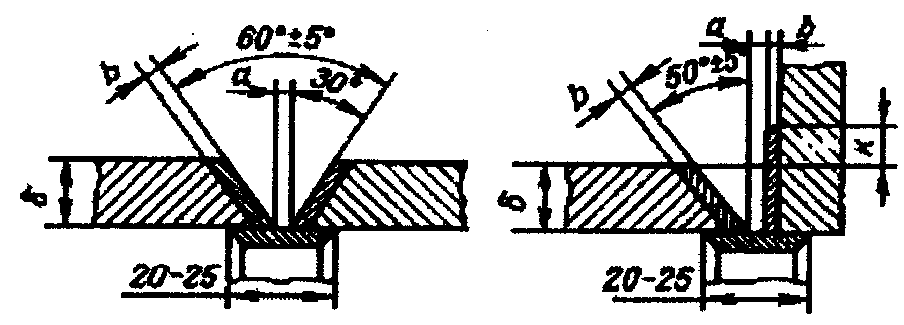
а — без наплавки кромок и без подкладного кольца;
б — то же, с остающимся подкладным кольцом; в — с наплавкой
кромок без подкладного кольца; г — то же
и с остающимся подкладным кольцом.
Рис. 10. Подготовка кромок и сборка под сварку
кольцевых угловых соединений
Толщина стенки \delta , мм < 10 12 — 20 20 — 30
    Зазор a, мм                             3 - 4       5 - 6          7
    Превышение наплавки k, мм                 7           8            9
Угол \alpha 80 60 60
    Диаметр электрода d, мм                   3           4            -
    Толщина наплавки b, мм                6+/- 0,5    7 +/- 0,5        -
Ручная аргонодуговая сварка неплавящимся электродом
18.48. Данный материал распространяется на сборку и сварку труб из сталей Ст3, Ст4, 10, 20, 16ГС, 12МХ, 15ХМ, 12Х1МФ, 15Х1М1Ф, 08Х18Н10Т, 10Х17Н13М2Т, 12Х21Н5Т с условным проходом менее 100 мм и толщиной стенки не более 10 мм с применением ручной аргонодуговой сварки неплавящимся (вольфрамовым) электродом в следующих технологических вариантах:
сварной шов выполняется комбинированным методом, при котором корневой слой сваривается ручной аргонодуговой сваркой неплавящимся электродом с введением в зону дуги специальной присадочной проволоки, последующие слои — ручной электродуговой сваркой покрытыми электродами;
сварной шов полностью выполняется ручной аргонодуговой сваркой неплавящимся электродом с присадочной проволокой.
Для стыков труб с толщиной стенки 4 мм и более предпочтение следует отдавать комбинированному методу; при меньшей толщине стенки более экономично сваривать стык полностью ручной аргонодуговой сваркой.
18.49. Ручную аргонодуговую сварку неплавящимся электродом необходимо выполнять, используя источник постоянного тока с падающей характеристикой (ПСО-200-2, ВД-101, ВД-301, ВД-302, ВД-303 и другие многопостовые генераторы и выпрямители), позволяющий получить минимальный сварочный ток (70 — 80 A), и балластный реостат РБ-200 или РБ-300 для регулирования сварочного тока без снижения напряжения холостого хода генератора. Аргон из баллона должен поступать в горелку через редуктор ДЗР-1-59М с дозирующим устройством, позволяющим контролировать расход газа; можно применять также обычный кислородный редуктор РК-50 или РК-53 вместе с ротаметром РС-3 или РС-ЗА. В качестве горелок для ручной сварки неплавящимся электродом в среде аргона рекомендуется применять малогабаритные горелки, обеспечивающие доступ к месту сварки в стесненных условиях (например, АГМ-2, МАГ). Схема поста для ручной сварки неплавящимся электродом в среде аргона приведена на рис. 11. Технические данные горелок наиболее распространенных типов для ручной аргонодуговой сварки приведены в табл. 48.
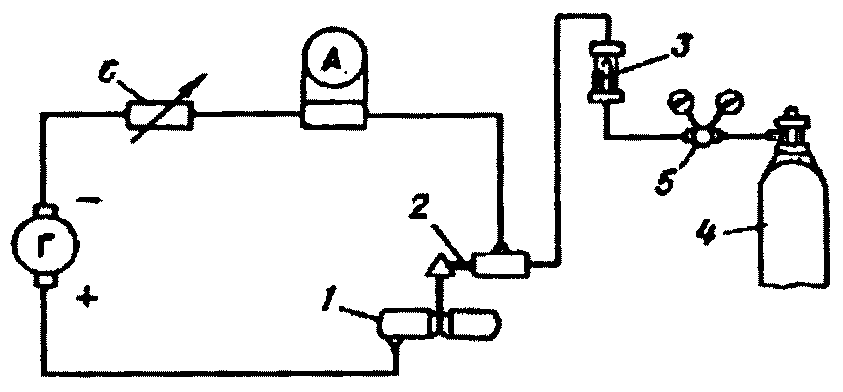
1 — свариваемые трубы; 2 — сварочная горелка; 3 — ротаметр;
4 — баллон с аргоном; 5 — редуктор; 6 — балластный реостат;
А — амперметр с шунтом; Г — сварочный
генератор постоянного тока
Рис. 11. Схема поста ручной сварки неплавящимся
электродом в среде аргона
Технические данные горелок для ручной аргонодуговой сварки
неплавящимся электродом <*>
| Горелка | Длина сопла, мм | Длина дуги, мм | Максимальный сварочный ток, А | Расход газа, л/мин | Масса горелки, кг | Примечание |
|---|---|---|---|---|---|---|
| МГ-3 | 75 | 2 | 180 | 5 — 9 | 0,60 | Сопло латунное, изолированное |
| МГД-3 | 68 | 1 — 2 | 180 | 10 — 15 | 0,90 | Дуга защищается двумя концентрическими потоками газа |
| ЗЗР-3-58 | 60 | 2 | 200 | 7 — 10 | 0,68 | Сменные сопла выполнены из изоляционного материала |
| МАГ-3 | 42 | 1 — 2 | 120 | 5 — 7 | 0,32 | Сопло латунное, изолированное |
| Конструкция | 40 | 1 — 2 | 150 | 5 — 6 | 0,25 | Сопло латунное, изолированное, |
| ЮТЭМа АГМ-2 | 32 | 1 — 2 | 130 | 4 | 0,32 | посаженное на втулку из асбоцемента Горелка с газовой линзой, приспособленная для сварки труб поверхностей нагрева в особо стесненных условиях |
| АГС-3 | 70 | 1 — 2 | 140 | 4 — 5 | 0,36 | То же для сварки в глубокую разделку |
<*> Максимальный вылет электрода у горелок АГМ-2 и АГС-3 составляет 12 — 15 мм, у остальных 6 — 7 мм.
18.50. Разностенность и смещение кромок при стыковке под сварку труб не должны превышать значений, указанных в п. 18.15. При разности диаметров более 1 мм необходимо обработать конец трубы в соответствии с п. 18.15.
18.51 Зазор в собранном стыке после прихватки должен составлять:
| Толщина стенки, мм | 1 — 2 | 2,5 — 3,0 | 3,0 — 10,0 |
|---|---|---|---|
| Зазор, мм | 0,5 — 1,0 | 1,0 — 1,5 | 1,0 — 2,0 |
18.52. Прихватку следует выполнять не менее чем в двух местах с использованием присадочной проволоки диаметром 1,6 — 2 мм той же марки, какая будет применяться для сварки данного стыка.
Длина прихваток — 5 - 10, высота — 1,5 — 2 мм.
Примечание. При зазоре в стыке не более 0,5 мм прихватки можно выполнять без присадочной проволоки (путем оплавления кромок); исключение составляют стыки труб из сталей 10 и 20, которые всегда следует прихватывать с использованием присадки.
18.53. Наложение прихваток при температуре окружающего воздуха выше +5 °C производят без подогрева стыка, за исключением стыка труб из сталей 12Х2МФСР и 12Х2МФБ, прихватка которых производится с подогревом до 200 — 300 °C независимо от температуры окружающего воздуха.
Требования к прихватке и сварке при отрицательной температуре приведены в табл. 49.
при температуре окружающего воздуха ниже °C
| Свариваемые стали | Толщина свариваемых элементов, мм | Минимальная температура окружающего воздуха, при которой допускается сварка, °C | Температура подогрева свариваемых элементов, °С |
|---|---|---|---|
| Углеродистая Ст 2, Ст 3, стали 10, 15, 20 | До 16 Более 16 | -20 -20 | - 100 — 200 |
| Углеродистая с содержанием углерода выше 0,24% | До 16 Более 16 | -10 -10 | - 100 — 200 |
| 15ГС, 10Г2С1, 14ХГС и другие низколегированные стали | До 10 Более 10 | -25 -10 | - 150 — 250 |
| 12МХ, 15ХМ, 20ХМЛ | До 10 Более 10 | -20 -10 | - 250 — 350 |
| 12Х1МФ, 15Х1М1ФЛ, 20ХМЛФ, | До 10 | -20 | - |
| 15Х1МФЛ | Более 10 | -10 | 350 — 450 |
| 12Х2МФСР, 12Х2МФБ | До 7 Более 7 | -10 -10 | - 350 — 450 |
| Аустенитные | Независимо от толщины стенки | -20 | - |
18.54. Подготовка труб под сварку, выбор режима сварки, диаметра и марки присадочной проволоки и вольфрамового стержня производятся по табл. 50 - 52.
Подготовка кромок труб при аргонодуговой сварке
| Тип соединений | Форма подготовленных кромок | Размеры труб, мм | |
| наружный диаметр, Dн | толщина стенки, S | ||
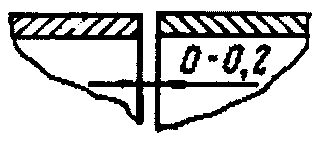 8 — 26 1 — 2,5
С одним раструбом 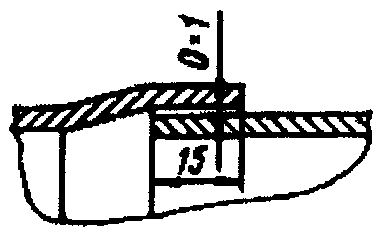 8 — 26 1 — 2,5
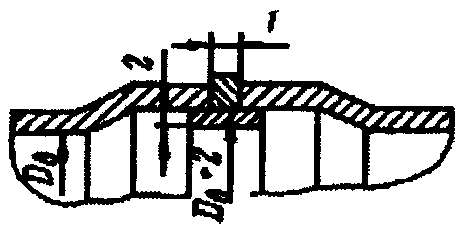
С двумя раструбами, подкладным 8 — 26 1 — 2,5 и присадочным кольцами
Стыковое с разделкой кромок 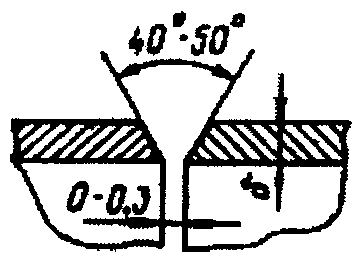 16 — 219 3 — 6
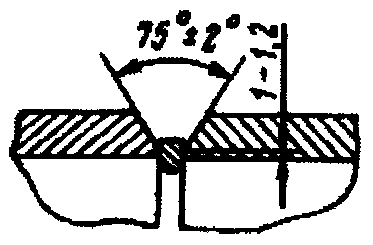
Стыковое с расплавляемыми вставками 40 и 3,5 — 7 более
Стыковое с расплавляемыми вставками 100 и Более 7 более
 8 — 26 1 — 25
                                                         15 и      3,5 и
                                                         более     более
Режимы ручной аргонодуговой сварки
| Толщина стенок трубы, мм | Диаметр присадочной проволоки, мм | Диаметр вольфрамового электрода, мм | Сварочный ток, А | Напряжение на дуге, В | Расход аргона, л/мин | Число слоев | |
| на первом слое | на последующих слоях | ||||||
| 1 | 1,6 | 2 | 50 — 70 | - | 10 — 15 | 4 — 5 | 1 |
| 1,5 | 1,6 | 2 | 80 — 110 | - | 10 — 15 | 4 — 5 | 1 |
| 2 | 2 | 2 | 80 — 110 | - | 10 — 15 | 5 — 6 | 1 |
| 2,5 | 2 | 3 | 90 — 110 | - | 10 — 15 | 5 — 6 | 1 |
| 3 | 2 | 3 | 90 — 110 | - | 10 — 15 | 6 — 7 | 1 |
| 4 | 2 | 3 | 90 — 110 | 110 — 140 | 10 — 15 | 6 — 8 | 2 |
Сварочные материалы при аргонодуговой сварке
| Марка свариваемой стали | Марка присадочной проволоки |
|---|---|
| Ст 2, Ст 3, Ст 4 | Св-08Г2С |
| 10, 15, 20, 15ГС, 10Г2С1, 14ХГС и другие низколегированные стали | Св-08ГС |
| 12МХ, 15ХМ, 12Х1МФ | Св-08МХ |
| 15Х1М1Ф | Св-08ХМ |
| 12Х1МФ, 15Х1М1Ф | Св-08ХМФА Св-08ХГСМФА |
| 12Х2МФБ, 12Х2МФСР | Св-08МХ Св-08ХМ Св-08ХМФА Св-08ХГСМФА |
| 08Х18Н10Т | Св-02Х18Н9 Св-06Х19Н9Т Св-08Х19Н10Т |
| 10Х17Н13М2Т, 10Х17Н13М3Т | Св-04Х19Н11М3 |
| 08Х17Н16М3Т | Св-06Х19Н10М3Т |
| 12Х21Н5Т(1Х21Н5Т) | Св-06Х19Н9Т Св-07Х18Н9ТЮ Св-08Х19Н10Б 0Х18Н9ФБС |
18.55. В труднодоступных местах первый (корневой) слой стыков труб допускается выполнять без применения присадочной проволоки при условии, если зазор и смещение кромок не превышают 0,5 мм, а притупление кромок — 1 мм. Исключение составляют стыки труб из сталей 10 и 20, которые всегда необходимо сваривать с применением присадки.
18.56. Высота слоя, выполненного ручной аргонодуговой сваркой, должна быть 2 — 2,5 мм.
18.57. Взаимное расположение горелки и проволоки при сварке вертикального и горизонтального стыков показано на рис. 12. Угол \alpha (между электродом и радиусом трубы в месте сварки) зависит от качества защиты и конструктивных особенностей горелки; для горелок АГМ-2 и АГМ-3 угол \alpha может изменяться в пределах 0 — 70°, для остальных горелок (АР-3, МГ-3 и др.) с канальной схемой истечения — 0 - 25°. Проволоку необходимо подавать в сварочную ванну навстречу движению горелки, которую перемещают справа налево, при этом корневой слой сваривают почти без колебательных движений поперек шва как проволоки, так и электрода; при наложении последующих слоев горелке сообщают колебательные движения поперек шва. Конец проволоки должен всегда находиться под защитой аргона. Не следует резко подавать конец проволоки в жидкую ванну, так как это может вызвать разбрызгивание металла.
а — сварка в обычных условиях вертикального стыка;
б — то же, горизонтального стыка; в — сварка в стесненных
условиях горизонтального стыка горелкой АГМ-2 с удлиненным
наконечником; 1 — проволока; 2 — направление подачи
проволоки; 3 — направление сварки
Рис. 12. Взаимное расположение горелки и присадочной
проволоки при ручной аргонодуговой сварке неплавящимся
электродом неповоротных стыков труб
18.58. В начале сварки в среде аргона горелкой подогревают кромки и присадочный пруток, для чего в первый момент, как только возбудится дуга (длина дуги 1 — 1,5 мм), сваривают одновременно кромки труб и конец присадки; только после того как образуется ванночка, можно начинать сварку, сообщая горелке поступательное движение. В процессе наложения корневого слоя нужно следить за полным проплавлением кромок и отсутствием непровара. Степень проплавления можно определить по форме ванночки расплавленного металла: хорошему проплавлению соответствует ванна, вытянутая в сторону направления сварки, недостаточному — круглая или овальная.
18.59. При комбинированном методе сварки заполнение основной части разделки шва (после наложения корневого слоя ручной сваркой неплавящимся электродом в среде аргона) производится электродуговой сваркой в соответствии с требованиями, изложенными в п. п. 18.42 - 18.47.
Газовая сварка
18.60. Газовая сварка допускается для труб из углеродистых и низколегированных (не подкаливающихся) сталей диаметром до 80 мм и толщиной стенки не более 3,5 мм.
18.61. Газовая сварка труб из перлитных подкаливающихся сталей (12МХ, 15Х5М и т.д.) допускается только для труб малого диаметра (до 45 мм) при толщине стенки не более 5 мм, в основном при ремонте и монтаже контрольно-измерительной аппаратуры.
Для нержавеющих аустенитных и ферритных сталей газовая сварка не допускается.
18.62 Конструкция сварного соединения приведена в табл. 53.
| Вид кромок в поперечном сечении | S, мм | Конструкционные размеры | ||
| a, мм | b, мм | альфа <*> | ||
 -0,5
                        1 - 2,0       1              -             -
                        2 - 3,5   1,5 +/- 0,5    1,5 +/- 0,5   30° +/- 3°
<*> В скобках приведены допустимые пределы угла скоса кромок, отличного от оптимального из-за неточности обработки или из-за изготовления труб по другим ТУ (ОСТ).
18.63. При газовой сварке в качестве присадки применяют сварочную проволоку диаметром 2 — 3 мм. Марку проволоки подбирают по марке свариваемой стали (табл. 54).
| Марка стали труб | Марка присадочной проволоки |
|---|---|
| 10, 15, 20, ВСт2кп, ВСт2сп, ВСт2пс, | Св-08, Св-08А, Св-08ГА, Св-08ГС, |
| ВСт3кп, ВСт3сп, ВСт3Гпс, ВС3пс, | СВ-08Г2С, Св-08МХ |
| 15Л, 20Л, 25Л, ВСт4сп | |
| 15ГС, 16ГС, 16ГТ, 17ГС, 14ГН, | Св-08Г2С, Св-08ГС |
| 16ГН, 09Г2С, 10Г2С1, 15Г2С, 14ХГС, 10ГСЛ | |
| 12МХ, 15ХМ, 12Х2М1, 20ХМЛ | Св-08МХ, Св-08ХМ |
| 12Х1МФ, 15Х1М1Ф, 20ХМФЛ | Св-08МХ, Св-08ХМ |
| 15Х1М1ФЛ | Св-08ХМФА |
Примечание. Во избежание образования свищей стыки труб из стали 20 следует сваривать с присадочной проволокой Св-08МХ.
| Страна поставщик | Марка стали | Стандарт | Содержание элементов, % | ||||||||||
| C | Si | Mn | Cr | Ni | W | Mo | Cu | V | S | P | |||
| не более | |||||||||||||
| СССР | 1Х2Ml | ТУ 14-3-517-76 | 0,08- 0,13 | 0,17- 0,37 | 0,30- 0,60 | 2,0- 2,5 | 0,50- | - | 0,9- 1,1 | 0,30 | - | 0,035 | 0,035 |
| ГДР | 10CrMo 9,10 | - | 0,07- 0,15 | 0,20- 0,50 | 0,40- 0,70 | 2,0- 2,5 | Не более 0,30 | - | 0,9- 1,1 | Не более 0,30 | - | 0,040 | 0,040 |
| ЧССР | 15.313.1 | - | 0,08- 0,15 | 0,15- 0,40 | 0,30- 0,60 | 2,0- 2,5 | - | - | 0,9- 1,1 | - | - | 0,035 | 0,040 |
| Япония | 2,25Cr- 1Mo | - | Не более 0,15 | Не более 0,50 | 0,30- 0,60 | 1,9- 2,6 | - | - | 0,87- 1,13 | - | - | 0,035 | 0,035 |
| Франция СССР | Р22 15Х5М 15Х5МУ | - ГОСТ 20072-74 | Не более 0,15 Не более 0,15 | Не более 0,15 Не более 0,50 | 0,30- 0,60 Не более 0,50 | 1,9- 2,6 4,5- 6,0 | - Не более 0,50 | - - | 0,87- 1,13 0,45- 0,60 | - - | - - | 0,035 0,025 | 0,035 0,025 |
| ГДР | 12Cr Mo20.2 | - | 0,08- 0,15 | 0,30 0,50 | 0,30 0,60 | 4,5- 5,5 | - | - | 0,46- 0,55 | - | - | 0,035 | 0,035 |
| ЧССР | 17.102.2 | - | Не более 0,15 | Не более 0,50 | Не более 0,60 | 4,0- 6,0 | - | - | 0,45- 0,60 | - | - | 0,035 | 0,030 |
| Япония | 5Cr- 0,5Mo | - | Не более 0,10 | Не более 0,90 | Не более 1,0 | 4,0- 6,0 | - | - | 0,43- 0,65 | - | - | 0,040 | 0,030 |
| Франция СССР | Р5 15Х5ВФ | - ГОСТ 20072-74 | Не более 0,15 Не более 0,15 | Не более 0,50 0,30- 0,60 | 0,30- 0,60 Не более 0,50 | 4,0- 6,0 4,5- 6,0 | - Не более 0,60 | - 0,4- 0,7 | 0,45- 0,65 - | - - | - 0,4- 0,6 | 0,030 0,025 | 0,030 0,030 |
| СССР СССР СССР | 15Х5МУ Х9М 12Х8ВФ | - ТУ 14-3-457-76 ГОСТ 20072-74 | Не более 0,15 0,09- 0,15 0,08- 0,15 | Не более 0,50 Не более 0,50 Не более 0,50 | Не более 0,50 Не более 0,50 Не более 0,50 | 4,5- 0,60 7,5- 9,5 7,0- 8,5 | Не более 0,60 0,50 Не более 0,60 | - — 0,6- 1,0 | 0,45- 0,60 0,9- 1,1 - | - Не более 0,25 - | - — 0,3- 0,5 | 0,025 0,025 0,025 | 0,030 0,035 0,030 |
| Странапоставщик | Обозначение марки | Стандарт | Предел прочности, МПа (кгс/см2) | Предел текучести, МПа (кгс/см2) | Относительное удлинение, % | Относительное сужение, % | Ударная вязкость, кгс · · м/см2 | Твердость по Бринеллю НВ |
| Группа марки 1Х2М1 | ||||||||
| СССР | 1Х2М1 | ТУ 14-3- 517-76 | Не менее 4,5(45) | 2,7(27) | 20 | 45 | 10 | 227 — 131 |
| ГДР ЧССР | 10CrMo9х10 15.313.1 | TGL 14183171 TGL 90121169 CSN 415313 | 4,5 — 6,2 (45 — 62) 5,0 — 6,5 (50 — 65) | 2,7(27) 2,7(27) | 20 20 | - - | - 7 | - - |
| Япония | 2.25Cr-1Mo | JIS STBA 24 STBA 24 | Не менее 4,2(42) | 2,1(21) | 30 | - | - | - |
| Франция | Р22 | ASTM SA-335 | Не менее 4,2(42) | 2,1(21) | - | - | - | - |
| Группа марки 15Х5М | ||||||||
| СССР | 15Х5М | ГОСТ 550-75 | Не менее 4,0(40) | 2,2(22) | 22 | 50 | 12 | 170 |
| СССР | 15Х5МУ | ГОСТ 550-75, ТУ 14-3- 313-74 | 5,8(58) | 4,2(42) | 16 | 65 | 10 | 180 — 240 |
| ГДР | 12CrMo20,5 | TGL 6918173 | 4,0(40) | 2,2(22) | 22 | 50 | 12 | - |
| ЧССР | 17.102.2 | CSN 417102 | 4,2 — 6,0 (42 — 60) | 2,1(21) | 22 | - | 9 | - |
| Япония | 5 — 0,5 | J1S STBA 25 STPA 25 | 4,2- 6,0 (42 — 60) | 2,1(21) | 22 | - | - | - |
| Франция | Р5 | ASTM SA-335 | Не менее 4,2(42) | 2,1(21) | 20 | - | - | - |
Примечание. Для трубных элементов технологических линий, бывших в эксплуатации, допустимые пределы твердости оговариваются соответствующей нормативной документацией по эксплуатации, ревизии и отбраковке.
18.64. Подогнанные стыки труб необходимо прихватывать не менее чем в двух точках. Для прихватки используют ту же присадочную проволоку и наконечник горелки, которые будут применяться для сварки данного стыка. Прихватки должны быть в дальнейшем полностью перекрыты основным швом. Прихватывать стыки обязан сварщик, который будет сваривать данный стык.
18.65. Угол наклона горелки \alpha относительно поверхности свариваемого изделия зависит от толщины свариваемого металла:
| S, мм | До 1 | 1 — 3 | 3 — 5 |
|---|---|---|---|
| альфа | 10 | 20 | 30 |
Угол наклона проволоки относительно поверхности свариваемого изделия составляет 30 — 45°.
18.66. Трубы при толщине стенки менее 3 мм сваривают горелкой с наконечником № 1 или 2, при толщине стенки 3 — 5 мм — горелкой с наконечником № 2 или 3.
18.67. Диаметр присадочной проволоки подбирают в зависимости от толщины свариваемого металла и способа сварки. При правом способе сварки стыков труб со стенкой толщиной до 3 мм необходимо применять проволоку диаметром 2 мм, толщиной более 3 мм — диаметром 3 мм, при левом способе сварки стыков труб со стенкой толщиной до 5 мм — проволоку диаметром 3 мм.
18.68. Сварку ведут участками длиной 10 — 15 мм. Сначала участок пролуживают, т.е. сплавляют кромки труб (обычно без добавления присадки), затем на него накладывают первый слой шва. То же самое выполняют на следующем участке и т.д.
При толщине стенки труб до 4 мм сварку производят в один слой, при большей толщине — в два слоя. Второй слой следует выполнять лишь по окончании сварки корневого слоя на всем периметре стыка. Перед сваркой и прихваткой стык следует подогреть сварочной горелкой для выравнивания температуры металла. Подогрев производят и после вынужденных перерывов в сварке.
18.69. Сварку труб следует выполнять нормальным (восстановительным) пламенем при соотношении кислорода и ацетилена в газовой смеси 1:1,2.
18.70. При сварке труб из хромомолибденовых и хромомолибденованадиевых сталей для уменьшения выгорания легирующих элементов основного и присадочного материалов необходимо поддерживать сварочную ванну в более густом состоянии, чтобы пребывание присадочного материала в жидком состоянии было минимальным.
18.71. В процессе сварки конец присадочной проволоки должен находиться в расплавленном металле во избежание насыщения шва кислородом и азотом воздуха.
18.72. Во время сварки одного стыка нельзя допускать перерыва в работе до заполнения всей разделки стыка. При вынужденных перерывах и по окончании сварки пламя горелки во избежание образования трещин, усадочных раковин и пор следует отводить от расплавленного металла постепенно. В процессе сварки и остывания стыка из низколегированной стали нельзя допускать сквозняков внутри труб, для чего их концы следует закрывать пробками.
Особенности технологии сварки стыков из теплоустойчивых хромомолибденовых сталей без термической обработки
18.73. Настоящая технология распространяется на сварку кольцевых и угловых (врезки трубных элементов) стыков технологических трубопроводов из сталей 1Х2М1, 15Х5М, 15Х5МУ, 15Х5ВФ, Х9М, 12Х8ВФ электродами аустенитного класса без термической обработки при производстве монтажных и ремонтных работ на открытых площадках нефтеперерабатывающих и нефтехимических предприятий.
18.74. Технологией предусмотрена сварка трубопроводов диаметром до 550 мм с толщиной стенки до 30 мм.
18.75. Технологией предусмотрено выполнение сварочных работ при положительных и отрицательных температурах окружающего воздуха, но не ниже -30 °C с обязательным выполнением специальных технологических мероприятий, рекомендуемых настоящим документом.
18.76. Сварка трубопроводов по настоящей технологии для новых технологических процессов нефтепереработки и нефтехимии должна быть согласована с автором проекта, ВНИИнефтемашем и ВНИКТИнефтехимоборудованием.
18.77. Концентрация хлористых солей в подготовленном сырье при эксплуатации соединений с аустенитными швами не должна превышать 10 мг/л, а дозировка щелочи (каустической соды в обессоленную нефть) — 30 г/т.
18.78. При сварочных работах в цехах монтажных и ремонтных организаций, а также при монтаже установок аустенитный вариант сварки не допускается для соединения трубных элементов, работающих:
на установках и блоках первичной переработки нефти;
на линиях головных погонов эвапоратора К-1, основной атмосферной колонны К-2 и стабилизационной колонны, включающих в себя трубопроводы от верха колонны до конденсаторов-холодильников, от последних до сепараторов, от сепараторов колонн К-1 и К-2 до стабилизационной колонны, а также трубопроводы острого орошения всех трех указанных колонн, дренажной воды и газов из сепараторов этих колонн;
на линиях подщелоченной обессоленной нефти от места ввода щелочи до эвапоратора К-1 при дозировке щелочных реагентов свыше 30 г/т и концентрации остаточных хлористых солей более 10 мг/л нефти;
на установках и блоках гидроочистки топлив и масел:
на линиях продуктов гидрогенизации от теплообменника и холодильника до сепаратора С-1 высокого давления и всех линиях сероводородсодержащих жидкостей и газов после этого сепаратора, включающих трубопроводы нестабильного гидрогенизата, а также продуктов с верхней части стабилизационной (отпарной) колонны и десорбера, узла моноэтаноловой очистки газов, сероводородной воды, насыщенного сероводородом раствора моноэтаноламина, орошения стабилизационной колонны, газов и паров из сепараторов С-1, С-2, С-3 и др. с температурой продуктов ниже 260 °C.
18.79. Сварщики, впервые приступающие к сварке высоконикелевыми электродами (АНЖР-1, АНЖР-2 и др.), независимо от наличия удостоверений должны пройти дополнительное практическое обучение для приобретения навыков при сварке этими электродами и заварить контрольный стык, качество которого контролируют и результаты регистрируют в протоколе. Контрольные стыки сваривают также сварщики, имеющие перерыв в работе 2 мес.
18.80. Тип и марку электрода для облицовки кромок и сварки в зависимости от температуры эксплуатации и агрессивности среды выбирают по табл. 57 с учетом п. 18.83. При этом для сварки элементов трубопроводов установок каталитического риформинга с применением оксихлорирования металл стержня электродов должен содержать не менее 40% никеля.
Типы и марки электродов для сварки трубных элементов
технологических трубопроводов из термоустойчивых
хромомолибденовых сталей без термообработки
| Марка сталей | Температура P стенки раб трубного элемента | Типы и марки электродов по ГОСТ 10052-75 | Область применения | |
| рекомендуемые | допускаемые | |||
| Для установок и блоков первичной переработки нефти и гидроочистки топлив и масел | ||||
| 1Х2М1 | До 350 °C 350-450 °C | Э-06Х25Н40М7Г2 (АНЖР-2) Э-06Х25Н40М7Г2 (АНЖР-2) | Э-10Х25Н13Г2 (ОЗЛ-6 и им подобные) 08Х25Н25М3 (АНЖР-3) | На установках первичной переработки нефти: на линиях отбензиненной нефти; мазута; гудрона |
| 15Х5М, | 450-550 °C | Э-06Х25Н40М7Г2 | - | На линиях |
| 15Х5МУ, | (АНЖР-2) | среднедистиллятных | ||
| 15Х5ВФ, | фракций и других | |||
| 12Х8ВФ, | трубопроводах, | |||
| Х9М | До 450° 450-525 °C 525-550 °C | Э-06Х25Н40М7Г2 (АНЖР-2) Э-06Х25Н40М7Г2 (АНЖР-2) Э-06Х25Н40М7Г2 (АНЖР-2) | Э-10Х25Н13Г2 (ОЗЛ-6 и им подобные) 08Х25Н25М3 (АНЖР-3) Э-11Х15Н25М6АГ2 (ЭА-395/9) Э-10Х25Н13Г2 (ОЗЛ-6 и им подобные) 08Х25Н25М3 (АНЖР-3) Э-11Х15Н25М6АГ2 (ЭА-395/9) | кроме указанных в п. 18.8 а На установках гидроочистки: на линиях сырья; газосырьевой смеси; стабильного гидрогенизата и других трубопроводах, кроме указанных в п. 18.81 а |
| Для установок термического крекинга, замедленного и каталитического коксования, каталитического риформинга и обессеривания сырья, деасфальтизации, селективной очистки масел, депарафинизации, «Дуосол», битумной, водородной, вакуумной перегонки масел, вторичной перегонки бензина | ||||
| 1Х2М1 | До 350 °C 350-450 °C 450-550 °C | Э-10Х25Н13Г2 (ОЗЛ-6 и им подобные) 08Х25Н25М3 (АНЖР-3) Э-11Х15Н25М6АГ2 (ЭА-395/9) Э-06Х25Н40М7Г2 (АНЖР-2) | Э-10Х25Н13Г2 (ОЗЛ-6 и им подобные) 08Х25Н25М3 (АНЖР-3) Э-11Х15Н25М6АГ2 (ЭА-395/9) | Для сварки всех линий трубопроводов |
| 15Х5М; | До 450 °C | Э-10Х25Н13Г2 | ||
| 15Х5МУ, | (ОЗЛ-6 и им | |||
| 15Х5ВФ, | подобные) | |||
| 12Х8ВФ, | ||||
| Х9М | 450-525 °C | Э-06Х25Н40М7Г2 (АНЖР-2) | 08Х25Н25М3 (АНЖР-3) Э-11Х15Н25М6АГ2 (ЭА-395/9) Э-10Х25Н13Г2 (ОЗЛ-6 и им подобные) | |
| 15Х5М, | 525-550 °С | Э-06Х25Н40М7Г2 | 08Х25Н25М3 | Для сварки всех |
| 15Х5МУ, | (АНЖР-2) | (АНЖР-3) | линий трубопровода | |
| 15Х5ВФ, | Э-11Х15Н25М6АГ2 | |||
| 12Х8ВФ, | (ЭА-395/9) | |||
| Х9М | ||||
Примечания: 1. Электроды с более высоким содержанием никеля могут применять во всех случаях, где рекомендованы электроды с меньшим содержанием этого элемента. Например, электроды типа Э-06Х25Н40М7Г2 могут применять вместо электродов типа Э-10Х25Н13Г2.
2. Выбор электродов для сварки сочетаний сталей разного уровня легирования при эксплуатации с температурой выше 350 °C производят по менее легированной стали; при более низкой температуры — по любой из свариваемых сталей с учетом конкретных условий эксплуатации.
3. Применение электродов типа Э-10Х25Н13Г2 для сварки трубных элементов с рабочей температурой стенки 450 °C и выше допускается только при содержании ферритной фазы в наплавленном металле до 5%.
4. При сварке трубных элементов из сталей типа 15Х5М с температурой стенки до 350 °C и из стали 1Х2М1 с температурой стенки до 350 °C на установках первичной переработки нефти и гидроочистки, где по коррозионным условиям в качестве основных рекомендованы электроды Э-06Х25Н40М7Г2, допускается применение этих электродов для сварки корневого слоя шва не менее двух проходов, с заплавлением оставшейся части разделки допускаемыми электродами типа Э-11Х15Н25М6АГ2 марки ЭА-395/9 и др.
18.81. Химический состав наплавленного металла и механические свойства шва и наплавленного металла, выполненного рекомендуемыми электродами, приведены в табл. 58.
Химический состав наплавленного металла и механические
свойства шва и наплавленного металла, выполненного
высоколегированными электродами
| Электроды | Химический состав наплавленного металла, % | Механические свойства шва и наплавленного металла | |||||||||||||
| Марка | Тип по ГОСТу 10052-75 | C | Si | Mn | Cr | Ni | Mo | Nb | V | Прочие элементы | S | P | Временное сопротивление разрыву, МПа (кгс/см2) | Относительное удлинение, % | Ударная вязкость, кгс · · м/см2 |
| не более | |||||||||||||||
| ОЗЛ-6 | Э-10Х25Н13Г2 | До | До | 1,00- | 22,5 - | 11,5- | - | - | - | - | 0,020 | 0,030 | 5,5(55) | 25 | 9 |
| и др. ЭА-395/9 | Э-11Х15Н25М6АГ2 | 0,12 0,08- 0,15 | 1,00 0,15- 0,50 | 2,50 1,00- 2,20 | 27,0 14,0 — 17,0 | 14,0 23,0- 27,0 | 5,0 — 7,0 | - | - | № до 0,2 | 0,020 | 0,030 | 6,0(60) | 30 | 12 |
| АНЖР-3 | 08Х25Н25М3 | Не более 0,1 | Не более 0,35 | 1,80- 2,50 | 23,0 — 26,0 | 23,0- 27,0 | 2,0 — 3,5 | - | - | Ti 0,05 | 0,015 | 0,020 | 6,0(60) | 40 | 13 |
| АНЖР-2 | Э-06Х25Н40М7Г2 | До 0,08 | До 0,50 | 1,50- 2,50 | 23,0 — 26,0 | 38,0- 41,0 | 6,2 — 8,5 | - | - | Ti до 0,05 | 0,015 | 0,025 | 6,0(60) | 30 | 12 |
| АНЖР-1 | Э-08Х25Н60М10Г2 | До 0,1 | До 0,35 | 1,50- 2,50 | 23,0 — 27,0 | Основа | 8,5 — 11,0 | - | - | Ti до 0,05 | 0,015 | 0,020 | 6,5(65) | 24 | 12 |
| ЦТ-28 | Э-08Х14Н65М15В4Г2 | До 0,10 | До 0,50 | 1,50- 2,50 | 12,50- 15,50 | Основа | 13,50- 16,0 | - | - | W 3,50 — 4,50 | 0,018 | 0,020 | 5,5(55) | 20 | 10 |
18.82. Подготовка кромок под сварку выполняется механическим способом, а их форму выбирают по ГОСТ 16037-80 или по рис. 10.
18.83. Сборку элементов трубопроводов под сварку в зависимости от толщины стенки элемента и содержания никеля в наплавленном металле производят с предварительной наплавкой кромок или без нее.
Сборка и сварка стыков с толщиной стенки до 14 мм включительно электродами с содержанием никеля до 25% (ОЗЛ-6, АНЖР-3, ЭА-395/9 и им подобные) и с толщиной стенки до 20 мм включительно электродами с содержанием никеля 40% и более (АНЖР-2, АНЖР-1 и им подобные) производится без наплавки кромок.
В остальных случаях необходима наплавка кромок. При этом (см. табл. 57) кромки стыков толщиной до 26 мм можно наплавлять всеми рекомендованными электродами в зависимости от рабочих условий, а при большей толщине стыка наплавка производится электродами, содержащими не менее 40% никеля в стержне с учетом рабочих условий.
18.84. Кромки наплавляют одиночными кольцевыми валиками электродом диаметром не более 3 мм при токе 60 — 80 А с соблюдением последовательности от внутренней поверхности трубы к наружной.
Как исключение допускается наплавка электродами диаметром 4 мм на максимальной скорости без поперечных колебаний электрода при токе 90 — 110 А. Ширина валиков не должна превышать двух диаметров электрода. Наплавка производится не менее чем в два слоя. Толщина наплавленного слоя в (см. рис. 10) после зачистки поверхности наплавки должна составлять (6 +/- 0,5) мм и (7 +/- 0,5) мм при сварке стыка электродами 3 и 4 мм соответственно.
18.85. Корневой слой необходимо наплавлять без оплавления острой кромки разделки у внутренней поверхности трубы и связанного с этим недопустимого повышения доли основного металла в металле шва, для чего кромку следует притупить шлифовальным кругом до 2 мм. Наплавы шва внутрь трубы не должны превышать 1 мм. Наплавы большей величины удаляют шлифовальной машинкой. Если обычные приемы сварки не позволяют получить корневой слой, отвечающий этим требованиям, то рекомендуется корневые слои наплавлять с применением медного водоохлаждаемого ползуна, отформованного по внутреннему диаметру трубы и перемещаемого по мере наложения корневого слоя (рис. 13). Допускается применение медных колец без водяного охлаждения с толщиной стенки не менее 14 — 20 мм.
1 — корневой слой облицовки; 2 — медная пластина; 3 — труба
Рис. 13. Наложение корневого слоя с применением медной
водоохлаждаемой пластины
18.86. Прихватку при сборке стыков с наплавленными или ненаплавленными кромками, наплавку кромок, а также сварку стыка можно производить в зависимости от температурных условий и марки электродов без предварительного подогрева или с подогревом в соответствии с табл. 59. При необходимости подогрева прихватку и сварку необходимо выполнять непосредственно после подогрева без охлаждения стыка ниже рекомендованной температуры.
Условия и режим подогрева (фомок при сварке и наплавке труб
из теплоустойчивых хромомолибденовых сталей
| Применяемые электроды | Температура окружающего воздуха, °C | Толщина стенки, мм | Необходимость и режим подогрева | |
| при наплавке кромок | при сварке без наплавки кромок | |||
| ОЗЛ-6, ЭА-395/9, АНЖР-3 АНЖР-2, АНЖР-1 | + 5 и выше + 5 и выше | 10 12 — 14 16 — 26 До 20 22 — 30 | - — Без подогрева — Без подогрева | Без подогрева 250 — 350 °C — Без подогрева - |
Примечание. При температуре окружающего воздуха ниже + 5 °C наплавку кромок и сварку независимо от толщины стыка производят с подогревом до температуры 250 — 350 °C при использовании электродов с содержанием никеля менее 40% и до температуры 100 — 150 °C — при более высоком содержании никеля в электродном стержне.
18.87. Прихватку и сварку стыков с кромками, облицованными электродами с содержанием 25% никеля и более, производят этими же электродами, а при меньшем содержании никеля любыми аустенитными электродами, предусмотренными табл. 59.
18.88. Прихватку стыков и корень шва выполняют электродами диаметром 3 мм, оставшуюся часть разделки можно заварить электродами диаметром 4 мм.
18.89. Сварку следует выполнять при постоянном токе обратной полярности (плюс на электроде) короткой дугой. Режим сварки выбирают по табл. 60. Рекомендуемое примерное число проходов многослойного шва в зависимости от толщины стенки трубного элемента и диаметра электрода приведено в табл. 61.
| Диаметр электрода, мм | Сила тока для различного положения шва, А | ||
| нижнего | вертикального | потолочного | |
| 3,0 | 75 — 85 | 70 — 80 | 60 — 80 |
| 4,0 | 100 — 120 | 100 — 120 | 90 — 110 |
| Толщина стенки, мм | Диаметр электрода, мм | Примерное число проходов в шве |
|---|---|---|
| 6 — 12 | 3 — 4 | 2 — 6 |
| 13 — 20 | 3 — 4 | 4 — 12 |
| 21 — 25 | 3 — 4 | 10 — 18 |
| 26 — 30 | 3 — 4 | 16 — 24 |
18.90. При выполнении всех проходов шва, особенно первого, необходимо следить за полным проваром кромок. Поверхность корневого шва с внутренней стороны стыка должна быть ровной с небольшим усилением и плавным переходом к металлу свариваемых частей. Заканчивать сварку прохода необходимо с заходом на начало шва (на 5 — 10 мм) и задержкой на одном месте перед обрывом дуги.
18.91. При сварке стыков, собранных на прихватках, особое внимание следует уделять выполнению корневого шва.
Корневой шов выполняют следующим образом:
заваривают в диаметрально противоположных частях стыка участки шва, свободные от прихваток;
выбирают наждачным кругом оставшиеся прихватки до толщины 0,5 — 1 мм;
заваривают оставшуюся часть корневого шва.
18.92. Для обеспечения отжигающего воздействия швов на структуру зоны термического влияния, исключения мартенситной структуры, повышения работоспособности порядок наложения швов при сварке электродами с содержанием никеля 13% без облицовки и с облицовкой кромок необходимо соблюдать в соответствии с рис. 14. Слои шва на кромках трубы необходимо накладывать на максимальных скоростях без колебаний электрода. Величина «В» при диаметре электрода 3 мм должна составлять (6 +/- 0,5) мм, при диаметре 4 мм (7 +/- 0,5) мм.
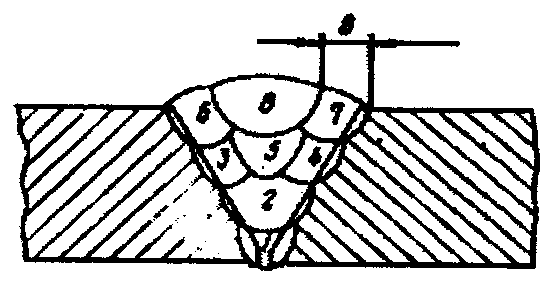
18.93. Концы труб перед сваркой рекомендуется закрыть для предотвращения образования тяги воздуха.
18.94. Для обеспечения необходимого качества сварных соединений, особенно в тех случаях, когда требуется подогрев, рекомендуется тщательно соблюдать непрерывность термического цикла выполнения операций, включающего предварительный и сопутствующий подогрев, прихватку при сборке, сварку корневого шва, многопроходную сварку при заполнении разделки и охлаждение стыка. При вынужденных перерывах в работе необходимо обеспечить медленное и равномерное охлаждение сварного стыка под слоем теплоизоляции. При этом любые статические и особенно ударные нагрузки в зоне стыка недопустимы. Перед возобновлением сварки стык необходимо снова нагреть, если это предусмотрено п. 18.86 или табл. 59.
18.95. Подогрев перед наплавкой и сваркой производят любыми средствами, обеспечивающими равномерный прогрев до требуемой температуры всей толщины трубы в зоне стыка шириной, равной трем-четырем толщинам стенки, но не менее 50 мм в каждую сторону от стыка. Односопловые газовые горелки допускается применять только на элементах трубопроводов условным проходом не более 100 мм. При этом рекомендуются асбестовые или стальные воронки (рис. 15), позволяющие более равномерно вводить тепло в металл.
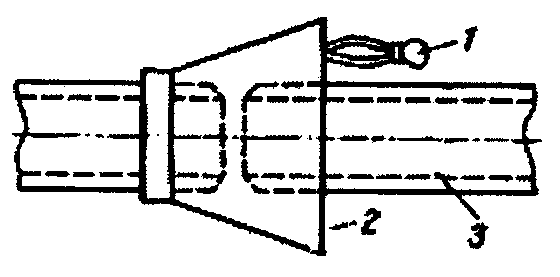
18.96. Предварительный и сопутствующий подогрев при отрицательных температурах окружающего воздуха ввиду большой скорости охлаждения, следует выполнять устройствами электронагрева с регулируемой температурой: индукционными нагревателями (токами промышленной и высокой частоты), разъемными муфельными печами, пальцевыми нагревателями и т.д.
Подогрев в этих условиях необходимо производить с обеих сторон стыка, что позволяет получить оптимальную схему распределения температуры (рис. 16). При этом расстояние от стыка до нагревателя должно быть 50 — 100 мм.
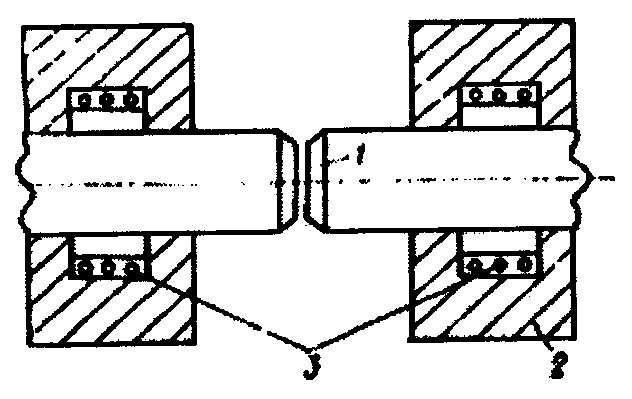
18.97. При сварке в условиях отрицательной температуры окружающего воздуха температура стыка не должна быть меньше нижнего предела температуры подогрева.
18.98. Температуру подогрева необходимо контролировать с помощью термокарандашей, термощупа, термопары с потенциометром или другими нерегистрирующими и регистрирующими средствами контроля в соответствии с действующими инструкциями.
18.99. На сварные стыки, которые требуется подогревать перед сваркой с последующей термообработкой, должны быть установлены нагреватели и теплоизоляция в соответствии с инструкциями или документацией на термообработку. В случае подогрева стыка при сварке без последующей термообработки наружная поверхность трубы, примыкающая к стыку, длиной не менее четырех диаметров при D_{\text{у}} не более 250 мм и длиной не менее 1 мм при D_{\text{у}} более 250 мм на каждую сторону перед прихваткой покрывается плотным слоем теплоизоляции. При температуре окружающего воздуха выше +5 °C толщина изоляции должна быть 10 — 12 мм (листовой или шнуровой асбест), при более низкой температуре — 80 — 100 мм. При этом оголенная часть трубопровода в зоне сварного стыка при сварке не должна превышать 170 — 200 мм. По окончании сварки, а также при случайных перерывах процесса оголенную часть трубопровода со стыком необходимо закрыть плотным слоем теплоизоляции, толщина которой указана выше.
Термообработка
18.100. Термообработку производят в соответствии с проектом, техническими условиями на оборудование или на основании опыта эксплуатации для исключения закалочных структур сварного соединения, придания ему необходимых физико-механических свойств, снижения остаточных сварочных напряжений, обеспечения необходимых коррозионных свойств.
18.101. Термообработку сварных стыков труб из сталей 15Х5М, 1Х2М1 выполняют сразу после сварки, не допуская охлаждения стыка до температуры ниже 300 °C. Стыки труб из сталей 12ХМ, 15ХМ, 12ХМФ, 12Х1МФ допускается подвергать термообработке с перерывом не более 8 ч по окончании сварки. До термообработки такие стыки запрещается подвергать нагрузкам, проводить с ними какие-либо работы, кантовать, транспортировать.
18.102. Режим термической обработки сварных соединений выбирают по табл. 62.
| Марка сталей | Вид термической обработки | Температура нагрева, °C | Время выдержки при заданной температуре, мин | Условия охлаждения | Примечание |
|---|---|---|---|---|---|
| 12Х18Н9, | Закалка | 1080 +/- 20 | 60 | На воздухе | Термообработку проводят |
| 12Х18Н9Т, | со снятой | ||||
| 08Х18Н10Т | теплоизоляцией | напряжений или при | |||
| 10Х17Н13М2Т, | наличии агрессивной | ||||
| 10Х17Н13М3Т | среды, вызывающей общую и межкристаллитную коррозию при рабочей температуре до 450 °C | ||||
| 12Х18Н9Т, | Стабилизи- | 875 +/- 25 | 120 | То же | Термообработку проводят |
| 08Х18Н10Т, | рующий | ||||
| 12Х18Н10Т | отжиг | склонности к межкристаллитной коррозии при рабочей температуре более 450 °C и для снятия остаточных напряжений после сварки и холодной деформации | |||
| 12Х1МФ, | Высокий | 715 +/- 15 | При | В тепло- | При сварке аустенитными |
| 12ХМФ | отпуск | дельта до 20 мм - 60 мин; дельта 21-45 мм -120 мин, дельта более 45 мм - 180 мин | изоляции с выключенным нагревателем. При температуре ниже 300 °C теплоизоляцию и нагреватель можно снять | электродами, а также толщине стенки 8 мм и менее термообработку не проводят | |
| 12МХ, 15ХМ | Высокий отпуск | 680 +/- 20 | При дельта до 20 мм -60 мин; дельта 21-45 мм -120 мин; дельта более 45 мм -180 мин | То же | То же и термообработку не проводят |
| 12Х18Н9, | Отжиг | 875 +/- 25 | 120 мин | На воздухе | Термообработка |
| 08Х18Н10 | со снятой теплоизоляцией | проводится для снятия остаточных напряжений после сварки и холодной деформации | |||
| 15Х5М, | Высокий | 760 +/- 20 | При | В тепло- | При сварке аустенитными |
| 15Х5МУ, | отпуск | дельта | изоляции | электродами | |
| 15Х5, 15Х5ВФ Углеродистые и низколегированные | Высокий отпуск | 600 +/- 25 | до 20 мм -120 мин; дельта 21-60 мм -180 мин 60 мин | с выключенным нагревателем. При температуре ниже 300 °C теплоизоляцию и нагреватель можно снять На воздухе без теплоизоляции или с тепло- | термообработку не проводят Термообработку проводят для снятия остаточных напряжений |
| 10, 20, 25, | изоляцией | ||||
| 10Г2, 17ГС и др. | вызывающей коррозионное растрескивание под напряжением |
18.103. Сварные стыки при термообработке в условиях монтажа и ремонта трубопроводов можно нагревать любым способом, обеспечивающим соблюдение рекомендованного режима нагрева, выдержки при заданной температуре и охлаждения. Основной способ нагрева под термообработку трубопроводов - электронагрев индукционным способом токами промышленной (50 Гц) и повышенной частоты, нагревателями активного сопротивления.
В условиях ремонта сварные стыки рационально нагревать гибкими нагревателями активного сопротивления.
Можно применять также другие способы нагрева и конструкции нагревателей, используемые при монтаже трубопроводов организациями Минмонтажспецстроя (например, в соответствии с ОСТ 36-50-81).
При отрицательной температуре окружающего воздуха термообработку необходимо производить только электронагревателями.
18.104. Ширина термообрабатываемой зоны со сварным швом посередине должна быть не менее пяти толщин более толстой из свариваемых труб.
18.105. При вынужденном прекращении термообработки (прекращение электропитания, повреждение нагревательного устройства и т.д.) термообрабатываемый участок должен быть охлажден в соответствии с требованиями табл. 62, при этом до окончания термообработки не допускается со стыком производить какие-либо работы.
18.106. При вынужденных перерывах в процессе термообработки под длительностью выдержки понимают суммарное время нахождения стыка при температуре термообработки.
18.107. Если после термообработки твердость металла шва превышает допустимую (табл. 68), производится повторный отпуск сварного соединения, но не более трех раз.
Дополнительные требования к сварке и контролю лепестковых переходов
18.108. Электроды для сварки переходов выбирают согласно требованиям табл. 44.
Применение аустенитных электродов для переходов из сталей 12Х1МФ, 15ХМ, 15Х5М, 12Х8МФ3 не допускается.
18.109. Сварка продольных швов переходов должна быть двухсторонней с обязательной зачисткой корня шва перед сваркой с обратной стороны. Односторонняя сварка не допускается. Технология сварки должна соответствовать требованиям настоящего параграфа.
18.110. После сварки независимо от марки стали переход должен быть подвергнут высокотемпературному отпуску (режимы термообработки приведены в табл. 62), после чего сварные соединения подлежат обязательному 100%-ному контролю внутренних дефектов неразрушающими методами.
Контроль качества сварных соединений
18.111. При пооперационном контроле качества сварки трубопроводов проверяют: качество и состояние труб и сварочных материалов на соответствие требованиям государственных стандартов и технических условий изготовления и поставки труб и электродов для данного объекта;
качество подготовки кромок под сварку и качество сборки (угол скоса, совпадение кромок, зазор в стыке перед сваркой, правильность центровки труб, расположение и число прихваток, отсутствие трещин в прихватках);
качество и технологию сварки: сварочного режима, порядка наложения швов, качества послойной зачистки шлака;
18.112. Пооперационный контроль должен проводиться инженерно-техническим работником, ответственным за сварку, или под его наблюдением.
18.113. Сварные швы после сварки и термообработки (там, где требуется) подвергают контролю, вид и объем которого указаны в табл. 63, 64.
| Операция | Категория трубопровода | ||||
| I | II | III | IV | V | |
| Внешний осмотр и измерения | + | + | + | + | + |
| Контроль качества неразрушающими методами: | + | + | + | + | По ТУ |
| ультразвуковым или радиографическим; цветным | По условию чертежа, ТУ или при необходимости | ||||
| (люминесцентноцветным) или магнитопорошковым | |||||
| (люминесцентно-магнитопорошковым) | |||||
| Механические испытания | Проводятся при испытании сварщиков в случаях, предусмотренных п. 18.12 | - | |||
| Металлографические исследования | По требованию чертежа или ТУ | - | |||
| Контроль на содержание ферритной фазы | По требованию чертежа или ТУ; для аустенитных сталей при температуре выше 350 °C содержание ферритной фазы должно быть не более 5% | - | |||
| Испытание на коррозионную стойкость | По требованию чертежа или ТУ | - | |||
| Испытание воздухом | По требованию чертежа | - | |||
| Испытание гидравлическим давлением | + | + | + | + | + |
Примечания: 1. Знак "+" означает, что операция проводится.
2. Швы ферромагнитных сталей толщиной до 16 мм после автоматической сварки разрешается дефектоскопировать магнитографическим методом вместо ультразвукового или радиографического.
| Условие изготовления стыков | Категория трубопроводов | ||||
| I | II | III | IV | V | |
| При изготовлении и монтаже на предприятии нового трубопровода и при ремонте эксплуатируемого При сварке разнородных сталей | 20 100 | 10 100 | 2 50 | 1 25 | Согласно операционному контролю и по ТУ 10 |
18.114 Внешнему осмотру подлежат все сварные стыки для выявления следующих дефектов:
трещин, выходящих на поверхность шва или основного металла в зоне сварки; наплывов и подрезов в зоне перехода от основного металла к наплавленному; прожогов, кратеров, грубой чешуйчатости;
неравномерности усиления сварного шва по ширине и высоте, а также его отклонения от оси (перекосов).
18.115 Внешний вид сварных швов должен удовлетворять следующим требованиям:
форма и размеры шва должны соответствовать ГОСТ 16037-80;
поверхность шва должна быть мелкочешуйчатой; ноздреватость, пористость, грубая чешуйчатость, подрезы глубиной более 0,5 мм не допускаются;
переход от наплавленного металла к основному должен быть плавным;
на швах не должно быть кратеров.
18.116. Большие наплавы в местах перехода от шва к основному металлу исправляют местной подрубкой и зачисткой наждачным кругом до получения плавного перехода от шва к основному металлу.
Участки местной ноздреватости и пористости швов удаляют и заваривают.
18.117. Качество сварных соединений неразрушающими методами контролируют в соответствии с действующими отраслевыми инструкциями или другими инструкциями, разработанными специализированными организациями, согласованными с головной организацией отрасли по неразрушающему контролю. Действующие инструкции по неразрушающему контролю приведены в перечне нормативных документов настоящего РД.
18.118. Контролю подвергают стыки труб по всему периметру (наихудшие по результатам внешнего осмотра), число которых предусмотрено техническими условиями на объект или в соответствии с табл. 64.
18.119. При радиографическом контроле следует обеспечить чувствительность (по ГОСТ 7512-82) для трубопроводов категорий I и II - класс 2, для трубопроводов категорий III, IV и V - класс 3.
18.120. Качество сварных соединений трубопроводов по результатам радиографического контроля следует оценивать по балльной системе. Сварные соединения должны быть забракованы, если суммарный балл, полученный сложением наибольших баллов, установленных при раздельной оценке качества соединений по плоскостным и объемным дефектам из табл. 65 и 66, равен следующим значениям или превышает их:
| Категория трубопровода | I | II | III | IV | V |
|---|---|---|---|---|---|
| Суммарный балл | 3 | 3 | 5 | 6 | 6 |
Оценка качества сварных соединений трубопроводов
по результатам радиографического метода контроля
в зависимости от величины и протяженности плоских дефектов
(непровара по оси шва, несплавлений и трещин), баллы
| Оценка в баллах | Непровар по оси шва, несплавления и трещины | |
| Глубина, % к номинальной толщине стенки | Суммарная длина по периметру трубы | |
| 0 | Непровар отсутствует | - |
| 1 | Непровар по оси шва до 10%, но не более 2 мм или до 5%, но не более 1 мм | До 1/4 До 1/2 |
| 2 | Непровар по оси шва до 20%, но не более 3 мм или до 10%, но не более 2 мм или до 5%, но не более 1 мм | До 1/4 До 1/2 Не ограничивается |
| 6 | Непровары по оси шва более 20% и более 3 мм несплавления между основным металлом и швом и между отдельными валиками шва трещины любой глубины | Независимо от длины То же То же |
Примечание. При необходимости точную глубину (высоту) непровара определяют по инструкции РДИ 38.18001-83 в месте его наибольшей величины по плотности снимка или по ожидаемому местоположению.
Оценка качества сварных соединений трубопроводов
по результатам радиографического метода контроля
в зависимости от размеров объемных дефектов
(включений, пор), баллы
| Оценка в баллах | Толщина стенки, мм | Включения (поры) | Скопления (длина), мм | Суммарная длина на любом участке шва длиной 100 м | |
| ширина (диаметр), мм | длина, мм | ||||
| 1 | До 3 Свыше 3 до 5 " 5 " 8 " 8 " 11 " 11 " 14 " 14 " 20 " 20 " 26 " 26 " 34 Свыше 34 | 0,5 0,6 0,8 1,0 1,2 1,5 2,0 2,5 3,0 | 1,0 1,2 1,5 2,0 2,5 3,0 4,0 5,0 6,0 | 2,0 2,5 3,0 4,0 5,0 6,0 8,0 10,0 10,0 | 3,0 4,0 5,0 6,0 8,0 10,0 12,0 15,0 20,0 |
| 2 | До 3 Свыше 3 до 5 " 5 " 8 " 8 " 11 " 11 " 14 " 14 " 20 " 20 " 26 " 26 " 34 " 34 " 45 Свыше 45 | 0,6 0,8 1,0 1,2 1,5 2,0 2,5 2,5 3,0 3,5 | 2,0 2,5 3,0 3,5 5,0 6,0 8,0 8,0 10,0 12,0 | 3,0 4,0 5,0 6,0 8,0 10,0 12,0 12,0 15,0 15,0 | 6,0 8,0 10,0 12,0 15,0 20,0 25,0 30,0 30,0 40,0 |
| 3 | До 3 Свыше 3 до 5 " 5 " 8 " 8 " 11 " 11 " 14 " 14 " 20 " 20 " 26 " 26 " 34 " 34 " 45 Свыше 45 | 0,8 1,0 1,2 1,5 2,0 2,5 3,0 3,5 4,0 4,5 | 3,0 4,0 5,0 6,0 8,0 10,0 12,0 12,0 15,0 15,0 | 5,0 6,0 7,0 9,0 12,0 15,0 20,0 20,0 25,0 30,0 | 8,0 10,0 12,0 15,0 20,0 25,0 30,0 35,0 40,0 45,0 |
| 6 | Независимо от толщины | Включения (поры), скопления, размер или суммарная протяженность которых превышают установленные для балла 3 настоящей таблицы | |||
Примечания: 1. Не учитываются включения (поры) длиной 0,2 мм и менее, если они не образуют скоплений и сетки дефектов.
2. Число отдельных включений (пор), длина которых меньше указанной в табл. 66, не должно превышать 10 для балла 1,12 - для балла 2, 15 - для балла 3 на любом участке радиограммы длиной 100 м, при этом их суммарная длина не должна быть больше, чем указано в таблице.
3. Для сварных соединений протяженностью менее 100 м нормы, приведенные в таблице, по суммарной длине включений (пор), а также по числу отдельных включений (пор) должны быть пропорционально уменьшены.
4. Оценка участков сварных соединений трубопроводов всех категорий, в которых обнаружены цепочки включений (пор), должна быть увеличена на один балл.
Сварные соединения, получившие указанный или больший балл, необходимо исправить, после чего подвергнуть дополнительному контролю удвоенное от первоначального объема контроля число стыков, выполненных сварщиком, допустившим брак.
Сварные соединения трубопроводов категорий III и IV, оцененные соответственно суммарным баллом 4 и 5, исправлению не подлежат, но дополнительному контролю подвергают удвоенное число стыков, выполненных сварщиком, допустившим брак.
Если при дополнительном контроле будет забракован хотя бы один стык (а для трубопроводов категорий III и IV оценен соответственно суммарным баллом 4 и 5), контролируют все стыки, выполненные данным сварщиком. Если при этом будет забракован хотя бы один стык, сварщика отстраняют от сварочных работ на трубопроводах.
18.121. Контроль и оценку качества сварных соединений по результатам ультразвукового метода контроля проводят по отраслевой инструкции РДИ 38.18.002-83.
При неудовлетворительных результатах контроля этим методом хотя бы одного стыка контролируют удвоенное число стыков, выполненных данным сварщиком. При неудовлетворительных результатах повторного контроля производят контроль всего числа стыков.
Сварщика, допустившего брак, отстраняют от сварочных работ до повторной проверки знаний по "Правилам аттестации сварщиков".
18.122. Если по внешнему виду и результатам контроля неразрушающими методами швы контрольных стыков, заваренных при испытании сварщика, признаны удовлетворительными, то из стыков вырезают образцы для механических испытаний.
Заготовки образцов следует вырезать механическим способом вдоль образующей стыка с припуском на окончательную обработку в соответствии с ГОСТ 6996-66.
18.123. Контроль механических свойств осуществляют согласно требованиям ГОСТ 6996-66. Он проводится при следующих видах испытаний; на загиб или сплющивание; на растяжение; на ударную вязкость (при толщине стенки трубы не менее 12 мм); при определении твердости.
18.124. Форма и размеры образцов для механических испытаний сварных соединений должны соответствовать действующим стандартам:
на растяжение - два образца типа XII или XIII по ГОСТ 6996-66;
на ударную вязкость - три образца типа VI по ГОСТ 6996-66;
на загиб - два образца типа XXVII или XXVIII по ГОСТ 6996-66.
Примечание. Допускается проводить испытания образцов на растяжение и загиб с кривизной, соответствующей диаметру трубы (без распрямления).
18.125. Испытание образцов на загиб для труб условным проходом до 60 мм заменяют испытанием на сплющивание согласно ГОСТ 6996-66 (на трех образцах типа XXIX).
18.126. Испытание на растяжение образцов труб диаметром до 60 мм заменяют испытанием на растяжение целых кольцевых стыков типа XVIII согласно ГОСТ 6996-66.
18.127 Результаты механических испытаний должны удовлетворять следующим требованиям:
предел прочности при испытании на растяжение должен быть не меньше нижнего предела прочности для стали данной марки по стандартам на эту сталь независимо от места разрушения образца (по основному металлу или шву);
при испытании стыков труб на сплющивание (до получения просвета трубы, равного двойной толщине стенки) не должно быть трещин и надрывов, видимых невооруженным глазом на растянутой поверхности;
результаты испытаний образцов на твердость, загиб и ударную вязкость должны удовлетворять требованиям табл. 67, 68.
сварных соединений
| Марка свариваемых сталей | Угол загиба, не менее | Ударная вязкость, кгс · м/см2 при температуре, °С | Твердость по Бринеллю, НВ, не более | ||||
| Стенка до 20 мм | Стенка более 20 мм | Газовая сварка | + 20 | От -41 до -70 | металла шва | околошовной зоны | |
| Углеродистые Ст3, | 100° | 100° | 70° | 5 | - | 170 | 170 |
| Ст4, 10, 20 и т.д. | |||||||
| 10Г2 | 80 | 60 | 50 | 5 | 2,0 | 180 | 200 |
| 12ХМ, 12ХМФ, | 50 | 40 | 30 | 5 | - | 200-240 | 220 |
| 12Х1МФ, 15ХМ, | |||||||
| 15Х5М, 15Х5ВФ | |||||||
| 15Х5М-У | 50 | 40 | 30 | 5 | - | 200-240 | 240 |
| 15Х5М, 15Х5ВФ, | 50 | 40 | 30 | 5 | - | 200 | 325 <*> |
| 15Х5М-У | |||||||
| 15Х5М, 15Х5ВФ, | 50 | 50 | 30 | 6 | - | 200 | 375 <**> |
| 15Х5М-У | |||||||
| 12Х18Н10Т, | 100 | 100 | - | 7 | 3 | 200 | 200 |
| 10Х17Н13М2Т, | <***> | ||||||
| 10Х17Н13М3Т, | |||||||
| 08Х17Н16М3Т, | |||||||
| 20Х23Н18 | |||||||
<*> При сварке без термической обработки аустенитными электродами с предварительной наплавкой кромок.
<**> При сварке без термической обработки аустенитными электродами без предварительной наплавки кромок.
<***> При толщине стенки 5 - 120 мм.
Примечание. При сварке закаливающихся сталей (15Х5М и др.) без термической обработки твердость зоны термического влияния измеряют по ГОСТ 18661-73 на расстоянии не более 1,5 мм от линии сплавления.
сваренных аустенитными электродами
| Характеристика свойств | Номинальное значение | |
| Предел прочности при температуре +20 °C | Не ниже нижнего предела прочности свариваемой стали | |
| Угол загиба при толщине стенки: | ||
| до 20 мм | Не менее 50° | |
| свыше 20 мм | Не менее 40° | |
| Ударная вязкость металла шва и зоны термического влияния при температуре от +20 °C и выше, кгс · м/см2 | Не менее 5 | |
| Твердость, измеренная по ГОСТ 18661-73 в единицах НВ: | ||
| металла шва | Не более 200 | |
| зоны термического влияния перлитной стали на расстоянии не более 3,0 мм от линии | Сталь группы | Сталь группы |
| сплавления | 15Х5М | 1Х2М1 |
| а) с предварительной наплавкой кромок | 325 | 250 |
| б) без наплавки кромок | 375 | 300 |
механические свойства сварных соединений из разнородных сталей должны удовлетворять требованиям табл. 69.
| Характеристика разнородного сварного соединения | Временное сопротивление разрыву | Угол загиба | Ударная вязкость, кгс · · м/см2 | |
| до 20 мм | более 20 мм | |||
| Углеродистая+низко- или среднелегированная | Принимается по углеродистой стали | 50° | 40° | 5 |
| Углеродистая + аустенитная | То же | 100 | 100 | 6 |
| Углеродистая + ферритная или полуферритная Низколегированная + среднелегированная | - По стали с меньшей прочностью | 100 50 | 50 40 | 6 5 |
| Низко- или среднелегированная с ферритной или полуферритной | То же | 50 | 40 | 5 |
| Ферритная или полуферритная с аустенитной | " | 100 | 50 | 5 |
| Аустенитные разнолегированные между собой Низко- и среднелегированная с аустенитной | " По стали с меньшей прочностью | 120 50 | 100 40 | 7 5 |
Примечания: 1. Сварные соединения, подлежащие термической обработке, должны отвечать указанным требованиям в термически обработанном состоянии.
2. Результаты испытаний механических свойств определяют как среднее арифметическое результатов всего числа испытанных образцов.
3. Для отдельных образцов при испытании на разрыв и загиб допускается отклонение в сторону уменьшения показаний до 10%. Для ударной вязкости на отдельных образцах допускается отклонение от указанных требований в сторону снижения на 1 кг · см/см2.
4. Твердость в корне шва для любых сочетаний свариваемых сталей не должна превышать 240 НВ.
18.128. Макро- и микроструктуру сварных соединений проверяют, когда это предусмотрено требованиями проекта или технических условий.
18.129. При проверке макроструктуры на поперечных шлифах, протравленных в 10 - 15%-ном водном растворе азотной кислоты для перлитных сталей и в смеси трех объемов соляной кислоты и одного объема азотной кислоты - для аустенитных и ферритных сталей, в швах не должно быть трещин, недопустимых пор и шлаковых включений. Допускается травление другими реактивами, обеспечивающими необходимое качество шлифа.
Высота валиков шва при сварке перлитных сталей не должна превышать 5 мм, при сварке аустенитных сталей - 4 мм.
При контроле микроструктура сварных соединений перлитных сталей не должна содержать структуру закалки игольчатого строения.
На аустенитных сталях в структуре швов и околошовных зон не должно быть плотных карбидных выделений по границам зерен. Структура шва должна состоять из зерен аустенита с содержанием ферритной фазы, не превышающим установленного техническими условиями на электроды и изделия.
В сварных соединениях всех типов не должно быть микротрещин.
18.130. При контроле плотности с применением сжатого воздуха проверка может быть проведена течеискателем или обмыливанием.
18.131. Электроды, дающие наплавленный металл аустенитного типа, должны проходить проверку на количество ферритной фазы в наплавке. Наплавку производят при режимах, рекомендованных для электродов данного типа и диаметра, на пластину или трубу из соответствующей аустенитной нержавеющей стали.
Наплавленных слоев должно быть не менее пяти.
Содержание ферритной фазы определяют по слою последней наплавки ферритометром либо металлографически на микрошлифах после травления на ферритную структуру.
Содержание ферритной фазы должно соответствовать требованиям государственных стандартов и технических условий на электроды испытываемой марки.
18.132. Испытание на межкристаллитную коррозию (МКК) и ее оценку проводят согласно ГОСТ 6032-75 только для высоколегированных, кислотостойких сталей в случае, если это требуется проектом.
Наличие МКК для трубопроводов всех категорий недопустимо.
18.133 Термообработку образцов перед испытаниями на МКК применяют в следующих случаях:
когда предусматривается проектом провоцирующая термическая обработка перед испытаниями;
использования технологического нагрева (кроме сварки) при изготовлении конструкций; сварные образцы проходят такой же нагрев совместно с изделием.
Исправление дефектов
18.134. Все забракованные участки швов, выявленные в результате контроля, должны быть удалены и исправлены. Исправлять дефекты подчеканкой запрещается.
18.135. Дефектные участки сварного шва исправляют местной выборкой и последующей подваркой (без повторной сварки всего соединения), если размеры выборки после удаления дефектного участка шва не превышают следующих значений:
| Глубина выборки, %, от номинальной толщины стенки труб | До 25 | Свыше 25 до 50 | Свыше 50 |
|---|---|---|---|
| Суммарная протяженность, %, к номинальному наружному периметру сварного соединения | Не нормируется | До 50 | До 25 |
Сварное соединение, в котором для исправления дефектного участка требуется произвести выборку размерами более указанного, должно быть полностью удалено, а на его место с целью исключения натяга вварена "катушка".
18.136. В стыках, забракованных по результатам радиографического метода контроля, исправлению подлежат участки шва, оцененные наибольшим баллом. Если стык забракован по сумме одинаковых баллов для объемных и плоскостных дефектов, исправляют участки с плоскостными дефектами.
18.137. Одно и то же место стыка допускается исправлять не более одного раза.
18.138. Заварку дефектного участка выполняют тем же способом, какой использовался при сварке с применением тех же присадочных материалов.
18.139. Стыки, подвергавшиеся исправлению, должны быть проверены неразрушающими методами в полном объеме для данной категории трубопроводов.
18.140. Сведения об исправлении и повторном контроле стыков должны быть внесены в производственную документацию.
19. ТЕХНИЧЕСКАЯ ДОКУМЕНТАЦИЯ
19.1. На технологические трубопроводы ведется следующая техническая документация.
1. Перечень ответственных технологических трубопроводов по установке (см. Приложение 5).
2. Паспорт трубопровода (см. Приложение 1). К нему прилагают:
схему трубопровода с указанием условного прохода, исходной и отбраковочной толщины элементов трубопровода, мест установки арматуры, фланцев, заглушек и других деталей, установленных на трубопроводе, места спускных, продувочных и дренажных устройств, сварных стыков, контрольных засверловок и их нумерацию;
акты ревизии и отбраковки трубопроводов (см. Приложение 3);
удостоверения о качестве ремонтов трубопроводов (первичные документы, подтверждающие качество примененных при ремонте материалов и качество сварных стыков хранятся в организации, выполнившей работу, и предъявляются для проверки по требованию службы технического надзора;
документацию по контролю и наблюдению за металлом горячих трубопроводов (см. п. 13.18 п. 6), предусмотренную действующими "Правилами" или проектом;
документацию, предусмотренную "Техническими указаниями - регламентом по эксплуатации оборудования установок каталитического риформинга и гидроочистки, работающего в водородосодержащих средах" (утверждены в 1983 г.).
3. Акт периодического наружного осмотра трубопровода.
4. Акт испытания технологических трубопроводов на прочность и плотность (см. Приложение 6).
5. Акт на ремонт и испытание арматуры (см. Приложение 4).
6. Эксплуатационный журнал трубопроводов (ведется для трубопроводов, на которые не составляют паспорт, см. примечание к п. 13.2).
7. Журнал установки-снятия заглушек (см. Приложение 7).
8. Документация на предохранительные клапаны в соответствии с РУПК-78.
9. Результаты проверки знаний сварщиков (см. Приложение 8).
10. Журнал термической обработки сварных соединений трубопровода (см. Приложение 9).
11. Заключение о качестве сварных стыков.
19.2.1. Место хранения технической документации определяется заводской инструкцией в зависимости от структуры предприятия.
19.3. Формы технической документации являются рекомендуемыми. В зависимости от структуры и состава предприятия допускается вносить изменения при условии сохранения основного содержания.
Наименование предприятия ______________________________________________
Цех или установка: ____________________________________________________
Наименование и назначение трубопровода: _______________________________
Рабочая среда: ________________________________________________________
Рабочие параметры: давление _______________ температура _______________
Категория _____________________________________________________________
| N п/п | Наименование участков или обозначения по схеме | Наружный диаметр и толщина стенки трубы, мм | Протяженность участков трубопровода, м |
|---|
Перечень схем, чертежей и других документов, предъявляемых при сдаче трубопровода в эксплуатацию, предусмотренных СНиП, действующими "Правилами", специальными техническими условиями или проектом <*>
_________________________________________________________________________
_________________________________________________________________________
(заполняется для вновь вводимых трубопроводов)
Трубопровод смонтирован _______________________________________________ (наименование монтажной организации)
в полном соответствии с проектом, разработанным _______________________
(наименование проектной организации)
по рабочим чертежам ___________________________________________________ (номера узловых чертежей)
Все опоры и подвески отрегулированы в соответствии с указаниями в проекте трубопровода.
Род сварки, применявшейся при монтаже трубопровода ____________________
Данные о присадочном материале ________________________________________
(тип, марка, ГОСТ или ТУ)
    Сварка   трубопровода   произведена  в   соответствии  с   требованиями
РД  38.13.004-86   сварщиками,   прошедшими   испытания  в  соответствии  с
"Правилами  испытания   электросварщиков  и   газосварщиков",  утвержденных
Госгортехнадзором СССР ____________________________________________________
Данные о материалах, из которых изготовлен трубопровод
а) Сведения о трубах и листовом материале
| № п/п | Наименование элементов | Размеры D x S н | Марка стали | ГОСТ или ТУ |
|---|
б) Сведения о фланцах и их крепежных деталях
| № п/п | Наименование | Нормаль, ГОСТ, ТУ на фланцы | Условный проход в мм | Условное давление, МПа | Материал фланца | Материал шпилек, болтов, гаек <*> | ||
| марка стали | ГОСТ или ТУ | марка стали | ГОСТ или ТУ | |||||
Заполняется при рабочей температуре трубопровода более 350 °C независимо от давления в трубопроводе и при давлении в трубопроводе более 2,5 МПа независимо от температуры.
в) Сведения об арматуре и фасонных частях (литых и кованых)
| № п/п | Наименование | Обозначение по каталогу | Условный проход в мм | Условное давление, МПа | Марка материала корпуса | ГОСТ или ТУ |
|---|
Результаты испытания (заносятся последние результаты при заполнении паспорта)
Трубопровод испытан на прочность гидравлическим (пневматическим) методом пробным давлением _________________________________________________
При давлении _____________ трубопровод был осмотрен, причем обнаружено:
При испытании на герметичность давлением ______________________________
Трубопровод выдержан при этом давлении _________________________ часов.
Трубопровод изготовлен и смонтирован в соответствии с действующими Н и ТУ и признан годным к работе
___________________________________________________________________________
___________________________________________________________________________
Подпись владельца трубопровода
Подпись представителя монтирующей организации <*>
Лицо, ответственное за безопасную эксплуатацию трубопровода
| № и дата приказа о назначении | Должность, фамилия, имя и отчество | Подпись ответственного лица |
|---|
Записи о ремонте и переустройстве трубопровода
| Дата записи | Основание | Запись о ремонте, переустройстве трубопровода |
|---|
Записи результатов освидетельствования и ревизии трубопровода
| Дата | Результат освидетельствования, ревизии | Срок следующего освидетельствования, ревизии | Подписи ответственных лиц, производящих освидетельствование |
|---|
Формуляр замера деталей трубопровода
| № точек по схеме | Первоначальный диаметр и толщина в мм | Отбраковочный размер в мм | Толщина по промеру | Метод замера | Фамилия проверяющего | Подпись | Примечание |
|---|
<*> При отсутствии требуемых документов из-за давности эксплуатации необходимо указать перечень схем, чертежей, документов, подтверждающих качество материалов, сварных швов, проведенных испытаний на прочность и плотность.
<**> Подпись представителя монтажной организации обязательна только для вновь вводимых трубопроводов.
УДОСТОВЕРЕНИЕ О КАЧЕСТВЕ РЕМОНТА ТРУБОПРОВОДА
Цех (объект) _____________________ Установка __________________________
Согласно акту ревизии и отбраковки трубопроводов от «__» ______ 19 г.
выполнен ремонт участка трубопровода __________________________________
                                             (наименование  и  границы)
    в  соответствии  с  исполнительной  схемой, приведенной ниже:
Трубопровод отремонтирован ____________________________________________ (дата ремонта, наименование
организации, производившей ремонт, и ее адрес)
Ремонту подвергались следующие элементы трубопровода:
| Наименование элементов трубопровода, подвергавшихся ремонту | Наименование и номер документа, подтверждающего качество материала | Характер произведенного ремонта | Данные о примененных материалах | |
| марка стали | ГОСТ или ТУ | |||
сварочных работ на ремонт трубопровода
| Фамилия, имя, отчество сварщика, его клеймо и номер удостоверения | Диаметр и толщина трубы | Марка металла | Тип и марка электрода | Наименование и номер документа, подтверждающего качество сварочных материалов | Вид сварки | Номера стыков по схеме |
|---|
| Поворотный или неповоротный шов | Подготовка стыка под сварку (наличие подкладных колец, способ подготовки кромок, зазор) | Режим сварки, число слоев и порядок их наложения | Отметка о проведении подогрева, термообработки и послойного охлаждения | Атмосферные условия (температура окружающего воздуха) |
|---|
Сварные швы подвергались ______________________________________________ (виды контроля)
Результаты контроля ___________________________________________________ (оценка)
Трубопровод испытан ___________________________________________________ (гидравлически или пневматически с указанием
наименования испытуемой среды)
на прочность давлением ________ МПа в течение 5 мин
на плотность давлением ________ МПа в течение _____ мин
На герметичность сжатым __________ давлением _____ МПа (род газа)
с выдержкой под испытательным давлением _______ часов.
При осмотре трубопровода установлено, что _____________________________
Падение давления, подсчитанное в соответствии с «Руководящими указаниями», составило _____________ % в час.
Допускаемое падение давления для данного трубопровода ________ % в час.
Трубопровод отремонтирован в полном соответствии с ____________________
(наименование ТУ и дата их утверждения)
и признан годным для работы со следующими параметрами:
а) рабочее давление _______ Мпа
в) среда ______________________________________________________________
Составил: Начальник участка СРУ (нач. рем. цеха)
Инженер, ответственный за производство сварочных работ
Проверил: Зам. начальника цеха № по оборудованию (ст. механик цеха)
Примечания. 1. Если ремонт производился подрядной организацией, то первичные документы, подтверждающие качество вновь устанавливаемых (взамен изношенных) элементов трубопровода, качество примененных при ремонте материалов, а также сварке, должны храниться в ее архиве.
2. В случае ремонта трубопровода силами ремонтных цехов предприятия удостоверение о качестве ремонта подписывает руководитель цеха (мастерской), а первичные документы хранятся в отделе технического надзора.
___________________
«» __________ 19 г.
Акт ревизии и отбраковки трубопроводов
по установке № в период с __________________ по _________________ 19 г. произведена ревизия трубопроводов по «Перечню ответственных технологических трубопроводов»
Результаты ревизии приведены ниже
| № п/п | Наименование и назначение трубопровода. | Среда | Параметр работы трубопровода | Категория трубопровода | Исполнитель | |
| Подробное описание характера выявленных дефектов и место их расположения | рабочее давление | температура | ||||
На остальных трубопроводах дефектов, подлежащих ремонту, не обнаружено.
Начальник цеха N ___________ (установки N ____________)
Зам. нач. цеха N ___________ по оборудованию (ст. механик цеха N _______)
Примечание. К акту должны быть приложены квалифицированно составленные эскизы по каждому дефектному участку трубопровода для передачи его исполнителю с указанием на нем:
а) наименования трубопровода и параметров его работы;
б) точного расположения дефектного участка, подлежащего замене;
в) вида трубы, ее материала и размеров (D_{\text{н}} \times S) ;
г) типа и материала на фланцы, шпильки, прокладки, опоры;
д) размера и материала на фитинги и детали врезок (ответвлений);
е) марок сварочных материалов.
АКТ НА РЕМОНТ И ИСПЫТАНИЕ АРМАТУРЫ
в период с «___» ___________ 19 года
произведены ремонт и испытание нижеперечисленной арматуры
| № п/п | Наименование арматуры, ее шифр и номер | № технологической установки | Отметка о ремонте, связанном со сваркой | Сведения о замененных деталях и их материал | Арматура испытана | |||
| Фамилия, имя, отчество сварщика и № его удостоверения | Сведения о сварочных материалах (марка и № сертификата, и качестве сварки | Сведения о термообработке | на прочность давлением P, МПа | на плотность давлением P, МПа | ||||
Заключение: Ремонт и испытание арматуры произведены в соответствии с требованиями РД 38.13.004-86. Арматура испытание выдержала и может быть допущена к дальнейшей эксплуатации в соответствии с паспортными данными.
Лицо, принявшее арматуру из ремонта
Согласовано:                       Утверждаю:
Главный механик завода             Главный инженер завода
_____________________________      ____________________________

"___" _______________ 19   г.      "___" ______________ 19   г.
ответственных технологических трубопроводов по установке N _____ цеха N _____
| № п/п | Наименование трубопровода и его номер по технологической схеме или по линейной сертификации | Размеры трубопровода D x S н (указываются отдельно для прямых участков, отводов, врезок) | Отбраковочная толщина, мм (указывается отдельно для прямых участков, тройников, врезок) | Материал | Рабочие условия | ||
| Давление, МПа | Температура, °C | Скорость коррозии, мм/год | |||||
1. Ответственные трубопроводы, на которые составляются паспорта:
_________________________________________________________________________
_________________________________________________________________________
2. Остальные ответственные трубопроводы:
Согласовано:                    Начальник цеха
Начальник ОТН                   Зам. нач. цеха по оборудованию
"___" __________ 19   г.        (ст. механик цеха)
АКТ ИСПЫТАНИЯ ТЕХНОЛОГИЧЕСКИХ ТРУБОПРОВОДОВ НА ПРОЧНОСТЬ И ПЛОТНОСТЬ НА УСТАНОВКЕ N _____ ЦЕХА N _____
«___» _______ 19 г. произведено испытание нижеперечисленных трубопроводов
| № п/п | Наименование трубопровода | Рабочие параметры | Вид испытания | |||||||||||
| Давление | Температура, | На прочность | На плотность | На герметичность | ||||||||||
| P, МПа | °C | гидравлическое или пневматическое | испытательное давление P , МПа и | продолжительность испытания, ч | гидравлическое или пневматическое | испытательное давление P , МПа и | продолжительность испытания, ч | род газа | испытательное давление P , МПа и | продолжительность испытания, ч | падение давления за время испытаний, % | допустимое падение давления, % | ||
Трубопроводы, перечисленные в настоящем акте, испытание выдержали и могут быть допущены к дальнейшей эксплуатации.
ЖУРНАЛ УЧЕТА УСТАНОВКИ-СНЯТИЯ ЗАГЛУШЕК НА УСТАНОВКЕ _____________ ПРОИЗВОДСТВА _____________
| № п/п | Дата установки заглушки | Точное место установки заглушки на трубопроводе (номер по схеме) | Номер партии (заглушки) P ; D y y | Должность, фамилия, имя, отчество лица, давшего указание на установку заглушки | Подпись | Дата снятия заглушки | Должность, фамилия, имя, отчество лица, давшего указание на снятие заглушки | Подпись |
|---|
РЕЗУЛЬТАТЫ ПРОВЕРКИ ЗНАНИЙ СВАРЩИКОВ
| Фамилия, имя, отчество сварщика | Год рождения | Образование | Стаж работы по сварке | Клеймо, присвоенное сварщику при проверке | Способ сварки | Материалы образцов | |||
| Пластина, труба или другие | Марка металла | Толщина, диаметр, мм | Предел прочности по ТУ или ГОСТу кгс/мм2 | ||||||
| Сварочные материалы | Положение шва при сварке | ||
| Электрод или присадочная проволока (марка и тип) | Марка флюса | Защитный газ | |
| Результаты испытания сварных образцов | |||||
| Внешний осмотр и измерение | Физические методы контроля | Металлографические исследования | Предел прочности (место разрыва), кгс/мм2 | Угол загиба, град. | Ударная вязкость кгс · м/см2 |
| Другие методы испытания | Оценка практических знаний (отлично, хорошо, удовлетворительно | Оценка теоретических знаний (отлично, хорошо, удовлетворительно | Заключение комиссии (указать работы) |
|---|
Председатель комиссии _______________ (подпись)
Члены комиссии _______________ (подпись)
Приложение 9
ЖУРНАЛ ТЕРМИЧЕСКОЙ ОБРАБОТКИ СВАРНЫХ СОЕДИНЕНИЙ
ТРУБОПРОВОДА _____________________________
установка N __________ цех N __________
| № стыка по схеме, приложенной к | Марка стали трубопровода | Режим термической обработки | ||
| «удостоверению о качестве» | Показания термопары, °C | Время измерения температуры (через каждые 20 мин) | Фамилия термиста | |
| Твердость после термообработки | ||
| основной металл | сварной шов | околошовная зона |
Рекомендации по выбору труб и деталей
технологических трубопроводов (табл. 1С - 20С)
| D , y | D , н | S, мм | Масса 1 м пог. | При скорости коррозии | ||||||||
| мм | мм | длины, кг | до 0,1 мм/год | 0,1 — 0,5 мм/год | ||||||||
| P МПа (кгс/см2) y | ||||||||||||
| 4,0 (40) | 6,3 (63) | 10,0 (100) | 1,0 (10) | 1,6 (16) | 2,5 (25) | 4,0 (40) | 6,3 (63) | 10,0 (100) | ||||
| 10 | 14 | 1,6 3,0 | 0,49 0,81 | + - | + - | + - | - + | - + | - + | - + | - + | - + |
| 15 | 18 | 1,6 2,0 3,0 | 0,65 0,79 0,96 | + — - | + — - | + + - | - + - | - — - | - — + | - — + | - — + | - — + |
| 20 | 25 | 1,6 2,0 2,5 3,0 | 0,92 1,13 1,39 1,63 | + — - - | + — - - | + — - - | - + — - | - — + - | - — + - | - — + - | - — - + | - — - + |
| 25 | 32 | 2,0 2,5 3,0 | 1,48 1,76 2,15 | + — - | + — - | + — - | - + - | - + - | - + - | - + - | - — + | - — + |
| 32 | 38 | 2,0 2,5 3,0 4,0 | 1,78 2,19 2,59 3,35 | + — - - | + — - - | + — - - | - + — - | - + — - | - + — - | - — + - | - — + - | - — - + |
| 40 | 45 | 2,5 3,0 4,0 | 2,62 3,11 4,04 | + — - | + — - | + — - | + — - | + — - | + — - | - + - | - — + | - — + |
| 50 | 57 | 3,0 4,0 5,0 | 4,0 5,23 6,41 | + — - | + — - | - + - | + — - | + — - | + — - | + — - | - + - | - — + |
| 65 | 76 | 3,5 4,0 5,0 6,0 | 6,26 7,10 8,75 10,36 | + — - - | + — - - | + — - - | + — - - | + — - - | - + — - | - + — - | - — + - | - — - + |
| 80 | 89 | 3,5 4,0 5,0 6,0 8,0 | 7,38 8,38 10,36 12,28 16,72 | + — - - - | + — - - - | - — + - - | + — - - - | - + — - - | - + — - - | - — + - - | - — - + - | - — - - + |
| 100 | 108 | 4,0 5,0 6,0 8,0 | 10,26 12,70 15,09 19,73 | + — - - | + — - - | - — + - | + — - - | + — - - | + — - - | - + — - | - — + - | - — - + |
| 125 | 133 | 4,0 5,0 6,0 8,0 10,0 | 12,73 15,78 18,79 24,66 30,33 | + — - - - | - + — - - | - — - + - | - + — - - | - + — - - | - — + - - | - — + - - | - — - + - | - — - - + |
| 150 | 159 | 4,5 6,0 8,0 10,0 12,0 | 17,15 22,64 22,79 36,75 45,28 | + — - - - | - + — - - | - — + - - | - + — - - | - + — - - | - + — - - | - — + - - | - — - + - | - — - - + |
| 200 | 219 | 6,0 8,0 10,0 12,0 16,0 | 31,52 41,63 51,54 61,26 83,26 | + — - - - | - + — - - | - — + - - | + — - - - | + — - - - | + — - - - | - + — - - | - — - + - | - — - - + |
| 250 | 273 | 7,0 8,0 10,0 12,0 16,0 | 45,92 52,28 64,86 77,24 101,41 | + — - - - | - — + - - | - — - + - | + — - - - | + — - - - | + — - - - | - — + - - | - — - + - | - — - - + |
| 300 | 325 | 8,0 10,0 12,0 16,0 20,0 | 62,54 77,68 92,63 121,93 155,36 | + — - - - | - + — - - | - — - + - | + — - - - | + — - - - | + — - - - | - + — - - | - — + - - | - — - - + |
| 350 | 377 | 9,0 12,0 16,0 20,0 | 81,68 108,02 125,33 159,36 | + — - - | - + — - | - — - + | + — - - | + — - - | + — - - | - + — - | - — + - | - — - + |
| 400 | 426 | 10,0 12,0 16,0 | 102,59 122,52 161,78 | + — - | - — + | - — - | + — - | + — - | + — - | - + - | - — + | - — - |
2. Знаком + обозначены трубы, рекомендуемые к применению.
| D , у | D , н | S, мм | Масса 1 м пог. | При скорости коррозии | |||||
| мм | мм | длины, кг | до 0,1 мм/год | 0,1 — 0,5 мм/год | |||||
| P МПа (кгс/см2), не более у | |||||||||
| 1,0(10) | 1,6(16) | 2,5(25) | 1,0(10) | 1,6(16) | 2,5(25) | ||||
| 10 | 14 | 1,6 | 0,49 | + | + | + | - | - | - |
| 15 | 18 | 2,0 | 0,79 | + | + | + | - | - | - |
| 20 | 25 | 2,0 | 1,13 | + | + | + | - | - | - |
| 25 | 32 | 2,0 | 1,48 | + | + | + | - | - | - |
| 32 | 38 | 2,0 | 1,78 | + | + | + | - | - | - |
| 40 | 45 | 2,0 | 2,12 | + | + | + | - | - | - |
| 50 | 57 | 2,5 | 3,36 | + | + | + | + | + | + |
| 65 | 76 | 3,0 4,0 | 5,40 7,10 | + - | + - | + - | + - | - + | - + |
| 80 | 89 | 3,0 4,0 | 6,36 8,38 | + - | + - | + - | + - | - + | - + |
| 100 | 114 | 4,0 5,0 | 10,85 13,44 | + - | + - | + - | + - | - + | - + |
| 150 | 159 | 4,0 6,0 | 15,29 22,64 | + - | + - | + - | + - | - + | - + |
| 200 | 219 | 6,0 8,0 | 31,52 41,63 | + - | + - | + - | + - | - + | - + |
| 250 | 273 | 6,0 8,0 | 39,51 52,28 | + - | + - | + - | + - | - + | - + |
| 300 | 325 | 6,0 8,0 | 47,20 62,54 | + - | + - | + - | + - | - + | - + |
| 400 | 426 | 7,0 8,0 10,0 | 72,05 82,40 100,30 | + — - | + — - | + — - | + — - | - + - | - — + |
| 500 | 530 | 7,0 8,0 10,0 12,0 | 91,18 104,01 130,00 156,00 | + — - - | + — - - | - + — - | + — - - | - — + - | - — - + |
| 600 | 630 | 7,0 10,0 12,0 | 107,54 152,89 182,88 | + — - | + — - | - + - | + — - | - + - | - — + |
| 800 | 820 | 8,0 10,0 12,0 14,0 | 160,20 199,8 239,1 278,3 | + — - - | + — - - | - — + - | + — - - | - + — - | - — - + |
| 1000 | 1020 | 8,0 10,0 12,0 15,0 | 199,70 249,10 298,3 374,0 | + — - - | - + — - | - — - + | - + — - | - — + - | - — - - |
| 1200 | 1220 | 9,0 12,0 15,0 | 268,8 357,5 447,3 | + — - | - + - | - — - | - + - | - — + | - — - |
| 1400 | 1420 | 10,0 14,0 | 347,7 485,4 | + - | - + | - - | - + | - - | - - |
Примечания. 1. Таблица составлена на основании ВСН 186-74.
3. Трубы электросварные для сред со скоростью коррозии 0,1-0,5 мм/год применяют только в случаях, предусмотренных проектом
Сортамент труб технологических трубопроводов из легированных сталей при P_{y} до 10,0 МПа
| D , мм у | D , мм н | Толщина стенки | Масса 1 м пог. | 12Х1МФ | 15Х5М | 15Х5М-У | 12Х1МФ | 15Х5М | 15Х5М-У | |||||||||
| S, мм | длины, кг | При скорости коррозии до 0,1 мм/год | При скорости коррозии 0,1 — 0,5 мм/год | |||||||||||||||
| P , МПа (кгс/см2) у | ||||||||||||||||||
| 10,0 (100) | 4,0 (40) | 6,3 (63) | 10,0 (100) | 6,3 (63) | 10,0 (100) | 4,0 (40) | 6,3 (63) | 10,0 (100) | 4,0 (40) | 6,3 (63) | 10,0 (100) | 4,0 (40) | 6,3 (63) | 10,0 (100) | ||||
| 10 | 14 (16) | 1,6 2,0 2,5 | 0,49 0,68 0,71 | - + - | + — - | + — - | + — - | - — - | - — - | - + - | - + - | - + - | + + - | - + - | - — + | - — - | - — - | - — - |
| 15 | 18 (20) | 1,6 2,0 2,5 | 0,65 0,79 0,96 | - + - | + — - | + — - | + — - | - — - | - — - | - + - | - + - | - — + | - + - | - + - | - — + | - — - | - — - | - — - |
| 20 | 25 | 1,6 2,0 2,5 3,0 | 0,93 1,13 1,39 1,63 | - + — - | + — - - | + — - - | + — - - | - — - - | - — - - | - + — - | - — + - | - — + - | - + — - | - — + - | - — + + | - — - - | - — - - | - — - - |
| 25 | 32 | 2,0 2,5 3,0 | 1,48 1,76 2,15 | + — - | + — - | + — - | + — - | - — - | - — - | + — - | - + - | - — + | + — - | - + - | - — + | - — - | - — - | - — - |
| 32 | 38 | 2,0 2,5 3,0 | 1,78 2,19 2,59 | + — - | + — - | + — - | + — - | - — - | - — - | + — - | - + - | - — + | + — - | - + + | - — + | - — - | - — - | - — - |
| 40 | 45 | 2,5 3,0 4,0 | 2,62 3,11 4,04 | + — - | + — - | + — - | + — - | - — - | - — - | + — - | + — - | - + - | + — - | - + - | - — + | - — - | - — - | - — - |
| 50 | 57 | 2,5 3,0 4,0 | 3,36 4,00 5,23 | + — - | + — - | + — - | + — - | - — - | - — - | + — - | - + - | - — + | + — - | - + - | - — + | - — - | - — - | - — - |
| 65 | 76 | 3,5 4,0 5,0 | 6,26 7,10 8,75 | + — - | + — - | + — - | + — - | - — - | - — - | + — - | + — - | - — + | + — - | - + - | - — + | - — - | - — - | - — - |
| 80 | 89 | 3,5 4,0 5,0 6,0 | 7,38 8,38 10,36 12,28 | - + — - | + — - - | + — - - | + + — - | - — - - | + — - - | - + — - | - + — - | - — + - | + — - - | - — + - | - — - + | - — - - | - — - - | - — + - |
| 100 | 108 | 4,0 5,0 6,0 | 10,26 12,70 15,09 | - + - | + — - | + — - | - + - | - — - | + — - | - + - | - + - | - — + | + — - | - + - | - — + | - — - | - — - | - — - |
| 125 | 133 (130) | 4,0 5,0 6,0 8,0 | 12,75 15,75 18,79 24,66 | - + — - | + — - - | + — - - | - — + - | - — - - | + + — - | - + — - | - + — - | - — + - | + — - - | - — + - | - — - + | - — - - | - + — - | - — + - |
| 150 | 158 (160) | 4,5 6,0 8,0 9,0 | 17,15 22,64 29,79 33,29 | - + — - | + — - - | + — - - | - — + - | - — - - | + + — - | - + — - | - + — - | - — + - | + — - - | - + — - | - — + + | - — - - | - — - - | - + + - |
| 200 | 219 (220) | 6,0 8,0 10,0 12,0 | 31,52 41,63 51,54 61,26 | - + — - | + — - - | + — - - | - — + - | - — - - | + + — - | - + — - | - + — - | - — + - | + — - - | - + — - | - — + + | - — - - | - — - - | - + + - |
| 250 | 273 (250) | 7,0 8,0 10,0 12,0 15,0 | 45,92 52,28 64,86 77,24 95,44 | - — + - - | + — - - - | + + — - - | - — - + - | + — - - - | + — + - - | - — + - - | - — + - - | - — - + - | + — - - - | - — + - - | - — - + + | - — - - - | + + — - - | - — + + - |
| 300 | 325 | 8,0 10,0 12,0 13,0 15,0 | 62,54 77,68 92,63 100,03 114,68 | - — - + - | + — - - - | - + — - - | - — - - + | + — - - - | - + + — - | - — - + - | - — - + - | - — - + + | + — - - - | - + + — - | - — - - + | + — - - - | + + — - - | - + — - + |
| 350 | 377 | 10,0 12,0 13,0 15,0 | 90,51 108,02 117,00 133,91 | - — + - | - — - - | - — - - | - — - - | + — - - | + — - + | - — + - | - — + - | - — - + | - — - - | - — - - | - — - - | + — - - | + — - - | - + — + |
| 400 | 426 | 10,0 12,0 16,0 18,0 | 102,59 122,52 161,78 215,02 | - — + + | - — - - | - — - - | - — - - | + — - - | - + + - | - — + + | - — + + | - — + + | - — - - | - — - - | - — - - | + — - - | + + — - | - + + - |
Примечания. 1. Таблица составлена по данным ВСН 350-75.
3. В скобках указаны наружные диаметры 16 и 20 мм — для труб по ТУ 14-3-460-75; 130, 160, 220 и 250 мм — для труб по ГОСТ 9941-81.
Сортамент труб из сталей марок 12Х18Н10Т и 10Х17Н13М2Т
| D , мм у | D , мм н | Толщина стенки S, мм | Масса 1 м длины, | При скорости коррозии до 0,1 мм/год | При скорости коррозии 0,1 — 0,5 мм/год | ||||
| кг | P , МПа (кгс/см2), не более у | ||||||||
| 4,0 (40) | 6,3 (63) | 10,0 (100) | 4,0 (40) | 6,3 (63) | 10,0 (100) | ||||
| 10 | 14 (16) | 1,4 2,0 | 0,43 0,68 | + - | + - | + - | + - | + - | + + |
| 15 | 18 (20) | 1,4 2,0 | 0,57 0,79 | + - | + - | + - | + - | - + | - + |
| 20 | 25 | 1,4 2,0 2,5 | 0,81 1,13 1,39 | + — - | + — - | + — - | + — - | - + - | - + + |
| 25 | 32 | 1,4 2,0 2,5 | 1,05 1,48 1,76 | + — - | + — - | + — - | + + + | - + + | - + + |
| 32 | 38 | 2,0 2,5 3,0 | 1,78 2,19 2,59 | + — - | + — - | + — - | + — - | + — - | - + + |
| 40 | 45 | 2,0 2,5 3,0 | 2,12 2,62 3,11 | + — - | + — - | + — - | + — - | + + - | + + + |
| 50 | 57 | 2,0 2,5 3,0 4,0 | 2,71 3,36 4,00 5,23 | + — - - | + — - - | + + — - | + — - - | + + — - | - — + + |
| 65 | 76 | 3,0 3,5 5,0 | 5,40 6,25 8,75 | + — - | + — - | + + - | + — - | + — - | - + + |
| 80 | 89 | 3,0 4,0 5,0 | 6,36 8,38 10,36 | + — - | + — - | + + - | + — - | + + - | - + + |
| 100 | 108 | 3,6 4,0 5,0 6,0 | 9,02 10,26 12,70 15,09 | + — - - | + — - - | + — + - | + — + - | + + — - | - — - + |
| 125 | 133 (130) | 3,5 4,0 5,0 6,0 8,0 | 11,18 12,75 15,75 18,79 24,66 | + — - - - | + + — - - | - + — + - | + — - - - | + — + - - | - — + - + |
| 150 | 159 (160) | 4,0 5,0 6,0 8,0 | 15,29 18,99 22,64 29,79 | + — - - | + + — - | - + — + | + — - - | + — + - | - — + + |
| 200 | 219 (220) | 4,0 5,0 6,0 8,0 10,0 | 21,21 26,39 31,52 41,63 51,54 | + — - - - | - + + — - | - — - + + | + + — + - | - + — + - | - — - + + |
| 250 | 273 (250) | 6,0 8,0 10,0 12,0 | 39,51 52,28 64,96 77,24 | + — - - | + + — - | - + — + | + — - - | + + — - | - — + + |
| 300 | 325 | 12,0 15,0 | 92,63 114,68 | + - | + - | + + | + - | + - | + + |
Примечания. 1. Таблица составлена по данным ВСН 350-75.
3. В скобках указаны наружные диаметры 16 и 20 мм — для труб по ТУ 14-3-460-75; 130, 160, 220 и 250 мм — для труб по ГОСТ 9941-81.
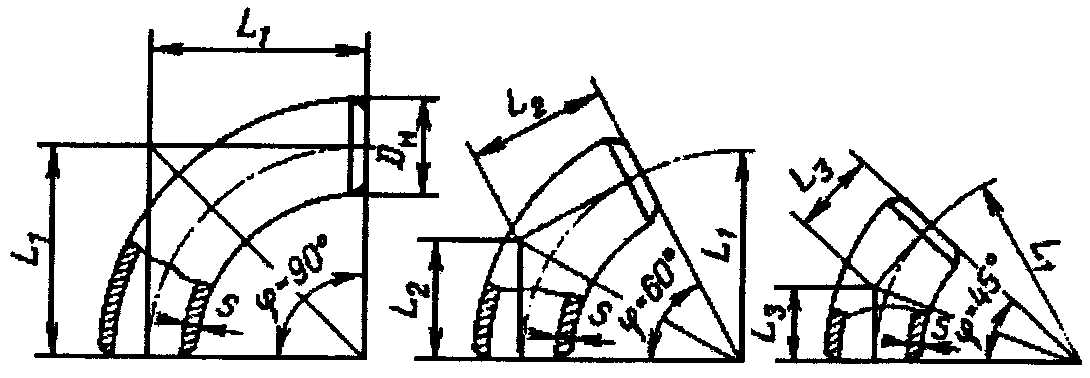
| Размеры, мм | P , МПа (кгс/см2), не более у | ||||||
| D у | D н | L 1 | L 2 | L 3 | S | При скорости коррозии | |
| до 0,1 мм/год | 0,1 — 0,5 мм/год | ||||||
| 40 | 45 | 60 | 35 | 25 | 2,5 4,0 | 10,0(100) - | 2,5(25) 10,0(100) |
| 50 | 57 | 75 | 43 | 30 | 3,0 5,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 50 | (57) | (100) | (57) | (41) | (5,0) | 10,0(100) | 10,0(100) |
| 65 | 76 | 100 | 57 | 41 | 3,5 6,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 80 | 89 | 120 | 69 | 50 | 3,5 6,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 100 | 108 (114) | 150 | 87 | 62 | 4,0 6,0 8,0 (6,0) | 10,0(100) — - 10,0(100) | 4,0(40) 10,0(100) 10,0(100) 10,0(100) |
| 125 | 133 | 190 | 110 | 79 | 4,0 5,0 8,0 10,0 | 6,3(63) 10,0(100) — - | 4,0(40) 4,0(40) 10,0(100) 10,0(100) |
| 150 | 159 (168) | 226 | 130 | 93 | 4,5 6,0 8,0 10,0 (6,0) (8,0) | 6,3(63) 10,0(100) — - 10,0(100) | 4,0(40) 6,3(63) 10,0(100) 10,0(100) 6,3(63) 10,0(100) |
| 200 | 219 | 300 | 173 | 124 | 6,0 8,0 10,0 12,0 | 6,3(63) 10,0(100) — - | 4,0(40) 6,3(63) 10,0(100) 10,0(100) |
| 250 | 273 | 375 | 217 | 155 | 7,0 10,0 12,0 16,0 | 6,3(63) 10,0(100) — - | 4,0(40) 6,3(63) 10,0(100) 10,0(100) |
| 300 | 325 | 450 | 260 | 186 | 8,0 10,0 12,0 16,0 | 6,3(63) 8,0(80) 10,0(100) - | 4,0(40) 6,3(63) 8,0(80) 10,0(100) |
| 350 | 377 | 525 | 303 | 217 | 10,0 12,0 16,0 | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 10,0(100) |
| 400 | 426 | 600 | 346 | 248 | 10,0 12,0* 14,0 16,0 | 6,3(63) 8,0(80) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 6,3(63) 8,0(80) |
| 500 | 530 | 500 | 289 | 207 | 10,0 12,0 16,0* 18,0 20,0* | 4,0(40) — 8,0(80) 8,0(80) 10,0(100) | 2,5(25) 4,0(40) 6,3(63) 6,3(63) 8,0(80) |
| 600 | 630 | 600 | 345 | 248 | 10,0 12,0 20,0* | 2,5(25) 4,0(40) 8,0(80) | 2,5(25) 2,5(25) 6,3(63) |
Крутоизогнутые отводы из легированной стали (см. рис. к табл. 5С)
| D , у мм | Размеры, мм | При скорости коррозии до 0,1 мм/год | При скорости коррозии 0,1 — 0,5 мм/год | ||||||||||
| D н | S | L 1 | L 2 | L 3 | 12ХМ1Ф | 15Х5М, 15Х5, 15Х5ВФ, 12Х8ВФ | 12Х18Н10Т, 10Х17Н13М2Т | 15Х5М-У | 12ХМФ | 15Х5М, 15Х5, 15Х5ВФ, 12Х8ВФ | 12Х18Н10Т, 10Х17Н13М2Т | 15Х5М-У | |
| P , МПа (кгс/см2) у | |||||||||||||
| 40 | 45 | 3,5 | 80 | 46 | 33 | 10,0 (100) | 10,0 (100) | 10,0(100) | - | - | - | 10,0(100) | - |
| 50 | 57 | 3 5 | 100 | 58 | 41 | - - | 10,0 (100) - | - - | - - | 4,0 (40) 6,3; 10,0 (63; 100) | 4,0 (40) 6,3; 10,0 (63; 100) | - 6,3; 10,0 (63; 100) | - - |
| 70 | 76 | 4 5 | 140 | 81 | 58 | - - | 10,0 (100) - | - - | - - | 4,0 (40) 6,3; 10,0 (63; 100) | 4,0 (40) 6,3; 10,0 (63; 100) | 6,3(63) 10,0(10) | - - |
| 80 | 89 | 4,5 7 | 160 | 92 | 66 | - - | 10,0 (100) - | - - | - - | - - | 4,0 (40) 6,3; 10,0 (63; 100) | 6,3(63) 10,0(100) | - - |
| 100 | 108 | 4 6 8 | 150 | 87 | 62 | 10,0 (100) — - | 6,3 (63) 10,0 (100) - | 6,3(63) 10,0(100) - | - — - | - — - | 2,5 (25) 4,0; 6,3 (40; 63) 10,0 (100) | - 6,3(63) 10,0(100) | - — - |
| 125 | 133 | 5 7 9 | 190 | 110 | 79 | 10,0 (100) | 6,3 (63) 10,0 (100) | 6,3(63) 10,0(100) | 10,0 (100) | - — - | 2,5 (25) 4,0; 6,3 (40; 63) 10,0 (100) | 4,0(40) 6,3(63) 10,0(100) | 6,3(63) 10,0 (100) - |
| 150 | 159 | 7 8 10 | 225 | 130 | 93 | 10,0 (100) — - | 6,3 (63) 10,0 (100) - | 6,3(63) 10,0(100) - | 10,0 (100) — - | - — - | 2,5 (25) 4,0; 6,3 (40; 63) 10,0 (100) | 4,0(40) 6,3(63) 10,0(100) | 6,3(63) 10,0 (100) - |
| 175 | 194 | 7 9 12 | 265 | 153 | 110 | 10,0 (100) — - | 6,3 (63) 10,0 (100) - | - 10,0(100) - | 10,0 (100) — - | 4,0 (40) 6,3 (63) 10,0 (100) | 2,5 (25) 4,0; 6,3 (40; 63) 10,0 (100) | - 6,3(63) 10,0(100) | 6,3(63) 10,0 (100) - |
| 200 | 219 | 7 9 11 14 | 300 | 173 | 124 | 6,3 (63) 10,0 (100) — - | 6,3 (63) 10,0 (100) — - | - — 10,0(100) - | 10,0 (100) — - - | 2,5 (25) 4,0 (40) 6,3; 10,0 (63, 100) - | 2,5 (25) 4,0 (40) 6,3; 10,0 (63, 100) - | - — 6,3(63) 10,0(100) | 6,3(63) — 10,0 (100) - |
| 250 | 273 | 9 11 14 16 | 375 | 216 | 155 | 6,3 (63) 10,0 (100) — - | 6,3 (63) — 10,0 (100) - | - — 10,0(100) - | 10,0 (100) — - - | - — - - | 2,5 (25) 4,0 (40) 6,3 (63) 10,0 (100) | - 4,0(40) 6,3(63) 10,0(100) | 4,0; 6,3 (40, 63) — 10,0 (100) - |
| 300 | 325 | 10 12 14 16 20 | 450 | 260 | 186 | 6,3 (63) — 10,0 (100) — - | 6,3 (63) — - 10,0 (100) - | - — 6,3(63) 10,0(100) - | - 10,0 (100) — - - | - — - - 10,0 (100) | 4,0 (40) — - - 10,0 (100) | - — 4,0(40) 6,3(63) - | - 6,3 (63) — - 10,0 (100) |
| 350 | 377 | 12 14 18 22 | 525 | 303 | 217 | 6,3 (63) 10,0 (100) — - | - 6,3 (63) 10,0 (100) - | - — - - | - 10,0 (100) — - | 4,0 (40) 6,3 (63) — - | - 4,0 (40) 6,3 (63) 10,0 (100) | - — - - | - 6,3(63) 10,0 (100) - |
| 400 | 426 | 14 | 600 | 346 | 248 | 10,0 (100) | 6,3 (63) | - | 10,0 (100) | 4,0 (40) | 4,0 (40) | - | 6,3 (63) |
| 450 | 465 | 20 24 20 | 675 | 390 | 280 | - — 10,0 (100) | 10,0 (100) — - | - — - | - — - | 6,3 (63) 10,0 (100) - | 6,3 (63) 10,0 (100) - | - — - | 10,0 (100) — - |
2. Температурные пределы применения отвода соответствуют пределам применения трубы, из которой он изготовлен.
3. Материал отводов приведен по ГОСТ 5632-72.
Детали сварных отводов из углеродистой стали
на P_{y} до 6,3 МПа
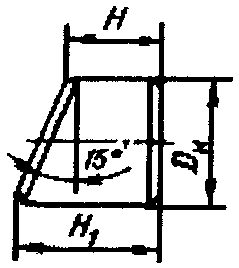
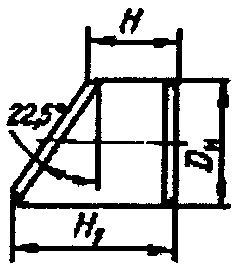
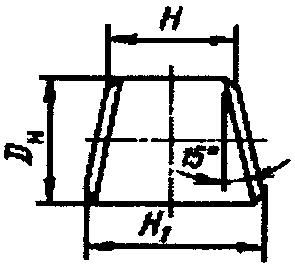
| D , у мм | D x S, н мм | r, мм | P , МПа (кгс/см2), не более у | Деталь 1 — полусектор 15° | Деталь 2 — полусектор 22,5° | Деталь 3 — сектор 30° | ||||||
| Электросварные трубы | Бесшовные трубы | |||||||||||
| При скорости коррозии | ||||||||||||
| до 0,1 мм/год | 0,1 — 0,5 мм/год | до 0,1 мм/год | 0,1 — 0,5 мм/год | H, мм | H 1, мм | H, мм | H 1, мм | H, мм | H 1, мм | |||
| 150 | 159 x 4,0 159 x 4,5 159 x 6,0 159 x 8,0 159 x 10,0 | 300 | 2,5(25) — - - - | 1,0(10) — 2,5(25) — - | - 4,0(40) 6,3(63) — - | - — 2,5(25) 4,0(40) 6,3(63) | 59 | 102 | 91 | 158 | 118 | 204 |
| 200 | 219 x 6,0 219 x 8,0 219 x 12,0 | 400 | 2,5(25) — - | 1,0(10) 2,5(25) - | 4,0(40) 6,3(63) - | 2,5(25) 4,0(40) 6,3(63) | 78 | 137 | 120 | 211 | 156 | 274 |
| 250 | 273 x 6,0 273 x 7,0 273 x 8,0 273 x 10,0 273 x 12,0 | 500 — - | 2,5(25) — - - - | 1,0(10) — 2,5(25) — - | - 4,0(40) — 6,3(63) - | - 1,6(16) 2,5(25) 4,0(40) 6,3(63) | 97 | 171 | 151 | 564 | 195 | 342 |
| 300 | 325 x 6,0 325 x 8,0 325 x 10,0 325 x 12,0 | 600 | 2,5(25) — - - | 1,0(10) 2,5(25) — - | - 4,0(40) 6,3(63) - | - 2,5(25) 4,0(40) 6,3(63) | 117 | 205 | 181 | 316 | 234 | 410 |
| 350 | 377 x 9,0 377 x 12,0 377 x 16,0 | 700 | - — - | - — - | 4,0(40) 6,3(63) - | 2,5(25) 4,0(40) 6,3(63) | 137 | 238 | 212 | 368 | 274 | 476 |
| 400 | 426 x 7,0 426 x 8,0 426 x 10,0 426 x 12,0 426 x 16,0 | 800 | 2,5(25) — - - - | 1,0(10) 1,6(16) 2,5(25) — - | - — 4,0(40) — 6,3(63) | - — 2,5(25) 4,0(40) 6,3(63) | 158 | 272 | 243 | 420 | 315 | 544 |
Примечания. 1. Размеры деталей соответствуют ОСТ 36-43-81.
2. Условия применения деталей соответствуют ОСТ 36-41-81.
3. Приведенные в таблице детали отводов позволяют собирать отводы с углом 30°, 45°, 60° и 90°, показанные ниже.
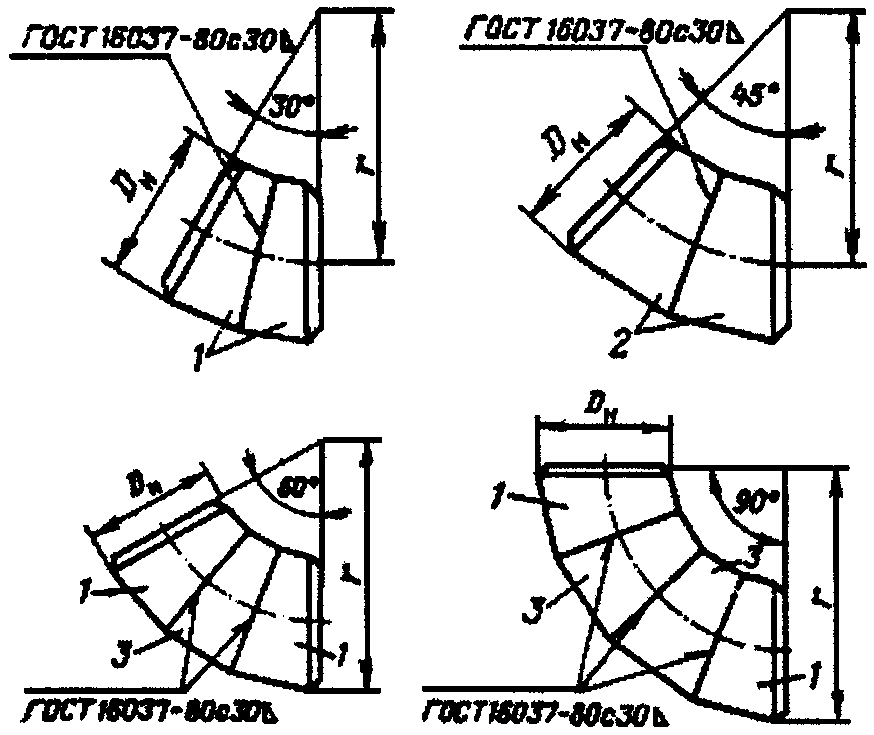
Детали отводов сварных из легированной стали на P_{y} до 6,3 МПа (см. рис. к табл. 7С)
| D , у мм | D x S, н мм | r, мм | При скорости коррозии | Деталь 1 полусектор 15° | Деталь 2 полусектор 22 — 30° | Деталь 3 сектор | ||||||||||
| до 0,1 мм/год | 0,1 — 0,5 мм/год | 30° | ||||||||||||||
| номинальное значение | допустимое отклонение | 15Х5М, 15Х5, 18Х5ВФ, 12Х8ВФ | 12ХМ1Ф | 12Х18Н10Т, 10Х17Н13М2Т | 15Х5М, 15Х5, 15Х5ВФ | 12ХМ1Ф | 12Х18Н10Т, 10Х17Н13М2Т | 15Х5М-У | H, мм | H , 1 мм | H, мм | H , 1 мм | H, мм | H , 1 мм | ||
| P , МПа (кгс/см2) у | ||||||||||||||||
| 150 | 159 x 4,5 159 x 6 159 x 7 159 x 8 | 225 | +/- 3 | 4,0(40) — 6,3(63) - | 4,0(40) 6,3(63) — - | - 6,3(63) — - | 2,5(25) — 4,0(40) 6,3(63) | 2,5(25) 4,0(40) — 6,3(63) | - 4,0(40) 6,3(63) - | 4,0(40) 6,3(63) - | 39 | 81 | 60 | 126 | 78 | 162 |
| 175 | 194 x 6 194 x 7 194 x 8 194 x 9 | 265 | +/- 3 | 6,3(63) — - - | 6,3(63) — - - | - — - 6,3(63) | 2,5(25) — 4,0(40) 6,3(63) | 2,5(25) 4,0(40) — 6,3(63) | - — - 6,3(63) | 4,0(40) 6,3(63) — - | 45 | 97 | - | - | - | - |
| 200 | 219 x 7 219 x 10 | 300 | +/- 4 | 6,3(63) - | 6,3(63) - | - 6,3(63) | 4,0(40) 6,3(63) | 4,0(40) 6,3(63) | - 6,3(63) | 4,0; 6,3 (40, 63) - | 51 | 110 | 79 | 179 | 102 | 220 |
| 250 | 273 x 7 273 x 8 273 x 9 273 x 11 273 x 12 | 375 | +/- 4 | - 4,0(40) 6,3(63) — - | 4,0(40) — 6,3(63) — - | - — - 6,3(63) - | - 2,5(25) 4,0(40) — 6,3(63) | 2,5(25) — 4,0(40) — 6,3(63) | - — - 4,0(40) 6,3(63) | - 4,0; 6,3 (40, 63) — - - | 64 64 | 137 137 | 99 99 | 212 212 | 128 128 | 274 274 |
| 300 | 325 x 9 325 x 10 325 x 12 325 x 14 | 450 | +/- 5 | 4,0(40) — - 6,3(63) | 4,0(40) — 6,3(63) - | - — 6,3(63) - | 4,0(40) — - 6,3(63) | 4,0(40) — - 6,3(63) | - — 4,0(40) 6,3(63) | - 4,0; 6,3 (40, 63) — - | 77 | 164 | 119 | 254 | 154 | 328 |
| 350 | 377 x 10 377 x 12 377 x 14 377 x 16 | 525 | +/- 5 | - 4,0(40) — 6,3(63) | 4,0(40) — 6,3(63) - | - — - - | - 4,0(40) — 6,3(63) | 4,0(40) — - 6,3(63) | - — - - | - 4,0; 6,3 (40, 63) — - | 90 | 191 | 139 | 296 | 180 | 382 |
| 400 | 426 x 11 426 x 12 426 x 16 426 x 18 | 600 | +/- 5 | - 4,0(40) — 6,3(63) | 4,0(40) — 6,3(63) - | - — - - | - 4,0(40) — 6,3(63) | 4,0(40) — - 6,3(63) | - — - - | - 4,0; 6,3 (40, 63) — - | 104 | 218 | 160 | 337 | 208 | 436 |
Примечания. 1. Размеры деталей 1 и 2 по МН 4743-63, детали 3 — по МН 4744-63.
2. Приведенные в таблице детали сварных отводов позволяют собирать отводы с углом 30°, 45°, 60° и 90° (см. рис. к табл. 7С).
3. Выбор труб для деталей сварных отводов производить в соответствии с табл. 6.
Концентрические и эксцентрические переходы
из углеродистой стали
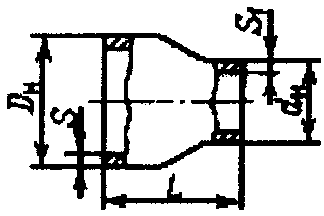
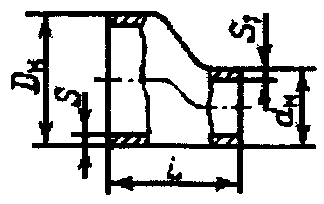
| Размеры, мм | P , МПа (кгс/см2), не более у | |||||||
| D у | d у | D н | d н | L | S | S 1 | При скорости коррозии | |
| до 0,1 мм/год | 0,1 — 0,5 мм/год | |||||||
| 40 | 25 | 45 | 32 | 30 | 2,5 4,0 | 2,0 4,0 | 10,0(100) - | 2,5(25) 10,0(100) |
| 40 | 20 | 45 | 25 | 30 | 2,5 4,0 | 1,6 3,0 | 10,0(100) - | 2,5(25) 10,0(100) |
| 50 | 40 | 45 | 45 | 60 | 4,0 5,0 | 2,5 4,0 | 10,0(100) - | 6,3(63) 10,0(100) |
| 50 | 32 | 57 | 38 | 45 | 4,0 5,0 | 2,0 4,0 | 10,0(100) - | 6,3(63) 10,0(100) |
| 50 | 25 | 57 | 32 | 45 | 4,0 5,0 | 2,0 3,0 | 10,0(100) - | 6,3(63) 10,0(100) |
| 50 | 20 | 57 | 25 | 45 | 4,0 5,0 | 1,6 3,0 | 10,0(100) - | 6,3(63) 10,0(100) |
| 65 | 50 | 76 | 57 | 70 | 3,5 6,0 | 3,0 5,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 65 | 40 | 76 | 45 | 70 | 3,5 6,0 | 2,5 4,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 65 | 32 | 76 | 38 | 55 | 3,5 6,0 | 2,5 3,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 80 | 65 | 89 | 76 | 75 | 3,5 6,0 8,0 | 3,5 5,0 6,0 | 10,0(100) — - | 4,0(40) 10,0(100) 10,0(100) |
| 80 | 50 | 89 | 57 | 75 | 3,5 6,0 8,0 | 3,0 4,0 5,0 | 10,0(100) — - | 4,0(40) 10,0(100) 10,0(100) |
| 80 | 40 | 89 | 45 | 75 | 3,5 6,0 | 2,5 4,0 | 10,0(100) - | 4,0(40) 6,3(63) |
| 100 | 80 | 108 | 89 | 80 | 4,0 6,0 | 3,5 6,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 100 | 65 | 108 | 76 | 80 | 4,0 6,0 | 3,5 5,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 100 | 50 | 108 | 57 | 80 | 4,0 6,0 | 3,0 4,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 125 | 100 | 133 | 108 | 100 | 5,0 8,0 | 4,0 6,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 125 | 80 | 133 | 89 | 100 | 4,0 6,0 8,0 | 3,5 5,0 6,0 | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 10,0(100) |
| 125 | 65 | 133 | 76 | 100 | 5,0 8,0 | 3,5 5,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 125 | 50 | 133 | 57 | 100 | 4,0 8,0 | 3,0 4,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 150 | 125 | 159 | 133 | 130 | 4,5 8,0 | 4,0 8,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 150 | 100 | 159 | 108 | 130 | 4,5 8,0 | 4,0 6,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 150 | 80 | 159 | 89 | 75 | 4,5 8,0 | 3,5 6,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 150 | 65 | 159 | 76 | 75 | 4,5 8,0 | 3,5 4,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 150 | 50 | 159 | 57 | 75 | 4,5 8,0 | 3,0 4,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 200 | 150 | 219 | 159 | 140 | 6,0 10,0 | 4,5 8,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 200 | 125 | 219 | 133 | 140 | 6,0 10,0 | 4,0 8,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 200 | 100 | 219 | 108 | 140 | 6,0 10,0 | 4,0 6,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 200 | 80 | 219 | 89 | 95 | 6,0 10,0 | 3,5 5,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 200 | 65 | 219 | 76 | 95 | 6,0 10,0 | 3,5 5,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 200 | 50 | 219 | 57 | 95 | 6,0 10,0 | 3,0 4,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 250 | 200 | 273 | 219 | 180 | 7,0 10,0 12,0 | 6,0 8,0 10,0 | 6,3(63) 10,0(100) - | 4,0(40) 6,3(63) 10,0(100) |
| 250 | 150 | 173 | 159 | 180 | 7,0 10,0 12,0 | 4,5 6,0 10,0 | 6,3(63) 10,0(100) - | 4,0(40) 6,3(63) 10,0(100) |
| 250 | 125 | 273 | 133 | 180 | 8,0 10,0 10,0* | 4,0 6,0 6,0* | 6,3(63) 10,0(100) - | 4,0(40) 6,3(63) 8,0(80) |
| 250 | 100 | 273 | 108 | 180 | 8,0 10,0 10,0* | 4,0 5,0 5,0* | 6,3(63) 10,0(100) - | 4,0(40) 6,3(63) 8,0(80) |
| 300 | 250 | 325 | 273 | 180 | 8,0 10,0 12,0 10,0 | 8,0 10,0 12,0 8,0 | 6,3(63) 8,0(80) 10,0(100) 8,0(80) | 4,0(40) 6,3(63) 8,0(80) 6,3(63) |
| 300 | 200 | 325 | 219 | 180 | 12,0 | 10,0 | 10,0(100) | 8,0(80) |
| 300 | 150 | 325 | 159 | 180 | 8,0 12,0 | 4,5 8,0 | 6,3(63) 10,0(100) | 4,0(40) 8,0(80) |
| 300 | 125 | 325 | 133 | 140 | 8,0 12,0 | 5,0 8,0 | 6,3(63) 10,0(100) | 4,0(40) 8,0(80) |
| 300 | 100 | 325 | 108 | 140 | 10,0 12,0 | 4,0 6,0 | 8,0(80) 10,0(100) | 6,3(63) 8,0(80) |
| 350 | 300 | 377 | 325 | 220 | 10,0 12,0 16,0 | 8,0 10,0 12,0 | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 10,0(100) |
| 350 | 250 | 377 | 273 | 220 | 10,0 12,0 16,0 | 8,0 10,0 12,0 | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 10,0(100) |
| 350 | 200 | 377 | 219 | 220 | 12,0 16,0 | 8,0 10,0 | 8,0(80) 10,0(100) | 6,3(63) 10,0(100) |
| 350 | 150 | 377 | 159 | 220 | 12,0 16,0 | 6,0 8,0 | 8,0(80) 10,0(100) | 6,3(63) 10,0(100) |
| 400 | 350 | 426 | 377 | 220 | 10,0 12,0* 16,0 | 10,0 12,0* 16,0 | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 8,0(80) |
| 400 | 300 | 426 | 325 | 220 | 10,0 12,0<*> 16,0 | 8,0 10,0* 12,0 | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 8,0(80) |
| 400 | 250 | 426 | 273 | 220 | 12,0 12,0* 16,0 | 8,0 10,0* 10,0 | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 8,0(80) |
| 400 | 200 | 426 | 219 | 220 | 12,0 12,0* 16,0 | 6,0 8,0 10,0 | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 8,0(80) |
| 400 | 150 | 426 | 159 | 220 | 12,0 12,0* 16,0 | 8,0 8,0* 10,0 | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 8,0(80) |
| 500 | 400 | 530 | 426 | 300 | 14,0 14,0* 16,0* | 12,0 12,0* 16,0* | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 8,0(80) |
| 500 | 350 | 530 | 377 | 300 | 14,0 14,0* 16,0* | 12,0 12,0* 16,0* | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 8,0(80) |
Примечания. 1. Сортамент и размеры переходов, приведенные в таблице, соответствуют ГОСТ 17378-83.
Переходы концентрические штампованные из легированной стали (см. рис. к табл. 9С)
| Размеры, мм | При скорости коррозии до 0,1 мм/год | При скорости коррозии 0,1 — 0,5 мм/год | |||||||||||
| P , МПа (кгс/см2), не более у | |||||||||||||
| D /d н y | D н | S | d н | S 2 | L | 12ХМ1Ф | 15Х5М, 15Х5, 15Х5ВФ | 12Х18Н10Т, 10Х17Н13М2Т | 15Х5М-V | 12ХМ1Ф | 15Х5М, 15Х5, 15Х5ВФ | 12Х18Н10Т, 10Х17Н13М2Т | 15Х5М-V |
| 50/25 | 57 | 4 5 | 32 | 2,5 3,5 | 75 | <= 10,0 (100) - | <= 10,0 (100) - | <= 10,0 (100) - | - - | - <= 10,0 (100) | - <= 10,0 (100) | <= 4,0(40) 6,3, 100 (63; 100) | - - |
| 50/32 | 57 | 5 | 38 | 3,5 | 75 | <= 10,0 (100) | <= 10,0 (100) | <= 10,0 (100) | - | <= 10,0 (100) | <= 10,0 (100) | <= 10,0 (100) | - |
| 50/40 | 57 | 3 5 | 45 | 2,5 3,5 | 75 | <= 10,0 (100) - | <= 10,0 (100) - | <= 10,0 (100) - | - - | - <= 10,0 (100) | - <= 10,0 (100) | <= 4,0(40) 6,3; 10,0 (63; 100) | - - |
| 70/40 | 76 | 3,5 5 | 45 | 2,5 4 | 85 | <= 10,0 (100) - | <= 10,0 (100) - | <= 10,0 (100) - | - - | - <= 10,0 (100) | - <= 10,0 (100) | 6,3(63) 10,0(100) | - - |
| 70/50 | 76 | 4 5 | 57 | 3 5 | 85 | <= 10,0 (100) - | <= 10,0 (100) - | <= 10,0 (100) - | - - | <= 4,0(40) 6,3; 10,0 (63; 100) | <= 4,0(40) 6,3; 10,0 (63; 100) | <= 4,0(40) 6,3; 10,0 (63; 100) | - - |
| 80/40 | 89 | 4,5 7 | 45 | 2,5 3,5 | 100 | <= 10,0 (100) - | <= 10,0 (100) - | <= 10,0 (100) - | - - | - <= 10,0 (100) | - <= 10,0 (100) | <= 6,3(63) 10,0(100) | - - |
| 80/50 | 89 | 4,5 7 | 57 | 3,5 5 | 100 | <= 10,0 (100) - | <= 10,0 (100) - | <= 10,0 (100) - | - - | <= 4,0(40) 6,3; 10,0 (63; 100) | <= 4,0(40) 6,3; 10,0 (63; 100) | <= 4,0(40) 6,3; 10,0 (63; 100) | - - |
| 100/50 | 108 | 4,5 8 | 57 | 4 5 | 100 | <= 10,0 (100) - | <= 6,3 (63) 10,0 (100) | <= 6,3(63) 10,0(100) | - - | <= 4,0(40) 6,3; 10,0 (63; 100) | <= 4,0(40) 6,3; 10,0 (63; 100) | <= 4,0(40) 6,3; 10,0 (63; 100) | - - |
| 100/70 | 108 | 4 6 8 | 76 | 3,5 3,5 5 | 100 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | <= 6,3(63) 10,0(100) - | - — - | <= 2,5(25) 4,0(40) 6,3; 10,0 (63; 100) | <= 2,5(25) 4,0(40) 6,3; 10,0 (63; 100) | <= 2,5(25) 4,0(40) 6,3(63) 10,0(100) | - — - |
| 100/80 | 108 | 4 6 8 | 89 | 3,5 6 7 | 100 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | <= 6,3(63) 10,0(100) - | - — - | <= 2,5(25) 4,0; 6,3 (40; 63) 10,0(100) | <= 2,5(25) 4,0; 6,3 (40; 63) 10,0(100) | <= 2,5(25) 4,0; 6,3 (40; 63) 10,0(100) | - — - |
| 125/70 | 133 | 6 9 | 76 | 3,5 5 | 125 | <= 10,0 (100) - | <= 10,0 (100) - | <= 10,0 (100) - | - - | <= 4,0(40) 6,3; 10,0 (63; 100) | <= 4,0(40) 6,3; 10,0 (63; 100) | <= 6,3(63) 10,0(100) | - - |
| 125/80 | 133 | 5 7 9 | 89 | 3,5 4,5 7 | 125 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | <= 6,3(63) 10,0(100) - | - — - | <= 2,5(25) 4,0(40) 6,3; 10,0 (63; 100) | <= 2,5(25) 4,0(40) 6,3; 10,0 (63; 100) | <= 2,5(25) 4,0; 6,3 (40; 63) 10,0(100) | - 6,3 (63) 10,0 (100) |
| 125/100 | 133 | 5 7 9 | 108 | 4 6 8 | 125 | 10,0 (100) — - | 6,3(63) 10,0 (100) - | 6,3(63) 10,0(100) - | - — - | - 4,0(40) 6,3; 10,0 (63; 100) | - 4,0(40) 6,3; 10,0 (63; 100) | 4,0(40) 6,3(63) 10,0(100) | - 10,0 (100) - |
| 150/80 | 159 | 6 8 10 | 89 | 4,5 6 7 | 140 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | <= 6,3(63) 10,0(100) - | - — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 2,5(25) 4,0(40) 10,0(100) | <= 4,0(40) 6,3(63) 10,0(100) | - — - |
| 150/100 | 159 | 6 8 10 | 108 | 4 6 8 | 140 | <= 6,3 (63) 10,0 (100) - | <= 6,3 (63) 10,0 (100) - | <= 6,3(63) 10,0(100) - | - — - | <= 2,5(25) 4,0(40) 10,0(100) | <= 2,5(25) 4,0(40) 10,0(100) | <= 2,5(25) 4,0(40) 10,0(100) | - — - |
| 150/125 | 159 | 6 8 10 | 133 | 5 7 9 | 140 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | <= 6,3(63) 10,0(100) - | <= 10,0 (100) 10,0(100) - | <= 4,0(40) 6,3(63) 10,0(100) | <= 2,5(25) 4,0; 6,3 (40; 63) 10,0(100) | <= 4,0(40) 6,3(63) 10,0(100) | <= 6,3 (63) 10,0(100) - |
| 175/100 | 194 | 7 9 12 | 108 | 4 6 8 | 150 | <= 10,0 (100) - | <= 6,3 (63) 10,0 (100) - | - — - | - — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 2,5(25) 4,0; 6,3 (40; 63) 10,0(100) | - — 10,0(100) | - — - |
| 175/125 | 194 | 7 9 12 | 133 | 6 7 9 | 150 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | - — - | <= 10,0 (100) — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 2,5(25) 4,0; 6,3 (40; 63) 10,0(100) | - — 10,0(100) | <= 6,3 (63) 10,0(100) - |
| 175/150 | 194 | 6 8 10 12 | 159 | 4,5 7 7 10 | 150 | <= 6,3 (63) 10,0 (100) — - | <= 6,3 (63) 10,0 (100) — - | - — <= 10,0 (100) - | <= 10,0 (100) — - - | <= 2,5(25) 4,0(40) — 6,3; 10,0 (63; 100) | <= 2,5(25) 4,0(40) — 6,3; 10,0 (63; 100) | - — <= 6,3(63) 10,0(100) | <= 4,0 (40) 6,3(63) — 10,0(100) |
| 200/100 | 219 | 8 10 12 | 108 | 4,5 6 8 | 180 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | - <= 10,0 (100) - | - — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 2,5(25) 4,0(40) 6,3(63) | - <= 6,3(63) 10,0(100) | - — - |
| 14 | 8 | - | - | - | - | - | 10,0(100) | - | - | ||||
| 200/125 | 210 | 8 10 12 | 133 | 5 7 9 | 180 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | - <= 10,0 (100) - | <= 10,0 (100) — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 2,5(25) 4,0; 6,3 (40; 63) - | - <= 6,3(63) 10,0(100) | <= 6,3 (63) 10,0(100) - |
| 14 | 9 | - | - | - | - | - | 10,0(100) | - | - | ||||
| 200/150 | 219 | 8 10 12 | 159 | 6 8 10 | 180 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | - <= 10,0 (100) - | <= 10,0 (100) — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 2,5(25) 4,0; 6,3 (40; 63) - | - 6,3(63) 10,0(100) | <= 6,3 (63) 10,0(100) - |
| 14 | 10 | - | - | - | - | - | 10,0(100) | - | - | ||||
| 200/175 | 219 | 8 10 12 14 | 194 | 7 9 11 12 | 180 | <= 10,0 (100) — - - | <= 6,3 (63) 10,0 (100) — - | - <= 10,0 (100) — - | <= 10,0 (100) — - - | <= 4,0(40) 6,3(63) 10,0(100) - | <= 2,5(25) 4,0; 6,3 (40; 63) — 10,0(100) | - — <= 10,0 (100) - | <= 6,3 (63) 10,0(100) — - |
| 250/125 | 273 | 9 12 16 | 133 | 6 7 9 | 190 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | - <= 10,0 (100) - | <= 10,0 (100) — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 4,0(40) 6,3(63) 10,0(100) | - <= 6,3(63) 10,0(100) | <= 6,3 (63) — - |
| 250/150 | 273 | 9 12 16 | 159 | 7 8 10 | 190 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | - <= 10,0 (100) - | <= 10,0 (100) — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 4,0(40) 6,3(63) 10,0(100) | - <= 6,3(63) 10,0(100) | <= 6,3 (63) 10,0(100) - |
| 250/175 | 273 | 9 12 16 | 194 | 8 9 12 | 190 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | - <= 10,0 (100) - | <= 10,0 (100) — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 4,0(40) 6,3(63) 10,0(100) | - <= 6,3(63) 10,0(100) | <= 6,3 (63) 10,0(100) - |
| 250/200 | 273 | 9 12 16 | 219 | 9 10 14 | 190 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | - <= 10,0 (100) - | <= 10,0 (100) — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 4,0(40) 6,3(63) 10,0(100) | - <= 6,3(63) 10,0(100) | <= 6,3 (63) 10,0(100) - |
| 300/150 | 325 | 10 14 18 | 159 | 7 8 10 | 225 | <= 6,3 (63) 10,0 (100) - | <= 6,3 (63) 10,0 (100) - | - <= 10,0 (100) - | <= 10,0 (100) — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 4,0(40) 6,3(63) 10,0(100) | - <= 6,3(63) - | <= 6,3 (63) — 10,0(100) |
| 300/175 | 325 | 10 12 16 18 | 194 | 8 9 12 12 | 225 | <= 6,3 (63) 10,0 (100) — - | <= 6,3 (63) — 10,0 (100) - | - <= 6,3(63) 10,0(100) - | <= 10,0 (100) — - - | <= 4,0(40) 6,3(63) 10,0(100) - | <= 4,0(40) — 6,3(63) 10,0(100) | - <= 4,0(40) 6,3(63) - | <= 6,3 (63) — 10,0(100) - |
| 300/200 | 325 | 10 14 18 | 219 | 9 10 14 | 225 | <= 6,3 (63) 10,0 (100) - | <= 6,3 (63) 10,0 (100) - | - <= 10,0 (100) - | <= 10,0 (100) — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 4,0(40) 6,3(63) 10,0(100) | - <= 6,3(63) - | <= 6,3 (63) 10,0(100) - |
| 300/250 | 325 | 10 12 16 18 | 273 | 9 12 12 16 | 225 | <= 6,3 (63) 10,0 (100) — - | <= 6,3 (63) — 10,0 (100) - | - <= 6,3(63) 10,0(100) - | <= 10,0 (100) — - - | <= 4,0(40) 6,3(63) — 10,0(100) | <= 4,0(40) — 6,3(63) 10,0(100) | - 4,0(40) 6,3(63) - | <= 6,3 (63) — 10,0(100) - |
| 350/175 | 377 | 10 14 17 20 | 194 | 7 9 9 12 | 300 | <= 6,3 (63) 10,0 (100) — - | <= 6,3 (63) — 10,0 (100) - | - — - - | - <= 10,0 (100) — - | <= 4,0(40) 6,3(63) — 10,0(100) | - <= 4,0(40) 6,3(63) 10,0(100) | - — - - | - <= 6,3 (63) 10,0(100) - |
| 350/200 | 377 | 12 16 20 | 219 | 9 10 14 | 300 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | - — - | <= 10,0 (100) — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 2,5(25) 4,0; 6,3 (40; 63) 10,0(100) | - — - | <= 6,3 (63) 10,0(100) - |
| 350/250 | 377 | 12 16 20 | 273 | 9 12 16 | 300 | <= 10,0 (100) — - | <= 6,3 (63) 10,0 (100) - | - — - | 10,0(100) — - | <= 4,0(40) 6,3(63) 10,0(100) | <= 4,0(40) 6,3(63) 10,0(100) | - — - | <= 6,3 (63) 10,0(100) - |
| 350/300 | 377 | 12 16 20 | 325 | 10 14 18 | 300 | <= 6,3 (63) 10,0 (100) - | <= 6,3 (63) 10,0 (100) - | - — - | - <= 10,0 (100) - | <= 4,0(40) 6,3(63) 10,0(100) | <= 4,0(40) 6,3(63) 10,0(100) | - — - | - <= 10,0 (100) - |
| 400/200 | 426 | 12 16 18 22 | 219 | 9 10 10 14 | 350 | <= 6,3 (63) 10,0 (100) — - | <= 6,3 (63) — 10,0 (100) - | - — - - | <= 10,0 (100) — - - | <= 4,0(40) 6,3(63) — 10,0(100) | <= 4,0(40) — 6,3(63) 10,0(100) | - — - - | <= 6,3 (63) 10,0(100) — - |
| 400/250 | 426 | 12 16 18 22 | 273 | 9 12 12 16 | 350 | <= 6,3 (63) 10,0 (100) — - | <= 6,3 (63) — 10,0 (100) - | - — - - | <= 10,0 (100) — - - | <= 4,0(40) 6,3(63) — 10,0(100) | <= 4,0(40) — 6,3(63) 10,0(100) | - — - - | <= 6,3 (63) — - - |
| 400/300 | 426 | 12 16 18 22 | 325 | 10 12 16 18 | 350 | <= 6,3 (63) 10,0 (100) — - | <= 6,3 (63) — 10,0 (100) - | - — - - | <= 10,0 (100) — - - | <= 4,0(40) 6,3(63) — 10,0(100) | <= 4,0(40) — 6,3(63) 10,0(100) | <= 4,0(40) — - - | <= 6,3 (63) — 10,0(100) - |
| 400/350 | 426 | 12 16 18 22 | 377 | 11 16 16 20 | 350 | <= 6,3 (63) 10,0 (100) — - | - <= 6,3 (63) 10,0 (100) - | - — - - | - < 10,0 (100) — - | <= 4,0(40) 6,3(63) — 10,0(100) | - <= 4,0(40) 6,3(63) 10,0(100) | - — - - | - <= 10,0 (100) — - |
Примечания. 1. Размеры концентрических переходов, указанные в таблице, взяты по нормали МН 4759-63.
2. Температурные пределы применения переходов должны приниматься по табл. 6, как для труб из сталей тех же марок.
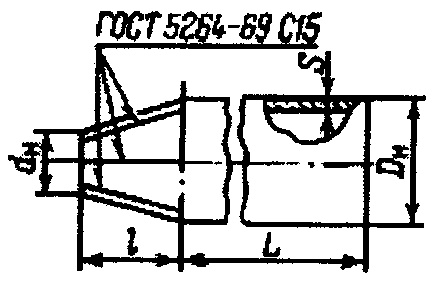
| Размеры, мм | Число лепестков | |||||
| D у | D н | d у | d н | l | S | |
| 100 | 108(114) | 65 80 | 75 88 | 100(110) 60(75) | 4,0 5,0 6,0 8,0 | 4 |
| 125 | 133 | 80 100 | 88 107(113) | 130 75(60) | 4,0 5,0 6,0 8,0 10,0 | 4 |
| 150 | 159 | 80 100 125 100 | 88 107(113) 131 107(113) | 200 150(130) 80 320(300) | 4,0 4,5 6,0 8,0 10,0 12,0 | 4 |
| 200 | 219 | 125 150 | 131 157 | 250 175 | 6,0 8,0 10,0 12,0 16,0 | 6 |
| 250 | 273 | 150 200 | 157 217 | 330 160 | 6,0 7,0 8,0 10,0 12,0 16,0 | 6 |
| 300 | 325 | 200 250 | 217 270 | 310 160 | 6,0 8,0 10,0 12,0 16,0 20,0 | 6 |
| 350 | 377 | 200 250 300 | 217 270 321 | 450 300 160 | 9,0 12,0 16,0 20,0 | 6 |
| 400 | 426 | 200 250 300 350 | 217 270 321 373 | 600 450 300 150 | 7,0 8,0 10,0 12,0 16,0 | 6 |
| 500 | 530 | 300 350 400 | 321 373 421 | 600 450 310 | 7,0 8,0 10,0 12,0 | 6 |
Примечание. Пределы применения лепестковых переходов следует принимать такие же, как для труб, из которых они изготовлены, но не более 1,6 МПа (16 кгс/см2).
Бесшовные равнопроходные и переходные тройники
из углеродистой стали
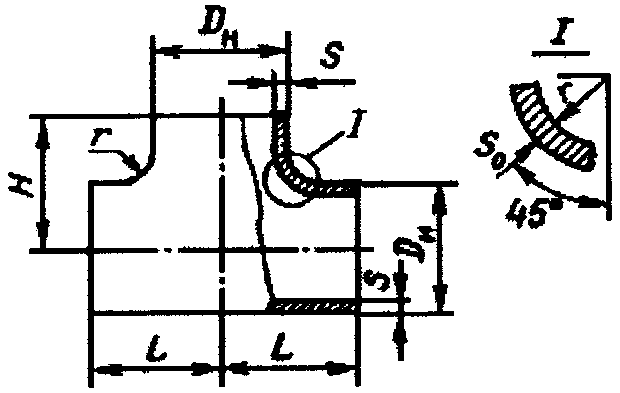
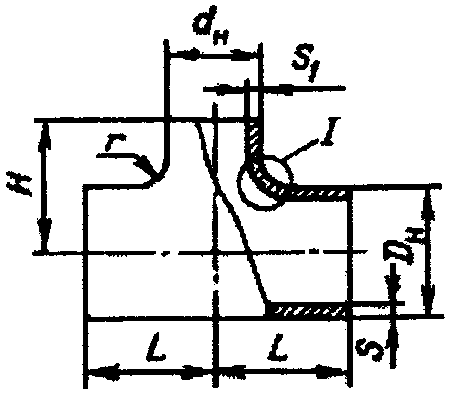
| Размеры, мм | Давление P , МПа у (кгс/см2), не более | ||||||||||
| D у | d у | D н | d н | L | H | S | S 1 | S 0 | r, не более | При скорости коррозии | |
| до 0,1 мм/год | 0,1 — 0,5 мм/год | ||||||||||
| 40 | 40 | 45 | 45 | 40 | 40 | 2,5 4,0 | - - | 2,5 4,0 | - - | 10,0(100) 10,0(100) | 2,5(25) 10,0(100) |
| 50 | 50 | 57 | 57 | 50 | 45 | 3,0 5,0 3,0 | - — 2,5 | 3,0 5,0 3,0 | 12,5 | 10,0(100) — 10,0(100) | 4,0(40) 10,0(100) 6,3(63) |
| 50 | 40 | 57 | 45 | 50 | 45 | 5,0 | 4,0 | 5,0 | - | 10,0(100) | |
| 65 | 65 | 76 | 76 | 65 | 60 | 3,5 6,0 | - - | 3,5 6,0 | 17,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 65 | 50 | 76 | 57 | 65 | 60 | 3,5 6,0 | 3,0 5,0 | 3,5 6,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) | |
| 65 | 40 | 76 | 45 | 65 | 60 | 3,5 6,0 | 2,5 4,0 | 3,5 6,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) | |
| 80 | 80 | 89 | 89 | 80 | 70 | 3,5 6,0 | - - | 3,5 6,0 | 6,3(63) 10,0(100) | 2,5(25) 10,0(100) | |
| 80 | 65 | 89 | 76 | 80 | 70 | 3,5 6,0 | 3,5 6,0 | 3,5 6,0 | 17,0 | 6,3(63) 10,0(100) | 2,5(25) 10,0(100) |
| 80 | 50 | 89 | 57 | 80 | 70 | 3,5 6,0 | 3,0 4,0 | 3,5 6,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) | |
| 100 | 100 | 108 | 108 | 100 | 80 | 4,0 6,0 8,0 | - — - | 4,0 6,0 8,0 | 20,0 | 6,3(63) 10,0(100) - | 4,0(40) 6,3(63) 10,0(100) |
| 100 | 80 | 108 | 89 | 100 | 80 | 4,0 6,0 8,0 | 4,0 6,0 8,0 | 4,0 6,0 8,0 | 6,3(63) 10,0(100) - | 4,0(40) 6,3(63) 10,0(100) | |
| 100 | 65 | 108 | 76 | 100 | 80 | 4,0 6,0 8,0 | 3,5 5,0 8,0 | 4,0 6,0 8,0 | 6,3(63) 10,0(100) - | 4,0(40) 6,3(63) 10,0(100) | |
| 125 | 125 | 133 | 133 | 110 | 95 | 4,0 6,0 8,0 | - — - | 4,0 6,0 9,0 | 20 | 6,3(63) 8,0(80) 10,0(100) | 2,5(25) 6,3(63) 10,0(100) |
| 125 | 100 | 133 | 108 | 110 | 95 | 4,0 6,0 8,0 | 4,0 5,0 6,0 | 4,0 6,0 9,0 | 6,3(63) 8,0(80) 10,0(100) | 2,5(25) 6,3(63) 10,0(100) | |
| 125 | 80 | 133 | 89 | 110 | 95 | 4,0 6,0 8,0 | 3,5 5,0 6,0 | 4,0 6,0 9,0 | 6,3(63) 8,0(80) 10,0(100) | 2,5(25) 6,3(63) 10,0(100) | |
| 150 | 150 | 159 | 159 | 130 | 110 | 4,5 6,0 8,0 | - — - | 4,5 6,5 9,0 | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 8,0(80) | |
| 150 | 125 | 159 | 133 | 130 | 110 | 4,5 6,0 8,0 | 4,0 5,0 6,0 | 4,5 6,0 9,0 | 25 | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 8,0(80) |
| 150 | 100 | 159 | 108 | 130 | 110 | 4,5 6,0 8,0 | 4,0 4,0 5,0 | 4,5 6,0 9,0 | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 8,0(80) | |
| 200 | 200 | 219 | 219 | 160 | 140 | 6,0 8,0 10,0 | - — - | 6,0 8,0 12,0 | 25 | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 8,0(80) |
| 200 | 150 | 219 | 159 | 160 | 140 | 6,0 8,0 10,0 | 4,5 6,0 8,0 | 6,0 8,0 12,0 | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 8,0(80) | |
| 200 | 125 | 219 | 133 | 160 | 140 | 6,0 8,0 10,0 | 4,0 5,0 8,0 | 6,0 8,0 12,0 | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 8,0(80) | |
| 250 | 250 | 273 | 273 | 190 | 175 | 8,0 10,0 12,0 | - — - | 8,0 10,0 15,0 | 30 | 4,0(40) 6,3(63) 10,0(100) | 4,0(40) 6,3(63) 10,0(100) |
| 250 | 200 | 273 | 219 | 190 | 175 | 8,0 10,0 12,0 | 6,0 8,0 10,0 | 8,0 10,0 15,0 | 4,0(40) 6,3(63) 10,0(100) | 4,0(40) 6,3(63) 10,0(100) | |
| 250 | 150 | 273 | 159 | 190 | 175 | 8,0 10,0 12,0 | 4,5 6,0 8,0 | 8,0 10,0 15,0 | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 10,0(100) | |
| 300 | 300 | 325 | 325 | 220 | 200 | 8,0 10,0 12,0 | - — - | 8,0 12,0 16,0 | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 6,3(63) 8,0(80) | |
| 300 | 250 | 325 | 273 | 220 | 200 | 8,0 10,0 12,0 | 7,0 10,0 10,0 | 8,0 12,0 16,0 | 30 | 4,0(40) 6,3(63) 10,0(100) | 4,0(40) 6,3(63) 8,0(80) |
| 300 | 200 | 325 | 219 | 220 | 200 | 8,0 10,0 12,0 | 6,0 8,0 8,0 | 8,0 12,0 16,0 | 4,0(40) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 10,0(100) | |
| 350 | 350 | 377 | 377 | 240 | 225 | 9,0 12,0 | - - | 9,0 18,0 | 30 | 4,0(40) 10,0(100) | 2,5(25) 8,0(80) |
| 350 | 300 | 377 | 325 | 240 | 225 | 9,0 12,0 | 8,0 10,0 | 9,0 18,0 | 4,0(40) 10,0(100) | 4,0(40) 8,0(80) | |
| 350 | 250 | 377 | 273 | 240 | 225 | 9,0 12,0 | 8,0 10,0 | 9,0 18,0 | 4,0(40) 10,0(100) | 4,0(40) 8,0(80) | |
| 400 | 400 | 426 | 426 | 270 | 250 | 10,0 16,0 | - - | 12,0 20,0 | 30 | 4,0(40) 10,0(100) | 4,0(40) 8,0(80) |
| 400 | 350 | 426 | 377 | 270 | 250 | 10,0 16,0 | 9,0 12,0 | 12,0 20,0 | 4,0(40) 10,0(100) | 4,0(40) 8,0(80) | |
| 400 | 300 | 426 | 325 | 270 | 250 | 10,0 16,0 | 8,0 10,0 | 12,0 20,0 | 4,0(40) 10,0(100) | 4,0(40) 8,0(80) | |
2. Радиус u должен быть не менее S.
Сварные равнопроходные и переходные тройники
из углеродистой стали
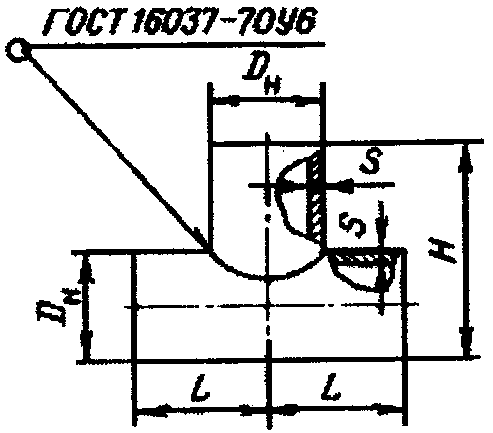
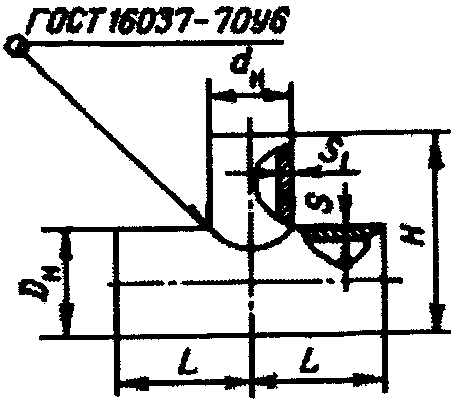
| Размеры, мм | P , МПа (кгс/см2), не более у | ||||||||
| D у | d у | D н | d н | L | H | S | S 1 | При скорости коррозии | |
| до 0,1 мм/год | 0,1 — 0,5 мм/год | ||||||||
| 65 | 65 | 76 | 76 | 140 | 140 | 6 8 | - - | 10,0(100) - | 6,3(63) 10,0(100) |
| 65 | 40 | 76 | 45 | 140 | 140 | 6 8 | 3 5 | 10,0(100) - | - 10,0(100) |
| 65 | 50 | 76 | 57 | 140 | 140 | 6 8 | 4 5 | 10,0(100) - | - 10,0(100) |
| 80 | 80 | 89 | 89 | 150 | 150 | 6 8 10 | - — - | 6,3(63) 10,0(100) - | 4,0(40) 6,3(63) 10,0(100) |
| 80 | 50 | 89 | 57 | 140 | 150 | 6 8 | 4 6 | 10,0(100) - | - 10,0(100) |
| 80 | 65 | 89 | 76 | 140 | 150 | 6 8 10 | 6 6 8 | 6,3(63) 10,0(100) - | - — 10,0(100) |
| 100 | 100 | 108 | 108 | 160 | 160 | 8 10 | - - | 10,0(100) - | 6,3(63) 10,0(100) |
| 100 | 80 | 108 | 89 | 150 | 160 | 8 10 | 8 10 | 10,0(100) - | 6,3(63) 10,0 (100) |
| 125 | 125 | 133 | 133 | 170 | 170 | 8 10 12 | - — - | 6,3(63) 10,0(100) - | 4,0(40) 6,3(63) 10,0(100) |
| 125 | 80 | 133 | 89 | 150 | 170 | 10 12 | 6 10 | 10,0(100) - | 6,3(63) 10,0(100) |
| 125 | 100 | 133 | 108 | 160 | 170 | 8 10 12 | 8 8 10 | 6,3(63) 10,0(100) - | 4,0(40) 6,3(63) 10,0(100) |
| 150 | 150 | 159 | 159 | 190 | 190 | 8 12 | - - | 6,3(63) 10,0(100) | 4,0(40) 6,3(63) |
| 150 | 80 | 159 | 89 | 150 | 190 | 12 | 6 | 10,0(100) | - |
| 150 | 100 | 159 | 108 | 160 | 190 | 8 12 | 6 8 | 6,3(63) 10,0(100) | 4,0(40) 6,3(63) |
| 150 | 125 | 159 | 133 | 170 | 190 | 8 12 | 8 10 | 6,3(63) 10,0(100) | 4,0(40) 6,3(63) |
| 200 | 200 | 219 | 219 | 220 | 220 | 10 16 | - - | 6,3(63) 10,0(100) | 2,5(25) 4,0(40) |
| 200 | 125 | 219 | 133 | 170 | 220 | 16 | 10 | 10,0(100) | 6,3(63) |
| 200 | 150 | 219 | 159 | 200 | 220 | 10 16 | 8 12 | 6,3(63) 10,0(100) | 4,0(40) 6,3(63) |
| 250 | 250 | 273 | 273 | 250 | 250 | 12 16 20 | - — - | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 6,3(63) |
| 250 | 125 | 273 | 133 | 170 | 250 | 20 | 10 | 10,0(100) | 6,3(63) |
| 250 | 150 | 273 | 159 | 200 | 250 | 20 | 12 | 10,0(100) | 6,3(63) |
| 250 | 200 | 273 | 219 | 220 | 250 | 12 16 20 | 10 12 16 | 6,3(63) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 6,3(63) |
| 300 | 300 | 325 | 325 | 270 | 270 | 10 16 25 | - — - | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 6,3(63) |
| 300 | 150 | 325 | 159 | 200 | 270 | 25 | 12 | 10,0(100) | 6,3(63) |
| 300 | 200 | 325 | 219 | 220 | 270 | 16 25 | 10 16 | 6,3(63) 10,0(100) | 4,0(40) 6,3(63) |
| 300 | 250 | 325 | 273 | 250 | 270 | 10 16 25 | 8 10 20 | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 6,3(63) |
| 350 | 350 | 377 | 377 | 300 | 300 | 12 16 25 | - — - | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 6,3(63) |
| 350 | 200 | 377 | 219 | 220 | 300 | 16 25 | 10 16 | 6,3(63) 10,0(100) | 4,0(40) 6,3(63) |
| 350 | 250 | 377 | 273 | 250 | 300 | 16 25 | 10 20 | 6,3(63) 10,0(100) | 4,0(40) 6,3(63) |
| 350 | 300 | 377 | 325 | 270 | 300 | 12 16 25 | 10 10 25 | 4,0(40) 6,3(63) 10,0(100) | 2,5(25) 4,0(40) 6,3(63) |
| 400 | 400 | 426 | 426 | 320 | 320 | 16 20 | - - | 4,0(40) 6,3(63) | 2,5(25) 4,0(40) |
| 400 | 250 | 426 | 273 | 250 | 320 | 16 20 | 10 12 | 4,0(40) 6,3(63) | 2,5(25) 4,0(40) |
| 400 | 300 | 426 | 325 | 270 | 320 | 16 20 | 10 16 | 4,0(40) 6,3(63) | 2,5(25) 6,3(63) |
| 400 | 350 | 426 | 377 | 300 | 320 | 16 20 | 12 20 | 4,0(40) 6,3(63) | 2,5(25) 4,0(40) |
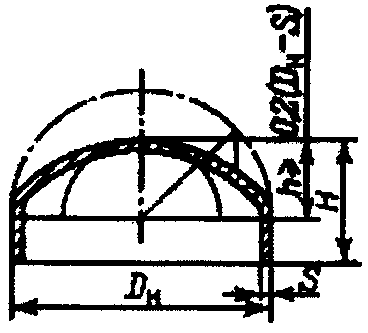
| Размеры, мм | P , МПа (кгс/см2), не более у | ||||
| D у | D н | H | S | При скорости коррозии | |
| до 0,1 мм/год | 0,1 — 0,5 мм/год | ||||
| 25 | 32 | 15 | 2,0 3,0 | 10,0(100) - | - 10,0(100) |
| 32 | 38 | 20 | 2,0 3,0 | 10,0(100) - | - 10,0(100) |
| 40 | 45 | 25 | 2,5 4,0 | 10,0(100) - | 2,5(25) 10,0(100) |
| 50 | 57 | 30 | 3,0 5,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 65 | 76 | 40 | 3,5 6,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 80 | 89 | 45 | 3,5 8,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 100 | 108 | 50 | 4,0 8,0 | 10,0(100) - | 4,0(40) 10,0(100) |
| 125 | 133 | 55 | 4,0 8,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 150 | 159 | 65 | 4,5 8,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 200 | 219 | 75 | 8,0 10,0 | 10,0(100) - | 6,3(63) 10,0(100) |
| 250 | 273 | 85 | 8,0 12,0 | 6,3(63) 10,0(100) | 4,0(40) 10,0(100) |
| 300 | 325 | 100 | 10,0 12,0 | 8,0(80) 10,0(100) | 6,3(63) 8,0(80) |
| 350 | 377 | 115 | 9,0 12,0 16,0 | 6,3(63) 8,0(80) 10,0(100) | 4,0(40) 6,3(63) 10,0(100) |
| 400 | 426 | 125 | 8,0 10,0 12,0* 16,0 | 6,3(63) — 8,0(80) 10,0(100) | 4,0(40) 4,0(40) 6,3(63) 8,0(80) |
| 500 | 530 | 150 | 10,0 16,0* 20,0* | 4,0(40) 8,0(80) 10,0(100) | 2,5(25) 6,3(63) 8,0(80) |
Заглушки отбортованные из легированных сталей (см. рис. к табл. 14С)
| Размеры, мм | При скорости коррозии до 0,1 мм/год | При скорости коррозии 0,1 — 0,5 мм/год | ||||||||||
| D у | D н | S | h | h 1 | 12ХМ1Ф | 15Х5М, 15Х5, 15Х5ВФ, 12Х8ВФ | 12Х18Н, 10Х17Н13М2Т | 15Х5М-V | 12ХМ1Ф | 15Х5М, 15Х5, 15Х5ВФ, 12Х8ВФ | 12Х18Н10Т, 10Х17Н13М2Т | 15Х5М-V |
| 50 | 57 | 3,0 5,0 | 25 | 16 17 | 10,0 (100) - | 10,0 (100) - | 10,0(100) - | - - | 4,0(40) 6,3; 10,0 (63; 100) | 4,0(40) 6,3; 10,0 (63; 100) | 4,0(40) 6,3; 10,0 (63; 100) | - - |
| 70 | 76 | 2,5 5,0 | 21 23 | 4,0(40) 6,3; 10,0 (63; 100) | 4,0(40) 6,3; 10,0 (63; 100) | 4,0(40) 6,3; 10,0 (63; 100) | - - | - 10,0(100) | - 10,0(100) | - 10,0(100) | - - | |
| 80 | 89 | 4,5 7,0 | 25 26 | 10,0(100) - | 10,0(100) - | 10,0(100) - | - - | 4,0(40) 6,3; 10,0 (63; 100) | 4,0(40) 6,3; 10,0 (63; 100) | 6,3(63) 6,3; 10,0 (63; 100) | - - | |
| 100 | 108 | 4,0 6,0 8,0 | 29 30 32 | 10,0(100) — - | 6,3(63) 10,0(100) - | 6,3(63) 10,0(100) - | - — - | 2,5(25) 4,0; 6,3 (40; 63) 10,0(100) | 2,5(25) 4,0; 6,3 (40; 63) 10,0(100) | - 4,0; 6,3 (40; 63) 10,0(100) | - — - | |
| 125 | 133 | 5,0 7,0 9,0 | 25 40 | 36 37 38 | 10,0(100) — - | 6,3(63) 10,0(100) - | 6,3(63) 10,0(100) - | 10,0 (100) — - | - 6,3(63) - | - 6,3(63) - | 4,0(40) 6,3(63) 10,0(100) | 6,3(63) 10,0 (100) - |
| 150 | 159 | 6,0 8,0 10,0 | 25 40 | 43 44 45 | 10,0(100) — - | 6,3(63) 10,0(100) - | 6,3(63) 10,0(100) - | 10,0 (100) — - | - 6,3(63) 10,0(100) | - 6,3(63) 10,0(100) | 4,0(40) 6,3(63) 10,0(100) | 6,3 (63) 10,0 (100) - |
| 200 | 219 | 7,0 9,0 | 25 | 58 59 | 6,3(63) 10,0(100) | 6,3(63) 10,0(100) | - 4,0(40) | 10,0 (100) - | 2,5(25) 4,0(40) | 2,5(25) 4,0(40) | - - | 6,3 (63) - |
| 250 | 275 | 11,0 14,0 7,0 9,0 12,0 16,0 | 40 25 40 | 60 60 72 73 74 76 | - — 6,3(63) 10,0(100) — - | - — - 6,3(63) 10,0(100) - | 6,3; 10,0 (63; 100) — - 4,0(40) 6,3; 10,0 (63; 100) - | - — - 10,0 (100) — - | 6,3; 10,0 (63; 100) — 2,5(25) 4,0(40) 6,3(63) 10,0(100) | 6,3(63) 10,0(100) — 4,0(40) 6,3(63) 10,0 (100) | 6,3(63) 10,0(100) — - 6,3(63) 10,0(100) | 10,0 (100) — 4,0(40) 6,3(63) 10,0 (100) - |
Примечания. 1. Размеры заглушек, приведенные в таблице, взяты по нормали МН 4761-63.
2. Температурные пределы применения заглушек должны приниматься по табл. 6, как для труб из аналогичных марок сталей.
\varphi = 45^{\circ} при S до 12 мм; \varphi = 30^{\circ} при S > 12 мм
| D , мм у | S, мм | При скорости коррозии | |||||||
| до 0,1 мм/год | 0,1 — 0,5 мм/год | ||||||||
| P , МПа (кгс/см2) у | |||||||||
| 0,6(6) | 1,0(10) | 1,6(16) | 2,5(25) | 0,6(6) | 1,0(10) | 1,6(16) | 2,5(25) | ||
| 50 | 4,0 4,5 5,0 5,5 7,0 | + — - - - | + — - - - | + — - - - | - + — - - | - + — - - | - — + - - | - — - + - | - — - - + |
| 65(70) | 4,0 5,0 6,0 7,0 8,0 9,0 | + — - - — - | + — - - — - | - + — - - - | - — + - — - | - — - + — - | - — - + — - | - — - - + - | - — - - — + |
| 80 | 4,0 5,0 6,0 7,0 8,0 9,0 10,0 | + — - - — - - | - + — - - — - | - — + - — - - | - — - + — - - | - — - + — - - | - — - - + — - | - — - - — + - | - — - - — - + |
| 100 | 4,5 5,5 7,0 8,0 9,0 10,0 12,0 | + — - - — - - | - + — - - — - | - — + - — - - | - — - - + — - | - — - + — - - | - — - - + — - | - — - - — + - | - — - - — - + |
| 125 | 5,5 7,0 9,0 10,0 11,0 13,0 14,0 | + — - - — - - | - + — - - — - | - — + - — - - | - — - - + — - | - — - + — - - | - — - - + — - | - — - - — + - | - — - - — - + |
| 150 | 7,0 9,0 10,0 11,0 13,0 14,0 16,0 | + — - - — - - | - + — - - — - | - — + - — - - | - — - - + — - | - — - + — - - | - — - - + — - | - — - - — + - | - — - - — - + |
| 200 | 9,0 11,0 13,0 14,0 15,0 17,0 18,0 21,0 | + — - - — - - - | - + — - - — - - | - — - + — - - - | - — - - — + - - | - — + - — - - - | - — - - + — - - | - — - - — - + - | - — - - — - - + |
| 250 | 11,0 14,0 15,0 17,0 21,0 25,0 | + — - - — - | - + — - - - | - — - + — - | - — - - + - | - — + - — - | - — - + — - | - — - - + - | - — - - — + |
| 300 | 13,0 16,0 17,0 20,0 24,0 25,0 30,0 | + — - - — - - | - + — - - — - | - — - + — - - | - — - - — + - | - — + - — - - | - — - + — - - | - — - - + — - | - — - - — - + |
| 350 | 15,0 19,0 24,0 30,0 32,0 | + — - - - | - + — - - | - — + - - | - — - + - | - + — - - | - — + - - | - — - + - | - — - - + |
Примечания. 1. Материал — Ст3сп по ГОСТ 380-71.
| D , у мм | D , в мм | S, мм | При скорости коррозии | |||
| до 0,1 мм/год | 0,1 — 0,5 мм/год | |||||
| 15Х5М, 15Х5, 15Х5ВФ, 12Х8ВФ | 12Х18Н10Т, 10Х17Н13М2Т | 15Х5М, 15Х5, 15Х5ВФ, 12Х8ВФ | 12Х18Н10Т, 10Х17Н13М2Т | |||
| P , МПа (кгс/см2) у | ||||||
| 50 | 51 (53) | 4 4,5 5,0 5,5 6 7 | <= 1,6(16) 2,5(25) — - - - | <= 1,6(16) 2,5(25) — - - - | - — - <= 1,0(10) — 1,6; 2,5 (16; 25) | <= 0,6(6) 1,0(10) — 1,6(16) 2,5(25) - |
| 70 | 69 | 4 | <= 1,0(10) | <= 1,0(10) | - | - |
| (65) | (71) | 4,5 5,0 5,5 6,0 7,0 8,0 | 1,6(16) — 2,5(25) — - - | - 1,6(16) — 2,5(25) — - | - — <= 0,6(6) — 1,0(10) 1,6(16) | - <= 0,6(6) 1,0(10) — 1,6(16) 2,5(25) |
| 80 | 82 (83) | 4,0 4,5 5,5 6,0 7,0 9,0 11,0 | <= 0,6(6) 1,0(10) 1,6(16) — 2,5(25) — - | <= 0,6(6) 1,0(10) 1,6(16) — 2,5(25) — - | - — - - <= 0,6(6) 1,0; 1,6 (10; 16) 2,5(25) | - — <= 0,6(6) 1,0(10) 1,6(16) 2,5(25) - |
| 100 | 100 (101) | 4,0 4,5 5,5 7,0 8,0 9,0 10 12 | <= 0,6(6) — 1,0(10) 1,6(16) — 2,5(25) — - | - <= 0,6(6) 1,0(10) 1,6(16) — 2,5(25) — - | - — - - 0,6(6) 1,0(10) 1,6(16) 2,5(25) | - — - <= 0,6(6) 1,0(10) 1,6(16) — 2,5(25) |
| 125 | 125 (123) | 5,0 7,0 8,0 9,0 10,0 11,0 12,0 14,0 | <= 0,6(6) 1,0(10) — 1,6(16) 2,5(25) — - - | <= 0,6(6) 1,0(10) — 1,6(16) 2,5(25) — - - | - — - <= 0,6(6) 1,0(10) — 1,6(16) 2,5(25) | - — <= 0,6(6) 1,0(10) — 1,6(16) 2,5(25) - |
| 150 | 150 (147) | 6 7 8 9 10,0 11 12 14 16 | <= 0,6(6) — 1,0(10) — 1,6(16) — 2,5(25) — - | <= 0,6(6) — 1,0(10) — 1,6(16) — 2,5(25) — - | - — - - — 0,6(6) 1,0(10) 1,6(16) 2,5(25) | - — - <= 0,6(6) 1,0(10) — 1,6(16) 2,5(25) - |
| 175 | 182 (176) | 7 8 9 10 11 12 14 16 18 | - <= 0,6(6) — 1,0(10) — 1,6(16) 2,5(25) — - | <= 0,6(6) — 1,0(10) — - 1,6(16) 2,5(25) — - | - — - - — 0,6(6) 1,0(10) 1,6(16) 2,5(25) | - — - <= 0,6(6) 1,0(10) — 1,6(16) 2,5(25) - |
| 200 | 205 (199) | 8 9 11 13 15 16 18 22 | - 0,6(6) 1,0(10) 1,6(16) — 2,5(25) — - | <= 0,6(6) — 1,0(10) 1,6(16) — 2,5(25) — - | - — - <= 0,6(6) 1,0(10) — 1,6(16) 2,5(25) | - — <= 0,6(6) 1,0(10) 1,6(16) — 2,5(25) - |
| 250 | 259 (251) | 10 12 13 15 16 18 20 21 22 24 | <= 0,6(6) — 1,0(10) — 1,6(16) — 2,5(25) — - - | <= 0,6(6) — 1,0(10) — 1,6(16) — 2,5(25) — - - | - — - <= 0,6(6) — 1,0(10) — 1,6(16) — 2,5(25) | - <= 0,6(6) — 1,0(10) — 1,6(16) — - 2,5(25) - |
| 300 | 307 (301) | 12 14 15 17 19 20 21 24 26 28 | <= 0,6(6) — 1,0(10) — 1,6(16) — - 2,5(25) — - | <= 0,6(6) — 1,0(10) — 1,6(16) — - 2,5(25) — - | - — - <= 0,6(6) — 1,0(10) — 1,6(16) — 2,5(25) | - <= 0,6(6) — 1,0(10) — - 1,6(16) — 2,5(25) - |
| 350 | 357 | 14 18 19 22 24 28 32 | <= 0,6(6) 1,0(10) — 1,6(16) — 2,5(25) - | - — - - — - - | - — <= 0,6(6) — 1,0(10) 1,6(16) 2,5(25) | - — - - — - - |
Примечания. 1. Применение плоских заглушек из аустенитных сталей допускается только при выполнении их по типу б и соблюдении условия l = \sqrt{(D_{\text{в}} + S)S} .
2. Температурные пределы применения принимают по табл. 9, как для фланцев из сталей тех же марок.
3. Материал заглушек принимают по ГОСТ 5632-72.
| D , у мм | D , в мм | S, мм | При скорости коррозии | Размеры детали 1, мм | Размеры детали 2, мм | Размеры детали 3, мм | ||||||||||||||
| до 0,1 мм/год | 0,1 — 0,5 мм/год | |||||||||||||||||||
| Pу, МПа (кгс/см2) | ||||||||||||||||||||
| 0,6 (6) | 1,0 (10) | 1,6 (16) | 2,5 (25) | 0,6 (6) | 1,0 (10) | 1,6 (16) | 2,5 (25) | S | h 1 | S | L | h 2 | h 3 | l | d н | S 2 | h 4 | |||
| 400 | 412 | 7,0 10,0 8,0 12,0 10,0 14,0 | - — - - — - | + — - - — - | - — + - — - | - — - - + - | - + — - - - | - + — - - - | - — - + — - | - — - - — + | 7 10 8 12 10 14 | 1,5 — 2 2 — 3 2 — 3 | 7 8 10 | 150 150 | 75 110 125 | 75 75 75 | 65 65 65 | 108 108 108 | 4 4 4 | 80 80 80 |
| 500 | 516 | 7 11 8 12 10 14 12 16 | + — - - — - - - | - — + - — - - - | - — - - + — - - | - — - - — - + - | - + — - - — - - | - — - + — - - - | - — - - — + - - | - — - - — - - + | 7 10 8 12 10 14 12 16 | 1,5 — 2 2 2 — 3 2 — 4 | 7 8 10 12 | 150 190 | 10 125 140 160 | 75 75 | 65 75 | 108 133 | 4 4 | 80 80 |
| 600 | 616 | 8 12 10 14 12 16 14 18 | + — - - — - - - | - — + - — - - - | - — - - + — - - | - — - - — - + - | - + — + - — - - | - — - + — - - - | - — - - — + - - | - — - - — - - + | 8 12 10 14 12 16 14 18 | 2 — 3 2 — 3 2 — 4 2 — 4 | 8 10 12 14 | 240 | 125 145 165 190 | 75 | 85 | 159 | 4,5 | 80 |
Примечания. 1. Материал — Ст3сп по ГОСТ 380-71.
3. Температурные пределы применения от -15° до +200 °C.
Плоские заглушки из углеродистой стали,
устанавливаемые между фланцами
| D , у | Размеры, мм | При скорости коррозии | |||||||||||||
| мм | D н | l | S | до 0,1 мм/год | 0,1 — 0,5 мм/год | ||||||||||
| P , МПа (кгс/см2) у | |||||||||||||||
| 1,0 (10) | 1,6 (16) | 2,5 (25) | 4,0 (40) | 6,3 (63) | 10,0 (100) | 1,0 (10) | 1,6 (16) | 2,5 (25) | 4,0 (40) | 6,3 (63) | 10,0 (100) | ||||
| 25 | 68 57 | 90 | 4 5 8 9 5 7 8 10 11 12 | + — - - — - - — - - | + — - - — - - — - - | - + — - - — - - — - | - — - - + — - - — - | - — - - — + - — - - | - — - - — - + — - - | - — + - — - - — - - | - — + - — - - — - - | - — - + — - - — - - | - — - - — - - + — - | - — - - — - - — + - | - — - - — - - — - + |
| 32 | 78 | 100 | 4 4,5 5,5 8,0 9,0 10 | + — - - — - | - + — - - - | - — + - — - | - — - - — - | - — - - — - | - — - - — - | - — - + — - | - — - - + - | - — - - — + | - — - - — - | - — - - — - | - — - - — - |
| 32 | 65 | 100 | 5,5 7 9 10 11 13 | - — - - — - | - — - - — - | - — - - — - | + — - - — - | - + — - - - | - — + - — - | - — - - — - | - — - - — - | - — - - — - | - — - + — - | - — - - + - | - — - - — + |
| 40 | 88 | 100 | 4 5 6 9,0 11 | + — - - - | - + — - - | - — + - - | - — - - - | - — - - - | - — - - - | - — - + - | - — - + - | - — - - + | - — - - - | - — - - - | - — - - - |
| 40 | 75 | 100 | 7 8 10 11 12 14 | - — - - — - | - — - - — - | - — - - — - | + — - - — - | - + — - - - | - — + - — - | - — - - — - | - — - - — - | - — - - — - | - — - + — - | - — - - + - | - — - - — + |
| 50 | 102 | 110 | 4,5 5,5 7 9 10 11 | + — - - — - | - + — - - - | - — + - — - | - — - - — - | - — - - — - | - — - - — - | - — - + — - | - — - - + - | - — - - — + | - — - - — - | - — - - — - | - — - - — - |
| 50 | 87 | 110 | 8 10 12 14 16 | - — - - - | - — - - - | - — - - - | + — - - - | - + — - - | - — + - - | - — - - - | - — - - - | - — - - - | - — + - - | - — - + - | - — - - + |
| 70 | 122 | 120 | 5,5 7 9 12 13 15 | + — - - — - | - + — - - - | - — + - — - | - — - - — - | - — - - — - | - — - - — - | - — - + — - | - — - - + - | - — - - — + | - — - - — - | - — - - — - | - — - - — - |
| 70 | 109 | 120 | 10 12 14 16 18 20 | - — - - — - | - — - - — - | - — - - — - | + — - - — - | - + — - - - | - — + - — - | - — - - — - | - — - - — - | - — - - — - | - — - + — - | - — - - + - | - — - - — + |
| 80 | 138 | 130 | 6 8 10 12 14 16 | + — - - — - | - + — - - - | - — + - — - | - — - - — - | - — - - — - | - — - - — - | - — - + — - | - — - - + - | - — - - — + | - — - - — - | - — - - — - | - — - - — - |
| 80 | 120 | 130 | 10 13 16 19 22 | - — - - - | - — - - - | - — - - - | + — - - - | - + — - - | - — + - - | - — - - - | - — - - - | - — - - - | - — + - - | - — - + - | - — - - + |
| 100 | 158 | 140 | 7 9 13 15 | + — - - | - + — - | - — - - | - — - - | - — - - | - — - - | - — + - | - — - + | - — - - | - — - - | - — - - | - — - - |
| 100 | 162 | 140 | 11 17 | - - | - - | + - | - - | - - | - - | - - | - - | - + | - - | - - | - - |
| 100 | 149 | 140 | 13 15 18 21 25 | - — - - - | - — - - - | - — - - - | + — - - - | - + — - - | - — + - - | - — - - - | - — - - - | - — - - - | - — + - - | - — - + - | - — - - + |
| 125 | 188 | 150 | 8 10 12 16 18 20 | + — - - — - | - + — - - - | - — + - — - | - — - - — - | - — - - — - | - — - - — - | - — - + — - | - — - - + - | - — - - — + | - — - - — - | - — - - — - | - — - - — - |
| 125 | 175 | 150 | 14 18 22 26 30 | - — - - - | - — - - - | - — - - - | + — - - - | - + — - - | - — + - - | - — - - - | - — - - - | - — - - - | - — + - - | - — - + - | - — - - + |
| 150 | 212 | 170 | 9 11 17 19 | + — - - | - + — - | - — - - | - — - - | - — - - | - — - - | - — + - | - — - + | - — - - | - — - - | - — - - | - — - - |
| 150 | 218 | 170 | 14 22 | - - | - - | + - | - - | - - | - - | - - | - - | - + | - - | - - | - - |
| 150 | 203 | 170 | 17 21 25 30 34 | - — - - - | - — - - - | - — - - - | + — - - - | - + — - - | - — + - - | - — - - - | - — - - - | - — - - - | - — + - - | - — - + - | - — - - + |
| 200 | 268 | 220 | 11 14 19 22 | + — - - | - + — - | - — - - | - — - - | - — - - | - — - - | - — + - | - — - + | - — - - | - — - - | - — - - | - — - - |
| 200 | 278 | 200 | 18 26 | - - | - - | + - | - - | - - | - - | - - | - - | - + | - - | - - | - - |
| 200 | 259 | 200 | 21 26 30 32 34 40 | - — - - — - | - — - - — - | - — - - — - | + — - - — - | - + — - - - | - — - + — - | - — - - — - | - — - - — - | - — - - — - | - — + - — - | - — - - + - | - — - - — + |
| 250 | 320 | 245 | 13 17 21 25 | + — - - | - + — - | - — - - | - — - - | - — - - | - — - - | - — + - | - — - + | - — - - | - — - - | - — - - | - — - - |
| 250 | 335 | 245 | 21 30 | - - | - - | + - | - - | - - | - - | - - | - - | - + | - - | - - | - - |
| 250 | 312 | 245 | 25 32 34 40 48 | - — - - - | - — - - - | - — - - - | + — - - - | - + — - - | - — - + - | - — - - - | - — - - - | - — - - - | - — + - - | - — - + - | - — - - + |
| 300 | 370 | 280 | 15 19 24 28 | + — - - | - + — - | - — - - | - — - - | - — - - | - — - - | - — + - | - — - + | - — - - | - — - - | - — - - | - — - - |
| 300 | 390 | 280 | 24 34 | - - | - - | + - | - - | - - | - - | - - | - - | - + | - - | - - | - - |
| 300 | 362 | 280 | 30 36 38 43 45 53 | - — - - — - | - — - - — - | - — - - — - | + — - - — - | - + — - - - | - — - - + - | - — - - — - | - — - - — - | - — - - — - | - — + - — - | - — - - + - | - — - - — + |
| 350 | 430 | 310 | 17 25 | + - | - - | - - | - - | - - | - - | - + | - - | - - | - - | - - | - - |
| 350 | 438 | 310 | 22 30 | - - | + - | - - | - - | - - | - - | - - | - + | - - | - - | - - | - - |
| 350 | 450 | 310 | 28 36 | - - | - - | + - | - - | - - | - - | - - | - - | - + | - - | - - | - - |
| 350 | 421 | 310 | 34 42 50 53 60 | - — - - - | - — - - - | - — - - - | + — - - - | - + — - - | - — - + - | - — - - - | - — - - - | - — - - - | - + — - - | - — + - - | - — - - + |
| 400 | 489 | 350 | 19 28 | + - | - - | - - | - - | - - | - - | - + | - - | - - | - - | - - | - - |
| 400 | 490 | 350 | 25 34 | - - | + - | - - | - - | - - | - - | - - | - + | - - | - - | - - | - - |
| 400 | 505 | 350 | 32 40 | - - | - - | + - | - - | - - | - - | - - | - - | - + | - - | - - | - - |
| 400 | 473 | 350 | 38 45 48 56 | - — - - | - — - - | - — - - | + — - - | - — + - | - — - - | - — - - | - — - - | - — - - | - + — - | - — - + | - — - - |
Примечания. 1. Материалы и температурные пределы применения заглушек следует принимать по табл. 9, как для фланцев из сталей тех же марок.
Плоские заглушки из легированных сталей, устанавливаемые между фланцами (см. рис. к табл. 19С)
| D у | Размеры, мм | При скорости коррозии | |||||
| D н | l | S | до 0,1 мм/год | 0,1 — 0,5 мм/год | |||
| 15Х5М, 15Х5, 15Х5ВФ, 12Х8ВФ | 12Х18Н10Т, 10Х17Н13М2Т | 15Х5М, 15Х5, 15Х5ВФ, 12Х8ВФ | 12Х18Н10Т, 10Х17Н13М2Т | ||||
| P , МПа (кгс/см2) у | |||||||
| 25 | 68 | 90 | 4 4,5 6 7 8 9 | 1,6(16) 2,5(25) — - - - | 1,6(16) 2,5(25) — - - - | - — - 1,0(10) 1,6(16) 2,5(25) | - — 1,0(10) 1,6(16) 2,5(25) - |
| 25 | 57 | 90 | 5 6 7 8 9 10 11 | 4,0(40) 6,3(63) 10,0(100) — - - - | 4,0(40) 6,3(63) — 10,0(100) — - - | - — - - 4,0(40) 6,3(63) 10,0(100) | - — - 4,0(40) 6,3(63) — 10,0(100) |
| 32 | 78 | 100 | 4 5 7 8 9 10 | 1,6(16) 2,5(25) — - - - | 1,6(16) 2,5(25) — - - - | - — - - 1,0(10) 1,6; 2,5 (16; 25) | - — 1,0(10) 1,6(16) 2,5(25) - |
| 32 | 65 | 100 | 5,5 7 9 10 11 12 13 | 4,0(40) 6,3(63) 10,0(100) — - - - | 4,0(40) 6,3(63) 10,0(100) — - - - | - — - - 4,0(40) 6,3(63) 10,0(100) | - — 4,0(40) 6,3(63) 10,0(100) — - |
| 40 | 88 | 100 | 4,0 4,5 5,5 6,0 7 8 9 10 11 | 1,0(10) 1,6(16) 2,5(25) — - - — - - | 1,0(10) 1,6(16) — 2,5(25) — - - — - | - — - - — - 1,0(10) 1,6(16) 2,5(25) | - — - - 1,0(10) 1,6(16) 2,5(25) — - |
| 40 | 75 | 100 | 6 7 8 10 11 13 14 | 4,0(40) — 6,3(63) 10,0(100) — - - | - 4,0(40) 6,3(63) 10,0(100) — - - | - — - - 4,0(40) 6,3(63) 10,0(100) | - — - 4,0(40) 6,3(63) 10,0(100) - |
| 50 | 102 | 110 | 4,5 5,5 7 8 9 10 11 12 13 | 1,0(10) 1,6(16) 2,5(25) — - - — - - | 1,0(10) 1,6(16) 2,5(25) — - - — - - | - — - - — - 1,0(10) 1,6(16) 2,5(25) | - — - 1,0(10) 1,6(16) 2,5(25) — - - |
| 50 | 87 | 110 | 7 9 11 10 12 13 14 15 17 | 4,0(40) 6,3(63) 10,0(100) — - - — - - | 4,0(40) 6,3(63) 10,0(100) — - - — - - | - — - - — 4,0(40) — 6,3(63) 10,0(100) | - — - 4,0(40) 6,3(63) — 10,0(100) — - |
| 70 | 122 | 130 | 5 6 7 8 9 10 11 12 14 | 1,0(10) 1,6(16) — 2,5(25) — - - — - | 1,0(10) — 1,6(16) 2,5(25) — - - — - | - — - - — - 1,0(10) 1,6(16) 2,5(25) | - — - - 1,0(10) 1,6(16) 2,5(25) — - |
| 70 | 109 | 130 | 9 11 13 14 12 14 15 17 19 | 4,0(40) 6,3(63) 10,0(100) — - - — - - | 4,0(40) 6,3(63) — 10,0(100) — - - — - | - — - - — - 4,0(40) 6,3(63) 10,0(100) | - — - - 4,0(40) 6,3(63) — 10,0(100) - |
| 89 | 138 | 135 | 5,5 7 9 10 12 13 14 16 | 1,0(10) 1,6(16) 2,5(25) — - - — - | 1,0(10) 1,6(16) 2,5(25) — - - — - | - — - - — 1,0(10) 1,6(16) 2,5(25) | - — 1,0(10) 1,6(16) 2,5(25) — - - |
| 89 | 120 | 135 | 10 12 15 13 17 18 19 21 | 4,0(40) 6,3(63) 10,0(100) — - - — - | 4,0(40) 6,3(63) 10,0(100) — - - — - | - — - - 4,0(40) — 6,3(63) 10,0(100) | - — 6,3(63) 4,0(40) — 10,0(100) — - |
| 100 | 158 | 150 | 7 8 10 11 12 14 15 17 | 1,0(10) 1,6(16) 2,5(25) — - - — - | 1,0(10) 1,6(16) — 2,5(25) — - - - | - — - - — 1,0(10) 1,6(16) 2,5(25) | - — - 1,0(10) 1,6(16) 2,5(25) — - |
| 100 | 149 | 150 | 12 15 16 18 19 21 22 25 | 4,0(40) 6,3(63) — 10,0(100) — - - - | - — - - 4,0(40) 6,3(63) — 10,0(100) | 4,0(40) 6,3(63) — 10,0(100) — - - - | - — 4,0(40) — 6,3(63) — 10,0(100) - |
| 125 | 188 | 170 | 8 10 12 15 16 18 19 | 1,0(10) 1,6(16) 2,5(25) — - - - | 1,0(10) 1,6(16) 2,5(25) — - - - | - — - 1,0(10) 1,6(16) — 2,5(25) | - — 1,0(10) 1,6(16) 2,5(25) — - |
| 125 | 175 | 170 | 14 17 21 18 20 21 24 25 28 | 4,0(40) 6,3(63) 10,0(100) — - - — - - | 4,0(40) 6,3(63) 10,0(100) — - - — - - | - — - - 4,0(40) — 6,3(63) — 10,0(100) | - — - 4,0(40) — 6,3(63) — 10,0(100) - |
| 150 | 212 | 190 | 9 11 13 15 17 19 | 1,0(10) 1,6(16) — - - - | 1,0(10) 1,6(16) — - - - | - — - - 1,0(10) 1,6(,16) | - — 1,0(10) 1,6(16) — - |
| 150 | 218 | 190 | 13 14 18 21 | 2,5(25) — - - | - 2,5(25) — - | - — - 2,5(25) | - — 2,5(25) - |
| 150 | 203 | 190 | 16 19 20 24 28 32 | 4,0(40) 6,3(63) — 10,0(100) — - | 4,0(40) — 6,3(63) 10,0(100) — - | - — - 4,0(40) 6,3(63) 10,0(100) | - — 4,0(40) 6,3(63) 10,0(100) - |
| 175 | 242 | 205 | 10 12 14 16 18 20 | 1,0(10) 1,6(16) 2,5(25) — - - | 1,0(10) 1,6(16) 2,5(25) — - - | - — - - 1,0(10) 1,6(16) | - — 1,0(10) 1,6(16) — - |
| 175 | 248 | 205 | 15 19 24 | 2,5(25) — - | 2,5(25) — - | - — 2,5(25) | - 2,5(25) - |
| 175 | 233 | 205 | 18 22 24 28 26 30 32 36 | 4,0(40) 6,3(63) — 10,0(100) — - - - | 4,0(40) — 6,3(63) 10,0(100) — - - - | - — - - 4,0(40) 6,3(63) — 10,0(100) | - 4,0(40) — - 6,3(63) — 10,0(100) - |
| 200 | 268 | 225 | 11 13 15 17 20 22 | 1,0(10) 1,6(16) — - - - | 1,0(10) 1,6(16) — - - - | - — - - 1,0(10) 1,6(16) | - — 1,0(10) 1,6(16) — - |
| 200 | 278 | 225 | 17 21 26 | 2,5(25) — - | 2,5(25) — - | - — 2,5(25) | - 2,5(25) - |
| 200 | 259 | 225 | 20 24 25 30 32 36 40 | 4,0(40) 6,3(63) — 10,0(100) — - - | 4,0(40) — 6,3(63) — 10,0(100) — - | - — - 4,0(40) — 6,3(63) 10,0(100) | - 4,0(40) — 6,3(63) — 10,0(100) - |
| 225 | 295 | 240 | 12 14 21 24 | 1,0(10) 1,6(16) — - | - — - - | - — 1,0(10) 1,6(16) | - — - - |
| 225 | 305 | 240 | 18 28 | 2,5(25) - | - - | - 2,5(25) | - - |
| 225 | 286 | 240 | 21 28 34 30 36 42 | 4,0(40) 6,3(63) 10,0(100) — - - | - — - - — - | - — - 4,0(40) 6,3(63) 10,0(100) | - — - - — - |
| 250 | 320 | 260 | 13 16 17 20 22 25 | 1,0(10) 1,6(16) — - - | 1,0(10) 1,6(16) — - - - | - — - - 1,0(10) 1,6(16) | - — 1,0(10) 1,6(16) — - |
| 250 | 335 | 260 | 20 24 30 | 2,5(25) — - | 2,5(25) — - | - — 2,5(25) | - 2,5(25) - |
| 250 | 312 | 260 | 24 30 38 28 34 40 42 48 | 4,0(40) 6,3(63) 10,0(100) — - - — - | 4,0(40) 6,3(63) 10,0(100) — - - — - | - — - - 4,0(40) 6,3(63) — 10,0(100) | - — - 4,0(40) 6,3(63) — 10,0(100) - |
| 300 | 370 | 290 | 14 15 18 24 | 1,0(10) — - - | - 1,0(10) — - | - — - 1,0(10) | - — 1,0(10) - |
| 300 | 378 | 290 | 10 19 22 28 | 1,6(16) — - - | - 1,6(16) — - | - — - 1,6(16) | - — 1,6(16) - |
| 300 | 390 | 290 | 24 28 34 | 2,5(25) — - | 2,5(25) — - | - — 2,5(25) | - 2,5(25) - |
| 300 | 363 | 290 | 28 34 36 42 45 32 38 40 45 48 53 | 4,0(40) 6,3(63) — 10,0(100) — - - — - - - | 4,0(40) — 6,3(63) — 10,0(100) — - - — - - | - — - - — - 4,0(40) — 6,3(63) — 10,0(100) | - — - - — 4,0(40) — 6,3(63) — 10,0(100) - |
| 350 | 430 | 320 | 16 28 | 1,0(10) - | - - | - 1,0(10) | - - |
| 350 | 438 | 320 | 21 32 | 1,6(16) - | - - | - 1,6(16) | - - |
| 350 | 450 | 320 | 28 38 | 2,5(25) | - - | - 2,5(25) | - - |
| 350 | 421 | 320 | 32 40 50 42 50 60 | 4,0(40) 6,3(63) 10,0(100) — - - | - — - - — - | - — - 4,0(40) 6,3(63) 10,0(100) | - — - - — - |
| 400 | 482 | 360 | 18 30 | 1,0(10) | - - | - 1,0(10) | - - |
| 400 | 490 | 360 | 24 34 | 1,6(16) | - - | - 1,6(16) | - - |
| 400 | 505 | 360 | 30 40 | 2,5(25) - | - - | - 2,5(25) | - - |
| 400 | 473 | 360 | 36 45 56 48 56 | 4,0(40) 6,3(63) 10,0(100) — - | - — - - - | - — - 4,0(40) 6,3(63) | - — - - - |
Примечания. 1. Материал заглушек по ГОСТ 5632-72.
2. Температурные пределы применения заглушек следует принимать по табл. 9, как и для фланцев из сталей тех же марок.
III. ПЕРЕЧЕНЬ НОРМАТИВНЫХ ДОКУМЕНТОВ, ИСПОЛЬЗОВАННЫХ ПРИ СОСТАВЛЕНИИ РД 38.13.004-86
| Шифр | Наименование | Ведомство и год утверждения | Примечание |
|---|---|---|---|
| Общие нормативные материалы | |||
| СНиП | Генеральные планы промышлен- | Госстрой СССР, 1980 | |
| II-89-80 | ных предприятий | г. | |
| СНиП | Защита строительных | Госстрой СССР, 1976 | |
| III-23-76 | конструкций и сооружений от коррозии | г. | |
| СНиП | Технологическое оборудование | Госстрой СССР, 1984 | |
| 3.05.05- | и технологические трубо- | г. | |
| 84 СНиП | проводы Магистральные трубопроводы | Госстрой СССР, 1980 | С изменениями |
| III-42-80 СН 305-77 | Инструкция по проектированию и устройству молниезащиты зданий и сооружений | г. Госстрой СССР, 1977 г. | БСТ № 1 — 1983 г. и № 3 — 1983 г. С изменениями БСТ № 6 — 1979 г. и № 8 — 1981 г. |
| СН 373-67 | Инструкция по расчету стальных трубопроводов различного назначения | Госстрой СССР, 1967 г. | |
| СН 527-80 | Инструкция по проектированию технологических стальных трубопроводов P до 10 МПа y | Госстрой СССР, 1980 г. | |
| СН 542-81 | Инструкция по проектированию тепловой изоляции оборудования и трубопроводов промышленных предприятий | Госстрой СССР, 1981 г. | |
| ВСН 10-83 | Инструкция по проектированию трубопроводов газообразного кислорода | Минхимпром СССР, 1983 г. | |
| ВСН | Сортамент труб технологичес- | Минмонтажспецстрой | |
| 350-75 | ких трубопроводов на P <= 10 МПа (100 кгс/см2) y из легированной и высоколегированной стали | СССР, 1975 г. | |
| ВСН | Инструкция по изготовлению, | Минмонтажспецстрой | |
| 362-76 | монтажу и испытанию технологических трубопроводов условным давлением до 100 кгс/см2 (10 МПа) | СССР, 1976 г. | |
| РУ-75 ПТБ НП-73 | Руководящие указания по эксплуатации, ревизии, ремонту и отбраковке технологических трубопроводов под давлением до 100 кгс/см2 Правила безопасности при эксплуатации нефтегазоперерабатывающих заводов | Миннефтехимпром СССР, 1974 г. Госгортехнадзор СССР, 1973 г.; Миннефтехимпром СССР, 1973 г. | С дополнением к п. 175, утвержденным 05.10.1984 г. |
| ПБВ ХП-74 | Правила безопасности во взрывоопасных и взрывопожароопасных химических и нефтехимических производствах | Госгортехнадзор СССР, 1974 г. | |
| ПУГ-69 | Правила устройства и безопасной эксплуатации трубопроводов для горючих, токсичных и сжиженных газов Правила безопасности для производств синтетического каучука и синтетического этилового спирта Правила устройства и безопасной эксплуатации трубопроводов пара и горячей воды Правила устройства и безопасной эксплуатации стационарных компрессорных установок, воздухопроводов и газопроводов Правила устройства и безопасной эксплуатации сосудов, работающих под давлением Типовая инструкция по организации безопасного проведения огневых работ на взрывоопасных и взрывопожароопасных объектах Инструкция по организации и безопасному производству ремонтных работ на предприятиях и в организациях нефтеперерабатывающей и нефтехимической промышленности | Госгортехнадзор СССР, 1969 г. Госгортехнадзор СССР, 1981 г. Госгортехнадзор СССР, 1970 г. Госгортехнадзор СССР, 1971 г. Госгортехнадзор СССР, 1970 г. Госгортехнадзор СССР, 1974 г. Миннефтехимпром СССР, 1973 г. | С изменениями и дополнениями, утвержденными 25.12.1973 г. |
| ППБ-79 | Правила пожарной безопасности при эксплуатации нефтеперерабатывающих предприятий Правила защиты от статического электричества в производствах химической, нефтехимической и нефтеперерабатывающей промышленности Правила безопасности в газовом хозяйстве Инструкция по выбору сосудов и аппаратов, работающих под давлением до 100 кгс/см2 и защите их от превышения давления | Миннефтехимпром СССР, 1979 г. Миннефтехимпром СССР, Минхимпром СССР, 1972 г. Госгортехнадзор СССР, 1969 г. Миннефтехимпром СССР, 1978 г. | С изменениями, утвержденными в 1974 г. |
| РУПК-78 | Руководящие указания по эксплуатации, ревизии и ремонту пружинных предохранительных клапанов Технические указания — регламент по эксплуатации оборудования установок каталитического риформинга и гидроочистки, работающего в водородсодержащих средах (взамен Технических указаний — Регламента 1972 г.) | Миннефтехимпром СССР, 1977 г. ВПО «Союзнефтеоргсинтез», 1983 г. ВПО «Союзхимнефтемаш», 1983 г. | |
| КО-1-79 | Арматура запорная. Общее руководство по ремонту | Миннефтехимпром СССР, 1980 г. | |
| РДИ | Инструкция по ультразвуко- | Миннефтехимпром | |
| 38.18.002 | вому контролю сварных | СССР, 1983 г. | |
| -83 | соединений технологического оборудования Технологическая инструкция по сварке трубопроводов и печных змеевиков из теплоустойчивых хромомолибденовых сталей без термической обработки сварных соединений при изготовлении, монтаже и ремонте нефтеперерабатывающих и нефтехимических установок Пособие по применению стальных труб для строительства систем газоснабжения (к СНиП II-37-76) | Миннефтехимпром СССР, 1980 г.; Минхиммаш СССР, 1980 г.; Минмонтажспецстрой, 1980 г. Минжилкомхоз РСФСР, 1983 г. | |
| И34-70- | Инструкция по контролю за | Минэнерго СССР, 1984 | |
| 013-84 | металлом котлов турбин и трубопроводов | г. | |
| ПУЭ-76 | Правила устройства электроустановок, издание V Правил техники безопасности при эксплуатации электроустановок | Минэнерго СССР, 1974 — 1977 г. Минэнерго СССР, 1979 г. | |
| 18-03- | Инструкция по проведению | Миннефтехимпром | |
| ИК74 | цветного метода контроля на предприятиях Миннефтехимпрома | СССР, 1974 г. | |
| 18-04- | Инструкция по проведению | Миннефтехимпром | |
| ИК76 | магнитопорошкового контроля качества оборудования и сварных соединений | СССР, 1976 г. | |
| 18-05- | Инструкция по проведению | Миннефтехимпром | |
| ИК76 | магнитографического контроля качества сварных соединений на предприятиях Миннефтехимпрома | СССР, 1976 г. | |
| 18-06-ИК- | Радиографический контроль | Миннефтехимпром | |
| 77 | сварных соединений сосудов, аппаратов и трубопроводов, работающих под давлением | СССР, 1978 г. | |
| 38.18.001 | Инструкция по радиографичес- | Миннефтехимпром | |
| -83 | кой профильной толщинометрии технологических трубопроводов | СССР, 1983 г. | |
| РДИ | Инструкция по ультразвуко- | Миннефтехимпром | |
| 38.18.002 | вому контролю сварных | СССР, 1983 г. | |
| -83 У-ТБ-05- | соединений технологического оборудования Указания по определению | В/О «Нефтехим», 1981 | |
| 81 | групп технологических сред | г. | |
| УЛ-ТБ-01- | Указания по определению | Ленгипронефтехим, | |
| 84 | групп технологических сред с учетом примесей вредных веществ | 1984 г. | |
| РТМ 26- | Методы защиты от коррозии и | Союзнефтехиммаш, | |
| 02-39-84 | выбор материалов для основного оборудования и трубопроводов установок подготовки и первичной переработки нефти (ЭЛОУ, АВТ, АТ, ЭЛОУ — АВТ) | 1984 г. | |
| РТМ 26- | Методы защиты от коррозии и | Минхиммаш СССР, 1978 | |
| 02-42-78 | выбор материалов для основных элементов и узлов аппаратов установок каталитического риформинга | г. | |
| РТМ 26- | Материальное оформление | Минхиммаш СССР, 1980 | |
| 02-54-80 | оборудования установок гидроочистки дизельных топлив с блоком моноэтаноламиновой очистки | г. | |
| Государственные стандарты | |||
| ГОСТ | Арматура и детали трубо- | ||
| 356-80 | проводов. Давления условные, | ||
| (СТ СЭВ | пробные и рабочие. Ряды. | ||
| 253-76) | |||
| ГОСТ | Сталь углеродистая обыкно- | ||
| 380-71 | венного качества. Марки и общие технические требования | ||
| ГОСТ | Паронит и прокладки из | ||
| 481-80 | него. Технические условия | ||
| ГОСТ | Листы и полосы медные. | ||
| 495-77 | Технические условия | ||
| ГОСТ | Трубы стальные бесшовные для | ||
| 550-75 | нефтеперерабатывающей и нефтехимической промышленности. Технические условия | ||
| ГОСТ | Бронзы оловянные литейные. | ||
| 613-79 | Марки | ||
| ГОСТ | Отливки из конструкционной | ||
| 977-75 | нелегированной и легированной стали. Общие технические условия | ||
| ГОСТ | Сталь углеродистая качест- | ||
| 1050-74 | венная конструкционная. Технические условия | ||
| ГОСТ | Отливки из ковкого чугуна. | ||
| 1215-79 | Общие технические условия | ||
| ГОСТ | Отливки из серого чугуна с | ||
| 1412-79 | пластинчатым графитом. Общие технические условия | ||
| ГОСТ | Прокат листовой и широко- | ||
| 1577-81 | полосный универсальный из конструкционной качественной стали. Технические условия | ||
| ГОСТ | Болты, винты, шпильки и | ||
| 1759-70 | гайки. Технические требования | ||
| ГОСТ | Отливки из высоколегирован- | ||
| 2176-77 | ной стали со специальными свойствами. Общие технические условия | ||
| ГОСТ | Проволока стальная свароч- | ||
| 2246-70 | ная. Технические условия | ||
| ГОСТ | Калибры для трубной | ||
| 2533-79 | цилиндрической резьбы. | ||
| (СТ СЭВ | Допуски | ||
| 354-76) | |||
| ГОСТ | Картон асбестовый. | ||
| 2850-80 | Технические условия | ||
| ГОСТ | Трубы стальные | ||
| 3262-75 | водогазопроводные | ||
| (СТ СЭВ | |||
| 107-74) | |||
| ГОСТ | Свинец. Технические условия | ||
| 3778-77Е | |||
| ГОСТ | Трубы металлические. Метод | ||
| 3845-75 | испытания гидравлическим | ||
| (СТ СЭВ | давлением | ||
| 480-77) | |||
| ГОСТ | Сталь легированная конструк- | ||
| 4543-71 | ционная. Технические условия | ||
| ГОСТ | Набивки сальниковые. | ||
| 5152-77 | Технические условия | ||
| ГОСТ | Сталь листовая углеродистая | ||
| 5520-79 | низколегированная и | ||
| (СТ СЭВ | легированная для котлов и | ||
| 103-74) | сосудов, работающих под давлением. Технические условия | ||
| ГОСТ | Сталь тонколистовая | ||
| 5582-75 | коррозионно-стойкая, жаростойкая и жаропрочная | ||
| ГОСТ | Стали высоколегированные и | ||
| 5632-72 | сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки и технические требования | ||
| ГОСТ | Гайки шестигранные | ||
| 5915-70 | (нормальной точности). Конструкция и размеры | ||
| ГОСТ | Сталь сортовая и калиброван- | ||
| 5949-75 | ная коррозионно-стойкая, жаростойкая и жаропрочная. Технические требования | ||
| ГОСТ | Калибры для конической | ||
| 6485-69 | дюймовой резьбы с углом профиля 60°. Типы. Основные размеры и допуски | ||
| ГОСТ | Пластины резиновые и резино- | ||
| 7338-77 | тканевые. Технические условия | ||
| ГОСТ | Сталь толстолистовая | ||
| 7350-77 | коррозионно-стойкая, жаростойкая и жаропрочная. Технические условия | ||
| ГОСТ | Болты с шестиугольной голов- | ||
| 7798-70 | кой (нормальной точности). Конструкция и размеры | ||
| ГОСТ | Поковки из конструкционной | ||
| 8479-70 | углеродистой и легированной стали. Общие технические условия | ||
| ГОСТ | Трубы стальные электросвар- | ||
| 8696-74 | ные со спиральным швом общего назначения. Технические условия | ||
| ГОСТ | Трубы стальные бесшовные | ||
| 8731-74 | горячедеформированные. | ||
| (СТ СЭВ | Технические требования | ||
| 1482-78) | |||
| ГОСТ | Трубы стальные бесшовные | ||
| 8732-78 | горячедеформированные. | ||
| (СТ СЭВ | Сортамент | ||
| 1481-78) | |||
| ГОСТ | Трубы стальные бесшовные | ||
| 8733-74 | холоднодеформированные и теплодеформированные. Технические требования | ||
| ГОСТ | Трубы стальные бесшовные | ||
| 8734-75 | холоднодеформированные. | ||
| (СТ СЭВ | Сортамент | ||
| 1483-78) | |||
| ГОСТ | Картон прокладочный и уплот- | ||
| 9347-74 | нительные прокладки из него. Технические условия | ||
| ГОСТ | Арматура трубопроводная | ||
| 9544-75 | запорная. Нормы герметичности затворов | ||
| ГОСТ | Трубы бесшовные горяче- | ||
| 9940-81 | деформированные из коррозионно-стойкой стали. Технические условия | ||
| ГОСТ | Трубы бесшовные холодно- и | ||
| 9941-81 | теплодеформированные из коррозионно-стойкой стали. Технические условия | ||
| ГОСТ | Фторопласт-4. Технические | ||
| 10007-80 | условия | ||
| ГОСТ | Трубы стальные электросвар- | ||
| 10705-80 | ные. Технические условия | ||
| ГОСТ | Трубы стальные электро- | ||
| 10706-76 | сварочные прямошовные. | ||
| (СТ СЭВ | Технические требования | ||
| 489-77) | |||
| ГОСТ | Трубы электросварные из | ||
| 11068-81 | коррозионно-стойкой стали. Технические условия | ||
| ГОСТ | Алюминий первичный. Марки | ||
| 11069-74 | |||
| (СТ СЭВ | |||
| 951-78) | |||
| ГОСТ | Фланцы арматуры, соедини- | ||
| 12815-80 | тельных частей и трубопроводов на P от 0,1 до 20,0 МПа y (от 1 до 200 кгс/см2). Типы. Присоединительные размеры и размеры уплотнительных поверхностей | ||
| ГОСТ | Фланцы арматуры, соедини- | ||
| 12816-80 | тельных частей и трубопроводов на P от 0,1 до 20,0 МПа y (от 1 до 200 кгс/см2). Общие технические требования | ||
| ГОСТ | Фланцы стальные плоские | ||
| 12820-80 | приварные на P от 0,1 до y 2,5 МПа (от 1 до 25 кгс/см2). Конструкция и размеры | ||
| ГОСТ | Фланцы стальные приварные | ||
| 12821-80 | встык на P от 0,1 до 20,0 y МПа (от 1 до 200 кгс/см2). Конструкция и размеры | ||
| ГОСТ | Фланцы стальные свободные на | ||
| 12822-80 | приварном кольце на P от 0,1 до 2,5 МПа (от 1 y до 25 кгс/см2). Конструкция и размеры | ||
| ГОСТ | Сосуды и аппараты. Нормы и | ||
| 14249-80 | методы расчета на прочность | ||
| (СТ СЭВ | |||
| 596-77) | |||
| ГОСТ | Фибра листовая. Технические | ||
| 14613-83Е | условия | ||
| ГОСТ | Прокат толстолистовой и | ||
| 14637-79 | широкополосный универсальный из углеродистой стали общего назначения. Технические условия | ||
| ГОСТ | Прокладки плоские эластич- | ||
| 15180-70 | ные. Размеры | ||
| ГОСТ | Сплавы медно-цинковые | ||
| 15527-70 | (латуни), обрабатываемые | ||
| (СТ СЭВ | давлением. Марки | ||
| 379-76, | |||
| СТ СЭВ | |||
| 2621-80) | |||
| ГОСТ | Детали трубопроводов | ||
| 17374-83 | стальные бесшовные приварные на P <= 10 МПа y (<= 100 кгс/см2). Типы и основные параметры | ||
| ГОСТ | Детали трубопроводов | ||
| 17375-83 | стальные бесшовные приварные на P <= 10 МПа y (<= 100 кгс/см2). Отводы крутоизогнутые | ||
| ГОСТ | Детали трубопроводов | ||
| 17376-83 | стальные бесшовные приварные на P <= 10 МПа y (<= 100 кгс/см2). Тройники | ||
| ГОСТ | Детали трубопроводов | ||
| 17377-83 | стальные бесшовные приварные на P <= 10 МПа y (<= 100 кгс/см2). Седловины накладные | ||
| ГОСТ | Детали трубопроводов | ||
| 17378-83 | стальные бесшовные приварные на P <= 10 МПа y (<= 100 кгс/см2). Переходы | ||
| ГОСТ | Детали трубопроводов | ||
| 17379-83 | стальные бесшовные приварные на P <= 10 МПа y (<= 100 кгс/см2). Заглушки эллиптические | ||
| ГОСТ | Детали трубопроводов | ||
| 17380-83 | стальные бесшовные приварные на P <= 10 МПа y (<= 100 кгс/см2). Технические условия | ||
| ГОСТ | Сплавы медно-цинковые | ||
| 17711-80 | (латуни). Марки | ||
| ГОСТ | Бронзы безоловянные, | ||
| 18175-78 | обрабатываемые давлением. | ||
| (СТ СЭВ | Марки | ||
| 377-76, | |||
| СТ СЭВ | |||
| 731-77) | |||
| ГОСТ | Калибры для метрической | ||
| 18465-73 | резьбы от 1 до 68 мм. Исполнительные размеры | ||
| ГОСТ | Калибры для метрической | ||
| 18466-73 | резьбы св. 68 до 200 мм. Исполнительные размеры | ||
| ГОСТ | Сталь низколегированная | ||
| 19281-73 | толстолистовая и широкополосная универсальная | ||
| ГОСТ | Сталь низколегированная | ||
| 19282-73 | толстолистовая и широкополосная универсальная | ||
| ГОСТ | Сталь теплоустойчивая. | ||
| 20072-74 | Технические условия | ||
| ГОСТ | Трубы стальные сварные для | ||
| 20295-74 | магистральных газонефтепроводов | ||
| ГОСТ | Листы из алюминия и | ||
| 21631-76 | алюминиевых сплавов. Технические условия | ||
| ГОСТ | Шпильки с ввинчиваемым | ||
| 22032-76 | концом длиной 1d (нормальной точности). Конструкция и размеры | ||
| ГОСТ | Шпильки с ввинчиваемым | ||
| 22034-76 | концом длиной 1,25d (нормальной точности). Конструкция и размеры | ||
| ГОСТ | Шпильки с ввинчиваемым | ||
| 22038-76 | концом длиной 2d (нормальной точности). Конструкция и размеры | ||
| ГОСТ | Оборудование технологичес- | ||
| 24444-80 | кое. Общие монтажнотехнологические требования | ||
| ГОСТ | Прокат листовой из | ||
| 24982-81 | коррозионностойких, жаростойких и жаропрочных сплавов. Технические условия | ||
| ГОСТ | ССБТ. Пожарная безопасность. | ||
| 12.1.004- | Общие требования | ||
| 76 | |||
| ГОСТ | ССБТ. Воздух рабочей зоны. | ||
| 12.1.005- | Общие санитарно-гигиеничес- | ||
| 76 | кие требования | ||
| ГОСТ | ССБТ. Вредные вещества. | ||
| 12.1.007- | Классификация и общие | ||
| 76 | требования безопасности | ||
| ГОСТ | Арматура промышленная | ||
| 12.2.063- | трубопроводная. Общие | ||
| 81 | требования безопасности | ||
| ГОСТ | Электроды покрытые | ||
| 9466-75 | металлические для ручной дуговой сварки сталей и наплавки. Классификация, размеры и общие технические требования | ||
| ГОСТ | Сварные соединения. Методы | ||
| 6996-66 | определения механических свойств | ||
| ГОСТ | Электроды покрытые метал- | ||
| 10052-75 | лические для ручной дуговой сварки высоколегированных сталей с особыми свойствами. Типы | ||
| ГОСТ | Швы сварных соединений. | ||
| 3242-69 | Методы контроля качества | ||
| ГОСТ | Электроды покрытые метал- | ||
| 9467-75 | лические для ручной дуговой сварки конструкционных и теплоустойчивых сталей. Типы | ||
| ГОСТ | Контроль неразрушающий. | ||
| 23055-78 | Сварка металлов плавлением. Классификация сварных соединений по результатам радиографического контроля | ||
| ГОСТ | Контроль неразрушающий. | ||
| 18353-79 | Классификация видов и методов | ||
| ГОСТ | Контроль неразрушающий. | ||
| 18442-80 | Капиллярные методы. Общие требования | ||
| ГОСТ | Контроль неразрушающий. | ||
| 21104-75 | Феррозондовый метод | ||
| ГОСТ | Контроль неразрушающий. | ||
| 21105-75 | Магнитопорошковый метод | ||
| ГОСТ | Контроль неразрушающий. | ||
| 23479-79 | Методы оптического вида. Общие требования | ||
| ГОСТ | Контроль неразрушающий. | ||
| 23049-78 | Дефектоскопы ультразвуковые. Общие технические требования | ||
| ГОСТ | Контроль неразрушающий. | ||
| 23349-78 | Дефектоскопы капиллярные. Общие технические требования и методы испытаний | ||
| ГОСТ | Контроль неразрушающий. | ||
| 23702-79 | Преобразователи ультразвуковые. Основные параметры и методы их измерений | ||
| ГОСТ | Контроль неразрушающий. | ||
| 24732-81 | Дефектоскопы магнитные и вихретоковые. Общие технические требования | ||
| ГОСТ | Контроль неразрушающий. | ||
| 25335-82 | Толщиномеры покрытий магнитные и вихретоковые. Общие технические требования | ||
| ГОСТ | Контроль неразрушающий. | ||
| 23667-79 | Дефектоскопы ультразвуковые. Методы измерений основных параметров | ||
| ГОСТ | Контроль неразрушающий | ||
| 23829-79 | акустический. Термины и определения | ||
| ГОСТ | Контроль неразрушающий | ||
| 24034-80 | радиационный. Термины и определения | ||
| ГОСТ | Контроль неразрушающий | ||
| 24289-80 | вихретоковый. Термины и определения | ||
| ГОСТ | Контроль неразрушающий | ||
| 24450-80 | магнитный. Термины и определения | ||
| ГОСТ | Контроль неразрушающий | ||
| 24521-80 | оптический. Термины и определения | ||
| ГОСТ | Контроль неразрушающий | ||
| 24522-80 | капиллярный. Термины и определения | ||
| ГОСТ | Контроль неразрушающий | ||
| 25314-82 | тепловой. Термины и определения | ||
| ГОСТ | Контроль неразрушающий | ||
| 25315-82 | электрический. Термины и определения | ||
| ГОСТ | Контроль неразрушающий. | ||
| 23483-79 | Методы теплового вида. Общие требования | ||
| ГОСТ | Соединения сварные. Методы | ||
| 3242-79 | контроля качества | ||
| ГОСТ | Контроль неразрушающий. | ||
| 7512-82 | Соединения сварные. Радиографический метод | ||
| ГОСТ | Сталь. Методы ультразвуко- | ||
| 12503-75 | вого контроля. Общие требования | ||
| ГОСТ | Контроль неразрушающий. | ||
| 14782-76 | Швы сварные. Методы | ||
| (СТ СЭВ | ультразвуковые | ||
| 2857-81) | |||
| ГОСТ | Контроль неразрушающий. | ||
| 20415-82 | Методы акустические. Общие положения | ||
| ГОСТ | Контроль неразрушающий. | ||
| 20426-82 | Методы дефектоскопии радиационные. Область применения | ||
| ГОСТ | Контроль неразрушающий. | ||
| 22368-77 | Классификация дефектности стыковых сварных швов по результатам ультразвукового контроля | ||
| ГОСТ | Сталь толстолистовая. Методы | ||
| 22727-77 | ультразвукового контроля сплошности | ||
| ГОСТ | Сплавы жаропрочные. Методы | ||
| 22838-77 | контроля и оценки макроструктуры | ||
| ГОСТ | Контроль неразрушающий. | ||
| 25225-82 | Швы сварных соединений трубопроводов. Магнитографический метод | ||
| ГОСТ | Контроль неразрушающий. | ||
| 25863-83 | Толщиномеры ультразвуковые контактные. Общие технические требования | ||
| ГОСТ | Аппараты рентгеновские для | ||
| 25113-82 | промышленной дефектоскопии. Основные параметры | ||
| ГОСТ | Сварка металлов плавлением. | ||
| 19232-73 | Дефекты сварных соединений. Термины и определения | ||
| ГОСТ | Принадлежности для | ||
| 15843-79 | промышленной радиографии. Основные размеры | ||
| ОСТ | Система показателей качества | ||
| 25.1100- | продукции. Приборы | ||
| 83 | неразрушающего контроля качества материалов и изделий, аппаратура и приборы виброметрии. Номенклатура показателей | ||
| Технические условия | |||
| ТУ | Сталь толстолистовая | ||
| 14-642-73 | теплоустойчивая марок 12МХ, 12ХМ | ||
| ТУ 14-1- | Прутки жаропрочной релакса- | ||
| 1032-74 | ционностойкой стали марки 08Х14Н20В2ТР (ЭП712) | ||
| ТУ 14-1- | Сталь листовая низколеги- | ||
| 1950-77 | рованная для прямошовных труб диаметром 1020 и 1220 для магистральных газопроводов | ||
| ТУ 14-3- | Трубы бесшовные тонкостенные | ||
| 218-80 | из коррозионностойких аустенитных сталей | ||
| ТУ 14-3- | Трубы стальные бесшовные для | ||
| 460-75 | паровых котлов и трубопроводов | ||
| ТУ 14-3- | Трубы стальные бесшовные | ||
| 500-76 | горячедеформированные для этиленопровода из стали марки 09Г2С | ||
| ТУ 14-3- | Трубы бесшовные горяче- | ||
| 587-77 | катанные из стали марки 20 для нефтеперерабатывающей промышленности | ||
| ТУ 14-3- | Трубы бесшовные холодно- | ||
| 597-77 | деформированные из стали марки 08Х18Н10Т диаметром 108 — 273 мм с повышенным качеством поверхности | ||
| ТУ 14-3- | Трубы стальные электросвар- | ||
| 620-77 | ные диаметром 530, 720, 820, 1020 и 1220 мм для трубопроводов высокого давления | ||
| ТУ 14-3- | Трубы стальные электросвар- | ||
| 684-77 | ные со спиральным швом диаметром 530 — 1420 мм | ||
| ТУ 14-3- | Трубы стальные электросвар- | ||
| 721-78 | ные спирально-шовные диаметром 820, 1020, 1220 мм для магистральных газопроводов | ||
| ТУ 14-3- | Трубы бесшовные холодно- | ||
| 796-79 | деформированные для паровых котлов и трубопроводов из коррозионностойких марок стали | ||
| ТУ 14-3- | Трубы электросварные | ||
| 808-78 | спиральношовные из углеродистой стали 20 для трубопроводов атомных электростанций | ||
| ТУ 14-3- | Трубы бесшовные горяче- | ||
| 816-79 | катанные из стали марок 10, 20, диаметром 42 — 140 мм толщиной 3,0 — 32,0 мм | ||
| ТУ 14-3- | Трубы бесшовные холодно- | ||
| 826-79 | деформированные из сталей марок 10, 20, 10Г2 с контролем качества поверхности неразрушающими методами диаметром 25 — 50 мм толщиной 2 — 6 мм | ||
| ТУ 14-3- | Трубы стальные бесшовные | ||
| 858-79 | холоднодеформированные | ||
| ТУ 14-3- | Трубы стальные электросвар- | ||
| 893-79 | ные из низколегированной стали 16ГС | ||
| ТУ 14-3- | Трубы стальные электросвар- | ||
| 901-79 | ные прямошовные | ||
| ТУ 14-3- | Трубы стальные электросвар- | ||
| 916-80 | ные прямошовные диаметром 530 — 820 мм для городских и поселковых систем газоснабжения природным и сжиженным газом высокого давления | ||
| ТУ 14-3- | Трубы стальные электросвар- | ||
| 954-80 | ные спиральношовные диаметром 530 — 1420 мм для трубопроводов тепловых сетей | ||
| ТУ 14-3- | Трубы бесшовные горяче- | ||
| 1080-81 | катанные из стали марки 15Х5М для нефтеперерабатывающей промышленности | ||
| ТУ 14-3- | Трубы стальные электросвар- | ||
| 1138-82 | ные прямошовные диаметром 1020, 1220 мм для газонефтепроводов | ||
| ТУ 14-3- | Трубы стальные электросвар- | ||
| 1270-84 | ные прямошовные диаметром 500 мм | ||
| ТУ 24-10- | Листы из стали марок 12МХ и | ||
| 003-70 | 12ХМ толщиной от 20 до 130 мм | ||
| ТУ 36- | Переходы вальцованные | ||
| 1626-77 | сварные концентрические и эксцентрические для технологических трубопроводов из углеродистой стали | ||
| ТУ 38- | Заглушки быстросъемные | ||
| 11145-83 | |||
| ТУ 38- | Прокладки спиральнонавитые | ||
| 114233-81 | |||
| Отраслевые стандарты | |||
| ОСТ 6-19- | Пластикат поливинилхлоридный | ||
| 503-79 | прокладочный. Технические условия | ||
| ОСТ 26- | Компенсаторы сильфонные. | ||
| 02-2079- | Общие технические условия | ||
| 83 | |||
| ОСТ 26- | Фланцы с соединительным | ||
| 830-73 | выступом стальные плоские приварные. Конструкция и размеры | ||
| ОСТ 26- | Фланцы с выступом или | ||
| 831-73 | впадиной стальные плоские приварные. Конструкция и размеры | ||
| ОСТ 26- | Фланцы с шипом или пазом | ||
| 832-73 | стальные плоские приварные. Конструкция и размеры | ||
| ОСТ 26- | Фланцы стальные свободные на | ||
| 833-73 | приварном кольце. Конструкция и размеры | ||
| ОСТ 26- | Фланцы с выступом или | ||
| 834-73 | впадиной стальные свободные на приварном кольце. Конструкция и размеры | ||
| ОСТ 26- | Фланцы с шипом или пазом | ||
| 835-73 | стальные свободные на приварном кольце. Конструкция и размеры | ||
| ОСТ 26- | Фланцы с соединительным | ||
| 839-73 | выступом стальные приварные встык. Конструкция и размеры | ||
| ОСТ 26- | Фланцы с выступом или | ||
| 840-73 | впадиной стальные приварные встык. Конструкция и размеры | ||
| ОСТ 26- | Фланцы с шипом или пазом | ||
| 841-73 | стальные приварные встык. Конструкция и размеры | ||
| ОСТ 26- | Фланцы под прокладку | ||
| 842-73 | овального и восьмиугольного сечения стальные приварные встык. Конструкция и размеры | ||
| ОСТ 26- | Прокладки асбометаллические. | ||
| 844-73 | Конструкция и размеры. Технические требования | ||
| ОСТ 26- | Прокладки овального и | ||
| 845-73 | восьмиугольного сечения стальные. Конструкция и размеры. Технические требования | ||
| ОСТ 26- | Гайки шестигранные для | ||
| 2037-77 | фланцевых соединений. Конструкция и размеры | ||
| ОСТ 26- | Гайки шестигранные для | ||
| 2038-77 | фланцевых соединений. Конструкция и размеры | ||
| ОСТ 26- | Шпильки с ввинчиваемым | ||
| 2039-77 | концом для фланцевых соединений (нормальной точности). Конструкция и размеры | ||
| ОСТ 26- | Шпильки для фланцевых | ||
| 2040-77 | соединений. Конструкция и размеры | ||
| ОСТ 26- | Гайки для фланцевых | ||
| 2041-77 | соединений. Конструкция и размеры | ||
| ОСТ 26- | Болты, шпильки, гайки и | ||
| 2043-77 | шайбы для фланцевых соединений. Технические требования | ||
| ОСТ 34- | Компенсатор осевой | ||
| 42-309-76 | однолинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор осевой | ||
| 42-310-76 | двухлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор осевой | ||
| 42-311-76 | трехлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор осевой | ||
| 42-312-76 | четырехлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор шарнирный | ||
| 42-313-76 | однолинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор шарнирный | ||
| 42-314-76 | двухлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор шарнирный | ||
| 42-315-76 | трехлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор шарнирный | ||
| 42-316-76 | четырехлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор осевой | ||
| 42-325-77 | однолинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор осевой | ||
| 42-326-77 | двухлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор осевой | ||
| 42-327-77 | трехлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор осевой | ||
| 42-328-77 | четырехлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор шарнирный | ||
| 42-329-77 | однолинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор шарнирный | ||
| 42-330-77 | двухлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор шарнирный | ||
| 42-331-77 | трехлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 34- | Компенсатор шарнирный | ||
| 42-332-77 | четырехлинзовый на P <= 1,6 у МПа (16 кгс/см2). Конструкция и размеры | ||
| ОСТ 36- | Детали трубопроводов | ||
| 21-77 | D 500 — 1400 мм сварные из у углеродистой стали на P <= 2,5 МПа (25 кгс/см2). у Отводы секционные R = 1,5D у под углом 30, 45, 60 и 90°. Размеры | ||
| ОСТ 36- | Детали трубопроводов | ||
| 22-77 | D 500 — 1400 мм сварные из у углеродистой стали на P <= 2,5 МПа (25 кгс/см2). у Переходы концентрические и эксцентрические. Размеры | ||
| ОСТ 36- | Детали трубопроводов | ||
| 24-77 | D 500 — 1400 мм сварные из у углеродистой стали на P <= 2,5 МПа (25 кгс/см2). у Тройники сварные. Размеры | ||
| ОСТ | Котлы стационарные паровые и | ||
| 108.031. | водогрейные и трубопроводы | ||
| 02-75 | пара и горячей воды. Нормы расчета на прочность | ||
| ОСТ 36- | Детали трубопроводов из | ||
| 41-81 | углеродистой стали сварные и гнутые D до 500 мм на P до у у 10 МПа (100 кгс/см2). Типы и основные параметры | ||
| ОСТ 36- | Детали трубопроводов из | ||
| 42-81 | углеродистой стали сварные и гнутые D до 500 мм на P до у у 10 МПа (100 кгс/см2). Отводы гнутые. Конструкция и размеры | ||
| ОСТ 36- | Детали трубопроводов из | ||
| 43-81 | углеродистой стали сварные и гнутые D до 500 мм на P до у у 10 МПа (100 кгс/см2). Отводы сварные. Конструкция и размеры | ||
| ОСТ 36- | Детали трубопроводов из | ||
| 44-81 | углеродистой стали сварные и гнутые D до 500 мм на P до у у 10 МПа (100 кгс/см2). Переходы сварные. Конструкция и размеры | ||
| ОСТ 36- | Детали трубопроводов из | ||
| 45-81 | углеродистой стали сварные и гнутые D до 500 мм на P до у у 10 МПа (100 кгс/см2). Ответвления. Конструкция и размеры | ||
| ОСТ 36- | Детали трубопроводов из | ||
| 46-81 | углеродистой стали сварные и гнутые D до 500 мм на P до у у 10 МПа (100 кгс/см2). Тройники сварные. Конструкция и размеры | ||
| ОСТ 36- | Детали трубопроводов из | ||
| 47-81 | углеродистой стали сварные и гнутые D до 500 мм на P до у у 10 МПа (100 кгс/см2). Заглушки плоские. Конструкция и размеры | ||
| ОСТ 36- | Детали трубопроводов из | ||
| 48-81 | углеродистой стали сварные и гнутые D до 500 мм на P до у у 10 МПа (100 кгс/см2). | ||
| ОСТ 36- | Заглушки ребристые. | ||
| 49-81 | Конструкция и размеры | ||
| ОСТ 36- | Детали трубопроводов из | ||
| 59-81 | углеродистой стали сварные и гнутые D до 500 мм на P до у у 10 МПа (100 кгс/см2). | ||
| ОСТ 26- | Контроль неразрушающий. | ||
| 291-79 | Сварные соединения трубопроводов и конструкций. Радиографический метод. Сосуды и аппараты стальные, сварные. Технические требования |
ТАБЛИЦЫ СООТНОШЕНИЙ МЕЖДУ ЕДИНИЦАМИ ИЗМЕРЕНИЙ ФИЗИЧЕСКИХ ВЕЛИЧИН
| Единица | Па | бар | мм вод. ст. | мм рт. ст. | дин/см2 | кгс/см2 |
|---|---|---|---|---|---|---|
| паскаль | 1 5 | -5 10 | 0,102 4 | -3 7,5024·10 2 | 10 6 | -5 1,02·10 |
| бар миллиметр | 10 | 1 -5 | 1,02·10 | 7,5024·10 -2 | 10 | 1,02 -4 |
| водяного столба | 9,8067 | 9,8067·10 | 1 | 7,35·10 | 98,1 | 10 |
| миллиметр ртутного столба дина на | 2 1,33·10 | -3 1,33·10 -6 | 13,6 -2 | 1 -4 | 3 1,33·10 | -3 1,36·10 -6 |
| квадратный сантиметр | 0,1 | 10 | 1,02·10 | 7,5·10 | 1 | 1,02·10 |
| килограмм-сила на квадратный сантиметр | 4 9,8067·10 | 0,98067 | 4 10 | 2 7,35·10 | 5 9,81·10 | 1 |
| кгс/см2 (А) | 0,0 | А + 0,1 | А + 0,2 | А + 0,3 | А + 0,4 | А + 0,5 | А + 0,6 | А + 0,7 | А + 0,8 | А + 0,9 |
| Мегапаскали | ||||||||||
| 1 | 0,09806 | 0,1079 | 0,1177 | 0,1275 | 0,1373 | 0,1471 | 0,1569 | 0,1667 | 0,1765 | 0,1863 |
| 2 | 0,1961 | 0,2059 | 0,2157 | 0,2256 | 0,2354 | 0,2452 | 0,2550 | 0,2648 | 0,2746 | 0,2844 |
| 3 | 0,2942 | 0,3040 | 0,3138 | 0,3236 | 0,3334 | 0,3432 | 0,3530 | 0,3628 | 0,3726 | 0,3825 |
| 4 | 0,3923 | 0,4021 | 0,4119 | 0,4217 | 0,4315 | 0,4413 | 0,4511 | 0,4609 | 0,4707 | 0,4805 |
| 5 | 0,4903 | 0,5001 | 0,5099 | 0,5197 | 0,5296 | 0,5394 | 0,5492 | 0,5590 | 0,5688 | 0,5786 |
| 6 | 0,5884 | 0,5982 | 0,6080 | 0,6178 | 0,6276 | 0,6374 | 0,6472 | 0,6570 | 0,6668 | 0,6767 |
| 7 | 0,6865 | 0,6963 | 0,7061 | 0,7159 | 0,7257 | 0,7355 | 0,7453 | 0,7551 | 0,7649 | 0,7747 |
| 8 | 0,7845 | 0,7943 | 0,8041 | 0,8139 | 0,8237 | 0,8336 | 0,8434 | 0,8532 | 0,8630 | 0,8728 |
| 9 | 0,8826 | 0,8924 | 0,9022 | 0,9120 | 0,9218 | 0,9316 | 0,9414 | 0,9512 | 0,9610 | 0,9708 |
| 10 | 0,9806 | 0,9905 | 1,0003 | 1,0101 | 0,0199 | 1,0297 | 1,0395 | 1,0493 | 1,0591 | 1,0689 |
| мм рт. ст. (А) | 0 | А + 0,1 | А + 0,2 | А + 0,3 | А + 0,4 | А + 0,5 | А + 0,6 | А + 0,7 | А + 0,8 | А + 0,9 |
| Килопаскали | ||||||||||
| 1 | 0,1333 | 0,1466 | 0,1600 | 0,1733 | 0,1866 | 0,1995 | 0,2133 | 0,2266 | 0,2390 | 0,2533 |
| 2 | 0,2666 | 0,2793 | 0,2933 | 0,3066 | 0,3199 | 0,3333 | 0,3466 | 0,3599 | 0,3732 | 0,3866 |
| 3 | 0,3999 | 0,4132 | 0,4266 | 0,4399 | 0,4532 | 0,4666 | 0,4799 | 0,4932 | 0,5065 | 0,5199 |
| 4 | 0,5332 | 0,5465 | 0,5599 | 0,5732 | 0,5865 | 0,5999 | 0,6132 | 0,6265 | 0,6339 | 0,6532 |
| 5 | 0,6665 | 0,6798 | 0,6932 | 0,7065 | 0,7198 | 0,7332 | 0,7465 | 0,7598 | 0,7731 | 0,7865 |
| 6 | 0,7998 | 0,8131 | 0,8265 | 0,8398 | 0,8531 | 0,8665 | 0,8798 | 0,8931 | 0,9064 | 0,9198 |
| 7 | 0,9331 | 0,9464 | 0,9598 | 0,9731 | 0,9864 | 0,9998 | 1,0131 | 1,0264 | 1,0397 | 1,0531 |
| 8 | 1,0664 | 1,0797 | 1,0931 | 1,1064 | 1,1197 | 1,1331 | 1,1464 | 1,1597 | 1,1730 | 1,1864 |
| 9 | 1,1997 | 1,2130 | 1,2264 | 1,2397 | 1,2530 | 1,2664 | 1,2797 | 1,2930 | 1,3063 | 1,3197 |
| 10 | 1,3330 | 1,3463 | 1,3597 | 1,3730 | 1,3863 | 1,3997 | 1,4130 | 1,4263 | 1,4396 | 1,4530 |
| Единица | Дж | эрг | кгс · м | кал | ккал | кВт · ч |
|---|---|---|---|---|---|---|
| джоуль | 1 7 | 7 10 | 0,102 -8 | 0,239 -8 | -4 2,39·10 -11 | -7 2,78·10 -14 |
| эрг | 10 | 1 | 1,02·10 | 2,39·10 | 2,78·10 | 2,78·10 |
| килограммсила-метр | 9,8067 | 7 9,8067·10 7 | 1 | 2,343 | -3 2,343·10 -3 | -6 2,72·10 -6 |
| калория | 4,1868 3 | 4,1868·10 10 | 0,42686 2 | 1 3 | 10 | 1,16·10 -3 |
| килокалория | 4,1868·10 6 | 4,1868·10 13 | 4,2686·10 5 | 10 5 | 1 2 | 1,16·10 |
| киловатт-час | 3,6·10 | 3,6·10 | 3,67·10 | 8,6·10 | 8,6·10 | 1 |
| Ккал (А) | 0 | А + 0,1 | А + 0,2 | А + 0,3 | А + 0,4 | А + 0,5 | А + 0,6 | А + 0,7 | А + 0,8 | А + 0,9 |
| Килоджоули | ||||||||||
| 1 | 4,1868 | 4,6055 | 5,0242 | 5,4429 | 5,8616 | 6,2803 | 6,6989 | 7,1176 | 7,5363 | 7,9550 |
| 2 | 8,3767 | 8,7924 | 9,2110 | 9,6297 | 10,0484 | 10,467 | 10,8858 | 11,3045 | 11,7232 | 12,1418 |
| 3 | 12,5605 | 12,9792 | 13,3979 | 13,8166 | 14,2353 | 14,6539 | 15,0726 | 15,4913 | 15,9100 | 16,3287 |
| 4 | 16,7474 | 17,1660 | 17,5848 | 18,0034 | 18,4221 | 18,8408 | 19,2595 | 19,6781 | 29,0968 | 20,5155 |
| 5 | 20,9342 | 21,3529 | 21,7716 | 22,1903 | 22,6090 | 23,0276 | 23,4463 | 23,8650 | 24,2837 | 24,7024 |
| 6 | 25,1210 | 25,5397 | 25,9584 | 26,3771 | 26,7958 | 27,2145 | 27,6331 | 28,0518 | 28,4705 | 28,8892 |
| 7 | 29,3079 | 29,7266 | 30,1452 | 30,5640 | 30,9826 | 31,4013 | 31,8200 | 32,2387 | 32,6574 | 33,0760 |
| 8 | 33,4947 | 33,9134 | 34,3329 | 34,7508 | 35,1695 | 35,5881 | 36,0068 | 36,4255 | 36,8442 | 37,2629 |
| 9 | 37,6816 | 38,1002 | 38,5189 | 38,9376 | 39,3563 | 39,7750 | 40,1937 | 40,6123 | 41,0310 | 41,4497 |
| 10 | 41,8684 | 42,2871 | 42,7058 | 43,1245 | 43,5431 | 43,9618 | 44,3805 | 44,7992 | 45,2179 | 45,6366 |