---
title: "\"РД 32 ЦВ 052-2009. Руководящий документ. Ремонт тележек грузовых вагонов с бесконтактными скользунами\""
number: "РД 32 ЦВ 052-2009"
issuer: "Совет по железнодорожному транспорту СНГ"
status: действует
canonical: "https://bukva.ai/docs/rd-32-tsv-052-2009-szht-sng-sovet-po"
---

## "РД 32 ЦВ 052-2009. Руководящий документ. Ремонт тележек грузовых вагонов с бесконтактными скользунами"

# "РД 32 ЦВ 052-2009. Руководящий документ. Ремонт тележек грузовых вагонов с бесконтактными скользунами"

(ред. от 18.05.2018)

(Вместе с <Перечнями технологической оснастки и шаблонов, применяемых при ремонте, и нормативной документации>, "Актом на исключение в металлолом литых деталей тележки модели 18-100 и соединительных балок тележек модели 18-101", <Журналом приемки отремонтированных тележек (форма ВУ-32)>, "Тележками двухосными грузовых вагонов типа 2 по ГОСТ 9246", "Листом регистрации изменений")

(Утвержден в г. Юрмале 14.05.2010 на 52-ом заседании Совета по железнодорожному транспорту СНГ)

> [!IMPORTANT]
> Изменения, внесенные [Протоколом](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101789) от 18.05.2018, [введены в действие](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p100091) с 1 июля 2018 года.


<div align="right">

<a id="p100001"></a>[Утвержден](https://bukva.ai/docs/protokol-52-szht-sng-sovet-po#p100152)<br>
на пятьдесят втором заседании<br>
Совета по железнодорожному транспорту<br>
14 мая 2010 года

<a id="p100002"></a>Согласовано<br>
Комиссией

</div>

Совета по железнодорожному транспорту

<div align="center">

**полномочных специалистов вагонного хозяйства**<br>
**железнодорожных администраций**<br>
**Протокол**<br>
**от 27 - 29 января 2010 года**

</div>


## <a id="p100003"></a>РУКОВОДЯЩИЙ ДОКУМЕНТ


<a id="p100709"></a>РЕМОНТ ТЕЛЕЖЕК ГРУЗОВЫХ ВАГОНОВ

<div align="center">

С БЕСКОНТАКТНЫМИ СКОЛЬЗУНАМИ

<a id="p100005"></a>**РД 32 ЦВ 052-2009**

</div>


### <a id="p100006"></a>Предисловие


1. <a id="p100007"></a>Разработан Проектно-конструкторским бюро вагонного хозяйства (ПКБ ЦВ) филиал ОАО "РЖД"
<a id="p100008"></a>Ответственный за выпуск: Пашарин С.И.
<a id="p100009"></a>Внесен Дирекцией Совета по железнодорожному транспорту государств-участников Содружества
2. <a id="p100010"></a>Принят Комиссией Совета по железнодорожному транспорту полномочных специалистов вагонного хозяйства железнодорожных администраций Протокол от 27 - 29 января 2010 г.
3. <a id="p100011"></a>Введен в действие 1 июля 2010 года
4. <a id="p100012"></a>Взамен РД 32 ЦВ 052-2002 Руководящий документ "Инструкция по ремонту тележек грузовых вагонов"
<a id="p100013"></a>Настоящий Руководящий документ не может быть полностью или частично воспроизведен, тиражирован и распространен в качестве официального издания на территории Российской Федерации без разрешения ОАО "РЖД".


### 1. <a id="p100014"></a>Общие положения


<a id="p100907"></a>*1.1. Настоящий Руководящий документ "Ремонт тележек грузовых вагонов с бесконтактными скользунами" РД 32 ЦВ 052-2009, далее Руководство, распространяется на ремонт двухосных и четырехосных тележек грузовых вагонов, приведенных в [Приложении Е](#p102388).*

> *(абзац в ред. [Протокола](https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101821) от 07.05.2013)*

<a id="p100016"></a>Руководство определяет порядок проведения плановых видов ремонта, а также устанавливает нормы и требования, которым должны удовлетворять тележки при выпуске из деповского и капитального ремонтов вагонов. Требования к тележкам при выпуске из текущего отцепочного ремонта грузовых вагонов содержатся в "Руководстве по текущему отцепочному ремонту" РД 32 ЦВ-056-97.
<a id="p100017"></a>1.2. Ремонт тележек должен производиться на вагоноремонтных предприятиях, имеющих соответствующее оборудование, квалифицированный персонал и имеющих право на проведение указанных работ.
<a id="p100710"></a>1.3. Материалы, полуфабрикаты, запасные части и комплектующее оборудование, применяемые при ремонте тележек грузовых вагонов, должны отвечать установленным стандартам и техническим условиям, и выполнены в климатическом исполнении УХЛ категории 1 согласно ГОСТ 15150-69 [19]. Запасные части и комплектующее оборудование, подлежащие обязательному подтверждению соответствия, должны пройти процедуру подтверждения соответствия в установленном порядке.
<a id="p100959"></a>*Составные и детали тележки должны иметь знаки и клейма, установленные соответствующими чертежами и стандартами, а также коды железнодорожных администраций государств СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики согласно [альбому](https://bukva.ai/docs/spravochnik-632-2011-pkb-tsv) "Знаки и надписи на вагонах грузового парка колеи 1520 мм" N 632-2011 ПКБ ЦВ.*

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102419) от 18.05.2012, [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100038) 32 ЦВ 38-2013 от 07.05.2014)*

<a id="p100019"></a>1.4. Размеры тележек, их составных частей и деталей должны соответствовать установленным настоящим Руководством нормам, а также чертежам завода-изготовителя.
<a id="p100960"></a>*1.5. Ремонт тележек на вагоноремонтных предприятиях железных дорог устанавливается в соответствии с национальным законодательством стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.*

> *(абзац в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100063) 32 ЦВ 38-2013 от 07.05.2014)*

<a id="p100021"></a>Изготовление и сборка тележки и ее узлов регламентируется технологическими процессами этих предприятий, техническими требованиями, предъявляемыми к тележкам при изготовлении и другой действующей нормативной документацией.
<a id="p103051"></a>*1.6. Перечень средств измерений, применяемых при контроле технического состояния узлов и деталей тележек, правила пользования ими определяется РД 32 ЦВ 050-2010 "[Методика](https://bukva.ai/docs/metodika-rd-32-tsv-050-2010) выполнения измерений деталей при выполнении ремонта двухосной трехэлементной тележки тип 2 по ГОСТ 9246".*

> *(п. 1.6 в ред. [Протокола](https://bukva.ai/docs/protokol-67-szht-sng-sovet-po#p102377) от 20.10.2017)*

<a id="p101529"></a>1.7. При проведении плановых видов ремонта тележки типа 2 грузовых вагонов могут оборудоваться износостойкими элементами по проекту М 1698 ПКБ ЦВ "Износостойкие элементы для установки в узлы тележки типа 2 грузовых вагонов", по чертежам износостойких элементов: колпака скользуна по ТУ BY 400044052.009-2014 (черт. 1803.703-04.000); прокладки сменной по ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000); комплекта износостойких элементов по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04), разработанных ОАО "САТУРН - 1" Республики Беларусь или износостойкими элементами по проекту С 03.04 "Инструкция по комплексной модернизации тележек грузовых вагонов с использованием износостойких элементов и колес с ремонтным профилем ИТМ-73".
<a id="p101530"></a>Все износостойкие элементы, устанавливаемые на тележку, должны иметь маркировку - условный номер предприятия-изготовителя и дату изготовления. Маркировку производит предприятие-изготовитель ударным способом на каждой детали в местах, указанных в конструкторской документации.
<a id="p101531"></a>Устанавливать в тележку износостойкие элементы с нечитаемыми знаками маркировок запрещается.
<a id="p101532"></a>*Смешанная установка износостойких элементов по разным проектам не допускается.*

> *(п. 1.7 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100032) 32 ЦВ 36-2014 от 22.10.2014)*

<a id="p103068"></a>1.8. Износостойкие элементы по проекту М 1698 ПКБ ЦВ, применяемые при ремонте тележек клин фрикционный чугунный чертеж М 1698.00.003 или М 1698.00.003-01; планка фрикционная неподвижная толщиной 10 мм чертеж М 1698.02.001; планка подвижная толщиной 6 мм чертеж М 1698.02.004; прокладка в подпятник чертеж М 1698.01.005; прокладка сменная чертеж М 1698.02.100 СБ или N 1699.02.100-01 на опорную поверхность буксового проема боковой рамы (чертеж 100.00.002-1 или чертеж 100.00.002.-2), прокладка сменная чертеж М 1698.03.100 СБ или 1699.02.100 на опорную поверхность буксового проема боковой рамы (чертеж 100.00.002-3, 100.00.002-4, ЧЛЗ-100.00.002-05 или чертеж N 578.00.019-0), колпак скользуна чертеж М 1698.01.100 СБ - должны изготавливаться в соответствии с ТУ 32 ЦВ 2459-2007 ПКБ ЦВ ОАО "РЖД" "Износостойкие элементы для установки в узлы тележки типа 2 грузовых вагонов"; ТУ 3183-234-011124323-2007 "Клин фрикционный чугунный для тележки грузовых вагонов", ТУ У 35.2-01124454-028-2004 ПКБ ЦВ УЗ.
<a id="p103069"></a>*Смешанная установка фрикционных клиньев и прокладок сменных по разным чертежам не допускается.*

> *(п. 1.8 в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101789) от 18.05.2018)*

<a id="p100933"></a>*1.9. Настоящий Руководящий документ вводится взамен Инструкции по ремонту тележек грузовых вагонов РД 32 ЦВ 052-2002.*

> *(п. 1.9 в ред. [Извещения](https://bukva.ai/docs/32-tsv-30-2013#p100007) 32 ЦВ 30-2013 от 20.11.2013)*

<a id="p100715"></a>*1.10. На основании требований настоящего Руководства на всех вагоноремонтных предприятиях, производящих ремонт с установкой износостойких элементов, должен быть разработан технологический процесс.*

> *(п. 1.10 введен [Протоколом](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102394) от 18.05.2012)*

<a id="p100716"></a>*1.11 При плановых видах ремонта тележек грузовых вагонов должны соблюдаться "Правила по охране труда при техническом обслуживании и ремонте грузовых вагонов в вагонном хозяйстве железных дорог".*

> *(п. 1.11 введен [Протоколом](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102417) от 18.05.2012)*

<a id="p100717"></a>1.12 Организация рабочих мест на участке ремонта тележек, выполнение всех видов работ, а также требования по охране труда исполнителей должны соответствовать "Правилам по охране труда при техническом обслуживании и ремонте грузовых вагонов и рефрижераторного подвижного состава ПОТ РО 32 ЦВ 400-96" на вагоноремонтных предприятиях.
<a id="p100718"></a>Для всех видов работ при ремонте тележек должны быть разработаны местные инструкции по охране труда с учетом вышеуказанных правил национальных стандартов и СНиПов.
<a id="p100719"></a>При ремонте тележек должны выполняться требования ГОСТ 12.3.002.
<a id="p100720"></a>*Проходы и транспортные проезды должны быть свободными и иметь полосы безопасности.*

> *(п. 1.12 введен [Протоколом](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102422) от 18.05.2012)*

<a id="p100721"></a>*1.13 Запасные части и материалы доставлять на производственный участок в производственной таре, отвечающей требованиям ГОСТ 12.3.010, а перемещать грузы должны в соответствии с требованиями ГОСТ 12.3.020.*

> *(п. 1.13 введен [Протоколом](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102427) от 18.05.2012)*

<a id="p100722"></a>*1.14 Применяемые при ремонте приспособления, инструмент, механизмы должны быть исправны. При выполнении наплавочных и сварочных работ применять средства индивидуальной защиты ГОСТ 12.4.011, ГОСТ 12.4.218-99, ГОСТ Р 12.4.230.1-2007 и ГОСТ Р 12.4.238-2007.*

> *(п. 1.14 введен [Протоколом](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102429) от 18.05.2012)*

<a id="p100723"></a>*1.15 При выполнении наплавочных и сварочных работ должны соблюдаться требования ГОСТ 12.3.003, ГОСТ 12.1.004.*

> *(п. 1.15 введен [Протоколом](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102436) от 18.05.2012)*

<a id="p100724"></a>*1.16 Приточно-вытяжная вентиляция, вентиляционные установки участка ремонта тележек должны соответствовать требованиям ГОСТ 12.4.021, а также состояние воздушной среды на производственных участках должно соответствовать требованиям ГОСТ 12.1.005.*

> *(п. 1.16 введен [Протоколом](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102438) от 18.05.2012)*

<a id="p100725"></a>*1.17 Мероприятия по ограничению шума должны отвечать требованиям ГОСТ 12.1.003.*

> *(п. 1.17 введен [Протоколом](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102440) от 18.05.2012)*


### 2. <a id="p100027"></a>Основные технические данные тележек грузовых вагонов, их узлов и деталей


<a id="p100961"></a>*2.1. Основные технические характеристики и размеры двухосной трехэлементной тележки типа 2 по ГОСТ 9246 приведены в [таблице 2.1](#p100050) и на рисунке 2.1.*

> *(п. 2.1 в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100067) 32 ЦВ 38-2013 от 07.05.2014)*


#### <a id="p100962"></a>2.2 Составными частями двухосной трехэлементной тележки типа 2 по ГОСТ 9246 являются:


> *(в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100071) 32 ЦВ 38-2013 от 07.05.2014)*

- <a id="p100030"></a>рама тележки, состоящая из двух боковых рам и надрессорной балки со скользунами;
- <a id="p100031"></a>колесные пары с буксами;
- <a id="p100032"></a>рессорное подвешивание состоящее из наружных и внутренних пружин, фрикционных клиньев и фрикционных планок;
- <a id="p100033"></a>тормозная рычажная передача, состоящая из рычагов, триангелей с тормозными башмаками и их подвесками;
- <a id="p100034"></a>валики, шайбы, шплинты, соединяющие детали тормозной рычажной передачи тележки с боковыми рамами и надрессорной балкой;
- <a id="p100035"></a>шкворень;
- <a id="p100036"></a>съемные износостойкие элементы по проекту М 1698 ПКБ ЦВ или по проекту С 03.04.
<a id="p100934"></a>2.3. Тележка четырехосная модели 18-101, приведенная на рисунке 2.2, состоит из двух двухосных тележек модели 18-100 и соединительной балки, основные технические характеристики тележки приведены в [таблице 2.1](#p100050).

> *(п. 2.3 в ред. [Извещения](https://bukva.ai/docs/32-tsv-30-2013#p100032) 32 ЦВ 30-2013 от 20.11.2013)*


#### <a id="p101533"></a>2.4 Детали тележки изготовлены из следующих материалов:

- <a id="p101534"></a>боковые рамы - сталь 20ГЛ, 20ГФЛ, 20ГТЛ ГОСТ 32400, ОСТ 32.183-2001, или из стали ОСТ 24.153.08-78;
- <a id="p101535"></a>надрессорная балка - сталь 20ГЛ, 20ГФЛ, 20ГТЛ ГОСТ 32400, ОСТ 32.183-2001, или из стали ОСТ 24.153.08-78;
- <a id="p101536"></a>фрикционный клин - чугун СЧ - 35 ГОСТ 1412;
- <a id="p101537"></a>пружина рессорного комплекта - сталь 55С2, 60С2 ГОСТ 14959;
- <a id="p101538"></a>детали тормозной рычажной передачи - Ст3 ГОСТ 380;
- <a id="p101539"></a>композиционные колодки ТИИР-300, ТИИР-303;
- <a id="p101540"></a>фрикционная планка - сталь 45 ГОСТ 1050;
- <a id="p101541"></a>составные фрикционные планки - сталь 30ХГСА ГОСТ 11269;
- <a id="p101542"></a>шкворень - Ст3сп. ГОСТ 380.
- <a id="p101543"></a>материал износостойких элементов, установленных в узлах трения указан в проектах М 1698 ПКБ ЦВ или С 03.04, или в ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) в ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000), в ТУ BY 400044052.011-20142014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04).
<a id="p101544"></a>Износостойкие контактные элементы, закрепляемые электросваркой, изготавливаются из листового проката марки 20ХГСА ГОСТ 4543 с термообработкой до твердости 270 ... 370 НВ.
<a id="p101545"></a>*Износостойкие контактные элементы, закрепляемые не электросваркой, должны изготавливаться из листового проката марки 30ХГСА ГОСТ 11269 с термообработкой до твердости 320 ... 400 НВ.*
<a id="p101546"></a>Износостойкие элементы должны иметь клейма условного номера предприятия-изготовителя и даты изготовления. Клейма устанавливают в местах, не повреждаемых в эксплуатации, указанных на чертежах.

> *(п. 2.4 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100064) 32 ЦВ 36-2014 от 22.10.2014)*


#### <a id="p100050"></a>Таблица 2.1


<table>
<colgroup><col width="65%"><col width="17%"><col width="17%"></colgroup>
<tr><td rowspan="2"><a id="p100963"></a>Наименование показателей</td><td colspan="2">Размеры</td></tr>
<tr><td>Тип 2 ГОСТ 9246</td><td>Модель 18-101</td></tr>
<tr><td><a id="p100052"></a>База тележки, мм</td><td>1850</td><td>3200</td></tr>
<tr><td><a id="p100053"></a>Статический прогиб под весом брутто, мм</td><td>46 - 50</td><td>46 - 50</td></tr>
<tr><td><a id="p100054"></a>Статический прогиб под тарой, мм</td><td>9.0</td><td>9.0</td></tr>
<tr><td><a id="p100055"></a>Конструкционная скорость движения, км/ч</td><td>120</td><td>120</td></tr>
<tr><td><a id="p100056"></a>Год выпуска в серию</td><td>1957 (1974)</td><td>1964 (1974)</td></tr>
<tr><td><a id="p100057"></a>Рессорный комплект</td><td colspan="2">фрикционно-пружинный</td></tr>
<tr><td><a id="p100908"></a>Высота пружин рессорного комплекта в свободном состоянии, мм</td><td>$249_{- 3}^{+ 6}$</td><td>$249_{- 3}^{+ 6}$</td></tr>
<tr><td colspan="3"><a id="p100059"></a>(в ред. <a href="https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101824">Протокола</a> от 07.05.2013)<br>Средний диаметр наружной пружины, мм</td></tr>
<tr><td>170 +/- 2.5</td><td>170 +/- 2.5</td><td><a id="p100060"></a>Средний диаметр внутренней пружины, мм</td></tr>
<tr><td>111 +/- 1.5</td><td>111 +/- 1.5</td><td><a id="p100061"></a>Диаметр прутка: наружный, мм</td></tr>
<tr><td>30</td><td>30</td><td>внутренний, мм</td></tr>
<tr><td>19/21 <a href="#p100073">&lt;*&gt;</a></td><td>19/21 <a href="#p100073">&lt;*&gt;</a></td><td><a id="p100062"></a>Число витков пружин: наружной/внутренней</td></tr>
<tr><td></td><td></td><td>полное</td></tr>
<tr><td>8,5</td><td>5/5 -----<br>7,95 <a href="#p100073">&lt;*&gt;</a><br>8,5</td><td>5/5 -----<br>7,95 <a href="#p100073">&lt;*&gt;</a><br>рабочее</td></tr>
<tr><td>7,0</td><td>4,0 -----<br>6,45 <a href="#p100073">&lt;*&gt;</a><br>7,0</td><td><a id="p100063"></a>4,0 -----<br>6,45 <a href="#p100073">&lt;*&gt;</a><br>Рабочая нагрузка, кгс, наружная/внутренняя</td></tr>
<tr><td>1900/800</td><td>1900/800</td><td><a id="p100064"></a>Нагрузка при полном сжатии, кг,</td></tr>
<tr><td>не более: наружная/внутренняя<br>3749/1460/1938 <a href="#p100074">&lt;**&gt;</a></td><td>3749/1460</td><td><a id="p100065"></a>Вес пружины, кг, не менее:</td></tr>
<tr><td></td><td></td><td>наружной</td></tr>
<tr><td>14.8</td><td>14.8</td><td>внутренней</td></tr>
<tr><td>5.8/7.05 <a href="#p100073">&lt;*&gt;</a></td><td>5.8/7.05 <a href="#p100073">&lt;*&gt;</a></td><td><a id="p100066"></a>Рама тележки</td></tr>
<tr><td>без связевая</td><td>связевая</td><td><a id="p100067"></a>Расстояние от головки рельса до опорной поверхности подпятника в свободном состоянии, мм</td></tr>
<tr><td>$806_{- 21}^{+ 12}$</td><td>$806_{- 21}^{+ 12}$</td><td><a id="p100068"></a>Габаритные размеры тележек, мм:</td></tr>
<tr><td></td><td></td><td>длина</td></tr>
<tr><td>2863</td><td>6056</td><td>ширина</td></tr>
<tr><td>2590</td><td>2590</td><td><a id="p100069"></a>Тип оси</td></tr>
<tr><td>РУ 1, РУ 1Ш</td><td>РУ 1, РУ 1Ш</td><td><a id="p100964"></a>Масса тележки, т</td></tr>
<tr><td>4.8/4.7 <a href="#p100073">&lt;*&gt;</a></td><td>12.0</td><td>(в ред. <a href="https://bukva.ai/docs/32-tsv-38-2013#p100083">Извещения</a> 32 ЦВ 38-2013 от 07.05.2014)</td></tr>
</table>


<a id="p100071"></a>Примечание: цифры в скобках - год выпуска моделей


<a id="p100072"></a>

---

<a id="p100073"></a><*> - выпуск после 1989 года
<a id="p100074"></a><**> - для внутренних пружин диаметром 21 мм

<a id="p100075"></a> ![Таблица 2.1](https://i.bukva.ai/l8zY1HF1/img_0.png) 


<a id="p100078"></a> *![Таблица 2.1](https://i.bukva.ai/l8zY1HF1/img_1.png)*


### 3. <a id="p100081"></a>Техническое обслуживание и ремонт тележек


#### <a id="p100082"></a>3.1 Ремонт тележек вагонов предусматривает:

- <a id="p100729"></a>осмотр тележек под вагонами согласно "[Инструкции](https://bukva.ai/docs/instruktsiya-tsv-tsl-408-szht-sng-sovet-po) по техническому обслуживанию вагонов в эксплуатации", утвержденной Советом по железнодорожному транспорту государств - участников Содружества ([протокол](https://bukva.ai/docs/protokol-50-szht-sng-sovet-po) от 21 - 22 мая 2009 г. N 50);

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102446) от 18.05.2012)*

- <a id="p100084"></a>текущий отцепочный ремонт тележек согласно "Руководству по текущему отцепочному ремонту" РД 32 ЦВ-056-97;
- <a id="p100085"></a>деповской, капитальный ремонты тележек согласно настоящему Руководству.
<a id="p100086"></a>3.2. Капитальный, деповской и текущий отцепочный ремонты тележек грузовых вагонов разрешается производить лицам, сдавшим экзамен в знании настоящего Руководства, местного технологического процесса, организации ремонта тележек и получившим право на выполнение этих работ. Проверочные экзамены проводятся ежегодно.
<a id="p100965"></a>Право контроля за качеством деповского и капитального ремонтов тележек устанавливается в соответствии с национальным законодательством стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.

> *(абзац в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100090) 32 ЦВ 38-2013 от 07.05.2014)*

<a id="p100088"></a>3.4. При деповском или капитальном ремонте тележки из-под вагона поступают на участок их ремонта, где они должны очищаться и обмываться в моечной машине без колесных пар, которые передаются на колесно-роликовый участок.
<a id="p100089"></a>Боковые рамы, надрессорная балка тележки, пружинно-фрикционный рессорный комплект, рычажная передача тележки ремонтируются в соответствующих отделениях и участках.
<a id="p103070"></a>3.5. Колесные пары ремонтируют согласно требованиям "Руководящего [документа](https://bukva.ai/docs/rd-vniizht-27-05-01-2017) по ремонту и техническому обслуживанию колесных пар с буксовыми узлами грузовых вагонов магистральных железных дорог колеи 1520 (1524) мм" РД ВНИИЖТ 27.05.01-2017 (далее - РД ВНИИЖТ 27.05.01-2017), утвержденного Советом по железнодорожному транспорту государств - участников Содружества ([протокол](https://bukva.ai/docs/protokol-67-szht-sng-sovet-po) от 19 - 20 октября 2017 г. N 67).

> *(п. 3.5 в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101836) от 18.05.2018)*

<a id="p100730"></a>3.6. Тормозная рычажная передача ремонтируется в соответствии с требованиями "Общего руководства по ремонту тормозного оборудования вагонов" 732-ЦВ-ЦЛ, утвержденного пятьдесят четвертым Советом по железнодорожному транспорту государств - участников Содружества (протокол от 18 - 19 мая 2011 г.).

> *(п. 3.6 в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102448) от 18.05.2012)*

<a id="p100966"></a>3.7. Детали и узлы тележки подвергаются неразрушающему контролю согласно действующей нормативной документации, согласованной Комиссией Совета по железнодорожному транспорту полномочных специалистов вагонного хозяйства железнодорожных администраций стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.

> *(п. 3.7 в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100094) 32 ЦВ 38-2013 от 07.05.2014)*


### 4. <a id="p100093"></a>Входной контроль тележек грузовых вагонов при плановых видах ремонта


<a id="p100094"></a>4.1. Контроль технического состояния узлов тележек производится после постановки вагонов на ремонтные позиции, при этом проверяется:
- <a id="p100095"></a>наличие дефектов и износов колесных пар;
- <a id="p100096"></a>положение деталей пружинно-фрикционного рессорного комплекта, завышение опорной поверхности фрикционного клина относительно нижней опорной поверхности надрессорной балки, наличие свободного перемещения фрикционного клина и пружин рессорного комплекта до подъемки вагона;

<div align="center">

- <a id="p100097"></a>состояние деталей тормозной рычажной передачи;

</div>

- <a id="p100098"></a>зазоры между скользунами тележки и рамы вагона.

#### <a id="p100099"></a>4.2 После выкатки тележки проверяют состояние узла пятник-подпятник.

<a id="p100100"></a>4.3. Результаты обследования тележек заносятся в дефектную ведомость формы ВУ-22 и используются при ремонте деталей и узлов, сборке и подкатке отремонтированной тележки под вагон.

#### <a id="p100101"></a>4.4 Проверяют срок службы литых деталей тележки.

<a id="p100102"></a>4.5. Входной контроль деталей тележек может осуществляться на автоматизированных измерительных комплексах типа "СПРУТ".
<a id="p103071"></a>4.6. При входном контроле проверяются геометрические размеры износостойких элементов и деталей (М 1698.01.005, М 1698.02.001, М 1698.02.004, М 1698.00.003, М 1698.00.003-01, М 1698.01.100 СБ, М 1698.02.100 СБ, М 1698.03.100 СБ, N 1699.02.100, N 1699.02.100-01 или С 03.04, или ТУ BY 400044052.009-2014 (черт. 1803.703-04.000), ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000) и ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04)) материалы, из которых они изготовлены, твердость на рабочих поверхностях и другие параметры на соответствие указанным в проектах М 1698 ПКБ ЦВ или С03.04, или ТУ BY 400044052.009-2014, ТУ BY 400044052.010-2014 и ТУ BY 400044052.011-2014 и в настоящем Руководстве.

<div align="center">

<a id="p103072"></a>Твердость измеряется твердомерами по ГОСТ 9012-59 или ГОСТ 9013-59.

</div>


> *(п. 4.6 в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101795) от 18.05.2018)*


### 5. <a id="p100103"></a>Разборка тележек


<a id="p100104"></a>5.1. Разборка двухосной тележки начинается перед моечной машиной, когда рама тележки снимается с колесных пар грузоподъемным механизмом, а колесные пары передаются на колесно-роликовый участок для ремонта.
<a id="p100105"></a>После очистки раму тележки перемещают на позицию поточной линии или устанавливают на специализированную ремонтную позицию.
<a id="p100106"></a>5.2. Разборка рамы двухосной тележки производится в следующей последовательности в соответствии с рисунками 5.1, 5.2, 5.3:
- <a id="p100107"></a>выбить чеки и снять тормозные колодки, предохранительные скобы;
- <a id="p100108"></a>снять шплинты;

<div align="right">

- <a id="p100109"></a>снять шайбы, выбить валики, снять вертикальные рычаги и распорную тягу;

</div>

- <a id="p100110"></a>выбить шплинты, снять шайбу и валики, снять серьгу мертвой точки, после удаления шплинта, шайбы и валика;
- <a id="p100111"></a>вынуть проволоку-фиксатор предохранительной скобы валика подвески башмака, снять шайбы;

<div align="right">

- <a id="p100112"></a>выбить шплинт оси (валика) и оси (валики), опустить триангель на предохранительные полочки боковин рамы;

</div>

- <a id="p100113"></a>снять подвески тормозного башмака, снять триангель (одновременно снимают и второй триангель и передают на позицию их ремонта);
- <a id="p100114"></a>вынуть шкворень, приподняв краном или пневматическим подъемником с кантователем надрессорную балку, снять клинья фрикционные, снять пружинные комплекты;
- <a id="p100115"></a>удалить шплинт, свинтить гайку с болта и вынуть его, снять резинометаллический комплект, балку опорную;
- <a id="p100116"></a>снять контактную планку, регулировочную планку;
- <a id="p100117"></a>удалить шплинт, свинтить гайку, снять шайбу, болт, снять колпаки;
- <a id="p100118"></a>боковины рамы тележки при помощи подъемников с кантователями снимаются с надрессорной балки;
- <a id="p100119"></a>надрессорная балка остается на подъемнике - кантователе.

#### <a id="p100120"></a>5.3 Разборка четырехосной тележки производится в следующей последовательности:

- <a id="p100121"></a>снимается шкворень;
- <a id="p100122"></a>расшплинтовываются валики, снимают шайбы и валики верхнего горизонтального рычага тормозной передачи;

<div align="center">

<a id="p100123"></a>**- при помощи крана снимается соединительная балка;**

</div>

- <a id="p100124"></a>снимается "нижний" горизонтальный рычаг тормозной передачи;
- <a id="p100125"></a>освободившиеся двухосные тележки передаются на участок ремонта и разбираются в порядке, указанном в [п. п. 5.1](#p100104) - [5.2](#p100106).

<a id="p100126"></a> ![5. Разборка тележек](https://i.bukva.ai/l8zY1HF1/img_2.png) 


<a id="p100129"></a> ![5. Разборка тележек](https://i.bukva.ai/l8zY1HF1/img_3.png) 


<div align="center">

<a id="p100132"></a> ![5. Разборка тележек](https://i.bukva.ai/l8zY1HF1/img_4.png) 

</div>


### 6. <a id="p101640"></a>Неразрушающий контроль составных частей и деталей тележек


> *(в ред. [Протокола](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p101618) от 05.11.2015)*


<div align="center">

<a id="p101641"></a>6.1 Перечень деталей тележек и методы неразрушающего контроля указаны в [таблице 6.1](#p101644).<br>
<a id="p101642"></a>6.2 Зоны неразрушающего контроля и типы дефектов, подлежащих выявлению, приведены в [таблице 6.2](#p101653).<br>
<a id="p101643"></a>6.3 При магнитопорошковом и вихретоковом контроле выявлению подлежат поверхностные дефекты, которые указаны в [таблице 6.2](#p101653).

</div>


#### <a id="p101644"></a>Таблица 6.1


| <a id="p101645"></a>Деталь тележки | <a id="p101646"></a>Вид (метод) неразрушающего контроля |
| --- | --- |
| <a id="p101647"></a>Рама боковая | <a id="p101648"></a>магнитопорошковый |
| <a id="p101649"></a>Балка надрессорная | <a id="p101650"></a>магнитопорошковый |
| <a id="p101651"></a>Балка соединительная | <a id="p101652"></a>магнитопорошковый или вихретоковый |


#### <a id="p101653"></a>Таблица 6.2


| <a id="p101654"></a>Деталь | <a id="p101655"></a>Зоны контроля | <a id="p101656"></a>Тип дефектов, подлежащих выявлению |
| --- | --- | --- |
| <a id="p101657"></a>Рама боковая тележки<br>тип 2 ГОСТ 9246 | <a id="p101658"></a><a id="p101659"></a><a id="p101660"></a>![Таблица 6.2](https://i.bukva.ai/l8zY1HF1/img_5.png)<br>а) коробчатое сечение боковой рамы; б) тавровое сечение боковой рамы<br>1 - наружный угол буксового проема; 2 - внутренний угол буксового проема; 3 - наклонный пояс; 4 - вертикальная стенка наружного угла буксового проема; 5 - вертикальная стенка внутреннего угла буксового проема; 6 - вертикальная стенка наклонного пояса; 7 - кромка наружного угла буксового проема. | <a id="p101661"></a>Трещины продольные и поперечные |
| <a id="p101662"></a>Балка надрессорная тележки<br>тип 2 ГОСТ 9246 | <a id="p101663"></a><a id="p101664"></a>![Таблица 6.2](https://i.bukva.ai/l8zY1HF1/img_6.png)<br>1 - нижний пояс; 2 - наклонная плоскость для клина; 3 - внутренний бурт подпятника; 4 - опорная поверхность подпятника; 5 - угол между ограничительным буртом и наклонной плоскостью; 6 - наружный бурт подпятника | <a id="p101665"></a>Трещины продольные и поперечные |
| <a id="p101666"></a>Деталь | <a id="p101667"></a>Зоны контроля | <a id="p101668"></a>Тип дефектов, подлежащих выявлению |
| <a id="p101669"></a>Балка соединительная | <a id="p101670"></a><a id="p101671"></a><a id="p101672"></a><a id="p101673"></a><a id="p101674"></a><a id="p101675"></a><a id="p101676"></a><a id="p101677"></a>![Таблица 6.2](https://i.bukva.ai/l8zY1HF1/img_7.png)<br>1 - опорная поверхность центрального подпятника;<br>2 - упорная поверхность центрального подпятника;<br>3 - сварной шов приварки верхнего листа к плите центрального подпятника;<br>4 - сварной шов приварки верхнего листа к пятниковой плите крайнего пятника;<br>5 - сварной шов приварки нижнего листа к пятниковой плите крайнего пятника;<br>6 - сварной шов приварки кронштейна торсиона с балкой;<br>7 - сварной шов приварки опоры скользунов с балкой. | <a id="p101678"></a>Трещины продольные и поперечные |


### 7. <a id="p100142"></a>Дефектация составных частей и деталей тележек


<a id="p100143"></a>7.1. Дефектация узлов и деталей тележек грузовых вагонов должна производиться после проведения неразрушающего контроля.

#### <a id="p100144"></a>7.2 Дефектацию проводить визуальным и инструментальным способами.

<a id="p100145"></a>*7.3. Наличие трещин во всех деталях тележек не допускается, кроме трещин, которые устраняются при плановых видах ремонтов в соответствии с действующей ремонтной документацией.*
<a id="p100146"></a>7.4. Размеры узлов и деталей тележек, которым они должны соответствовать, при плановых видах ремонта приведены в [таблице 7](#p100147).


#### <a id="p100147"></a>Таблица 7


<table>
<colgroup><col width="51%"><col width="24%"><col width="24%"></colgroup>
<tr><td><a id="p100148"></a>Наименование неисправностей</td><td>При деповском ремонте с<br>установкой износостойких элементов</td><td>При капитальном ремонте с установкой износостойких элементов</td></tr>
<tr><td><a id="p100149"></a>Глубина подпятника для балок, изготовленных до 1986 г. ( $25_{- 2}^{+ 1}$ ), мм, не более</td><td>$25_{- 2}^{+ 1}$</td><td>$25_{- 2}^{+ 1}$</td></tr>
<tr><td><a id="p100150"></a>Глубина подпятника для балок, изготовленных после 1986 г. ( $30_{- 2}^{+ 1}$ ), мм, не более</td><td>$30_{- 2}^{+ 1}$</td><td>$30_{- 2}^{+ 1}$</td></tr>
<tr><td><a id="p100151"></a>Размер наклонных поверхностей надрессорной балки, мм, не более</td><td>$175_{- 1}^{+ 4}$</td><td>$175_{- 1}^{+ 4}$</td></tr>
<tr><td><a id="p100152"></a>Размер упорных поверхностей (челюстей) боковой рамы, мм,</td><td>не более 342</td><td>$335_{- 1}^{+ 3}$</td></tr>
<tr><td><a id="p100153"></a>Износ колпака скользуна, мм, не более</td><td>2</td><td>не допускается</td></tr>
<tr><td><a id="p100154"></a>Износ скользунов соединительной балки: центральных, не более</td><td>2</td><td rowspan="2">не допускается</td></tr>
<tr><td>концевых, не более</td><td>2</td></tr>
<tr><td><a id="p100155"></a>Остаточная высота прилива опорной поверхности буксового проема боковой рамы, мм</td><td>не более 3</td><td>не более 3</td></tr>
<tr><td><a id="p100156"></a>Клин фрикционный из чугуна.<br>Суммарный износ рабочих поверхностей, мм</td><td>не более 3 или 2 на сторону</td><td>новый</td></tr>
<tr><td><a id="p100157"></a>Глубина подпятника соединительной балки, мм, не более</td><td>47,5</td><td>47,5</td></tr>
<tr><td><a id="p100158"></a>Диаметр подпятника, надрессорной балки на глубине 10 мм, мм, не более</td><td>302,5+1,5<br>при конусности 1:12,5</td><td>302,5+1,5<br>при конусности 1:12,5</td></tr>
<tr><td><a id="p100159"></a>Диаметр подпятника соединительной балки на глубине 10 мм, мм, не более</td><td>$457_{- 2}^{+ 1}$<br>при конусности 1:12,5</td><td>$457_{- 2}^{+ 1}$<br>при конусности 1:12,5</td></tr>
<tr><td><a id="p100160"></a>Износ крайних пятников соединительной балки, мм</td><td>не допускается</td><td>не допускается</td></tr>
</table>


<a id="p100161"></a>7.5. Литые детали тележек, имеющие износы, превышающие допустимые, подлежат ремонту сваркой и наплавкой в соответствии с инструкциями разработанными ВНИИЖТ и утвержденными установленным порядком, с последующей механической обработкой до чертежных размеров и заданной твердости.
<a id="p100162"></a>Твердость измеряется твердомером типа ТЭМП 3 по ГОСТ 9012-59, ГОСТ 9013-59 или другого типа.
<a id="p100910"></a>7.6. Триангели рычажной передачи тележек испытывают на растяжение при их изготовлении вновь, периодических видах ремонта вагонов и ремонте сваркой, согласно Руководству по ремонту триангелей Р 001 ПКБ ЦВ-2009 РК и [руководства](https://bukva.ai/docs/rukovodstvo-736-2010-pkb-tsv) "Детали и узлы грузовых вагонов. Руководство по испытанию на растяжение" N 736-2010 г. ПКБ ЦВ.

> *(в ред. Протоколов от [18.05.2012](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102458), от [07.05.2013](https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101829))*

<a id="p100164"></a>7.7. Нетиповые чеки крепления тормозных колодок, шайбы крепления рычажной передачи тележек заменяют типовыми, а шплинты - новыми.
<a id="p103052"></a>7.8. Шарнирные соединения рычажной передачи должны соответствовать требованиям "Общего руководства по ремонту тормозного оборудования вагонов" 732-ЦВ-ЦЛ.
<a id="p103053"></a>В кронштейн боковой рамы валика подвески тормозного башмака при плановых видах ремонта устанавливается полимерная втулка по черт. 194.00.054-0 или по черт. УРЛТ.667155.007, а в подвеску тормозного башмака полимерные втулки по черт. Т 258.00.02 или 194.40.035-0.
<a id="p103054"></a>При наличии задела втулок, изготовленных по черт. 100.00.009-0, допускается его использование до 1 июля 2018 г.
<a id="p103055"></a>При деповском ремонте допускается повторное использование полимерных втулок, не имеющих трещин и разрывов при условии, что срок их годности не истекает в следующий межремонтный период.
<a id="p103056"></a>Контроль проушин подвески тормозного башмака проводить визуально без снятия втулок.
<a id="p103057"></a>В шарнирных соединениях рычагов с триангелями, затяжками и державкой "мертвой точки" устанавливаются втулки, изготовленные из композиционного прессовочного материала КПМ ТУ 2292-011-56867231-2007.

> *(п. 7.8 в ред. [Протокола](https://bukva.ai/docs/protokol-67-szht-sng-sovet-po#p102460) от 20.10.2017)*

<a id="p100166"></a>7.9 Шкворень, имеющий трещины или изгиб более 5 мм, подлежит замене. Износ шкворня по диаметру при деповском ремонте допускается не более 3 мм, при капитальном ремонте износ шкворня не допускается.

#### <a id="p100167"></a>7.10 Разница баз боковых рам допускается не более 2 мм.

<a id="p103073"></a>7.11. Осмотр и ремонт колесных пар производить в полном соответствии с требованиями [РД](https://bukva.ai/docs/rd-vniizht-27-05-01-2017) ВНИИЖТ 27.05.01-2017.

> *(п. 7.11 в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101857) от 18.05.2018)*

<a id="p103074"></a>*7.12. Осмотр и ревизию буксовых узлов колесных пар производить в соответствии с требованиями [РД](https://bukva.ai/docs/rd-vniizht-27-05-01-2017) ВНИИЖТ 27.05.01-2017.*

> *(п. 7.12 в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p144149) от 18.05.2018)*

<a id="p100170"></a>7.13. Размеры, которым должна соответствовать соединительная балка четырехосной тележки, приведены в "Типовом технологическом процессе на ремонт соединительной балки четырехосной тележки" ТК-232 ПКБ ЦВ.
<a id="p100737"></a>*7.14. Балка опорная для авторежима должна быть установлена на специальные полки боковых рам тележки согласно требованиям "Общего руководства по ремонту тормозного оборудования вагонов" 732-ЦВ-ЦЛ.*

> *(п. 7.14 в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102463) от 18.05.2012)*


### 8. <a id="p100172"></a>Ремонт боковых рам


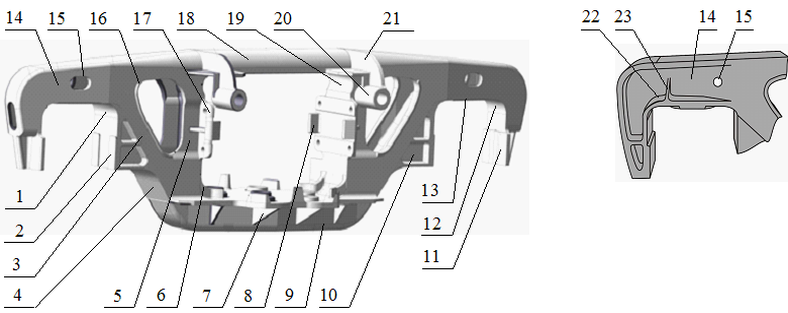
<a id="p101679"></a>8.1. Боковые рамы перед ремонтом и дефектацией очищают от грязи, отслоившейся ржавчины и разрушившегося лакокрасочного покрытия, обмывают в моечной машине, осматривают наружную поверхность на возможность обнаружения трещин, отколов и износов. Особо тщательное внимание уделяют зонам А и Б, указанным на рисунке 8.1.

> *(п. 8.1 в ред. [Протокола](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106324) от 05.11.2015)*

<a id="p101549"></a>8.2. При капитальном или деповском ремонтах под вагон подкатывают тележки с боковыми рамами, с установленными износостойкими элементами по проектам М 1698 ПКБ ЦВ или С 03.04, или по ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000) или ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03).
<a id="p101550"></a>Оставшийся срок службы боковых рам должен быть не менее чем до следующего капитального или деповского ремонта вагона соответственно.

> *(п. 8.2 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100112) 32 ЦВ 36-2014 от 22.10.2014)*

<a id="p100176"></a>8.3. Не допускается ремонт боковой рамы, у которой в буксовом проеме опорная поверхность имеет местный, канавкообразный износ более 2 мм в тело рамы (максимальная ширина канавки 20 мм, максимальная длина канавки равна ширине опорной поверхности).
<a id="p100177"></a>8.4. Трещины, на боковых рамах тележки, кроме указанных на рисунке 8.2 не допускаются.
<a id="p100178"></a>Указанные на рисунке 8.2 дефекты в боковой раме разрешается устранять сваркой и наплавкой при плановых видах ремонта согласно "Инструкции по сварке и наплавке при ремонте грузовых вагонов".
<a id="p100179"></a>8.4.1. Трещину направляющего буртика для фрикционного клина разрешается заваривать в соответствии с "Инструкцией по сварке и наплавке при ремонте грузовых вагонов".
<a id="p100180"></a>8.4.2. Трещину в кронштейне подвески триангеля длиной не более 32 мм разрешается заварить в соответствии с "Инструкцией по сварке и наплавке при ремонте грузовых вагонов".
<a id="p100181"></a>8.4.3. Продольную трещину в стенке прилива для валика подвески триангеля разрешается заварить в соответствии с "Инструкцией по сварке и наплавке при ремонте грузовых вагонов".
<a id="p100182"></a>8.4.4. Откол направляющего буртика для перемещения фрикционного клина и фрикционных планок ремонтируется приваркой нового в соответствии с "Инструкцией по сварке и наплавке при ремонте грузовых вагонов".
<a id="p100183"></a>8.4.5. Откол "ушек" в местах крепления фрикционных планок разрешается ремонтировать приваркой нового "ушка". Разрешается приваривать не более двух "ушек", расположенных по диагонали в соответствии с "Инструкцией по сварке и наплавке при ремонте грузовых вагонов".

<a id="p100184"></a> ![8. Ремонт боковых рам](https://i.bukva.ai/l8zY1HF1/img_8.png) 


<a id="p100187"></a> ![8. Ремонт боковых рам](https://i.bukva.ai/l8zY1HF1/img_9.png) 

<a id="p100190"></a>8.5. До постановки фрикционных планок измеряют расстояние между стенками рессорного проема боковой рамы и наружными челюстями буксовых проемов. Разница между ними для одной боковой рамы не должна превышать 3 мм. При большей разнице соответствующие буксовые челюсти наплавить с последующей механической обработкой до чертежных размеров, при условии, что ширина буксового проема не более 342 мм при деповском, а при капитальном ремонте $335_{- 1}^{+ 3}$ мм.
<a id="p102387"></a>8.6. При плановых видах ремонта в кронштейн боковой рамы валика подвески тормозного башмака и в подвеску тормозного башмака установить втулки, предусмотренные пунктом 7.8 настоящего руководящего документа.

> *(п. 8.6 в ред. [Протокола](https://bukva.ai/docs/protokol-66-szht-sng-sovet-po#p104981) от 19.05.2017)*

<a id="p100192"></a>8.7. Износ направляющих плоскостей для букс допускается по ширине буксового проема не более 4 мм при деповском ремонте, а при капитальном не допускается. Размеры боковых рам грузовых тележек, которым они соответствуют при изготовлении, и с которыми при плановых видах ремонта допускается выпускать их без ремонта, приведены на рисунках 8.3, 8.4.
<a id="p100738"></a>Ремонт корпусов букс должен проводиться согласно "Инструкции по сварке и наплавке при ремонте грузовых вагонов" и инструкции, разработанной ВНИИЖТ ТИ-05-02-Б-2010 "Техническая инструкция по ремонту сваркой и износостойкой наплавкой корпуса буксы". Наружные изношенные поверхности корпуса буксы (опорная и боковые) восстанавливаются до чертежных размеров.

> *(абзац в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102465) от 18.05.2012)*

<a id="p100194"></a>8.8. Изношенные вертикальные направляющие плоскости в буксовом проеме (упорные поверхности) восстанавливаются износостойкой наплавкой с обеспечением твердости 240 ... 300 НВ с последующей станочной обработкой до чертежных размеров ( $335_{- 1}^{+ 3}$ мм).
<a id="p100195"></a>8.9. При поступлении в ремонт боковых рам, изготовленных по чертежам УВЗ 100.00.002-3 и 100.00.002-4 с приваренными планками на опорных поверхностях, планки удаляют на станке и после дефектоскопирования боковых рам на их опорные поверхности устанавливают сменные прокладки в соответствии с конструкцией боковой рамы.
<a id="p103075"></a>8.10. Прокладки сменные установить в обоих буксовых проемах. На опорные поверхности с высотой приливов до 3 мм включительно в буксовые проемы боковых рам чертежи УВЗ 100.00.002-1 или 100.00.002-2 установить прокладки сменные чертеж M 1698.02.100 СБ или N 1699.02.100-01, а на боковые рамы чертежи УВЗ 100.00.002-3, 100.00.002-4, N 578.00.019-0 или чертеж ЧЛЗ-100.00.020-4 СБ установить прокладки сменные чертеж M 1698.03.100 СБ или N 1699.02.100.
<a id="p103076"></a>На опорные поверхности с высотой приливов более 3 мм в буксовые проемы боковых рам установить прокладки сменные чертеж М 1698.02.100-01 СБ и M 1698.03.100-01 СБ (с вариантами исполнения корпусов скоб по чертежам М 1698.02.101-01 и M 1698.03.101-01).
<a id="p103077"></a>Износ опорных поверхностей боковых рам в зоне буксовых проемов глубиной более 2 мм относительно неизношенной части опорной поверхности устранять механической обработкой.
<a id="p103078"></a>Проникновение инструмента в тело боковой рамы не допускается.
<a id="p103079"></a>При капитальном ремонте на опорные поверхности устанавливают новые прокладки сменные чертеж М 1698.02.100 СБ или M 1698.03.100 СБ.

> *(п. 8.10 в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p144122) от 18.05.2018)*


<a id="p100201"></a> ![8. Ремонт боковых рам](https://i.bukva.ai/l8zY1HF1/img_10.png) 


<a id="p100204"></a> ![8. Ремонт боковых рам](https://i.bukva.ai/l8zY1HF1/img_11.png) 

<a id="p103080"></a>8.11. При поступлении в ремонт боковых рам, на опорных поверхностях которых в буксовых проемах были установлены прокладки сменные по черт. M 1698.02.100 СБ, или N 1699.02.100-01, или M 1698.03.100 СБ, или N 1699.02.100 прокладки снимают, боковые рамы дефектоскопируют.

> *(абзац в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p144128) от 18.05.2018)*

<a id="p103081"></a>При капитальном ремонте на опорные поверхности устанавливают новые прокладки сменные чертеж M 1698.02.100 СБ, или N 1699.02.100-01, или M 1698.03.100 СБ, или N 1699.02.100.

> *(абзац в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p144128) от 18.05.2018)*

<a id="p100210"></a>При деповском ремонте допускается повторная установка прокладок сменных не имеющих:
- <a id="p100211"></a>трещин на корпусе прокладки или на износостойкой пластине;
- <a id="p100212"></a>отколов на износостойкой пластине;
- <a id="p100213"></a>трещин сварного шва между износостойкой пластиной и корпусом прокладки;
- <a id="p100214"></a>неравномерного износа опорной поверхности износостойкой пластины относительно неизношенной ее части поверхности более 2 мм.
<a id="p100215"></a>При повторном использовании проверяется твердость изношенных поверхностей. Твердость измеряется твердомером типа ТЭМП 3 по ГОСТ 9012-59 или ГОСТ 9013-59.
<a id="p100216"></a>8.12. Неровности в переходе от обработанной поверхности к необработанной по радиусу 55 мм зачистить.
<a id="p100217"></a>8.13. Для установки на боковую раму износостойкую прокладку плотно прижимают к опорной поверхности с помощью струбцины или специального приспособления. Более длинные лапки корпуса прокладки располагают против технологических отверстий на стенках боковой рамы. Указанные "лапки" сгибают на цилиндрической оправке (монтировке) и затем заправляют в технологические отверстия ударами молотка. Короткие "лапки" корпуса загибают по полке боковой рамы ударами молотка через оправку.
<a id="p100218"></a>После загиба "лапок" перемещения прокладки вдоль боковой рамы должны быть не более +/- 10 мм, а поперек боковой рамы не более +/- 5 мм.
<a id="p100219"></a>8.14. Тележки, оборудованные износостойкими прокладками, должны взаимодействовать с корпусами букс, восстановленными до чертежных размеров.
<a id="p100220"></a>8.15. Комплектацию тележек одного вагона производить боковыми рамами со сменными прокладками во всех буксовых проемах при остаточной высоте прилива не более 3 мм.
<a id="p101551"></a>8.16. Фрикционные планки боковой рамы тележки толщиной 16 мм независимо от их технического состояния, заменяют на составные по проекту М 1698 ПКБ ЦВ, состоящие из планки неподвижной толщиной 10 мм М 1698.02.001 и планки подвижной толщиной 6 мм М 1698.02.004 или по проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02).

> *(п. 8.16 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100124) 32 ЦВ 36-2014 от 22.10.2014)*

<a id="p100222"></a>8.17. Разница в размерах боковых рам одной тележки допускается не более 2 мм.
<a id="p100223"></a>Фактически измеренные величины баз по каждой боковой раме записываются в журнал тележечного отделения.
<a id="p100224"></a>8.18. После ремонта проверяют размеры боковых рам тележки показанные на рисунках 8.3, 8.4.

#### <a id="p100741"></a>8.19 Аннулирован. - [Протокол](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102475) от 18.05.2012.


#### <a id="p100742"></a>8.20 Аннулирован. - [Протокол](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102475) от 18.05.2012.

<a id="p100227"></a>Смешанная установка износостойких элементов не допускается.


### 9. <a id="p100228"></a>Ремонт надрессорных балок


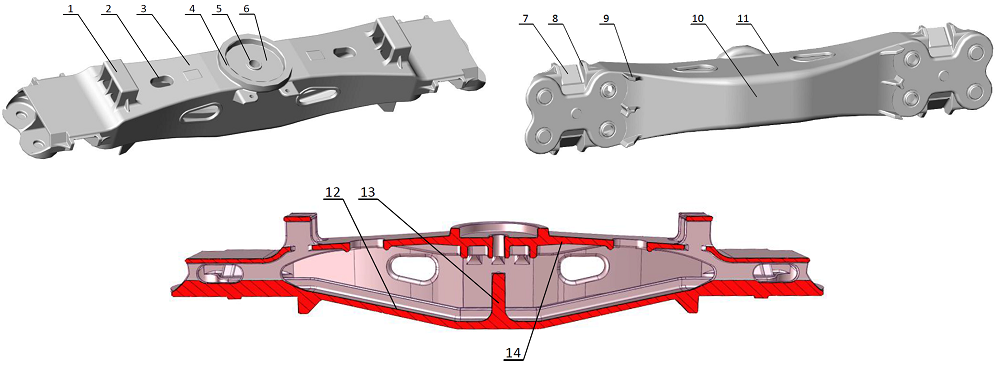
<a id="p100229"></a>9.1. Надрессорные балки перед ремонтом и дефектацией очищают от грязи, отслоившейся ржавчины и разрушившегося лакокрасочного покрытия, обмывают в моечной машине, осматривают на возможность обнаружения трещин, отколов и износов. Опорную поверхность подпятника балки очищают до металлического блеска.
<a id="p100230"></a>9.2. При осмотре и дефектации надрессорной балки определяют целостность верхних, нижних поясов, вертикальных стенок и колонки при ее наличии, опорной части подпятника, исправность приливов для колпаков скользунов и износы трущихся поверхностей.
<a id="p101680"></a>Трещины во внутренней колонке и ребрах усиления подпятника надрессорной балки независимо от их длины ремонту не подлежат. Внутреннюю поверхность балки осматривают с подсветкой через технологические окна верхнего и нижнего поясов.

> *(абзац в ред. [Протокола](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106331) от 05.11.2015)*

<a id="p101552"></a>9.3. При капитальном или деповском ремонтах под вагон подкатывают тележки с надрессорными балками, с установленными износостойкими элементами по проекту М 1698 ПКБ ЦВ или по проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04) и ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) ОАО "САТУРН - 1".
<a id="p101553"></a>Оставшийся срок службы надрессорных балок должен быть не менее чем до следующего капитального или деповского ремонта вагона соответственно.

> *(п. 9.3 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100129) 32 ЦВ 36-2014 от 22.10.2014)*


#### <a id="p100234"></a>9.4 Ремонт подпятника надрессорной балки.

<a id="p100235"></a>9.4.1. После определения объема ремонта все дефекты подпятника надрессорной балки должны быть отремонтированы.
<a id="p100236"></a>При плановых видах ремонта разрешается заваривать трещины (1 - 8) в подпятнике надрессорной балки, согласно [рисунку 9.1](#p100280) в соответствии с требованиями "Инструкции по сварке и наплавке при ремонте грузовых вагонов". Суммарная длина трещин в подпятнике допускается не более 250 мм, если трещины кольцевые прерывистые, расположенные в разных секторах, на расстоянии от центра не ближе 80 мм.
<a id="p100237"></a>Ранее установленные в подпятник износостойкие кольца (полукольца) удалить станочной обработкой.
<a id="p100238"></a>Диаметр подпятника определять от верхней горизонтальной поверхности наружного бурта на глубине 10 мм с учетом конусности 1:12,5 (4 градуса 36 минут).
<a id="p100239"></a>У надрессорной балки выпуска до 1986 года и с 1986 года диаметр подпятника - 302,5+1,5 мм.
<a id="p100240"></a>9.4.2. У надрессорной балки, изготовленной до 1986 г. с глубиной подпятника $25_{- 2}^{+ 1}$ мм ("М" [рисунок 9.4](#p100305)) изношенные опорная поверхность, наружный и внутренний бурты подпятника восстанавливают согласно "Инструкции по сварке и наплавке при ремонте грузовых вагонов" и ТИ-05-01-06/НБ износостойкой наплавкой с обеспечением твердости 240 ... 300 НВ, с последующей станочной обработкой подпятника до чертежных размеров с обеспечением конусности внутренней поверхности наружного бурта 1:12,5 и диаметром 302,5+1,5 мм на глубине 10 мм ("И" [рисунок 9.4](#p100305)).
<a id="p100241"></a>9.4.3. У надрессорной балки, изготовленной с 1986 г., с глубиной подпятника $30_{- 2}^{+ 1}$ мм ("М" рисунок 9.4) с изношенными опорной поверхностью, наружным и внутренним буртами подпятника, наружный и внутренний бурты наплавляют износостойкой наплавкой согласно "Инструкции по сварке и наплавке при ремонте грузовых вагонов" и ТИ-05-01-06/НБ с обеспечением твердости 240 ... 300 НВ.
<a id="p100242"></a>Подпятник растачивается на глубину 36 +/- 1 мм с обеспечением конусности внутренней поверхности наружного бурта 1:12,5 и диаметром 302,5+1,5 мм на глубине 10 мм ("И" [рисунок 9.4](#p100305)).
<a id="p101554"></a>На станочно обработанную плоскую опорную поверхность подпятника устанавливается прокладка по чертежу М 1698.01.005 диаметром 298-1,3 мм фаской вниз или по проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04).

> *(абзац в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100141) 32 ЦВ 36-2014 от 22.10.2014)*

<a id="p101555"></a>9.4.4. При поступлении надрессорной балки с установленной ранее прокладкой, подпятник с глубиной 36 +/- 1 мм, имеющий износы на наружном и внутреннем буртах, выработки наружного бурта от прокладки, наплавляются согласно "Инструкции по сварке и наплавке при ремонте грузовых вагонов" и ТИ-05-01-06/НБ износостойкой наплавкой с обеспечением твердости 240 ... 300 НВ с последующей станочной обработкой согласно чертежа М 1698.01.000 СБ и обеспечением конусности внутренней поверхности наружного бурта 1:12,5 с последующей постановкой прокладки по чертежу М 1698.01.005 или по проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04).

> *(п. 9.4.4 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100146) 32 ЦВ 36-2014 от 22.10.2014)*

<a id="p101681"></a>9.4.5. Оставшаяся толщина опорной поверхности подпятника не менее 18 мм.

> *(п. 9.4.5. в ред. [Протокола](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106334) от 05.11.2015)*

<a id="p100246"></a>9.4.6. При станочной обработке подпятника в месте сопряжения наружного бурта с плоской опорной поверхностью подпятника должна быть обеспечена галтель радиусом 3 ... 4 мм. Отсутствие галтели не допускается.
<a id="p101556"></a>9.4.7. Прокладка (диск) по чертежу М 1698.01.005 или проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04) диаметром 298-1,3 мм свободно устанавливается фаской вниз на опорную поверхность подпятника надрессорной балки, изготовленной после 1986 года и расточенной на глубину 36 +/- 1 мм.

> *(п. 9.4.7 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100156) 32 ЦВ 36-2014 от 22.10.2014)*

<a id="p100248"></a>9.4.8. Разрешается производить ремонт отверстия подпятника под шкворень ("Л" [рисунок 9.4](#p100305) и таблица 9.9) с восстановлением внутреннего бурта ("К" [рисунок 9.4](#p100305) и [таблица 9](https://bukva.ai/docs/rd-32-tsv-052-2009#p100294)) и постановкой втулки, изготовленной из стали типа Ст3, с приваркой ее по наружному периметру сплошным швом в соответствии с требованиями ТК-231. Внутренний бурт подпятника восстанавливается наплавкой до чертежных размеров.
<a id="p100249"></a>Верхняя кромка внутреннего бурта или втулки должна располагаться от плоской опорной поверхности на высоте:
- <a id="p100250"></a>5+1 мм у подпятника глубиной $25_{- 2}^{+ 1}$ или $30_{- 2}^{+ 1}$ мм;
- <a id="p100251"></a>11+1 мм у подпятника расточенного на глубину 36 +/- 1 мм.
<a id="p100252"></a>9.4.9. За базовую поверхность надрессорной балки при установке на станок принимать опорные поверхности, которыми надрессорная балка опирается на пружины рессорных комплектов.
<a id="p103062"></a>9.4.10. При подкатке тележки под вагон вся опорная поверхность подпятника должна быть покрыта равномерным слоем одной из смазок: графитовая ГОСТ 3333-80, солидол ГОСТ 1033-79 с добавкой графита смазочного ГОСТ 8295-73 (количество смазки от 80 до 100 грамм) или другой смазкой с аналогичными свойствами.

> *(п. 9.4.10 в ред. [Протокола](https://bukva.ai/docs/protokol-67-szht-sng-sovet-po#p102327) от 20.10.2017)*


#### <a id="p100254"></a>9.5 Ремонт наклонных плоскостей надрессорной балки.

<a id="p100255"></a>9.5.1. При плановых видах ремонта планки, ранее приваренные на наклонных плоскостях, удалить. Наклонные плоскости, с удаленными планками, или изношенные восстановить износостойкой наплавкой с обеспечением твердости 240 ... 300 НВ, согласно "Инструкции по сварке и наплавке при ремонте грузовых вагонов" и разработанной ВНИИЖТ Инструкции ТИ-05-01-06/НБ с последующей станочной обработкой до чертежных размеров.
<a id="p101682"></a>9.5.2. Оставшаяся толщина изношенных наклонных поверхностей надрессорной балки должна быть не менее 7 мм, измерение проводится после удаления планок.

> *(п. 9.5.2 в ред. [Протокола](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106339) от 05.11.2015)*

<a id="p100257"></a>9.5.3. При любом сверхнормативном износе наклонных плоскостей надрессорной балки (включая провалы и сквозные протертости), разрешается ремонт методом вварки пластин-вставок согласно "Технологической инструкции на ремонт сваркой наклонных поверхностей" N 542 ПКБ ЦВ.
<a id="p100258"></a>9.5.4. При капитальном ремонте изношенные наклонные плоскости восстановить износостойкой наплавкой с обеспечением твердости 240 ... 300 НВ согласно "Инструкции по сварке и наплавке при ремонте грузовых вагонов" и разработанной ВНИИЖТ Инструкцией ТИ-05-01-06/НБ с последующей станочной обработкой до чертежных размеров.
<a id="p100259"></a>При выпуске из деповского ремонта допускается не восстанавливать наклонные плоскости, если они имеют размер нижней опорной поверхности надрессорной балки не менее 166 мм и угол 45° ("З" [рисунок 9.4](#p100305) и таблица 9), причем величина суммарного просвета между поверхностью надрессорной балки и шаблоном по низу должна быть не более 6 мм. Просвет сверху не допускается.

##### <a id="p100260"></a>9.5.5 При всех видах ремонта разрешается:

- <a id="p100261"></a>заварка трещин в углах между ограничительными буртами [(рисунок 9.1)](#p100280) и наклонной плоскостью;
- <a id="p100262"></a>наплавка изношенных буртов при оставшейся толщине не менее 10 мм;
- <a id="p100263"></a>наплавка или приварка упорных ребер [(рисунок 9.1)](#p100280);
- <a id="p100264"></a>заварка продольных трещин наклонной плоскости [(рисунок 9.1)](#p100280), не выходящих на ограничительные бурты.
<a id="p100265"></a>9.5.6. При деповском ремонте расстояние между ограничительными буртами для фрикционного клина ("е" [рисунок 9.4](#p100305) и таблица 9) при износе более 144 мм восстанавливают наплавкой до чертежных размеров.
<a id="p100266"></a>При капитальном ремонте расстояние между ограничительными буртами ("е" [рисунок 9.4](https://bukva.ai/docs/rd-32-tsv-052-2009#p100305) и [таблица 9](https://bukva.ai/docs/rd-32-tsv-052-2009#p100294)) восстанавливаются до чертежных размеров.
<a id="p101557"></a>9.5.7. При комплектовании тележек новыми или отремонтированными надрессорными балками, допускается установка износостойких элементов по проекту С 03.04 в соответствии с "Инструкцией по комплексной модернизации тележек грузовых вагонов с использованием износостойких элементов и колес с ремонтным профилем ИТМ-73" или по ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) и ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04) ОАО "САТУРН - 1".

> *(п. 9.5.7 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100161) 32 ЦВ 36-2014 от 22.10.2014)*


#### <a id="p100268"></a>9.6 Ремонт скользунов надрессорной балки.

<a id="p100269"></a>9.6.1. Износы, трещины, изломы в опорах скользунов ремонтировать сваркой в соответствии с "Типовым технологическим процессом ремонта скользунов вагонов" ТК-230 ПКБ ЦВ.
<a id="p100270"></a>9.6.2. Колпак скользуна, показанный на [рисунке 9.2](#p100283), снимают. Неисправный прилив (опору) для колпака скользуна ремонтируют сваркой согласно "Инструкции по сварке и наплавке при ремонте грузовых вагонов".
<a id="p100744"></a>Изношенную поверхность прилива для колпака скользуна восстанавливают наплавкой с последующей станочной обработкой до чертежных размеров.

> *(абзац в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102478) от 18.05.2012)*

<a id="p100745"></a>Высота прилива (опоры) для колпака скользуна после станочной обработки определяется расстоянием от нижней плоскости надрессорной балки до верхней опорной поверхности скользуна, должна быть 315-6 мм.

> *(абзац введен [Протоколом](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102478) от 18.05.2012)*


##### <a id="p100272"></a>9.6.3 При капитальном ремонте устанавливают новые колпаки скользунов.

<a id="p100273"></a>Колпаки скользунов на вагоне должны быть одной модели.
<a id="p100274"></a>При деповском ремонте допускается установка колпаков скользунов с неравномерным максимальным износом плоской опорной поверхности до 2 мм.
<a id="p100275"></a>При износе более 2 мм колпак скользуна заменяют на новый.
<a id="p100276"></a>9.6.4. Ремонт допустимых трещин в основании опоры скользуна, от технологических окон вдоль балки на наклонных плоскостях, на опорной поверхности подпятника производить по требованию "Инструкции по сварке и наплавке при ремонте грузовых вагонов".
<a id="p100277"></a>9.6.5. При комплектовании тележек новыми или отремонтированными надрессорными балками, допускается установка скользунов по проекту С 03.04 Укрзализныци в соответствии с "Инструкцией по комплексной модернизации тележек грузовых вагонов с использованием износостойких элементов и колес с ремонтным профилем ИТМ-73" при наличии соответствующей ответной части на кузове вагона.
<a id="p101558"></a>9.6.6. На надрессорные балки устанавливаются износостойкие элементы только по проекту М 1698 или только по проекту С 03.04, или по ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) и ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04).
<a id="p101559"></a>Смешанная установка износостойких элементов по разным проектам не допускается.

> *(п. 9.6.6 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100171) 32 ЦВ 36-2014 от 22.10.2014)*


<a id="p100675"></a> ![9. Ремонт надрессорных балок](https://i.bukva.ai/l8zY1HF1/img_12.png) 


#### <a id="p100280"></a>Рисунок 9.1. Дефекты надрессорных балок


<a id="p100676"></a> ![Рисунок 9.1. Дефекты надрессорных балок](https://i.bukva.ai/l8zY1HF1/img_13.png) 


#### <a id="p100283"></a>Рисунок 9.2. Крепление колпака скользуна тележки модели 18-100


<a id="p100286"></a>9.7. При деповском ремонте шкворни, имеющие износы по диаметру более 3 мм, восстановить наплавкой в соответствии с "Инструкцией по сварке и наплавке при ремонте грузовых вагонов" с последующей механической обработкой до чертежных размеров. Верхнюю часть шкворня обрабатывают по чертежу ПКБ ЦВ согласно рисунку 9.3.
<a id="p100287"></a>Вагоны всех типов должны иметь шкворни длиной 440 +/- 3 мм.
<a id="p100288"></a>Отверстия подпятника надрессорной балки под шкворень должны быть при капитальном ремонте $54_{- 1}^{+ 2}$ мм, а при деповском не более 60 мм.
<a id="p100289"></a>9.8. При капитальном ремонте шкворни, имеющие механические повреждения, изгибы или износы, заменить на новые.
<a id="p100290"></a>При деповском ремонте шкворни, имеющие изгибы не более 5 мм разрешается править в нагретом состоянии до чертежных размеров.
<a id="p100291"></a>9.9. Разрешается наплавлять разработанные отверстия в кронштейне державки "мертвой точки".
<a id="p100292"></a>9.10. При сборе тележки проверить размеры надрессорной балки, показанные на [рисунке 9.4](#p100305), которые должны соответствовать требованиям настоящего Руководства.
<a id="p100967"></a>В таблице 9 указаны размеры для надрессорной балки двухосной трехэлементной тележки типа 2 по ГОСТ 9246.

> *(абзац в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100103) 32 ЦВ 38-2013 от 07.05.2014)*


#### <a id="p102347"></a>Таблица 9


> *(в ред. [Протокола](https://bukva.ai/docs/protokol-64-szht-sng-sovet-po-2#p101827) от 19.05.2016)*


<table>
<colgroup><col width="20%"><col width="30%"><col width="26%"><col width="24%"></colgroup>
<tr><td rowspan="2"><a id="p102348"></a>Обозначение размера</td><td rowspan="2"><a id="p102349"></a>Размеры надрессорной балки по рабочим чертежам, мм</td><td colspan="2"><a id="p102350"></a>Размера надрессорной балки, мм</td></tr>
<tr><td><a id="p102351"></a>При деповском ремонте (без восстановления)</td><td><a id="p102352"></a>При капитальном ремонте</td></tr>
<tr><td><a id="p102353"></a>е</td><td><a id="p102354"></a>134+4</td><td><a id="p102355"></a>не более 144,0</td><td><a id="p102356"></a>134 - 138</td></tr>
<tr><td><a id="p102357"></a>З</td><td><a id="p102358"></a>$175_{- 1}^{+ 4}$</td><td><a id="p102359"></a>не менее 166,0</td><td><a id="p102360"></a>174 - 179</td></tr>
<tr><td><a id="p102361"></a>Л</td><td><a id="p102362"></a>$54_{- 1}^{+ 2}$</td><td><a id="p102363"></a>не более 60,0</td><td><a id="p102364"></a>53 - 56</td></tr>
<tr><td><a id="p102365"></a>К</td><td><a id="p102366"></a>77-0,74</td><td><a id="p102367"></a>не менее 72,0</td><td><a id="p102368"></a>77-0,74</td></tr>
</table>


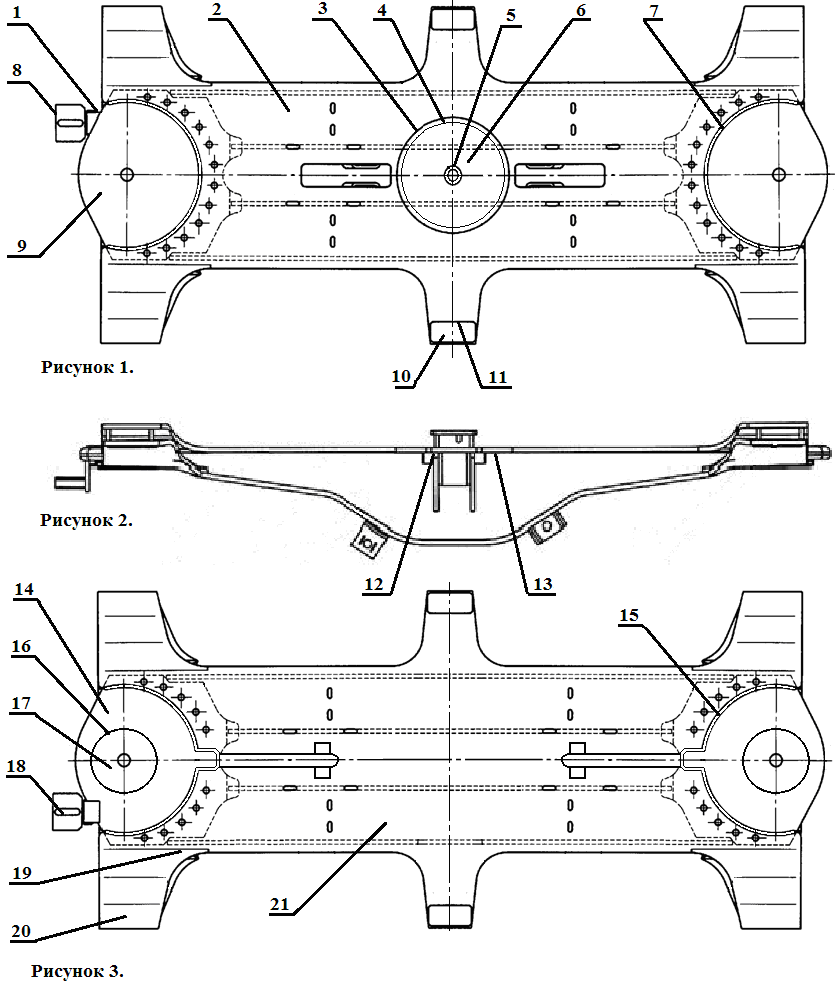
<a id="p100300"></a>9.11. Дефекты в соединительной балке четырехосной тележки, разрешенные ремонтировать при плановых видах ремонта, приведены на рисунке 9.6.
<a id="p100301"></a>Ремонт соединительных балок тележек модели 18-101 производят в соответствии с "Типовым технологическим процессом на ремонт соединительной балки четырехосной тележки" ТК-232 ПКБ ЦВ.

<a id="p100302"></a> ![Таблица 9](https://i.bukva.ai/l8zY1HF1/img_14.png) 


<a id="p100677"></a> ![Таблица 9](https://i.bukva.ai/l8zY1HF1/img_15.png) 


#### <a id="p100305"></a>Рисунок 9.4. Размеры надрессорных балок грузовых тележек модели 18-100 при их изготовлении и капитальном ремонте


<a id="p100308"></a> ![Рисунок 9.4. Размеры надрессорных балок грузовых тележек модели 18-100 при их из](https://i.bukva.ai/l8zY1HF1/img_16.png) 


### 10. <a id="p100311"></a>Ремонт узла "клин-фрикционная планка"


<a id="p100312"></a>10.1. Узел гасителя колебаний тележки состоит из составной фрикционной планки, фрикционного клина и наклонной поверхности надрессорной балки.
<a id="p100313"></a>10.1.1. Ремонт наклонной поверхности надрессорной балки изложен в [разделе 9](#p100228) настоящей Инструкции.
<a id="p103082"></a>10.1.2. При деповском ремонте во фрикционный узел устанавливается клин из чугуна марки СЧ 35 по чертежу M 1698.00.003 ПКБ ЦВ или по чертежу M 1698.00.003-01, показанный на [рисунке 10.1](#p100946).

> *(абзац в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101807) от 18.05.2018)*

<a id="p101684"></a>При деповском ремонте грузовых вагонов допускается устанавливать новые стальные фрикционные клинья по чертежам 100.30.001-1 УВЗ или 7055.30.001-0 КВЗ взамен неисправных.
<a id="p101685"></a>Фрикционный клин по проекту С 03.04 устанавливается только в паре с фрикционной планкой по проекту С 03.04.
<a id="p101686"></a>ЗАПРЕЩАЕТСЯ ремонт стальных фрикционных клиньев.
<a id="p101687"></a>ЗАПРЕЩАЕТСЯ совместная установка стальных и чугунных фрикционных клиньев в тележки, установленные под один вагон.

> *(п. 10.1.2. в ред. [Протокола](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p102604) от 05.11.2015)*

<a id="p103083"></a>10.2. При капитальном ремонте вагонов, установленные на вагоне фрикционные клинья заменяются новыми клиньями из чугуна марки СЧ 35 по чертежу M 1698.00.003 ПКБ ЦВ или M 1698.00.003-01.

> *(п. 10.2 в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p144135) от 18.05.2018)*

<a id="p101689"></a>10.3. При деповском ремонте на все типы грузовых вагонов, кроме цистерн, разрешается устанавливать чугунные клинья или оставлять без замены стальные фрикционные клинья с суммарным износом наклонной и вертикальной плоскостей клина до 3 мм, но не более 2 мм одной из сторон и не имеющих других дефектов (трещин, отколов). Трещины в ребрах жесткости клина не допускаются.

> *(п. 10.3 в ред. [Протокола](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106462) от 05.11.2015)*

<a id="p101560"></a>10.4. При капитальном ремонте фрикционные планки заменяются новыми составными по проекту М 1698 ПКБ ЦВ или по проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02) ОАО "САТУРН - 1".

> *(п. 10.4 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100178) 32 ЦВ 36-2014 от 22.10.2014)*

<a id="p100749"></a>10.5. При деповском ремонте фрикционные планки с трещинами, отколами и износами, превышающими нормативные значения, заменяются новыми.
<a id="p100750"></a>Допускается на все типы грузовых вагонов, кроме цистерн, устанавливать неподвижные фрикционные планки по проекту М 1698 толщиной 10 мм с износом 1,5 мм поверхности, взаимодействующей с подвижной планкой и подвижные фрикционные планки с суммарным износом по толщине до 2 мм, но не более 1,5 мм с одной стороны.

> *(п. 10.5 в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102492) от 18.05.2012)*

<a id="p100323"></a>10.6. В узел "клин-фрикционная планка" устанавливаются износостойкие элементы только по проекту М 1698 или только по проекту С 03.04.
<a id="p100324"></a>Смешанная установка износостойких элементов не допускается.

<a id="p100945"></a> ![10. Ремонт узла "клин-фрикционная планка"](https://i.bukva.ai/l8zY1HF1/img_17.png) 
<a id="p100946"></a>Рисунок 10.1 Клин чертеж М 1698.00.003 ПКБ ЦВ

> *(в ред. [Извещения](https://bukva.ai/docs/32-tsv-30-2013#p100031) 32 ЦВ 30-2013 от 20.11.2013)*


<a id="p100328"></a> ![10. Ремонт узла "клин-фрикционная планка"](https://i.bukva.ai/l8zY1HF1/img_18.png) 

<a id="p100331"></a>10.6. Неподвижные фрикционные планки в вертикальной плоскости должны быть не параллельны, расстояние между планками к низу должно увеличиваться на 4 ... 10 мм согласно рисункам 8.2, 8.3, 8.4, 10.2. Разность размеров Г в точках Ж, размеров Д в точках 3 не более 3 мм. Контроль размера Е определяется полуразностью размеров Г и Д в точках Ж и З.
<a id="p100968"></a>Размер Г при толщине фрикционных планок 10 мм - не менее 642 мм.

> *(абзац в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100108) 32 ЦВ 38-2013 от 07.05.2014)*

<a id="p100969"></a>Размер Г при толщине фрикционных планок 16 мм - не менее 630 мм.

> *(абзац в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100108) 32 ЦВ 38-2013 от 07.05.2014)*

<a id="p100334"></a>Фрикционные планки, приклепанные к площадкам, должны плотно прилегать к ним, при этом допускается:
- <a id="p100335"></a>между сопрягаемыми поверхностями (в промежутках между заклепками) местные неплотности не более 1 мм;
- <a id="p100336"></a>в зоне головок заклепок местный зазор на 1/3 окружности головки заклепки, при проверке которого щуп 1 мм не должен доходить до стержня заклепки;
- <a id="p100337"></a>западание головки заклепки относительно плоскости планки не более 2 мм.
<a id="p100338"></a>Заклепки не должны выступать за рабочую поверхность планки. При наличии выступа его следует зачистить заподлицо с поверхностью планки.
<a id="p100339"></a>Непараллельность фрикционных планок в горизонтальной плоскости не более 3 мм.
<a id="p100340"></a>10.7 Перед началом клепальных работ поверхность боковой рамы, прилегающая к поверхности фрикционной планки, допускается зачистить шлифовальной машинкой, для обеспечения плотного прилегания фрикционной планки к привалочной поверхности. Обработанная поверхность должна соответствовать $\sqrt{Rà12,5}$ и уширение в нижней части каждой привалочной поверхности от 2 до 5 мм. Размеры проема в верхней части должны быть 668-6 мм.
<a id="p100341"></a>10.8. При установке и креплении неподвижной фрикционной планки толщиной 10 мм чертеж М 1698.02.001 или неподвижной фрикционной планки толщиной 16 мм по проекту С 03.04, отверстия в боковой раме под заклепки должны быть диаметром 21+0,84 мм. Планки крепятся заклепками с потайной головкой диаметром 20 мм по ГОСТ 10300-80. Для крепления фрикционной планки усилие горячей клепки должно быть не менее 25 тс. Температура нагрева заклепки должна быть в пределах 1050 ... 1100 °C. Нагрев рекомендуется производить в угольных, газовых или электрических печах.
<a id="p100342"></a>10.9. Неподвижные фрикционные планки с одной и более ослабленными заклепками переклепываются.
<a id="p100343"></a>Запрещается ослабшие заклепки фрикционных планок заваривать, подтягивать и подчеканивать, они должны быть заменены на новые.
<a id="p100344"></a>Запрещается выпускать из ремонта боковые рамы с приваренными электросваркой фрикционными планками.


### 11. <a id="p100345"></a>Требования к пружинному комплекту


<a id="p100346"></a>11.1. Пружины снимают с тележки независимо от технического состояния, очищают и осматривают.
<a id="p100347"></a>Пружины, имеющие дефекты:
- <a id="p100348"></a>изломы, отколы, трещины витков;
- <a id="p100349"></a>протертости, коррозированные повреждения более 10% площади сечения витков;
- <a id="p100350"></a>смещение опорных витков;
- <a id="p100351"></a>уменьшение высоты пружины менее установленной величины, приведенные на рисунке 11.1, к установке в рессорный комплект при всех видах ремонта - не допускаются.
<a id="p100352"></a>Вновь изготовленные предприятиями пружины должны соответствовать ГОСТ 1452 с обязательной термической обработкой и упрочнением наклепом дробью.
<a id="p100353"></a>Допустимые размеры пружины тележки приведены в [таблице 11.1](#p100354).


<table>
<colgroup><col width="9%"><col width="12%"><col width="9%"><col width="14%"><col width="13%"><col width="13%"><col width="14%"><col width="16%"></colgroup>
<tr><td rowspan="2"><a id="p100354"></a>Таблица 11.1</td><td rowspan="2"></td><td rowspan="2"><a id="p100355"></a>Тележка, модель</td><td rowspan="2">Пружина</td><td rowspan="2">Диаметр прутка, мм</td><td colspan="2">Наружный диаметр, мм</td><td rowspan="2">Внутренний диаметр, мм</td></tr>
<tr><td>Число витков</td><td>Высота пружины в свободном состоянии, мм</td></tr>
<tr><td>полное</td><td>рабочее</td><td><a id="p100913"></a>18-100,</td><td>Наружная</td><td>30</td><td>200 <a href="#p100358">&lt;*&gt;</a></td><td>140 +/- 2,5</td><td>5,5 <a href="#p100358">&lt;*&gt;</a></td></tr>
<tr><td colspan="8">4,0 <a href="#p100358">&lt;*&gt;</a><br>$249_{- 3}^{+ 6}$</td></tr>
<tr><td>(в ред. <a href="https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101857">Протокола</a> от 07.05.2013)</td><td><a id="p100914"></a>18-101</td><td>Внутренняя</td><td>19/21<br>124+/-1,5<br>---------</td><td>132+/-1,5</td><td>86 <a href="#p100358">&lt;*&gt;</a> / 90 <a href="#p100358">&lt;*&gt;</a><br>8,5<br>----</td><td>7,95 <a href="#p100358">&lt;*&gt;</a><br>7,0<br>-----</td><td>6,45 <a href="#p100358">&lt;*&gt;</a></td></tr>
<tr><td colspan="8">$249_{- 3}^{+ 6}$<br>(в ред. <a href="https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101857">Протокола</a> от 07.05.2013)</td></tr>
</table>


<a id="p100358"></a>Примечание: 1. <*> Размер для справок;
2. <a id="p100359"></a>Пружины с диаметром прутка 21 мм выпускаются с 1989 г.

<a id="p100915"></a> ![Таблица 11.1](https://i.bukva.ai/l8zY1HF1/img_19.png) 

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101860) от 07.05.2013)*


<a id="p103063"></a>11.2. Контроль технических параметров пружин должен осуществляться в соответствии с требованиями РД 32 ЦВ 050-2010 "[Методика](https://bukva.ai/docs/metodika-rd-32-tsv-050-2010) выполнения измерений деталей при выполнении ремонта двухосной трехэлементной тележки тип 2 по ГОСТ 9246".

> *(п. 11.2 в ред. [Протокола](https://bukva.ai/docs/protokol-67-szht-sng-sovet-po#p102406) от 20.10.2017)*

<a id="p100364"></a>11.3. Запрещается постановка пружин в одном комплекте с разницей по высоте более 4 мм. В случае смешанного комплектования комплекта пружинами с диаметрами прутка 19 мм или 21 мм количество их в комплекте по обе стороны тележки должно быть одинаково и симметрично расположено (напротив друг друга). Из числа пружин, подобранных для рессорного комплекта, под фрикционные клинья устанавливают пружины, имеющие наибольшую высоту.
<a id="p100365"></a>При капитальном ремонте устанавливаются пружины с диаметром прутка 21 мм.

#### <a id="p100366"></a>11.4 На боковой поверхности опорного витка пружин наносят при изготовлении следующую маркировку:

- <a id="p100367"></a>условный номер предприятия-изготовителя;
- <a id="p100368"></a>год и месяц изготовления (приемки);
- <a id="p100369"></a>марку стали (марки стали 55С2, 60С2, 55С2А, 60СС2А допускается не наносить).
<a id="p100370"></a>Знаки маркировки наносят глубиной не более 2 мм штамповкой или другим способом с учетом сохранности знаков в течение всего срока службы пружины.
<a id="p100371"></a>Не допускается применение пружин, не имеющих маркировки.
<a id="p100916"></a>11.5. Остальные требования, предъявляемые к пружинам, указаны в ГОСТ 1452-2011.

> *(п. 11.5 в ред. [Протокола](https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101864) от 07.05.2013)*


### 12. <a id="p100373"></a>Ремонт деталей тормозного оборудования


#### <a id="p100374"></a>12.1 На участке ремонта тележек произвести следующие работы:

- <a id="p100375"></a>снять с тележки детали и узлы тормозного оборудования;
- <a id="p100376"></a>определить объем ремонта деталей и узлов тормозного оборудования;
- <a id="p100377"></a>передать тормозные узлы и детали тележки для ремонта на соответствующие позиции;
- <a id="p100378"></a>собрать исправные детали и узлы тормоза на отремонтированной раме тележки.
<a id="p100751"></a>12.2. Ремонт деталей тормозного оборудования тележки производить в соответствии с "Общим руководством по ремонту тормозного оборудования вагонов" 732-ЦВ-ЦЛ.

> *(п. 12.2 в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102495) от 18.05.2012)*


### 13. <a id="p100380"></a>Сварочные и наплавочные работы


<a id="p100381"></a>13.1. Сварочные и наплавочные работы на надрессорных балках, боковых рамах и других деталях тележек производят в соответствии с "Инструкцией по сварке и наплавке при ремонте грузовых вагонов" и Инструкциями разработанными ВНИИЖТ: ТИ-05-01-06/НБ, ТИ-05-02/01Б на специальных сварочных позициях, оборудованных кантователями, электросварочным и газосварочным оборудованием и другими приспособлениями.
<a id="p100382"></a>13.2. Наплавке подвергаются поверхности деталей для последующей станочной или механической обработки до чертежных размеров.

#### <a id="p100383"></a>13.3 Наплавка восстанавливаемых поверхностей деталей тележки выполняется износостойкими сварочными материалами:


##### <a id="p102369"></a>13.3.1 Износостойкая автоматическая наплавка под флюсом:

- <a id="p102370"></a>сварочная проволока марки Св-10ХГ2СМФ ТУ 0805-001-18486807-99 или порошковая проволока марки ПП-АН180МН ТУ 127400-002-70182818-05;
- <a id="p102371"></a>флюс АН-348-А ГОСТ 9087-69.

> *(п. 13.3.1 в ред. [Протокола](https://bukva.ai/docs/protokol-64-szht-sng-sovet-po-2#p101894) от 19.05.2016)*


##### <a id="p100387"></a>13.3.2 Механизированная или автоматическая наплавка в защитном газе:

- <a id="p100388"></a>порошковая проволока марки ПП-АН180МН ТУ 127400-002-70182818-05 или сварочная проволока марки Св-10ХГ2СМФ ТУ 0805-001-18486807-99;
- <a id="p100389"></a>двуокись углерода 1 сорта ГОСТ 8050-78.

##### <a id="p100390"></a>13.3.3 Ручная наплавка обмазанными электродами:

- <a id="p100707"></a>электроды марки ЭЖТ-1 ТУ 1272 - 252 - 01124323 - 2008.

> *(строка в ред. [Протокола](https://bukva.ai/docs/protokol-54-szht-sng-sovet-po/statya-1#p102052) от 19.05.2011)*

<a id="p100392"></a>13.3.4. Допускается применение других марок наплавочных материалов обеспечивающих при наплавке твердость 240 ... 300 НВ, если они предусмотрены нормативно-технической документацией, согласованной ВНИИЖТ и утвержденной в установленном порядке.
<a id="p100393"></a>13.4. Для ремонта деталей сваркой и наплавкой без требований к износостойкости используются следующие сварочные материалы:

##### <a id="p100394"></a>13.4.1 Ручная сварка:

- <a id="p100395"></a>электроды типа Э-50 А ГОСТ 9467-75 (марки УОНИ-13/55 и другие).

##### <a id="p100396"></a>13.4.2 Механизированная сварка:

- <a id="p100397"></a>проволока сварочная марки Св-08Г2С ГОСТ 2246-70;
- <a id="p100398"></a>двуокись углерода 1 сорта ГОСТ 8050-78.
<a id="p100399"></a>13.5. Механическую обработку наплавленных поверхностей и сварных швов производить на специализированных станках, фрезерных, сверлильных и строгальных станках, оборудованных дополнительными приспособлениями.
<a id="p100400"></a>13.6. Сварочные и наплавочные работы на соединительных балках четырехосных тележек производят по технологии, предусмотренной "Типовым технологическим процессом на ремонт соединительной балки четырехосной тележки" ТК-232 часть I, II, III.
<a id="p100401"></a>13.7. Рабочие места производства наплавки и сварки должны быть оснащены кантователями, вращателями, грузоподъемным оборудованием и местной вытяжной вентиляцией.
<a id="p100402"></a>Рекомендуемый [Перечень](#p100558) технологической оснастки, применяемой при ремонте тележки грузового вагона приведен в Приложении А.


### 14. <a id="p100403"></a>Сборка тележек после ремонта


<a id="p100970"></a>14.1. На сборку поступают отремонтированные и скомплектованные узлы и детали тележек, проверенные и принятые в соответствии с национальным законодательством стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.

> *(п. 14.1 в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100118) 32 ЦВ 38-2013 от 07.05.2014)*

<a id="p100405"></a>*14.2. На вагоностроительных заводах тележки вагонов собираются из новых узлов и деталей, прошедших контроль на соответствие их техническим условиям на изготовление.*
<a id="p100971"></a>*14.3. Сборка двухосной трехэлементной тележки типа 2 по ГОСТ 9246 производится в обратной последовательности в соответствии с рисунками 5.1, 5.2, 5.3;*

> *(абзац в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100122) 32 ЦВ 38-2013 от 07.05.2014)*

<a id="p100407"></a>*надрессорная балка устанавливается на подъемник-кантователь, боковины надвигают на балку при помощи специальных приспособлений или при помощи кран-балки навешивают на концы надрессорной балки;*
<a id="p100408"></a>*устанавливают на боковины рамы скомплектованные пружины, фрикционные клинья на наиболее высокие пружины, опускают надрессорную балку на пружинно-фрикционный рессорный комплект;*
<a id="p100409"></a>*затем в пазы тормозных башмаков необходимо установить отремонтированные или новые подвески, подвесить триангели на раму тележки;*
<a id="p100410"></a>*установить скобы, поставить валики, на них шайбы, валики зашплинтовать новыми типовыми по ГОСТ 397-79, предусмотренными конструкцией шплинтами, концы шплинтов развести под углом 90°;*
<a id="p100411"></a>*установить вертикальные рычаги и соединить их с триангелями валиками с шайбами и шплинтами;*
<a id="p100412"></a>*соединить вертикальные рычаги с серьгой мертвой точки, вставив валик и установив шайбу и шплинт. Шплинт развести;*
<a id="p100413"></a>*установить тормозные колодки, вставить чеки тормозных колодок в перемычки тормозных башмаков и колодок;*
<a id="p100414"></a>*установить распорную тягу, соединить вертикальные рычаги с распорной тягой, поставить валики, шайбы, шплинты новыми типовыми по ГОСТ 397-79, предусмотренными конструкцией;*
<a id="p100415"></a>*установить колпаки скользунов, вставить болт, шайбу, болт закрепить гайкой, установить и развести шплинт;*
<a id="p100416"></a>*установить балку опорную на резинометаллические комплекты, планки регулировочную и контактную, установить болт, шайбу, гайку.*
<a id="p100417"></a>*14.4. Балка опорная после установки на тележку должна свободно перемещаться в пазах боковых рам. Допускается постановка планок регулировочных для регулировки зазора между контактной планкой и упором авторежима при подкатке тележки под вагон. Постановку шплинтов производить после сдачи автоматического тормоза.*
<a id="p100752"></a>*14.5. При сборке четырехосной тележки соединяют рычажные передачи двух двухосных тележек нижней тягой, устанавливают соединительную балку на подпятники двухосных тележек, устанавливают шкворень. При сборке верхней тяги и вертикальных рычагов тормозной рычажной передачи валики, шайбы, шплинты ставят по требованиям "Общего руководства по ремонту тормозного оборудования вагонов" 732-ЦВ-ЦЛ.*

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102497) от 18.05.2012)*

<a id="p103084"></a>*14.6. Подкатываемые под раму тележки колесные пары с буксами должны соответствовать требованиям [РД](https://bukva.ai/docs/rd-vniizht-27-05-01-2017) ВНИИЖТ 27.05.01-2017.*

> *(абзац в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p144154) от 18.05.2018)*

<a id="p103085"></a>*При выпуске грузовых вагонов из плановых видов ремонта обеспечить подкатку колесных пар с толщиной обода колеса в соответствии с [таблицей 14.1](#p103086).*

> *(абзац в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101863) от 18.05.2018)*


<a id="p103086"></a>*Таблица 14.1*

> *(введена [Протоколом](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101864) от 18.05.2018)*


<a id="p103087"></a>*В миллиметрах*

<table>
<colgroup><col width="12%"><col width="40%"><col width="25%"><col width="22%"></colgroup>
<tr><td><a id="p103088"></a>N п/п</td><td><a id="p103089"></a>Установленный межремонтный норматив <a href="#p103108">&lt;*&gt;</a></td><td colspan="2"><a id="p103090"></a>Толщина обода колеса при плановом виде ремонта, не менее</td></tr>
<tr><td><a id="p103091"></a>1</td><td><a id="p103092"></a>110 тыс. км или 1; 2; 3 года</td><td><a id="p103093"></a>30</td><td><a id="p103094"></a>27</td></tr>
<tr><td><a id="p103095"></a>2</td><td><a id="p103096"></a>150 тыс. км или 1,5; 2,5 года</td><td><a id="p103097"></a>40</td><td><a id="p103098"></a>35</td></tr>
<tr><td><a id="p103099"></a>3</td><td><a id="p103100"></a>160 тыс. км или 2; 3 года</td><td><a id="p103101"></a>40</td><td><a id="p103102"></a>35</td></tr>
<tr><td><a id="p103103"></a>4</td><td><a id="p103104"></a>210 тыс. км или 2; 3 года</td><td><a id="p103105"></a>55</td><td><a id="p103106"></a>45</td></tr>
</table>


<a id="p103107"></a>

---

<a id="p103108"></a>*<*> Межремонтные нормативы, установленные [Положением](https://bukva.ai/docs/polozhenie-o-sisteme-tehnicheskogo) о системе технического обслуживания и ремонта грузовых вагонов, допущенных в обращение на железнодорожные пути общего пользования в международном сообщении, утвержденным Советом по железнодорожному транспорту государств-участников Содружества, [протокол](https://bukva.ai/docs/protokol-57-szht-sng-sovet-po) от 16 - 17 октября 2012 г. N 57.*

> *(сноска введена [Протоколом](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101884) от 18.05.2018)*


<a id="p100753"></a>*При выпуске цистерн из плановых видов ремонта разность диаметров колес в одной колесной паре подкатываемой в тележку должна быть не более 0,5 мм, а при выпуске из текущего отцепочного ремонта - не более 1 мм. Допускаемая величина равномерного проката колесных пар по кругу катания при выпуске цистерн из плановых видов ремонта должна быть не более 2 мм.*

> *(абзац введен [Протоколом](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102499) от 18.05.2012)*

<a id="p100421"></a>*14.7. При сборке четырехосной тележки после установки соединительной балки проверяют зазор между нижними поверхностями балки и осями внутренних колесных пар тележек. Это расстояние должно быть не менее 85 мм с каждого конца балки. Измерение производить под тарой вагона после подкатки тележки.*

#### <a id="p100422"></a>14.8 Запрещается подкатывать колесные пары в тележки с разницей диаметров по кругу катания:

<a id="p100423"></a>*- у одной двухосной тележки более 20 мм;*
<a id="p100424"></a>*- у двух двухосных тележек более 40 мм;*
<a id="p100425"></a>*- у одной четырехосной тележки более 20 мм. При этом колесные пары с меньшими диаметрами колес должны быть обращены внутрь тележки;*
<a id="p100426"></a>*- у двух четырехосных тележек более 40 мм.*

#### <a id="p100427"></a>14.9 Суммарный зазор между направляющими боковой рамы тележки и корпусом одной буксы должен быть:

<a id="p100428"></a>*- при деповском ремонте - вдоль тележки от 5 мм до 14 мм, а поперек от 5 мм до 13 мм;*
<a id="p100429"></a>*- при капитальном ремонте - вдоль тележки от 5 мм до 12 мм, а поперек от 5 мм до 11 мм.*
<a id="p101561"></a>*14.10. На тележки грузовых вагонов устанавливаются износостойкие элементы только по проектам М 1698 или С 03.04, или только по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04), ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000), ТУ BY 400044052.009-2014 (черт. 1803.703-04.000).*
<a id="p101562"></a>*Смешанная установка износостойких элементов по разным проектам не допускается.*

> *(п. 14.10 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100188) 32 ЦВ 36-2014 от 22.10.2014)*


### 15. <a id="p100432"></a>Проверка качества ремонта


#### <a id="p100433"></a>15.1 Промежуточной проверке качества ремонта должны быть подвергнуты:

<a id="p100434"></a>*- колесные пары, подкатываемые под тележку;*
<a id="p100435"></a>*- буксовые узлы колесных пар, подкатываемых под тележку;*
<a id="p100436"></a>*- соединительные балки четырехосных тележек;*
<a id="p100437"></a>*- надрессорные балки;*
<a id="p100438"></a>*- боковые рамы тележек с фрикционными планками; фрикционные клинья;*
<a id="p100439"></a>*- пружины и их комплектование;*
<a id="p100440"></a>*- детали тормозной рычажной передачи.*
<a id="p100972"></a>*15.2. Проверка качества ремонта должна проводиться в соответствии с национальным законодательством стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.*

> *(п. 15.2 в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100126) 32 ЦВ 38-2013 от 07.05.2014)*

<a id="p103064"></a>*15.3. Качество ремонта определяется визуально и с применением шаблонов Т 914 ПКБ ЦВ "Альбом чертежей средств измерений и СДК параметров тележек грузовых вагонов" в соответствии с РД 32 ЦВ 050-2010 "[Методика](https://bukva.ai/docs/metodika-rd-32-tsv-050-2010) выполнения измерений деталей при выполнении ремонта двухосной трехэлементной тележки тип 2 по ГОСТ 9246".*

> *(п. 15.3 в ред. [Протокола](https://bukva.ai/docs/protokol-67-szht-sng-sovet-po#p102409) от 20.10.2017)*


### 16. <a id="p100443"></a>Нанесение клейм, знаков маркировки после ремонта


<a id="p100444"></a>*16.1. Клейма и знаки маркировки должны быть установлены на детали тележки после завершения ремонтных работ, приемки их руководителями участков и приемщиком вагонов в депо, работниками ОТК и инспектором-приемщиком на заводе.*
<a id="p100445"></a>*16.2. Клейма (коды) наносить на каждую боковину тележки на участке от начала прилива выше приемочных клейм в соответствии с "Методикой постановки клейм принадлежности государству на составных частях вагонов" 1995 г. [рисунок 16.1](#p100453).*
<a id="p100918"></a>*16.3. Места постановки клейм предприятия, производившего ремонт, приведены на [рисунке 16.1](#p100453) и в [руководстве](https://bukva.ai/docs/rukovodstvo-736-2010-pkb-tsv) "Детали и узлы грузовых вагонов. Руководство по испытанию на растяжение". N 736-2010 г. ПКБ ЦВ.*

> *(п. 16.3 в ред. [Протокола](https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101873) от 07.05.2013)*

<a id="p100447"></a>*16.4. При продлении срока службы литых деталей тележки, оказавшихся "годными" по результатам двух методов неразрушающего контроля (первый - штатный метод, а второй - акустико-эмиссионный), на поверхность детали ударным способом наносится клеймо. Клейма должны быть ясными и четкими, высота цифр и букв клейма от 6 до 10 мм, глубина не менее 0,25 мм.*
<a id="p100448"></a>*Раму боковую маркировать в месте, указанном на [рисунке 16.1](#p100453) ПСС-ХХ-ХХХ, что означает продление срока службы и год окончания срока службы, клеймо организации, продлившей срок службы.*
<a id="p100449"></a>*Дублировать маркировку нанесением трафарета "ПСС" белой краской под маркировкой, нанесенной ударным способом.*
<a id="p100450"></a>*Балку надрессорную маркировать в месте, указанном на [рисунке 16.1](#p100453) ПСС-ХХ-ХХХ, что означает продление срока службы и год окончания срока службы, клеймо организации, продлившей срок службы.*
<a id="p100451"></a>*Дублировать маркировку нанесением трафарета "ПСС" белой краской под маркировкой, нанесенной ударным способом.*
<a id="p100452"></a>*Высота букв трафарета "ПСС", нанесенного белой краской, на боковой раме и надрессорной балке - не менее 30 мм.*

<a id="p100678"></a> *![16. Нанесение клейм, знаков маркировки после ремонта](https://i.bukva.ai/l8zY1HF1/img_20.png)*


#### <a id="p100453"></a>Рисунок 16.1. Места постановки клейм предприятия, производившего ремонт


### 17. <a id="p100456"></a>Окраска тележек


<a id="p100457"></a>*17.1. Окрашивание тележек производить по поверхностям, очищенным от отслоившейся ржавчины, разрушившейся старой краски, шлаков, окалины, жировых и других видов загрязнения.*
<a id="p100458"></a>*17.2. Лакокрасочные материалы, применяемые для окраски тележек (эмали, краски) должны соответствовать стандартам и техническим условиям.*
<a id="p100459"></a>*17.3. Поверхности деталей тележки, подготавливаемые к окраске должны быть сухими.*
<a id="p100460"></a>*17.4. При капитальном ремонте тележки окрашиваются полностью, а при деповском - только в местах с поврежденной окраской.*

#### <a id="p100461"></a>17.5 Грунтовками для тележек могут быть:

<a id="p100462"></a>*- эмали ПФ-115, ПФ-133;*
<a id="p100463"></a>*- масляные краски ГС-1, ГС-2 ГОСТ 6586.*
<a id="p100464"></a>*Эти же материалы и их заменители применимы и для окраски тележек.*
<a id="p103109"></a>*17.6. Колесные пары (кроме дисков и осей) и корпуса букс окрашивают в соответствии с требованиями [РД](https://bukva.ai/docs/rd-vniizht-27-05-01-2017) ВНИИЖТ 27.05.01-2017.*
<a id="p103110"></a>*На ободьях колес колесных пар наличие краски не допускается.*

> *(п. 17.6 в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101885) от 18.05.2018)*

<a id="p100467"></a>*17.7. Надписи на деталях тележки наносить масляными красками только при помощи трафаретов с закраской мест разрыва букв и цифр. Все надписи наносятся краской белого цвета - на верхних поверхностях боковых рам по центру и на верхней поверхности с обоих концов надрессорной балки после деповского ремонта первая и три последних цифры номера вагона, а после капитального ремонта и строительства - год проведения капитального ремонта и строительства, номер вагоноремонтного предприятия или завода-изготовителя, первая и три последних цифры номера вагона [рисунки 17.1](#p100480) и [17.2](#p100483).*
<a id="p100468"></a>*17.8. На тележках, признанных годными после ремонта с установкой износостойких элементов ставятся клейма букв "РМ", высотой 70 мм, которые наносятся белой краской в прямоугольник (100 x 100 мм) на верхнем поясе консольной части надрессорной балки и боковых рам тележки рядом с клеймами о производстве плановых видов ремонта [рисунки 17.1](#p100480) и [17.2](#p100483).*
<a id="p100469"></a>*Образец надписи трафарета, наносимой масляной краской:*
<a id="p100470"></a>*1. трафарет, наносимый при капитальном ремонте и строительстве вагона*


| <a id="p100471"></a>93-12-6-546 |
| --- |


<a id="p100472"></a>*93 - год проведения капитального ремонта или год постройки вагона*
<a id="p100473"></a>*12 - номер вагоноремонтного предприятия или завода-изготовителя вагона*
<a id="p100474"></a>*6 - первая цифра номера вагона*
<a id="p100475"></a>*546 - три последние цифры номера вагона*
<a id="p100476"></a>*2. трафарет наносимый при деповском ремонте вагона*


| <a id="p100477"></a>4-563 |
| --- |


<a id="p100478"></a>*4 - первая цифра номера вагона*
<a id="p100479"></a>*563 - три последние цифры номера вагона.*

<a id="p100679"></a> *![17. Окраска тележек](https://i.bukva.ai/l8zY1HF1/img_21.png)*


#### <a id="p100480"></a>Рисунок 17.1. Места нанесения трафаретов масляной краской на надрессорной балке


<a id="p100680"></a> *![Рисунок 17.1. Места нанесения трафаретов масляной краской на надрессорной балке](https://i.bukva.ai/l8zY1HF1/img_22.png)*


#### <a id="p100483"></a>Рисунок 17.2. Места нанесения трафарета на боковой раме тележки после плановых видов ремонта


### 18. <a id="p100486"></a>Выходной контроль тележек при выпуске из плановых видов ремонта


<a id="p100487"></a>*18.1. Выходной контроль отремонтированных тележек производить по окончании планового вида ремонта, и после подкатки под вагон с обязательной записью в "[Журнале](#p100683) приемки отремонтированных тележек грузовых вагонов формы ВУ-32".*
<a id="p102378"></a>*18.2. При выпуске всех грузовых вагонов из плановых видов ремонта отремонтированные тележки должны быть укомплектованы надрессорными балками и боковыми рамами, изготовленными по ГОСТ 32400-2014, или по ОСТ 32.183-2001, ОСТ 24.153.08-78, ГОСТ 9246-79 или ГОСТ 9246-70, обеспечивающими эксплуатацию вагона до следующего планового вида ремонта.*

> *(абзац в ред. [Протокола](https://bukva.ai/docs/protokol-64-szht-sng-sovet-po-2#p102426) от 19.05.2016)*

<a id="p101563"></a>*Параметры тележек цистерн при выпуске из деповского ремонта должны соответствовать требованиям капитального ремонта без обязательной установки износостойких элементов по проектам М 1698 или С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04), ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000), ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) при установленном межремонтном нормативе пробега 110000 км или 1 год.*

> *(абзац введен [Протоколом](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102501) от 18.05.2012; в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100195) 32 ЦВ 36-2014 от 22.10.2014)*

<a id="p100489"></a>*Разрешается комплектование тележки с использованием литых деталей с продленным сроком службы и деталей в пределах назначенного срока службы.*
<a id="p100490"></a>*Вагоноремонтным предприятиям при выпуске грузовых вагонов из ремонта допускается подкатывать под один вагон тележки, скомпонованные из деталей с продленными сроками службы и деталей в пределах назначенного срока службы.*
<a id="p100491"></a>*18.3. Подборка боковых рам и надрессорной балки (элементов) в тележке должна производиться по возрастным группам, в зависимости от требований, предъявляемых к элементам на период действия "Норм для расчета и проектирования вагонов железных дорог МПС колеи 1520 мм" (несамоходных) (далее по тексту "Нормы") М. ГосНИИВ - ВНИИЖТ:*
<a id="p100492"></a>*- тележки нулевой группы, построенные с 1997 года, отвечают требованиям "Норм" издания 1996 г.;*
<a id="p100493"></a>*- тележки первой группы, построенные с 1985 г. по 1996 г., отвечающих требованиям "Норм" издания 1983 г.;*
<a id="p100494"></a>*- тележки второй группы, построенные с 1974 г. по 1984 г., отвечают требованиям "Норм" издания 1972 г.;*
<a id="p100495"></a>*- тележки третьей группы, построенные до 1974 г., отвечают требованиям "Норм" издания 1969 г.*
<a id="p100496"></a>*Разрешается в каждой прочностной группе тележек подбирать элементы из других прочностных групп, при этом номер возрастной группы тележки должен устанавливаться по элементу, имеющему самый ранний период изготовления.*
<a id="p100755"></a>*18.4. При деповском ремонте, рисунок 18.1, после сборки и подкатки под вагон тележек завышение хотя бы одного фрикционного клина относительно нижней опорной поверхности надрессорной балки не допускается, а занижение не более 12 мм. При капитальном ремонте фрикционные клинья одного рессорного подвешивания должны быть занижены относительно нижней опорной поверхности надрессорной балки на 4 - 12 мм. Размер определяется как средняя величина измерений уровней правого и левого клиньев рессорного комплекта относительно опорной плоскости надрессорной балки. Клин должен прилегать к надрессорной балке по всей наклонной поверхности.*

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102508) от 18.05.2012)*


<a id="p100498"></a> *![18. Выходной контроль тележек при выпуске из плановых видов ремонта](https://i.bukva.ai/l8zY1HF1/img_23.png)*

<a id="p100501"></a>*Полное прилегание краев ребер карманов надрессорной балки к упорным поверхностям клиньев допускается только к одному из двух смежных клиньев с каждой стороны тележки.*
<a id="p100502"></a>*18.5. Тележка должна быть укомплектована боковыми рамами, с разницей баз не более 2 мм.*

#### <a id="p100503"></a>18.6 Выходному контролю подвергают все тележки грузовых вагонов.


##### <a id="p100504"></a>18.6.1 При этом проверяют:

<a id="p100505"></a>*- прилегание неподвижной фрикционной планки к привалочной поверхности боковой рамы. Местные зазоры допускаются не более 1 мм;*
<a id="p100506"></a>*- прилегание планки подвижной к неподвижной. Местные зазоры допускаются не более 1 мм;*
<a id="p100507"></a>*- прилегание прокладки сменной на опорную поверхность буксы. Местные зазоры допускаются не более 1 мм;*
<a id="p100508"></a>*- суммарный зазор в буксовом проеме вдоль тележки:*
<a id="p100509"></a>*- при деповском ремонте - 5 ... 14 мм*
<a id="p100510"></a>*- при капитальном ремонте - 5 ... 12 мм;*
<a id="p100511"></a>*- суммарный зазор в буксовом проеме поперек тележки:*
<a id="p100512"></a>*- при деповском ремонте - 5 ... 13 мм,*
<a id="p100513"></a>*- при капитальном ремонте - 5 ... 11 мм.*

#### <a id="p100514"></a>18.7 При капитальном ремонте устанавливаются новые:

<a id="p100515"></a>*- составные фрикционные планки (подвижные и неподвижные);*
<a id="p100516"></a>*- клинья чугунные;*
<a id="p100517"></a>*- износостойкие прокладки.*

#### <a id="p100518"></a>18.8 При деповском ремонте допускается:

<a id="p100519"></a>*- установка неподвижной фрикционной планки с максимальным износом 1,5 мм поверхности, взаимодействующей с подвижной планкой;*
<a id="p100520"></a>*- установка подвижной фрикционной планки с максимальным суммарным износом по толщине (с двух сторон) до 2 мм, но не более 1,5 мм с одной стороны;*
<a id="p100521"></a>*- установка чугунного клина с суммарным износом (наклонная и вертикальная плоскости) до 3 мм, но не более 2 мм одной из сторон;*
<a id="p100522"></a>*- установка износостойкой прокладки с механическим креплением к опорной поверхности в буксовом проеме боковой рамы с износостойкой пластиной с максимальным неравномерным износом опорной поверхности относительно неизношенной ее части до 2 мм;*
<a id="p100523"></a>*- установка прокладки в подпятник фаской вниз с суммарным износом по толщине (с двух сторон) до 2 мм, но не более 1,5 мм с одной стороны.*
<a id="p100524"></a>*18.9. Зазор между скользунами тележки и рамой вагона в сумме, с обеих сторон каждого конца вагона, должен быть не менее 6 мм и не более 16 мм для всех типов четырехосных вагонов, кроме цистерн, вагонов-хопперов для зерна, цемента, минеральных удобрений, окатышей, хопперов-дозаторов ЦНИИ-ДВЗ, зазоры, у которых при плановых видах ремонтов должны быть в пределах 4 - 10 мм, а у хопперов других типов и думпкаров зазор между скользунами должен быть в пределах 6 - 12 мм.*
<a id="p100525"></a>*Отсутствие зазоров между скользунами расположенными по диагонали, не допускаются. Величина суммарного зазора по диагонали должна быть не менее 6 мм.*
<a id="p100526"></a>*Для регулирования зазоров применяют регулировочные прокладки из листовой стали толщиной 1,5 - 5,0 мм в количестве не более четырех.*
<a id="p100527"></a>*18.10. Зазоры в скользунах при сборке четырехосной тележки модели 18-101 между скользунами соединительной балки и колпаками скользунов надрессорных балок тележек в сумме с обеих сторон каждой тележки допускаются в пределах 4 - 10 мм. При подкатке тележек под вагон зазор между скользунами рамы вагона и соединительной балкой тележки в сумме с обеих сторон каждого конца вагона должен быть не более 12 мм и не менее 4 мм.*
<a id="p100528"></a>*При капитальном ремонте зазоры, соответственно, должны быть в пределах 5 - 10 мм и 4 - 10 мм.*
<a id="p100529"></a>*18.11. Боковая рама должна плотно опираться на корпуса букс допускаются местные зазоры не более 1 мм.*
<a id="p100530"></a>*18.12. Боковые рамы тележки должны иметь одинаковую или с разницей в 2 мм базу, которая определяется шаблоном при сборке и фиксируется в журнале лицами, проводившими сборку.*

#### <a id="p100531"></a>18.13 Суммарный зазор между направляющими боковой рамы тележки и корпусом одной буксы должен быть:

<a id="p100532"></a>*- при деповском ремонте - вдоль тележки от 5 мм до 14 мм, а поперек от 5 мм до 13 мм;*
<a id="p100533"></a>*- при капитальном ремонте - вдоль тележки от 5 мм до 12 мм, а поперек от 5 мм до 11 мм.*
<a id="p100534"></a>*18.14. Проверяют наличие кодов принадлежности государству-собственнику на литых деталях тележки на раме вагона.*
<a id="p100756"></a>*18.15. Детали тормозной рычажной передачи тележки должны соответствовать требованиям "Общего руководства по ремонту тормозного оборудования вагонов" 732-ЦВ-ЦЛ.*

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102510) от 18.05.2012)*

<a id="p100536"></a>*18.16. При оснащении вагоноремонтных предприятий автоматизированными стендами приемка тележек грузовых вагонов при плановых видах ремонта производится исходя из технических возможностей стендов с обязательной регистрацией параметров (размеров) в специальных журналах.*
<a id="p101564"></a>*18.17. При сборке и подкатке под вагон тележки с установленными износостойкими элементами по проекту С 03.04 контроль отремонтированных тележек производить в соответствии с "Инструкцией по комплексной модернизации тележек грузовых вагонов с использованием износостойких элементов и колес с ремонтным профилем ИТМ-73" и "Инструкцией по эксплуатации и деповскому ремонту тележек грузовых вагонов с износостойкими элементами и колесами с ремонтным профилем ИТМ-73 или стандартным профилем".*
<a id="p101565"></a>*Контроль отремонтированных тележек при сборке и подкатке под вагон с установленными износостойкими элементами по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04), ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000), ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) производить в соответствии с требованиями прописанных в данных ТУ, разработанных ОАО "САТУРН - 1" Республики Беларусь.*

> *(п. 18.17 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100205) 32 ЦВ 36-2014 от 22.10.2014)*


#### <a id="p100757"></a>18.18 Аннулирован. - [Протокол](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102475) от 18.05.2012.


### 19. <a id="p100540"></a>Исключение литых деталей тележки и соединительной балки из инвентаря


<a id="p100921"></a>*19.1. Литые детали тележки, забракованные при проведении плановых видов ремонта или при входном контроле поставляемых деталей, направляются в изолятор брака. Изъятие деталей из изолятора брака и их утилизация производятся на основании договоров с собственниками вагонов или с поставщиками литых деталей.*
<a id="p100922"></a>*При входном контроле литых деталей тележки и ведении рекламационно-претензионной работы руководствоваться ТТ ЦВ 32 - 695-2006 "Технические требования. Детали литые из низколегированной стали для вагонов железных дорог колеи 1520 мм, рама боковая и балка надрессорная" и ОСТ 32.183-2001 "Тележки двухосные грузовых вагонов колеи 1520 мм. Детали литые. Рама боковая и балка надрессорная".*

> *(п. 19.1 в ред. [Протокола](https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101878) от 07.05.2013)*


#### <a id="p103111"></a>19.2 Литые детали бракуют в следующих случаях:

<a id="p103112"></a>*- боковые рамы - при наличии трещин, не подлежащих ремонту, независимо от размера;*
<a id="p103113"></a>*- при сроке эксплуатации более установленного ОСТ 32.183-2001 (кроме тех, на которые продлен срок службы) [<*>](#p103124);*
<a id="p103114"></a>*- при сроке эксплуатации более установленного (кроме тех, на которые продлен срок службы), изготовленных по ОСТ 24.153.08-78;*
<a id="p103115"></a>*- при сроке эксплуатации более установленного для рам, изготовленных по ГОСТ 32400-2013, в соответствии с конструкторской документацией;*
<a id="p103116"></a>*- надрессорные балки - при наличии:*
<a id="p103117"></a>*- срока эксплуатации более установленного ОСТ 32.183-2001 (кроме тех, на которые продлен срок службы) [<*>](#p103124);*
<a id="p103118"></a>*- срока эксплуатации более установленного (кроме тех, на которые продлен срок службы), изготовленных по ОСТ 24.153.08-78;*
<a id="p103119"></a>*- при сроке эксплуатации более установленного для рам, изготовленных по ГОСТ 32400-2013, в соответствии с конструкторской документацией;*
<a id="p103120"></a>*- трещин в нижних и вертикальных стенках балки;*
<a id="p103121"></a>*- трещин на подпятнике общей суммарной длиной более 250 мм;*
<a id="p103122"></a>*- трещин от технологических отверстий вдоль оси длиной более 250 мм каждая;*
<a id="p103123"></a>*Браковка литых деталей производится в соответствии с требованиями [Приложения Ж](#p101703).*

> *(п. 19.2 в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101952) от 18.05.2018)*

<a id="p103124"></a>*Примечание: <*> Год окончания назначенного срока службы определяется расчетным путем по формуле:*

<a id="p103125"></a>*для деталей до 1990 года включительно*

<a id="p103126"></a>*ГО = (ГИ - 1) + Нс*

<a id="p103127"></a>*для деталей с 1991 года изготовления*

<a id="p103128"></a>*ГО = ГИ + Нс*

<a id="p103129"></a>*Год окончания продленного срока службы литой детали, должен удовлетворять требованию:*
<a id="p103130"></a>*Для деталей до 1990 года изготовления включительно*

<a id="p103131"></a>*Гп <= (ГИ - 1) + Нс + 7*

<a id="p103132"></a>*Для деталей с 1991 года изготовления*

<a id="p103133"></a>*Гп <= ГИ + Нс + 7,*

<a id="p103134"></a>*где: ГИ - год изготовления боковой рамы или надрессорной балки (год записывается полностью 4-е знака);*
<a id="p103135"></a>*Гп - год, до которого продлен срок службы литой детали;*
<a id="p103136"></a>*1 - коэффициент, учитывающий год изготовления литой детали;*
<a id="p103137"></a>*Нс - назначенный срок службы в годах;*
<a id="p103138"></a>*7 - максимальная величина продления срока службы литой детали, в годах.*
<a id="p103139"></a>*Нс - для надрессорной балки, боковой рамы в зависимости от года постройки и предприятия-изготовителя составляет:*
<a id="p103140"></a>*до 1975 г. - 30 лет;*
<a id="p103141"></a>*с 1975 г. по 1983 г. - 40 лет;*
<a id="p103142"></a>*с 1984 по 2002 г. - 30 лет;*
<a id="p103143"></a>*с 2003 г. - 32 года из сталей марок 20 ГЛ, 20 ГФЛ, 20 ГТЛ,*
<a id="p103144"></a>*35 лет - из стали марки 20 ХГНФТЛ по ОСТ 32.183-2001.*
<a id="p103145"></a>*Для деталей (независимо от года постройки), имеющих клейма завода-изготовителя 6 в овале, TGT (клеймо для сообщения 6712) и клейма завода изготовителя на детали 23 в овале, IOB, F в овале, CUG, TO, FAYR, INTOF (клеймо для сообщения 6714) - срок службы - 30 лет. Деталям указанных производителей продление срока службы не производится.*

> *(примечание введено [Протоколом](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101953) от 18.05.2018)*


<a id="p100973"></a>*19.3. Литые детали тележек и соединительные балки четырехосных тележек исключает в металлолом комиссия в составе, установленном в соответствии с национальным законодательством стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.*

> *(п. 19.3 в ред. [Извещения](https://bukva.ai/docs/32-tsv-38-2013#p100135) 32 ЦВ 38-2013 от 07.05.2014)*

<a id="p100552"></a>*19.4. Исключение литых деталей тележки оформляют [актом](#p100570) согласно Приложению Б.*
<a id="p100553"></a>*19.5. Соединительные балки подлежат исключению в металлолом при наличии неисправностей более допустимых, приведенных в "Типовом технологическом процессе на ремонт соединительной балки четырехосной тележки" ТК-232 ПКБ ЦВ.*


### 20. <a id="p100554"></a>Ответственность за качество ремонта тележек


<a id="p100758"></a>*20.1. Вагоноремонтные предприятия (организации), ремонтирующие тележки грузовых вагонов по настоящему [руководству](https://bukva.ai/docs/rd-32-tsv-052-2009) РД 32 ЦВ 052-2009 с установкой износостойких элементов определенных п. 1.8, несут гарантийную ответственность за качество отремонтированных тележек до следующего планового ремонта, считая от даты подписания уведомления об окончании ремонта вагона формы ВУ-36.*
<a id="p100759"></a>*Безремонтная эксплуатация тележек с установленными износостойкими элементами в узлах трения должна обеспечивать пробег вагона в соответствии с "[Положением](https://bukva.ai/docs/polozhenie-o-sisteme-tehnicheskogo) о системе технического обслуживания и ремонта грузовых вагонов, допущенных к обращению на железнодорожные пути общего пользования в международном сообщении".*

> *(п. 20.1 в ред. [Протокола](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102512) от 18.05.2012)*

<a id="p100556"></a>20.2. На тележки грузовых вагонов, не выдержавшие срока гарантий оформляются акты-рекламации формы [ВУ-41](https://bukva.ai/docs/dokument-vu-51#p102581) в установленном порядке.


<a id="p100557"></a>Приложение А
(рекомендуемое)

<a id="p100558"></a>ПЕРЕЧЕНЬ
ТЕХНОЛОГИЧЕСКОЙ ОСНАСТКИ,
ПРИМЕНЯЕМОЙ ПРИ РЕМОНТЕ ТЕЛЕЖКИ ГРУЗОВОГО ВАГОНА


| <a id="p100559"></a>Наименование технологической операции | Вид оборудования | Наименование оборудования |
| --- | --- | --- |
| <a id="p100560"></a>1. Мойка и разборка тележек | Подъемно-транспортное | Кран-балка расчетной грузоподъемности<br>Конвеер перемещения тележек типа Т198М или Т44602М ПКБ ЦВ или 12.824 ГОСНИТИ Рязань Подъемно-поворотное устройство Устройство подачи тележек в моечную машину |
|  | Моечное | Моечная машина типа Т1285М ПКБ ЦВ; Т446.01М ПКБ ЦВ |
|  | Разборочно-сборочное | Стенд разборки тележки типа Т1308М ПКБ ЦВ |
| <a id="p100561"></a>2. Неразрушающий контроль, средства измерений и диагностики | Средства измерения и диагностики | Стенд для акустико-эмиссионного метода контроля боковых рам и надрессорных балок (ПКБ ЦВ)<br>Стенд для измерения и сортировки пружин типа "Лазер-М"<br>Автоматизированная установка контроля геометрических параметров фрикционных клиньев типа "КЛИН-М"<br>Электронный твердомер<br>Электронный толщиномер<br>Стенд для выходного контроля параметров тележки в сборе после ремонта |
| <a id="p100562"></a>3. Клепка фрикционных планок | Клепальное | Установка для нагрева заклепок<br>Гидравлическая скоба для клепки |
| <a id="p100563"></a>4. Сварка и наплавка | Сварочно-наплавочное | Установка для наплавки буксовых проемов боковых рам<br>Кантователь боковых рам типа Т1285М ПКБ ЦВ<br>Установка для наплавки надрессорных балок<br>Кантователь надрессорных балок типа Т130806М ПКБ ЦВ<br>Устройство для местного нагрева боковой рамы<br>Устройство для нагрева подпятника<br>Устройство для нагрева наклонных поверхностей надрессорной балки |
| <a id="p100564"></a>5. Механическая обработка | Станочное | Станки:<br>для обработки наклонных поверхностей надрессорной балки для обработки подпятника<br>для обработки буксового проема боковой рамы<br>для обработки фрикционных клиньев<br>Установка для запрессовки втулок в отверстия в боковых рамах |
| <a id="p100565"></a>6. Ремонт соединительных балок 8-осных цистерн | Подъемно-транспортное | Кран-балка расчетной грузоподъемности<br>Кантователь<br>Электрокар |
|  | Электро-газосварочное | Электросварочный пост<br>Газосварочное оборудование |
| <a id="p100566"></a>7. Восстановление лакокрасочного покрытия | Окрасочное | Камеры для окраски деталей тележки |
| <a id="p100567"></a>8. Выходной контроль | Контрольно-измерительные | Стенд выходного контроля параметров тележки в сборе |
| <a id="p100568"></a>9. Управление производственным процессом и сдача-приемка тележек после ремонта | Информационное | АРМ оператора тележечного участка в составе АСУ ВЧД. |


<a id="p100569"></a>Приложение Б
(рекомендуемое)

<a id="p100570"></a>                                    АКТ
                                        на исключение в металлолом литых
                                        деталей тележки модели 18-100 и
                                        соединительных балок тележек
                                        модели 18-101
                                        "_______" _________________200 г.

                                        наименование ремонтного пункта, где
                                        составлен акт


| <a id="p100571"></a>N | Время и место изготовления (месяц, год, клеймо завода изготовителя) | Код государства | Дата и место последнего планового ремонта | Неисправности литых деталей тележек модели 18-100 (ЦНИИ-ХЗ), соединительной балки модели 18-101 |
| --- | --- | --- | --- | --- |
|  |  |  |  |  |


<a id="p100572"></a>На основании [Руководства](#p100003) РД 32 052-2009 указанные составные части тележек грузовых вагонов забракованы и подлежат отправке в металлолом.

<a id="p100573"></a>Подписи


<a id="p100574"></a>Приложение В
(справочное)

<a id="p100575"></a>ПЕРЕЧЕНЬ
ШАБЛОНОВ, ПРИМЕНЯЕМЫХ ПРИ РЕМОНТЕ ТЕЛЕЖЕК
ГРУЗОВЫХ ВАГОНОВ

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p101645) от 05.11.2015)*


### <a id="p100576"></a>Таблица В.1


<table>
<colgroup><col width="5%"><col width="48%"><col width="48%"></colgroup>
<tr><td><a id="p100577"></a>N п/п</td><td>Наименование операций измерения</td><td>Средства измерения</td></tr>
<tr><td><a id="p100578"></a>1</td><td>2</td><td>3</td></tr>
<tr><td><a id="p100579"></a>1</td><td>Определение износа опорной поверхности подпятника</td><td>Штанген подпятника<br>Т 914.06.000<br>ТУ32 ЦВ 2022-87</td></tr>
<tr><td><a id="p100580"></a>2</td><td>Определение износа упорной поверхности подпятника</td><td>Штангенциркуль ШЦ-Ш-400-0,1<br>ГОСТ 166-89<br>Калибр конусности подпятника 1:12,5<br>Т 1352.001</td></tr>
<tr><td><a id="p100581"></a>3</td><td>Определение износа наружного диаметра и высоты внутреннего бурта</td><td>Штангенциркуль ШЦ-1-125-0,1<br>ГОСТ 166-89</td></tr>
<tr><td><a id="p100582"></a>4</td><td>Определение износа отверстия под шкворень</td><td>Штангенциркуль<br>ШЦ-1-125-0,1<br>ГОСТ 166-89</td></tr>
<tr><td><a id="p100583"></a>5</td><td>Определение износов опорной поверхности призм надрессорной балки</td><td>Шаблон НП<br>Т 914.05.000<br>ТУ 32 ЦВ 2021-95</td></tr>
<tr><td><a id="p100584"></a>6</td><td>Определение угла наклона поверхностей призмы<br>надрессорной балки</td><td>Шаблон НП<br>Т 914.05.000<br>ТУ 32 ЦВ 2021-95</td></tr>
<tr><td><a id="p100585"></a>7</td><td>Определение износов и остаточной толщины поверхности призмы</td><td>Штангенциркуль<br>ШЦ-Г 125-0,1<br>ГОСТ 166-89<br>Ультразвуковой толщиномер типов:<br>УТ-93П, А1207, А1208, ТУЗ-1, ТУЗ-2</td></tr>
<tr><td><a id="p100586"></a>8</td><td>Контроль размера между направляющими буртами призмы</td><td>Шаблон Т 914.007<br>ТУ 32 ЦВ 2023-2000</td></tr>
<tr><td><a id="p100587"></a>9</td><td>Определение несимметричности направляющих буртов призм (A1 - A2)</td><td>Приспособление Т1354.000;<br>Линейка металлическая измерительная 1000 мм. ГОСТ 427-75</td></tr>
<tr><td><a id="p100588"></a>10</td><td>Контроль длины и ширины скользунов</td><td>Штангенциркуль ШЦ-Ш-250-0,1<br>ГОСТ 166-89</td></tr>
<tr><td><a id="p100589"></a>11</td><td>Контроль высоты скользунов</td><td>Шаблон Т 914.11.000</td></tr>
<tr><td><a id="p100590"></a>12</td><td>Определение износов упорных ребер пружин рессорного подвешивания надрессорной балки</td><td>Штангенциркуль<br>ШЦ-1-125-0,1<br>ГОСТ 166-89</td></tr>
<tr><td><a id="p100591"></a>13</td><td>Контроль качества сварных швов</td><td>Лупа ЛАЗ 4 <a href="#p100629">&lt;*&gt;</a> ГОСТ 25706-88</td></tr>
<tr><td><a id="p100592"></a>14</td><td>Контроль диаметра подпятника</td><td>Штангенциркуль<br>ШЦ-Ш-400-0,1<br>ГОСТ 166-89</td></tr>
<tr><td><a id="p100593"></a>15</td><td>Контроль конусности 1:12,5</td><td>Калибр для контроля конусности 1:12,5 диаметра подпятника надрессорной балки Т 1352.001</td></tr>
<tr><td><a id="p100594"></a>16</td><td>Контроль глубины опорной поверхности подпятника. Контроль толщины опорной поверхности подпятника</td><td>Штанген подпятника<br>Т 914.06.000<br>ТУ 32 ЦВ 2022-87<br>Толщиномер типов:<br>УТ-93П, А1207, А1208, ТУ3-1, ТУ3-2</td></tr>
<tr><td><a id="p100595"></a>17</td><td>Контроль наружного диаметра внутреннего бурта подпятника Контроль диаметра отверстия под шкворень</td><td>Штангенциркуль<br>ШЦ-1-125-ОД<br>ГОСТ 166-89</td></tr>
<tr><td><a id="p100596"></a>18</td><td>Контроль длины опорных поверхностей призм надрессорной балки</td><td>Шаблон НП<br>Т 914.05.000<br>ТУ 32 ЦВ 2021-95</td></tr>
<tr><td><a id="p100597"></a>19</td><td>Контроль углов наклона боковых поверхностей призм</td><td>Шаблон НП<br>Т 914.05.000<br>ТУ 32 ЦВ 2021-95</td></tr>
<tr><td><a id="p101690"></a>20</td><td>Исключен. - <a href="https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106344">Протокол</a> от 05.11.2015.</td><td></td></tr>
<tr><td colspan="3"><a id="p101691"></a>21</td></tr>
<tr><td>Исключен. - <a href="https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106344">Протокол</a> от 05.11.2015.</td><td></td><td><a id="p101692"></a>22</td></tr>
<tr><td colspan="3">Исключен. - <a href="https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106344">Протокол</a> от 05.11.2015.</td></tr>
<tr><td></td><td><a id="p100601"></a>23</td><td>Контроль твердости износостойких поверхностей</td></tr>
<tr><td colspan="3">Твердомер портативный</td></tr>
<tr><td>динамический тип МЕТ-Д1</td><td>Реестр СИ N 22737-02</td><td><a id="p100602"></a>24<br>Контроль ширины буксового проема<br>Шаблон для контроля буксового проема при КР и ДР Т914.009</td></tr>
<tr><td>ТУ 32 ЦВ 2504-2000</td><td><a id="p101693"></a>25</td><td>Контроль износа опорных поверхностей буксового проема<br>Штангенциркуль ШЦ-1-125-0,1</td></tr>
<tr><td>ГОСТ 166-89,</td><td>Параллель 5+ 0,05 x 20 x 150</td><td><a id="p100604"></a>Шаблон R55Т 1352.002<br>(п. 25 в ред. <a href="https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106345">Протокола</a> от 05.11.2015)<br>26<br>Контроль износа ширины направляющих буксового проема</td></tr>
<tr><td colspan="3">Шаблон для контроля буксового проема при КР и ДР<br>Т 914.009 ТУ 32 ЦВ 2504-2000</td></tr>
<tr><td><a id="p100605"></a>27</td><td>Контроль базового размера М</td><td>Штанген базового размера<br>Т 914.01.000 ТУ 32 ЦВ 2018-95</td></tr>
<tr><td><a id="p100606"></a>28</td><td>Контроль размера между фрикционными планками и уширения</td><td>Штанген ФП<br>Т 914.02 000</td></tr>
<tr><td>ТУ 32 ЦВ 2019-95</td><td><a id="p100607"></a>29</td><td>Контроль износа фрикционных<br>планок<br>Штанген ФП Т 914.02.000</td></tr>
<tr><td>ТУ 32 ЦВ 2019-95</td><td><a id="p100608"></a>30<br>Контроль разности размеров от поверхности установки фрикционных планок до наружной поверхности буксового проема (H1 - H2)</td><td>Штанген Н<br>Т 914.03.000</td></tr>
<tr><td>ТУ 32 ЦВ 2020-95</td><td><a id="p100609"></a>31</td><td><a id="p100610"></a>Контроль прилегания фрикционных планок<br>Набор щупов N 4 ТУ2-034-0221197-011-91<br>32</td></tr>
<tr><td>Контроль размера между привалочными поверхностями фрикционных планок и величины уширения</td><td>Штангенциркуль</td><td>ШЦ-III-250-800-0,1</td></tr>
<tr><td>ГОСТ 166-89</td><td><a id="p100611"></a>33</td><td>Контроль шероховатости<br>привалочных поверхностей фрикционных планок<br>Образцы шероховатости Ra 50 ГОСТ 9378-93</td></tr>
<tr><td><a id="p100612"></a>34</td><td>Контроль качества сварных швов<br>Лупа ЛАЗ-4 <a href="#p100629">&lt;*&gt;</a> ГОСТ 25706-88</td><td><a id="p100613"></a>35</td></tr>
<tr><td>Контроль ширины буксового проема</td><td>Шаблон буксового проема</td><td>Т 914.004</td></tr>
<tr><td>ТУ 32 ЦВ 2038-95</td><td><a id="p100614"></a>36</td><td>Контроль ширины направляющих буксового проема<br>Шаблон буксового проема<br>Т 914.004</td></tr>
<tr><td>ТУ 32 ЦВ 2038-95</td><td><a id="p101694"></a>37</td><td><a id="p101695"></a>Исключен. - <a href="https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106344">Протокол</a> от 05.11.2015.<br>38</td></tr>
<tr><td>Исключен. - <a href="https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106344">Протокол</a> от 05.11.2015.</td><td></td><td><a id="p101696"></a>39</td></tr>
<tr><td colspan="3">Исключен. - <a href="https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106344">Протокол</a> от 05.11.2015.</td></tr>
<tr><td></td><td><a id="p101697"></a>40</td><td>Исключен. - <a href="https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106344">Протокол</a> от 05.11.2015.</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td><a id="p101698"></a>41</td><td>Исключен. - <a href="https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106344">Протокол</a> от 05.11.2015.</td><td></td></tr>
<tr><td colspan="3"><a id="p100620"></a>42</td></tr>
<tr><td>Контроль диаметра отверстия</td><td>валика подвески</td><td>Штангенциркуль</td></tr>
<tr><td colspan="3">ШЦ-1-125-0,1</td></tr>
<tr><td>ГОСТ 166-89</td><td><a id="p100621"></a>43</td><td>Контроль 4-х отверстий d 21+ 0,8</td></tr>
<tr><td colspan="3">Штангенциркуль</td></tr>
<tr><td>ШЦ-//-250-0,1</td><td><a id="p100622"></a>ГОСТ 166-89<br>44</td><td>Контроль длины основания клина (полнота)<br>Шаблон фрикционного клина<br>Т 914.09.000 ТУ 32 ЦВ 2430-96</td></tr>
<tr><td><a id="p100623"></a>45</td><td>Контроль угла наклонной поверхности фрикционного клина</td><td><a id="p100624"></a>Шаблон фрикционного клина<br>Т 914.09.000 ТУ 32 ЦВ 2430-96<br>46</td></tr>
<tr><td>Контроль длины от вертикальной стенки до задней поверхности упорного ребра фрикционного клина</td><td>Штангенциркуль</td><td><a id="p100625"></a>ШЦ-1-125-0,1 ГОСТ 166-89<br>47</td></tr>
<tr><td>Контроль и испытания пружин рессорного подвешивания и комплектование по заданной гибкости</td><td>Линия измерения и сортировки пружин ЛИСП 100.00.00 ТУ Производитель ЗАО НПП "ТОРМО"</td><td><a id="p100626"></a>48<br>Контроль качества поверхности пружин</td></tr>
<tr><td>Лупа ЛАЗ-4 <a href="#p100629">&lt;*&gt;</a> ГОСТ 25706-83</td><td><a id="p100627"></a>49</td><td>Контроль высоты пружин в свободном состоянии<br>Штангенглубиномер ШГ-300-0,1 ГОСТ 162-90</td></tr>
<tr><td><a id="p100628"></a>50</td><td>Контроль внутреннего диаметра наружных пружин и наружного диаметра внутренних пружин тележки модели 18-100</td><td>Калибр стакан-пробка</td></tr>
<tr><td>Т 914.22.000</td><td>Калибр стакан</td><td>Т 914.23.000 <a href="#p100629">&lt;*&gt;</a></td></tr>
<tr><td>--------------------------------</td><td><a id="p100629"></a>&lt;*&gt; (для контроля пружин с диаметром прутка 21 мм)</td><td><a id="p101699"></a>51</td></tr>
<tr><td>Испытания пружин рабочей нагрузкой</td><td>ЛИСП 100.00.00ТУ и аналоги</td><td><a id="p100631"></a><a id="p100632"></a>(п. 51 в ред. <a href="https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p101649">Протокола</a> от 05.11.2015)<br>53<br>Контроль завышения фрикционных клиньев относительно опорной поверхности надрессорной балки<br>Приспособление для определения положения клина в условиях вагоноремонтных предприятий<br>Т 914.18.000<br>55</td></tr>
<tr><td>Контроль загиба лапок скобы 100.00.070-0</td><td>Линейка измерительная металлическая 150 мм ГОСТ 425-75</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td></td><td></td><td><a id="p100633"></a>Приложение Г<br>(справочное)</td></tr>
<tr><td></td><td><a id="p100760"></a>ПЕРЕЧЕНЬ</td><td>НОРМАТИВНОЙ ДОКУМЕНТАЦИИ, ДЕЙСТВУЮЩЕЙ</td></tr>
</table>

*ОДНОВРЕМЕННО С НАСТОЯЩИМ РУКОВОДСТВОМ*
*(в ред. Протоколов от [18.05.2012](https://bukva.ai/docs/protokol-56-szht-sng-sovet-po#p102515), от [17.10.2012](https://bukva.ai/docs/protokol-57-szht-sng-sovet-po#p101217),*
*от [07.05.2013](https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101881),*
*[Извещения](https://bukva.ai/docs/32-tsv-29-2014#p100014) 32 ЦВ 29-2014 от 22.10.2014,*
*[Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100217) 32 ЦВ 36-2014 от 22.10.2014,*
*Протоколов от [05.11.2015](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p101653), от [19.05.2016](https://bukva.ai/docs/protokol-64-szht-sng-sovet-po-2#p102436), от [27.10.2016](https://bukva.ai/docs/protokol-65-szht-sng-sovet-po#p102394),*
*от [20.10.2017](https://bukva.ai/docs/protokol-67-szht-sng-sovet-po#p102424), от [18.05.2018](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p144172))*

<a id="p100761"></a>*Наименование*
<a id="p100762"></a>*Номер*
<a id="p100763"></a>*Дата утверждения*
<a id="p100764"></a>*1*
<a id="p100765"></a>*2*
<a id="p100766"></a>*3*
<a id="p101566"></a>*1. Тележки двухосные трехэлементные грузовых вагонов железных дорог колеи 1520 мм. Общие технические условия.*
<a id="p101567"></a>*ГОСТ 9246-2013*


> *(п. 1 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100217) 32 ЦВ 36-2014 от 22.10.2014)*

<a id="p100923"></a>*2. Пружины цилиндрические винтовые тележек и ударно-тяговых приборов подвижного состава железных дорог. Технические условия.*
<a id="p100924"></a>*ГОСТ 1452-2011*


> *(п. 2 в ред. [Протокола](https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101881) от 07.05.2013)*

<a id="p100771"></a>*3. Заклепки с полупотайной головкой классов точности B и C*
<a id="p100772"></a>*ГОСТ 10300-80*

<a id="p100773"></a>*4. Шум. Общие требования безопасности*
<a id="p100774"></a>*ГОСТ 12.1.003-83*

<a id="p100775"></a>*5. Пожарная безопасность. Общие требования*
<a id="p100776"></a>*ГОСТ 12.1.004-91*

<a id="p100777"></a>*6. Общие санитарно-гигиенические требования к воздуху рабочей зоны*
<a id="p100778"></a>*ГОСТ 12.1.005-88*

<a id="p100779"></a>*7. Процессы производственные. Общие требования безопасности*
<a id="p100780"></a>*ГОСТ 12.3.002-75*

<a id="p100781"></a>*8. Работы электросварочные. Требования безопасности*
<a id="p100782"></a>*ГОСТ 12.3.003-86*

<a id="p100783"></a>*9. Тара производственная. Требования безопасности при эксплуатации*
<a id="p100784"></a>*ГОСТ 12.3.010-82*

<a id="p100785"></a>*10. Процессы перемещения грузов на предприятиях. Общие требования безопасности*
<a id="p100786"></a>*ГОСТ 12.3.020-80*

<a id="p100787"></a>*11. Средства защиты работающих. Общие требования и классификация*
<a id="p100788"></a>*ГОСТ 12.4.011-89*

<a id="p100789"></a>*12. Системы вентиляционные. Общие требования*
<a id="p100790"></a>ГОСТ 12.4.021-75

13. <a id="p100791"></a>Система стандартов безопасности труда. Одежда специальная. Общие технические требования.
<a id="p100792"></a>ГОСТ Р 12.4.218-99

14. <a id="p100793"></a>Средства индивидуальной защиты глаз. Общие технические условия
<a id="p100794"></a>ГОСТ Р 12.4.230.1-2007

15. <a id="p100795"></a>Средства индивидуальной защиты глаз и лица при сварке и аналогичных процессах. Общие технические условия
<a id="p100796"></a>ГОСТ Р 12.4.238-2007

16. <a id="p100797"></a>Штангенциркули. Технические условия
<a id="p100798"></a>ГОСТ 166-89

17. <a id="p100799"></a>Прокат из легированной конструкционной стали. Технические условия
<a id="p100800"></a>ГОСТ 4543-71

18. <a id="p100801"></a>Прокат листовой и широкополосный универсальный, специального назначения, из конструкционной легированной высококачественной стали. Технические условия
<a id="p100802"></a>ГОСТ 11269-76

19. <a id="p100803"></a>Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
<a id="p100804"></a>ГОСТ 15150-69

20. <a id="p100805"></a>Дуговая сварка в защитном газе. Соединения сварные. Основные типы, конструктивные элементы и размеры
<a id="p100806"></a>ГОСТ 14771-76

21. <a id="p100807"></a>Костюмы женские от защиты от общих производственных загрязнений. Технические условия
<a id="p100808"></a>ГОСТ 27574-87

22. <a id="p100809"></a>Костюмы мужские от защиты от общих производственных загрязнений и механических воздействий. Технические условия
<a id="p100810"></a>ГОСТ 27575-87

23. <a id="p100811"></a>Штангенциркуль ШЦ-III-400-0,1; ШЦ-I-125-0,1
<a id="p100812"></a>ГОСТ 166-89

24. <a id="p100813"></a>Шплинты. Технические условия.
<a id="p100814"></a>ГОСТ 397-79

25. <a id="p100815"></a>Стандарт отрасли. Тележки двухосные грузовых вагонов колеи 1520 мм. Детали литые. Рама боковая и балка надрессорная. Технические условия
<a id="p100816"></a>ОСТ 32.183-2001

26. <a id="p100817"></a>Набор щупов N 4
<a id="p100818"></a>ТУ 2-034-0221197-011-91

27. <a id="p100819"></a>Сталь толстолистовая и широкополосная универсальная, конструкционная, легированная, высококачественная специального назначения
<a id="p100820"></a>ТУ 14-133-183-95

28. <a id="p100821"></a>[Инструкция](https://bukva.ai/docs/instruktsiya-tsv-tsl-408-szht-sng-sovet-po) по техническому обслуживанию вагонов в эксплуатации (инструкция осмотрщику вагонов)

<a id="p100822"></a>Утверждена пятидесятым заседанием Совета по ж.-д. транспорту (Протокол от
20 - 22.05.2009 г., [п. 26](https://bukva.ai/docs/protokol-50-szht-sng-sovet-po#p100131))
29. <a id="p103146"></a>Алгоритм контроля литых деталей тележек грузовых вагонов на допустимый срок службы

<a id="p103147"></a>Приложение 06 к протоколу заседания Комиссии по информатизации от 4 - 6 апреля 2017 г. N 60,
<a id="p103148"></a>Приложение 17 к протоколу заседания Комиссии вагонного хозяйства от 13 - 15 сентября 2016 г. N 62

> *(п. 29 в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p144172) от 18.05.2018)*

30. <a id="p100826"></a>Общее руководство по ремонту тормозного оборудования вагонов
<a id="p100827"></a>732-ЦВ-ЦЛ
<a id="p100828"></a>Утверждено пятьдесят четвертым Советом
по ж.-д. транспорту государств - участников (Протокол от
18 - 19.05.2011 г.)
31. <a id="p101568"></a>[Правила](https://bukva.ai/docs/pravila-83) технического обслуживания тормозного оборудования и управления тормозами железнодорожного подвижного состава

<a id="p101569"></a>Утверждены Советом по железнодорожному транспорту государств-участников Содружества
([Протокол](https://bukva.ai/docs/protokol-60-szht-sng-sovet-po#p100143) от 06 - 07 мая 2014 г., N 60)

> *(п. 31 в ред. [Извещения](https://bukva.ai/docs/32-tsv-29-2014#p100014) 32 ЦВ 29-2014 от 22.10.2014)*

32. <a id="p102372"></a>[Инструкция](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po-2) по сварке и наплавке при ремонте грузовых вагонов

<a id="p102373"></a>Утверждена  Советом по железнодорожному транспорту государств-участников Содружества
<a id="p102374"></a>([протокол](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p100289) от "4 - 5" ноября 2015 г. N 63)

> *(п. 32 в ред. [Протокола](https://bukva.ai/docs/protokol-64-szht-sng-sovet-po-2#p101903) от 19.05.2016)*

33. <a id="p100833"></a>Шаблон для проверки фрикционного клина
<a id="p100834"></a>черт. Т 914.09.000 ПКБ ЦВ
<a id="p100835"></a>28.03.1996 г.
34. <a id="p100836"></a>[Альбом](https://bukva.ai/docs/spravochnik-632-2011-pkb-tsv) знаков и надписей на вагонах грузового парка колеи 1520 мм
<a id="p100926"></a>N 632-2011
<a id="p100927"></a>Утвержден Советом по железнодорожному транспорту государств-участников Содружества ([протокол](https://bukva.ai/docs/protokol-57-szht-sng-sovet-po#p100129) от 16 - 17 октября 2012 г. N 57).

> *(п. 34 в ред. [Протокола](https://bukva.ai/docs/protokol-58-szht-sng-sovet-po#p101881) от 07.05.2013)*

35. <a id="p103149"></a>Руководящий [документ](https://bukva.ai/docs/rd-vniizht-27-05-01-2017) по ремонту и техническому обслуживанию колесных пар с буксовыми узлами грузовых вагонов магистральных железных дорог колеи 1520 (1524) мм
<a id="p103150"></a>РД ВНИИЖТ 27.05.01-2017
<a id="p103151"></a>Утвержден Советом по железнодорожному транспорту государств - участников Содружества ([протокол](https://bukva.ai/docs/protokol-67-szht-sng-sovet-po) от 19 - 20 октября 2017 г. N 67).

> *(п. 35 в ред. [Протокола](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101891) от 18.05.2018)*

36. <a id="p100841"></a>Износостойкие элементы для установки в узлы тележки типа 2 грузовых вагонов
<a id="p100842"></a>М 1698.00.000 ТУ 32 ЦВ 2459-2007
<a id="p100843"></a>2007
37. <a id="p100844"></a>Комплект технологических документов на Типовой технологический процесс ремонта узла "пятник - подпятник"
<a id="p100845"></a>ТК-231
<a id="p100846"></a>2009
38. <a id="p100847"></a>Триангель рычажной передачи тележек грузовых вагонов
Руководящий документ.
<a id="p100848"></a>Р001 ПКБ ЦВ - 2009 РК
<a id="p100849"></a>14.12.2009
39. <a id="p101570"></a>[Правила](https://bukva.ai/docs/protokol-57-szht-sng-sovet-po#p100488) по неразрушающему контролю вагонов, их деталей и составных частей при ремонте. Общие положения
<a id="p101571"></a>ПР НК В.1
<a id="p101572"></a>Утверждены Советом по железнодорожному транспорту государств-участников Содружества ([Протокол](https://bukva.ai/docs/protokol-57-szht-sng-sovet-po) от 16 - 17 октября 2012 г N 57)

> *(п. 39 в ред. [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100217) 32 ЦВ 36-2014 от 22.10.2014)*

40. <a id="p101700"></a>Рама боковая и балка надрессорная литые тележек железнодорожных грузовых вагонов. Технические условия
<a id="p101701"></a>ГОСТ 32400-2013


> *(п. 40 в ред. [Протокола](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p106346) от 05.11.2015)*

41. <a id="p101576"></a>[Правила](https://bukva.ai/docs/protokol-59-szht-sng-sovet-po#p101810) неразрушающего контроля литых деталей тележек грузовых вагонов при ремонте. Специальные требования
<a id="p101577"></a>ПР НК В.3
<a id="p101578"></a>Утверждены Советом по железнодорожному транспорту государств-участников Содружества ([Протокол](https://bukva.ai/docs/protokol-59-szht-sng-sovet-po) от 19 - 20 ноября 2013 г. N 59)
(п. 41 [Извещения](https://bukva.ai/docs/32-tsv-36-2014#p100217) 32 ЦВ 36-2014 от 22.10.2014)
42. <a id="p101702"></a>Исключен. - [Протокол](https://bukva.ai/docs/protokol-63-szht-sng-sovet-po#p101656) от 05.11.2015.


43. <a id="p100862"></a>Детали и узлы грузовых вагонов. Руководство по испытанию на растяжение.
<a id="p100863"></a>N 736-2010 ПКБ ЦВ
<a id="p100864"></a>2010 г.
взамен N 656-2000
ПКБ ЦВ
44. <a id="p100865"></a>Инструкции по неразрушающему контролю литых деталей тележек грузовых вагонов модели 18 - 100 при продлении срока службы
<a id="p100866"></a>ТИ ЦДРВ-32-002-2008
<a id="p100867"></a>Комиссией Совета по ж.-д. транспорту 24 - 26.06.2008 г., г. Худжанд
45. <a id="p103065"></a>[Методика](https://bukva.ai/docs/metodika-rd-32-tsv-050-2010) выполнения измерений деталей при выполнении ремонта двухосной трехэлементной тележки тип 2 по ГОСТ 9246
<a id="p103066"></a>РД 32 ЦВ 050-2010
<a id="p103067"></a>УТВЕРЖДЕНО: Советом по железнодорожному транспорту государств-участников Содружеств (протокол от 26 - 27 октября 2016 г. N 65)

> *(п. 45 в ред. [Протокола](https://bukva.ai/docs/protokol-67-szht-sng-sovet-po#p102424) от 20.10.2017)*

46. <a id="p100871"></a>Типовым технологическим процессом на ремонт соединительной балки четырехосной тележки
<a id="p100872"></a>ТК-232 ПКБ ЦВ
<a id="p100873"></a>05.06.1996 г.
47. <a id="p100874"></a>Правила по охране труда при техническом обслуживании и ремонте грузовых вагонов и рефрижераторного подвижного состава
<a id="p100875"></a>ПОТ РО 32 ЦВ-400-96

48. <a id="p100898"></a>Ремонт сваркой и износостойкой наплавкой надрессорной балки тележки грузовых вагонов. Технологическая инструкция
<a id="p100899"></a>ТИ-05-01-06/НБ-2010
<a id="p100900"></a>УТВЕРЖДЕНО:
Комиссией Совета по железнодорожному транспорту полномочных специалистов вагонного хозяйства железнодорожных администраций (протокол от 20 - 22 апреля 2011 г., п. 2.1.6)

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-57-szht-sng-sovet-po#p101217) от 17.10.2012)*

49. <a id="p100879"></a>Нормы для расчета и проектирования вагонов железных дорог МПС колеи 1520 мм (несамоходных)
<a id="p100880"></a>ГосНИИВ-ВНИИЖТ
<a id="p100881"></a>г. Москва
Издание 1996 г.
50. <a id="p100882"></a>Инструкция по комплексной модернизации тележек грузовых вагонов с использованием износостойких элементов и колес с ремонтным профилем ИТМ-73
<a id="p100883"></a>С 03.04
<a id="p100884"></a>2004 г.
51. <a id="p100885"></a>Инструкцией по эксплуатации и деповскому ремонту тележек грузовых вагонов с износостойкими элементами и колесами с ремонтным профилем ИТМ-73 или стандартным профилем

<a id="p100886"></a>2006 г.
52. <a id="p100901"></a>Ремонт сваркой и износостойкой наплавкой боковой рамы. Технологическая инструкция

<div align="center">

<a id="p100902"></a>ТИ-БР-2010<br>
<a id="p100903"></a>УТВЕРЖДЕНО:<br>
Комиссией Совета по железнодорожному транспорту полномочных специалистов вагонного хозяйства железнодорожных администраций (протокол от 20 - 22 апреля 2011 г., п. 2.1.8)<br>
(п. 52 введен [Протоколом](https://bukva.ai/docs/protokol-57-szht-sng-sovet-po#p101233) от 17.10.2012)<br>
53. <a id="p100904"></a>Технические требования. Детали литые из низколегированной стали для вагонов железных дорог колеи 1520 мм, рама боковая и балка надрессорная<br>
<a id="p100905"></a>ТТ ЦВ 32 - 695-2006<br>
<a id="p100906"></a>Согласованно на заседании вагонной Комиссии Совета<br>
Протокол от 24 - 26.06.2008 г, г. Худжанд, п. 33.13<br>
(п. 53 введен [Протоколом](https://bukva.ai/docs/protokol-57-szht-sng-sovet-po#p101233) от 17.10.2012)<br>
55. <a id="p101585"></a>[Правила](https://bukva.ai/docs/protokol-59-szht-sng-sovet-po#p101824) неразрушающего контроля сварных соединений при ремонте вагонов. Специальные требования<br>
<a id="p101586"></a>ПР НК В.5

</div>

<a id="p101587"></a>*Утверждены Советом по железнодорожному транспорту государств-участников Содружества ([Протокол](https://bukva.ai/docs/protokol-59-szht-sng-sovet-po) от 19 - 20 ноября 2013 г. N 59)*

> *(п. 55 введен [Извещением](https://bukva.ai/docs/32-tsv-36-2014#p100264) 32 ЦВ 36-2014 от 22.10.2014)*

56. <a id="p101588"></a>Колпак скользуна тележек грузовых вагонов. Технические условия

<div align="center">

<a id="p101589"></a>ТУ BY 400044052.009-2014

</div>


> *(п. 56 введен [Извещением](https://bukva.ai/docs/32-tsv-36-2014#p100264) 32 ЦВ 36-2014 от 22.10.2014)*

57. <a id="p101590"></a>Прокладки сменные тележек грузовых вагонов. Технические условия

<div align="center">

<a id="p101591"></a>ТУ BY 400044052.010-2014

</div>


> *(п. 57 введен [Извещением](https://bukva.ai/docs/32-tsv-36-2014#p100264) 32 ЦВ 36-2014 от 22.10.2014)*

58. <a id="p101592"></a>Детали износостойкие тележек грузовых вагонов. Технические условия
<a id="p101593"></a>ТУ BY 400044052.011-2014


> *(п. 58 введен [Извещением](https://bukva.ai/docs/32-tsv-36-2014#p100264) 32 ЦВ 36-2014 от 22.10.2014)*

<a id="p102379"></a>*59. Альбом чертежей средств измерений и СДК параметров тележек грузовых вагонов*
<a id="p102380"></a>Т 914.00.000
<a id="p102381"></a>ПКБ ЦВ

> *(п. 59 введен [Протоколом](https://bukva.ai/docs/protokol-64-szht-sng-sovet-po-2#p102436) от 19.05.2016)*

60. <a id="p103152"></a>Исключен. - [Протокол](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101927) от 18.05.2018.


61. <a id="p103153"></a>Исключен. - [Протокол](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p101929) от 18.05.2018.


<a id="p100681"></a>Приложение Д
(обязательное)


| Форма ВУ-32 | 0358878 |
| --- | --- |


<div align="center">

<a id="p100683"></a>                                  ЖУРНАЛ

</div>

                         приемки отремонтированных
                         тележек грузовых вагонов
                        ______________________ ж.д.


                                Начат: "____" ____________________20___г.

                                Окончен: "____" ____________________20___г.


<table>
<colgroup><col width="2%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="6%"><col width="6%"><col width="3%"><col width="6%"><col width="4%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="6%"><col width="4%"><col width="4%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p100684"></a>Дата</td><td rowspan="2">Номер вагона, под который подкачена тележка</td><td rowspan="2">Год постройки вагона</td><td rowspan="2">Порядковый номер тележки под вагоном</td><td colspan="8">Боковая рама</td><td colspan="9">Надрессорная балка</td></tr>
<tr><td><a id="p100685"></a>Номер боковой рамы</td><td>Завод - изготовитель (клеймо)</td><td>Год изготовления</td><td>Размер М<br>"База боковой рамы", мм</td><td>Восстановление опорной поверхности да/нет</td><td>Признак продления срока службы (да/нет)</td><td>Год окончания нового срока службы</td><td>Клеймо организации, продлившей срок службы</td><td>Номер надрессорной балки</td><td>Завод - изготовитель (клеймо)</td><td>Год изготовления</td><td>Глубина подпятника,<br>мм</td><td>Диаметр подпятника надрессорной балки, мм</td><td>Восстановление подпятника надрессорной балки, да/нет</td><td>Признак продления срока службы (да/нет)</td><td>Год окончания нового срока службы</td><td>Клеймо организации, продлившей срок службы</td></tr>
<tr><td><a id="p100686"></a>1</td><td>2</td><td>3</td><td>4</td><td>5</td><td>6</td><td>7</td><td>8</td><td>9</td><td>10</td><td>11</td><td>12</td><td>13</td><td>14</td><td>15</td><td>16</td><td>17</td><td>18</td><td>19</td><td>20</td><td>21</td></tr>
<tr><td rowspan="16"></td><td rowspan="16"></td><td rowspan="16"></td><td rowspan="4"></td><td colspan="8"><a id="p100687"></a>Левая боковая рама</td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="8"><a id="p100688"></a>Правая боковая рама</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="4"></td><td colspan="8"><a id="p100689"></a>Левая боковая рама</td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="8"><a id="p100690"></a>Правая боковая рама</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="4"></td><td colspan="8"><a id="p100691"></a>Левая боковая рама</td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="8"><a id="p100692"></a>Правая боковая рама</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="4"></td><td colspan="8"><a id="p100693"></a>Левая боковая рама</td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td><td rowspan="4"></td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="8"><a id="p100694"></a>Правая боковая рама</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="5%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="7%"><col width="7%"><col width="9%"><col width="7%"><col width="7%"><col width="9%"><col width="9%"><col width="6%"><col width="6%"><col width="7%"></colgroup>
<tr><td colspan="8"><a id="p100695"></a>Характеристика тележки при подкатке под вагон</td><td colspan="4">Соединительная балка</td><td rowspan="3">Подпись дефектоскописта</td><td rowspan="3">Подпись бригадира</td><td rowspan="3">Подпись приемщика (ВПВ)</td><td rowspan="3">Подпись руководителя предприятия</td></tr>
<tr><td colspan="2"><a id="p100696"></a>Завышение (+) или занижение (-) фрикционного клина, мм</td><td colspan="2">Суммарный продольный зазор между направляющими боковой рамы тележки и корпусом буксы, мм</td><td colspan="2">Суммарный<br>поперечный зазор между направляющими боковой рамы тележки и корпусом буксы, мм</td><td rowspan="2">Зазор между скользунами тележки и рамы вагона, мм</td><td rowspan="2">Выполненный ремонт тележки: КР-1; ДР-2; модернизация М1698; оборудование фрикционными гасителями колебаний типа "А. стаки"-4</td><td rowspan="2">Номер соединительной балки</td><td rowspan="2">Номер завода - изготовителя (клеймо)</td><td rowspan="2">Год изготовления</td><td rowspan="2">Диаметр подпятника соединительной балки, мм</td></tr>
<tr><td><a id="p100697"></a>левый</td><td>правый</td><td>левый</td><td>правый</td><td>левый</td><td>правый</td></tr>
<tr><td><a id="p100698"></a>22</td><td>23</td><td>24</td><td>25</td><td>26</td><td>27</td><td>28</td><td>29</td><td>30</td><td>31</td><td>32</td><td>33</td><td>34</td><td>35</td><td>36</td><td>37</td></tr>
<tr><td colspan="6"><a id="p100699"></a>Левая боковая рама</td><td>левый</td><td rowspan="8"></td><td rowspan="8"></td><td rowspan="8"></td><td rowspan="8"></td><td rowspan="8"></td><td rowspan="16"></td><td rowspan="16"></td><td rowspan="16"></td><td rowspan="16"></td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="6"><a id="p100700"></a>Правая боковая рама</td><td>правый</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="6"><a id="p100701"></a>Левая боковая рама</td><td>левый</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="6"><a id="p100702"></a>Правая боковая рама</td><td>правый</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="6"><a id="p100703"></a>Левая боковая рама</td><td>левый</td><td rowspan="8"></td><td rowspan="8"></td><td rowspan="8"></td><td rowspan="8"></td><td rowspan="8"></td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="6"><a id="p100704"></a>Правая боковая рама</td><td>правый</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="6"><a id="p100705"></a>Левая боковая рама</td><td>левый</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="6"><a id="p100706"></a>Правая боковая рама</td><td>правый</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
</table>


<a id="p100930"></a>*Приложение Е*
<a id="p100931"></a>*(справочное)*

<a id="p102388"></a>*ТЕЛЕЖКИ ДВУХОСНЫЕ ГРУЗОВЫХ ВАГОНОВ ТИПА 2 ПО ГОСТ 9246*


<table>
<colgroup><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="5%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p102389"></a>Наименование показателей</td><td colspan="16"><a id="p102390"></a>Модели тележек</td></tr>
<tr><td><a id="p102391"></a>18-100</td><td><a id="p102392"></a>18-9770</td><td><a id="p102393"></a>18-2128</td><td><a id="p102394"></a>18-7055</td><td><a id="p102395"></a>18-9801</td><td><a id="p102396"></a>18-9841</td><td><a id="p102397"></a>18-9875</td><td><a id="p102398"></a>18-9876</td><td><a id="p102399"></a>18-1750</td><td><a id="p102400"></a>18-9918</td><td><a id="p102401"></a>18-9922</td><td><a id="p102402"></a>18-9845</td><td><a id="p102403"></a>18-9903</td><td><a id="p102404"></a>18-9896</td><td><a id="p102405"></a>18-6941</td><td rowspan="2"><a id="p102406"></a>Ремонт тележки модели 18-100 и ее аналогов</td></tr>
<tr><td></td><td><a id="p102407"></a>УВЗ</td><td><a id="p102408"></a>Промтрактор</td><td><a id="p102409"></a>Алтай</td><td><a id="p102410"></a>КВСЗ</td><td><a id="p102411"></a>Рузхиммаш</td><td><a id="p102412"></a>ТВСЗ</td><td><a id="p102413"></a>Рославль</td><td><a id="p102414"></a>Барнаул</td><td><a id="p102415"></a>ГСКБВ</td><td><a id="p102416"></a>ЗИКСТО</td><td><a id="p102417"></a>МВЗ</td><td><a id="p102418"></a>Казахстан</td><td><a id="p102419"></a>НКВЗ</td><td><a id="p102420"></a>БСЗ</td><td><a id="p102421"></a>НМЗ</td></tr>
<tr><td><a id="p102422"></a>1</td><td><a id="p102423"></a>2</td><td><a id="p102424"></a>3</td><td><a id="p102425"></a>4</td><td><a id="p102426"></a>5</td><td><a id="p102427"></a>6</td><td><a id="p102428"></a>7</td><td><a id="p102429"></a>8</td><td><a id="p102430"></a>9</td><td><a id="p102431"></a>10</td><td><a id="p102432"></a>11</td><td><a id="p102433"></a>12</td><td><a id="p102434"></a>13</td><td><a id="p102435"></a>14</td><td><a id="p102436"></a>15</td><td><a id="p102437"></a>16</td><td><a id="p102438"></a>17</td></tr>
<tr><td rowspan="2"><a id="p102439"></a>Чертеж тележки</td><td><a id="p102440"></a>100.00.000-0 СБ</td><td><a id="p102441"></a>ЧЛЗ-100.00.000 СБ</td><td><a id="p102442"></a>2128-07.00.00.000 СБ</td><td><a id="p102443"></a>7055.00.000-0 СБ</td><td><a id="p102444"></a>9801-07.00.00.000 СБ</td><td><a id="p102445"></a>9841-09.00.00.000 СБ</td><td><a id="p102446"></a>5706-10.00.00.000 СБ</td><td><a id="p102447"></a>5707-10.00.00.000 СБ</td><td><a id="p102448"></a>1750.00.000.0 СБ</td><td><a id="p102449"></a>6407-00.00.000 СБ</td><td><a id="p102450"></a>9922.00.00.000 СБ</td><td><a id="p102451"></a>9845-09.00.00.000 СБ</td><td><a id="p102452"></a>9903-11.00.00.000 СБ</td><td><a id="p102453"></a>9896-10.00.00.000 СБ</td><td><a id="p102454"></a>6941.00.000</td><td></td></tr>
<tr><td><a id="p102455"></a>100.00.000-1 СБ</td><td></td><td><a id="p102456"></a>2128-07.00.00.000-01 СБ</td><td><a id="p102457"></a>7055.00.000-01 СБ</td><td><a id="p102458"></a>9801-07.00.00.000-01 СБ</td><td></td><td><a id="p102459"></a>5706-10.00.00.000-01 СБ</td><td><a id="p102460"></a>5707-10.00.00.000-01 СБ</td><td><a id="p102461"></a>1750.00.000.0-01 СБ</td><td></td><td></td><td><a id="p102462"></a>9845-09.00.00.000-01 СБ</td><td><a id="p102463"></a>9903-11.00.00.000-01 СБ</td><td><a id="p102464"></a>9896-10.00.00.000-01 СБ</td><td><a id="p102465"></a>6941.00.000-01</td><td></td></tr>
<tr><td></td><td><a id="p102466"></a>100.00.000-2 СБ</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="18"><a id="p102467"></a>Чертеж боковой рамы тележки</td><td><a id="p102468"></a>578.00.019-0</td><td><a id="p102469"></a>ЧЛЗ-100.00.002-04</td><td><a id="p102470"></a>2128-07.20.00.006</td><td><a id="p102471"></a>7020.00.002 - 0</td><td><a id="p102472"></a>9801-07.20.00.006</td><td><a id="p102473"></a>100.00.002-4</td><td><a id="p102474"></a>100.00.002-4</td><td><a id="p102475"></a>100.00.002-4</td><td><a id="p102476"></a>1750.00.102</td><td><a id="p102477"></a>100.00.002-4</td><td><a id="p102478"></a>9922.20.00.001</td><td><a id="p102479"></a>100.00.002-4</td><td><a id="p102480"></a>9896-10.20.00.001</td><td><a id="p102481"></a>9896-10.20.00.001</td><td><a id="p102482"></a>578.00.019-0</td><td><a id="p102483"></a>100.00.002 - 4</td></tr>
<tr><td></td><td><a id="p102484"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102485"></a>2128-07.20.00.001-01</td><td><a id="p102486"></a>100.00.002-4</td><td><a id="p102487"></a>100.00.002-4</td><td><a id="p102488"></a>578.00.019-0</td><td><a id="p102489"></a>578.00.019-0</td><td><a id="p102490"></a>578.00.019-0</td><td><a id="p102491"></a>1750.00.142</td><td><a id="p102492"></a>578.00.019-0</td><td><a id="p102493"></a>578.00.019-0</td><td><a id="p102494"></a>ЧЛЗ-100.00.002-04</td><td><a id="p102495"></a>100.00.002-4</td><td><a id="p102496"></a>2128-07.20.00.001-01</td><td><a id="p102497"></a>1750.00.102</td><td><a id="p102498"></a>578.00.019-0</td></tr>
<tr><td></td><td><a id="p102499"></a>578.00.019-0</td><td><a id="p102500"></a>9896-10.20.00.001</td><td><a id="p102501"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102502"></a>ЧЛЗ-100.00.002-04</td><td><a id="p102503"></a>1750.00.002</td><td><a id="p102504"></a>1750.00.002</td><td><a id="p102505"></a>ЧЛЗ-100.00.002-04</td><td><a id="p102506"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102507"></a>ЧЛЗ-100.00.002-04</td><td><a id="p102508"></a>1750.00.002</td><td><a id="p102509"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102510"></a>578.00.019-0</td><td><a id="p102511"></a>100.00.002 - 4</td><td><a id="p102512"></a>1750.00.142</td><td><a id="p102513"></a>ЧЛЗ-100.00.002-04</td></tr>
<tr><td></td><td></td><td><a id="p102514"></a>578.00.019-0</td><td><a id="p102515"></a>578.00.019-0</td><td><a id="p102516"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102517"></a>ЧЛЗ-100.00.002-04</td><td><a id="p102518"></a>ЧЛЗ-100.00.002-04</td><td><a id="p102519"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102520"></a>2128-07.20.00.001-01</td><td><a id="p102521"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102522"></a>2128-07.20.00.001-01</td><td><a id="p102523"></a>1750.00.002</td><td><a id="p102524"></a>ЧЛЗ-100.00.002-04</td><td><a id="p102525"></a>1750.00.002</td><td><a id="p102526"></a>2128-07.20.00.001-01</td><td><a id="p102527"></a>ЧЛЗ-100.00.002-05</td></tr>
<tr><td></td><td></td><td><a id="p102528"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102529"></a>1750.00.102</td><td><a id="p102530"></a>ЕАН-100.00.002-1</td><td><a id="p102531"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102532"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102533"></a>1750.00.002</td><td></td><td><a id="p102534"></a>1750.00.002</td><td></td><td><a id="p102535"></a>1750 00.102</td><td><a id="p102536"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102537"></a>578.00.019-0</td><td><a id="p102538"></a>2128-07.20.00.006</td><td><a id="p102539"></a>2128-07.20.00.001</td></tr>
<tr><td></td><td></td><td></td><td><a id="p102540"></a>9896-10.20.00.001</td><td><a id="p102541"></a>9896-10.20.00.001</td><td></td><td></td><td></td><td></td><td><a id="p102542"></a>1750.00.102</td><td></td><td><a id="p102543"></a>9896-10.20.00.001</td><td><a id="p102544"></a>1750.00.002</td><td><a id="p102545"></a>ЧЛЗ-100.00.002-04</td><td><a id="p102546"></a>9896-10.20.00.001</td><td><a id="p102547"></a>2128-07.20.00.001-01</td></tr>
<tr><td></td><td></td><td></td><td></td><td><a id="p102548"></a>578.00.019-0</td><td></td><td></td><td></td><td></td><td><a id="p102549"></a>9896-10.20.00.001</td><td></td><td><a id="p102550"></a>578.00.019-0</td><td><a id="p102551"></a>2128-07.20.00.001</td><td><a id="p102552"></a>ЧЛЗ-100.00.002-05</td><td><a id="p102553"></a>9896-10.20.00.005</td><td><a id="p102554"></a>2128-07.20.00.006</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102555"></a>2128-07.20.00.001</td><td></td><td></td><td><a id="p102556"></a>ИРТ-100.02.001</td><td></td><td><a id="p102557"></a>ЧЛЗ-100.00.02-04</td><td><a id="p102558"></a>ИРТ-100.02.001</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102559"></a>ЧЛЗ-100.00.02-05</td><td><a id="p102560"></a>ЕАН-100.00.002-1</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102561"></a>9801-07.20.006</td><td><a id="p102562"></a>1750.00.002</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102563"></a>1750.00.102</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102564"></a>1750.00.142</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102565"></a>9896-10.20.00.001</td></tr>
<tr><td></td><td><a id="p102566"></a>\</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102567"></a>9896-10.20.00.005</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102568"></a>9801-07.20.00.006</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102569"></a>9922.20.00.001</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102570"></a>7020.00.002-0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="20"><a id="p102571"></a>Чертеж надрессорной балки тележки</td><td><a id="p102572"></a>100.00.001-5</td><td><a id="p102573"></a>ЧЛЗ-100.00.001-6</td><td><a id="p102574"></a>2128-07.10.00.001</td><td><a id="p102575"></a>7020.00.001</td><td><a id="p102576"></a>100.00.001-5</td><td><a id="p102577"></a>9841-09.10.00.001</td><td><a id="p102578"></a>100.00.001-5</td><td><a id="p102579"></a>100.00.001-5</td><td><a id="p102580"></a>1750.00.001</td><td><a id="p102581"></a>100.00.010-4</td><td><a id="p102582"></a>9922.10.00.001</td><td><a id="p102583"></a>100.00.001-5</td><td><a id="p102584"></a>9896-10.10.00.001</td><td><a id="p102585"></a>100.00.001-5</td><td><a id="p102586"></a>100.00.001-5</td><td><a id="p102587"></a>100.00.001-5</td></tr>
<tr><td><a id="p102588"></a>100.00.001-6</td><td><a id="p102589"></a>100.00.001-6</td><td><a id="p102590"></a>100.00.001-5</td><td><a id="p102591"></a>7020.00.001-02</td><td><a id="p102592"></a>100.10.001-6</td><td><a id="p102593"></a>9841-09.10.00.002</td><td><a id="p102594"></a>100.00.001-6</td><td><a id="p102595"></a>100,00.001-6</td><td><a id="p102596"></a>ЧЛЗ-100.00.001-6</td><td><a id="p102597"></a>ЧЛ3-100.00.010-6</td><td><a id="p102598"></a>100.00.001-5</td><td><a id="p102599"></a>100.10.001-6</td><td><a id="p102600"></a>100.00.001-5</td><td><a id="p102601"></a>100.00.001-6</td><td><a id="p102602"></a>100.00.001-6</td><td><a id="p102603"></a>100.00.001-6</td></tr>
<tr><td><a id="p102604"></a>7020.00.001</td><td></td><td><a id="p102605"></a>100.00.001-6</td><td><a id="p102606"></a>100.00.001-6</td><td><a id="p102607"></a>ЧЛЗ-100.00.001-6</td><td><a id="p102608"></a>100.00.001-5</td><td><a id="p102609"></a>ЧЛЗ-100.00.001-6</td><td><a id="p102610"></a>ЧЛЗ-100.00.001-6</td><td><a id="p102611"></a>2128-07.10.00.001</td><td><a id="p102612"></a>2128-07.10.00.000</td><td><a id="p102613"></a>100.00.001-6</td><td><a id="p102614"></a>ЧЛЗ-100.00.001-6</td><td><a id="p102615"></a>100.00.001-6</td><td><a id="p102616"></a>ЧЛЗ-100. 00.001-6</td><td><a id="p102617"></a>1750.00.001</td><td><a id="p102618"></a>ЧЛЗ-100.000.01-6</td></tr>
<tr><td></td><td></td><td><a id="p102619"></a>9896-10.10.00.001</td><td><a id="p102620"></a>ЧЛЗ-100.00.001-6</td><td><a id="p102621"></a>ЕАН-100.00.001-1</td><td><a id="p102622"></a>100.00.001-6</td><td><a id="p102623"></a>1750.00.001</td><td><a id="p102624"></a>1750.00.001</td><td></td><td><a id="p102625"></a>1750.00.010</td><td><a id="p102626"></a>ЧЛЗ-100.00.001-6</td><td><a id="p102627"></a>1750.00.001</td><td><a id="p102628"></a>ЧЛЗ-100.00.001-6</td><td><a id="p102629"></a>1750.00.001</td><td><a id="p102630"></a>2128-07.10.00.001</td><td><a id="p102631"></a>2128-07.10.00.001</td></tr>
<tr><td></td><td></td><td><a id="p102632"></a>ЧЛЗ-100.00.001-6</td><td><a id="p102633"></a>9896-10.10.00.001</td><td><a id="p102634"></a>9896-10.10.00.001</td><td><a id="p102635"></a>ЧЛЗ-00.00.001-6</td><td><a id="p102636"></a>2128-07.10.00.001</td><td><a id="p102637"></a>2128-07.10.00.001</td><td></td><td><a id="p102638"></a>9896-10.10.00.000</td><td><a id="p102639"></a>ЕАН-100.00.001 - 1</td><td><a id="p102640"></a>НИЦВ-01.00.00.001</td><td><a id="p102641"></a>1750.00.001</td><td><a id="p102642"></a>2128-07.10.00.001</td><td><a id="p102643"></a>9896-10.10.00.001</td><td><a id="p102644"></a>9896-10.10.00.001</td></tr>
<tr><td></td><td></td><td></td><td><a id="p102645"></a>1750.00.001</td><td><a id="p102646"></a>9801-07.10.00.002</td><td><a id="p102647"></a>1750.00.001</td><td></td><td></td><td></td><td><a id="p102648"></a>100.00.001-5</td><td><a id="p102649"></a>1750.00.001</td><td></td><td><a id="p102650"></a>2128-07.10.00.001</td><td><a id="p102651"></a>9896-10.10.00.001</td><td><a id="p102652"></a>ЧЛЗ 100.00.001-6</td><td><a id="p102653"></a>ЕАН-100.00.00.001-1</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td><a id="p102654"></a>2128-07.10.00.001</td><td></td><td></td><td></td><td><a id="p102655"></a>1750.00.001</td><td><a id="p102656"></a>9771-06.01.00.001</td><td></td><td></td><td></td><td><a id="p102657"></a>9801-07.10.00.002</td><td><a id="p102658"></a>9841-09.10.00.001</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102659"></a>НИЦВ-01.00.00.001</td><td><a id="p102660"></a>2128-07.10.00.001</td><td></td><td></td><td></td><td></td><td><a id="p102661"></a>9841-09.10.00.002</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102662"></a>9896.10.10.00.001</td><td></td><td></td><td></td><td></td><td><a id="p102663"></a>1750.00.001</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102664"></a>7020.00.001-02</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102665"></a>7020.00.001</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102666"></a>9771-06.01.00.001</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102667"></a>100.00.010-4</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102668"></a>ЧЛЗ-100.00.010-4</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102669"></a>2128-07.10.00.000</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102670"></a>1750.00.010</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102671"></a>9922.10.00.001</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102672"></a>9896-10.10.00.000</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102673"></a>НИЦВ-01.00.00.001</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102674"></a>9801-07.10.00.002</td></tr>
<tr><td rowspan="6"><a id="p102675"></a>Чертеж триангеля тележки</td><td><a id="p102676"></a>100.40.010-2 СБ</td><td><a id="p102677"></a>ЧЛЗ-100.60.300</td><td><a id="p102678"></a>2128-07.60.00.400</td><td><a id="p102679"></a>7055.40.010-1 СБ</td><td><a id="p102680"></a>100.40.010-2</td><td><a id="p102681"></a>100.40.010-2</td><td><a id="p102682"></a>100.40.010-2</td><td><a id="p102683"></a>100.40.010-2</td><td><a id="p102684"></a>1750.40.010</td><td><a id="p102685"></a>711.40.010</td><td><a id="p102686"></a>9922.60.00.300 СБ</td><td><a id="p102687"></a>100.40.010-2</td><td><a id="p102688"></a>9903-11.60.00.300</td><td><a id="p102689"></a>9896-10.60.00.300</td><td><a id="p102690"></a>100.40.010-2</td><td rowspan="6"><a id="p102691"></a>В соответствии с конструкторской документацией тележки</td></tr>
<tr><td><a id="p102692"></a>100.40.010-3 СБ</td><td></td><td><a id="p102693"></a>100.40.010-2</td><td><a id="p102694"></a>7055.40.010-2 СБ</td><td><a id="p102695"></a>ЧЛЗ-100.60.300</td><td><a id="p102696"></a>НГМ 008.00.00.000</td><td><a id="p102697"></a>100.40.010-3</td><td></td><td></td><td><a id="p102698"></a>НГМ 008.00.00.000</td><td><a id="p102699"></a>100.40.010-2</td><td></td><td><a id="p102700"></a>9903-11.60.00.300-01</td><td><a id="p102701"></a>100.40.010-2</td><td><a id="p102702"></a>6941.40.010</td></tr>
<tr><td></td><td></td><td><a id="p102703"></a>ЧЛЗ-100.60.300</td><td></td><td><a id="p102704"></a>НГМ 008.00.00.000</td><td></td><td><a id="p102705"></a>5706-10.60.00.300.000</td><td></td><td></td><td><a id="p102706"></a>1750.40.010</td><td><a id="p102707"></a>100.40.010-3</td><td></td><td><a id="p102708"></a>НГМ 008.00.00.000</td><td><a id="p102709"></a>100.40.010-3</td><td><a id="p102710"></a>6941.40.010-01</td></tr>
<tr><td></td><td></td><td></td><td></td><td><a id="p102711"></a>1750.40.010</td><td></td><td><a id="p102712"></a>5706-10.60.00.300.000-01</td><td></td><td></td><td><a id="p102713"></a>100.40.010-2</td><td><a id="p102714"></a>ЧЛЗ-100.60.300</td><td></td><td><a id="p102715"></a>100.40.010-2</td><td></td><td><a id="p102716"></a>1711.40.010</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102717"></a>100.40.010-3</td><td><a id="p102718"></a>НГМ 008.00.00.000</td><td></td><td><a id="p102719"></a>100.40.010-3</td><td></td><td></td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="6"><a id="p102720"></a>Чертеж тормозной рычажной передачи тележки (сборочный чертеж)</td><td><a id="p102721"></a>100.40.000-0 СБ</td><td><a id="p102722"></a>ЧЛЗ-100.60.000</td><td><a id="p102723"></a>2128-07.60.00.000</td><td><a id="p102724"></a>7055.40.000-0 СБ</td><td><a id="p102725"></a>9801-07.60.00.000</td><td><a id="p102726"></a>9841-09.60.00.100</td><td><a id="p102727"></a>5706-10.60.00.000</td><td><a id="p102728"></a>5707-10.60.00.000</td><td><a id="p102729"></a>1711.00.000</td><td><a id="p102730"></a>6407-60.00.000</td><td><a id="p102731"></a>9922.60.00.000 СБ</td><td><a id="p102732"></a>9845-09.60.00.000</td><td><a id="p102733"></a>9903-11.60.00.000</td><td><a id="p102734"></a>9896-10.60.00.000</td><td><a id="p102735"></a>6941.40.000</td><td rowspan="6"><a id="p102736"></a>В соответствии с конструкторской документацией тележки</td></tr>
<tr><td></td><td></td><td><a id="p102737"></a>100.40.000-0 СБ</td><td></td><td><a id="p102738"></a>100.40.000-0</td><td></td><td><a id="p102739"></a>100.40.000-0</td><td><a id="p102740"></a>100.40.000-0</td><td></td><td><a id="p102741"></a>6407-60.00.000-01</td><td><a id="p102742"></a>100.40.000-0</td><td><a id="p102743"></a>100.40.000-0</td><td><a id="p102744"></a>100.40.000-0</td><td><a id="p102745"></a>100.40.000-0</td><td><a id="p102746"></a>100.40.000-0</td></tr>
<tr><td></td><td></td><td><a id="p102747"></a>ЧЛЗ-00.60.000</td><td></td><td><a id="p102748"></a>ЧЛЗ-100.60.000</td><td></td><td></td><td></td><td></td><td><a id="p102749"></a>100.40.000-0</td><td><a id="p102750"></a>ЧЛЗ-100.60.000</td><td></td><td></td><td></td><td><a id="p102751"></a>2128-07.60.00.000</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102752"></a>5706-10.50.00.000</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102753"></a>9896-10.60.00.000</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102754"></a>ЧЛЗ-100.60.00.000</td></tr>
<tr><td rowspan="7"><a id="p102755"></a>Втулки рычажной передачи</td><td><a id="p102756"></a>КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102757"></a>КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102758"></a>КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102759"></a>Втулка КПМ 30, 2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102760"></a>Втулка КПМ 40, 2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102761"></a>Втулка КПМ 40, 2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102762"></a>Втулка КПМ 40, 2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102763"></a>Втулка КПМ 40, 2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102764"></a>КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102765"></a>КПМ 40,2x12<br>ТУ 2292-011-56867231 - 2007</td><td><a id="p102766"></a>Втулка 30x12-40Х<br>ОСТ 24.151.08-90</td><td><a id="p102767"></a>Втулка 40х25-40Х<br>ОСТ 24.151.08-90</td><td><a id="p102768"></a>Втулка КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102769"></a>Втулка КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102770"></a>Втулка КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102771"></a>Втулка КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td></tr>
<tr><td><a id="p102772"></a>Втулка КПМ 30,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102773"></a>КПМ 30,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102774"></a>КПМ 30,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102775"></a>КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102776"></a>Втулка КПМ 40,2x12<br>ТУ 2292-001-56867231-2007</td><td><a id="p102777"></a>Втулка КПМ 30,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102778"></a>Втулка КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102779"></a>Втулка КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102780"></a>КПМ 30,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102781"></a>КПМ 40,2x24<br>ТУ 2292-011-56867231 - 2007</td><td><a id="p102782"></a>Втулка 40x12-40Х<br>ОСТ 24.1 51.03-90</td><td><a id="p102783"></a>Втулка 30х12-40Х<br>ОСТ 24.151.08-90</td><td><a id="p102784"></a>Втулка КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102785"></a>Втулка КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102786"></a>Втулка КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102787"></a>Втулка КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td></tr>
<tr><td><a id="p102788"></a>КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102789"></a>КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102790"></a>КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102791"></a>КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102792"></a>Втулка КПМ 30,2x12<br>ТУ 2292-001-56867231 - 2007</td><td><a id="p102793"></a>Втулка КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102794"></a>Втулка КПМ 30,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102795"></a>Втулка КПМ 30,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102796"></a>КПМ 40,2x12<br>ТУ 2292-01 1-56867231-2007</td><td><a id="p102797"></a>КПМ 30,2x12<br>ТУ 2292-011-56867231 - 2007</td><td><a id="p102798"></a>Втулка КПМ 30,2x12<br>ТУ 2292-001-56867231-2007</td><td><a id="p102799"></a>Втулка 40х12-40Х<br>ОСТ 24.151.08-90</td><td><a id="p102800"></a>Втулка КПМ 30,2x12<br>ТУ 2292-011 - 56867231 - 2007</td><td><a id="p102801"></a>Втулка КПМ 30,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102802"></a>Втулка КПМ 30,2x12<br>ТУ 2292-011-56867231-2007</td><td><a id="p102803"></a>Втулка КПМ 30,2x12<br>ТУ 2292-011-56867231-2007</td></tr>
<tr><td><a id="p102804"></a>194.40.035-0</td><td></td><td><a id="p102805"></a>Т 258.00.02<br>ТУ 2539003-18720982-2010</td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102806"></a>Втулка 40х25-40Х<br>ОСТ 24.151.08-90</td><td><a id="p102807"></a>Втулка КПМ 40,2x12<br>ТУ 2292-001-56867231-2007</td><td><a id="p102808"></a>Втулка КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td></td><td><a id="p102809"></a>Т 258.00.02<br>ТУ2292-015-56867231-2011</td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102810"></a>Втулка 30x12-40Х<br>ОСТ 24.151.08-90</td><td></td><td><a id="p102811"></a>Втулка КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td></td><td><a id="p102812"></a>194 40.035-0<br>ТУ 2292-01 55180710-2009</td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102813"></a>Втулка 40x12-40Х<br>ОСТ 24.151.08-90</td><td></td><td><a id="p102814"></a>Втулка КПМ 30,2x12<br>ТУ 2292-011-56867231-2007</td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="3"><a id="p102815"></a>Втулки распорки триангеля</td><td><a id="p102816"></a>40х25-40х<br>ОСТ 24.151.08-90</td><td><a id="p102817"></a>СПЛ 40,2x24<br>СОУ МПП 45.040-067:2004</td><td><a id="p102818"></a>40x25-40x<br>ОСТ 24.151.08-90</td><td><a id="p102819"></a>КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102820"></a>Своего триангеля нет</td><td><a id="p102821"></a>Своего триангеля нет</td><td><a id="p102822"></a>КПМ 40,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102823"></a>Своего триангеля нет</td><td><a id="p102824"></a>СПЛ 40,2x24 СОУ МПП 45.040-067:2004</td><td><a id="p102825"></a>В соответствии с конструкторской документацией на применяемый триангель</td><td><a id="p102826"></a>40х25-40Х<br>ОСТ 24.151.08-90</td><td><a id="p102827"></a>Своего триангеля нет</td><td><a id="p102828"></a>Втулка 40х25-40Х<br>ОСТ 24.151 08-90</td><td><a id="p102829"></a>Втулка 40х25-40х<br>ОСТ 24.151.08-90</td><td><a id="p102830"></a>Втулка СПЛ 40,2x24<br>ОСТ<br>24.151.07-90</td><td></td></tr>
<tr><td><a id="p102831"></a>40Х25-38ХС<br>ОСТ 24.151.08-90</td><td><a id="p102832"></a>СПЛ 40,2x24<br>ОСТ 24.151.07-90</td><td><a id="p102833"></a>СП 40,2x24<br>ОСТ 24.151.07-90</td><td></td><td><a id="p102834"></a>Втулки соответствуют покупным триангелям</td><td><a id="p102835"></a>Втулки соответствуют покупным триангелям</td><td><a id="p102836"></a>КПМ 30,2x24<br>ТУ 2292-011-56867231-2007</td><td><a id="p102837"></a>Втулки соответствуют покупным триангелям.</td><td><a id="p102838"></a>СПЛ 40,2x24 ОСТ 24.151-07-90</td><td></td><td><a id="p102839"></a>СП 40,2x24<br>ОСТ 24. 151.07-90</td><td><a id="p102840"></a>Втулки соответствуют покупным триангелям</td><td><a id="p102841"></a>а также втулки покупных триангелей</td><td><a id="p102842"></a>а также втулки покупных триангелей</td><td></td><td></td></tr>
<tr><td></td><td></td><td><a id="p102843"></a>СПЛ 40,2x24 ОСТ 24.151-90</td><td></td><td></td><td></td><td><a id="p102844"></a>КПМ 40,2x12<br>ТУ 2292-011-56867231-2007</td><td></td><td></td><td></td><td><a id="p102845"></a>СПЛ 40,2x24 ОСТ 24.151-90</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td></td><td></td><td><a id="p102846"></a>40x25-38XC<br>ОСТ 24.151.08-90</td><td></td><td></td><td></td><td><a id="p102847"></a>40х25-40Х<br>ОСТ 24.151.08-90</td><td></td><td></td><td></td><td><a id="p102848"></a>СП 40,2x24 ПА-ЖГрДК<br>ТУ 231 БССР 004-85</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102849"></a>СП 40,2x24<br>ОСТ 24.151.07-90</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td><a id="p102850"></a>100.10.000-12 СБ</td><td><a id="p102851"></a>ЧЛЗ-100.40.000 СБ</td><td><a id="p102852"></a>2128-07.40.00.000 СБ</td><td><a id="p102853"></a>7055.10.000 СБ</td><td><a id="p102854"></a>9801-07.40.00.000 СБ</td><td><a id="p102855"></a>100.10.000-12 СБ</td><td><a id="p102856"></a>5706-10.40.00.000 СБ</td><td><a id="p102857"></a>100.10.000-12 СБ</td><td><a id="p102858"></a>1750.10.000 СБ</td><td><a id="p102859"></a>6407-40.00.000 СБ</td><td><a id="p102860"></a>9922.40.00.000 СБ</td><td><a id="p102861"></a>9845-09.40.00.000 СБ</td><td><a id="p102862"></a>100.10.000-12 СБ</td><td><a id="p102863"></a>100.10.000-12 СБ</td><td><a id="p102864"></a>100.10.000-12 СБ</td><td><a id="p102865"></a>100.10.000-12 СБ</td></tr>
<tr><td></td><td></td><td><a id="p102866"></a>5717-11.40.00.000 СБ</td><td><a id="p102867"></a>100.10.000-12 СБ</td><td><a id="p102868"></a>7055.10.000-01 СБ</td><td><a id="p102869"></a>100.10.000-12 СБ</td><td><a id="p102870"></a>5706-10.40.00.000 СБ</td><td><a id="p102871"></a>100.10.000-12 СБ</td><td><a id="p102872"></a>2128-07.40.00.000 СБ</td><td><a id="p102873"></a>1750.10.000.1 СБ</td><td><a id="p102874"></a>6407-40.00.000-01 СБ</td><td><a id="p102875"></a>5706-10.40.00.000 СБ</td><td><a id="p102876"></a>100.10.000-12 СБ</td><td><a id="p102877"></a>5706-10.40.00.000 СБ</td><td><a id="p102878"></a>2128-07.40.00.000</td><td><a id="p102879"></a>1750.10.000 СБ</td><td><a id="p102880"></a>ЧЛЗ-100.40.000 СБ</td></tr>
<tr><td></td><td></td><td></td><td><a id="p102881"></a>5717-11.40.00.000 СБ</td><td></td><td><a id="p102882"></a>ЧЛЗ-100.40.000</td><td><a id="p102883"></a>ЧЛЗ-100.40.000 СБ</td><td></td><td><a id="p102884"></a>5717-11.40.00.000 СБ</td><td><a id="p102885"></a>1750.10.000-01 СБ</td><td><a id="p102886"></a>6407-40.00.000-02 СБ</td><td><a id="p102887"></a>5717-11.40.00.000 СБ</td><td><a id="p102888"></a>5717-11.40.00.000 СБ</td><td><a id="p102889"></a>5717-11.40.00.000 СБ</td><td><a id="p102890"></a>ЧУ 24.5.0071</td><td><a id="p102891"></a>1750.10.000-01 СБ</td><td><a id="p102892"></a>5717-11.40.00.000 СБ</td></tr>
<tr><td></td><td></td><td></td><td><a id="p102893"></a>ЧЛЗ-100.40.000 СБ</td><td></td><td><a id="p102894"></a>5717-11.40.00.000 СБ</td><td><a id="p102895"></a>5717-11.40.00.000 СБ</td><td></td><td></td><td><a id="p102896"></a>901.10.050-0 СБ</td><td><a id="p102897"></a>6407-40.00.000-03 СБ</td><td><a id="p102898"></a>100.10.000-12 СБ</td><td><a id="p102899"></a>9845-09.40.00.000-1 СБ</td><td></td><td><a id="p102900"></a>5717-11.40.00.000 СБ</td><td><a id="p102901"></a>1750.10.000.1-01 СБ</td><td><a id="p102902"></a>2128-07.40.00.000 СБ</td></tr>
<tr><td rowspan="8"><a id="p102903"></a>Колесная пара (с буксовыми узлами)</td><td></td><td></td><td></td><td></td><td></td><td><a id="p102904"></a>2128-07.40.00.000 СБ</td><td></td><td></td><td><a id="p102905"></a>5706-10.40.00.000-01 СБ</td><td><a id="p102906"></a>100.10.000-12 СБ</td><td><a id="p102907"></a>2128-07.40.00.000 СБ</td><td></td><td></td><td><a id="p102908"></a>5706-10.40.00.000 СБ</td><td><a id="p102909"></a>2128-07.40.000 СБ</td><td><a id="p102910"></a>5706-10.40.00.000 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102911"></a>5706-10.40.00.000-02 СБ</td><td><a id="p102912"></a>6407-40.00.000-04 СБ</td><td><a id="p102913"></a>ЧУ 24.5.0072-АСБ</td><td></td><td></td><td></td><td><a id="p102914"></a>2128-07.40.000-01 СБ</td><td><a id="p102915"></a>9801-07.40.00.000 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102916"></a>5706-10.40.00.000-03 СБ</td><td><a id="p102917"></a>6407-40.00.000-05 СБ</td><td><a id="p102918"></a>1711.10.010 СБ</td><td></td><td></td><td></td><td><a id="p102919"></a>2128-07.40.000-02 СБ</td><td><a id="p102920"></a>1750.10.000 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102921"></a>901.10.060-0</td><td><a id="p102922"></a>6407-40.00.000-06 СБ</td><td><a id="p102923"></a>ЧЛЗ-100.40.000 СБ</td><td></td><td></td><td></td><td><a id="p102924"></a>2128-07.40.000-03 СБ</td><td><a id="p102925"></a>7055.10.000 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102926"></a>6407-40.00.000 07 СБ</td><td></td><td></td><td></td><td></td><td><a id="p102927"></a>5706-10.40.00.000 СБ</td><td><a id="p102928"></a>7020.10.000-2 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102929"></a>5706-10.40.00.000-01 СБ</td><td><a id="p102930"></a>1750.10.000-01 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102931"></a>5706-10.40.00.000-02 СБ</td><td><a id="p102932"></a>1750.10.000.1-01 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102933"></a>5706-10.40.00.000-03 СБ</td><td><a id="p102934"></a>2128-07.40.000-01 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102935"></a>5717-11.40.00.000 СБ</td><td><a id="p102936"></a>2128-07.40.000-02 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102937"></a>5717-11.40.00.000-01 СБ</td><td><a id="p102938"></a>2128-07.40.000-03 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102939"></a>5717-11.40.00.000-02 СБ</td><td><a id="p102940"></a>5706-10.40.00.000-01 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102941"></a>5717-11.40.00.000-03 СБ</td><td><a id="p102942"></a>5706-10.40.00.000-02 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102943"></a>9801-07.40.00.000 СБ</td><td><a id="p102944"></a>5706-10.40.00.000-03 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102945"></a>9841-09.70.00.000 СБ</td><td><a id="p102946"></a>5717-11.40.00.000-01 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102947"></a>9841-09.70.00.000-01 СБ</td><td><a id="p102948"></a>5717-11.40.00.000-02 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102949"></a>9841-09.70.00.000-02 СБ</td><td><a id="p102950"></a>5717-11.40.00.000-03 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102951"></a>9841-09.70.00.000-03 СБ</td><td><a id="p102952"></a>9841-09.70.00.000 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102953"></a>ЧЛЗ-100.40.000 СБ</td><td><a id="p102954"></a>9841-09.70.00.000-01 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102955"></a>ЧЛЗ-100.40.000-01 СБ</td><td><a id="p102956"></a>9841-09.70.00.000-02 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102957"></a>ЧУ 24.5.0071 СБ</td><td><a id="p102958"></a>9841-09.70.00.000-03 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102959"></a>ЧЛЗ-100.40.000-01 СБ</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102960"></a>ЧУ 24.5.0071 СБ</td></tr>
<tr><td rowspan="6"><a id="p102961"></a>Пружина наружная</td><td><a id="p102962"></a>100.30.002-0</td><td><a id="p102963"></a>100.30.002-0</td><td><a id="p102964"></a>2128-07.50.00.002</td><td><a id="p102965"></a>7055.30.004-0</td><td><a id="p102966"></a>100.30.002-0</td><td><a id="p102967"></a>100.30.002-0</td><td><a id="p102968"></a>100.30.002-0</td><td><a id="p102969"></a>100.30.002-0</td><td><a id="p102970"></a>1750.30.002</td><td><a id="p102971"></a>100.30.002-0</td><td><a id="p102972"></a>9922.50.00.002</td><td><a id="p102973"></a>100.30.002-0</td><td><a id="p102974"></a>100.30.002-0</td><td><a id="p102975"></a>100.30.002-0</td><td><a id="p102976"></a>100.30.018-0</td><td><a id="p102977"></a>100.30.002-0</td></tr>
<tr><td><a id="p102978"></a>1272.304585.008</td><td><a id="p102979"></a>1272.304585.008</td><td><a id="p102980"></a>100.30.002-0</td><td></td><td><a id="p102981"></a>ЧЛЗ-100.50.002</td><td><a id="p102982"></a>1272.304585.008</td><td><a id="p102983"></a>1272.304585.008</td><td><a id="p102984"></a>2128-07.50.00.002</td><td><a id="p102985"></a>7055.30.004-0</td><td><a id="p102986"></a>1272.304585.008</td><td><a id="p102987"></a>100.30.002-0</td><td></td><td></td><td><a id="p102988"></a>1272.304585.008</td><td><a id="p102989"></a>100.30.021-0</td><td><a id="p102990"></a>1272.304585.008</td></tr>
<tr><td></td><td><a id="p102991"></a>ЧЛЗ-100.50.002</td><td><a id="p102992"></a>1272.304585.008</td><td></td><td></td><td></td><td></td><td></td><td><a id="p102993"></a>1272.3045585.008</td><td></td><td><a id="p102994"></a>ЧЛЗ-100.50.002</td><td></td><td></td><td></td><td><a id="p102995"></a>9801.30.018</td><td><a id="p102996"></a>2128-07.50.00.002</td></tr>
<tr><td></td><td></td><td><a id="p102997"></a>ЧЛЗ-100.50.002</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p102998"></a>1750.30.002</td><td></td><td></td><td></td><td></td><td><a id="p102999"></a>ЧЛЗ-100.50.002</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p103000"></a>В100.30.002-0</td><td></td><td></td><td></td><td></td><td><a id="p103001"></a>1750.30.002</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p103002"></a>7055.30.004-0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p103003"></a>100.30.018-0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p103004"></a>100.30.021-0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p103005"></a>9801.30.018</td></tr>
<tr><td rowspan="10"><a id="p103006"></a>Пружина внутренняя</td><td><a id="p103007"></a>100.30.004-0</td><td><a id="p103008"></a>100.30.004-0</td><td><a id="p103009"></a>2128-07.50.00.003</td><td><a id="p103010"></a>7055.30.005-0</td><td><a id="p103011"></a>100.30.004-0</td><td><a id="p103012"></a>100.30.004-0</td><td><a id="p103013"></a>100.30.004-0</td><td><a id="p103014"></a>100.30.004-0</td><td><a id="p103015"></a>1750.30.004</td><td><a id="p103016"></a>100.30.004-0</td><td><a id="p103017"></a>9922.50.00.003</td><td><a id="p103018"></a>100.30.004-0</td><td><a id="p103019"></a>100.30.004-0</td><td><a id="p103020"></a>100.30.004-0</td><td><a id="p103021"></a>100.30.019-0</td><td><a id="p103022"></a>100.30.004-0</td></tr>
<tr><td><a id="p103023"></a>1272.304585.007</td><td><a id="p103024"></a>1272.304585.007</td><td><a id="p103025"></a>100.30.004-0</td><td></td><td><a id="p103026"></a>ЧЛЗ-100.50.003</td><td><a id="p103027"></a>1272.304585.007</td><td><a id="p103028"></a>1272.304585.007</td><td><a id="p103029"></a>2128-07.50.00.003</td><td><a id="p103030"></a>7055.30.005-0</td><td><a id="p103031"></a>1272.304585.007</td><td><a id="p103032"></a>100.30.004-0</td><td></td><td></td><td><a id="p103033"></a>1272.304585.007</td><td><a id="p103034"></a>100.30.022-0</td><td><a id="p103035"></a>1272.304585.007</td></tr>
<tr><td></td><td><a id="p103036"></a>ЧЛЗ-100.50.003</td><td><a id="p103037"></a>1272.304585.007</td><td></td><td></td><td></td><td></td><td></td><td><a id="p103038"></a>1272.304585.007</td><td></td><td><a id="p103039"></a>ЧЛЗ-100.50.003</td><td></td><td></td><td></td><td><a id="p103040"></a>9801.30.019</td><td><a id="p103041"></a>ЧЛЗ-100.50.003</td></tr>
<tr><td></td><td></td><td><a id="p103042"></a>ЧЛЗ-100.50.003</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p103043"></a>1750.30.004</td><td></td><td></td><td></td><td></td><td><a id="p103044"></a>2128-07.50.00.003</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p103045"></a>В100.30.004-0</td><td></td><td></td><td></td><td></td><td><a id="p103046"></a>1750.30.004</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p103047"></a>7055.30.005-0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p103048"></a>100.30.019-0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p103049"></a>100.30.022-0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p103050"></a>9801.30.019</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
</table>


## <a id="p101703"></a>Приложение Ж (обязательное)


<table>
<colgroup><col width="27%"><col width="51%"><col width="11%"><col width="10%"></colgroup>
<tr><td colspan="2"><a id="p101704"></a>Карта дефектации и ремонта</td><td><a id="p101705"></a>Листов 4</td><td><a id="p101706"></a>Лист 1</td></tr>
<tr><td><a id="p101707"></a>Рама боковая</td><td colspan="3" rowspan="2"><a id="p101708"></a>Тележка тип 2 по ГОСТ 9246</td></tr>
<tr><td><a id="p101709"></a>Наименование изделия</td></tr>
<tr><td><a id="p101710"></a>Составная часть узла вагона</td><td colspan="3"><a id="p101711"></a>Обозначение изделия</td></tr>
<tr><td colspan="4"><a id="p101712"></a><a id="p101713"></a><img src="https://i.bukva.ai/l8zY1HF1/img_24.png" alt="Приложение Ж (обязательное)"><br>1 - внутренний угол буксового проема; 2 - направляющая плоскость для букс внутренней челюсти буксового проема; 3 - вертикальная стенка наклонного пояса; 4 - наклонный пояс; 5 - стойка рессорного проема; 6 - нижний угол рессорного проема; 7 - ребро усиления рессорного проема; 8 - направляющий буртик для фрикционного клина; 9 - нижний пояс; 10 - поддомкратная подушка; 11 - направляющая плоскость для букс наружной челюсти буксового проема; 12 - наружный угол буксового проема; 13 - опорная поверхности буксового проема; 14 - вертикальная стенка над буксовым проемом; 15 - кромка технологического отверстия над буксовым проемом; 16 - кромка технологического окна; 17 - крепление фрикционных планок; 18 - верхний пояс; 19 - верхний угол рессорного проема; 20 - прилив для валика подвески башмака; 21 - кронштейн подвески триангеля; 22 - Полка над буксовым проемом (для боковых рам таврового сечения); 23 - Ребро усиления над буксовым проемом (для боковых рам таврового сечения).</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="16%"><col width="13%"><col width="16%"><col width="15%"><col width="13%"><col width="12%"></colgroup>
<tr><td colspan="6"><a id="p101714"></a>Карта дефектации и ремонта боковой рамы</td><td><a id="p101715"></a>Лист 2</td></tr>
<tr><td><a id="p101716"></a>Обозначение</td><td><a id="p101717"></a>Возможный дефект</td><td><a id="p101718"></a>Метод установления дефекта</td><td><a id="p101719"></a>Средство измерения</td><td colspan="2"><a id="p101720"></a>Заключение и рекомендуемые методы ремонта</td><td><a id="p101721"></a>Требования после ремонта</td></tr>
<tr><td rowspan="4"><a id="p101722"></a>Внутренний и наружный угол буксового проема<br>поз. 1 и 12</td><td><a id="p101723"></a>Трещина</td><td><a id="p101724"></a>Визуальный осмотр, измерение, МПК.</td><td><a id="p101725"></a>Линейка металлическая, дефектоскоп</td><td colspan="2"><a id="p101726"></a>Брак</td><td><a id="p101727"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101728"></a>Зарубы от износостойкой пластины</td><td><a id="p101729"></a>Визуальный осмотр</td><td><a id="p101730"></a>-</td><td><a id="p101731"></a>Глубина &gt; 1 мм</td><td><a id="p101732"></a>Брак</td><td><a id="p101733"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101734"></a>Следы режущего инструмента</td><td><a id="p101735"></a>Визуальный осмотр</td><td><a id="p101736"></a>-</td><td><a id="p101737"></a>Независимо от размеров</td><td><a id="p101738"></a>Брак</td><td><a id="p101739"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101740"></a>Следы сварочно-наплавочных работ</td><td><a id="p101741"></a>Визуальный осмотр</td><td><a id="p101742"></a>-</td><td><a id="p101743"></a>Независимо от размеров</td><td><a id="p101744"></a>Брак</td><td><a id="p101745"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="5"><a id="p101746"></a>Опорная поверхность поз. 13</td><td><a id="p101747"></a>Трещина</td><td><a id="p101748"></a>Визуальный осмотр, измерение</td><td><a id="p101749"></a>Линейка металлическая</td><td colspan="2"><a id="p101750"></a>Брак</td><td><a id="p101751"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="3"><a id="p101752"></a>Канавкообразный износ</td><td rowspan="3"><a id="p101753"></a>Измерение</td><td rowspan="3"><a id="p101754"></a>Линейка металлическая, штангенциркуль</td><td><a id="p101755"></a>Ширина &lt;= 20 мм и глубина &lt;= 2 мм</td><td><a id="p101756"></a>Ремонт механической обработкой на станке</td><td><a id="p101757"></a>Визуальный осмотр, измерение</td></tr>
<tr><td><a id="p101758"></a>Глубина &gt; 2 мм</td><td><a id="p101759"></a>Брак</td><td><a id="p101760"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101761"></a>Ширина &gt; 20 мм</td><td><a id="p101762"></a>Брак</td><td><a id="p101763"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101764"></a>Следы сварочно-наплавочных работ</td><td><a id="p101765"></a>Визуальный осмотр</td><td><a id="p101766"></a>-</td><td><a id="p101767"></a>Независимо от размеров</td><td><a id="p101768"></a>Брак</td><td><a id="p101769"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="4"><a id="p101770"></a>Направляющие плоскости для букс (упорные поверхности) поз. 2 и 11</td><td rowspan="4"><a id="p101771"></a>Износ</td><td rowspan="4"><a id="p101772"></a>Измерение</td><td rowspan="4"><a id="p101773"></a>Штангенциркуль, шаблон</td><td><a id="p101774"></a>По ширине буксового проема &gt; 8 мм.</td><td><a id="p101775"></a>Брак</td><td><a id="p101776"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101777"></a>По ширине буксового проема &lt;= 8 мм.</td><td><a id="p101778"></a>Ремонт наплавкой</td><td><a id="p101779"></a>Визуальный осмотр, измерение</td></tr>
<tr><td><a id="p101780"></a>По ширине направляющих &gt; 4мм.</td><td><a id="p101781"></a>Брак</td><td><a id="p101782"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101783"></a>По ширине направляющих &lt;= 4мм.</td><td><a id="p101784"></a>Ремонт наплавкой</td><td><a id="p101785"></a>Визуальный осмотр, измерение</td></tr>
<tr><td colspan="6"><a id="p101786"></a>Карта дефектации и ремонта боковой рамы</td><td><a id="p101787"></a>Лист 3</td></tr>
<tr><td><a id="p101788"></a>Обозначение</td><td><a id="p101789"></a>Возможный дефект</td><td><a id="p101790"></a>Метод установления дефекта</td><td><a id="p101791"></a>Средство измерения</td><td colspan="2"><a id="p101792"></a>Заключение и рекомендуемые методы ремонта</td><td><a id="p101793"></a>Требования после ремонта</td></tr>
<tr><td><a id="p101794"></a>Вертикальная стенка над буксовым проемом поз. 14</td><td><a id="p101795"></a>Трещина</td><td><a id="p101796"></a>Визуальный осмотр, измерение</td><td><a id="p101797"></a>Линейка металлическая</td><td colspan="2"><a id="p101798"></a>Брак</td><td><a id="p101799"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101800"></a>Кромка технологического отверстия над буксовым проемом поз. 15</td><td><a id="p101801"></a>Трещина</td><td><a id="p101802"></a>Визуальный осмотр, измерение</td><td><a id="p101803"></a>Линейка металлическая</td><td colspan="2"><a id="p101804"></a>Брак</td><td><a id="p101805"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101806"></a>Полка и кромка полки над буксовым проемом (для боковых рам таврового сечения) поз. 22</td><td><a id="p101807"></a>Трещина</td><td><a id="p101808"></a>Визуальный осмотр, измерение</td><td><a id="p101809"></a>Линейка металлическая</td><td colspan="2"><a id="p101810"></a>Брак</td><td><a id="p101811"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101812"></a>Ребро усиления над буксовым проемом (для боковых рам таврового сечения) поз. 23</td><td><a id="p101813"></a>Трещина</td><td><a id="p101814"></a>Визуальный осмотр, измерение</td><td><a id="p101815"></a>Линейка металлическая</td><td colspan="2"><a id="p101816"></a>Брак</td><td><a id="p101817"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101818"></a>Наклонный пояс и вертикальная стенка наклонного пояса поз. 3 и 4</td><td><a id="p101819"></a>Трещина</td><td><a id="p101820"></a>Визуальный осмотр, измерение, МПК.</td><td><a id="p101821"></a>Линейка металлическая, дефектоскоп</td><td colspan="2"><a id="p101822"></a>Брак</td><td><a id="p101823"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101824"></a>Кромка технологического окна поз. 16</td><td><a id="p101825"></a>Трещина</td><td><a id="p101826"></a>Визуальный осмотр, измерение</td><td><a id="p101827"></a>Линейка металлическая</td><td colspan="2"><a id="p101828"></a>Брак</td><td><a id="p101829"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101830"></a>Стойка рессорного проема поз. 5</td><td><a id="p101831"></a>Трещина</td><td><a id="p101832"></a>Визуальный осмотр, измерение</td><td><a id="p101833"></a>Линейка металлическая</td><td colspan="2"><a id="p101834"></a>Брак</td><td><a id="p101835"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101836"></a>Нижний и верхний угол рессорного проема поз. 6 и 19</td><td><a id="p101837"></a>Трещина</td><td><a id="p101838"></a>Визуальный осмотр, измерение</td><td><a id="p101839"></a>Линейка металлическая</td><td colspan="2"><a id="p101840"></a>Брак</td><td><a id="p101841"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101842"></a>Ребро усиления рессорного проема поз. 7</td><td><a id="p101843"></a>Трещина</td><td><a id="p101844"></a>Визуальный осмотр, измерение</td><td><a id="p101845"></a>Линейка металлическая</td><td colspan="2"><a id="p101846"></a>Брак</td><td><a id="p101847"></a>Ремонту не подлежит</td></tr>
<tr><td colspan="6"><a id="p101848"></a>Карта дефектации и ремонта боковой рамы</td><td><a id="p101849"></a>Лист 4</td></tr>
<tr><td><a id="p101850"></a>Обозначение</td><td><a id="p101851"></a>Возможный дефект</td><td><a id="p101852"></a>Метод установления дефекта</td><td><a id="p101853"></a>Средство измерения</td><td colspan="2"><a id="p101854"></a>Заключение и рекомендуемые методы ремонта</td><td><a id="p101855"></a>Требования после ремонта</td></tr>
<tr><td><a id="p101856"></a>Нижний и верхний пояс поз. 9 и 18</td><td><a id="p101857"></a>Трещина</td><td><a id="p101858"></a>Визуальный осмотр, измерение</td><td><a id="p101859"></a>Линейка металлическая</td><td colspan="2"><a id="p101860"></a>Брак</td><td><a id="p101861"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="2"><a id="p101862"></a>Кронштейн подвески триангеля поз. 21</td><td rowspan="2"><a id="p101863"></a>Трещина</td><td rowspan="2"><a id="p101864"></a>Визуальный осмотр, измерение</td><td rowspan="2"><a id="p101865"></a>Линейка металлическая</td><td><a id="p101866"></a>&lt; 32 мм</td><td><a id="p101867"></a>Ремонт сваркой</td><td><a id="p101868"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p101869"></a>&gt;= 32 мм</td><td><a id="p101870"></a>Брак</td><td><a id="p101871"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="2"><a id="p101872"></a>Стенка прилива для валика подвески башмака поз. 20</td><td rowspan="2"><a id="p101873"></a>Трещина</td><td rowspan="2"><a id="p101874"></a>Визуальный осмотр, измерение</td><td rowspan="2"><a id="p101875"></a>Линейка металлическая</td><td><a id="p101876"></a>Продольная</td><td><a id="p101877"></a>Ремонт сваркой</td><td><a id="p101878"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p101879"></a>Поперечная</td><td><a id="p101880"></a>Брак</td><td><a id="p101881"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="2"><a id="p101882"></a>Направляющий буртик для фрикционного клина поз. 8</td><td><a id="p101883"></a>Трещина</td><td><a id="p101884"></a>Визуальный осмотр, измерение</td><td><a id="p101885"></a>Линейка металлическая</td><td colspan="2"><a id="p101886"></a>Ремонт сваркой</td><td><a id="p101887"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p101888"></a>Откол</td><td><a id="p101889"></a>Визуальный осмотр</td><td><a id="p101890"></a>-</td><td colspan="2"><a id="p101891"></a>Ремонт сваркой</td><td><a id="p101892"></a>Визуальный осмотр</td></tr>
<tr><td rowspan="2"><a id="p101893"></a>Крепление фрикционных планок поз. 17</td><td rowspan="2"><a id="p101894"></a>Откол "ушек"</td><td rowspan="2"><a id="p101895"></a>Визуальный осмотр</td><td rowspan="2"><a id="p101896"></a>-</td><td><a id="p101897"></a>&lt;= 2 шт., расположенных по диагонали</td><td><a id="p101898"></a>Ремонт сваркой</td><td><a id="p101899"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p101900"></a>&gt; 2 шт.</td><td><a id="p101901"></a>Брак</td><td><a id="p101902"></a>Ремонту не подлежит</td></tr>
</table>


<table>
<colgroup><col width="27%"><col width="48%"><col width="13%"><col width="12%"></colgroup>
<tr><td colspan="2"><a id="p101903"></a>Карта дефектации и ремонта</td><td><a id="p101904"></a>Листов 3</td><td><a id="p101905"></a>Лист 1</td></tr>
<tr><td><a id="p101906"></a>Балка надрессорная</td><td colspan="3" rowspan="2"><a id="p101907"></a>Тележка тип 2 по ГОСТ 9246</td></tr>
<tr><td><a id="p101908"></a>Наименование изделия</td></tr>
<tr><td><a id="p101909"></a>Составная часть узла вагона</td><td colspan="3"><a id="p101910"></a>Обозначение изделия</td></tr>
<tr><td colspan="4"><a id="p101911"></a><a id="p101912"></a><img src="https://i.bukva.ai/l8zY1HF1/img_25.png" alt="Приложение Ж (обязательное)"><br>1 - опора скользуна; 2 - технологическое отверстие в верхнем поясе; 3 - верхний пояс; 4 - наружный бурт подпятника; 5 - внутренний бурт подпятника; 6 - опорная поверхность подпятника; 7 - наклонная плоскость для клина; 8 - ограничительный бурт; 9 - упорное ребро, ограничивающее пружины; 10 - нижний пояс; 11 - боковая стенка; 12 - внутренняя поверхность нижнего пояса; 13 - колонка; 14 - внутренняя поверхность верхнего пояса.</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="11%"><col width="13%"><col width="22%"><col width="16%"><col width="10%"><col width="12%"></colgroup>
<tr><td colspan="6"><a id="p101913"></a>Карта дефектации и ремонта надрессорной балки</td><td><a id="p101914"></a>Лист 2</td></tr>
<tr><td><a id="p101915"></a>Обозначение</td><td><a id="p101916"></a>Возможный дефект</td><td><a id="p101917"></a>Метод установления дефекта</td><td><a id="p101918"></a>Средство измерения</td><td colspan="2"><a id="p101919"></a>Заключение и рекомендуемые методы ремонта</td><td><a id="p101920"></a>Требования после ремонта</td></tr>
<tr><td rowspan="4"><a id="p101921"></a>Опора скользуна поз. 1</td><td rowspan="2"><a id="p101922"></a>Трещина</td><td rowspan="2"><a id="p101923"></a>Визуальный осмотр</td><td rowspan="2"><a id="p101924"></a>-</td><td><a id="p101925"></a>Переходящая на верхний пояс</td><td><a id="p101926"></a>Брак</td><td><a id="p101927"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101928"></a>Не переходящая на верхний пояс</td><td><a id="p101929"></a>Ремонт сваркой</td><td><a id="p101930"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p101931"></a>Износ</td><td><a id="p101932"></a>Визуальный осмотр, измерение</td><td><a id="p101933"></a>Штангенциркуль, шаблон</td><td colspan="2"><a id="p101934"></a>Ремонт сваркой</td><td><a id="p101935"></a>Визуальный осмотр, измерение</td></tr>
<tr><td><a id="p101936"></a>Излом</td><td><a id="p101937"></a>Визуальный осмотр</td><td><a id="p101938"></a>-</td><td colspan="2"><a id="p101939"></a>Ремонт сваркой</td><td><a id="p101940"></a>Визуальный осмотр, измерение</td></tr>
<tr><td rowspan="3"><a id="p101941"></a>Верхний пояс поз. 3</td><td rowspan="3"><a id="p101942"></a>Трещина</td><td rowspan="3"><a id="p101943"></a>Визуальный осмотр, измерение</td><td rowspan="3"><a id="p101944"></a>Линейка металлическая</td><td><a id="p101945"></a>Поперечная</td><td><a id="p101946"></a>Брак</td><td><a id="p101947"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101948"></a>Продольная длиной &gt; 250 мм</td><td><a id="p101949"></a>Брак</td><td><a id="p101950"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101951"></a>Продольная длиной &lt;= 250 мм</td><td><a id="p101952"></a>Ремонт сваркой</td><td><a id="p101953"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p101954"></a>Внутренняя поверхность верхнего пояса, поз. 14</td><td><a id="p101955"></a>трещина</td><td><a id="p101956"></a>Визуальный осмотр</td><td><a id="p101957"></a>-</td><td><a id="p101958"></a>Независимо от размера</td><td><a id="p101959"></a>Брак</td><td><a id="p101960"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="2"><a id="p101961"></a>Наружный бурт подпятника поз. 4</td><td rowspan="2"><a id="p101962"></a>Трещина</td><td rowspan="2"><a id="p101963"></a>Визуальный осмотр, МПК.</td><td rowspan="2"><a id="p101964"></a>Дефектоскоп</td><td><a id="p101965"></a>Не выходящая на сопряженные поверхности</td><td><a id="p101966"></a>Ремонт сваркой</td><td><a id="p101967"></a>Визуальный осмотр, МПК</td></tr>
<tr><td><a id="p101968"></a>Выходящая на сопряженные поверхности</td><td><a id="p101969"></a>Брак</td><td><a id="p101970"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="2"><a id="p101971"></a>Внутренний бурт подпятника поз. 5</td><td rowspan="2"><a id="p101972"></a>Трещина</td><td rowspan="2"><a id="p101973"></a>Визуальный осмотр, МПК</td><td rowspan="2"><a id="p101974"></a>Дефектоскоп</td><td><a id="p101975"></a>Не выходящая на сопряженные поверхности</td><td><a id="p101976"></a>Ремонт сваркой</td><td><a id="p101977"></a>Визуальный осмотр, МПК</td></tr>
<tr><td><a id="p101978"></a>Выходящая на сопряженные поверхности</td><td><a id="p101979"></a>Брак</td><td><a id="p101980"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="4"><a id="p101981"></a>Опорная поверхность подпятника поз. 6</td><td rowspan="2"><a id="p101982"></a>Трещина</td><td rowspan="2"><a id="p101983"></a>Визуальный осмотр, измерение, МПК</td><td rowspan="2"><a id="p101984"></a>Линейка металлическая, дефектоскоп</td><td><a id="p101985"></a>Суммарная длина &gt; 250 мм</td><td><a id="p101986"></a>Брак</td><td><a id="p101987"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p101988"></a>Суммарная длина &lt;= 250 мм</td><td><a id="p101989"></a>Ремонт сваркой</td><td><a id="p101990"></a>Визуальный осмотр, МПК</td></tr>
<tr><td rowspan="2"><a id="p101991"></a>Износ</td><td rowspan="2"><a id="p101992"></a>Визуальный осмотр, измерение</td><td rowspan="2"><a id="p101993"></a>Шаблон, кронциркуль</td><td><a id="p101994"></a>Толщина &gt;= 18 мм</td><td><a id="p101995"></a>Ремонт наплавкой</td><td><a id="p101996"></a>Визуальный осмотр, измерение, МПК</td></tr>
<tr><td><a id="p101997"></a>Толщина &lt; 18 мм</td><td><a id="p101998"></a>Брак</td><td><a id="p101999"></a>Ремонту не подлежит</td></tr>
<tr><td colspan="6"><a id="p102000"></a>Карта дефектации и ремонта надрессорной балки</td><td><a id="p102001"></a>Лист 3</td></tr>
<tr><td><a id="p102002"></a>Обозначение</td><td><a id="p102003"></a>Возможный дефект</td><td><a id="p102004"></a>Метод установления дефекта</td><td><a id="p102005"></a>Средство измерения</td><td colspan="2"><a id="p102006"></a>Заключение и рекомендуемые методы ремонта</td><td><a id="p102007"></a>Требования после ремонта</td></tr>
<tr><td rowspan="5"><a id="p102008"></a>Наклонная плоскость для клина поз. 7</td><td rowspan="3"><a id="p102009"></a>Трещина</td><td rowspan="3"><a id="p102010"></a>Визуальный осмотр, измерение, МПК</td><td rowspan="3"><a id="p102011"></a>Линейка металлическая, дефектоскоп</td><td><a id="p102012"></a>Поперечная</td><td><a id="p102013"></a>Брак</td><td><a id="p102014"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p102015"></a>Продольная, не выходящая на ограничительный бурт</td><td><a id="p102016"></a>Ремонт сваркой</td><td><a id="p102017"></a>Визуальный осмотр, МПК</td></tr>
<tr><td><a id="p102018"></a>Продольная, выходящая на ограничительный бурт</td><td><a id="p102019"></a>Брак</td><td><a id="p102020"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="2"><a id="p102021"></a>Износ</td><td rowspan="2"><a id="p102022"></a>Визуальный осмотр, измерение</td><td rowspan="2"><a id="p102023"></a>Шаблон, кронциркуль</td><td><a id="p102024"></a>Толщина &gt;= 7 мм</td><td><a id="p102025"></a>Ремонт наплавкой</td><td><a id="p102026"></a>Визуальный осмотр, МПК</td></tr>
<tr><td><a id="p102027"></a>Толщина &lt; 7 мм</td><td><a id="p102028"></a>Ремонт вваркой пластины-вставки</td><td><a id="p102029"></a>Визуальный осмотр</td></tr>
<tr><td rowspan="2"><a id="p102030"></a>Угол между ограничительным буртом и наклонной плоскостью<br>поз 7 и 8</td><td rowspan="2"><a id="p102031"></a>Трещина</td><td rowspan="2"><a id="p102032"></a>Визуальный осмотр,<br>МПК</td><td rowspan="2"><a id="p102033"></a>-</td><td><a id="p102034"></a>Не переходящая на верхний пояс</td><td><a id="p102035"></a>Ремонт сваркой</td><td><a id="p102036"></a>Визуальный осмотр, МПК</td></tr>
<tr><td><a id="p102037"></a>Переходящая на верхний пояс</td><td><a id="p102038"></a>Брак</td><td><a id="p102039"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="2"><a id="p102040"></a>Ограничительный бурт поз. 8</td><td rowspan="2"><a id="p102041"></a>Износ</td><td rowspan="2"><a id="p102042"></a>Визуальный осмотр, измерение</td><td rowspan="2"><a id="p102043"></a>Штангенциркуль</td><td><a id="p102044"></a>Толщина &gt;= 10 мм</td><td><a id="p102045"></a>Ремонт наплавкой</td><td><a id="p102046"></a>Визуальный осмотр, измерение</td></tr>
<tr><td><a id="p102047"></a>Толщина &lt; 10 мм</td><td><a id="p102048"></a>Брак</td><td><a id="p102049"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p102050"></a>Упорное ребро, ограничивающее пружины поз. 9</td><td><a id="p102051"></a>Износ</td><td><a id="p102052"></a>Визуальный осмотр, измерение</td><td><a id="p102053"></a>Штангенциркуль</td><td colspan="2"><a id="p102054"></a>Ремонт сваркой</td><td><a id="p102055"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p102056"></a>Нижний пояс поз. 10</td><td><a id="p102057"></a>Трещина</td><td><a id="p102058"></a>Визуальный осмотр, МПК</td><td><a id="p102059"></a>Дефектоскоп</td><td><a id="p102060"></a>Независимо от размера</td><td><a id="p102061"></a>Брак</td><td><a id="p102062"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p102063"></a>Внутренняя поверхность нижнего пояса, поз. 12</td><td><a id="p102064"></a>Трещина</td><td><a id="p102065"></a>Визуальный осмотр</td><td><a id="p102066"></a>-</td><td><a id="p102067"></a>Независимо от размера</td><td><a id="p102068"></a>Брак</td><td><a id="p102069"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p102070"></a>Боковая стенка поз. 11</td><td><a id="p102071"></a>Трещина</td><td><a id="p102072"></a>Визуальный осмотр</td><td><a id="p102073"></a>-</td><td><a id="p102074"></a>Независимо от размера</td><td><a id="p102075"></a>Брак</td><td><a id="p102076"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p102077"></a>Колонка поз. 13</td><td><a id="p102078"></a>Трещина</td><td><a id="p102079"></a>Визуальный осмотр</td><td><a id="p102080"></a>-</td><td><a id="p102081"></a>Независимо от размера</td><td><a id="p102082"></a>Брак</td><td><a id="p102083"></a>Ремонту не подлежит</td></tr>
</table>


<table>
<colgroup><col width="27%"><col width="22%"><col width="25%"><col width="12%"><col width="12%"></colgroup>
<tr><td colspan="3"><a id="p102084"></a>Карта дефектации и ремонта</td><td><a id="p102085"></a>Листов 4</td><td><a id="p102086"></a>Лист 1</td></tr>
<tr><td><a id="p102087"></a>Балка соединительная</td><td colspan="4" rowspan="2"><a id="p102088"></a>Четырехосная тележка</td></tr>
<tr><td><a id="p102089"></a>Наименование изделия</td></tr>
<tr><td><a id="p102090"></a>Составная часть узла вагона</td><td colspan="4"><a id="p102091"></a>Обозначение изделия</td></tr>
<tr><td colspan="2"><a id="p102092"></a><img src="https://i.bukva.ai/l8zY1HF1/img_26.png" alt="Приложение Ж (обязательное)"></td><td colspan="3"><a id="p102093"></a><a id="p102094"></a><a id="p102095"></a><a id="p102096"></a><a id="p102097"></a><a id="p102098"></a><a id="p102099"></a><a id="p102100"></a><a id="p102101"></a><a id="p102102"></a><a id="p102103"></a><a id="p102104"></a><a id="p102105"></a><a id="p102106"></a><a id="p102107"></a><a id="p102108"></a><a id="p102109"></a><a id="p102110"></a><a id="p102111"></a><a id="p102112"></a><a id="p102113"></a><a id="p102114"></a><a id="p102115"></a><a id="p102116"></a>Рисунок 1. Балка соединительная. Вид сверху.<br>Рисунок 2. Балка соединительная. Вид сбоку.<br>Рисунок 3. Балка соединительная. Вид снизу.<br>1 - сварной шов кронштейна торсиона;<br>2 - верхний лист;<br>3 - сварной шов приварки верхнего листа к подпятниковой плите;<br>4 - упорная поверхность центрального подпятника;<br>5 - внутренний бурт центрального подпятника;<br>6 - опорная поверхность центрального подпятника;<br>7 - сварной шов приварки верхнего листа к крайней пятниковой плите;<br>8 - кронштейн торсиона;<br>9 - верхняя сторона крайней пятниковой плиты;<br>10 - центральный скользун;<br>11 - сварной шов приварки центрального скользуна к верхнему листу;<br>12 - сварной шов приварки внутренней центральной диафрагмы;<br>13 - нижняя сторона центральной пятниковой плиты;<br>14 - нижняя сторона крайней пятниковой плиты;<br>15 - сварной шов приварки нижнего листа к крайней пятниковой плите;<br>16 - упорная поверхность крайнего пятника;<br>17 - опорная поверхность крайнего пятника;<br>18 - отверстие кронштейна торсиона;<br>19 - сварной шов приварки подкрылка скользуна к нижнему листу;<br>20 - крайний скользун;<br>21 - нижний лист.</td></tr>
</table>


<table>
<colgroup><col width="19%"><col width="12%"><col width="14%"><col width="14%"><col width="15%"><col width="12%"><col width="14%"></colgroup>
<tr><td colspan="6"><a id="p102117"></a>Карта дефектации и ремонта соединительной балки</td><td><a id="p102118"></a>Лист 2</td></tr>
<tr><td><a id="p102119"></a>Обозначение</td><td><a id="p102120"></a>Возможный дефект</td><td><a id="p102121"></a>Метод установления дефекта</td><td><a id="p102122"></a>Средство измерения</td><td colspan="2"><a id="p102123"></a>Заключение и рекомендуемые методы ремонта</td><td><a id="p102124"></a>Требования после ремонта</td></tr>
<tr><td><a id="p102125"></a>Сварной шов кронштейна торсиона поз. 1</td><td><a id="p102126"></a>Трещина</td><td><a id="p102127"></a>Визуальный осмотр, ВТК или МПК</td><td><a id="p102128"></a>Дефектоскоп</td><td><a id="p102129"></a>Независимо от размеров</td><td><a id="p102130"></a>Ремонт сваркой</td><td><a id="p102131"></a>Визуальный осмотр, ВТК или МПК</td></tr>
<tr><td><a id="p102132"></a>Верхний лист поз. 2</td><td><a id="p102133"></a>Трещина</td><td><a id="p102134"></a>Визуальный осмотр</td><td><a id="p102135"></a>-</td><td><a id="p102136"></a>Независимо от размеров</td><td><a id="p102137"></a>Ремонт сваркой</td><td><a id="p102138"></a>Визуальный осмотр</td></tr>
<tr><td rowspan="4"><a id="p102139"></a>Сварной шов приварки верхнего листа к подпятниковой плите поз. 3</td><td rowspan="4"><a id="p102140"></a>Трещина</td><td rowspan="4"><a id="p102141"></a>Визуальный осмотр, ВТК или МПК</td><td rowspan="4"><a id="p102142"></a>Дефектоскоп</td><td><a id="p102143"></a>В тело подпятника длина относительно поперечной оси &gt; 250 мм</td><td rowspan="2"><a id="p102144"></a>Брак</td><td rowspan="2"><a id="p102145"></a>Ремонту не подлежит</td></tr>
<tr><td><a id="p102146"></a>Глубина &gt; 40 мм</td></tr>
<tr><td><a id="p102147"></a>В тело подпятника длина относительно поперечной оси ☐ 250 мм и глубиной ☐ 40 мм</td><td><a id="p102148"></a>Ремонт сваркой</td><td><a id="p102149"></a>Визуальный осмотр, ВТК или МПК</td></tr>
<tr><td><a id="p102150"></a>Независимо от размеров при отсутствии развития в тело подпятника</td><td><a id="p102151"></a>Ремонт сваркой</td><td><a id="p102152"></a>Визуальный осмотр, ВТК или МПК</td></tr>
<tr><td rowspan="2"><a id="p102153"></a>Упорная поверхность центрального подпятника поз. 4</td><td><a id="p102154"></a>Трещина</td><td><a id="p102155"></a>Визуальный осмотр ВТК или МПК</td><td><a id="p102156"></a>-</td><td><a id="p102157"></a>Независимо от размеров</td><td><a id="p102158"></a>Ремонт сваркой</td><td><a id="p102159"></a>Визуальный осмотр ВТК или МПК</td></tr>
<tr><td><a id="p102160"></a>Износ</td><td><a id="p102161"></a>Визуальный осмотр, измерение</td><td><a id="p102162"></a>Штанген подпятника</td><td><a id="p102163"></a>Вдоль продольной оси &gt; 6 мм,<br>Поперек продольной оси &gt; 6 мм</td><td><a id="p102164"></a>Ремонт наплавкой</td><td><a id="p102165"></a>Визуальный осмотр, измерение</td></tr>
<tr><td rowspan="2"><a id="p102166"></a>Внутренний бурт центрального подпятника поз. 5</td><td><a id="p102167"></a>Трещина</td><td><a id="p102168"></a>Визуальный осмотр</td><td><a id="p102169"></a>-</td><td><a id="p102170"></a>Независимо от размеров</td><td><a id="p102171"></a>Ремонт сваркой</td><td><a id="p102172"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p102173"></a>Износ</td><td><a id="p102174"></a>Визуальный осмотр</td><td><a id="p102175"></a>-</td><td><a id="p102176"></a>Независимо от размеров</td><td><a id="p102177"></a>Ремонт сваркой</td><td><a id="p102178"></a>Визуальный осмотр</td></tr>
<tr><td colspan="6"><a id="p102179"></a>Карта дефектации и ремонта соединительной балки</td><td><a id="p102180"></a>Лист 3</td></tr>
<tr><td><a id="p102181"></a>Обозначение</td><td><a id="p102182"></a>Возможный дефект</td><td><a id="p102183"></a>Метод установления дефекта</td><td><a id="p102184"></a>Средство измерения</td><td colspan="2"><a id="p102185"></a>Заключение и рекомендуемые методы ремонта</td><td><a id="p102186"></a>Требования после ремонта</td></tr>
<tr><td rowspan="4"><a id="p102187"></a>Опорная поверхность центрального подпятника поз. 6</td><td rowspan="2"><a id="p102188"></a>Износ</td><td rowspan="2"><a id="p102189"></a>Визуальный осмотр, измерение</td><td rowspan="2"><a id="p102190"></a>Штанген подпятника</td><td><a id="p102191"></a>Вдоль продольной оси &gt; 6 мм,<br>Поперек продольной оси &gt; 6 мм</td><td><a id="p102192"></a>Ремонт наплавкой</td><td><a id="p102193"></a>Визуальный осмотр, измерение</td></tr>
<tr><td><a id="p102194"></a>Глубиной &gt; 3 мм</td><td><a id="p102195"></a>Ремонт наплавкой</td><td><a id="p102196"></a>Визуальный осмотр, МПК</td></tr>
<tr><td rowspan="2"><a id="p102197"></a>Трещина</td><td rowspan="2"><a id="p102198"></a>Визуальный осмотр, ВТК или МПК</td><td rowspan="2"><a id="p102199"></a>Дефектоскоп</td><td><a id="p102200"></a>Длиной ☐ 250 мм</td><td><a id="p102201"></a>Ремонт сваркой</td><td><a id="p102202"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p102203"></a>Длиной &gt;= 250 мм</td><td><a id="p102204"></a>Брак</td><td><a id="p102205"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="2"><a id="p102206"></a>Сварной шов приварки верхнего листа к крайней пятниковой плите поз. 7</td><td rowspan="2"><a id="p102207"></a>Трещина</td><td rowspan="2"><a id="p102208"></a>Визуальный осмотр, ВТК или МПК</td><td rowspan="2"><a id="p102209"></a>Дефектоскоп</td><td><a id="p102210"></a>Длиной ☐ 250 мм</td><td><a id="p102211"></a>Ремонт сваркой</td><td rowspan="2"><a id="p102212"></a>Визуальный осмотр ВТК или МПК</td></tr>
<tr><td><a id="p102213"></a>Длиной &gt;= 250 мм</td><td><a id="p102214"></a>КВР</td></tr>
<tr><td rowspan="3"><a id="p102215"></a>Кронштейн торсиона поз. 8</td><td><a id="p102216"></a>Излом</td><td><a id="p102217"></a>Визуальный осмотр</td><td><a id="p102218"></a>-</td><td><a id="p102219"></a>Независимо от размеров</td><td><a id="p102220"></a>Ремонт сваркой</td><td><a id="p102221"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p102222"></a>Трещина</td><td><a id="p102223"></a>Визуальный осмотр</td><td><a id="p102224"></a>-</td><td><a id="p102225"></a>Независимо от размеров</td><td><a id="p102226"></a>Ремонт сваркой</td><td><a id="p102227"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p102228"></a>Деформация</td><td><a id="p102229"></a>Визуальный осмотр, измерение</td><td><a id="p102230"></a>Линейка металлическая</td><td><a id="p102231"></a>Независимо от размеров</td><td><a id="p102232"></a>Ремонт</td><td><a id="p102233"></a>Визуальный осмотр, измерение</td></tr>
<tr><td rowspan="2"><a id="p102234"></a>Верхняя сторона крайней пятниковой плиты поз. 9</td><td rowspan="2"><a id="p102235"></a>Трещина</td><td rowspan="2"><a id="p102236"></a>Визуальный осмотр, измерение</td><td rowspan="2"><a id="p102237"></a>Линейка металлическая</td><td><a id="p102238"></a>Длиной ☐ 250 мм</td><td><a id="p102239"></a>Ремонт сваркой</td><td><a id="p102240"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p102241"></a>Длиной &gt;= 250 мм</td><td><a id="p102242"></a>КВР</td><td><a id="p102243"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p102244"></a>Центральный скользун поз. 10</td><td><a id="p102245"></a>Износ</td><td><a id="p102246"></a>Визуальный осмотр</td><td><a id="p102247"></a>-</td><td><a id="p102248"></a>Толщина ☐ 15 мм</td><td><a id="p102249"></a>Ремонт наплавкой</td><td><a id="p102250"></a>Визуальный осмотр, измерение</td></tr>
<tr><td><a id="p102251"></a>Сварной шов приварки центрального скользуна к верхнему листу поз. 11</td><td><a id="p102252"></a>Трещина</td><td><a id="p102253"></a>Визуальный осмотр, ВТК или МПК</td><td><a id="p102254"></a>Дефектоскоп</td><td><a id="p102255"></a>Независимо от размеров</td><td><a id="p102256"></a>Ремонт сваркой</td><td><a id="p102257"></a>Визуальный осмотр, ВТК или МПК</td></tr>
<tr><td><a id="p102258"></a>Сварной шов приварки внутренней центральной диафрагмы поз. 12</td><td><a id="p102259"></a>Трещина</td><td><a id="p102260"></a>Визуальный осмотр</td><td><a id="p102261"></a>-</td><td><a id="p102262"></a>Независимо от размеров</td><td><a id="p102263"></a>Ремонт сваркой</td><td><a id="p102264"></a>Визуальный осмотр</td></tr>
<tr><td colspan="6"><a id="p102265"></a>Карта дефектации и ремонта соединительной балки</td><td><a id="p102266"></a>Лист 4</td></tr>
<tr><td><a id="p102267"></a>Обозначение</td><td><a id="p102268"></a>Возможный дефект</td><td><a id="p102269"></a>Метод установления дефекта</td><td><a id="p102270"></a>Средство измерения</td><td colspan="2"><a id="p102271"></a>Заключение и рекомендуемые методы ремонта</td><td><a id="p102272"></a>Требования после ремонта</td></tr>
<tr><td><a id="p102273"></a>Нижняя сторона центральной пятниковой плиты поз. 13</td><td><a id="p102274"></a>Трещина</td><td><a id="p102275"></a>Визуальный осмотр</td><td><a id="p102276"></a>-</td><td><a id="p102277"></a>Независимо от размеров</td><td><a id="p102278"></a>Брак</td><td><a id="p102279"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="2"><a id="p102280"></a>Нижняя сторона крайней пятниковой плиты поз. 14</td><td rowspan="2"><a id="p102281"></a>Трещина</td><td rowspan="2"><a id="p102282"></a>Визуальный осмотр, измерение</td><td rowspan="2"><a id="p102283"></a>Линейка металлическая</td><td><a id="p102284"></a>Длиной ☐ 250 мм</td><td><a id="p102285"></a>Ремонт сваркой</td><td><a id="p102286"></a>Визуальный осмотр,</td></tr>
<tr><td><a id="p102287"></a>Длиной &gt;= 250 мм</td><td><a id="p102288"></a>КВР</td><td><a id="p102289"></a>Визуальный осмотр,</td></tr>
<tr><td rowspan="2"><a id="p102290"></a>Сварной шов приварки нижнего листа к крайней пятниковой плите поз. 15</td><td rowspan="2"><a id="p102291"></a>Трещина</td><td rowspan="2"><a id="p102292"></a>Визуальный осмотр, измерение, ВТК или МПК</td><td rowspan="2"><a id="p102293"></a>Дефектоскоп</td><td><a id="p102294"></a>Длиной ☐ 250 мм</td><td><a id="p102295"></a>Ремонт сваркой</td><td rowspan="2"><a id="p102296"></a>Визуальный осмотр, измерение, ВТК или МПК</td></tr>
<tr><td><a id="p102297"></a>Длиной &gt;= 250 мм</td><td><a id="p102298"></a>КВР</td></tr>
<tr><td><a id="p102299"></a>Упорная поверхность крайнего пятника поз. 16</td><td><a id="p102300"></a>Износ</td><td><a id="p102301"></a>Визуальный осмотр, измерение</td><td><a id="p102302"></a>Шаблон</td><td><a id="p102303"></a>Вдоль продольной оси &gt; 6 мм,<br>Поперек продольной оси &gt; 5 мм</td><td><a id="p102304"></a>Ремонт наплавкой</td><td><a id="p102305"></a>Визуальный осмотр, измерение</td></tr>
<tr><td><a id="p102306"></a>Опорная поверхность крайнего пятника поз. 17</td><td><a id="p102307"></a>Износ</td><td><a id="p102308"></a>Визуальный осмотр</td><td><a id="p102309"></a>Линейка металлическая</td><td><a id="p102310"></a>Глубиной &gt; 3 мм</td><td><a id="p102311"></a>Ремонт наплавкой</td><td><a id="p102312"></a>Визуальный осмотр, измерение</td></tr>
<tr><td><a id="p102313"></a>Отверстие кронштейна торсиона поз. 18</td><td><a id="p102314"></a>Износ</td><td><a id="p102315"></a>Визуальный осмотр, измерение</td><td><a id="p102316"></a>Линейка металлическая</td><td><a id="p102317"></a>Глубиной &gt; 3 мм</td><td><a id="p102318"></a>Ремонт наплавкой</td><td><a id="p102319"></a>Визуальный осмотр, измерение</td></tr>
<tr><td rowspan="2"><a id="p102320"></a>Сварной шов приварки подкрылка скользуна к нижнему листу поз. 19</td><td rowspan="2"><a id="p102321"></a>Трещина</td><td rowspan="2"><a id="p102322"></a>Визуальный осмотр</td><td rowspan="2"><a id="p102323"></a>-</td><td><a id="p102324"></a>Независимо от размеров без развития в сопрягаемые элементы</td><td><a id="p102325"></a>Ремонт сваркой</td><td><a id="p102326"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p102327"></a>Независимо от размеров с развитием в сопрягаемые элементы</td><td><a id="p102328"></a>Брак</td><td><a id="p102329"></a>Ремонту не подлежит</td></tr>
<tr><td rowspan="2"><a id="p102330"></a>Крайний скользун поз. 20</td><td rowspan="2"><a id="p102331"></a>Износ</td><td rowspan="2"><a id="p102332"></a>Визуальный осмотр</td><td rowspan="2"><a id="p102333"></a>Линейка металлическая</td><td><a id="p102334"></a>Глубиной &gt; 3 мм</td><td><a id="p102335"></a>Ремонт наплавкой</td><td><a id="p102336"></a>Визуальный осмотр, измерение</td></tr>
<tr><td><a id="p102337"></a>Толщина ☐ 5 мм</td><td><a id="p102338"></a>Ремонт сваркой</td><td><a id="p102339"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p102340"></a>Нижний лист поз. 21</td><td><a id="p102341"></a>Трещина</td><td><a id="p102342"></a>Визуальный осмотр</td><td><a id="p102343"></a>-</td><td><a id="p102344"></a>Поперечная, независимо от размеров</td><td><a id="p102345"></a>Брак</td><td><a id="p102346"></a>Ремонту не подлежит</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="5%"><col width="2%"><col width="3%"><col width="3%"><col width="15%"><col width="10%"><col width="7%"><col width="17%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="2" rowspan="12"></td><td colspan="14"><a id="p100667"></a>Лист регистрации изменений</td></tr>
<tr><td rowspan="2"><a id="p100668"></a>Изм.</td><td colspan="8">Номера листов (страниц)</td><td rowspan="2">Всего листов (страниц) в докум.</td><td rowspan="2">N докум.</td><td rowspan="2">Входящий N сопроводительного докум. и дата</td><td rowspan="2">Подп.</td><td rowspan="2">Дата</td></tr>
<tr><td colspan="2">измененных</td><td colspan="3">замененных</td><td colspan="2">новых</td><td>аннулированных</td></tr>
<tr><td></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="3"><a id="p100669"></a>Подп. и дата</td><td rowspan="3"></td><td></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="3"><a id="p100670"></a>Инв.<br>N дубл.</td><td rowspan="3"></td><td></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="3"><a id="p100671"></a>Взам. инв.<br>N</td><td rowspan="3"></td><td></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="3"><a id="p100672"></a>Подп. и дата</td><td rowspan="3"></td><td></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="4"><a id="p100673"></a>Инв.<br>N подл.</td><td rowspan="4"></td><td></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td></td><td></td><td colspan="2"></td><td></td><td colspan="2"></td><td colspan="6" rowspan="3">РД 32 ЦВ 052 - 2009</td><td></td></tr>
<tr><td></td><td></td><td colspan="2"></td><td></td><td colspan="2"></td><td rowspan="2">75</td></tr>
<tr><td>Изм.</td><td>Лист</td><td colspan="2">N<br>докум.</td><td>Подп.</td><td colspan="2">Дата</td></tr>
</table>


<a id="p100674"></a>

---