РД 31.28.10-97. Руководящий документ. Комплексные методы защиты судовых конструкций от коррозии
(утв. и введен в действие распоряжением Минтранса России от 17.12.1997 № МФ-34/2306)
Примечание
Документ введен в действие с 1 июля 1998 года.
Утвержден и введен в действие распоряжением Первого заместителя Министра транспорта от 17 декабря 1997 г. № МФ-34/2306
РУКОВОДЯЩИЙ ДОКУМЕНТ
КОМПЛЕКСНЫЕ МЕТОДЫ ЗАЩИТЫ СУДОВЫХ
КОНСТРУКЦИЙ ОТ КОРРОЗИИ
РД 31.28.10-97
Дата введения
1 июля 1998 года
1. Разработан ЗАО «Центральный ордена Трудового Красного Знамени научно-исследовательский и проектно-конструкторский институт морского флота» (ЦНИИМФ).
Первый заместитель генерального директора, доктор технических наук С.Н. Драницын.
Заведующий отделом конструктивной надежности и защиты судов от коррозии, канд. техн. наук Г.В. Маркозов.
Заведующий отделом стандартизации А.П. Вольваченко.
Заведующий сектором защиты судов от коррозии и обрастания, руководитель разработки, канд. техн. наук Ю.Е. Зобачев.
Руководитель разработки и ответственный исполнитель Р.А. Маркович.
Ответственные исполнители: канд. техн. наук Соминская Э.В., Гаврильчик Л.Д. (системы окраски судовых конструкций), Цветкова И.В. (техника безопасности и дефекты покрытий).
2. Согласован Отделом технической эксплуатации флота Департамента мореплавания.
3. Внесен: зам. начальника Департамента мореплавания Службы морского флота Д.Д. Анисин.
4. Утвержден и введен в действие распоряжением Первого заместителя Министра транспорта от 17.12.1997 № МФ-34/2306.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий руководящий документ (РД) устанавливает основные положения и технические требования по защите от коррозии и обрастания судовых конструкций применительно к назначению судна и району его плавания, системы электрохимической и комплексной защиты и системы окрашивания судовых конструкций, порядок приемки и контроля работ по защите от коррозии и обрастания и требования безопасности при проведении этих работ.
В РД включены системы защиты, применение которых на судах морского транспорта показало достаточную надежность и эффективность.
2. НОРМАТИВНЫЕ ССЫЛКИ
В настоящем РД использованы ссылки на следующие стандарты и нормативные документы:
| ГОСТ 9.056-75 | ЕСЗКС. Стальные корпуса кораблей и судов. Общие требования к электрохимической защите при долговременном стояночном режиме |
|---|---|
| ГОСТ 10885-85 | Сталь листовая горячекатаная двухслойная коррозионно-стойкая. Технические условия |
| ГОСТ 26251-84 | Протекторы для защиты от коррозии. Технические условия |
| ГОСТ 26501-85 | Корпуса морских судов. Общие требования к электрохимической защите |
| ISO 8501 | Визуальная оценка чистоты поверхности |
| ISO 8502 | Испытания для оценки чистоты поверхности |
| ISO 8503 | Характеристики шероховатости поверхности, стальной основы, очищенной методом струйной очистки |
| ISO 8504 | Методы подготовки поверхности |
| ОСТ 5.3089-76 | Защита электрохимическая от коррозии валовинтового комплекса морских судов. Контактно-щеточные устройства. Технические условия |
| ОСТ 5.9522-86 | ЕСЗКС. Протекторная защита корпусов судов. Типовой технологический процесс монтажа |
| ОСТ 5.9741-85 | ЕСЗКС. Системы катодной защиты корпусов судов от коррозии |
| ОСТ 5.9761-79 | ЕСЗКС. Защита комплексная судов от коррозии. Общие технические требования |
| ОСТ 5.9898-83 | ЕСЗКС. Узлы анодные систем катодной защиты корпусов судов от коррозии и изделий типа «Каскад». Технические условия |
| ОСТ 5.9951-84 | Электроды сравнения пористые хлорсеребряные для систем электрохимической защиты. Технические условия |
| РД 5.5104-79 | Трубопроводы судовые. Методика безотказности и долговечности элементов и допустимые скорости потока морской воды |
| РД 5.5315-76 | Защита протекторная судовых трубопроводов, аппаратов и оборудования. Правила и нормы проектирования |
| РД 5.9149-83 | ЕСЗКС. Защита катодная корпусов судов. Правила и нормы проектирования |
| РД 5.9570-74 | Защита электрохимическая от коррозии валовинтового комплекса морских судов. Контактно-щеточные устройства. Типовой технологический процесс монтажа |
| РД 31.28.06-89 | Суда морские. Требования к конструктивной защите от коррозии надстроек, рубок и обстройки судовых помещений |
| РД 31.81.10-91 | Правила техники безопасности на судах морского флота |
| РД 31.83.04-89 | Правила безопасности труда на промышленных предприятиях Минморфлота. |
3. ОБЩИЕ ПОЛОЖЕНИЯ
3.1. Использование комплексных методов защиты от коррозии обеспечивает снижение общей скорости коррозии и предотвращает местные коррозионные, коррозионно-эрозионные и коррозионно-механические виды разрушений.
3.2. Комплексная защита судовых металлических конструкций предусматривает возможность рационального использования различных методов защиты для достижения требуемого снижения или предотвращения коррозии.
3.3 Надежность и долговечность судовых конструкций зависят от решения задач по:
- выбору материалов и технологии их обработки;
- оценки совместимости различных материалов;
- расчету оптимальных толщин элементов конструкций;
- выбору систем противокоррозионной защиты в соответствии с условиями эксплуатации конструкций.
3.4. Особенности условий эксплуатации судовых конструкций, технические, санитарно-гигиенические и экологические требования к системам противокоррозионной защиты приведены в таблице 1.
Таблица 1
Основные требования к комплексным методам защиты
от коррозии судовых конструкций
<*> Применение оловосодержащих противообрастающих эмалей запрещено по требованию национальных стандартов природоохранных органов ряда стран. Иностранные порты ограничивают заход судов, окрашенных этими эмалями. Требования отечественных природоохранных органов не содержат ограничений по использованию оловосодержащих противообрастающих эмалей. <**> В требованиях зарубежных классификационных обществ и в Правилах постройки и классификации морских судов Российского Морского Регистра судоходства (до 1985 г.) разрешено использование цинковых и алюминиевых протекторов. Установка алюминиевых протекторов не допускается в случаях, когда их потенциальная энергия превышает 275 Дж.
3.5. Все материалы, используемые в системах противокоррозионной защиты, должны иметь разрешение органов Госсанэпидемнадзора на их применение в судостроении и судоремонте. Разрешение выдается на основе экспертной оценки или токсикологических испытаний и свидетельствует, что токсичность материала не превышает национальных допустимых норм.
3.6. Все материалы, используемые в системах противокоррозионной защиты, должны отвечать требованиям технических условий. Качество поступающих материалов должно быть подтверждено сертификатами и клеймами.
3.7. При выборе систем комплексной защиты должны быть предусмотрены условия по соблюдению требований безопасности, а также облегчающие труд при выполнении технологических процессов защиты от коррозии.
4. ТЕХНИЧЕСКИЕ И ТЕХНОЛОГИЧЕСКИЕ ТРЕБОВАНИЯ
К СИСТЕМАМ ОКРАСКИ СУДОВЫХ КОНСТРУКЦИЙ
4.1. Система окраски судовых конструкций предусматривает последовательное выполнение следующих операций: выбор лакокрасочных материалов, подготовку поверхности металла к нанесению покрытий, подготовку лакокрасочных материалов, метод их нанесения и контроль качества исполнения работ.
4.2 Ко всем видам лакокрасочных покрытий предъявляются следующие требования:
- надежная и долговечная защита судовых конструкций от коррозии и обрастания;
- совместимость с другими средствами противокоррозионной защиты, применяемыми для судовой конструкции;
- технологичность (возможность выполнения окрасочных работ при низкой температуре и высокой влажности; сокращение длительности работ за счет высокой скорости высыхания и уменьшения количества слоев системы покрытия);
- возможность механизированного нанесения;
- ремонтопригодность (пониженные требования к подготовке поверхности под окраску, широкая гамма по совместимости лакокрасочных материалов, в том числе по старым покрытиям).
4.3. Лакокрасочные материалы, применяемые при окрашивании, должны отвечать требованиям технических условий или другой технической документации. Перечень основных физико-химических и технологических свойств лакокрасочных материалов, который должна содержать техническая документация, приведен в Приложении А. Качество поступающих материалов должно быть подтверждено сертификатами и клеймами. Перечень основных показателей качества лакокрасочных материалов, подлежащих входному контролю организациями, производящими окрасочные работы, приведен в Приложении Б.
Однокомпонентные лакокрасочные материалы обычно поставляются готовыми к употреблению. В случае загустевания возможно разбавление соответствующими разбавителями в количестве от 10 до 20% для обычных красок и до 5% — для тиксотропных.
Двух- или трехкомпонентные материалы поставляются комплектно и перед применением смешиваются в соответствующих соотношениях. Соотношение компонентов, рабочая вязкость и срок годности приготовленных материалов должны быть оговорены в технических условиях на материал в соответствии с Приложением А.
4.4. Для защиты стали в период хранения применяются межоперационные грунтовки. Кроме основных требований к лакокрасочным материалам (п. 4.2) они должны допускать выполнение сварочных работ без удаления грунтовки, не снижая при этом прочностных свойств сварочного шва.
Межоперационные грунтовки, имеющие сертификат Российского Морского Регистра судоходства с рекомендациями по нанесению на них покрывных лакокрасочных материалов, приведены в Приложении В.
4.5. Окрашивание проводится по установленным технологическим системам, не допуская их упрощения, изменения и замены одного материала другим, если такая замена не приведена в системах или примечаниях к ним в соответствии с Приложением Г. Если по производственной необходимости замена одного лакокрасочного материала другим все же производится, то она может быть согласована с разработчиком настоящего РД. На всех этапах технологического процесса соответствующие службы должны осуществлять контроль степени очистки и подготовки поверхности под покрытие, качества нанесения покрытия. В Приложении Д приведены причины появления дефектов лакокрасочных покрытий и рекомендации по их устранению.
4.6. Подготовка поверхности под окрашивание как в заводских условиях, так и на судне должна проводиться с соблюдением всех требований, так как качество очистки поверхности играет важную роль в защитных свойствах лакокрасочных покрытий и длительности их службы.
Вид и метод подготовки поверхности определяется выбранной системой окраски. При выборе системы окраски следует руководствоваться оснащенностью предприятия, ведущего работы соответствующим очистным оборудованием. Перечень основных типов оборудования для подготовки поверхности под окраску приведен в Приложении Е.
Полное удаление старого покрытия, включая грунтовки межоперационного хранения, производится на тех участках поверхности, где оно имеет механические или коррозионные повреждения или плохую адгезию. В зависимости от сохранности старого покрытия может применяться общая или частичная очистка поверхности. Если ранее нанесенное покрытие прочное, без коррозионных повреждений и процент его разрушения менее 20%, необходимо использовать частичную обработку (в местах отсутствия покрытия, перекрывая прилегающие участки на 15 — 20 см по периметру), более 20% — общую обработку. Хорошо сохранившимся покрытием следует считать покрытие, которое не разрушается струей воды под давлением 200 атм или не удаляется металлической щеткой.
4.7. Для получения качественного покрытия каждый материал необходимо наносить рекомендованным для него способом. Перечень основных методов нанесения и возникающие при нанесении материалов дефекты и рекомендации по их устранению приведены в Приложении Д.
Приложение Ж содержит типы и технические параметры пневматических краскораспылителей, аппаратов и установок безвоздушного распыления (БР).
Окрасочные работы следует производить при температуре и влажности в соответствии с технической документацией на применение лакокрасочных материалов. Запрещается производить окрасочные работы в туманную погоду, во время дождя, при скорости ветра более 10 — 12 м/с. Запрещается окрашивать поверхности, покрытые инеем и льдом и имеющие температуру ниже точки росы. При окрашивании ранее эксплуатируемых судовых конструкций планируемый расход лакокрасочных материалов следует определять по таблице 2.
Таблица 2
Увеличение расхода лакокрасочных материалов в процентах в зависимости от шероховатости поверхности корпусов морских судов
| Рекомендуемая толщина лакокрасочного покрытия, мкм | Шероховатость корпуса судна, мкм | ||||
| 100 | 200 | 300 | 400 | 500 | |
| 100 | 50 | 100 | 150 | 200 | 250 |
| 200 | 25 | 50 | 75 | 100 | 125 |
| 300 | 15 | 35 | 50 | 70 | 83 |
| 400 | 12 | 25 | 37 | 50 | 62 |
| 500 | 10 | 20 | 30 | 40 | 50 |
Качество лакокрасочных покрытий характеризуется следующими контролируемыми показателями: адгезия, толщина и время высыхания одного слоя. Методы и приборы, применяемые для контроля качества лакокрасочных материалов и покрытий, приведены в Приложении И.
4.8. Фирма — производитель лакокрасочных материалов гарантирует срок службы покрытий при условии, что работы по нанесению лакокрасочных материалов проводятся под наблюдением представителей фирм, а условия эксплуатации покрытий строго соответствуют рекомендациям фирмы.
Срок возобновления покрытий определяется условиями эксплуатации и зависит от состояния покрытия.
Осмотр состояния покрытия судовых конструкций проводится в ходе очередных освидетельствований. Оценка состояния покрытий проводится в соответствии с эталонами, приведенными в таблице 3.
Таблица 3
Оценка состояния покрытий
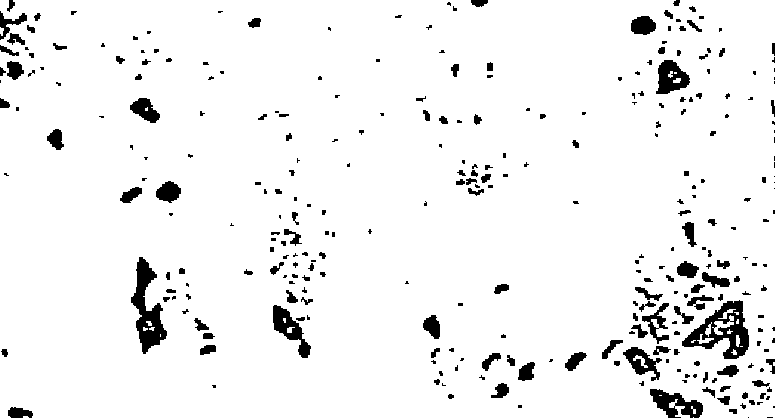 Состояние с небольшими пятнами ржавчины (коррозии)
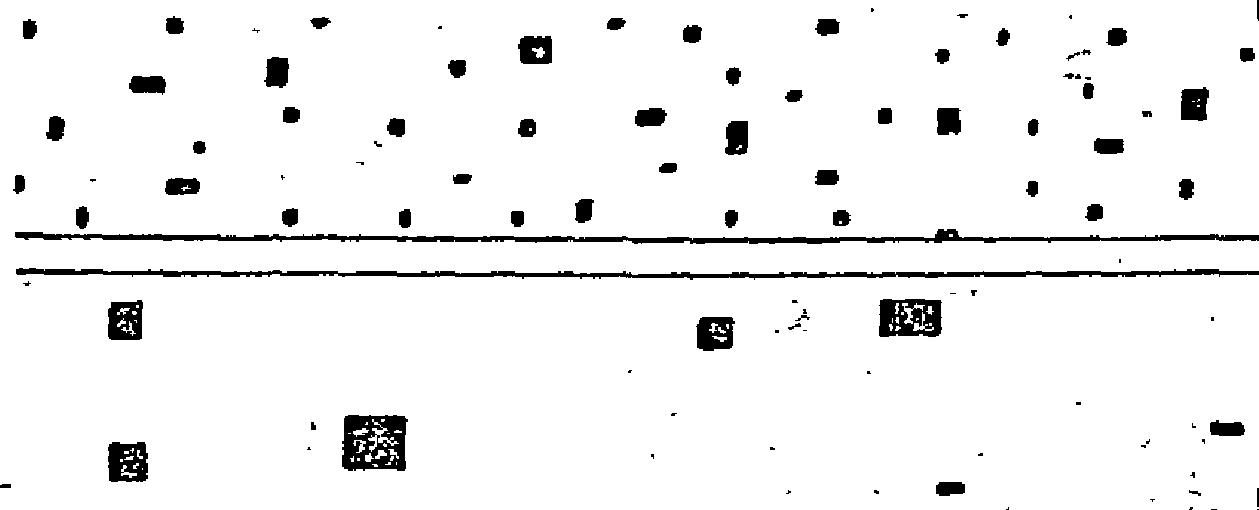
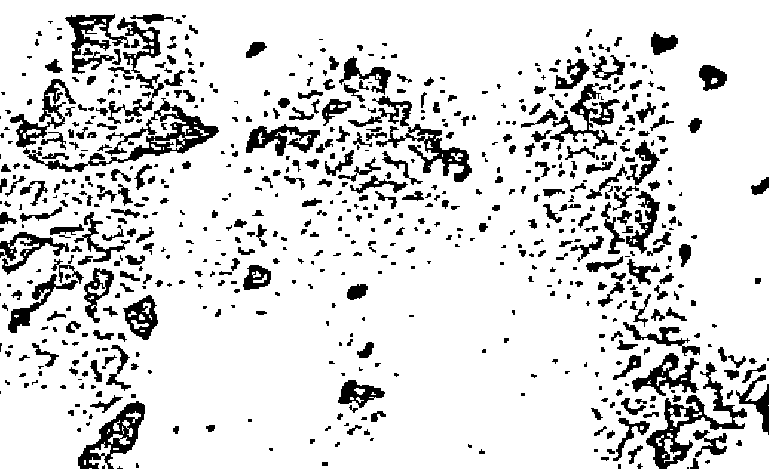 Состояние с местными разрывами по кромкам ребер жесткости и сварных соединений и/или небольшая ржавчина не менее 20% рассматриваемой площади
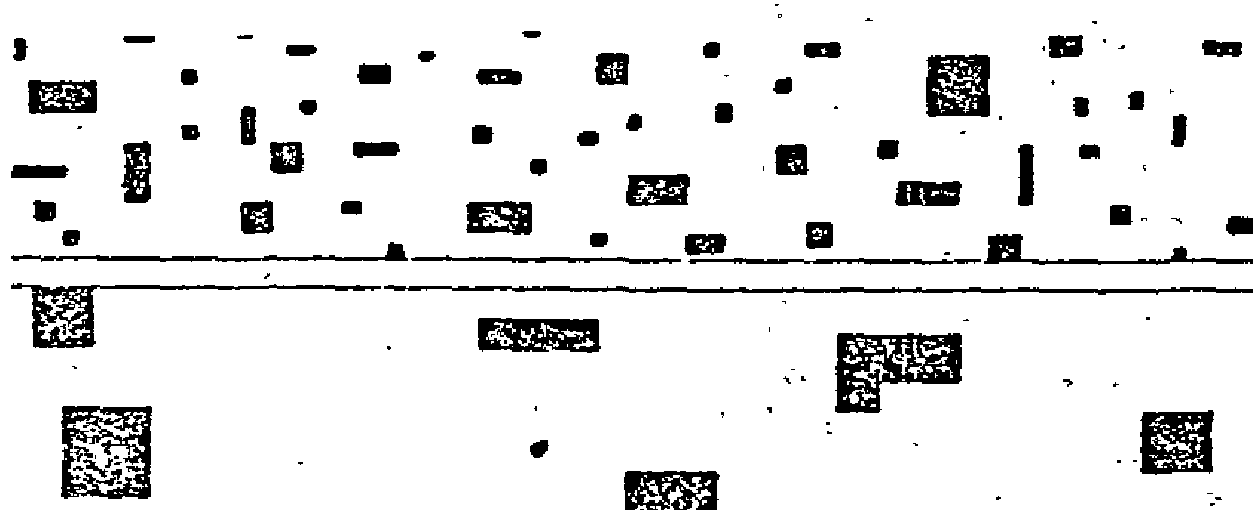
 Состояние с общим разрушением покрытия 20% площади или более или с твердой окалиной на 10% рассматриваемой площади (или более)
При удовлетворительном состоянии покрытия сроки его возобновления могут быть изменены.
Частичный ремонт поврежденных участков покрытия сроками не ограничивается и должен производиться по мере необходимости.
4.9. Все работы по подготовке поверхности к окрашиванию, приготовлению и хранению лакокрасочных материалов и по проверке окрасочных работ следует производить при строгом соблюдении требований РД 31.81.10-91 и РД 31.83.04-89. Основные правила техники безопасности при проведении работ по защите судов от коррозии с помощью лакокрасочных материалов приведены в Приложении К.
5. СИСТЕМЫ КОМПЛЕКСНОЙ ЗАЩИТЫ ПОДВОДНОЙ ЧАСТИ КОРПУСА МОРСКИХ СУДОВ ИЗ КОНСТРУКЦИОННЫХ СТАЛЕЙ
5.1 Общие положения
5.1.1. Защита от коррозии подводной части корпусов морских судов должна осуществляться нанесением лакокрасочных покрытий совместно с применением электрохимической защиты.
5.1.2. Роль электрохимической защиты состоит в снижении коррозии на участках с местными повреждениями лакокрасочных покрытий, на которых при отсутствии электрохимической защиты развивается точечная и язвенная коррозия, что приводит к увеличению шероховатости обшивки и высоким скоростям местной коррозии.
5.1.3. Систему лакокрасочных покрытий для защиты корпусов судов следует назначать в соответствии с Приложением Г.
5.1.4. Для подводной части корпуса применяется электрохимическая защита двух типов: катодная (защита наложенным током) и протекторная. Выбор типа электрохимической защиты осуществляется судовладельцем при проектировании судна. При ремонте и переоборудовании судов выбранный тип защиты рекомендуется сохранять.
5.1.5. Тип электрохимической защиты устанавливается в техническом задании на проектирование судна в зависимости от скорости хода судна, района плавания и системы выбранной лакокрасочной защиты корпуса. Для судов водоизмещением 15000 т и более должна применяться система катодной защиты.
5.1.6. Применение катодной защиты рекомендуется для судов классов УЛА, УЛ, Л1, Л2, Л3, Л4 со скоростью движения более 16 узлов и ледоколов, в том числе атомных. Для ледоколов, ледовый пояс которых выполнен из низколегированной стали, плакированной слоем нержавеющей стали, использование катодной защиты подводной части корпуса обязательно для подавления контактной коррозии.
5.1.7. Применение общей протекторной защиты рекомендуется для судов классов Л3, Л4 со скоростью движения менее 16 узлов.
5.1.8. Применение местной протекторной защиты кормового подзора рекомендуется для судов классов УЛА, УЛ со скоростью движения менее 16 узлов.
5.1.9. Для судов смешанного плавания, типа река-море при скорости движения свыше 16 узлов рекомендуется применение катодной защиты; при скоростях ниже 16 узлов используется общая протекторная защита корпуса протекторами из алюминиевых сплавов, легированных магнием, индием или галлием. Разность стационарных потенциалов протектора и стали корпусов должна составлять 200 — 300 мВ в речной воде.
5.1.10. Выбор фирмы — производителя системы катодной защиты осуществляется судовладельцем с учетом гарантируемого фирмой срока службы системы. Минимальный срок службы катодной защиты должен составлять 15 лет по всем элементам системы. Со стороны фирмы — производителя системы должны быть получены гарантии по поставке элементов системы при ремонте и необходимых заменах.
5.1.11. Фирмой — производителем системы электрохимической защиты должна быть представлена техническая документация на элементы системы, руководство по расчету параметров системы, ее монтажу и ремонту.
5.1.12. Эксплуатация систем катодной защиты подводной части корпуса от коррозии должна осуществляться в соответствии с инструкцией завода-изготовителя.
5.2 Расчет комплексной защиты подводной части корпуса
5.2.1. Расчет комплексной защиты осуществляется в зависимости от применяемой системы окраски.
5.2.2. Системы окраски разделены по типам в зависимости от метода подготовки поверхности, а следовательно, адгезионных характеристик покрытия на 4 типа. В таблице 4 приведены основные типы систем покрытий. Конкретные системы отечественных покрытий приведены в Приложении Г.
Таблица 4
Основные типы систем покрытий
Технология подготовки поверхности под окраску на ряде судоремонтных предприятий не позволяет достичь требуемой степени чистоты поверхности, поэтому расчет электрохимической защиты следует вести по фактически выполненной степени подготовки поверхности.
5.2.3. Использование комплексных методов защиты подводной части корпуса с применением катодной защиты целесообразно для систем типа I — III, для систем типа IV рекомендуется использование только протекторной защиты.
5.2.4. Основными элементами системы катодной защиты являются источники питания, анодные узлы и электроды сравнения.
5.2.5. Источниками питания служат статические преобразователи с выходным напряжением 24 В. В отечественных системах катодной защиты используются полупроводниковые выпрямители с автоматическим регулированием типа ПАК и ТПС. Технические данные и характеристики отечественных преобразователей представлены в РД 5.9149-83.
5.2.6. Анодные узлы представляют собой композицию из собственно анода и изоляционной системы. Материалом рабочей поверхности анода служит платиновая фольга толщиной 50 мкм, нанесенная на титановую или ниобиевую основу тепловой прокаткой в среде аргона. Биметаллический анод с контактным стержнем заформован в пресс-материал на эпоксидной основе. Отечественные системы катодной защиты оборудуются анодными узлами АУ-1, АУ-2, АКК и АП в зависимости от водоизмещения судна. Технические данные и правила монтажа отечественных анодных узлов представлены в ОСТ 5.9898-83.
5.2.7. Электроды сравнения типа ЭСХП-СС и ЭСБС-СС, входящие в отечественную систему катодной защиты, представляют собой хлорсеребряные электроды с пористой диафрагмой, предохраняющей элемент от механического воздействия потока морской воды. Технические данные и характеристики электродов сравнения представлены в ОСТ 5.9951-84.
5.2.8 Расчет требуемого защитного тока ведется по формуле
S_{\text{см}} где I — значение защитного тока, А;
Защитная плотность тока зависит от качества и сохранности используемых лакокрасочных покрытий.
5.2.9. Плотность защитного тока выбирается в соответствии с таблицей 4 при использовании катодной защиты. Для ледоколов система катодной защиты должна предусматривать возможность наложения тока плотностью до 0,050 А/м2. Принципиальная схема автоматической катодной защиты представлена на рис. 1.
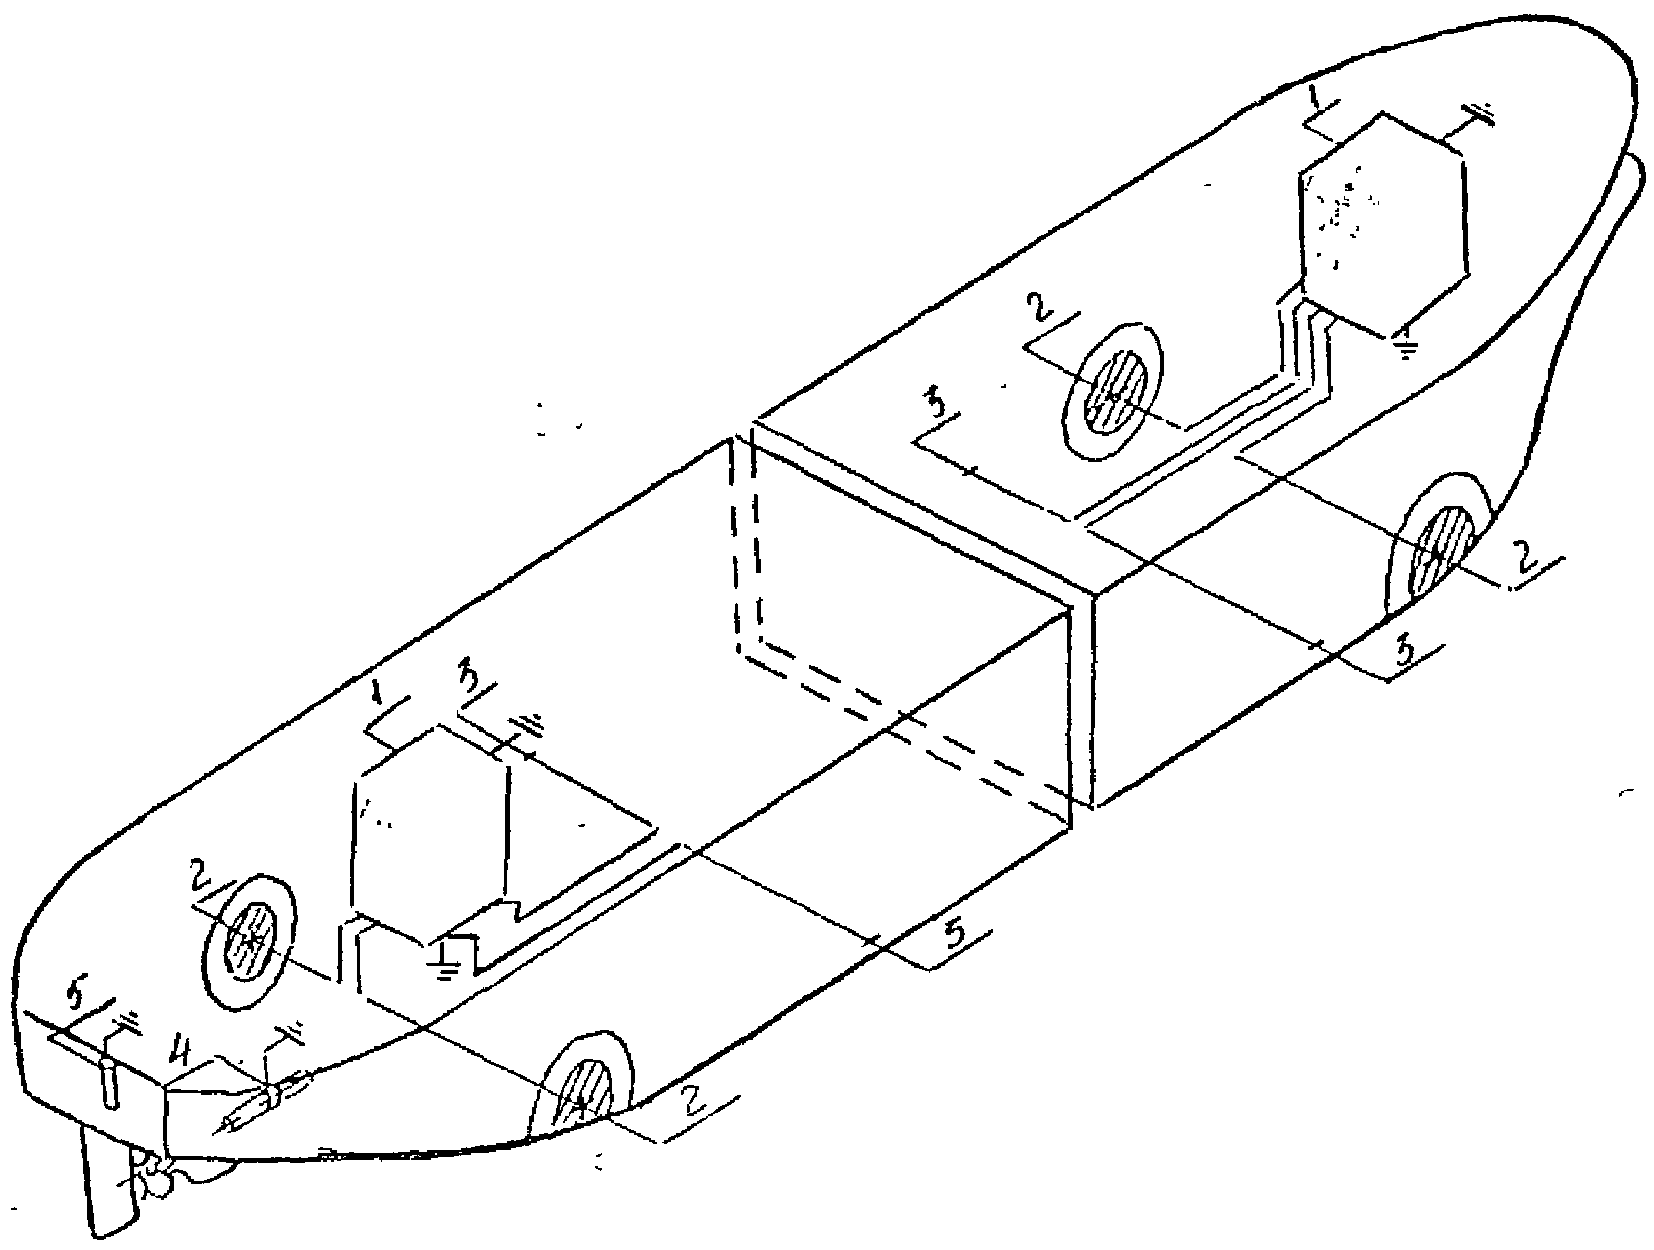
Автоматический источник питания (выпрямитель) ....................... 1
Анодные узлы ........................................................ 2
Электроды сравнения ................................................. 3
Контактно-щеточное устройство ....................................... 4 Кабель для заземления руля .......................................... 5
Рис. 1. Принципиальная схема автоматической катодной защиты
5.2.10. Анодные узлы располагаются ниже скулового киля так, чтобы они были надежно защищены от механических разрушений при швартовке судна к причалу. При использовании катодной защиты токоотдачу и протяженность защиты можно регулировать. На крупных судах кормовые аноды должны располагаться на расстоянии не менее 15 м от гребного винта. Электроды сравнения должны размещаться там, где ожидается наименьшее снижение потенциала. Анодные узлы и электроды сравнения должны монтироваться по ОСТ 5.9898-83 и ОСТ 5.9951-84. При очистных и окрасочных работах поверхность анодов и электродов сравнения требует надежной защиты от механических повреждений и попадания краски.
5.2.11. Расчет количества протекторных групп или одиночных протекторов для комплексной защиты подводной части корпуса осуществляется по формуле
\text{А } = \frac{M}{M_{\text{пг}}} ;
M = \frac{8760 \cdot i \cdot t \cdot S_{\text{см}}}{Q \cdot \eta} ;
S_{\text{см}} = 5,25 \cdot \Delta 0,685 ,
где A — количество протекторных групп, полученное значение округляется до целого числа;
M_{\text{пг}} M — общая масса протекторов, необходимая для общей защиты подводной части корпуса, кг;
i — плотность защитного тока, зависит от типовой схемы защиты подводной части корпуса (таблица 4), А/м2;
\eta Q — теоретическая токоотдача протектора, А·ч/кг;
S_{\text{см}} t — срок службы протекторной защиты, годы (для алюминиевых отечественных протекторов рекомендуемый срок службы составляет 4 года);
Таблица 5
Технические условия на протекторы, выпускаемые отечественными производителями, приведены в ГОСТ 26251-84.
В Приложении Л представлены данные об основных фирмах, выпускающих протекторы для защиты корпусов морских судов, физико-химические свойства и типоразмеры протекторов.
Поскольку токоотдача цинковых и алюминиевых проекторов на единицу их объема приблизительно одинакова, для обоих типов могут применяться протекторы одинаковых размеров. 15‰
5.2.12. Для обеспечения равномерного распределения тока 75% всей массы протекторов должны равномерно размещаться по подводной поверхности судна. Принципиальная схема размещения протекторов в подводной части корпуса представлена на рис. 2. Их располагают в скуловой части, чтобы предохранить от отрыва при швартовке судна к причалу. В районе скулового киля протекторы располагают поочередно выше и ниже него. Если скуловой киль достаточно широк, протекторы можно закрепить в верхней и нижней поверхности. Расстояние между протекторами, размещенными в районе скулового киля в средней части корпуса, не должно превышать 6 — 8 м для судов неограниченного района плавания, чтобы обеспечить взаимное перекрытие зон запрета. В водах с соленостью ниже протяженность зоны защиты уменьшается; для судов, эксплуатирующихся в таких районах, расстояние между протекторами не должно превышать 5 м, при этом должны использоваться одиночные протекторы.
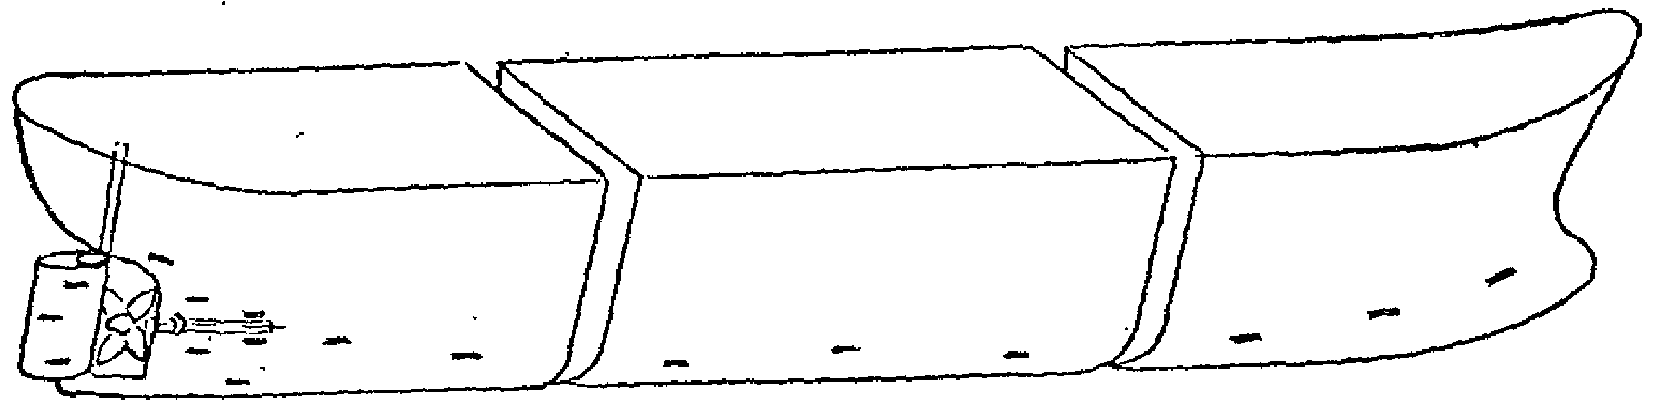
Рис. 2. Принципиальная схема размещения протекторов на подводной части корпуса судна
5.2.13. Поскольку в носовой части корпуса, омываемой интенсивными потоками воды, создаются более уязвимые для коррозии условия, протекторы следует устанавливать не только в районе скулы, но и поблизости от скулового киля. При этом недопустимо их повреждение якорной цепью.
5.2.14 Около 25% всей массы протекторов применяется для защиты кормы.
5.2.15. Для кингстонов и отверстий для черпаков размещение протекторов выполняется отдельно. Защитная плотность тока должна составлять 0,035 А/м2. Расчет ведется по общей формуле п. 5.2.11 на площадь поверхности кингстона.
6. ЗАЩИТА КОНСТРУКЦИЙ, РАСПОЛОЖЕННЫХ НА ПОДВОДНОЙ ЧАСТИ КОРПУСА
6.1. Защита от коррозии винто-рулевого комплекса осуществляется с помощью электрохимических методов. При использовании для подводной части корпуса катодной защиты с помощью контактно-щеточного устройства обеспечивается надежный электрический контакт гребного винта с корпусом судна.
6.2. Контактно-щеточное устройство (КЩУ) включает: унифицированный щеткодержатель, контактные и измерительные щетки, разъемное кольцо, устанавливаемое на валу, и кронштейны для крепления щеткодержателя. В отечественных системах катодной защиты используются медно-графитовые щетки и бронзовое кольцо. Переходное сопротивление КЩУ не должно превышать 0,01 Ом. КЩУ изготовляется по ОСТ 5.3089-76, а монтаж КЩУ производится по РД 5.9570-74.
6.3. При использовании для подводной части корпуса общей протекторной защиты винто-рулевой комплекс также защищается с помощью протекторов.
6.4. На судах, подводная часть которых защищается от коррозии только лакокрасочными покрытиями, для защиты кормового надзора и винто-рулевого комплекса применяется местная протекторная защита.
6.5. При местной защите кормового надзора необходимое количество протекторов составляет 33% от массы протекторов, необходимых для полной защиты подводной части корпуса. При этом 25% протекторов предназначено непосредственно для защиты кормового подзора, а остальные 8% используются для экранирования области кормы от других участков корпуса, также потребляющих защитный ток, эти протекторы называются улавливающими и устанавливаются перед протекторами, защищающими корму.
6.6. При распределении протекторов необходимо обращать внимание на то, чтобы на гребной винт не передавались вихревые потоки воды, создаваемые протекторами. Поэтому на расстоянии 0,4 — 1,1R (где R — радиус гребного винта) никаких протекторов размещать нельзя. Схема размещения протекторов в кормовой части судна близ гребного винта представлена на рис. 3.
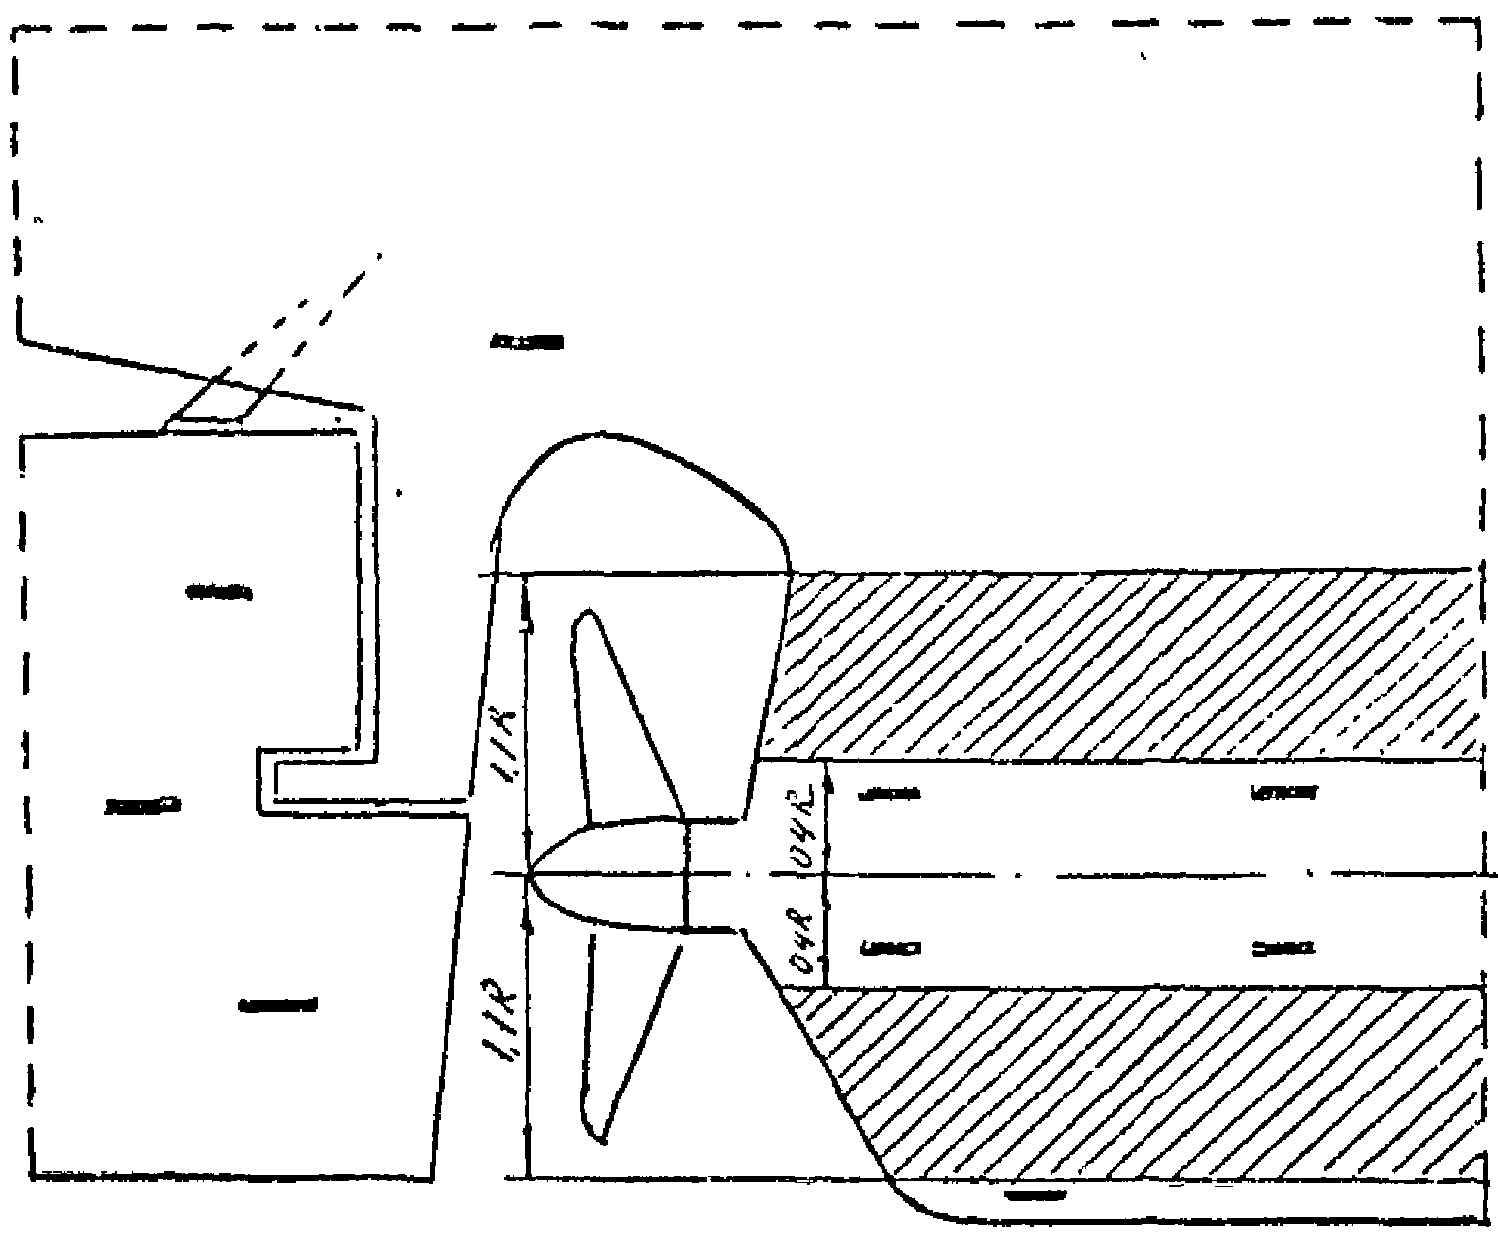
Рис. 3. Схема установки протекторов в кормовом подзоре
(в заштрихованной области протекторы не устанавливать)
6.7. На руле протекторы предусматриваются с обеих сторон, их располагают на высоте ступицы гребного винта.
6.8. Для специальных движителей требуется отдельный расчет и размещение протекторов. При этом рассчитывается площадь защищаемой поверхности, а плотность тока принимается на 20% выше выбранной по типовым схемам защиты подводной части корпуса. Схема протекторной защиты подруливающего устройства представлена на рис. 4.
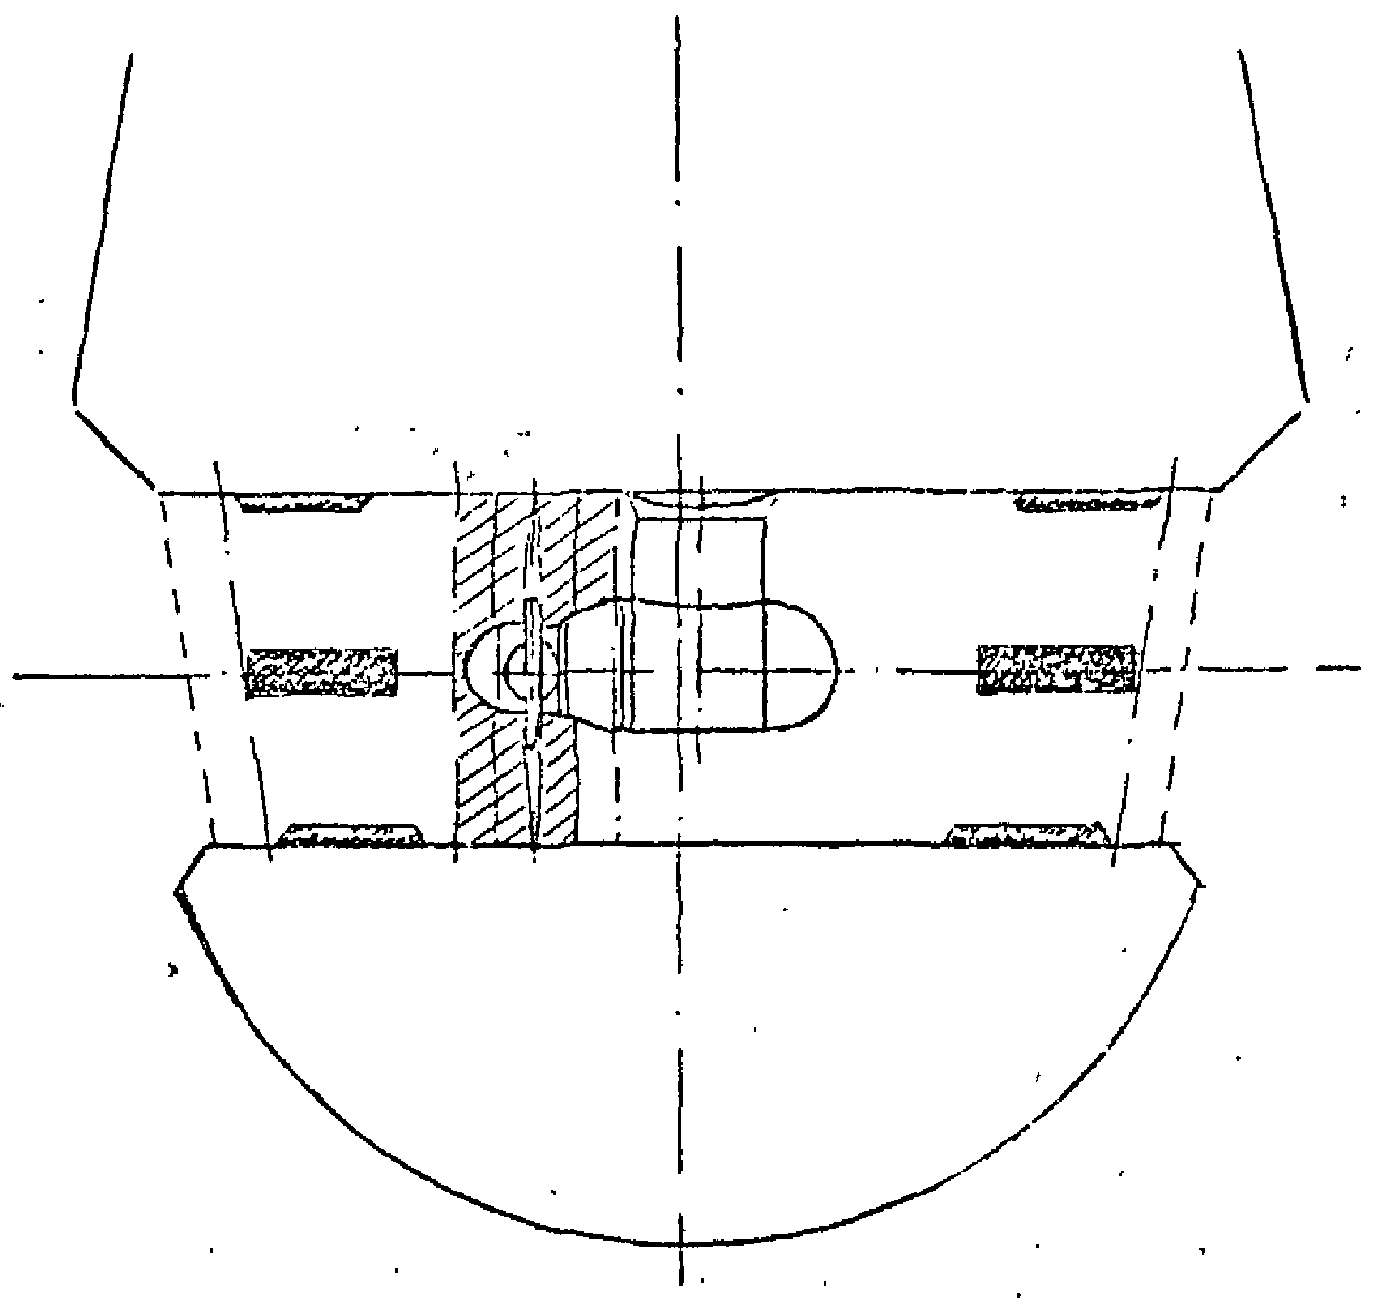
Рис. 4. Схема протекторной защиты подруливающего устройства (в заштрихованной области протекторы не устанавливать)
6.9. Электроизолированные от корпуса винты, особенно выполненные из нержавеющей стали, подвергаются усиленной коррозии. Надежная защита гребных винтов осуществляется с помощью установки КЩУ.
6.10. Некоторые типы КЩУ имеют недостаточное для надежной защиты винта переходное сопротивление. В процессе эксплуатации значение переходного сопротивления повышается из-за образования окисных, солевых и масляных пленок на контактных кольцах. Для компенсации падения напряжения в КЩУ разработана автоматическая система защиты винтов от коррозии и кавитации (АЗВКК — автор Морская Академия имени адмирала С.О. Макарова), успешно эксплуатирующаяся на судах российского флота.
7. КОМПЛЕКСНАЯ ЗАЩИТА ВНУТРИКОРПУСНЫХ КОНСТРУКЦИЙ
7.1. В соответствии с требованиями Правил классификации и постройки морских судов, 1995 г., часть II, п. 1.1.4.7 и рекомендациями МАКО балластные танки морских судов всех назначений должны быть надежно защищены от коррозии. Для внутренних поверхностей балластных танков, трюмов и цистерн судов, постоянно или периодически заполняемых забортной морской водой, а также днищевых перекрытий грузовых танков нефтеналивных судов, перевозящих сырую нефть, должна применяться комплексная защита: лакокрасочные покрытия в сочетании с протекторной защитой.
7.2. Алюминиевые протекторы могут применяться для защиты всех вышеперечисленных помещений при условии, что энергия падения при обрыве протектора не превышает 275 Дж.
7.3. Цинковые протекторы могут применяться для защиты всех перечисленных помещений без ограничений.
7.4. Для расчета количества протекторов, необходимого для защиты внутрикорпусных конструкций, должна быть представлена следующая информация:
назначение конструкции в соответствии с п. 7.2;
площадь защищаемой поверхности;
требуемый срок жизни протекторов;
наличие и вид защитного покрытия;
7.5. Плотность защитного тока выбирается в зависимости от наличия и типа защитных лакокрасочных покрытий танка и составляет
    для систем покрытий с подготовкой поверхности типа III    - 0,055 А/м2
    для систем покрытий с подготовкой поверхности типа II     - 0,030 А/м2
для систем покрытий с подготовкой поверхности типа I — 0,010 А/м2.
Классификация лакокрасочных покрытий в соответствии с таблицей 4 и п. 5.2.3.
7.6 Расчет необходимого количества протекторов производится по формуле
N = \frac{8760 \cdot i \cdot S \cdot t \cdot T}{Q \cdot \eta \cdot m} ,
где N — количество протекторов, шт.;
i — плотность защитного тока в А/м2;
S — площадь защищаемой поверхности, м2;
t — срок службы системы защиты, год;
T — длительность балластировки в %;
Q — токоотдача протектора, кг/А·ч;
m — масса выбранного типа протекторов, кг.
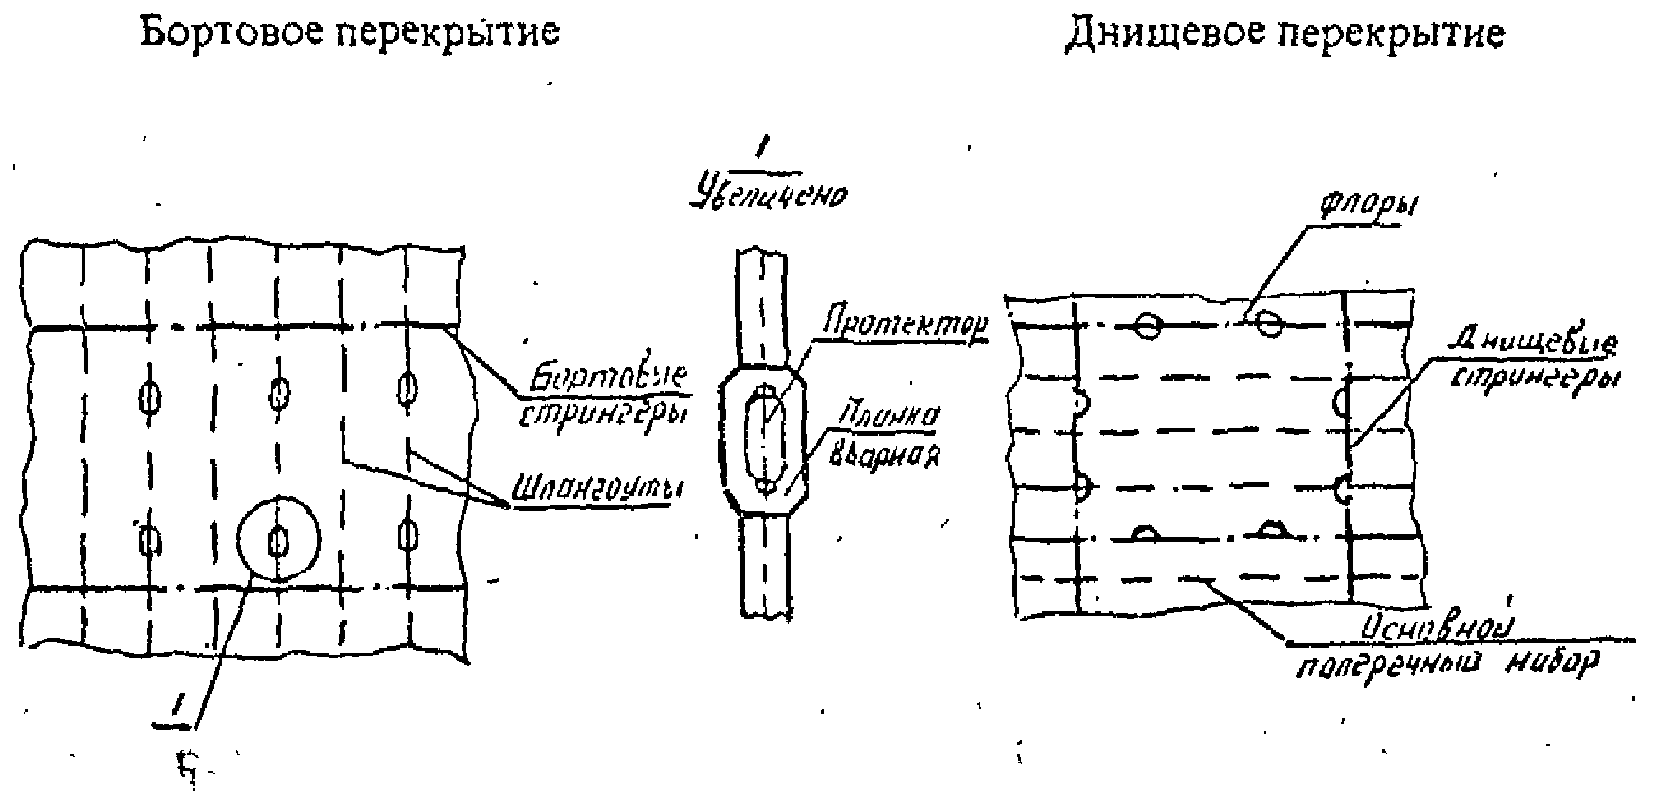
7.7. Во всех танках и цистернах протекторы следует размещать по возможности в каждой ячейке, образованной продольным и поперечным набором. В форпике и ахтерпике протекторы следует размещать на всех промежуточных платформах, флорах и брештуках. В грузовых танках нефтеналивных судов, перевозящих сырые нефти, протекторы следует устанавливать на втором дне, в местах скопления подтоварной воды. Схема расстановки протекторов в балластных танках и цистернах представлена на рис. 5.
Поперечная система набора
Продольная система набора
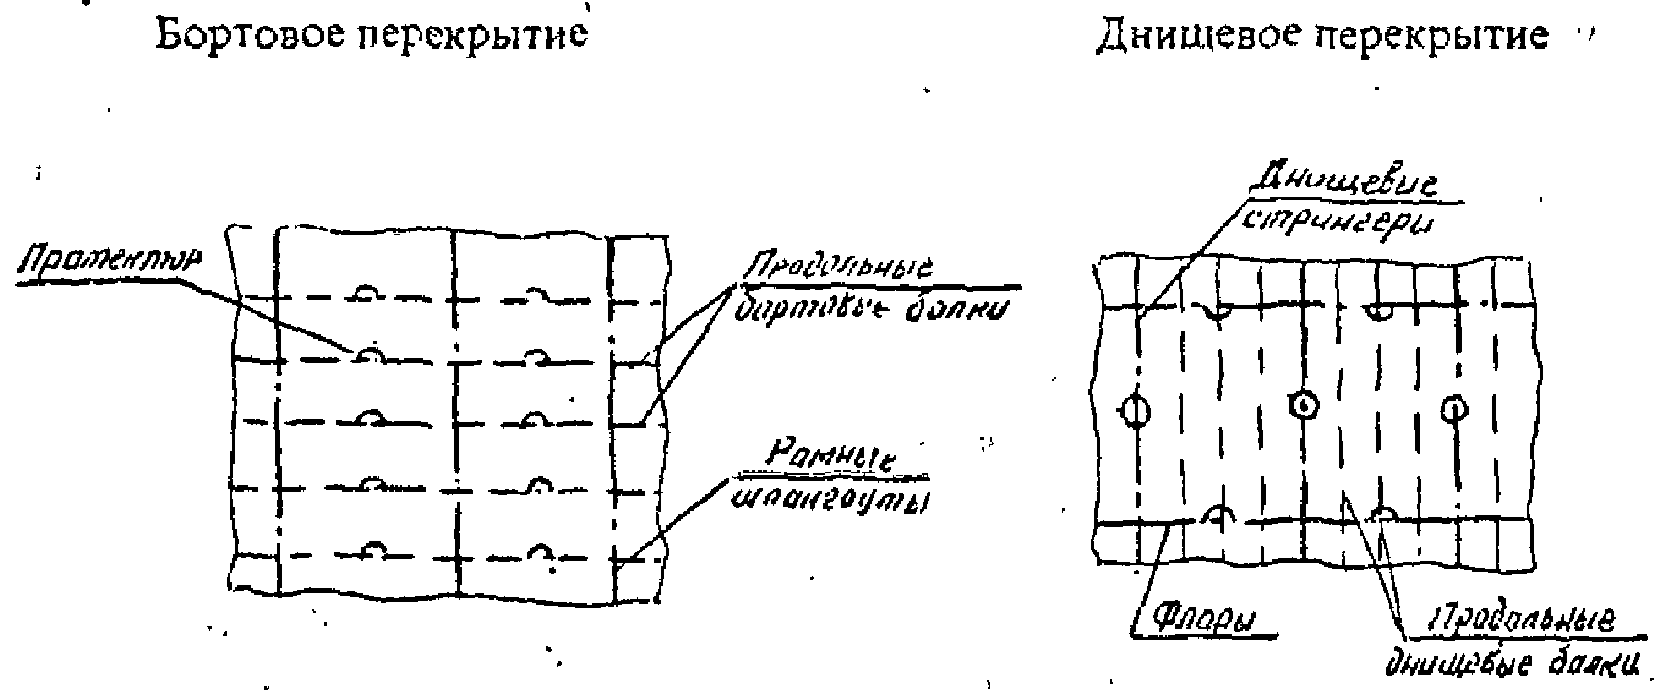
Рис. 5. Схема расстановки протекторов в балластных танках и цистернах
7.8. Протекторы при защите внутрикорпусных конструкций в значительной степени покрываются продуктами коррозии и масляными остатками, поскольку рабочие среды в танках и цистернах застаиваются и содержат загрязнения. Эти поверхностные слои, как правило, пористые и губчатые и легко удаляются при очистке танков струями воды. При балластировании танков пресными водами протекторы могут пассивироваться, в этих случаях требуется зачистка протектора от защитных слоев.
7.9. Монтаж, демонтаж и возобновление протекторной защиты следует проводить в соответствии с ОСТ 5.9522-86.
7.10. Рекомендации по выбору, расчету и размещению протекторной защиты в танках и цистернах морских судов при использовании протекторов и лакокрасочных покрытий зарубежных фирм содержатся в каталогах фирм-производителей.
7.11. Для обеспечения надежной защиты и соответствия пресной воды на судне всем требованиям санитарно-гигиенического контроля на весь период эксплуатации судна встроенные и вставные цистерны с пресной водой должны изготавливаться из двухслойной горячекатаной коррозионно-стойкой листовой стали в соответствии с ГОСТ 10885-85 или титанового сплава.
7.12. Сварка двухслойной горячекатаной коррозионно-стойкой листовой стали должна выполняться в соответствии с требованиями Правил классификации и постройки морских судов, 1995 г., часть XIV, п. 2.8 Российского Морского Регистра судоходства.
Процесс сварки должен контролироваться представителями судовладельца и подлежит одобрению инспекцией Российского Морского Регистра судоходства.
7.13. На эксплуатирующемся флоте, где для изготовления цистерн пресной воды использовалась углеродистая и низколегированная сталь, цистерны должны окрашиваться в соответствии с системами, приведенными в Приложении М, имеющими сертификат государственных органов Санитарного надзора России на контакт с питьевой водой.
7.14. Защита от коррозии корпусных конструкций, эксплуатирующихся в условиях высокой влажности и периодического смачивания морской водой, таких как надводный борт и металлические палубы, должна осуществляться с помощью лакокрасочных покрытий в соответствии с Приложением Г.
7.15. Внутрикорпусные конструкции, подверженные выделению конденсационной влаги, высокой влажности, защищаются от коррозии лакокрасочными покрытиями. Системы покрытий приведены в Приложении Г. К таким конструкциям относятся:
камеры рефрижераторных помещений;
отсеки двойного дна, пиков, диптанков;
корпусные конструкции ниже настила двойного дна;
настил под фундаментами механизма МКО, сточные колодцы в машинных отделениях и грузовых трюмах.
7.16. Защита от коррозии конструкций надстроек, рубок и обстройки судовых помещений производится в соответствии с РД 31.28.06-89.
8. КОМПЛЕКСНЫЕ МЕТОДЫ ЗАЩИТЫ СУДОВЫХ СИСТЕМ АППАРАТОВ
И ОБОРУДОВАНИЯ ОТ КОРРОЗИИ И ОБРАСТАНИЯ
8.1. Защита от коррозии судовых систем, систем судовых энергетических установок, аппаратов и оборудования, транспортирующих морскую и пресную воду, пар, нефтепродукты и сжатый воздух, должны осуществляться:
применением коррозионно-стойких материалов в зависимости от назначения систем и рода транспортируемой среды, в соответствии с Приложением Н;
путем рационального конструирования с выполнением следующих основных требований: максимально возможная прямолинейность трассировки трубопроводов, изготовление элементов трубопроводов из однородных металлов, обеспечение допустимой скорости движения и температуры транспортируемой среды, исключение возможности образования застойных зон.
8.2. Конструктивное исполнение узлов разделения и слияния потоков морской воды должно производиться по принципу снижения гидравлических сопротивлений и повышению технологичности конструкции в соответствии с РД 5.5104-79.
8.3. Толщины стенок судовых трубопроводов аппаратов и оборудования должны выбираться с учетом скоростей коррозии по РД 5.5104-79.
Выбранные толщины стенок не должны быть менее требуемых Правилами Российского Морского Регистра судоходства.
8.4. Защита от контактной коррозии судовых систем и оборудования, имеющих сопряжение разнородных металлов, должна осуществляться:
изоляционными покрытиями и уплотняющими материалами;
Выбор средств защиты определяется разработчиком по согласованию с судовладельцем в зависимости от типа, назначения и условий эксплуатации конструкции.
8.5. Изоляцию сопрягаемых конструкций из разнородных металлов от морской и пресной воды и влажного воздуха следует осуществлять лакокрасочными покрытиями, предусмотренными для транспортируемой среды, с одновременным уплотнением зазоров, образующихся между контактирующими металлами.
Системы лакокрасочных покрытий должны выбираться с учетом условий эксплуатации систем в соответствии с Приложением Г.
8.6 Протекторная защита применяется для предотвращения:
- контактной коррозии судовых систем, аппаратов и оборудования при использовании разнородных материалов;
- избирательной и питтинговой коррозии.
8.7. Выбор материала протектора для наиболее распространенных контактных пар материалов должен производиться в соответствии с данными таблицы 6.
Таблица 6
Сочетание материалов, требующих установки протекторов
8.8. Ряд материалов, подверженных в морской воде избирательной или питтинговой коррозии вне зависимости от контактов с другими металлами, требует применения протекторной защиты.
Марки материалов, допущенных для работы в морской воде только при обеспечении протекторной защиты, приведены в таблице 7.
Таблица 7
Марки материалов, эксплуатация которых в морской воде
недопустима без протекторной защиты
| Вид сплава | Марка сплава | Материал протектора |
|---|---|---|
| Латунь | ЛК 80-3Л, Л062-1 ЛМцЖ 55-3-1 |
Сталь Ст 3 или ЮЗ |
| Бронза | АМц 9-2 | Сталь Ст 3 или ЮЗ |
| Нержавеющая сталь | 08Х18Н10Т 12Х18Н10Т 08Х22Н6Т |
Сталь |
8.9 Длина участка трубы, защищаемой протектором, не превышает:
- для прямой трубы 8 — 10 условных диаметров трубы, но не более 2 м;
- для трубы, изогнутой на угол < 90°, — 5 - 6 условных диаметров;
- для трубы, прогнутой на угол > 90°, — 3 - 4 условных диаметра.
8.10. Правила, нормы проектирования, способы установки протекторов, их марки и типоразмеры приведены в РД 5.5315-76.
8.11. Все элементы систем забортной воды: трубопроводы, арматура и теплообменники, подвергаются значительному обрастанию, при диаметре труб до 50 мм проходное сечение за месяц может перекрываться на 70 — 100%. Количество осаждающейся биомассы снижается пропорционально длине системы и резко уменьшается при высоких скоростях движения воды в системе. Основными видами организмов, входящих в биомассу, являются: мидии, балянусы и гидроиды.
8.12. Надежным методом борьбы с обрастанием систем забортной воды является электролитический метод, при котором в качестве биоцида используются токсичные ионы меди, образующиеся при анодной поляризации меди в морской воде.
8.13. На рис. 6 представлена принципиальная схема электролитической защиты от обрастания систем забортной воды, выпускаемая фирмами Cathodic and Electrolytic Engineers Ltd (Великобритания) — фирменное название Cathelco Systems; Wilson Walton (Великобритания) — фирменное название Antifouling System; Jotun Cathodic Protection (Норвегия) — фирменное название Cuprobun; Saucor-Cousuling Oy (Финляндия) — фирменное название Savcor AF.
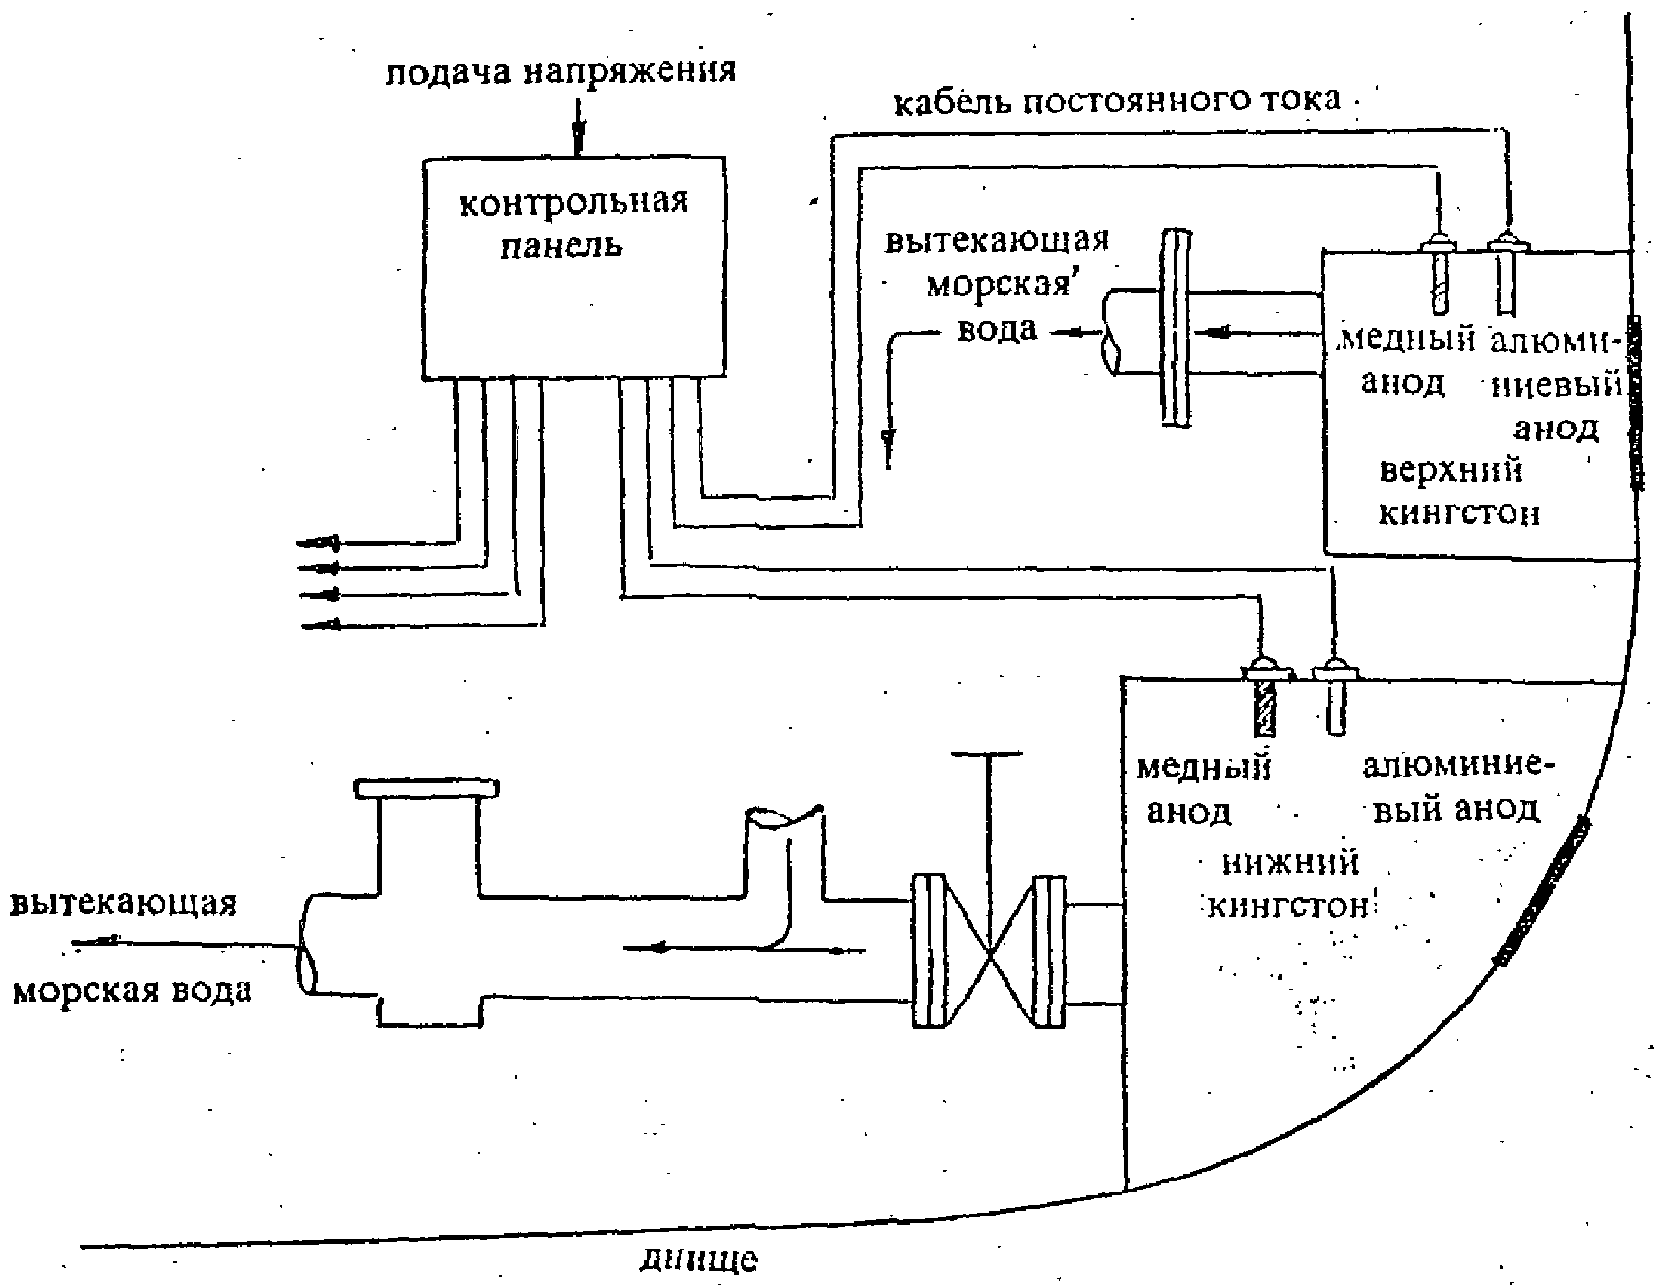
Рис. 6. Принципиальная схема электролитической защиты
от обрастания
8.14. Во всех вышеперечисленных системах защиты от обрастания медный анод растворяется с заданной скоростью параллельно с алюминиевым анодом, при этом гидроксид алюминия аккумулирует ионы меди, не допуская их осаждения на металлических стенках труб и переносит их на участки систем, омываемые потоком воды с малыми скоростями.
8.15. Системы защиты от обрастания должны устанавливаться как при постройке судов, так и на эксплуатирующихся судах. Применение защиты от обрастания в противопожарных системах значительно повышает надежность системы и снижает трудозатраты экипажа при проверке и чистке систем.
Приложение А
ФИЗИКО-ХИМИЧЕСКИЕ И ТЕХНОЛОГИЧЕСКИЕ СВОЙСТВА ЛАКОКРАСОЧНЫХ МАТЕРИАЛОВ
1. Область применения и свойства покрытий
- массовая доля нелетучих веществ, %
- время истечения (условная вязкость) по ВЗ-246 с диаметром сопла 4 (6) мм при 20 °C, с (для нетиксотропных лкм)
- время высыхания до степени 3 при 20 °C, ч, не более
- прочность (эластичность) пленки при изгибе, мм, не более
- прочность пленки при ударе, м·кг, не менее
- адгезия пленки, баллы, не более
- толщина нестекающего мокрого слоя, мм, не менее (для тиксотропных лкм)
- твердость, усл. ед., не менее
- температура нанесения
- растворитель, допустимый % разведения
- подготовка лкм к нанесению
- жизнеспособность при 20 °C (для двухупаковочных материалов), ч
- расход на один слой, г/м2
- время высыхания при 20 °C, ч
- совместимость (предшествующие и последующие материалы)
5. Гарантийный срок и условия хранения.
Приложение Б (Справочное)
СВОЙСТВА ЛАКОКРАСОЧНЫХ МАТЕРИАЛОВ, ПОДЛЕЖАЩИЕ ВХОДНОМУ КОНТРОЛЮ (С НОРМАТИВНЫМИ ССЫЛКАМИ)
Свойства лакокрасочных материалов,
подлежащих входному контролю
| Свойство | Метод испытания |
|---|---|
| Цвет | Визуально |
| Массовая доля нелетучих веществ | ГОСТ 17537 |
| Время истечения (условная вязкость) для нетиксотропных материалов | ГОСТ 8420 |
| Толщина нестекающего мокрого слоя для тиксотропных материалов | Аппликатор |
| Время и степень высыхания | ГОСТ 19007 |
| Прочность (эластичность) пленки при изгибе | ГОСТ 6806 |
| Прочность пленки при ударе | ГОСТ 4765 |
| Адгезия пленки | ГОСТ 15140 |
| Твердость | ГОСТ 5233 |
Нормативные ссылки
| ГОСТ 4765-73 | Материалы лакокрасочные. Метод определения прочности |
|---|---|
| ГОСТ 5233-89 | Материалы лакокрасочные. Метод определения твердости по маятниковому прибору |
| ГОСТ 6589-74 | Материалы лакокрасочные. Метод определения степени перетира прибором «клин» (гриндометр) |
| ГОСТ 6806-73 | Материалы лакокрасочные. Метод определения эластичности пленки при изгибе |
| ГОСТ 8420-74 | Материалы лакокрасочные. Методы определения условной вязкости |
| ГОСТ 9070-75 | Вискозиметры для определения условной вязкости лакокрасочных материалов |
| ГОСТ 15140-78 | Материалы лакокрасочные. Методы определения адгезии |
| ГОСТ 17537-72 | Материалы лакокрасочные. Методы определения массовой доли летучих и нелетучих твердых и пленкообразующих веществ |
| ГОСТ 19007-73 | Материалы лакокрасочные. Метод определения времени и степени высыхания. |
Приложение В
МЕЖОПЕРАЦИОННЫЕ ГРУНТОВКИ, НЕ УДАЛЯЕМЫЕ
ПРИ СВАРОЧНЫХ РАБОТАХ
Приложение Г
ОСНОВНЫЕ СИСТЕМЫ ЛАКОКРАСОЧНЫХ ПОКРЫТИЙ ДЛЯ ЗАЩИТЫ СУДОВЫХ КОНСТРУКЦИЙ
Таблица 1
Системы окраски судовых конструкций отечественными
лакокрасочными материалами
Обозначение
Количество слоев, толщина одного слоя, мкм Степень подготовки поверхности
1. Подводная часть корпуса, днище, борта ниже ватерлинии порожнем, боковые кили и другие выступающие части корпуса, в том числе рули, дейдвудные трубы, подруливающие устройства и т.д.
Суда, эксплуатирующиеся в умеренных широтах
1.1.1 СП-1266С
1.1.2 ЭП-1236
Суда неограниченного района плавания
1.1.3 ЭП-0263С
(ВЛ-023)
1 (15 — 18)
1 (10)
2 (100)
1.1.4 ЭП-0263С
1 (15 — 18) 1 (10) 3 (80)
1.1.5 Унигрэм
1.1.6 ЭП-0263С
(ВЛ-023)
ХС-436Т
(ХС-436) <*>
1.1.7 ХС-436Т
1.1.8 ХС-436Т
1.1.9 ЭП-437
1.1.10 ЭП-437
2. Конструкции, расположенные на подводной части корпуса: крыльевые и подруливающие устройства, обтекатели, гребной вал, кингстонные ящики, внутренние поверхности дейдвудных труб и т.д.
2.1.1 ЭП-437
2.1.2 ЭП-0263С
1 (15 — 18) 3 (90)
2.1.3 ЭП-0263С
(ВЛ-023) ХС-436Т
2.1.4 ВЛ-02
1 (10) 1 (15 — 18) 1 (20) 3 (90)
2.1.5 ЭП-0263С
(ВЛ-023) (ВЛ-02) ЭП-1236
ХС-5226 1 (20) 1 (15 — 18) 1 (10) 3 (80)
2.1.6 ЭП-0010
Суда, эксплуатирующиеся в умеренных широтах
3.1.1 СП-1266С
3.1.2 ЭП-1236
3.1.3 Унигрэм
3.1.4 ЭП-0263С
(ВЛ-023)
3.1.5 ЭП-0263С
3.1.6 ЭП-0263С
3.1.7 ВЛ-02
3.1.8 Унигрэм
3.1.9 ЭП-0263С
3.1.10 ХС-436Т
3.1.11 ЭП-437
4. Надводный борт и надстройки
4.1.1 ЭФ-065
ПФ-167«О»
(ПФ-167, ПФ-115,
ПФ-579, ПФ-1217,
4.1.2 ВЛ-023
4.1.3 ХС-436Т
4.1.4 ЭП-439С
4.1.5 ВЛ-02
4.1.6 ПФ-0260
(ГФ-021)
4.1.7 Унигрэм
5.1.1 ЭФ-065
2 (30)
5.1.2 ЭП-0263С
(ВЛ-023)
1 (10)
5.1.3 Унигрэм
5.1.4 ЭФ-065
5.1.5 ЭФ-065
5.1.6 Унигрэм
5.1.7 ВЛ-023
(ВЛ-02)
6.1.1 ЭФ-065
6.1.2 ЭФ-1219
6.1.3 Унигрэм
6.1.4 ЭП-0199
6.1.5 ВЛ-023
6.1.6 ЭП-0263С
6.1.7 ЭП-0199
6.1.8 Унигрэм
6.1.9 ЭП-0199
6.1.10 ХС-436Т
Грузовые (топливные) цистерны, топливобалластные, масляные, ахтерпики, форпики и заполняемые коффердамы
7.1.1 БЭП-0261
7.1.2 БЭП-0261
7.1.3 ВЛ-023
7.1.4 ЭП-0199
7.1.5 ВЛ-023
7.1.6 ВЛ-023
7.1.7 Унигрэм
7.1.8 ЭП-0263С
8.1.1 ЭФ-1219
8.1.2 ЭФ-065
8.1.3 Унигрэм
Выгородки борта, переборки, шахты лага и эхолота, туннели, леера ограждения во всех помещениях с повышенной влажностью
8.1.4 ФЛ-03К
8.1.5 ЭФ-065
8.1.6 ФЛ-04К
(ФЛ-05К, ГФ-021)
(ФЛ-03Ж, ФЛ-04Ж)
Выгородки во всех помещениях с повышенной влажностью
8.1.7 ЭП-0010 <***>
2 (30)
Корпусные конструкции ниже второго дна, настил второго дна, фундаменты механизмов ниже съемного настила и МКО, сточные колодцы в МКО и в грузовых трюмах
8.1.8 ЭП-0010 <***>
8.1.9 ЭП-0199
8.1.10 ФЛ-03К
(ФЛ-04К; ФЛ-05К,
ГФ-021)
ФЛ-03Ж,
9.1.1 ФЛ-03К
9.1.2 ЭП-0010
9.1.3 ЭП-0199
<> При окраске конструкций из легких сплавов применять грунтовки ФЛ-03Ж, ФЛ-04Ж вместо ФЛ-03К, ФЛ-04К, ФЛ-05К. <*> При окраске конструкции из легких сплавов необходимо применять грунтовки АК-070, АК-070М.
Таблица 2
Технологические характеристики отечественных лакокрасочных материалов
| Наименование лакокрасочных материалов | ТУ, ГОСТ, завод-изготовитель | Пленкообразующая основа | Цвет | Молярная доля нелетучих веществ, % | Рабочая (условная) вязкость по ВЗ-246 с d сопла 4 мм при t = 20 °C, с | Толщина одного слоя, мкм | Температура нанесения, 0 °C и время высыхания до степени 3, ч | Полное высыхание при 20 °C, сутки | Метод нанесения и практический расход | Растворитель, % разведения | ||||
| Соотношение компонентов, % весовые, жизнеспособность смеси, ч (для двухкомпонентных материалов) | 5 — 15 | 16 — 20 | 21 — 30 | наименование | ||||||||||
| г/м2 | Грунтовки фосфатирующие ВЛ-02 <1> ГОСТ 12707-77 | ОАО «ЧХПО» | поливинилбутиральная | зеленовато-желтый | 20 — 22 | 20 — 35 | 8 — 10 | 1,0 | 1,0 | 0,5 | 1 кисть, валик | УБР | 80 — 120 РФГ-1, 646, Р-6 -------------- 20 ксилол, толуол -------------- | 10 |
| Основа:кислый разбавитель 4:1, 6 | ВЛ-023 <1> | защитно-зеленый | 20 — 25 | 16 — 40 | 15 — 18 | 1,0 | 1,0 | 0,5 | 1 кисть, валик | УБР | 80 — 120 РФР-1, 646, Р-6 -------------- | 30 | ||
| Основа:кислый разбавитель 5:1, 8 | Грунтовка ЭП-0263С <1> ТУ 2312-052-05034239-93 | ООО НИПРОИНС | модифицированная эпоксидная | красно-коричневый | 37 — 45 | 30 — 55 | 20 | 12 — 24 | 5 — 12 | 5 | 1 кисть УБР | ПР 90 — 110 120 — 135 | 120 — 170 Р-4, ацетон, толуол, ксилол -------------- | 20 |
| Основа:кислый разбавитель 5:1, 6 | Грунтовки ФЛ-03К ГОСТ 9109-81 ЯПО «Лакокраска» ТПФ «Элакс» <2> | АО «Эмпилс» | фенолформальдегидная | коричневый | 61 +/- 3 | 25 — 60 | 25 36 — 48 | (12 — 24) <3> 24 — 36 | (12) <3> 24 | (4 — 12) <3> | 1 кисть валик УБР | ПР 80 — 110 100 — 120 | 110 — 130 | Давление сиккатива ЖК-1 |
| не более 4% | ФЛ-04К ТУ 6-0204653-4-91 | ТПФ «Элакс» | фенолформальдегидная | коричневый | 61 +/- 4 | 25 — 60 | 25 36 — 48 | (12 — 24) <3> 24 — 36 | (12) <3> 24 | (4 — 12) <3> | 1 кисть валик УБР | ПР 80 — 110 100 — 120 | 110 — 130 ксилол, сольвент, смесь сольвента (ксилола) с уайт-спиритом в соотношении 1:1 -------------- | 25 |
| Добавление сиккатива ЖК-1, ЖК-12 — 4%, не более; сиккатива 64П, 64в — 5%, не более ФЛ-05К | ||||||||||||||
| ТУ 6-00-5011902-200-9-91 | ЯПО «Лакокраска» фенолформальдегидная | коричневый | 61 +/- 3 | 25 — 60 | 25 | 36 — 48 | (12 — 24) <3> 24 — 36 | (12) <3> 24 | (4 — 12) <3> 1 | кисть | валик УБР ПР 80 — 110 | 100 — 120 110 — 130 | Добавление сиккатива НФ-1, ЖК-1 не более 4% | Грунтовка |
| ГФ-021 ГОСТ 25129-82 | ЗЛКЗ, КЛКЗ, ОАО «ЧХПО» ТПФ «Элакс» ЛПО «Лакокраска» алкидная | красно-коричневый | 54 — 60 | 45 | 20 — 25 | 30 — 45 | 24 — 30 | 24 — 12 | 1 | кисть | валик УБР 80 — 110 | сольвент, уайт-спирит, | ксилол -------------- 20 Грунтовка | |
| ПФ-0244 ТУ 6-27 | 47-92 АТЗТ «Лакма» алкидная | красно-коричневый, серо-голубой | 58 — 62 | 45 | 20 — 25 | 6 — 9 | 6 | 3 — 6 | 1 | кисть | валик УБР 100 — 100 | ксилол, уайт-спирит, смесь уайт-спирита с ксилолом или нефрасом в соотношении 1:1, сольвент | -------------- 25 Грунтовка | |
| ЭФ-065 <1> ТУ 2312-071-05034329-95 | НФП «Пигмент» ООО НИИПРОИНС ТУ 2312-010-02954821-94 АООТ «Лакокраска» эпоксиэфирная | коричневый | 59 +/- 3 | 60 — 80 | (20 — 25 для ПР) 25 — 30 | 8 — 12 | 5 — 8 | 5 | 1 | кисть | валик УБР ПР 100 — 120 | 120 — 140 130 — 150 ксилол, смесь ксилола с бутилацетатом 1:1 | -------------- 12 Грунтовка | |
| ЭФ-1219 <1> ТУ 2312-008-05034239-95 | ООО НИПРОИНС эпоксиэфирная | красно-коричневый | 64 +/- 5 | - | 100 — 120 | 36 — 24 | 24 | 12 — 24 | 1 | УБР | кисть (небольшие поверхности) 300 — 350 | 270 — 300 ксилол, сольвент | -------------- 5 Грунтовки | |
| ЭП-0199 ЭП-0199 П ЭП-0199 ИНКОР ТУ 6-10 2084-86 | ЗЛКЗ, ОАО «ЧХПО», АТЗТ «Лакма», ТПФ «Элакс» эпоксидная | коричневый | 72 — 78 | - | 30 — 50 | 48 | (10°) 36 | 24 | 7 | УБР | кисть валик 120 — 150 | смесь ацетона, ксилола, этилцеллозольва = 3:4:3; | 646 -------------- 10 Основа:отвердитель № 1 | 100:4,4 -------------- 8 |
| Основа:отвердитель ДЭТА, ПЭПА марок 2, А, Б | 100:1,7 -------------- 8 Грунтовка | |||||||||||||
| АК-070 М <1> АК-070 ГОСТ 25718-83 | ЗЛК акриловая | желтый | 33 — 39 | 60 — 130 | 30 | 1,5 | 1 | 0,5 | 1 | любой | 100 — 120 | Р-5А, | 648 -------------- 10 - | Грунтовка эмаль Унигрэм |
| ТУ 6-00 | 0209714-10-91 НИИ ЛКП с ОМЗ эпоксидная | коричневый, серый | 64 +/- 3 | 40 — 120 | 50 — 90 | 24 | 12 | 8 | 7 | УБР | кисть валик 180 — 220 | 140 — 170 ксилол, | Р-4 -------------- 10 Основа:отвердитель № 1 | 100:3,6 -------------- 8 |
| Основа:отвердитель ДЭТА, ПЭПА марки Б | 100:1,5 -------------- 8 | |||||||||||||
| Основа:отвердитель АФ-2 | 100:4,6 -------------- 8 Эмаль | |||||||||||||
| ЭП-1236 ТУ 6-10-2095-87 | АО КЛКЗ ОАО «ЧХПО», ЛПО «Лакокраска» эпоксидная | серый, черный, красно-коричневый, зеленый, темно-зеленый, защитный, светло-серый | 40 | 60 — 110 | 80 — 100 | 6 | 3 | 3 | 7 | УБР | ПР 300 — 400 | Р-5А | -------------- 50 Основа:отвердитель № 1 | 100:1,3 -------------- 8 Грунтовки |
| ФЛ-03 Ж ФЛ-04 Ж ГОСТ 9109-81 | ТПФ «Элакс» ЯПО «Лакокраска» фенолформальдегидная | желто-зеленый | 55 — 61 | 40 — 60 | 35 | 36 — 48 | (1 слой) 12 — 14 (2 слой) 24 — 36 | (1 слой) 12 (2 слой) 24 | (1 слой) 4 — 12 (2 слой) 3 | кисть | валик УБР 80 — 110 | 100 — 120 ксилол, сольвент, их смесь с бензин-растворителем в соотношении | 1:1 -------------- 20 Добавление сиккатива ЖК-1 в количестве 4% | Противообрастающая эмаль |
| ХС-5226 <1> ТУ 2313-053-050 34239-94 | ООО НИПРОИНС виниловая | коричневый | 77 +/- 2 | 45 — 90 | 50 — 60 | 6 — 12 | 3 | 2 — 3 | 1 | кисть | валик УБР 180 — 200 | 200 — 250 Р-4, | сольвент, ксилол -------------- 10 - | Противообрастающая эмаль |
| ХС-5298 «С» <1> ТУ 2313-061-05034239-93 | ООО НИПРОИНС перхлорвиниловая | коричневый | 78 +/- 2 | - | 60 — 75 | 16 | 16 — 8 | 8 — 6 | 3 | кисть | УБР 300 — 400 | сольвент | -------------- 5 - | Эмаль Эвинал 21 <1> |
| ТУ 2313-439-0-05034239-95 | ООО НИПРОИНС винилово-эпоксидная | белый, серый, черный, оранжевый | 42 +/- 2 | - | 30 — 40 | 6 | 3 | 3 | 5 | кисть | УБР 120 — 140 | Р-4, | ацетон -------------- 10 Основа:отвердитель ДТБ-2 | 100:2,5 -------------- 24 |
| Основа:отвердитель АФ-2 | 100:2,0 -------------- 24 Эмаль Эвинал 28 <1> | |||||||||||||
| ТУ 2313-429-0-05-34239-93 | ООО НИПРОИНС винилово-эпоксидная | коричневый | 42 +/- 3 | - | 20 — 40 | 48 | 36 | 24 | 10 | кисть | УБР 340 — 350 | 350 — 360 Р-4, | ксилол, толуол, ацетон -------------- 15 Основа:отвердитель ДТБ-2 | 100:14 -------------- 2 Эмаль |
| ЭП-439 С ТУ 2312-042-05034239-94 | ООО НИПРОИНС эпоксидная | белый, светло-серый, зеленый, желтый, красно-коричневый, черный и др. | 69 — 75 | 50 — 100 | 80 — 100 | 72 | 24 | 18 | 7 | УБР | 300 — 500 | смесь ацетона с этиловым спиртом | 1:1 -------------- 10 Основа:отвердитель ДА | 100:20 -------------- 5 |
| Основа:отвердитель ЛА | 100:23 -------------- 5 Грунтовка | |||||||||||||
| БЭП-0261 ТУ 2312-049-05034239-93 | НПФ «Пигмент» эпоксидная без растворителя | зеленый | 95 | - | 200 | Эмаль | ||||||||
| БЭП-610 ТУ 2312-049-5034239-93 | НПФ «Пигмент» эпоксидная без растворителя | светло-коричневый | 95 | - | 200 | 72 | 24 | 18 | 7 | УБР | 300 — 500 300 — 500 | смесь ацетона с этиловым спиртом | 1:1 -------------- 10 Основа:отвердитель ДА | 100:20 -------------- 5 |
| Основа:отвердитель ЛА | 100:23 -------------- 5 Эмаль 62-106-93 <1> | |||||||||||||
| ТУ 2313-420-0-05034239-93 | ООО НИПРОИНС эпоксидная | серебристый | 40 | - | 80 | 12 — 18 | 3 — 12 | 3 — 0,5 | 10 | УБР | кисть 350 | Р-4, | ксилол -------------- 10 Основа:отвердитель ДТБ-2 | 100:2,5 -------------- 24 Эмаль |
| СП-1266 С ТУ 301-10-031-90 | ООО НИПРОИНС винилово-сланцевая | красно-коричневый, светло-коричневый | 36 — 41 | 30 — 50 | 20 — 30 | 12 | 4 — 8 | 4 | 1 | кисть | валик ПР УБР 90 — 200 | 100 — 120 ксилол, | Р-4 -------------- 10 - | Эмаль |
| ХС-436 Т <1> ТУ 2313-441-0-050342 39-94 | ООО НИПРОИНС винилово-эпоксидная | красно-коричневый | 42 +/- 3 | тиксотропная | 12 | 12 | 8 | 5 | 5 | кисть | УБР 230 — 250 | 250 — 270 ацетон, | Р-4 -------------- 10 Основа:отвердитель АФ-2 | 100:2,0 -------------- 24 |
| Основа:отвердитель ДТБ-2 | 100:2,5 -------------- 24 Эмаль | |||||||||||||
| ХС-436 <1> ТУ 301-10-2142-92 | ООО НИПРОИНС винилово-эпоксидная | красный, зеленый, черный | 42 +/- 3 | 30 | (d = 6 мм) | 8 — 2 | 2 — 1 | 1 — 0,5 | 5 | кисть | УБР 230 — 250 | 250 — 270 ацетон, | Р-4 -------------- 10 Основа:отвердитель АФ-2 | 100:2,5 -------------- 24 |
| Основа:отвердитель ДТБ-2 | 100:4 -------------- 24 Эмаль | |||||||||||||
| ЭП-46у ТУ 301-10-0-331-90 | НПФ «Пигмент» винилово-сланцевая | коричневый | 76 +/- 2 | 30 — 60 | (d = 6 мм) | 28 — 32 | 24 — 28 | 14 — 24 | 6 | кисть | УБР 200 — 250 | 260 — 300 смесь ксилола с этилцеллозольвом | 4:3 -------------- 5 Основа:отвердитель ПЭПА-2 | 100:2,8 -------------- 12 Эмаль |
| ЭП-438 С ТУ 301-10-029-90 | ООО НИПРОИНС эпоксидная | темно-коричневый | 64 — 76 | 45 — 75 | (d = 6 мм) 80 — 110 | 48 | 24 | 18 | 10 | кисть | валик УБР 160 — 200 | Р-4, | ксилол, ацетон -------------- 10 Основа:отвердитель (смесь) АФ-2 и ДА-50 | 100:7 -------------- 18 Эмаль |
| ЭП-437 ТУ 2312-054-050 34239-93 | ООО НИПРОИНС эпоксидная | черный | 92 + 4 | тиксотропная | 450 — 500 | 45 — 55 | (от 10 до 15) 30 — 45 | 18 — 30 | 10 | УБР | 800 — 1000 | смесь толуола с ацетоном 2:1 | Основа:отвердитель ДТБ-2 | 100:60 -------------- 6 — 8 Шпатлевка |
| ЭП-0010 ЭП-0020 ГОСТ 23379-89 | ЗЛКЗ, ЯЗ «Победа рабочих» ТПФ «Элакс» ООО НИПРОИНС ЯПО «Лакокраска» эпоксидная | красно-коричневый | 90 — 92 | 30 — 50 | 100 | 48 | 36 | 24 | 7 | кисть | валик 180 — 200 | Р-4, Р-5, Р-5А | -------------- 15 Основа:отвердитель № 1 | 100:8,5 -------------- 1,5 Основа:отвердитель ДЭТА |
| 100:3,0 -------------- 15 Шпатлевка | ||||||||||||||
| МС-006 ГОСТ 10277-90 | ЗЛКЗ алкидно-стирольная | розовый | 80 | 19, после разбавления ксилолом в соотношении 5:1 | 150 | 1 — 0,25 | 0,25 | 0,25 | 1 | шпателем | - | ксилол | - | Эмаль |
| ПФ-167«О» ТУ 2312-0-05034239-95 | ООО НИПРОИНС алкидная | белый, серый, темно-серый, оранжевый, черный | 50 +/- 5 | 70 — 110 | 25 — 30 | 24 | 12 — 18 | 12 | 1 | кисть | валик УБР 90 — 110 | 110 — 130 ксилол | -------------- 10 — 20 - | Эмаль |
| ПФ-579 ТУ 6-10-1015-76 | ТПФ «Элакс» модифицированная алкидная | белый, серый, черный и др. | 46 — 68 | 60 — 80 | 25 — 30 | 36 — 48 | 24 — 36 | 24 | 1 | кисть | валик УБР 80 — 140 | 140 — 150 смесь уайт-спирита и сольвента в отношении 1:1 | Добавление сиккатива НФ-1 в количестве 9 — 10%; сиккатива ЖК-1 — 9 - 10% в черную, 3% — в белую и серую | Эмаль |
| МС-17 ТУ 6-10-1012-78 | ЗЛКЗ, КЛКЗ, ЯПО «Лакокраска» алкидно-стирольная | черный, серый | 40 +/- 3 | 25 | 8 — 18 | 6 — 8 | 6 | 1 | кисть | валик УБР 110 | ксилол, сольвент | -------------- 10 - | Эмаль | |
| ПФ-1145 <4> ТУ 2312-074-050 034239-95 | НПФ «Пигмент» ТУ 2312-000-0295 4821-94, АООТ «Лакокраска» алкидная | красно-коричневый, зеленый, серый, темно-зеленый | 66 +/- 6 | 60 — 70 | 25 | 30 — 36 | 24 — 30 | 24 | 6 | кисть | валик УБР 100 — 120 | 120 — 140 ксилол, сольвент, уайт-спирит | -------------- 12 - | Теплоотражающая эмаль |
| ПФ-5135 ТУ 2312-074-050 34239-95 | «Спектр» алкидная | серый, зеленый | 55 — 66 | 40 — 60 | 25 — 30 | 30 — 36 | 24 — 30 | 24 | 6 | кисть | валик УБР 110 — 130 | 120 — 140 ксилол, сольвент, уайт-спирит | -------------- 12 - | Теплоотражающая эмаль |
| ЭФ-5144 <1> ТУ 2312-074-05034239-95 | НПФ «Пигмент» эпоксиэфирная | зеленый | 57 — 61 | 60 — 70 | 25 — 30 | 8 -18 | 6 — 8 | 6 | 1 | кисть | валик УБР 100 — 120 | 120 — 140 ксилол, сольвент | -------------- 12 - | Эмаль 59-1-90 |
| ТУ 301-10-0-323-90 | НПФ «Пигмент» алкидная | белый, светло-серый, бежевый, желтый, голубой, зеленый, фисташковый, серо-голубой и др. | 49 — 69 | 60 — 110 | 18 — 24 | 36 — 30 | 24 — 30 | 24 | 1 | кисть | валик УБР 60 — 160 | сольвент, уайт-спирит | -------------- 10 — 20 - | Эмаль |
| ПФ-1217 ПЭ ПФ-1217 ТУ 6-10-1826-81; | ЗЛКЗ, ТПФ «Элакс», АТЗТ «Лакма», ЛПО «Лакокраска» алкидная | белый, | голубой, салатный 45 — 55 | 80 | 40 — 50 | 36 — 30 | 24 — 30 | 24 | 1 | кисть | валик УБР 70 — 120 | сольвент, уайт-спирит, | скипидар - | Эмаль |
| ПФ-218 ГОСТ 21227-95 | ||||||||||||||
| НПФ «Пигмент» ООО НИПРОИНС | ТПФ «Элакс» ЯПО «Лакокраска» модифицированная алкидная белый, бледно-желтый, светло-голубой, светло-серый, салатный, светло-зеленовато-желтый, коричневато-оранжевый 68 — 78 | 120 — 150 | 25 | 36 | 24 | 24 | 1 | кисть | валик | УБР | 100 — 140 уайт-спирит -------------- | 12 | Добавление сиккатива ЖК-1 — 5% Эмаль ПФ-5279 | ТУ 6-27-30-91 |
| НПФ «Пигмент» алкидная | белый, синий, светло-голубой, голубой, светло-серый, светло-бирюзовый, салатный, оранжевый, бежевый 70 — 84 | - | 25 | 30 — 36 | 24 — 30 | 24 | 1 | кисть | валик | УБР | 80 — 120 уайт-спирит, скипидар -------------- | 15 | - Эмаль ЭФ-1144 <1> | ТУ 2312-074-0503-4239-95 |
| НПФ «Пигмент» эпоксиэфирная | красно-коричневый, зеленый 57 — 61 | 50 — 70 | 25 | 8 — 18 | 6 — 8 | 5 | 1 | кисть | валик | УБР | 120 ксилол, сольвент | -------------- | 12 - Эмаль ПФ-115 «О» | ТУ 2312 424-0-05034239-94 |
| ООО НИПРОИНС алкидная | белый, желтый, серый, бежевый, черный и др. по желанию заказчика 50 — 60 | 50 — 100 | 35 — 40 | 12 | 9 — 12 | 9 | 1 | кисть | УБР | ПР | 100 — 30 130 — 150 140 — 170 | уайт-спирит, сольвент -------------- 12 | - Эмаль ПФ-1<...>7 | ТУ 2312-063-0503-4239-94 |
| НПФ «Пигмент», ТПФ «Элакс» ТУ 2312-009-0295-4821-94 АООТ «Лакокраска» | ||||||||||||||
| ЯПО «Лакокраска» алкидная | белый, светло-серый, темно-серый, голубой, красный 60 — 65 60 — 70 25 — 30 36 — 48 | 24 — 36 | 24 | 3 | кисть | валик | УБР | 120 — 140 | 130 — 150 | ксилол, уайт-спирит, сольвент | -------------- 12 - | Эмаль ПФ-115 | ГОСТ 6465-76 ЗЛКЗ, КЛКЗ, ОАО «ЧХПО», | АТЗТ «Лакма», |
| ТПФ «Элакс», ЛПО «Лакокраска», | ЯПО «Лакокраска» ТУ 2312-0295 4821-02-93 АООТ «Лакокраска» алкидная белый, светло-бежевый, красный, вишневый, красно-оранжевый, кремовый, бледно-желтый, желтый 50 — 70 40 — 80 25 — 30 48 — 72 | 24 — 48 | 24 | 3 | кисть | валик | УБР | 90 — 130 | 90 — 135 | уайт-спирит, сольвент, ксилол, скипидар. | Смесь уайт-спирита и скипидара 1:1 -------------- | 20 | -------------------------------- <1> Время высыхания лакокрасочных материалов, пригодных к нанесению при отрицательных температурах, приведено в таблице 3. <2> Для материалов, выпускаемых ТПФ «Элакс», перед их наименованием стоит название фирмы «Элакс», например Элакс ФЛ-03 К и др. <3> В скобках приведено время сушки второго слоя. | <4> Нескользящее покрытие для палуб может быть получено с помощью кварцевого песка, вносимого в краску в количестве 30% от массы перед ее нанесением, или насыпанием песка на первый невысохший слой эмалей (ПФ-1145, ЭФ-1144). |
Таблица 3
Время высыхания лакокрасочных материалов, пригодных
к нанесению при отрицательных температурах
Предприятия — производители лакокрасочных материалов
Таблица 5
Системы окраски судовых конструкций лакокрасочными
материалами зарубежных фирм
Наименование судовых конструкций
Тип или назначение судна, конструкции
Фирма Hempel Marine Paint (Дания, Хорватия)
Фирма Jotun Protective coatings (Норвегия)
Фирма International Paint (Англия)
Обозначение и наименование ЛКМ
Количество слоев, толщина одного слоя (мкм)
Степень подготовки поверхности по ISO 8501-1:1988
Обозначение и наименование ЛКМ
Количество слоев, толщина одного слоя (мкм)
Количество слоев, толщина одного слоя (мкм)
Степень подготовки поверхности по ISO 8501-1:1988
Подводная часть корпуса, днище, борта ниже ватерлинии порожнем, боковые кили и другие выступающие части корпуса, в том числе рули, дейдвудные трубы, подруливающие устройства и т.п.
Суда, эксплуатирующиеся в умеренных широтах
1.2.1. Hempatex 1630
3 (40)
1.3.1.
Vinyguard 88 <*>
3 (80)
1.4.1.
Intertuf Aluminium JAA-024
2 (100)
Суда неограниченного района плавания
1.2.2.
Hempadur 1513
2 (125)
1 (150)
3 (75)
1.2.3.
Hempanyl Tap 1628
2 (150)
St 3
1 (40)
1 (200)
1.3.5. (для зимних условий)
W/G Jotamastic <*> 87 Al
1 (200)
A/F Seaconomy <**> (Seamate 33/66) 3 (75)
1 (500)
ERA 163/161
1 (450)
1 (500)
Sa 3
1.4.5.
Intershield
Inerta 160
ERA 163/161
1 (450)
2 (125)
3 (80)
3 (75)
Гребной вал
2.3.2. (для летних условий)
Jotamastic 87 Al
1 (150)
2.3.3. (для зимних условий) W/G Jotamastic <*> 87 Al
2 (150)
3 (40)
3 (80)
1 (40)
Interlac boottop CBL
1 (50)
3.3.2 по аналогии с системами 2.3.2, 2.3.3, для летних и зимних условий
3 (75)
1 (200)
3.3.3 по аналогии с системами 2.3.2, 2.3.3, для летних и зимних условий
1 (50)
Intershield General Purpose EGA 100/103 2 (150)
1 (500)
1 (500)
2 (40)
2 (40)
1 (75)
4.2.2.
Hempel's Uni-Primer 1314
2 (50)
2 (80)
St 3
4.3.3.
Primastic (Normal or Special)
1 (125)
5.2.1. Hempalin Primer 1205
2 (80)
1 (90)
2 (40)
1 (125)
1 (40)
2 (40)
2 (125)
6.4.1. Interprime Multi-purpose primer CPA-099
1 (75)
Hempalin Danrex 5236
4 (40)
Sa 2
Interlac Finish Aluminium HTA 002
1 (25)
Навалочннки, перевозящие химически активные грузы
6.2.3.
Hempadur 4514 или
1 (200)
2 (125)
1 (40)
Intershield Hold Coating EHA 207/209
Навалочники, перевозящие пищевые грузы (зерно)
6.2.4.
Hempatex 1630
4 (40)
2 (125)
2 (75)
6.2.6.
Hempadur 4514
1 (200)
St 3
Грузовые (топливные) цистерны, топливно-балластные, масляные, ахтерпики, форпики и заполняемые коффердамы
7.2.1.
Hempadur 1540
3 (80)
3 (100)
Intergard THA 700/703 702/703
2 (80)
2 (100)
Sa 2 1/2
7.4.2.
Intergard THA 550/553
551/553
2 (125)
Sa 2 1/2
3 (80)
7.3.2. Tankguard HB
3 (100)
007/010
2 (125)
2 (250)
Sa 2 1/2
7.4.4.
Interzinc QHA 126/125
1 (125)
Sa 2 1/2
7.4.5.
Intertuf pitch urethane JQ A 129/131 brown
JQA 130/131 black
2 (250)
Hempadur 1513
2 (125)
2 (200)
1 (350)
7.2.6.
Hempadur 3514
1 (250)
Sa 2 1/2
2 (100)
2 (150)
2 — 3 (75)
St 2
Выгородки борта, переборки, шахты лага и эхолота, туннели, леера ограждения во всех помещениях с повышенной влажностью
8.2.2.
Hempalin Primer 1205
2 (40)
2 (80)
1 (75)
2 (40)
Выгородки во всех помещениях с повышенной влажностью
8.2.3.
Hempalin Primer 1205
2 (40)
8.3.3.
Chromoprimer
2 (40)
8.4.3.
Interprime Multi-Purpose Primer CPA-099
1 (75)
Корпусные конструкции ниже настила второго дна, настил второго дна, фундаменты механизмов ниже съемного настила в МКО, сточные колодцы в машинных отделениях и грузовых трюмах
8.2.4.
Hempalin Hi-Build 1320
2 (80)
8.3.4.
Balloxy HB light Green/Beige
2 (200)
8.4.4.
Interprime Multi-Purpose Primer CPA-099
2 (75)
Hempalin 1205
2 (40)
2 (40)
1 (75)
1 (100)
2 (125)
2 (75)
<*> Для контроля нанесения количества слоев системы следует менять цвет последующего слоя, например, Vinyguard 88 S/grey следует за Vinyguard 88 R/toned, затем снова Vinyguard 88 S/grey и т.п.
<**> Только по требованию заказчика.
Таблица 6
Технологические характеристики импортных лакокрасочных материалов
Таблица 7
Зарубежные фирмы — производители лакокрасочных материалов
Таблица 8
Совместимость покрытий на различных основах
| Покрытие предыдущее (основа) | Обозначение покрытия | Обозначения последующего покрытия | |||||||||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | ||
| Масляная, масляно-смоляная | 1 | * | * | * | - | - | - | - | 0 <8> | 0 <8> | 0 <1> | - | - | * | - | * | - | - | - |
| Алкидная | 2 | * | * | * | - | - | - | - | 0 <8> | 0 <8> | 0 <1> | - | - | * | - | * | - | - | - |
| Битумная и пековая | 3 | - | - | * | * | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
| Винилово-пековая и хлоркаучуково-пековая | 4 | 0 <2> | 0 <2> | * | * | * | 0 <2>, <3> | - | - | 0 <2>, <3> | - | - | - | 0 <2> | - | 0 <2> | - | - | - |
| Винилово-алкидная | 5 | * | * | - | - | * | 0 <4> | - | 0 <4> | 0 <4> | * | - | - | - | - | * | - | - | - |
| Виниловая | 6 | * | * | - | * | * | * | - | * | * | * | - | - | * | - | * | - | - | - |
| Поливинил-6утиральная <5> | 7 | * | * | * | * | * | * | * | * | * | * | * | * | * | * | * | * | - | 0 <7> |
| Акриловая (винилово-акриловая, хлоркаучуковоакриловая) | 8 | * | * | - | - | * | * | - | * | * | * | - | - | * | - | * | - | - | - |
| Хлоркаучуковая | 9 | * | * | - | * | * | 0 <4> | - | * | * | * | - | - | * | - | * | - | - | - |
| Эпоксиэфирная | 10 | * | * | - | - | 0 <4> | * | - | - | 0 <8> | * | - | - | * | - | * | - | - | - |
| Эпоксидная | 11 | - | * | - | - | 0 <6> | 0 <6> | - | 0 <6> | 0 <6> | 0 <6> | * | 0 <6> | - | * | - | - | - | - |
| Эпоксидно-пековая (эпоксидно-каменноугольная) | 12 | - | - | - | - | 0 <6> | 0 <6> | - | - | 0 <6> | 0 <6> | 0 <6> | * | - | - | - | - | - | - |
| Фенолалкидная | 13 | * | * | * | - | - | - | - | - | - | * | - | - | * | - | * | - | - | - |
| Полиуретановая | 14 | * | * | - | - | * | * | * | - | * | * | * | - | * | * | * | - | - | - |
| Фталевоуретановая | 15 | * | * | - | - | - | - | - | - | - | 0 <1> | - | - | * | - | * | - | - | - |
| Кремнийорганическая | 16 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | * | - | - |
| Цинксиликатная на жидком стекле | 17 | - | - | - | * | - | * | * | * | * | * | * | * | - | - | - | - | * | * |
| Этилсиликатная | 18 | - | - | - | * | - | * | * | * | * | * | * | * | - | - | - | - | * | * |
Примечание: * — наносить; — - наносить нельзя; 0 — можно применять с ограничениями.
<1> В случае, если эпоксиэфирное пленкообразующее разбавлено уайт-спиритом.
<2> Если не пробиваются (не мигрируют) битумы и пеки к поверхности пленки.
<3> При нанесении противообрастающей эмали целесообразно использовать промежуточный (изолирующий) слой для предотвращения диффузии токсинов в битумные (пековые) на нижележащие слои.
<4> После проверки адгезии из-за разнообразия входящих растворителей.
<5> При толщине слоя не более 10 — 20 мкм.
<8> После эксплуатации не менее 3-х месяцев.
Приложение Д
ДЕФЕКТЫ ЛАКОКРАСОЧНЫХ ПОКРЫТИЙ, ПРИЧИНЫ
ИХ ОБРАЗОВАНИЯ И СПОСОБЫ УСТРАНЕНИЯ
<*> Дефекты покрытий, появившиеся после высыхания краски устраняются зачисткой, нанесение первого слоя по зачищенной поверхности производится после обезжиривания с полным соблюдением технологии окрашивания.
Приложение Е
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ОБОРУДОВАНИЯ
ДЛЯ ОЧИСТКИ СУДОВЫХ КОНСТРУКЦИЙ ПЕРЕД ОКРАСКОЙ
Приложение Ж
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ОБОРУДОВАНИЯ
ДЛЯ НАНЕСЕНИЯ ЛАКОКРАСОЧНЫХ МАТЕРИАЛОВ
Приложение И
ПРИБОРЫ ДЛЯ КОНТРОЛЯ КАЧЕСТВА ПОДГОТОВКИ
И НАНЕСЕНИЯ ЛАКОКРАСОЧНЫХ МАТЕРИАЛОВ
Перечень и назначение контрольно-измерительных приборов
<*> Нормативные ссылки см. Приложение Б.
Приложение К
ТРЕБОВАНИЯ БЕЗОПАСНОСТИ ПРИ РАБОТЕ
С ЛАКОКРАСОЧНЫМИ МАТЕРИАЛАМИ
Общие положения
При организации, подготовке и выполнении очистных и окрасочных работ необходимо руководствоваться следующими нормативными документами:
РД 31.83.04
РД 31.81.10
РД 31.52.18
ГОСТ 12.3.005
Санитарные правила для морских судов № 2641-82
Санитарные правила для морских судов № 2641-82
Администрация судов и промышленных предприятий обязана обеспечить обучение и проведение инструктажа по безопасности труда в соответствии с ГОСТ 12.0.004
К выполнению очистных и окрасочных работ допускаются лица не моложе 18 лет, прошедшие медицинский осмотр в соответствии с Приказом Минздрава РФ от 14.03.1996 № 90
Меры безопасности перед началом работ Проверить надежность и готовность лесов и беседок, тросов, которые будут использованы для подвесок и других целей при очистных, окрасочных работах; плотов и шлюпок, с которых предполагается <...>
Подготовить освещение районов выполнения окрасочных работ
Проверить готовность противопожарных средств и обеспечить ими места работ
Обеспечить работающих людей спецодеждой и средствами индивидуальной защиты
Проверить исправность инструмента и аппаратуры
Меры безопасности при очистных работах Обработка поверхностей от старого покрытия должна производиться при непрерывном смачивании обрабатываемых поверхностей
Запрещается удаление старых лакокрасочных покрытий с помощью паяльных ламп или газовых горелок. Удаление покрытий с помощью специальных паст или смывок разрешается только на наружных поверхностях судна
Работы по очистке корпусов судов струйно-абразивными и жидкостными методами должны производиться в соответствии с инструкцией, содержащей требования по обслуживанию установок, выполнению очистных работ и мерам безопасности
Меры безопасности при окрасочных работах
При работе с установками безвоздушного распыления необходимо соблюдать следующие требования:
-
все применяемые аппараты должны иметь паспорт и инструкцию по эксплуатации
-
краскораспылители должны иметь специальные предохранительные насадки, защищающие работающих от попаданий струи лакокрасочного материала, подаваемого под высоким давлением
-
устранение неисправностей, наладку и ремонт аппаратов должны производить только специально подготовленные лица
К работе с аппаратами безвоздушного распыления допускаются лица, прошедшие обучение и получившие соответствующий документ на производство работ аппаратами БР
Окрашивание методами распыления наружных поверхностей должно производиться с учетом направления ветра (с подветренной стороны)
Нанесение распылением лакокрасочных материалов, относящихся к 1-му и 2-му классу опасности, категорически запрещается
Производство работ по окрашиванию подводной части противообрастающими эмалями допускается при строгом соблюдении требований безопасности, изложенных в специальной технологической инструкции на каждую конкретную эмаль
По окончании окрасочных работ остатки лакокрасочных материалов сливают в закрытую тару. Непригодные к использованию лакокрасочные материалы, отходы, загрязненную ветошь во избежание самовозгорания следует собрать в специальные несгораемые емкости, вывезти и уничтожить в специально отведенных местах
Меры по обеспечению безопасности при окраске внутренних поверхностей помещений и труднодоступных мест
Для выполнения работ в замкнутых и труднодоступных помещениях необходимо выполнять требования РД 5.0241 и РД 5.9822 Все работы по очистке и окрашиванию цистерн, танков, коффердамов и других подобных помещений должны производиться по специальному наряду-заказу и под непрерывным наблюдением для связи и страховки с работающими внутри и оказания немедленной помощи в случае необходимости
Работы проводить только при наличии приточно-вытяжной вентиляции, обеспечивающей 5 — 10-кратный обмен воздуха в час при объеме помещений от 30 до 250 м3 и 12 — 25-кратный обмен воздуха при объеме до 30 м3
Запрещается начинать работы без предварительного анализа воздушной среды на предмет наличия вредных газов и застойного воздуха
Организация контроля воздушной среды должна осуществляться в соответствии с РД 5.0281, РД 5.9971 и РД 5.0241
Воздухообмен для помещений, где проводятся окрасочные работы, должен соответствовать требованиям РД 5.9971
Расчет вентиляции судовых помещений следует производить с учетом выделяющихся из лакокрасочных материалов растворителей и других вредных веществ. Системы вентиляции должны обеспечивать концентрацию вредных веществ в воздухе рабочей зоны, не превышающую допустимую по ГОСТ 12.1.005
Подаваемый из компрессора воздух обязательно должен пройти через водомаслоотделитель. В холодное время года подаваемый в окрашиваемые помещения воздух, а также воздух для индивидуальных средств защиты с принудительной подачей должен подогреваться до 18 — 23 °C. В теплое время года температуру воздуха судовых помещений поддерживают средствами вентиляции (охлаждение с помощью воды и др.) не выше 28 °C
Меры по обеспечению пожаро- и взрывобезопасности Обеспечить чистоту воздуха рабочей зоны в течение всего времени производства работ с помощью вентиляционных установок. Состояние воздуха рабочей зоны должно соответствовать требованиям ГОСТ 12.1.005
Запрещается разводить открытый огонь, выполнять сварочные и другие работы, вызывающие искрообразование в местах хранения лакокрасочных материалов, а также в период их подготовки и проведения окрасочных работ
Использовать при работе светильники взрывобезопасного типа, снабженные металлической сеткой для защиты от механических повреждений и работающие от напряжения не свыше 12 В
Меры по предотвращению отравления Все рабочие, выполняющие подготовительные, очистные и окрасочные работы, должны быть обеспечены средствами индивидуальной защиты по установленным нормам:
респиратор ШБ-1 «Лепесток» (ГОСТ 12.4.028), Астра-2 (ГОСТ 12.4.023) — от пыли при очистных работах;
респиратор фильтрующий РУ-60 и РУ-60Му с патроном марки А (ГОСТ 17269) — при струйно-абразивной очистке и окрасочных работах при содержании в воздухе кислорода не менее 18% (объемных) и вредных веществ не более 0,5% (объемных);
CO_{2} респираторы шланговые РПГ-67 (ГОСТ 12.4.004), РПМ-62 с подачей воздуха в полумаску от сети сжатого воздуха для работы в замкнутых, труднодоступных местах при любых концентрациях вредных веществ и отсутствии в воздухе ;
противогаз промышленный фильтрующий (ГОСТ 12.4.121), коробка марки А с аэрозольным фильтром, шланговый ПШ-1, ПШ-2 для работы в замкнутых, труднодоступных местах при условии недостаточного содержания кислорода (менее 18% объемных) и неограниченного содержания вредных веществ (более 0,5% объемных);
перчатки трикотажные технические (ГОСТ 5007), резиновые технические, из поливинилхлорида и хлорированного полиэтилена (ГОСТ 12.4.020), бензомаслостойкие НКЛ; могут быть применены крем «Пленкообразующий», мазь профессора Селисского, пасты «Айро», «ИЭР-1», «ХИОТ-6»;
«биологические перчатки»;
очки защитные (ГОСТ 12.4.013);
щитки наголовные с сетчатым корпусом; щитки наголовные с ударостойким корпусом (ГОСТ 12.4.023)
Попавший на незащищенный участок кожи лакокрасочный материал следует снять пастой «ДМС-АК» (динатриевая соль сульфоянтарной кислоты) или синтетическими моющими средствами, затем промыть теплой водой с мылом. Мытье рук органическими растворителями запрещается
Перед курением необходимо вымыть руки с мылом, а перед приемом пищи, кроме того, снять спецодежду; после окончания работ вымыться в душе
Запрещается проживание людей в свежевыкрашенных помещениях в течение 2 — 3 суток.
Нормативные ссылки
| ГОСТ 1-7269-71 | Респираторы фильтрующие газопылезащитные РУ-60 и РУ 60 МУ. Технические условия |
| ГОСТ 5007-87 | Изделия трикотажные перчаточные. Общие технические условия |
| ГОСТ 12.4.004-74. ССБТ | Работы окрасочные. Общие требования техники безопасности |
| ГОСТ 12.4.004-74. ССБТ | Респираторы фильтрующие противогазовые РПГ-67. Технические условия |
| ГОСТ 12.4.013-85Е | Очки защитные, общие технические условия |
| ГОСТ 12.4.020-82. ССБТ | Средства индивидуальной защиты рук. Номенклатура показателей качества |
| ГОСТ 12.4.023-84 | Щитки защитные лицевые. Общие технические требования |
| ГОСТ 12.4.028-76. ССБТ | Респираторы ШБ-1, «Лепесток». Технические условия |
| ГОСТ 12.4.121-83 | Противогазы промышленные фильтрующие |
| РД 5.9822-80 | Очистные и окрасочные работы в судостроении. Общие требования безопасности |
| РД 5.9971-85 | Техническое обеспечение строящихся, переоборудованных и ремонтируемых судов. Системы вентиляции судовых помещений |
| РД 5.0241-91 | Безопасность труда при строительстве и ремонте судов. Основные положения |
| РД 5.0281-79. ССБТ | Организация контроля условий труда. Общие требования |
| РД 31.5218-87 | Правила пожарной безопасности при проведении огневых работ на судах Минморфлота |
| РД 31.81.10-91 | Правила техники безопасности на судах морского флота |
| РД 31.8304-89 | Правила безопасности труда на промышленных предприятиях ММФ |
| Санитарные правила для морских судов № 2641-82. Приказ Минздрава РФ от 14.03.1996 № 90 «О порядке проведения предварительных и периодических медицинских осмотров и медицинских регламентах допуска к профессии». | |
Приложение Л
ОСНОВНЫЕ ПРОИЗВОДИТЕЛИ АЛЮМИНИЕВЫХ И ЦИНКОВЫХ ПРОТЕКТОРОВ ДЛЯ ЗАЩИТЫ КОРПУСОВ МОРСКИХ СУДОВ
СИСТЕМЫ ЗАЩИТЫ ПИТЬЕВЫХ ЦИСТЕРН, СЕРТИФИЦИРОВАННЫЕ САНИТАРНЫМИ ОРГАНАМИ
Приложение Н
МАТЕРИАЛЫ ТРУБ И АРМАТУРЫ В ЗАВИСИМОСТИ ОТ НАЗНАЧЕНИЯ СУДОВЫХ СИСТЕМ