РД 26-11-01-85. Руководящий нормативный документ. Инструкция по контролю сварных соединений, недоступных для проведения радиографического и ультразвукового контроля
(утв. Минхиммашем 20.03.1985)
Примечание
Документ введен в действие с 1 июля 1985 года.
20 марта 1985 года
РУКОВОДЯЩИЙ НОРМАТИВНЫЙ ДОКУМЕНТ
ИНСТРУКЦИЯ ПО КОНТРОЛЮ СВАРНЫХ СОЕДИНЕНИЙ, НЕДОСТУПНЫХ ДЛЯ ПРОВЕДЕНИЯ РАДИОГРАФИЧЕСКОГО И УЛЬТРАЗВУКОВОГО КОНТРОЛЯ
с 1 июля 1985 года
Письмом Министерства от 20 марта 1985 г. № 11-5-15 срок введения установлен с 01.07.1985.
Настоящая инструкция является руководством по контролю качества сварных соединений, недоступных для проведения радиографического и ультразвукового контроля, изготовляемых на предприятиях химического и нефтяного машиностроения и других смежных отраслей промышленности в соответствии с требованиями ОСТ 26-291-<...>.
Инструкция устанавливает методы контроля вышеуказанных сварных соединений, последовательность и объемы их применения и является обязательным документом для всех организаций и предприятий, занимающихся разработкой, изготовлением и контролем качества сварных соединений.
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Недоступными считаются сварные соединения, для которых проведение радиографического контроля по ГОСТ 7512-82, ОСТ 26-11-03-84 и ультразвукового по ГОСТ 14782-76, ОСТ 26-2044-83 невозможно из-за ограниченного доступа к участку размещения рентгеновской пленки или источника излучения, отсутствия зоны для сканирования ультразвукового преобразователя, а также из-за других конструктивных особенностей изделия, не позволяющих эффективно проводить неразрушающий контроль, в частности, при наличии конструктивного зазора, затрудняющего расшифровку результатов контроля.
К недоступным для УЗД относятся также сварные соединения с крупнозернистой структурой металла шва в соответствии с ОСТ 26-2079-80 и инструкцией РДИ 26-01-128-80, при которой проведение ультразвукового контроля затрудняется наличием структурных помех, соизмеримых с уровнем эхо-сигналов от дефектов, а проведение радиографического контроля невозможно или неэффективно.
1.2. Сварные соединения с конструктивным зазором допускаются в случаях, предусмотренных ОСТ 26-291-<...>.
1.3. Работы по сварке соединений, недоступных для радиографического и ультразвукового контроля, должны выполняться сварщиками, имеющими квалификацию не ниже 4 разряда, систематически и качественно выполняющие однотипные швы, при этом сварка производится под наблюдением мастера и представителя ОТК.
2. ПРИМЕНЯЕМЫЕ МЕТОДЫ КОНТРОЛЯ
Для оценки качества сварных соединений, недоступных для проведения радиографического и ультразвукового контроля, могут применяться следующие методы контроля:
внешний осмотр и измерения до и после сварки;
визуальный послойный контроль;
магнитопорошковая дефектоскопия;
гидравлический метод с люминесцентным индикаторным покрытием.
2.1. При внешнем осмотре проверяется соответствие требованиям нормативно-технической документации, подготовка кромок и сборка соединения под сварку, а именно:
шероховатость поверхности обработки кромок;
величина и равномерность зазора.
2.2. Визуальный послойный контроль сварных швов производится с целью определения качества шва и предупреждения возможности выполнения шва с нарушением технических требований по глубине проплавления свариваемых кромок и сплошности металла шва.
2.2.1. Визуальный послойный контроль позволяет выявить в каждом слое после его зачистки следующие наружные дефекты: трещины, непровары (несплавления), свищи, поры, шлаковые включения, подрезы, наплывы, прожоги, незаплавленные кратеры, смещение и увод свариваемых кромок.
2.2.2. Глубина проплавления оценивается косвенно при осмотре первого (корневого) валика шва по его размерам и характеру формирования в соответствии с требованиями технологического процесса.
2.3. Магнитопорошковый и цветной методы контроля сварных соединений производятся с целью выявления в сварных швах поверхностных и подповерхностных дефектов.
2.3.1. Магнитопорошковый метод контроля позволяет выявить в металле шва дефекты типа трещин, непроваров (несплавлений), пор, шлаковых включений на глубине не более 2 мм.
2.3.2. Контроль методом цветной дефектоскопии позволяет выявить выходящие на поверхность невидимые невооруженным глазом или слабо видимые дефекты типа трещин, свищей, пор, непроваров (несплавлений), подрезов, шлаковых включений и другие несплошности.
2.3.3. Магнитопорошковый и цветной методы контроля сварных соединений осуществляются в соответствии с ОСТ 26-01-84-78, инструкцией И 26-7-74.
2.4. Контроль сварных соединений гидравлическим методом с люминесцентным индикаторным покрытием производится с целью выявления в сварных швах сквозных дефектов типа прожогов, трещин, свищей, пор и непроваров (несплавлений).
2.4.1. Гидравлический метод с люминесцентным индикаторным покрытием осуществляется в процессе гидроиспытания в соответствии с РТМ 26-370-80 и инструкцией ВНИИПТхимнефтеаппаратуры «Контроль сварной аппаратуры на прочность и герметичность жидкостными методами с применением люминофоров».
2.4.2. При необходимости проведения контроля герметичности после испытания на прочность контроль герметичности может проводиться любым другим методом по РТМ 26-370-80, предусмотренным ГОСТ 3242-79, обеспечивающим соответствующую (требуемую) чувствительность.
2.5. Контроль исправленных дефектных участков производится внешним осмотром, послойным визуальным контролем, магнитопорошковой или цветной дефектоскопией и гидравлическим испытанием.
3. ОБЪЕМ КОНТРОЛЯ
3.1. Каждый недоступный для проведения радиографического и ультразвукового контроля сварной шов должен подвергаться 100% контролю следующими методами в зависимости от группы аппаратов по ОСТ 26-291-79 (см. таблицу).
Для сосудов и аппаратов 1 и 2 групп:
визуальным послойным контролем;
магнитопорошковым или цветным контролем;
гидравлическим методом с люминесцентным индикаторным покрытием или заменяющим его по чувствительности методом согласно РТМ 26-370-80.
Для сосудов и аппаратов 3 и 4 групп:
визуальным послойным контролем;
цветной дефектоскопией или магнитопорошковой дефектоскопией, которые могут быть заменены гидравлическим методом с люминесцентным индикаторным покрытием или заменяющим его по чувствительности согласно РТМ 26-370-80.
Для сосудов и аппаратов групп 5а и 5б:
визуальным послойным контролем.
3.2. Обязательному 100% контролю цветным или магнитопорошковым методами подвергаются сварные швы, недоступные для проведения радиографического и ультразвукового контроля сосудов всех групп, склонные к образованию трещин при сварке.
Необходимость проведения цветного или магнитопорошкового контроля сварных швов, склонных к трещинообразованию, указывается в конструкторской документации в соответствии с перечнем, приведенным в Приложении 1.
3.3. Для многопроходных швов сварных соединений допускается замена гидравлического метода с люминесцентным индикаторным покрытием на визуальный послойный контроль с цветной дефектоскопией каждого слоя.
3.4. Для сварных соединений всех групп сосудов и аппаратов с полным проплавлением шва, недоступных для проведения радиографического контроля, но конструктивные особенности которых позволяют проводить ультразвуковую дефектоскопию корневой части шва хотя бы с одной стороны шва, гидравлический метод с люминесцентным индикаторным покрытием может быть заменен ультразвуковым контролем корневой части шва. Ультразвуковой контроль в этом случае проводится в соответствии с ОСТ 26-2044-83 или отраслевой инструкции РДИ 26-123-80 для сварных соединений аустенитного и аустенитно-ферритного классов.
3.5. Сварные соединения штуцеров внутренним диаметром менее 100 мм подвергаются внешнему осмотру и измерениям, гидравлическим испытаниям, цветной или магнитопорошковой дефектоскопией — для сталей, склонных к образованию трещин при сварке в сварном шве и околошовной зоне (Приложение 1).
3.6. Для случая укрепления отверстия накладными кольцами контроль герметичности сварных швов приварки колец к корпусу аппарата и к патрубку штуцера производится пневматическим испытанием при давлении в соответствии с требованиями ОСТ 26-291-79. Для сталей, склонных к трещинообразованию, сварные швы приварки накладок проверяются, кроме того, цветной дефектоскопией.
При таком методе контроля проверка на герметичность указанных сварных соединений гидравлическим методом с люминесцентным индикаторным покрытием не производится.
3.7. Контроль герметичности сварных швов приварки труб к трубной решетке аппарата осуществляется одним из методов, предусмотренных РТМ 26-370-80, а для сталей, склонных к образованию трещин, — также и цветным методом.
3.8. Методы контроля качества сварных соединений, недоступных для радиографии и ультразвуковой дефектоскопии, устанавливаются конструкторской организацией — разработчиком технического проекта, согласовываются заводом-изготовителем, указываются в рабочих чертежах и схемах контроля.
4. ОЦЕНКА КАЧЕСТВА СВАРНЫХ СОЕДИНЕНИЙ И ОФОРМЛЕНИЕ РЕЗУЛЬТАТОВ КОНТРОЛЯ
4.1. Оценку качества сварных соединений, недоступных радиографическому и ультразвуковому контролю, по результатам контроля производят в соответствии с требованиями «Правил устройства и безопасной эксплуатации сосудов и аппаратов, работающих под давлением» Госгортехнадзора СССР, ОСТ 26-291-79.
4.2. На основании результатов контроля дается заключение о годности сварного шва по двухбалльной оценке — «годен» или «негоден».
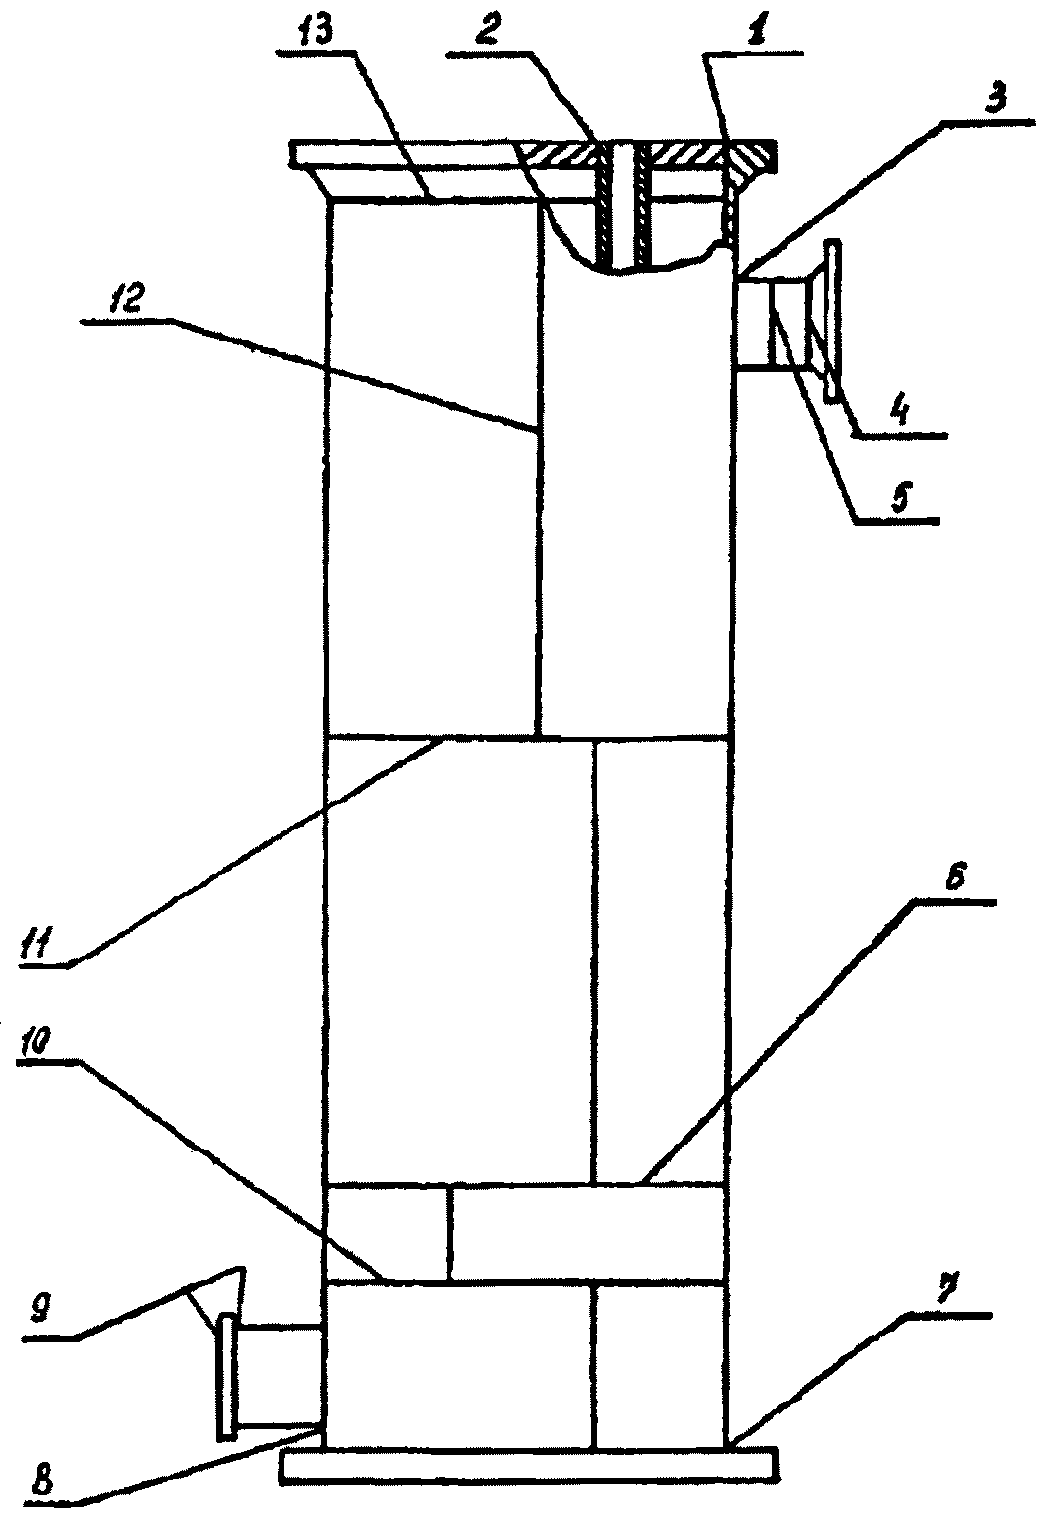
4.3. Результаты контроля регистрируются в журнале контроля, в протоколе или заключении, к которому прикладывается схема расположения сварных соединений изделия. На схеме контроля (см. рекомендуемое Приложение 2) указываются сварные соединения, проконтролированные в соответствии с данной инструкцией.
4.4. В журнале контроля указываются сварные швы, проконтролированные каждым методом, их общая длина, результаты контроля, характеристика дефектов и заключение о годности шва (см. рекомендуемое Приложение 3).
4.5. Заключение и схема контроля прикладываются к паспорту на изделие, а журнал контроля хранится как документ в зависимости от назначения и вида использования аппарата в течение расчетного срока службы.
4.6. Участки сварных швов, признанные «негодными» по результатам контроля, отмечаются на изделии и подлежат исправлению и повторному контролю, о чем производится запись в журнале контроля.
4.7. Устранение выявленных недопустимых дефектов производится по разработанной заводом-изготовителем технологии.
4.8. Проконтролированные сварные участки маркируются клеймом дефектоскописта при проведении цветного или магнитопорошкового методов, гидравлического метода с люминесцентным индикаторным покрытием и работника ОТК для внешнего осмотра, визуального послойного контроля.
4.9. Порядок маркировки определяется ГОСТ 25017-81 и техническими условиями на конкретное изделие.
5. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
5.1. При проведении работ по визуальному послойному контролю сварных соединений и по контролю вскрытием необходимо руководствоваться требованиями ГОСТ 12.3.004.75 и действующей отраслевой нормативно-технической документацией на сварку.
5.2. При контроле сварных швов магнитопорошковым, цветным и гидравлическим с люминесцентным индикаторным покрытием методами возможно воздействие следующих опасных и вредных производственных факторов:
опасность поражения электрическим током;
вредное воздействие паров растворителей;
воздействие высокого уровня шумов;
вредное воздействие ультрафиолетового излучения на глаза оператора.
5.3. Электробезопасность обеспечивается выполнением требований «Правил технической эксплуатации электроустановок потребителей и правил техники безопасности при эксплуатации электроустановок потребителей», утвержденных Госэнергонадзором СССР 12.04.1969 и согласованных с ВЦСПС 09.04.1969, а также ГОСТ 12.2.007.0-75 и ГОСТ 12.2.007.3-75.
5.4. При проведении работ по магнитопорошковому контролю необходимо руководствоваться требованиями безопасности, изложенными в ГОСТ 21105-75 и ОСТ 26-01-84-78, а при контроле цветным методом соответственно — в ГОСТ 18442-80 и отраслевой инструкции И 26-7-74.
5.5. При проведении контроля герметичности жидкостными методами необходимо руководствоваться требованиями «Правил по технике безопасности при работе на стендах для гидравлического оборудования, выпускаемого заводами химического и нефтяного машиностроения», утвержденными Минхиммашем 07.12.1976, а при контроле герметичности газовыми методами — требованиями РДП 26-52-81.
5.6. К работе по проведению контроля методами, предусмотренными настоящей инструкцией, допускаются лица, прошедшие обучение по «Программе подготовки операторов-дефектоскопистов», получившие соответствующие удостоверения, прошедшие инструктаж по технике безопасности с записью в журнале, имеющие удостоверение о проверке знаний «ПТБ электроустановок потребителей и ПТБ при эксплуатации установок потребителей», а также производственных инструкций предприятия.
5.7. Перед включением электрооборудования дефектоскопист должен убедиться в наличии надежного заземления. Заземление должно соответствовать требованиям ГОСТ 12.1030-81.
5.8. В шумных цехах необходимо использовать индивидуальные средства защиты (антифоны по ГОСТ 12.4.051-78). Уровни шума, создаваемого на рабочем месте оператора, не должны превышать допустимых по ГОСТ 12.1003-76.
5.9. При проведении работ по контролю герметичности руководствоваться требованиями раздела 6 РТМ 26-370-80 и РДП 26-52-81 и «Правилами по технике безопасности при работе на стендах для гидравлических испытаний оборудования, выпускаемого заводами химического и нефтяного машиностроения».
5.10. Для защиты глаз от ультрафиолетовых лучей при осмотре соединений и процессе их контроля методом люминесцентной дефектоскопии необходимо пользоваться защитными очками со стеклами типа ЖС-4 или щитками из соответствующего стекла.
5.11. Все работы с применением растворителей, проникающих жидкостей и проявляющих красок должны выполняться на рабочих местах, имеющих приточно-вытяжную вентиляцию с трехкратным обменом воздуха в течение одного часа, при этом работающий должен находиться в потоке поступающего воздуха.
5.12. Лица, допущенные к проведению работ по контролю сварных соединений неразрушающими методами, должны подвергаться обязательному предварительному и периодическому (1 раз в год) медицинскому осмотру для проверки состояния здоровья и отсутствия противопоказаний к работе в соответствии с Приказом МЗ СССР № 400 от 30.05.1969.
Начальник центральной
лаборатории, руководитель темы
Н. В. Химченко
Начальник сектора
В. А. Бобров
Ведущий инженер,
ответственный исполнитель
А. Г. Артемов
Зам. директора
А. Г. Ламзин
телетайпограмма от 25.12.1984 № 117484/6
Гл. инженер Н. К. Глобин
письмо от 24.12.1984 № 35/137
Начальник отдела
В. Ф. Андрюшенко
Главный технолог
Е. А. Афанасенко
Всесоюзное промышленное
объединение
Всесоюзное промышленное
объединение
1. Низкоуглеродистые и низколегированные:
16ГС, 09Г2С, 17ГС, 10Г2С1, 20К — при ручной сварке деталей толщиной более 36 мм;
14Х2ГМР, 16Г2АФ, 15Г2СФ, 10ХСНД — при ручной сварке или толщине более 10 мм.
2. Теплостойкие хромомолибденовые и хромистые: 12ХМ, 15ХМ, 12МХ, 12Х1МФ, 1Х2М1, 15Х5, 15Х5МУ, 15Х5ВФ, 12Х8ВФ, Х9М, Х8.
3. Аустенитные коррозионно-стойкие стали и сплавы без ферритной фазы: 02Х8Н22С6, 03Х19АГ3Н10, 03Х2ГН21М4ГБ, 03Х17Н14М3, 08Х17Н15М3Г, 08Х18Н12Б, 10Х14Г14Н4Т, 06ХН28МДТ, 03ХН28МДТ, ХН32Т, ХН78Т — при толщине 10 мм и более.
4. Высокохромистые ферритные коррозионно-стойкие:
08Х13, 08Х17Т, 15Х25Т — при толщине более 10 мм; 20Х13.
5. Двухслойные коррозионно-стойкие стали — переходной шов (термин определен РТМ 26-168-81).
Примечание: В соединениях элементов разной толщины склонность к трещинам определяется элементом большей толщины.
Заказчик ____________
ЖУРНАЛ контроля качества сварных соединений
Объем контроля ____________________________________________________________ Материал __________________________________________________________________ Вид контроля ______________________________________________________________
| Маркировка | Оценка качества шва | Примечание | |
| После контроля | После исправления дефектов повторного контроля | ||
Начальник лаборатории _______________ Личная подпись    Расшифровка подписи
Испытание проводил __________________ Личная подпись    Расшифровка подписи
Главный инженер
_________________
«» ________ 19 г.
| Методы контроля сварных швов | Номер сварного шва | ||||||||||||
| 1 <*> | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | |
| Внешний осмотр и измерение | + | + | + | + | + | + | + | + | + | + | + | + | + |
| Визуальный послойный контроль | + | + | + | + | |||||||||
| Рентгенотелевизионный контроль с УЗД | + | ||||||||||||
| Радиографический контроль | + | + | + | ||||||||||
| УЗД | + | + | + | ||||||||||
| Магнитопорошковый контроль | + | ||||||||||||
| Цветная дефектоскопия | + | + | + | + | + | ||||||||
| Гидравлический с люминесцентным индикаторным покрытием | + | + | + | + | |||||||||
| Гидроиспытания | + | + | + | + | + | + | + | + | + | ||||
| Перечень сварных швов | |
| Доступных радиографии и УЗД | Недоступных радиографии и УЗД |
| № 3 <*>, 4, 5, 6, 10, <...>, 13 | № 1, 2, 7, 8 <**>, 9, 11 |
1. На все сварные соединения конкретного аппарата указываются вид разделки кромок и исполнение сварных швов (полный провар, конструктивный зазор).
2 <*>. Для штуцеров внутренним диаметром более 100 мм.
3 <**>. Для штуцеров внутренним диаметром менее 100 мм.
4. Методы контроля сварного шва 11 предусмотрены для случая <...> шва.