Р 50-54-93-88. Рекомендации. Классификация, разработка и применение технологических процессов
(утв. Приказом ВНИИНМАШ от 04.07.1988 № 192)
Примечание
Взамен ГОСТ 14.301-83; ГОСТ 14.303-73; ГОСТ 14.316-75.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 14.301-73"]:::doc
  n1["ГОСТ 14.302-73"]:::rst
  n2["ГОСТ 14.311-75"]:::rst
  n3["ГОСТ 14.303-73*"]:::rst
  n4["ГОСТ 14.316-75*"]:::rst
  n5["ГОСТ 14.301-83"]:::rst
  n6["Р 50-54-93-88"]:::doc
  click n6 "https://bukva.ai/docs/r-50-54-93-88" "Р 50-54-93-88. Рекомендации. Классификация, разработка и применение технологических процессов (утв. Приказом ВНИИНМАШ от 04.07.1988 N 192)"
  n5 --> n6
  n3 --> n6
  n4 --> n6
  n1 --> n5
  n0 --> n5
  n2 --> n5
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Приказом ВНИИНМАШ
от 4 июля 1988 г. № 192
ГОСУДАРСТВЕННЫЙ КОМИТЕТ СССР ПО СТАНДАРТАМ
ВСЕСОЮЗНЫЙ НАУЧНО-ИССЛЕДОВАТЕЛЬСКИЙ ИНСТИТУТ ПО НОРМАЛИЗАЦИИ В МАШИНОСТРОЕНИИ
КЛАССИФИКАЦИЯ, РАЗРАБОТКА И ПРИМЕНЕНИЕ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработаны ВНИИНМАШ Госстандарта СССР.
2. Исполнители: к.т.н. Амиров Ю.Д., Трубин О.К. (руководитель темы), Абрамова Ю.И.
3. Утверждены и введены Приказом ВНИИНМАШ № 192 от 04.07.1988.
4. Взамен ГОСТ 14.301-83; ГОСТ 14.303-73; ГОСТ 14.316-75.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта, приложения |
|---|---|
| ГОСТ 3.1001-74 1.2.1 | |
| ГОСТ 3.1109-82 1.1.2 | |
| РД 50-54-11 Прил. 1 | |
| РД 50-197-80 | Там же |
| РД 50-198-80 | Там же |
| Настоящие рекомендации (Р) устанавливают методические положения по классификации, разработке и применению технологических процессов при подготовке производства изделий машиностроения, приборостроения и средств автоматизации (в дальнейшем - изделий) с учетом рациональных областей применения конкретных видов технологических процессов при организации нового и совершенствовании действующего производства. Р могут быть использованы при разработке технологической документации в соответствии с государственными стандартами Единой системы технологической документации (ЕСТД), а также при оценке технического уровня технологических процессов и организационно-технического уровня производства. |
1. ВИДЫ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ
1.1. Классификация и определение видов технологических процессов
1.1.1 Технологические процессы классифицируют на основные виды по следующим признакам:
- форма организации технологического процесса, определяемая числом охватываемых предметов производства или их конструктивных элементов;
- освоенность технологического процесса того или иного вида, определяемого формой его организации, в конкретных производственных условиях.
1.1.2 В зависимости от формы организации технологического процесса различают три его вида:
Определение указанных видов технологических процессов - по ГОСТ 3.1109-82.
1.1.3. В зависимости от освоенности производством различают два вида технологического процесса: рабочий и перспективный.
Рабочим технологическим процессом называется процесс изготовления одного или нескольких изделий в соответствии с требованиями принятой для данных условий производства рабочей технологической документации.
Перспективным технологическим процессом называется технологический процесс, разрабатываемый как информационная основа для проектирования рабочих технологических процессов при техническом и организационном перевооружении производства, предусматривающем применение более совершенных методов обработки, более производительных и экономически эффективных средств технологического оснащения и изменение принципов организации производства. Для этого он должен базироваться на таких прогнозируемых достижениях науки и техники, которые способны обеспечить существенное повышение уровня технологии производства и на этой основе выпуск продукции, соответствующей по количеству и качеству возросшим потребностям народного хозяйства.
1.1.4. Общая классификация технологических процессов приведена на рис. 1.
<pre class="legal-pre">    Признаки                       ┌──────────────────────────┐
    классификации                  │ Технологические процессы │</pre>
                                   └─────────────┬────────────┘
                                     ┌───────────┼───────────┐
                               ┌─────┴─────┐┌────┴────┐┌─────┴─────┐
<pre class="legal-pre">    Форма организации          │ Единичные ││ Типовые ││ Групповые │
    процесса                   └─────┬─────┘└────┬────┘└─────┬─────┘</pre>
                                     └───────────┼───────────┘
                                     ┌───────────┴───────────┐
<pre class="legal-pre">                                ┌────┴────┐         ┌────────┴──────┐
    Освоенность                 │ Рабочие │         │ Перспективные │
    процесса                    └─────────┘         └───────────────┘</pre>
1.2. Единичные технологические процессы
1.2.1. Единичный технологический процесс разрабатывают только на уровне предприятия и применяют для изготовления или ремонта одного конкретного предмета производства.
Разработка рабочих технологических процессов осуществляется в соответствии с требованиями ГОСТ 3.1001-74.
1.2.2. Единичный технологический процесс разрабатывают на основе имеющихся типового и группового технологических процессов изготовления изделий, относящихся к определенной классификационной группе, или единичного технологического процесса изготовления аналогичного изделия.
1.2.3. При определении степени детализации содержания документации единичного рабочего технологического процесса следует исходить из того, что рабочий технологический процесс должен обеспечивать возможность изготовления предмета производства в полном соответствии с рабочей конструкторской документацией на изделие.
1.2.4. Рабочий технологический процесс должен обеспечивать: реализацию значений базовых показателей технологичности конструкций изготовляемого изделия; соблюдение правил техники безопасности и промышленной санитарии, изложенных в системе стандартов безопасности труда (ССБТ), стандартах на типовые технологические процессы, инструкциях и других нормативных документах по технике безопасности и промышленной санитарии.
1.2.5. Единичный перспективный технологический процесс разрабатывают на конкретное изделие серийного или массового производства, если технически и экономически целесообразно внедрить содержащиеся в этом процессе решения не с момента запуска изделия в производство, а лишь с определенной серии изделия или этапа производства после проведения запланированного на перспективу комплекса мероприятий (по реконструкции, переоснащению производства и т.п.).
1.3. Групповые технологические процессы
1.3.1. Групповой технологический процесс разрабатывается с целью экономически целесообразного применения методов и средств крупносерийного и массового производства в условиях единичного, мелкосерийного и серийного производства.
1.3.2. Обязательным этапом, предшествующим разработке групповых процессов, является группирование предметов производства по технологическому подобию с учетом основных факторов организации производства.
Группирование предметов производства следует осуществлять на основе их классификации и результатов комплексного анализа:
- состава и программ выпуска изделий;
- существующей структуры производственных подразделений;
- технико-экономических показателей производства.
1.3.3. Групповой технологический процесс охватывает комплексы групповых технологических операций, выполняемых на специализированных рабочих местах в последовательности технологического маршрута изготовления определенной группы изделий.
1.3.4. Групповую технологическую операцию следует разрабатывать для выполнения технологически однородных работ при изготовлении группы изделий на специализированном рабочем месте при условии возможности подналадки средств технологического оснащения. Ее можно создавать и применять как составную часть группового технологического процесса и отдельную групповую операцию.
При разработке групповой технологической операции предусматривают достаточную величину суммарной трудоемкости технологически однородных работ для обеспечения непрерывной загрузки средств технологического оснащения без их полной переналадки в течение экономически целесообразного периода. Допускается только частичная подналадка средств технологического оснащения.
Групповые технологические операции осуществляют с учетом специализации рабочих мест путем:
- применения высокопроизводительных специализированных средств технологического оснащения взамен универсальных;
- применения высокопроизводительных универсально-переналаживаемых средств технологического оснащения;
- целевой модернизации оборудования;
- целевой наладки оборудования.
1.3.5. Основой разработки группового технологического процесса и выбора общих средств технологического оснащения для совместной обработки группы изделий служит комплексное изделие.
При разработке комплексного изделия следует учитывать, что его конструкция должна содержать основные подлежащие обработке элементы всех изделий группы.
Комплексное изделие может быть:
- одним из изделий группы;
- реально существующим, но отсутствующим в группе;
- искусственно созданным (условным).
При значительном разнообразии конструкций сочетающихся поверхностей деталей, затрудняющих искусственное создание комплексного изделия, его заменяют двумя или несколькими характерными деталями группы.
1.3.6. Групповые технологические процессы и операции разрабатывают для всех типов производства только на уровне предприятия.
1.3.7. Групповой перспективный технологический процесс разрабатывают в случаях, когда для экономически обоснованного повышения уровня использования метода групповой обработки на предприятии требуется провести большой комплекс подготовительных мероприятий по переоснащению действующего производства.
1.4. Типовые технологические процессы
1.4.1. Типовой технологический процесс должен быть рациональным в конкретных производственных условиях, характеризоваться единством содержания и последовательности большинства технологических операций для группы изделий, обладающих общими конструктивными признаками. Разрабатывают его на основе анализа множества действующих и возможных технологических процессов на типовые представители групп изделий.
1.4.2. Типизация технологических процессов базируется на классификации объектов производства, должна обеспечивать устранение многообразия технологических процессов обоснованным сведением их к ограниченному числу типов и служить базой для разработки стандартов на типовые технологические процессы.
Классификация объектов производства заключается в разделении их по признакам, содержащимся в конструкторской документации, на отдельные группировки, для которых возможна разработка общих технологических процессов или операций.
1.4.3. Типизация технологических процессов осуществляется на уровнях предприятия или отрасли.
На отраслевом уровне выполняется разработка типовых технологических процессов соответственно межотраслевого и внутриотраслевого применения.
На уровне предприятия производится разработка и применение типовых технологических процессов для перспективной номенклатуры однотипных объектов производства.
1.4.4. Разработка типовых технологических процессов на каждом уровне базируется на внедрении научно-технических достижений и передового опыта промышленности в области технологии машиностроения и рациональном использовании материальных и трудовых ресурсов производства с учетом конкретных производственных условий.
1.4.5. Типовой перспективный технологический процесс разрабатывают на группу изделий, обладающих общими показателями функционального назначения (например, на совокупность моделей, образующих вид изделия, и т.п.) или общими технологическими признаками (например, общность метода обработки, единство средств технологического оснащения и т.д.), если технически и экономически целесообразно внедрить этот процесс лишь с определенной модели или этапа производства изделий после необходимого технического и организационного перевооружения производства.
2. РАЗРАБОТКА И ПРИМЕНЕНИЕ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ
2.1. Основные требования к разработке технологических процессов
2.1.1. Технологический процесс разрабатывается для изготовления нового или модернизируемого изделия и совершенствования действующего технологического процесса в соответствии с достижениями науки и техники.
2.1.2. Разрабатываемый технологический процесс должен быть прогрессивным и обеспечивать повышение производительности труда и качества изделий, сокращение трудовых и материальных затрат на его реализацию, уменьшение вредных воздействий на окружающую среду.
Прогрессивность технологического процесса оценивается по показателям, установленным системой аттестации технологических процессов в отрасли и на предприятии.
2.1.3. Технологический процесс должен соответствовать требованиям техники безопасности и промышленной санитарии, изложенным в системе стандартов безопасности труда (ССБТ), стандартах на типовые и групповые технологические процессы, инструкциях и других нормативных документах по технике безопасности и промышленной санитарии.
2.1.4. Документы на технологические процессы всех видов следует оформлять в соответствии с требованиями стандартов Единой системы технологической документации (ЕСТД).
2.1.5. Разработка рабочих технологических процессов проводится для изготовления или ремонта изделий, конструкции которых отработаны на технологичность.
Технологический процесс должен обеспечивать реализацию значений базовых показателей технологичности конструкций изготовляемого или ремонтируемого изделия.
2.1.6. Единичный технологический процесс разрабатывают на основе имеющегося типового или группового технологического процесса.
При отсутствии типового или группового технологического процесса изготовления изделия, относящегося к определенной классификационной группе, технологический процесс создается на основе использования ранее принятых прогрессивных решений, содержащихся в действующих единичных технологических процессах изготовления аналогичных изделий.
2.1.7. Объекты производства, на которые разрабатывают перспективные технологические процессы, и стадии разработки конструкторской документации, после завершения которых целесообразно разрабатывать перспективный технологический процесс, устанавливают с учетом специфики разрабатываемого изделия (например, конструкция изделия требует применения новых физических способов воздействия, новых требований к материалам и т.п.) и наличия исходной информации, достаточной для разработки этого процесса в заданные сроки.
2.1.8. При организации производства нового изделия перспективные технологические процессы разрабатывают после завершения стадий эскизного или технического проектов разработки конструкторской документации на изделие. В технически обоснованных случаях их разрабатывают после завершения стадии разработки рабочей документации опытного образца (партии).
Принципиальная схема взаимосвязи разработки перспективного технологического процесса со стадиями разработки изделия приведена на рис. 2. На схеме приняты следующие условные обозначения: ТКИ — технологичность конструкции изделия; ТТП — типовой технологический процесс; СТО — стандартное технологическое оснащение.
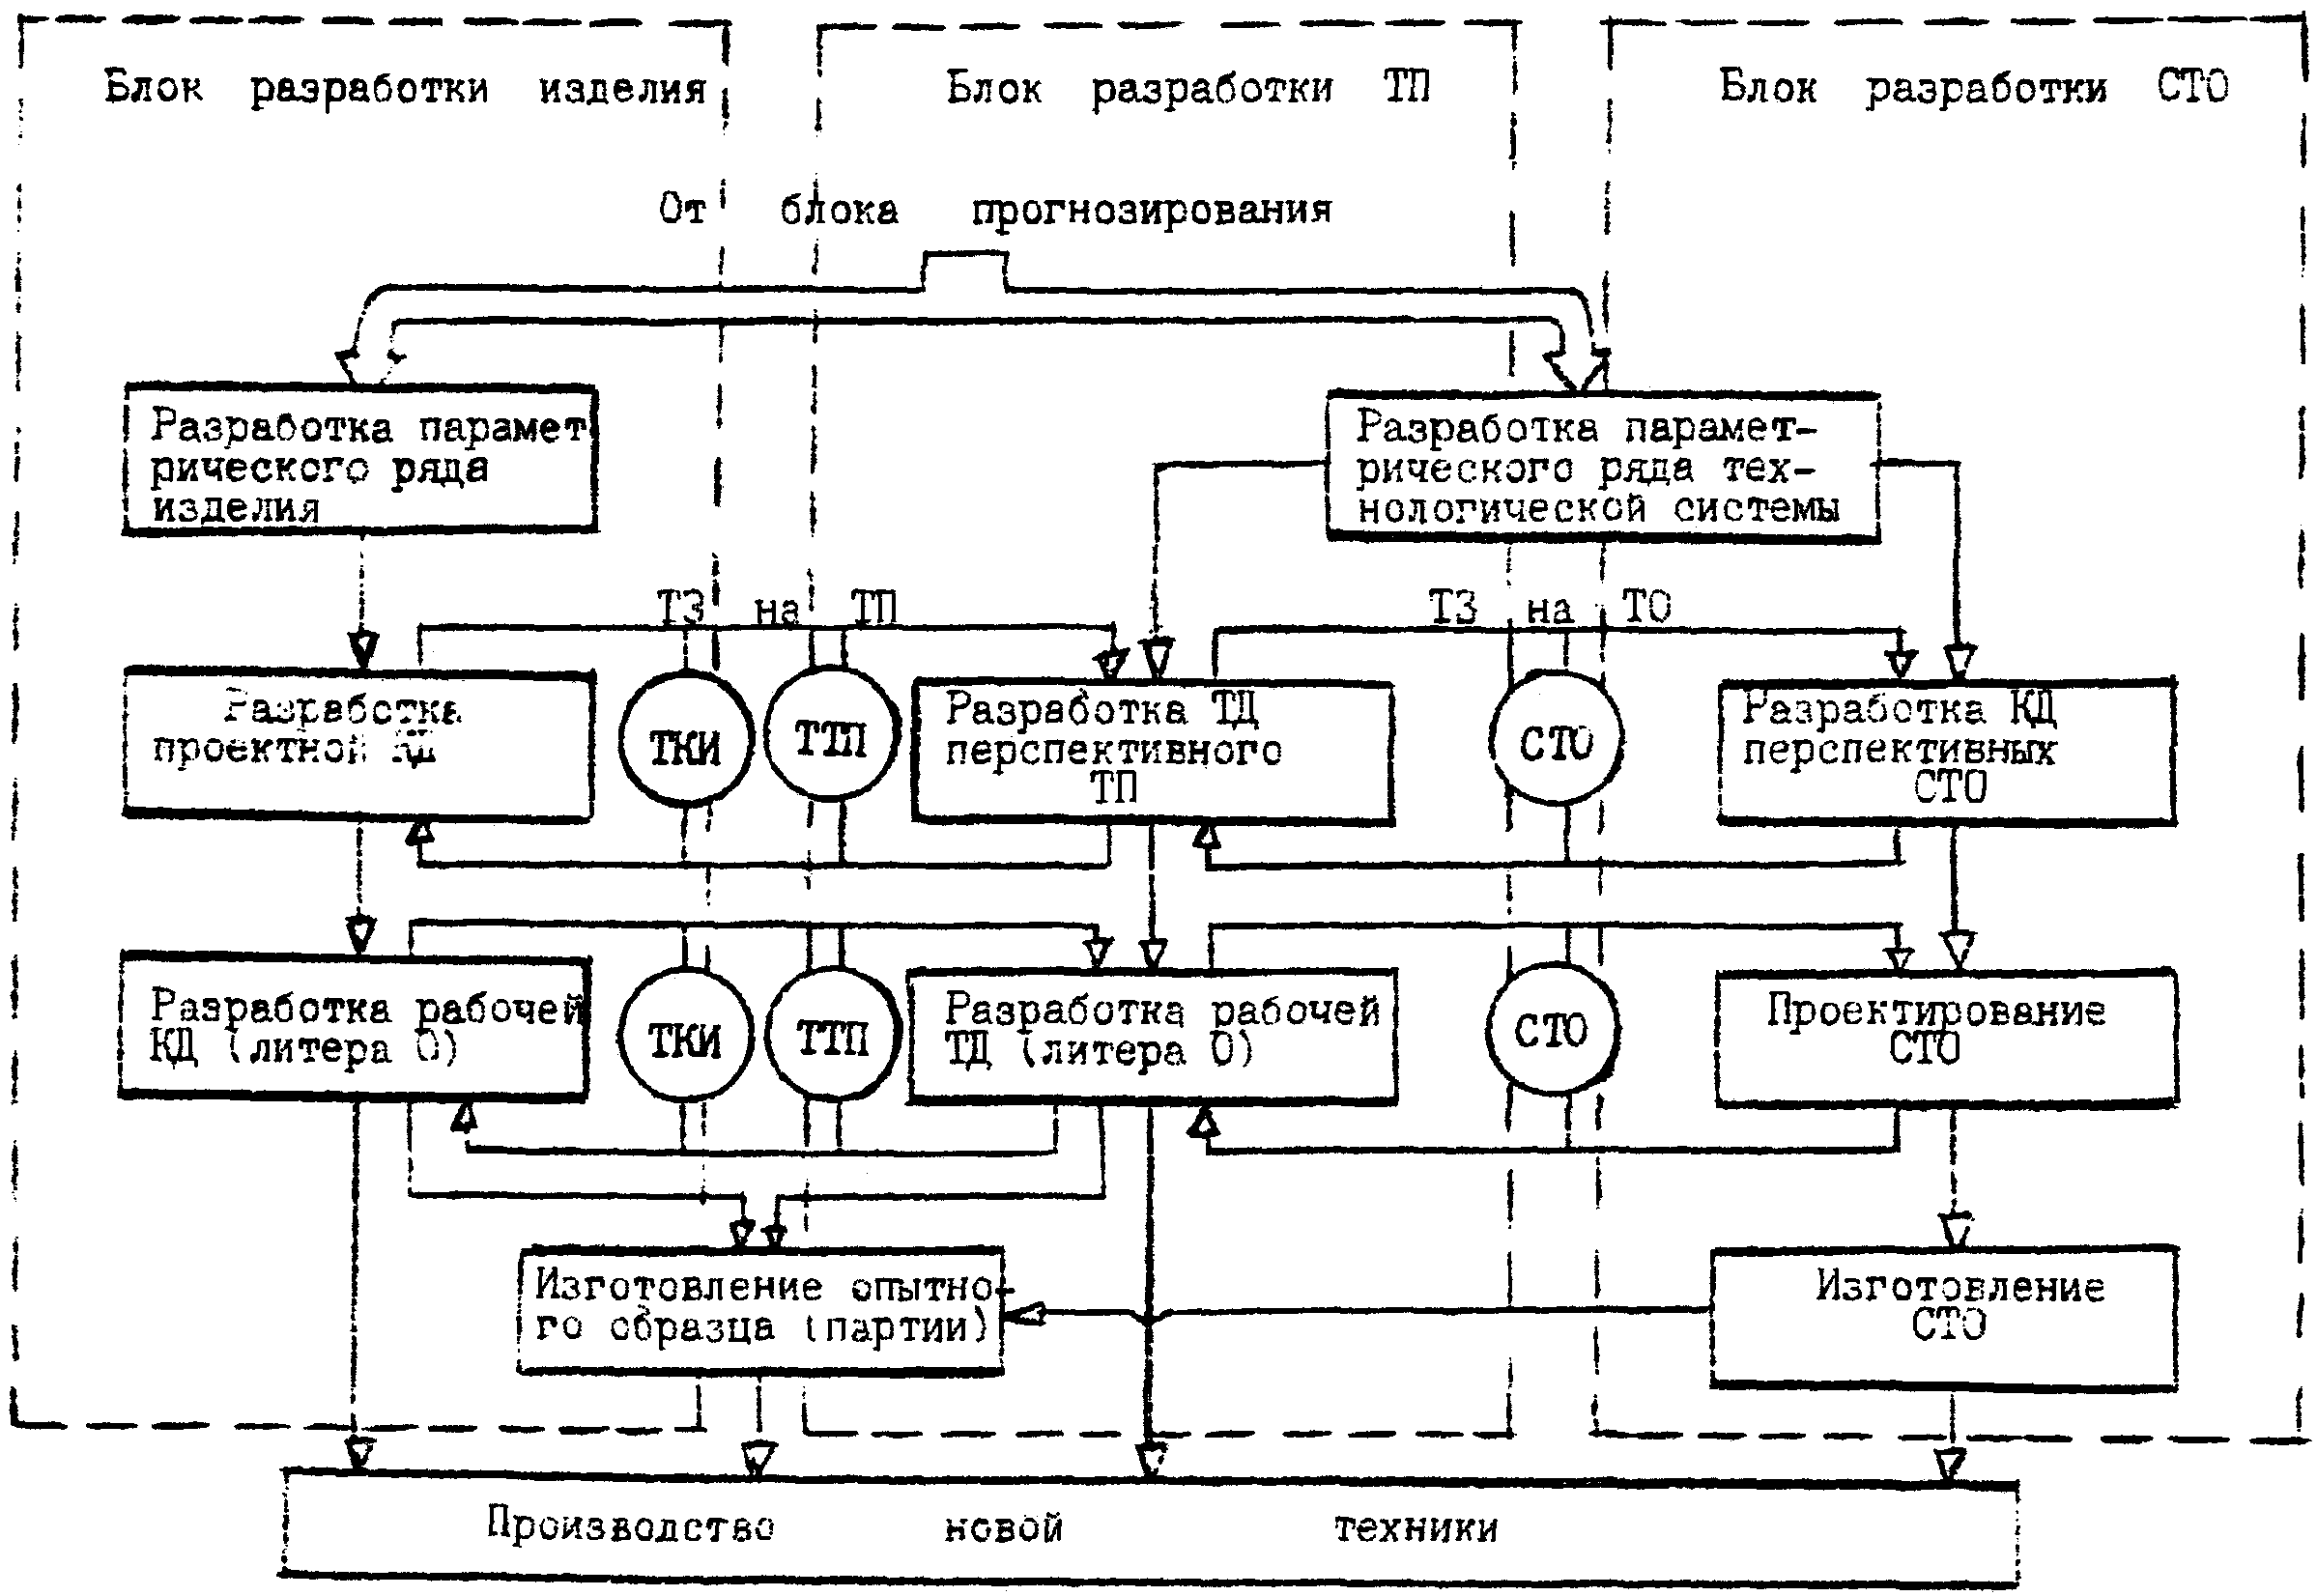
Рис. 2. Принципиальная схема взаимосвязи разработки
перспективного технологического процесса с другими
техническими разработками
2.1.9. Разработка перспективных технологических процессов должна быть основана на результатах проведения научно-исследовательских, опытно-технологических, опытно-конструкторских работ, прогнозирования новых методов обработки, разработки и исследования перспективных технологических возможностей предприятий, анализа опыта применения новых методов и средств технологического оснащения другими предприятиями промышленности.
2.1.10. Показатели и методы оценки технико-экономической эффективности рабочих и перспективных технологических процессов выбирают по отраслевым методикам оценки технического уровня технологических процессов и организационно-технического уровня производства.
2.2. Исходная информация для разработки технологических процессов
2.2.1. Исходную информацию для разработки технологических процессов подразделяют на базовую, руководящую и справочную.
2.2.2. Базовая информация включает данные, содержащиеся в конструкторской документации на изделие, и программу выпуска этого изделия.
2.2.3 Руководящая информация включает данные, содержащиеся в следующих документах:
стандартах и руководящих материалах, устанавливающих требования к технологическим процессам и методам управления ими, а также стандартах на оборудование и оснастку;
программах и планах повышения технического уровня производства и совершенствования его организации;
документации на перспективные технологические процессы;
документации на действующие единичные, типовые и групповые технологические процессы;
классификаторах технико-экономической информации;
материалах по выбору технологических нормативов (режимов обработки, припусков, норм расхода материалов и др.);
документации по технике безопасности и промышленной санитарии.
2.2.4 Справочная информация включает данные, содержащиеся в следующих документах:
технологической документации опытного производства;
описаниях прогрессивных методов обработки;
каталогах, паспортах, справочниках, альбомах компоновок прогрессивных средств технологического оснащения;
методических материалах по типовым методам расчета производительности, точности и стабильности технологических процессов;
планировках производственных участков;
методических материалах по управлению технологическими процессами.
2.3. Этапы разработки технологических процессов
2.3.1. В общем случае разработка единичных, групповых и типовых технологических процессов (ЕТП, ГТП, ТТП) состоит из этапов, приведенных в табл. 1.
| Этап проектирования технологического процесса | Применяемость этапа при проектировании | ||
| ЕТП | ГТП | ТТП | |
Анализ исходных данных для разработки технологического + + + процесса
Классификация и группирование объектов производства      +      +      +
Количественная оценка групп объектов производства               +      +
Анализ типовых представителей объектов производства                    +
Выбор действующего типового или группового               +
технологического процесса
Выбор исходной заготовки и методов ее изготовления       +      +      +
Выбор технологических баз                                +             +
Выбор вида обработки                                     +             +
Составление технологического маршрута                    +      +      +
Разработка технологических операций                      +      +      +
Расчет точности, производительности и технико-           +      +      +
экономической эффективности вариантов технологического процесса
Нормирование технологического процесса                   +      +
Разработка технических мероприятий по реализации                +
технологического процесса
Оформление документации на технологический процесс + + +
2.3.2. Необходимость каждого этапа, состав задач и последовательность их решения определяются в зависимости от видов и типа производства и готовности предприятия к освоению технологического процесса.
2.3.3. Основные задачи, решаемые на каждом этапе разработки технологических процессов, основные документы, обеспечивающие решение этих задач, приведены в Приложении 1 (единичные, групповые и типовые технологические процессы) и Приложении 2 (перспективные технологические процессы).
2.4. Применение технологических процессов
2.4.1. Единичный технологический процесс применяется для изготовления изделия одного наименования, типоразмера и исполнения независимо от типа производства. Документацию на единичный технологический процесс выполняют, как правило, в виде рабочей технологической документации на изготовление этого изделия.
2.4.2. Групповой технологический процесс применяется для совместного изготовления группы изделий различной конфигурации, но с общими технологическими признаками в конкретных производственных условиях на специализированных рабочих местах. Документацию на данный процесс выполняют в виде рабочей технологической документации при наличии необходимой информации для изготовления конкретной группы изделий.
2.4.3. НТД на типовые технологические процессы в зависимости от конкретных задач технологической подготовки производства применяются в качестве:
- рабочей документации для изготовления изделий;
- информационной основы при разработке рабочих технологических процессов;
- исходной базы при разработке стандартов на типовые технологические процессы;
- исходной базы при формировании информационных фондов отрасли и предприятия.
2.4.4. Принципиальная схема технологического проектирования, основанного на использовании разработанного массива технологических процессов, изображена на рис. 3. В табл. 2 приведены возможные варианты последовательности выполнения процедур проектирования рабочего технологического процесса (РТП).
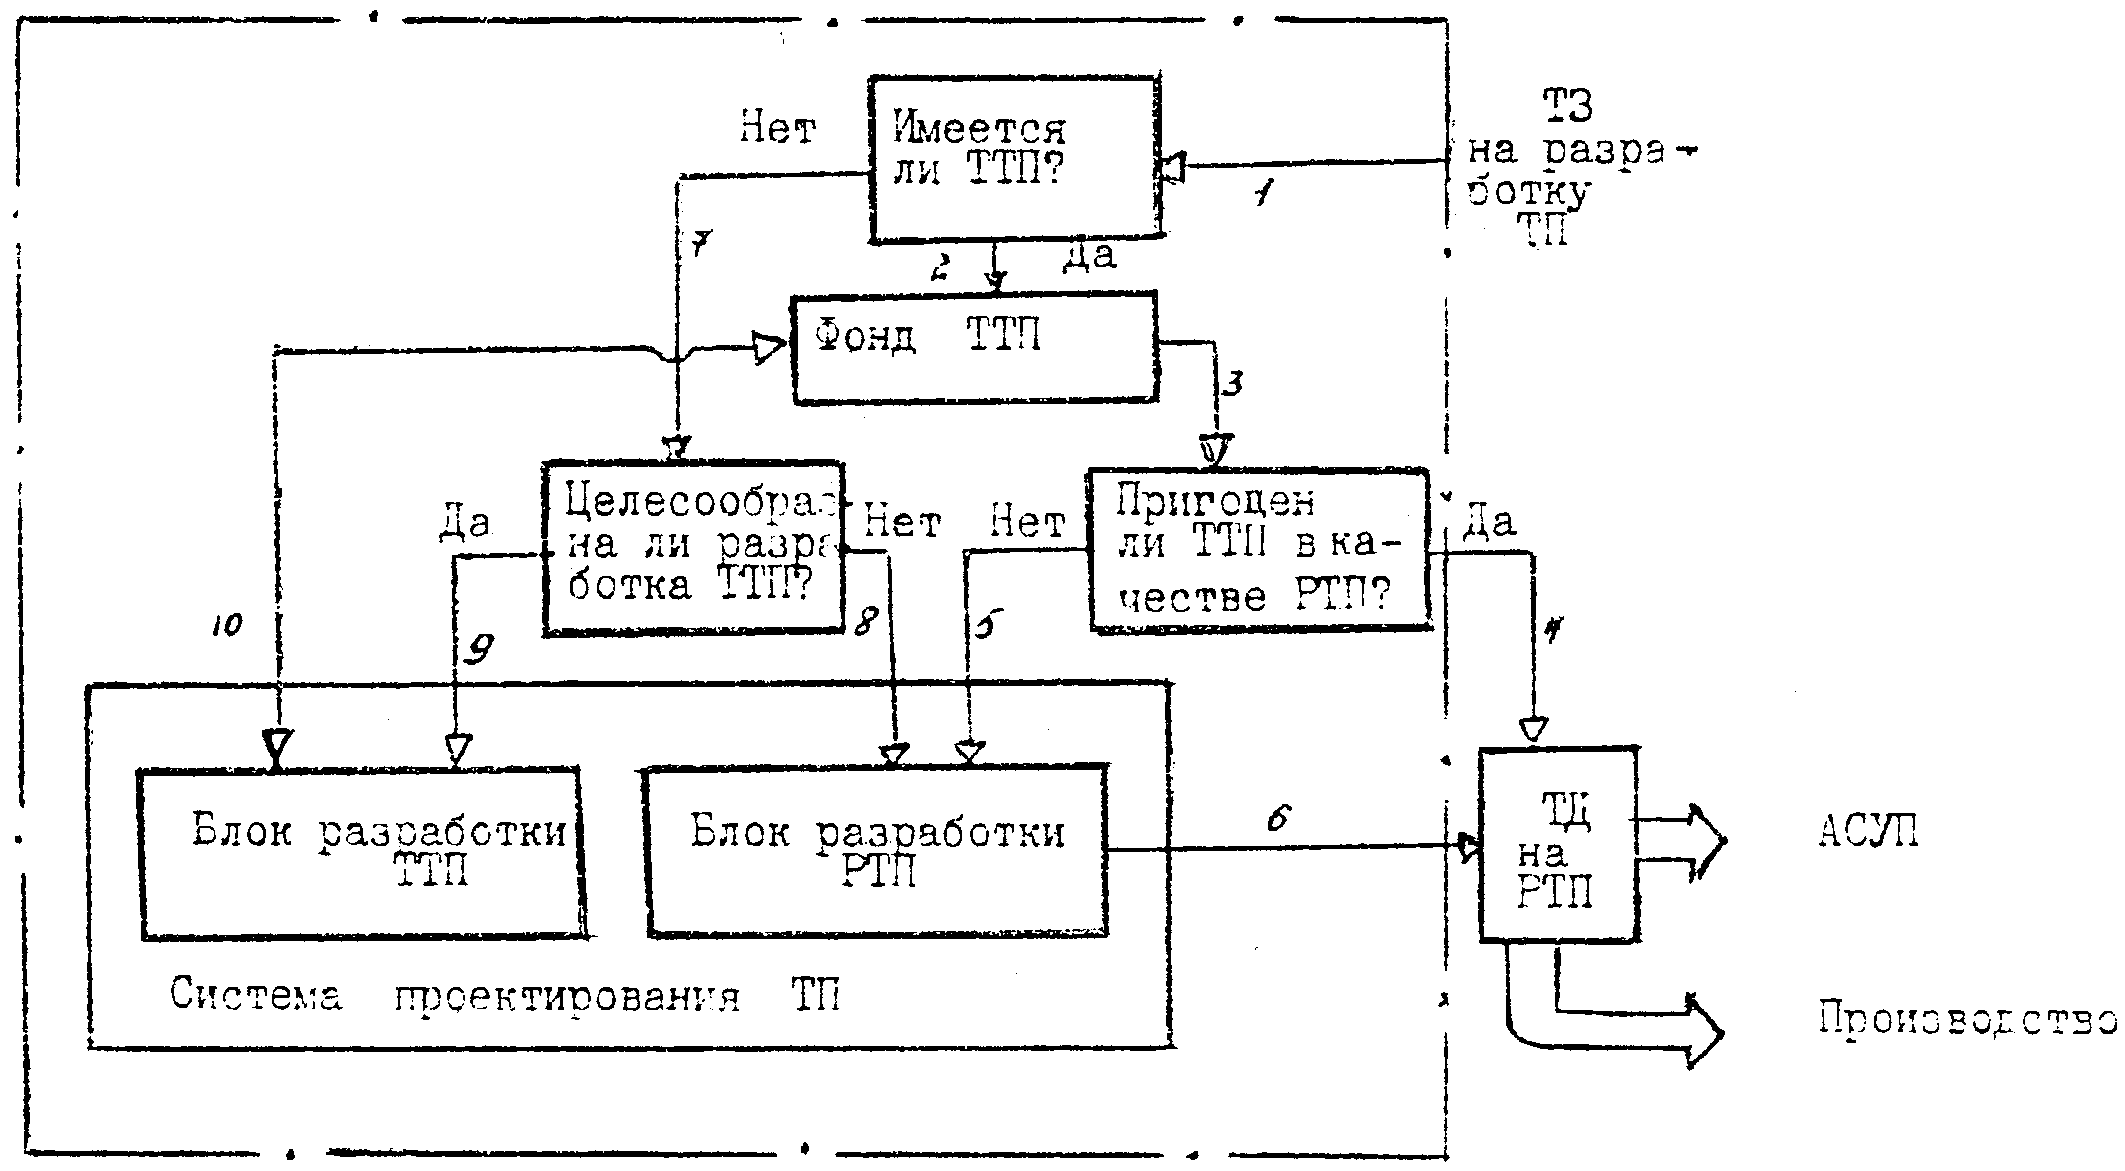
технологических процессов на основе типовых решений
| Схема процесса технологического проектирования | Особенности разработки РТП |
|---|---|
| 1-7-8-6 | Разработка процесса осуществляется в последовательности, принятой для проектирования оригинальных технологических процессов в связи с отсутствием или нецелесообразностью применения типовых технологических решений |
| 1-2-3-4 | Экономически наиболее благоприятный вариант, поскольку исключает необходимость разработки нового исполнения технологической системы и позволяет полностью использовать имеющиеся средства технологического оснащения |
| 1-2-3-5-6 | Разработка процесса значительно проще, чем при проектировании оригинального технологического процесса, благодаря высокому уровню преемственности технологических решений |
| 1-7-9-10-3-4 | Разработка трудоемка на первом этапе технологического проектирования, однако первоначальное увеличение объема работ и трудоемкости их выполнения оправданы, если на следующих этапах развития технологии и смены объектов производства можно существенно упростить и сократить цикл технологического проектирования и более эффективно использовать технические средства производства |
2.4.5. При организации технологического проектирования на основе типовой технологии следует учитывать, что типовая форма технологического процесса должна сочетаться с его прогрессивным содержанием, т.е. перспективными технологическими решениями. В этом случае создаются благоприятные условия для значительного сокращения сроков освоения технологических нововведений и их широкого распространения в промышленности.
2.4.6 Перспективные технологические процессы применяются при:
конструкторской подготовке производства — для обеспечения заданных показателей качества изделия, в том числе технологичности его конструкции;
технологической подготовке действующего производства как основы для разработки рабочих процессов в случаях:
постановки на производство новых изделий,
модернизации освоенных изделий,
значительного увеличения объема выпуска освоенных изделий;
технологической подготовки реконструируемого и вновь создаваемого производства при разработке технологической части проекта и ее технико-экономическом обосновании.
2.4.7. При перспективном планировании развития производства перспективные технологические процессы являются основной информацией на этапе прогнозирования и планирования повышения организационно-технического уровня производства (технологии, механизации и автоматизации, форм организации производства и т.д.).
2.4.8. Технико-экономический уровень перспективных технологических процессов рекомендуется оценивать по двум взаимосвязанным направлениям:
определение повышения уровня технологии производства за счет применения перспективных технологических процессов;
выполнение укрупненного расчета сроков окупаемости перспективных технологических процессов.
Состав показателей, по которым определяют уровень технологии производства, в общем случае должен отражать:
структуру основных частей технологических процессов по методу их выполнения (литье, обработка давлением, обработка резанием, сборка и т.д.) с указанием удельных весов прогрессивных методов обработки;
структуру технологического оборудования, его возрастной состав, удельный вес прогрессивного высокопроизводительного оборудования;
состояние механизации и автоматизации производственных процессов;
состояние специализации производства;
Срок окупаемости перспективных технологических процессов определяют как отношение величины дополнительных затрат, связанных с планируемым внедрением процессов, к обеспечиваемой этим внедрением условно-годовой экономии.
Экономический эффект разработки новой техники должен рассчитываться по действующей в отрасли методике определения экономической эффективности внедрения новой техники.
Эффективность новой технологии оценивают по уровню изменения основных показателей производства (рост производительности труда и т.д.), отнесенных к единице затрат на разработку и внедрение перспективных технологических процессов.
И ТИПОВЫХ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ
| № п/п | Этапы разработки технологических процессов | Задачи, решаемые на этапе | Основные документы и данные, необходимые для решения задач |
|---|---|---|---|
| 1 | 2 | 3 | 4 |
1. <a id="p100177"></a>ЕДИНИЧНЫЕ ТЕХНОЛОГИЧЕСКИЕ ПРОЦЕССЫ
| 1 | Анализ исходных данных для разработки технологического процесса | Предварительное ознакомление с назначением и конструкцией предмета труда, с требованиями к изготовлению и эксплуатации Составление перечня дополнительной справочной информации, необходимой для разработки технологического процесса, и ее выбор | Сведения о программе выпуска изделия. Конструкторская документация на изделие Архив производственнотехнической документации |
|---|---|---|---|
| 2 | Выбор действующего типового, группового технологического процесса или поиск аналога единичного процесса | Формирование технологического кода изделия по технологическому классификатору Отнесение обрабатываемого изделия к соответствующей классификационной группе на основе технологического кода | Конструкторская документация на изделие Технологический классификатор изделий |
| 3 | Выбор исходной заготовки и методов ее изготовления | Отнесение обрабатываемого изделия по его технологическому коду к действующему типовому, групповому или единичному технологическому процессу Определение вида исходной заготовки (или уточнение заготовки), установленной типовым технологическим процессом Выбор метода изготовления исходной заготовки Технико-экономическое обоснование выбора заготовки | Документация на типовые, групповые и единичные технологические процессы для данной группы изделий Документация на типовой или групповой технологический процесс Классификатор заготовок Методика расчета и технико-экономической оценки выбора заготовок Стандарты и технические условия на заготовки и основной материал |
| 4 | Выбор технологических баз | Выбор поверхности базирования или базовых составных частей изделия Оценка точности и надежности базирования по производительности технологического процесса | Классификатор способов базирования Методика выбора технологических баз |
| 5 | Составление технологического маршрута обработки | Определение последовательности технологических операций (или уточнение последовательности операций по типовому или групповому технологическому процессу) Определение состава средств технологического оснащения | Документация типового, группового или единичного технологического процесса |
| 6 | Разработка технологических операций | Разработка (или уточнение) последовательности переходов в операции Выбор средств технологического оснащения (СТО) операции (или уточнение их) Определение потребности СТО, заказ новых СТО, в том числе средств контроля и испытаний с учетом метрологического обеспечения и требований ГСИ Выбор средств механизации и автоматизации элементов процесса и внутрицеховых средств транспортирования Назначение и расчет режимов обработки | Документация типовых, групповых или единичных технологических операций Классификатор технологических операций Стандарты по выбору средств технологического оснащения РД 50-197-80 РД 50-198-80 Каталоги (альбомы и картотеки) на СТО Материалы по выбору технологических нормативов (режимов обработки, припусков и пр.) |
| 7 | Нормирование технологического процесса | Установление исходных данных, необходимых для расчетов норм времени и расхода материалов Расчет и нормирование затрат труда на выполнение процесса Расчет норм расхода материалов, необходимых для реализации процесса Определение разряда работ и обоснование профессий исполнителей для выполнения операций в зависимости от сложности этих работ | Нормативы времени и расхода материала Методика разработки норм времени Классификаторы разрядов работ и профессий Дифференцированные нормативы времени (для установления расчетных и других уточненных норм) |
| 8 | Определение требований безопасности труда | Разработка или подбор имеющихся требований техники безопасности и производственной санитарии к условиям производства (шуму, вибрации, радиации, загазованности, опасным и вредным веществам в воздухе рабочей зоны и т.п.) Разработка требований, выбор методов и средств обеспечения устойчивости экологической среды | Стандарты ССБТ Инструкции по технике безопасности и производственной санитарии |
| 9 | Расчет экономической эффективности технологического процесса | Выбор оптимального варианта технологического процесса | Методика расчета экономической эффективности процессов |
| 10 | Оформление технологических процессов | Нормоконтроль технологической документации Согласование документации технологических процессов со всеми заинтересованными службами и ее утверждение | Стандарты ЕСТД |
2. <a id="p100201"></a>ГРУППОВЫЕ ТЕХНОЛОГИЧЕСКИЕ ПРОЦЕССЫ
| 1 | Анализ исходных данных для разработки технологического процесса | Предварительное ознакомление с назначением и конструкцией предметов производства, с требованиями к их изготовлению и эксплуатации | Задание на разработку групповых технологических процессов, содержащее сведения о программе выпуска изделий Конструкторская документация на анализируемые изделия |
|---|---|---|---|
| 2 | Группирование изделий | Анализ действующих единичных, типовых и групповых технологических процессов изготовления предметов производства Создание укрупненных групп предметов производства, обладающих общностью технологических характеристик (на основе общности их обработки) Разработка или выбор комплексного изделия для каждой группы Разработка предложений по унификации изделий и их элементов | Документация единичных, типовых и групповых технологических процессов, действующих на предприятии Рабочие чертежи и технические условия на предметы производства Классификаторы предметов производства Руководящие технические, методические и справочные материалы по группированию изделий |
| 3 | Количественная оценка групп предметов производства | Определение типа производства для каждого комплексного изделия (единичное, серийное, массовое) Определение ориентировочной трудоемкости изготовления каждой группы предметов производства | Спецификации конструкторских документов Плановые задания Ведомости трудоемкости изготовления изделия |
| 4 | Разработка маршрута группового технологического процесса | Разработка маршрута изготовления комплексного изделия Определение количества и последовательности групповых технологических операций процесса | Чертеж комплексного изделия Рабочие чертежи и технические условия на изделия, входящие в группу Документация действующих единичных, типовых и групповых технологических процессов Документация перспективных технологических процессов |
3. <a id="p100211"></a>ТИПОВЫЕ ТЕХНОЛОГИЧЕСКИЕ ПРОЦЕССЫ
| 1 | Классификация объектов производства | Создание групп объектов производства, обладающих общностью конструктивнотехнологических характеристик Выбор типовых представителей групп объектов производства | Методика классификации Классификаторы объектов производства |
|---|---|---|---|
| 2 | Количественная оценка групп объектов производства | Определение типа производства для каждого типового представителя групп объектов производства (единичное, серийное и массовое) | Спецификации конструкторских документов Плановые задания |
| 3 | Анализ конструкций типовых представителей объектов производства по чертежам и техническим условиям, программ выпуска и типа производства | Разработка основных маршрутов изготовления объектов производства, включая заготовительные процессы | Рабочие чертежи и технические условия на объекты производства Действующие типовые технологические процессы для данного класса деталей |
| 4 | Выбор заготовки и методов ее изготовления | Определение вида исходной заготовки Выбор метода изготовления исходной заготовки Технико-экономическая оценка выбора заготовки | Основные маршруты изготовления объектов производства Классификатор заготовок Методика техникоэкономической оценки выбора заготовки |
| 5 | Выбор технологических баз | Выбор поверхностей базирования Оценка точности и надежности базирования | Классификатор способов базирования Методика выбора технологических баз |
| 6 | Выбор вида обработки (литье, обработка давлением, механическая обработка резанием и др.) | Выбор вида обработки Оценка точностных характеристик видов и качества поверхностей Выбор метода обработки | Классификаторы изделий и операций Методика оценки точности и качества поверхностей деталей |
| 7 | Составление технологического маршрута обработки | Определение последовательности операций Определение групп оборудования по операциям | Классификаторы технологического оборудования |
| 8 | Разработка технологических операций | Рациональное построение технологических операций Выбор структуры операции Установление рациональной последовательности переходов в операции Выбор оборудования, обеспечивающего оптимальную производительность при условии достижения требуемого качества Расчет загрузки технологического оборудования Выбор конструкции оснастки Установление принадлежности выбранной конструкции к стандартным системам оснастки Установление исходных данных, необходимых для расчетов, расчет припусков на обработку и межоперационных припусков Установление исходных данных, необходимых для расчетов оптимальных режимов обработки, и их расчет Установление исходных данных, необходимых для расчетов норм времени, и их расчет Определение разряда работ и обоснование профессий исполнителей для выполнения операций в зависимости от сложности этих работ | Общая структурная схема, формулы и модели развития технологических операций Методика установления рациональной последовательности переходов Стандарты на технологическое оборудование Классификаторы технологического оборудования Таблицы технологических компоновок станков для различных методов обработки поверхностей деталей РД 50-54-11 Стандарты на технологическую оснастку Классификаторы технологической оснастки Методики и стандарты по расчету режимов обработки Методики разработки норм времени Классификаторы разрядов работ и профессий |
| 9 | Расчет точности, производительности и экономической эффективности вариантов типовых технологических процессов | Выбор оптимального варианта | Методика расчета экономической эффективности Методика расчета точности |
| 10 | Оформление типовых технологических процессов | Согласование типовых технологических процессов со всеми заинтересованными службами и утверждение их | Стандарты ЕСТД |
<*> При отсутствии соответствующей классификационной группы технологический процесс разрабатывается как единичный.
ПЕРСПЕКТИВНЫХ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ
| Этапы разработки перспективных процессов | Задачи, решаемые на этапе | Основные документы и данные, обеспечивающие решение задач |
|---|---|---|
| 1 | 2 | 3 |
| Анализ конструкций объектов производства | Ознакомление с назначением и конструкцией объектов производства, с требованиями к изготовлению и эксплуатации их Контроль перспективного развития конструкций объектов производства Уточнение перечня объектов производства, на которые необходимо разработать перспективные технологические процессы | Чертежи и технические условия на объекты производства Карты технического уровня и качества продукции Техническое задание на разработку перспективных технологических процессов |
| Анализ плановых заданий по выпуску объектов производства | Уточнение объемов выпуска объектов производства на перспективу Определение типов (единичный, серийный, массовый) и организационных форм производства | Плановые задания по выпуску объектов производства на перспективу |
| Определение вида и степени детализации содержания перспективных технологических процессов | Классификация объектов производства и определение вида перспективных технологических процессов (единичный, типовой) Определение степени детализации содержания перспективных технологических процессов | Классификаторы объектов производства. Методика классификации |
| Анализ и уточнение исходной информации для разработки перспективных технологических процессов | Анализ достаточности исходной информации и составление перечня недостающей информации Подбор недостающей информации Разработка мероприятий по обеспечению исходной информацией, не содержащейся в ИПС | Массивы информации, содержащиеся в фондах документации на типовые технологические процессы, и средства технологического оснащения в информационно-поисковых системах (ИПС) |
| Разработка перспективных технологических процессов | Задачи, решаемые в зависимости от вида процессов в соответствии с правилами разработки рабочих процессов или типовых технологических процессов с учетом требуемой степени детализации содержания | Исходная информация |
| Оценка техникоэкономической эффективности перспективных технологических процессов | Определение уровня перспективной технологии производства Определение срока окупаемости дополнительных капиталовложений, связанных с планируемым внедрением перспективных процессов Расчет и сравнение приведенных затрат | Методика определения уровня технологии производства Нормативные показатели уровня технологии производства Методика определения экономической эффективности перспективных технологических процессов |
ЛИТЕРАТУРА
1. РД 50-532-85. ЕСТПП. Аттестация технологических процессов: Методические указания. — М.: — Издательство стандартов, 1986
2. Методика разработки перспективных технологических процессов. — М.: — Издательство стандартов, 1976
3. Оценка состояния механизации и автоматизации технологических процессов в машиностроении и приборостроении: Методические рекомендации. — М.: ВНИИНМАШ, 1977
4. МР 169-85. ЕСТПП. Оценка организационно-технического уровня производства: Методические рекомендации. — М.: ВНИИНМАШ, 1985
5. Амиров Ю.Д. Научно-техническая подготовка производства. — М.: Экономика, 1988
6. Киселев Г.А. Переналаживаемые технологические процессы в машиностроении. — М.: Издательство стандартов, 1980
7. Митрофанов С.П. Групповая технология машиностроительного производства. — Л.: Машиностроение, 1983
8. Сатановский Р.Л. Анализ и планирование организационного уровня производства. — М.: Экономика, 1982.