Изменение № 1 ГОСТ 32696-2014 (ISO 11961:2008) «Трубы стальные бурильные для нефтяной и газовой промышленности. Технические условия»
(принято Протоколом Межгосударственного совета по стандартизации, метрологии и сертификации от 30.10.2019 № 123-П)
Примечание
Документ введен в действие на территории Российской Федерации с 01.08.2020 (Приказ Росстандарта от 17.12.2019 № 1406-ст).
Принято Протоколом Межгосударственного совета по стандартизации, метрологии и сертификации от 30 октября 2019 г. № 123-П
ИЗМЕНЕНИЕ № 1 ГОСТ 32696-2014 (ISO 11961:2008) «ТРУБЫ СТАЛЬНЫЕ БУРИЛЬНЫЕ ДЛЯ НЕФТЯНОЙ И ГАЗОВОЙ ПРОМЫШЛЕННОСТИ. ТЕХНИЧЕСКИЕ УСЛОВИЯ»
Принято Межгосударственным советом по стандартизации, метрологии и сертификации (протокол № 123-П от 30.10.2019)
Зарегистрировано Бюро по стандартам МГС № 14917
За принятие изменения проголосовали национальные органы по стандартизации следующих государств: BY, KG, KZ, TJ, RU, UA, UZ [коды альфа-2 по МК (ИСО 3166) 004]
Дату введения в действие настоящего изменения устанавливают указанные национальные органы по стандартизации <*>
<*> Дата введения в действие на территории Российской Федерации — 2020-08-01.
Введение. Второй абзац. 11-е перечисление. Заменить ссылку:
«ГОСТ 28487-90» на «ГОСТ 28487-2018».
Содержание. Наименования подразделов 7.13, 7.15, приложения ДВ изложить в новой редакции:
«7.13 Профиль внутренней высадки»;
«7.15 Соосность высадки и тела труб»;
«Приложение ДВ (справочное) Сведения о соответствии ссылочных межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в примененном международном стандарте».
Раздел 2. Исключить ссылку на ГОСТ ISO 6705-1-2005 и его наименование;
заменить ссылку:
«ГОСТ 28487-90 Резьба коническая замковая для элементов бурильных колонн. Профиль. Размеры. Допуски» на «ГОСТ 28487-2018 Соединения резьбовые упорные с замковой резьбой элементов бурильных колонн. Общие технические требования»;
дополнить ссылками:
«ГОСТ ISO 10893-10-2017 Трубы стальные бесшовные и сварные. Часть 10. Ультразвуковой метод автоматизированного контроля для обнаружения продольных и (или) поперечных дефектов по всей поверхности»
ГОСТ ISO 10893-12-2017 Трубы стальные бесшовные и сварные. Часть 12. Ультразвуковой метод автоматизированного контроля толщины стенки по всей окружности».
Пункт 4.1. Заменить слова:
«R — радиус галтели образца для испытания на растяжение» на «R — радиус скругления образца для испытания на растяжение»;
«R1 — радиус галтели прямоугольного заплечика под элеватор» на «R1 — радиус скругления прямоугольного заплечика под элеватор».
Пункт 5.1. Перечисление 1). Заменить ссылку: ГОСТ 32229-2015 на ГОСТ 32696-2014.
Пункт 6.2.8. Второй абзац. Перечисления изложить в новой редакции:
«- параллельная несоосность [см. рисунок B.10 b (приложение B)] — 2,0 мм (4,0 мм по общему показанию стрелки индикатора);»
а) 4 мм/м (8,0 мм по общему показанию стрелки индикатора) — для труб наружным диаметром тела трубы Ddp 114,30 мм и более;
б) 5 мм/м (10,0 мм по общему показанию стрелки индикатора) — для труб наружным диаметром тела трубы Ddp менее 114,30 мм».
Пункт 6.3.2. Для обозначений \sigma_{Tmin} и \sigma_{TWmin} заменить единицы величин: «МПа» на «Н/мм2».
Пункт 6.4.4. Второй абзац изложить в новой редакции:
«На внутренней поверхности сварного соединения допускаются следы выхода обрабатывающего инструмента глубиной, не выводящей внутренний диаметр за допустимые значения».
Пункт 6.9.1. Второе перечисление изложить в новой редакции:
«- по нормативным документам государств, входящих в Содружество Независимых Государств <1>, или стандарту [12] методом Виккерса;»;
дополнить сноской <1>:
«--------------------------------»
<1> В Российской Федерации действует ГОСТ Р ИСО 6507-1-2007 «Металлы и сплавы. Измерение твердости по Виккерсу. Часть 1. Метод измерения».
Пункт 6.15.5. Пример изложить в новой редакции:
«Пример — Бурильная труба с замком, изготовленным компанией X и приваренным в июле 2007 г. [707] компанией Z, группы прочности тела бурильной трубы E, с кодом массы 2, с резьбовым упорным соединением NC50 должна иметь следующую маркировку клеймением на поверхности ниппеля замка за сбегом резьбы:».
Пункт 7.1.1. Перечисление 1). Заменить ссылку: «ГОСТ...» на «ГОСТ 32696-2014».
Пункт 7.2.10 изложить в новой редакции:
«7.2.10 Соосность высадки и тела труб»
Наружная и внутренняя поверхности высадки должны быть соосны с наружной поверхностью тела труб. Несоосность наружной поверхности высадки и наружной поверхности тела труб не должна превышать 1,2 мм (не более 2,4 мм по общему показанию стрелки индикатора); внутренней поверхности высадки и наружной поверхности тела труб — 1,6 мм (не более 3,2 мм по общему показанию стрелки индикатора)».
Пункт 7.3.2. Для обозначения \sigma_{\text{В}} заменить единицу величины: «МПа» на «Н/мм2».
Пункт 7.8.3. Первый абзац изложить в новой редакции:
«7.8.3 Испытания на растяжение для тел бурильных труб проводят по выбору изготовителя: на образцах полного сечения в виде полос или цилиндрических образцах, показанных на рисунке B.8 (приложение B). Тип и размер образца должны быть указаны в протоколе изготовителя».
Пункты 7.8.5, 7.9.4, 8.8.5, 8.10.4. Последний абзац изложить в новой редакции:
«Контрольные испытания для плавки могут также считаться испытаниями для партий изделий из этой плавки».
Подраздел 7.10. Первый абзац. Заменить слова: «Контроль должен быть проведен в соответствии с документированной процедурой для подтверждения соответствия требованиям настоящего стандарта» на «Контроль должен быть проведен по документированной процедуре, разработанной на основе ГОСТ ISO 10893-12».
Подраздел 7.13. Наименование изложить в новой редакции:
«7.13 Профиль внутренней высадки».
Подраздел 7.15 изложить в новой редакции:
«7.15 Соосность высадки и тела труб»
Соосность высадки и тела труб подвергают визуальному контролю. В спорных случаях соосность высадки и тела труб контролируют при помощи устройства, показанного на рисунке B.10 a (приложение B), на участке от торца высадки до участка, на котором наружный диаметр становится равным Ddp. По согласованию между потребителем и изготовителем могут быть применимы другие документированные методы контроля.
Несоосность высадки и тела труб не должна превышать значений, указанных в 7.2.10».
Пункт 7.19.3. Перечисления a) и c) изложить в новой редакции:
«a) электромагнитный контроль (метод рассеяния магнитного потока) — [23] или [25]»;
«c) ультразвуковой контроль - ГОСТ ISO 10893-10 или [29]».
Пункт 8.1.1. Перечисление 1). Заменить ссылку: «ГОСТ...» на «ГОСТ 32696-2014».
Пункт 8.9.4. Последний абзац изложить в новой редакции:
«Контроль твердости для плавки может также считаться контролем для партий изделий из этой плавки».
Приложение A. Таблица A.1. Графа «Замок». Заменить подзаголовок графы: «Радиус галтели прямоугольного заплечика под элеватор R1» на «Радиус скругления прямоугольного заплечика под элеватор 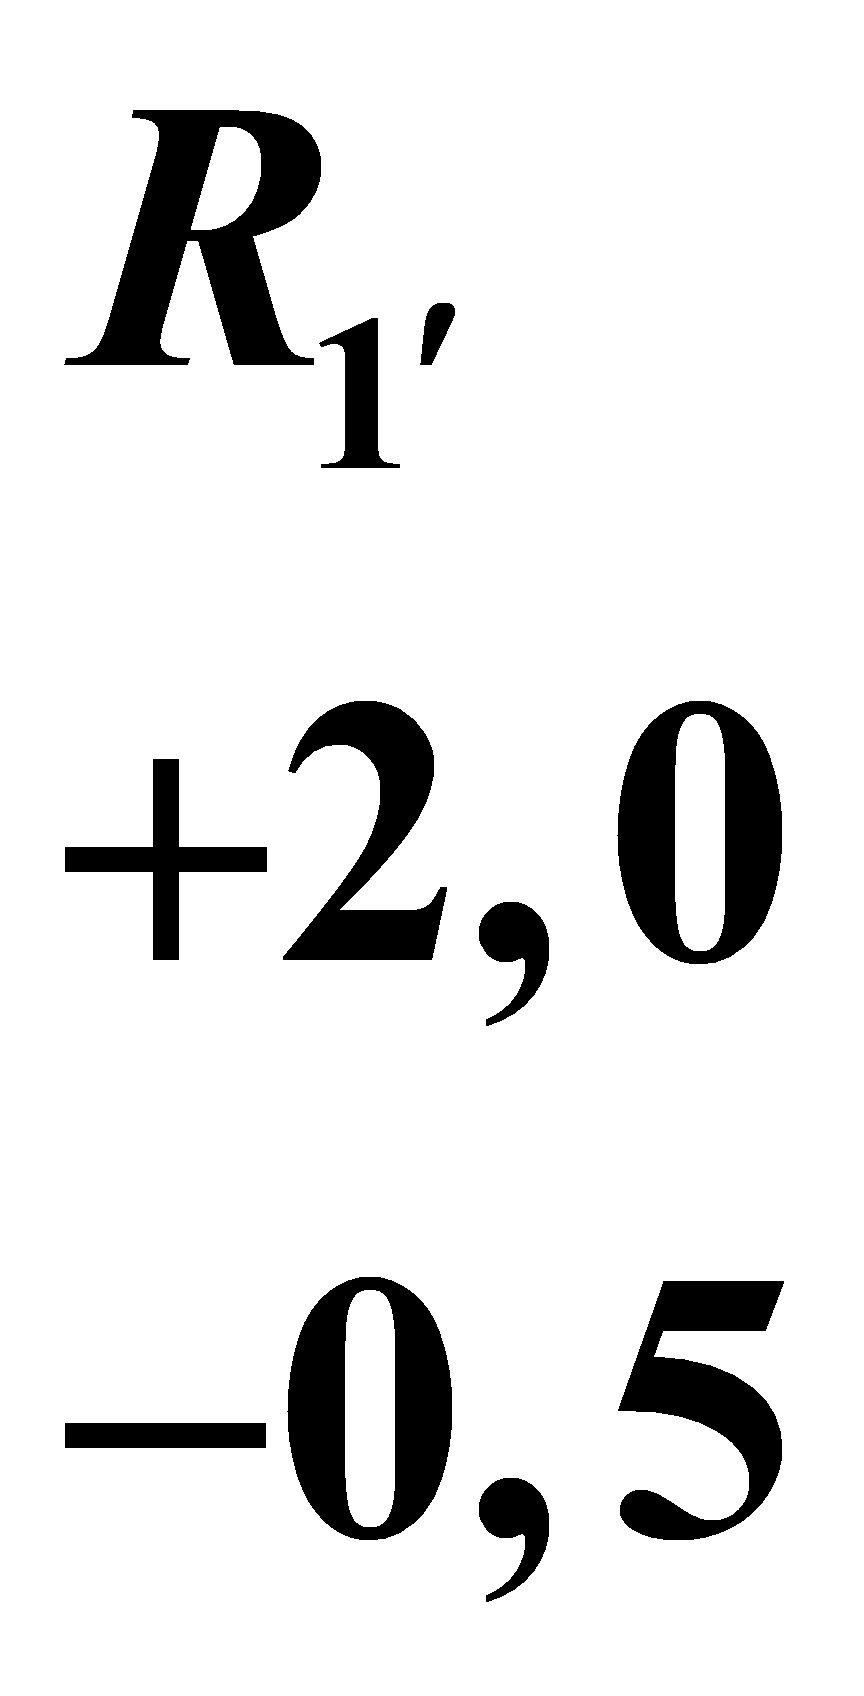 »;
графа «Общая длина ниппеля 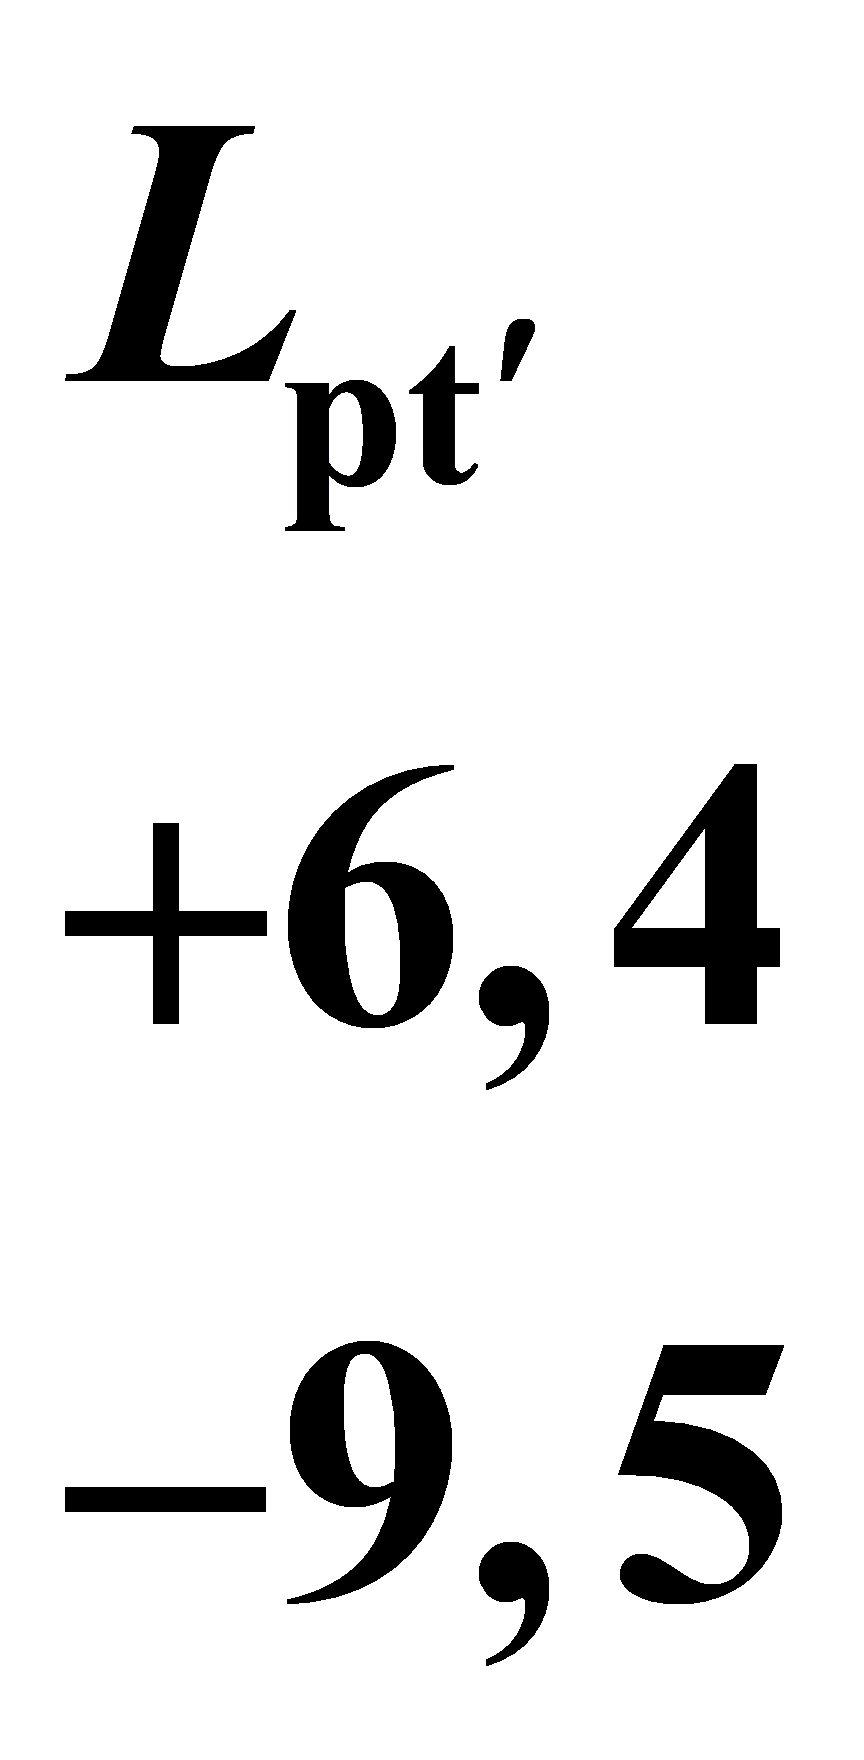 ». Для труб с комбинированной высадкой размерами 168,28 x 8,38 мм и 168,28 x 9,19 мм заменить значение: «380,0» на «400,0» (7 раз).
Таблица A.2. Графа «Наружный диаметр тела трубы Ddp».
для «Тела бурильной трубы за переходным участком высадки a»:
- заменить значения: «От 60,33 до 88,90» на «До 88,90 включ.»; «От 88,90 до 127,00» на «Св. 88,90 до 127,00 включ.»; «От 127,00» на «Св. 127,00».
Таблица A.5. Для обозначений \sigma_{T} , \sigma_{\text{В}} заменить единицы величин: «МПа» на «Н/мм2».
Приложение B. Рисунок B.5. Исключить первую букву «Z» на рисунке.
Рисунок B.8. Заменить слова: «a Расчетная длина образца и радиус галтели должны соответствовать» на «a Расчетная длина образца и радиус скругления должны соответствовать»; «R — радиус галтели образца» на «R — радиус скругления образца».
Таблицы B.1, B.2. Графа «Размеры и обозначения». Заменить слова: «Радиус галтели R, не менее» на «Радиус скругления R, не менее».
Рисунок B.12, лист 2. Поясняющие данные. Заменить слова: «R1 — радиус галтели прямоугольного заплечика под элеватор» на «R1 — радиус скругления прямоугольного заплечика под элеватор».
Приложение E. Таблица E.1. Графа «PSL-3». Седьмая строка. Заменить единицу величины: «МПа» на «Н/мм2».
Приложение ДА. Таблица ДА.1. Обозначения \sigma_{T} и \sigma_{\text{В}} дополнить единицами величин: «Н/мм2» (6 раз).
Приложение ДВ изложить в новой редакции:
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖГОСУДАРСТВЕННЫХ СТАНДАРТОВ МЕЖДУНАРОДНЫМ СТАНДАРТАМ, ИСПОЛЬЗОВАННЫМ В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННОМ МЕЖДУНАРОДНОМ СТАНДАРТЕ
| Обозначение ссылочного межгосударственного стандарта | Степень соответствия | Обозначение и наименование ссылочного международного стандарта |
| ГОСТ ISO 9000-2011 | IDT | ISO 9000:2005 «Системы менеджмента качества. Основные положения и словарь» |
| ГОСТ 9012-59 (ИСО 410-82, ИСО 6506-81) | MOD | ISO 410:1982 «Материалы металлические. Испытание на твердость. Таблицы значений твердости по Бринеллю для использования при испытаниях, проводимых на плоских поверхностях» ISO 6506:1981 «Материалы металлические. Испытание на твердость. Определение твердости по Бринеллю» |
| ГОСТ 9013-59 (ИСО 6508-86) | MOD | ISO 6508:1986 «Материалы металлические. Испытание на твердость. Определение твердости по Роквеллу (шкалы A-B-C-D-E-F-G-H-K)» |
| ГОСТ 10006-80 (ИСО 6892-84) | MOD | ISO 6892:1984 «Материалы металлические. Испытание на растяжение» |
| Примечание — В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT — идентичные стандарты; - MOD — модифицированные стандарты. | ||
Библиография. Позиция [7]. Заменить наименование: «ИСО 7500-1 Identification cards — Machine readable travel documents — Part 1: Machine readable passport (Материалы металлические. Проверка машин для статических одноосных испытаний. Часть 1. Машины для испытания на растяжение/сжатие. Проверка и калибрование системы измерения усилия)» на «ISO 7500-1 Metallic materials — Calibration and verification of static uniaxial testing machines — Part 1: Tension/compression testing machines — Calibration and verification of the force-measuring system (Материалы металлические. Калибровка и верификация машин для статических испытаний в условиях одноосного нагружения. Часть 1. Машины для испытания на растяжение/сжатие. Калибровка и верификация силоизмерительной системы)»;
позиция [15]. Заменить наименование на русском языке: «Трубы стальные для работы под давлением. Квалификация и аттестация персонала по неразрушающему контролю» на «Стальная продукция. Система аттестации работодателем персонала, осуществляющего неразрушающий контроль»; заменить обозначение: «ИСО» на «ISO»;
позиция [17]. Заменить ссылку: «ИСО 13665 Seamless and welded steel tubes for pressure purposes — Magnetic particle inspection of the tube body for the detection of surface imperfections (Трубы стальные бесшовные и сварные для работы под давлением. Контроль тела трубы магнитопорошковым методом для обнаружения поверхностных несовершенств)» на «ISO 10893-5 Non-destructive testing of steel tubes — Part 5: Magnetic particle inspection of seamless and welded ferromagnetic steel tubes for the detection of surface imperfections (Неразрушающий контроль стальных труб. Часть 5. Метод магнитопорошкового контроля бесшовных и сварных труб из ферромагнитной стали для обнаружения поверхностных дефектов)»;
позиция [19]. Заменить наименование на русском языке: «Нефтяная и газовая промышленность. Формулы и расчеты для определения свойств обсадных, насосно-компрессорных, бурильных и магистральных труб» на «Нефтяная и газовая промышленность. Формулы и расчеты по определению характеристик обсадных, насосно-компрессорных, бурильных труб и труб для трубопроводов, применяемых в качестве обсадных или насосно-компрессорных труб»; заменить обозначение: «ИСО/ТР» на «ISO/TR»;
позиция [23]. Заменить ссылку: «ИСО 9402 Seamless and welded (except submerged arc-welded) steel tubes for pressure purposes; full peripheral magnetic transducer/flux leakage testing of ferromagnetic steel tubes for the detection of longitudinal imperfections (Трубы стальные бесшовные и сварные (кроме труб, полученных дуговой сваркой под флюсом) для работы под давлением. Контроль труб из ферромагнитной стали методом рассеяния магнитного потока для выявления продольных несовершенств)» на «ISO 10893-3 Non-destructive testing of steel tubes — Part 3: Automated full peripheral flux leakage testing of seamless and welded (except submerged arc-welded) ferromagnetic steel tubes for the detection of longitudinal and/or transverse imperfections (Неразрушающий контроль стальных труб. Часть 3. Автоматический контроль методом рассеяния магнитного потока по всей окружности бесшовных и сварных труб из ферромагнитной стали (кроме труб, полученных дуговой сваркой под флюсом) для обнаружения продольных и/или поперечных дефектов)»;
позиция [24] - исключить;
позиция [26]. Заменить ссылку: «ИСО 9304 Seamless and welded (except submerged arc-welded) steel tubes for pressure purposes; eddy current testing for the detection of imperfections (Трубы стальные бесшовные и сварные (кроме труб, полученных дуговой сваркой под флюсом) для работы под давлением. Контроль методом вихревых токов для выявления несовершенств)» на «ISO 10893-2 Non-destructive testing of steel tubes — Part 2: Automated eddy current testing of seamless and welded (except submerged arc-welded) steel tubes for the detection of imperfections (Неразрушающий контроль стальных труб. Часть 2. Автоматический метод вихретокового контроля стальных бесшовных и сварных труб (кроме труб, полученных дуговой сваркой под флюсом) для обнаружения дефектов»;
позиции [28], [30] - исключить;
позиция [9]. Заменить ссылку: «ИСО 9513» на «ISO 9513»;
позиция [21]. Заменить ссылку: «ИСО/ТР 9769» на «ISO/TR 9769»;
позиции [4], [6], [8], [10] - [14], [18], [22], [25], [27], [29]. Заменить обозначение: «АСТМ» на «ASTM».