Изменение № 4 ГОСТ 20295-85 «Трубы стальные сварные для магистральных газонефтепроводов. Технические условия»
(принято Протоколом Межгосударственного совета по стандартизации, метрологии и сертификации от 30.05.2014 № 67-П)
Примечание
Документ введен в действие на территории Российской Федерации с 01.07.2015 (Приказ Росстандарта от 21.04.2015 № 273-ст).
«ТРУБЫ СТАЛЬНЫЕ СВАРНЫЕ ДЛЯ МАГИСТРАЛЬНЫХ»
ГАЗОНЕФТЕПРОВОДОВ. ТЕХНИЧЕСКИЕ УСЛОВИЯ»
Принято Межгосударственным советом по стандартизации, метрологии и сертификации по переписке (протокол № 67-П от 30.05.2014)
Зарегистрировано Бюро по стандартам МГС № 9253
За принятие изменения проголосовали национальные органы по стандартизации следующих государств: AM, BY, KG, KZ, MD, RU, TJ, UA [коды альфа-2 по МК (ИСО 3166) 004]
Дату введения в действие настоящего изменения устанавливают указанные национальные органы по стандартизации <*>
<*> Дата введения в действие на территории Российской Федерации — 2015-07-01.
Пункт 1.1. Для труб типа 2 заменить значения: «159 — 820 мм» на «159 — 1420 мм».
Пункт 1.2 дополнить обозначением класса прочности: К 48.
Пункт 1.3. Таблицу 1 для наружного диаметра 1420 мм дополнить значениями:
| Наружный диаметр труб, мм | Теоретическая масса 1 м трубы, кг, при толщине стенки, мм | |
| 12,0 | 13,0 | |
| 1420 | 416,66 | 451,06 |
примечание 3 изложить в новой редакции:
«3. По требованию потребителя допускается изготовление труб промежуточных размеров в пределах данной таблицы».
Пункт 1.11. Первый абзац дополнить словами: «Для труб типов 2 и 3 допускается производить снятие усиления наружного сварного шва на концах труб на длине не менее 150 мм до остаточной высоты не более 0,5 мм».
Пункт 1.15 изложить в новой редакции:
«1.15. Концы труб типов 1 и 3 с толщиной стенки 5 мм и более должны иметь фаску под углом 25° — 30°, труб типа 2 — под углом 30° — 35°. При этом должно быть оставлено торцевое кольцо (притупление) шириной 1,0 — 3,0 мм. По требованию потребителя трубы с толщиной стенки свыше 15 мм поставляют с фаской формы и размеров, указанных на рисунке 1.»
По согласованию изготовителя с потребителем допускается изготовлять трубы с фасками под другим углом.
Допускается увеличение торцевого кольца на расстоянии до 40 мм по обе стороны шва на величину усиления шва или высоту внутреннего грата.
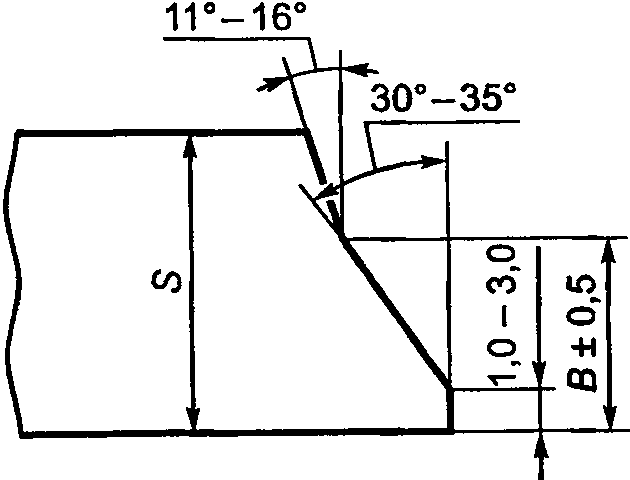
| 15,0 < S <= 19,0 мм | B = 9 мм |
|---|---|
| 19,0 < S <= 21,5 мм | B = 10 мм |
| 21,5 < S <= 32,0 мм | B = 12 мм |
| S > 32,0 мм | B = 16 мм |
1. Трубы типа 2 класса прочности К 60 изготавливают только термически упрочненными.
2. Знак «+» означает изготовление труб, знак «-» — не изготовление труб.
Пункт 2.4. Таблицу 6 изложить в новой редакции:
| Тип трубы | Термообработанные | Нетермообработанные | |
| по всему объему | по сварному соединению | ||
| 1 | + | + | - |
| 2 | |||
| диаметром от 159 до 377 мм | - | - | + |
| диаметром от 530 до 1420 мм | + | + | + |
| 3 | + | - | + |
1. Трубы типа 3 экспандированные термической обработке не подвергаются.
2. Знак «+» означает изготовление труб, знак «-» — не изготовление труб.
Пункт 2.5. Таблицу 7 дополнить обозначением класса прочности — К 48:
Пункт 2.6.1. Таблицу 8 изложить в новой редакции:
a Ударную вязкость нормируют по требованию потребителя, оговоренному в заказе.
Пункт 2.6.2. Заменить слова: «труб типа 2 диаметром 820 мм» на «труб типа 2 диаметром 820 мм и более».
Пункт 2.13. Второй абзац изложить в новой редакции:
«Допускаются без исправления подрезы глубиной до 0,5 мм включительно, подрезы глубиной свыше 0,5 мм до 0,8 мм включительно и длиной до 50 мм включительно, следы усадки металла по оси шва (утяжины), а также другие поверхностные дефекты, не выводящие высоту усиления за пределы минимальной высоты шва. Совпадение подрезов в одном сечении трубы по наружному и внутреннему шву не допускается».
Пункт 3.4. Третий абзац. Заменить слова: «типа 2 диаметром 530 — 820 мм» на «типа 2 диаметром 530 — 1420 мм».
Пункт 4.8 изложить в новой редакции:
«4.8. Испытание на растяжение основного металла труб типа 1 диаметром 426 мм и менее, а также труб типа 2 диаметром 159 — 377 мм проводят на продольных относительно оси трубы пятикратных образцах по ГОСТ 10006. По согласованию изготовителя с потребителем трубы типа 1 диаметром 219 — 426 мм допускается испытывать на поперечных образцах по ГОСТ 1497.»
Испытание на растяжение основного металла труб типа 1 диаметром свыше 426 мм, типов 2 и 3 диаметром 530 мм и более проводят на поперечных плоских или цилиндрических пятикратных образцах по ГОСТ 1497.
Отбор образцов проводят в соответствии с ГОСТ 30432«.»
Информационные данные. Пункт 5. Таблицу изложить в новой редакции:
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 162-90 | 4.7 |
| ГОСТ 166-89 | 4.7 |
| ГОСТ 380-2005 | 2.1 |
| ГОСТ 1050-2013 | 2.1 |
| ГОСТ 1497-84 | 4.8 |
| ГОСТ 2216-84 | 4.7 |
| ГОСТ 3845-75 | 2.16; 4.15 |
| ГОСТ 5378-88 | 4.7 |
| ГОСТ 6507-90 | 4.7 |
| ГОСТ 6996-66 | 4.10; 4.11 |
| ГОСТ 7502-98 | 4.7 |
| ГОСТ 7565-81 | 4.10 |
| ГОСТ 8026-92 | 4.7 |
| ГОСТ 9454-78 | 4.9 |
| ГОСТ 10006-80 | 4.8 |
| ГОСТ 10692-80 | 5.2 |
| ГОСТ 11358-2002 <*> | 4.7 |
| ГОСТ 12344-2003 | 4.2 |
| ГОСТ 12345-2001 | 4.2 |
| ГОСТ 12346-78 | 4.2 |
| ГОСТ 12347-77 | 4.2 |
| ГОСТ 12348-78 | 4.2 |
| ГОСТ 12350-78 | 4.2 |
| ГОСТ 12353-78 | 4.2 |
| ГОСТ 12354-81 | 4.2 |
| ГОСТ 12355-78 | 4.2 |
| ГОСТ 12356-81 | 4.2 |
| ГОСТ 12357-84 | 4.2 |
| ГОСТ 12359-99 | 4.2 |
| ГОСТ 18360-93 | 4.7 |
| ГОСТ 18365-93 | 4.7 |
| ГОСТ 19281-2014 | 2.1 |
| ГОСТ 19903-74 | 1.8 |
| ГОСТ 22536.0-87 | 4.2 |
| ГОСТ 22536.1-88 | 4.2 |
| ГОСТ 22536.2-87 | 4.2 |
| ГОСТ 22536.3-88 | 4.2 |
| ГОСТ 22536.4-88 | 4.2 |
| ГОСТ 22536.5-87 | 4.2 |
| ГОСТ 22536.7-88 | 4.2 |
| ГОСТ 22536.8-87 | 4.2 |
| ГОСТ 22536.9-88 | 4.2 |
| ГОСТ 30432-96 | 4.8 |
| ГОСТ 30456-97 | 4.12 |
<*> На территории Российской Федерации действует ГОСТ 11358-89.