Изменение № 3 ГОСТ 25377-82 «Иглы инъекционные многократного применения. Технические условия»
Актуально на 01.11.2026.
Как цитировать: "Изменение N 3 ГОСТ 25377-82 "Иглы инъекционные многократного применения. Технические условия". ГОСТ 25377-82. https://bukva.ai/docs/postanovlenie-gost-25377-82
(утв. и введено в действие Постановлением Госстандарта СССР от 23.12.1987 № 4834)
Примечание
Документ введен в действие с 1 июля 1988 года.
Утверждено и введено в действие
Постановлением Государственного
комитета СССР по стандартам
от 23 декабря 1987 г. № 4834
ИЗМЕНЕНИЕ № 3 ГОСТ 25377-82 «ИГЛЫ ИНЪЕКЦИОННЫЕ МНОГОКРАТНОГО ПРИМЕНЕНИЯ. ТЕХНИЧЕСКИЕ УСЛОВИЯ»
Вводная часть. Третий абзац. Заменить обозначения: «УХЛ 4.2 и 04.2» на «УХЛ 4.2, 04.2 и Т4.2»;
пятый абзац исключить.
Пункт 1.1 дополнить примечанием: «Примечание. Конусность 10:100 допускается до 01.01.93».
Пункт 1.4. Чертеж 1. Подрисуночную подпись изложить в новой редакции: «1 — трубка; 2 — головка»;
таблицы 1 — 3. Графа \beta . Заменить значение: 20° на 22°;
таблица 2. Графа «Условное обозначение иглы». По всей таблице исключить условное обозначение иглы типа 3 (кроме обозначений 3-0.8x40С и 3-1.0x60С);
таблица 3. Графа «Условное обозначение иглы». По всей таблице исключить условное обозначение иглы типа 3.
Пункт 1.7. Таблица 4. Головка. Графу «Диаметр мандрена» дополнить словом: «не менее». Заменить значения: 0,12 на 0,10; 0,14 на 0,18; 0,20 на 0,25; 0,35 на 0,40; 0,50 на 0,48; 0,60 на 0,70;
заменить наименование графы: «Толщина стенки, не более» на «Толщина стенки <*>»;
таблицу дополнить сноской: «<*> Размеры для справок».
Пункт 2.3. Второй абзац. Заменить обозначение: 36НХТО на 36НХТЮ.
Примечание изложить в новой редакции: «Примечание. Трубки допускается изготовлять из стали марок 12Х18Н9, 12Х18Н9Т, 03Х18Н11, 04Х18Н10 и 08Х18Н10 по ГОСТ 5632-72, из импортных сталей, химические и физические свойства которых соответствуют свойствам сталей марок 12Х18Н10Т, 04Х18Н10 по ГОСТ 5632-72 или из стали марки ЭП 899 по нормативно-технической документации. Головки игл допускается изготовлять из латуни марки ЛС 58-2 по нормативно-технической документации или других согласованных к применению материалов.»
Мандрены диаметром 0,40 мм и менее допускается изготовлять из стальной проволоки классов 1 — 3 по ГОСТ 9389-75».
Пункт 2.4 изложить в новой редакции: «2.4. Наружные поверхности игл и мандренов должны быть гладкими, без царапин, трещин, раковин, забоин, выкрошенных мест, заусенцев и расслоений. На трубке иглы не допускается разнооттеночность от электролитического снятия заусенцев на длине более 15 мм от головки».
Пункт 2.6 дополнить словами: «и должны выступать из иглы не менее чем на 5 мм».
Пункт 2.7. Таблицу 5 изложить в новой редакции:
| Диаметр мандрена | Радиус кривизны мандрена, не менее |
|---|---|
| До 0,40 | 30 |
| От 0,5 до 0,8 | 50 |
| 1,0 и более | 80 |
Пункт 2.9 изложить в новой редакции: «2.9. Трубка иглы должна быть упругой, прочной, жесткой и прямолинейной. Отклонение от прямолинейности не должно быть более 0,2 мм на длине 50 мм».
Пункт 2.12. Таблицу 7 изложить в новой редакции:
| Диаметр трубки, мм | Осевая нагрузка, Н |
|---|---|
| 0,4 — 0,5 | 22 |
| 0,6 | 34 |
| 0,7 | 40 |
| 0,8 | 44 |
| 0,9 | 54 |
| 1,0 | 54 |
| 1,1 — 1,6 | 69 |
| 1,8 — 2,5 | 78 |
Раздел 2 дополнить пунктом — 2.12а: «2.12а. В месте соединения трубки с головкой иглы не должно быть уменьшения диаметра трубки».
Пункты 2.19, 3.2 изложить в новой редакции: «2.19. Полный установленный ресурс должен быть не менее 25 (17) проколов с последующей санитарной обработкой, состоящей из дезинфекции, предстерилизационной очистки и стерилизации после каждого прокола.»
Полный средний ресурс должен быть не менее 50 (33) проколов с последующей санитарной обработкой после каждого прокола.
За критерий предельного состояния принимают увеличение усилия прокола, указанного в табл. 6 на 10%.
Примечание. Значения, указанные в скобках, допускается применять до 01.01.90.
3.2. Приемо-сдаточным испытаниям подвергают иглы на соответствие требованиям, указанным в табл. 8.
Приемо-сдаточные испытания проводят статистическим контролем по ГОСТ 18242-72.
Тип плана контроля — одноступенчатый.
Уровень контроля — II (общий).
Отбор выборки проводят из полностью сформированной и предъявленной на контроль партии.
За партию принимают изделия, предъявленные для контроля по одному сопроводительному документу.
Контролируемые параметры, приемочные уровни дефектности (AQL) и виды дефектных изделий приведены в табл. 8.
Партию считают соответствующей установленным требованиям, если для каждого вида дефектных изделий (табл. 8) найденное число дефектных единиц в выборке меньше или равно приемочному числу.
Партию считают не соответствующей установленным требованиям и направляют на сплошной контроль, если для любого из видов дефектных изделий число дефектных единиц в выборке равно или больше браковочного числа.
Проверку маркировки и комплектности проводят на 3-х первичных упаковках от партии.
Если в результате контроля будет установлено несоответствие изделий хотя бы одному требованию разд. 5 и п. 2.20, те результаты испытаний считаются неудовлетворительными и должны быть проведены повторные испытания удвоенного количества изделий.
При наличии дефектов в повторной выборке всю партию считают не выдержавшей испытания».
Пункт 4.2. Заменить ссылку: п. 2.7 на «пп. 2.7, 2.9 (в части прямолинейности)».
Пункт 4.8. Формулу изложить в новой редакции:
дополнить абзацами: «Проверку прочности трубки (п. 2.9) проводят следующим образом. Головку иглы жестко закрепляют. На расстоянии, указанном в табл. 8, прикладывают такое усилие, чтобы игла согнулась в одной плоскости на угол +/- 25°. После 20 циклов приложения усилия в противоположных направлениях проверяют иглу на наличие излома.»
Проверку жесткости трубки (п. 2.9) проводят путем приложения усилия к ее середине. При этом игла должна быть жестко закреплена на 2-х опорах. Расстояние между опорами, нагрузка и максимальное отклонение от оси не должны превышать указанных в табл. 9.
Пункт 4.9. Первый абзац изложить в новой редакции: «Проверку остроты трубки игл (п. 2.10) проводят проколом магнитной ленты А 4411-6Б или А 4409-6Б по нормативно-технической документации или полиэтиленовой пленкой толщиной 0,150 мм по ГОСТ 10354-82 с постоянной скоростью подачи игл в процессе прокола (40 +/- 10) мм/мин. Магнитная лента и полиэтиленовая пленка должны быть закреплены в рамке. Допускается погрешность измерения +/- 0,025 Н (+/- 2,5 гс)».
Раздел 4 дополнить пунктом — 4.10а: «4.10а. Проверку игл на отсутствие уменьшения диаметра трубки (п. 2.12а) следует проводить мерным мандреном, указанным в табл. 4. При этом мандрен должен свободно проходить через канал иглы».
Пункт 4.11. Заменить значения: 0,148 мПа на 150 кПа.
Пункт 4.14. Четвертый абзац после слов «в течение (15 +/- 1) мин» дополнить словами: «промывание в моющем растворе — в течение (0,5 + 0,1) мин»; заменить значение: (180 +/- 14) °C на 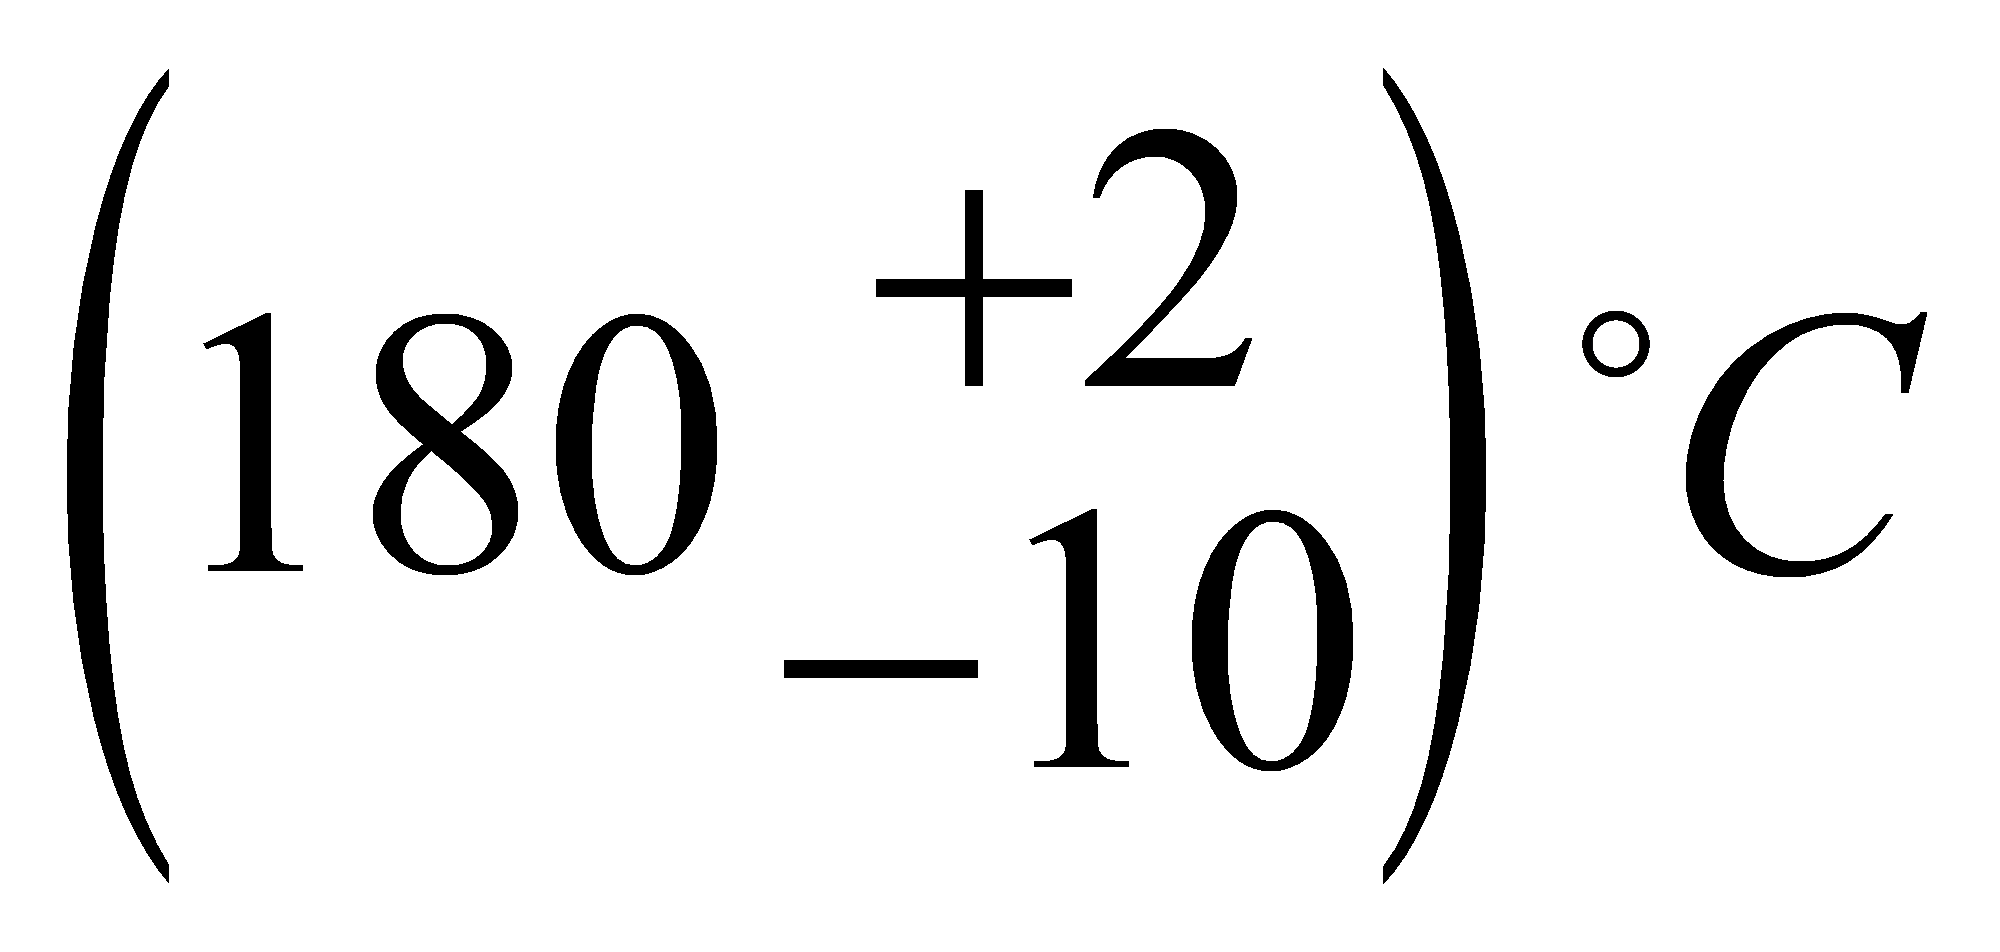 .
Пункт 5.3 изложить в новой редакции: «5.3. Иглы по 10 шт. должны быть уложены в гнезда коробок, изготовленных из картона по ГОСТ 7933-75 или пластмассы по ГОСТ 20282-86 или в контурную ячейковую упаковку».
Пункт 5.6. Второй абзац исключить; третий абзац изложить в новой редакции: «наименование или товарный знак завода-изготовителя, а для игл, предназначенных для экспорта, обозначение и товарный знак экспорта, если это указано в заказе-наряде внешнеторговой организации».
Приложение. Таблица. Графа «Условное обозначение и климатическое исполнение иглы». Исключить слова: «к шприцам комбинированным металлостеклянным» (9 раз);
условное обозначение и климатическое исполнение иглы для ОКП 94 3223 0029 05 дополнить словом: «экспорт»; для ОКП 94 3223 0030 01 дополнить словами: «исп. 0»; для ОКП 94 3223 0115 08, 94 3223 0116 07 и 94 3223 0117 06 дополнить обозначением: С; для ОКП 94 3223 0121 10, 94 3223 0122 09 и 94 3223 0123 08 дополнить обозначением: К;
после условного обозначения иглы инъекционной 1-2,0x150 К изложить в новой редакции: