СА-03-001-05. Стандарт Ассоциации. Центробежные насосные и компрессорные агрегаты опасных производств. Эксплуатационные нормы вибрации
(утв. Ростехнадзором 15.12.2004)
Утверждено
Ассоциацией «Ростехэкспертиза»
Президент Ассоциации
Е. А. Малов
15 декабря 2004 года
Согласовано
Федеральной службой
по экологическому,
технологическому
и атомному надзору РФ,
письмо от 1 февраля 2005 г. № 11-16/219
Ассоциацией нефтепереработчиков
и нефтехимиков
Генеральный директор
В. А. Рябов
15 декабря 2004 года
ЦЕНТРОБЕЖНЫЕ НАСОСНЫЕ И КОМПРЕССОРНЫЕ АГРЕГАТЫ ОПАСНЫХ ПРОИЗВОДСТВ
ЭКСПЛУАТАЦИОННЫЕ НОРМЫ ВИБРАЦИИ
Разработан: Научно-производственным центром «Диагностика, надежность машин и комплексная автоматизация» (НПЦ «ДИНАМИКА»);
Ассоциацией «Ростехэкспертиза».
Настоящий стандарт разработан на основе заключений комиссии Госгортехнадзора РФ по проведению приемочных испытаний комплексных систем мониторинга оборудования опасных производств, созданной согласно распоряжению заместителя начальника Госгортехнадзора России от 2 декабря 2003 г. № Р-20, отражающих многолетний опыт создания и внедрения комплексных систем мониторинга технического состояния машинного и технологического оборудования в реальном времени опасных производств химической, нефтехимической, нефтедобывающей, нефте- и газоперерабатывающей, горной промышленности, железнодорожного транспорта, коммунального хозяйства, энергетики, и рекомендуется для применения экспертными, проектными организациями и промышленными предприятиями в качестве руководства по выбору и применению системы вибрационных показателей для мониторинга состояния машинных агрегатов с целью предотвращения техногенных аварий и обеспечения безопасной ресурсосберегающей эксплуатации оборудования по фактическому техническому состоянию.
1. Область применения
1.1. Настоящий стандарт распространяется на центробежные и винтовые насосные и компрессорные агрегаты с приводом от электродвигателей и/или паровых турбин с редукторами или мультипликаторами, а также вентиляторы, дымососы, воздуходувки и аппараты воздушного охлаждения мощностью более 2 кВт и номинальной частотой вращения от 120 до 15000\text{мин}.^{- 1} и устанавливает нормы вибрации для оценки их технического состояния при эксплуатации и приемочных испытаниях после монтажа и ремонта.
1.2. Настоящий стандарт разработан на основе 30-летнего опыта исследования вибраций при разработке и внедрении стационарных систем мониторинга состояния тысяч машин и агрегатов опасных производств более 600 типов, который впервые был отражен в Руководящем документе [2], созданном с учетом [3] и подтвердившем за 10 лет эксплуатации справедливость предложенных нормативов для отечественного и импортного оборудования, установленного в различных климатических зонах страны.
1.3. Типы машинного оборудования, вибрационные параметры которого были использованы при разработке стандарта, приведены в Приложении Г.
1.4. Настоящий стандарт предписывает совместное применение средних квадратических значений виброскорости, виброперемещения, виброускорения и скоростей изменения трендов указанных значений во времени для вибродиагностики и мониторинга состояния агрегатов опасных производств.
1.5. Значения параметров вибрации, указанные в настоящем стандарте, носят рекомендательный характер и могут корректироваться по решению ответственных технических служб предприятия по мере доводки диагностируемого оборудования до требуемых показателей надежности, гарантирующих безопасность и безаварийность работы оборудования опасных производств.
2. Термины и определения
В настоящем стандарте применяются следующие термины с соответствующими определениями [5 - 7]:
2.1. Агрегат: совокупность механически соединенных механизмов, узлов, машин и конструкций, работающих в комплексе.
2.2. Мониторинг параметров: наблюдение за какими-либо параметрами (вибрацией, температурой и т.д.). Результат мониторинга параметров представляет собой совокупность измеренных значений параметров, получаемых на неразрывно примыкающих друг к другу интервалах времени, в течение которых значения параметров существенно не изменяются.
2.3. Мониторинг технического состояния агрегата (мониторинг агрегата): наблюдение за техническим состоянием агрегата (конструкции, машины, узла, механизма) для определения и предсказания момента перехода в предельное состояние. Результат мониторинга агрегата представляет собой совокупность диагнозов составляющих его субъектов (конструкций, машин, узлов, механизмов), получаемых на неразрывно примыкающих друг к другу интервалах времени, в течение которых состояние агрегата существенно не изменяется. Принципиальным отличием мониторинга состояния от мониторинга параметров является наличие интерпретатора измеренных параметров в терминах технического состояния (экспертной системы поддержки принятия решения о состоянии объекта и дальнейшем управлении).
2.4. Мониторинг технического состояния комплекса агрегатов (мониторинг производственного комплекса): наблюдение за техническим состоянием комплекса, входящих в него агрегатов и их субъектов (конструкции, машины, узла, механизма), для определения и предсказания момента перехода в предельное состояние. Результат мониторинга производственного комплекса представляет собой совокупность диагнозов составляющих его агрегатов, получаемых на неразрывно примыкающих друг к другу интервалах времени, в течение которых состояние комплекса существенно не изменяется.
2.5. Техническое диагностирование (диагностирование) агрегата: определение технического состояния агрегата, включающее диагнозы наиболее важных субъектов, составляющих агрегат и определяющих полноту диагностирования агрегата.
2.6. Технический диагноз (диагноз): результат диагностирования, привязанный к определенному моменту времени.
2.7. Техническое состояние агрегата: состояние, которое характеризуется в определенный момент времени при определенных условиях внешней среды значениями параметров, установленных технической документацией на агрегат. Определяется техническим состоянием субъектов (входящих в агрегат механизмов, узлов, машин или конструкций).
2.8. Диагностический признак: характеристика физического процесса или сигнала, содержащая информацию о параметрах технического состояния объекта.
2.9. Опасность технического состояния комплекса агрегатов (производственного комплекса): определяется входящим в него агрегатом, имеющим наиболее опасное техническое состояние.
2.10. Опасность технического состояния агрегата: определяется субъектом (входящим в агрегат механизмом, узлом, машиной или конструкцией), имеющим наиболее опасное техническое состояние.
2.11. Опасность технического состояния субъекта (входящего в агрегат механизма, узла, машины или конструкции): обратно пропорциональна продолжительности достижения им предельного состояния (остаточному ресурсу) и определяется отношением текущей скорости утраты работоспособности к текущему запасу работоспособности.
2.12. Вибрация: движение материальной точки, при котором происходят колебания характеризующих его скалярных величин.
2.13. Виброакустический сигнал: физическая величина, характеризующая механические колебания (вибрационные, акустические, гидравлические и т.д.), сопровождающие функционирование объекта.
2.14. Виброперемещение: составляющая перемещения, описывающая вибрацию.
2.15 Виброскорость: производная виброперемещения по времени.
2.16 Виброускорение: производная виброскорости по времени.
2.17. Диагностический контроллер: вычислительное устройство промышленного исполнения, используемое в составе системы компьютерного мониторинга состояния оборудования, обеспечивающее управление процессом сбора, обработки и накопления информации о состоянии оборудования, передачу ее в диагностическую сеть, взаимодействие с человеком-оператором.
2.18. Диагностическая станция: часть системы компьютерного мониторинга состояния оборудования, включающая диагностический контроллер и средства отображения, регистрации, предупреждения и взаимодействия системы с человеком-оператором и полевой сетью измерительного оборудования.
2.19. Диагностическая сеть: комплекс программно-аппаратных средств систем компьютерного мониторинга состояния оборудования, обеспечивающий передачу, хранение, отображение, регистрацию на удаленных станциях пользователей информации о состоянии оборудования в реальном времени с выдачей необходимого предупреждения.
2.20. Сервер диагностической сети: программно-аппаратный комплекс на базе специализированного компьютера повышенной надежности, обеспечивающий сбор, хранение, передачу на станции пользователей информации о состоянии оборудования в реальном времени.
2.21. Станция пользователя: программно-аппаратный комплекс на базе компьютеров общего применения, предназначенный для получения, отображения и протоколирования информации о состоянии оборудования в реальном времени.
2.22. Динамическая ошибка распознавания опасного состояния оборудования (динамическая ошибка первого рода): пропуск своевременного распознавания опасного состояния оборудования, вызванный тем, что период мониторинга (диагностирования) превышает интервал развития неисправности от момента ее обнаружения до предельного состояния оборудования.
2.23. Статическая ошибка распознавания опасного состояния оборудования (статическая ошибка первого рода): пропуск своевременного распознавания опасного состояния оборудования, вызванный тем, что неисправное состояние оборудования система воспринимает (диагностирует) как исправное.
2.24. Риск пропуска опасного состояния оборудования: совокупность статической, динамической ошибок и влияния человеческого фактора, обусловленного несвоевременным выполнением персоналом предписаний системы мониторинга по устранению обнаруженного системой опасного состояния оборудования.
2.25. Датчики вторичных процессов: датчики физических величин, описывающих вторичные процессы функционирования оборудования, применяемые в различных методах неразрушающего контроля: датчики вибрации, акустической эмиссии, магнитных полей и т.д.
2.26. Система мониторинга состояния оборудования: система (машина), продуктом которой является текущая информация о техническом состоянии оборудования и его опасности с необходимыми комментариями (прогноз остаточного ресурса, предписания на неотложные действия персонала и т.д.) и заданным риском.
3. Обозначения и сокращения
ОТ — Техническое состояние агрегата или его узла «Отлично»; используется при приемке нового оборудования
Х — Техническое состояние агрегата или его узла «Хорошо»; используется при приемке отремонтированного оборудования
Д — Техническое состояние агрегата или его узла «Допустимо»; характеризует исправную работу агрегата или его узла в эксплуатации
ТПМ — Техническое состояние агрегата или его узла «Требует принятия мер»; характеризует наличие развивающихся неисправностей
НДП — Техническое состояние агрегата или его узла «Недопустимо»; характеризует наличие существенных неисправностей и опасное состояние агрегата или его узла
АЧХ — Амплитудно-частотная характеристика
СКЗ — Среднее квадратическое значение
A_{e} , \text{м}/\text{с}^{2} — Среднее квадратическое значение виброускорения
V_{e} , мм/с — Среднее квадратическое значение виброскорости
S_{e} , мкм — Среднее квадратическое значение виброперемещения
V_{A} , \text{м}/\text{с}^{2}/\text{ч} — Скорость изменения виброускорения, отнесенная к временной базе продолжительностью в 1 ч
V_{V} , мм/с/ч — Скорость изменения виброскорости, отнесенная к временной базе продолжительностью в 1 ч
V_{S} , мкм/ч — Скорость изменения виброперемещения, отнесенная к временной базе продолжительностью в 1 ч.
4. Системы мониторинга состояния
4.1 Общие требования к системам мониторинга машинных агрегатов
Системы мониторинга (СМ) должны обеспечивать получение информации о состоянии оборудования (объекта мониторинга) в необходимом количестве и качестве для обеспечения наблюдаемости его технического состояния. По результатам наблюдения СМ должны заблаговременно вырабатывать управляющие воздействия, которые обеспечивают необходимый запас устойчивости технологической системы, качество ее функционирования, создают необходимый запас ее техногенной, экологической и экономической безопасности [8].
Системы мониторинга состояния машинного оборудования должны удовлетворять требованиям [9] и относиться к системам первого класса, обеспечивая статическую, динамическую ошибки и риск пропуска опасного состояния не более 5%.
Системы мониторинга опасных производственных комплексов должны иметь, как правило, параллельно-последовательную структуру, обеспечивающую баланс между стоимостью и быстродействием, и содержать датчики вторичных процессов, прежде всего виброакустические, систему модулей, подключенную к диагностической станции.
На предприятии, как правило, должна быть организована диагностическая сеть, посредством которой результаты мониторинга состояния от диагностических станций должны быть переданы на станции пользователей, в число которых должны входить: служба главного механика, служба технического надзора, служба главного энергетика, служба КИПиА, руководство опасного объекта, цеха и производства. Рекомендуется подключать к диагностической сети ремонтные и сервисные подразделения. Рекомендуется интегрировать в диагностическую сеть переносные средства диагностики. Передача информации может производиться посредством выделенных и коммутируемых телефонных каналов, проводных и оптических линий Ethernet, радиоканалов. Для повышения оперативности рекомендуется использовать сервер диагностической сети. Указанная структура СМ обеспечивает автоматическую и заблаговременную доставку информации об опасном состоянии производственного комплекса с указанием наиболее опасного агрегата и его узла всем лицам, ответственным за эксплуатацию оборудования и его ремонт, в течение не более 5 мин., что достаточно для предотвращения опасных ситуаций, вызванных исчерпанием ресурса оборудования.
4.2 Установка вибродатчиков
4.2.1. Вибродатчики устанавливают на корпусе подшипниковой опоры согласно [10]. Допускается установка одного датчика в точке и направлении, обеспечивающем ошибку статического распознавания опасного состояния машины не более 5%.
4.2.2. Для исключения нарушения целостности корпусов взрывозащищенного оборудования целесообразно устанавливать датчики на специальных датчикодержателях, закрепляемых на подшипниковых опорах штатными резьбовыми соединениями, предусмотренными конструкцией агрегата (рекомендуемое Приложение А).
4.3 Нормируемые параметры
4.3.1. В качестве нормируемых параметров вибрации для мониторинга состояния машинных агрегатов опасных производств устанавливаются:
- среднее квадратическое значение виброускорения A_{e} в полосе частот (2) 10 — 3000 (10000) Гц;
- среднее квадратическое значение виброскорости V_{e} в полосе частот (2) 10 — 1000 Гц;
- среднее квадратическое значение виброперемещения S_{e} в полосе частот (2) 10 — 200 Гц;
- скорость изменения вибропараметров, отнесенных к временной базе продолжительностью в 1 ч V_{A} ( \text{м}/\text{с}^{2}/\text{ч} ), V_{V} (мм/с/ч), V_{S} (мкм/ч).
4.3.2. Для агрегатов с частотой вращения вала в диапазоне 120 - 600\text{мин}.^{- 1} нижнюю границу диапазона частот измерения параметров вибрации рекомендуется устанавливать равной 2 Гц.
4.3.3. Предельные значения виброускорения нормируют в диапазоне частот до 3000 Гц. Анализ вибрации рекомендуется осуществлять в более широком диапазоне частот, например до 10000 Гц.
4.4 Оценка состояния агрегата
4.4.1. Техническое состояние агрегата оценивается по наихудшему признаку, любому из вибропараметров (A, V_{A} , V, V_{V} , S, V_{S} ), достигшему наихудшего значения.
4.4.2 Устанавливаются 4 оценки технического состояния:
«ХОРОШО» (Х). Допустимо при приемочных испытаниях после монтажа или капитального (среднего) ремонта. Соответствует исправному состоянию агрегата и характеризует высокое качество ремонтных и монтажных работ;
«ДОПУСТИМО» (Д). Допустимо при длительной эксплуатации. Характеризует полностью работоспособное состояние агрегата при малой вероятности отказа. При достижении уровня «Д» контролируют скорость изменения вибропараметров;
«ТРЕБУЕТ ПРИНЯТИЯ МЕР» (ТПМ) — ПРЕДУПРЕЖДЕНИЕ. Допустимо при непродолжительной эксплуатации. Техническое состояние агрегата соответствует «ТПМ», если значение вибропараметра превышает уровень «ТПМ» или скорость роста вибропараметра превышает уровень «ТПМ» при абсолютном значении вибропараметра, превышающем уровень «Д». Предупреждает о приближении технического состояния к предельному, наличии развивающихся дефектов, постепенной утрате работоспособности и росте вероятности отказа. Служит для текущего обслуживания и/или планомерного вывода агрегата в ремонт;
«НЕДОПУСТИМО» (НДП) — ОСТАНОВ. Недопустимо при эксплуатации. Техническое состояние агрегата соответствует «НДП», если значение вибропараметра превышает уровень «НДП» или скорость роста вибропараметра превышает уровень «НДП» при абсолютном значении вибропараметра, превышающем уровень «Д». Характеризует наличие развитых дефектов либо высокую скорость их развития и достижение агрегатом предельного либо опасного состояния с высокой вероятностью отказа. Служит для немедленного останова агрегата и вывода его в ремонт.
4.4.3. Для оценки качества монтажа оборудования новых производств целесообразно устанавливать уровень технического состояния «ОТЛИЧНО», которому соответствуют параметры вибрации на 30% ниже уровней, установленных для оценки «ХОРОШО».
5. Эксплуатационные нормы вибрации
5.1. Эксплуатационные нормы вибрации приведены в табл. Б.1 и Б.2 обязательного Приложения Б.
5.2. Эксплуатационные нормы по виброскорости и виброперемещению для машин, установленных на податливых фундаментах, могут быть увеличены до 1,6 раза относительно значений, приведенных в табл. Б.1 и Б.2 обязательного Приложения Б.
5.3. Рекомендуется по мере улучшения состояния оборудования переходить к более жестким нормам вибрации путем перехода на одну ступень ниже за уровень НДП принимать уровень ТПМ, указанный в таблицах и т.д.
5.4. Продолжительность экспозиции при измерении параметров вибрации должна составлять не менее трех периодов вращения наиболее тихоходного вала машины.
6. Использование результатов мониторинга
6.1. При переходе агрегата в предельное состояние «НЕДОПУСТИМО» его следует немедленно остановить и вывести в ремонт.
6.2. При переходе агрегата в состояние «ТРЕБУЕТ ПРИНЯТИЯ МЕР» необходимо выполнить техническое обслуживание, включая добавление или замену смазки. Если это не привело агрегат в состояние «ДОПУСТИМО», то необходимо планомерно вывести его в ремонт.
6.3. При оснащении комплекса агрегатов опасных производств системой мониторинга их технического состояния, удовлетворяющей требованиям п. 4 [9], текущие и средние ремонты производятся по показаниям и рекомендациям системы мониторинга, т.е. по фактическому техническому состоянию агрегатов.
6.4. Допускается производить капитальные ремонты агрегатов по техническому состоянию на основе показаний системы мониторинга после приобретения соответствующего опыта на предприятии. Соответствующее решение принимается в установленном порядке.
СПОСОБ УСТАНОВКИ ВИБРОДАТЧИКА, НЕ НАРУШАЮЩИЙ КОРПУС МАШИНЫ
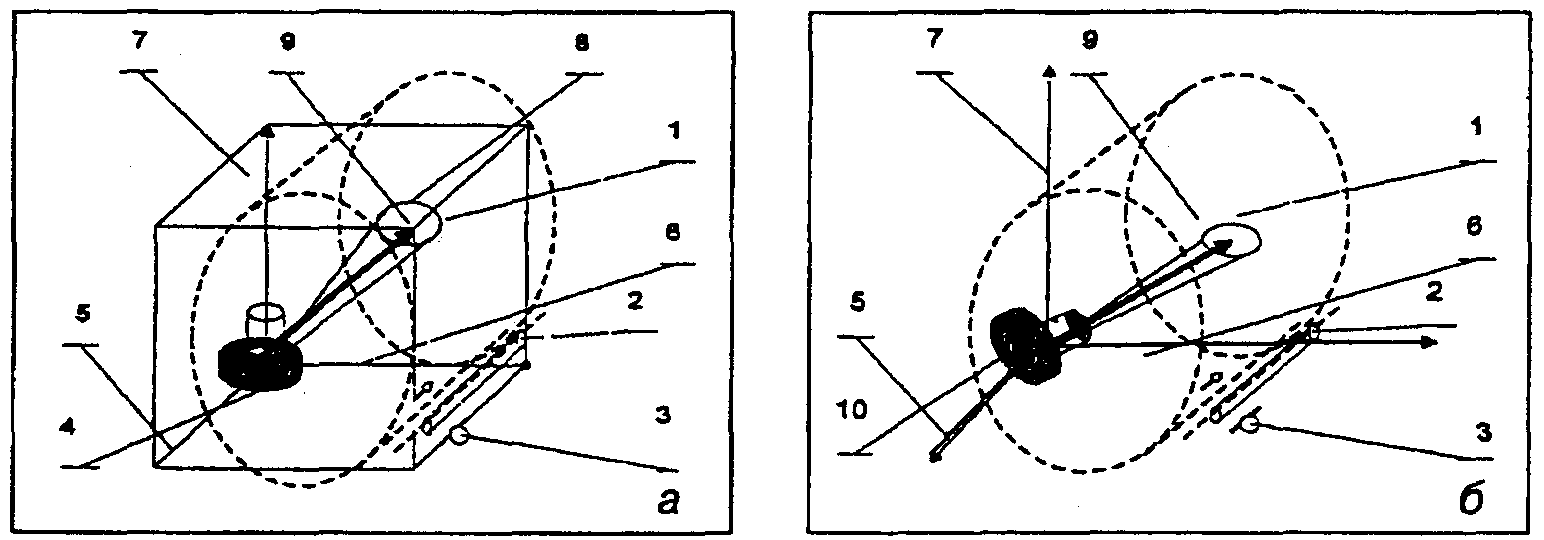
Рис. А.1. Способ установки вибропреобразователя с заменой трехкоординатного ВИП однокоординатным датчиком Vibro - scalar® : а — определение телесного угла трехкоординатным ВИП; б — установка однокоординатного датчика
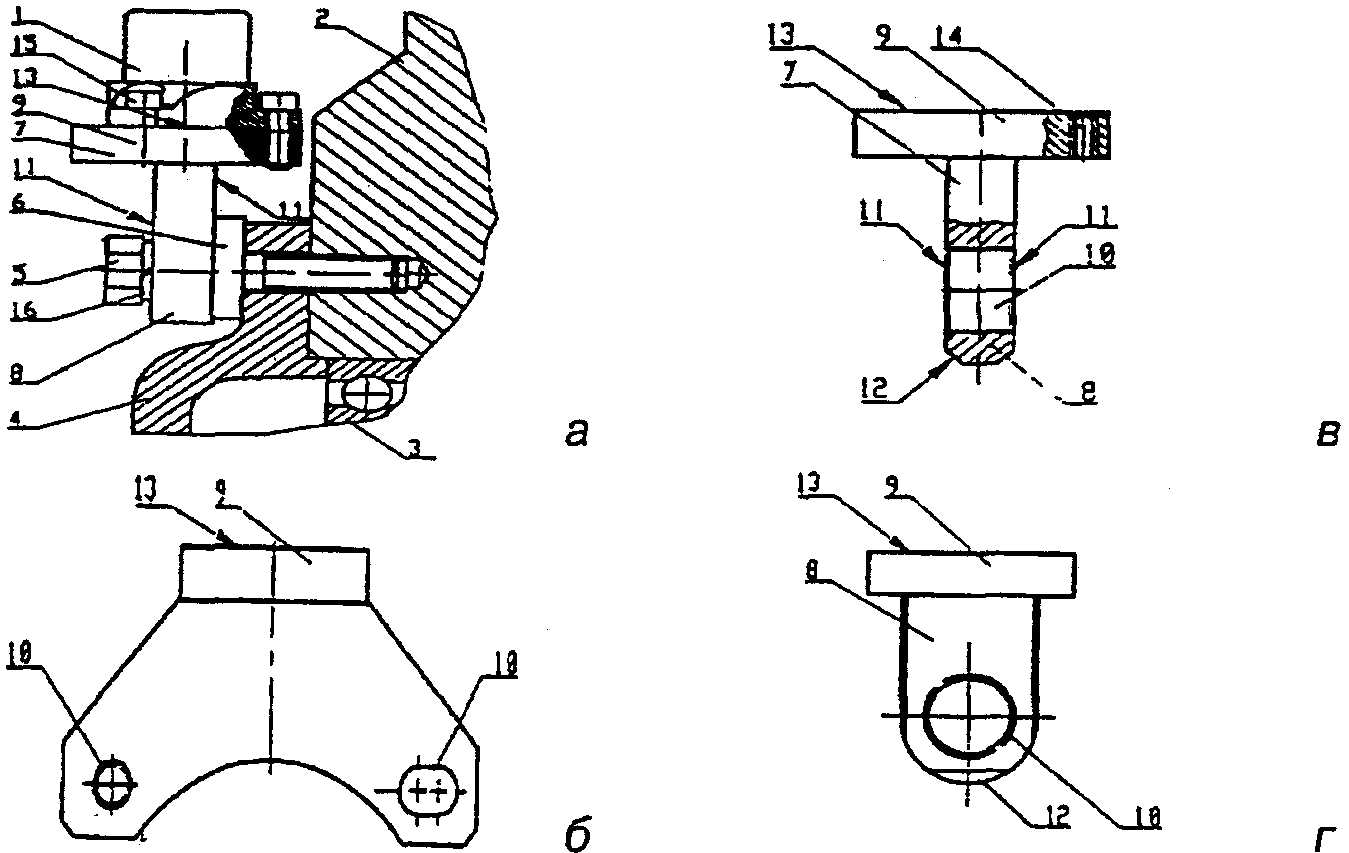
Рис. А.2. Общий вид и конструкция датчика Vibro - scalar® :
а — датчик с вибропреобразователем 1, датчикодержателем 7,
штатным болтом 5 крепления корпуса 4 подшипника 3
к машине 2; б — Т-образный кронштейн с несколькими
выступами и опорными отверстиями; в — Т-образный кронштейн с одним выступом и опорным отверстием; г — вид кронштейна сбоку
Приложение Б
(обязательное)
1. Нормы вибрации для машин, конструктивно подобных тем, которые указаны в справочном Приложении Г, необходимо брать из таблицы в соответствии с их размерно-мощностной группой.
2. Машины специфических производств, особых конструкций и видов могут иметь предельные уровни вибрации, отличающиеся от приведенных в таблице.
ЭКСПЛУАТАЦИОННЫЕ НОРМЫ ВИБРАЦИИ ВЕНТИЛЯТОРОВ,
ЦЕНТРОБЕЖНЫХ И ВИНТОВЫХ КОМПРЕССОРОВ,
МУЛЬТИПЛИКАТОРОВ И ПАРОПРИВОДОВ
1. Нормы вибрации для машин, конструктивно подобных тем, типы которых указаны в справочном Приложении Г, необходимо брать из таблицы.
2. Машины специфических производств, особых конструкций и видов могут иметь предельные уровни вибрации, отличающиеся от приведенных в таблице.
1. Заключения от 11.12.2003 комиссии Госгортехнадзора России «О возможности и целесообразности применения по результатам испытаний и эксплуатации системы комплексного мониторинга состояния оборудования НХК КОМПАКС на предприятиях, подконтрольных Госгортехнадзору России» и «О возможности и целесообразности применения по результатам испытаний и эксплуатации системы мониторинга оборудования в реальном времени для эксплуатации по техническому состоянию (АСУ БЭР КОМПАКС) на предприятиях, подконтрольных Госгортехнадзору России» — распоряжение Заместителя Начальника Госгортехнадзора РФ от 02.12.2003 № Р-20.
2. Руководящий документ. Центробежные электроприводные насосные и компрессорные агрегаты, оснащенные системами компьютерного мониторинга для предупреждения аварий и контроля технического состояния КОМПАКС: Эксплуатационные нормы вибрации//НПЦ «Динамика». Утв.: Госгортехнадзор РФ, Минтопэнерго РФ. 22.09.1994 — 7 с.
3. Методические рекомендации по проведению диагностических виброизмерений центробежных компрессорных машин и центробежных насосных агрегатов предприятий МХНП СССР (РДИ)//МФ «Интертехдиагностика» СП «Балто-Терива».
Утв. нач. отдела МНХП СССР 28.11.1991 — 53 с.
4. ГОСТ Р ИСО 10816-3-99. Вибрация. Оценка состояния машин по результатам измерений вибрации на невращающихся частях. Ч. 3.
5. ГОСТ 20911-89. Техническая диагностика. Термины и определения.
6. ГОСТ 24347-80. Вибрация. Обозначения и единицы величин.
7. Костюков В.Н. Мониторинг безопасности производства — М.: Машиностроение, 2002. — 224 с.
8. Костюков В.Н., Бойченко С.Н., Костюков А.В. Автоматизированные системы управления безопасной ресурсосберегающей эксплуатацией оборудования нефтеперерабатывающих и нефтехимических производств (АСУ БЭР — \text{КОМПАКС}® /Под ред. В.Н. Костюкова. — М.: Машиностроение, 1999. — 163 с., ил. 54.
9. Стандарт Ассоциации «Ростехэкспертиза» «Системы мониторинга агрегатов опасных производственных объектов. Общие технические требования». Согласован Федеральной службой по экологическому, технологическому и атомному надзору РФ, письмо от 1 февраля 2005 г. М.: Издательство «Компрессорная и химическая техника», 2005 — 42 с.
10. ГОСТ Р ИСО 5348-99. Вибрация и удар. Механическое крепление акселерометров.
11. Письмо Управления Минэнерго РФ от 04.02.2004 № 44-1 с рекомендацией к применению систем комплексного мониторинга состояния оборудования в реальном времени (АСУ БЭР КОМПАКС).
ПЕРЕЧЕНЬ ТИПОВ МАШИН И АГРЕГАТОВ, ВИБРОПАРАМЕТРЫ КОТОРЫХ ИСПОЛЬЗОВАНЫ ПРИ РАЗРАБОТКЕ НАСТОЯЩЕГО СТАНДАРТА
Насосы отечественные
Насосы импортные
Электродвигатели отечественные
Вентиляторы и дымососы отечественные
Вентиляторы и дымососы импортные
Компрессоры отечественные
Электродвигатели импортные
Компрессоры импортные
Мультипликаторы (редукторы)
Горные машины
1. СБ 3,2x22 (Сушильный барабан)
- насосы отечественные — 169;
- насосы импортные — 136;
- электродвигатели отечественные — 175;
- электродвигатели импортные — 114;
- вентиляторы и дымососы отечественные — 23;
- вентиляторы и дымососы импортные — 8;
- компрессоры отечественные — 32;
- компрессоры импортные — 22;
- мультипликаторы (редукторы) — 8;
- горные машины — 4.