Оценка тяжести и оздоровление условий труда в кузнечно-прессовом производстве. Методические рекомендации
Актуально на 09.11.2026.
Как цитировать: "Оценка тяжести и оздоровление условий труда в кузнечно-прессовом производстве. Методические рекомендации". https://bukva.ai/docs/otsenka-tyazhesti-i-ozdorovlenie-usloviy-truda
(утв. Минздравом РСФСР 20.06.1977)
Утверждаю Заместитель министра К. И. Акулов 20 июня 1977 года
Согласовано Заместитель начальника Главного управления научно-исследовательских институтов и координации научных исследований Н. А. Демидов 6 июня 1977 года
ОЦЕНКА ТЯЖЕСТИ И ОЗДОРОВЛЕНИЕ УСЛОВИЙ ТРУДА В КУЗНЕЧНО-ПРЕССОВОМ ПРОИЗВОДСТВЕ
ВВЕДЕНИЕ
Труд рабочих основных профессий в кузнечно-прессовом производстве машиностроительных заводов, использующих жидкое или газообразное топливо для нагрева заготовок, связан с выполнением ряда трудоемких ручных операций и протекает в неблагоприятных условиях среды. Кузнечно-прессовые цехи характеризуются относительно высоким уровнем травматизма и заболеваемости. Все это определяет необходимость проведения работ по дальнейшему оздоровлению условий труда рабочих.
Многие оздоровительные мероприятия хорошо известны и используются на предприятиях. Так, для облегчения работ в ряде цехов применяются рольганги, толкатели, механические манипуляторы. На многих предприятиях осуществляется термоизоляция нагретых поверхностей печей. Загрузочные окна оборудованы цепными или водяными завесами. Для борьбы с действием лучистого тепла оборудованы воздушные души и производится распыление воды. Продукты сгорания топлива и нагретые газы, удаляются местной вытяжной вентиляцией. Оправдали себя на практике питьевые режимы, гидропроцедуры (полудуши) в теплый период года. Однако эти меры, очевидно, недостаточны для нормализации условий труда в кузнечно-прессовых цехах.
В системе оздоровления условий труда рабочих необходимы дополнительные мероприятия, которые можно отнести к следующим направлениям: механизация и автоматизация работ, улучшение условий среды, рационализация режимов труда и отдыха, медицинские мероприятия.
Отнесение основных процессов в механизированных кузнечных цехах к категории работ средней тяжести по энерготратам (в соответствии с СН 245-71) базируется на одностороннем подходе и не отражает во всех случаях истинного положения дел. На практике существует потребность в методике объективного количественного определения тяжести труда рабочих, выполняющих операции, в условиях, отягощающих основную рабочую нагрузку.
ФИЗИОЛОГО-ГИГИЕНИЧЕСКАЯ ХАРАКТЕРИСТИКА РАБОТ
В кузнечно-прессовых цехах температура воздуха в теплый период года превышает допустимый по СН 245-71 тепловой перепад 5 °C и предельно допустимую величину на рабочих местах, достигая 30 — 50 °C. Относительная влажность воздуха обычно невелика (19 — 29%), а подвижность его составляет за счет механической вентиляции от 7,5 до 18,5 м/с. Интенсивность тепловой радиации на различных рабочих местах колеблется от 1200 до 9000 ккал/м2 в час. В условиях предприятий, расположенных в средней полосе страны, при так называемой холодной правке металла температура воздуха находится в пределах 22 — 27 °C при относительной влажности 38 — 45% и подвижности 1,5 м/с. В холодный период года температура воздуха на основных местах снижается и иногда достигает -5 °C. Таким образом, сезонные колебания условий микроклимата резко выражены.
Общий уровень шума в цехах колеблется в пределах 78 — 120 дБ, в спектре шума преобладают высокие частоты. Параметры общей и местной вибрации при штамповке и свободной ковке также превышают установленные нормативы. Концентрации окиси углерода обычно составляют 9,2 — 19,9, иногда достигая 90 мг/м3. В воздух поступает пыль окалины в концентрации от 1,7 до 96,6 мг/м3. Наряду с этим в воздушной среде цеха содержатся аэрозоли сажи, смолистых веществ и пр.
Работа кузнечных бригад на штамповочных и ковочных молотах (кузнецы, штамповщики, подручные, нагревальщики, обрезчики) все еще связана со значительной физической нагрузкой (табл. 1) динамического и статического характера, сопровождается большим количеством однообразных движений, поворотов и наклонов туловища. Наиболее трудоемкими операциями являются загрузка заготовок в нагревательную печь, подача заготовок к штампу, удаление штамповок и облоя, наладочные работы. Эти операции осуществляются обычно вручную всеми членами бригады, состоящей из 2 — 5 человек. Труд рабочих, обслуживающих прессы, механизирован (усилия при управлении манипулятором не превышают 5 кг), однако, здесь также имеются ручные операции при разделении поковок на части и манипулировании с ними, а микроклиматические условия особенно неблагоприятны в связи с большей интенсивностью тепловой радиации от крупных заготовок и отверстий печей.
Труд рабочих в кузнице связан с высоким функциональным напряжением организма. В теплый период года при работе значительно учащаются пульс и дыхание, увеличиваются легочная вентиляция и энерготраты, повышается температура тела под языком (до 38,2 °C) и на коже. К концу смены физиологические сдвиги обычно нарастают. Уменьшаются сила и статическая выносливость мышц, возрастает число ошибок при выполнении координационной пробы. Водно-солевой баланс у рабочих, как правило, отрицательный. Кожно-легочные влагопотери составляют от 560 до 1650 г/ч. Некоторые физиологические характеристики работ представлены в табл. 1, 2 и 4.
Производительность труда в ходе смены не является стабильной. К концу рабочего дня наблюдается увеличение среднего времени на операцию и коэффициента неравномерности темпа работы. Объективный показатель работоспособности — удельные физиологические затраты (число сердечных сокращений на единицу продукции) в 1-й и 4-й часы смены, а также во 2-й половине рабочего дня заметно повышены. Это свидетельствует о нерациональности существующего внутрисменного режима труда и отдыха.
Анализ полученных данных показал, что при сопоставлении работ на различных агрегатах физиологические сдвиги не имеют четкой связи с профессиографическими показателями тяжести труда (вес заготовок, темп работы, тоннаж за смену). В пределах одного вида работ (на определенном агрегате) такая связь носит выраженный характер. Отмечается зависимость частоты сердечных сокращений (ЧСС) от занятости рабочих трудовыми операциями в смене и от температуры воздуха на рабочих местах. При сопоставлении аналогичных работ по горячей и холодной обработке металла (табл. 2) видно, что в условиях, близких к перегреву, существенно увеличивается не только ЧСС, но также и энерготраты и минутный объем дыхания (МОД). Таким образом, тепловая нагрузка является одним из ведущих факторов функционального напряжения организма при труде в кузнечно-прессовом производстве.
МЕТОДИКА ОЦЕНКИ ТЯЖЕСТИ ТРУДА
Профессиографический подход в условиях кузницы не обеспечивает удовлетворительной оценки тяжести отдельных операций и труда в целом. Последнее возможно только на основе физиологических критериев состояния нервно-мышечного аппарата, кровообращения, дыхания, газообмена и терморегуляции. Для полной характеристики работ оправдано применение следующих физиологических показателей: ЧСС, энергозатрат, МОД, температуры тела под языком, кожно-легочных влагопотерь, силы и статической выносливости мышц кисти.
Исследования должны проводиться не менее 4 раз в смену. ЧСС, энергозатраты и МОД следует определять в процессе выполнения отдельных трудовых операций. При наличии радио-телеметрической аппаратуры для подсчета ЧСС можно ограничиться только этим критерием физиологических затрат <*> как при оценке тяжести работы, так и эффективности различных мероприятий по облегчению труда.
<*> Методическое пособие к оценке тяжести работы и физиологическому нормированию тяжелого труда по данным пульсометрии. Свердловск, 1971.
Оценка тяжести труда осуществляется с помощью табл. 3. Представленные в ней показатели определяются общепринятыми методами производственных физиологических исследований <**>. Из табл. 2 видно, что при холодной обработке металла оценки тяжести по трем показателям (ЧСС, энергозатраты и МОД) совпадают. В условиях нагревающего микроклимата (горячие операции) тяжесть труда лучше оценивать по величинам ЧСС и кожно-легочных влагопотерь, указывающих на более высокую категорию тяжести работ. Применение только энерготрат или МОД занижает оценки (обычно на 1 балл).
<**> Горшков С.И., Золина З.М., Мойкин Ю.В. Методики исследований в физиологии труда. М., «Медицина», 1974.
Примеры оценки тяжести работ и отдельных операций приведены в табл. 1 и 2, содержащих сводку результатов физиологических исследований. Работы по холодной обработке металла характеризуются 2-й категорией тяжести, что согласуется с СН 245-71. а большинство горячих операций можно отнести к 3-й категории (тяжелые работы). Эти данные могут быть использованы для физиологической характеристики и оценки тяжести труда рабочих аналогичных специальностей, обслуживающих соответствующие типы агрегатов.
Если работы по холодной обработке металла не нуждаются в ограничении по физиологическим соображениям, то большинство горячих операций в кузнице требуют физиологической регламентации, поскольку среднесменная интенсивность функционального напряжения организма превышает рекомендуемый предельно допустимый уровень <*>, характеризующийся величиной ЧСС 100 уд./мин.
<*> Оценка тяжести труда и его физиологическое нормирование (методические рекомендации). Утв. Минздравом РСФСР. Свердловск, 1975.
РЕКОМЕНДАЦИИ ПО ОЗДОРОВЛЕНИЮ УСЛОВИЙ ТРУДА
Мероприятия по механизации и автоматизации работ
1. Заменить механическое управление обрезными прессами с помощью рычага на электрическое или пневматическое (управление с помощью кнопки или рукоятки).
2. Оснастить обрезные прессы счетчиками рабочих ходов пресса (счетчиками штамповок). Схема представлена на рис. 1.
3. Установить на печах при агрегатах мелкой ковки и штамповке загрузочные приспособления для механической подачи заготовок в печь.
4. Использовать штабелирующие устройства для укладки штамповок и поковок.
5. Применять по возможности комбинированные штампы для обрезки и правки деталей.
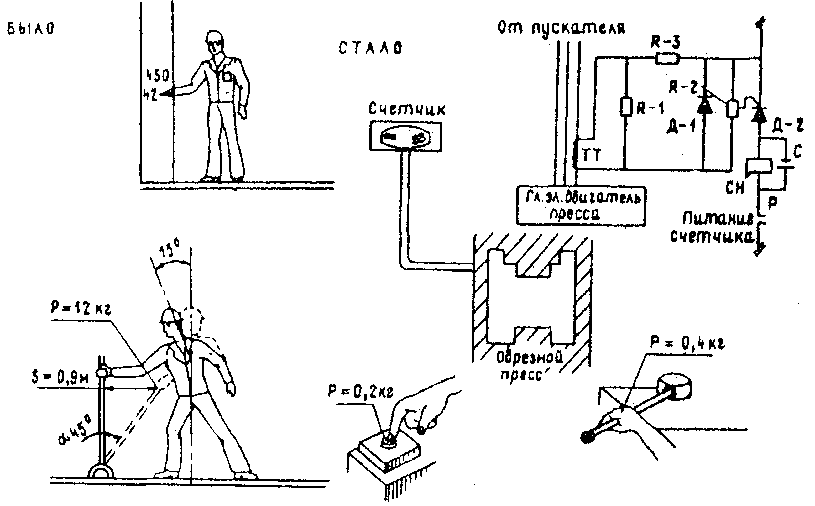
Рис. 1. Механизация работы на обрезном прессе
Мероприятия по улучшению условий производственной среды
1. Установить на участках крупных прессов напольные шаржир-машины, позволяющие дистанционно осуществлять операции по транспортировке и ковке заготовок.
2. Принять все меры по изоляции источников тепловыделений в цехе. Необходимо, в частности, установить перед загрузочными окнами печей водяные завесы в виде сплошной стенки толщиной не менее 10 мм и организовать рециркуляцию воды.
3. Осуществлять по возможности переход с нагрева заготовок в печах на индукционный нагрев.
4. Модернизировать приточные (душирующие) вентиляционные установки. Устройство направляющего аппарата на входе в вентилятор (рис. 2) создает возможность рабочим самим регулировать подвижность воздуха.
5. Установить механизированные циркуляционные воздушно-тепловые завесы на воротах цехов и отапливать в холодный период года подсобные помещения цеха (ремонтный участок и др.).
6. Применять бездымную смазку <*> при горячей штамповке металла, подавая ее в форму с помощью пульверизаторов.
<*> Бездымная смазка (жидкость) для горячей обработки металла. (Авт.: А.А. Кузнецов и др.). Авт. свид. № 2 369623/04(068072) от 26.05.76 г.
7. Поставить рессоры под основание молотов и рабочую площадку кузнецов и штамповщиков на участке мелкой ковки и штамповки.
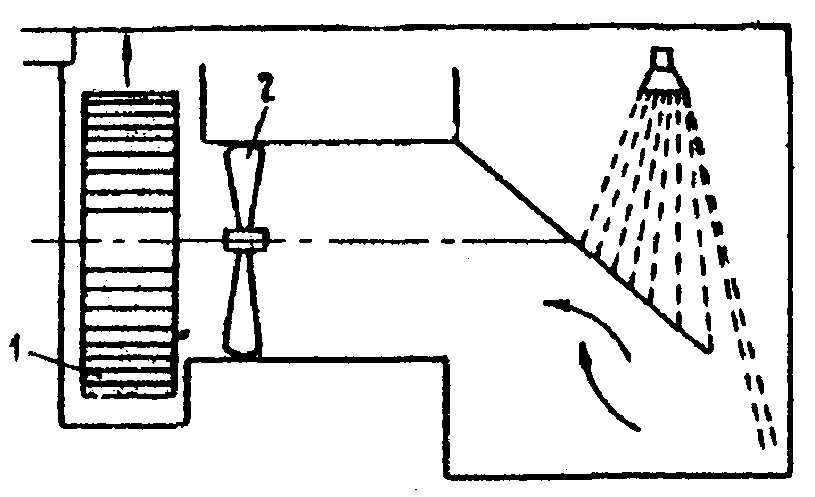
Рис. 2. Схема направляющего аппарата вентиляционной установки
Мероприятия по рационализации режимов труда и отдыха
1. Практиковать освоение рабочими смежных специальностей и внедрить графики взаимозаменяемости на протяжении рабочей смены. Целесообразно совмещение работ кузнеца или штамповщика и нагревальщика и подручного, штамповщика и прессовщика, крановщика и машиниста манипулятора на участке крупных прессов. Примерный график чередования работ кузнеца и нагревальщика показан на рис. 3.
2. Внедрить регламентированные паузы для отдыха внутри смены. Для бригад, обслуживающих 0,8 — 1,5 — 3,0 т молоты и штампы, целесообразно организовать 3 пятиминутных и 2 девятиминутных перерыва. На участке ковочных прессов (600 — 2500 т) достаточно иметь 2 десятиминутных перерыва. На других агрегатах оправдали себя перерывы длительностью по 10 мин. в конце каждого часа работы. Обеденный перерыв должен делить смену пополам. Отдых в паузах следует рекомендовать пассивный (в положении сидя или полулежа). Примерные режимы труда и отдыха представлены на рис. 4.
3. Оборудовать в цехах специальные помещения с нормальными условиями среды (комнаты отдыха) и рекомендовать рабочим проводить паузы в этих помещениях. Требования к комнатам отдыха изложены в специальном документе. <*>
<*> Межотраслевые рекомендации по разработке рациональных режимов труда и отдыха. М., «Экономика», 1975.
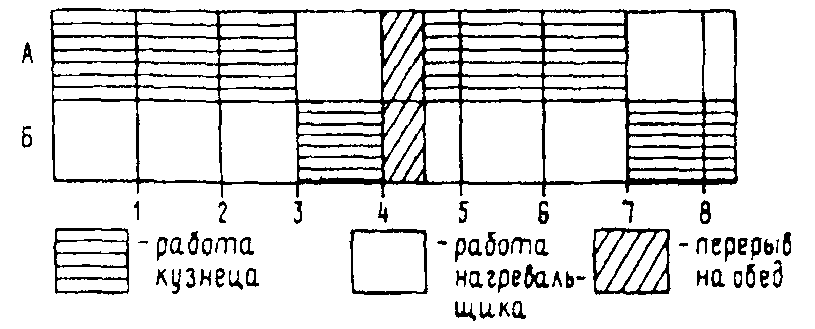
Рис. 3. График совмещения работ кузнеца и нагревальщика. А — кузнец, Б — нагревальщик. По оси абсцисс — часы смены
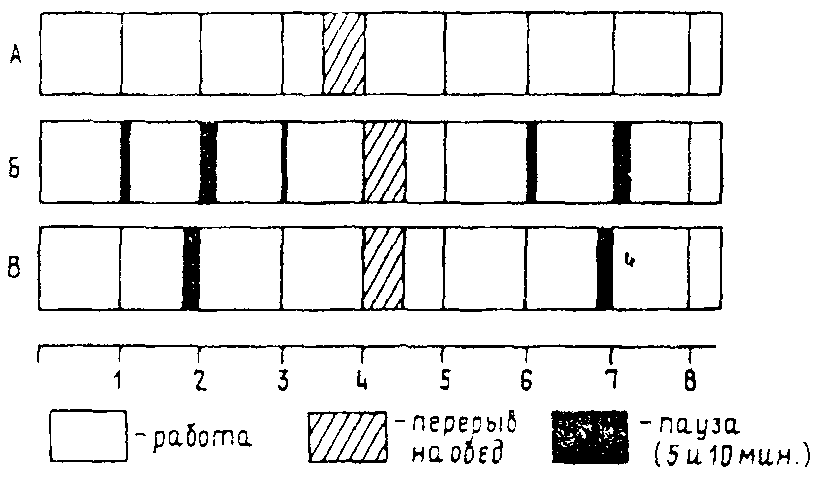
Рис. 4. Режимы труда и отдыха. А — существующий режим, Б — рекомендуемый режим для бригад, обслуживающих 0,8 — 3,0 т молоты и штампы, В — рекомендуемый режим на участке ковочных процессов. По оси абсцисс — часы смены
Медицинские мероприятия
1. Уделять особое внимание контролю за состоянием сердечно-сосудистой системы при проведении предварительных и периодических медосмотров работающих в целях профилактики перенапряжения организма. При наличии у обследуемого жалоб на боли в области сердца во время осмотра или в анамнезе необходимо включить в перечень исследований электрокардиографию и баллистокардиографию.
2. Организовать оксигенопрофилактику утомления рабочих по методу Вайнштейна (дыхание в кислородных палатках после смены при цеховых здравпунктах) или по методу Боксера и Спиридонова (дача кислорода с помощью специальных аппаратов, размещенных непосредственно в цехе) для ускоренного восстановления физиологических функций организма и повышения работоспособности.
ЭФФЕКТИВНОСТЬ ВНЕДРЕНИЯ РЕКОМЕНДУЕМЫХ МЕРОПРИЯТИЙ
Переход на электрическое или пневматическое управление обрезными прессами уменьшает физические усилия работника с 12 до 0,2 — 0,4 кг (см. схему на рис. 1), экономит рабочие движения и мышечную массу. При этом снижается риск травматизма, напряжение функций и утомляемость рабочих, сокращается штучное время в 2 раза. Годовой экономический эффект только на двух прессах 0,8 т штампов составил 6,2 тыс. руб.
Применение счетчика штамповок на обрезных прессах освобождает рабочего от механического подсчета изделий, обеспечивает непрерывную информацию о выработке и повышает ритмичность в работе.
Внедрение загрузочных приспособлений на печах сокращает время операции, уменьшает физическое напряжение рабочих и тепловые нагрузки. В результате снижается тяжесть труда, утомляемость рабочих и риск травмирования. Например, на 3 т штампе получен годовой экономический эффект 12,3 тыс. руб. и рост производительности труда на 8,1%.
Существенно облегчаются работы при использовании штабелирующих устройств для укладки штамповок. Применение комбинированных штампов для обрезки и правки деталей на прессах позволяет перенести операцию правки с молота на пресс. Это мероприятие на некоторых агрегатах повышает производительность труда на 15 — 25%.
Целесообразность нормализации производственного микроклимата иллюстрируется сравнением аналогичных работ по горячей и холодной обработке металла. При холодной правке изделий условия микроклимата более благоприятны, снижается напряжение терморегуляции у рабочих и устраняется опасность ожогов. Как видно из табл. 2 и 4, холодная обработка металла сопряжена с гораздо меньшим напряжением функций организма. В результате снижается утомляемость рабочих.
Применение напольной шаржир-машины на участке крупных прессов позволяет отдалить машиниста от источников тепла. Если в кабине обычного манипулятора температура воздуха достигает 48 — 50 °C, а интенсивность тепловой радиации 6000 — 9000 ккал/м3 в час, то на рабочем месте машиниста, использующего шаржир-машину, температура воздуха составляет 24 — 27 °C, а интенсивность тепловой радиации 720 — 900 ккал/м2 — в час. В итоге снижается функциональное напряжение организма, что видно из табл. 1, 2 и 4 при сравнении работ на 1200-т прессе с напольной шаржир-машиной и на 600-т прессе, где указанная машина еще не применяется. При этом уменьшается также и риск травмирования.
При индукционном нагреве заготовок токами высокой частоты исключается загрязнение воздушной среды и улучшается производственный микроклимат.
Использование направляющего аппарата-стабилизатора (приспособления для регулирования скорости подаваемого воздуха на рабочее место) позволяет регулировать производительность вентиляционной установки в зависимости от метеорологических условий в цехе. Подвижность воздуха на рабочем месте можно менять от 3 до 18 м/с. Количество простудных заболеваний среди рабочих снизилось в 2 раза. Годовой экономический эффект от внедрения данного мероприятия в цехе составил 8,8 тыс. руб. за счет экономии электроэнергии.
Установка воздушно-тепловых завес на воротах цеха ликвидирует минусовую температуру воздуха в холодный период года на рабочих местах вблизи ворот. В результате уменьшаете диапазон температурных колебаний до 20 — 33 °C.
Применение бездымной смазки существенно улучшает воздушную среду на рабочем месте. Повышается видимость в рабочей зоне, содержание окиси углерода снижается до 1,5 мг/м3. В итоге создается заметный гигиенический и психологический эффект. С подачей смазки в форму пульверизатором облегчается операция. С подачей смазки в форму пульверизатором облегчается операция. Улучшается ритмичность работы, повышается стойкость штампа в 2,6 раза. Годовой экономический аффект на одном из участков составил 31,0 тыс. руб.
Подведение рессор под основание агрегата и рабочую площадку снижает уровень шума и параметры общей вибрации.
Совмещение работ в бригадах стимулируется повышением квалификации рабочих и материальной заинтересованностью. Внедрением графика взаимозаменяемости достигается уменьшение простоев и потерь рабочего времени, текучести кадров, более полная загрузка оборудования, снижение монотонности работы и более равномерное распределение тепловых нагрузок между членами бригады. В результате повышается работоспособность и производительность труда до 20%. Годовой экономический аффект на 3 единицах оборудования составил 19,2 тыс. руб.
За счет введения регламентированных перерывов на отдых уменьшаются потери рабочего времени. Например, на 3-т штампе самопроизвольные паузы при существующем режиме составляли 12,5% времени смены. При опытном режиме регламентированные паузы занимают только 8%. Опытный режим снижает функциональное напряжение организма (табл. 4). Средне-сменная ЧСС уменьшается незначительно — в среднем на 2 уд./мин. Однако, при пересчете на рабочий день экономия составляет 960 сердцебиений. Существенно снижаются сдвиги статической выносливости мышц. Физиологические затраты в процессе выполнения трудовых операций также уменьшаются максимальная ЧСС в среднем на 5 уд./мин., среднерабочая ЧСС на 2,5 уд./мин., энергозатраты на 0,1 ккал/мин., МОД на 1,3 л. Физиологический эффект проявляется одинаково при работах по горячей и холодной обработке металла. При этом выравнивается кривая производительности и работоспособности, а общий уровень их повышается. В результате внедрения этого и других мероприятий снижен уровень травматизма (число травм) за год на 40%. Экономический эффект от внедрения пауз для отдыха составил 4,5 тыс. руб. в год. Эффективность рекомендуемых режимов труда и отдыха возрастает при использовании рабочими комнат отдыха с нормальными условиями и среды.
На одном из заводов в результате внедрения комплекса мероприятий улучшились условия среды, снизилась тяжесть труда (среднерабочая и среднесменная ЧСС уменьшилась в среднем на 5 уд./мин., что составило экономию в работе сердца.
НЕКОТОРЫЕ ХАРАКТЕРИСТИКИ РАБОТ НА РАЗЛИЧНЫХ АГРЕГАТАХ В КУЗНЕЧНО-ПРЕССОВОМ ПРОИЗВОДСТВЕ
| Тип агрегата | Вес заготовок (кг) | Занятость трудовыми операциями (%) | Температура воздуха (град. C) | Частота сердечных сокращений (уд./мин.) | Категория тяжести труда (балл) | |
| среднерабочая | среднесменная | |||||
| 0,5-т молот | 1 — 12 | 78,8 | 24 — 28 | 95 +/- 3,2 | 93 +/- 3,4 | 2 |
| 0,7-т молот | 4 — 30 | 56,2 | 20 — 38 | 105 +/- 4,0 | 102 +/- 3,2 | 3 |
| 0,8-т штамп | 4 — 6 | 89,0 | 22 — 27 | 94 +/- 1,4 | 91 +/- 1,1 | 2 |
| печь | 4 — 6 | 89,0 | 22 — 27 | 93 +/- 1,8 | 92 +/- 1,7 | 2 |
| 0,8-т штамп | 4 — 6 | 89,0 | 38 — 46 | 120 +/- 2,0 | 113 +/- 1,2 | 4 |
| печь | 4 — 6 | 89,0 | 42 — 49 | 117 +/- 1,9 | 112 +/- 1,8 | 4 |
| 1,0-т штамп | 4 — 10 | 75,0 | 18 — 30 | 115 +/- 2,7 | 109 +/- 2,3 | 3 |
| 1,5-т штамп | 9 — 11 | 88,5 | 22 — 27 | 94 +/- 1,0 | 93 +/- 1,9 | 2 |
| печь | 9 — 11 | 88,5 | 22 — 2 7 | 95 +/- 1,9 | 93 +/- 1,9 | 2 |
| 1,5-т штамп | 9 — 11 | 88,5 | 38 — 46 | 122 +/- 1,9 | 116 +/- 2,5 | 4 |
| печь | 9 — 11 | 88,5 | 42 — 49 | 119 +/- 1,8 | 114 +/- 2,5 | 4 |
| 2,0-т штамп | 2 — 10 | 75,5 | 15 — 28 | 115 +/- 3,6 | 110 +/- 3,8 | 3 |
| 3,0-т молот | 25 — 105 <*> | 83,6 | 23 — 40 | 110 +/- 4,3 | 107 +/- 4,5 | 3 |
| 3,0-т штамп | 15 — 16 | 78,0 | 22 — 27 | 96 +/- 1,9 | 92 +/- 1,8 | 2 |
| печь | 15 — 16 | 78,0 | 22 — 27 | 93 +/- 1,8 | 91 +/- 1,9 | 2 |
| 3,0-т штамп | 5 — 27 | 75,5 | до 25 | 103 +/- 3,8 | 98 +/- 4,8 | 3 |
| 3,0-т штамп | 15 — 16 | 78,0 | 38 — 46 | 119 +/- 2,4 | 112 +/- 2,8 | 4 |
| печь | 15 — 16 | 78,0 | 42 — 49 | 116 +/- 1,8 | 111 +/- 1,9 | 4 |
| 5,0-т штамп | 15 | 57,0 | 14 — 29 | 103 +/- 2,7 | 97 +/- 4,3 | 3 |
| 6,0-т штамп | 7 — 16 | 74,0 | до 31 | 100 +/- 3,1 | 95 +/- 3,3 | 2 |
| печь | 7 — 16 | 74,0 | до 35 | 117 +/- 6,7 | 112 +/- 7,8 | 4 |
| 7,0-т штамп | 50 — 200 <*> | 76,5 | 20 — 32 | 105 +/- 3,1 | 100 +/- 4,6 | 3 |
| 600-т пресс | усилия до 5 кг | 78,5 | 48 — 50 | 113 +/- 1,9 | 108 +/- 1,9 | 3 |
| 1200-т пресс | 1 | 78,5 | 24 — 27 | 95 +/- 1,3 | 93 +/- 1,9 | 2 |
Примечание: <*> Транспортировка и удержание заготовок осуществляется с применением противовесов и рычагов, снижающих физические усилия работника.
ФИЗИОЛОГИЧЕСКАЯ ХАРАКТЕРИСТИКА ТРУДОВЫХ ОПЕРАЦИЙ НА НЕКОТОРЫХ АГРЕГАТАХ В КУЗНЕЧНО-ПРЕССОВОМ ПРОИЗВОДСТВЕ
Примечания: гор. — горячий; хол. — холодный. Исходные показатели до работы составляли: ЧСС 73 — 78 уд./мин., энерготраты 0,8 — 1,0 ккал/мин., МОД 9,0 — 10,5 л. <...> на 2400 сокращений за смену; падение статической выносливости мышц к концу смены стало менее выраженным), уменьшилась трудоемкость на 38,5 тыс. нормочасов, а производительность труда повысилась на 7,8%.
ШКАЛА ДЛЯ ОЦЕНКИ РАБОТ ПО СТЕПЕНИ ТЯЖЕСТИ ТРУДА НА ОСНОВЕ ФИЗИОЛОГИЧЕСКИХ КРИТЕРИЕВ
Примечание: 1. Для ЧСС, энергозатрат и МОД приведены среднерабочие и среднесменные величины. Там, где те и другие не совпадают, среднесменные показатели даны в скобках.
2. Для энергозатрат, МОД и влагопотерь указаны данные лиц весом 70 кг. Для приведения полученных данных к этой величине их надо разделить на усредненный вес в опытной группе и умножить на 70.
3. Физиологические оценки базируются на усредненных показателях не менее 10 рабочих со стажем работы более 1 года, имеющих возраст 20 — 45 лет.
4. При оценке тяжести труда в определенной профессии по данным лиц старше 35 лет следует ввести поправку на возраст, увеличив полученные у них показатели, ЧСС на 5 уд./мин.
5. Общая оценка тяжести труда дается по показателям, получающим наивысший оценочный балл.
СРАВНИТЕЛЬНЫЕ ДАННЫЕ К ФИЗИОЛОГИЧЕСКОЙ ОЦЕНКЕ ДВУХ РЕЖИМОВ ТРУДА И ОТДЫХА
| Тип агрегата | Вид обработки металла | Физиологические показатели | Существующий режим | Опытный режим |
| 0,8 т штамп | гор. | ЧСС <*> | 113 +/- 1,2 | 110 +/- 1,1 |
| СВ <**> | 35 | 28 | ||
| хол. | ЧСС | 91 +/- 1,1 | 90 +/- 1,5 | |
| СВ | 33 | 23 | ||
| печь | гор. | ЧСС | 112 +/- 1,8 | 110 +/- 1,4 |
| СВ | 31 | 28 | ||
| хол. | ЧСС | 92 +/- 1,7 | 90 +/- 1,2 | |
| СВ | 22 | 21 | ||
| 1,5 т штамп | гор. | ЧСС | 116 +/- 2,5 | 114 +/- 1,2 |
| СВ | 39 | 24 | ||
| хол. | ЧСС | 93 +/- 1,9 | 92 +/- 1,6 | |
| СВ | 24 | 15 | ||
| печь | гор. | ЧСС | 114 +/- 2,5 | 113 +/- 1,3 |
| СВ | 24 | 27 | ||
| хол. | ЧСС | 93 +/- 1,9 | 92 +/- 0,9 | |
| СВ | 31 | 21 | ||
| 3,0 т штамп | гор. | ЧСС | 112 +/- 2,8 | 110 +/- 1,2 |
| СВ | 33 | 22 | ||
| хол. | ЧСС | 92 +/- 1,8 | 90 +/- 1,2 | |
| СВ | 26 | 17 | ||
| печь | гор. | ЧСС | 111 +/- 1,9 | 109 +/- 1,4 |
| СВ | 36 | 30 | ||
| хол. | ЧСС | 91 +/- 1,9 | 90 +/- 1,5 | |
| СВ | 30 | 23 | ||
| 600 т пресс | гор. | ЧСС | 108 +/- 1,9 | 106 +/- 1,3 |
| СВ | 40 | 29 | ||
| 1200 т пресс | гор. | ЧСС | 93 +/- 1,9 | 90 +/- 1,0 |
| СВ | 35 | 29 |
Примечания: <*> Среднесменная ЧСС (уд./мин.).
<**> Процент снижения статической выносливости мышц за смену.