Общемашиностроительные нормативы времени на обслуживание станочных автоматических линий
Актуально на 11.11.2026.
Как цитировать: "Общемашиностроительные нормативы времени на обслуживание станочных автоматических линий". https://bukva.ai/docs/obschemashinostroitelnye-normativy-vremeni-na-goskomtrud-sssr-29
(утв. Госкомтрудом СССР)
ОБЩЕМАШИНОСТРОИТЕЛЬНЫЕ НОРМАТИВЫ ВРЕМЕНИ
НА ОБСЛУЖИВАНИЕ СТАНОЧНЫХ АВТОМАТИЧЕСКИХ ЛИНИЙ
Нормативы предназначены для нормирования труда наладчиков, операторов, контролеров, слесарей-ремонтников и электромонтеров, обслуживающих станочные автоматические линии на машиностроительных предприятиях с массовым характером производства.
Срок действия нормативов до 1992 г.
С введением в действие данных нормативов отменяются Общемашиностроительные нормативы времени на обслуживание автоматических линий (М.: НИИ труда, 1974).
Разработаны Центральным бюро нормативов по труду при Всесоюзном научно-методическом центре по организации труда и управления производством Государственного комитета СССР по труду и социальным вопросам при участии нормативных организаций и предприятий Министерства автомобильной промышленности СССР, Министерства тракторного и сельскохозяйственного машиностроения СССР, Министерства электротехнической промышленности СССР.
1. ОБЩАЯ ЧАСТЬ
1.1. Настоящие нормативы времени предназначены для нормирования труда рабочих-наладчиков, операторов, контролеров, слесарей-ремонтников и электромонтеров по обслуживанию электрооборудования, обслуживающих станочные автоматические линии на машиностроительных предприятиях с массовым характером производства.
1.2. Сборник содержит нормативы времени на работы, выполняемые наладчиками и операторами в течение рабочей смены (техническую подготовку линии; технический уход за линией; активное наблюдение; поддержание работоспособности оборудования, систем механизмов автоматической линии и профилактические работы; работы, связанные с обслуживанием инструмента; установка и снятие детали; перемещение детали), контролерами (контроль деталей внешним осмотром; контроль деталей универсальными и специальными измерительными инструментами и приспособлениями), слесарями-ремонтниками и электромонтерами по обслуживанию электрооборудования (типовые нормы времени на обслуживание технического оборудования), а также ряд приложений, содержащих справочный материал.
1.3 При разработке нормативов в качестве исходных данных использованы:
Общемашиностроительные нормативы вспомогательного времени и времени на обслуживание рабочего места на работы, выполняемые на металлорежущих станках. Массовое производство.
Общемашиностроительные нормативы времени вспомогательного на обслуживание рабочего места и подготовительно-заключительного на работы, выполняемые на металлорежущих станках. Среднесерийное и крупносерийное производство.
Общемашиностроительная методика расчета норм обслуживания при работе на автоматических линиях.
Общемашиностроительные типовые нормы, нормативы времени обслуживания для вспомогательных рабочих цехов основного и вспомогательного производства.
Данные хронометражных наблюдений, фотографий рабочего дня и другие материалы обследования, представленные предприятиями Минавтопрома СССР и Минсельхозмаша СССР, и др. литература.
1.4. Нормативы времени по каждой профессии рабочих, обслуживающих автоматические линии, устанавливались по общемашиностроительным нормативам, а также по данным фотохронометражных наблюдений, полученных с заводов, с учетом факторов, влияющих на величину времени (типа станков, числа инструментов, числа станков в линии, способа установки и крепления детали, измерительного инструмента и т.д.).
1.5. Нормативы времени рассчитаны для заданных условий выполнения работы. Для случаев, отличных от предусмотренных, приводятся поправочные коэффициенты.
Организация труда, методика и примеры расчета описаны в каждом разделе сборника.
1.6. Наименования профессий в сборнике указаны в соответствии с выпусками I и II Единого тарифно-квалификационного справочника работ и профессий рабочих (М.: НИИ труда, 1969), утвержденными постановлениями Государственного комитета Совета Министров СССР по вопросам труда и заработной платы и Всесоюзного Центрального Совета профессиональных союзов 21 января 1969 г., № 22; 14 января 1963 г., № 24 и в дополнениях к ЕТКС согласно постановлению Госкомитета и ВЦСПС от 26 февраля 1972 г., № 34/П-2.
При внедрении на предприятиях более прогрессивной, чем предусмотрено в сборнике, организации труда, технологии работы, более эффективного оборудования, механизмов, оснастки и т.п. следует разрабатывать и вводить в установленном порядке местные нормы.
С выпуском настоящего сборника отменяются Общемашиностроительные нормативы времени на обслуживание автоматических линий (М.: НИИ труда, 1974).
2. ХАРАКТЕРИСТИКА СТАНОЧНЫХ АВТОМАТИЧЕСКИХ ЛИНИЙ
Автоматическая линия — это совокупность автоматических станков, механизмов, установленных в порядке технологического процесса, когда загрузка, обработка, разгрузка и межоперационное перемещение обрабатываемых изделий от станка к станку осуществляются автоматически при помощи конвейера или манипулятора (робота).
Нормативы времени составлены на работы, выполняемые по обслуживанию автоматических линий однономенклатурных и многономенклатурных, однопоточных и многопоточных, переналаживаемых и непереналаживаемых, с гибкой и жесткой связью и состоящих из различного количества единиц отечественного и аналогичного импортного оборудования (агрегатных, специальных станков, моечных машин и т.д.).
В табл. 2.1 приводятся некоторые технические характеристики автоматических линий, изученных в процессе составления нормативов.
3. НОРМАТИВНАЯ ЧАСТЬ
НОРМАТИВЫ ВРЕМЕНИ НА РАБОТЫ, ВЫПОЛНЯЕМЫЕ НАЛАДЧИКАМИ И ОПЕРАТОРАМИ
Методические указания
В цехах машиностроительных предприятий с небольшим числом автоматических линий работу по обслуживанию и текущему ремонту обычно выполняют наладчики-универсалы. В цехах с большим количеством линий наладчики, слесари-ремонтники, контролеры и другие специализируются по узкому кругу работ, например, по обслуживанию только внутришлифовальных автоматов, транспортных систем, гидрооборудования и т.д.
В целях обеспечения рациональной организации труда, полной загрузки в течение смены наладчиков и операторов нормативы времени разработаны с учетом и в зависимости от выполняемых ими функций (технической подготовки линии, технического ухода за линией, поддержания работоспособности линии, активного наблюдения за линией, обслуживания инструмента, установки и снятия детали, очистки приспособлений от стружки, протирки деталей и т.п.). Это дает возможность совмещения функций ряда профессий в различных сочетаниях.
Например: наладчик — часть функций контролера, слесаря, оператора; оператор — часть функций наладчика, контролера.
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ В ЗАВИСИМОСТИ ОТ СОВМЕЩЕНИЙ ФУНКЦИЙ НАЛАДЧИКА К ОПЕРАТОРА
| Профессия | Совмещаемые профессии | |||
| Наладчик | Оператор | Контролер | Слесарь | |
| Коэффициент Kс | ||||
| Наладчик | 1,0 | 1,02 | 1,03 | 1,05 |
| Оператор | 1,02 | 1,0 | 1,05 | - |
Нормативы времени на работы, выполняемые наладчиками
Сумма нормированных затрат времени на обслуживание автоматических линий наладчиками (T_{\text{н}.\text{о}_{\text{нал}}}) определяется по формуле
T_{\text{н}.\text{о}_{\text{нал}}} = (t_{\text{т}.\text{п}} + t_{\text{об}} + t_{\text{оп}1} + t_{\text{оп}2} + t_{\text{оп}3}) \cdot K_{\text{отл}},
tт.п — время на техническую подготовку линии, мин.; tоб — время на технический уход за линией, мин.; tоп1 — время на активное наблюдение за линией, мин.; tоп2 — время на поддержание работоспособности оборудования, систем и механизмов автоматической линии и профилактические работы при остановках, мин.; tоп3 — время на работы, связанные с обслуживанием инструмента, мин.; Kотл — коэффициент, учитывающий время на отдых и личные потребности, Kотл = 1,04.
Для случаев, отличных от предусмотренных в нормативных картах, приведены поправочные коэффициенты.
Примечание. В связи с отсутствием повторяемости в трудовых действиях структура затрат времени по обслуживанию автоматической линии наладчиком может отличаться от расчетной, однако в сумме эти затраты соответствуют действительным, что подтверждено исследованиями в процессе подготовки сборника.
По сумме нормируемых затрат времени по обслуживанию автоматической линии рассчитывается явочная численность наладчиков в смену (Ч) по формуле
\text{Ч} = \frac{T_{\text{н}.\text{о}_{\text{нал}}}}{\text{Ф}_{\text{см}}} \cdot K_{\text{п}} \cdot K_{\text{с}},
T_{\text{н}.\text{о}_{\text{нал}}} — сумма нормируемых затрат времени на обслуживание автоматической линии наладчиками, мин.: Фсм — продолжительность смены, мин.; Kп — коэффициент, учитывающий регламентированные перерывы, не зависящие от наладчика (по вине ремонтных служб и т.п.), Kп = 1,15; Kс — коэффициент, учитывающий совмещение функций.
Нормативы времени на работы, выполняемые операторами
Сумма нормируемых затрат времени на обслуживание автоматической линии операторами (T_{\text{н}.\text{о}_{\text{опер}}}) определяется по формуле
T_{\text{н}.\text{о}_{\text{опер}}} = (t_{\text{о}.\text{п}.\text{опер}} \cdot t_{\text{об}} \cdot \text{П}) \cdot K_{\text{отл}},
t_{\text{н}.\text{о}_{\text{опер}}} — время на установку и снятие детали и другие работы, выполняемые операторами, мин.; tоб — время на технический уход за линией, мин.; П — производительность линии за смену, шт.; Kотл — коэффициент, учитывающий время на отдых и личные потребности, Kотл = 1,06 — 1,1.
Явочная численность операторов (Ч) определяется по формуле
\text{Ч} = \frac{T_{\text{н}.\text{о}_{\text{опер}}}}{\text{Ф}_{\text{см}}} \cdot K_{\text{п}} \cdot K_{\text{с}},
T_{\text{н}.\text{о}_{\text{опер}}} — сумма нормируемых затрат времени на обслуживание автоматической линии операторами в смену, мин.; Фсм — продолжительность смены, мин.; Kп — коэффициент, учитывающий регламентированные перерывы, не зависящие от оператора, Kп = 1,15; Kс — коэффициент, учитывающий совмещение функций.
Организация труда наладчиков должна способствовать качественному обслуживанию автоматической линии и повышению ее производительности.
С этой целью рекомендуется создавать сквозные комплексные бригады. Такие бригады должны состоять из наладчиков, операторов, слесарей и электромонтеров, обслуживающих оборудование автоматической линии (участка, потока).
Общее руководство бригадой должен осуществлять наиболее опытный и квалифицированный наладчик.
Наладчик автоматической линии выполняет функции по обслуживанию автоматических линий (смена инструмента, наладка и подналадка оборудования, наблюдение за работой оборудования и систем обеспечения и т.д.) и организует на вверенном ему потоке или участке автоматической линии труд операторов.
Наладчик непосредственно подчинен мастеру производственного участка и работает в контакте с работниками ОТК, инструментально-раздаточной кладовой (ИРК) и ремонтных служб.
К функциям наладчика относятся:
техническая подготовка автоматической линии к пуску;
активное наблюдение за работой линии;
поддержание работоспособности оборудования, систем и механизмов автоматической линии и профилактические работы;
смена, настройка, подналадка режущего инструмента.
При неполной занятости наладчика необходимо загружать его другими работами, например, ремонтом автоматической линии, окончательным контролем отработанных деталей; наладкой оборудования, расположенного вблизи автоматической линии, и др.
К функциям операторов относятся:
осмотр деталей (заготовок) перед установкой, загрузкой;
загрузка и разгрузка автоматической линии (установка и снятие, закрепление, повертывание, перемещение обрабатываемых деталей (заготовок), очистка рабочих позиций от стружки и грязи и т.п.);
активное наблюдение, (промер и осмотр обрабатываемых деталей, наблюдение за работой инструментов и механизмов);
технический уход за линией <*>;
участие в наладке и подналадке оборудования, в поддержании работоспособности автоматической линии, проведении выборочного контроля и др. <*>
<*> Выполняются при остановке линии или в свободное от основных обязанностей время.
Техническая подготовка автоматической линии предусматривает: подготовку к пуску, межсменную передачу, подготовку оснастки, подготовку заготовок, переналадку.
К подготовке к пуску относятся: проверка наличия инструмента, смазочно-охлаждающей жидкости, разогрев линии и т.д.
К межсменной передаче относятся: устное сообщение или запись в журнале о работе линии в течение предшествующей смены (осуществляется в процессе текущей работы линий, что способствует непрерывности обслуживания оборудования и улучшает качество обслуживания). При сдаче смены наладчик информирует сменщика о работе оборудования, приспособлений, инструмента, поломках и простоях линии, характере и причинах их возникновения.
К подготовке оснастки и инструментов относятся: проверка работы приспособлений, транспортеров, обмен, осмотр, описание, раскладка инструмента на рабочих позициях и т.п.
К подготовке заготовок относятся: проверка наличия заготовок, выборочный контроль качества и т.п.
Переналадка линии является специфичной операцией для каждой линии и зависит от конструкции, назначения и состава оборудования автоматической линии и поэтому предлагаемыми нормативами не охватывается. Время на выполнение переналадки линии устанавливается исходя из конкретных условий.
К техническому уходу за автоматической линией относятся: уборка стружки, чистка линии, смена (заливка) масла, смазочно-охлаждающей жидкости, чистка баков.
Активное наблюдение за работой автоматической линии. Эксплуатация автоматических линий требует постоянного наблюдения за их работой. Наблюдение является одной из основных обязанностей наладчика.
К активному наблюдению за линией относятся: осмотр для выявления неисправностей, выборочный контроль изделий, регулирование, подналадка и устранение неисправностей оборудования, регистрация наблюдений, очистка рабочих позиций от стружки и грязи и т.п. Все эти работы осуществляются без остановки автоматической линии (на ходу).
Работа наладчика требует постоянного контакта с контролерами ОТК, поэтому наладчик периодически осуществляет межоперационный контроль и контроль готовой продукции и принимает меры к своевременной ликвидации причин, которые могут привести к появлению брака.
Поддержание работоспособности автоматической линии и профилактика включают в себя следующие работы: устранение неисправностей, замену инструмента, подналадку оборудования и приспособлений, проверку точности оборудования при остановках автоматической линии.
Подналадка оборудования, приспособлений и систем управления является одной из важнейших обязанностей наладчика и обеспечивает устойчивую работу оборудования и высокое качество изготовления изделий. Для осуществления своевременной подналадки наладчик обязан периодически проверять качество обрабатываемых деталей и осуществлять проверку стабильности цикла.
Своевременная замена инструмента — необходимое условие эксплуатации автоматических линий.
Наиболее рациональной является принудительная замена инструмента по графику, который является технико-организационным документом, регламентирующим работу автоматических линий и обслуживающего персонала.
В графиках смены инструмента, которые составляются по каждой автоматической линии с учетом сложности состава и эксплуатации линии, должно указываться количество (группа) одновременно заменяемого инструмента, так как от этого зависит время регламентированного простоя линии и время занятости наладчиков.
Принудительная замена исключает использование инструмента, имеющего чрезмерный износ и обеспечивает стабильность обработки деталей, оптимальное время простоя линии из-за замены инструмента, сокращение расхода инструмента.
Осуществление принудительной смены инструмента предполагает подготовительные работы, которые включают прием и сдачу инструмента экспедитору ИРК; контроль за качеством доставляемого на линию (поток) инструмента; регулировку инструмента вне станка.
Наладчик должен следить за своевременным пополнением инструмента и раскладывать его по ячейкам инструментального шкафа. При этом он должен проводить визуальный осмотр режущего и вспомогательного инструмента и в случае обнаружения дефектов немедленно сообщить об этом в ИРК. Для предварительной подготовки инструмента к замене (настройки на размер, регулировки и т.д.) без остановки автоматической линии наладчика необходимо обеспечить запасными комплектами инструмента.
Организация рабочих мест наладчиков и операторов автоматических линий. Рабочие места и рабочие зоны наладчиков и операторов, осуществляющих наблюдение за работой оборудования и систем обеспечения автоматических линий, включают группу обслуживаемого ими оборудования, оснастку, предназначенную для наладочных работ и хранения режущего, вспомогательного и другого инструмента.
Рабочие места наладчиков должны находиться вблизи пультов управления и быть оснащены инструментальными шкафами, тумбочкой для хранения и установки контрольно-измерительных приборов, эталонов и приспособлений по настройке.
Инструментальный шкаф имеет стенд для хранения страхового запаса инструмента, верстак с тисками и наладочными приспособлениями для наладочных и слесарных работ, ящики для хранения подручного инструмента, документации и т.д. Шкаф следует располагать ближе к оборудованию, где наиболее часто производится замена инструмента. При обслуживании оборудования, расположенного на некотором расстоянии от инструментального шкафа, наладчик должен иметь переносной инструментальный ящик или тележку.
Рабочее место наладчика (рис. 1) должно иметь постоянную связь с рабочими местами слесарей-ремонтников, электромонтеров и т.д. Вид связи выбирают в зависимости от конкретных условий.
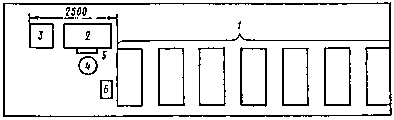
Рис. 1. Схема организации рабочего места наладчика: 1 — автоматическая линия; 2 — шкаф для хранения инструмента, оборудованный системой СКОПИ-2; 3 — столик передвижной; 4 — стул; 5 — подставка под ноги; 6 — урна для мусора
Организация рабочих мест операторов имеет много общего с организацией рабочего места наладчика, предусматривающей использование инструмента и инвентаря, необходимого для его практической деятельности.
С целью сокращения простоев станка из-за хождения за инструментами оператора необходимо снабжать инструментальной тумбочкой. В тумбочке должны храниться страховой запас комплекта режущего и вспомогательного инструмента, слесарный и наладочный инструмент.
Рабочее место определяется общей планировкой линии и должно быть оснащено специальными подъемно-транспортными средствами и приспособлениями для захвата и подъема заготовок из тары и загрузки их на линию.
С целью экономии рабочего времени и затрат труда оператора тару с заготовками располагают так, чтобы облегчить оператору изъятие заготовок из тары и подачу заготовок на линию.
На рабочем месте оператора следует предусмотреть специальные плакаты с рекомендациями по застропливанию и поднятию заготовок из тары и способам укладки их на транспортное (загрузочное) устройство линии.
Определить численность наладчиков и операторов
Автоматическая линия состоит из 13 агрегатных станков с гидроприводом, 5 поворотных устройств. Расчетное число инструмента — 150 шт.
Обрабатываемая деталь — картер
Точность обработки — 1Т10...1Т9
Продолжительность смены — 460 мин.
Расчет нормируемых затрат в смену для наладчиков и операторов
1. tm.n = 39 + 12 (К 1, поз. 1 г, д) + 15 (см. примечание), tm.n = 66 мин.
2. tоб = 76 + 21 (К 2, поз. 5 г, д) + 5 (см. примечание), tоб = 102 мин.
3. tоп1 = 189 + 45 = 234 (К 3, поз. 5 г, д).
4. tоп2 = 86 + 21 (К 4, поз. 3 г, д), tоп2 = 107 мин.
5. По карте 5 определяют tоп3.
| № позиции | Станок | Инструмент | Число инструментов | Группа инструмента | Время на обслуживание инструмента tоп3, мин. | Поправочный коэффициент | Время на обслуживание инструмента с учетом поправочных коэффициентов, мин. | Позиция, индекс карты 5 |
| 1 | 9А-291 | Сверло Ø 8 | 20 | 1 | 40 | 0,7 | 28 | 1 з |
| Зенковка Ø 12 | 15 | 1 | 33 | 0,7 | 23 | 1 ж | ||
| 2 | 9А-292 | Метчик М12 | 15 | 1 | 33 | 0,7 | 23 | 1 ж |
| 3 | 9А-294 | Сверло | 7 | 1 | 17 | 0,7 | 12 | 1 д |
| Зенкер | 6 | 1 | 17 | 0,7 | 12 | 1 д | ||
| Зенковка | 2 | 1 | 7 | 1,0 | 7 | 1 б | ||
| 4 | 9А-295 | Метчик | 7 | 1 | 17 | 0,7 | 12 | 1 д |
| 5 | 9А-296 | Сверло | 12 | 1 | 33 | 0,7 | 23 | 1 ж |
| Зенковка | 12 | 1 | 33 | 0,7 | 23 | |||
| 6 | 9А-297 | Метчик М10 | 12 | 1 | 33 | 0,7 | 23 | 1 ж |
| 7 | 9А-298 | Сверло | 1 | 1 | 4 | 1,0 | 4 | 1 а |
| Метчик | 1 | 1 | 4 | 1,0 | 4 | 1 а | ||
| 8 | 9А-289 | Фреза | 2 | 3 | 23 | 1,0 | 23 | 1 б |
| 9 | 9А-290 | Фреза | 4 | 3 | 42 | 1,0 | 42 | 3 г |
| 10 | 9А-299 | Расточная головка | 4 | 1 | 12 | 1,0 | 12 | 1 г |
| Сверло | 1 | 1 | 4 | 1,0 | 4 | 1 а | ||
| Зенкер | 1 | 1 | 4 | 1,0 | 4 | 1 а | ||
| 11 | 9А-300 | Расточная головка | 4 | 1 | 12 | 1,0 | 12 | 1 г |
| Зенкер | 2 | 1 | 7 | 1,0 | 7 | 1 б | ||
| 12 | 9А-301 | Расточная головка | 4 | 1 | 12 | 1,0 | 12 | 1 г |
| Развертка | 2 | 2 | 16 | 1,0 | 16 | 2 б | ||
| 13 | 9А-303 | Фреза | 2 | 3 | 23 | 1,0 | 23 | 2 б |
| Итого | 349 | |||||||
6. По картам 6 - 16 определяют время на установку и снятие детали и другие работы, выполняемые операторами.
| № позиции | Перечень выполняемых приемов | Время на прием, мин. | № карты |
| 1 | Включить и выключить подъемник | 0,02 | 13 |
| 2 | Установить деталь на рольганг | 0,46 | 6 |
| 3 | Продвинуть деталь по рольгангу | 0,057 | 12 |
| 4 | Переместить деталь с рольганга на конвейер | 0,29 | 12 |
| Итого | 0,827 · 260 = 215 | ||
Исходя из полученных данных определяем явочную численность наладчиков и операторов, обслуживающих автоматическую линию:
\text{Ч} = \frac{T_{\text{н}.\text{о}_{\text{нал}}}}{\text{Ф}_{\text{см}}} \cdot K_{\text{п}} \cdot K_{\text{с}} = \frac{66 + 234 + 107 + 349}{460} \cdot 1,04 \cdot 1,15 \cdot 1,0 = 1,96 \approx 2\text{чел}.
В связи с полной загрузкой наладчиков, технический уход за линией необходимо передать оператору:
T_{\text{н}.\text{о}_{\text{опер}}} = (215 + 102) \cdot 1,06 = 336\text{мин}.,
\text{Ч}_{\text{о}} = \frac{T_{\text{н}.\text{о}_{\text{опер}}}}{\text{Ф}_{\text{см}}} \cdot K_{\text{п}} \cdot K_{\text{с}} = \frac{336 \cdot 1,15 \cdot 1,1}{460} = 0,92 \approx 1\text{чел}.
Примечания: 1. При переналадке линии время на переналадку, ознакомление с чертежами, технологическими картами и т.п. зависит от конструктивных особенностей линии и устанавливается для каждого конкретного случая.
2. При обслуживании рабочим неметаллорежущего оборудования (моечные машины, загрузочные, транспортные устройства, автоконтроль и т.п.) ко времени по карте добавлять 1 мин. на каждую единицу оборудования.
При обслуживании роботов, манипуляторов, механических рук ко времени по карте добавлять 3 мин. на каждую единицу оборудования.
3. Строка «Прочие» включает все виды станков, не указанные в карте (резьбонарезные, фрезерные, накатные и т.п.).
4. Если в состав оборудования линии включены разные виды станков, время определяется по наибольшей группе с учетом общего числа станков.
Поправочные коэффициенты на время технического ухода за линией в зависимости от обрабатываемого материала
| Обрабатываемый материал | Цветные сплавы | Чугун | Сталь | Сталь вязкая |
|---|---|---|---|---|
| Коэффициент | 0,8 | 1,0 | 1,1 | 1,2 |
Примечания: В случае невыполнения рабочим некоторых функций, указанных в содержании работ, время по карте принимать с коэффициентом K — 0,6 — 0,8 при централизованной и коэффициентом K — 0,85 при децентрализованной подаче смазочно-охлаждающей жидкости.
2. При обслуживании неметаллорежущего оборудования (моечные машины, загрузочные и транспортные устройства и т.п.) ко времени по карте добавлять 1 мин. на каждую единицу оборудования.
3. Строка «Прочие» включает все виды станков, не указанные в карте (резьбонарезные, фрезерные, накатные и т.п.).
4. Если в состав оборудования линии включены разные виды станков, время определяется по наибольшей группе с учетом общего числа станков.
5. Участие наладчика и оператора в работе по техническому уходу за линией в процентном отношении определяется предприятием в соответствии с загрузкой наладчика и автоматчика.
Поправочные коэффициенты на время активного наблюдения (при работе линии) в зависимости от обрабатываемого материала
| Обрабатываемый материал | Цветные сплавы | Чугун | Сталь | Вязкая сталь |
|---|---|---|---|---|
| Коэффициент | 0,8 | 1,0 | 1,1 | 1,2 |
Поправочные коэффициенты на число инструмента в зависимости от квалитета обработки
| Квалитет обработки | 1Т11...Т9 | 1Т8...1Т7 | 1Т6 |
|---|---|---|---|
| Коэффициент Kобр. | 1,0 | 2,0 | 4,0 |
Примечания: 1. Расчетное число инструментов (Rи) устанавливается с учетом квалитета обработки путем умножения на коэффициент Kобр.
2. Строка «Прочие» включает все виды станков, не указанные в карте (резьбонарезные, фрезерные, накатные и т.п.).
3. Если в состав оборудования линии включены разные виды станков, время определяется по наибольшей группе с учетом общего числа станков.
Примечания: 1. Время по карте учитывает также время на обслуживание механизмов и систем обеспечения автоматической линии.
2. В случае применения на станках автоподналадчиков время по карте принимать с коэффициентом K — 1,2.
3. В знаменателе приведено время поддержания работоспособности станков, у которых правка круга не включена в автоматический цикл.
4. Строка «Прочие» включает все виды станков, не указанные в карте (резьбонарезные, фрезерные, накатные и т.д.).
5. Если в состав оборудования линии включены разные виды станков, время определяется по наибольшей группе с учетом общего числа станков.
Поправочные коэффициенты на время, связанное с обслуживанием инструмента, в зависимости от:
| Числа одновременно заменяемого инструмента | 1 | 2 | >= 3 |
|---|---|---|---|
| Коэффициент | 1,0 | 0,85 | 0,7 |
| Степени загруженности автоматической линии Cз, %, до | 25 | 40 | 50 | 60 | 70 | 80 | > 80 |
|---|---|---|---|---|---|---|---|
| Коэффициент | 0,5 | 0,6 | 0,7 | 0,8 | 0,9 | 1,0 | 1,2 |
| Квалитета обработки | 1Т11 | 1Т10...1Т9 | 1Т8...1Т7 | 1Т6 |
|---|---|---|---|---|
| Коэффициент | 0,9 | 1,0 | 1,15 | 1,25 |
Степень загруженности автоматической линии определяется по формуле
\text{С}_{\text{з}} = \frac{T_{\text{ц}} \cdot \text{П}_{\text{ц}}}{\text{Ф}_{\text{см}}} \cdot 100,
Tц — время одного цикла автоматической линии, мин.;
Пц — число циклов, совершаемых автоматической линией за смену.
Примечания: 1. Расчет следует производить по каждому станку в отдельности (порядок расчета времени на смену инструмента приведен в примере).
2. При децентрализованной заточке время по карте принимать с коэффициентом K = 1,05.
3. При необходимости размерной настройки режущего инструмента вне станка, ко времени по карте добавлять 3 мин. на каждый настраиваемый инструмент.
Классификация группы инструмента по затратам времени на обслуживание
I группа: сверло специальное (\text{Ø} \leq 35\text{мм }), сверло спиральное (\text{Ø} \leq 35\text{мм }), сверло комбинированное (\text{Ø} \leq 35\text{мм }), сверло центровочное (\text{Ø} \leq 35\text{мм }); зенкер цилиндрический (\text{Ø} \leq 35\text{мм }), зенкер сферический (\text{Ø} \leq 35\text{мм }), зенкер комбинированный (\text{Ø} \leq 35\text{мм }), зенкер конический (\text{Ø} \leq 35\text{мм }); цековка; зенковка; метчики; резцовая головка; расточная головка; прошивка и расточная головка; протяжка круглая; протяжка шлицевая; протяжка наружного протягивания.
II группа: сверло специальное (\text{Ø}>35\text{мм }), сверло спиральное (\text{Ø}>35\text{мм }), сверло комбинированное (\text{Ø}>35\text{мм }); развертка цилиндрическая, развертка комбинированная, развертка коническая; резьбонакатные и накатные ролики; резьбонакатные плашки; резец и резцовая вставка; многогранная пластинка; зенкер (\text{Ø}>35\text{мм }).
III группа: фрезы торцевые, фрезы дисковые, фрезы прорезные, фрезы отрезные, фрезы концевые, фрезы червячные; фрезерные головки; резцовый блок; долбяк; шевер; головки винторезные; резцы с алмазной доводкой (с выверкой по диаметру).
IV группа: шлифовальный круг для внутреннего шлифования; шлифовальный круг для наружного шлифования; шлифовальный круг для торцевого шлифования; ведущий круг для бесцентрового шлифования; бруски для суперфиниша; хонинговальная головка.
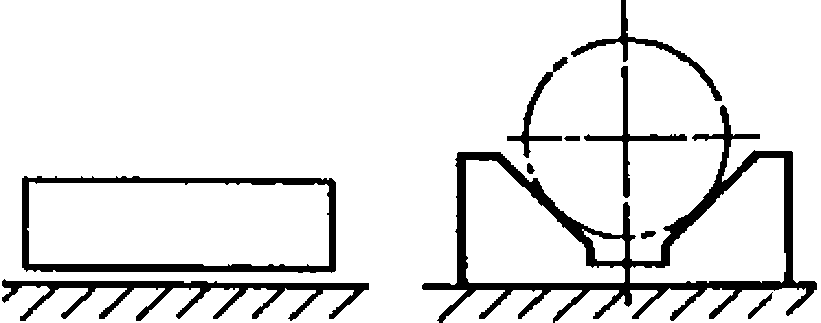
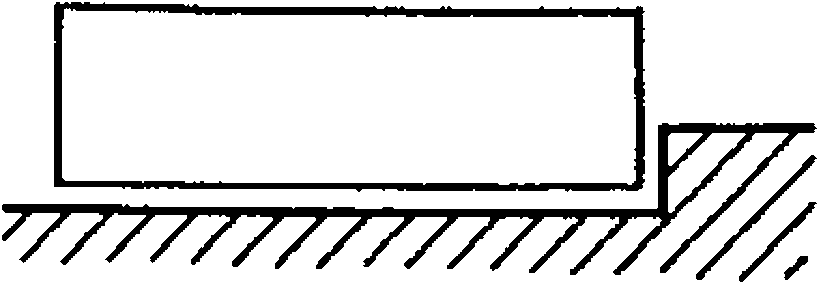
Примечание. У — установка детали; С — снятие детали.
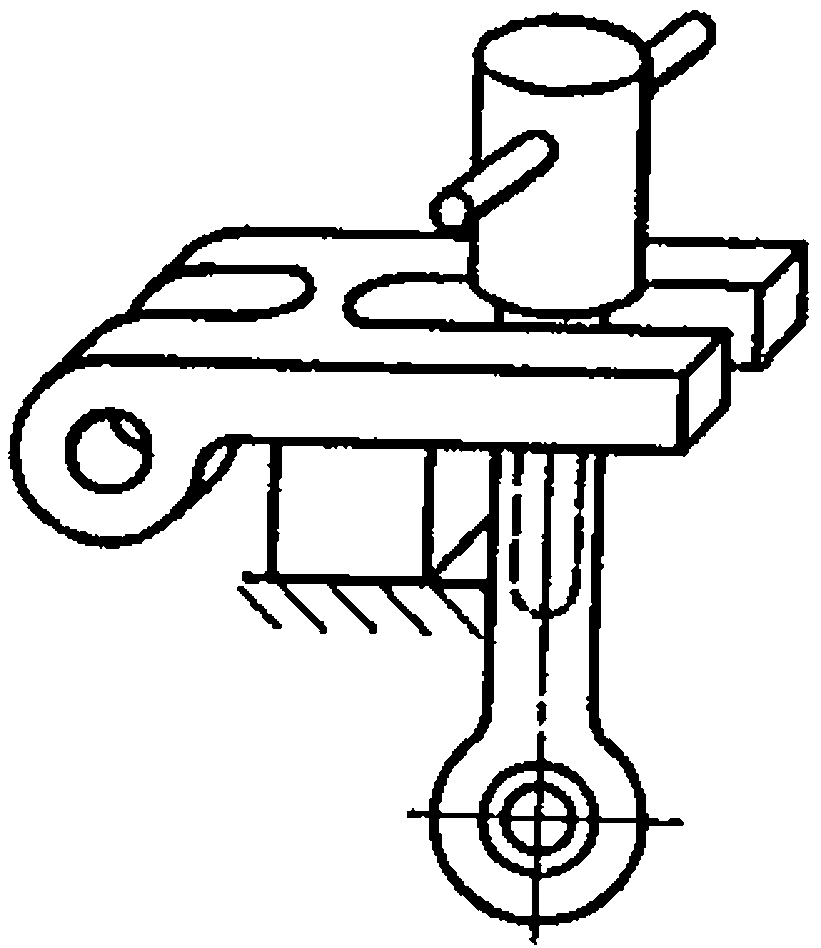
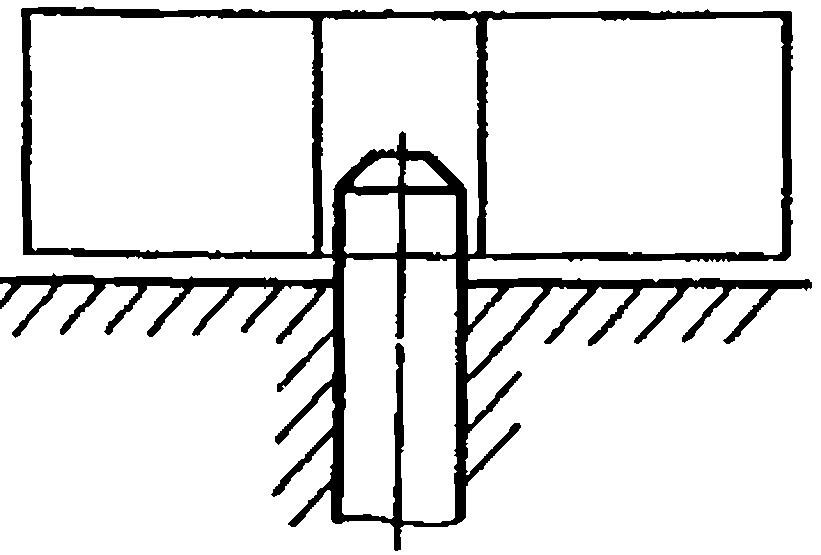
Примечание. З — закрепление детали; О — открепление детали.
Примечание. Время на очистку базовых точек брать по графе а.
| Время на очистку детали от стружки крючком | ||||
| Масса очищаемой детали, кг, до | ||||
| 1 | 5 | 8 | 12 | > 12 |
| Время, мин. | ||||
| 0,072 | 0,089 | 0,095 | 0,102 | 0,11 |
| а | б | в | г | д |
Примечание. Время на деталь определяется делением времени на выполнение приема, предусмотренного картой, на количество деталей, находящихся в таре.
| № позиции | Передвижение подъемных механизмов вручную | Время передвижения на 1 м, мин. | ||
| По монорельсу | Без груза | По прямой | 0,02 — 0,03 | |
| С грузом | По кривой (по окружности) | 0,05 | ||
Примечания: 1. При захвате (отцеплении) детали (узла) перед подъемом (спуском) или передвижением, к указанным в карте нормативам времени добавлять: при зацеплении в одной точке — 0,015 мин.; при зацеплении в двух точках — 0,045 мин.
2. На прием «включить» и «выключить» подъемник добавлять 0,020 мин.
НОРМАТИВЫ ВРЕМЕНИ НА РАБОТЫ, ВЫПОЛНЯЕМЫЕ КОНТРОЛЕРАМИ ПО ПРОВЕРКЕ КАЧЕСТВА ПРОДУКЦИИ
Методические указания
Нормативы времени на технический контроль деталей разработаны с целью определения трудоемкости контрольных операций и необходимой численности контролеров при обслуживании автоматических линий.
Система контроля качества продукции на автоматических линиях служит для проверки соответствия изделия техническим требованиям на всем протяжении цикла изготовления (от заготовки до окончательно обработанной детали).
К точности деталей, обрабатываемых на автоматических линиях, как правило, предъявляют более высокие требования, чем к аналогичным деталям, обрабатываемым в неавтоматизированном производстве. Это обусловлено выпуском с линий более совершенных изделий, обладающих повышенной долговечностью и точностью.
Кроме того, при определении требований к деталям, подлежащим обработке на линиях, учитывается, что создание линий в большинстве случаев связано с разработкой более совершенных технологических процессов и оборудования.
Уровень качества выпускаемой продукции в значительной степени зависит от состояния средств контроля. Поэтому службы БТК осуществляют надзор за состоянием измерительных средств.
Нормативы времени для контроля установлены на:
контроль размеров деталей универсальными и специальными инструментами;
контроль биения деталей в приспособлении;
Нормативы времени на внешний осмотр деталей установлены в зависимости от веса заготовок и веса деталей.
Нормируемые затраты на контроль определяются в следующем порядке.
Детали относятся к соответствующим группам сложности, затем исходя из установленного времени, процента выборочности, контроля и количества изготовляемых деталей за смену определяется трудоемкость внешнего осмотра.
Сумма нормируемых затрат времени на контроль продукции (Tн.к) определяется по формуле
T_{\text{н}.\text{к}} = \sum t_{\text{вр}.\text{к}} \cdot K_{\text{в}} \cdot \text{П } \cdot K,\text{мин}. — при операционном контроле,
tвр.к — время на выполнение операции контроля, мин.; Kв — коэффициент, учитывающий выборочность контроля (определяется по технологической документации); П — производительность линии в смену, шт.; K — коэффициент, учитывающий время на организационно-техническое обслуживание и время на отдых и личные потребности, K = 1,28.
Расчет явочной численности контролеров в смену Ч для обслуживания автоматической линии производится по формуле
\text{Ч} = \frac{T_{\text{н}.\text{к}}}{\text{Ф}_{\text{см}}} .
Организация труда. Контролеры осуществляют окончательную приемку готовых деталей мелких, средних и крупных размеров непосредственно на участке автоматической линии, а также занимаются операционным контролем.
После проверки годные детали складываются контролерами в тару, забракованные детали изолируют от годных.
Исправимый брак возвращается на линию.
При обнаружении дефектных деталей или брака контролер принимает меры для прекращения изготовления деталей и совместно с обслуживающим персоналом автоматической линии определяет причины брака.
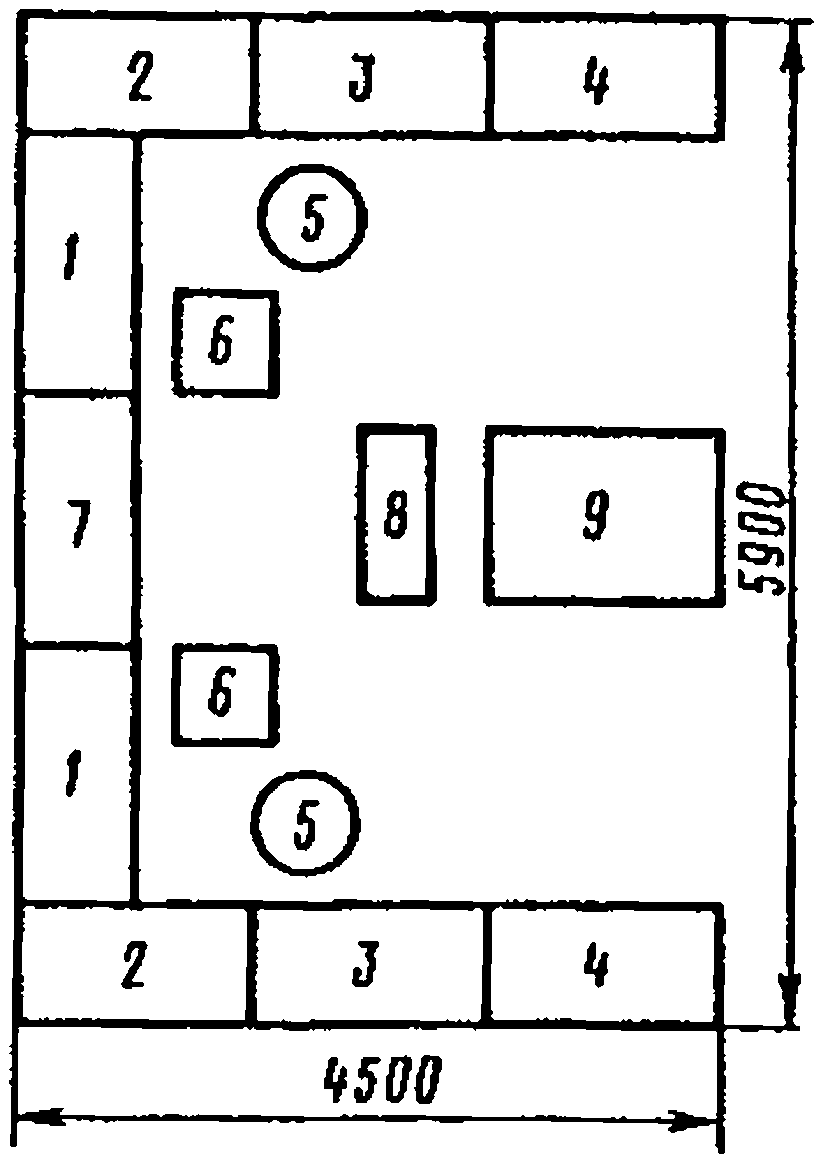
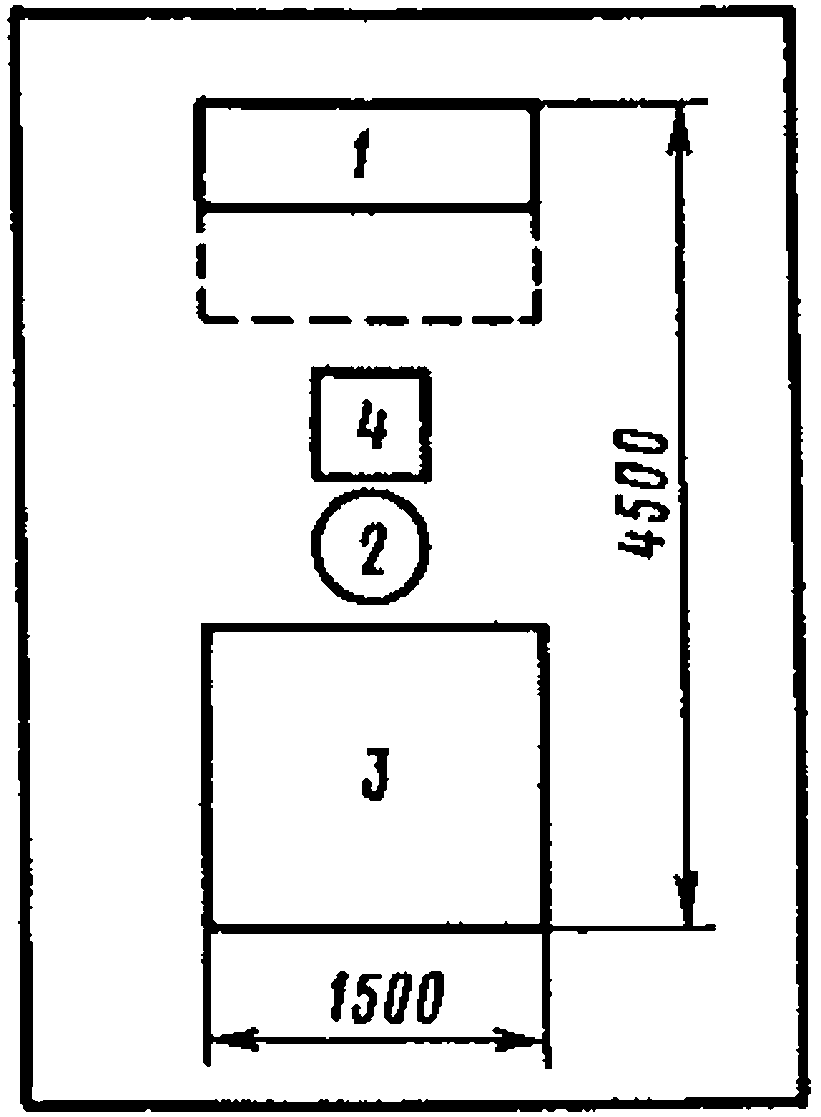
Рабочие места контролеров (рис. 2) оснащены комплектом средств измерения, приспособлений, эталонных образцов и вспомогательных материалов. Особо точные приборы установлены на специальных столах с футлярами для хранения.
 |
 |
|---|---|
| а | б |
Рис. 2. Схема организации рабочего места контролера: а — при окончательном контроле: 1 — стол приемный; 2 — стол для приспособлений; 3 — стол для дефектных деталей; 4 — стол для годных деталей; 5 — стул; 6 — подставка под ноги; 7 — проверочная плита; 8 — тара для брака; 9 — стеллаж для техоснастки; б — при операционном контроле: 1 — шкаф-стол; 2 — стул; 3 — проверочная плита; 4 — подставка под ноги
У контролера автоматической линии имеются карты контроля с указанием выборочности контроля, чертежи деталей, технические условия, инструкции по эксплуатации контрольных приборов и служебные инструкции, классификаторы брака.
К функциям, выполняемым контролерами, относятся:
контроль качества продукции, выпускаемой линии;
При неполной занятости контролера необходимо загружать его другими работами, такими, как: проверка забракованных контрольным автоматом деталей, участие в наблюдении за работой автоматической линии, контроль деталей на участке, расположенном рядом с автоматической линией, и др.
Определить численность контролеров автоматической линии, осуществляющих окончательный контроль.
Расчет нормируемых затрат контроля продукции приведен в табл. 3.2, из которой видно, что трудоемкость контроля деталей в смену составляет 188,2 мин.
| Наименование детали, материал заготовки | Группа сложности детали | Вес детали, кг | Производительность линии в смену, шт. | Элементы контроля | Коэффициент, учитывающий процент выборочности контроля, Kв | Время на одну проверку, мин. | Время с учетом Kв, мин. | Коэффициент, учитывающий время на организ.-технич. обслуживание и время на отдых и личные потребности, K | Время с учетом K, мин. | Сумма нормируемых затрат времени на контроль продукции в смену, мин. | № карты |
| Станина | Средней сложности | 27 | 245 | Проверка внешним осмотром | 1,0 | 0,38 | 0,38 | 1,28 | 0,49 | 120,05 | 18, поз. 7в |
| Проверка одного отверстия (пробка) | 0,1 | 0,084 | 0,0084 | 0,011 | 2,69 | 20, поз. 65в | |||||
| Отливка | Проверка четырех отверстий (резьбовая пробка) | 0,1 | 0,38 x 4 = 1,52 | 0,152 | 0,195 | 47,8 | 21, поз. 11д | ||||
| Чугун СЧ-12-28 | Проверка размера (штангенциркуль) | 0,1 | 0,058 | 0,006 | 0,008 | 1,96 | 20, поз. 3г | ||||
| Клеймение детали | 1,0 | 0,05 | 0,05 | 0,064 | 15,7 | 25, поз. 1 | |||||
| Итого | - | - | - | - | - | 188,2 | - | ||||
Отсюда явочная численность контролеров в смену будет равна
\text{Ч} = \frac{\text{Т}_{\text{н}.\text{к}}}{\text{Ф}_{\text{см}}} = \frac{188,2}{480} = 0,39.
Примечание. Исходя из расчета видно, что контролер может быть загружен другой работой или обслуживать другие автоматические линии и потоки.
Примечания. 1. В карте предусмотрен контроль деталей (заготовок) весом до 20 кг с установкой на столе.
2. При контроле на рабочих местах из времени, приведенного в карте, следует исключить время на установку и снятие детали, принятое по карте.
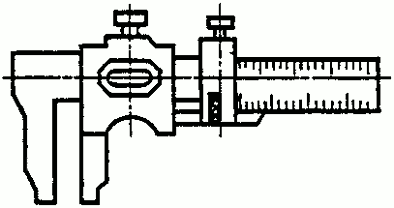
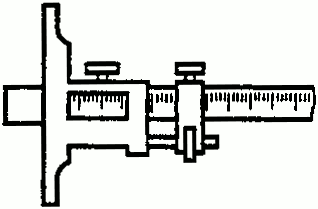
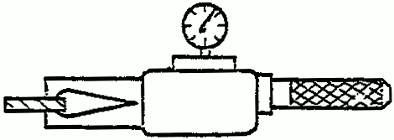
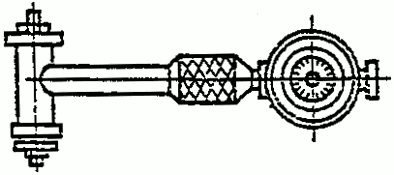
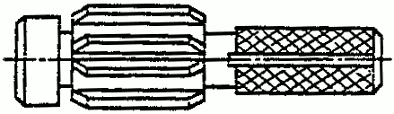
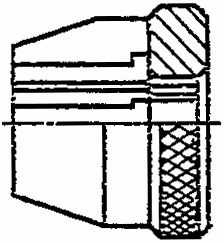
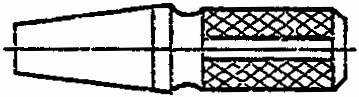
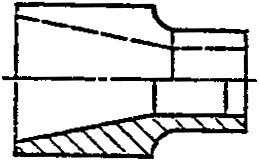
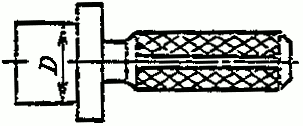
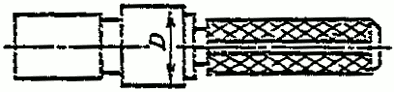
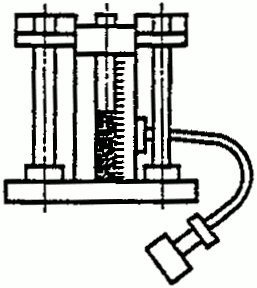
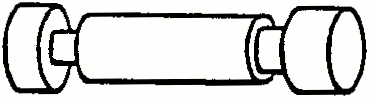
Примечания: 1. Время в карте дано без учета времени на установку и снятие детали. При установке и снятии детали к времени по карте добавлять время из карты 6.
2. При использовании специальных контрольных приспособлений время следует устанавливать с помощью хронометражных наблюдений.
3. При измерении по 1Т6...1Т5 (1-й кл.) время по карте применять с коэффициентом 1,2.
Измерение биения зубьев шестерен
1. Взять шестерню, установить в приспособление.
2. Подвести эталонную шестерню.
4. Отвести эталонную шестерню.
5. Снять проверенную шестерню с приспособления и отложить.
| № позиции | Масса детали, кг, до | ||||||
| 0,5 | 1 | 3 | 5 | 8 | 12 | 20 | |
| 13 | 0,08 | 0,11 | 0,14 | 0,18 | 0,22 | 0,32 | 0,40 |
| Индекс | а | б | в | г | д | е | ж |
НОРМАТИВЫ ВРЕМЕНИ НА РАБОТЫ, ВЫПОЛНЯЕМЫЕ СЛЕСАРЯМИ-РЕМОНТНИКАМИ И ЭЛЕКТРОМОНТЕРАМИ ПО ОБСЛУЖИВАНИЮ ЭЛЕКТРООБОРУДОВАНИЯ <*>
<*> В дальнейшем эти профессии будут соответственно называться слесарь, электромонтер.
Методические указания
Нормативы времени установлены на межремонтное обслуживание оборудования.
Нормы времени установлены на обслуживание единицы оборудования и рассчитаны в соответствии с указанными в сборнике составом работ (функций), организации труда и с учетом времени на отдых и личные потребности.
Нормы времени на обслуживание предусматривают наиболее характерные условия выполнения вспомогательных работ. Для измененных условий работы в карте 27 приведены поправочные коэффициенты.
Трудоемкость обслуживания технологического оборудования (Т чел.-мин.) слесарями и электромонтерами определяется по формуле
\text{Т} = \sum \text{Н}_{\text{в}.\text{о}} \cdot K_{\text{н}},
Нв.о — норма времени на обслуживание единицы оборудования, мин.;
Kн — коэффициенты, учитывающие измененные условия работы (карта 27).
Явочная численность слесарей и электромонтеров по межремонтному обслуживанию в смену (Ч) определяется по формуле
\text{Ч} = \frac{\text{Т}}{\text{Ф}_{\text{см}}} \cdot K_{\text{см}} \cdot K_{\text{тр}},
Фсм — продолжительность смены, мин.; Kсм — коэффициент сменности работы оборудования; Kтр — коэффициент, учитывающий затраты времени на обслуживание транспортных устройств (конвейеров, манипуляторов и т.д.), Kтр = 1,05.
Если время фактической занятости слесаря-ремонтника (электромонтера) его основной работой меньше длительности рабочей смены и увеличение числа обслуживаемых станков до нормы по производственным условиям невозможно, то для достижения полной загрузки необходимо вводить совмещение профессий.
Организация труда. Нормы времени на обслуживание технологического оборудования разработаны с учетом организации труда слесарей-ремонтников и электромонтеров по обслуживанию электрооборудования.
Межремонтное обслуживание оборудования автоматических линий выполняется дежурными слесарями и электромонтерами, входящими в состав комплексных или специализированных ремонтных бригад.
Слесари-ремонтники и электромонтеры, кроме непосредственных мест по обслуживанию оборудования, имеют свои оборудованные рабочие места в помещениях цеха. Эти помещения должны быть изолированы от цеха и соответствовать санитарно-гигиеническим условиям труда и правилам санитарной гигиены по СН 245-71, СНиП-71-Л-9-71.
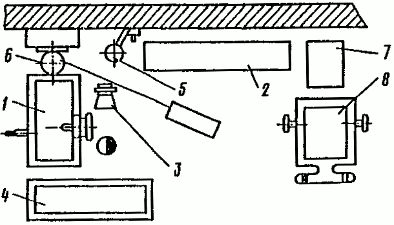
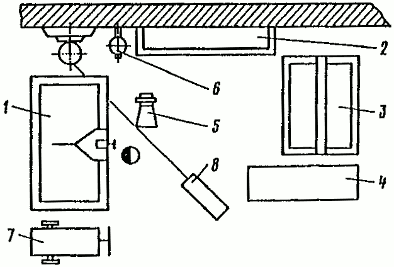
На рабочих местах слесарей и электромонтеров имеются: верстак (стол), стул, стеллаж, переносной ящик с инструментами, щит с электрическими измерительными приборами (рис. 3).
 |
 |
|---|---|
| а | б |
Рис. 3. Планировка рабочего места слесаря-ремонтника: а — по обслуживанию оборудования: 1 — верстак слесарный; 2 — стеллаж; 3 — стул поворотный; 4 — стеллаж-подставка; 5 — подводка сжатого воздуха; 6 — кран консольно-поворотный; 7 — ящик для металлоотходов; 8 — тележка; б — по обслуживанию электрооборудования: 1 — верстак слесарный; 2 — стеллаж; 3 — стол регулировщика; 4 — стеллаж-подставка; 5 — стул поворотный; 6 — подводка сжатого воздуха; 7 — тележка; 8 — кран консольно-поворотный
Слесари и электромонтеры располагают всей необходимой технической документацией: графиками маршрутного осмотра оборудования; техническими паспортами; принципиальными монтажными и электрическими схемами обслуживаемого оборудования; учетно-контрольными картами электрооборудования; перечнем наиболее часто встречающихся неисправностей; спецификациями на быстро изнашиваемые детали; каталогами запчастей, картами организации труда; должностными инструкциями; сменными заданиями (нарядами); журналами учета поломок деталей и простоя оборудования; дефектными ведомостями.
К функциям, выполняемым слесарями и электромонтерами, относятся:
периодический осмотр оборудования, выявление дефектов, подлежащих устранению при плановом ремонте (выполняется согласно графику);
устранение мелких неисправностей (выполняется по мере необходимости в течение рабочей смены);
регулирование механизмов (выполняется постоянно в течение рабочей смены);
наблюдение за состоянием механизмов управления, защитных устройств и за соблюдением рабочими правил эксплуатации оборудования (выполняется постоянно в течение рабочей смены);
устранение аварийных случаев остановки оборудования (выполняется по мере необходимости);
получение заданий от руководства службы цеха (выполняется в начале смены);
инструктаж рабочих о соблюдении правил эксплуатации оборудования (выполняется по мере необходимости);
ведение журналов и другой документации по учету простоев оборудования, поломок отдельных узлов деталей и т.п. (выполняется в конце смены);
подготовка и уборка инструментов, материалов и запасных частей (выполняется в начале и в конце смены);
подготовка и уборка рабочего места (выполняется в начале и конце смены).
Определить численность слесарей и электромонтеров, обслуживающих три автоматические линии, находящиеся в разных зданиях и работающих с Kсм = 2.
| № позиции | Тип станка | ||||||||||||
| Число станков | Значение факторов, номер карты, позиция | Норма времени на обслуживание одного станка | Число лет работы оборудования (Kр) | Загрузка оборудования (Kз) | Форма обслуживания (Kф) | Размещение оборудования (Kо) | Степень точностной характеристики (Kт) | Совмещение профессий (для слесарей) (Kс) | Трудоемкость обслуживания с учетом поправочных коэффициентов, мин. | ||||
| слесари гр. 5 · гр. 3 x гр. 7 · гр. 8 x гр. 9 · гр. 10 x гр. 11 x гр. 12 | электромонтеры гр. 5 · гр. 3 x гр. 7 · гр. 8 x гр. 9 · гр. 10 x гр. 11 | ||||||||||||
| слесари | электрики | ||||||||||||
| 1 | Токарные многошпиндельные горизонтальные прутковые | 3 | Ø 125 К1(11) | 19 | 3,6 | > 15 (1,1) | > 80 (1,0) | Индивидуальная (1,1) | В разных зданиях (1,15) | Нормальная точность (1,0) | Смазчик (1,3) | 103 | 15 |
| 2 | Вертикально-сверлильные одношпиндельные | 3 | Ø 12 К1(52) | 4,6 | 1,42 | > 15 (1,1) | > 80 (1,0) | Индивидуальная (1,1) | В разных зданиях (1,15) | Нормальная точность (1,0) | Смазчик (1,3) | 25 | 5,9 |
| 3 | Бесцентрово-заводочные станки | 18 | Ø 110 К1(92) | 9,4 | 4 | > 15 (1,1) | > 80 (1,0) | Индивидуальная (1,1) | В разных зданиях (1,15) | Повышенная точность (1,3) | Смазчик (1,3) | 398 | 130,3 |
| 4 | Хонинговальные станки | 18 | Ø 125 К1(120) | 9,0 | 2,7 | > 15 (1,1) | > 80 (1,0) | Индивидуальная (1,1) | В разных зданиях (1,15) | Повышенная точность (1,3) | Смазчик (1,3) | 380,7 | 88 |
| Итого | 906,7 | 239 | |||||||||||
Требуемая численность слесарей: \frac{906,7}{480} \cdot 2 \cdot 1,05 = 4\text{чел}.
Требуемая численность электромонтеров: \frac{239 \cdot 2}{380} \cdot 2 \cdot 1,05 = 1\text{чел}.
Примечание. При обслуживании агрегатных станков время брать по базовому оборудованию с K = 1,3.
ТЕХНОЛОГИЧЕСКАЯ ОСНАСТКА (ИНСТРУМЕНТЫ И ПРИСПОСОБЛЕНИЯ)
III. Производственная тара <*>
<*> На рабочем месте электромонтера производственная тара отсутствует.
УСЛОВНЫЕ ОБОЗНАЧЕНИЯ
T_{\text{н}.\text{о}._{\text{нал}}} — сумма нормируемых затрат времени на обслуживание автоматических линий наладчиками
T_{\text{н}.\text{о}._{\text{опер}}} — сумма нормируемых затрат времени на обслуживание автоматических линий операторами
tт.п. — время на техническую подготовку линии, мин.
tоб — время на технический уход за линией, мин.
t_{\text{оп}_{1}} — время на активное наблюдение (при работе линии), мин.
t_{\text{оп}_{2}} — время на поддержание работоспособности оборудования систем и механизмов автоматической линии и профилактические работы (при остановках), мин.
t_{\text{оп}_{3}} — время на работы, связанные с обслуживанием инструмента, мин.
t_{\text{оп}_{\text{опер}}} — время на установку и снятие детали и другие работы, выполняемые операторами, мин.
Tн.к — сумма нормируемых затрат времени на контроль продукции, мин.
tпр.к — время на выполнение операции контроля, мин.
Тс — трудоемкость на обслуживание оборудования слесарями, мин.
Tэ — трудоемкость на обслуживание оборудования электромонтерами, мин.
Ч — явочная численность обслуживающего персонала, чел.
П — производительность линии в смену, шт.
С1 — степень загруженности автоматической линии; %
Tn — число циклов, совершаемых автоматической линией в смену
Фсм — продолжительность смены, мин.
Kп — коэффициент, учитывающий регламентированные перерывы, не зависящие от рабочего
Kс — коэффициент, учитывающий совмещение функций
Kотд — коэффициент, учитывающий время на отдых и личные потребности
Kв — коэффициент, учитывающий выборочность контроля
K — коэффициент, учитывающий время на техническое обслуживание и время на отдых и личные потребности (для контролеров).