Типовые нормы времени на трубопроводные работы
(утв. Постановлением Госкомтруда СССР, Секретариата ВЦСПС от 16.01.1987 № 15/2-4)
Внимание
Документ утратил силу на территории Российской Федерации в связи с изданием Постановления Правительства РФ от 13.06.2020 № 857. Взамен Типовых норм времени на трубопроводные работы, утв. Постановлением Государственного комитета Совета Министров СССР по труду и социальным вопросам от 30.05.1978 № 179.
Утверждены
постановлением
Государственного комитета СССР
по труду и социальным вопросам
и Секретариата ВЦСПС
от 16 января 1987 г. № 15/2-4
ТИПОВЫЕ НОРМЫ ВРЕМЕНИ
НА ТРУБОПРОВОДНЫЕ РАБОТЫ
Сборник содержит нормы времени на подготовку и изготовление узлов и деталей, а также на монтаж, демонтаж и ремонт технологических трубопроводов и арматуры.
Нормы времени пересмотрены НИС объединения «Нижневолжскнефть» и Центральной нормативно-исследовательской станцией (ЦНИСнефть) совместно с ЦБНТ по результатам исследований нормативно-исследовательских организаций и предприятий Министерства нефтяной промышленности СССР, Министерства химической промышленности СССР, Министерства нефтеперерабатывающей и нефтехимической промышленности СССР, Министерства газовой промышленности СССР и Министерства цветной металлургии СССР.
Типовые нормы времени на трубопроводные работы утверждены постановлением Государственного комитета СССР по труду и социальным вопросам и Секретариата ВЦСПС от 16 января 1987 г. № 15/2-4 и рекомендуются для применения на предприятиях всех отраслей народного хозяйства независимо от их ведомственной подчиненности для нормирования трубопроводных работ, выполняемых монтажниками технологических трубопроводов и слесарями по изготовлению узлов и деталей технологических трубопроводов.
Срок действия типовых норм времени — до 1993 г.
1. ОБЩАЯ ЧАСТЬ
1.1. Типовые нормы времени на трубопроводные работы рекомендуются для нормирования труда монтажников технологических трубопроводов и слесарей по изготовлению узлов и деталей технологических трубопроводов и предусматривают проведение работ по заготовке и прокладке трубопроводов, ремонту, монтажу и демонтажу арматуры и других работ, связанных с эксплуатацией трубопроводов (водопроводов, газопроводов, паропроводов и др.) в условиях мастерских, цехов и участков предприятий отраслей народного хозяйства независимо от их ведомственной подчиненности.
1.2 При пересмотре типовых норм в основу положены следующие материалы:
данные фотохронометражных наблюдений и результатов анализа организации труда;
Единые нормы времени на трубопроводные работы. М.: Минцветмет, 1983;
Типовые нормы времени на трубопроводные работы. М.: НИИ труда, 1979.
1.3 При пересмотре типовых норм времени использованы:
Положение об организации нормирования труда в народном хозяйстве, утвержденное постановлением Государственного комитета СССР по труду и социальным вопросам и Президиума ВЦСПС от 19 июня 1986 г. № 226/П-6;
Методические рекомендации по разработке нормативных материалов для нормирования труда рабочих. М.: НИИ труда, 1983;
Межотраслевые методические рекомендации «Определение нормативов времени на отдых и личные надобности». М.: НИИ труда, 1982.
1.4. Типовые нормы времени рассчитаны на полный объем работ, предусмотренных содержанием операций нормативной части сборника, подлежащих выполнению, одним, двумя, а в ряде операций — тремя исполнителями. Нормы времени указаны в человеко-часах на принятый измеритель работ и рассчитаны по формуле:
\text{Н}_{\text{вр}} = \text{Т}_{\text{оп}}\text{Ч}(1 + \frac{K}{100}),
Tоп — оперативное время на операцию;
K — сумма времени на подготовительно-заключительные работы, организационное и техническое обслуживание рабочего места, отдых и личные надобности в % от оперативного времени: для работ по прокладке трубопроводов — 16%, для работ по ремонту и изготовлению деталей к трубопроводу — 14%.
1.5. В типовых нормах учтено время на выполнение следующих работ: ознакомление с технической документацией, получение материалов, запасных частей, инструмента, сдача инструмента и технической документации по окончании работ, заправка и заточка инструмента, перемещение оборудования, материалов и приспособлений в рабочей зоне (до 30 м), содержание в порядке рабочего места, инструмента, приспособлений и оборудования.
1.6. При выполнении работ в специализированных мастерских, оборудованных притирочными приспособлениями, опрессовочными стендами и другими механизмами, к нормам времени применять коэффициент 0,7.
1.7. Наименования профессий рабочих и разряды работ в настоящем сборнике указаны в соответствии с «Единым тарифно-квалификационным справочником работ и профессий рабочих» (выпуск 3, раздел «Строительные, монтажные и ремонтно-строительные работы»), утвержденным постановлением Государственного комитета СССР по труду и социальным вопросам, Государственного комитета СССР по делам строительства и Секретариата ВЦСПС от 17 июля 1985 г. № 226/125/15-88.
Если в дальнейшем будут вноситься поправки в тарифно-квалификационный справочник, наименования профессий, разряды работ и рабочих, указанные в данном сборнике, должны соответственно изменяться.
1.8. Выполнение работ рабочими не тех разрядов (квалификации), которые указаны в тарифно-квалификационном справочнике, не может служить основанием для каких-либо изменений типовых норм.
1.9. Нормы времени, указанные в таблицах сборника, установлены для наиболее распространенных условий выполнения работ, для других условий в сборнике приводятся поправочные коэффициенты.
1.10. Приведенные в сборнике пределы числовых показателей (длина, сечение, диаметр и др.), в которых указано «до», следует понимать включительно.
1.11 На работы, не предусмотренные сборником, устанавливаются местные нормы по аналогии с типовыми;
1.12. До введения типовых норм времени необходимо привести организационно-технические условия (организация труда, оснастка и др.) в мастерских, цехах и на производственных участках предприятий в соответствие с запроектированными в нормах и проинструктировать рабочих.
1.13. При внедрении на предприятиях более совершенной, чем это предусмотрено в типовых нормах, организации производства, труда, технологии, оборудования, оснастки и т.п., повышающих производительность труда рабочих, следует разрабатывать методом технического нормирования и вводить в установленном порядке местные нормы, соответствующие более высокой производительности труда.
1.14. С введением в действие Типовых норм времени на трубопроводные работы, утвержденных настоящим постановлением, признать утратившим силу постановление Государственного комитета Совета Министров СССР по труду и социальным вопросам от 30 мая 1978 г. № 179 «Об утверждении Типовых норм времени на трубопроводные работы».
2. ТЕХНОЛОГИЯ РАБОТЫ И ХАРАКТЕРИСТИКА ПРИМЕНЯЕМОГО ОБОРУДОВАНИЯ
2.1. Нормы времени рассчитаны на монтаж, демонтаж и ремонт трубопроводов, подготовку и изготовление узлов и деталей трубопроводов, монтаж, демонтаж и ремонт арматуры.
При монтаже трубопроводов выполняются следующие такелажные работы: разгрузка прибывшего оборудования, узлов и деталей к монтируемому объекту, подъем монтируемого оборудования и конструкций и установка их на место.
2.2. Трубопровод на всем протяжении, в том числе и в местах соединений, должен быть прочным и сохранять герметичность при любых температурных изменениях.
При резьбовых соединениях трубопроводов применяются различные уплотнительные материалы.
Трубопроводы соединяются на резьбе, выполненной методом нарезки на толстостенных трубах (ГОСТ 3262-75) или накатки на тонкостенных трубах. Нарезку и накатку резьбы производят на станках или вручную.
Безрезьбовые трубы соединяются с помощью приваренных к ним фланцев и болтов. Уплотнительным материалом между фланцами служат прокладки. Демонтируются трубопроводы на фланцевых соединениях следующим образом: ключами последовательно развинчиваются гайки и вынимаются болты, негодные прокладки удаляются. Трубопроводы к технологическому оборудованию, отдаленному от стен и колонн, прокладываются в полу или под полом.
2.3. Магистральные трубопроводы крепятся к стенам и перекрытиям подвесками и подвижными опорами.
При прокладке трубопроводов больших диаметров для изменения их направления применяются крутоизогнутые отводы, которые изготовляются из стальных бесшовных труб. Торцы отводов обрабатываются под сварку. В некоторых случаях применяются складчатые отводы, которые изготовляются на гибочном стенде. Трубы без нагрева изгибаются на ручных и приводных трубогибочных станках.
2.4. В трубопроводных системах применяются запорные устройства (задвижки, вентили, пробковые краны), регулирующая и контрольная арматура.
Ремонт арматуры заключается в ее разборке, осмотре запирающего рабочего устройства и уплотнения сальника. В зависимости от конструкции и назначения арматуры выявляется необходимость замены уплотняющего материала на запирающем устройстве или притирки отдельных деталей. Если набивка сальника недостаточна, ее увеличивают. Полное перекрытие запорной аппаратуры достигается путем взаимной притирки смежных деталей. Притирка деталей выполняется шлифующими материалами вручную или на специальных приспособлениях.
2.5 При выполнении трубопроводных работ рекомендуется применить следующее оборудование и инструмент:
| Оборудование, приспособления, инструмент | Тип, модель, ГОСТ |
|---|---|
| Оборудование | |
| Трубоотрезной станок для отрезки труб Ø 32 — 108 мм и снятия фасок на торце труб под углом 30° | СТ-32-108 |
| Трубоотрезной станок для отрезки труб Ø 15 — 70 мм | ВМС 35 |
| Трубоотрезной станок для отрезки труб Ø 15 — 70 мм | СТД-IIIА |
| Трубонарезной станок для нарезания цилиндрических и конических резьб Ø 25 — 50 мм | ВМС-15 |
| Ручной трубоотрезной станок для нарезания резьбы Ø 15 — 20 мм | ВМС-14 |
| Трубонарезной станок для нарезания резьбы Ø 8 — 64 мм с одновременной зенковкой внутреннего диаметра трубы | ВМС-2А |
| Трубогибочный станок с нагревом токами высокой частоты | ТГСВ-1 |
| Трубогибочные станки с рычажным гидромеханическим и механическим приводами | СТГ-1 м, СТГ-2, СТГ-3, Т<...> |
| Трубогибочный станок для гибки водогазопроводных труб Ø 15 — 32 мм | ВМС-23В |
| Трубогибочный механизм для гибки водогазопроводных труб Ø 25 — 50 мм | ГСТМ-21 |
| Станки плоскошлифовальные с круглым столом и вертикальным шпинделем | 872-71 |
| Ножовочный станок | 872А |
| Переносной комбинированный станок для отрезки, раззенковки, нарезки резьбы на трубах Ø 15 — 50 мм и гибки труб Ø 25 — 50 мм | ВМС-12 |
| Станок для образования раструбов на концах водогазопроводных труб Ø 15 — 32 мм | ВМС-241 |
| Песконабивочная установка вибрационного действия | - |
| Ручной гидравлический пресс | СТД-1751 |
| Механизм для заточки дисков и плашек | СТД-193 |
| Электрическое точило | Н-138А |
| Механизм для подъема и перемещения грузов грузоподъемностью 1 т | ВМС-49 |
| Электрогорн, газовый горн, газовая горелка | - |
| Дисковая пила, станок с абразивным кругом, газовый резак для отрезки и зачистки концов труб | СРТ-1 |
| Специальный станок для правки проволоки | - |
| Диафрагменный компрессор | С-768 |
| Домкрат реечный грузоподъемностью 5 т | ДР-5 |
| Домкрат винтовой бутылочный грузоподъемностью 3 т | БО-3 |
| Червячная ручная таль грузоподъемностью <...> | - |
| Лебедки ручные однобарабанные | ЛР-1,15; ЛР-3,2; ЛР-5, ГОСТ 7014-71 |
| Редукторы для газопламенной обработки | ГОСТ 13861-806 |
| Передвижной сварочный аппарат | 2-КВД |
| Стационарные и передвижные горны | - |
| Верстаки слесарные | Нестандартные |
| Приспособления, инструмент | |
| Машина сверлильная электрическая диаметром сверления 9 — 23 мм | ГОСТ 8524-80 |
| Набор шаблонов | - |
| Ящик инструментальный переносной трехсекционный | - |
| Скарпель длиной 400 мм | - |
| Приспособление для изготовления прокладок | - |
| Верстачные пневматические прижимы | ВМС-ДП-11 |
| Набор оправок | - |
| Приспособление для очистки изоляции | - |
| Тиски слесарные с ручным приводом | ГОСТ 4045-75Е |
| Тиски слесарные неповоротные | СТС-150 |
| Тиски ручные | ГОСТ 7226-72Е |
| Тиски стуловые | ГОСТ 7225-54 |
| Ножовочный раздвижной станок | - |
| Слесарно-монтажный и режущий инструмент | - |
| Ключи трубные рычажные № 1, 2, 3 | ОСТ МКТМ 6813-39 |
| Ключи гаечные с открытым зевом двусторонние: М 6, 8 — 10 мм М 8, 12 — 14 мм М 12, 17 — 19 мм М 16, 22 — 24 мм М 20, 27 — 30 мм |
ГОСТ 2839-80Е (СТ СЭВ 1287-84) |
| Молотки слесарные стальные | ГОСТ 2310-77 |
| Зубила слесарные | ГОСТ 7211-72 |
| Конопатки | - |
| Чеканки | - |
| Отвесы стальные строительные | ГОСТ 7948-80 |
| Ключи радиаторные ниппельные | ГОСТ 12802-67 |
| Ключи разводные до 19 мм | ГОСТ 7275-75 |
| Ключи гаечные 17 — 19 мм, 19 — 32 мм | - |
| Ключи с мягкими губками | СТД-916/1А |
| Инструмент кузнечный для ручных и молотовых работ | - |
| Кувалды кузнечные тупоносые | ГОСТ 11401-75 |
| Плоскогубцы комбинированные | ГОСТ 5747-75 (СТ СЭВ 2177-80) |
| Отвертки слесарно-монтажные | |
| Рабочая часть слесарно-монтажных отверток, винтов и шурупов с крестообразным шлицем | ГОСТ 10751-80 (СТ СЭВ 2175-80) |
| Отвертки слесарно-монтажные | ГОСТ 17199-71 (СТ СЭВ 2513-80, СТ СЭВ 3136-81) |
| Отвертки слесарно-монтажные | ГОСТ 24437-80 (СТ СЭВ 2512-80) |
| Сверла спиральные с твердосплавными пластинами | ГОСТ 57-56-81Е |
| Сверла спиральные | ГОСТ 10302-61 |
| Сверла Ø до 24 мм для сверления отверстий в кирпичных стенках | СТД-911 |
| Полотна ножовочные для металла | ГОСТ 6645-68 (СТ СЭВ 155-75, СТ СЭВ 156-75, СТ СЭВ 703-77) |
| Напильники | ГОСТ 1465-80 (СТ СЭВ 1297-78) |
| Клуппы трубные и плашки к ним | ГОСТ 9740-71 (СТ СЭВ 843-78, СТ СЭВ 845-78) |
| Щетки стальные прямоугольные | ГОСТ 20075-74 |
| Нож медный для вскрытия барабанов с карбидом | Нестандартный |
| Крейцмейселы слесарные | ГОСТ 7212-74Е |
| Кернеры | ГОСТ 7213-12 (СТ СЭВ 3214-81) |
| Шаберы | МН-477-60 |
| Надфили | ГОСТ 1513-77Е (СТ СЭВ 1300-78) |
| Метчики ручные | ГОСТ 9522-50 |
| Плита для шабровки и притирки | Нестандартная |
| Ножницы ручные для резки металла | ГОСТ 7210-75 |
| Метчики | ГОСТ 9522-60 |
| Плашки круглые | ГОСТ 9740-71 (СТ СЭВ 843-78, СТ СЭВ 845-78, СТ СЭВ 1012-78) |
| Ключ гаечный разводной Ø 30 мм | ГОСТ 72-75-75 |
| Уровень строительный | ГОСТ 9416-83 |
| Линейки измерительные металлические | ГОСТ 427-75 |
| Рулетки измерительные металлические | ГОСТ 7502-80 |
| Линейки поверочные | ГОСТ 8026-75 (СТ СЭВ 243-75) |
| Линейки угловые | ГОСТ 8026-75 |
| Резьбомеры | ГОСТ 519-66 |
| Штангенциркули | ГОСТ 166-80 (СТ-СЭВ 704-77, СТ СЭВ 707-77, СТ СЭВ 1303-78) |
| Циркули разметочные с пружиной | ГОСТ 6662-73 |
| Плита проверочная и разметочная | Нестандартная |
Примечание. В длиной таблице приведены наиболее распространенные типы оборудования, приспособлений, инструмента, применяемые при производстве трубопроводных работ. Наряду с этим допускается применение других типов оборудования, приспособлений, инструмента без корректировки норм.
Характеристика труб по ГОСТу 3262-75 для водопроводов,
газопроводов и систем отопления (размер, мм)
Характеристика крестовин и тройников
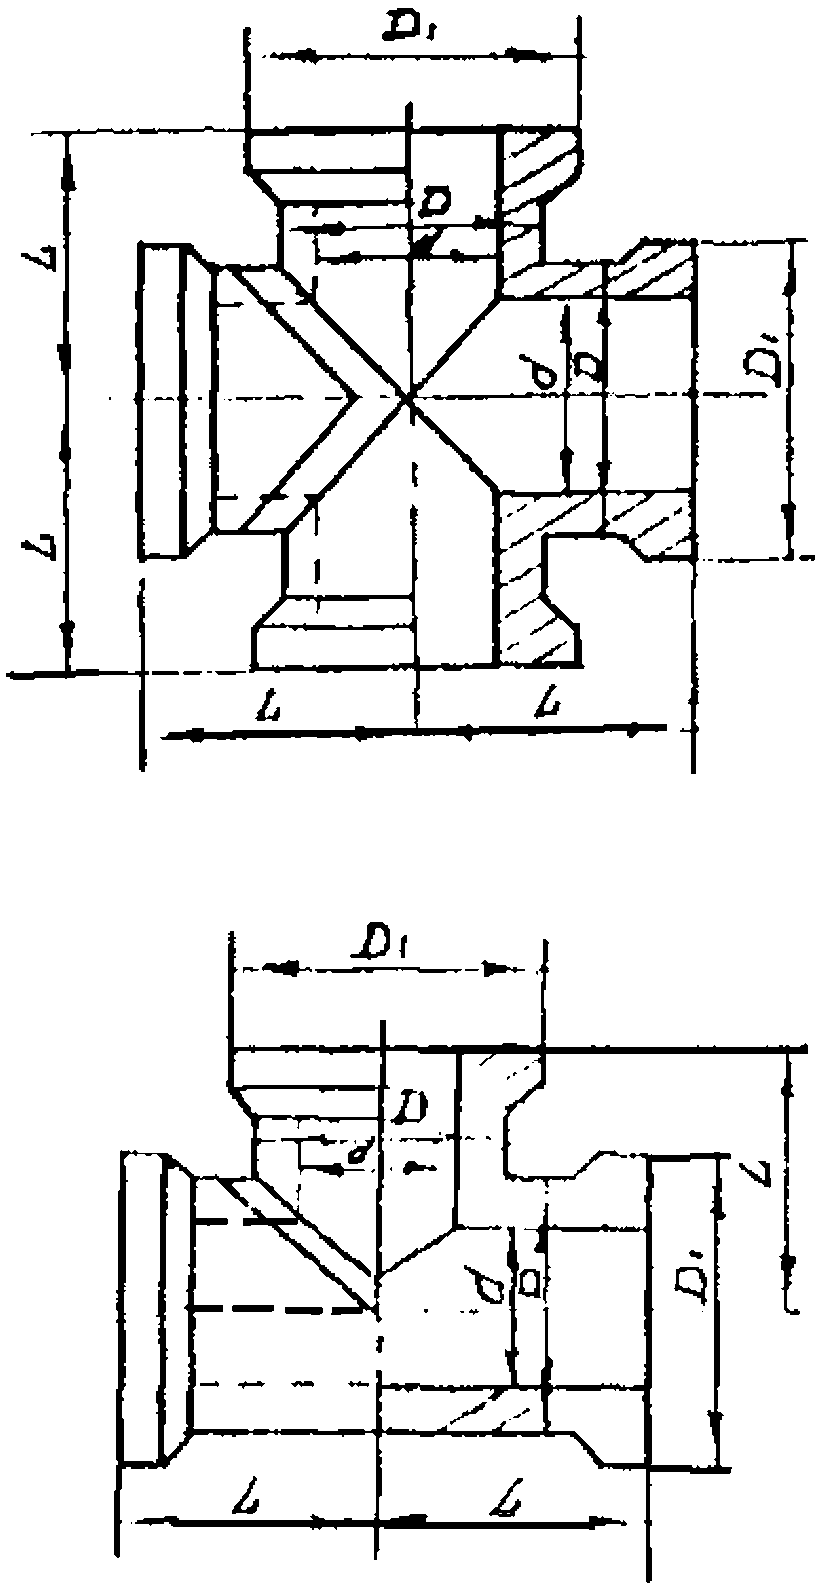
| Размеры, мм | Вес, м | ||||
| d | D | D1 | L | крестовины | тройника |
| 33 | 55 | 67 | 110 | 1,8 | 1,4 |
| 54 | 76 | 98 | 130 | 3,6 | 2,7 |
| 78 | 102 | 126 | 150 | 5,6 | 1,2 |
| 100 | 125 | 150 | 160 | 8,2 | 6,3 |
| 150 | 175 | 210 | 230 | 19,8 | 15,0 |
| 200 | 225 | 265 | 300 | 35,6 | 27,8 |
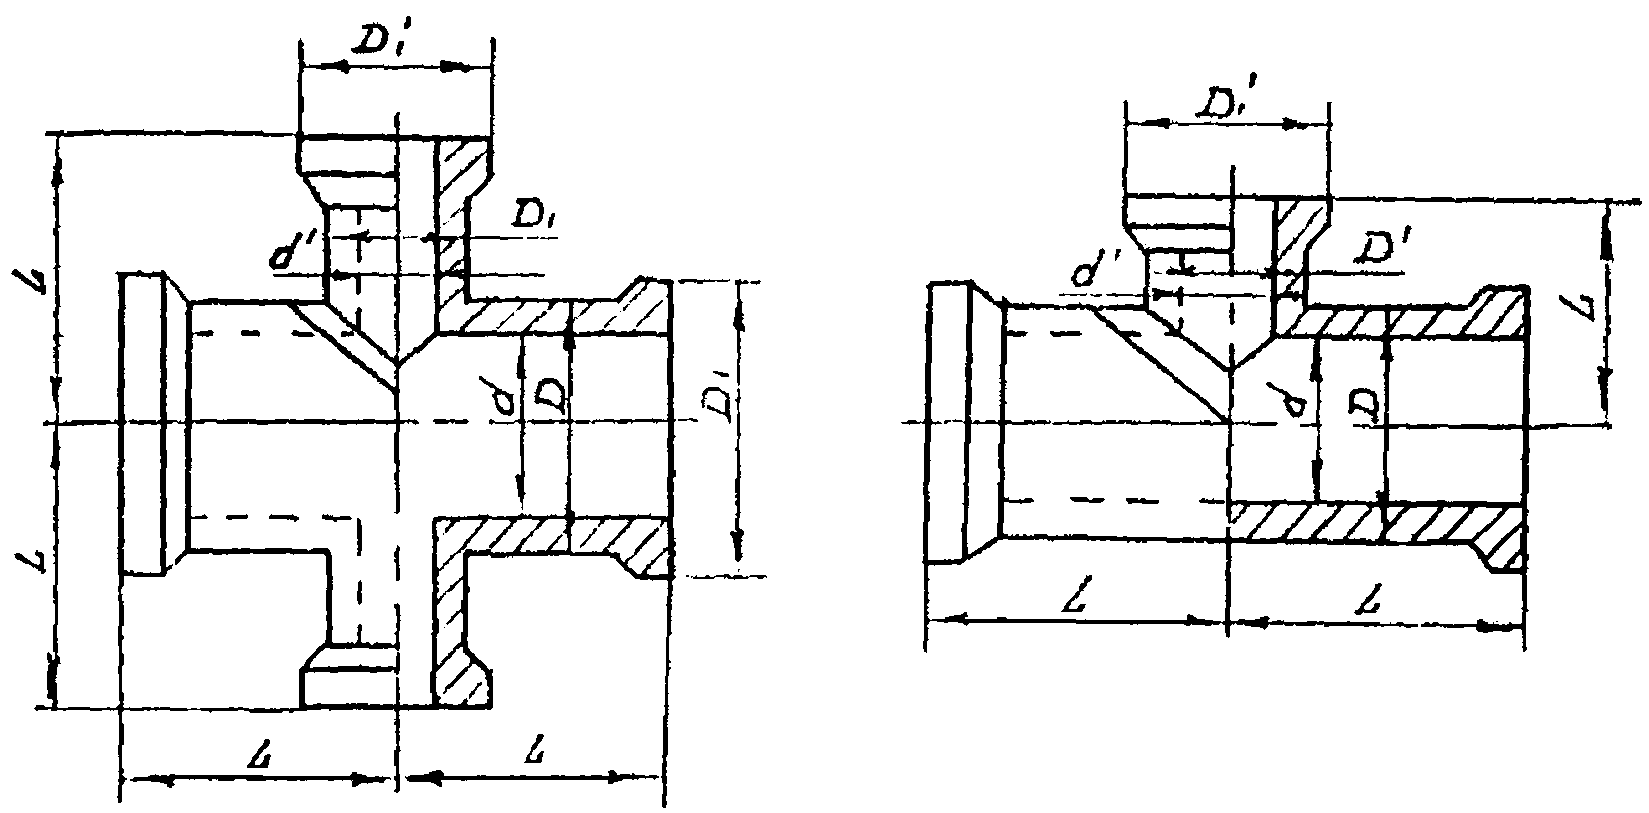
Характеристика переходных крестовин и переходных тройников
Характеристика переходных муфт
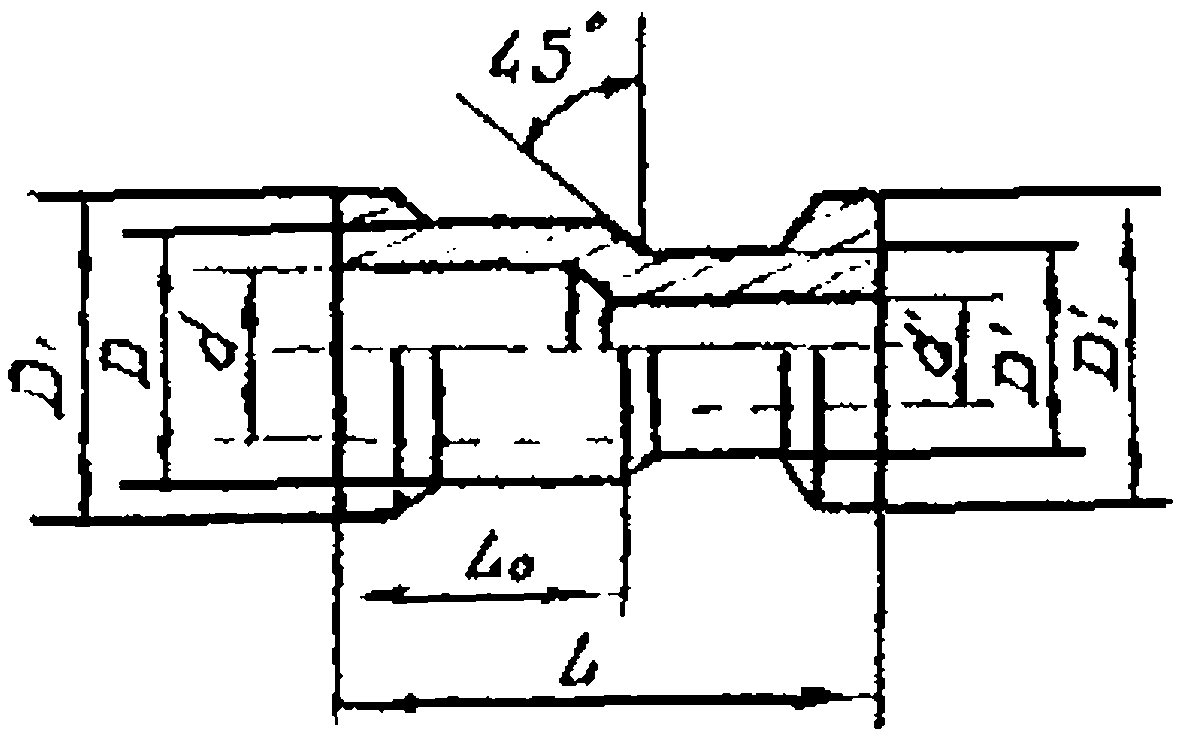
| Размеры, мм | Расчетный вес муфты, кг | ||||||
| d/d1 | D | D' | L0 | D' | D'1 | L | |
| 78/54 | 102 | 126 | 150 | 76 | 98 | 270 | 2,3 |
| 100/78 | 125 | 150 | 150 | 102 | 126 | 270 | 3,2 |
| 150/100 | 175 | 210 | 150 | 125 | 150 | 270 | 5,5 |
| 200/150 | 225 | 265 | 150 | 175 | 210 | 270 | 8,9 |
Характеристика угольников
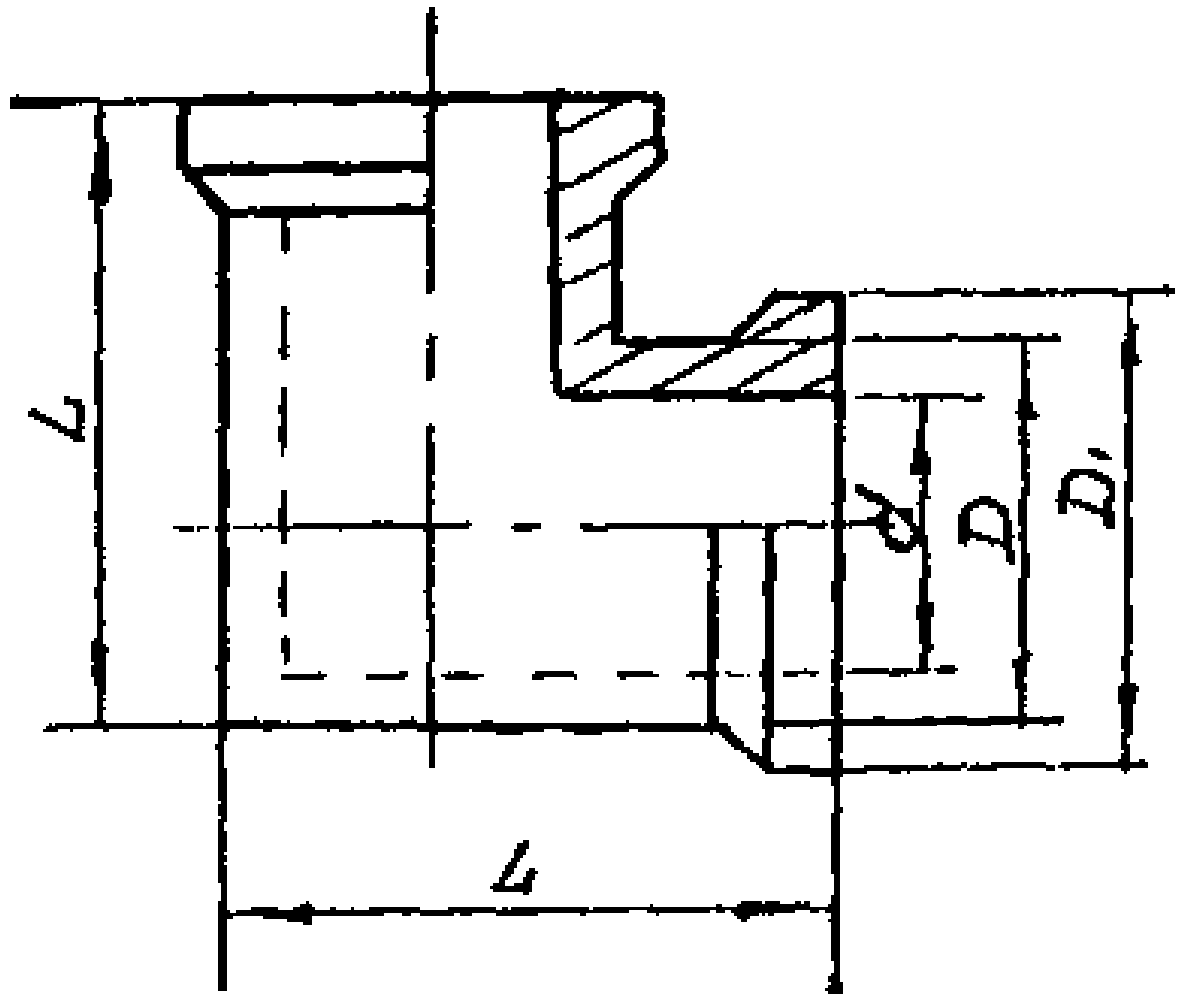
| Размеры, мм | Вес одного угольника, кг | |||
| d | D | D1 | L | |
| 33 | 50 | 67 | 135 | 1,0 |
| 54 | 76 | 98 | 170 | 2,1 |
| 78 | 102 | 120 | 200 | 3,4 |
| 100 | 125 | 150 | 220 | 5,3 |
| 150 | 175 | 210 | 320 | 12,9 |
| 200 | 225 | 265 | 420 | 21,7 |
3. ОРГАНИЗАЦИЯ ТРУДА
3.1. Трубопроводные работы осуществляются монтажниками технологических трубопроводов и слесарями по изготовлению узлов и деталей технологических трубопроводов.
Монтаж трубопроводных систем производится из заранее заготовленных узлов и деталей трубопровода.
Заготовки труб для трубопроводных работ доставляются на производственные объекты в контейнерах или собранными и транспортабельные пакеты, снабженные биркой с указанием завода-изготовителя, номера заказа.
3.2 Организация труда рабочих, занятых на трубопроводных работах, предусматривает следующие основные требования:
механизацию ручного труда, обеспечивающую повышение производительности труда и качество выполняемых работ;
сокращение непроизводительных затрат времени при получении инструмента;
своевременную замену износившегося инструмента;
обеспечение безопасности и удобства работы: рабочее место монтажника технологических трубопроводов должно иметь достаточную площадь для размещения оборудования, подъемно-транспортных средств, шкафа с инструментом, приспособлениями и др.;
использование при монтаже трубопроводов на высоте стремянок, лесов, люлек и т.д.
3.3. Подъем монтируемого оборудования, труб, конструкции осуществляется с помощью талей, тельферов, лебедок. Для подъема единичных грузов на небольшую высоту применяются червячные и шестеренчатые тали грузоподъемностью 0,5 — 5,0 т. Лебедки применяются с ручным и электрическим приводами грузоподъемностью 0,32 — 12,5 т. Грузоподъемные механизмы должны удовлетворять нормам и правилам, установленным Госгортехнадзором СССР.
Для перемещения грузов на площадках с твердым покрытием применяются аккумуляторные и автомобильные погрузчики.
3.4. Рабочее место слесаря по изготовлению узлов и деталей технологических трубопроводов оборудуется верстаком с выдвижными ящиками. Верстак должен быть прочным и устойчивым. Высота, на которой устанавливается обрабатываемый предмет, должна составлять примерно 60% роста рабочего.
К верстаку крепятся тиски, установленные в удобное для выполнения работ положение.
К рабочему месту подводится местное освещение.
В ящиках верстака хранится инструмент, чертежи, детали. Каждая группа предметов в ящиках имеет определенное место в зависимости от частоты использования и с учетом требовании к хранению инструмента.
Средние и крупные детали размещаются рядом с верстаком на подставках, стеллажах и т.п.
3.5. В мастерской устанавливаются металлические столы для разборки, дефектовки и сборки отдельных частей трубопроводов.
Для облегчения труда на рабочих местах следует иметь специальные подставки, инструментальные переносные ящики, металлические корзины (для транспортировки и сборки отходов, комплектования и хранения узлов и деталей), а также стропы и другие приспособления для захвата и закрепления узлов, емкостей, тары.
3.6. По окончании работы необходимо весь применявшийся инструмент привести в порядок: напильники очистить от стружки стальной щеткой, на режущую часть шаберов надеть футляр, контрольно-измерительный инструмент вытереть, смазать тонким слоем технического вазелина и аккуратно положить в предназначенный для него футляр.
3.7. Инструмент, детали, различные материалы к рабочему месту доставляются слесарем по изготовлению узлов и деталей технологических трубопроводов на электрокаре или тележке.
4. НОРМАТИВНАЯ ЧАСТЬ
4.1. ПОДГОТОВКА И ИЗГОТОВЛЕНИЕ УЗЛОВ И ДЕТАЛЕЙ ТРУБОПРОВОДОВ
4.1.1. Запуск труб в производство
Содержание работы. Установить трубу на стенде. Протереть наружную и внутреннюю поверхности трубы. Произвести замеры наружного диаметра и толщины стенки трубы. Проверить маркировку трубы. Установить на трубу временные заглушки и подать трубу к месту обработки.
Состав звена: слесарь по изготовлению узлов и деталей технологических трубопроводов 2-го разряда — 2 человека.
| Материал трубы | Наружный диаметр трубы, мм | ||||||
| 48 | 57 | 76 | 89 | 108 | 133 | 159 | |
| Норма времени на одну трубу, чел.-ч | |||||||
| Стали углеродистые и легированные | 0,13 | 0,14 | 0,16 | 0,18 | 0,19 | 0,20 | 0,25 |
| Материал трубы | Наружный диаметр трубы, мм | ||||||
| 194 | 203 | 245 | 273 | 325 | 377 | 426 | |
| Норма времени на одну трубу, чел.-ч | |||||||
| Стали углеродистые и легированные | 0,31 | 0,33 | 0,40 | 0,45 | 0,52 | 0,58 | 0,65 |
4.1.2. Отжиг стальных труб
Содержание работы. Отжечь трубы в газовом горне, обстучать киянкой, удалить окалину.
Состав звена: слесарь по изготовлению узлов и деталей технологических трубопроводов 2-го разряда — 2 человека.
| Наружный диаметр трубы, мм | |||||||||||||
| 48 | 57 | 76 | 89 | 108 | 133 | 159 | 194 | 203 | 245 | 273 | 325 | 377 | 426 |
| Норма времени на одну трубу, чел.-ч | |||||||||||||
| 0,07 | 0,09 | 0,11 | 0,13 | 0,17 | 0,18 | 0,19 | 0,23 | 0,25 | 0,31 | 0,33 | 0,11 | 0,45 | 0,54 |
Примечание. При отжиге трубы с нагревом газовой форсункой время применять с коэффициентом 1,3.
4.1.3. Гибка труб на станках с нагревом токами высокой частоты
Содержание работы. Доставить трубу к станку. Произвести осмотр и проверить работу станка. Установить трубу с помощью кран-балки или мостового крана на станок и разметить место изгиба. Закрепить трубу на станке. Согнуть трубу с проверкой угла изгиба по шаблону. Разметить место последующего изгиба. Переставить трубу для последующего изгиба и закрепить. Произвести последующий изгиб трубы и проверить угол по шаблону. Открепить трубу и снять со станка. Разметить по шаблону концы трубы под отрезку и отложить трубу и сторону.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |||
| 5 | 4 | 3 | 2 | |
| Количество исполнителей, чел. | ||||
| 48 — 76 | - | - | 1 | 1 |
| 89 — 194 | - | 1 | - | 1 |
| 219 — 377 | 1 | - | - | 1 |
1. Время на установку оснастки и настройку станка — 0,5 ч.
2. При гибке труб с наполнителем к нормам времени применять коэффициент 1,2.
3. На каждый последующий изгиб к нормам времени применять коэффициент 1,1.
4.1.4. Гибка труб на приводных станках в холодном состоянии по шаблонам, эскизам и детальным чертежам
Доставить трубу к станку. Смазать внутреннюю поверхность трубы. Разметить на трубе место изгиба, установить и закрепить трубу на станке. Согнуть трубу, проверить угол изгиба. Снять трубу со станка и отложить и сторону.
Разметить трубу для последующего изгиба. Развернуть трубу (если следующий изгиб в другой плоскости) и закрепить. Согнуть трубу на требуемый угол и проверить угол изгиба. Открепить трубу, снять со станка и отложить в сторону.
| Диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |||
| 5 | 4 | 3 | 2 | |
| Количество исполнителей, чел. | ||||
| 38 — 76 | - | - | 1 | 1 |
| 89 — 194 | - | 1 | 1 | - |
| 219 — 377 | 1 | - | 1 | - |
Примечание. На каждый последующий изгиб к нормам времени по карте применять коэффициент 1,1.
4.1.5. Гибка отводов из стальных труб в холодном состоянии на станках Вольнова
Содержание работы. Доставить трубу к станку на расстояние до 10 м. Разметить на трубе место изгиба, установить и закрепить трубу на станке. Смазать поверхность трубы и согнуть отвод вручную под углом 90° с проверкой места изгиба. Раскрепить и снять трубу со станка.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 3-го разряда — 1 человек.
| Наружный диаметр трубы, мм | ||||
| 15 | 18 | 25 | 32 | 38 |
| Норма времени на один отвод, чел.-ч | ||||
| 0,13 | 0,19 | 0,25 | 0,30 | 0,38 |
Примечание. При изготовлении <...> к нормам времени применять коэффициент 2,0.
4.1.6. Гибка стальных труб с нагревом в газовом горне
Содержание работы. Доставить трубу с песконабивочного участка к газовому горну. Разметить по шаблону место изгиба на трубе. Установить трубу в газовый горн. Нагреть место изгиба на трубе до требуемой температуры. Подать трубу на гибочную плиту. Согнуть трубу, выправить складки на изгибе. Проверить по шаблону угол изгиба. Разметить концы трубы по шаблону под отрезку. Отложить трубу в сторону.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |||
| 5 | 4 | 3 | 2 | |
| Количество исполнителей, чел. | ||||
| 38 — 76 | - | - | 1 | 1 |
| 89 — 194 | - | 1 | 1 | - |
| 219 — 426 | 1 | - | 1 | - |
4.1.7. Гибка труб с нагревом газовой горелкой
Содержание работы. Доставить трубу с песконабивочного участка на гибочную плиту. Разметить места изгибов по шаблону. Установить стойки на плиту, подобрать и подложить подкладки под трубу. Нагреть место изгиба. Согнуть трубу и разгладить гофры на изгибе. Проверить по шаблону угол изгиба. Разметить концы трубы под отрезку. Отложить трубу в сторону.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | ||
| 4 | 3 | 2 | |
| Количество исполнителей, чел. | |||
| 18 — 76 | - | 1 | 1 |
| 89 — 133 | 1 | 1 | - |
4.1.8. Гибка отводов из стальных труб с нагревом газовой горелкой
Доставить трубу с песконабивочного участка на плиту. Разметить места изгибов по шаблону. Установить стойки на трубу, подобрать и подложить подкладки под трубу. Нагреть место изгиба и согнуть трубу. Проверить по шаблону угол изгиба. Привязать шаблон к трубе и отложить в сторону.
Доставить трубу к станку. Разметить концы трубы по шаблону под отрезку. Установить трубу в зажимное устройство станка и закрепить. Отрезать конец трубы по разметке. Зачистить кромки после отрезки.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |||
| 5 | 4 | 3 | 2 | |
| Количество исполнителей, чел. | ||||
| 108 — 194 | - | 1 | - | 1 |
| 203 — 377 | 1 | - | 1 | - |
Примечание. При гибке отводов из усиленных труб к нормам времени применять коэффициент 1,4.
4.1.9. Сушка песка
Содержание работы. Поднести песок к месту сушки (до 15 м), просушить его, просеять через сито и убрать в бункер.
Исполнитель: слесарь по изготовлению узлов и деталей технологического трубопровода 2-го разряда — 1 человек.
4.1.10. Набивка труб песком
Установить пробку на один конец трубы. Доставить трубу к механизированной песконабивочной установке, установить трубу и закрепить. Наполнить трубу песком, включить песконабивочное устройство, уплотнить песок с досыпкой его по мере уплотнения. Установить пробку на другой конец трубы. Открепить трубу, снять с песконабивочной установки и отложить в сторону.
Доставить трубу к бункеру, удалить пробки и высыпать песок. Продуть трубу воздухом.
слесарь по изготовлению узлов и деталей технологических трубопроводов 2-го разряда — 1 человек;
слесарь по изготовлению узлов и деталей технологических трубопроводов 3-го разряда — 1 человек.
4.1.11. Изготовление шаблона для гибки труб
Содержание работы. Получить бирки, проволоку, выправить ее. Ознакомиться с чертежом, определить место расположения трубы, произвести замеры при помощи метра или рулетки и изготовить шаблон. Нанести на бирку маркировку и прикрепить бирку к шаблону. Доставить шаблон на участок гибки.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 3-го разряда — 1 человек.
4.1.12. Изготовление цилиндрического змеевика из стальных труб
Содержание работы. Изготовить шаблоны змеевика, установить приспособление для гибки. Набить трубу песком, нагреть в газовом горне. Согнуть требуемое количество витков, отогнуть концы и высыпать песок. Разметить по шаблону, отрезать и зачистить концы трубы. Установить детали соединения под сварку. Участвовать при сварке. Зачистить швы после сварки.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |
| 4 | 3 | |
| Количество исполнителей, чел.: | ||
| 16 — 57 | 1 | 1 |
1. При гибке змеевиков на станке (без набивки трубы песком) к нормам применять коэффициент 0,6.
2. При изготовлении конусного змеевика к нормам времени применять коэффициент 1,3.
4.1.13. Снятие изоляции с трубопровода
Содержание работы. Разрезать ткань или сетку вдоль трубы. Снять изоляционный материал и убрать его.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 2-го разряда — 1 человек.
1. Нормами времени предусмотрено снятие слоя изоляции толщиной до 50 мм. При изменении толщины слоя на каждые 10 мм нормы времени соответственно изменяются на 10%.
2. При снятии асбестового шнура и сматывания его в клубок к нормам времени применять коэффициент 1,1.
3. Нормы времени даны для неразобранного трубопровода, при разобранном трубопроводе к нормам времени применять коэффициент 0,5.
4.1.14. Правка вмятин на медных трубах
Содержание работы. Отжечь трубу. После отжига определить глубину вмятины, подобрать необходимые оправки. Установить оправку в тиски на верстаке, надеть на нее трубу. Выправить вмятину киянкой. Снять трубу и оправку.
4.1.15. Изготовление переходников
Содержание работы. Изготовить переходник с одного диаметра трубы на другой с нагревом трубы в горне.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 4-го разряда — 1 человек.
| Наружный диаметр трубы, мм, до | |||||||
| 44 x 32 | 54 x 32 | 89 x 57 | 133 x 108 | 159 x 133 | 219 x 194 | 273 x 219 | 325 x 273 |
| Норма времени на один переходник, чел.-ч | |||||||
| 0,6 | 0,7 | 1,0 | 1,3 | 1,6 | 2,2 | 2,8 | 3,9 |
4.1.16. Изготовление фланцевой арматуры
Содержание работы. Разметить и отрезать трубы, зачистить торцы. Вырезать отверстия в трубах. Отжечь трубы. Отбортовать отверстия под отростки, зачистить кромки. Подогнать фланцы по трубам и отростки по отверстиям. Зачистить концы отростков под сварку, участвовать в приварке отростков и фланцев. Зачистить швы после сварки.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | ||
| 5 | 4 | 3 | |
| Количество исполнителей, чел. | |||
| До 203 | - | 1 | 1 |
| Свыше 203 | 1 | - | 1 |
Примечание. При изготовлении наклонных тройников и крестовин к нормам времени применить коэффициент 1,3.
4.1.17. Изготовление отводов из секторов
Содержание работы. Изготовить шаблоны секторов отвода из картона по чертежу или эскизу. Разметить прямые участки и секторы отвода по шаблонам. Вырезать заготовки по разметке, зачистить торцы. Разделать кромки секторов и прямых участков отвода под сварку. Соединить секторы и прямые участки трубы, выдержав направление изгиба и соосность. Зазоры под сварку закрепить прихватками.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | ||
| 5 | 4 | 3 | |
| Количество исполнителей, чел. | |||
| 108 — 159 | - | 1 | 1 |
| 203 — 630 | 1 | - | 1 |
| Материал трубы | Наружный диаметр трубы, мм | ||||||||||
| 108 | 133 | 159 | 203 | 273 | 325 | 377 | 426 | 480 | 530 | 630 | |
| Норма времени на один стык, чел.-ч | |||||||||||
| Стали углеродистые и легированные | 0,30 | 0,40 | 0,50 | 0,70 | 0,90 | 1,1 | 1,3 | 1,4 | 1,8 | 2,2 | 2,8 |
4.1.18. Раздача или обжатие концов стальных труб с нагревом газовой горелкой
Содержание работы. Доставить трубу на плиту. Разметить на трубе длину раздачи или обжатия. Нагреть конец трубы и произвести раздачу или обжатие до нужного диаметра. Выправить конус трубы после раздачи или обжатия. Снять трубу и отложить в сторону.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |||
| 5 | 4 | 3 | 2 | |
| Количество исполнителей, чел. | ||||
| 38 — 76 | - | - | 1 | 1 |
| 108 — 194 | - | 1 | - | 1 |
| 203 — 426 | 1 | - | - | 1 |
4.1.19. Разметка стальных труб под отрезку
Содержание работы. Доставить трубу к месту разметки. Разметить трубу под отрезку по металлической линейке или шаблону и наметить место отрезки мелом.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 3-го разряда — 1 человек.
| Наружный диаметр трубы, мм | |||||||||
| 18 | 32 | 38 | 48 | 57 | 68 | 76 | 80 | 108 | 133 |
| Норма времени на 10 концов трубы, чел.-ч | |||||||||
| 0,03 | 0,04 | 0,04 | 0,04 | 0,05 | 0,05 | 0,06 | 0,06 | 0,07 | 0,09 |
| Наружный диаметр трубы, мм | |||||||||
| 159 | 194 | 203 | 245 | 273 | 325 | 377 | 426 | 480 | 530 |
| Норма времени на 10 концов трубы, чел.-ч | |||||||||
| 0,10 | 0,11 | 0,11 | 0,13 | 0,15 | 0,18 | 0,20 | 0,23 | 0,25 | 0,28 |
4.1.20. Отрезка стальной трубы с зачисткой кромок
Отрезка на станках. Доставить размеченную под отрезку трубу к станку. Установить трубу в зажимное устройство станка и закрепить. Отрезать конец трубы по разметке. Открепить и снять трубу. Зачистить кромки после отрезки.
Отрезка ручным труборезом. Установить и закрепить трубу в тисках или прижимах. Завести труборез на трубу и установить по разметке. Отрезать конец трубы, снять труборез. Зачистить кромки трубы после отрезки.
Отрезка газом. Участвовать при отрезке конца трубы. Зачистить кромки трубы после отрезки.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |||
| 5 | 4 | 3 | 2 | |
| Количество исполнителей, чел. | ||||
| 38 — 76 | - | - | 1 | 1 |
| 189 — 194 | - | 1 | - | 1 |
| 203 — 630 | 1 | - | - | 1 |
1. При отрезке трубы из медных сплавов к нормам времени применять коэффициент 0,8.
2. При отрезке чугунных труб к нормам времени применять коэффициент 0,7.
3. При отрезке ручной ножовкой под углом менее 30° к нормам времени применить коэффициент 1,3.
4.1.21. Зачистка концов трубы после отрезки
Доставить стальную трубу к месту зачистки. Закрепить трубу в прижиме и зачистить место резки пневматической машинкой. Обработать концы трубы напильником по угольнику, выдержав угол отреза 90°. Освободить трубу из прижима и отложить в сторону.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 3-го разряда — 1 человек.
| Способ отрезки | Наружный диаметр трубы, мм | ||||||
| 57 | 68 | 76 | 108 | 133 | 159 | 203 | |
| Норма времени на 10 концов, чел.-ч | |||||||
| Газом | 0,20 | 0,23 | 0,25 | 0,40 | 0,45 | 0,60 | 0,80 |
| Способ отрезки | Наружный диаметр трубы, мм | ||||||
| 245 | 273 | 325 | 377 | 426 | 480 | 530 | |
| Норма времени на 10 концов, чел.-ч | |||||||
| Газом | 0,90 | 1,10 | 1,20 | 1,30 | 1,50 | 1,80 | 2,00 |
1. При зачистке концов трубы после отрезки ручной ножовкой к нормам времени применять коэффициент 0,5.
2. При зачистке концов трубы, отрезанных под острым углом, к нормам времени применять коэффициент 1,2.
3. При зачистке концов трубы из медных сплавов к нормам времени применять коэффициент 0,8.
4.1.22. Нарезка газовой резьбы на трубах
Нарезка резьбы на станке. Доставить трубу к станку, установить ее на станке и закрепить. Нарезать резьбу на конце трубы плоскими плашками. Проверить резьбу калибром или контрольной муфтой. Открепить трубу, снять и отложить в сторону.
Нарезка резьбы вручную. Доставить трубу к верстаку. Установить трубу в тиски и закрепить. Нарезать резьбу на конце трубы клуппом. Проверить резьбу калибром или контрольной муфтой. Открепить трубу, снять и отложить в сторону.
| Способ нарезки резьбы | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |
| 4 | 3 | |
| Количество исполнителей, чел. | ||
| На станке при диаметре трубы до 76 мм | 1 | - |
| Вручную до 50 мм | - | 1 |
Примечание. Тип резьбы в мм принимается в зависимости от диаметра труб по ГОСТу 3262-75 (см.: Характеристика труб по ГОСТу 3262-75 газопроводов и систем отопления, с. 13).
4.1.23. Изготовление и установка подвесок для крепления труб
Изготовление. Разметить стальной лист. Отрезать полосу, согнуть подвеску по размерам. Разметить и просверлить отверстия в подвеске. Опилить острые кромки и скруглить углы. Нарезать резьбу на прутке. Согнуть пруток по размеру. Заготовить и закрепить угольники на подвеске с помощью электросварки. Подобрать болты и гайки, собрать подвеску.
Установка и крепление подвесок. Вырезать прокладку и доставить с подвеской к месту установки. Определить место установки подвески и подогнать ее по месту. Установить подвеску с прокладкой на трубу и закрепить болтами. Участвовать при креплении хвостовика подвески к корпусным конструкциям электросваркой. Зачистить сварные швы.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 3-го разряда — 1 человек.
Примечание. Нормы времени предусматривают изготовление единичных подвесок и должны применяться в исключительных случаях. Изготовление подвесок должно производиться в массовом порядке с применением механизированного оборудования.
4.1.24. Изготовление прокладок для трубопроводов
Ручным способом. Разметить контур прокладки по готовому шаблону или циркулем. Вырезать прокладку по наружному и внутреннему контурам. Разметить на прокладке отверстия под болты, шпильки.
Механизированным способом. Разметить контур прокладки по готовому шаблону или циркулем. Отрегулировать приспособление на наружный и внутренний диаметр прокладки. Установить материал и вырезать прокладку. Разметить на прокладке отверстия под болты и шпильки.
| Способ изготовления | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |
| 4 | 3 | |
| Количество исполнителей, чел. | ||
| Ручной | - | 1 |
| Механизированный | 1 | - |
Примечание. При изготовлении прокладок вручную непосредственно на технологической установке к нормам времени применять коэффициент 1,2.
4.1.25. Изготовление фланцевых заглушек
Содержание работы. Разметить контур заглушки на стальном листе по шаблону или с помощью циркуля. Вырезать заглушку газом, опилить кромки после газорезки, разметить отверстия, просверлить.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 2-го разряда — 1 человек.
| Диаметр заглушки, мм | ||||||||||||
| 57 | 89 | 108 | 133 | 159 | 203 | 273 | 325 | 351 | 402 | 480 | 530 | 630 |
| Норма времени на одну заглушку, чел.-ч | ||||||||||||
| 0,11 | 0,13 | 0,15 | 0,17 | 0,19 | 0,21 | 0,24 | 0,29 | 0,32 | 0,36 | 0,41 | 0,47 | 0,56 |
4.1.26. Разметка фланцев
Содержание работы. Произвести разметку фланцев по шаблону или с помощью циркуля на листовом металле с обводкой мелом.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 3-го разряда — 1 человек.
| Наружный диаметр трубы, мм | ||||||||||||
| 57 | 76 | 89 | 108 | 133 | 159 | 203 | 273 | 325 | 377 | 426 | 530 | 630 |
| Норма времени на 10 фланцев, чел.-ч | ||||||||||||
| 0,16 | 0,18 | 0,20 | 0,23 | 0,25 | 0,27 | 0,30 | 0,32 | 0,35 | 0,38 | 0,43 | 0,48 | 0,58 |
4.1.27. Разметка отверстий фланцев
Содержание работы. Разметить отверстие с помощью циркуля, накернить центр отверстия для сверления.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |
| 3 | 4 | |
| Количество исполнителей, чел. | ||
| До 273 | 1 | - |
| Свыше 273 | - | 1 |
Примечание. При разметке отверстий шаблоном данные нормы времени не применять.
4.1.28. Зачистка концов стальных труб под сварку
Содержание работы. Установить трубу в тиски или в приспособление и закрепить. Зачистить наружную поверхность конца трубы в местах насадки арматуры пневматической машинкой и наждачной бумагой. Открепить трубу, снять и отложить в сторону.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |||
| 5 | 4 | 3 | 2 | |
| Количество исполнителей, чел. | ||||
| 57 — 76 | - | - | 1 | 1 |
| 89 — 159 | - | 1 | - | 1 |
| 203 — 377 | 1 | - | - | 1 |
| Наружный диаметр трубы, мм | ||||||||||
| 57 | 68 | 76 | 89 | 108 | 133 | 159 | 203 | 273 | 325 | 377 |
| Норма времени на 10 концов трубы, чел.-ч | ||||||||||
| 0,20 | 0,28 | 0,30 | 0,32 | 0,38 | 0,45 | 0,53 | 0,64 | 0,82 | 0,91 | 1,15 |
Примечание. При работе на высоте свыше 2 м к нормам времени применить коэффициент 1,1.
4.1.29. Зачистка шва трубы после сварки
Содержание работы. Доставить трубу к месту зачистки. Закрепить трубу в тискам и зачистить сварной шов пневматической машинкой. Обработать сварной шов напильником и проверить геометрию шва по калибру. Открепить трубу, снять и уложить в штабель.
| Наружный диаметр трубы, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов |
| 2 | |
| Количество исполнителей, чел. | |
| 25 — 108 | 1 |
| 159 — 426 | 2 |
Примечание. При длине трубы свыше 3 м к норме времени применять коэффициент 1,1.
4.1.30. Пробивка отверстий для установки средств крепления
Содержание работы. Разметить место пробивки, пробить отверстие бурильными молотками и шлямбурами. Присоединить шланги к бурильным молоткам и отсоединить их, сменить инструмент во время работы. Очистить отверстия от осколков и пыли.
А. Пробивка отверстия бурильными молотками
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 2-го разряда — 1 человек.
Б. Пробивка вручную
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 2-го разряда — 1 человек.
1. На каждые 10 мм увеличения глубины пробивки сверх 100 мм нормы времени увеличивать на 10%.
2. При пробивке отверстий в шлакобетоне к нормам времени применять коэффициент 0,35.
3. В нормах времени на пробивку различных отверстий предусмотрено производство работ на высоте не более 1,5 м от опорной плоскости (от перекрытия, лесов, с которых производится пробивка).
При пробивке отверстий на высоте от 1,5 до 3 м от опорной плоскости, а также с приставных лестниц или стремянок к нормам времени применять коэффициент 1,2.
4. При работе на высоте свыше 3 м за каждый последующий метр высоты норму времени увеличивать на 5,0%.
4.1.31. Разметка мест прокладки трубопроводов, арматуры и средств крепления
Содержание работы. Ознакомиться со схемой и техническими условиями изготовления и установки трубопровода. Разметить место прокладки трубопровода, проходов труб, установки разветвлений, ответвлений, спускных пробок, соединений арматуры и креплений.
Исполнитель: монтажник технологических трубопроводов 5-го разряда — 1 человек.
Норма времени на 10 пог. м — 0,20 чел.-ч.
4.1.32. Прогонка резьбы на болтах и стержнях
Содержание работы. Закрепить болт в тисках и прорезать резьбу клуппом (леркой), освободить болт и навернуть гайку, смазать болт и уложить.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 2-го разряда — 1 человек.
1. При количестве болтов в партии от 30 до 100 шт. к нормам времени применять коэффициент 0,9.
2. При количестве болтов в партии более 100 шт. к нормам времени применять коэффициент 0,8.
4.1.33. Прогонка резьбы на гайках вручную
Содержание работы. Ввернуть метчик в гайку диаметром от 6 до 25 мм. Закрепить гайку с ввернутым метчиком в тисках. Прорезать резьбу метчиком и освободить гайку из тисков, навернуть на болт.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 2-го разряда — 1 человек.
Норма времени на 100 гаек — 1,00 чел.-ч.
4.1.34. Установка и снятие болтов
Установка болтов. Отвернуть гайку с болта, вставить болт в отверстие, надеть шайбу, навернуть и закрепить гайку.
Снятие болтов. Установить гаечный ключ на защелку, отвернуть гайку с болта, выбить болт из отверстия и навернуть на него гайку.
Исполнитель: монтажник технологических трубопроводов 2-го разряда — 1 человек.
| Описание работы | Диаметр болтов, мм | ||||||||
| 6 | 10 | 12 | 14 | 16 | 18 | 20 | 22 | 24 | |
| Норма времени на 10 болтов, чел.-ч | |||||||||
| Установка болтов | 0,25 | 0,29 | 0,32 | 0,37 | 0,40 | 0,42 | 0,43 | 0,44 | 0,45 |
| Снятие болтов | 0,13 | 0,17 | 0,21 | 0,24 | 0,25 | 0,27 | 0,28 | 0,29 | 0,31 |
Примечание. При сборке и разборке конструкций и аппаратуры на шпильках норму времени увеличить на 10%.
4.1.35. Изготовление скобы из трубы на станке Вольнова
Содержание работы. Отметить на трубе место изгиба, установить ее на станок Вольнова и выгнуть для получения скобы, открепить трубу и снять со станка.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 3-го разряда — 1 человек.
Норма времени на одну скобу из трубы диаметром:
4.1.36. Ремонт стальных труб
Содержание работы. Доставить трубу длиной до 7 м на участок отжига. Отжечь трубу, очистить вручную с помощью щеток от нагара наружную поверхность трубы. Установить заглушки, создать давление и произвести правку вмятин. Снять заглушки, продуть трубу воздухом, установить временные заглушки и отложить в сторону трубу.
слесарь по изготовлению узлов и деталей технологических трубопроводов 4-го разряда — 1 человек;
слесарь по изготовлению узлов и деталей технологических трубопроводов 3-го разряда — 1 человек.
| Наружный диаметр трубы, мм | |||||||||||
| 38 | 57 | 76 | 89 | 108 | 133 | 159 | 194 | 203 | 245 | 325 | 377 |
| Норма времени на одну трубу, чел.-ч | |||||||||||
| 0,70 | 0,84 | 1,09 | 1,30 | 1,75 | 2,25 | 2,50 | 3,00 | 3,25 | 4,00 | 4,60 | 5,30 |
4.2. МОНТАЖ, ДЕМОНТАЖ И РЕМОНТ ТРУБОПРОВОДОВ
4.2.1. Сборка и разборка трубопровода на фланцевом соединении
Сборка трубопровода. Проверить состояние фланцев и при необходимости зачистить от забоин и заусенцев. Установить и закрепить фланцевое соединение.
Разборка трубопровода. Разъединить фланцевое соединение, снять болты, прокладку. Отнести трубу в сторону.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | ||
| 5 | 4 | 3 | |
| Количество исполнителей, чел. | |||
| 25 — 76 | - | - | 2 |
| 89 — 194 | - | 2 | - |
| 203 — 530 | 2 | - | - |
Примечание. Доставка, подъем тяжелых труб на высоту, а также спуск труб производится подсобными рабочими и оплачивается отдельно.
Примечание. При работе в местах, где гаечный ключ, наложенный на гайку, нельзя повернуть более чем на одну грань, к нормам времени применять коэффициент 1,3.
4.2.2. Сборки и разборка трубопровода с фитинговыми соединениями
Сборка трубопровода. Разнести трубы по маркировке, проверить и промазать резьбу белилами или суриком и подмотать льняной прядью. Собрать соединение, закрепить контргайку.
Разборка трубопровода. Разобрать фитинговые соединения, снять трубу, установить заглушку на концевую трубу. Отложить трубу в сторону.
монтажник технологических трубопроводов 3-го разряда — 1 человек;
монтажник технологических трубопроводов 2-го разряда — 1 человек.
1. При сборке и разборке фитинговых соединений трубопровода в потолочном положении к нормам времени применять коэффициент 1,4.
2. При разборке соединений труб, сдаваемых в металлолом, к нормам времени применять коэффициент 0,7.
4.2.3. Сборка и разборка чугунных трубопроводов
Сборка трубопровода. Положить трубу. Зачеканить жгут и раструбное соединение. Залить соединение уплотняющим материалом. Установить прокладку, соединить фланцы и закрепить болтами фланцевое соединение.
Разборка трубопровода. Перерубить (отрезать) трубу, выбить уплотнение раструбного соединения, отвернуть гайки, снять болты из отверстий фланцевого соединения. Трубы и крепежный материал отнести в сторону.
Состав звена: монтажник технологических трубопроводов 4-го разряда — 2 человека.
Примечание. Нормами времени разборка и сборка чугунных трубопроводов в траншеях не предусмотрена.
4.2.4. Сборка трубопровода из полиэтилена
Содержание работы. Доставить трубу, деталь соединения на участок сборки (сварки). Подготовить деталь соединения и конец трубы под сварку. Подобрать оправку и нагреть до температуры 250 — 300°. Закрепить оправку в приспособление и насадить деталь соединения на дорн оправки. После нагрева детали соединения и конца трубы вставить конец свариваемой трубы в гильзу оправки. Снять трубу и деталь соединения с оправки, соединить их между собой и охладить. Зачистить наплывы в местах соединения.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | ||
| 4 | 3 | 2 | |
| Количество исполнителей, чел. | |||
| 25 — 75 | - | 1 | 1 |
| 90 — 140 | 1 | - | 1 |
4.2.5. Сборка и разборка трубопроводов из цветных металлов
Сборка трубопровода. Уложить трубопровод из отдельных деталей, поднять его, проверить заданный уклон, установить прокладки, соединить фланцы, установить подвески и закрепить трубы на месте.
Разборка трубопровода. Снять крепления, разъединить фланцы, выбить болты, опустить трубу вниз с высоты до 3 м, рассортировать трубы и крепежный материал, отнести в сторону и уложить по размерам.
Состав звена: монтажник технологических трубопроводов 4-го разряда — 2 человека.
Примечание. При прокладке свинцового трубопровода внутри здания по желобам на подвесках и кронштейнах к нормам времени применять коэффициент 1,75.
4.2.6. Установка фасонных частей на металлических трубопроводах
Содержание работы. Поднести фасонные части на расстояние до 10 м с подъемом на высоту до 3 м. Привернуть фасонную часть к трубопроводу. Установить прокладки, закрепить болтами или шпильками фланцевые соединения.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | |
| 5 | 4 | |
| Количество исполнителей, чел. | ||
| 25 — 194 | - | 2 |
| 203 — 325 | 2 | - |
1. При установке фасонных частей на высоте свыше 3 м норму времени за каждый последующий метр увеличивать на 5%.
2. При работе в стесненных условиях к нормам времени применять коэффициент 1,2.
3. При установке свинцовых фасонных частей к нормам времени применять коэффициент 1,3.
4.2.7. Снятие фасонных частей металлических трубопроводов
Содержание работы. Разъединить фланцевые соединения <...> болтах или шпильках, снять прокладку. Снять фасонную часть трубопровода и отнести на расстояние до 10 м.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | |
| 5 | 4 | |
| Количество исполнителей, чел. | ||
| 25 — 194 | - | - |
| 203 — 325 | 2 | 2 |
1. При опускании фасонных частей с высоты более 3 м норму времени на каждый последующий метр увеличивать на 5%.
2. При работе в стесненных условиях к нормам времени применять коэффициент 1,2.
4.2.8. Установка и снятие фасонных частей на неметаллических трубопроводах
Установка. Установить на место трубу или фасонную часть, поставить готовую прокладку и закрепить болтами.
Снятие. Разъединить фланцы, снять прокладку и отнести фасонную часть в сторону.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | |
| 5 | 4 | |
| Количество исполнителей, чел. | ||
| До 159 | - | 2 |
| Свыше 203 | 2 | - |
1. При установке фланцевых частей на высоте свыше 3 м за каждый последующий метр высоты норму времени увеличивать на 50%.
2. При работе в стесненных условиях к нормам времени применять коэффициент 1,2.
4.2.9. Зачистка фланца от старой прокладки и ржавчины
4.2.10. Установка фланца на конец трубы для приварки
Содержание работы. Установить фланец на конец трубы и выверить по угольнику, прихватить фланец к трубе электросваркой.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | ||
| 5 | 4 | 3 | |
| Количество исполнителей, чел. | |||
| 25 — 194 | - | 1 | 1 |
| 203 — 630 | 1 | - | 2 |
| Материал трубы | Наружный диаметр трубы, мм | ||||||
| 25 | 57 | 76 — 89 | 108 | 133 | 159 | 203 | |
| Норма времени на один фланец, чел.-ч | |||||||
| Стали углеродистые и легированные | 0,02 | 0,03 | 0,04 | 0,05 | 0,06 | 0,06 | 0,10 |
| Материал трубы | Наружный диаметр трубы, мм | |||||
| 273 | 325 | 377 | 426 | 530 | 630 | |
| Норма времени на один фланец, чел.-ч | ||||||
| Стали углеродистые и легированные | 0,14 | 0,16 | 0,23 | 0,28 | 0,35 | 0,50 |
4.2.11. Чистка и промывка внутренних поверхностей труб перед сборкой
Содержание работы. Установить трубу на стенде. Произвести чистку внутренней поверхности трубы путем протаскивания пыжа. Протереть внутреннюю поверхность трубы ветошью, смоченной в уайт-спирите и установить заглушки.
монтажник технологических трубопроводов 3-го разряда — 1 человек.
монтажник технологических трубопроводов 2-го разряда — 1 человек.
4.2.12. Развальцовка концов труб из цветных металлов по фланцу
Содержание работы. Закрепить трубу в патроне токарного станка, надеть фланец на конец трубы, выверить его. Развальцевать конец трубы и зачистить от заусенцев. Окончательно подвальцевать и проверить фланец, снять трубу со станка и отложить в сторону.
Состав звена: слесарь по изготовлению узлов и деталей технологических трубопроводов 4-го разряда — 2 человека.
| Наружный диаметр трубы, мм | |||||||
| 18 | 25 | 32 | 38 | 57 | 76 | 89 | 108 |
| Норма времени на один фланец, чел.-ч | |||||||
| 0,19 | 0,22 | 0,25 | 0,28 | 0,33 | 0,42 | 0,46 | 0,60 |
4.2.13. Отбортовка труб на фланцах
Содержание работы. Нагреть конец трубы в горне. Закрепить фланец в прижиме. Установить конец трубы в отверстие фланца, закрепить и отбортовать вручную при помощи оправки. Открепить и снять трубу. Зачистить напильником кромки.
Состав звена: слесарь по изготовлению узлов и деталей технологических трубопроводов 4-го разряда — 2 человека.
4.2.14. Установка кронштейнов для прокладки и крепления трубопроводов
Содержание работы. Поднести детали крепления к месту монтажа на расстояние до 15 м, поднять на высоту до 3 м, установить и закрепить согласно чертежу или эскизу (сдать под заделку цементом или приварку).
монтажник технологических трубопроводов 4-го разряда — 1 человек;
монтажник технологических трубопроводов 3-го разряда — 1 человек.
| Вид крепления | Наружный диаметр трубы, мм | |||||
| 25 | 48 | 57 | 76 — 89 | 108 | 203 | |
| Норма времени на одно крепление, чел.-ч | ||||||
| Кронштейны | 0,07 | 0,13 | 0,15 | 0,18 | 0,24 | 0,40 |
| Кронштейны с подкосом | - | - | - | - | 0,34 | 0,63 |
| Вид крепления | Наружный диаметр трубы, мм | |||||
| 273 | 325 | 377 | 426 | 530 | 630 | |
| Норма времени на одно крепление, чел.-ч | ||||||
| Кронштейны | 0,45 | 0,57 | 0,60 | 0,72 | 0,90 | 1,18 |
| Кронштейны с подкосом | 0,85 | 0,90 | 0,96 | 1,16 | 1,45 | 1,78 |
1. Подготовка мест для установки нормируется отдельно.
2. При работе на высоте свыше 3 м за каждый последующий метр высоты норму времени увеличивать на 5%.
4.2.15. Установка стоек под трубопровод
Содержание работы. Установить стойку под трубопровод из труб сортового металла на готовый фундамент, выверить и окончательно укрепить стойку.
монтажник технологических трубопроводов 3-го разряда — 1 человек;
монтажник технологических трубопроводов 5-го разряда — 2 человека.
Нормы времени на 100 кг веса стойки:
при установке на готовый фундамент — 1,30 чел.-ч,
при установке в готовые углубления в грунте для последующего бетонирования — 1,25 чел.-ч.
Примечание. При установке с подъемом спаренных стоек весом свыше 100 кг к нормам времени применять коэффициент 0,7.
4.2.16. Установка подвижных роликовых опор трубопровода
Содержание работы. Поднять детали опоры вручную к месту установки. Установить и выверить опоры для роликов и ролики. Установить подвижную плиту на роликах, установить подвеску на трубе и закрепить ее в подвижной опорной плите.
монтажник технологических трубопроводов 4-го разряда — 1 человек;
монтажник технологических трубопроводов 3-го разряда — 1 человек.
| Материал трубы | Наружный диаметр трубы, мм | ||||||||
| 50 | 76 | 89 | 108 | 133 | 159 | 203 | 273 | 325 | |
| Норма времени на одну опору, чел.-ч | |||||||||
| Стали углеродистые и легированные | 0,22 | 0,25 | 0,31 | 0,34 | 0,36 | 0,39 | 0,47 | 0,55 | 0,63 |
4.2.17. Установка и снятие подвесок на трубопроводе
Установка подвесок. Поднести подвеску к месту установки. Установить резиновую прокладку и подвеску из двух половинок. Установить болты и закрепить трубу на готовой опоре.
Снятие подвесок. Открепить болты и снять подвеску с трубы, снять старую прокладку.
Состав звена: монтажник технологических трубопроводов 2-го разряда — 2 человека.
1. При работе на высоте более 3 м за каждый последующий метр высоты норму времени увеличивать на 5%.
2. При работе в стесненных условиях к нормам времени применять коэффициент 1,1.
4.2.18. Установка П-образного компенсатора на трубопроводе
Содержание работы. Установить и выверить П-образный компенсатор на трубопроводе, скрепить болтами или подготовить под сварку.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | |
| 5 | 4 | |
| Количество исполнителей, чел. | ||
| До 194 | - | 2 |
| 203 — 377 | 2 | - |
1. Нормами времени учтена установка компенсатора в горизонтальное положение. При установке компенсаторов в вертикальное положение к нормам времени применять коэффициент 1,3.
2. Снятие П-образного компенсатора нормировать как установку и к нормам времени применять коэффициент 0,7.
3. При установке и снятии компенсаторов на высоте свыше 3 м за каждый последующий метр высоты норму времени увеличивать на 5%.
4.2.19. Установка сальникового компенсатора
Содержание работы. Установить и выверить сальниковый компенсатор с разборкой, сборкой его и изготовлением прокладок, набивкой и разводкой сальника.
| Диаметр проходного сечения, мм | Разряд монтажника технологических трубопроводов | |
| 5 | 4 | |
| Количество исполнителей, чел. | ||
| До 194 | - | 2 |
| 203 — 377 | 2 | - |
| Наружный диаметр, мм | |||||||
| 70 | 108 | 125 | 159 | 194 | 245 | 325 | 377 |
| Норма времени на один компенсатор, чел.-ч | |||||||
| 2,34 | 2,53 | 3,00 | 3,40 | 4,50 | 5,13 | 6,07 | 7,28 |
4.2.20. Установка штуцера на трубе
Содержание работы. Разметить трубу. Зачистить конец трубы после резки. Надеть фланцы и опилить заусенцы. Установить штуцер для приварки; при изготовлении гнутых штуцеров выгнуть колено.
| Диаметр штуцера, мм | Разряд монтажника технологических трубопроводов | ||
| 6 | 5 | 4 | |
| Количество исполнителей, чел. | |||
| До 194 | - | - | 2 |
| 203 — 377 | - | 2 | - |
| 426 — 630 | 2 | - | - |
Примечание. При установке штуцера на высоте свыше 3 м норму времени за каждый последующий метр высоты увеличивать на 5%.
4.2.21. Подгонка нового звена к действующему трубопроводу по месту
Содержание работы. Разметить действующую обвязку. Изготовить шаблон и звено трубы по шаблону с установкой и прихваткой фланцев. Поднять заготовку к месту присоединения звена с подъемом до 3 м. Выверить заготовку по месту и отнести к месту сварки.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | ||
| 4 | 5 | 3 | |
| Количество исполнителей, чел. | |||
| 25 — 194 | 1 | - | 1 |
| 203 — 530 | - | 1 | 1 |
| Наружный диаметр трубы, мм | ||||||||||||
| 48 | 76 | 89 | 108 | 133 | 159 | 203 | 273 | 325 | 377 | 426 | 480 | 530 |
| Норма времени на один стык или фланец (включая промежуточный), чел.-ч | ||||||||||||
| 0,22 | 0,30 | 0,33 | 0,60 | 0,76 | 0,90 | 1,28 | 1,70 | 2,55 | 3,31 | 1,35 | 5,51 | 6,40 |
1. При подъеме на высоту свыше 3 м за каждый последующий метр высоты норму времени увеличивать на 5%.
2. Нормы настоящего параграфа применять только при длине звена до 3 м.
4.2.22. Установка и снятие заглушки на трубопроводе
Установка заглушки на конце трубопровода. Установить заглушку и прокладку на трубу и соединить с фланцем трубы болтами.
Установка заглушки в середине трубопровода. Установить заглушку с двумя прокладками на трубопроводе и соединить с фланцами трубопровода болтами и шпильками.
Снятие заглушки на конце трубопровода. Открепить болты, снять заглушку с прокладкой.
Снятие заглушки в середине трубопровода. Разъединить фланцевое соединение, вынуть заглушку и соединить фланцы трубопровода болтами или шпильками.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | ||
| 2 | 4 | 3 | |
| Количество исполнителей, чел. | |||
| 23 — 194 | 1 | 1 | - |
| 203 — 377 | 1 | - | 1 |
1. Нормами времени предусмотрена установка заглушек на фланцевых соединениях с условным давлением 1,6 МПа.
При установке и снятии заглушек с условным давлением 0,4 МПа к нормам времени применять коэффициент 1,1; заглушек с условным давлением 16 МПа — 1,3.
2. При установке и снятии заглушек на высоте более 3 м за каждый последующий метр высоты норму времени увеличивать на 5%.
4.2.23. Сборка и разборка муфтового соединения трубопровода
Соединение муфты. Проверить качество резьбы и наличие фасок на муфте. Промазать прядь суриком, разведенным в олифе, и ввернуть сгон в фасонную часть на уплотняющем материале. Свернуть муфту с длинной резьбы на короткую до заклинивания на уплотняющем материале. Подмотать жгутик пряди в фаску муфты и закрепить контргайкой муфту. Очистить место свертки выступающих концов пряди.
Разъединение муфты. Очистить сводную поверхность резьбы. Ослабить и свернуть контргайку. Свернуть муфту на длинную резьбу. Очистить короткую резьбу от уплотняющего материала. При снятии места разъединяемого сгона дополнительно вывернуть сгон из фасонной части с очисткой резьбы от уплотняющего материала.
Монтажник технологических трубопроводов 3-го разряда — 1 человек;
монтажник технологических трубопроводов 2-го разряда — 1 человек.
| Описание работы | Наружный диаметр трубы, мм | |||||||
| 18 | 25 | 38 | 48 | 68 | 76 | 80 | 108 | |
| Норма времени на одно соединение, чел.-ч | ||||||||
| Соединение или разъединение муфты со снятием с места | 0,17 | 0,21 | 0,27 | 0,36 | 0,45 | 0,55 | 0,79 | 0,91 |
Примечание. При работе в стесненных условиях к норме времени применяю коэффициент 1,2.
4.2.24. Смена набивки трубного сальника
Содержание работы. Разобрать сальник. Удалить старую набивку сальника, отжечь и очистить от окалины. Приготовить и набить плетенку, собрать сальник.
монтажник технологических трубопроводов 4-го разряда — 1 человек;
монтажник технологических трубопроводов 2-го разряда — 1 человек.
| Наружный диаметр трубы, мм | |||||||||
| 89 | 108 | 125 | 133 | 159 | 203 | 245 | 273 | 325 | 377 |
| Норма времени на один сальник, чел.-ч | |||||||||
| 0,45 | 0,58 | 0,78 | 2,10 | 1,42 | 1,90 | 2,35 | 2,60 | 2,92 | 3,50 |
4.2.25. Подбивка сальника на сальниковом компенсаторе
Содержание работы. Подбить сальник на линии трубопровода. Изготовить сальниковую плетенку.
Исполнитель: монтажник технологических трубопроводов 3-го разряда — 1 человек.
| Наружный диаметр трубы, мм | |||||||||
| 75 | 89 | 108 | 125 | 159 | 203 | 245 | 325 | 377 | 426 |
| Норма времени на один сальник, чел.-ч | |||||||||
| 0,21 | 0,23 | 0,27 | 0,30 | 0,34 | 0,40 | 0,52 | 0,64 | 0,82 | 1,00 |
4.2.26. Смена прокладки на фланцевых соединениях
Выполнение работ на работающих холодном и горячем трубопроводах. С помощью запорной арматуры снять давление в линии и отключить поврежденным участок от общей линии. Через вентиль на поврежденном участке или через фланцевое соединение слить продукт. Разъединить фланцевые соединения. Удалить прокладку. Очистить фланцы. Установить и выверить новую готовую прокладку, завернуть гайки и выверить прямолинейность соединения.
Выполнение работ на неработающем трубопроводе. Разъединить фланцевые соединения. Удалить прокладку. Очистить фланцы. Установить и выверить новую готовую прокладку, завернуть гайки и выверить прямолинейность соединения.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | ||
| 5 | 4 | 3 | |
| Количество исполнителей, чел. | |||
| 18 — 194 | - | 1 | 1 |
| 203 — 630 | 1 | - | 1 |
1. Срезание прикипевших болтов нормируется отдельно.
2. Нормы времени даны для смены прокладок на фланцевых соединениях с условным давлением 1,6 МПа.
Для трубопроводов с давлением 4,0 — 6,5 МПа к нормам времени применять коэффициент 1,1, для трубопроводов с давлением 16,0 МПа — 1,5.
3. При работе в неудобном месте, где ключ может поворачиваться на 1/4 оборота, к нормам времени применять коэффициент 1,2.
4. При смене прокладок на высоте свыше 3 м норму времени увеличивать на 5% на каждый последующий метр высоты.
4.2.27. Сборка и разборка змеевика в резервуаре
Содержание работы. Внести трубы в резервуар. Отцентровать трубы и звенья под сварку. Собрать боковые и центральные секции. Собрать паропровод и установить стойки. Закрепить змеевик.
монтажник технологических трубопроводов 4-го разряда — 1 человек;
монтажник технологических трубопроводов 3-го разряда — 1 человек;
монтажник технологических трубопроводов 2-го разряда — 1 человек.
| Вид работы | Наружный диаметр трубы, мм | |||||
| 38 | 48 | 68 | 76 | 89 | 108 | |
| Норма времени на один змеевик, чел.-ч | ||||||
| Сборка | 2,25 | 2,60 | 2,82 | 2,86 | 3,00 | 3,20 |
| Разборка | 1,58 | 1,80 | 2,06 | 2,20 | 2,32 | 2,58 |
4.2.28. Замена байпаса из готовых деталей на трубопроводе
Разборка. Разобрать байпас и отнести в сторону.
Сборка. Собрать байпас с подноской труб, задвижек, клапанов с условным давлением 1,6 МПа с подгонкой всех фасонных частей под сварку. Присутствовать при сварке.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | ||
| 5 | 4 | 3 | |
| Количество исполнителей, чел. | |||
| 25 — 194 | - | 1 | 1 |
| 203 — 377 | 1 | - | 1 |
1. При установке байпаса арматуры в количестве 6 шт. к нормам времени применить коэффициент 1,3; при установке 7 шт. — коэффициент 1,6; при установке 9 шт. — 2,0.
2. При замене байпаса на высоте свыше 3 м за каждый последующий метр подъема детали норму времени увеличивать на 5%.
3. При замене байпаса на трубопроводе с давлением до 4,0 МПа к нормам времени применять коэффициент 1,1, с давлением до 16,0 МПа — 1,5.
4.2.29. Укладка обсадок (футляров)
Содержание работы. Уложить в траншею обсадки с центровкой под сварку.
монтажник технологических трубопроводов 3-го разряда — 1 человек;
монтажник технологических трубопроводов 2-го разряда — 1 человек.
| Наружный диаметр трубы, мм | ||||||||||
| 89 | 108 | 133 | 159 | 203 | 219 | 273 | 325 | 377 | 426 | 480 |
| Норма времени на один м обсадки, чел.-ч | ||||||||||
| 0,07 | 0,08 | 0,10 | 0,11 | 0,15 | 0,21 | 0,21 | 0,24 | 0,29 | 0,33 | 0,44 |
Примечание. При укладке обсадок диаметром свыше 273 мм, в состав звена добавляется один слесарь-трубопроводчик 2-го разряда.
4.2.30. Протаскивание звена труб в обсадку
Содержание работы. Уложить деревянные брусья под трубы. Протащить звено труб через обсадку вручную. Убрать деревянные брусья.
монтажник технологических трубопроводов 3-го разряда — 1 человек;
монтажник технологических трубопроводов 2-го разряда — 2 человека.
| Наружный диаметр трубы, мм | ||||||||
| 38 | 48 | 68 | 76 | 89 | 108 | 125 | 159 | 203 |
| Норма времени на один м звена труб, чел.-ч | ||||||||
| 0,29 | 0,46 | 0,61 | 0,68 | 0,76 | 0,99 | 1,36 | 1,59 | 2,20 |
| Наружный диаметр трубы, мм | |||||
| 245 | 273 | 325 | 377 | 426 | 480 |
| Норма времени на один м звена труб, чел.-ч | |||||
| 2,81 | 3,12 | 3,34 | 3,87 | 4,70 | 5,35 |
Примечание. При протаскивании звеньев труб диаметром свыше 273 мм в состав звена добавляется один монтажник технологических трубопроводов 2-го разряда.
4.2.31. Переноска и раскладка деревянных брусьев по трассе трубопровода
Содержание работы. Взять в штабеля деревянные брусья, перенести их на расстояние до 50 м, разложить вдоль трассы и возвратиться обратно.
Исполнитель: монтажник технологических трубопроводов 2-го разряда — 1 человек.
4.2.32. Укладка деревянных брусьев под конец трубы
Содержание работы. Приподнять трубу, уложить брусья. Опустить трубу. Перейти к следующему стыку.
Состав звена: монтажник технологических трубопроводов 2-го разряда — 2 человека.
4.2.33. Подъем трубы на деревянные брусья
Содержание работы. Поднести брусья на место. Подложить рычаг под трубу. Поднять трубу и подложить брусья. Перенести рычаг и прокладки к месту подъема.
| Наружный диаметр трубы, мм | Разряд монтажника технологических трубопроводов | |
| 3 | 2 | |
| Количество исполнителей, чел. | ||
| 89 — 108 | 1 | 2 |
| 159 — 203 | 1 | 3 |
| 273 | 1 | 4 |
| 325 | 1 | 5 |
| 377 | 1 | 6 |
4.2.34. Гидравлическое испытание трубопровода
Подготовительные работы. Подвести временный трубопровод на расстояние до 50 м. Обвязать наполнительный и опрессовочный агрегаты с приемным трубопроводом. Обвязать наполнительный и опрессовочные агрегаты с трубопроводом, подлежащим испытанию. Установить заглушку на конце трубопровода.
Разборка опрессовочного агрегата. Отсоединить агрегаты. Снять фитинги и разобрать арматуру. Подготовить агрегаты к перемещению. Разобрать временный трубопровод.
Опрессовка трубопровода. Заполнить трубопровод водой и создать давление. Осмотреть места соединений трубопровода. Снизить давление и устранить неплотности. Поднять давление и произвести испытание трубопровода. Снизить давление. Спустить воду. Снять заглушку с конца трубопровода и продуть сжатым воздухом.
| Описание работы | Разряд монтажника технологических трубопроводов | ||
| 6 | 5 | 4 | |
| Количество исполнителей, чел. | |||
| Установка и разборка опрессовочных агрегатов | 1 | 1 | 1 |
| Опрессовка трубопровода | 1 | 1 | 1 |
| Наружный диаметр трубы, мм | |||||||||||||
| до 68 | 76 | 89 | 108 | 133 | 159 | 194 | 203 | 245 | 273 | 325 | 377 | 426 | 480 |
| Норма времени на опрессовку 100 м трубопровода, чел.-ч | |||||||||||||
| 0,07 | 0,08 | 0,09 | 0,12 | 0,13 | 0,14 | 0,15 | 0,16 | 0,24 | 0,26 | 0,30 | 0,40 | 0,52 | 0,60 |
4.3. МОНТАЖ, ДЕМОНТАЖ И РЕМОНТ АРМАТУРЫ
4.3.1. Расконсервация арматуры
Содержание работы. Доставить арматуру к месту расконсервации. Снять технологические заглушки. Уложить арматуру в ванну с растворителем или обдуть паром. Протереть наружную поверхность арматуры. Разобрать арматуру, промыть внутреннюю поверхность и протереть. Собрать арматуру, установить временные заглушки и опломбировать.
| Диаметр условного прохода арматуры, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | ||
| 4 | 3 | 2 | |
| Количество исполнителей, чел. | |||
| 25 — 175 | - | 1 | 1 |
| 200 — 500 | 1 | - | 1 |
1. Нормы времени рассчитаны на расконсервацию арматуры количеством более пяти шт.
2. К нормам времени следует применять коэффициенты при расконсервации: 1 шт. — 1,3; 2 — 3 шт. — 1,2; 4 — 5 шт. — 1,1.
4.3.2. Гидравлическое испытание арматуры перед установкой
Содержание работы. Снять временные заглушки с фланцев арматуры, открыть клапан и протереть гнездо. Закрыть клапан и установить заглушки или испытания. Подключить гидравлический ручной насос и заполнить арматуру водой. Установить манометры, создать давление и выдержать режим испытания.
Снять давление, спустить воду, демонтировать заглушку и продуть арматуру сжатым воздухом. Установить временные заглушки на фланцы арматуры. Опломбировать фланцы.
| Диаметр условного прохода арматуры, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |||
| 5 | 4 | 3 | 2 | |
| Количество исполнителей, чел. | ||||
| 25 — 175 | - | 1 | - | 1 |
| 250 — 600 | 1 | 1 | - | |
Примечание. Нормы времени рассчитаны на испытание арматуры массой более 100 кг на специальном участке с применением тельфера, кран-балки или талей.
4.3.3. Отжиг задвижек
Содержание работы. Отжечь на горне задвижку, бывшую в эксплуатации, очистить от грязи, ржавчины, парафина и отложений продуктов технологического процесса за период эксплуатации.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 2-го разряда — 1 человек.
| Диаметр условного прохода задвижек, мм | ||||
| 50 | 75 | 100 | 125 | 150 |
| Норма времени на одну задвижку, чел.-ч | ||||
| 0,36 | 0,45 | 0,60 | 0,75 | 0,80 |
4.3.4. Обвязка арматуры
Содержание работы. Поднести и разметить трубу, доставить ее к месту сварочных работ, отрезать по размерам, зачистить концы после резки, отцентровать и прихватить фланцы. Поднести и примерить трубопровод, доставить его для приварки фланцев, поднести трубопровод к месту установки, поднять на высоту до 10 м и установить.
Исполнитель: монтажник технологических трубопроводов.
| Разряд работы | Наружный диаметр трубы, мм |
|---|---|
| 4 | До 200 |
| 5 | Свыше 200 |
1. При установке трубопровода на высоте свыше 10 м норму времени за каждый последующий метр увеличивать на 5%.
2. Ремонт трубопровода на территории технологической установки нормируется как ремонт обвязки аппаратуры при условном давлении до 16 кгс/см2.
4.3.5. Разборка обвязки арматуры
| Разряд работы | Наружный диаметр трубы, мм |
|---|---|
| 3 | До 200 |
| 4 | Свыше 200 |
1. При разборке временных трубопроводов к нормам времени применять коэффициент 0,8.
2. При разборке обвязки аппаратуры на высоте свыше 3 м и без опускания разобранного трубопровода на землю к нормам времени применить коэффициент 0,8.
4.3.6. Обвязка насосов, турбины, компрессора трубопроводом
Содержание работы. Отнести трубы, арматуру, фланцы и лестницы на расстояние до 25 м, заготовить фасонные детали под сварку, отцентровать фланцы и трубы, установить на линии задвижки с вырубкой прокладок, вывести трубопровод из помещения и подключить к линии с давлением до 10 кгс/см2, проверить и провести гидравлические испытания обвязки.
Исполнитель: монтажник технологических трубопроводов.
| Разряд работы | Наружный диаметр трубы, мм |
|---|---|
| 4 | До 200 |
| 5 | Свыше 200 |
| Наружный диаметр трубы, мм | ||||||||
| 15 | 25 | 48 | 76 | 108 | 159 | 203 | 245 | 325 |
| Норма времени на один м трубопровода, чел.-ч | ||||||||
| 0,42 | 0,46 | 0,63 | 0,75 | 0,93 | 1,08 | 1,14 | 1,18 | 1,30 |
| а | б | в | г | д | е | ж | з | и |
1. При обвязке трубопроводом при давлении до 40 кгс/см2 к нормам времени применять коэффициент 1,3.
2. При обвязке трубопроводом при давлении до 160 кгс/см2 к нормам времени применять коэффициент 1,5.
3. При сборке ранее разобранной обвязки из трубопровода к нормам времени применять коэффициент 0,5.
4. При обвязке трубопроводом на высоте свыше 3 м норму времени за каждый последующий метр увеличивать на 5%.
4.3.7. Разборка трубопровода обвязки насоса, турбины, компрессора
Содержание работы. Разъединить обвязку трубопровода, отсоединить и снять арматуру.
Исполнитель: монтажник технологических трубопроводов.
| Наружный диаметр трубы, мм | |||||||
| 15 — 25 | 48 | 68 | 89 | 108 | 125 | 159 | 203 |
| Норма времени на один м трубопровода, чел.-ч | |||||||
| 0,17 | 0,25 | 0,27 | 0,32 | 0,40 | 0,46 | 0,51 | 0,61 |
| а | б | в | г | д | е | ж | з |
4.3.8. Ремонт чугунных и бронзовых задвижек
| Диаметр условного прохода задвижек, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | ||
| 3 | 4 | 5 | |
| Количество исполнителей, чел. | |||
| До 150 | 1 | 1 | - |
| 203 — 402 | 1 | - | 1 |
1. При ремонте задвижек, имеющих отложения трудноочищаемых продуктов, к нормам времени применять коэффициент 1,3.
2. При ремонте задвижек партиями (свыше 5 шт.) в специализированных ванных мастерских, оборудованных притирочными приспособлениями постоянными опрессовочными стендами и другими механизмами к нормам времени применять коэффициент 0,7.
4.3.9. Ремонт стальных задвижек
| Диаметр условного прохода задвижек, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | ||
| 3 | 4 | 5 | |
| Количество исполнителей, чел. | |||
| До 150 | 1 | 1 | - |
| 203 — 325 | 1 | - | 1 |
1. При ремонте задвижек, имеющих отложения трудноочищаемых продуктов, к нормам времени применять коэффициент 1,3.
2. При ремонте задвижек партиями (свыше 5 шт.) в специализированных мастерских, оборудованных притирочными приспособлениями, постоянными опрессовочными стендами и другими механизмами, к нормам времени применять коэффициент 0,7.
4.3.10. Дефектовка задвижек непосредственно на трубопроводах
Содержание работы. Разобрать задвижку. Очистить задвижку, расходить шпиндель, проверить детали. Собрать задвижку с набивкой сальника и заменой прокладки.
| Диаметр условного прохода задвижек, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | ||
| 3 | 4 | 5 | |
| Количество исполнителей, чел. | |||
| До 150 | 1 | 1 | - |
| 203 — 402 | 1 | - | 1 |
1. При ремонте задвижек, расположенных на высоте свыше 3 м, за каждый последующий метр высоты норму времени увеличивать на 5%.
2. При ремонте задвижек, имеющих отложения трудноочищаемых продуктов, к нормам времени применять коэффициент 1,3.
4.3.11. Ремонт и дефектовка кранов
Содержание работы. Ремонт кранов. Разобрать кран. Очистить детали крана от грязи и прокладок. Продефектовать кран. Протереть пробку крана стеклянным или наждачным порошком, запилить хвостовик, пропилить проходное отверстие. Приготовить сальниковую набивку, собрать кран. Набить сальник. Проверить взаимодействие частей крана в собранном виде.
| Диаметр условного прохода крана, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |
| 3 | 4 | |
| Количество исполнителей, чел. | ||
| До 150 | 1 | 1 |
4.3.12. Ремонт вентилей
Содержание работы. Разобрать вентиль. Очистить от грязи и протереть. Притереть клапан по седлу. Собрать вентиль с набивкой сальника.
| Диаметр условного прохода вентиля, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | ||
| 5 | 4 | 3 | |
| Количество исполнителей, чел. | |||
| До 150 | - | 1 | 1 |
| Свыше 203 | 1 | - | 1 |
1. При текущем ремонте вентилей (без притирки клапана по гнезду) к нормам времени применять коэффициент 0,5.
2. При ремонте вентилей высокого давления (свыше 10,0 МПа) к нормам времени применять коэффициент 1,2.
4.3.13. Опрессовка вентилей
Содержание работы. Присоединить вентиль к прессу, установить заглушку на вентиль. Опрессовать при помощи ручного пресса водой на соответствующее давление. Отсоединить пресс и снять заглушку.
| Диаметр условного прохода вентиля, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | ||
| 2 | 4 | 5 | |
| Количество исполнителей, чел. | |||
| До 150 | 1 | 1 | - |
| Свыше 203 | 1 | - | 1 |
Примечание. При опрессовке вентилей на давление свыше 10,0 МПа к нормам времени применять коэффициент 1,2.
4.3.14. Опрессовка натяжных кранов и бронзовых вентилей компрессором
Содержание работы. Присоединить натяжной кран или вентиль диаметром до 20 мм к компрессору. Опрессовать, проверить мыльной водой. Снять давление и отсоединить натяжной кран или вентиль от компрессора.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 2-го разряда — 1 человек.
Норма времени на один вентиль — 0,05 чел.-ч.
4.3.15. Расшарошивание гнезда вентиля
| Диаметр условного прохода вентиля, мм | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |
| 4 | 5 | |
| Количество исполнителей, чел. | ||
| До 150 | 1 | - |
| 200 — 300 | - | 1 |
4.3.16. Смена гнезда в корпусе редукционного вентиля
Содержание работы. Натереть резаком или в горне корпус вентиля. Вывернуть гнездо. Установить новое гнездо или старое после проточки.
| Условное давление, МПа | Разряд слесаря по изготовлению узлов и деталей технологических трубопроводов | |
| 4 | 5 | |
| Количество исполнителей, чел. | ||
| 1,6 — 4,0 | 1 | - |
| 16,0 | - | 1 |
4.3.17. Замена набивки у арматуры на трубопроводах
Содержание работы. Отвернуть сальниковую гайку и вынуть старую набивку. Приготовить новую набивку и набить сальник. Завернуть сальниковую гайку.
Исполнитель: монтажник технологических трубопроводов 3-го разряда — 1 человек.
4.3.18. Снятие и установка конденсационных горшков
Снятие конденсационных горшков. Отсоединить конденсационный горшок от линии. Очистить фланцы от прокладок и отнести в сторону.
Установка конденсационных горшков. Установить конденсационный горшок на место. Уложить готовую прокладку и закрепить горшок болтами.
| Состав работы | Наружный диаметр трубы, мм | ||
| 25 | 48 | 76 | |
| Норма времени на один конденсационный горшок, чел.-ч | |||
| Снятие конденсационного горшка | 0,23 | 0,32 | 0,37 |
| Установка конденсационного горшка | 0,28 | 0,37 | 0,42 |
4.3.19. Снятие, установка, ремонт и дефектовка пружинных предохранительных клапанов
Примечание. При снятии клапанов с установки на высоте более 3 м норму времени увеличивать на 5% за каждый последующий метр высоты.
4.3.20. Ремонт (дефектовка) рычажных клапанов
Содержание работы. Снять и разобрать клапан. Промыть и очистить детали клапана. Притереть клапан с седлом наждачным порошком или стеклом. Собрать клапан.
Исполнитель: слесарь по изготовлению узлов и деталей технологических трубопроводов 4-го разряда — 1 человек.
4.3.21. Снятие с установки, ремонт и установка редукционных клапанов типа РК и КРМ
Состав звена: слесарь по изготовлению узлов и деталей технологических трубопроводов 3-го разряда — 1 человек; 1-го разряда — 1 человек.
Примечание. При снятии и установке клапанов на высоте более 3 м нормы увеличивать на 5% за каждый последующий метр высоты.
4.3.22. Снятие, установка и ремонт обратных клапанов
Примечание. При снятии и установке клапанов на высоте более 3 м норму времени увеличивать на 5% каждый последующий метр высоты.