Нормирование труда служащих. Методические указания
Актуально на 06.11.2026.
Как цитировать: "Нормирование труда служащих. Методические указания". https://bukva.ai/docs/normirovanie-truda-sluzhaschih-metodicheskie
(утв. Госкомтрудом СССР)
МЕТОДИЧЕСКИЕ УКАЗАНИЯ
Нормирование труда служащих. Методические указания. Издание третье, исправленное.
Методические указания разработаны Научно-исследовательским институтом труда с участием работников Государственного комитета СССР по труду и социальным вопросам.
Настоящая работа предназначена для министерств и ведомств, их нормативно-исследовательских учреждений и предприятий (объединений) в качестве методического материала при нормировании труда служащих.
Третье издание методических указаний подготовлено канд. экон. наук А.П. Павленко (руководитель темы), канд. экон. наук Л.Б. Алексеевой, канд. экон. наук В.А. Балабаном, канд. экон. наук Е.Ю. Вепренцевой, канд. экон. наук Ю.Г. Гудиным, Н.А. Диречиной, канд. экон. наук М.Е. Кириченко, С.И. Колычевой, канд. экон. наук В.М. Левитаном, А.А. Петуховой, С.И. Полудеткиной, Л.А. Рыбаковой, канд. экон. наук Столяр О.М., Е.А. Шарандановой.
Общее руководство и научное редактирование осуществлено доктором экон. наук Г.Э. Слезингером.
ВВЕДЕНИЕ
В утвержденных XXV съездом КПСС «Основных направлениях развития народного хозяйства СССР на 1976 — 1980 годы» в качестве одной из задач предусматривается расширение нормирования труда инженерно-технических работников и служащих. Правильное решение вопросов разделения и кооперации труда, организации и обслуживания, проектирования передовых методов труда, материального стимулирования не может быть обеспечено без норм, устанавливающих необходимые затраты труда с требуемой точностью.
Нормирование труда имеет несколько целевых назначений, конечный результат которых — повышение общественной производительности труда.
На основе норм затрат труда совершенствуется его организация и устанавливаются:
- доля участия каждого работника в общем труде и мера вознаграждения за труд в соответствии с его количеством и качеством;
- численность работников и фонд заработной платы;
- количественные пропорции между отдельными видами трудовых затрат с учетом их качественных различий в целях более правильного использования работников по профессиям и квалификации.
Кроме того, нормирование служит средством определения экономической эффективности и конкретизации результатов социалистического соревнования.
Методические указания по нормированию труда служащих <*> носят межотраслевой характер и предназначены для нормативно-исследовательских организаций, разрабатывающих нормативы и нормы по труду служащих. Они могут быть использованы также работниками предприятий и объединений при создании местных нормативных материалов по труду.
<*> В данной работе под термином «служащие» подразумеваются все руководители, специалисты и технические исполнители, должности которых предусмотрены «Единой номенклатурой должностей служащих», утвержденной постановлением Госкомтруда от 9 сентября 1967 г. № 443.
Несмотря на то, что настоящие Методические указания базируются на практике нормирования труда служащих, занятых в производственных отраслях народного хозяйства, они могут быть в значительной мере использованы и в организациях отраслей непроизводственной сферы.
В настоящее издание внесены некоторые уточнения в принятую ранее терминологию. Так, вместо термина «норма (норматив) управляемости» используется термин «норма (норматив) числа подчиненных», так как последний более точно отражает существо указанных нормативных материалов.
Все методические примеры, приводимые в работе, основаны на конкретных материалах изучения и обработки данных об организации и затратах труда служащих на предприятиях и в организациях.
Основой для разработки Методических указаний послужили исследования, проведенные НИИ труда, его филиалами и отраслевыми институтами по нормированию труда служащих. В известной мере были использованы работы НИИ труда по нормированию труда рабочих: «Изучение затрат рабочего времени и разработка нормативных материалов по труду» (М., НИИ труда, 1966) и «Основные методические положения по нормированию труда рабочих в народном хозяйстве» (М., «Экономика», 1977).
ОСНОВНЫЕ ПОЛОЖЕНИЯ ПО НОРМИРОВАНИЮ ТРУДА СЛУЖАЩИХ
§ 1. КЛАССИФИКАЦИЯ НОРМАТИВНЫХ МАТЕРИАЛОВ И МЕТОДОВ НОРМИРОВАНИЯ ТРУДА СЛУЖАЩИХ
Методы нормирования труда служащих, как и методы нормирования труда рабочих, могут быть подразделены на две группы:
Наибольшее распространение в настоящее время получили аналитически-расчетные методы нормирования труда служащих. Это объясняется, в первую очередь, значительно меньшей трудоемкостью работ по оперативному нормированию труда. Кроме того, аналитически-расчетные методы, основываясь на предварительной разработке нормативных материалов, позволяют проводить сопоставление напряженности труда различных коллективов и отдельных исполнителей.
Аналитически-исследовательские методы основаны на непосредственном изучении затрат времени в анализируемом подразделении. С их помощью могут быть установлены затраты труда в любом подразделении с учетом всех специфических особенностей. Однако, так как эти методы основываются на изучении затрат времени (без корректировки их на нормальный темп работы), то они, как правило, отражают сложившийся темп работы в анализируемом подразделении и не ориентируют исполнителей на максимальное использование имеющихся резервов.
Аналитически-расчетные методы нормирования труда могут дифференцироваться в зависимости от вида нормативных материалов. При этом нормативные материалы делятся на 5 видов.
Норматив времени — регламентированные затраты времени на выполнение единицы нормируемого вида работы или ее элемента в определенных организационно-технических условиях труда <*>.
<*> Термин «определенные организационно-технические условия» не означает, что могут быть разработаны нормативы на любые условия выполнения работ, в том числе и на нерациональные. Однако, в связи с тем, что рациональность условий зависит от многих факторов (количества выполняемых работ в анализируемом подразделении, наличия технических средств, возможностей кооперации при выполнении анализируемой работы с другими подразделениями и организациями и т.п.), в сборниках могут быть предусмотрены несколько вариантов нормативов времени на один вид выполняемой работы.
В отличие от норматива норма времени регламентирует затраты времени на выполнение единицы конкретной работы в рациональных для данного рабочего места организационно-технических условиях.
Иными словами, отличие норматива от нормы заключается в следующем:
- норматив дается на какой-либо вид работы, а не на конкретную работу (т.е. норматив предназначен для последующего многократного установления норм);
- нормативы могут быть рассчитаны на несколько вариантов трудовых процессов по выполнению одного вида работы в зависимости от предусмотренных организационно-технических условий, норма же устанавливается на строго определенные условия — рациональные для конкретного подразделения (рабочего места), в котором выполняется работа.
Примером нормативов времени могут служить нормативы на деталировку сборочных чертежей в конструкторском бюро, специализирующемся на проектировании приспособлений и оснастки (детали типа корпусов) на одну деталь (в часах).
Норматив численности — регламентированная численность работников, необходимая для качественного выполнения той или иной функции в определенных организационно-технических условиях.
В качестве примера приведем формулу, предназначенную для расчета нормативов численности работников аппарата управления машиностроительных предприятий:
\text{Н}_{\text{ау}} = 0,213\text{Р}_{\text{пп}}^{0,79} \cdot \text{Ф}_{\text{о}}^{0,16} \cdot \text{К}_{\text{см}}^{- 0,34},(I - 1)
где Нау — нормативная численность аппарата управления по номенклатуре должностей, предусмотренной формой № 8-2 ЦСУ СССР в целом на машиностроительном предприятии;
Рпп — численность промышленно-производственного персонала (средняя за год, предшествующий планируемому), чел.;
Фо — стоимость основных производственных фондов (среднегодовая за год, предшествующий планируемому), тыс. руб.;
Ксм — коэффициент сменности работы предприятия (форма 9 годового отчета за предшествующий год).
Для определения нормативной численности достаточно наличия численных значений факторов. Численность определяется без изучения затрат времени. Так, если на каком-либо машиностроительном заводе численность промышленно-производственного персонала составляет 3500 чел., стоимость основных производственных фондов — 12000 тыс. руб., а коэффициент сменности — 1,4, то численность аппарата управления для этого предприятия будет равна:
Нау = 0,213 · 35000,79 · 120000,16 · 1,4-0,34 = 538 чел. (I-2)
Как видно из приведенного выше примера, расчет нормативной численности служащих не представляет каких-либо трудностей, если известны числовые величины факторов, входящих в нормативные формулы. Однако на практике для еще большего упрощения использования нормативов, как правило, разрабатывают нормативные таблицы. Так, на основе формулы для расчета численности служащих по функции «бухгалтерский учет и финансовая деятельность» предприятий станкостроения институтом «Оргстанкинпром» разработана нормативная таблица (см. табл. I-2).
Определение численности служащих в целом по производственному объединению (предприятию) или по функциям управления <*> не дает ответа на вопрос о квалификационном составе работников, удельном весе исполнителей по той или иной функции в заводоуправлении и в цехах, количестве структурных подразделений по каждой функции управления и иерархической схеме их подчиненности. Для того, чтобы все эти вопросы разделения труда решить наилучшим образом, необходимо иметь систему укрупненных нормативных материалов (нормативы численности, централизации работ, числа подчиненных и обслуживания).
<*> Под термином «функция управления» условно понимается общее руководство, линейное и функциональное управление, инженерно-техническое обеспечение производства, коммерческая деятельность, информационное обеспечение и хозяйственное обслуживание.
УКРУПНЕННЫЕ НОРМАТИВЫ ЧИСЛЕННОСТИ СЛУЖАЩИХ ПО ФУНКЦИИ «БУХГАЛТЕРСКИЙ УЧЕТ И ФИНАНСОВАЯ ДЕЯТЕЛЬНОСТЬ»
Норматив централизации работ — регламентированное отношение численности работников на одном из уровней управления (аппарат головного предприятия, объединения, аппарат заводоуправления производственных единиц) к общей численности служащих по функциям управления или в целом по предприятию (объединению) в определенных организационно-технических условиях.
Примером нормативов централизации работ может служить формула для расчета коэффициента централизации по функции организации труда и заработной платы кондитерских предприятий, разработанная Ленинградским научно-исследовательским институтом пищевой промышленности:
\text{К}_{\text{ц}} = 44,7 \cdot \text{Р}_{\text{пп}}^{- 0,596} \cdot \text{У}^{0,262},(I - 3)
где Кц — нормативный коэффициент централизации работ, равный отношению численности служащих по функции организации труда и заработной платы в заводоуправлении к общей численности работников по этой функции;
Рпп — численность промышленно-производственного персонала, чел. (по годовому отчету формы 9);
У — условный шифр предприятия (для предприятий, имеющих вычислительный центр или машиносчетную станцию, шифр равен 2, не имеющих — 1).
Норматив числа подчиненных или обслуживания <*> — регламентированная численность управляемых или обслуживаемых работников (подразделений), которыми в определенных организационно-технических условиях должен управлять (обслуживать) один работник.
<*> В ряде отраслей народного хозяйства вместо термина «норматив (норма) обслуживания» применяются термины «штатные нормативы» или «нормы нагрузки».
В табл. I-3 приводятся в качестве примера нормативы числа подчиненных мастеру механообрабатывающего участка, разработанные в одной из отраслей промышленности.
Норматив соотношений численности различных категорий служащих — регламентированная величина соотношения численности различных категорий служащих, обеспечивающая наилучшее использование нормируемых работников в соответствии с уровнем их квалификации в определенных организационно-технических условиях. Нормативы соотношений численности выражаются либо относительной величиной соотношений либо в процентах.
Нормативы соотношений численности могут разрабатываться в настоящее время для различных категорий служащих (соотношения между инженерами и техниками, между руководителями и специалистами, между инженерно-техническими работниками и вспомогательным техническим персоналом и т.п.).
Примером нормативов соотношений численности может служить формула для расчета нормативных соотношений инженерно-технических работников и вспомогательного технического персонала, разработанная «Оргстанкинпромом» для предприятий станкостроительной и инструментальной промышленности:
Сн = 18,6 — 0,000057 Ор — 0,00035 Рпп + 0,00003 Фо, (I-5)
где Сн — нормативное соотношение вспомогательного технического персонала и инженерно-технических работников, %;
Ор — объем реализованной продукции, тыс. руб.;
Рлп — среднегодовая численность промышленно-производственного персонала, чел.;
Фо — стоимость основных производственных фондов, тыс. руб.
НОРМАТИВ ЧИСЛА ПОДЧИНЕННЫХ МАСТЕРУ МЕХАНООБРАБАТЫВАЮЩЕГО УЧАСТКА
Примечание. При наличии специализированных автоматных и револьверных участков норма рассчитывается с коэффициентом 1,1.
В соответствии с видами применяемых нормативов дифференцируются аналитически-расчетные методы нормирования труда. При этом для нормирования труда могут применяться одновременно несколько видов нормативных материалов.
§ 2. РЕКОМЕНДАЦИИ ПО ВЫБОРУ МЕТОДОВ НОРМИРОВАНИЯ ТРУДА СЛУЖАЩИХ
При выборе того или иного метода нормирования труда служащих руководствуются следующими положениями.
Нормирование труда по нормативам и нормам времени применяется, как правило, на простых, стабильных, повторяющихся работах (машинисток, учетчиков и т.д.), а также для нормирования многих конструкторских, технологических и проектных работ.
Нормирование труда с использованием исследовательских методов получения и обработки данных о затратах рабочего времени применяется: для работ, имеющих значительную специфику организационно-технических условий выполнения в различных подразделениях; при отсутствии нормативов и норм или когда достигнутый уровень организации труда превышает предусмотренный в нормативных материалах. Этим методом определяется трудоемкость конкретных работ с учетом специфики организации труда работников анализируемого подразделения. Нормирование труда путем непосредственного изучения затрат рабочего времени может применяться для всех должностей служащих, если при проведении наблюдений можно достичь нужной степени достоверности исследований.
Нормирование труда по нормативам численности, нормам числа подчиненных и обслуживания применяется для определения необходимой численности служащих по функциям управления и должностям. Данный метод применяется при наличии соответствующих нормативных материалов, разработанных в отраслевом или межотраслевом разрезе.
Большое значение при выборе метода нормирования труда имеет точность расчета численности и затрат времени, которую может обеспечить тот или иной метод.
Точность конечного результата нормирования с использованием нормативов времени — суммы нормативных затрат времени за какой-либо календарный промежуток времени (а следовательно, и численности работников) — зависит от:
- погрешностей нормативов в результате хронометражных замеров;
- средней величины отклонения необходимых в конкретных условиях затрат времени от предусмотренных в нормативах;
- количества пронормированных операций (работ) за анализируемый месяц, так как случайные ошибки в определении трудоемкости каждой отдельной работы взаимно погашаются при определении суммы пронормированного времени за месяц.
В соответствии с законами теории вероятностей эта взаимосвязь при достаточно большом количестве проведенных наблюдений в процессе разработки нормативов времени будет выражаться следующей формулой:
\sigma_{\Delta}^{2} = \sum_{i = 1}^{\text{к}} N_{i} \cdot \sigma_{t_{i}}^{2},(I - 6)
где \sigma_{\Delta} — среднеквадратическая ошибка суммы нормативных затрат времени на все работы, выполняемые за месяц;
Ni — количество нормируемых работ i-го вида за месяц, i = 1, 2, ..., к;
к — количество видов выполняемых работ;
\sigma_{t_{i}}^{2} — среднеквадратическое отклонение фактических затрат времени от нормативного по i-му виду работ.
Задаваясь допустимой среднеквадратической ошибкой нормирования — 5% от месячного фонда времени (174,6 часа), равной 8,7 часа, составляем формулу, пользуясь которой можно установить, что выбранный метод нормирования обеспечивает заданную точность, а следовательно, появляется возможность нормировать труд с использованием нормативов времени:
\sqrt{\sum_{i = 1}^{\text{к}} N_{i}\sigma_{t_{i}}^{2}} \leq 8,7\text{часа}.(I - 7)
Следовательно, имея приближенные значения количества выполняемых работ каждого вида и оценивая по результатам ранее проведенных наблюдений среднеквадратическое отклонение фактических затрат времени выполнения работ от нормативных, можно сделать вывод о применимости нормативов времени и сдельной оплаты труда к тем или иным категориям работников.
Рассмотрим пример расчета возможности нормирования труда по нормативам времени учетчиков механосборочных цехов по данным табл. I-4.
Эти виды работ занимают у учетчиков 95% всех трудовых затрат, и поэтому определенная по ним точность нормирования будет примерно соответствовать точности нормирования всех работ.
Подставляя в формулу (I-7) значения № и \sigma_{t_{i}}, получим:
\sqrt{347(\frac{5,6}{60})^{2} + 65(\frac{22}{60})^{2} + 6(\frac{71}{60})2} = \sqrt{19,88} = 4,46,
где 0,95 — удельный вес анализируемых работ.
Следовательно, труд учетчика можно нормировать по нормативам времени и применять на этой основе сдельную систему оплаты труда.
Если расчет по вышеприведенным формулам покажет, что точность нормирования не обеспечивается, то целесообразно проверить возможность применения нормативов численности. Ошибка в определении численности (\sigma_{\Delta}) в этом случае может быть рассчитана по следующей формуле:
\sigma_{\Delta} = \frac{\sigma_{\text{ост}}}{\overline{\text{Н}_{\text{ч}}}} \cdot 0,8 \cdot 100,(I - 8)
где \sigma_{\Delta} — средняя ошибка в определении численности, %;
\sigma_{\text{ост}} — остаточное среднеквадратическое отклонение фактических значений численности от нормативных;
\overline{\text{Н}_{\text{ч}}} — средняя нормативная численность служащих по анализируемой функции управления;
0,8 — коэффициент перевода среднеквадратического отклонения в среднее отклонение.
Учитывая сказанное выше, для отдельных наиболее массовых профессий служащих можно рекомендовать следующие методы нормирования.
РЕКОМЕНДУЕМЫЕ МЕТОДЫ НОРМИРОВАНИЯ ТРУДА

Условные обозначения: + + наиболее целесообразный метод нормирования; + возможный метод нормирования.
Примечание. Рекомендации, приведенные в таблице, могут быть изменены в зависимости от специфики отрасли.
§ 3. НОРМИРОВАНИЕ ТРУДА СЛУЖАЩИХ С ПРИМЕНЕНИЕМ НОРМАТИВОВ ВРЕМЕНИ
При нормировании труда служащих по нормативам времени рассчитывается нормируемая трудоемкость выполнения отдельных операций (работ). Затем путем суммирования произведений этих величин на количество выполненных работ определяется общая трудоемкость и на ее основе — численность служащих.
Норма времени в общем виде определяется по формуле:
Tоп — время оперативной работы <*>;
<*> При нормировании труда служащих время оперативной работы Tоп, как правило, не подразделяется на основное и вспомогательное.
Tобс — время обслуживания рабочего места;
Tотл — время перерывов на отдых и личные надобности.
При таком методе нормирования сначала разрабатываются нормативы времени (таблицы, номограммы, формулы), затем рассчитываются нормы на конкретные виды работ и только после этого определяется трудоемкость выполнения всех работ за определенный промежуток времени. С этой целью количество выполняемых работ за анализируемый период перемножается на норму времени, а полученные произведения суммируются (см. формулу I-10):
\text{Т} = \sum_{i = 1}^{n} \text{Т}_{\text{шт}_{i}} \cdot \text{Р}_{i},(I - 10)
где \text{Т}_{\text{шт}_{i}} — штучные нормы времени выполнения работ;
Рi — количество выполненных (или подлежащих выполнению) работ каждого вида.
Нормативы и нормы времени в настоящее время находят применение для следующих целей:
-
расчета численности служащих и совершенствования их расстановки;
-
расчета экономической эффективности внедрения мероприятий по совершенствованию организации и механизации труда;
-
совершенствования системы оплаты труда и материального стимулирования;
-
проектирования рациональных методов и приемов выполнения работ и совершенствования организации рабочих мест.
Одной из наиболее важных задач нормирования труда является определение численности работников и совершенствование их расстановки. Методика расчета численности зависит от уровня напряженности нормативных материалов и степени равномерности загрузки исполнителей во время работы. В общем виде формула для расчета численности служащих имеет следующий вид:
\text{Ч}_{\text{с}} = \frac{\text{Т}}{\text{Ф}_{\text{п}}\text{К}_{\text{вн}}\text{К}_{\text{з}}} ,(I - 11)
где Чс — среднесписочная численность служащих, чел.;
Т — суммарная трудоемкость всех закрепленных за анализируемым подразделением работ, норма-час;
Фп — полезный фонд времени одного работника, час.;
Квн — планируемый коэффициент выполнения норм;
Кз — оптимальный коэффициент загрузки служащих работой.
Полезный фонд времени устанавливают по формуле:
где Фн — номинальный фонд рабочего времени;
К — планируемый процент потерь времени, связанный с целодневными потерями (учебный и очередной отпуска, затраты времени на выполнение государственных и общественных обязанностей, отпуска по болезни, беременности и т.д.).
В условиях равномерной загрузки и напряженности нормативов, обеспечивающих 100-процентный средний уровень их выполнения, оба коэффициента Квн и Кз равны единице и численность определяется простым делением трудоемкости на полезный фонд времени одного работника.
В случае, когда для обеспечения наибольшего стимулирующего эффекта принятой системы оплаты труда целесообразно изменить напряженность нормативных материалов, в расчете численности должен участвовать планируемый коэффициент выполнения норм. Расчет этого коэффициента должен осуществляться с учетом коэффициента выполнения норм в прошлый период и планируемого повышения производительности труда в результате проведения различных мероприятий и освоения работниками трудовых процессов.
Наибольшую сложность представляет расчет коэффициента занятости работников в условиях неравномерной загрузки служащих во время работы. Но так как наличие этого коэффициента означает возможность потерь рабочего времени, необходимо перед рассмотрением методики его расчета обосновать экономическую целесообразность и в отдельных случаях предусмотреть резервную численность служащих.
В практике нормирования можно встретить случаи, когда загрузка работников в течение смены (или по дням месяца) неравномерна, причем неравномерность загрузки часто объясняется объективными причинами. Примерами неравномерной загрузки может служить работа мастеров производственных участков, бухгалтеров-расчетчиков заработной платы, контролеров и бухгалтеров учреждений Госбанка и сберкасс и др. У каждого из перечисленных выше работников бывают моменты вынужденного простоя, а также моменты, когда часть работ вынуждена ожидать, пока работник не закончит выполнение ранее поступивших работ. С экономической точки зрения любые простои удорожают стоимость выполнения работ, либо увеличивают затраты на заработную плату нормируемых работников, либо снижают оперативность выполнения работ и тем самым вызывают отрицательные экономические последствия. Предусматривая полную ликвидацию потерь времени у исполнителей, мы невольно ориентируем на резкое снижение оперативности выполнения работ. С другой стороны, максимальное увеличение оперативности выполнения работ влечет за собой значительное увеличение численности исполнителей.
В ряде случаев, когда пролеживание документов или простои в очереди не влекут за собой каких-либо потерь (простои в нерабочее время, пролеживание документов, не требующих срочной обработки, и т.п.), загрузку работников целесообразно доводить до 100% <*>. Во всех же других случаях нормирования в условиях неравномерного поступления работ загрузка работников должна быть меньше 100%, а численность больше чем минимально необходимая для выполнения всего объема работ.
<*> С учетом необходимого времени на отдых и личные надобности.
Естественно, что вынужденные потери времени у служащих, связанные с неравномерностью в их загрузке, целесообразно предусматривать только в том случае, если эта неравномерность вызвана объективными причинами. Если с неравномерностью загрузки можно (и экономически целесообразно) бороться путем внедрения различных организационно-технических мероприятий, то при расчете численности вынужденные потери времени не учитываются.
Наиболее сложным вопросом расчета численности в условиях неравномерной загрузки является определение оптимальных коэффициентов занятости. В настоящее время этот коэффициент может быть строго рассчитан для некоторых категорий служащих. В остальных же случаях коэффициент занятости определяется с помощью экспертных оценок специалистов и с учетом данных об удельном весе потерь времени из-за неравномерности поступления работ в предшествующие периоды.
Критерием оптимальности коэффициентов занятости является минимальная сумма потерь, связанных с простоями из-за отсутствия работы и ожиданием начала их выполнения. Задаваясь различной численностью работников, при строго определенном объеме работ можно легко подсчитать потери времени из-за отсутствия работы.
Время же ожидания начала выполнения работ (простои обслуживаемых объектов или субъектов при численности, отличной от фактической) можно рассчитывать с помощью теории массового обслуживания либо методами статистического моделирования.
После того как будут установлены потери времени при различной численности исполнителей, необходимо привести их к единой единице измерения (так как часы простоя различных объектов или субъектов по своим экономическим последствиям не равнозначны) и провести расчет суммарных потерь от простоев. Минимум этой суммы покажет оптимальную численность работников и оптимальный коэффициент занятости.
Нормирование труда по нормам времени служит также средством определения экономической эффективности мероприятий по совершенствованию организации и механизации труда, которая определяется путем расчета условно-годовой экономии (см. § 3 гл. IV) и срока окупаемости внедряемых мероприятий.
Расчет сроков окупаемости производится, как правило, в том случае, если затраты на проведение мероприятий не окупают себя в течение одного года. Примером таких мероприятий могут служить внедрение электронно-вычислительных машин и других средств механизации, постройка новых административных зданий и оборудование рабочих мест средствами организационной техники, улучшающими условия труда служащих.
В случае, если внедрение мероприятий требует каких-либо крупных единовременных затрат (покупка лицензий на право использования зарубежных нормативов, разработка аналоговой электронно-вычислительной машины для расчета нормативов и норм времени или разработка специальной программы на универсальные цифровые электронно-вычислительные машины и т.п.), то рекомендуется рассчитывать срок окупаемости этих затрат по следующей формуле:
\text{С}_{\text{о}} = \frac{\text{З}_{\text{е}}}{\text{Э}_{\text{г}}} ,(I - 13)
где Со — срок окупаемости в годах;
Зе — единовременные затраты на внедрение мероприятий, руб.;
Эг — условно-годовая экономия от внедрения мероприятий (без учета единовременных затрат), руб.
Следующим направлением является использование норм времени для оценки эффективности труда служащих.
Установление затрат труда на отдельные виды работ, выполняемых служащими, является необходимым условием для определения эффективности их труда. При этом расчет эффективности должен быть основан на следующих принципах:
- эффективность труда служащих и работы подразделений необходимо оценивать системой показателей;
- показатели должны отражать результаты и затраты труда анализируемых работников.
Важнейшее значение в системе оценки эффективности труда приобретает выбор конкретных показателей. Его необходимо осуществлять с учетом особенностей труда, а также условий производства, в которых проходит трудовой процесс.
Система показателей не может быть единой для всех категорий служащих. Однако показатели, входящие в любую систему оценки эффективности, должны отвечать изложенным ниже требованиям:
- способствовать выявлению резервов повышения эффективности труда служащих на предприятиях и в учреждениях, а в итоге — повышению эффективности народного хозяйства;
- правильно оценивать различные виды деятельности служащих, отражая напряженность их труда, качество и оперативность выполняемых работ;
- принимать за основу существующую в учреждении или предприятии отчетность;
- быть ограниченными по количеству;
- не допускать дублирования друг друга или отражения одной и той же стороны деятельности служащих;
- должны быть выражены в форме, понятной для каждого работника;
- должны быть унифицированными и легко применимыми для оценки эффективности труда работников на различных ступенях управления.
В соответствии с изложенными выше требованиями для оценки эффективности труда любой категории служащих целесообразно рекомендовать обобщенно следующие показатели:
- выполнение плановых заданий;
- качество выполненных работ;
- напряженность труда;
- оперативность выполнения работ.
Показатели выполнения плановых заданий определяются исходя из установленных для данного работника должностных обязанностей и разовых поручений. Показатели выполнения плановых заданий, используемые при оценке эффективности труда руководителей производственных подразделений, а также для специалистов и исполнителей, труд которых в настоящее время не может быть пронормирован и не планируется, должны основываться на данных выполнения плана подразделения (по объему выпускаемой продукции и номенклатуре).
При выборе показателей необходимо учитывать периодичность проводимых оценок эффективности труда служащих. Как правило, ежемесячное подведение итогов работы требует меньшего количества показателей, чем ежегодное.
Все показатели, характеризующие эффективность труда, в зависимости от исходной базы расчета условно классифицируются на две группы:
- показатели, рассчитанные на основе нормативных материалов или средних величин;
- показатели, установленные на базе фактически достигнутых результатов в предшествующий период.
Первая группа показателей рассчитывается как отношение фактических значений показателей к средним или нормативным величинам. Включение этих показателей в систему, как правило, не вызывает каких-либо возражений, так как в основе их расчета лежит сопоставление.
Созданная без этих показателей система материального стимулирования будет завышать поощрение отстающих работников и снижать стимулы к эффективному труду передовиков.
Опыт применения второй группы показателей, характеризующих динамику роста напряженности и производительности труда, показывает, что они в неменьшей степени стимулируют повышение эффективности труда. Об этом свидетельствует получивший широкое распространение опыт московского завода «Динамо» по стимулированию перевыполнения личных планов роста производительности труда рабочих-сдельщиков. Главным мерилом при премировании на заводе «Динамо» выступает динамика роста производительности труда, а не достигнутый уровень.
Применение показателей, характеризующих динамику роста напряженности труда, объясняется не столько недостаточной точностью нормативных материалов, сколько целесообразностью стимулировать увеличение темпов роста производительности труда.
По степени укрупнения показатели напряженности условно могут быть подразделены на две группы в зависимости от их возможности оценить напряженность труда каждого отдельного работника.
Для расчета индивидуальной напряженности труда применяются, как правило, показатели, рассчитанные на основе норм времени, обслуживания и числа подчиненных. Однако в ряде случаев из-за отсутствия указанных нормативов для характеристики труда каждого отдельного работника могут применяться показатели напряженности работы сотрудников подразделения или функции управления в целом. Так, например, если фактическая численность работников отдела организации труда и заработной платы составляет 24 чел., а отраслевые нормативы численности рекомендуют 20 чел., то показатель напряженности труда будет равен 0,83. Этот показатель может быть использован в качестве условной характеристики напряженности труда для всех работающих в отделе, а также для оценки эффективности работы всего подразделения в целом.
Следует заметить также, что нормативные материалы при оценке эффективности труда нужны не только для расчета показателя напряженности труда. С их помощью целесообразно рассчитывать средневзвешенные величины основных показателей. При этом, взвешивая показатели качества или оперативности отдельных работ по их трудоемкости, можно получить значительно более обоснованные показатели работы отдельных исполнителей и подразделений. При выборе показателей, входящих в систему, предпочтение должно быть отдано тем, численная величина которых может быть достаточно точно определена.
Выбранные для оценки эффективности труда показатели имеют различную значимость (вес) с точки зрения их влияния на обобщающий показатель эффективности труда анализируемых работников.
Обобщающий показатель рекомендуется определять по специальной методике в три этапа:
- перевод всех показателей системы в стандартизованный масштаб;
- определение на основе экспертных оценок значимости каждого из показателей;
- суммирование показателей в стандартизованном масштабе с учетом их значимости.
Перевести все показатели из натурального в стандартизованный масштаб можно по следующей формуле:
\text{П}_{\text{с}} = \frac{\text{П}_{\text{н}} - \overline{\text{П}_{\text{н}}}}{\sigma} ,(I - 14)
где Пс — значение показателя в стандартизованном масштабе (99,9% значений любого показателя в этом масштабе должно лежать в пределах +/- 3);
\overline{\text{П}_{\text{н}}} — среднее значение показателя в натуральном масштабе;
\sigma — среднеквадратическое отклонение частных значений показателей от среднего значения.
Значимость каждого показателя, вошедшего в систему оценки эффективности, рассчитывается по результатам обработки экспертных оценок ведущих специалистов в области организации труда служащих анализируемой категории. Методика определения значимости основана на следующем: ведущие специалисты сравнивают между собой попарно показатели с точки зрения их влияния на общую оценку эффективности труда служащих. При этом учитывается точность определения каждого из показателей. В специальной анкете эксперты проставляют одно из трех возможных значений: показатель, указанный в строке анкеты, более значим по сравнению с показателем графы; показатели в строке и графе имеют одинаковые значения; показатель, указанный в строке, имеет меньшую значимость по сравнению с показателем графы. Эти оценки шифруются цифрами 2, 1, 0. После заполнения анкет всеми экспертами количество шифров значимости, присвоенное каждому показателю, суммируется и делится на общее количество шифров. Эти отношения определяют значимость каждого из показателей, входящих в систему.
На основе этих расчетов определяется обобщающий показатель по следующей формуле:
\text{Э}_{\text{об}} = \sum_{i = 1}^{\text{к}} \text{П}_{\text{с}} \cdot \text{З}_{i},(I - 15)
где Эоб — обобщающий (интегральный) показатель эффективности труда;
Зi — значимость i-го показателя в долях единицы, i = 1, 2, ..., к — количество показателей, входящих в систему.
Одним из важнейших направлений использования нормативов и норм времени является совершенствование форм заработной платы и материального стимулирования служащих. На основе нормативных материалов могут быть внедрены различные системы оплаты труда: сдельная, сдельно-премиальная, окладно-премиальная (с поощрением за выполнение плана, его перевыполнение или за приближение к плановым показателям).
Для внедрения любой из указанных форм оплаты труда необходима такая организация работы, которая позволит четко доводить задание до исполнителя, быстро и надежно контролировать ее ход и учитывать затраты на ее выполнение.
Процесс работы с индивидуальными нормированными заданиями состоит из трех последовательно выполняемых этапов:
Очень важно, чтобы каждое задание было четко сформулировано, а переходящие на следующий месяц разбивались на этапы, позволяющие проконтролировать их выполнение.
Выдачу нормированных заданий и их учет при сдельной форме оплаты труда можно проиллюстрировать на примере технологического отдела Одесского проектно-конструкторского и технологического института. Порядок выдачи и учет работ в этом отделе производятся следующим образом:
- комплектуются чертежи по определенным видам обработки и признаку однотипности деталей;
- руководителем группы (сектора) определяется группа сложности детали или работы с соответствующей пометкой на чертеже, документе;
- производится учет движения деталей (чертежей) в журнале отдела. Заполняются графы: количество деталей на изделие, группы сложности, исполнитель. Там же в дальнейшем отмечается дата сдачи готовой работы;
- комплект чертежей и рабочий наряд выдаются исполнителю, который сам вписывает в наряд необходимые сведения о нормах времени на деталь, переносит с чертежей указанные группы сложности и указывает номера нормативных таблиц и нормы времени на полученный объем работы;
- по окончании работы готовую технологическую документацию и рабочий наряд исполнитель сдает ведущему технологу; который проверяет качество, сроки исполнения и подписывает документы. При некачественном выполнении работы ведущий технолог возвращает ее исполнителю, который исправляет свои ошибки, не получая за это никакой оплаты;
- рабочие наряды сдаются экономисту отдела, проставляющему расценку за работу. Экономист проверяет правильность сделанных записей, передает наряды на подпись начальнику отдела, а затем в бухгалтерию. В период выполнения задания исполнитель в течение месяца ежедневно отмечает в карточке количество затраченных часов на работу. Выполнение этого требования периодически контролирует инженер-экономист. На оборотной стороне карточки исполнитель отмечает потери рабочего времени в часах по различным причинам (административные, учебные и очередные отпуска, болезни, общественные обязанности, простои и т.д.).
Размер оплаты труда служащих устанавливается в этом случае на основе данных об объеме выполненных работ в нормо-часах: для повышения качества работ применяется система бездефектной сдачи продукции.
Введение нормированных заданий значительно улучшает организацию труда служащих, уменьшаются непроизводительные затраты рабочего времени, возникающие обычно из-за нечеткости заданий, выдаваемых исполнителям; улучшается контроль исполнения и повышается ответственность сотрудников за выполнение работы в заданные сроки.
Одним из лучших методов материального стимулирования роста производительности труда является расчет на базе обобщающих показателей эффективности труда размеров премий работникам. В этом случае учитывается наряду с напряженностью труда целый комплекс показателей, характеризующих премируемого работника.
Введение нормирования труда служащих по нормативам и нормам времени способствует созданию обстановки требовательности, сдачи работы без последующих исправлений и корректировки.
Совершенствование приемов и методов выполнения работ и организации рабочих мест с применением нормативов времени также основано на расчете экономической эффективности или минимальных трудовых затрат <*>. При этом выбор варианта организации труда по минимуму трудовых затрат производится в тех случаях, когда затраты прошлого труда и квалификация исполнителя во всех вариантах одинаковы.
<*> Проектирование рациональных методов и приемов выполнения работ, а также совершенствование организации рабочих мест являются предметом специальных исследований. В настоящей работе рассматриваются в основном только вопросы совершенствования трудового процесса при разработке нормативов (см. § 3 гл. II).
В тех же случаях, когда нормирование по нормативам времени не может обеспечить заданную точность, следует применять окладно-премиальные системы материального стимулирования или рассматривать вопрос о применении более укрупненных нормативных материалов.
§ 4. НОРМИРОВАНИЕ ТРУДА СЛУЖАЩИХ С ПРИМЕНЕНИЕМ НОРМАТИВОВ ЧИСЛЕННОСТИ, ЦЕНТРАЛИЗАЦИИ РАБОТ, ЧИСЛА ПОДЧИНЕННЫХ, ОБСЛУЖИВАНИЯ И СООТНОШЕНИЙ ЧИСЛЕННОСТИ
Нормирование труда по нормативам численности, централизации работ, числа подчиненных, обслуживания и соотношений численности применяется для определения необходимой численности служащих в целом по предприятию, по функциям управления и должностям для распределения численности между подразделениями, а также для установления рациональных соотношений между различными квалификационно-должностными категориями служащих.
Эти методы применяются при наличии соответствующих нормативных материалов, разработанных в отраслевом или межотраслевом разрезе.
Нормативы численности, централизации работ, числа подчиненных, обслуживания и соотношений численности служащих могут использоваться министерствами и предприятиями для следующих целей:
-
совершенствования структур аппарата управления и расстановки служащих;
-
оценки степени напряженности работы подразделений и коллективов;
-
совершенствования систем материального стимулирования и повышения эффективности труда служащих.
Определение численности служащих по ранее разработанным нормативам не представляет каких-либо трудностей. В настоящее время представляется целесообразным определять численность служащих на основе разработанных нормативов по функциям управления, создание которых в основном завершено. При этом часть должностей служащих, не охваченных в настоящее время нормативами численности, а также численность центрального аппарата министерства и средних звеньев управления (промышленных объединений и главков) могут определяться временно на основе экспертных оценок или сложившихся в предшествующий период соотношений.
Заслуживает внимания опыт отдельных отраслей промышленности, где создаются нормативы для расчета общей численности служащих предприятий в целом. Применение таких нормативов целесообразно по нескольким причинам: сокращается объем работы по расчету численности и расходов на содержание служащих; увеличивается удельный вес работников, на которых распространяются нормативы, и, как показывает практика, сокращается разрыв между нормативной и фактической численностью.
При определении численности служащих по более дифференцированным нормативам (функциям управления) ее планирование и контроль, как правило, осуществляются суммарно по всем функциям. При этом целесообразно различать три возможных случая планирования общей численности служащих на предприятии:
а) если на предприятии численность служащих ниже нормативной, то на первый год действия указанной системы планируется фактическая численность, а на последующие годы устанавливается на основе нормативов с учетом сложившихся соотношений фактической и нормативной численности.
Исключением из этого правила могут являться предприятия, у которых в период действия нормативов произошли серьезные изменения в структуре выпускаемой продукции, уровне фондовооруженности и структуре управления;
б) если на предприятии численность служащих значительно выше нормативной, то планируемая численность устанавливается умножением фактической на коэффициент планируемого ежегодного сокращения численности. Значение коэффициента должно устанавливаться министерством дифференцированно в пределах от 0,9 до 0,95 с учетом специфики работы предприятия;
в) если на предприятии численность служащих выше нормативной на величину, не превышающую коэффициент планируемого ежегодного сокращения, то планируемая численность устанавливается на уровне нормативной.
В настоящее время нормативы численности и числа подчиненных в основном применяются для совершенствования расстановки служащих по выполняемым ими функциям управления. Так, проведенные проверки применения нормативов численности выявили, что на всех предприятиях производятся расчеты численности служащих по нормативам, которые используются для совершенствования их расстановки по функциям управления.
На основе отраслевых нормативов численности также намечаются конкретные должности, подлежащие сокращению, в соответствии с установленными предприятию предельными ассигнованиями на содержание аппарата управления. Это позволяет предприятиям более обоснованно подходить к выбору конкретных подразделений, где целесообразно в первую очередь провести работу по дальнейшему совершенствованию и удешевлению аппарата управления.
Нормативы численности служащих по функциям управления могут служить, как правило, хорошим ориентиром при выявлении резервов повышения производительности труда, а также позволять оценивать напряженность работы по каждой функции управления. Для ответа на вопросы, какое количество работников той или иной категории необходимо иметь и какая структура управления этими работниками обеспечит максимальную эффективность их труда, необходимо, наряду с нормативами численности, применять нормативы числа подчиненных, обслуживания и соотношений.
Эти нормативные материалы, в отличие от нормативов времени и численности, имеют более определенное назначение и не могут быть охарактеризованы как многоцелевые. Они применяются для установления норм управляемости, обслуживания и соотношений различных категорий служащих, а на их основе путем сопоставления с фактическими величинами определяется рациональность имеющихся соотношений или уровней напряженности труда и намечаются конкретные мероприятия по совершенствованию структур управления и расстановки служащих.
Применяя для нормирования одновременно нормативы численности, числа подчиненных, обслуживания и соотношений, мы тем самым упорядочиваем не только численность служащих, но и ее состав по должностным категориям.
Нормативы численности являются в настоящее время важным инструментом для оценки напряженности труда, так как для большинства категорий служащих невозможно применить для этой цели нормативы времени.
Оценка напряженности труда (точнее напряженности работы) в этом случае производится не каждого отдельного исполнителя, а коллектива работников, на который распространяются применяемые нормативы численности. Этот показатель коллективной напряженности труда может с успехом использоваться для оценки напряженности работы подразделений, а следовательно, и для совершенствования форм материального поощрения работников.
Применение нормативов численности для оценки эффективности работы коллективов основано на тех же принципах, что и оценка эффективности труда отдельных служащих (см. § I-3). Однако в этом случае производится сначала оценка эффективности работы подразделений или коллективов, определяется сумма материального поощрения и только после этого, в соответствии с индивидуальными вкладами отдельных исполнителей распределяется между ними. При этом для определения индивидуального вклада каждого исполнителя, как правило, используются экспертные оценки руководителей и общественных организаций анализируемых подразделений.
Индивидуальная оценка напряженности труда может производиться с помощью норм числа подчиненных и обслуживания. Однако в этом случае следует учитывать, что на производстве для работников часто устанавливают нагрузку, отличающуюся от нормативной по объективным причинам, стараясь при этом отрегулировать напряженность труда за счет изменения должностных обязанностей.
Нормативы численности целесообразно также использовать для проведения мероприятий по материальному поощрению работников за повышение производительности труда. Руководителям предприятий (организаций), переведенных на новые условия оплаты труда, по согласованию с комитетами профсоюзов предоставляется право стимулировать ускорение роста производительности труда, увеличение выпуска продукции с меньшей численностью персонала, усиление заинтересованности работников в улучшении нормирования труда.
Высвобождение численности работников по сравнению с межотраслевыми и отраслевыми нормативами численности служащих способствует экономии фонда заработной платы, за счет которой могут производиться доплаты в размере до 30 процентов должностного оклада.
Штатно-окладная система оплаты труда служащих заинтересовывает их в настоящее время в увеличении количества высокооплачиваемых должностей путем дробления подразделений и нарушения соотношений численности различных категорий служащих. Чтобы воспрепятствовать этой объективно действующей тенденции, необходимо разрабатывать системы материального поощрения за соблюдение и перевыполнение нормативов соотношений численности и числа подчиненных.
В этом отношении представляет определенный интерес практикуемая на Минском заводе холодильников система материального стимулирования руководителей (мастеров, начальников отделов и цехов) за повышение напряженности труда в подразделениях и их укрупнение. Так, система материального стимулирования начальников отделов предусматривает дифференциацию надбавок к заработной плате за счет экономии по фонду заработной платы одновременно от трех показателей:
- соотношения фактической и нормативной численности служащих по функциям управления;
- соотношения фактической нагрузки начальника отдела и нормы числа подчиненных, выраженной численностью работников отдела;
- численности заместителей начальника отдела.
Формула для определения размера доплат начальнику отдела Минского завода холодильников выглядит следующим образом:
\text{Д} = (1 - \frac{\text{Ч}_{\text{ф}}^{\text{ф}}}{\text{Ч}_{\text{ф}}^{\text{н}}})\text{О}_{\text{н}} + (\frac{\text{Ч}_{\text{о}}^{\text{ф}}}{\text{Ч}_{\text{о}}^{\text{н}}} - 1)(\text{О}_{\text{н}} - \text{О}_{\text{с}}) - (\text{О}_{\text{з}} - \text{О}_{\text{с}})\text{З},(I - 17)
где \text{Ч}_{\text{ф}}^{\text{ф}},\text{Ч}_{\text{ф}}^{\text{н}} — фактическая и нормативная численность служащих по анализируемой функции управления;
Он, Ос, Оз — средний должностной оклад начальника отдела, старшего сотрудника и заместителя начальника;
\text{Ч}_{\text{о}}^{\text{ф}},\text{Ч}_{\text{о}}^{\text{н}} — фактическая и нормативная численность работников отдела;
З — число заместителей начальника отдела.
На основе этой формулы была рассчитана специальная таблица (см. табл. I-5) <*>.
<*> Система разработана сотрудниками НИИ труда Павленко А.П., Столяр О.М. с участием Введенского В.А. (Минлегпищемаш) и Ковальчука А.П. (Минский завод холодильников).
УСТАНОВЛЕНИЕ НАДБАВОК РУКОВОДИТЕЛЯМ ОТДЕЛОВ
Примечание. При наличии должностей зам. начальника отдела или начальника бюро размер надбавок сокращается:
один заместитель (или нач. бюро) — на 15 руб.;
два заместителя (или нач. бюро) — на 25 руб.;
три заместителя (или нач. бюро) — на 35 руб.
Рассмотренные выше направления применения нормативов численности, числа подчиненных, обслуживания и соотношений численности являются важнейшими на сегодняшний день, однако они не полностью исчерпывают все возможные цели их использования. Так, при соответствующей доработке (главным образом с точки зрения применения новых факторов и классификации функций) нормативы могут быть использованы для планирования численности подготовки специалистов, расчета численности служащих на проектируемых предприятиях и других целей.
§ 5. АНАЛИТИЧЕСКИ-ИССЛЕДОВАТЕЛЬСКИЕ МЕТОДЫ НОРМИРОВАНИЯ ТРУДА
Основные положения
Нормирование труда служащих с использованием исследовательских методов основано на изучении и анализе всех выполняемых работ на основе фотохронометражных наблюдений непосредственно в анализируемом подразделении.
Основные принципы исследовательских методов таковы: изучаются затраты труда, в том числе непроизводительные, выявляются потери и возможность перераспределения работ; за каждым исполнителем закрепляются выполняемые им функции; определяется необходимая численность служащих. Проводя анализ результатов наблюдений, используют как вспомогательные нормативные материалы (типовые должностные инструкции, нормативы и нормы времени на отдельные работы, микроэлементные нормативы на трудовые движения), так и современные математические методы: линейное программирование для распределения работ между отдельными сотрудниками, теорию массового обслуживания и статистическое моделирование процесса обслуживания для учета неравномерности поступления работ.
Эти методы применимы на стабильных повторяющихся работах и могут дать лучшие, по сравнению с другими, результаты, поскольку для определения трудоемкости работ проектируются рациональные организационно-технические условия по каждому рабочему месту.
Особенно важны исследовательские методы, когда одного определения трудоемкости работ для нормирования труда служащих недостаточно. Например, если существует неравномерность в загрузке работников, то определяют оптимальные соотношения между их простоями и временем ожидания обслуживаемых объектов.
Нормирование труда служащих с использованием исследовательских методов получения и обработки данных о затратах рабочего времени может применяться для корректировки нормативных значений в тех случаях, когда организационно-технические условия выполнения работ иные, чем предусмотрены в нормативах.
Преимущество этих методов перед другими заключается в том, что они не требуют готовых норм и нормативов. Проведение же наблюдений непосредственно на рабочих местах нормируемой группы служащих дает возможность учесть все специфические особенности условий выполнения работы.
Невозможность обеспечения равномерной загрузки служащих не позволяет устранить все потери и приводит к снижению оперативности выполнения работ и увеличению потерь, связанных с задержкой их выполнения. В этом случае обычный анализ затрат времени и организации труда дополняется построением различных математических моделей процесса выполнения работы и определения рациональной загрузки служащих.
Практически для анализа затрат рабочего времени и нормирования труда служащих применимы любые методики совершенствования организации труда. Поэтому одной из главных задач исследования является правильный их выбор, который зависит, в первую очередь, от специфики труда анализируемой категории служащих. Так, при анализе труда работников, связанных с большим объемом документооборота, целесообразно применять графические методы анализа.
Наиболее прост анализ затрат времени с помощью составления баланса рабочего времени. При необходимости проанализировать не одно, а ряд связанных с ним звеньев, управления, предлагается разработать комплексные рациональные балансы затрат рабочего времени.
Нормирование труда с помощью построения рациональных балансов рабочего времени
Изучение организации и затрат труда анализируемых работников производится обычными методами фотохронометражных наблюдений и анализа трудового процесса. Последующая обработка данных о затратах рабочего времени, как правило, производится путем построения фактического и рационального баланса затрат рабочего времени.
Рассмотрим методику составления рационального баланса затрат рабочего времени на примере конструкторского отдела Иркутского завода тяжелого машиностроения. На основе изучения затрат рабочего времени, проведенного с помощью самофотографий и фотографий рабочего дня, был составлен фактический баланс затрат рабочего времени за один день семи конструкторов.
БАЛАНС РАБОЧЕГО ВРЕМЕНИ ИНЖЕНЕРОВ-КОНСТРУКТОРОВ
В результате анализа затрат времени можно сделать следующий вывод. Затраты времени на выполнение работ, которые могут быть переданы техникам-конструкторам (см. п/п 2, 4, 11, 12), 3,472 + 1,568 + 3,360 + 0,504 составляют 8,904, а общее время, которое может быть дополнительно использовано для выполнения производственного задания, при внедрении мероприятий по совершенствованию организации труда, передаче части работ техникам и ликвидации потерь (33,88 — 30,492) + (0,168 — 0,151) + (0,280 — 0,266) + (3,304 — 2,8) + (0,840 — 0,756) + 8,904 + 1,064 + 2,296 + 1,196 + 0,168 будет равно 17,634.
Следовательно, в анализируемом подразделении нужно сократить численность инженеров-конструкторов на 2 чел., так как фонд времени одного человека 8 час., а резерв времени 17,63 часа. При этом часть резерва времени образовалась за счет передачи работ от инженеров техникам. В связи с этим целесообразно в отделе увеличить количество техников на одного человека, так как по проектируемому балансу на выполнение передаваемых работ потребуется 7,561 часа.
Недостатки аналитически-исследовательских методов можно значительно сгладить, если основные работы нормировать по нормативам (хотя бы по местным), а трудоемкость вспомогательных работ брать в соответствии с проведенными наблюдениями.
После проведения наблюдений и составления фактического баланса затрат времени приступают к проектированию организации труда и необходимых затрат времени по каждому виду работ.
Так, у инженеров-конструкторов затраты времени на работы за доской составляют 33,88 часа. Анализируя организацию трудового процесса, приходим к выводу, что за счет сокращения размера штриховки сечений, применения трафареток для вычерчивания головок, болтов и гаек и улучшения планировки рабочего места затраты времени можно сократить до 30,492 часа.
Аналогично анализируются все другие затраты времени и строится рациональный баланс затрат времени (см. табл. I-6). При анализе затрат времени целесообразно обращать внимание на рациональное перераспределение работ между работниками отдела (бюро). Так, инженеры-конструкторы более 1,5 часа тратят на проверку кальки. Эту работу мог бы с успехом выполнять техник-конструктор, причем с меньшими затратами времени при соответствующей специализации его на этих работах.
Рассмотренный выше метод нормирования может также применяться для расчета поправочных коэффициентов при разработке нормативов численности, числа подчиненных, обслуживания и соотношений численности.
Нормирование труда в условиях неравномерной загрузки с использованием статистического моделирования или теории массового обслуживания
В условиях, когда работы поступают к служащим неравномерно, а их пролеживание влечет за собой отрицательные экономические последствия, необходимо предусматривать другие методы нормирования.
В этом случае необходимо определить не только необходимые затраты труда, но и предусмотреть некоторое количество вынужденных простоев, в результате чего будет значительно увеличена оперативность выполнения работ. При этом удельный вес вынужденных простоев определяется экономическим расчетом. Оптимальным удельным весом будет считаться такой, который обеспечивает минимум суммы потерь как от простоев анализируемых работников, так и обслуживаемых ими объектов.
Определение трудоемкости выполнения отдельных видов работ производится так же, как и в случае равномерной загрузки. Определение же численности работников и оптимального коэффициента их занятости должно производиться на основе экономического расчета. Задаваясь различной численностью работников, можно подсчитать (с помощью теории массового обслуживания либо методами статистического моделирования) потери времени анализируемых работников из-за отсутствия работы и простои обслуживаемых объектов. Причем критерием оптимальности численности является минимум суммы потерь, связанных с выполнением и ожиданием выполнения работ.
Целью работы всякой обслуживающей системы является удовлетворение требований (потребностей на обслуживание). Поэтому характеристика поступления этих требований является одним из наиболее важных понятий. Так, если требования поступают для обслуживания в случайные промежутки времени, то с помощью теории массового обслуживания можно определить наиболее вероятное время простоя обслуживающих объектов при различной загрузке обслуживающей системы и выбрать необходимое количество обслуживающего персонала.
При рассмотрении систем массового обслуживания, как правило, нельзя заранее сказать, в какой момент поступит на обслуживание следующее требование, так как его поступление носит случайный характер и зависит от большого количества причин. В качестве примера можно привести приход клиентов к контролеру сберкассы, где этот приход зависит от целого ряда случайных явлений (клиент получил заработную плату или премию, совершил очередную крупную покупку, собирается ехать в отпуск и др.).
Для характеристики потока требований и определения возможности применения формул математической теории массового обслуживания необходимо установить, какому закону распределения подчиняются анализируемый поток требований и его свойства.
Широкое использование в теории массового обслуживания получил Пуассоновский закон распределения вероятностей <*>. Это связано с тем, что, во-первых, этому закону подчиняется большое количество случайных явлений и, во-вторых, он является наиболее удобным при конкретных расчетах благодаря своей простоте. Большинство формул математической теории массового обслуживания, а также все формулы, приводимые ниже, выведены на основе предположения, что поток требований на обслуживание подчинен закону Пуассона. Поэтому, прежде чем пользоваться формулами, необходимо проверить соответствие фактического распределения интенсивности потока требований теоретическому распределению с помощью критерия \chi^{2}.
<*> См. литературу по математической статистике.
Время обслуживания, то есть время, необходимое данному исполнителю для обслуживания одного требования, колеблется под действием самых различных причин. При нормировании труда главной причиной колебания является изменение времени обслуживания различных требований. Так, например, время на конструирование одного приспособления зависит от его назначения, необходимой точности размеров, количества выполняемых конфигураций детали и т.д. Другой причиной изменения времени обслуживания являются психофизиологические возможности исполнителей. Так, время обслуживания зависит от его квалификации, настроения, усталости и других психофизиологических факторов. Поэтому в задачах по нормированию труда время обслуживания, как правило, можно считать случайной величиной, подчиненной закону Пуассона. Проверку правильности этого предположения можно произвести также с помощью критерия \chi^{2}.
В практике встречаются различные варианты законов поступления потока требований и распределения времени обслуживания и, следовательно, различные типы систем массового обслуживания. Каждая комбинация предположений о порядке обслуживания приводит к существенным изменениям в формулах, выражающих основные характеристики систем.
В тех случаях, когда отсутствуют необходимые формулы для определения параметров систем массового обслуживания, целесообразно применять методы статистического моделирования, которые при использовании ЭВМ дают хорошие результаты.
Приведенные выше методы расчета были применены при определении оптимальных процентов вынужденных простоев у кассиров Горьковского автозавода, у работников экспедиции одного московского учреждения и бухгалтеров-расчетчиков учреждений Госбанка.
В последних двух случаях с помощью методов теории вероятностей определялась вероятность при различной численности исполнителей выполнить все работы к заданному сроку.
§ 1. ОСНОВНЫЕ ПОЛОЖЕНИЯ И ПОСЛЕДОВАТЕЛЬНОСТЬ РАЗРАБОТКИ НОРМАТИВОВ И НОРМ
Качество нормативов времени определяется в основном четырьмя характеристиками:
- величиной отклонения фактических затрат времени от нормативных;
- рациональностью и универсальностью спроектированного трудового процесса выполнения работ при разработке нормативов;
- средним уровнем напряженности нормативов;
- простотой осуществляемого с их помощью оперативного нормирования.
Величина отклонения фактических затрат времени от нормативных дает возможность с достаточной точностью сопоставлять напряженность труда отдельных исполнителей и коллективов, дифференцировать размеры премий и внедрять сдельную оплату труда. При этом наибольшее влияние на величину отклонений оказывает правильный выбор факторов и метода статистической обработки исходных данных.
Поэтому одной из главных задач разработчиков нормативов является установление факторов, влияющих на трудоемкость и условия выполнения работ, и выбор методики их измерения. При этом следует иметь в виду, что увеличение количества факторов, в зависимости от которых дифференцируются значения трудоемкости, способствует повышению точности нормативов, но в то же время это приводит к увеличению затрат и удлинению цикла разработки нормативов. Поэтому при создании нормативов необходимо учитывать только те факторы и показатели, которые оказывают существенное влияние на трудоемкость выполняемых работ.
В число факторов следует, в первую очередь, включать показатели, характеризующие выполняемую работу (количество граф и строк в документе, количество линейных размеров и кривых линий на чертеже и т.п.), а также показатели, учитывающие влияние различных условий выполнения работы.
Факторы, влияющие на трудоемкость работ, могут быть количественными и качественными. К количественным относятся те факторы, которые выражаются числовой величиной. Так, например, при разработке технологических процессов могут быть проанализированы такие факторы, как количество обрабатываемых поверхностей; количество размеров, которые необходимо выдержать при обработке; количество листов чертежей и пр. При начислении бухгалтером заработной платы такими факторами могут быть: число обрабатываемых нарядов, количество статей налогов и доплат.
К качественным относятся факторы, характеризующие признаки или свойства предметов (изделия, работы). Они выражаются в отличие от количественных не числовой величиной, а символами (шифрами), то есть условными обозначениями, которые не несут никакой количественной информации. Использование качественных факторов для разработки нормативов позволяет учесть влияние разнообразных технических параметров изделий, их видов, степени технической новизны, а также разнообразных производственно-технических и хозяйственных особенностей подразделений и предприятий, для которых создаются нормативы.
Для обработки исходных данных рекомендуется использовать многофакторные корреляционные методы, а при наличии качественных факторов — комбинировать корреляционные методы с элементами математической теории распознавания образов. Этот метод дает возможность учесть большее количество факторов, а следовательно, улучшить качество нормативов, так как увеличение количества факторов в регрессионной модели приводит к уменьшению остаточного среднеквадратического отклонения фактических затрат от нормативных и кроме того, позволяет объединить в единую совокупность данные о затратах времени на выполнение работ, различия между которыми могут быть учтены с помощью факторов. Благодаря этому искусственно увеличивается совокупность исходных данных, повышается достоверность нормативных значений времени и сокращаются сроки разработки нормативов.
Норма затрат труда должна предусматривать рациональный трудовой процесс. При этом критерием рациональности, как правило, являются минимальные затраты труда, материалов и средств производства на выполнение нормируемой работы. Частным случаем этого критерия является минимум затрат труда. Этот критерий должен применяться в тех случаях, когда, кроме затрат времени, во всех анализируемых вариантах ничего не меняется.
При проектировании трудового процесса следует иметь в виду, что различные варианты организации и механизации трудового процесса могут оказаться рациональными в одном случае и нерациональными в другом. Поэтому нормативы должны быть, как правило, многовариантными, позволяющими применительно к конкретной работе выбрать наиболее рациональный трудовой процесс и определить соответствующую норму времени. Так, целесообразно разрабатывать нормативы времени на выполнение работ при использовании различных средств механизации с тем, чтобы можно было бы выбрать экономически благоприятный вариант в данных условиях и на конкретном рабочем месте.
При разработке нормативов времени необходимо учитывать также влияние санитарно-гигиенических условий труда (освещенность, шум, вибрация, температура воздуха) на трудоемкость выполнения работ. При этом следует особо подчеркнуть, что дифференциация нормативных затрат времени может производиться только в пределах допускаемых санитарными нормами условий и при невозможности добиться в период действия нормативов наилучших условий труда на большинстве рабочих мест.
Психофизиологические особенности исполнителей (быстрота реакции, физические данные, острота зрения и пр.) не должны учитываться при разработке нормативов времени, которые рассчитываются на среднего исполнителя и служат эталоном при оценке напряженности труда и при определении размера материального поощрения.
С физиологической точки зрения нормативы могут считаться вполне обоснованными, если при их разработке были использованы достаточно точные нормативы на отдых и личные надобности. При этом следует подчеркнуть, что как нормативы, так и нормы времени на конкретную работу рассчитываются, ориентируясь на средние физиологические показатели человека. В отличие от них плановое задание конкретному лицу должно учитывать его индивидуальные физиологические данные. Выдача заданий должна быть сугубо индивидуальной, оценка же напряженности труда и его оплата должны базироваться на усредненных нормах и нормативах.
Напряженность нормативов характеризуется средним соотношением фактических и нормативных затрат времени. Это соотношение должно находиться на таком уровне, чтобы обеспечить в середине планируемого периода применения нормативов выполнение норм исполнителями в среднем на 100%. Такая напряженность нормативов обеспечивает их прогрессивность в момент разработки, а также реальность достижения этого уровня.
Однако исследования показывают, что в условиях применения некоторых систем материального поощрения (например, премирование за выполнение и перевыполнение норм) для увеличения численности работников, заинтересованных в получении премий, целесообразно снизить уровень напряженности нормативов. В этом случае напряженность нормативов должна быть стабильной, независимо от условий их применения, а расчет норм по ним может вестись с применением поправочных коэффициентов. Однако целесообразность применения таких систем материального поощрения в данных конкретных условиях должна быть четко обоснована.
Следует учитывать также, что в процессе применения нормативов совершенствуются методы и приемы труда, накапливается опыт по выполнению нормируемых работ и изменяются организационно-технические условия. Поэтому нормативы времени периодически (не реже чем через 5 лет) следует пересматривать.
Важной характеристикой качества нормативов является простота их использования. При этом самые точные нормативы могут не применяться на предприятиях и в организациях, если трудоемкость расчета норм по ним будет равна или больше ожидаемого эффекта от их внедрения. Поэтому при разработке нормативов необходимо стремиться к максимальному упрощению нормативных материалов и, в частности, к сокращению количества факторов, укрупнению единиц измерения пронормированных работ и представлению нормативов в виде компактных таблиц. Однако это упрощение может идти только в пределах заданной точности и не должно приводить к значительному увеличению отклонений фактических затрат времени от нормативных.
Немаловажное значение имеет уровень затрат на разработку нормативов. Нормирование является средством экономии трудовых затрат и поэтому при создании нормативов необходимо стремиться экономно расходовать время исследователей. При этом предполагается, что между затратами на разработку и применение нормативов и экономией от их внедрения должно быть найдено оптимальное соотношение.
Трудоемкость разработки нормативов времени должна в первую очередь зависеть от количества работников, труд которых предполагается пронормировать с помощью разрабатываемого сборника, ожидаемого сокращения трудозатрат на нормируемых работах и заданной точности нормирования. Так, при создании межотраслевых и отраслевых нормативов, предназначенных для нормирования наиболее массовых категорий служащих, могут быть допущены повышенные затраты труда по сравнению с затратами на разработку местных нормативов. Кроме перечисленных выше пяти показателей, характеризующих качество нормативов времени, при их создании следует предусмотреть необходимость строгого физиологического обоснования включаемых в норму затрат времени на отдых и личные надобности; психологическую реакцию работников при внедрении нормирования труда и возможность изменения качества выполняемых работ под влиянием сокращения затрат времени.
Создавая нормативы и рабочие методики, отраслевые институты и организации должны творчески применять приводимые в этой главе указания с тем, чтобы достигнуть требуемой точности и обоснованности нормативов при минимуме затрат на их разработку.
Разработка нормативов времени включает следующие этапы: подготовку к разработке нормативов, сбор исходных данных и предварительный анализ затрат рабочего времени, совершенствование трудового процесса и корректировку данных наблюдений, математико-статистическую обработку исходных данных, оформление, проверку и утверждение нормативов.
Более подробно последовательность разработки нормативов времени представлена в схеме.
СХЕМА ПОСЛЕДОВАТЕЛЬНОСТИ РАЗРАБОТКИ НОРМАТИВОВ ВРЕМЕНИ НА ИНЖЕНЕРНЫЕ И УПРАВЛЕНЧЕСКИЕ РАБОТЫ
1. Работы, отмеченные (*), выполняются в том случае, когда требуется уточнить данные наблюдений, полученные путем самонаблюдения, экспертного и анкетного опроса или использования данных табельного учета.
2. Второй и третий этапы работы могут выполняться как последовательно, так и параллельно.
§ 2. ПОДГОТОВКА К РАЗРАБОТКЕ НОРМАТИВОВ И СБОР ИСХОДНЫХ ДАННЫХ
Этот этап предполагает проведение классификации работ и выбор единиц измерения их объема, выбор подразделений и исполнителей для проведения наблюдений, пробный сбор исходных данных, подготовку документации для проведения наблюдений и предварительный выбор факторов.
В зависимости от цели нормирования производится классификация работ, намечаются объекты нормирования и устанавливаются единицы измерения объема работ. Классификация и единицы измерения объема работ, редко повторяющихся и имеющих творческий характер, должны быть укрупненными. Например, при нормировании конструкторских работ могут быть созданы нормативы времени для стадии проектирования (техническое предложение, эскизный, технический и рабочий проекты), на различные виды работ (разработка сборочных чертежей, разработка чертежей ответственных деталей, деталирование) и этапы последовательности прохождения работ (получение задания, выполнение чертежные работ, выполнение вычислительных работ, технологический и нормализационный контроль и пр.). В качестве единиц измерения этих работ следует принимать: для стадий — изделие; для видов работ и этапов — изделие, узел, деталь.
Более дифференцированные нормативы времени могут применяться для работ, выполняемых техническими исполнителями в большом количестве. Например, для выполнения расчетных работ на счетных машинах в качестве единицы измерения целесообразно принимать одно арифметическое действие.
В качестве примера приводится перечень единиц измерения по учету основных материальных и денежных средств из рабочей методики по разработке типовых норм времени для работников по функции бухгалтерского учета и финансовой деятельности, подготовленной Центральным бюро нормативов по труду.
Выбранная степень дифференциации работ должна также учитывать возможность объединения в одну работу определенного набора трудовых действий и приемов. Такое объединение при разработке норм производится как по признаку технологической последовательности (технологические комплексы), так и по общности факторов влияния (расчетные комплексы).
Объединение приемов в одну нормируемую операцию <*> может производиться только в том случае, когда на различия в трудоемкости их выполнения действуют количественные факторы (число строк в наряде, проекций на чертеже и т.д.). Если на трудоемкость выполнения приема действуют качественные факторы (применяемая форма документации, механизированный и ручной методы выполнения работ и др.), объединение таких приемов нецелесообразно. Для каждого из этих приемов рекомендуется разрабатывать свои нормативы.
<*> Применительно к труду технических исполнителей и некоторых категорий специалистов под операцией имеется в виду действие одного исполнителя над одним или несколькими документами от момента поступления к нему до момента передачи другому исполнителю или в место хранения документов. При этом в одну операцию входит любое количество документов, а выходит не более одного нового документа. Каждую из операции можно отнести к одному из 4-х видов: поисковые, письменные и графические, вычислительные, логические, и аналитические.
Укрупненные нормативы проектируются для такого комплекса приемов, которые повторяются в неизменном сочетании в различных процессах. В практике часто возникает необходимость объединить в один комплекс не только приемы, встречающиеся в неизменном сочетании во всех операциях данного вида, но и те, которые встречаются в отдельных операциях. Такое объединение производится при условии соблюдения необходимой точности проектируемых нормативных материалов.
Определяя структуру укрупненного норматива или типовой нормы, необходимо учитывать, что объединение трудовых приемов в один комплекс должно способствовать рациональному разделению труда между исполнителями. Поэтому не рекомендуется включать в один комплекс трудовые приемы, выполнение которых целесообразно осуществлять на разных рабочих местах различными работниками.
Объединение трудовых действий и приемов в один комплекс имеет важное значение, так как оно позволяет свести к минимуму затраты труда нормировщика. Таким образом, выбор объектов нормирования и единиц измерения нормируемой работы сводится к отысканию самого выгодного варианта, предусматривающего, с одной стороны, оптимальное укрупнение нормативов, с другой — обеспечивающего их универсальность, необходимую точность и экономичность разработки.
Проведенную классификацию работ и выбранные единицы измерения необходимо согласовать с ведущими работниками исследуемого подразделения, участие которых позволит установить правильность и целесообразность выбора этих видов нормируемых работ.
После проведения классификации, выбора объектов нормирования и единиц измерения работ, подлежащих нормированию, приступают к выбору подразделений (предприятий) и конкретных исполнителей для проведения наблюдений.
Выбор предприятий осуществляется на основе анализа их технико-экономических показателей, среди которых, в первую очередь, следует отметить рентабельность и выполнение плана по реализации продукции. При разработке межотраслевых нормативов должна быть обеспечена представительность каждой отрасли и выбрано достаточное количество предприятий с различным уровнем механизации анализируемых работ и специфическими условиями труда.
Цехи, участки, отделы отбираются на основе показателей, характеризующих их деятельность. В качестве одного из них часто берут относительную численность рабочих, приходящихся на одного работника анализируемой категории исполнителей (например, для бухгалтеров-расчетчиков промышленных предприятий — численность рабочих, приходящихся на одного бухгалтера). При выборе подразделений на основе предварительного изучения затрат рабочего времени следует учитывать: удельный вес затрат на выполнение одинаковых по содержанию и равных по объему работ; удельный вес работ, не свойственных квалификации и должности исполнителя; удельный вес работ, выполняемых механизированным способом; удельный вес сверхурочных работ и потерь. Наметив подразделение, приступают к выбору конкретных исполнителей. При этом необходимо исходить из двух условий: минимальных затрат на проведение наблюдений и требований, предъявляемых к конкретным исполнителям (качественное выполнение работ, добросовестное отношение к выполнению служебных обязанностей, наличие опыта работы, достаточного для приобретения необходимой квалификации).
Пробный сбор исходных данных проводится для того, чтобы установить правильность классификации работ и возможность проведения наблюдений. Во время пробного сбора устанавливается необходимость введения дополнительных разъяснений по факторам, специальных классификаций и фиксажных точек. Кроме того, в процессе пробного сбора первоначально намеченные факторы могут быть заменены новыми.
Предварительный выбор факторов осуществляется на основе логического анализа причин изменения трудоемкости выполнения отдельных работ. На этом этапе исследования можно применять большее количество факторов, чем то, которое войдет в окончательный сборник нормативов.
Выбранные факторы должны удовлетворять следующим требованиям:
- между ними и трудоемкостью должна существовать очевидная логическая связь;
- методика расчета числовой величины должна обеспечивать их достоверность;
- выражаться, как правило, числовыми величинами.
Так, при выполнении конструкторских работ такими факторами могут быть: количество сборочных соединений; количество оригинальных деталей; количество наименований нормализованных, покупных, заимствованных деталей и пр. Качественные факторы дают возможность учесть техническую новизну разрабатываемых изделий и их технические параметры. Кроме того, эти факторы дают возможность разработать нормативы времени на этапе, когда конструкторы только приступают к разработке документации и о предмете труда имеют только самые общие сведения.
При разработке нормативов времени на расчет заработной платы рабочим в качестве факторов могут быть приняты: число обрабатываемых нарядов; удельный вес работ, передаваемых на машиносчетную станцию; стоимость средств механизации, приходящаяся на одного бухгалтера-расчетчика, и количество статей налогов и доплат.
На трудоемкость управленческих и инженерных работ существенное влияние оказывает количество одинаковых операций, следующих друг за другом, или однотипных работ, выполняемых в течение определенного периода времени. Поэтому рекомендуется исследовать влияние специализации работников, а в некоторых случаях — и их квалификации.
Для учета неравномерности поступления работ иногда приходится вводить дополнительные факторы: количество дней в месяц выдачи заработной платы; количество дней, отведенных на подготовку отчета, и т.д.
Для изучения затрат времени служащих рекомендуется применять, как правило, несколько методов: самофотографию и фотографию рабочего времени, самонаблюдения, моментные наблюдения и хронометраж. Цель проведения наблюдений — сбор исходных данных, которые позволят затем всесторонне проанализировать содержание и организацию труда исследуемых категорий работников, разделение и кооперацию труда, использование технических средств и определить потери рабочего времени.
В соответствии с видом разрабатываемых нормативов и выбранными методами исследования трудовых процессов разрабатываются карты фотографий и самофотографий рабочего времени, позволяющие зафиксировать все затраты рабочего времени по категориям работников.
Для определения затрат времени на выполнение определенных (нормируемых) видов работ, этапов, элементарных работ рекомендуется разработка карт самонаблюдений, которые должны фиксировать затраты времени и значения факторов, определяющих их продолжительность. В этом случае форма карт остается неизменной, но в зависимости от цели нормирования изменяется набор факторов.
Виды наблюдений выбираются в зависимости от специфических особенностей труда нормируемых категорий работников. Так, при нормировании труда конструкторов и технологов основными видами наблюдений являются самофотографии, так как в их работе значителен удельный вес затрат времени на продумывание различных вариантов разработок, которые наблюдателем могут быть отнесены к потерям. Данные самонаблюдений должны быть проконтролированы с помощью фотографий рабочего времени и эталонных замеров.
Для создания укрупненных нормативов, предназначенных для определения трудоемкости работ, выполняемых коллективом научных работников, конструкторов и технологов, исходные данные могут быть получены с помощью экспертных оценок, анкетного опроса и оперативного учета.
Метод разработки нормативов, основанный на исходных данных, полученных экспертным путем, может быть рекомендован для использования при создании временных нормативов, когда отсутствуют статистические данные о трудоемкости работ и факторах.
КАРТА САМОНАБЛЮДЕНИЙ ПРОЦЕССА ПРОЕКТИРОВАНИЯ ИЗДЕЛИЙ
Предприятие                             Подразделение
(организация) _____________________     (бюро, бригада) ___________________
Должность _________________________     Оклад _____________________________
Образование _______________________     Стаж работы _______________________
| № чертежа | Вид изделия <1> | Факторы, определяющие трудоемкость проектирования | Продолжительность выполнения работ <7> | ||||||||||||||||||||||||||
| изделия | узла | детали | |||||||||||||||||||||||||||
| стадия проектирования и вид разработки <2> | тип производства <3> | количество сборочных соединений | степень новизны <4> | количество оригинальных узлов | технические параметры изделия | тип производства <3> | степень новизны <4> | общее количество наименований деталей в узле | вид узла <5> | количество оригинальных деталей | количество листов (пунктов) спецификаций | масштаб чертежей | количество листов, приведенных к формату 11 | вид заготовки <6> | количество листов, приведенных к формату 11 | общее количество сечений, разрезов, видов | количество проекций | тип производства | количество размеров, подлежащих расчету на прочность, надежность и т.д. | начало (дата, время) | конец (дата, время) | начало (дата, время) | конец (дата, время) | начало (дата, время) | конец (дата, время) | ||||
| мощность | сила тока | число оборотов двигателя | |||||||||||||||||||||||||||
Примечания и правила кодирования:
<1> Вид изделия (приспособления, инструмент, специальное оборудование и т.д.).
<2> В случае проектирования одного изделия несколькими исполнителями указать стадию проектирования: А — техническое задание, Б — техническое предложение, В — эскизный проект, Г — технический проект, Д — рабочий проект.
Шифр вида разработки: чертежа детали — 0, сборочного чертежа — 1, чертежа общего вида — 2, теоретического чертежа — 3, габаритного чертежа — 4, монтажного чертежа — 5, схемы — 6.
<3> Шифр типа производства, для условий которого проектируется изделие: единичное — 1, мелкосерийное — 2, серийное — 3, крупносерийное — 4, массовое — 5.
<4> Шифр степени новизны: конструирование изделий, являющихся модификацией базовых моделей с использованием унифицированных узлов и деталей — 1; конструирование изделий, имеющих значительные отличия по основным техническим параметрам от ранее разработанных, — 2; конструирование изделий, имеющих принципиальное отличие от ранее созданных по принципу устройства, применяемым материалам или технологическому процессу обработки, — 3.
<5> Шифр вида узла: сварной конструкции — 1, клепанной конструкции — 2, с применением специальных крепежных деталей — 3.
<6> Шифр вида заготовки: из листовых материалов (плоские, гнутые, сварные и т.д) — 0; из прутковых материалов (валы, оси, стойки, втулки, фланцы и т.д.) — 1; из профилированных материалов (из уголков, труб и т.д.) — 2; из литья (плоские, круглые, коробчатые) — 3.
<7> Фиксируется только «чистое» время. Исключаются перерывы в работе (вызов в цех, обед и пр.).
Метод разработки нормативов, в основу которого положены данные анкетного опроса, отличается сравнительной простотой. Анкетный опрос имеет то преимущество, что позволяет за относительно короткий срок подготовить необходимую для разработки нормативов статистическую базу.
Для получения данных разрабатывается анкета, отражающая все разнообразие выполняемых работ (исследовательская, документационная, вычислительная и т.п.). Цель проводимого опроса — определение видов и элементов выполняемых работ и их трудоемкости. После обработки заполненных анкет определяют средний процент продолжительности выполнения каждого из перечисленных видов работ.
Полученные на основании табельного учета общие затраты времени выполнения всей работы распределяются по их видам в соответствии со средними процентами, полученными анкетным опросом. Так, например, общее время на проектирование изделия составляет по данным табельного учета 120 час., на технологический контроль (по данным анкет) уходит 4% общего времени, отсюда время на технологический контроль составит 4,8 часа.
Следует, однако, отметить, что точность нормативов в этом случае будет сравнительно невысокая, так как исходные данные, полученные с помощью анкетного опроса, недостаточно объективны. Но в связи с тем, что эти данные применяются только для распределения общей суммы затрат времени, а не для ее установления, во многих случаях этому методу следует отдавать предпочтение по сравнению с методом экспертных оценок длительности выполняемых работ.
Наряду с экспертным и анкетным способами получения исходных данных, в отдельных организациях при разработке нормативов используются данные оперативного учета и бухгалтерской документации: наряды и платежные ведомости, ежемесячные отчеты подразделений, индивидуальные планы и отчеты сотрудников, план-карты и графики, технические отчеты по выполненным работам. На основе этих сведений определяется трудоемкость ранее выполненных работ, которая служит эталоном при расчете потребных затрат на проведение подобных или аналогичных работ. Этот метод может обеспечить достаточную точность исходных данных, однако требует установления контроля за правильностью составления отчетов и планов, а также корректировки полученных данных на основе выборочного анализа организации и затрат труда высококвалифицированных специалистов.
Общим недостатком всех рассмотренных выше способов получения исходных данных, положенных в основу методов разработки нормативов, является обязательное наличие аналогичных работ и недостаточная достоверность полученных данных. Вместе с тем положительным является минимальная трудоемкость сбора данных, позволяющая в короткий срок создать нормативы времени. В связи с этим рассмотренные выше методы следует рекомендовать, в первую очередь, для создания нормативов времени, продолжительность которого измеряется в днях, а также для определения трудоемкости редко повторяющихся работ (например, составление годовых планов и т.п.).
На работах, отличающихся наибольшей простотой, частой повторяемостью, постоянством степени влияния факторов на время их выполнения, проводятся хронометражные наблюдения <*>. К таким работам относятся: оформление различных видов документации, расчеты ручным и механизированным способом, машинописные, копировальные и др.
<*> Методика проведения хронометражных наблюдений и фотографий рабочего дня аналогична хронометрированию операций, выполняемых рабочими (см. «Изучение затрат рабочего времени и разработка нормативных материалов по труду». М., НИИ труда, 1966).
Конечный результат, характеризующий точность нормирования труда, — это точность определения нормативных затрат времени на все работы, выполняемые одним исполнителем за определенный календарный промежуток времени (чаще всего за месяц). Эта величина характеризует одновременно среднюю ошибку в установлении сдельной заработной платы и точность расчета численности с помощью нормативов и поэтому является важнейшей характеристикой нормативных материалов.
Однако при определении необходимого количества замеров времени по каждому виду работы надо учитывать повторяемость и продолжительность анализируемой работы, а также степень изменения затрат времени при выполнении аналогичных работ.
Исходя из вышесказанного и в соответствии с теорией вероятностей, необходимое количество наблюдений для каждого сочетания значений качественных факторов можно определить по следующей формуле:
m_{i} = \frac{N_{i}^{2} \cdot \sigma_{i}^{2} \cdot \sum \overline{t_{i}}}{\overline{t_{i}}(\sigma_{\Delta}^{2} - \sum_{i = 1}^{\text{к}} N_{i}\sigma_{i}^{2})} ,(II - 1)
где mi — количество наблюдений, которое необходимо провести при разработке нормативов на i-й вид работы;
Ni — количество нормированных работ i-го вида за месяц;
\sigma_{\Delta} — среднеквадратическая ошибка нормированного времени за месяц (в единицах времени);
i = 1, 2, 3, ..., к — количество видов выполняемых работ;
\sigma_{i} — среднеквадратическое отклонение фактических значений времени от своей средней (нормативной) — i-го вида работ (в единицах времени);
\overline{t_{i}} — средняя продолжительность выполнения i-го вида работ;
\sum \overline{t_{i}} — сумма средних значений времени по всем видам работ.
Например, при создании нормативов на работы, выполняемые конструкторами по деталированию сборочных чертежей, в результате предварительных исследований были установлены ориентировочные данные (табл. II-1).
При деталировании чертежей валов и осей необходимое количество наблюдений mа будет равно:
m_{a} = \frac{100^{2} \cdot 0,2^{2} \cdot 3,2}{0,5 \cdot [8,74^{2} - (100 \cdot 0,2^{2} + 20 \cdot 0,8^{2} + 100 \cdot 0,5^{2})]} = 76,
где 8,74 — допустимая среднеквадратическая ошибка в пронормированном времени за месяц работы одного конструктора, соответствующая 5% от месячного фонда рабочего времени (174,6 · 0,05 = 8,74).
При деталировании корпусных деталей количество наблюдений mб будет равно:
m_{\text{б}} = \frac{20^{2} \cdot 0,8^{2} \cdot 3,2}{1,6 \cdot [8,74^{2} - (100 \cdot 0,2^{2} + 20 \cdot 0,8^{2} + 100 \cdot 0,5^{2})]} = 16.
При деталировании прочих деталей количество наблюдений mв будет равно:
m_{\text{в}} = \frac{100^{2} \cdot 0,5^{2} \cdot 3,2}{1,1 \cdot [8,74^{2} - (100 \cdot 0,2^{2} + 20 \cdot 0,8^{2} + 100 \cdot 0,5^{2})]} = 217.
Если исполнитель выполняет только один вид работ, формула (II-1) принимает вид:
m = \frac{N^{2} \cdot \sigma^{2}}{\sigma_{\Delta}^{2} - N \cdot \sigma^{2}} .(II - 2)
В случае, если затраты времени на анализируемый вид работы (в нашем примере деталировка сборочных чертежей) зависят также от количественных факторов, то достоверность получаемых зависимостей должна быть проверена с помощью критериев Стьюдента и Фишера. Однако вручную произвести этот расчет трудно. Поэтому, исходя из практики разработки нормативов, следует при 1 — 2 количественных факторах иметь не менее 30 — 40 данных о замерах времени, а для многофакторных зависимостей и при разработке отраслевых и межотраслевых нормативов — не менее 80 — 100 замеров.
Сопоставляя это количество замеров с суммой замеров, полученных по формуле II-1, выбирают наибольшее. Так, при разработке нормативов на деталировку сборочных чертежей в случае, если намечено изучить влияние фактора, количество размеров на чертеже, число замеров, необходимое для обеспечения заданной точности, будет равно 309 (76 + 16 + 217).
Однако не всегда можно заранее рассчитать и собрать необходимое количество исходных данных, поэтому очень часто разработчики располагают незначительной выборкой, которую они стараются использовать для создания нормативов. В этом случае точность полученных нормативов может быть оценена с помощью среднеквадратического отклонения фактических данных от нормативных значений времени по формуле:
\sigma_{\Delta}^{2} = \sum_{i = 1}^{\text{к}} \frac{N_{i}(N_{i} + m_{i})}{m_{i}} \sigma_{i}^{2}.(II - 3)
При проведении расчетов необходимого количества замеров и точности нормирования следует иметь в виду, что в формуле II-1 вместо величины среднеквадратического отклонения фактических затрат времени от нормативных (\sigma_{i}) следовало бы использовать величину среднеквадратического отклонения нормативных (расчетных) затрат не от фактических, а от необходимых затрат. Однако в связи с тем, что необходимые затраты на практике точно определены быть не могут, используются фактические. При этом среднеквадратическое отклонение, используемое в формуле, всегда больше, чем отклонение нормативных затрат от необходимых, и поэтому количество замеров получается несколько завышенное, а величина точности — заниженной.
Для повышения достоверности исходных данных полученные с помощью самоучета затраты времени целесообразно откорректировать на основе эталонных замеров. С этой целью устанавливают наиболее часто выполняющиеся в анализируемом подразделении работы. За эталон принимают те работы, на продолжительность выполнения которых влияют одинаковые факторы со значениями, близкими к средним. Хронометраж и фотография рабочего дня проводятся за выполнением работ, принятых за эталон.
Необходимое количество эталонных замеров можно определить по формуле:
n' = \frac{\sigma_{i}^{2}}{\overline{t_{\text{э}}^{2}} \cdot \Delta^{2}} ,(II - 4)
где \Delta — средняя допустимая ошибка в нормировании;
\overline{t_{\text{э}}} — средняя величина эталонных замеров времени;
\sigma_{i} — среднеквадратическая величина отклонений эталонных затрат времени от средней величины, определенной с помощью самонаблюдений или экспертным путем по формуле:
\sigma_{i} = \sqrt{\sum_{i = 1}^{n} \frac{[(t_{\text{с}} - t_{\text{э}})_{i} - (\overline{t_{\text{с}}} - \overline{t_{\text{э}}})]^{2}}{n - 1}} ,
где tс — величина затрат времени на выполнение работ по данным самонаблюдений;
tэ — величина затрат времени на выполнение работ по данным эталонных замеров;
i = 1...n — количество предварительных эталонных замеров;
(\overline{t_{\text{с}}} - \overline{t_{\text{э}}}) = \frac{\sum_{i = 1}^{n} (t_{c} - t_{\text{э}})_{i}}{n} — средняя величина отклонения.
Методику проведения расчета рассмотрим на условном примере.
В соответствии с этими данными среднеквадратическая величина отклонений эталонных затрат времени от средней величины, определенной с помощью самонаблюдений или экспертным путем, будет равна:
\sigma_{i} = \sqrt{\frac{(3 - 11)^{2} + (13 - 11)^{2} + (10 - 11)^{2} + (18 - 11)^{2}}{4 - 1}} = 6,25,(II - 5)
а количество необходимых эталонных замеров, обеспечивающих заданную точность нормирования, составит:
n' = \frac{6,25^{2}}{29^{2} \cdot 0,05^{2}} = 18.
Таким образом, чем значительнее отклонения исходных замеров от эталонных и чем большую точность нормативов необходимо достигнуть, тем больше эталонных замеров времени следует проводить.
§ 3. СОВЕРШЕНСТВОВАНИЕ ТРУДОВОГО ПРОЦЕССА И КОРРЕКТИРОВКА ДАННЫХ НАБЛЮДЕНИЙ
В соответствии со схемой разработки нормативов времени на работы, выполняемые служащими, на данном этапе предусматривается:
- анализ существующего трудового процесса;
- рациональное проектирование нового трудового процесса;
- корректировка данных наблюдений.
Необходимость выполнения указанных работ объясняется тем, что данные о затратах времени на выполнение отдельных операций, даже если они относятся к передовым подразделениям, все-таки еще содержат потери времени, связанные с нерациональной организацией трудового процесса служащего.
При этом следует иметь в виду, что совершенствование трудового процесса должно включать решение широкого круга таких вопросов, как разделение и кооперация труда, подбор и расстановка кадров, организация рабочих мест, условий труда и режима работы, методы и приемы труда <*>.
<*> Подробнее см. Научная организация труда ИТР и служащих (Методические рекомендации). М., НИИ труда, 1968.
Несмотря на все многообразие аспектов исследовательской работы по совершенствованию трудовых процессов, ее необходимо осуществлять на основе единых методических положений, позволяющих выявлять имеющиеся недостатки и проектировать наиболее оптимальные в рациональных организационно-технических условиях предложения по выполнению нормируемых работ. К ним, в первую очередь, следует отнести типовые проекты организации труда служащих по сквозным должностям — комплексные нормативные документы, включающие рекомендательные методические и справочные материалы для практического использования при совершенствовании трудовых процессов.
Так, например, типовой проект организации труда служащих по функции технико-экономического планирования включает:
- общие положения (характеристика функции, методические основы изучения и проектирования технологии выполнения работ, примерное положение о планово-экономическом отделе предприятия, объединения (комбината);
- подбор кадров и должностные инструкции исполнителям (подбор и расстановка кадров с учетом требований профессионального отбора), должностные инструкции экономисту и технику по планированию;
- организацию рабочих мест (планировка служебных помещений, планировка рабочих мест, их оснащение конторской мебелью, средствами организационной и вычислительной техники);
- условия труда и режим работы (режим работы и распорядок рабочего дня, подготовка к проведению совещаний, регламент телефонных разговоров).
Технологические и организационные параметры, рекомендуемые типовыми проектами при выполнении инженерно-управленческих работ, должны неукоснительно соблюдаться.
В этой связи особый интерес для создания норм и нормативов представляют схемы процедур выполняемых служащими работ <**>.
<**> См. Функционально-процедурный справочник (Технико-экономическое планирование). Приложение № 1 к Типовому проекту организации труда служащих. М., НИИ труда, 1976.
Однако, обеспечивая методическое единство при решении различных вопросов совершенствования трудовых процессов, типовыми проектами не представляется возможным регламентировать время выполнения конкретных работ. В то же время любая инженерно-управленческая операция (процедура) может быть выполнена качественно, в соответствии с требованиями типового проекта, но с различными затратами времени. Объясняется это, главным образом, субъективными, зависящими от исполнителя причинами и, в частности, нерациональностью применяемых им методов и приемов труда на рабочем месте при выполнении конкретных операций: неудобством рабочей позы, траекторией и видом применяемых движений (короткие или излишне длинные, раздельные или совмещенные), их последовательностью и т.д.
Одна из основных задач совершенствования трудовых процессов в этих условиях состоит в том, чтобы инженерно-управленческие работы выполнялись с минимальными затратами времени. Достичь этого можно при условии применения исполнителем в процессе работы наиболее рациональных, экономичных приемов, действий и движений. Проектирование последних должно осуществляться по единой методике, позволяющей в конечном итоге определять такие величины затрат времени на конкретные виды работ, которые являются исходной базой при проектировании нормативов.
Для обеспечения их прогрессивности данные о затратах времени, полученные различными методами (хронометраж, фотография рабочего дня и т.д.), должны быть соответствующим образом откорректированы. С этой целью необходимо на рабочих местах, где проводились наблюдения, тщательно проанализировать организацию трудового процесса. По результатам этого анализа с помощью специальных замеров отдельных элементов затрат времени или микроэлементных нормативов рассчитываются и исключаются нерациональные затраты, а также потери времени.
С другой стороны, в ряде случаев возникает необходимость в увеличении времени по сравнению с существующим за счет включения в состав операции отдельных приемов (движений), которые в настоящее время не выполняются, но необходимы для повышения качества работ.
Проектирование трудового процесса и корректировка хронометражных данных являются, таким образом, основными предпосылками правильного определения необходимых затрат времени на инженерно-управленческие работы.
Методика совершенствования трудового процесса служащего на рабочем месте первоначальным своим этапом, как это было указано выше, предполагает анализ существующего трудового процесса. При этом должен быть выбран объект исследования и произведен сбор необходимых исходных данных, характеризующих организацию труда на рабочем месте.
Выбор объекта наблюдения обусловлен основными задачами, предполагаемыми для решения в процессе рационализации, — сокращением трудоемкости выполняемых работ и определением количественной величины экономии затрат времени, получаемой за счет рационализации. При определении необходимых затрат времени объектами исследования являются работы, на которые предполагается разработать соответствующие нормативы.
Выбор конкретных подразделений и работ должен осуществляться в случайном порядке. Причем количество проанализированных трудовых процессов должно обеспечить определение достаточно точного уровня напряженности норм.
Следует, однако, иметь в виду, что разрабатывая нормативы, нельзя задаваться целью выявить плохо организованные рабочие места, так как возможное большое сокращение времени не будет реальным для большинства исполнителей, а нормативы получатся слишком жесткими. Так, в процессе разработки нормативов на учетно-операционные работы для учреждений Госбанка СССР хронометражные наблюдения проводились на рабочих местах служащих, оснащенных, как правило, счетными машинами. Требование типичности организационно-технических условий диктуется тем, что, с одной стороны, разработанные рекомендации являются типичными для всех рабочих мест и на большинстве из них непосредственно применялись бы; с другой — корректировка хронометражных данных будет более точной, а уровень напряженности норм — вполне соответствующим для большинства рабочих мест.
Сбор исходных данных о трудовом процессе представляет собой большую и трудоемкую часть работы по его совершенствованию. В то же время от качества и полноты собранных материалов во многом зависит успех рационализаторской работы в целом. Поэтому важно обеспечить оптимальное соответствие между затратами на проведение этой работы и возможной ее эффективностью. Степень подробности изучения трудового процесса в любом случае должна зависеть от сферы применения разрабатываемых нормативных материалов. Так, при разработке местных норм весь процесс изучения проводится мысленно и занимает по времени на каждом рабочем месте, как правило, не более часа. При создании же норм времени отраслевого или межотраслевого характера, а также для массовых, повторяющихся инженерно-управленческих работ (независимо от сферы их выполнения) следует проводить детальное изучение трудовых процессов вплоть до применения киносъемки. Запись результатов при этом должна вестись с использованием специально разработанных карт (форм, бланков). Пример одной из таких карт дан ниже. Составление таких карт, наряду с основной целью — накопление и систематизация необходимых сведений, имеет важное значение, так как позволяет исследователю провести тщательный их анализ и спроектировать мероприятия по совершенствованию трудового процесса.
Методика проектирования трудового процесса предполагает разделение его на отдельные трудовые приемы, действия и движения с целью их рационализации по одному из следующих основных направлений:
1. Устранить или передать прием (движение) механизмам.
Анализируя трудовой процесс с этой точки зрения, можно дать много предложений по применению специальных заранее отпечатанных бланков, форм документации, трафаретов, печаток и других средств оргоснастки. Этому направлению следует уделять особое внимание при разработке мероприятий по совершенствованию трудовых процессов служащих, где большой удельный вес занимают различные вычисления и записи. Так, например, по данным хронометражных наблюдений, продолжительность выполнения операции «подготовка почтового перевода» в двух кредитных учреждениях Москвы составляет соответственно 1,68 мин. и 2,16 мин. В первом случае необходимые реквизиты вносятся с помощью пишущей машинки, во втором — вручную. Причем в последнем случае операция выполняется служащим, имеющим значительно больший стаж работы.
2. Сократить расстояние выполняемого приема или движения.
При проектировании рационального трудового процесса в этом направлении следует особое внимание обращать на совершенствование планировки рабочего места служащего, на высоту и удобство мебели, а также на расположение всех предметов, используемых в работе, в пределах нормальной досягаемости рук.
Так, на выполнение операции «выплата пенсии наличными деньгами» затраты времени в Кунцевском отделении Госбанка Москвы составили по данным хронометражных наблюдений 3,87 мин., в Перовском — 4,67 мин. Разница во времени объясняется исключительно нерациональным расположением необходимых для выполнения операции предметов на рабочем месте. В частности, в первом случае картотека с документами находится на рабочем столе в пределах нормальной досягаемости рук, во втором — на значительном расстоянии. При одинаковом времени на выполнение остальных элементов трудового процесса в первом случае для непосредственного отыскания пенсионного листа достаточно протянуть руку; во втором — процесс значительно усложняется: встать, отодвинуть рабочий стул, подойти к картотеке, вернуться обратно, сесть, придвинуть стул.
| Ф., и., о. | Должность | Пол | Возраст | Образование | Стаж | Оклад или среднемесячная зарплата | Время работы | Время обеденного перерыва | ||||
| общее | специальное | общий | по специальности | |||||||||
| начало | конец | начало | конец | |||||||||
РАБОТЫ, ЗАКРЕПЛЕННЫЕ ЗА РАБОЧИМ МЕСТОМ
| № п/п | Существующее распределение | Проектируемое распределение | ||||
| наименование работы | содержание | к-во в месяц | наименование работы | содержание | к-во в месяц | |
ОСНАЩЕНИЕ РАБОЧЕГО МЕСТА (ОРГОСНАСТКОЙ И СРЕДСТВАМИ МЕХАНИЗАЦИИ)
| № п/п | Существующее | Проектируемое |
|---|---|---|
Помимо перечисленных направлений рационализации, проектируя мероприятия по совершенствованию трудового процесса, следует предусматривать также возможность замены трудовых приемов менее трудоемкими, совмещения во времени выполнения отдельных движений, изменения их последовательности.
При совершенствовании трудовых процессов служащих, занятых преимущественно выполнением творческих работ, перечисленные выше направления рационализации могут найти лишь частичное применение. Объясняется это тем, что творческие операции систематически не повторяются, а необходимость их выполнения возникает тогда, когда нужно принять в процессе работы определенное решение (например, сделать вывод о результатах деятельности предприятия, составить проект перспективного плана и т.д.).
Задача состоит в том, чтобы у специалистов, занятых творческой работой, затраты времени на выполнение таких работ, как счет, заполнение документов, группировка данных и т.д., были сведены к минимуму. Иными словами, следует улучшить использование рабочего времени творческих работников за счет оснащения их рабочих мест средствами механизации, а также рационального разделения работы между специалистами различной квалификации.
Немаловажное значение для рациональной организации труда творческих работников имеет выбор объема и видов поступающей к ним информации. Необходимо четко определить, какие сведения нужны работникам каждого звена в системе управления предприятием, и на этой основе сократить объем представляемых сведений. Чем выше звено управления, тем менее подробными должны быть требующиеся ему сведения (данные). Однако они должны быть более целенаправленными.
Общий принцип заключается в упрощении представляемых сведений, чтобы руководитель мог разобраться в положении дел, не затрачивая слишком много времени на сопоставление и анализ различных сведений. Важной задачей является также сокращение трудоемкости выполнения различных работ как с помощью их механизации и применения всевозможных справочных средств, так и за счет совершенствования методов и стиля работы.
Наиболее пригодным средством рационализации труда служащих являются различные тесты, памятки, вопросники, составляемые по видам однородных работ.
Следует иметь в виду, что любая инженерная или управленческая работа, носящая преимущественно творческий характер, зачастую содержит такие, например, операции, как ручная подготовка документов, их заполнение и т.д., которые могут быть объектами рационализации с точки зрения методов и приемов их выполнения. Это можно видеть, в частности, на примере проектно-конструкторских работ, в которых наряду с затратами творческих усилий, от 40 до 80% рабочего времени занимают чертежные, копировальные и расчетные работы.
В этой связи представляет интерес вопросник, рекомендуемый для рационализации труда чертежников-конструкторов. Он включает в себя следующие вопросы.
1. Можно ли уменьшить плотность чертежа:
а) сокращением числа проекций до минимума и широким использованием вырывов и пояснительных надписей?
б) вычерчиванием только половины симметричной детали или узла?
в) путем отказа от вычерчивания на сборочных чертежах гаек, головок болтов, заклепок или заменой их условными изображениями?
г) путем отказа от изображения одинаковых, часто повторяющихся элементов деталей или узлов и вычерчивания лишь крайних из них с обводкой остальных по контурам или с показом только их осей?
д) путем отказа от применения линий невидимого контура (штриховых линий) и замены их разрезом и вырывами, если это не вызовет необходимости добавлять лишние проекции?
Рационализация трудового процесса чертежников-конструкторов в направлении вышеперечисленных мероприятий, помимо облегчения выполняемой работы, является эффективным средством экономии общего времени выполнения чертежей. Например, сокращение плотности чертежа на 10% приводит к экономии общего времени его выполнения от 7,6 до 22%.
2. Можно ли выполнить чертеж с наименьшим количеством настроек инструментов?
3. Возможно ли сокращение площади штриховки на чертежах путем замены штриховок всей площади разреза или сечения частичной или по контуру?
4. Возможно ли выполнить чертеж, не обводя его полностью?
5. Оснащено ли рабочее место чертежника-конструктора механической рейсшиной или «чертежной машиной»?
6. Оснащено ли рабочее место чертежника-конструктора трафаретами для вычерчивания часто повторяющихся элементов чертежа?
Совершенствование трудовых процессов является в той или иной мере необходимым условием рационализации труда различных категорий служащих (руководителей, специалистов, технических исполнителей), позволяющим существенно экономить время выполнения закрепленных за ними работ.
В этой связи особо важное значение приобретает знание исследователем систем микроэлементных нормативов и правил их применения <*>. Позволяя измерять продолжительность выполняемых служащими операций, микроэлементные нормативы должны в первую очередь применяться для проектирования рациональных трудовых процессов. И что не менее важно, микроэлементные нормативы дают возможность объективно сравнить разные методы выполнения аналогичных операций, правильно выбрать и экономически обосновать наиболее рациональные из них (по формуле IV-1), а также описать проектируемый метод выполнения той или иной операции. Проверка микроэлементных нормативов, произведенная в условиях учреждений Госбанка, а также в Государственной библиотеке им. В.И. Ленина, позволяет сделать вывод о возможности их применения и для корректировки данных наблюдений.
<*> См. Левитан В., Павленко А. Система микроэлементных нормативов времени для нормирования труда служащих МКД. «Социалистический труд», № 7, 1972.
Определение возможного сокращения трудоемкости при использовании микроэлементных нормативов осуществляется с минимальными трудовыми затратами исследователя. Однако следует иметь в виду, что корректировка данных наблюдений с помощью микроэлементов должна производиться для операций, имеющих сравнительно небольшую продолжительность. В остальных случаях исключение нерациональных (лишних) элементов операции из общего времени ее выполнения следует осуществлять с помощью замеров, производимых с использованием обычных приборов (например, хронометра). Так, в рассмотренном выше примере корректировка хронометражных данных состояла в том, чтобы определить время, связанное с нерациональными передвижениями исполнителя, и исключить его из общего времени выполнения операции. По данным хронометражных наблюдений, оно составило в среднем 0,74 мин. Поэтому при разработке нормы времени в данном случае в качестве исходной величины было использовано не 4,67 мин. (общее время по приемам), а только 3,93 мин.
Корректировка данных может осуществляться и с помощью укрупненных методов изучения затрат рабочего времени — фотографий и моментных наблюдений. Их применение целесообразно и оправдано при создании укрупненных норм времени на операции, в составе которых определенный удельный вес занимают умственные, а также организационные элементы (анализ различных ситуаций, выбор наиболее целесообразного решения, консультирование, выдача заданий, координация и контроль за их исполнением и т.д.), не поддающиеся прямому нормированию. Процесс корректировки в этом случае преследует двоякую цель:
- определение затрат времени на выполнение несвойственных работ и их исключение из общего баланса затрат рабочего времени;
- определение удельного веса дополнительных работ и расчет коэффициента корректировки Ккор для определения нормативных затрат времени.
Указанный коэффициент представляет собой частное от деления объема дополнительных работ Vдоп на объем нормируемых Vн:
\text{К}_{\text{кор}} = 1 + \frac{V_{\text{доп}}}{V_{\text{н}}} .
Для его расчета следует использовать фактические балансы затрат рабочего времени, построенные на основе данных фотографий.
Корректировку данных наблюдений целесообразно производить, не дожидаясь внедрения мероприятий по совершенствованию трудового процесса, сопряженного с изменением сложившейся практики работы. Поэтому необходимо изыскивать наиболее оптимальные способы выполнения инженерно-управленческих работ до того, как их начнут выполнять впервые, то есть на стадии проектирования.
§ 4. МАТЕМАТИКО-СТАТИСТИЧЕСКАЯ ОБРАБОТКА ИСХОДНЫХ ДАННЫХ
Этап математико-статистической обработки исходных данных включает: установление границ достоверности исследуемых данных и исключение дефектных замеров; выбор математического метода для обработки данных; определение существенных факторов (по степени их влияния) для включения в нормативную формулу; вывод уравнений зависимости времени выполнения работ от факторов; проверку достоверности полученных результатов; разработку нормативных таблиц.
Полученные с помощью самонаблюдений или экспертным путем данные не всегда содержат затраты времени, соответствующие необходимым. Поэтому для обеспечения достоверности разрабатываемых нормативов целесообразно проанализировать исходные данные и исключить дефектные замеры времени.
Этот анализ основывается на расчете среднеквадратического отклонения ряда данных \sigma и исключения всех тех значений времени, которые выходят за пределы: \overline{t}±2\sigma <*>.
<*> Для очень ограниченного количества исходных данных исключение дефектных замеров должно производиться в том случае, если они выходят за пределы \overline{t}±3\sigma.
Методика проведения анализа исходных данных на достоверность показана на условном примере. С помощью самонаблюдений получено 100 данных о трудоемкости конструирования деталей, которая изменяется от 3 до 8 час. Целесообразно построить гистограмму, на которой наглядно была бы видна группировка данных и средние значения времени по интервалам.
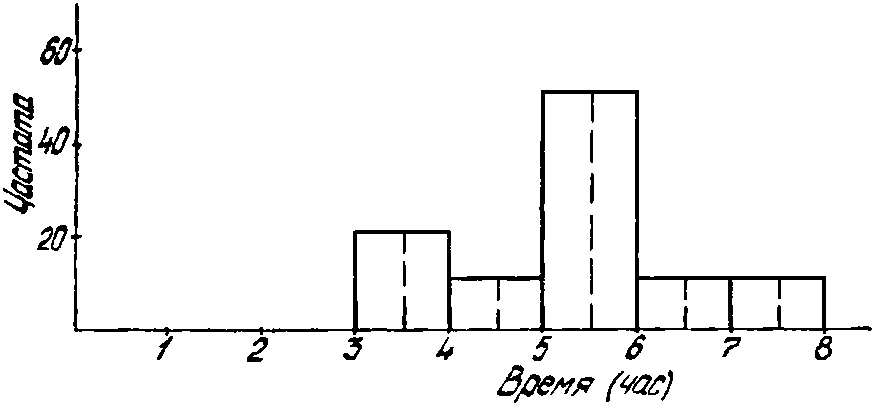
Гистограмма распределения исходных данных о затратах времени на конструирование деталей
Среднеарифметическая величина затрат времени в анализируемом примере получилась равной 5,3 часа, а среднеквадратическое отклонение — 1,16 часа.
В соответствии с этим качественными будут считаться данные, лежащие в пределах 5,3 +/- 2 · 1,16, то есть, от 2,98 до 7,62 часа. Следовательно, значения больше 7,62 часа или меньше 2,98 часа признаются дефектными и из последующих расчетов исключаются <*>.
<*> Следует заметить, что для исключения дефектных замеров среднеквадратическое отклонение от средней величины применимо только в тех случаях, когда не устанавливается зависимость времени от факторов. В случае использования корреляционных расчетов должна применяться величина остаточного среднеквадратического отклонения.
После исключения дефектных значений времени приступают к выбору метода математической обработки исходных данных.
Для обработки исходных данных в настоящее время применяются различные математико-статистические методы:
- вывод средних величин;
- графоаналитическая обработка исходных данных;
- расчет зависимости затрат времени от количественных факторов с помощью множественной корреляции;
- расчет зависимости затрат времени от качественных факторов с помощью математического метода распознавания образов и множественной корреляции;
- расчет зависимости затрат времени от количественных и качественных факторов с помощью множественной корреляции и математического метода распознавания образов.
При обработке хронометражных данных по однородным работам (например, выполнение операций по приему и выдаче вкладов в сберегательных кассах), трудоемкость выполнения которых практически не зависит от каких-либо факторов, определяются среднеарифметические величины или моды хронометражных рядов. Эти средние величины и принимаются за норматив.
Если трудоемкость выполнения работ зависит только от одного фактора, то, наряду с корреляционным методом, можно применять графоаналитическую обработку данных.
Обработка этим методом заключается в нанесении на график данных о проведенных хронометражных замерах и значений факторов с последующим проведением линий, отражающих тенденцию изменения времени в зависимости от изменения значений фактора <*>.
<*> Определение значений факторов и их количества, а также более подробные рекомендации по графоаналитической обработке см. в книге «Изучение затрат рабочего времени и разработка нормативных материалов по труду». М., НИИ труда, 1966.
Обработка данных с помощью множественной корреляции имеет следующие преимущества:
- позволяет разрабатывать нормативные зависимости от большого количества факторов;
- выявляет зависимости от отдельных факторов, причем при анализе не требуется постоянных значений других факторов;
- дает возможность измерить степень влияния отдельных факторов;
- сокращает время обработки (особенно при применении электронно-вычислительных машин).
При разработке нормативов требуется найти формулу зависимости времени от факторов, влияющих на его величину (уравнение регрессии):
\overline{t} = \text{а}_{0} + \text{а}_{1}\text{х}_{1} + \text{а}_{2}\text{х}_{2} + ... + \text{а}_{n}\text{х}_{n},(II - 6)
где \overline{t} — нормативная величина времени выполнения операции или работы;
a0, a1, a2, ..., an — постоянные коэффициенты уравнения (коэффициенты регрессии);
x1, x2, ..., xn — значения факторов, влияющих на \overline{t}.
Найти нормативное уравнение (II-6) — значит определить постоянные коэффициенты. Для этого сумма квадратов отклонений хронометражных значений времени t от нормативной величины времени \overline{t} должна быть минимальной:
\sum (t - \overline{t})^{2} = min.
Рассмотрим следующую задачу. Было подготовлено 200 исходных данных о затратах времени на заполнение нарядов учетчиком t, одновременно фиксировались значения факторов: количество строк в наряде x1 и количество граф x2 (табл. II-3).
| Номер наряда | Факторы | Время заполнения наряда t, мин. | |
| количество строк | количество граф | ||
| 1 | 14 | 9 | 12,28 |
| 2 | 4 | 2 | 4,740 |
| - | - | - | - |
| - | - | - | - |
| 200 | 3 | 7 | 11,334 |
| Итого | 1666 | 1252 | 3066 |
Требуется найти нормативную формулу типа
\overline{t} = a_{0} + a_{1}x_{1} + a_{2}x_{2}
с тем условием, чтобы сумма квадратов отклонений хронометражных замеров времени от данных, полученных по формуле, была минимальной. Нахождение нормативной формулы сводится к определению постоянных коэффициентов из системы уравнений.
При двух факторах система уравнений будет иметь следующий вид:
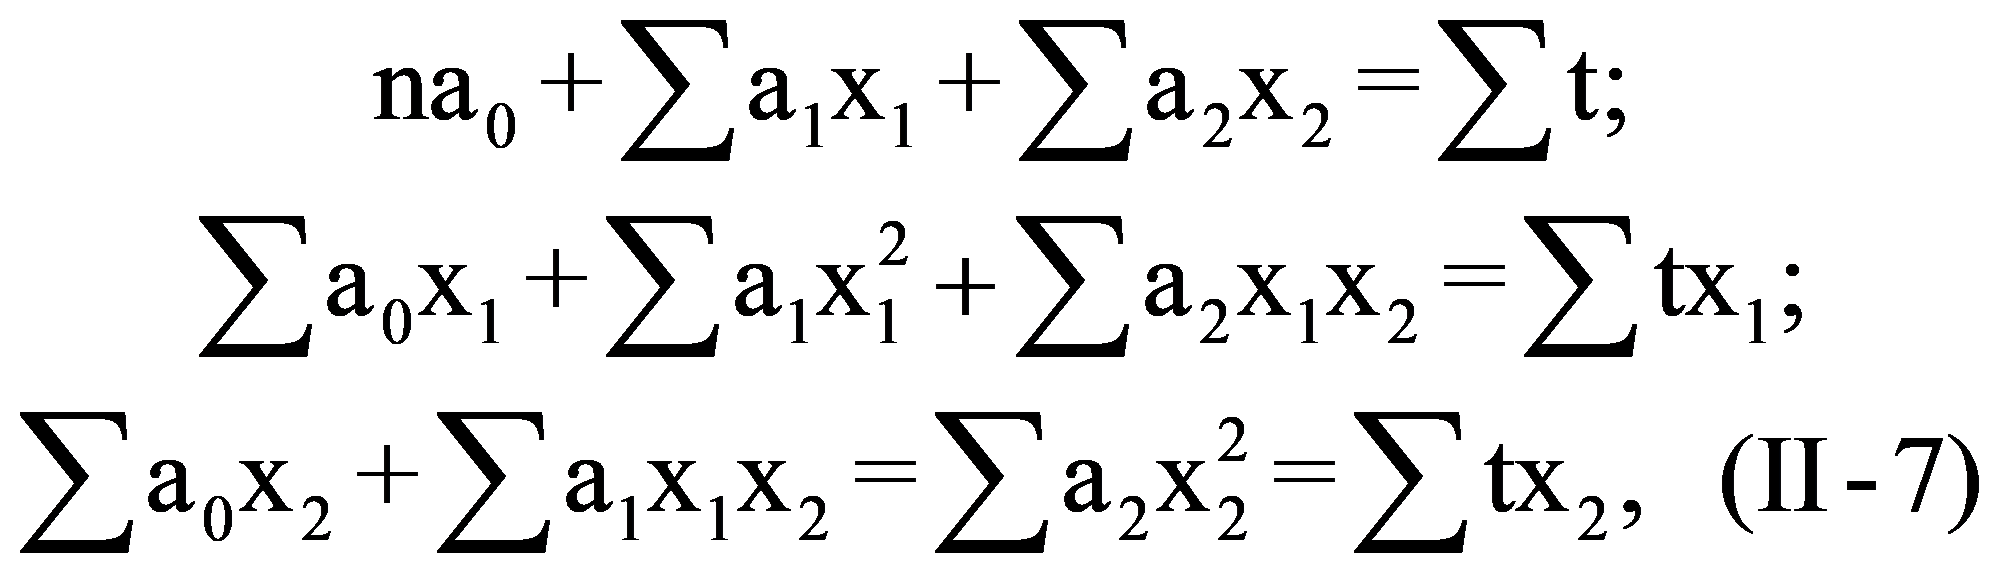
где n — количество хронометражных замеров.
Для составления системы уравнений разработан упрощенный метод. Сначала намечается сетка этой системы, в которой число уравнений и количество постоянных коэффициентов всегда равно количеству выбранных факторов плюс единица:
| ·a0 + | ·a1 + | ·a2 + | ... | ·an = |
|---|---|---|---|---|
| ·a0 + | ·a1 + | ·a2 + | ... | ·an = |
| ... | ... | ... | ... | ... |
| ... | ... | ... | ... | ... |
| ·a0 + | ·a1 + | ·a2 + | ... | ·an =. |
Чтобы на основе этой сетки составить систему уравнений, надо установить, на сумму произведений каких значений факторов следует умножать каждый из постоянных коэффициентов. С этой целью над каждым постоянным коэффициентом (кроме a0) проставляют карандашом индексы факторов, принятых для расчета. Над a1 указывается x1 над a2 — x2 и т.д.
Индекс времени t проставляется за знаком равенства:
| x1 | x2 | xn | t | |||
|---|---|---|---|---|---|---|
| ·a0 + | ·a1 + | ·a2 + | ... | ·an = | ||
| x1 | ·a0 + | ·a1 + | ·a2 + | ... | ·an = | |
| ... | ... | ... | ... | ... | ... | |
| xn | ·a0 + | ·a1 + | ·a2 + | ... | ·an =. |
Затем те же индексы указываются слева от сетки. Причем они располагаются в том же порядке, что и над сеткой (x1, x2, ..., xn). Не пишется условное обозначение только около первого члена первого уравнения a0.
На основе составленной сетки строится система уравнений, в которых перед каждым постоянным коэффициентом проставляется сумма произведений двух факторов, записанных над ним и слева от данного уравнения. Поскольку слева от первого уравнения индекс не проставляется, то в нем постоянные коэффициенты (кроме первого) умножаются на сумму значений этих факторов, взятую из итоговых данных табл. II-3. Первый член этого уравнения умножается на количество хронометражных замеров (в нашем примере m = 200, см. табл. II-3).
Значения суммы произведений факторов рассчитываются, как правило, накопительным итогом. При этом следует подчеркнуть, что термин "сумма произведений" не равнозначен термину "произведение сумм".
| Индексы факторов | tx1 | tx2 | x1x2 | \text{х}_{1}^{2} | \text{х}_{1}^{2} |
|---|---|---|---|---|---|
| Сумма произведений | 41150 | 26822 | 14060 | 24430 | 11248 |
При нахождении постоянных коэффициентов a0, a1, a2 в систему уравнений (II-7) подставляют значения сумм произведений и решают ее:
200 · a0 + 1666 · a1 + 1252 · a2 = 3066;
1666 · a0 +24430 · a1 + 14060 · a2 = 41150;
1252 · a0 + 14060 · a1 + 11248 · a2 = 26822. (II-8)
Система решается различными методами, из которых наиболее подходящим для ручного счета является метод последовательного исключения неизвестных.
Делим каждое уравнение на коэффициент перед a0:
a0 + 8,33 · a1 + 6,26 · a2 = 15,33;
a0 + 14,663 · a1 + 8,439 · a2 = 24,7;
a0 + 11,23 · a1 + 8,984 · a2 = 21,423. (II-9)
Вычитаем из первого уравнения второе и третье:
-6,333 · a1 + 2,179 · a2 = -9,37;
-2,9 · a1 - 2,724 · a2 = -6,093. (II-10)
Затем делим каждое уравнение на коэффициент перед a1:
a1 + 0,939 · a2 = 2,072. (II-11)
Вычитаем из первого уравнения второе:
-0,595 · a2 = -0,593, откуда a2 = 0,996.
Далее, подставляя в одно из уравнений системы (II-11) значение a2, находим, что a1 = 1,137, а из системы (II-9) находим a0 = -0,374. Следовательно, искомое уравнение будет иметь вид:
\overline{t} = - 0,374 + 1,137\text{х}_{1} + 0,996\text{х}_{2}.(II - 12)
Пользуясь этим уравнением, легко разработать нормативную таблицу (II-4) затрат времени на заполнение нарядов.
Для наиболее ответственных нормативов целесообразно рассчитывать несколько видов зависимостей типа:
\overline{t} = a_{0} + a_{1}x_{1} + ... \cdot a_{n}x_{n};(II - 13)
\overline{t} = a_{0}x_{1}^{a}l_{n}...x_{n}^{3_{n}};(II - 14)
\overline{t} = a_{0} + a_{1}l_{n}x_{1} + ... + a_{n}lnx_{n};(II - 15)
\overline{t} = a_{0} + a_{1} \frac{1}{x_{1}} + ... + a_{n} \frac{1}{x_{n}} .(II - 16)
Возможен также комбинированный подбор видов зависимостей, например:
\overline{t} = a_{0} + a_{1}x_{1} + a_{2} \frac{1}{x_{2}} + ...a_{n}l_{n}x_{n}.
При значительном количестве исходных данных вид зависимости не оказывает существенного влияния на среднеквадратическое отклонение нормативных значений от данных хронометража. Так, при разработке опытных нормативов времени на пробивку одной перфокарты по линейной зависимости (формула II-13) среднеквадратическое отклонение составляло 1,11 сек., по полулогарифмической зависимости (формула II-15) - 1,30 сек., по степенной (формула II-14) - 1,18 сек.
Расчет криволинейных зависимостей подобен расчету линейных нормативных формул. Разница состоит в том, что перед расчетом исходные данные, содержащиеся в таблице (II-3), представляют в виде, удобном для расчета зависимости. Например, для расчета зависимости типа формулы (II-14) от всех значений факторов и времени берут логарифмы и проставляют новые данные в табл. II-3; для расчета формулы (II-15) логарифмируются только значения факторов, а для расчета формулы (II-16) нужно разделить единицу на значения факторов.
При выборе вида нормативной зависимости сочетают логический анализ с использованием аппарата математической статистики. Так, с помощью логического анализа можно сразу ограничить область исследования только кривыми линиями, изменяющимися монотонно, а гиперболические связи \frac{1}{\text{х}_{n}} применять для факторов, имеющих обратно пропорциональную связь со временем выполнения операции.
В ряде случаев бывает целесообразно до определения зависимости рассчитать парные коэффициенты корреляции. Если коэффициенты корреляции, показывающие степень связи между значением времени и значениями факторов, увеличиваются с изменением вида зависимости, а между значениями одновременно участвующих факторов уменьшаются, то следует ожидать, что новый вид зависимости даст меньшее среднее отклонение нормативных затрат времени от хронометражных.
Степень влияния факторов на изменение затрат времени можно приближенно установить, если умножить коэффициенты регрессии нормативного уравнения a1, a2, ..., an на среднее значение фактора x1, x2, ..., xn.
В нашем примере степень влияния выражалась следующими условными величинами:
9,5(1,137 \frac{1666}{200});6,2(0,996 \frac{1252}{200}).
Более точно установить влияние факторов можно с помощью коэффициентов корреляции <*>.
<*> Методика их расчета, а также расчет достоверности коэффициентов регрессии приводится в различных учебниках по математической статистике и здесь не рассматривается.
Наличие качественных факторов, позволявших учитывать влияние специфических особенностей труда различных категорий исполнителей, привело к появлению комбинированного метода обработки данных, основанного на сочетании множественной корреляции с элементами математической теории распознавания образов.
Как известно, качественные факторы не имеют количественной определенности, а их значения заданы условными шифрами. Однако условные шифры и их сочетания не являются чем-то абстрактным, они несут определенную информацию о выполняемой работе. Одни сочетания условных шифров характеризуют работу, выполняемую с меньшими затратами труда (например, разработка чертежей модифицируемого устройства), другие - свойственны видам работ, выполняемых с большими затратами труда (разработка чертежей принципиально нового устройства). Это делает возможным всю совокупность исходных данных разделить на классы (образы).
Классом или образом в теории распознавания образов называют множество предметов или явлений, объединенных некоторыми общими свойствами. Применительно к нормированию классом (образом) можно считать совокупность работ (объектов), объединенных близкими значениями трудоемкостей. Для этого вся совокупность исходных данных (2N объектов) делится пополам, из них N данных с меньшей трудоемкостью относится к классу А, а N данных с большей трудоемкостью к классу Б. Процесс математического распознавания образов в нормировании - это вероятностное определение класса работы (по трудоемкости) при определенных значениях (шифрах) качественных факторов.
С помощью теории вероятностей оценивается вероятность для данной трудоемкости с данными значениями качественных факторов принадлежать классу А или классу Б.
Расчет зависимости трудоемкости от 1 количественного и 2 качественных факторов рассматривается на условном примере разработки нормативов на деталирование сборочных чертежей приспособлений. Предположим, что проведено 16 замеров времени выполнения этих работ (t), величина которых в основном зависит от трех факторов:
Исходные данные сгруппированы в табл. (II-5).
Вся статистическая совокупность делится по трудоемкости на 2 примерно равных класса (А и Б).
В приведенном выше примере 8 данных с трудоемкостью ниже или равной средней (t <= 30 час.) вошли в класс А, а 8 данных с трудоемкостью t > 30 час. - в класс Б.
Затем оценивается вероятность данной работы, характеризуемой возможными сочетаниями значений качественных факторов x2 и x3, принадлежать к менее трудоемкому классу А - по следующей формуле:
\text{Р}_{ij}(t_{Є}\text{А}) = \frac{N_{ij}^{\text{А}}}{N_{ij}^{\text{А}} + N_{ij}^{\text{Б}}} ,(II - 17)
где i - значение первого качественного фактора (i = x2 = 1, 2 для приведенного примера);
j - значение второго качественного фактора (j = x3 = 1, 2, 3 для приведенного примера);
N_{ij}^{A} - количество данных с параметрами ij, принадлежащих классу А;
N_{ij}^{A} + N_{ij}^{\text{Б}} - общее количество данных с параметрами ij.
Например, сочетание значений факторов 1,1 встречается один раз и только в классе А, следовательно:
\text{Р}_{1,1}(t_{Є}\text{А}) = \frac{1}{1} = 1.
Сочетание значений 1,2 встречается 6 раз, причем в классе А - 4 раза, следовательно:
\text{Р}_{1,2}(t_{Є}\text{А}) = \frac{4}{6} = 0,666.
При расчете вероятностей необходимо принимать во внимание тот факт, что не всегда в данной статистической совокупности может встретиться то или иное сочетание, то есть в тот период, когда собираются исходные данные, могут не выполняться те или иные виды работ. Но это не означает, что подобные работы не могут иметь место в дальнейшем, поэтому вероятность для этих случаев принимается равной 0,5.
В случае, если имеется небольшая статистическая совокупность, формулу II-17 изменяют, прибавляя к значениям в числитель и знаменатель одинаковое число m = 1 (уровень "шумов"), тогда формула II-17 примет следующий вид:
\text{Р}_{ij}(t_{Є}\text{А}) = \frac{N_{ij}^{\text{А}} + m}{(N_{ij}^{\text{А}} + N_{ij}^{\text{Б}}) + m} .(II - 18)
Рассчитав по формулам (II-17, II-18) вероятности для всех возможных сочетаний значений качественных факторов, составляется таблица исходных данных (см. табл. II-6) и проводится расчет уравнений регрессии рассмотренным выше способом.
В результате нормативная формула имеет вид:
\overline{t} = 1,775 + 0,745x_{1} - 1,63\text{Р}_{ij}(t_{Є}\text{А}).(II - 19)
Путем подстановки в формулу значений x1 и \text{Р}_{ij}(t_{Є}\text{А}) выводятся нормативные значения времени (в час.), которые могут быть сведены в таблицу (см. табл. II-7).
Разработанная методика предназначается для распознавания объектов, описываемых тремя или четырьмя факторами (x1, x2, x3, x4), причем каждый фактор может принимать сравнительно небольшое количество значений. В случае, если необходимо учесть большее количество качественных факторов, надо всю совокупность данных разгруппировать в зависимости от тех качественных факторов, которые имеют минимальное количество значений.
В процессе проведения математико-статистической обработки исходных данных из всех анализируемых факторов следует выбрать наиболее существенные по степени влияния на трудоемкость.
Математико-статистическая обработка полученных данных может быть произведена двумя способами:
1. На основе логического анализа намечаются и рассчитываются несколько вариантов зависимости времени от факторов.
2. Производится предварительный расчет степени зависимости затрат времени от всех факторов, намеченных для исследования. После этого выбираются существенные факторы и проводится расчет зависимости затрат времени от них.
Первый способ предпочтительнее, так как не требует проведения расчетов в два этапа. Однако он рекомендуется только в том случае, если предварительно возможно выделить существенные факторы и наметить несколько вариантов для проведения расчетов зависимостей затрат времени от одного или нескольких факторов.
Из полученных результатов выбирается та зависимость, которая имеет минимум отклонений фактических затрат времени от нормативных.
Так, например, при разработке сборочных чертежей тракторных гидроагрегатов на время выполнения работ выявлено влияние следующих факторов: а) количественных - количество узлов; количество проекций; общее количество разрезов, сечений, видов; количество листов, приведенных к формату 11; количество размеров, подлежащих расчету; общее количество деталей; количество тестированных, унифицированных и нормализованных деталей; количество пунктов технических условий; б) качественных - вид изделия и степень технической новизны. Комбинации факторов для проведения расчетов выбраны, исходя из назначения разрабатываемых нормативов: для планирования или для нормативной оценки фактически выполненных работ.
В первом случае рекомендована для расчета зависимость времени от количества узлов (x2), общего количества деталей (x9), вида изделия и степени технической новизны \text{Р}_{x_{1}x_{8}}. Получена следующая нормативная формула:
\overline{t} = 7,36 - 0,465x_{2} + 0,462x_{9} - 5,76\text{Р}_{\text{х}_{1}\text{х}_{8}}.
Для оценки фактически выполненных работ просчитана зависимость времени от количества проекций (x3), количества листов (x4), общего количества разрезов, сечений, видов (x5), общего количества деталей (x9), степени технической новизны и вида деталей. Тогда нормативная формула примет вид:
\overline{t} = 12,4 + 1,4x_{3} + 0,37\text{х}_{4} + 0,022x_{5} - 0,898\text{х}_{9} - 15,4\text{Р}_{\text{х}_{1}\text{х}_{8}}.
При втором методе обработки данных одним из самых ответственных моментов является анализ полученных табуляграмм и выбор факторов для включения в нормативную формулу. Для этого анализируются значения парных коэффициентов корреляции между каждым фактором и трудоемкостью  между факторами rij, стандартизованных коэффициентов \beta_{ij}, множественного коэффициента корреляции R и среднеквадратического отклонения \sigma .
Парные коэффициенты корреляции между факторами и трудоемкостью показывают степень влияния каждого фактора на трудоемкость. Существенные факторы выбираются по степени близости к единице этих коэффициентов. Однако выбор по этим коэффициентам производится лишь приблизительно, так как суммарное влияние всех факторов, включенных в зависимость, не равно сумме влияний каждого из них.
У существенных факторов стандартизованные коэффициенты \beta_{ij} должны быть также наибольшими по абсолютной величине. Возрастающая или убывающая последовательность \beta - коэффициентов, как правило, тождественна аналогичной последовательности парных коэффициентов корреляции 
Следует учесть, что среди наиболее существенных факторов, отобранных в формулу, могут оказаться такие, между которыми существует тесная корреляционная связь (при этом величина парных коэффициентов корреляции  достигает 0,7 - 0,9). Эти факторы не следует включать в одну формулу.
Основное внимание следует обратить на величину среднеквадратического отклонения фактических затрат времени от нормативных и на множественный коэффициент корреляции, который показывает величину совокупного влияния (тесноту связи) всех включенных в формулу факторов. Чем ближе к единице этот коэффициент и чем меньше значение среднеквадратического отклонения, тем правильнее выбраны факторы.
Для этой же цели может быть рассчитан множественный коэффициент детерминации (Д = R2), который показывает, какая доля колеблемости функции (трудоемкости) определяется колеблемостью факторов, вошедших в формулу. Так, множественный коэффициент детерминации Д = 0,80 означает, что на 80% трудоемкость определяется включенными в формулу факторами, а 20% - неучтенными факторами, неточностью исходных данных и различиями в темпе выполнения работ у исполнителей.
§ 5. ОФОРМЛЕНИЕ, ПРОВЕРКА И УТВЕРЖДЕНИЕ НОРМАТИВОВ
Оформление нормативных материалов включает систематизацию нормативов и наиболее удобное для практического использования расположение цифрового материала (в виде формулы, таблицы, номограммы).
Оно производится в 2 этапа: на первом - выбирают макет таблиц (приложение 2), на втором - заполняют их нормативными величинами с соответствующими пояснениями, регламентирующими порядок их применения.
В нормативных сборниках должно быть предусмотрено:
- подробное изложение содержания нормируемых трудовых действий, приемов или их комплексов;
- описание организационно-технических условий выполнения работы;
- рекомендации по определению численных значений факторов, влияющих на затраты времени при выполнении данной операции;
- предельные значения факторов влияния и интервалы между ними.
Интервалы между нормативными величинами при разработке таблиц устанавливаются по факторам влияния в пределах предполагаемых изменений их значений. Факторы, от которых зависят нормативы времени, меняются в различных пределах. Например, при заполнении нарядов количество операций в них изменяется от одной до тридцати шести, количество граф - от одной до двадцати. Соответственно изменяются и затраты времени на заполнение наряда.
Количество интервалов, на которые расчленяется весь диапазон значений факторов, зависит от требуемой точности разрабатываемых таблиц нормативов. Смежные значения факторов в таблице, следует брать такими, чтобы различие в нормативной величине времени не превышало допустимого процента погрешности. Так, если одно нормативное значение времени равно, 10 мин., а допустимая погрешность - 10%, то целесообразно выбирать такие значения факторов в нормативной таблице, чтобы смежные значения времени были не менее 9 мин., с одной стороны, и не более 11 мин. - с другой. Для удобства пользования таблицей значения факторов, как правило, округляют. В ряде случаев от заданной точности можно отступить, делая большие отклонения при небольших значениях факторов и меньшие - при больших.
В рассматриваемом примере по созданию норм для учетчиков задана точность нормирования примерно 20%. В соответствии с этим на основе нормативной формулы \overline{t} = - 0,374 + 1,137\text{х}_{1} + 0,996\text{х}_{2} и вышеизложенных рекомендаций разработана нормативная таблица (табл. II-8).
Проект нормативов и норм до их утверждения следует тщательно проверить в производственных условиях. Цель проверки - установить:
- соответствие организационно-технических условий, запроектированных в нормативах и нормах, уровню техники, технологии, организации труда и производства, достигнутому на предприятии;
- правильность выбора факторов влияния, принятых для расчета нормативов;
- соответствие норм, рассчитанных по нормативам, фактическим затратам времени;
- простоту и удобство пользования нормативами в производственных условиях и при расчете технически обоснованных норм;
- величину снижения трудоемкости.
Основной задачей проверки нормативов в производственных условиях является подтверждение их правильности и внедрение на рабочих местах. При проверке проекта сборника производится определение фактических затрат рабочего времени и сопоставление с рассчитанными по нормативам. В случае выявления больших отклонений фактических затрат времени от полученных по нормативам и нормам необходимо провести повторную проверку.
Количество проверочных наблюдений устанавливается в каждом конкретном случае в зависимости от характера выполняемых работ. При повторной проверке нормативов и норм времени путем хронометража изучаются затраты времени по элементам работы.
Анализируя результаты проверки, вначале сопоставляют данные проверки и проектируемых нормативов. Если между ними нет резких расхождений, проверка заканчивается. В противном случае - устанавливаются причины расхождений. Это достигается исследованием сравниваемых данных по элементам: вначале по сочетанию, взаимодействию, перекрываемости и последовательности отдельных приемов или движений; затем по затратам времени на выполнение отдельных элементов работы. После этого намечаются необходимые конкретные мероприятия по уточнению и корректированию проверяемых нормативных материалов.
При утверждении нормативов проекты сборников межотраслевых нормативов (норм) с соответствующими обоснованиями к ним рассматриваются на секции экспертно-методического совета ЦБНТ. Проект межотраслевого (отраслевого) сборника согласовывается с соответствующими министерствами и ЦК профсоюза или ВЦСПС, ведомственные сборники - с министерством и ЦК профсоюза <*>.
<*> Более подробно о порядке утверждения см. Положение о порядке разработки нормативных материалов для нормирования труда. М., НИИ труда, 1968.
Если на рабочих местах не будут созданы организационно-технические условия, которые были предусмотрены при проектировании нормативов и норм, то это затруднит их внедрение. Поэтому упорядочение организационно-технических условий есть предпосылка широкого внедрения нормативов и норм на рабочих местах и важное мероприятие по повышению производительности труда.
РАЗРАБОТКА НОРМАТИВОВ ЧИСЛЕННОСТИ, ЦЕНТРАЛИЗАЦИИ РАБОТ, ЧИСЛА ПОДЧИНЕННЫХ, ОБСЛУЖИВАНИЯ И СООТНОШЕНИЙ ЧИСЛЕННОСТИ
§ 1. ОСНОВНЫЕ ПОЛОЖЕНИЯ И ПОСЛЕДОВАТЕЛЬНОСТЬ РАЗРАБОТКИ НОРМАТИВОВ ЧИСЛЕННОСТИ
В настоящее время широкое применение находит нормирование труда служащих по нормативам численности, основанное на изучении влияния различных факторов на объем и трудоемкость работ по функциям управления.
На основании данных о фактической численности служащих по функциям управления и численных значениях факторов по группе базовых предприятий путем применения метода математической статистики для данной группы предприятий строятся нормативные формулы по каждой функции управления в виде степенных (логарифмических) или линейных многофакторных уравнений регрессии <*>:
<*> Подробнее см. "Разработка нормативов численности служащих и типовых структур аппарата управления предприятий и производственных объединений". М., НИИ труда, 1972.
H = a_{0}x_{1}^{a_{1}}x_{2}^{a_{2}}...x_{n}^{a_{n}};(III - 1)
Н = a0 + a1x1 + a2x2 + ... + anxn, (III-2)
H - норматив численности работников по функции управления;
x1, x2, ..., xn - значения факторов, определяющих численность работников по функции управления;
a1, a2, ..., an - коэффициенты регрессии (показатели степени или коэффициенты при факторах), характеризующие степень влияния соответствующего фактора на численность работников по функций управления;
a0 - постоянный коэффициент уравнения регрессии (нормативной формулы).
Разработка нормативов численности служащих состоит из следующих этапов:
- установление перечня функций управления служащих для предприятий отрасли (подотрасли), определение их содержания, состава структурных подразделений и должностей по каждой из функций;
- выбор базовых предприятий для расчета нормативов численности служащих;
- логический выбор факторов, влияющих на объем и трудоемкость работ по функциям управления;
- сбор данных о численности служащих по функциям управления и численных значениях факторов;
- корреляционный анализ зависимостей между численными значениями факторов и численностью служащих по функциям;
- выбор наилучшего варианта нормативных формул, определение поправочных коэффициентов и корректировка формул;
- оформление нормативов и рассылка на апробацию;
- доработка и утверждение нормативов.
Метод определения требуемой численности основан на косвенном измерении затрат труда (объема и трудоемкости работ по функциям управления) путем установления зависимости численности служащих от соответствующих факторов с последующей корректировкой уровня напряженности нормативов на основе выборочного анализа затрат времени и организации труда или приближения этого уровня к условиям работы аппарата управления на передовых предприятиях.
Объем работы по отдельным функциям управления служащих находит отражение в основных показателях производственно-хозяйственной деятельности предприятия. Один и тот же объем работы может быть выполнен с различной трудоемкостью в зависимости от уровня организации и механизации управленческого труда, квалификации работников, психофизиологических и санитарно-гигиенических условий труда и т.п.
При этом следует различать два вида факторов. К первому из них относятся количественные факторы: численность рабочих, стоимость активной части основных производственных фондов и др. Ко второму виду относятся качественные факторы, характеризующие производственно-технические и хозяйственные особенности предприятия (наличие или отсутствие машиносчетной станции, существующая система ремонта оборудования, отличия в структуре управления и др.).
По функциям межотраслевого характера рекомендуется использовать факторы, единые для всех отраслей (табл. III-1).
Для функций, носящих отраслевой характер, рекомендуется проанализировать влияние других факторов (табл. III-2).
Кроме перечисленных выше факторов, отраслевые институты, учитывая предложения предприятий, могут использовать для анализа степени влияния на трудоемкость выполняемых работ дополнительные факторы.
ПЕРЕЧЕНЬ ФАКТОРОВ, РЕКОМЕНДУЕМЫХ ДЛЯ МЕЖОТРАСЛЕВЫХ ФУНКЦИЙ
| Наименование групп функций и функций | Численность работающих или промышленно-производственного персонала | Численность рабочих | Численность рабочих-сдельщиков | Среднемесячная заработная плата промышленно-производственного персонала | Стоимость активной части основных промышленно-производственных фондов | Стоимость зданий и сооружений | Затраты на внедрение АСУ, приходящиеся на одного работающего | Количество наименований типоразмеров, артикулов, применяемых основных и вспомогательных материалов, полуфабрикатов, покупных изделий, выпускаемой продукции <*> | Общее количество поставщиков и потребителей <*> | Количество самостоятельных структурных подразделений | Количество действующих норм в основном производстве <*> | Номенклатура выпускаемой продукции | Годовой документооборот | Коэффициент сменности | ||
| 1. | Прогнозирование и планирование | + | + | - | - | + | - | + | - | - | + | - | + | - | - | |
| в том числе: | ||||||||||||||||
| - | технико-экономическое планирование | + | + | - | - | + | - | + | - | - | + | - | + | - | - | |
| - | оперативное планирование | + | + | - | - | + | - | + | - | - | + | - | + | - | - | |
| 2. | Управление трудовыми ресурсами | + | + | - | + | + | - | + | - | - | + | + | + | - | + | |
| в том числе: | ||||||||||||||||
| - | организация труда и заработной платы | + | + | + | - | + | - | + | - | - | - | + | - | - | ||
| - | научная организация труда | + | - | - | + | + | - | + | - | - | - | - | - | - | - | |
| - | подбор, расстановка и использование кадров | + | - | - | + | - | - | + | - | - | + | - | - | - | - | |
| - | подготовка кадров | + | - | - | + | - | - | - | - | - | - | - | - | - | + | |
| - | охрана труда и техника безопасности | - | + | + | - | + | - | - | - | - | - | - | - | - | - | |
| 3. | Управление материально-техническим снабжением и сбытом | - | + | - | - | + | - | + | + | + | - | - | + | - | - | |
| в том числе: | ||||||||||||||||
| - | организация снабжения предприятия сырьем, материалами и оборудованием | - | + | - | - | + | - | + | + | + | - | - | - | - | - | |
| - | организация сбыта продукции | - | + | - | - | - | - | + | - | + | - | - | + | - | - | |
| 4. | Бухгалтерская, финансовая и правовая деятельность | + | - | - | - | + | - | + | + | + | - | - | + | - | - | |
| в том числе: | ||||||||||||||||
| - | финансовое обеспечение деятельности предприятия | + | - | - | - | + | - | + | + | + | - | - | + | - | - | |
| - | бухгалтерский учет | + | - | - | - | + | + | + | + | + | - | - | + | - | - | |
| - | правовая деятельность | + | - | - | - | - | - | - | - | + | - | - | + | - | - | |
| 5. | Общее делопроизводство | + | - | - | - | - | - | + | - | + | - | - | - | + | - | |
| 6. | Хозяйственное обслуживание | + | - | - | - | - | + | - | - | + | + | - | - | - | - | |
<*> Фактор применяется, если его численные значения могут быть точно определены.
ПЕРЕЧЕНЬ ФАКТОРОВ, РЕКОМЕНДУЕМЫХ ДЛЯ ОТРАСЛЕВЫХ ФУНКЦИЙ
| Наименование групп функций и функций | Численность работающих или промышленно-производственного персонала | Численность рабочих | Численность рабочих в инструментальном цехе | Численность работников по функциям конструкторской и технологической подготовки производства <**> | Стоимость активной части основных промышленно-производственных средств | Стоимость транспортных средств | Затраты на внедрение АСУ, приходящиеся на одного работающего | Количество самостоятельных структурных подразделений в основном производстве | Номенклатура выпускаемой продукции | Количество потребляемой электроэнергии в год | Объем перевозок <*> | Коэффициент сменности | Сумма единиц ремонтной сложности действующего оборудования <*> | ||
| 1. | Общее (линейное) руководство | + | - | - | - | + | - | - | - | + | - | - | + | - | |
| 2. | Управление научно-техническим развитием и технической подготовкой производства | + | - | - | - | + | - | + | - | + | - | - | + | - | |
| в том числе: | |||||||||||||||
| - | конструкторская подготовка производства <**> | + | - | - | - | + | - | + | - | + | - | - | + | - | |
| - | технологическая подготовка производства | + | - | - | - | + | - | + | - | + | - | - | + | - | |
| - | организационно-техническая подготовка производства | + | - | - | - | + | - | + | - | - | - | - | + | - | |
| - | стандартизация продукции, технологических процессов и других элементов производства | - | - | - | + | - | - | - | - | + | - | - | - | - | |
| - | рационализация и изобретательство | - | + | - | - | + | - | - | - | - | - | - | - | - | |
| - | научно-техническая информация | + | - | - | - | + | - | + | - | + | - | - | - | - | |
| 3. | Оперативное управление производством | - | + | - | - | + | - | + | + | - | - | - | - | - | |
| 4. | Управление вспомогательными процессами | - | + | + | - | + | - | - | - | + | - | - | + | - | |
| в том числе: | |||||||||||||||
| - | обеспечение производства инструментом и оснасткой | - | + | + | - | + | - | - | - | + | - | - | + | - | |
| - | ремонтное обслуживание | - | + | - | - | + | - | - | - | - | - | - | + | + | |
| - | энергетическое обслуживание | - | + | - | - | + | - | - | - | - | + | - | + | - | |
| - | транспортное обслуживание | - | + | - | - | - | + | - | - | - | - | + | - | - | |
| - | контроль качества продукции | - | + | - | - | + | - | - | - | + | - | - | - | - | |
| 5. | Организация системы и процессов управления | + | + | - | - | + | - | + | + | - | - | - | - | - | |
| в том числе: | |||||||||||||||
| - | совершенствование организации управления | + | - | - | - | + | - | + | + | - | - | - | - | - | |
| - | механизированная обработка информации | - | + | - | - | - | - | + | + | - | - | - | - | - | |
<*> Фактор применяется, если его численное значение может быть точно определено.
<**> Факторы по этой функции рекомендуются для определения численности работников в конструкторских подразделениях, занятых текущим обслуживанием производства. Численность работников специализированных КБ должна устанавливаться на основе укрупненных нормативов времени, методика разработки которых приведена во II-й главе.
Примерами дополнительных факторов могут служить: количество единиц установленного оборудования или единиц ремонтной сложности оборудования по функции ремонтного и энергетического обслуживания; общий вес перерабатываемого сырья по функции материально-техническое снабжение и сбыт продукции; количество типов ремонтируемых судов, средний возраст оборудования и т.п.
Фактор "средний возраст оборудования" может быть использован для расчетов в том случае, если на разных предприятиях отрасли стоимость активной части основных фондов имеет большие колебания в связи с разным уровнем их амортизации и цен. Если дальнейший статистический анализ покажет, что одновременный учет влияния двух факторов "стоимость активной части основных фондов" и "средний возраст оборудования" значительно сокращает отклонения фактической численности от расчетной по той или иной функции управления, то в нормативах оба эти фактора должны быть учтены.
Фактор "затраты на внедрение АСУ" должен применяться, если в отрасли значительная часть предприятий внедряет автоматизированную систему управления.
В отраслях промышленности, где преобладают мелкие предприятия с однородной, простой продукцией и технологией, замкнутым производственным циклом и примерно равным уровнем производительности труда, следует проверить возможность и целесообразность принятия в качестве одного из факторов - "выпуск продукции в натуральном условном или стоимостном выражении" (за вычетом стоимости кооперированных поставок) <*>.
<*> При использовании факторов, отражающих объем выполняемых работ, необходимо одновременно проектировать систему ежегодной корректировки нормативов, так как темпы роста этих факторов значительно опережают темпы роста численности служащих.
Для планирования численности служащих и расходов на их содержание могут разрабатываться нормативы общей численности служащих или численности работников аппарата управления (по номенклатуре должностей, предусмотренной формой 8-2 ЦСУ СССР). В качестве факторов должны приниматься только наиболее существенные для отрасли (численность работающих или промышленно-производственного персонала, стоимость основных фондов и др.).
При разработке нормативов для строительных организаций, предприятий транспорта и других непромышленных отраслей основные отличия в методике их создания заключаются в выборе факторов. Так, при разработке нормативов численности для строительных организаций можно рекомендовать для анализа следующий набор факторов: общий объем выполненных работ по генподряду, общий объем работ, выполненных своими силами, численность работающих, численность рабочих, число строительных объектов, стоимость основных производственных фондов, стоимость активной части основных производственных фондов, электровооруженность одного рабочего и др.
При разработке нормативов численности совместно для двух или более смежных отраслей, характеризующихся достаточно однородными организационно-техническими условиями выполнения инженерных и управленческих работ, для учета специфики отдельных отраслей при расчете нормативов может быть введен дополнительный фактор - условный шифр, который присваивается предприятиям каждой отрасли (например, для предприятий и объединений первой отрасли - 1; для второй - 2).
При выборе факторов целесообразно в качестве основных принимать те из них, величина которых может быть точно определена из учетно-отчетной документации, утвержденной для всех предприятий отрасли. Следует отказаться от факторов, требующих проведения специальных расчетов для их определения.
Так, в единичном и мелкосерийном производстве недопустимо использование следующих факторов: количество типоразмеров применяемых материалов и полуфабрикатов, количество действующих норм и т.д.
Порядок расчета величин факторов должен быть разработан и апробирован на стадии сбора исходных данных.
Расчет значительно упрощается, если известны: наименование и шифр документа, из которого берутся численные значения факторов, единицы измерения факторов и период, за который они определяются, и приведены необходимые пояснения и примеры расчета их значений.
В подготовительный период работы отраслевые институты определяют круг показателей, на основании анализа которых производится отбор базовых предприятий для разработки нормативов. Показателями для отнесения предприятий к числу базовых могут служить: выполнение плана по объему реализованной продукции, численность работающих, рентабельность, производительность труда, уровень механизации производства и управления, удельный вес численности служащих в общей численности работающих.
При отборе базовых предприятий для разработки нормативов необходимо соблюдать определенные пропорции с точки зрения представительства их по объему производства и численности рабочих. Необходимо учитывать также, что достаточно надежные результаты корреляционного анализа могут быть получены при обработке данных не менее чем с 30 предприятий или объединений. При этом чем большее их количество принимается в расчет, тем точнее рассчитываются коэффициенты регрессии нормативных уравнений.
В тех случаях, когда в отрасли не набирается необходимое количество предприятий, рекомендуется разрабатывать нормативы совместно для двух или более смежных отраслей, характеризующихся достаточно однородными организационно-техническими условиями выполнения инженерных и управленческих работ.
Сбор данных о численности служащих и численных значениях факторов производится одновременно на всех базовых предприятиях. При этом в целях единообразия данных, получаемых с различных предприятий, и облегчения их сбора рекомендуется заранее подготовить формы запроса, содержание которых должно обеспечить сопоставимость исходных данных.
Исходные данные должны быть проанализированы с точки зрения их доброкачественности. Те данные, которые вызывают сомнения в их правильности должны быть либо уточнены, либо исключены из расчета.
После логического выбора факторов определяется степень влияния каждого из них (коэффициенты корреляции и стандартизованные коэффициенты регрессии). Факторы, оказывающие слабое влияние, из дальнейшего анализа исключаются. На базе отобранных факторов, имеющих высокую степень влияния на численность служащих по той или иной функции управления, намечается расчет нескольких вариантов нормативных формул. В каждом варианте не должны одновременно использоваться факторы, которые связаны между собой более тесно, чем хотя бы один из них с численностью служащих. Так, например, если коэффициент корреляции между численностью промышленно-производственного персонала и численностью рабочих равен 0,89, а между численностью служащих по функции "общее и линейное руководство предприятием" и вышеперечисленными факторами составляют соответственно 0,92 и 0,81, то включать в нормативную формулу оба эти фактора одновременно нецелесообразно.
При этом в каждый вариант нормативной формулы должно включаться не менее 2 - 3 факторов.
На основании данных о фактической численности служащих по функциям управления и численных значений факторов по группе базовых предприятий с помощью математической статистики и метода распознавания образов рассчитываются нормативные формулы <*>.
<*> См. главу II, § 4.
При многовариантном расчете нормативных формул наилучший вариант выбирается на основании сравнения фактической и нормативной численности по функциям управления.
При таком отборе используются следующие критерии: наибольшее логическое соответствие входящих в формулу факторов и наибольшее соответствие расчетной и фактической численности.
Прогрессивный уровень разрабатываемых нормативов численности служащих может быть достигнут корректировкой в формулах постоянного коэффициента регрессии.
Поправочный коэффициент рассчитывается, как отношение суммы фактических значений численности служащих по анализируемым функциям управления на передовых предприятиях к сумме расчетных значений.
При этом к передовым относятся те предприятия, которые имеют лучшие (в сравнении со среднеотраслевыми) показатели по уровню рентабельности, производительности труда и численности служащих с учетом того, что фактическая численность ниже расчетной. Так, например, если среднее по отрасли значение рентабельности равно 23%, а производительность труда - 11 тыс. руб. в год на одного работающего (см. табл. III-3), то из 10 предприятий, показатели которых приведены в таблице, к передовым могут быть отнесены только второе и шестое, у которых все показатели лучше среднеотраслевых.
В рассмотренном примере поправочный коэффициент будет равен:
\frac{35 + 92}{38 + 33} = 0,9.
Для корректировки расчетной формулы в анализируемом примере следует постоянный коэффициент регрессии (в случае степенной зависимости) умножить на поправочный коэффициент 0,9 или все коэффициенты регрессии (в случае линейной зависимости) взять с тем же поправочным коэффициентом.
В отдельных случаях в отраслях, где преобладают небольшие предприятия, поправочный коэффициент определяется на основе анализа организации и затрат труда служащих (фотографии рабочего дня, самофотографии и др.). Путем построения рационального баланса затрат рабочего времени для каждого выбранного подразделения определяется оптимальная численность. При этом следует использовать типовые и единые нормы времени на отдельные виды работ, выполненные служащими.
Важным этапом при разработке нормативов численности и типовых структур аппарата управления является апробация проекта на предприятиях. Заключения предприятий или исполнителей, проводящих апробацию, должны включать следующие данные: общие замечания по проекту нормативов численности; результаты сравнения фактической и нормативной численности работников по данным прошедшего и текущего года; анализ отклонений и перечень мероприятий, позволяющих довести фактическую численность до нормативной, или обоснование необходимости сохранения имеющихся отклонений.
Апробация нормативов численности аппарата управления должна производиться и на предприятиях, не вошедших в число базовых (количество таких предприятий должно быть примерно равным количеству базовых, в их составе должны быть представлены предприятия, различные по объему производства или численности рабочих, пропорционально их удельному весу в отрасли).
Если в результате апробации будут выявлены большие отклонения фактической численности от нормативной по причине неправильного или неполного учета факторов, проект необходимо переработать. Если же результаты апробации покажут недостаточную "жесткость" проекта нормативов, то она может быть увеличена за счет приближения уровня напряженности к условиям работы служащих на передовых предприятиях.
Для удобства пользования нормативами целесообразно разрабатывать соответствующие таблицы (см. приложение 2).
Утверждение и рецензирование проекта нормативов численности служащих производится после представления отчета о проделанной работе, включающего следующие материалы: краткую характеристику отрасли (характер выпускаемой продукции и применяющаяся технология, типы производства, структура по составу предприятий, специфические особенности отрасли); изложение основных методических принципов разработки нормативов численности; результаты анализа важнейших технико-экономических показателей работы предприятий, положенных в основу отбора базовых предприятий; исходные материалы о численности работников предприятий по функциям и о численных значениях рассматриваемых факторов; таблицы значений коэффициентов корреляции и стандартизованных коэффициентов регрессии; результаты отбора существенных факторов; параметры вариантов нормативных формул; результаты сравнения фактической и нормативной численности по вариантам формул; нормативные таблицы; результаты апробации проекта нормативов численности, а также сводку отзывов предприятий; расчет экономической эффективности от внедрения проекта нормативов; а также другие материалы, используемые для анализа и обоснований.
Нормативы численности служащих вместе с результатами их проверки на предприятиях и расчетами ожидаемой экономической эффективности от внедрения нормативов представляются отраслевыми институтами в соответствующие министерства и ведомства для утверждения.
Нормативы численности должны быть стабильными по уровню напряженности. Поэтому их необходимо пересматривать каждые пять лет при подготовке министерствами и ведомствами пятилетних планов развития отрасли с учетом намеченных мероприятий для совершенствования структуры аппарата управления, улучшения организации труда и внедрения автоматизированных систем управления.
§ 2. ОСОБЕННОСТИ РАЗРАБОТКИ НОРМАТИВОВ СООТНОШЕНИЙ ЧИСЛЕННОСТИ РАЗЛИЧНЫХ КВАЛИФИКАЦИОННО-ДОЛЖНОСТНЫХ КАТЕГОРИЙ СЛУЖАЩИХ
Нормативы соотношений численности предназначены для установления количественных пропорций между различными категориями служащих - руководителями, специалистами, техническими исполнителями, а также отдельными квалификационно-должностными группами внутри этих категорий, например, инженерами и техниками.
Нормативы соотношений численности предполагают строгое соответствие численности определенных групп работников объемам свойственных им работ. При этом соотношения численности различных категорий служащих могут устанавливаться аналитически-расчетным и аналитически-исследовательским методами нормирования труда.
В зависимости от цели нормирования труда может быть предусмотрено определение соотношений численности, различных как по степени укрупнения (для аппарата управления предприятия в целом, по функциям управления или по отдельным структурным подразделениям), так и по квалификационно-должностному составу служащих.
Выбор варианта может также зависеть от организации труда служащих. Например, если на большинстве предприятий отрасли выполнение машинописных, копировально-множительных, расчетных и других работ вспомогательного технического характера сосредоточено в централизованных службах, то нормативы соотношений численности инженерно-технических работников и вспомогательного технического персонала (ВТП) целесообразно разрабатывать для аппарата управления в целом или для заводоуправления.
Выбирая степень укрупнения нормативов соотношений численности, необходимо также учитывать, что при использовании нормативов, созданных для предприятий или организаций в целом, упрощается контроль за соблюдением установленных соотношений со стороны вышестоящего органа и сокращаются трудовые затраты на их разработку и применение. С другой стороны, укрупненные нормативы соотношений численности не позволяют устанавливать рациональные соотношения внутри функций управления и подразделений предприятия.
Соотношения численности могут быть выражены по-разному: отношением, приведенным к единице, или в процентах, а также в виде различных размерных цепочек. Например, соотношения численности ВТП и ИТР могут иметь вид 1 : nитр или \frac{1}{n_{\text{итр}}} 100\%.
Размерные цепочки применяются для обозначения соотношений, которые устанавливаются между численностью нескольких категорий служащих. Например, соотношение численности ВТП, техников и инженеров, равное 1 : 14 : 22, означает, что в данном подразделении на одного вспомогательного технического работника приходится 14 техников и 22 инженера.
Разработка нормативов соотношений численности основана на результатах изучения затрат рабочего времени и организации труда в конкретных подразделениях, а также на статистическом анализе влияния факторов на соотношения. Последовательность разработки нормативов можно изобразить в виде схемы.
Определение нормативных соотношений численности для конкретного предприятия основывается на изучении и анализе затрат рабочего времени и организации труда исследуемых групп работников. В этом случае выполняются только первые три этапа разработки нормативов (см. схему).
СХЕМА ПОСЛЕДОВАТЕЛЬНОСТИ РАЗРАБОТКИ НОРМАТИВОВ СООТНОШЕНИЙ ЧИСЛЕННОСТИ
На этапе статистической обработки намечаются факторы, которые могут оказывать влияние на соотношения численности. Примером подобных факторов могут служить тип производства, масштаб предприятия или организации, стоимость активной части основных производственных фондов, средний разряд рабочих на предприятии, стоимость средств механизации инженерно-технических и вспомогательных работ.
Если логически не удается подобрать факторы или статистический анализ показал их слабое влияние, то вся работа сводится к расчету среднеарифметических значений соотношений. В таких случаях целесообразно освободиться от дефектных значений соотношений численности <*>.
<*> См. главу II, § 4.
Корректировка полученных зависимостей или средних величин должна производиться по результатам выборочного анализа организации и затрат труда.
При этом поправочный коэффициент рассчитывается по формуле:
\text{К}_{\text{к}} = \frac{\sum_{i}^{n} C_{\text{о}}}{\sum_{i}^{n} C} ,(III - 3)
Cо - соотношения численности, определенные на основе изучения организации и затрат труда;
C - расчетные соотношения численности, определенные по уравнению зависимости фактических соотношений от факторов;
n - количество подразделений, в которых проводился анализ организации и затрат труда и определялись соотношения численности.
Например, для предприятий станкостроительной и инструментальной промышленности с помощью корреляционного анализа было получено следующее уравнение зависимости соотношений численности специалистов (включая руководителей) и вспомогательного технического персонала:
С = 11,75 - 0,000036Ор - 0,00022Рпп + 0,00002Фо, (III-4)
С - расчетные значения соотношений численности специалистов и ВТП, %;
Ор - объем реализации товарной продукции, тыс. руб.;
Рпп - численность промышленно-производственного персонала, чел.;
Фо - стоимость основных производственных фондов тыс. руб.
Анализ содержания и затрат труда показал, что фактические соотношения должны быть в среднем увеличены на 58%, следовательно, коэффициент для корректировки зависимости будет равен 1,58, а расчетная формула примет вид:
Си = 18,6 - 0,000057Ор - 0,00035Рпп + 0,00003Фо. (III-5)
Количество подразделений, в которых должно проводиться изучение организации и затрат труда, определяется расчетным путем в соответствии с законами теории вероятностей.
Для практических расчетов может быть рекомендована следующая формула <*>, гарантирующая с вероятностью 95%, что ошибка будет меньше или равна принятой в расчетах:
<*> Подробно вывод формулы см. в Методике разработки оптимальных соотношений численности инженерно-технических работников и вспомогательного технического персонала в отраслях народного хозяйства. М., НИИ труда, 1971.
n = \frac{4\sigma_{c}^{2}}{\Delta_{g}^{2}} ,(III - 6)
n - количество анализируемых подразделений;
\triangle_{g} - принятая квадратическая ошибка арифметической средней величины соотношений численности по всей статистической совокупности;
\sigma_{\text{с}} - среднеквадратическое отклонение частных величин соотношений численности от их арифметической средней.
При обработке результатов анализа содержания и затрат труда в однородных подразделениях целесообразно определять среднеарифметические величины. Для подразделений, резко различных по своим масштабам, большей частью необходимо применять метод средневзвешенной величины по общей численности работающих в подразделении.
Для изучения содержания труда и структуры затрат рабочего времени могут быть использованы различные методы: анкетный и устный опросы, самофотография и фотография рабочего времени, моментные наблюдения.
Выбор методов обусловлен особенностями организации труда в исследуемых подразделениях. При этом для получения необходимого и достаточного количества данных с минимальными трудозатратами исследователей целесообразно использовать различные сочетания методов, например, самофотографию рабочего времени с последующим уточнением ее результатов по данным моментных наблюдений.
Общий объем наблюдений рассчитывается, исходя из необходимости проведения не менее 10 фотографий (самофотографий) в различные дни месяца по каждому наблюдаемому работнику. В случае, если состав выполняемых работ резко изменяется, то целесообразно увеличить количество дней проведения фотографий (самофотографий) даже за счет сокращения численности наблюдаемых работников.
Затраты времени с помощью наблюдений группируются на свойственные и не свойственные той или иной категории работающих (например, инженерам, техникам, ВТП) <*>. Эта группировка производится на основе "Квалификационного справочника должностей служащих", а в тех случаях, когда в нем не отражены выполняемые в подразделении работы, - на основе положения о подразделении и должностных инструкций.
<*> При проведении фотографии (самофотографий) рабочего времени с использованием перечня элементов затрат группировка производится заранее.
Одновременно с изучением затрат рабочего времени анализируется состояние организации труда и разрабатываются предложения по ее совершенствованию, результатом которых является снижение трудоемкости всех или части видов работ, а также устранение прямых потерь рабочего времени. Разработка таких предложений является необходимой, так как соотношения могут считаться оптимальными, если они предполагают рациональную организацию труда в подразделении.
Расчет соотношений численности различных категорий служащих может быть произведен также на основе имеющихся нормативов времени.
Так, этим методом рассчитаны соотношения численности между техниками, старшими техниками, инженерами, старшими инженерами, ведущими инженерами-технологами, ведущими инженерами-конструкторами и заведующими секторами (руководителями бригад) для технологического отдела Одесского проектно-конструкторского и технологического института. Перед разработкой соотношений численности были созданы нормативы времени на все виды работ с указанием соответствующей квалификации исполнителей, наиболее эффективно их выполняющих. Например, нормативами определено, что разработка технологического процесса механической обработки деталей первой и второй группы сложности должна выполняться техником. Контроль этих работ осуществляет инженер, разрабатывающий техпроцессы четвертой группы сложности и выше.
Применение нормативов времени позволяет достаточно точно определить объем различных видов работ по каждой категории работников. Так, фактическое распределение затрат времени у инженеров-технологов показано в табл. III-4.
В целом по отделу на основании анализа выполненных работ был построен фактический баланс затрат рабочего времени (табл. III-5).
Общий годовой объем рабочего времени технологического отдела составил 90944 нормо-часа (без учета процента перевыполнения норм).
Следующим этапом разработки соотношений численности является перераспределение работ между должностными категориями служащих. Основным методом такого перераспределения является построение комплексного баланса затрат рабочего времени. Сначала по данным наблюдений для всех исследуемых категорий служащих строятся фактические балансы рабочего времени, в которых отражаются сгруппированные по видам работы и перерывы. Затем производится построение рациональных балансов рабочего времени, в соответствии с которыми за каждой категорией служащих закрепляются только работы, свойственные ее квалификации.
При этом учитывается возможность сокращения трудоемкости выполнения работ и устранения потерь времени на основе внедрения разработанных мероприятий по совершенствованию организации труда. По данным рациональных балансов определяется необходимая численность для категорий работников, а следовательно, и соотношения между ними.
ФАКТИЧЕСКОЕ РАСПРЕДЕЛЕНИЕ ЗАТРАТ ВРЕМЕНИ НА РАБОТЫ, ВЫПОЛНЯЕМЫЕ ИНЖЕНЕРАМИ-ТЕХНОЛОГАМИ
Перераспределение работ каждого исполнителя производится методом построения рационального баланса затрат рабочего времени (см. табл. III-6). При этом исходным материалом служит фактическое распределение работ в отделе по категориям служащих.
Проведенный анализ свидетельствует о том, что все категории работников, кроме техников, выполняют работы, свойственные ст. инженерам, инженерам, вспомогательному техническому персоналу. Так, например, руководители секторов (бригад) из общего фонда рабочего времени 7945 нормо-часов 1906 часов выполняли работы ст. инженеров, инженеров, ВТП.
ФАКТИЧЕСКИЙ БАЛАНС ЗАТРАТ РАБОЧЕГО ВРЕМЕНИ
РАЦИОНАЛЬНЫЙ БАЛАНС ЗАТРАТ РАБОЧЕГО ВРЕМЕНИ
По рациональным балансам затрат рабочего времени (без увеличения объема работ) была определена необходимая численность сотрудников в отделе <*>.
<*> Численность служащих каждой категории определялась как отношение отработанного времени за год к полезному годовому фонду рабочего времени одного работника.
На основе данных о необходимой численности работников можно определить рациональные соотношения различных категорий служащих:
Б : (В + Г) = 12 : 21 = 1 : 1,8;
(В + Г) : Д = 21 : 5 = 4,2 : 1
А : Б : (В + Г) : Д : Е = 3 : 12 : 21 : 5 : 2 = = 1 : 4 : 7 : 1,7 : 0,7.
Следовательно, на одного руководителя сектора (бригады) рекомендуется иметь четырех ведущих инженеров, семь инженеров и ст. инженеров, двух техников; примерно на 20 работников отдела необходим один технический исполнитель.
В условиях выборочного анализа затрат времени в фактическом балансе сначала проставляются проценты затрат времени по видам работ, а затем путем их умножения на общий фонд времени работников анализируемой категории проставляются фактические затраты времени на каждый вид работы.
Например, общая численность работников инженерных должностей в отделе - 37 человек, из которых только часть была охвачена наблюдениями. При этом удельный вес работ, свойственных инженерам, составил 49%.
Общая трудоемкость указанных работ определяется так:
\frac{49 \cdot 37 \cdot 174,6}{100} = 3165,4\text{часа}.
При неравномерной загрузке служащих соотношения численности между отдельными их категориями или квалификационно-должностными группами устанавливаются с учетом оптимального коэффициента занятости. Последний рассчитывается на основе проведения вариантных расчетов с применением теории массового обслуживания или математического моделирования <*>.
Так, работы, выполняемые вспомогательным техническим персоналом, поступают, как правило, неравномерно, и поэтому не все из них начинают выполняться сразу же после поступления. Если значительная часть работ имеет срочный характер, то задержка в их выполнении влечет за собой простои руководителей и специалистов. Чтобы уменьшить такие простои, необходимо несколько увеличить численность вспомогательного технического персонала по сравнению с расчетной. Для этого должен быть определен оптимальный коэффициент занятости на основе проведения вариантных расчетов с применением теории массового обслуживания или математического моделирования <*>.
<*> Более подробно об этом см. в "Методике разработки оптимальных соотношений численности инженерно-технических работников и вспомогательного технического персонала в отраслях народного хозяйства". М., НИИ труда, 1971.
§ 3. ОСОБЕННОСТИ РАЗРАБОТКИ НОРМАТИВОВ ОБСЛУЖИВАНИЯ И ЧИСЛА ПОДЧИНЕННЫХ
Основой разработки нормативов обслуживания и числа подчиненных служат результаты изучения организации и затрат труда и данные о фактической нагрузке анализируемой категории работников по управлению или обслуживанию <**>.
<**> Под указанной нагрузкой имеются в виду данные о фактической численности работников, количестве подразделений, единиц оборудования и т.п., закрепленных за одним обслуживающим работником или руководи гелем.
Основные принципы и последовательность разработки нормативов обслуживания и числа подчиненных аналогичны расчету нормативов численности и соотношений (см. § 1 и 2 гл. III).
Трудоемкость руководства подчиненными зависит, в первую очередь, от сложности и разнообразия их труда. Сколько-нибудь практически приемлемых методов определения сложности инженерно-управленческого труда прямым путем пока не существует. В качестве факторов, косвенно отражающих сложность, могут быть приняты средний разряд работ, средний уровень квалификации подчиненных, средняя заработная плата и т.п.
Для характеристики разнообразия выполняемых работ можно рекомендовать использовать факторы: номенклатура выпускаемой продукции, количество аналогичных подразделений, бюро, групп, профессий и т.п. Кроме этих факторов, должны учитываться принципиальные качественные отличия между подразделениями, объединенными в одну группу для разработки нормативов.
При разработке этих видов нормативов, как правило, принимается один фактор, выраженный абсолютными величинами, отражающими масштаб предприятия (подразделения), а остальные - относительными. Примером фактора, выраженного абсолютной величиной, при создании нормативов числа подчиненных для мастеров может служить "численность рабочих цеха". При этом имеется в виду, что в крупных цехах легче организовать и более крупные производственные участки. В качестве факторов, выраженных относительными величинами, можно рекомендовать для этих нормативов "средний разряд работ, выполняемых на участке", "удельный вес рабочих-многостаночников" и т.п.
Статистическая обработка исходных данных при создании нормативов обслуживания и числа подчиненных в основном аналогична применяемым методам при разработке нормативов численности. Однако здесь часто применяются гиперболические и комбинированные виды связи (см. § 1 гл. III), так как часть факторов имеет обратную связь с нормой.
Действующие системы оплаты труда в ряде случаев "стимулируют" дробление участков и подразделений. В связи с этим при разработке нормативов числа подчиненных и обслуживания должны предъявляться повышенные требования к анализу организации и затрат труда и соответствующей корректировке статистических зависимостей. Особо важное значение приобретает корректировка при расчете межотраслевых нормативов по наиболее массовым должностям служащих.
При разработке нормативов числа подчиненных и обслуживания довольно часто встречаются случаи, когда отклонения фактических данных от расчетных происходят по причинам, которые нельзя учесть с помощью таких факторов, как индивидуальные способности исполнителей, психологический климат в коллективе, сложившиеся формы организации труда и управления. Поэтому перед разработкой нормативов целесообразно проанализировать качество исходных данных.
С этой целью необходимо выборочно проанализировать затраты труда у нормируемых работников. При значительном отклонении фактического объема выполняемых работ по управлению (обслуживанию) от оптимального целесообразно перед статистической обработкой провести корректировку исходных данных.
Вопрос установления оптимальных объемов работ по управлению (обслуживанию), а следовательно, и его удельного веса в общих трудозатратах является в настоящее время достаточно сложным и малоизученным. При этом могут быть применены два подхода:
<*> С учетом необходимых затрат времени на отдых и личные надобности.
Во многих случаях к работникам, для которых разрабатываются нормы обслуживания или числа подчиненных, работы поступают неравномерно, а следовательно, скапливаются и выполняются с задержками, иногда весьма значительными. Результатом таких задержек могут быть простои обслуживаемых или руководимых работников. Для сокращения общей суммы потерь от простоев нужно в соответствующих случаях несколько уменьшить норму обслуживания или числа подчиненных по сравнению с максимально возможной, то есть применить второй путь корректировки исходных данных. При этом оптимальный коэффициент занятости работников определяется с помощью методов теории массового обслуживания или математического моделирования, которые, как правило, используются в сочетании с экономическим расчетом <**>.
<**> Подробнее см. § 5, гл. I.
Иногда представляется возможным ограничиться только экономическим расчетом. Так, например, на основе статистических данных предприятия была рассчитана зависимость нагрузки производственных мастеров основных цехов судоремонтного предприятия:
\text{Н} = 24,55\text{С}_{\text{р}}^{- 0,199}\text{Р}_{\text{б}}^{- 0,098}\text{Д}^{- 0,074},(III - 7)
Ср - средний разряд рабочих на участке;
Рб - средняя численность рабочих в бригаде (отношение численности рабочих на участке к суммарному количеству бригад и отдельных рабочих, не входящих в состав бригад);
Д - удельный вес работ участка, выполняемых на судах, в условных шифрах.
Для получения оптимального уровня напряженности в условиях, когда работа мастера почти всегда характерна неравномерностью, необходимо определить оптимальный удельный вес загрузки их основными работами.
При подчинении мастеру бόльшего количества рабочих по отношению к оптимальному уровню эта неравномерность может вести к простоям рабочих из-за несвоевременного выполнения мастером тех или иных своих функций. Следствием указанных простоев является уменьшение объема работ, выполняемых участком, по сравнению с максимально возможным. Сопоставление этого уменьшения с затратами на заработную плату мастеров при различной численности рабочих на участке и позволяет оптимизировать нормы числа подчиненных.
Экономический расчет был проведен на основе данных по 10 корпусным участкам двух цехов завода. Численность рабочих на этих участках колеблется от 15 до 37 чел. С помощью фотографий рабочего дня были зафиксированы потери рабочего времени рабочих. Оказалось, что в среднем по участку они возрастают с увеличением численности рабочих на участке. Например, при 15 рабочих они составили 3,35% фонда времени, при 37 рабочих - 10,96%. Затем на основе квартальных данных был рассчитан фактический среднемесячный объем валовой продукции каждого участка, а также максимально возможный объем продукции (при отсутствии потерь).
Зависимость снижения выпуска продукции из-за потерь рабочего времени в денежном выражении от численности рабочих на участке характеризуется теоретической линией регрессии (см. рис. ниже). Уравнение зависимости было выведено способом наименьших квадратов и имело прямолинейный характер. На этом же рисунке изображена кривая изменений затрат на заработную плату мастеров в зависимости от численности рабочих на участках.
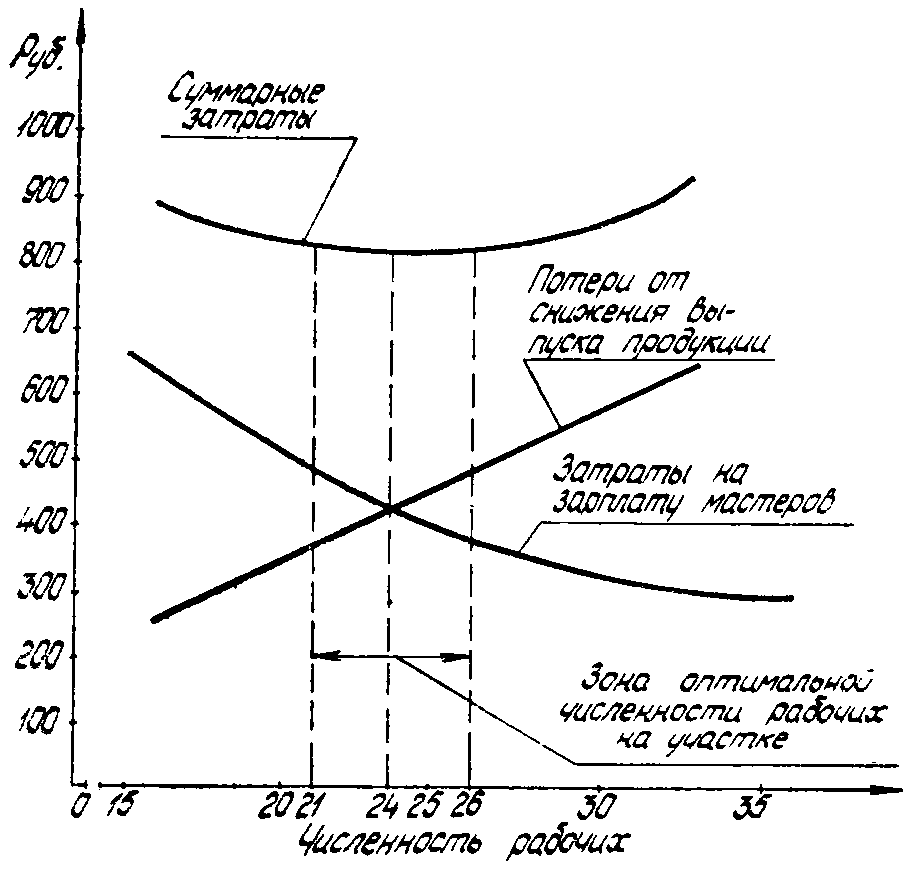
Сопоставление затрат на руководство и результатов деятельности участка при различной численности рабочих
Решение задачи свелось к отысканию минимальной суммы затрат на заработную плату и потерь от снижения выпуска продукции. Такой минимум соответствует численности рабочих - 24 чел.
Средние расчетные значения численности рабочих на корпусных участках составляют 22,5. Следовательно, результаты экономического расчета показали, что для корректировки статистической зависимости целесообразно использовать коэффициент:
\text{К} = \frac{24}{22,5} = 1,07.(III - 8)
Таким образом, нормативное уравнение для расчета норм числа подчиненных для мастеров будет иметь следующий вид:
\text{Н} = 25,7 \cdot \text{С}_{\text{р}}^{- 0,199} \cdot \text{Р}_{\text{б}}^{- 0,098} \cdot \text{Д}^{- 0,074}.(III - 9)
При расчете нормативов числа подчиненных и обслуживания могут быть применены как выборочный метод корректировки статистических зависимостей, так и сплошная корректировка <*> данных о фактической нагрузке анализируемых работников. Причем сплошная корректировка должна применяться, как правило, при плохом качестве исходных данных и для создания нормативов повышенной точности. В этом случае последовательность разработки нормативов несколько меняется: сначала выполняется этап корректировки фактической нагрузки и только после этого осуществляется статистическая обработка данных.
<*> Во всех подразделениях, данные которых приняты для разработки нормативов.
Нормативы числа подчиненных и обслуживания могут быть определены не только как функция от каких-либо факторов, но и как средние величины. Такая методика разработки нормативов применяется, как правило, тогда, когда нельзя подобрать факторы, влияющие на изменение норм обслуживания или числа подчиненных. Например, в большинстве случаев численность мастеров, подчиненных старшему мастеру, колеблется от 2 до 4 чел., а чаще всего она равна 3. Если разработать нормы числа подчиненных для старших мастеров на основе метода множественной корреляции, то они будут выражаться дробными числами несколько меньшими или большими, чем 3. Неизбежное округление нормы до целого числа (3) по существу является отказом от использования разработанных зависимостей и вынуждает применять в качестве норматива среднеарифметическую величину.
§ 4. ОСОБЕННОСТИ РАЗРАБОТКИ НОРМАТИВОВ ЦЕНТРАЛИЗАЦИИ РАБОТ
Разрабатывая нормативы численности по функциям управления, отрасли имеют возможность не только определять общую численность служащих, но и распределять ее по соответствующим функциональным службам. Однако вопрос о распределении численности служащих между заводоуправлением и цехами ранее не рассматривался, что отчасти может быть объяснено слабым раскрытием методической стороны этого вопроса.
Для расчета фактических коэффициентов централизации работ могут применяться следующие формулы:
\text{К}_{\text{ц}_{1}} = \frac{\text{Р}_{\text{зав}}}{\text{Р}_{\text{зав}} + \text{Р}_{\text{цех}}} ;\text{К}_{\text{ц}_{2}} = \frac{\text{Р}_{\text{зав}}}{\text{Р}_{\text{цех}}} ,(III - 10)
Рзав - численность служащих в заводоуправлении;
Рцех - численность служащих в цехах;
\text{К}_{\text{ц}_{1}}\text{и К}_{\text{ц}_{2}} - коэффициенты централизации работ.
Уровень централизации работ зависит от различных факторов (размера предприятия, фондовооруженности, энерговооруженности и коэффициента сменности). Поэтому представляет интерес статистический анализ зависимости коэффициентов централизации от этих факторов.
При подготовке данных методических указаний были проведены специальные исследования, посвященные этому вопросу.
Рассмотрим методику такого анализа на примере обработки данных 79 машиностроительных предприятий девяти министерств (Минэлектротехпрома, Минавтопрома, Минстройдормаша, Минлегпищемаша, Минхимпрома, Минсельхозмаша, Минстанкопрома, Минприбора, Минтяжмаша): о численности промышленно-производственного персонала - Рпп; о численности работников аппарата управления в заводоуправлении и в цехах; о среднегодовой стоимости промышленно-производственных фондов, приходящихся на одного работающего, - Фр и о коэффициенте сменности - Ксм.
С помощью метода корреляции было выведено несколько зависимостей коэффициента централизации работ от факторов. При этом наилучшей (с точки зрения минимума отклонении расчетного коэффициента от фактического) явилась следующая зависимость:
\text{К}_{\text{ц}}^{\text{р}} = 4,27 - 0,342ln\text{Р}_{\text{пп}} - 0,012\text{Ф}_{\text{р}} - 0,229\text{К}_{\text{см}},(III - 11)
\text{К}_{\text{ц}}^{\text{р}} - коэффициент централизации работ, рассчитанный как отношение работников аппарата управления в заводоуправлении (по отчету формы 8-2 ЦСУ СССР, 1975 г., строка 068) к работникам аппарата управления в цехах и других подразделениях на правах цехов (строка 069);
Рпп - численность промышленно-производственного персонала, чел. (по годовому отчету формы 9);
Фр - фондовооруженность - стоимость основных производственных фондов, тыс. руб. (по годовому отчету формы 11), приходящаяся на одного работника из числа промышленно-производственного персонала;
Ксм - коэффициент сменности (по годовому отчету формы 9) как отношение общей численности всех рабочих к числу рабочих в наибольшей смене;
4,27; -0,342; -0,012; -0,229 - постоянные коэффициенты уравнения регрессии, полученные на основании обработки статистических данных, исходя из основных требований множественной корреляции - минимум отклонения суммы квадратов фактического коэффициента централизации от полученного по приведенной выше формуле (III-11).
Из формулы видно, что коэффициент централизации тем выше, чем ниже численность промышленно-производственного персонала, фондовооруженность и коэффициент сменности. Иными словами, анализ данного уравнения показывает, что на более мелких предприятиях (по численности Рпп) легче централизовать работу аппарата управления. Так, например, для численности Рпп = 1000, Фр = 10 тыс. руб., Ксм = 1,5, расчетное значение Кц = 1,65; а для численности Рпп = 5000 при тех же значениях Фр и Ксм расчетное значение Кц = 0,9.
Наибольшее влияние на коэффициент централизации оказывает численность промышленно-производственного персонала. Степень влияния данного фактора, выраженная частным коэффициентом регрессии в стандартизованном масштабе, составляет -0,73.
Фактор фондовооруженности также влияет отрицательно на Кц. Это объясняется тем, что основные фонды главным образом сосредоточены в цехах и поэтому увеличение их стоимости заставляет увеличивать численность служащих в цехах.
Отрицательное влияние коэффициентов сменности объясняется тем, что с увеличением сменности растет численность служащих аппарата управления в цехах.
Анализ достоверности влияния всех перечисленных выше факторов по критерию Стьюдента показал, что с вероятностью выше 99% можно утверждать, что они оказывают существенное влияние на коэффициент централизации.
Для анализа влияния факторов на коэффициент централизации был выбран также показатель электровооруженности, но сильная взаимосвязь с фактором фондовооруженности заставила его исключить из последующих расчетов.
По полученной формуле для анализируемых предприятий был рассчитан коэффициент централизации. Сопоставление фактического (\text{К}_{\text{ц}_{2}}^{\text{ф}}) и расчетного среднего коэффициента (\text{К}_{\text{ц}_{2}}^{\text{р}}) свидетельствует о незначительных отклонениях одного от другого и правильности выбранных для анализа факторов. Однако есть предприятия, где централизация аппарата управления явно недостаточна.
Формула позволяет сопоставить только фактические и расчетные средние значения Кц, но не дает ответа, необходимо ли в среднем на всех предприятиях увеличивать или сокращать уровень централизации работ.
Для ответа на этот вопрос была составлена специальная таблица, в которой приводятся данные об уровне централизации работ в аппарате управления и производительности труда работающих 79 машиностроительных предприятий.
ГРУППИРОВКА ПРЕДПРИЯТИЙ ПО СООТНОШЕНИЯМ КОЭФФИЦИЕНТОВ ЦЕНТРАЛИЗАЦИИ И ПРОИЗВОДИТЕЛЬНОСТИ ТРУДА
| Коэффициент централизации | Фактическая производительность труда | Итого | |
| выше среднеотраслевой А | ниже среднеотраслевой \alpha | ||
| Выше расчетного В | 16 | 20 | 36 |
| Ниже расчетного \beta | 15 | 28 | 43 |
| Итого | 31 | 48 | 79 |
Анализируя данные таблицы, приходим к заключению о наличии прямой связи между коэффициентом централизации работ и производительностью труда.
Измерить интенсивность связи в данном случае можно при помощи расчета коэффициента корреляции в применении к четырехклеточной таблице по формуле:
r = \frac{N\triangle}{\sqrt{(A) \cdot (\alpha) \cdot (B) \cdot (\beta)}} ;
\triangle = \frac{(AB) - (A) \cdot (B)}{N} ,
A - предприятия с фактической производительностью труда выше среднеотраслевой;
\alpha - предприятия с фактической производительностью труда ниже среднеотраслевой;
B - фактический коэффициент централизации выше расчетного;
\beta - фактический коэффициент централизации ниже расчетного;
(AB) - предприятия, одновременно имеющие два качественных признака - A и B;
В рассматриваемом примере коэффициент корреляции получился равным +0,2. Это показывает, что с вероятностью 95% можно ожидать увеличения производительности труда в результате увеличения коэффициента централизации. Следовательно, приведенная выше формула свидетельствует о том, что на тех предприятиях, где в настоящее время коэффициент централизации меньше расчетного, целесообразно в ближайшее время увеличить централизацию работ по управлению машиностроительными предприятиями.
Подобные формулы для расчета коэффициентов централизации должны разрабатываться в каждой отрасли народного хозяйства с тем, чтобы устранить неоправданно завышенную на отдельных предприятиях степень децентрализации управленческих работ. Эта же формула может быть использована машиностроительными министерствами для оценки уровня прогрессивности отраслевых рекомендаций по централизации работ в аппарате управления, а также служить критерием правильности распределения общей численности служащих между цехами и заводоуправлением любого предприятия.
Так как в отраслях промышленности нормативы численности разрабатываются, как правило, по функциям управления, то представляет интерес также создание нормативных формул для расчета централизации работ по каждой функции в отдельности. Например, Ленинградский научно-исследовательский институт пищевой промышленности установил следующие зависимости для кондитерских предприятий:
Функция организации труда и заработной платы
\text{К}_{\text{ц}} = 44,7\text{Р}_{\text{пп}}^{- 0,596}\text{У}^{0,262},(III - 12)
У - условный шифр предприятия (для предприятий, имеющих вычислительный центр или машиносчетную станцию, шифр равен 2, а для не имеющих - 1).
Функция ремонтного и энергетического обслуживания
\text{К}_{\text{ц}} = 7,43\text{Р}_{\text{пп}}^{- 0,171}\text{Ф}_{\text{о}}^{0,019}\text{Э}_{\text{о}}^{0,129},(III - 13)
Фо - стоимость основных производственных фондов, тыс. руб.;
Эо - общая установленная энергомощность, квт.
Анализ данных сопоставления расчетных (нормативных) коэффициентов централизации (по формулам) с фактическими показал, что на тех предприятиях отрасли, где наличие функциональных исполнителей в цехах объясняется только установившейся традицией, расчетный коэффициент централизации значительно выше фактического. Для таких предприятий целесообразно рекомендовать повышение фактического коэффициента централизации и доведение его до нормативного уровня. Так, например, для Симферопольской кондитерской фабрики, имеющей в заводоуправлении одного инженера по труду и заработной плате и двух нормировщиков в цехах (при общей численности работающих 665 чел.), по расчетному коэффициенту централизации предусматривается сосредоточение всех работников данной функции в заводоуправлении (КЦ = 1), что является, на наш взгляд, целесообразным для этого предприятия.
Итак, имея нормативные формулы для расчета коэффициентов централизации, можно оценить уровень централизации работ каждого предприятия, распределить нормативную численность между цехами и заводоуправлением, создать объективные условия для осуществления оперативного управления и в конечном итоге улучшить структуру управления предприятием, сделав ее экономичной и оперативной.
При выборе функций управления, для которых будут рассчитываться нормативные коэффициенты централизации, учитывается сложившаяся в отрасли организация работы служащих. Так, если в какой-либо отрасли работы по функции "бухгалтерский учет и финансовая деятельность" полностью сосредоточены в заводоуправлении, то разрабатывать нормативы коэффициентов централизации по этой функции не имеет смысла. В качестве контрольного норматива должны быть разработаны формулы для расчета коэффициентов централизации в целом по предприятию. Наименование функций управления, а также перечень подразделений и должностей, относимых к каждой функции, должны точно совпадать с перечнем функций управления, используемых в процессе разработки нормативов численности.
Базовые предприятия, данные которых будут учтены при разработке нормативов, выбираются на основе анализа основных технико-экономических показателей и уровня централизации работ. Из числа базовых при этом исключаются предприятия, имеющие плохие показатели.
В качестве факторов, влияющих на степень централизации работ, кроме перечисленных выше, могут быть рекомендованы следующие: число филиалов и отделений у предприятия; количество производственного оборудования, выраженное в единицах ремонтной сложности; средний разряд работ в основном производстве и др. При этом любой из перечисленных выше факторов может войти в окончательную нормативную формулу только после установления степени влияния каждого из них.
Статистическая обработка исходных данных осуществляется методами множественной корреляции и распознавания образов по тем же алгоритмам и программам, по которым осуществляется расчет нормативов численности.
Наибольшую новизну представляет этап определения взаимосвязи между основными технико-экономическими показателями работы предприятия и коэффициентами централизации. Один из возможных методов был приведен в начале параграфа. Если в результате такого анализа будет установлено, что для улучшения основных технико-экономических показателей целесообразно повышать уровень централизации, то корректировка статистической зависимости может быть осуществлена либо с помощью математических методов нахождения экстремума функции (зависимости между одним из основных технико-экономических показателей и коэффициентами централизации работ), либо путем приближения среднего уровня централизации к уровню передовых производственных объединений и предприятий.
В последнем случае полученная статистическая зависимость должна корректироваться на поправочный коэффициент, рассчитанный как отношение суммы фактических значений коэффициентов централизации на передовых предприятиях к сумме расчетных значений, полученных по ранее выведенной формуле, для этих же предприятий. При этом под передовыми предприятиями понимаются предприятия, у которых коэффициент централизации и два основных технико-экономических показателя (чаще всего производительность труда и рентабельность) одновременно выше среднеотраслевого уровня. Так, например, если из 40 базовых предприятий по указанным выше признакам отобраны 5 передовых, а суммарное значение фактических и расчетных коэффициентов централизации составляет соответственно 4,2 и 3,5, то поправочный коэффициент централизации будет равен:
\text{К } = \frac{4,2}{3,5} = 1,2.
Оформление, апробация и утверждение нормативов централизации работ в аппарате управления должны производиться так же, как и нормативов численности.
Наилучшие результаты может дать разработка указанных нормативов, если она производится вместе с разработкой нормативов численности. В этом случае увязываются два вида нормативов и до минимума сокращаются затраты на их создание.
ОРГАНИЗАЦИЯ И ЭФФЕКТИВНОСТЬ НОРМИРОВАНИЯ ТРУДА СЛУЖАЩИХ
§ 1. ОРГАНИЗАЦИЯ РАБОТЫ ПО НОРМИРОВАНИЮ ТРУДА СЛУЖАЩИХ <*>
<*> При подготовке параграфа использованы материалы "Рекомендаций по организации нормирования труда и установлению новых и изменению действующих норм выработки, времени и обслуживания в производственных отраслях народного хозяйства". М., НИИ труда, 1975.
Работа в области нормирования труда на предприятиях <**> должна быть направлена на неуклонное и последовательное расширение применения различных видов нормативных материалов наиболее массовых категорий служащих, с тем чтобы заработная плата каждого работника соответствовала эффективности его труда, усиливала стимулирование тех работников, которые вносят наибольший вклад в развитие производства.
<**> Под словом "предприятие" здесь и ниже понимается также производственное объединение (комбинат) или организации типа КБ и НИИ.
Администрация производственного предприятия и комитет профсоюза обязаны систематически проводить работу по разъяснению значения улучшения нормирования труда, всемерного внедрения технически обоснованных норм в деле ускорения темпов роста производительности труда и на этой основе дальнейшего подъема материального благосостояния трудящихся. Это будет способствовать более полному использованию резервов производства и дальнейшему повышению его эффективности, ускорению научно-технического прогресса, выполнению предусмотренных народнохозяйственными планами заданий по росту производительности труда, правильному соотношению между ростом производительности труда и заработной платы.
Работа министерств (ведомств), предприятий, центральных комитетов, советов, фабричных, заводских комитетов профсоюзов по совершенствованию нормирования труда проводится в соответствии с постановлениями партии и правительства.
Министерства (ведомства) систематически проверяют действующие в отрасли нормы и нормативы по труду с целью улучшений их качества; определяют по согласованию с соответствующими комитетами профсоюзов перечни отраслевых и межотраслевых норм, обязательных для применения на предприятиях, добиваясь при этом единого уровня напряженности норм, применяемых на аналогичных работах и в одинаковых организационно-технических условиях; обобщают практику пересмотра норм времени на работы, выполняемые служащими.
Министерства (ведомства) обеспечивают развитие с учетом требований научно-технического прогресса научной и нормативно-исследовательской работы в области нормирования труда, привлекая к ней на основе утвержденных планов научно-исследовательские учреждения и высшие учебные заведения; организуют централизованную разработку отраслевых, а также участвуют в проводимой ЦБНТ работе по подготовке межотраслевых нормативов; осуществляют руководство, планирование и контроль за деятельностью отраслевых нормативно-исследовательских организаций.
Министерства (ведомства) совместно с соответствующими комитетами профсоюзов организуют работу по пересмотру норм на предприятиях системы министерства (ведомства), обеспечивают их необходимыми межотраслевыми и отраслевыми нормативами по труду, осуществляя контроль за правильным использованием нормативных материалов, утвержденных для обязательного применения при установлении норм.
Предприятия постоянно совершенствуют нормирование труда служащих, систематически проводят проверку действующих нормативов, в установленном порядке вводят межотраслевые и отраслевые нормы, создают условия для высокопроизводительной работы, добиваясь постоянного роста эффективности труда служащих.
Применяемые на предприятиях нормы должны устанавливаться на основе межотраслевых и отраслевых нормативов. В тех случаях, когда на предприятиях созданы более рациональные организационно-технические условия, чем предусмотрено в нормативных материалах, должны устанавливаться нормы, соответствующие этим условиям. При отсутствии централизованно разработанных нормативных материалов нормы затрат труда служащих должны быть рассчитаны на основе местных нормативов и результатов анализа затрат рабочего времени с учетом передовых приемов и методов труда. Внедрение нормирования труда служащих, как правило, осуществляется в виде ряда последовательно выполняемых этапов (см. схему).
Первые два этапа внедрения нормирования труда служащих часто выполняются параллельно. При этом внедрение, как правило, планируется в первую очередь на работах, охваченных межотраслевыми и отраслевыми нормативами. Разработка местных норм должна главным образом производиться на работы, имеющие специфику и периодически выполняемые работниками, труд которых нормируется.
СХЕМА ПРОВЕДЕНИЯ РАБОТ ПО ВНЕДРЕНИЮ НОРМИРОВАНИЯ ТРУДА СЛУЖАЩИХ
Следует иметь в виду, что нормирование труда может внедряться и при неполном охвате всех выполняемых работ нормативами. В этом случае удельный вес ненормируемых работ устанавливается на основе дополнительных фотохронометражных наблюдений. Разработка местных нормативов и норм может также осуществляться и в случае, если предусмотренные в межотраслевых и отраслевых нормативах трудовые процессы и условия их выполнения менее прогрессивны, чем разработанные на предприятии.
Важным этапом является внедрение мероприятий по совершенствованию трудового процесса и условий его выполнения, так как повышение производительности труда происходит не только за счет сокращения потерь времени и увеличения интенсивности, но и благодаря внедрению прогрессивного трудового процесса.
Разработка мероприятий по совершенствованию трудового процесса и условий его выполнения в основном должна базироваться на предусмотренной в сборнике нормативов организации труда. Однако необходимо учитывать, что с момента разработки сборника до его внедрения, как правило, проходит значительный период времени, в течение которого рекомендуемая нормативами организация труда может частично устареть. Поэтому, приступая к разработке мероприятий, необходимо наряду с организацией труда, предусмотренной нормативами, познакомиться с передовыми методами выполнения нормируемых работ.
Параллельность этапов внедрения мероприятий по совершенствованию трудового процесса и нормирования труда служащих объясняется, главным образом, необходимостью сокращения сроков внедрения. Кроме того, при параллельном внедрении появляется возможность уточнить отдельные положения в нормативах и разработать наиболее рациональный трудовой процесс с учетом местных условий его выполнения и индивидуальных особенностей исполнителей.
Нормативные материалы для нормирования труда служащих могут быть обязательными для применения и рекомендуемыми. Для отражения принципа обязательности применения в название нормативов должно добавляться слово "единые" (единые нормы времени).
Единые нормативы (нормы) разрабатываются для нормирования работ, выполняемых по единой технологии, с учетом передового уровня техники и организации труда, который в течение сравнительно короткого срока может быть достигнут на соответствующих работах большинством предприятий и организаций. В связи с этим при утверждении единых нормативных материалов устанавливается определенный срок для их применения, в течение которого предприятия, организации могли бы разработать и осуществить меры, позволяющие привести фактические организационно-технические условия в соответствие с теми, на которые рассчитаны единые нормы.
Планирование и организация работ по созданию межотраслевых и отраслевых нормативных материалов регламентируется "Положением о порядке разработки нормативных материалов для нормирования труда". В этом же документе рассматриваются вопросы анализа качества нормативов и норм времени.
Действующие нормы подлежат замене новыми по мере внедрения мероприятий организационно-технического характера. К их числу могут быть отнесены: ввод новых или модернизация существующих средств механизации труда, внедрение более прогрессивных методов организации труда; совершенствование организации рабочих мест; рационализация выполняемых служащими работ (процедур) и т.д.
Систематически должны пересматриваться устаревшие нормы на работы, трудоемкость которых уменьшилась в результате общего улучшения организации производства и труда, увеличения объема производства, роста профессионального мастерства и совершенствования производственных навыков служащих. По мере выявления подлежат пересмотру ошибочные нормы, при установлении которых неправильно учтены организационно-технические условия или допущены ошибки в применении нормативных материалов и проведении расчетов.
Важным фактором в улучшении состояния нормирования труда является введение новых ставок и окладов для служащих. Одновременно с их повышением должен быть осуществлен пересмотр норм труда и обеспечено их внедрение на каждом рабочем месте.
В целях выявления устаревших и ошибочных норм и своевременного их пересмотра администрация предприятия совместно с комитетами профсоюзов проводят систематическую, не реже одного раза в год, проверку действующих норм. Эта проверка, как правило, должна предшествовать составлению календарных планов пересмотра норм и разработке взаимных обязательств администрации, рабочих и служащих по улучшению нормирования труда, включаемых в коллективные договоры.
Для планомерной работы по пересмотру норм в производственных объединениях (комбинатах), на предприятиях должны ежегодно разрабатываться календарные планы пересмотра норм, которые являются составной частью техпромфинплана. Календарный план пересмотра норм утверждается генеральным директором (директором производственного объединения, комбината, предприятия) по согласованию с комитетом профсоюза.
Новые нормы, в том числе и установленные в результате пересмотра, утверждаются генеральным директором (директором) производственного объединения (комбината) предприятия по согласованию с комитетом профсоюза. В системе производственного объединения нормы могут быть утверждены руководителями фабрик, заводов, научно-исследовательских, конструкторских, проектно-конструкторских, технологических организаций и других производственных единиц, входящих в состав объединения, по согласованию с комитетом профсоюза.
В процессе введения новых норм необходимо привести организационно-технические условия (организация труда, технология, оборудование, оснастка и др.) в соответствие с запроектированными в указанных нормах, а также провести необходимый инструктаж. О введении новых норм служащие должны быть извещены не позднее чем за две недели. При этом администрация предприятия, комитет профсоюза обязаны подробно разъяснить работникам причины пересмотра норм, а также условия, при которых эти нормы должны применяться.
Работа по установлению новых и изменению действующих норм должна производиться при непосредственном участии общественных бюро нормирования труда с привлечением передовиков и новаторов производства, администрации и других инженерно-технических работников.
Организационно нормировщики, занимающиеся нормированием труда служащих, должны подчиняться отделу организации и нормирования труда предприятия или объединения. В научных, проектных, конструкторских организациях нормировщики должны входить в штат отделов планирования и координации работ. Централизованное выполнение работ по нормированию позволит полнее загрузить нормировщиков, сделает их независимыми от субъективного мнения руководителей подразделений и позволит специализировать нормировщиков на выполнении определенного вида работ.
Организация работ по нормированию труда с применением нормативов численности имеет некоторые особенности: незначительная трудоемкость нормирования численности служащих, возможность контроля численности со стороны вышестоящей организации, редкая повторяемость расчетов.
Отраслевые нормативы численности служащих должны быть стабильными. Их необходимо устанавливать, как и другие важнейшие показатели народнохозяйственного плана (производительность труда, объем производства, фонд заработной платы и др.), на пять лет вместе с разработкой и утверждением пятилетнего плана. При значительных изменениях, происшедших в отрасли во время планируемого периода (переход на другую систему управления отраслью, значительные изменения структуры, номенклатуры выпускаемой продукции и т.д.), может быть произведена корректировка ранее утвержденных нормативов в течение пятилетнего срока их действия.
При разработке отраслевых нормативов численности служащих министерства и ведомства должны руководствоваться передовым опытом тех министерств, где нормативы отражают не средний сложившийся на предприятиях уровень численности служащих или близкий к нему, а носят прогрессивный характер. Для создания такого уровня нормативы должны разрабатываться с учетом совершенствования структуры управления, концентрации и специализации производства, создания производственных объединений, внедрения бесцеховой структуры управления производством, применения современной вычислительной и организационной техники, а также использования межотраслевых нормативов численности служащих в качестве исходной базы при определении уровня прогрессивности отраслевых нормативов. Нормативы должны разрабатываться с учетом динамики сокращения численности служащих в предшествующей пятилетии, установления наиболее оптимального для соответствующей отрасли удельного веса служащих в общей численности работающих, а также степени жесткости применяемых нормативов численности (то есть ожидаемого процента сокращения численности).
Руководствуясь отраслевыми нормативами численности служащих, а также исходя из заданий по объему производства и росту производительности труда, предусматриваемых пятилетними и годовыми планами, предприятия (производственные объединения) определяют численность служащих на пятилетку с разбивкой по годам. И чем больше фактическая численность служащих на предприятии превышает нормативную, тем выше должно быть получено задание для ее сокращения по годам пятилетки. Если в момент составления плана по труду фактическая численность служащих ниже нормативного уровня, то планируемая численность должна приниматься на уровне фактической. При этом для планирования численности служащих и расходов на их содержание используется общая нормативная численность.
Министерства и ведомства осуществляют постоянный контроль за соблюдением предприятиями (производственными объединениями) утвержденных нормативов численности служащих.
Для стимулирования роста производительности труда служащих и сокращения расходов на их содержание руководители предприятий (организаций) по согласованию с комитетом профсоюза могут устанавливать доплаты служащим за счет экономии фонда заработной платы, получаемой от высвобождения численности по сравнению с межотраслевыми и отраслевыми нормативами численности.
§ 2. АНАЛИЗ КАЧЕСТВА НОРМАТИВОВ ЧИСЛЕННОСТИ СЛУЖАЩИХ В ОТРАСЛЯХ МАТЕРИАЛЬНОГО ПРОИЗВОДСТВА <*>
<*> Принцип анализа качества других укрупненных нормативов (числа подчиненных, централизации, обслуживания) аналогичен анализу качества нормативов численности.
Анализ качества нормативов численности служащих имеет целью установить степень пригодности отраслевых нормативов для определения необходимой численности этой категории работников и расходов на их содержание.
Проверка качества нормативов численности проводится на основании сопоставления нормативной и фактической численности по данным предприятий отрасли.
РЕЗУЛЬТАТЫ СОПОСТАВЛЕНИЯ НОРМАТИВНОЙ И ФАКТИЧЕСКОЙ ЧИСЛЕННОСТИ СЛУЖАЩИХ
Общие результаты проверки качества характеризуются следующими показателями:
1. Ожидаемым процентом изменения численности служащих, рассчитываемым как отношение разности суммарной нормативной и фактической численности служащих всех анализируемых предприятий к суммарной фактической численности.
По данным таблицы (IV-1), ожидаемый процент сокращения составит:
\text{П}_{\text{о}} = \frac{5750 - 6200}{6200} 100 = 7,2\%.
При оценке качества нормативов численности служащих следует иметь в виду, что прогрессивными они могут быть признаны в том случае, если ориентируют на дальнейшее повышение производительности труда работающих.
2. Средним по предприятию процентом отклонения нормативной численности от фактической, рассчитываемым как среднеарифметическая процентов отклонения численности на каждом предприятии (по абсолютной величине). Так, если сумма процентов отклонения численности по 52 предприятиям составляет 550, то средний процент будет равен:
Средний процент отклонения нормативной численности от фактической зависит не только от того, в какой степени выбранные факторы отражают трудоемкость выполняемых работ в сфере управления, но и от уровня напряженности нормативов. Поэтому для оценки правильности выбора факторов целесообразно пользоваться скорректированной величиной этого показателя, рассчитываемой по следующей формуле:
\text{П}_{\text{ск}}^{1} = \sqrt{\text{П}_{\text{ср}}^{2} - \text{П}_{\text{о}}^{2}} = \sqrt{10,6^{2} - 7,2^{2}} = 7,4\%.
Практика разработки нормативов показывает, что качественными следует считать те нормативы, у которых скорректированная величина среднего процента отклонений не более 10,0%.
Дополнительную характеристику качества нормативных материалов можно получить, сопоставляя по той же методике нормативную и фактическую численность служащих по функциям управления применительно к тем же предприятиям (табл. IV-2).
После расчета показателей, характеризующих качество отраслевых нормативов, необходимо проанализировать причины, влияющие на их снижение.
В первую очередь следует изучить факторы, принятые при разработке нормативов, от которых, главным образом, зависит их качество. При логическом выборе факторов, влияющих на численность, к ним предъявляется ряд требований. Факторы должны иметь четкую логическую связь с численностью работников (трудоемкостью всех выполняемых работ), а числовая величина факторов должна иметь строгую методику расчета и легко определяться по данным планово-отчетной документации.
СОПОСТАВЛЕНИЕ ФАКТИЧЕСКОЙ И НОРМАТИВНОЙ ЧИСЛЕННОСТИ СЛУЖАЩИХ ПО ФУНКЦИЯМ УПРАВЛЕНИЯ
Для того чтобы анализ нормативов был более качественным, его целесообразно проводить за несколько лет, сопоставляя данные изменений соотношений фактической и нормативной численности с динамикой изменения основных технико-экономических показателей. Для сбора этих данных рекомендуется использовать нижеследующую форму.
Общая характеристика предприятия
(Наименование предприятия)
Министерство ______________________________________________________________ Адрес предприятия _________________________________________________________ Основная номенклатура выпускаемых изделий _________________________________
§ 3. ЭКОНОМИЧЕСКАЯ ЭФФЕКТИВНОСТЬ НОРМИРОВАНИЯ ТРУДА СЛУЖАЩИХ
При определении экономической эффективности нормирования труда служащих следует исходить из того, что нормирование является одним из важных источников сокращения трудовых затрат на выполнение возложенных на служащих функций.
Эффективность внедрения мероприятий по совершенствованию организации и нормирования труда определяют путем расчета условно-годовой экономии или срока окупаемости внедряемых мероприятий.
Эти расчеты применяются в случае, если внедрение мероприятий изменяет в основном только затраты на выполнение работ, не изменяя (или по крайней мере не ухудшая) их качества и оперативности выполнения.
Расчет условно-годовой экономии должен применяться, если проводимые мероприятия сопряжены со значительными материальными и трудовыми затратами.
Расчет экономической эффективности внедрения мероприятий по нормированию труда служащих в этом случае может быть произведен по следующей формуле:
\text{Э}_{\text{г}} = \sum_{i = 1}^{\text{к}} n_{i}(t_{i}^{\text{ф}}\text{Ч}_{i}^{\text{ф}} - t_{i}^{\text{н}}\text{Ч}_{i}^{\text{п}}) - \text{З}_{\text{оп}} - \text{Е}_{\text{н}}\text{З}_{\text{н}},(IV - 1)
Эг — условно-годовая экономия от внедрения мероприятий, руб.;
ni — количество выполняемых в течение года работ i-го вида;
t_{i}^{\text{ф}};t_{i}^{\text{н}} — фактические и нормативные затраты на выполнение i-го вида работ, час.;
\text{Ч}_{i}^{\text{ф}};\text{Ч}_{i}^{\text{п}} — фактическая и проектируемая часовая заработная плата работника, выполняющего i-й вид работы, руб.;
Зоп — сумма годовых затрат, связанных с оперативным нормированием, руб.;
Ен — нормативный коэффициент отчислений за использование средств механизации и ранее разработанных нормативных материалов;
Зн — стоимость средств механизации, затраты на разработку нормативных материалов или других методических пособий, руб.;
i — 1, 2, ..., к — индексы всех видов работ, затраты на внедрение которых изменяются в результате осуществления анализируемого мероприятия.
При наличии сборников нормативов времени, в которых затраты времени дифференцируются в зависимости от различий в организационно-технических условиях выполнения работ и значений часовой заработной платы, условно-годовая экономия может быть определена сравнительно просто. Наибольшую трудность в расчетах представляет определение величин Зоп, Ен, Зн. При этом затраты, связанные с осуществлением оперативного нормирования, как правило, должны учитываться только в том случае, если требуется ввести дополнительную должность в штатное расписание. Большей же частью расчет этих показателей не производится.
Нормативные материалы, как правило, разрабатываются для нормирования труда многих подразделений, учет стоимости разработки ведется слабо, а отчисления в фонд той организации, которая создала нормативы, совсем не производятся. В связи с этим, а также учитывая небольшой удельный вес затрат на разработку нормативных материалов по сравнению с другими затратами, во многих случаях ими пренебрегают, хотя их следовало бы принимать во внимание.
При укрупненных расчетах эффективности (особенно, если есть затруднения в определении фактических трудовых затрат на выполнение каждой из анализируемых работ) расчеты могут быть произведены по упрощенной формуле:
\text{Э}_{\text{г}} = \text{С}_{\text{ф}}\text{Ф}_{\text{п}}\text{Ч}_{\text{ср}}^{\text{ф}} - \sum_{i = 1}^{\text{к}} n_{i}t_{i}^{\text{н}}\text{Ч}_{i}^{\text{п}} - \text{З}_{\text{оп}},(IV - 2)
Сф — численность служащих в анализируемом подразделении (среднегодовая, чел.);
Фп — полезный фонд времени одного служащего в год;
\text{Ч}_{\text{ср}}^{\text{ф}} — среднечасовая заработная плата одного служащего.
Как показывает опыт ряда организаций, внедрение нормирования труда служащих дает значительный экономический эффект.
Так, в электронной промышленности действуют нормативы численности, охватывающие все категории служащих предприятий, производственных объединений, НИИ и КБ. Эти нормативы периодически пересматриваются. По расчетам Минэлектронпрома нормативы, подготовленные для внедрения в десятой пятилетке, позволят за счет дальнейшего совершенствования аппарата управления и повышения технической оснащенности труда сократить численность служащих на 5,2%.
ПОДГОТОВКА ИНФОРМАЦИИ К РАСЧЕТАМ НА ЭВМ И РАСШИФРОВКА ТАБУЛЯГРАММ
НИИ труда осуществляет методическое руководство отраслевыми институтами и организациями при разработке ими различных нормативов для нормирования труда служащих и выполняет на ЭВМ «Урал-14» по специальной программе централизованную математическую обработку отраслевых исходных данных.
Вся собранная с предприятий, предварительно проанализированная и обработанная информация заносится в две таблицы: в первой помещаются фактические значения затрат времени, численности работников (в том числе подчиненных руководителю), централизации работ и соотношений численности, а во второй — численные значения факторов, объективно влияющих на трудоемкость выполняемых работ и на соотношения численности.
Порядок подготовки информации и расшифровки табуляграмм аналогичен для всех видов нормативов и рассматривается ниже на примере расчета нормативов численности служащих.
Всесоюзным научно-исследовательским институтом виноделия и виноградарства «Магарач» были собраны исходные данные о численности служащих на предприятиях отрасли по функциям управления (табл. I) и численные значения факторов на тех же предприятиях (табл. II).
ЧИСЛЕННОСТЬ СЛУЖАЩИХ ПО ФУНКЦИЯМ УПРАВЛЕНИЯ НА ПРЕДПРИЯТИЯХ ВТОРИЧНОГО ВИНОДЕЛИЯ
Последовательность и количество предприятий в обеих таблицах должны быть одинаковы. Максимальное число предприятий — 300. Исходные данные могут быть учтены в пределах от 0,0005 до 524288. Если на каком-либо предприятии группы (отрасли) численное значение фактора превышает 524288, то значения этого фактора по всем предприятиям нужно разделить на 10, 100 или 1000.
ЧИСЛЕННЫЕ ЗНАЧЕНИЯ ФАКТОРОВ НА ПРЕДПРИЯТИЯХ ВТОРИЧНОГО ВИНОДЕЛИЯ
Исходная информация из табл. I и II переписывается на специальные бланки (см. табл. III и IV). Каждый бланк представляет собой изображение четырех перфокарт, имеющих по 78 свободных клеток для заполнения информацией. В каждую клетку записывается по одному знаку (цифра или запятая), запись ведется по строкам.
Одно число от другого отделяется знаком пробела |__|.
Последние две клетки перфокарты, занятые нулями, информацией не заполняются. В случае необходимости продолжение информации переносится на следующую карту. Непосредственно за последним числом также ставится значок пробела, даже если он один переходит на следующую карту.
На каждом бланке указывается символ (номер) и наименование функции или фактора. Запись следующей функции (фактора) начинается с новой перфокарты (табл. III и IV). Последовательная нумерация перфокарт и листов для массива функций и факторов общая.
На первом бланке (листе) указывается общее количество листов, наименование отраслевого института (организации), краткая характеристика (название) предприятий, а также их количество.
Если на каком-либо предприятии отсутствуют данные о численности работников по функции управления или численное значение фактора, то вместо нуля в бланк заносится число 0,0005.
Исходная информация должна записываться чернилами четко, ясно, без исправлений, чтобы исключить ошибки при набивке ее на перфокарты в вычислительном центре.
Одновременно с первичной информацией отраслевой институт (организация) представляет на основе логического анализа свои предложения о включении двух или более факторов в нормативные формулы по каждой функции управления, используя для этой цели условные обозначения и порядковые номера функций и факторов.
Такая запись означает, что численность работников, допустим, по функции управления H1 зависит от факторов x1 и x4.
По каждой функции может быть построено несколько вариантов сочетания факторов. Однако не следует в один вариант включать «родственные», дублирующие или заменяющие друг друга факторы (например, численность промышленно-производственного персонала и численность рабочих, общая стоимость основных производственных фондов и стоимость активной части основных производственных фондов и т.д.).
В вычислительном центре исходные данные с бланков (табл. III и IV) переносятся и набиваются на стандартные 80-колонные перфокарты, последние вводятся в ЭВМ, которая выдает результаты расчетов «на печать» на широкой бумажной ленте в виде таблицы (см. табл. V).
В табуляграмме сначала печатаются парные коэффициенты корреляции между функцией и факторами. При этом шифром P1 печатаются парные коэффициенты, рассчитанные для линейной зависимости между факторами (x1) и функцией (H) типа следующей формулы: H = C + aix1. В рассматриваемом примере парные коэффициенты для случая, когда анализируется зависимость H = f (x1 x3 x4), равны:
ВНИИВиВ «МАГАРАЧ». ЗАВОДЫ ВТОРИЧНОГО ВИНОДЕЛИЯ
ВНИИВиВ «МАГАРАЧ». ЗАВОДЫ ВТОРИЧНОГО ВИНОДЕЛИЯ
| Парные коэффициенты корреляции Р | |||
| Р1 | Р3 | ||
| 1 | +0,60 | 1 | -0,15 |
| 2 | +0,50 | 2 | -0,18 |
| 3 | +0,50 | 3 | -0,32 |
| Р2 | Рmax | ||
| 1 | +0,16 | 1 | +0,60 |
| 2 | +0,56 | 2 | +0,50 |
| 3 | +0,60 | 3 | +0,50 |
| Коэффициенты корреляции | ||
| Ф | 2 | 3 |
| 1 | +0,95 | +0,54 |
| 2 | +0,37 | |
| Значения коэффициентов | ||||
| Р | В | А | ||
| 1 | +0,602 | +1,068 | -02 | +264034 |
| 2 | +0,504 | -0,566 | -03 | -227843 |
| 3 | +0,504 | +0,138 | -04 | +151651 |
| С + 0,1 + 191261 | R +0,682 | |||
| Коэффициенты корреляции | ||
| Ф | 2 | 3 |
| 1 | +0,93 | -0,28 |
| 2 | +0,27 | |
| Значения коэффициентов | ||||
| Р | В | А | ||
| 1 | +0,161 | -0,161 | -02 | -533965 |
| 2 | +0,557 | +0,648 | -00 | +320012 |
| 3 | +0,600 | +0,218 | -02 | +492521 |
| С + 01 — 158255 | R + 0,682 | |||
| Коэффициенты корреляции | ||
| Ф | 2 | 3 |
| 1 | +0,95 | +0,54 |
| 2 | +0,37 | |
| Значения коэффициентов | ||||
| Р | В | А | ||
| 1 | +0,602 | +0,504 | -03 | +505671 |
| 2 | +0,504 | -0,131 | -04 | -213307 |
| 3 | +0,636 | +0,412 | -04 | +183507 |
| С + 00 + 680760 | R +0,707 | |||
| Остаточное среднеквадратическое отклонение | |
| 1 | +0,329 |
| 2 | +0,341 |
| 3 | +0,378 |
Под шифром Р2 печатаются парные коэффициенты, рассчитанные для полулогарифмической зависимости, выраженной в общем виде следующей формулой:
В рассматриваемом примере эти коэффициенты равны:
Под шифром Р3 печатаются парные коэффициенты, рассчитанные для гиперболической зависимости, выраженной формулой:
\text{Н} = \text{С} + \text{а}_{i} \frac{1}{x} .
В рассматриваемом примере эти коэффициенты равны:
Под шифром Рmax печатается принятый вид зависимости.
При этом вид зависимости функции от каждого фактора устанавливается сопоставлением Рmax с Р1, Р2 и Р3.
Если в столбце Рmax зафиксированы, как и в нашем примере, значения парных коэффициентов, совпадающие со значениями столбца Р1, то первой на печать вместо комбинированной зависимости будет выдана линейная.
Если по какому-нибудь фактору коэффициенты у Рmax и Р1 разные, то для этого фактора необходимо брать ту зависимость, к которой относится коэффициент.
Далее в таблице печатаются коэффициенты корреляции тесноты связи между факторами:
| Принятые факторы | Номер фактора | Теснота связи между факторами | |
| x1 | 1 | +0,95 | +0,54 |
| x2 | 2 | +0,37 | |
Такая запись означает, что парный коэффициент корреляции между первым и вторым фактором равен +0,95, между вторым и третьим +0,37, а между первым и третьим +0,54.
Далее печатаются параметры выбранной зависимости из трех рассмотренных вариантов (в нашем примере линейная зависимость):
| Значения коэффициентов | ||||
| Р | В | а | ||
| 1 | +0,602 | +1,068 | -02 | +264034 |
| 2 | +0,504 | -0,566 | -03 | -227843 |
| 3 | +0,504 | +0,138 | -04 | +151651 |
| С + 01 + 191261 | R + 0,682 | |||
Р — парные коэффициенты корреляции между функцией и факторами;
В — стандартизованные коэффициенты регрессии, отражающие частное влияние факторов на функцию в единицах среднеквадратического отклонения;
а — коэффициент регрессии в натуральном масштабе;
С — постоянный коэффициент уравнения регрессии;
R — множественный коэффициент корреляции.
Значения «С» и «а» печатаются в виде двух цифр: +01 +191261. Первая двухзначная цифра означает порядок, а вторая (шестизначная) — мантиссу числа. Порядок указывает, на каком месте в мантиссе должна быть поставлена запятая. Так, число в нашем примере равно 1,91261.
В случае, если порядок будет иной, то запятая должна быть соответственно передвинута:
| Порядок | Мантисса | Число |
|---|---|---|
| +03 | 191261 | 191,261 |
| +02 | 191261 | 19,1261 |
| +01 | 191261 | 1,91261 |
| 00 | 191261 | 0,191261 |
| -01 | 191261 | 0,0191261 |
| -02 | 191261 | 0,00191261 |
Аналогично определяются значения коэффициентов регрессии. В анализируемом случае уравнение регрессии будет иметь вид:
Н1 = 1,91261 + 0,00264034x1 — 0,000227843x3 +
- 0,0000151651x4.
Далее аналогичные коэффициенты печатаются для степенной зависимости. Так, коэффициент 0,93 означает, что теснота связи между логарифмами первого и второго фактора (lnx1 и lnx2) равна +0,93.
Уравнение регрессии при степенном виде зависимости в общем случае выглядит следующим образом:
\text{Н} = \text{е}^{\text{с}} \cdot x_{1}^{\text{а}_{1}} \cdot x_{2}^{\text{а}_{2}}...x_{n}^{\text{а}_{n}},
е — основание натуральных логарифмов = 2,718.
В анализируемом примере степенное уравнение имеет следующий вид:
\text{Н}_{1} = 2,718^{- 1,58255} \cdot x_{1}^{- 0,00533965} \cdot x_{3}^{0,320012} \cdot x_{4}^{0,00492521}.
В заключение печатаются аналогичные коэффициенты для показательной формы зависимости, которая в общем виде имеет следующий вид:
\text{Н}_{1} = \text{е}^{\text{с}} + \text{а}_{1}x_{1} + \text{а}_{2}x_{2} + ...\text{а}_{n}x_{n}.
В анализируемом примере показательное уравнение имеет следующий вид:
\text{Н}_{1} = 2,718^{0,6800760 + 0,000505671x_{1} - 0,0000213307x_{3} + 0,0000183507x_{4}}
После значений параметров уравнений регрессии печатается таблица значений функции со следующими условными обозначениями:
y — фактическое значение функции;
y1 — расчетные значения функции по линейной зависимости;
y1 — y - отклонение фактических значений функций от расчетных;
y2 — расчетные значения по степенной зависимости;
y2 — y - отклонение фактических значений от расчетных;
y3 — расчетные значения по показательной зависимости;
y3 — y - отклонение фактических значений от расчетных.
В конце табуляграммы печатаются остаточные среднеквадратические отклонения по комбинированной, степенной и показательной зависимостям:
По значениям среднеквадратических отклонений, с учетом простоты использования зависимостей выбирается нормативная формула. В нашем примере ею является линейная зависимость.
ПРИМЕРЫ ПОСТРОЕНИЯ ТАБЛИЦ ДЛЯ ОПРЕДЕЛЕНИЯ ЧИСЛЕННОСТИ СЛУЖАЩИХ
Изображение нормативов в форме таблиц является наиболее наглядным и простым способом определения численности служащих в зависимости от заданных численных значений исходных факторов.
В тех случаях, когда численность служащих определяется в зависимости от одного фактора, таблица нормативов строится таким образом, чтобы каждому численному значению принятого фактора соответствовал определенный норматив (табл. I). Таблица построена на основе условной нормативной формулы:
| Численность промышленно-производственного персонала Рпп | Нормативная численность служащих |
|---|---|
| 200 — 300 | 4 |
| 301 — 400 | 5 |
| 401 — 500 | 6 |
| 501 — 600 | 7 |
| и т.д. | и т.д. |
При двух факторах норматив читается в таблице на пересечении строк и граф, соответствующих численным значениям факторов (табл. II), построенной на основе условной нормативной формулы:
При трех факторах таблица строится по двум из них при определенных численных значениях третьего фактора, оказывающего наименьшее влияние на численность служащих (табл. III). Таблица построена на основе условной нормативной формулы:
Н = 1,15 + 0,01Ро + 0,002Фа + 0,09С <*>.
<*> С — количество самостоятельных структурных подразделений.
При четырех факторах значения нормативной численности можно представить в виде двух таблиц типа II с той разницей, что в каждой из них помещается только часть нормативной численности. Так, например, если численность по какой-либо функции связана с влияющими на нее факторами формулой:
Н = 8,2 + 0,4x1 + 0,02x2 + 0,8x3 + 1,4x4,
то эту формулу следует разбить на две части:
где x1, x2, x3, x4 — условные обозначения факторов.
Значение нормативной численности служащих получится в этом случае как сумма значений численности, взятой из первой и второй таблиц (НI + НII). В случае степенной зависимости значения, взятые из таблиц, должны быть умножены друг на друга.
При оформлении таблиц значения факторов часто бывает более целесообразно представить в виде крайних, а не средних значений интервала.
Например, 100 — 200, 201 — 300, 301 — 400 и т.д., а не 150, 250, 350 и т.д.
Интервалы значений факторов должны быть подобраны таким образом, чтобы шаг изменения численности в таблицах был округлен до единицы при численности до 20 чел. и не более 5,0% при численности свыше 20 чел., а сами интервалы были представлены округленными цифрами (см. табл. I, II и III).
Если для определения численности служащих требуется суммирование нормативной численности из нескольких таблиц или применяется поправочный коэффициент, то представленные в таблицах данные могут быть выражены дробными числами (1,2; 2,2 и т.д.). Найденная таким образом суммарная расчетная величина округляется до целого числа.