(утв. Постановлением Госкомтруда СССР, Секретариата ВЦСПС от 28.03.1989 № 106/6-212)
Утверждены
постановлением
Государственного комитета СССР
по труду и социальным вопросам
и Секретариата ВЦСПС
от 28 марта 1989 г. № 106/6-212
ОБЩЕМАШИНОСТРОИТЕЛЬНЫЕ НОРМАТИВЫ ВРЕМЕНИ
НА СЛЕСАРНУЮ ОБРАБОТКУ ДЕТАЛЕЙ И СЛЕСАРНО-СБОРОЧНЫЕ
РАБОТЫ ПО СБОРКЕ МАШИН И ПРИБОРОВ В УСЛОВИЯХ МАССОВОГО,
КРУПНОСЕРИЙНОГО И СРЕДНЕСЕРИЙНОГО ТИПОВ ПРОИЗВОДСТВА
Общемашиностроительные нормативы разработаны Центральным бюро нормативов по труду Государственного комитета СССР по труду и социальным вопросам и утверждены постановлением Государственного комитета СССР по труду и социальным вопросам и Секретариата ВЦСПС от 28 марта 1989 г. № 106/6-212.
Срок действия — до 1996 г.
С введением в действие настоящих нормативов отменяются Общемашиностроительные нормативы времени на слесарную обработку и слесарно-сборочные работы по сборке машин и приборов в условиях массового, крупносерийного и среднесерийного типов производства (М.: НИИ труда, 1982).
Нормативы предназначены для нормирования труда рабочих, занятых слесарно-сборочными работами на машиностроительных предприятиях.
Сборник содержит нормативы оперативного времени на слесарно-сборочные работы, нормативы подготовительно-заключительного времени, времени на обслуживание рабочего места, отдых и личные потребности.
Нормативы времени охватывают труд слесарей механосборочных работ.
1. ОБЩАЯ ЧАСТЬ
1.1. Сборник общемашиностроительных нормативов времени предназначен для нормирования слесарных и слесарно-сборочных работ на машиностроительных предприятиях с массовым, крупносерийным и среднесерийным типами производства.
Тип производства характеризуется коэффициентом закрепления операций в соответствии с ГОСТ 3.1121-84.
1.2 В основу разработки нормативов времени приняты следующие данные:
хронометражные наблюдения;
фотографии рабочего времени;
технические характеристики инструмента, оборудования;
результаты анализа организации труда и мероприятия по ее совершенствованию.
1.3 При разработке нормативов времени использованы следующие нормативно-методические материалы:
Отраслевые нормативы времени на слесарно-сборочные работы по сборке машин. Массовое и крупносерийное производство (ПО «Ростсельмаш»).
Отраслевые нормативы времени на слесарно-сборочные работы. Массовое и крупносерийное производство (ПКТИ, г. Запорожье).
Отраслевые нормативы времени на сборочные работы. Среднесерийное производство (Центр НОТиУ «Тон»).
Отраслевые нормативы времени на слесарную обработку деталей и слесарно-сборочные работы по сборке машин. Среднесерийное производство (КТИСМ, г. Запорожье).
Основные методические положения по нормированию труда рабочих в народном хозяйстве (М.: НИИ труда, 1982).
1.4. Нормативы оперативного времени рассчитаны по формулам зависимости (с последующим округлением), учитывают полное содержание работ данного приема или комплекса приемов и включают время перемещения инструмента, изделия на расстояние до 1 м.
При выводе формул зависимости учтены основные факторы продолжительности приема или комплекса приемов.
Приведенные в сборнике пределы числовых показателей, в которых указано «до», следует понимать включительно.
1.5. Сборник содержит нормативы оперативного времени на приемы и комплексы приемов слесарных и слесарно-сборочных работ, а также нормативы подготовительно-заключительного времени, времени на обслуживание рабочего места, отдых и личные потребности.
1.6. Время на подготовительно-заключительную работу, обслуживание рабочего места, отдых и личные потребности приведено в процентах от оперативного времени.
1.7. Расчет нормы времени (Нвр) по настоящим нормативам производят суммированием оперативного времени с учетом поправочных коэффициентов, подготовительно-заключительного времени, времени на обслуживание рабочего места, отдых и личные потребности по формулам:
для массового и крупносерийного производства
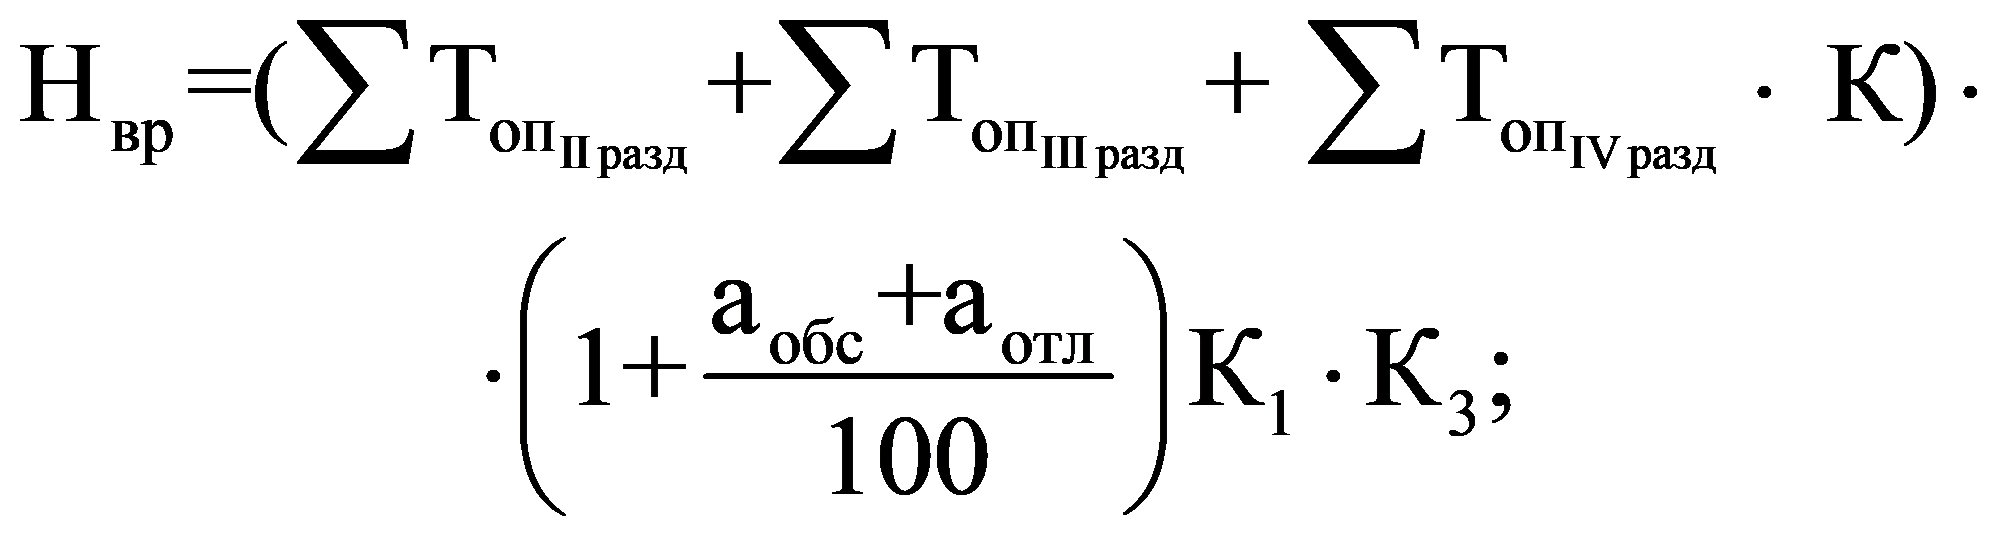
для среднесерийного производства
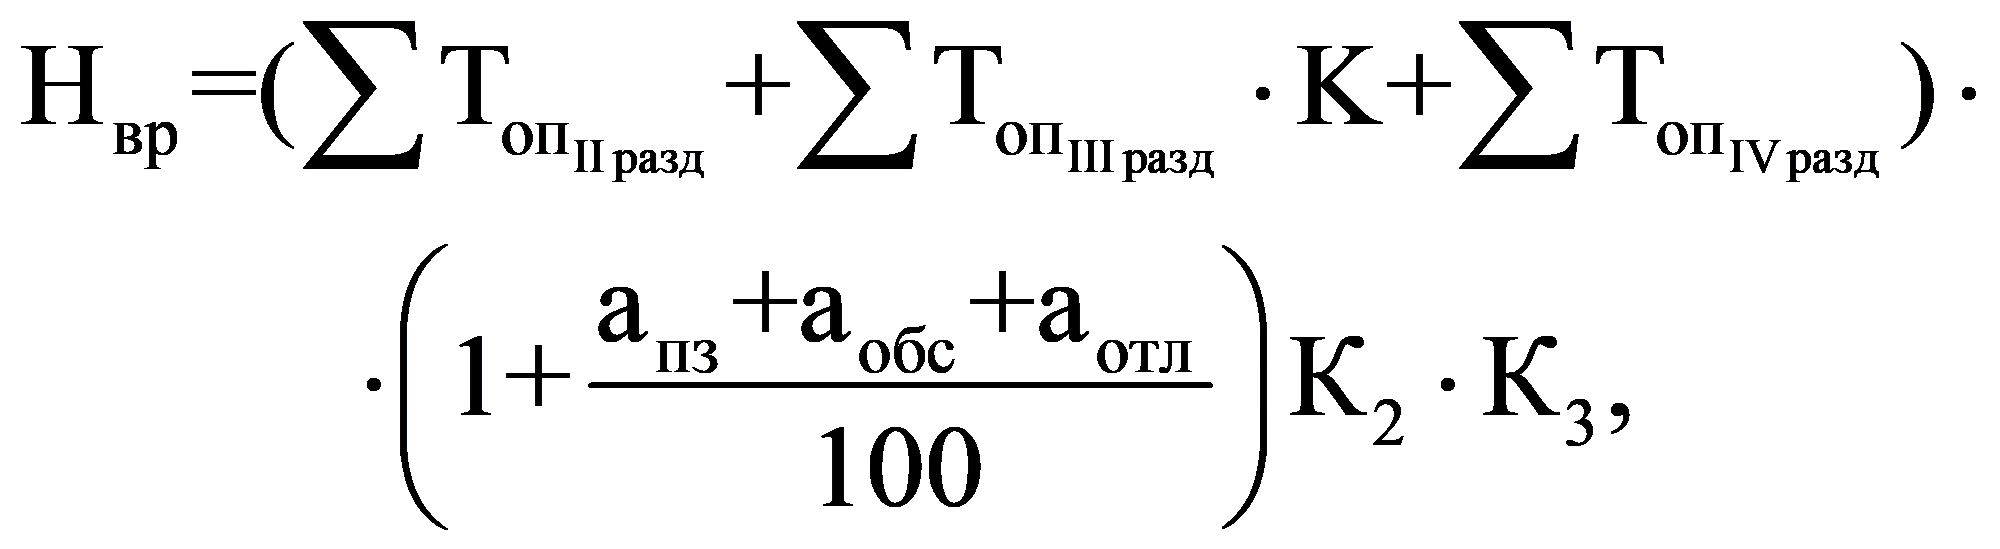
где \sum T_{\text{оп}} — сумма оперативного времени на выполнение приемов и комплексов приемов слесарно-сборочных работ, мин.; aпз, aобс, aотл — соответственно подготовительно-заключительное время, время обслуживания рабочего места, время на отдых и личные потребности, % от оперативного времени; K — коэффициент, учитывающий тип производства; K1 — коэффициент, учитывающий число приемов, комплексов приемов, выполняемых одним рабочим; K2 — коэффициент, учитывающий число деталей в партии; K3 — коэффициент, учитывающий условия выполнения работ.
1.8. В нормативных картах предусмотрено время на выполнение работы одним рабочим. В тех случаях, когда по технологическому процессу предусмотрено выполнение работы двумя и более рабочими, норму времени следует устанавливать каждому рабочему в зависимости от предусмотренных в технологии объемов работы.
1.9. Нормативы времени могут быть использованы при расчете комплексных норм времени при внедрении коллективной формы организации труда.
При коллективной форме организации труда комплексные нормы затрат труда рабочих могут быть получены на основе применения корректирующих коэффициентов к сумме операционных норм, рассчитанных для условий индивидуальной формы организации труда. Возможно использование корректирующих коэффициентов к сумме отдельных составляющих комплексной нормы, отражающих суммарное значение затрат времени по категориям этих затрат.
1.9.1 Расчет комплексной нормы времени производят по формуле
\text{Н}_{\text{вр}_{k}} = \sum_{i = 1}^{n} \text{Н}_{\text{вр}_{i}} \cdot K_{\text{эф}},\text{чел}. - \text{ч},
где \text{Н}_{\text{вр}_{i}} — норма времени на изготовление i-й детали бригадокомплекта, чел.-с; i = 1, 2, 3, ..., n — количество деталей, входящих в бригадокомплект;
\text{Н}_{\text{вр}_{i}} = \sum_{j = 1}^{m} \text{Н}_{\text{вр}_{j}},\text{чел}. - \text{ч},
где \text{Н}_{\text{вр}_{j}} — норма времени на изготовление j-й операции, чел.-ч; j = 1,2, 3, ..., m — количество операций, необходимых для изготовления j-й детали.
Kэф — коэффициент эффекта бригадной работы (Kэф < 1), который отражает среднюю величину роста производительности труда, ожидаемую при переходе от индивидуальной к коллективной форме организации труда, и учитывается в комплексных нормах.
Коэффициенты эффекта бригадной работы устанавливают на уровне предприятия и применяют в течение срока, на который они рассчитаны, если не меняются условия производства.
Более полные и подробные данные см.: Методические рекомендации по нормированию труда рабочих в условиях коллективных форм его организации и стимулирования труда. М.: Экономика, 1987.
1.10. При установлении на предприятиях норм времени на основе настоящих нормативов тарификация работ должна проводиться по Единому тарифно-квалификационному справочнику работ и профессий рабочих (выпуск 2), утвержденному постановлением Государственного комитета СССР по труду и социальным вопросам и ВЦСПС от 16 января 1985 г. № 17/2-54.
Несоответствие квалификации рабочего установленному разряду работы не может служить основанием для каких-либо изменений норм времени, рассчитанных по сборнику.
1.11. До введения на предприятиях настоящих нормативов необходимо привести организационно-технические условия в соответствие с запроектированными и осуществить производственный инструктаж рабочих.
На работы, не предусмотренные сборником, а также при внедрении на предприятиях более прогрессивных организации производства, труда, технологии слесарных и слесарно-сборочных работ следует разрабатывать и вводить в установленном порядке технически обоснованные местные нормативы времени.
1.12. Для пояснения порядка пользования нормативами ниже приведены примеры расчета норм времени.
Примеры расчета нормы времени
Пример 1
Расчет нормы времени при сборке карданного вала с промежуточным валом и редуктором заднего моста.
Тип производства — массовый
| № п/п | Содержание работы | Факторы, влияющие на продолжительность | № карты, позиция | Оперативное время, мин. |
| 1 | Взять карданный вал, установить на шасси машины, совместив отверстия фланца карданного вала с фланцем промежуточного вала | Масса детали — 13 кг
Наибольший размер детали — 1470 мм
Число отверстий — 4 | К. 38, поз. 27н | 0,098 |
| 2 | Взять 4 болта и установить их в отверстия фланцев | Болт М12 x 1,25 — 4 шт.
Длина продвижения — 32 мм | К. 52, поз. 2в | 0,025 · 4 = 0,1 |
| 3 | Взять 4 шайбы и надеть на болты | Тип шайбы — простая
Диаметр шайбы — 12,5 мм
Длина продвижения — 15 мм | К. 53, поз. 2б | 0,019 · 4 = 0,076 |
| 4 | Взять 4 гайки и навернуть на 2 — 3 нитки вручную | Гайка М12 x 1,25 — 4 шт. | К. 54, поз. 1з, примечание | 0,064 · 4 · 0,8 = 0,205 |
| 5 | Совместить отверстия фланцев карданного вала и заднего моста | Масса детали — 13 кг
Наибольший размер — 1470 мм
Число отверстий — 4 | К. 38, поз. 27н | 0,098 |
| 6 | Взять 4 болта и установить в отверстия фланцев | См. п. 2 | К. 52, поз. 2в | 0,025 · 4 = 0,1 |
| 7 | Взять 4 шайбы и надеть на болты | См. п. 3 | К. 53, поз. 2б | 0,019 · 4 = 0,076 |
| 8 | Взять 4 гайки и навернуть на 2 — 3 нитки вручную | См. п. 4 | К. 54, поз. 1з, примечание | 0,064 · 4 · 0,8 = 0,205 |
| 9 | Подтянуть пневмогайковерт к месту крепления фланца карданного вала с фланцем промежуточного вала, включить его | Расстояние перемещения — 1,5 мм | К. 16, поз. 5ж | 0,03 |
| 10 | Навернуть окончательно 4 гайки | Болт М12 x 1,25 — 4 шт.
Длина завертывания — 8 мм | К. 56, поз. 2а | 0,021 · 4 = 0,084 |
| 11 | Подтянуть пневмогайковерт к месту крепления фланца карданного вала с фланцем заднего моста, включить его | Расстояние перемещения — 1,5 м | К. 16, поз. 5ж | 0,03 |
| 12 | Навернуть окончательно 4 гайки | См. п. 10 | К. 56, поз. 2а | 0,021 · 4 = 0,084 |
| 13 | Выключить пневмогайковерт, отвести и выпустить из рук | - | К. 16, поз. 6 | 0,015 |
| 14 | а) Взять гаечный ключ | Расстояние перемещения — 0,7 м | К. 16, поз. 1в | 0,018 |
| б) Затянуть 8 гаек | Болт М12 x 1,25 — 8 шт. | К. 57, поз. 2г | 0,038 · 8 = 0,304 |
| в) Отложить ключ | Расстояние перемещения — 0,7 м | К. 16, поз. 2в | 0,013 |
| Итого | 1,536 |
| 15 | Время на организационно-техническое обслуживание рабочего места. (aобс) | Конвейер. Работа производится механизированным инструментом | К. 1, поз. 1 | aобс = 5% |
| 16 | Время на отдых и личные потребности (aотл) | Грузооборот за смену — 3 т | К. 4, примечание 1 | aотл = 6 + 2 = 8% |
| 17 | Поправочный коэффициент на количество приемов, комплексов приемов, выполняемых одним рабочим (K1) | Количество приемов, комплексов приемов — 14 | К. 6 | K1 = 1,1 |
| 18 | Поправочный коэффициент, учитывающий условия выполнения работы (К3) | Работа выполняется сверху | К. 8 | K3 = 1,0 |
\text{Н}_{\text{вр}} = 1,536 \cdot (1 + \frac{5 + 8}{100}) \cdot 1,1 \cdot 1,0 = 1,909\text{мин}.
Пример 2
Расчет нормы времени на установку и крепление крышек редуктора
Тип производства — среднесерийный
Перечень деталей, входящих в узел
| № п/п |
Наименование |
Количество |
| 1 |
Болт М12 x 120 |
10 |
| 2 |
Крышка редуктора |
1 |
| 3 |
Болт М12 x 50 |
8 |
| 4 |
Гайка М12 |
36 |
| 5 |
Шайба 12 x 2 |
18 |
| 6 |
Болт М10 x 25 |
24 |
| 7 |
Штифт конический 20 x 40 |
2 |
| 8 |
Крышка проходная |
4 |
| 9 |
Крышка глухая |
2 |
| 10 |
Корпус редуктора |
1 |
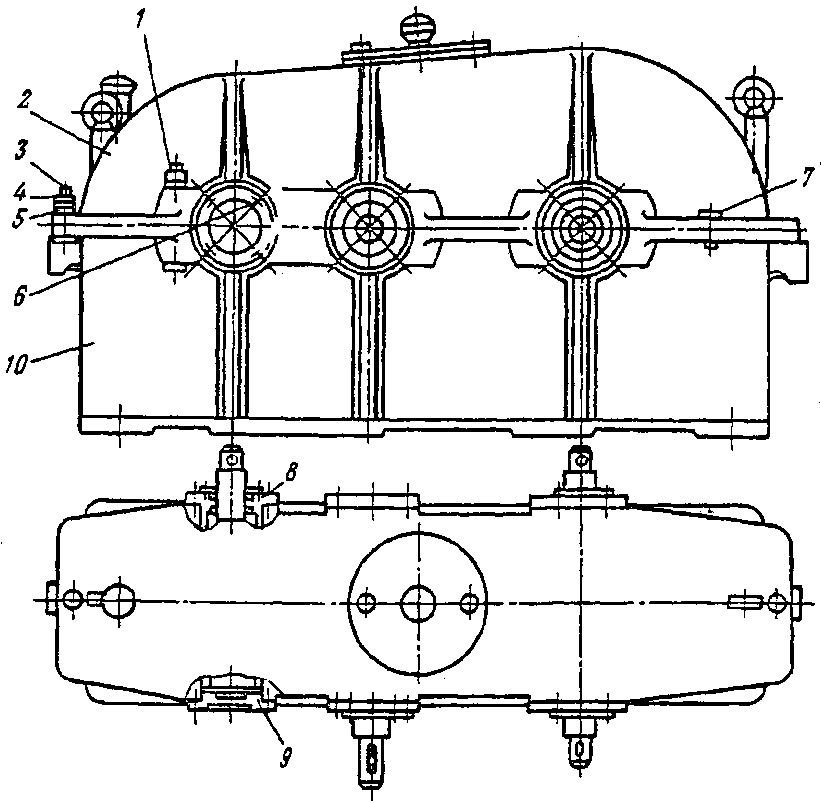
Рис. 1
| № п/п | Содержание работы | Факторы, влияющие на продолжительность | № карты и позиция | Оперативное время, мин. |
| 1 | Установить крышку редуктора на корпус вручную с совмещением отверстий, запрессовать штифты, закрепить крышку болтами с шайбами и гайками пневмогайковертом | Масса крышки — 19,7 кг
Число отверстий — 18
Наибольший размер — 640 мм | К. 38, поз. 23о,
К. 5 | 0,096 · 1,3 = 0,125 |
| Перемещение гайковерта на 0,7 м | К. 16, поз. 4в и 3в | 0,028 + 0,016 = 0,044 |
| Болт 12 x 50 — 8 шт., Lпродв = 50 мм | К. 52, поз. 2в,
К. 5 | 0,025 · 1,3 · 8 = 0,26 |
Шайба простая 12 x 2 — 18 шт.
Длина продвижения — 20 мм | К. 53, поз. 2в,
К. 5 | 0,02 · 1,3 · 18 = 0,468 |
Гайка М12 x 1,75 мм — 36 шт.
Lнав = 12 мм | К 54, поз. 1з, примечание
К. 5 | 0,064 · 1,3 · 0,8 · 36 = 2,396 |
К. 56, поз. 4в, примечание 2,
К. 5 | 0,021 · 1,3 · 0,8 — 36 = 0,786 |
Болт М12 x 120 — 10 шт.
Lпродв = 120 мм | К. 52, поз. 2и,
К. 5 | 0,032 · 1,3 · 10 = 0,416 |
Штифты конические
Ø 20 мм — 2 шт. | К. 83, поз. 10г | 0,17 · 2 = 0,34 |
| 2 | Установить вручную последовательно проходные крышки на валы, глухие крышки на плоскость (с совмещением отверстий), закрепить их болтами пневмогайковертом | Проходные крышки — 4 шт.
Масса — 1,5 кг
Диаметр отверстия — 30 мм
Посадка — скользящая
длина продвижения — 80 мм | К. 40, поз. 3н,
К. 5 | 0,074 · 1,3 · 4 = 0,385 |
Глухие крышки — 2 шт.
Масса — 0,9 кг
Диаметр отверстия — 128 мм
Длина продвижения — 24 мм, 4 отверстия под болты | К. 38, поз. 17г, К. 5 | 0,038 · 1,3 · 2 = 0,099 |
Болт М10 x 1,5 — 24 шт.
Длина навертывания гаек — 19 мм | К. 54, поз. 1ж, примечание,
К. 5 | 0,059 · 1,3 · 0,8 · 24 = 1,473 |
К. 56, поз. 3д, примечание 2,
К. 5 | 0,037 · 1,3 · 0,8 · 24 = 0,923 |
| Итого Tоп | 7,715 |
| Подготовительно-заключительное время (aпз) | Работа I группы сложности (десять наименований деталей) | К. 2 | aпз = 1,5% |
| Время на обслуживание рабочего места (aобс) | Работа I группы сложности (десять наименований деталей) | К. 2 | aобс = 2,5% |
| Время на отдых и личные потребности (aотл) | Установка крышек вручную
Грузооборот за смену — до 1 т | К. 4, примечание 1 | 6 + 1 = 7% |
| Поправочный коэффициент, учитывающий число деталей в партии (K2) | Выпуск — 150 шт. | К. 7 | K2 = 0,9 |
| Поправочный коэффициент, учитывающий условия выполнения работы (K3) | Работа выполняется сверху и сбоку | К. 8 | K3 = 1,0 |
Расчет нормы времени
\text{Н}_{\text{вр}} = 7,715 \cdot (1 + \frac{1,5 + 2,5 + 7}{100}) \cdot 0,9 \cdot 1,0 = 7,707\text{мин}.
2. ХАРАКТЕРИСТИКА ПРИМЕНЯЕМОГО ОБОРУДОВАНИЯ И ТЕХНОЛОГИЯ РАБОТЫ
2.1. Массовый и крупносерийный типы производства характеризуются наличием детально разработанного технологического процесса, расчлененного на приемы и комплексы приемов.
2.1.1. Сборка осуществляется на основе полной взаимозаменяемости деталей или групповой взаимозаменяемости на непрерывно движущихся конвейерах и на конвейерах с периодическим перемещением. В первом случае собираемое изделие перемещается с определенной скоростью, обеспечивающей возможность выполнения сборочных операций на каждом рабочем месте, а во втором случае сборка производится во время остановки конвейера.
2.1.2. Наряду с конвейерной сборкой существует также стендовая сборка, при которой перемещение изделий от одного рабочего места к другому осуществляется вручную на рольгангах по рельсовому или безрельсовому пути и др.
2.2. Среднесерийный тип производства характеризуется наличием разработанного технологического процесса, расчлененного на отдельные операции, с указанием применяемого оборудования, инструмента и приспособлений.
2.2.1. Сборка осуществляется на основе неполной (ограниченной) взаимозаменяемости деталей. Заданная точность размерной цепи сборок выдерживается за счет замыкающего звена (детали) путем подгонки его или установки компенсаторов (колец, прокладок и др.). Регулировка с их помощью позволяет достигать требуемой точности.
2.2.2. Сборка осуществляется на тележках, верстаках, неподвижных стендах, сборочных подставках, а в отдельных случаях и на конвейерах со свободным перемещением. Широко применяются специальные приспособления — стационарные и поворотные с пневматическими и гидравлическими зажимами; специализированное оборудование — пневматические и гидравлические прессы, клепальные станки и др.
2.3. Слесари механосборочных работ специализируются на выполнении нескольких закрепленных за ними периодически повторяющихся однородных операций с использованием универсальной или специализированной оснастки.
Номенклатура и конструкция применяемого при сборке инструмента и приспособлений зависят от принятого технологического процесса.
Приведенные в сборнике нормативы разработаны с учетом применения типового ручного и механизированного инструмента.
К ручному инструменту относятся молотки, кусачки, напильники, плоскогубцы и др.
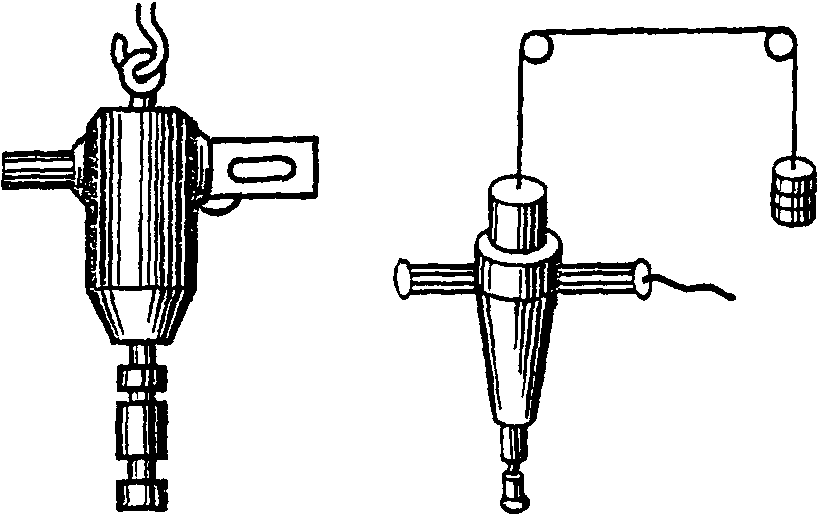
К механизированному инструменту относятся одношпиндельные и многошпиндельные электро- и пневмогайковерты, шпильковерты, винтозавертывающий инструмент, пневматические и электрические сверлильные машины, шлифовальные машины.
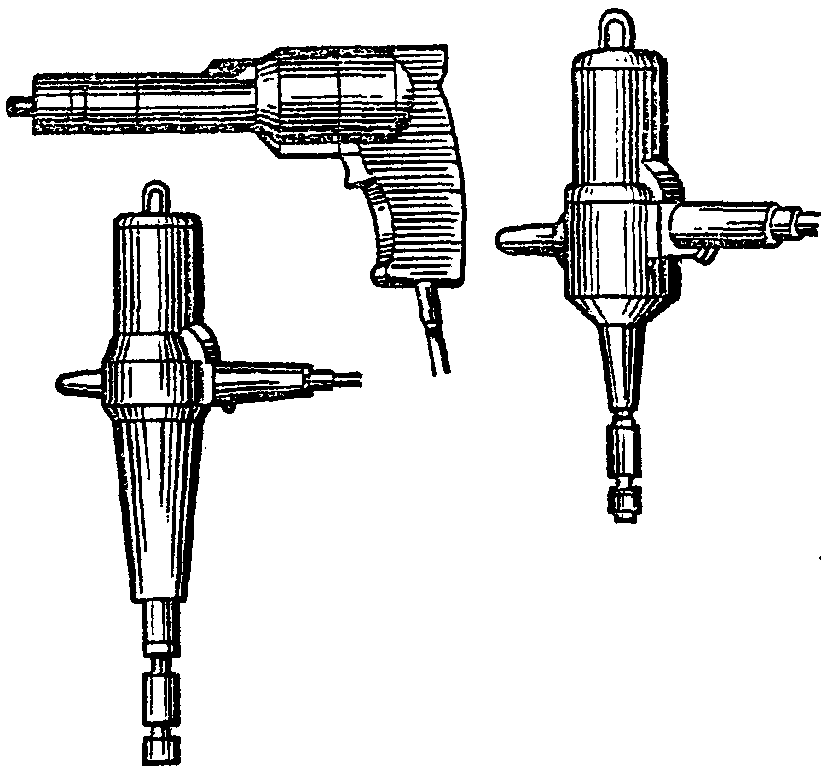
Рис. 2. Пневматические и электрические
гайко- и шпильковерты одношпиндельные
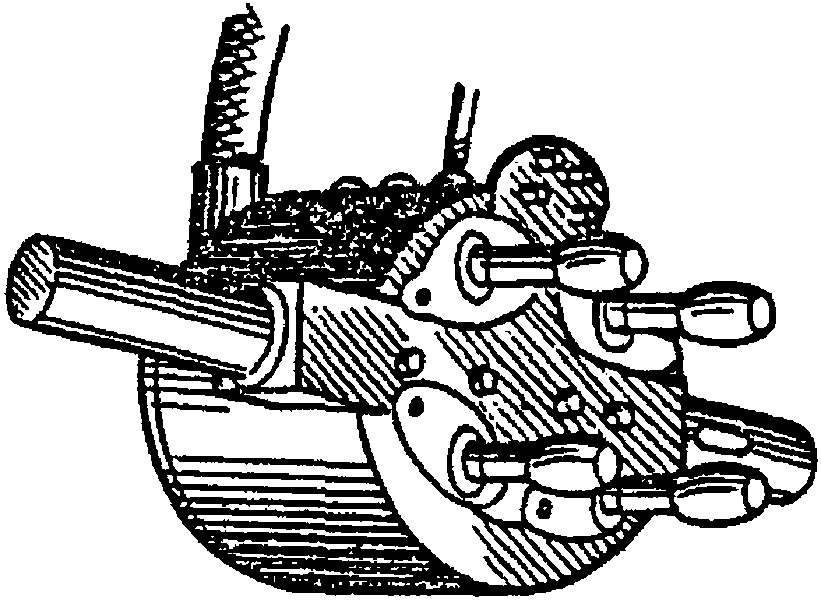
Рис. 3. Пневмогайковерт многошпиндельный
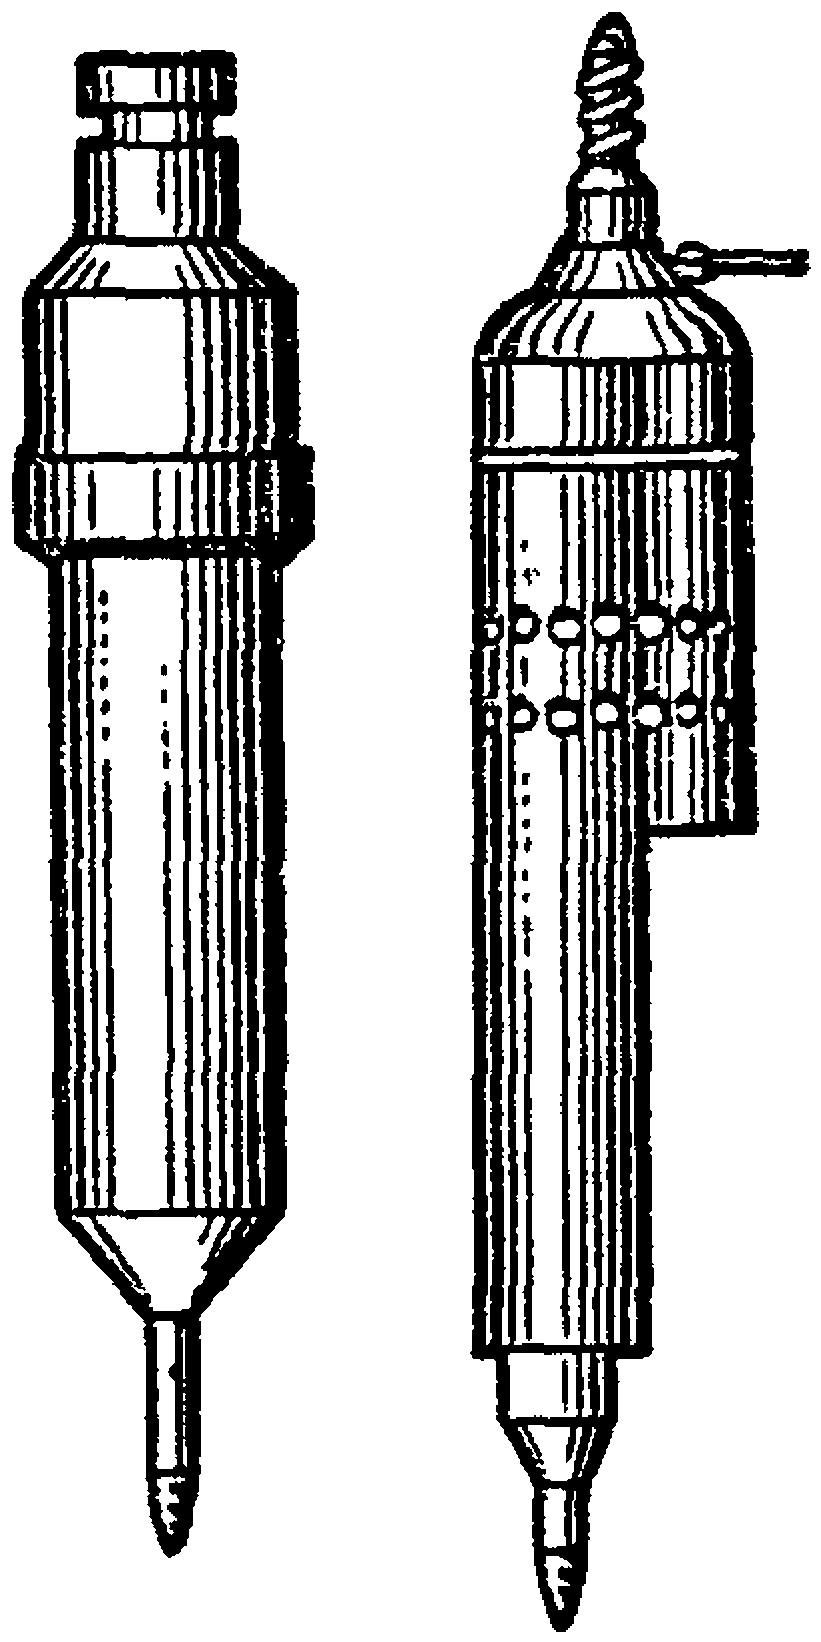
Рис. 4. Электровинтозавертывающий инструмент
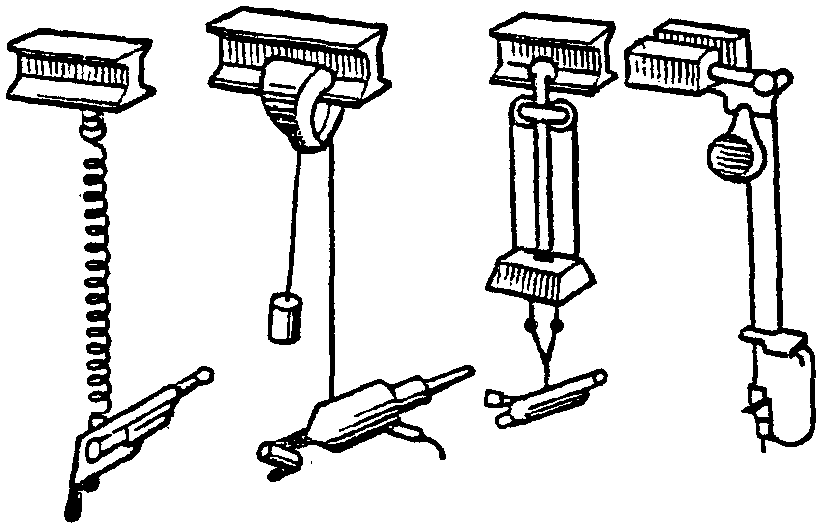
Рис. 5. Подвесной инструмент
Таблица 1
| Техническая характеристика | Электрические сверлильные машины |
| С-659 | С-451 | С-452 | С-469 | С-469Б | С-363 | С-480 | И28А | С-479 | С-454 |
| Наибольший диаметр сверления, мм | 6 | 6 | 9 | 6 | 6 | 9 | 15 | 20 | 23 | 23 |
| Частота вращения шпинделя, об./мин. | 2600 | 3000 | 1380 | 3000 | 3000 | 1200 | 650 | 295 | 548 | 340 |
| Мощность двигателя, Вт | 110 | 120 | 120 | 120 | 120 | 100 | 270 | 440 | 400 | 600 |
| Габариты, мм | 220 x 95 x 130 | 220 x 66 x 132 | 235 x 66 x 132 | 220 x 63 x 134 | 250 x 65 x 140 | 230 x 70 x 130 | 385 x 78 x 135 | 485 x 370 x 114 | 398 x 233 x 76 | 435 x 130 x 360 |
| Масса, кг | 1,7 | 1,6 | 1,7 | 1,3 | 1,4 | 1,7 | 2,7 | 6 | 3,7 | 9,1 |
Таблица 2
| Техническая характеристика | Пневматические сверлильные машины |
| РС-8А | СД-8М | РСУ-8А | 42-2М | ПД-1 | ПД-2 | П1008 | РС-22 |
| Наибольший диаметр сверления, мм | 8 | 8 | 8 | 10 | 12 | 12 | 15 | 22 |
| Рабочее давление воздуха в сети, атм. | 6 | 6 | 6 | 6 | 6 | 6 | 6 | 6 |
| Габариты, мм | 210 x 52 x 143 | 213 x 52 x 155 | 214 x 50 x 134 | 235 x 45 x 78 | 205 x 65 x 197 | 222 x 65 x 197 | 370 x 66 x 195 | 552 x 118 x 342 |
| Масса, кг | 1,5 | 1,6 | 1,5 | 1,2 | 1,5 | 1,6 | 2,8 | 9,3 |
Таблица 3
| Техническая характеристика | Электрические |
| гайковерты | отвертка | шпильковерты |
| С-893 | И-60 | С-718 | С-681 | И-92 | И-62 | И-63 |
| Наибольший диаметр завертываемых резьб, мм | 16 | 6 | 12 | 16 | 25 | 6 | 12 |
| Частота вращения шпинделя, об./мин. | 670 | 980 | 750 | 750 | 325 | 760 | 475 — при завертывании; |
| 870 — при вывертывании |
| Мощность двигателя, Вт | 270 | 200 | 120 | 180 | 1200 | 200 | 800 |
| Габариты, мм | 510 x 186 x 137 | 140 x 310 x 72 | 315 x 75 x 130 | 200 x 400 x 190 | 785 x 400 x 190 | 140 x 320 x 72 | 500 x 400 x 115 |
| Масса, кг | 3,8 | 2,2 | 2,4 | 3,5 | 16,0 | 2,2 | 7,3 |
Таблица 4
| Техническая характеристика | Пневматические |
| гайковерты | отвертки | шпильковерты |
| ПЗ-121 | И-51А | ГПМ-20 | ГПМ-14 | ИП-3205 | ИП-3206 | ИП-3103 | ИП-3107 | И-96 | ИП-3102 | РТУ-6 | ПО-3 | ПО-4 | ИП-7201 | ПВ21-180 |
| Наибольший диаметр завертываемых резьб, мм | 24 | 36 | 30 | 16 | 42 | 16 | 20 | 14 | 42 | 14 | 6 | 8 | 18 | 12 — 14 | 10 |
| Рабочее давление воздуха в сети, атм. | 6 | 6 | 6 | 6 | 5 | 5 | 5 | 5 | 6 | 5 | 5 | 5 | 5 | 5 | 5 |
| Габариты, мм | 210 x 76 x 174 | 500 x 125 x 265 | 410 x 72 x 215 | 270 x 65 x 197 | 365 x 110 x 195 | 298 x 72 x 117 | 214 x 80 x 185 | 200 x 56 x 178 | 535 x 115 x 230 | 257 x 56 x 170 | 346 x 135 x 45 | 280 | 330 | 303 | 255 |
| Масса, кг | 2,3 | 16,5 | 3,5 | 2,5 | 4,2 | 3,5 | 2,5 | 1,9 | 14,0 | 2,3 | 1,8 | 1,9 | 7,2 | 2,1 | 1,25 |
3. ОРГАНИЗАЦИЯ ТРУДА
Нормативы разработаны с учетом следующих организационно-технических условий.
3.1. Планировка рабочих мест и система их обслуживания разработаны по типовым проектам организации рабочих мест слесарей механосборочных работ (рис. 6 - 8).
3.2 Согласно принятым схемам предусматривается:
обеспечение минимально необходимых расстояний передвижения слесарей механосборочных работ в процессе работы (в пределах до 1,5 м);
наличие на рабочем месте необходимой оргоснастки, тары и инструмента, рабочей документации и др.;
доставка заготовок, деталей, инструмента, оснастки рабочими, обслуживающими производство;
получение на рабочем месте заданий и инструктажа от мастера;
подводка сети для подключения пневматического или электрического инструмента на рабочем месте.
выполнение работы в положении «сидя» или «стоя».
3.3. С учетом перечисленных организационно-технических условий выполнения работы разработаны нормативы подготовительно-заключительного времени, времени на обслуживание рабочего места, отдых и личные потребности.
3.4. Для условий, отличающихся от принятых, в картах 5 - 8 приведены поправочные коэффициенты к нормативным значениям.
3.5. Соблюдение правил техники безопасности является важной частью организации труда, обеспечивающей нормальный ход трудового процесса и охрану здоровья слесарей механосборочных работ.
Электроинструмент во время работы с ним должен быть обязательно заземлен, а провод, питающий его, защищен от механических повреждений. Работать необходимо в резиновых перчатках; инструмент заменять после полной остановки вращения шпинделя.
Пневматический инструмент во время работы с ним следует плотно прижимать к обрабатываемой поверхности. Необходимо следить за исправностью воздухопроводящих рукавов и предохранять их от механических повреждений. Во время перерывов в работе необходимо выключать подачу воздуха, а по окончании перерывов — закрыть кран воздушной магистрали.
3.6. Санитарно-гигиенические условия труда на рабочих местах должны соответствовать общим требованиям научной организации труда на машиностроительных предприятиях. В табл. 5 приведены показатели санитарно-гигиенических условий и их оптимальные и допустимые значения.
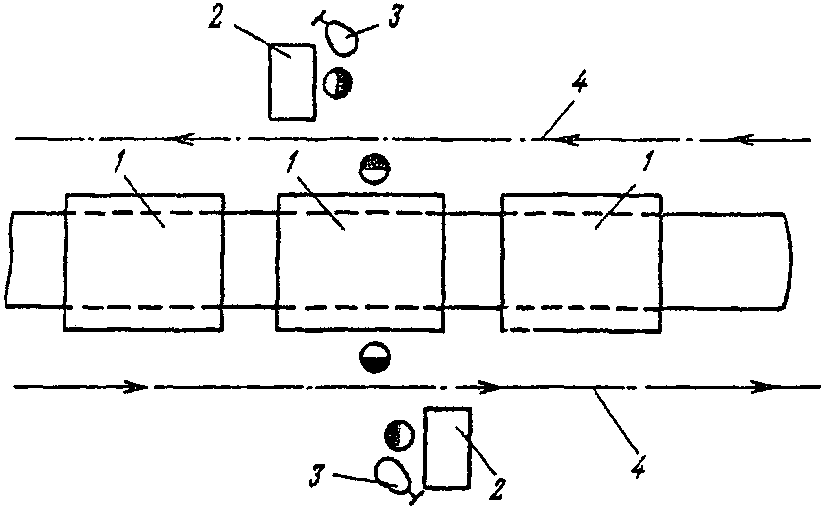
Рис. 6. Планировка рабочих мест слесарей-сборщиков
на конвейере:
1 — изделие на конвейере; 2 — верстак слесарный;
3 — стул для кратковременного отдыха;
4 — подвесной конвейер
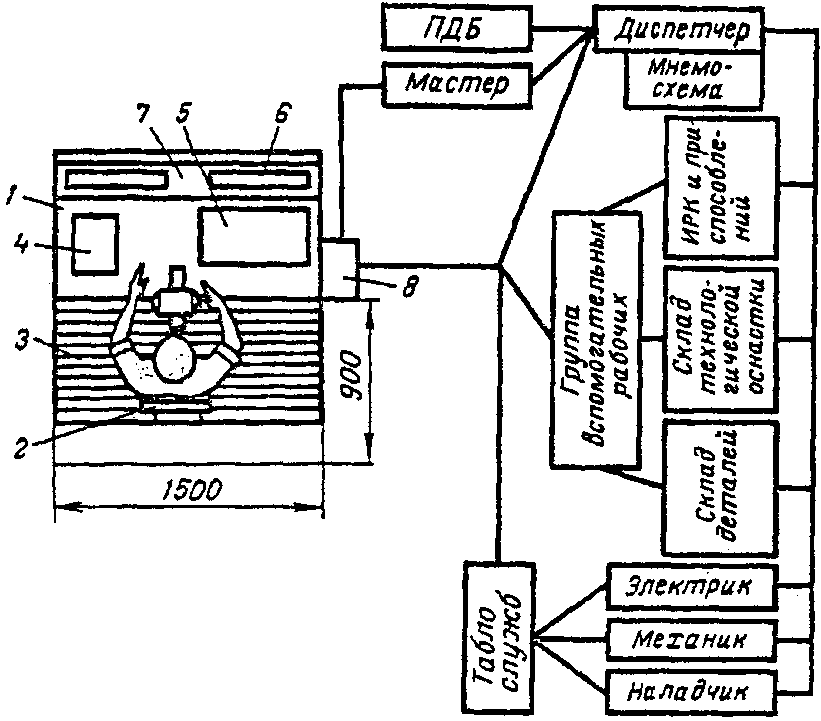
Рис. 7. Планировка рабочего места слесаря: 1 — верстак
слесарный; 2 — стул подъемно-поворотный; 3 — решетка
под ноги; 4 — тара с заготовками; 5 — тара с обработанными
деталями; 6 — лампы дневного света; 7 — стеллаж верстачный;
8 — пульт
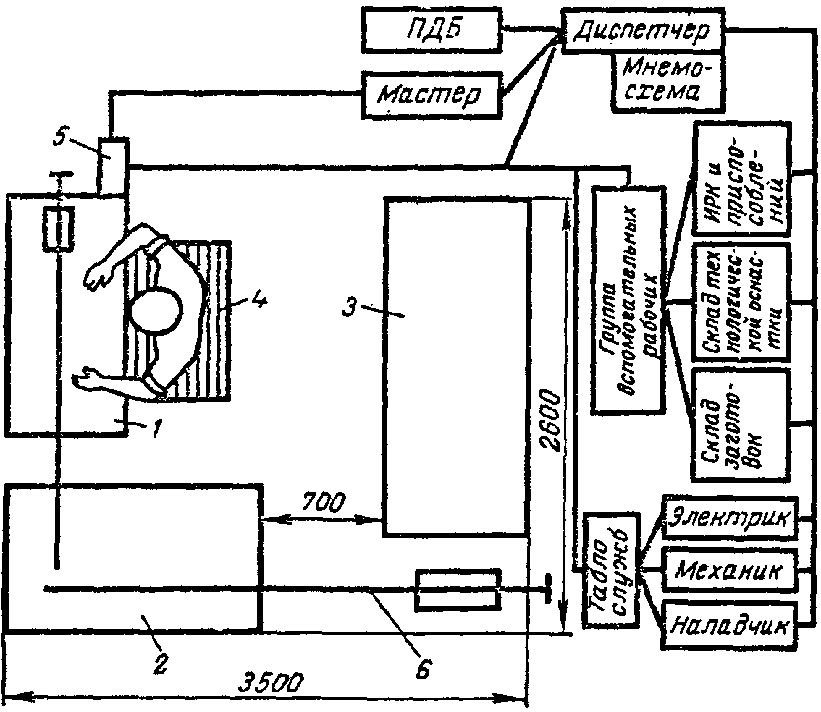
Рис. 8. Планировка рабочего места сборщика при стендовой
сборке:
1 — верстак слесарный; 2 — стол сборщика;
3 — подставка для изделий; 4 — решетка под ноги;
5 — пульт; 6 — кран-балка
Таблица 5
САНИТАРНО-ГИГИЕНИЧЕСКИЕ ПОКАЗАТЕЛИ УСЛОВИЙ ТРУДА
| № позиции | Наименование факторов | Единица измерения | Зоны |
| оптимальная | допустимая |
| 1 | Температура воздуха <*> | градус | 16...18
-------
20...23 | 15...17
-------
28 |
| 2 | Относительная влажность воздуха | % | 40...60 | До 75 |
| 3 | Скорость движения воздуха <*>, до | м/с | До 0,3 | До 0,5
------
До 0,7 |
| 4 | Содержание в воздушной среде | углеводородов | мг/м3 | 200 | 300 |
| 5 | окиси углерода | 10 | 20 |
| 6 | пыли обычной | 2 | 10 |
| 7 | пыли SiO2 | 0,3 | 2 |
| 8 | аэрозолей (марганцовистых) | 0,1 | 0,3 |
| 9 | Шум | дБ | До 50 | До 85 |
| 10 | Вибрация при частоте 30...50 Гц | ампл./мм | 0,001 | 0,009 |
| 11 | Освещенность | лк | 200...500 | 150...200 |
<*> В числителе приведены значения при температуре наружного воздуха не более 10 °C, в знаменателе — при температуре выше 10 °C.
4. НОРМАТИВНАЯ ЧАСТЬ
4.1. Нормативы подготовительно-заключительного времени, времени на обслуживание рабочего места, на отдых и личные потребности; поправочные коэффициенты к оперативному времени на измененные условия выполнения работ
| Время на организационно-техническое обслуживание рабочего места | Массовое и крупносерийное производство |
| Слесарно-сборочные работы |
| Карта 1 |
| № позиции | Состав затрат рабочего времени | Место работы | Работы с применением |
| механизированного инструмента и приспособлений | Немеханизированного инструмента |
| Время, % от оперативного времени |
| 1 | 1. | Раскладка инструмента в начале смены и уборка его в конце смены | Конвейер | 5 | 3 |
| 2. | Уборка рабочего места в процессе работы и в конце смены |
| 2 | 3. | Регулировка (подналадка) механизированного инструмента и приспособлений в процессе работы | Сборочный стол, стенд | 4 | 2 |
| 4. | Смена инструмента |
| 5. | Инструктаж рабочего мастером |
| Подготовительно-заключительное время. Время на обслуживание рабочего места | Среднесерийное производство Сборочные работы |
| Карта 2 |
| Характеристика сборочных работ (группы сложности) |
| Группа сложности сборки | Характеристика сложности сборки |
| Шифр | Вид |
| I | Простая | Количество наименований деталей, входящих в изделие, — до 25. Сборка осуществляется с применением универсального рабочего инструмента (гаечные ключи, отвертки, плоскогубцы, молотки и др.) |
| II | Средней сложности | Количество наименований деталей, входящих в изделие, — 26 — 100. Сборка осуществляется с применением универсального и специального рабочего инструмента и приспособлений, требующих несложной выверки и настройки |
| III | Сложная | Количество наименований деталей, входящих в изделие, — свыше 100. Сборка осуществляется с применением универсального и специального рабочего инструмента, оборудования и приспособлений, требующих точной выверки при установке |
НОРМАТИВЫ ВРЕМЕНИ
| Время | Содержание работы | Группа сложности сборки |
| I | II | III |
| Время, % от оперативного времени |
| Подготовительно-заключительное (aпз) | 1. | Получение наряда, чертежей, документации, инструмента, материалов, деталей на рабочем месте | 1,5 | 2,0 | 3,0 |
| 2. | Ознакомление с заданием и получение инструктажа от мастера |
| 3. | Осмотр, смазка и опробование механизированного инструмента и приспособлений до начала работы |
| 4. | Сдача чертежа, документации, собранных изделий, инструмента и приспособлений после выполнения задания |
| На обслуживание рабочего места (aобс) | 1. | Регулирование механизированного инструмента, приспособлений и оборудования в процессе работы | 2,5 | 3,5 | 4,5 |
| 2. | Чистка и смазка инструмента, приспособлений и оборудования в процессе работы |
| 3. | Смена и заправка затупленного инструмента, смена инструмента |
| 4. | Получение инструктажа от мастера, изучение чертежей, инструкций и технологического процесса в процессе работы |
| 5. | Уборка рабочего места |
| Подготовительно-заключительное время. Время на обслуживание рабочего места | Среднесерийное производство |
| Слесарные работы |
| Карта 3 |
| Нормативы времени |
| Время | Содержание работы | Время, % от оперативного времени |
| Подготовительно-заключительное (aпз) | Получение инструмента и приспособлений, чертежей, ознакомление с работой, получение инструктажа от мастера, оформление документации и сдача работы, включение и выключение механизированного инструмента на рабочем месте | 2,0 |
| На обслуживание рабочего места (aобс) | Раскладка, смена, заправка и заточка рабочего инструмента, его уборка на рабочем месте | 1,0 |
| Время на отдых и личные потребности | Массовое, крупносерийное и среднесерийное производство |
| Слесарно-сборочные работы |
| Карта 4 |
| Нормативы времени |
| Отдых | Личные потребности | Всего |
| Время, % от оперативного времени |
| 4 | 2 | 6 |
Примечания: 1. Время на отдых дано при работе с применением подъемно-транспортных средств. При работе вручную время следует увеличивать в зависимости от грузооборота в смену:
до 1 т — на 1%; до 3 т — на 2%;
до 5 т — на 3%; до 8 т — на 4%.
2. При работе с пневматическим инструментом время следует увеличивать в зависимости от вибрации и шума:
до 50% рабочего времени — на 2%;
свыше 50% рабочего времени — на 4%.
3. Время на отдых дано с учетом незначительной монотонности в работе, т.е. продолжительность повторяющихся операций в течение смены составляет 1...3 мин. При продолжительности повторяющихся операций 0,5...1 мин. время следует увеличивать на 1%; при продолжительности до 0,5 мин. — на 2%.
| Поправочные коэффициенты к оперативному времени в зависимости от типа производства | Массовое, крупносерийное и среднесерийное производство |
| Слесарно-сборочные работы |
| Карта 5 |
| Фактический тип производства | Исходные нормативные карты для нормирования в разделе |
| для массового и крупносерийного производства | для среднесерийного производства |
| Коэффициент K |
| Массовое и крупносерийное | |\overline{1,0}| | 0,8 |
| Среднесерийное | 1,3 | |\overline{1,0}| |
| Поправочные коэффициенты к оперативному времени в зависимости от количества приемов, комплексов приемов, выполняемых одним рабочим | Массовое и крупносерийное производство |
| Слесарно-сборочные работы |
| Карта 6 |
| № позиции | Количество приемов, выполняемых одним рабочим | Коэффициент K1 |
| 1 | 1 — 3 | 0,95 |
| 2 | 4 — 6 | |\overline{1,0}| |
| 3 | 7 — 12 | 1,05 |
| 4 | 13 — 24 | 1,10 |
| 5 | 25 — 50 | 1,15 |
Примечание. Количество приемов, комплексов приемов, выполняемых одним рабочим, определяется делением времени цикла сборки на рабочем месте на среднюю продолжительность приема, комплекса приемов.
| Поправочные коэффициенты к оперативному времени в зависимости от числа деталей в партии | Среднесерийное производство |
| Слесарно-сборочные работы |
| Карта 7 |
| Количество деталей (сборочных единиц) в партии, до |
| 30 | 50 | 100 | 200 | 500 |
| Коэффициент K2 |
| 1,2 | 1,1 | |\overline{1,0}| | 0,9 | 0,8 |
| Поправочные коэффициенты к оперативному времени в зависимости от условий выполнения работы | Массовое, крупносерийное и среднесерийное производство |
| Слесарно-сборочные работы |
| Карта 8 |
| № позиции | Содержание работы | Условия выполнения работы | Коэффициент K3 |
| 1 | Установка, соединение и крепление деталей (сборочных единиц) производится | сверху или сбоку | |\overline{1,0}| |
| 2 | снизу | 1,1 |
| 3 | в стесненных условиях (внутри изделия) | 1,2 |
| 4 | в потолочном положении | 1,3 |
4.2. Нормативы оперативного времени на перемещение, повертывание, протирание, смазывание, контрольные измерения и т.п. Массовое, крупносерийное и среднесерийное производство
| Застропливание или отстропливание изделий | Приемы, связанные с перемещением |
| Карта 9 | Лист 1 |
| № позиции | Способ застропливания | Число стропов (захватов) | Застропливание | Отстропливание |
| Время T, мин. |
| 1 | Крюками | 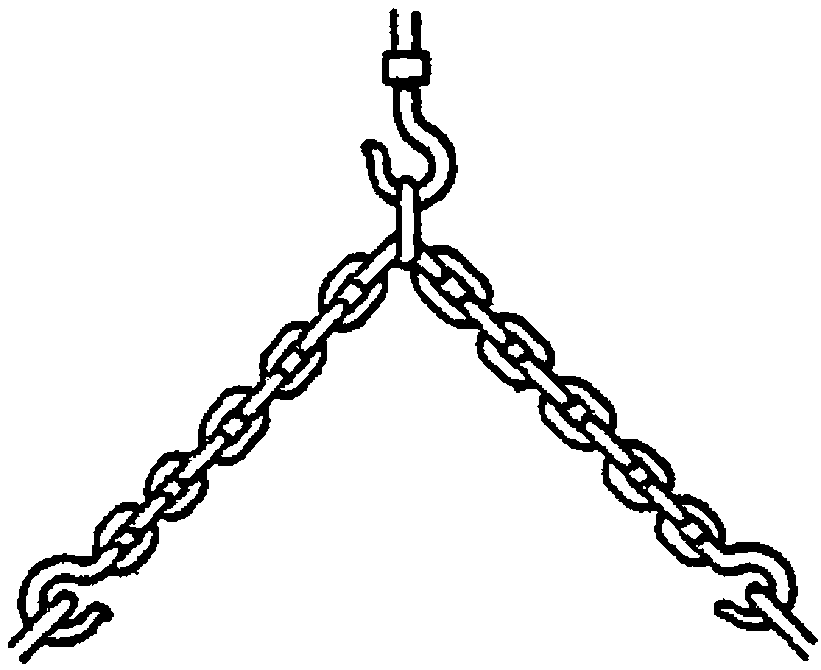 | 1 | 0,037 | 0,026 |
| 2 | 2 | 0,056 | 0,039 |
| 3 | 3 | 0,076 | 0,055 |
| 4 | 4 | 0,096 | 0,070 |
| 5 | Захватами | 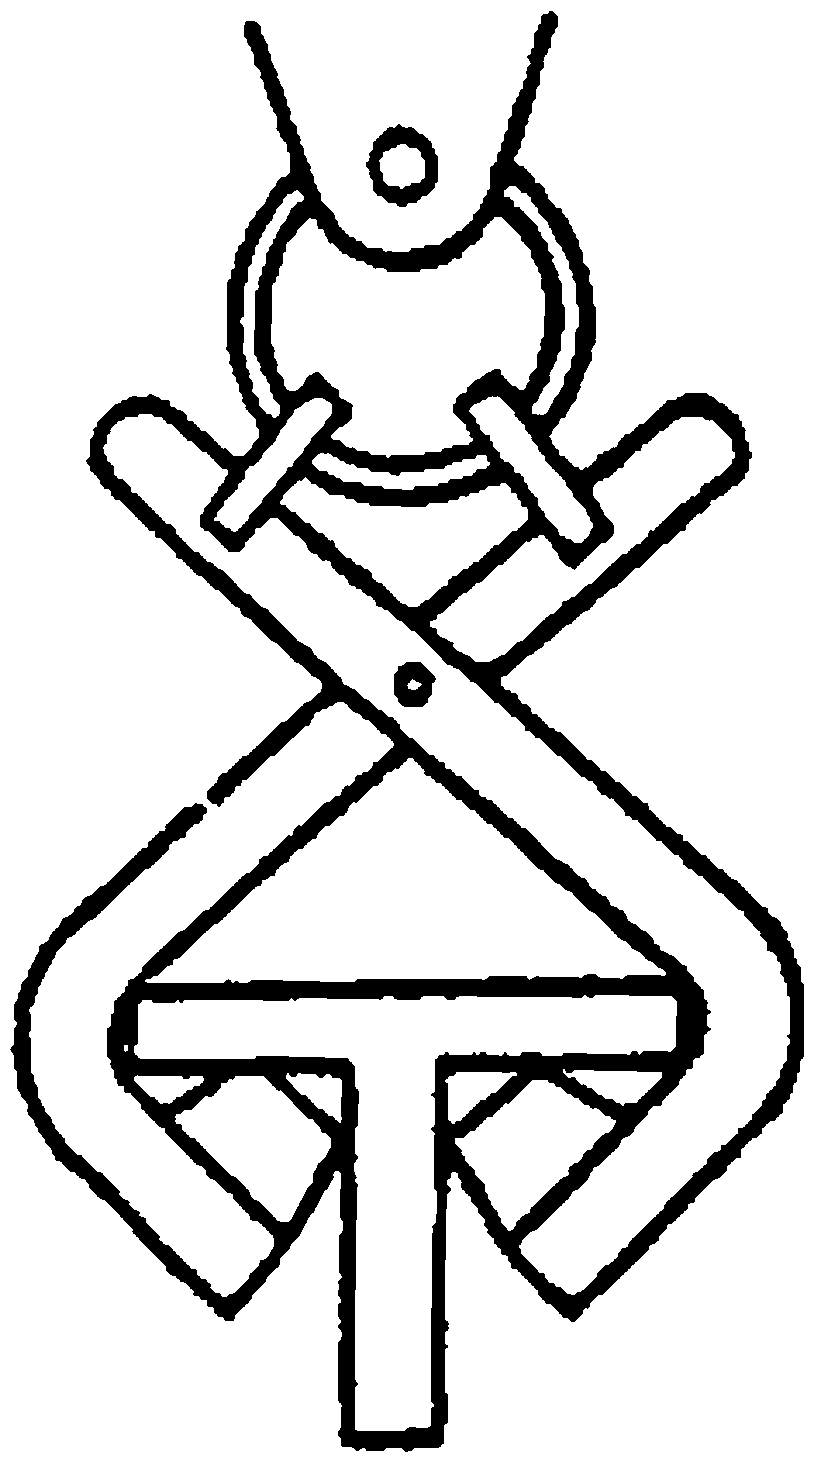 | 1 | 0,07 | 0,05 |
| 6 | 2 | 0,09 | 0,07 |
| 7 | 3 | 0,11 | 0,08 |
| 8 | 4 | 0,14 | 0,09 |
| 9 | Канатом | 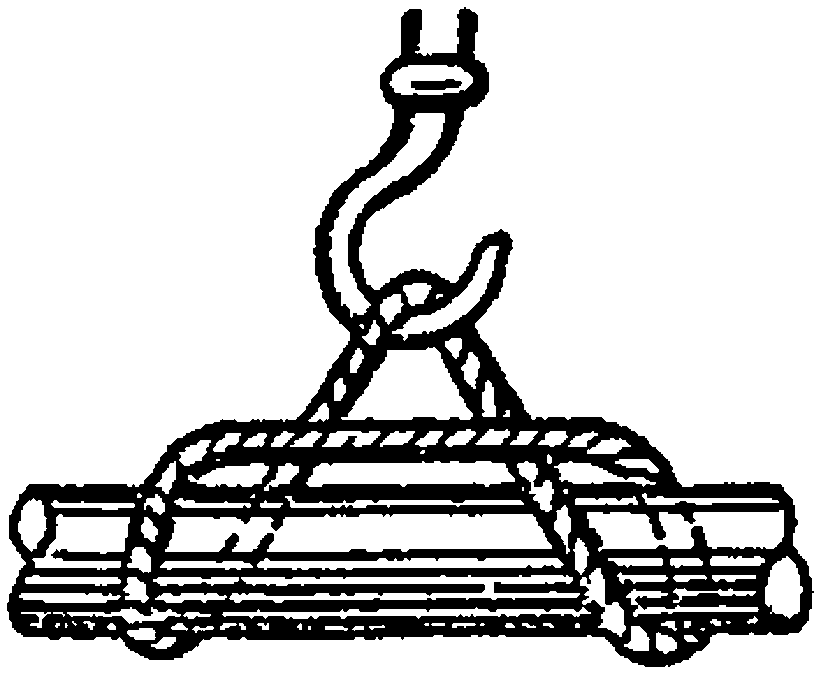 | 1 | 0,06 | 0,043 |
| 10 | 2 | 0,074 | 0,050 |
| 11 | Тросом | 1 | 0,066 | 0,047 |
| 12 | 2 | 0,084 | 0,060 |
| 13 | Подвесками | 1 | 0,042 | 0,036 |
| Застропливание или отстропливание изделий | Приемы, связанные с перемещением |
| Карта 9 | Лист 2 |
| № позиции | Способ застропливания | Число стропов (захватов) | Застропливание | Отстропливание |
| Время T, мин. |
| 14 | Цепью | 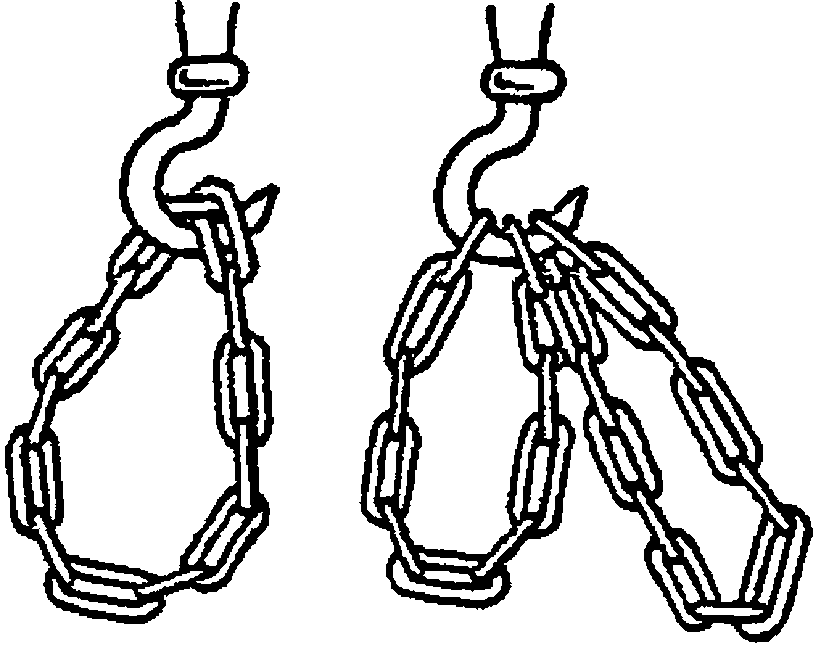 | 1 | 0,060 | 0,043 |
| 2 | 0,074 | 0,050 |
| 16 | Спецприспособлением | 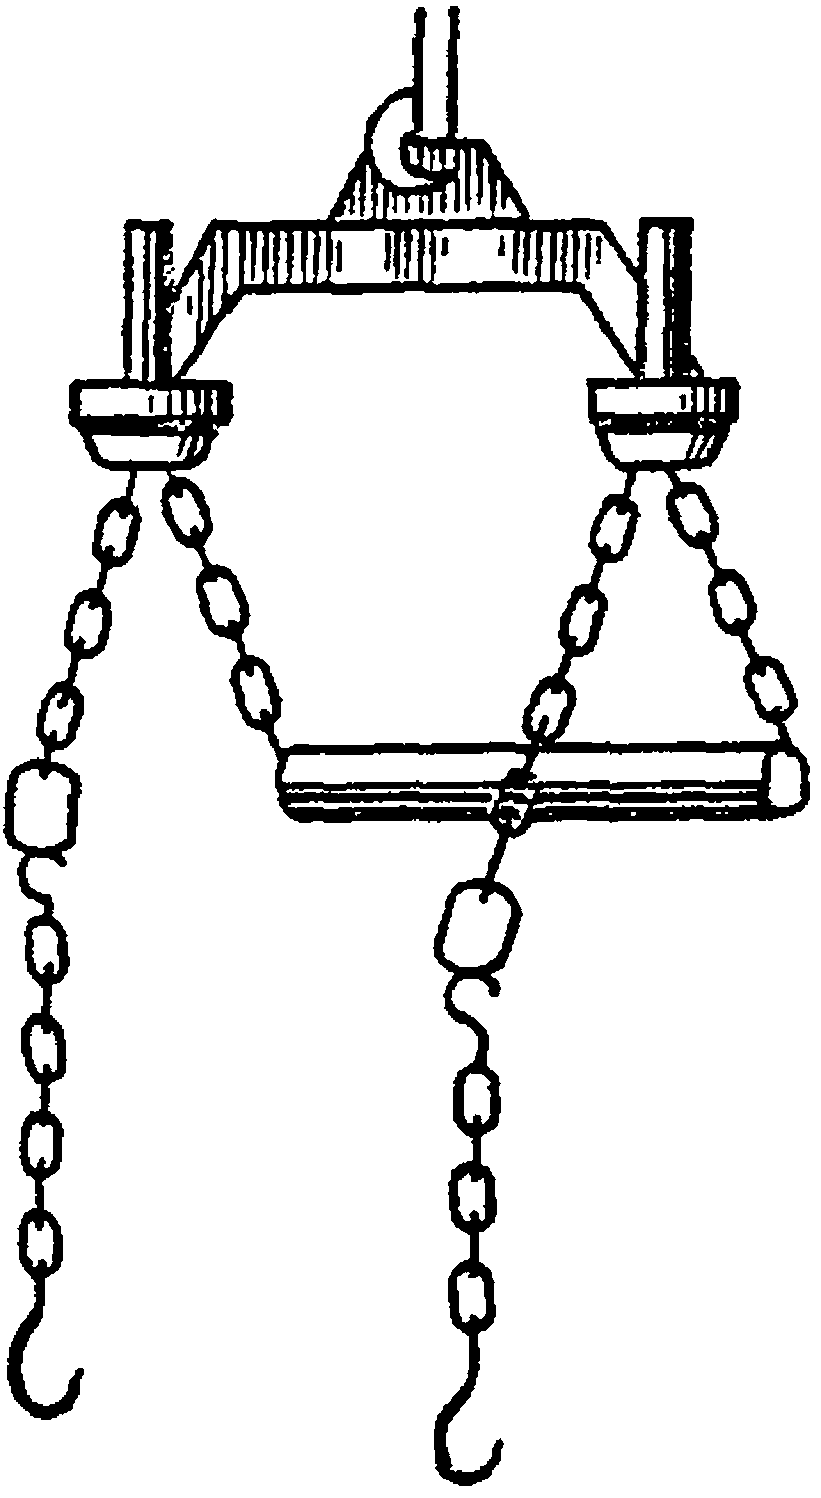 | 1 | 0,82 | 0,63 |
| Индекс | а | б |
| Перемещение изделий при помощи грузоподъемных механизмов | Приемы, связанные с перемещением |
| Карта 10 |
| № позиции | Грузоподъемные механизмы | Грузоподъемность, кг | Скорость, м/мин. | Время на 1 м T, мин. |
| подъема | передвижения | подъема | передвижения |
| 1 | Тали электрические, кран-балки, пневмоподъемники | 125 | 12 — 14 | Вручную | 0,083 — 0,072 | - |
| 2 | 250 | 8 | 0,125 | - |
| 3 | 9 | 0,111 | - |
| 4 | 18 — 20 | 0,056 — 0,05 | - |
| 5 | 500 | 3 | 0,332 | - |
| 6 | 8 | 18,5 | 0,125 | 0,054 |
| 7 | 30 | 0,033 |
| 8 | 8,5 | Вручную | 0,118 | - |
| 9 | 12 — 16 | 27,5 — 31 | 0,087 — 0,063 | 0,036 — 0,032 |
| 10 | 750 | 8 | 30 | 0,125 | 0,033 |
| 11 | 1000 | 6 | 20 | 0,167 | 0,05 |
| 12 | 7,5 | 30 | 0,134 | 0,033 |
| 13 | 8 | Вручную | 0,125 | - |
| 14 | 20 | 0,05 |
| 15 | 30 | 0,033 |
| 16 | 32 | 0,031 |
| 17 | 34 | 0,029 |
| 18 | 1500 | 8 | Вручную | 0,125 | - |
| 19 | 2000 | 7,5 | 30 | 0,134 | 0,033 |
| 20 | 8 | 20 | 0,125 | 0,050 |
| 21 | 28 | 0,036 |
| 22 | 30 | 0,033 |
| 23 | 3000 | 8 | 20 | 0,050 |
| 24 | 30 | 0,033 |
| № позиции | Грузоподъемные механизмы | Характер передвижения | Время на 1 м T, мин. |
| 25 | Передвижение грузоподъемного механизма по монорельсу вручную | Без груза | 0,02 |
| 26 | С грузом по прямой | 0,03 |
| 27 | С грузом по кривой (окружности) | 0,05 |
Примечания: 1. На прием «включить» или «выключить» подъемник к времени по нормативной карте прибавлять 0,015 мин.
2. Время на застропливание или отстропливание брать по нормативной карте 9.
| Перемещение изделий к месту сборки вручную | Приемы, связанные с перемещением |
| Карта 11 |
| № позиции | Масса изделия M, кг, до | Расстояние перемещения L, м, до | На каждый последующий метр |
| 1 | 2 | 3 | 4 | 6 | 8 | 10 |
| Время T, мин. |
| 1 | 1,0 | 0,014 | 0,026 | 0,038 | 0,049 | 0,070 | 0,090 | 0,112 | 0,014 |
| 2 | 1,5 | 0,016 | 0,030 | 0,043 | 0,056 | 0,080 | 0,104 | 0,128 | 0,015 |
| 3 | 2,0 | 0,018 | 0,033 | 0,047 | 0,062 | 0,090 | 0,115 | 0,140 | 0,016 |
| 4 | 3,0 | 0,020 | 0,038 | 0,055 | 0,070 | 0,102 | 0,132 | 0,162 | 0,017 |
| 5 | 4,0 | 0,022 | 0,042 | 0,060 | 0,078 | 0,112 | 0,146 | 0,178 | 0,018 |
| 6 | 5,0 | 0,024 | 0,045 | 0,065 | 0,084 | 0,120 | 0,157 | 0,192 | 0,019 |
| 7 | 6,0 | 0,026 | 0,048 | 0,070 | 0,090 | 0,130 | 0,167 | 0,205 | 0,020 |
| 8 | 8,0 | 0,028 | 0,053 | 0,076 | 0,100 | 0,142 | 0,184 | 0,226 | 0,021 |
| 9 | 10,0 | 0,030 | 0,057 | 0,082 | 0,107 | 0,154 | 0,200 | 0,243 | 0,022 |
| 10 | 14,0 | 0,034 | 0,064 | 0,092 | 0,120 | 0,172 | 0,223 | 0,273 | 0,025 |
| 11 | 18,0 | 0,037 | 0,070 | 0,100 | 0,130 | 0,188 | 0,243 | 0,297 | 0,027 |
| 12 | 20,0 | 0,040 | 0,072 | 0,104 | 0,135 | 0,195 | 0,252 | 0,308 | 0,030 |
| Индекс | а | б | в | г | д | е | ж | з |
Примечание. При перемещении рабочего без груза приведенное в нормативной карте время брать по позиции 1.
Т = 0,014 · M0,34 · L0,9.
| Перемещение изделий по рольгангу и склизу | Приемы, связанные с перемещением |
| Карта 12 |
| Содержание работы |
| I. Переместить изделие по рольгангу на определенное расстояние | II. Столкнуть изделие по склизу |
| Рольганг |
| № позиции | Расстояние перемещения изделия L, м, до | Масса перемещаемого изделия M, кг, до |
| 15 | 20 | 25 | 30 | 40 | 50 | 70 | 100 | 120 | 160 | 200 | 250 | 300 |
| Время T, мин. |
| 1 | 2 | 0,036 | 0,038 | 0,040 | 0,042 | 0,044 | 0,046 | 0,049 | 0,053 | 0,055 | 0,058 | 0,061 | 0,064 | 0,066 |
| 2 | 3 | 0,044 | 0,047 | 0,049 | 0,051 | 0,054 | 0,057 | 0,060 | 0,065 | 0,067 | 0,071 | 0,075 | 0,078 | 0,081 |
| 3 | 5 | 0,057 | 0,060 | 0,064 | 0,066 | 0,070 | 0,073 | 0,078 | 0,084 | 0,087 | 0,092 | 0,096 | 0,100 | 0,105 |
| 4 | 7 | 0,068 | 0,072 | 0,075 | 0,078 | 0,083 | 0,086 | 0,093 | 0,099 | 0,103 | 0,109 | 0,114 | 0,119 | 0,124 |
| 5 | 10 | 0,082 | 0,086 | 0,090 | 0,094 | 0,099 | 0,103 | 0,110 | 0,120 | 0,124 | 0,130 | 0,137 | 0,143 | 0,148 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н |
| Склиз |
| № позиции | Масса изделия M, кг, до |
| 15 | 20 | 25 | 30 | 40 | 50 | 60 | 80 | 100 |
| Время T, мин. |
| 6 | 0,194 | 0,224 | 0,250 | 0,274 | 0,316 | 0,353 | 0,387 | 0,447 | 0,500 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,015 · L0,5 · M0,2 — рольганг;
T = 0,05 · M0,5 — склиз.
| Навешивание, снятие изделий на транспортный подвесной конвейер вручную | Приемы, связанные с перемещением |
| Карта 13 |
| Содержание работы | 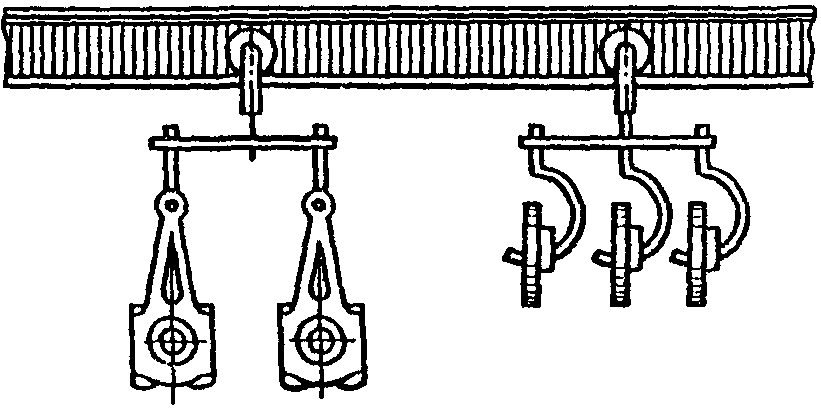 |
1. Взять деталь, переместить к конвейеру
2. Навесить деталь на крюк конвейера |
| или |
1. Снять деталь с крюка конвейера
2. Переместить к месту установки и отложить |
| № позиции | Расстояние перемещения L, м, до | Масса детали M, кг, до |
| 0,5 | 0,7 | 1,0 | 1,5 | 2,0 | 2,5 | 3,0 | 4,0 | 5,0 | 6,0 | 8,0 | 10 | 15 | 20 |
| Время T, мин. |
| Навешивание или снятие |
| 1 | 1 | 0,016 | 0,018 | 0,020 | 0,023 | 0,025 | 0,026 | 0,028 | 0,030 | 0,032 | 0,034 | 0,037 | 0,040 | 0,045 | 0,05 |
| 2 | 2 | 0,030 | 0,033 | 0,037 | 0,042 | 0,046 | 0,049 | 0,052 | 0,056 | 0,060 | 0,064 | 0,070 | 0,074 | 0,084 | 0,09 |
| 3 | 3 | 0,043 | 0,048 | 0,054 | 0,060 | 0,066 | 0,070 | 0,075 | 0,081 | 0,087 | 0,092 | 0,100 | 0,107 | 0,120 | 0,13 |
| 4 | 4 | 0,056 | 0,062 | 0,070 | 0,078 | 0,086 | 0,092 | 0,097 | 0,105 | 0,113 | 0,119 | 0,130 | 0,139 | 0,157 | 0,17 |
| 5 | 5 | 0,069 | 0,076 | 0,085 | 0,096 | 0,105 | 0,110 | 0,118 | 0,130 | 0,138 | 0,146 | 0,160 | 0,170 | 0,190 | 0,21 |
| 6 | 6 | 0,080 | 0,090 | 0,100 | 0,113 | 0,123 | 0,130 | 0,140 | 0,150 | 0,160 | 0,170 | 0,187 | 0,200 | 0,226 | 0,25 |
| 7 | 7 | 0,094 | 0,103 | 0,115 | 0,130 | 0,140 | 0,150 | 0,160 | 0,170 | 0,187 | 0,197 | 0,215 | 0,230 | 0,260 | 0,28 |
| 8 | 8 | 0,105 | 0,117 | 0,130 | 0,145 | 0,160 | 0,170 | 0,180 | 0,200 | 0,210 | 0,220 | 0,240 | 0,260 | 0,293 | 0,32 |
| 9 | 9 | 0,117 | 0,130 | 0,144 | 0,163 | 0,180 | 0,190 | 0,200 | 0,219 | 0,234 | 0,247 | 0,270 | 0,290 | 0,325 | 0,36 |
| 10 | 10 | 0,130 | 0,143 | 0,160 | 0,180 | 0,195 | 0,210 | 0,220 | 0,240 | 0,257 | 0,270 | 0,300 | 0,317 | 0,358 | 0,39 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о |
Примечание. При перемещении рабочего на расстояние, не вошедшее в комплекс или свыше указанного, время брать по карте 11.
T = 0,02 · L0,9 · M0,3.
| Перемещение рабочего | Приемы, связанные с перемещением |
| Карта 14 |
| № позиции | Характер перемещения | Расстояние перемещения L, м, до |
| 1 | 2 | 3 | 4 | 5 | 8 | 10 | 12 | 15 | 20 |
| Время T, мин. |
| 1 | Спуск по ступеням | 0,03 | 0,056 | 0,081 | 0,10 | 0,13 | - | - | - | - | - |
| 2 | Подъем по ступеням | 0,04 | 0,075 | 0,11 | 0,14 | 0,17 | - | - | - | - | - |
| 3 | По горизонтали при сопровождении груза, перемещаемого подъемником | 0,05 | 0,10 | 0,15 | 0,20 | 0,25 | 0,40 | 0,50 | 0,60 | 0,75 | 1,0 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
T = 0,03 · L0,9 - позиция 1;
T = 0,04 · L0,9 - позиция 2;
T = 0,05 · L - позиция 3.
| Повертывание, перевертывание изделий вручную или подъемными средствами | Приемы, связанные с перемещением |
| Карта 15 | Лист 1 |
| № позиции | Вид работы | Содержание работы | Угол поворота \varphi, град., до | Способ поворота |
| вручную | подъемными средствами |
| Масса изделия M, кг, до |
| 1 | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 | 100 | 300 | 500 |
| Время T, мин. |
| 1 | Повертывание или перевертывание | вручную на столе, плите, стеллаже и т.п. | Взять изделие, повернуть или перевернуть | в горизонтальной плоскости | 45 | 0,010 | 0,011 | 0,013 | 0,015 | 0,017 | 0,019 | 0,021 | 0,023 | 0,026 | 0,39 | 0,44 | 0,47 |
| 2 | 90 | 0,012 | 0,015 | 0,017 | 0,019 | 0,022 | 0,024 | 0,027 | 0,029 | 0,033 |
| 3 | 120 | 0,013 | 0,016 | 0,018 | 0,021 | 0,025 | 0,026 | 0,030 | 0,032 | 0,037 | 0,41 | 0,47 | 0,50 |
| 4 | 160 | 0,014 | 0,018 | 0,020 | 0,024 | 0,027 | 0,029 | 0,033 | 0,036 | 0,041 |
| 5 | 180 | 0,015 | 0,019 | 0,021 | 0,025 | 0,028 | 0,031 | 0,034 | 0,038 | 0,043 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
| Повертывание, перевертывание изделий вручную или подъемными средствами | Приемы, связанные с перемещением |
| Карта 15 | Лист 2 |
| № позиции | Вид работы | Содержание работы | Угол поворота \varphi, град., до | Способ поворота |
| вручную | подъемными средствами |
| Масса изделия M, кг, до |
| 1 | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 | 100 | 300 | 500 |
| Время T, мин. |
| 6 | Повертывание или перевертывание | вручную на столе, плите, стеллаже и т.п. | Взять изделие, повернуть или перевернуть | в вертикальной плоскости | 45 | 0,017 | 0,021 | 0,023 | 0,027 | 0,032 | 0,034 | 0,038 | 0,042 | 0,047 | 0,51 | 0,58 | 0,62 |
| 7 | 90 | 0,021 | 0,026 | 0,030 | 0,035 | 0,040 | 0,043 | 0,049 | 0,053 | 0,060 |
| 8 | 120 | 0,024 | 0,029 | 0,033 | 0,039 | 0,045 | 0,048 | 0,054 | 0,059 | 0,066 | 0,54 | 0,61 | 0,65 |
| 9 | 160 | 0,026 | 0,032 | 0,037 | 0,043 | 0,050 | 0,053 | 0,060 | 0,065 | 0,073 |
| 10 | 180 | 0,028 | 0,034 | 0,038 | 0,045 | 0,052 | 0,055 | 0,062 | 0,068 | 0,077 |
| 11 | в приспособлении | Повернуть приспособление с деталью | без фиксации | 90 | 0,020 | 0,024 | 0,027 | 0,032 | 0,036 | 0,039 | 0,044 | 0,048 | 0,054 | - |
| 12 | 180 | 0,022 | 0,027 | 0,030 | 0,035 | 0,040 | 0,043 | 0,049 | 0,053 | 0,060 |
| 13 | с фиксацией | 90 | 0,049 | 0,060 | 0,068 | 0,079 | 0,091 | 0,098 | 0,110 | 0,120 | 0,130 | - |
| 14 | 180 | 0,054 | 0,067 | 0,075 | 0,088 | 0,100 | 0,110 | 0,120 | 0,130 | 0,150 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
Примечание. Нормативы времени рассчитаны на повертывание и перевертывание изделий длиной до 1 м. При большей длине приведенное в нормативной карте время принимать с коэффициентом 1,2.
T = 0,0025 \cdot \phi^{0,35} \cdot M^{0,3} — в горизонтальной плоскости
T = 0,0045 \cdot \phi^{0,35} \cdot M^{0,3} — в вертикальной плоскости |
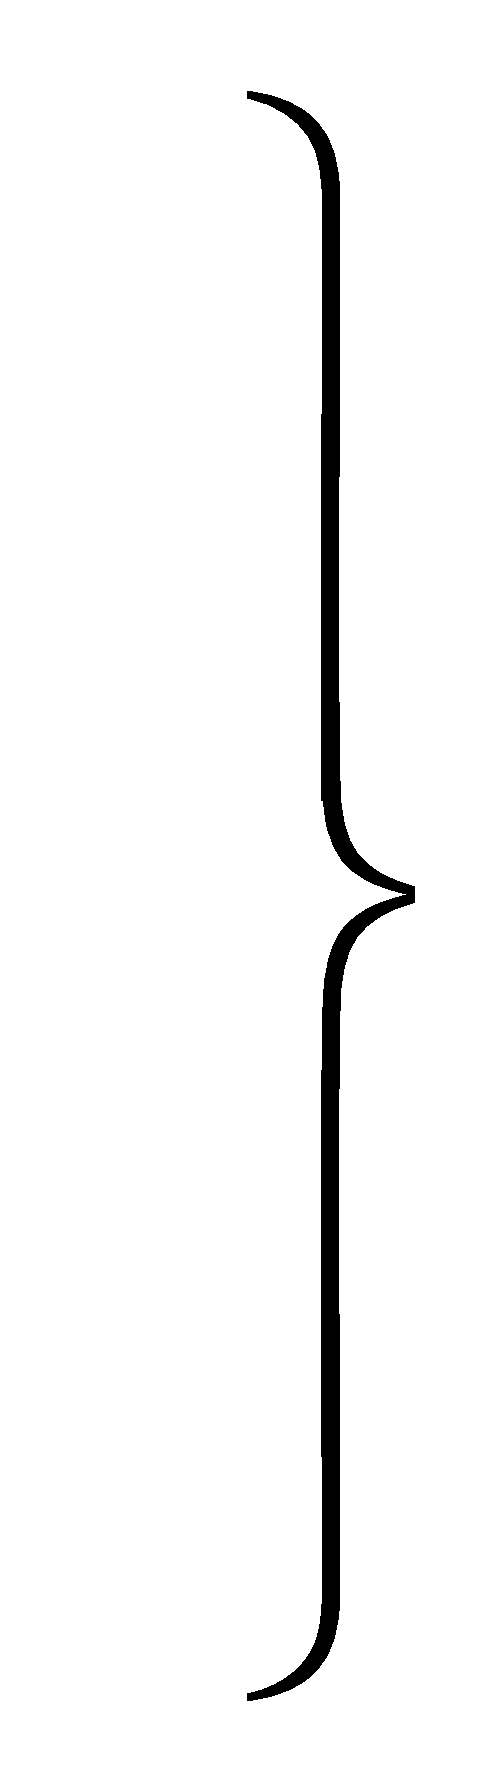 |
вручную; |
T = 0,165 \cdot \phi^{0,07} \cdot M^{0,12} — в горизонтальной плоскости
T = 0,215 \cdot \phi^{0,07} \cdot M^{0,12} — в вертикальной плоскости |
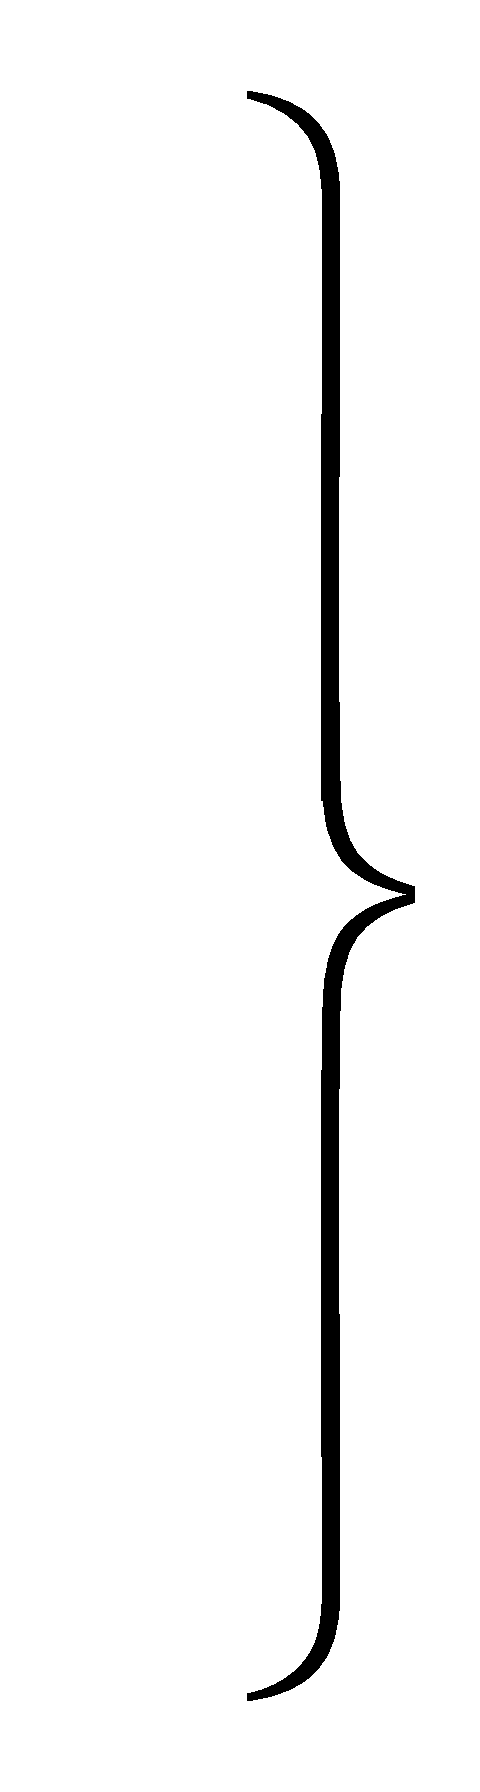 |
подъемными средствами; |
T = 0,010 \cdot \phi^{0,15} \cdot M^{0,3} — в приспособлении без фиксации;
T = 0,025 \cdot \phi^{0,15} \cdot M^{0,3} — в приспособлении с фиксацией. |
|
|
| Перемещение инструмента в рабочей зоне | Приемы, связанные с перемещением |
| Карта 16 |
|  |
| № позиции | Вид инструмента | Наименование приемов работы | Расстояние перемещения L, м, до | На каждые последующие 0,5 м |
| 0,3 | 0,5 | 0,7 | 0,9 | 1,0 | 1,3 | 1,5 | 2,0 | 2,5 |
| Время T, мин. |
| 1 | Ручной (молоток, ключ, отвертка, шабер, напильник, штангенциркуль, шаблон и др.) | Взять инструмент и переместить | 0,015 | 0,017 | 0,018 | 0,019 | 0,020 | 0,021 | 0,022 | 0,024 | 0,025 | 0,07 |
| 2 | Отложить | 0,011 | 0,012 | 0,013 | 0,014 | 0,015 | 0,016 | 0,017 | 0,018 | 0,019 | 0,012 |
| 3 | Съемный (пневмо- или электроинструмент) | Снять инструмент с подвески, переместить и включить или выключить, переместить и повесить | 0,017 | 0,023 | 0,028 | 0,033 | 0,035 | 0,041 | 0,044 | 0,052 | 0,065 | 0,023 |
| 4 | Выключить, переместить и отложить | 0,010 | 0,013 | 0,016 | 0,019 | 0,020 | 0,023 | 0,025 | 0,030 | 0,034 | 0,013 |
| 5 | Подвесной инструмент на гибкой связи (пневмо- или электроинструмент) | Подвести инструмент к рабочей точке, включить | 0,014 | 0,018 | 0,021 | 0,024 | 0,025 | 0,028 | 0,030 | 0,034 | 0,038 | 0,018 |
| 6 | Выключить, отвести и выпустить из рук | 0,015 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
Примечание. Нормативы времени рассчитаны на работу с инструментом массой до 5 кг. При работе с инструментом массой свыше 5 кг приведенное в нормативной карте время принимать с коэффициентом 1,1.
T = 0,020 · L0,25 - позиция 1;
T = 0,015 · L0,25 - позиция 2;
T = 0,035 · L0,58 - позиция 3;
T = 0,020 · L0,58 - позиция 4;
T = 0,025 · L0,45 - позиция 5.
| Перемещение инструмента при завертывании винтов, гаек и т.п. в процессе работы по технологической схеме | Приемы, связанные с перемещением |
| Карта 17 |
| Содержание работы |
| Переместить пневмо- или электрогайковерт или ручной ключ или ручную отвертку при завертывании винтов, болтов и т.п. по технологической схеме |
| № позиции | Расстояние перемещения инструмента L, мм, до | Масса перемещаемого инструмента M, кг, до |
| 0,5 | 1,0 | 2,0 | 3,0 | 4,0 | 6,0 | 12 |
| Время T, мин. |
| 1 | 50 | 0,0026 | 0,0030 | 0,0036 | 0,0039 | 0,0042 | 0,0046 | - |
| 2 | 100 | 0,0036 | 0,0042 | 0,0050 | 0,0054 | 0,0058 | 0,0064 | - |
| 3 | 200 | 0,0050 | 0,0057 | 0,0067 | 0,0074 | 0,0079 | 0,0087 | - |
| 4 | 300 | 0,0060 | 0,0070 | 0,0080 | 0,0089 | 0,0095 | 0,0104 | 0,0123 |
| 5 | 500 | 0,0075 | 0,087 | 0,0102 | 0,0112 | 0,0120 | 0,0131 | 0,0154 |
| 6 | 700 | 0,0085 | 0,0100 | 0,0118 | 0,0130 | 0,0140 | 0,0152 | 0,0179 |
| 7 | 1000 | - | - | 0,0140 | 0,0152 | 0,0163 | 0,0180 | 0,0210 |
| 8 | 1300 | - | - | 0,0156 | 0,0170 | 0,0184 | 0,0202 | 0,0236 |
| Индекс | а | б | в | г | д | е | ж |
Примечания: 1. При перемещении инструмента в процессе работы массой свыше 12 кг приведенное в нормативной карте время для массы 12 кг (индекс ж) принимать с коэффициентом 1,15.
2. При большом числе перемещений на операцию рекомендуется найти среднюю длину перемещения и нормативное время, соответствующее этой длине, умножить на число перемещений.
T = 0,00053 · L0,45 · M0,23.
| Смазывание поверхности изделий | Приемы, связанные с консервацией |
| Карта 18 | Лист 1 |
| Содержание работы |
| I. Смазывание изделия из пульверизатора, кистью, из масленки | II. Смазывание изделия погружением в ванну |
1. Взять кисть, обмакнуть в масло (краску, клей) или взять масленку или пульверизатор
2. Смазать поверхность кистью, или из масленки, или из пульверизатора
3. Отложить кисть, или масленку, или пульверизатор | 1. Взять изделие
2. Погрузить в ванну с маслом |
| № позиции | Вид покрытия | Ширина обработки B, мм, до | Диаметр обработки D, мм, до | Нанесение смазки (покрытия) |
| Кистью |
| Длина обработки L, мм, до |
| 100 | 120 | 140 | 160 | 180 | 200 | 250 | 300 | 350 | 400 | 500 | 600 | 800 | 1000 |
| Время T, мин. |
| 1 | Масло | 50 | 16 | 0,079 | 0,086 | 0,093 | 0,100 | 0,104 | 0,110 | 0,12 | 0,13 | 0,14 | 0,15 | 0,17 | 0,18 | 0,21 | 0,23 |
| 2 | 70 | 22 | 0,088 | 0,096 | 0,104 | 0,110 | 0,120 | 0,130 | 0,14 | 0,15 | 0,16 | 0,17 | 0,19 | 0,20 | 0,24 | 0,26 |
| 3 | 100 | 32 | 0,100 | 0,108 | 0,117 | 0,124 | 0,130 | 0,140 | 0,15 | 0,17 | 0,18 | 0,19 | 0,21 | 0,23 | 0,26 | 0,29 |
| 4 | 140 | 45 | 0,110 | 0,120 | 0,130 | 0,140 | 0,147 | 0,154 | 0,17 | 0,18 | 0,20 | 0,21 | 0,24 | 0,26 | 0,30 | 0,33 |
| 5 | 200 | 64 | 0,120 | 0,130 | 0,140 | 0,150 | 0,160 | 0,170 | 0,19 | 0,21 | 0,22 | 0,24 | 0,27 | 0,29 | 0,33 | 0,37 |
| 6 | 280 | 90 | 0,140 | 0,150 | 0,160 | 0,170 | 0,180 | 0,190 | 0,21 | 0,23 | 0,25 | 0,27 | 0,30 | 0,32 | 0,37 | 0,41 |
| 7 | 450 | 140 | 0,160 | 0,180 | 0,190 | 0,200 | 0,220 | 0,230 | 0,25 | 0,27 | 0,30 | 0,31 | 0,35 | 0,38 | 0,43 | 0,48 |
| 8 | 630 | 200 | 0,180 | 0,200 | 0,210 | 0,230 | 0,240 | 0,250 | 0,28 | 0,31 | 0,33 | 0,35 | 0,39 | 0,42 | 0,48 | 0,54 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о |
| Смазывание поверхности изделий | Приемы, связанные с консервацией |
| Карта 18 | Лист 2 |
| № позиции | Вид покрытия | Ширина обработки B, мм, до | Диаметр обработки D, мм, до | Нанесение смазки (покрытия) |
| Кистью |
| Длина обработки L, мм, до |
| 100 | 120 | 140 | 160 | 180 | 200 | 250 | 300 | 350 | 400 | 500 | 600 | 800 | 1000 |
| Время T, мин. |
| 9 | Краска (сурик, синька, белила), клей | 50 | 16 | 0,11 | 0,12 | 0,13 | 0,14 | 0,15 | 0,16 | 0,17 | 0,19 | 0,21 | 0,22 | 0,24 | 0,26 | 0,30 | 0,34 |
| 10 | 70 | 22 | 0,13 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,20 | 0,21 | 0,23 | 0,25 | 0,27 | 0,30 | 0,34 | 0,38 |
| 11 | 100 | 32 | 0,14 | 0,16 | 0,17 | 0,18 | 0,19 | 0,20 | 0,22 | 0,24 | 0,26 | 0,28 | 0,30 | 0,33 | 0,38 | 0,42 |
| 12 | 140 | 45 | 0,16 | 0,17 | 0,19 | 0,20 | 0,21 | 0,22 | 0,25 | 0,27 | 0,29 | 0,31 | 0,34 | 0,37 | 0,43 | 0,47 |
| 13 | 200 | 64 | 0,18 | 0,20 | 0,21 | 0,22 | 0,24 | 0,25 | 0,28 | 0,30 | 0,32 | 0,35 | 0,38 | 0,42 | 0,48 | 0,58 |
| 14 | 280 | 90 | 0,20 | 0,22 | 0,24 | 0,25 | 0,26 | 0,28 | 0,31 | 0,34 | 0,36 | 0,39 | 0,43 | 0,47 | 0,53 | 0,60 |
| 15 | 450 | 140 | 0,24 | 0,26 | 0,28 | 0,29 | 0,31 | 0,33 | 0,36 | 0,40 | 0,42 | 0,45 | 0,50 | 0,55 | 0,63 | 0,69 |
| 16 | 630 | 200 | 0,26 | 0,29 | 0,31 | 0,33 | 0,35 | 0,36 | 0,41 | 0,44 | 0,47 | 0,51 | 0,56 | 0,61 | 0,70 | 0,78 |
| Из масленки |
| 17 | Масло | 50 | 16 | 0,063 | 0,069 | 0,074 | 0,079 | 0,083 | 0,090 | 0,10 | 0,106 | 0,114 | 0,12 | 0,13 | 0,15 | 0,17 | 0,19 |
| 18 | 70 | 22 | 0,070 | 0,076 | 0,083 | 0,088 | 0,094 | 0,098 | 0,11 | 0,120 | 0,130 | 0,14 | 0,15 | 0,16 | 0,19 | 0,21 |
| 19 | 100 | 32 | 0,080 | 0,086 | 0,096 | 0,100 | 0,105 | 0,110 | 0,12 | 0,130 | 0,140 | 0,15 | 0,17 | 0,18 | 0,21 | 0,24 |
| 20 | 140 | 45 | 0,090 | 0,097 | 0,104 | 0,110 | 0,118 | 0,120 | 0,14 | 0,150 | 0,160 | 0,17 | 0,19 | 0,21 | 0,24 | 0,26 |
| 21 | 200 | 64 | 0,100 | 0,110 | 0,120 | 0,125 | 0,130 | 0,140 | 0,15 | 0,170 | 0,180 | 0,19 | 0,21 | 0,23 | 0,27 | 0,30 |
| 22 | 280 | 90 | 0,110 | 0,120 | 0,130 | 0,140 | 0,150 | 0,160 | 0,17 | 0,190 | 0,200 | 0,21 | 0,24 | 0,26 | 0,30 | 0,33 |
| 23 | 450 | 140 | 0,130 | 0,140 | 0,150 | 0,160 | 0,170 | 0,180 | 0,20 | 0,220 | 0,240 | 0,25 | 0,28 | 0,30 | 0,35 | 0,39 |
| 24 | 630 | 200 | 0,150 | 0,160 | 0,170 | 0,180 | 0,190 | 0,200 | 0,22 | 6,250 | 0,260 | 0,28 | 0,31 | 0,34 | 0,39 | 0,43 |
| Из пульверизатора |
| 25 | Краска (сурик, синька, белила), клей | 50 | 16 | 0,08 | 0,09 | 0,096 | 0,103 | 0,108 | 0,11 | 0,13 | 0,14 | 0,15 | 0,16 | 0,17 | 0,19 | 0,22 | 0,24 |
| 26 | 70 | 22 | 0,09 | 0,10 | 0,108 | 0,114 | 0,12 | 0,13 | 0,14 | 0,15 | 0,16 | 0,18 | 0,20 | 0,21 | 0,24 | 0,27 |
| 27 | 100 | 32 | 0,10 | 0,11 | 0,12 | 0,13 | 0,137 | 0,143 | 0,16 | 0,17 | 0,18 | 0,20 | 0,22 | 0,24 | 0,27 | 0,31 |
| 28 | 140 | 45 | 0,116 | 0,126 | 0,135 | 0,145 | 0,15 | 0,16 | 0,18 | 0,19 | 0,21 | 0,22 | 0,25 | 0,27 | 0,31 | 0,34 |
| 29 | 200 | 64 | 0,13 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,20 | 0,22 | 0,20 | 0,25 | 0,28 | 0,30 | 0,35 | 0,38 |
| 30 | 280 | 90 | 0,15 | 0,16 | 0,17 | 0,18 | 0,19 | 0,20 | 0,22 | 0,24 | 0,26 | 0,28 | 0,31 | 0,34 | 0,38 | 0,43 |
| 31 | 450 | 140 | 0,17 | 0,18 | 0,20 | 0,21 | 0,22 | 0,24 | 0,26 | 0,28 | 0,31 | 0,33 | 0,36 | 0,36 | 0,45 | 0,50 |
| 32 | 630 | 200 | 0,19 | 0,21 | 0,22 | 0,24 | 0,25 | 0,26 | 0,29 | 0,32 | 0,34 | 0,36 | 0,40 | 0,44 | 0,50 | 0,56 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о |
| Смазывание поверхности изделий | Приемы, связанные с консервацией |
| Карта 18 | Лист 3 |
| № позиции | Вид покрытия | Ширина обработки B, мм, до | Диаметр обработки D, мм, до | Нанесение смазки |
| Погружением в ванну |
| Длина обработки L, мм, до |
| 30 | 50 | 100 | 120 | 140 | 160 | 180 | 200 |
| Время T, мин. |
| 33 | Масло, краска | 50 | 16 | 0,054 | 0,069 | 0,095 | 0,101 | 0,111 | 0,12 | 0,125 | 0,13 |
| 34 | 70 | 22 | 0,060 | 0,077 | 0,106 | 0,114 | 0,125 | 0,13 | 0,140 | 0,15 |
| 35 | 100 | 32 | 0,068 | 0,086 | 0,120 | 0,130 | 0,140 | 0,15 | 0,160 | 0,17 |
| 36 | 140 | 45 | 0,076 | 0,100 | 0,130 | 0,140 | 0,150 | 0,16 | 0,170 | 0,18 |
| 37 | 200 | 64 | 0,085 | 0,110 | 0,150 | 0,160 | 0,170 | 0,19 | 0,200 | 0,21 |
| 38 | 280 | 90 | 0,095 | 0,120 | 0,170 | 0,180 | 0,200 | 0,21 | 0,220 | 0,23 |
| 39 | 450 | 140 | 0,110 | 0,140 | 0,200 | 0,210 | 0,230 | 0,25 | 0,260 | 0,27 |
| 40 | 630 | 200 | 0,120 | 0,160 | 0,220 | 0,240 | 0,260 | 6,27 | 0,290 | 0,30 |
| Индекс | а | б | в | г | д | е | ж | з |
Примечание. Карта предусматривает смазку деталей с гладкой поверхностью. При смазывании деталей с выступами, карманами, отверстиями приведенное в нормативной карте время принимать с коэффициентом 1,3.
T = 0,0025 · B0,33 · L0,47
T = 0,0037 · D0,33 · L0,47 | 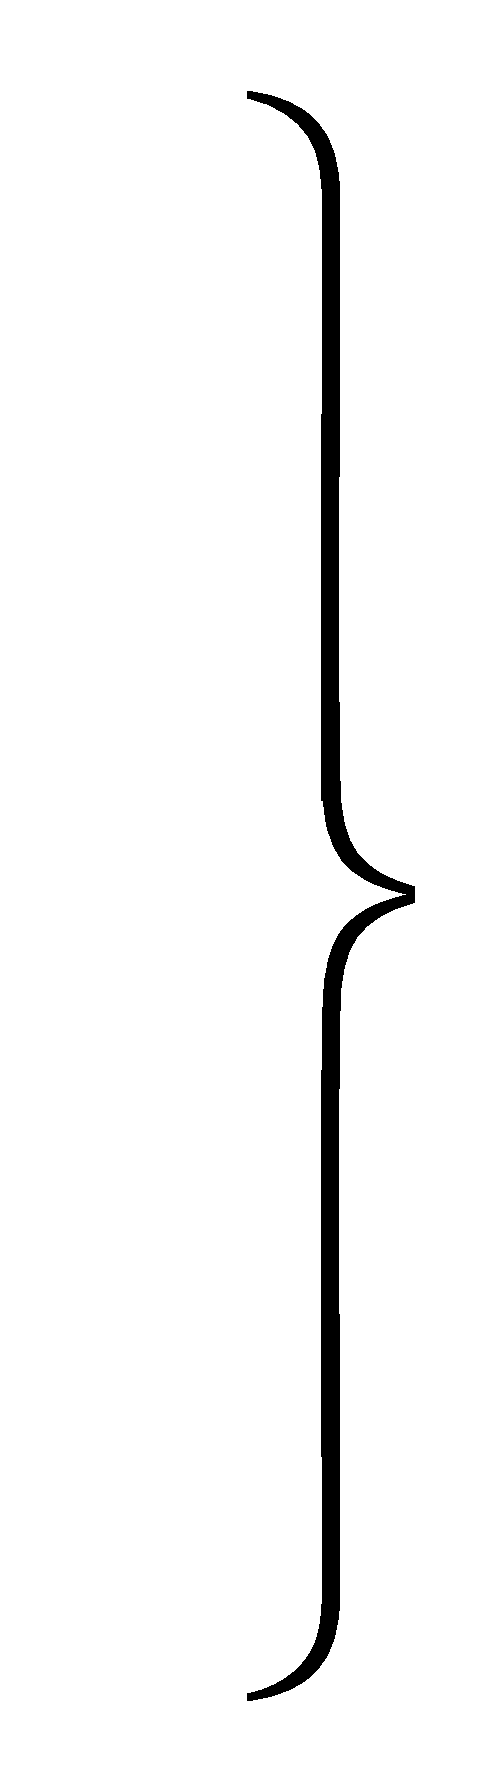 | позиции 1 - 8 (кистью); | T = 0,002 · B0,33 · L0,47
T = 0,00294 · D0,33 · L0,47 | 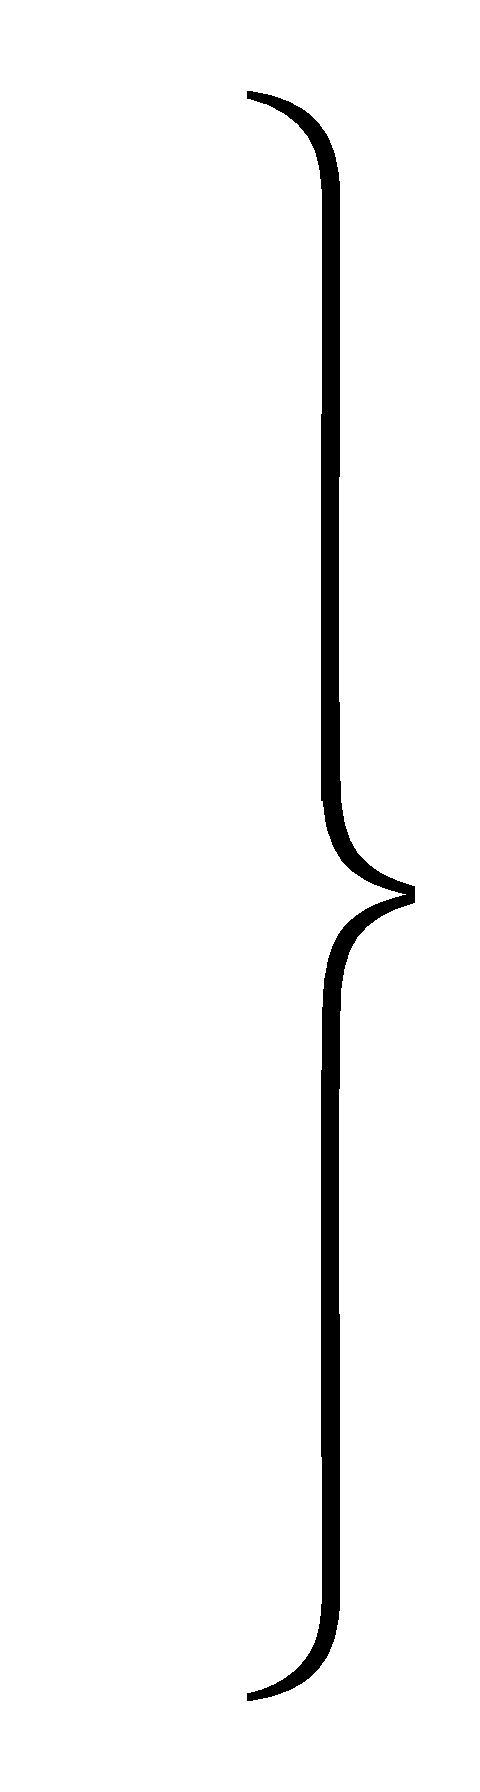 | позиции 17 - 24 (из масленки); |
T = 0,0036 · B0,33 · L0,47
T = 0,00527 · D0,33 · L0,47 | 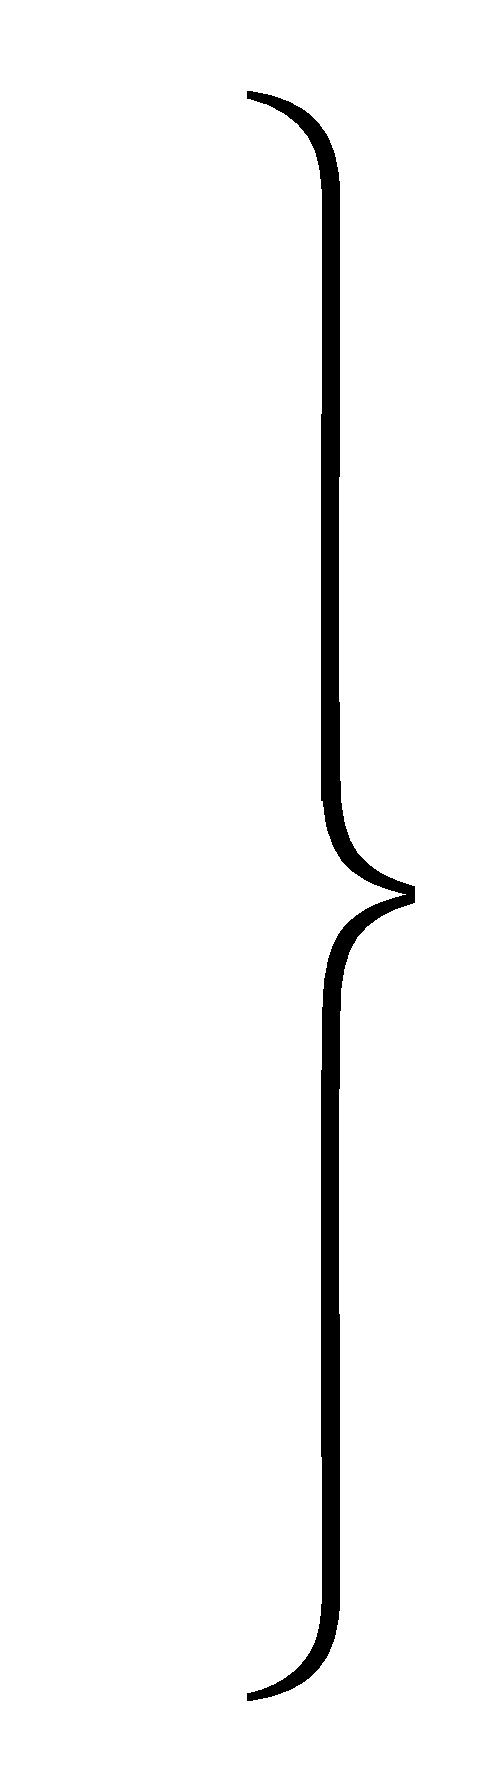 | позиции 9 - 16 (кистью); | T = 0,0026 · B0,33 · L0,47
T = 0,0037 · D0,33 · L0,47 | 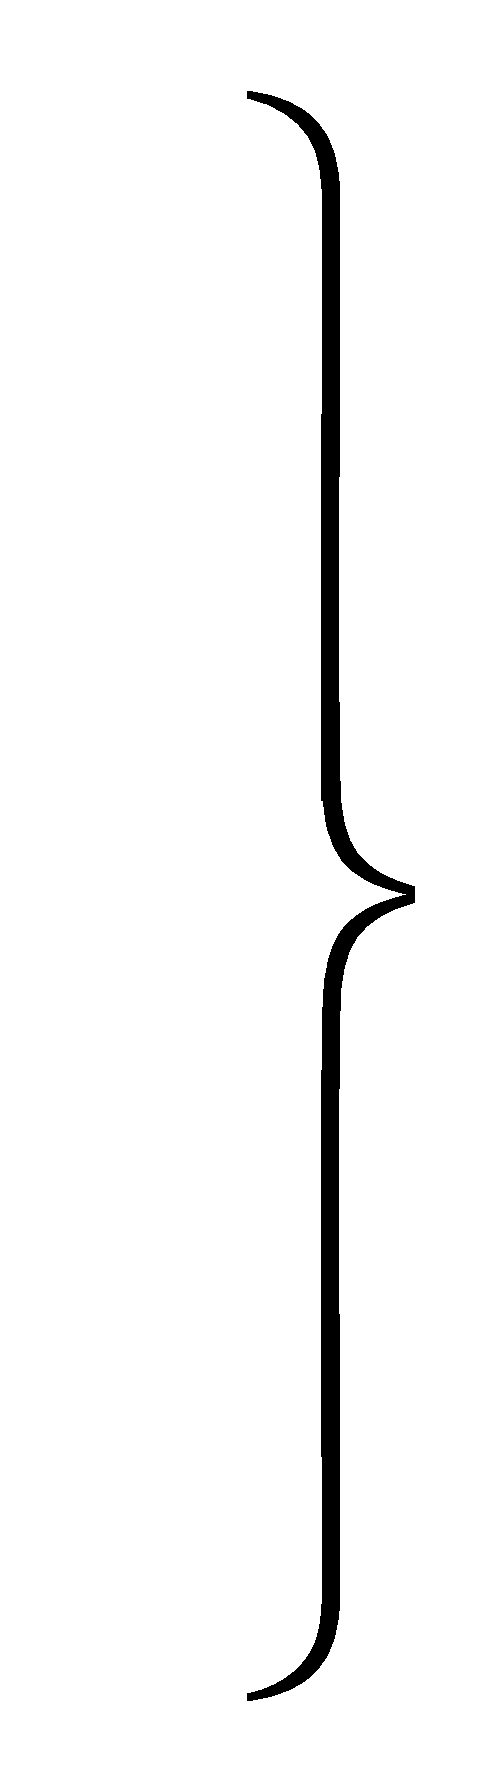 | позиции 25 - 32 (пульверизатором); |
T = 0,003 · B0,33 · L0,47
T = 0,003 · D0,33 · L0,47 | 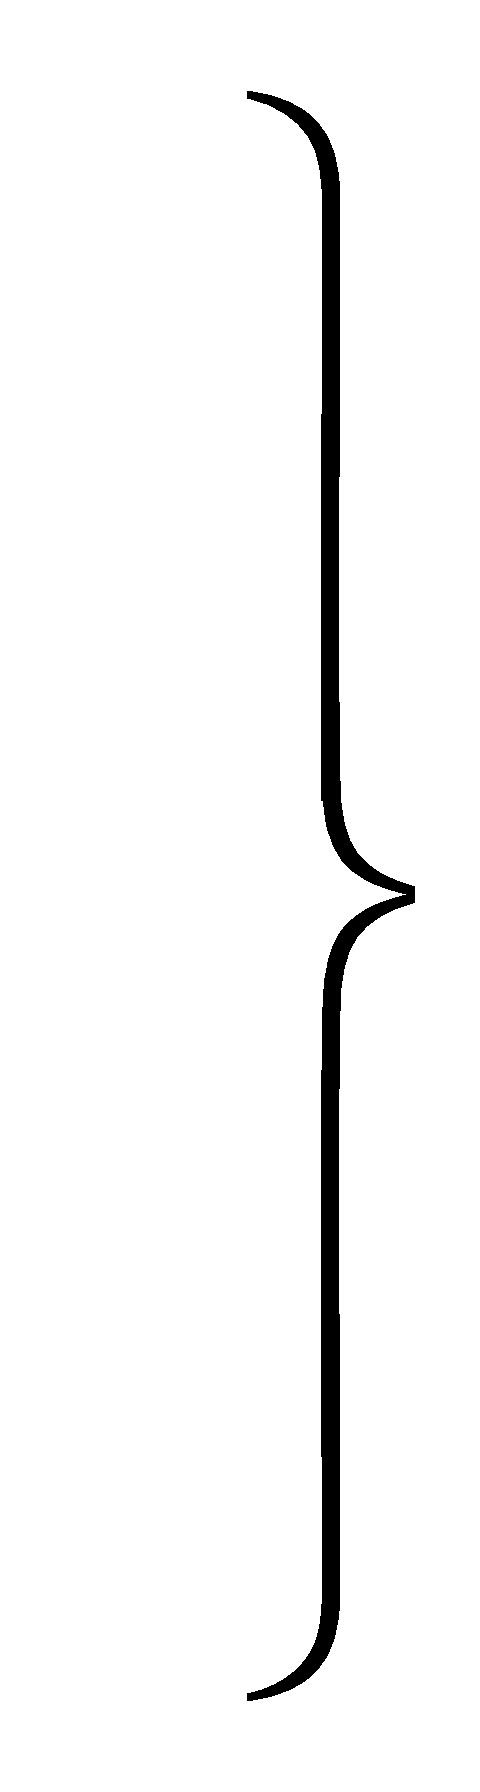 | позиции 33 - 40 (погружением в ванну). | |
| Наполнение смазкой внутренних полостей изделий | Приемы, связанные с консервацией |
| Карта 19 |
| Содержание работы |
1. Взять шприц, масленку, тавотницу или лопатку
2. Наполнить смазкой внутреннюю полость изделия
3. Отложить масленку, шприц, тавотницу или лопатку |
| № позиции | Объем смазки V, см3 — для смазочных масел или масса смазки, r — для консистентных смазок, до | Способ подачи смазки |
| переливание из открытого сосуда | масленкой | тавотницей или шприцем | лопаткой или рукой |
| Тип и консистенция смазки |
| Смазочные масла | Консистентные смазки типа |
| маловязкие жидкости | вязкие | маловязкие жидкости | УТМ, УСС, УТВ, УН, УТ-1 и другие мазеобразные |
| Время T, мин. |
| 1 | 10 | 0,072 | 0,117 | 0,099 | 0,206 | 0,150 |
| 2 | 20 | 0,090 | 0,143 | 0,150 | 0,270 | 0,198 |
| 3 | 30 | 0,099 | 0,160 | 0,198 | 0,320 | 0,230 |
| 4 | 50 | 0,117 | 0,188 | 0,270 | 0,390 | 0,290 |
| 5 | 75 | 0,126 | 0,215 | 0,350 | 0,470 | 0,340 |
| 6 | 100 | 0,143 | 0,234 | 0,420 | 0,520 | 0,380 |
| 7 | 150 | 0,160 | 0,260 | 0,550 | 0,610 | 0,450 |
| 8 | 200 | 0,170 | 0,287 | 0,650 | 0,690 | 0,500 |
| 9 | 300 | 0,198 | 0,320 | - | 0,810 | 0,590 |
| 10 | 500 | 0,232 | 0,377 | - | 1,000 | 0,730 |
| 11 | 800 | 0,270 | 0,440 | - | 1,200 | 0,880 |
| 12 | 1200 | 0,296 | 0,490 | - | - | 1,050 |
| 13 | 2000 | 0,350 | 0,570 | - | - | 1,250 |
| 14 | 3000 | 0,390 | 0,640 | - | - | 1,450 |
| Индекс | а | б | в | г | д |
Примечания: 1. Время на наполнение масленки, тавотницы, шприца смазкой учтено в нормативной карте.
2. При наполнении смазкой внутренних полостей изделий с поворачиванием или покачиванием их для разгона смазки приведенное в нормативной карте время принимать с коэффициентом 1,2.
| T = 0,0356 · V0,30 — маловязкие жидкости | 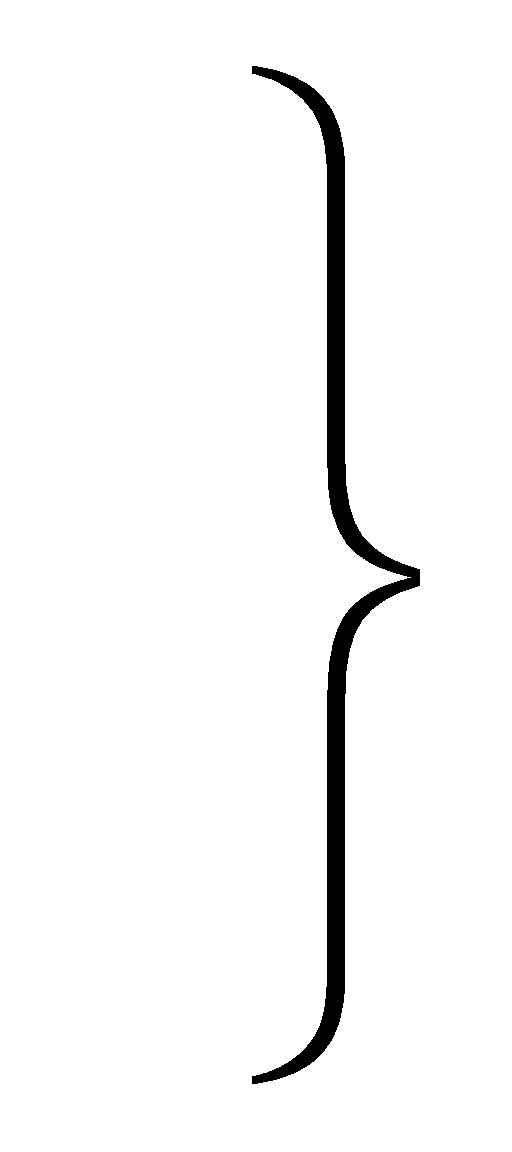 | переливанием из открытого сосуда; |
| T = 0,059 · V0,30 — вязкие |
| T = 0,022 · V0,64 — маловязкие жидкости (масленкой); |
| T = 0,0825 · V0,40 — тавотницей или шприцем; |
| T = 0,0605 · V0,40 — лопаткой или рукой. |
| Укладывание изделий в тару вручную | Приемы, связанные с упаковыванием |
| Карта 20 |
| Содержание работы |
| I. | Произвольно, навалом
Взять изделие (изделия), положить в тару произвольно | II. | С тщательной укладкой
Взять изделие (изделия), положить в тару с тщательной укладкой |
| № позиции | Характер укладки | Масса изделия M, кг, до |
| 0,03 | 0,05 | 0,08 | 0,15 | 0,2 | 0,3 | 0,5 | 0,7 | 1,0 | 3,0 | 5,0 | 8,0 | 10 | 15 | 20 |
| Время T, мин. |
| 1 | Произвольно навалом | 0,002 | 0,003 | 0,004 | 0,005 | 0,006 | 0,008 | 0,010 | 0,013 | 0,015 | 0,028 | 0,036 | 0,048 | 0,054 | 0,066 | 0,078 |
| 2 | С тщательной укладкой | 0,004 | 0,005 | 0,006 | 0,009 | 0,010 | 0,013 | 0,017 | 0,021 | 0,025 | 0,046 | 0,061 | 0,079 | 0,090 | 0,110 | 0,130 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п |
T = 0,015 · M0,55 — произвольно навалом;
T = 0,025 · M0,55 — с тщательной укладкой.
| Связывание изделий проволокой | Приемы, связанные с упаковыванием |
| Карта 21 |
| Содержание работы |
1. Взять проволоку, изделия или комплект изделий
2. Нанизать на проволоку изделия или связать ею комплект изделий один раз
3. Скрутить концы проволоки и отложить связанный комплект |
| № позиции | Диаметр проволоки d, мм, до | Число связываемых деталей n, шт., до | Масса комплекта деталей M, кг, до |
| 0,1 | 0,25 | 0,5 | 1,0 | 3,0 | 5,0 | 8,0 | 12 |
| Время T, мин. |
| 1 | 1 | 3 | 0,05 | 0,06 | 0,07 | 0,08 | 0,10 | 0,11 | 0,12 | 0,13 |
| 2 | 4 | 0,06 | 0,07 | 0,08 | 0,09 | 0,12 | 0,13 | 0,15 | 0,16 |
| 3 | 5 | 0,07 | 0,08 | 0,09 | 0,11 | 0,14 | 0,16 | 0,18 | 0,20 |
| 4 | 8 | 0,09 | 0,11 | 0,13 | 0,16 | 0,20 | 0,23 | 0,25 | 0,28 |
| 5 | 10 | 0,11 | 0,13 | 0,16 | 0,18 | 0,24 | 0,26 | 0,30 | 0,32 |
| 6 | 20 | - | 0,22 | 0,26 | 0,30 | 0,40 | 0,44 | 0,50 | 0,54 |
| 7 | 30 | - | 0,30 | 0,35 | 0,40 | 0,52 | 0,59 | 0,66 | 0,72 |
| 8 | 50 | - | 0,43 | 0,50 | 0,60 | 0,76 | 0,86 | 0,95 | 1,05 |
| 9 | 80 | - | - | 0,71 | 0,85 | 1,05 | 1,20 | 1,35 | 1,45 |
| 10 | 100 | - | - | - | 1,00 | 1,25 | 1,40 | 1,60 | 1,75 |
| 11 | 2 | 3 | 0,063 | 0,07 | 0,08 | 0,09 | 0,11 | 0,13 | 0,14 | 0,16 |
| 12 | 4 | 0,07 | 0,08 | 0,09 | 0,11 | 0,14 | 0,16 | 0,17 | 0,19 |
| 13 | 5 | 0,08 | 0,09 | 0,11 | 0,13 | 0,16 | 0,18 | 0,20 | 0,22 |
| 14 | 8 | 0,11 | 0,13 | 0,15 | 0,18 | 0,23 | 0,26 | 0,29 | 0,32 |
| 15 | 10 | 0,12 | 0,15 | 0,18 | 0,21 | 0,27 | 0,30 | 0,34 | 0,37 |
| 16 | 20 | - | 0,25 | 0,30 | 0,35 | 0,45 | 0,50 | 0,56 | 0,62 |
| 17 | 30 | - | 0,34 | 0,40 | 0,47 | 0,60 | 0,68 | 0,76 | 0,83 |
| 18 | 50 | - | 0,50 | 0,60 | 0,68 | 0,87 | 1,00 | 1,10 | 1,20 |
| 19 | 80 | - | - | 0,82 | 0,96 | 1,25 | 1,40 | 1,55 | 1,70 |
| 20 | 100 | - | - | - | 1,15 | 1,45 | 1,65 | 1,80 | 2,00 |
| Индекс | а | б | в | г | д | е | ж | з |
Примечания: 1. При связывании длинных деталей в двух местах приведенное в нормативной карте время принимать с коэффициентом 1,2.
2. При связывании деталей, требующих специальной укладки, приведенное в нормативной карте время принимать с коэффициентом 1,1.
3. При связывании деталей с просчетом их числа приведенное в нормативной карте время принимать с коэффициентом 1,1.
4. При связывании деталей проволокой диаметром свыше 2 мм приведенное в нормативной карте время для диаметра проволоки 2 мм (позиции 11 - 20) принимать с коэффициентом 1,1.
| Освобождение изделия от оберточной бумаги | Приемы, связанные с упаковыванием |
| Карта 22 |
| Содержание работы |
1. Взять изделие
2. Развернуть оберточную бумагу
3. Отложить изделие
4. Отбросить бумагу в тару для отходов |
| № позиции | Способ выполнения работы | Диаметр детали D, мм, до | На каждые последующие 100 мм |
| 30 | 40 | 50 | 60 | 70 | 80 | 100 | 120 | 150 |
| Время T, мин. |
| 1 | Снять оберточную бумагу | 0,045 | 0,05 | 0,054 | 0,058 | 0,061 | 0,064 | 0,07 | 0,075 | 0,080 | 0,07 |
| 2 | Развязать шпагат, снять бумагу | 0,055 | 0,062 | 0,066 | 0,072 | 0,075 | 0,079 | 0,086 | 0,092 | 0,098 | 0,08 |
| 3 | Раскрутить проволоку, снять бумагу | 0,066 | 0,073 | 0,079 | 0,085 | 0,089 | 0,094 | 0,10 | 0,110 | 0,117 | 0,10 |
| 4 | Развязать шпагат, снять бумагу, протереть деталь от смазки предварительно | 0,062 | 0,069 | 0,075 | 0,080 | 0,084 | 0,089 | 0,097 | 0,103 | 0,110 | 0,10 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
T = 0,013 · D0,36 - позиция 1;
T = 0,016 · D0,36 - позиция 2;
T = 0,019 · D0,36 - позиция 3;
T = 0,018 · D0,36 - позиция 4.
| Протирка изделий сухой салфеткой или замшей | Приемы, связанные с очисткой поверхности |
| Карта 23 | Лист 1 |
| Содержание работы | 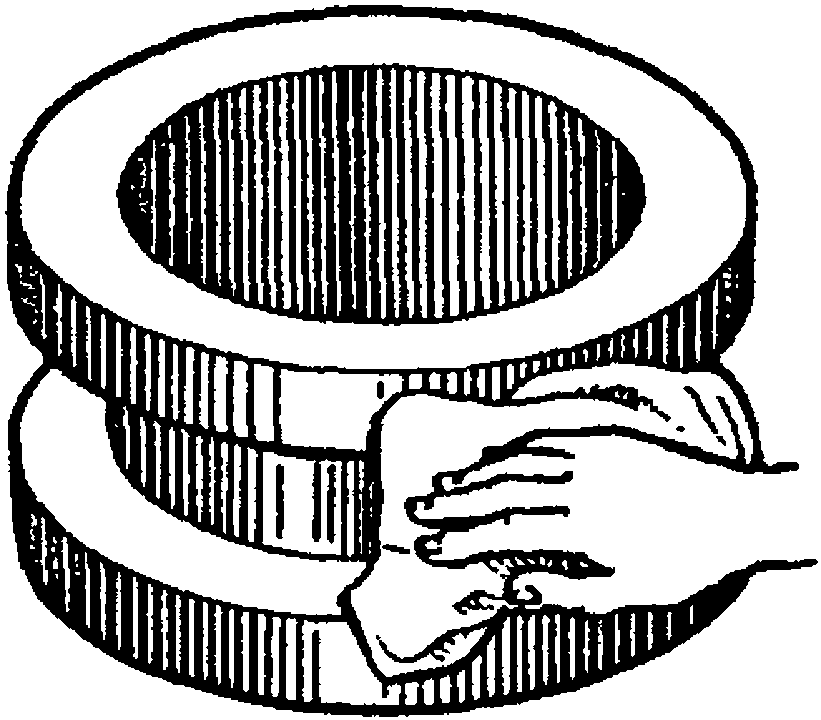 |
1. Взять салфетку или замшу
2. Протереть деталь
3. Отложить салфетку или замшу |
| № позиции | Характер изделий | Ширина обработки B, мм, до | Диаметр обработки D, мм, до | Длина обработки L, мм, до | На каждые последующие 100 мм |
| 100 | 150 | 200 | 250 | 300 | 400 | 500 |
| Время T, мин. |
| 1 | Простые с гладкой поверхностью | 100 | 32 | 0,066 | 0,075 | 0,082 | 0,088 | 0,094 | 0,100 | 0,110 | 0,015 |
| 2 | 140 | 45 | 0,071 | 0,080 | 0,089 | 0,096 | 0,100 | 0,110 | 0,120 | 0,015 |
| 3 | 200 | 64 | 0,078 | 0,088 | 0,097 | 0,100 | 0,110 | 0,120 | 0,130 | 0,015 |
| 4 | 280 | 90 | 0,084 | 0,096 | 0,100 | 0,110 | 0,120 | 0,130 | 0,140 | 0,015 |
| 5 | 450 | 140 | 0,095 | 0,110 | 0,120 | 0,130 | 0,140 | 0,150 | 0,160 | 0,015 |
| 6 | 630 | 200 | 0,100 | 0,120 | 0,130 | 0,140 | 0,150 | 0,160 | 0,170 | 0,015 |
| 7 | На каждые последующие | 0,015 | 0,015 | 0,015 | 0,015 | 0,015 | 0,015 | 0,015 | 0,015 |
| 150 | 50 |
| Индекс | а | б | в | г | д | е | ж | з |
| Протирка изделий сухой салфеткой или замшей | Приемы, связанные с очисткой поверхности |
| Карта 23 | Лист 2 |
| № позиции | Характер изделий | Ширина обработки B, мм, до | Диаметр обработки D, мм, до | Длина обработки L, мм, до | На каждые последующие 100 мм |
| 100 | 150 | 200 | 250 | 300 | 400 | 500 |
| Время T, мин. |
| 8 | Сложные с выступами, карманами или отверстиями | 100 | 32 | 0,086 | 0,097 | 0,100 | 0,110 | 0,120 | 0,130 | 0,140 | 0,015 |
| 9 | 140 | 45 | 0,093 | 0,100 | 0,110 | 0,120 | 0,130 | 0,140 | 0,150 | 0,015 |
| 10 | 200 | 64 | 0,100 | 0,110 | 0,120 | 0,130 | 0,140 | 0,160 | 0,170 | 0,015 |
| 11 | 280 | 90 | 0,110 | 0,120 | 0,130 | 0,140 | 0,150 | 0,170 | 0,180 | 0,015 |
| 12 | 450 | 140 | 0,120 | 0,140 | 0,150 | 0,160 | 0,170 | 0,190 | 0,200 | 0,015 |
| 13 | 630 | 200 | 0,130 | 0,150 | 0,160 | 0,180 | 0,190 | 0,210 | 0,220 | 0,015 |
| 14 | На каждые последующие | | | | | | | | |
| 150 | 50 | 0,015 | 0,015 | 0,015 | 0,015 | 0,015 | 0,015 | 0,015 | 0,015 |
| Индекс | а | б | в | г | д | е | ж | з |
| T = 0,005 · B0,24 · L0,32 | 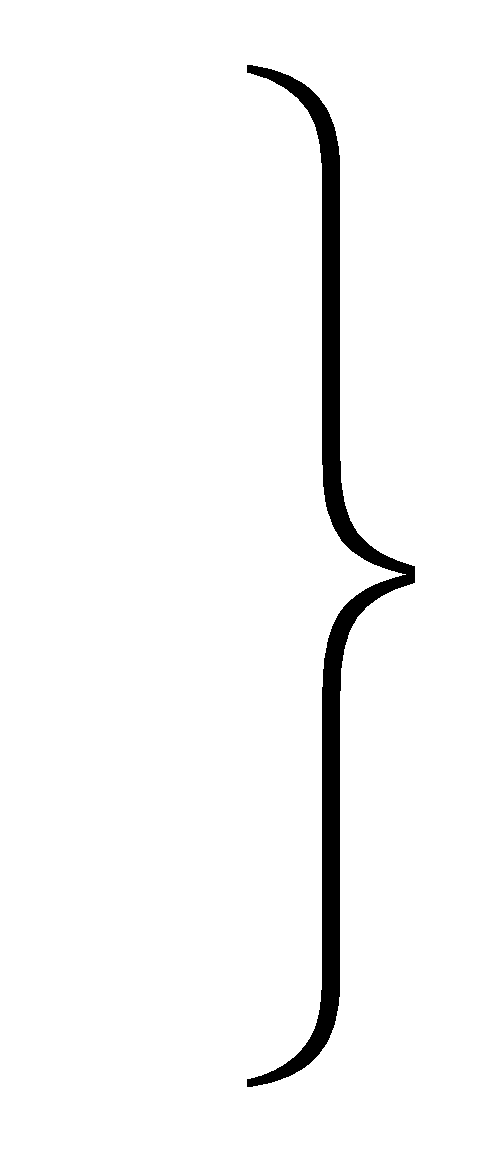 | позиции 1 - 6; | T = 0,0065 · B0,24 · L0,32 | 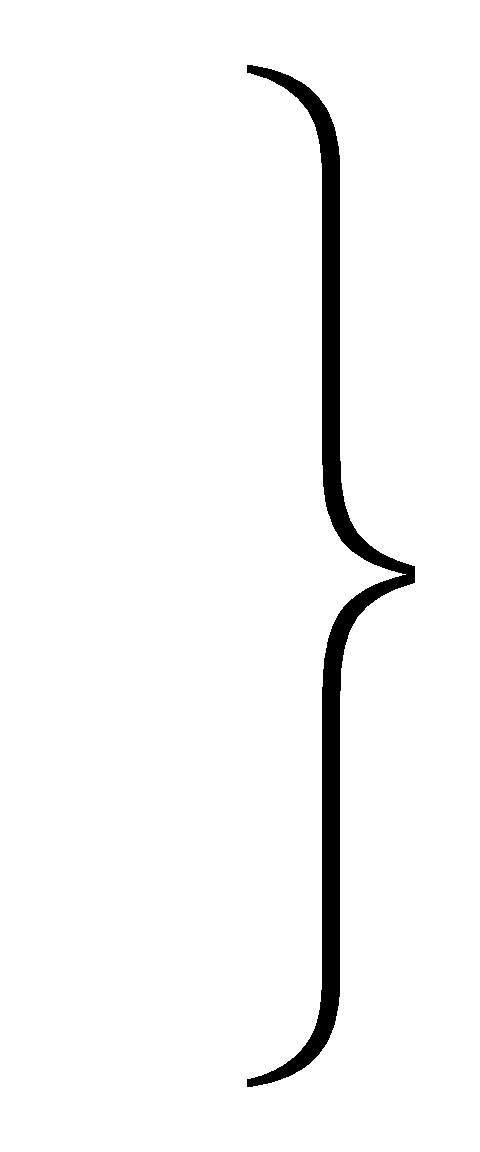 | позиции 8 - 13. |
| T = 0,0064 · D0,24 · L0,32 | T = 0,0083 · D0,24 · L0,32 |
| Обдувание изделий сжатым воздухом | Приемы, связанные с очисткой поверхности |
| Карта 24 | Лист 1 |
| Содержание работы |
1. Взять шланг, включить подачу воздуха
2. Обдуть изделие
3. Выключить подачу воздуха, отложить шланг |
| № позиции | Характер изделий | Ширина обработки B, мм, до | Диаметр обработки D, мм, до | Длина обработки L, мм, до | На каждые последующие 100 мм |
| 100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 800 | 1000 |
| Время T, мин. |
| 1 | Простые с гладкой поверхностью | 100 | 32 | 0,044 | 0,052 | 0,058 | 0,064 | 0,068 | 0,077 | 0,084 | 0,091 | 0,10 | 0,11 | 0,01 |
| 2 | 140 | 45 | 0,048 | 0,056 | 0,063 | 0,069 | 0,074 | 0,084 | 0,092 | 0,099 | 0,11 | 0,12 | 0,01 |
| 3 | 200 | 64 | 0,052 | 0,061 | 0,068 | 0,075 | 0,081 | 0,091 | 0,100 | 0,110 | 0,12 | 0,13 | 0,01 |
| 4 | 280 | 90 | 0,056 | 0,066 | 0,075 | 0,082 | 0,088 | 0,099 | 0,110 | 0,120 | 0,13 | 0,14 | 0,01 |
| 5 | 450 | 140 | 0,063 | 0,074 | 0,083 | 0,091 | 0,098 | 0,110 | 0,120 | 0,130 | 0,15 | 0,16 | 0,01 |
| 6 | 630 | 200 | 0,068 | 0,080 | 0,090 | 0,099 | 0,110 | 0,120 | 0,130 | 0,140 | 0,16 | 0,17 | 0,01 |
| 7 | На каждые последующие | | | | | | | | | | | |
| 150 | 50 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
| Обдувание изделий сжатым воздухом | Приемы, связанные с очисткой поверхности |
| Карта 24 | Лист 2 |
| № позиции | Характер изделий | Ширина обработки B, мм, до | Диаметр обработки D, мм, до | Длина обработки L, мм, до | На каждые последующие 100 мм |
| 100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 800 | 1000 |
| Время T, мин. |
| 8 | Сложные с выступами, карманами или отверстиями | 100 | 32 | 0,056 | 0,066 | 0,075 | 0,082 | 0,088 | 0,099 | 0,11 | 0,12 | 0,13 | 0,14 | 0,01 |
| 9 | 140 | 45 | 0,061 | 0,072 | 0,081 | 0,088 | 0,095 | 0,105 | 0,12 | 0,13 | 0,14 | 0,16 | 0,01 |
| 10 | 200 | 64 | 0,066 | 0,078 | 0,088 | 0,096 | 0,100 | 0,110 | 0,13 | 0,14 | 0,15 | 0,17 | 0,01 |
| 11 | 280 | 90 | 0,071 | 0,084 | 0,095 | 0,100 | 0,110 | 0,120 | 0,14 | 0,15 | 0,17 | 0,18 | 0,01 |
| 12 | 450 | 140 | 0,080 | 0,094 | 0,100 | 0,110 | 0,120 | 0,140 | 0,15 | 0,16 | 0,18 | 0,20 | 0,01 |
| 13 | 630 | 200 | 0,087 | 0,100 | 0,110 | 0,120 | 0,140 | 0,150 | 0,17 | 0,18 | 0,20 | 0,22 | 0,01 |
| 14 | На каждые последующие | | | | | | | | | | | |
| 150 | 50 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 | 0,01 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
| T = 0,0022 · B0,24 · L0,41 |  | позиции 1 - 6; | T = 0,0028 · B0,24 · L0,41 |  | позиции 8 - 13. |
| T = 0,0029 · D0,24 · L0,41 | T = 0,0037 · D0,24 · L0,41 |
| Контрольные измерения | Приемы, связанные с измерением |
| Карта 25 | Лист 1 |
| Содержание работы |
1. Взять инструмент
2. Измерить деталь
3. Отложить инструмент, деталь |
| № позиции | Измерительный инструмент | Точность измерения \sigma | Измеряемый размер Р, мм, до | Длина измеряемой поверхности L, мм, до |
| 50 | 100 | 200 | 300 | 500 | 800 | 1000 |
| Время T, мин. |
| 1 | Линейка масштабная | - | - | 0,05 | 0,06 | 0,07 | 0,08 | 0,10 | 0,11 | 0,12 |
| T = 0,015 · L0,3 |
| 2 | Угольник | - | - | 0,08 | 0,11 | 0,15 | 0,18 | 0,23 | 0,28 | 0,31 |
| T = 0,013 · L0,46 |
| 3 | Угломер универсальный | До 5' | - | 0,23 | - | - | | - | - |
| 4 | Св. 5' | - | 0,20 | - | - | - | - | - |
| 5 | Шаблон или скоба линейная односторонняя | 0,5 мм | - | 0,05 | 0,06 | 0,08 | 0,09 | 0,10 | 0,12 | 0,13 |
| 6 | 0,2 мм | - | 0,08 | 0,09 | 0,11 | 0,13 | 0,15 | 0,17 | 0,18 |
| T = \frac{0,0122 \cdot L^{0,30}}{\sigma^{0,4}} |
| Индекс | а | б | в | г | д | е | ж |
| Контрольные измерения | Приемы, связанные с измерением |
| Карта 25 | Лист 2 |
| № позиции | Измерительный инструмент | Точность измерения \sigma | Измеряемый размер Р, мм, до | Длина измеряемой поверхности L, мм, до |
| 50 | 100 | 200 | 300 | 500 | 800 | 1000 |
| Время T, мин. |
| 7 | Шаблон или скоба линейная двусторонняя | 0,5 мм | - | 0,08 | 0,09 | 0,11 | 0,12 | 0,13 | 0,14 | 0,15 |
| 8 | 0,2 мм | - | 0,12 | 0,13 | 0,15 | 0,16 | 0,19 | 0,21 | 0,22 |
| T = \frac{0,0285 \cdot L^{0,20}}{\sigma^{0,4}} |
| 9 | Шаблон фасонный простой | 0,25 мм | - | 0,09 | 0,10 | 0,11 | 0,12 | 0,14 | 0,15 | - |
| 10 | 0,15 мм | - | 0,14 | 0,16 | 0,18 | 0,20 | 0,22 | 0,24 | - |
| T = \frac{0,012 \cdot L^{0,19}}{\sigma^{0,9}} |
| 11 | Шаблон фасонный сложного профиля | 0,25 мм | - | 0,11 | 0,13 | 0,15 | 0,16 | 0,18 | 0,20 | 0,21 |
| 12 | 0,15 мм | - | 0,20 | 0,23 | 0,27 | 0,30 | 0,33 | 0,37 | 0,39 |
| T = \frac{0,0087 \cdot L^{0,22}}{\sigma^{1,2}} |
| 13 | Штангенциркуль | 0,1 мм | 50 | 0,06 | 0,08 | 0,11 | 0,13 | 0,15 | 0,19 | 0,21 |
| 14 | 100 | 0,08 | 0,10 | 0,13 | 0,16 | 0,19 | 0,23 | 0,25 |
| 15 | 200 | 0,09 | 0,12 | 0,16 | 0,19 | 0,24 | 0,28 | 0,31 |
| 16 | 0,05 мм | 25 | 0,07 | 0,09 | 0,12 | 0,14 | 0,17 | 0,21 | 0,23 |
| 17 | 50 | 0,08 | 0,11 | 0,15 | 0,17 | 0,21 | 0,25 | 0,28 |
| 18 | 100 | 0,10 | 0,13 | 0,18 | 0,21 | 0,26 | 0,31 | 0,34 |
| T = \frac{0,0015 \cdot \text{Р}^{0,3} \cdot L^{0,4}}{\sigma^{0,43}} |
| 19 | Микрометр | 0,01 мм | 50 | 0,15 | 0,18 | 0,22 | 0,24 | 0,28 | 0,31 | 0,33 |
| 20 | 100 | 0,18 | 0,21 | 0,26 | 0,29 | 0,33 | 0,37 | 0,40 |
| 21 | 200 | 0,21 | 0,25 | 0,31 | 0,34 | 0,39 | 0,44 | 0,47 |
| 22 | 300 | 0,23 | 0,28 | 0,34 | 0,38 | 0,43 | 0,49 | 0,52 |
| 23 | 400 | 0,25 | 0,30 | 0,36 | 0,41 | 0,47 | 0,53 | 0,56 |
| T = 0,0195 · Р0,25 · L0,27 |
| 24 | Индикатор | 0,01 мм | 25 | 0,09 | 0,11 | 0,13 | 0,15 | - | - | - |
| 25 | 50 | 0,10 | 0,12 | 0,15 | 0,17 | 0,19 | - | - |
| 26 | 100 | 0,12 | 0,14 | 0,17 | 0,19 | 0,22 | 0,25 | - |
| 27 | 200 | 0,13 | 0,16 | 0,19 | 0,22 | 0,25 | 0,28 | - |
| 28 | 300 | 0,14 | 0,17 | 0,21 | 0,23 | 0,27 | 0,30 | 0,32 |
| T = 0,018 · Р0,18 · L0,27 |
| Индекс | а | б | в | г | д | е | ж |
| Контрольные измерения | Приемы, связанные с измерением |
| Карта 25 | Лист 3 |
| № позиции | Измерительный инструмент | Квалитет (класс точности) | Измеряемый размер Р, мм, до | Длина измеряемой поверхности L, мм, до |
| 5 | 10 | 15 | 25 | 50 | 100 | 200 |
| Время T, мин. |
| 29 | Калибр-пробка гладкая двусторонняя | 11...13
(4 — 5 кл.) | 10 | 0,04 | 0,05 | 0,06 | 0,07 | 0,08 | - | - |
| 30 | 15 | 0,05 | 0,06 | 0,07 | 0,08 | 0,09 | 0,11 | - |
| 31 | 25 | 0,06 | 0,07 | 0,08 | 0,09 | 0,11 | 0,13 | - |
| 32 | 50 | 0,08 | 0,09 | 0,10 | 0,11 | 0,14 | 0,17 | 0,20 |
| T = 0,015 · Р0,32 · L0,25 |
| 33 | 7...9
(2 — 3-й кл.) | 10 | 10,06 | 0,07 | 0,08 | 0,09 | 0,11 | - | - |
| 34 | 15 | 0,07 | 0,08 | 0,09 | 0,11 | 0,13 | 0,15 | - |
| 35 | 25 | 0,08 | 0,10 | 0,11 | 0,13 | 0,15 | 0,18 | - |
| 36 | 50 | 0,10 | 0,12 | 0,14 | 0,16 | 0,18 | 0,22 | 0,26 |
| 37 | T = 0,02 · Р0,32 · L0,25 |
5...6
(1-й кл.) | 10 | 0,11 | 0,13 | 0,14 | 0,16 | 0,19 | - | - |
| 38 | 15 | 0,12 | 0,14 | 0,16 | 0,18 | 0,21 | 0,26 | - |
| 39 | 25 | 0,14 | 0,17 | 0,18 | 0,21 | 0,25 | 0,30 | - |
| 40 | 50 | 0,18 | 0,21 | 0,23 | 0,28 | 0,30 | 0,37 | 0,45 |
| T = 0,034 · Р0,32 · L0,25 |
| 41 | Калибр-пробка односторонняя для проверки взаимного положения оси отверстия и торца | - | 25 | 0,13 | 0,15 | 0,17 | 0,19 | - | - | - |
| 42 | 50 | 0,16 | 0,19 | 0,21 | 0,23 | 0,28 | - | - |
| 43 | 100 | 0,20 | 0,23 | 0,26 | 0,29 | 0,35 | 0,41 | - |
| T = 0,03 · Р0,32 · L0,25 |
| Индекс | а | б | в | г | д | е | ж |
| Контрольные измерения | Приемы, связанные с измерением |
| Карта 25 | Лист 4 |
| № позиции | Измерительный инструмент | Характер измерения | Длина измеряемой поверхности L, мм, до | Число измеряемых точек n, шт., до | Точность измерения \sigma, мм, до |
| 0,05 | 0,15 | 0,3 | 0,6 |
| Время T, мин. |
| 44 | Щуп | Прерывистое измерение величины зазора по прямой и кривой (в нескольких точках) | без определения величины зазора («проходит» или «не проходит»)
T = 0,04 \cdot \frac{n^{0,6}}{\sigma^{0,22}} | - | 1 | 0,08 | 0,06 | 0,05 | 0,04 |
| 45 | - | 2 | 0,12 | 0,09 | 0,08 | 0,07 |
| 46 | - | 4 | 0,18 | 0,14 | 0,12 | 0,10 |
| 47 | - | 6 | 0,23 | 0,18 | 0,15 | 0,13 |
| 48 | - | 8 | 0,27 | 0,21 | 0,18 | 0,16 |
| 49 | с определением величины зазора (подбор определенной пластины)
T = 0,05 \cdot \frac{n^{0,6}}{\sigma^{0,22}} | - | 1 | 0,10 | 0,08 | 0,07 | 0,06 |
| 50 | - | 2 | 0,15 | 0,12 | 0,10 | 0,08 |
| 51 | - | 4 | 0,22 | 0,17 | 0,15 | 0,13 |
| 52 | - | 6 | 0,28 | 0,22 | 0,19 | 0,16 |
| 53 | - | 8 | 0,34 | 0,26 | 0,23 | 0,19 |
| 54 | Измерение величины зазора по длине (без отрыва щупа) | по прямой | без определения величины зазора («проходит» или «не проходит»)
T = 0,018 \cdot \frac{L^{0,28}}{s^{0,14}} | 50 | - | 0,08 | 0,07 | 0,06 | 0,05 |
| 55 | 100 | - | 0,10 | 0,09 | 0,08 | 0,07 |
| 56 | 200 | - | 0,12 | 0,10 | 0,09 | 0,08 |
| 57 | 300 | - | 0,14 | 0,12 | 0,10 | 0,09 |
| 58 | 400 | - | 0,15 | 0,13 | 0,11 | 0,10 |
| 59 | 600 | - | 0,16 | 0,14 | 0,12 | 0,11 |
| 60 | 800 | - | 0,18 | 0,15 | 0,14 | 0,12 |
| 61 | 1000 | - | 0,19 | 0,16 | 0,15 | 0,13 |
| Индекс | а | б | в | г |
| Контрольные измерения | Приемы, связанные с измерением |
| Карта 25 | Лист 5 |
| № позиции | Измерительный инструмент | Характер измерения | Длина измеряемой поверхности L, мм, до | Число измеряемых точек n, шт., до | Точность измерения \sigma, мм, до |
| 0,05 | 0,15 | 0,3 | 0,6 |
| Время T, мин. |
| 62 | Щуп | Измерение величины зазора по длине (без отрыва щупа) | по прямой | с определением величины зазора (подбор определенной пластины)
T = 0,025 \cdot \frac{L^{0,28}}{\sigma^{0,14}} | 50 | - | 0,11 | 0,10 | 0,09 | 0,08 |
| 63 | 100 | - | 0,14 | 0,12. | 0,11 | 0,10 |
| 64 | 200 | - | 0,16 | 0,14 | 0,13 | 0,12 |
| 65 | 300 | - | 0,18 | 0,16 | 0,14 | 0,13 |
| 66 | 400 | - | 0,20 | 0,17 | 0,16 | 0,14 |
| 67 | 600 | - | 0,23 | 0,20 | 0,18 | 0,16 |
| 68 | 800 | - | 0,24 | 0,21 | 0,19 | 0,17 |
| 69 | 1000 | - | 0,26 | 0,23 | 0,20 | 0,18 |
| 70 | по кривой | без определения величины зазора («проходит» или «не проходит»)
T = 0,027 \cdot \frac{L^{0,28}}{\sigma^{0,14}} | 50 | - | 0,12 | 0,10 | 0,09 | 0,08 |
| 71 | 100 | - | 0,15 | 0,13 | 0,11 | 0,10 |
| 72 | 200 | - | 0,18 | 0,15 | 0,14 | 0,13 |
| 73 | 300 | - | 0,20 | 0,17 | 0,16 | 0,14 |
| 74 | 400 | - | 0,22 | 0,19 | 0,17 | 0,15 |
| 75 | 600 | - | 0,25 | 0,21 | 0,19 | 0,17 |
| 76 | 800 | - | 0,26 | 0,23 | 0,21 | 0,19 |
| 77 | 1000 | - | 0,28 | 0,24 | 0,22 | 0,20 |
| 78 | с определением величины зазора (подбор определенной пластины)
T = 0,038 \cdot \frac{L^{0,28}}{\sigma^{0,14}} | 50 | - | 0,17 | 0,15 | 0,13 | 0,12 |
| 79 | 100 | - | 0,21 | 0,18 | 0,16 | 0,15 |
| 80 | 200 | - | 0,25 | 0,22 | 0,19 | 0,18 |
| 81 | 300 | - | 0,28 | 0,24 | 0,22 | 0,20 |
| 82 | 400 | - | 0,31 | 0,26 | 0,24 | 0,22 |
| 83 | 600 | - | 0,35 | 0,30 | 0,27 | 0,24 |
| 84 | 800 | - | 0,37 | 0,32 | 0,29 | 0,26 |
| 85 | 1000 | - | 0,40 | 0,34 | 0,31 | 0,28 |
| Индекс | а | б | в | г |
| Маркирование изделий | Приемы, связанные с маркированием |
| Карта 26 | Лист 1 |
| Содержание работы | 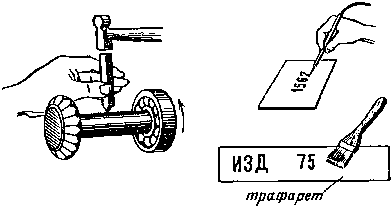 |
1. Взять маркировочный инструмент
2. Маркировать деталь
3. Сменить маркировочный инструмент или наполнить необходимым содержимым (чернила, тушь, краска и т.д.)
4. Повторить приемы 2 и 3 необходимое число раз
5. Отложить маркировочный инструмент |
| № позиции | Маркировочный инструмент и метод маркирования | Высота знака h, мм, до | Число знаков n, шт., до | На каждый последующий знак |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 10 | 12 |
| Время T, мин. |
| 1 | Ударное клеймо без подбора | 5 | 0,056 | 0,09 | 0,12 | 0,15 | 0,17 | 0,20 | 0,22 | 0,24 | 0,28 | 0,32 | 0,03 |
| 2 | 10 | 0,062 | 0,10 | 0,13 | 0,16 | 0,19 | 0,22 | 0,24 | 0,27 | 0,31 | 0,35 | 0,03 |
| T = 0,044 · h0,15 · n0,7 |
| 3 | Ударное клеймо с подбором | 5 | 0,08 | 0,14 | 0,18 | 0,22 | 0,26 | 0,29 | 0,33 | 0,36 | 0,42 | 0,48 | 0,05 |
| 4 | 10 | 0,09 | 0,15 | 0,20 | 0,25 | 0,28 | 0,33 | 0,36 | 0,40 | 0,48 | 0,53 | 0,05 |
| T = 0,066 · h0,15 · n0,7 |
| 5 | Пресс ручной | Без переключения цифратора | 10 | 0,048 | 0,07 | 0,085 | 0,10 | 0,11 | 0,12 | 0,13 | 0,14 | 0,16 | 0,17 | 0,02 |
| T = 0,048 · n0,52 |
| 6 | С переключением цифратора | 10 | 0,056 | 0,10 | 0,14 | 0,18 | 0,22 | 0,26 | 0,29 | 0,33 | 0,40 | 0,46 | 0,05 |
| T = 0,056 · n0,85 |
| 7 | Пресс механический | 10 | 0,04 | 0,07 | 0,10 | 0,13 | 0,16 | 0,18 | 0,21 | 0,23 | 0,28 | 0,33 | 0,03 |
| T = 0,04 · n0,85 |
| 8 | Электрограф | 10 | 0,06 | 0,09 | 0,11 | 0,13 | 0,14 | 0,16 | 0,17 | 0,20 | 0,21 | 0,23 | 0,03 |
| T = 0,06 · n0,55 |
| 9 | Штемпель, ручка, кисточка и др. (тушь, краска, кислота и др.) | 5 | 0,065 | 0,09 | 0,10 | 0,11 | 0,12 | 0,13 | 0,14 | 0,145 | 0,155 | 0,17 | 0,02 |
| 10 | 10 | 0,085 | 0,11 | 0,12 | 0,14 | 0,15 | 0,16 | 0,17 | 0,180 | 0,195 | 0,21 | 0,02 |
| 11 | 15 | 0,095 | 0,12 | 0,14 | 0,16 | 0,17 | 0,18 | 0,19 | 0,205 | 0,225 | 0,24 | 0,02 |
| 12 | 20 | 0,105 | 0,13 | 0,15 | 0,17 | 0,19 | 0,20 | 0,21 | 0,225 | 0,245 | 0,26 | 0,02 |
| T = 0,04 · h0,32 · n0,37 |
| 13 | Краской по трафарету | кистью | 5 | 0,08 | 0,10 | 0,12 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,19 | 0,21 | 0,03 |
| 14 | 10 | 0,10 | 0,12 | 0,14 | 0,16 | 0,18 | 0,19 | 0,20 | 0,21 | 0,23 | 0,24 | 0,03 |
| 15 | 15 | 0,11 | 0,14 | 0,16 | 0,18 | 0,20 | 0,21 | 0,22 | 0,23 | 0,25 | 0,27 | 0,03 |
| 16 | 20 | 0,12 | 0,15 | 0,17 | 0,19 | 0,21 | 0,22 | 0,24 | 0,25 | 0,27 | 0,29 | 0,03 |
| 17 | 30 | 0,13 | 0,16 | 0,19 | 0,21 | 0,23 | 0,25 | 0,26 | 0,28 | 0,30 | 0,32 | 0,03 |
| 18 | 40 | 0,14 | 0,18 | 0,21 | 0,23 | 0,25 | 0,27 | 0,28 | 0,30 | 0,32 | 0,34 | 0,04 |
| 19 | 60 | 0,15 | 0,20 | 0,23 | 0,25 | 0,28 | 0,30 | 0,31 | 0,33 | 0,36 | 0,38 | 0,05 |
| T = 0,055 · h0,25 · n0,37 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
| Маркирование изделий | Приемы, связанные с маркированием |
| Карта 26 | Лист 2 |
| № позиции | Маркировочный инструмент и метод маркирования | Высота знака h, мм, до | Число знаков n, шт., до | На каждый последующий знак |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 10 | 12 |
| Время T, мин. |
| 20 | Краской по трафарету | пульверизатором | 5 | 0,058 | 0,065 | 0,076 | 0,085 | 0,09 | 0,10 | 0,105 | 0,110 | 0,12 | 0,13 | |
| 21 | 10 | 0,060 | 0,078 | 0,091 | 0,100 | 0,11 | 0,12 | 0,125 | 0,130 | 0,14 | 0,15 | |
| 22 | 15 | 0,067 | 0,086 | 0,100 | 0,110 | 0,12 | 0,13 | 0,135 | 0,145 | 0,16 | 0,17 | |
| 23 | 20 | 0,072 | 0,093 | 0,110 | 0,120 | 0,13 | 0,14 | 0,145 | 0,155 | 0,17 | 0,18 | |
| 24 | 30 | 0,080 | 0,103 | 0,120 | 0,130 | 0,14 | 0,15 | 0,160 | 0,170 | 0,18 | 0,20 | |
| 25 | 40 | 0,085 | 0,110 | 0,130 | 0,140 | 0,15 | 0,16 | 0,175 | 0,185 | 0,20 | 0,21 | |
| 26 | 60 | 0,095 | 0,122 | 0,140 | 0,160 | 0,17 | 0,18 | 0,195 | 0,205 | 0,22 | 0,24 | |
| T = 0,034 · h0,25 · n0,37 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
Примечания: 1. Нормативы времени рассчитаны на маркирование плоской поверхности. При маркировании цилиндрической поверхности приведенное в нормативной карте время принимать с коэффициентом 1,1.
2. При маркировании поверхности внутри изделия (блоки, шкафы) приведенное в нормативной карте время принимать с коэффициентом 1,2.
| Смазывание клеем и установка прокладок, уплотнителей | Установочно-соединительные работы |
| Карта 27 |
| Содержание работы |
1. Взять кисть, окунуть в клей
2. Смазать прокладку, уплотнитель
3. Отложить кисть
4. Установить прокладку, уплотнитель по месту, прижав (пригладив) по всей поверхности вручную или роликом |
| № позиции | Материал прокладки, уплотнителя | Ширина прокладки B, мм | Периметр или длина прокладки, уплотнителя L, мм, до | Диаметр прокладки, уплотнителя D, мм, до | Время T, мин. |
| 1 | Картон,
прессшпан,
паранит,
фетр,
войлок,
кожа,
резина,
дерматин,
мипора | 30 ... 100 | 100 | 32 | 0,15 |
| 2 | 200 | 64 | 0,21 |
| 3 | 300 | 95 | 0,26 |
| 4 | 400 | 127 | 0,30 |
| 5 | 500 | 160 | 0,34 |
| 6 | 600 | 190 | 0,37 |
| 7 | 800 | 254 | 0,42 |
| 8 | 1000 | 318 | 0,47 |
| 9 | 1250 | 398 | 0,53 |
| 10 | 1500 | 477 | 0,58 |
| 11 | 1800 | 572 | 0,64 |
| 12 | 2000 | 635 | 0,67 |
| 13 | 2200 | 700 | 0,70 |
| 14 | 2500 | 795 | 0,75 |
| 15 | 3000 | 955 | 0,82 |
| 16 | 4000 | - | 0,95 |
| 17 | 4500 | - | 1,00 |
| 18 | 5000 | - | 1,05 |
| Индекс | а | б | в |
| Установка детали в тиски и снятие | Установочно-соединительные работы |
| Карта 28 |
| Содержание работы |
1. Взять деталь
2. Установить и закрепить
3. Открепить деталь, снять и отложить |
| № позиции | Способ крепления | Масса детали Q, кг, до |
| 0,5 | 1,0 | 3,0 | 5,0 | 8,0 | 12,0 | 20 |
| Время T, мин. |
| 1 | Винтовым зажимом | 0,14 | 0,16 | 0,22 | 0,25 | 0,28 | 0,32 | 0,36 |
| 2 | Пневматическим зажимом | 0,11 | 0,13 | 0,17 | 0,20 | 0,22 | 0,25 | 0,28 |
| Индекс | а | б | в | г | д | е | ж |
Примечание. При переустановке деталей в тисках приведенное в нормативной карте время принимать с коэффициентом 0,9.
T = 0,16 · Q0,26 - позиция 1;
T = 0,13 · Q0,26 - позиция 2.
| Установка шариков | Установочно-соединительные работы |
| Карта 29 |
| Содержание работы |
1. Взять шарик
2. Установить в отверстие, гнездо или канавку
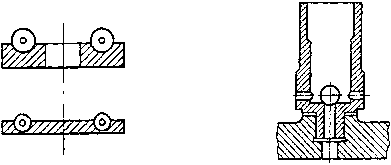 |
| № позиции | Способ установки | Диаметр шарика D, мм, до | Первый шарик | Каждый последующий |
| Время T, мин. |
| 1 | Свободно | 5 | 0,038 | 0,016 |
| 2 | 10 | 0,031 | 0,018 |
| 3 | 15 | 0,034 | 0,021 |
| 4 | 20 | 0,037 | 0,024 |
| 5 | 30 | 0,041 | 0,027 |
| 6 | Затруднено | 5 | 0,049 | 0,021 |
| 7 | 10 | 0,040 | 0,023 |
| 8 | 15 | 0,044 | 0,027 |
| 9 | 20 | 0,048 | 0,031 |
| 10 | 30 | 0,053 | 0,035 |
Примечание. При взятии и установке шарика пинцетом приведенное в нормативной карте время принимать с коэффициентом 1,1.
| Установка пружинных колец | Установочно-соединительные работы |
| Карта 30 | Лист 1 |
| Содержание работы | 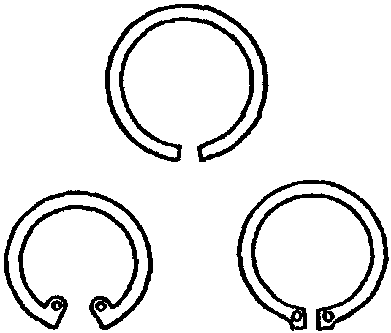 |
1. Взять кольцо и круглогубцы (инструмент)
2. Разжать (сжать) кольцо и установить в выточку отверстия или вала, придерживая кольцо
3. Отложить инструмент |
| № позиции | Толщина кольца b, мм, до | Наружный диаметр кольца D, мм, до |
| 15 | 20 | 25 | 30 | 35 | 50 | 75 | 110 | 160 | 200 |
| Время T, мин. |
| 1 | 1,0 | 0,042 | 0,048 | 0,051 | 0,054 | 0,057 | 0,066 | 0,078 | 0,090 | 0,100 | 0,110 |
| 2 | 1,2 | 0,048 | 0,054 | 0,057 | 0,060 | 0,066 | 0,075 | 0,087 | 0,100 | 0,120 | 0,125 |
| 3 | 1,5 | 0,054 | 0,060 | 0,066 | 0,069 | 0,075 | 0,084 | 0,100 | 0,115 | 0,140 | 0,145 |
| 4 | 1,8 | 0,060 | 0,066 | 0,072 | 0,078 | 0,081 | 0,092 | 0,110 | 0,125 | 0,155 | 0,160 |
| 5 | 2,0 | 0,063 | 0,072 | 0,078 | 0,084 | 0,087 | 0,100 | 0,115 | 0,135 | 0,165 | 0,170 |
| 6 | 2,2 | 0,066 | 0,075 | 0,081 | 0,087 | 0,093 | 0,105 | 0,125 | 0,145 | 0,175 | 0,180 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
| Установка пружинных колец | Установочно-соединительные работы |
| Карта 30 | Лист 2 |
| № позиции | Толщина кольца b, мм, до | Наружный диаметр кольца D, мм, до |
| 15 | 20 | 25 | 30 | 35 | 50 | 75 | 110 | 160 | 200 |
| Время T, мин. |
| 7 | 2,5 | 0,072 | 0,081 | 0,090 | 0,096 | 0,100 | 0,115 | 0,135 | 0,155 | 0,190 | 0,195 |
| 8 | 2,8 | 0,078 | 0,087 | 0,096 | 0,100 | 0,110 | 0,125 | 0,145 | 0,170 | 0,200 | 0,210 |
| 9 | 3,0 | - | 0,090 | 0,100 | 0,105 | 0,115 | 0,130 | 0,150 | 0,175 | 0,210 | 0,220 |
| 10 | 3,5 | - | 0,100 | 0,110 | 0,115 | 0,125 | 0,140 | 0,165 | 0,190 | 0,230 | 0,240 |
| 11 | 4,0 | - | - | - | 0,125 | 0,130 | 0,155 | 0,175 | 0,205 | 0,250 | 0,260 |
| 12 | 4,5 | - | - | - | 0,135 | 0,145 | 0,160 | 0,180 | 0,220 | 0,265 | 0,275 |
| 13 | 5,0 | - | - | - | - | - | 0,175 | 0,205 | 0,235 | 0,280 | 0,295 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
Примечания: 1. Нормативы времени рассчитаны на продвижение колец при \frac{L}{D} \leq 3. На продвижение колец при \frac{L}{D} >3 приведенное в нормативной карте время принимать с коэффициентом 1,1, где L — длина продвижения кольца.
2. При установке колец без использования круглогубцев (инструмента) приведенное в нормативной карте время принимать с коэффициентом 1,1.
T = 0,015 · b0,6 · D0,38.
| Установка указательных и фирменных табличек | Установочно-соединительные работы |
| Карта 31 |
| № позиции | Способ крепления таблички | Содержание работы | Площадь таблички S, см2, до |
| 20 | 50 | 100 | 150 | 200 | 300 | 400 | 500 | 800 | 1000 | 1200 | 1500 |
| Время на одну табличку T, мин. |
| 1 | Приклеивание | нанесением клея на табличку | 1. Взять лопаточку, смазать бумажную табличку клеем
2. Отложить лопаточку
3. Приклеить табличку
4. Прижать по всей поверхности вручную | 0,08 | 0,10 | 0,115 | 0,125 | 0,135 | 0,145 | 0,155 | 0,165 | 0,18 | 0,19 | 0,20 | 0,21 |
| 2 | клеевой поверхностью | 1. Снять с таблички оберточную бумагу, защитную пленку и отложить
2. Установить табличку клеевой поверхностью в посадочное место, расправляя по торцам вручную | 0,25 | 0,36 | 0,475 | 0,555 | 0,625 | 0,735 | 0,825 | 0,900 | 1,10 | 1,20 | 1,30 | 1,40 |
| 3 | Заклепками | 1. Взять табличку, пневмо- или электросверлильную машину | Число точек крепления n | 2 | 0,68 |
| 4 | 2. Установить табличку по месту и, придерживая рукой, просверлить отверстия под заклепки по отверстиям таблички | 4 | 1,05 |
| 5 | 3. Отложить машину, взять заклепки, молоток и обжимку
4. Прикрепить табличку заклепками
5. Отложить молоток и обжимку | 6 | 1,30 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
Примечание. При приклеивании (наклеивании) папиросной бумаги на табличку приведенное в нормативной карте время по позиции 1 принимать с коэффициентом 1,5.
T = 0,042 · S0,22 - позиция 1;
T = 0,075 · S0,4 - позиция 2;
T = 0,45 · n0,6 - позиции 3 - 5.
| Запрессовывание деталей на вал или в отверстие на прессе | Запрессовывание деталей |
| Карта 32 | Лист 1 |
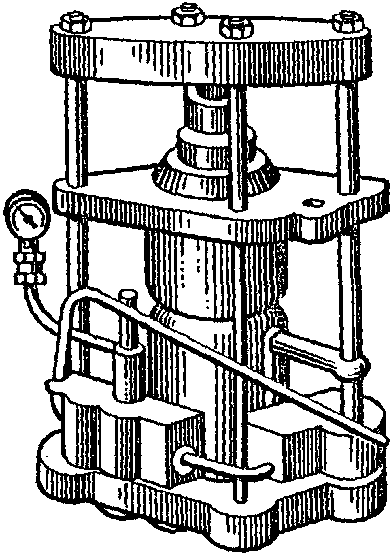 | 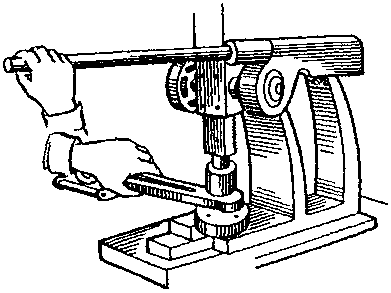 |
| Содержание работы |
1. Взять деталь и установить
2. Включить пресс, запрессовать
3. Выключить пресс, отложить деталь | 1. Взять деталь и установить
2. Запрессовать
3. Отложить деталь |
| № позиции | Тип пресса | Масса детали M, кг, до | Длина запрессовывания L, мм, до |
| 10 | 16 | 25 | 40 | 60 | 80 | 100 | 160 |
| Время T, мин. |
| 1 | Гидравлический или механический | 0,5 | 0,053 | 0,059 | 0,066 | 0,074 | 0,082 | 0,087 | 0,092 | 0,100 |
| 2 | 1,0 | 0,061 | 0,068 | 0,076 | 0,085 | 0,094 | 0,100 | 0,110 | 0,120 |
| 3 | 2,0 | 0,070 | 0,078 | 0,087 | 0,097 | 0,107 | 0,115 | 0,120 | 0,140 |
| 4 | 3,0 | 0,076 | 0,085 | 0,094 | 0,106 | 0,116 | 0,125 | 0,130 | 0,150 |
| 5 | 5,0 | 0,084 | 0,094 | 0,105 | 0,120 | 0,130 | 0,140 | 0,150 | 0,160 |
| 6 | 8,0 | 0,092 | 0,103 | 0,115 | 0,130 | 0,140 | 0,150 | 0,160 | 0,180 |
| 7 | 12,0 | 0,100 | 0,110 | 0,120 | 0,140 | 0,150 | 0,160 | 0,170 | 0,190 |
| 8 | 20,0 | 0,110 | 0,120 | 0,140 | 0,150 | 0,170 | 0,180 | 0,190 | 0,220 |
| 9 | Винтовой | 0,5 | 0,100 | 0,110 | 0,120 | 0,140 | 0,150 | 0,160 | 0,170 | 0,190 |
| 10 | 1,0 | 0,110 | 0,130 | 0,140 | 0,160 | 0,170 | 0,180 | 0,190 | 0,220 |
| 11 | 2,0 | 0,130 | 0,140 | 0,160 | 0,180 | 0,200 | 0,210 | 0,220 | 0,250 |
| 12 | 3,0 | 0,140 | 0,160 | 0,170 | 0,190 | 0,210 | 0,230 | 0,240 | 0,270 |
| 13 | 5,0 | 0,160 | 0,170 | 0,190 | 0,220 | 0,240 | 0,260 | 0,270 | 0,300 |
| 14 | 8,0 | 0,170 | 0,190 | 0,210 | 0,240 | 0,260 | 0,280 | 0,300 | 0,330 |
| 15 | Реечный | 0,5 | 0,075 | 0,085 | 0,094 | 0,105 | 0,110 | 0,120 | 0,130 | 0,150 |
| 16 | 1,0 | 0,087 | 0,097 | 0,108 | 0,120 | 0,130 | 0,140 | 0,150 | 0,170 |
| 17 | 2,0 | 0,100 | 0,110 | 0,120 | 0,140 | 0,150 | 0,160 | 0,170 | 0,190 |
| 18 | 3,0 | 0,110 | 0,120 | 0,130 | 0,150 | 0,160 | 0,180 | 0,190 | 0,210 |
| 19 | 5,0 | 0,120 | 0,130 | 0,150 | 0,170 | 0,180 | 0,200 | 0,210 | 0,230 |
| 20 | 8,0 | 0,130 | 0,150 | 0,160 | 0,180 | 0,200 | 0,220 | 0,230 | 0,260 |
| Индекс | а | б | в | г | д | е | ж | з |
| Запрессовывание деталей на вал или в отверстие на прессе | Запрессовывание деталей |
| Карта 32 | Лист 2 |
| Поправочные коэффициенты в зависимости от скорости хода штока пресса: |
| Рабочий ход штока, м/мин. | Обратный ход штока, м/мин. | Коэффициент |
| 5,0 | 10 | 0,90 |
| 4,0 | 8 | 0,95 |
| 3,25 | 6,5 | |\overline{1,0}| |
| 2,5 | 5,0 | 1,10 |
| 2,0 | 4,0 | 1,20 |
| 1,5 | 3,0 | 1,30 |
| 1,0 | 2,0 | 1,40 |
T = 0,035 · M0,2 · L0,24 - позиции 1 - 8;
T = 0,065 · M0,2 · L0,24 - позиции 9 - 14;
T = 0,05 · M0,2 · L0,24 - позиции 15 - 20.
| Стопорение резьбовых соединений | Стопорение |
| Карта 33 | Лист 1 |
| I. Стопорение стопорными шайбами или замковыми пластинами | 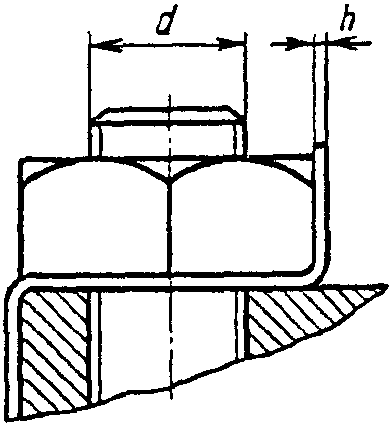 |
| Содержание работы |
1. Взять стопорную шайбу или замковую пластину, надеть на болт
2. Взять инструмент, отогнуть (обжать) лапки шайбы или углы пластины
3. Отложить инструмент |
| № позиции | Инструмент | Число отгибаемых лапок шайбы или углов пластины n, шт., до | Толщина шайбы (пластины) h, мм, до |
| 0,5 | 1,0 | 1,5 | 2,0 | 3,0 |
| Время T, мин. |
| 1 | Оправка, отвертка, молоток, плоскогубцы | 1 | 0,041 | 0,060 | 0,065 | 0,071 | 0,079 |
| 2 | 2 | 0,061 | 0,087 | 0,097 | 0,105 | 0,120 |
| 3 | 3 | 0,077 | 0,110 | 0,120 | 0,130 | 0,150 |
| 4 | 4 | 0,091 | 0,130 | 0,140 | 0,160 | 0,180 |
| 5 | 5 | 0,105 | 0,150 | 0,165 | 0,180 | 0,200 |
| 6 | 6 | 0,115 | 0,165 | 0,185 | 0,200 | 0,225 |
| 7 | 8 | 0,135 | 0,190 | 0,220 | 0,235 | 0,265 |
| 8 | 10 | 0,150 | 0,220 | 0,245 | 0,270 | 0,300 |
| Индекс | а | б | в | г | д |
| II. Стопорение кернением |
| Содержание работы |
1. Взять керн и молоток
2. Закернить резьбу детали
3. Отложить инструмент |
| № позиции | Число точек кернения n |
| 1 | 2 | 3 | 4 |
| Время T, мин. |
| 9 | 0,06 | 0,077 | 0,09 | 0,10 |
T = 0,058 · n0,58 · h0,28 - позиции 1 - 8;
T = 0,060 · n0,37 - позиция 9.
| Стопорение резьбовых соединений | Стопорение |
| Карта 33 | Лист 2 |
| III. Стопорение проволокой |
| Содержание работы |
1. Взять проволоку и протянуть ее через отверстия
2. Взять плоскогубцы, скрутить концы проволоки
3. Откусить излишек проволоки
4. Отложить инструмент |
| № позиции | Схема стопорения | Диаметр проволоки D, мм, до | Расстояние между болтами L, мм, до | Число гаек или болтов n, до |
| 2 | 3 | 4 | 6 | 8 | 10 | 16 | 20 |
| Время на один болт (гайку) T, мин. |
| 10 |  | 1,0 | 50 | - | 0,17 | 0,16 | 0,15 | 0,14 | 0,13 | 0,12 | 0,11 |
| 11 | 200 | - | 0,14 | 0,136 | 0,13 | 0,12 | 0,11 | 0,10 | 0,09 |
| 12 | 1,6 | 50 | - | 0,21 | 0,19 | 0,18 | 0,16 | 0,15 | 0,14 | 0,13 |
| 13 | 200 | - | 0,18 | 0,17 | 0,16 | 0,15 | 0,14 | 0,12 | 0,11 |
| 14 | 2,5 | 50 | - | 0,25 | 0,23 | 0,21 | 0,20 | 0,18 | 0,17 | 0,16 |
| 15 | 200 | - | 0,21 | 0,20 | 0,18 | 0,17 | 0,16 | 0,15 | 0,14 |
| 16 |  | 1,0 | 50 | - | 0,18 | 0,17 | 0,16 | 0,15 | 0,14 | 0,13 | 0,12 |
| 17 | 200 | - | 0,16 | 0,15 | 0,14 | 0,13 | 0,12 | 0,11 | 0,10 |
| 18 | 1,6 | 50 | - | 0,22 | 0,21 | 0,19 | 0,18 | 0,17 | 0,15 | 0,14 |
| 19 | 200 | - | 0,20 | 0,18 | 0,17 | 0,16 | 0,15 | 0,14 | 0,13 |
| 20 | 2,5 | 50 | - | 0,27 | 0,26 | 0,22 | 0,21 | 0,20 | 0,18 | 0,17 |
| 21 | 200 | - | 0,24 | 0,22 | 0,20 | 0,19 | 0,18 | 0,17 | 0,15 |
| 22 |  | 1,0 | 50 | 0,29 | 0,26 | 0,25 | - | - | - | - | - |
| 23 | 200 | 0,26 | 0,23 | 0,22 | - | - | - | - | - |
| 24 | 1,6 | 50 | 0,35 | 0,32 | 0,30 | - | - | - | - | - |
| 25 | 200 | 0,31 | 0,28 | 0,26 | - | - | - | - | - |
| 26 | 2,5 | 50 | 0,42 | 0,39 | 0,36 | - | - | - | - | - |
| 27 | 200 | 0,38 | 0,34 | 0,32 | - | - | - | - | - |
| 28 |  | 1,0 | 50 | 0,41 | 0,38 | 0,35 | 0,32 | 0,30 | 0,28 | 0,26 | 0,24 |
| 29 | 200 | 0,37 | 0,34 | 0,31 | 0,28 | 0,27 | 0,25 | 0,23 | 0,21 |
| 30 | 1,6 | 50 | 0,50 | 0,46 | 0,43 | 0,39 | 0,36 | 0,34 | 0,32 | 0,29 |
| 31 | 200 | 0,45 | 0,41 | 0,38 | 0,34 | 0,32 | 0,30 | 0,28 | 0,25 |
| 32 | 2,5 | 50 | 0,62 | 0,56 | 0,52 | 0,47 | 0,45 | 0,42 | 0,38 | 0,35 |
| 33 | 200 | 0,54 | 0,49 | 0,46 | 0,42 | 0,40 | 0,37 | 0,34 | 0,31 |
| Индекс | а | б | в | г | д | е | ж | з |
T = \frac{0,31 \cdot D^{0,42}}{L^{0,09} \cdot n^{0,24}} - позиции 10 - 15;
T = \frac{0,34 \cdot D^{0,42}}{L^{0,09} \cdot n^{0,24}} - позиции 16 - 21;
T = \frac{0,48 \cdot D^{0,42}}{L^{0,09} \cdot n^{0,24}} - позиции 22 - 27;
T = \frac{0,7 \cdot D^{0,42}}{L^{0,09} \cdot n^{0,24}} - позиции 28 - 33.
| Стопорение резьбовых соединений | Стопорение |
| Карта 33 | Лист 4 |
| IV. Стопорение шплинтами |  |
| Содержание работы |
| А. Без совмещения отверстий |
1. Взять шплинт и инструмент
2. Вставить (забить) шплинт
3. Отогнуть (развести) концы шплинта до прилегания к граням гайки
4. Отложить инструмент |
| Б. С совмещением отверстий |
1. Взять шплинт и ключ гаечный
2. Довернуть гайку до совмещения отверстий (прорезей) гайки с отверстием болта
3. Вставить (забить) шплинт
4. Отогнуть (развести) концы шплинта до прилегания к граням гайки
5. Отложить инструмент |
| № позиции | Длина шплинта L, мм, до | Диаметр шплинта D, мм, до |
| 1,5 | 2 | 2,5 | 3 | 4 | 5 | 6 | 8 | 9 | 10 |
| Время T, мин. |
| Без совмещения отверстий (прорезей) под шплинт |
| 34 | 20 | 0,064 | 0,075 | 0,084 | 0,093 | - | - | - | - | - | - |
| 35 | 40 | 0,068 | 0,080 | 0,090 | 0,100 | 0,115 | 0,130 | 0,145 | - | - | - |
| 36 | 60 | - | - | - | - | - | 0,135 | 0,150 | 0,175 | - | - |
| 37 | 90 | - | - | - | - | - | 0,140 | 0,155 | 0,185 | 0,195 | 0,210 |
| 38 | 140 | - | - | - | - | - | - | 0,165 | 0,190 | 0,205 | 0,215 |
| С совмещением отверстий (прорезей) под шплинт |
| 39 | 20 | 0,088 | 0,103 | 0,115 | 0,125 | - | - | - | - | - | - |
| 40 | 40 | 0,093 | 0,108 | 0,120 | 0,135 | 0,160 | 0,180 | 0,200 | - | - | - |
| 41 | 60 | - | - | - | - | - | 0,190 | 0,205 | 0,240 | - | - |
| 42 | 90 | - | - | - | - | - | 0,195 | 0,215 | 0,250 | 0,270 | 0,280 |
| 43 | 140 | - | - | - | - | - | - | 0,220 | 0,260 | 0,280 | 0,300 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
Примечание. При установке (забивке) более 5 шплинтов одного размера приведенное в нормативной карте время принимать с коэффициентом 0,9; свыше 10 шплинтов — с коэффициентом 0,8.
T = 0,038 · D0,54 · L0,1 - позиции 34 - 38;
T = 0,052 · D0,54 · L0,1 - позиции 39 - 43.
4.3 Нормативы оперативного времени
на слесарные и слесарно-сборочные работы
Массовое и крупносерийное производство
| Откусывание проволоки кусачками вручную | Слесарные работы |
| Карта 34 |
| Содержание работы |
1. Взять проволоку и кусачки
2. Откусить проволоку в установленном месте
3. Отложить кусачки |
| № позиции | Вид инструмента | Диаметр проволоки D, мм, до | Материал проволоки |
| Сталь | Цветные сплавы |
| первый рез | каждый последующий | первый рез | каждый последующий |
| Время T, мин. |
| 1 | Кусачки обыкновенные | 1,0 | 0,037 | 0,033 | 0,026 | 0,023 |
| 2 | 1,5 | 0,049 | 0,044 | 0,034 | 0,030 |
| 3 | 2,0 | 0,060 | 0,053 | 0,042 | 0,037 |
| 4 | 3,0 | 0,079 | 0,070 | 0,055 | 0,049 |
| 5 | Кусачки шарнирные | 1,0 | 0,030 | 0,026 | 0,021 | 0,019 |
| 6 | 1,5 | 0,040 | 0,034 | 0,028 | 0,025 |
| 7 | 2,0 | 0,048 | 0,042 | 0,034 | 0,031 |
| 8 | 3,0 | 0,064 | 0,055 | 0,045 | 0,041 |
| Индекс | а | б | в | г |
Кусачки обыкновенные
T = 0,037 · D0,69 - индекс а;
T = 0,033 · D0,69 - индекс б;
T = 0,026 · D0,69 - индекс в;
T = 0,023 · D0,69 - индекс г.
Кусачки шарнирные
T = 0,03 · D0,69 - индекс а;
T = 0,026 · D0,69 - индекс б;
T = 0,021 · D0,69 - индекс в;
T = 0,019 · D0,69 - индекс г.
| Прогонка (калибрование) резьбы метчиком вручную | Слесарные работы |
| Карта 35 |
| Содержание работы |
1. Взять метчик, окунуть в масло
2. Ввернуть на 2 — 3 нитки
3. Надеть вороток
4. Прогнать (калибровать) резьбу
5. Вывернуть метчик
6. Очистить метчик и резьбу от стружки
7. Отложить инструмент |
| № позиции | Диаметр резьбы D, мм, до | Шаг резьбы S, мм | Длина резьбы L, мм, до |
| 5 | 7 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | 60 |
| Время T, мин. |
| 1 | 3 | 0,5 | 0,19 | 0,24 | 0,30 | 0,40 | 0,49 | 0,57 | 0,66 | 0,73 | - | - | - | - |
| 2 | 6 | 1,0 | 0,12 | 0,16 | 0,20 | 0,27 | 0,32 | 0,38 | 0,43 | 0,48 | 0,53 | 0,57 | 0,62 | 0,70 |
| 3 | 10 | 1,5 | 0,10 | 0,12 | 0,16 | 0,21 | 0,26 | 0,30 | 0,34 | 0,38 | 0,41 | 0,45 | 0,48 | 0,55 |
| 4 | 16 | 2,0 | - | - | 0,13 | 0,18 | 0,21 | 0,25 | 0,29 | 0,32 | 0,35 | 0,38 | 0,41 | 0,46 |
| 5 | 20 | 2,5 | - | - | - | 0,15 | 0,19 | 0,22 | 0,25 | 0,28 | 0,31 | 0,33 | 0,36 | 0,41 |
| 6 | 24 | 3,0 | - | - | - | 0,14 | 0,17 | 0,20 | 0,22 | 0,25 | 0,27 | 0,30 | 0,32 | 0,36 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
Примечание. При измененных условиях обработки приведенное в нормативной карте время применяется с коэффициентами:
| Обрабатываемый материал | Прогонка (калибрование) глухих отверстий | Прогонка (калибрование) отверстий пневмо- или электроинструментом |
| Сталь конструкционная, чугун | Цветные сплавы |
| |\overline{1,0}| | 0,8 | 1,2 | 0,6 |
\text{Т} = \frac{0,04 \cdot L^{0,7}}{S^{0,6}} .
| Прогонка (калибрование) резьбы плашками вручную | Слесарные работы |
| Карта 36 |
| Содержание работы |
1. Взять вороток с плашкой
2. Смазать плашку или резьбу маслом
3. Установить плашку по резьбе
4. Прогнать (калибровать) резьбу
5. Очистить плашку, резьбу от стружки
6. Отложить вороток с плашкой |
| № позиции | Диаметр резьбы D, мм, до | Шаг резьбы S, мм | Длина резьбы L, мм, до |
| 5 | 7 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | 60 | 80 | 100 |
| Время T, мин. |
| 1 | 3 | 0,5 | 0,12 | 0,15 | 0,19 | 0,25 | 0,31 | 0,36 | 0,41 | 0,46 | - | - | - | - | - | - |
| 2 | 6 | 1,0 | 0,08 | 0,10 | 0,13 | 0,17 | 0,20 | 0,24 | 0,27 | 0,30 | 0,33 | 0,36 | 0,39 | - | - | - |
| 3 | 10 | 1,5 | 0,06 | 0,08 | 0,10 | 0,13 | 0,16 | 0,19 | 0,21 | 0,24 | 0,26 | 0,28 | 0,30 | 0,34 | 0,42 | 0,49 |
| 4 | 16 | 2,0 | - | 0,06 | 0,08 | 0,11 | 0,13 | 0,16 | 0,18 | 0,20 | 0,22 | 0,24 | 0,26 | 0,29 | 0,35 | 0,41 |
| 5 | 20 | 2,5 | - | - | - | - | 0,12 | 0,14 | 0,16 | 0,17 | 0,19 | 0,21 | 0,23 | 0,25 | 0,31 | 0,36 |
| 6 | 24 | 3,0 | - | - | - | - | 0,11 | 0,12 | 0,14 | 0,16 | 0,17 | 0,18 | 0,20 | 0,23 | 0,28 | 0,32 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о |
Примечание. Нормативы времени рассчитаны на прогонку резьбы для деталей из конструкционной стали. При прогонке резьбы в деталях из цветных сплавов приведенное в нормативной карте время применять с коэффициентом 0,8.
\text{Т} = \frac{0,025 \cdot L^{0,7}}{S^{0,6}} .
| Крепление деревянных изделий гвоздями | Слесарные работы |
| Карта 37 |
| Содержание работы |
1. Взять гвоздь и молоток
2. Забить гвоздь на полную длину
3. Отложить молоток |
| № позиции | Вид работы | Число забиваемых гвоздей | Длина гвоздя L, мм, до |
| 12 | 25 | 40 | 50 | 75 | 100 | 125 | 150 |
| Время T, мин. |
| 1 | Забивка гвоздей обыкновенным молотком | Первый | 0,038 | 0,049 | 0,059 | 0,064 | 0,074 | 0,082 | 0,090 | 0,096 |
| 2 | Каждый последующий | 0,023 | 0,029 | 0,035 | 0,038 | 0,044 | 0,049 | 0,054 | 0,058 |
| 3 | Забивка гвоздей магнитным молотком | Первый | 0,030 | 0,039 | 0,047 | 0,051 | 0,059 | 0,066 | 0,072 | 0,078 |
| 4 | Каждый последующий | 0,018 | 0,023 | 0,028 | 0,031 | 0,035 | 0,040 | 0,043 | 0,047 |
| 5 | Забивка гвоздей в предварительно засверленные отверстия | Первый | 0,033 | 0,043 | 0,051 | 0,055 | 0,064 | 0,070 | 0,078 | 0,083 |
| 6 | Каждый последующий | 0,020 | 0,026 | 0,031 | 0,033 | 0,038 | 0,042 | 0,047 | 0,050 |
| Индекс | а | б | в | г | д | е | ж | з |
T = 0,015 · L0,37 - позиция 1;
T = 0,009 · L0,37 - позиция 2;
T = 0,012 · L0,37 позиция 3;
T = 0,072 · L0,37 - позиция 4;
T = 0,013 · L0,37 - позиция 5;
T = 0,0078 · L0,37 - позиция 6.
| Установка изделий на плоскость простым наложением, с совмещением отверстий, кромок или рисок вручную | Установочно-соединительные работы |
| Карта 38 | Лист 1 |
| Содержание работы |
| Взять изделие, установить на плоскость простым наложением, или с совмещением отверстий, или с совмещением рисок (кромок) |
| № позиции | Способ установки | Наибольший размер детали; Р, мм, до | Масса детали M, кг, до |
| 0,1 | 0,25 | 0,5 | 1,0 | 2,0 | 3,0 | 4,0 | 5,0 | 6,0 | 8,0 | 10 | 12 | 15 | 20 |
| Время T, мин. |
| 1 | Простым наложением | 75 | 0,020 | 0,022 | 0,023 | 0,024 | 0,025 | 0,026 | 0,029 | - | - | - | - | - | - | - |
| 2 | 100 | 0,021 | 0,023 | 0,024 | 0,025 | 0,026 | 0,027 | 0,030 | - | - | - | - | - | - | - |
| 3 | 150 | 0,023 | 0,024 | 0,025 | 0,027 | 0,028 | 0,029 | 0,032 | - | - | - | - | - | - | - |
| 4 | 300 | 0,025 | 0,027 | 0,028 | 0,030 | 0,031 | 0,032 | 0,035 | 0,038 | 0,041 | - | - | - | - | - |
| 5 | 500 | 0,028 | 0,029 | 0,031 | 0,032 | 0,034 | 0,035 | 0,039 | 0,042 | 0,044 | 0,048 | 0,051 | 0,054 | 0,058 | 0,063 |
| 6 | 800 | 0,030 | 0,032 | 0,033 | 0,035 | 0,037 | 0,038 | 0,042 | 0,045 | 0,047 | 0,052 | 0,055 | 0,058 | 0,062 | 0,068 |
| 7 | 1000 | - | - | 0,035 | 0,036 | 0,038 | 0,039 | 0,043 | 0,046 | 0,049 | 0,053 | 0,057 | 0,060 | 0,065 | 0,070 |
| 8 | 1500 | - | - | 0,037 | 0,039 | 0,041 | 0,042 | 0,046 | 0,050 | 0,052 | 0,057 | 0,061 | 0,065 | 0,069 | 0,075 |
| 9 | 2000 | - | - | 0,039 | 0,040 | 0,043 | 0,044 | 0,049 | 0,052 | 0,055 | 0,060 | 0,064 | 0,068 | 0,072 | 0,079 |
| 10 | 2500 | - | - | - | 0,042 | 0,044 | 0,045 | 0,050 | 0,054 | 0,057 | 0,062 | 0,066 | 0,070 | 0,075 | 0,082 |
| 11 | 3000 | - | - | - | 0,043 | 0,045 | 0,047 | 0,052 | 0,055 | 0,059 | 0,064 | 0,068 | 0,072 | 0,077 | 0,084 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о |
| № позиции | Способ установки | Наибольший размер детали Р, мм, до | Количество отверстий n | Масса детали M, кг, до |
| 0,1 | 0,25 | 0,5 | 1,0 | 2,0 | 3,0 | 4,0 | 5,0 | 6,0 | 8,0 | 10 | 12 | 15 | 20 |
| Время T, мин. |
| 12 | С совмещением отверстий | 75 | 1 | 0,025 | 0,027 | 0,029 | 0,030 | 0,031 | 0,032 | 0,036 | - | - | - | - | - | - | - |
| 13 | 2 и более | 0,029 | 0,031 | 0,033 | 0,034 | 0,036 | 0,037 | 0,041 | - | - | - | - | - | - | - |
| 14 | 100 | 1 | 0,027 | 0,028 | 0,030 | 0,031 | 0,033 | 0,034 | 0,037 | - | - | - | - | - | - | - |
| 15 | 2 и более | 0,031 | 0,033 | 0,034 | 0,036 | 0,038 | 0,039 | 0,043 | - | - | - | - | - | - | - |
| 16 | 150 | 1 | 0,028 | 0,030 | 0,032 | 0,033 | 0,035 | 0,036 | 0,040 | 0,043 | 0,045 | - | - | - | - | - |
| 17 | 2 и более | 0,033 | 0,035 | 0,037 | 0,038 | 0,040 | 0,041 | 0,046 | 0,049 | 0,052 | - | - | - | - | - |
| 18 | 300 | 1 | 0,032 | 0,034 | 0,036 | 0,037 | 0,039 | 0,040 | 0,045 | 0,048 | 0,050 | - | - | - | - | - |
| 19 | 2 и более | 0,037 | 0,039 | 0,041 | 0,043 | 0,045 | 0,046 | 0,052 | 0,055 | 0,057 | - | - | - | - | - |
| 20 | 500 | 1 | 0,035 | 0,037 | 0,039 | 0,041 | 0,043 | 0,044 | 0,048 | 0,052 | 0,055 | 0,060 | 0,064 | 0,068 | 0,073 | 0,080 |
| 21 | 2 и более | 0,040 | 0,042 | 0,044 | 0,047 | 0,049 | 0,050 | 0,055 | 0,060 | 0,063 | 0,069 | 0,073 | 0,077 | 0,082 | 0,089 |
| 22 | 800 | 1 | 0,037 | 0,040 | 0,042 | 0,044 | 0,046 | 0,047 | 0,052 | 0,056 | 0,059 | 0,064 | 0,068 | 0,072 | 0,077 | 0,084 |
| 23 | 2 и более | 0,042 | 0,046 | 0,048 | 0,050 | 0,053 | 0,054 | 0,060 | 0,064 | 0,068 | 0,074 | 0,078 | 0,082 | 0,088 | 0,096 |
| 24 | 1000 | 1 | - | - | 0,043 | 0,045 | 0,048 | 0,049 | 0,054 | 0,058 | 0,061 | 0,066 | 0,070 | 0,074 | 0,079 | 0,086 |
| 25 | 2 и более | - | - | 0,050 | 0,052 | 0,055 | 0,056 | 0,062 | 0,067 | 0,070 | 0,076 | 0,081 | 0,086 | 0,092 | 0,100 |
| 26 | 1500 | 1 | - | - | 0,046 | 0,048 | 0,051 | 0,052 | 0,058 | 0,062 | 0,065 | 0,071 | 0,075 | 0,079 | 0,084 | 0,092 |
| 27 | 2 и более | - | - | 0,053 | 0,056 | 0,058 | 0,060 | 0,067 | 0,071 | 0,075 | 0,082 | 0,087 | 0,092 | 0,098 | 0,107 |
| 28 | 2000 | 1 | - | - | 0,048 | 0,051 | 0,053 | 0,055 | 0,060 | 0,065 | 0,068 | 0,074 | 0,078 | 0,082 | 0,088 | 0,096 |
| 29 | 2 и более | - | - | 0,055 | 0,058 | 0,061 | 0,063 | 0,069 | 0,075 | 0,078 | 0,085 | 0,090 | 0,095 | 0,102 | 0,111 |
| 30 | 2500 | 1 | - | - | - | 0,052 | 0,055 | 0,057 | 0,063 | 0,067 | 0,071 | 0,077 | 0,082 | 0,087 | 0,093 | 0,101 |
| 31 | 2 и более | - | - | - | 0,060 | 0,063 | 0,065 | 0,072 | 0,077 | 0,081 | 0,088 | 0,094 | 0,100 | 0,107 | 0,116 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о |
| Установка изделий на плоскость простым наложением, с совмещением отверстий, кромок или рисок вручную | Установочно-соединительные работы |
| Карта 38 | Лист 2 |
| № позиции | Способ установки | Наибольший размер детали Р, мм, до | Масса детали M, кг, до |
| 0,1 | 0,25 | 0,5 | 1,0 | 2,0 | 3,0 | 4,0 | 5,0 | 6,0 | 8,0 | 10 | 12 | 15 | 20 |
| Время T, мин. |
| 32 | С совмещением кромок, рисок | 75 | 0,026 | 0,028 | 0,029 | 0,031 | 0,032 | 0,033 | 0,037 | - | - | - | - | - | - | - |
| 33 | 100 | 0,027 | 0,029 | 0,030 | 0,032 | 0,034 | 0,035 | 0,039 | - | - | - | - | - | - | - |
| 34 | 150 | 0,029 | 0,031 | 0,033 | 0,034 | 0,036 | 0,037 | 0,041 | - | - | - | - | - | - | - |
| 35 | 300 | 0,033 | 0,035 | 0,037 | 0,038 | 0,040 | 0,041 | 0,046 | 0,049 | 0,052 | - | - | - | - | - |
| 36 | 500 | 0,035 | 0,038 | 0,040 | 0,042 | 0,044 | 0,045 | 0,050 | 0,053 | 0,056 | 0,062 | 0,066 | 0,069 | 0,074 | 0,081 |
| 37 | 800 | 0,038 | 0,041 | 0,043 | 0,045 | 0,047 | 0,048 | 0,054 | 0,058 | 0,061 | 0,066 | 0,071 | 0,075 | 0,080 | 0,087 |
| 38 | 1000 | - | - | 0,044 | 0,047 | 0,049 | 0,050 | 0,056 | 0,060 | 0,063 | 0,069 | 0,074 | 0,078 | 0,083 | 0,090 |
| 39 | 1500 | - | - | 0,047 | 0,050 | 0,052 | 0,054 | 0,060 | 0,064 | 0,067 | 0,073 | 0,078 | 0,083 | 0,089 | 0,097 |
| 40 | 2000 | - | - | - | 0,052 | 0,054 | 0,056 | 0,062 | 0,067 | 0,070 | 0,077 | 0,082 | 0,087 | 0,093 | 0,101 |
| 41 | 2500 | - | - | - | 0,054 | 0,057 | 0,058 | 0,065 | 0,069 | 0,073 | 0,080 | 0,085 | 0,089 | 0,096 | 0,105 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о |
T = 0,012 · M0,07 · Р0,16 - позиции 1 - 11, при M <= 3 кг;
T = 0,0095 · M0,3 · Р0,16 - позиции 1 - 11, при M > 3 кг;
T = 0,015 · M0,07 · Р0,16 · n0,2 - позиции 12 - 31,
при M <= 3 кг;
T = 0,0118 · M0,3 · Р0,16 · n0,2 - позиции 12 - 31,
при M > 3 кг;
T = 0,0154 M0,07 · Р0,16 - позиции 32 - 41, при M <= 3 кг;
T = 0,0122 · M0,3 · Р0,16 - позиции 32 - 41, при M > 3 кг.
| Установка изделий на плоскость простым наложением, с совмещением кромок, рисок и отверстий при помощи подъемных средств | Установочно-соединительные работы |
| Карта 39 | Лист 1 |
| Содержание работы |
| Установил изделие на плоскость |
| № позиции | Способ установки | Наибольший размер детали Р, мм, до | Масса детали M, кг, до |
| 50 | 80 | 100 | 120 | 160 | 200 | 250 | 300 | 400 | 500 | 600 | 800 | 1000 | 1500 | 2000 | 2500 |
| Время T, мин. |
| 1 | Простым наложением | 1000 | 0,11 | 0,12 | 0,13 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,20 | 0,21 | 0,22 | 0,24 | 0,26 | 0,30 | 0,32 | 0,34 |
| 2 | 2000 | 0,12 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,20 | 0,21 | 0,23 | 0,24 | 0,26 | 0,28 | 0,30 | 0,33 | 0,36 | 0,39 |
| 3 | 3000 | 0,13 | 0,15 | 0,16 | 0,17 | 0,18 | 0,20 | 0,21 | 0,22 | 0,24 | 0,26 | 0,28 | 0,30 | 0,32 | 0,36 | 0,39 | 0,42 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р |
| Установка изделий на плоскость простым наложением, с совмещением кромок, рисок и отверстий при помощи подъемных средств | Установочно-соединительные работы |
| Карта 39 | Лист 2 |
| № позиции | Способ установки | Наибольший размер детали Р, мм, до | Масса детали M, кг, до |
| 50 | 80 | 100 | 120 | 160 | 200 | 250 | 300 | 400 | 500 | 600 | 800 | 1000 | 1500 | 2000 | 2500 |
| Время T, мин. |
| 4 | Простым наложением | 4000 | 0,14 | 0,16 | 0,17 | 0,18 | 0,19 | 0,21 | 0,22 | 0,23 | 0,25 | 0,27 | 0,29 | 0,31 | 0,33 | 0,37 | 0,41 | 0,43 |
| 5 | 5000 | 0,15 | 0,17 | 0,18 | 0,19 | 0,20 | 0,22 | 0,23 | 0,24 | 0,26 | 0,28 | 0,30 | 0,32 | 0,35 | 0,39 | 0,42 | 0,45 |
| 6 | С совмещением кромок, рисок | 1000 | 0,12 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,19 | 0,20 | 0,22 | 0,23 | 0,25 | 0,27 | 0,29 | 0,32 | 0,35 | 0,38 |
| 7 | 2000 | 0,13 | 0,15 | 0,16 | 0,17 | 0,19 | 0,20 | 0,21 | 0,23 | 0,25 | 0,26 | 0,28 | 0,30 | 0:32 | 0,36 | 0,39 | 0,42 |
| 8 | 3000 | 0,14 | 0,16 | 0,17 | 0,18 | 0,20 | 0,22 | 0,23 | 0,24 | 0,26 | 0,28 | 0,30 | 0,33 | 0,35 | 0,39 | 0,43 | 0,46 |
| 9 | 4000 | 0,15 | 0,17 | 0,18 | 0,19 | 0,21 | 0,23 | 0,24 | 0,26 | 0,28 | 0,30 | 0,31 | 0,34 | 0,36 | 0,41 | 0,45 | 0,48 |
| 10 | 5000 | 0,16 | 0,18 | 0,19 | 0,20 | 0,22 | 0,24 | 0,25 | 0,27 | 0,29 | 0,31 | 0,33 | 0,35 | 0,38 | 0,43 | 0,46 | 0,49 |
| 11 | С совмещением отверстий | Число отверстий n | 1 | 1000 | 0,18 | 0,20 | 0,22 | 0,23 | 0,24 | 0,26 | 0,27 | 0,28 | 0,31 | 0,32 | 0,34 | 0,36 | 0,38 | 0,43 | 0,46 | 0,49 |
| 12 | 2000 | 0,20 | 0,22 | 0,24 | 0,25 | 0,26 | 0,28 | 0,30 | 0,31 | 0,33 | 0,35 | 0,37 | 0,40 | 0,42 | 0,46 | 0,50 | 0,53 |
| 13 | 3000 | 0,21 | 0,23 | 0,24 | 0,26 | 0,28 | 0,29 | 0,31 | 0,32 | 0,35 | 0,37 | 0,39 | 0,42 | 0,44 | 0,49 | 0,52 | 0,55 |
| 14 | 4000 | 0,22 | 0,24 | 0,25 | 0,27 | 0,29 | 0,30 | 0,32 | 0,34 | 0,36 | 0,38 | 0,40 | 0,43 | 0,45 | 0,50 | 0,54 | 0,57 |
| 15 | 5000 | 0,23 | 0,25 | 0,26 | 0,28 | 0,30 | 0,31 | 0,33 | 0,35 | 0,37 | 0,39 | 0,41 | 0,44 | 0,47 | 0,52 | 0,56 | 0,59 |
| 16 | 2 и более | 1000 | 0,20 | 0,23 | 0,24 | 0,25 | 0,27 | 0,28 | 0,30 | 0,32 | 034 | 0,36 | 0,37 | 0,40 | 0,42 | 0,47 | 0,50 | 0,53 |
| 17 | 2000 | 0,22 | 0,24 | 0,26 | 0,27 | 0,29 | 0,31 | 0,33 | 0,34 | 0,37 | 0,39 | 0,41 | 0,44 | 0,46 | 0,51 | 0,55 | 0,58 |
| 18 | 3000 | 0,23 | 0,25 | 0,27 | 0,28 | 0,30 | 0,32 | 0,34 | 0,36 | 0,38 | 0,41 | 0,43 | 0,46 | 0,48 | 0,54 | 0,58 | 0,61 |
| 19 | 4000 | 0,24 | 0,26 | 0,28 | 0,29 | 0,31 | 0,33 | 0,35 | 0,37 | 0,40 | 0,42 | 0,44 | 0,47 | 0,50 | 0,56 | 0,60 | 0,64 |
| 20 | 5000 | 0,25 | 0,27 | 0,29 | 0,30 | 0,32 | 0,34 | 0,36 | 0,38 | 0,41 | 0,43 | 0,45 | 0,49 | 0,52 | 0,57 | 0,61 | 0,65 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р |
Примечания: 1. На вызов мостового крана к приведенному в нормативной карте времени добавлять 1,3 мин.
2. Время на застропливание и расстропливание изделий и время на перемещение крана брать соответственно по нормативным картам 9 и 10.
T = 0,011 · Р0,17 · M0,29 - позиции 1 - 5;
T = 0,012 · Р0,17 · M0,29 - позиции 6 - 10;
T = 0,030 · Р0,12 · M0,25 · n0,14 - позиции 11 - 20.
| Установка изделий на вал или в отверстие вручную | Установочно-соединительные работы |
| Карта 40 |
| Содержание работы | 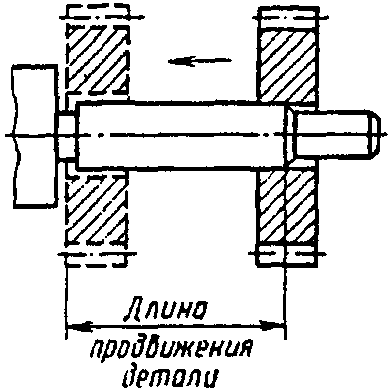 |
1. Взять изделие
2. Установить на вал или в отверстие с продвижением до упора |
| № позиции | Длина продвижения L, мм, до | Посадка |
| ходовая | скользящая |
| Масса детали M, кг, до |
| 0,25 | 0,5 | 1 | 2 | 3 | 5 | 8 | 12 | 20 | 0,25 | 0,5 | 1 | 2 | 3 | 5 | 8 | 12 | 20 |
| Время T, мин. |
| 1 | 25 | 0,026 | 0,029 | 0,033 | 0,038 | 0,040 | 0,044 | 0,048 | 0,052 | 0,057 | 0,043 | 0,049 | 0,055 | 0,063 | 0,067 | 0,074 | 0,080 | 0,086 | 0,095 |
| 2 | 50 | 0,028 | 0,032 | 0,036 | 0,041 | 0,044 | 0,048 | 0,052 | 0,056 | 0,062 | 0,047 | 0,053 | 0,060 | 0,068 | 0,073 | 0,080 | 0,087 | 0,094 | 0,100 |
| 3 | 100 | 0,030 | 0,034 | 0,039 | 0,044 | 0,048 | 0,052 | 0,057 | 0,061 | 0,067 | 0,051 | 0,058 | 0,065 | 0,074 | 0,080 | 0,087 | 0,095 | 0,100 | 0,110 |
| 4 | 200 | 0,033 | 0,038 | 0,043 | 0,048 | 0,052 | 0,057 | 0,062 | 0,067 | 0,073 | 0,055 | 0,063 | 0,071 | 0,080 | 0,087 | 0,095 | 0,105 | 0,110 | 0,120 |
| 5 | 400 | 0,036 | 0,040 | 0,046 | 0,052 | 0,056 | 0,061 | 0,067 | 0,072 | 0,078 | 0,060 | 0,068 | 0,077 | 0,087 | 0,094 | 0,100 | 0,110 | 0,120 | 0,130 |
| 6 | 600 | 0,042 | 0,048 | 0,054 | 0,062 | 0,066 | 0,072 | 0,079 | 0,085 | 0,093 | 0,071 | 0,080 | 0,090 | 0,100 | 0,110 | 0,120 | 0,130 | 0,140 | 0,160 |
| 7 | 800 | 0,048 | 0,054 | 0,061 | 0,069 | 0,075 | 0,082 | 0,089 | 0,096 | 0,105 | 0,080 | 0,090 | 0,100 | 0,110 | 0,120 | 0,140 | 0,150 | 0,160 | 0,170 |
| 8 | 1000 | 0,053 | 0,059 | 0,067 | 0,076 | 0,082 | 0,090 | 0,098 | 0,105 | 0,120 | 0,088 | 0,100 | 0,110 | 0,130 | 0,140 | 0,150 | 0,160 | 0,180 | 0,190 |
| 9 | 1500 | 0,062 | 0,071 | 0,080 | 0,090 | 0,097 | 0,105 | 0,115 | 0,125 | 0,140 | 0,105 | 0,120 | 0,135 | 0,15 | 0,16 | 0,18 | 0,19 | 0,21 | 0,23 |
| 10 | 2000 | 0,070 | 0,079 | 0,090 | 0,100 | 0,110 | 0,120 | 0,130 | 0,140 | 0,155 | 0,115 | 0,135 | 0,150 | 0,17 | 0,18 | 0,20 | 0,22 | 0,24 | 0,26 |
| 11 | 2500 | 0,077 | 0,087 | 0,100 | 0,110 | 0,120 | 0,135 | 0,145 | 0,155 | 0,170 | 0,130 | 0,145 | 0,165 | 0,19 | 0,20 | 0,22 | 0,24 | 0,26 | 0,28 |
| 12 | 3000 | 0,083 | 0,094 | 0,110 | 0,120 | 0,130 | 0,145 | 0,155 | 0,170 | 0,185 | 0,140 | 0,160 | 0,180 | 0,20 | 0,22 | 0,24 | 0,26 | 0,28 | 0,30 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р | с | т |
Примечание. При измененных условиях работы приведенное в нормативной карте время принимать с коэффициентами:
| Диаметр отверстия, мм, до | Продвижение изделия через два отверстия или установка на два вала | Установка изделия в отверстие или на вал с совмещением по зубу, шпонке |
| 25 | 50 | 75 | 100 | 150 | 200 | 300 | 400 |
| 0,9 | |\overline{1,0}| | 1,1 | 1,2 | 1.3 | 1,4 | 1,6 | 1,75 | 1,1 | 1,2 |
| T = 0,0225 · L0,12 · M0,18 при L <= 200 мм |  | ходовая посадка; |
| T = 0,0037 · L0,42 · M0,18 при L > 200 мм |
| T = 0,0376 · L0,12 · M0,18 при L <= 200 мм |  | скользящая посадка |
| T = 0,0062 · L0,42 · M0,18 при L > 200 мм |
| Установка изделий на вал или в отверстие при помощи подъемных средств | Установочно-соединительные работы |
| Карта 41 |
| Содержание работы |
| Установить изделие на вал или в отверстие с продвижением до упора |
| № позиции | Длина продвижения L, мм, до | Масса детали M, кг, до |
| 50 | 60 | 70 | 100 | 120 | 150 | 180 | 220 | 250 | 300 | 350 | 450 | 550 | 650 | 1000 | 1500 | 2000 |
| Время T, мин. |
| 1 | 50 | 0,18 | 0,19 | 0,20 | 0,23 | 0,25 | 0,27 | 0,29 | 0,31 | 0,33 | 0,35 | 0,37 | 0,40 | 0,44 | 0,47 | 0,55 | 0,64 | 0,71 |
| 2 | 60 | 0,19 | 0,21 | 0,22 | 0,25 | 0,27 | 0,29 | 0,31 | 0,33 | 0,35 | 0,38 | 0,40 | 0,44 | 0,47 | 0,50 | 0,58 | 0,68 | 0,76 |
| 3 | 70 | 0,20 | 0,22 | 0,23 | 0,26 | 0,28 | 0,31 | 0,33 | 0,35 | 0,37 | 0,40 | 0,42 | 0,46 | 0,50 | 0,53 | 0,62 | 0,72 | 0,80 |
| 4 | 100 | 0,23 | 0,25 | 0,26 | 0,30 | 0,32 | 0,35 | 0,37 | 0,40 | 0,42 | 0,45 | 0,48 | 0,53 | 0,57 | 0,60 | 0,71 | 0,82 | 0,92 |
| 5 | 120 | 0,25 | 0,27 | 0,28 | 0,32 | 0,34 | 0,37 | 0,40 | 0,43 | 0,45 | 0,48 | 0,51 | 0,56 | 0,61 | 0,64 | 0,76 | 0,88 | 0,98 |
| 6 | 150 | 0,27 | 0,29 | 0,31 | 0,35 | 0,38 | 0,41 | 0,44 | 0,47 | 0,49 | 0,53 | 0,56 | 0,61 | 0,66 | 0,70 | 0,82 | 0,95 | 1,05 |
| 7 | 180 | 0,29 | 0,31 | 0,3 | 0,38 | 0,40 | 0,44 | 0,47 | 0,49 | 0,53 | 0,56 | 0,61 | 0,66 | 0,70 | 0,82 | 0,88 | 1,00 | 1,15 |
| 8 | 220 | 0,31 | 0,33 | 0,35 | 0,40 | 0,43 | 0,47 | 0,50 | 0,54 | 0,57 | 0,61 | 0,64 | 0,70 | 0,76 | 0,81 | 0,95 | 1,10 | 1,20 |
| 9 | 250 | 0,33 | 0,35 | 0,37 | 0,42 | 0,45 | 0,49 | 0,53 | 0,57 | 0,59 | 0,64 | 0,67 | 0,74 | 0,80 | 0,85 | 0,99 | 1,15 | 1,30 |
| 10 | 300 | 0,35 | 0,37 | 0,40 | 0,45 | 0,48 | 0,53 | 0,56 | 0,61 | 0,63 | 0,68 | 0,72 | 0,79 | 0,85 | 0,91 | 1,05 | 1,25 | 1,40 |
| 11 | 350 | 0,37 | 0,40 | 0,42 | 0,48 | 0,51 | 0,56 | 0,60 | 0,64 | 0,67 | 0,72 | 0,76 | 0,84 | 0,90 | 0,96 | 1,10 | 1,30 | 1,45 |
| 12 | 450 | 0,41 | 0,44 | 0,46 | 0,53 | 0,56 | 0,61 | 0,65 | 0,70 | 0,74 | 0,79 | 0,84 | 0,92 | 0,99 | 1,05 | 1,25 | 1,45 | 1,60 |
| 13 | 550 | 0,44 | 0,47 | 0,50 | 0,57 | 0,61 | 0,66 | 0,70 | 0,76 | 0,79 | 0,85 | 0,90 | 0,99 | 1,05 | 1,15 | 1,35 | 1,55 | 1,70 |
| 14 | 650 | 0,47 | 0,50 | 0,53 | 0,60 | 0,64 | 0,70 | 0,75 | 0,81 | 0,85 | 0,90 | 0,96 | 1,05 | 1,15 | 1,20 | 1,40 | 1,65 | 1,80 |
| 15 | 1000 | 0,55 | 0,59 | 0,62 | 0,71 | 0,76 | 0,82 | 0,88 | 0,95 | 0,99 | 1,05 | 1,10 | 1,25 | 1,35 | 1,40 | 1,65 | 1,95 | 2,15 |
| 16 | 1500 | 0,64 | 0,68 | 0,72 | 0,82 | 0,88 | 0,95 | 1,00 | 1,10 | 1,15 | 1,25 | 1,30 | 1,45 | 1,55 | 1,65 | 1,90 | 2,25 | 2,50 |
| 17 | 1800 | 0,68 | 0,73 | 0,77 | 0,88 | 0,94 | 1,00 | 1,10 | 1,15 | 1,25 | 1,30 | 1,40 | 1,55 | 1,65 | 1,75 | 2,05 | 2,40 | 2,65 |
| 18 | 2000 | 0,71 | 0,76 | 0,80 | 0,91 | 0,98 | 1,05 | 1,15 | 1,20 | 1,30 | 1,35 | 1,45 | 1,60 | 1,70 | 1,80 | 2,15 | 2,50 | 2,80 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р | с |
Примечания: 1. При измененных условиях работы приведенное в нормативной карте время принимать с коэффициентами:
| Диаметр отверстия, мм, до |
| 50 | 100 | 200 | 400 |
| |\overline{1,0}| | 1,2 | 1,4 | 1,7 |
2. На вызов мостового крана к времени по нормативной карте добавлять 1,3 мин.
3. Время на застропливание и расстропливание деталей и время на перемещение крана брать соответственно по нормативным картам 9, 10.
T = 0,01 · L0,37 · M0,37.
| Установка изделий на шпильки или шпильками в отверстия вручную | Установочно-соединительные работы |
| Карта 42 |
| Содержание работы |
| Взять изделие, установить отверстиями на шпильки или шпильками в отверстия |
| № позиции | Длина продвижения (высота шпильки) L, мм, до | Масса детали M, кг, до |
| 0,5 | 0,7 | 1,0 | 1,4 | 2,0 | 2,8 | 4,0 | 5,5 | 8,0 | 10 | 15 | 20 |
| Время T, мин. |
| 1 | 25 | 0,046 | 0,050 | 0,053 | 0,057 | 0,061 | 0,066 | 0,070 | 0,075 | 0,081 | 0,084 | 0,092 | 0,097 |
| 2 | 35 | 0,049 | 0,053 | 0,057 | 0,061 | 0,065 | 0,070 | 0,075 | 0,080 | 0,086 | 0,090 | 0,098 | 0,103 |
| 3 | 50 | 0,053 | 0,056 | 0,061 | 0,065 | 0,070 | 0,075 | 0,080 | 0,086 | 0,092 | 0,096 | 0,105 | 0,111 |
| 4 | 70 | 0,056 | 0,060 | 0,065 | 0,069 | 0,074 | 0,080 | 0,086 | 0,091 | 0,098 | 0,103 | 0,111 | 0,118 |
| 5 | 100 | 0,060 | 0,064 | 0,069 | 0,074 | 0,080 | 0,085 | 0,092 | 0,098 | 0,105 | 0,110 | 0,120 | 0,126 |
| 6 | 140 | 0,064 | 0,069 | 0,074 | 0,079 | 0,085 | 0,090 | 0,098 | 0,104 | 0,112 | 0,117 | 0,127 | 0,135 |
| 7 | 200 | - | 0,074 | 0,079 | 0,085 | 0,091 | 0,097 | 0,104 | 0,112 | 0,120 | 0,125 | 0,136 | 0,144 |
| 8 | 260 | - | 0,077 | 0,083 | 0,089 | 0,096 | 0,102 | 0,110 | 0,117 | 0,126 | 0,132 | 0,143 | 0,152 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
T = 0,029 · L0,19 · M0,2.
| Установка изделий на шпильки или шпильками в отверстия при помощи подъемных средств | Установочно-соединительные работы |
| Карта 43 |
| Содержание работы |
| Установить изделие отверстиями на шпильки или шпильками в отверстия |
| № позиции | Длина продвижения (высота шпильки) L, мм, до | Масса детали M, кг, до |
| 50 | 60 | 80 | 100 | 120 | 160 | 200 | 250 | 320 | 400 | 500 | 600 | 800 | 1000 | 1200 |
| Время T, мин. |
| 1 | 25 | 0,17 | 0,19 | 0,21 | 0,23 | 0,25 | 0,28 | 0,31 | 0,34 | 0,37 | 0,41 | 0,45 | 0,48 | 0,54 | 0,59 | 0,64 |
| 2 | 30 | 0,19 | 0,20 | 0,23 | 0,25 | 0,27 | 0,30 | 0,33 | 0,36 | 0,40 | 0,44 | 0,48 | 0,52 | 0,59 | 0,64 | 0,69 |
| 3 | 40 | 0,21 | 0,23 | 0,26 | 0,28 | 0,30 | 0,34 | 0,38 | 0,41 | 0,46 | 0,50 | 0,55 | 0,59 | 0,66 | 0,73 | 0,78 |
| 4 | 50 | 0,23 | 0,25 | 0,28 | 0,31 | 0,34 | 0,38 | 0,41 | 0,45 | 0,50 | 0,55 | 0,60 | 0,65 | 0,73 | 0,80 | 0,86 |
| 5 | 60 | 0,25 | 0,27 | 0,30 | 0,33 | 0,36 | 0,40 | 0,44 | 0,48 | 0,53 | 0,58 | 0,64 | 0,69 | 0,77 | 0,85 | 0,91 |
| 6 | 75 | 0,28 | 0,30 | 0,33 | 0,37 | 0,40 | 0,45 | 0,49 | 0,54 | 0,60 | 0,65 | 0,72 | 0,77 | 0,87 | 0,95 | 1,05 |
| 7 | 90 | 0,30 | 0,33 | 0,37 | 0,40 | 0,43 | 0,49 | 0,53 | 0,58 | 0,65 | 0,71 | 0,78 | 0,84 | 0,94 | 1,05 | 1,10 |
| 8 | 110 | 0,33 | 0,36 | 0,40 | 0,44 | 0,47 | 0,53 | 0,58 | 0,64 | 0,71 | 0,77 | 0,85 | 0,91 | 1,05 | 1,10 | 1,20 |
| 9 | 130 | 0,35 | 0,38 | 0,43 | 0,49 | 0,51 | 0,57 | 0,63 | 0,69 | 0,76 | 0,83 | 0,91 | 0,98 | 1,10 | 1,20 | 1,30 |
| 10 | 160 | 0,39 | 0,42 | 0,47 | 0,52 | 0,55 | 0,62 | 0,68 | 0,75 | 0,83 | 0,91 | 0,99 | 1,05 | 1,20 | 1,30 | 1,40 |
| 11 | 200 | 0,42 | 0,46 | 0,52 | 0,57 | 0,61 | 0,69 | 0,75 | 0,83 | 0,91 | 1,00 | 1,10 | 1,20 | 1,35 | 1,45 | 1,55 |
| 12 | 250 | 0,47 | 0,50 | 0,57 | 0,62 | 0,67 | 0,76 | 0,83 | 0,91 | 1,00 | 1,10 | 1,20 | 1,30 | 1,45 | 1,60 | 1,70 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п |
Примечания: 1. На вызов мостового крана к времени по нормативной карте добавлять 1,3 мин.
2. Время на застропливание и расстропливание деталей и время на перемещение крана брать соответственно по нормативным картам 9 - 10.
T = 0,088 · L0,43 · M0,41.
| Установка пружин | Установочно-соединительные работы |
| Карта 44 | Лист 1 |
| I. Установка винтовых цилиндрических пружин без их растяжения |
| № позиции | Содержание работы | Диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Высота пружины h, мм, до |
| 40 | 60 | 100 | 150 | 200 |
| Время T, мин. |
| 1 | Взять пружину, установить ее на вал или в отверстие, продвигая до упора | 20 | 1 | 0,014 | 0,016 | 0,017 | 0,019 | 0,020 |
| 2 | 2 | 0,020 | 0,022 | 0,025 | 0,027 | 0,029 |
| 3 | 32 | 2 | 0,024 | 0,027 | 0,029 | 0,032 | 0,034 |
| 4 | 4 | 0,034 | 0,038 | 0,042 | 0,045 | 0,048 |
| 5 | 50 | 4 | 0,040 | 0,045 | 0,049 | 0,054 | 0,057 |
| 6 | 8 | 0,058 | 0,064 | 0,070 | 0,077 | 0,082 |
| 7 | 12 | 0,071 | 0,079 | 0,086 | 0,094 | 0,100 |
| 8 | 70 | 8 | 0,065 | 0,073 | 0,080 | 0,087 | 0,093 |
| 9 | 12 | 0,080 | 0,089 | 0,098 | 0,11 | 0,114 |
| 10 | 100 | 8 | 0,075 | 0,083 | 0,091 | 0,099 | 0,106 |
| 11 | 12 | 0,092 | 0,10 | 0,11 | 0,12 | 0,13 |
| Индекс | а | б | в | г | д |
II. Установка винтовых цилиндрических пружин
с их растяжением
| № позиции | Содержание работы | Диаметр пружины D, мм, до | Диаметр проволоки d, мм, до |
| 0,5 | 1,0 | 2,0 | 3,0 | 4,0 |
| Время T, мин. |
| 12 | Взять пружину и плоскогубцы, завести один конец пружины в отверстие и закрепить. Растянуть пружину и закрепить ее второй конец | 20 | 0,056 | 0,077 | 0,11 | 0,13 | 0,15 |
| 13 | 32 | 0,068 | 0,094 | 0,13 | 0,16 | 0,18 |
| 14 | 50 | 0,082 | 0,11 | 0,16 | 0,19 | 0,22 |
| Индекс | а | б | в | г | д |
| Установка пружин | Установочно-соединительные работы |
| Карта 44 | Лист 2 |
| III. Установка спиральных пружин |
| № позиции | Содержание работы | Толщина проволоки b, мм, до | Высота пружины h, мм, до |
| 12 | 25 | 50 | 100 |
| Время T, мин. |
| 15 | Взять пружину, сжать и вставить ее концы в отверстие | 0,5 | 0,073 | 0,084 | 0,096 | 0,11 |
| 16 | 1,0 | 0,082 | 0,095 | 0,110 | 0,13 |
| 17 | 1,5 | 0,088 | 0,102 | 0,117 | 0,135 |
| 18 | 2,0 | 0,093 | 0,108 | 0,124 | 0,142 |
| 19 | Взять пружину, надеть ее конец на штифт, сжать пружину и закрепить второй конец | 0,5 | 0,108 | 0,125 | 0,144 | 0,165 |
| 20 | 1,0 | 0,132 | 0,152 | 0,175 | 0,200 |
| 21 | 1,5 | 0,147 | 0,171 | 0,196 | 0,224 |
| 22 | 2,0 | 0,160 | 0,185 | 0,212 | 0,243 |
| Индекс | а | б | в | г |
IV. Установка плоских пружин
| № позиции | Содержание работы | Толщина пластины b, мм, до | Ширина пластины h, мм, до |
| 6 | 8 | 12 | 25 | 50 | 100 |
| Время T, мин. |
| 23 | Взять пружину, завести ее конец в паз | 0,5 | 0,070 | 0,075 | 0,082 | 0,098 | 0,116 | 0,137 |
| 24 | 1,0 | 0,085 | 0,090 | 0,100 | 0,120 | 0,140 | 0,170 |
| 25 | 1,5 | 0,095 | 0,102 | 0,112 | 0,133 | 0,158 | 0,186 |
| 26 | 2,0 | 0,103 | 0,110 | 0,120 | 0,144 | 0,170 | 0,200 |
| 27 | Взять пружину и надеть на штифт, сжать и завести конец | 0,5 | 0,076 | 0,081 | 0,090 | 0,110 | 0,130 | 0,150 |
| 28 | 1,0 | 0,092 | 0,099 | 0,109 | 0,130 | 0,150 | 0,180 |
| 29 | 1,5 | 0,103 | 0,110 | 0,120 | 0,150 | 0,170 | 0,200 |
| 30 | 2,0 | 0,110 | 0,120 | 0,130 | 0,160 | 0,186 | 0,220 |
| Индекс | а | б | в | г | д | е |
T = 0,002 · h0,22 · D0,38 · d0,51 - позиции 1 - 11;
T = 0,022 · D0,42 · d0,48 - позиции 12 - 14;
T = 0,05 · h0,20 · b0,18 - позиции 15 - 18;
T = 0,08 · h0,20 · b0,28 - позиции 19 - 22;
T = 0,055 · h0,24 · b0,28 - позиции 23 - 26;
T = 0,06 · h0,24 · b0,28 - позиции 27 - 30.
| Установка уплотнительных колец, дисков, сальников | Установочно-соединительные работы |
| Карта 45 |
| Содержание работы |
1. Взять уплотнительное кольцо и инструмент
2. Установить кольцо в отверстие, выточку, паз или гнездо
3. Обжать кольцо по всему диаметру для плотного прилегания
4. Отложить инструмент |
| № позиции | Вид установки | Длина продвижения кольца L, мм, до | Наружный диаметр кольца D, мм, до |
| 10 | 20 | 30 | 40 | 50 | 60 | 70 | 80 | 100 | 120 | 150 | 200 |
| Время T, мин. |
| 1 | На гладкие валы и отверстия | 20 | 0,030 | 0,040 | 0,045 | 0,050 | 0,055 | 0,059 | 0,063 | 0,066 | 0,072 | 0,077 | 0,084 | 0,098 |
| 2 | 30 | 0,035 | 0,045 | 0,053 | 0,059 | 0,064 | 0,069 | 0,073 | 0,077 | 0,084 | 0,090 | 0,098 | 0,115 |
| 3 | 40 | 0,039 | 0,050 | 0,059 | 0,066 | 0,072 | 0,077 | 0,082 | 0,086 | 0,094 | 0,100 | 0,110 | 0,130 |
| 4 | 50 | 0,042 | 0,055 | 0,064 | 0,072 | 0,078 | 0,084 | 0,089 | 0,094 | 0,100 | 0,109 | 0,120 | 0,140 |
| 5 | 60 | 0,045 | 0,060 | 0,070 | 0,077 | 0,084 | 0,090 | 0,095 | 0,100 | 0,110 | 0,117 | 0,130 | 0,150 |
| 6 | 80 | 0,051 | 0,066 | 0,077 | 0,086 | 0,094 | 0,100 | 0,106 | 0,112 | 0,122 | 0,130 | 0,140 | 0,170 |
| 7 | 100 | 0,055 | 0,072 | 0,084 | 0,094 | 0,102 | 0,109 | 0,116 | 0,122 | 0,132 | 0,142 | 0,155 | 0,180 |
| 8 | 120 | 0,060 | 0,077 | 0,090 | 0,100 | 0,109 | 0,117 | 0,124 | 0,130 | 0,142 | 0,152 | 0,165 | 0,200 |
| 9 | 150 | 0,064 | 0,084 | 0,098 | 0,110 | 0,120 | 0,127 | 0,135 | 0,140 | 0,155 | 0,166 | 0,180 | 0,210 |
| 10 | 200 | 0,076 | 0,098 | 0,115 | 0,130 | 0,140 | 0,150 | 0,160 | 0,165 | 0,180 | 0,195 | 0,210 | 0,250 |
| 11 | 250 | 0,078 | 0,102 | 0,120 | 0,135 | 0,145 | 0,155 | 0,165 | 0,170 | 0,190 | 0,200 | 0,220 | 0,260 |
| 12 | На болты, шпильки и отверстия с резьбой | 20 | 0,038 | 0,049 | 0,056 | 0,064 | 0,069 | 0,074 | 0,078 | 0,082 | 0,090 | 0,096 | 0,105 | 0,125 |
| 13 | 30 | 0,045 | 0,056 | 0,066 | 0,074 | 0,080 | 0,086 | 0,091 | 0,096 | 0,105 | 0,112 | 0,125 | 0,145 |
| 14 | 40 | 0,050 | 0,064 | 0,074 | 0,083 | 0,090 | 0,096 | 0,102 | 0,107 | 0,117 | 0,125 | 0,135 | 0,160 |
| 15 | 50 | 0,053 | 0,069 | 0,080 | 0,090 | 0,098 | 0,105 | 0,110 | 0,117 | 0,127 | 0,136 | 0,150 | 0,175 |
| 16 | 60 | 0,056 | 0,074 | 0,086 | 0,096 | 0,105 | 0,112 | 0,120 | 0,125 | 0,136 | 0,146 | 0,160 | 0,190 |
| 17 | 80 | 0,064 | 0,083 | 0,096 | 0,108 | 0,118 | 0,125 | 0,133 | 0,140 | 0,152 | 0,163 | 0,180 | 0,210 |
| 18 | 100 | 0,069 | 0,090 | 0,105 | 0,118 | 0,128 | 0,136 | 0,145 | 0,152 | 0,166 | 0,177 | 0,190 | 0,230 |
| 19 | 120 | 0,074 | 0,096 | 0,100 | 0,125 | 0,136 | 0,146 | 0,155 | 0,163 | 0,177 | 0,190 | 0,205 | 0,240 |
| 20 | 150 | 0,080 | 0,105 | 0,123 | 0,136 | 0,150 | 0,160 | 0,170 | 0,177 | 0,193 | 0,207 | 0,225 | 0,260 |
| 21 | 200 | 0,095 | 0,125 | 0,145 | 0,160 | 0,175 | 0,190 | 0,200 | 0,210 | 0,230 | 0,245 | 0,265 | 0,310 |
| 22 | 250 | 0,100 | 0,130 | 0,150 | 0,165 | 0,180 | 0,195 | 0,205 | 0,215 | 0,235 | 0,250 | 0,275 | 0,320 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
T = 0,004 · L0,38 · D0,38 - позиции 1 - 11;
T = 0,005 · L0,38 · D0,38 - позиции 12 - 22.
| Установка прокладок на плоскость или на шпильки | Установочно-соединительные работы |
| Карта 46 | Лист 1 |
| I. Установка на плоскость | 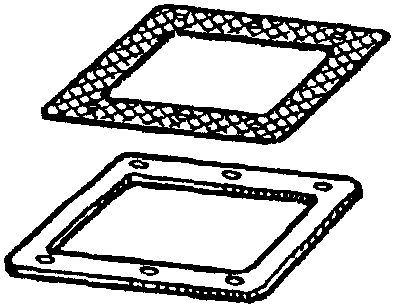 |
| Содержание работы |
1. Взять прокладку
2. Установить на плоскость с совмещением по отверстиям или кромке |
| Прокладки жесткие |
| № позиции | Тип прокладки | Ширина прокладки B, мм, до | Длина прокладки L, мм, до |
| 100 | 120 | 160 | 200 | 250 | 320 | 400 | 500 | 600 | 800 | 1000 |
| Время T, мин. |
| 1 | Прямоугольная и фасонная | 60 | 0,057 | 0,059 | 0,064 | 0,068 | 0,072 | 0,077 | 0,082 | 0,087 | 0,092 | 0,099 | 0,105 |
| 2 | 100 | 0,062 | 0,065 | 0,070 | 0,075 | 0,079 | 0,085 | 0,090 | 0,096 | 0,100 | 0,110 | 0,115 |
| 3 | 120 | 0,064 | 0,067 | 0,073 | 0,077 | 0,082 | 0,088 | 0,093 | 0,099 | 0,102 | 0,115 | 0,120 |
| 4 | 160 | 0,067 | 0,071 | 0,077 | 0,081 | 0,086 | 0,092 | 0,098 | 0,104 | 0,109 | 0,118 | 0,126 |
| 5 | 200 | 0,070 | 0,074 | 0,080 | 0,085 | 0,090 | 0,096 | 0,102 | 0,108 | 0,114 | 0,123 | 0,131 |
| 6 | 250 | 0,073 | 0,077 | 0,083 | 0,088 | 0,094 | 0,100 | 0,106 | 0,113 | 0,119 | 0,128 | 0,136 |
| 7 | 320 | 0,076 | 0,080 | 0,087 | 0,092 | 0,098 | 0,105 | 0,111 | 0,117 | 0,124 | 0,134 | 0,142 |
| 8 | 400 | 0,080 | 0,084 | 0,090 | 0,096 | 0,102 | 0,109 | 0,116 | 0,123 | 0,129 | 0,139 | 0,148 |
| 9 | 500 | 0,083 | 0,087 | 0,094 | 0,100 | 0,108 | 0,113 | 0,120 | 0,128 | 0,134 | 0,145 | 0,154 |
| 10 | 600 | 0,086 | 0,090 | 0,097 | 0,103 | 0,110 | 0,117 | 0,124 | 0,132 | 0,139 | 0,150 | 0,159 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
| 11 | Круглая | Диаметр D, мм, до |
| 50 | 80 | 100 | 120 | 160 | 200 | 250 | 300 | 400 |
| Время T, мин. |
| 0,044 | 0,053 | 0,059 | 0,063 | 0,072 | 0,079 | 0,087 | 0,094 | 0,11 |
| Индекс | а | б | в | г | д | е | ж | з | и |
| II. Установка на шпильки |
| Содержание работы |
1. Взять прокладку
2. Установить прокладку на шпильки, болты, выступы |
| Прокладки прямоугольные жесткие |
| № позиции | Количество шпилек n, до | Высота шпильки H, мм, до | Длина прокладки L, мм, до |
| 100 | 120 | 160 | 200 | 250 | 320 | 400 | 500 | 600 | 800 | 1000 |
| Время T, мин. |
| 12 | 4 | 50 | 0,063 | 0,067 | 0,073 | 0,079 | 0,085 | 0,092 | 0,099 | 0,107 | 0,114 | 0,125 | 0,134 |
| 13 | 80 | 0,069 | 0,073 | 0,080 | 0,086 | 0,093 | 0,101 | 0,109 | 0,117 | 0,124 | 0,137 | 0,147 |
| 14 | 100 | 0,071 | 0,076 | 0,084 | 0,090 | 0,097 | 0,105 | 0,113 | 0,122 | 0,130 | 0,142 | 0,153 |
| 15 | 8 | 50 | 0,076 | 0,081 | 0,089 | 0,095 | 0,103 | 0,111 | 0,120 | 0,129 | 0,137 | 0,150 | 0,162 |
| 16 | 80 | 0,083 | 0,088 | 0,097 | 0,104 | 0,112 | 0,122 | 0,131 | 0,141 | 0,150 | 0,165 | 0,177 |
| 17 | 100 | 0,086 | 0,092 | 0,100 | 0,109 | 0,117 | 0,127 | 0,137 | 0,147 | 0,156 | 0,172 | 0,185 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
| Установка прокладок на плоскость или на шпильки | Установочно-соединительные работы |
| Карта 46 | Лист 2 |
| Прокладки круглые жесткие |
| № позиции | Количество шпилек n, до | Высота H, мм, до | Диаметр прокладки D, мм, до |
| 50 | 80 | 100 | 120 | 160 | 200 | 250 | 320 | 400 |
| Время T, мин. |
| 18 | 4 | 50 | 0,088 | 0,103 | 0,111 | 0,117 | 0,129 | 0,139 | 0,150 | 0,162 | 0,175 |
| 19 | 80 | 0,096 | 0,112 | 0,121 | 0,128 | 0,141 | 0,152 | 0,164 | 0,178 | 0,191 |
| 20 | 100 | 0,100 | 0,117 | 0,126 | 0,134 | 0,147 | 0,159 | 0,171 | 0,185 | 0,199 |
| 21 | 8 | 50 | 0,108 | 0,126 | 0,135 | 0,144 | 0,158 | 0,170 | 0,183 | 0,199 | 0,214 |
| 22 | 80 | 0,118 | 0,137 | 0,148 | 0,157 | 0,173 | 0,186 | 0,200 | 0,217 | 0,234 |
| 23 | 100 | 0,123 | 0,143 | 0,154 | 0,164 | 0,180 | 0,194 | 0,209 | 0,227 | 0,244 |
| Индекс | а | б | в | г | д | е | ж | з | и |
Примечания: 1. При одновременной установке двух и более прокладок приведенное в нормативной карте время принимать с коэффициентом 0,7.
2. При установке мягких прокладок приведенное в нормативной карте время принимать с коэффициентом 1,5.
T = 0,0078 · L0,27 · B0,18 - позиции 1 - 10;
T = 0,0081 · D0,43 - позиция 11;
T = 0,0045 · L0,33 · H0,19 · n0,27 - позиции 12 - 17;
T = 0,0077 · D0,33 · H0,19 · n0,29 - позиции 18 - 23.
| Установка шпонок в паз вала | Установочно-соединительные работы |
| Карта 47 | Лист 1 |
| Содержание работы |
1. Взять шпонку и специальный молоток
2. Установить шпонку в паз вала и посадить до упора
3. Отложить молоток |
| I. Установка призматических шпонок |
| № позиции | Сечение шпонки, мм, до | Длина шпонки, мм, до |
| 10 | 20 | 28 | 40 | 50 | 63 | 70 | 80 | 100 | 125 | 160 | 200 |
| Время T, мин. |
| 1 | 5 x 5 | 0,064 | 0,071 | 0,075 | 0,079 | 0,086 | - | - | - | - | - | - | - |
| 2 | 6 x 6 | - | 0,080 | 0,083 | 0,088 | 0,095 | 0,101 | 0,104 | - | - | - | - | - |
| 3 | 8 x 7 | - | 0,089 | 0,092 | 0,097 | 0,106 | 0,110 | 0,113 | 0,125 | - | - | - | - |
| 4 | 10 x 8 | - | - | 0,100 | 0,106 | 0,115 | 0,120 | 0,122 | 0,134 | 0,143 | - | - | - |
| 5 | 12 x 8 | - | - | 0,109 | 0,116 | 0,124 | 0,129 | 0,131 | 0,145 | 0,154 | 0,159 | - | - |
| 6 | 14 x 9 | - | - | - | 0,124 | 0,134 | 0,139 | 0,141 | 0,156 | 0,164 | 0,170 | 0,184 | - |
| 7 | 16 x 10 | - | - | - | - | 0,143 | 0,149 | 0,151 | 0,165 | 0,175 | 0,180 | 0,194 | - |
| 8 | 18 x 11 | - | - | - | - | 0,153 | 0,158 | 0,160 | 0,175 | 0,184 | 0,190 | 0,205 | 0,222 |
| 9 | 20 x 12 | - | - | - | - | - | 0,168 | 0,170 | 0,186 | 0,195 | 0,202 | 0,216 | 0,242 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
| Установка шпонок в паз вала | Установочно-соединительные работы |
| Карта 47 | Лист 2 |
| II. Установка клиновых шпонок |
| № позиции | Сечение шпонки, мм, до | Длина шпонки, мм, до |
| 10 | 20 | 28 | 40 | 50 | 63 | 70 | 80 | 100 | 125 | 160 | 200 |
| Время T, мин. |
| 10 | 5 x 5 | 0,078 | 0,084 | 0,088 | 0,092 | 0,096 | - | - | - | - | - | - | - |
| 11 | 6 x 6 | - | 0,094 | 0,098 | 0,102 | 0,106 | 0,112 | 0,115 | - | - | - | - | - |
| 12 | 8 x 7 | - | 0,105 | 0,108 | 0,113 | 0,118 | 0,123 | 0,126 | 0,130 | - | - | - | - |
| 13 | 10 x 8 | - | - | 0,118 | 0,123 | 0,128 | 0,133 | 0,136 | 0,140 | 0,149 | - | - | - |
| 14 | 12 x 8 | - | - | 0,128 | 0,134 | 0,138 | 0,143 | 0,146 | 0,151 | 0,160 | 0,166 | - | - |
| 15 | 14 x 9 | - | - | - | 0,144 | 0,149 | 0,154 | 0,157 | 0,162 | 0,171 | 0,177 | 0,192 | - |
| 16 | 16 x 10 | - | - | - | - | 0,159 | 0,165 | 0,168 | 0,172 | 0,182 | 0,188 | 0,202 | - |
| 17 | 18 x 11 | - | - | - | - | 0,170 | 0,176 | 0,178 | 0,182 | 0,192 | 0,198 | 0,214 | 0,231 |
| 18 | 20 x 12 | - | - | - | - | - | 0,187 | 0,189 | 0,194 | 0,203 | 0,210 | 0,225 | 0,252 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
III. Установка сегментных шпонок
| № позиции | Ширина шпонки, мм, до | Высота шпонки, мм, до | Длина шпонки, мм, до |
| 24,5 | 31,4 | 37,1 |
| Время T, мин. |
| 19 | 4...5 | 5...10 | 0,06 | - | - |
| 20 | 6 | 9...13 | - | 0,07 | - |
| 21 | 9...10 | 11...15 | - | | 0,08 |
| Индекс | а | б | в |
| Запрессовывание деталей на вал или в отверстия вручную | Установочно-соединительные работы |
| Карта 48 | Лист 1 |
| Содержание работы | 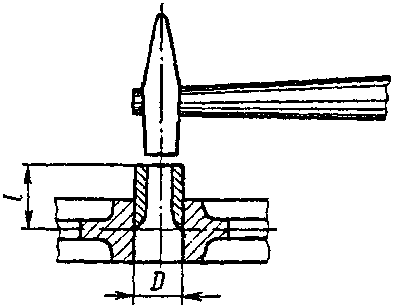 |
1. Взять деталь, установить на вал или в отверстие
2. Взять оправку и молоток
3. Запрессовать деталь
4. Отложить оправку и молоток |
| № позиции | Масса детали M, кг, до | Диаметр запрессовывания D, мм, до | Длина запрессовывания L, мм, до |
| 16 | 20 | 25 | 32 | 40 | 50 | 60 | 80 | 100 | 120 | 150 |
| Время T, мин. |
| 1 | 0,5 | 16 | 0,056 | 0,059 | 0,062 | 0,066 | 0,070 | 0,074 | 0,077 | 0,082 | 0,087 | 0,091 | 0,096 |
| 2 | 32 | 0,069 | 0,073 | 0,077 | 0,082 | 0,086 | 0,091 | 0,095 | 0,102 | 0,108 | 0,113 | 0,120 |
| 3 | 50 | 0,080 | 0,084 | 0,089 | 0,094 | 0,100 | 0,105 | 0,110 | 0,117 | 0,120 | 0,130 | 0,140 |
| 4 | 1,0 | 16 | 0,069 | 0,073 | 0,077 | 0,081 | 0,086 | 0,090 | 0,095 | 0,100 | 0,107 | 0,110 | 0,120 |
| 5 | 32 | 0,085 | 0,090 | 0,095 | 0,100 | 0,106 | 0,112 | 0,117 | 0,120 | 0,130 | 0,140 | 0,150 |
| 6 | 50 | 0,098 | 0,103 | 0,109 | 0,116 | 0,122 | 0,129 | 0,135 | 0,140 | 0,150 | 0,160 | 0,170 |
| 7 | 80 | 0,110 | 0,120 | 0,125 | 0,135 | 0,140 | 0,150 | 0,156 | 0,167 | 0,176 | 0,184 | 0,195 |
| 8 | 120 | 0,128 | 0,136 | 0,140 | 0,150 | 0,160 | 0,170 | 0,180 | 0,190 | 0,200 | 0,210 | 0,220 |
| 9 | 2,0 | 16 | 0,085 | 0,090 | 0,095 | 0,100 | 0,105 | 0,110 | 0,115 | 0,125 | 0,130 | 0,140 | 0,150 |
| 10 | 32 | 0,105 | 0,110 | 0,120 | 0,125 | 0,130 | 0,140 | 0,145 | 0,155 | 0,165 | 0,170 | 0,180 |
| 11 | 50 | 0,120 | 0,125 | 0,135 | 0,140 | 0,150 | 0,160 | 0,165 | 0,180 | 0,190 | 0,195 | 0,200 |
| 12 | 80 | 0,140 | 0,145 | 0,155 | 0,165 | 0,175 | 0,185 | 0,192 | 0,205 | 0,215 | 0,225 | 0,240 |
| 13 | 120 | 0,160 | 0,170 | 0,180 | 0,190 | 0,200 | 0,210 | 0,220 | 0,230 | 0,250 | 0,260 | 0,270 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
| Запрессовывание деталей на вал или в отверстия вручную | Установочно-соединительные работы |
| Карта 48 | Лист 2 |
| № позиции | Масса детали M, кг, до | Диаметр запрессовывания D, мм, до | Длина запрессовывания L, мм, до |
| 16 | 20 | 25 | 32 | 40 | 50 | 60 | 80 | 100 | 120 | 150 |
| Время T, мин. |
| 14 | 3,0 | 16 | 0,096 | 0,100 | 0,107 | 0,115 | 0,120 | 0,125 | 0,130 | 0,140 | 0,150 | 0,155 | 0,165 |
| 15 | 32 | 0,120 | 0,125 | 0,130 | 0,140 | 0,150 | 0,155 | 0,165 | 0,175 | 0,185 | 0,195 | 0,205 |
| 16 | 50 | 0,135 | 0,145 | 0,150 | 0,160 | 0,170 | 0,180 | 0,190 | 0,200 | 0,210 | 0,220 | 0,230 |
| 17 | 80 | 0,160 | 0,165 | 0,175 | 0,185 | 0,200 | 0,210 | 0,220 | 0,230 | 0,250 | 0,260 | 0,270 |
| 18 | 120 | 0,180 | 0,190 | 0,200 | 0,210 | 0,220 | 0,230 | 0,240 | 0,260 | 0,280 | 0,290 | 0,310 |
| 19 | 5,0 | 16 | 0,110 | 0,115 | 0,125 | 0,130 | 0,140 | 0,145 | 0,155 | 0,165 | 0,175 | 0,180 | 0,220 |
| 20 | 32 | 0,140 | 0,145 | 0,155 | 0,160 | 0,170 | 0,180 | 0,190 | 0,200 | 0,215 | 0,225 | 0,240 |
| 21 | 50 | 0,160 | 0,165 | 0,175 | 0,185 | 0,200 | 0,210 | 0,220 | 0,230 | 0,250 | 0,260 | 0,270 |
| 22 | 80 | 0,180 | 0,190 | 0,200 | 0,220 | 0,230 | 0,240 | 0,250 | 0,270 | 0,280 | 0,300 | 0,310 |
| 23 | 120 | 0,210 | 0,220 | 0,230 | 0,250 | 0,260 | 0,270 | 0,280 | 0,300 | 0,320 | 0,340 | 0,360 |
| 24 | 8,0 | 32 | 0,160 | 0,170 | 0,180 | 0,190 | 0,200 | 0,210 | 0,220 | 0,230 | 0,250 | 0,260 | 0,270 |
| 25 | 50 | 0,180 | 0,190 | 0,200 | 0,220 | 0,230 | 0,240 | 0,250 | 0,270 | 0,280 | 0,300 | 0,310 |
| 26 | 80 | 0,210 | 0,220 | 0,230 | 0,250 | 0,260 | 0,280 | 0,290 | 0,310 | 0,330 | 0,340 | 0,360 |
| 27 | 120 | 0,240 | 0,250 | 0,270 | 0,280 | 0,300 | 0,320 | 0,330 | 0,350 | 0,370 | 0,390 | 0,410 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
Примечания: 1. Нормативы времени рассчитаны на запрессовку деталей при прессовой и глухой посадке. При тугой и напряженной посадке приведенное в нормативной карте время принимать с коэффициентом 0,85, при плотной — с коэффициентом 0,7.
2. При наличии шпонки приведенное в нормативной карте время принимать с коэффициентом 1,2.
T = 0,015 · M0,3 · D0,31 · L0,24.
| Запрессовывание штифтов вручную | Установочно-соединительные работы |
| Карта 49 |
| Содержание работы |
1. Взять штифт, молоток, оправку
2. Вставить штифт в отверстие
3. Запрессовать
4. Отложить молоток, оправку |
| № позиции | Вид штифта | Длина штифта L, мм, до | Диаметр штифта D, мм, до |
| 5 | 6 | 8 | 10 | 12 | 16 | 20 | 25 |
| Время T, мин. |
| 1 | Цилиндрический | 10 | 0,059 | 0,061 | 0,065 | 0,069 | 0,072 | 0,077 | 0,082 | 0,086 |
| 2 | 12 | 0,064 | 0,067 | 0,072 | 0,076 | 0,080 | 0,085 | 0,090 | 0,095 |
| 3 | 16 | 0,075 | 0,078 | 0,084 | 0,088 | 0,092 | 0,099 | 0,104 | 0,110 |
| 4 | 20 | 0,084 | 0,088 | 0,094 | 0,099 | 0,104 | 0,110 | 0,115 | 0,125 |
| 5 | 25 | 0,094 | 0,098 | 0,105 | 0,110 | 0,115 | 0,125 | 0,130 | 0,140 |
| 6 | 30 | 0,104 | 0,108 | 0,115 | 0,122 | 0,128 | 0,137 | 0,145 | 0,152 |
| 7 | 36 | 0,114 | 0,119 | 0,127 | 0,134 | 0,140 | 0,150 | 0,160 | 0,167 |
| 8 | 40 | 0,120 | 0,125 | 0,135 | 0,140 | 0,150 | 0,160 | 0,170 | 0,180 |
| 9 | 45 | 0,128 | 0,134 | 0,143 | 0,150 | 0,160 | 0,170 | 0,180 | 0,190 |
| 10 | 50 | 0,135 | 0,140 | 0,150 | 0,160 | 0,170 | 0,180 | 0,190 | 0,200 |
| 11 | 55 | 0,140 | 0,150 | 0,160 | 0,170 | 0,180 | 0,190 | 0,200 | 0,210 |
| 12 | 60 | 0,150 | 0,155 | 0,165 | 0,175 | 0,185 | 0,200 | 0,210 | 0,220 |
| 13 | 65 | 0,155 | 0,160 | 0,175 | 0,180 | 0,190 | 0,205 | 0,220 | 0,230 |
| 14 | 70 | 0,160 | 0,170 | 0,180 | 0,190 | 0,200 | 0,210 | 0,225 | 0,240 |
| 15 | 80 | 0,170 | 0,180 | 0,190 | 0,200 | 0,210 | 0,230 | 0,240 | 0,250 |
| 16 | 90 | 0,180 | 0,190 | 0,205 | 0,215 | 0,225 | 0,240 | 0,250 | 0,270 |
| 17 | 100 | 0,190 | 0,200 | 0,220 | 0,230 | 0,240 | 0,260 | 0,270 | 0,280 |
| 18 | 120 | 0,210 | 0,220 | 0,240 | 0,250 | 0,260 | 0,280 | 0,300 | 0,310 |
| 19 | 140 | 0,230 | 0,240 | 0,260 | 0,270 | 0,280 | 0,300 | 0,320 | 0,340 |
| 20 | 160 | 0,250 | 0,260 | 0,280 | 0,290 | 0,300 | 0,320 | 0,340 | 0,360 |
| 21 | 180 | 0,260 | 0,270 | 0,290 | 0,310 | 0,320 | 0,350 | 0,360 | 0,380 |
| 22 | 200 | 0,270 | 0,290 | 0,310 | 0,330 | 0,340 | 0,370 | 0,390 | 0,410 |
| 23 | Конический | - | 0,090 | 0,095 | 0,105 | 0,110 | 0,115 | 0,125 | 0,130 | 0,140 |
| Индекс | а | б | в | г | д | е | ж | з |
T = 0,012 · L0,52 · D0,24 - позиции 1 - 22;
T = 0,06 · D0,26 - позиция 23.
| Надевание резинового (полихлорвинилового) шланга на патрубок, штуцер | Установочно-соединительные работы |
| Карта 50 |
| Содержание работы |  |
1. Взять шланг
2. Надеть на патрубок, штуцер |
| № позиции | Вид шланга | Посадка | Внутренний диаметр шланга D, мм, до | На каждые последующие 20 мм |
| 4 | 8 | 10 | 16 | 27 | 30 | 40 | 55 |
| Время T, мин. |
| 1 | Гладкий | Скользящая | 0,047 | 0,057 | 0,060 | 0,068 | 0,078 | 0,080 | 0,086 | 0,094 | 0,05 |
| 2 | Тугая | 0,080 | 0,096 | 0,100 | 0,110 | 0,130 | 0,136 | 0,150 | 0,160 | 0,10 |
| 3 | Гофрированный | Скользящая | 0,016 | 0,023 | 0,025 | 0,032 | 0,040 | 0,042 | 0,049 | 0,057 | 0,07 |
| 4 | Тугая | 0,028 | 0,039 | 0,043 | 0,054 | 0,069 | 0,072 | 0,083 | 0,096 | 0,12 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,033 · D0,26 - позиция 1;
T = 0,0056 · D0,26 - позиция 2;
T = 0,0086 · D0,47 - позиция 3;
T = 0,0146 · D0,47 - позиция 4.
| Установка ременных и цепных передач | Установочно-соединительные работы |
| Карта 51 | Лист 1 |
| I. Надевание ремня |  |
| Содержание работы |
Без регулировки
Взять ремень, надеть с натягом на два шкива
С регулировкой
Взять ремень, надеть с натягом на два шкива, отрегулировать натяг |
| № позиции | Характер установки | Развернутая длина цепи L, мм, до |
| 750 | 1000 | 1250 | 1500 | 1750 | 2000 | 2500 | 3000 | 3500 | 4000 | 4500 | 5000 | 6000 |
| Время T, мин. |
| 1 | Без регулировки | 0,20 | 0,23 | 0,26 | 0,29 | 0,31 | 0,33 | 0,37 | 0,41 | 0,45 | 0,48 | 0,51 | 0,54 | 0,59 |
| 2 | С регулировкой | 0,62 | 0,74 | 0,84 | 0,94 | 1,05 | 1,10 | 1,30 | 1,45 | 1,55 | 1,70 | 1,80 | 1,95 | 2,15 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н |
| II. Надевание цепи |
| Содержание работы |
Без соединения звеньев
Взять цепь привода, надеть на две звездочки, отрегулировать натяг цепи
С соединением звеньев
1. Взять цепь привода, надеть на две звездочки
2. Соединить концы цепи и установить соединительное звено
3. Отрегулировать натяг цепи |
| № позиции | Характер установки | Развернутая длина цепи L, мм, до |
| 750 | 1000 | 1250 | 1500 | 1750 | 2000 | 2500 | 3000 | 3500 | 4000 | 4500 | 5000 |
| Время T, мин. |
| 3 | Без соединения звеньев | Без регулировки | 0,25 | 0,30 | 0,35 | 0,39 | 0,42 | 0,46 | 0,52 | 0,59 | 0,64 | 0,70 | 0,75 | 0,80 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
| Установка ременных и цепных передач | Установочно-соединительные работы |
| Карта 51 | Лист 2 |
| № позиции | Характер установки | Развернутая длина цепи L, мм, до |
| 750 | 1000 | 1250 | 1500 | 1750 | 2000 | 2500 | 3000 | 3500 | 4000 | 4500 | 5000 |
| Время T, мин. |
| 4 | Без соединения звеньев | С регулировкой | 0,47 | 0,56 | 0,64 | 0,72 | 0,79 | 0,85 | 0,97 | 1,10 | 1,20 | 1,30 | 1,40 | 1,45 |
| 5 | С соединением звеньев | Без регулировки | 0,53 | 0,58 | 0,63 | 0,67 | 0,71 | 0,74 | 0,80 | 0,86 | 0,90 | 0,93 | 0,99 | 1,00 |
| 6 | С регулировкой | 0,83 | 0,91 | 0,98 | 1,05 | 1,10 | 1,15 | 1,25 | 1,30 | 1,40 | 1,45 | 1,50 | 1,55 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
Примечания: 1. При одновременном надевании двух и более ремней приведенное в позициях 1 и 2 время принимать с коэффициентом 0,8.
2. При надевании цепи на звездочки в количестве более двух приведенное в позициях 3 - 6 время принимать с коэффициентами: на 3 звездочки — 1,1; на 4 звездочки — 1,2; на 5 и более звездочек — 1,3.
3. При надевании цепи Эварта приведенное в нормативной карте время брать по позициям 3 и 4.
T = 0,0064 · L0,52 - позиция 1;
T = 0,0117 · L0,6 - позиция 2;
T = 0,0048 · L0,6 - позиция 3;
T = 0,0089 · L0,6 - позиция 4;
T = 0,052 · L0,35 - позиция 5;
T = 0,087 · L0,34 - позиция 6.
| Установка болтов, пальцев в отверстия | Установочно-соединительные работы |
| Карта 52 |
| Содержание работы |
1. Взять болт или палец
2. Установить в отверстие одной или нескольких деталей |
| № позиции | Диаметр болта (пальца) D, мм, до | Длина продвижения L, мм, до |
| 50 | 100 | 200 |
| Число болтов (пальцев) n, до |
| 1 | 3 | 6 и более | 1 | 3 | 6 и более | 1 | 3 | 6 и более |
| Время на один болт (палец) T, мин. |
| 1 | 10 | 0,032 | 0,026 | 0,024 | 0,036 | 0,030 | 0,027 | 0,041 | 0,034 | 0,031 |
| 2 | 12 | 0,033 | 0,028 | 0,025 | 0,038 | 0,032 | 0,029 | 0,043 | 0,035 | 0,032 |
| 3 | 16 | 0,036 | 0,030 | 0,027 | 0,041 | 0,035 | 0,031 | 0,047 | 0,039 | 0,035 |
| 4 | 24 | 0,041 | 0,034 | 0,031 | 0,046 | 0,039 | 0,035 | 0,053 | 0,044 | 0,040 |
| 5 | 32 | 0,044 | 0,037 | 0,033 | 0,050 | 0,042 | 0,038 | 0,058 | 0,048 | 0,043 |
| 6 | 36 | 0,046 | 0,038 | 0,034 | 0,052 | 0,044 | 0,039 | 0,060 | 0,050 | 0,045 |
| 7 | 40 | 0,047 | 0,040 | 0,035 | 0,054 | 0,045 | 0,040 | 0,061 | 0,052 | 0,046 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = \frac{0,0077 \cdot D^{0,29} \cdot L^{0,19}}{n^{0,16}} .
| Установка шайб на вал, болт, винт, шпильку | Установочно-соединительные работы |
| Карта 53 |
| Содержание работы |  |
1. Взять шайбу, отделив ее от других
2. Установить на изделие с продвижением |
| № позиции | Диаметр изделия или внутренний диаметр шайбы D, мм, до | Длина продвижения шайбы L, мм, до | На каждые последующие 50 мм |
| 10 | 15 | 20 | 30 | 40 | 60 | 80 | 120 | 150 |
| Время на одну шайбу T, мин. | |
| 1 | 10 | 0,016 | 0,018 | 0,019 | 0,020 | 0,022 | 0,024 | 0,025 | 0,027 | 0,029 | 0,05 |
| 2 | 15 | 0,018 | 0,019 | 0,020 | 0,022 | 0,024 | 0,026 | 0,027 | 0,030 | 0,031 | 0,05 |
| 3 | 20 | 0,019 | 0,020 | 0,022 | 0,024 | 0,025 | 0,027 | 0,029 | 0,032 | 0,033 | 0,05 |
| 4 | 30 | 0,020 | 0,022 | 0,024 | 0,026 | 0,027 | 0,030 | 0,032 | 0,035 | 0,036 | 0,05 |
| 5 | 40 | 0,022 | 0,024 | 0,025 | 0,027 | 0,029 | 0,032 | 0,034 | 0,037 | 0,039 | 0,05 |
| 6 | На каждые последующие 20 мм | 0,040 | 0,040 | 0,040 | 0,040 | 0,040 | 0,040 | 0,040 | 0,040 | 0,040 | 0,05 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
Примечания: 1. При одновременном взятии 3 — 5 шайб приведенное в нормативной карте время принимать с коэффициентом 0,8.
2. При установке пружинных шайб приведенное в нормативной карте время принимать с коэффициентом 1,3.
T = 0,0062 · D0,21 · L0,21.
| Завертывание винтов, навертывание гаек предварительно на 2 — 3 нитки вручную | Резьбовые соединения |
| Карта 54 |
| Содержание работы |
1. Взять винт или гайку
2. Ввернуть винт или навернуть гайку на 2 — 3 нитки вручную |
| № позиции | Диаметр резьбы D, мм, до |
| 2,5 | 3 | 4 | 5 | 6 | 8 | 10 | 16 | 20 | 24 | 27 | 42 |
| Время на винт (гайку) T, мин. |
| 1 | 0,047 | 0,048 | 0,050 | 0,052 | 0,054 | 0,057 | 0,059 | 0,064 | 0,067 | 0,069 | 0,070 | 0,075 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
Примечание. При одновременном взятии двух деталей приведенное в нормативной карте время принимать с коэффициентом 0,85, более двух — с коэффициентом 0,8.
T = 0,004 · D0,17.
| Завертывание винтов, шпилек, навертывание гаек окончательно многошпиндельным гайковертом | Резьбовые соединения |
| Карта 55 |
| Содержание работы | 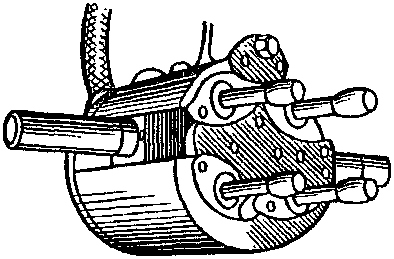 |
| Завернуть винты, шпильки или гайки окончательно гайковертом |
| № позиции | Диаметр резьбы D, мм, до | Количество шпинделей n |
| 2 | 3 | 4 | 5 | 6 | 8 | 10 | 14 | 18 | 25 |
| Время T, мин. |
| 1 | 12 | 0,050 | 0,062 | 0,072 | 0,082 | 0,09 | 0,11 | 0,12 | 0,14 | 0,16 | 0,19 |
| 2 | 20 | 0,069 | 0,086 | 0,100 | 0,110 | 0,12 | 0,14 | 0,16 | 0,20 | 0,23 | 0,27 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
Примечания: 1. Время на перемещение инструмента брать по нормативной карте 16.
2. Нормативы времени рассчитаны на длину завертывания до 20 мм.
T = 0,0068 · D0,65 · n0,54.
| Завертывание винтов, навертывание гаек окончательно (после ввертывания на 2 — 3 нитки вручную) | Резьбовые соединения |
| Карта 56 | Лист 1 |
| Содержание работы |
1. Установить инструмент на винт или гайку
2. Завернуть винт или гайку окончательно
3. Переместить инструмент к следующему винту или гайке |
| № позиции | Вид инструмента | Шаг резьбы S, мм | Длина ввертывания L, мм, до |
| 8 | 10 | 12 | 15 | 20 | 25 | 30 | 35 | 40 | 50 | 60 | 80 | 100 |
| Время T, мин. |
| 1 | Пневмо- или электрогайковерт | 1,0 | 0,024 | 0,028 | 0,033 | 0,038 | 0,047 | - | - | - | - | - | - | - | - |
| 2 | 1,25 | 0,021 | 0,025 | 0,028 | 0,033 | 0,041 | 0,048 | 0,055 | - | - | - | - | - | - |
| 3 | 1,5 | 0,019 | 0,022 | 0,025 | 0,030 | 0,037 | 0,043 | 0,049 | 0,055 | 0,061 | 0,072 | - | - | - |
| 4 | 2,0 | - | - | 0,021 | 0,025 | 0,031 | 0,036 | 0,041 | 0,046 | 0,051 | 0,060 | 0,068 | - | - |
| 5 | 2,5 | - | - | - | - | 0,027 | 0,031 | 0,036 | 0,040 | 0,044 | 0,052 | 0,060 | 0,074 | - |
| 6 | 3,0 | - | - | - | - | 0,024 | 0,028 | 0,032 | 0,036 | 0,046 | 0,047 | 0,053 | 0,066 | 0,077 |
| 7 | 3,5 | - | - | - | - | 0,022 | 0,026 | 0,029 | 0,033 | 0,036 | 0,042 | 0,048 | 0,060 | 0,070 |
| 8 | 4,0 | - | - | - | - | - | 0,024 | 0,027 | 0,030 | 0,033 | 0,039 | 0,045 | 0,055 | 0,065 |
| 9 | 4,5 | - | - | - | - | - | - | 0,025 | 0,028 | 0,031 | 0,036 | 0,041 | 0,051 | 0,060 |
| 10 | 5,0 | - | - | - | - | - | - | - | 0,026 | 0,029 | 0,033 | 0,039 | 0,048 | 0,056 |
| 11 | Ключ коловоротный | 1,0 | 0,073 | 0,086 | 0,098 | 0,120 | 0,140 | - | - | - | - | - | - | - | - |
| 12 | 1,25 | 0,063 | 0,075 | 0,085 | 0,100 | 0,120 | 0,150 | 0,170 | - | - | - | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н |
| Завертывание винтов, навертывание гаек окончательно (после ввертывания на 2 — 3 нитки вручную) | Резьбовые соединения |
| Карта 56 | Лист 2 |
| № позиции | Вид инструмента | Шаг резьбы S, мм | Длина ввертывания L, мм, до |
| 8 | 10 | 12 | 15 | 20 | 25 | 30 | 35 | 40 | 50 | 60 | 80 | 100 |
| Время T, мин. |
| 13 | Ключ коловоротный | 1,5 | 0,057 | 0,067 | 0,076 | 0,090 | 0,110 | 0,130 | 0,150 | 0,170 | 0,180 | - | - | - | - |
| 14 | 2,0 | - | - | 0,064 | 0,075 | 0,093 | 0,110 | 0,130 | 0,140 | 0,150 | - | - | - | - |
| 15 | 2,5 | - | - | - | - | 0,081 | 0,100 | 0,110 | 0,120 | 0,130 | - | - | - | - |
| 16 | 3,0 | - | - | - | - | 0,072 | 0,085 | 0,100 | 0,110 | 0,120 | - | - | - | - |
| 17 | 3,5 | - | - | - | - | 0,066 | 0,077 | 0,088 | 0,100 | 0,110 | - | - | - | - |
| 18 | 4,0 | - | - | - | - | - | - | 0,081 | 0,091 | 0,100 | - | - | - | - |
| 19 | Ключ торцовый (угол поворота 360°) | 1,0 | 0,082 | 0,097 | 0,110 | 0,130 | 0,160 | - | - | - | - | - | - | - | - |
| 20 | 1,25 | 0,072 | 0,084 | 0,095 | 0,110 | 0,140 | 0,160 | 0,190 | - | - | - | - | - | - |
| 21 | 1,5 | 0,064 | 0,075 | 0,086 | 0,100 | 0,120 | 0,150 | 0,170 | 0,190 | 0,210 | - | - | - | - |
| 22 | 2,0 | - | - | 0,072 | 0,085 | 0,100 | 0,120 | 0,140 | 0,160 | 0,170 | - | - | - | - |
| 23 | 2,5 | - | - | - | - | 0,090 | 0,110 | 0,120 | 0,140 | 0,150 | - | - | - | - |
| 24 | 3,0 | - | - | - | - | 0,080 | 0,096 | 0,110 | 0,120 | 0,130 | - | - | - | - |
| 25 | 3,5 | - | - | - | - | 0,074 | 0,087 | 0,100 | 0,110 | 0,120 | - | - | - | - |
| 26 | 4,0 | - | - | - | - | - | - | 0,091 | 0,100 | 0,110 | - | - | - | - |
| 27 | Ключ гаечный (угол поворота 180°) | 1,0 | 0,13 | 0,15 | 0,17 | 0,20 | 0,25 | - | - | - | - | - | | - | - |
| 28 | 1,25 | 0,11 | 0,13 | 0,15 | 0,17 | 0,22 | 0,25 | 0,29 | - | - | - | - | - | - |
| 29 | 1,5 | 0,10 | 0,12 | 0,13 | 0,16 | 0,19 | 0,23 | 0,26 | 0,29 | 0,32 | - | - | - | - |
| 30 | 2,0 | - | - | - | 0,13 | 0,16 | 0,19 | 0,22 | 0,24 | 0,27 | - | - | - | - |
| 31 | 2,5 | - | - | - | - | 0,14 | 0,17 | 0,19 | 0,21 | 0,23 | - | - | - | - |
| 32 | 3,0 | - | - | - | - | 0,13 | 0,15 | 0,17 | 0,19 | 0,21 | - | - | - | - |
| 33 | 3,5 | - | - | - | - | 0,11 | 0,14 | 0,15 | 0,17 | 0,19 | - | - | - | - |
| 34 | 4,0 | - | - | - | - | - | - | 0,14 | 0,16 | 0,17 | - | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н |
Примечания: 1. При завертывании торцовым или гаечным ключом с поддержкой детали вторым ключом к приведенному в нормативной карте времени прибавлять 0,02 мин.
2. При наличии в одном резьбовом соединении более двух винтов или гаек приведенное в нормативной карте время применяется с коэффициентами:
| Количество винтов, гаек в одном соединении |
4 |
6 |
10 и более |
| Коэффициент |
0,95 |
0,9 |
0,8 |
3. При завертывании торцовым ключом с углом поворота 180° или гаечным ключом с углом поворота 90° приведенное по позициям 19 - 26 или 27 - 34 время принимать с коэффициентом 1,4.
4. При завертывании винтов, гаек вручную время принимать по позициям 11 - 18.
T = \frac{0,0053 \cdot L^{0,73}}{S^{0,62}} - позиция 1 - 10;
T = \frac{0,016 \cdot L^{0,73}}{S^{0,62}} - позиция 11 - 18;
T = \frac{0,018 \cdot L^{0,73}}{S^{0,62}} - позиция 19 - 26;
T = \frac{0,028 \cdot L^{0,73}}{S^{0,62}} - позиция 27 - 34.
| Затягивание винтов, гаек после окончательного завертывания | Резьбовые соединения |
| Карта 57 |
| Содержание работы |
1. Установить ключ на винт или гайку
2. Затянуть винт или гайку
3. Переместить инструмент к следующему винту или гайке |
| № позиции | Вид инструмента | Диаметр резьбы D, мм, до |
| 6 | 8 | 10 | 12 | 14 | 16 | 20 | 27 | 33 | 36 | 40 |
| Время T, мин. |
| 1 | Динамометрический ключ | 0,032 | 0,037 | 0,040 | 0,044 | 0,047 | 0,049 | 0,054 | 0,062 | 0,067 | 0,070 | 0,073 |
| 2 | Гаечный ключ | 0,028 | 0,032 | 0,035 | 0,038 | 0,040 | 0,043 | 0,047 | 0,054 | 0,058 | 0,060 | 0,064 |
| 3 | Торцовый ключ | 0,026 | 0,029 | 0,032 | 0,035 | 0,037 | 0,040 | 0,043 | 0,050 | 0,054 | 0,056 | 0,058 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
Примечание. Время на приемы «взять, отложить и переместить инструмент» брать по карте 16.
T = 0,015 · D0,43 - позиция 1;
T = 0,013 · D0,43 - позиция 2;
T = 0,012 · D0,43 - позиция 3.
| Ввертывание винтов, шурупов отверткой | Резьбовые соединения |
| Карта 58 | Лист 1 |
| Содержание работы |  |
1. Взять винт, шуруп, завернуть на 2 — 3 нитки
2. Установить отвертку в шлиц винта
3. Завернуть винт окончательно
4. Переместить отвертку к следующему винту |
| № позиции | Инструмент | Шаг резьбы S, мм | Длина завертывания L, мм, до |
| 4 | 5 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 25 | 32 | 40 | 50 | 60 |
| Время T, мин. |
| 1 | Пневмо- или электроотвертка | 0,5 | 0,047 | 0,055 | 0,065 | 0,080 | 0,095 | 0,110 | 0,125 | 0,140 | 0,150 | 0,160 | - | - | - | - | - |
| 2 | 0,7 | 0,040 | 0,050 | 0,060 | 0,070 | 0,080 | 0,095 | 0,105 | 0,120 | 0,130 | 0,140 | 0,170 | 0,200 | - | - | - |
| 3 | 1,0 | 0,035 | 0,041 | 0,047 | 0,060 | 0,070 | 0,080 | 0,090 | 0,100 | 0,110 | 0,120 | 0,140 | 0,170 | 0,200 | - | - |
| 4 | 1,25 | 0,031 | 0,037 | 0,043 | 0,055 | 0,065 | 0,075 | 0,085 | 0,090 | 0,100 | 0,110 | 0,130 | 0,150 | 0,190 | 0,22 | 0,25 |
| 5 | 1,5 | - | - | - | - | - | 0,070 | 0,075 | 0,085 | 0,090 | 0,100 | 0,120 | 0,140 | 0,170 | 0,21 | 0,24 |
| 6 | 2,0 | - | - | - | - | - | - | - | 0,075 | 0,080 | 0,090 | 0,110 | 0,120 | 0,150 | 0,18 | 0,21 |
| 7 | 2,5 | - | - | - | - | - | - | - | - | - | 0,080 | 0,100 | 0,110 | 0,140 | 0,17 | 0,19 |
| 8 | 3,0 | - | - | - | - | - | - | - | - | - | - | 0,090 | 0,100 | 0,130 | 0,15 | 0,18 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п |
| Ввертывание винтов, шурупов отверткой | Резьбовые соединения |
| Карта 58 | Лист 2 |
| № позиции | Инструмент | Шаг резьбы S, мм | Длина завертывания L, мм, до |
| 4 | 5 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 25 | 32 | 40 | 50 | 60 |
| Время T, мин. |
| 9 | Механическая отвертка | 0,5 | 0,055 | 0,065 | 0,075 | 0,080 | 0,095 | 0,11 | 0,14 | 0,155 | 0,170 | 0,185 | - | - | - | - | - |
| 10 | 0,7 | 0,045 | 0,055 | 0,065 | 0,075 | 0,090 | 0,10 | 0,12 | 0,135 | 0,145 | 0,160 | 0,190 | 0,230 | - | - | - |
| 11 | 1,0 | 0,040 | 0,046 | 0,055 | 0,065 | 0,080 | 0,09 | 0,11 | 0,115 | 0,125 | 0,135 | 0,160 | 0,190 | 0,230 | - | - |
| 12 | 1,25 | 0,035 | 0,040 | 0,050 | 0,060 | 0,070 | 0,08 | 0,10 | 0,105 | 0,115 | 0,125 | 0,145 | 0,170 | 0,210 | 0,25 | 0,28 |
| 13 | 1,5 | - | - | - | - | - | 0,07 | 0,09 | 0,095 | 0,105 | 0,115 | 0,135 | 0,160 | 0,190 | 0,23 | 0,26 |
| 14 | 2,0 | - | - | - | - | - | - | - | 0,085 | 0,090 | 0,100 | 0,120 | 0,140 | 0,170 | 0,21 | 0,24 |
| 15 | 2,5 | - | - | - | - | - | - | - | - | - | 0,090 | 0,110 | 0,130 | 0,150 | 0,18 | 0,21 |
| 16 | 3,0 | - | - | - | - | - | - | - | - | - | - | 0,100 | 0,120 | 0,140 | 0,17 | 0,19 |
| 17 | Коловоротная отвертка | 0,5 | 0,060 | 0,070 | 0,080 | 0,100 | 0,120 | 0,135 | 0,155 | 0,170 | 0,185 | 0,205 | - | - | - | - | - |
| 18 | 0,7 | 0,050 | 0,060 | 0,070 | 0,085 | 0,105 | 0,120 | 0,135 | 0,150 | 0,160 | 0,175 | 0,210 | 0,220 | 0,260 | - | - |
| 19 | 1,0 | 0,045 | 0,050 | 0,060 | 0,075 | 0,090 | 0,100 | 0,110 | 0,125 | 0,140 | 0,150 | 0,180 | 0,220 | 0,240 | 0,28 | - |
| 20 | 1,25 | 0,040 | 0,045 | 0,055 | 0,065 | 0,080 | 0,090 | 0,105 | 0,115 | 0,125 | 0,135 | 0,160 | 0,200 | 0,220 | 0,26 | - |
| 21 | 1,5 | - | - | - | - | - | 0,085 | 0,095 | 0,105 | 0,115 | 0,125 | 0,150 | 0,180 | - | - | - |
| 22 | Ручная слесарная отвертка | 0,5 | 0,060 | 0,070 | 0,085 | 0,110 | 0,135 | 0,155 | 0,180 | 0,200 | 0,225 | 0,245 | - | - | - | - | - |
| 23 | 0,7 | 0,050 | 0,060 | 0,070 | 0,090 | 0,110 | 0,130 | 0,150 | 0,170 | 0,185 | 0,205 | 0,250 | 0,310 | - | - | - |
| 24 | 1,0 | 0,040 | 0,050 | 0,060 | 0,075 | 0,090 | 0,105 | 0,125 | 0,140 | 0,155 | 0,170 | 0,205 | 0,255 | 0,310 | - | - |
| 25 | 1,25 | 0,035 | 0,045 | 0,050 | 0,065 | 0,080 | 0,095 | 0,110 | 0,120 | 0,135 | 0,150 | 0,180 | 0,225 | 0,275 | 0,33 | - |
| 26 | 1,5 | - | - | - | - | - | 0,085 | 0,100 | 0,110 | 0,120 | 0,135 | 0,165 | 0,200 | 0,245 | 0,30 | - |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п |
Примечания: 1. Время на приемы «взять и переместить инструмент», «отложить инструмент» брать по нормативной карте 16.
2. При ввертывании шурупов в деревянные изделия мягкой породы приведенное в нормативной карте время принимать с коэффициентом 1,3; твердой породы — 1,5.
3. При вывертывании винтов приведенное в нормативной карте время принимать с коэффициентом 1,1.
T = \frac{0,012 \cdot L^{0,77}}{S^{0,44}} - позиция 1 - 8;
T = \frac{0,0135 \cdot L^{0,77}}{S^{0,44}} - позиция 9 - 16;
T = \frac{0,015 \cdot L^{0,77}}{S^{0,43}} - позиция 17 - 21;
T = \frac{0,012 \cdot L^{0,88}}{S^{0,55}} - позиция 22 - 26.
| Ввертывание (навертывание) деталей с резьбой типа штуцеров, пробок, масленок вручную | Резьбовые соединения |
| Карта 59 |
| Содержание работы |  |
1. Взять деталь
2. Ввернуть (навернуть) на длину крепления |
| № позиции | Шаг резьбы S, мм | Длина ввертывания (навертывания) L, мм, до |
| 8 | 10 | 12 | 16 | 20 | 25 | 30 | 35 | 40 | 50 |
| Время T, мин. |
| 1 | 0,35 | 0,28 | 0,32 | 0,36 | 0,42 | 0,48 | - | - | - | - | - |
| 2 | 0,50 | 0,21 | 0,23 | 0,26 | 0,32 | 0,36 | 0,41 | 0,46 | - | - | - |
| 3 | 0,75 | 0,15 | 0,17 | 0,19 | 0,22 | 0,25 | 0,29 | 0,32 | - | - | - |
| 4 | 1,0 | 0,11 | 0,13 | 0,15 | 0,17 | 0,20 | 0,23 | 0,25 | 0,28 | 0,30 | - |
| 5 | 1,25 | 0,10 | 0,11 | 0,12 | 0,14 | 0,16 | 0,19 | 0,21 | 0,23 | 0,25 | 0,29 |
| 6 | 1,5 | - | - | 0,10 | 0,12 | 0,14 | 0,16 | 0,18 | 0,20 | 0,21 | 0,24 |
| 7 | 1,75 | - | - | 0,09 | 0,11 | 0,12 | 0,14 | 0,16 | 0,17 | 0,19 | 0,21 |
| 8 | 2,0 | - | - | - | 0,09 | 0,11 | 0,12 | 0,14 | 0,15 | 0,17 | 0,19 |
| 9 | 2,5 | - | - | - | - | - | - | 0,12 | 0,13 | 0,14 | 0,16 |
| 10 | 3,0 | - | - | - | - | - | - | - | - | 0,12 | 0,14 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
Примечание. При ввертывании (навертывании) деталей с последующим затягиванием ключом время брать по нормативной карте 57.
T = \frac{0,033 \cdot L^{0,6}}{S^{0,85}} .
| Клепка соединений на пневматических и вибрационных станках, гидравлических прессах и клепальных аппаратах | Клепальные работы |
| Карта 60 | Лист 1 |
| Содержание работы |
| I. При клепке на пневматических, вибрационных станках и гидравлических прессах | II. При клепке на клепальном аппарате с подвесной скобой |
1. Взять изделие, установить на подставку станка (пресса)
2. Взять заклепку (пистон), установить в отверстие
3. Расклепать заклепку (пистон)
4. Продвинуть изделие к следующей заклепке
5. Снять изделие и отложить | 1. Взять заклепку и установить в отверстие
2. Подвести скобу, установить
3. Расклепать заклепку
4. Продвинуть скобу к следующей заклепке
5. Отвести скобу |
| № позиции | Число заклепок n, шт., до | Масса детали M, кг, до | Оборудование |
| Пневматический и вибрационный станок | Пресс | Гидравлический клепальный аппарат с подвесной скобой |
| гидравлический | для клепки пистонов | Расстояние между отверстиями L, мм, до |
| 50 | 100 | 200 | 500 |
| Время на одну заклепку T, мин. |
| 1 | 1 | 1 | 0,045 | 0,055 | 0,050 | 0,053 | 0,060 | 0,068 | 0,081 |
| 2 | 3 | 0,064 | 0,078 | 0,070 |
| 3 | 5 | 0,075 | 0,092 | 0,084 |
| 4 | 8 | 0,088 | 0,105 | 0,097 |
| 5 | 10 | 0,094 | 0,115 | 0,104 |
| 6 | 12 | 0,100 | 0,120 | 0,110 |
| 7 | 15 | 0,107 | 0,130 | 0,120 |
| 8 | 20 | 0,117 | 0,145 | 0,130 |
| 9 | 2 | 1 | 0,036 | 0,044 | 0,040 | 0,045 | 0,051 | 0,058 | 0,069 |
| 10 | 3 | 0,051 | 0,062 | 0,056 |
| 11 | 5 | 0,060 | 0,073 | 0,067 |
| 12 | 8 | 0,070 | 0,085 | 0,077 |
| 13 | 10 | 0,075 | 0,091 | 0,083 |
| 14 | 12 | 0,080 | 0,097 | 0,088 |
| 15 | 15 | 0,085 | 0,105 | 0,095 |
| 16 | 20 | 0,093 | 0,115 | 0,103 |
| Индекс | а | б | в | г | д | е | ж |
| Клепка соединений на пневматических и вибрационных станках, гидравлических прессах и клепальных аппаратах | Клепальные работы |
| Карта 60 | Лист 2 |
| № позиции | Число заклепок n, шт., до | Масса детали M, кг, до | Оборудование |
| Пневматический и вибрационный станок | Пресс | Гидравлический клепальный аппарат с подвесной скобой |
| гидравлический | для клепки пистонов | Расстояние между отверстиями L, мм, до |
| 50 | 100 | 200 | 500 |
| Время на одну заклепку T, мин. |
| 17 | 3 | 1 | 0,031 | 0,038 | 0,035 | 0,040 | 0,046 | 0,053 | 0,063 |
| 18 | 3 | 0,045 | 0,054 | 0,049 |
| 19 | 5 | 0,052 | 0,064 | 0,058 |
| 20 | 8 | 0,061 | 0,074 | 0,068 |
| 21 | 10 | 0,065 | 0,080 | 0,072 |
| 22 | 12 | 0,069 | 0,085 | 0,077 |
| 23 | 15 | 0,074 | 0,091 | 0,083 |
| 24 | 20 | 0,081 | 0,100 | 0,090 |
| 25 | 5 | 1 | 0,026 | 0,032 | 0,029 | 0,036 | 0,040 | 0,046 | 0,055 |
| 26 | 3 | 0,038 | 0,046 | 0,042 |
| 27 | 5 | 0,044 | 0,054 | 0,049 |
| 28 | 8 | 0,052 | 0,063 | 0,057 |
| 29 | 10 | 0,056 | 0,068 | 0,061 |
| 30 | 12 | 0,059 | 0,072 | 0,065 |
| 31 | 15 | 0,063 | 0,077 | 0,070 |
| 32 | 20 | 0,069 | 0,084 | 0,076 |
| Индекс | а | б | в | г | д | е | ж |
Примечание. При измененных условиях обработки приведенное в нормативной карте время принимать с коэффициентами:
| Материал заклепки | Установка заклепки |
| Сталь | Цветные сплавы | без подогрева | с подогревом |
| |\overline{1,0}| | 0,7 | |\overline{1,0}| | 1,2 |
T = \frac{0,045 \cdot M^{0,32}}{n^{0,33}} — пневматический и вибрационный станки;
T = \frac{0,055 \cdot M^{0,32}}{n^{0,33}} — гидравлический пресс;
T = \frac{0,05 \cdot M^{0,32}}{n^{0,33}} — пресс для клепки пистонов;
T = \frac{0,025 \cdot L^{0,19}}{n^{0,24}} — гидравлический клепальный аппарат с подвесной скобой.
4.4 Нормативы оперативного времени на слесарные,
слесарно-сборочные и другие виды работ
Среднесерийное производство
| Опиливание и зачистка выступающих частей винтов и заклепок | Слесарные работы |
| Карта 61 | Лист 1 |
| Содержание работы |  |
1. Взять инструмент
2. Опилить напильником и зачистить шкуркой выступающую часть винтов (заклепок)
3. Отложить инструмент |
| № позиции | Диаметр выступающей части D, мм, до | Число винтов, заклепок, захватываемых напильником по ширине детали, n | Обрабатываемый материал |
| Сталь | Сплавы |
| медные | алюминиевые |
| Расстояние между крайними заклепками по ширине детали L, мм, до |
| 10 | 40 | 100 | 10 | 40 | 100 | 10 | 40 | 100 |
| Время на группу заклепок по ширине детали T, мин. |
| 1 | 2 | 1 | 0,09 | 0,11 | 0,12 | 0,07 | 0,09 | 0,10 | 0,05 | 0,06 | 0,07 |
| 2 | 2 | 0,11 | 0,13 | 0,15 | 0,09 | 0,11 | 0,12 | 0,06 | 0,08 | 0,09 |
| 3 | 3 | 0,12 | 0,15 | 0,17 | 0,10 | 0,12 | 0,14 | 0,07 | 0,09 | 0,10 |
| 4 | 3 | 1 | 0,11 | 0,14 | 0,16 | 0,09 | 0,11 | 0,12 | 0,06 | 0,08 | 0,09 |
| 5 | 2 | 0,13 | 0,17 | 0,19 | 0,11 | 0,14 | 0,15 | 0,08 | 0,10 | 0,11 |
| 6 | 3 | 0,15 | 0,19 | 0,22 | 0,13 | 0,16 | 0,18 | 0,09 | 0,11 | 0,13 |
| 7 | 4 | 1 | 0,13 | 0,16 | 0,18 | 0,10 | 0,13 | 0,15 | 0,08 | 0,09 | 0,11 |
| 8 | 2 | 0,16 | 0,20 | 0,23 | 0,13 | 0,16 | 0,18 | 0,09 | 0,12 | 0,13 |
| 9 | 3 | 0,18 | 0,23 | 0,26 | 0,15 | 0,18 | 0,21 | 0,11 | 0,13 | 0,15 |
| Индекс | а | б | в | г | д | е | ж | з | и |
| Опиливание и зачистка выступающих частей винтов и заклепок | Слесарные работы |
| Карта 61 | Лист 2 |
| № позиции | Диаметр выступающей части D, мм, до | Число винтов, заклепок, захватываемых напильником по ширине детали, n | Обрабатываемый материал |
| Сталь | Сплавы |
| медные | алюминиевые |
| Расстояние между крайними заклепками по ширине детали L, мм, до |
| 10 | 40 | 100 | 10 | 40 | 100 | 10 | 40 | 100 |
| Время на группу заклепок по ширине детали T, мин. |
| 10 | 5 | 1 | 0,15 | 0,18 | 0,21 | 0,12 | 0,15 | 0,17 | 0,09 | 0,11 | 0,12 |
| 11 | 2 | 0,18 | 0,23 | 0,26 | 0,15 | 0,18 | 0,21 | 0,11 | 0,13 | 0,15 |
| 12 | 6 | 1 | 0,17 | 0,21 | 0,23 | 0,13 | 0,16 | 0,19 | 0,10 | 0,12 | 0,14 |
| 13 | 2 | 0,21 | 0,26 | 0,29 | 0,17 | 0,20 | 0,23 | 0,12 | 0,15 | 0,17 |
| 14 | 8 | 1 | 0,20 | 0,26 | 0,28 | 0,10 | 0,20 | 0,23 | 0,11 | 0,14 | 0,16 |
| 15 | 2 | 0,24 | 0,30 | 0,34 | 0,19 | 0,24 | 0,28 | 0,17 | 0,21 | 0,25 |
| 16 | 10 | 1 | 0,23 | 0,28 | 0,32 | 0,18 | 0,23 | 0,26 | 0,13 | 0,17 | 0,19 |
| 17 | 2 | 0,28 | 0,35 | 0,40 | 0,23 | 0,28 | 0,33 | 0,17 | 0,20 | 0,23 |
| 18 | 12 | 1 | 0,25 | 0,31 | 0,35 | 0,20 | 0,25 | 0,28 | 0,15 | 0,18 | 0,20 |
| 19 | 2 | 0,31 | 0,38 | 0,44 | 0,25 | 0,31 | 0,35 | 0,18 | 0,22 | 0,26 |
| 20 | 16 | 1 | 0,30 | 0,37 | 0,42 | 0,24 | 0,29 | 0,34 | 0,17 | 0,21 | 0,24 |
| 21 | 2 | 0,37 | 0,46 | 0,52 | 0,30 | 0,37 | 0,42 | 0,22 | 0,27 | 0,31 |
| Индекс | а | б | в | г | д | е | ж | з | и |
Примечания: 1. При измененных условиях обработки приведенное в нормативной карте время принимать с коэффициентами:
| Толщина снимаемого слоя, мм |
до 0,2 |
0,3 |
0,4 |
| Коэффициент |
\|\overline{1,0}\| |
1,15 |
1,3 |
2. При необходимости выделения времени отдельно на зачистку наждачным полотном приведенное в нормативной карте время принимать с коэффициентом 0,45.
T = 0,041 · D0,59 · n0,32 · L0,15 — сталь;
T = 0,033 · D0,59 · n0,32 · L0,15 — медные сплавы;
T = 0,024 · D0,59 · n0,32 · L0,15 — алюминиевые сплавы.
| Притупление острых кромок деталей | Слесарные работы |
| Карта 62 |
| Содержание работы |
1. Взять инструмент
2. Зачистить (притупить) острые кромки, отложить инструмент |
| № позиции | Вид инструмента | Длина зачистки L, мм, до |
| 50 | 80 | 120 | 200 | 300 | 400 | 500 | 700 | 1000 | 1500 | 2000 | 2500 | 3000 | 4000 |
| Время T, мин. |
| 1 | Пневматическая машина | - | - | - | 0,075 | 0,088 | 0,10 | 0,11 | 0,125 | 0,145 | 0,17 | 0,19 | 0,21 | 0,22 | 0,25 |
| 2 | Напильник, шабер | 0,072 | 0,086 | 0,102 | 0,125 | 0,147 | 0,165 | 0,18 | 0,21 | 0,24 | - | - | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о |
Примечание. При измененных условиях обработки приведенное в нормативной карте время принимать с коэффициентами:
| Обрабатываемый материал | Поверхность |
| Сталь | Цветные сплавы | Изоляционные материалы | наружная | внутренняя |
| |\overline{1,0}| | 0,8 | 0,5 | |\overline{1,0}| | 1,1 |
T = 0,009 · L0,40 позиция 1; T = 0,015 · L0,40 - позиция 2.
| Зачистка кромок пазов, шлицев, шпоночного паза пневматической машиной со стальной (абразивной) шарошкой | Слесарные работы |
| Карта 63 | Лист 1 |
| Содержание работы |  |
1. Включить пневматическую машину
2. Зачистить кромки пазов, шлицев, шпоночного паза
3. Выключить пневматическую машину |
| I. Зачистка кромок пазов и шлицев по длине |
| № позиции | Длина зачистки L, мм, до | Пазы (шлицы) |
| наружные | внутренние |
| Диаметр отверстия D, мм, до |
| 30 | 50 | 100 |
| Время на один паз T, мин. |
| 1 | 10 | 0,040 | 0,066 | 0,057 | 0,046 |
| 2 | 30 | 0,052 | 0,080 | 0,071 | 0,058 |
| 3 | 100 | 0,064 | - | 0,096 | 0,074 |
| 4 | 200 | 0,072 | - | - | 0,088 |
| 5 | 350 | 0,088 | - | - | - |
| Индекс | а | б | в | г |
II. Зачистка кромок пазов и шлицев по торцу
| № позиции | Вид зачистки | Пазы (шлицы) |
| наружные | внутренние |
| Диаметр отверстия D, мм, до |
| 30 | 50 | 100 |
| Время на один паз (шлиц), мин. |
| 6 | С одной стороны | 0,040 | 0,056 | 0,052 | 0,046 |
| 7 | С двух сторон | 0,112 | 0,112 | 0,104 | 0,096 |
| Индекс | а | б | в | г |
| Зачистка кромок пазов и шлицев, шпоночного паза пневматической машиной со стальной (абразивной) шарошкой | Слесарные работы |
| Карта 63 | Лист 2 |
| III. Зачистка кромок шпоночного паза по длине |
| № позиции | Вид паза | Длина зачистки L, мм, до |
| 10 | 30 | 100 | 200 | 350 |
| Время T, мин. |
| 8 | Открытый | 0,038 | 0,048 | 0,062 | 0,072 | 0,080 |
| 9 | Полузакрытый | 0,059 | 0,075 | 0,088 | 0,104 | 0,110 |
| 10 | Закрытый | 0,075 | 0,096 | 0,128 | 0,144 | 0,168 |
| Индекс | а | б | в | г | д |
Примечания: 1. При обработке деталей из медных и алюминиевых сплавов приведенное в нормативной карте время принимать с коэффициентом 0,7.
2. При обработке деталей напильником или шабером приведенное в нормативной карте время принимать с коэффициентом 1,3.
T = 0,025 · L0,2 - позиции 1 - 5 (наружные);
T = \frac{0,113 \cdot L^{0,21}}{D^{0,3}} - позиции 1 - 5 (внутренние);
| T = \frac{0,093}{D^{0,15}} - позиция 6 |  | зачистка кромок, пазов и шлицев по торцу (внутренние); |
| T = \frac{0,174}{D^{0,13}} - позиция 7 |
T = 0,024 · L0,2 - позиция 8;
T = 0,039 · L0,18 - позиция 9;
T = 0,044 · L0,23 - позиция 10.
| Зачистка кромок зубьев колес | Слесарные работы |
| Карта 64 | Лист 1 |
| Содержание работы |  |
1. Взять инструмент
2. Зачистить зубья с поворотом детали
3. Отложить инструмент |
| I. Зачистка кромок зубьев по длине с двух сторон |
| № позиции | Инструмент | Длина зуба L, мм, до |
| 20 | 60 | 120 | 200 | 300 |
| Время на один зуб T, мин. |
| 1 | Пневматическая машина с шарошкой | стальной | 0,025 | 0,032 | 0,039 | 0,044 | 0,049 |
| 2 | абразивной | 0,019 | 0,025 | 0,030 | 0,034 | 0,039 |
| 3 | Напильник | 0,025 | 0,039 | 0,051 | 0,063 | 0,074 |
| Индекс | а | б | в | г | д |
II. Зачистка кромок торцов зубьев с двух сторон
| № позиции | Инструмент | Модуль m, до |
| 1 | 3 | 6 | 12 |
| Время на один зуб T, мин. |
| 4 | Пневматическая машина с шарошкой | стальной | 0,080 | 0,099 | 0,110 | 0,12 |
| 5 | абразивной | 0,054 | 0,064 | 0,072 | 0,08 |
| 6 | Напильник | 0,090 | 0,110 | 0,120 | 0,14 |
| Индекс | а | б | в | г |
| Зачистка кромок зубьев колес | Слесарные работы |
| Карта 64 | Лист 2 |
| Примечание. При измененных условиях обработки приведенное в нормативной карте время принимать с коэффициентами: |
| А. В зависимости от вида зубчатых колес |
| Цилиндрические прямозубые и косозубые | Конические | Шевронные | Червячные |
| с наружным зацеплением | с внутренним зацеплением |
| Коэффициент |
| |\overline{1,0}| | 1,3 | 1,1 | 1,2 | 1,3 |
| Б. В зависимости от обрабатываемого материала |
| Сталь \sigma_{\text{в}}, ГПа, до | Закаленные стали | Чугун серый | Бронза |
| 0,392 | 0,588 | 0,784 |
| Коэффициент |
| 0,8 | |\overline{1,0}| | 1,2 | 1,4 | 0,8 | 0,7 |
T = 0,012 · L0,25 - позиция 1;
T = 0,009 · L0,25 - позиция 2;
T = 0,0076 · L0,40 - позиция 3;
T = 0,081 · m0,16 - позиция 4;
T = 0,054 · m0,16 - позиция 5;
T = 0,090 · m0,16 - позиция 6.
| Рубка деталей зубилом и откусывание проволоки кусачками | Слесарные работы |
| Карта 65 |
| Содержание работы | 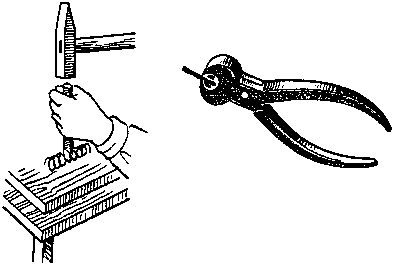 |
1. Взять зубило, молоток или кусачки
2. Рубить проволоку, шплинт, пружину или откусить проволоку
3. Отложить заготовку, инструмент |
| I. Рубка зубилом |
| № позиции | Диаметр D, мм, до | Рубка |
| проволоки | шплинтов | пружин |
| Время T, мин. |
| 1 | 0,5 | - | - | 0,035 |
| 2 | 1 | - | - | 0,060 |
| 3 | 2 | 0,081 | 0,09 | 0,100 |
| 4 | 3 | 0,100 | 0,11 | 0,130 |
| 5 | 4 | 0,110 | 0,13 | 0,160 |
| 6 | 6 | 0,140 | 0,16 | - |
| II. Откусывание кусачками |
| № позиции | Диаметр проволоки D, мм, до |
| 1 | 1,5 | 2 | 3 |
| Время T, мин. |
| 7 | 0,042 | 0,056 | 0,068 | 0,09 |
Примечание. При измененных условиях обработки приведенное в нормативной карте время принимать с коэффициентами:
| Обрабатываемый материал | Откусывание проволоки шарнирными кусачками | Откусывание проволоки кусачками, закрепленными в тисках |
| Сталь, \sigma_{\text{в}}, ГПа, до | Цветные сплавы |
| 0,392 | 0,588 | 0,784 |
| 0,8 | |\overline{1,0}| | 1,2 | 0,7 | 0,8 | 0,8 |
T = 0,058 · D0,49 — рубка проволоки;
T = 0,065 · D0,49 — рубка шплинтов;
T = 0,058 · D0,74 — рубка пружин;
T = 0,042 · D0,69 — откусывание кусачками.
| Сверление сквозных отверстий пневматической или электрической сверлильной машиной | Слесарные работы |
| Карта 66 | Лист 1 |
| Содержание работы | 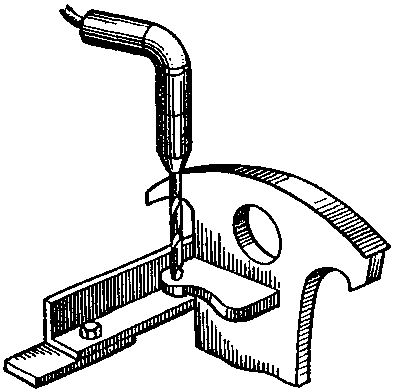 |
1. Взять пневмо- или электросверлильную машину
2. Установить сверло по отверстию другой детали
3. Включить вращение сверла
4. Сверлить отверстие
5. Вывести сверло из отверстия и выключить вращение сверла
6. Очистить сверло и деталь от стружки
7. Переместить сверло к следующему отверстию или отложить |
| № позиции | Диаметр отверстия D, мм, до | Вид обработки | Длина отверстия L, мм, до |
| 3 | 5 | 7 | 8 | 10 | 13 | 17 | 22 | 30 | 35 | 45 | 55 | 70 |
| Время T, мин. |
| 1 | 3 | На горизонтальной поверхности | 0,09 | 0,12 | 0,15 | 0,16 | 0,18 | 0,21 | - | - | - | - | - | - | - |
| 2 | 6 | 0,12 | 0,16 | 0,20 | 0,21 | 0,24 | 0,28 | 0,33 | 0,38 | 0,45 | 0,49 | 0,57 | - | - |
| 3 | 10 | 0,15 | 0,20 | 0,25 | 0,26 | 0,30 | 0,35 | 0,41 | 0,47 | 0,56 | 0,61 | 0,11 | 0,79 | 0,91 |
| 4 | 16 | 0,18 | 0,25 | 0,30 | 0,32 | 0,37 | 0,43 | 0,50 | 0,58 | 0,68 | 0,75 | 0,86 | 0,97 | 1,10 |
| 5 | 22 | 0,21 | 0,28 | 0,34 | 0,37 | 0,42 | 0,49 | 0,57 | 0,66 | 0,79 | 0,86 | 0,99 | 1,10 | 1,3 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н |
| Сверление сквозных отверстий пневматической или электрической сверлильной машиной | Слесарные работы |
| Карта 66 | Лист 2 |
| № позиции | Диаметр отверстия D, мм, до | Вид обработки | Длина отверстия L, мм, до |
| 3 | 5 | 7 | 8 | 10 | 13 | 17 | 22 | 30 | 35 | 45 | 55 | 70 |
| Время T, мин. |
| 6 | 3 | На цилиндрической поверхности | 0,13 | 0,18 | 0,22 | 0,24 | 0,27 | 0,31 | - | - | - | - | - | - | - |
| 7 | 6 | 0,18 | 0,24 | 0,30 | 0,32 | 0,36 | 0,42 | 0,49 | 0,57 | 0,68 | 0,74 | - | - | - |
| 8 | 10 | 0,23 | 0,30 | 0,37 | 0,40 | 0,45 | 0,52 | 0,61 | 0,71 | 0,84 | 0,92 | - | - | - |
| 9 | 16 | 0,28 | 0,37 | 0,45 | 0,49 | 0,55 | 0,64 | 0,75 | 0,86 | 1,05 | 1,15 | - | - | - |
| 10 | 22 | 0,32 | 0,45 | 0,52 | 0,56 | 0,63 | 0,73 | 0,86 | 0,99 | 1,20 | 1,30 | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н |
Примечание. При измененных условиях обработки приведенное в нормативной карте время принимать с коэффициентами:
| Обрабатываемый материал | Сверление глухих отверстий | Рассверливание отверстий |
| Сталь, \sigma_{\text{в}}, ГПа, до | Сплавы | Чугун | Дерево | Фанера прессованная | Резина |
| 0,588 | 0,784 | медные | алюминиевые | твердой породы | мягкой породы |
| |\overline{1,0}| | 1,2 | 0,7 | 0,6 | 0,8 | 0,65 | 0,5 | 0,6 | 0,4 | 1,2 | 0,8 |
T = 0,003 · D0,43 · L0,57 - позиции 1 - 5;
T = 0,045 · D0,43 · L0,57 - позиции 6 - 10.
| Зенкование пневматической или электросверлильной машиной | Слесарные работы |
| Карта 67 | Лист 1 |
| Содержание работы | 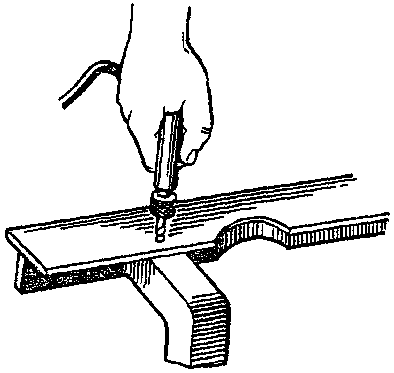 |
1. Установить зенковку в отверстие и включить машину
2. Зенковать фаску
3. Переместить зенковку к следующему отверстию или выключить и отложить |
| № позиции | Вид обработки | Диаметр отверстия D, мм, до | Длина зенкования L, мм, до | Обрабатываемый материал |
| Сталь конструкционная | Сплавы |
| медные (чугун) | алюминиевые |
| Время T, мин. |
| 1 | Зенкование фаски под потайную головку заклепки | 3 | 1,0 | 0,039 | 0,031 | 0,024 |
| 2 | 1,5 | 0,048 | 0,039 | 0,030 |
| 3 | 5 | 1,0 | 0,046 | 0,036 | 0,028 |
| 4 | 1,5 | 0,056 | 0,045 | 0,034 |
| 5 | 8 | 1,0 | 0,052 | 0,041 | 0,032 |
| 6 | 1,5 | 0,065 | 0,051 | 0,039 |
| 7 | 2,0 | 0,075 | 0,060 | 0,046 |
| 8 | 12 | 1,5 | 0,059 | 0,058 | 0,044 |
| 9 | 2,0 | 0,085 | 0,067 | 0,052 |
| 10 | 3,0 | 0,105 | 0,084 | 0,064 |
| 11 | 16 | 1,5 | 0,079 | 0,063 | 0,048 |
| 12 | 2,0 | 0,092 | 0,073 | 0,056 |
| 13 | 3,0 | 0,110 | 0,091 | 0,070 |
| Индекс | а | б | в |
| Зенкование пневматической или электросверлильной машиной | Слесарные работы |
| Карта 67 | Лист 2 |
| № позиции | Вид обработки | Диаметр отверстия D, мм, до | Длина зенкования L, мм, до | Обрабатываемый материал |
| Сталь конструкционная | Сплавы |
| медные (чугун) | алюминиевые |
| Время T, мин. |
| 14 | Зенкование фаски под резьбу или снятие заусенцев | 3 | - | 0,024 | 0,019 | 0,016 |
| 15 | 5 | - | 0,030 | 0,024 | 0,020 |
| 16 | 8 | - | 0,037 | 0,029 | 0,024 |
| 17 | 12 | - | 0,044 | 0,034 | 0,029 |
| 18 | 16 | - | 0,050 | 0,039 | 0,033 |
| 19 | 22 | - | 0,057 | 0,045 | 0,038 |
| Индекс | а | б | в |
Примечание. При измененных условиях обработки приведенное в нормативной карте время принимать с коэффициентами:
| Число отверстий в детали, до |
7 |
10 |
20 |
30 |
| Коэффициент |
\|\overline{1,0}\| |
0,9 |
0,85 |
0,75 |
| T = 0,0286 · D0,29 · L0,53 | - конструкционная сталь |  | позиции 1 - 13; |
| T = 0,0227 · D0,29 · L0,53 | - медь и чугун |
| T = 0,0174 · D0,29 · L0,53 | - алюминий |
| T = 0,0152 · D0,43 | - конструкционная сталь |  | позиции 14 - 19. |
| T = 0,0118 · D0,43 | - медь и чугун |
| T = 0,0100 · D0,43 | - алюминий |
| Нарезание резьбы в сквозных цилиндрических отверстиях вручную | Слесарные работы |
| Карта 68 | Лист 1 |
| Содержание работы |  |
1. Взять вороток и метчик
2. Вставить метчик в вороток
3. Смазать метчик
4. Вставить метчик в отверстие
5. Нарезать резьбу в отверстии
6. Вывернуть метчик
7. Очистить метчик от стружки
8. Отложить метчик и вороток
9. Продуть резьбу воздухом
10. Повторить приемы при нарезании резьбы двумя или тремя метчиками |
| № позиции | Диаметр резьбы D, мм, до | Шаг резьбы S, мм | Число метчиков в комплекте n | |
| 3 | 2 | 1 |
| Длина резьбы L, мм, до |
| 5 | 8 | 10 | 15 | 20 | 25 | 30 | 40 | 50 | 5 | 8 | 10 | 15 | 20 | 25 | 30 | 40 | 50 | 5 | 8 | 10 | 15 | 20 | 25 |
| Время T, мин. |
| 1 | 2 | 0,4 | 1,50 | 2,00 | 2,50 | - | - | - | - | - | - | 1,20 | 1,60 | 1,90 | - | - | - | - | - | - | 0,80 | 1,10 | 1,25 | - | - | - |
| 2 | 3 | 0,5 | 1,25 | 1,75 | 2,00 | 2,70 | 3,30 | - | - | - | - | 0,98 | 1,35 | 1,60 | - | - | - | - | - | - | 0,65 | 0,91 | 1,06 | - | - | - |
| 3 | 6 | 1,0 | 0,94 | 1,30 | 1,50 | 2,00 | 2,50 | 2,90 | 3,3 | - | - | 0,74 | 1,05 | 1,20 | 1,6 | 1,95 | - | - | - | - | 0,49 | 0,68 | 0,80 | - | - | - |
| 4 | 10 | 1,5 | 0,76 | 1,05 | 1,25 | 1,65 | 2,00 | 2,35 | 2,7 | 3,30 | - | 0,60 | 0,83 | 0,98 | 1,3 | 1,60 | 1,85 | 2,1 | - | - | 0,40 | 0,56 | 0,65 | 0,86 | 1,05 | - |
| 5 | 16 | 2,0 | 0,63 | 0,88 | 1,05 | 1,35 | 1,65 | 1,95 | 2,2 | 2,95 | 3,15 | 0,50 | 0,70 | 0,80 | 1,1 | 1,30 | 1,55 | 1,7 | 2,3 | 2,5 | 0,33 | 0,46 | 0,54 | 0,71 | 0,87 | 1,0 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р | с | т | у | ф | х | ц | ч | ш |
| Нарезание резьбы в сквозных цилиндрических отверстиях вручную | Слесарные работы |
| Карта 68 | Лист 2 |
| Примечание. При измененных условиях обработки приведенное в нормативной карте время принимать с коэффициентом: |
| А. В зависимости от обрабатываемого материала | Б. В зависимости от числа отверстий в детали |
| Сталь, \sigma_{\text{в}}, ГПа, до | Сталь жаропрочная труднообрабатываемая | Чугун серый | Медные сплавы | Алюминиевые сплавы | Число отверстий в детали, до |
| 0,392 | 0,588 | 0,784 |
| 7 | 10 | 20 | 30 |
| Коэффициент |
| 0,9 | |\overline{1,0}| | 1,2 | 1,5 | 0,8 | 0,7 | 0,5 | |\overline{1,0}| | 0,9 | 0,85 | 0,75 |
| В. В зависимости от условий нарезания резьбы |
| С кондуктором | В глухих отверстиях | В сквозных отверстиях (без вывертывания метчика) |
| Коэффициент |
| 0,9 | 1,2 | 0,85 |
T = 0,333 \cdot \frac{L^{0,7} \cdot n^{0,59}}{D^{0,41}} .
| Нарезание резьбы в сквозных цилиндрических отверстиях электро- или пневмодрелью | Слесарные работы |
| Карта 69 |
| Содержание работы |  |
1. Взять метчик и установить в патроне или шпинделе приспособления
2. Смазать метчик и подвести к отверстию
3. Нарезать резьбу в отверстии
4. Вывернуть метчик
5. Очистить метчик от стружки
6. Повторить приемы 1 — 5 при нарезании резьбы двумя метчиками |
| № позиции | Диаметр резьбы D, мм, до | Шаг резьбы S, мм | Число метчиков в комплекте n |
| 2 | 1 |
| Длина резьбы L, мм, до |
| 5 | 10 | 20 | 30 | 5 | 10 | 20 | 30 |
| Время T, мин. |
| 1 | 3 | 0,5 | 0,43 | 0,46 | 0,79 | 0,95 | 0,24 | 0,45 | - | - |
| 2 | 6 | 1,0 | 0,26 | 0,36 | 0,49 | 0,58 | 0,15 | 0,20 | - | - |
| 3 | 0,75 | 0,30 | 0,40 | 0,55 | 0,65 | 0,17 | 0,22 | 0,31 | - |
| 4 | 10 | 1,5 | 0,19 | 0,26 | 0,36 | 0,42 | 0,11 | 0,15 | 0,20 | - |
| 5 | 1,0 | 0,23 | 0,31 | 0,42 | 0,50 | 0,13 | 0,17 | 0,23 | 0,28 |
| Индекс | а | б | в | г | д | е | ж | з |
Примечание. При измененных условиях обработки приведенное в нормативной карте время принимать с коэффициентами:
| А. В зависимости от обрабатываемого материала | Б. В зависимости от числа отверстий в детали, до |
| Сталь, \sigma_{\text{в}}, ГПа, до | Сталь жаропрочная труднообрабатываемая | Чугун серый | Медные сплавы | Алюминиевые сплавы | 7 | 10 | 20 | 30 |
| 0,392 | 0,588 | 0,784 |
| Коэффициент |
| 0,9 | |\overline{1,0}| | 1,2 | 1,5 | 0,8 | 0,7 | 0,5 | |\overline{1,0}| | 0,9 | 0,85 | 0,75 |
| В. В зависимости от условий нарезания резьбы |
| С кондуктором | В глухих отверстиях | В сквозных отверстиях (без вывертывания метчика) |
| Коэффициент |
| 0,9 | 1,2 | 0,85 |
T = 0,125 \cdot \frac{L^{0,44} \cdot n^{0,84}}{D^{0,30} \cdot S^{0,40}} .
| Промывание деталей в ванне (групповое) | Приемы, связанные с промыванием |
| Карта 70 | Лист 1 |
| Содержание работы |
| При промывании струей из шланга | При окунании деталей в ванну |
1. Уложить деталь в тару и опустить в ванну
2. Взять шланг, открыть вентиль
3. Промыть детали содовым раствором
4. Закрыть вентиль, отложить шланг
5. Вынуть тару с деталями из ванны | 1. Уложить детали в тару и опустить в ванну
2. Вынуть тару с деталями из ванны |
| № позиции | Способ промывания | Количество одновременно промываемых деталей n, шт. | Тип деталей |
| С гладкой поверхностью | С резьбой |
| Промывание для удаления |
| пыли и стружки | масла | пыли и стружки | масла |
| Время на одну деталь T, мин. |
| 1 | Струей из шланга | 3 | 0,110 | 0,140 | 0,220 | 0,280 |
| 2 | 4 | 0,094 | 0,120 | 0,190 | 0,230 |
| 3 | 5 | 0,082 | 0,100 | 0,160 | 0,200 |
| 4 | 6 | 0,073 | 0,091 | 0,140 | 0,180 |
| 5 | 7 | 0,066 | 0,083 | 0,130 | 0,160 |
| 6 | 8 | 0,061 | 0,076 | 0,120 | 0,150 |
| 7 | 9 | 0,057 | 0,071 | 0,110 | 0,140 |
| 8 | 11 | 0,050 | 0,062 | 0,100 | 0,120 |
| 9 | 13 | 0,045 | 0,056 | 0,090 | 0,110 |
| 10 | 16 | 0,040 | 0,049 | 0,079 | 0,100 |
| 11 | 19 | 0,036 | 0,044 | 0,071 | 0,088 |
| 12 | 23 | 0,032 | 0,040 | 0,063 | 0,078 |
| 13 | 28 | 0,028 | 0,035 | 0,056 | 0,069 |
| 14 | 33 | 0,025 | 0,032 | 0,051 | 0,063 |
| 15 | 40 | 0,022 | 0,028 | 0,045 | 0,056 |
| 16 | 48 | 0,020 | 0,025 | 0,040 | 0,050 |
| 17 | 56 | 0,018 | 0,023 | 0,036 | 0,046 |
| 18 | 70 | 0,016 | 0,020 | 0,032 | 0,040 |
| Индекс | а | б | в | г |
| Промывание деталей в ванне (групповое) | Приемы, связанные с промыванием |
| Карта 70 | Лист 2 |
| № позиции | Способ промывания | Количество одновременно промываемых деталей n, шт. | Тип деталей |
| С гладкой поверхностью | С резьбой |
| Промывание для удаления |
| пыли и стружки | масла | пыли и стружки | масла |
| Время на одну деталь T, мин. |
| 19 | Окунанием в ванну | 3 | 0,080 | 0,100 | 0,160 | 0,200 |
| 20 | 4 | 0,067 | 0,084 | 0,130 | 0,170 |
| 21 | 5 | 0,058 | 0,073 | 0,120 | 0,150 |
| 22 | 6 | 0,052 | 0,065 | 0,100 | 0,130 |
| 23 | 7 | 0,047 | 0,059 | 0,095 | 0,120 |
| 24 | 8 | 0,044 | 0,054 | 0,087 | 0,110 |
| 25 | 9 | 0,041 | 0,051 | 0,081 | 0,100 |
| 26 | 11 | 0,036 | 0,045 | 0,072 | 0,090 |
| 27 | 13 | 0,032 | 0,040 | 0,064 | 0,081 |
| 28 | 16 | 0,028 | 0,035 | 0,057 | 0,071 |
| 29 | 19 | 0,025 | 0,032 | 0,051 | 0,064 |
| 30 | 23 | 0,023 | 0,028 | 0,045 | 0,057 |
| 31 | 28 | 0,020 | 0,025 | 0,040 | 0,050 |
| Индекс | а | б | в | г |
| Промывание деталей в ванне (групповое) | Приемы, связанные с промыванием |
| Карта 70 | Лист 3 |
| № позиции | Способ промывания | Количество одновременно промываемых деталей n, шт. | Тип деталей |
| С гладкой поверхностью | С резьбой |
| Промывание для удаления |
| пыли и стружки | масла | пыли и стружки | масла |
| Время на одну деталь T, мин. |
| 32 | Окунанием в ванну | 33 | 0,018 | 0,023 | 0,036 | 0,045 |
| 33 | 40 | 0,016 | 0,020 | 0,032 | 0,040 |
| 34 | 48 | 0,014 | 0,018 | 0,029 | 0,036 |
| 35 | 56 | 0,013 | 0,016 | 0,026 | 0,033 |
| 36 | 70 | 0,011 | 0,014 | 0,023 | 0,028 |
| Индекс | а | б | в | г |
| Способ промывания | Промывание для удаления |
| пыли и стружки | масла |
| Тип деталей |
| с гладкой поверхностью | с резьбой | с гладкой поверхностью | с резьбой |
| Струей из шланга | T = \frac{0,221}{n^{0,62}} | T = \frac{0,442}{n^{0,62}} | T = \frac{0,276}{n^{0,62}} | T = \frac{0,552}{n^{0,62}} |
| Окунанием в ванну | T = \frac{0,158}{n^{0,62}} | T = \frac{0,316}{n^{0,62}} | T = \frac{0,198}{n^{0,62}} | T = \frac{0,396}{n^{0,62}} |
| Промывание изделий в моечной машине | Приемы, связанные с промыванием |
| Карта 71 |
| I. Время на загрузку моечной машины |
| № позиции | Содержание работы | Вручную | При помощи кран-балки |
| Масса детали (тары с деталями) M, кг, до |
| 1 | 2 | 3 | 5 | 10 | 20 | 30 | 50 | 100 | 200 | 500 |
| Время на одну установку и снятие T, мин. |
| 1 | 1. | Установить деталь (тару с деталями) вручную или с помощью кран-балки на подставку или тележку моечной машины | 0,14 | 0,16 | 0,18 | 0,20 | 0,24 | 0,27 | 1,8 | 1,9 | 2,05 | 2,2 | 2,4 |
| 2. | Снять деталь с подставки или тележки и отложить |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
II. Время на промывание
| № позиции | Конструкция моечной машины | Содержание работы | Количество деталей, промываемых за один прием, n, шт., до | Общая масса деталей, промываемых за один прием, M, кг, до |
| 30 | 50 | 100 | 150 | 300 | 500 |
| Время на деталь T, мин. |
| 2 | С передвижением деталей в тележке вручную | 1. | Продвинуть тележку с деталями в камеру машины | 1 | 0,500 | 0,580 | 0,72 | 0,81 | 1,00 | 1,20 |
| 3 | 2 | 0,250 | 0,290 | 0,36 | 0,41 | 0,50 | 0,58 |
| 4 | 2. | Включить машину | 3 | 0,170 | 0,200 | 0,24 | 0,27 | 0,33 | 0,39 |
| 5 | 3. | Выключить машину | 4 | 0,120 | 0,150 | 0,18 | 0,20 | 0,25 | 0,29 |
| 6 | 4. | Выдвинуть тележку с деталями | 5 | 0,100 | 0,120 | 0,14 | 0,16 | 0,20 | 0,23 |
| 7 | 7 | 0,072 | 0,084 | 0,10 | 0,12 | 0,14 | 0,17 |
| 8 | 10 | 0,050 | 0,058 | 0,07 | 0,08 | 0,10 | 0,12 |
| Индекс | а | б | в | г | д | е |
| № позиции | Конструкция моечной машины | Содержание работы | Количество деталей, промываемых за один прием, n, шт. |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Время на деталь T, мин. |
| 9 | С автоматическим перемещением деталей по рольгангу | 1. | Установить подставку с деталями на рольганг | 0,45 | 0,23 | 0,15 | 0,11 | 0,09 | 0,08 | 0,064 | 0,056 | 0,05 | 0,045 |
| 2. | Включить машину |
| 3. | Выключить машину |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
Примечание. Технологическое время промывки в карте не учтено и должно определяться по паспортным данным моечной машины.
| T = 0,14 · M0,23 | - при загрузке деталей вручную |  | позиция 1; |
| T = 1,3 · M0,1 | - при загрузке деталей кран-балкой |
T = 0,181 \frac{M^{0,3}}{n} - позиции 2 - 8;
T = \frac{0,45}{n} - позиция 9.
| Промывание изделий в ванне (поштучно) | Приемы, связанные с промыванием |
| Карта 72 |
| Содержание работы |
1. Взять деталь и опустить в промывочную ванну
2. Взять щетку (ерш, салфетку) и промыть деталь
3. Отложить щетку (ерш, салфетку)
4. Вынуть деталь из промывочной ванны и отложить |
| № позиции | Сложность деталей | Ширина промываемой поверхности B, мм, до | Диаметр промываемой поверхности D, мм, до | Промывание для удаления |
| пыли и стружки | масла |
| Длина промываемой поверхности L, мм, до |
| 100 | 132 | 170 | 225 | 300 | 400 | 500 | 670 | 850 | 100 | 132 | 170 | 225 | 300 | 400 | 500 | 670 | 850 |
| Время T, мин. |
| 1 | Простые с гладкой поверхностью | 50 | 16 | 0,11 | 0,12 | 0,13 | 0,15 | 0,16 | 0,18 | 0,20 | 0,23 | 0,25 | 0,15 | 0,17 | 0,19 | 0,21 | 0,24 | 0,26 | 0,29 | 0,32 | 0,36 |
| 2 | 70 | 22 | 0,12 | 0,13 | 0,14 | 0,16 | 0,18 | 0,21 | 0,22 | 0,25 | 0,28 | 0,17 | 0,19 | 0,21 | 0,23 | 0,26 | 0,29 | 0,32 | 0,36 | 0,39 |
| 3 | 110 | 35 | 0,14 | 0,15 | 0,17 | 0,19 | 0,21 | 0,24 | 0,26 | 0,29 | 0,32 | 0,19 | 0,22 | 0,24 | 0,27 | 0,30 | 0,34 | 0,37 | 0,41 | 0,45 |
| 4 | 160 | 51 | 0,15 | 0,17 | 0,19 | 0,21 | 0,23 | 0,26 | 0,29 | 0,32 | 0,35 | 0,22 | 0,24 | 0,27 | 0,30 | 0,33 | 0,38 | 0,41 | 0,46 | 0,50 |
| 5 | 236 | 75 | 0,17 | 0,19 | 0,21 | 0,23 | 0,26 | 0,30 | 0,32 | 0,36 | 0,40 | 0,24 | 0,27 | 0,30 | 0,33 | 0,38 | 0,42 | 0,46 | 0,52 | 0,57 |
| 6 | 335 | 107 | 0,19 | 0,21 | 0,23 | 0,26 | 0,29 | 0,33 | 0,36 | 0,40 | 0,44 | 0,27 | 0,30 | 0,33 | 0,37 | 0,42 | 0,47 | 0,51 | 0,58 | 0,63 |
| 7 | Сложные с выступами, карманами и отверстиями | 50 | 16 | 0,15 | 0,17 | 0,19 | 0,21 | 0,24 | 0,27 | 0,29 | 0,33 | 0,36 | 0,22 | 0,25 | 0,27 | 0,30 | 0,34 | 0,38 | 0,42 | 0,47 | 0,52 |
| 8 | 70 | 22 | 0,17 | 0,19 | 0,21 | 0,24 | 0,26 | 0,30 | 0,32 | 0,36 | 0,40 | 0,24 | 0,27 | 0,30 | 0,34 | 0,38 | 0,42 | 0,46 | 0,52 | 0,57 |
| 9 | 110 | 35 | 0,20 | 0,22 | 0,24 | 0,27 | 0,30 | 0,34 | 0,37 | 0,42 | 0,46 | 0,28 | 0,31 | 0,34 | 0,39 | 0,43 | 0,49 | 0,53 | 0,60 | 0,66 |
| 10 | 160 | 51 | 0,22 | 0,24 | 0,27 | 0,30 | 0,34 | 0,38 | 0,42 | 0,47 | 0,51 | 0,31 | 0,35 | 0,39 | 0,43 | 0,48 | 0,54 | 0,59 | 0,67 | 0,73 |
| 11 | 236 | 75 | 0,24 | 0,27 | 0,30 | 0,34 | 0,38 | 0,43 | 0,47 | 0,52 | 0,58 | 0,35 | 0,39 | 0,44 | 0,49 | 0,54 | 0,61 | 0,67 | 0,75 | 0,82 |
| 12 | 335 | 107 | 0,27 | 0,30 | 0,34 | 0,38 | 0,42 | 0,48 | 0,52 | 0,58 | 0,64 | 0,39 | 0,44 | 0,48 | 0,54 | 0,61 | 0,68 | 0,74 | 0,83 | 0,91 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р | с | т |
Примечание. Время рассчитано на промывание деталей массой не более 20 кг.
| Вид поверхности | Ширина B | Диаметр D |
| Пыль и стружка | Масло | Пыль и стружка | Масло |
| Гладкая | T = 0,0052 · B0,3 · L0,4 | T = 0,0074 · B0,3 · L0,4 | T = 0,0073 · D0,3 · L0,4 | T = 0,0105 · D0,3 · L0,4 |
| С выступами | T = 0,00755 · B0,3 · L0,4 | T = 0,0108 · B0,3 · L0,4 | T = 0,0106 · D0,3 · L0,4 | T = 0,015 · D0,3 · L0,4 |
| Взвешивание изделий | Приемы, связанные со взвешиванием |
| Карта 73 |
| № позиции | Способ установки на весы | Содержание работы | Масса изделия M, кг, до | Условия взвешивания |
| Без записи результатов | С записью результатов |
| Время T, мин. |
| 1 | Вручную | 1. Взять и установить изделие на весы
2. Произвести взвешивание
3. Снять изделие с весов и отложить | 0,5 | 0,072 | 0,27 |
| 2 | 1,0 | 0,088 | 0,29 |
| 3 | 3,0 | 0,120 | 0,32 |
| 4 | 5,0 | 0,140 | 0,34 |
| 5 | 8,0 | 0,160 | 0,36 |
| 6 | 12,0 | 0,180 | 0,37 |
| 7 | 20,0 | 0,200 | 0,39 |
| 8 | Грузоподъемными механизмами | Произвести взвешивание установленного на весы изделия | 100 | 0,4 | 0,5 |
| 9 | 200 | 0,5 | 0,6 |
| 10 | 350 | 0,6 | 0,7 |
| 11 | 500 | 0,7 | 0,8 |
| 12 | 1000 | 0,8 | 1,0 |
| 13 | 2000 | 1,0 | 1,2 |
| 14 | 2500 | 1,1 | 1,3 |
| Индекс | а | б |
Примечание. Время на установку изделия на весы грузоподъемными средствами брать по нормативной карте 39.
T = 0,088 · M0,28 - позиции 1 - 7 (без записи результатов);
T = 0,29 · M0,10 - позиции 1 - 7 (с записью результатов);
T = 0,102 · M0,3 - позиции 8 - 14 (без записи результатов);
T = 0,122 · M0,3 - позиции 8 - 14 (с записью результатов).
| Осмотр изделий перед сборкой | Приемы, связанные с осмотром изделий |
| Карта 74 |
| Содержание работы |
| Взять деталь, осмотреть ее со всех сторон |
| № позиции | Масса детали M, кг, до | Ширина детали B, мм, до | Диаметр детали D, мм, до | Длина детали L, мм, до |
| 100 | 300 | 500 | 800 | 1200 |
| Время T, мин. |
| 1 | 5 | 50 | 16 | - | 0,10 | 0,11 | 0,12 | 0,14 |
| 2 | 100 | 32 | 0,09 | 0,11 | 0,12 | 0,14 | 0,15 |
| 3 | 200 | 64 | 0,10 | 0,12 | 0,14 | 0,15 | 0,17 |
| 4 | 300 | 96 | 0,11 | 0,13 | 0,15 | 0,16 | 0,18 |
| 5 | 10 | 50 | 16 | - | 0,17 | 0,19 | 0,21 | 0,22 |
| 6 | 100 | 32 | - | 0,18 | 0,21 | 0,23 | 0,25 |
| 7 | 200 | 64 | - | 0,20 | 0,23 | 0,25 | 0,28 |
| 8 | 300 | 96 | - | 0,22 | 0,24 | 0,27 | 0,29 |
| 9 | 20 | 50 | 16 | - | 0,28 | 0,31 | 0,34 | 0,37 |
| 10 | 100 | 32 | - | 0,31 | 0,34 | 0,38 | 0,41 |
| 11 | 200 | 64 | - | 0,34 | 0,38 | 0,42 | 0,46 |
| 12 | 300 | 96 | - | 0,36 | 0,41 | 0,45 | 0,49 |
| Индекс | а | б | в | г | д |
T = 0,00525 · M0,73 · B0,15 · L0,21;
T = 0,00621 · M0,73 · D0,15 · L0,21.
| Установка шпонок в паз вала | Установочно-соединительные работы |
| Карта 75 |
| Содержание работы | 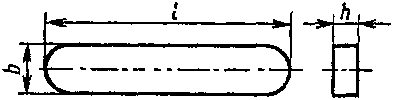 |
| I. Призматические шпонки |
1. Взять напильник и шпонку
2. Установить и закрепить шпонку в тисках
3. Зачистить углы на концах шпонки, по радиусам и боковым плоскостям
4. Отложить напильник
5. Открепить и снять шпонку
6. Взять специальный молоток
7. Установить шпонку в паз вала
8. Посадить шпонку до упора
9. Отложить молоток |
| II. Сегментные шпонки | 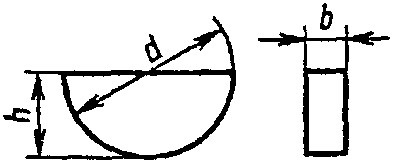 |
1. Взять шпонку и специальный молоток
2. Установить шпонку в паз вала
3. Посадить шпонку до упора
4. Отложить молоток |
| I. Призматические шпонки |
| № позиции | Сечение шпонки, мм | Длина шпонки, мм, до |
| 20 | 32 | 50 | 70 | 90 | 110 | 160 |
| Время T, мин. |
| 1 | 1 x 1,4; 3 x 3; 3 x 5 | 0,45 | 0,50 | 0,56 | 0,70 | 0,80 | - | - |
| 2 | 6 x 6; 4 x 4; 8 x 7; 10 x 8; 12 x 8; 14 x 9 | - | 0,55 | 0,65 | 0,75 | 0,88 | 0,96 | 1,15 |
| 3 | 16 x 10; 18 x 11; 20 x 12 | - | - | 0,92 | 1,10 | 1,25 | 1,35 | 1,70 |
| 4 | 22 x 14; 28 x 16; 32 x 18 | - | - | - | 1,40 | 1,60 | 1,70 | 2,10 |
| Индекс | а | б | в | г | д | е | ж |
II. Сегментные шпонки
| № позиции | Размер b х d | Высота шпонки h, мм |
| 7,5 | 10 | 13 | 15 | 17 |
| Время T, мин. |
| 5 | 5 x 22/21,6 | |\overline{0,10}| | 0,11 | - | - | - |
| 6 | 6 x 28/27,3 | - | - | 0,11 | 0,12 | - |
| 7 | 10 x 38/37,1 | - | - | - | 0,12 | 0,13 |
| Индекс | а | б | в | г | д |
Примечание. При установке призматических шпонок без подгонки приведенное в нормативной карте время по позициям 1 - 4 принимать с коэффициентом 0,25.
| Установка изделий на вал или в отверстие паза при помощи приспособлений и снятие | Установочно-соединительные работы |
| Карта 76 | Лист 1 |
| Содержание работы | |
| I. Установка | |
1. Взять изделие, установить предварительно
2. Взять приспособление и установить
3. Установить изделие на место с помощью приспособления
4. Снять приспособление и отложить | 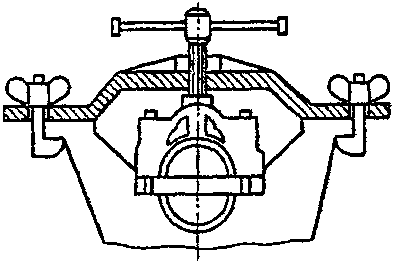 |
| II. Снятие | |
1. Взять приспособление и установить на изделие
2. Снять изделие с помощью приспособления
3. Отложить изделие
4. Отложить приспособление | 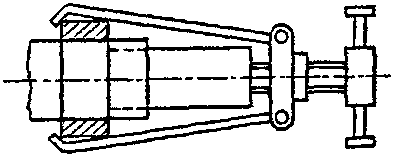 |
| № позиции | Масса детали M, кг, до | Способ крепления |
| Без крепления | С креплением двумя винтами |
| Длина посадки L, мм, до |
| 20 | 40 | 80 | 120 | 160 | 20 | 40 | 80 | 120 | 160 |
| Время T, мин. |
| | I. Установка |
| 1 | 0,5 | 0,21 | 0,29 | 0,39 | 0,47 | 0,54 | 0,37 | 0,47 | 0,59 | 0,67 | 0,74 |
| 2 | 1,0 | 0,24 | 0,33 | 0,45 | 0,53 | 0,61 | 0,41 | 0,51 | 0,64 | 0,74 | 0,81 |
| 3 | 2,0 | 0,28 | 0,37 | 0,51 | 0,61 | 0,69 | 0,45 | 0,56 | 0,71 | 0,81 | 0,89 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
| Установка изделий на вал или в отверстие паза при помощи приспособлений и снятие | Установочно-соединительные работы |
| Карта 76 | Лист 2 |
| № позиции | Масса детали M, кг, до | Способ крепления |
| Без крепления | С креплением двумя винтами |
| Длина посадки L, мм, до |
| 20 | 40 | 80 | 120 | 160 | 20 | 40 | 80 | 120 | 160 |
| Время T, мин. |
| 4 | 3,0 | 0,30 | 0,40 | 0,54 | 0,65 | 0,74 | 0,47 | 0,59 | 0,74 | 0,85 | 0,94 |
| 5 | 5,0 | 0,32 | 0,44 | 0,60 | 0,71 | 0,81 | 0,50 | 0,63 | 0,80 | 0,91 | 1,00 |
| 6 | 8,0 | 0,35 | 0,48 | 0,65 | 0,78 | 0,88 | 0,54 | 0,67 | 0,84 | 0,97 | 1,05 |
| 7 | 12 | 0,38 | 0,52 | 0,70 | 0,84 | 0,95 | 0,56 | 0,71 | 0,89 | 1,00 | 1,10 |
| 8 | 20 | 0,42 | 0,56 | 0,77 | 0,92 | 1,05 | 0,60 | 0,76 | 0,95 | 1,10 | 1,20 |
| II. Снятие |
| 9 | 0,5 | 0,17 | 0,23 | 0,32 | 0,38 | 0,43 | 0,30 | 0,37 | 0,47 | 0,54 | 0,59 |
| 10 | 1,0 | 0,19 | 0,26 | 0,36 | 0,43 | 0,48 | 0,32 | 0,41 | 0,51 | 0,59 | 0,65 |
| 11 | 2,0 | 0,22 | 0,30 | 0,41 | 0,48 | 0,55 | 0,36 | 0,45 | 0,56 | 0,64 | 0,71 |
| 12 | 3,0 | 0,24 | 0,32 | 0,44 | 0,52 | 0,59 | 0,38 | 0,47 | 0,59 | 0,68 | 0,74 |
| 13 | 5,0 | 0,26 | 0,35 | 0,48 | 0,57 | 0,65 | 0,40 | 0,50 | 0,63 | 0,72 | 0,78 |
| 14 | 8,0 | 0,28 | 0,38 | 0,52 | 0,62 | 0,71 | 0,43 | 0,54 | 0,67 | 0,77 | 0,85 |
| 15 | 12 | 0,30 | 0,41 | 0,56 | 0,67 | 0,76 | 0,45 | 0,56 | 0,71 | 0,81 | 0,89 |
| 16 | 20 | 0,33 | 0,45 | 0,61 | 0,73 | 0,83 | 0,48 | 0,60 | 0,76 | 0,87 | 0,95 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
| T = 0,065 · M0,18 · L0,44 | - позиции 1 - 8 |  | без крепления; |
| T = 0,052 · M0,18 · L0,44 | - позиции 9 - 16 |
| T = 0,152 · M0,18 · L0,33 | - позиции 1 - 8 |  | с креплением. |
| T = 0,121 · M0,18 · L0,33 | - позиции 9 - 16 |
| Установка изделий при шлицевом соединении вручную | Установочно-соединительные работы |
| Карта 77 |
| Содержание работы | 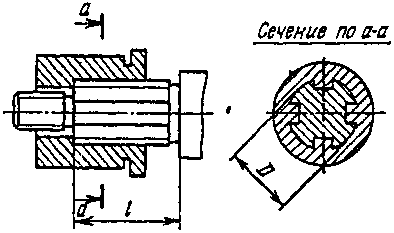 |
| Взять деталь, установить по шлицам |
| № позиции | Количество шлицев n, до | Длина продвижения L, мм, до | Масса детали M, кг, до |
| 0,5 | 1 | 2 | 3 | 5 | 8 | 12 | 20 |
| Время T, мин. |
| 1 | 6 | 100 | 0,06 | 0,08 | 0,11 | 0,12 | 0,15 | 0,18 | 0,20 | 0,26 |
| 2 | 200 | 0,07 | 0,09 | 0,12 | 0,14 | 0,17 | 0,20 | 0,24 | 0,30 |
| 3 | 400 | 0,08 | 0,11 | 0,14 | 0,16 | 0,20 | 0,24 | 0,28 | 0,34 |
| 4 | 10 | 100 | 0,08 | 0,10 | 0,13 | 0,15 | 0,19 | 0,22 | 0,26 | 0,32 |
| 5 | 200 | 0,09 | 0,11 | 0,15 | 0,18 | 0,21 | 0,26 | 0,30 | 0,37 |
| 6 | 400 | 0,10 | 0,13 | 0,17 | 0,20 | 0,24 | 0,29 | 0,34 | 0,42 |
| 7 | 16 | 100 | 0,09 | 0,12 | 0,16 | 0,18 | 0,23 | 0,27 | 0,32 | 0,39 |
| 8 | 200 | 0,11 | 0,14 | 0,18 | 0,21 | 0,26 | 0,31 | 0,37 | 0,45 |
| 9 | 400 | 0,12 | 0,16 | 0,21 | 0,24 | 0,30 | 0,36 | 0,42 | 0,51 |
| 10 | 20 | 100 | 0,10 | 0,13 | 0,17 | 0,20 | 0,25 | 0,30 | 0,35 | 0,43 |
| 11 | 200 | 0,12 | 0,15 | 0,20 | 0,23 | 0,28 | 0,34 | 0,40 | 0,49 |
| 12 | 400 | 0,13 | 0,18 | 0,23 | 0,27 | 0,33 | 0,39 | 0,46 | 0,56 |
| Индекс | а | б | в | г | д | е | ж | з |
T = 0,015 · n0,42 · L0,20 · M0,39.
| Установка изделий на шпильки при шлицевом соединении вручную | Установочно-соединительные работы |
| Карта 78 |
| Содержание работы | 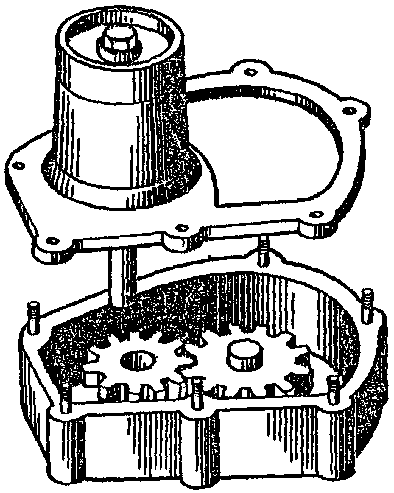 |
1. Взять деталь
2. Установить на шпильки, шлицы |
| № позиции | Количество шлицев N, до | Длина продвижения L, мм, до | Масса детали M, кг, до |
| 0,5 | 1 | 2 | 3 | 5 | 8 | 12 | 20 |
| Количество шпилек n, до |
| 4 | 8 | 4 | 8 | 4 | 8 | 4 | 8 | 4 | 8 | 4 | 8 | 4 | 8 | 4 | 8 |
| Время T, мин. |
| 1 | 6 | 50 | 0,064 | 0,068 | 0,084 | 0,09 | 0,11 | 0,12 | 0,13 | 0,14 | 0,16 | 0,17 | 0,18 | 0,21 | 0,23 | 0,24 | 0,28 | 0,30 |
| 2 | 100 | 0,073 | 0,078 | 0,097 | 0,10 | 0,13 | 0,14 | 0,15 | 0,16 | 0,18 | 0,20 | 0,22 | 0,24 | 0,26 | 0,28 | 0,32 | 0,34 |
| 3 | 200 | 0,084 | 0,090 | 0,110 | 0,12 | 0,15 | 0,16 | 0,17 | 0,18 | 0,21 | 0,22 | 0,26 | 0,27 | 0,30 | 0,32 | 0,37 | 0,39 |
| 4 | 400 | 0,097 | 0,100 | 0,130 | 0,14 | 0,17 | 0,18 | 0,20 | 0,21 | 0,24 | 0,26 | 0,29 | 0,31 | 0,34 | 0,37 | 0,42 | 0,45 |
| 5 | 10 | 50 | - | - | - | - | 0,14 | 0,15 | 0,16 | 0,18 | 0,20 | 0,22 | 0,24 | 0,26 | 0,29 | 0,30 | 0,35 | 0,37 |
| 6 | 100 | - | - | - | - | 0,16 | 0,17 | 0,19 | 0,20 | 0,23 | 0,25 | 0,28 | 0,30 | 0,33 | 0,35 | 0,40 | 0,43 |
| 7 | 200 | - | - | - | - | 0,18 | 0,20 | 0,22 | 0,23 | 0,27 | 0,28 | 0,32 | 0,34 | 0,38 | 0,40 | 0,46 | 0,50 |
| 8 | 400 | - | - | - | - | 0,21 | 0,23 | 0,25 | 0,27 | 0,31 | 0,33 | 0,37 | 0,39 | 0,44 | 0,46 | 0,53 | 0,57 |
| 9 | 16 | 50 | - | - | - | - | - | - | 0,20 | 0,22 | 0,25 | 0,27 | 0,30 | 0,32 | 0,35 | 0,38 | 0,43 | 0,46 |
| 10 | 100 | - | - | - | - | - | - | 0,23 | 0,25 | 0,29 | 0,30 | 0,35 | 0,37 | 0,41 | 0,43 | 0,50 | 0,53 |
| 11 | 200 | - | - | - | - | - | - | 0,27 | 0,29 | 0,33 | 0,35 | 0,40 | 0,42 | 0,47 | 0,50 | 0,57 | 0,61 |
| 12 | 400 | - | - | - | - | - | - | 0,31 | 0,33 | 0,38 | 0,40 | 0,46 | 0,49 | 0,54 | 0,57 | 0,66 | 0,70 |
| 13 | 20 | 50 | - | - | - | - | - | - | 0,22 | 0,24 | 0,28 | 0,29 | 0,33 | 0,35 | 0,39 | 0,42 | 0,48 | 0,51 |
| 14 | 100 | - | - | - | - | - | - | 0,26 | 0,28 | 0,32 | 0,34 | 0,38 | 0,41 | 0,45 | 0,48 | 0,55 | 0,59 |
| 15 | 200 | - | - | - | - | - | - | 0,30 | 0,32 | 0,36 | 0,39 | 0,44 | 0,47 | 0,52 | 0,55 | 0,63 | 0,68 |
| 16 | 400 | - | - | - | - | - | - | 0,34 | 0,36 | 0,42 | 0,44 | 0,51 | 0,54 | 0,59 | 0,63 | 0,73 | 0,78 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р |
T = 0,0152 · N0,45 · L0,20 · M0,40 · n0,09.
| Установка деталей в проушину (паз) (с совмещением отверстий) вручную | Установочно-соединительные работы |
| Карта 79 | Лист 1 |
| I. Установка свободная (без помощи молотка) |  |
| Содержание работы |
1. Взять деталь и переместить
2. Установить деталь в проушину (паз) другой детали (с совмещением отверстий) |
| № позиции | Длина продвижения в проушину L, мм, до | Количество проушин n |
| 1 | 2 |
| Масса детали M, кг, до |
| 0,5 | 1 | 2 | 3 | 5 | 8 | 12 | 20 | 0,5 | 1 | 2 | 3 | 5 | 8 | 12 | 20 |
| Время T, мин. |
| 1 | 10 | 0,057 | 0,064 | 0,071 | 0,076 | - | - | - | - | 0,08 | 0,09 | 0,10 | 0,11 | - | - | - | - |
| 2 | 20 | 0,075 | 0,084 | 0,094 | 0,100 | - | - | - | - | 0,10 | 0,12 | 0,13 | 0,14 | - | - | - | - |
| 3 | 30 | 0,087 | 0,098 | 0,110 | 0,120 | 0,13 | 0,14 | - | - | 0,12 | 0,14 | 0,15 | 0,16 | 0,18 | 0,19 | - | - |
| 4 | 40 | 0,097 | 0,110 | 0,120 | 0,130 | 0,14 | 0,15 | 0,16 | - | 0,14 | 0,15 | 0,17 | 0,18 | 0,20 | 0,21 | 0,23 | - |
| 5 | 50 | - | - | - | - | - | 0,16 | 0,18 | 0,19 | - | - | - | - | 0,21 | 0,23 | 0,25 | 0,27 |
| 6 | 60 | - | - | - | - | - | 0,18 | 0,19 | 0,21 | - | - | - | - | 0,23 | 0,25 | 0,26 | 0,29 |
| 7 | 70 | - | - | - | - | - | 0,19 | 0,20 | 0,22 | - | - | - | - | 0,24 | 0,26 | 0,28 | 0,30 |
| 8 | 80 | - | - | - | - | - | - | 0,21 | 0,23 | - | - | - | - | - | - | 0,29 | 0,32 |
| 9 | 100 | - | - | - | - | - | - | 0,23 | 0,25 | - | - | - | - | - | - | 0,32 | 0,35 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р |
| Установка деталей в проушину (паз) (с совмещением отверстий) вручную | Установочно-соединительные работы |
| Карта 79 | Лист 2 |
| II. Установка с помощью молотка |
| Содержание работы |
1. Взять деталь, молоток
2. Установить деталь в проушину (паз) при помощи молотка (с совмещением отверстий)
3. Отложить молоток |
| № позиции | Длина продвижения в проушину L, мм, до | Количество проушин |
| 1 | 2 |
| Масса детали M, кг, до |
| 0,5 | 1 | 2 | 3 | 5 | 8 | 12 | 20 | 0,5 | 1 | 2 | 3 | 5 | 8 | 12 | 20 |
| Время T, мин. |
| 10 | 10 | 0,11 | 0,12 | 0,13 | 0,13 | - | - | - | - | 0,12 | 0,13 | 0,14 | 0,15 | - | - | - | - |
| 11 | 20 | 0,14 | 0,15 | 0,16 | 0,17 | - | - | - | - | 0,16 | 0,17 | 0,18 | 0,19 | - | - | - | - |
| 12 | 30 | 0,17 | 0,18 | 0,19 | 0,20 | 0,21 | - | - | - | 0,19 | 0,20 | 0,21 | 0,22 | 0,23 | - | - | - |
| 13 | 40 | 0,19 | 0,20 | 0,22 | 0,23 | 0,24 | 0,25 | 0,26 | 0,27 | 0,21 | 0,22 | 0,24 | 0,25 | 0,26 | 0,27 | 0,29 | - |
| 14 | 50 | - | - | - | - | - | 0,27 | 0,28 | 0,30 | - | - | - | - | - | 0,30 | 0,31 | 0,33 |
| 15 | 60 | - | - | - | - | - | 0,29 | 0,30 | 0,32 | - | - | - | - | - | 0,32 | 0,34 | 0,35 |
| 16 | 80 | - | - | - | - | - | 0,33 | 0,34 | 0,36 | - | - | - | - | - | - | 0,38 | 0,39 |
| 17 | 100 | - | - | - | - | - | 0,36 | 0,37 | 0,39 | - | - | - | - | - | - | 0,41 | 0,43 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р |
T = 0,0268 · L0,38 · n0,48 · M0,16 - позиции 1 - 9;
T = 0,0048 · L0,39 · n0,14 · M0,10 - позиции 10 - 17.
| Установка медных трубок по месту | Установочно-соединительные работы |
| Карта 80 |
| Содержание работы |
1. Взять трубку
2. Установить трубку и подогнать ее по месту |
| № позиции | Длина трубки L, мм, до | Диаметр трубки D, мм, до |
| 8 | 10 | 12 | 16 |
| Время T, мин. |
| 1 | 300 | 0,35 | 0,39 | 0,41 | 0,46 |
| 2 | 400 | 0,39 | 0,42 | 0,45 | 0,50 |
| 3 | 600 | 0,44 | 0,47 | 0,51 | 0,57 |
| 4 | 800 | 0,47 | 0,52 | 0,55 | 0,62 |
| 5 | 1000 | 0,51 | 0,55 | 0,59 | 0,66 |
| 6 | 1200 | 0,54 | 0,58 | 0,63 | 0,70 |
| 7 | 1500 | 0,57 | 0,62 | 0,63 | 0,75 |
| 8 | 1800 | 0,61 | 0,66 | 0,71 | 0,79 |
| 9 | 2000 | 0,63 | 0,68 | 0,73 | 0,81 |
| Индекс | а | б | в | г |
T = 0,029 · L0,3 · D0,38.
| Установка уплотнительных колец, дисков и сальников | Установочно-соединительные работы |
| Карта 81 |
|  |
| № позиции | Содержание работы | Материал кольца, диска (сальника) | Применяемый инструмент | Диаметр кольца (диска), сальника D, мм, до |
| 30 | 60 | 120 | 200 | 300 |
| Время T, мин. |
| 1 | Взять кольцо (диск), установить на плоскость или в выточку | Сталь | - | 0,071 | 0,082 | 0,092 | 0,11 | 0,12 |
| 2 | Резина | 0,088 | 0,10 | 0,12 | 0,14 | 0,15 |
| 3 | Взять кольцо и запрессовать в отверстие, в выточку | Сталь | Оправка и молоток | 0,14 | 0,16 | 0,19 | 0,21 | 0,23 |
| 4 | Резина | 0,20 | 0,23 | 0,26 | 0,30 | 0,31 |
| 5 | Взять сальник, установить в отверстие, выточку, паз или гнездо с помощью инструмента, обжать по всему диаметру для плотного прилегания | Войлок или фильтр | Отвертка | 0,22 | 0,27 | 0,33 | 0,37 | 0,42 |
| 6 | Отвертка, оправка и молоток | 0,31 | 0,38 | 0,46 | 0,53 | 0,60 |
| Дополнительное время на приемы 5 — 6 |
| 7 | Обрезать или обрубить излишки сальника по месту | Войлок или фетр | Нож | 0,44 | 0,52 | 0,62 | 0,72 | 0,79 |
| 8 | Вырубить пуансоном отверстие в сальнике | Пресс | 0,66 | 0,77 | 0,90 | 1,0 | 1,1 |
| 9 | Очистить сальник от графитовой смазки | Нож | 0,32 | 0,47 | 0,68 | 0,90 | 1,15 |
| Индекс | а | б | в | г | д |
T = 0,035 · D0,21 - позиция 1;
T = 0,04 · D0,23 - позиция 2;
T = 0,07 · D0,21 - позиция 3;
T = 0,093 · D0,22 - позиция 4;
T = 0,09 · D0,27 - позиция 5;
T = 0,12 · D0,28 - позиция 6;
T = 0,18 · D0,26 - позиция 7;
T = 0,30 · D0,23 - позиция 8;
T = 0,049 · D0,55 - позиция 9.
| Установка валов в сборе в открытые гнезда подшипников | Установочно-соединительные работы |
| Карта 82 |
| Содержание работы |  |
1. Взять вал в сборе
2. Установить вал в гнезда подшипников |
| № позиции | Квалитет (класс точности) | Диаметр вала D, мм, до | Установка |
| вручную | с помощью подъемных средств |
| Масса вала в сборе M, кг, до |
| 5 | 8 | 12 | 20 | 100 | 200 | 400 | 800 | 1600 |
| Время T, мин. |
| 1 | 7 (2) | 50 | 0,062 | 0,078 | 0,096 | 0,12 | 0,58 | 0,70 | 0,77 | 0,88 | 1,00 |
| 2 | 100 | 0,084 | 0,110 | 0,130 | 0,17 | 0,76 | 0,88 | 1,00 | 1,15 | 1,35 |
| 3 | 200 | - | 0,130 | 0,160 | 0,21 | 1,00 | 1,15 | 1,30 | 1,50 | 1,75 |
| 4 | 400 | - | - | 0,220 | 0,28 | 1,30 | 1,50 | 1,75 | 2,00 | 2,30 |
| 5 | 9 — 11 (3 — 4) | 50 | 0,051 | 0,065 | 0,080 | 0,10 | 0,52 | 0,60 | 0,77 | 0,80 | 0,91 |
| 6 | 100 | 0,068 | 0,095 | 0,100 | 0,14 | 0,69 | 0,79 | 0,91 | 1,05 | 1,20 |
| 7 | 200 | - | 0,110 | 0,140 | 0,18 | 0,90 | 1,05 | 1,20 | 1,40 | 1,55 |
| 8 | 400 | - | - | 0,180 | 0,23 | 1,20 | 1,35 | 1,60 | 1,80 | 2,05 |
| 9 | 12 (5) | 50 | 0,049 | 0,062 | 0,075 | 0,097 | 0,51 | 0,58 | 0,67 | 0,77 | 0,88 |
| 10 | 100 | 0,064 | 0,081 | 0,099 | 0,13 | 0,66 | 0,76 | 0,88 | 1,00 | 1,15 |
| 11 | 200 | - | 0,110 | 0,130 | 0,17 | 0,87 | 1,00 | 1,15 | 1,30 | 1,50 |
| 12 | 400 | - | - | 0,170 | 0,22 | 1,15 | 1,30 | 1,50 | 1,75 | 2,00 |
| Индекс | а | б | в | г | д | е | ж | з | и |
Примечание. При установке коленчатых валов приведенное в нормативной карте время принимать с коэффициентом 1,4; при установке валов с одновременным зацеплением зубьев — с коэффициентом 1,3; при снятии валов — с коэффициентом 0,8.
| Запрессовывание штифтов вручную | Установочно-соединительные работы |
| Карта 83 |
| I | II | III | IV | V | VI |
 |  |  |  |  |  |
| Содержание работы |
| 1. Взять штифт и молоток |
| 2. Вставить штифт в отверстие и запрессовать |
| 3. Развести концы штифта |
| 4. Отложить молоток |
| 5. Взять стопорное кольцо и круглогубцы или шайбу, гайку и ключ |
| 6. Установить стопорное кольцо в выточку штифта |
| 7. Установить шайбу, навернуть гайку гаечным ключом |
| 8. Отложить круглогубцы или ключ |
| № позиции | Вид штифта | № приема. содержания работы | Длина запрессовывания L, мм, до | Диаметр штифта D, мм, до |
| 5 | 8 | 12 | 20 |
| Время T, мин. |
| 1 | I. | Цилиндрический (без крепления) | 1, 2, 4 | 10 | 0,08 | - | - | - |
| 2 | 16 | 0,10 | 0,12 | - | - |
| 3 | 20 | 0,12 | 0,13 | - | - |
| 4 | 30 | 0,14 | 0,16 | 0,18 | - |
| 5 | 40 | 0,16 | 0,18 | 0,20 | 0,22 |
| 6 | 60 | 0,21 | 0,23 | 0,26 | 0,29 |
| 7 | 80 | 0,24 | 0,27 | 0,30 | 0,33 |
| 8 | 100 | - | 0,30 | 0,34 | 0,37 |
| 9 | 150 | - | 0,37 | 0,42 | 0,46 |
| 10 | II. | Конический (без крепления) | 1, 2, 4 | - | 0,12 | 0,14 | 0,16 | 0,17 |
| 11 | III. | Цилиндрический с разводкой конца | 1, 2, 3, 4 | - | 0,18 | 0,21 | 0,23 | 0,26 |
| 12 | IV. | Цилиндрический со стопорным кольцом | 1, 2, 4, 5, 6, 8 | - | 0,18 | 0,21 | 0,23 | 0,26 |
| 13 | V. | Конический с гайкой | 1, 2, 4, 5, 7, 8 | - | 0,39 | 0,43 | 0,46 | 0,51 |
| 14 | VI. | Цилиндрический со шплинтом | 1, 2, 3, 4 | - | 0,23 | 0,26 | 0,29 | 0,33 |
| Индекс | а | б | в | г |
T = 0,0166 · L0,52 · D0,24 - позиции 1 - 9;
T = 0,08 · D0,26 - позиция 10;
T = 0,12 · D0,26 - позиции 11, 12;
T = 0,295 · D0,18 - позиция 13;
T = 0,15 · D0,26 - позиция 14.
| Ввертывание шпилек | Резьбовые соединения |
| Карта 84 |
| Содержание работы | 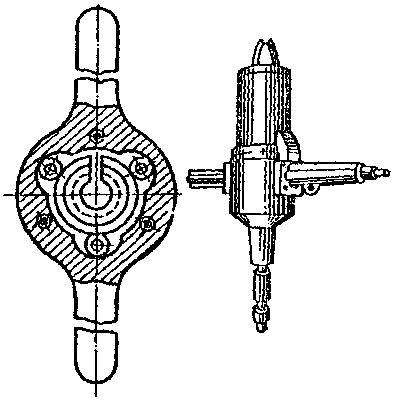 |
1. Взять шпильку
2. Ввернуть шпильку на 2 — 3 нитки вручную
3. Взять инструмент
4. Завернуть шпильку окончательно |
| № позиции | Диаметр резьбы D, мм, до | 8 | 12 | 16 | 20 | 30 |
| Шаг резьбы S, мм | 0,5 | 0,75 | 1,0 | 0,5 | 0,75 | 1,0 | 1,5 | 1,75 | 0,5 | 0,75 | 1,0 | 1,5 | 2,0 | 0,5 | 0,75 | 1,0 | 1,5 | 2,0 | 2,5 | 0,75 | 1,0 | 1,5 | 2,0 | 3,0 | 3,5 |
| А. Шпильковерт с роликовым или резьбовым патроном |
| 1 | Время на шпильку T, мин. | 0,15 | 0,12 | 0,11 | 0,19 | 0,16 | 0,14 | 0,12 | 0,11 | 0,24 | 0,20 | 0,18 | 0,15 | 0,13 | 0,28 | 0,23 | 0,21 | 0,18 | 0,16 | 0,14 | 0,31 | 0,28 | 0,23 | 0,21 | 0,17 | 0,16 |
| Б. Ключ с резьбовым патроном |
| 2 | Время на шпильку T, мин. | 0,22 | 0,19 | 0,17 | 0,30 | 0,25 | 0,22 | 0,19 | 0,18 | 0,37 | 0,31 | 0,27 | 0,23 | 0,20 | 0,43 | 0,36 | 0,32 | 0,27 | 0,24 | 0,22 | 0,48 | 0,42 | 0,36 | 0,32 | 0,27 | 0,25 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р | с | т | у | ф | х | ц | ч | ш | щ |
T = 0,0248 \cdot \frac{D^{0,71}}{S^{0,42}} - позиция 1;
T = 0,0381 \cdot \frac{D^{0,71}}{S^{0,42}} - позиция 2.
| Навертывание специальных гаек | Резьбовые соединения |
| Карта 85 |
| Содержание работы |  |
1. Взять гайку, навернуть на 2 — 3 нитки вручную
2. Взять спецключ, завернуть гайку окончательно
3. Отложить инструмент |
| № позиции | Диаметр резьбы D, мм, до | Длина навертывания L, мм, до |
| 10 | 20 | 30 | 40 | 50 | 70 | 90 | 100 |
| Время T, мин. |
| 1 | 8 | 0,22 | 0,33 | 0,42 | 0,49 | 0,56 | 0,68 | - | - |
| 2 | 12 | 0,24 | 0,36 | 0,45 | 0,53 | 0,61 | 0,74 | - | - |
| 3 | 20 | 0,26 | 0,39 | 0,49 | 0,58 | 0,66 | 0,81 | - | - |
| 4 | 40 | 0,30 | 0,44 | 0,56 | 0,66 | 0,75 | 0,91 | 1,05 | - |
| 5 | 80 | 0,33 | 0,50 | 0,63 | 0,75 | 0,85 | 1,05 | 1,20 | 1,25 |
| 6 | 140 | - | 0,55 | 0,70 | 0,83 | 0,94 | 1,15 | 1,30 | 1,40 |
| 7 | 200 | - | - | - | 0,88 | 1,00 | 1,20 | 1,40 | 1,50 |
| Индекс | а | б | в | г | д | е | ж | з |
T = 0,04 · D0,18 · L0,58.
| Ввертывание и навертывание деталей с резьбовым соединением типа штуцеров, пробок, масленок вручную и гаечным ключом | Резьбовые соединения |
| Карта 86 |
| Содержание работы |  |
1. Взять деталь, ввернуть (навернуть) предварительно вручную
2. Взять ключ и завернуть окончательно
3. Отложить ключ |
| № позиции | Шаг резьбы S, мм | Длина ввертывания (навертывания) L, мм, до |
| 8 | 10 | 12 | 16 | 20 | 25 | 30 | 35 | 40 | 50 |
| Время T, мин. |
| 1 | 0,35 | 0,41 | 0,47 | 0,53 | 0,64 | 0,73 | - | - | - | - | - |
| 2 | 0,50 | 0,33 | 0,38 | 0,43 | 0,51 | 0,59 | 0,68 | 0,76 | - | - | - |
| 3 | 0,75 | 0,26 | 0,30 | 0,34 | 0,40 | 0,46 | 0,53 | 0,60 | - | - | - |
| 4 | 1,0 | 0,22 | 0,25 | 0,28 | 0,34 | 0,39 | 0,45 | 0,50 | - | - | - |
| 5 | 1,25 | - | 0,22 | 0,25 | 0,30 | 0,34 | 0,39 | 0,44 | 0,48 | - | - |
| 6 | 1,5 | - | - | 0,22 | 0,27 | 0,30 | 0,35 | 0,39 | 0,43 | 0,47 | - |
| 7 | 1,75 | - | - | 0,20 | 0,24 | 0,28 | 0,32 | 0,36 | 0,40 | 0,43 | 0,49 |
| 8 | 2,0 | - | - | - | 0,22 | 0,24 | 0,30 | 0,33 | 0,37 | 0,40 | 0,46 |
| 9 | 2,5 | - | - | - | - | 0,22 | 0,26 | 0,29 | 0,32 | 0,35 | 0,40 |
| 10 | 3,0 | - | - | - | - | - | 0,23 | 0,26 | 0,29 | 0,31 | 0,36 |
| 11 | 3,5 | - | - | - | - | - | - | 0,24 | 0,26 | 0,28 | 0,33 |
| 12 | 4,0 | - | - | - | - | - | - | - | 0,24 | 0,26 | 0,30 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
Примечание. Время рассчитано при угле вращения ключа 180°. При угле вращения 90° приведенное в нормативной карте время принимать с коэффициентом 1,4.
T = \frac{0,059 \cdot L^{0,63}}{S^{0,6}} .
| Крепление деревянных изделий гвоздями | Установочно-соединительные работы |
| Карта 87 |
| Содержание работы | 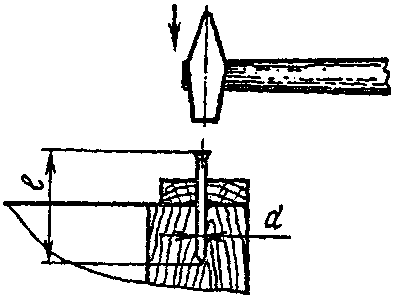 |
1. Взять гвоздь и молоток
2. Забить гвоздь на полную длину
3. Отложить молоток |
| № позиции | Характер выполнения работы | Длина гвоздя L, мм, до |
| 25 | 50 | 75 | 100 | 125 | 150 |
| Время T, мин. |
| 1 | Забивка гвоздей слесарным молотком | 0,070 | 0,092 | 0,110 | 0,120 | 0,13 | 0,140 |
| 2 | Забивка гвоздей магнитным молотком | 0,060 | 0,075 | 0,087 | 0,096 | 0,10 | 0,110 |
| Забивка гвоздей при предварительно просверленных отверстиях: | | | | | | |
| 3 | слесарным молотком | 0,057 | 0,073 | 0,085 | 0,095 | 0,10 | 0,110 |
| 4 | магнитным молотком | 0,042 | 0,052 | 0,060 | 0,066 | 0,07 | 0,075 |
| Забивка гвоздей при креплении деревянных изделий твердой породы: | | | | | | |
| 5 | слесарным молотком | 0,110 | 0,140 | 0,160 | 0,180 | 0,19 | 0,210 |
| 6 | магнитным молотом | 0,090 | 0,110 | 0,130 | 0,140 | 0,16 | 0,170 |
| Индекс | а | б | в | г | д | е |
T = 0,02 · L0,39 - позиция 1;
T = 0,02 · L0,34 - позиция 2;
T = 0,018 · L0,36 - позиция 3;
T = 0,015 · L0,32 - позиция 4;
T = 0,036 · L0,35 - позиция 5;
T = 0,028 · L0,36 - позиция 6.
| Клепка пневматическим молотком | Установочно-соединительные работы |
| Карта 88 |
| Содержание работы |
1. Взять заклепку и установить в совмещенные отверстия
2 Взять пневматический молоток
3. Расклепать заклепку
4. Переместить инструмент к следующей заклепке
5. Отложить инструмент |
| № позиции | Форма головки заклепки | База | Материал заклепки | Диаметр заклепки D, мм, до |
| 3 | 4 | 5 | 6 | 7 | 8 |
| Время на одну заклепку T, мин. |
| 1 | Впотай | Подставка | Сталь | 0,140 | 0,150 | 0,160 | 0,170 | 0,180 | 0,190 |
| 2 | Медь и алюминий | 0,092 | 0,100 | 0,110 | 0,115 | 0,120 | 0,130 |
| 3 | Плита | Сталь | 0,110 | 0,120 | 0,130 | 0,140 | 0,150 | 0,160 |
| 4 | Медь и алюминий | 0,073 | 0,081 | 0,087 | 0,092 | 0,097 | 0,100 |
| 5 | Сферическая | Подставка | Сталь | 0,160 | 0,180 | 0,190 | 0,200 | 0,210 | 0,220 |
| 6 | Медь и алюминий | 0,110 | 0,120 | 0,130 | 0,135 | 0,140 | 0,150 |
| 7 | Плита | Сталь | 0,130 | 0,140 | 0,150 | 0,160 | 0,170 | 0,180 |
| 8 | Медь и алюминий | 0,086 | 0,094 | 0,100 | 0,110 | 0,115 | 0,120 |
| Индекс | а | б | в | г | д | е |
Примечания: 1. Нормативы времени рассчитаны на клепку в одном соединении 5 заклепок. Для другого количества заклепок приведенное в нормативной карте время и значение C в формуле применять с коэффициентами:
| Количество заклепок в одном соединении |
1 |
2 |
3 |
5 |
10 |
| Коэффициент |
1,15 |
1,1 |
1,05 |
\|\overline{1,0}\| |
0,95 |
2. При креплении изделий из хрупких материалов (керамика, оргстекло, гетинакс и т.д.) приведенное в нормативной карте время применять с коэффициентом 1,3.
3. При установке заклепок пинцетом к приведенному в нормативной карте времени прибавлять 0,05 мин.
T = C · D0,33.
| № позиции |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
| C |
0,095 |
0,064 |
0,076 |
0,051 |
0,111 |
0,074 |
0,089 |
0,06 |
| Клепка слесарным молотком | Установочно-соединительные работы |
| Карта 89 |
| Содержание работы |
1. Взять заклепку и установить в совмещенные отверстия
2. Взять слесарный молоток и оправку
3. Расклепать заклепку
4. Переместить инструмент к следующей заклепке
5. Отложить оправку и молоток |
| № позиции | Форма головки заклепки | База | Материал заклепки | Диаметр заклепки D, мм, до |
| 3 | 4 | 5 | 6 | 7 | 8 |
| Время на одну заклепку T, мин. |
| 1 | Впотай | Подставка | Сталь | 0,22 | 0,26 | 0,30 | 0,34 | 0,37 | 0,41 |
| 2 | Медь и алюминий | 0,16 | 0,20 | 0,23 | 0,26 | 0,28 | 0,31 |
| 3 | Плита | Сталь | 0,18 | 0,21 | 0,24 | 0,27 | 0,30 | 0,33 |
| 4 | Медь и алюминий | 0,13 | 0,16 | 0,18 | 0,20 | 0,22 | 0,24 |
| 5 | Сферическая | Подставка | Сталь | 0,28 | 0,33 | 0,38 | 0,43 | 0,47 | 0,52 |
| 6 | Медь и алюминий | 0,21 | 0,25 | 0,29 | 0,32 | 0,35 | 0,38 |
| 7 | Плита | Сталь | 0,22 | 0,27 | 0,31 | 0,34 | 0,38 | 0,41 |
| 8 | Медь и алюминий | 0,17 | 0,20 | 0,23 | 0,26 | 0,29 | 0,31 |
| Индекс | а | б | в | г | д | е |
Примечания: 1. Нормативы времени установлены на клепку в одном соединении 5 заклепок. Для другого количества заклепок приведенное в нормативной карте время и значение C в формуле принимать с коэффициентами:
| Количество заклепок в одном соединении |
1 |
2 |
3 |
5 |
10 |
| Коэффициент |
1,15 |
1,1 |
1,05 |
\|\overline{1,0}\| |
0,95 |
2. При креплении изделий из хрупких материалов (керамика, оргстекло, гетинакс и т.д.) приведенное в нормативной карте время принимать с коэффициентом 1,3.
3. При установке заклепок пинцетом к приведенному в нормативной карте времени прибавлять 0,05 мин.
T = C · D0,63.
| № позиции |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
| C |
0,11 |
0,082 |
0,088 |
0,0655 |
0,139 |
0,104 |
0,111 |
0,084 |
| Регулировка расположения на валу шестерен и других деталей | Регулировочные работы |
| Карта 90 |
| Содержание работы | 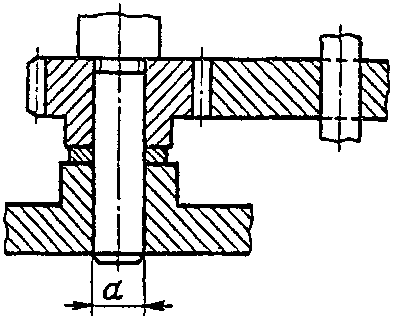 |
1. Выставить одну шестерню (деталь) по торцу другой шестерни (детали)
2. Замерить зазор под компенсаторное кольцо и записать его размер |
| № позиции | Диаметр вала d, мм, до | Масса регулируемой детали M, кг, до |
| 2 | 3 | 5 | 8 | 12 | 20 |
| Время T, мин. |
| 1 | 30 | 0,48 | 0,56 | 0,67 | 0,80 | 0,93 | 1,10 |
| 2 | 50 | 0,58 | 0,68 | 0,81 | 0,97 | 1,10 | 1,35 |
| 3 | 70 | 0,66 | 0,77 | 0,92 | 1,10 | 1,25 | 1,50 |
| Индекс | а | б | в | г | д | е |
Примечания: 1. В нормативной карте предусмотрено время только на регулировочные приемы и промеры в процессе регулировки. Приемы на установку и крепление деталей следует нормировать по соответствующим нормативным картам.
2 Нормативное время дано на продвижение деталей вдоль оси вала вручную: при продвижении с помощью молотка время по нормативной карте принимать с коэффициентом 1,1.
T = 0,106 · D0,37 · M0,36.
| Регулировка деталей в пазах | Регулировочные работы |
| Карта 91 |
| Содержание работы |  |
| Отрегулировать плавность перемещения детали по пазу с помощью винтов |
| № позиции | Длина регулируемой детали L, мм, до | Масса регулируемой детали M, кг, до |
| 2 | 3 | 5 | 8 | 12 | 20 |
| Время на винт T, мин. |
| 1 | 200 | 0,36 | 0,40 | 0,46 | 0,52 | 0,64 | 0,83 |
| 2 | 300 | 0,41 | 0,45 | 0,52 | 0,58 | 0,72 | 0,93 |
| 3 | 400 | 0,44 | 0,49 | 0,56 | 0,64 | 0,78 | 1,00 |
| 4 | 500 | 0,47 | 0,52 | 0,60 | 0,68 | 0,83 | 1,10 |
| 5 | 750 | 0,53 | 0,59 | 0,67 | 0,76 | 0,94 | 1,20 |
| Индекс | а | б | в | г | д | е |
Примечание. В нормативной карте предусмотрено время только на регулировочные приемы. Приемы на установку и крепление деталей следует нормировать по соответствующим нормативным картам.
T = 0,065 · L0,29 · M0,29 — для деталей с массой <= 8 кг;
T = 0,0387 · L0,29 · M0,51 — для деталей с массой > 8 кг.
| Регулировка зацеплений конических пар колес | Регулировочные работы |
| Карта 92 |
| Содержание работы |
1. Установить прокладку (компенсатор) предварительно
2. Проверить колеса и заданные параметры
3. Отрегулировать нормальное зацепление с проверкой легкости вращения
4. Определить размер под прокладку (компенсатор)
5. Проверить зацепление окончательно |
 |
| № позиции | Способ регулировки | Пятно контакта, % | Модуль m, до |
| 2,5 | 3,5 | 5,0 |
| Время T, мин. |
| 1 | Смещением шестерен вдоль оси путем подбора прокладки (компенсатора) | - | 3,2 | 3,8 | 4,5 |
| 2 | 50 — 60 | 3,8 | 4,5 | 5,4 |
| 3 | 61 — 75 | 5,6 | 6,6 | 8,6 |
| Индекс | а | б | в |
Примечания: 1. В нормативной карте предусмотрено время только на регулировочные приемы и промеры в процессе регулировки. Приемы на установку и крепление деталей следует нормировать по соответствующим нормативным картам.
2. При регулировке сцепления трех шестерен время по нормативной карте принимать с коэффициентом 1,4.
3. При регулировке дифференциального зацепления время по нормативной карте принимать с коэффициентом 1,8.
| Регулировка подшипников | Регулировочные работы |
| Карта 93 |
| Содержание работы |
| Отрегулировать подшипник согласно техническим условиям одним из указанных ниже способов с проверкой легкости вращения вала |
| I | II | III | IV |
 |  |  |  |
| № позиции | Способ регулировки | Осевой зазор, мм, до | Диаметр подшипника (наружный), мм, до |
| 52 | 80 | 150 |
| Время T, мин. |
| 1 | I. | Винтом через дистанционную шайбу | 0,02 — 0,1 | 1,0 | 1,2 | 1,5 |
| 2 | II. | Гайкой со стопорной шайбой | 2,3 | 2,8 | 3,3 |
| 3 | III. | Гайкой с контргайкой | 3,2 | 3,9 | 4,6 |
| 4 | IV. | Установкой компенсирующих колец или подрезкой торца фланца | 4,0 | 4,8 | 5,8 |
| Индекс | а | б | в |
| Проверка легкости вращения изделий при сборке | Регулировочные работы |
| Карта 94 |
| Содержание работы |
| Проверить легкость вращения установленной детали вручную |
 |
| № позиции | Тип проверяемой детали | Условия выполнения работы | Масса регулируемой детали, кг, до |
| 2 | 3 | 5 | 8 | 12 | 20 |
| Время T, мин. |
| 1 | Вал установлен в шарико- и роликоподшипники | Вращение свободное (подшипник установлен без уплотнения) | 0,06 | 0,07 | 0,08 | 0,09 | 0,11 | 0,14 |
| 2 | Вращение затруднено (подшипник установлен с уплотнением или сальником) | 0,08 | 0,09 | 0,10 | 0,11 | 0,14 | 0,18 |
| 3 | Вал установлен в подшипники скольжения | Вращение свободное (вращаемый вал не соединен с другим валом) | - | - | 0,19 | 0,21 | 0,27 | 0,34 |
| 4 | Вращение затруднено (вращаемый вал соединен с другим валом) | - | - | 0,39 | 0,44 | 0,54 | 0,68 |
| 5 | Деталь установлена на валу | Вращение вручную | 0,12 | 0,13 | 0,15 | - | - | - |
| 6 | Вращение при помощи рычага | - | - | - | 0,27 | 0,33 | 0,41 |
| 7 | Шестерни, находящиеся в сцеплении | Вращение одной или двух пар шестерен в сцеплении | 0,30 | 0,34 | 0,37 | 0,41 | 0,50 | 0,66 |
| 8 | Вращение трех пар шестерен в сцеплении | 0,38 | 0,41 | 0,48 | 0,54 | 0,66 | 0,84 |
| Индекс | а | б | в | г | д | е |
| Регулировка зацеплений червячных пар | Регулировочные работы |
| Карта 95 |
| Содержание работы |
1. Нанести краску на червяк
2. Отрегулировать зацепление червячной пары одним из указанных ниже способов, с проверкой заданных параметров и плавности зацепления |
 |
| № позиции | Способ регулировки | Сопряжение осей | Проверяемые параметры | Модуль m, до |
| 3 | 5 | 6,5 |
| пятно контакта, % | степень точности |
| Время, мин. |
| 1 | I. | Перемещение червяка и червячного колеса винтами | - | 50 — 70 | 9 | 2,7 | 3,4 | 3,9 |
| 2 | 8 | 3,0 | 3,8 | 4,4 |
| 3 | 7 | 3,6 | 4,6 | 5,2 |
| 4 | II. | Перемещение червячного колеса допрессовкой | Жесткое | 50 — 70 | 9 | 3,6 | 4,6 | 5,2 |
| 5 | 8 | 4,0 | 5,1 | 5,8 |
| 6 | 7 | 4,8 | 6,1 | 6,9 |
| 7 | III. | Перемещение червячного колеса вдоль оси с установкой компенсаторных колес | - | 50 — 70 | 9 | 5,4 | 6,8 | 7,7 |
| 8 | 8 | 6,0 | 7,6 | 8,6 |
| 9 | 7 | 7,2 | 9,0 | 10,0 |
| 10 | IV. | Регулировка положения оси червяка за счет предварительной установки прокладки и определение величины зазора под компенсаторную прокладку | Плавающие | 60 — 75 | 6 | 9,0 | 11,5 | 13,0 |
| Индекс | а | б | в |