РДИ 38.18.016-94. Инструкция по ультразвуковому контролю сварных соединений технологического оборудования
Актуально на 02.11.2026.
Как цитировать: "РДИ 38.18.016-94. Инструкция по ультразвуковому контролю сварных соединений технологического оборудования". РДИ 38.18.016-94. https://bukva.ai/docs/instruktsiya-rdi-38-18-016-94
(утв. Минтопэнерго РФ 23.06.1994)
23 июня 1994 года
ВСЕРОССИЙСКИЙ НАУЧНО-ИССЛЕДОВАТЕЛЬСКИЙ И КОНСТРУКТОРСКО-ТЕХНОЛОГИЧЕСКИЙ ИНСТИТУТ ОБОРУДОВАНИЯ НЕФТЕПЕРЕРАБАТЫВАЮЩЕЙ И НЕФТЕХИМИЧЕСКОЙ ПРОМЫШЛЕННОСТИ (ВНИКТИнефтехимоборудование)
ИНСТРУКЦИЯ ПО УЛЬТРАЗВУКОВОМУ КОНТРОЛЮ СВАРНЫХ СОЕДИНЕНИЙ ТЕХНОЛОГИЧЕСКОГО ОБОРУДОВАНИЯ
Директор института, канд. техн. наук, ст. науч. сотр. А.Е. Фолиянц.
Зам. директора института по научной работе, канд. техн. наук, ст. науч. сотр. Н.В. Мартынов.
Зав. лабораторией неразрушающих методов контроля, канд. техн. наук, ст. науч. сотр. Б.П. Пилин.
Старший научный сотрудник З.И. Ролдугина.
Старший научный сотрудник И.А. Митрофанова.
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Настоящая инструкция распространяется на ультразвуковой контроль стыковых, угловых и тавровых сварных соединений из сталей перлитного и мартенситно-ферритного классов, выполняемый в условиях монтажа, ремонта и эксплуатации сосудов, аппаратов, трубопроводов на предприятиях химической и нефтехимической промышленности.
1.2. Настоящая инструкция устанавливает порядок, методику проведения ручного ультразвукового контроля следующих видов сварных соединений, выполненных электрошлаковой и дуговой сваркой:
- стыковых кольцевых сварных соединений трубопроводов, сосудов и аппаратов с толщиной свариваемых элементов не менее 8 мм и с номинальным наружным диаметром не менее 200 мм;
- стыковых продольных сварных соединений трубопроводов, сосудов и аппаратов с толщиной свариваемых элементов не менее 8 мм и с номинальным наружным диаметром не менее 400 мм;
- угловых и тавровых сварных соединений, выполненных из плоских и цилиндрических (трубных) элементов с толщиной элементов не менее 8 мм и номинальным наружным диаметром корпуса (при вварке штуцеров в корпус) не менее 800 мм, диаметром штуцера не менее 100 мм при отношении диаметра ввариваемого штуцера к диаметру корпуса не более 0,5;
- тавровых сварных соединений с толщиной стенки свариваемых элементов не менее 8 мм;
- нахлесточных сварных соединений с толщиной свариваемых элементов не менее 8 мм.
1.3. В соответствии с настоящей инструкцией разрешается проводить ультразвуковой контроль сварных швов в любом пространственном положении. Допустимая температура окружающего воздуха в зоне контроля определяется типом используемого дефектоскопа и указывается в инструкции по его эксплуатации.
1.4. Инструкция учитывает требования ГОСТ 14782-86, ГОСТ 20415-75, ГОСТ 23829-79, ОСТ 2044-83, ОСТ 26.291-87, СНиП 3.05.05-84.
1.5. Контроль по настоящей инструкции обеспечивает выявление дефектов типа трещин, непроваров, пор, неметаллических и металлических включений без расшифровки характера этих дефектов и без определения их действительных размеров, но с регистрацией координат, расположения и количества дефектов.
1.6. Положения настоящей инструкции распространяются на ультразвуковой контроль сварных соединений при температуре поверхности до 70 °C.
1.7. Настоящая инструкция не распространяется на ультразвуковой контроль антикоррозионной наплавки и контроль сварных соединений с неполным проплавлением свариваемых элементов (т.е. при наличии конструктивного зазора).
1.8 Контроль по настоящей инструкции не гарантирует выявление:
- вольфрамовых включений;
- дефектов, расположенных в мертвой зоне преобразователя;
- дефектов, размеры которых меньше длины поперечной ультразвуковой волны;
- плоских дефектов, ориентированных относительно акустической оси искателя под углом менее 70°.
1.9. С введением в действие настоящей инструкции отменяется действующая в отрасли «Инструкция по ультразвуковому контролю сварных соединений технологического оборудования РДИ 38.18.002-83».
1.10. Для проведения работ по ультразвуковому контролю на предприятии должна быть организована лаборатория неразрушающих методов контроля.
1.11. Лаборатория должна быть укомплектована аппаратурой из рекомендуемого перечня приборов, приведенного в Приложении 2. Качественный состав и необходимое количество приборов определяются на основании характера и объема выполняемых работ по ультразвуковому контролю на каждом конкретном предприятии.
1.12. Для организации работ по ультразвуковому контролю лаборатория должна иметь нормативно-техническую документацию, приведенную в конце основного текста настоящей инструкции.
1.13. Ультразвуковой контроль осуществляется по заявке, форма которой устанавливается предприятием.
В заявке следует указывать название установки, объект контроля, тип сварного соединения, его расположение на объекте контроля, марку стали, толщину и диаметр сварных элементов и другие необходимые сведения.
1.14. Ответственность за результаты ультразвукового контроля несет специалист, подписавший заключение о результатах контроля.
2. ТРЕБОВАНИЯ К СПЕЦИАЛИСТАМ
2.1. К проведению работ по ультразвуковому контролю допускаются лица, прошедшие обучение и аттестацию в соответствии с «Правилами аттестации специалистов неразрушающего контроля» и имеющие I, II или III уровень квалификации.
Обучение специалистов проводится по типовым программам (приложение 4 «Правил аттестации специалистов неразрушающего контроля»).
К аттестации по акустическому (ультразвуковому) методу контроля допускаются специалисты, имеющие после специальной подготовки стаж работы по указанному методу не менее:
для I уровня квалификации — 6 месяцев;
для II уровня квалификации — 12 месяцев.
Минимальный стаж работы после специальной подготовки, необходимый для аттестации кандидата на III уровень, указан в приведенной ниже таблице.
| Общее образование и специальная подготовка | Стаж работы | |
| II уровень | неаттестованного | |
| ВУЗ или ИПК по неразрушающему контролю | 12 | 24 |
| Техникум по неразрушающему контролю | 24 | 48 |
| Технический ВУЗ или техникум | 48 | 72 |
Аттестацию проводят специализированные организации, имеющие лицензию Госгортехнадзора России. В Приложении 3 приведен перечень организаций, которые могут проводить аттестацию специалистов на I, II и III уровни квалификации.
2.2. Специалисты I уровня квалификации ведут работу по контролю конкретной продукции без выдачи заключения о качестве объекта. Специалист I уровня не несет ответственности за выбор метода контроля, аппаратуры и режимов ее работы.
2.3 Специалисты II уровня квалификации:
- выполняют контроль и оценку качества продукции;
- руководят работой специалиста I уровня квалификации;
- дают заключение о качестве объекта по результатам контроля, выполненного специалистом I уровня квалификации;
- ведут подготовку специалистов I уровня квалификации;
- разрабатывают технологические карты контроля в соответствии с действующими нормативно-техническими документами по контролю конкретной продукции в рамках своей квалификации;
- проводят инспекционный контроль продукции, проконтролированной специалистами I и II уровней квалификации.
2.4 Специалисты III уровня квалификации:
- выполняют контроль и оценку качества продукции;
- руководят работой специалистов I и II уровней квалификации;
- дают заключение о качестве продукции по результатам контроля, выполненного специалистом I уровня квалификации;
- ведут подготовку специалистов I, II и III уровней квалификации;
- разрабатывают методики и технологические карты контроля в соответствии с действующими нормативно-техническими документами по контролю конкретной продукции в рамках своей квалификации;
- согласовывают технологические карты, разработанные специалистами II уровня;
- проводят инспекционный контроль продукции, проконтролированной специалистами I и II уровней квалификации.
2.5. Согласно «Правилам аттестации специалистов неразрушающего контроля» срок действия квалификационного удостоверения специалистов I и II уровней — 3 года, III уровня — 5 лет.
2.6. В случае изменения места работы специалиста I и II уровней квалификации, перерыва в работе по ультразвуковому контролю более одного года и истечения срока действия квалификационного удостоверения оно теряет силу.
2.7. По истечении первого срока действия квалификационное удостоверение может быть продлено соответствующим аттестационным органом при условиях:
При отсутствии этих документов специалист должен пройти повторную аттестацию в одной из организаций, приведенных в Приложении 3.
2.8. По истечении двух сроков действия квалификационного удостоверения проводится повторная аттестация в одной из организаций, приведенных в Приложении 3.
3. СРЕДСТВА КОНТРОЛЯ
3.1. При контроле сварных соединений следует применять ультразвуковые эхо-импульсные отечественные дефектоскопы УД2-12, УД-11ПУ и импортные USK-6, USK-7 и др.
Допускается применение других дефектоскопов, обеспечивающих проведение контроля в соответствии с требованиями настоящей инструкции.
3.2. Каждый дефектоскоп должен иметь паспорт, техническое описание и инструкцию по эксплуатации.
3.3. Дефектоскопы подлежат обязательной поверке 1 раз в год, а также после каждого ремонта в организациях, имеющих право на поверку.
3.4. Приказом по предприятию назначаются ответственные за состояние аппаратуры лица из числа ИТР или высококвалифицированных дефектоскопистов, имеющих уровень квалификации не ниже II-го, которые должны 1 раз в квартал и непосредственно после ремонта проверять исправность дефектоскопической аппаратуры, находящейся в распоряжении службы контроля.
3.5. Для контроля сварных соединений следует применять прямые, раздельно-совмещенные и наклонные преобразователи с рабочей частотой в диапазоне 1,8 — 10 МГц и углами ввода 40°; 45°; 50°; 60°; 65°; 70°. Преобразователи должны удовлетворять требованиям ГОСТ 23702-79.
3.6 Для обеспечения достоверности результатов контроля следует регулярно проверять следующие параметры:
- условную чувствительность;
- стрелу преобразователя;
- точку ввода;
- угол ввода;
- величину мертвой зоны;
- разрешающую способность.
3.7. Проверка основных параметров контроля при работе с отечественными дефектоскопами проводится в соответствии с ГОСТ 14782-86 по стандартным образцам, входящим в «Комплект контрольных образцов и вспомогательных устройств КОУ-2» (ПО «Волна», г. Кишинев).
3.8. При работе с импортными дефектоскопами проверка основных параметров контроля проводится по образцам Международного института сварки V1 и V2 в соответствии с методическими рекомендациями по использованию дефектоскопа или инструкцией по его эксплуатации.
3.9. Для настройки дефектоскопа и оценки измеряемых характеристик обнаруженных дефектов необходимо иметь испытательные образцы с искусственными отражателями заданных размеров и местоположения.
3.10. Испытательные образцы и искусственные отражатели в них должны быть изготовлены в соответствии с требованиями ГОСТ 14782-86.
3.11. Рекомендуемые размеры испытательных образцов в зависимости от толщины контролируемого изделия приведены в табл. 1.
Рекомендуемые размеры испытательных образцов
| Толщина контролируемого изделия, H, мм | Ширина, мм | Длина, мм |
|---|---|---|
| До 10 вкл. | 20 | 80 |
| Св. 10 до 20 вкл. | 30 | 100 |
| Св. 20 до 30 вкл. | 40 | 5H + 30 |
| Св. 30 до 60 вкл. | 60 | 4H + 30 |
Отклонение толщины образца от номинальной толщины контролируемого изделия не должно превышать +/- 3 мм.
3.12. Искусственные отражатели в испытательных образцах могут быть изготовлены в виде плоскодонных, боковых цилиндрических или плоских угловых отражателей (зарубок). Размеры отражающей поверхности искусственных отражателей определяются предельно допустимыми размерами для конкретной толщины изделия (рис. 1).
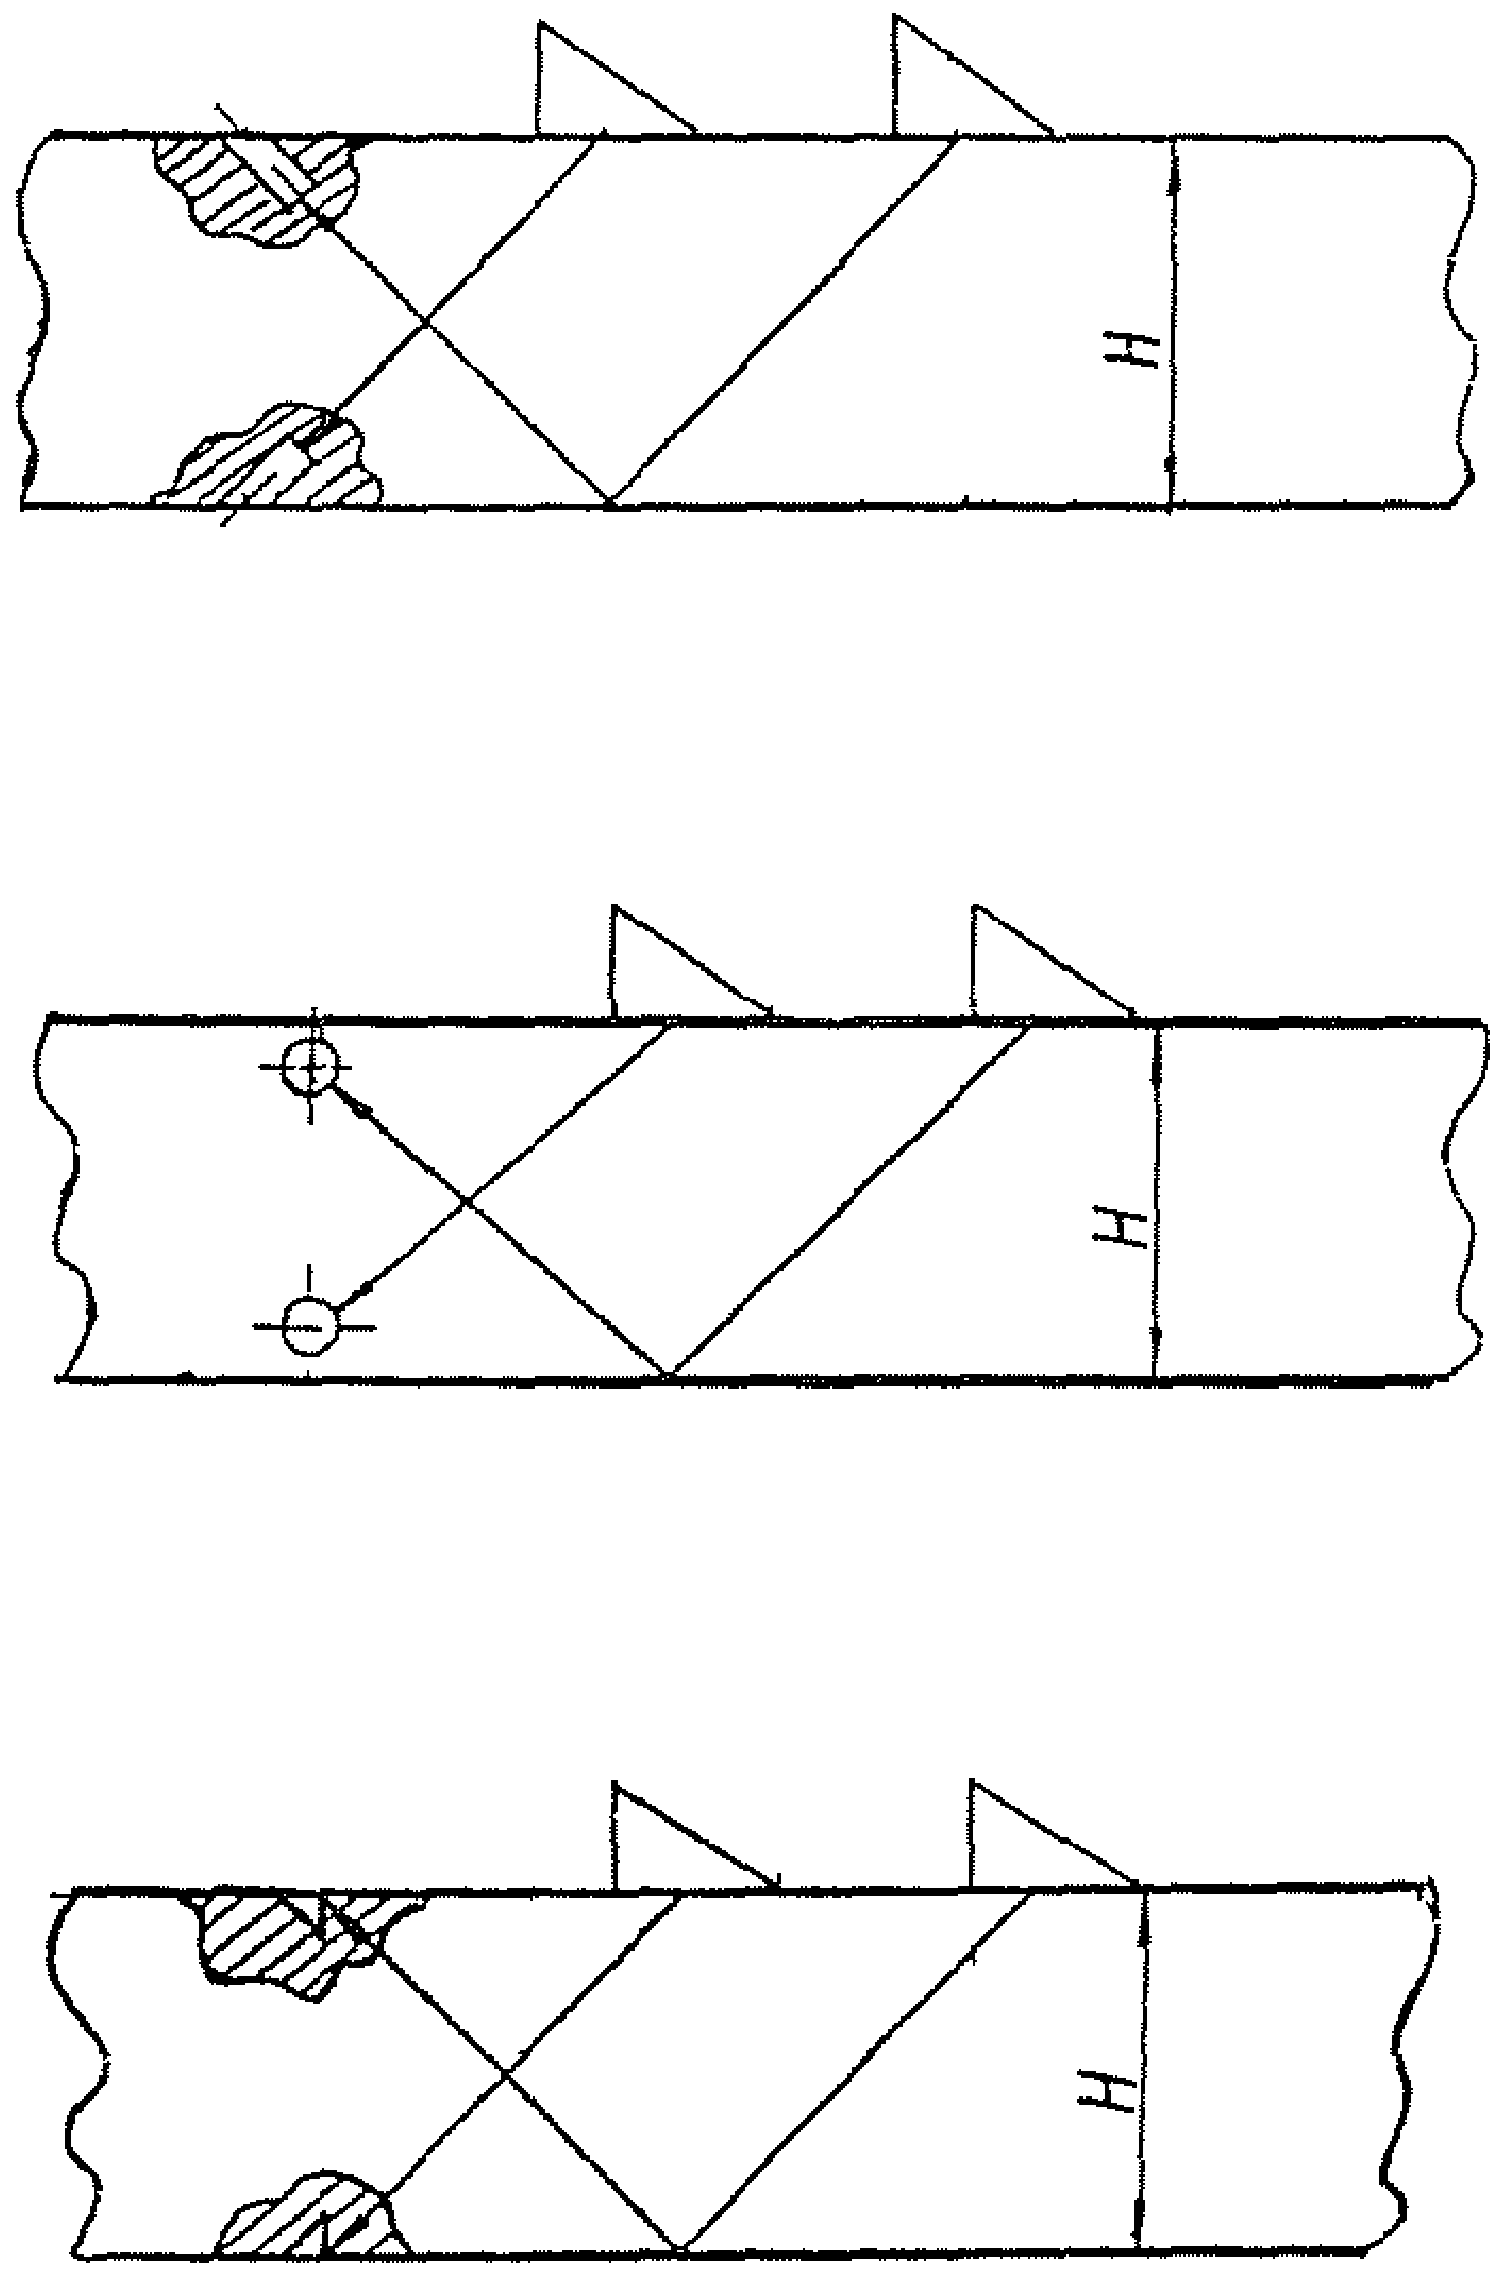
3.13. При изготовлении в испытательных образцах искусственных отражателей в виде плоских угловых отражателей (зарубок) следует использовать инструмент, входящий в КЭУ-1 (ТУ-25-08-468-69).
3.14. Соотношение между площадью вертикальной грани плоского углового отражателя (зарубки) F_{\text{угл}} и площадью плоскодонного отражателя F_{\text{пл}} , дающими сигнал одинаковой амплитуды, определяется выражением:
F_{\text{угл}} = \frac{F_{\text{пл}}}{N} ;
значение коэффициента № зависит от угла ввода ультразвукового луча \alpha в металл и определяется по табл. 2.
| Угол ввода, альфа, град. | 40 | 45 | 50 | 60 | 65 | 70 |
|---|---|---|---|---|---|---|
| N | 2,4 | 1,75 | 1,3 | 0,6 | 0,5 | 0,75 |
4. ПОДГОТОВКА К КОНТРОЛЮ
4.1 Перед проведением контроля дефектоскопист должен:
- изучить объект контроля;
- произвести его внешний осмотр;
- определить способ контроля;
- определить угол ввода и выбрать преобразователь;
- определить пределы перемещения преобразователя и зону зачистки;
- настроить дефектоскоп.
4.2. Изучение объекта контроля предусматривает изучение технической документации на контролируемый объект, особенностей конструкции и технологии изготовления сварного соединения, анализ результатов предыдущего контроля, а также определение необходимого объема контроля и норм отбраковки.
4.3 По результатам внешнего осмотра устанавливается пригодность изделия к контролю, при этом определяется:
- соответствие ширины валика усиления требованиям нормативно-технической документации на контролируемое изделие;
- наличие недоступных для контроля участков изделия;
- отсутствие недопустимых внешних дефектов.
4.4. Контроль ультразвуковым методом следует проводить только после устранения всех обнаруженных при внешнем осмотре дефектов.
4.5. Выбор способа контроля и угла ввода преобразователя определяется возможностью прозвучивания всего сечения сварного шва.
При контроле сварных швов применяют следующие способы контроля:
- прямым или раздельно-совмещенным преобразователем;
- наклонным преобразователем:
- прямым лучом;
- однократно отраженным лучом;
- двукратно или многократно отраженным лучом.
4.6. Контроль прямым или раздельно-совмещенным преобразователем проводят на стыковых сварных швах со снятым валиком усиления (как правило, на сварных соединениях большой толщины, выполненных автоматической сваркой), а также на угловых и тавровых сварных соединениях с плоскими стенками, при двустороннем доступе к изделию.
Способ контроля прямым лучом наклонными преобразователями применяют для выявления дефектов в корне шва (в стыковых швах с V-образной разделкой) или в нижней части шва (в стыковых швах с X-образной разделкой).
Способ контроля однократно отраженным лучом наклонными преобразователями применяют для контроля середины и верхней части шва.
Способ контроля двукратно и многократно отраженными лучами используют в тех случаях, когда сварное соединение имеет малую толщину и/или большую ширину валика усиления или размера катета углового шва, что препятствует вводу прямого ультразвукового луча в наплавленный металл шва.
Все применяемые схемы контроля приведены в методиках контроля каждого типа сварного соединения в настоящей инструкции.
Значения углов ввода и способы контроля сварных соединений различных толщин и типов приведены в табл. 3.
Параметры контроля сварных соединений
| Тип сварного соединения | Толщина сваренных элементов | Ширина валика усиления или катет сварного шва | Рабочая частота, МГц | Угол ввода, не менее град. | Ширина зоны зачистки с одной стороны шва |
|---|---|---|---|---|---|
| 1 | 2 | 3 | 4 | 5 | 6 |
| Стыковые сварные соединения: | |||||
| - с односторонним швом | 8 | 21 | 4,0 — 5,0 | 70 | 85 |
| (V-образная разделка | 10 | 23 | 4,0 — 5,0 | 70 | 95 |
| кромок) | 12 14 16 18 20 22 24 | 26 26 28 28 28 31 31 | 4,0 — 5,0 2,0 — 2,5 2,0 — 2,5 2,0 — 2,5 2,0 — 2,5 2,0 — 2,5 2,0 — 2,5 | 65 65 65 65 65 65 65 | 90 100 110 115 125 135 145 |
(X-образная разделка         28        28      2,0 - 2,5     65      160
кромок)                      30        34      2,0 - 2,5     65      170
                             32        34      2,0 - 2,5     65      175
                             34        34      2,0 - 2,5     65      185
                             36        34      2,0 - 2,5     65      195
                             38        34      2,0 - 2,5     65      205
                             40        37      2,0 - 2,5     65      210
                             42        37      2,0 - 2,5     65      220
                             44        37      2,0 - 2,5     65      230
                             46        37      2,0 - 2,5     65      240
                             48        37      2,0 - 2,5     50      155
                             50        41      2,0 - 2,5     50      160
                             52        41      2,0 - 2,5     50      165
                             54        41      2,0 - 2,5     50      170
                             56        44      2,0 - 2,5     50      175
                             58        44      2,0 - 2,5     50      180
                             60        44      2,0 - 2,5     50      185
                             65        47      2,0 - 2,5     40      150
                             70        47      2,0 - 2,5     46      160
                             75        50      2,0 - 2,5     40      165
                             80        50      2,0 - 2,5     40      175
                             85        53      2,0 - 2,5     40      180
                             90        53      2,0 - 2,5     40      190
кромок                       10        18      4,0 - 5,0     70       95
                             12        18      4,0 - 5,0     70      105
                             14        23      2,0 - 2,5     70      115
                             16        29      2,0 - 2,5     70      130
                             18        29      2,0 - 2,5     70      140
кромок                       22        20      2,0 - 2,5     65      135
                             24        23      2,0 - 2,5     65      140
                             26        25      2,0 - 2,5     65      150
                             28        28      2,0 - 2,5     65      160
                             30        31      2,0 - 2,5     65      170
                             32        33      2,0 - 2,5     65      175
                             34        34      2,0 - 2,5     65      185
                             36        45      2,0 - 2,5     65      195
                             38        45      2,0 - 2,5     65      205
                             40        45      2,0 - 2,5     65      210
кромок                       10        19      4,0 - 5,0     70       95
                             12        22      4,0 - 5,0     70      105
                             14        25      2,0 - 2,5     70      115
                             16        34      2,0 - 2,5     70      130
                             18        34      2,0 - 2,5     70      140
                             20        34      2,0 - 2,5     70      150
                             22        43      2,0 - 2,5     70      160
                             24        43      2,0 - 2,5     65      145
                             26        43      2,0 - 2,5     65      150
                             28        50      2,0 - 2,5     65      160
                             30        50      2,0 - 2,5     65      170
кромок                       18        21      2,0 - 2,5     70      140
                             20        23      2,0 - 2,5     70      150
                             22        26      2,0 - 2,5     70      160
                             24        32      2,0 - 2,5     70      170
                             26        32      2,0 - 2,5     70      185
                             28        36      2,0 - 2,5     70      195
                             30        36      2,0 - 2,5     70      205
                             32        46      2,0 - 2,5     70      215
                             34        46      2,0 - 2,5     70      230
                             36        46      2,0 - 2,5     70      240
                             38        52      2,0 - 2,5     70      250
                             40        52      2,0 - 2,5     70      260
Примечание. Стрела преобразователя должна быть не более 10 мм.
4.7. После выбора значения углов ввода и частоты подбирают соответствующий преобразователь и проверяют следующие параметры:
Для проверки этих параметров используют стандартные образцы, входящие в «Комплект контрольных образцов и вспомогательных устройств КОУ-2» (ПО «Волна», г. Кишинев).
Величину стрелы и положение точки ввода определяют по стандартному образцу № 3.
Угол ввода определяется по стандартному образцу № 2.
При износе призмы преобразователя изменяются положение точки ввода и величина стрелы. После проверки этих параметров на преобразователе должно быть нанесено новое положение точки ввода.
При контроле импортными дефектоскопами проверка указанных параметров преобразователей проводится по стандартным образцам Международного института сварки V1 и V2.
4.8. Перед проведением контроля поверхность контролируемого изделия с обеих сторон сварного шва должна быть зачищена от грязи, брызг металла, отслаивающейся окалины и крупных неровностей. Шероховатость поверхности в зоне перемещения преобразователя должна быть не ниже R_{2}40 по ГОСТ 2789-73.
Величина зоны зачистки зависит от толщины контролируемого сварного соединения, выбранного способа контроля, угла ввода преобразователя, размеров преобразователя и может быть определена по табл. 3.
4.9. Контролируемый сварной шов должен быть размечен. Следует выбрать начало и направление отсчета. Кольцевые сварные швы удобно размечать на участки аналогично часовому циферблату.
4.10. Для обеспечения акустического контакта преобразователя с поверхностью изделия следует применять контактные жидкости или смазки: глицерин, различные типы масел. При контроле вертикально расположенных поверхностей, а также при повышенных температурах рекомендуется применять густые контактные жидкости или смазки, например солидол, вазелин, автол, ЦИАТИМ-201 и др. При пониженных температурах контролируемой поверхности для создания акустического контакта целесообразно применять трансформаторное или машинное масло.
4.11 Перед проведением контроля необходимо настроить дефектоскоп. Настройка дефектоскопа включает в себя:
4.12. Настройку скорости развертки проводят таким образом, чтобы весь контролируемый участок находился в пределах экрана.
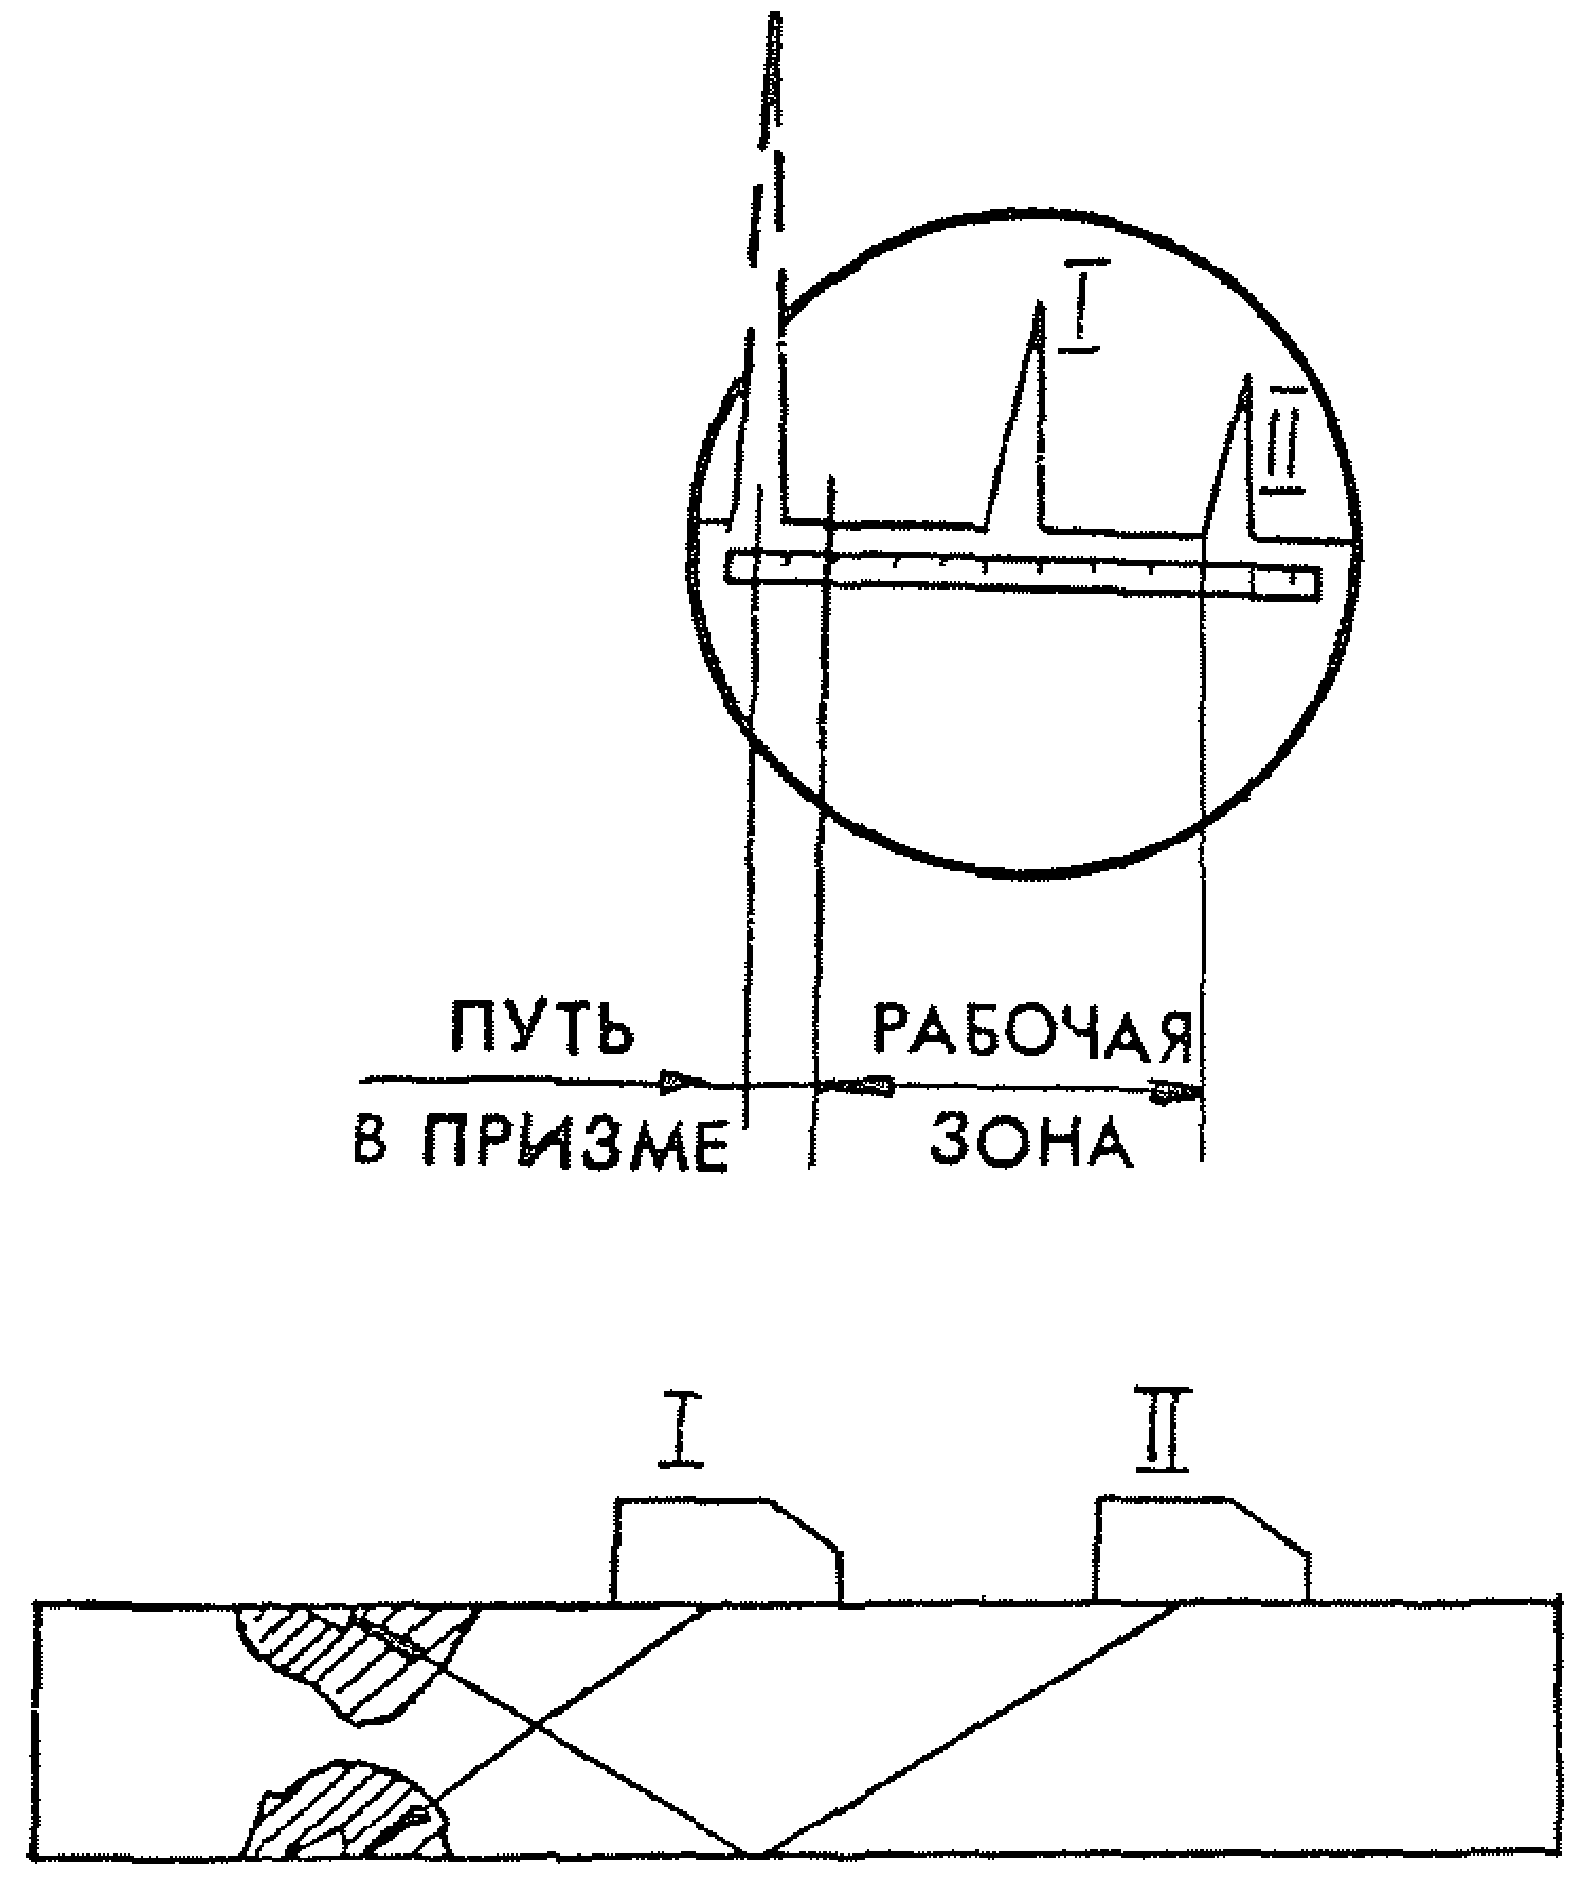
4.13. Настройку скорости развертки выполняют по отражению от двугранных углов или угловых отражателей, при этом толщина образца, по которому проводится настройка, должна быть не менее толщины контролируемого изделия (рис. 2).
Схема настройки развертки по угловым отражателям
4.14. Настройку глубиномера необходимо выполнять для правильного измерения координат обнаруженных дефектов.
4.15. Настройку глубиномера проводят по донным эхо-сигналам, а также по эхо-сигналам от двугранных углов или от отражающих поверхностей стандартных образцов в соответствии с указаниями инструкции по эксплуатации дефектоскопа или методических рекомендаций по ультразвуковому контролю с применением конкретного дефектоскопа.
4.16. После настройки скорости развертки и глубиномера на экране устанавливают с помощью строб-импульса зону контроля (рис. 2). Установка зоны контроля обеспечивает возможность выделения на экране только контролируемой области объекта (например, зоны наплавленного металла сварного шва).
4.17. Настройку чувствительности проводят с целью выбора оптимального усиления дефектоскопа, при котором обеспечивается выявление дефектов, размеры которых равны или превышают предельно допустимые нормы для контролируемого изделия.
4.18. Для настройки чувствительности дефектоскопа необходимо знать предельно допустимый размер дефекта (предельную чувствительность) для контролируемого изделия.
Обычно эти нормы содержатся в технической документации на контролируемое изделие (паспорте) или в нормативно-технической документации на контролируемый тип оборудования. В случае отсутствия их рекомендуется использовать нормы предельно допустимых дефектов, указанные в настоящей инструкции в табл. 4 - 7, в зависимости от типа оборудования и толщины контролируемого изделия.
(P_{\text{у}}<10\text{МПа}) , выявленных при ультразвуковом контроле
| Номинальная толщина стенки | Эквивалентная площадь (размеры) отдельных несплошностей | Условная протяженность цепочки точечных | ||
| H, мм | Наименьшая фиксируемая S , дБ 0 | Максимально допустимая при эталонировании S 1 (предельная чувствительность) | несплошностей <*> на участке сварного шва длиной 10H | |
| по отверстию с плоским дном, мм2 | по зарубке, мм x мм | |||
| 8 — 10 | На 6 дБ ниже | 1,6 | 1,0 x 2,0 | 1,5H |
| 12 — 18 | эхо-сигнала от | 2,0 | 2,0 x 2,0 | 1,5H |
| 20 — 24 | максимально допустимой эквивалентной несплошности | 3,0 | 3,0 x 2,0 | 1,5H |
<*> Примечания. 1. Условная протяженность цепочки точечных дефектов измеряется в том случае, если амплитуда эхо-сигнала от нее составляет на менее 0,5 амплитуды эхо-сигнала от искусственного отражателя, размеры которого определяются максимально допустимой эквивалентной площадью.
2. Точечные дефекты считаются недопустимыми, если амплитуда эхо-сигналов от них превышает амплитуду эхо-сигнала от искусственного отражателя, размеры которого определяются максимально допустимой эквивалентной площадью.
3. Протяженные дефекты считаются недопустимыми, если амплитуда эхо-сигналов от них превышает 0,5 амплитуды эхо-сигналов от искусственного отражателя.
(P_{\text{у}}>10\text{МПа}) , выявленных при ультразвуковом контроле
| Номинальная толщина стенки | Эквивалентная площадь (размеры) отдельных несплошностей | Количество дефектов на 100 мм длины | ||
| H, мм | Наименьшая фиксируемая S , мм2 0 | Максимально допустимая при эталонировании S 1 (предельная чувствительн.) | шва, не более | |
| по отверстию с плоским дном, мм2 | по зарубке, мм x мм | |||
| До 20 | 1,6 | 2,0 | 2,0 x 2,0 | 3 |
| Св. 20 | 2,0 | 3,0 | 3,0 x 2,0 | 3 |
Предельно допустимые значения измеряемых характеристик
дефектов в сварных соединениях сосудов и аппаратов,
изготовленных по ОСТ 26.291-87
| Тип сварного соединения | Толщина H, мм | Эквивалентная площадь отдельных несплошностей | Условная протяженность цепочки точечных несплошностей на участке сварного шва длиной 10H, не более | ||
| Наименьшая фиксируемая S 0 | Максимально допустимая при эталонировании S 1 (предельная чувствительн.) | ||||
| по отверстию с плоским дном, мм2 | по зарубке <*>, мм x мм | ||||
| Стыковые сварные | 8 — 10 На 6 дБ ниже | 1,6 | 1,0 x 2,0 | 1,5H | |
| соединения: | 12 — 18 эхо-сигнала от | 2,0 | 2,0 x 2,0 | 1,5H | |
| - с односторонним швом (V-образная разделка кромок) | 20 — 24 максимально | допустимой эквивалентной несплошности | 3,0 | 3,0 x 2,0 | 1,5H |
| - с двусторонним швом | 26 — 28 | То же | 3,0 | 3,0 x 2,0 | 1,5H |
| (K-образная разделка | 30 — 46 | 5,0 | - | 1,5H | |
| кромок) Угловые сварные | 48 — 60 65 — 90 8 — 10 На 6 дБ ниже | 5,0 7,0 1,6 | - — 1,0 x 2,0 | 1,5H 1,5H 1,5H | |
| соединения: | 12 — 18 эхо-сигнала от | 2,0 | 1,6 x 1,6 | 1,5H | |
| - с V-образной разделкой кромок — с K-образной | 20 — 28 | максимально допустимой эквивалентной несплошности То же | 3,0 | 3,0 x 2,0 | 1,5H |
| разделкой кромок Тавровые сварные | 32 — 40 8 — 10 | 5,0 1,6 | - 1,0 x 2,0 | 1,5H 1,5H | |
| соединения: | 12 — 18 | 2,0 | 1,6 x 1,6 | 1,5H | |
| - с V-образной | 20 — 22 | То же | 3,0 | 2,0 x 2,0 | 1,5H |
| разделкой кромок — с K-образной | 24 — 28 30 16 — 18 | То же | 3,0 5,0 2,0 | 3,0 x 2,0 — 1,6 x 1,6 | 1,5H 1,5H 1,5H |
| разделкой кромок | 20 — 28 30 — 40 | 3,0 5,0 | 2,0 x 2,0 - | 1,5H 1,5H | |
Примечание. Условная протяженность, точечные и протяженные дефекты определяются в соответствии с Приложением к таблице 4.
Предельно допустимые значения измеряемых характеристик
дефектов в сварных соединениях сосудов и аппаратов,
изготовленных по ОСТ 24.201.03-90
| Тип сварного соединения | Толщина, мм | Наименьшая фиксируемая эквивалентная площадь S , 0 мм2 | Недопустимая эквивалентная площадь дефектов S , мм2 1 | Недопустимое суммарное количество отдельных дефектов на 300 мм протяженности шва, более |
|---|---|---|---|---|
| Стыковые и угловые | До 110 вкл. | 7 | 10 | 3 |
| сварные соединения | Св. 110 вкл. | 10 | 20 | 1 |
Настройку чувствительности проводят по образцам с искусственными отражателями, размеры которых равны предельно допустимым для контролируемого изделия. В качестве искусственных отражателей могут использоваться плоскодонные отверстия, угловые отражатели (зарубки), цилиндрические отверстия (раздел 3, п. 3.9 - 3.13).
Настройку чувствительности импортных дефектоскопов выполняют по АРД-шкалам с использованием стандартных образцов Международного института сварки V1, V2.
4.19. Дефектоскоп настраивают на предельный уровень чувствительности, который соответствует максимально допустимой эквивалентной площади дефекта, указанной в нормативно-технической документации, и при котором проводится оценка допустимости выявленного дефекта по амплитуде эхо-сигнала.
Измерение характеристик обнаруженных дефектов (условной протяженности) и оценка их допустимости по предельным значениям этих характеристик проводятся на контрольном уровне чувствительности. Контрольный уровень соответствует наименьшей фиксируемой эквивалентной площади дефекта, которая также указывается в нормативно-технической документации. При этом чувствительность на 6 дБ выше, чем на предельной чувствительности.
Поиск дефектов проводят на чувствительности, которая на 6 дБ выше контрольной и на 12 дБ выше предельной. Этот уровень называется поисковым.
4.20. Методика настройки дефектоскопов подробно изложена в методических рекомендациях по их использованию.
По окончании настройки переходят к проведению контроля.
5. ПРОВЕДЕНИЕ КОНТРОЛЯ
5.1. Ультразвуковой контроль сварных соединений сосудов, аппаратов, трубопроводов должен проводиться в соответствии с требованиями ГОСТ 14782-86 и настоящей инструкции.
5.2. Объем контроля сварных соединений сосудов, аппаратов, работающих под давлением до 16 МПа (160 кГс/см2), выбирается по ОСТ 26-291-87.
5.3. Объем контроля сварных соединений трубопроводов выбирается по СНиП 3.05.05-84 и РД 38.13.004-86.
5.4. Нормы допустимых несплошностей при ультразвуковом контроле сварных соединений сосудов, аппаратов, трубопроводов приводятся в нормативно-технической документации на соответствующий тип оборудования или в технической документации (паспорте) на конкретное контролируемое изделие. В случае отсутствия норм в указанных документах следует пользоваться нормами, приведенными в табл. 4 - 7 настоящей инструкции.
5.5. Контроль сварных соединений проводят на поисковой чувствительности, измерение характеристик выявленных несплошностей (условной протяженности) выполняют на контрольной чувствительности, а оценку допустимости выявленных несплошностей по амплитуде проводят на уровне предельной чувствительности (п. 4.19 настоящей инструкции).
5.6. Контроль сварных швов, как правило, проводят по совмещенной схеме включения преобразователя, то есть используя один преобразователь в режиме излучения и приема.
5.7. При контроле преобразователь устанавливают на поверхность изделия в зоне зачистки перпендикулярно оси шва и перемещают его вдоль шва, совершая возвратно-поступательные движения и поворачивая преобразователь относительно его оси на 10 — 15° влево и вправо. Шаг перемещения (сканирования) при этом не должен превышать половины размера пьезопластины преобразователя (рис. 3).
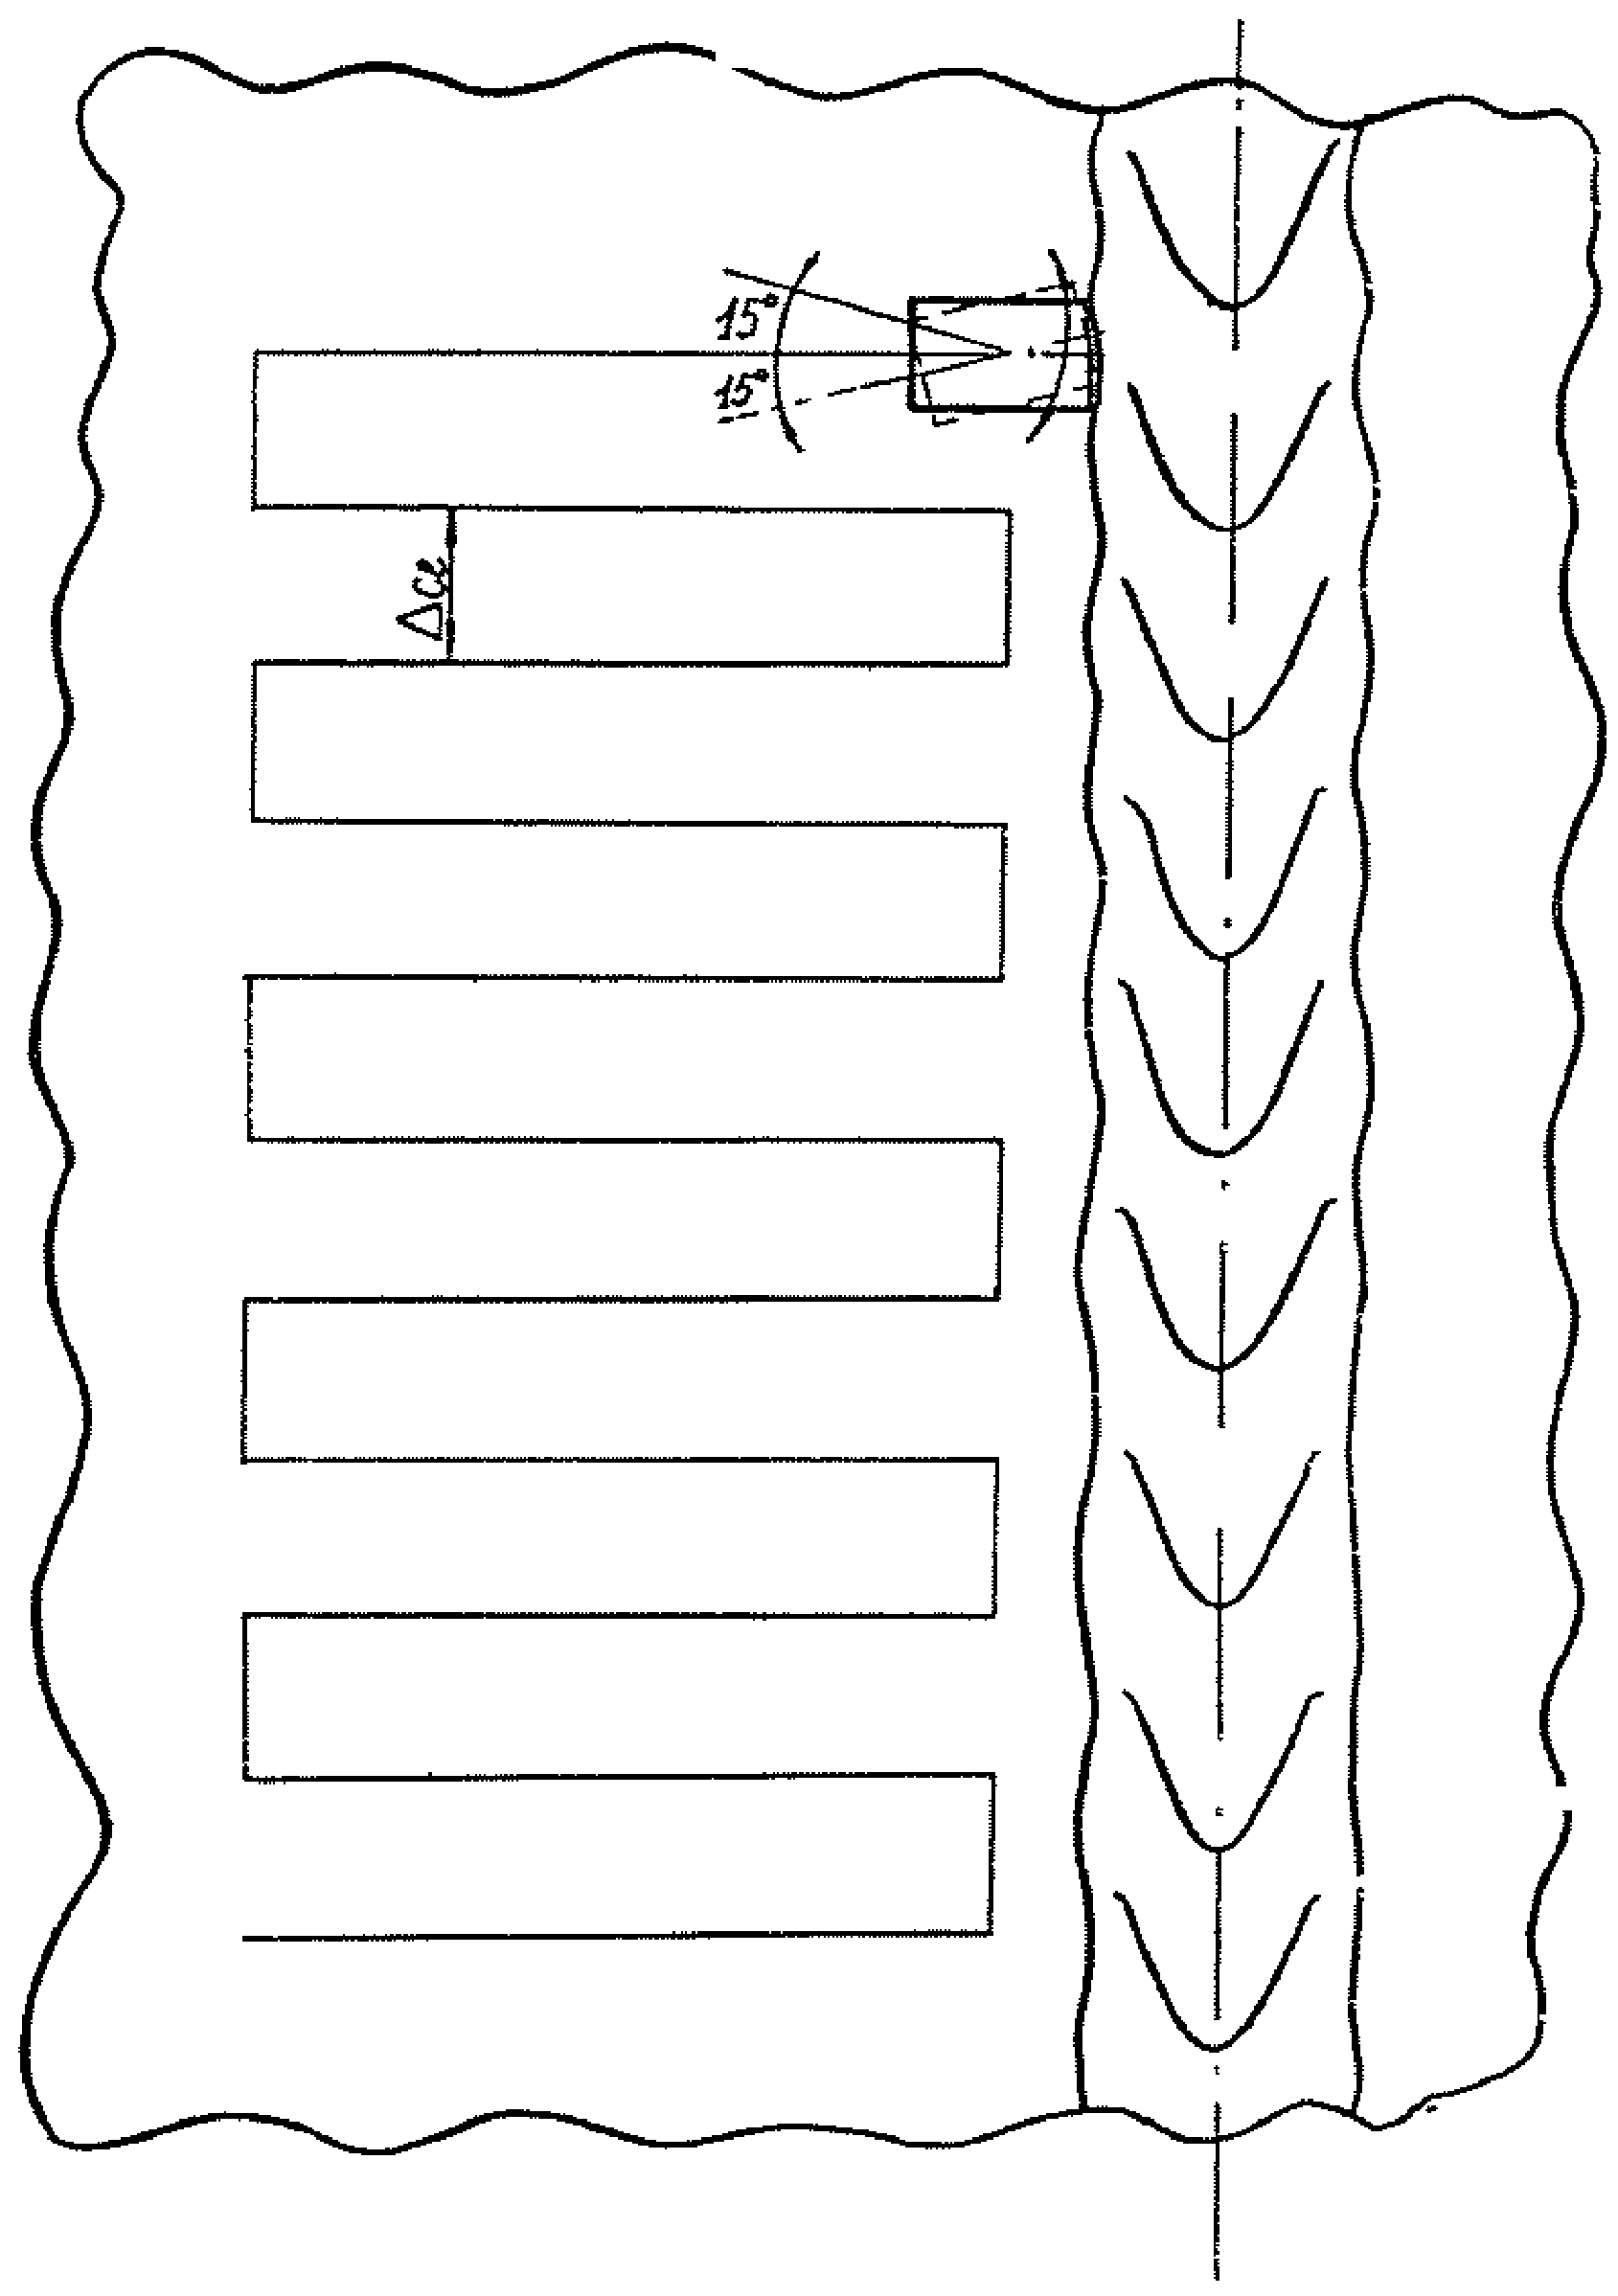
5.8. Для повышения достоверности контроль сварных швов проводят, как правило, с двух сторон шва. При отсутствии доступа с одной из сторон контроль выполняют только с одной стороны, а в заключении по результатам контроля обязательно отмечают недоступные для контроля участки.
5.9. Признаком обнаружения дефекта является появление в зоне контроля на экране дефектоскопа эхо-сигнала, превышающего по амплитуде установленный при настройке контрольный уровень чувствительности.
5.10. Перед проведением оценки следует отделить ложные эхо-сигналы от полезных. Ложные эхо-сигналы могут быть обусловлены неровностями поверхности, конструктивными особенностями и другими причинами.
Для этого следует измерить координаты и определить местоположение отражающей поверхности. Если отражатель находится в зоне контроля (в зоне наплавленного металла), необходимо перейти к определению измеряемых характеристик:
- амплитуды эхо-сигнала (или эквивалентной площади дефекта);
- условной протяженности;
- количества дефектов на определенном участке сварного шва.
5.11. Выявленные при контроле дефекты разделяют на точечные и протяженные.
Точечным считают дефект, условная протяженность которого не превышает условной протяженности искусственного отражателя, размеры которого определяются эквивалентной площадью (или диаметром плоскодонного отверстия) и выполненного на глубине залегания дефекта.
Протяженным считается дефект, условная протяженность которого превышает значения, установленные для точечного дефекта.
Условная протяженность при этом определяется как расстояние по поверхности изделия между крайними положениями преобразователя. За крайние положения преобразователя принимаются такие, при которых амплитуда эхо-сигнала от выявленного дефекта уменьшается до контрольного уровня чувствительности (на 6 дБ выше предельного) (рис. 4).
Схема измерения условной протяженности
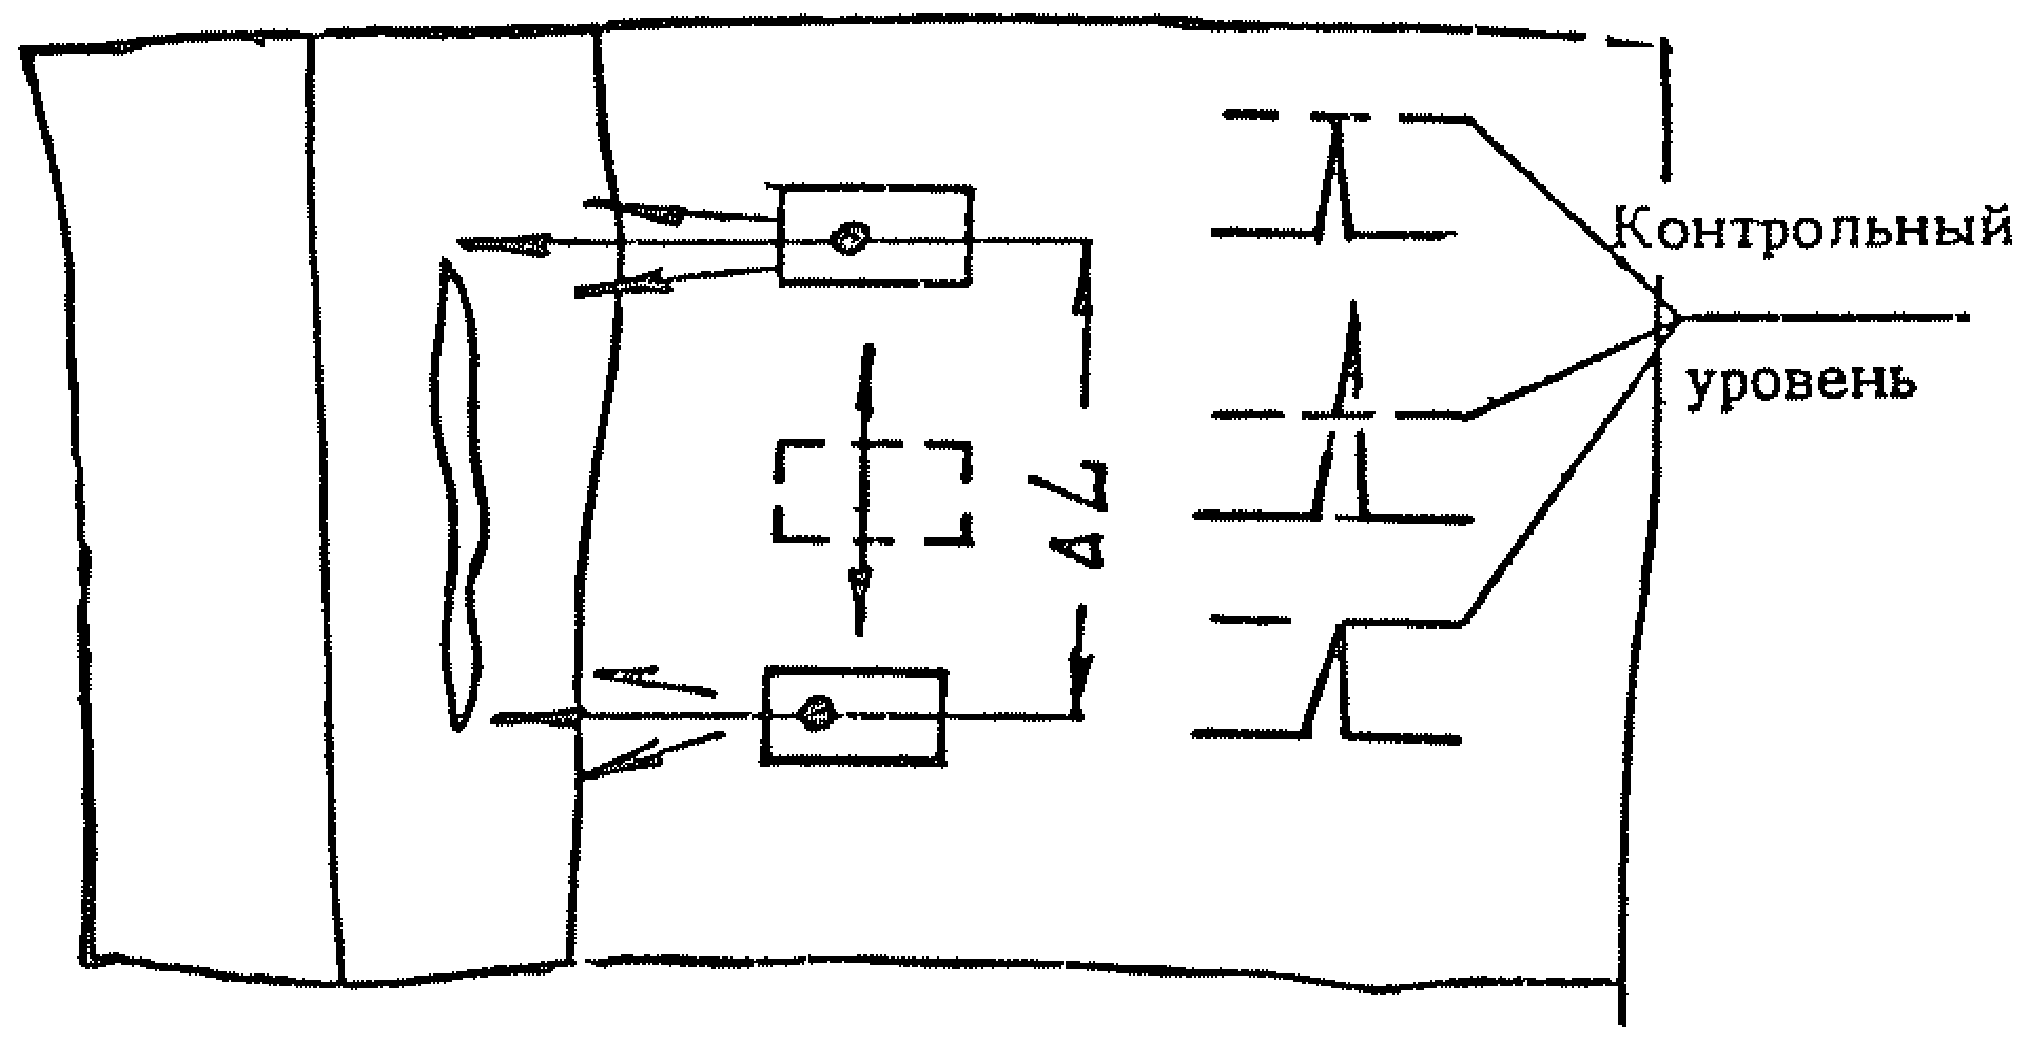
Два дефекта, расположенные на одной и той же глубине, считаются отдельными, если огибающие эхо-сигналы от этих дефектов при сканировании вдоль шва не накладываются друг на друга на экране.
Условное расстояние между двумя отдельными дефектами определяют как расстояние между крайними положениями преобразователя (аналогично измерению условной протяженности).
6. ОЦЕНКА ДОПУСТИМОСТИ НЕСПЛОШНОСТЕЙ
6.1 Оценку допустимости обнаруженных несплошностей проводят по следующим характеристикам:
- амплитуде эхо-сигнала (или наименьшей фиксируемой S_{0} и максимально допустимой S_{1} эквивалентной площади дефекта);
- условной протяженности;
- количеству дефектов с эквивалентной площадью от S_{0} до S_{1} на определенном участке сварного шва.
6.2. Измеренные характеристики обнаруженных несплошностей сравнивают с их предельно допустимыми значениями, указанными в нормативно-технической документации, в паспорте контролируемого изделия или в табл. 4 - 7 настоящей инструкции.
6.3. Точечные дефекты оценивают по амплитуде эхо-сигнала. Если амплитуда эхо-сигнала от них превышает амплитуду эхо-сигнала от искусственного отражателя, размеры которого определяются максимально допустимой эквивалентной площадью S_{1} (оценка выполняется на предельном уровне чувствительности), то дефект считается недопустимым.
Если амплитуда эхо-сигнала от точечного дефекта меньше (на 6 дБ) амплитуды эхо-сигнала от искусственного отражателя, размеры которого определяются максимально допустимой эквивалентной площадью S_{1} , но равна или больше амплитуды эхо-сигнала от искусственного отражателя, размеры которого определяются наименьшей фиксируемой эквивалентной площадью S_{0} , то для оценки допустимости выявленных несплошностей измеряют дополнительные характеристики: условную протяженность цепочки или количество точечных несплошностей на участке определенной длины. Оценку выполняют на контрольном уровне чувствительности. Если условная протяженность или количество дефектов превышают нормы, указанные в нормативно-технической документации, паспорте или в табл. 4 - 7 настоящей инструкции, несплошности считаются недопустимыми.
6.4. Протяженные дефекты оценивают по амплитуде эхо-сигнала и условной протяженности. При этом условную протяженность измеряют в том случае, если амплитуда эхо-сигнала от выявленной несплошности составляет не менее 0,5 амплитуды эхо-сигнала от искусственного отражателя, размеры которого определяется максимально допустимой эквивалентной площадью S_{1} (оценка выполняется на контрольном уровне чувствительности).
6.5. По результатам ультразвуковой дефектоскопии сварные соединения бракуют, если дефекты по своей эквивалентной площади, условной протяженности, количеству дефектов на определенном участке длины или площади превышают нормы, указанные в нормативно-технической документации, паспорте изделия или в табл. 4 - 7 настоящей инструкции.
6.6. Результаты контроля должны быть занесены в журнал. Рекомендуемая форма журнала приведена в Приложения 1.
6.7 При записи результатов контроля должны быть указаны:
- наименование объекта контроля;
- дата проведения контроля;
- характеристика сварного соединения (тип, марка, сталь, диаметр, толщина);
- параметры контроля (тип дефектоскопа, частота, угол призмы или угол ввода преобразователя, предельная чувствительность, тип искусственного отражателя, по которому проводилась настройка);
- результаты контроля (краткая запись дефекта, условная протяженность, количество дефектов на определенном участке длины шва, оценка сварного соединения);
- документ, по которому проводился контроль и выполнялась оценка качества контролируемого сварного соединения;
- фамилия и подпись дефектоскописта.
6.8. Сокращенная запись результатов контроля должна соответствовать ГОСТ 14782-86.
7. МЕТОДИКА КОНТРОЛЯ СТЫКОВЫХ СВАРНЫХ СОЕДИНЕНИЙ
А. Сварные соединения, выполненные без подкладных колец
7.1. При контроле стыковых сварных соединений, выполненных без подкладных колец, следует учитывать следующие особенности: помимо эхо-сигналов от дефектов типа непроваров и трещин, располагающихся преимущественно в корневой зоне, а также пор и шлаковых включений, которые могут находиться в любой зоне наплавленного металла шва, на экране дефектоскопа в зоне контроля могут появиться эхо-сигналы от:
- провисаний в корне шва;
- смещения кромок из-за различной толщины или из-за несоосности свариваемых элементов.
7.2. Контроль проводится прямым и однократно отраженным лучом с двух сторон шва с наружной стороны изделия (рис. 5). По внутренней поверхности допускается контролировать стыковые сварные соединения с внутренним диаметром изделия не менее 1200 мм.
Способы контроля сварных соединений
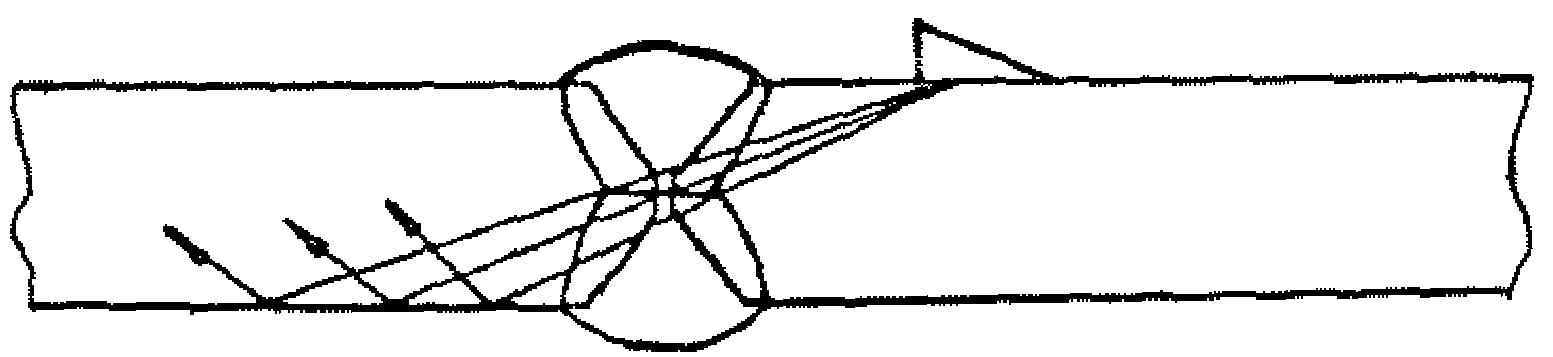
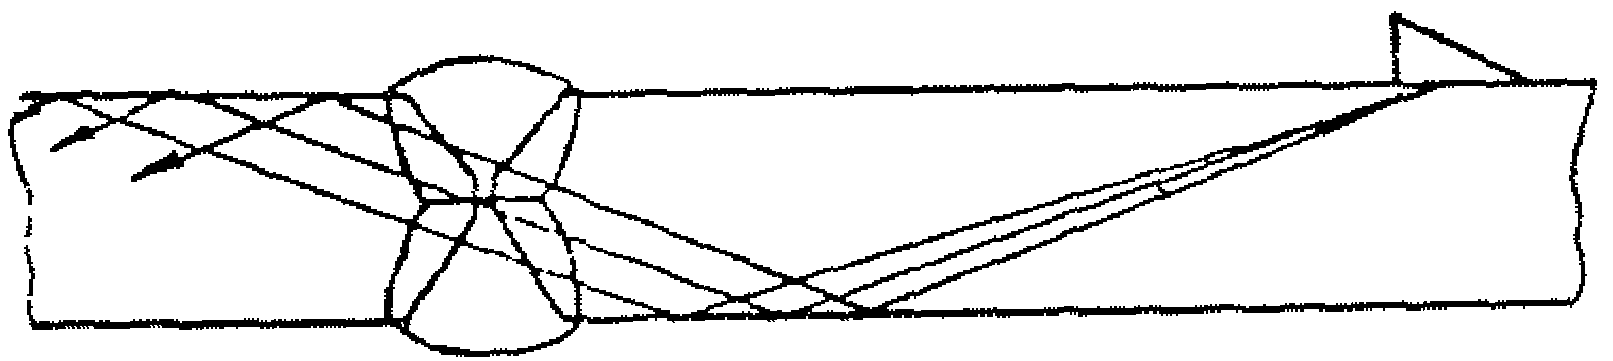
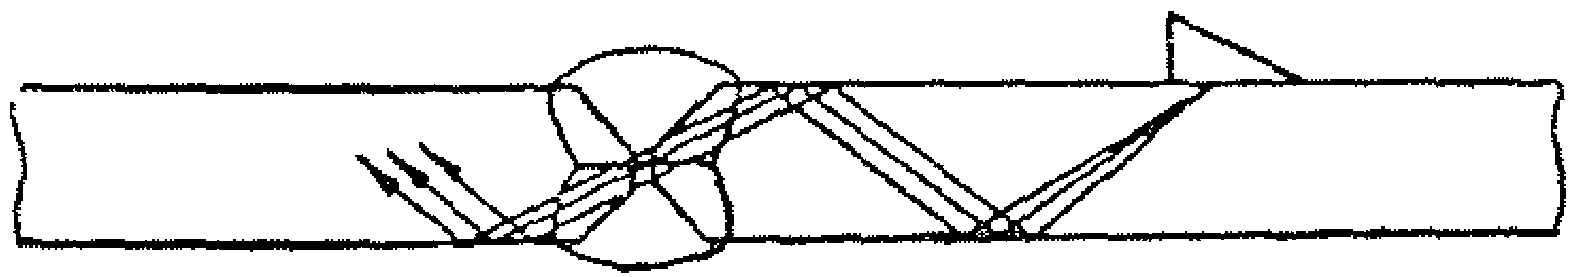
При невозможности проведения контроля прямым или однократно отраженным лучом допускается проводить контроль многократно отраженным лучом. Схемы контроля стыковых сварных соединений, выполненных без подкладных колец, приведены на рис. 5.
7.3. Контроль выполняется наклонными преобразователями, параметры которых выбираются по табл. 3 в зависимости от толщины контролируемого сварного соединения.
7.4. Чувствительность дефектоскопа настраивается в зависимости от конкретной толщины контролируемого изделия и предельно допустимого размера дефекта для данного типа оборудования, указанного в нормативно-технической документации, паспорте оборудования или в табл. 4 - 7 настоящей инструкции.
7.5. Швы стыковых сварных соединений из элементов разной толщины контролируют со стороны листа большей толщины только прямым лучом, а со стороны листа меньшей толщины — прямым и однократно отраженным лучами (рис. 6).
стыковых соединений листов разной толщины
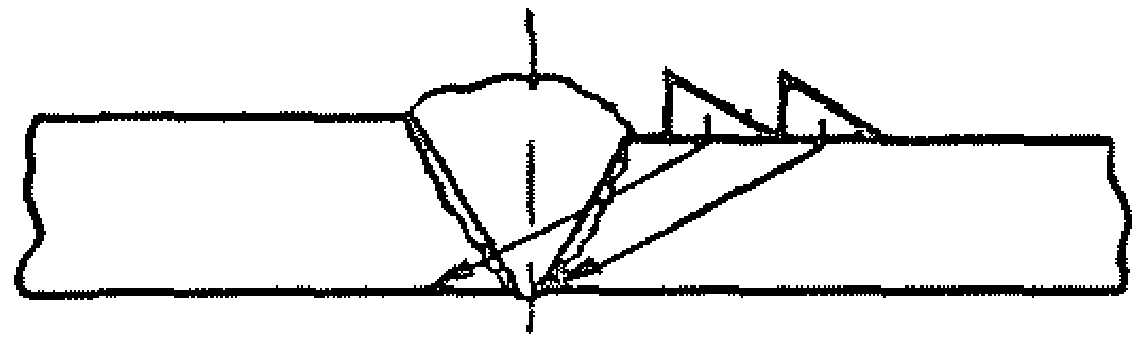
Контроль со стороны тонкого листа прямым лучом
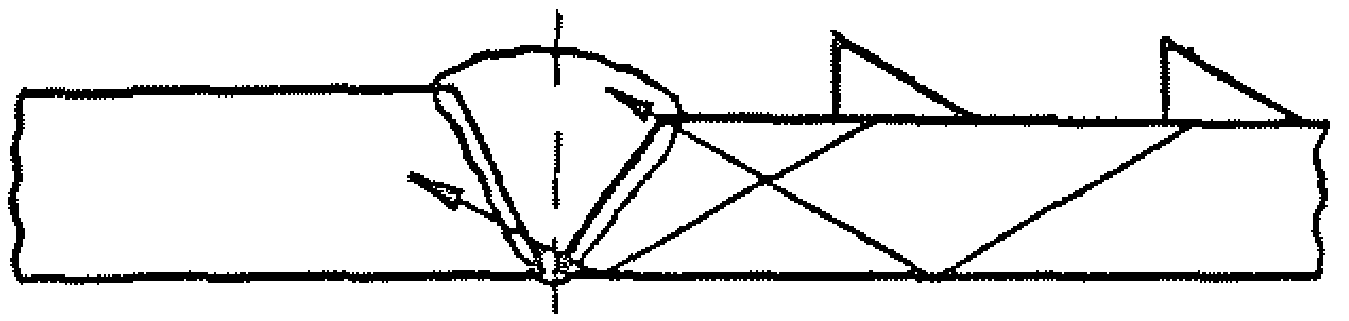
Контроль со стороны тонкого листа отраженным лучом
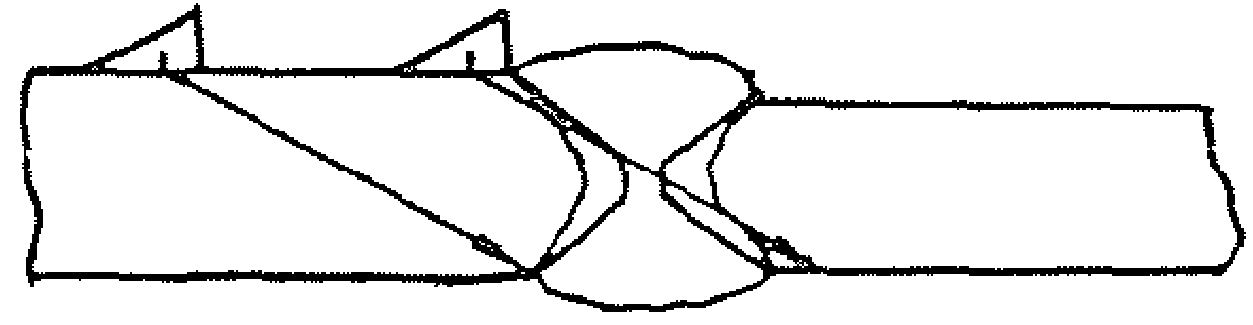
Контроль со стороны толстого листа
7.6. Признаком обнаружения дефектов является появление на экране дефектоскопа эхо-сигналов в зоне контроля.
7.7. Чтобы отличить ложные эхо-сигналы от эхо-сигналов от дефектов, следует определить координаты обнаруженных отражателей.
На рис. 7 показана схема обнаружения надкорневого дефекта и провисания. На участке зоны контроля «а» могут появиться эхо-сигналы от несплошностей в корне шва, на участке «б» могут быть эхо-сигналы от несплошностей в верхней части шва, неопределенность при расшифровке результатов контроля может возникнуть при появлении эхо-сигналов на участке «x» в зоне контроля, здесь эхо-сигналы от надкорневых дефектов и провисаний могут совпадать. Единственной возможностью различить эти эхо-сигналы является измерение координат отражателей по поверхности контролируемого сварного соединения.
Схема обнаружения надкорневого дефекта и провисания
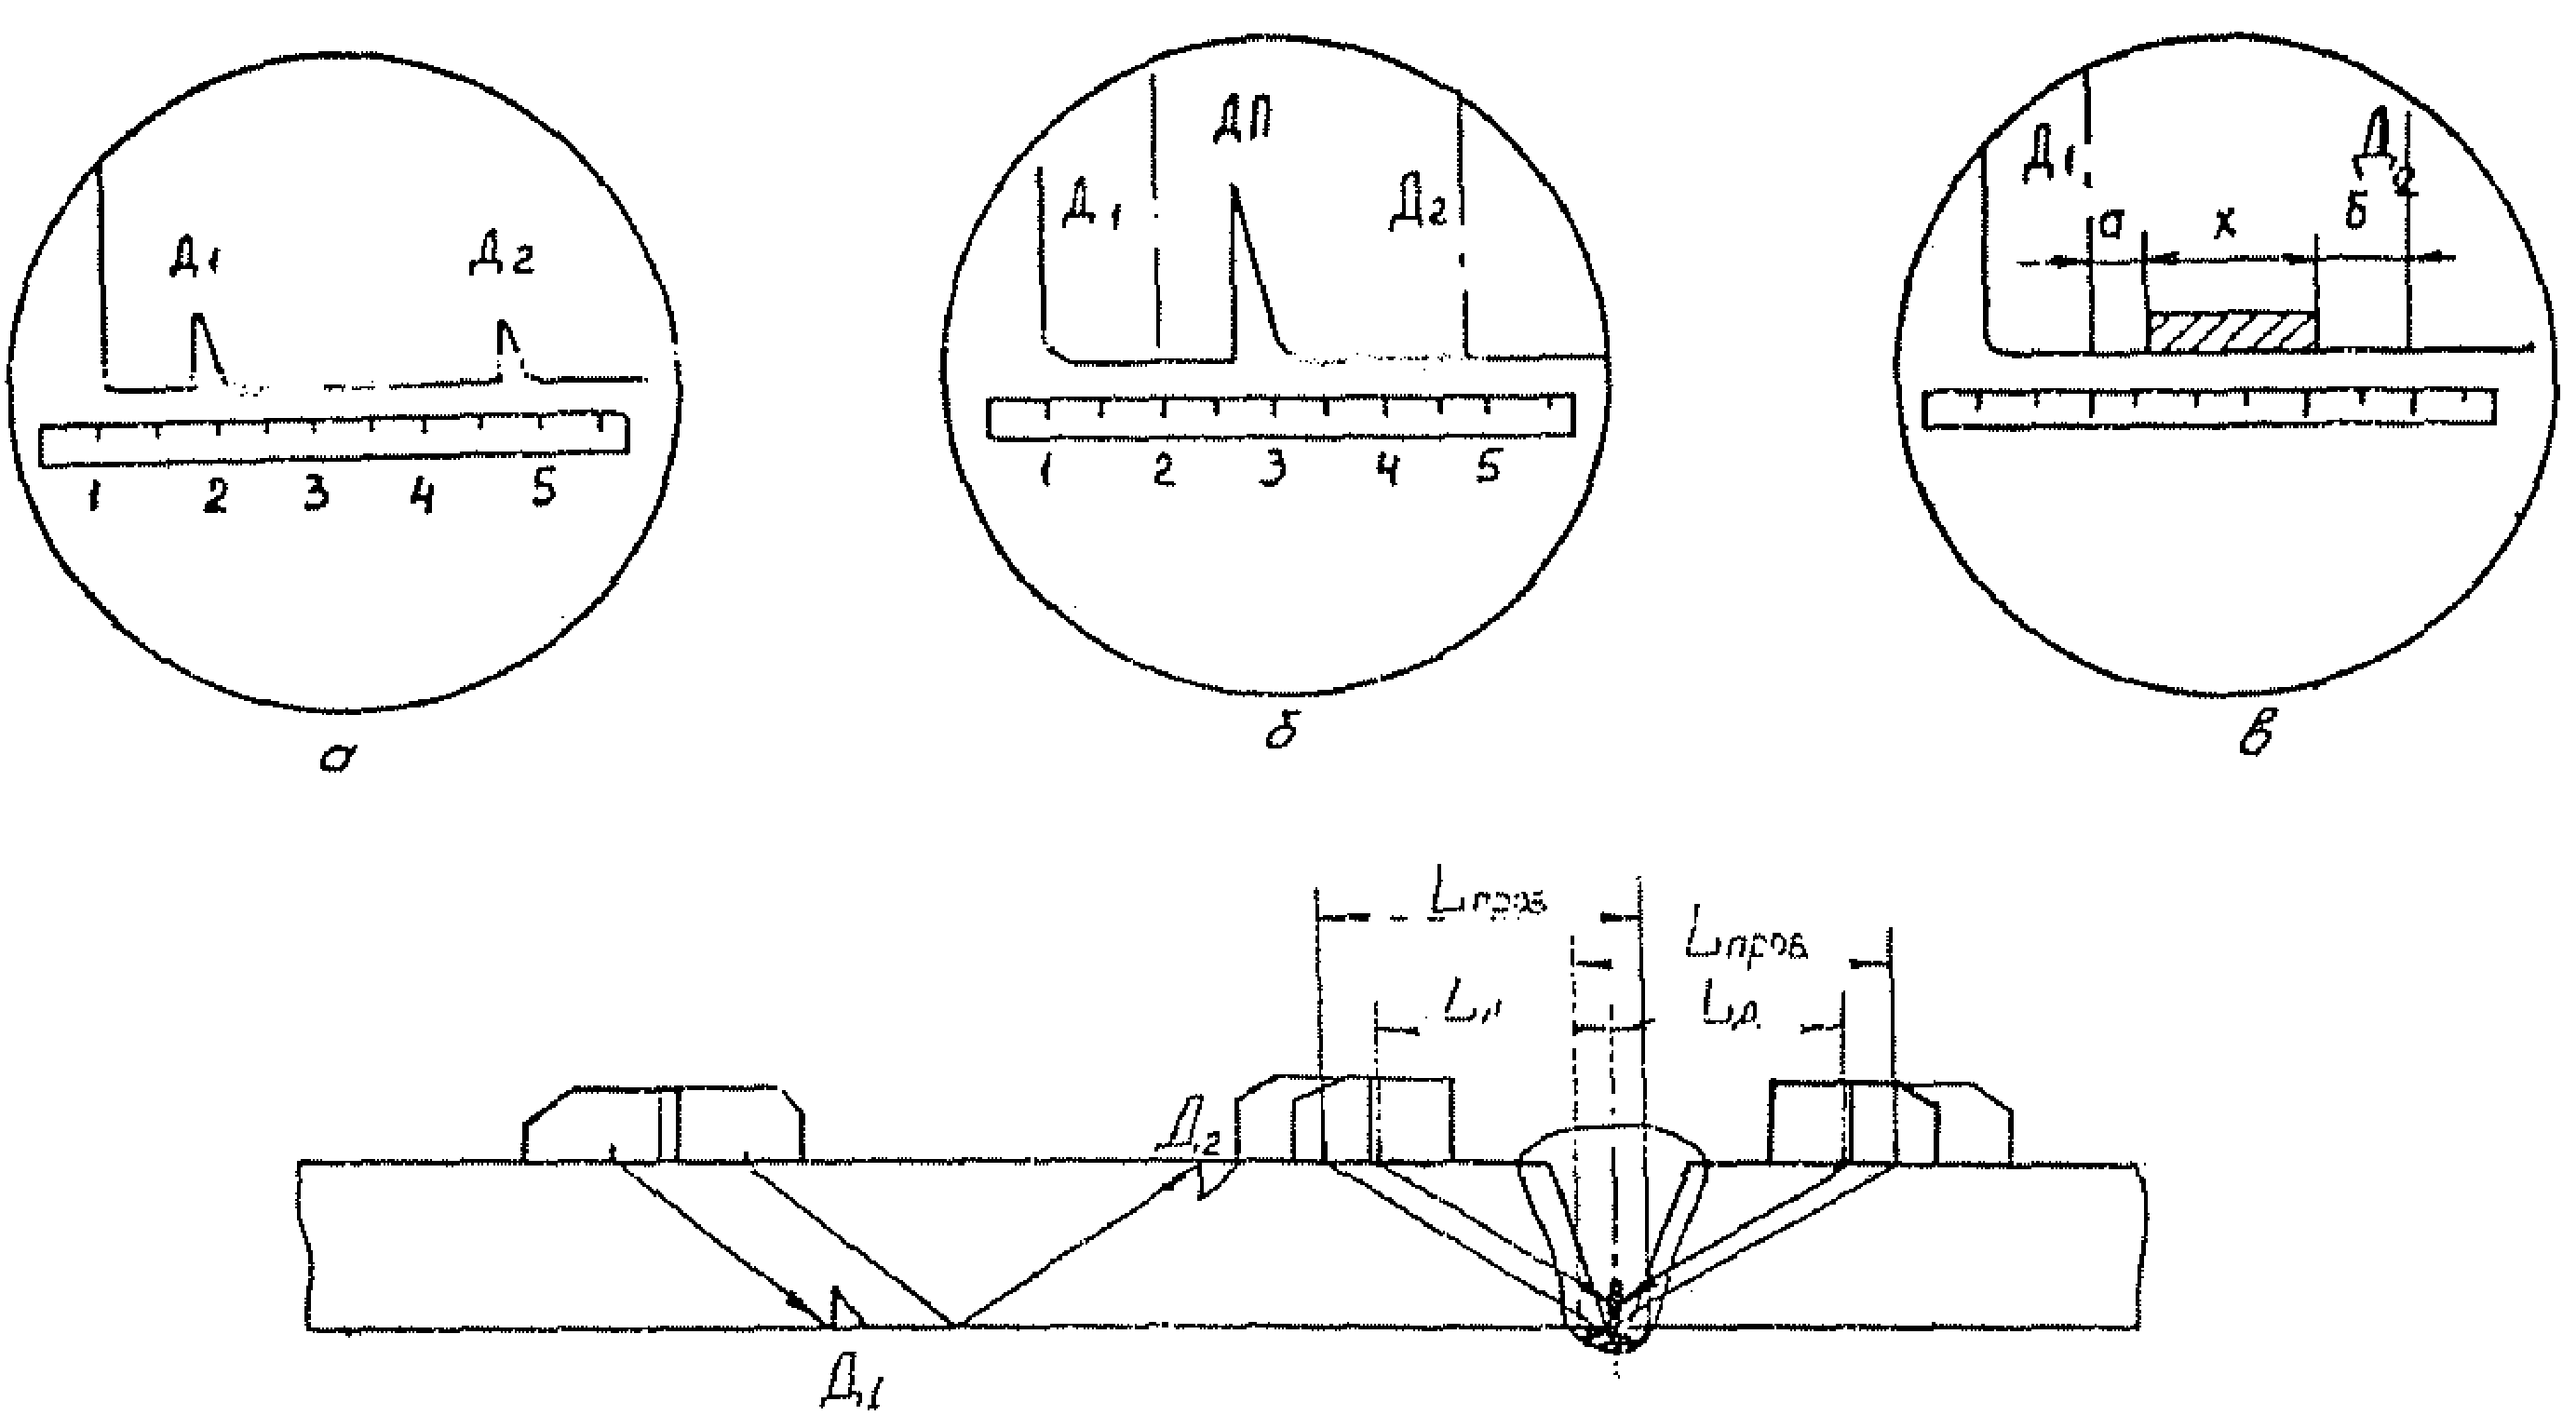
Провисание металла отличают от дефекта в корне шва по следующим признакам:
- эхо-сигналы от провисаний имеют различные координаты L_{\text{пров}} при прозвучивании с разных сторон шва;
- эхо-сигналы от провисаний и дефектов в корне шва имеют различные координаты L_{\text{пров}} и L_{\text{д}} по поверхности контролируемого сварного соединения (см. рис. 1).
7.8. Смещение кромок стыкуемых элементов отличают от дефектов в корне шва путем озвучивания с двух сторон сварного шва.
Смещение кромок из-за разной толщины стыкуемых элементов характеризуется наличием эхо-сигнала при прозвучивании только с одной стороны шва (рис. 8) (со стороны листа большей толщины).
стыкуемых труб из-за различной толщины
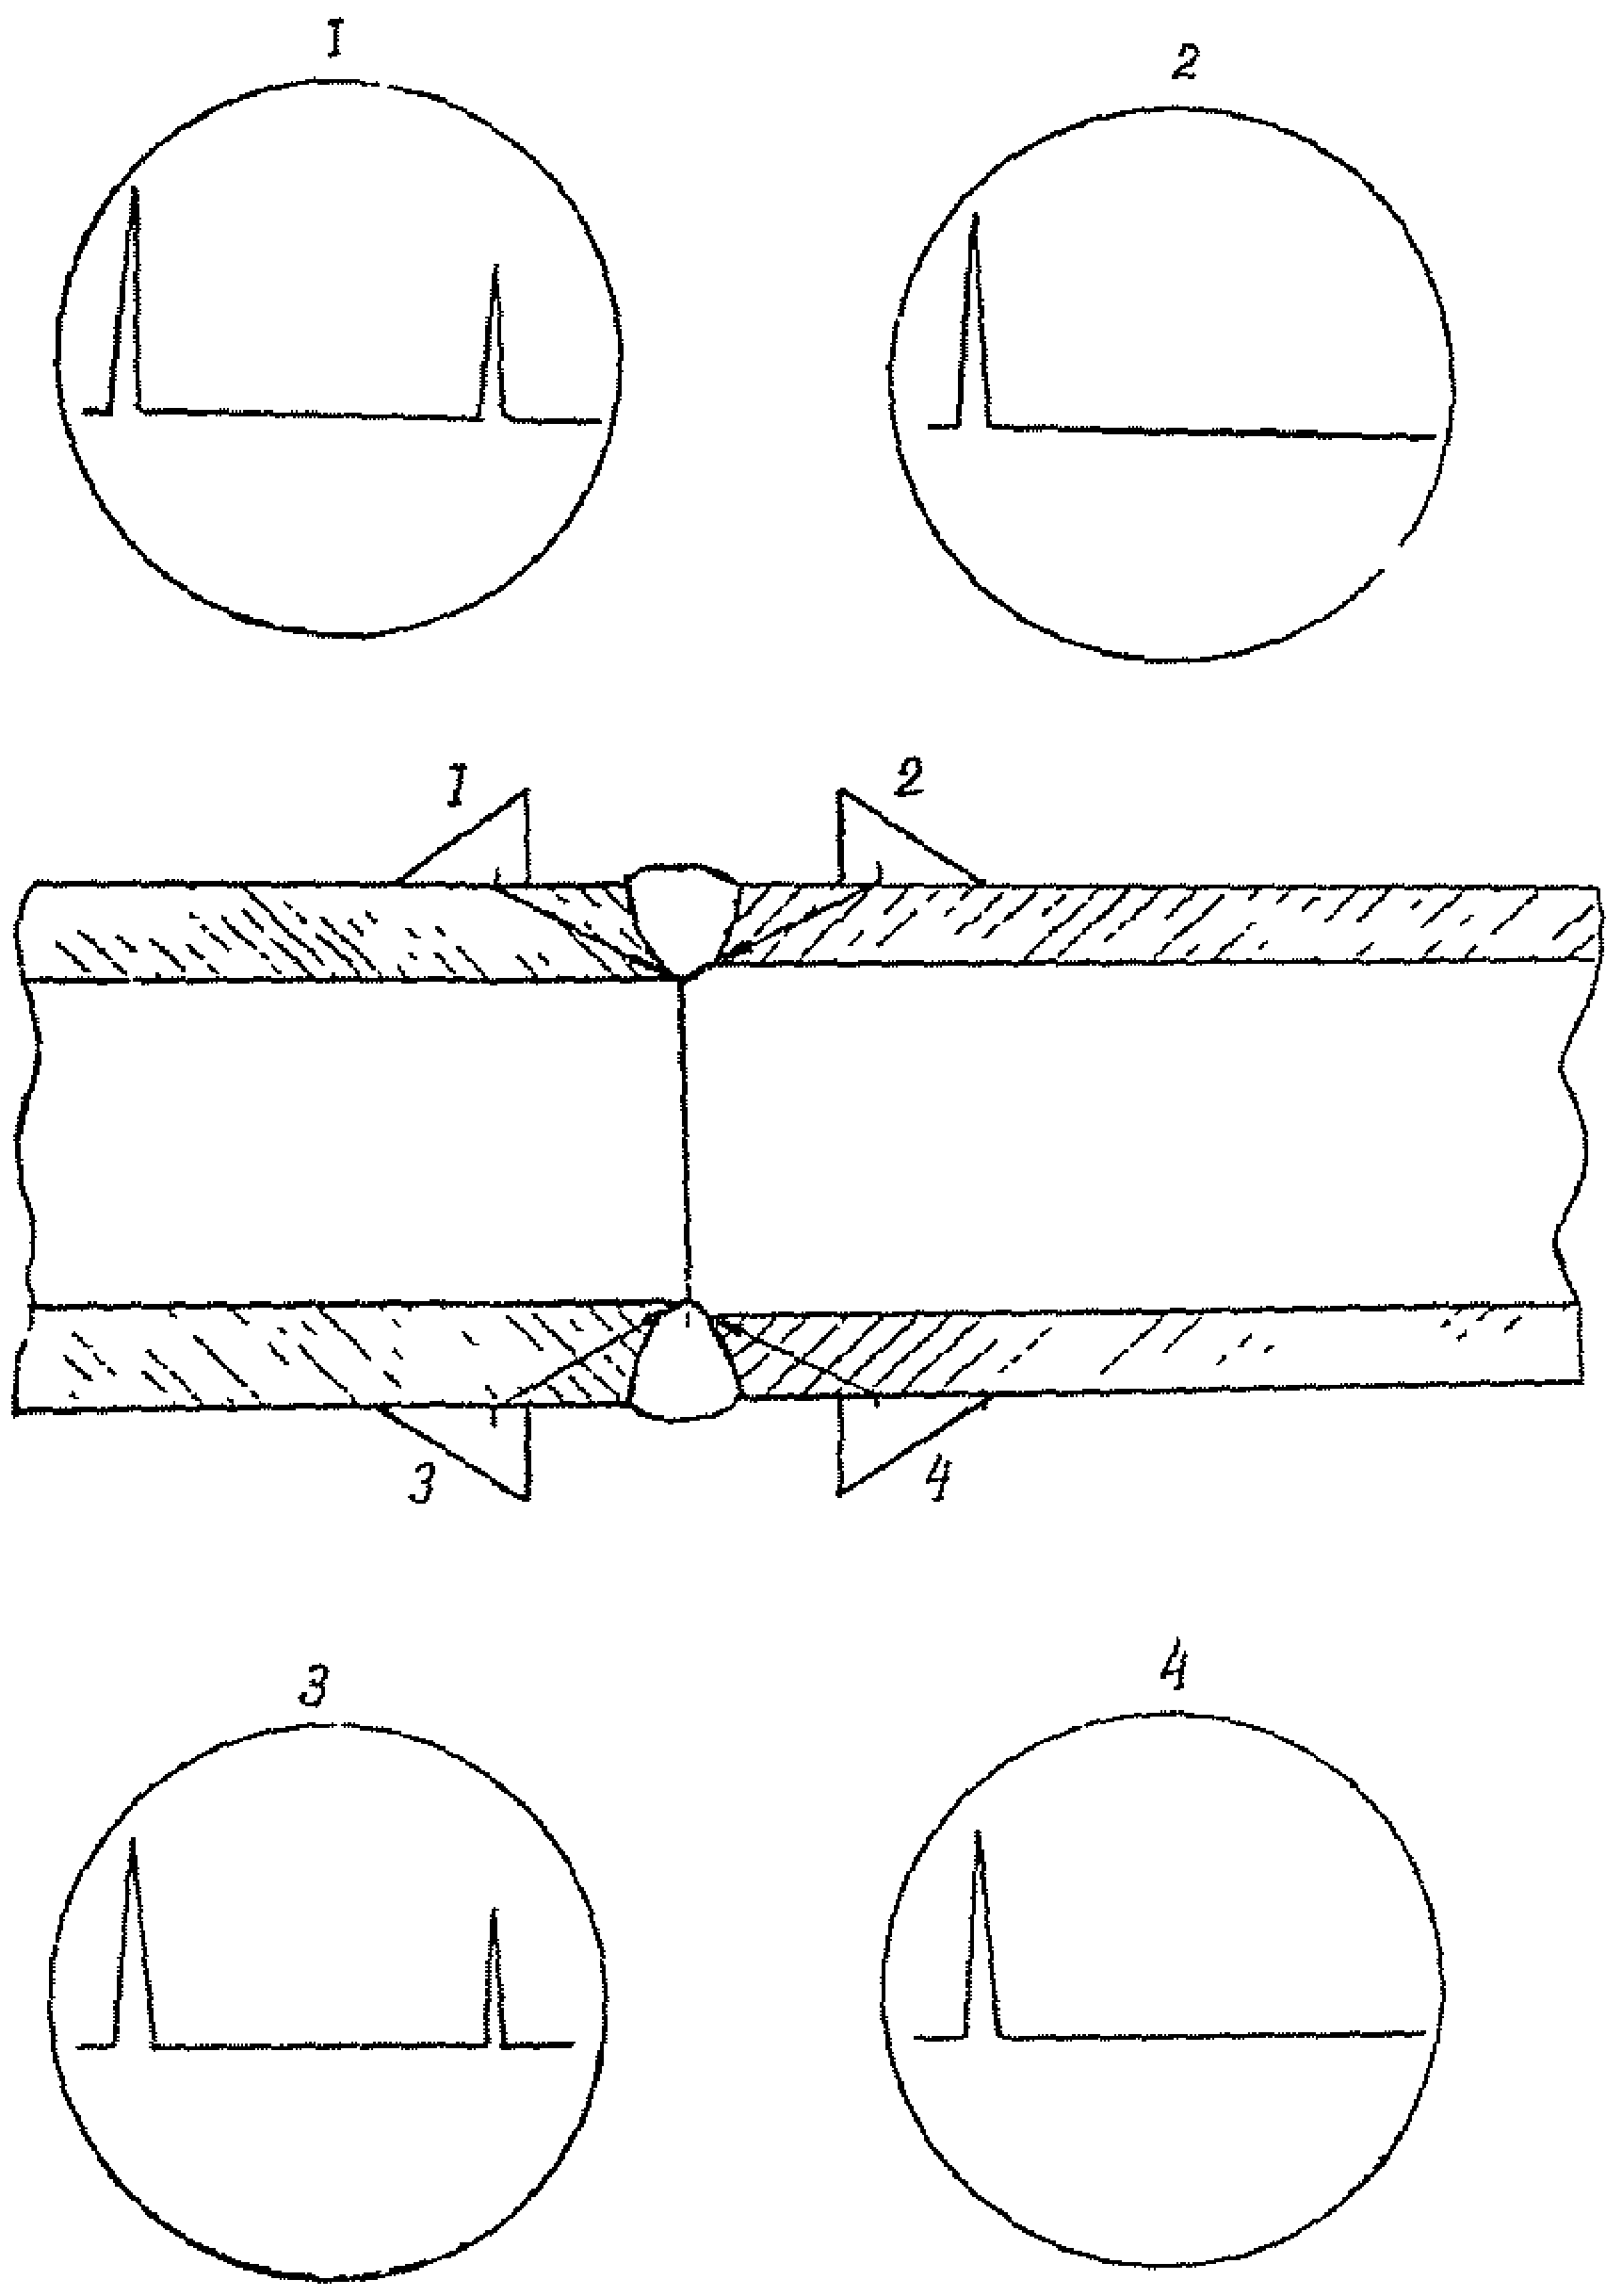
Смещение кромок из-за несоосности стыкуемых элементов (труб) характеризуется появлением эхо-сигналов при прозвучивании с двух сторон шва. При этом амплитуды эхо-сигналов при прозвучивании с одной стороны выше, чем с другой (рис. 9).
кромок стыкуемых труб из-за несоосности
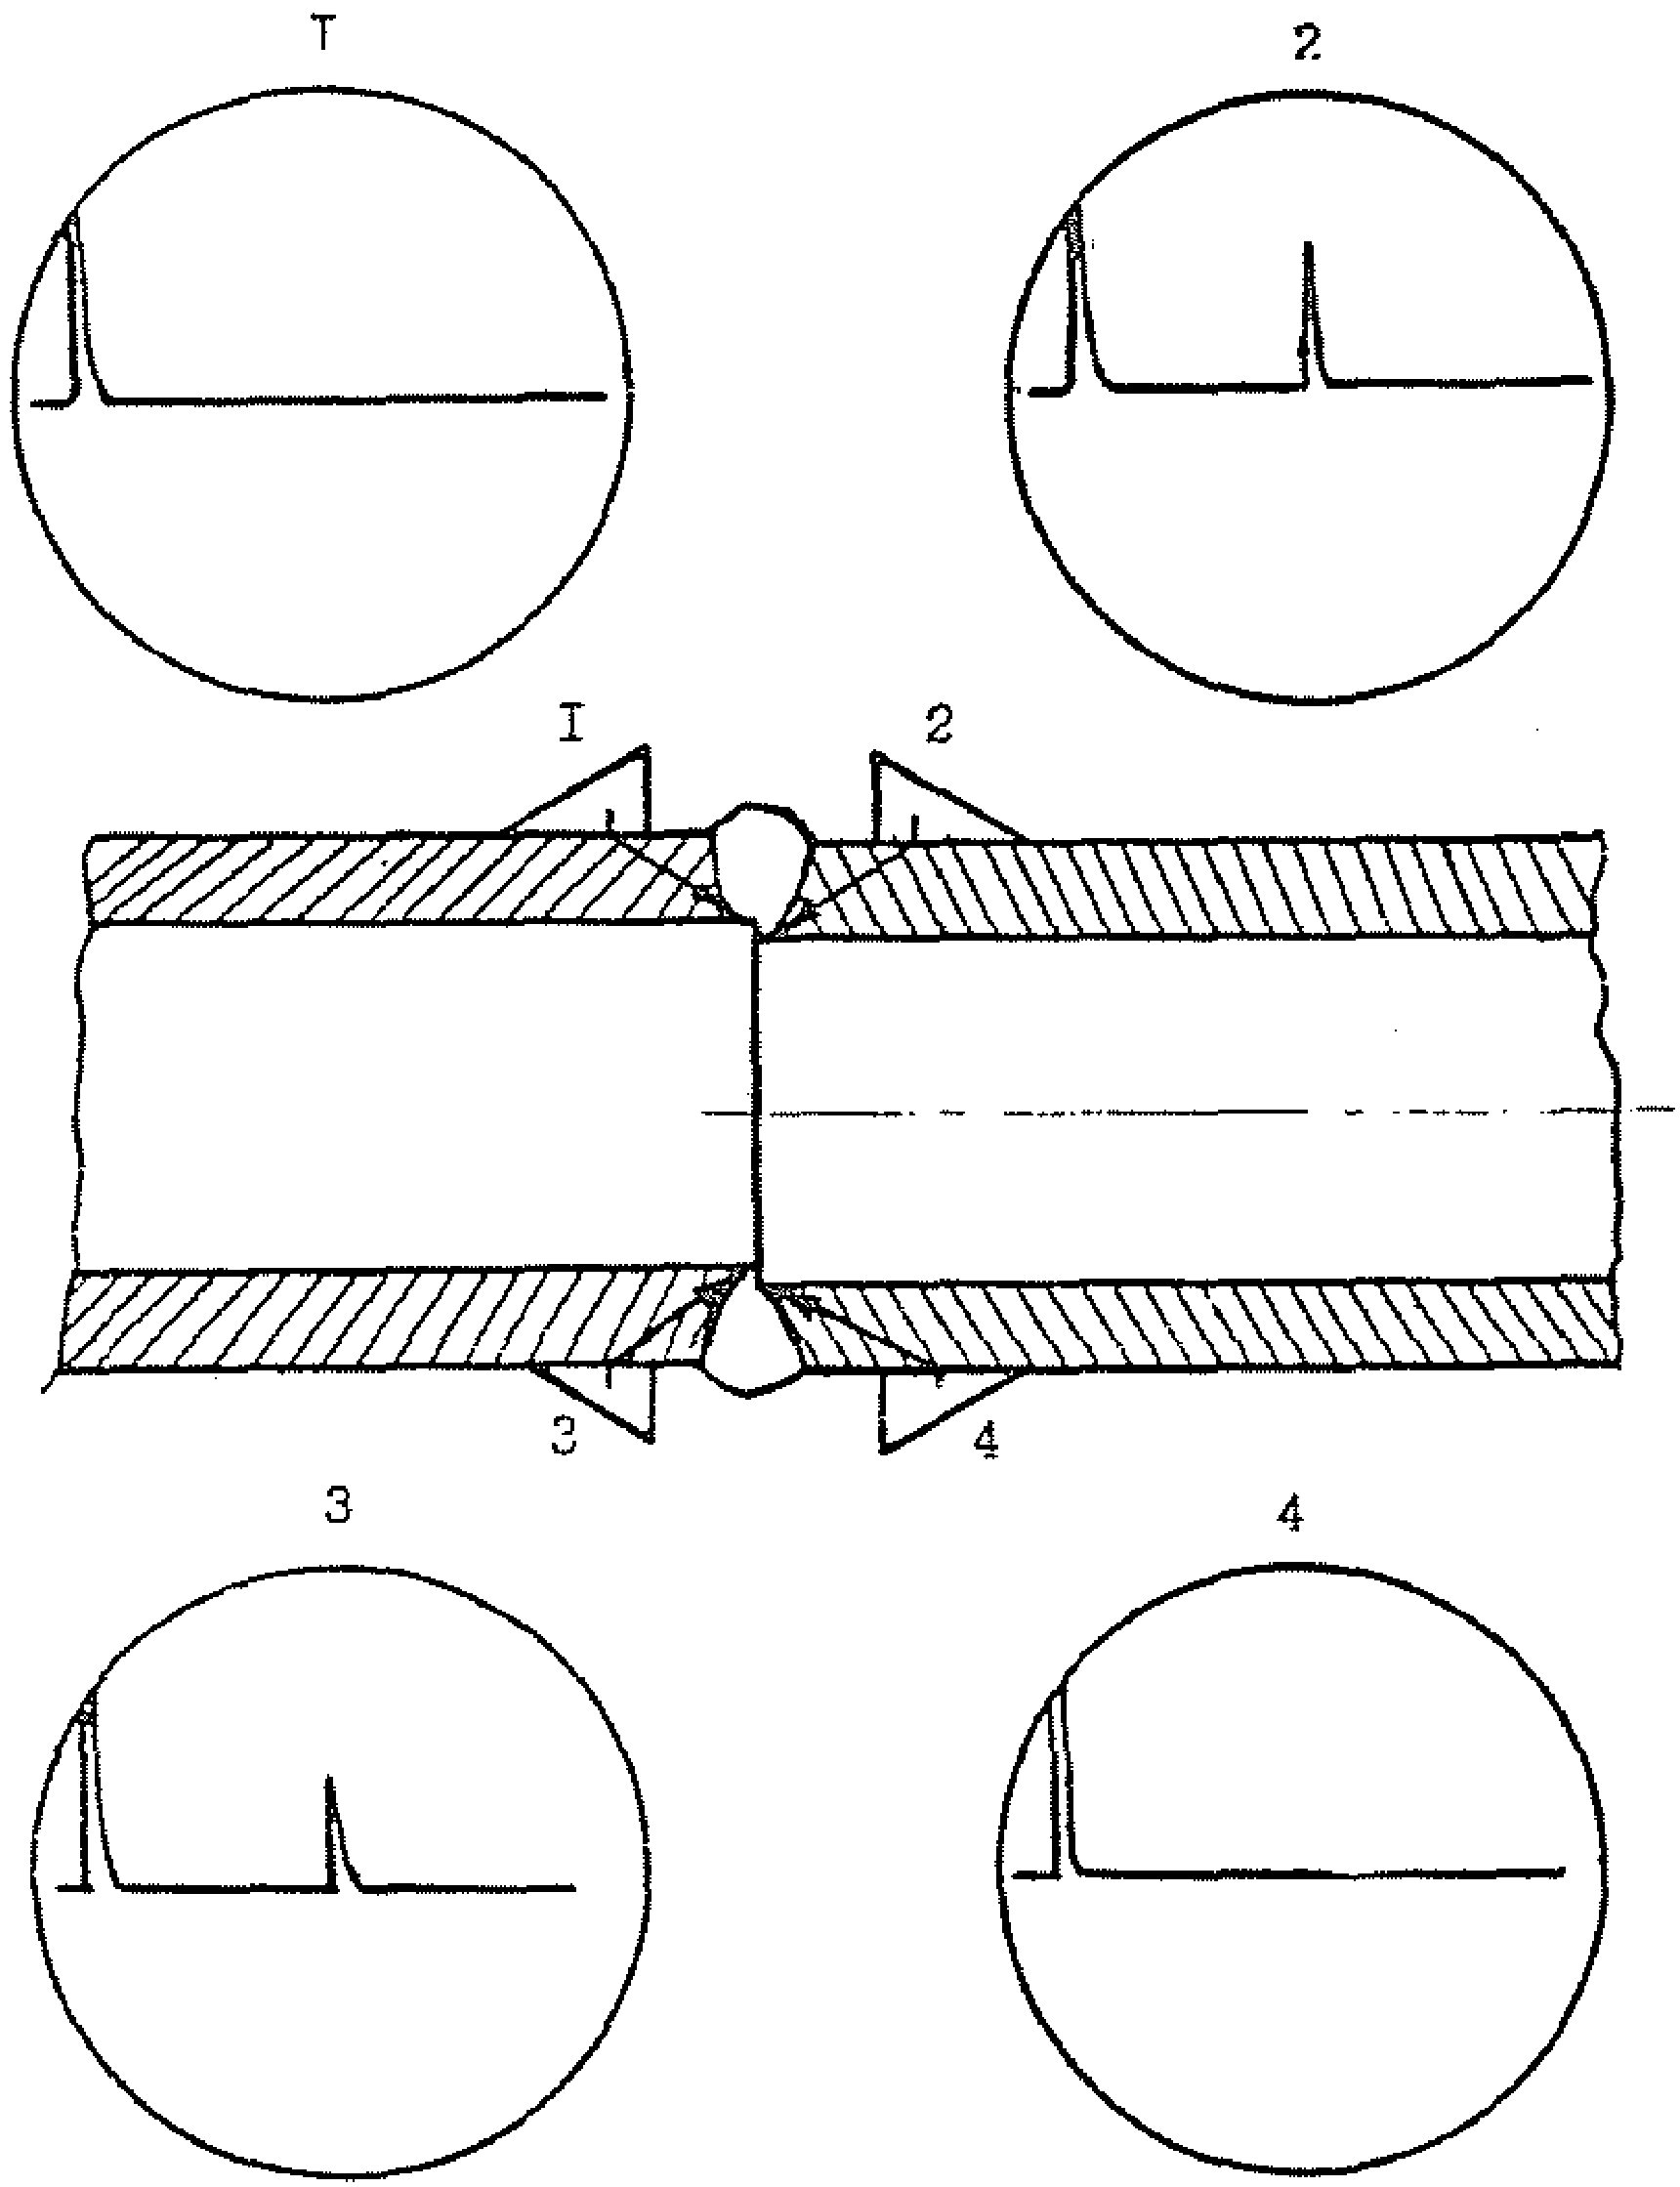
7.9. После выделения эхо-сигналов от дефектов на фоне ложных эхо-сигналов проводят оценку обнаруженных несплошностей, измеряя амплитуду эхо-сигналов, условные размеры, количество обнаруженных несплошностей на определенном участке сварного шва. Полученные результаты сравнивают с предельно допустимыми нормами, приведенными в технической документации на контролируемый тип изделия, паспорте или в табл. 4 - 7, и оценивают качество контролируемого сварного шва.
Б. Сварные соединения, выполненные с подкладными кольцами
7.10. При контроле стыковых сварных соединений, выполненных с подкладными кольцами, следует учитывать следующие особенности: помимо эхо-сигналов от дефектов типа пор, шлаковых включений, непроваров и трещин, на экране дефектоскопа в зоне контроля могут регистрироваться эхо-сигналы от:
7.11. Выбор схемы контроля, параметров преобразователей, настройка скорости развертки и чувствительности дефектоскопа при контроле сварных соединений, выполненных с подкладными кольцами, проводятся как и при контроле стыковых сварных соединений, выполненных без подкладных колец (п. 7.2, 7.3 настоящей инструкции).
7.12. Чтобы отличить ложные эхо-сигналы (от подкладного кольца, от зазора между подкладным кольцом и основным металлом свариваемого элемента) от эхо-сигналов от дефектов, необходимо определить координаты обнаруженных отражателей.
На рис. 10 приведены схемы обнаружения надкорневого дефекта, а также отражения от подкладного кольца и зазора между подкладным кольцом и основным металлом свариваемого элемента.
Схема обнаружения подкладного кольца и надкорневого дефекта
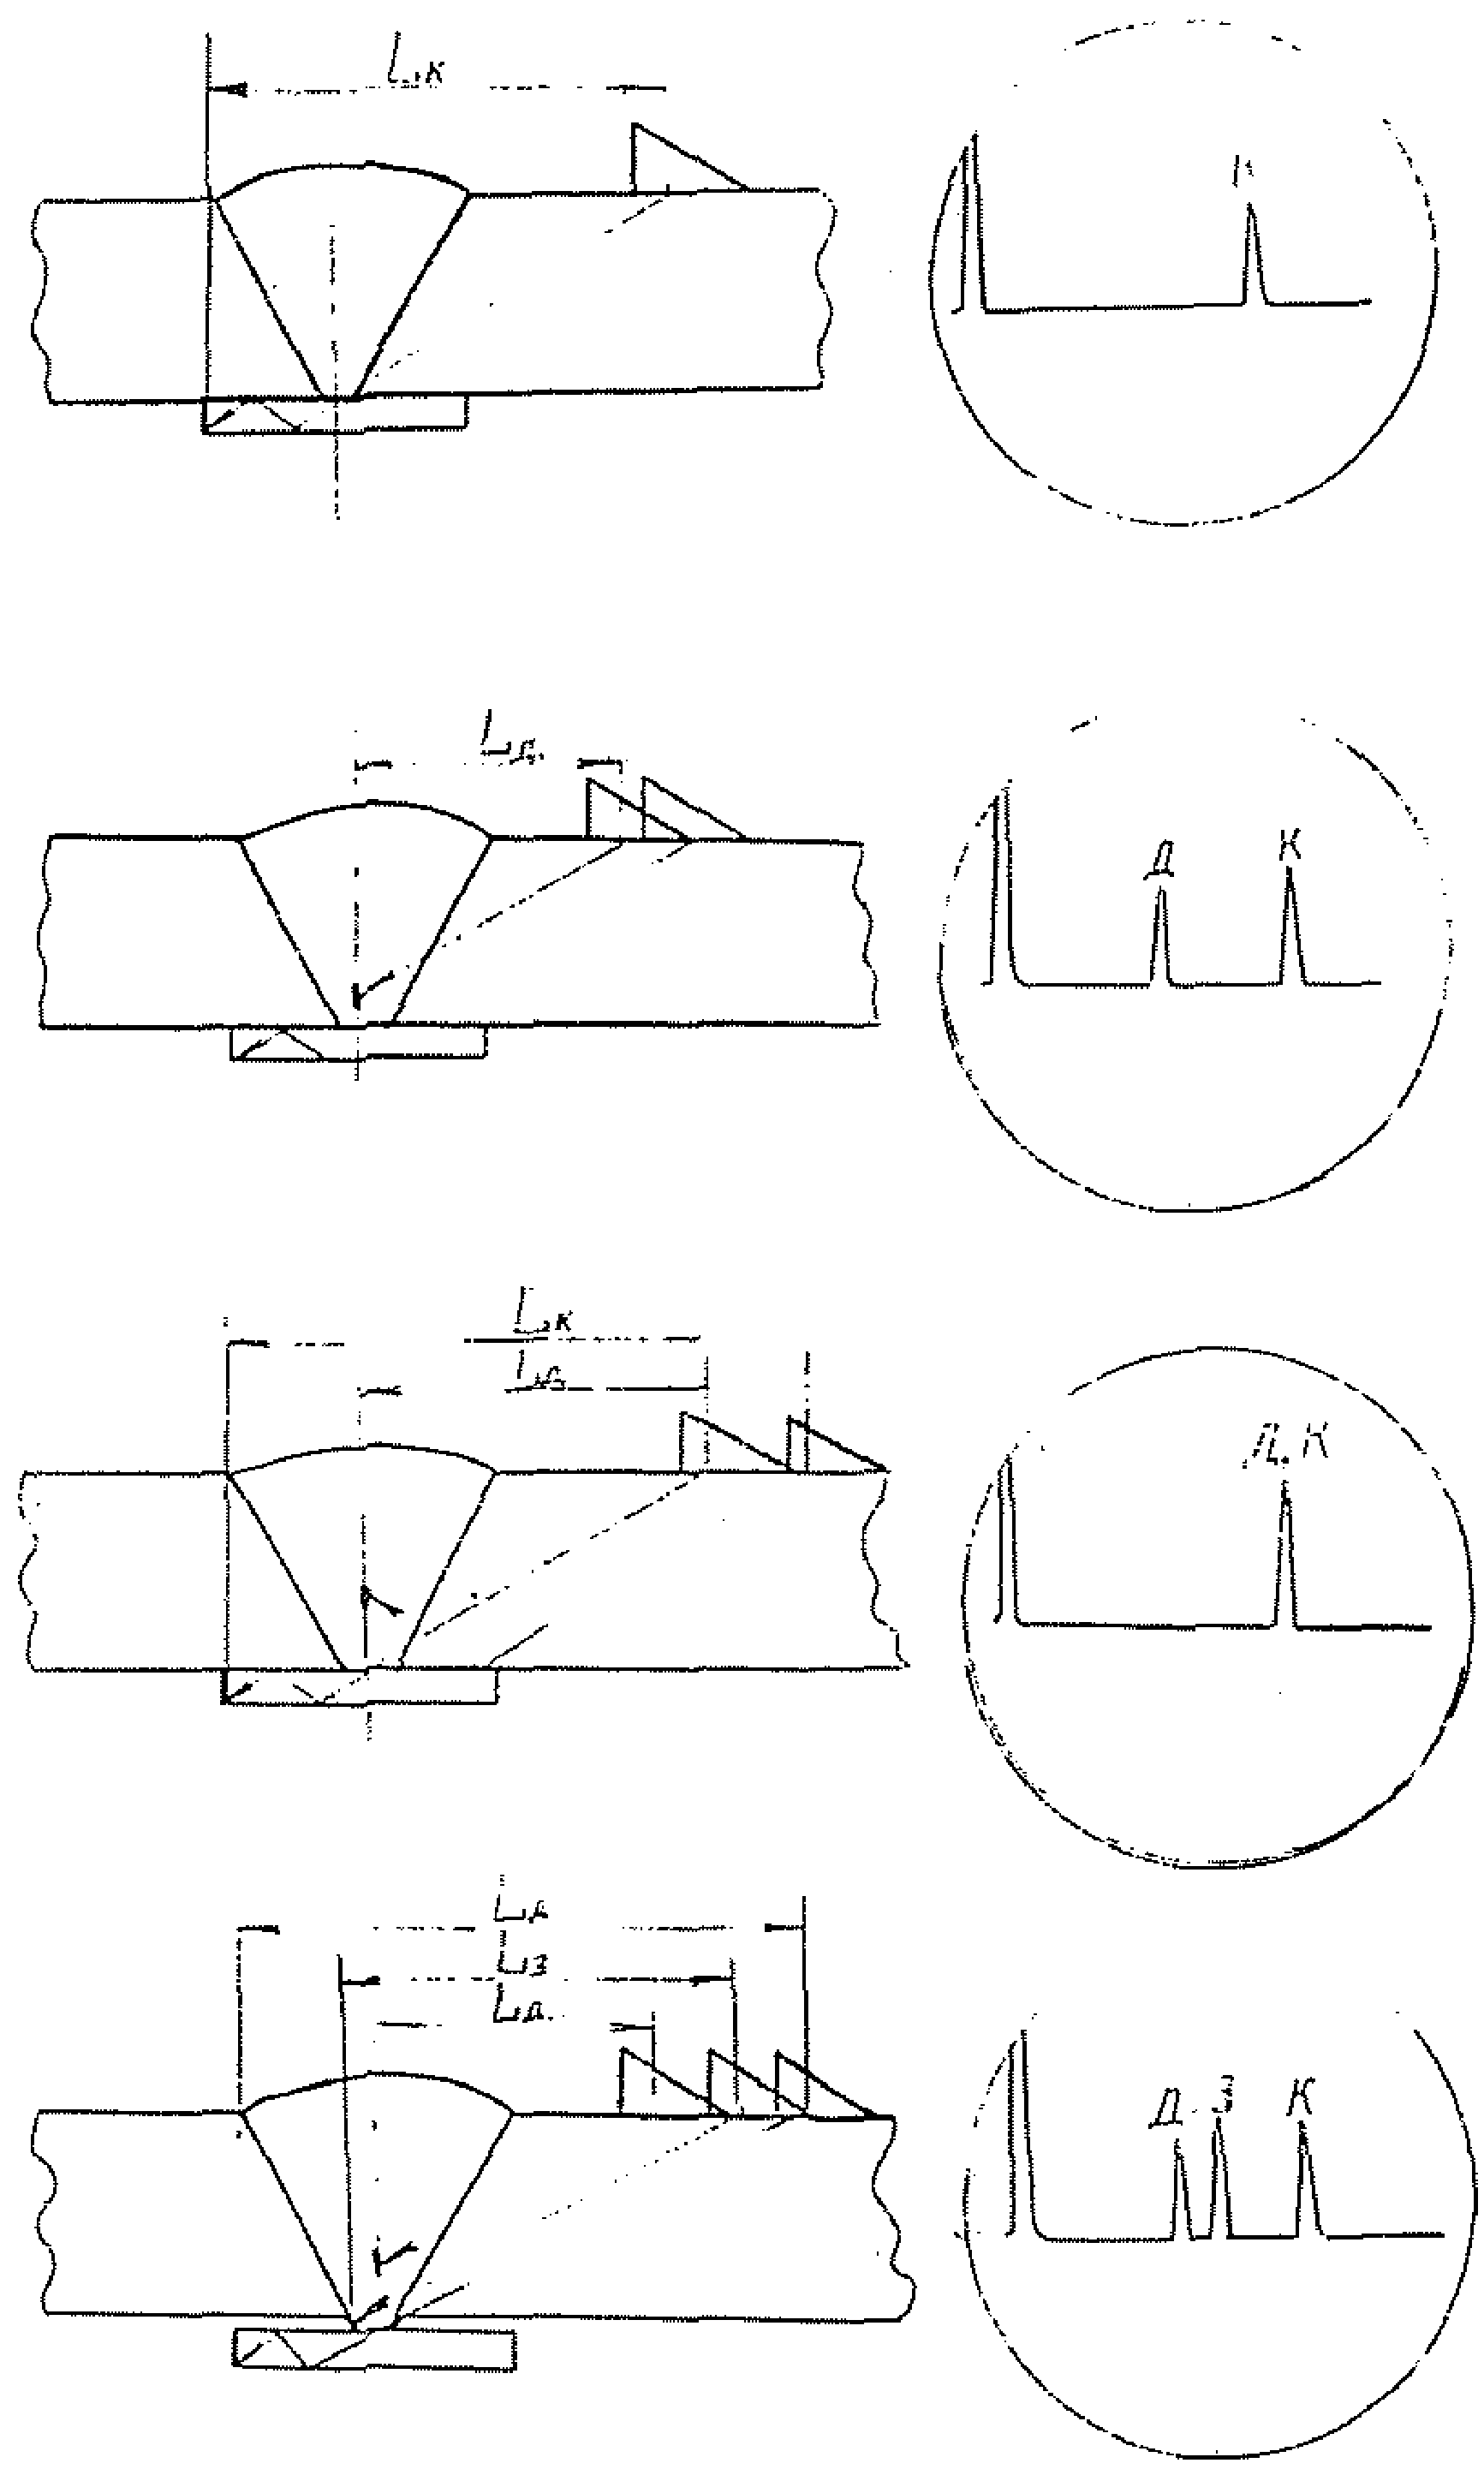
Отражение от подкладного кольца характеризуется тем, что координата этого отражателя, измеренная по поверхности контролируемого изделия L_{\text{к}} , обычно совпадает с границами валика усиления. Характер эхо-сигналов и координата L_{\text{к}} при прозвучивании с двух сторон шва практически одинаковы.
Отражение от зазора характеризуется тем, что координата этого отражателя по глубине совпадает с толщиной контролируемого изделия, а горизонтальная координата, измеренная по поверхности изделия, как правило, выходит за пределы середины шва.
7.13. После выделения эхо-сигналов от дефектов на фоне ложных эхо-сигналов проводят оценку обнаруженных несплошностей в соответствии с разд. 6 настоящей инструкции.
В. Методика контроля стыковых продольных сварных соединений цилиндрических конструкций
7.14. Особенностью ультразвукового контроля продольных стыковых швов сварных соединений цилиндрических конструкций является зависимость методики контроля от отношения толщины контролируемого изделия к его радиусу.
7.15. Предварительный выбор преобразователя проводится по табл. 3 настоящей инструкции по фактической толщине H цилиндрической конструкции.
7.16. Для каждого преобразователя определяется эквивалентная толщина плоского соединения H_{\text{пл}} (рис. 11) и уточняется преобразователь по табл. 2 настоящей инструкции, исходя из значений H_{\text{пл}} .
сварного соединения изделий цилиндрической формы
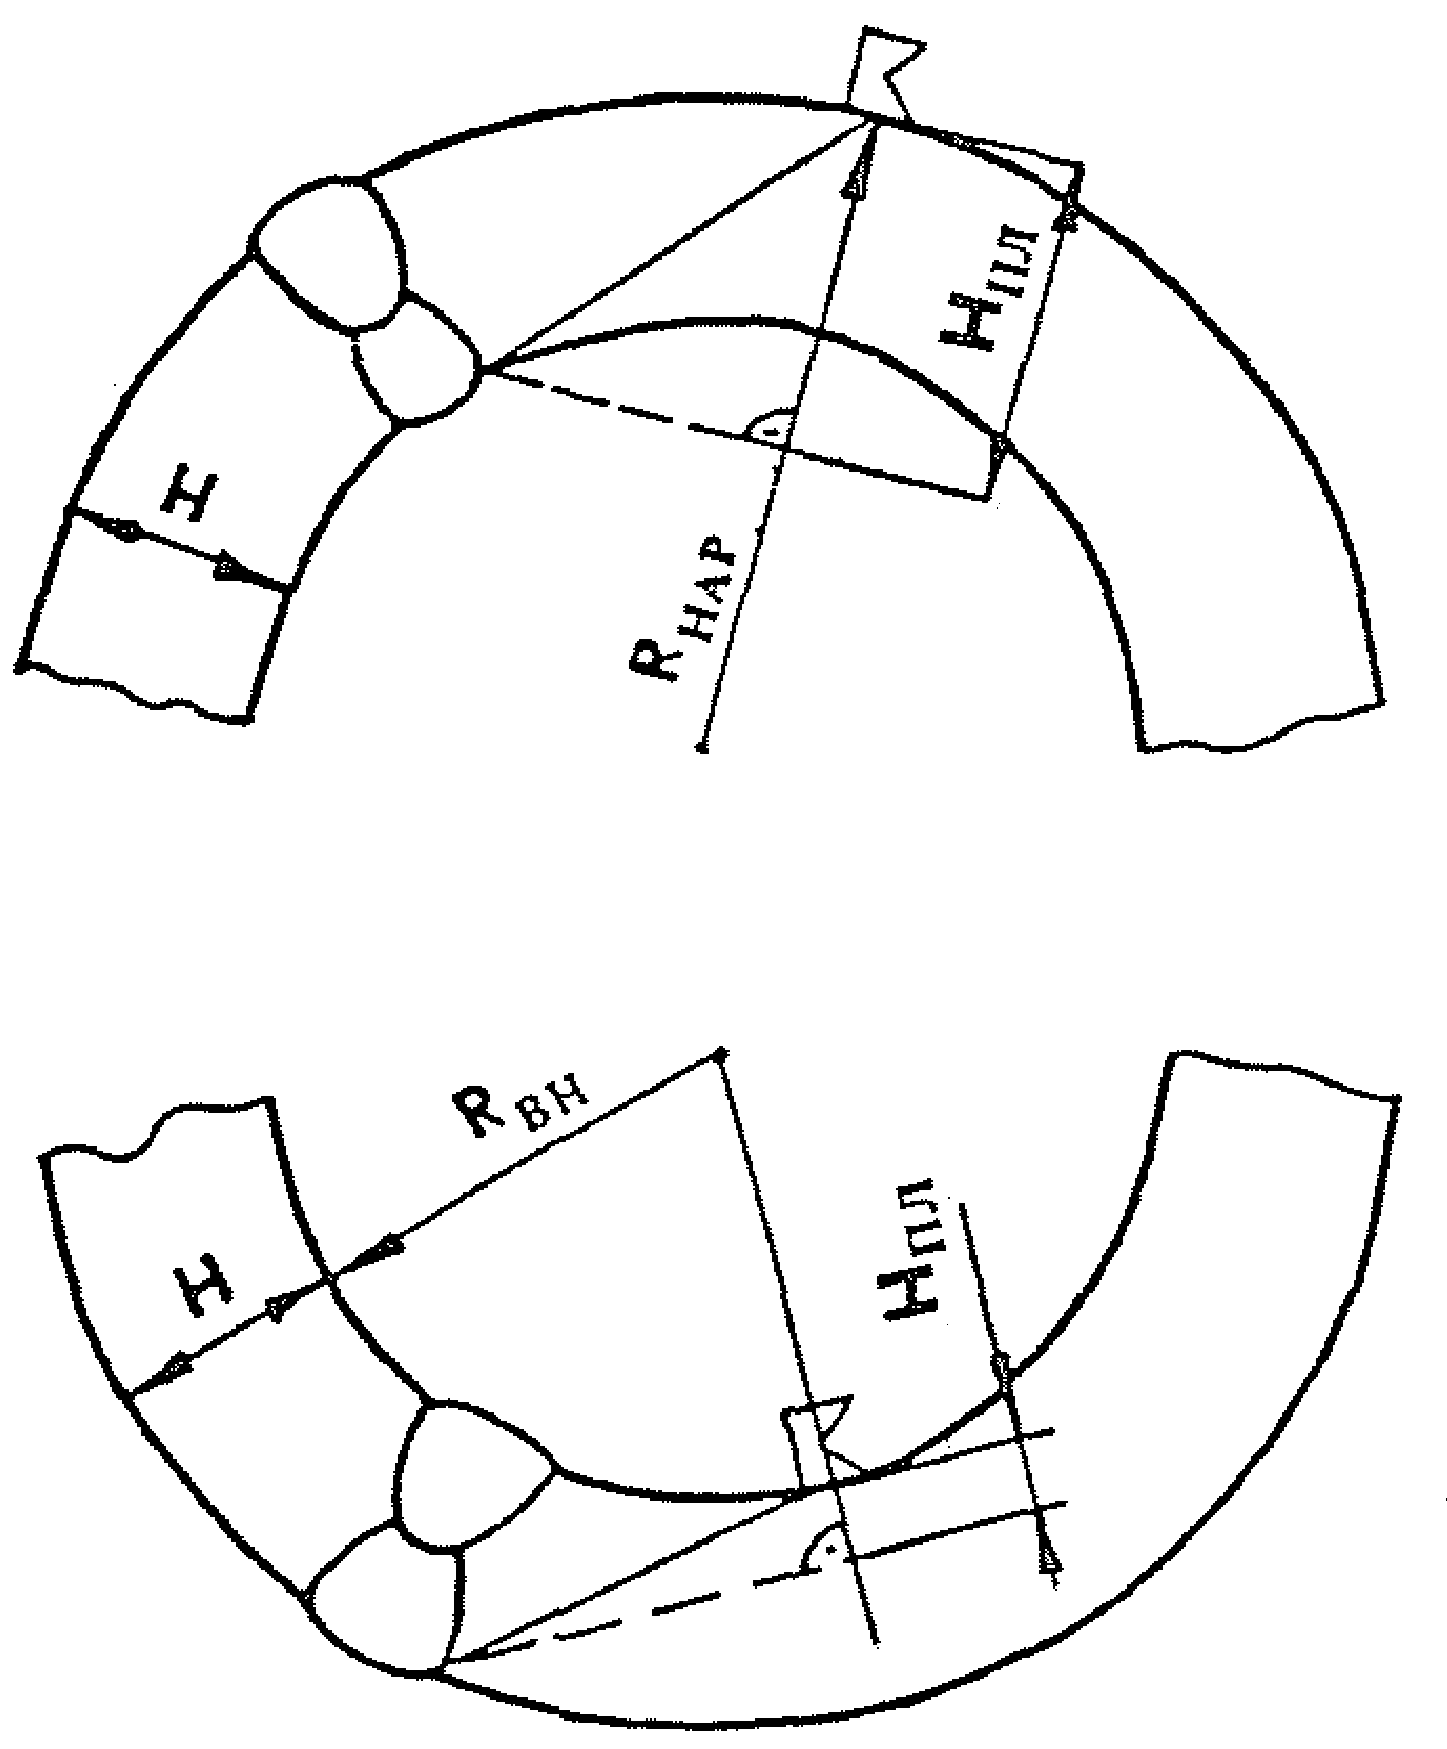
7.17. В зависимости от отношения H/R_{\text{нар}} и H/R_{\text{вн}} по табл. 8 устанавливают для каждого из выбранных преобразователей, к какой области значений отношения H/R при ультразвуковом контроле с наружной и/или внутренней стороны принадлежит сварное соединение.
| Угол ввода | А | Б |
|---|---|---|
| луча, град. | От 0 до n при УЗК продольных сварных соединений | Свыше n до m при УЗК продольных сварных соединений |
| 1 | 2 | 3 |
| 40 | 0 — 0,188 --------- 0 — 0,526 | 0,188 — 0,375 ------------- 0,526 и более |
| 45 | 0 — 0,140 --------- 0 — 0,322 | свыше 0,140 до 0,293 -------------------- свыше 0,322 до 1,0 |
| 50 | 0 — 0,104 --------- 0 — 0,208 | 0,104 — 0,234 ------------- 0,208 и более |
| 60 | 0 — 0,052 --------- 0 — 0,089 | свыше 0,052 до 0,134 -------------------- свыше 0,089 до 1,0 |
| 65 | 0 — 0,035 --------- 0 — 0,057 | 0,036 — 0,094 ------------- 0,057 и более |
| 68 | 0 — 0,026 --------- 0 — 0,042 | 0,026 — 0,073 ------------- 0,042 и более |
| 70 | 0 — 0,021 --------- 0 — 0,034 | 0,021 — 0,060 ------------- 0,034 и более |
| 72 | 0 — 0,017 --------- 0 — 0,027 | 0,017 — 0,049 ------------- 0,027 и более |
Примечание. Числитель — с наружной стороны, знаменатель — с внутренней.
7.18. Если отношение H/R находится в области «А», то контроль сварного соединения осуществляется аналогично контролю плоских конструкций.
7.19. Если отношение H/R находится в области «Б», то определение возможности контроля всего сечения шва и зоны перемещения преобразователей определяют расчетно-графическим способом.
7.20. При ультразвуковом контроле с наружной стороны чувствительность контроля определяют, исходя из требований настоящей инструкции (табл. 4 - 7) и эквивалентной толщины сварного соединения H_{\text{пл}} . Для этого:
- исходя из величины H_{\text{пл}} , устанавливают диапазон толщин сварных соединений, к которому относится данное соединение;
- если H_{\text{пл}} сварного соединения входит в тот же диапазон толщин, что и истинная толщина H, то контроль следует проводить с чувствительностью, предусмотренной инструкцией для этого диапазона;
- если H_{\text{пл}} попадает в следующий диапазон толщин, то контроль с наружной стороны следует проводить с чувствительностью, предусмотренной инструкцией для этого диапазона толщин, что должно быть отмечено в карте контроля и в результатах контроля.
7.21. При контроле с внутренней стороны выбранными преобразователями чувствительность определяют, исходя из истинной толщины соединений H, но настраивают ее для глубины, соответствующей эквивалентной толщине изделия H_{\text{пл}} (рис. 11).
7.22. Для определения координат дефектов в сечении шва глубиномер дефектоскопа следует настраивать в расстояниях по лучу.
7.23. Для настройки чувствительности и скорости развертки следует использовать криволинейные образцы, радиус кривизны которых равен радиусу контролируемого сварного соединения.
При пользовании АРД-шкалами настройка проводится для эквивалентной толщины H_{\text{пл}} .
8. МЕТОДИКА КОНТРОЛЯ УГЛОВЫХ И ТАВРОВЫХ СВАРНЫХ СОЕДИНЕНИЙ
8.1. Угловые и тавровые сварные соединения могут выполняться как из плоских элементов, так и из цилиндрических (например, вварка штуцера в корпус сосуда).
8.2. По конструкции угловые и тавровые сварные соединения могут быть двух категорий: с полным проплавлением или с конструктивным зазором (непроваром).
8.3. При контроле угловых и тавровых сварных соединений с любым типом разделка кромок (K-образная, V-образная) особое внимание следует обращать на корневую зону шва, где наиболее вероятно наличие дефектов типа непроваров.
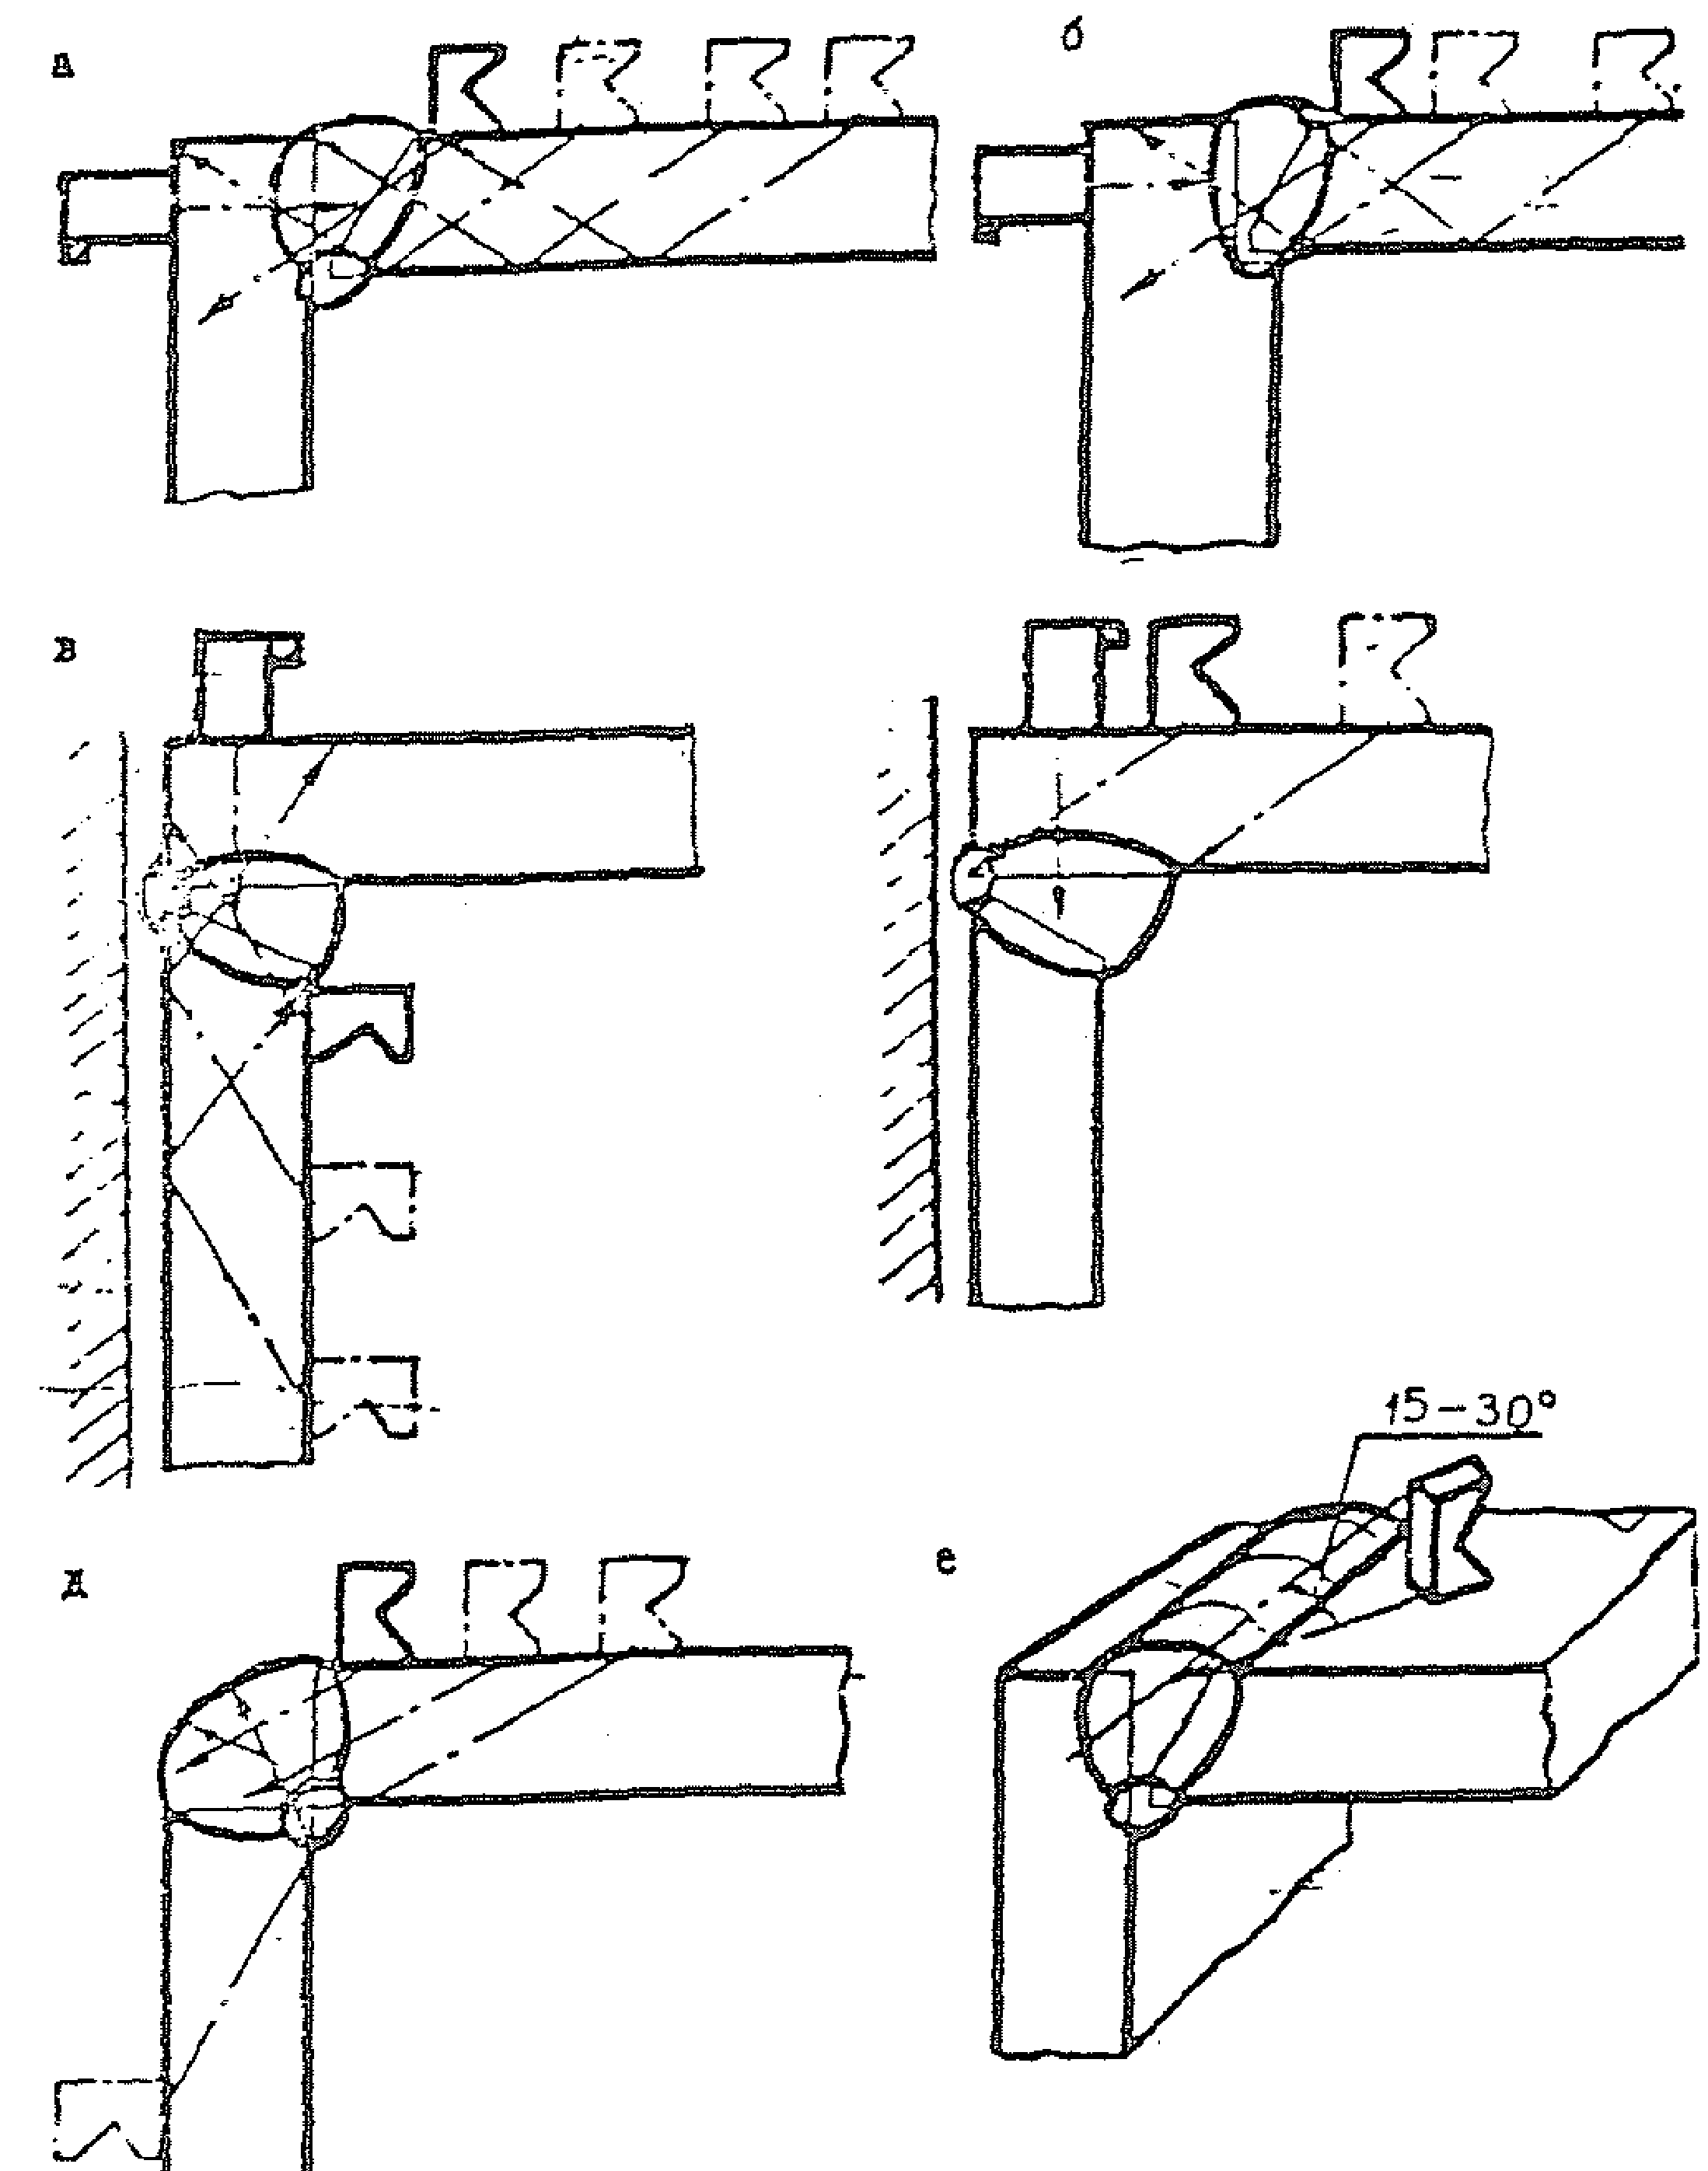
8.4. Схемы контроля угловых и тавровых сварных соединений приведены на рис. 12, 13. Контроль проводится прямым и однократно отраженным лучами с двух сторон шва наклонными преобразователями. При контроле тавровых и угловых сварных соединений элементов с плоскими стенками для контроля применяют также прямые или раздельно-совмещенные преобразователи.
Схемы контроля угловых сварных соединений
Схемы контроля тавровых сварных соединений
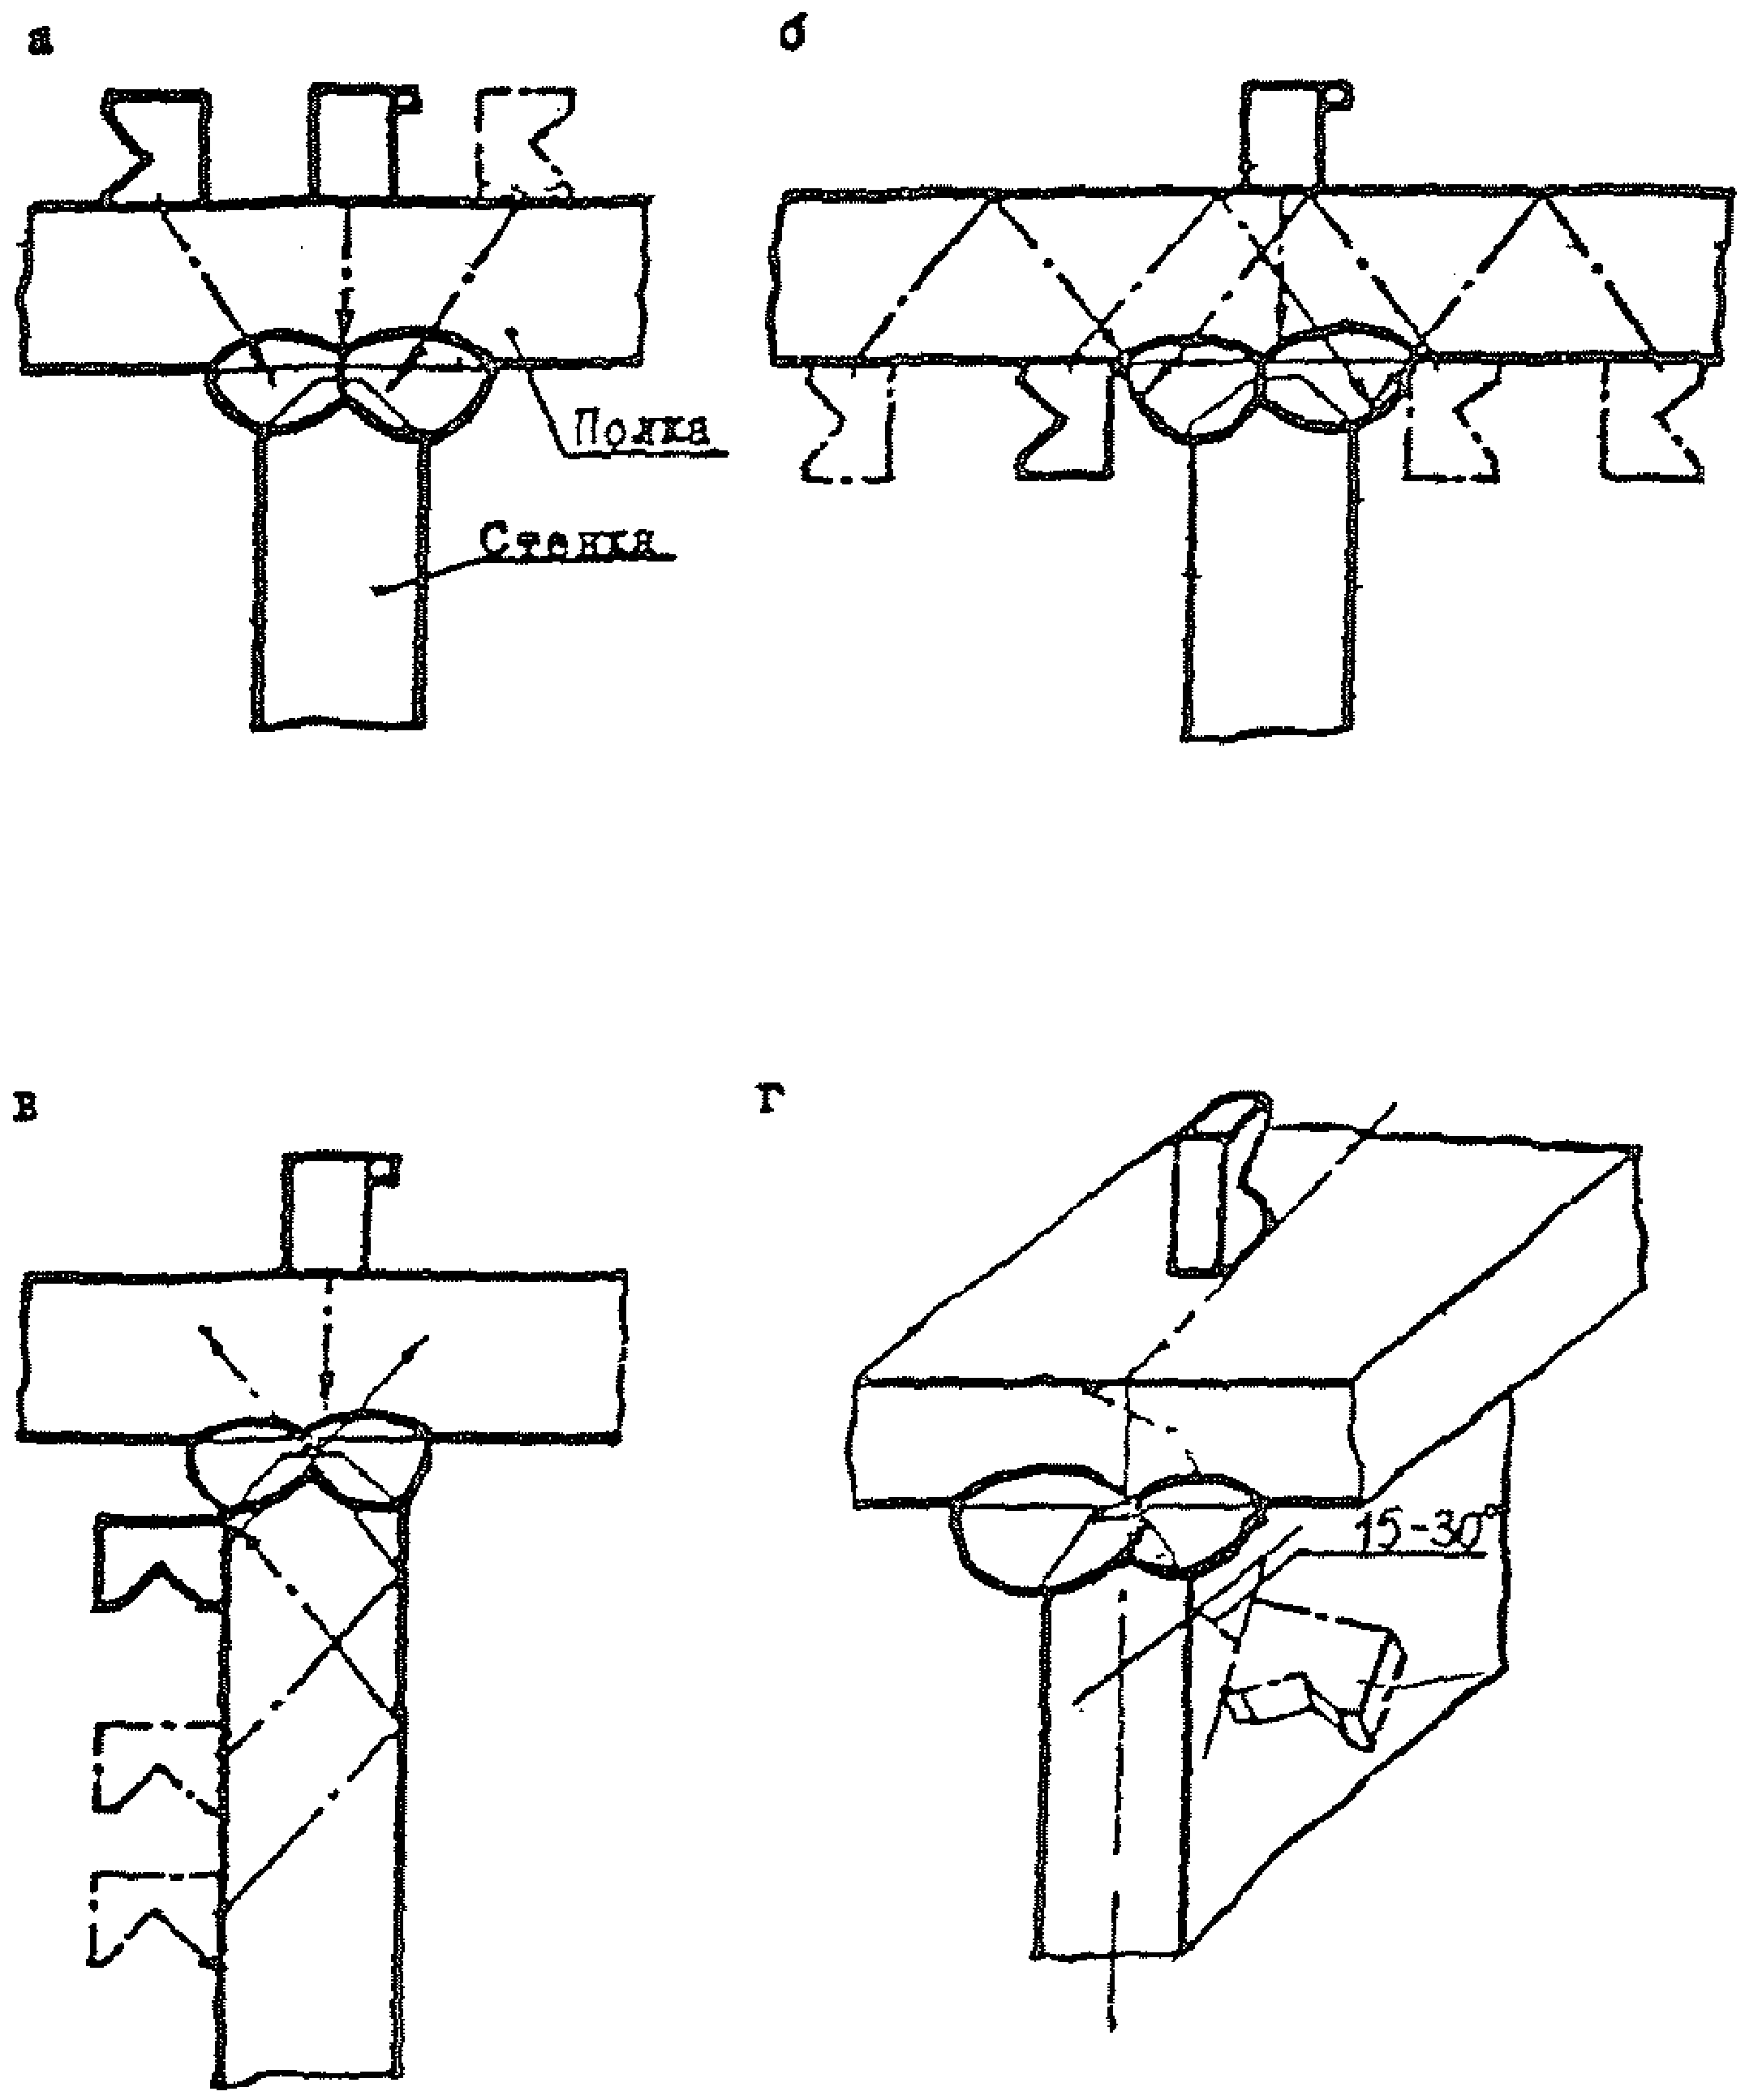
8.5. Контроль всех типов угловых и тавровых сварных соединений выполняется преобразователями, параметры которых выбираются по табл. 3 настоящей инструкции в зависимости от толщины контролируемого сварного соединения.
8.6. Чувствительность дефектоскопа настраивается в зависимости от конкретной толщины контролируемого изделия и предельно допустимого размера дефекта для данного типа оборудования, указанного в нормативно-технической документации, паспорте оборудования или в табл. 4 - 7 настоящей инструкции.
8.7. Настройка скорости развертки и чувствительности дефектоскопа выполняется на испытательных образцах, толщина которых соответствует толщине контролируемого изделия, с искусственными отражателями, размеры которых соответствуют предельно допустимым размерам дефектов для конкретного контролируемого изделия.
Если дефектоскоп снабжен АРД-диаграммами и АРД-шкалами, то настройка проводится по ним без применения испытательных образцов в соответствии с методикой контроля на соответствующий дефектоскоп.
8.8. При контроле угловых и тавровых сварных соединений плоских элементов с K-образной разделкой и без нее, но с полным проплавлением, прежде всего начинают поиск непровара в корне шва прямым и однократно отраженным лучами наклонным преобразователем, а также прямым и раздельно-совмещенным преобразователями, установленными на наружной поверхности полки (см. рис. 12, 13). При отсутствии непровара контролируется нижняя часть шва прямым лучом, а верхняя — однократно отраженным лучом.
8.9. Если контроль прямым и однократно отраженным лучами невозможен, то необходимо увеличить угол ввода или выполнить контроль однократно и двукратно отраженным лучами.
8.10. При контроле угловых и тавровых сварных соединений плоских элементов с V-образной разделкой схемы контроля аналогичны схемам при контроле сварных соединений с K-образной разделкой: выявление непровара в корне проводится прямым лучом, а контроль верхней части шва — однократно отраженным.
8.11. Ультразвуковой контроль угловых и тавровых сварных соединений из плоских элементов с конструктивным непроваром имеет низкую достоверность.
При необходимости проводить такой контроль следует изготовить образец с аналогичным швом, по которому будет оцениваться размер конструктивного непровара в контролируемом сварном соединении. Остальная часть наплавленного металла шва контролируется так же, как и при контроле сварных соединений с полным проваром.
8.12. При контроле угловых и тавровых сварных соединений цилиндрических (трубных) элементов выбор схемы контроля зависит от диаметра приваренного патрубка, от наличия конструктивного зазора и от диаметра корпуса аппарата, в который вварен патрубок.
8.13. Контроль угловых сварных соединений патрубков и труб с номинальной толщиной стенки 8 — 65 мм с сосудами (корпусами), фланцами без конструктивного зазора производится с наружной стороны патрубка наклонными преобразователями.
8.14. Контроль по поверхности корпуса аппарата (сосуда) осуществляется при диаметре аппарата не менее 800 мм.
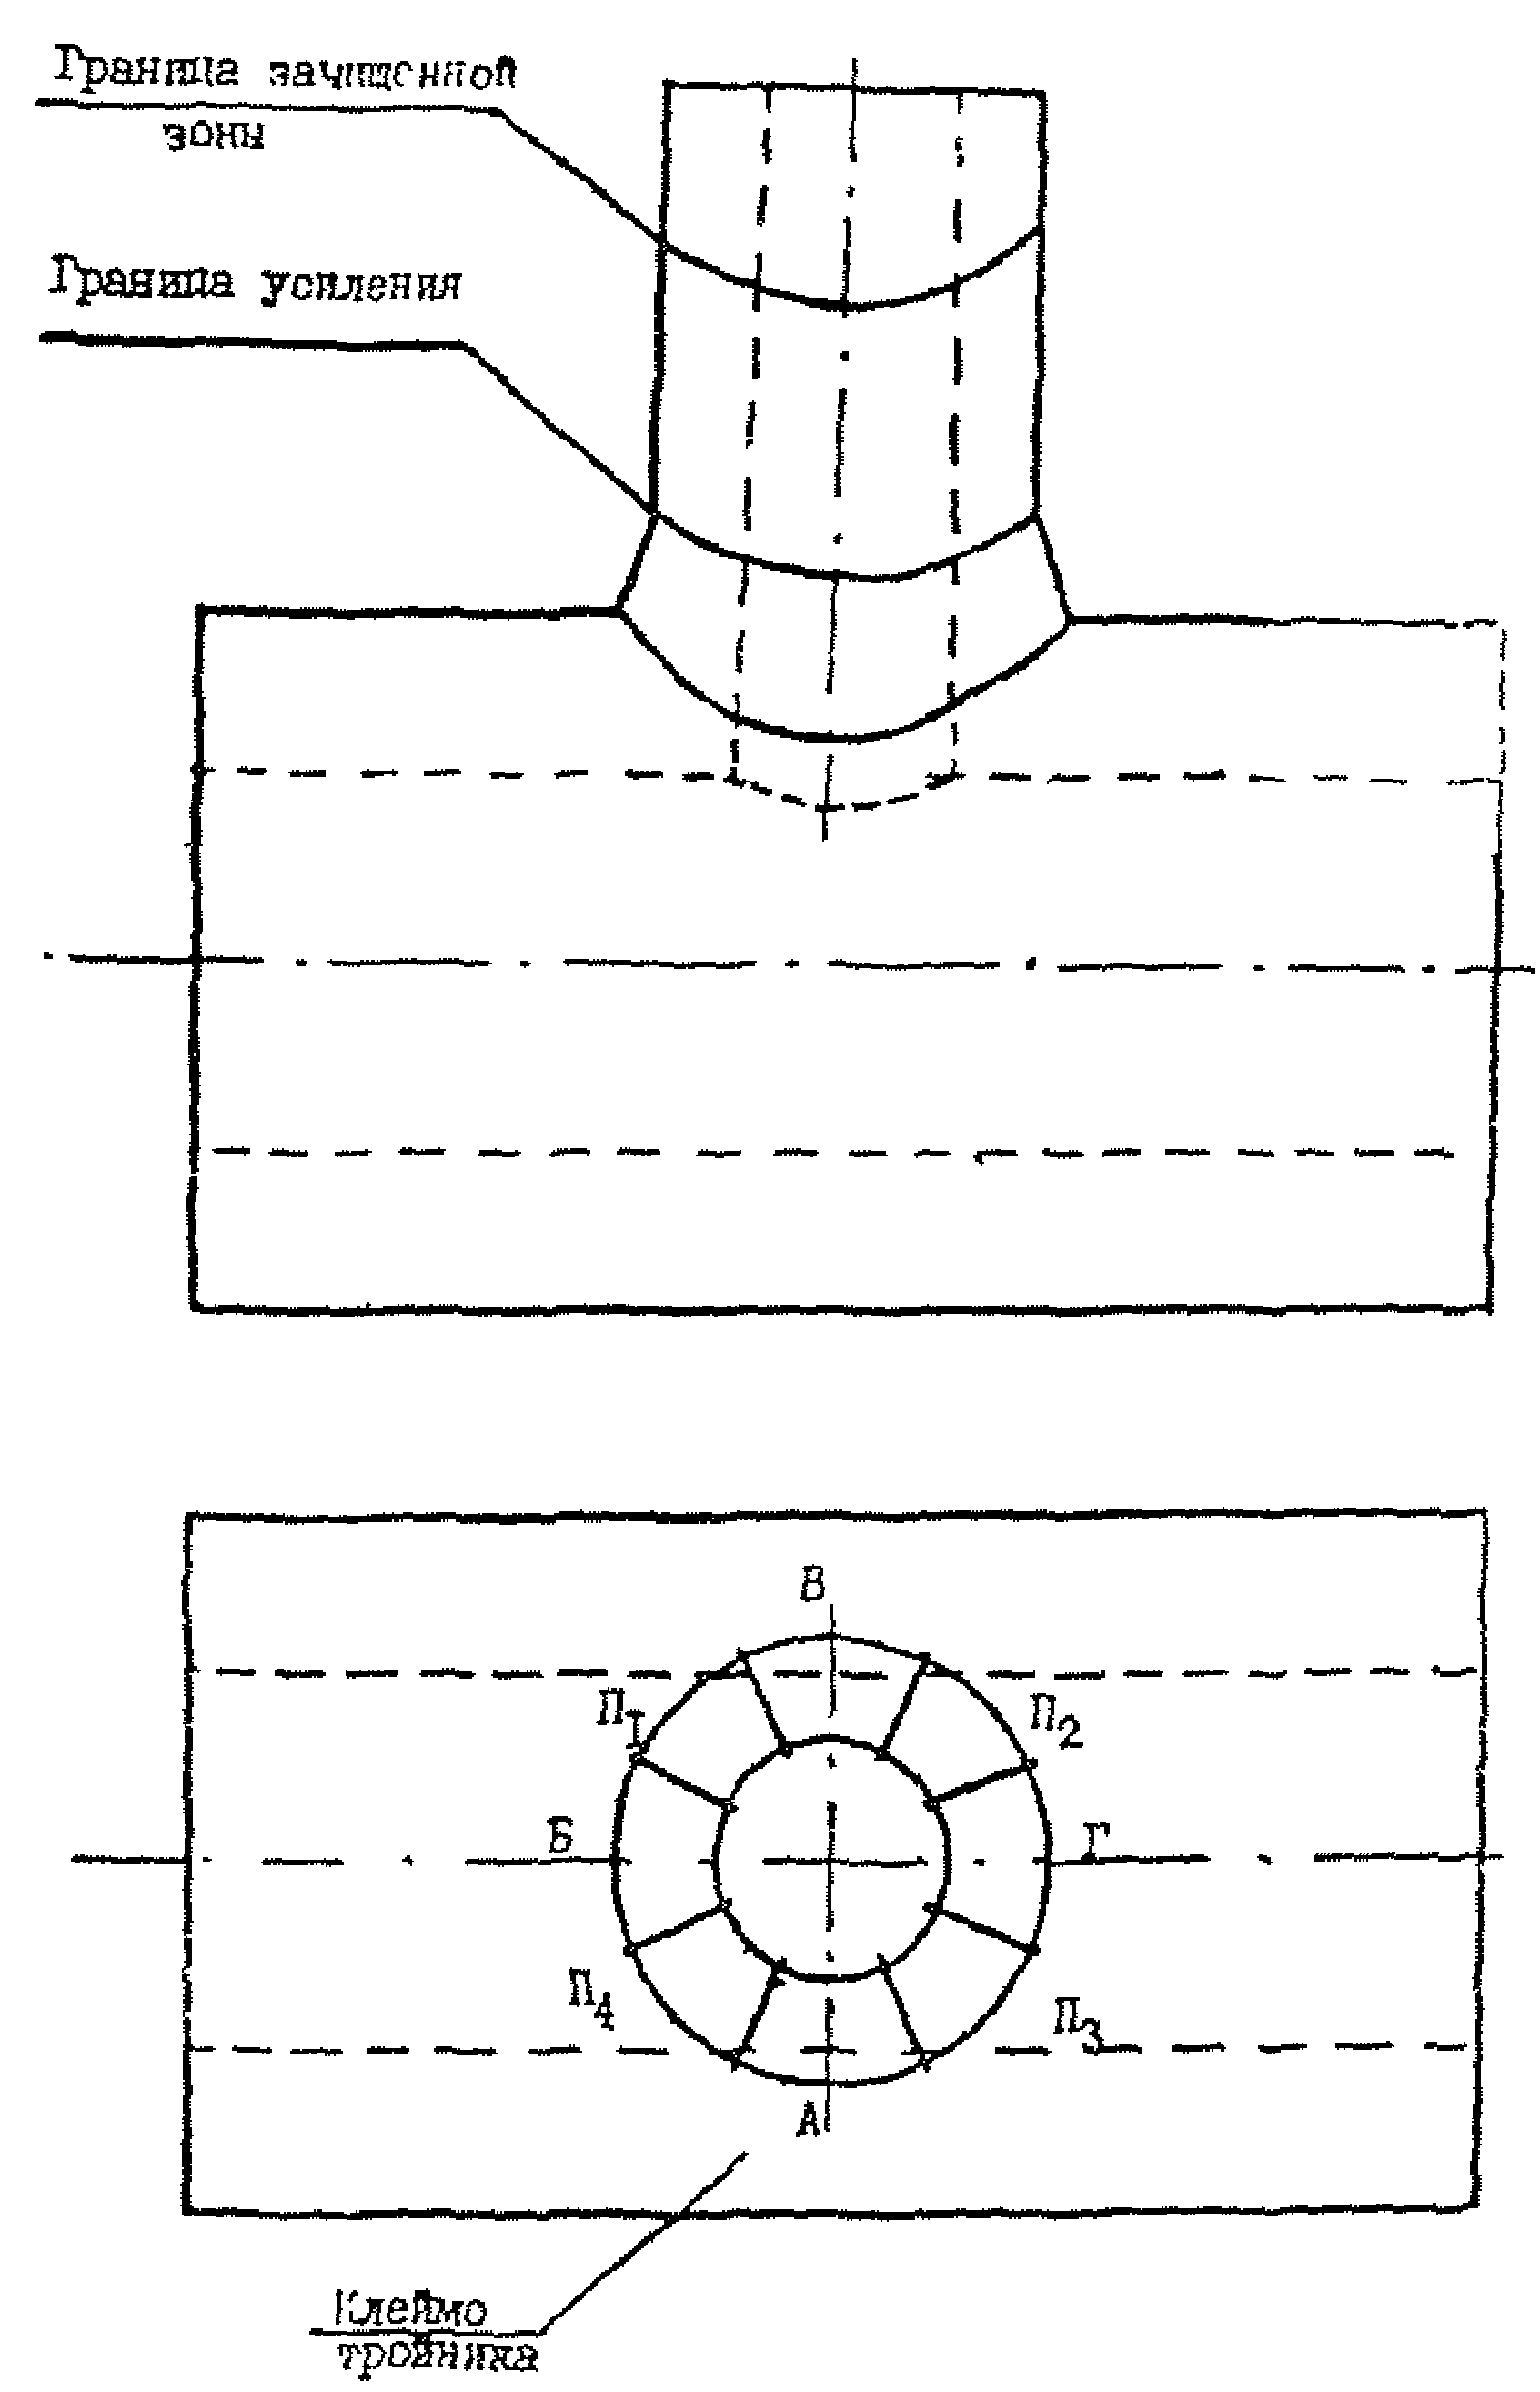
Для удобства на поверхности корпуса и патрубка делается разметка (рис. 14).
Разметка штуцера для ультразвукового контроля
8.15. Особенностью контроля подобных сварных соединений является то, что угол скоса кромки штуцера меняется от 0° до 30° (рис. 15). В центре секторов А и В угол равен 0°, в центре секторов Б и Г — 30°.
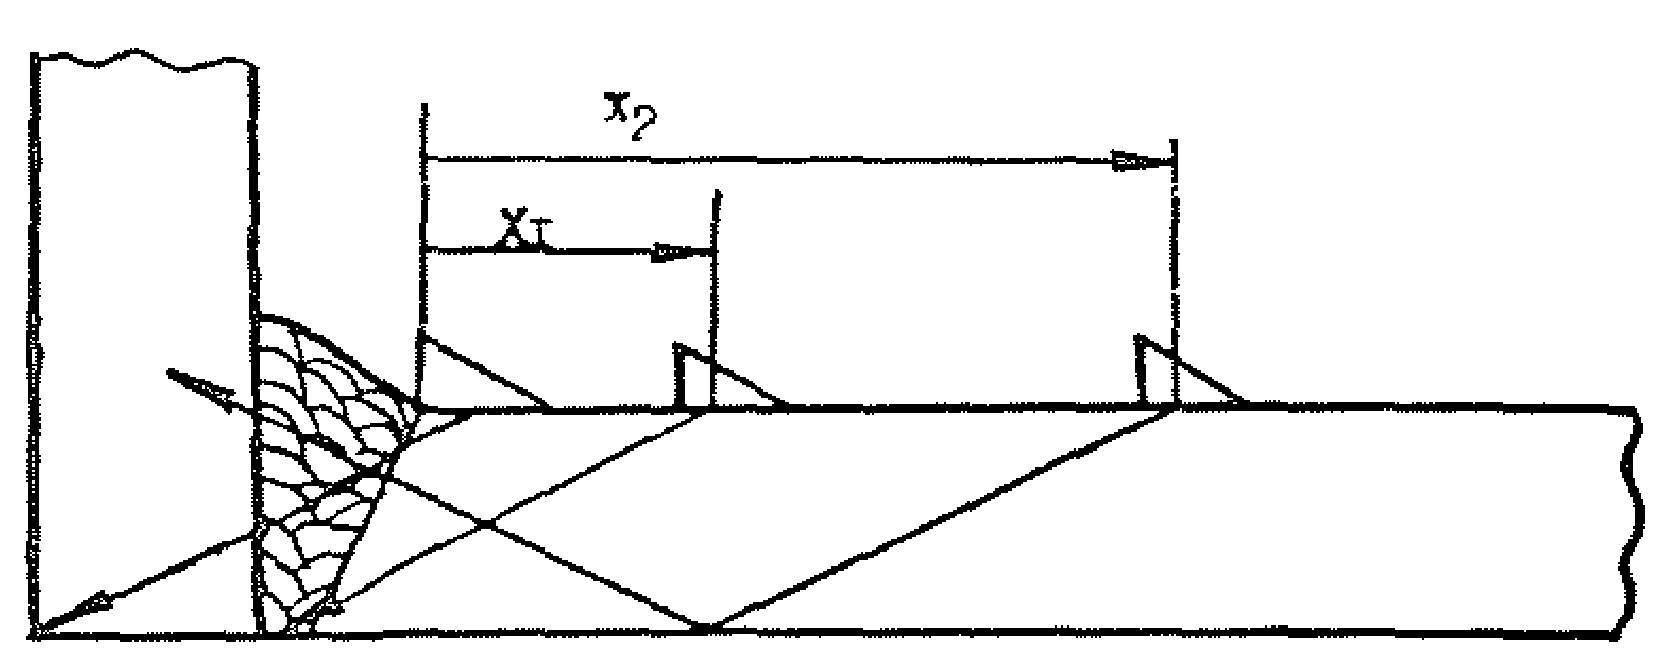
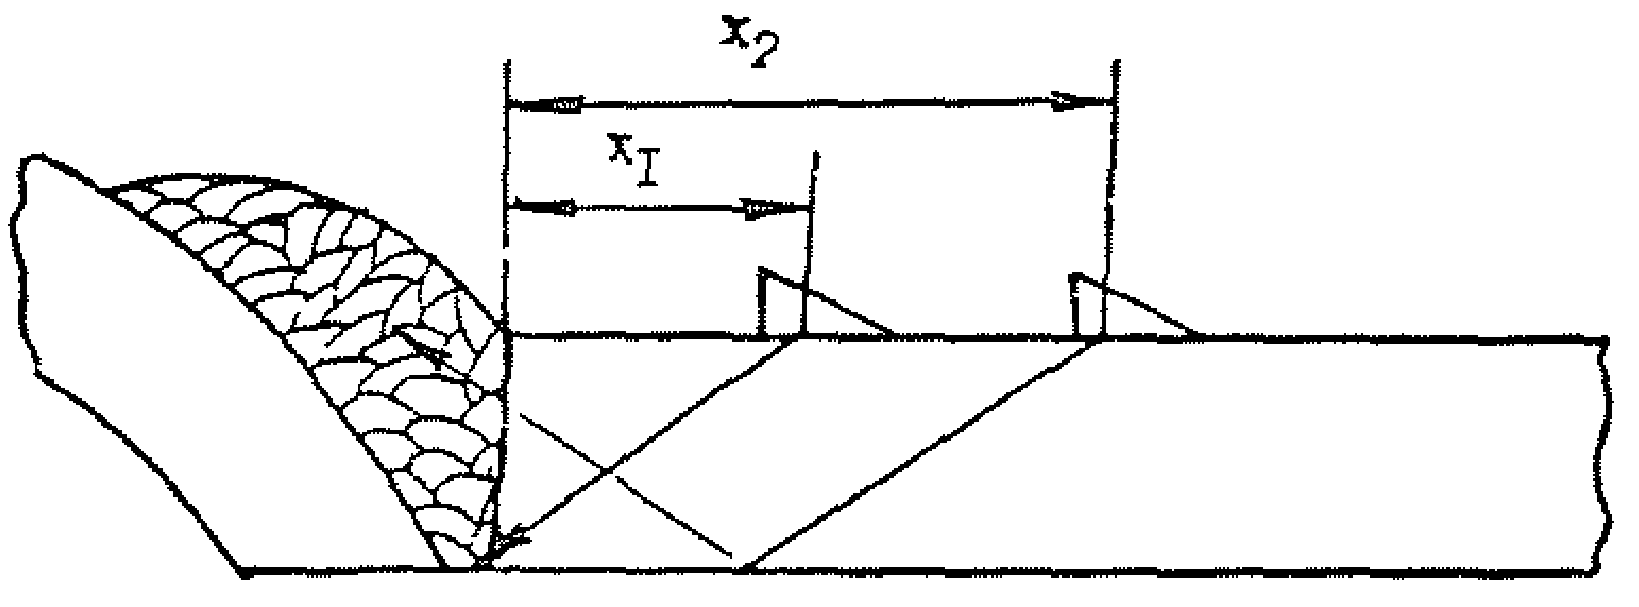
Контроль в промежуточных секторах \text{П}_{1} , \text{П}_{2} , \text{П}_{3} , \text{П}_{4}
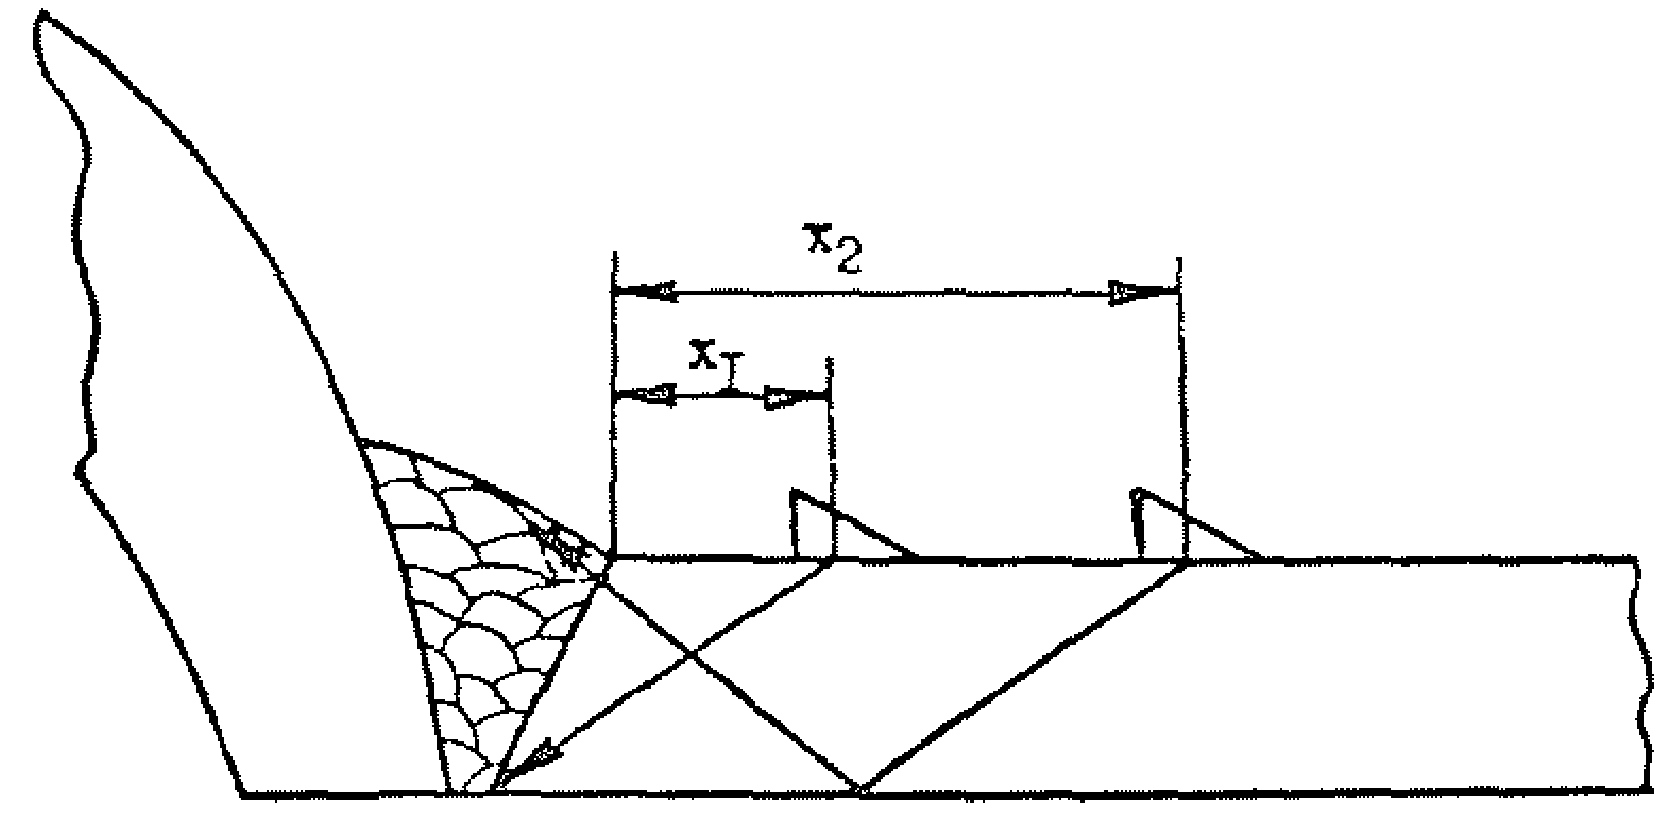
Ширина валика усиления также меняется в различных секторах: в секторах А и В она может быть в 1,5 раза больше, чем в секторах Б к Г, поэтому при сканировании следует учитывать, что при попадании прямым лучом в корень и однократно отраженным в усиление шва расстояние по поверхности контролируемого изделия между точкой ввода (передней гранью) преобразователя и краем усиления будет неодинаковым в различных секторах шва. Ориентировочные расстояния от точки ввода преобразователя до края усиления в зависимости от толщины контролируемого сварного соединения и сектора, в котором находится преобразователь, приведены в табл. 9.
Ориентировочное расстояние от точки ввода преобразователя до края валика усиления
| Толщина стенки штуцера, | Луч попадает в корень шва — X , мм 1 | Луч попадает в усиление шва — X , мм 2 | ||||
| мм | Секторы А, В | Секторы Б, Г | Промежуток П (1 — 4) | Секторы А, В | Секторы Б, Г | Промежуток П (1 — 4) |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 9 | 20 | 15 | 17 | 35 — 50 | 35 — 50 | 35 — 50 |
| 11 — 12 | 25 | 20 | 23 | 45 — 60 | 45 — 60 | 45 — 60 |
| 16 | 23 | 16 | 20 | 40 — 60 | 40 — 60 | 40 — 60 |
| 18 | 25 | 17 | 21 | 45 — 65 | 45 — 65 | 45 — 65 |
| 20 — 25 | 12 — 17 | 5 | 10 — 15 | 30 — 55 | 35 — 55 | 30 — 55 |
| 28 | 25 | 15 | 20 | 35 — 65 | 50 — 70 | 40 — 70 |
| 32 — 35 | 25 — 30 | 15 — 20 | 20 — 25 | 40 — 85 | 60 — 85 | 45 — 85 |
| 40 | 35 | 20 | 30 | 55 — 100 | 70 — 100 | 60 — 100 |
| 50 | 50 | 30 | 35 | 65 — 120 | 95 — 120 | 75 — 120 |
Примечание. Сигналы от дефектов, находящихся выше корня шва, могут быть получены прямым лучом при расстоянии меньше X_{1} и однократно отраженным лучом при расстояниях больше X_{1} . Местоположение секторов А, Б, В, Г, П (1 — 4) приведено на рис. 14.
В процессе контроля измеряют расстояние от точки ввода до ближайшего края усиления и сравнивают его с приведенными в табл. 9 значениями.
Совпадение измеренных и расчетных (приведенных в табл. 9) значений с точностью +/- 5 мм свидетельствует о наличии дефекта в шве.
8.16. Ультразвуковой контроль угловых сварных соединений цилиндрических (трубных) элементов с конструктивным зазором имеет низкую достоверность.
При необходимости проводить такой контроль следует определить по чертежу размер конструктивного непровара и изготовить образцы, аналогичные контролируемому сварному соединению, с искусственными отражателями для настройки дефектоскопа и оценки обнаруженных несплошностей.
8.17. Оценка обнаруженных несплошностей при контроле всех видов угловых и тавровых сварных соединений проводится по методике, изложенной в разделе 5 настоящей инструкции.
9. МЕТОДИКА КОНТРОЛЯ НАХЛЕСТОЧНЫХ СВАРНЫХ СОЕДИНЕНИЙ
9.1. Ультразвуковой контроль соединений, сваренных внахлестку, проводится обычно со стороны нижнего листа однократно отраженным лучом по совмещенной схеме, при которой один и тот же наклонный преобразователь выполняет роль излучателя и приемника (рис. 16).
Схема контроля нахлесточных сварных соединений
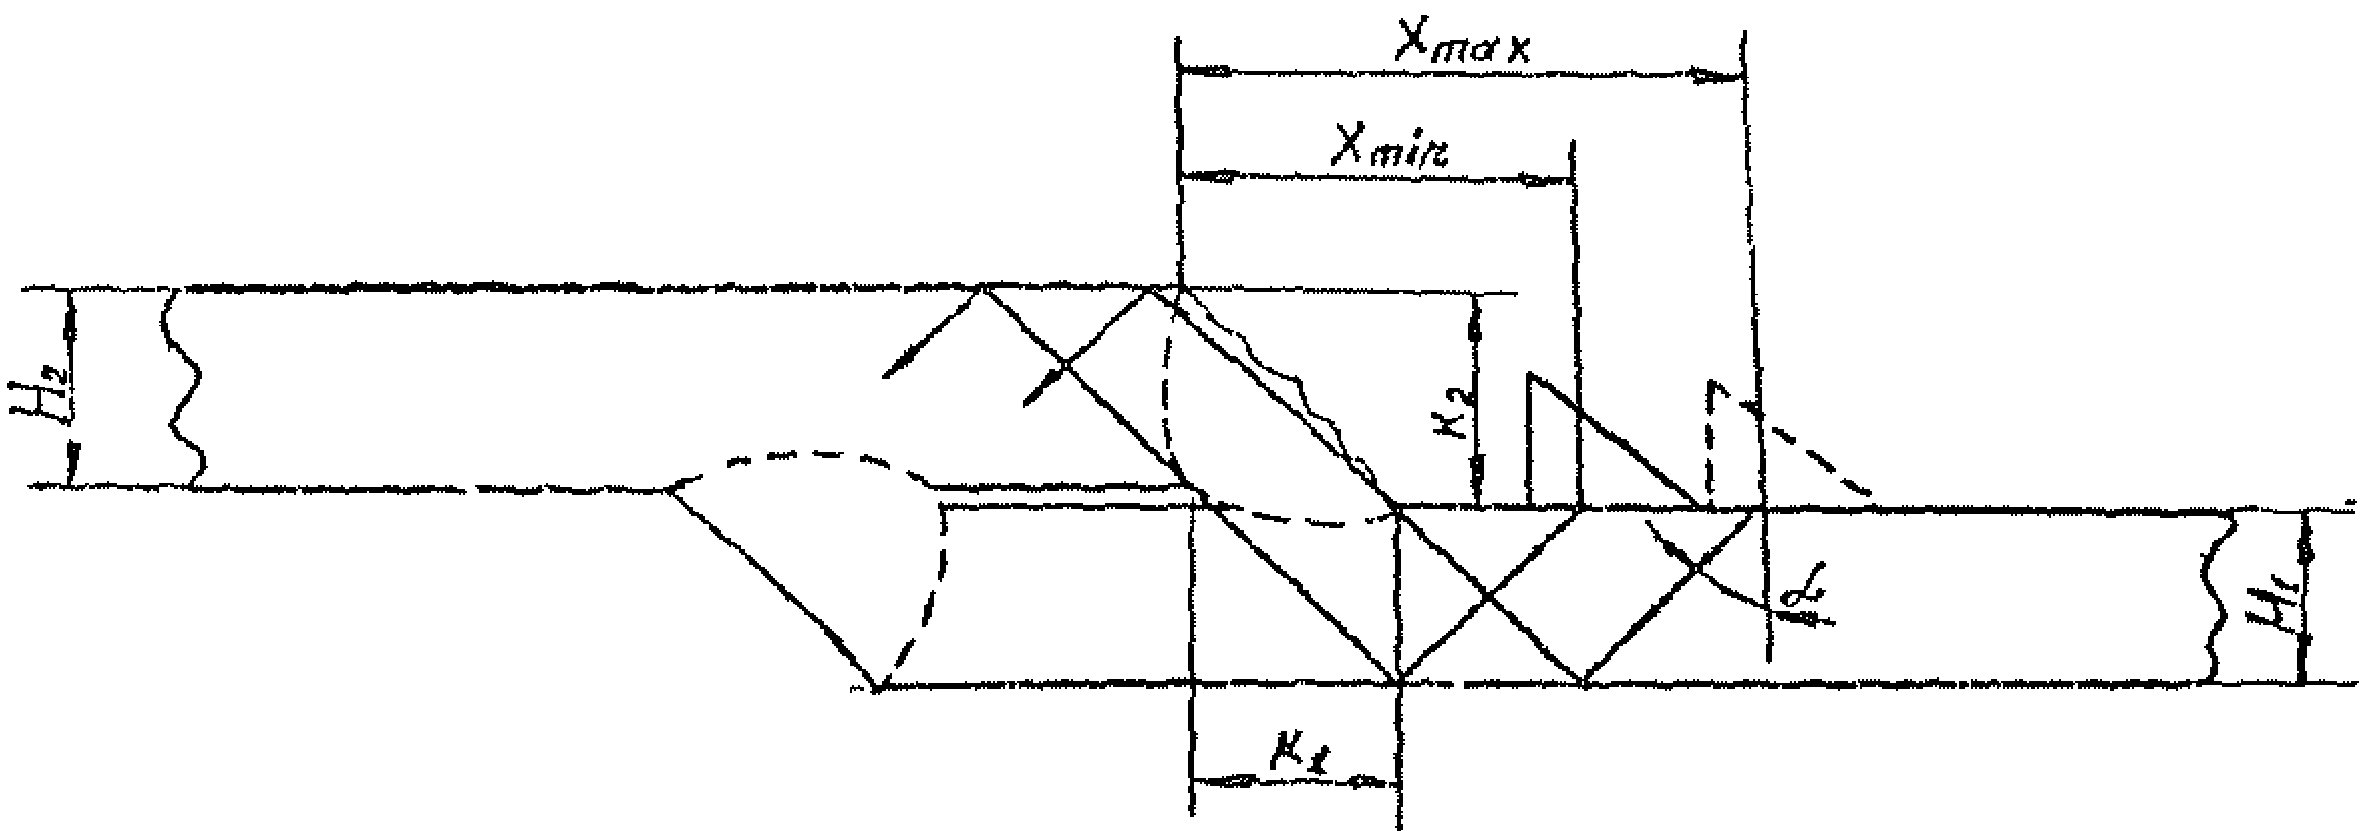
9.2 Контроль выполняется на частотах 2,5 — 5 МГц.
9.3 Угол призмы преобразователя выбирается в зависимости от соотношения катетов шва:
\frac{K_{1}}{K_{2}} <1\alpha = 40^{\circ} ;
9.4. Зона перемещения преобразователя по поверхности контролируемого изделия зависит от толщины нижнего листа, угла ввода и определяется следующим образом:
X_{max} = 2H_{1}tg\alpha + K_{1} .
9.5. Настройку скорости развертки и чувствительности выполняют по испытательным образцам с искусственными отражателями. Допускается проводить настройку по АРД-диаграммам и АРД-шкалам в соответствии с методикой контроля конкретного дефектоскопа.
9.6. При установке зоны контроля следует иметь в виду, что участок зоны контроля однократно отраженным лучом должен соответствовать суммарной толщине нижнего и верхнего листов.
9.7. Оценка выявленных несплошностей выполняется аналогично оценке при контроле угловых и тавровых сварных соединений по характеристикам, указанным в разделе 5 настоящей инструкции.
10. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
10.1. При проведении работ по ультразвуковому контролю дефектоскописты должны соблюдать требования «Правил технической эксплуатации электроустановок потребителей и правил техники безопасности при эксплуатации электроустановок потребителей», утвержденных Госэнергонадзором 12 апреля 1969 г. и согласованных с ВЦСПС 9 апреля 1969 г., «Санитарных норм и правил при работе с оборудованием, создающим ультразвук, передаваемый контактным путем на руки работающих», утвержденных Минздравом СССР в 1980 г., № 2282-80.
10.2. Лица, проводящие контроль, должны выполнять общие правила техники безопасности и пожаробезопасности при работе на действующих и ремонтируемых объектах.
10.3. Перед допуском к проведению контроля дефектоскописты и все лица, участвующие в контроле, должны пройти проверку знаний в комиссии по технике безопасности и своевременный инструктаж с регистрацией в соответствующих документах.
10.4. При проведении контроля в особых условиях (на высоте, внутри сосудов и аппаратов} дефектоскописты должны пройти дополнительный инструктаж.
10.5 Контроль должен проводиться группой из двух дефектоскопистов.
10.6. Если на участке, где проводится контроль, отсутствуют розетки, то подключение дефектоскопа к электрической сети и его отключение производятся дежурным электриком.
10.7. Перед включением дефектоскопа в сеть он должен быть заземлен. Для заземления следует применять гибкий медный провод сечением не менее 2,5 мм2.
10.8. Категорически запрещается вскрывать дефектоскоп и производить его ремонт во время проведения контроля.
10.9. При проведении контроля вблизи места производства сварки рабочее место дефектоскописта должно быть ограждено светозащитным экраном.
10.10. Контроль на действующем оборудовании с повышенной огнеопасностью должен проводиться дефектоскопами с напряжением питания 12 В.
10.11. Руки работающего должны быть защищены термостойкими рукавицами при проведении ультразвуковой толщинометрии по горячей поверхности.
10.12. Запрещается помещать приборы и принадлежности, используемые дефектоскопистом, на нагретые поверхности контролируемого изделия.
СПИСОК НОРМАТИВНО-ТЕХНИЧЕСКОЙ ДОКУМЕНТАЦИИ ПО УЛЬТРАЗВУКОВОМУ КОНТРОЛЮ
1. ГОСТ 3242-73. Соединения сварные. Методы контроля качества.
2. ГОСТ 12503-75. Сталь. Методы ультразвукового контроля. Общие требования.
3. ГОСТ 14782-86. Контроль неразрушающий. Швы сварные. Методы ультразвуковые.
4. ГОСТ 17410-78. Контроль неразрушающий. Трубы металлические бесшовные цилиндрические.
5. ГОСТ 2601-84. Сварка металлов. Термины и определения основных понятий.
6. ГОСТ 20415-82. Контроль неразрушающий. Методы акустические. Общие положения.
7. ГОСТ 22727-88. Прокат листовой. Методы ультразвукового контроля.
8. ГОСТ 23667-85. Контроль неразрушающий. Дефектоскопы ультразвуковые. Методы измерения основных параметров.
9. ГОСТ 23702-90. Преобразователи ультразвуковые. Методы испытаний.
10. ГОСТ 23829-85. Контроль неразрушающий акустический. Термины и определения.
11. Правила аттестации специалистов неразрушающего контроля, утвержденные Госгортехнадзором России. 1992 г.
12. ОСТ 24.201.03-90. Сосуды и аппараты стальные высокого давления. Общие технические требования.
14. ОСТ 26.2044-83. Швы стыковых и угловых сварных соединений сосудов и аппаратов, работающих под давлением. Методика ультразвукового контроля.
15. ОСТ 26.2079-80. Швы сварных соединений сосудов и аппаратов, работающих под давлением. Методика ультразвукового контроля.
16. РД 38.13.004-86. Эксплуатация и ремонт технологических трубопроводов под давлением до 10 МПа (100 кГ/см2).
17. СНиП 3.05.05-84. Технологическое оборудование и технологические трубопроводы.
18. Правила устройства и безопасной эксплуатации сосудов, работающих под давлением. 1991 г.
Журнал ультразвукового контроля
| NN п/п | Наименование объекта контроля | Дата проведения контроля | Характеристика сварного соединения (тип, размеры, марка стали и т.д.) | Тип дефектоскопа | Тип преобразователя | Параметры контроля | Результаты контроля | Фамилия и подпись оператора | Документ, по которому проводился контроль | Примечание | ||||||
| Частота, МГц | Угол ввода, град. | Предельная чувствительность, мм2 | Тип искусственного отражателя | Краткая запись дефекта | Условная протяженность, мм | Кол-во дефектов на определенном участке шва | Оценка сварного соединения | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 |
ДЛЯ ПРОВЕДЕНИЯ УЛЬТРАЗВУКОВОГО КОНТРОЛЯ
| NN п/п | Наименование прибора | Технические характеристики | |||||
| Рабочая частота, МГц | Глубина прозвучивания (по стали), мм | Питание | Габариты, мм | Масса, кг | Наличие АРД-шкал | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
1. Ультразвуковой 1,25; 5000 От сети и 160 x 260 x 330 7 Нет
    эхо-импульсный        1,8;            автономное                   (без
    дефектоскоп УД2-12    2,5;               12 В                    источника
                          5,0;                                        питания)
10,0
2. Ультразвуковой 1,25; 2500 От сети и 175 x 260 x 360 7 Нет
   эхо-импульсный         1,8;            автономное
   дефектоскоп УД2-17     2,5;            12, 24, 36
                          5,0;                В
10,0
3. Ультразвуковой 0,5 — 10 10000 Автономное 95 x 240 x 300 5 кг Есть эхо-импульсный дефектоскоп USK-7S
4. Ультразвуковой 0,5 — 10 10000 Автономное 95 x 240 x 300 5,7 Есть эхо-импульсный дефектоскоп USK-7Д
ПЕРЕЧЕНЬ ПРЕДПРИЯТИЙ И ОРГАНИЗАЦИЙ, ПРОВОДЯЩИХ АТТЕСТАЦИЮ СПЕЦИАЛИСТОВ ПО УЛЬТРАЗВУКОВОМУ КОНТРОЛЮ
1. 125015, г. Москва, ул. Б. Новодмитровская, 14.
НИИхиммаш, Учебно-методический центр ИПК-НИИхиммаш.
Химченко Николай Васильевич. Тел. 285-10-01.
2. 195160, г. Санкт-Петербург, Наб. р. Монастырки, 1.
ЦНИИ КМ «Прометей», Аттестационный центр «Прометей».
Круглов Борис Андреевич. Тел. 274-11-02.
3. 107005, г. Москва, ул. Радио, 17.
НПО ВИАМ, Отраслевой центр аттестации специалистов неразрушающего контроля авиакосмической техники.
Денель Александр Кириллович. Тел. 267-20-22.
4. 220600, г. Минск, ГСП, Старовиленский тракт, 93, корп. 2.
Аттестационный центр «Сертико».
Никифорова Земфира Семеновна. Тел. 37-15-35.
5. 620219, г. Екатеринбург, ГСП-170, ул. С. Ковалевской, 18.
ИФМ УрО РАН, Уральский центр аттестации специалистов по неразрушающим методам контроля.
Ревина Нина Александровна. Тел. 49-90-97.
6. 109088, г. Москва, ул. Шарикоподшипниковская, 4.
Аттестационный центр НПО ЦНИИТМАШ.
Круссер Татьяна Борисовна. Тел. 275-89-61.
7. 129272, г. Москва, ул. Трифоновская, 57.
ЦМИПКС при МИСИ им. В.В. Куйбышева, Аттестационный центр по НК в строительстве.
Школьник Иосиф Эльевич. Тел. 288-80-77.
8. 107005, г. Москва, 2-я Бауманская, 5.
МГТУ им. Н.Э. Баумана, Научно-учебный центр «Контроль и диагностика».
Волкова Надежда Николаевна. Тел. 263-63-73.
9. 119034, г. Москва, Всеволожский пер., 2.
Аттестационный научно-технический центр Энергомонтаж, АСЦ Минтопэнерго России.
Феоктистов Валентин Алексеевич. Тел. 275-25-23.
10. 190031, г. Санкт-Петербург, Московский пр., 9.
ОНК С.-Пт. Аттестационный центр «Путь».
Кузьмина Лидия Ивановна. Тел. 122-52-45.
11. 702100, Узбекистан, г. Чирчик, ул. Ломоносова, 1 «а».
Костин Михаил Михайлович. Тел. 5-13-18.
12. 127410, г. Москва, Алтуфьевское ш., 43.
Аттестационный центр НПО «НИКИМТ».
Горбачев Виктор Иванович. Тел. 488-96-25.
13. 634028, г. Томск, ул. Савиных, 3.
НИИ Интроскопии при Томском политехническом институте, Аттестационный региональный центр специалистов по неразрушающему контролю НИИ ИН.
Бердоносов Валерий Александрович. Тел. 26-84-98.
14. 107082, г. Москва, Центросоюзный переулок, 13, строение 3.
Прилуцкий Андрей Иванович. Тел. 265-00-02; 265-02-54.
15. 252650, Киев-5, МСП, ул. Боженко, 11.
ИЭС им. Е.О. Патона, Аттестационный центр по неразрушающему контролю.