ГОСТ Р ИСО 3506-2-2009. Национальный стандарт Российской Федерации. Механические свойства крепежных изделий из коррозионно-стойкой нержавеющей стали. Часть 2. Гайки
(утв. и введен в действие Приказом Ростехрегулирования от 10.12.2009 № 690-ст)
Внимание
Документ утратил силу с 1 января 2017 года в связи с изданием Приказа Росстандарта от 10.06.2015 № 607-ст. Взамен введен в действие ГОСТ ISO 3506-2-2014. Документ утратил силу с 1 января 2017 года в связи с изданием Приказа Росстандарта от 10.06.2015 № 607-ст. Взамен введен в действие ГОСТ ISO 3506-2-2014. Введен в действие с 1 января 2011 года.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р ИСО 3506-2-2009"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-iso-3506-2-2009" "ГОСТ Р ИСО 3506-2-2009. Национальный стандарт Российской Федерации. Механические свойства крепежных изделий из коррозионно-стойкой нержавеющей стали. Часть 2. Гайки (утв. и введен "
  n1["ГОСТ ISO 3506-2-2014"]:::doc
  click n1 "https://bukva.ai/docs/gost-iso-3506-2-2014" "ГОСТ ISO 3506-2-2014. Межгосударственный стандарт. Механические свойства крепежных изделий из коррозионно-стойкой нержавеющей стали. Часть 2. Гайки (введен в действие Приказом Росс"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 10 декабря 2009 г. № 690-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
МЕХАНИЧЕСКИЕ СВОЙСТВА КРЕПЕЖНЫХ ИЗДЕЛИЙ ИЗ КОРРОЗИОННО-СТОЙКОЙ НЕРЖАВЕЮЩЕЙ СТАЛИ
ISO 3506-2:1997 Mechanical properties of corrosion-resistant stainless steel fasteners — Part 2: Nuts (IDT)
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
1. Подготовлен Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ФГУП «ВНИИНМАШ») на основе собственного аутентичного перевода на русский язык стандарта, указанного в пункте 4.
2. Внесен Техническим комитетом по стандартизации ТК 229 «Крепежные изделия».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 10 декабря 2009 г. № 690-ст.
4. Настоящий стандарт идентичен международному стандарту ИСО 3506-2:1997 «Механические свойства крепежных изделий из коррозионно-стойкой нержавеющей стали. Часть 2. Гайки» (ISO 3506-2:1997 «Mechanical properties of corrosion-resistant stainless steel fasteners — Part 2: Nuts»).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты Российской Федерации и межгосударственные стандарты, сведения о которых приведены в дополнительном Приложении ДА.
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
Настоящий стандарт устанавливает механические свойства гаек, изготовленных из аустенитных, мартенситных и ферритных марок коррозионно-стойких нержавеющих сталей, при испытании в условиях с температурой окружающей среды от 15 °C до 25 °C. Механические свойства изменяются при повышении или понижении температуры.
Стандарт распространяется на гайки:
- с номинальным диаметром резьбы d до 39 мм включительно;
- с треугольной метрической резьбой, с диаметром d и шагом по ИСО 68-1, ИСО 261 и ИСО 262;
- любой конструкции;
- с размерами под ключ по ИСО 272;
- с номинальной высотой не менее чем 0,5d.
Настоящий стандарт не распространяется на гайки со специальными свойствами, такими как:
Настоящий стандарт не устанавливает требования к коррозионной стойкости или стойкости к окислению в особых условиях окружающей среды.
Настоящий стандарт устанавливает классификацию по классам прочности крепежных изделий из коррозионно-стойкой нержавеющей стали. Некоторые из этих сталей допускается применять при низких температурах до минус 200 °C, другие — при высоких температурах среды до 800 °C.
Информация о влиянии температуры на механические свойства приведена в Приложении D.
Коррозионная стойкость, окисляемость и механические свойства при повышенных и пониженных температурах должны быть согласованы между изготовителем и потребителем в каждом конкретном случае. Изменение риска межкристаллитной коррозии при повышении температуры в зависимости от содержания углерода показано в Приложении E.
Все крепежные изделия из аустенитных нержавеющих сталей при нормальных условиях — немагнитные, после холодного деформирования могут проявиться магнитные свойства (см. Приложение F).
Следующие ниже нормативные документы содержат положения, которые посредством ссылок в данном тексте составляют положения настоящего стандарта. Для нормативных документов с указанием даты публикации, на которые имеются ссылки, не распространяется действие последующих изменений или пересмотров этих документов.
ИСО 68-1. Резьбы ИСО винтовые общего назначения. Основной профиль. Часть 1. Метрические винтовые резьбы (ISO 68-1, ISO general purpose screw threads — Basic profile — Part 1: Metric screw threads)
ИСО 261. Резьбы метрические ИСО общего назначения. Общий вид (ISO 261, ISO general purpose metric screw threads — General plan)
ИСО 262. Резьбы ИСО метрические общего назначения. Выбранные размеры для винтов, болтов и гаек (ISO 262, ISO general purpose metric screw threads — Selected size for screws, bolts and nuts)
ИСО 272:1982. Изделия крепежные шестигранные. Размеры под ключ (Fasteners — Hexagon products — Widths across flats)
ИСО 898-2:1992. Механические свойства крепежных изделий. Часть 2. Гайки с установленными значениями пробной нагрузки. Крупная резьба (ISO 898-2:1992, Mechanical properties of fasteners — Part 2: Nuts with specified proof load values — Coarse thread)
ИСО 898-6:1994. Механические свойства крепежных изделий. Часть 6. Гайки с установленными значениями пробной нагрузки. Мелкая резьба (ISO 898-6:1994, Mechanical properties of fasteners — Part 6: Nuts with specified proof load values — Fine pitch thread)
ИСО 3651-1. Стали нержавеющие. Определение стойкости к межкристаллитной коррозии. Часть 1. Аустенитные и ферритно-аустенитные (дуплекс) нержавеющие стали. Коррозионное испытание в азотной кислоте посредством измерения потери массы (метод Хью) (ISO 3651-1, Determination of resistance to intergranular corrosion stainless steels — Part 1: Austenitic and ferritic-austenitic (duplex) stainless steels — Corrosion test in nitric acid medium by measurement of loss in mass (Huey test)
ИСО 3651-2. Стали нержавеющие. Определение стойкости к межкристаллитной коррозии. Часть 2. Ферритные, аустенитные и ферритно-аустенитные (дуплекс) нержавеющие стали. Коррозионное испытание в среде, содержащей серную кислоту (ISO 365-2, Determination of resistance intergranular corrosion stainless steels — Part 2: Ferritic, austenitic and ferritic-austenitic (duplex) stainless steels — Corrosion test in media containing sulfuric acid)
ИСО 6506:1981. Материалы металлические. Испытание на твердость. Определение твердости по Бринеллю (ISO 6506:1981, Metallic materials — Hardness test — Brinell test)
ИСО 6507-1:1997. Материалы металлические. Испытание на твердость по Виккерсу. Часть 1. Метод испытаний (ISO 6507-1:1997, Metallic materials — Hardness test — Vickers test — Part 1: Test method)
ИСО 6508:1986. Материалы металлические. Испытание на твердость. Определение твердости по Роквеллу (шкалы A, B, C, D, E, F, G, H, K) (ISO 6508:1986, Metallic materials — Hardness test — Rockwell test (scales A-B-C-D-E-F-G-H-K)).
3.1 Обозначения
Система обозначений марок нержавеющей стали и классов прочности гаек приведена на рисунке 1. Обозначение материала состоит из двух частей, разделенных дефисом. Первая часть обозначает марку стали, вторая часть — класс прочности.
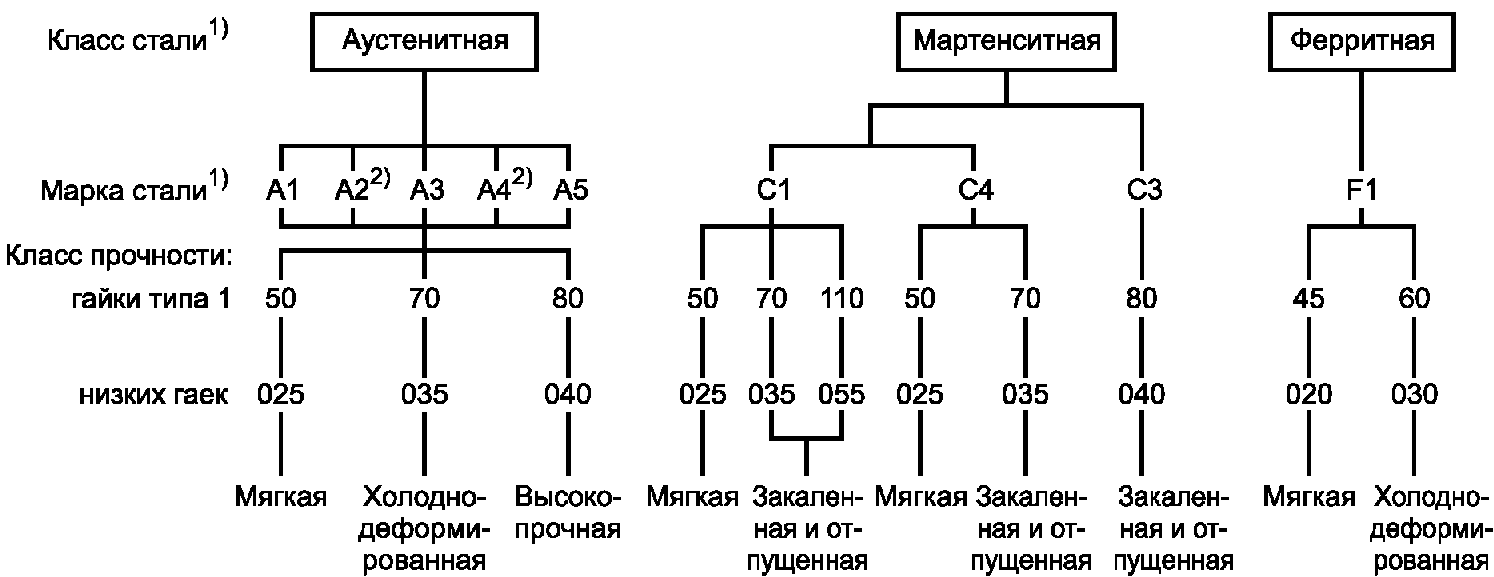
<1> Классы стали, классифицированные по рисунку 1, описаны в Приложении A и определены химическим составом по таблице 2.
<2> Нержавеющие стали с содержанием углерода не более 0,03% могут быть дополнительно промаркированы буквой L.
Рисунок 1. Система обозначений марок нержавеющей стали и классов прочности гаек
которая обозначает класс стали, и цифры, которая обозначает диапазон предельных значений химического состава этого класса стали.
Обозначение класса прочности (вторая часть) состоит из двух цифр для гаек с высотой \geq 0,8d (тип 1), которые обозначают 0,1 напряжения от пробной нагрузки, и из трех цифр для гаек с высотой 0,5d \leq m<0,8d (низкие гайки), где первая цифра указывает, что гайка имеет пониженную нагрузочную способность, а следующие две цифры обозначают 0,1 напряжения от пробной нагрузки.
Примечание. Определение типа 1 для гаек — по ИСО 898-2:1992, Приложение A.
1 — аустенитной нержавеющей стали, холоднодеформированной, с напряжением от пробной нагрузки (гайки типа 1) не менее 700 Н/мм2 (700 МПа) — A2-70;
2 — мартенситной стали, закаленной и отпущенной с напряжением от пробной нагрузки (гайки типа 1) не менее 70 Н/мм2 (700 МПа) — C4-70;
3 — аустенитной стали, холоднодеформированной, с напряжением от пробной нагрузки (низкие гайки) не менее 350 Н/мм2 (350 МПа) — A2-035.
3.2 Маркировка
Крепежные изделия, удовлетворяющие всем требованиям настоящего стандарта, маркируют и (или) обозначают в соответствии с 3.1.
3.2.1 Гайки
Маркировка обязательна на гайках с номинальными диаметрами резьбы d \geq 5\text{мм} и должна включать марку стали и класс прочности в соответствии с 3.1, рисунками 1 и 2, а также товарный знак изготовителя при условии, что это технически возможно. Маркировка может быть только на одной стороне гайки и только в виде углубления, если она наносится на опорной поверхности гайки. Как вариант, допускается маркировка на боковой грани гайки.
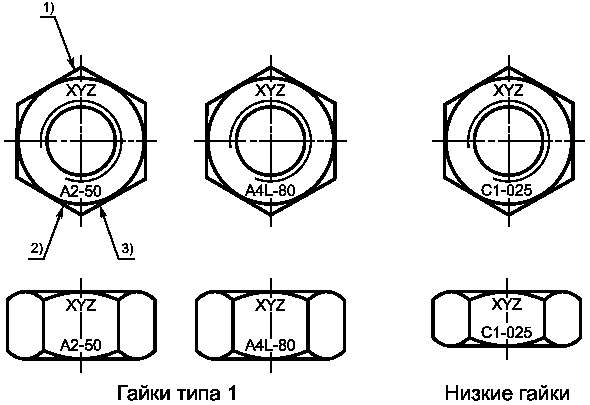
Маркировка с обозначением материала и товарного знака изготовителя
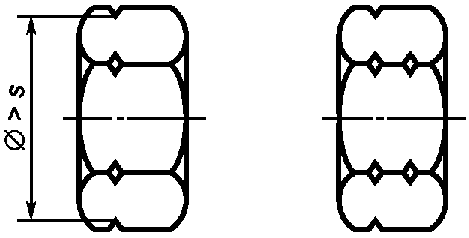
(только для марок сталей A2 и A4)
Если маркировку выполняют в виде бороздок (см. рисунок 2) и класс прочности не указывают, то подразумевают класс прочности 50 или 025.
3.2.2 Упаковка
На всех упаковках любых размеров должна быть маркировка с указанием обозначения изделия и товарного знака изготовителя.
3.3 Завершающая обработка
Если не указано иное, крепежные изделия в соответствии с настоящим стандартом поставляют без дополнительной обработки. Для достижения максимальной коррозионной стойкости рекомендуется пассивация.
Химический состав нержавеющих сталей для крепежных изделий согласно настоящему стандарту приведен в таблице 1.
| Класс стали | Марка | Химический состав, % <1> | Сноска | ||||||||
| C | Si | Mn | P | S | Cr | Mo | Ni | Cu | |||
| Аустенитные | A1 | 0,12 | 1 | 6,5 | 0,2 | 0,15 — 0,35 | 16 — 19 | 0,7 | 5 — 10 | 1,75 — 2,25 | <2>, <3>, <4> |
| A2 | 0,1 | 1 | 2 | 0,05 | 0,03 | 15 — 20 | - <5> | 8 — 19 | 4 | <7>, <8> | |
| A3 | 0,08 | 1 | 2 | 0,045 | 0,03 | 17 — 19 | - <5> | 9 — 12 | 1 | <9> | |
| A4 | 0,08 | 1 | 2 | 0,045 | 0,03 | 16 — 18,5 | 2 — 3 | 10 — 15 | 1 | <8>, <10> | |
| A5 | 0,08 | 1 | 2 | 0,045 | 0,03 | 16 — 18,5 | 2 — 3 | 10,5 — 14 | 1 | <9>, <10> | |
| Мартенситные | C1 | 0,09 — 0,15 | 1 | 1 | 0,05 | 0,03 | 11,5 — 14 | - | 1 | - | <10> |
| C3 | 0,17 — 0,25 | 1 | 1 | 0,04 | 0,03 | 16 — 18 | - | 1,5 — 2,5 | - | ||
| C4 | 0,08 — 0,15 | 1 | 1,5 | 0,06 | 0,15 — 0,35 | 12 — 14 | 0,6 | 1 | - | <2>, <10> | |
| Ферритные | F1 | 0,12 | 1 | 1 | 0,04 | 0,03 | 15 — 18 | - <6> | 1 | - | <11>, <12> |
| <1> Приведены максимальные значения, если не указано иное. | |||||||||||
| <2> Сера может быть заменена селеном. <3> Если содержание никеля менее 8%, то содержание марганца должно быть не менее 5%. | |||||||||||
| <4> При содержании никеля более 8% нижний предел содержания меди не применяется. | |||||||||||
| <5> Молибден может присутствовать по решению изготовителя стали. В случае если содержание молибдена влияет на условия применения стали, его содержание должно быть согласовано между изготовителем и потребителем стали. | |||||||||||
| <6> Молибден может присутствовать по решению изготовителя стали. <7> Если содержание хрома менее 17%, содержание никеля должно быть не менее 12%. | |||||||||||
| <8> Для аустенитных сталей с минимальным содержанием углерода 0,03% | |||||||||||
| содержание азота не должно превышать 0,22%. <9> Для стабилизации содержание титана должно быть не менее 5 x % C, но не более 0,8%, или содержание ниобия и (или) тантала — не менее | |||||||||||
| 10 x % C, но не более 1,0%. <10> По решению изготовителя стали содержание углерода может быть выше для достижения особых механических свойств, но не должно превышать 0,12%. | |||||||||||
| <11> Допускается содержание титана не менее 5 x % C, но не более 0,8%. <12> Допускается содержание ниобия и (или) тантала не менее 10 x % C, но не более 1,0%. | |||||||||||
| Примечания | |||||||||||
| 1. Описание указанных марок нержавеющих сталей с учетом их свойств и области применения приведено в Приложении A. | |||||||||||
| 2. Примеры нержавеющих сталей по ИСО 683-13 и ИСО 4954 приведены в | |||||||||||
| Приложениях B и C соответственно. | |||||||||||
Выбор химического состава в установленных для марки стали пределах — на усмотрение изготовителя, если химический состав не согласован между изготовителем и потребителем.
В случаях возникновения риска межкристаллитной коррозии рекомендуется проведение испытаний по ИСО 3651-1 или ИСО 3651-2. В таких случаях рекомендуется применять стабилизированные нержавеющие стали A3 и A5 или нержавеющие стали A2 и A4 с содержанием углерода не более 0,03%.
Механические свойства гаек должны соответствовать указанным в таблице 2 или 3.
| Класс стали | Марка | Класс прочности | Ряд диаметров резьбы d, мм | Напряжения от пробной нагрузки S , Н/мм2, не менее p | ||
| Гайки типа 1 (m >= 0,8d) | Низкие гайки (0,5d <= m < 0,8d) | Гайки типа 1 (m >= 0,8d) | Низкие гайки (0,5d <= m < 0,8d) | |||
| Аустенитные | A1 | 50 | 025 | <= 39 | 500 | 250 |
| A2, A3 | 70 | 035 | <= 24 <1> | 700 | 350 | |
| A4, A5 | 80 | 040 | <= 24 <1> | 800 | 400 | |
| <1> Для крепежных изделий с номинальным диаметром резьбы d более 24 мм механические свойства согласовываются между потребителем и изготовителем, а обозначения марки и класса прочности — в соответствии с данной таблицей. | ||||||
| Класс стали | Марка | Класс прочности | Напряжения от пробной нагрузки S , Н/мм2, p не менее | Твердость | ||||
| Гайки типа 1 (m >= 0,8d) | Низкие гайки (0,5 <= m < 0,8d) | Гайки типа 1 (m >= 0,8d) | Низкие гайки (0,5d <= m < 0,8d) | HB | HRC | HV | ||
| Мартенситные | C1 | 50 | 025 | 500 | 250 | 147 — 209 | - | 155 — 220 |
| 70 | - | 700 | - | 209 — 314 | 20 — 34 | 220 — 330 | ||
| 110 <1> | 055 <1> | 1100 | 550 | - | 36 — 15 | 350 — 140 | ||
| C3 | 80 | 040 | 800 | 400 | 228 — 323 | 21 — 35 | 240 — 340 | |
| C4 | 50 | - | 500 | - | 147 — 209 | - | 155 — 220 | |
| 70 | 035 | 700 | 350 | 209 — 314 | 20 — 34 | 220 — 330 | ||
| Ферритные | F1 <2> | 45 | 020 | 450 | 200 | 128 — 209 | - | 135 — 220 |
| 60 | 030 | 600 | 300 | 171 — 271 | - | 180 — 285 | ||
| <1> Закалка и отпуск при минимальной температуре отпуска — 275 °C. <2> Номинальное диаметр резьбы d — не более 24 мм. | ||||||||
Для определения механических свойств, установленных в данном разделе, следует применять следующие методы испытаний:
- определение твердости в соответствии с 6.1 (только для марок C1, C3 и C4, закаленных и отпущенных);
- испытание пробной нагрузкой в соответствии с 6.2.
6.1 Испытание на твердость HB, HRC или HV
Испытание на твердость проводят по ИСО 6506 (HB), ИСО 6508 (HRC) или ИСО 6507-1 (HV). В спорных случаях решающим условием для приемки является испытание на твердость по Виккерсу (HV).
Методы испытаний — по ИСО 898-2 и ИСО 898-6.
Значения твердости должны быть в пределах, указанных в таблице 3.
6.2 Пробная нагрузка
Методика испытания гаек пробной нагрузкой и критерии оценки — по ИСО 898-2 и ИСО 898-6.
В ИСО 3506-1, ИСО 3506-2, ИСО 3506-3 описаны стали марок от A1 до A5, от C1 до C4 и F1, входящие в состав следующих классов сталей:
аустенитная сталь от A1 до A5;
мартенситная сталь от C1 до C4;
В данном Приложении описаны характеристики перечисленных марок и классов сталей.
Также в данном Приложении приведена информация о нестандартизированном классе сталей FA, имеющем ферритно-аустенитную структуру.
A.2. Стали класса A (с аустенитной структурой)
В ИСО 3506-1, ИСО 3506-2, ИСО 3506-3 описаны пять основных марок аустенитных сталей — от A1 до A5. Стали этих марок не могут подвергаться закалке, и они обычно немагнитные. Для повышения износостойкости в стали марок от A1 до A5 может быть добавлена медь, как указано в таблице 1.
Для нестабилизированных сталей марок A2 и A4 применимо следующее.
Так как оксид хрома повышает коррозионную стойкость стали, для нестабилизированных сталей имеет большое значение низкое содержание углерода. Из-за высокой притягиваемости хрома и углерода вместо оксида хрома получается карбид хрома, особенно при повышенных температурах (см. Приложение E).
Для стабилизированных сталей марок A3 и A5 применимо следующее.
Элементы Ti, Nb или Ta воздействуют на углерод и позволяют оксиду хрома проявить свои свойства в полной мере.
Для применения в открытом море или похожих условиях требуются стали с содержанием примерно 20% хрома и никеля и от 4,5% до 6,5% — молибдена.
В случае высокой вероятности коррозии должны быть проведены консультации с экспертами.
Стали марки A1 разработаны для применения в машиностроении. Из-за высокого содержания серы стали этой марки менее коррозионно-стойкие, чем другие марки сталей этой группы.
Стали марки A2 являются наиболее часто применяемыми нержавеющими сталями. Они применяются для кухонного оборудования и аппаратов для химической промышленности. Стали этой марки неприменимы при использовании неокисляющей кислоты и хлоросодержащих соединений, как, например, в морской воде и плавательных бассейнах.
Стали марки A3 являются стабилизированными нержавеющими сталями со свойствами сталей марки A2.
Стали марки A4 кислотоустойчивые, легированы молибденом, более коррозионно-стойкие. Стали марки A4 наиболее востребованы в бумажной промышленности, так как эта марка разработана для работы с серной кислотой (поэтому данному сорту присвоено название «кислотоустойчивые»), а также в некоторой степени подходят для работы в хлоросодержащей среде. Стали марки A4 также часто применяют в пищевой и кораблестроительной промышленности.
Стали марки A5 являются стабилизированными, кислотоустойчивыми сталями со свойствами сталей марки A4.
A.3. Стали класса F (с ферритной структурой)
В ИСО 3506-1, ИСО-2, ИСО-3 описана одна марка ферритных сталей (F1). Стали этого класса обычно не допускается подвергать закалке и не следует подвергать закалке в тех случаях, когда она возможна. Стали марки F1 — магнитные.
Стали марки F1 обычно используют для несложного оборудования, за исключением суперферритов, имеющих очень низкое содержание углерода и азота. Такие стали могут заменять стали марок A2 и A3 и использоваться в среде с высоким содержанием хлора.
A.4. Стали класса C (с мартенситной структурой)
В ИСО 3506-1, ИСО 3506-2, ИСО 3506-3 описаны мартенситные стали марок C1, C3 и C4. Стали этого класса могут закаливаться до очень высокой прочности. Стали этого класса — магнитные.
Стали марки C1 имеют ограниченную коррозионную стойкость. Они применяются в турбинах, насосах и для ножей.
Стали марки C3 имеют ограниченную коррозионную стойкость, хотя и лучшую, чем стали марки C1. Они применяются в насосах и клапанах.
Стали марки C4 имеют ограниченную коррозионную стойкость. Они применяются в машиностроении, в остальном они схожи со сталями марки C1.
A.5. Стали класса FA (с ферритно-аустенитной структурой)
Стали класса FA не описаны в ИСО 3506 и в настоящем стандарте, но, весьма вероятно, будут описаны в будущем.
Стали этого класса называют дуплексными сталями. Первые стали класса FA имели некоторые недоработки, которые были устранены в сталях, разработанных в последнее время. Стали класса FA лучше, чем стали марок A4 и A5, особенно по прочностным характеристикам. Стали класса FA также имеют повышенное сопротивление точечной и изломной коррозии.
Примеры химического состава сталей этого класса приведены в таблице A.1.
| Класс стали | Химический состав, % | ||||||
| C, не более | Si | Mn | Cr | Ni | Mo | N | |
| Ферритно-аустенитные | 0,03 | 1,7 | 1,5 | 18,5 | 5 | 2,7 | 0,07 |
| 0,03 | < 1 | < 2 | 22 | 5,5 | 3 | 0,14 | |
(ВЫДЕРЖКИ ИЗ ИСО 683-13:1986)
| Тип стали <2> | Химический состав, % <1> | Обозначение | |||||||||||||
| C | Si | Mn | P | S | N | Al | Cr | Mo | Nb <3> | Ni | Se, не менее | Ti | Cu | марки крепежных изделий <4> | |
| не более | |||||||||||||||
| Ферритные стали | |||||||||||||||
| 8 | <= 0,08 | 1,0 | 1,0 | 0,040 | <= 0,030 | - | - | 16,0 — 18,0 | - | - | <= 1,0 | - | - | - | F1 |
| 8b | <= 0,07 | 1,0 | 1,0 | 0,040 | <= 0,030 | - | - | 16,0 — 18,0 | - | - | <= 1,0 | - | 7 x % C <= 1,10 | F1 | |
| 9c | <= 0,08 | 1,0 | 1,0 | 0,040 | <= 0,030 | - | - | 16,0 — 18,0 | 0,90 — 1,30 | - | <= 1,0 | - | - | - | F1 |
| F1 | <= 0,025 <5> | 1,0 | 1,0 | 0,040 | <= 0,030 | <= 0,025 <5> | - | 17,0 — 19,0 | 1,75 — 2,50 | - <6> | <= 0,60 | - | - <6> | - | F1 |
| Мартенситные стали | |||||||||||||||
| 3 | 0,09 — 0,15 | 1,0 | 1,0 | 0,040 | <= 0,030 | - | - | 11,5 — 13,5 | - | - | <= 1,0 | - | - | - | C1 |
| 7 | 0,08 — 0,15 | 1,0 | 1,5 | 0,060 | 0,15 — 0,35 | - | - | 12,0 — 14,0 | <= 0,60 <7> | - | <= 1,0 | - | - | - | C4 |
| 4 | 0,16 — 0,25 | 1,0 | 1,0 | 0,040 | <= 0,030 | - | - | 12,0 — 14,0 | - | - | <= 1,0 | - | - | - | C1 |
| 9a | 0,10 — 0,17 | 1,0 | 1,5 | 0,060 | 0,15 — 0,35 | - | - | 16,5 — 17,5 | <= 0,60 <7> | - | <= 1,0 | - | - | - | C3 |
| 9b | 0,14 — 0,23 | 1,0 | 1,0 | 0,040 | <= 0,030 | - | - | 15,0 — 17,5 | - | - | 1,5 — 2,5 | - | - | - | C3 |
| 5 | 0,26 — 0,35 | 1,0 | 1,0 | 0,040 | <= 0,030 | - | - | 12,0 — 14,0 | - | - | <= 1,0 | - | - | - | C1 |
| Аустенитные стали | |||||||||||||||
| 10 | <= 0,03 | 1,0 | 2,0 | 0,045 | <= 0,030 | - | - | 17,0 — 19,0 | - | - | 9,0 — 12,0 | - | - | - | A2 <8> |
| 11 | <= 0,07 | 1,0 | 2,0 | 0,045 | <= 0,030 | - | - | 17,0 — 19,0 | - | - | 8,0 — 11,0 | - | - | - | A2 |
| 15 | <= 0,08 | 1,0 | 2,0 | 0,045 | <= 0,030 | - | - | 17,0 — 19,0 | - | - | 9,0 — 12,0 | - | 5 x % C <= 0,80 | - | A3 <9> |
| 16 | <= 0,08 | 1,0 | 2,0 | 0,045 | <= 0,030 | - | - | 17,0 — 19,0 | - | - | 9,0 — 12,0 | - | - | - | A3 <9> |
| 17 | <= 0,12 | 1,0 | 2,0 | 0,060 | 0,15 — 0,35 | - | - | 17,0 — 19,0 | - <10> | 10 x % C <= 1,0 | 8,0 — 10,0 <11> | - | - | - | A1 |
| 13 | <= 0,10 | 1,0 | 2,0 | 0,045 | <= 0,030 | - | - | 17,0 — 19,0 | - | - | 11,0 — 13,0 | - | - | - | A2 |
| 19 | <= 0,03 | 1,0 | 2,0 | 0,045 | <= 0,030 | - | - | 16,5 — 18,5 | 2,0 — 2,5 | - | 11,0 — 14,0 | - | - | - | A4 |
| 20 | <= 0,07 | 1,0 | 2,0 | 0,045 | <= 0,030 | - | - | 16,5 — 18,5 | 2,0 — 2,5 | - | 10,5 — 13,5 | - | - | A4 | |
| 21 | <= 0,08 | 1,0 | 2,0 | 0,045 | <= 0,030 | - | - | 16,5 — 18,5 | 2,0 — 2,5 | - | 11,0 — 14,0 | - | 5 x % C <= 0,80 | A5 <9> | |
| 23 | <= 0,08 | 1,0 | 2,0 | 0,045 | <= 0,030 | - | - | 16,5 — 18,5 | 2,0 — 2,5 | 10 x % C <= 1,0 | 11,0 — 14,0 | - | - | A5 <9> | |
| 19a | <= 0,030 | 1,0 | 2,0 | 0,045 | <= 0,030 | - | - | 16,5 — 18,5 | 2,5 — 3,0 | - | 11,5 — 14,5 | - | - | - | A4 |
| 20a | <= 0,07 | 1,0 | 2,0 | 0,045 | <= 0,030 | - | 16,5 — 18,5 | 2,5 — 3,0 | - | 11,0 — 14,0 | - | - | - | A4 | |
| 10N | <= 0,030 | 1,0 | 2,0 | 0,045 | <= 0,030 | 0,12 — 0,22 | - | 17,0 — 19,0 | - | - | 8,5 — 11,5 | - | - | - | A2 |
| 19N | <= 0,030 | 1,0 | 2,0 | 0,045 | <= 0,030 | 0,12 — 0,22 | - | 16,5 — 18,5 | 2,0 — 2,5 | - | 10,5 — 13,5 | - | - | - | A4 <8> |
| 19aN | <= 0,030 | 1,0 | 2,0 | 0,045 | <= 0,030 | 0,12 — 0,22 | - | 16,5 — 18,5 | 2,5 — 3,0 | - | 11,5 — 14,5 | - | - | - | A4 <8> |
| <1> Элементы, не указанные в данной таблице, не должны добавляться в сталь без соглашения между изготовителем и потребителем стали, за исключением элементов, предназначенных для завершения плавления. Должны быть приняты все необходимые меры предосторожности, чтобы предотвратить попадание в сталь из отходов и материалов, используемых при производстве, элементов, которые могут повлиять на прочность, механические свойства и применяемость стали. <2> Номера типов временные и будут пересмотрены при издании соответствующего стандарта. <3> Тантал обозначен как ниобий. <4> Не по ИСО 683-13. <5> (C + N) не более 0,040%. <6> 8 x (C + N) <= (Nb + Ti) <= 0,80%. <7> По согласованию при оформлении заказа сталь допускается поставлять | |||||||||||||||
| с содержанием Mo 0,20% — 0,60%. <8> Высокая стойкость к межкристаллитной коррозии. <9> Стабилизированные стали. <10> Изготовитель может добавить молибден до 0,70%. <11> Максимальное содержание никеля в полуфабрикатах для изготовления бесшовных труб может быть увеличено на 0,5%. | |||||||||||||||
(ВЫДЕРЖКИ ИЗ ИСО 4954:1993)
| Тип стали (обозначение) <1> | Химический состав <2>, % | Обозначение | ||||||||||
| Номер | Наименование | По ИСО 4954:1979 | C | Si | Mn | P | S | Cr | Mo | Ni | Прочие | марки крепежных изделий <3> |
| не более | ||||||||||||
| Ферритные стали | ||||||||||||
| 71 | X 3 Cr 17 E | - | <= 0,04 | 1,00 | 1,00 | 0,040 | 0,030 | 16,0 — 18,0 | <= 1,0 | F1 | ||
| 72 | X 6 Cr 17 E | D 1 | <= 0,08 | 1,00 | 1,00 | 0,040 | 0,030 | 16,0 — 18,0 | <= 1,0 | F1 | ||
| 73 | X 6 CrMo 17 1 E | D 2 | <= 0,08 | 1,00 | 1,00 | 0,040 | 0,030 | 16,0 — 18,0 | 0,90 — 1,30 | <= 1,0 | F1 | |
| 74 | X 6 CrTi 12 E | - | <= 0,08 | 1,00 | 1,00 | 0,040 | 0,030 | 10,5 — 12,5 | <= 0,50 | Ti: 6 x % C <= 1,0 | F1 | |
| 75 | X 6 CrNb 12 E | - | <= 0,08 | 1,00 | 1,00 | 0,040 | 0,030 | 10,5 — 12,5 | <= 0,50 | Nb: 6 x % C <= 1,0 | F1 | |
| Мартенситные стали | ||||||||||||
| 76 | X 12 Cr 13 E | D 10 | 0,90 — 0,15 | 1,00 | 1,00 | 0,040 | 0,030 | 11,5 — 13,5 | <= 1,0 | C1 | ||
| 77 | X 19 CrNi 16 2 E | D 12 | 0,14 — 0,23 | 1,00 | 1,00 | 0,040 | 0,030 | 15,0 — 17,5 | 1,5 — 2,5 | C3 | ||
| Аустенитные стали | ||||||||||||
| 78 | X 2 CrNi 18 10 E | D 20 | <= 0,030 | 1,00 | 2,00 | 0,045 | 0,030 | 17,0 — 19,0 | 9,0 — 12,0 | A2 <4> | ||
| 79 | X 5 CrNi 18 9 E | D 21 | <= 0,07 | 1,00 | 2,00 | 0,045 | 0,030 | 17,0 — 19,0 | 8,0 — 11,0 | A2 | ||
| 80 | X 10 CrNi 18 9 E | D 22 | <= 0,12 | 1,00 | 2,00 | 0,045 | 0,030 | 17,0 — 19,0 | 8,0 — 10,0 | A2 | ||
| 81 | X 5 CrNi 18 12 E | D 23 | <= 0,07 | 1,00 | 2,00 | 0,045 | 0,030 | 17,0 — 19,0 | 11,0 — 13,0 | A2 | ||
| 82 | X 6 CrNi 18 16 E | D 25 | <= 0,08 | 1,00 | 2,00 | 0,045 | 0,030 | 15,0 — 17,0 | 17,0 — 19,0 | A2 | ||
| 83 | X 6 CrNiTi 18 10 E | D 26 | <= 0,08 | 1,00 | 2,00 | 0,045 | 0,030 | 17,0 — 19,0 | 9,0 — 12,0 | Ti: 5 x % C <= 0,80 | A3 | |
| 84 | X 5 CrNiMo 17 12 2 E | D 29 | <= 0,07 | 1,00 | 2,00 | 0,045 | 0,030 | 16,5 — 18,5 | 2,0 — 2,5 | 10,5 — 13,5 | A4 | |
| 85 | X 6 CrNiMoTi 17 12 2 E | D 30 | <= 0,08 | 1,00 | 2,00 | 0,045 | 0,030 | 16,5 — 18,5 | 2,0 — 2,5 | 11,0 — 14,0 | Ti: 5 x % C <= 0,80 | A5 |
| 86 | X 2 CrNiMo 17 13 3 E | - | <= 0,03 | 1,00 | 2,00 | 0,045 | 0,030 | 16,5 — 18,5 | 2,5 — 3,0 | 11,5 — 14,5 | A4 <4> | |
| 87 | X 2 CrNiMoN 17 13 3 E | - | <= 0,03 | 1,00 | 2,00 | 0,045 | 0,030 | 16,5 — 18,5 | 2,5 — 3,0 | 11,5 — 14,5 | N: 0,12 — 0,22 | A4 <4> |
| 88 | X 3 CrNiCu 18 9 3 E | D 32 | <= 0,04 | 1,00 | 2,00 | 0,045 | 0,030 | 17,0 — 19,0 | 8,5 — 10,5 | Cu: 3,00 — 4,00 | A2 | |
| <1> В первой графе приведены последовательные номера. Во второй графе приведены обозначения в соответствии с системой, предложенной | ||||||||||||
| Международным техническим комитетом ИСО/ТК 17/ПК 2. В третьей графе | ||||||||||||
| приведены устаревшие номера по ИСО 4954:1979 (пересмотрен в 1993 г.). <2> Элементы, не указанные в данной таблице, не должны добавляться в сталь без соглашения между изготовителем и потребителем стали, за исключением элементов, предназначенных для завершения плавления. Должны быть приняты все необходимые меры предосторожности, чтобы предотвратить попадание в сталь из отходов и материалов, используемых при производстве, элементов, которые могут повлиять на прочность, механические свойства и применяемость стали. <3> Не по ИСО 4954. <4> Очень высокое сопротивление межкристаллитной коррозии. | ||||||||||||
Примечание. Если болты, винты и шпильки правильно рассчитаны, то сопряженные гайки будут автоматически им соответствовать. Следовательно, в случае применения при повышенных или низких температурах достаточно учитывать только механические свойства болтов, винтов и шпилек.
D.1. Снижение предела текучести или условного предела текучести при повышенных температурах
Значения, указанные в данном Приложении, только справочные. Потребители должны понимать, что фактически химическая среда, нагружение установленных крепежных изделий и окружающая среда могут значительно отличаться. Если нагрузки непостоянны и период действия повышенных температур значительный или высока возможность коррозионных напряжений, то потребитель должен консультироваться с изготовителем.
Значения предела текучести R_{eL} или условного предела текучести R_{p0,2} при повышенных температурах в процентах от значений при комнатной температуре указаны в таблице D.1.
| Марка стали | R и R , %, при температуре eL p0,2 | |||
| 100 °C | 200 °C | 300 °C | 400 °C | |
| A2A4 | 85 | 80 | 75 | 70 |
| C1 | 95 | 90 | 80 | 65 |
| C3 | 90 | 85 | 80 | 60 |
| Примечание. Значения применимы только для классов прочности 70 и 80. | ||||
D.2. Применение при низких температурах
Применение болтов, винтов и шпилек из нержавеющих сталей при низких температурах, см. таблицу D.2.
Применение болтов, винтов и шпилек из нержавеющих сталей
при низких температурах (только аустенитные стали)
| Марка стали | Нижний предел рабочих температур при длительном действии | |
| A2 | -200 °C | |
| A4 | Болты и винты <1> | -60 °C |
| Шпильки | -200 °C | |
| <1> В связи с наличием легирующего элемента Mo стабильность аустенита уменьшается и переходная температура смещается в сторону более высоких значений, если в процессе изготовления крепежные изделия подвергались высокой степени деформации. | ||
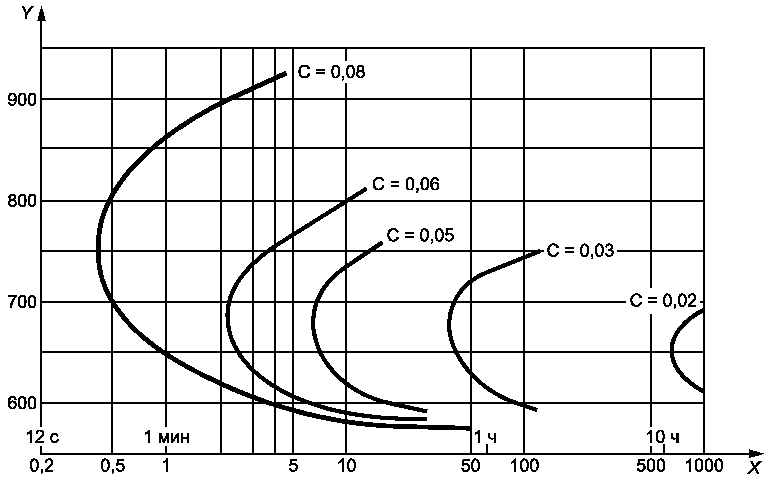
На рисунке E.1 показано приблизительное время появления риска межкристаллитной коррозии для аустенитной нержавеющей стали марки A2 (стали 18/8) с различным содержанием углерода при температуре от 550 °C до 925 °C.
Все крепежные изделия из аустенитных нержавеющих сталей при нормальных условиях — немагнитные, но после холодного деформирования могут проявлять магнитные свойства.
Каждый материал характеризуется способностью намагничиваться, это применимо и к нержавеющим сталям. Полностью немагнитным может быть только вакуум. Магнитную проницаемость материала обозначают коэффициентом \mu_{r} , показывающим отношение магнитной проницаемости материала к магнитной проницаемости вакуума. Материал имеет низкую магнитную проницаемость, если его коэффициент \mu_{r} близок к 1.
СВЕДЕНИЯ
О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
ССЫЛОЧНЫМ НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ
И ДЕЙСТВУЮЩИМ В ЭТОМ КАЧЕСТВЕ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ИСО 68-1 | MOD | ГОСТ 9150-2002 (ИСО 68-1:1998) «Основные нормы взаимозаменяемости. Резьба метрическая. Профиль» |
| ИСО 261 | MOD | ГОСТ 8724-2002 (ИСО 261:1998) «Основные нормы взаимозаменяемости. Резьба метрическая. Диаметры и шаги» |
| ИСО 262 | - | <*> |
| ИСО 272:1982 | NEQ | ГОСТ 24671-84 «Болты, винты, шурупы с шестигранной головкой и гайки шестигранные. Размеры под ключ» |
| ИСО 898-2:1992 | MOD | ГОСТ Р 52628-2006 (ИСО 898-2:1992, ИСО 898-6:1994) «Гайки. Механические свойства и методы испытаний» |
| ИСО 898-6:1994 | MOD | ГОСТ Р 52628-2006 (ИСО 898-2:1992, ИСО 898-6:1994) «Гайки. Механические свойства и методы испытаний» |
| ИСО 3651-1 | - | <*> |
| ИСО 3651-2 | - | <*> |
| ИСО 6506:1981 | NEQ | ГОСТ 9012-59 «Металлы. Метод измерения твердости по Бринеллю» |
| ИСО 6507-1:1997 | IDT | ГОСТ Р ИСО 6507-1-2007 «Металлы и сплавы. Измерение твердости по Виккерсу. Часть 1. Метод измерения» |
| ИСО 6508:1986 | NEQ | ГОСТ 9013-59 «Металлы. Метод измерения твердости по Роквеллу» |
| <*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. | ||
| Примечание. В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: | ||
| - IDT — идентичные стандарты; | ||
| - MOD — модифицированные стандарты; | ||
| - NEQ — неэквивалентные стандарты. | ||
1. ИСО 683-13:1986, Heat-treated steels, alloy steels and free cutting steels — Part 13: Wrought stainless steels. <6>
2. ИСО 4954:1993, Steels for cold heading and cold extruding.
------------------------------------------------------------------