ГОСТ Р 53410-2009 (ИСО 603-12:1999 — ИСО 603-14:1999, ИСО 15635:2001, ИСО 13942:2000). Национальный стандарт Российской Федерации. Круги зачистные для ручных шлифовальных машин. Технические условия
(утв. Приказом Ростехрегулирования от 15.10.2009 № 452-ст)
(ред. от 14.10.2025)
Примечание
Изменение № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст, введено в действие с 01.07.2026.
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 15 октября 2009 г. № 452-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
КРУГИ ЗАЧИСТНЫЕ ДЛЯ РУЧНЫХ ШЛИФОВАЛЬНЫХ МАШИН
Grinding wheels for portable grinders. Specifications
ГОСТ Р 53410-2009
(ИСО 603-12:1999 — ИСО 603-14:1999,
ИСО 15635:2001, ИСО 13942:2000)
1 января 2011 года
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации — по ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения»
Сведения о стандарте
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ФГУП «ВНИИНМАШ»)
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 15 октября 2009 г. № 452-ст
4 Настоящий стандарт включает в себя модифицированные основные нормативные положения следующих международных стандартов:
ИСО 603-12:1999 «Абразивная продукция на связке. Размеры. Часть 12. Круги для снятия заусенцев и зачистки на прямых шлифовальных машинах» (ISO 603-12:1999 «Bonded abrasive products — Dimensions — Part 12: Grinding wheels for deburring and fettling on a straight grinder», MOD);
ИСО 603-13:1999 «Абразивная продукция на связке. Размеры. Часть 13. Круги для снятия заусенцев и зачистки на торцовых шлифовальных машинах» (ISO 603-13:1999 «Bonded abrasive products — Dimensions — Part 13: Grinding wheels for deburring and fettling on a vertical grinder», MOD);
ИСО 603-14:1999 «Абразивная продукция на связке. Размеры. Часть 14. Круги для снятия заусенцев и зачистки на угловых шлифовальных машинах» (ISO 603-14:1999 «Bonded abrasive products — Dimensions — Part 14: Grinding wheels for deburring/snagging on an angle grinder», MOD);
ИСО 15635:2001 «Несвязанные абразивы. Круги лепестковые» (ISO 15635:2001 «Coated abrasives — Flap discs», MOD);
ИСО 13942:2000 «Абразивная продукция на связке. Предельные отклонения размеров и допуски биений» (ISO 13942:2000 «Bonded abrasive products — Limit deviations and run-out tolerances», MOD).
При этом дополнительные положения, учитывающие потребности национальной экономики и особенности национальной стандартизации, выделены курсивом
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
1 Область применения
Настоящий стандарт распространяется на зачистные круги на бакелитовой связке с упрочняющими элементами (BF) или без упрочняющих элементов (B), а также на зачистные лепестковые торцовые круги для прямых, угловых и торцовых ручных шлифовальных машин Pg.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
2 Нормативные ссылки
(раздел 2 в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 15.309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 5009 Шкурка шлифовальная тканевая. Технические условия
ГОСТ 13344 Шкурка шлифовальная тканевая водостойкая. Технические условия
ГОСТ 27181 Шкурка шлифовальная для обработки труднообрабатываемых материалов. Технические условия
ГОСТ 27595 Материалы шлифовальные и инструменты абразивные. Упаковка, маркировка, транспортирование и хранение
ГОСТ 30513 Инструмент абразивный и алмазный. Методы испытаний на безопасность
ГОСТ Р 52381-2005 (ИСО 8486-1:1996, ИСО 6344-2:1998, ИСО 9138:1993, ИСО 9284:1992) Материалы абразивные. Зернистость и зерновой состав шлифовальных порошков. Контроль зернового состава
ГОСТ Р 52587-2006 Инструмент абразивный. Обозначения и методы измерения твердости
ГОСТ Р 52588-2011 Инструмент абразивный. Требования безопасности
ГОСТ Р 52710-2007 Инструмент абразивный. Акустический метод определения твердости и звуковых индексов по скорости распространения акустических волн
ГОСТ Р 52781 (ИСО 525:1999, ИСО 603-1:1999 — ИСО 603-6:1999, ИСО 13942:2000) Круги шлифовальные и заточные. Технические условия
ГОСТ Р 58583-2019 Круги абразивные. Допустимый дисбаланс. Метод определения и контроля
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Классификация и размеры
3.1 Круги следует изготовлять следующих типов:
28 — с утопленным центром тарельчатые;
35 — торцовые прямого профиля;
36 — прямого профиля с запрессованными крепежными элементами.
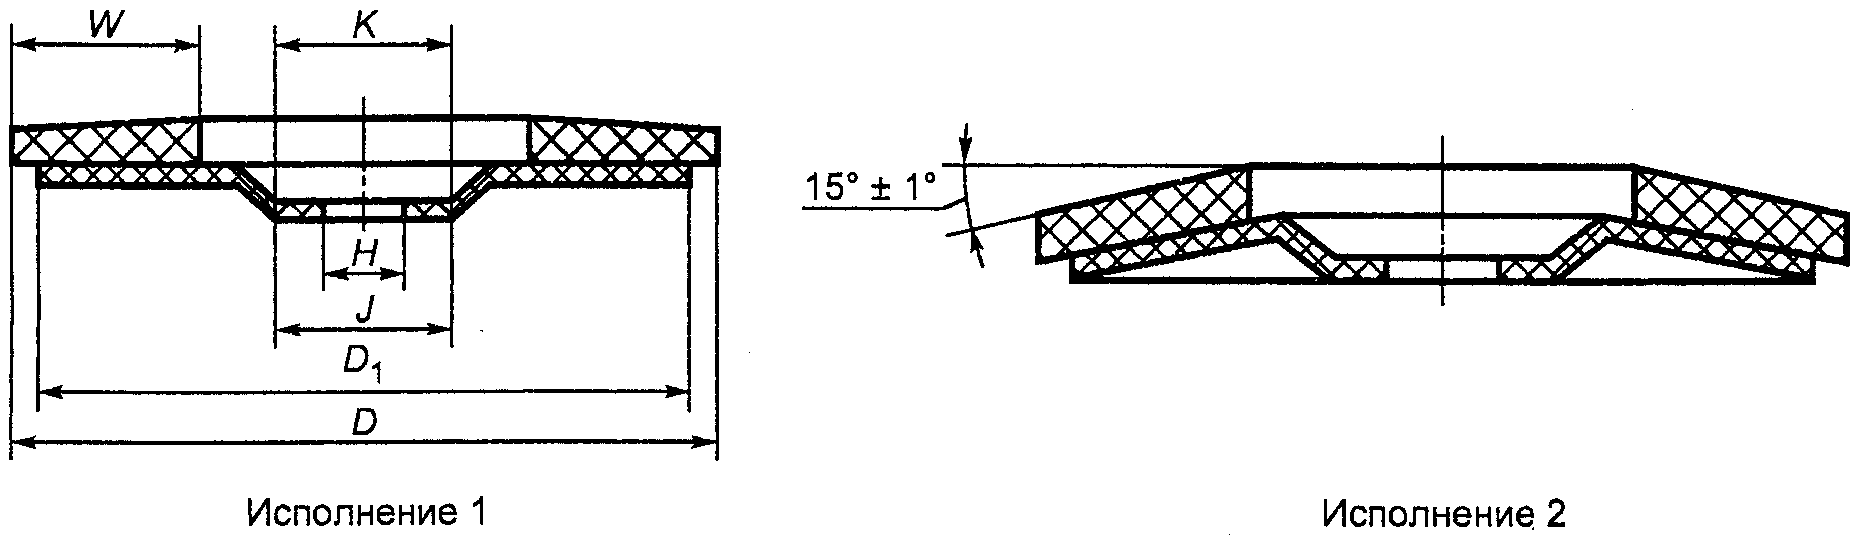
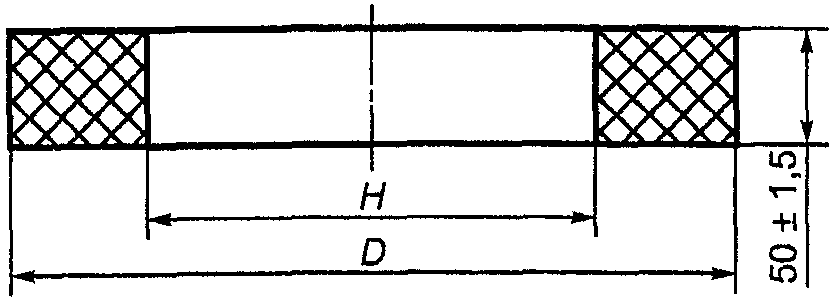
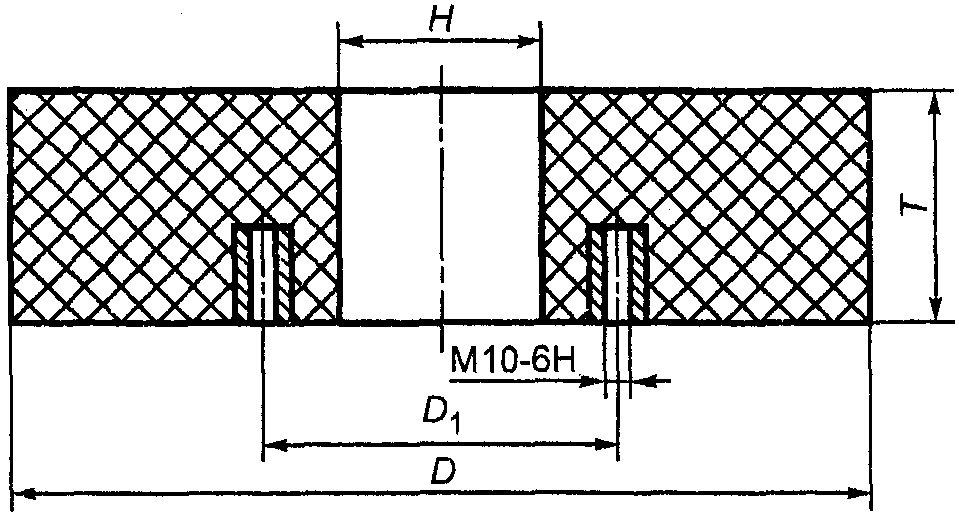
3.2 Размеры кругов должны соответствовать указанным на рисунках 1 - 11 и в таблицах 1 - 11.
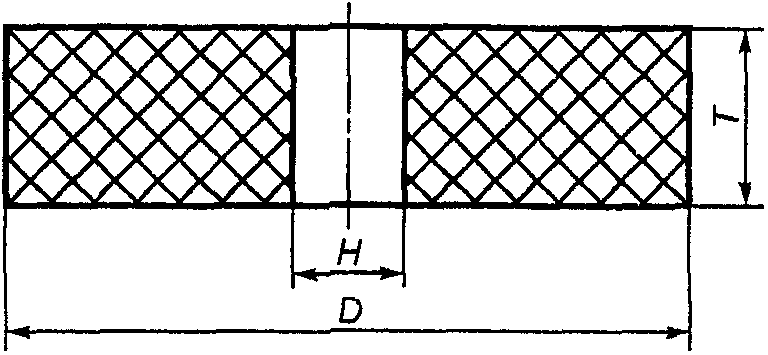
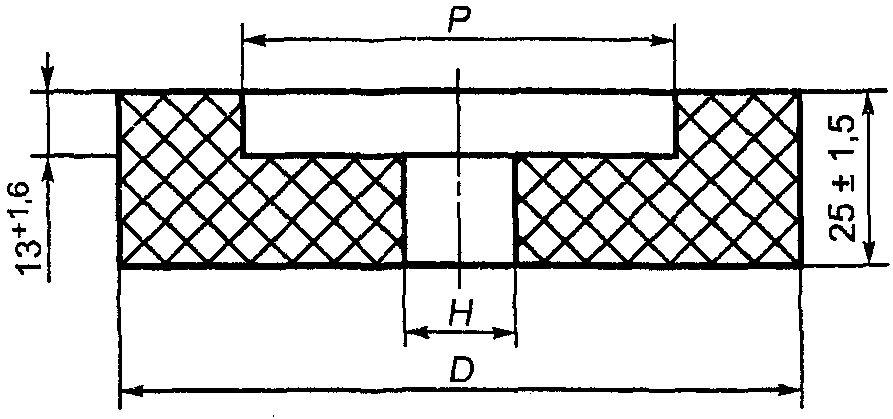
| D | H +0,16 | P |
| 40 | 13 | 20 |
| 63 | 13 | 32 |
| 100 | 20 | 50 |
| 125 | 20; 22,23; 32 | 63 |
| 150 | 80 | |
| 200 | 22,23; 32 | 110 |
| Примечание — По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||
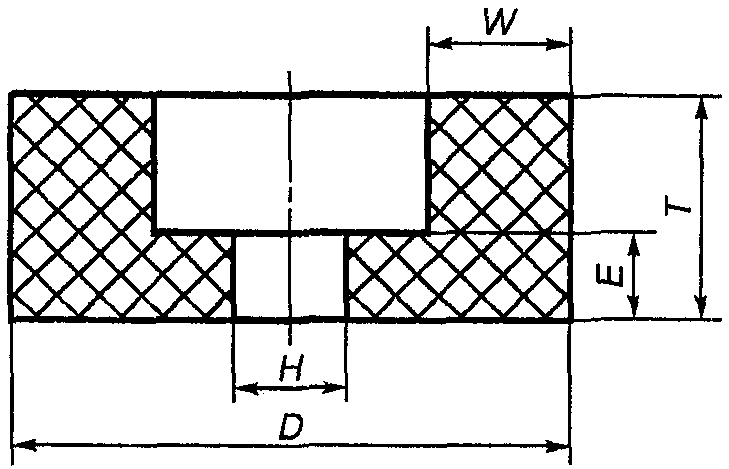
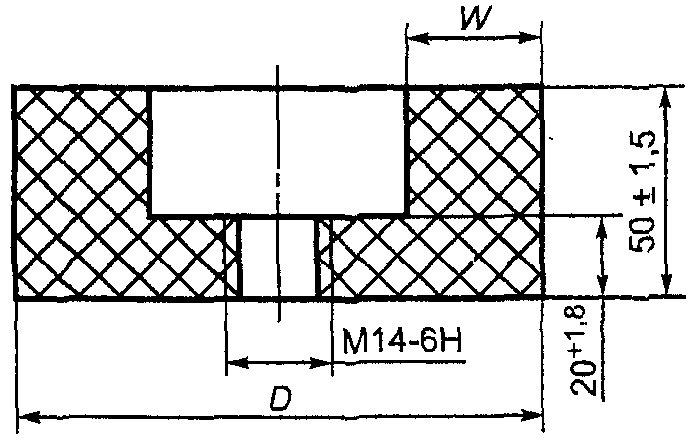
| D | W |
| 100 | 20 |
| 125 | 25 |
| 150 | 40 |
| Примечание — По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | |
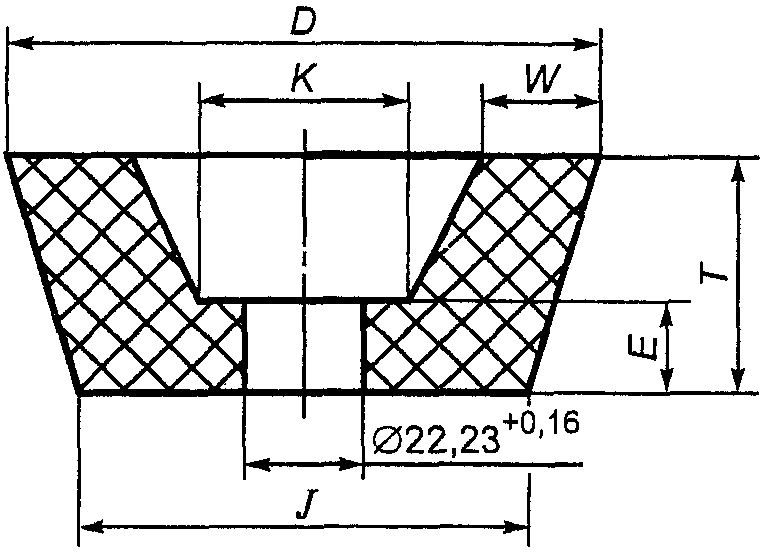
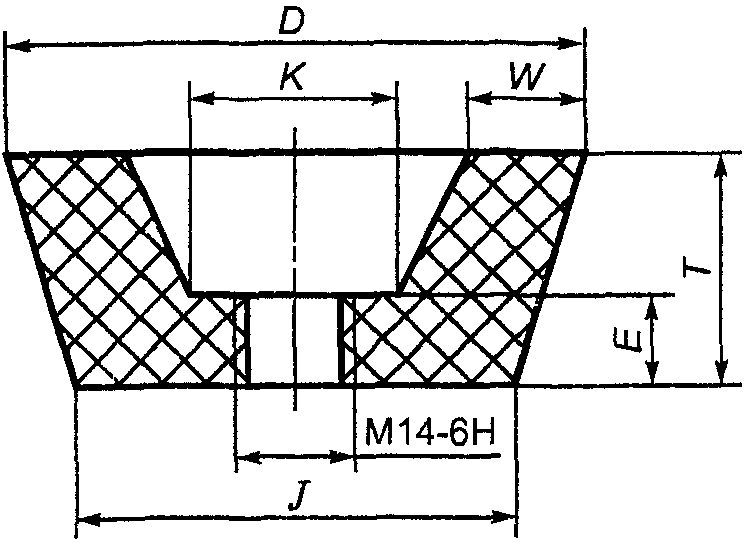
| D | T | J Js16 | K Js16 | W | E |
| 100 | 50 | 76 | 50 | 20 | 20 |
| 125 | 50 | 94 | 70 | 25 | |
| 150 | 50 | 120 | 96 | 30 | |
| 180 | 63 | 140 | 120 | 40 | |
| 80 | 120 | 100 | 41 | 25 | |
| Примечание — По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | |||||
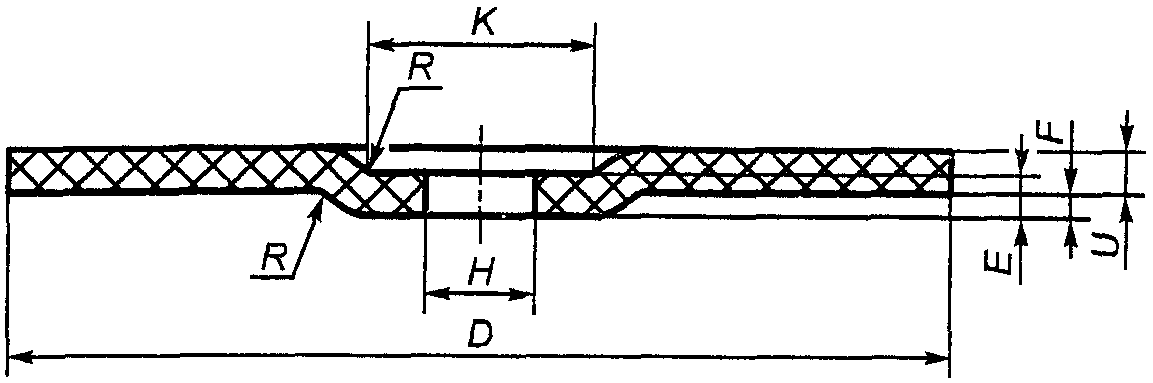
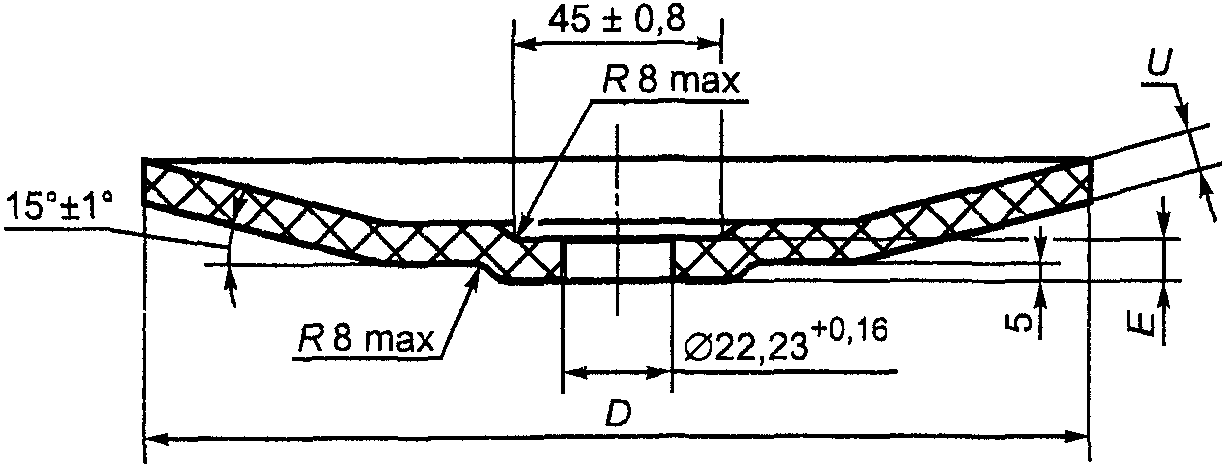
| D | U = E |
| 180; 230 | 6; 8 |
| Примечание — По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | |
| D | H +/- 2 |
| 200 | 127,0 |
| 250 | 152,4 |
| Примечание — По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | |
Пример условного обозначения зачистного круга типа 27 наружным диаметром D = 230 мм, высотой U = 6 мм, диаметром посадочного отверстия H = 22,23 мм из нормального электрокорунда марки 14A, зернистостью F30, твердостью R, на бакелитовой связке с упрочняющими элементами BF, с предельной рабочей скоростью 80 м/с, для ручных шлифовальных машин Pg:
Круг зачистной 27 230 x 6 x 22,23 14A F30 R BF 80 м/с Pg ГОСТ Р 53410-2009
То же, зачистного круга типа 36 наружным диаметром D = 200 мм, высотой T = 63 мм, с резьбой крепежных элементов M10, из белого электрокорунда марки 25A, зернистостью F24, твердостью P, на бакелитовой связке B, с предельной рабочей скоростью 50 м/с, для ручных шлифовальных машин Pg:
Круг зачистной 36 200 x 63 x M10 25A F24 P B 50 м/с Pg ГОСТ Р 53410-2009
То же, зачистного круга типа 29 исполнения 1 наружным диаметром D = 125 мм, диаметром посадочного отверстия H = 22,23 мм, из белого электрокорунда марки 25A, зернистостью P60 из шлифовальной шкурки по ГОСТ 5009 с предельной рабочей скоростью 80 м/с, для ручных шлифовальных машин Pg:
Круг зачистной 29-1 125 x 22,23 25A P60 2 80 м/с Pg ГОСТ Р 53410-2009
Примечание — В условном обозначении кругов типа 29 межгосударственные стандарты на шлифовальную шкурку должны обозначаться цифрами: 2 — по ГОСТ 5009, 4 — по ГОСТ 13344, 5 — по ГОСТ 27181.
Шлифовальная шкурка по другой технической документации должна обозначаться в соответствии с требованиями изготовителя.
4 Технические требования
4.1 Круги следует изготовлять в соответствии с требованиями настоящего стандарта, по рабочим чертежам, утвержденным в установленном порядке.
4.2 Круги могут быть изготовлены из электрокорундовых (A), в том числе из циркониевого электрокорунда (Z), а также карбидкремниевых (C) абразивных материалов.
4.3 Круги следует изготовлять зернистостями F12 — F36 и P24 — P80 по ГОСТ Р 52381-2005 (раздел 5).
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
4.4 Лепестковые торцовые круги изготовляют из тканевой шлифовальной шкурки по ГОСТ 5009, ГОСТ 13344, ГОСТ 27181 и другой технической документации.
4.5 Точность изготовления кругов (кроме типа 29) должна соответствовать нормам, указанным в таблице 12.
4.6 Допуск радиального и торцового биений кругов (кроме типа 29) не должен превышать значений, указанных в таблице 13.
4.7 Допуск параллельности и перпендикулярности торцов кругов (кроме типов 28, 29 и кругов толщиной менее 8 мм) не должен превышать 0,2 мм — для F36 и мельче; 0,3 мм — для F30 и крупнее.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
4.8 Значения допустимых неуравновешенных масс кругов — по ГОСТ Р 58583-2019 (раздел 4).
(п. 4.8 в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
4.9 Круги (кроме типа 29) изготовляют твердостями от M до Z по ГОСТ Р 52587-2006 (пункт 3.1) и звуковыми индексами от 31 до 41 по ГОСТ Р 52710-2007 (пункт 7.2).
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
4.10 Внешний вид кругов (кроме типа 29) — по ГОСТ Р 52781.
4.11 Допускается изготовлять круги типа 5 с максимальным радиусом закругления внутренних торцовой и боковой поверхностей выточки, равным 3,2 мм; типов 6, 11 с максимальным радиусом закругления внутренних торцовой и боковой поверхностей, равным 5 мм; максимальной фаской на наружной боковой поверхности кругов типа 11, равной 2 мм.
4.12 Требования надежности
Надежность кругов (кроме типа 29) определена коэффициентом шлифования (отношение объема снятого металла к объему изношенной части круга); кругов типа 29 — режущей способностью (отношение объема снятого материала к времени обработки).
4.13 Маркировка
4.13.1 Маркировка кругов — в соответствии с требованиями ГОСТ Р 52588-2011 (подраздел 7.6).
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
1 Не маркируют тип круга, буквы F, P в обозначении зернистости.
2 Маркировку применяемого шлифовального материала допускается указывать по 4.2 без уточнения марки.
(примечание 2 в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
4.13.2 Место нанесения маркировки
- на этикетку круга диаметром от 50 мм в соответствии с перечислениями a, b, c, e, f, g, h, k, l, n по ГОСТ Р 52588-2011 (пункт 7.6.2);
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
- на групповую потребительскую тару с кругами диаметрами не более 50 мм в соответствии с перечислениями a - n по ГОСТ Р 52588-2011 (пункт 7.6.2).
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
4.13.3 Остальные требования к маркировке — по ГОСТ Р 52781.
4.14 Упаковка
4.14.1 В качестве групповой потребительской тары используют коробки, пакеты или другие виды тары, предохраняющие круги от повреждений.
В групповую потребительскую тару упаковывают круги одного размера, одной характеристики и одной партии.
4.14.2 На групповую потребительскую тару наклеивают этикетку со сведениями по ГОСТ Р 52588-2011 (пункт 7.6.2). На этикетке групповой потребительской тары дополнительно указывают количество упакованных кругов.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
4.14.3 Круги в групповой потребительской таре плотно укладывают в транспортную тару. При укладке в транспортную тару должны быть приняты меры, предохраняющие круги от атмосферных осадков, а также исключающие их перемещение и повреждение.
В качестве транспортной тары используют деревянные ящики, поддоны или специальные поддоны. В качестве транспортной тары для кругов типа 29 используют деревянные ящики или картонные короба.
4.14.4 Масса брутто транспортной тары с кругами не должна превышать 60 кг.
Примечание — Масса брутто транспортной тары, поддона с кругами при загрузке и выгрузке электропогрузчиком (транспортной тележкой-подъемником) не должна превышать 1 т.
5 Требования безопасности
5.1 Механическая прочность круга должна обеспечивать его работу с предельными рабочими скоростями vs, указанными в таблице 14.
| Тип круга | Связка | Предельная рабочая скорость vs, м/с |
| 1, 5 | B | 32, 35, 40 |
| 6, 11, 35, 36 | 32, 40, 50 | |
| 1 | BF | 50, 63, 80 |
| 5 | 50, 63 | |
| 27, 28, 29 | 63, 80 |
5.2 Остальные требования безопасности — по ГОСТ Р 52588, ГОСТ 30513.
6 Правила приемки
6.1 Для контроля соответствия кругов требованиям настоящего стандарта предприятие-изготовитель проводит приемочный контроль по ГОСТ 15.309.
6.2 Объем выборки должен составлять:
100% — по 4.10, 4.13.2; 10% от партии, но не менее 5 шт., — по 3.2, 4.5 - 4.7, 4.9; 5% от партии, но не менее 5 шт., — по 4.8; по 5.1 - в соответствии с ГОСТ Р 52588-2011 (пункты 6.16.1, 6.16.2).
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
7 Методы контроля
7.1 Контроль размеров кругов проводят с применением универсальных или специальных мер и средств измерений.
7.2 Радиус закругления поверхностей кругов типов 5, 6 и 11 и фаска на наружной боковой поверхности круга типа 11 определены оснасткой и не контролируют.
7.3 Контроль по 4.10, 4.13.2 проводят визуально.
7.4 Контроль твердости — по ГОСТ Р 52587, ГОСТ Р 52710.
7.5 Контроль неуравновешенной массы круга — по ГОСТ Р 58583-2019 (подраздел 5.2).
Примечание — Контроль неуравновешенной массы кругов типов 6, 11, 29, 35, 36 допускается не проводить.
(п. 7.5 в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст)
7.6 Контроль радиального и торцового биений проводят по техническому документу, утвержденному в установленном порядке.
7.7 Испытания на механическую прочность — по ГОСТ Р 52588, ГОСТ 30513.
8 Транспортирование и хранение
Транспортирование и хранение — по ГОСТ 27595.
9 Гарантии изготовителя
Изготовитель должен гарантировать соответствие кругов требованиям настоящего стандарта при соблюдении условий эксплуатации, транспортирования и хранения.
| 621.922.02:006.354 | ОКС 25.100.70 | Г25 | |
| ОКП 39 8200 | |||
| Ключевые слова: зачистные круги, ручные шлифовальные машины, бакелитовая связка, зернистость, твердость, механическая прочность (в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1205-ст) | |||