ГОСТ Р 53402-2009. Арматура трубопроводная. Методы контроля и испытаний
(принят и введен в действие Приказом Ростехрегулирования от 30.09.2009 № 428-ст)
Внимание
Документ утратил силу с 1 апреля 2017 года в связи с изданием Приказа Росстандарта от 26.05.2015 № 441-ст. Взамен введен в действие ГОСТ 33257-2015. Документ утратил силу с 1 апреля 2017 года в связи с изданием Приказа Росстандарта от 26.05.2015 № 441-ст. Взамен введен в действие ГОСТ 33257-2015. Документ включен в Перечень документов в области стандартизации, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (Распоряжение Правительства РФ от 05.08.2010 № 1328-р). Документ введен в действие с 1 января 2010 года.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 53402-2009"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-53402-2009" "ГОСТ Р 53402-2009. Арматура трубопроводная. Методы контроля и испытаний (принят и введен в действие Приказом Ростехрегулирования от 30.09.2009 N 428-ст)"
  n1["ГОСТ 33257-2015"]:::doc
  click n1 "https://bukva.ai/docs/gost-33257-2015" "ГОСТ 33257-2015. Межгосударственный стандарт. Арматура трубопроводная. Методы контроля и испытаний (введен в действие Приказом Росстандарта от 26.05.2015 N 441-ст)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Принят и введен в действие Приказом Ростехрегулирования
Pipeline valves. Methods of control and testing
ОКП 37 0000
Дата введения
1 января 2010 года
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
1. Разработан Закрытым акционерным обществом «Научно-производственная фирма „Центральное конструкторское бюро арматуростроения“ (ЗАО „НПФ „ЦКБА“), Научно-промышленной ассоциацией арматуростроения (НПАА) и Научно-производственным объединением „ГАКС-АРМСЕРВИС“ (НПО „ГАКС-АРМСЕРВИС“).»
2. Внесен Техническим комитетом по стандартизации ТК 259 «Трубопроводная арматура и сильфоны».
3. Принят и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 30 сентября 2009 г. № 428-ст.
4. Настоящий стандарт соответствует международному стандарту ИСО 5208:2008 «Арматура трубопроводная промышленная. Испытание давлением» (ISO 5208:2008 (E) «Industrial valves — Hressure testing of metallic valves») в части требований методики и основных параметров испытаний на прочность и плотность материалов и сварных швов, а также на герметичность затвора.
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
Настоящий стандарт распространяется на трубопроводную арматуру (далее — арматуру) и устанавливает виды и категории испытаний, методы основных (обязательных) испытаний и контроля и критерии оценки результатов основных испытаний. Основные испытания и контроль являются обязательными при проведении всех видов контрольных испытании серийно изготовляемой арматуры, а также являются составной частью испытаний опытных образцов арматуры.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ Р 8.568-97. Государственная система обеспечения единства измерений. Аттестация испытательного оборудования. Основные положения
ГОСТ Р 15.201-2000. Система разработки и постановки продукции на производство. Продукция производственно-технического назначения. Порядок разработки и постановки продукции на производство
ГОСТ Р ИСО 8573-1-2005. Сжатый воздух. Часть 1. Загрязнения и классы чистоты
ГОСТ Р 52760-2007. Арматура трубопроводная. Требования к маркировке и отличительной окраске
ГОСТ 12.1.010-76. Система стандартов безопасности труда. Взрывобезопасность. Общие требования
ГОСТ 12.2.003-91. Система стандартов безопасности труда. Оборудование производственное. Общие требования безопасности
ГОСТ 12.2.063-81. Система стандартов безопасности труда. Арматура промышленная трубопроводная. Общие требования безопасности
ГОСТ 15.309-98. Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 112-78. Термометры метеорологические стеклянные. Технические условия
ГОСТ 166-89 (ИСО 3599-76). Штангенциркули. Технические условия
ГОСТ 356-80. Арматура и детали трубопроводов. Давления условные, пробные и рабочие. Ряды
ГОСТ 427-75. Линейки измерительные металлические. Технические условия
ГОСТ 1770-74 (ИСО 1042-83, ИСО 4788-80). Посуда мерная лабораторная стеклянная. Цилиндры, мензурки, колбы, пробирки. Общие технические условия
ГОСТ 2405-88. Манометры, вакуумметры, мановакуумметры, напоромеры, тягомеры и тягонапоромеры. Общие технические условия
ГОСТ 5152-84. Набивки сальниковые. Технические условия
ГОСТ 5761-2005. Клапаны на номинальное давление не более PN 250. Общие технические условия
ГОСТ 5762-2002. Арматура трубопроводная промышленная. Задвижки на номинальное давление не более PN 250. Общие технические условия
ГОСТ 6359-75. Барографы метеорологические анероидные. Технические условия
ГОСТ 9544-2005. Арматура трубопроводная запорная. Классы и нормы герметичности затворов
ГОСТ 11823-91. Клапаны обратные на номинальное давление PN <= 25 МПа (250 кгс/см2). Общие технические условия
ГОСТ 12893-2005. Клапаны регулирующие односедельные, двухседельные и клеточные. Общие технические условия
ГОСТ 13252-91. Затворы обратные на номинальное давление PN <= 25 МПа (250 кгс/см2). Общие технические условия
ГОСТ 13547-79. Затворы дисковые на P_{\text{у}} до 2,5 МПа (25 кгс/см2). Общие технические условия
ГОСТ 13837-79. Динамометры общего назначения. Технические условия
ГОСТ 17433-80. Промышленная чистота. Сжатый воздух. Классы загрязненности
ГОСТ 21345-2005. Краны шаровые, конусные и цилиндрические на номинальное давление не более PN 250. Общие технические условия
ГОСТ 21752-76. Система «Человек-машина». Маховики управления и штурвалы. Общие эргономические требования
ГОСТ 23866-87. Клапаны регулирующие односедельные, двухседельные и клеточные. Основные параметры
ГОСТ 24054-80. Изделия машиностроения и приборостроения. Методы испытаний на герметичность. Общие требования
ГОСТ 24570-81. Клапаны предохранительные паровых и водогрейных котлов. Технические требования
ГОСТ 25136-82. Соединения трубопроводов. Методы испытаний на герметичность
ГОСТ 25923-89. Затворы дисковые регулирующие. Основные параметры
ГОСТ 28343-89 (ИСО 7121-86). Краны шаровые стальные фланцевые. Технические требования
ГОСТ 29329-92. Весы для статического взвешивания. Общие технические требования
ГОСТ 31294-2005. Клапаны предохранительные прямого действия. Общие технические условия.
Примечания. 1. При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без заменены, то положение, в котором дана ссылка на него, применяется в части не затрагивающей эту ссылку.
2. Перечень зарубежных стандартов, использованных при разработке стандарта, приведен в Приложении А.
3. Термины, определения, сокращения и обозначения
3.1 В настоящем стандарте применены следующие термины с соответствующими определениями:
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Герметичность:  способность  арматуры  и  отдельных  ее  элементов  и│
│соединений  препятствовать  газовому   или   жидкостному   обмену   между│
│разделенными средами.                                                    │
│    [ГОСТ Р 52720-2007, статья 6.23]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.2.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Герметичность затвора: свойство  затвора  препятствовать газовому или│
│жидкостному обмену между средами, разделенными затвором.                 │
│    [ГОСТ Р 52720-2007, статья 6.24]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.3.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Давление    закрытия    P :    избыточное    давление     на    входе│
│                             з                                           │
│в предохранительный клапан,  при   котором  после  сброса  рабочей  среды│
│происходит посадка запирающего элемента на седло с обеспечением  заданной│
│герметичности затвора.                                                   │
│    [ГОСТ Р 52720-2007, статья 6.6]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.4.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Давление  настройки  P :  наибольшее  избыточное  давление  на  входе│
│                          н                                              │
│в предохранительный клапан, при котором затвор  закрыт  и  обеспечивается│
│заданная герметичность затвора.                                          │
│    [ГОСТ Р 52720-2007, статья 6.7]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.5.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Давление  начала  открытия  P   :  избыточное   давление   на   входе│
│                                 н.о                                     │
│в предохранительный  клапан,  при  котором  усилие,  стремящееся  открыть│</pre>
│клапан, уравновешено усилиями, удерживающими запирающий элемент на седле.│
<pre class="legal-pre">│    Примечание.  При  давлении  начала  открытия  заданная  герметичность│
│в затворе клапана нарушается и начинается подъем запирающего элемента.   │
│                                                                         │
│    [ГОСТ 16504-81, статья 6.8]                                          │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.6.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Номинальное  давление PN:  наибольшее  избыточное  рабочее  давление,│
│выраженное в кгс/см2,  при  температуре  рабочей среды 293 К (20 °C), при│
│котором обеспечивается заданный  срок  службы  (ресурс) корпусных деталей│
│арматуры,  имеющих  определенные   размеры,   обоснованные   расчетом  на│
│прочность при  выбранных  материалах  и  характеристиках прочности их при│
│температуре 293 К (20 °C).                                               │
│    [ГОСТ Р 52720-2007, статья 6.1]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.7.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Давление   полного   открытия  P   :  избыточное  давление  на  входе│
│                                    п.о                                  │
│в предохранительный  клапан,  при  котором   совершается   ход   арматуры│
│и достигается максимальная пропускная способность.                       │
│    [ГОСТ Р 52720-2007, статья 6.10]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.8.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Пробное давление P   (Ph): избыточное  давление,  при котором следует│
│                      пр                                                 │
│проводить  гидравлическое испытание арматуры  на  прочность  и  плотность│
│водой при температуре  не  менее  278  К (5 °C) и не более 343 К (70 °C),│
│если в документации не указана другая температура - по ГОСТ Р 52720.     │
│    [ГОСТ Р 52720-2007, статья 6.5]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.9.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Рабочее давление  P :  наибольшее  избыточное  давление,  при котором│
│                       р                                                 │
│возможна длительная работа  арматуры  при выбранных материалах и заданной│
│температуре - по ГОСТ Р 52720.                                           │
│    [ГОСТ Р 52720-2007, статья 6.3]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.10.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Управляющее  давление  P   : диапазон  значений  давления управляющей│
│                            упр                                          │
│среды привода, обеспечивающего нормальную работу арматуры.               │
│    [ГОСТ Р 52720-2007, статья 6.10]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.11.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Номинальный  диаметр DN:  параметр,  применяемый  для  трубопроводных│
│систем в качестве характеристики присоединяемых частей арматуры.         │
│    Примечание.  Номинальный  диаметр  приблизительно  равен  внутреннему│
│диаметру   присоединяемого   трубопровода,   выраженному   в  миллиметрах│
│и  соответствующему  ближайшему  значению   из   ряда   чисел,   принятых│
│в установленном порядке.                                                 │
│                                                                         │
│    [ГОСТ Р 52720-2007, статья 6.2]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.12.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Запирающий  элемент,  ЗЭл:   подвижная   часть   затвора,   связанная│
│с приводом, позволяющая при взаимодействии с неподвижной деталью  затвора│
│осуществлять управление потоком рабочей среды путем изменения  проходного│
│сечения и обеспечивать требуемую герметичность затвора.                  │
│    [ГОСТ Р 52720-2007, статья 7.5]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.13. Контрольные испытания: испытания, проводимые на различных стадиях жизненного цикла арматуры, с целью установления соответствия ее требованиям нормативных документов.

3.1.14.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Квалификационные испытания: контрольные  испытания установочной серии│
│или первой промышленной  партии,  проводимые  с  целью  оценки готовности│
│предприятия к выпуску продукции данного типа в заданном объеме.          │
│    [ГОСТ 16504-81, статья 45]                                           │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.15.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Основные испытания: испытания на прочность, плотность,  герметичность│
│по отношению к внешней среде, герметичность затвора,  работоспособность -│
│проверку  функционирования,   проводимые   при   всех  видах  контрольных│
│испытаний.                                                               │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.16.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Периодические испытания: контрольные испытания выпускаемой продукции,│
│проводимые в объемах и в сроки, установленные нормативной  документацией,│
│с  целью  контроля   стабильности   качества   продукции   и  возможности│
│продолжения ее выпуска.                                                  │
│    [ГОСТ 16504-81, статья 48]                                           │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.17.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Приемочные испытания: контрольные испытания опытных образцов, опытных│
│партий   продукции   или   изделий  единичного  производства,  проводимых│</pre>
│соответственно с целью решения вопроса о целесообразности постановки этой│
<pre class="legal-pre">│продукции на производство и (или) использования по назначению.           │
│    [ГОСТ 16504-81, статья 44]                                           │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.18.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Приемосдаточные   испытания:    контрольные    испытания    продукции│
│при приемочном контроле.                                                 │
│    [ГОСТ 16504-81, статья 47]                                           │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.19.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Предварительные  испытания:  контрольные  испытания  опытных образцов│
│и (или) опытных партий  продукции  с  целью  определения  возможности  их│
│предъявления на приемочные испытания.                                    │
│    [ГОСТ 16504-81, статья 43]                                           │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.20.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Сертификационные   испытания:   контрольные   испытания    продукции,│
│проводимые с целью установления соответствия  характеристик  и ее свойств│
│национальным и (или) международным нормативно-техническим документам.    │
│    [ГОСТ 16504-81, статья 52]                                           │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.21. Испытательный стенд (установка): комплекс технологических систем, оборудования, измерительных средств, оснастки, средств механизации и автоматизации, а также коллективных средств защиты, обеспечивающих безопасное проведение технологического процесса испытаний арматуры.

3.1.22. Специальные испытания: испытания по проверке соответствия арматуры специальным требованиям (сейсмостойкость, вибро-, ударостойкость, огнестойкость, климатические воздействия, воздействие рабочей среды).

3.1.23. Типовые испытания: контрольные испытания выпускаемой арматуры, проводимые с целью оценки эффективности и целесообразности вносимых изменений в конструкцию, технологический процесс, а также при изменении условий применения или технических характеристик.

3.1.24. Эксплуатационные испытания: контрольные испытания по подтверждению соответствия арматуры требованиям нормативной документации, проводимые в условиях эксплуатации.

3.1.25. Концентрация: отношение объема испытательной среды, проникшей через течи под действием перепада давления, к общему объему системы, см3/м3 (концентрацию определяют с помощью гелиевого течеискателя или щупа).

3.1.26.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Метод испытания: правила  применения определенных принципов и средств│
│испытания.                                                               │
│    [ГОСТ 16504-81, статья 11]                                           │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.27.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Метод контроля: правила  применения  определенных принципов и средств│
│контроля.                                                                │
│    [ГОСТ 16504-81, статья 81]                                           │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.28. Плотность: свойство конструкции или материала корпусных деталей и сварных швов арматуры, контактирующих с окружающей средой, препятствовать прониканию жидкости, газа или пара наружу.

3.1.29. Пробное вещество: испытательная среда для контроля герметичности в затворе.

3.1.30.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Регулирующий элемент, РЭл:  часть  затвора,  как правило, подвижная и│
│связанная  с  приводом  или  чувствительным  элементом,  позволяющая  при│
│взаимодействии с седлом  осуществлять  управление  (регулирование) потока│
│рабочей среды путем изменения проходного сечения.                        │
│    [ГОСТ Р 52720-2007, статья 7.6]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.31.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Среда  (рабочая, управляющая, окружающая): жидкость, газ, пульпа  или│
│их  смеси,  для  управления   которыми   предназначена   арматура,   либо│
│используемые для управления арматурой, либо окружающие ее.               │
│    [ГОСТ Р 52720-2007, статья 2.16]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘
| Испытательная среда: среда, используемая для контроля арматуры. [ГОСТ Р 52720-2007, статья 2.21] |
|---|
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Командная  среда:  среда,  передающая  команду  (сигнал)  от  системы│
│автоматического регулирования к позиционеру или другому виду реле.       │
│    [ГОСТ Р 52720-2007, статья 2.19]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.34.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Управляющая среда: среда,  создающая  силовое воздействие привода или│
│исполнительного механизма  для  перемещения  запирающего  (регулирующего)│
│элемента ЗЭл (РЭл) в требуемое положение.                                │
│    [ГОСТ Р 52720-2007, статья 2.20]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.35.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Уплотнение:    совокупность    сопрягаемых    элементов     арматуры,│
│обеспечивающих  необходимую  герметичность  подвижных   или   неподвижных│
│соединений деталей (узлов) арматуры.                                     │
│    [ГОСТ Р 52720-2007, статья 7.19]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.36.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Сальниковое  уплотнение  (сальник):   уплотнение   подвижных  деталей│
│(узлов)   арматуры   относительно    окружающей    среды.    В   качестве│
│герметизирующего элемента уплотнения применяется  уплотнительный  элемент│
│с принудительным созданием в нем напряжений, необходимых для  обеспечения│
│требуемой  герметичности.                                                │
│    [ГОСТ Р 52720-2007, статья 7.20]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.37.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Уплотнение сильфонное: уплотнение  подвижных деталей (узлов) арматуры│
│относительно окружающей среды,  в  котором  в  качестве  герметизирующего│
│элемента применен сильфон.                                               │
│    [ГОСТ Р 52720-2007, статья 7.21]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.38.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Утечка: проникание вещества  из герметизированного изделия через течи│
│под действием перепада давления.                                         │
│    [ГОСТ Р 52720-2007, статья 6.44]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

3.1.39.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    Цикл:  перемещение  запирающего  элемента   из  исходного   положения│
│"открыто" ("закрыто")  в  противоположное и обратно. Перемещение  связано│
│с выполнением основной функции данного вида арматуры.                    │
│    [ГОСТ Р 52720-2007, статья 2.23]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘
3.2 В настоящем стандарте применены следующие сокращения:
КД — конструкторская документация;
НД — нормативная документация;
ОТК — отдел технического контроля;
ПИМ — пневматический исполнительный механизм;
ПМ — программа и методика испытаний арматуры;
РЭ — руководство по эксплуатации;
ТД — техническая документация;
F — площадь седла предохранительного клапана;
Kc — коэффициент начала паровой кавитации;
Km — коэффициент развитой кавитации;
Kv — действительная пропускная способность;
Kv_{\text{у}} — условная пропускная способность;
3.3 В настоящем стандарте применены следующие обозначения:
PN_{\text{вх}} — номинальное давление входного патрубка предохранительной арматуры;
PN_{\text{вых}} — номинальное давление выходного патрубка предохранительной арматуры;
v — скорость испытательной (рабочей) среды;
P_{\text{з}} — давление закрытия;
P_{\text{н}} — давление настройки;
P_{\text{н}.\text{о}} — давление начала открытия;
P_{\text{п}.\text{о}} — давление полного открытия;
P_{\text{пр}} (Ph) — давление пробное;
P_{\text{пр}.\text{вх}} — давление пробное входного патрубка предохранительной арматуры;
P_{\text{пр}.\text{вых}} — давление пробное выходного патрубка предохранительной арматуры;
P_{\text{р}} — давление рабочее;
P_{\text{р}.\text{вх}} — давление рабочее входного патрубка предохранительной арматуры;
P_{\text{р}.\text{вых}} — давление рабочее выходного патрубка предохранительной арматуры;
P_{\text{упр}} — давление управляющее;
h — ход арматуры (расстояние между уплотнительными поверхностями ЗЭл (РЭл) и седла);
\overline{h_{i}} — относительный ход;
V — измеренный объем при контроле герметичности затвора;
\alpha_{1} — коэффициент расхода для сжимаемых сред;
\alpha_{2} — коэффициент расхода для несжимаемых сред;
\rho — плотность испытательной (рабочей) среды;
\tau — время измерения при контроле герметичности затвора или время выдержки под давлением;
V — коэффициент сопротивления.
4. Общие требования, предъявляемые к условиям, обеспечению и проведению испытаний
4.1. Испытания проводят с целью контроля соответствия арматуры требованиям КД (ТУ). Объем испытаний указывают в ТУ или ПМ.
4.2. Методы контроля и испытаний, установленные настоящим стандартом, используют при проведении следующих видов контрольных испытаний:
Опытные образцы арматуры подвергают предварительным и приемочным испытаниям.
Серийно выпускаемую арматуру подвергают приемосдаточным, квалификационным, периодическим, типовым, сертификационным и эксплуатационным испытаниям.
4.2.1. Организационную процедуру испытаний, включающую порядок предварительных испытаний, а также порядок предъявления комиссии арматуры, ее возврат, регистрацию отказов, приостановку и возобновление испытаний и т.п., устанавливают ТУ и ПМ изготовителя.
4.2.2. Приемочные, квалификационные, периодические и типовые испытания проводят либо по программе разработчика арматуры, либо по программе, разработанной и утвержденной изготовителем, согласованной и утвержденной в установленном порядке.
Приемочные испытания арматуры проводятся в соответствии с ГОСТ Р 15.201. Для арматуры, предназначенной для эксплуатации на опасных производственных объектах, поднадзорных Ростехнадзору, приемочные испытания осуществляются в порядке, оговоренном в [1].
Приемосдаточные испытания проводят по ТУ и/или по ПМ, и/или по иным документам, содержащим требования к испытаниям.
Сертификационные испытания проводят в порядке, установленном в системе сертификации.
4.2.3. Все виды испытаний, кроме приемосдаточных, проводит комиссия, назначенная в соответствии с ГОСТ Р 15.201 и ГОСТ 15.309.
Приемосдаточные испытания проводит ОТК предприятия-изготовителя.
В соответствии с ГОСТ 15.309 по требованию заказчика арматуры (по условию контрактов (договоров) приемосдаточные испытания могут проводить представители заказчика и/или надзорных органов в присутствии ОТК силами и средствами предприятия-изготовителя.
Требования к оформлению отчетных документов по результатам испытаний приведены в разделе 9.
4.3 На испытания вместе с арматурой представляют комплект ТД в следующем объеме:
- сведения о предприятии-изготовителе (при всех видах испытаний, кроме приемосдаточных);
- сборочный чертеж арматуры;
- ТУ;
- заказная спецификация (при наличии);
- протокол предварительных испытаний (при проведении приемочных испытаний);
- паспорт (при всех видах испытаний, кроме приемосдаточных);
- руководство по эксплуатации арматуры и комплектующих;
- программа и методика испытаний арматуры (при всех видах испытаний, а для приемосдаточных — при ее наличии — см. 4.2.2).
Конкретный комплект ТД, представляемый на испытания, должен быть указан в ТУ или ПМ.
При приемочных испытаниях опытных образцов комплект ТД должен соответствовать ГОСТ Р 15.201, утвержденному ТЗ и ПМ испытаний опытных образцов.
4.4. Испытаниям подвергают арматуру в сборе после завершения цикла проверок разрушающими и неразрушающими методами контроля деталей и сборочных единиц, предусмотренными КД.
4.5 Условия проведения испытаний
4.5.1 Испытания должны проводиться в следующих климатических условиях:
- температура окружающего воздуха — не ниже 5 °C;
- относительная влажность воздуха — 45% — 98%;
- атмосферное давление — от 84 до 106 кПа.
При эксплуатационных испытаниях условия проведения испытаний — в соответствии с ПМ.
4.5.2. Температура испытательной среды (пробного вещества) — от 5 °C до 40 °C, за исключением случаев, оговоренных в ТУ (КД).
Разность между температурой керосина, применяемого в качестве испытательной среды (пробного вещества), и температурой вспышки керосина должна быть не менее 5 °C.
Для арматуры АС минимальная допустимая температура металла при гидравлических (пневматических) испытаниях определяется КД в соответствии с [2].
4.5.3. При проведении гидравлических испытаний разность температур стенки корпуса арматуры и окружающего воздуха не должна вызывать конденсацию влаги на поверхности стенок арматуры.
4.6. Приемосдаточные испытания на прочность и плотность материала деталей проводят до окраски изделий.
4.7. После испытаний оставшаяся жидкая среда должна быть удалена, а изделия просушены.
4.8. Допускается совмещать испытания на плотность материала деталей и сварных швов арматуры с испытаниями на герметичность относительно внешней среды по уплотнению подвижных и неподвижных соединений и на работоспособность (проверку функционирования) при условии обеспечения мер безопасности.
4.9. Измерение давления следует проводить двумя независимыми показывающими измерительными средствами, имеющими одинаковую точность и пределы измерения.
4.10. Повышать давление следует плавно, с выдержками с целью проверки плотности соединений и обнаружения видимых деформаций. Количество остановок и значения промежуточных давлений устанавливает инструкция, разработанная предприятием-изготовителем. Если испытательное давление от 0,5 до 10,0 МПа включительно, то остановку и проверку обязательно проводят при давлении, равном половине испытательного. Если испытательное давление превышает 10,0 МПа, то остановку и проверку проводят при давлении, равном половине испытательного, и далее через 5,0 МПа.
4.11. Контроль и испытания арматуры перед монтажом и использованием по назначению проводят в соответствии с РЭ.
4.12. Контроль и испытание арматуры, находящейся в эксплуатации, следует проводить по специально разработанным методикам с учетом требований РЭ.
4.12.1. Параметры испытаний арматуры определяются регламентом работы технологических систем, в которых установлена арматура.
4.12.2. Методы контроля, испытаний и критерии приемки при проведении испытаний на прочность и плотность материала корпусных деталей и сварных швов, находящихся под давлением рабочей среды, герметичность относительно внешней среды по уплотнению подвижных и неподвижных соединений и работоспособность (проверку функционирования) арматуры — в соответствии с разделом 8.
4.12.3. Контроль герметичности затвора проводят визуально и/или с помощью средств технического диагностирования. Утечка в затворе не должна превышать значения, указанного в КД (ТУ, ПМ, паспорте) на арматуру.
4.13. Контроль и испытания арматуры после ремонта следует проводить в соответствии с техническими требованиями на конкретную арматуру и ремонтной документацией. Методы контроля, испытаний и критерии оценки результатов испытаний арматуры после ремонта — в соответствии с ТУ и/или ПМ, входящей в состав ремонтной документации.
5. Требования безопасности при проведении испытаний
5.1. К проведению испытаний допускается персонал, имеющий соответствующую квалификацию и прошедший специальное (теоретическое, производственное) обучение по технике безопасности.
5.2. Лица, занятые в испытаниях, должны быть проинструктированы согласно инструкции по безопасности, действующей на предприятии-изготовителе, программе и методике проведения испытаний арматуры и ГОСТ 12.2.063.
5.3 Персонал, проводящий испытания, должен:
- знать устройство испытательных стендов (далее — стендов), на которых проводят испытания;
- знать технологический процесс испытаний;
- изучить устройство испытуемого изделия, ПМ и РЭ;
- пройти инструктаж по технике безопасности.
5.4. В испытаниях должны принимать участие не менее двух человек. Во время испытаний не допускается на испытательном участке находиться одному испытателю.
5.5. Требования безопасности к стендам, испытательному оборудованию, измерительным средствам и приборам — в соответствии с ГОСТ 12.2.003.
5.6. Испытания следует проводить с соблюдением правил, изложенных в утвержденной инструкции по технике безопасности при работе на испытательных стендах.
5.7. При применении в качестве испытательной взрывопожароопасной и легковоспламеняющейся среды необходимо соблюдать требования пожарной безопасности.
При применении в качестве испытательной среды керосина необходимо учитывать требование по увеличению зоны безопасности нахождения персонала.
При применении в качестве испытательных сред инертных газов необходимо учитывать требования по контролю содержания кислорода в зоне нахождения персонала.
5.8. Заглушки, применяемые при испытаниях, должны обеспечивать прочность и плотность и быть рассчитаны на давление испытаний.
5.9. Расположение испытательной площадки должно гарантировать безопасность персонала, не участвующего в испытании.
5.10. Установку заглушек и прокладок на арматуру, а также затяжку крепежа и визуальный контроль арматуры, высота которой превышает 1,5 м, следует проводить со специальных площадок обслуживания.
5.11. При испытаниях не допускаются механические воздействия на арматуру, находящуюся под давлением.
5.12. В процессе повышения давления во внутренних полостях арматуры до установленной величины персонал должен находиться на безопасном расстоянии от испытуемой арматуры, указанном в инструкции по технике безопасности при работе на испытательном стенде.
5.13. Испытания арматуры воздухом номинальным давлением PN (рабочим P_{\text{р}} ) и более следует проводить в специально оборудованном боксе (бронекабине) при условии соблюдения требований ГОСТ 12.1.010 и требований безопасности, изложенных в НД предприятия, проводящего испытания, а также в соответствии с инструкцией по технике безопасности при работе на испытательном стенде.
5.14. Если испытательной средой является жидкость, то воздух из внутренних полостей должен быть удален.
5.15. При давлении испытательной среды (пробного вещества) в корпусе арматуры выше номинального недопустимо нахождение персонала в опасной зоне. Границы опасной зоны оговариваются в инструкции по технике безопасности при работе на испытательном стенде.
Внешний осмотр арматуры проводить только при понижении давления до значения, указанного в КД (ТУ), которое должно быть не более PN (P_{\text{р}}) .
5.16. Все работы, связанные с устранением обнаруженных дефектов, проводить только при отсутствии давления испытательной среды в арматуре и напряжения в электрических цепях электрооборудования.
5.17 При проведении испытания запрещается:
- лицам, не участвующим в проведении испытаний, находиться на испытательных площадках;
- лицам, участвующим в проведении испытаний, находиться со стороны заглушек;
- испытывать арматуру при отсутствии РЭ на арматуру и привод, а также ТУ или ПМ;
- испытывать арматуру при неполном количестве крепежных деталей (болты, шпильки, гайки);
- испытывать электроприводную арматуру при отсутствии заземления;
- повышать давление выше значений, указанных в ТУ или ПМ;
- перегибать шланги, подводящие испытательную среду (пробное вещество) к измерительным средствам;
- использовать испытуемую арматуру в качестве опор для стендового оборудования и трубопроводов;
- использовать дополнительные рычаги при ручном управлении арматурой и применять гаечные ключи, размер которых больше размера крепежных деталей;
- проводить во время испытаний на испытательном стенде какие-либо работы (ремонтные и т.д.), не предусмотренные ТУ (ПМ);
- проводить транспортирование грузов над арматурой, находящейся под давлением.
5.18 Испытания необходимо прекратить при:
- повышении давления в системе испытательного стенда выше значений, указанных в КД (ТУ, ПМ);
- падении давления, не связанном с технологическим процессом проведения испытаний;
- появлении ударов, шума, стуков;
- обнаружении предельных состояний арматуры, оговоренных в КД (ТУ, РЭ, ПМ), в том числе:
трещин, выпучин в основных элементах испытуемой арматуры,
потения материала корпусных деталей и сварных швов,
утечки через подвижные (сальник, сильфон) и неподвижные (прокладочные и т.п.) соединения,
неисправности измерительных средств.
6. Требования к испытательному оборудованию, измерительным средствам
6.1. Перечень оборудования и измерительных средств, рекомендуемых к применению, приведен в Приложении Б. Перечень оборудования и измерительных средств должен быть приведен в ТУ (ПМ) на конкретные изделия.
6.2. Принципиальные схемы испытательных стендов приведены в Приложении В.
6.3. Испытательное оборудование должно обеспечивать условия испытаний, установленные КД (ТУ, ПМ).
6.4. Испытательное оборудование не должно оказывать на изделие механического (силового) воздействия от крепежных и установочных элементов, не предусмотренного КД, ТУ и ПМ и/или иными документами (технологическими документами, рабочими инструкциями и т.д.), содержащими требования к испытаниям.
6.5. Испытания следует проводить на стендах в условиях, обеспечивающих чистоту изделий и параметры испытательных сред (пробных веществ), оговоренные в КД (ТУ, ПМ), с соблюдением мер и требований безопасности.
6.6. Параметры измерительных средств и испытательных стендов должны соответствовать параметрам, указанным в паспортах или другой ТД на это оборудование.
Испытательные стенды и испытательное оборудование должны быть аттестованы в соответствии с требованиями ГОСТ Р 8.568.
6.7. Метрологический контроль и надзор, осуществляемый метрологическими службами юридических лиц за средствами измерений, — по [3].
6.8. При всех видах испытаний следует применять измерительные средства, имеющие действующие клейма [4] и/или действующие документы (свидетельства о поверке, свидетельства о калибровке и т.д.).
6.9. Контроль размеров, указанных на сборочном чертеже, следует проводить с помощью универсального или специального измерительного инструмента.
6.10. Измерительные средства, применяемые при испытаниях, должны обеспечивать установленные в КД (ТУ, ПМ) погрешности измерений контролируемых параметров. При проведении испытаний погрешность измерений применяемых измерительных средств не должна превышать следующих значений, если в КД (ТУ) не указано иное:
+/- 1,5% — при измерении давлений;
+/- 1,5% — при измерении температуры;
+/- 1,0% — при измерении массы;
+/- 2,0% — при измерении времени;
+/- 5,0% — при измерении утечки.
При оценке результатов дополнительных и специальных испытаний следует учитывать систематическую погрешность применяемых средств измерения.
6.11. Оценка порога чувствительности применяемых средств измерений — в соответствии с таблицей Г.2, Приложение Г.
6.12. Для контроля давления следует применять манометры, имеющие одинаковую точность во всем диапазоне измерения. Допускается применять манометры класса точности не более 1,5 по ГОСТ 2405, при этом контролируемые значения давлений должны находиться в пределах второй трети шкалы показаний манометра.
7. Требования к испытательным средам (пробным веществам)
7.1. В качестве основных испытательных сред (пробных веществ) применяют воду, воздух и гелий.
Допускается для испытания арматуры применять азот, природный газ, фреон, а для испытания арматуры, предназначенной для нефтепродуктов, применять керосин.
При испытаниях допускается применять:
Вид испытательной среды (пробного вещества) устанавливают в ТУ и выбирают по таблице 1 в зависимости от назначения арматуры и вида испытаний.
для проведения обязательных испытаний
| Вид рабочей среды | Вид обязательных испытаний | Испытательная среда (пробное вещество) | |
| Жидкость | Газ | ||
| Жидкости, не относящиеся к опасным веществам [[5]](#p101286) | Прочность и плотность материала корпусных деталей и сварных швов | + | - |
| Герметичность относительно внешней среды уплотнений подвижных и неподвижных соединений | + | - | |
| Герметичность затвора | + | - | |
| Газы; жидкости, относящиеся к опасным веществам [[5]](#p101286) | Прочность и плотность материала корпусных деталей и сварных швов | + | + (допускается, см. 8.5.1.8) |
| Герметичность относительно внешней среды уплотнений подвижных и неподвижных соединений | - | + | |
| Герметичность затвора | - | + | |
7.2. Требования, предъявляемые к качеству испытательных сред (пробных веществ), приводят в НД изготовителя.
7.3. Вода должна соответствовать требованиям [6]. Допускается применять воду, соответствующую требованиям [7].
7.4 Класс чистоты воздуха — 684 по ГОСТ Р ИСО 8573-1:
4 — класс чистоты по суммарному (общему) содержанию масел
либо по классу 9 ГОСТ 17433.
7.5. Качество других испытательных сред (пробных веществ) регламентируют в КД на конкретную арматуру.
8. Методы контроля и испытаний
8.1 Основные виды контроля и категории испытаний
8.1.1 К основным видам контроля относят:
Методы контроля и критерии оценки результата контроля приведены в 8.2 и 8.3.
8.1.2 Категории испытаний
Испытания подразделяют на следующие категории:
К основным испытаниям относят гидравлические и/или пневматические испытания, включающие в себя испытания на:
- прочность и плотность материала корпусных деталей и сварных швов, находящихся под давлением испытательной среды;
- герметичность затвора;
- работоспособность — проверка функционирования (далее — проверка функционирования).
Основные испытания являются обязательной составной частью всех видов контрольных испытаний: предварительных, приемочных, приемосдаточных, квалификационных, периодических, типовых, сертификационных, эксплуатационных и др.
Методы основных испытаний и контроля и критерии оценки результата испытаний приведены в 8.4 - 8.8.
8.1.3 Дополнительные испытания включают в себя:
- определение гидравлических характеристик;
- определение акустических характеристик;
- оценку и подтверждение показателей безопасности и надежности.
8.1.3.1. Гидравлические и акустические характеристики арматуры определяют в процессе приемочных испытаний опытных образцов и, при необходимости, подтверждают при типовых и периодических испытаниях.
Оценку и подтверждение показателей безопасности и надежности арматуры выполняют в ходе приемочных, квалификационных, типовых и периодических испытаний.
Необходимость и объем дополнительных испытаний определяют в зависимости от назначения и условий эксплуатации арматуры. Объем, методы испытаний и критерии оценки результатов испытаний устанавливают в КД (ПМ) по согласованию с заказчиком.
8.1.3.2 В зависимости от функционального назначения арматуры определяют следующие гидравлические характеристики:
условную пропускную способность Kv_{\text{у}} ,
пропускную характеристику Kv = f(h),
кавитационные характеристики (зависимости коэффициентов кавитации Kc и Km от относительной пропускной способности \frac{Kv_{i}}{Kv_{\text{у}}} );
условную пропускную способность Kv_{\text{у}} ,
- для обратной, невозвратно-запорной и невозвратно-управляемой арматуры коэффициент сопротивления при полном открытии V ,
зависимость коэффициента сопротивления от скоростного давления V = f(\frac{\rho v^{2}}{2}) ;
коэффициент расхода \alpha (для сжимаемых сред — \alpha_{1} , для несжимаемых сред — \alpha_{2} ),
эффективную площадь \alpha \cdot F (для сжимаемых сред — \alpha_{1} \cdot F , для несжимаемых сред — \alpha_{2} \cdot F ).
Определение гидравлических характеристик проводят на расходных стендах по специальным методикам.
При отсутствии возможности проведения испытаний по определению гидравлических характеристик допускается проводить оценку характеристик посредством расчетов, моделирования, испытанием модельных образцов и др.
8.1.3.3 Акустические испытания проводят с целью определения:
- уровня звукового давления;
- виброшумовых характеристик (уровней вибрации, уровней шума, уровней гидродинамического шума).
Определение акустических характеристик проводят на специализированных стендах по специальным методикам.
8.1.3.4. Методики определения показателей безопасности и надежности устанавливают в ПМ, входящих в состав КД.
Допускается подтверждать показатели безопасности и надежности путем анализа технологических процессов изготовления арматуры и действующей на предприятии-изготовителе системы производственного контроля, а также сбором и анализом данных, полученных в процессе эксплуатации. В этом случае соответствующие методики определяет разработчик арматуры и согласует с предприятием-изготовителем (с организацией, эксплуатирующей арматуру).
8.1.4. Специальные испытания проводят для подтверждения стойкости арматуры к климатическим, механическим и термическим воздействиям.
Необходимость и объем специальных испытаний определяют в зависимости от назначения и условий эксплуатации арматуры. Объем, методы испытаний и критерии оценки результатов испытаний устанавливают в КД (ПМ) по согласованию с заказчиком.
Специальные испытания проводят в процессе приемочных испытаний опытных образцов или при типовых испытаниях серийной арматуры при изменении условий применения и технических характеристик (по требованию заказчика).
К специальным испытаниям относят:
устойчивость к воздействию инея и росы,
воздействие вибрации (сейсмостойкость, вибростойкость),
8.1.5. Критерием оценки дополнительных и специальных испытаний является подтверждение характеристик арматуры, указанных в КД (ТУ). Правила использования результатов испытаний при принятии решений о приемке арматуры отражают в ПМ.
8.1.6. При проведении испытаний следует учитывать требования ГОСТ 5761, ГОСТ 5762, ГОСТ 11823, ГОСТ 12893, ГОСТ 13252, ГОСТ 13547, ГОСТ 21345, ГОСТ 24570, ГОСТ 28343, ГОСТ 31294.
8.2 Визуальный контроль
8.2.1 При визуальном контроле перед проведением испытаний проверяют:
- соответствие арматуры сборочному чертежу и ее комплектность в соответствии с КД (ТУ), спецификацией, требованиями заказа;
- наличие заглушек, обеспечивающих защиту патрубков от проникновения загрязнений в полости арматуры;
- полноту и правильность маркировки на корпусе арматуры и на фирменной табличке. Маркировка должна быть четкой, читаемой, нестираемой и долговечной. Маркировка должна быть выполнена в соответствии с требованиями ГОСТ Р 52760, а также КД (ТУ);
- отсутствие на корпусе, уплотнительных поверхностях фланцев и торцах уплотнительных поверхностей патрубков вмятин, задиров, механических повреждений, коррозии;
- отсутствие на торцах патрубков под приварку расслоений любого размера;
- качество поверхности арматуры под нанесение защитного антикоррозионного покрытия в соответствии с требованиями КД;
- состояние сварных швов в соответствии с требованиями КД.
8.3 Измерительный контроль
8.3.1 При измерительном контроле проверяют:
перпендикулярность фланцев к оси корпуса арматуры,
параллельность фланцев между собой;
Контроль толщины стенок проводят по требованию заказчика для арматуры, предназначенной для эксплуатации на опасных производственных объектах, поднадзорных органам государственного надзора.
8.3.2. Контроль габаритных и присоединительных размеров, указанных на сборочном чертеже или в ТУ, проводят при помощи универсального или специального измерительного инструмента.
Отклонение измеренных размеров не должно превышать предельных значений, указанных в КД (ТУ).
8.3.3. Контроль толщины стенок корпусных деталей рекомендуется проводить ультразвуковым методом. По результатам измерений толщины стенок арматуры, предназначенной для эксплуатации на опасных производственных объектах, составляют эскиз корпуса с указанием точек измерений. Эскиз прилагают к паспорту арматуры.
8.3.4. Массу арматуры подтверждают при испытании первой партии арматуры, изготовленной в текущем году, а также при проведении периодических и типовых испытаний.
8.3.4.1. При годовом выпуске арматуры одного типоразмера или партии однотипной арматуры до 50 шт. включительно, изготовляемой по одинаковой технологии, контролируют массу одного изделия; при выпуске свыше 50 единиц арматуры количество контролируемых изделий должно быть не менее двух.
8.3.4.2. Контроль массы арматуры проводят взвешиванием изделий на весах для статического взвешивания по ГОСТ 29329. Массу изделия определяют как среднее значение массы взвешенных изделий, либо как среднее значение не менее трех взвешиваний одного изделия.
Допускается применять динамический метод определения массы арматуры динамометрами общего назначения по ГОСТ 13837.
8.3.4.3. Масса изделий не должна превышать предельных значений, указанных в КД (ТУ).
8.4 Гидравлические (или) пневматические испытания
8.4.1. Если в КД (ТУ) не указано иное, для проведения испытаний следует применять испытательные среды, а также значения давлений и времени выдержки под давлением, указанные в настоящем стандарте.
8.4.2 Методы контроля и способы реализации приведены в таблице 2.
Методы контроля арматуры и способы их реализации
| Метод контроля | Способ реализации метода | Испытательная среда <1> | |
| Жидкостный | гидростатический | Компрессионный | Вода |
| манометрический | |||
| Газовый | манометрический | Компрессионный | Воздух |
| пузырьковый | Компрессионный | ||
| Обмыливанием | |||
| масс-спектрометрический <2> | В гелиевой (вакуумной) камере | Гелий | |
| Гелиевым щупом | |||
| Обдувом гелием | |||
| <1> Допускается применение других сред в соответствии с 7.1. <2> Применяется при наличии требований по вакуумной плотности. | |||
8.4.3 Наименование применяемого метода контроля указывают в КД (ТУ).
8.5. Испытания на прочность и плотность материала корпусных деталей и сварных швов, находящихся под давлением рабочей среды
8.5.1 Методы испытаний
8.5.1.1. Испытаниям подвергают арматуру в сборе. Допускается проводить испытание отдельных деталей, если невозможно провести испытание арматуры в сборе.
8.5.1.2. Испытания на прочность и плотность материала корпусных деталей, имеющих рубашки для обогрева (охлаждения), проводят до сборки арматуры. Контролю подвергают элементы корпусных деталей, которые при испытании арматуры в сборе проверить не представляется возможным.
8.5.1.3. Принципиальные схемы стендов для испытаний арматуры в сборе на прочность и плотность материала корпусных деталей и сварных швов приведены на рисунке В.1.
Установочное положение арматуры на испытательном стенде — в соответствии с указаниями КД (ТУ).
8.5.1.4. Направление подачи испытательной среды — в соответствии с указаниями КД (ТУ).
8.5.1.5. При испытаниях на прочность, плотность и герметичность затвора арматуру выдерживают при установившемся давлении, указанном в таблице 3, в течение времени, указанного в таблице 4.
| Испытание | PN (P ) р арматуры | Тип арматуры | Вид испытания | Давление испытательной среды | |
| Вода | Воздух | ||||
| Прочность материала корпусных деталей и сварных швов | Все PN (P ) р | Все типы | Все виды | P (Ph) пр <1> | P (Ph) пр <1> (см. 8.5.1.8) |
| Плотность материала корпусных деталей и сварных швов, а также на герметичность относительно внешней среды уплотнений подвижных и неподвижных соединений | До 0,6 МПа включ. | PN (P ) р <2> | PN (P ) <2> р | ||
| Св. 0,6 МПа | Приемосдаточные | 0,6 МПа | |||
| Периодические | PN (P ) р | ||||
| Герметичность затвора <3> | Все PN (P ) р | Запорная и обратная | Все виды | 1,1P <4> (1,1P ) р <4> | 0,6 <4> МПа |
| Регулирующая | 0,4 МПа | ||||
| <1> Давление P (Ph) определяют в зависимости от PN (P ) пр р в соответствии с ГОСТ 356, ТУ и КД. Для арматуры АС давление P (Ph) пр определяется в соответствии с [[2]](#p101283). | |||||
| <2> Для арматуры АС давление равно 0,8Ph. <3> Для арматуры АС испытание проводят при максимальном перепаде давления [[8]](#p101289). | |||||
| <4> По требованию заказчика допускается проводить испытания при минимальном рабочем давлении, при этом необходимость таких испытаний и норму герметичности затвора устанавливают в КД (ТУ). | |||||
Время выдержки арматуры под давлением
| Испытание | Время выдержки арматуры при установившемся давлении перед началом контроля, с, не менее | Время контроля (измерения), с, не менее | ||||||
| До DN 50 включ. | Св. DN 65 до DN 150 включ. | Св. DN 200 до DN 300 включ. | Св. DN 350 | До DN 50 включ. | Св. DN 65 до DN 150 включ. | Св. DN 200 | ||
| Прочность и плотность материала корпусных деталей и сварных швов | 15 | 60 | 120 | 300 | Время, достаточное для осмотра после понижения давления до PN (P ) р (но не менее 60) | |||
| Герметичность относительно внешней среды уплотнений подвижных и неподвижных соединений | 60 | Время, достаточное для осмотра (но не менее 60) | ||||||
| Герметичность уплотнений подвижных соединений арматуры, имеющей верхнее уплотнение ЗЭл (РЭл) | ||||||||
| Герметичность затвора | вода | 60 | 120 | 180 | 15 | 60 | 120 | |
| воздух | 30 | 60 | ||||||
| Примечания. 1. Время выдержки под давлением арматуры для АС — в соответствии с [[8]](#p101289). 2. При испытаниях на герметичность затвора допускается перед началом контроля выдерживать арматуру при установившемся давлении до момента стабилизации утечки. | ||||||||
8.5.1.6. При испытании арматуру выдерживают под давлением, указанным в таблице 3, в течение времени, указанного в таблице 4, после выдержки давление снижают до указанного в таблице 3, и проводят визуальный контроль в течение времени, необходимого для осмотра, но не менее 1 мин с целью обнаружения:
- механических разрушений либо остаточных деформаций — испытание на прочность;
- утечек или «потений» при испытании водой (керосином), а также утечек воздуха — испытание на плотность.
8.5.1.7. Арматуру, предназначенную для работы на газообразных средах, а также на жидких средах, относящихся к опасным веществам в соответствии с [4], дополнительно к испытаниям на плотность водой подвергают испытаниям на плотность воздухом. Во внутренние полости арматуры подают воздух давлением, указанным в таблице 3.
8.5.1.8. Допускается проводить испытания арматуры на прочность материала корпусных деталей и сварных швов воздухом пробным давлением P_{\text{пр}} (Ph) в специально оборудованном боксе (бронекабине).
Продолжительность выдержки при установившемся давлении воздуха указана в таблице 4. Далее проводят испытания на плотность: давление снижают до значения, указанного в КД (ТУ), но не более давления, равного номинальному PN (рабочему P_{\text{р}} ), после чего проводят визуальный контроль в течение времени, необходимого для осмотра.
8.5.1.9. О дополнительных испытаниях арматуры на плотность материала и сварных швов другими испытательными средами указывают в КД (ТУ).
8.5.1.10. При испытании керосином дополнительное испытание воздухом, предусмотренное 8.5.1.7, не требуется.
8.5.1.11. При замене испытательных сред (гелия, фреона и керосина), указанных в КД (гелия и фреона на воздух и керосина на воду), следует учитывать требования Приложения Д в части изменения условий испытаний и времени выдержки арматуры под давлением.
8.5.1.12. Детали, в которых дефекты, выявленные при испытании, исправлены заваркой, должны быть повторно испытаны в полном объеме.
8.5.2 Критерии оценки результатов испытаний
8.5.2.1. Материал корпусных деталей и сварных швов считают прочным, если при визуальном контроле после испытаний не обнаружено механических разрушений либо остаточных деформаций.
8.5.2.2 Материал деталей и сварных швов считают плотным, если:
- при испытании водой или керосином — не обнаружено утечек или «потений»;
- при испытании воздухом — не обнаружены утечки воздуха (появление пузырьков воздуха). Наличие не отрывающихся пузырьков в процессе визуального контроля при реализации пузырькового метода контроля компрессионным способом или не лопающихся пузырьков при реализации пузырькового метода контроля обмыливанием не считается браковочным признаком.
8.5.2.3. При манометрическом методе контроля критерием того, что арматура выдержала испытания, является отсутствие падения давления в арматуре в процессе выдержки при установившемся давлении в течение времени, указанного в таблице 4.
8.5.2.4. При масс-спектрометрическом методе контроля (испытании гелием) критерием того, что арматура выдержала испытания, является соответствие величины утечки или суммарного натекания в течение времени, указанного в КД (ТУ), требованиям КД (ТУ).
8.5.3 Испытания запорной, регулирующей, фазоразделительной, смесительно-распределительной и комбинированной арматуры
8.5.3.1. Испытательную среду давлением, указанным в КД (ТУ), подают в один из патрубков при заглушенном другом патрубке и открытом затворе.
8.5.3.2. Проводят испытания в зависимости от вида испытательной среды, указанной в КД (ТУ), в соответствии с 8.5.1.5 - 8.5.1.11.
8.5.3.3. Оценивают результаты испытаний в соответствии с 8.5.2.
8.5.4 Испытания регуляторов давлений
8.5.4.1. Проводят испытания на прочность и плотность в соответствии с КД (ТУ, ПМ).
8.5.4.2. Оценивают результаты испытаний в соответствии с 8.5.2.
8.5.5 Испытания обратной арматуры
8.5.5.1. Подают испытательную среду во входной патрубок арматуры при открытом затворе и заглушенном выходном патрубке в соответствии с направлением стрелки на корпусе.
8.5.5.2. Проводят испытания в зависимости от вида испытательной среды, указанной в КД (ТУ), в соответствии с 8.5.1.5 - 8.5.1.11.
8.5.5.3. Оценивают результаты испытаний в соответствии с 8.5.2.
8.5.6 Испытания предохранительной арматуры
8.5.6.1 Арматуру с подачей рабочей среды под ЗЭл испытывают следующим образом:
- закрывают затвор с помощью пружины;
- ЗЭл дополнительно прижимают к седлу при помощи приспособления, исключающего срабатывание арматуры, при этом следует исключать пережатие (деформацию) уплотнительных поверхностей ЗЭл и седла;
- воду давлением P_{\text{пр}.\text{вх}} , указанным в КД (ТУ), подают во входной патрубок;
- воду давлением P_{\text{пр}.\text{вых}} , указанным в КД (ТУ), подают в выходной патрубок. Арматуру, в конструкции которой отсутствует выходной патрубок, данному виду испытаний не подвергают;
- проводят испытания в зависимости от вида испытательной среды, указанной в КД (ТУ), в соответствии с 8.5.1.5 - 8.5.1.11;
- оценивают результаты испытаний в соответствии с 8.5.2.
8.5.6.2 Арматуру с подачей рабочей среды на ЗЭл испытывают следующим образом:
воду давлением P_{\text{пр}} , указанным на сборочном чертеже, подают во входной патрубок;
ЗЭл принудительно поджимают к седлу при помощи приспособления, исключающего срабатывание арматуры, при этом следует исключить пережатие (деформацию) уплотнительных поверхностей ЗЭл и седла,
воду давлением P_{\text{пр}.\text{вх}} указанным на сборочном чертеже, подают во входной патрубок;
при невозможности дополнительного поджатия ЗЭл к седлу допускается засчитывать испытания седла и патрубка в составе корпуса;
воду давлением P_{\text{пр}.\text{вых}} , указанным на сборочном чертеже, подают в выходной патрубок;
проводят испытания в зависимости от вида испытательной среды, указанной в КД (ТУ), в соответствии с 8.5.1.5 - 8.5.1.11;
оценивают результаты испытаний в соответствии с 8.5.2.
8.5.6.3 Арматура с разрывными мембранами
Испытанию на прочность и плотность материала подвергают корпусные детали, в том числе седла и патрубки без установки разрывных мембран, в следующей последовательности:
- проводят испытания в зависимости от вида испытательной среды, указанной в КД (ТУ), в соответствии с 8.5.1.5 - 8.5.1.11;
- оценивают результаты испытаний в соответствии с 8.5.2.
8.6 Испытания на герметичность относительно внешней среды по уплотнению подвижных и неподвижных соединений
8.6.1 Общие положения
8.6.1.1 Испытаниям подвергают арматуру в сборе.
8.6.1.2. Установочное положение арматуры на испытательном стенде — в соответствии с КД (ТУ).
8.6.1.3. Принципиальные схемы испытательных стендов приведены на рисунке В.1. Направление подачи испытательной среды — в соответствии с указаниями КД (ТУ).
8.6.1.4. Описание методов испытаний и требований к ним приведены в Приложении Г, ГОСТ 24054 и ГОСТ 25136.
8.6.1.5. Арматуру, предназначенную для работы на газообразных средах, а также на жидких средах, относящихся к опасным веществам в соответствии с [5], испытывают воздухом.
Арматуру, предназначенную для прочих сред, испытывают водой.
Вид испытательной среды указывают в КД (ТУ).
При замене испытательных сред, указанных в КД (гелия и фреона на воздух и керосина на воду), следует учитывать требования Приложения Д в части изменения условий испытаний и времени выдержки арматуры под давлением.
8.6.1.6. Арматуру выдерживают в течение времени, указанного в таблице 4, при установившемся давлении, указанном в таблице 3. Визуальный контроль проводят в течение времени, необходимого для осмотра.
Необходимость испытаний и вид испытательной среды указывают в КД.
8.6.1.7. Испытания на герметичность сальникового уплотнения проводят при заглублении втулки сальника в сальниковую камеру не более чем на 30% высоты камеры, но не менее чем на 2 мм.
Перед испытаниями сальник затягивают согласно требованиям КД и проверяют настройку арматуры на ход ЗЭл (РЭл).
8.6.1.8. Испытания на герметичность сальникового уплотнения проводят после трехкратного перемещения ЗЭл (РЭл) на открытие и закрытие. Усилия (моменты) при открытии и закрытии арматуры должны находиться в пределах, указанных в КД. Допускается проводить перемещение ЗЭл (РЭл) технологическим приводом или динамометрическим ключом.
8.6.1.9. Утечку через сальниковое уплотнение контролируют в зазоре между втулкой сальника и штоком, а также между втулкой и коробкой сальника.
8.6.1.10. Если в конструкции арматуры предусмотрено отверстие для организованного отвода утечки через основной (первый со стороны давления) сальник, то утечку через сальниковое уплотнение контролируют на выходе из указанного отверстия.
8.6.1.11. При наличии нескольких сальников герметичность следующих за основным (первым со стороны давления) сальников контролируют согласно КД.
8.6.1.12. Испытания сильфонов на вакуумную плотность проводят до сборки арматуры в соответствии с КД (ТУ). При испытаниях сильфоны должны быть предохранены от сжатия.
8.6.2 Критерии оценки результатов испытаний
8.6.2.1. Критерием оценки результатов испытаний является соответствие требованиям КД (ТУ) по герметичности относительно внешней среды по уплотнению подвижных и неподвижных соединений.
8.6.2.2. Критерии оценки в зависимости от метода контроля, указанного в КД (ТУ), приведены в Приложении Г.
8.6.3. Испытание запорной, регулирующей, обратной, фазоразделительной, смесительно-распределительной и комбинированной арматуры
8.6.3.1. Испытательную среду подают в один из патрубков при заглушенном другом патрубке и открытом затворе.
8.6.3.2. Проводят испытания в зависимости от вида испытательной среды, указанной в КД (ТУ), в соответствии с 8.6.1.5 - 8.6.1.12.
8.6.3.3. Оценивают результаты испытаний в соответствии с 8.6.2.
8.6.3.4. Арматуру, имеющую верхнее уплотнение ЗЭл (РЭл), дополнительно испытывают на герметичность относительно внешней среды по верхнему уплотнению. Для этого:
- проводят наработку двух циклов «открыто-закрыто» без испытательной среды;
- ЗЭл (РЭл) устанавливают в промежуточное положение;
- ослабляют затяжку сальникового уплотнения;
- испытательную среду подают в один из патрубков при заглушенном другом;
- среду подают до тех пор, пока не будет зафиксирована утечка в зазоре между втулкой сальника и штоком или между втулкой и коробкой сальника;
- устанавливают ЗЭл (РЭл) в верхнее положение усилием или крутящим моментом, указанным в КД;
- увеличивают давление среды до указанного в таблице 3;
- выдерживают арматуру под давлением в течение времени, указанного в таблице 4;
- проводят визуальный или инструментальный контроль в течение времени, необходимого для осмотра;
- оценивают результаты в соответствии с 8.6.2.
8.6.4 Испытания предохранительной арматуры
8.6.4.1. Установочное положение арматуры при испытаниях вертикальное, колпаком вверх.
8.6.4.2. Для арматуры с подачей рабочей среды под ЗЭл испытательную среду давлением, равным номинальному PN_{\text{вых}} (рабочему P_{\text{р}.\text{вых}} ) давлению выходного патрубка, подают в выходной патрубок.
8.6.4.3. Для арматуры с подачей рабочей среды на ЗЭл испытательную среду давлением, равным номинальному PN_{\text{вх}} (рабочему P_{\text{р}.\text{вх}} ) давлению входного патрубка, подают во входной патрубок.
8.6.4.4. Проводят испытания в зависимости от вида испытательной среды, указанной в КД (ТУ), в соответствии с 8.6.1.5 - 8.6.1.12.
8.6.4.5. Оценивают результаты испытаний в соответствии с 8.6.2.
8.7 Испытания на герметичность затвора
8.7.1 Общие положения
8.7.1.1. Испытаниям подвергают арматуру в сборе. Приводную арматуру испытывают в сборе с приводом, указанным в КД. Допускается проводить испытания арматуры в сборе с технологическим приводом либо без привода при условии, что арматуру закрывают усилием или крутящим моментом, указанным в КД.
8.7.1.2. Испытания проводят при любом установочном положении арматуры (за исключением арматуры, установочное положение которой оговорено в КД).
8.7.1.3. Принципиальные схемы испытательных стендов приведены на рисунках В.2 - В.6, Приложение В.
8.7.1.4. Описание методов и требований к ним, приведены в Приложении Г, ГОСТ 24054 и ГОСТ 25136.
8.7.1.5 Перед началом испытаний проводят следующие процедуры:
- закрывают арматуру штатным органом управления усилием или крутящим моментом, указанным в КД (ТУ). Приводную арматуру закрывают без использования ручного дублера;
- проверяют настройку арматуры на значение хода, указанное в КД. У регулирующей арматуры с ПИМ полное перемещение РЭл должно осуществляться при изменении управляющего давления P_{\text{упр}} воздуха (от минимального до максимального) в перестановочном диапазоне ПИМ, указанном в КД. Для арматуры исполнения «НО» полным перемещением является перемещение из положения «открыто» в положение «закрыто», для исполнения «НЗ» — перемещение из положения «закрыто» в положение «открыто»;
- проводят наработку двух циклов «открыто-закрыто» без подачи пробного вещества в арматуру.
8.7.1.6. В процессе проведения испытаний усилие или крутящий момент на выходном штоке (валу) привода не должно превышать номинального значения.
8.7.1.7. Направление подачи пробного вещества — в соответствии с КД (ТУ).
При испытаниях арматуры с односторонним направлением подачи рабочей среды пробное вещество подают во входной патрубок, а утечку контролируют через затвор со стороны выходного патрубка.
При испытаниях арматуры с двусторонним направлением подачи рабочей среды пробное вещество подают поочередно в каждый патрубок, а утечку контролируют через затвор на выходе из арматуры или специальные отверстия в корпусе.
При испытании задвижек пробное вещество подают либо поочередно в каждый патрубок, либо в междисковое пространство, если используется двухдисковый клин (для клиновых задвижек).
При испытании обратной арматуры пробное вещество подают на ЗЭл (давление пробного вещества прижимает ЗЭл к седлу).
8.7.1.8 При наличии на корпусах и крышках арматуры дополнительных отверстий последние могут быть использованы для:
- подачи пробного вещества;
- контроля давления;
- контроля герметичности затвора;
- отвода вытесняемого воздуха.
8.7.1.9. Арматуру, предназначенную для работы на газообразных средах, а также на жидких средах, относящихся к опасным веществам в соответствии с [5], испытывают воздухом.
Арматуру, предназначенную для прочих сред, испытывают водой.
8.7.1.10. При замене испытательных сред, указанных в КД (гелия и фреона на воздух, а керосина на воду), допустимую утечку в затворе следует пересчитать в соответствии с Приложением Д.
8.7.2 Критерии оценки результатов испытаний
8.7.2.1. Арматуру считают выдержавшей испытания, если утечка в затворе не превышает значения, приведенного в КД (ТУ) или в НД: для запорной арматуры - ГОСТ 9544, для регулирующей арматуры - ГОСТ 12893, ГОСТ 23866 и ГОСТ 25923, для обратных затворов — ГОСТ 13252, для обратных клапанов — ГОСТ 11823, для предохранительных клапанов - ГОСТ 31294.
8.7.2.2. При применении в качестве пробного вещества азота утечка в затворе не должна превышать значения утечки в затворе по воздуху, приведенного в НД (КД, ТУ).
8.7.2.3. При применении в качестве пробного вещества природного газа утечка в затворе не должна превышать значения утечки в затворе по воздуху, приведенного в НД (КД, ТУ), умноженного на коэффициент 1,75.
8.7.3 Испытания запорной, регулирующей и обратной арматуры
8.7.3.1 Способы проведения испытаний
- устанавливают ЗЭл (РЭл) в промежуточное положение;
- подают пробное вещество в один из патрубков в соответствии с указаниями КД (ТУ) при заглушенном другом патрубке;
- повышают давление пробного вещества до указанного в таблице 3;
- закрывают арматуру штатным органом управления;
- снижают давление в выходном патрубке до атмосферного;
- измеряют утечку в затворе в зависимости от применяемого вида пробного вещества и метода контроля;
- оценивают результаты испытаний в соответствии с 8.7.2.
- закрывают арматуру штатным органом управления;
- пробное вещество подают в один из патрубков в соответствии с указаниями КД (ТУ), давление в другом патрубке — атмосферное;
- повышают давление пробного вещества до значения, указанного в таблице 3;
- измеряют утечку в затворе в зависимости от применяемого пробного вещества и метода контроля;
- оценивают результаты испытаний в соответствии с 8.7.2.
Способ проведения испытаний указывают в ТУ.
8.7.3.2. Время выдержки арматуры при установившемся давлении перед началом контроля герметичности затвора, а также время контроля утечки должны быть не менее указанных в таблице 4.
8.7.4 Испытания предохранительной арматуры
Испытания на герметичность затвора следует проводить в составе проверки функционирования по 8.8.5.
8.7.5. Испытания регуляторов давления, фазоразделительной арматуры, смесительно-распределительной и комбинированной арматуры
8.7.5.1 Испытания проводят в соответствии с КД (ТУ).
8.8 Проверка функционирования
8.8.1 Общие положения
8.8.1.1. Принципиальные схемы стендов приведены на рисунках В.2 - В.4, В.6, Приложение В.
8.8.1.2. Допускается проводить проверку функционирования арматуры на расходном стенде (принципиальная схема приведена на рисунке В.5, Приложение В).
8.8.1.3. Направление подачи и вид испытательной среды — в соответствии с КД (ТУ).
8.8.1.4. Проверку функционирования арматуры, за исключением предохранительной и регуляторов давления, проводят при испытательном давлении, равном рабочему давлению среды P_{\text{р}} , в статике наработкой не менее трех циклов «открыто-закрыто». Арматуру открывают (закрывают) полностью штатным органом управления усилием или крутящим моментом, указанным в КД (ТУ). Число циклов — в соответствии с КД (ТУ).
8.8.1.5. Допускается проводить испытания арматуры в сборе с технологическим приводом либо без привода при условии, что арматуру закрывают усилием или крутящим моментом, указанным в КД.
8.8.1.6. При испытаниях арматуры с приводом, имеющим ручной дублер, проводят дополнительную наработку двух циклов «открыто-закрыто» (одного цикла — для арматуры DN >= 250) от ручного дублера (арматуру открывают (закрывают) полностью).
8.8.1.7. Проверку функционирования арматуры в сборе с гидро- или пневмоприводом проводят при давлении испытательной среды внутри арматуры, равном рабочему, путем подачи управляющей среды давлением P_{\text{упр}} в привод.
8.8.1.8. Для арматуры с электроприводом, для которой имеются требования по диагностированию в процессе эксплуатации, определяют характеристики электропривода без арматуры и с арматурой в сборе. Необходимость и методы определения таких характеристик должны быть указаны в ТУ.
8.8.1.9 При испытаниях контролируют:
- фактический ход ЗЭл (РЭл);
- правильность настройки и работы указателя положения ЗЭл (РЭл), а также конечных и моментных выключателей (сигнализаторов);
- время совершения приводом полного хода при открытии и закрытии.
8.8.1.10. При проверке функционирования арматуры с приводом, имеющим ручной дублер, контролируют усилие или крутящий момент, необходимый для открытия (закрытия) арматуры (в соответствии с ТУ или ПМ).
При проверке арматуры, имеющей ограничители усилия или крутящего момента и ограничители перемещения (или сигнализаторы крайних или промежуточных положений), дополнительно проверяют их срабатывание в соответствии с ТУ или ПМ.
8.8.2 Критерии оценки результатов испытаний
8.8.2.1 Перемещение ЗЭл (РЭл) плавное, без рывков и заеданий.
8.8.2.2. Фактический ход ЗЭл (РЭл) соответствует значению, указанному в КД.
8.8.2.3. Указатель положения ЗЭл (РЭл), конечные и моментные выключатели (сигнализаторы) настроены в соответствии с КД и срабатывают четко и стабильно.
8.8.2.4. Значение усилия (крутящего момента), необходимого для перемещения ЗЭл (РЭл) на полный ход арматуры от ручного управления, отвечает требованиям ГОСТ 21752 или ТУ при условии обеспечения установленной в КД герметичности в затворе.
8.8.2.5. Время совершения приводом полного хода при открытии и закрытии арматуры не превышает указанного в ТД.
8.8.2.6 Регулирующая арматура
При перемещении РЭл на полный ход минимальное и максимальное значения управляющего давления P_{\text{упр}} воздуха находится в перестановочном диапазоне ПИМ, указанном в КД.
Значение нечувствительности арматуры с ПИМ не превышает значения, указанного в КД (ТУ).
8.8.2.7 Предохранительная арматура
Утечка в затворе при давлении P_{\text{н}} должна быть не более указанного в КД (ТУ). Сохранение герметичности затвора после срабатываний является косвенным признаком плавности перемещения ЗЭл.
При испытании в статике давление начала открытия P_{\text{н}.\text{о}} должно быть не более значения, указанного в таблице 5, если в КД (ТУ) не указаны другие значения, определенные при проведении приемочных испытаний.
Давление начала открытия предохранительной арматуры
| Давление настройки предохранительной арматуры P , МПа н | Давление начала открытия P , МПа, н.о не более |
|---|---|
| До 0,3 включ. | P + 0,02 н |
| До 6,0 включ. | 1,07P н |
| Св. 6,0 | 1,05P н |
При испытании на расходном стенде при давлении полного открытия P_{\text{п}.\text{о}} ход ЗЭл или коэффициент расхода \alpha должны быть не менее значений, указанных в КД (ТУ), а давление закрытия P_{\text{з}} должно быть не менее указанного в КД (ТУ).
8.8.3 Испытания запорной арматуры
8.8.3.1. Испытательную среду подают в арматуру в соответствии с указаниями КД (ТУ).
8.8.3.2. Проводят наработку циклов «открыто-закрыто» в соответствии с 8.8.1.4 - 8.8.1.7.
8.8.3.3. Одновременно с наработкой циклов «открыто-закрыто» проводят проверки в соответствии с 8.8.1.9 и 8.8.1.10.
8.8.3.4. По требованию заказчика (при наличии требований в КД и ТУ) проводят испытания по 8.8.1.8.
8.8.3.5. Оценивают результаты испытаний в соответствии с 8.8.2.
8.8.4 Испытания регулирующей арматуры
8.8.4.1. Испытания регулирующей арматуры проводят после проверки герметичности затвора.
8.8.4.2. Направление подачи испытательной среды — в соответствии с указаниями КД (ТУ).
8.8.4.3. Проводят наработку циклов «открыто-закрыто» в соответствии с 8.8.1.4 - 8.8.1.7.
8.8.4.4. Одновременно с наработкой циклов «открыто-закрыто» проводят проверки в соответствии с 8.7.1.9 и 8.7.1.10.
8.8.4.5. Арматуру с пневматическим исполнительным механизмом (ПИМ) дополнительно подвергают испытаниям на нечувствительность. Испытания проводят без подачи испытательной среды в арматуру.
Испытания на нечувствительность проводят в следующей последовательности:
- отключают позиционер, если он входит в состав ПИМ;
- подают воздух в ПИМ давлением P_{\text{упр}} ( P_{\text{упр}} должно находиться в перестановочном диапазоне ПИМ, указанном в КД (ТУ));
- для произвольных значений относительного хода \overline{h_{i}} = h_{i}/h_{y} , в диапазоне от 0,05 до 1,0 фиксируют значение управляющего давления воздуха P_{\text{упр}} при прямом и обратном перемещениях РЭл (число точек должно быть не менее 10);
- по полученным данным строят график зависимости P_{\text{упр}} = f(\overline{h_{i}}) ;
- по графику определяют зону нечувствительности a, представляющую максимальную разность давлений, измеренных при одном и том же значении прямого и обратного перемещения РЭл;
- рассчитывают нечувствительность, равную половине зоны нечувствительности — a/2.
Определение нечувствительности арматуры исполнения «НО» с ПИМ, у которого управляющее давление P_{\text{упр}} изменяется от 0,02 до 0,1 МПа, приведено на рисунке 1.
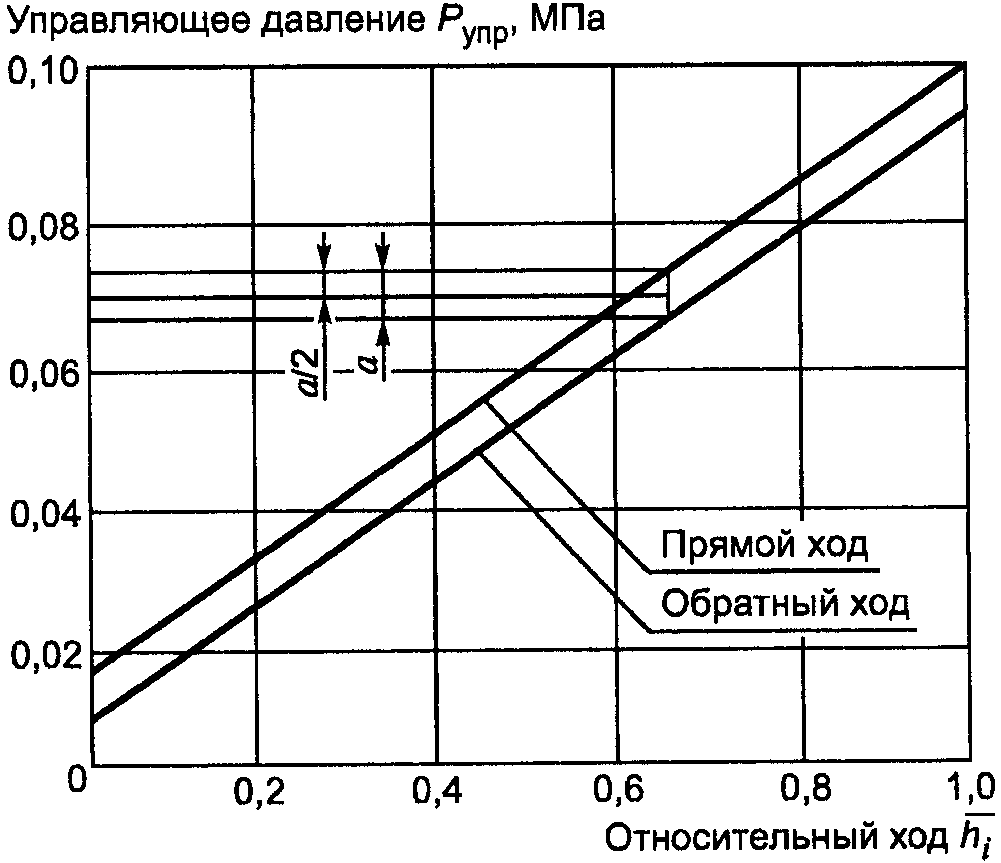
Рисунок 1. Диаграмма определения нечувствительности регулирующей арматуры «НО» с ПИМ для диапазона управляющего давления P_{\text{упр}} от 0,02 до 0,1 МПа
8.8.4.6. Оценивают результаты испытаний в соответствии с 8.8.2.
8.8.4.7. В случае получения неудовлетворительных результатов испытаний при отключенном позиционере дополнительно проводят испытания на нечувствительность арматуры с подключенным позиционером. Нечувствительность не должна превышать 2% от максимального значения входного (командного) сигнала позиционера.
8.8.5 Испытания предохранительной арматуры
8.8.5.1. Направление подачи испытательной среды (пробного вещества) в соответствии с КД (ТУ).
8.8.5.2 Испытания на герметичность затвора и проверку функционирования проводят:
- водой для арматуры, предназначенной для работы на жидких средах;
- воздухом для арматуры, предназначенной для работы на газе и водяном паре.
8.8.5.3 При проверке функционирования проводят контроль:
- герметичности затвора при давлении настройки P_{\text{н}} ;
- давления начала открытия P_{\text{н}.\text{о}} (при испытании в статике);
- хода или коэффициента расход \alpha при давлении полного открытия P_{\text{п}.\text{о}} по специальной методике (при испытании на расходном стенде);
- давления закрытия P_{\text{з}} (при испытании на расходном стенде);
- плавности хода ЗЭл при трехкратном срабатывании от повышения давления испытательной среды. Косвенным признаком плавности перемещения ЗЭл является сохранение после срабатываний настройки арматуры на давление P_{\text{н}} и герметичности затвора.
8.8.5.4. Перед проверкой функционирования арматуру настраивают на требуемое давление настройки P_{\text{н}} , указанное в КД (ТУ). Для этого, изменяя степень поджатия пружины и положение регулировочного кольца, установленного на седле (при его наличии в конструкции), и подавая испытательную среду во входной патрубок, добиваются того, чтобы утечка в затворе не превышала указанной в КД (ТУ).
8.8.5.5 Выполнение проверки функционирования проводят в следующей последовательности:
- подают во входной патрубок испытательную среду давлением P_{\text{н}} ;
- выдерживают арматуру при установившемся давлении P_{\text{н}} и измеряют утечку в затворе;
- при проведении испытаний в статике плавно повышают давление во входном патрубке для определения давления начала открытия P_{\text{н}.\text{о}} . Давление начала открытия P_{\text{н}.\text{о}} может быть зафиксировано либо по характерному хлопку (для клапанов при подаче давления под ЗЭл), либо по увеличению утечки в затворе сверх значения, указанного в КД (ТУ), или по фиксации с помощью индикатора (датчика перемещения) начала перемещения ЗЭл (для клапанов при подаче давления на ЗЭл);
- при проведении испытаний на расходном стенде:
а) повышают давление до значения P_{\text{п}.\text{о}} ;
б) измеряют ход ЗЭл либо параметры испытательной среды (давление до и после арматуры и расход) при давлении P_{\text{п}.\text{о}} для расчета коэффициента расхода \alpha ;
в) понижают давление во входном патрубке до значения P_{\text{з}} , указанного в КД (ТУ), при этом фиксируют фактическое значение давление закрытия;
г) повышают давление до P_{\text{н}} и измеряют утечку в затворе.
При контроле утечки в затворе время выдержки арматуры при установившемся давлении, а также время контроля утечки должны быть не менее значений, указанных в таблице 4.
8.8.5.6. Проводят наработку трех циклов «открыто-закрыто», повышая давление во входном патрубке до давления P_{\text{п}.\text{о}} (P_{\text{н}.\text{о}}) и понижая его до давления P_{\text{з}} . Повышают давление до P_{\text{н}} и измеряют утечку в затворе.
8.8.5.7. Оценивают результаты испытаний в соответствии с 8.8.2.1, 8.8.2.2 и 8.8.2.7.
8.8.5.8. Проверку срабатывания арматуры от устройства для принудительного открытия проводят трехкратным принудительным подъемом рычага при давлении испытательной среды на входе, равном (0,8 - 1,0)P_{\text{н}} . Усилие на рычаге не должно превышать 200 Н. Арматура должна открываться от устройства для принудительного открытия и закрываться под действием пружины. После срабатывания при повышении давления испытательной среды до давления настройки P_{\text{н}} утечка в затворе не должна превышать значения, указанного в КД (ТУ). Оценивают результаты испытаний в соответствии с 8.8.2.4.
8.8.5.9. При отсутствии требования заказчика о конкретном давлении настройки арматуру сначала настраивают на максимальное давление диапазона настройки комплектующей ее пружины с проверкой функционирования и герметичности затвора, затем — на минимальное давление диапазона настройки этой же пружины с проверкой функционирования и герметичности затвора. В этом случае арматуру поставляют потребителю настроенной на минимальное давление диапазона настройки пружины.
8.8.5.10 Испытание импульсного предохранительного клапана проводят в следующей последовательности:
- проводят наработку трех циклов «открыто-закрыто» в соответствии с 8.8.5.5 при:
б) включении привода на открытие;
в) включении привода на закрытие;
- оценивают результаты испытаний в соответствии с 8.8.2.7.
8.8.5.11 Испытание главного и импульсного клапанов проводят в следующей последовательности:
- испытывают главный клапан в соответствии с 8.8.5.2 - 8.8.5.8;
- испытывают импульсный клапан в соответствии с 8.8.5.10;
- испытывают главный и импульсный клапаны в сборе в соответствии с 8.8.5.10;
- оценивают результаты испытаний в соответствии с 8.8.2.1, 8.8.2.2 и 8.8.2.7.
8.8.5.12. Допускается проводить испытания предохранительной арматуры по любой сертифицированной методике, в том числе по методике, изложенной в [15], [16] и [20].
8.8.6 Испытания обратной арматуры
8.8.6.1. Проверку функционирования обратной арматуры осуществляют механическим перемещением ЗЭл на полный ход либо на расходном стенде перемещением ЗЭл на полный ход при прямой и обратной подаче испытательной среды.
8.8.6.2 Перемещение («открытие-закрытие») повторяют три раза.
8.8.6.3. Оценивают результаты испытаний в соответствии с 8.8.2.1.
8.8.7. Испытания регуляторов давления, фазоразделительной арматуры, распределительно-смесительной и комбинированной арматуры
Испытания проводят в соответствии с КД (ТУ).
9.1 Методика обработки результатов испытаний
Для обработки результатов испытаний применения специальных методик не требуется.
9.2 Формы предоставления данных результатов испытаний
9.2.1. В процессе испытаний ход и результаты испытаний документально фиксируют в журнале по форме, предусмотренной ПМ.
Рекомендуемая форма рабочего журнала приведена в Приложении Е. Содержание журнала может быть дополнено в зависимости от объема испытаний.
В журнал записывают результаты:
а) прочность и плотность материала корпусных деталей и сварных швов,
б) герметичность относительно внешней среды по уплотнению подвижных и неподвижных соединений,
Кроме того, в журнале фиксируют отказы и неисправности, возникшие в процессе испытаний.
9.3 Отчетность по испытаниям и оценка результатов
9.3.1. Результаты каждой категории испытаний арматуры, в том числе и результаты поэтапных испытаний, если такие были предусмотрены КД (ТУ, ПМ), должны быть документально оформлены.
9.3.2. Результаты испытаний считают положительными, а арматуру выдержавшей испытания, если она испытана в объеме и последовательности, установленных КД (ТУ, ПМ), а результаты подтверждают соответствие арматуры установленным требованиям.
9.3.3. Результаты испытаний считают отрицательными, а арматуру не выдержавшей испытания, если по результатам испытаний будет установлено несоответствие арматуры хотя бы одному требованию, установленному ПМ (ТУ).
9.3.4. Положительные результаты приемосдаточных испытаний записывают в паспорт на арматуру (или партию арматуры одного исполнения). Рекомендуемая форма заполнения паспорта по результатам испытаний, если это не определено в ТУ, контракте и т.д., приведена в [9], а для арматуры АС — в [8]. Пример записи результатов приемосдаточных испытаний приведен в Приложении Е.
Результаты других испытаний оформляют в соответствии с требованиями ГОСТ Р 15.201 и ГОСТ 15.309:
- установленные и фактические данные, полученные при предварительных и приемочных испытаниях, отражают в протоколе;
- результаты предварительных, приемочных и квалификационных испытаний оформляют актом;
- результаты периодических испытаний оформляют актом и протоколом (рекомендуемые формы — в соответствии с [10]);
- результаты типовых испытаний оформляют актом и протоколами;
- результаты квалификационных и сертификационных испытаний оформляют протоколом и актом.
Рекомендуемые формы протокола и акта приведены в Приложении Е.
ПЕРЕЧЕНЬ ЗАРУБЕЖНЫХ СТАНДАРТОВ, ИСПОЛЬЗОВАННЫХ ПРИ РАЗРАБОТКЕ СТАНДАРТА
1. ИСО 5208:2008 «Арматура промышленная. Испытание под давлением» (ISO 5208:2008 «Industrial valves — Pressure testing of metallic valves»)
2. МЭК 60534-4:2006 «Клапаны регулирующие для технологических процессов. Часть 4. Контроль и типовые испытания» (IEC 60534-4:2006 «Industrial — process control valves — Part 4: Inspection and routine testing»)
3. АПИ 6AV1:1996 «Спецификация на проверочные испытания предохранительных клапанов, установленных на нефтепромысловом оборудовании и на нефтяных платформах» (API SPEC 6AV1:1996 «Verification Test of Wellhead Surface Safety Valvas and Underwater Safety Valves for Offshore Use — Testing Agency»)
4. АПИ 6D-77 «Задвижки для трубопроводов» (API 6D-77 «Specification for Pipeline Valves»)
5. АПИ 526:2002 «Стальные предохранительные клапаны для несжимаемых сред с фланцами» (API 526:2002 «Flanged stell safety relief valves»)
6. АПИ 598:2004 «Контрольные испытания арматуры» (API 598:2004 «Valve Inspection and Test»)
7. ЕН 1074-1:2000 «Арматура для водоснабжения. Технические и эксплуатационные требования. Испытания. Часть 1. Общие требования» (BS EN 1074-1:2000 «Valves for water supply — Fitness for purpose reguirements and appropriate verification tests — Part 1: General reguirements»)
8. ЕН 1074-2:2000 «Арматура для водоснабжения. Технические и эксплуатационные требования. Испытания. Часть 2. Отсечная арматура» (BS EN 1074-2:2000 «Valves for water supply — Fitness for purpose reguirements and appropriate verification tests — Part 2: Isolating valves»)
9. ЕН 1074-3:200 «Арматура для водоснабжения. Технические и эксплуатационные требования. Испытания. Часть 3. Регулирующая арматура» (BS EN 1074-3:2000 «Valves for water supply — Fitness for purpose reguirements and appropriate verification tests — Part 3: Control valves»)
10. ЕН 1074-5:2001 «Арматура для водоснабжения. Технические и эксплуатационные требования. Испытания. Часть 5. Обратная арматура» (BS EN 1074-5:2001 «Valves for water supply Fitness for purpose reguirements and appropriate verification tests Part 5: Check valves»)
11. ЕН 12266-1:2003 «Арматура трубопроводная промышленная. Испытания. Часть 1. Испытания давлением, методы испытаний и критерии приемки. Обязательные требования» (BS EN 12266-1:2003 «Industrial valves — Testing of Valves — Part 1: Pressure tests, test procedures and acceptance criteria — Mandatory reguirements»)
12. ЕН 12266-2:2002 «Арматура трубопроводная промышленная. Испытания. Часть 2. Испытания, методы испытаний и критерии приемки. Дополнительные требования» (BS EN 12266-2:2003 «Industrial valves — Testing of valves — Part 2: Test, test procedures and acceptance criteria — Supplementary reguirements»)
13. ЕН 14141:2003 «Арматура для транспортировки природного газа по газопроводам. Технические требования и испытания» (BS EN 14141:2003 «Valves for natural gas transportation in pipelines — Performance reguirements and tests»)
14. АНСИ 75.02-1996 «Клапаны регулирующие. Методы определения пропускной способности» (ANSI/ISA 75.02-1996 «Control Valve Capacity Test Procedure»)
15. МСС СП-61-2003 «Испытание давлением стальной арматуры» (MSS SP-61-2003 «Pressure Testing of Stell Valves»).
ПЕРЕЧЕНЬ РЕКОМЕНДУЕМОГО ОБОРУДОВАНИЯ И ИЗМЕРИТЕЛЬНЫХ СРЕДСТВ
| Наименование оборудования, тип | ГОСТ, ТУ, изготовитель | Верхний предел измерений | Погрешность, класс точности |
| Гидравлический стенд | - | В соответствии с параметрами испытаний | - |
| Пневматический стенд | - | - | |
| Манометры | ГОСТ 2405 | Класс точности не более 1,5 | |
| Измерительная металлическая линейка | ГОСТ 427 | В соответствии с размерами арматуры | +/- 1,0 мм |
| Штангенциркуль | ГОСТ 166 | ||
| Весы для статического взвешивания | ГОСТ 29329 | В соответствии с массой арматуры | Класс точности средний |
| Динамометры общего назначения | ГОСТ 13837 | Класс точности 1 | |
| Секундомер | ТУ 25-1819.0021 [[11]](#p101292) | 60 мин | Класс точности 2 |
| ТУ 25-1894.003 [[12]](#p101293) | |||
| Пробирка | ГОСТ 1770 | 5 см3 | +/- 0,1 см3 |
| Цилиндры | В соответствии с измеренным | Класс точности 1 | |
| Колбы | значением утечки | ||
| Ключ динамометрический | - | В соответствии с измеренным значением крутящего момента | +/- 4,0% |
| Термометр | ГОСТ 112 | 40 °C | 0,5 °C |
| Психрометр МВ-4-2М | ГОСТ 112 ТУ 52-07-ГРПИ-405132-001 [[13]](#p101294) | 100% (при температуре от минус 5 °C до плюс 40 °C) | От 2 до 6 |
| Барограф М-22 | ГОСТ 6359 | 1060,0 гПа | +/- 1,5 гПа |
| Средства контроля (измерения) утечек | - | В соответствии с параметрами испытаний | - |
ПРИНЦИПИАЛЬНЫЕ СХЕМЫ ИСПЫТАТЕЛЬНЫХ СТЕНДОВ
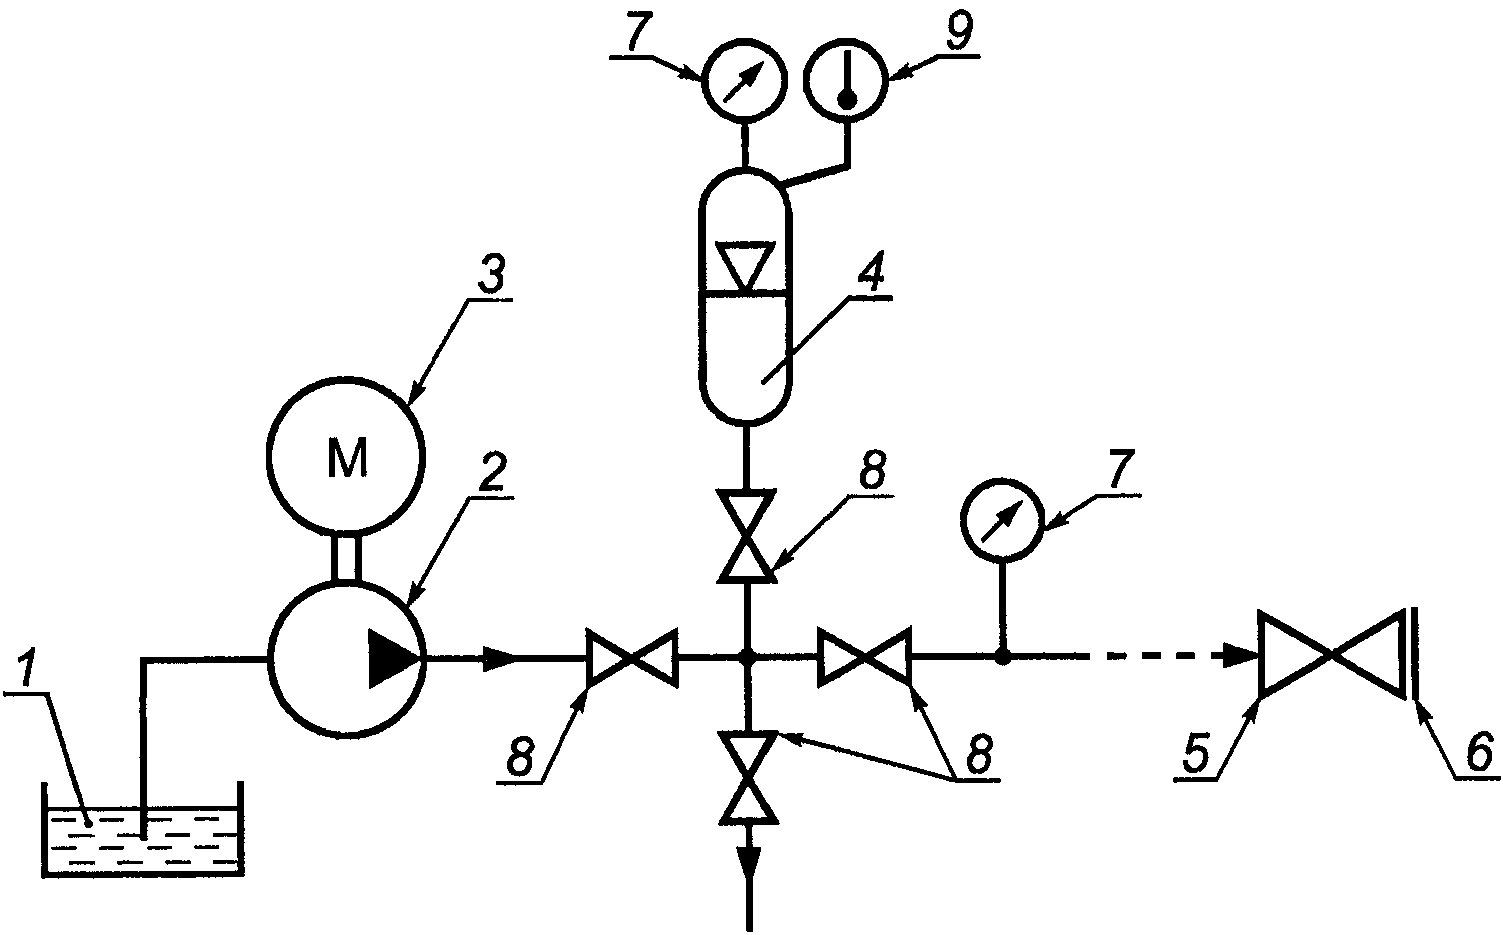
а) схема стенда для испытания арматуры с проходными корпусами (с патрубками на одной оси и со смещенными осями патрубков)
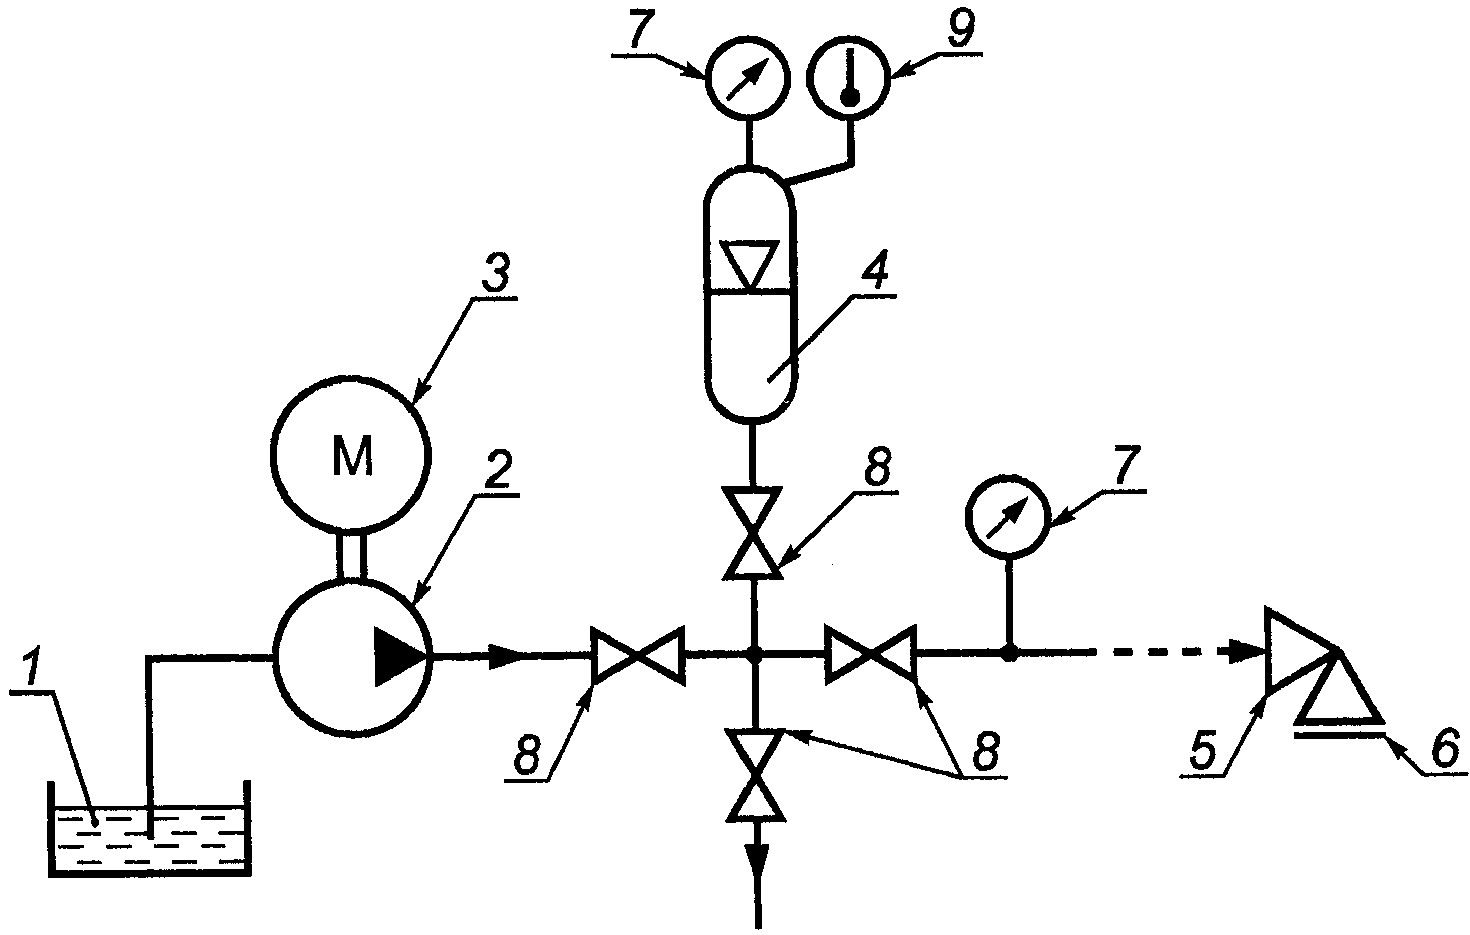
б) схема стенда для испытания арматуры с угловыми корпусами
1 — емкость для забора воды; 2 — насос (допускается применять другие технические средства); 3 — электродвигатель; 4 — гидропневмоаккумулятор; 5 — испытуемая арматура; 6 — заглушка;
7 — прибор для измерения давления;
8 — запорно-регулирующие клапаны; 9 — термометр
Рисунок В.1. Принципиальные схемы стенда для испытаний
арматуры в сборе на прочность и плотность материала
корпусных деталей и сварных швов и герметичность
относительно внешней среды по подвижным
и неподвижным соединениям
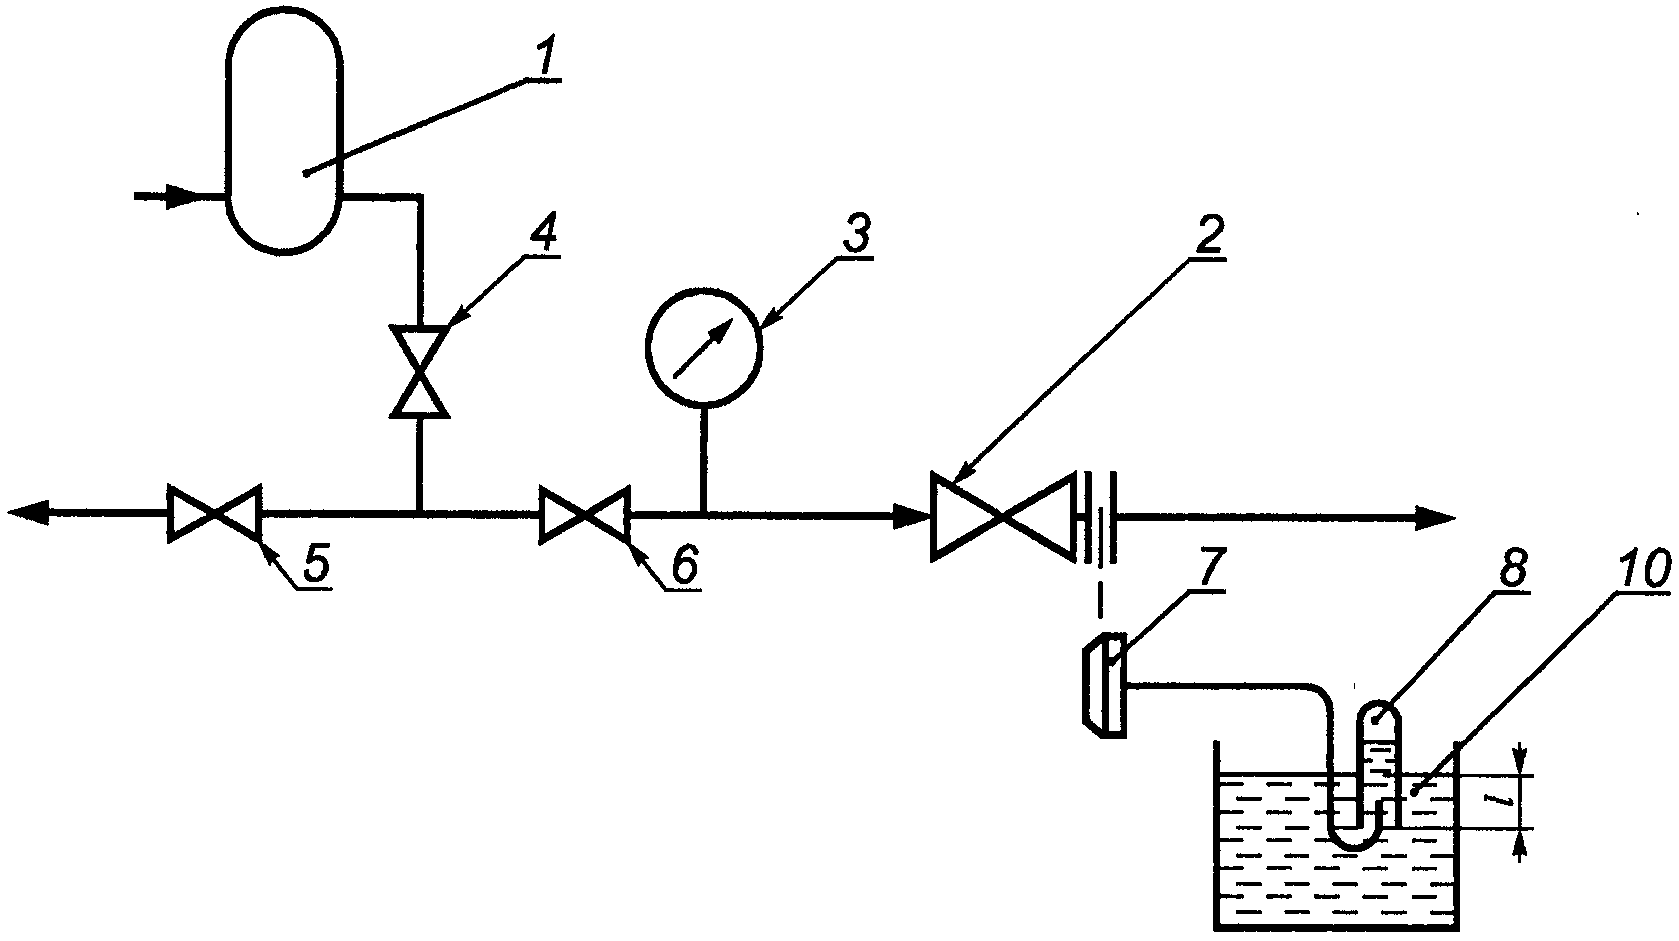
(с патрубками на одной оси и со смещенными осями патрубков)
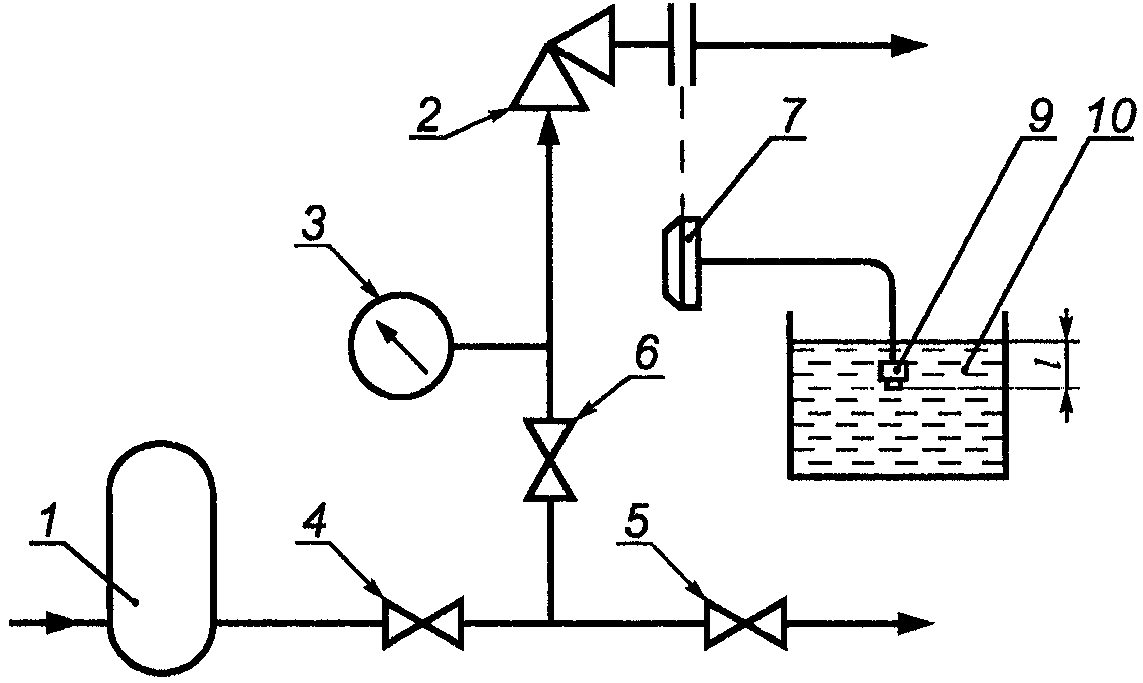
герметичности затвора арматуры с угловыми корпусами
3 — прибор для измерения давления;
4, 5, 6 — запорно-регулирующий клапан;
7 — заглушка с трубкой; 8 — мензурка;
9 — насадка; 10 — емкость с водой
Рисунок В.2. Принципиальные схемы стенда для испытаний
на герметичность затвора и проверку функционирования
арматуры, предназначенной для газообразных рабочих сред
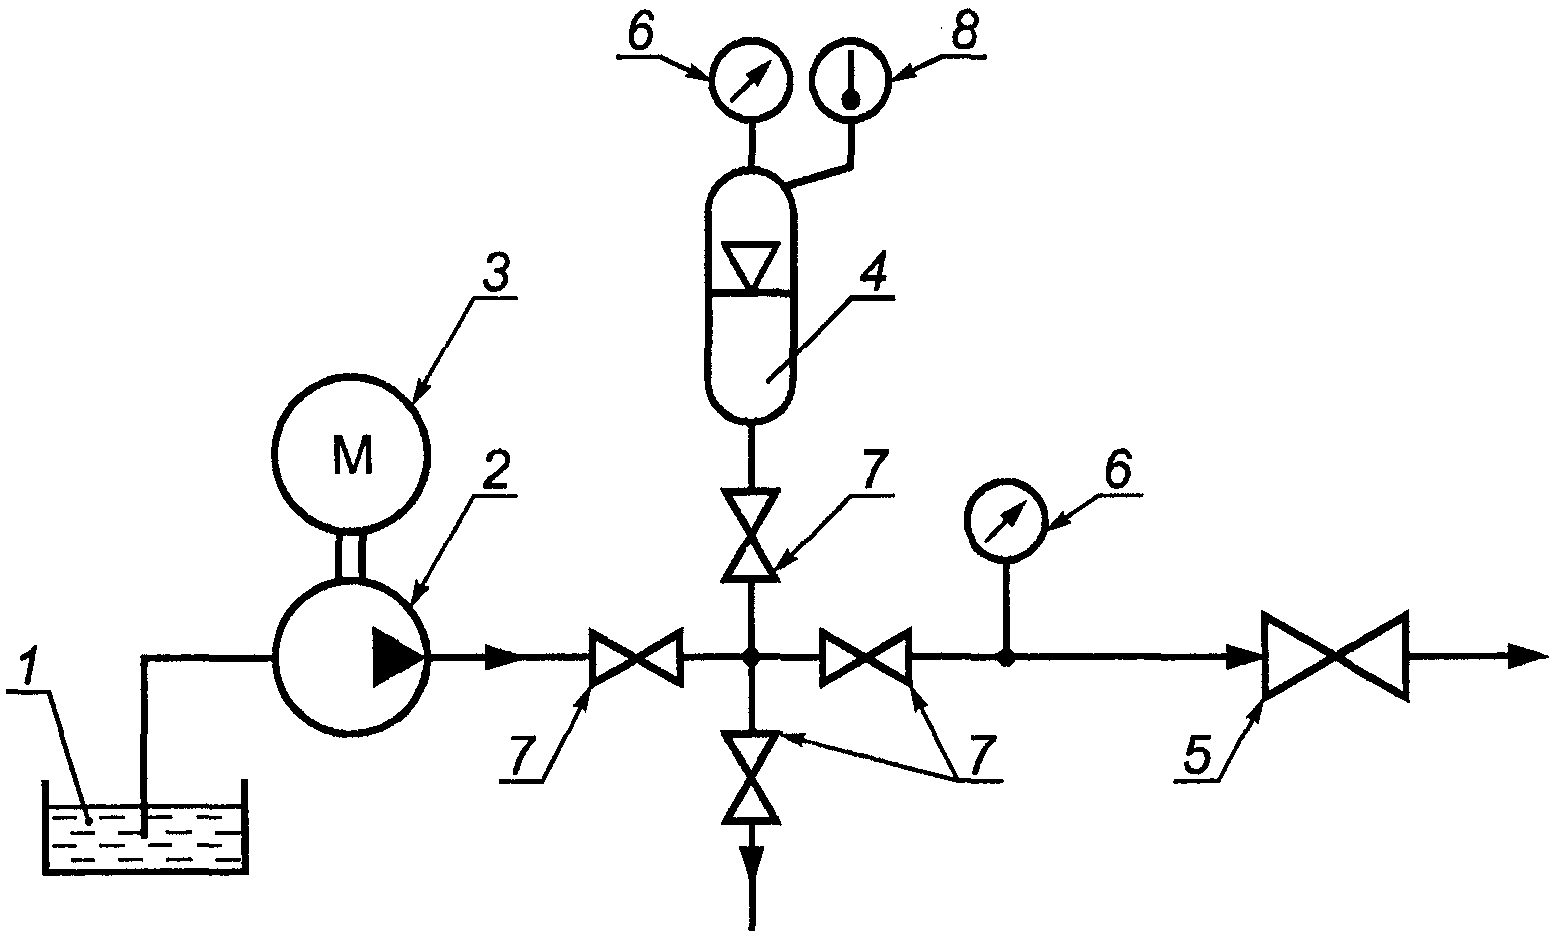
1 — емкость для забора воды; 2 — насос (допускается
применять другие технические средства);
3 — электродвигатель; 4 — гидропневмоаккумулятор;
5 — испытуемая арматура; 6 — прибор для измерения
давления; 7 — запорно-регулирующий клапан; 8 — термометр
Рисунок В.3. Принципиальная схема стенда
для количественного определения утечек в затворе
арматуры с применением манометрического метода контроля
(способ реализации метода — компрессионный)
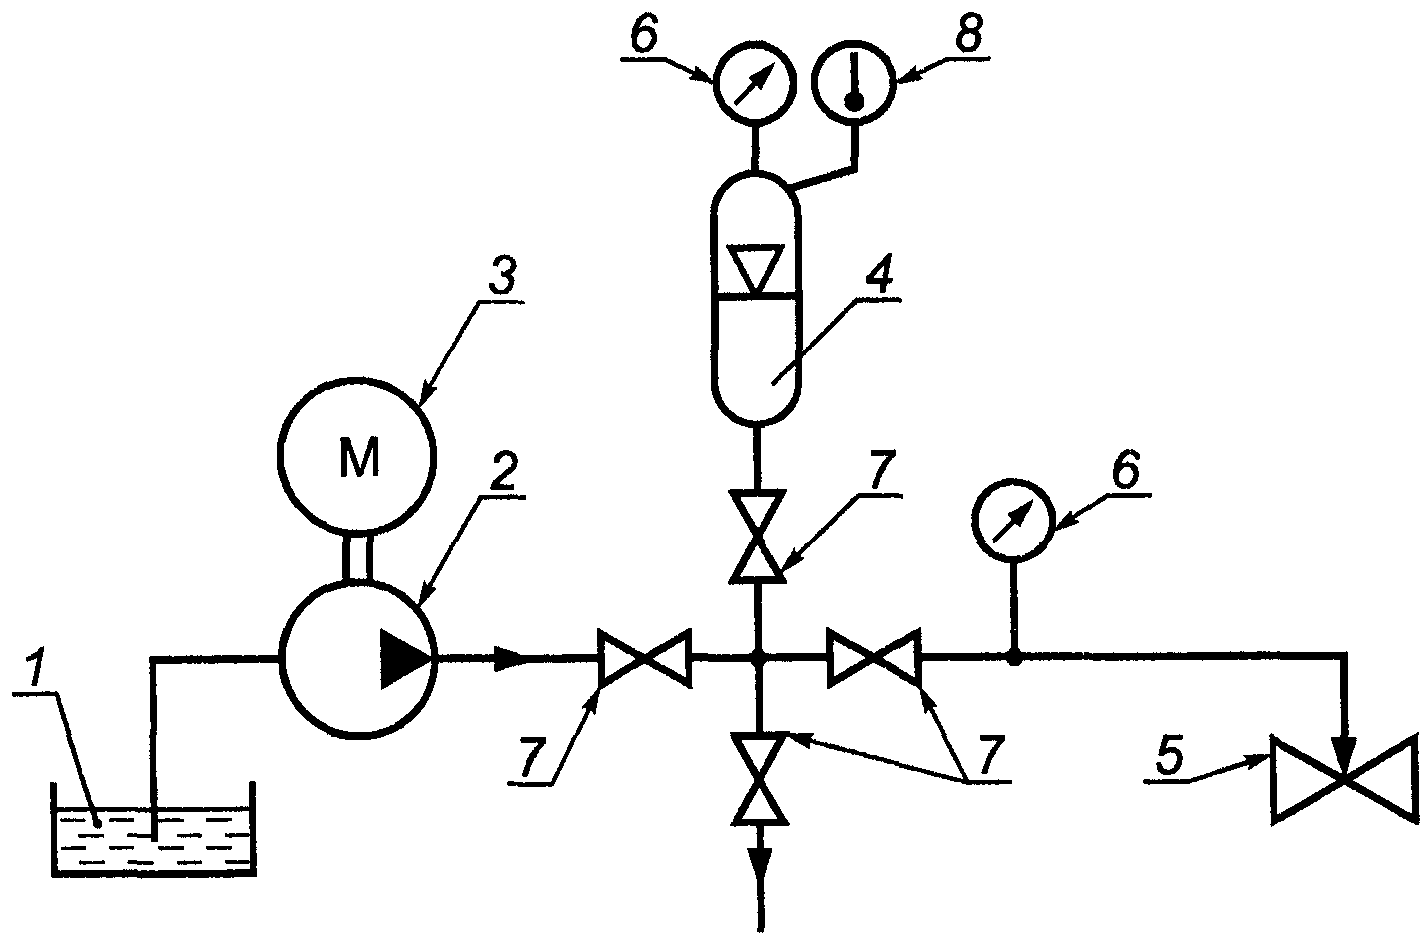
применять другие технические средства);
3 — электродвигатель; 4 — гидропневмоаккумулятор;
5 — испытуемая арматура; 6 — прибор для измерения
давления; 7 — запорно-регулирующий клапан; 8 — термометр
Рисунок В.4. Принципиальная схема стенда
для количественного определения утечек в затворе
задвижек с применением манометрического метода контроля
(способ реализации метода — компрессионный)
при подаче среды в междисковое пространство
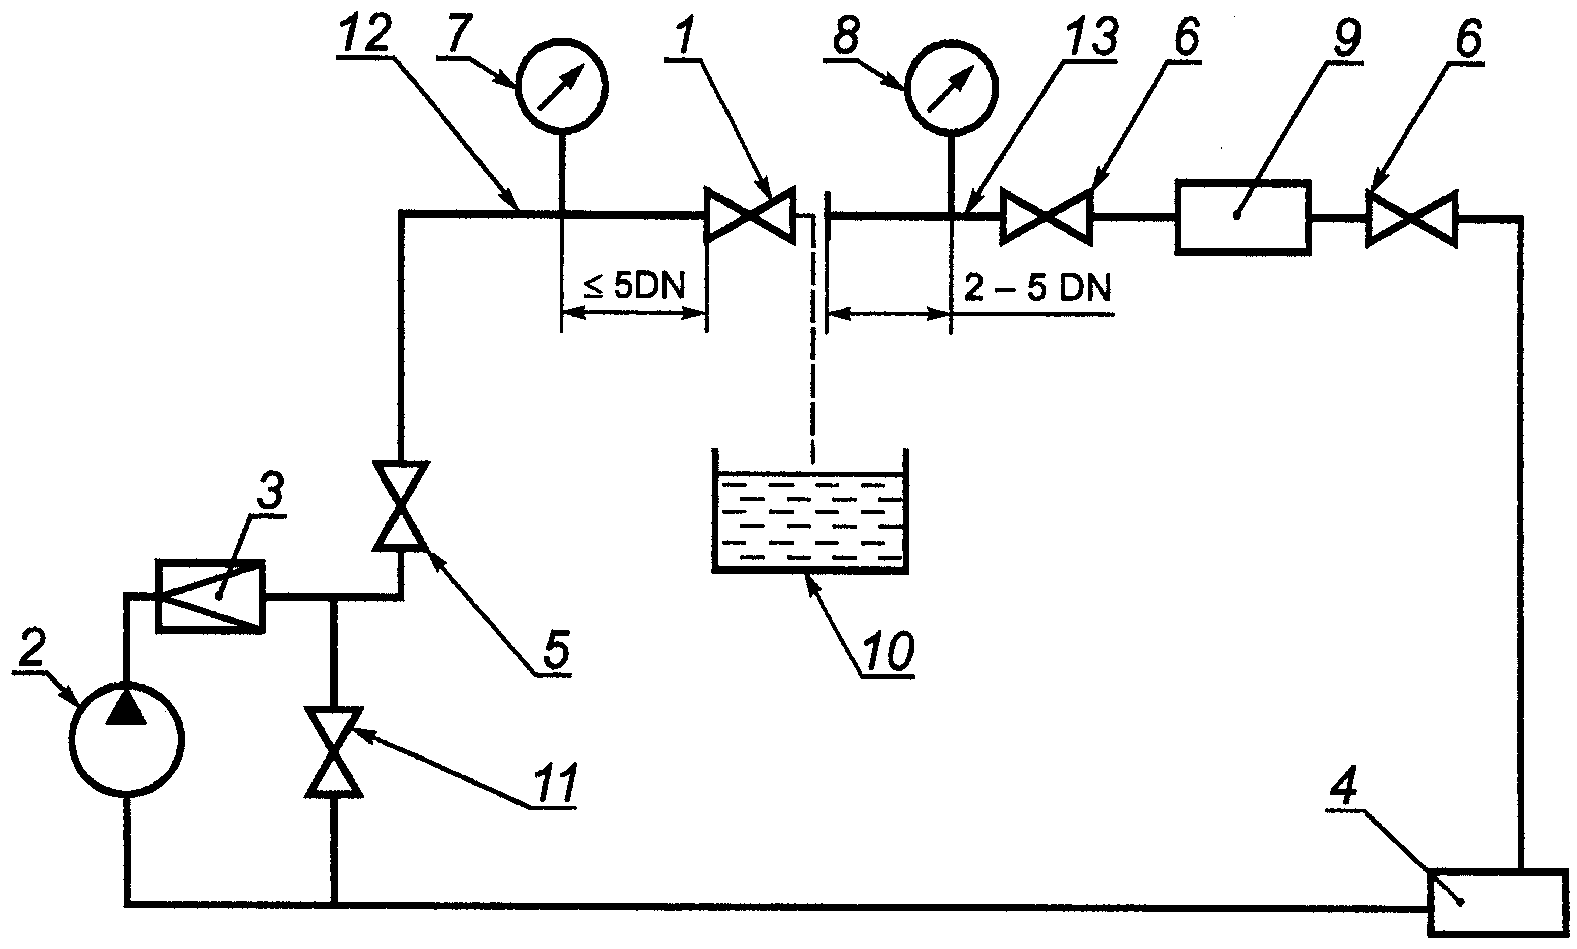
а) схема стенда для испытания арматуры
с проходными корпусами (с патрубками на одной оси
и со смещенными осями патрубков)
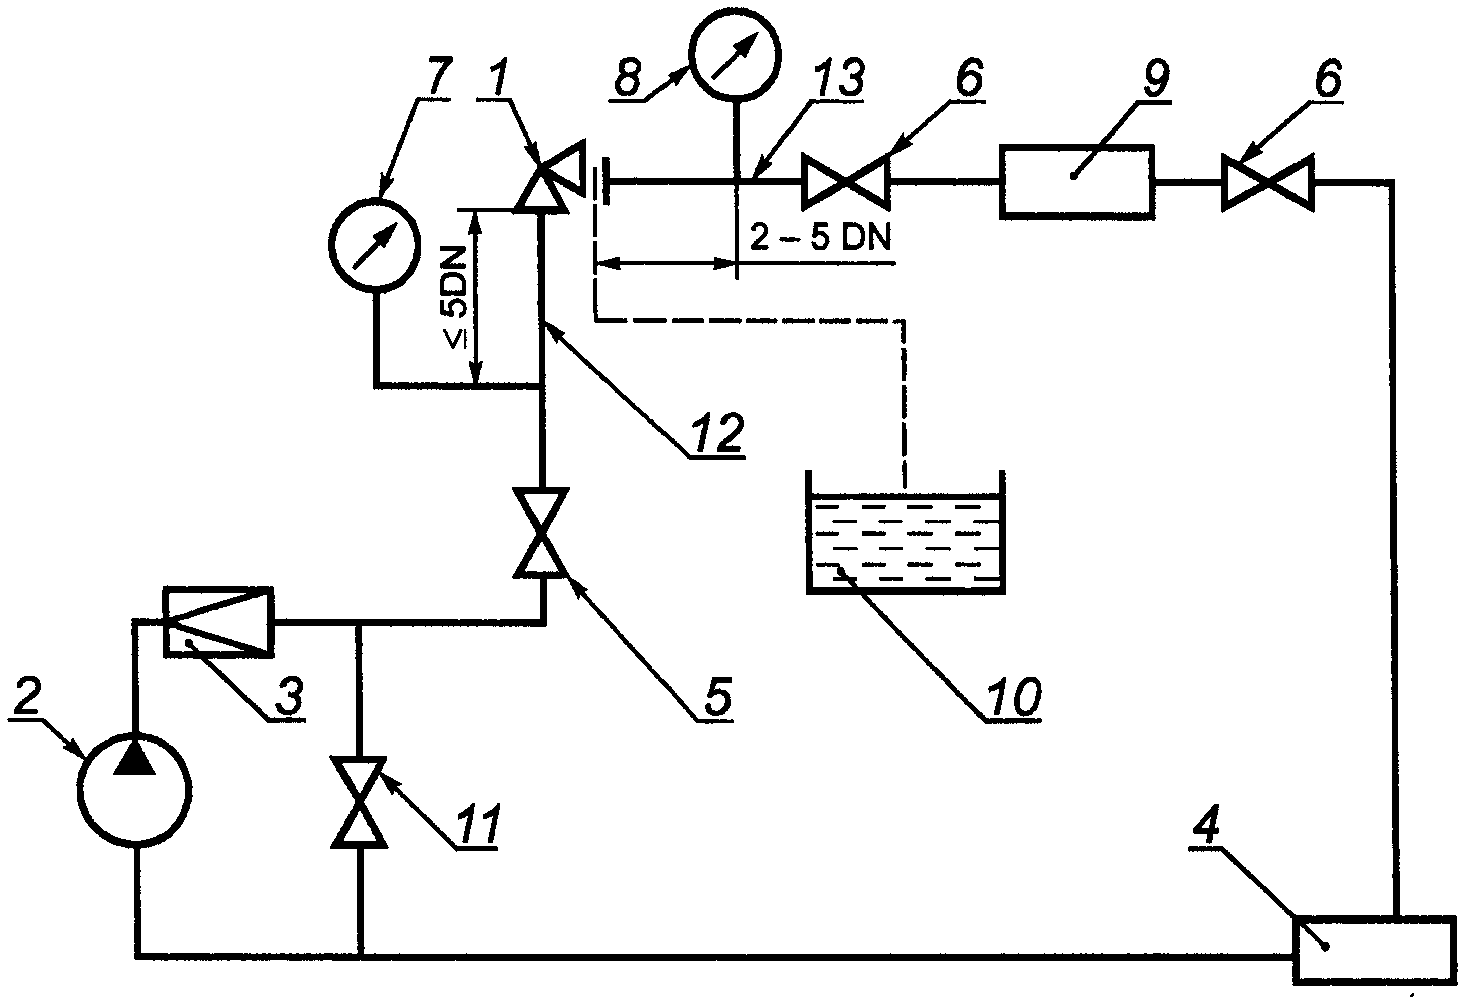
б) схема стенда для испытания арматуры с угловыми корпусами
1 — испытуемая арматура; 2 — насос (допускается применять
другие технические средства); 3 — обратный клапан;
4 — емкость для забора и слива воды;
5, 6, 11 — запорно-регулирующие клапаны;
7, 8 — измерительные средства для измерения давления;
9 — расходомерное устройство; 10 — мерная колба
(для измерения утечек в затворе); 12 — трубопровод
до испытуемой арматуры DN_{\text{тр}1} = DN_{\text{вх}} ; 13 — трубопровод
после испытуемой арматуры DN_{\text{тр}2} = DN_{\text{вых}}
Рисунок В.5. Принципиальные схемы расходного стенда
для испытаний арматуры, предназначенной для жидких
рабочих сред, на герметичность затвора и проверку
функционирования, а также для определения
гидравлических характеристик
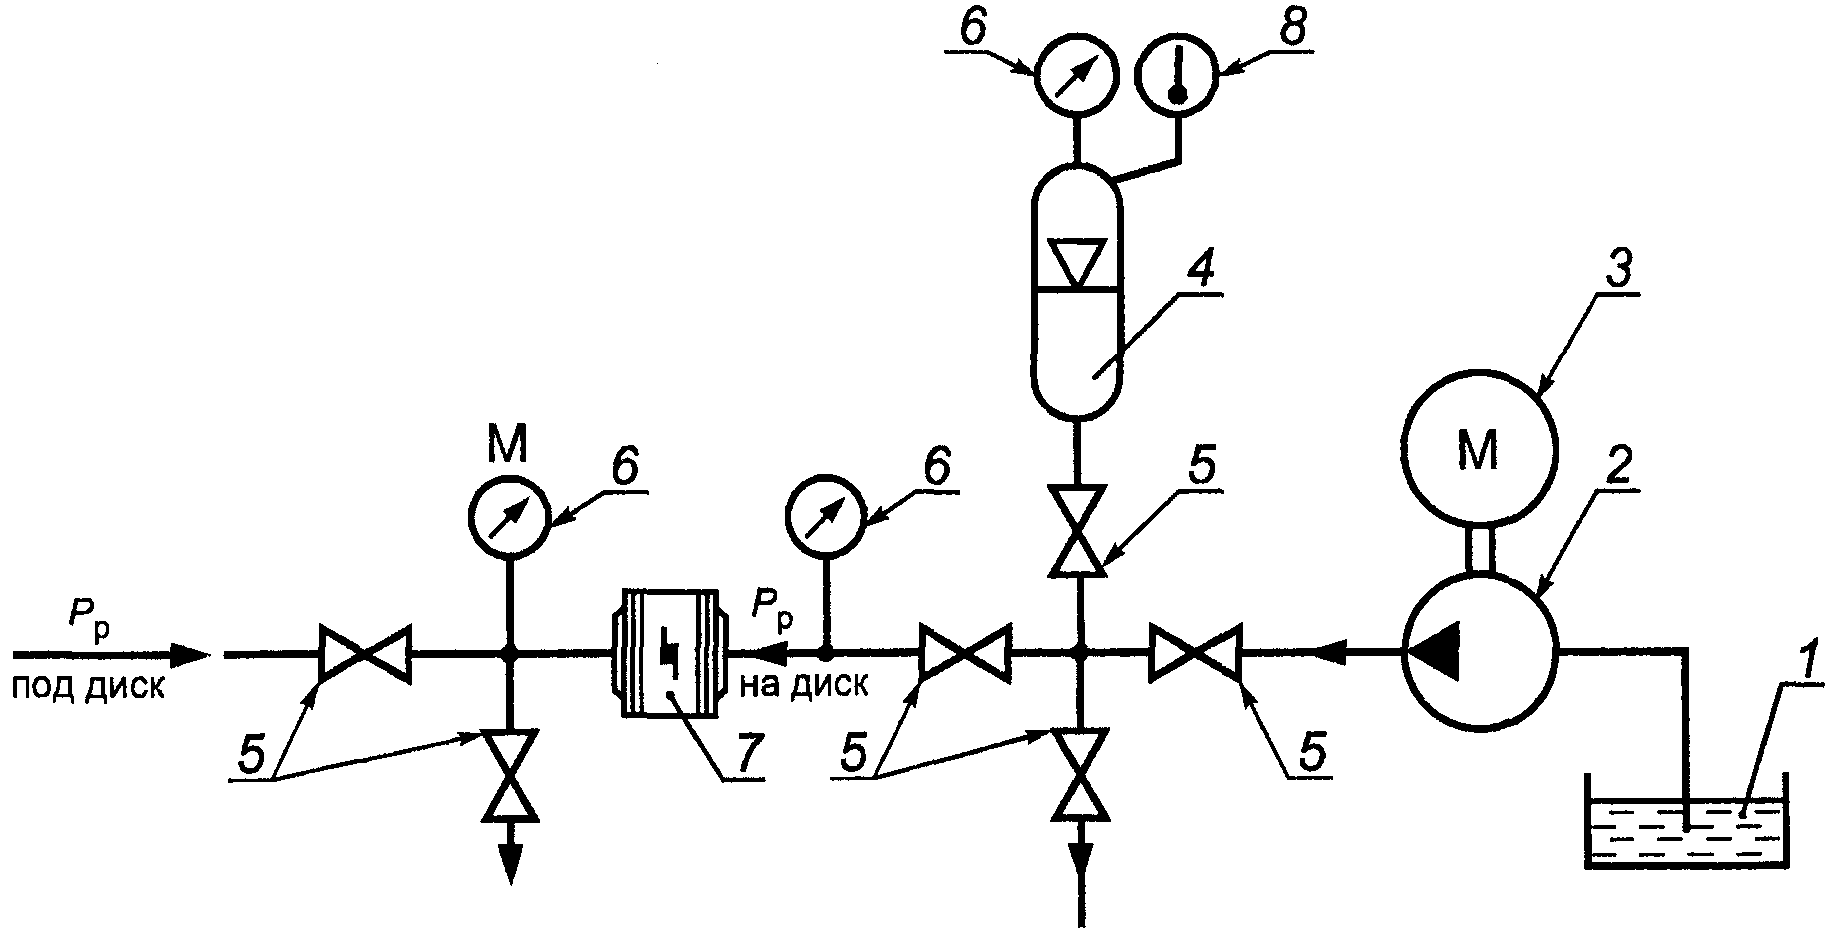
1 — бак; 2 — насос (допускается применять другие
технические средства); 3 — электродвигатель;
4 — гидропневмоаккумулятор; 5 — запорно-регулирующий
клапан; 6 — прибор для измерения давления;
7 — испытуемая арматура; 8 — термометр
Рисунок В.6. Принципиальная схема стенда для испытаний
обратной арматуры на герметичность затвора
и проверку функционирования
(справочное)
Г.1. Методы контроля герметичности относительно внешней среды
Г.1.1.1. Контроль герметичности основан на применении испытательных сред и регистрации их проникания через места течи, обнаруженные в изделии при помощи различных средств регистрации пробного вещества и приборов — течеискателей.
Г.1.1.2. В зависимости от свойств испытательной среды и принципа его регистрации контроль проводят либо жидкостными, либо газовыми методами, каждый из которых включает в себя ряд способов, различающихся технологией реализации данного принципа регистрации пробного вещества. В зависимости от применяемого способа по результатам контроля определяют герметичность относительно внешней среды и места расположения дефектов.
Г.1.1.3. Контроль проводят в соответствии с НД и технологическими процессами предприятий-изготовителей и предприятий, на которых проводятся испытания.
Г.1.1.4. При проведении контроля соблюдают следующие требования безопасности:
- перед повышением давления удаляют воздух из внутренних полостей, заполняемых жидкой испытательной средой;
- постепенно и плавно повышают и снижают давление;
- запрещают обстукивать детали и соединения, находящиеся под давлением испытательной среды.
Требования безопасности при проведении контроля — в соответствии с разделом 5.
Г.1.1.5. При проведении контроля следят за тем, чтобы на поверхностях арматуры не конденсировалась влага окружающей среды. При появлении влаги испытания следует остановить до тех пор, пока поверхности не станут сухими.
Г.1.1.6. Перед началом работы контролируемые поверхности изделия очищают от следов ржавчины, масла, эмульсии и других загрязнений. В качестве очищающих жидкостей рекомендуется применять спирт, ацетон, уайт-спирит, бензин, хладон-113 или другие органические растворители, обеспечивающие качественное удаление органических загрязнений. Вид очищающей жидкости, применяемой для очистки, требуемое качество очистки поверхности и способы контроля корпусных деталей и сварных соединений указывают в КД. После очистки контролируемые поверхности должны быть просушены.
Г.1.1.7. После окончания контроля испытательную среду из арматуры удаляют. При применении жидких испытательных сред после окончания контроля арматуру промывают и просушивают. При применении газообразных испытательных сред после окончания контроля внутренние полости арматуры продувают сухим сжатым воздухом.
Г.1.1.8. При применении масс-спектрометрического метода контроля:
- камера должна быть герметична относительно внешней среды по фланцевым соединениям и месту выхода из камеры либо самой арматуры, либо технологического переходника от арматуры к баллону с гелием;
- наружные поверхности арматуры не должны соприкасаться с внутренними поверхностями камеры;
- для ускорения откачки рекомендуется цилиндрическая форма камеры;
- для контроля участка поверхности арматуры или отдельного сварного шва допускается устанавливать локальную камеру.
Г.1.2. Жидкостные методы контроля
Г.1.2.1. Метод контроля — гидростатический, способ реализации метода — компрессионный.
Контроль проводят как с применением, так и без применения индикаторных масс, наносимых на контролируемую поверхность.
Область применения метода — арматура, в которой можно создавать избыточное давление испытательной среды и у которой контролируемые участки доступны для визуального контроля. Назначение метода — определение места расположения дефекта.
Арматуру заполняют водой давлением, значение которого указано в КД, и выдерживают под давлением в течение времени, указанного в КД.
О негерметичности судят по появлению капель или пятен на поверхности корпусных деталей или индикаторной массе, нанесенной на эту поверхность, или другими аттестованными средствами.
Г.1.2.2. Метод контроля манометрический, способ реализации метода — компрессионный.
Арматуру соединяют с жидкостной полостью гидропневмоаккумулятора, имеющего откалиброванную газовую полость. Систему заполняют водой. Повышают давление в газовой полости гидропневмоаккумулятора до значения, указанного в КД (ТУ), и выдерживают арматуру под давлением в течение времени, указанного в КД (ТУ).
О плотности материала корпусных деталей и сварных швов, находящихся под давлением рабочей среды, а также негерметичности по уплотнению подвижных (сальника, сильфона) и неподвижных (прокладочных) соединений судят по понижению давления в газовой и (или) жидкостной полостях гидропневмоаккумулятора.
Г.1.3.1. Назначение газовых методов контроля, испытательные среды, применяемые для контроля, средства регистрации и признаки обнаружения дефектов, а также краткое описание рекомендуемых способов реализации методов контроля приведены в таблице Г.1.
| Наименование метода контроля | Наименование способа реализации метода | Назначение | Испытательная среда (пробное вещество) | Средство регистрации | Область применения | Краткое описание способа реализации метода контроля | Признак обнаружения дефекта |
| Манометрический | Компрессионный | Определение герметичности изделия | Воздух | Манометр | Изделия, в которых можно создавать давление выше атмосферного | Арматуру заполняют воздухом, отсекают подачу воздуха и выдерживают под давлением в течение времени, указанного в КД | Падение давления |
| Пузырьковый | Компрессионный | Определение места расположения дефекта | Воздух, азот, аргон и др. | Вода | Изделия, которые можно заполнять газом под избыточным давлением и погружать в ванну с водой | Арматуру погружают в ванну с водой (индикаторной жидкостью), заполняют испытательной средой и выдерживают под давлением в течение времени, указанного в КД | Образование пузырей воздуха в воде (индикаторной жидкости) |
| Обмыливанием | Определение места расположения дефекта | Воздух, азот, аргон и др. | Мыльная пена, полимерный состав. Компоненты пенообразующих растворов приведены в Г.1.4 | Изделия, в которых можно создавать избыточное давление газа, а контролируемые места покрывать пенообразующим составом | На наружную поверхность арматуры (на контролируемые участки) мягкой волосяной кистью или краскораспылителем наносят пенящуюся массу. Арматуру заполняют испытательной средой и выдерживают под давлением в течение времени, указанного в КД | Образование пузырей в пенообразующем составе | |
| Вакуумный | Определение герметичности | Воздух, азот, аргон и др. | Индикаторная жидкость | Изделия, которые можно заполнять газом под избыточным давлением и помещать в ванну с индикаторной жидкостью | Арматуру погружают в ванну с индикаторной жидкостью, пространство над которой вакуумируют. Арматуру заполняют испытательной средой и выдерживают под давлением в течение времени, указанного в КД | Появление пузырей газа | |
| Масс-спектрометрический | Гелиевый щуп | Определение места расположения дефекта | Гелий | Гелиевые течеискатели | Изделия, в которых можно создавать избыточное давление гелия | Арматуру заполняют гелием давлением, указанным в КД. Наружную поверхность арматуры сканируют щупом. Гелий проникает через имеющиеся сквозные дефекты, через щуп попадает в камеру течеискателя и фиксируется выходным прибором течеискателя | Показания стрелочного прибора, звуковой сигнал |
| В гелиевой (вакуумной) камере | Определение герметичности изделия | Гелий | Гелиевые течеискатели | Изделия, в которых можно создавать вакуум (или избыточное давление гелия), помещать их в гелиевую (вакуумную) камеру | Арматуру помещают в герметичную металлическую камеру. К камере или арматуре подсоединяют течеискатель. Камеру (способ гелиевой камеры) или арматуру (способ вакуумной камеры) заполняют гелий давлением, указанным в КД. При наличии течи гелий поступает в вакуумируемый объем, соединенный с течеискателем, и фиксируется выходным прибором течеискателя | Показания стрелочного прибора, звуковой сигнал | |
| Обдув гелием | Определение места расположения дефекта | Гелий | Гелиевые течеискатели | Изделия, в которых можно создавать требуемый вакуум | Арматуру подключают к масс-спектрометрическому течеискателю и вакуумируют. Контролируемые участки обдувают струей гелия. При наличии течи гелий попадает внутрь арматуры и фиксируется выходным прибором течеискателя (описание метода приведено в Г.1.3.2) | Показания стрелочного прибора, звуковой сигнал |
| Наименование метода контроля | Наименование способа реализации метода | Формула для оценки порога чувствительности при индикации потока газа |
| Манометрический | Компрессионный | \frac{V_{\text{и}} \cdot \Delta P_{min}}{\tau_{1}} |
| Пузырьковый | Компрессионный | \frac{\pi \cdot d_{min}^{3}}{\tau_{2}} (\frac{4\sigma}{d_{min}} + \rho \cdot g \cdot h + P_{\text{а}}) |
| Обмыливанием | \frac{\pi \cdot d_{min}^{3}}{\sigma \cdot \tau_{2}} (\frac{4\sigma}{d_{min}} + P_{\text{а}}) | |
| Пузырьковый | Вакуумный | \frac{\pi \cdot d_{min}^{3}}{\sigma \cdot \tau_{2}} (\frac{4\sigma}{d_{min}} + \rho \cdot g \cdot h + P_{\text{а}}) |
| Масс-спектрометрический | Гелиевый щуп | См. Г.1.3.2.3 |
| В гелиевой (вакуумной) камере | ||
| Обдув гелием | ||
| Примечание. Условные обозначения: V_{\text{и}} — объем изделия; \Delta P_{min} — нижний предел измерения манометра; \tau_{1} — продолжительность испытания; d_{min} — наименьший регистрируемый диаметр пузырька; \tau_{2} — время от момента образования пузырька до его отрыва; \sigma — коэффициент поверхностного натяжения; \rho — плотность индикаторной жидкости; g — ускорение свободного падения; h — высота слоя индикаторной жидкости; P_{\text{а}} — атмосферное давление. | ||
Г.1.3.2. Последовательность проведения испытаний на вакуумную плотность масс-спектрометрическими методами
Г.1.3.2.1. Испытания проводят в соответствии с [14] и технологической инструкцией предприятия, проводящего испытания.
Г.1.3.2.2. Сочетание способа реализации метода, режима контроля и подготовки к контролю арматуры определяется классом герметичности, указанным в КД (ТУ), а также конструктивными и технологическими особенностями арматуры.
Г.1.3.2.3. Пороговая чувствительность применяемых гелиевых течеискателей должна быть не менее 1,3 \cdot 10^{- 10}\text{м}^{3} \cdot \text{Па}/\text{с} (1,0 \cdot 10^{- 6}\text{л} \cdot \text{мкмрт}.\text{ст}./\text{с}) , при этом:
- при контроле способом гелиевой (вакуумной) камеры — не менее 6,7 \cdot 10^{- 10}\text{м}^{3} \cdot \text{Па}/\text{с} (5,0 \cdot 10^{- 6}\text{л} \cdot \text{мкмрт}.\text{ст}./\text{с}) ;
- при контроле способом обдува и гелиевого щупа — менее 6,7 \cdot 10^{- 9}\text{м}^{3} \cdot \text{Па}/\text{с} (5,0 \cdot 10^{- 5}\text{л} \cdot \text{мкмрт}.\text{ст}./\text{с}) .
Пороговую чувствительность гелиевого течеискателя определяют перед началом контроля (в начале каждой смены).
Г.1.3.2.4. Признаком наличия сквозного дефекта является увеличение показаний прибора над средними фоновыми показаниями на значение, равное разности максимального и минимального значений фона в схеме испытаний. Разность не должна превышать 50 мВ для способов контроля в гелиевую камеру и обдувом гелием и 100 мВ — для способа контроля щупом.
Г.1.3.2.5. Средние фоновые показания перед началом контроля любым способом должны находиться в пределах второй трети рабочей шкалы. Если фоновые показания превышают указанное значение, следует применять схему компенсации фона.
Г.1.3.2.6. Критерии оценки герметичности относительно внешней среды при испытании на вакуумную плотность масс-спектрометрическими методами приведены в таблице Г.3.
| Уплотнение | Давление испытательной среды, МПа | Класс герметичности <1> | Объемная концентрация гелия, см3/м3 | |
| По неподвижным соединениям (прокладкам) | 0,6 | - | <= 50 | |
| По подвижным соединениям | сильфон | A | <= 50 | |
| сальник (для арматуры поворотного типа) | ||||
| фторопластовые уплотнительные кольца | B | <= 100 | ||
| графитовые уплотнительные кольца | C | <= 1000 | ||
| <1> Классы герметичности — по [[17]](#p101298) и [[18]](#p101299). | ||||
Г.1.3.2.7. Способ гелиевой (вакуумной) камеры:
- перед началом испытаний проводят предварительную откачку воздуха из арматуры (камеры) до остаточного давления не выше 1400 Па (10 мм рт. ст.);
- время выдержки под давлением при проведении контроля на герметичность масс-спектрометрическим методом — в соответствии с таблицей Г.4.
| Вакуумируемый объем, м3 | Время выдержки под давлением, мин, не менее |
|---|---|
| До 0,1 Св. 0,1 до 0,5 включ. « 0,5 » 1,5 « » 1,5 « 3,5 » Св. 3,5 | 5 10 15 20 40 |
- оценка герметичности арматуры — в соответствии с требованиями КД (ТУ);
- признак обнаружения дефекта — в соответствии с Г.1.3.2.4.
Г.1.3.2.8. Способ гелиевого щупа:
- рекомендуется применять регулируемые щупы — улавливатели с конической насадкой объемом не более 1 мм3. Расстояние от контролируемой поверхности до регулирующей запирающей иглы щупа-улавливателя не должно превышать 5 мм;
- часть установки, предназначенной для подачи гелия, испытывают на прочность давлением не менее 1,5 \cdot P_{\text{г}} ( P_{\text{г}} — давление гелия во время контроля);
- при совместной работе вакуумного насоса и насосов течеискателя остаточное давление у фланца течеискателя должно находиться в диапазоне от 25 до 30 Па (от 1,8 \cdot 10^{- 1} до 2,2 \cdot 10^{- 1}\text{ммрт}.\text{ст}. );
- скорость откачки вспомогательным насосом должна быть от 1 до 3 л/с;
- признак обнаружения дефекта — в соответствии с Г.1.3.2.4.
Г.1.3.2.9. Способ обдува гелием:
- перед началом контроля следует провести откачку воздуха из арматуры (вакуумировать изделие) до давления от 7 до 8 Па (от 5 \cdot 10^{- 2} до 6 \cdot 10^{- 2}\text{ммрт}.\text{ст}. );
- обдув гелием начинают с мест подсоединения системы вспомогательной откачки к течеискателю;
- обдув арматуры начинают с верхних участков, постепенно переходя к нижним;
- первоначально устанавливают сильную струю гелия, обхватывающую при обдуве большую площадь. При обнаружении течи струю гелия уменьшают и определяют место сквозного дефекта;
- скорость перемещения обдувателя у контролируемой поверхности должна быть от 0,10 до 0,15 м/мин. При контроле арматуры большого объема (поверхность обдува большой протяженности) в связи с запаздыванием времени сигнала скорость обдува уменьшают;
- после устранения обнаруженных дефектов контроль повторяют;
- оценка герметичности арматуры — в соответствии с КД (ТУ);
- признак обнаружения дефекта — в соответствии с Г.1.3.2.4.
Г.1.4. Составы пенообразующих растворов
Пенообразующие растворы, применяемые для контроля герметичности относительно внешней среды пузырьковым способом (обмыливанием контролируемой поверхности), представляют собой водные растворы хлористых солей натрия, кальция, мыла, экстракта лакричного корня. Составы пенообразующих растворов при проведении контроля герметичности приведены в таблице Г.5.
Составы пенообразующих растворов
| Номер состава | Компоненты состава, г | |||||
| NaCl | CaCl 2 | Экстракт лакричного корня | Глицерин | Мыло | ||
| туалетное | хозяйственное | |||||
| 1 | - | - | - | - | 50 | - |
| 2 | - | - | - | 5 | - | 30 |
| 3 | - | - | 50 | - | - | - |
| 4 | 83 | 100 | 15 | - | - | - |
| 5 | 170 | 170 | 15 | - | - | - |
| Примечания. 1. Приготовление пенообразующих растворов: мыло вводят в теплую воду и тщательно перемешивают до полного растворения. | ||||||
| 2. Число компонентов указано в расчете на 1 дм3 воды. | ||||||
| 3. Состав раствора экстракта лакричного корня: | ||||||
| - сухой экстракт — 1 кг; — вода питьевая — 0,5 дм3. | ||||||
| 4. Хозяйственное мыло должно быть концентрацией 65%. | ||||||
Г.2. Методы контроля герметичности затвора
Г.2.1.1. При применении капельного и пузырькового методов контроля в случае, если в соответствии с КД (ТУ, ПМ) утечки в затворе допускаются, то их измеряют после выдержки арматуры под давлением в течение времени, указанного в таблице 4.
В случае если в соответствии с КД (ТУ, ПМ) видимые утечки в затворе не допускаются (класс герметичности «А» по ГОСТ 9544), то после выдержки арматуры под давлением в течение времени, указанного в таблице 4, браковочными признаками не являются:
- при испытании водой — образование по контуру уплотнительной поверхности росы, не превращающейся в стекающие капли;
- при испытании воздухом — образование не отрывающихся пузырьков, т.е. можно считать, что герметичность в затворе соответствует классу «А» по ГОСТ 9544.
Г.2.1.2. При контроле с помощью технических средств (при применении манометрического метода контроля, способ реализации метода — компрессионный, либо технических средств диагностирования) утечка в затворе арматуры менее 3 мм3/мин не является браковочным признаком, т.е. можно считать, что герметичность в затворе соответствует классу «А» по ГОСТ 9544.
Г.2.1.3. Требования к пробным веществам — в соответствии с разделом 7 настоящего стандарта.
Г.2.1.4. При объемном и капельном методах утечку в затворе определяют со стороны выходного патрубка, соединенного с атмосферой.
Г.2.1.5. Время измерения утечки через затвор должно быть не менее значения, указанного в таблице 4.
Г.2.2.2. Объемный метод контроля
Утечку через затвор измеряют путем отвода воды из полости выходного патрубка в мерный сосуд (например, мензурку). Утечку в затворе q_{\text{ж}} , см3/мин, вычисляют по формуле
q_{\text{ж}} = \frac{V_{\text{ж}}}{\tau} , (Г.1)
Утечку через затвор определяют путем подсчета количества капель воды, выходящих через насадку, подсоединенную к выходному патрубку арматуры [19]. Насадка должна быть выполнена в соответствии с размерами, указанными на рисунке Г.1 и в таблице Г.6.
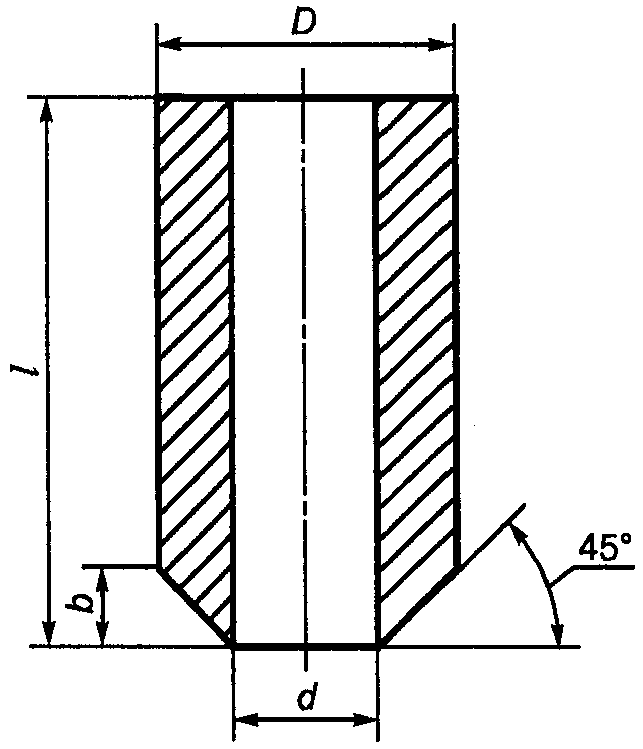
d — внутренний диаметр насадки; D, l, b — свободные, ненормируемые размеры
Рисунок Г.1. Насадка, применяемая для капельного метода контроля герметичности затвора (пробное вещество — вода)
Объем капель воды в зависимости от диаметра насадки
| Внутренний диаметр насадки d, мм | +0,05 0,8 | +0,1 1,2 | +0,1 1,8 | +0,2 2,5 | +0,2 3,0 | +0,2 4,0 | +0,2 4,5 | +0,2 5,0 | +0,2 6,0 | +0,2 7,0 |
|---|---|---|---|---|---|---|---|---|---|---|
| Объем капли воды V , кап см3 | 0,0180 | 0,0290 | 0,0390 | 0,0460 | 0,0580 | 0,0700 | 0,0770 | 0,0848 | 0,0970 | 0,1070 |
Утечку в затворе q_{\text{вод}} , см3/мин, вычисляют по формуле
где N_{\text{кап}} — измеренное число капель воды;
V_{\text{кап}} — объем капли воды (по таблице Г.6 в зависимости от внутреннего диаметра насадки), см3.
Для точного определения утечек в затворе возможно использование приборов (устройств) электронного подсчета расхода среды на основе капельного метода в единицу времени с цифровой регистрацией на электронном табло и бумажном носителе.
Закрывают арматуру усилием или крутящим моментом, указанным в КД (ТУ). Направление подачи среды — в соответствии с КД. Соединяют входной патрубок арматуры с жидкостной полостью гидропневмоаккумулятора, имеющего откалиброванную газовую полость. Заполняют систему водой. В задвижках с упругим и самоустанавливающимся клином воду подают в междисковое пространство. В газовой полости гидропневмоаккумулятора повышают давление до указанного в КД (ТУ) для определения герметичности затвора и выдерживают арматуру под давлением в течение времени, указанного в таблице 4 либо в КД (ТУ).
О степени негерметичности затвора арматуры судят по понижению давления в газовой и (или) жидкостной полостях гидропневмоаккумулятора.
Утечку в затворе q_{\text{ж}} , см3/мин, вычисляют по формуле
q_{\text{ж}} = \frac{\Delta V_{\text{ж}}}{\tau} , (Г.3)
где \Delta V_{\text{ж}} — объем утечки воды, см3, вычисляемый по формуле
\Delta V_{\text{ж}} = \frac{P_{1} \cdot V_{1} \cdot T_{2} \cdot}{P_{2} \cdot T_{1}} - V_{2} ;
\tau — время измерения утечки, мин;
P_{1} — абсолютное давление в гидропневмоаккумуляторе до начала контроля утечки;
P_{2} — абсолютное давление в гидропневмоаккумуляторе в конце контроля утечки;
V_{1} — объем газовой полости гидропневмоаккумулятора до начала контроля утечки;
T_{2} — температура в газовой полости гидропневмоаккумулятора в конце контроля.
Г.2.3. Пробное вещество — воздух
Г.2.3.1. Контроль проводят объемным и пузырьковым методами.
Г.2.3.2. Объемный метод контроля
Утечку воздуха в затворе рекомендуется определять одним из следующих способов:
- по показанию прибора, предназначенного для измерения малых объемных расходов газа, например ротаметра;
- трубку или насадку с внутренним диаметром 6 мм подсоединяют к выходному патрубку арматуры, подводят к мензурке, заполненной водой, и опускают мензурку в воду. Схема установки мензурки в емкость с водой приведена на рисунке В.2. Торец мензурки должен располагаться в воде горизонтально, отклонение от горизонтали не должно превышать +/- 10°. Расстояние от поверхности воды до нижнего торца мензурки (размер l, указанный на рисунке Г.2) должно составлять (6 +/- 2) мм. Утечку в затворе q_{\text{возд}} , см3/мин, вычисляют по формуле
q_{\text{возд}} = \frac{V_{\text{воз}}}{\tau} , (Г.4)
где V_{\text{воз}} — измеренный объем воздуха, см3;
Г.2.3.3. Пузырьковый метод контроля
Утечку воздуха в затворе определяют путем подсчета числа пузырьков воздуха, выходящего из насадки, подсоединенной к выходному патрубку арматуры и погруженной в емкость с водой. Насадка должна быть выполнена в соответствии с размерами, указанными на рисунке Г.2 и в таблице Г.7. Расположение торца насадки в емкости — в соответствии с Г.2.3.2. Расстояние l от поверхности воды до торца насадки должно составлять:
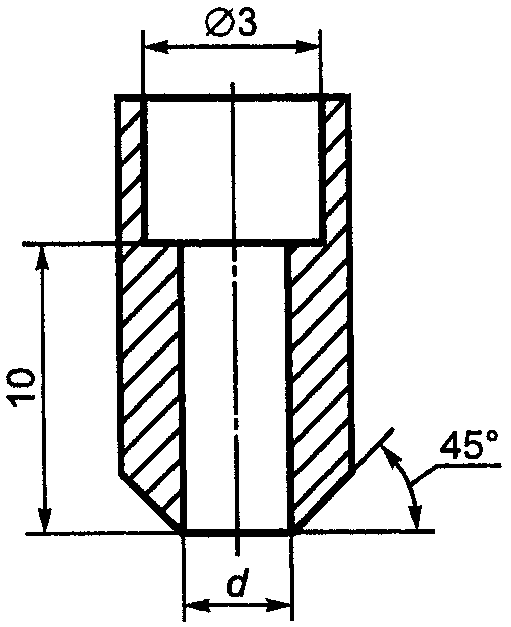
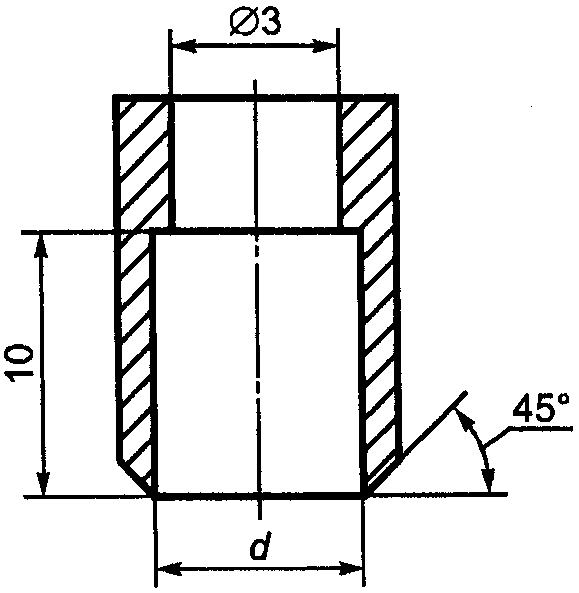
для внутренних диаметров более 3 мм
Рисунок Г.2. Насадки, применяемые для пузырькового метода контроля герметичности затвора (пробное вещество — воздух)
| Внутренний диаметр насадки d, мм | +0,1 1,0 | +0,1 1,3 | +0,1 1,5 | +0,1 1,7 | +0,1 2,0 | +0,1 2,2 | +0,2 3,0 | +0,2 5,0 | +0,3 10,0 | +0,3 30,0 | +0,3 60,0 |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Объем пузырька воздуха V , см3 пуз | 0,009 | 0,014 | 0,018 | 0,021 | 0,026 | 0,030 | 0,053 | 0,130 | 0,410 | 1,500 | 3,500 |
Утечку в затворе q_{\text{возд}} , см3/мин, вычисляют по формуле
q_{\text{возд}} = \frac{N_{\text{пуз}} \cdot V_{\text{пуз}}}{\tau} , (Г.5)
где N_{\text{пуз}} — измеренное число пузырьков воздуха;
V_{\text{пуз}} — объем пузырька воздуха (приведен в таблице Г.7 в зависимости от внутреннего диаметра насадки), см3.
(обязательное)
ВЗАМЕН ИСПЫТАНИЙ ГЕЛИЕМ, ФРЕОНОМ И КЕРОСИНОМ
Д.1. Испытания на герметичность относительно внешней среды по уплотнению подвижных и неподвижных соединений
Д.1.1. Испытательная среда — вода взамен керосина
Д.1.1.1. Испытание на герметичность относительно внешней среды по уплотнению подвижных и неподвижных соединений, выполненных из материалов, смачиваемых керосином и несмачиваемых водой, например сальниковые набивки из АФВ и АФТ по ГОСТ 5152, проводить водой вместо керосина не допускается.
Д.1.1.2. При испытании водой взамен керосина время выдержки арматуры под давлением воды \tau_{\text{воды}} , мин, вычисляют по формуле
\tau_{\text{воды}} = 0,67\tau_{\text{кер}} , (Д.1)
где \tau_{\text{кер}} — время выдержки под давлением при испытании керосином, указанное в КД, мин.
Д.1.2. Испытательная среда — воздух взамен гелия и фреона
Д.1.2.1. При испытании воздухом взамен гелия время выдержки арматуры под давлением должно быть равно времени, указанному в КД при испытании гелием. Утечки воздуха не допускаются.
Д.1.2.2. При испытании воздухом взамен фреона время выдержки арматуры под давлением \tau_{\text{возд}} , мин, вычисляют по формуле
\tau_{\text{возд}} = 1,36\tau_{\text{фр}} , (Д.2)
где \tau_{\text{фр}} — время выдержки под давлением при испытании фреоном, указанное в КД, мин.
Д.2. Испытания на герметичность затвора
Д.2.1. Пробное вещество — вода взамен керосина
Д.2.1.1. Испытание арматуры, для которой в КД указано значение утечки в затворе по керосину
Допустимую утечку по воде q_{\text{воды}} , см3/мин, вычисляют по формуле
q_{\text{воды}} = 1,50q_{\text{кер}} , (Д.3)
где q_{\text{кер}} — допустимая утечка в затворе по керосину, указанная в КД, см3/мин.
Д.2.1.2. Испытание арматуры, у которой утечка в затворе по керосину не допускается
Время выдержки арматуры под давлением перед началом контроля утечки в затворе по воде \tau_{\text{воды}} , мин, вычисляют по формуле
\tau_{\text{воды}} = 0,67\tau_{\text{кер}} , (Д.4)
где \tau_{\text{кер}} — время выдержки под давлением при испытании керосином, указанное в КД, мин.
Д.2.2. Пробное вещество — воздух взамен гелия и фреона
Д.2.2.1. Испытание арматуры, для которой в КД указано значение утечки в затворе по гелию (фреону)
Допустимую утечку по воздуху q_{\text{возд}} , см3/мин, вычисляют по формуле
q_{\text{возд}} = k \cdot q_{\text{гел}} , (Д.5)
где k — коэффициент, определяемый по таблицам Д.1 и Д.2 в зависимости от номинального (рабочего) давления арматуры и значения допустимой утечки в затворе;
q_{\text{гел}} — допустимая утечка в затворе по гелию (фреону), указанная в КД, см3/мин.
Коэффициент k для пересчета утечек в затворе по фреону
| Номинальное давление PN (рабочее давление P ), МПа | Утечка в затворе по фреону, см3/мин | ||
| р | 0,01 | 0,02 | Св. 0,03 |
| Коэффициент k | |||
| 0,10 | 1,10 | 0,87 | 0,74 |
| 0,25 | 1,18 | 0,88 | 0,74 |
| 0,40 | 1,47 | 0,92 | 0,74 |
| 0,60 | 1,47 | 0,92 | 0,74 |
| 1,00 | 1,35 | 0,88 | 0,74 |
| 1,60 | 1,11 | 0,74 | 0,74 |
| 2,50 | 0,98 | 0,74 | 0,74 |
Коэффициент k для пересчета утечек в затворе по гелию
| Номинальное давление PN | Утечка в затворе по гелию, см3/мин | |||||||
| (рабочее давление P ), МПа | 0,01 | 0,02 | 0,03 | 0,04 | 0,05 | 0,06 | 0,07 | 0,08 |
| р | Коэффициент k | |||||||
| 0,10 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 |
| 0,25 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 |
| 0,40 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 |
| 0,60 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 |
| 1,00 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,41 |
| 1,60 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,55 |
| 2,50 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,47 | 0,64 |
| 4,00 | 0,37 | 0,37 | 0,37 | 0,37 | 0,37 | 0,50 | 0,66 | 0,76 |
| 6,40 | 0,37 | 0,37 | 0,37 | 0,40 | 0,54 | 0,70 | 0,80 | 0,88 |
| 10,00 | 0,37 | 0,37 | 0,53 | 0,70 | 0,82 | 0,90 | 0,94 | 0,98 |
| 16,00 | 0,37 | 0,75 | 1,00 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 |
| 20,00 | 0,50 | 1,00 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 |
| Св. 20,00 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 |
| Номинальное давление PN | Утечка в затворе по гелию, см3/мин | |||||||
| (рабочее давление P ), | 0,09 | 0,10 | 0,11 | 0,12 | 0,13 | 0,14 | 0,15 | Св. 0,15 |
| р МПа | Коэффициент k | |||||||
| 0,10 | 0,37 | 0,37 | 0,54 | 0,69 | 0,81 | 0,95 | 1,09 | 1,10 |
| 0,25 | 0,37 | 0,45 | 0,65 | 0,79 | 0,94 | 1,04 | 1,10 | 1,10 |
| 0,40 | 0,40 | 0,57 | 0,73 | 0,87 | 0,98 | 1,08 | 1,10 | 1,10 |
| 0,60 | 0,49 | 0,65 | 0,78 | 0,90 | 1,00 | 1,10 | 1,10 | 1,10 |
| 1,00 | 0,58 | 0,72 | 0,83 | 0,92 | 1,01 | 1,10 | 1,10 | 1,10 |
| 1,60 | 0,68 | 0,79 | 0,87 | 0,95 | 1,03 | 1,10 | 1,10 | 1,10 |
| 2,50 | 0,75 | 0,86 | 0,95 | 1,00 | 1,06 | 1,10 | 1,10 | 1,10 |
| 4,00 | 0,85 | 0,92 | 0,98 | 1,03 | 1,10 | 1,10 | 1,10 | 1,10 |
| 6,40 | 0,93 | 0,98 | 1,02 | 1,05 | 1,10 | 1,10 | 1,10 | 1,10 |
| 10,00 | 1,01 | 1,03 | 1,05 | 1,08 | 1,10 | 1,10 | 1,10 | 1,10 |
| 16,00 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 |
| 20,00 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 |
| Св. 20,00 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 | 1,10 |
Д.2.2.2. Испытание арматуры, у которой утечка в затворе по гелию (фреону) не допускается
Время выдержки арматуры под давлением \tau_{\text{возд}} , мин, перед началом контроля утечки в затворе по воздуху вычисляют по формуле
\tau_{\text{возд}} = \frac{\tau_{\text{гел}}}{k} , (Д.6)
где \tau_{\text{гел}} — время выдержки под давлением при испытании гелием (фреоном), указанное в КД, мин;
k — коэффициент, определяемый по таблицам Д.1 и Д.2 в зависимости от номинального (рабочего) давления и допустимой утечки в затворе.
При выборе коэффициента k из таблиц Д.1 и Д.2 за значение утечки по гелию (фреону) принимают значение, равное чувствительности применяемого метода контроля:
(рекомендуемое)
ОФОРМЛЕНИЕ РЕЗУЛЬТАТОВ ИСПЫТАНИЙ
Е.1. Форма рабочего журнала испытаний приведена в таблице Е.1.
Арматура ___________________________________________ DN _____, PN _____
начало «» __________ 20 г. окончание «» __________ 20 г.
| Виды контроля и испытаний | Приемочный критерий | Испытательная среда | Давление, МПа | Время испытаний, мин | Фактическое значение параметра | Результат испытаний | Подпись ответственного лица |
|---|---|---|---|---|---|---|---|
| Прочность материала корпусных деталей и сварных швов | Отсутствие механических разрушений и видимых остаточных деформаций | ||||||
| Плотность материала корпусных деталей и сварных швов | Отсутствие "потения" металла и утечек | ||||||
| Герметичность относительно внешней среды по уплотнению подвижных соединений | Отсутствие утечек | ||||||
| Герметичность относительно внешней среды по уплотнению неподвижных соединений | Отсутствие утечек | ||||||
| Герметичность затвора | Соответствие КД (ТУ) | ||||||
| Проверка функционирования | Перемещение плавное без рывков и заеданий | ||||||
| Наработка циклов | Соответствие КД (ТУ) | ||||||
| Контроль арматуры в сборе с электроприводом: - перемещение на полный ход ЗЭл (РЭл) | Перемещение плавное без рывков и заеданий | ||||||
| - время совершения полного хода | Соответствие КД | ||||||
| - настройка конечных и моментных выключателей | Соответствие КД, срабатывание четкое и стабильное | ||||||
| - фактический ход (угол открытия) ЗЭл (РЭл) | Соответствие КД (ТУ) | ||||||
| - настройка указателя положения ЗЭл (РЭл) | Соответствие КД (ТУ) | ||||||
| Контроль регулирующей арматуры в сборе с ПИМ: - диапазон изменения управляющего давления P упр | Соответствие КД | ||||||
| - перемещение на полный ход РЭл | Перемещение плавное без рывков и заеданий | ||||||
| - ход РЭл | Соответствие КД | ||||||
| - значение нечувствительности | Соответствие КД (ТУ) | ||||||
| Прочие параметры |
Е.2. Пример записи результатов приемосдаточных испытаний в паспорте на арматуру приведен в таблице Е.2.
запорного сильфонного клапана DN 50 PN 16
| Наименование и обозначение | Вид испытаний | Давление испытаний, МПа (кгс/см2) | Испытательная среда | Результат испытаний | |
| Сильфон У26003-040Б-01 | На прочность | 2,4 (24) | Вода | Удовлетворительный | |
| На плотность | 1,6 (16) | Воздух | Удовлетворительный | ||
| На вакуумную плотность по отношению к внешней среде | -6 6,7 x 10 МПа -2 (5 x 10 мм рт. ст.) | Гелий | Удовлетворительный | ||
| Клапан в сборе У26549-050М | На прочность материала деталей и сборок, находящихся под давлением рабочей среды | 2,4 (24) | Вода | Удовлетворительный | |
| На плотность материала деталей и сборок, находящихся под давлением рабочей среды | 1,6 (16) | Воздух | Удовлетворительный | ||
| На герметичность соединения "корпус-сильфон" | Удовлетворительный | ||||
| На герметичность затвора | 0,6 (6,0) | Воздух | Утечка, см3/мин | ||
| по КД | фактическая | ||||
| <= 0,60 | 0,40 | ||||
| 1,76 (17,6) | Вода | <= 0,03 | 0,01 | ||
| Проверка функционирования | Наработка пяти циклов "открыто-закрыто" без подачи среды в корпус | Удовлетворительный | |||
Е.3. Рекомендуемая форма протокола испытаний
испытаний _________________________________________________________________ вид (приемочные, квалификационные, периодические, типовые, сертификационные)
_________________________________________________________ DN _____ PN _____ наименование и обозначение арматуры
Испытания проведены в период с "" __________ 20 г. по "" __________ 20 г.
1. <a id="p101160"></a>Наименование и обозначение арматуры
2. <a id="p101161"></a>Зав. N _____________________________________________________________

3. <a id="p101162"></a>Дата изготовления образца __________________________________________

4. <a id="p101163"></a>Акт отбора образцов ________________________________________________

5. <a id="p101164"></a>Число образцов продукции, отобранных для испытаний _________________

6. <a id="p101165"></a>Испытания проведены по программе и методике испытаний ______________
7. <a id="p101166"></a>Изготовитель арматуры ______________________________________________
8. <a id="p101167"></a>Место проведения испытаний _________________________________________

9. <a id="p101168"></a>Условия испытаний:
   - <a id="p101169"></a>температура окружающего воздуха ______________________________ °C;
   - <a id="p101170"></a>относительная влажность _______________________________________ %;
   - <a id="p101171"></a>барометрическое давление ____________________________________ кПа.

10. <a id="p101172"></a>Испытательная среда _______________________________________________

11. <a id="p101173"></a>Температура испытательной среды _______________________________ °C.
| Наименование параметра | Методика проведения испытаний | Значение параметра | |||
| по НД | по результатам испытаний | ||||
| Давление, МПа (кгс/см2) | пробное P пр | ||||
| номинальное PN | |||||
| при испытании на герметичность затвора | |||||
| Утечка в затворе, см3/мин | |||||
| Масса, кг | |||||
| Фактический ход ЗЭл (РЭл), мм | |||||
| Усилие или крутящий момент, необходимый для перемещения ЗЭл (РЭл), Н (Н x м) | |||||
| Время совершения приводом полного хода при открытии и закрытии, с | |||||
| Габаритные и присоединительные размеры, мм | DN | ||||
| L | |||||
| L 1 | |||||
| L 2 | |||||
| L 3 | |||||
| H | |||||
| Наименование параметра | Зав. N | Номер измерения | Среднеарифметическое значение | ||||
| 1 | 2 | 3 | |||||
| Давление <1>, МПа (кгс/см2) | пробное P пр | ||||||
| номинальное PN | |||||||
| при испытании на герметичность затвора | |||||||
| Утечка в затворе, см3/мин | |||||||
| Масса, кг | |||||||
| Ход ЗЭл (РЭл), мм | |||||||
| Усилие (крутящий момент), Н (Н x м) | |||||||
| Время совершения приводом полного хода при открытии и закрытии, с | |||||||
| ... | |||||||
| Габаритные и присоединительные размеры <1>, мм | L | ||||||
| DN | |||||||
| L 1 | |||||||
| L 2 | |||||||
| L 3 | |||||||
| H | |||||||
| <1> Допускается проводить измерения один раз. | |||||||
13. <a id="p101227"></a>Перечень средств испытаний и измерений приведен в таблице 4.
| Наименование, тип, заводской номер средств испытаний и измерений | ГОСТ, ТУ или изготовитель | Верхний предел измерений | Погрешность, класс точности | Дата поверки, аттестации |
|---|---|---|---|---|
14. <a id="p101230"></a>Заключение
Испытанный образец ____________________________________________________ наименование и обозначение арматуры, зав. N
DN _____ PN _____ требованиям ТУ _____________________, ГОСТ ______________ ____________________________________________________________ соответствует.
    1 ___________________   ____________________   ________________________
           должность           личная подпись         инициалы, фамилия

    2 ___________________   ____________________   ________________________
           должность           личная подпись         инициалы, фамилия

    3 ___________________   ____________________   ________________________
           должность           личная подпись         инициалы, фамилия

    4 ___________________   ____________________   ________________________
           должность           личная подпись         инициалы, фамилия
Е.4. Рекомендуемая форма акта испытаний
УТВЕРЖДАЮ _____________________________ «_» _______________ 20 г.
испытаний _________________________________________________________________ вид (приемочные, квалификационные, периодические, типовые, сертификационные)
_________________________________________________________ DN _____ PN _____ наименование и обозначение арматуры
комиссия в составе (должность, Ф.И.О.): 1 _________________________________________________________________________ 2 _________________________________________________________________________ 3 _________________________________________________________________________ 4 _________________________________________________________________________ назначенная приказом от _____________ N , в период с «» _____________ 20 г. по «_» _____________ 20 г. в соответствии с программой и методикой испытаний ______________________ провела испытания арматуры ________________________________________________ DN _____ PN _____ наименование и обозначение арматуры
Результаты контроля и испытаний:
1. <a id="p101240"></a>Визуальный контроль:
| Результат | ||||||||
| соответствия комплектности | соответствия сборочному чертежу | наличия заглушек | полноты и правильности маркировки | отсутствия вмятин, задиров, механических повреждений, коррозии, расслоений | качества поверхности под нанесение антикоррозионного покрытия | состояния сварных швов | качества затяжки резьбовых соединений | качества затяжки сальникового уплотнения |
2. <a id="p101243"></a>Измерительный контроль
| Диаметр патрубка | Габаритные размеры | Толщина стенки корпусных деталей | Разделка стыковых кромок | Параллельность | |||||
| входного | выходного | L | L 1 | L 2 | L 3 | H | в контрольных точках | под сварку | фланцев |
3. <a id="p101247"></a>Испытания
3.1 Испытание на прочность материала корпусных деталей и сварных швов
| Испытательная среда | Пробное давление, МПа | Время выдержки, мин | Результат испытаний |
|---|---|---|---|
3.2 Испытание на плотность материала корпусных деталей и сварных швов
| Испытательная среда | Давление, МПа | Результат испытаний |
|---|---|---|
3.3. Испытание на герметичность относительно внешней среды по
уплотнениям подвижных и неподвижных соединений
| Испытательная среда | Давление, МПа | Время выдержки, мин | Наработка циклов (число) | Утечка по уплотнению | Результат испытаний | |
| подвижных соединений | неподвижных соединений | |||||
3.4 Испытание на герметичность сальникового уплотнения штока воздухом
| Испытательная среда | Давление, МПа | Время выдержки, мин | Результат испытаний |
|---|---|---|---|
3.5 Испытание на герметичность затвора:
| Испытательная среда | Давление, МПа | Время выдержки, мин | Усилие закрытия (крутящий момент) | Утечка, см3/мин | Результат испытаний | |
| по ТУ | фактическое | |||||
3.6 Испытание на работоспособность (проверка функционирования)
| Испытательная среда | Давление (перепад давления на затворе Дельта P), МПа | Наработка «открыто-закрыто», цикл | Результат испытаний |
|---|---|---|---|
4. <a id="p101261"></a>Заключение _________________________________________________________
                         наименование, обозначение арматуры
DN _______________ PN _______________ зав. N ________________ соответствует требованиям ТУ ___________________________, ПМ ____________________________ признан(а) ________________________________________________________________
5. <a id="p101262"></a>Комиссия отмечает
5.1. __________________________________________________________________ наименование, обозначение арматуры DN ________ PN ________ зав. N _______ выдержала испытания в полном объеме.
5.2 Технические характеристики _______________________________________
наименование, обозначение арматуры
полученные при проведении испытаний, соответствуют требованиям КД (ТЗ, ТУ).
5.3 Образцы __________________________________________________________
наименование, обозначение арматуры
изготовленные _____________________________________________________________ завод-изготовитель по ТУ ___________________________________, отвечают требованиям действующих номер ТУ в РФ стандартов, норм и правил промышленной безопасности: _________________
5.4 Конструкция ______________________________________________________
наименование, обозначение арматуры
выполнена на современном техническом уровне.
5.5 Конструкция ______________________________________________________
наименование, обозначение арматуры
обеспечивает требуемую работоспособность и безопасность при эксплуатации.
6. <a id="p101268"></a>Комиссия согласовывает:
- <a id="p101269"></a>технические условия _________________________________________________
- <a id="p101270"></a>руководство по эксплуатации _________________________________________

7. <a id="p101271"></a>Комиссия рекомендует:
- <a id="p101272"></a>к производству ______________________________________________________
                           наименование, обозначение арматуры
- <a id="p101273"></a>к утверждению конструкторскую документацию на _______________________
наименование, обозначение арматуры
а) комплект рабочих чертежей __________________________________________
б) технические условия ________________________________________________
в) руководство по эксплуатации ________________________________________
г) паспорт ____________________________________________________________
Примечание. Пункты 5, 6 и 7 вносят в акт при оформлении результатов приемочных испытаний.
Приложение: Протокол испытаний
    1 ___________________   ____________________   ________________________
           должность           личная подпись         инициалы, фамилия

    2 ___________________   ____________________   ________________________
           должность           личная подпись         инициалы, фамилия

    3 ___________________   ____________________   ________________________
           должность           личная подпись         инициалы, фамилия

    4 ___________________   ____________________   ________________________
           должность           личная подпись         инициалы, фамилия
1. Административный регламент федеральной службы по экологическому, технологическому и атомному надзору по исполнению государственной функции по выдаче разрешений на применение конкретных видов (типов) технических устройств на опасных производственных объектах
2. ПНАЭ Г-7-008-89. Правила устройства и безопасной эксплуатации оборудования и трубопроводов атомных энергетических установок
3. МИ 2304-94. Метрологический контроль и надзор, осуществляемый метрологическими службами юридических лиц
4. ПР 50.2.006-94. Государственная система обеспечения единства измерений. Порядок проведения поверки средств измерения
5. Закон Российской Федерации № 116-ФЗ от 21 июля 1997 г. «О промышленной безопасности опасных производственных объектов»
6. МУ 2.1.5.1183-03. Санитарно-эпидемиологический надзор за использованием воды в системах водоснабжения промышленных предприятий
7. СанПиН 2.1.4.1074-01. Питьевая вода. Гигиенические требования к качеству воды централизованных систем питьевого водоснабжения. Контроль качества
8. НП-068-05. Трубопроводная арматура для атомных станций. Общие технические требования
9. СТ ЦКБА 031-2009. Арматура трубопроводная. Паспорт. Правила разработки и оформления (разработчик — ЗАО «НПФ „ЦКБА“)»
10. СТ ЦКБА 028-2007. Арматура трубопроводная. Периодические испытания. Общие требования (разработчик — ЗАО «НПФ „ЦКБА“)»
11. ТУ 25-1819.00021-90. Технические условия. Секундомеры механические «СЛАВА» СДСпр-1-2-000, СДСпр-4б-2-000, СОСпр-6а-1-000
12. ТУ 25-1894.003-90. Технические условия. Секундомеры механические
13. ТУ 52-07-ГРПИ-405132-001-92. Технические условия. Психрометры аспирационные
14. ПНАЭ Г-7-019-89. Унифицированная методика контроля основных материалов (полуфабрикатов), сварных соединений и наплавки оборудования и трубопроводов АЭУ. Контроль герметичности. Газовые и жидкостные методы
15. ИСО 4126-1:2004 (ISO 4126-1:2004). Устройства предохранительные для защиты от избыточного давления. Часть 1. Предохранительные клапаны (Safety devices for protection against excessive pressure — Part 1: Safety valves)
16. ИСО 4126-2:2003 (Е) (ISO 4126-2:2003 (E). Предохранительные устройства для защиты от избыточного давления. Часть 2. Предохранительные устройства с разрывной мембраной (Safety devices for protection against excessive pressure — Part 2: Bursting disk safety devices)
17. ИСО 15848-1:2006 (ISO 15848-1:2006). Промышленные клапаны. Методы измерения, испытания и оценки загрязняющих веществ, поступающих в атмосферу вне системы дымовских труб. Часть 1. Приемочные испытания клапанов на производстве (Industrial valves — Measurement, test and Qualification procedures for fugitive emissions — Part 1: Classification system and gualification procedures for type testing of valves)
18. ИСО 15848-2:2006 (ISO 15848-2:2006). Промышленные клапаны. Методы измерения, испытания и оценки загрязняющих веществ, поступающих в атмосферу вне системы дымовых труб. Часть 2. Осуществление испытаний клапанов на соответствие техническим условиям (Industrial valves — Measurement, test and gualifcation procedures for fugitive emissions — Part 2: Production acceptance test of valves)
19. СТО 11999797 ИС 001-2006. Арматура трубопроводная. Испытания. Технологические нормы и методы испытаний (разработчик НПО «ГАКС-АРМСЕРВИС»)
20. АПИ 527:1991 (API 527:1991). Испытание предохранительной арматуры на герметичность в затворе (Commercial seat tighness of safety relief valves with metal — to metal seats).
------------------------------------------------------------------