ГОСТ Р 50986-96. Государственный стандарт Российской Федерации. Инструмент аварийно-спасательный переносной с гидроприводом. Ножницы челюстные. Основные параметры и размеры. Методы испытаний и контроля
(утв. и введен в действие Постановлением Госстандарта России от 20.11.1996 № 643)
от 20 ноября 1996 г. № 643
ГОСУДАРСТВЕННЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ИНСТРУМЕНТ АВАРИЙНО-СПАСАТЕЛЬНЫЙ ПЕРЕНОСНОЙ С ГИДРОПРИВОДОМ
ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ. МЕТОДЫ ИСПЫТАНИЙ И КОНТРОЛЯ
Hydraulically operated portable emergency and rescue tools. Jaw cutters. Basic parameters and dimensions. Methods of testing
1 января 1997 года
Предисловие
1. Разработан Центром сертификации изделий и производства продукции народнохозяйственного назначения (ЦСИП) с участием рабочей группы специалистов Научно-технического центра «Авиа-гидравлика» и Научно-исследовательского института стандартизации и унификации (НИИСУ).
Внесен Министерством Российской Федерации по делам гражданской обороны, чрезвычайным ситуациям и ликвидации последствий стихийных бедствий (МЧС России) и Техническим комитетом по стандартизации «Гражданская оборона, предупреждение и ликвидация чрезвычайных ситуаций» (ТК 71).
2. Утвержден и введен в действие Постановлением Госстандарта России от 20 ноября 1996 г. № 643.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий стандарт распространяется на ножницы челюстные (далее — ножницы), являющиеся исполнительным гидроустройством аварийно-спасательного переносного инструмента с гидроприводом (АПИГ), предназначенные для перерезания прутка, уголка, швеллера, тавра, двутавра, тонкостенных труб, листового металла, применяемые при проведении спасательных и аварийно-восстановительных работ в зонах чрезвычайных ситуаций.
Настоящий стандарт применяется совместно с ГОСТ Р 50983.
2. НОРМАТИВНЫЕ ССЫЛКИ
В настоящем стандарте использованы ссылки на следующие стандарты:
ГОСТ 8.513-84 Проверка средств измерений. Организация и порядок проведения
ГОСТ 12.2.040-79 ССБТ. Гидроприводы объемные и системы смазочные. Общие требования безопасности и конструкции
ГОСТ 12.2.086-83 ССБТ. Гидроприводы объемные и системы смазочные. Общие требования безопасности к монтажу, испытаниям и эксплуатации
ГОСТ 33-82 Нефтепродукты. Метод определения кинематической вязкости и расчет динамической вязкости
ГОСТ 15150-69 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 17216-71 Промышленная чистота. Классы чистоты жидкостей
ГОСТ 24555-81 СГИП. Порядок аттестации испытательного оборудования. Основные положения
ГОСТ Р 50983-96 Инструмент аварийно-спасательный переносной с гидроприводом. Общие технические требования
ОСТ 1 00378-87 ОСОЕИ. Порядок выбора средств измерения температуры
ОСТ 1 00379-80 ОСОЕИ. Выбор средств измерений давления для контроля параметров технологических процессов производства и проведения измерений
ОСТ 1 00380-80 ОСОЕИ. Выбор средств измерений массы, силы, ускорений для контроля технологических процессов производства и проведения измерений
ОСТ 1 00422-81 ОСОЕИ. Порядок проведения работ по метрологическому обеспечению испытательного оборудования
3. ОПРЕДЕЛЕНИЯ, ОБОЗНАЧЕНИЯ И СОКРАЩЕНИЯ
В настоящем стандарте применяют следующий термин с соответствующим определением:
Ножницы челюстные: исполнительное гидравлическое устройство АПИГ, выполняющее операцию резания лезвиями, имеющими форму челюсти.
4. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
4.1 В зависимости от силы резания стандарт устанавливает два типа ножниц:
1 — максимальная сила резания от 160 до 250 кН (от 16 до 25 тс);
4.2. Основные параметры, характеризующие типы ножниц, должны соответствовать указанным в таблице 1.
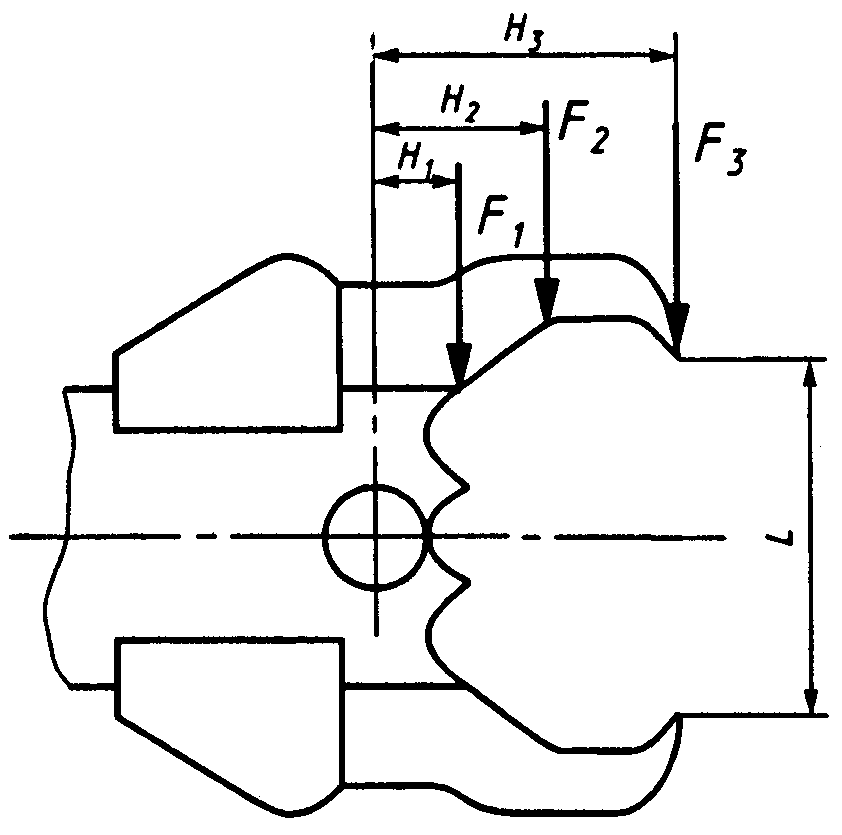
4.3. Схема приложения сил и разведения лезвий представлена на рисунке 1.
4.4. Размеры потребного пространства для размещения ножниц должны соответствовать указанным в таблице 2.
| Наименование размера | Значение размера потребного пространства для ножниц типа, не более | |
| 1 | 2 | |
| Длина | 800 | 1000 |
| Ширина | 240 | 400 |
| Высота | 240 | 300 |
5. МЕТОДЫ ИСПЫТАНИЙ И КОНТРОЛЯ
5.1. Сертификационные испытания направлены на подтверждение требований обязательной сертификации соответствия, установленных ГОСТ Р 50983, относящихся к ножницам, и основных параметров настоящего стандарта.
5.2. При сертификационных испытаниях конкретных ножниц проверять соответствие требований, установленных в ТУ, требованиям ГОСТ Р 50983 (4.1.1.4, перечисления б и в; 4.1.4.8; 4.1.6.8 — 4.1.6.10; 4.1.6.14, перечисления а, б, в и г; 4.1.6.18; 4.1.6.19; 4.4.2, перечисление в) и 4.1, 4.2 настоящего стандарта.
5.3 Общие требования
5.3.1 Параметры измеряют со следующими погрешностями:
- температура — +/- 2 °C;
- время — +/- 1%;
- сила — +/- 5%;
- линейные размеры — +/- 0,5 мм;
- крутящий момент — +/- 5%;
- объем — +/- 1%.
5.3.2 Давление измеряют манометром класса точности 1,6.
5.3.3. Средства измерения давления выбирают по ОСТ 1 00379, температуры — по ОСТ 1 00378, массы — по ОСТ 1 00380.
Поверка средств измерений — по ГОСТ 8.513.
5.3.4 Аттестация средств испытаний — по ОСТ 1 00422.
5.3.5. Подготовку ножниц к работе, порядок работы и проверку технического состояния проводят в соответствии с техническим описанием и инструкцией по эксплуатации ножниц.
5.4 Условия испытаний
5.4.1. Испытания ножниц проводят в нормальных климатических условиях по ГОСТ 15150.
5.4.2. В качестве испытательной жидкости должна применяться рабочая среда, указанная в ТУ.
5.5 Стенды
5.5.1. Испытания следует проводить на стендах, аттестованных в соответствии с ГОСТ 24555.
5.5.2. Стенды должны быть оборудованы кондиционерами рабочей жидкости, обеспечивающими ее чистоту не грубее 13-го класса по ГОСТ 17216.
5.5.3. Не реже одного раза в три месяца следует проверять кинематическую вязкость жидкости при температуре 50 °C по ГОСТ 33 и класс чистоты по ГОСТ 17216.
5.6 Проведение испытаний
5.6.1. Требования ГОСТ Р 50983 (4.1.1.4 перечислений б и в) подтверждают сверкой с НД на рабочую среду, установленную в ТУ.
5.6.2. Требование ГОСТ Р 50983 (4.1.4.8) подтверждают наличием мнемосхемы на органах управления.
5.6.3. Проверку требования ГОСТ Р 50983 (4.1.6.8) проводить в бронекамере.
Ножницы подключить к гидравлическому стенду, обеспечивающему создание и измерение давления, равного 1,5P_{\text{ном}} .
Испытания проводят в двух положениях ножниц:
Измерить наружный диаметр цилиндра ножниц в средней части мерительным инструментом с ценой деления 0,01 мм.
Создать давление рабочей среды, равное 1,5P_{\text{ном}} , и выдержать в течение 10 мин.
Сбросить давление и повторно измерить наружный диаметр в том же месте.
Контролировать отсутствие разрушений и герметичность.
Ножницы считаются выдержавшими испытание, если:
- не произошло изменения размера наружного диаметра цилиндра ножниц;
- герметичность соответствует ГОСТ 50983 (4.1.6.9).
5.6.4. Проверку требований ГОСТ Р 50983 (4.1.6.9, 4.1.6.10, 4.1.6.18) проводят в рамках одного испытания.
Испытания проводят без давления и под давлением.
Герметичность ножниц без давления определять визуально, при этом фиксировать площадь пятна рабочей среды на листе бумаги, на которой установлены ножницы, по истечении 24 ч.
Проверку герметичности ножниц под давлением проводят в следующей последовательности:
- ножницы подсоединить 10 раз к гидравлическому стенду, обеспечивающему создание и измерение давления, равного P_{\text{ном}} , и отсоединить 9 раз, испытание проводить над мерной емкостью;
- развести лезвия, создать давление, равное P_{\text{ном}} ;
- выдержать в течение 10 мин;
- сбросить давление;
- свести лезвия;
- создать давление, равное P_{\text{ном}} ;
- выдержать в течение 10 мин;
- сбросить давление;
- отсоединить ножницы.