ГОСТ 9533-81. Государственный стандарт Союза ССР. Кельмы, лопатки и отрезовки. Технические условия
(утв. Постановлением Госстроя СССР от 18.12.1980 № 197)
Внимание
Документ утратил силу на территории Российской Федерации с 01.03.2020 в связи с изданием Приказа Росстандарта от 30.08.2019 № 599-ст. Взамен введен в действие ГОСТ Р 58515-2019. Документ утратил силу на территории Российской Федерации с 01.03.2020 в связи с изданием Приказа Росстандарта от 30.08.2019 № 599-ст. Взамен введен в действие ГОСТ Р 58515-2019. С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 г. № 184-ФЗ. Текст документа приведен с учетом поправки, опубликованной, в «ИУС», № 7, 1987. Документ введен в действие с 1 января 1982 года. Взамен ГОСТ 9533-71.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 9533-81"]:::rst
  click n0 "https://bukva.ai/docs/gost-9533-81" "ГОСТ 9533-81. Государственный стандарт Союза ССР. Кельмы, лопатки и отрезовки. Технические условия (утв. Постановлением Госстроя СССР от 18.12.1980 N 197)"
  n1["ГОСТ Р 58515-2019"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-58515-2019" "ГОСТ Р 58515-2019. Национальный стандарт Российской Федерации. Кельмы, лопатки и отрезовки. Технические условия (утв. и введен в действие Приказом Росстандарта от 30.08.2019 N 599-"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Постановлением Госстроя СССР
от 18 декабря 1980 г. № 197
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
Trowels, tuck pointing tools. Specifications
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством строительного, дорожного и коммунального машиностроения.
Разработчики: А.П. Полунин (руководитель темы), Э.В. Зайцева, Н.И. Федоров.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по делам строительства от 18.12.1980 № 197.
4. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта | Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|---|---|
| ГОСТ 8.051-81 | 4.1 | ГОСТ 4976-83 | 2.17 |
| ГОСТ 9.032-74 | 2.18 | ГОСТ 7417-85 | 2.2 |
| ГОСТ 9.104-79 | 2.18 | ГОСТ 9013-59 | 4.3 |
| ГОСТ 9.301-86 | 2.16 | ГОСТ 10299-80 | 2.2 |
| ГОСТ 9.302-88 | 4.8 | ГОСТ 14959-79 | 2.2 |
| ГОСТ 9.303-84 | 2.16 | ГОСТ 15150-69 | 5.3 |
| ГОСТ 9.306-85 | 2.16 | ГОСТ 16483.7-71 | 4.4 |
| ГОСТ 380-88 | 2.2 | ГОСТ 16523-89 | 2.2 |
| ГОСТ 1050-88 | 2.2 | ГОСТ 18088-83 | 5.2 |
| ГОСТ 1435-90 | 2.2 | ГОСТ 19903-74 | 2.2 |
| ГОСТ 2283-79 | 2.2 | ГОСТ 19904-90 | 2.2 |
| ГОСТ 2590-88 | 2.2 | ГОСТ 21996-76 | 2.2 |
| ГОСТ 2695-83 | 2.4 | ГОСТ 22133-86 | 4.8 |
Настоящий стандарт распространяется на кельмы, лопатки и отрезовки, применяемые при производстве бетонных, каменных, штукатурных, плиточных и других видов отделочных работ.
1. ТИПЫ И ОСНОВНЫЕ РАЗМЕРЫ
1.1. Кельмы, лопатки и отрезовки в зависимости от назначения должны изготовляться следующих типов, указанных в табл. 1.
| Тип | Наименование | Назначение |
|---|---|---|
| КБ КП КШ КО ЛП ЛК ОШ | Кельма для бетонных и каменных работ Кельма для печных и каменных работ Кельма для штукатурных работ Кельма для отделочных работ Лопатка для плиточных работ Лопатка для ксилолитовых работ Отрезовка для штукатурных и плиточных работ | Для разравнивания раствора и бетонной смеси, заполнения вертикальных швов и подрезки раствора, выступающего из швов Для разравнивания раствора, заполнения вертикальных швов и подрезки раствора, выступающего из швов; для разравнивания раствора при кладке вентиляционных и дымовых каналов Для набрасывания и разравнивания раствора Для набрасывания, разравнивания раствора и выполнения других операций при производстве отделочных работ Для нанесения и разравнивания раствора и выполнения других операций при производстве плиточных работ Для разравнивания и заглаживания ксилолитовой массы и выполнения других операций при производстве ксилолитовых работ Для разделки архитектурных деталей, заделки небольших раковин, трещин и выполнения других операций при производстве штукатурных и плиточных работ |
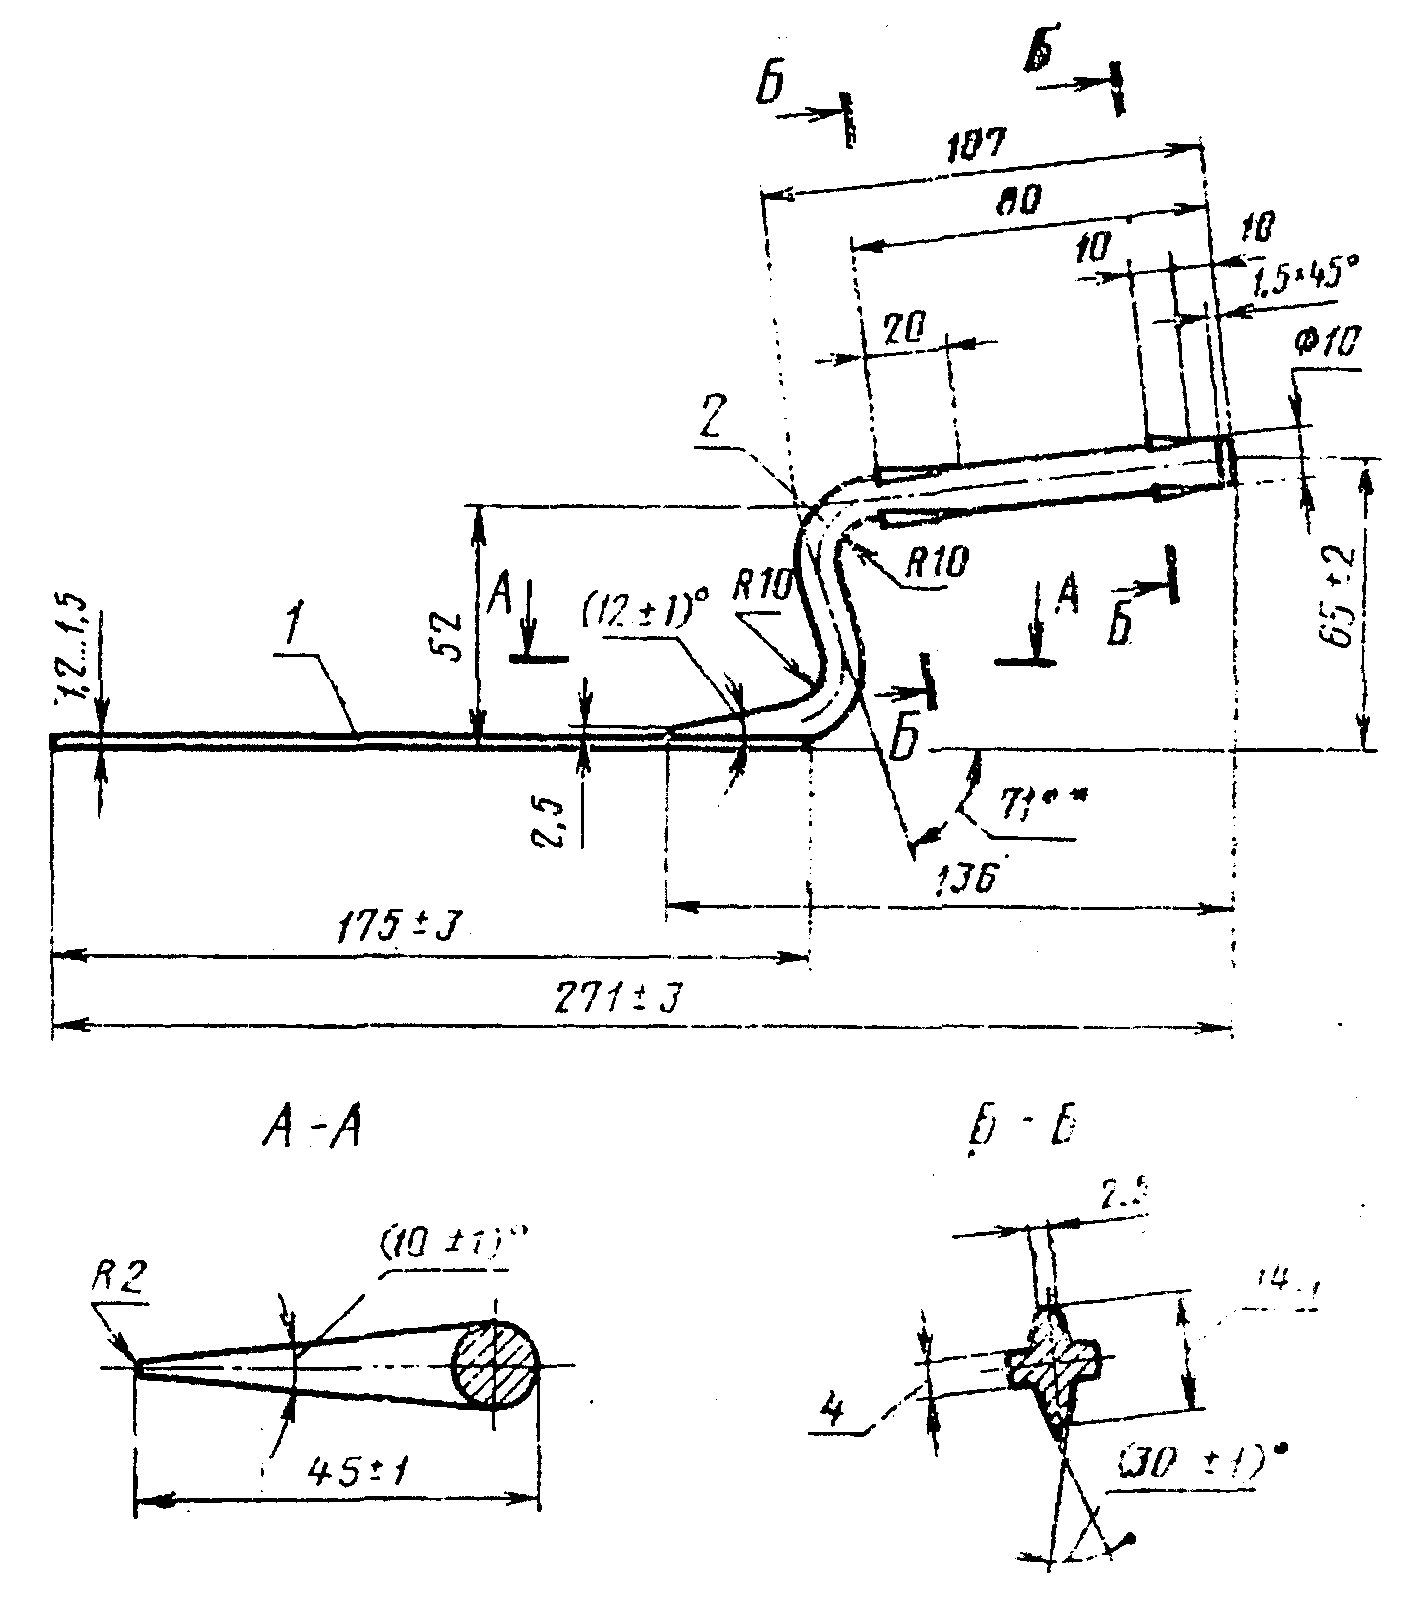
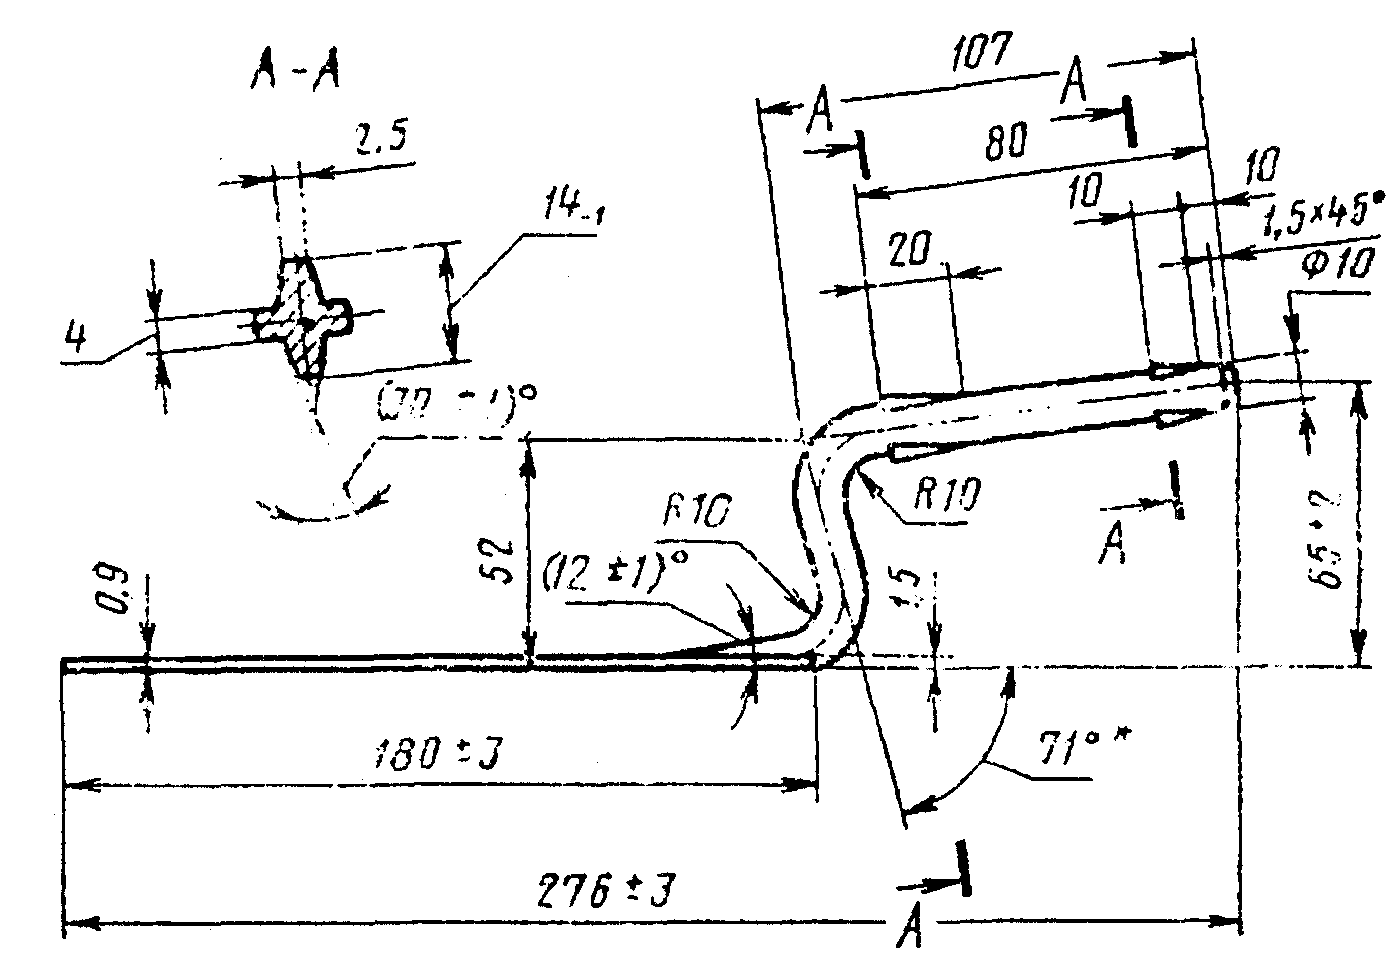
1.2. Основные размеры кельм, лопаток и отрезовок должны соответствовать указанным на черт. 1 - 8 и в табл. 2.
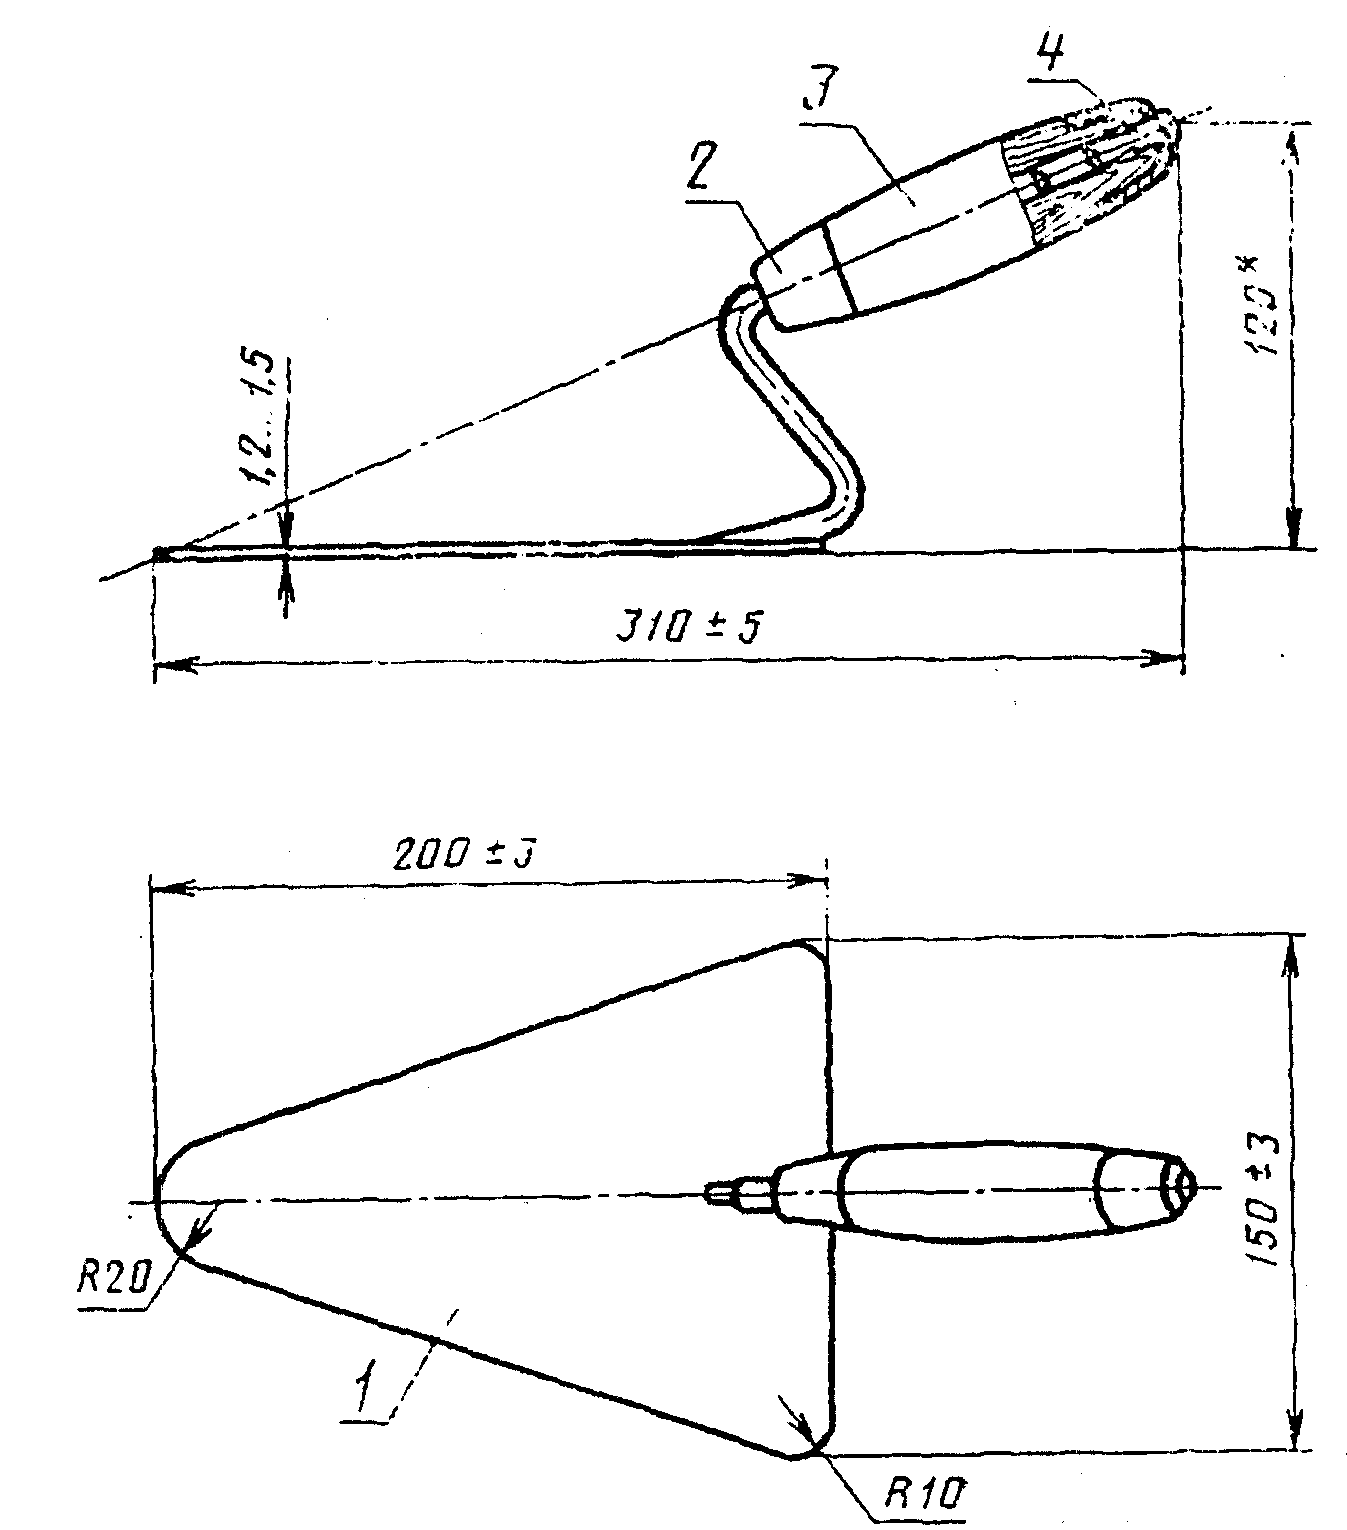
1 — полотно с кронштейном; 2 — колпачок; 3 — ручка; 4 — грибок
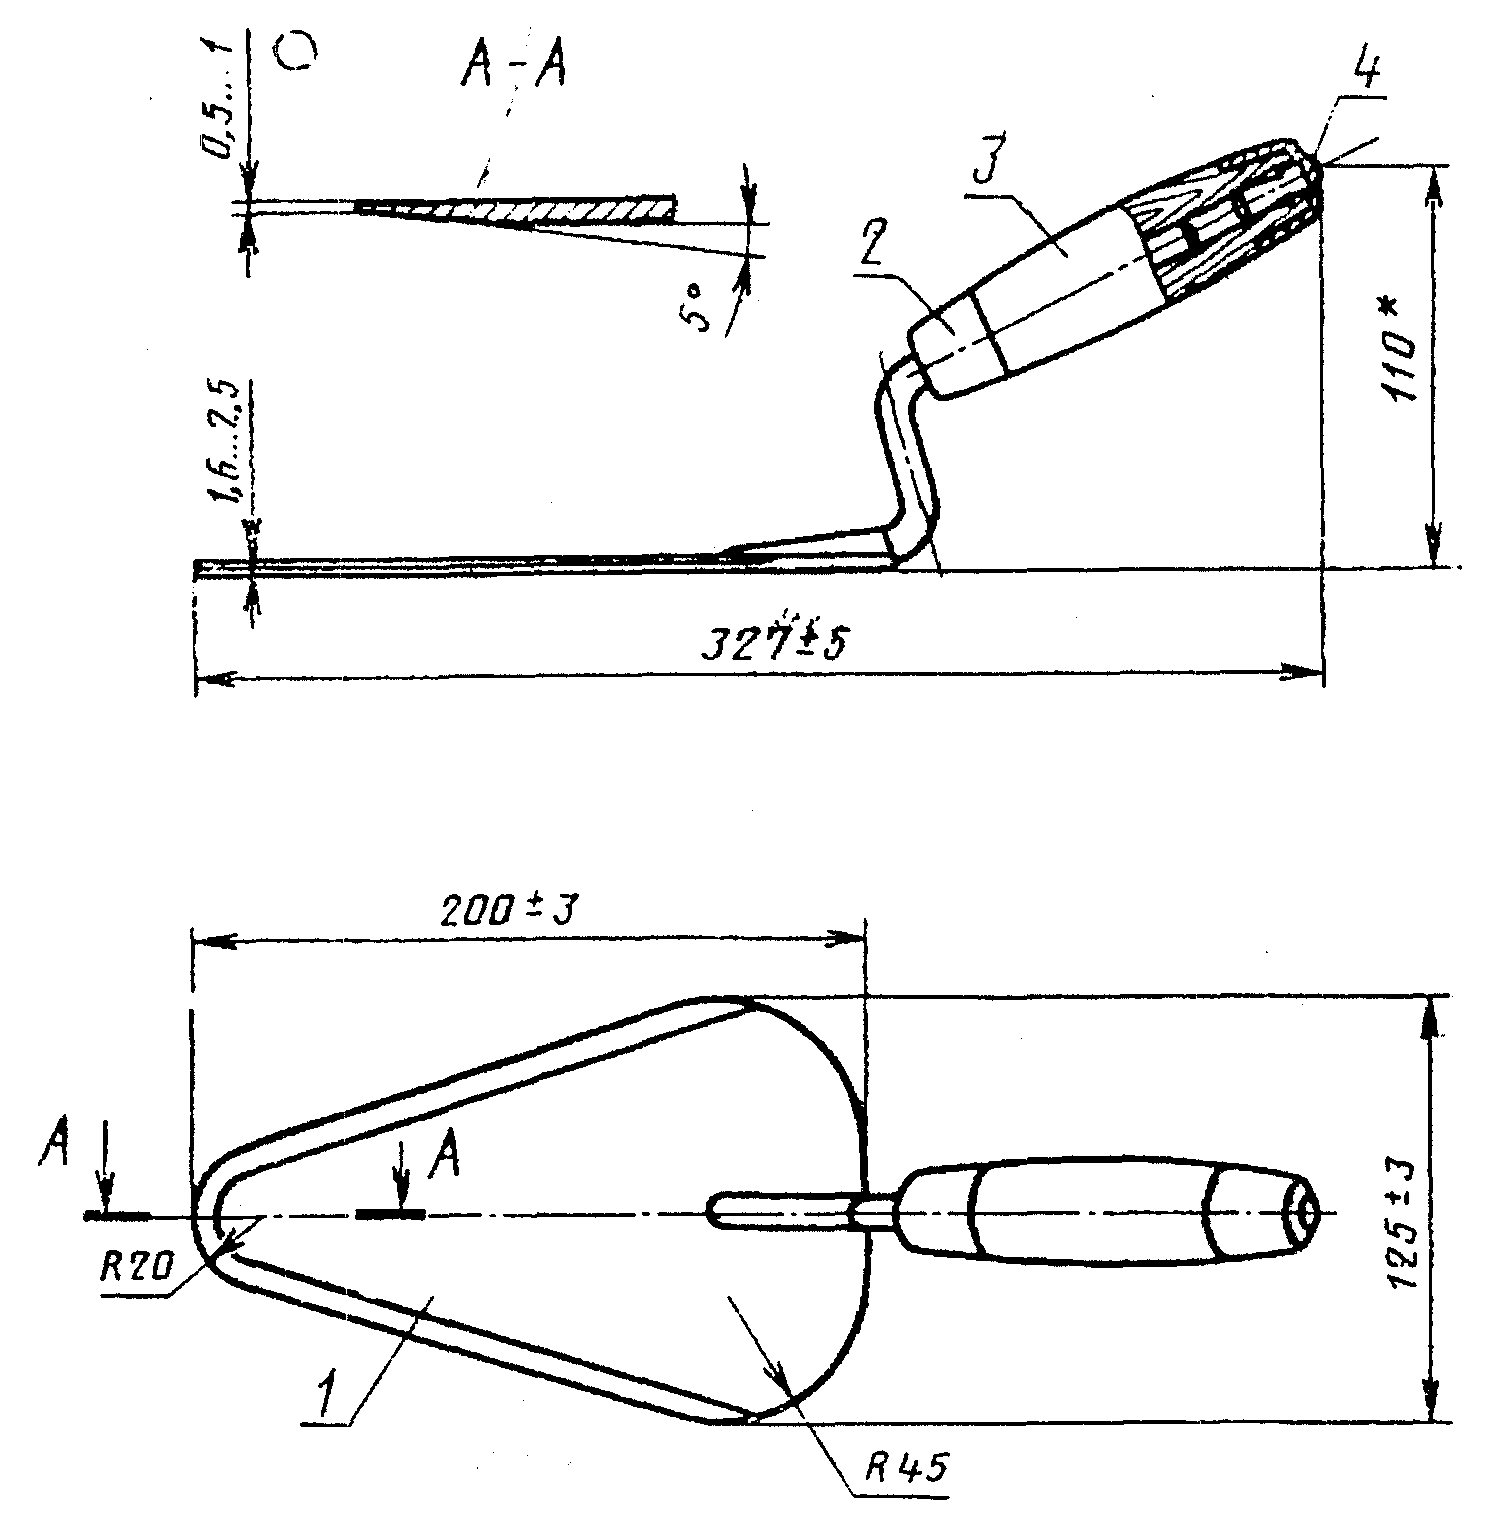
1 — полотно с кронштейном; 2 — колпачок; 3 — ручка; 4 — грибок
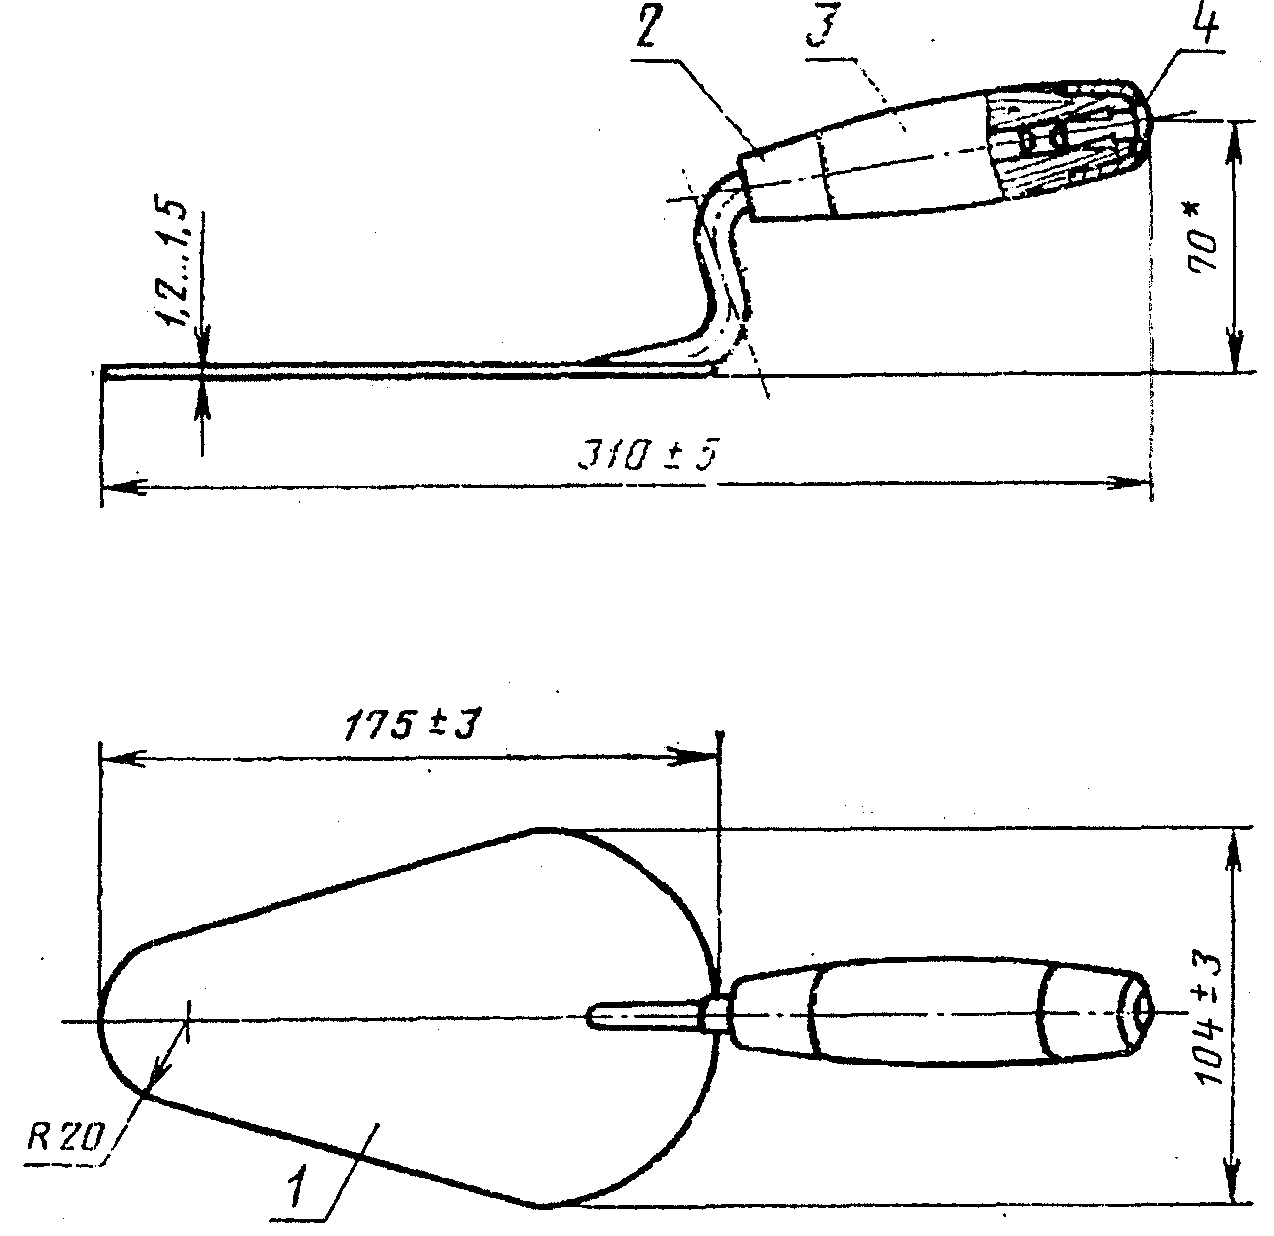
1 — полотно с кронштейном; 2 — колпачок; 3 — ручка; 4 — грибок
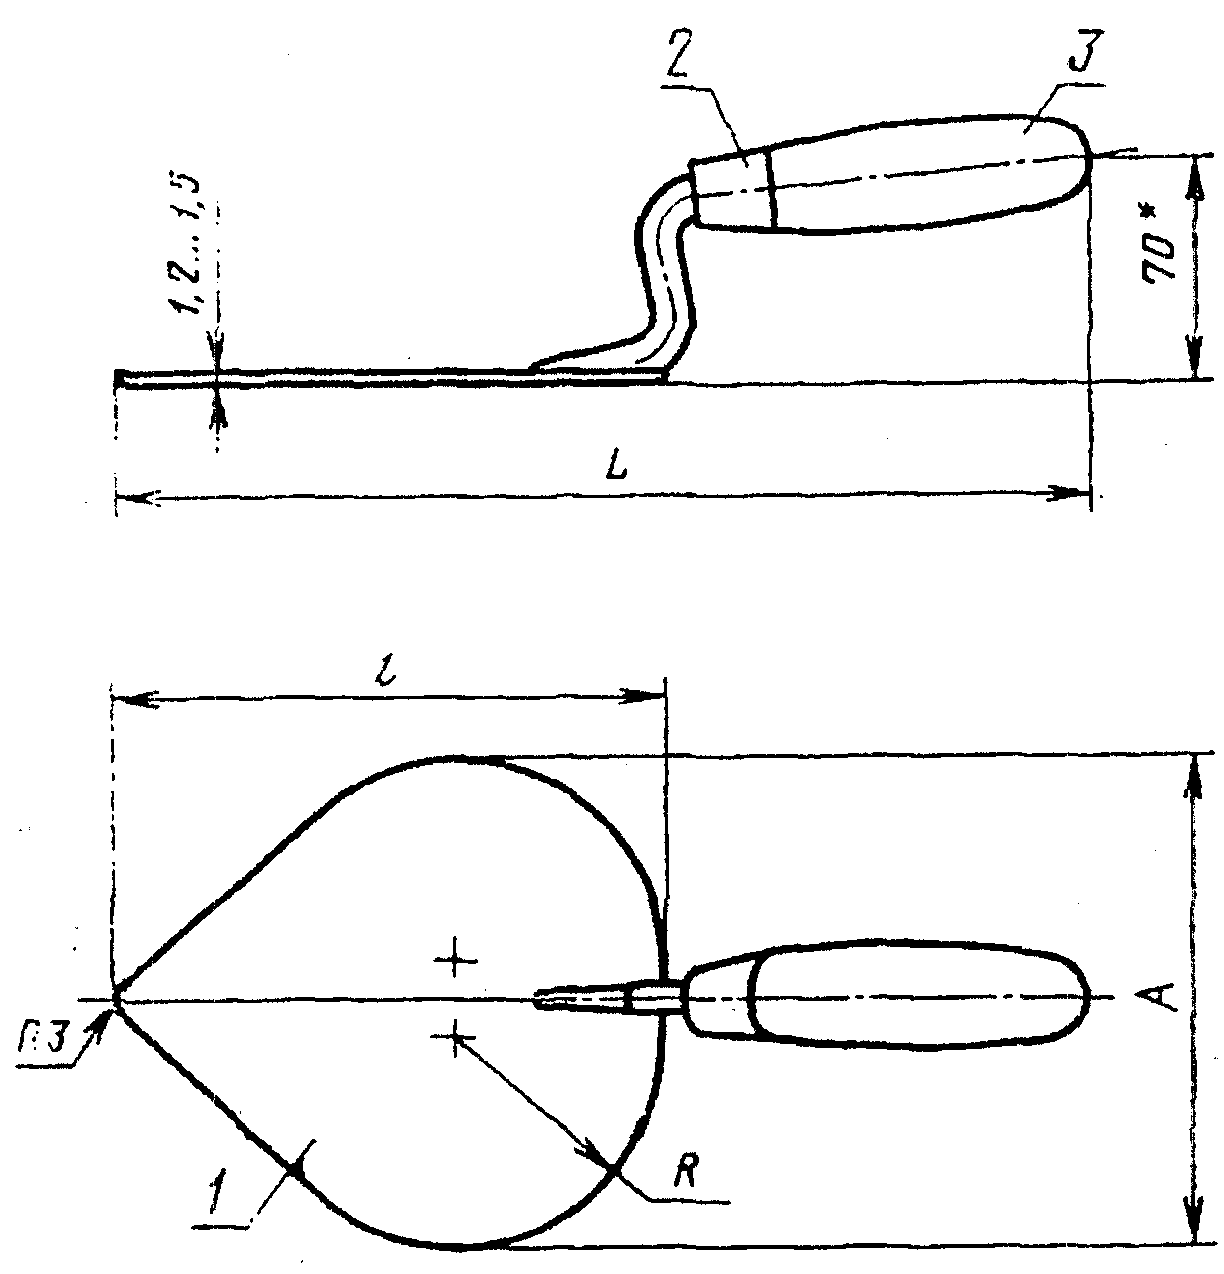
1 — полотно с кронштейном; 2 — колпачок; 3 — ручка
| Типоразмер | L +5 | A | l | R |
| -10 | +/- 3 | |||
| КШ1 КШ2 | 327 312 | 150 140 | 190 175 | 60 45 |
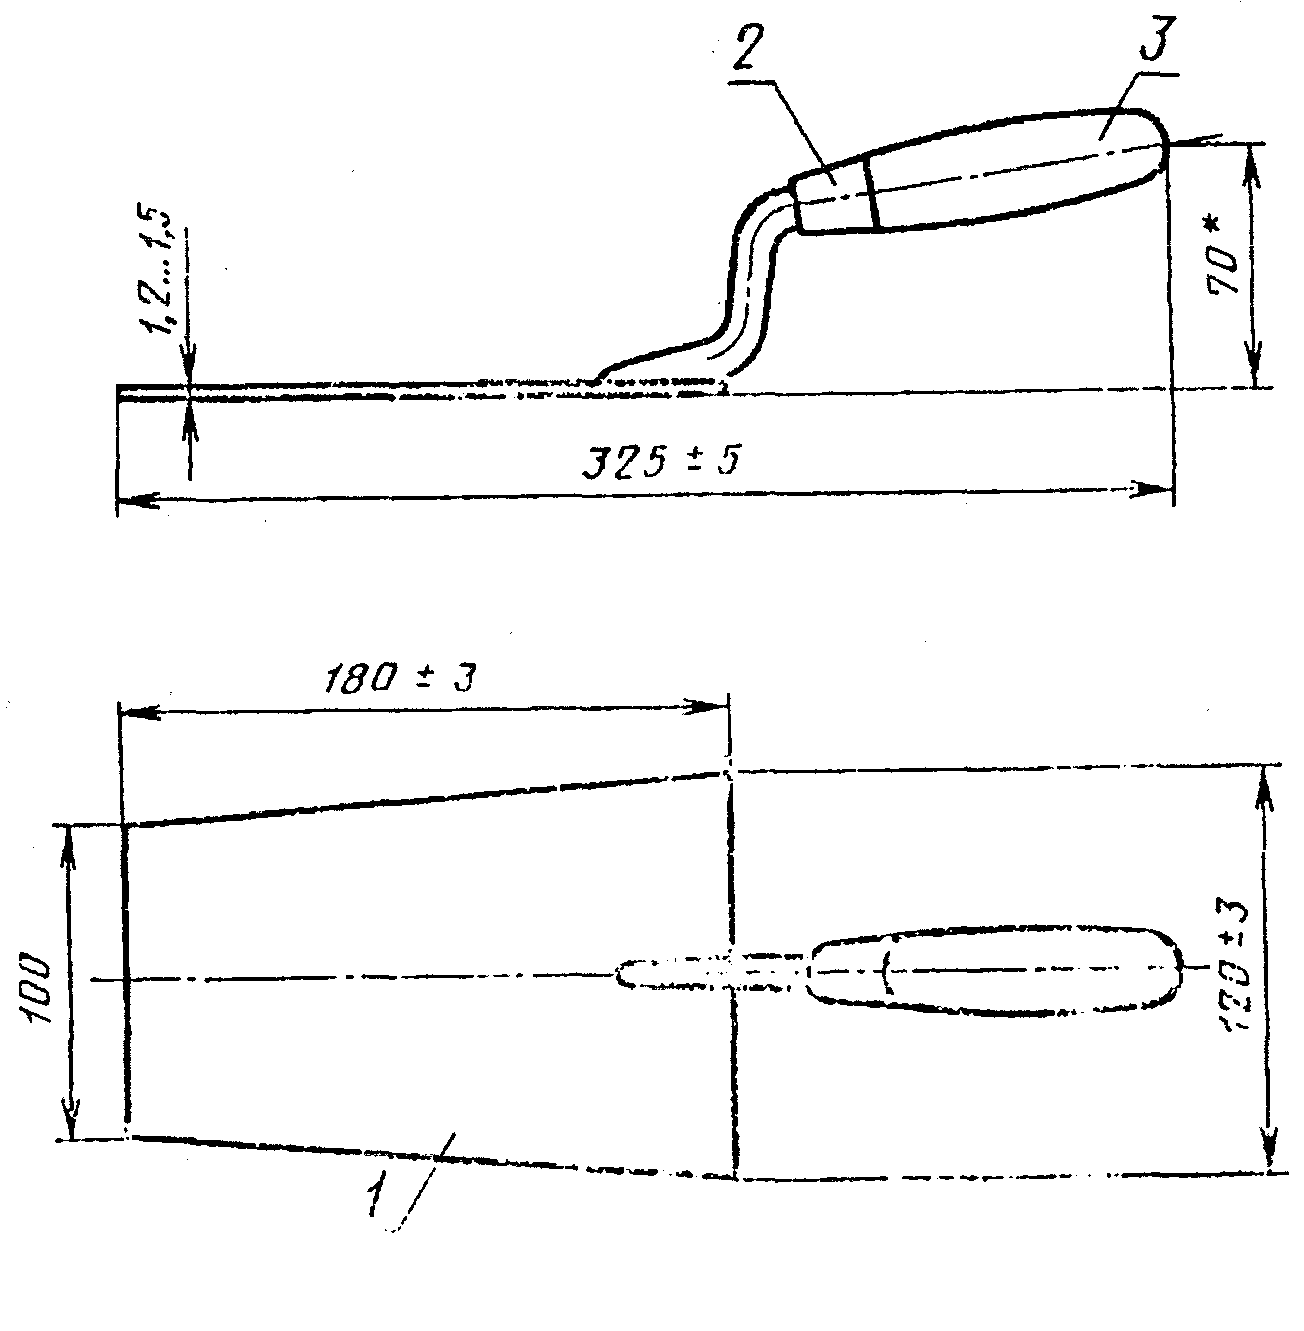
1 — полотно с кронштейном; 2 — колпачок; 3 — ручка
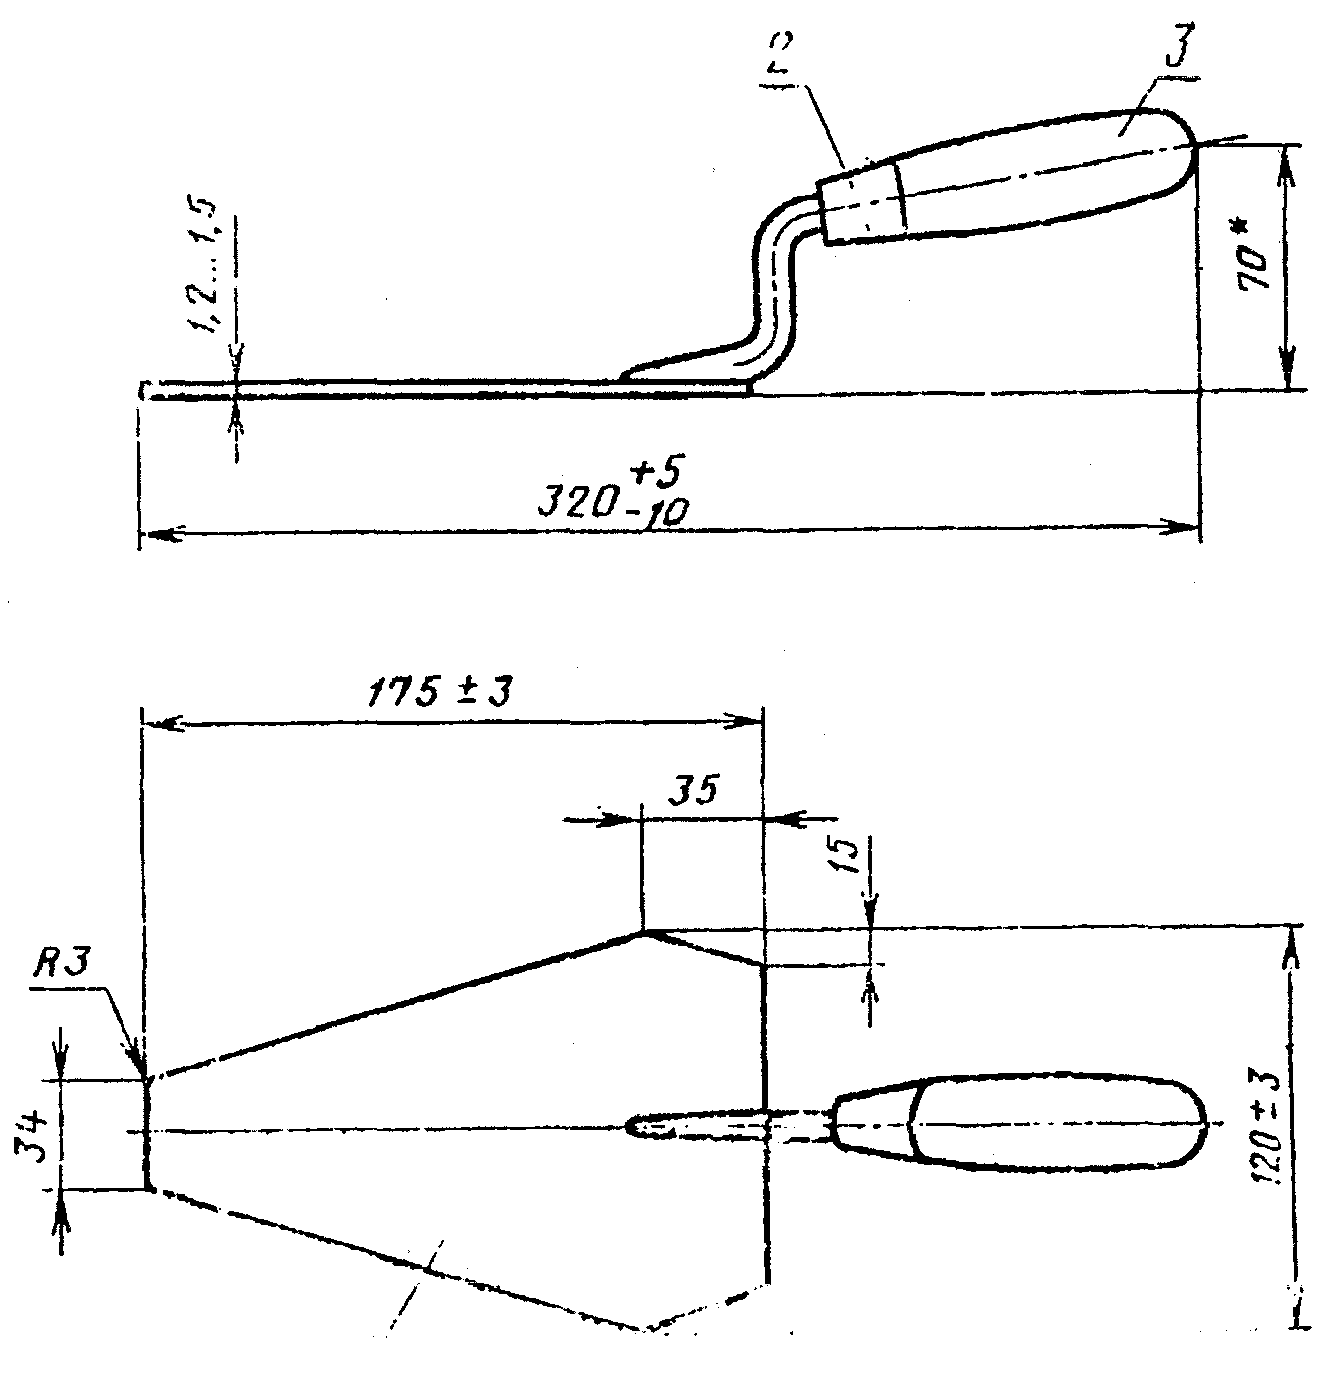
1 — полотно с кронштейном; 2 — колпачок; 3 — ручка
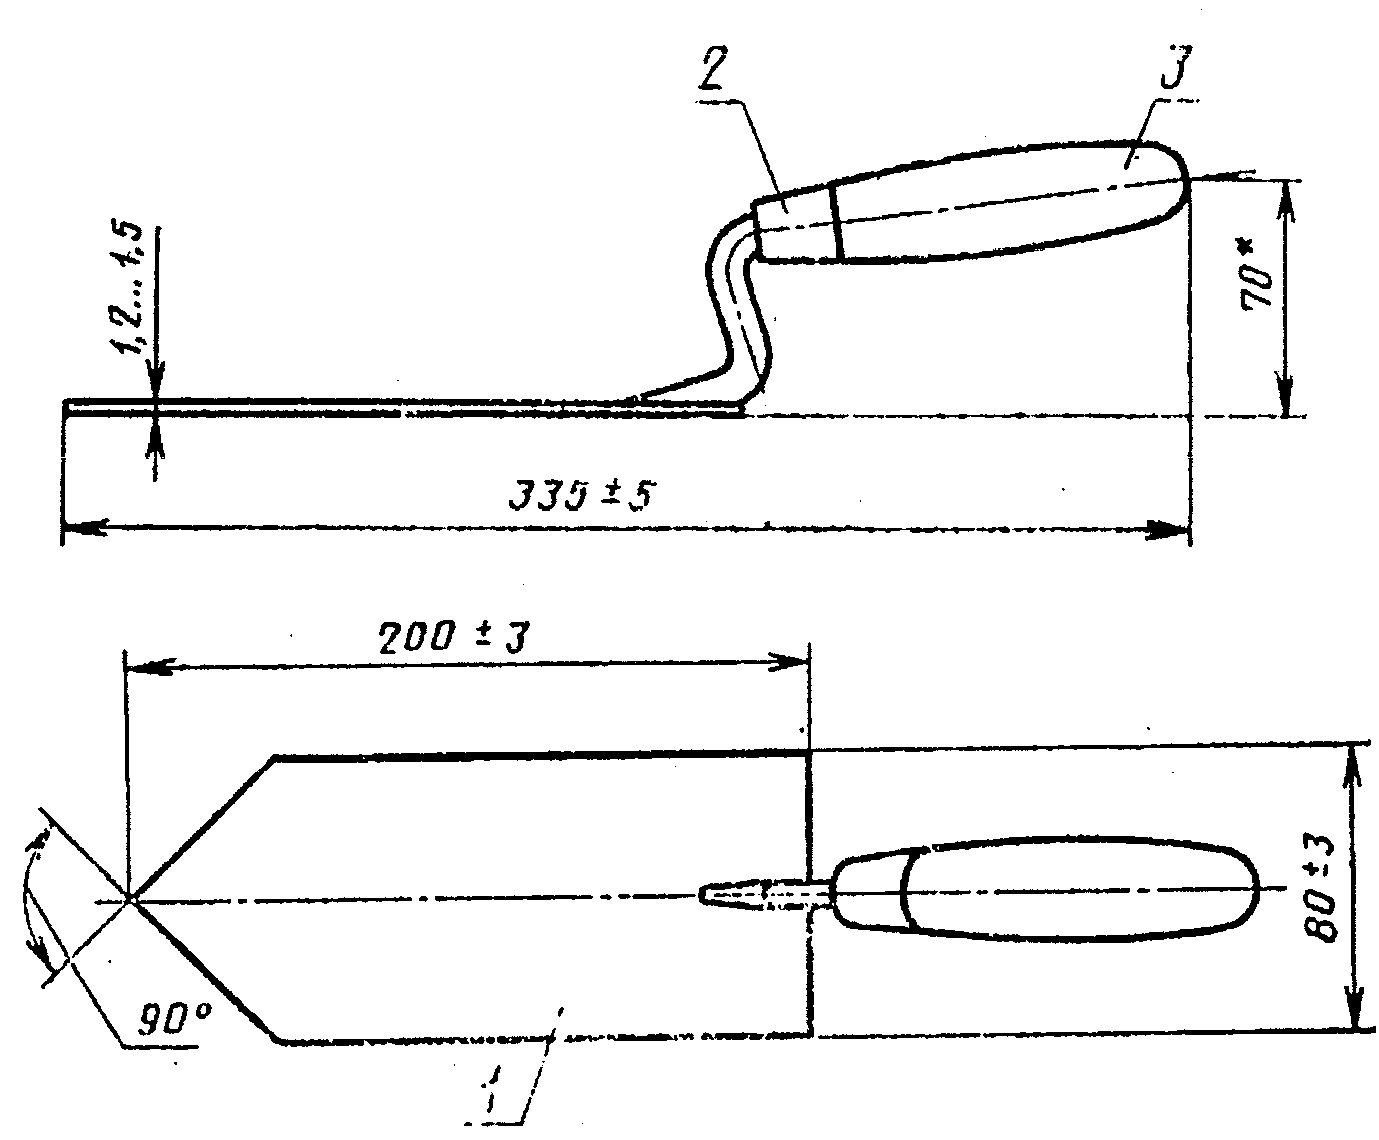
1 — полотно с кронштейном; 2 — колпачок; 3 — ручка
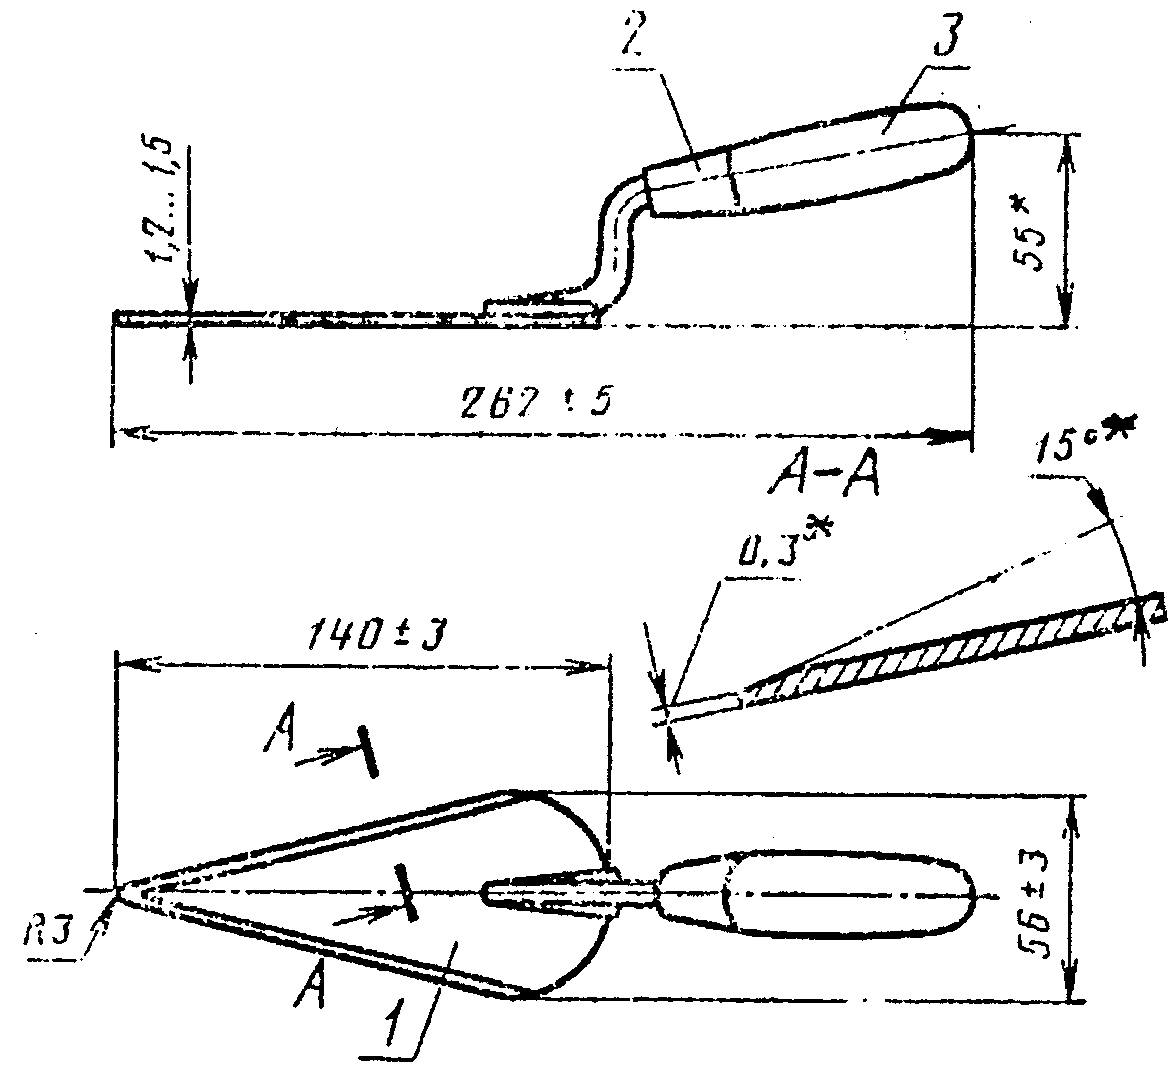
1.3. Конструкции и размеры деталей кельм, лопаток или отрезовок указаны на черт. 1 - 17 и в таблице Приложения.
1.4. Условные обозначения кельм, лопаток или отрезовок должны состоять из обозначения типа или типоразмера изделия, его исполнения и обозначения настоящего стандарта.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Кельмы, лопатки и отрезовки должны изготовляться в соответствии с требованиями настоящего стандарта по рабочим чертежам и образцам-эталонам, согласованным с базовой организацией по стандартизации ручного инструмента и утвержденным в установленном порядке.
2.2. Материалы для изготовления деталей кельм, лопаток и отрезовок должны соответствовать указанным в табл. 3.
| Наименование детали | Материал |
|---|---|
| Полотно | Сталь марок У7А, У8А, У9А, У10А по ГОСТ 1435 или сталь марки 65Г по ГОСТ 1050; сортамент по ГОСТ 21996 (прочность 1П или 2П) или по ГОСТ 2283. Сталь марок У7, У7А, У8, У8А, У8ГА, У8Г по ГОСТ 1435 или сталь марки 65Г по ГОСТ 14959, сортамент по ГОСТ 19903, точность прокатки — нормальная Б, плоскостность — нормальная ПН. |
| Кронштейн и грибок | Сталь марок 20, 25, 30 по ГОСТ 1050 или марок Ст2, Ст3 по ГОСТ 380 всех способов раскисления, сортамент по ГОСТ 7417 или ГОСТ 2590, точность прокатки высокая А или повышенная Б. |
| Колпачок | Сталь марок 05кп, 08кп, 08пс, 08, 10кп, 10пс, 10, 15кп, 15пс, 15, 20, 20пс или 20кп по ГОСТ 1050 или сталь марок Ст3кп, Ст3пс по ГОСТ 380, сортамент по ГОСТ 19903 или ГОСТ 19904 точность прокатки — нормальная Б, плоскостность — нормальная ПН. |
| Ручка | Древесина твердых лиственных пород и ударопрочные пластмассы типа стеклонаполненных полиамидов. |
Примечания. 1. Допускается изготовлять грибки из заклепок по ГОСТ 10299. При этом заклепки должны быть из стали марок, указанных в таблице.
2. Листовая сталь для изготовления колпачков должна соответствовать в части нормируемых показателей — 1-й категории, II группе отделки (для холоднокатаной), III группе отделки (для горячекатаной), вытяжке Г по ГОСТ 16523.
2.3. Полотна кельм, лопаток и отрезовок должны быть термически обработанными и иметь твердость 40 ... 52 HRC_{\text{э}} .
Твердость полотна в зоне сварки полотна с кронштейном не должна быть менее 27 HRC_{\text{э}} на расстоянии до 20 мм по обе стороны от оси полотна.
2.4. Древесина для ручек должна быть здоровой, без трещин, гнили и прорости.
На поверхности ручки допускается не более двух здоровых вполне сросшихся сучков диаметром до 10 мм.
Остальные дефекты и пороки не должны превышать норм, установленных для пиломатериалов 1-го сорта по ГОСТ 2695-71.
2.5 Влажность древесины для ручек не должна быть более 12%.
2.6. Кронштейны кельм, лопаток и отрезовок должны соединяться с полотнами дуговой сваркой в среде углекислого газа или ацетиленокислородной сваркой. Швы сварных соединений должны быть ровными, плотными, без шлаковых включений, непроваров, наплывов, прожогов и отступлений от размеров шва.
Кронштейны отрезовок допускается соединять с полотнами контактно-рельефной сваркой.
Полотна кельм с кронштейнами могут быть изготовлены цельнокованными.
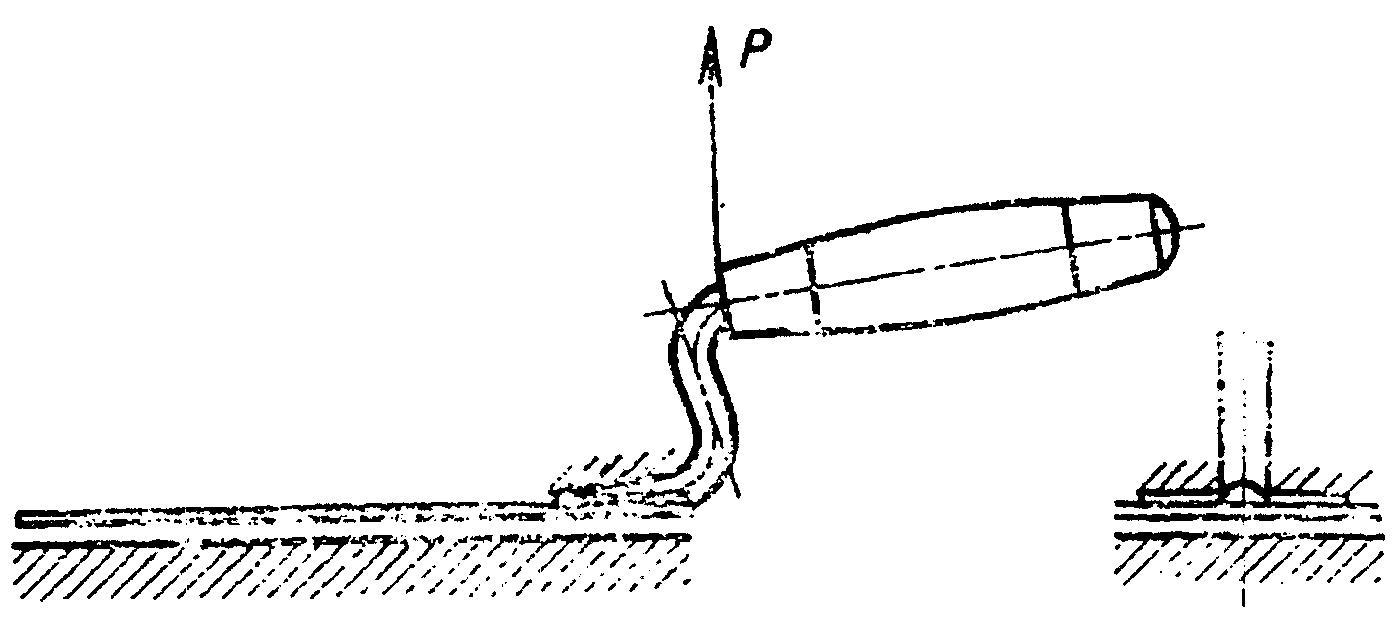
2.7 Сварное соединение должно выдерживать статическую нагрузку Р не менее:
2450 Н (250 кгс) — для кельм и лопаток;
1176 Н (120 кгс) — для отрезовки.
2.8. Деревянные ручки кельм, лопаток и отрезовок должны иметь на переднем конце колпачки. Ручки кельм типов КБ и КП должны дополнительно иметь на заднем конце колпачки и грибки.
Примечание. Колпачки не устанавливаются на ручки, изготавливаемые из пластмассы.
2.9 Колпачки должны быть плотно насажены на ручки.
Превышение поверхности колпачка над ручкой не допускается.
2.10. Ручки должны быть плотно насажены на кронштейны, выдерживать сопротивление крутящему моменту не менее 9,8 Н х м (1 кгс х м) и стягивающее усилие не менее:
735 Н (75 кгс) — с деревянной ручкой;
490 Н (50 кгс) — с пластмассовой ручкой;
294 Н (30 кгс) — с деревянной ручкой;
196 Н (20 кгс) — с пластмассовой ручкой.
2.11. Отклонение от симметричности кронштейна и полотна относительно общей оси симметрии не должно быть более 2 мм.
2.12. Отклонение от перпендикулярности кронштейна в заданном направлении относительно плоскости полотна не должно быть более 1 мм.
2.13 Отклонение от плоскостности полотна не должно быть более 2 мм.
2.14. Отклонение от прямолинейности кромок полотен (за исключением закругленных участков) не должно быть более 0,5 мм на всей длине полотна.
2.15. Полотна и кронштейны кельм, лопаток и отрезовок должны иметь лакокрасочное покрытие.
Допускается применять другие виды покрытий, обеспечивающих антикоррозионную защиту изделий.
Полотна, изготовленные из термообработанной полированной ленты, должны иметь покрытие в зоне сварки.
2.16. Колпачки и грибки должны иметь покрытие Ц12хр или Хим. Окс. прм по ГОСТ 9.306.
Металлические и окисные покрытия должны соответствовать ГОСТ 9.301, условия эксплуатации — группе Ж по ГОСТ 9.303.
Допускается применять другие виды покрытий по ГОСТ 9.303.
2.17. Деревянные ручки должны быть окрашены эмалями ярких тонов или покрыты лаком НЦ-218, НЦ-221, НЦ-222 или НЦ-228 по ГОСТ 4976.
2.18. Лакокрасочные покрытия должны соответствовать классу V по ГОСТ 9.032, условия эксплуатации — группе Y1 по ГОСТ 9.104.
2.19. Ручки, изготовленные из пластмассы, на поверхности должны иметь рельефную насечку.
3. ПРАВИЛА ПРИЕМКИ
3.1. Кельмы, лопатки и отрезовки должны быть приняты техническим контролем предприятия-изготовителя.
3.2. Приемку и поставку кельм, лопаток и отрезовок производят партиями.
Размер партии устанавливается соглашением сторон. Партия должна состоять из изделий одного наименования и типа или типоразмера, изготовленных из одинакового материала и по одной технологии.
3.3. Потребитель имеет право проводить контрольную проверку качества кельм, лопаток и отрезовок, применяя при этом порядок отбора образцов и методы испытаний, указанные в настоящем стандарте.
3.4. При проверке кельм, лопаток и отрезовок на соответствие требованиям пп. 1.2, 2.1 (в части соответствия рабочим чертежам), 2.3 - 2.5; 2.11 - 2.14 применяют двухступенчатый контроль, для чего от партии отбирают кельмы, лопатки или отрезовки в выборку в соответствии с табл. 4.
| Объем партии кельм, лопаток или отрезовок, шт. | Ступени контроля | Объем одной выборки кельм, лопаток или отрезовок | Объем двух выборок кельм, лопаток или отрезовок | Приемочное число | Браковочное число |
| шт. | |||||
| 91 — 150 | Первая Вторая | 13 13 | 26 | 0 3 | 3 4 |
| 151 — 280 | Первая Вторая | 20 20 | 40 | 1 4 | 4 5 |
| 281 — 500 | Первая Вторая | 32 32 | 64 | 2 6 | 5 7 |
| 501 — 1200 | Первая Вторая | 50 50 | 100 | 3 8 | 7 9 |
| 1201 — 3200 | Первая Вторая | 80 80 | 160 | 5 12 | 9 13 |
| 3201 — 10000 | Первая Вторая | 125 125 | 250 | 7 13 | 13 19 |
3.5. Партию кельм, лопаток или отрезовок принимают, если количество дефектных кельм, лопаток или отрезовок в первой выборке меньше или равно приемочному числу, и бракуют без назначения второй выборки, если количество дефектных кельм, лопаток или отрезовок больше или равно браковочному числу.
Если количество дефектных кельм, лопаток или отрезовок в первой выборке больше приемочного числа, но меньше браковочного, проводят вторую выборку.
Партию кельм, лопаток или отрезовок принимают, если количество дефектных кельм, лопаток или отрезовок в двух выборках меньше или равно браковочному числу, и бракуют, если количество дефектных изделий в двух выборках больше или равно браковочному числу.
3.6. Проверка кельм, лопаток и отрезовок на соответствие требованиям, приведенным в пп. 2.1 (в части соответствия образцам-эталонам), 2.6, 2.8, 2.9, 2.15 - 2.19, должна производиться методом сплошного контроля.
3.7. Для проверки кельм, лопаток и отрезовок на соответствие требованиям, приведенным в пп. 2.7 или 2.10, от партии отбирают не менее 5 шт. каждого изделия.
Если при проверке отобранных для проверки образцов хотя бы одна кельма, лопатка или отрезовка не будет удовлетворять требованиям, приведенным в пп. 2.7 и 2.10, следует проводить повторные испытания удвоенного количества изделий, отобранных от той же партии.
При неудовлетворительных результатах повторной проверки кельмы, лопатки или отрезовки приемке не подлежат.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Размеры кельм, лопаток и отрезовок и их деталей должны проверяться с помощью измерительных средств, погрешности измерения которых не превышают:
значений, указанных в ГОСТ 8.051 для линейных размеров;
35% от допуска на контролируемый размер — для угловых размеров;
25% от допуска на контролируемый размер — для отклонения формы и расположения поверхностей.
4.2. Сплошной контроль должен осуществляться визуально — методом сравнения с образцами-эталонами.
4.3. Определение твердости термически обработанных полотен кельм, лопаток и отрезовок — по ГОСТ 9013.
4.4. Влажность древесины ручек определяют по ГОСТ 16483.7 или при помощи влагомера.
4.5. Прочность соединения кронштейна с полотном (п. 2.7) проверяют на специальном приспособлении с помощью динамометра общего применения 2-го класса точности методом статического изгиба в течение 2 мин по схеме, указанной на чертеже:
4.6. Сопротивление прокручиванию ручки и прочность соединения ручки с кронштейном (п. 2.10) проверяют на специальных приспособлениях с помощью динамометра общего применения 2-го класса точности методом статической нагрузки в течение 2 мин. При проверке изделий на прочность соединения ручки с кронштейном нагрузка должна быть приложена вдоль оси ручки.
4.7. Определение качества сварных соединений — методом сравнения с образцом-эталоном.
4.8. Контроль металлических и окисных покрытий — по ГОСТ 9.302. Требования к внешнему виду лакокрасочного покрытия — по ГОСТ 22133.
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1 На поверхности каждой кельмы, лопатки или отрезовки, за исключением рабочей поверхности, должны быть нанесены:
товарный знак предприятия-изготовителя;
Примечание. Способ нанесения указанных маркировочных знаков должен обеспечивать их сохранность в течение всего срока службы кельм, лопаток или отрезовок.
5.2. Упаковка и транспортирование кельм, лопаток и отрезовок — по ГОСТ 18088.
Допускается другая упаковка, обеспечивающая сохранность кельм, лопаток и отрезовок от механических повреждений и воздействия влаги во время транспортирования и хранения.
5.3. Условия хранения кельм, лопаток и отрезовок — по группе условий хранения С ГОСТ 15150.
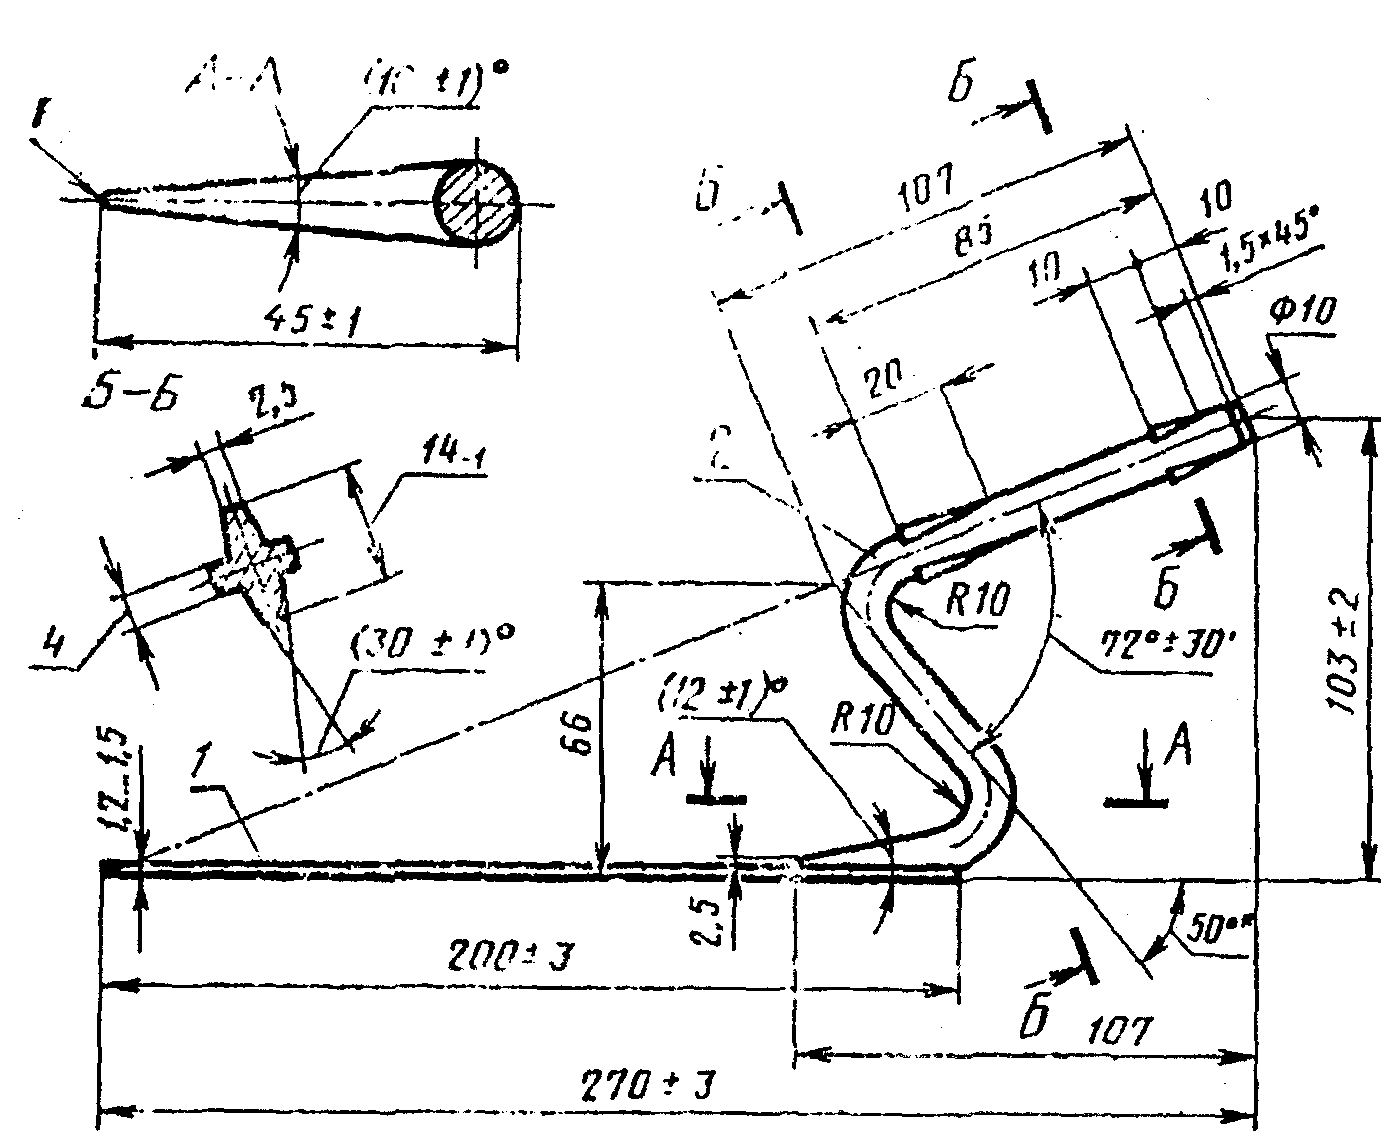
Исполнение 2
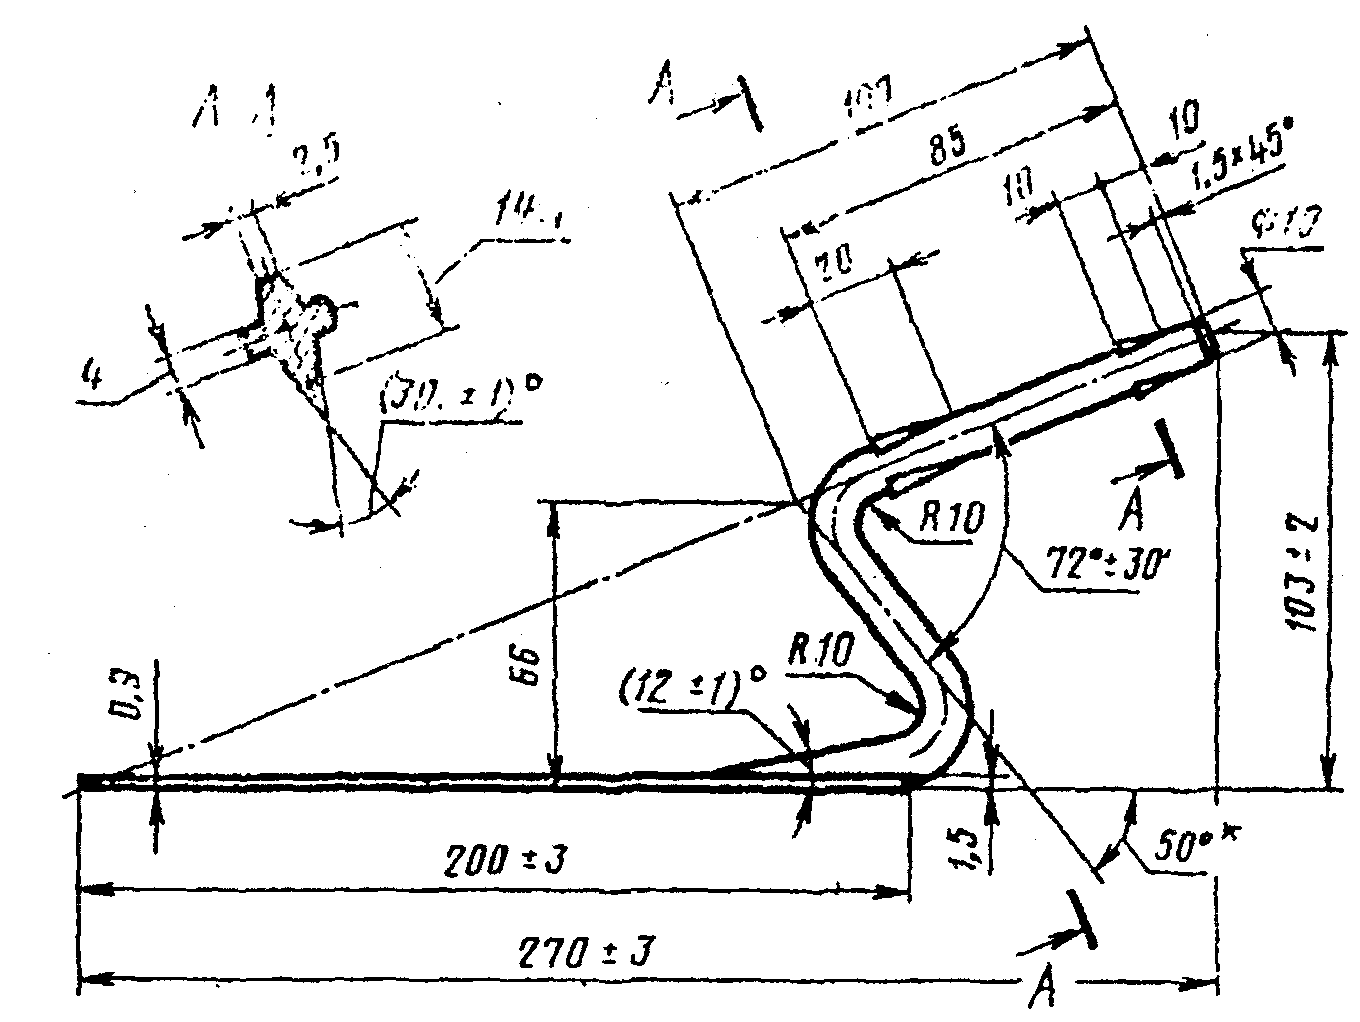
Исполнение 3
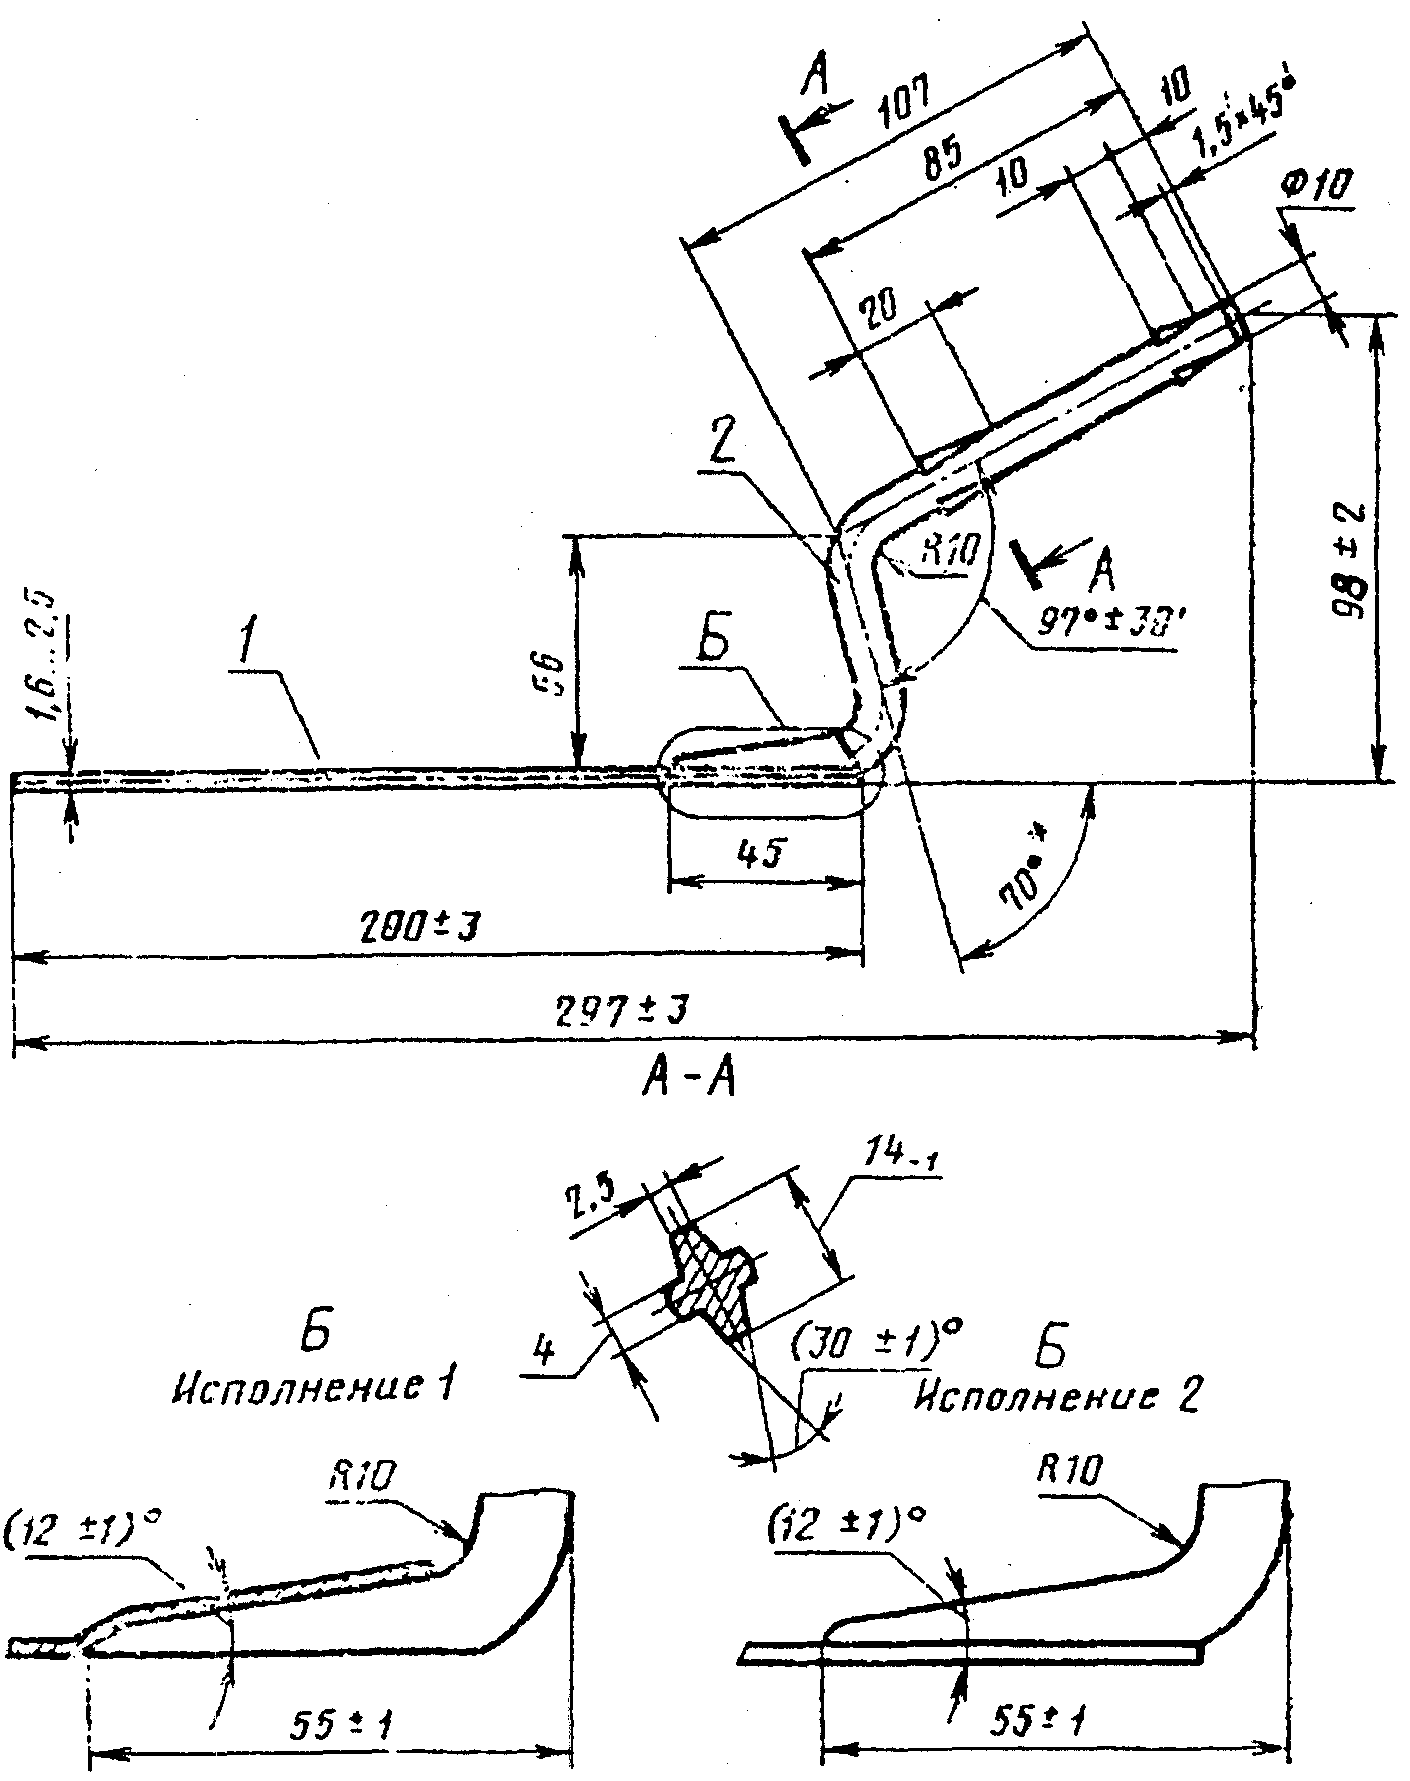
Черт. 4. Полотно с кронштейном кельмы типа КП
кельмы типа КП
Черт. 6. Полотно с кронштейном кельмы типа КШ
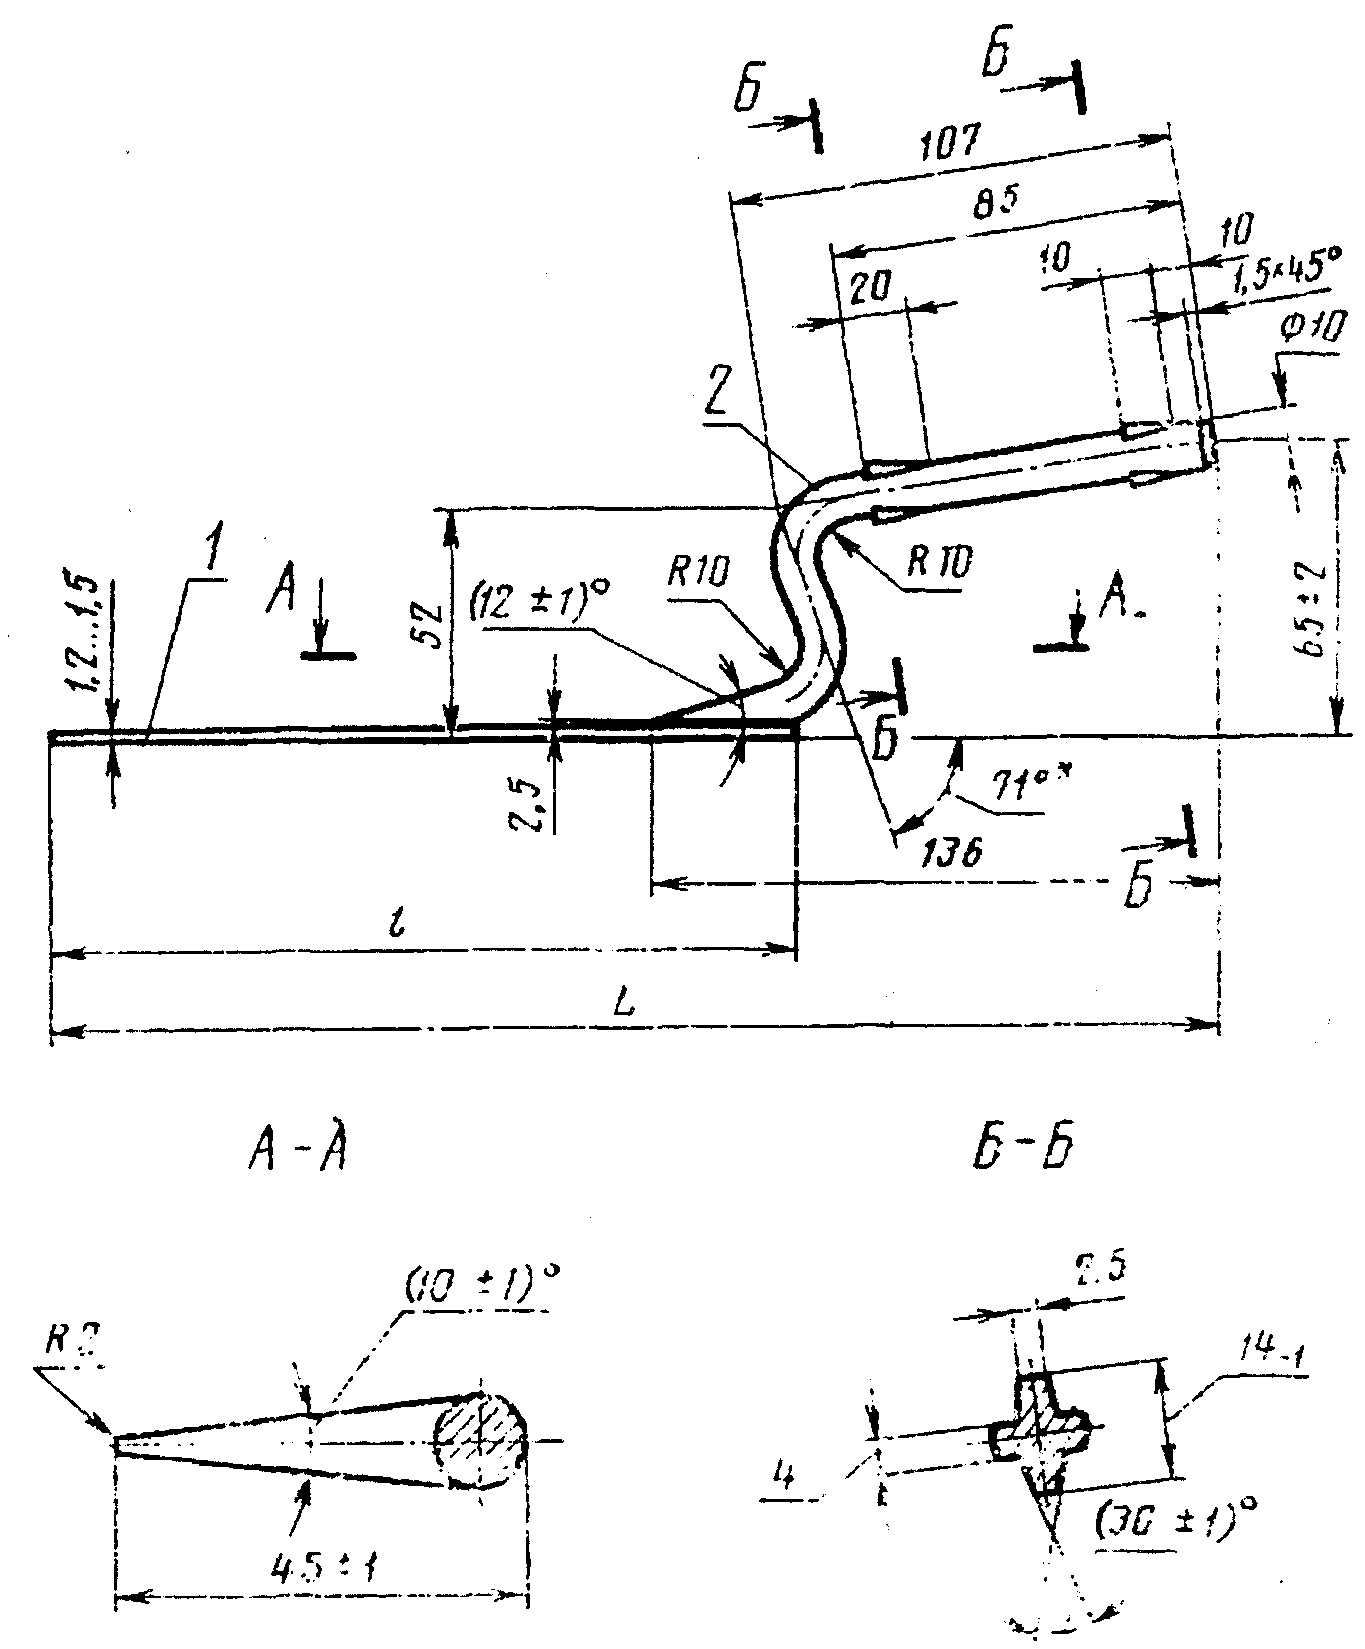
| Типоразмер кельмы | L | l | Масса, кг, не более |
| +/- 3 | |||
| КШ1 КШ2 | 286 271 | 190 175 | 0,30 0,27 |
Черт. 7. Полотно с кронштейном кельмы типа КО Исполнение 1
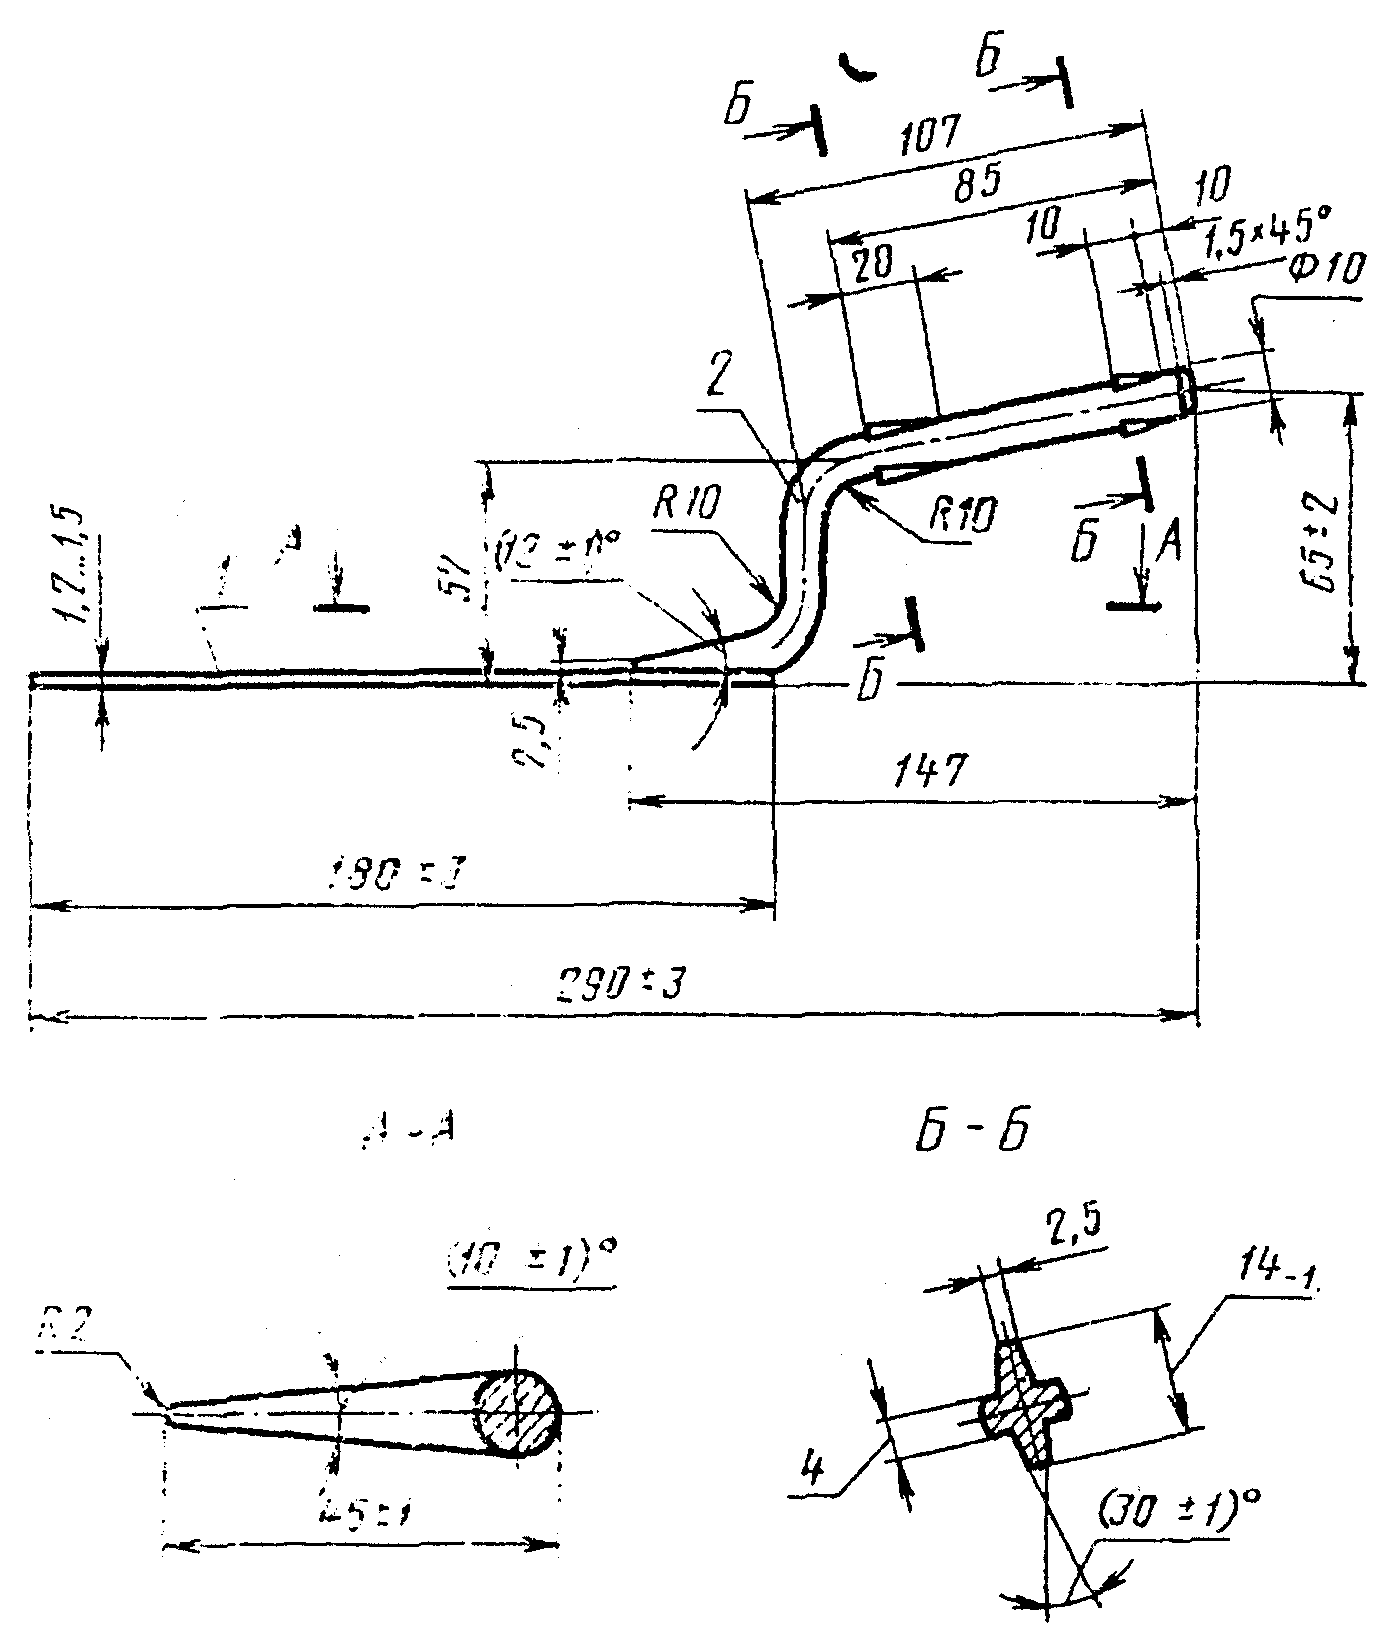
кельмы типа КО
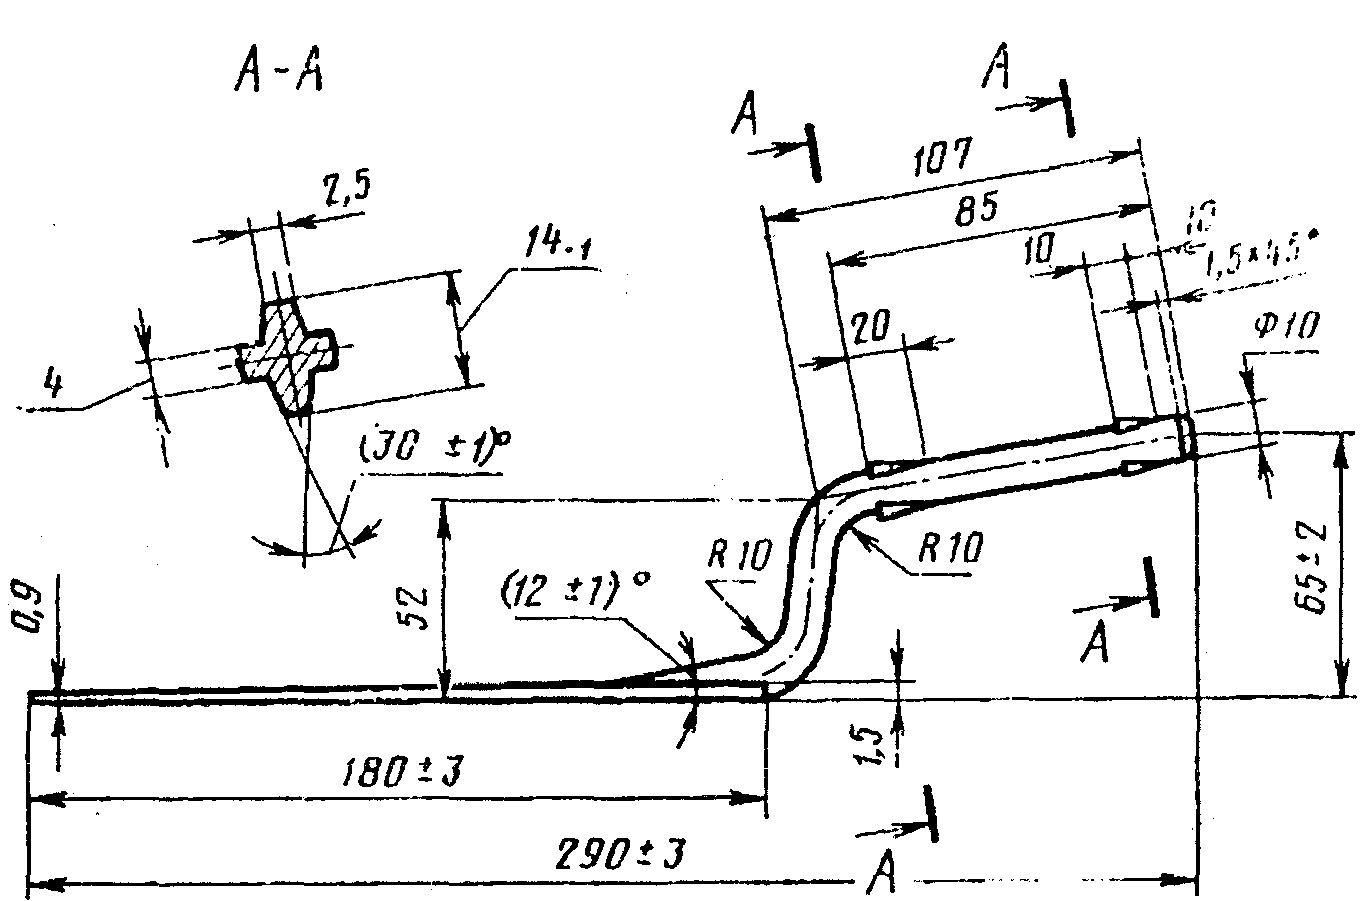
Черт. 9. Полотно с кронштейном кельмы типа ЛП
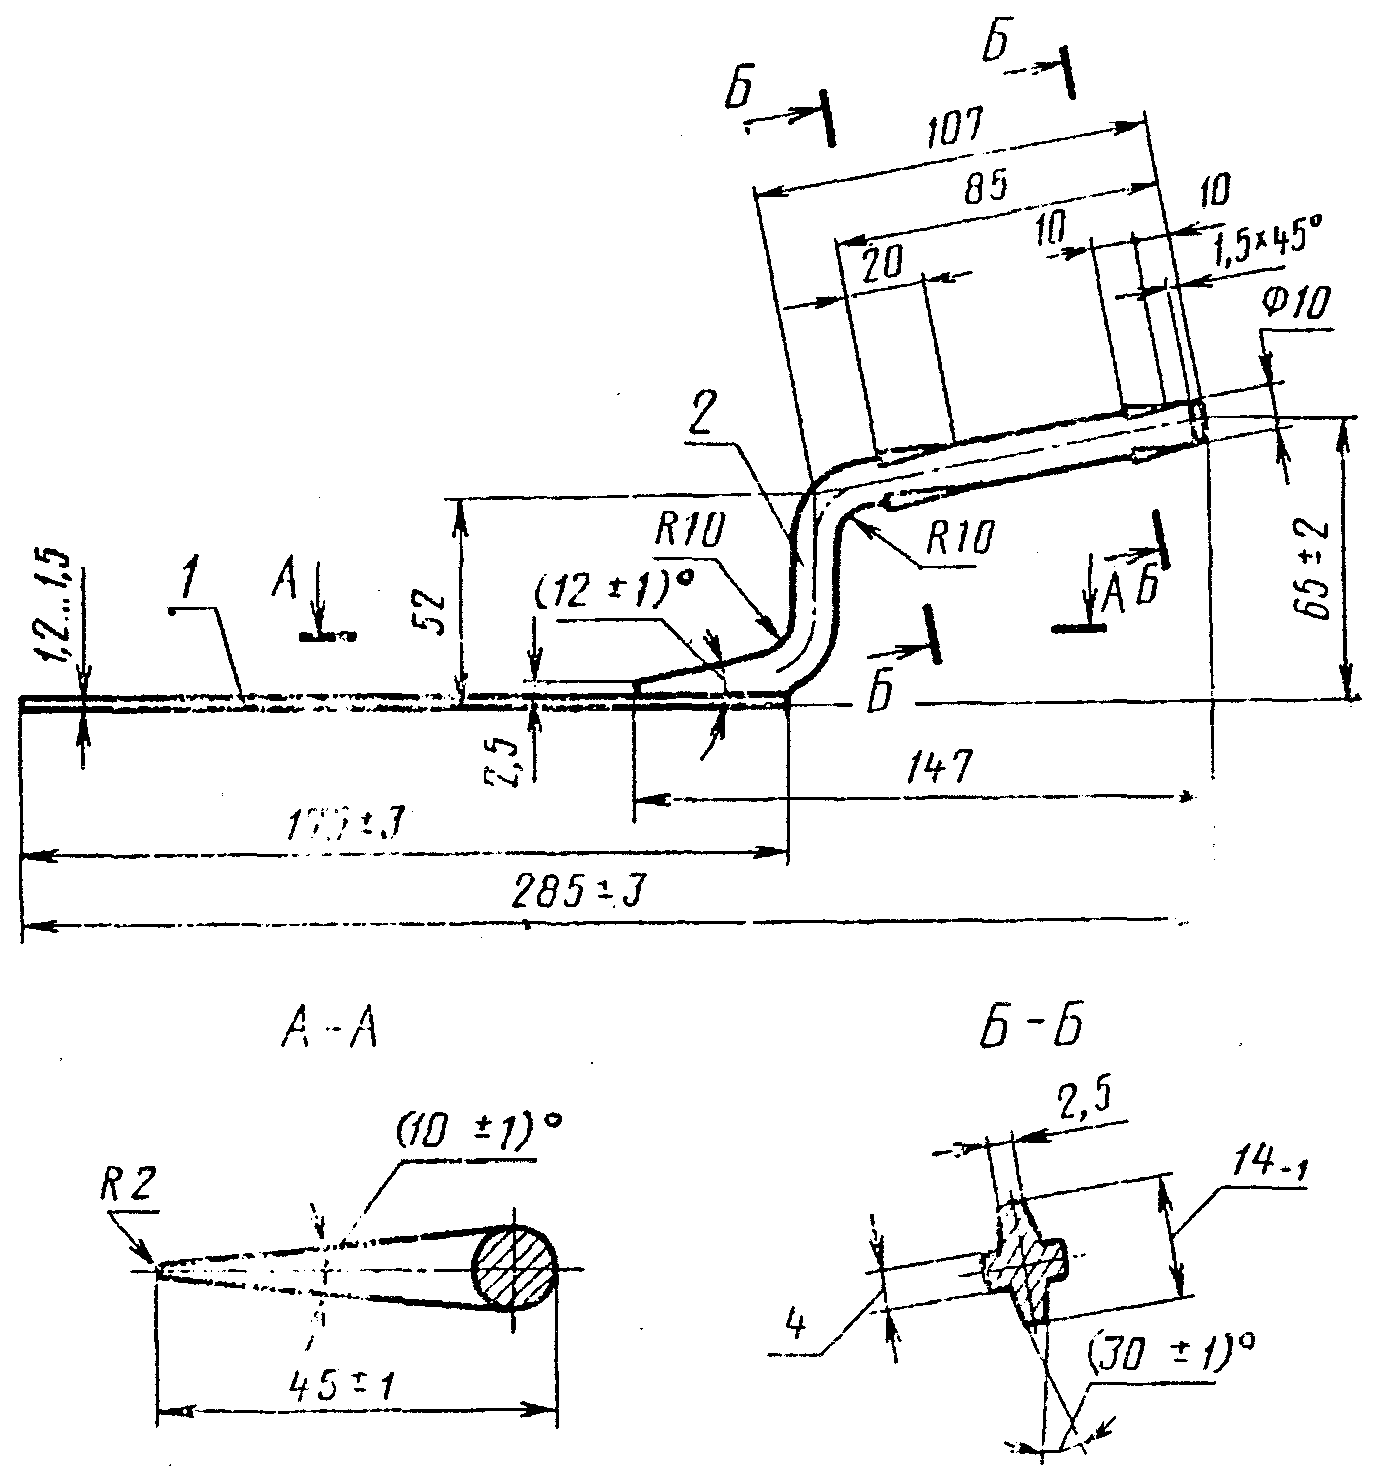
Черт. 10. Полотно с кронштейном лопатки типа ЛК
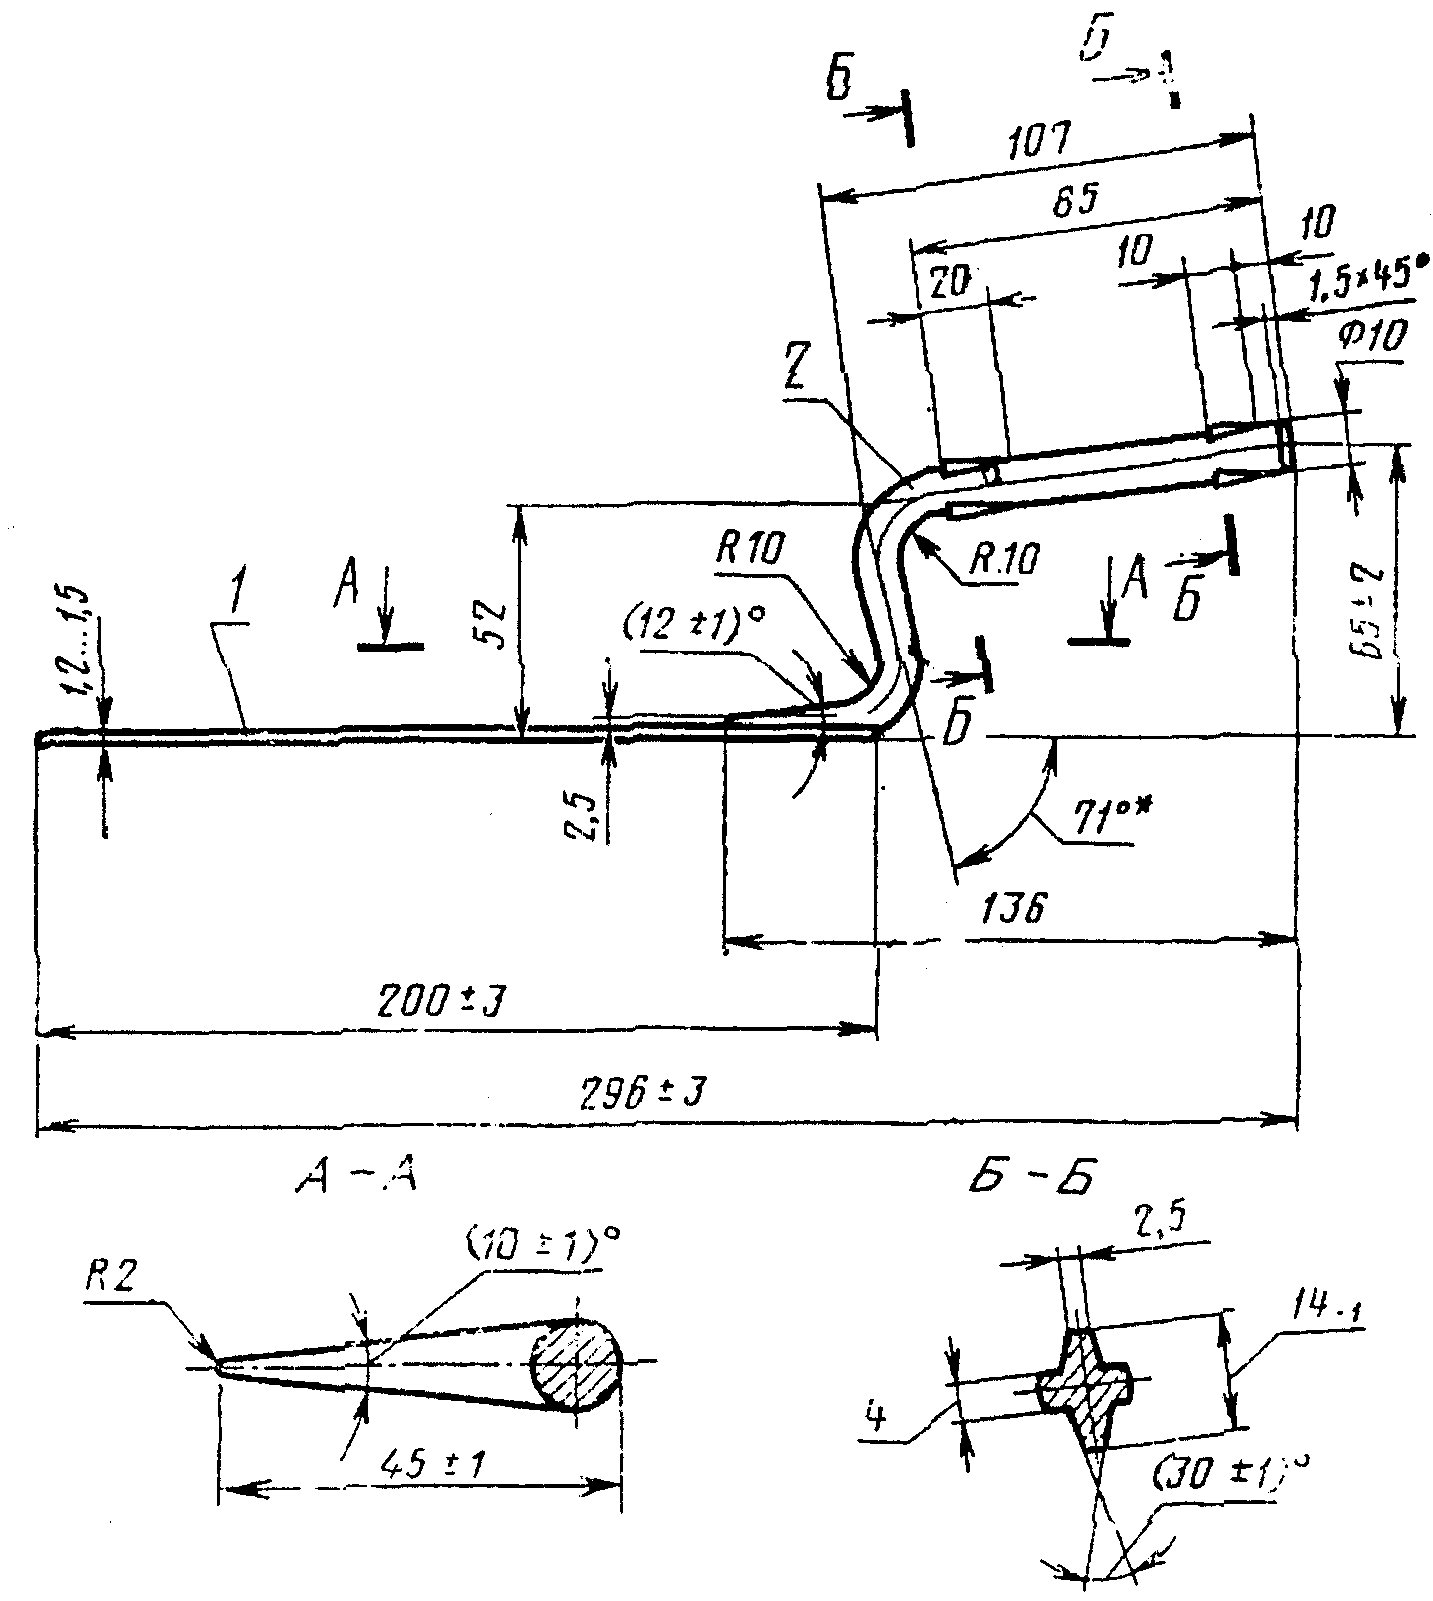
Черт. 11. Полотно с кронштейном отрезовки типа ОШ
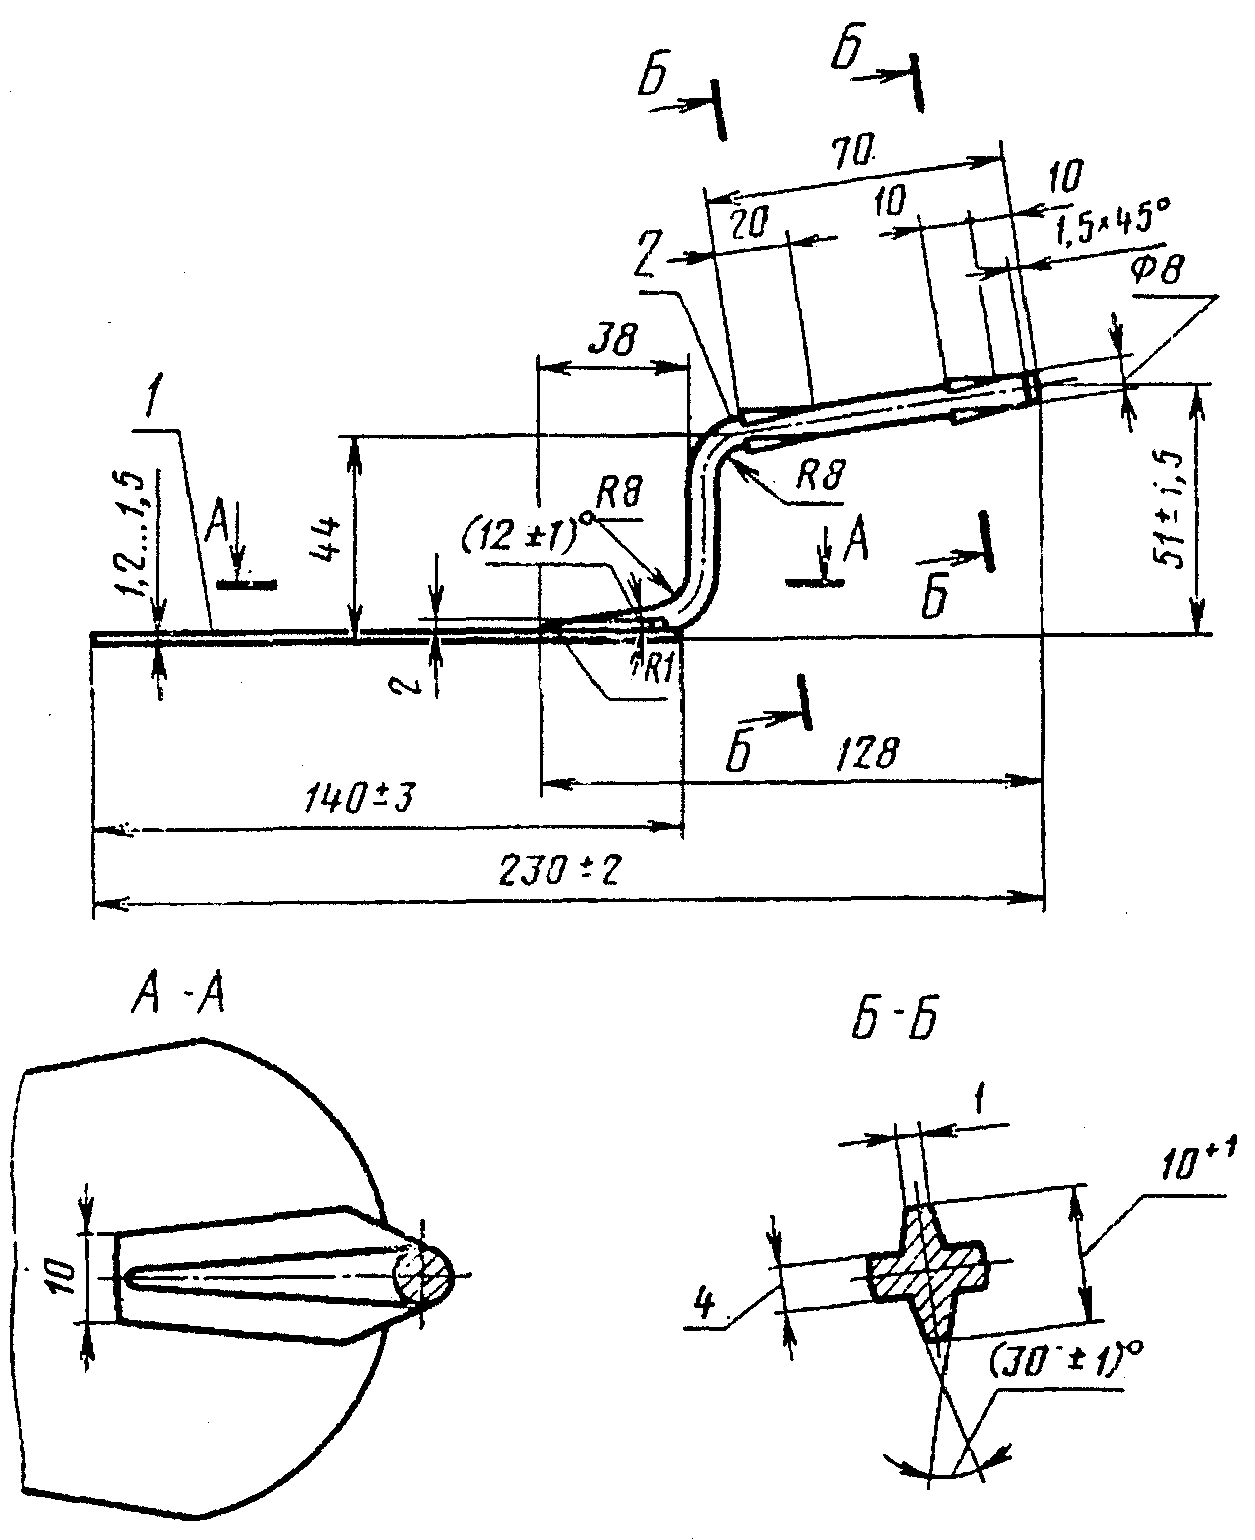
Черт. 12. Ручка для кельм типов КБ и КП
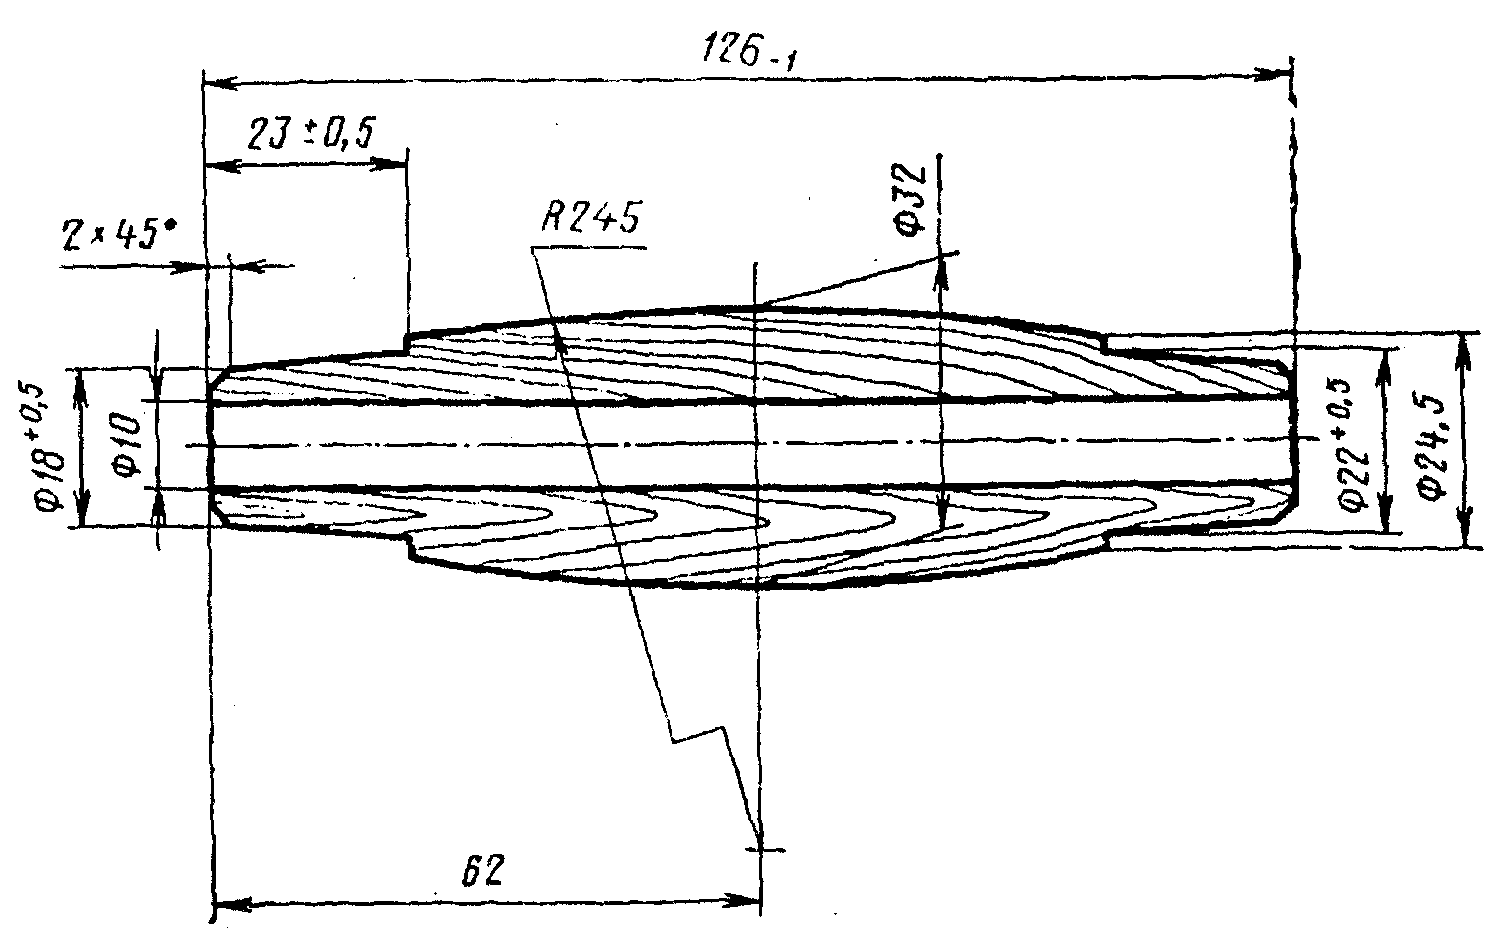
Черт. 13. Грибок для кельм типов КБ и КП
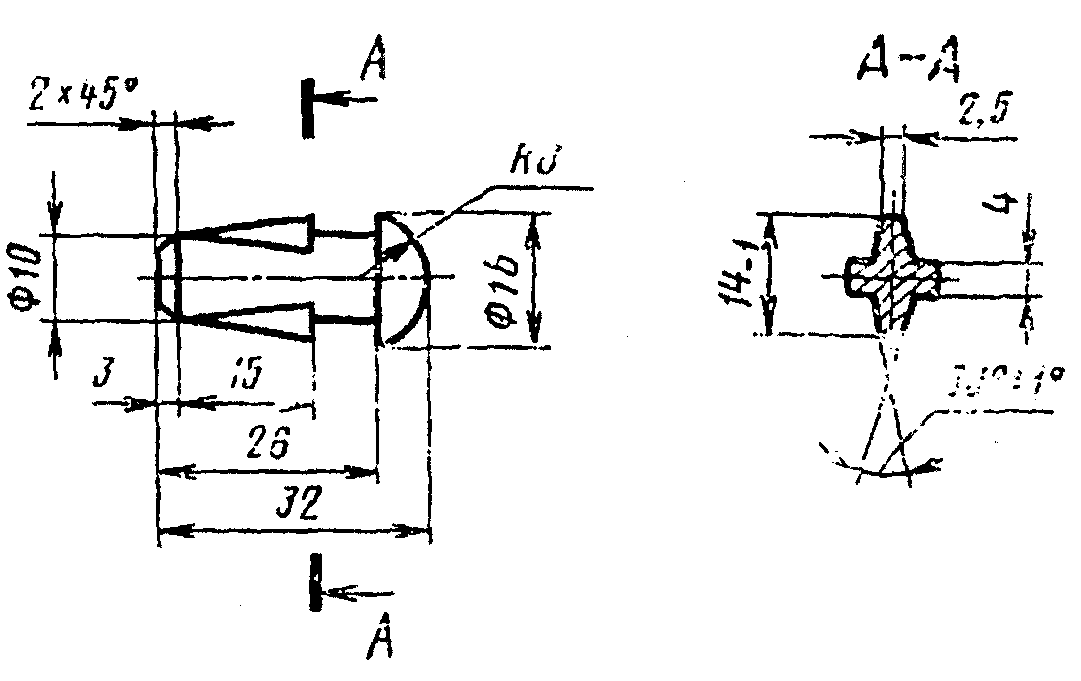
лопаток типов ЛК и ЛП
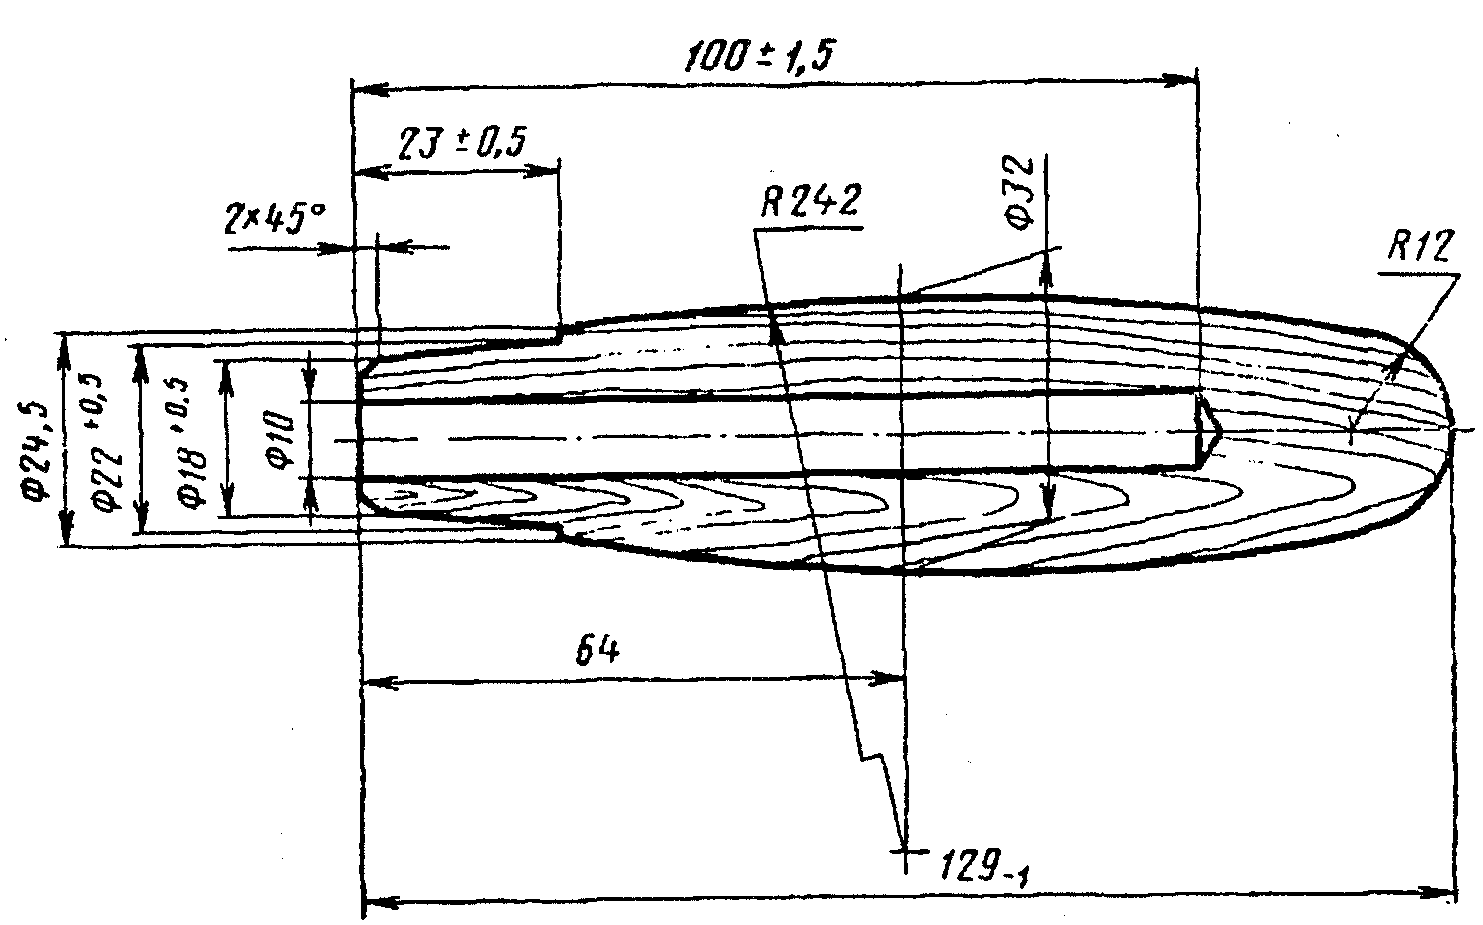
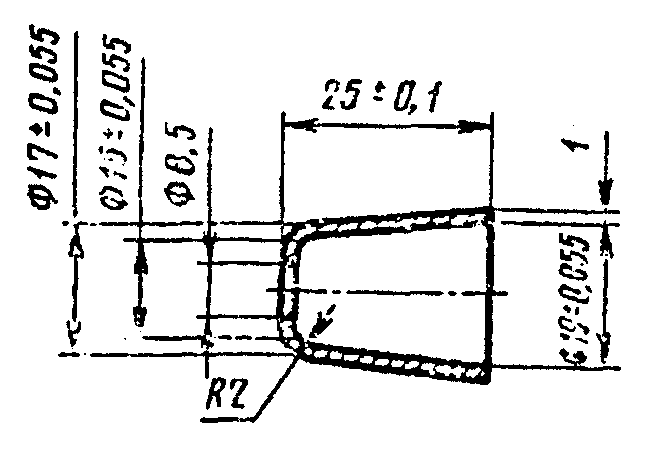
Черт. 15. Колпачок для кельм и лопаток
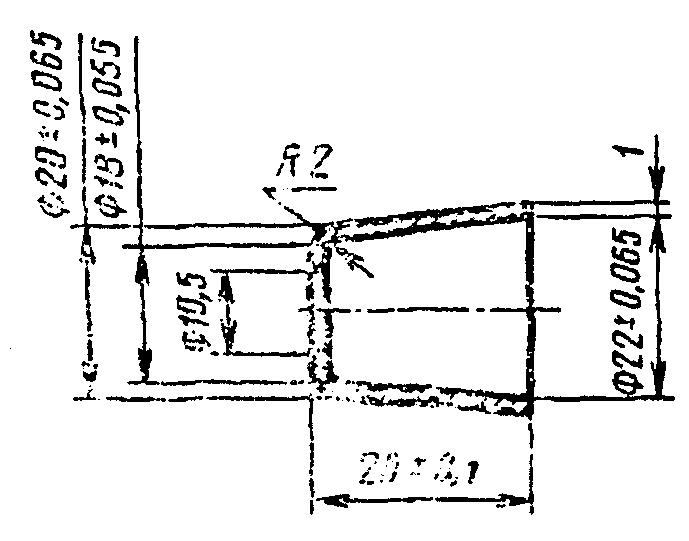
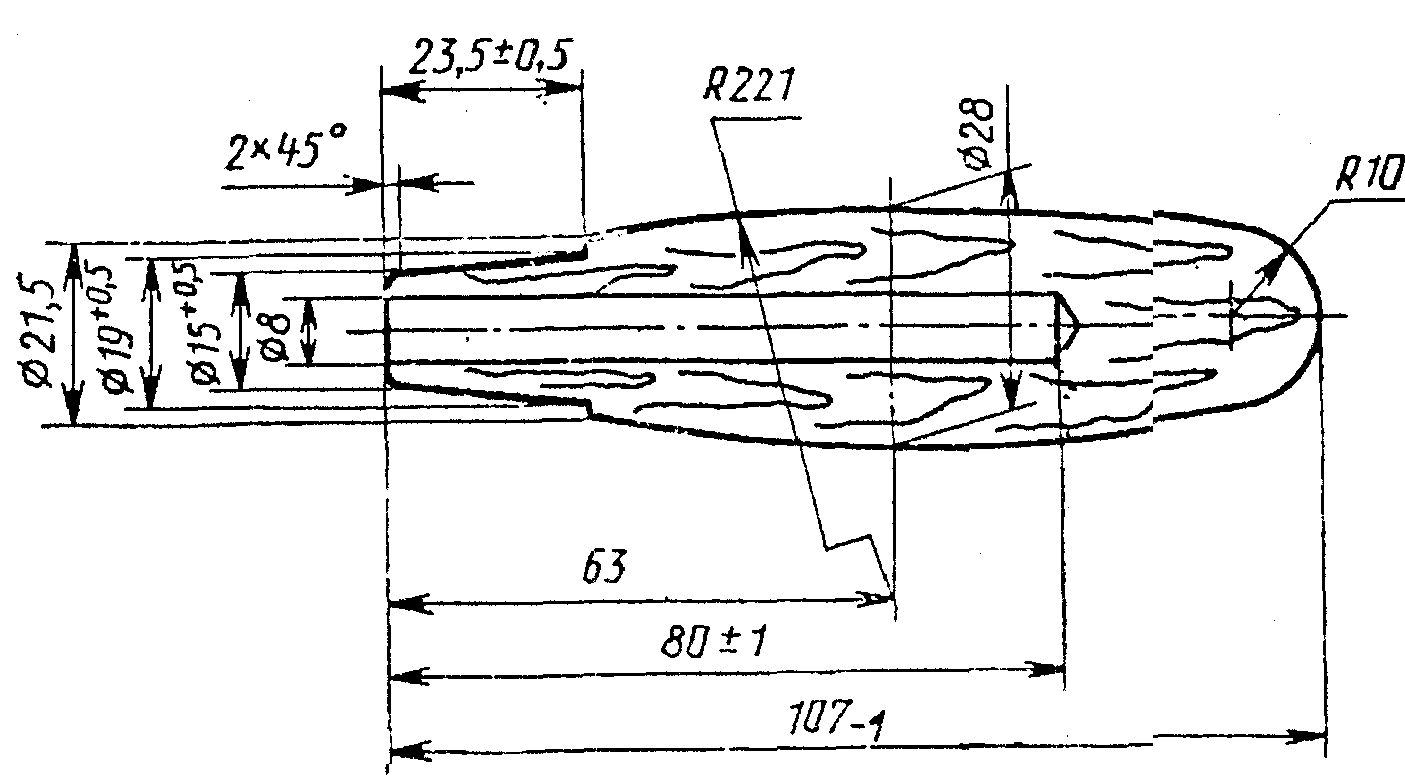
Черт. 17. Колпачок для отрезовки