ГОСТ 7353-90 (СТ СЭВ 4589-84) (ИСО 7945-85, ИСО 7946-85). Государственный стандарт Союза ССР. Деревообрабатывающее оборудование. Станки сверлильно-пазовальные. Основные параметры. Нормы точности
(утв. и введен в действие Постановлением Госстандарта СССР от 27.11.1990 № 2938)
(ред. от 12.12.1991)
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 7353-70*"]:::rst
  n1["ГОСТ 7353-90"]:::doc
  click n1 "https://bukva.ai/docs/gost-7353-90" "ГОСТ 7353-90. Государственный стандарт Союза ССР. Деревообрабатывающее оборудование. Станки сверлильно-пазовальные. Основные параметры. Нормы точности (утв. и введен в действие Пос"
  n0 --> n1
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 27 ноября 1990 г. № 2938
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ДЕРЕВООБРАБАТЫВАЮЩЕЕ ОБОРУДОВАНИЕ
ОСНОВНЫЕ ПАРАМЕТРЫ. НОРМЫ ТОЧНОСТИ
Woodworking equipment. Drilling-grooving machines. Basic parameters. Norms of accuracy
ГОСТ 7353-90 (СТ СЭВ 4589-84) (ИСО 7945-85, ИСО 7946-85)
Дата введения 1 января 1992 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством станкостроительной и инструментальной промышленности СССР.
РАЗРАБОТЧИКИ: С.М. Хасдан, Л.Д. Васильева, Ф.А. Яблонская.
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 27.11.90 № 2938.
3. Срок проверки — 1997 г., периодичность проверки — 5 лет.
4. Стандарт соответствует СТ СЭВ 4589-84 в части нормы точности.
5. В стандарт введены международные стандарты ИСО 7945-85 и ИСО 7946-85 в части норм точности.
6. ВЗАМЕН ГОСТ 12436-77 и ГОСТ 7353-70.
7. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта |
| ГОСТ 25338-82 2.1 | |
| Настоящий стандарт распространяется на деревообрабатывающие горизонтальные и вертикальные сверлильно-пазовальные станки общего назначения, предназначенные для сверления отверстий и фрезерования пазов. | |
Требования настоящего стандарта являются обязательными, за исключением Приложений 1 и 2.
1. ОСНОВНЫЕ ПАРАМЕТРЫ
Основные параметры станков должны соответствовать указанным в таблице.
2. ПРОВЕРКА ГЕОМЕТРИЧЕСКОЙ ТОЧНОСТИ СТАНКОВ
2.1. Допуск на установку станка по уровню не должна превышать 0,1 мм на длине 1000 мм.
Общие требования к испытаниям станков на точность — по ГОСТ 25338.
Геометрическая точность станка должна соответствовать нормам, указанным в пп. 2.1.1 - 2.1.8.
2.1.1 Плоскостность рабочей поверхности стола
Допуск плоскостности 0,15 мм на длине 1000 мм (выпуклость не допускается).
Проверка проводится в соответствии со схемой, указанной на черт. 1.
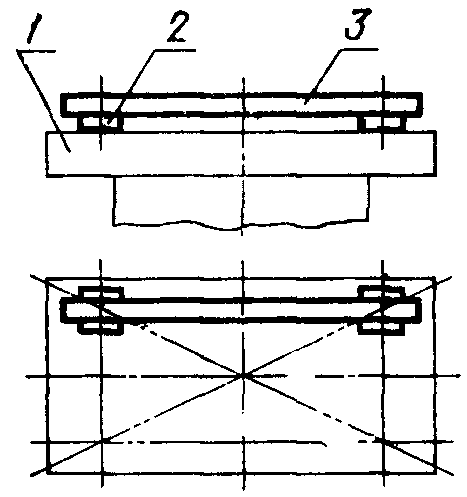
На рабочей поверхности стола 1 в продольном направлении на двух регулируемых опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты устанавливают поверочную линейку 3.
Просвет между рабочей поверхностью стола и рабочей поверхностью поверочной линейки измеряют щупом и плоскопараллельными концевыми мерами длины.
Измерения последовательно проводят в сечениях, указанных на черт. 1. В каждом сечении определяют наибольшую разность измеренных расстояний.
Отклонение от плоскостности равно наибольшему значению результатов измерений.
2.1.2. Параллельность рабочей поверхности стола направлению его перемещения по горизонтальным направляющим (для горизонтальных станков)
Допуск параллельности 0,05 мм на длине 100 мм.
Проверка проводится в соответствии со схемой, указанной на черт. 2.
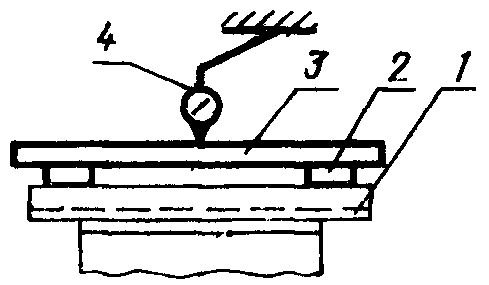
На рабочей поверхности стола 1, параллельно направлению его перемещения по горизонтальным направляющим, устанавливают на двух регулируемых опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты поверочную линейку 3.
На неподвижной части станка устанавливают стойку с индикатором 4 так, чтобы его измерительный наконечник касался рабочей поверхности поверочной линейки и был перпендикулярен к ней.
Стол перемещают на величину рабочей части хода стола.
Отклонение от параллельности равно наибольшему значению алгебраической разности результатов измерений.
2.1.3 Радиальное биение посадочной части шпинделя
Допуск радиального биения посадочного отверстия:
0,03 мм — для вертикальных станков;
0,04 мм — для горизонтальных станков.
Проверка должна проводиться в соответствии со схемой, указанной на черт. 3.
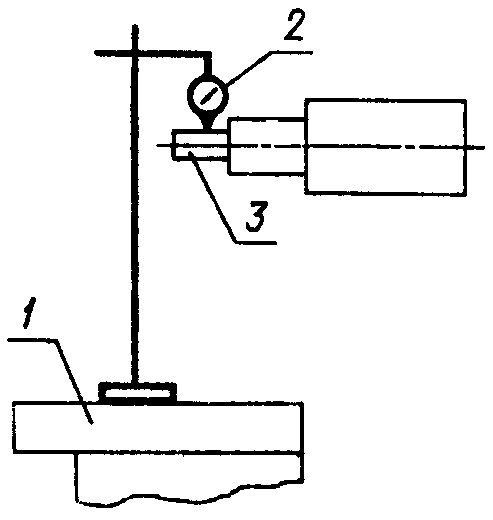
На рабочей поверхности стола 1 устанавливают стойку с индикатором 2 так, чтобы его измерительный наконечник касался образующей цилиндрической рабочей поверхности контрольной оправки 3 у торца шпинделя, плотно вставленной в отверстие шпинделя, и был перпендикулярен к образующей.
Шпиндель приводят во вращение.
Радиальное биение равно наибольшему значению алгебраической разности результатов измерений за один оборот шпинделя.
2.1.4 Параллельность траектории перемещения оси шпинделя рабочей поверхности стола (для горизонтальных станков)
Допуск параллельности 0,1 мм на длине 100 мм.
Проверка должна проводиться в соответствии со схемой, указанной на черт. 4.
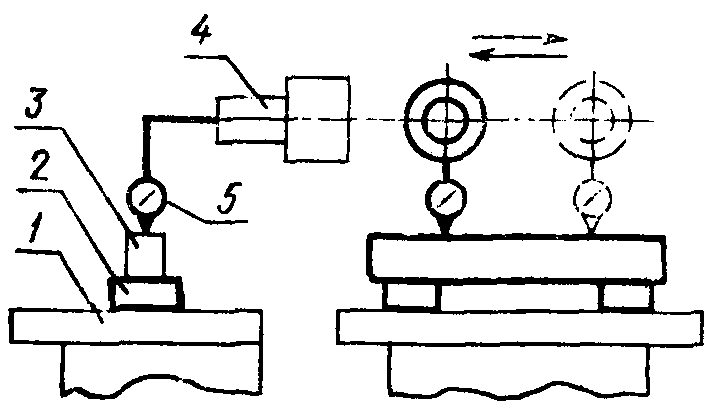
На рабочей поверхности стола 1, перпендикулярно к оси шпинделя на двух регулируемых опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты, устанавливают поверочную линейку 3.
На шпинделе 4 укрепляют индикатор 5 так, чтобы его измерительный наконечник касался рабочей поверхности линейки и был перпендикулярен к ней.
Шпиндель перемещают из одного крайнего положения в другое.
Отклонение от параллельности равно наибольшему значению алгебраической разности результатов измерений.
2.1.5 Перпендикулярность рабочей поверхности упорного угольника оси вращения шпинделя (для горизонтальных станков)
Допуск перпендикулярности 0,1 мм на длине 100 мм.
Проверка должна проводиться в соответствии со схемой, указанной на черт. 5.
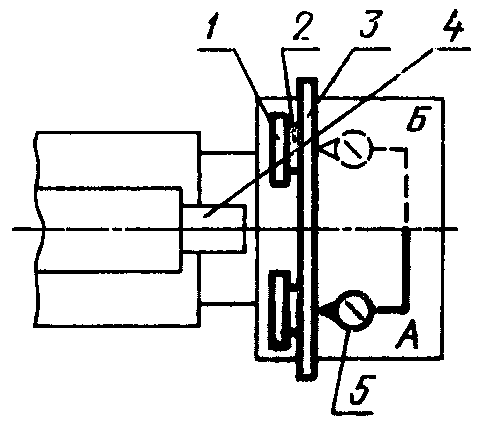
К рабочей поверхности упорного угольника 1 на двух регулируемых опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты по его длине прикладывают поверочную линейку 3.
На шпинделе 4 укрепляют индикатор 5 так, чтобы его измерительный наконечник касался рабочей поверхности поверочной линейки и был перпендикулярен к ней.
Измерения проводят в точках А и Б.
Отклонение от перпендикулярности равно алгебраической разности показаний индикатора в обеих точках.
2.1.6. Параллельность оси вращения шпинделя направлению продольного перемещения стола (шпинделя) в горизонтальной и вертикальной плоскостях (для горизонтальных станков)
Допуск параллельности 0,1 мм на длине 100 мм.
Проверка должна проводиться в соответствии со схемой, указанной на черт. 6.
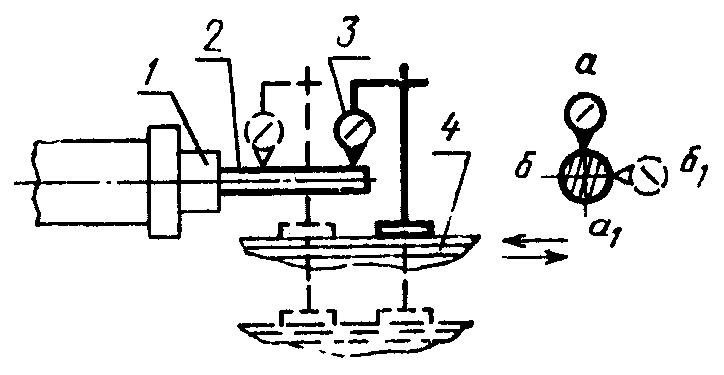
В отверстие шпинделя 1 плотно вставляют контрольную оправку 2 с цилиндрической рабочей поверхностью.
На рабочей поверхности стола 4 укрепляют индикатор 3 так, чтобы его измерительный наконечник касался образующей цилиндрической поверхности оправки и был перпендикулярен к ней.
Стол (суппорт шпинделя) перемещают на длину хода.
После первого измерения шпиндель с оправкой поворачивают на 180° и измерение повторяют.
В каждом положении шпинделя определяют величину алгебраической разности показаний индикатора в начале и в конце перемещения стола.
Измерения проводят в двух крайних положениях стола (суппорта шпинделя) по высоте и в двух взаимноперпендикулярных плоскостях а — а1 и б — б1.
Отклонение от параллельности определяют как наибольшее среднее арифметическое значение результатов двух измерений: в первоначальном положении шпинделя и при повороте его на 180°.
2.1.7 Перпендикулярность оси вращения шпинделя рабочей поверхности стола (для вертикальных станков)
Допуск перпендикулярности 0,05 мм на длине 100 мм.
Проверка должна проводиться в соответствии со схемой, указанной на черт. 7.
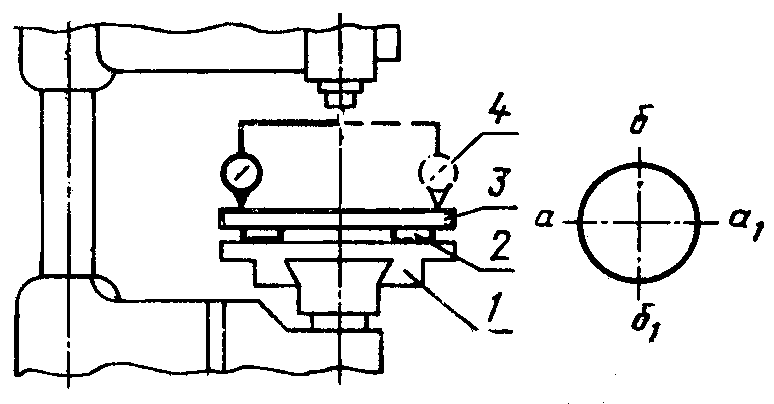
На рабочей поверхности стола 1 в продольном и поперечном направлениях на двух регулируемых опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты последовательно устанавливают поверочную линейку 3.
На шпинделе укрепляют коленчатую оправку с индикатором 4 так, чтобы его измерительный наконечник касался рабочей поверхности линейки и был перпендикулярен к ней.
После первого измерения шпиндель с индикатором поворачивают на 180°, измерения повторяют и определяют алгебраическую разность показаний индикатора в первоначальном положении и после поворота.
У станков с перемещаемым по высоте столом измерения проводят в двух крайних положениях стола по высоте.
Отклонение от перпендикулярности определяют как наибольшее значение результатов измерений в двух диаметрально расположенных точках а и а1, б и б1.
2.1.8 Перпендикулярность направления перемещения шпинделя рабочей поверхности стола (для вертикальных станков)
Допуск перпендикулярности 0,1 мм на длине 100 мм.
Проверка должна проводиться в соответствии со схемой, указанной на черт. 8.
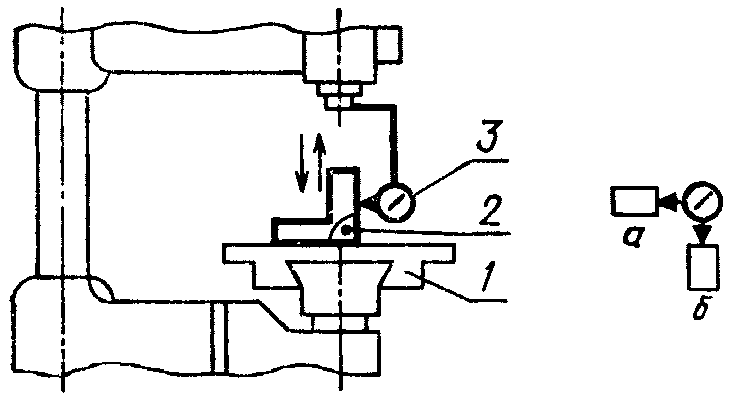
На рабочей поверхности стола 1 устанавливают поверочный угольник 2 одной из своих рабочих поверхностей. На шпинделе укрепляют индикатор 3 так, чтобы его измерительный наконечник касался другой рабочей поверхности поверочного угольника и был направлен перпендикулярно к ней.
Шпиндель перемещают на длину хода.
Измерения проводят в положениях а и б угольника.
У станков с перемещаемым по высоте столом измерение проводят в среднем положении стола.
Отклонение от перпендикулярности определяют как наибольшую алгебраическую разность показаний индикатора в каждой плоскости измерения.
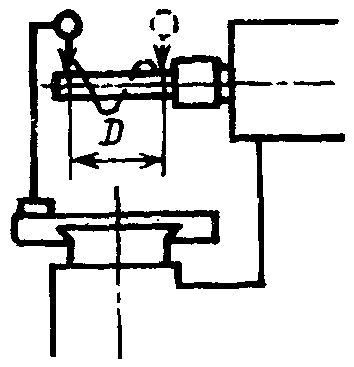
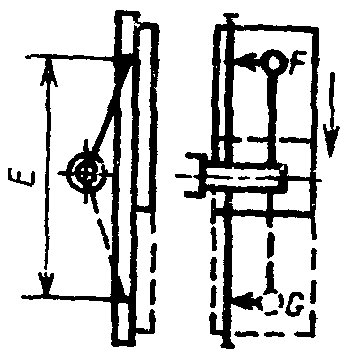
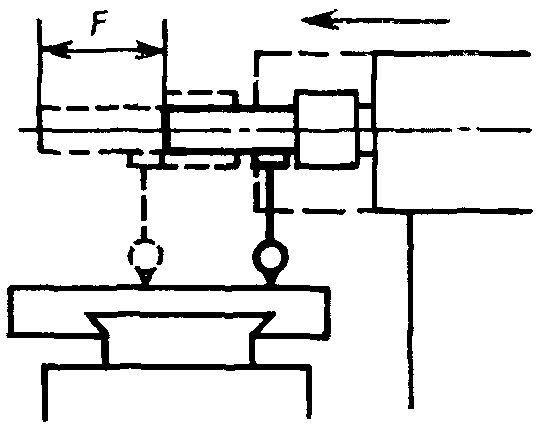
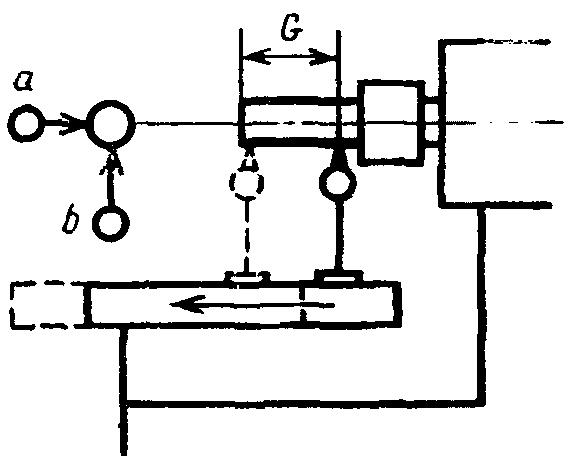
2.2. Условия испытаний и допустимые отклонения, регламентированные в международных стандартах на деревообрабатывающее оборудование ИСО 7945-85 и ИСО 7946-85, приведены в Приложениях 1 и 2.
3. ПРОВЕРКА ТОЧНОСТИ СТАНКА В РАБОТЕ
3.1. Для проверки точности станка в работе используют заготовки из древесины твердых пород абсолютной влажностью не выше 15% с размерами не менее 300 x 50 x 50 мм.
Отклонение от прямолинейности базовых поверхностей заготовки не должно превышать 0,2 мм на длине 1000 мм, отклонение от перпендикулярности — 0,1 мм на 100 мм.
На образце должен обрабатываться, на чистовом режиме (скорость подачи не более 0,5 м/мин), сквозной паз шириной от 12 до 14 мм и длиной 120 мм и сквозное отверстие диаметром от 12 до 15 мм, перпендикулярные базовой плоскости образцов.
3.2 Равномерность ширины обработанного паза или диаметра отверстия и ширины заплечика
Допуск равномерности ширины паза или отверстия и ширины заплечика 0,15 мм на длине 100 мм.
Проверка должна проводиться в соответствии со схемой, указанной на черт. 9.
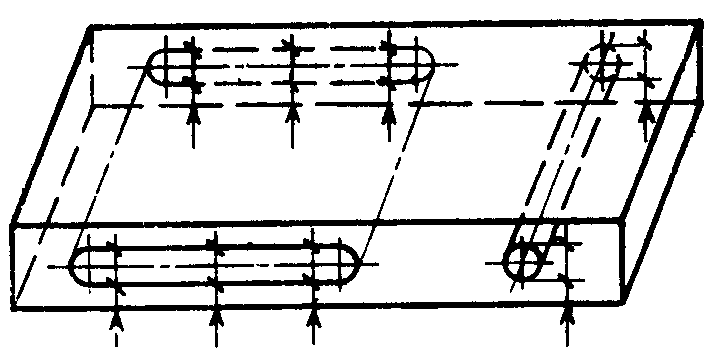
Измерения проводят в местах, указанных на черт. 9, любым измерительным инструментом, погрешность измерения которого должна быть не менее 0,01 мм.
Отклонение от равномерности равно наибольшей разности результатов измерений.
3.3 Перпендикулярность оси отверстия к базовой поверхности
Допуск перпендикулярности 0,15 мм на длине 100 мм.
Проверка должна проводиться в соответствии со схемой, указанной на черт. 10.
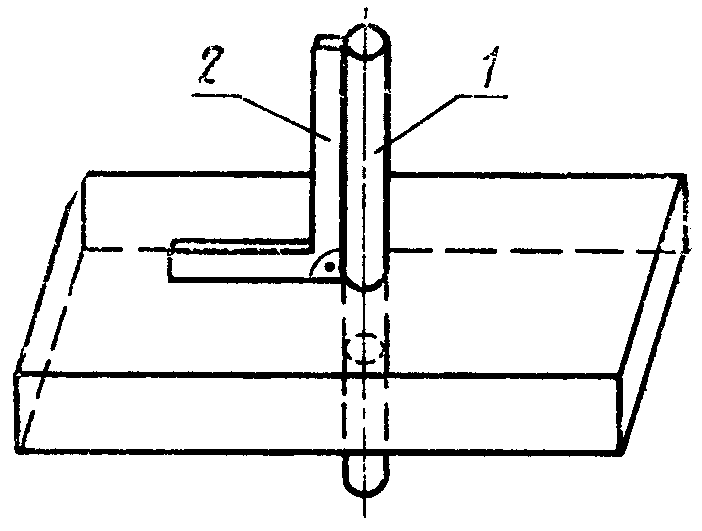
Цилиндрическую контрольную оправку 1 плотно вставляют в обработанное отверстие. Поверочный угольник 2 устанавливают на базовую поверхность и прикладывают к оправке.
Измерение зазора между рабочей поверхностью угольника и оправкой проводят щупом.
Отклонение от перпендикулярности равно наибольшему значению результатов измерений.
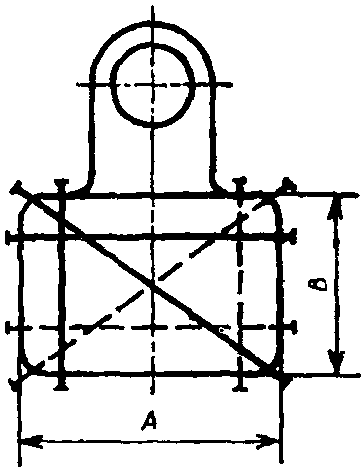
УСЛОВИЯ ИСПЫТАНИЯ И ДОПУСТИМЫЕ ОТКЛОНЕНИЯ (ИСО 7945-85)
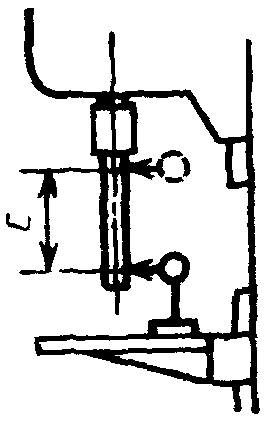
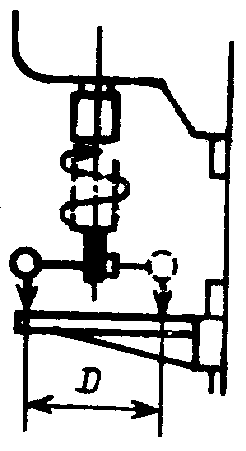
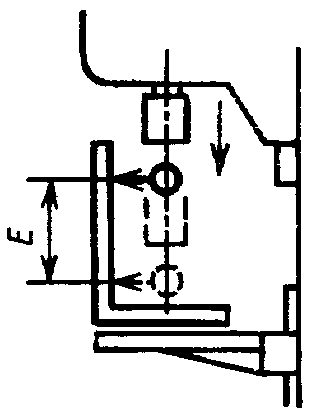
УСЛОВИЯ ИСПЫТАНИЙ И ДОПУСКАЕМЫЕ ОТКЛОНЕНИЯ (ИСО 7946-85)
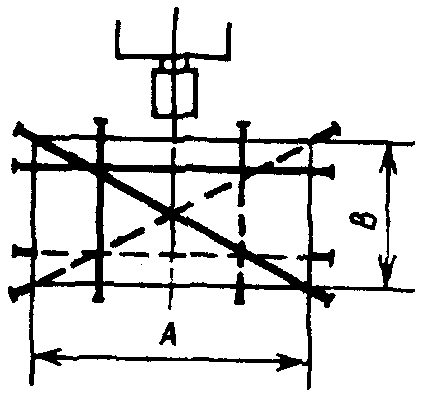
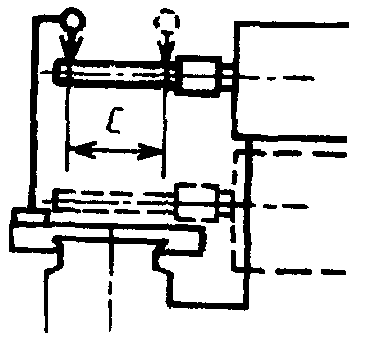
ИСО 7946-1985 «ДЕРЕВООБРАБАТЫВАЮЩИЕ СТАНКИ. СВЕРЛИЛЬНО-ПАЗОВАЛЬНЫЕ СТАНКИ. НОМЕНКЛАТУРА И УСЛОВИЯ ПРИЕМКИ»
(Приложение 3 введено Изменением № 1, утв. Постановлением Госстандарта СССР от 12.12.1991 № 1940)
1. Основные узлы и детали сверлильно-пазовальных станков указаны на черт. 11 под соответствующими номерами.
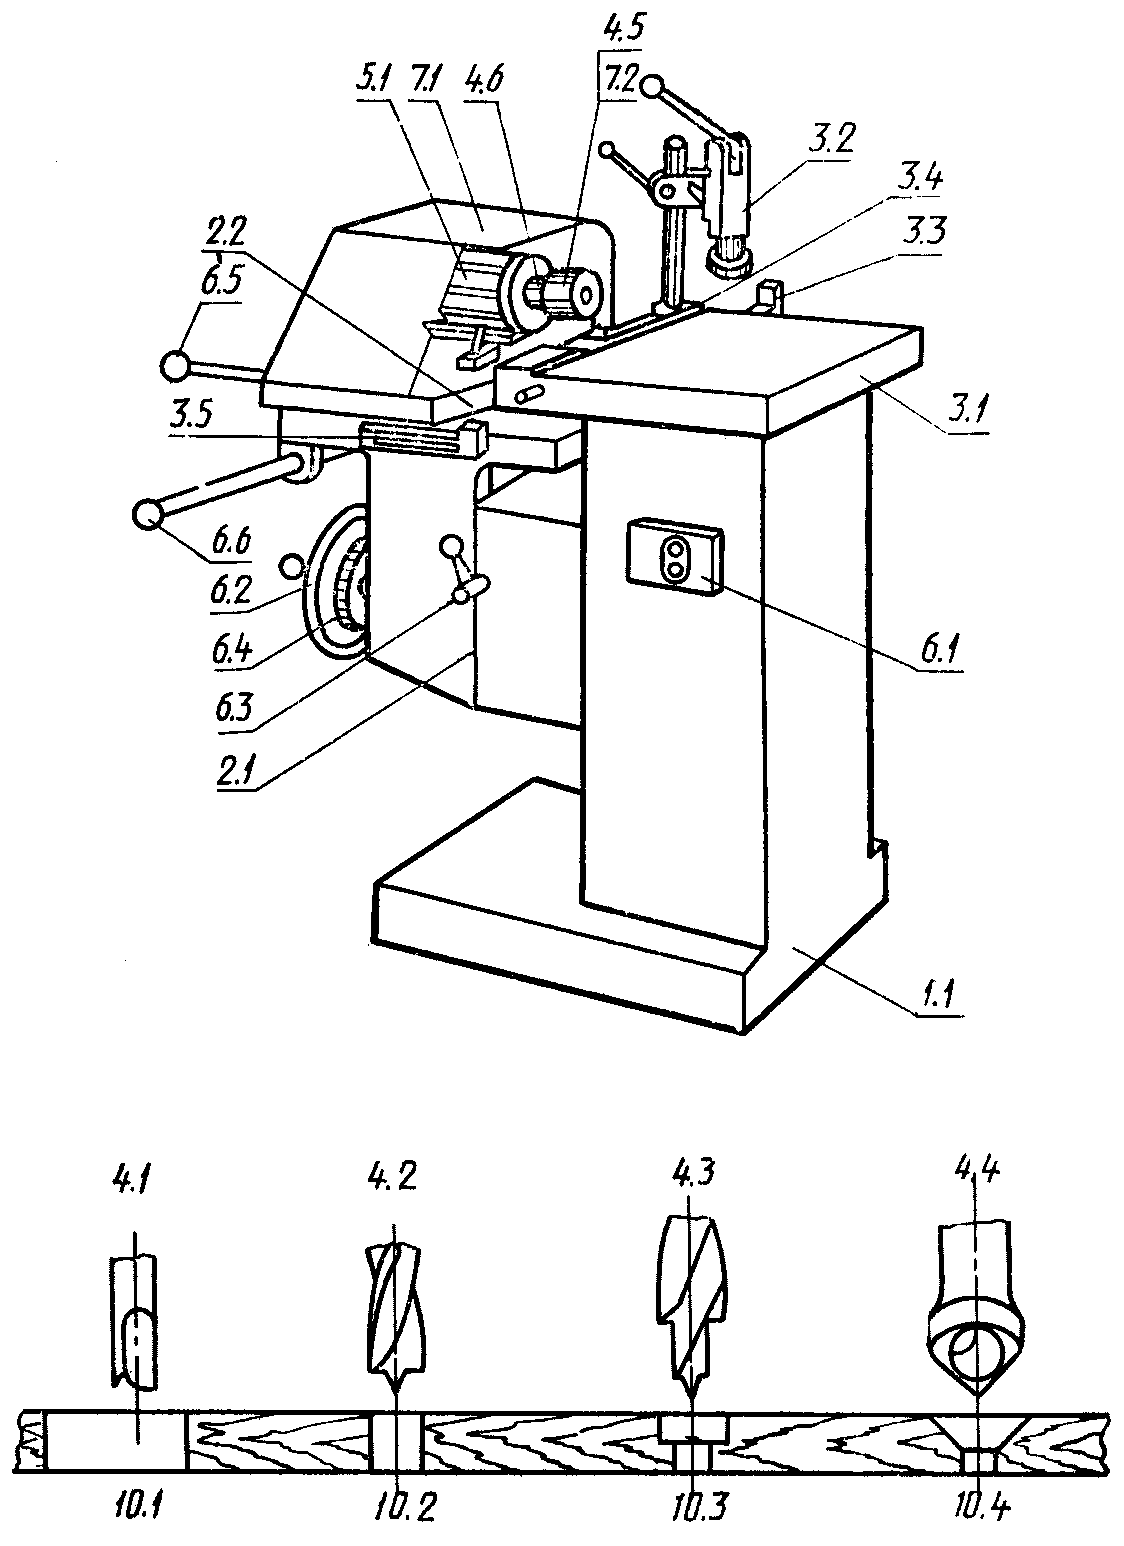
Примечание. Чертеж не определяет конструкцию станков.
1.1 Станина
2. Подача заготовки и (или) инструмента
2.1 Вертикальная направляющая режущей головки
2.2 Горизонтальная направляющая режущей головки
3. Установка, крепление и перемещение заготовки
3.1 Стол
3.2 Зажим заготовки
3.3 Ограничитель
3.4 Продольная направляющая
3.5 Регулировка глубины обработки
4. Держатели инструмента и инструмент
4.1 Пазовальная фреза
4.2 Сверло
4.3 Ступенчатое сверло
4.4 Зенкер
4.5 Зажимной патрон
4.6 Шпиндель
5. Рабочий орган и привод инструмента
5.1 Электромотор
6.1 Выключатель
6.2 Маховик настройки режущей головки по вертикали
6.3 Фиксатор настройки
6.4 Шкала настройки
6.6 Рукоятка поперечного перемещения режущей головки
6.6 Рычаг ручной подачи инструмента
7. Предохранительные устройства
7.1 Ограждение режущей головки
7.2 Ограждение зажимного патрона
10.1 Пазование
10.2 Сверление
10.3 Ступенчатое сверление
10.4 Зенкование
Эквивалентные термины на английском языке
1.1 Main frame
2. Feed of workpiece and/or tools
2.1 Vertical adjustment slide
2.2 Infeed slide
3. Workpiece support clamp and guide
3.1 Table
3.2 Workpiece clamp
3.3 End stop
3.4 Front fence
3.5 Depth stop
4.1 Mortise bit
4.2 Boring bit
4.3 Counterbore
4.4 Countersink
4.5 Chuck
4.6 Spindle
5.1 Cutterhead motor
6.1 Stop/start switch
6.2 Handwheel for vertical adjustment
6.3 Vertical adjustment lock
6.4 Vertical adjustment scale
6.5 Cross traverse lever
6.6 Infeed lever
7.1 Cutterhead guard
7.2 Chuck guard
10.1 Slot mortising
10.2 Boring
10.3 Counter boring
10.4 Counter sinking
ИСО 7945-85 «ДЕРЕВООБРАБАТЫВАЮЩИЕ СТАНКИ. ОДНОШПИНДЕЛЬНЫЕ СВЕРЛИЛЬНЫЕ СТАНКИ. НОМЕНКЛАТУРА И УСЛОВИЯ ПРИЕМКИ»
(Приложение 4 введено Изменением № 1, утв. Постановлением Госстандарта СССР от 12.12.1991 № 1940)
1. Основные узлы и детали одношпиндельных сверлильных станков указаны на черт. 12 под соответствующими номерами.
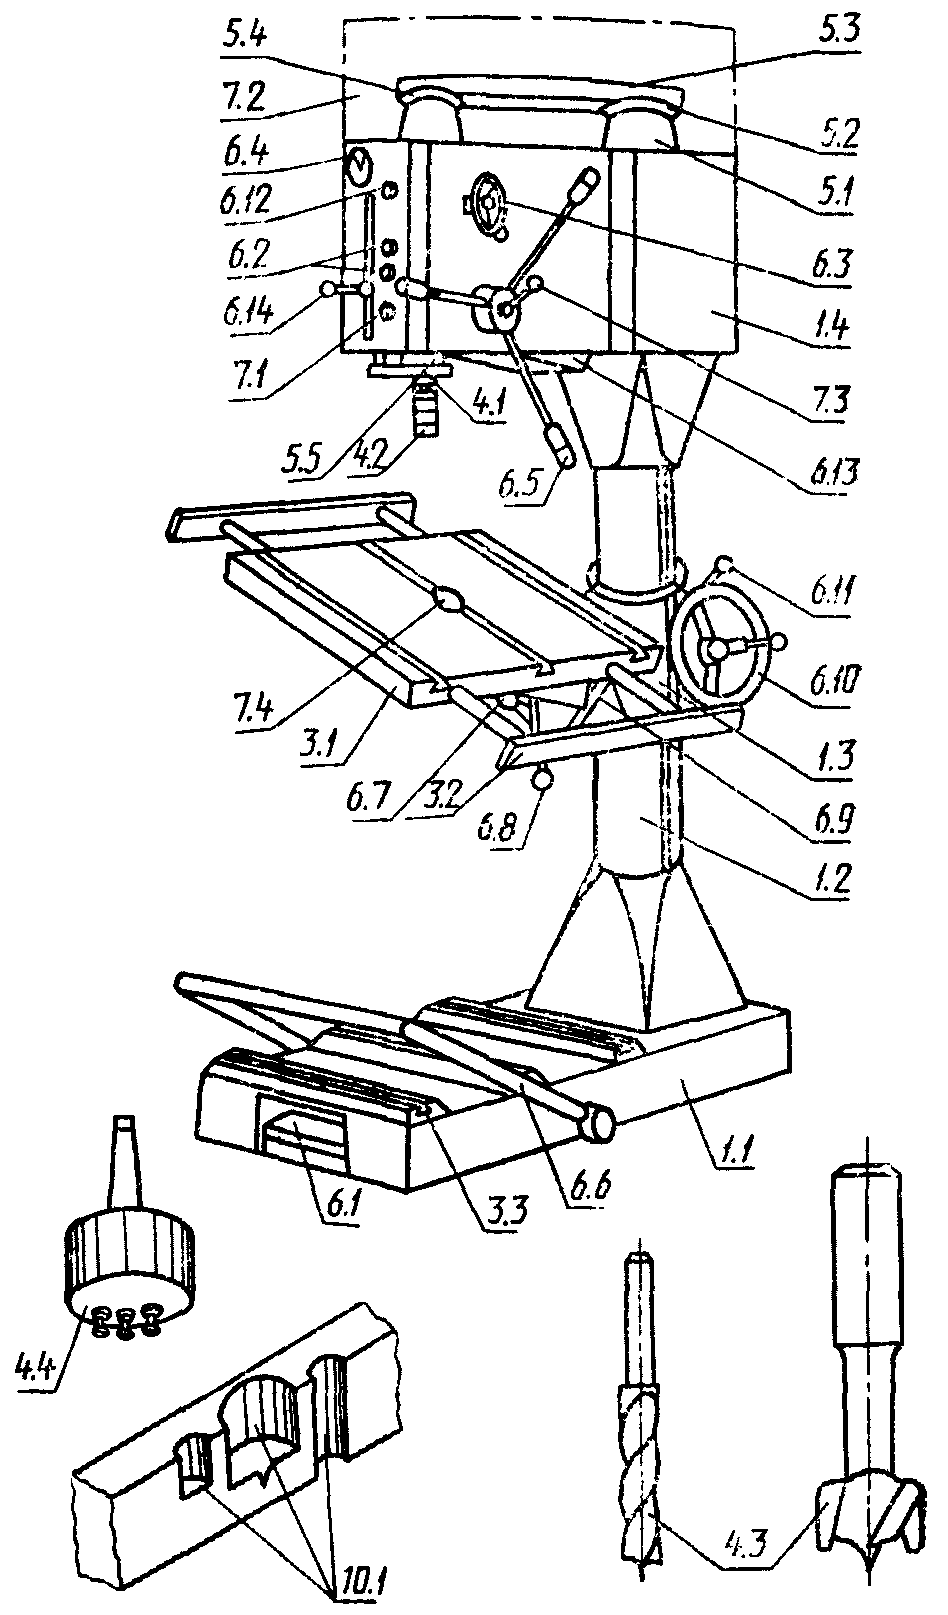
Примечание. Чертеж не определяет конструкцию станков.
1.1 Станина
1.2 Колонна
1.3 Суппорт
1.4 Суппорт шпинделя
2. Подача заготовки и (или) инструмента
3. Установка, крепление и перемещение заготовки
3.1 Стол
3.2 Удлинитель стола
3.3 Кронштейн
4. Держатели инструмента и инструмент
4.1 Шпиндель
4.2 Патрон
4.3 Сверло
4.4 Многошпиндельная головка
5. Рабочий орган и привод инструмента
5.1 Привод
5.2 Шкив привода
5.3 Ременная передача
5.4 Шкив шпинделя
5.5 Муфта шпинделя
6.1 Педаль
6.2 Выключатель ручного управления
6.3 Маховик переключения скорости шпинделя
6.4 Индикатор скорости
6.5 Рычаги подачи
6.6 Ножная траверса
6.7 Упор стола в горизонтальном направлении
6.8 Фиксатор поворота стола
6.9 Шкала поворота стола
6.10 Маховик перемещения стола
6.11 Фиксатор
6.12 Выключатель освещения
6.13 Узел освещения
6.14 Установка глубины сверления
7. Предохранительные устройства
7.1 Аварийный выключатель
7.2 Кожух
7.3 Упор установки шпинделя при педальном управлении
7.4 Гайка для крепления стола
10.1 Отверстия проходные и непроходные
Эквивалентные термины на английском языке
1.1 Base
1.2 Column
1.3 Support
1.4 Head
2. Feed of workpiece and/or tools
3. Workpiece support clamp and guide