ГОСТ 5009-82. Шкурка шлифовальная тканевая. Технические условия
(утв. Постановлением Госстандарта СССР от 18.02.1982 № 735)
(ред. от 01.07.1989)
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 5009-75"]:::rst
  n1["ГОСТ 5009-82"]:::doc
  click n1 "https://bukva.ai/docs/gost-5009-82" "ГОСТ 5009-82. Шкурка шлифовальная тканевая. Технические условия (утв. Постановлением Госстандарта СССР от 18.02.1982 N 735)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 18 февраля 1982 г. № 735
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
Abrasive cloth. Specifications
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством станкостроительной и инструментальной промышленности СССР.
Разработчики: Е.И. Ардашев; Е.С. Виксман; В.Т. Ивашинников; Н.А. Ильина; В.А. Квитко; Л.А. Коган; О.Ф. Котляров; И.Ф. Корчмарь; В.А. Морозов; Е.Б. Петросян; А.А. Пыльнев; С.К. Розин; В.А. Рыбаков; Н.В. Сырейщикова; В.Д. Туников; В.Н. Тырков.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 18.02.1982 № 735.
3. Срок первой проверки — 1992 г.
Периодичность проверки — 5 лет.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта, подпункта Приложения |
|---|---|
| ГОСТ 1051-88 | Приложение 2, 1.4 |
| ГОСТ 2228-81 | 5.4 |
| ГОСТ 3252-80 | 2.5 |
| ГОСТ 3357-72 | 2.3 |
| ГОСТ 3647-80 | 2.6 |
| ГОСТ 3813-72 | 4.2 |
| ГОСТ 6456-82 | 2.7.3; 4.1.1; 4.3; 4.4 |
| ГОСТ 10127-75 | 5.4 |
| ГОСТ 15102-75 | 5.13 |
| ГОСТ 18277-72 | 5.4 |
| ГОСТ 27595-88 | 5.17 |
6. Срок действия продлен до 01.01.93 Постановлением Госстандарта СССР от 23.04.1987 № 1371.
7. Переиздание (апрель 1990 г.) с Изменениями № 1, 2, утвержденными в апреле 1987 г., июле 1989 г. (ИУС 8-87, 11-89).
Настоящий стандарт распространяется на тканевую шлифовальную шкурку, предназначенную для абразивной обработки различных материалов без охлаждения или с применением смазочно-охлаждающих жидкостей на основе масла, керосина, уайт-спирита.
1. ТИПЫ И РАЗМЕРЫ
1.1 Шлифовальная шкурка должна изготовляться типов:
1 — для машинной обработки неметаллических материалов, металлов и сплавов низкой твердости и ручной обработки различных материалов;
1.2. Шлифовальная шкурка должна выпускаться в рулонах, размеры которых указаны в табл. 1.
| Ширина, мм | Длина, м +/- 0,3 | |
| Номин. | Пред. откл. | |
| 725; 740; 770; 800; 830 | +/- 15 | 20; 30 <*>; 50 <**> |
| 1350; 1400 | +/- 25 | |
<*> Для ширин до 830 мм зернистостей 63 — 32 и ширин свыше 830 мм зернистостей 32 — 12.
<**> Для ширин до 830 мм зернистостей менее 32 и ширин свыше 830 мм зернистостей менее 12.
Примечание. По заказу потребителя допускается изготовление рулонов других размеров.
(Измененная редакция, Изм. № 2).
1.3 Шлифовальная шкурка должна изготовляться со следующими видами рабочего слоя:
1.4. Исполнения и размеры рельефного рабочего слоя должны соответствовать указанным на чертеже и в табл. 1а.
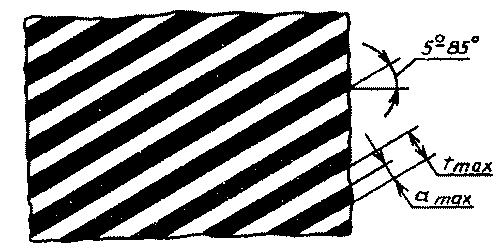
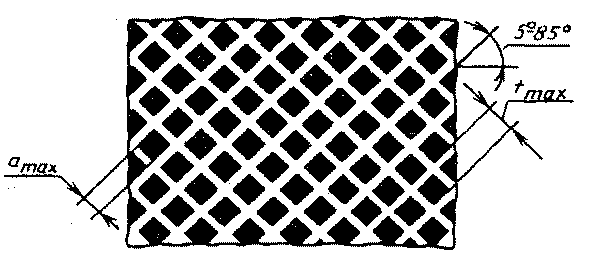
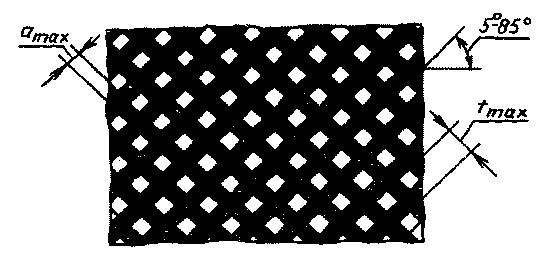
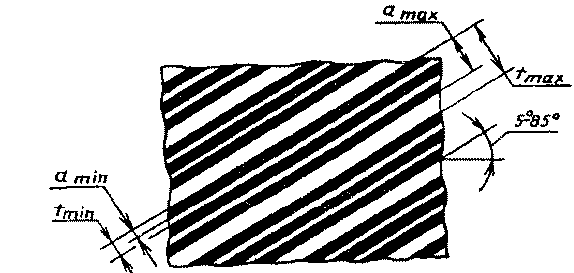
| Зернистость | Ширина | Шаг | ||||||
| a max | a min | t max | t min | |||||
| Интервал | Пред. откл. | Интервал | Пред. откл. | Интервал | Пред. откл. | Интервал | Пред. откл. | |
| 50 — 25 | 1,5 — 15,0 | +/- 1,0 | 0,5 — 4,0 | +/- 0,3 | 3,0 — 38,0 | +/- 2,0 | 1,0 — 8,0 | +/- 0,5 |
| 20; 16 | 1,0 — 10,0 | +/- 0,3 | 2,5 — 25,0 | +/- 1,0 | ||||
| 12 — М40 | 0,5 — 5,0 | 0,3 — 2,0 | +/- 0,2 | 1,0 — 20,0 | +/- 0,5 | 0,5 — 6,0 | +/- 0,3 | |
1.5. Отклонение от параллельности образующих линий рельефа должно быть в пределах допуска на шаг рельефа.
Пример условного обозначения тканевой шлифовальной шкурки типа 2, с рельефным рабочим слоем шириной 830 мм, длиной 50 м, на сарже средней № 2 суровой, из белого электрокорунда марки 24А, зернистости 40-Н, на мездровом клее:
2Р 830 х 50 С2 24А 40-Н М ГОСТ 5009-82
(Измененная редакция, Изм. № 1, 2).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Шлифовальная шкурка должна изготовляться в соответствии с требованиями настоящего стандарта.
2.2. Шлифовальная шкурка должна изготовляться из шлифовальных материалов, указанных в табл. 2.
| Вид шлифматериала | Марка шлифматериала |
|---|---|
| Нормальный электрокорунд Белый электрокорунд Легированный электрокорунд Циркониевый электрокорунд Монокорунд | 15А; 14А; Ф14А; 13А; Ф13А 25А; 24А; 23А 94А; 93А; 92А; 91А; 91А-М; 92А-М 38А 44А; 43А |
Примечание. По заказу потребителя допускается изготовление шлифовальной шкурки из других марок шлифматериалов или их смесей.
(Измененная редакция, Изм. № 1, 2).
2.3. Для изготовления шлифовальной шкурки в качестве основы должны применяться хлопчатобумажные ткани по ГОСТ 3357-72 в соответствии с табл. 3.
| Наименование ткани | Условное обозначение | Наименование ткани | Условное обозначение |
|---|---|---|---|
| Саржа особо легкая гладкокрашеная | ЛОГ | Саржа утяжеленная гладкокрашеная | УГ |
| Саржа легкая № 1 суровая | Л1 | Саржа особо легкая суровая | ЛО |
| Саржа легкая № 2 гладкокрашеная | Л2Г | Саржа легкая № 2 суровая | Л2 |
| Саржа средняя № 1 суровая | С1 | Саржа средняя № 2 суровая | С2 |
| Саржа средняя № 1 гладкокрашеная | С1Г | Саржа утяжеленная № 2 суровая | У2 |
| Саржа утяжеленная | У1 | ||
| № 1 суровая |
Примечания. 1. Допускается применение других тканей, в том числе из синтетических волокон, по своим физико-механическим свойствам не хуже указанных.
2. Если ткань не имеет установленного условного обозначения, допускается в условном обозначении шлифовальной шкурки указывать ее артикул.
(Измененная редакция, Изм. № 2).
2.4. Шлифовальная шкурка должна изготовляться из шлифматериалов зернистостей, указанных в табл. 4.
| электрокорундовых | монокорунда |
|---|---|
| 125 — М40 | 50 — 6 |
(Измененная редакция, Изм. № 1, 2).
2.5. Шлифматериал должен быть связан с основой мездровым клеем по ГОСТ 3252-80 или другими связками по отраслевой нормативно-технической документации.
Примечание. Допускается вводить в связку красители или красящие пигменты.
2.6 Зерновой состав шлифматериалов — по ГОСТ 3647-80.
2.7.1. На рабочей поверхности шлифовальной шкурки со сплошным рабочим слоем суммарная площадь морщин, складок, участков без абразивных зерен, залитая связкой, не должна превышать 0,5% площади рулонов.
Примечание. По согласованию с потребителем допускается суммарная площадь указанных дефектов не более 1% площади рулона.
2.7.2. В рулоне шлифовальной шкурки не допускаются кромки шириной более 10 мм с дефектами.
2.7.1, 2.7.2. (Измененная редакция, Изм. № 1, 2).
2.7.3. Требование к рабочей поверхности шкурки с рельефным рабочим слоем — по ГОСТ 6456-82.
(Введен дополнительно, Изм. № 1).
2.8. Неравномерность толщины шлифовальной шкурки не должна превышать значений, указанных в табл. 5.
| Зернистость | Неравномерность толщины, мм, не более |
|---|---|
| 125 — 80 | 0,40 |
| 63 — 50 | 0,25 |
| 40 — 20 | 0,15 |
| 16 — 10 | 0,10 |
| 8 — М40 | 0,08 |
2.9. Прочность на разрыв и удлинение шлифовальной шкурки должны соответствовать значениям, указанным в табл. 6.
| Условное обозначение ткани | Разрывная нагрузка, Н, не менее, в направлениях | Удлинение при разрыве в продольном направлении, %, не более | |
| продольном | поперечном | ||
| ЛО | 1030 | 345 | 8 |
| ЛОГ | |||
| Л1 | 935 | 275 | |
| Л2 | 1130 | 375 | 10 |
| Л2Г | |||
| С1 | 1180 | 295 | 7 |
| С1Г | 1275 | 345 | |
| С2 | 1375 | 375 | 8 |
| У1 | 1520 | 345 | 7 |
| УГ | 1620 | 395 | |
| У2 | 1730 | 415 | |
(Измененная редакция, Изм. № 2).
2.10. Приведенный износ шлифовальной шкурки должен соответствовать значениям, указанным в табл. 7.
| Зернистость | Приведенный износ шкурки | |
| для типов | ||
| 1 | 2 | |
| 125 — 80 | 12 — 25 | Св. 25 |
| 80 | - | - |
(Измененная редакция, Изм. № 1).
2.11 Влажность шлифовальной шкурки должна быть 2 — 8%.
2.12. Показатель прочности закрепления абразивных зерен электрокорундовой шлифовальной шкурки К (отношение снятого материала эталонного стержня к массе разрушенного до основы рабочего слоя) должен соответствовать значениям, указанным в табл. 7а.
| Зернистость | К, мм/г, для типов | |
| 1 | 2 | |
| 63; 50 | 1,0 — 3,5 | Св. 3,5 |
| 40 — 16 | 3,0 — 8,0 | Св. 8,0 |
| 12 — М40 | 2,0 — 8,0 | |
(Измененная редакция, Изм. № 1).
2.13. Коэффициент нанесения шлифматериала на основу для шкурки с рельефным рабочим слоем должен быть 0,35 — 0,80.
(Введен дополнительно, Изм. № 1).
2.14. Режущая способность шкурки при условиях испытаний, указанных в обязательном Приложении 2, должна соответствовать значениям, указанным в табл. 7б.
| Зернистость | Режущая способность шкурки, мм3/мин, не менее |
|---|---|
| 80 | - |
| 63 | 285,0 |
| 50 | 270,0 |
| 40 | 259,0 |
| 32 | 242,0 |
| 25 | 240,0 |
| 20 | 216,0 |
| 16 | 200,0 |
| 12 | 185,0 |
| 10 | 165,0 |
| 8 | 140,0 |
| 6 | 75,0 |
| 5; М63 | 57,0 |
| 4; М50 | 21,8 |
| М40 | 5,7 |
Примечание. Режущая способность шкурки, изготовленной из шлифматериалов марок Ф14А и Ф13А, должна быть на 3% выше указанной в табл. 7б.
(Измененная редакция, Изм. № 2).
3. ПРАВИЛА ПРИЕМКИ
3.1. Для контроля соответствия шлифовальной шкурки требованиям настоящего стандарта следует проводить приемочный контроль и периодические испытания.
3.2. Приемочному контролю на соответствие требованиям пп. 1.2, 2.7.1 - 2.7.3 должны подвергать не менее 1% рулонов шлифовальной шкурки от партии, но не менее 3 шт., по пп. 1.4, 1.5, 2.10, 2.12 и 2.14 - 0,1%, но не менее 3 шт.
3.1, 3.2. (Измененная редакция, Изм. № 1).
3.2.1. Партия должна состоять из шлифовальной шкурки одной характеристики, изготовленной за одну смену и одновременно предъявленной к приемке по одному документу.
3.3. Если при приемочном контроле установлено несоответствие требованиям стандарта более чем по одному контролируемому показателю, то партию не принимают.
(Измененная редакция, Изм. № 1).
3.3.1. Если установлено несоответствие требованиям стандарта по одному из контролируемых показателей, то проводят повторный контроль на удвоенном количестве рулонов шкурки.
При наличии дефектов в повторной выборке партию не принимают.
(Введен дополнительно, Изм. № 1).
3.4. Периодическим испытаниям должна подвергаться продукция (один из размеров рулонов), выдержавшая приемочный контроль (по п. 3.2), на соответствие требованиям пп. 2.8 и 2.13 - 0,5% рулонов, но не менее 3 шт., пп. 2.9 и 2.11 - 0,5% рулонов шлифовальной шкурки зернистостей 80, 40, 8, 5 и М40, но не менее 3 шт., п. 2.9 - на всех видах основ.
(Измененная редакция, Изм. № 1).
3.5. Периодические испытания должны проводиться не реже одного раза в год.
(Измененная редакция, Изм. № 2).
4. МЕТОДЫ КОНТРОЛЯ И ИСПЫТАНИЙ
4.1. Приведенный износ шлифовальной шкурки (отношение зернистости шлифовальной шкурки к ее осыпаемости) определяют на приборе КЗШ ВНИИАШ истиранием шкурки о шкурку в течение 2 мин при нагрузке 49,0 Н.
(Измененная редакция, Изм. № 1).
4.1.1 Остальные условия испытания — по ГОСТ 6456-82.
4.2. Определение прочности на разрыв и удлинение шлифовальной шкурки производится по ГОСТ 3813-72, кроме п. 1.2, при температуре окружающей среды. Для испытания берутся образцы рабочим размером 50 х 200 мм.
Удлинение контролируют при значениях разрывной нагрузки, предусмотренных табл. 6.
(Измененная редакция, Изм. № 1, 2).
4.3. Определение режущей способности и показатели прочности закрепления абразивных зерен электрокорундовой шлифовальной шкурки приведены в обязательном Приложении 2; определение режущей способности кремневой шлифовальной шкурки — по ГОСТ 6456-82.
4.4. Размеры и внешний вид рабочей поверхности, неравномерность толщины и влажность определяют по ГОСТ 6456-82.
(Измененная редакция, Изм. № 1).
4.5. Образцы для контроля по пп. 4.1 - 4.4 отбирают из любого места рулона, удаленного от конца рулона или кромок не менее чем на 10 мм. Значение показателей по пп. 4.1, 4.2, неравномерности толщины и влажности берется как среднее арифметическое из трех определений.
4.6. Расчет коэффициента нанесения шлифматериала на основу K_{\text{н}} приведен в обязательном Приложении 3.
(Введен дополнительно, Изм. № 1).
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. На нерабочей поверхности рулона шлифовальной шкурки через каждые (235 +/- 20) мм в продольном и через каждые (200 +/- 20) мм в поперечном направлениях должны быть нанесены:
Примечания. 1. При применении смеси шлифматериалов — в условном обозначении маркировать марку основного шлифматериала, при применении смеси зернистостей — маркировать основную зернистость.
2. По согласованию с потребителем размеры рулона допускается не наносить.
(Измененная редакция, Изм. № 1, 2).
5.2 Маркировка связок:
5.3. Намотка шлифовальной шкурки в рулоны должна быть ровной и плотной рабочим слоем наружу, не допускающей образования морщин, складок и мятых мест.
Торцовая поверхность рулона должна быть ровной, выступы кромок рулона шириной до 830 мм не должны превышать 20 мм, шириной свыше 830 мм — 30 мм.
(Измененная редакция, Изм. № 2).
5.4. Каждый рулон шлифовальной шкурки должен быть обернут двойным слоем бумаги по ГОСТ 18277-72, ГОСТ 2228-81 или ГОСТ 10127-75.
Рулон должен быть заклеен на стыке. Слои упаковочной бумаги должны закрывать торцы рулона и обеспечивать сохранность его при транспортировании.
5.6 На каждом упакованном рулоне должна быть наклеена этикетка или нанесен штамп со следующими данными:
товарный знак предприятия-изготовителя;
изображение государственного Знака качества по НТД для шлифовальной шкурки, которой в установленном порядке присвоен государственный Знак качества.
5.7 — 5.16. (Исключены, Изм. № 2).
5.17. Остальные требования к маркировке и упаковке, а также транспортирование и хранение — по ГОСТ 27595-88.
(Введен дополнительно, Изм. № 2).
Разд. 6. (Исключен, Изм. № 1).
Приложение 1. (Исключено, Изм. № 1).
1.1 Прибор для испытания ПСШ-3.
1.2 Технические весы с погрешностью взвешивания не более 0,01 г.
1.3 Образцы шлифовальной шкурки длиной 680 мм и шириной 20 мм.
1.4. Стержень из калиброванной стали марки 45 по ГОСТ 1051-88 диаметром 10 мм и длиной 250 — 300 мм.
2.1 Прокромковать и взвесить образец шлифовальной шкурки.
2.2. Закрепить образец шлифовальной шкурки на металлическом диске диаметром 100 мм и шлифуемый стержень в патроне-держателе. Шлифуемый стержень должен быть наклонен в сторону вращения диска так, чтобы торец стержня после шлифования был плоским. С этой целью производят шлифование шлифовальной шкуркой зернистости 12 из нормального электрокорунда в течение 15 с при радиальной нагрузке 19,6 Н, частоте вращения стержня 36 мин - 1 , скорости шлифования 15 м/с.
3.1. Для определения режущей способности шлифовальной шкурки производят шлифование стержня в следующем режиме: радиальная нагрузка — 9,8 Н, время шлифования — 1 мин, скорость шлифования — 15 м/с, частота вращения стержня — 36 мин - 1 .
3.2. Измеряют длину сошлифованного участка стержня штангенциркулем с погрешностью 0,05 мм.
3.3. Для определения показателя прочности закрепления абразивных зерен стержень охладить до комнатной температуры или заменить его на другой.
3.4 Стержень шлифуют в режиме, указанном в таблице.
| Зернистость | Скорость шлифования, м/с | Частота вращения стержня, -1 мин | Радиальная нагрузка, Н | Продолжительность цикла, с | Критерий стойкости — минимальный съем металла за цикл, мм |
| 125 — 50 | 15 | 36 | 53,9 | 10 | 2,00 |
| 40; 32 | 1,00 | ||||
| 25 — 16 | 49,0 | 0,50 | |||
| 12 | 0,25 | ||||
| 10 — 6 | 44,1 | ||||
| 5 — М40 | 0,00 |
3.5. Испытание по пп. 3.2 - 3.4 повторить до достижения критерия стойкости шлифовальной шкурки в соответствии с таблицей.
3.6 Снять и взвесить образец шлифовальной шкурки.
4.1 Режущая способность Q, мм3/мин, определяется по формуле
где q_{1} — длина сошлифованного эталонного стержня за первый цикл шлифования, мм;
t — время шлифования, t = 1 мин.
4.2 Показатель прочности закрепления К, мм/г, абразивных зерен шлифовальной шкурки определяется по формуле
где q_{i} — длина сошлифованного эталонного стержня, мм;
n — количество циклов до достижения критерия стойкости;
\Delta — разность масс образца шлифовальной шкурки до и после испытания, г.
4.3. Режущая способность и показатель прочности закрепления абразивных зерен определяют как среднее арифметическое значение из трех испытаний.
Коэффициент нанесения шлифматериала на основу K_{\text{н}} (отношение площади основы с нанесенным шлифматериалом к ее общей площади)
для исполнения 1 рассчитывают по формуле
K_{\text{н}} = \frac{a_{max}}{t_{max}} ,
где a_{max} — максимальная ширина рельефа, мм,
K_{\text{н}} = \frac{a_{max}^{2}}{t_{max}^{2}} ,
K_{\text{н}} = \frac{a_{max}(2t_{max} - a_{max})}{t_{max}^{2}} ,
для исполнения 4 рассчитывают по формуле
K_{\text{н}} = \frac{a_{max} \cdot a_{min}}{t_{max} \cdot t_{min}} ,
где a_{min} — минимальная ширина рельефа, мм;