ГОСТ 4751-73. Государственный стандарт Союза ССР. Рым-болты. Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 10.05.1973 № 1169)
(ред. от 01.08.1990)
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 4751-67"]:::rst
  click n0 "https://bukva.ai/docs/ntp-apk-1-10-09-002-04" "ГОСТ 4751-67. Государственный стандарт Союза ССР. Рым-болты и гнезда под них (утв. Госстандартом СССР 30.11.1967)"
  n1["ГОСТ 4751-73"]:::doc
  click n1 "https://bukva.ai/docs/gost-4751-73" "ГОСТ 4751-73. Государственный стандарт Союза ССР. Рым-болты. Технические условия (утв. и введен в действие Постановлением Госстандарта СССР от 10.05.1973 N 1169)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
комитета стандартов
Совета Министров СССР
от 10 мая 1973 г. № 1169
Дата введения 1 июля 1974 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета стандартов Совета Министров СССР от 10.05.1973 № 1169
2. Срок проверки — 1993 г., периодичность — 5 лет
4. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта |
| ГОСТ 9.014-78 | 5.6 |
| ГОСТ 9.301-86 | 2.15, 3.1 |
| ГОСТ 9.302-88 | 4.6 |
| ГОСТ 515-77 | 5.3 |
| ГОСТ 1050-88 | 2.1 |
| ГОСТ 1759.0-87 | 2.15 |
| ГОСТ 2991-85 | 5.3 |
| ГОСТ 7505-89 | 2.3 |
| ГОСТ 9012-59 | 4.2 |
| ГОСТ 10549-80 | 2.10 |
| ГОСТ 14192-96 | 5.8 |
| ГОСТ 15150-69 | Вводная часть |
| ГОСТ 16093-81 2.10, Приложение | |
| ГОСТ 24705-81 | 2.10, Приложение |
| 5. Проверен в 1988 г. Ограничение срока действия снято Постановлением Госстандарта СССР от 16.12.1988 № 4162 | |
| 6. ПЕРЕИЗДАНИЕ (июнь 1998 г.) с Изменениями № 1, 2, 3, 4, утвержденными в мае 1979 г., январе 1983 г., декабре 1988 г., августе 1990 г. (ИУС 7-79, 5-83, 3-89, 11-90) | |
Настоящий стандарт распространяется на рым-болты, предназначенные для подъема, опускания или удержания на весу изделий при монтажных и такелажных работах для всех условий эксплуатации по ГОСТ 15150.
1. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
1.1. Конструкция и основные размеры рым-болтов должны соответствовать указанным на чертеже и в табл. 1.
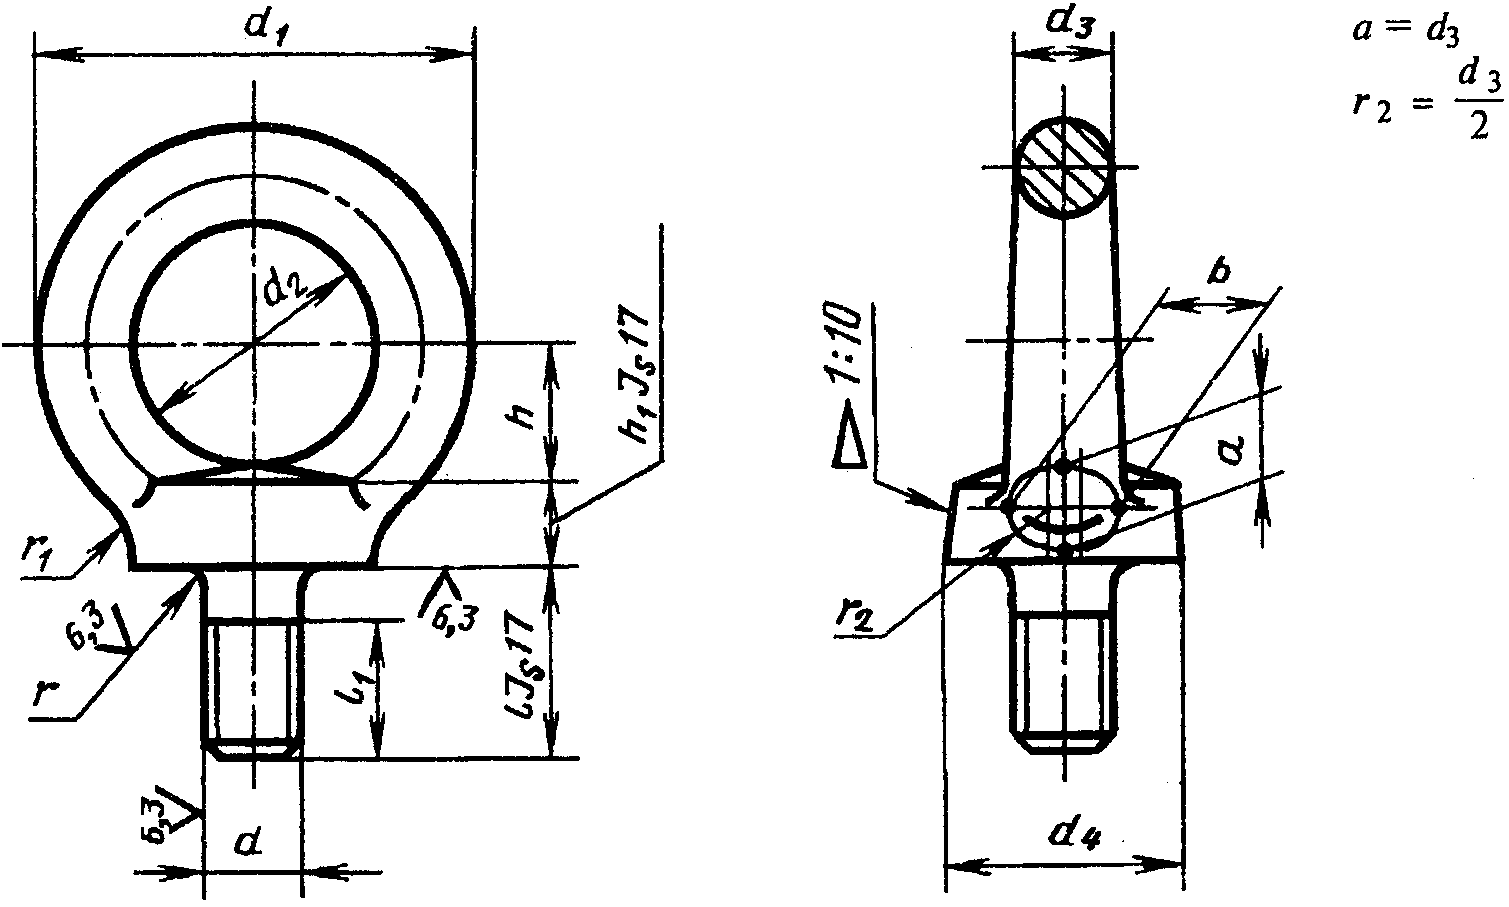
То же, с мелкой резьбой М100 x 6, с покрытием 01 (цинковое с хроматированием), толщиной 9 мкм:
Рым-болт М100 x 6.019 ГОСТ 4751-73
(Измененная редакция, Изм. № 1, 2).
1.2. Грузоподъемность рым-болтов должна соответствовать указанным в табл. 2.
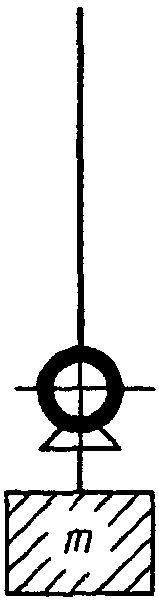
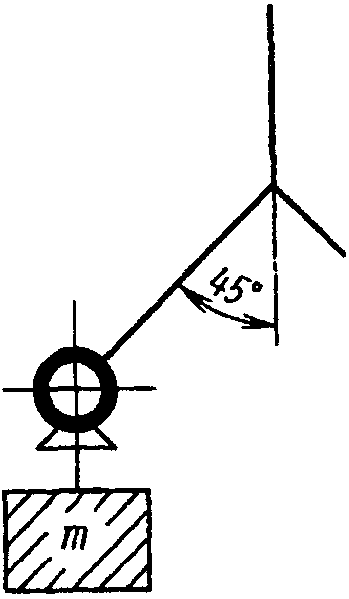
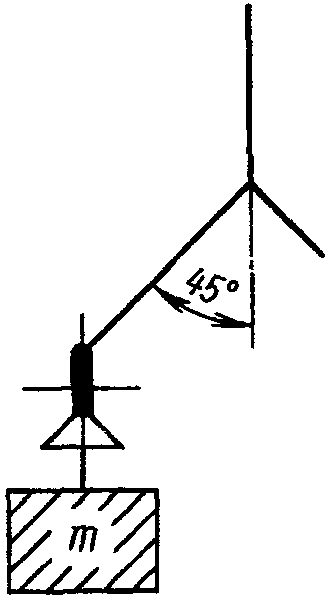
1. При подъеме груза направление строп под углом от вертикальной оси рым-болта свыше 45° не допускается.
2. Для установки в одной плоскости колец двух ввинченных до упора рым-болтов допускается применение плоских шайб толщиной:
- до 1 мм — под рым-болты с резьбой М8 — М12;
- не более половины шага резьбы — под рым-болты с резьбой свыше М12.
1.3. Конструкция и размеры гнезд под рым-болты приведены в Приложении.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Рым-болты должны быть изготовлены из стали марки 20 или 25 (подгруппа а) по ГОСТ 1050 штамповкой. Допускается изготовление ковкой.
Соответствие материала предусмотренным маркам должно быть подтверждено сертификатом предприятия — изготовителя металла.
(Измененная редакция, Изм. № 1).
2.3. Технические требования к штампованным поковкам по ГОСТ 7505, класс точности — II, степень сложности — С3.
Примечание. При изготовлении рым-болтов свободной ковкой в подкладных штампах допускается увеличивать плюсовые допуски в 2 раза.
(Измененная редакция, Изм. № 1).
2.4. На внутренней окружности кольца допускается лыска, получаемая после зачистки заусенцев, при условии сохранения размера в пределах допусков п. 2.3.
2.5 Заварка или заделка дефектов не допускается.
2.6. Рым-болты после штамповки или ковки должны быть нормализованы и очищены от окалины.
2.7. Твердость нормализованных рым-болтов должна соответствовать указанной в табл. 3.
| Марка стали | Твердость HB рым-болтов с размером резьбы | |
| от М8 до М64 | от М72 x 6 до М100 x 6 | |
| 20 | 105 — 149 | 95 — 121 |
| 25 | 134 — 187 | 105 — 149 |
Допускается одна повторная термообработка.
2.8 На кольце рым-болта центровые отверстия не допускаются.
2.9 Надрезы на обработанной части хвостовика не допускаются.
2.10 Резьба — по ГОСТ 24705 с полем допуска 8g по ГОСТ 16093.
Размеры фасок и сбегов резьбы — по ГОСТ 10549. Величина сбега резьбы для угла заборной части инструмента — 20°.
Примечание. При применении покрытия должны быть обеспечены указанные размеры и шероховатость.
2.11 Резьба не должна иметь сорванных ниток, заусенцев и вмятин.
2.12 Допуск перпендикулярности оси резьбы d на длине 100 мм относительно опорной плоскости кольца:
0,10 мм — для рым-болтов с резьбой от М8 до М16;
0,05 мм « » « » « от М20 до М100 x 6.»
2.13 Допуск симметричности оси резьбы d относительно общих плоскостей симметрии рым-болта:
Т 1 мм — для рым-болтов с резьбой от М8 до М12;
    *Т 2 мм    "   "    "    "    "    от М16 до М48;*
    *Т 4 мм    "   "    "    "    "    от М56 до М100 x 6.*
2.12 — 2.13. (Измененная редакция, Изм. № 2).
2.14. Рым-болты должны выдерживать испытание на прочность нагрузкой, равной удвоенной номинальной грузоподъемности.
Допускаемое отклонение этой нагрузки +/- 5%.
2.15. Рым-болты могут изготовляться с покрытием. Виды и условные обозначения покрытий — по ГОСТ 1759.0.
Технические требования к покрытиям и качеству поверхности рым-болтов перед покрытием — по ГОСТ 9.301.
(Измененная редакция, Изм. № 1).
3. ПРАВИЛА ПРИЕМКИ
3.1. Предприятие-изготовитель должно проводить приемо-сдаточные испытания рым-болтов. При приемо-сдаточных испытаниях рым-болты проверяют:
- на соответствие требованиям п. 1.1 в части размеров, получаемых объемной штамповкой или ковкой и пп. 2.3, 2.4: в случае изготовления свободной ковкой в подкладных штампах — каждый рым-болт; в случае изготовления объемной штамповкой — 5% от партии, но не менее 5 шт.;
- на соответствие требованиям пп. 2.5 и 2.6 - каждый рым-болт;
- на соответствие требованиям п. 2.7 - 10% от партии, но не менее 5 шт.;
- на соответствие требованиям п. 1.1 (размеры l, l1 и h1 и d), пп. 2.8 - 2.14 - каждый рым-болт;
- на соответствие требованиям п. 2.15 - по ГОСТ 9.301.
Примечание. Партия состоит из рым-болтов одного размера, изготовленных из стали одной марки, совместно прошедших термообработку.
(Измененная редакция, Изм. № 1).
3.2. При получении неудовлетворительных результатов испытаний рым-болтов хотя бы по одному из показателей проводят повторные испытания удвоенного числа образцов, взятых от той же партии, по полной программе. Результаты повторных испытаний являются окончательными и распространяются на всю партию.
(Введен дополнительно, Изм. № 2).
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. На соответствие требованиям п. 2.3 проверяют внешним осмотром без применения увеличительных приборов.
Допускается применение луп до трехкратного увеличения.
(Измененная редакция, Изм. № 2).
4.2. Твердость (п. 2.7) определяют по ГОСТ 9012 на образующей опорной части кольца.
4.3 Резьбу (п. 2.10) проверяют предельными калибрами.
4.4. Отклонение от перпендикулярности оси резьбового хвостовика к опорной поверхности кольца (п. 2.12) проверяют угловым шаблоном или щупом по просвету между опорной поверхностью кольца и торцевой поверхностью контрольного калибра.
4.5. Соответствие рым-болтов требованиям п. 2.4 проверяют испытанием на растяжение с выдержкой под нагрузкой в течение 10 мин.
Нагрузка должна быть приложена по оси стержня рым-болта.
Приложение нагрузки должно быть плавным, без рывков.
После снятия нагрузки в рым-болтах не должно быть остаточных деформаций, трещин и надрывов.
Отсутствие остаточных деформаций определяют контролем размеров по оси рым-болтов до и после испытания.
Отсутствие трещин и надрывов проверяют внешним осмотром с помощью лупы, имеющей не менее чем четырехкратное увеличение.
4.6. Толщину слоя покрытия (п. 2.15) проверяют на кольце рым-болта. Методы проверки качества и толщины покрытия — по ГОСТ 9.302.
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1 Каждый рым-болт на образующей опорной части кольца должен иметь следующую маркировку:
Для рым-болтов с резьбой М8 — М16 допускается выполнять маркировку только товарного знака предприятия; в этом случае условное обозначение резьбы маркируют на бирке для партии.
5.2. Маркировку выполняют давлением или штамповкой. Допускается наносить маркировку ударным способом.
5.3. Рым-болты упаковывают в плотные дощатые неразборные ящики по ГОСТ 2991, выложенные внутри упаковочной бумагой марки Б по ГОСТ 515.
5.4 В каждый ящик упаковывают рым-болты одной партии.
5.5 Масса брутто каждого ящика не должна превышать 60 кг.
5.6 Консервация — по ГОСТ 9.014.
5.7 Каждая партия рым-болтов должна сопровождаться документом, содержащим:
- наименование или товарный знак предприятия-изготовителя;
- условное обозначение рым-болтов;
- количество рым-болтов;
- результаты контрольных испытаний.
5.8 Маркировка транспортной тары — по ГОСТ 14192.
5.9 На каждом ящике наносят:
- товарный знак предприятия-изготовителя;
- условное обозначение рым-болтов;
- брутто и нетто в килограммах.
1. Конструкция и размеры гнезд под рым-болты в изделиях из черных металлов должны соответствовать указанным на чертеже и в таблице.
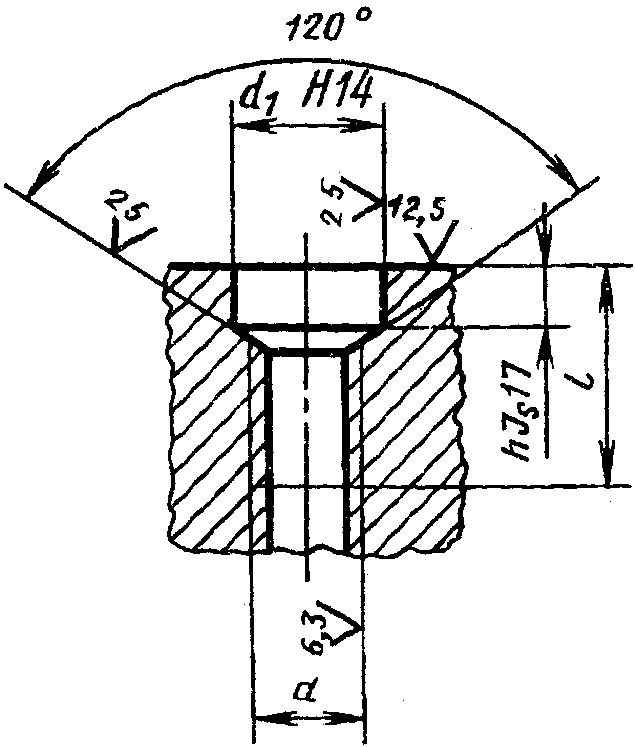
| Условное обозначение резьбы d | d1 | h | l, не менее |
| М8 | 13 | 5 | 19 |
| М10 | 15 | 6 | 22 |
| М12 | 17 | 26 | |
| М16 | 22 | 7 | 33 |
| М20 | 28 | 9 | 39 |
| М24 | 32 | 10 | 47 |
| М30 | 38 | 11 | 57 |
| М36 | 45 | 12 | 65 |
| М42 | 52 | 14 | 74 |
| М48 | 60 | 84 | |
| М56 | 68 | 17 | 97 |
| М64 | 75 | 112 | |
| М72 x 6 | 85 | 117 | |
| М80 x 6 | 95 | 127 | |
| М100 x 6 | 115 | 152 |
(Измененная редакция, Изм. № 2, 4).
2. Резьба — по ГОСТ 24705 с полем допусков 7H по ГОСТ 16093.
Резьба не должна иметь сорванных ниток.
3. Допуск перпендикулярности оси резьбы d на длине 100 мм относительно опорной поверхности гнезда:
0,2 мм — для рым-болтов с резьбой от М8 до М16;
0,1 мм — для рым-болтов с резьбой от М20 до М100 x 6.
(Измененная редакция, Изм. № 2, 3).
4. Гнезда под рым-болты должны быть чистыми, без раковин и подрезов.
5. Размер опорной плоской поверхности гнезда, имеющий обозначение шероховатости Ra 12,5 мкм должен быть не менее диаметра опорной поверхности рым-болта.
(Измененная редакция, Изм. № 1, 4).