ГОСТ 23615-79. Межгосударственный стандарт. Система обеспечения точности геометрических параметров в строительстве. Статистический анализ точности
(введен в действие Постановлением Госстроя СССР от 12.04.1979 № 55)
(ред. от 01.06.1986)
Внимание
Документ утратил силу на территории Российской Федерации с 01.01.2021 в связи с изданием Приказа Росстандарта от 29.07.2020 № 429-ст. Взамен введен в действие ГОСТ Р 58946-2020. Документ утратил силу на территории Российской Федерации с 01.01.2021 в связи с изданием Приказа Росстандарта от 29.07.2020 № 429-ст. Взамен введен в действие ГОСТ Р 58946-2020. Документ включен в Перечень документов в области стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований Федерального закона от 30.12.2009 № 384-ФЗ «Технический регламент о безопасности зданий и сооружений» (Приказ Росстандарта от 02.04.2020 № 687). Документ включен в Перечень документов в области стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований Федерального закона от 30.12.2009 № 384-ФЗ «Технический регламент о безопасности зданий и сооружений» (Приказ Росстандарта от 17.04.2019 № 831). Документ включен в Перечень документов в области стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований Федерального закона от 30.12.2009 № 384-ФЗ «Технический регламент о безопасности зданий и сооружений» (Приказ Росстандарта от 30.03.2015 № 365). Документ включен в Перечень национальных стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований Федерального закона от 30.12.2009 № 384-ФЗ «Технический регламент о безопасности зданий и сооружений» (Приказ Ростехрегулирования от 01.06.2010 № 2079). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Введен в действие с 1 января 1980 года.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 23615-79"]:::rst
  click n0 "https://bukva.ai/docs/gost-23615-79" "ГОСТ 23615-79. Межгосударственный стандарт. Система обеспечения точности геометрических параметров в строительстве. Статистический анализ точности (введен в действие Постановлением"
  n1["ГОСТ Р 58946-2020"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-58946-2020" "ГОСТ Р 58946-2020. Национальный стандарт Российской Федерации. Система обеспечения точности геометрических параметров в строительстве. Статистический анализ точности (утв. и введен"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 12 апреля 1979 г. № 55
СИСТЕМА ОБЕСПЕЧЕНИЯ ТОЧНОСТИ ГЕОМЕТРИЧЕСКИХ ПАРАМЕТРОВ В СТРОИТЕЛЬСТВЕ
СТАТИСТИЧЕСКИЙ АНАЛИЗ ТОЧНОСТИ
System for ensuring accuracy of geometrical parameters in construction.
Statistical analysis of accuracy
Постановлением Государственного комитета СССР по делам строительства от 12 апреля 1979 г. № 55 дата введения установлена
Издание (апрель 2003 г.) с Изменением № 1, утвержденным в июне 1986 г. (ИУС 11-86).
Настоящий стандарт устанавливает общие правила статистического анализа точности геометрических параметров при изготовлении строительных элементов (деталей, изделий, конструкций), выполнении разбивочных работ в процессе строительства и установке элементов в конструкциях зданий и сооружений.
Стандарт распространяется на технологические процессы и операции массового и серийного производства.
Применяемые в стандарте термины по статистическому анализу и контролю соответствуют приведенным в ГОСТ 15895-77 <*>.
<*> На территории Российской Федерации действуют ГОСТ Р 50779.10-2000, ГОСТ Р 50779.11-2000.
Стандарт полностью соответствует СТ СЭВ 5061-85.
(Измененная редакция, Изм. № 1).
1.1. Статистическим анализом устанавливают закономерность распределения действительных значений геометрических параметров конструкций зданий и сооружений и их элементов и определяют статистические характеристики точности этих параметров.
1.2 На основе результатов статистического анализа:
производят оценку действительной точности и устанавливают возможности технологических процессов и операций по ее обеспечению;
определяют возможность применения статистических методов регулирования точности по СТ СЭВ 2835-80 и контроля точности по ГОСТ 23616-79;
проверяют эффективность применяемых методов регулирования и контроля точности при управлении технологическими процессами.
1.3 Статистический анализ точности выполняют отдельно по каждому геометрическому параметру в последовательности:
в зависимости от характера производства образуют необходимые выборки и определяют действительные отклонения параметра от номинального;
рассчитывают статистические характеристики действительной точности параметра в выборках;
проверяют статистическую однородность процесса — согласие опытного распределения действительных отклонений параметра с теоретическим и стабильность статистических характеристик в выборках;
оценивают точность технологического процесса и, в зависимости от цели анализа, принимают решение о порядке применения его результатов.
1.4. Статистический анализ точности следует проводить после предварительного изучения состояния технологического процесса в соответствии с требованиями СТ СЭВ 2835-80 и его наладки по полученным результатам.
1.5. Действительные отклонения геометрического параметра в выборках определяют в результате его измерений в соответствии с требованиями ГОСТ 23616-79 и ГОСТ 26433.0-85.
1.2 — 1.5. (Измененная редакция, Изм. № 1).
2.1. В качестве исследуемой генеральной совокупности принимают объем продукции или работ (например, разбивочных), производимый на технологической линии (потоке, участке и т.п.) при неизменных типовых условиях производства в течение определенного времени, достаточного для характеристики данного процесса.
2.2. Статистический анализ точности выполняют по действительным отклонениям параметра в представительной объединенной выборке, состоящей из не менее чем 100 объектов контроля и получаемой путем последовательного отбора из исследуемой совокупности серии выборок малого объема.
Эти выборки отбирают через равные промежутки времени, определяемые в зависимости от объема производства и особенностей технологического процесса.
(Измененная редакция, Изм. № 1).
2.3. При анализе точности процессов изготовления элементов массового производства, когда на каждой единице или комплекте технологического оборудования постоянно в достаточно большом объеме производится однотипная продукция (например, кирпич, асбестоцементные листы), отбирают серию мгновенных выборок одинакового объема n = 5 \div 10 единицам.
2.4. При анализе точности изготовления элементов серийного производства, когда достаточный объем продукции может быть получен с нескольких однотипных единиц технологического оборудования (например, производство железобетонных изделий ряда видов, сборка металлоконструкций и т.п.), отбирают серию выборок одинакового объема n \geq 30 единицам. Эти выборки могут быть составлены из изделий, отбираемых при приемочном контроле нескольких последовательных или параллельных партий продукции.
2.5. При анализе точности разбивки осей и установки элементов образуют серию выборок одинакового объема из n \geq 30 закрепленных в натуре ориентиров или элементов, установленных на одном или нескольких монтажных горизонтах.
2.4, 2.5. (Измененная редакция, Изм. № 1).
2.6. Порядок формирования выборки для обеспечения ее представительности и случайности определяют в соответствии с характером объекта исследований и требованиями ГОСТ 18321-73.
3.1. При проведении статистического анализа вычисляют выборочные средние отклонения, а также выборочные среднеквадратичные отклонения или размахи действительных отклонений в выборках.
Примечание. При анализе точности конфигурации элементов выборочные средние отклонения не вычисляют.
3.2. Выборочное среднее отклонение \delta x_{m} в выборках малого объема и в объединенной выборке вычисляют по формуле
где \delta x_{i} — действительное отклонение;
3.3. Выборочное среднеквадратичное отклонение S_{x} в выборках малого объема n \geq 30 единицам и в объединенной выборке вычисляют по формуле
В случаях, когда выборочное среднее отклонение в соответствии с примечанием к п. 3.1 не вычисляют, значение \delta x_{m} в формуле (2) принимают равным нулю.
3.4. Размахи R_{x} действительных отклонений параметра определяют в выборках малого объема из n = 5 \div 10 единицам по формуле
где \delta x_{imax} и \delta x_{imin} — наибольшее и наименьшее значения \delta x_{i} в выборке.
3.1 — 3.4. (Измененная редакция, Изм. № 1).
3.5. Порядок расчета статистических характеристик приведен в Приложении 1.
3.6. В качестве статистических характеристик точности процесса принимают значения \delta x_{m} и S_{x} в объединенной выборке, если результаты проведенной в соответствии с разд. 4 проверки подтвердили статистическую однородность процесса.
Значения \delta x_{m} , S_{x} и R_{x} в выборках малого объема используют при проверке однородности процесса.
(Измененная редакция, Изм. № 1).
4.1 При проверке статистической однородности процесса устанавливают:
согласие распределения действительных отклонений параметра в объединенной выборке с теоретическим;
стабильность выборочного среднего отклонения \delta x_{m} , значение которого характеризует систематические погрешности процесса;
стабильность выборочного среднеквадратичного отклонения S_{x} или размаха R_{x} , значения которых характеризуют случайные погрешности прогресса.
4.2. Согласие распределения действительных отклонений параметра с теоретическим устанавливают по нормативно-технической документации.
Допускается использование других методов, принятых в математической статистике (например, построение ряда отклонений на вероятностной бумаге и т.д.).
4.3. При нормальном распределении геометрического параметра стабильность статистических характеристик в мгновенных выборках и выборках малого объема n \geq 30 единицам проверяют по попаданию их значений в доверительные интервалы, границы которых вычисляют для доверительной вероятности не менее 0,95.
В случае, если гипотеза о нормальном распределении геометрического параметра не может быть принята, применяют другие методы математической статистики.
4.1 — 4.3. (Измененная редакция, Изм. № 1).
4.5. Проверку статистической однородности технологических процессов изготовления строительных элементов, а также геометрических параметров зданий и сооружений допускается выполнять упрощенным способом в соответствии с Приложением 1.
Пример проверки приведен в Приложении 2.
(Измененная редакция, Изм. № 1).
4.6. Процесс считается статистически однородным по данному геометрическому параметру, если распределение действительных отклонений в объединенной выборке приближается к нормальному и характеристики точности в серии выборок, составивших объединенную выборку, стабильны во времени.
4.7. В случае, если распределение действительных отклонений не соответствует нормальному, а характеристики точности в серии выборок малого объема не стабильны, процесс не может считаться налаженным и установившимся. В этом случае следует ввести операционный контроль, установить причины нестабильности точности и произвести соответствующую настройку оборудования, после чего повторить анализ.
В любом случае систематическая погрешность, по абсолютной величине превышающая значение 1,643 \frac{S_{x}}{\sqrt{n}} , должна быть устранена регулированием.
(Измененная редакция, Изм. № 1).
5.1. На основании результатов статистического анализа устанавливают возможность процесса обеспечивать точность параметра в соответствии с определенным классом точности по ГОСТ 21779-82.
5.2 Класс точности определяют из условия
где \Delta x — ближайшее большее к значению 2tS_{x} значение допуска для данного интервала номинального размера в соответствующих таблицах ГОСТ 21779-82;
t — коэффициент, принимаемый по таблице настоящего стандарта в зависимости от значения приемочного уровня дефектности AQL , принятого при контроле точности по ГОСТ 23616-79.
| AQL, % | 0,25 | 1,5 | 4,0 | 10,0 |
|---|---|---|---|---|
| t | 3,0 | 2,4 | 2,1 | 1,6 |
5.3. Для сопоставления уровня точности различных производств или в различные промежутки времени следует использовать показатель уровня точности h , характеризующий запас точности по отношению к допуску \Delta x и определяемый по формуле
где S_{x} — выборочное среднеквадратичное отклонение, определяемое для статистически однородного процесса в случайных выборках объемом не менее 30 единиц.
5.1 — 5.3. (Измененная редакция, Изм. № 1).
5.4. Если h по абсолютному значению оказывается меньше чем 0,14, то следует считать, что запас точности отсутствует.
Если h отрицательна и по своему абсолютному значению превышает 0,14, то это означает, что процесс перешел в более низкий класс точности.
При значении h , приближающемся к 0,5, следует проверить возможность отнесения процесса к более высокому классу точности.
Рекомендуемое
ПОРЯДОК РАСЧЕТА
СТАТИСТИЧЕСКИХ ХАРАКТЕРИСТИК И ПРОВЕРКИ СТАТИСТИЧЕСКОЙ
ОДНОРОДНОСТИ ПРОЦЕССА УПРОЩЕННЫМ СПОСОБОМ
1. Действительные отклонения в выборках объемом n = 5 \div 10 единиц вносят в хронологическом порядке в табл. 1.
Форма таблицы для расчета характеристик \delta x_{m} и R_{x}
в мгновенных выборках объемом n = 5 \div 10
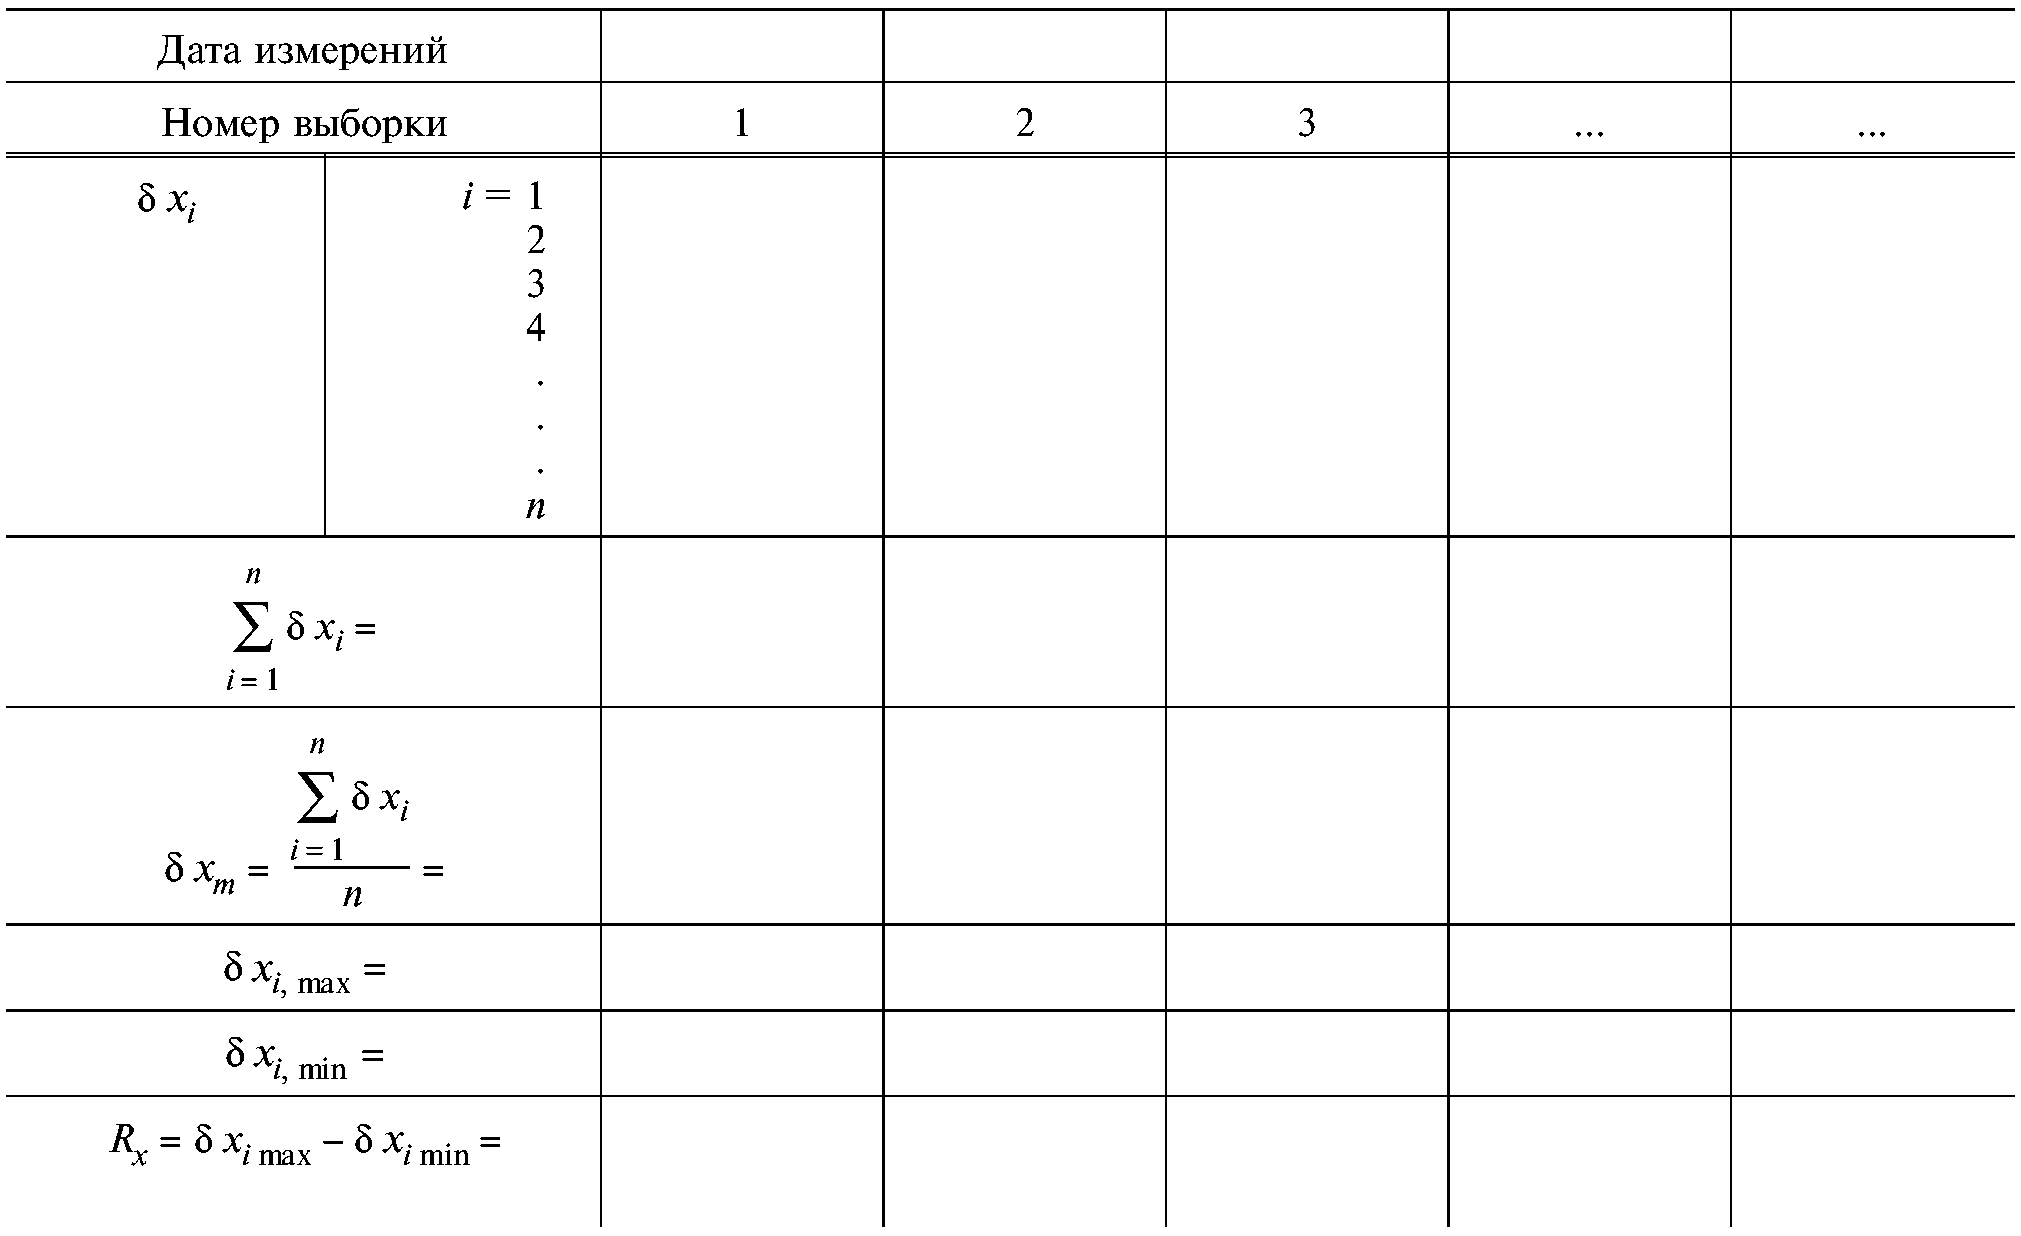
Характеристики \delta x_{m} и R вычисляют по формулам (1) и (3) настоящего стандарта.
2. Действительные отклонения в каждой из выборок объема n \geq 30 единицам вносят в табл. 2.
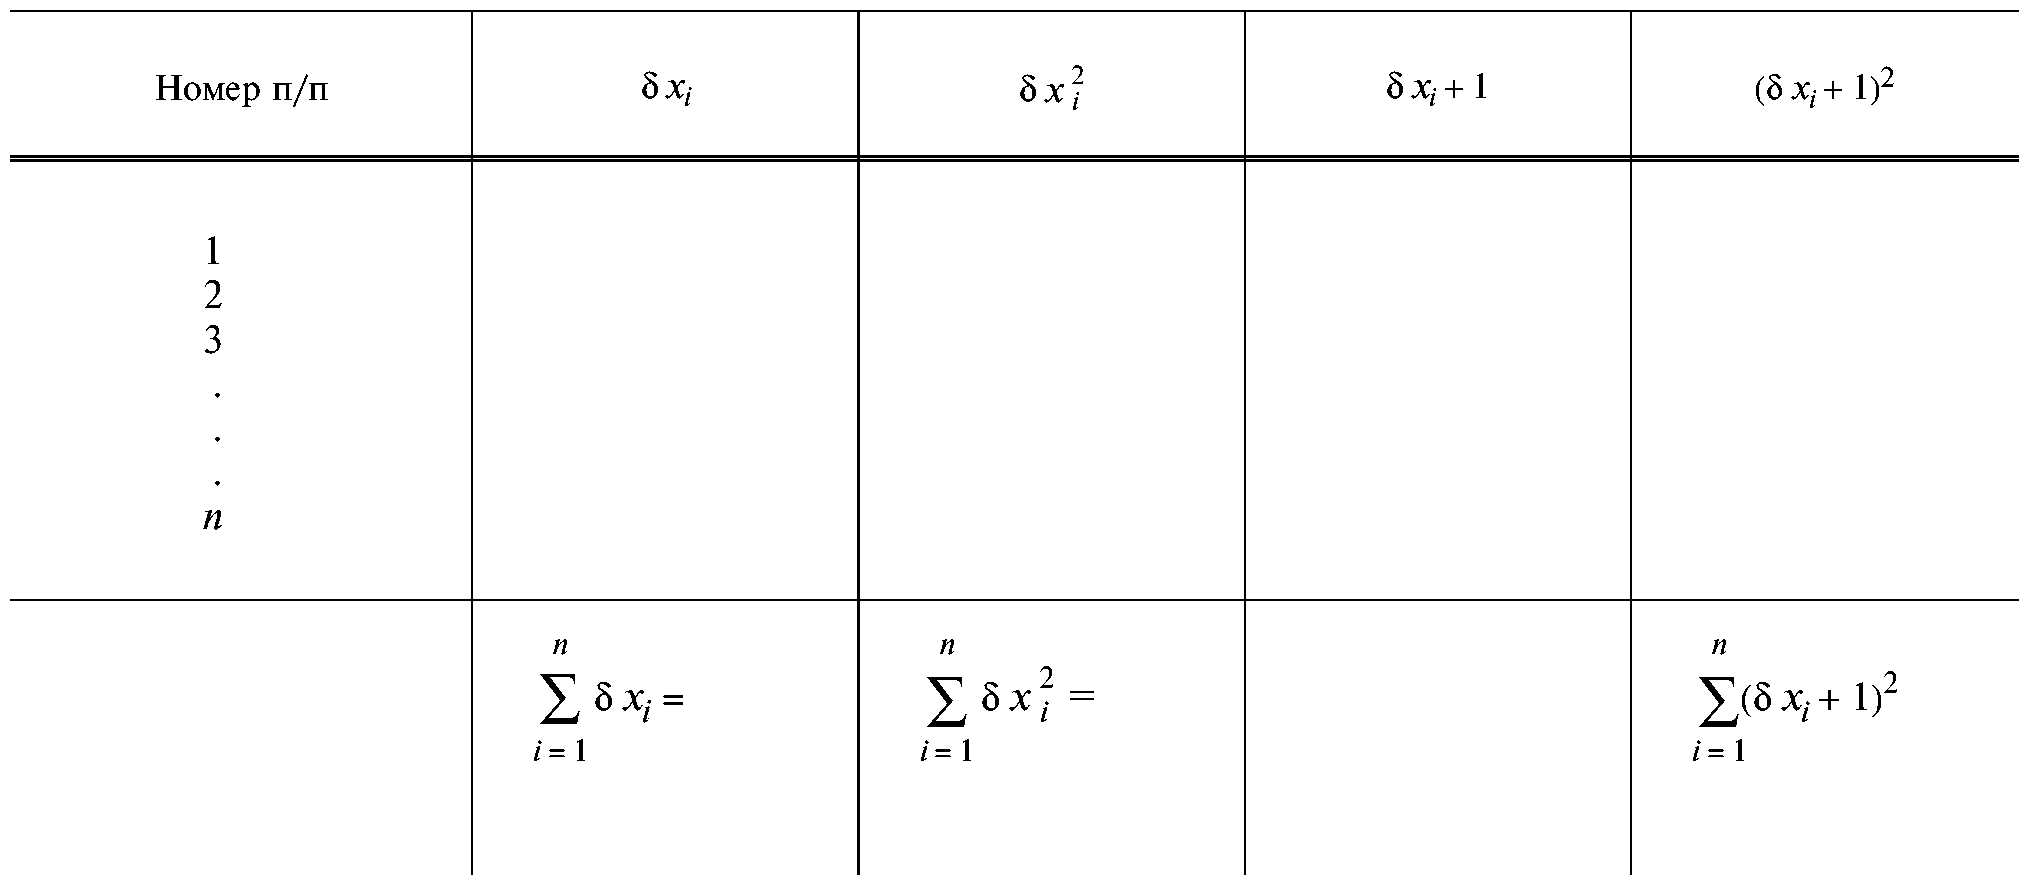
В каждой строчке вычисляют значения \delta x_{i} , (\delta x_{i} + 1) , (\delta x_{i} + 1)^{2} , складывают результаты вычислений по каждой графе и проверяют их правильность тождеством
\sum_{i = 1}^{n} (\delta x_{i} + 1)^{2} \equiv \sum_{i = 1}^{n} \delta x_{i}^{2} + 2 \sum_{i = 1}^{n} \delta x_{i} + n .
Характеристики \delta x_{m} и S_{x} вычисляют по формулам (1) и (2), подставляя в них подсчитанные по табл. 2 значения \sum_{i = 1}^{n} \delta x_{i} и \sum_{i = 1}^{n} \delta x_{i}^{2} .
3. Для расчета характеристик точности в объединенной выборке и проверки согласия действительного распределения с теоретическим действительные отклонения из всех выборок малого объема выписывают в порядке их возрастания, и полученное поле рассеяния между наименьшим и наибольшим отклонениями разбивают на интервалы распределения, равные цене деления измерительного инструмента, принимая целые числа за середины интервалов \delta x_{j} ( j = 1, 2, 3..., m — количество интервалов).
4. Подсчитывают количество отклонений, относящихся к каждому интервалу (частоты f_{j} ), и по форме табл. 3 (левая часть) строят гистограмму действительных отклонений, откладывая по вертикали интервалы распределения, а по горизонтали — соответствующие им частоты.
Форма таблицы для построения гистограммы
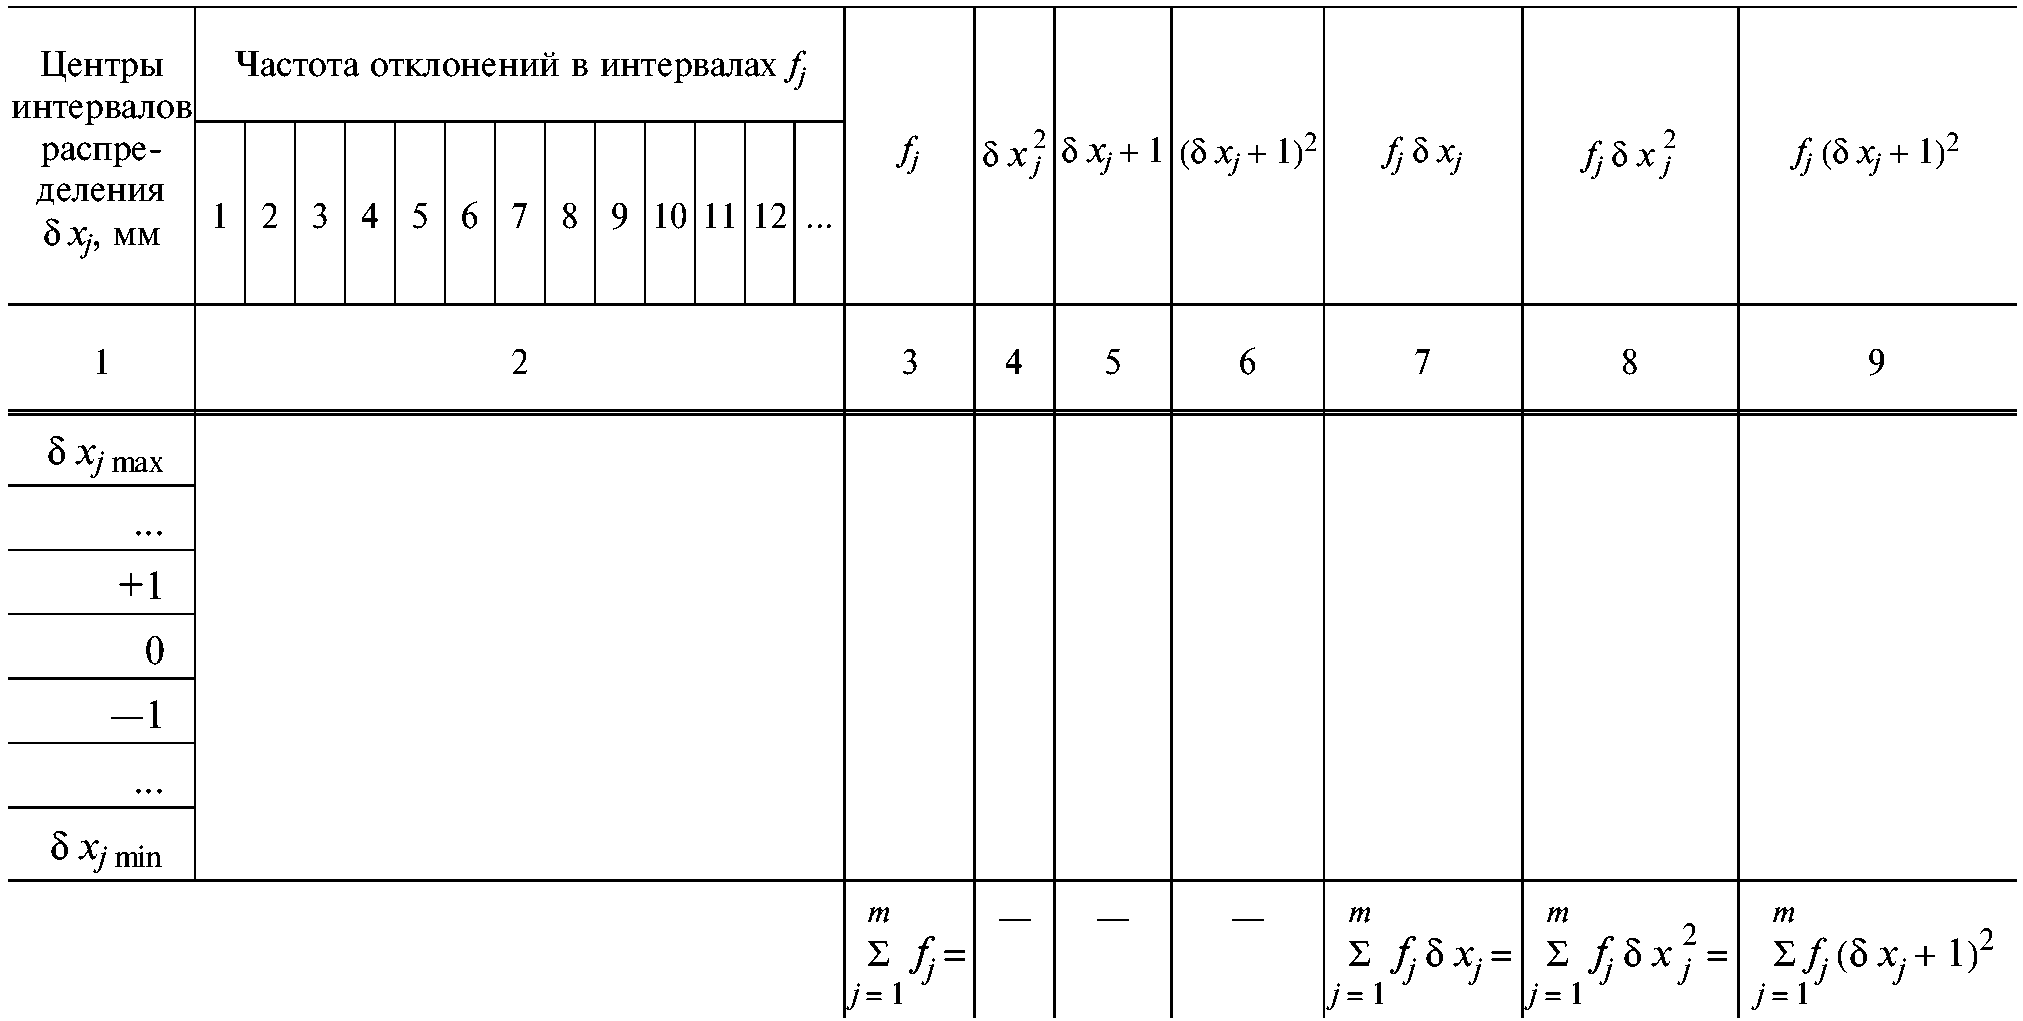
При построении гистограммы следует учитывать, что отклонения конфигурации элементов всегда имеют положительный знак.
В правую часть табл. 3 заносят значения \delta x_{j}^{2} , (\delta x_{j} + 1) , (\delta x_{j} + 1)^{2} , f_{j}x_{j} , f_{j}\delta x_{j}^{2} , f_{j}(\delta x_{j} + 1)^{2} , вычисленные для каждого значения \delta x_{j} , принятого за середину интервала, и проверяют правильность вычислений тождеством
\sum_{j = 1}^{m} f_{j}(\delta x_{j} + 1)^{2} \equiv \sum_{j = 1}^{m} f_{j}\delta x_{j}^{2} + 2 \sum_{j = 1}^{m} f_{j}\delta x_{j} + \sum_{j = 1}^{m} f_{j} .
Значения \delta x_{m} и S_{x} вычисляют по преобразованным формулам (1) и (2):
\delta x_{m} = \frac{\sum_{j = 1}^{m} f_{j}\delta x_{j}}{\sum_{j = 1}^{m} f_{j}} , (1а)
S_{x} = \sqrt{\frac{\sum_{j = 1}^{m} f_{j}\delta x_{j}^{2}}{\sum_{j = 1}^{m} f_{j}} - \delta x_{x}^{2}} , (2а)
подставляя в них соответствующие суммы чисел из таблицы.
После вычисления \delta x_{m} и S_{x} действительные отклонения \delta x_{j} , выходящие за пределы интервалов, в которые попадают значения \delta x_{m} \pm 3S_{x} , исключают из гистограммы и табл. 3 как грубые ошибки, после чего уточняют значения \delta x_{m} и S_{x} .
5. На полученной гистограмме по характеристикам \delta x_{m} и S_{x} строят кривую нормального распределения. С этой целью в соответствии с табл. 4 вычисляют значения \delta и частоты f , соответствующие нормальному распределению, и, отложив эти значения на вертикальной и горизонтальной шкале левой части табл. 3, по полученным на гистограмме точкам с координатами \delta и f строят плавную кривую.
| дельта | дельта x m | дельта x +/- S m x | дельта x +/- 2S m x | дельта x +/- 3S m x |
|---|---|---|---|---|
| f | f max | 5 — f 8 max | 1 — f 8 max | 1 -- f 80 max |
Значение f_{max} определяют по формуле
а для отклонений конфигурации — по формуле
6. При отсутствии на гистограмме резких отличий от построенной кривой (пиков распределения у ее границ, явно выраженных нескольких вершин и т.п.) по интервалам распределения, расположенным за пределами \delta x_{m} \pm tS_{x} при t = 2; 2,4 и 3, определяют сумму частностей действительных отклонений \sum_{j = 1}^{m_{t}} W_{j} в процентах по формуле
где m_{t} — число интервалов за пределами \delta x_{m} \pm tS_{x} .
Распределение считают приближающимся к нормальному, если найденные суммы частностей не превышают соответствующих значений, приведенных в табл. 5.
| t | 2,0 | 2,4 | 3,0 |
|---|---|---|---|
| SUM W , % j | 12,5 | 8,6 | 5,55 |
7. Стабильность выборочного среднего отклонения \delta x_{m} и размахов R_{x} в серии мгновенных выборок проверяют условиями:
R_{x} \leq A_{2}S_{x} ,
где A_{1} и A_{2} — коэффициенты, принимаемые по табл. 6 в зависимости от объема мгновенных выборок n.
| n | A 1 | A 2 |
|---|---|---|
| 5 | 1,34 | 4,89 |
| 6 | 1,22 | 5,04 |
| 7 | 1,13 | 5,16 |
| 8 | 1,06 | 5,25 |
| 9 | 1,00 | 5,34 |
| 10 | 0,95 | 5,43 |
При устойчивом технологическом процессе не менее 95% значений \delta x_{m} и R_{x} должны соответствовать указанным условиям.
8. Стабильность характеристик S_{x} и \delta x_{m} в серии выборок объемом n \geq 30 проверяется вычислением показателей F_{\text{э}} и t_{\text{э}} по формулам:
где S_{xmax} и S_{xmin} — соответственно наибольшее и наименьшее значения характеристики S_{x} в серии выборок;
t_{\text{э}} = \frac{\delta x_{mmax} - \delta x_{mmi}}{\sqrt{S_{x1}^{2} + S_{x2}^{2}}} \sqrt[n]{n + 1} ,
где \delta x_{mmax} и \delta x_{mmin} — соответственно наибольшее и наименьшее значения характеристики \delta x_{m} в серии выборок;
S_{x1} и S_{x2} — значения характеристики S_{x} в выборках с характеристиками \delta x_{mmax} и \delta x_{mmin} .
Характеристики S_{x} и \delta x_{m} в серии выборок считаются стабильными, если F_{\text{э}} \leq 1,5 , t_{\text{э}} \leq 2,0 .
Приложение 1. (Измененная редакция, Изм. № 1).
Справочное
Необходимо произвести проверку статистической однородности технологического процесса изготовления панелей наружных стен. Анализируемый параметр — длина. Номинальные длины панелей всех марок находятся в интервале от 2500 до 4000 мм. Панели изготавливают в горизонтальных формах, объем выпуска — 25 панелей в смену. Парк форм для изготовления панелей — 96 шт., каждая из которых имеет свои действительные внутренние размеры, влияющие на точность соответствующих размеров панелей. Подобный технологический процесс относится к процессам серийного производства.
1. Для составления выборки объемом n \geq 30 изделий ежедневно в течение трех дней записывали действительные отклонения длины панелей, которые контролировали в соответствии с ГОСТ 11024-84 (по 5 изделий в каждую смену). Из накопленных 45 действительных отклонений были исключены пять отклонений длины изделий из форм, которые попали в контроль повторно.
Результаты измерений были округлены до целых значений в мм и занесены в табл. 1, составленную по форме табл. 2 Приложения 1, после чего в табл. 1 были выполнены необходимые вычисления.
| Номер п/п | дельта x i | 2 дельта x i | дельта x + 1 i | 2 (дельта x + 1) i | |
| 1 | 2 | 3 | 4 | 5 | |
| 1 | +4 | 16 | +5 | 25 | |
| 2 | -3 | 9 | -2 | 4 | |
| 3 | -1 | 1 | 0 | 0 | |
| 4 | +2 | 4 | +3 | 9 | |
| 5 | -1 | 1 | 0 | 0 | |
| 6 | 0 | 0 | +1 | 1 | |
| 7 | -4 | 16 | -3 | 9 | |
| 8 | -1 | 1 | 0 | 0 | |
| 9 | +2 | 4 | +3 | 9 | |
| 10 | +1 | 1 | +2 | 4 | |
| 11 | +4 | 16 | +5 | 25 | |
| 12 | +1 | 1 | +2 | 4 | |
| 13 | +1 | 1 | +2 | 4 | |
| 14 | +3 | 9 | +4 | 16 | |
| 15 | +2 | 4 | +3 | 9 | |
| 16 | 0 | 0 | +1 | 1 | |
| 17 | +5 | 25 | +6 | 36 | |
| 18 | +3 | 9 | +4 | 16 | |
| 19 | +1 | 1 | +2 | 4 | |
| 20 | +2 | 4 | +3 | 9 | |
| 21 | +6 | 36 | +7 | 49 | |
| 22 | +2 | 4 | +3 | 9 | |
| 23 | +2 | 1 | +2 | 4 | |
| 24 | +7 | 49 | +8 | 64 | |
| 25 | +3 | 9 | +4 | 16 | |
| 26 | +2 | 4 | +3 | 9 | |
| 27 | +1 | 1 | +2 | 4 | |
| 28 | 0 | 0 | +1 | 1 | |
| 29 | +3 | 9 | +4 | 16 | |
| 30 | +2 | 4 | +3 | 9 | |
| 31 | 0 | 0 | +1 | 1 | |
| 32 | +5 | 25 | +6 | 36 | |
| 33 | +6 | 36 | +7 | 49 | |
| 34 | +2 | 4 | +3 | 9 | |
| 35 | +1 | 1 | +2 | 4 | |
| 36 | -3 | 9 | -2 | 4 | |
| 37 | +2 | 4 | +3 | 9 | |
| 38 | +3 | 9 | +4 | 16 | |
| 39 | +4 | 16 | +5 | 25 | |
| 40 | -5 | 25 | -4 | 16 | |
| 40 SUM дельта x = 63 1 i | 40 2 SUM дельта x = 369 1 i | дельта x + 1 i | 40 2 SUM (дельта x + 1) = 535 1 i | ||
Правильность заполнения таблицы в соответствии с п. 1 Приложения 1 была проверена тождеством
\sum_{i = 1}^{n} (\delta x_{i} + 1)^{2} \equiv \sum_{i = 1}^{n} \delta x_{i}^{2} + 2 \sum_{i = 1}^{n} \delta x_{i} + n ;
после чего по формулам (1) и (2) определены
\delta x_{m} = \frac{\sum_{i = 1}^{n} \delta x_{i}}{n} = \frac{63}{40} = 1,57 мм;
S_{x} = \sqrt{\frac{\sum_{i = 1}^{n} \delta x_{i}^{2}}{n} - \delta x_{m}^{2}} = \sqrt{\frac{369}{40} - 1,57^{2}} = 2,60 мм.
2. В течение последующих пяти месяцев в аналогичном порядке были образованы еще пять выборок того же объема n = 40 , для каждой из которых были вычислены те же статистические характеристики \delta x_{m} и S_{x} .
Сроки отбора выборок устанавливались таким образом, чтобы время между соседними выборками было больше, чем время формирования выборки.
Результаты вычислений статистических характеристик по всем выборкам приведены в табл. 2.
| Номер п/п | Месяц, год | n | дельта x , мм m | S , мм x |
|---|---|---|---|---|
| 1 | 05.78 | 40 | 1,57 | 2,60 |
| 2 | 06.78 | 40 | 1,43 | 2,13 |
| 3 | 07.78 | 40 | 0,92 | 2,22 |
| 4 | 08.78 | 40 | 1,05 | 2,35 |
| 5 | 09.78 | 40 | 1,36 | 2,18 |
| 6 | 10.78 | 40 | 0,87 | 2,57 |
3. Из действительных отклонений во всех выборках были выбраны наибольшее \delta x_{jmax} = + 10 мм и наименьшее \delta x_{jmin} = - 7 мм значения и поле рассеяния между ними разделено на 18 интервалов по 1 мм с границами, равными 10,5; 9,5; 8,5; 7,5 мм и т.д. Центры интервалов, выраженные целыми числами ( \delta x_{j} = 10, 9, 8, 7 мм и т.д.), были внесены в графу 2 табл. 3.
Действительные отклонения \delta x_{j} из всех выборок были распределены по интервалам, после чего было подсчитано количество отклонений в каждом интервале (частоты), построена гистограмма и выполнены все промежуточные вычисления в таблице. Правильность заполнения таблицы в соответствии с п. 4 Приложения 1 была проверена тождеством
\sum_{j = 1}^{m} f_{j}(\delta x_{j} + 1)^{2} \equiv \sum_{j = 1}^{m} f_{j}\delta x_{j}^{2} + 2 \sum_{j = 1}^{m} f_{j}\delta x_{j} + \sum_{j = 1}^{m} f_{j} ;
Характеристики \delta x_{m} и S_{x} были вычислены по формулам (1а) и (2а) Приложения 1:
\delta x_{m} = \frac{\sum_{j = 1}^{m} f_{j}\delta x_{j}}{\sum_{j = 1}^{m} f_{j}} = \frac{301}{240} = 1,254 мм;
S_{x} = \sqrt{\frac{\sum_{j = 1}^{m} f_{j}\delta x_{j}^{2}}{\sum_{j = 1}^{m} f_{j}} - \delta^{2}x_{m}} = \sqrt{\frac{1935}{240} - 1 - 254^{2}} = 2,54\text{мм} .
Отклонения, вышедшие за пределы, ограниченные вычисленными значениями и равные +10 мм, +9 мм и -7 мм, были исключены из объединенной выборки как грубые ошибки, после чего в двух последних графах табл. 3 были произведены соответствующие вычисления, определены новые значения сумм \sum_{j = 1}^{m} f_{j}\delta x_{j} и \sum_{j = 1}^{m} f_{j}\delta x_{j}^{2} и уточнены характеристики
\delta x_{m} = \frac{289}{237} = 1,202 \approx 1,2 мм;
S_{x} = \sqrt{\frac{1705}{237} - 1,202^{2}} = 2,397 \approx 2,4 мм.
4. Для построения на чертеже гистограммы кривой нормального распределения в соответствии с п. 4 Приложения 1 были вычислены координаты точек кривой — отклонения \delta и соответствующие им частоты f .
| дельта = дельта x = 1,2 мм 1 m | 237 f = f = ---------- = 39,5 1 max ____ 2,2 /2 пи |
|---|---|
| дельта = дельта x + S = | 5 |
| 2 m x | f = — f = 24,68 2,3 8 max |
| = 1,2 + 2,4 = 3,6 мм | |
| дельта = дельта x — S = | |
| 3 m x | |
| = 1,2 — 2,4 = -1,2 мм | |
| дельта = дельта x + 2S = | 1 |
| 4 m x | f = — f = 4,93 4,5 8 max |
| = 1,2 + 4,8 = 6,0 мм | |
| дельта = дельта x — 2S = | |
| 5 m x | |
| = 1,2 — 4,8 = -3,6 мм | |
| дельта = дельта x + 3S = | 1 |
| 6 m x | f = -- f = 0,49 6,7 80 max |
| = 1,2 + 7,2 = 8,4 мм | |
| дельта = дельта x — 3S = | |
| 7 m x | |
| = 1,2 — 7,2 = -6,0 мм |
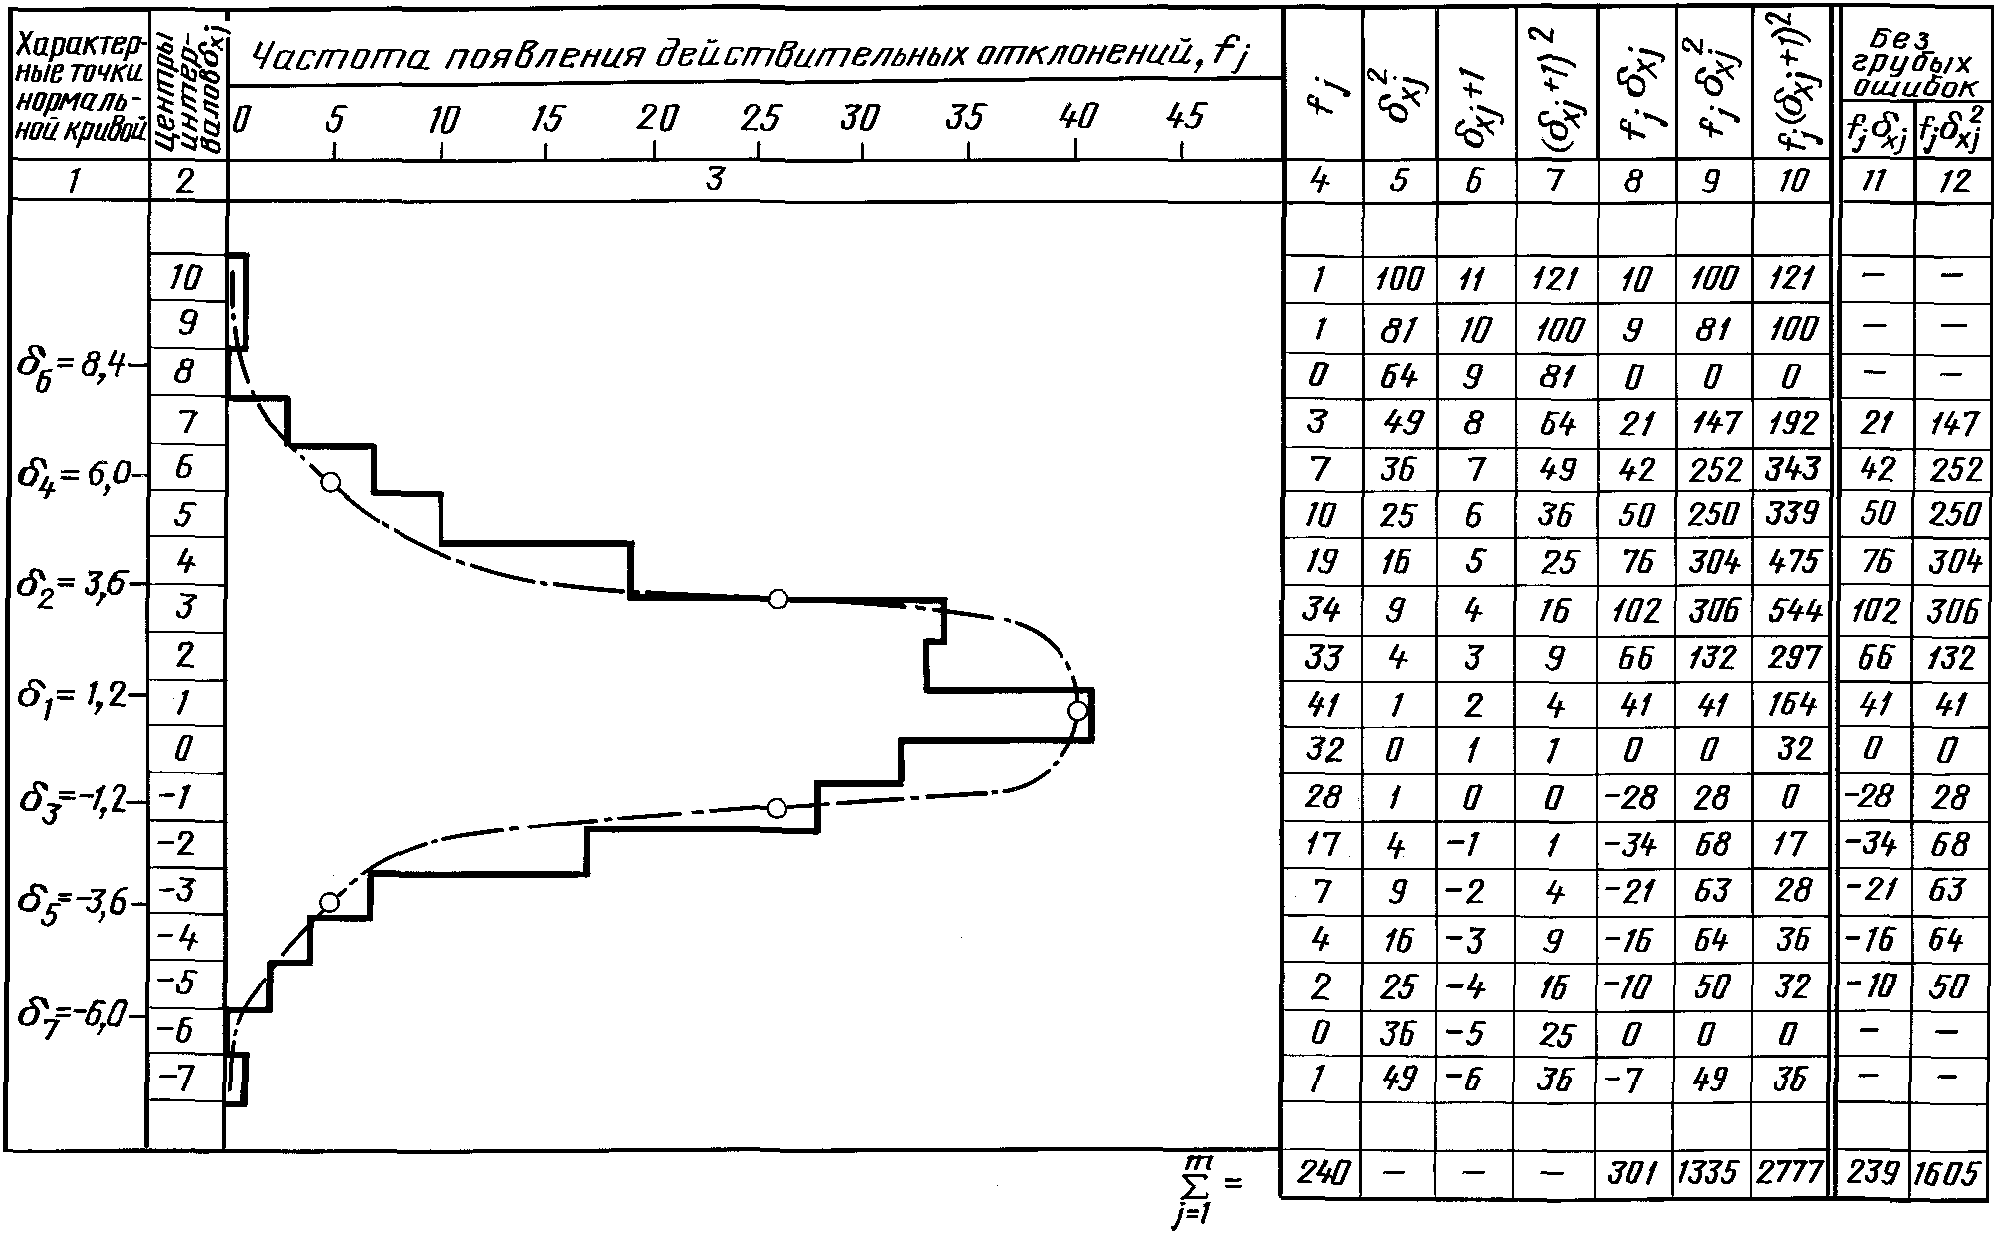
По полученным координатам \delta и f на гистограмме были найдены характерные точки, по которым была построена теоретическая кривая нормального распределения.
Очертания гистограммы практически можно считать совпадающими с кривой нормального распределения.
Для завершения проверки по гистограмме были суммированы частоты f_{j} по интервалам, расположенным за границами \delta x_{m} \pm tS_{x} при t = 2,0; 2,4; 3,0, и определены соответствующие им суммы частностей.
Сравнение сумм частностей в табл. 4 с допустимыми значениями в табл. 5 Приложения 1 показывает, что исследуемое распределение можно считать приближающимся к нормальному.
| Границы дельта x +/- tS m x | Сумма частот m t SUM f j=1 j за границами | Сумма частностей m t m SUM f t j=1 j SUM W = ------ x 100% j=1 j n | Допустимые суммы частностей по табл. 5 Приложения 1 |
|---|---|---|---|
| t = 3,0; | 3 | 3 --- x 100 = 1,2658 | 5,55 |
| 1,2 +/- 7,2 мм | 240 | ||
| t = 2,4; | 8 | 8 --- x 100 = 3,3755 | 8,60 |
| 1,2 +/- 5,8 мм | 240 | ||
| t = 2,0; | 19 | 19 --- x 100 = 8,0168 | 12,50 |
| 1,2 +/- 4,8 мм | 240 |
5. Для проверки стабильности характеристики S_{x} из табл. 2 были выбраны наибольшее и наименьшее значения S_{xmax} = 2,6 мм и S_{xmin} = 2,13 мм и вычислена характеристика
F_{\text{э}} = \frac{S_{xmax}^{2}}{S_{xmin}^{2}} = \frac{2,60^{2}}{2,13^{2}} = \frac{6,76}{4,53} = 1,49 .
Характеристика S_{x} в серии выборок стабильна, так как F_{\text{э}} = 1,49 < 1,50 (см. п. 8 Приложения 1).
Для проверки стабильности характеристики \delta x_{m} из табл. 2 были выбраны наибольшее и наименьшее значения \delta x_{mmax} = 1,57 мм и \delta x_{mmin} = 0,87 мм, соответствующие им значения S_{x1} = 2,6 мм и S_{x2} = 2,57 , и вычислена характеристика
t_{\text{э}} = \frac{\delta x_{mmax} - \delta x_{mmin}}{\sqrt{S_{x1}^{2} + S_{x2}^{2}}} \cdot \sqrt{n - 1} = \frac{1,57 - 0,87}{\sqrt{2,6^{2} + 2,57^{2}}} \cdot \sqrt{39} = 1,26 .
Характеристика \delta x_{m} в серии выборок стабильна, так как t_{\text{э}} = 1,26 < 2 (см. п. 8 Приложения 1).
6. На основании проверки технологический процесс изготовления панелей наружных стен по параметру «длина панелей» можно считать статистически однородным.
Так как систематическая погрешность, равная найденному выборочному среднему отклонению \delta x_{m} = 1,2 мм, превышает значение 1,643 \frac{S_{x}}{\sqrt{n}} = \frac{1,643 \cdot 2,4}{\sqrt{237}} = 0,256 мм, то в соответствии с п. 4.7 настоящего стандарта она должна быть устранена регулированием внутренних размеров форм.
7. Для определения класса точности по длине панелей в соответствии с п. 5.2 настоящего стандарта определяем значение
2tS_{x} = 2 \cdot 2,1 \cdot 2,4 = 10,1 мм.
Значение t = 2,1 принято по таблице п. 5.2 настоящего стандарта для приемочного уровня дефектности AQL = 4,0\% , выбранного по ГОСТ 23616-79.
В соответствии с табл. 1 ГОСТ 21779-82 ближайшее большее значение допуска для интервала номинальных размеров от 2500 до 4000 мм равняется 10 мм, что соответствует 5-му классу точности.
По формуле (5) настоящего стандарта вычисляем значение
В соответствии с п. 5.4 настоящего стандарта можно сделать вывод, что запас точности отсутствует, так как 0,01 < 0,14.
Приложение 2. (Измененная редакция, Изм. № 1).