ГОСТ 17314-81. Межгосударственный стандарт. Устройства для крепления тепловой изоляции стальных сосудов и аппаратов. Конструкция и размеры. Технические требования
(утв. и введен в действие Постановлением Госстандарта СССР от 16.02.1981 № 782)
(ред. от 30.06.2022)
Примечание
Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности оборудования, работающего под избыточным давлением» (ТР ТС 032/2013) (Решение Коллегии Евразийской экономической комиссии от 11.06.2019 № 96). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Изменение № 3 введено в действие Приказом Росстандарта от 30.06.2022 № 558-ст с 01.12.2022. Взамен ГОСТ 17314-71.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 2.731-68"]:::rst
  n1["ГОСТ 17314-71"]:::rst
  n2["ГОСТ 17314-81"]:::doc
  click n2 "https://bukva.ai/docs/gost-17314-81" "ГОСТ 17314-81. Межгосударственный стандарт. Устройства для крепления тепловой изоляции стальных сосудов и аппаратов. Конструкция и размеры. Технические требования (утв. и введен в "
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Постановлением Государственного
комитета СССР по стандартам
от 16 февраля 1981 г. № 782
УСТРОЙСТВА ДЛЯ КРЕПЛЕНИЯ ТЕПЛОВОЙ ИЗОЛЯЦИИ
СТАЛЬНЫХ СОСУДОВ И АППАРАТОВ
КОНСТРУКЦИЯ И РАЗМЕРЫ. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
Arrangements for fostening heat insulation of steel
vessels and apparatus. Construction and dimensions.
Technical requirements
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством монтажных и специальных строительных работ СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 16.02.81 № 782
| Обозначение НТД, на который дана ссылка | Номер пункта |
| ГОСТ 9.303-84 | 2.2 |
| ГОСТ 380-2005 | 2.2 |
| (в ред. Изменения № 3, введенного в действие Приказом Росстандарта от 30.06.2022 № 558-ст) ГОСТ 3282-74 | |
| 2.2 | ГОСТ ISO 3269-2021 |
| 2.13 | (в ред. Изменения № 3, введенного в действие Приказом Росстандарта от 30.06.2022 № 558-ст) |
| ГОСТ 18160-72 2.14 | |
| ГОСТ 25347-2013 (ISO 286-2:2010) | 2.5, 2.6 |
| (в ред. Изменения № 3, введенного в действие Приказом Росстандарта от 30.06.2022 № 558-ст) | ГОСТ 30893.1-2002 (ИСО 2768-1-89) |
| 2.5 (в ред. Изменения № 3, введенного в действие Приказом Росстандарта от 30.06.2022 № 558-ст) | |
| 5. Ограничение срока действия снято Постановлением Госстандарта СССР от 23.06.89 № 1969 | |
| 6. ИЗДАНИЕ (декабрь 2004 г.) с Изменениями № 1, 2, утвержденными в декабре 1986 г., июне 1989 г. (ИУС 3-87, 10-89) | |
Настоящий стандарт распространяется на устройства для крепления наружной тепловой изоляции и их размещения на стальных стационарных сосудах и аппаратах (далее — устройства) с температурой вещества в объектах от минус 100 до плюс 600 °C включительно, диаметром не менее 500 мм, с криволинейными или плоскими поверхностями, применяемые в химической, нефтехимической, нефтеперерабатывающей, энергетической и других отраслях промышленности.
Стандарт не распространяется на устройства, применяемые для резервуаров, изготовляемых способом рулонирования, и сферических резервуаров.
1. КОНСТРУКЦИЯ И РАЗМЕРЫ
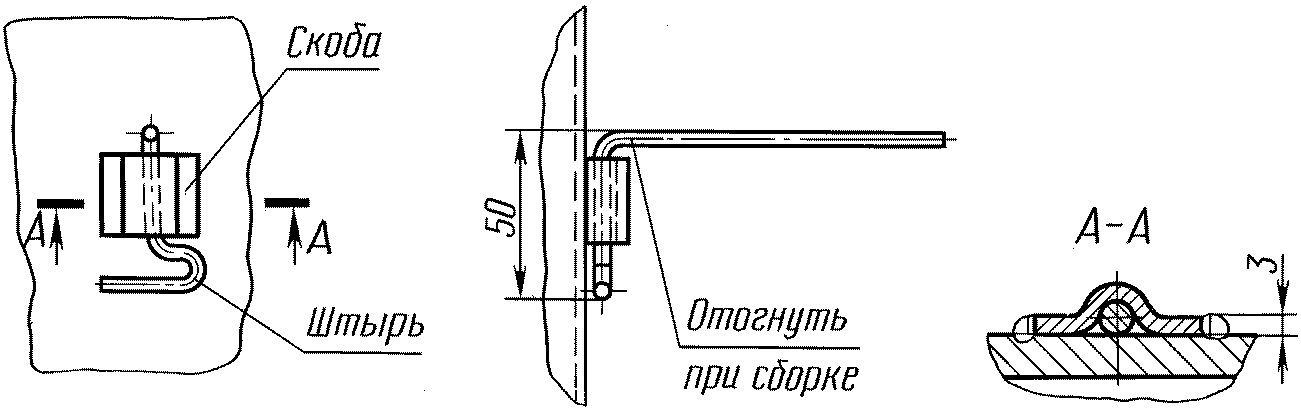
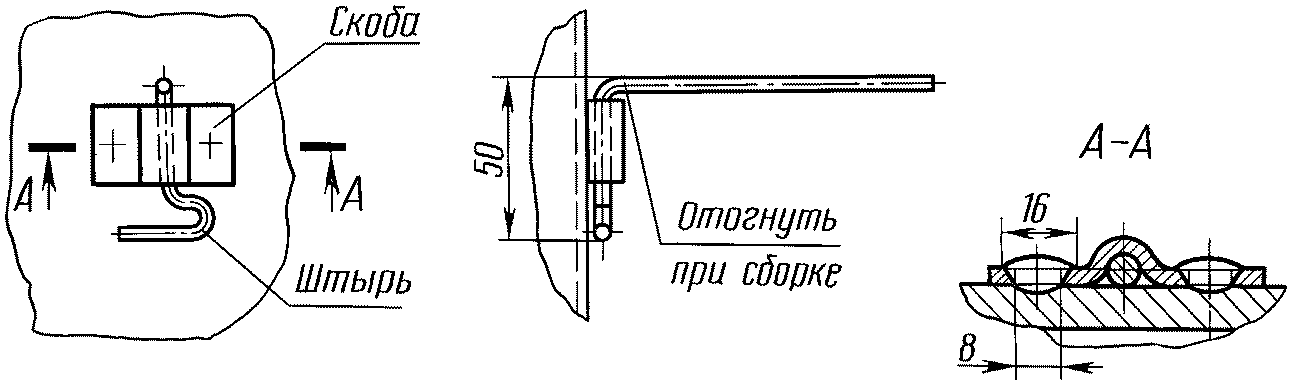
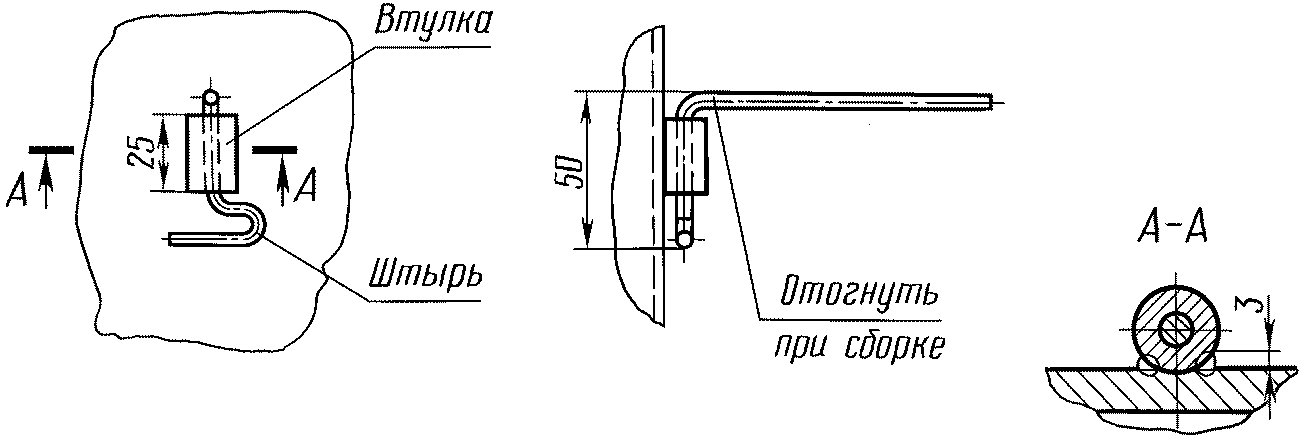
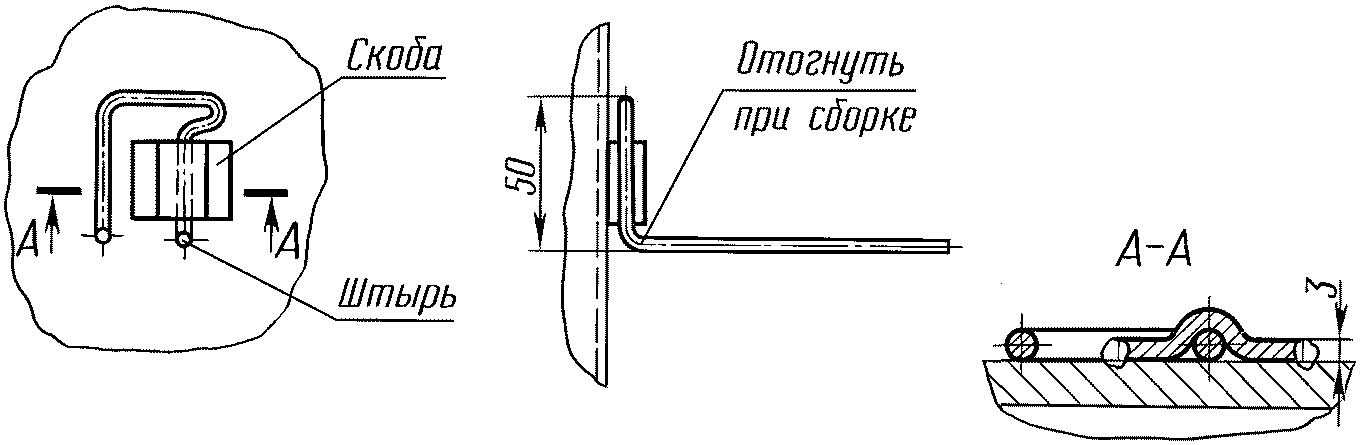
1.1 В зависимости от типа изоляции и способа ее крепления устройства изготовляют в трех исполнениях:
1 — для крепления одинарным штырем изоляции толщиной до 100 мм;
2 — для крепления двойным штырем изоляции толщиной до 260 мм;
3 — для крепления подвеской полносборных теплоизоляционных конструкций толщиной от 40 до 120 мм.
1.2. Конструкция устройств и их применение должны соответствовать указанным на черт. 1 - 12 и в табл. 1.
Устройство, состоящее из скобы С1 и одинарного штыря Ш1
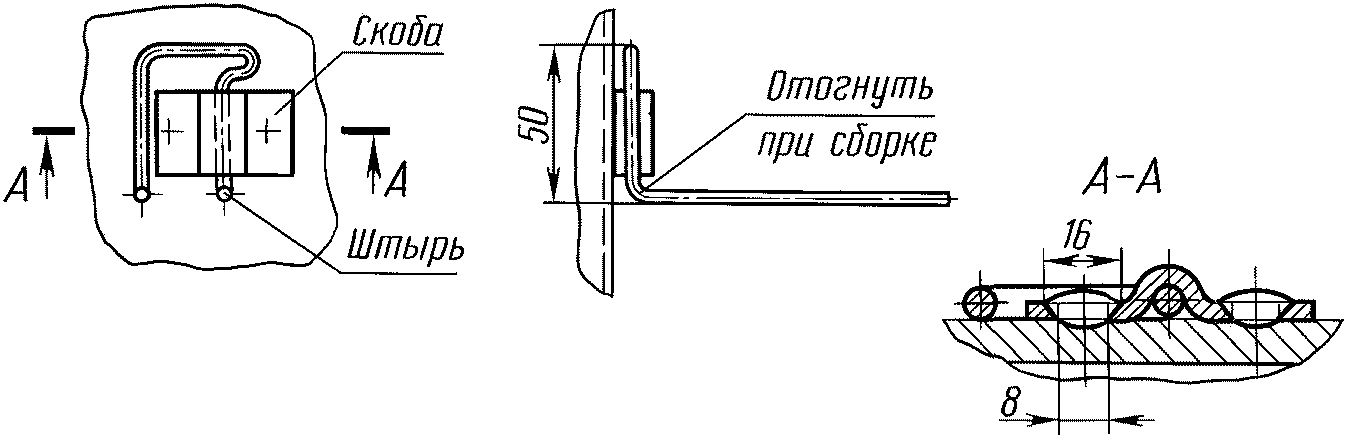
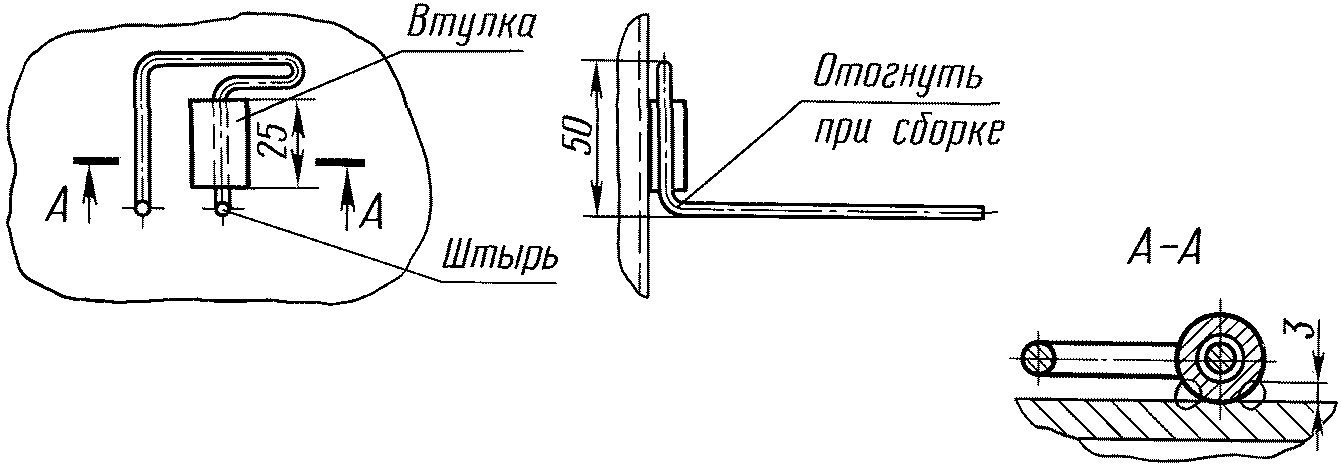
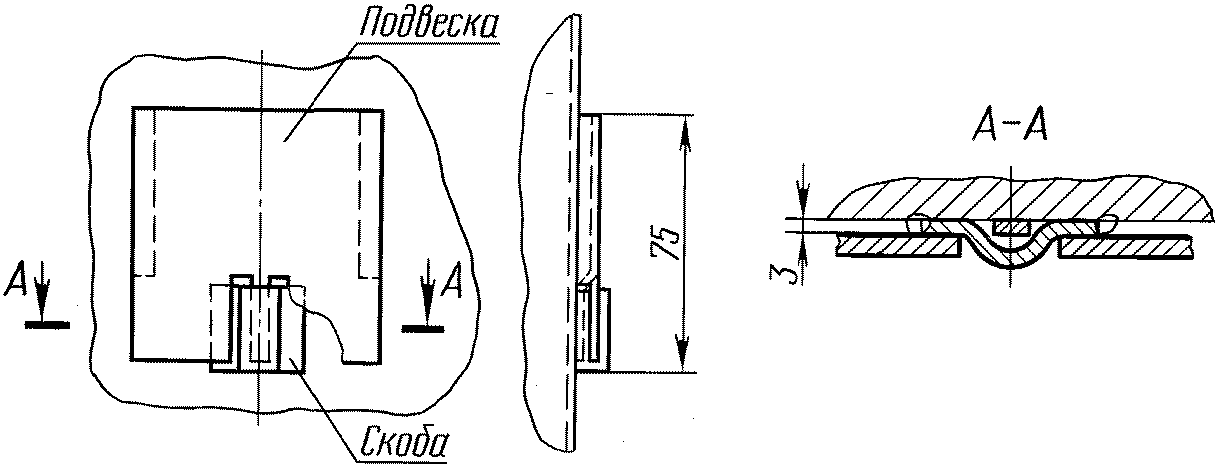
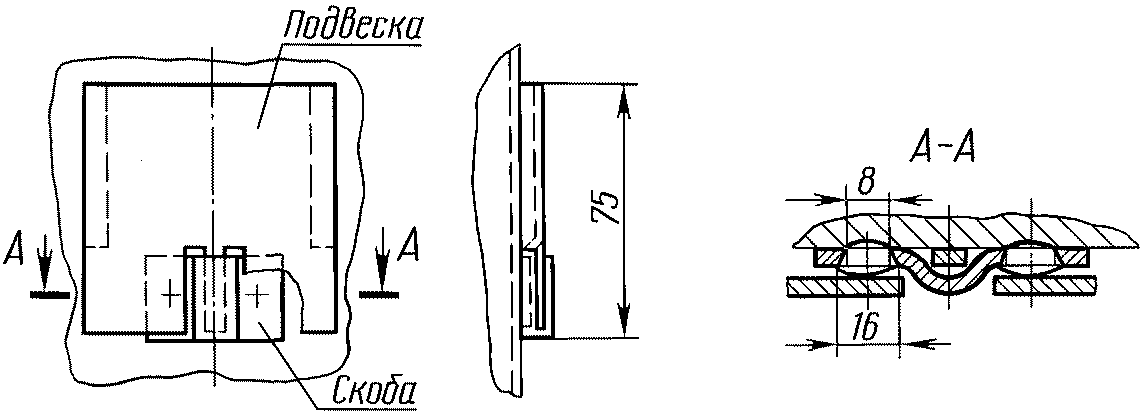
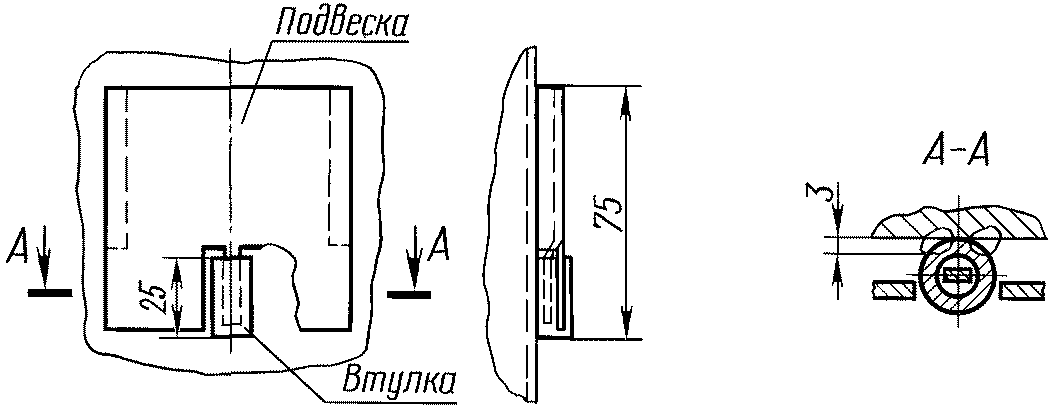
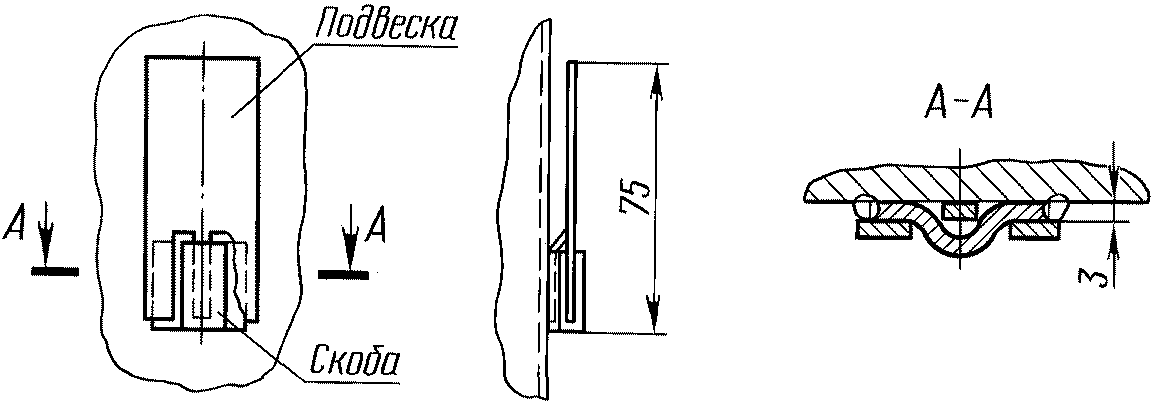
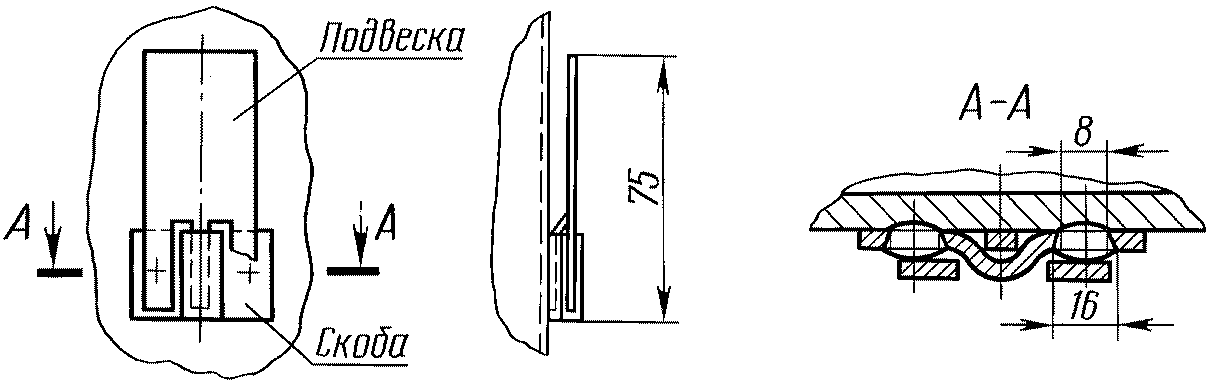
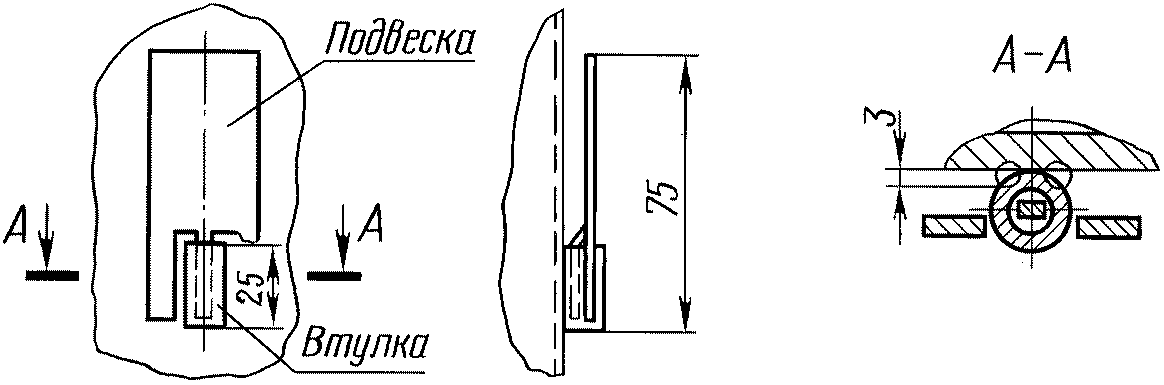
Примечание. Выбор исполнения подвески зависит от вида крепежной детали на полносборной теплоизоляционной конструкции.
Пример условного обозначения устройства исполнения 1 со скобой С1 для крепления одинарным штырем Ш1 изоляции толщиной до 60 мм:
Пример условного обозначения устройства исполнения 2 со скобой С1 для крепления двойным штырем Ш2 изоляции толщиной до 160 мм:
Устройство В1-Ш2/160 ГОСТ 17314-81
Пример условного обозначения устройства исполнения 3 со скобой С1 для крепления подвеской П1 полносборных теплоизоляционных конструкций толщиной от 40 до 120 мм:
Устройство С1-П1 ГОСТ 17314-81
Устройство В1-П1 ГОСТ 17314-81
Пример условного обозначения устройства исполнения 3 со скобой С1 для крепления подвеской П2 полносборных теплоизоляционных конструкций толщиной от 40 до 120 мм:
1.3. Для устройств в исполнении 1 (черт. 2), исполнении 2 (черт. 6) и исполнении 3 (черт. 9 и 12) допускается применять укороченную втулку, привариваемую способом электрической дугоконтактной сварки (см. примечание к черт. 15 и п. 2.3).
1.4. Устройства для крепления наружной тепловой изоляции состоят из приварных и съемных деталей, являющихся частью аппарата.
Конструкция, размеры и масса приварных деталей должны соответствовать указанным на черт. 13 - 15 и в табл. 2, а съемных деталей — на черт. 16 - 19 и в табл. 3 и 4.
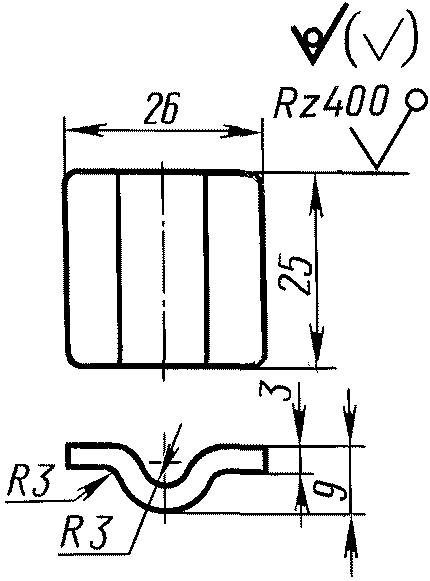
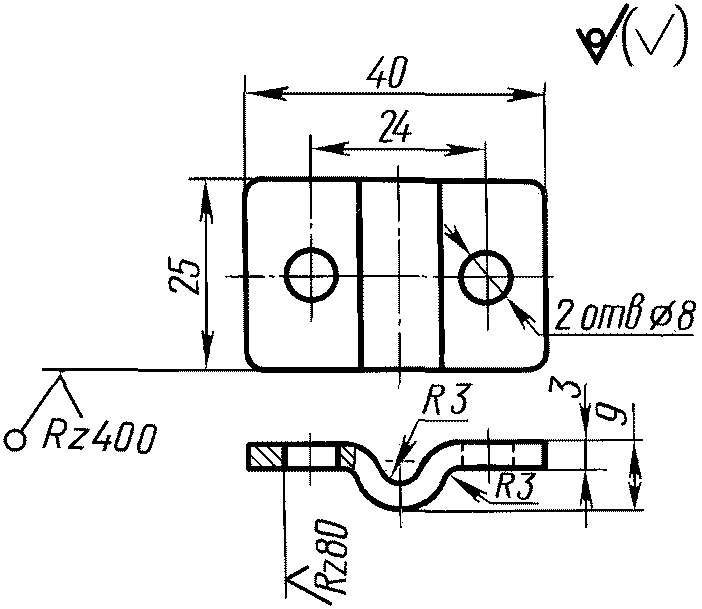
| Обозначение скобы | Длина развертки, мм, не более | Масса, кг, не более |
|---|---|---|
| С1 | 31 | 0,018 |
| С2 | 45 | 0,026 |
Пример условного обозначения скобы С1:
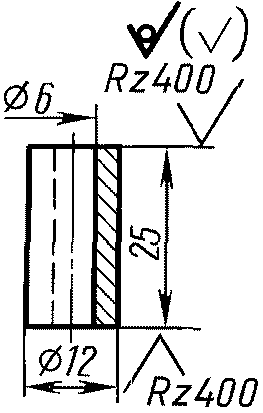
Пример условного обозначения втулки В1:
Примечание. Допускается применять укороченную втулку (В2) длиной не менее 14 мм (без изменения остальных размеров).
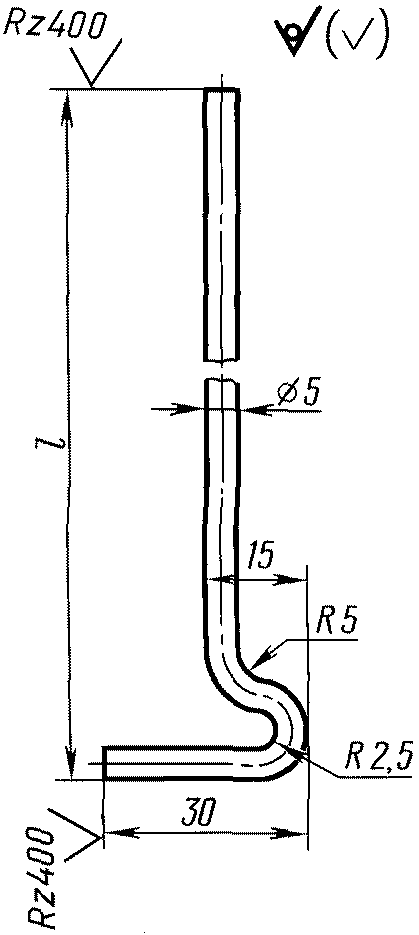
| Обозначение штыря | l | Длина развертки, не более | Масса, кг, не более |
|---|---|---|---|
| Ш1/60 | 140 | 170 | 0,026 |
| Ш1/100 | 180 | 210 | 0,032 |
Пример условного обозначения одинарного штыря Ш1 для изоляции толщиной до 60 мм:
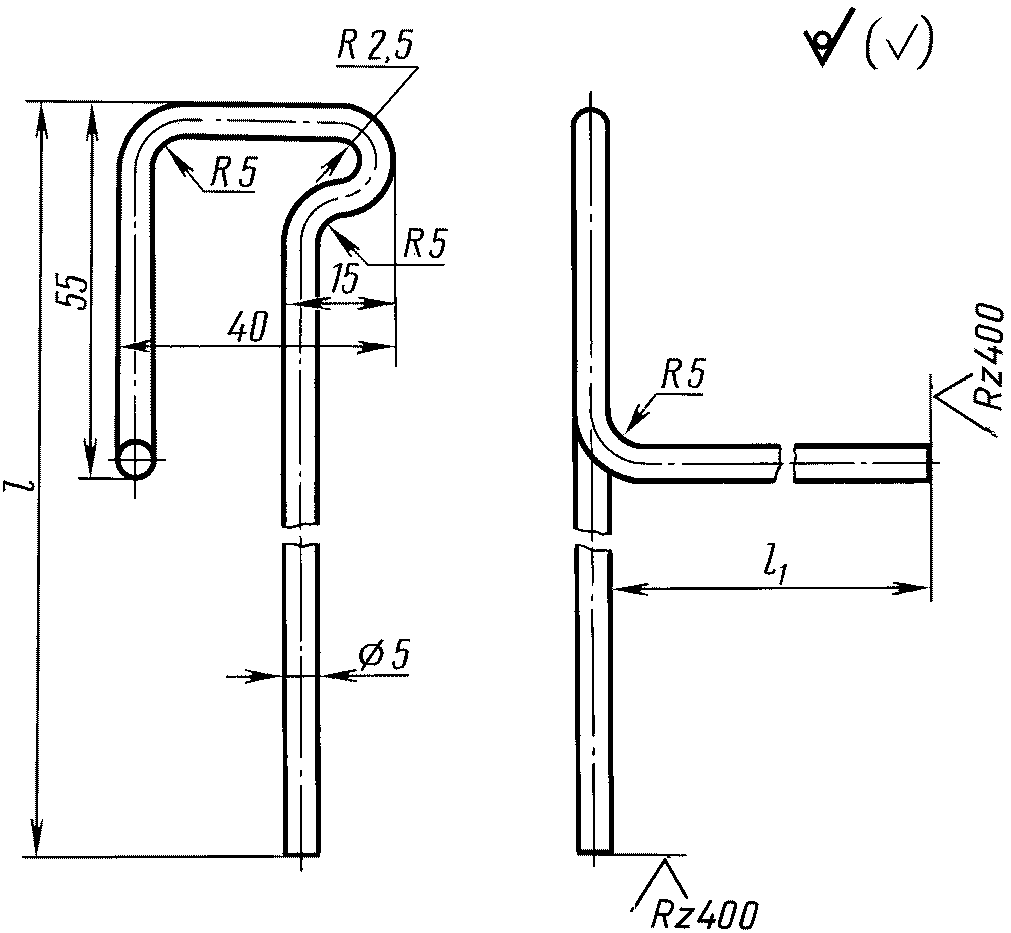
| Обозначение штыря | l | l1 | Длина развертки, не более | Масса, кг, не более |
|---|---|---|---|---|
| Ш2/50 | 140 | 90 | 311 | 0,048 |
| Ш2/100 | 190 | 140 | 411 | 0,063 |
| Ш2/160 | 250 | 200 | 531 | 0,082 |
| Ш2/200 | 290 | 240 | 611 | 0,094 |
| Ш2/260 | 350 | 300 | 731 | 0,113 |
Пример условного обозначения двойного штыря Ш2 для изоляции толщиной до 50 мм:
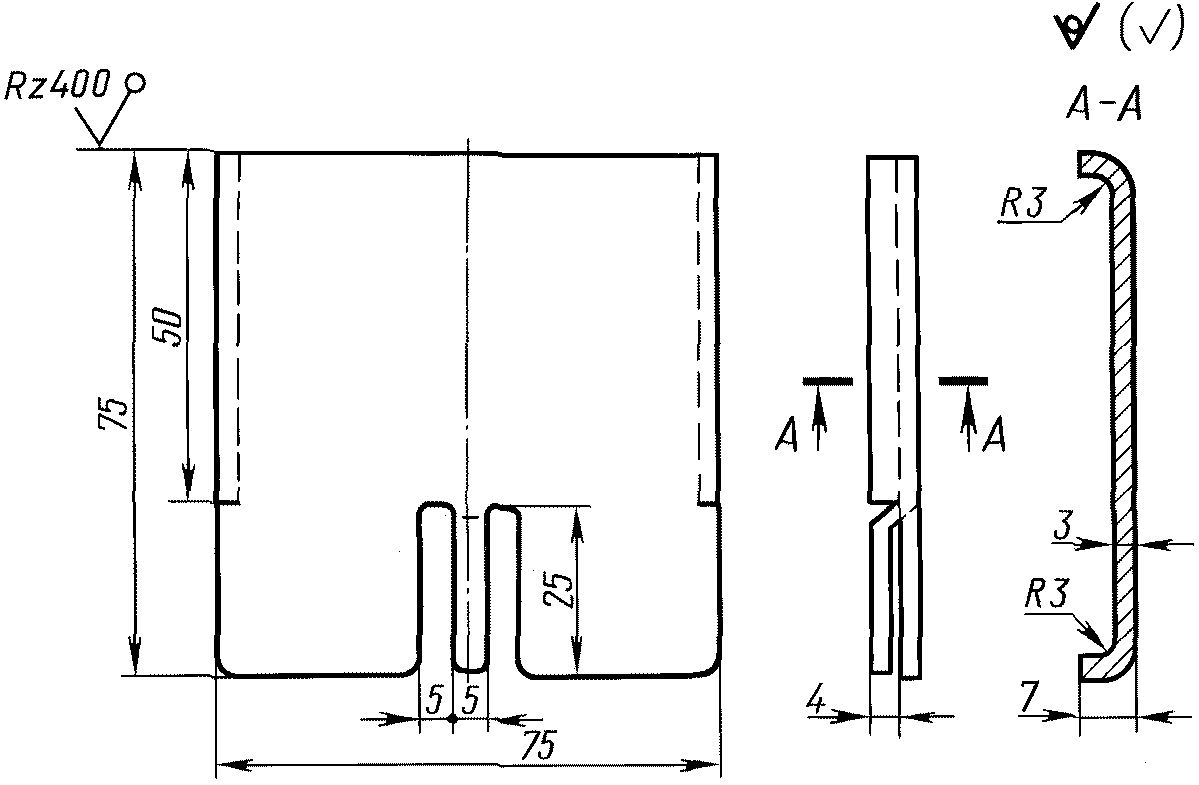
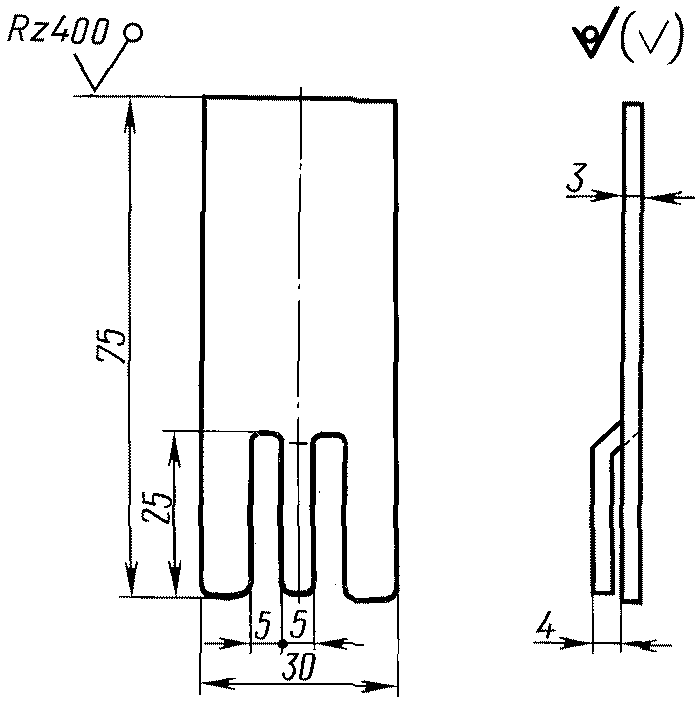
Пример условного обозначения подвески П1:
1.2 — 1.4. (Измененная редакция, Изм. № 2).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Устройства следует изготовлять в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
Скобы и втулки приваривают к поверхности сосудов и аппаратов на предприятии — изготовителе оборудования. Съемные детали устанавливают во время монтажа тепловой изоляции.
По согласованию между изготовителем оборудования и заказчиком допускается приваривать скобы и втулки к бандажам, которые устанавливают на корпус сосуда или аппарата посредством болтовой стяжки (черт. 20). Размеры и конструкцию бандажа определяют при рабочем проектировании. Выбор крепежных изделий (болты, гайки, шайбы) для выполнения болтовой стяжки осуществляет изготовитель оборудования.
(абзац введен Изменением № 3, введенным в действие Приказом Росстандарта от 30.06.2022 № 558-ст)
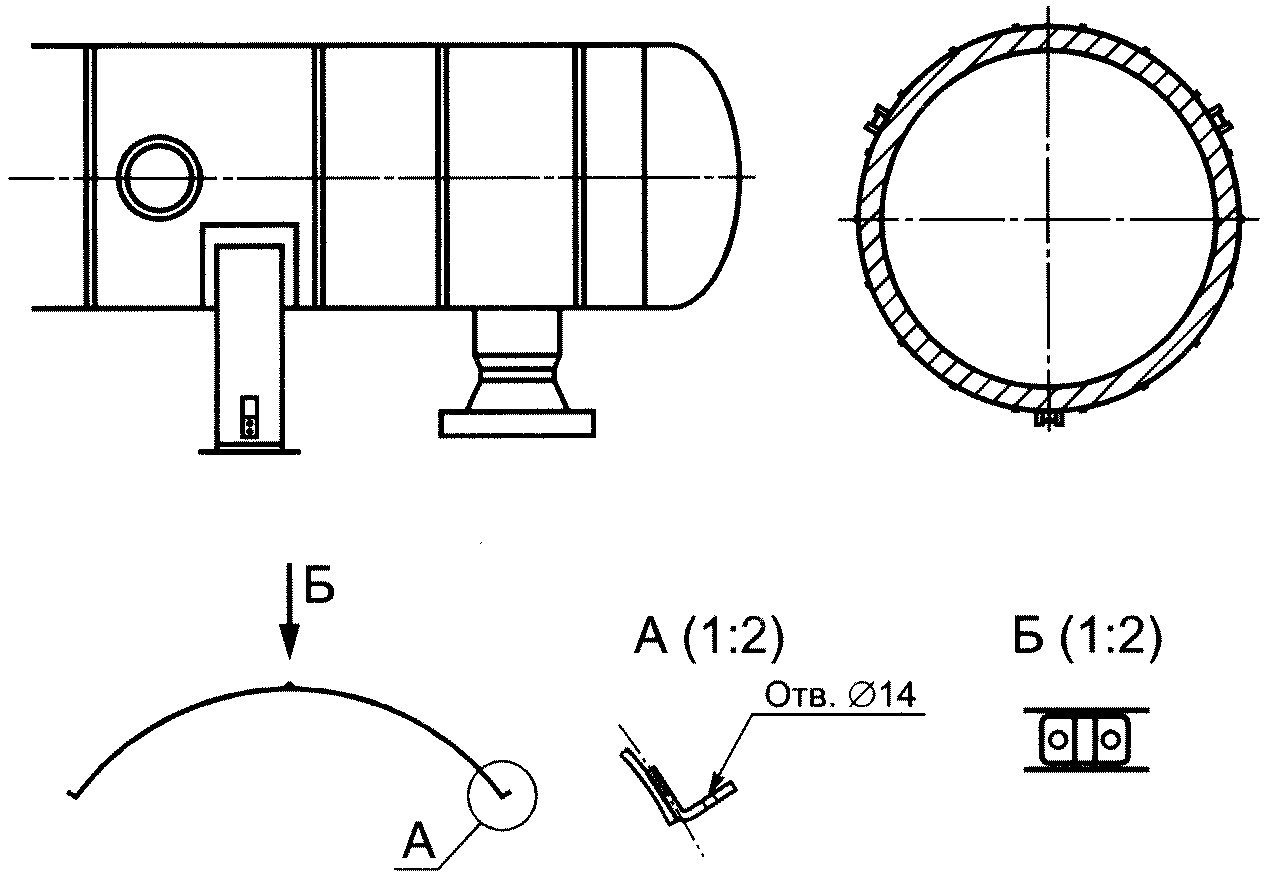
(чертеж введен Изменением № 3, введенным в действие
Приказом Росстандарта от 30.06.2022 № 558-ст)
2.2. Материал приварных деталей выбирают в зависимости от материала корпусов сосудов и аппаратов, к которым их приваривают. Материал съемных деталей: одинарный штырь, двойной штырь — стальная низкоуглеродистая проволока общего назначения 5-0-4 по ГОСТ 3282; материал подвески — сталь марки Ст3 по ГОСТ 380.
При наличии специальных требований защитные покрытия съемных деталей выбирают по ГОСТ 9.303.
Допускается на корпусы сосудов и аппаратов из аустенитной стали приваривать детали из углеродистой стали.
(Измененная редакция, Изм. № 2).
Материальное исполнение и антикоррозионная защита бандажа должны соответствовать материальному исполнению и антикоррозионной защите корпуса сосуда или аппарата.
(абзац введен Изменением № 3, введенным в действие Приказом Росстандарта от 30.06.2022 № 558-ст)
2.3. Сварной шов привариваемых втулок должен выдерживать усилие на срез не менее 1200 Н.
2.4. На приварных и съемных деталях не должно быть острых кромок и расслоений металла. Торцы приварных и съемных деталей должны быть под углом 90° к оси детали.
На приварных и съемных деталях не допускаются следы обработки и вмятины, выходящие за пределы отклонений, установленных стандартами на соответствующий сортамент.
2.5. Предельные отклонения длины съемных деталей — по классу «очень грубый» ГОСТ 30893.1, остальные размеры — \pm \frac{IT15}{2} по ГОСТ 25347.
2.6. Предельные отклонения размеров приварных деталей — \pm \frac{IT15}{2} по ГОСТ 25347.
(Измененная редакция, Изм. № 1).
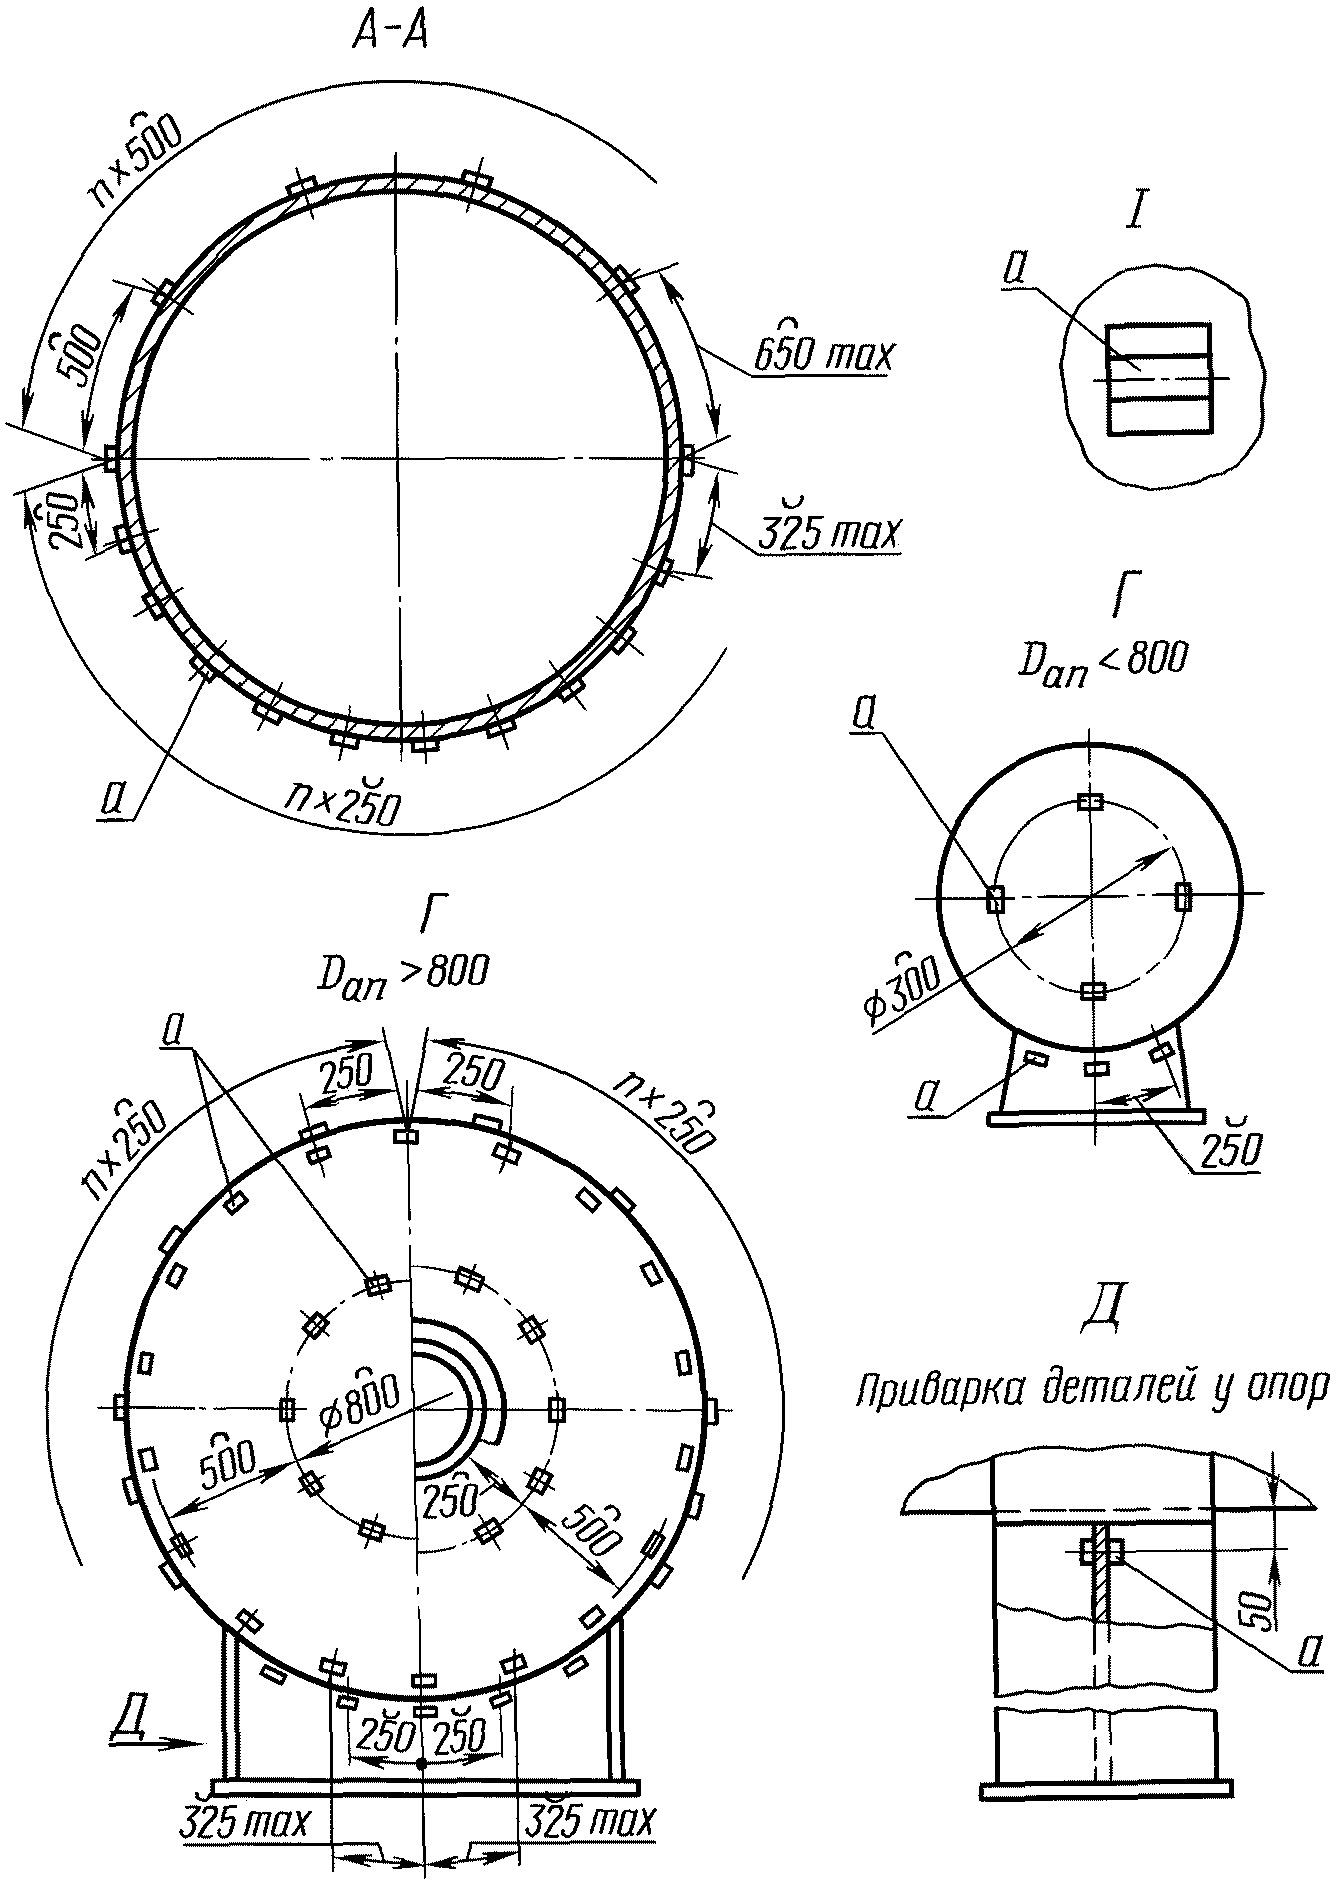
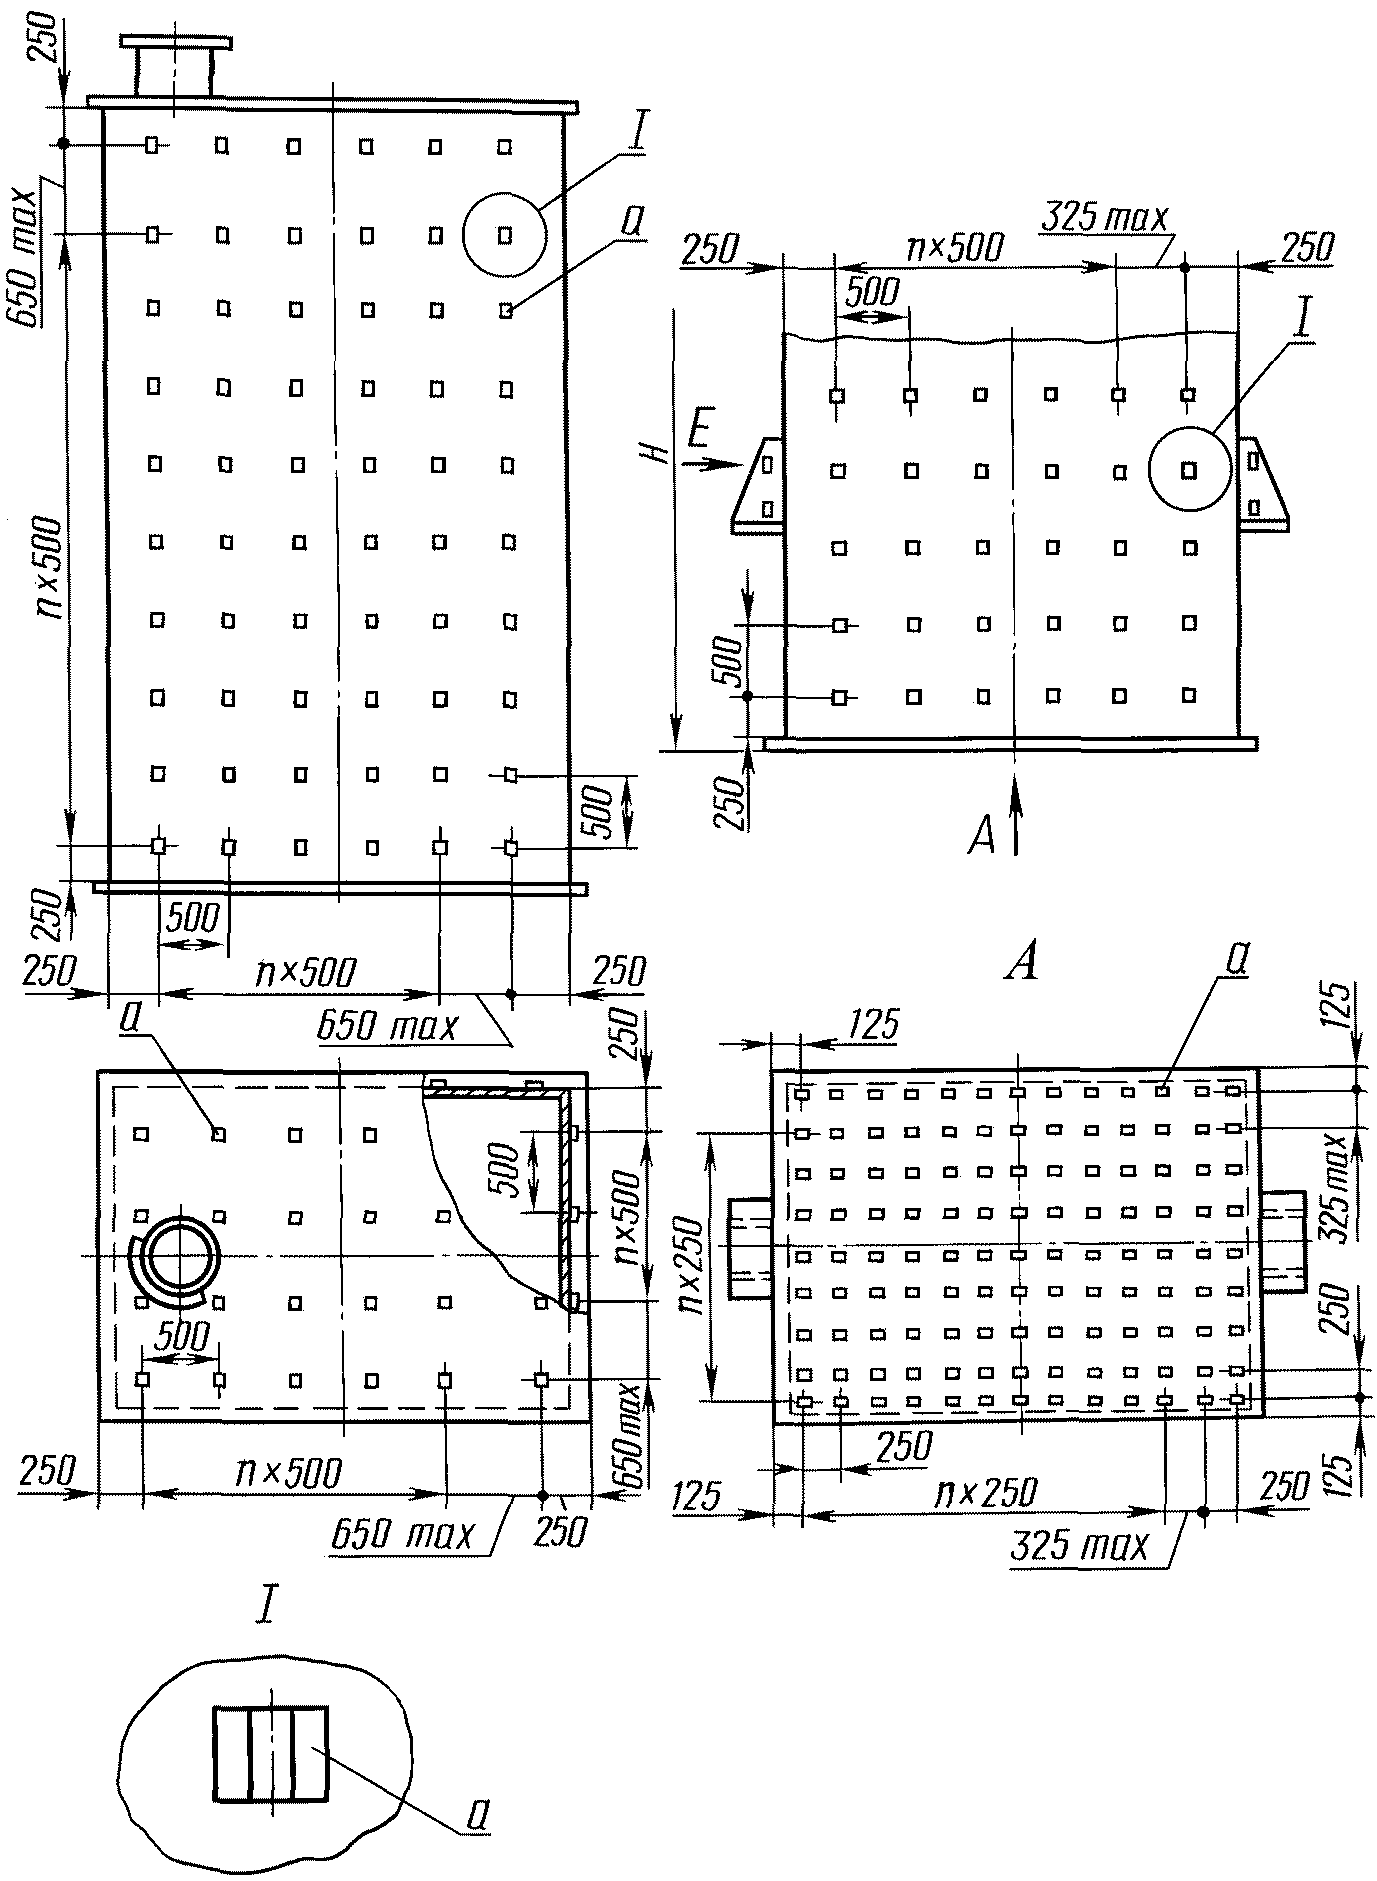
2.7. Места размещения приварных деталей на корпусах сосудов и аппаратов должны соответствовать указанным на рабочих чертежах. Порядок размещения приварных деталей дан в приложении 1.
Допуск перпендикулярности — предельное отклонение оси приварной детали на вертикальных аппаратах от вертикали, на горизонтальных аппаратах от горизонтали (перекос) — 2 мм на полной длине детали. Предельное смещение осей приварных деталей от вертикали и горизонтали — 2 мм.
Примечание. На устройствах для строповки аппаратов (монтажных штуцерах и др.) устанавливать приварные детали не допускается.
2.8. Приварные детали внутри опорных обечаек сосудов и аппаратов размещают, отступив от шва приварки обечайки к корпусу сосуда (аппарата), на расстоянии, указанном в приложении 1, черт. 1.
2.9. При попадании приварной детали на сварной шов корпуса сосуда или аппарата допускается изменять шаг приварки детали, смещая от края сварного шва на расстояние, равное толщине стенки сосуда или аппарата. В этом случае расстояние между приварными деталями, расположенными по обе стороны от смещенной детали, должно быть равно сумме двух заданных шагов.
2.10. Не допускается увеличивать шаг замыкающего звена приварных деталей более чем на 0,3 шага.
2.11. При изоляции отдельных частей сосудов и аппаратов допускается размещать приварные детали только на поверхности, подлежащей изоляции.
2.12 Виды крепления изоляции даны в приложении 2.
2.13. Приемочный контроль крепежных изделий и съемных деталей — по ГОСТ ISO 3269 для класса точности C.
(п. 2.13 в ред. Изменения № 3, введенного в действие Приказом Росстандарта от 30.06.2022 № 558-ст)
2.14. Упаковка съемных деталей и маркировка тары — по ГОСТ 18160.
2.15. Для кантовки аппаратов на роликовых опорах допускается в двух местах устанавливать приварные детали на расстоянии до 1000 мм по длине аппарата.
(Введен дополнительно, Изм. № 2).
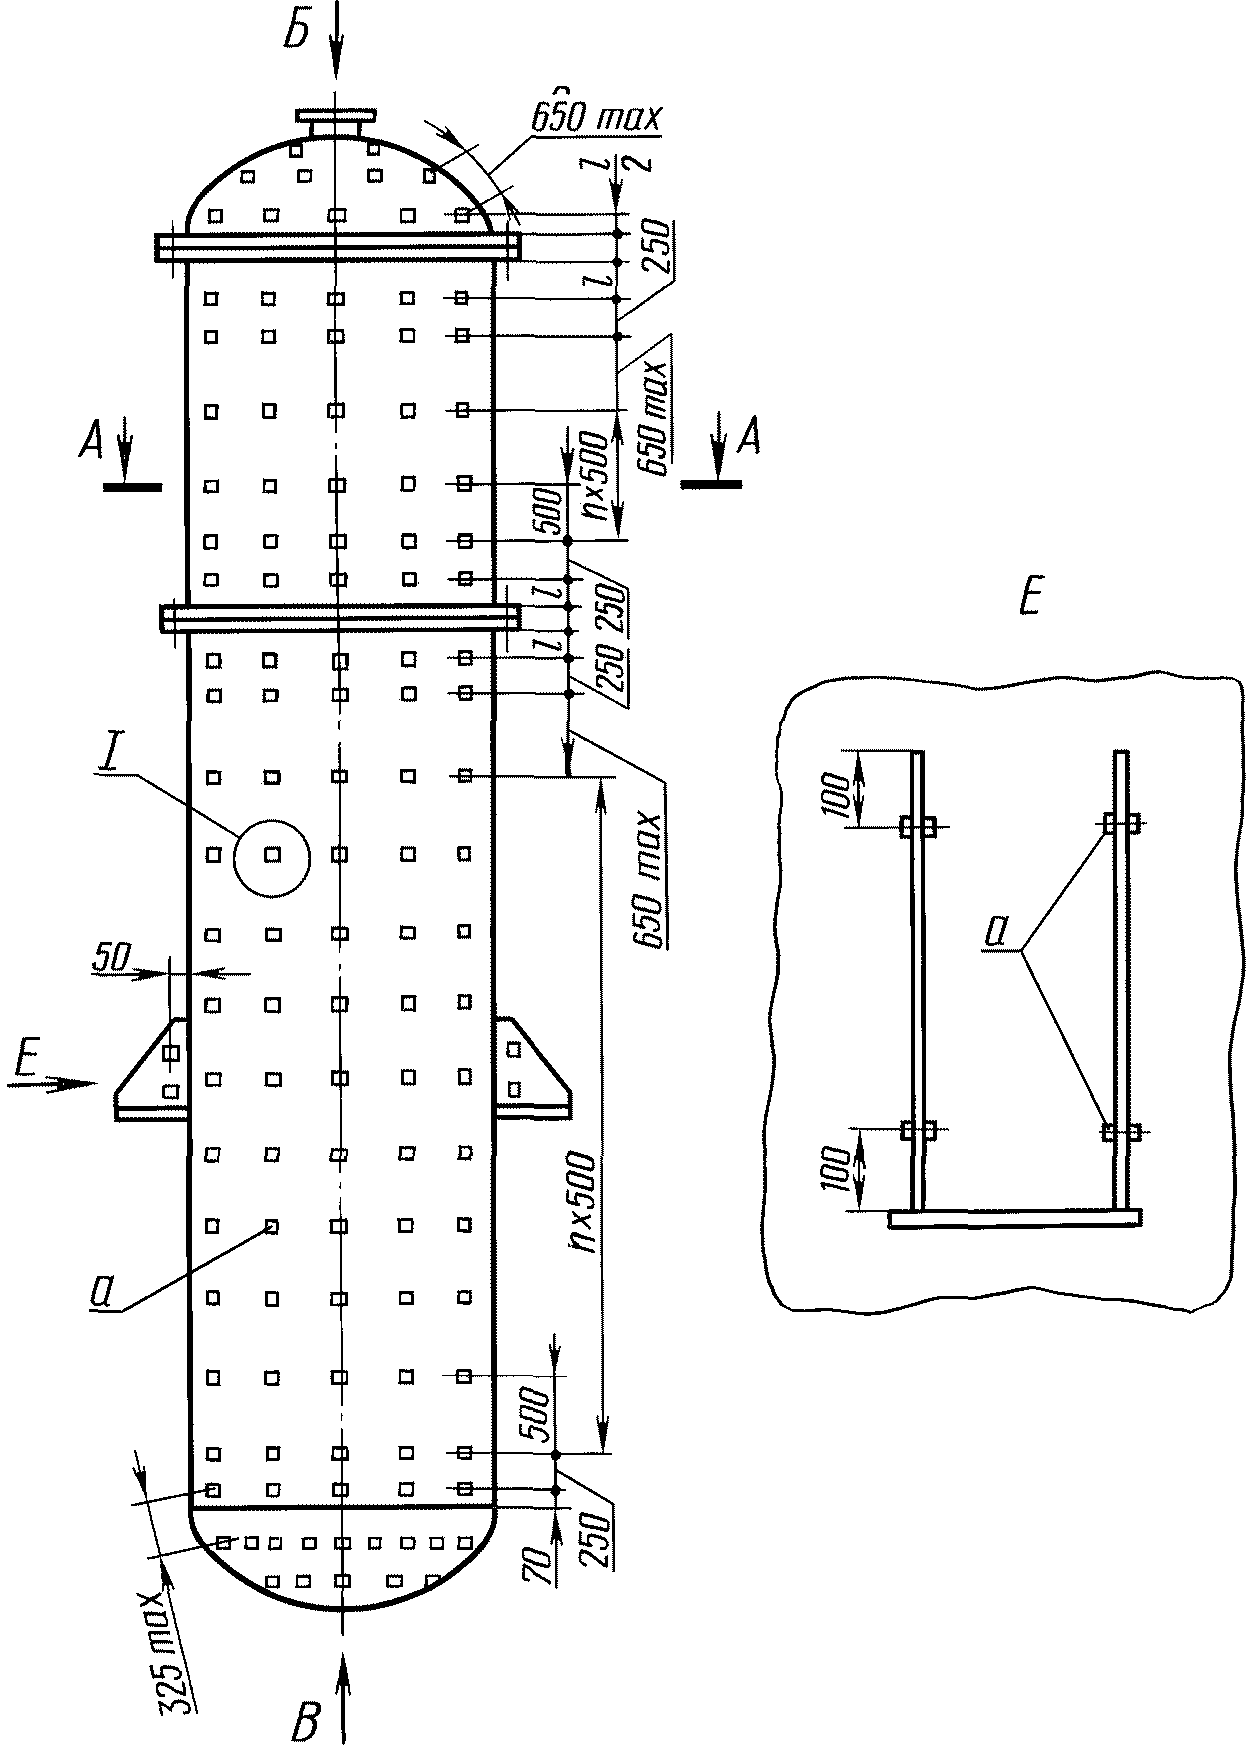
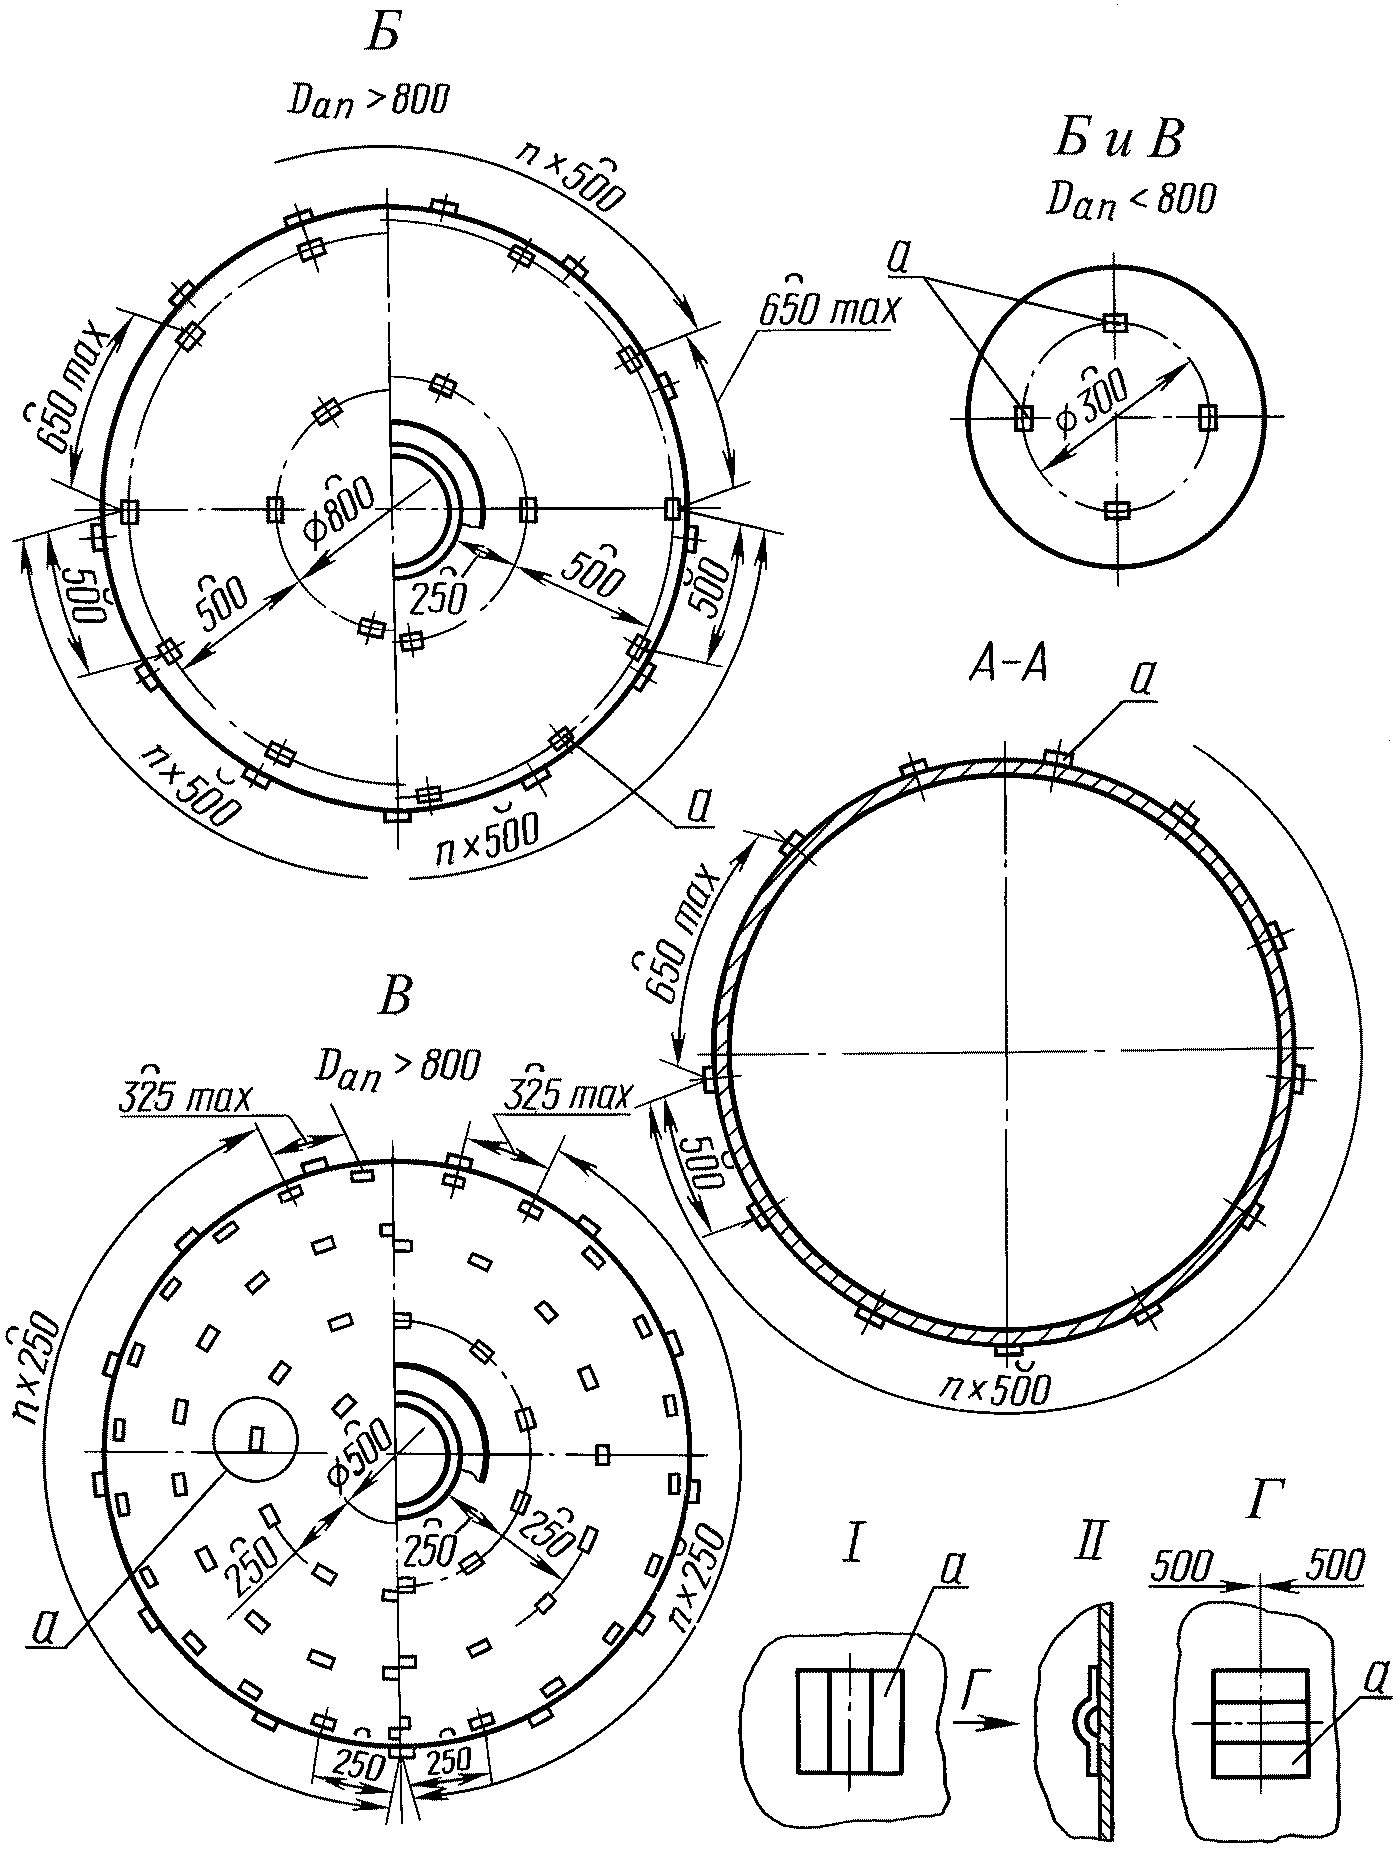
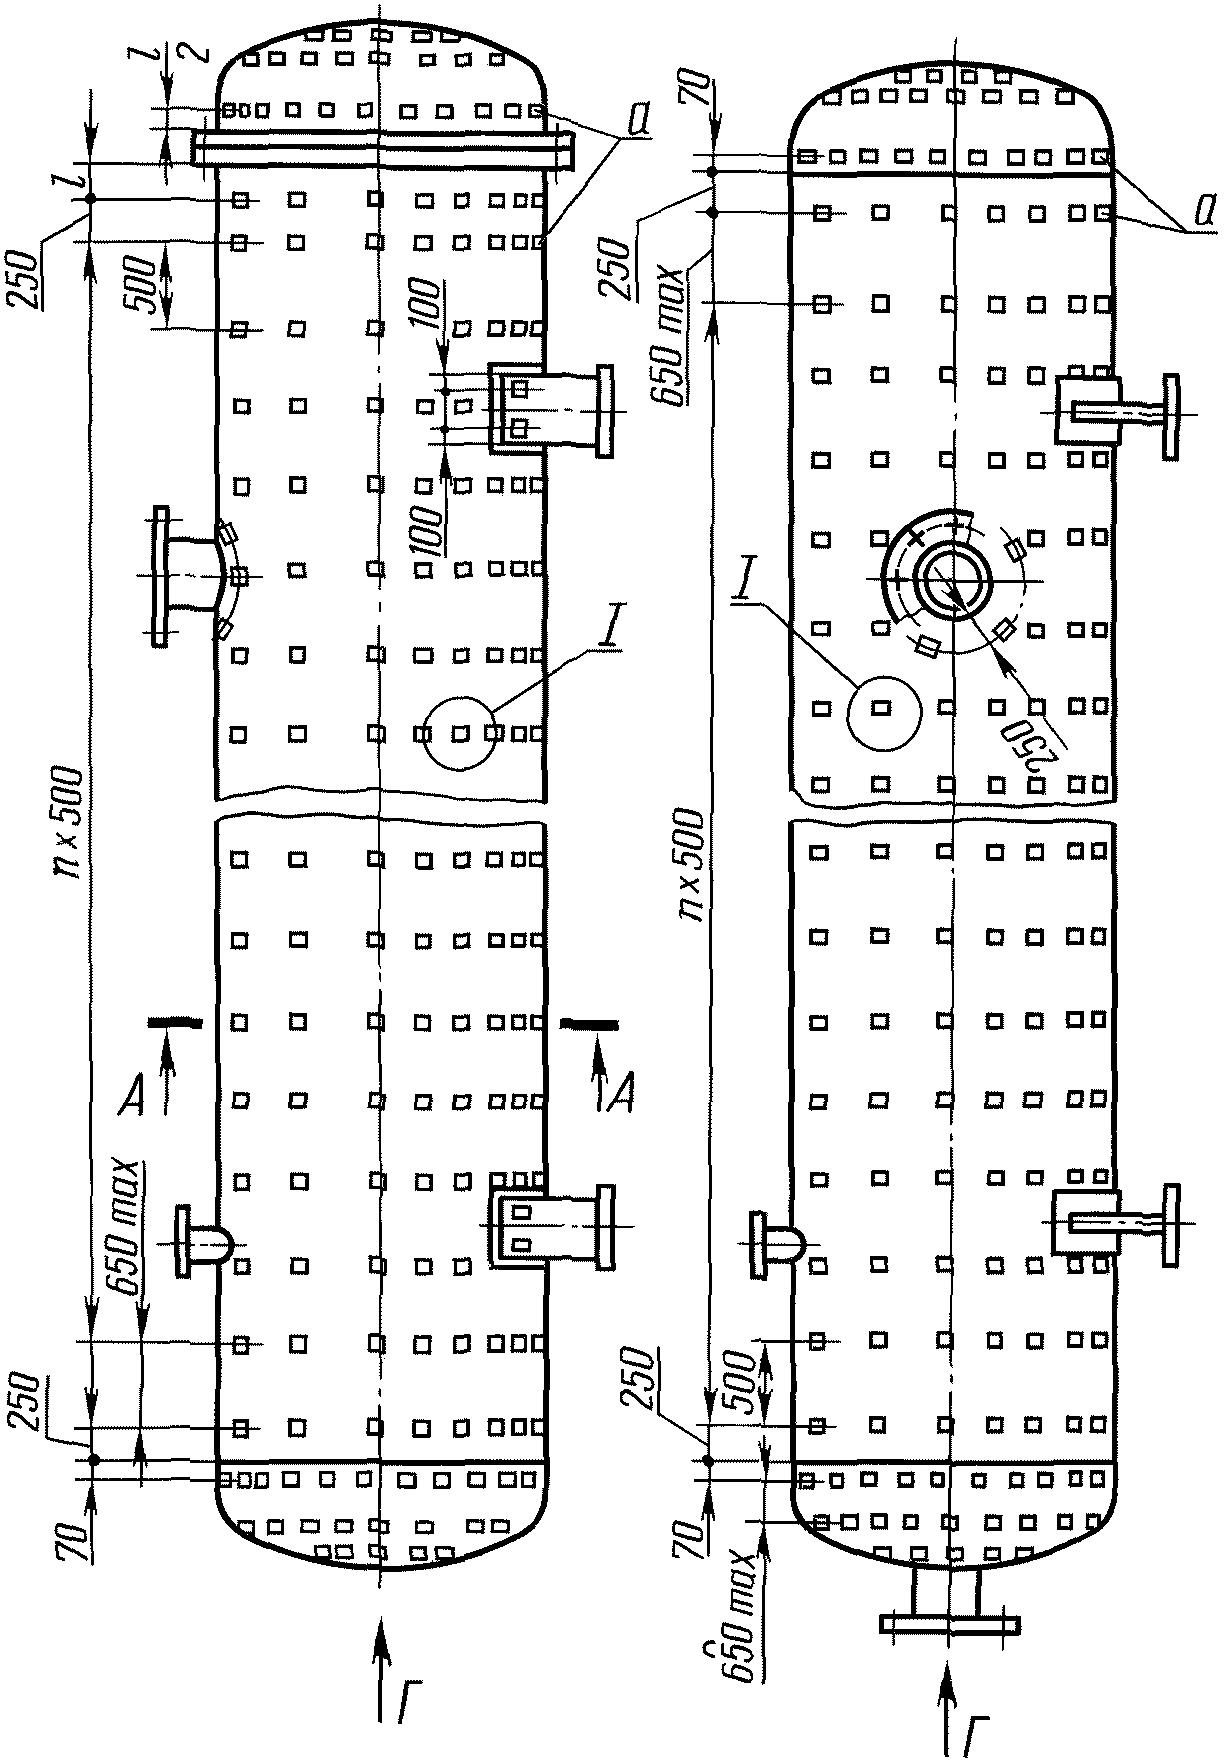
1. Приварные детали на сосудах и аппаратах размещают:
а) на вертикальных объектах: в вертикальном и горизонтальном направлениях с шагом 500 мм, отступив от анкерных болтов фланцевых соединений или сварных соединений либо сварных швов, соединяющих днища (крышки) и корпуса сосудов и аппаратов, на расстояния, указанные на черт. 1 - 3;
б) на горизонтальных объектах: в горизонтальном направлении с шагом 500 мм, отступив от фланцевых соединений или сварных швов, соединяющих днища (крышки) и корпуса сосудов и аппаратов, на расстояния, указанные на черт. 4 и 5;
в вертикальном направлении: на верхней половине объекта с шагом 500 мм; на нижней половине объекта с шагом 250 мм. Отсчет шага ведут от плоскости горизонтального диаметра;
в) на днищах и крышках — в соответствии с черт. 3, 5 и 6 (на конических днищах и крышках по примеру черт. 3 и 5);
г) на опорах аппаратов с шагом 500 мм — в соответствии с черт. 1, 2, 4 и 5.
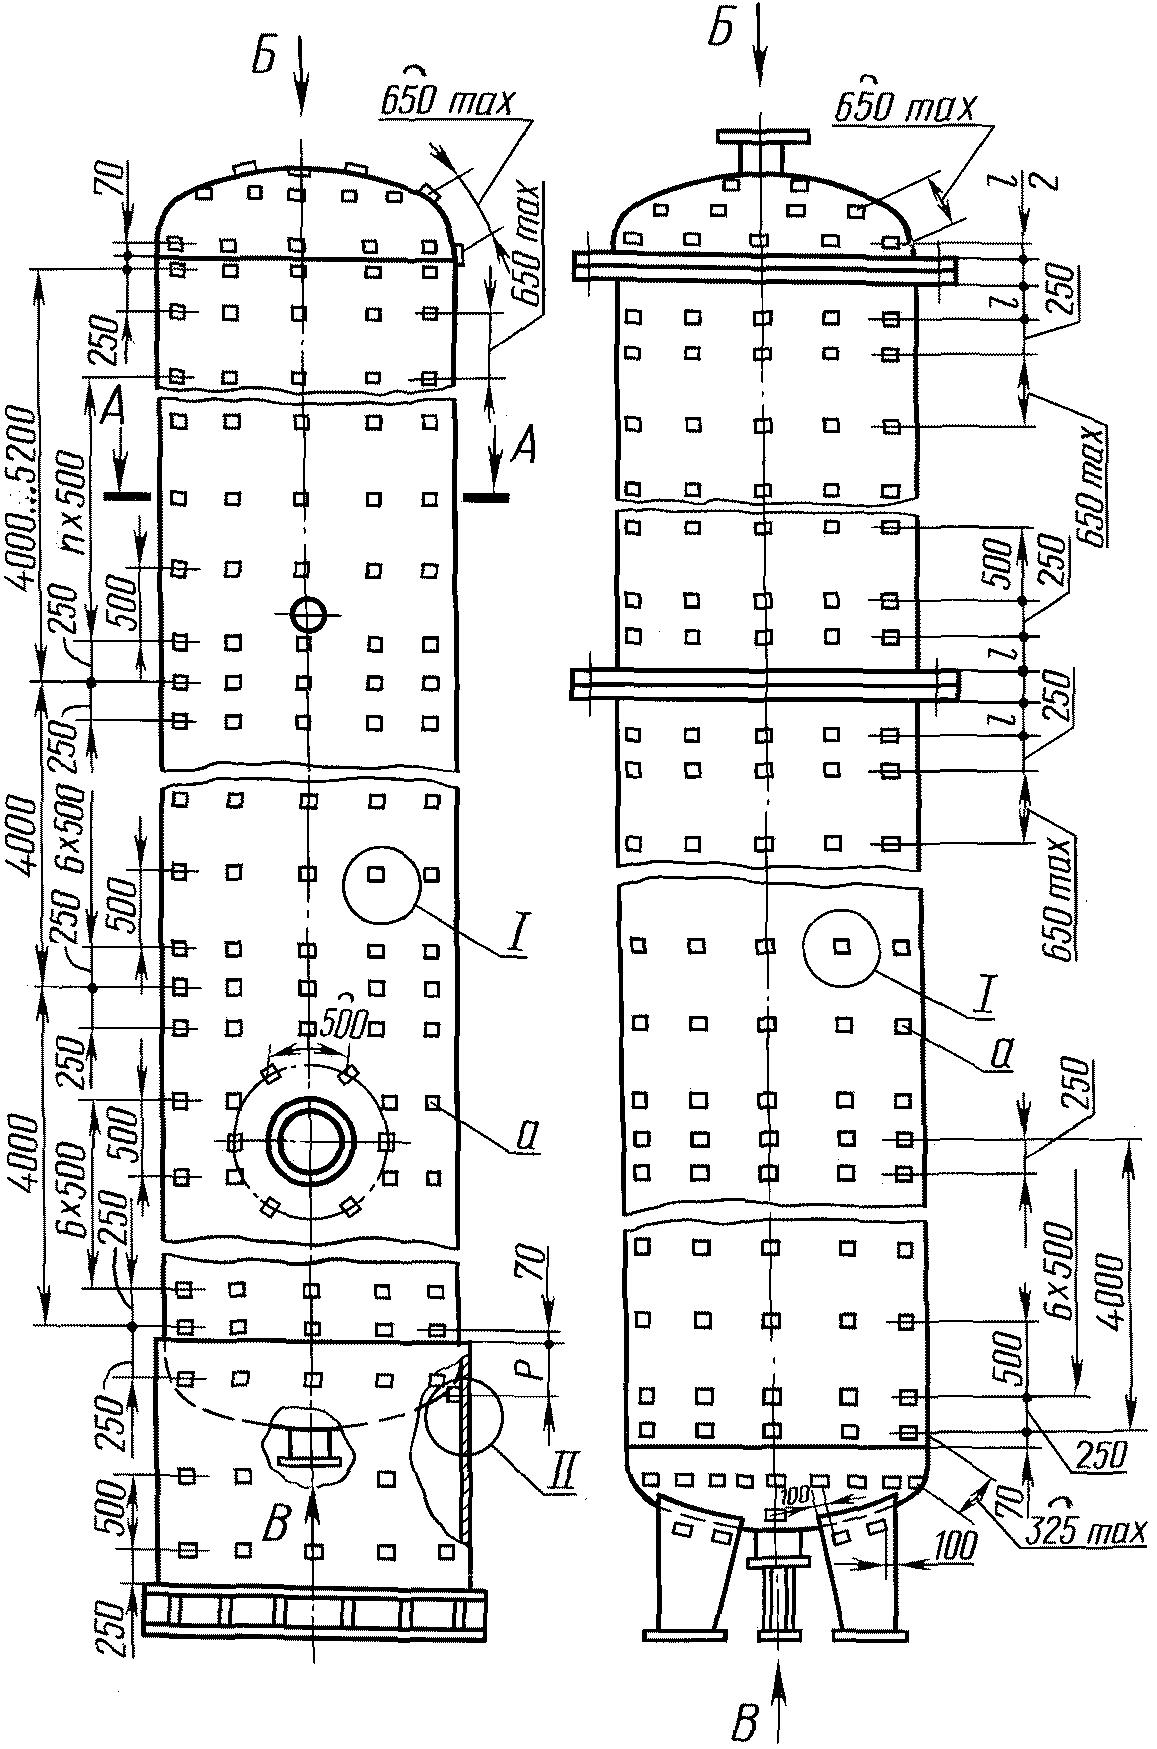
| P, мм | 200 | 330 | 400 | 600 | 800 | 1060 | 1100 | 1200 |
|---|---|---|---|---|---|---|---|---|
| Диаметр аппарата, мм | До 1000 | От 1000 до 2000 включ. | До 3000 | До 4000 | До 6000 | До 8000 | До 10000 | До 12000 |
Для устройства с подвесками допускается по согласованию между изготовителем и потребителем изменить шаг приварки размещения приварных деталей на значение, кратное 500 мм.
1. Тепловую изоляцию в виде изделия из мягких или полужестких волокнистых материалов (минеральной ваты, ваты из стеклянного волокна, асбеста) на связках или в обкладках при толщине слоя до 100 мм крепят устройством исполнения 1 (черт. 1); при толщине слоя св. 100 до 260 мм включ. — устройством исполнения 2 (черт. 4).
1 — устройство для крепления изоляции со штырем Ш1;
2 — теплоизоляционный слой; 3 — бандаж или кольцо
2. Тепловую изоляцию в виде изделия из жестких материалов в один и два слоя (плит, сегментов и др.) крепят устройством исполнения 2 (черт. 2 и 3).
1 — устройство для крепления изоляции со штырем Ш2;
2 — теплоизоляционный слой; 3 — бандаж или кольцо;
4 — стяжка
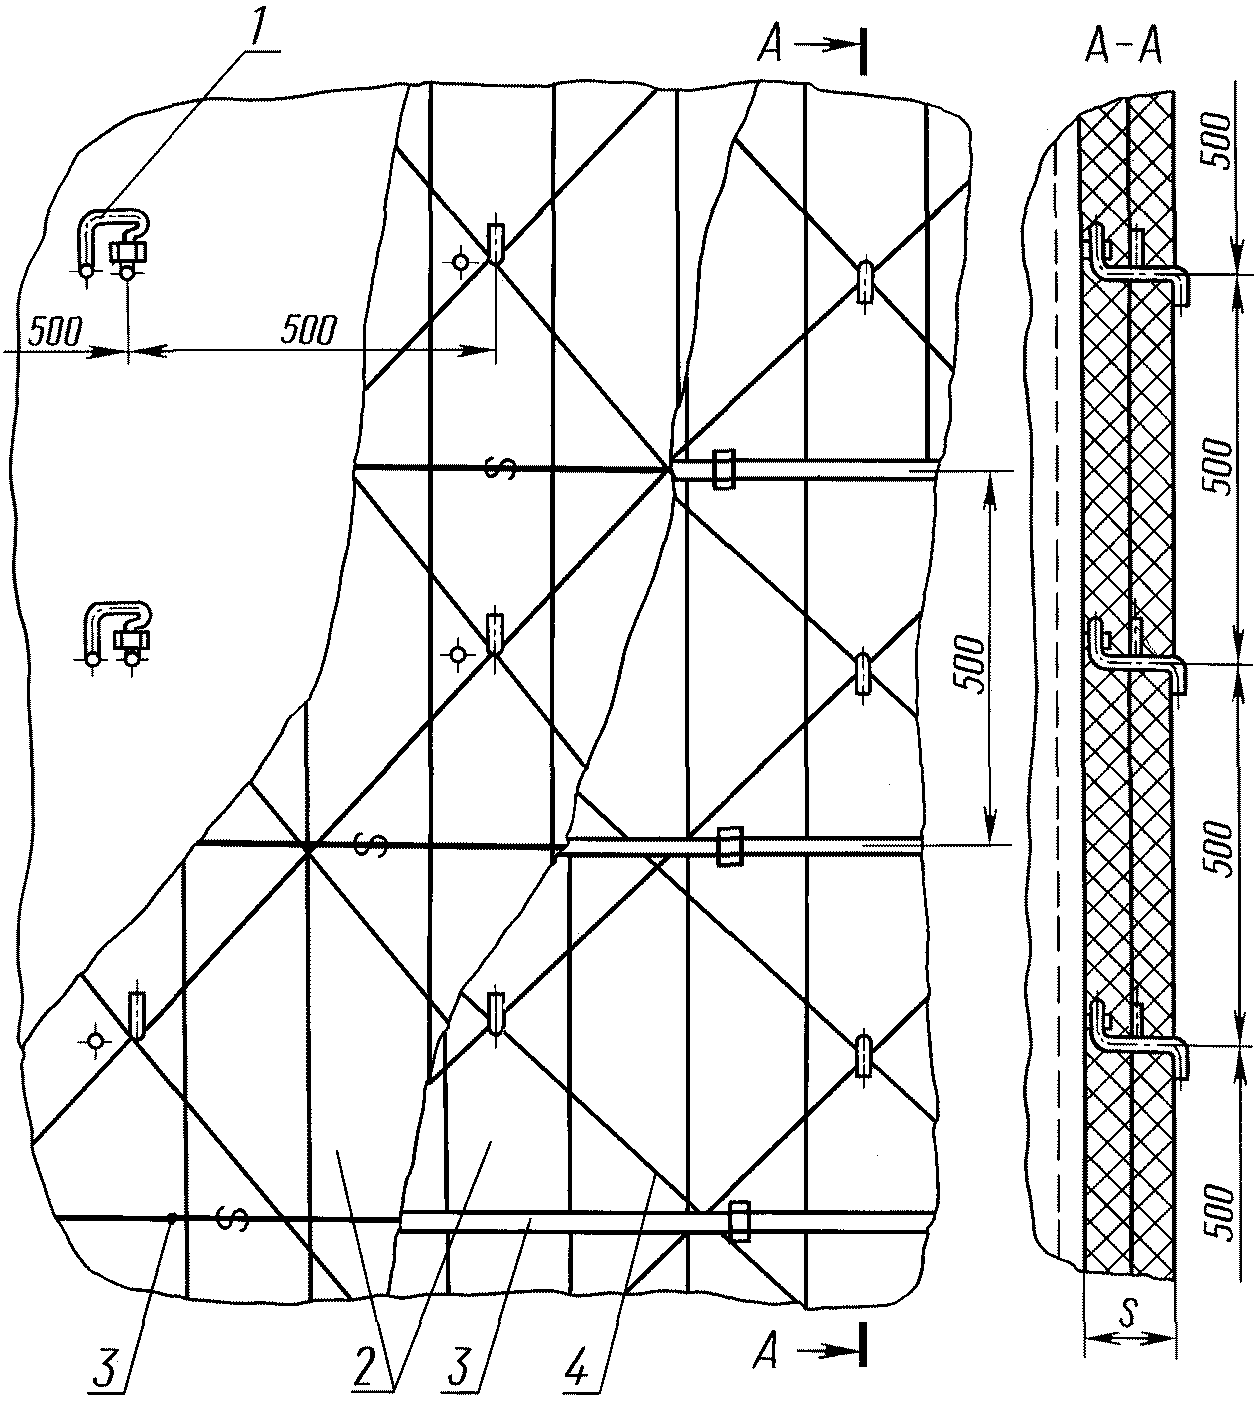
1 — устройство для крепления изоляции со штырем Ш2;
2 — теплоизоляционный слой; 3 — бандаж или кольцо;
4 — стяжка
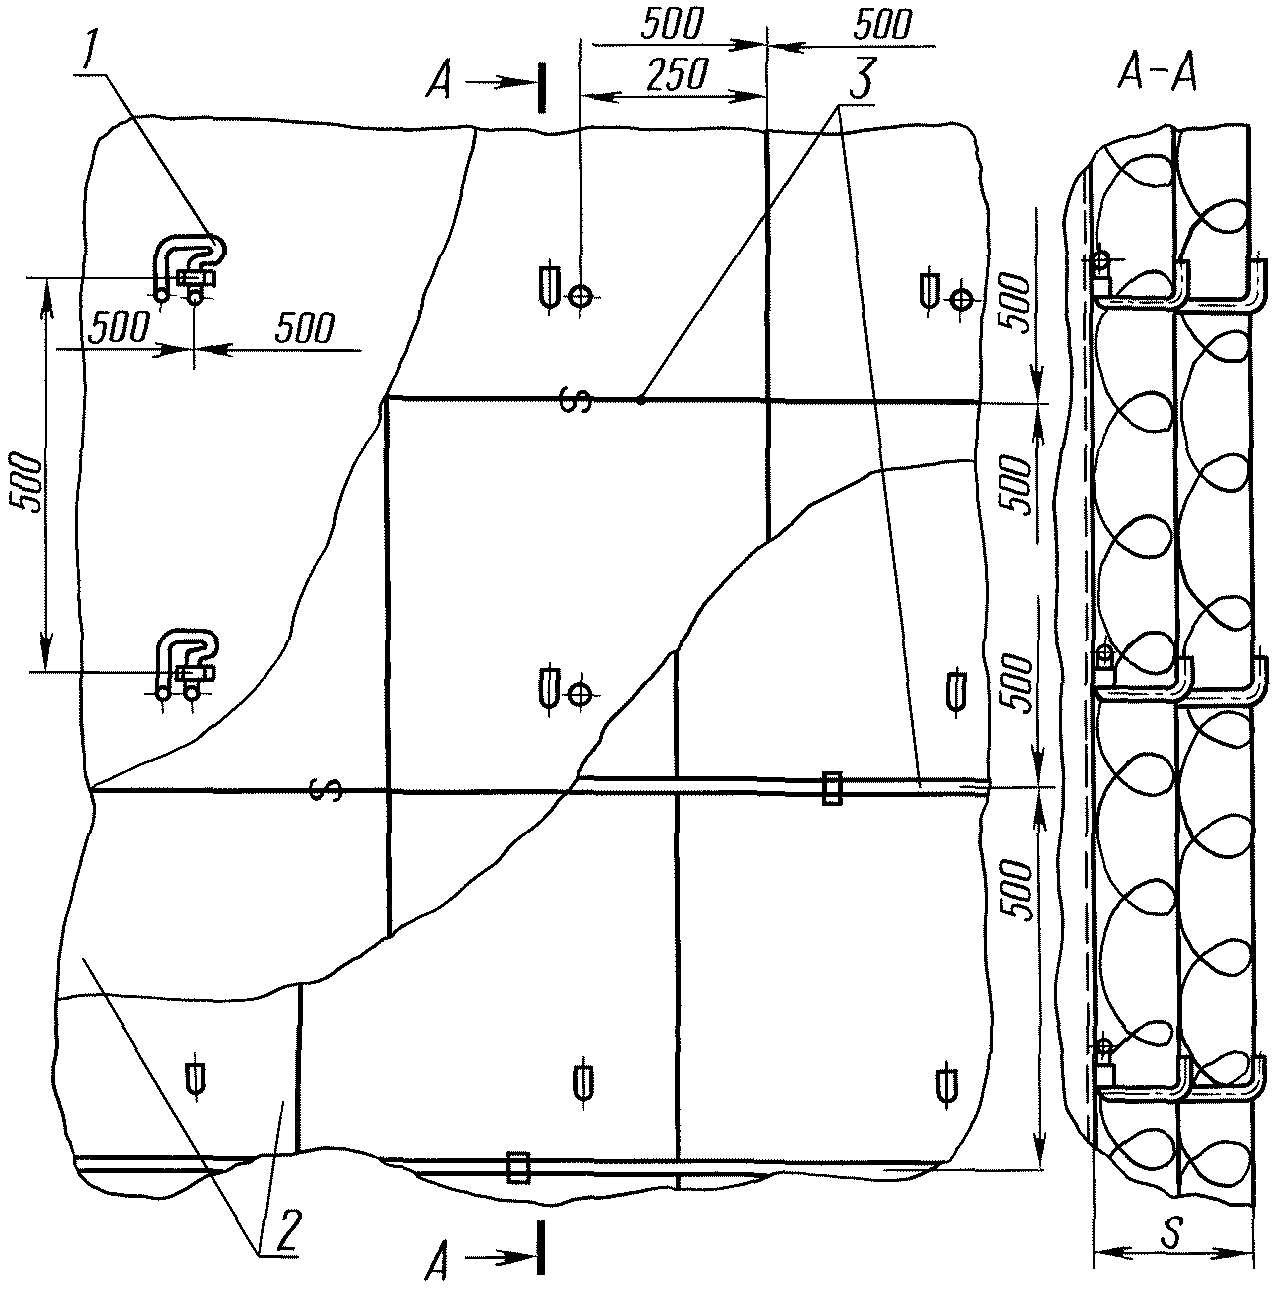
1 — устройство для крепления изоляции со штырем Ш2;
2 — теплоизоляционный слой; 3 — бандаж или кольцо
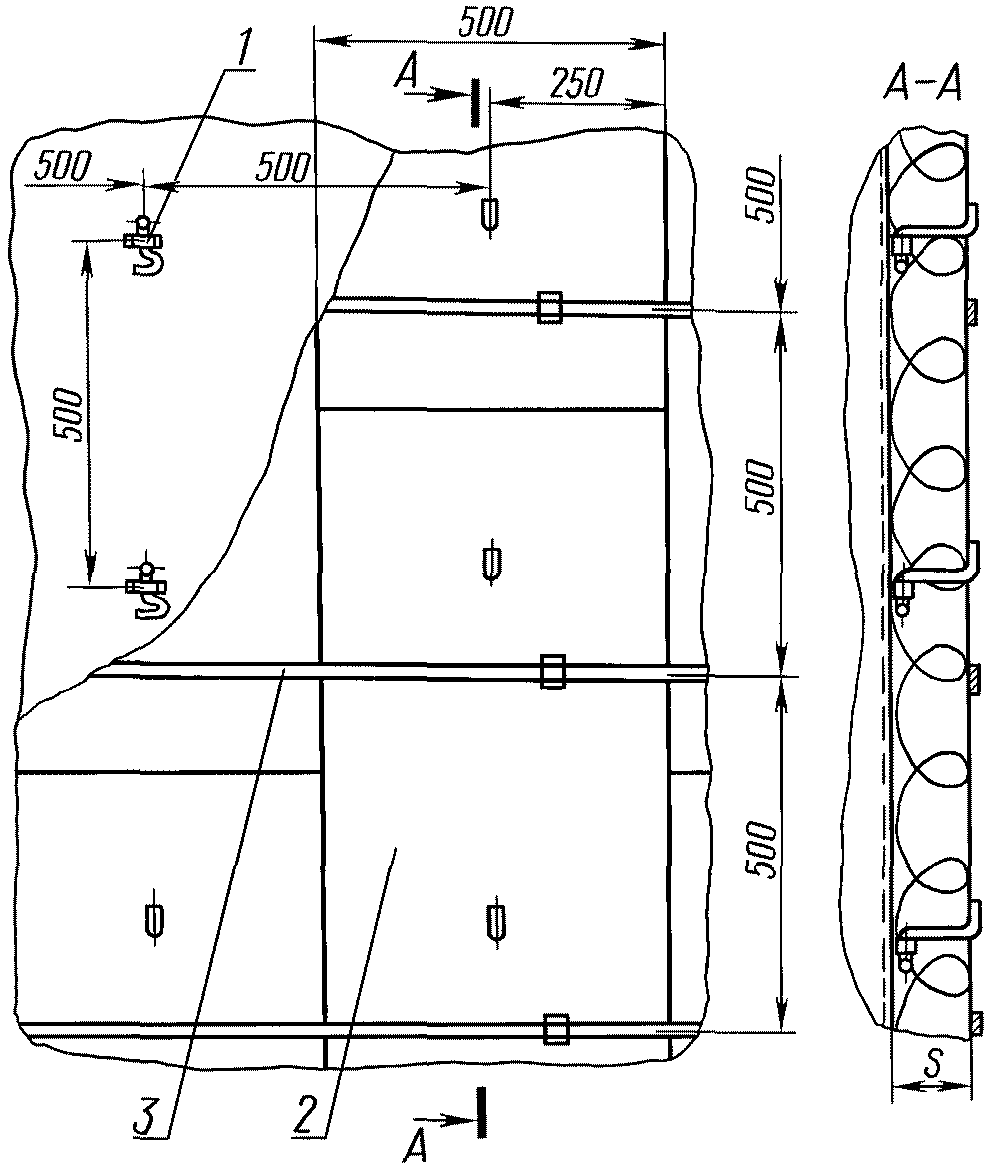
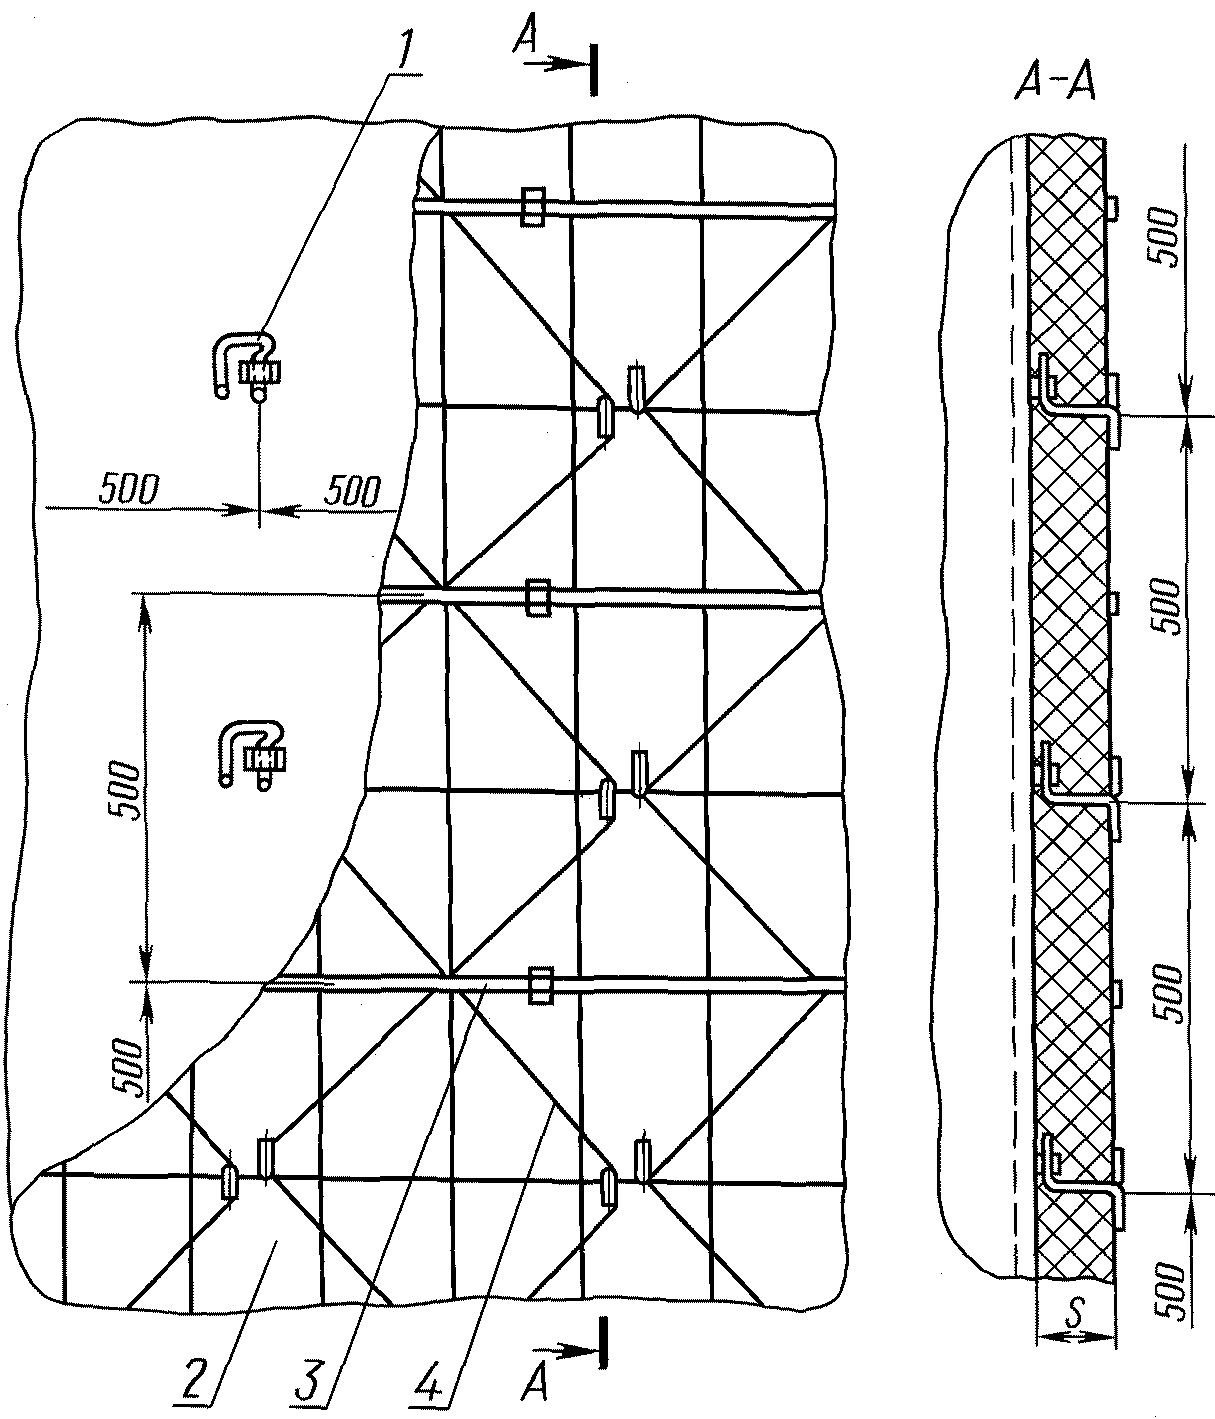
3. Тепловую изоляцию в виде изделия из полносборных теплоизоляционных конструкций крепят устройством исполнения 3 (черт. 5 и 6).
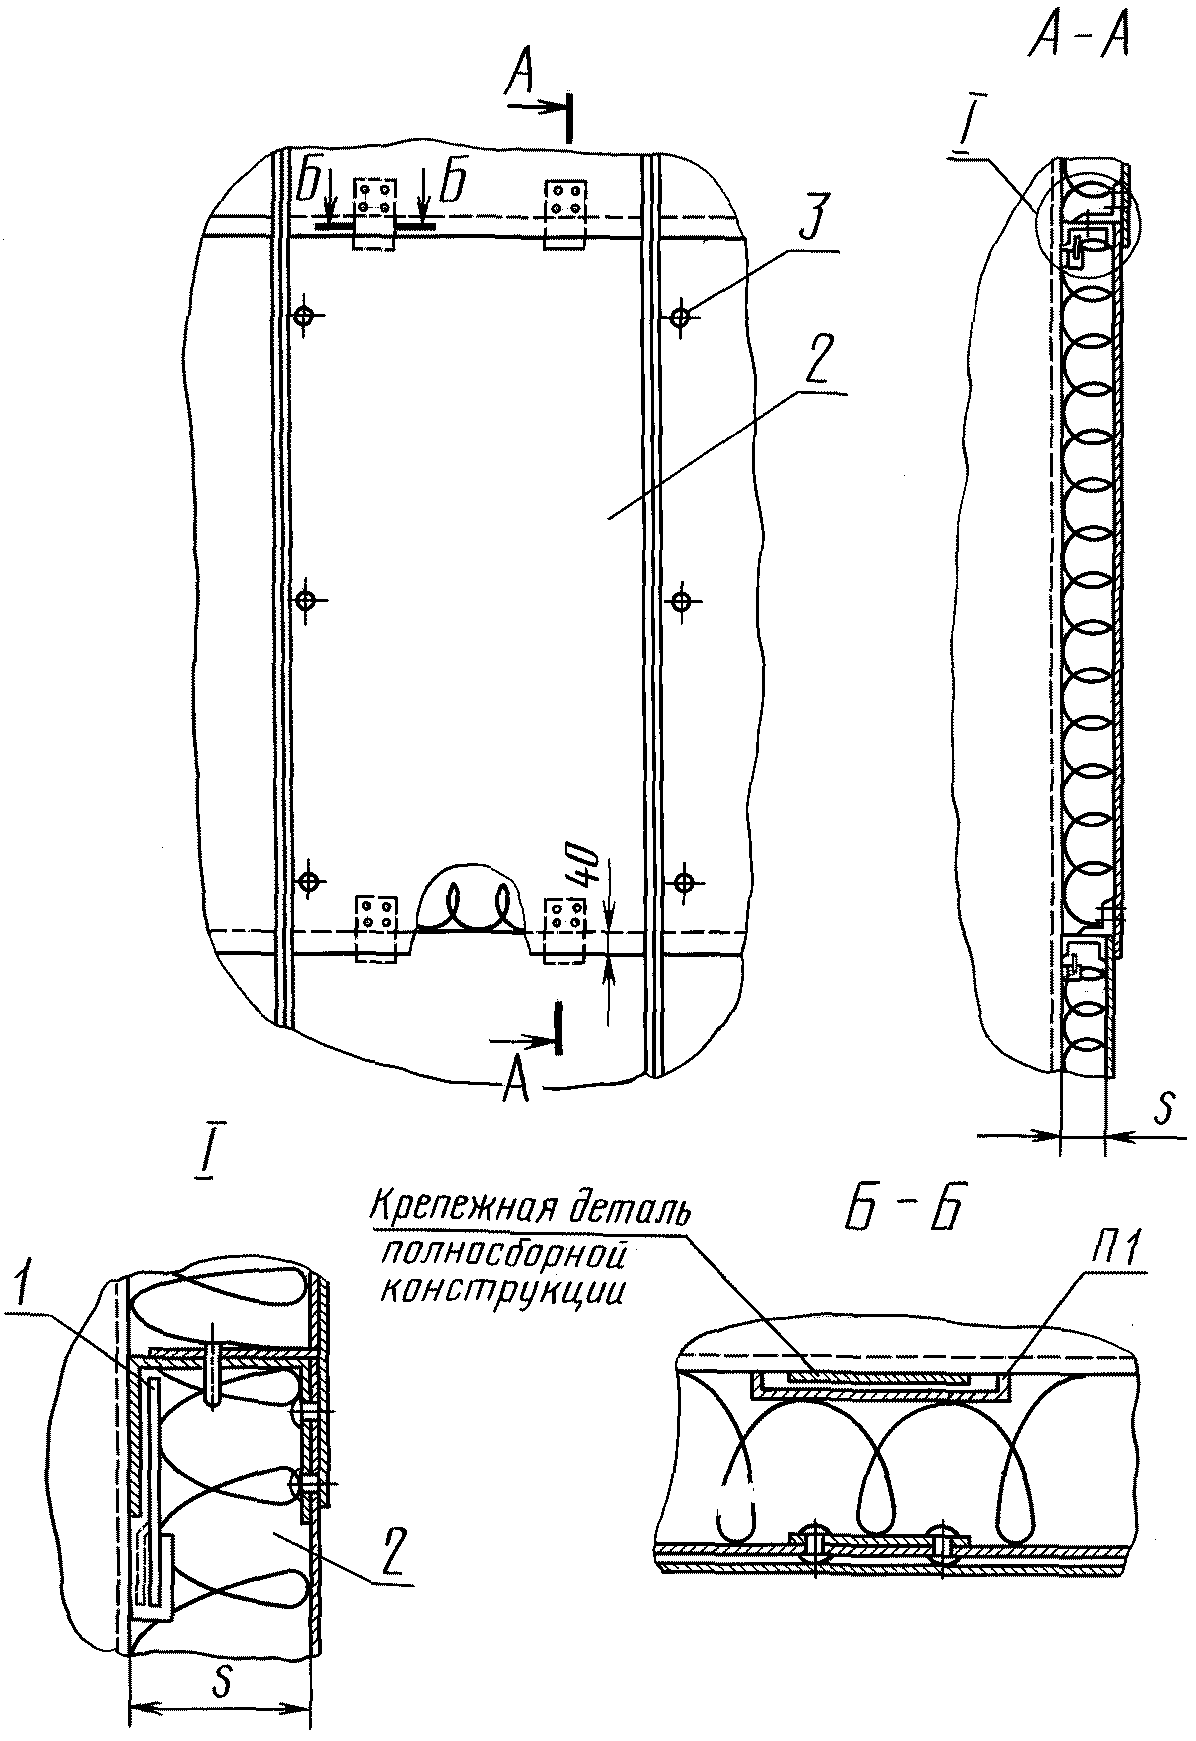
1 — устройство для крепления изоляции;
2 — полносборная конструкция с подвеской П1;
3 — винт для крепления элементов полносборных конструкций
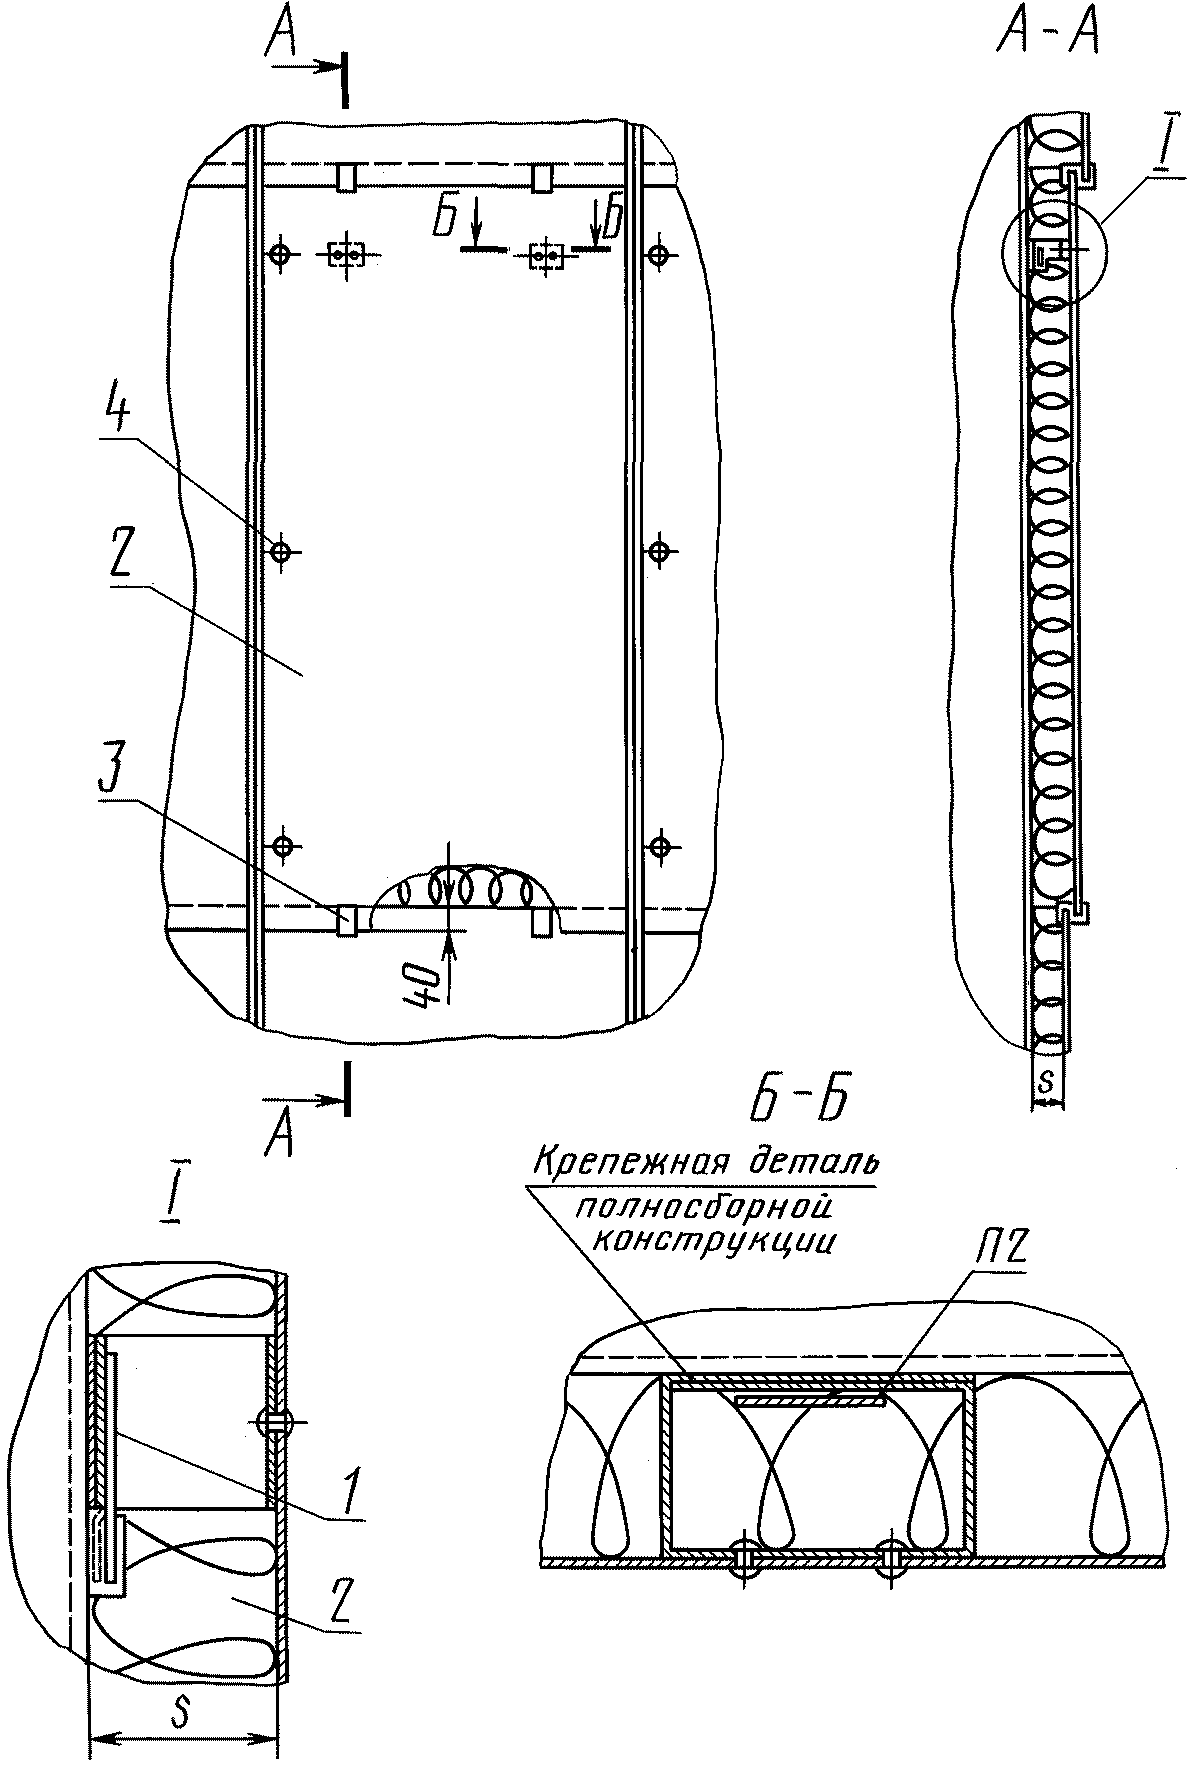
1 — устройство для крепления изоляции с подвеской П2;
2 — полносборная конструкция; 3 — скоба для крепления
элементов полносборных конструкций; 4 — винт для крепления
элементов полносборных конструкций