ГОСТ 17100-79. Цоколи для источников света. Технические условия
(утв. Постановлением Госстандарта СССР от 25.01.1979 № 226)
(ред. от 01.07.1997)
от 25 января 1979 г. № 226
Caps for light sources. Specifications
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством электротехнической промышленности СССР.
Разработчики: А.М. Кокинов, Л.М. Макушкин (руководитель темы), Т.М. Бикбулатова.
2. Утвержден и введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 25.01.1979 № 226.
Изменение № 6 принято Межгосударственным советом по стандартизации, метрологии и сертификации (Протокол № 11 от 25.04.1997).
Зарегистрировано Техническим секретариатом МГС № 2486.
За принятие изменения проголосовали:
| Наименование государства | Наименование национального органа по стандартизации |
|---|---|
| Азербайджанская Республика | Азгосстандарт |
| Республика Армения | Армгосстандарт |
| Республика Беларусь | Госстандарт Беларуси |
| Грузия | Грузстандарт |
| Республика Казахстан | Госстандарт Республики Казахстан |
| Киргизская Республика | Киргизстандарт |
| Республика Молдова | Молдовастандарт |
| Российская Федерация | Госстандарт России |
| Республика Таджикистан | Таджикгосстандарт |
| Туркменистан | Главная государственная инспекция Туркменистана |
| Республика Узбекистан | Узгосстандарт |
| Украина | Госстандарт Украины |
3. Взамен ГОСТ 17100-71 и ГОСТ 17101-71.
4. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта, приложения |
|---|---|
| ГОСТ 2.601-95 | 5.3 |
| ГОСТ 9.302-88 | 4.2 |
| ГОСТ 20.57.406-81 | 4.7 |
| ГОСТ 503-81 | 2.2 |
| ГОСТ 515-77 | 5.1 |
| ГОСТ 2060-90 | 2.2 |
| ГОСТ 2208-91 | 2.2 |
| ГОСТ 11383-75 | 2.2 |
| ГОСТ 13726-97 | 2.2 |
| ГОСТ 14192-96 | 5.2 |
| ГОСТ 15150-69 | 5.4, 5.5 |
| ГОСТ 18242-72 | 3.2 |
| ГОСТ 21474-75 | Приложение 2 |
| ГОСТ 23216-78 | 4.10, 5.4 |
| ГОСТ 28108-89 | 1.1, 1.2, 1.3, 4.1.1, 4.1.2, 4.1.3, Приложение 2 |
5. Ограничение срока действия снято Постановлением Госстандарта от 10.09.1992 № 1156.
6. Переиздание (июнь 1999 г.) с Изменениями № 1, 2, 3, 4, 5, 6, утвержденными в марте 1982 г., ноябре 1983 г., июне 1987 г., феврале 1990 г., сентябре 1991 г., июле 1997 г. (ИУС 6-82, 2-84, 10-87, 5-90, 12-91, 10-97).
Настоящий стандарт распространяется на резьбовые, штифтовые, фокусирующие, штырьковые и цилиндрические цоколи для источников света.
Требования настоящего стандарта являются обязательными.
(Измененная редакция, Изм. № 4, 5).
1. ТИПЫ И ОСНОВНЫЕ РАЗМЕРЫ
1.1. Типы цоколей в зависимости от конструктивного исполнения и размеров должны соответствовать указанным в ГОСТ 28108 и в табл. 1 настоящего стандарта.
| Тип цоколя | Конструктивное исполнение цоколя | Номер чертежа |
| В9s/14 | Штифтовый | 1 |
| В15s/17 В15d/17 | 2 | |
| В15s/18 В15d/18 | ||
| Р15s/14 | Фокусирующий | 3 |
| Р19s/13 | 4 | |
| Р20d/21 | 5 | |
| Р24s/17 | 6 | |
| Р26s/31 | 7 | |
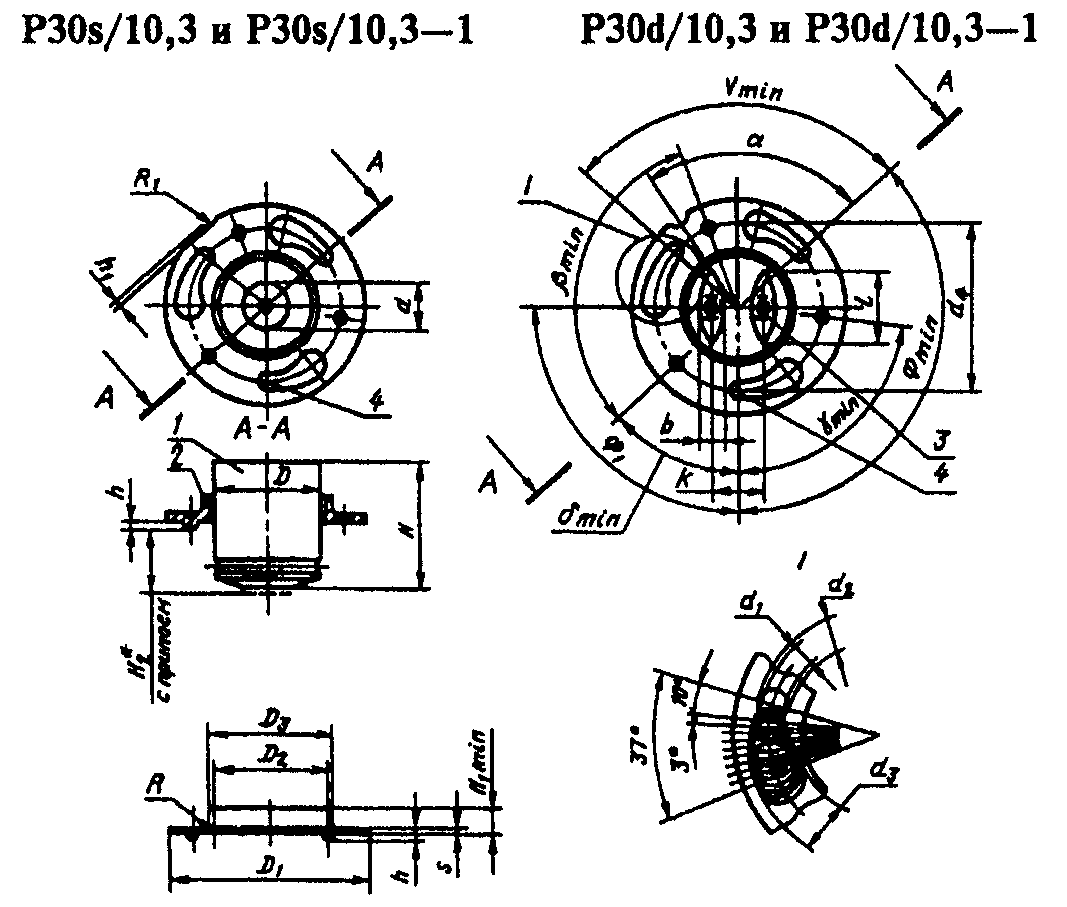
| Р30s/10,3 Р30s/10,3-1 Р30d/10,3 Р30d/10,3-1 | 8 | |
| Р40s/41 | 9 | |
| Р42s/11 Р42d/11 | 10 | |
| S6s/10 | Цилиндрический | 11 |
Примечание. Цоколи типов В15, Р30s/10,3-1 и Р30d/10,3-1 в новых разработках не применять.
Соответствие типов цоколей, установленных настоящим стандартом, типам цоколей, установленным в ранее принятых стандартах, приведено в Приложении 1.
Чертежи цоколей приводятся только для того, чтобы показать контролируемые размеры.
(Измененная редакция, Изм. № 4).
1.2. Основные размеры цоколей должны соответствовать указанным в ГОСТ 28108, на черт. 1 - 11 и в табл. 2 - 4 настоящего стандарта. На верхней части цоколя типа Е10/13 допускается отбортованный край, увеличивающий диаметр и высоту не более, чем на 1 мм; допуск на размер «С» должен быть равным +/- 0,3 мм.
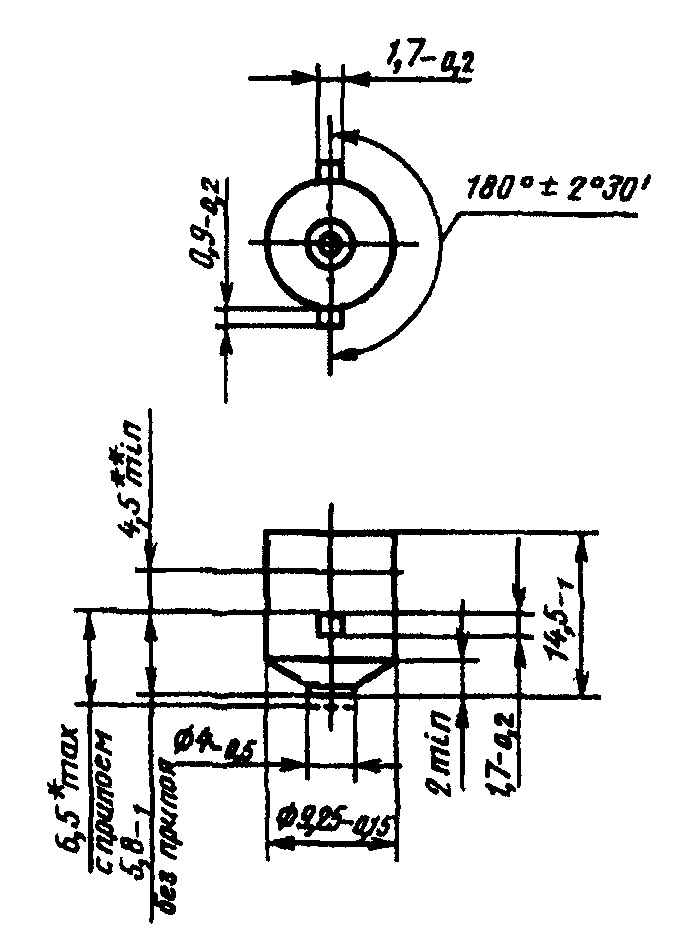
<**> Минимальная длина, на которой должен выдерживаться диаметр 9,25_{- 0,15} мм.
Примечание. Допускается изготовление цоколя с круглыми штифтами диаметром 1,7_{- 0,2} мм.
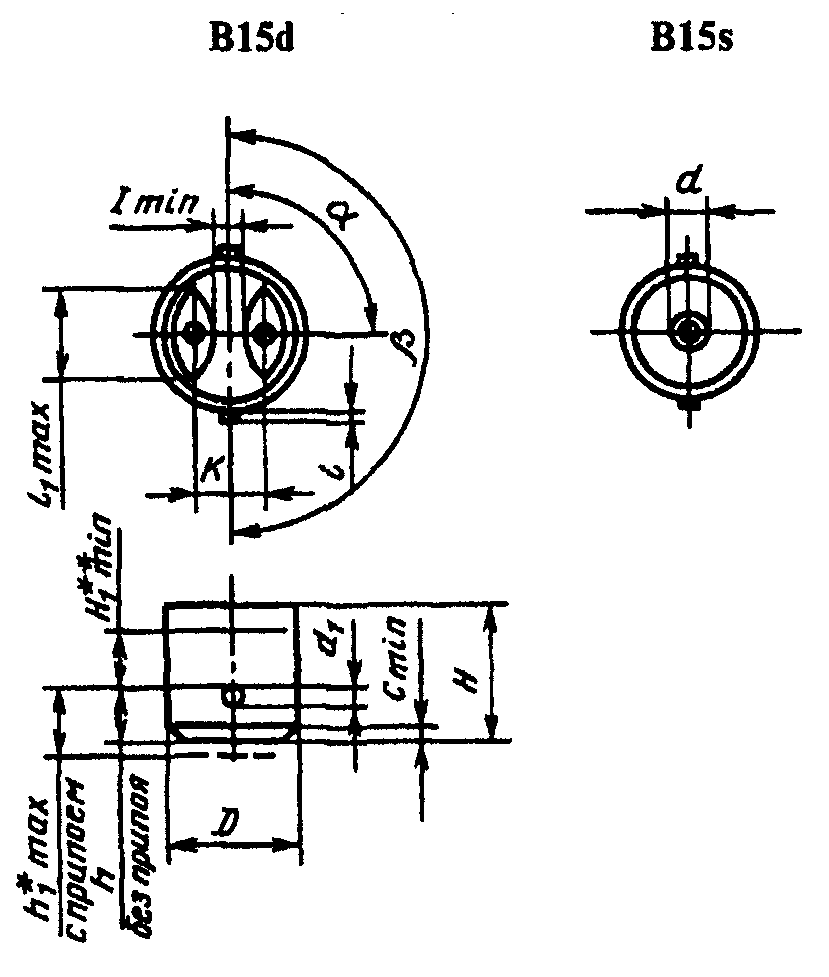
Цоколи типов В15s/17, В15d/17, В15s/18 и В15d/18
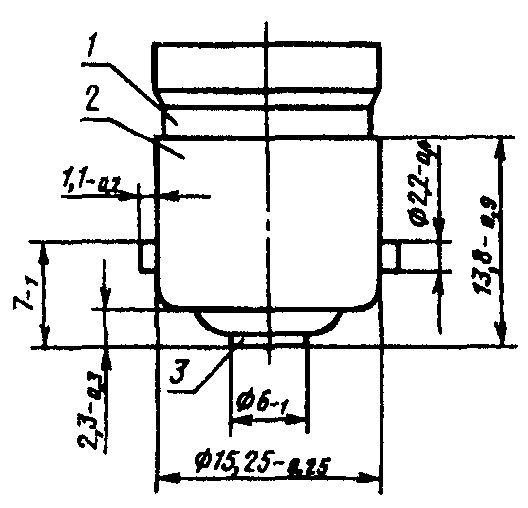
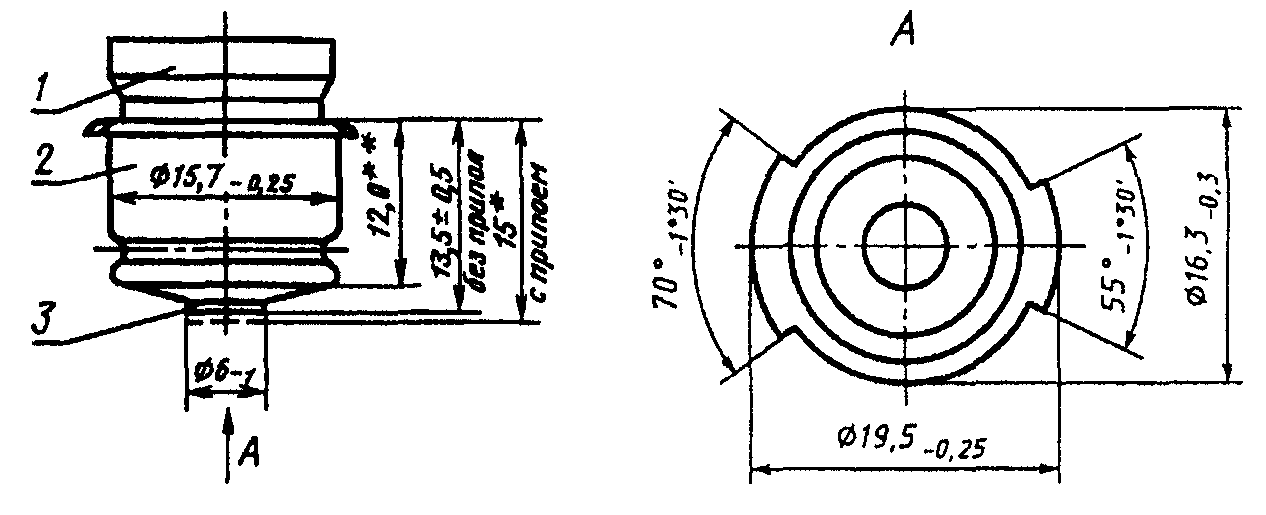
1 — внутренний стакан; 2 — корпус; 3 — контактная пластинка
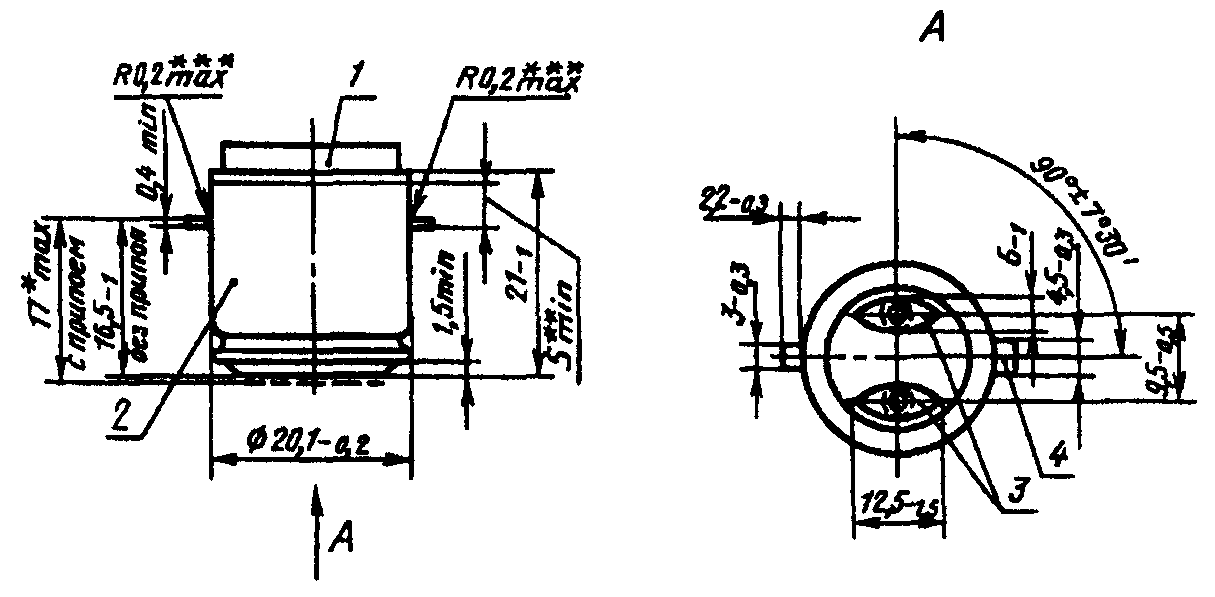
<**> Минимальная длина, на которой должен выдерживаться диаметр 20,1_{- 0,2} мм.
1 — внутренний стакан; 2 — корпус; 3 — контактные пластинки; 4 — основной штифт
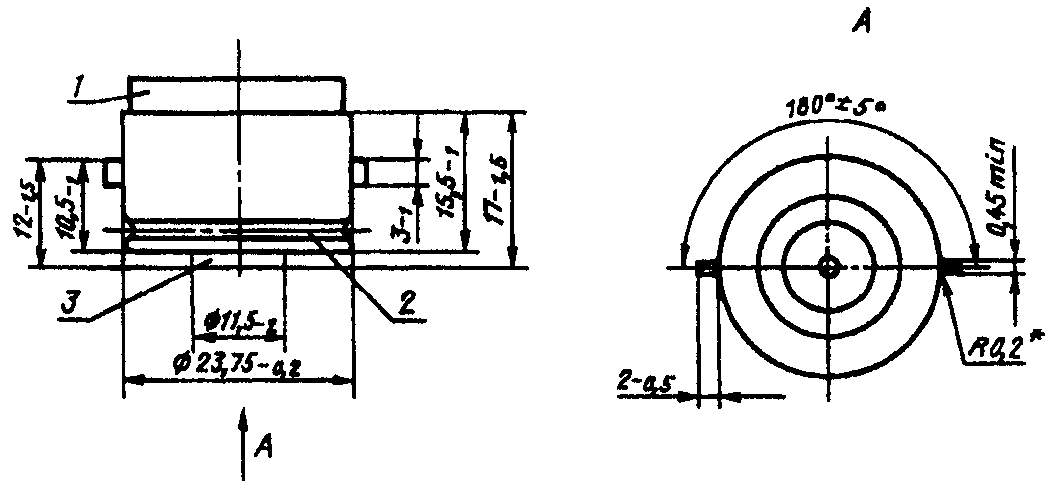
1 — внутренний стакан; 2 — корпус; 3 — контактная пластинка
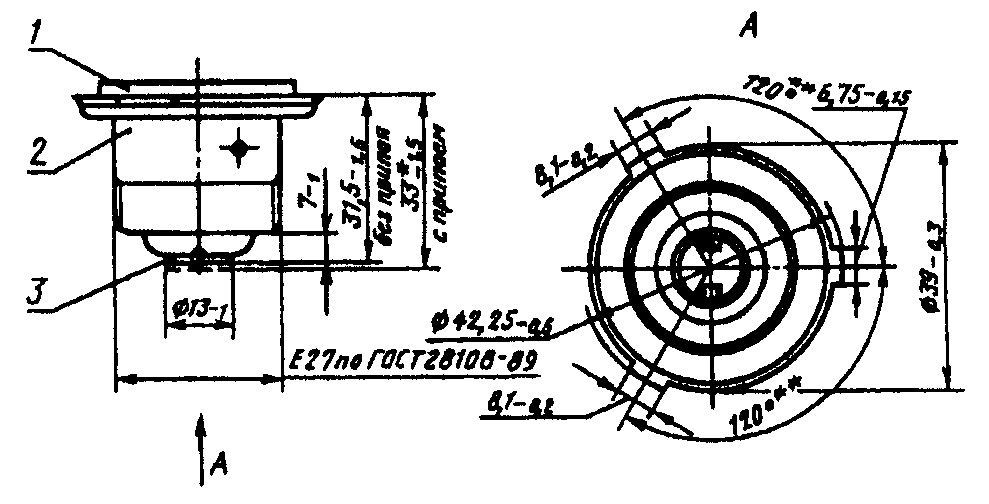
1 — внутренний стакан; 2 — корпус; 3 — контактная пластинка
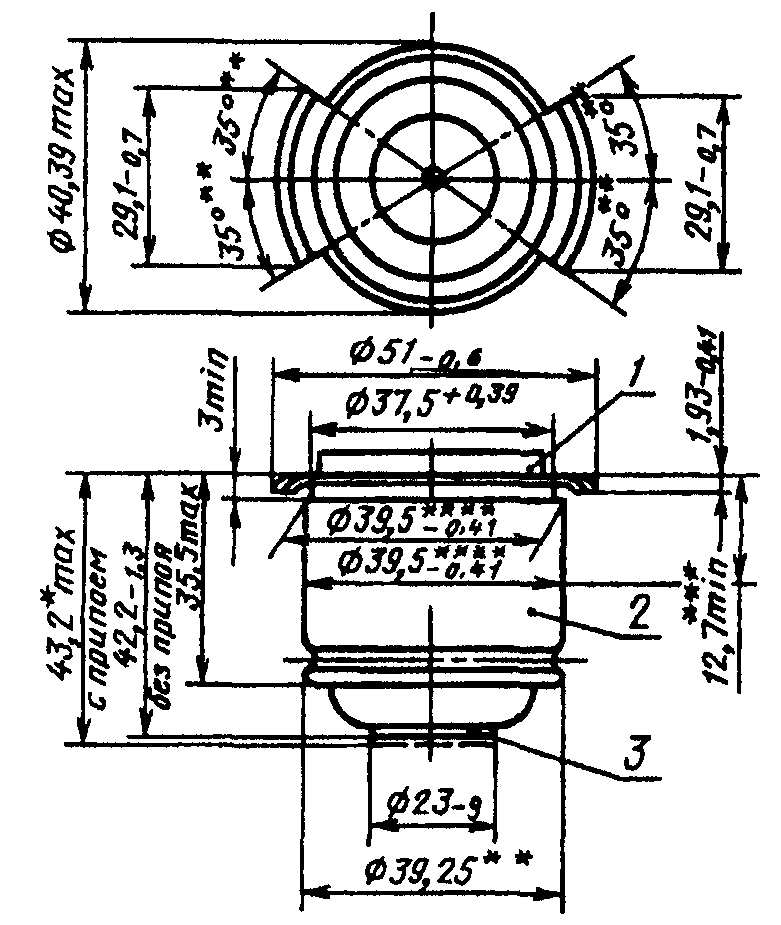
<3> Минимальная длина, на которой должен выдерживаться диаметр 39,5_{- 0,41} мм.
<4> Максимальный диаметр цоколя на готовой лампе — 39,6 мм.
Примечание. Для готовых ламп путь утечки по поверхности изоляции должен быть не менее 5 мм.
1 — внутренний стакан; 2 — корпус; 3 — контактная пластинка
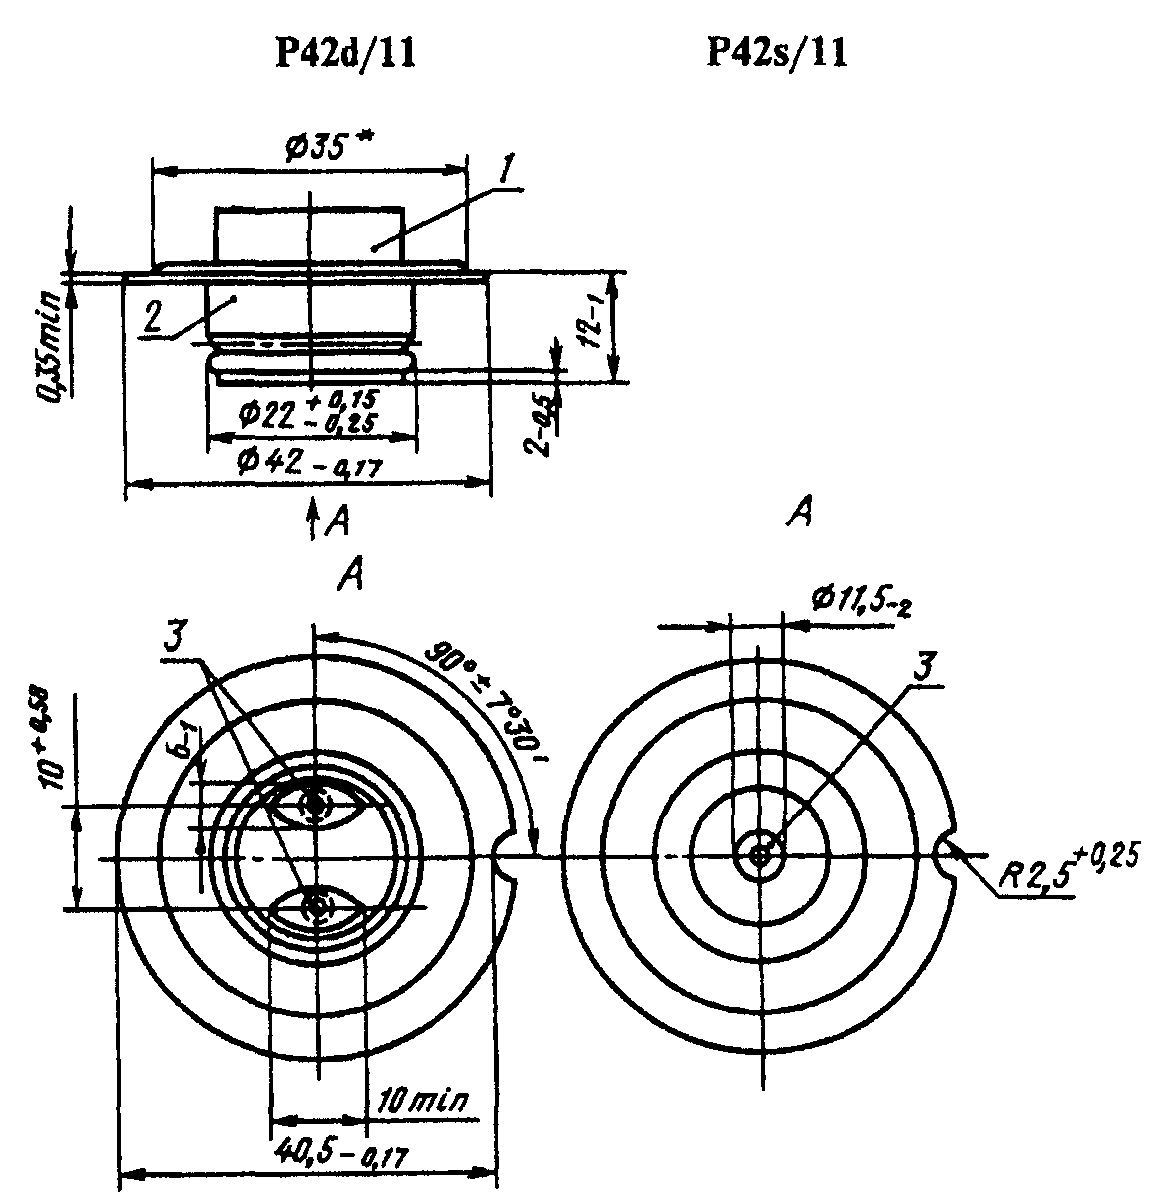
1 — внутренний стакан; 2 — корпус; 3 — контактные пластинки
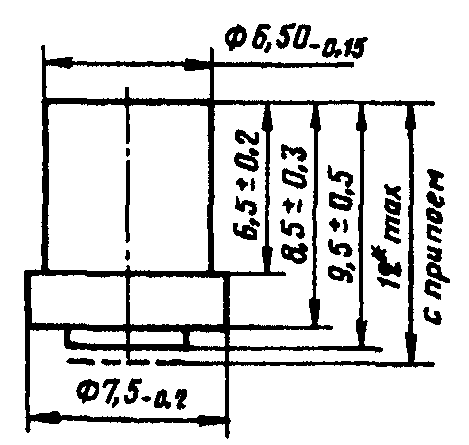
| Обозначение размера | Размеры, мм, цоколей типа | |||
| В15/17 | В15/18 | |||
| номин. | пред. откл. | номин. | пред. откл. | |
| D | 15,25 | -0,25 | 15,25 | -0,25 |
| Н | 17,50 | -0,50 | 18,50 | -1,00 |
| d | 6,00 | -1,00 | 6,00 | -1,00 |
| d | 2,20 | -0,40 | 2,20 | -0,40 |
| 1 h | 7,00 | -1,00 | 7,00 | -1,00 |
| h <*> | 8,00 | - | 8,00 | - |
| 1max c min l | 1,50 1,10 | - -0,20 | 1,50 1,10 | - -0,20 |
| l | 9,00 | - | 9,00 | - |
| 1max | ||||
| I min К | 3,00 8,00 | - -1,00 | 3,00 8,00 | - -1,00 |
| Н <**> | 7,00 | - | 7,00 | - |
| 1min альфа | 90° | +/- 7°30' | 90° | +/- 7°30' |
| бета | 180° | +/- 1°30' | 180° | +/- 1°30' |
<*> Проверяется на готовой лампе.
<**> Минимальная длина, на которой должен выдерживаться размер D.
Примечания. 1. На верхней части цоколя допускается отбортованный край, увеличивающий диаметр и высоту не более чем на 1 мм.
2. Допускается изготовление штифтов методом вытяжки из корпуса цоколя, при этом диаметр цоколя, измеряемый в направлении, перпендикулярном оси штифтов, должен быть в пределах 15_{- 0,20}^{+ 0,25} мм.
3. Для готовых ламп расстояние между контактными пластинками должно быть не менее 3 мм и не менее 2 мм между каждой контактной пластинкой и металлическим корпусом; измерять это расстояние следует по поверхности изоляционного материала.
| Обозначение размеров | Размеры, мм, цоколей типа | |||
| Р30s/10,3; Р30d/10,3 | Р30s/10,3-1; Р30d/10,3-1 | |||
| номин. | пред. откл. | номин. | пред. откл. | |
| D | 15,25 | -0,25 | 15,25 | -0,25 |
| H | 19,50 | -2,00 | 19,50 | -2,00 |
| D | 30,10 | -0,05 | 30,10 | -0,20 |
| 1 | ||||
| D | 15,30 | +0,10 | 15,40 | -0,10 |
| 2 | ||||
| D <**> | 17,30 | - | 17,00 | - |
| 3 h | 0,30 | -0,15 | 0,30 | -0,15 |
| d | 6,00 | -1,00 | 6,00 | -1,00 |
| s | 0,80 | -0,07 | 0,80 | -0,07 |
| Н | 3,00 | - | 3,00 | - |
| 1min | ||||
| Н <*> | 10,30 | +/- 1,30 | - | - |
| 2 | ||||
| R <**> | 0,40 | - | 0,40 | - |
| R <**> | 2,40 | - | 2,00 | - |
| 1 d | 2,18 | +0,21 | 2,40 | -0,15 |
| 1 d | 3,07 | +0,10 | 3,20 | -0,10 |
| 2 d | 5,15 | -0,30 | 5,15 | -0,30 |
| 3 d | 22,81 | -0,08 | 22,81 | -0,16 |
| 4 h <**> | 0,80 | - | - | - |
| 1 b | 4,75 | -0,75 | 4,75 | -0,75 |
| альфа <**> бета min | 87° 115° | - - | - 115° | - - |
| гамма min | 83°30' | - | 83°30' | - |
| дельта min | 46°30' | - | 46°30' | - |
| V min | 100° | - | 100° | - |
| фи min фи | 130° 90° | - +/- 10° | 130° 90° | - +/- 10° |
| 1 l <**> k | 9,00 8,00 | - -1,00 | 9,00 7,75 | - -0,75 |
<*> Проверяется на готовой лампе.
Примечание. Допускается изготовление цоколей типов Р30d/10,3 и Р30d/10,3-1 с круглыми контактными пластинками диаметром 4,75_{- 0,75} мм.
Построение отверстий в диске цоколей
| Углы, град. | Диаметр отверстий, мм, цоколей типа | |
| Р30s/10,3; Р30d/10,3 | Р30s/10,3-1; Р30d/10,3-1 | |
| 10 | 2,29 | 2,35 |
| 13 | 2,59 | 2,65 |
| 16 | 2,90 | 2,96 |
| 19 | 3,20 | 3,26 |
| 22 | 3,51 | 3,57 |
| 25 | 3,81 | 3,87 |
| 28 | 4,11 | 4,18 |
| 31 | 4,42 | 4,48 |
| 34 | 4,72 | 4,70 |
| 37 | 5,05 | 5,10 |
Допускается изготовление цоколя с круглыми контактными пластинками диаметром 6_{- 1} мм.
Отклонение оси малого штифта относительно оси основного штифта, которая совпадает с осью цоколя, допускается равным +/- 0,15 мм.
На верхней части корпуса цоколя допускается отбортованный край, увеличивающий диаметр и высоту не более чем на 1 мм.
На верхней части цоколя допускается отбортованный край, увеличивающий диаметр не более чем на 0,5 мм.
Допускается изготовление цоколей с круглыми контактными пластинками диаметром 6_{- 1} мм.
Диаметр условной окружности (12 мм — черт. 4; 23 мм — черт. 5, 6; 34 мм - черт. 7 ГОСТ 28108) контролируется проходным калибром.
(Измененная редакция, Изм. № 1, 2, 3, 4).
1.3. Условные обозначения цоколей — по ГОСТ 28108. При этом в условное обозначение добавляется обозначение настоящего стандарта.
(Измененная редакция, Изм. № 1, 4).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Цоколи должны изготовляться в соответствии с требованиями настоящего стандарта по технической документации, утвержденной в установленном порядке.
2.2. Корпусы цоколей, штифты штифтового цоколя и диски фокусирующего цоколя должны изготовляться из стали по ГОСТ 503, ленты алюминиевой по ГОСТ 13726, ленты стальной, плакированной цветным металлом, или латуни по ГОСТ 2208, корпус цоколя S6s/10 — из латунного прутка по ГОСТ 2060, контактные пластинки цоколей и штырьки должны изготовляться из латуни по ГОСТ 2208.
Допускается изготовление корпусов цоколей типов G5 и G13 из пластмасс и керамического материала, контактных пластин и штырьков — из стали, плакированной цветным металлом, штифтов штифтового цоколя — из меди, контактных пластинок для цоколя типа S6s/10 — из латунной трубки по ГОСТ 11383.
(Измененная редакция, Изм. № 6).
2.3. В качестве изоляционного материала должны применяться стекло, керамика или пластмасса, эбонит.
(Измененная редакция, Изм. № 3).
2.4. Корпуса стальных цоколей, кроме цоколей, имеющих корпус из ленты стальной, плакированной цветным металлом, должны иметь цинковое покрытие толщиной не менее 6 мкм на верхней части цоколя.
Допускается пассивирование стальных цоколей.
(Измененная редакция, Изм. № 4, 6).
2.5. Корпуса латунных (и алюминиевых типа Е27) цоколей или из ленты стальной, плакированной латунью должны подвергаться осветлению (травлению), кроме корпуса цоколя типа S6s/10.
Допускается по требованию заказчика пассивирование или никелирование толщиной не менее 3 мкм на верхней части цоколя.
(Измененная редакция, Изм. № 1, 4, 5, 6).
2.6. Штырьки цоколей должны иметь никелевое покрытие толщиной не менее 6 мкм.
Допускается никелевое покрытие не наносить в случае соединения штырьков с токовыми вводами лампы методом сварки.
(Измененная редакция, Изм. № 4).
2.7. Покрытия не должны иметь дефектов, понижающих их защитную способность и препятствующих нормальному вхождению цоколя в соответствующий калибр. Покрытия должны быть прочными и не отслаиваться от основного металла. Покрытия могут быть блестящими или матовыми.
Допускается разнотонность цинкового покрытия на поверхности цоколя.
2.8. Штырьки и контактные пластинки должны быть прочно соединены с изоляционным материалом.
Штифты цоколя должны быть прочно соединены с корпусом цоколя. Вращение штифтов не допускается.
2.9. Штырьки должны выдерживать плавно возрастающий крутящий момент не менее 1,0 Н х м, приложенный одновременно к обоим штырькам.
2.10. Штырьки не должны иметь задиров, складок и других дефектов, препятствующих нормальному вхождению цоколя в соответствующий калибр. Отверстие в штырьке после сборки цоколя должно быть не менее 0,7 мм.
2.11. Изоляционный материал должен быть прочно соединен с корпусом и не должен иметь трещин и сколов, влияющих на его механическую и электрическую прочность.
2.12. Резьбовые, штифтовые, цилиндрические и фокусирующие цоколи должны выдерживать сдавливающие усилия, приложенные к контакту (контактам) и корпусу цоколя, указанные в табл. 5.
| Внешний диаметр сопрягаемой с патроном части цоколя, мм | Сдавливающее усилие, Н |
|---|---|
| До 7,5 включ. Св. 7,5 « 11 » « 11 » 16 « » 16 « 35 » « 35» | 10 40 80 100 150 |
2.13. Штифты цоколей и места их соединения с корпусом цоколя должны выдерживать без деформаций и повреждений срезывающие усилия, указанные в табл. 6.
| Внешний диаметр сопрягаемой с патроном части цоколя, мм | Срезывающее усилие, Н |
|---|---|
| До 7,5 включ. Св. 7,5 « 11 » « 11 » 16 « » 16 | 10 40 80 100 |
2.13а. Цоколи в зависимости от типов предназначены для использования при номинальном напряжении, указанном в табл. 6а.
| Конструктивное исполнение цоколя | Тип | Номинальное напряжение, В, не более |
| Резьбовое | Е5 | 24 |
| Е10 | 50 | |
| Е14 Е27 | 250 | |
| Е40 | 380 | |
| Штифтовое | В15 В22 В22d-3(90°)135° | 250 |
| ВА7s ВА9s ВА15 ВАУ15d ВА20 | 42 | |
| Фокусирующее | Р14,5s РК22s | 42 |
| Р28s | 250 | |
| Р43t-38 Р45t-41 | 42 | |
| Р15s Р19s Р42 | 250 | |
| Цилиндрическое с коническим концом | SV7 SV8,5 | 42 |
| Цилиндрическое | S15s S19s | 250 |
| Штырьковое | G5 G13 G20 G10q | 250 |
Примечание. Допускается производство цоколей Е10, ВА9s и ВА15 на номинальное напряжение до 250 В.
(Измененная редакция, Изм. № 1, 2).
2.14. Электрическое сопротивление изоляции между каждым из контактов и корпусом цоколя у двухконтактных штифтовых, фокусирующих и штырьковых цоколей должно быть не менее 50 МОм в нормальных климатических условиях или соответствовать значениям, указанным в табл. 6б, после проверки на воздействие повышенной влажности воздуха.
| Номинальное напряжение, В | Электрическое сопротивление изоляции, МОм, не менее |
|---|---|
| До 24 включ. Св. 24 « 50 » « 50 » 250 « » 250 | 0,5 1,0 2,0 5,0 |
(Измененная редакция, Изм. № 1, 3).
2.15. Изоляция цоколей должна быть прочной и выдерживать в течение 1 мин без пробоя испытательное напряжение переменного тока частоты 50 Гц, указанное в табл. 7.
| Номинальное напряжение, В | Испытательное напряжение, В |
|---|---|
| До 24 включ. Св. 24 « 50 » « 50 » 250 « » 250 | 500 1000 1500 2000 |
(Измененная редакция, Изм. № 1).
2.16. Изоляционный материал резьбовых, штифтовых, цилиндрических и фокусирующих цоколей должен быть термостойким и выдерживать воздействие повышенной температуры 100 °С для пластмассового материала и 300 °С — для остальных материалов.
(Измененная редакция, Изм. № 3).
2.17. Поверхности корпусов цоколей, штифтов и штырьков не должны иметь дефектов, понижающих механическую прочность и препятствующих нормальному вхождению цоколя в соответствующий калибр.
2.18. Цоколи должны быть устойчивыми к воздействию относительной влажности 91 — 95% при температуре окружающей среды (25 +/- 3) °С.
(Измененная редакция, Изм. № 3).
2.19 Цоколи должны быть устойчивыми к коррозии.
(Введен дополнительно, Изм. № 3).
3. ПРАВИЛА ПРИЕМКИ
3.1. Для проверки соответствия цоколей требованиям настоящего стандарта предприятие-изготовитель должно проводить приемосдаточные, периодические и типовые испытания.
3.2. Приемосдаточным испытаниям должна быть подвергнута каждая партия цоколей в объеме и последовательности, указанных в табл. 8.
| Вид проверки и испытания | Номер пункта | План контроля | |||||||
| технических требований | методов контроля | объем партии | объем выборки | приемочные (С , С ) и 1 3 браковочные (С , С ) 2 4 числа | |||||
| n 1 <*> | n 2 <*> | С 1 | С 2 | С 3 | С 4 | ||||
| шт. | |||||||||
| 1. Проверка внешнего вида | 2.2 - 2.7; 2.10; 2.11; 2.17 | 4.3 | 281 — 3200 3201 — 10000 10001 — 35000 35001 — 150000 | 32 50 80 125 | 32 50 80 125 | 1 3 3 5 | 3 5 7 9 | 3 5 8 12 | 4 6 9 13 |
| 2. Измерение размеров (кроме размеров, контролируемых калибрами) | 1.2 | 4.1 | 281 — 3200 3201 — 10000 10001 — 35000 35001 — 150000 | 32 50 80 125 | 32 50 80 125 | 1 3 3 5 | 3 5 7 9 | 3 5 8 12 | 4 6 9 13 |
| 3. Испытание на прочность соединения штырьков с изоляционным материалом | 2.8; 2.9 | 4.4 | |||||||
| 5. Контроль размеров калибрами | 1.2; 2.10 | 4.1.1 - 4.1.4; 4.5 | 281 — 3200 3201 — 10000 10001 — 35000 35001 — 150000 | 32 50 80 125 | 32 50 80 125 | 0 0 0 1 | 1 2 3 4 | 1 3 4 | 2 4 5 |
| 6. Проверка прочности и толщины покрытия | 2.4 - 2.6 | 4.2 | - | 20 <**> 20 <**> 32 <**> 50 <**> | 20 <**> 20 <**> 32 <**> 50 <**> | 1 1 2 3 | 4 4 5 7 | 4 4 6 8 | 5 5 7 9 |
| 7. Проверка правильности упаковки и транспортной маркировки | 5.1 - 5.3 | 4.3 | До 150000 включ. | 100% | 0 | - | - | - | |
<*> n_{1} , n_{2} — объем первой и второй выборок.
<**> Отбираются из числа цоколей, выдержавших предыдущие испытания.
При этом за партию должны быть приняты цоколи одного типа, предъявленные одновременно к приемке по одному сопроводительному документу.
Результаты испытаний считаются удовлетворительными, если количество дефектных цоколей в первой выборке n_{1} меньше или равно приемочному числу C_{1} и неудовлетворительными, если количество дефектных цоколей в первой выборке больше или равно браковочному числу C_{2} . Если количество дефектных цоколей в выборке больше приемочного числа C_{1} и меньше браковочного числа C_{2} , то извлекается вторая выборка n_{2} . Допускается проводить испытания только по тем требованиям, по которым получены неудовлетворительные результаты.
По результатам контроля второй выборки результаты испытаний цоколей считаются удовлетворительными, если количество дефектных цоколей в двух выборках меньше или равно приемочному числу C_{3} и неудовлетворительными, если количество дефектных цоколей в двух выборках больше или равно браковочному числу C_{4} .
В случае выборочного контроля план контроля соответствует ГОСТ 18242, при этом:
- вид контроля — нормальный;
- тип плана контроля — двухступенчатый;
- уровень контроля — 1;
- приемочный уровень дефектности для проверок по пп. 1 - 4 табл. 8 — 2,5%, для проверки по п. 5 — 0,65%.
(Измененная редакция, Изм. № 3, 4).
3.3 Периодические испытания должны проводиться один раз в квартал.
Испытаниям должны подвергаться отобранные равномерно в течение квартала цоколи разных дней и смен выработки и выдержавшие приемосдаточные испытания.
Последовательность проведения испытаний и план контроля приведены в табл. 9.
| Вид проверки и испытания | Номер пункта | Объем выборки | Приемочные (С , С ) 1 3 и браковочные (С , С ) 2 4 числа | |||||
| технических требований | методов контроля | n <*> 1 | n 2 <*> | С 1 | С 2 | С 3 | С 4 | |
| шт. | ||||||||
| 1. Испытание на воздействие сдавливающего усилия | 2.12 | 4.6 | 13 | 13 | 0 | 1 | 1 | 2 |
| 2. Испытание на прочность соединения штифтов с корпусом цоколя, изоляционного материала с контактной пластинкой (пластинками) и корпусом цоколя | 2.8, 2.11, 2.13 | 4.6 | ||||||
| 3. Испытание на воздействие повышенной влажности воздуха | 2.18 | 4.6а | ||||||
| 4. Измерение электрического сопротивления изоляции | 2.14 | 4.7 | ||||||
| 5. Испытание изоляции на электрическую прочность | 2.15 | 4.8 | ||||||
| 6. Испытание на термостойкость | 2.16 | 4.9 | ||||||
| 7. Испытание на защиту от коррозии | 2.19 | 4.2 | 20 | 20 | 1 | 4 | 4 | 5 |
| 8. Испытание цоколей на механическую прочность при транспортировании <**> | 5.4 | 4.10 | 1 ящик упакованных насыпью цоколей (не более 50 шт.) | - | 1 | 2 | - | - |
<*> n_{1} , n_{2} — объем первой и второй выборок.
<**> Проводится при типовых испытаниях.
Примечание. Испытания по пп. 1 — 6 табл. 9 проводят на одной выборке.
Результаты испытаний считаются удовлетворительными, если количество дефектных цоколей в первой выборке n_{1} меньше или равно приемочному числу C_{1} и неудовлетворительными, если количество дефектных цоколей в первой выборке больше или равно браковочному числу C_{2} .
Если количество дефектных цоколей в выборке больше приемочного числа C_{1} и меньше браковочного числа C_{2} , то извлекается вторая выборка n_{2} . Допускается проводить испытания только по тем требованиям, по которым получены неудовлетворительные результаты.
По результатам контроля второй выборки результаты испытаний цоколей считаются удовлетворительными, если количество дефектных цоколей в двух выборках меньше или равно приемочному числу C_{3} и неудовлетворительными, если количество дефектных цоколей в двух выборках больше или равно браковочному числу C_{4} .
Если результаты периодических испытаний окажутся неудовлетворительными, то приемку цоколей останавливают до приведения параметров цоколей в соответствие с требованиями настоящего стандарта и получения удовлетворительных результатов периодических испытаний.
Протоколы периодических испытаний должны быть предъявлены потребителю по его требованию.
(Измененная редакция, Изм. № 1, 3, 4).
3.4. Типовые испытания проводят для оценки целесообразности и (или) эффективности изменений, вносимых в процессе производства цоколей в конструкцию, технологию или применяемые материалы и полуфабрикаты и для проверки соответствия цоколей, изготовленных с изменениями, требованиям настоящего стандарта.
Программа испытаний разрабатывается предприятием-изготовителем по согласованию с разработчиком цоколей.
Протоколы типовых испытаний цоколей должны быть предъявлены потребителю по его требованию.
(Измененная редакция, Изм. № 3).
3.5. Для проверки потребителем соответствия качества поступивших к нему цоколей требованиям настоящего стандарта должны применяться правила приемки и методы испытаний, указанные в настоящем стандарте.
За партию должны быть приняты цоколи одного типа, полученные потребителем по одному документу о качестве.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Контроль размеров цоколей (п. 1.2) производится с помощью предельных калибров, соответствующих чертежам, приведенным в Приложении 2, а также универсальным измерительным инструментом.
Порядок контроля цоколей с помощью калибра указан в пп. 4.1.1 - 4.1.4.
(Измененная редакция, Изм. № 1, 3).
4.1.1 Резьбовой цоколь
При полностью ввернутом резьбовом цоколе в калибр (черт. 1 Приложения 2) контактная пластинка должна выступать над поверхностью I (либо находиться на уровне поверхности I), но не должна выступать над поверхностью II, а на готовой лампе пайка не должна выступать над поверхностью III.
Размеры элементов резьбы должны контролироваться калибрами по ГОСТ 28108.
4.1.2 Штифтовой цоколь
Штифтовой цоколь вводится в калибр (черт. 2, 3 Приложения 2) до тех пор, пока штифты войдут в проточку s, после чего цоколь поворачивается и прижимается таким образом, чтобы штифты плотно лежали на поверхности I.
В этом положении контактные пластинки должны выступать над поверхностью II, но не должны выступать над поверхностью III.
На готовой лампе пайка цоколя не должна выступать над поверхностью IV.
Размером Н контролируется диаметр цоколя D на длине, достаточной для обеспечения взаимозаменяемости цоколей по отношению к патронам.
Цоколь на готовой лампе контролируется непроходным калибром по ГОСТ 28108.
4.1.1, 4.1.2. (Измененная редакция, Изм. № 1, 3, 4).
4.1.3 Штырьковый цоколь
Контроль цоколей производится калибрами по ГОСТ 28108.
(Измененная редакция, Изм. № 3, 4).
4.1.4 Фокусирующий цоколь
Цоколи типов Р20d/21, Р24s/17 должны контролироваться калибром (черт. 3 Приложения 2).
Цоколи типов Р30s/10,3 и Р30d/10,3 должны контролироваться калибрами (черт. 4, 5, 6 Приложения 2).
Диск цоколя должен входить в отверстие I и не должен входить в отверстие II калибра (черт. 4 Приложения 2). Калибр (черт. 5 Приложения 2) должен входить проходной стороной ПР и не должен входить непроходной стороной НЕ в основное отверстие диска цоколя.
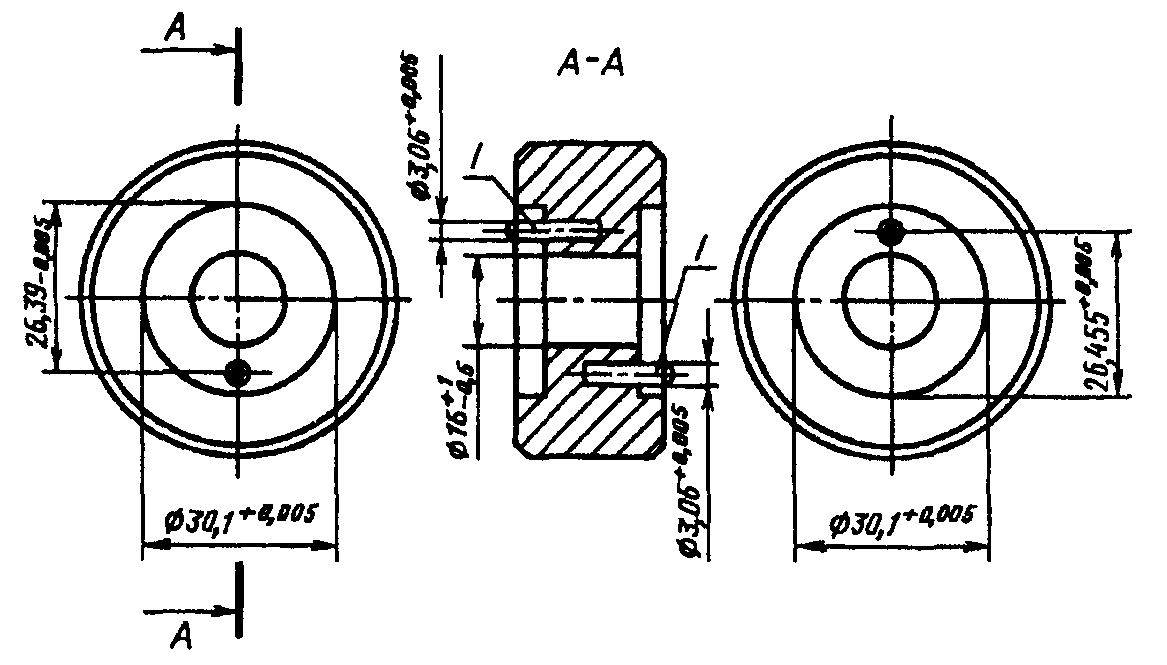
Положение основного отверстия на диске считается правильным, если с обеих сторон калибра (черт. 6 Приложения 2) в него входят штыри, а диск при этом входит в калибр.
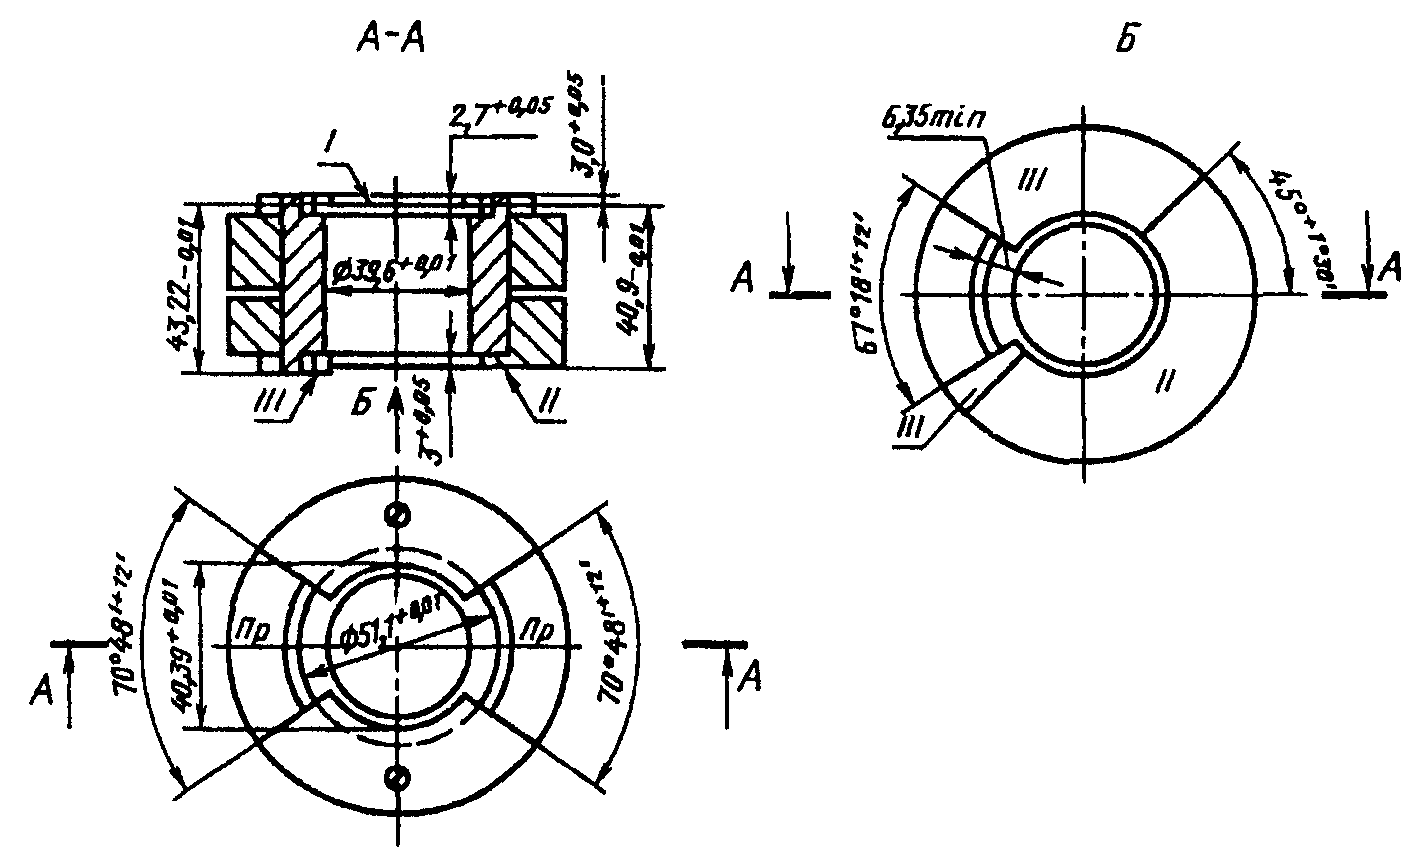
Цоколь типа Р40s/41 должен контролироваться калибром (черт. 7 Приложения 2). Цоколь вводится в проходную сторону калибра через секторные пазы, поворачивается на угол 90° и плотно прижимается диском к поверхности I. В этом положении контактные пластины должны выступать над поверхностью II, а на готовой лампе пайка не должна выступать над поверхностью III.
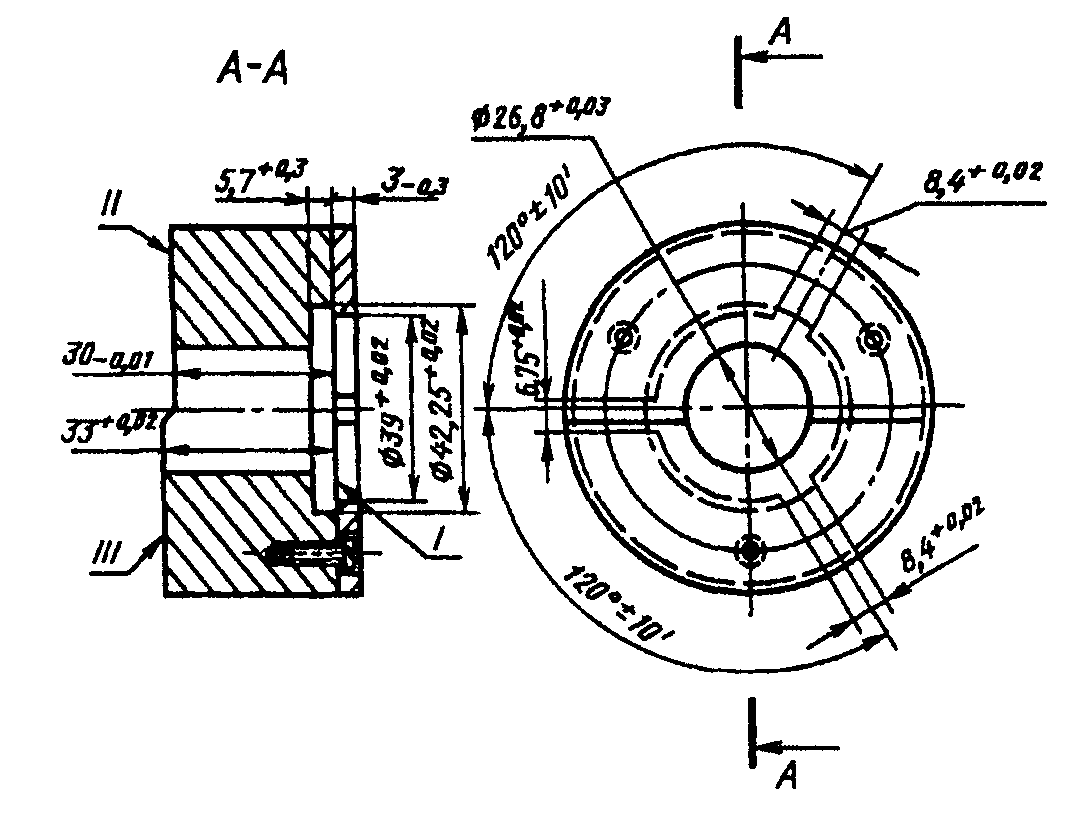
Цоколь типа Р26s/31 должен контролироваться калибром (черт. 8 Приложения 2). Цоколь вводится в калибр через пазы, поворачивается и плотно прижимается диском к поверхности I. В этом положении контактная пластинка должна выступать над поверхностью II, а на готовой лампе пайка не должна выступать над поверхностью III.
(Измененная редакция, Изм. № 1, 3).
4.2. Контроль толщины цинкового и никелевого покрытия (пп. 2.4 - 2.6) должен производиться по ГОСТ 9.302.
Прочность покрытия (п. 2.7) контролируется нанесением на цоколь стальным острием взаимно пересекающихся царапин (в продольном и поперечном направлениях) глубиной до основного металла, при этом в месте пересечения покрытия не должны отслаиваться от основного металла.
Испытание на защиту от коррозии производится следующим образом. Цоколи, обработанные в течение 10 мин в растворе тетрахлорметана или тетрахлорэтилена, помещают в 10%-ный раствор хлорида аммония с температурой (25 +/- 3) °С. После этого цоколи вынимают, не стряхивая оставшихся на поверхности капель раствора, и подвешивают на 10 мин в камеру тепла и влаги при температуре (25 +/- 3) °С и относительной влажности 91 — 95%.
Защита от коррозии считается соответствующей, если после окончания проверки нет следов коррозии, видимых невооруженным глазом. Налет на острых кромках, удаляемый посредством протирания, не является браковочным признаком.
(Измененная редакция, Изм. № 1, 3, 5).
4.3. Проверка внешнего вида, покрытия цоколей, отсутствия на цоколях трещин, складок и других дефектов, правильности транспортной маркировки и упаковки (пп. 2.2 - 2.7, 2.10, 2.11, 2.17, 5.1 - 5.3) должна производиться внешним осмотром по образцам внешнего вида (п. 2.11), утвержденным в установленном порядке и калибрами.
(Измененная редакция, Изм. № 3, 4).
4.4. Испытание на прочность соединения штырьков с изоляционным материалом (пп. 2.8, 2.9) должно проводиться при помощи прибора, обеспечивающего плавно нарастающий крутящий момент, приложенный к обоим штырькам, до величины, указанной в п. 2.9.
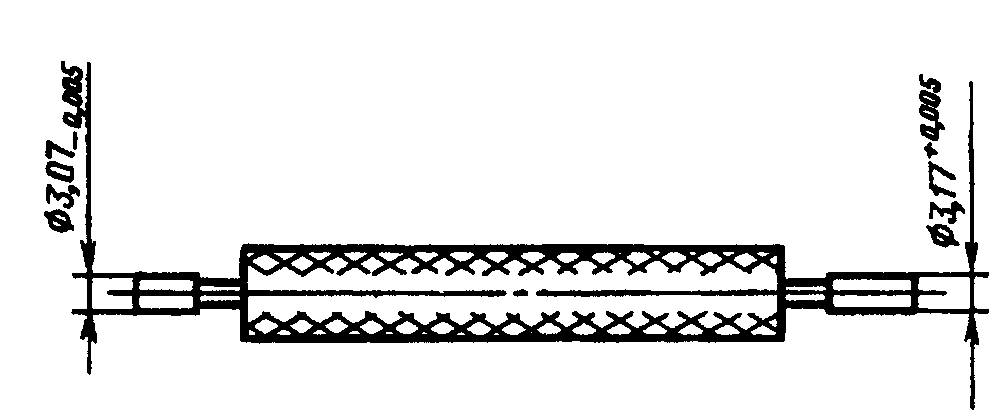
4.5. Контроль диаметра отверстия в штырьке (п. 2.10) должен осуществляться при помощи проходного калибра (черт. 9 Приложения 2).
4.4, 4.5. (Измененная редакция, Изм. № 3).
4.6. Испытание на прочность соединения изоляционного материала с контактной пластинкой (пластинками) (п. 2.8) и с корпусом цоколя (п. 2.11), на прочность соединения штифтов с корпусом цоколя (пп. 2.8, 2.13); механической прочности изоляционного материала (пп. 2.12, 2.13) производится при помощи приспособлений, обеспечивающих создание усилий, указанных в пп. 2.12, 2.13.
Цоколи считают выдержавшими испытания, если при усилиях, указанных в табл. 5, 6, не нарушается соединение изоляционного материала с контактами и корпусом цоколя, соединение штифтов с корпусом и не произойдет их деформирование.
(Измененная редакция, Изм. № 3, 4).
4.6а. Испытание цоколей на воздействие повышенной влажности воздуха (п. 2.18), проводится в камере тепла и влаги при температуре (25 +/- 3) °С и относительной влажности 91 — 95%. Время выдержки — 48 ч.
Цоколи считают выдержавшими испытание, если после извлечения цоколей из камеры сопротивление изоляции соответствует указанному в п. 2.14 и не наблюдаются сильно выраженные явления коррозии или нарушения качества изоляционного материала.
(Измененная редакция, Изм. № 1, 3).
4.7. Измерение электрического сопротивления изоляции цоколей (п. 2.14) между каждым из контактов и корпусом цоколя у двухконтактных штифтовых и фокусирующих цоколей проводится в нормальных климатических условиях по ГОСТ 20.57.406 или непосредственно после испытания на воздействие повышенной влажности воздуха мегомметром после воздействия в течение 1 мин постоянного напряжения (500 +/- 50) В.
Измерение проводят не позднее чем через 10 мин после извлечения цоколей из камеры тепла и влаги.
(Измененная редакция, Изм. № 1, 3, 4).
4.8. Испытание изоляции цоколей на электрическую прочность (п. 2.15) должно проводиться с помощью установки на пробой при напряжении переменного тока частоты 50 Гц от источника тока мощностью не менее 0,5 кВ х А после окончания испытаний по п. 4.7 не позднее чем через 10 мин.
При испытании изоляции на электрическую прочность напряжение следует повышать постепенно от 500 В до полной величины испытательного напряжения, указанного в п. 2.15, со скоростью, допускающей возможность отсчета показателей вольтметра.
После 1 мин действия испытательного напряжения его плавно снижают до 500 В и отключают.
Цоколь считают выдержавшим испытание, если не произошло пробоя изоляции.
4.9. Испытание изоляционного материала цоколей на воздействие повышенной температуры должно проводиться в термостате, в котором температура повышается постепенно в течение 1 ч до 100 °С (373 К) и в течение 2 ч — до 300 °С (573 К). Температура и время выдержки различных типов цоколей в термостате должны соответствовать указанным в табл. 10.
| Вид изоляционного материала цоколя | Время выдержки, ч | Температура, К |
| Пластмассовый | 2 | 373 +/- 5 |
| Прочие материалы | 573 +/- 5 |
Время выдержки цоколей в термостате должно отсчитываться с момента достижения заданной температуры.
Цоколи считаются выдержавшими испытание на теплостойкость, если после 2 ч пребывания их в термостате при указанных выше температурах и естественном охлаждении при нормальных климатических условиях на цоколях, остывших до нормальной температуры, не будет трещин изоляционного материала, влияющих на его механическую прочность, а также вспучиваний, расслоений, вытекания изоляционного материала и каких-либо изменений формы и размеров цоколей.
4.8, 4.9. (Измененная редакция, Изм. № 1, 3).
4.10. Испытания цоколей на прочность при транспортировании проводят по ГОСТ 23216 для условий транспортирования группы Л.
Допускается проводить испытания в упаковке, имитирующей транспортную упаковку.
(Введен дополнительно, Изм. № 3).
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. Цоколи, предназначенные для транспортирования, должны быть упакованы в деревянные ящики или картонные коробки, выстланные внутри толем или упаковочной бумагой марки Б по ГОСТ 515 с заполнением свободных промежутков упаковочным материалом для предохранения цоколей от механических повреждений.
Масса, брутто, деревянного ящика должна быть не более 50 кг, а картонных коробок — 20 кг.
По согласованию с потребителем допускаются иные виды упаковки.
5.2. Маркировка транспортной тары — по ГОСТ 14192 с нанесением манипуляционных знаков «Беречь от влаги» и «Хрупкое. Осторожно!».
5.3 Каждый ящик (коробка) с цоколями должен снабжаться этикеткой по ГОСТ 2.601 с указанием:
а) товарного знака предприятия-изготовителя;
б) наименования и типа цоколей;
в) количества упакованных цоколей;
д) обозначения настоящего стандарта;
е) штампа технического контроля.
(Измененная редакция, Изм. № 4).
5.4. Условия транспортирования цоколей в части воздействия климатических факторов должны соответствовать группе 5 (ОЖ4) по ГОСТ 15150.
Условия транспортирования цоколей в части воздействия механических факторов должны соответствовать группе Л ГОСТ 23216.
(Измененная редакция, Изм. № 3).
5.5. Условия хранения цоколей должны соответствовать группе Л ГОСТ 15150.
6. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
6.1. Изготовитель должен гарантировать соответствие цоколей требованиям настоящего стандарта при соблюдении условий эксплуатации и хранения.
Гарантийный срок хранения цоколей в упаковке предприятия-изготовителя — три месяца с момента изготовления.
(Измененная редакция, Изм. № 3, 4).
Приложение 1
Справочное
| Тип цоколя | Старое обозначение цоколя |
|---|---|
| В9s/14 | - |
| В15s/17 | - |
| В15d/17 | - |
| В15s/18 | - |
| В15d/18 | - |
| Р15s/14 | 1Ф-Ш15-2 |
| Р19s/13 | - |
| Р20d/21 | - |
| Р24s/17 | - |
| Р26s/31 | - |
| Р30s/10,3 | - |
| Р30s/10,3-1 | 1Ф-Д30-1 |
| Р30d/10,3 | - |
| Р30d/10,3-1 | 2Ф-Д30-1 |
| Р40s/41 | - |
| Р42s/11 | - |
| Р42d/11 | - |
| S6s/10 | 1Ц6-1 |
Приложение 1. (Введено дополнительно, Изм. № 1).
Приложение 2
Обязательное
типов Е14, Е27, Е40
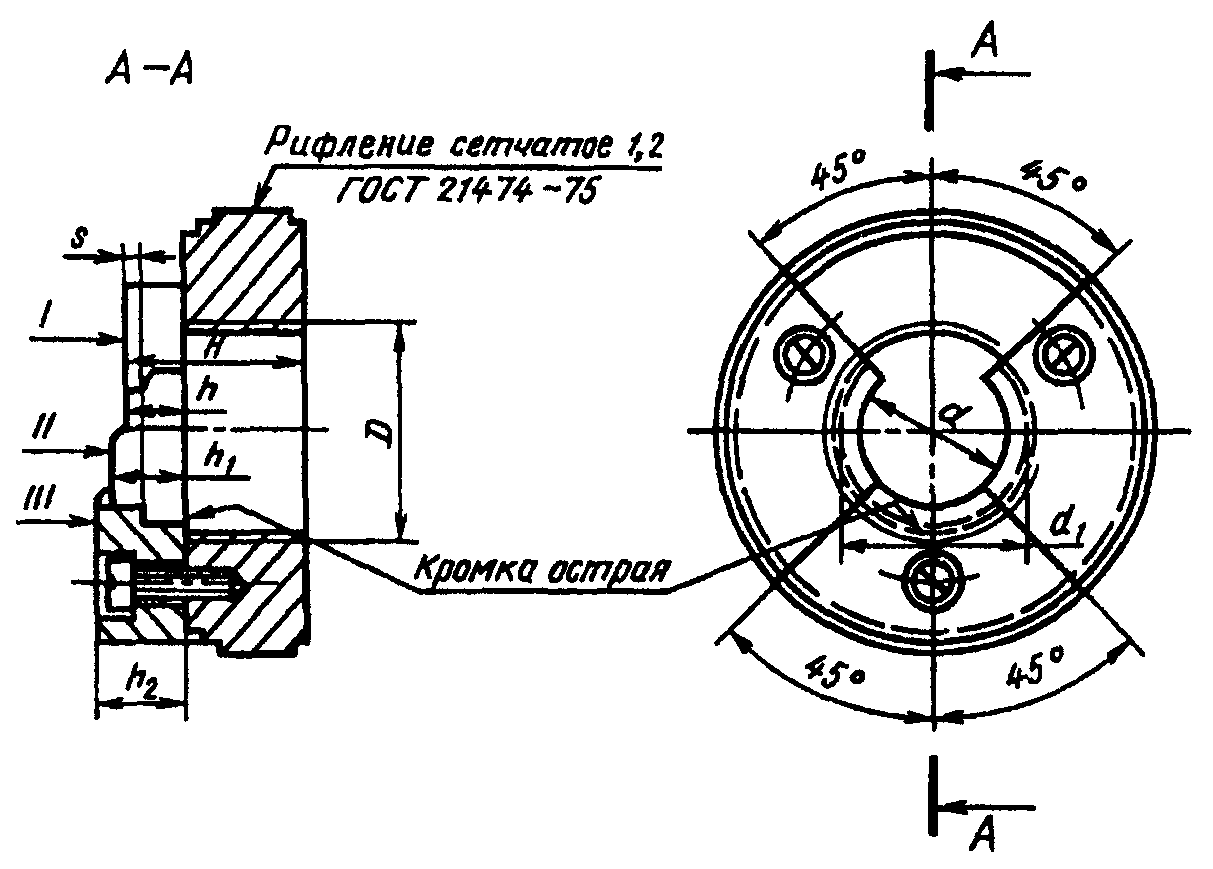
Примечания. 1. Допускается расположение ступени плоскости III под углом 90° вместо 45°.
2. Допускается для проверки размера s цоколей без припоя применять калибр с двумя плоскостями (I и II), при этом размер h должен соответствовать размеру S_{min} без припоя (табл. 4, 5, 7 ГОСТ 28108), а размер h_{1} (и остальные размеры) — указанным в табл. 1 настоящего приложения.
| Обозначения размеров | Е14 | Е27 | Е40 | Пред. откл. |
| номин. | ||||
| D | Резьба по ГОСТ 28108 | |||
| d | 9,0 | 16,5 | 27 | +/- 0,10 |
| d | 12,0 | 23,0 | 34 | +/- 0,03 |
| 1 h | 3,5 | 7,0 | 8 | -0,03 |
| h | 3,7 | 7,8 | 9 | -0,03 |
| 1 h | 4,5 | 8,5 | 10 | +0,03 |
| 2 | ||||
| Н | 16,0 | 22,0 | 34 | -0,03 |
| s | 1,0 | 2,0 | 2 | +/- 0,10 |
и радиус кривизны r, мм
| Тип резьбы | Резьба по ГОСТ 28108 | |
| Р | r | |
| Е10 Е14 Е27 Е40 | +/- 0,015 +/- 0,015 +/- 0,020 +/- 0,020 | +/- 0,04 <*> +/- 0,04 <*> +/- 0,06 <*> +/- 0,10 <*> |
<*> Относится к внутреннему диаметру.
Непроходной калибр для проверки размеров цоколей типов Е10, Е40 должен соответствовать ГОСТ 28108, при этом размеры f и е являются справочными.
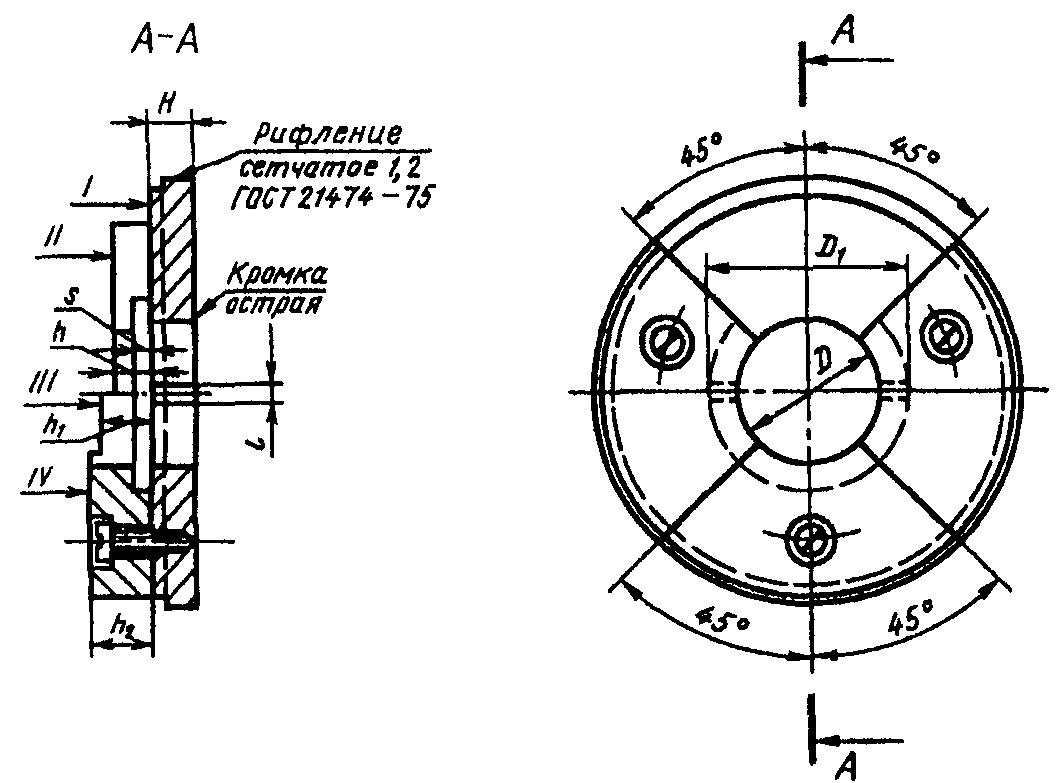
| Обозначение размеров | В9 | В15 | Пред. откл. |
| номин. | |||
| D | 9,25 | 15,25 | +0,01 |
| D | 12,80 | 20,50 | -1,00 |
| 1 h | 4,80 | 6,00 | -0,01 |
| h | 5,80 | 7,00 | -0,01 |
| 1 h | 6,50 | 7,98 | +0,02 |
| 2 | |||
| Н | 4,50 | 7,00 | -0,01 |
| l | 2,10 | 2,50 | -0,04 |
| s | 2,50 | 3,05 | -0,05 |
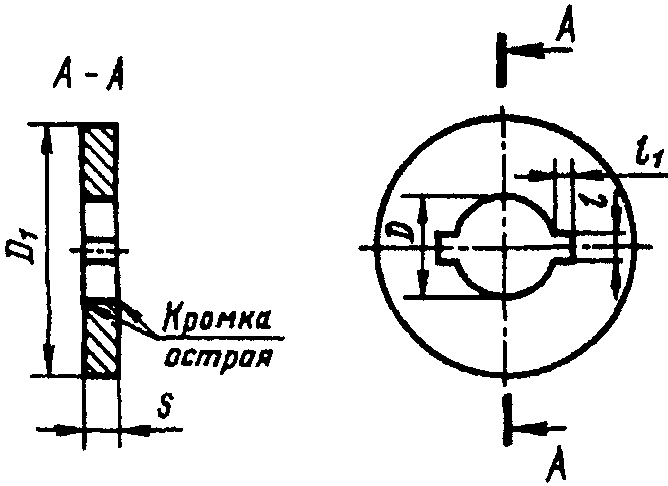
| Обозначение размеров | В9 | В15 | Пред. откл. |
| номин. | |||
| D | 9,1 | 15,0 | -0,01 |
| D <*> | 25,4 | 37,0 | - |
| 1 l | 2,5 | 3,5 | +/- 0,50 |
| l | 3,5 | 3,5 | +/- 0,50 |
| 1 s | 6,0 | 7,0 | +/- 0,10 |
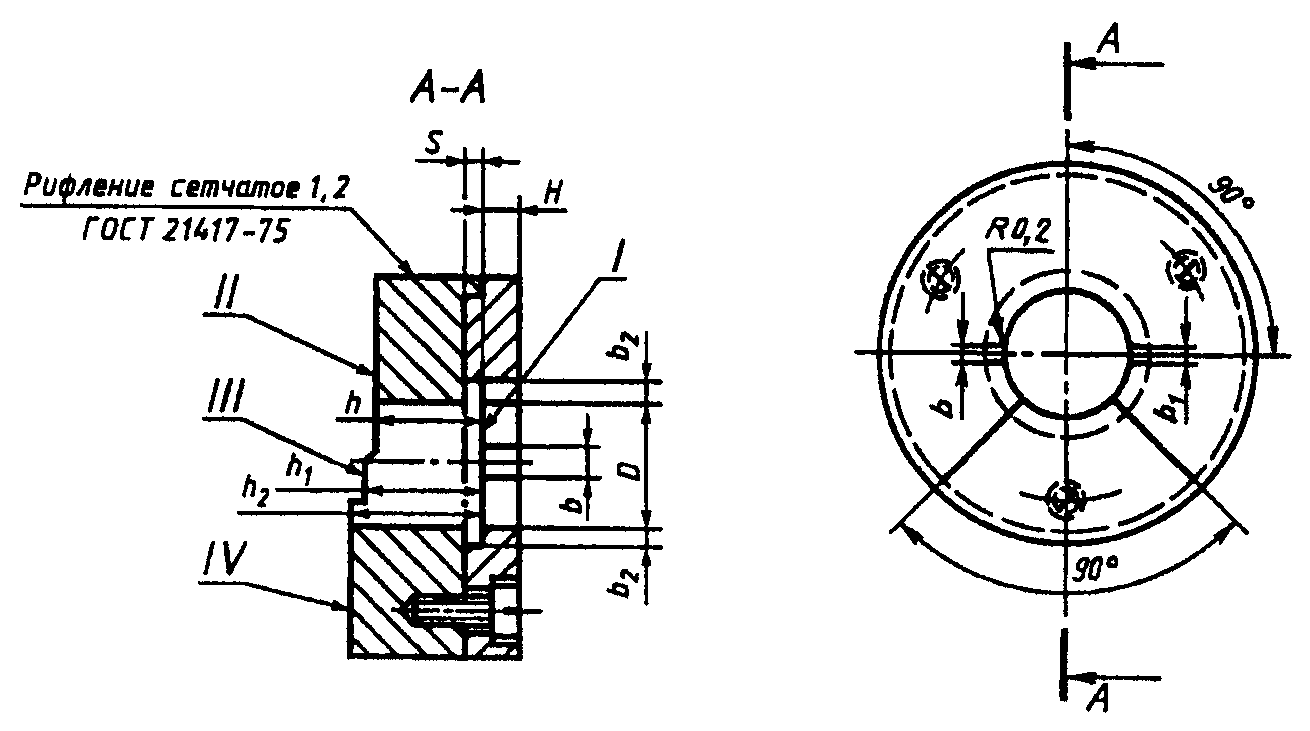
Примечание. Допускается иное расположение ступени плоскости II (III).
| Обозначение размеров | Р20d/21 | Р24s/17 | ||
| номин. | пред. откл. | номин. | пред. откл. | |
| D | 20,1 | +0,01 | 23,73 | +0,02 |
| h | 15,5 | -0,01 | 10,50 | -0,12 |
| h | 16,5 | -0,01 | 13,50 | -0,12 |
| 1 h | 17,0 | +0,02 | - | - |
| 2 b | 3,3 | +0,02 | 0,70 | -0,01 |
| b | 4,5 | +0,02 | 2,40 | +0,05 |
| 1 b | 3,0 | +/- 0,10 | 2,50 | +0,10 |
| 2 | ||||
| Н | 5,0 | -0,01 | 3,00 | -0,01 |
| s | 1,5 | +0,10 | 4,00 | +0,10 |
Калибр для проверки наружного диаметра диска
цоколей типов Р30s/10,3 и Р30d/10,3
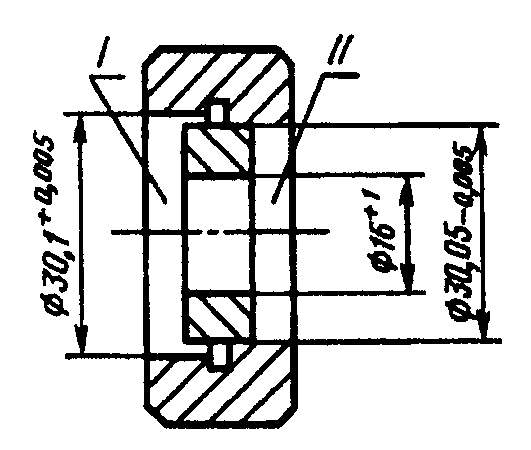
Калибр для проверки диаметра отверстия 3,07^{+ 0,1} в диске
цоколей типов Р30s/10,3 и Р30d/10,3
Калибр для проверки положения основного отверстия
относительно наружного диаметра в диске цоколей
типов Р30s/10,3 и Р30d/10,3
Калибр для проверки размеров цоколей типов Р40s/41
Допустимая несоосность проходных пазов — не более +/- 30'.
Калибр для проверки размеров и расположения
выступов цоколя типа Р26s/31
Проходной калибр для проверки диаметра отверстий
в штырьке цоколей типов G5 и G13
Контрольные калибры для проверки круглой резьбы
типов Е10, Е14, Е27, Е40
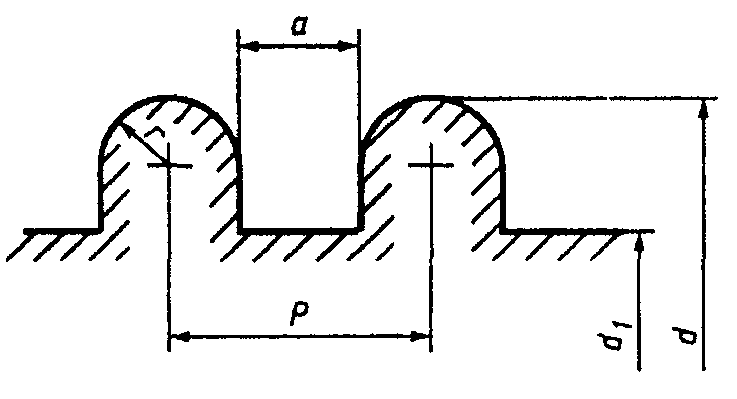
| Обозначение резьбы | КПР-ПР | КПР-НЕ | К-И | КПР-ПР, КПР-НЕ, К-И | |||||||
| d | d , 1 | Р | r, не | а | |||||||
| номин. | пред. откл. | номин. | пред. откл. | номин. | пред. откл. | не более | номин. | пред. откл. | более | ||
| Е10 Е14 Е27 Е40 | 9,532 13,892 26,453 39,504 | -0,006 -0,006 -0,008 -0,010 | 9,563 13,923 26,484 39,535 | -0,006 -0,006 -0,008 -0,010 | 9,573 13,933 26,504 39,555 | -0,006 -0,006 -0,008 -0,010 | 8,49 12,26 24,20 35,83 | 1,814 2,822 3,629 6,350 | +/- 0,01 +/- 0,01 +/- 0,015 +/- 0,015 | 0,45 0,75 0,90 1,70 | 1,0 1,4 1,9 3,2 |
Приложение 2. (Измененная редакция, Изм. № 1, 2, 3, 5).