ГОСТ 14863-69* (СТ СЭВ 1763-79). Государственный стандарт Союза ССР. Резина. Метод определения прочности связи резина-корд (H-метод)
(введен Постановлением Госстандарта СССР от 04.08.1969 № 863)
(ред. от 01.06.1986)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу Межгосударственного совета по стандартизации, метрологии и сертификации («ИУС», № 2, 1993). Документ утрачивает силу с 1 января 1992 года. Документ введен в действие с 1 января 1970 года.
Введен Постановлением Комитета стандартов, мер и измерительных приборов при Совете Министров СССР от 4 августа 1969 г. № 863
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
МЕТОД ОПРЕДЕЛЕНИЯ ПРОЧНОСТИ СВЯЗИ РЕЗИНА-КОРД (H-МЕТОД)
Rubber. Method for determination of rubber to cord adhesion
ГОСТ 14863-69* (СТ СЭВ 1763-79)
Постановлением Комитета стандартов, мер и измерительных приборов при Совете Министров СССР от 4 августа 1969 г. № 863 срок введения установлен
Проверен в 1986 г. Постановлением Госстандарта от 11.06.86 № 1437 срок действия продлен
- Переиздание (август 1988 г.) с Изменениями № 1, 2, утвержденными в январе 1982 г., июне 1986 г. (ИУС 4-82, 9-86).
Настоящий стандарт распространяется на резину и устанавливает метод определения прочности связи между резиной и кордом (из текстильных волокон, металлической проволоки, стекловолокна и др.).
Стандарт полностью соответствует СТ СЭВ 1763-79.
1. МЕТОД ОТБОРА ОБРАЗЦОВ
1.1. По форме образцы типов I, II и III должны соответствовать указанным на черт. 1.
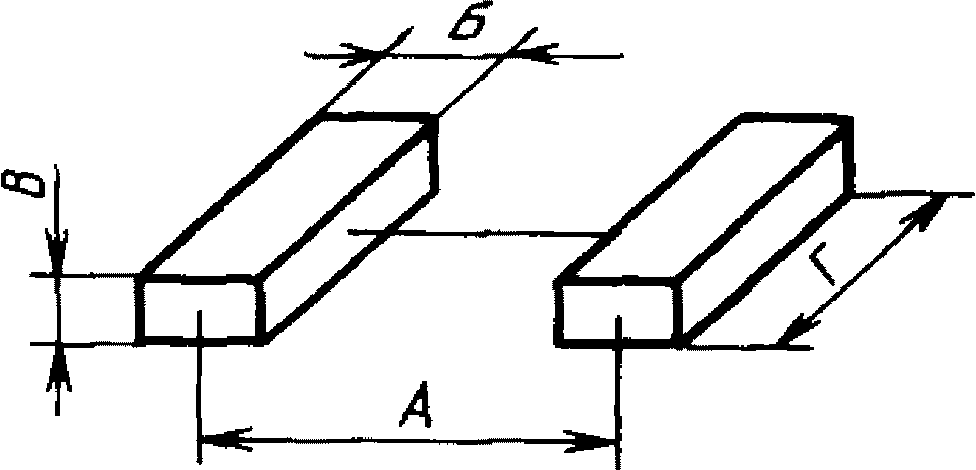
Образцы типов II и III применяют до 01.01.88.
(Измененная редакция, Изм. № 1, 2).
1.2. Толщина В, высота Б резинового блока и расстояние между центрами блоков А определяются размерами пресс-формы. Образцы после вулканизации не измеряют, предельные отклонения даны для пресс-формы.
(Измененная редакция, Изм. № 1).
1.3. Образцы изготовляют вулканизацией в пресс-форме, схема одного из вариантов которой и основные размеры для образцов типов I, II, III приведены на черт. 2 и в таблице.
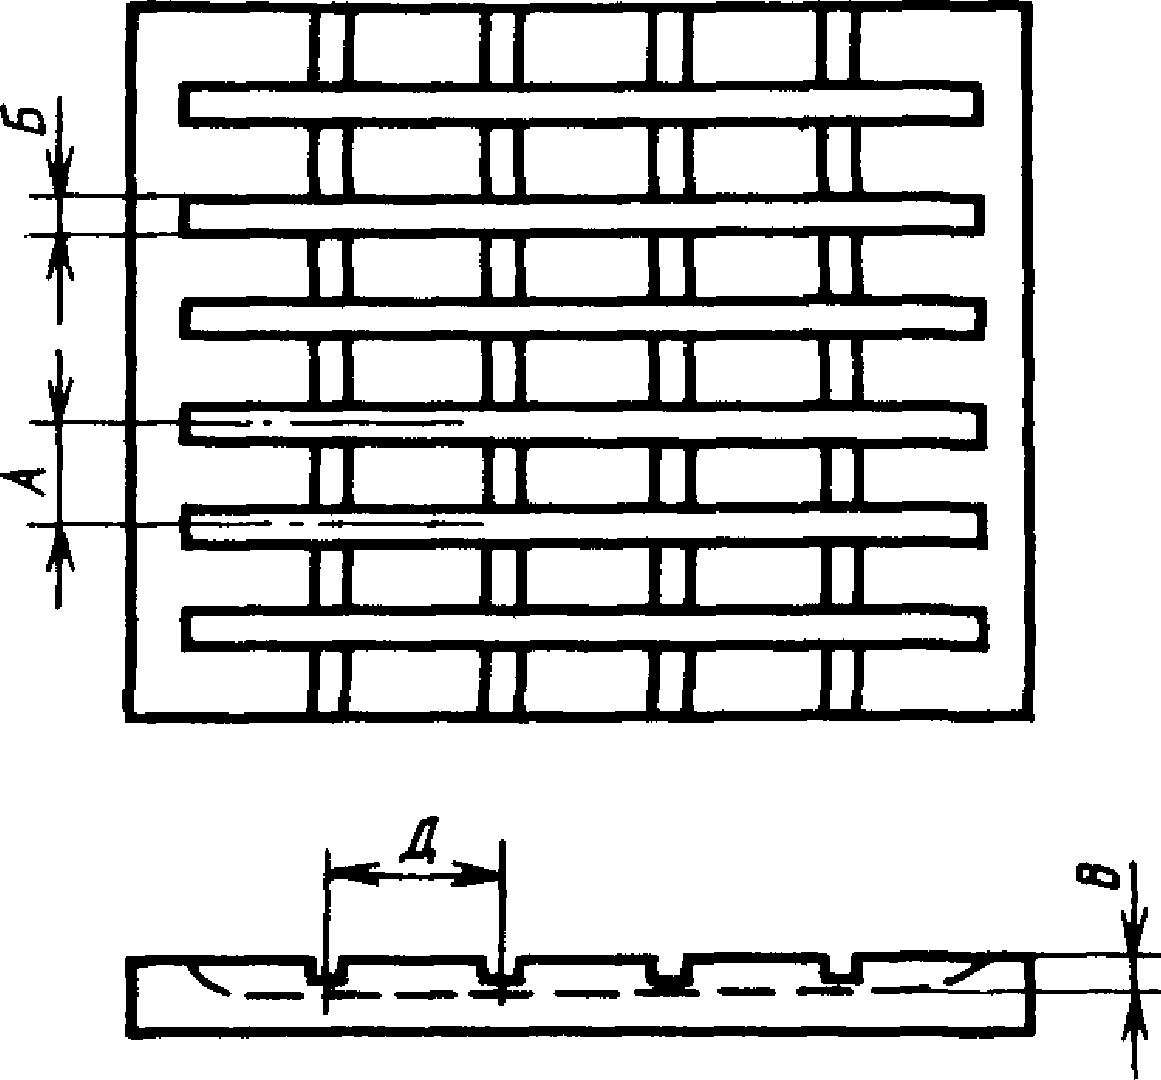
| Тип образца | А | Б | В | Д |
|---|---|---|---|---|
| I | 16,4 +/- 0,2 | 6,4 +/- 0,05 | 3,2 +/- 0,05 | 25 +/- 0,05 |
| II | 35 +/- 0,2 | 10 +/- 0,1 | 6-0,2 | - |
| III | 35 +/- 0,2 | 10 +/- 0,1 | 8-0,2 | - |
Допускается размер А для образцов типа I принимать равным (26,4 +/- 0,2) мм.
Образцы типа I применяют для кордов диаметром нити до 1,0 мм, образцы типа II — для кордов диаметром нити более 1,0 до 1,2 мм, образцы типа III — для кордов диаметром нити более 1,2 мм.
(Измененная редакция, Изм. № 1, 2).
1.4. Ширина каналов пресс-формы для нитей корда должна быть: (0,9 +/- 0,05) мм — для нитей диаметром от 0,3 до 0,8 мм и (1,2 +/- 0,05) мм — для нитей диаметром 0,8 до 1,0 мм.
1.5. Размеры каналов пресс-формы для нитей корда должны обеспечивать расположение нитей корда в центре резинового блока.
1.6 Заготовка образцов типа I
1.6.1. Образцы должны быть армированы тканью квадратного переплетения с поверхностной плотностью от 250 до 350 г/м2.
Ткань обрезинивают с одной стороны на каландре и выпускают в виде листов толщиной (1,8 +/- 0,1) мм. Допускается применять необрезиненную ткань, в этом случае резиновые листы выпускают толщиной (2 +/- 0,2) мм.
1.4 — 1.6.1. (Измененная редакция, Изм. № 1).
1.6.2. Полоски шириной (6 +/- 0,2) мм и длиной, соответствующей длине каналов пресс-формы, вырезают из резинотканевого листа или из резинового и тканевого листов и закладывают в каналы пресс-формы тканью вниз.
При заготовке образцов из резин, имеющих высокие адгезионные свойства к пресс-форме, допускается смазывать пресс-форму полиметилсилоксановыми жидкостями по ГОСТ 13032-77.
1.6.3. Нити корда закрепляют на металлической планке, укрепленной на шпильках пресс-формы или другим способом, и направляют через прорези в бортиках пресс-формы. На свободный конец каждой нити подвешивают для выпрямления груз массой (200 +/- 5) г. Участок нити, который будет запрессован в резину, не допускается трогать руками.
1.6.2; 1.6.3. (Измененная редакция, Изм. № 1, 2).
1.6.4. Резинотканевые или резиновые и тканевые полоски закладывают в каналы пресс-формы на нити тканью вверх. Пресс-форму закрывают крышкой, снимают грузы и помещают ее в вулканизационный пресс, нагретый до температуры вулканизации резиновой смеси и обеспечивающий давление не менее 3,5 МПа в расчете на поверхность пресс-формы.
(Измененная редакция, Изм. № 1).
1.6.5. После окончания вулканизации при заданных температуре и времени заготовку удаляют из пресс-формы и охлаждают при комнатной температуре. Из заготовки вырезают образцы в соответствии с черт. 1, при этом размер Г должен быть равен (25 +/- 1) мм.
(Измененная редакция, Изм. № 1, 2).
1.7 Заготовка образцов типов II и III
1.7.1. Резиновую смесь снимают с вальцов или каландра в виде пластин толщиной 3,5 — 4,0 мм для образцов типа II и 4,5 — 5,0 мм для образцов типа III. Допускается толщину пластин подбирать опытным путем в зависимости от состава резиновой смеси.
Из охлажденной до комнатной температуры пластины вырезают полоски шириной (9 +/- 1) мм и длиной, соответствующей длине каналов пресс-формы.
(Измененная редакция, Изм. № 1).
1.7.2. Полоски резиновой смеси закладывают в каналы нижней части пресс-формы.
При заготовке образцов из резин, имеющих высокие адгезионные свойства к пресс-форме, допускается смазывать пресс-форму полиметилсилоксановыми жидкостями по ГОСТ 13032-77.
1.7.3. Нити корда закрепляют на металлической планке, укрепленной на шпильках пресс-формы или другим способом, и направляют через прорези в бортиках пресс-формы.
На свободный конец каждой нити подвешивают для выпрямления груз массой 100 — 200 г. Участок нити, который будет запрессован в резину, не допускается трогать руками.
Во избежание затекания резины на кордные нити вдоль выступов пресс-формы рекомендуется накладывать полоски целлофана.
При заготовке образцов с металлокордом груз не подвешивают.
1.7.2; 1.7.3. (Измененная редакция, Изм. № 1, 2).
1.7.4. Полоски резиновой смеси (п. 1.7.1) закладывают в каналы пресс-формы на нити корда. Пресс-форму закрывают крышкой и помещают в вулканизационный пресс, нагретый до температуры вулканизации резиновой смеси и обеспечивающий давление не менее 3,5 МПа в расчете на поверхность пресс-формы.
(Измененная редакция, Изм. № 1).
1.7.5. После окончания вулканизации при заданных температуре и времени заготовку удаляют из пресс-формы и охлаждают при комнатной температуре. Из заготовки вырезают образцы в соответствии с черт. 1, при этом размер Г должен быть равен (25 +/- 1) мм.
Кордные нити, находящиеся вне резиновых блоков, освобождают от попавшей на них резины.
(Измененная редакция, Изм. № 1, 2).
1.8. Количество испытуемых образцов должно быть не менее 12. Образцы испытывают не ранее чем через 16 ч и не позднее чем через 28 сут после вулканизации.
(Измененная редакция, Изм. № 1).
1а.1. Разрывная машина, обеспечивающая скорость перемещения активного захвата (100 +/- 10) мм/мин и (150 +/- 10) мм/мин.
Погрешность измерения силы при прямом ходе (нагружении) +/- 1% от измеряемой силы, начиная с 0,2 от наибольшего предельного значения каждого диапазона измерения.
(Измененная редакция, Изм. № 2).
1а.2. Два держателя с шириной прорези для нити (1,6+0,1) мм и (2,0+0,3) мм. Схема держателя приведена в справочном приложении.
(Измененная редакция, Изм. № 1).
1а.3. Для проведения испытаний при повышенных температурах машину снабжают термокамерой. Машина с термокамерой должна обеспечивать поддержание необходимой температуры в рабочем объеме до 150 °C. Допускаемая погрешность измерительного прибора +/- 1 °C при температуре испытания до 125 °C; +/- 2° — при температуре испытания свыше 125 °C.
(Измененная редакция, Изм. № 1, 2).
1а.4. Допускается применять машины с автоматической подачей образцов в камеру для прогрева и испытания и с печатающими устройствами. В этом случае конструкция держателей для образцов может отличаться от описанной в приложении.
(Измененная редакция, Изм. № 1).
1а.5. Для проведения испытаний при температуре ниже 100 °C допускается применять машину без термокамеры, при этом образец прогревают в термостате, находящемся рядом с машиной. Время на перенос образца, установку и испытание не должно превышать 15 с.
(Введен дополнительно, Изм. № 2).
2. ПРОВЕДЕНИЕ ИСПЫТАНИЯ
2.1. Испытания проводят при температуре (23 +/- 2) °C и скорости перемещения активного захвата (100 +/- 10) или (150 +/- 10) мм/мин.
2.2. Образец вставляют в держатели так, чтобы кордная нить вошла в прорезь без трения и видимого перекоса.
2.3. Включают машину и отмечают максимальную силу при выдергивании нити из резинового блока.
2.4. Для испытания при повышенной температуре в камере температуру доводят до заданной. При установившейся температуре образец типа I прогревают 10 — 20 мин, образец типа II — 15 — 25 мин, образец типа III — 20 — 30 мин и проводят испытания по пп. 2.2 и 2.3.
2.1 — 2.4. (Измененная редакция, Изм. № 1).
3. ОБРАБОТКА РЕЗУЛЬТАТОВ
3.1. За показатель прочности связи принимают максимальную силу в ньютонах, фиксируемую по шкале разрывной машины в момент выдергивания нити из резинового блока.
3.2 В качестве дополнительного показателя вычисляют условное сдвиговое напряжение (\sigma_{c}) в паскалях по формуле:
(\sigma_{c}) = \frac{f}{\pi dl} ,
где f — максимальная сила выдергивания, Н;
d — толщина нити корда, определяемая по ГОСТ 23785.2-79, м;
l — длина нити на участке контакта с резиной, м.
3.3. За результат испытаний принимают среднее арифметическое показателей всех испытуемых образцов.
При необходимости оценки точности результатов испытаний применяют статистические методы по ГОСТ 269-66.
3.4. Результаты испытаний сравнимы для образцов одного типа и испытанных в одинаковых условиях.
3.5 Результаты испытаний записывают в протокол, который должен содержать следующие данные:
обозначение резины и корда и условия вулканизации;
скорость перемещения активного захвата;
результаты испытания каждого образца и среднее значение;
обозначение настоящего стандарта;
Разд. 3. (Измененная редакция, Изм. № 1).
СХЕМА И РАЗМЕРЫ ДЕРЖАТЕЛЯ ДЛЯ ИСПЫТАНИЯ ОБРАЗЦОВ
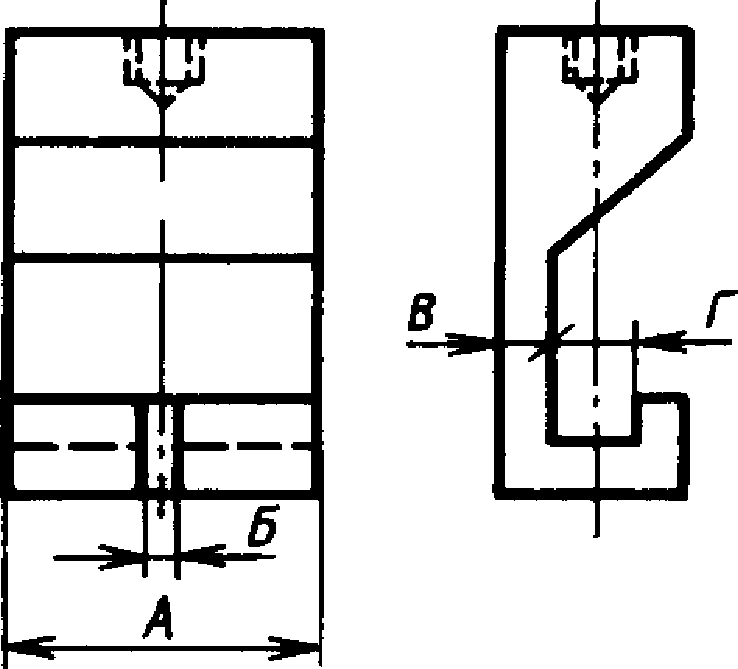
| Б | В | Д | I | 25 +/- 0,2 |
| 1,6+0,1 | 4 +/- 0,2 | 5 +/- 0,2 | II, III | 2,0+0,3 |
| 9 +/- 0,2 | (Введено дополнительно, Изм. № 1). |