ГОСТ 10304-80. Межгосударственный стандарт. Заклепки классов точности B и C. Общие технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 06.05.1980 № 2011)
(ред. от 01.06.1990)
Примечание
Документ включен в Перечень национальных стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия. (Распоряжение Правительства РФ от 05.08.2010 № 1328-р). С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 01.01.1981. Взамен ГОСТ 10304-70.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 10304-80"]:::doc
  click n0 "https://bukva.ai/docs/gost-10304-80" "ГОСТ 10304-80. Межгосударственный стандарт. Заклепки классов точности B и C. Общие технические условия (утв. и введен в действие Постановлением Госстандарта СССР от 06.05.1980 N 20"
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 6 мая 1980 г. № 2011
ЗАКЛЕПКИ КЛАССОВ ТОЧНОСТИ B и C
Rivets classes B and C. General specifications
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством станкостроительной и инструментальной промышленности СССР.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 06.05.1980 № 2011.
3. Стандарт полностью соответствует СТ СЭВ 1329-78.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта, раздела, приложения |
|---|---|
| ГОСТ 9.301-86 | 1.4 |
| ГОСТ 9.302-88 | 3.2, 3.14 |
| ГОСТ 9.303-84 | 1.3а |
| ГОСТ 859-2001 | 1.3 |
| ГОСТ 1050-88 | 1.3 |
| ГОСТ 1535-91 | 1.3 |
| ГОСТ 1759.0-87 | 1.3а |
| ГОСТ 4784-97 | 1.3 |
| ГОСТ 5632-72 | 1.3 |
| ГОСТ 5663-79 | 1.3 |
| ГОСТ 5949-75 | 1.3 |
| ГОСТ 8818-73 | 3.12 |
| ГОСТ 9378-93 | 3.4 |
| ГОСТ 10702-78 | 1.3 |
| ГОСТ 11284-75 | 3.11 |
| ГОСТ 12920-67 | 1.3 |
| ГОСТ 14838-78 | 1.3 |
| ГОСТ 15527-2004 | 1.3 |
| ГОСТ 17769-83 | 2.1 |
| ГОСТ 18160-72 | |
| ГОСТ 19281-89 | 1.3 |
| ОСТ 14-2-188-86 | Приложение 2 |
| ОСТ 14-15-193-86 | Приложение 2 |
| ТУ 3-80-80 | Приложение 2 |
| ТУ 16.К71-087-90 | 1.3 |
6. Ограничение срока действия снято по Протоколу № 5-94 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 11-12-94).
7. Издание (ноябрь 2004 г.) с Изменениями № 1, 2, 3, утвержденными в мае 1982 г., апреле 1985 г., июне 1990 г. (ИУС 8-82, 7-85, 10-90).
Настоящий стандарт распространяется на заклепки общемашиностроительного применения, классов точности B и C, предназначенные для работы при температуре от плюс 300 до минус 60 °C.
Стандарт полностью соответствует СТ СЭВ 1329-78.
1. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
1.1. По форме, размерам, предельным отклонениям, не указанным в настоящем стандарте, заклепки должны соответствовать стандартам на технические условия.
1.2. Схема построения условных обозначений заклепок приведена в Приложении 1.
1.3. Марки материалов и их условные обозначения должны соответствовать указанным в табл. 1.
| Вид | Марка | Обозначение стандарта | Условное обозначение марки (группы) | |||
| Углеродистые стали | Ст2 <*> | - | 00 | |||
| 10 <*>, 10кп | ГОСТ 1050 ГОСТ 5663 или ГОСТ 10702 | 01 | ||||
| Ст3 <*> | - | 02 | ||||
| 15 <*>, 15кп | ГОСТ 1050 ГОСТ 5663 или ГОСТ 10702 | 03 | ||||
| Низколегированная сталь | 09Г2 | ГОСТ 19281 | 10 | |||
| Коррозионно-стойкие стали | 12Х18Н9Т 12Х18Н10Т | ГОСТ 5632 ГОСТ 5949 | 21 | |||
| Латунь | Л63 5527](/STR/151 | ГОСТ 12920 | 32 | |||
| Л63 (антимагнитная) | 33 | |||||
| Медь | М3 | ГОСТ 859 ГОСТ 1535 | 38 | |||
| МТ | ТУ 16.К71-087 | |||||
| Алюминиевые сплавы | АМг5П 784](/STR/1920 | ГОСТ 14838 | 31 | |||
| Д18 | 36 | |||||
| АД1 | 37 | |||||
<*> Сведения о материалах приведены в Приложении 2.
Допускается применять другие материалы с временным сопротивлением не ниже указанного в табл. 2.
| Материал заклепок | Вид термообработки | Временное сопротивление срезу, МПа (кгс/мм2), не менее | |
| Наименование | Марка | ||
| Сталь | Ст2, Ст3 | Отжиг | 250 (25) |
| 10, 15 | |||
| 10кп, 15кп | |||
| 09Г2 | Без термической обработки | 380 (38) | |
| 12Х18Н9Т, 12Х18Н10Т | Закалка | 430 (43) | |
| Латунь | Л63 | Отжиг | - |
| Л63 (антимагнитная) | |||
| Медь | М3, МТ | 190 (19) | |
| Алюминиевые сплавы | АМг5П | Без термической обработки | 160 (16) |
| АД1 | 60 (6) | ||
| Д18 | Закалка и естественное старение | 190 (19) | |
(Измененная редакция, Изм. № 1, 2, 3).
1.3а. Заклепки должны изготовляться с покрытиями или без покрытий. Виды покрытий и их условные обозначения — по ГОСТ 1759.0. Выбор толщины покрытий — по ГОСТ 9.303.
(Измененная редакция, Изм. № 3).
1.4 Технические требования к покрытиям — по ГОСТ 9.301.
1.5. Временное сопротивление срезу заклепок должно соответствовать указанному в табл. 2.
1.6 Допускается изготовлять заклепки без термической обработки.
1.7. Заклепка должна выдерживать испытание в холодном состоянии на прочность соединения головки со стержнем. Изгиб головки по отношению к стержню на угол 15° должен происходить без возникновения поперечных надрывов.
1.8. Конец стержня или металла, подготовленного для изготовления заклепок, должен выдерживать испытание на расклепываемость без появления в образованной головке трещин и надрывов. Испытанию на расклепываемость допускается не подвергать заклепки, изготовленные методом холодной штамповки, и термообработанные заклепки.
1.7, 1.8. (Измененная редакция, Изм. № 3).
1.9. Поверхность заклепок должна быть чистой, без грата, трещин, надрывов, расслоений материала, пузырей, раковин и отделяющейся окалины.
поверхностные дефекты, допускаемые стандартами на проволоку и прутки, из которых изготовляют заклепки, в том числе дефекты, измененные в результате деформирования материала при высадке. Глубина измененных дефектов на головках должна быть не более 0,2 мм;
следы инструмента и закаты, находящиеся в пределах допустимых отклонений размеров заклепок;
заусеницы на головке, если их величина не превышает половины поля допуска на диаметр головки заклепки; для заклепок с диаметром стержня d > 16 мм заусеницы на головках не более 1 мм;
неотделяющийся цветной налет окисей.
(Измененная редакция, Изм. № 2, 3).
1.9а. Шероховатость поверхности заклепок не должна превышать:
Ra = 6,3 мкм для класса точности B,
Ra = 50 мкм для класса точности C.
Шероховатость поверхностей заклепок, изготовленных методом холодной штамповки, и шероховатости торца стержня не контролируются.
(Введен дополнительно, Изм. № 3).
1.10. Поля допусков и предельные отклонения размеров заклепок должны соответствовать указанным в табл. 3.
| Наименование параметра | Поля допусков и предельные отклонения | |
| Класс точности B | Класс точности C | |
| Диаметр стержня d | js14 | js15 |
| Диаметр головки D | js15 | js16 |
| Длина заклепки L | IT16 +/- ---- 2 | IT17 +/- ---- 2 |
| Высота головки H > 1 мм | js16 | |
1.11 Допускаемые отклонения формы и расположения поверхностей не должны превышать следующих значений:
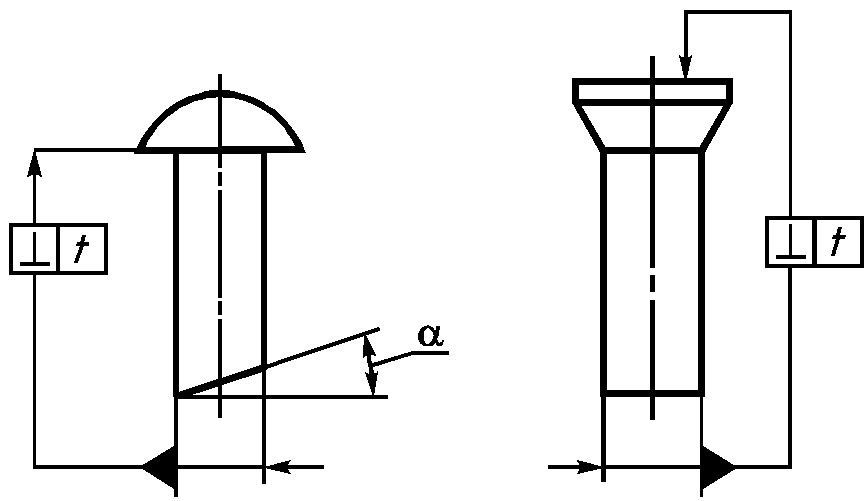
косой срез стержня (черт. 1):
\alpha = 3^{\circ} — для диаметров от 1 до 16 мм;
\alpha = 5^{\circ} « » свыше 16 мм;
допуск перпендикулярности опорной и торцовой поверхностей головок относительно оси стержня (черт. 1) t; t = 0,0175D для класса точности B и t = 0,0349D для класса точности C;
высота цилиндрического пояска b и недопрессовка на вершине головок в виде площадок D_{1} (черт. 2) — согласно табл. 4.
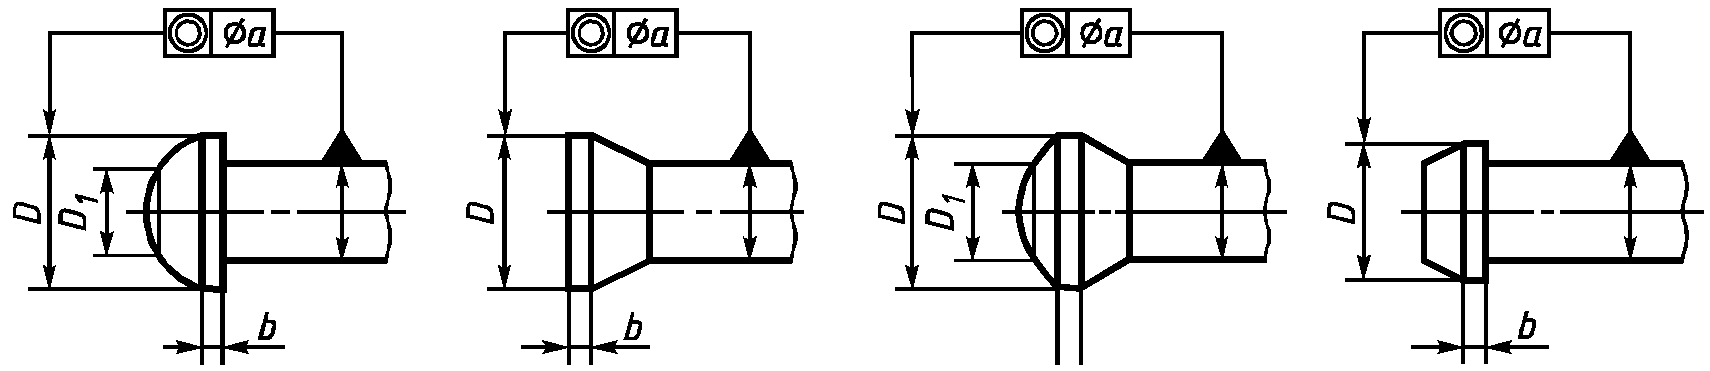
| D | До 3 | Св. 3 до 6 | Св. 6 до 10 | Св. 10 до 18 | Св. 18 до 30 | Св. 30 до 50 | Св. 50 |
| b, не более | 0,3 | 0,4 | 0,6 | 1,5 | 2,0 | 2,5 | 3,0 |
| D , не более 1 | 0,5D | 0,6D | |||||
Для заклепок диаметром стержня до 6 мм по согласованию между изготовителем и потребителем допускается увеличение значений b, указанных в табл. 4, на 0,1 мм;
допуск соосности оси головки относительно оси стержня (черт. 2) - согласно табл. 5.
| d | От 1 до 1,6 | Св. 1,6 до 2,5 | Св. 2,5 до 5 | Св. 5 до 8 | Св. 8 до 18 | Св. 18 до 24 | Св. 24 до 36 |
|---|---|---|---|---|---|---|---|
| a | 0,2 | 0,32 | 0,4 | 0,6 | 1,0 | 2,0 | 3,0 |
Уменьшение диаметра стержня, измеренное на расстоянии, равном диаметру стержня от конца заклепки, — согласно табл. 6.
| d | От 1 до 10 | Св. 10 до 13 | Св. 13 до 18 | Св. 18 до 30 | Св. 30 до 36 |
|---|---|---|---|---|---|
| Уменьшение диаметра конца стержня | В пределах нижнего отклонения | -0,7 | -0,8 | -1,0 | -1,4 |
1.10, 1.11. (Измененная редакция, Изм. № 3).
2. ПРИЕМКА
2.1 Правила приемки заклепок — по ГОСТ 17769.
2.2 Каждая партия заклепок должна сопровождаться документом о качестве с указанием:
наименования или товарного знака предприятия-изготовителя;
условного обозначения заклепок;
перечня и результатов проведенных испытаний;
средств временной противокоррозионной защиты и срока защиты.
Примечание. Допускается вкладывать документ о качестве заклепок в тару или контейнер, при этом должна обеспечиваться сохранность его при транспортировании.
Разд. 2. (Измененная редакция, Изм. № 3).
3. МЕТОДЫ КОНТРОЛЯ И ИСПЫТАНИЙ
3.1. Контроль механических свойств заклепок должен производиться на соответствие требованиям табл. 2.
3.2 Контроль качества покрытий — по ГОСТ 9.302.
3.3. Внешний вид заклепок (п. 1.9) проверяют визуально без применения увеличительных приборов.
Для заклепок диаметром менее 3 мм допускается применение увеличительных средств (до 3^{\times} ).
3.4. Шероховатость поверхности проверяют сравнением с образцами шероховатости по ГОСТ 9378 или приборами.
Шероховатость поверхности заклепок, изготовленных методом холодной высадки, не контролируется.
3.5. Отклонения размеров и расположения поверхностей заклепок проверяют предельными калибрами, шаблонами, контрольными матрицами, универсальными измерительными приборами или инструментом.
Длина заклепок при косом срезе конца должна проверяться по короткой стороне стержня.
3.6. Высоту потайных и полупотайных головок заклепок проверяют с помощью контрольной матрицы и шаблона по схеме, указанной на черт. 3.
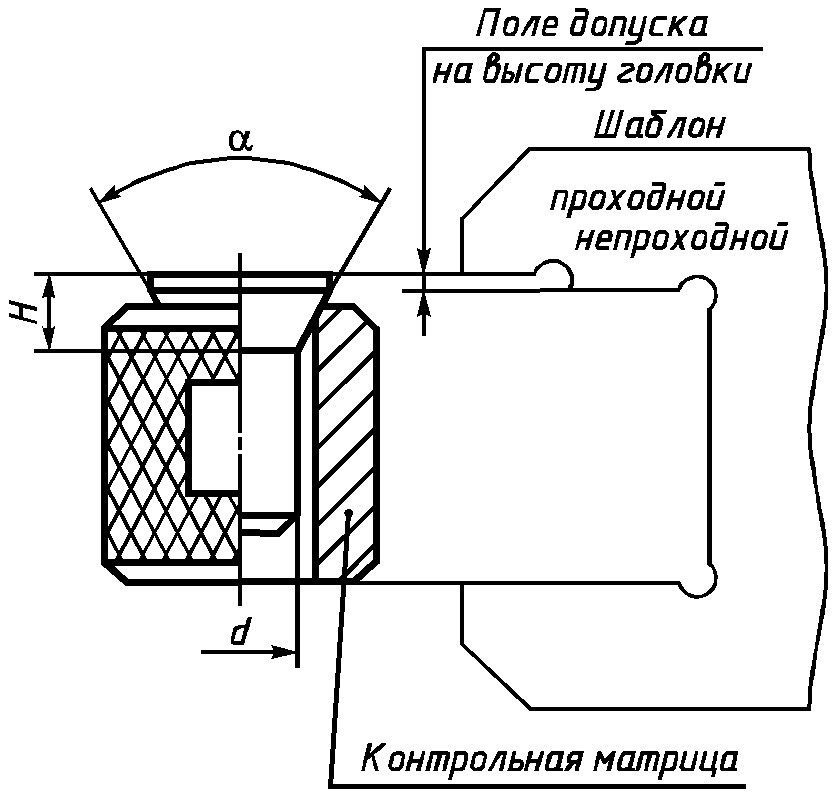
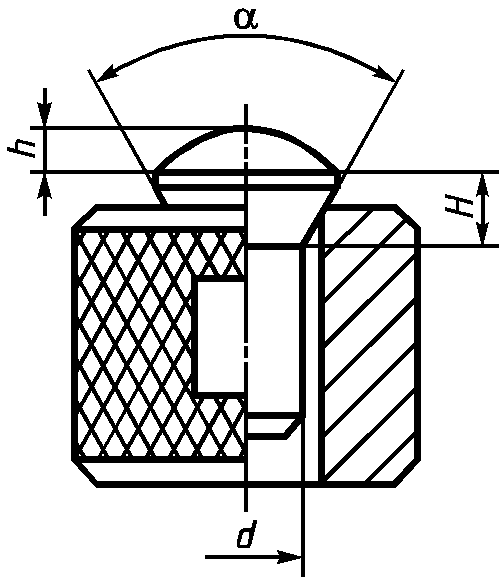
Высоту полупотайных головок заклепок H контролируют по размеру (H + h) с допуском, равным по величине допуску на размер H, черт. 4. Допускаются другие методы контроля высоты головок.
3.5, 3.6. (Измененная редакция, Изм. № 3).
3.7. Отклонение от перпендикулярности опорной поверхности головки к оси стержня проверяют угловым шаблоном или щупом по просвету между опорной поверхностью головки и торцевой поверхностью контрольной матрицы.
3.8. Прямолинейность стержня заклепок проверяют по свободному вхождению заклепки в контрольную матрицу, диаметр отверстия которой соответствует максимальному диаметру стержня заклепки.
Поле допуска отверстия матрицы — H14.
3.9. Отклонение от соосности головки относительно стержня заклепок определяют разностью размеров s_{1} и s_{2} (черт. 5), измеренных с помощью штангенглубиномера или микрометрического глубиномера. Допускаются другие методы контроля.
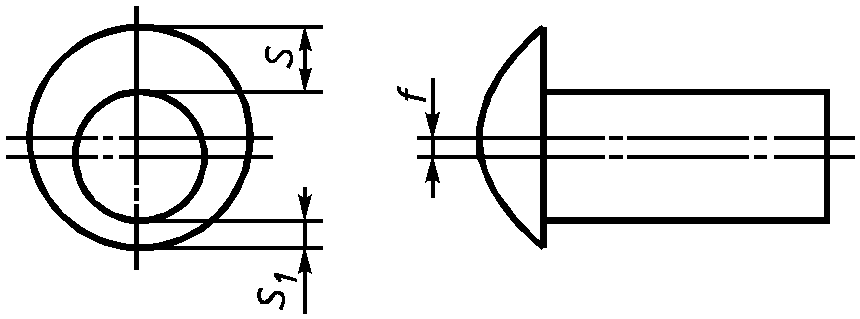
(Измененная редакция, Изм. № 1, 3).
3.10. Значения величины угла и радиуса скругления плоской головки, радиуса под головкой, перпендикулярности опорной и торцовой поверхностей головок к оси стержня, прямолинейности стержня, косой срез стержня и соосность головки относительно оси стержня допускается не контролировать в готовых заклепках при условии обеспечения этих геометрических параметров инструментом.
(Измененная редакция, Изм. № 2, 3).
3.11. Прочность соединения головки со стержнем испытывают в контрольной матрице по схеме, указанной на черт. 6, ударами по головке заклепки до соприкосновения ее опорной поверхности с плоскостью матрицы.
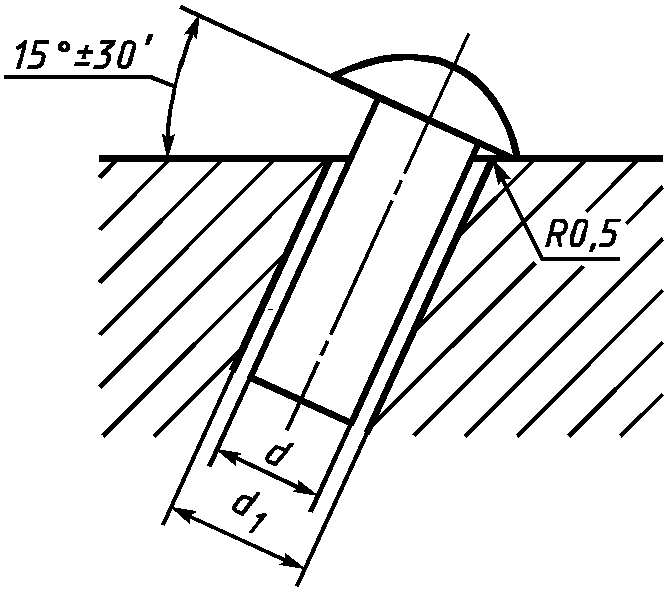
Диаметр отверстия матрицы d_{1} должен выбираться из 2-го ряда ГОСТ 11284.
Надрывы под головкой не допускаются.
Испытанию не подлежат заклепки с потайной и полупотайной головками, отожженные и изготовленные горячей штамповкой.
3.12. Испытание на расклепываемость стержня заклепок — по ГОСТ 8818.
Допускается проводить испытание стальных заклепок с диаметром стержня более 10 мм в горячем состоянии (при температуре 850 °C — 950 °C).
3.13. Испытание заклепок на срез стержня проводят по требованию потребителя по методике, согласованной между изготовителем и потребителем.
При определении значения временного сопротивления срезу расчет ведется по действительному диаметру заклепок.
Допускается вместо заклепок подвергать испытанию образцы проволоки из бухты, которая была использована для высадки заклепок (при условии, что эти образцы термообработаны одновременно с представленными на испытание заклепками).
(Введен дополнительно, Изм. № 1).
3.14 Методика контроля покрытий — по ГОСТ 9.302.
(Введен дополнительно, Изм. № 3).
4. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
Упаковка заклепок, маркировка тары, транспортирование и хранение — по ГОСТ 18160.
Разд. 4. (Введен дополнительно, Изм. № 3).
Разд. 5. (Исключен, Изм. № 1).
Заклепка Х ХХ х ХХХ ХХ Х...Х ХХ Х ГОСТ Х...Х-ХХ
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
|---|
1 — класс точности. Класс точности B не указывается; 2 — диаметр стержня; 3 — длина; 4 — условное обозначение марки (группы) материала; 5 — марка материала. Указывается для групп 01, 03, 21, 38 и для материала, не предусмотренного в настоящем стандарте. Допускается не указывать марку материала для групп 01, 03, 21, 38; 6 — условное обозначение вида покрытия. Отсутствие покрытия не указывается; 7 — толщина покрытия; 8 — обозначение стандарта на конкретный вид заклепок.
Пример условного обозначения заклепки класса точности C, диаметром d = 8 мм, длиной L = 20 мм, из материала группы 38, марки меди М3, с никелевым покрытием толщиной 6 мкм:
Приложение 1. (Измененная редакция, Изм. № 2, 3).
Справочное
МАТЕРИАЛЫ ДЛЯ ИЗГОТОВЛЕНИЯ ЗАКЛЕПОК
Кроме стандартных материалов, приведенных в табл. 1, для изготовления заклепок применяют следующие марки стали: Ст2, Ст3 по ОСТ 14-2-188 и ОСТ 14-15-193; сталь марок 10, 15 по ТУ 3-80.