Положение о системе ведения рельсового хозяйства ОАО «РЖД»
(утв. Распоряжением ОАО «РЖД» от 31.12.2022 № 3612/р)
Утверждено Распоряжением ОАО «РЖД»
от 31 декабря 2022 г. № 3612/р
ПОЛОЖЕНИЕ
О СИСТЕМЕ ВЕДЕНИЯ РЕЛЬСОВОГО ХОЗЯЙСТВА ОАО «РЖД»
1. Общие положения
1.1. Положение о системе ведения рельсового хозяйства ОАО «РЖД» (далее — Положение) определяет систему технического обслуживания, ремонты и текущее содержание рельсового хозяйства железнодорожного пути под осевую нагрузку от подвижного состава на рельсы, соответственно до 245 кН/ось (25 тс/ось) (25 тс) согласно Своду правил. Железные дороги колеи 1520 мм [5], а на линиях специализации П, С, В до 216 кН/ось (22 тс/ось), погонную статическую нагрузку не более 103 кН/м (10,5 тс/м), погонную динамическую нагрузку на базе тележки не более 17,1 т/м (168 кН/м) со скоростями движения поездов пассажирских — до 250 км/ч, грузовых — до 90 км/ч, грузовых ускоренных — до 120 км/ч и рефрижераторных — до 140 км/ч. Система ведения рельсового хозяйства на линиях с обращением пассажирских поездов со скоростью более 250 км/ч должна регламентироваться специальными техническими условиями.
1.2. Настоящее Положение распространяется на железные дороги, функциональные филиалы, структурные подразделения ОАО «РЖД». Применение настоящего Положения сторонними организациями оговаривается в договорах (соглашениях) с ОАО «РЖД».
1.3. На основе настоящего Положения разрабатываются отдельные нормативно-технические документы, определяющие организацию, технологии, планирование работ по ведению рельсового хозяйства и восстановлению пути и его элементов.
1.4. Перечень работ по каждому виду восстановления объектов железнодорожного пути устанавливается техническими условиями, проектной документацией, учитывающими основные нормы и требования настоящего Положения, и соответствующими распорядительными документами ОАО «РЖД» на проведение восстановительных работ.
1.5. Кодирование видов восстановительных работ, классификация которых осуществляется в соответствии с требованиями распоряжений, методических указаний по бухгалтерскому и налоговому учету затрат на восстановление объектов основных средств ОАО «РЖД», устанавливается настоящим Положением и отражается в первичных учетных документах.
1.6. Конструкция рельсов при различных условиях эксплуатации, и в процессе эксплуатации предусматривает возможность восстановления путем шлифования и фрезерования рельсов, включенных в соответствии с нормами согласно Инструкции по шлифовке и фрезерованию рельсов в пути [3]. Рельсы должны иметь свариваемость в соответствии с требованиями нормативной документации владельца инфраструктуры железнодорожного транспорта согласно Типовым технологическим процессом сварки новых, ремонта и сварки старогодных железнодорожных рельсов в рельсосварочных предприятиях сети железных дорог ОАО «РЖД [31], и нормативным документам [23 - 29]. Срок службы железнодорожных рельсов зависит от эксплуатационных характеристик пути (плана и профиля пути), осевой нагрузки, типа обращающегося подвижного состава, скоростей движения поездов, климатических условий, а также от качества рельсовой стали и качества изготовления рельсов, а также от организации технического обслуживания и ремонта рельсов (профилактической или корректирующей профильной шлифовки или фрезеровки рельсов), которая в значительной мере может увеличить ресурс рельса.»
2. Термины, определения, обозначения и сокращения
В настоящем Положении применяются следующие термины и определения:
В — планово-предупредительная выправка;
ВН — внутренняя рельсовая нить;
Грузополучатель — структурные подразделения Центральная дирекция по ремонту пути (далее — ДРП), структурные подразделения ДРП — путевые машинные станции/опытные путевые машинные станции (далее — ПМС, ОПМС), структурные подразделения Центральная дирекция инфраструктуры — дирекции инфраструктуры (далее — ДИ), структурные подразделения ДИ — дистанции пути/дистанции инфраструктуры/дистанция пути по текущему содержанию и ремонту пути (далее — базы ПЧ, ИЧ, ПЧР);
Дефектный рельс (ДР) — рельс, у которого в процессе эксплуатации происходит постепенное снижение служебных свойств ниже нормативного уровня, но по которому еще обеспечивается безопасный пропуск поездов. В случае, если служебные свойства ниже нормативного уровня, вводятся ограничения скоростей движения, а рельсы заменяются в установленном порядке;
Дифференцированное упрочнение — различное упрочнение по сечению рельса за счет технологии нагрева и (или) охлаждения по элементам сечения рельса;
ЕАСАПР — Единая автоматизированная система актово-претензионной работы;
ЕК АСУИ — Единая корпоративная автоматизированная система управления инфраструктурой;
ЕК АСУИ БП — модуль «бесстыковой путь» ЕК АСУИ;
ЕК АСУИ РК — модуль «рельсовая книга» ЕК АСУИ;
Жизненный цикл рельса — последовательность изменений в состоянии и местоположении рельса с момента его изготовления до момента отгрузки в металлолом;
Идентификационный код рельса — численное и буквенное значение, присвоенное рельсу при его изготовлении, содержащее в себе исходные данные;
ИЧ — дистанция инфраструктуры — структурное подразделение дирекции инфраструктуры — структурного подразделения Центральной дирекции инфраструктуры (далее — ЦДИ);
Контроленепригодный рельс — рельс, на поверхности которого при дефектоскопировании не обеспечивается акустический контакт из-за наличия выкрашиваний или трещин и/или наблюдается срабатывание индикации дефектоскопа при минимальной допустимой чувствительности (определенной нормативной документацией на контроль) из-за наличия рябизны или отпечатков, или сильной коррозии;
КРН — капитальный ремонт 1-го уровня с использованием новых материалов;
КРС — капитальный ремонт 2-го уровня с использованием старогодных материалов;
Ксп — капитальный ремонт стрелочных переводов;
Металлолом — металлические изделия или металлические части изделий, пришедшие в негодность и утратившие эксплуатационную ценность; отходы, образующиеся в процессе производства и потребления металлов, а также возникающий при этом неисправимый брак; металлические отходы, образующиеся при обработке металлических изделий на металлообрабатывающих станках;
Метка — устройство, способное сохранять идентификационный код рельса в условиях изготовления и эксплуатации на период жизненного цикла рельса;
ОПМС — опытная путевая машинная станция — структурное подразделение ДРП;
ОПЧ — опытная дистанция пути — структурное подразделение дирекции инфраструктуры — структурного подразделения ЦДИ;
Остродефектный рельс (ОДР) — рельс с дефектом, представляющий прямую угрозу безопасности движения из-за возможного разрушения под поездом или схода колес с рельса. После обнаружения дефекта остродефектный рельс подлежит изъятию из пути (замене) без промедления или требует снижения скорости движения с принятием специальных мер для пропуска поездов в соответствии с кодом группы железнодорожного пути до его замены;
П — подъемочный ремонт железнодорожного пути;
Паспорт рельса — документ, сопровождающий партию отгруженных с завода-производителя рельсов, содержащий информацию об изготовителе рельсов, грузополучателе, плавкам (номеру) рельсов, длине, категории, маркировке рельсов, химическому составу рельсовой стали, физико-механическим свойствам;
ПМС — путевая машинная станция, структурное подразделение ДРП, структурного подразделения Центральной дирекции по ремонту пути (далее — ЦДРП);
Повреждение рельса — появление неисправности при сохранении работоспособного состояния, обеспечивающего безопасный пропуск поездов с установленной скоростью;
ПТСР — передвижные технические средства рельсосмазывания;
ПЧ — дистанция пути — структурное подразделение дирекции инфраструктуры — структурного подразделения ЦДИ;
ПЧР — дистанция по текущему содержанию и ремонту пути;
Р — сплошная смена рельсов и металлических частей стрелочных переводов;
Рельсовая плеть — рельс, имеющий длину более 100 м, изготовленный сваркой из более коротких рельсов;
Рельсы общего назначения — рельсы, предназначенные для прямых и пологих кривых участков звеньевого и бесстыкового железнодорожного пути общего пользования и производства стрелочных переводов, которые в случае необходимости могут применяться в тех условиях, где применяются рельсы специального назначения;
Рельсы специального назначения — рельсы, предназначенные для применения в особых условиях эксплуатации (при высокой грузонапряженности, в кривых участках железнодорожного пути общего пользования, при низких температурах, для скоростного совмещенного и высокоскоростного пассажирского движения и др.);
РП — капитальный ремонт 3-го уровня — сплошная замена рельсов в период между капитальными ремонтами на участках бесстыкового железнодорожного пути с грузонапряженностью более 25 млн. тонн брутто/км в год, сопровождаемая работами в объемах подъемочного ремонта железнодорожного пути;
РС — капитальный ремонт 3-го уровня — сплошная замена рельсов в период между капитальными ремонтами на участках бесстыкового железнодорожного пути с грузонапряженностью более 25 млн. тонн брутто/км в год, сопровождаемая работами в объемах среднего ремонта железнодорожного пути;
РСП — рельсосварочное предприятие, на котором сваривают новые рельсы в рельсовые плети для бесстыкового пути, ремонтируют и сваривают в рельсовые плети старогодные рельсы;
РТС — рельсы термически сваренные;
РЦДМ — региональный центр диагностики и мониторинга устройств инфраструктуры;
РШП — рельсошлифовальный поезд;
С — средний ремонт железнодорожного пути;
Скоростное совмещенное движение — способ организации движения железнодорожного подвижного состава, при котором по одним и тем же железнодорожным путям осуществляются грузовое и пассажирское движение со скоростями до 140 км/ч и скоростное пассажирское движение со скоростями более 140 км/ч;
СПР — стационарный путевой рельсосмазыватель;
Старогодные рельсы — рельсы, изымаемые из пути при всех видах ремонтно-путевых работ и текущем содержании, которые обладают остаточным ресурсом и могут быть использованы для повторной укладки в пути на сети железных дорог ОАО «РЖД» без ремонта или с ремонтом, в том числе с профильной обработкой головки в рельсосварочных предприятиях или непосредственно в пути рельсошлифовальными и рельсофрезерными поездами;
ТСЛ — технические средства лубрикации;
Электронный паспорт рельса — данные, позволяющие идентифицировать рельс и его состояние на всех стадиях жизненного цикла, хранящиеся в электронном виде в ЕК АСУИ РК.
3. Изготовление рельсов на металлургических комбинатах
3.1. Общие положения.
3.1.1. Рельсы изготовляют по требованиям конструкторской и технологической документации, разработанной, согласованной и утвержденной в установленном порядке ГОСТ Р 51685-2013 «Рельсы железнодорожные. Общие технические условия» [1], ТУ 0921-076-01124328-2003 «Рельсы железнодорожные типа Р65 для скоростного совмещенного движения» [12], ТУ 0921-144-01124328-2002 «Рельсы железнодорожные типа Р65 для скоростного совмещенного движения (СС) производства НТМК» [13], ТУ 0921-118-01124328-2003 «Рельсы железнодорожные типа Р65 низкотемпературной надежности» [14], ТУ 0921-145-01124328-2002 «Рельсы железнодорожные типа Р65 низкотемпературной надежности (НК) производства НТМК» [15], ТУ 0921-125-01124323-2003 «Рельсы железнодорожные типов Р65 и Р65К повышенной износостойкости и контактной выносливости» [16], ТУ 0921-276-01124323-2012 «Рельсы железнодорожные широкой колеи. Общие технические условия» [17], ТУ 0921-231-01124323-2014 «Рельсы железнодорожные широкой колеи. Общие технические условия» [18], ТУ 24.10.75.111-298-05757676-2017 «Рельсы железнодорожные широкой колеи типа Р65 категории ДТ400ИК повышенной износостойкости и контактной выносливости» [30], ТУ 24.10.75.111-310-05757676-2019 «Рельсы железнодорожные широкой колеи дифференцированно термоупрочненные класса прочности 370» [53], ТУ 24.10.75.111-357-01124323-2018 «Рельсы железнодорожные широкой колеи типа Р65 категории ДТ350, ДТ350СС и ДТ350ВС производства ТОО „Актюбинский рельсобалочный завод“ [54].»
Для производства рельсов используют непрерывнолитые заготовки из стали кислородно-конвертерного или электропечного производства, подвергнутой внепечной обработке и вакуумированию.
Технология производства и контроля рельсов должна предусматривать удаление окалины при помощи гидросбива, возможность правки рельсов в двух плоскостях на роликоправильных машинах и прессах, автоматизированный контроль отклонения рельсов от прямолинейности, автоматизированный контроль размеров и формы профиля рельсов, автоматизированный ультразвуковой контроль внутренних дефектов, автоматизированный неразрушающий контроль качества поверхности рельсов, систему идентификации рельсов по технологическому потоку согласно ГОСТ Р 51685-2013 «Рельсы железнодорожные. Общие технические условия» [1].
3.2. Маркировка рельсов на заводе-изготовителе.
3.2.1. Каждый рельс имеет свой номер. Маркировка выполняется при изготовлении рельсов в горячем состоянии и представляет собой сочетание выпуклой маркировки и маркировки, наносимой клеймовочной машиной.
Выпуклая маркировка наносится на средней части шейки с одной стороны каждого рельса, содержащую обозначение предприятия-изготовителя, месяц (римскими цифрами) и последние две цифры года изготовления (арабскими цифрами), тип рельса, обозначение направления прокатки стрелкой (острие стрелки указывает на передний конец рельса по ходу прокатки).
3.2.2. Маркировку выкатывают с периодичностью не более 4 м по длине рельсов. На рельсах с болтовыми отверстиями маркировка не должна располагаться на расстоянии менее 0,6 м от торцов рельса. Маркировочные знаки должны быть высотой от 20 до 25 мм и выступать на расстояние от 0,6 до 1,3 мм с плавным переходом к поверхности шейки. Допускается дополнительно выкатывать не более четырех знаков в виде выпуклых точек диаметром от 2 до 3 мм высотой около 1 мм и выпуклых линий длиной до 80 мм.
3.2.3. Вдавленная маркировка (наносимая клеймовочной машиной) наносится на среднюю часть шейки каждого рельса со стороны, противоположной выпуклой маркировки (а на рельсах до 2010 года изготовления — на той же стороне), в горячем состоянии наносят обозначение способа выплавки буквой (для конвертерной стали — К; для электростали — Э; номер плавки; расположение каждого рельса кратной длины 12,5 м или 25 м в раскате латинскими буквами (A, B, ... Y), номер ручья, номер заготовки в ручье) в соответствии с требованиями 5.13.2.1 ГОСТ Р 51685-2013 «Рельсы железнодорожные. Общие технические условия» [1]. Маркировку наносят на расстоянии более 1 м от торцов рельса с периодичностью не более 12,5 м по длине рельсов (для рельсов длиной до 12,52 м — не менее чем в одном месте). Расстояние между знаками за исключением пробела должно быть от 20 до 40 мм.
3.2.4. Маркировочные знаки должны иметь высоту около 16 мм, глубину от 0,4 до 1,5 мм, угол наклона около 10° к вертикальной оси рельса. Знаки должны быть четкими, без острых очертаний контуров и вершин. Не допускается наносить и исправлять клеймением в холодном состоянии маркировочные знаки, нанесенные горячим клеймением. Маркировка приемочными знаками наносится представителями службы технического контроля предприятия-изготовителя на торце подошвы каждого принятого рельса. Также может осуществляться маркировка с использованием электронных радиочастотных меток.
3.2.5. Маркировку краской в зависимости от категории рельса наносят на шейке рельса. Вид, цвет и место нанесения маркировки краской устанавливается согласно Руководству по применению, эксплуатации, ремонту и техническому обслуживанию рельсов железнодорожных широкой колеи по ГОСТ Р 51685-2013, ГОСТ Р 51685-2000, ТУ-0921-276-01124323-2012 в железнодорожном пути общего пользования [37]. Часть рельса, образованная в результате его резки, при отсутствии на ней заводской маркировки, должна быть замаркирована краской с полным дублированием выпуклой и вдавленной маркировки. Рельсы без маркировки к укладке в путь не подлежат.
3.2.6. Для учета рельсов на протяжении всего жизненного цикла допускается наносить маркировку с дополнительными другими типами маркировки (RFID, иглоударной и других видов маркировок), исключающую образование концентраторов напряжений на поверхности рельсов. Метки с индивидуальным идентификационным номером наносятся при изготовлении опытно-промышленной партии рельсов на заводе-изготовителе или в условиях эксплуатации для мониторинга рельсов на всех стадиях жизненного цикла.
3.2.7. Рельсы проходят приемку на заводе специалистами Центра технического аудита (далее — ЦТА). На торец рельса наносятся приемочные клейма инспекции ОАО «РЖД» в виде двух знаков: слева — французский ключ и молоток, справа — серп и молот.
3.2.8. Изготовленные рельсы сопровождаются электронными паспортами от заводов-изготовителей и учитываются сотрудниками структурных подразделений ЦДРП, ЦДИ в ЕК АСУИ РК. В день отгрузки рельсов с завода-изготовителя грузополучателю на его склад в ЕК АСУИ РК должна поступать информация о поступившей партии рельсов, согласно паспорту на отгруженную партию в электронном виде. Информация по рельсам партии в ЕК АСУИ РК, поступившим на склад подразделения грузополучателя, должна содержать следующие данные: информацию об изготовителе рельсов, информацию о грузополучателе рельсов, плавкам (номеру) рельсов, длине и категории рельсов, данные по химическому составу и физико-механическим свойствам рельсов, информацию о наличии болтовых отверстий, изготовленных в стационарных условиях.
3.2.9. Рельсы, соответствующие требованиям безопасности и прошедшие процедуру подтверждения соответствия, должны иметь маркировку единым знаком обращения продукции на рынке государств — членов Таможенного союза. Маркировка единым знаком обращения осуществляется перед выпуском рельсов в обращение на рынке. Единый знак обращения наносится на каждый рельс в холодном состоянии любым способом, не наносящим концентраторов напряжений на поверхности рельса и обеспечивающим четкое и ясное изображение в течение всего срока службы рельсов.
4. Изготовление рельсовых плетей на РСП
4.1. Сварка рельсов.
4.1.1. Сварка рельсовых стыков для бесстыкового пути производится в соответствии с Техническими условиями ТУ 24.10.75-369-01124323-2019 «Рельсы железнодорожные, сваренные электроконтактным способом» [26], Техническими условиями ТУ 24.10.75-372-01124323-2019 «Рельсы железнодорожные, старогодные, сваренные электроконтактным способом» [39], Типовыми технологическими процессами сварки новых, ремонта и сварки старогодных железнодорожных рельсов в рельсосварочных предприятиях сети железных дорог ОАО «РЖД» [31], Инструкцией по устройству, укладке, содержанию и ремонту бесстыкового пути [20], Инструкцией по текущему содержанию железнодорожного пути [33].
4.1.2. Требования к сварным стыкам рельсов, сваренным электроконтактным способом установлены ТУ 24.10.75-369-01124323-2019 «Рельсы железнодорожные, сваренные электроконтактным способом» [26] и ТУ 24.10.75-372-01124323-2019 «Рельсы железнодорожные, старогодные, сваренные электроконтактным способом» [39].
4.1.3. Ультразвуковой контроль сварных стыков производится в соответствии с Технологической инструкцией по ультразвуковому контролю сварных стыков крестовин стрелочных переводов в условиях их эксплуатации [24], Технологической инструкцией по ультразвуковому контролю стыков алюминотермитной сварки рельсов в пути [7], Положением о системе неразрушающего контроля рельсов и эксплуатации средств рельсовой дефектоскопии в путевом хозяйстве железных дорог ОАО «РЖД» [8], Инструкцией по контролю качества сварки рельсов в РСП [25].
4.1.4. Для получения проектной длины плети бесстыкового пути из новых рельсов разрешается приваривать концевой рельс необходимой длины, но не менее 7 м. Размещение вставок менее 6 м не допускается.
4.1.5. Рельсы длиной 25 м, сваренные из кусков различной длины, должны иметь не более трех сварных стыков, а рельсы длиной 12,5 м — не более двух. Длина отдельных кусков рельсов должна быть не менее 3 м согласно Техническим условиям ТУ 24.10.75-369-01124323-2019 «Рельсы железнодорожные, сваренные электроконтактным способом» [26] в любой части сварного рельса, при этом в случае отсутствия маркировки на подготовленном для сварки рельсе менее 4 м, маркировка на изготовленный рельс переносится с остаточной длины рельса и наносится краской, для особогрузонапряженных линий длина отдельных кусков рельсов должна быть не менее 6 м согласно Инструкции по текущему содержанию железнодорожного пути [33].
4.1.6. Новые рельсы, подлежащие сварке между собой в РСП, должны быть одного типа, одной марки стали, одной категории, одного завода-изготовителя. Сварка новых рельсов разных категорий, марок стали, типа и заводов-изготовителей (в том числе рельсов категории Т1) допускается только при сваривании электроконтактным способом рельсовых вставок с изолирующими стыками.
Старогодные рельсовые плети для бесстыкового пути, а также мерные рельсы (25 и 12,5 м) для звеньевого пути и уравнительных пролетов сваривают в РСП из старогодных репрофилированных рельсов, которые должны быть: одного типа, одной группы годности, одной категории, одного завода-изготовителя, отличающиеся по пропущенному тоннажу не более чем на 100 млн. тонн брутто в одной плети и в годах производства не должна быть старше 20 лет.
В пути передвижными рельсосварочными машинами (в составе ПРСМ и мобильных комплексов) допускается сварка старогодных рельсов, которые должны быть: одного типа, одной группы годности, одной категории, одного завода-изготовителя, отличающиеся по пропущенному тоннажу не более чем на 100 млн. тонн брутто в одной плети и в годах производства не должна быть старше 20 лет.
4.1.7. Сварка рельсов разных категорий, марок стали, типа и заводов-изготовителей (в том числе рельсов категории Т1) допускается только при сваривании электроконтактным способом рельсовых вставок с изолирующими стыками (п. 4.3.2) [26].
В пути передвижными рельсосварочными машинами (в составе ПРСМ и мобильных комплексов) допускается сварка рельсов разных категорий и производителей в случае удлинения плетей.
При использовании рельсовой вставки, категории рельсов одной из свариваемых плетей и привариваемой рельсовой вставки должны быть идентичны.
4.1.8. Сварка новых рельсов допускается только после проверки на свариваемость по режимам, установленным в Технических условиях ТУ 24.10.75-369-01124323-2019 «Рельсы железнодорожные, сваренные электроконтактным способом» [26] (в том числе рельсов категории Т1, изготовленных по ГОСТ Р 51685-2000).
Для путей 1-го и 2-го классов плети свариваются из новых рельсов длиной 25 и 100 м. В пути при электроконтактном способе с использованием ПРСМ и мобильных рельсосварочных комплексов допускается сварка из новых рельсов меньшей длины, но не менее 6 м.
С целью получения рельсовых плетей для бесстыкового пути проектной длины разрешается приваривать концевой рельс необходимой длины, но не менее 7 м. Размещение вставок концевых рельсов менее 6 м не допускается в соответствии с п. 4.2.4 Технических условий ТУ 24.10.75-372-01124323-2019 «Рельсы железнодорожные, старогодные, сваренные электроконтактным способом» [39]. Для путей 4-го и 5-го классов плети свариваются из старогодных рельсов длиной не менее 6 м. Для путей 3-го класса — в зависимости от специализации и схемы ремонта плети могут свариваться как из новых длиной 25 и 100 м, так и из старогодных рельсов длиной не менее 6 м.
При сварке в плети старогодных рельсов в пути электроконтактным способом ПРСМ и мобильными рельсосварочными комплексами на эксплуатируемых участках разрешается сваривать между собой рельсы одной группы годности с близким друг к другу износом +/- 1 мм.
4.1.9. При сварке рельсов в РСП и в составе ПРСМ является обязательным применение операции дифференцированной термической обработки сварных стыков рельсов с использованием индукционной установки.
Операция дифференцированной термической обработки сварных стыков рельсов проводится только после выполнения черновой механической обработки сварных стыков по всему контуру заподлицо с основным профилем.
В случае выхода из строя индукционной установки, сварка рельсов запрещается. Дифференцированную термическую обработку рельсов в зоне сварных стыков производят посредством нагрева всего сечения на индукционной установке с последующим ускоренным охлаждением головки потоком воздуха по режимам, представленным в приложениях № 9 и 10 к Техническим условиям ТУ 24.10.75-369-01124323-2019 «Рельсы железнодорожные, сваренные электроконтактным способом» [26]. При этом цвета побежалости после термической обработки не являются браком.
В случае заключения системы контроля индукционной установки о браке или при неудовлетворительных результатах замера твердости проводится повторная термическая обработка. При неудовлетворительных результатах замера проводится замер твердости на всех стыках — до стыков с положительными результатами замеров твердости (п. 4.6.6 [26]).
Также при дифференцированной термической обработке в зоне сварных стыков, выполняемой посредством нагрева всего сечения на индукционной установке с последующим принудительным охлаждением головки и нормализацией подошвы и шейки, в пути осуществляется контроль за смещением контрольных сечений рельсовой плети относительно «маячных» шпал на протяжении по 150 м в обе стороны от сварного стыка (п. 3.3.4 Инструкция по устройству, укладке, содержанию и ремонту бесстыкового пути [20]).
4.1.10. Сварка новых рельсов в плети должна производиться в соответствии с требованиями Технических условий ТУ 24.10.75-369-01124323-2019 «Рельсы железнодорожные, сваренные электроконтактным способом» [26].
4.1.11. Длины рельсовых плетей устанавливаются проектом. На железнодорожных путях плети из новых, старогодных рельсов могут свариваться между собой до длины перегона и более, блок-участка и менее как электроконтактной, так и алюминотермитной сваркой.
4.1.12. Сварка рельсов термитной сваркой должна производиться в соответствии с требованиями Технических условий ТУ 24.10.75-337-01124323-2019 «Рельсы железнодорожные, сваренные термитным способом» [27].
4.1.13. Рельсы одного типа под термитную сварку могут состоять из проката разных металлургических предприятий-изготовителей и разных марок сталей в соответствии с ГОСТ 34664-2020 [52].
4.1.14. Обработанная поверхность электроконтактных сварных стыков рельсов должна быть чистой, без раковин и заусенцев. Отклонения сварных стыков рельсов от прямолинейности в виде горбов по поверхности катания головки в вертикальной плоскости и по боковым граням головки в горизонтальной плоскости на длине 1 м после шлифования не должны превышать 0,3 мм, а для железнодорожных путей скоростного и высокоскоростного движения — 0,2 мм. Седловины в сварных стыках не допускаются. На поверхности катания и по боковым граням головки после шлифования допускаются местные неровности размером не более +/- 0,2 мм.
Поверхности катания и боковые грани головки рельсов в месте алюминотермитной сварки должны быть прямолинейными.
4.1.15. В кривых под прямолинейностью понимается повторение дуги кривой в зоне стыка. При этом значение допусков корректируется на величину поправки, определяемую как стрела изгиба рельса в горизонтальной плоскости и измеряемую по центру линейки длиной 1 м на целом рельсе в стороне от сварного шва на расстоянии не менее 6 м.
4.1.16. Измерения алюминотермитных сварных стыков в вертикальной плоскости проводятся по центру поверхности катания головки рельса, а в горизонтальной плоскости — с боковой стороны головки рельса по рабочей грани по линии, на 15 мм ниже уровня поверхности катания головки. Допускаемые величины отклонений от прямолинейности рельсов в кривых участках пути в зависимости от установленной скорости движения указаны в таблице 4.1. Седловины (прогибы вниз) в сварных стыках не допускаются.
Допускаемые величины отклонений от прямолинейности рельсов
в кривых участках пути в зависимости от установленной
скорости движения
4.1.17. Сварные стыки рельсов, проверенные путем дефектоскопирования, не должны иметь внутренних дефектов сварки.
4.1.18. Вдавленные клейма на рельсе должны быть расположены на расстоянии не менее 100 мм от сварного шва. При электроконтактной сварке рельсов на машинах с вертикальным зажатием выпуклые маркировочные знаки на шейке рельсов сошлифовывают заподлицо с прокатным профилем на расстоянии не менее 100 мм от торца рельса. При сварке рельсов с боковым зажатием выпуклые маркировочные знаки сошлифовывают на длину электродов сварочной машины.
4.1.19. Размер партии рельсов устанавливается отгрузочной нормой, которая принимается для рельсовых плетей в количестве, отгружаемом на одном спецсоставе, а для рельсов стандартной длины — отгружаемом на каждый сцеп или платформу. РСП выдает сертификат на:
каждую сварную плеть (форма ПУ-91) согласно распоряжению ОАО «РЖД» от 27 апреля 2022 г. № 1162/р «Об утверждении форм внутреннего статистического учета и инструктивных указаний по их заполнению по путевому хозяйству» [49];
на партию рельсов, отгружаемую на каждый сцеп или платформу (ПУ-91).
4.1.20. Сертификаты у производителя хранятся в соответствии со сроком гарантий на стык в течение десяти лет после сварки. Сведения о сварных рельсовых стыках, выпущенных РСП, заносят в шнуровую книгу учета отремонтированных и сваренных рельсов (ПУ-95) согласно распоряжению ОАО «РЖД» от 27 апреля 2022 г. № 1162/р «Об утверждении форм внутреннего статистического учета и инструктивных указаний по их заполнению по путевому хозяйству» [49], а результаты испытаний контрольных образцов сварных стыков рельсов — в шнуровую книгу учета контрольных испытаний сварных рельсовых стыков на статический изгиб (ПУ-96) согласно распоряжению ОАО «РЖД» от 27 апреля 2022 г. № 1162/р «Об утверждении форм внутреннего статистического учета и инструктивных указаний по их заполнению по путевому хозяйству» [49], сменные рапорты (в том числе и в электронном виде) хранятся в архиве рельсосварочного предприятия, а журнал дефектоскопии — в подразделении организации, выполняющей приемочный контроль. Они являются документами строгой отчетности и хранятся в течение десяти лет. При компьютерной регистрации параметров в сменные рапорта, формируемые системами контроля сварочного и индукционного оборудования заносятся данные о режимах сварки и термической обработке. При чистовой шлифовке сварных стыков на специальном автоматизированном оборудовании производят компьютерную запись продольного профиля головки рельсов в зоне сварных стыков на длине 1,5 м в горизонтальной и вертикальной плоскостях. При этом допускаемые величины неровностей увеличиваются в 1,5 раза.
4.1.21. Порядок проведения испытаний контрольных образцов состоит в следующем, образцы сварных стыков рельсов должны иметь показатели разрушающей нагрузки и стрелы прогиба не ниже значений, указанных в таблице 4.2, при положительных температурах окружающего воздуха в процессе их испытаний на статический поперечный трехточечный изгиб. При этом, положительная температура контрольного образца сварного стыка рельсов должна быть от 15 °C до 50 °C.
Прочность и пластичность стыков, выполненных контактной стыковой сваркой оплавлением, при статическом трехточечном изгибе
Примечание. Рельсы по временному сопротивлению рельсовой стали — от 900 до 1000 Н/мм2, включительно категории — НТ300, НТ260; более 1000 до 1200 Н/мм2, включительно категории — НТ320, ДТ350, ОТ350, ВС-250Ав, ВС-250Я; более 1200 до 1300 Н/мм2, включительно категории — ДТ370ИК, ОТ370ИК, ДТ400ИК, ОТ400ИК, ИК-Я НЕ-400 и ИК-Я НЕ-Х — категории предназначенных для грузового движения в тяжелых условиях эксплуатации (высокие осевые нагрузки — до 30 т/ось, высокая грузонапряженность, высокие веса поездов, наличие участков с крутыми и пологими кривыми).
4.1.22. В соответствии с ГОСТ 6996-66 [43] обязательным условием проведения испытаний является плавность возрастания нагрузки на образец, при этом скорость перемещения плунжера должна быть не более 15 мм/мин. Твердость металла головки термообработанных сварных стыков рельсов должна соответствовать твердости основного металла. Допускается снижение твердости металла головки сварных стыков рельсов относительно нижней границы прокатных рельсов не более чем на 15%. Обработанная поверхность сварных стыков рельсов должна быть чистой, без раковин, заусенцев, трещин и расслоений. Поверхность катания и боковые грани головки сварного стыка должны быть прямолинейными. Допуск на прямолинейность по поверхности катания головки в вертикальной плоскости и по боковым граням головки в горизонтальной плоскости на длине 1 м после шлифования плюс 0,3 мм (плюс 0,2 мм для скоростных и высокоскоростных железнодорожных путей). Седловины в сварных стыках не допускаются. Местные неровности на поверхности катания и по боковым граням головки после шлифования допускаются +/- 0,2 мм.
4.2. Маркировка в условиях РСП.
4.2.1. В РСП сварные стыки на сварных рельсах и сварных плетях должны быть отмечены белой масляной краской по ГОСТ 10503-71 [41] путем нанесения полос шириной 20 мм на шейке и верхней части подошвы на расстоянии 100 мм с каждой стороны шва.
4.2.2. Каждый сварной стык плети должен иметь порядковый номер, нанесенный белой масляной краской по ГОСТ 10503-71 [41] около каждого стыка на шейке рельса: 1, 2, 3 — 12 ... и т.д.
4.2.3. В случае забракования сварного стыка рельсовой плети его (после вырезки) сваривают под старым порядковым номером. В сменном рапорте (ПУ-94) записывают старый порядковый номер сварного стыка с индексом «Н».
4.2.4. При повторной сварке забракованных рельсов длиной 25 м и менее сварному рельсу присваивают новый порядковый номер согласно сменному рапорту (ПУ-94), где в примечании указывают номер забракованного рельса.
4.2.5. В условиях РСП в начале и конце каждой плети, сваренной из новых или старогодных рельсов, на расстоянии 12,5 м от ее торцов на внутренней стороне шейки рельса (со стороны оси пути) светлой несмываемой краской по ГОСТ 10503-71 «Краски масляные, готовые к применению. Технические условия» [41] наносятся:
номер РСП, номер плети по сварочной ведомости, значение длины (в метрах), указанное с точностью до второго знака после запятой.
4.2.5.1. При изготовлении рельсовой плети под проект к маркировке добавляется: номер плети по проекту и сторонность (правая, левая).
4.2.5.2 После укладки плети в путь ее маркировка, сделанная в условиях РСП, дополняется следующей информацией:
номер плети по проекту с указанием ее сторонности;
температура закрепления плети.
В результате маркировка плети принимает вид:
21-361-799,45-16Л-03.06.12 +34Е, где «21» — номер РСП; «361» — номер плети по сварочной ведомости; «799,45» — длина плети, м; «16Л» — номер плети по проекту и ее сторонность; «03.06.12» — дата и год укладки плети (берутся две последние цифры); «+34Е» — температура закрепления плети на постоянный режим работы, полученная в естественных условиях, в градусах.
4.2.5.3. При сварке в плети рельсов звеньевого пути номер плети присваивается по километру и пикету, где расположено ее начало, например:
начало плети находится на 4-ом пикете 15-го километра:
154Л-690,45-08.07.12 «+35Р», где «154Л» — номер плети, включающий километр (15) и пикет (4) ее начала, а «Л» — сторонность плети; «690,45» — длина плети, м; «08.07.12» — дата сварки последнего стыка плети; «+35Р» — температура закрепления плети после разрядки в ней температурных напряжений (Р).
4.2.6. Стыки рельсов, сваренные с применением машины ПРСМ, отмечаются белой масляной краской по ГОСТ 10503-71 «Краски масляные, готовые к применению. Технические условия» [41] с нанесением краской двух пар вертикальных полос шириной 20 мм каждая, на шейке и верхней части подошвы рельса внутри колеи на расстоянии 250 мм с каждой стороны от середины стыка. Расстояние между полосами в паре не должно превышать 20 мм.
4.2.7. Каждый сварной стык должен иметь маркировочный номер, нанесенный белой масляной краской по ГОСТ 10503-71 [41] на расстоянии не более 50 мм с правой стороны от крайней правой полосы.
4.2.8 Маркировочный номер сварного стыка должен состоять из пяти элементов, наносимых краской в следующем порядке:
номер (кодированное обозначение, сокращенное название РСП), к которому приписана ПРСМ, номер ПРСМ, номер сварного стыка по сменному рапорту и книге учета утвержденных форм;
буква Т, являющаяся отметкой о проведении дифференцированной термической обработки;
последние две цифры года сварки стыка рельсов.
Между элементами маркировочного номера той же краской наносятся точки.
Схема нанесения краской полос и маркировочного номера на сварной стык представлена на рисунке 4.1.
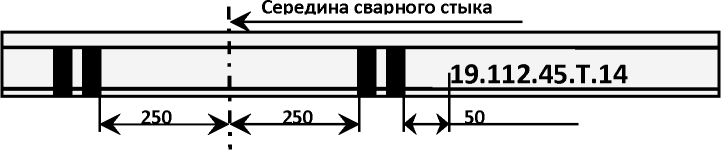
Рисунок 4.1. Схема нанесения краской полос и маркировочного номера на сварной стык
5. Входной контроль рельсов на предприятиях
5.1. При поступлении новых рельсов в РСП, ПМС, ОПМС или ПЧ, ИЧ, ПЧР они должны подвергаться сплошной верификации согласно Положению о входном контроле материалов верхнего строения пути на производственных базах рельсосварочных предприятий, путевых машинных станций, опытных путевых машинных станций, дистанций пути, дистанций инфраструктуры, дирекций снабжения [29]. При этом осуществляются следующие проверки: наличие маркировки; отсутствие поверхностных дефектов (за исключением подошвы) (в РСП запуска в производство проверяется не менее 10 шт. от партии); прямолинейность концов рельсов (проверяется в РСП).
Верификация продукции может быть проведена в любое время с момента ее поступления на склад потребителя и до запуска в производство или эксплуатацию. Однако при этом следует учитывать сроки предъявления претензий, если впоследствии будет установлено, что продукция не соответствует установленным требованиям.
5.2. Способы контроля: маркировка рельса проверяется визуально; поверхностные дефекты на рельсах контролируются согласно Инструкции «Дефекты рельсов. Классификация, каталог и параметры дефектных и остродефектных рельсов» [10]; концы всех рельсов проверяются на прямолинейность в РСП на стеллажах с помощью металлической линейки длиной 1,5 метра на соответствие требованиям ГОСТ Р 51685-2013 «Рельсы железнодорожные. Общие технические условия» [1] (пункт 5.2.5) в соответствии с методом контроля по ГОСТ Р 51685-2013 «Рельсы железнодорожные. Общие технические условия» [1] (пункт 7.4.2).
5.3. Согласно Положению о входном контроле материалов верхнего строения пути на производственных базах рельсосварочных предприятий, путевых машинных станций, опытных путевых машинных станций, дистанций пути, дистанций инфраструктуры, дирекций снабжения [29] предусмотрено проведение испытаний на определение физико-механических свойств.
Испытания продукции по физико-механическим показателям проводятся в аккредитованном Федеральной службой по аккредитации (Росакредитация) Испытательном центре (лаборатории), в область аккредитации которого внесены соответствующие нормативные документы и определяемые характеристики.
Возможно проведение испытаний по определению физико-механических свойств рельсов в рамках входного контроля в дорожных химико-технологических лабораториях.
Договоры на испытания по физико-механическим показателям рельсов, указанным в приложении № 1, заключаются ЦДИ. Объем испытаний рельсовой продукции МСВП по определению физико-механических показателей указывается в спецификации к договору на основании плана закупок, итогов рекламационной работы за прошедший период.
Договоры заключаются на конкурсной основе. Отбор проб осуществляется на материальных базах ДИ, ДМС, ДРП, при необходимости из пути. Объем необходимых для отбора образцов продукции из одной партии для испытаний по физико-механическим показателям приведен приложении № 1 Положения о входном контроле материалов верхнего строения пути на производственных базах рельсосварочных предприятий, путевых машинных станций, опытных путевых машинных станций, дистанций пути, дистанций инфраструктуры, дирекций снабжения [29].
5.4. Партия продукции, от которой производится отбор проб для проведения испытаний, не запускается в производство до получения результатов испытаний.
Результаты испытаний предоставляются ежеквартально в адрес ЦДРП и ЦДИ ЦП. При выявлении несоответствий продукции требованиям нормативной документации осуществляется рекламационно-претензионная работа.
5.5. Предприятие, выполняющее сварку рельсов и рельсовых плетей, должно гарантировать соответствие сварных стыков рельсов требованиям Технических условий ТУ 24.10.75-369-01124323-2019 «Рельсы железнодорожные, сваренные электроконтактным способом» [26]. Срок гарантии сварных стыков рельсов устанавливается по количеству пропущенного по ним груза:
700 млн. тонн брутто в прямых участках пути и кривых с радиусом более либо равным 650 м;
350 млн. тонн брутто в кривых участках пути с радиусом менее либо равным 650 м;
но не более десяти лет с даты сварки.
5.6. Срок гарантии сварных старогодных рельсов, отремонтированных в РСП с профильной обработкой головки фрезеровкой или строжкой, устанавливается по количеству пропущенного по ним груза для рельсов I группы годности 300 млн. тонн брутто (при этом суммарная наработка с учетом тоннажа при первом сроке службы должна быть не менее 1000 млн. тонн брутто), II и III группы годности — 200 млн. тонн брутто, но не более десяти лет с даты сварки.
Срок гарантии сварных стыков старогодных рельсов, сваренных ПРСМ или мобильными комплексами — для рельсов типов Р75 и Р65 — не менее 120 млн. тонн брутто, а типа Р50 — не менее 100 млн. тонн брутто, но не более 10 лет с момента сварки п. 9.2 в соответствии с требованиями Технических условий «Рельсы железнодорожные, старогодные, сваренные электроконтактным способом» [39].
5.7. Срок гарантии на сварные швы, сваренные термитным способом, расположенные в РТС, устанавливается по количеству пропущенного по ним груза и составляет не менее 700 млн. тонн брутто, и не менее десяти лет с момента сварки согласно распоряжения ОАО «РЖД» от 29 сентября 2020 г. № 2133/р «О внесении изменений в ТУ 24.10.75-337-01124323-2019 „Рельсы железнодорожные, сваренные термитным способом. Технические условия“ [55].»
5.8. Рельсы, ранее находившиеся в эксплуатации и изымаемые из пути при всех видах ремонтов, сплошной или одиночной замене и текущем содержании, предназначенные для укладки в путь, относятся к старогодным, рельсы без наработки пропущенного тоннажа и имеющие подтверждающие паспорта качества от завода-изготовителя относятся к новым.
6. Подбор рельсов по условиям эксплуатации. Определение сферы применения рельсов различных категорий качества
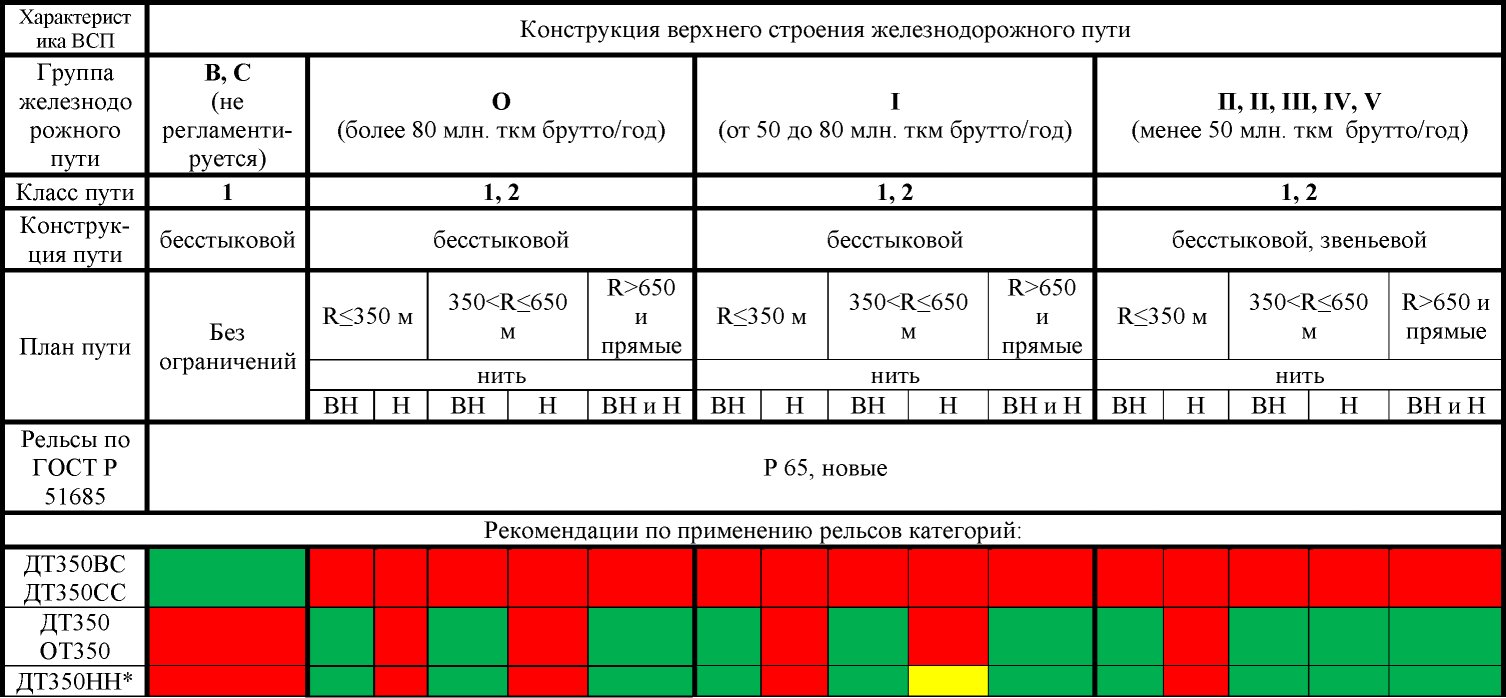
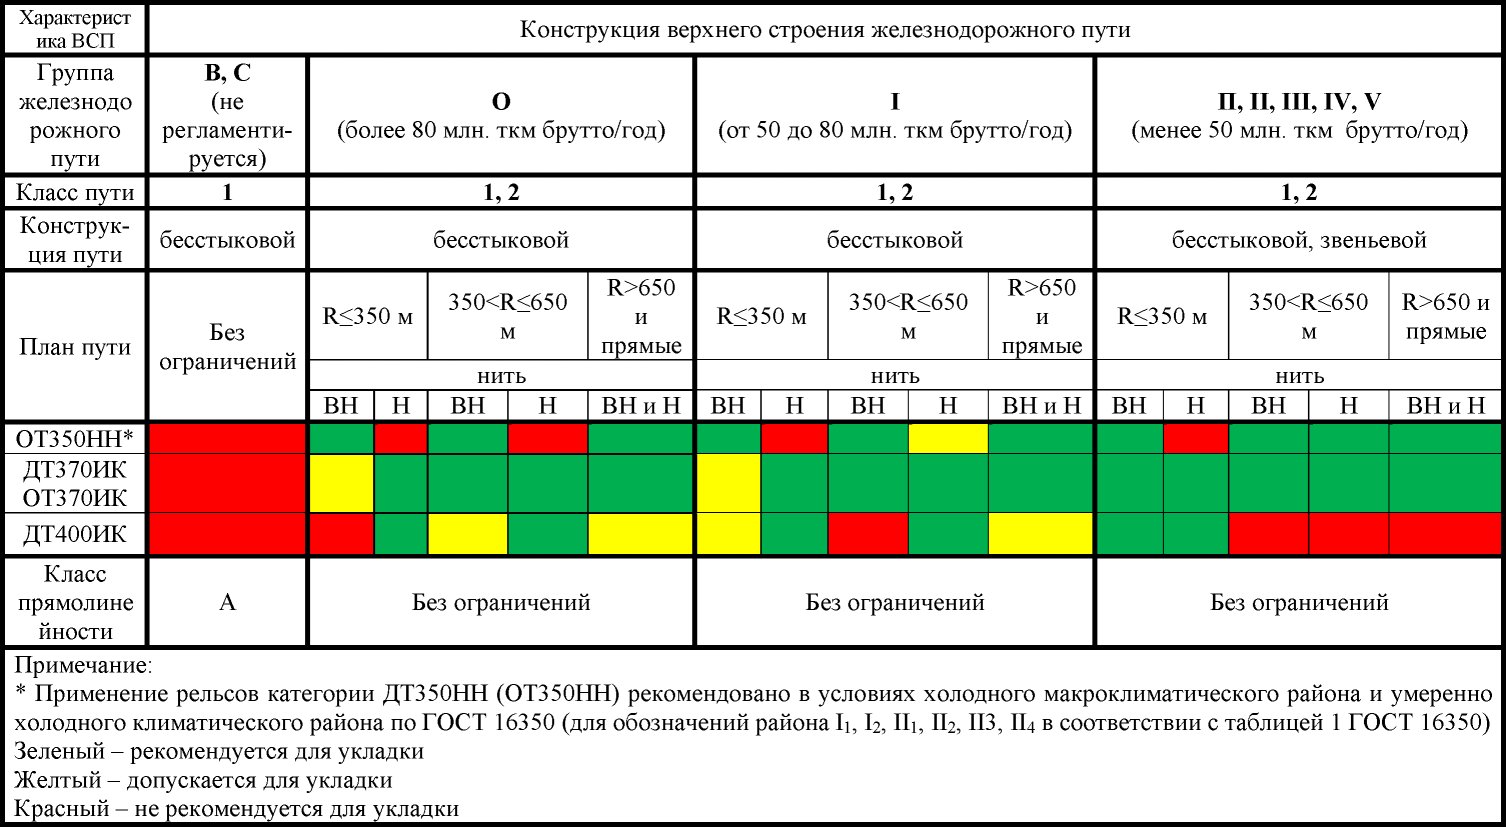
6.1 Новые рельсы по условиям эксплуатации подбираются с учетом следующих факторов:
в зависимости от класса линии в соответствии с Правилами назначения ремонтов железнодорожного пути [35];
в зависимости от рекомендуемых сфер рационального применения рельсов различных категорий (приложение № 1).
6.2. Периодичность выполнения ремонтов железнодорожного пути, в соответствии с которой определяется их ежегодная общая потребность при перспективном и текущем планировании и рекомендуемые ремонтные схемы определяются с учетом нормативного ресурса конструкции железнодорожного пути, соответствующей определенному классу железнодорожного пути.
6.3. В зависимости от фактического состояния железнодорожного пути промежуточные виды ремонтов могут быть заменены в ремонтной схеме, при этом устанавливаемый вид ремонта должен соответствовать критериям для назначения ремонтов.
Назначения и виды ремонтов производятся в соответствии с Правилами назначения ремонтов железнодорожного пути [35].
6.4. Старогодные рельсы с боковым износом до 8 мм ремонтируют в РСП с профильной обработкой головки со стороны бывшей нерабочей грани. Репрофилированные рельсы сваривают в рельсы мерной длины (до 25 м) и рельсовые плети бесстыкового пути для укладки с переменой рабочего канта в прямые, во внутренние нити кривых и в наружные нити кривых радиусами более 650 м, а также из них изготавливают уравнительные и инвентарные рельсы.
6.5. Старогодные рельсы Р65 и Р75 с боковым износом от 8 до 15 мм, которые по всем другим параметрам могут быть отнесены к I и II группам годности, в РСП не направляют, а укладывают в путь с переменой рабочего канта при соблюдении требований Инструкции по устройству, укладке, содержанию и ремонту бесстыкового пути [20].
6.6. Старогодные рельсы типа Р50 I группы годности, а также нетермоупрочненные типов Р65 и Р75 I или II групп годности могут быть использованы для пополнения покилометрового запаса и сплошной смены рельсов на путях 5 класса согласно нормативным документам по вопросам формирования, учета, хранения, применения и методики расчета покилометрового запаса верхнего строения пути в ОАО «РЖД» [38].
6.7. Рельсовые плети для бесстыкового пути, а также мерные рельсы (25 и 12,5 м) для звеньевого пути и уравнительных пролетов при сварке в РСП из старогодных репрофилированных рельсов, должны быть: одного типа, одной группы годности, одинакового вида упрочнения (с объемной или поверхностной закалкой), одного завода-изготовителя, отличающиеся по пропущенному тоннажу не более чем на 100 млн. тонн брутто, не превышающих 20 лет со дня прокатки в одной плети, прошедших входной ультразвуковой контроль.
6.8. Сварка плетей должна производиться при оптимальной температуре закрепления. Разрешается производить электроконтактную сварку плетей (ПРСМ, комбинированный ход и др.), если один из стыков сваривается с применением метода предварительного изгиба при температуре рельсов выше оптимальной, но не более чем на 10 °C, и ниже оптимальной. Допускаемое понижение температуры рельсов при сварке относительно оптимальной температуры определяется технологией производства работ. В любых случаях электроконтактная и алюминотермитная сварка в зависимости от технологии производства работ не должны производиться при температуре рельсов ниже минус 15 °C в соответствии с Инструкцией по устройству, укладке, содержанию и ремонту бесстыкового пути [20]. Сварка звеньевого пути в бесстыковой должна производиться по проекту, разработанному специализированной организацией или дистанцией пути (инфраструктуры) и утвержденному в службе пути. На этот участок составляется паспорт-карта при условии, что звеньевой путь сваривается в длинномерные плети (более 800 м).
6.9. Отклонения по длине рельсовых плетей бесстыкового пути не должны превышать +/- 30 мм. Отклонения по длине 25-метровых, а также укороченных рельсов не должны превышать +/- 9 мм, для 12,5-метровых рельсов — не должны превышать +/- 7 мм.
6.10. На каждую партию рельсов, отгружаемую на сцепе платформ, а также на каждую сварную рельсовую плеть выдается сертификат с указанием номеров рельсов по Шнуровой книге учета отремонтированных и сваренных рельсов и с их характеристикой.
6.11. Шнуровая книга учета отремонтированных и сваренных рельсов (ПУ-95) ведется мастером сварочного цеха рельсосварочного предприятия. Данные о сваренных стыках вносятся в сертификат на сваренный рельсовый стык в соответствии с приложением 1 Технических условий ТУ 24.10.75-369-01124323-2019 «Рельсы железнодорожные, сваренные электроконтактным способом» [26] и вносится в электронном виде в ЕК АСУИ РРД.
7. Эксплуатация рельсов в звеньевом и бесстыковом пути
7.1. Общие положения по эксплуатации рельсов в звеньевом и бесстыковом пути.
7.1.1. В процессе эксплуатации в рельсах возникают, а затем развиваются различные дефекты. Виды этих дефектов, причины появления и развития, способы выявления и указания по эксплуатации рельсов с дефектами отражены в Инструкции «Дефекты рельсов, классификация, каталог и параметры дефектных и остродефектных рельсов» [10].
7.1.2. В наружных нитях кривых, где наблюдается повышенная интенсивность бокового износа рельсов вследствие работы сил трения колес подвижного состава и головки рельсов, необходимо проводить лубрикацию рельсов и гребней колес локомотивов для снижения коэффициента трения.
7.1.3. Технология лубрикации реализуется в структурных подразделениях с учетом применения передвижных и стационарных технических средств рельсосмазывания согласно концепции развития технологии лубрикации зоны контакта «колесо-рельс» в ОАО «РЖД» [22].
7.1.4. Срок гарантии по качеству рельсовых соединений, сваренных термитной сваркой, устанавливают согласно Техническим условиям ТУ 24.10.75-337-01124323-2019 «Рельсы железнодорожные, сваренные термитным способом. Технические условия» [27], ТУ 24.10.75-372-01124323-2019 [39], ТУ 24.10.75-369-01124323-2019 «Рельсы железнодорожные, сваренные электроконтактным способом» [26], СП 119.13330.2017 «Свод правил. Железные дороги колеи 1520 мм» [5] (или нормативными документами, их замещающими). Контроль сварных стыков проводится в соответствии с действующими технологическими инструкциями по ультразвуковому контролю сварных стыков рельсов в рельсосварочных предприятиях и в пути.
При образовании дефекта в эксплуатационных условиях, отвечающих гарантийным обязательствам, предъявить рекламацию изготовителю сварного стыка.
7.1.5. Срок гарантии по качеству рельсовых соединений, сваренных алюминотермитной сваркой, устанавливают согласно ТУ 24.10.75-337-01124323-2019 «Рельсы железнодорожные, сваренные термитным способом. Технические условия» [27] (или нормативными документами, их замещающими).
Контроль сварных стыков проводится в соответствии с действующими технологическими инструкциями по ультразвуковому контролю сварных стыков рельсов алюминотермитной сварки в пути.
При образовании дефекта в эксплуатационных условиях, отвечающих гарантийным обязательствам, предъявить рекламацию изготовителю сварного стыка.
7.1.6. Порядок предъявления и рассмотрения претензий на контактные и термитные сварные рельсовые соединения, не соответствующие гарантийным обязательствам, определен Условиями гарантии качества, порядка предъявления и рассмотрения претензий на термитные и контактные сварные рельсовые соединения, не соответствующие гарантийным обязательствам [28].
7.2. Одиночная смена рельсов.
7.2.1. Одиночная смена рельсов обусловлена необходимостью замены остродефектного рельса или дефектного рельса с критическими размерами дефекта, замены рельсов для разгонки зазоров в стыках, при сезонных разрядках температурных напряжений в рельсовых плетях, а также перед выполнением неотложных работ, когда температура превышает температуру закрепления на 15 °C и более. Для замены берется замаркированный рельс из покилометрового запаса, а также репрофилированные в условиях РСП старогодные термически упрочненные рельсы I-П и II-П групп годности.
7.2.2. Покилометровый запас материалов верхнего строения пути, размеры которого и порядок применения устанавливаются в соответствии с Нормами покилометрового запаса материалов верхнего строения пути для главных путей железных дорог и порядком их применения [38].
7.2.3. Сферы применения рельсов в зависимости от их группы годности определены согласно Инструкции по шлифовке и фрезерованию рельсов в пути и стационарных условиях [3]. По типу, группе годности, длине, вертикальному и боковому износу укладываемые в ПКЗ рельсы должны соответствовать рельсам, лежащим в пути. При эксплуатации бесстыкового пути в кривых покилометровый запас рельсов для временного восстановления плетей должен своевременно пополняться и заменяться рельсами с соответствующим износом с тем, чтобы после восстановления плети горизонтальная и вертикальная ступеньки в стыке не превышали 1 мм.
7.2.4. Старогодный рельс запаса должен соответствовать заменяемому по типу, длине и износу, а также иметь разницу в пропущенном тоннаже с рельсами, лежащими в пути, не более 100 млн. тонн брутто и дату прокатки не более, чем на 20 лет превышающие указанные показатели рельсов, эксплуатирующихся в пути. Для рельсов III группы годности в путях 5 класса разница в наработке тоннажа не нормируется согласно нормативным документам по вопросам формирования, учета, хранения, применения и методики расчета покилометрового запаса верхнего строения пути в ОАО «РЖД» [38].
7.3. Ремонт рельсов в пути. Наплавка.
7.3.1. Ремонт рельсов в пути, «Наплавка» применяется для продления срока службы рельсов, устранения или замедления развития фрикционного износа рельсов, дефектов контактно-усталостного происхождения в виде выкрашивания и отслаивания металла на головке рельса, классифицированные как дефекты с кодовыми обозначениями 10.1-2, 11.1-2, 12.1-2, 13.1, 14.1-2, 18.1-2 согласно каталогу дефектных и остродефектных рельсов [10].
7.3.2. В соответствии с требованиями ТУ 0921-335-01124323-2016 «Рельсы железнодорожные типа Р65, отремонтированные алюминотермитной наплавкой по технологии THR фирмы Elektro-Thermit GmbH. Технические условия» [9] производится ремонт и восстановление рельсов бесстыкового пути, в пределах участков звеньевого железнодорожного пути, по дефектам согласно Инструкции «Дефекты рельсов. Классификация, каталог и параметры дефектных и остродефектных рельсов» [10] по кодам 10.2, 11.2, 12.2, 14.2 при условии расположения дефектов в головке рельса и с протяженностью дефектов вдоль рельса не более 70 мм и глубиной не более 8 мм. Допускается наплавлять старогодные рельсы категорий Т1, Т2, Н, ДТ350, ДТ350НН, эксплуатируемые на всех категориях путей общего пользования — главных, приемо-отправочных, соединительных, станционных, горочных и прочих путях объектов инфраструктуры ОАО «РЖД», уложенных на железобетонных или деревянных шпалах и переводных брусьях. Рельсы, эксплуатируемые на путях высокоскоростного движения, наплавлять запрещается.
7.3.3. В соответствии с Техническими условиями ТУ 24.10.75-370-01124323-2019 «Рельсы железнодорожные старогодные, отремонтированные в пути электродуговой наплавкой самозащитной проволокой в местах с кодами 13.1, 18.1 и 43.1» [4] производится ремонт (восстановление) концов рельсов электродуговой наплавкой самозащитной проволокой, уложенных во всех климатических районах на железнодорожных путях общего пользования всех классов.
Рельсы, эксплуатируемые на путях высокоскоростного движения, наплавлять запрещается.
7.3.4. В соответствии с Техническими условиями ТУ 24.10.75-368-01124323-2019 «Рельсы железнодорожные, отремонтированные в пути электродуговой наплавкой автоматическим способом в местах дефектов с кодами 16.3, 17.3, 46.3, 47.3» [32] производится ремонт (восстановление) рельсов типа Р65 электродуговой наплавкой, уложенных во всех климатических районах на железнодорожных путях общего пользования всех классов.
В соответствии с ТУ ремонту подвергаются рельсы в местах образования дефектов с кодовыми обозначениями 16.3, 17.3, 46.3 и 47.3.
В соответствии с требованиями ТУ разрешается выполнять ремонт рельсов электродуговой наплавкой автоматическим, механизированным или частично механизированным способами.
Рельсы, отремонтированные электродуговой наплавкой, предназначены для эксплуатации во всех климатических районах (общеклиматическое исполнение — «О»).
7.3.5. В соответствии с требованиями Технологической инструкции устранения дефектов смятия и износа головки рельсов в зоне сварного стыка электродуговой наплавкой [56] производится ремонт (восстановление) дефекта смятия и износа головки рельсов в зоне электроконтактного сварного стыка, уложенного на железобетонных шпалах и брусьях, на всех категориях путей главных, приемо-отправочных, соединительных, станционных, горочных и прочих путях железных дорог ОАО «РЖД».
Технология предназначена для применения подразделениями аппарата управления ОАО «РЖД», филиалами ОАО «РЖД», иными структурными подразделениями ОАО «РЖД» и сторонними организациями, прошедшими квалификационные испытания:
для работников ОАО «РЖД» — в соответствии с Положением о проведении аттестации работников ОАО «РЖД», производственная деятельность которых связана с движением поездов и маневровой работой на железнодорожных путях общего пользования ОАО «РЖД»;
для работников подрядных организаций — в соответствии с Методикой проведения квалификационных испытаний МТ-14-2019.
В соответствии с требованиями Технологии разрешается выполнять ремонт рельсов электродуговой наплавкой частично механизированным, механизированным и автоматическим способом.
Рельсы, отремонтированные электродуговой наплавкой, предназначены для эксплуатации во всех климатических районах (общеклиматическое исполнение — «О»).
При выполнении работ по настоящей Технологии должны соблюдаться требования Технических условий ТУ 24.10.75-368-01124323-2019 «Рельсы железнодорожные, отремонтированные в пути электродуговой наплавкой автоматическим способом в местах дефектов с кодами 16.3, 17.3, 46.3, 47.3» [32].
7.3.6. Для устранения или замедления развития волнообразного износа, уменьшения интенсивности расстройств пути на сопротивление движению поезда вследствие повышения прямолинейности рельсов применяется шлифование и фрезерование головок рельсов в пути рельсошлифовальными и рельсофрезерными поездами.
7.4. Общие требования.
7.4.1. Работы по электродуговой наплавке рельсов должны выполняться сварщиками, прошедшими обучение по специальностям: электросварщик на автоматических и полуавтоматических машинах не ниже 4-го разряда (для автоматического и механизированного способов наплавки); сварщик частично механизированной сварки плавлением не ниже 4-го разряда (для частично механизированного способа наплавки); газосварщик не ниже 4-го разряда (для процесса наплавки с использованием предварительного газопламенного нагрева); и аттестованными (допущенными) в установленном порядке.
7.4.2. Для выполнения работ по электродуговой наплавке железнодорожных рельсов должно быть применено сварочное оборудование и сварочные материалы, соответствующие требованиям Правил применения сварочного оборудования при ремонте электродуговой наплавкой рельсов и элементов стрелочных переводов на железных дорогах ОАО «РЖД» [44] и Правил применения сварочных материалов при ремонте электродуговой наплавкой рельсов и элементов стрелочных переводов на железных дорогах ОАО «РЖД» [45] соответственно. Сварочное оборудование должно обеспечивать автоматический, механизированный или частично механизированный способы наплавки рельсов порошковыми самозащитными проволоками. Для предварительного нагрева места наплавки должно применяться индукционное или газопламенное оборудование.
7.4.3. Ремонт рельсов электродуговой наплавкой разрешается производить при температуре окружающего воздуха не ниже плюс 5 °C и при отсутствии атмосферных осадков (дождя, снега, тумана и т.д.). Ремонт рельсов производится в пути без перерыва движения поездов, но с ограничением скорости движения в период производства работ не более 40 км/ч или в технологические «окна». Наплавленный рельс в зоне сварного шва после механической обработки абразивным инструментом — кругами зернистостью F16 — F30 по ГОСТ Р 53410-2009 [46], в зоне головки рельсов должен соответствовать профилю сечения вне зоны сварного стыка рельсов. На момент проведения приемо-сдаточных испытаний допускается величина отклонений на прямолинейных участках железнодорожного пути от прямолинейности в зоне наплавленного стыка (после шлифовки головки рельса), измеренные (см. рисунок 7.1) в вертикальной (S1) и горизонтальной (S2) плоскости, не должны превышать значений соответственно: S1 = 0,6 мм и S2 = 0,3 мм на железнодорожных путях общего пользования всех классов, кроме скоростных и высокоскоростных; S1 = 0,4 мм и S2 = 0,2 мм на железнодорожных путях со скоростным движением.
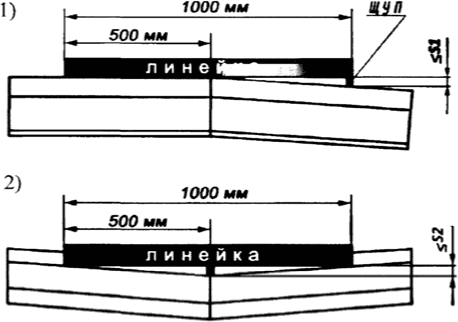
Рисунок 7.1. Схема измерения прямолинейности наплавленного сварного стыка:
7.4.4. Седловины (прогибы вниз) по поверхности катания, на момент проведения приемо-сдаточных испытаний, не допускаются. На поверхности катания и по боковым граням головки после шлифования допускаются локальные (местные) неровности размером +/- 0,2 мм.
7.4.5. Допускаемые величины отклонений и локальных неровностей в кривых участках железнодорожного пути от прямолинейности в зоне наплавленного стыка (после шлифовки головки рельса), измеренные в вертикальной и горизонтальной плоскости, при проведении приемо-сдаточных испытаний не должны превышать значений, приведенных в таблице 7.1. Седловины (прогибы вниз) в наплавленных сварных стыках в кривых участках пути не допускаются.
Допускаемые величины отклонений от прямолинейности рельсов в зоне наплавленного стыка (после шлифовки головки рельса), в кривых участках пути в зависимости от установленной скорости движения, мм
В кривых железнодорожного пути под прямолинейностью понимают повторение дуги кривой в зоне наплавленного стыка.
7.5. Наплавка дефектов в зоне сварных стыков.
7.5.1. Ремонту наплавкой подлежат рельсы типа Р65, уложенные в бесстыковой путь и имеющие эксплуатационные повреждения, расположенные на поверхности катания в зоне сварных стыков в виде выкрашиваний, смятий и седловин, и классифицированные как дефекты с кодовыми обозначениями 16.3, 17.3, 46.3 и 47.3 согласно Инструкции «Дефекты рельсов. Классификация, каталог и параметры дефектных и остродефектных рельсов» [10]. Не допускаются к восстановлению наплавкой рельсы: остродефектные; имеющие дефекты длиной более 350 мм или глубиной более 8 мм (далее — вышлифовки); имеющие негодные или отрясенные шпалы, выплески, отсутствуют болты крепления на шпалах, в накладках. Перед наплавкой дефект удаляется механическим способом шлифовкой абразивным инструментом. Допускается удаление дефекта другим способом при условии проведения испытаний данного способа установленным порядком. Максимальные размеры места ремонта после удаления (далее вышлифовки) дефектного места не должны превышать 390 мм (K) по длине и 8 мм (P) по глубине. Схема вышлифовки представлена на рисунке 7.2. При этом размеры зоны перехода (L) должны быть: L более либо равным 2P.
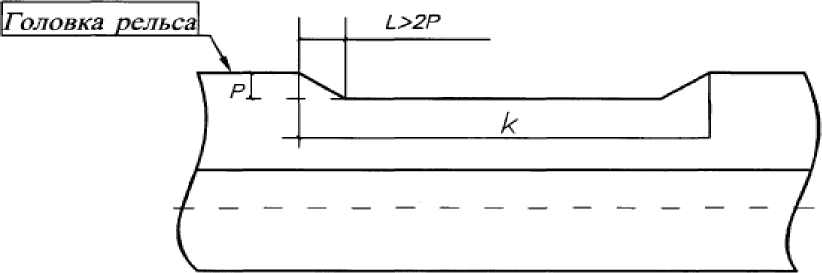
K — длина шлифуемого участка в месте дефекта
P — глубина шлифуемого участка в месте дефекта
Рисунок 7.2. Схема вышлифовки дефекта перед наплавкой сварного стыка (размеры вышлифовки на головке рельса)
Обмер дефектов и разметку места под наплавку производят при помощи металлической линейки 1000 ГОСТ 427 и штангенциркуля с глубиномером ШЦ-1 (0-125) по ГОСТ 166. Схема вышлифовки дефектов под наплавку представлена на рисунке 7.2.
После вышлифовки дефектного места до чистого металла проводят визуальную и цветную капиллярную дефектоскопию. Цветная капиллярная дефектоскопия проводится с использованием красной проникающей жидкости и белой проявляющей краски (комплект пенетранта) по ГОСТ 18442-80, позволяющие выявить поверхностные дефекты. В случае обнаружения поверхностных трещин они вышлифовываются.
7.5.2. Дефекты в наплавленном слое сварного стыка не допускаются. Твердость наплавленного металла и металла в зоне термического влияния «околошовная зона», имеющих общую протяженность (длина наплавки плюс 100 мм от конца наплавки), по поверхности катания должна быть не менее 310 HB и не более 420 HB.
7.6. Маркировка рельса после наплавки.
Наплавленный сварной стык должен быть маркирован (отмечен) белой масляной краской по ГОСТ 10503-71 [41]. Для маркировки сварного наплавленного стыка выполняют обновление белой масляной краской по ГОСТ 10503-71 [41] полос и надписей, нанесенных при сварке данного стыка. После обновления старых надписей на шейке рельса слева от крайней левой полосы (слева от сварного стыка) на расстоянии 50 — 100 мм масляной краской по ГОСТ 10503-71 [41] наносят следующие маркировочные знаки: буквы НД номер наплавки; дата наплавки (порядковый номер календарного дня в месяце); месяц наплавки (порядковый номер месяца в календарном году); последние две цифры года наплавки; наименование предприятия производителя работ. Высота знаков маркировки должна быть не менее 40 мм.
Маркировку наносит представитель исполнителя наплавочных работ. Схемы нанесения полос представлены на рисунке 7.3.
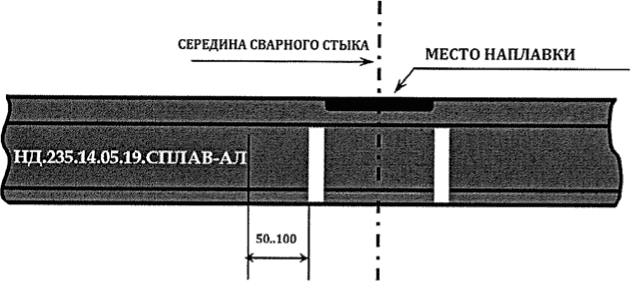
Рисунок 7.3. Схема маркировки рельса после наплавки сварного стыка
7.7. Перспективные виды наплавки THR и ATH-2.
7.7.1. Технологическая инструкция распространяется на производство работ по ремонту рельсов алюминотермитной наплавкой по технологии THR фирмы ELEKTROTHERMIT GmbH & Co. KG, Германия (далее — фирма ET) и с применением оригинального процесса THR фирмы Elektro-Thermit по технологии: ATH-2 [50].
7.7.2. Работы по ремонту рельсов алюминотермитной наплавкой должны выполняться в соответствии с требованиями настоящего Положения, ТУ 0921-335-01124323-2016 «Рельсы железнодорожные типа Р65, отремонтированные алюминотермитной наплавкой по технологии THR фирмы Elektro-Thermit GmbH. Технические условия» [9].
7.7.3 Работы по ремонту рельсов алюминотермитной наплавкой производятся:
на стрелочных переводах на всех категориях путей железных дорог РФ;
в бесстыковом пути при ремонте дефектных рельсовых плетей;
при ремонте дефектных рельсов на участках звеньевого пути.
7.7.4. Наплавка THR распространяется на ремонт старогодных рельсов типа Р65 категорий Т1, Т2, Н, ДТ350, ДТ350НН, ОТ350, эксплуатируемых на всех категориях путей общего пользования — главных, приемо-отправочных, соединительных, станционных, горочных и прочих путях, уложенных на железобетонных или деревянных шпалах и переводных брусьях согласно требованиям ТУ 0921-335-01124323-2016 «Рельсы железнодорожные типа Р65, отремонтированные алюминотермитной наплавкой по технологии THR фирмы Elektro-Thermit GmbH. Технические условия» [9].
7.7.5. Ремонт железнодорожных рельсов по технологии THR допускается производить по дефектам согласно Инструкции «Дефекты рельсов. Классификация, каталог и параметры дефектных и остродефектных рельсов» [10] по кодам: 10.2, 11.2, 12.2, 14.2 при условии расположения дефектов в головке рельса и с протяженностью дефектов вдоль рельса не более 90 мм и глубиной не более 25 мм.
7.7.6. Ремонт железнодорожных рельсов по технологии ATH-2 допускается производить по дефектам согласно Инструкции «Дефекты рельсов. Классификация, каталог и параметры дефектных и остродефектных рельсов» [10] по кодам: 16.3 и 46.3. Допускается ремонтировать дефекты с указанными кодами в следующей комбинации по их размерам — для дефектов по коду 16.3: протяженность вдоль рельса не более 150 мм и глубина не более 8 мм; для дефектов по коду 46.3: протяженность вдоль рельса не более 220 мм и глубина не более 6 мм.
7.7.7. Работы по ремонту рельсов алюминотермитной наплавкой без ограничений производятся во всех климатических районах при температуре окружающего воздуха не ниже минус 5 °C в отсутствие атмосферных осадков. Допускается проведение работ по алюминотермитной наплавке рельсов в условиях слабых и умеренных осадков при условии защиты зоны наплавки от попадания осадков (п. 3.6 ТУ) путем выполнения специальных мер, изложенных в пп. 2.5.9 и 2.5.10 ТУ 0921-335-01124323-2016 «Рельсы железнодорожные типа Р65, отремонтированные алюминотермитной наплавкой по технологии THR фирмы Elektro-Thermit GmbH. Технические условия» [9].
7.8. Перекладка рельсов в кривых со сменой канта и без нее.
В кривых на участках интенсивного бокового износа головки рельсов для продления срока службы рельсов производится перекладка рельсов из прямых участков в наружные нити кривых со сменой рабочего канта и без нее (из внутренней нити на наружную) согласно инструкции по устройству, укладке, содержанию и ремонту бесстыкового пути и ГОСТ Р 56046-2014 [20, 21].
7.8.1. Перекладка рельсовых плетей с переменой рабочего канта (с наружной рельсовой нити на внутреннюю, а с внутренней на наружную) в кривых участках пути с интенсивным боковым износом на путях 1 и 2 классов линий «О», «Т» производится при условии, что максимальный боковой износ не превышает 15 мм.
7.8.2. Перекладку целесообразно проводить при боковом износе головки рельса до 12 — 14 мм, при этом интенсивность бокового износа головки рельсов по наружной рельсовой нити (\gamma\text{б}) , определяемая как частное от деления величины бокового или вертикального износа (мм) на пропущенный тоннаж (млн. тонн брутто), не должна быть ниже значений, приведенных в таблице 7.2 Инструкции по устройству, укладке, содержанию и ремонту бесстыкового пути [20].
Интенсивность бокового износа головки рельса при перекладке
| Радиусы кривых, м | Интенсивность бокового износа головки рельса мм/млн. тонн брутто, более или равно |
|---|---|
| 250 — 300 | 0,04 |
| 301 — 400 | 0,03 |
| 401 — 500 | 0,02 |
| 501 и более | 0,015 |
7.8.3. При выявлении внешних и внутренних дефектов, вертикальном износе головки рельсов (более 3 мм) разрешается производить замену плети по наружной рельсовой нити плетью, сваренной из новых рельсов.
7.8.4. Старогодные рельсы Р65 и Р75 с боковым износом более 8 и до 18 мм, которые по всем другим параметрам могут быть отнесены к I, II и III группам годности, в РСП не направляют, а укладывают в пути 3 — 5 классов линий «П» и «Г» с переменой рабочего канта, при соблюдении требований Инструкции по устройству, укладке, содержанию и ремонту бесстыкового пути [20], Инструкция по применению старогодных материалов железнодорожного пути [36].
7.8.5. Для выбора схемы и возможности перекладки плети не ранее чем за 10 — 15 дней до ее выполнения производится оценка ее состояния. По результатам осмотров формируются ведомости. Ведомости осмотра составляются на все плети, перекладываемые с заменой рабочего канта согласно распоряжению ОАО «РЖД» от 27 апреля 2022 г. № 1162/р «Об утверждении форм внутреннего статистического учета и инструктивных указаний по их заполнению по путевому хозяйству» [49].
Особое внимание при осмотрах и дефектоскопировании перекладываемых плетей бесстыкового пути необходимо обращать на состояние сварных стыков, наличие местных выработок или местной коррозии подошвы рельса в местах контакта с элементами скреплений из-за нарушений норм текущего содержания пути, классифицируемых по коду 64, и дефектов рельсов с общей равномерной коррозией.
7.8.6. Не допускаются к перекладке плети, которые имели хотя бы один излом по дефекту кода 69 или этот дефект был обнаружен при осмотре и дефектоскопировании плети перед ее планируемой перекладкой. Такие плети должны быть исключены из перекладки.
7.8.7. Запрещается перекладка плетей с заменой рабочего канта в пределах мостов и тоннелей и на подходах к ним.
7.9. Эксплуатация рельсов в условиях скоростного и высокоскоростного движения.
7.9.1. Основные технические условия и нормы устройства пути и сооружений, а также нормы, требования и правила содержания верхнего строения пути, обеспечивающие его функционирование при допускаемых скоростях движения: не более 200 км/ч — скоростных и высокоскоростных поездов, изложены в Инструкции по текущему содержанию железнодорожного пути [33].
7.9.2. Для поддержания поверхности катания рельсов на участках скоростного и высокоскоростного движения в удовлетворительном состоянии необходимо проводить периодическую профильную шлифовку рельсов рельсошлифовальными поездами. Периодичность шлифовки приведена в ТУ [19].
7.9.3. Шлифовка рельсов назначается при превышении средних значений глубин неровностей на поверхности катания головки, указанных в таблице 4 Технических указаний по шлифованию рельсов [19].
При этом неровности на поверхности катания головки рельса после шлифовки не должны превышать значений таблицы 5 Технических указаний по шлифованию рельсов [19].
7.9.4. Шлифовка рельсов осуществляется РШП со скоростью 4 — 6 км/ч. При шлифовке рельсов необходимо производить снятие металла на глубину не менее 0,1 мм от дна впадины волны для ликвидации наклепанного слоя.
Количество проходов РШП должно обеспечивать полное удаление неровностей на поверхности катания до величин, указанных в таблице 5 Технических указаний по шлифованию рельсов [19].
Формирование (восстановление) очертания поперечного профиля головки рельса на участке шлифования производится под очертание профиля нового рельса типа Р65 или максимально приближенного к профилю нового рельса с подбором программ, входящих в комплект программного обеспечения машины, при которых будет обеспечиваться минимальный съем металла.
7.9.5. На обработанной поверхности катания рельсов не должно быть трещин, задиров металла, продольных рисок, «прижогов» металла и других поверхностных дефектов.
7.10. Лубрикация рельсов.
7.10.1. Лубрикация является одним из важнейших инструментов обеспечения эффективного взаимодействия в системе «колесо-рельс», энерго- и ресурсосбережения, неотъемлемой технологической частью перевозочного процесса и одним из наиболее эффективных мероприятий по снижению интенсивности износа бандажей колесных пар и цельнокатаных колес подвижного состава, бокового износа рельсов и элементов стрелочных переводов, а также расхода топливно-энергетических ресурсов на тягу поездов в подразделениях.
7.10.2. Технология лубрикации реализуется в структурных подразделениях с учетом применения передвижных технических средств рельсосмазывания и СПР (стационарный путевой рельсосмазыватель).
Наиболее эффективным из применяемых ТСЛ (технические средства лубрикации) является использование современных ПТСР в составе пассажирских поездов дальнего следования.
7.10.3 ПТСР должны обеспечивать нанесение смазки в зону контакта колесо-рельс на участках с грузонапряженностью:
до 45 млн. тонн брутто — не менее, чем с одним проходом в двое суток;
45 — 80 млн. тонн брутто — с одним проходом в сутки;
более 80 млн. тонн брутто — не менее чем с тремя проходами в двое суток согласно Концепции развития технологии лубрикации зоны контакта «колесо-рельс» в ОАО «Российские железные дороги» [22].
Без учета возможных отклонений эксплуатационных условий и ресурса смазочного материала от указанных в Методике планирования и нормирования расхода смазочных материалов для лубрикации зоны контакта «колесо-рельс» [48].
Увеличение числа проходов ПТСР в сутки должно быть обосновано по каждому участку пути расчетом по упомянутой Методике, с учетом конкретных эксплуатационных условий и опытного определения ресурса смазки для каждого конкретного участка.
Лубрикация гребней колес подвижного состава осуществляется с помощью бортовых гребнесмазывателей, установленных на локомотивах, а также на мотор-вагонном подвижном составе.
7.11. Требования к установке СПР.
7.11.1 Установка СПР производится:
-
в качестве дополнительного технического средства к лубрикации передвижными техническими средствами рельсосмазывания на перегонах в кривых участках пути, где интенсивность бокового износа рельсов превышает нормативные значения;
-
на перегонах в кривых участках пути при отсутствии передвижных средств лубрикации;
-
на станционных путях для прикрытия стрелочных переводов с интенсивным движением по боковому направлению и в кривых участках пути.
8. Неразрушающий контроль рельсов в пути
8.1 Общие положения.
8.1.1. Важнейшим фактором, влияющим на обеспечение безопасности движения поездов, является своевременный контроль состояния рельсов средствами дефектоскопии в соответствии с Положением о системе неразрушающего контроля рельсов и эксплуатации средств рельсовой дефектоскопии в путевом хозяйстве железных дорог ОАО «РЖД», [8] и Технологической инструкцией по ультразвуковому контролю стыков алюминотермитной сварки рельсов в пути [7].
8.1.2. Периодичность контроля уложенных в путь рельсов и элементов стрелочных переводов должна соответствовать требованиям Положения о системе неразрушающего контроля рельсов и эксплуатации средств рельсовой дефектоскопии в путевом хозяйстве железных дорог ОАО «РЖД» [8].
8.1.3. Маркировка дефектных и остродефектных рельсов проводится в соответствии с Инструкцией «Дефекты рельсов. Классификация, каталог и параметры дефектных и остродефектных рельсов» [10].
9. Работа с рельсами при капитальном ремонте пути
9.1. Общие положения.
9.1.1. Сохранение рельсовых плетей, резка рельсовых плетей, сортировка рельсов осуществляются в соответствии с Инструкцией по устройству, укладке, содержанию и ремонту бесстыкового пути [20].
9.1.2. ПЧ, ИЧ, ПЧР проводит тщательный осмотр рельсов в пути на участке планируемого ремонта, в результате осмотра наносится отсутствующая маркировка на рельсовую продукцию (Маркировку наносят на шейку рельса с указанием: группы годности рельса, вида и наличия упрочнения, пропущенного тоннажа (с округлением до 10 млн. тонн брутто), номера ПЧ, ИЧ, ПЧР, с которой сняты рельсы (если дистанция инфраструктуры, то после номера дополнительно указывается ИЧ или ПЧР). Термоупрочненные, подвергнутые дифференцированному упрочнению по сечению рельса — буквой Д; термоупрочненные, подвергнутые объемной закалке и отпуску — буквой О; нетермоупрочненные — буквой Н. В зимний период допускается временная маркировка мелом с последующим возобновлением ее светлой несмываемой краской).
9.1.3. Техником ПЧ, ОПЧ, ИЧ, ПЧР при необходимости в случае выявленных несоответствий корректируется электронная рельсовая книга ЕК АСУИ РК. По завершении корректировок инженером технического отдела ПЧ, ОПЧ, ИЧ, ПЧР формируется раздел I акта о состоянии старогодных материалов в пути ПУ-81 согласно распоряжению ОАО «РЖД» от 27 апреля 2022 г. № 1162/р «Об утверждении форм внутреннего статистического учета и инструктивных указаний по их заполнению по путевому хозяйству» [49].
9.1.4. После замены рельсов в рамках капитального ремонта пути при завершении рабочего задании в ЕК АСУИ, в котором выполнялись работы по смене рельсов/плетей, лицо, назначенное приказом в ПМС за ведение данных в ЕК АСУИ РК, выполняет изъятие и укладку рельсов в ЕК АСУИ РК в соответствии с полученной от начальника технического отдела ПМС информации о фактической укладке рельсов/плетей. При укладке в путь рельсовых плетей одновременно создаются карточки плетей/пролетов на плети в модуле ЕК АСУИ БП.
9.1.5. По факту завершения работ по смене рельсов/плетей инженер технического отдела ПЧ, ИЧ, ПЧР выполняет проверку достоверности данных в ЕК АСУИ РК по рельсам и температуре укладки плетей, уложенным на титульном участке ремонта, после чего подтверждает соответствие и достоверность внесенных данных. В случае несоответствия данных, инженер технического отдела ПЧ, ИЧ, ПРЧ направляет в ПМС заявку на корректировку данных, не соответствующих фактическим, с указанием причины корректировки.
9.1.6. Работник ПМС, ответственный за внесение данных об укладке рельсов/плетей в путь, устраняет выявленные несоответствия данных по рельсам в ЕК АСУИ РК и далее учет состояния рельсов в рамках текущего содержания ведет техник/инженер ПЧ, ИЧ, ПЧР.
9.2. Использование старогодных рельсов.
9.2.1. Новые рельсы железнодорожные типов Р50, Р65, Р75 по профилю и основным (контролируемым) размерам поперечного сечения должны соответствовать требованиям ГОСТ Р 51685-2013 [1].
9.2.2. По мере наработки тоннажа в процессе эксплуатации железнодорожного пути в рельсах накапливаются различные повреждения, деформации, дефекты рельсов (трещины, отслоения, выкрашивания, смятие, истирание, наплывы, коррозия металла, механические повреждения рельсов в виде изгибов, пробуксовин, внутренние усталостные дефекты в металле рельса, выкол: подошвы, части головки, части головки и шейки рельса и др.). Виды этих дефектов, причины их появления и развития, способы выявления и указания по эксплуатации рельсов отражены в Инструкции «Дефекты рельсов. Классификация, каталог и параметры дефектных и остродефектных рельсов» [10].
9.2.3. Изымаемые из пути при всех видах ремонтно-путевых работ и текущем содержании железнодорожные рельсы обладают остаточным ресурсом и могут быть использованы для повторной укладки в пути на сети железных дорог ОАО «РЖД» без ремонта или с ремонтом, в том числе с профильной обработкой головки в рельсосварочных предприятиях или непосредственно в пути рельсошлифовальными и рельсофрезерными поездами.
9.2.4. На основе плана ремонтно-путевых работ, дефектных ведомостей и сведений о техническом состоянии материалов верхнего строения пути (таблица 5 АГУ-4) службы пути ДИ составляют и согласовывают с ЦДИ ЦП в установленном порядке: адресный план использования старогодных рельсов; адресный план-график сохранения плетей, шлифовки и фрезерования старогодных рельсовых плетей непосредственно в пути; план укладки старогодных рельсов без профильной обработки; план сдачи негодных к укладке в путь рельсов в металлолом.
9.2.5. Исполнителем работ (ДРП, ПМС, ОПМС) разрабатывается: на основании «адресного плана-графика», график работ по сохранению старогодных рельсовых плетей для их повторного использования без ремонта в условиях рельсосварочных предприятий; график отгрузки старогодных рельсов в рельсосварочные предприятия для их ремонта с профильной обработкой поверхности катания головок, учитывающий первоочередность отгрузки рельсов, которые после ремонта будут соответствовать I и II группам годности; план сдачи негодных к укладке в путь рельсов в металлолом [36].
9.3. Осмотр и маркировка изымаемых из пути рельсов.
9.3.1. В срок от 10 до 50 суток перед изъятием старогодных рельсов из пути производят их комиссионный осмотр для определения их фактического состояния. По результатам осмотра делается выверка рельсовой книги в ЕК АСУИ и приведение данных в рельсовой книге в соответствие с фактическими, включая корректировку группы годности (при изъятии старогодных рельсов для проведения капитального ремонта пути их группа годности определяется по всем показателям таблицы 9.1). В процессе комиссионного осмотра производят проверку рельсов средствами дефектоскопии и их позвенную маркировку непосредственно в пути.
9.3.2. Осмотр и маркировку рельсов производит комиссия в составе: начальника ПЧ, ИЧ, ПЧР или его заместителя, дорожного мастера (начальника участка), бригадира пути, оператора дефектоскопной тележки, представителя ПМС.
9.3.3. Одиночно снимаемые с пути рельсы должен осматривать дорожный мастер или бригадир пути. Маркировку таких рельсов производят в день их изъятия.
9.3.4. Определение группы годности снимаемых с пути инвентарных рельсов производят только в случае, если по каким-то причинам рельсы не были сняты в технологическое окно в ходе ремонта. Группа годности изымаемых из пути инвентарных рельсов производится в день их изъятия из пути комиссионно.
9.3.5. Маркировку рельсов производят светлой несмываемой краской на шейке рельса, обращенной внутрь колеи строго со стороны рабочей грани на расстоянии около 1,5 м от левого стыка по ходу километров для рельсов звеньевого пути (рисунок 9.1), 1,5 м от левого сварного стыка для рельсов в составе плети бесстыкового пути или 1,5 м от места разрезки плети, и 12,5 м от конца рельсовой плети (при нахождении работника внутри колеи лицом к маркируемому рельсу или плети).
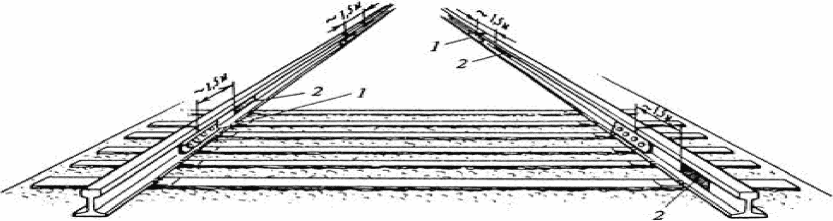
Рисунок 9.1. Образец маркировки старогодных рельсов:
1 — левый стык; 2 — место маркировки
9.3.6. Маркировку наносят на шейку рельса с указанием: группы годности рельса (по данным таблицы 9.1), вида и наличия упрочнения, пропущенного тоннажа (с округлением до 10 млн. тонн брутто), номера ПЧ, ИЧ, ПЧР, с которой сняты рельсы (если дистанция инфраструктуры, то после номера дополнительно указывается ИЧ или ПЧР). Термоупрочненные, подвергнутые дифференцированному упрочнению по сечению рельса — буквой Д; термоупрочненные, подвергнутые объемной закалке и отпуску — буквой О; нетермоупрочненные — буквой Н. В зимний период допускается временная маркировка мелом с последующим возобновлением ее светлой несмываемой краской.
Характеристики, определяющие группу годности старогодных рельсов
| Наименование показателей | Предельная величина показателей критериев годности для рельсов типов и групп годности | |||
| Р75, Р65 | Р50 и легче | |||
| I | II | III | I | |
| Наработка тоннажа (Т) <*>, млн. тонн брутто | ТI | ТII | ТIII | До 400 |
| Износ головки не более, мм: | ||||
| вертикальный | 6 | 6 | 8 | 5 |
| боковой | 6 | 8 | 10 | 5 |
| Глубина плавных вмятин и забоин на поверхности головки не более, мм | 1 | 2 | 3 | 2 |
| Плавный износ кромки подошвы от костылей и элементов скреплений не более, мм | 3 | 3 | 3 | |
| Равномерный наплыв металла на головке без трещин и расслоений не более, мм: | ||||
| со стороны рабочей грани | 2 | 2 | 2 | 1 |
| со стороны нерабочей грани | 4 | 4 | 4 | 2 |
| Глубина волнообразного износа поверхности катания головки на длине 1 м не более, мм | 1,5 | 2,0 | 2,5 | 1,0 |
| Седловины не более, мм | 1,5 | 2,0 | 2,5 | 1,0 |
| Вертикальное смятие головки в сумме с провисанием концов не более, мм | 1,5 | 2,0 | 2,5 | 1,0 |
| Скрученность рельсов (доля от длины рельса) | 1/5000 | 1/5000 | 1/5000 | 1/5000 |
<*> Наработка тоннажа (Т) рассчитывается по формулам 9.1 — 9.3 для I, II, III групп годности рельсов типа Р65, Р75.
Пример маркировки старогодных рельсов для ПЧ: I — Д - 620 — 4, где: I — группа годности рельса, Д — дифференцированно термоупрочненные, 620 — пропущенный тоннаж, с округлением до 10 млн. тонн брутто, 4 — номер дистанции пути, с которой сняты рельсы (рисунок 9.2).
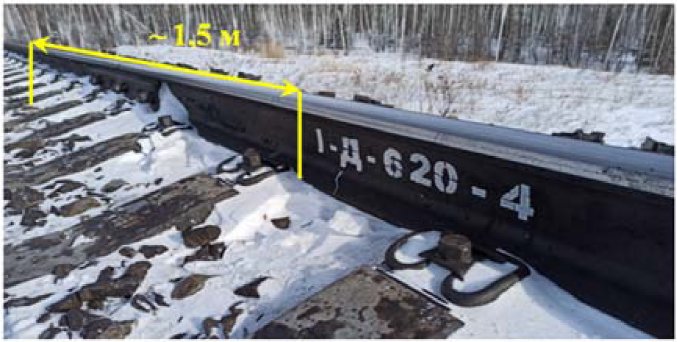
Рисунок 9.2. Пример маркировки старогодных рельсов в пути
Пример маркировки старогодных рельсов для ИЧ: II — Д - 950 — 5ИЧ, где: II — группа годности рельса, Д — дифференцированно термоупрочненные, 950 — пропущенный тоннаж, с округлением до 10 млн. тонн брутто, 5ИЧ — номер дистанции инфраструктуры, с которой сняты рельсы (рисунок 9.3).
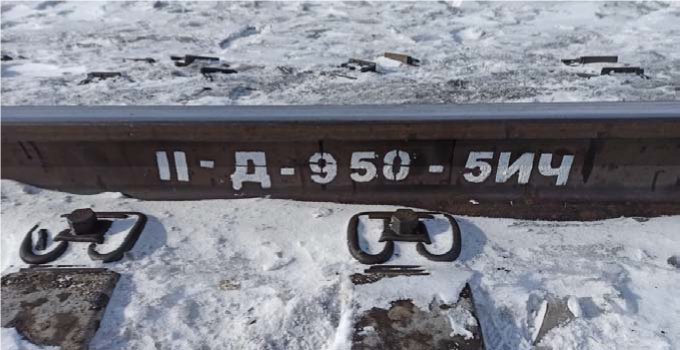
Рисунок 9.3. Пример маркировки старогодных рельсов в пути
9.3.7. Часть рельса, образованная в результате его резки паспортной длины, при отсутствующей маркировке должна быть задублирована краской с полным дублированием маркировки (рисунок 9.4). Рельсы без маркировки к укладке в путь не подлежат.
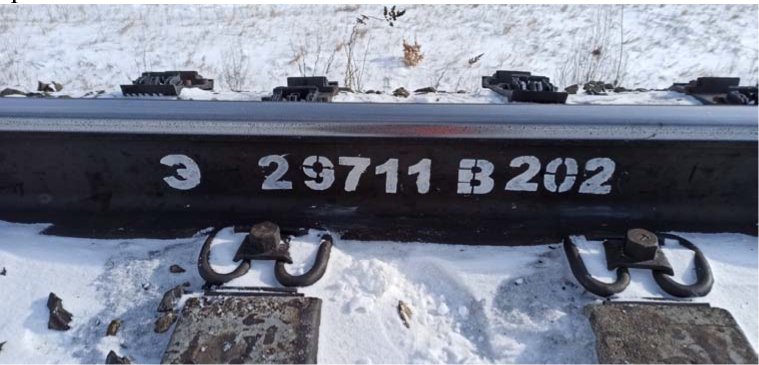
Рисунок 9.4. Пример маркировки рельсов при отсутствии
вдавленной маркировки
9.3.8. Если маркировка, выполненная в пути, потеряет четкое изображение, необходимо возобновить ее краской того же цвета в период комиссионного весеннего и осеннего осмотра пути и сооружений.
9.3.9. Запрещается изменять группу годности маркированных старогодных рельсов. В случае необходимости изменения группы годности старогодных рельсов для их перемаркировки назначается комиссия в составе: начальника ПЧ, ИЧ, ПЧР или его заместителя, оператора дефектоскопной тележки, представителя ПМС.
9.3.10. Старогодные рельсы, не удовлетворяющие требованиям таблицы 9.1, ремонту и повторному использованию не подлежат, они относятся к IV группе годности (металлолом) и маркируются на шейке рельса тремя косыми крестами (рисунок 9.5).
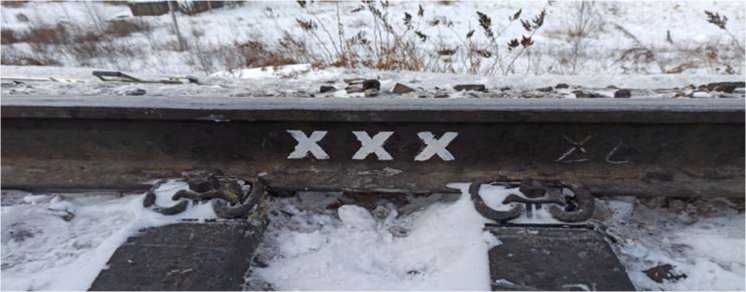
Рисунок 9.5. Пример маркировки рельса, относящегося
к IV группе годности (металлолом)
9.3.11. Результаты осмотра, обмера и маркировки рельсов заносят: для звеньевого пути — в Дефектную позвенную ведомость результатов осмотра старогодных рельсов; для бесстыкового пути (отдельно по каждой нити) — в Дефектную ведомость результатов осмотра старогодных рельсовых плетей.
9.3.12. По результатам осмотра оформляют Акт о состоянии старогодных материалов верхнего строения пути по форме ПУ-81 [49].
9.3.13. При производстве работ по КРН, КРС рекомендуется разрезать рельсовые плети в местах сварных стыков согласно Инструкции по применению старогодных материалов железнодорожного пути [36]. При реализации функции определения группы годности рельсов по результатам прохода путеизмерительных средств, форма ПУ-81 формируется по данным из ЕК АСУИ.
9.3.14. Учет использования старогодных рельсов ежемесячно ведется в ПЧ, ИЧ, ПЧР и ПМС по форме ПО-5.
9.4. Критерии годности старогодных рельсов для повторного использования.
9.4.1. Возможность повторного использования снимаемых из пути старогодных рельсов определяют до их изъятия из пути.
9.4.2. Основными критериями отнесения старогодных рельсов, изымаемых из пути, к определенной группе годности является наработка тоннажа (Т) и их техническое состояние. Наработка тоннажа (Т) для I, II, III групп годности рельсов типа Р65, Р75 рассчитывается по формулам 9.1 — 9.3:
где ТI, ТII, ТIII — наработка тоннажа для I, II, III групп годности рельсов типа Р65, Р75; Тс — максимальная наработка тоннажа (для рельсов категории ОТ составляет 700 млн. т брутто, для рельсов категории ДТ — 1400 млн. т брутто).
9.4.3. Характеристики, определяющие группу годности старогодных рельсов, приведены в таблице 9.1. Старогодные рельсы в зависимости от характеристик, определяющих группы годности, относятся к I, II, III группам годности, а также к IV группе годности (металлолом).
9.4.4. При изъятии старогодных рельсов для проведения капитального ремонта пути их группа годности определяется по всем показателям таблицы 9.1.
В остальных случаях группа годности старогодных рельсов определяется без учета показателя «боковой износ головки». Группа годности старогодных рельсов устанавливается по наибольшему фактическому показателю.
9.4.5. Местные деформации в виде седловин, смятий, износа, забоин и искривлений определяют измерением просвета с помощью щупов между соответствующей поверхностью головки рельсов и линейкой длиной 1 м, укладываемой на рельс.
9.4.6. Высоту рельса, вертикальный и боковой износы измеряют штангенциркулем путевым ПШВ ТУ 2-034-655-83 с погрешностью измерения 0,05 мм.
Величину вертикального и бокового износов определяют как разность номинального размера нового и старогодного рельса. Вертикальный износ от поверхности катания головки рельса.
9.4.7. К IV группе годности (металлолому) относятся: рельсы типа Р43 и легче; рельсы, имеющие дефекты по коду 40 с глубиной волны более 3 мм, по кодам 41 и 69 с распространением по всей длине; рельсы, у которых длина годного участка в них составляет менее 3 м; рельсы, имеющие величину бокового износа более 20 мм с одной стороны или суммарную по двум (для рельсов Р50 не более 17 мм); рельсы, не относящиеся к I, II и III группам годности; рельсы или части рельсов, изъятые из пути по причине остродефектности. При износе головки рельса с рабочей и нерабочей граней величина износа принимается по результатам контроля мобильных средств диагностики.
9.4.8. Рельсы IV группы годности (металлолом) подлежат сдаче в металлолом. Инвентарные рельсы изготавливают из рельсов I, II и III групп годности. Состояние инвентарных рельсов должно обеспечивать возможность содержания пути по ширине колеи в пределах установленных норм и допусков.
9.5. Требования к старогодным рельсам, направляемым в РСП для репрофилирования.
9.5.1. При направлении в РСП старогодных рельсов I и II групп годности, предназначенных для повторной укладки в путь при КРС, производят их комплексный ремонт с профильной обработкой головки строжкой и фрезеровкой. После укладки в путь рекомендуется их оздоровление за счет профильной шлифовки рельсошлифовальными поездами. Решение о необходимости направления рельсов в РСП и технологии их ремонта должно приниматься комиссией под руководством начальника ПЧ, ИЧ, ПЧР или ПМС. Решение о необходимости направления рельсов в РСП должно приниматься комиссией под руководством начальника ПЧ, ИЧ, ПЧР или ПМС.
9.5.2. При наличии в рельсах дефектов по кодам: 10, 11, 13, 14, 16, 17 и 18 глубиной более 2 мм, а также 20, 21, 24, 25, 26, 27, 30, 31, 33, 38, 46, 47, 50, 55, 56, 60, 64, 65, 66, 67 и 99 производят их вырезку на расстоянии не менее 10 см от краев дефекта. При распространении вышеуказанных дефектов и дефектов по кодам 19, 40 и 41 по всей длине рельса старогодные рельсы переводят в IV группу годности (металлолом).
9.5.3. Рельсы с дефектами по кодам 85 и 86 [10] после проведения внешнего осмотра и проверки измерительными приборами подвергают правке, а при невозможности их выправки производят вырезку дефектов. Старогодные рельсы с дефектами 69 на репрофилирование не направляются. Перед вырезкой дефектных мест, обнаруженных при дефектоскопировании, необходимо светлой краской повторить маркировку на всех кусках рельса, которые будут направлены на фрезеровку, строжку или сварку.
9.5.4. Куски рельсов длиной менее 3 м, оставшиеся после резки, отбраковывают в металлолом, длиной от 3 м до 6 м — используют в качестве концевых при формировании мерных рельсов длиной 25 м, а от 6 м и более — отправляют на репрофилирование и сварку.
9.5.5. На каждую партию рельсов, отправляемую в РСП и отдельно по каждой группе годности в партии, составляют паспорта ПУ-1 по форме, установленной распоряжением ОАО «РЖД» от 27 апреля 2022 г. № 1162/р «Об утверждении форм внутреннего статистического учета и инструктивных указаний по их заполнению по путевому хозяйству» [49].
9.5.6. Профильную строжку или фрезеровку головки старогодных рельсов производят со стороны бывшей нерабочей грани. Отремонтированные рельсы укладывают в путь отфрезерованной или отстроганной гранью внутрь колеи, то есть с переменой бывшего рабочего канта.
9.6. Характеристики, определяющие группу годности старогодных рельсов, отремонтированных в РСП.
9.6.1. Группу годности отремонтированных в РСП с профильной обработкой головки старогодных рельсов, предназначенных для повторной укладки в путь, определяет представитель участка дефектоскопии рельсов РЦДМ.
9.6.2. Репрофилированные старогодные рельсы должны отвечать требованиям, указанным в таблице 9.2.
Показатели, определяющие группу годности старогодных термоупрочненных рельсов типов Р75 и Р65, отремонтированных с профильной обработкой головки в стационарных условиях РСП
| Наименование показателей | Предельная величина показателей критериев годности после строжки и фрезеровки | ||
| I-П | II-П | III-П | |
| Наработка тоннажа (Т) <*>, млн. тонн брутто | ТI | ТII | ТIII |
| Износ головки после профильной обработки не более, мм: | |||
| вертикальный | 8 | 8 | 10 |
| боковой | 6 | 8 | 8 |
| Уменьшение толщины подошвы от коррозии не более, мм | 3 | 3 | 4 |
| Плавные вмятины и забоины на подошве рельса не более, мм | 3 | 3 | 4 |
| Равномерный наплыв металла без трещин и расслоений со стороны необработанной грани не более, мм | 2 | 2 | 2 |
| Глубина волнообразных неровностей поверхности головки на длине 1 м не более, мм | 0,1 | 0,1 | 0,2 |
| Глубина коротких неровностей (длиной до 25 см) на поверхности головки не более, мм | 0,025 | 0,025 | 0,030 |
| Седловины и местные неровности на поверхности катания головки не более, мм | 0,1 | 0,1 | 0,2 |
<> Наработка тоннажа (Т) рассчитывается по формулам 9.1 — 9.3 для I, II, III групп годности рельсов типа Р65, Р75.*
9.6.3. Допускается в зависимости от величин поверхностных дефектов производить фрезерование головки рельсов на глубину до 2 мм за два и более проходов. Фрезерование производить до полного удаления дефектов. В процессе фрезерования или строжки не допускается «заваривание» режущей кромки пластин, что может приводить к некачественной обработке поверхности катания, «вырывам» металла головки и прижогам на рельсе, излому пластин, отступлениям профиля формируемой головки от ремонтного профиля.
9.6.4. Шероховатость обработанной поверхности должна соответствовать 3 классу ГОСТ 2789-73 «Шероховатость поверхности параметры и характеристики» [6] и не должна превышать Rz 80.
9.6.5. Ремонтный профиль головки рельса после фрезерования должен иметь величины радиусов: 15 мм в зоне выкружки, 80 мм в переходной зоне и 500 мм в средней части, а со стороны необработанной грани головки рельса — радиусы от 4 до 10 мм (рисунок 9.6).
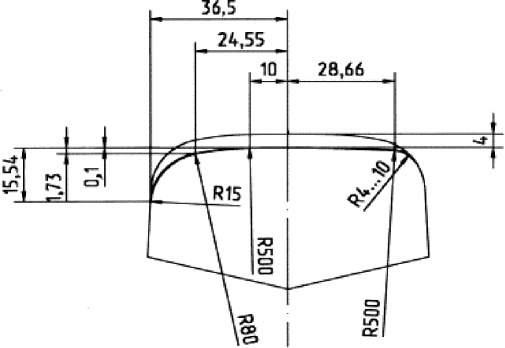
Рисунок 9.6. Ремонтный профиль отфрезерованного рельса типа Р65 с вертикальным износом головки 4 мм
9.6.6. Ремонтный профиль головки рельса после строжки должен иметь величины радиусов: в средней части 250_{- 10}^{+ 15}\text{мм} , в зоне закругления со стороны бывшей нерабочей грани 15_{- 0,6}^{+ 1,0}\text{мм} , а со стороны необработанной грани головки рельса — радиусы от 5 до 10 мм (рисунок 9.7).
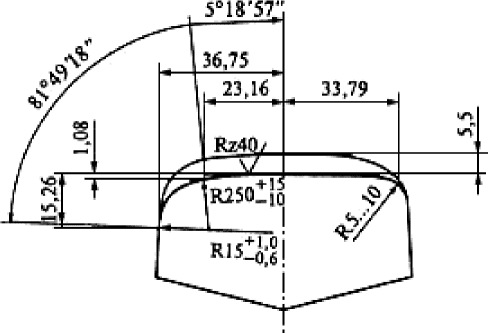
Рисунок 9.7. Ремонтный профиль остроганного рельса типа Р65 с вертикальным износом головки 5,5 мм
9.6.7. При наличии автоматизированной установки, обеспечивающей точность измерения и регистрации 0,05 мм, исполнение профиля контролируют с записью на носитель и с сохранением информации в течение 10 лет.
9.6.8. На обработанной поверхности катания рельсов и в зоне выкружки не должно быть трещин («сетки трещин»), задиров металла, продольных и поперечных рисок, сколов металла, острых кромок на новой отфрезерованной или остроганной рабочей грани и со стороны бывшей рабочей грани, чередований обработанных и необработанных участков.
9.6.9. В случае, если в РСП поступили старогодные рельсы с рисками с множественными поверхностными дефектами поверхности катания со стороны бывшей рабочей грани, то головку рельсов формируют под симметричный профиль, то есть фрезеровку или строжку рельсов производят как со стороны вновь формируемой рабочей грани, так и со стороны бывшей рабочей грани до полного удаления рисок дефектов с поверхности катания. Рельсы с неудаленными дефектами, удовлетворяющие требованиям таблицы 9.2, переводят в III группу годности и укладывают на путях 5 класса.
9.6.10. Сварные рельсовые плети должны быть прямыми. Допускается равномерная кривизна по головке рельса в горизонтальной и вертикальной плоскостях со стрелой прогиба не более 1/2200 и 1/1000 (то есть не более 12 мм и 25 мм на базовой длине 25 м) для сварных рельсов I и II — III групп годности соответственно.
9.6.11. По концам рельсовых плетей бесстыкового пути, а также рельсов для звеньевого пути должно быть просверлено по три болтовых отверстия.
Расположение, число и диаметр болтовых отверстий в шейке на концах рельсов должны соответствовать требованиям п. 5.2.3 ГОСТ 51685-2013 «Рельсы железнодорожные. Общие технические условия» [1]. Поверхность болтовых отверстий и фасок должна быть без рванин, задиров, винтовых следов от сверления. Не допускается совпадение болтовых отверстий с маркировочными знаками на шейке рельса, наносимыми горячим клеймением. Расстояние от имеющихся на рельсе маркировочных знаков до болтового отверстия должно составлять не менее 100 мм.
9.6.12. Маркировка отремонтированных в РСП рельсов с профильной обработкой головки производится представителем участка дефектоскопии рельсов светлой краской на шейке рельса строго со стороны вновь сформированной рабочей грани на расстоянии около 1,5 м от конца рельса или 12,5 м от конца рельсовой плети с указанием через тире: номера РСП, производившего ремонт рельсов; года проведенного ремонта с указанием последних двух цифр; группы годности рельса после ремонта (с указанием в скобках наработки тоннажа первой укладки по рельсам, имеющим в данной плети наибольшую наработку с округлением до 10 млн. тонн брутто); номера сварного стыка (отремонтированного рельса) ПУ-95 (приведена в распоряжении ОАО «РЖД» от 27 апреля 2022 г. № 1162/р «Об утверждении форм внутреннего статистического учета и инструктивных указаний по их заполнению по путевому хозяйству» [49]).
Пример маркировки отремонтированных в РСП рельсов:
21 — 13 — II (800) — 1578 — 120, где:
«21» — номер РСП, производившего ремонт рельсов; «13» — год проведенного ремонта с указанием последних двух цифр; II группа годности рельса после ремонта; «(800)» — наработка тоннажа первой укладки по рельсам, имеющим в данной плети наибольшую наработку с округлением до 10 млн. тонн брутто; «1578» — номер сварного стыка (отремонтированного рельса) рельса по «Шнуровой книге учета отремонтированных и сваренных рельсов» формы ПУ-95; «120» — длина плети, м.
9.6.13. Маркировка старогодных рельсов, выполненная в пути до их изъятия, после проведения ремонта в РСП закрашивается.
9.6.14. Маркировка отремонтированных в РСП рельсов с профильной обработкой головки производится при выходном контроле представителем участка дефектоскопии рельсов.
9.6.15. В старогодных сваренных рельсах, с учетом ранее сваренных стыков должно быть: при длине рельсов 25 м — не более двух сварных стыков для рельсов I группы годности, не более трех стыков для рельсов II группы годности и не более четырех стыков для рельсов III группы годности; при этом расстояние между сварными стыками должно быть не менее 3 м в любой части сварного рельса. На данные рельсы составляется сертификат по форме ПУ-91 согласно распоряжению ОАО «РЖД» от 27 апреля 2022 г. № 1162/р «Об утверждении форм внутреннего статистического учета и инструктивных указаний по их заполнению по путевому хозяйству [49].»
9.7. Требования к старогодным рельсам, подлежащим перекладке на другие участки пути без ремонта в РСП.
9.7.1. Старогодные рельсы и рельсовые плети бесстыкового пути, планируемые для повторного использования в пути без проведения ремонта в РСП, должны быть оздоровлены за счет предварительного их ремонта в пути при выполнении следующих технологических операций: профильная шлифовка или фрезерование головки рельса (старогодные рельсовые плети бесстыкового пути подвергают шлифовке или фрезерованию, как правило, после их перекладки); снятие наплывов металла на торцах в подголовочной части с устройством фасок сечением 2 x 2 мм; ультразвуковой контроль концов стыкуемых рельсов на отсутствие трещин от болтовых отверстий после съемки фасок на болтовых отверстиях в шейке рельса; наплавка выколов металла головки (дефект 13) и выкрашиваний наплавленного слоя (дефект 18); уположение шлифовкой износов подошвы в местах контакта с клеммами и костылями, кромок подошвы рельса в местах местных коррозийных повреждений (дефект 69) в пределах подкладок и прикрепления к рельсу заземляющих проводов; сварка стыков мест временного восстановления.
9.7.2. Рельсы, имеющие изломы, трещины и другие дефекты, угрожающие безопасности движения поездов, должны быть заменены или подвергнуты ремонту в пути, заключающемуся в удалении дефектных мест и приварке кусков рельсов без дефектов с соответствующим износом, длиной не менее 8 м. Расстояние места сварки до ближайшего сварного стыка должно составлять не менее 3 м.
9.7.3. Ремонт рельсов, имеющих изгибы в стыках и в других местах по их длине, заключается в удалении дефектных мест и последующей сваркой этих частей рельса без дефектов.
9.8. Сферы применения старогодных рельсов.
9.8.1. Сферы применения старогодных рельсов зависят от их группы годности и приведены в таблицах 9.3 и 9.4 в соответствии с [36].
Сферы применения старогодных термоупрочненных рельсов, повторно используемых в пути без ремонта в РСП и в пути
| Тип рельсов | Группа годности рельсов по таблице 9.1 | Класс пути | Код группы (специализация) | Способ использования рельсов |
| Р75 Р65 | I | 1 — 2 | П (кроме \frac{160 - 141}{>90} ), О, I, II, III, IV | Р, смена рельсов при текущем содержании пути |
| 3 — 5 | без ограничений | КРС, Р, С, П, смена рельсов при текущем содержании пути | ||
| II | 3 | кроме II | КРС, Р, С, П, смена рельсов при текущем содержании пути | |
| 4 — 5 | без ограничений | КРС, Р, С, П, смена рельсов при текущем содержании пути | ||
| III | 4 — 5 | без ограничений | КРС, Р, С, П, смена рельсов при текущем содержании пути |
Сферы применения старогодных термоупрочненных рельсов типа Р65 и Р75, отремонтированных в РСП с профильной обработкой головки
| Группа годности рельсов и способ обработки головки по таблице 9.2 | Класс пути | Код группы (специализация) | Способ использования рельсов |
|---|---|---|---|
| I-П | 1 — 2 | П (кроме \frac{160 - 141}{>90} ), О, I, II, III, IV | Р, смена рельсов при текущем содержании пути |
| I-П | 3 — 5 | без ограничения | КРС, Р, С, П, смена рельсов при текущем содержании пути |
| II-П | 3 — 5 | кроме II | КРС, Р, С, П, смена рельсов при текущем содержании пути |
| III-П | 4 — 5 | без ограничений | КРС, Р, С, П, смена рельсов при текущем содержании пути |
9.8.2. Запрещается укладка репрофилированных рельсов с переменой рабочего канта в наружные нити кривых радиусами 650 м и менее.
9.8.3. Старогодные рельсы направляются для ремонта в РСП с профильной обработкой головки с боковым износом до 8 мм. Репрофилированные рельсы сваривают в рельсы мерной длины (до 25 м) и рельсовые плети бесстыкового пути для укладки с переменой рабочего канта в прямые, во внутренние нити кривых и в наружные нити кривых радиусами более 650 м, а также из них изготавливают уравнительные и инвентарные рельсы.
9.8.4. Старогодные рельсы Р65 и Р75 с боковым износом более 8 и до 18 мм, которые по всем другим параметрам могут быть отнесены к I, II и III группам годности, в РСП не направляют, а укладывают в пути 3 — 5 классов линий «П» и «Г» с переменой рабочего канта, при максимальном боковом износе рельсов до 20 мм — в пути линий «М» при соблюдении требований Инструкции по устройству, укладке, содержанию и ремонту бесстыкового пути [20].
9.8.5. Старогодные рельсы типа Р50 I группы годности, а также нетермоупрочненные типов Р65 и Р75 I или II групп годности могут быть использованы для пополнения покилометрового запаса и сплошной смены рельсов на путях 5 класса.
9.8.6. Нормативный срок службы рельсов, отремонтированных в РСП с профильной обработкой головки фрезеровкой или строжкой, должен составлять для рельсов I группы годности 300 млн. тонн брутто (при этом суммарная наработка, с учетом тоннажа при первом сроке службы, должна быть не менее 1000 млн. тонн брутто), II и III группы годности — 200 млн. тонн брутто.
Рельсовые плети для бесстыкового пути, а также мерные рельсы (25 и 12,5 м) для звеньевого пути и уравнительных пролетов, которые сваривают в РСП из старогодных репрофилированных рельсов, должны быть: одного типа, одной группы годности, одинакового вида упрочнения (объемно или дифференцированно термоупрочненные), одного завода-изготовителя, отличающиеся по пропущенному тоннажу не более чем на 100 млн. тонн брутто в одной плети, прошедших входной дефектоскопный контроль.
9.8.7. Отклонения по длине рельсовых плетей не должно превышать 500 мм (при вварке металлокомпозитных стыков — +/- 50 мм относительно расположения металлокомпозитных стыков согласно проекта). Отклонения по длине 25-метровых сварных рельсов не должны превышать +/- 9 мм, а для 12,5-метровых и укороченных сварных рельсов для кривых участков пути отклонения по длине не должны превышать +/- 7 мм.
9.8.8. На каждую партию рельсов, отгружаемую на сцепе платформ, а также на каждую сварную рельсовую плеть выдается и направляется в ЕК АСУИ в адрес грузополучателя сертификат по форме ПУ-91 (приведен в распоряжении ОАО «РЖД» от 27 апреля 2022 г. № 1162/р «Об утверждении форм внутреннего статистического учета и инструктивных указаний по их заполнению по путевому хозяйству» [49]) с указанием номеров рельсов по Шнуровой книге учета отремонтированных и сваренных рельсов по форме ПУ-95 (приведена в распоряжении ОАО «РЖД» от 27 апреля 2022 г. № 1162/р «Об утверждении форм внутреннего статистического учета и инструктивных указаний по их заполнению по путевому хозяйству» [49]).
9.9. Восстановление работоспособности рельсов шлифованием или фрезерованием в пути.
9.9.1. По мере наработки тоннажа в процессе эксплуатации железнодорожного пути на поверхности катания образуются различные дефекты рельсов (трещины, отслоения, выкрашивания, смятие, истирание, наплывы, коррозия металла, различные механические повреждения). Устранение указанных дефектов может быть осуществлено шлифованием или фрезерованием в пути РШП, РФП и другими способами обработки.
9.9.2. Шлифовка и фрезерование рельсов в пути предназначены для удаления обезуглероженного слоя и заводских геометрических неровностей на поверхности катания, отдаления периода образования в головке дефектов контактно-усталостного характера, восстановления, формирования и поддержания размеров поперечного и продольного профилей головок рельсов, устранения волнообразного износа, седловин, пробуксовок, механических повреждений, расплющивания, смятия, пластических деформаций головки, неровностей в сварных стыках, отслоения и выкрашивания поверхности головки рельса, дефектов вследствие нарушения технологии изготовления.
9.9.3 Шлифовка рельсов производится следующих видов:
профилактическая — предусматривает регулярное снятие поврежденного слоя металла с поверхностными трещинами, позволяет предотвратить их ускоренное развитие;
профильная — при которой головка рельса шлифуется по всему периметру (по поверхности катания и выкружкам) с целью устранения волнообразного износа, неровностей на поверхности катания и восстановления очертания поперечного профиля головки рельса, приближенного к очертанию профиля нового рельса.
9.9.4. Шлифование старогодных рельсов выполняется в соответствии с фактическим состоянием пути, наблюдение за которым проводит РЦДМ.
9.9.5. Шлифовка рельсов назначается в соответствии с Инструкцией по шлифовке и фрезерованию рельсов в пути и стационарных условиях [3] при превышении средних значений глубин неровностей в зависимости от скорости движения поездов, представленных в таблице 9.5.
Рекомендуемые значения глубин неровностей для назначения шлифовки
9.9.6. Фрезерование рельсов производится как самостоятельная работа с использованием рельсофрезерной техники, так и в сочетании с РШП, в случае если рельсофрезерная техника не снабжена шлифовальными агрегатами. Фрезерование рельсов осуществляется:
при текущем содержании пути, на участках обращения тяжеловесных поездов с повышенными осевыми нагрузками, в местах пробуксовок, у входных светофоров станций, в местах разгона и торможения в зоне остановочных пунктов на путях всех классов;
после перекладки старогодных рельсов и рельсовых плетей бесстыкового пути с переменой рабочего канта, капитального ремонта пути на старогодных рельсах и сплошной смены рельсов на старогодные для повторного их использования в пути без проведения комплексного ремонта в рельсосварочных предприятиях на путях 3 класса.
9.9.7. Фрезерованию рельсов в пути с использованием рельсофрезерной техники подлежат рельсы, имеющие глубину неровностей на поверхности катания до 3,5 мм. Рельсы, планируемые к фрезерованию, должны иметь: высоту не менее 176 мм, твердость обрабатываемой поверхности катания не более 460 HB, ширину головки по поверхности катания рельсов в прямых участках пути и внутренних нитей кривых не более 80 мм. При шлифовке и фрезеровании рельсов в пути необходимо производить снятие металла на глубину не менее 0,1 мм от дна впадины волны для ликвидации наклепанного слоя.
Помимо устранения волнообразного износа, необходимо не допускать появления в головке рельсов дефектов контактно-усталостного происхождения (коды 11, 21 и 30). Для выполнения этого требования при шлифовке рельсов величина съема металла в совокупности с износом головки должна быть не менее значений, указанных в таблицы 2.2 Инструкции по шлифовке и фрезерованию рельсов в пути и стационарных условиях [3].
9.9.8. При фрезеровании головки рельса, имеющей дефекты контактно-усталостного происхождения, необходимо производить снятие металла на глубину, равную сумме глубины дефекта плюс 0,5 мм для полного удаления дефектного слоя.
9.9.9. Регламентируемые значения глубины неровности на поверхности катания рельсов после шлифовки и фрезерования их в пути приведены в таблице 9.6.
Регламентируемые значения глубины неровности на поверхности катания рельсов после шлифовки и фрезерования их в пути
9.9.10. На участке шлифования формирование (восстановление) поперечного профиля головки рельса производится под профиль нового рельса или максимально приближенный к профилю нового рельса с подбором программ, входящих в комплект программного обеспечения машины, при которых будет обеспечиваться минимальный съем металла.
При шлифовке рельсов помимо устранения неровностей на поверхности катания необходимо производить съем металла на выкружке головки рельса с целью предотвращения появления или развития внутренних продольных трещин (ВПТ) в головке рельсов при дальнейшей их эксплуатации.
9.9.11. В случае проведения фрезерования очертание поперечного профиля головки рельсов в прямых и внутренних нитях кривых должно соответствовать поперечному профилю нового рельса типа Р65, кроме рельсов с боковым износом.
9.9.12. Чистота поверхности катания рельсов после фрезерования должна быть не более 10 мкм. Равномерная кривизна по головке рельса в вертикальной плоскости со стрелой прогиба — не более 1/2200.
9.9.13. Предельная высота рельса после фрезерования должна быть не менее 172 мм.
9.10. Повторное использование старогодных рельсовых плетей.
9.10.1. Старогодные рельсовые плети, изымаемые при проведении капитального ремонта без разрезки, могут быть повторно использованы на путях 3 — 5 классов.
9.10.2. Перекладка рельсовых плетей допускается на путях с 1 по 5 класс с переменой рабочего канта и перекладкой с кривого участка пути на прямой. В качестве основных критериев, определяющих возможность перекладки рельсовых плетей в кривых, являются наличие дефектов, боковой и вертикальный износы головки рельса: его величина, интенсивность износа и состояние рельсовых плетей по наружной и внутренней нитям.
9.10.3. Решение о перекладке плетей принимает балансодержатель (в частности ПЧ, ОПЧ, ИЧ) по результатам замеров износа, определения его интенсивности и оценке технического состояния рельсовых плетей. Перекладка рельсовых плетей с переменой рабочего канта (с наружной рельсовой нити на внутреннюю, а с внутренней на наружную) в кривых участках пути с интенсивным боковым износом на путях 1 и 2 классов линий «О», «Т» производится при условии, что максимальный боковой износ не превышает 15 мм [20]. При этом интенсивность бокового износа головки рельса (\gamma_{\text{опт}.}^{\text{б}}) на наружной рельсовой нити и вертикального на внутренней нити (\gamma_{\text{опт}.}^{\text{В}}) определяется как частное от деления величины бокового или вертикального износа (м) на пропущенный тоннаж (млн. тонн брутто) и должна быть не ниже значений, приведенных в таблице 9.7.
9.10.4. На путях 3 — 5 классов линий «П» и «Г» перекладка плетей в кривых участках пути может производиться при максимальном боковом износе рельсов, не превышающем 18 мм, а линий «М» — 20 мм. Замена рельсовых плетей наружных нитей с интенсивным боковым износом может производиться плетями, сваренными из новых рельсов или старогодных рельсов соответствующей группы годности, или старогодными плетями, снятыми из прямых или наружных нитей односторонних пологих кривых (R > 800 м).
9.10.5. Перекладка плетей с внутренней нити на наружную и наоборот или с кривого в прямой участок пути производится только с переменой рабочего канта. Места начала и конца перекладки рельсовой плети определяются сечениями по упорной нити, в которых боковой износ головки рельса на линиях 1 и 2 классов не превышает 1 мм, а 3 и 4 классов — 2 мм.
9.10.6. Перед перекладкой плетей производится оценка их состояния, которая включает визуальный осмотр, инструментальные замеры параметров внешних дефектов, дефектоскопирование плетей. При инструментальных замерах определяется боковой и вертикальный износ головки рельсов (через 10 — 15 м в местах наибольшего износа), определяются параметры других внешних дефектов и расстояние их от начала плети, назначаются границы перекладки плети. Параметрами внешних дефектов являются их глубина и длина, которые не должны превышать значений, требующих ограничения скорости движения поездов. В иных случаях дефектное место, расположенное вне конца плети (12,5 м), должно быть вырезано, а плеть восстановлена сваркой.
9.10.7. Осмотр и проверка рельсовых плетей дефектоскопами производится не более чем за две недели до их снятия. Рельсы подлежат проведению входного контроля съемными средствами неразрушающего контроля. Особое внимание при этом должно быть обращено на состояние сварных рельсовых стыков, наличие местных выработок или местной коррозии подошвы рельса в местах контакта с элементами скреплений из-за нарушений норм текущего содержания пути, классифицируемых по коду 64 и дефектов рельсов с общей равномерной коррозией, а также на наличие сварного стыка на расстоянии от 750 мм до 3000 мм (вкл.) от торца рельса или друг от друга на расстоянии 3000 мм и менее (выполненного электроконтактной или алюминотермитной сваркой), классифицируемых по коду 98. Результаты осмотра оформляются актом за подписью руководителей ПЧ, ОПЧ, ИЧ, ПЧР, ПМС о годности (негодности) рельсов. Акты должны храниться в технических отделах ПЧ, ОПЧ, ИЧ, ПЧР, ПМС, ОПМС. В суточный срок с момента проведения ультразвукового контроля ПЧ, ОПЧ, ИЧ, ПЧР предоставляет файлы контроля на FTP-сервер РЦДМ для последующей расшифровки дефектограмм в ЕЦР. В суточный срок ЕЦР проводит расшифровку файлов контроля и направляет телеграмму в адрес ПЧ, ОПЧ, ИЧ, ПЧР, проводившего контроль рельсов с заключением по расшифровке дефектограмм.
9.10.8. Не разрешается перекладывать с заменой рабочего канта на путях 1 и 2 классов линий «О», «Т» рельсовые плети с боковым износом более 15 мм, имеющие выколы металла на кромках боковой грани головки и подошвы рельса, в которых произошел хотя бы один излом по дефекту кода 69.1-2 или эти дефекты выявлены в плети при осмотре, дефектоскопировании перед перекладкой. Такие плети должны быть исключены из перекладки и заменены в плановом порядке.
9.10.9. Категорически запрещается перекладывать на путях 1 и 2 классов линий «О», «Т» рельсовые плети с местами временного восстановления, с дефектами, взятыми в накладки, и с остродефектными рельсами, а также дефектными рельсами, по которым ограничивается скорость движения поездов. Такие плети перекладываются только после окончательного восстановления их сваркой с предварительным удалением остродефектных рельсов и дефектных рельсов, по которым ограничивается скорость движения поездов.
9.10.10. Запрещается перекладка рельсовых плетей с заменой рабочего канта на мостах длиной более 25 м, в тоннелях и на подходах к ним с обеих сторон на расстоянии не менее 100 м на мостах и 200 м в тоннелях. Перекладка рельсовых плетей бесстыкового пути должна производиться по технологическим процессам, утвержденным в установленном ОАО «РЖД» порядке.
Особенностью перекладки плетей в кривых участках пути является то, что при выполнении работ происходит постоянное смещение конца плети, перекладываемой с внутренней нити на наружную, по направлению перекладки, а плети, перекладываемой с наружной нити на внутреннюю, в направлении, противоположном направлению перекладки.
В конце перекладки стыкование плетей по внутренней нити производится после обрезки необходимого куска рельса. По наружной нити стыкование конца переложенной плети с концом лежащей в пути плети или уравнительным рельсом производится с использованием дополнительного рельса длиной 8 — 11 м и шестидырных накладок с установкой полного количества болтов. После перекладки части старогодных рельсовых плетей производится их сварка.
9.10.11. Маркировка и учет перекладываемых плетей. При замене короткой плети с боковым износом на новую плеть или старогодную плеть, снятую с прямого участка пути или с пологой кривой, маркировка наносится в том же порядке в начале и конце плети. При этом указывается номер РСП, номер плети по сварочной ведомости, длина переложенной плети, номер плети по проекту с указанием сторонности, наработанный тоннаж (для старогодной плети), дата укладки, температура закрепления плети.
9.10.12. При перекладке плетей с наружной стороны на внутреннюю и наоборот маркировка наносится в том же порядке. В случае, если перекладывается не вся плеть, а ее часть, маркировка наносится на обоих концах (12,5 м от конца) как на не перекладываемой, так и на перекладываемой частях плетей. При этом указываются новые длины плетей (не переложенной и переложенной), записывается дата перекладки, температура закрепления. Номер плетей остается прежний, но к длине переложенной плети, буквой «П» добавляется перекладка. Например, плеть длиной 800 м имела на концах маркировку:
21 — 372 — 800,00 — 4915П — 15.05.06 — 33Е.
После перекладки с заменой рабочего канта ее половины (400 м) маркировка не переложенной и переложенной частей плети будет иметь вид:
21 — 372 — 400,00 — 4915П — 15.05.06 — 33Е;
21 — 372 — 400,00П — 4915П — 15.06.11 — 35Н.
9.10.13. В Журнале учета службы и температурного режима рельсовых плетей после их перекладки (замены) записываются: дата перекладки, границы перекладки, длины переложенных плетей, сторонность, температура закрепления плетей после перекладки и способ ввода их в оптимальную температуру закрепления.
9.10.14. Рельсовые плети, переложенные с заменой рабочего канта, в число дефектных по дефекту 44 и в протяжение пути с боковым износом по форме ПО-1 не включаются, однако учитываются по форме АГО-1, а в таблице 5 АГУ-4 боковой износ по нерабочей грани головки рельса учитывается при расчете приведенного износа и отражается в соответствии с условными обозначениями.
Уложенные рельсовые плети с переменой рабочего канта отражаются в форме АГУ-4 посредством окрашивания прямоугольника желтым цветом с нанесением черных наклонных полос в строке «Тип рельса». При перекладке плети с заменой рабочего канта по одной рельсовой нити окрашивается желтым цветом с нанесением черных наклонных полос только половина прямоугольника.
Смена рельсовых плетей по обеим нитям старогодными плетями без перемены рабочего канта отражается прямоугольником желтого цвета, при смене плетей по одной нити желтым цветом окрашивается половина прямоугольника.
9.10.15. Учет старогодных рельсов, отремонтированных в РСП и уложенных в путь, а также отремонтированных в пути рельсошлифовальными или рельсофрезерными поездами, осуществляется ПЧ, ИЧ, ПЧР с указанием в журнале формы ПУ-2 (рельсовая книга, ведомость рельсов, лежащих в главных, станционных и подъездных путях) группы годности рельсов и вида их ремонта (П — фрезеровка или строжка в РСП, ШП — шлифовка рельсов в пути, ФП — фрезерование рельсов в пути). Заполнение граф ведомости полностью осуществляется в ЕК АСУИ.
9.11. Учет рельсов на протяжении срока их службы (жизненного цикла).
9.11.1. Рельсы (в том числе инвентарные), применяемые для повторной укладки в путь, должны отслеживаться с учетом изменения технических и эксплуатационных характеристик на протяжении всего жизненного цикла (срока их службы), начиная с выпуска новых рельсов на металлургических комбинатах и ведением истории их передвижения на сети дорог в процессе эксплуатации: поступление новых рельсов на железные дороги, укладка их в путь, перекладка рельсов в прямые и кривые участки пути с переменой рабочего канта, дефектоскопирование и диагностика рельсов, направление снятых с пути рельсов для комплексного ремонта в рельсосварочные предприятия с перепрофилированием головки, сварка их в бесстыковые рельсовые плети, повторная укладка старогодных (в том числе инвентарных) рельсов в путь, проведение шлифования и фрезерования рельсов в пути РШП, РФП и другими способами обработки, утилизация (сдача в металлолом) негодных для дальнейшей эксплуатации рельсов.
Технологический процесс учета движения рельсов (в том числе инвентарных) на протяжении всего жизненного цикла должен быть автоматизирован согласно Порядку учета жизненного цикла рельса в Единой корпоративной автоматизированной системе управления инфраструктурой [40]. До внедрения автоматизированного технологического процесса проводить учет движения рельсов ведением журналов и учетных форм установленного образца. Технологический процесс учета движения рельсов приведен на рисунке 9.8.
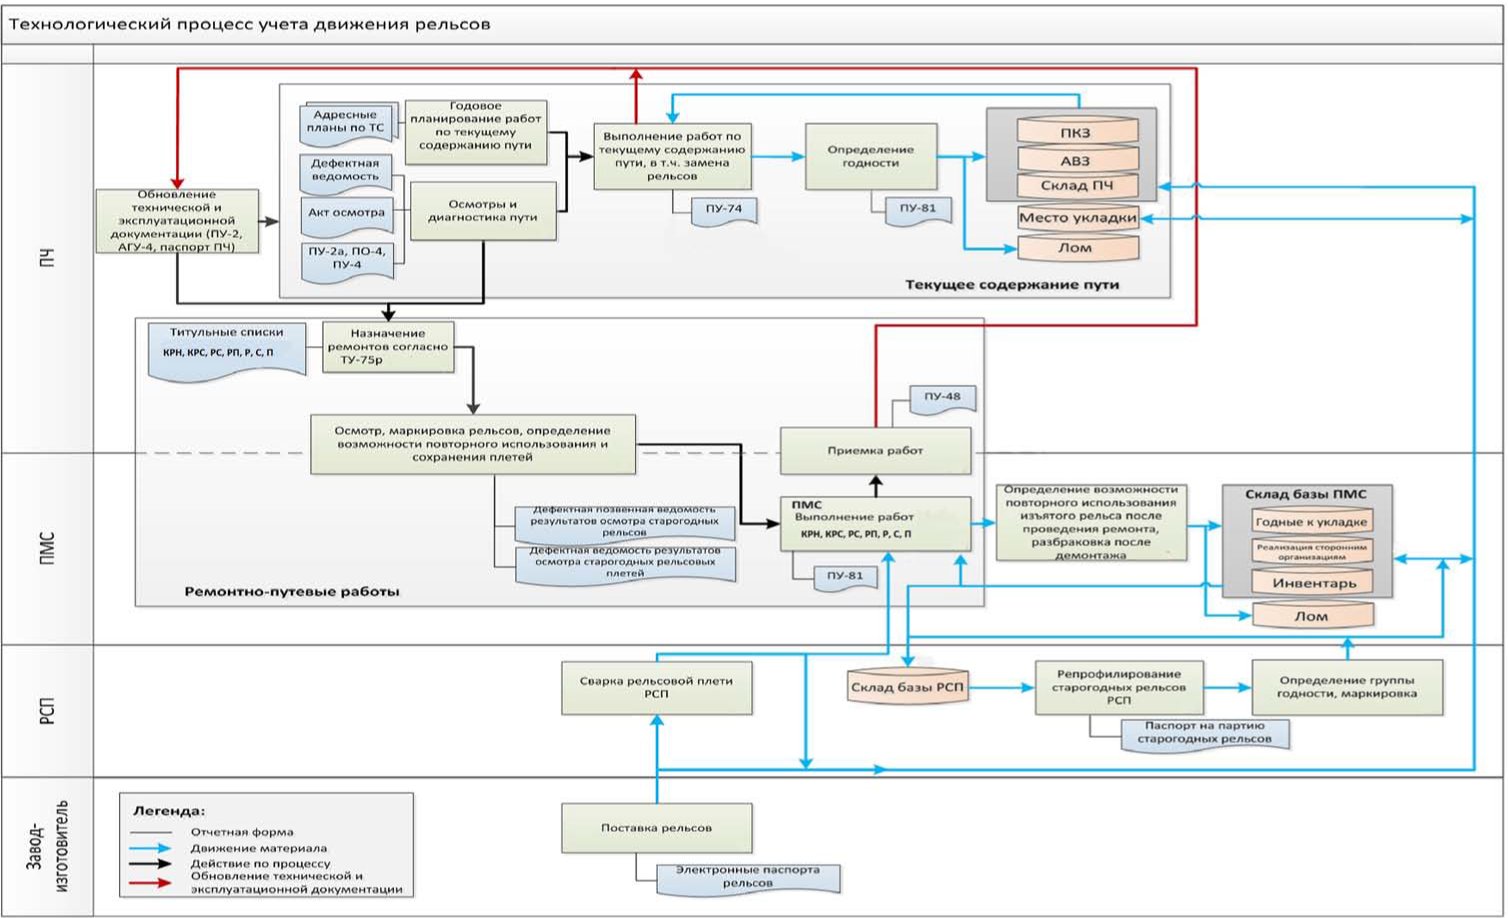
10. Ремонт рельсов в стационарных условиях. Репрофилирование
10.1. При направлении в РСП старогодных рельсов I и II групп годности, предназначенных для повторной укладки в путь при КРС, производят их комплексный ремонт с профильной обработкой головки строжкой и фрезеровкой. Допускается не производить профильную обработку фрезеровкой или строжкой рельсов, предназначенных для повторной укладки в путь I группы годности в зависимости от их технического состояния. После укладки в путь рекомендуется их оздоровление за счет профильной шлифовки рельсошлифовальными поездами. Решение о необходимости направления рельсов в РСП и технологии их ремонта должно приниматься комиссией под руководством начальника ПЧ, ОПЧ, ИЧ, ПЧР или ПМС, ОПМС.
Старогодные рельсы направляются для ремонта в РСП с профильной обработкой головки с боковым износом до 8 мм. Репрофилированные рельсы сваривают в рельсы мерной длины (до 25 м) и рельсовые плети бесстыкового пути для укладки с переменой рабочего канта в прямые, во внутренние нити кривых и в наружные нити кривых радиусами более 650 м, а также из них изготавливают уравнительные и инвентарные рельсы согласно Инструкции по применению старогодных материалов железнодорожного пути [36].
10.2. Старогодные рельсы подлежат входному ультразвуковому контролю по всему сечению головки, шейки, подошвы в проекции шейки и по всей длине рельса.
10.3. При наличии в рельсах дефектов по кодам: 10, 11, 13, 14, 16, 17, 18, 19 глубиной более 2 мм, а также по кодам 20, 21, 24, 25, 26, 27, 30, 31, 33, 38, 46, 47, 50, 55, 56, 60, 65, 66, 67, 99 производят их вырезку на расстоянии не менее 10 см от краев дефекта. При распространении вышеуказанных дефектов и дефектов по кодам 40, 41 по всей длине рельса старогодные рельсы переводят в IV группу годности (металлолом). Рельсы с дефектами кодов 85, 86 после проведения внешнего осмотра и проверки измерительными приборами подвергают правке, а при невозможности их выправки производят вырезку дефектов. Перед вырезкой дефектных мест, обнаруженных при ультразвуковом контроле, необходимо светлой краской повторить маркировку на всех кусках рельса, которые будут направлены на фрезеровку, строжку или сварку.
10.4. Куски рельсов длиной до 3 м, оставшиеся после резки, отбраковывают в металлолом, длиной от 3 м до 6 м — используют в качестве концевых при формировании мерных рельсов длиной 25 м, а от 6 м и более — отправляют на фрезерование или строжку, или сварку для формирования 25-метровых рельсов с последующей их строжкой, или сварку рельсов в бесстыковые рельсовые плети. Старогодные рельсы после удаления вышеперечисленных дефектов и проведения ремонта должны быть отнесены к соответствующей группе годности в зависимости от их состояния по другим показателям.
10.5. Стационарные места для изготовления рельсовых рубок могут размещаться на открытых производственных территориях или в производственных помещениях с возможностью механизированной погрузки рельсов на подвижной состав. Количество стационарных мест для изготовления рельсовых рубок зависит от протяженности и пропускной способности дистанции, но не менее одного на дистанцию.
10.6. Изымаемые из пути при всех видах ремонтно-путевых работ и текущем содержании железнодорожные рельсы, годные для повторного использования и укладки в путь, маркируются и сортируются по группам годности в соответствии с п.п. 2.2, 2.3 Инструкции по применению старогодных материалов верхнего строения пути [36].
10.7. Новые рельсы железнодорожные должны соответствовать требованиям ГОСТ Р 51685-2013 «Рельсы железнодорожные. Общие технические условия» [1].
10.8. Производственный запас из новых и старогодных рельсов, предназначенный для использования при выполнении плановых и неотложных работ, размещается на специально отведенной территории с ровным твердым покрытием на оборудованных стеллажах.
10.9. Рельсы на стеллажах устанавливаются на подошву в один ряд. Количество рельсов определяется структурным подразделением на основе плана ремонтно-путевых работ, дефектных ведомостей и сведений о техническом состоянии старогодных материалов верхнего строения пути.
Стеллажи делятся на четыре группы. Две группы с рельсами до подготовки: стеллаж с рельсовыми заготовками длиной от 4 м (для стрелочных переводов) до 25 м с учетом вертикального износа головки рельса — от 0 до 13 мм согласно Инструкции «Дефекты рельсов. Классификация, каталог и параметры дефектных и остродефектных рельсов» [10]; стеллаж с рельсовыми заготовками для кривых участков пути с различным боковым износом, но не более 20 мм. Две группы с готовыми рельсами; стеллаж с готовыми рельсами для укладки в путь; и стеллаж с рельсами для временного восстановления пути длиной 8 — 11 м.
Количество стеллажей каждой группы может меняться в зависимости от количества рельсов. Все рельсы на стеллажах очищены от грязи и проверены средствами дефектоскопии с нанесением маркировки (тип рельса, длина, тип и номер дефектоскопа, дата проведения контроля). Маркировка наносится белой краской или маркером на поверхности катания рельса, в соответствии с приложением 9 Положения о системе неразрушающего контроля рельсов и эксплуатации средств рельсовой дефектоскопии в путевом хозяйстве железных дорог ОАО «РЖД» [8]. Данные всех рельсов до и после заготовки (длина, пропущенный тоннаж, износ, год проката) заносятся в Журнал входного контроля качества рельсов и рельсовых рубок.
10.10. На заготовленных рельсовых рубках обязательно наличие заводской маркировки и номера плавки. Подача рельса на место подготовки осуществляется механизированным способом с применением крановой установки ССПС, козлового крана, кран-балки, КЖДЭ, КЖТ, РК «РОИН», автокрана или иных грузоподъемных устройств в установленном порядке.
10.11. Резка рельсов и сверление болтовых отверстий производится как стационарными, так и автономными станками на специально оборудованном месте с возможностью точной установки станка и надежным креплением подготавливаемого рельса.
11. Нормы покилометрового запаса рельсов
11.1. Параметры рельсов покилометрового запаса (далее — ПКЗ), такие как длина рельсов, наличие болтовых отверстий, величина бокового износа с регламентированным шагом бокового износа определяется в соответствии с распоряжением ОАО «РЖД» от 20 апреля 2021 г. № 832/р «Об утверждении нормативных документов по вопросам формирования, учета, хранения, применения и методики расчета покилометрового запаса верхнего строения пути в ОАО „РЖД“ [51] и утверждается начальником ПЧ (инфраструктуры).»
11.2. Нормы ПКЗ рельсов для станционных путей принимаются в соответствии с распоряжением ОАО «РЖД» от 20 апреля 2021 г. № 832/р «Об утверждении нормативных документов по вопросам формирования, учета, хранения, применения и методики расчета покилометрового запаса верхнего строения пути в ОАО „РЖД“ [51].»
12. Утилизация рельсов
12.1. Утилизация рельсов (сдача в металлолом) происходит согласно Инструкции по применению старогодных материалов верхнего строения пути [36] относящихся к IV группе годности, не подлежащих повторному использованию.
12.2. Критерии, определяющие IV группу годности рельсов, указаны в разделе 9.1 настоящего Положения.
ПЕРЕЧЕНЬ НОРМАТИВНЫХ ДОКУМЕНТОВ
1. ГОСТ Р 51685-2013 Рельсы железнодорожные. Общие технические условия (EN 13674-1:2011, NEQ), утвержденный приказом Федерального агентства по техническому регулированию и метрологии от 14 октября 2013 г. № 1155-ст.
2. Правила технической эксплуатации железных дорог Российской Федерации, утвержденные приказом Минтранса России от 23 июня 2022 г. № 250.
3. Инструкция по шлифовке и фрезерованию рельсов в пути и стационарных условиях, утвержденная распоряжением ОАО «РЖД» от 29 декабря 2014 г. № 3185р.
4. Технические условия ТУ 24.10.75-370-01124323-2019 «Рельсы железнодорожные старогодные, отремонтированные в пути электродуговой наплавкой самозащитной проволокой в местах с кодами 13.1, 18.1 и 43.1», утвержденные распоряжением ОАО «РЖД» от 10 февраля 2020 г. № 256/р.
5. СП 119.13330.2017 Свод правил. Железные дороги колеи 1520 мм, утвержденный приказом Министерства строительства и жилищно-коммунального хозяйства Российской Федерации от 12 декабря 2017 г. № 1648/пр.
6. ГОСТ 2789-73 Межгосударственный стандарт. Шероховатость поверхности, параметры и характеристики. Введен в действие Постановлением Госстандарта СССР от 23 апреля 1973 г. № 995.
7. Технологическая Инструкция по ультразвуковому контролю стыков алюминотермитной сварки рельсов в пути ТИ 07.96-2022, утвержденная распоряжением ОАО «РЖД» от 21 ноября 2022 г. № 2989/р.
8. Положение о системе неразрушающего контроля рельсов и эксплуатации средств рельсовой дефектоскопии в путевом хозяйстве железных дорог ОАО «РЖД», утвержденное распоряжением ОАО «РЖД» от 26 июля 2017 г. № 1471р.
9. ТУ 0921-335-01124323-2016 «Рельсы железнодорожные типа Р65, отремонтированные алюминотермитной наплавкой по технологии THR фирмы Elektro-Thermit GmbH. Технические условия», утвержденные распоряжением ОАО «РЖД» 16 июня 2017 г. № 1138/р.
10. Инструкция «Дефекты рельсов. Классификация, каталог и параметры дефектных и остродефектных рельсов», утвержденная распоряжением ОАО «РЖД» от 23 октября 2014 г. № 2499р.
11. ГОСТ 18442-80 Контроль неразрушающий. Капиллярные методы. Общие требования. Введен в действие Постановлением Государственного комитета СССР по стандартам от 15 мая 1980 г. № 2135.
12. ТУ 0921-076-01124328-2003 «Рельсы железнодорожные типа Р65 для скоростного совмещенного движения».
13. ТУ 0921-144-01124328-2002 «Рельсы железнодорожные типа Р65 для скоростного совмещенного движения (СС) производства НТМК».
14. ТУ 0921-118-01124328-2003 «Рельсы железнодорожные типа Р65 низкотемпературной надежности».
15. ТУ 0921-145-01124328-2002 «Рельсы железнодорожные типа Р65 низкотемпературной надежности (НК) производства НТМК».
16. ТУ 0921-125-01124323-2003 «Рельсы железнодорожные типов Р65 и Р65К повышенной износостойкости и контактной выносливости».
17. ТУ 0921-276-01124323-2012 «Рельсы железнодорожные широкой колеи. Общие технические условия».
18. ТУ 0921-231-01124323-2014 «Рельсы железнодорожные широкой колеи. Общие технические условия».
19. Технические указания по шлифованию рельсов, утвержденные распоряжением ОАО «РЖД» от 22 февраля 2011 г. № 388р.
20. Инструкция по устройству, укладке, содержанию и ремонту бесстыкового пути, утвержденная распоряжением ОАО «РЖД» от 14 декабря 2016 г. № 2544р.
21. ГОСТ Р 56046-2014 Национальный стандарт Российской Федерации. Показатели использования локомотивов, утвержден и введен в действие приказом Федерального агентства по техническому регулированию и метрологии от 11 июня 2014 г. № 661-ст.
22. Распоряжение ОАО «РЖД» от 16 января 2015 г. № 60р «Об утверждении Концепции развития технологии лубрикации зоны контакта „колесо-рельс“ в ОАО „Российские железные дороги“.»
23. Технологическая инструкция по ультразвуковому контролю сварных стыков рельсов в рельсосварочных предприятиях и в пути. ТИ 07.42-2004 г., утвержденная 24 декабря 2004 г. Первым заместителем ЦП В.П. Конаковым.
24. Технологическая инструкция по ультразвуковому контролю сварных стыков крестовин стрелочных переводов в условиях их эксплуатации. ТИ 07.129-2013, утвержденная распоряжением ОАО «РЖД» от 30 июля 2014 г. № 1768р.
25. Инструкция по контролю качества сварки рельсов в РСП, утвержденная распоряжением ОАО «РЖД» от 28 декабря 2012 г. № 2728р.
26. Технические условия ТУ 24.10.75-369-01124323-2019 «Рельсы железнодорожные, сваренные электроконтактным способом», утвержденные распоряжением ОАО «РЖД» от 10 ноября 2020 г. № 2479р.
27. ТУ 24.10.75-337-01124323-2019 «Рельсы железнодорожные, сваренные термитным способом. Технические условия», утвержденные распоряжением ОАО «РЖД» от 1 августа 2019 г. № 1643/р.
28. Распоряжение ОАО «РЖД» от 19 февраля 2021 г. № 340/р «Об утверждении Условий гарантии качества, порядка ведения рекламационно-претензионной работы по сварным рельсовым соединениям, не соответствующим гарантийным обязательствам».
29. Распоряжение ОАО «РЖД» от 25 января 2022 г. № 151/р «Об утверждении Положения о входном контроле материалов верхнего строения пути на производственных базах рельсосварочных предприятий, путевых машинных станций, опытных путевых машинных станций, дистанций пути, дистанций инфраструктуры, дирекций снабжения».
30. ТУ 24.10.75.111-298-05757676-2017 «Рельсы железнодорожные широкой колеи типа Р65 категории ДТ400ИК повышенной износостойкости и контактной выносливости».
31. Типовые технологические процессы сварки новых, ремонта и сварки старогодных железнодорожных рельсов в рельсосварочных предприятиях сети железных дорог ОАО «РЖД», утвержденные ОАО «РЖД» 15 октября 2010 г.
32. Технические условия ТУ 24.10.75-368-01124323-2019 «Рельсы железнодорожные, отремонтированные в пути электродуговой наплавкой автоматическим способом в местах дефектов с кодами 16.3, 17.3, 46.3, 47.3», утвержденные распоряжением ОАО «РЖД» от 14 августа 2019 г. № 1759/р.
33. Инструкция по текущему содержанию железнодорожного пути, утвержденная распоряжением ОАО «РЖД» от 14 ноября 2016 г. № 2288/р.
34. Технические требования (временные) «Маркировка рельсовой продукции» от 6 февраля 2019 г. ТТ № ЦДИ-140.
35. Правила назначения ремонтов железнодорожного пути, утвержденные распоряжением ОАО «РЖД» от 17 декабря 2021 г. № 2888/р.
36. Инструкция по применению старогодных материалов железнодорожного пути, утвержденная распоряжением ОАО «РЖД» от 5 мая 2022 г. № 1225/р.
37. Руководство по применению, эксплуатации, ремонту и техническому обслуживанию рельсов железнодорожных широкой колеи по ГОСТ Р 51685-2013, ГОСТ Р 51685-2000, ТУ-0921-276-01124323-2012 в железнодорожном пути общего пользования, утвержденное ОАО «ЕВРАЗ ЗСМК» 25 декабря 2015 г.
38. Распоряжение ОАО «РЖД» от 20 апреля 2021 г. № 832/р «Об утверждении нормативных документов по вопросам формирования, учета, хранения, применения и методики расчета покилометрового запаса верхнего строения пути в ОАО „РЖД“.»
39. Технические условия ТУ 24.10.75-372-01124323-2019 «Рельсы железнодорожные, старогодные, сваренные электроконтактным способом», утвержденные распоряжением ОАО «РЖД» от 14 апреля 2021 г. № 787/р.
40. Распоряжение ОАО «РЖД» от 29 мая 2020 г. № 1137/р «Об утверждении порядка учета жизненного цикла рельса в единой корпоративной автоматизированной системе управления инфраструктурой».
41. ГОСТ 10503-71 Краски масляные, готовые к применению. Технические условия, утвержден постановлением Государственного комитета СССР по стандартам от 5 августа 1971 г. № 1358.
42. ГОСТ 9012-59 Металлы. Метод измерения твердости по Бринеллю. Утвержден и введен в действие Госстандартом СССР 4 февраля 1959 г.
43. ГОСТ 6996-66. Сварные соединения. Методы определения механических свойств. Утвержден и введен в действие постановлением Госстандарта СССР от 3 марта 1966 г. № 4736.
44. Правила применения сварочного оборудования при ремонте электродуговой наплавкой рельсов и элементов стрелочных переводов на железных дорогах ОАО «РЖД» ЦПТ-69/6, утвержденные распоряжением ОАО «РЖД» от 25 апреля 2011 г. № 916р.
45. Правила применения сварочных материалов при ремонте электродуговой наплавкой рельсов и элементов стрелочных переводов на железных дорогах ОАО «РЖД» № ЦПТ-69/5, утвержденные распоряжением ОАО «РЖД» от 25 апреля 2011 г. № 916р.
46. ГОСТ Р 53410-2009 Круги зачистные для ручных шлифовальных машин, утвержден и введен в действие приказом Федерального агентства по техническому регулированию и метрологии от 15 октября 2009 г. № 452-ст.
47. ГОСТ Р 8.563-2009 Национальный стандарт Российской Федерации. Государственная система обеспечения единства измерений. Методики (методы) измерений, утвержден и введен в действие приказом Ростехрегулирования от 15 декабря 2009 г. № 1253-ст.
48. Методика планирования и нормирования расхода смазочных материалов для лубрикации зоны контакта «колесо-рельс», утвержденная распоряжением ОАО «РЖД» от 20 января 2012 г. № 81р.
49. Распоряжение ОАО «РЖД» от 27 апреля 2022 г. № 1162/р «Об утверждении форм внутреннего статистического учета и инструктивных указаний по их заполнению по путевому хозяйству».
50. ТУ 24.10.75-379-01124323-2021 Рельсы железнодорожные, отремонтированные в пути наплавкой термитным способом по технологии АТН-2 в местах дефектов с кодами 16.3, 46.3, утвержденные распоряжением ОАО «РЖД» от 17 февраля 2022 г. № 385/р.
51. Распоряжение ОАО «РЖД» от 20 апреля 2021 г. № 832/р «Об утверждении нормативных документов по вопросам формирования, учета, хранения, применения и методики расчета покилометрового запаса верхнего строения пути в ОАО „РЖД“.»
52. ГОСТ 34664-2020 Межгосударственный стандарт. Рельсы железнодорожные, сваренные термитным способом. Технические условия. Введен в действие приказом Росстандарта от 20 августа 2020 г. № 518-ст.
53. ТУ 24.10.75.111-310-05757676-2019 «Рельсы железнодорожные широкой колеи дифференцированно термоупрочненные класса прочности 370» (Изменения № 1), утвержденные распоряжением ОАО «РЖД» от 14 апреля 2021 г. № 787р.
54. ТУ 24.10.75.111-357-01124323-2018 «Рельсы железнодорожные широкой колеи типа Р65 категории ДТ350, ДТ350СС и ДТ350ВС производства ТОО „Актюбинский рельсобалочный завод“.»
55. Распоряжение ОАО «РЖД» от 29 сентября 2020 г. № 2133/р «О внесении изменений в ТУ 24.10.75-337-01124323-2019 „Рельсы железнодорожные, сваренные термитным способом. Технические условия“.»
56. Распоряжение ОАО «РЖД» от 14 августа 2019 г. № 1762/р «Об утверждении Технологической инструкции устранения дефектов смятия и износа головки рельсов в зоне сварного стыка электродуговой наплавкой».
Примечание. При использовании настоящего Положения целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего документа «Положение о системе ведения рельсового хозяйства ОАО „РЖД“ в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.»
Приложение к Положению о системе ведения рельсового хозяйства ОАО «РЖД»
РЕКОМЕНДУЕМЫЕ СФЕРЫ РАЦИОНАЛЬНОГО ПРИМЕНЕНИЯ РЕЛЬСОВ РАЗЛИЧНЫХ КАТЕГОРИЙ С ДИФФЕРЕНЦИРОВАННЫМ ПОДХОДОМ