Извещение № 2 об изменении Инструкции по сварке и наплавке при ремонте грузовых вагонов
Актуально на 04.11.2026.
Как цитировать: "Извещение N 2 об изменении Инструкции по сварке и наплавке при ремонте грузовых вагонов". 2. https://bukva.ai/docs/2-szht-sng-sovet-po
(Утверждено в г. Астане 07.05.2014 на 60-ом заседании Совета по железнодорожному транспорту СНГ)
Примечание
В соответствии с Протоколом от 07.05.2014 данный документ введен в действие с 1 августа 2014 года.
Утверждено
на шестидесятом заседании
Совета по железнодорожному транспорту
7 мая 2014 года
Согласовано
Комиссией Совета
по железнодорожному транспорту
полномочных специалистов
вагонного хозяйства
железнодорожных администраций
Протокол
от 4 — 6 марта 2014 г. № 57
ИЗВЕЩЕНИЕ № 2 ОБ ИЗМЕНЕНИИ ИНСТРУКЦИИ ПО СВАРКЕ И НАПЛАВКЕ
ПРИ РЕМОНТЕ ГРУЗОВЫХ ВАГОНОВ
1. Пункт 5.4.1 Корпус автосцепки:
- в первый абзац: после обозначения «20ФТЛ» добавить обозначение марок сталей «20ГЛ, 20ФЛ»;
- перечисление «б»: в первом и втором абзацах слово «окна» заменить на слово «окон»; в первом перечислении слово «головки» заменить на слово «головы»;
- перечисление «г»: изложить в новой редакции: «заварка трещин в хвостовике на участке от головы автосцепки (включая переходную зону) до отверстия под клин тягового хомута суммарной длиной до 100 мм у корпусов, проработавших свыше 20 лет и не более 150 мм для остальных корпусов. Ранее разделанные и заваренные трещины учитываются, если по этой заварке возникла повторная трещина. В этом случае в суммарный размер трещин включается вся длина ранее выполненной заварки;»;
- перечисление «е»: после слова «предохранителя» добавить слова «и серповидного прилива»;
- перечисление «ж» изложить в новой редакции: «приварка серповидного прилива с полочкой в случае их излома. Перед приваркой полочку закрепить в правильном положении при помощи специального кондуктора. Сварка должна производиться с полным проплавлением по всей толщине полочки;»;
- перечисление «л» изложить в новой редакции: «наплавка изношенных поверхностей хвостовика, деф. 2 и деф. 3, при глубине износа от 3 мм до 8 мм;»;
- перечисление «м»: слова «при износе не свыше 6 мм» заменить на слова «при износе от 3 мм до 6 мм»;
- перечисление «т» изложить в новой редакции: «наплавка боковых стенок отверстия под клин, деф. 15, изношенных на глубину от 3 мм до 8 мм.»
Перед наплавкой перемычки со стороны отверстия под клин (валик) тягового хомута ее толщина, измеренная в средней части, должна быть не менее 40 мм для автосцепки СА-3 и не менее 44 мм для автосцепки СА-3М;»;
- в первый абзац добавить обозначение марок сталей «сталь 20ГЛ, 20ФЛ по ГОСТ 22703».
- перечисление «е» изложить в новой редакции: «заварка с последующим сверлением отверстий в замке и вставке автосцепки СА-3М, если диаметр их в замке более 17 мм, а во вставке — более 17,5 мм;»;
- перечисление «ж» изложить в новой редакции: «наплавка изношенной замыкающей поверхности вставки автосцепки СА-3М.».
3. Рисунок 5.42: исключить дефект 2.
4. Пункт 5.4.3 Замкодержатель:
- в первом абзаце исключить обозначение марок сталей 15Л и 20Л, 20ФЛ;
- перечисление «г» изложить в новой редакции: «наплавка износа лапы (упорной части и торцов), деф. 4;».
5. Пункт 5.4.4 Предохранитель замка
Первый абзац: после обозначения «20ФЛ» добавить обозначение «32Х06Л»; после обозначения «ГОСТ 380» добавить обозначение «и ГОСТ 535.».
6. Пункт 5.4.5 Подъемник замка
Первый абзац: добавить обозначение марок сталей «сталь 20ГЛ, 20ФЛ по ГОСТ 22703».
7. Пункт 5.4.6 Валик подъемника:
- первый абзац изложить в новой редакции: «Материал — сталь 20ГЛ, 20ФЛ по ГОСТ 22703»;
- перечисление «г» исключить.
8. Рисунок 5.46: исключить дефект 5.
9. Пункт 5.4.7 Розетка ударная:
- в первый абзац добавить обозначение марок сталей «сталь 20ГЛ, 20ФЛ по ГОСТ 22703»;
- перечисление «а» исключить;
- перечисление «и»: после слов «из стали Ст3» добавить слова «или стали 09Г2С по ГОСТ 19281»;
- из рисунка 5.47 исключить дефекты 1 и 4.
10. Пункт 5.4.8 Балочка центрирующая:
- в первый абзац добавить обозначение марок сталей «сталь 20ГЛ, 20ФЛ по ГОСТ 22703».
- перечисление «а»: исключить дефект 5;
- перечисление «в» изложить в новой редакции: «наплавка опорной поверхности, деф. 3, при износе не более 10 мм. При износе на глубину от 5 мм до 10 мм допускается приварка одной плотно пригнанной пластины, повторяющей конфигурацию опорной поверхности, из стали марки 09Г2С с предварительной механической обработкой места приварки;»;
- перечисление «д»: слово «сухарей» заменить на слова «перемычек (планок)».
11. Рисунок 5.48: дефект 5 исключить.
12. Пункт 5.4.9 Подвеска маятниковая:
- первый абзац изложить в новой редакции: «Материал — сталь 38ХС по ГОСТ 4543»;
- во втором абзаце второе предложение изложить в новой редакции: «Наплавку следует производить с предварительным подогревом до температуры 250 — 300 °C».
13. Пункт 5.4.10 изложить в новой редакции:
«5.4.10 Центрирующая балочка (подпружиненная)»
5.4.10.1 Плита поддерживающая (рисунок 5.50)
Материал — сталь 20Л и сталь 32Х06Л по ГОСТ 977.
При всех видах ремонта разрешается:
а) наплавка поверхностей выемки, деф. 1, при глубине износа от 3 до 9 мм.
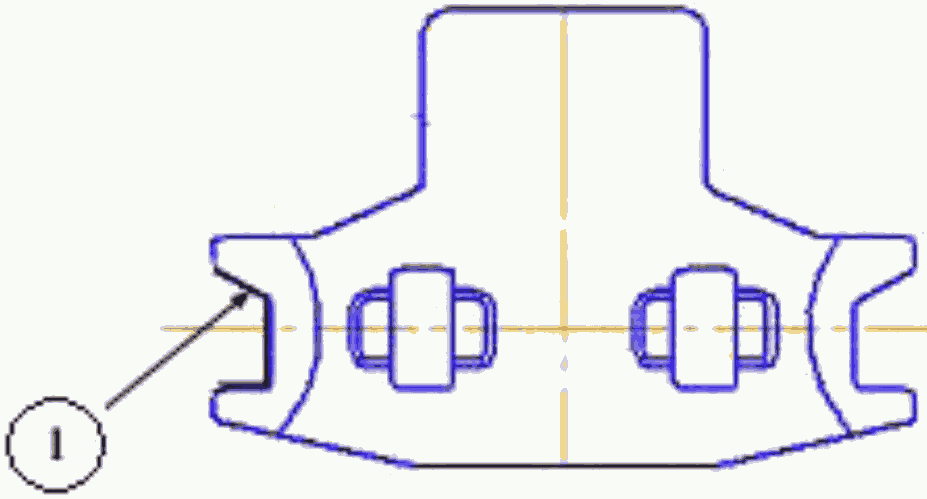
Рисунок 5.50. Плита поддерживающая
5.4.10.2 Балочка (корпус балочки) (рисунок 5.50а)
Материал — сталь 32Х06Л по ГОСТ 977.
При всех видах ремонта разрешается:
а) наплавка ограничительных выступов при глубине износа более 4 мм, деф. 1;
б) наплавка крюкообразных опор при глубине износа более 3 мм, деф. 2;
в) наплавка других поверхностей балочки при глубине износа более 3 мм.
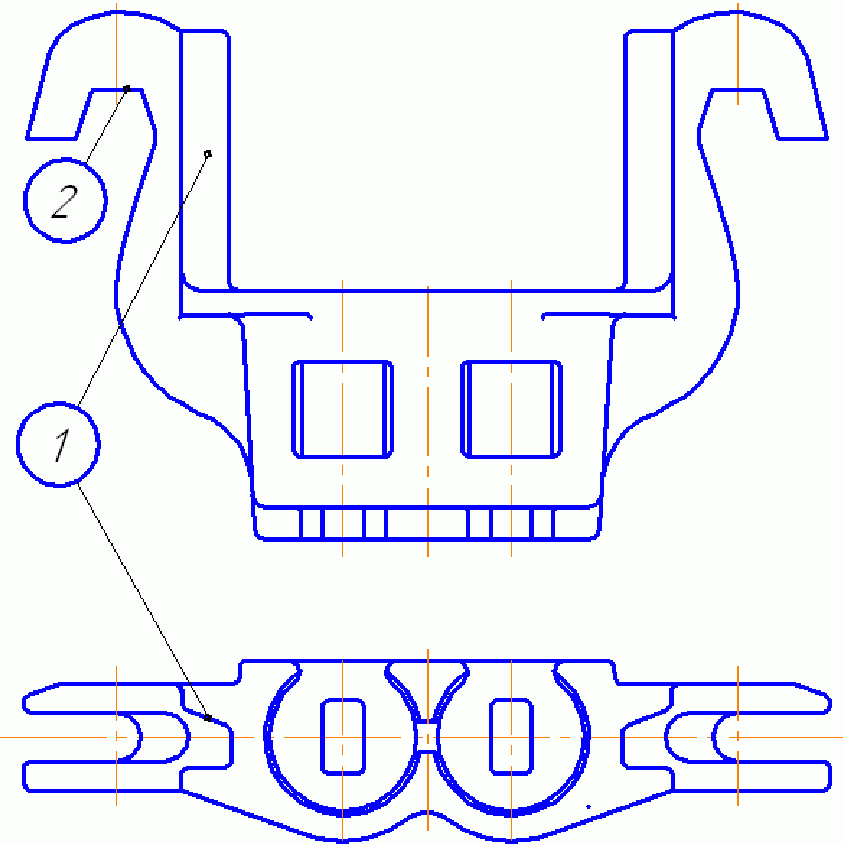
Рисунок 5.50а. Балочка (корпус балочки)
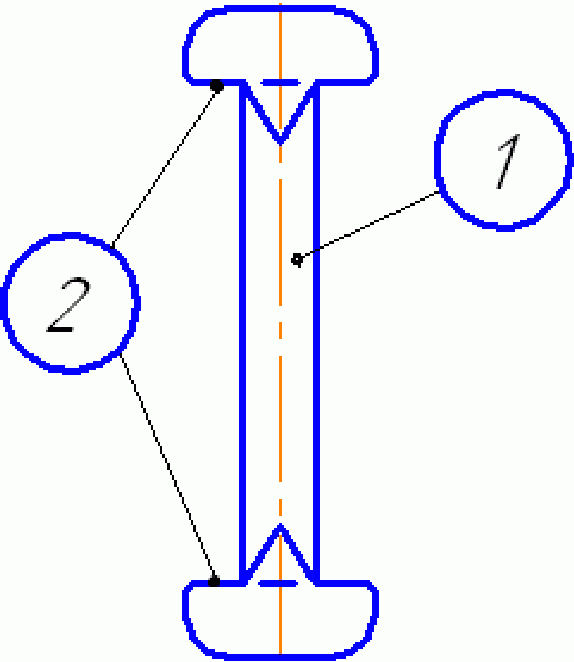
5.4.10.3 Фиксатор (рисунок 5.50б)
Материал — сталь 38ХС по ГОСТ 4543.
При всех видах ремонта разрешается:
а) наплавка износа стержня по диаметру более 2 мм, деф. 1;
б) наплавка износа головки фиксатора, деф. 2, при условии, что в изношенном месте ее высота не менее 10 мм. Наплавку следует производить с предварительным подогревом до температуры 250 — 300 °C. Наплавленный металл не должен доходить до стержня фиксатора на 3 — 5 мм во избежание подреза.
14. Пункты 5.4.11, 5.4.12, 5.4.13, 5.4.14, 5.4.15, 5.4.16 исключить.
15. Пункт 5.4.17 Плита упорная
Первый абзац изложить в новой редакции: «Материал — сталь 38ХС по ГОСТ 4543».
16. Пункт 5.4.18 Хомут тяговый автосцепки СА-3 и СА-3М:
- в первый абзац после обозначения «20Г1ФЛ» добавить обозначение марок сталей «20ГЛ, 20ФЛ»;
- исключить обозначение пункта «7.4.18.1»;
- перечисление «а» изложить в новой редакции: «наплавка изношенной поверхности потолка проема головной части хомута, деф. 1;»;
- перечисление «г» изложить в новой редакции: «наплавка боковых поверхностей, деф. 4, деф. 9, при глубине износа от 5 мм до 8 мм.»
Наплавка изношенных мест на тяговых полосах, деф. 5, при условии, что толщина тяговой полосы в месте износа не менее 20 мм, а ширина не менее 95 мм для тяговых хомутов автосцепки СА-3 с шириной полосы 120 мм и не менее 130 мм для хомутов с шириной полосы 160 мм. Для автосцепок СА-3М толщина тяговой полосы в месте износа должна быть не менее 22 мм, а ширина — не менее 115 мм;»;
17. Пункт 5.4.19 Упор передний, упор задний:
- первый абзац изложить в новой редакции: «Материал — сталь 20ГЛ, 20ФЛ, 20Г1ФЛ по ГОСТ 22703 и ГОСТ 977»;
- ввести последний абзац «Заварку трещин следует производить с предварительным подогревом до температуры 250 — 300 °C».
18. Пункт 5.4.20 Планка поддерживающая:
- первый абзац изложить в новой редакции: «Материал — сталь ВСт3 по ГОСТ 380, сталь 20 по ГОСТ 1050, сталь 09Г2, 09Г2Д, 09Г2СД по ГОСТ 19281, сталь 20ГЛ, 20ФЛ по ГОСТ 977»;
- второй абзац изложить в новой редакции «При всех видах ремонта разрешается наплавка изношенной поверхности при глубине износа от 4 мм до 9 мм для поддерживающей планки автосцепки СА-3 и более 3 мм для поддерживающей планки автосцепки СА-3М».
19. Пункт 5.4.21 изложить в новой редакции:
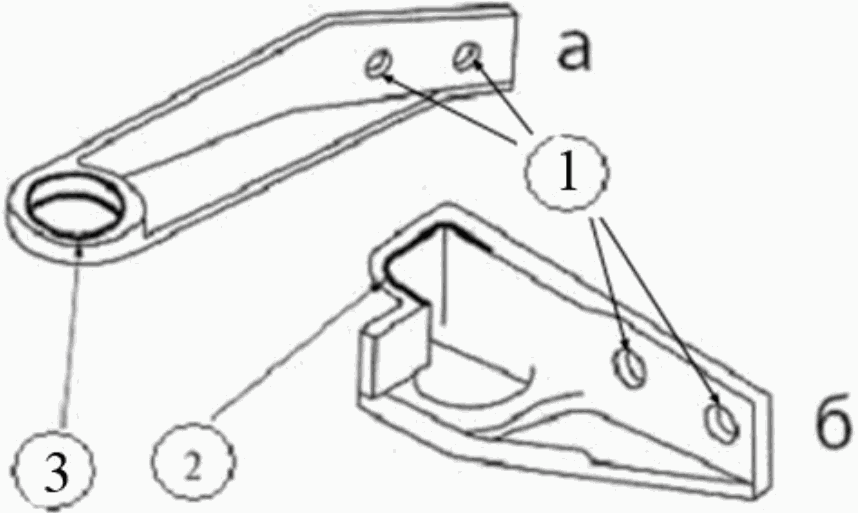
«5.4.21 Кронштейн и кронштейн фиксирующий (рисунок 5.61.1)»
Материал — сталь 20ГЛ, 20ФЛ по ГОСТ 22703.
При всех видах ремонта разрешается:
а) заварка разработанных отверстий в кронштейнах, деф. 1, с последующим сверлением новых отверстий;
б) наплавка изношенных поверхностей кронштейна в отверстии для расцепного рычага, деф. 3, и места выработки в фиксирующем кронштейне, деф. 2;
20. Пункт 5.4.23 Цепь расцепного рычага:
Второй абзац изложить в новой редакции: «При всех видах ремонта заваривать удлиненное звено, заведенное в отверстие валика подъемника, а также соединительное звено, заведенное на регулировочный болт».