ВСН 375-77. Ведомственные строительные нормы. Инструкция по автоматической дуговой под флюсом и электрошлаковой сварке с порошковым присадочным металлом (ППМ)
(утв. Минмонтажспецстроем СССР 10.02.1977)
Примечание
Документ введен в действие с 01.07.1977.
10 февраля 1977 года
ВЕДОМСТВЕННЫЕ СТРОИТЕЛЬНЫЕ НОРМЫ
ИНСТРУКЦИЯ ПО АВТОМАТИЧЕСКОЙ ДУГОВОЙ ПОД ФЛЮСОМ И ЭЛЕКТРОШЛАКОВОЙ СВАРКЕ С ПОРОШКОВЫМ ПРИСАДОЧНЫМ МЕТАЛЛОМ (ППМ)
1 июля 1977 года
Утверждены Минмонтажспецстроем СССР 10 февраля 1977 года.
Инструкция разработана Всесоюзным научно-исследовательским институтом по монтажным и специальным строительным работам (ВНИИмонтажспецстрой) Минмонтажспецстроя СССР с участием Института электросварки (ИЭС) им. Е.О. Патона АН СССР и Московского высшего технического училища (МВТУ) им. Н.Э. Баумана Министерства высшего и среднего специального образования СССР.
Инструкция подготовлена кандидатами техн. наук И.И. Ивочкиным, А.И. Алексеевым, Б.Д. Малышевым, Ю.А. Черновым, А.Ф. Соседовым, Н.П. Рощупкиным; инженерами К.А. Илюковичем, Л.М. Матвеевой (ВНИИМонтажспецстрой) при участии докт. техн. наук О.И. Стеклова, канд. техн. наук Б.Ф. Якушина (МВТУ им. Н.Э. Баумана), доктора техн. наук Б.Ф. Лебедева, В.А. Богдановского (ИЭС им. Е.О. Патона).
Инструкция предназначена для специалистов сварочного производства, работающих по изготовлению и монтажу металлических конструкций.
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1 Инструкция распространяется на следующие способы сварки металлических конструкций:
автоматическую дуговую сварку под флюсом с применением порошкового присадочного металла (ППМ) в нижнем положении стыковых и угловых соединений из низкоуглеродистых сталей марок ВСт3кп, ВСт3пс, ВСт3сп и низколегированных сталей марок 09Г2С, 14Г2, 10Г2С1, 10ХСНД, 15ХСНД, 16Г2АФ и 14Х2ГМР толщиной до 60 мм;
электрошлаковую сварку с применением ППМ низкоуглеродистых сталей марок ВСт3кп, ВСт3пс, ВСт3сп и низколегированных сталей марок 10Г2С1, 09Г2С, 10ХСНД, 15ХСНД, 16Г2АФ толщиной 30 — 60 мм.
При обоих способах сварки с ППМ следует руководствоваться общими требованиями СНиП III-18-75 «Металлические конструкции. Правила производства и приемки работ» и положениями СНиП III-А.11-70 «Техника безопасности в строительстве», а также указаниями «Инструкции по изготовлению стальных конструкций из углеродистой и низколегированной сталей» МСН 97-65/ГМСС СССР и «Инструкции по электрошлаковой сварке кожухов доменных печей».
1.2. Введение в зону сварки ППМ повышает тепловую эффективность процесса и качество сварного соединения. Благодаря таким свойствам ППМ, как автономность, развитая поверхность и малая масса частиц, введение его в зону сварки позволяет значительно уменьшить потери тепла и повысить коэффициент полезного действия источника сварочного тепла.
1.3. В качестве ППМ используется крупка, приготовленная на простейшем станке (Приложение 1) из сварочной проволоки диаметром 0,8 — 2,0 мм. При этом длина частицы крупки должна быть равна диаметру проволоки.
1.4. Сварочная проволока, применяемая для изготовления крупки, должна быть очищена от технологических и противокоррозионных смазок, масел, грязи и ржавчины.
1.5. ППМ должен иметь неокисленную поверхность и храниться в металлических закрытых сосудах в сухом помещении.
1.6. Изготовлять ППМ можно на любом стандартном и нестандартном оборудовании, обеспечивающем требуемые размеры металлической крупки.
1.7. Сварочный флюс АН-348А, АН-60, АН-22, АН-8 по ГОСТ 9082-69 перед сваркой необходимо прокалить при температуре 200 — 250 °C в течение 1,0 — 1,5 ч, если влажность флюса превышает 0,1%, в соответствии с техническими условиями на эти материалы.
2. АВТОМАТИЧЕСКАЯ ДУГОВАЯ СВАРКА ПОД ФЛЮСОМ С ППМ
2.1. Автоматическая дуговая сварка под флюсом с ППМ производится на стандартном сварочном оборудовании: сварочных тракторах ТС-17МУ, ДТС-38, ТС-35, АДС-1000, сварочных самоходных автоматах подвесного типа АБСК, А-639К и др.
В качестве источников питания рекомендуются выпрямители ВКСМ-1000, ВДМ-1601, ВДМ-3001, ВСЖ-1600 и преобразователи типа ПСМ.
2.2 ППМ в зону сварки вводят двумя способами:
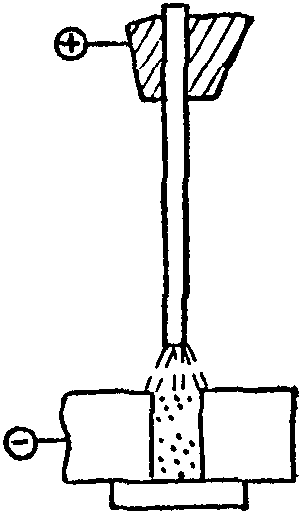
путем предварительной засыпки ППМ в зазор или разделку перед сваркой (рис. 1, а) простейшими устройствами;
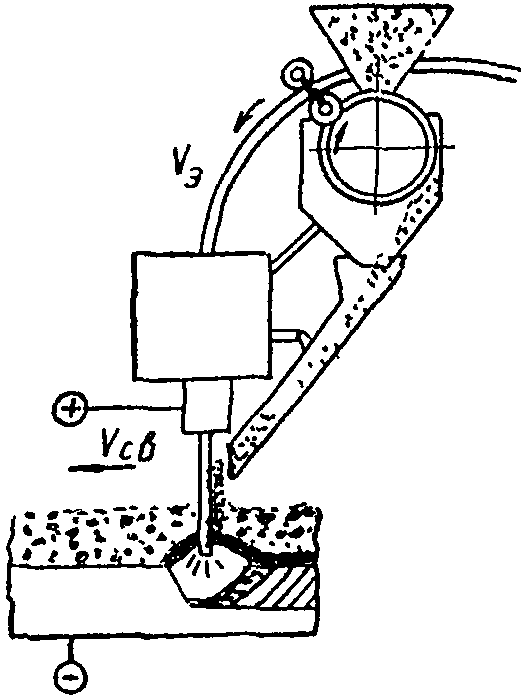
путем подачи ППМ с ферромагнитными свойствами на вылет электрода в процессе сварки (рис. 1, б).
б — с подачей ППМ на вылет электрода в процессе сварки
Дозировку и подачу ППМ на вылет электрода осуществляют дозатором конструкции ВНИИмонтажспецстроя, который устанавливают на любой сварочный трактор (рис. 2).
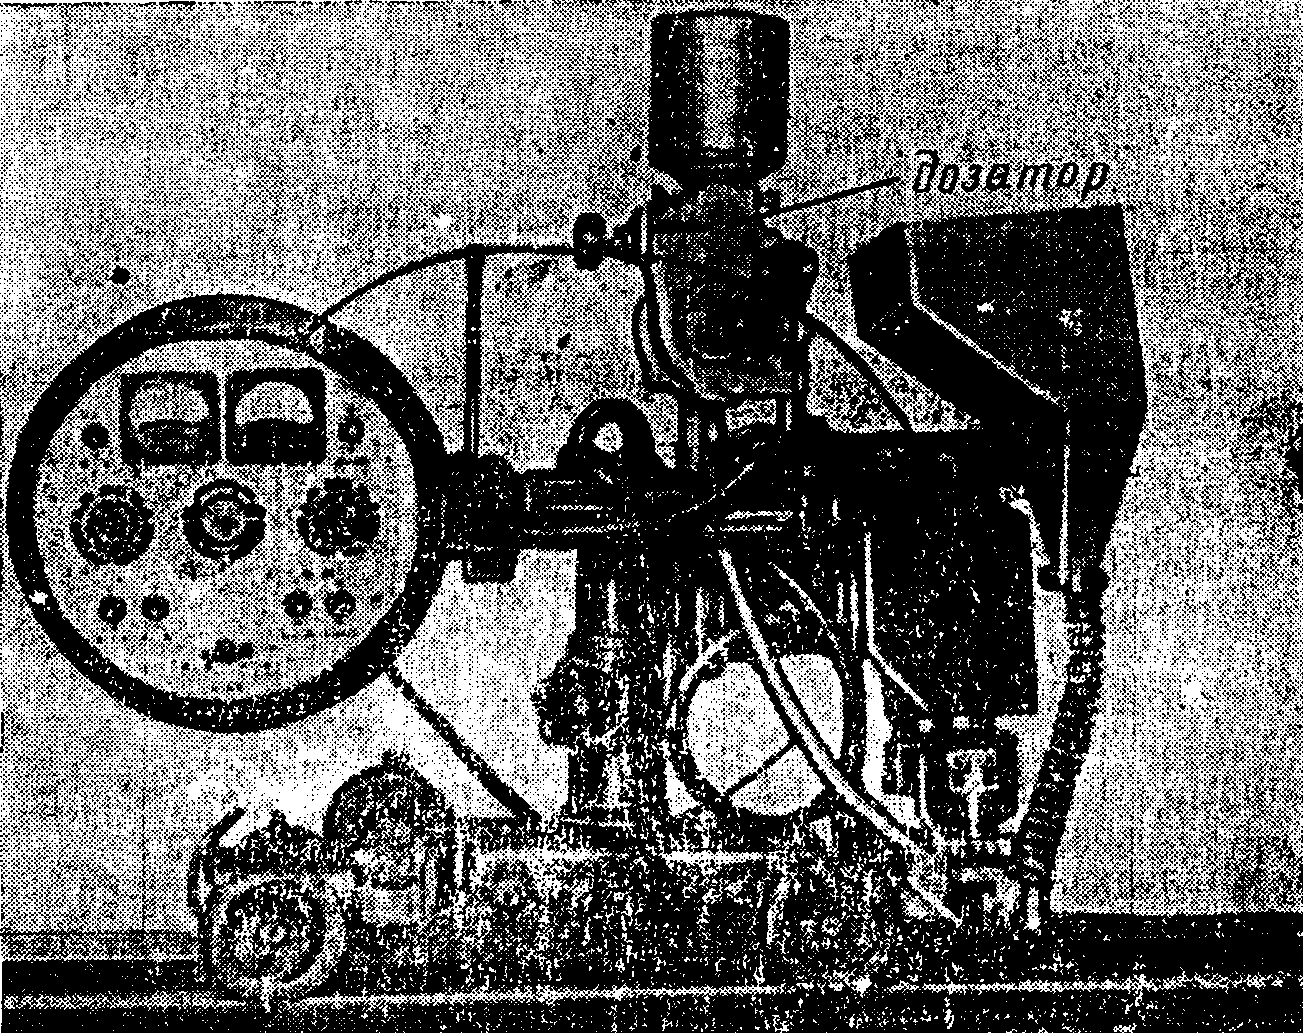
Рис. 2. Сварочный трактор АДС-1000 с установленным на нем
дозатором-приставкой для подачи ППМ на вылет электрода
Сварочные материалы
2.3. Поставляемый для сварки металл и сварочные материалы должны иметь сертификаты заводов-изготовителей.
2.4. Для обеспечения требуемых свойств металла шва необходимо применять ППМ и сварочную проволоку определенного химического состава (табл. 1), флюс марки АН-348А по ГОСТ 9087-69.
Сварочная проволока, используемая для приготовления ППМ
в зависимости от свариваемого металла
и марки электродной проволоки
Примечание. При сварке стали марки 14Х2ГМР необходимо применять электродную проволоку марки Св-08ХН2ГМЮ с ППМ из проволоки Св-08Г2С, флюс АН-17М.
Можно применять также флюсы АН-60 и АН-22 или смесь флюсов АН-348А и АН-60.
Технология сварки
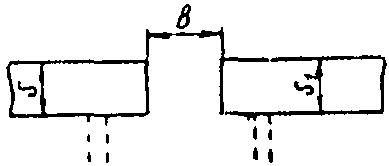
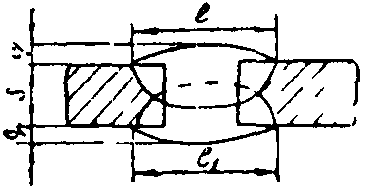
2.5. Типы сварных соединений, конструктивные элементы подготовки свариваемых кромок (углы разделки, притупления и т.п.) должны соответствовать данным табл. 2 и 3.
Швы стыковых соединений без скоса кромок,
двухсторонние на стальной подкладке или флюсовой подушке
| Тип шва по ГОСТ 8713-70 | Подготовка кромок | Выполненный шов | ||
| T1 и T5 | 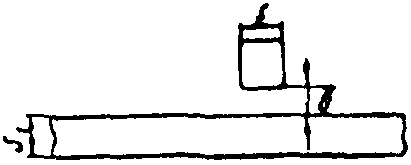 | 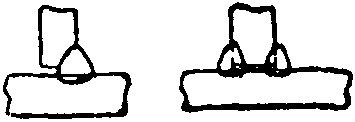 | ||
| Параметры, мм: | ||||
| S1 >= S | 3 — 5 | 6 — 10 | 12 — 16 | 18 — 40 |
| b | 0+1,0 | 0+1,5 | 0+1,5 | 0+1,5 |
2.6. При сборке деталей конструкции под сварку и подготовке поверхности необходимо руководствоваться указаниями СНиП III-18-75 «Металлические конструкции. Правила изготовления, монтажа и приемки» и «Инструкции по изготовлению стальных конструкций из углеродистой и низколегированной сталей» МСН 97-65/ПМСС СССР.
При подготовке под сварку стыковых соединений качество реза должно удовлетворять требованиям ГОСТ 14792-69. При этом допускается неперпендикулярность кромок реза к поверхности листов на величину h, которая не должна превышать значений, определяемых по формуле:
h \leq \frac{l_{min} - 3b}{2} ,
где l_{min} — минимальная ширина шва по ГОСТ;
b — зазор по табл. 2.
При сборке стыкового соединения листы с неперпендикулярно обработанными кромками необходимо размещать так, чтобы зазор в корне шва соответствовал значениям b согласно табл. 2 (рис. 3).
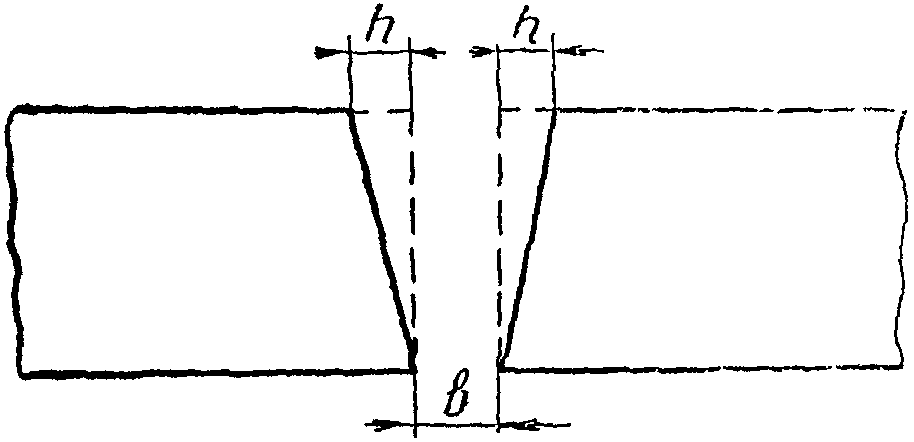
с неперпендикулярно обработанными кромками
2.7. При сборке конструкций прихватки нужно выполнять ручной электродуговой сваркой электродами типа Э-42А с фтористо-кальциевым покрытием (марки УОНИ-13/45, УП-2/45 и др.), типа Э-46Т с рутилово-карбонатным покрытием (марки МР-3, ОЗС-4, АНО-3 и др.) или полуавтоматической сваркой в среде CO_{2} , а также в смеси газов. Перед сваркой прихватки и свариваемые кромки должны быть тщательно очищены от шлака.
2.8. В тех местах, где зазоры в стыках деталей, собранных под сварку, превышают величины, указанные в табл. 2 - 3, в виде исключения разрешается производить подварку стыков либо наплавку кромок ручной дуговой или полуавтоматической сваркой в среде CO_{2} .
Сварка с предварительной засыпкой ППМ
2.9. Способ сварки с предварительной засыпкой ППМ (см. рис. 1, а) предназначен для двухсторонней сварки стыковых соединений без разделки кромок, а также для выполнения соединений с разделкой кромок и тавровых «в лодочку». Для предотвращения просыпания ППМ сварку первого прохода стыков следует производить на металлическом листе. Для этих целей разрешается применять флюсовую подушку или подушку из ППМ.
При сварке листов толщиной до 36 мм зазор в стыке следует заполнять ППМ заподлицо с поверхностью листов; для толщин 36 — 60 мм зазор заполняют на 2/3 толщины свариваемого металла.
Толщина слоя ППМ при сварке тавровых соединений «в лодочку» должна быть на 2 мм больше величины катета шва.
2.10. Режим автоматической сварки под флюсом с предварительной засыпкой ППМ стыков без разделки и «в лодочку» следует назначать в соответствии с табл. 4 - 5.
Режимы однодуговой автоматической двухсторонней сварки
стыковых соединений без скоса кромок под флюсом
с предварительной засыпкой ППМ
Режимы однодуговой автоматической сварки под флюсом
угловых соединений «в лодочку» из низкоуглеродистых сталей
с предварительной засыпкой ППМ
Примечание. Режимы сварки при использовании электродной проволоки диаметром 4 мм следует определять по номограмме согласно методике Приложения 3.
При сварке стыковых соединений других толщин, не указанных в табл. 4, скорость сварки следует корректировать в соответствии с разделом «Расчет технологических параметров сварки» (Приложение 2).
На режимах, указанных в табл. 5, сваривают соединения «в лодочку» из низкоуглеродистых сталей. Режимы сварки низколегированных сталей «в лодочку» следует выбирать по методике, изложенной в Приложении 3.
Сварку за один проход угловых соединений «в лодочку» с катетом шва более 14 мм осуществляют на более мощных источниках питания.
При использовании источников сварочного тока ВДМ-1601, ВДМ-3001 и ВСЖ-1600 сварку швов тавровых соединений «в лодочку» до катетов 18 — 20 мм можно производить за один проход.
На режимах, указанных в табл. 4, сваривают стыковые соединения из низкоуглеродистых и низколегированных сталей без предварительного подогрева, кроме сталей 16Г2АФ и 14Х2ГМР толщиной свыше 40 мм, режимы сварки этих сталей следует выбирать по методике Приложения 3.
2.11. Сварку стыковых соединений толщиной до 60 мм следует производить с двух сторон, по одному проходу с каждой стороны. Сварку второго прохода осуществляют в соответствии с табл. 4 на режиме первого, при этом засыпки ППМ не требуется. Сварку следует производить постоянным током обратной полярности.
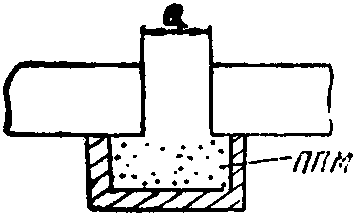
2.12. Дозировка ППМ при сварке «в лодочку» осуществляется с помощью шаблона (рис. 4). Для выполнения сварки «в лодочку» необходимо заменить направляющее колесо трактора другим, более широким, имеющим выточку по окружности такой глубины, чтобы колесо не касалось слоя ППМ, предварительно засыпанного в разделку.
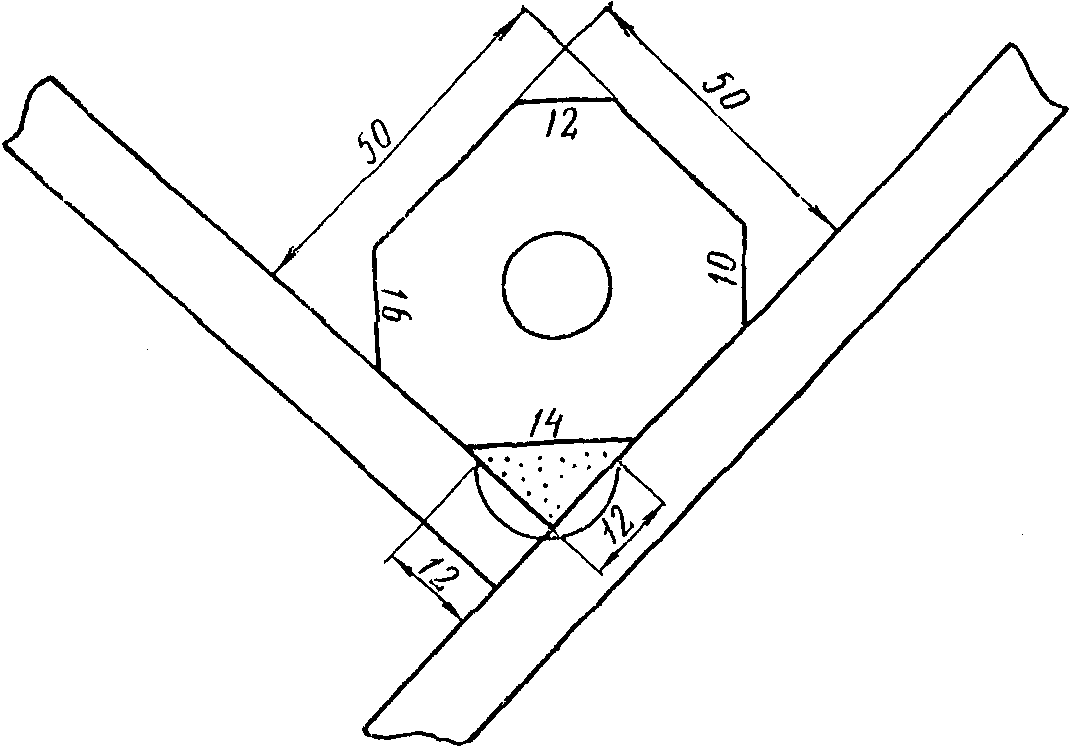
ППМ с помощью шаблона при сварке «в лодочку»
2.13. Сварку тавровых соединений с полным проваром стенки при толщине металла 12 — 20 мм для одностенчатых элементов балочных конструкций следует выполнять «в лодочку» при условии наклона стенки под углом 30° к горизонтали с обязательным обеспечением соответствующих зазоров.
Режимы сварки стыков с разделкой кромок с предварительной засыпкой ППМ следует назначать по методике Приложения 3.
Сварка с подачей ППМ на вылет электрода
2.14. Автоматическая дуговая сварка под флюсом с подачей ППМ с ферромагнитными свойствами на вылет электрода (см. рис. 1, б) предназначена для выполнения стыковых и тавровых «в лодочку» соединений. Данный способ позволяет применять повышенные режимы сварки.
2.15. Режимы автоматической дуговой сварки под флюсом с подачей ППМ на вылет электрода следует назначать в соответствии с табл. 6, 7, 8, 9 и 10. Сварка производится постоянным током обратной полярности. Количество ППМ выражается соотношением \beta = \frac{G_{\text{п}}}{G_{\text{э}}} ( G_{\text{п}} — масса ППМ, G_{\text{э}} — масса электродной проволоки).
Режимы автоматической дуговой сварки под флюсом
с подачей ППМ на вылет электрода стыковых соединений
с разделкой кромок по ручной подварке
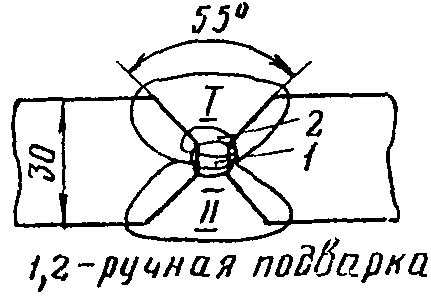
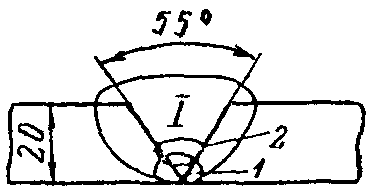
стыковых соединений с разделкой кромок
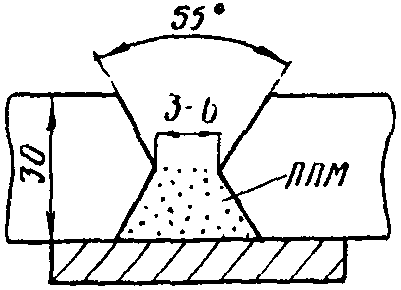
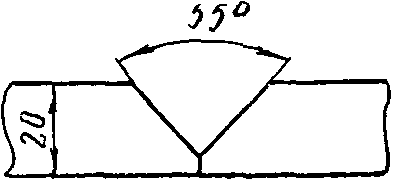
на флюсомедной подкладке
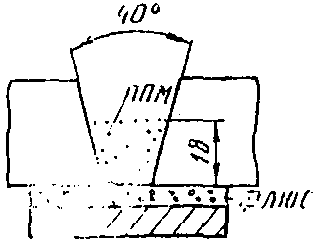
с подачей ППМ на вылет электрода тавровых соединений
«в лодочку»
дуговой сварки под флюсом с подачей ППМ на вылет электрода
стыковых соединений металла толщиной 5 — 16 мм
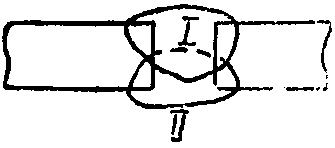
2.16. В табл. 6 даны режимы автоматической сварки стыковых соединений с X- и V-образной разделкой кромок по ручной подварке. Такие режимы рекомендуются, например, для конструкций типа шаровых резервуаров, изготовляемых в соответствии с ОСТ 26-291-71, цилиндрических обечаек (обжиговых печей, труб) и др.
На этих режимах автоматическую дуговую сварку под флюсом с подачей ППМ на вылет электрода низколегированных сталей выполняют без предварительного подогрева за два прохода по одному с каждой стороны. Перед наложением первого шва поверхность подварочного шва должна быть зачищена до металлического блеска. Перед началом сварки второго шва необходимо произвести выборку корня шва до чистого металла и зачистку кромок со сглаживанием углов в местах перехода к притуплению.
2.17. В табл. 7 представлены режимы автоматической дуговой сварки под флюсом с подачей ППМ на вылет электрода стыковых соединений со стандартной разделкой, без подварочных швов ручной сваркой.
В этом случае соединение с X-образной разделкой собирают с зазором 3 — 6 мм и укладывают на подушку из ППМ. При необходимости зазор перед сваркой дополнительно заполняют ППМ до верхней кромки притупления.
После наложения первого шва изделие кантуют для выполнения второго шва. Перед наложением второго шва нерасплавившийся ППМ, находящийся в разделке, следует удалить. Сварку второго шва производят без зачистки корня первого шва. В данном случае подготовка кромок может быть выполнена без притупления.
Соединение с V-образной разделкой собирают на прихватках без зазора, а затем производится автоматическая сварка с подачей ППМ на вылет электрода первого слоя на весу (если выполнена точная сборка без зазора) или на подкладке из ППМ (в случае сборки с зазором). Второй шов с обратной стороны выполняют обычной автоматической сваркой под флюсом без ППМ и без зачистки корня шва. На режимах, представленных в табл. 7, выполняют сварку низкоуглеродистых и низколегированных сталей без предварительного подогрева. При сварке листов других толщин, не указанных в таблице, режимы следует определять по методике Приложения 3.
2.18. В табл. 8 представлены режимы односторонней автоматической дуговой сварки под флюсом с ППМ стыковых соединений листов толщиной 20 — 40 мм из низкоуглеродистой стали.
Сварка выполняется на флюсомедной или остающейся стальной подкладке. Медная подкладка, охлаждаемая водой, состоит из секций, выполненных без канавки. Перед укладкой свариваемых листов на медную подкладку засыпают слой флюса толщиной 3 — 4 мм. Размер гранул флюса не должен превышать 1,5 мм. Затем на стенд укладывают свариваемые листы и жестко закрепляют. Поджатие флюсомедной подкладки к изделию осуществляется пневмошлангом с усилием 3 кгс/см2. Разделка кромок V-образная, без притупления. Угол скоса кромок 20°. Листы собирают с зазором в стыке 5 — 6 мм. Сварку производят в несколько проходов: первый проход — с предварительной засыпкой ППМ в разделку для образования обратного валика без подачи ППМ на вылет электрода; последующие проходы — только с подачей ППМ на вылет электрода. При сварке низколегированных сталей для выбора режима следует пользоваться методикой Приложения 3.
2.19. В табл. 9 представлены режимы автоматической дуговой сварки под флюсом с подачей ППМ на вылет электрода диаметром 5 мм тавровых соединений «в лодочку». Сварка выполняется постоянным током обратной полярности. Эти режимы предназначены для сварки низкоуглеродистых сталей. При сварке низколегированных сталей указанные режимы следует проверять, а также определять новые по допустимой скорости охлаждения согласно методике Приложения 3. По этой же методике выбирают параметры режима сварки при использовании электродной проволоки диаметром 4 мм.
2.20. В табл. 10 приведены режимы двухсторонней автоматической сварки под флюсом с ППМ стыковых соединений листов толщиной 5 — 16 мм.
Сварка первого прохода производится на подушке из ППМ с подачей ППМ на вылет электрода. Шов с другой стороны выполняется на тех же режимах без ППМ.
2.21. Технология выполнения сварки с ППМ аналогична обычной автоматической дуговой сварке под флюсом. Отличие состоит лишь в необходимости дозирования и введения ППМ в зону сварки определенным способом.
2.22. Перед сваркой изделия должны быть сварены контрольные образцы. Пластины для контрольных образцов изготовляют из того же металла, что и основное изделие. Образцы заваривает каждый сварщик, участвующий в сварке изделия, с применением тех же режимов, материала и оборудования, что и при сварке основного изделия. Контрольные образцы подвергают стандартным испытаниям по ГОСТ 6996-66 и ТУ для данных изделий.
Дефекты сварных швов, причины их появления и способы устранения
2.23. В сварных швах, выполненных автоматической дуговой сваркой под флюсом с применением ППМ, могут появиться дефекты, присущие обычному способу дуговой сварки: поры, непровары, кратеры, наплывы, подрезы, прожоги и др.
Однако применение ППМ существенно уменьшает порообразование, появление шлаковых включений и несплошностей швов.
2.24. Причинами возникновения дефектов при автоматической дуговой сварке с ППМ являются отклонения от заданных режимов сварки, некондиционность электродной проволоки, основного металла, флюса и др.
Смещение электрода от оси стыка, а также подача ППМ больше требуемого количества могут вызвать несплавления.
2.25. Внутренние и наружные дефекты свариваемых швов, превышающие допустимые нормы и подлежащие исправлению, должны быть удалены любым доступным способом с последующей подваркой участков в соответствии с указаниями нормативно-технических документов.
2.26. Исправленные полностью или частично дефектные швы следует вновь проконтролировать.
3. ЭЛЕКТРОШЛАКОВАЯ СВАРКА С ППМ
Сварочное оборудование. Источники питания и монтажные приспособления
3.1. Для электрошлаковой сварки с ППМ используют автоматы типа А-820М или другие, снабженные приставкой-дозатором (рис. 5). Приставку крепят на «ноже» автомата со стороны заднего ползуна. Основные узлы приставки: бункер для ППМ, дозирующее устройство, трубка для подачи ППМ в зону сварки (рис. 6). Перемещают аппарат А-820М с помощью фрикционных приводных роликов по направляющему уголку 45 x 45 x 5, который устанавливают параллельно стыку.
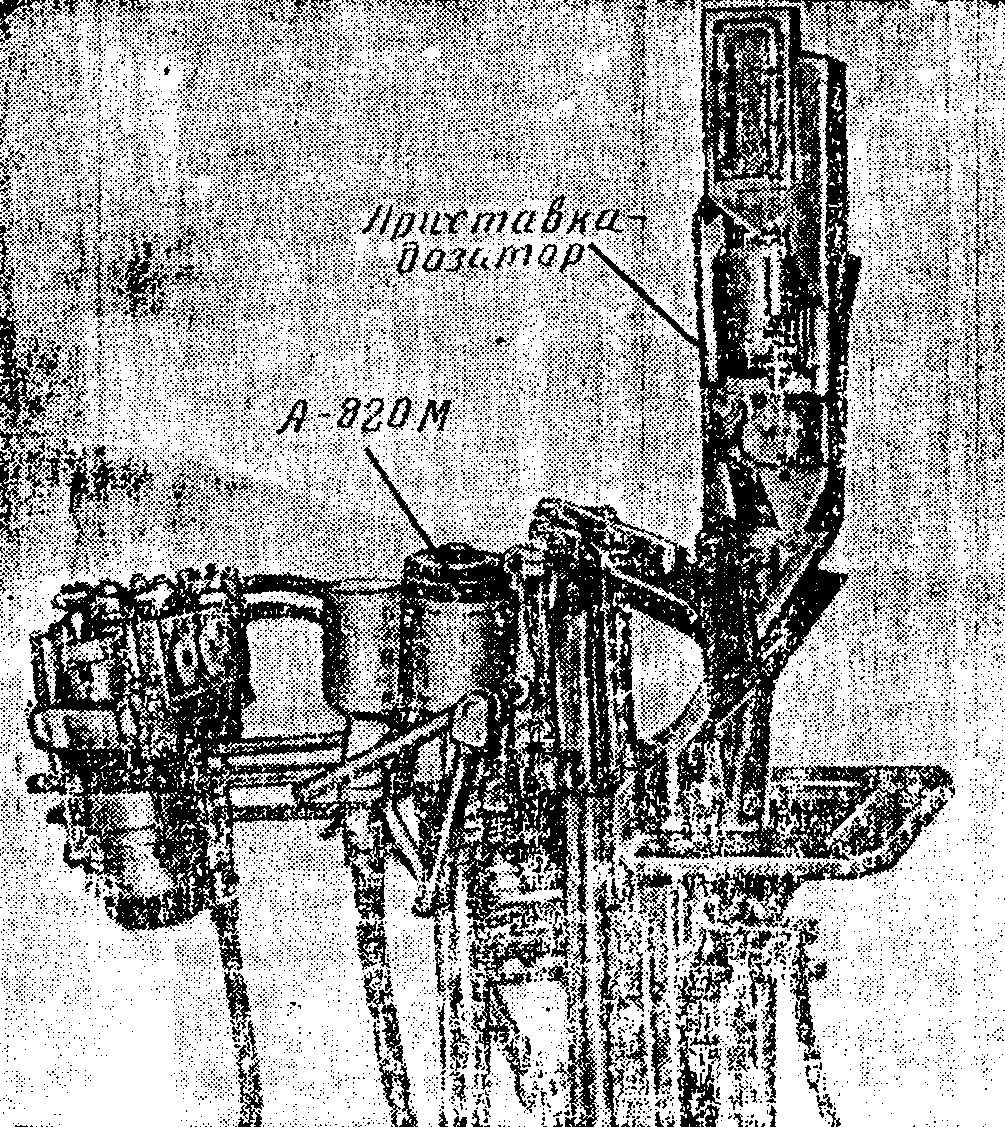
Рис. 5. Автомат А-820М с приставкой для дозировки ППМ
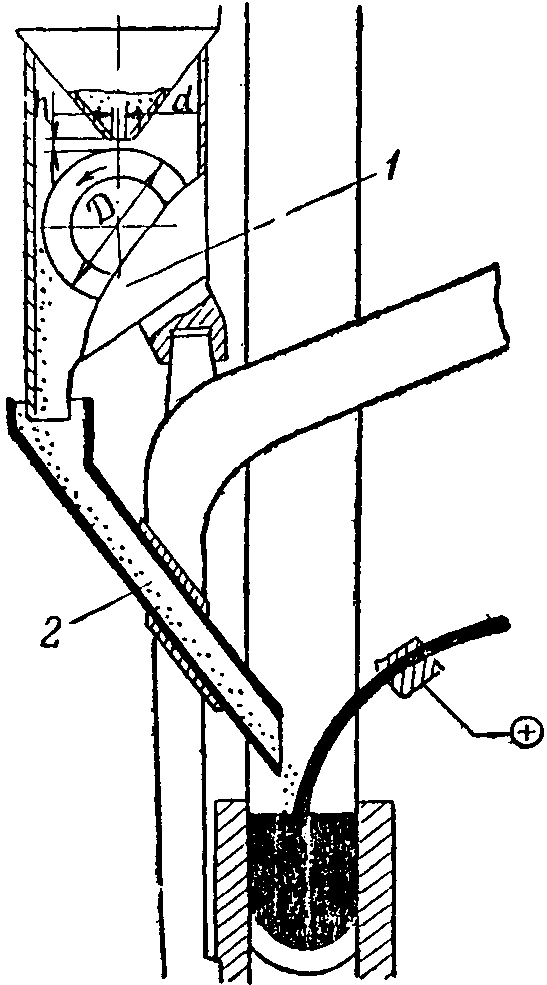
Рис. 6. Принципиальная схема дозировки ППМ
и подключения токопроводов: 1 — приставка-дозатор;
2 — трубка для подачи ППМ к электроду
3.2. Для удержания ванны расплавленного металла и шлака с обеих сторон свариваемого шва используют шарнирные медные формирующие ползуны, охлаждаемые водой. Система охлаждения ползунов может быть замкнутой или открытой. При сварке на монтаже применяют простейшую замкнутую систему охлаждения, состоящую из бака с жидкостью, насоса, магистрали с предохранительным клапаном и двух шлангов: напорного и сливного. Охлаждающая жидкость не должна нагреваться выше 60 — 70°, так как при перегреве образуются паровые пробки и циркуляция воды нарушается.
3.3. В качестве источников питания используют сварочные преобразователи постоянного тока ПС-1000 без балластных реостатов. Сварку ведут током обратной полярности. Сварочная цепь должна быть соединена таким образом, чтобы избежать значительных несимметричных магнитных полей в зоне сварки.
3.4. При электрошлаковой сварке с ППМ на монтаже необходимо оборудовать помещения для установки источника питания, сварочного автомата А-820М, аппаратных ящиков, сушильного шкафа для флюса, металлического шкафа для ППМ, стеллажа для хранения сварочных материалов, инвентаря, инструмента.
3.5. При электрошлаковой сварке с ППМ используются те же сборочно-сварочные приспособления, что и при обычной электрошлаковой сварке. Размеры скоб даны на рис. 7 с учетом того, что внутри монтажной скобы должна проходить приставка. Первые скобы устанавливают на расстоянии 400 — 500 мм от нижнего края листов, все остальные — 800 — 1000 мм друг от друга.
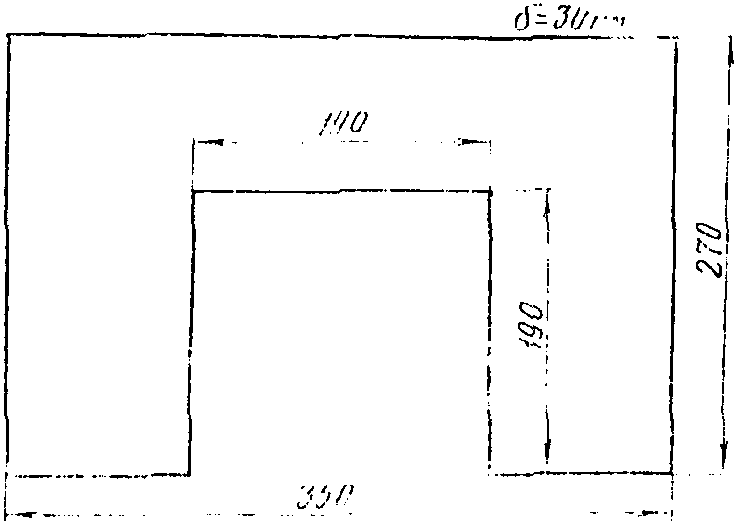
применяемых при электрошлаковой сварке с ППМ
3.6. После установки автомата на направляющий уголок следует поджать передний и задний ползуны, подсоединить к ним шланги охлаждения, установить мундштук в зазор между кромками и отрегулировать выход и положение электродной проволоки по центру зазора. Затем на ноже устанавливают приставку. Подающую трубку необходимо закрепить так, чтобы ППМ попадал на электрод в центре зазора. Приставку устанавливают таким образом, чтобы она не касалась монтажной скобы, а подающая трубка — кромок свариваемого металла. Установку скорости подачи электродной проволоки, засыпку флюса между ползунами, включение охлаждения ползунов, регулировку напряжения холостого хода производят аналогично обычной электрошлаковой сварке.
Сварочные материалы
3.7. Поставляемые для электрошлаковой сварки с ППМ металл и сварочные материалы должны иметь сертификаты заводов-изготовителей на химический состав и механические свойства и удовлетворять требованиям ГОСТ и ТУ.
3.8. Для обеспечения требуемых свойств металла шва необходимо применять ППМ и сварочную проволоку определенного химического состава (табл. 11), флюс — марки АН-8 по ГОСТ 9087-69.
Марки материалов для электрошлаковой сварки с ППМ
Технология сварки
Примечание. Сухой вылет электрода при d = 4 мм равен 60 мм, при d = 5 мм — 80 мм.
Схема сборки стыкового соединения под электрошлаковую сварку с ППМ с размерами выводных планок, зазорами и местом установки направляющего уголка показана на рис. 8.
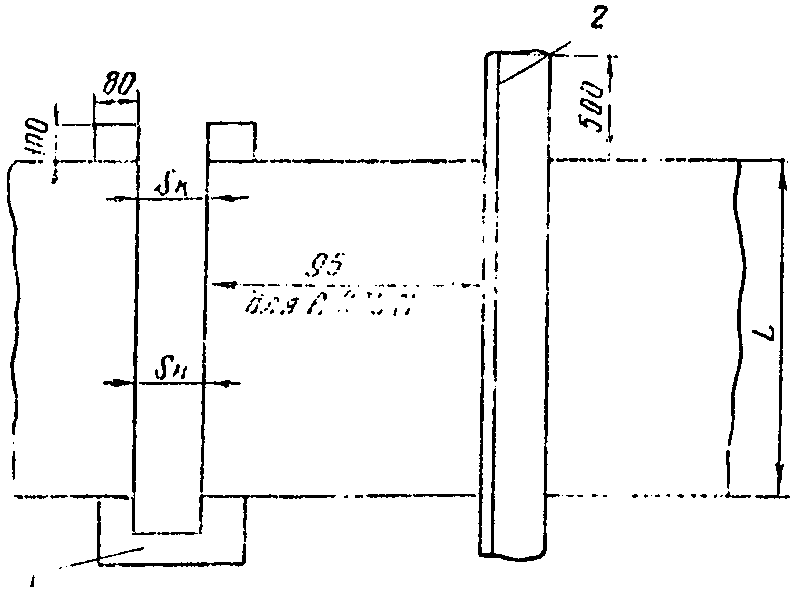
Рис. 8. Схема сборки сварного соединения
при электрошлаковой сварке с ППМ: S_{\text{н}} — величина зазора
в начале стыка; S_{\text{к}} — то же, в конце стыка (S_{\text{н}} = S_{\text{к}}) ;
1 — начальная планка; 2 — направляющий уголок 45 x 45 x 5
3.10. При сборке сварных соединений прихватки вводных и выводных планок и скоб следует выполнять ручной электродуговой сваркой электродами типа Э-42А с фтористо-кальциевым покрытием (марки УОНИ-13/45) или типа Э-46 с рутилово-карбонатным покрытием (марки МР-3).
3.11. Режимы электрошлаковой сварки с применением ППМ следует назначать в соответствии с табл. 12 и 13.
Режимы электрошлаковой сварки с ППМ, предназначенные
для конструкций, работающих при отрицательных температурах
Режимы сварки, приведенные в табл. 12, следует применять при выполнении соединений конструкций из низкоуглеродистых и низколегированных сталей, работающих при положительных температурах, а режимы табл. 13 - для низколегированных сталей с обеспечением ударной вязкости сварного соединения (по Менаже) не ниже 3 кгс x м/см2 при температуре испытания -40 °C. Для таких соединений отпадает необходимость в применении последующей высокотемпературной термообработки — нормализации.
Подготовка и техника выполнения сварки
3.12 До начала работ следует сварить контрольные образцы. Непосредственно перед сваркой изделий необходимо:
зачистить брызги и неровности на пути движения формирующих ползунов на расстоянии 100 мм от свариваемых кромок;
проверить систему водяного охлаждения;
проверить точность движения аппарата;
проверить работу источника и шкафа управления.
3.13. Перед сваркой в зазор кармана технологической планки рекомендуется засыпать ППМ для лучшего возбуждения дуги, затем флюс, включить источник питания и нажать кнопку «пуск». Как только установится шлаковый процесс, необходимо включить подачу ППМ и поднять напряжение сварки согласно данным табл. 12 и 13.
3.14 В процессе сварки сварщик обязан следить:
за уровнем шлаковой ванны и в зависимости от заполнения зазора расплавленным металлом регулировать скорость перемещения аппарата;
за периодическим добавлением флюса в шлаковую ванну;
за положением электродной проволоки относительно кромок и ползунов;
чтобы трубка, по которой подается ППМ, находилась в центре зазора (расстояние между трубкой и электродом должно быть не менее 10 мм);
чтобы приставка не касалась монтажных скоб.
3.15. При электрошлаковой сварке с ППМ цилиндрических обечаек (например, при монтаже кожухов доменных печей) разрешается совмещать стыки нижних и верхних поясов и выполнять сварку напроход.
Контроль качества сварных швов
3.16. Контроль качества и приемку сварных швов, выполненных электрошлаковой сваркой с применением ППМ, должны производить в соответствии со СНиП III-18-75, инструкцией МСН 97-65/ГМСС СССР, «Инструкцией по электрошлаковой сварке кожуха доменной печи» и технологическими инструкциями на изделия.
3.17 Технический контроль необходимо осуществлять на всех стадиях производства (заготовка, сборка и сварка), включая:
а) предварительный контроль-проверку квалификации сварщиков, качество исходных материалов, состояние сварочного оборудования:
б) пооперационный контроль в процессе подготовки листов к сварке, сборки их и сварки;
3.18. К выполнению сварки с ППМ допускаются сварщики, прошедшие специальное обучение и сдавшие теоретические экзамены в соответствии с настоящей инструкцией и практические контрольные испытания.
Для сдачи практических испытаний сварщик должен выполнить не менее трех контрольных образцов из металла того же химического состава, что и свариваемое изделие. Подготовка стыков под сварку, режимы и техника сварки должны соответствовать настоящей инструкции. Сварщик допускается к сварке изделия только в случае, если результаты испытаний трех контрольных образцов по ГОСТ 6996-66 соответствуют ТУ для данных изделий.
Результаты испытаний и решения квалификационной комиссии должны быть оформлены протоколом за подписью председателя и членов комиссии.
Дефекты сварных швов, причины их появления и способы устранения
3.19. У сварных швов, выполненных электрошлаковой сваркой с ППМ, могут появляться дефекты, присущие обычному способу электрошлаковой сварки: поры, шлаковые включения, несплавления, дефекты поверхности шва.
3.20. Причинами возникновения дефектов могут быть отклонения от заданных режимов сварки, несоответствие сварочных материалов и основного металла техническим требованиям.
Смещение электрода от оси зазора может вызвать несплавление по одной из кромок. Несплавление кромок может быть вызвано также при подаче ППМ больше требуемого количества.
Непровар у поверхности листов наблюдается при смещении электрода от оси к одному из медных ползунов.
3.21. Применение ППМ при электрошлаковой сварке, создавая благоприятный тепловой режим, уменьшает склонность швов к горячим и усадочным трещинам. К образованию усадочных дефектов могут привести вынужденные остановки аппарата. В таких случаях до возобновления сварки конец ранее выполненного шва на длину 100 мм обязательно удаляют.
3.22. Внутренние и наружные дефекты свариваемых швов, превышающие допустимые нормы и подлежащие исправлению, должны быть удалены любым допустимым способом с последующей подваркой ремонтируемых участков в соответствии с указаниями нормативно-технических документов.
3.23. Исправленные полностью или частично дефектные швы следует вновь проконтролировать.
4. ТЕХНИКА БЕЗОПАСНОСТИ ПРИ АВТОМАТИЧЕСКОЙ ДУГОВОЙ ПОД ФЛЮСОМ И ЭЛЕКТРОШЛАКОВОЙ СВАРКЕ С ППМ
4.1. При выполнении сварки с ППМ надлежит руководствоваться общими требованиями раздела «Электросварочные работы» СНиП III-А.11-70.
4.2. Загрязненность воздуха пылью и вредными веществами в местах производства сварочных работ не должна превышать допустимых концентраций, установленных санитарными нормами в соответствии с СН 245-71.
4.3. Станки для намотки и рубки проволоки при изготовлении ППМ должны быть оборудованы защитными устройствами на случай обрыва проволоки, вылета крупки или поломки резцов, а рабочие — снабжены инструкциями по эксплуатации (памятками), правилами техники безопасности.
4.4. Устройства, дозирующие ППМ в разделку шва, должны быть тщательно изолированы от токопроводящих частей применяемого сварочного оборудования.
4.5 Меры безопасности, связанные с электрошлаковой сваркой с ППМ:
сварщики должны работать в очках, защищающих глаза от излучения шлаковой ванны и прорывов электрической дуги, а также от выплесков шлака в начале процесса и отскакивания горячего затвердевшего шлака от шва при его остывании (это требование относится и к дуговой сварке под флюсом);
водяная система охлаждения ползунов должна быть в полной исправности;
во время электрошлаковой сварки с ППМ категорически запрещается находиться под формирующими ползунами, так как при случайном вытекании жидкого металла и шлака можно получить ожоги.
СТАНОК ДЛЯ РУБКИ СВАРОЧНОЙ ПРОВОЛОКИ
ДИАМЕТРОМ 0,8 — 2,0 ММ НА КРУПКУ
Станок (рис. 1) состоит из монтажного стола 5, на который устанавливаются: асинхронный двигатель 1 мощностью 1 — 2 кВт, с частотой вращения 1500 — 2500 об/мин; узел рубки проволоки 2, механизм подачи проволоки 3, катушка с проволокой 4 и ящик для сбора крупки 6.
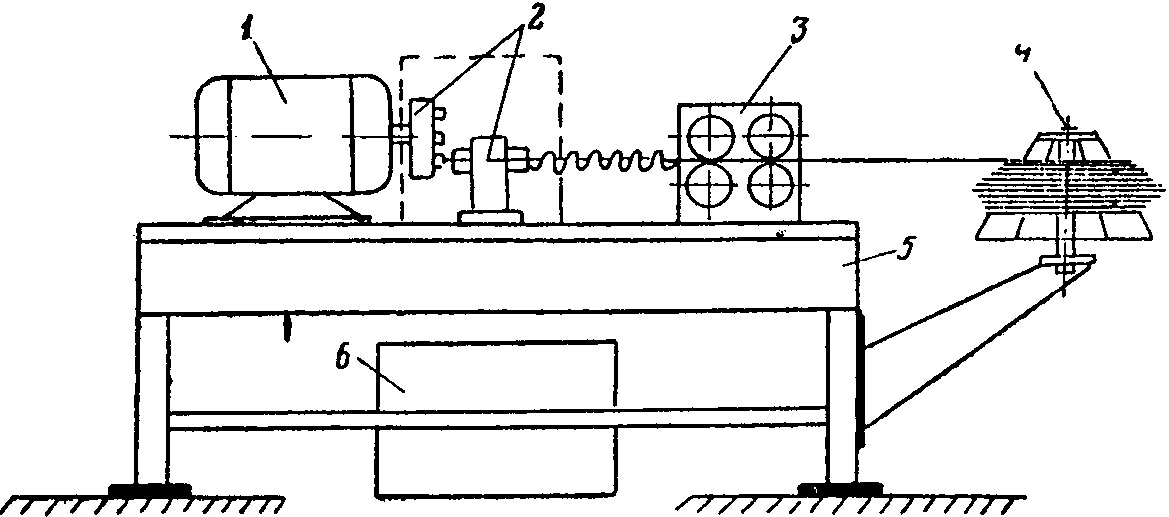
для рубки проволоки на крупку
Станок может быть легко изготовлен в любой организации. В данной инструкции приведены только чертежи деталей узла рубки проволоки (рис. 2), остальные узлы — стандартные.
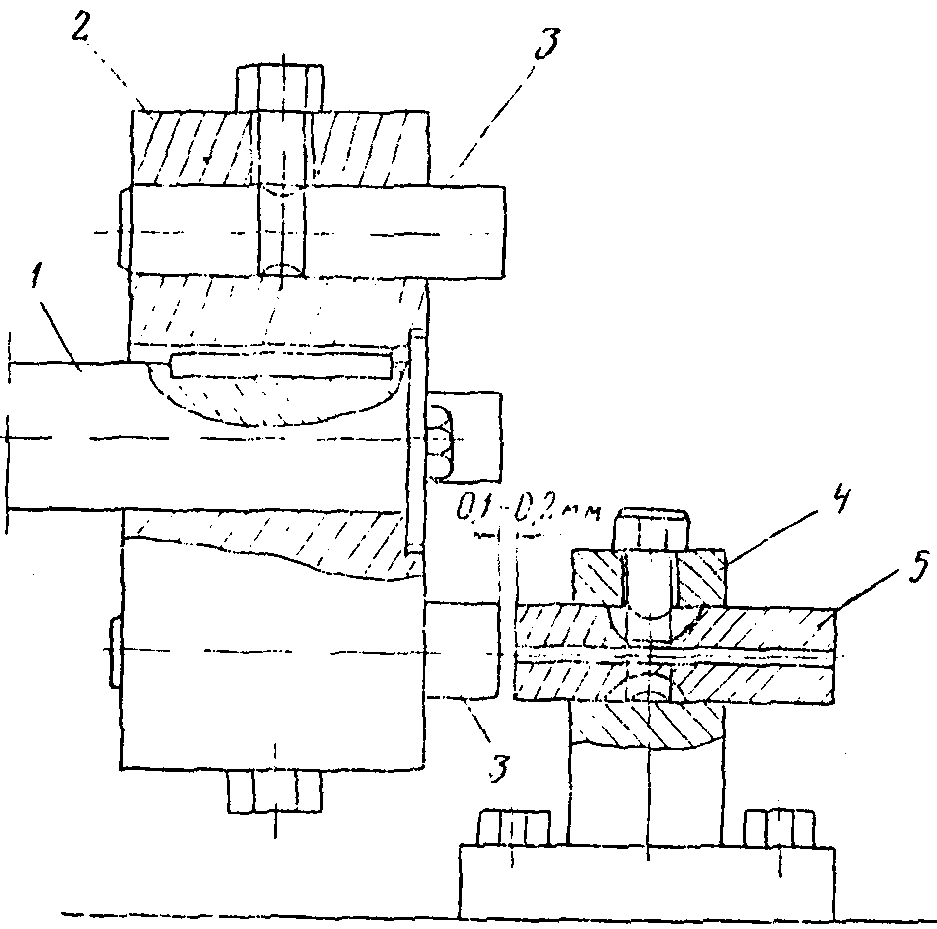
Узел рубки проволоки состоит из маховика 2 (рис. 3), который крепится на валу электродвигателя 1 и служит для установки резцов 3 (рис. 4); стойки 4 (рис. 5) для крепления фильеры 5 (рис. 6) с помощью стопорного винта. Саму стойку крепят к монтажному столу станка. Узел рубки закрывают кожухом, чтобы крупинки не разлетались в стороны. Стойку следует устанавливать так, чтобы плоскости резцов и фильеры были параллельными и находились на расстоянии 0,1 — 0,2 мм. Проволока, выходящая из отверстия фильеры, рубится в результате вращения маховика острыми кромками резцов и отверстия фильеры. При затуплении этих кромок резцы и фильеру следует повернуть вокруг своей оси на угол 10 — 20°. Механизм подачи должен подавать проволоку со скоростью, при которой длина крупинки должна быть равна диаметру проволоки. Это особенно легко достигается механизмом с плавной регулировкой скорости подачи. Диаметр проволоки должен быть на 0,2 мм меньше диаметра отверстия фильеры.
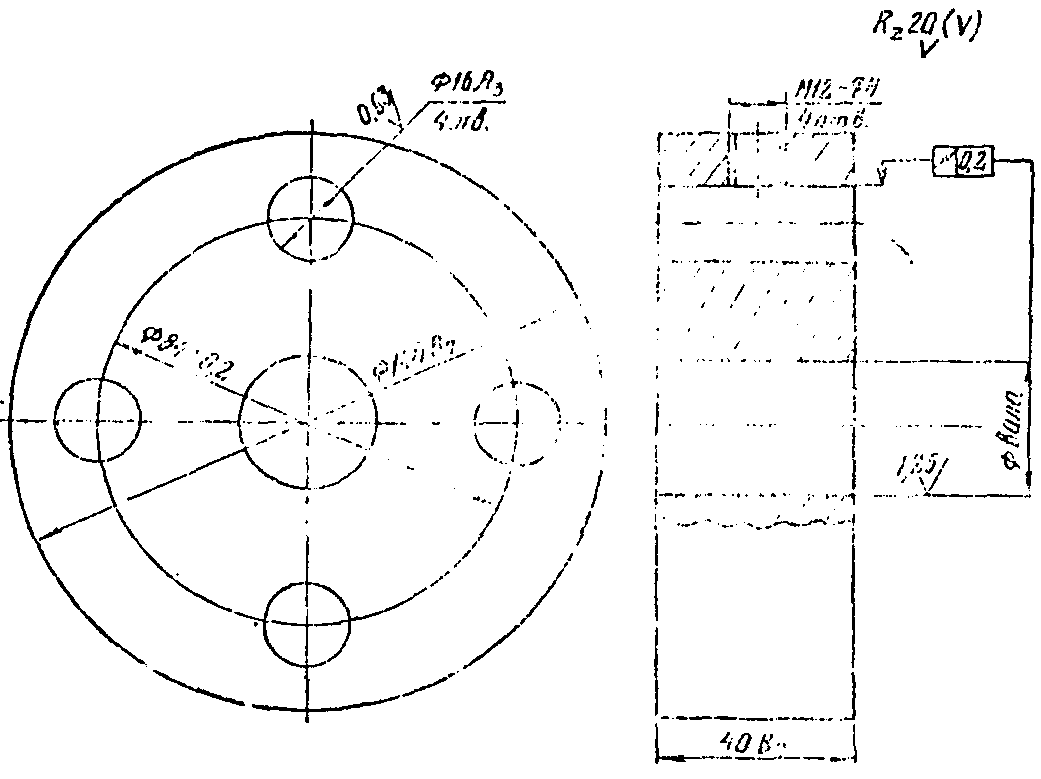
Рис. 3. Маховик 2 для крепления резцов
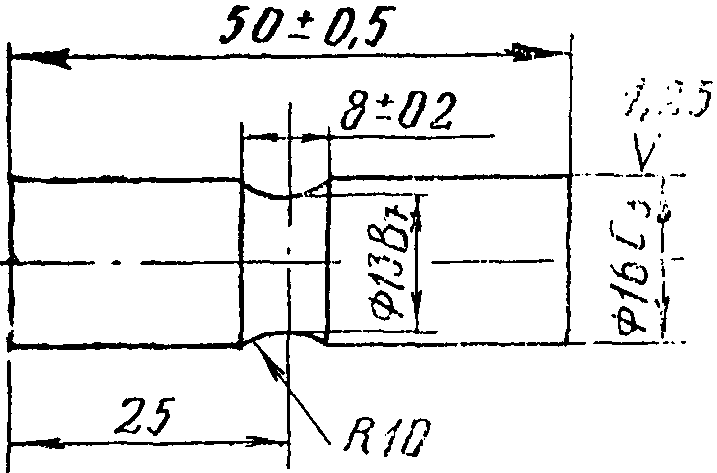
Рис. 4. Резец 3 из стали Р-18. Закалка и шлифовка торцов и поверхности
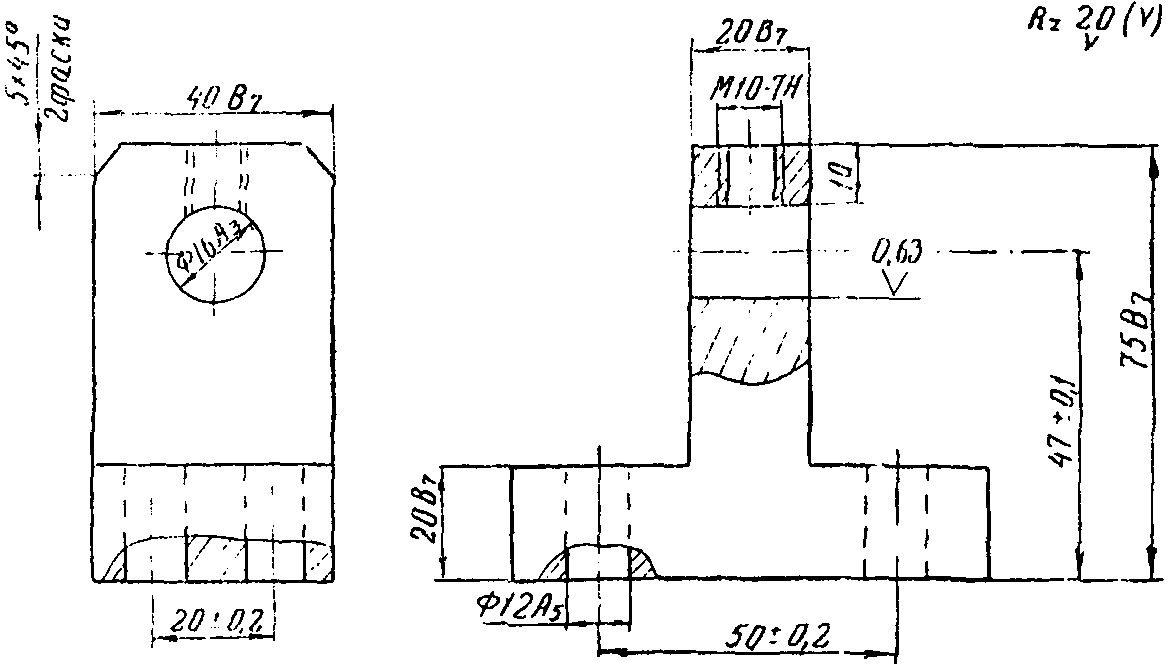
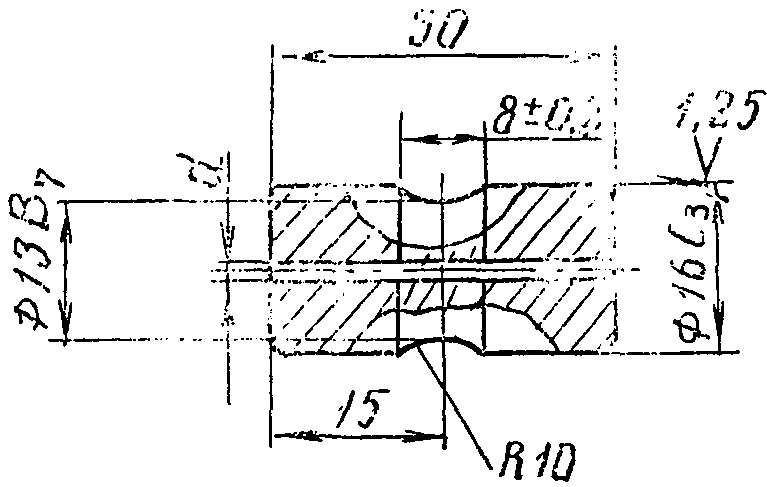
Рис. 6. Фильера 5 из стали Р-18. Закалка и шлифовка торцов и поверхности d = 1,4; 1,6; 1,8; 2,2
Производительность станка зависит от числа оборотов двигателя и количества резцов в маховике. Мятая и неровная крупка получается в результате следующих причин: при слишком большом расстоянии между торцами резцов и фильеры; при затуплении кромок резцов и отверстия фильеры; при несоответствии скорости подачи проволоки и числа оборотов маховика с резцами. Для того чтобы крупка попадала в ящик для ее сбора, необходимо в монтажном столе вырезать отверстие между стойкой и электродвигателем напротив фильеры.
РАСЧЕТ КОЛИЧЕСТВА ППМ И СКОРОСТИ АВТОМАТИЧЕСКОЙ ДУГОВОЙ СВАРКИ С ПРЕДВАРИТЕЛЬНОЙ ЗАСЫПКОЙ ППМ СТЫКОВЫХ СОЕДИНЕНИЙ ЛИСТОВЫХ КОНСТРУКЦИЙ ТОЛЩИНОЙ ДО 60 ММ БЕЗ СКОСА КРОМОК
Общее количество присадочного металла g (г/см) определяется из расчета заполнения зазора g_{\text{з}} и образования необходимого усиления g_{\text{у}} на единице длины сварного шва:
g = g_{\text{з}} + g_{\text{у}} ; (1)
g_{\text{з}} = a \cdot \delta \cdot \gamma \cdot k ;
g_{\text{у}} = 0,7 \cdot B \cdot h \cdot \gamma ,
\gamma — плотность металла, г/см3;
h — высота усиления шва по ГОСТ, см;
k = H/\delta — коэффициент проплавления первого шва;
k = 0,7 — при двухсторонней сварке;
k = 1,0 — при односторонней сварке за один проход.
g = g_{\text{п}} + g_{\text{э}} , (2)
g_{\text{э}} — масса расплавляемой электродной проволоки, приходящейся на единицу длины шва, г/см;
g_{\text{э}} = \frac{G_{\text{э}}}{V_{\text{св}}} ; (3)
где G_{\text{э}} — масса расплавляемой проволоки в единицу времени, г/с;
d_{\text{э}} — диаметр электродной проволоки, см;
V_{\text{э}} — скорость подачи электродной проволоки, см/с.
Подставив уравнение (4) в уравнение (3), получим:
g_{\text{э}} = \frac{\pi d_{\text{э}}^{2}}{4} \cdot \gamma \frac{V_{\text{э}}}{V_{\text{св}}} . (5)
Основным показателем, по которому можно косвенно судить о доле ППМ в металле шва и которым можно задаваться до выполнения сварки, является соотношение между массой подаваемого присадочного металла и электродной проволоки, приходящихся на единицу длины сварного шва:
\beta = \frac{g_{\text{п}}}{g_{\text{э}}} , (6)
g_{\text{п}} = \beta \cdot g_{\text{э}} . (7)
Экспериментально установлено, что при сварке электродной проволокой сплошного сечения \beta = 0,5 - 1,1 оптимальная грануляция порошка колеблется в пределах 0,5 — 2,0 мм.
Подставив уравнения (5) и (7) в уравнение (2), получим
g = (\beta + 1) \cdot F_{\text{э}} \cdot \gamma \cdot \frac{V_{\text{э}}}{V_{\text{св}}} , (8)
где F_{\text{э}} — площадь поперечного сечения электрода, см2.
Приравняв уравнения (1) и (8), получим выражение скорости сварки
V_{\text{св}} = \frac{(\beta + 1) \cdot V_{\text{э}} \cdot F_{\text{э}}}{0,7 \cdot B \cdot h + k \cdot a \cdot \delta} . (9)
При сварке промежуточных толщин, не указанных в табл. 4, корректируют V_{\text{св}} по формуле (9). В этом случае k = 0,7; h = 0,1 см; B = \delta ;
\beta = \frac{g_{\text{п}}}{g - g_{\text{п}}} ;
g_{\text{п}} = F_{\text{п}} \cdot \gamma_{\text{п}} ,
где F_{\text{п}} — площадь поперечного сечения зазора, заполняемого порошковым материалом;
\gamma_{\text{п}} = 4\text{г}/\text{см}^{3} — плотность порошка;
g — определяется по формуле (1).
МЕТОДИКА
И НОМОГРАММЫ ДЛЯ ВЫБОРА ПАРАМЕТРОВ РЕЖИМОВ
АВТОМАТИЧЕСКОЙ ДУГОВОЙ СВАРКИ ПОД ФЛЮСОМ С ПОДАЧЕЙ ППМ
НА ВЫЛЕТ ЭЛЕКТРОДА СТЫКОВЫХ С РАЗДЕЛКОЙ КРОМОК
И УГЛОВЫХ СОЕДИНЕНИЙ НИЗКОУГЛЕРОДИСТЫХ
И НИЗКОЛЕГИРОВАННЫХ СТАЛЕЙ
с подачей ППМ на вылет электрода
1. Исходя из оптимального диапазона скоростей охлаждения \Delta W_{\text{опт}} для данной стали (см. таблицу) по номограмме (рис. 1) следует определить величину погонной энергии q/V: для стыковых соединений q/V — по нижней границе, для угловых — по верхней границе \Delta W_{\text{опт}} .
| Марка стали | \Delta W_{\text{опт}} , °C/с |
| 16Г2АФ | 3 — 30 |
| 14Х2ГМР | 3,5 — 13 |
| 10ХСНД | 1 — 40 |
| 15ХСНД | |
| 10Г2С1 |
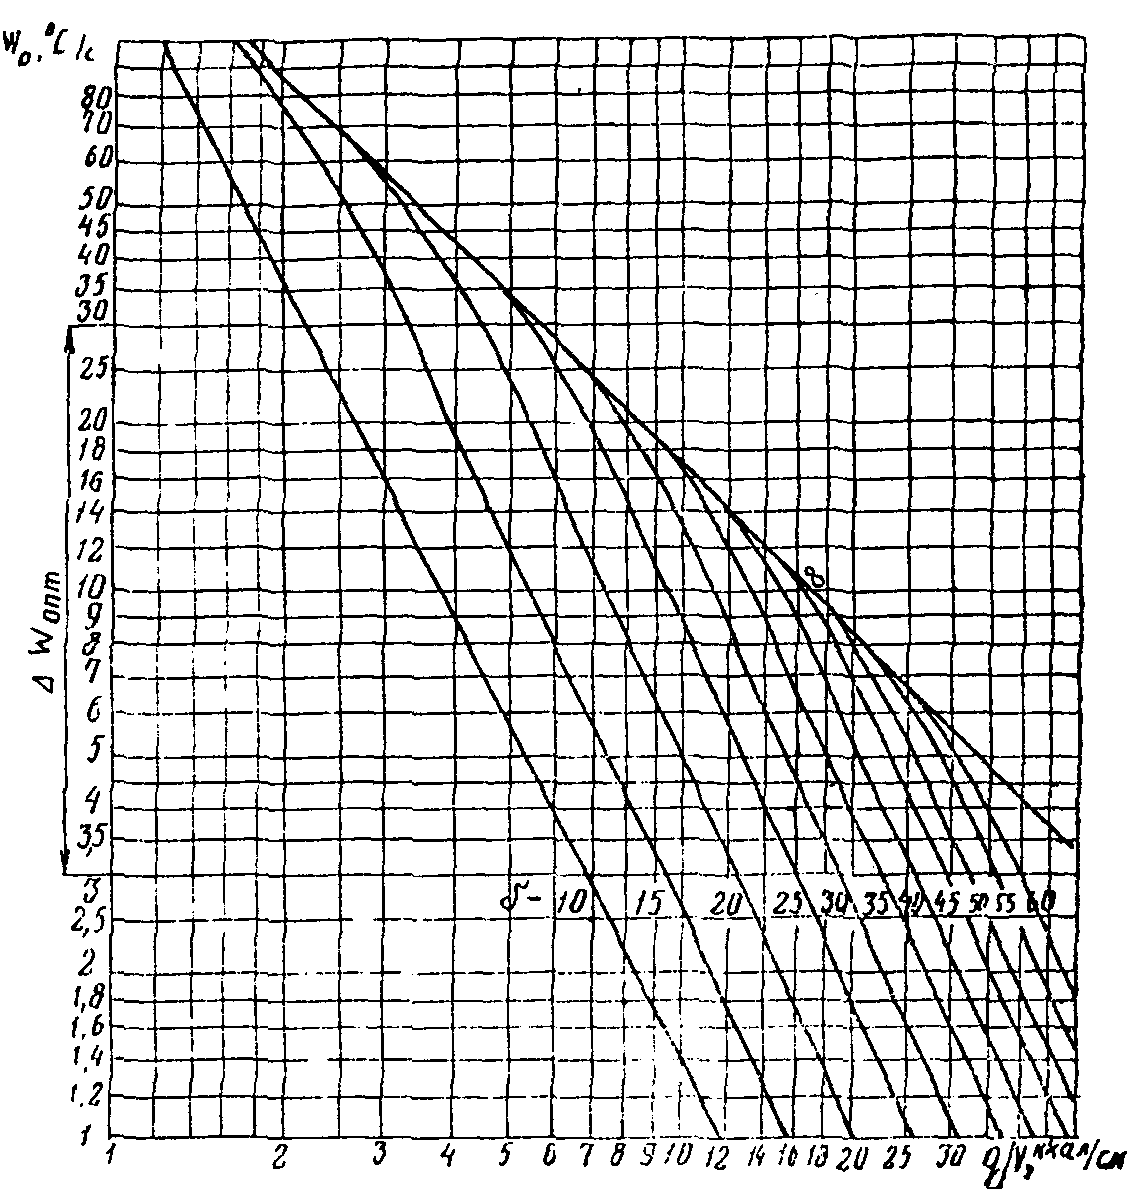
Рис. 1. Номограмма для определения
величины погонной энергии
2. Определить расчетное значение q/V_{p} :
K = \frac{\delta_{\text{ст}} + 2\delta_{\text{п}}}{2\delta_{\text{п}} \cdot n} ,
где n = 1,1 — коэффициент, учитывающий уменьшение скорости охлаждения при сварке с ППМ на данной погонной энергии;
3. По номограмме (рис. 2) для определенной величины g/V_{p} (наклонные прямые) определить сварочный ток (I_{\text{св}}) и скорость сварки (V_{\text{св}}) . Скорость сварки выбирать по верхней границе оптимального интервала скоростей сварки для определенного типа соединения.
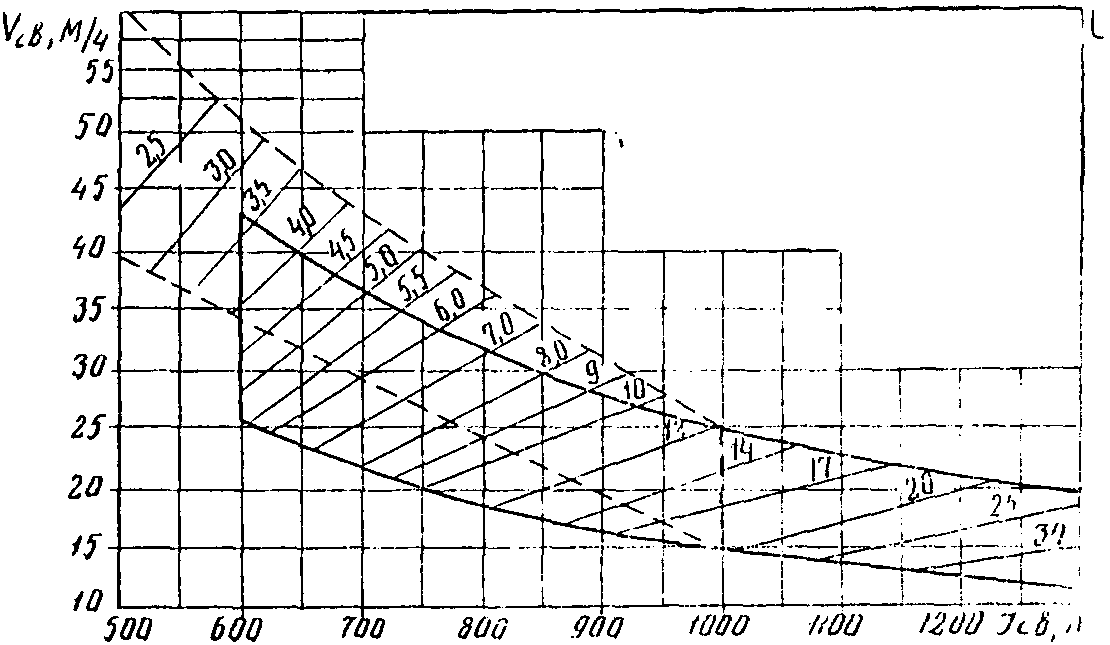
сварочного тока:
-
-
-
-
-
- область оптимальных режимов для угловых швов;
__________ — то же, для стыковых швов
- область оптимальных режимов для угловых швов;
-
-
-
-
4. Определить напряжение дуги:
U_{\text{д}} = 1,35 \sqrt{I_{\text{св}}} . (2)
5. По номограмме (рис. 3), пользуясь ключом 1, определить количество ППМ \beta_{max} , скорость подачи электродной проволоки V_{a} и площадь наплавки F_{\text{п}} .
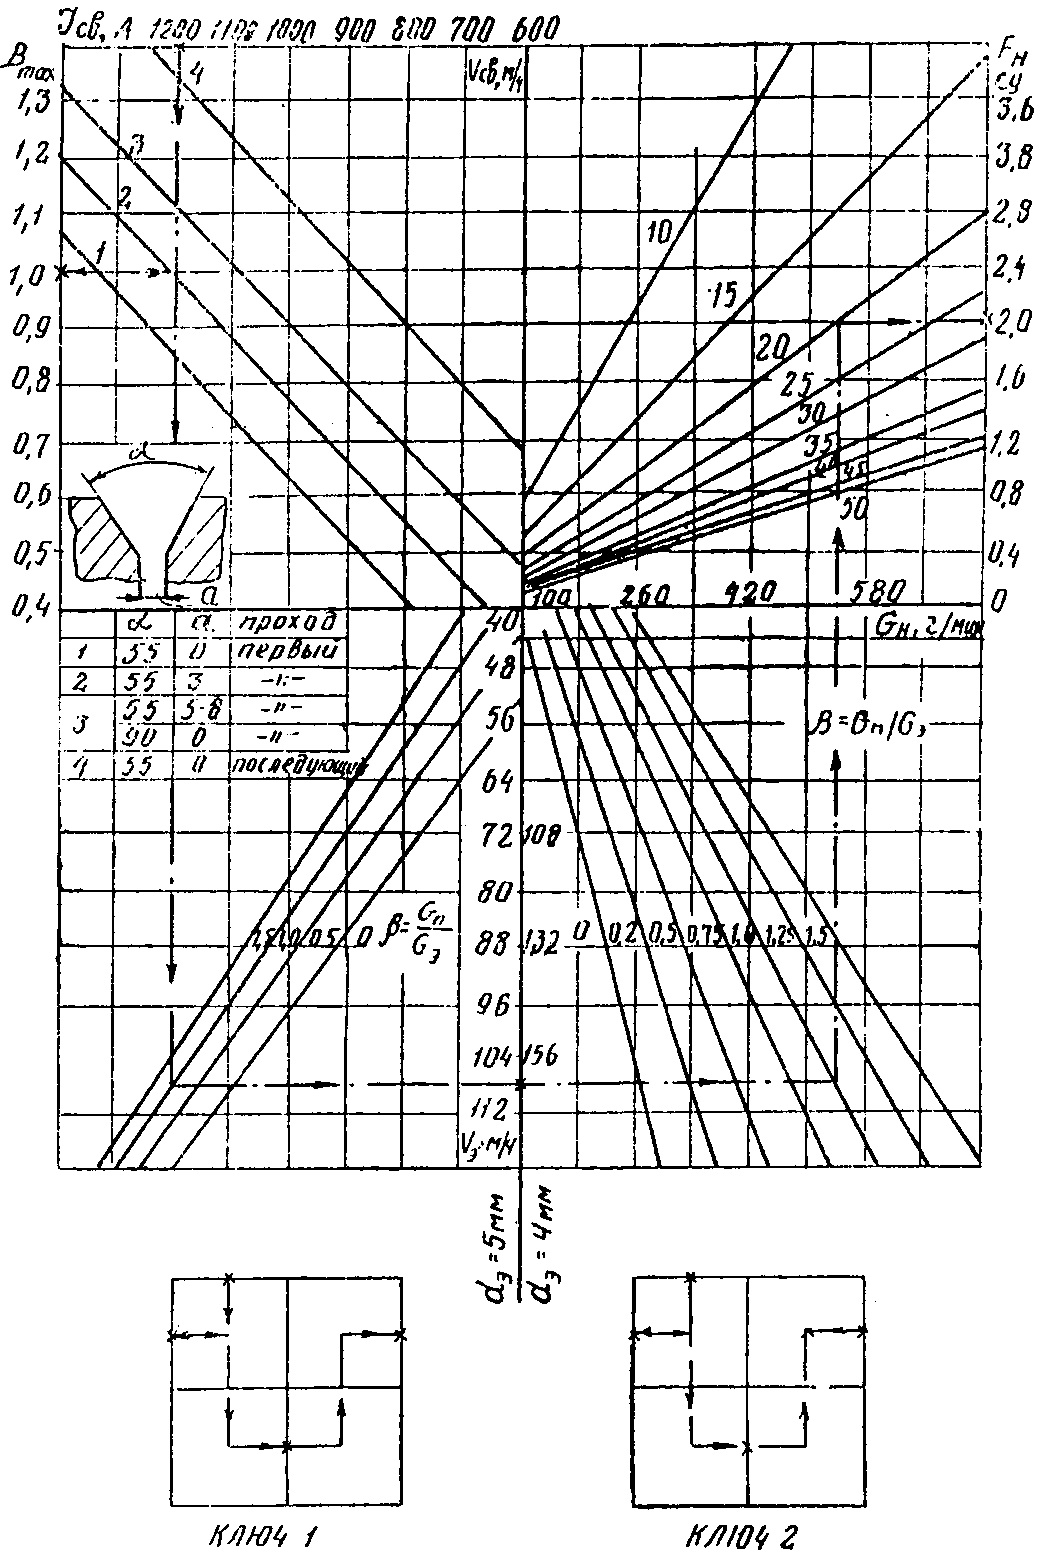
Рис. 3. Номограмма для определения количества ППМ, скорости подачи электродной проволоки и площади наплавки
Если F_{\text{н}}>F_{\text{н}1} ( F_{\text{н}1} = F_{\text{р}} + F_{\text{у}} ; F_{\text{р}} — площадь разделки; F_{\text{у}} — площадь усиления), для угловых соединений уменьшить \beta_{max} , а для стыковых соединений уменьшить q/V_{p} или \beta_{max} с таким расчетом, чтобы соблюдалось условие F_{\text{н}} = F_{\text{н}1} .
Если F_{\text{н}}<F_{\text{н}1} , для угловых соединений увеличить q/V_{p} , соблюдая равенство F_{\text{н}} = F_{\text{н}1} , для стыковых соединений перейти к сварке в два прохода.
C = \frac{F_{\text{н}1} - F_{\text{н}}}{F_{\text{н}2}} + 1 , (3)
Пример 1: Выбрать режим сварки с ППМ стыкового соединения (рис. 4) из стали 16Г2АФ; F_{\text{н}1} = 2\text{см}^{2} ; \delta = 30\text{мм} :
-
сварку выполняем в два прохода по одному с каждой стороны. По номограмме (см. рис. 1), исходя из критической скорости охлаждения W_{0} = 3^{\circ}C/c (см. таблицу), выбираем q/V_{p}@20\text{ккал}/\text{см} ;
-
по номограмме (см. рис. 2) выбираем I_{\text{св}} = 1200\text{А} , V_{\text{св}} = 20\text{м}/\text{ч} ;
- по номограмме (см. рис. 3), пользуясь ключом 1, определяем \beta_{max} = 1 ; V_{\text{э}} = 108\text{м}/\text{ч} ; F_{\text{н}} = 2\text{см}^{2} .
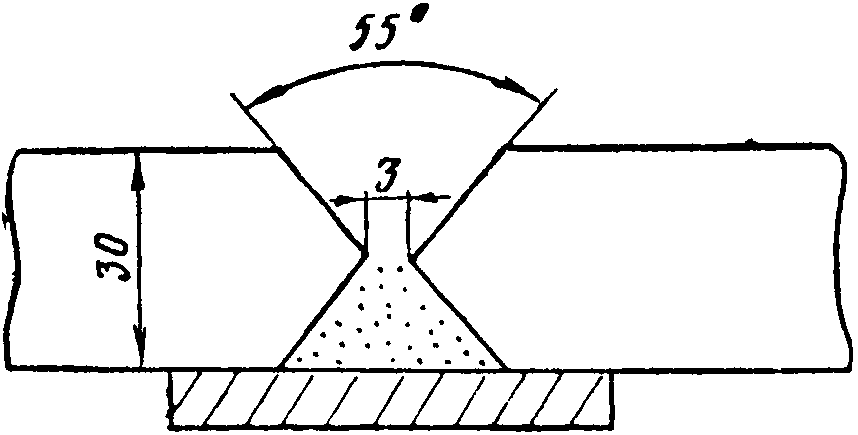
Рис. 4. Схема стыкового соединения с X-образной разделкой кромок на «подушке» из ППМ
Таким образом, принимаем следующий режим сварки:
I_{\text{св}} = 1200\text{А} ; U_{\text{д}} = 1,35 \sqrt{1200} = 46\text{В} ; V_{\text{э}} = 108\text{м}/\text{ч} ; d_{\text{э}} = 5\text{мм} ; V_{\text{св}} = 20\text{м}/\text{ч} ; \beta = 1 .
Пример 2. Выбрать режим сварки с ППМ углового соединения «в лодочку» с катетом 12 мм из стали 16Г2АФ, \delta_{\text{п}} = \delta_{\text{ст}} = 20\text{мм} ; F_{\text{н}1} = 0,8\text{см}^{2} :
-
по номограмме (см. рис. 1), исходя из критической скорости охлаждения W_{0} = 30^{\circ}C/c (см. таблицу), выбираем q/V = 4,5\text{ккал}/\text{см} ;
-
по формуле (1) определяем
q/V_{p} = \frac{4,5 \cdot 3}{2 \cdot 1,1} = 6\text{ккал}/\text{см} ;
- по номограмме (см. рис. 2) определяем I_{\text{св}} = 800\text{А} и V_{\text{св}} = 35\text{м}/\text{ч} ;
- по номограмме (см. рис. 3) определяем \beta_{max} = 0,7 ; V_{\text{э}} = 64\text{м}/\text{ч} ; F_{\text{н}} = 0,55\text{см}^{2} ;
- так как F_{\text{н}}<F_{\text{н}1} , увеличиваем q/V_{p} и принимаем I_{\text{св}} = 900\text{А} ; V_{\text{св}} = 30\text{м}/\text{ч} .
По номограмме (см. рис. 3) уточняем значения параметров: \beta_{max} = 0,8 ; V_{\text{э}} = 75\text{м}/\text{ч} ; d = 5 мм; F_{\text{н}} = 0,8\text{см}^{2} .
I_{\text{св}} = 900\text{А} ; U_{\text{д}} = 1,35 \sqrt{900} = 41\text{В} ; V_{\text{э}} = 75\text{м}/\text{ч} ; d_{\text{э}} = 5\text{мм} ; V_{\text{св}} = 30\text{м}/\text{ч} ; \beta = 0,8 .
II. Выбор режимов сварки низкоуглеродистых сталей с подачей ППМ на вылет электрода
1. Исходя из номинальной мощности источника питания, выбрать величину тока.
2. По номограмме (см. рис. 3), исходя из выбранного тока и площади наплавки F_{\text{н}1} , пользуясь ключом 2, определить \beta_{max} , V_{\text{э}} , V_{\text{св}} .
Если V_{\text{св}}>V_{\text{кр}} (согласно номограмме рис. 2), уменьшить q/V_{p} ; если V_{\text{св}}<V_{\text{кр}} , перейти к сварке в несколько проходов.
3. При многослойной сварке стыковых соединений выбрать величину тока, исходя из мощности источника питания, скорость сварки по нижней границе оптимального интервала скоростей сварки (см. номограмму на рис. 2), \beta_{max} и V_{\text{э}} (см. номограмму на рис. 3, ключ 1), напряжение дуги по формуле (2), количество проходов по формуле (3).
Пример 1. Выбрать режим сварки с ППМ стыкового соединения из Ст3 (рис. 5) с несимметричной X-образной разделкой по ручной подварке. Источник питания ВКСМ-1000:
- выбираем параметры режима сварки для первого прохода: I_{\text{св}} = 950\text{А} ; U_{\text{д}} = 42\text{В} ; \beta_{max} = 0,7 ; V_{\text{э}} = 82\text{м}/\text{ч} ; F_{\text{н}} = 1,6\text{см}^{2} (номограмма на рис. 3, ключ 1), V_{\text{св}} = 16\text{м}/\text{ч} (номограмма на рис. 2);
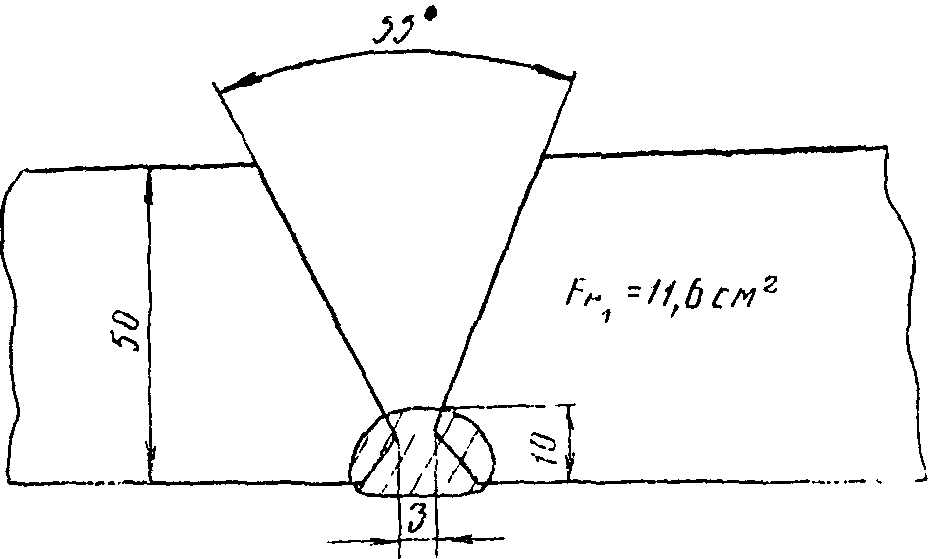
кромок и ручной подваркой корня шва
III. Особенности выбора режимов сварки с предварительной засыпкой ППМ в разделку
1. Определенную по номограмме (см. рис. 3) величину \beta_{max} умножить на коэффициент 1,2 (\beta_{\text{п}} = 1,2\beta_{max}) .
2. Независимо от количества ППМ V_{\text{э}} = f(I_{\text{св}};\beta_{max}) определять по прямой \beta = 0 (номограмма на рис. 3).
3. F_{\text{н}} = f(V_{\text{э}};\beta_{\text{п}};V_{\text{св}}) определять в обычном порядке.