---
title: "\"ГОСТ Р МЭК 62382-2016. Национальный стандарт Российской Федерации. Системы управления в обрабатывающей промышленности. Контроль электрических и измерительных контуров\""
number: "ГОСТ Р МЭК 62382-2016"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-mek-62382-2016"
---

## "ГОСТ Р МЭК 62382-2016. Национальный стандарт Российской Федерации. Системы управления в обрабатывающей промышленности. Контроль электрических и измерительных контуров"

# "ГОСТ Р МЭК 62382-2016. Национальный стандарт Российской Федерации. Системы управления в обрабатывающей промышленности. Контроль электрических и измерительных контуров"

(утв. и введен в действие Приказом Росстандарта от 01.06.2016 N 465-ст)

> [!IMPORTANT]
> Документ [введен](#p100009) в действие с 01.04.2017.


<div align="right">

<a id="p100001"></a>Утвержден и введен в действие<br>
Приказом Федерального<br>
агентства по техническому<br>
регулированию и метрологии

</div>

от 1 июня 2016 г. N 465-ст

<div align="center">

<a id="p100002"></a>**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**

<a id="p100003"></a>**СИСТЕМЫ УПРАВЛЕНИЯ В ОБРАБАТЫВАЮЩЕЙ ПРОМЫШЛЕННОСТИ**

<a id="p100004"></a>**КОНТРОЛЬ ЭЛЕКТРИЧЕСКИХ И ИЗМЕРИТЕЛЬНЫХ КОНТУРОВ**

<a id="p100005"></a>**Control systems in the process industry.**<br>
**Electrical and instrumentation loop check**

<a id="p100006"></a>**(IEC 62382:2012, IDT)**

<a id="p100007"></a>**ГОСТ Р МЭК 62382-2016**

</div>


<div align="right">

<a id="p100008"></a>ОКС 25.040.40

</div>


<a id="p100009"></a>Дата введения

<div align="right">

1 апреля 2017 года

</div>


### <a id="p100010"></a>Предисловие


<a id="p100011"></a>1 ПОДГОТОВЛЕН Негосударственным образовательным частным учреждением "Новая Инженерная Школа" (НОЧУ "НИШ") на основе официального перевода на русский язык англоязычной версии указанного в [пункте 4](#p100014) стандарта, который выполнен Российской комиссией экспертов МЭК/ТК 65, и Федеральным государственным унитарным предприятием "Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении" (ВНИИНМАШ)
<a id="p100012"></a>2 ВНЕСЕН Техническим комитетом по стандартизации ТК 306 "Измерения и управление в промышленных процессах"
<a id="p100013"></a>3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 1 июня 2016 г. N 465-ст
<a id="p100014"></a>4 Настоящий стандарт идентичен международному стандарту МЭК 62382:2012 "Системы управления в обрабатывающей промышленности. Контроль электрических и измерительных контуров" (IEC 62382:2012 "Control systems in the process industry - Electrical and instrumentation loop check", IDT).
<a id="p100015"></a>Международный стандарт разработан Техническим комитетом по стандартизации IEC/TC 65 "Измерения и управление в промышленных процессах".
<a id="p100016"></a>При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100247)
<a id="p100017"></a>5 ВВЕДЕН ВПЕРВЫЕ
<a id="p100018"></a>6 ПЕРЕИЗДАНИЕ. Апрель 2020 г.

<a id="p100019"></a>Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)


### <a id="p100020"></a>1 Область применения


<a id="p100021"></a>В настоящем стандарте приведено описание рекомендуемых пошаговых операций по проведению контроля путем обратной передачи данных, состоящих из действий, выполняемых в период между завершением строительства контура (включая установку и прозвонку) и началом проведения холодной пусконаладки. Настоящий стандарт применяется на стадиях строительства заводов и расширении/модернизации установок электрооборудования и контрольно-измерительных приборов (КИП) на действующих заводах, включая программируемые логические контроллеры (PLC), системы автоматизации здания (BAS), распределенные системы управления (DCS), смонтированные на панели, и полевую измерительную аппаратуру. В настоящем стандарте не приведено описание детальной проверки систем энергораспределения, за исключением тех, которые связаны с проверяемыми замкнутыми цепями (т.е. пускового устройства электродвигателя или электропитания четырехпроводного датчика).
<a id="p100022"></a>При применении в фармацевтической или другой высокоспециализированной отрасли необходимо применять дополнительные руководства [например, Надлежащая практика автоматизированного производства (GAMP)], определения и положения в соответствии с действующими стандартами, например, для выполнения требований к надлежащей производственной практике необходимо применять GMP Compliance 21 CFR (FDA) [Соблюдение требований надлежащей производственной практики. 21 Свод федеральных постановлений США (Управление по контролю за продуктами и лекарствами (США)] и стандартный технологический регламент Европейского агентства по лекарственным средствам (SOP/INSP/2003).


### <a id="p100023"></a>2 Нормативные ссылки


<a id="p100024"></a>В настоящем стандарте использованы нормативные ссылки на следующие стандарты. Для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения).
<a id="p100025"></a>IEC 61131 (all parts), Programmable controllers [Программируемые контроллеры]
<a id="p100026"></a>IEC 62337, Commissioning of electrical, instrumentation and control systems in the process industry - Specific phases and milestones (Системы электрические, контрольно-измерительная аппаратура и системы управления в обрабатывающей промышленности. Ввод в эксплуатацию. Типовые стадии и этапы)
<a id="p100027"></a>IEC 62424, Representation of process control engineering - Requests in P&I diagrams and data exchange between P&ID tools and PCE-CAE tools (Представление технологии контроля процесса. Запросы в диаграммах P&I и обмен данными между средствами P&ID и средствами PCE-CAE)
<a id="p100028"></a>IEC 62708, Documents for Electrical and Instrumentation Projects in the Process Industry (Документы для проектов электрических и измерительных приборов в обрабатывающей промышленности)


### <a id="p100029"></a>3 Термины, определения и сокращения


#### <a id="p100030"></a>3.1 Термины и определения


<a id="p100031"></a>В настоящем стандарте применены следующие термины с соответствующими определениями:
<a id="p100032"></a>**3.1.1 подготовка к пусконаладочным работам (precommissioning): Стадия, на которой выполняются действия по регулировке в нерабочем состоянии, проверке в режиме остановки, очистке и тестированию механизмов.**
<a id="p100033"></a>Пример - См. [приложения A](#p100227) - [E](#p100243).
<a id="p100034"></a>3.1.2 завершение монтажных работ (mechanical completion, MC): Промежуточный этап, который достигается, когда завод или какая-либо его часть уже возведены и протестированы в соответствии с чертежами, спецификациями, инструкциями и соответствующими нормами и правилами в пределах, необходимых для проведения холодной пусконаладки.
<a id="p100035"></a>*Примечание* - Данный этап включает завершение работ по монтажу электротехнической и приборной части. Данный промежуточный этап означает завершение подготовки к пусконаладочным работам.

<a id="p100036"></a>3.1.3 холодная пусконаладка (cold commissioning): Стадия, на которой выполняются действия, связанные с тестированием и приведением оборудования или объектов в действие с помощью таких контрольных сред, как вода или инертные вещества, до введения в систему каких-либо химических веществ.
<a id="p100037"></a>3.1.4 пуск (start-up): Контрольный этап, означающий завершение холодной пусконаладки.
<a id="p100038"></a>*Примечание* - На данном этапе рабочий диапазон всех петельных схем КИП уже настроен на реальные условия эксплуатации.

<a id="p100039"></a>3.1.5 горячая пусконаладка (hot commissioning): Стадия, на которой выполняются действия, связанные с тестированием и приведением оборудования или объектов в действие с помощью реального химического процесса перед началом производства.
<a id="p100040"></a>3.1.6 начало производства (start of production): Контрольный этап, означающий завершение горячей пусконаладки
<a id="p100041"></a>*Примечание* - На данном этапе завод готов к полной и постоянной эксплуатации.

<a id="p100042"></a>3.1.7 эксплуатационные испытания (performance test): Этап, на котором производственная установка (завод) достигает проектной мощности.
<a id="p100043"></a>*Примечание* - Данные испытания, проводимые персоналом завода под контролем подрядчика, должны подтвердить выполнение гарантий подрядчика по производительности и потреблению, предусмотренных контрактом.

<a id="p100044"></a>3.1.8 приемка завода (установки) (acceptance of plant): Этап, на котором завод (установка) официально передается от подрядчика владельцу.
<a id="p100045"></a>3.1.9 основное программное обеспечение (basic software): Программное обеспечение, содержащее, как минимум, графические лицевые панели, аварийную сигнализацию базового уровня, точки переключения, базовую блокировку и аналоговое управление. При наличии контуров безопасности в него должна быть включена точка аварийного отключения, если она отсутствует в основной базе данных.
<a id="p100046"></a>3.1.10 перечень контура (loop list): Сведенный в таблицу перечень всех тегов электрооборудования, КИП и управления (E&I) с тегированием, функциями и ПИД-указателями.
<a id="p100047"></a>3.1.11 контурная схема (loop diagram): Представление функций аппаратного и/или основного программного обеспечения контура управления с графическими символами, например, в соответствии с МЭК 62424. Схема представляет оборудование в его топологическом порядке и монтажной схеме, включая точки подключения.
<a id="p100048"></a>3.1.12 листок технических данных контура (loop sheet): Листок технических данных с указанием всех основных данных E&I, касающихся тегирования, функций, описания, диапазона измерений, местоположения, технологического процесса и КИП и т.д.
<a id="p100049"></a>3.1.13 функциональная схема или логическая схема (function diagram or logic diagram): Описание функций E&I в соответствии с МЭК 61131. Использование данного термина/такой схемы ограничено обработкой только цифровых сигналов.
<a id="p100050"></a>3.1.14 причинно-следственная матрица (cause and effect matrix): Приводы и датчики, приведенные в столбцах и строках в соответствии с их функциями, включая соответствующие функции переключения и/или сигнализации.
<a id="p100051"></a>3.1.15 спецификация требований пользователя (user requirement specification): Примерная пользовательская спецификация потребителя с учетом дополненных технических требований заказчика.
<a id="p100052"></a>3.1.16 спецификация требований (requirement specification): Полное описание всех требований для реализации (например, системы автоматизации).
<a id="p100053"></a>3.1.17 перечень точки срабатывания и перечень параметров конфигурации (trip point list and configuration parameter list): Сведенный в таблицу перечень всех переменных параметров оборудования E&I.


#### <a id="p100054"></a>3.2 Сокращения


<a id="p100055"></a>В настоящем стандарте применены следующие сокращения:
<a id="p100056"></a>**BAS - система автоматизации здания;**
<a id="p100057"></a>C&E - причинно-следственная матрица;
<a id="p100058"></a>DCS - распределенная система управления;
<a id="p100059"></a>E&I - системы электрооборудования, КИП и управления;
<a id="p100060"></a>ESD - система аварийного отключения;
<a id="p100061"></a>FAT - заводские приемочные испытания;
<a id="p100062"></a>FUP - функциональная или логическая схема;
<a id="p100063"></a>HMI - человеко-машинный интерфейс;
<a id="p100064"></a>HW - аппаратное обеспечение;
<a id="p100065"></a>MC - завершение монтажных работ;
<a id="p100066"></a>MCC - центр управления двигателями;
<a id="p100067"></a>PLC - программируемый логический контроллер;
<a id="p100068"></a>SAT - приемочные испытания на месте эксплуатации;
<a id="p100069"></a>SIT - объектовые интегральные испытания;
<a id="p100070"></a>SW - программное обеспечение.


### <a id="p100071"></a>4 Порядок проведения контроля путем обратной передачи данных и холодной пусконаладки в графике проекта


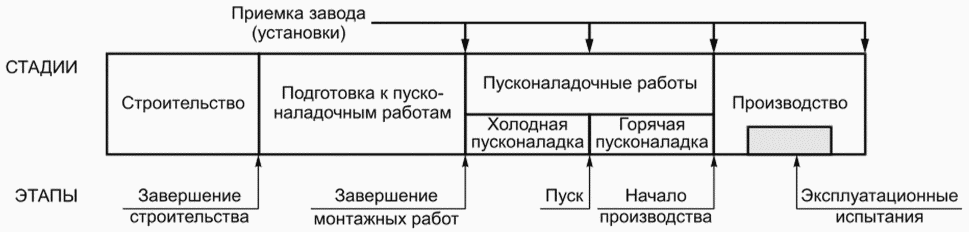
<a id="p100072"></a>Желательно проводить контроль путем обратной передачи данных на стадии подготовки к пусконаладочным работам в соответствии с графиком, представленным на рисунке 1. Однако, как правило, контроль путем обратной передачи данных проводят, когда конкретный контур завершен и передан группе проведения испытаний, даже если это происходит на стадии строительства. Продолжительность контроля путем обратной передачи данных может быть больше продолжительности стадии строительства.
<a id="p100073"></a> ![4 Порядок проведения контроля путем обратной передачи данных и холодной пусконал](https://i.bukva.ai/Pt8CkOoX/img_0.png) 

<a id="p100074"></a>*Примечание* - Стадии "строительство" и "подготовка к пусконаладочным работам" могут перекрывать друг друга.

<a id="p100075"></a>Рисунок 1 - Стадии и этапы

<a id="p100076"></a>Контроль обратной передачи данных:

<div align="center">

- <a id="p100077"></a>проводится после стадии строительства E(I и ЗПИ РСУ FAT DCS в рамках проекта;
</div>

- <a id="p100078"></a>является последней систематической проверкой перед завершением монтажных работ, проводится для подтверждения того, что:
- <a id="p100079"></a>все документы E&I (листки технических данных контуров и т.д.) имеются в наличии и соответствуют последним версиям;
- <a id="p100080"></a>все приборы и оборудование поставлены в соответствии с проектными спецификациями, если еще не проверены во время FAT или во время проверки качества при получении оборудования;
- <a id="p100081"></a>установка была проведена в соответствии с проектными документами, соответствующими нормами и требованиями местных нормативно-правовых актов;
- <a id="p100082"></a>функциональные характеристики контура являются корректными.
<a id="p100083"></a>Контроль обратной передачи данных обеспечивает:
- <a id="p100084"></a>в рамках проекта - проверку качества проектирования E&I и поставляемых приборов и оборудования, а также качества их установки;
- <a id="p100085"></a>основание для стадии пусконаладочных работ, которая состоит из следующих стадий:
<a id="p100086"></a>a) холодная пусконаладка - стадия, на которой проводят тестирование оборудования и объектов с помощью таких контрольных сред, как вода или инертные вещества,
<a id="p100087"></a>b) горячая пусконаладка (химический запуск) - стадия, на которой выполняются действия, связанные с тестированием и приведением оборудования или объектов в действие с помощью реальных химикатов технологического процесса (первоначальный запуск технологического процесса).
<a id="p100088"></a>Основными действиями на стадиях холодной и горячей пусконаладок являются: проверка системы, настройка контуров, приборов и схем управления.


### <a id="p100089"></a>5 Содержание процедуры проведения контроля путем обратной передачи данных


#### <a id="p100090"></a>5.1 Действия, выполняемые при проведении контроля обратной передачи данных


<a id="p100091"></a>Контроль обратной передачи данных включает в себя следующие элементы "одиночного контура" (датчик и/или привод):
<a id="p100092"></a>**- компоненты аппаратного обеспечения:**
- <a id="p100093"></a>приборы и компоненты, установленные в поле или в их конечных пунктах назначения,
- <a id="p100094"></a>оборудование в помещениях E&I,
- <a id="p100095"></a>жестко смонтированная функциональная взаимосвязь между контурами датчиков и приводов (если применимо),
- <a id="p100096"></a>карты вводов и выводов (если применимо) систем управления технологическим процессом;
- <a id="p100097"></a>компоненты основного программного обеспечения (включая графические лицевые панели, базовые уровни сигнализации, точки переключения, базовую блокировку и аналоговое управление) для тестирования полевых устройств. В контроле путем обратной передачи данных применяются базовые графические средства/лицевые панели системы управления (см. рисунок 2). Следует обратить внимание на то, что вводы и выводы могут подключаться не только к DCS, но и к ESD, PLC, контроллерам блоков и другим подсистемам. Все они отображаются в DCS.

<a id="p100098"></a> ![5.1 Действия, выполняемые при проведении контроля обратной передачи данных](https://i.bukva.ai/Pt8CkOoX/img_1.png) 

<a id="p100099"></a>Рисунок 2 - Компоненты контура

<a id="p100100"></a>Реальный контроль путем обратной передачи данных включает в себя следующие этапы (см. дополнительную информацию в [разделе 6](#p100125)):

<div align="center">

<a id="p100101"></a>a) проверку документации

</div>

<a id="p100102"></a>Проверка на полноту и корректность документов контура, включая документы, разработанные во время установки и FAT;
<a id="p100103"></a>b) визуальную проверку устройств контура на правильность установки и тегирования;
<a id="p100104"></a>c) функциональную проверку
<a id="p100105"></a>Применяется испытательное устройство для проверки всех компонентов контура (включая HW, схему соединений и SW). Данное испытательное устройство проверяет корректность функционирования всех компонентов и правильность показаний DCS и панели.
<a id="p100106"></a>При проведении контроля путем обратной передачи данных могут быть выявлены три вида недостатков:
<a id="p100107"></a>a) недостатки установки
<a id="p100108"></a>Под недостатками установки понимают несоответствия указанному HW или технологии установки (неправильная установка, ненадлежащие приборы и т.д.). Подрядчик на строительство должен устранить данные недостатки;
<a id="p100109"></a>b) недостатки конфигурации
<a id="p100110"></a>Под недостатками конфигурации понимают несоответствия спецификации оригинального SW. Подрядчик на выполнение работ по программированию или проектированию E&I должен устранить данные недостатки;
<a id="p100111"></a>c) недостатки проектирования E&I
<a id="p100112"></a>На недостатки проектирования указывает то, что, несмотря на правильную установку надлежащих приборов, не могут быть реализованы ожидаемые функциональные показатели (например, дефект в схеме соединений и т.д.). Данные недостатки должны устраняться проектировщиком E&I.
<a id="p100113"></a>Дополнительные недостатки могут быть обнаружены в схеме процесса, но они могут быть выявлены только после запуска технологического процесса.


#### <a id="p100114"></a>5.2 Действия, не выполняемые при проведении контроля обратной передачи данных


<a id="p100115"></a>Контроль путем обратной передачи данных не включает в себя:
<a id="p100116"></a>**- тестирование до завершения строительства;**
- <a id="p100117"></a>тестирование SW с помощью средств моделирования;
- <a id="p100118"></a>прочие FAT, проводимые на заводах подрядчика или поставщика;
- <a id="p100119"></a>прочие проверки SW (FAT и т.д.);
- <a id="p100120"></a>подробные строительные и механические проверки, выполняемые на стадии строительства;
- <a id="p100121"></a>тестирование кабелей на стадии строительства (испытание высоким напряжением, испытания методом сопротивления и т.д.);
- <a id="p100122"></a>прозвонка цепей;
- <a id="p100123"></a>тестирование внутренней работы блоков оборудования (т.е. элементов технологического процесса, механизмов, комплексных анализаторов и т.д.) исключено из контроля путем обратной передачи данных, включено только тестирование вводов/выводов данного оборудования;
- <a id="p100124"></a>действия, осуществляемые на стадии пусконаладочных работ: настройка контуров, приборов и схем управления (например, калибровка датчиков уровня с помощью расходных баков; проверка комплексных схем управления, настройка схем непрерывного управления и т.д.).


### <a id="p100125"></a>6 Процедура проведения контроля путем обратной передачи данных


#### <a id="p100126"></a>6.1 Проверка документации


<a id="p100127"></a>Проверка документации включает в себя:
<a id="p100128"></a>**- проверка контура сначала должна установить, что вся документация по данному контуру является доступной, согласованной и имеет надлежащее обозначение, если контур предназначен для обеспечения безопасности, качества или охраны окружающей среды;**
- <a id="p100129"></a>соответствующая документация должна содержать, как минимум, схему контура и спецификацию, в которой приведены все калибровочные и функциональные данные, необходимые для проверки работы контура (листок технических данных контура).


#### <a id="p100130"></a>6.2 Визуальная проверка


<a id="p100131"></a>Визуальная проверка включает в себя:
<a id="p100132"></a>**- должна быть проведена визуальная проверка установки по документам с для подтверждения того, что были установлены надлежащие приборы в соответствии со спецификациями HW и схемами контуров/цепей;**
- <a id="p100133"></a>установка клапанов и расходомеров проверена на правильность направления потоков;
- <a id="p100134"></a>легко ли снимаются показания локальных КИП;
- <a id="p100135"></a>имеются ли в наличии все элементы контура, являются ли они доступными, промаркированными и установленными надлежащим образом (включая распределительные коробки, панели, шкафы, стойки);
- <a id="p100136"></a>являются ли ярлыки чистыми и корректно составленными (отсутствует опасность неправильного понимания);
- <a id="p100137"></a>защищены ли надлежащим образом полевые элементы от механических и погодных повреждений.


#### <a id="p100138"></a>6.3 Функциональная проверка


##### <a id="p100139"></a>6.3.1 Общие положения

<a id="p100140"></a>**Желательно проводить функциональные проверки, касающиеся полевых устройств, в строго определенных блоках (соответствующие технические блоки, например блоки технологического процесса или соответствующие стойки в помещениях E&I). Метод и порядок проведения проверки должны быть определены проектной группой до начала проведения контроля путем обратной передачи данных.**
<a id="p100141"></a>Цель функциональной проверки - это тестирование всех компонентов контура в рамках одного теста и измерение точности их показаний. Проверка контура по частям не является функциональной проверкой и не может ее заменить.
<a id="p100142"></a>Детальные проверки должны проводиться в соответствии со следующим перечнем. В зависимости от типа устройства (от 4 до 20 мА, магистральный адресуемый дистанционный датчик или полевая шина) могут использоваться различные способы моделирования.

##### <a id="p100143"></a>6.3.2 Датчики

<a id="p100144"></a>При функциональной проверке датчиков проводят:
- <a id="p100145"></a>проверку идентификационного номера и параметров;
- <a id="p100146"></a>моделирование сигнала датчика с последовательным его наращиванием для проверки того, что показания DCS и панели соответствуют вводу;
- <a id="p100147"></a>моделирование сигнала датчика вне диапазона DCS (выше и ниже) для проверки значения и реакции на отказ в DCS;
- <a id="p100148"></a>моделирование отказа датчика для проверки правильности реакции на отказ;
- <a id="p100149"></a>отключение датчика для проверки реакции на отказ в DCS;
- <a id="p100150"></a>переподключение датчика для проверки того, инициируется ли датчик корректно и автоматически (полевая шина), а также проверки поведения "списка действующих узлов" (полевая шина).

##### <a id="p100151"></a>6.3.3 Приводы

<a id="p100152"></a>При функциональной проверке приводов проводят:
- <a id="p100153"></a>проверку идентификационного номера и параметров;
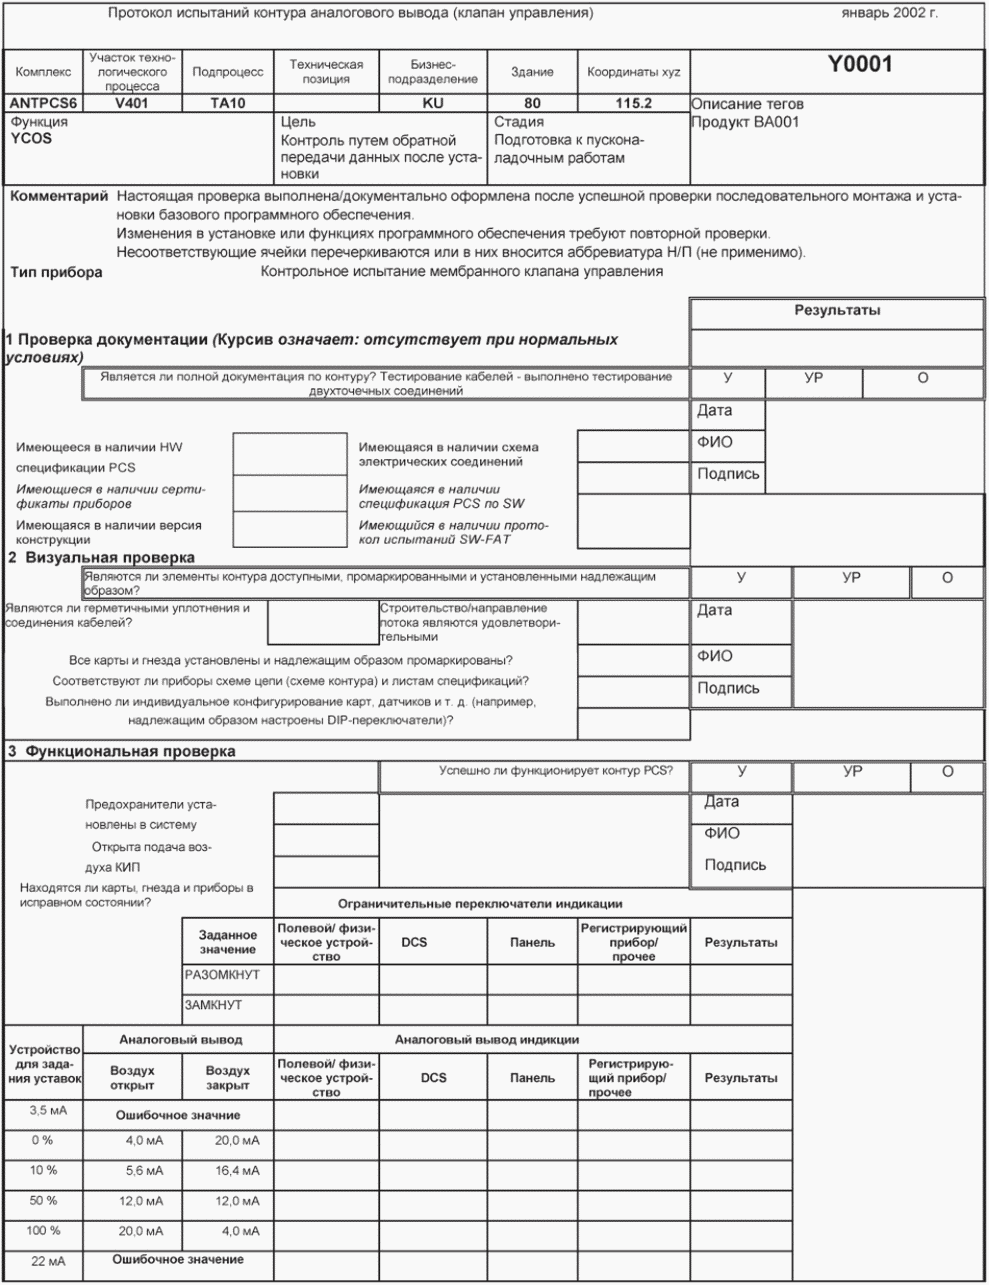
- <a id="p100154"></a>если контур имеет аналоговый выход, необходимо проверить, следует ли привод изменениям выходящего сигнала с постепенным приращением в рамках установленного допуска;
- <a id="p100155"></a>моделирование отказа привода с целью проверки правильности реакции на отказ;
- <a id="p100156"></a>моделирование отказа ограничительного переключателя для проверки реакции на отказ в DCS;
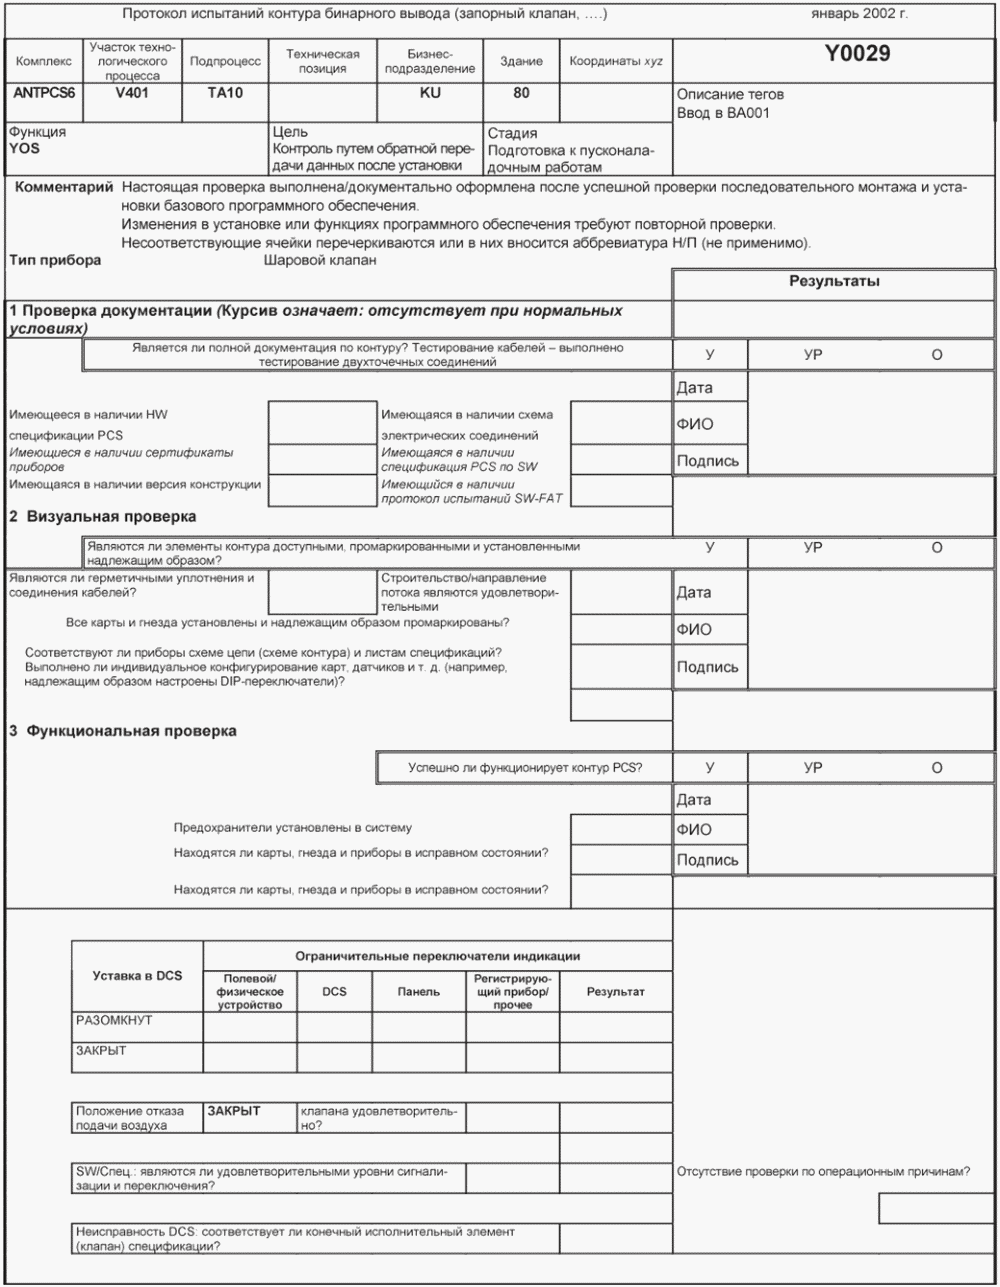
- <a id="p100157"></a>отключение привода для проверки отказоустойчивого положения и реакции на отказ в DCS;
- <a id="p100158"></a>переподключение привода для проверки того, инициируется ли устройство корректно и автоматически, а также проверки поведения "перечня действующих узлов";
- <a id="p100159"></a>отключение подачи воздуха и проверку функции самоотключения.

##### <a id="p100160"></a>6.3.4 Контуры электродвигателей

<a id="p100161"></a>При функциональной проверке контуров электродвигателей проводят:
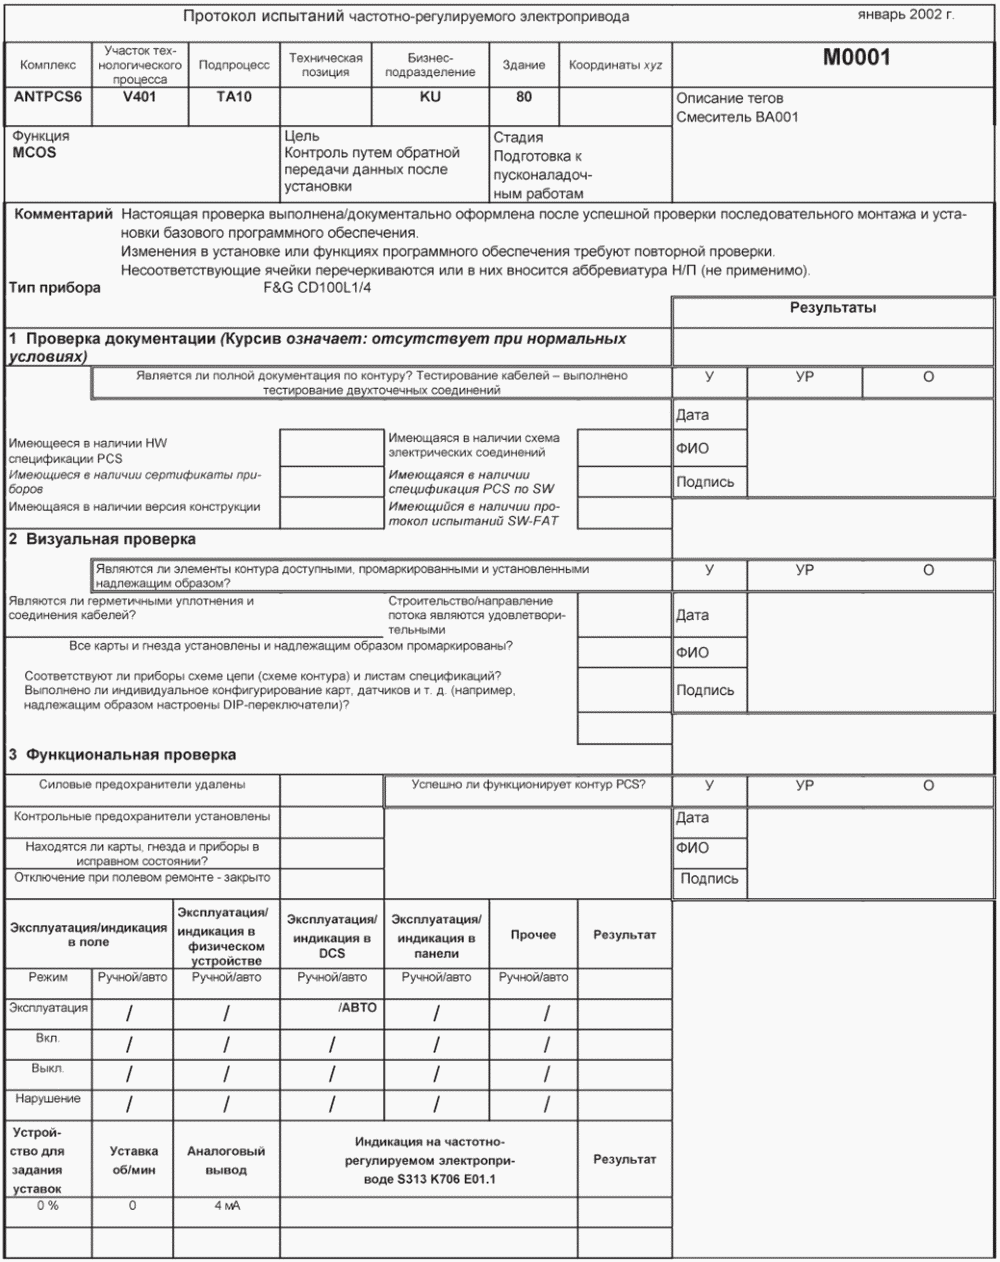
- <a id="p100162"></a>проверку параметров защитного устройства электродвигателя, сравнение с данными электродвигателя;
- <a id="p100163"></a>моделирование сигналов защитного устройства электродвигателя для проверки правильности показаний в DCS;
- <a id="p100164"></a>моделирование отказа защитного устройства электродвигателя с целью проверки правильности показаний в DCS;
- <a id="p100165"></a>проверку работы с защитным устройством электродвигателя в тестовом режиме и снятыми предохранителями электродвигателя;
- <a id="p100166"></a>проверку функционирования локальных переключателей ВКЛ/ВЫКЛ.

##### <a id="p100167"></a>6.3.5 Смежные контуры

<a id="p100168"></a>Желательно выполнять проверку функций смежных контуров (например, аналоговых контуров управления или функции блокировки) на интегрированных блоках после успешной проверки отдельных контуров датчиков и приводов. Наиболее эффективно проводить данную проверку на стадии холодной пусконаладки.
<a id="p100169"></a>ВНИМАНИЕ - Необходимо проведение повторной проверки контуров E&I, в которые были внесены изменения или которые были отключены после успешной проверки.

##### <a id="p100170"></a>6.3.6 Блокировки

<a id="p100171"></a>Проверка блокировок в соответствии с логическими схемами основывается только на статических сигналах, но не на динамических технологических данных.

##### <a id="p100172"></a>6.3.7 Контуры обеспечения качества

<a id="p100173"></a>Контуры обеспечения качества должны проверяться так же, как и стандартные контуры. Однако должна быть проверена точность полевых устройств. Устройства могут быть протестированы изготовителем и сопровождаться сертификатом испытаний. Должна быть документально оформлена процедура проведения первоначальной и последующих периодических проверок.

##### <a id="p100174"></a>6.3.8 Контуры обеспечения безопасности

<a id="p100175"></a>На первоначальной стадии контуры обеспечения безопасности должны проверяться так же, как и стандартные контуры. Дополнительная проверка данных контуров проводится в соответствии с процедурой, описание которой в настоящем стандарте не приведено.


#### <a id="p100176"></a>6.4 Проверка инфраструктуры и данных E&I


<a id="p100177"></a>До или во время проверки контуров должна быть проведена проверка инфраструктуры E&I на предмет завершенности и полной функциональности. Такая проверка включает в себя заполнение контрольного листа общего состояния помещений E&I, полевых установок, систем энергообеспечения, заземления и оборудования электрических шкафов.
<a id="p100178"></a>**Как правило, во время функциональной проверки контуров проводят проверку основных концептов и данных E&I:**
- <a id="p100179"></a>проверка реакции контура в случае отказа или неисправности;
- <a id="p100180"></a>проверка функции самоотключения - переходит ли контур в безопасное состояние при неисправности отдельного компонента;
- <a id="p100181"></a>что происходит при превышении границ диапазона - отвечают ли показания и сигнализация спецификациям производителей и желаемым результатам;
- <a id="p100182"></a>отвечают ли действия конечных элементов спецификациям при неисправности DCS;
- <a id="p100183"></a>проверка функционирования резервных средств управления и источников питания:
- <a id="p100184"></a>реализуется ли согласно спецификации функция резервирования в случае отказа первичного элемента. Переключается ли она обратно надлежащим образом.
<a id="p100185"></a>Результаты проверки концепта контура должны быть зафиксированы в отчете о тестировании контура. Проверка концепта контура проводится в отношении каждого стандартного контура, а также всех контуров обеспечения безопасности и качества. В отношении контуров, не обеспечивающих безопасность, данные тесты проводятся с периодичностью, достаточной для проверки каждого концепта.
<a id="p100186"></a>Результаты проверки концептов инфраструктуры должны быть зафиксированы в отчете о тестировании общей инфраструктуры E&I.


#### <a id="p100187"></a>6.5 Дополнительные тесты - контуры, связанные с обеспечением качества и безопасности


<a id="p100188"></a>Все идентификационные номера, связанные с обеспечением качества или безопасности, подлежат повторной проверке после успешного завершения контроля путем обратной передачи данных.
<a id="p100189"></a>**Для обеспечения безопасности важно, чтобы была проведена проверка функций системы измерений E&I в целом (контур датчика + контур бинарного контроля или контур блокировки + контур привода).**
<a id="p100190"></a>Результаты данных специальных дополнительных проверок подлежат проверке второй группы по проверке E&I или специальному тестированию на стадии холодной пусконаладки.


### <a id="p100191"></a>7 Документация и протоколы испытаний


#### <a id="p100192"></a>7.1 Входные документы


<a id="p100193"></a>Перечень разработанных документов для технологической установки содержит:
<a id="p100194"></a>**a) перечень контура;**
<a id="p100195"></a>b) листок технических данных контура;
<a id="p100196"></a>c) схему контура (функциональную или логическую);
<a id="p100197"></a>d) перечень точек срабатывания и перечень параметров конфигурации;
<a id="p100198"></a>e) отчеты о тестировании;
<a id="p100199"></a>f) расчеты и документы (т.е. внутренняя безопасность);
<a id="p100200"></a>g) сертификаты, если таковые (т.е. о проверке сопротивления двигателей или прозвонке) имеются в наличии со стадии строительства, также должны быть включены в пакет документов.
<a id="p100201"></a>Должны быть в наличии все документы, связанные с проектом, безопасностью, выполнением норм и требований местных административно-правовых актов/законодательства и необходимые для реализации конкретного проекта.


#### <a id="p100202"></a>7.2 Протоколы испытаний


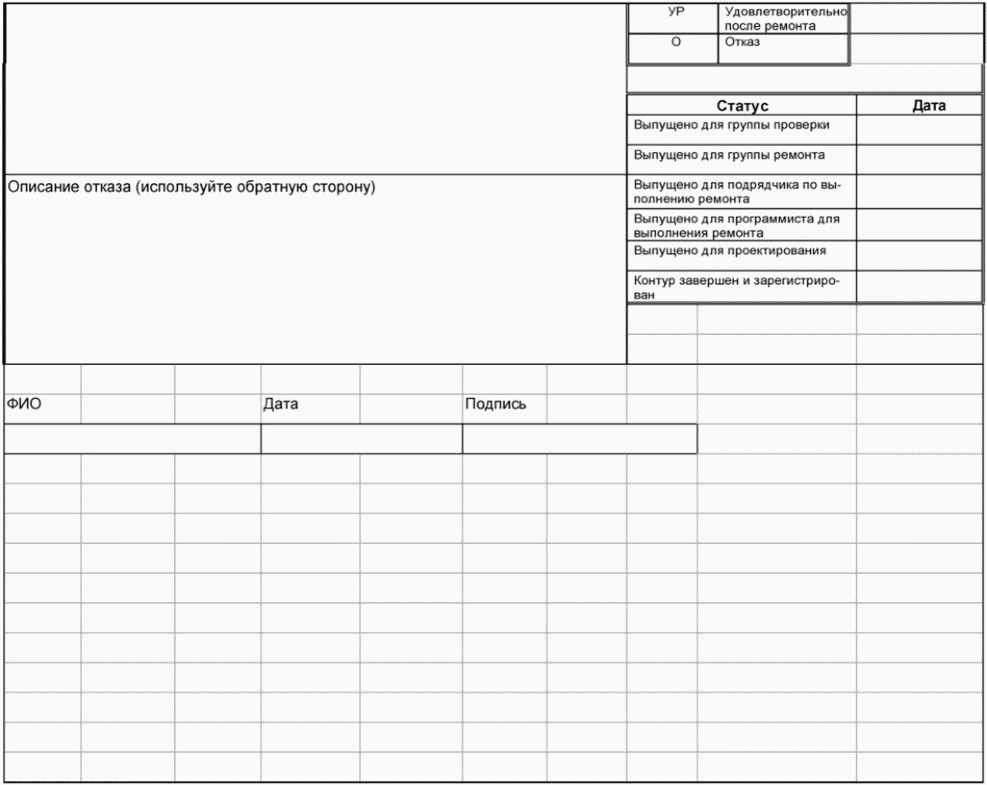
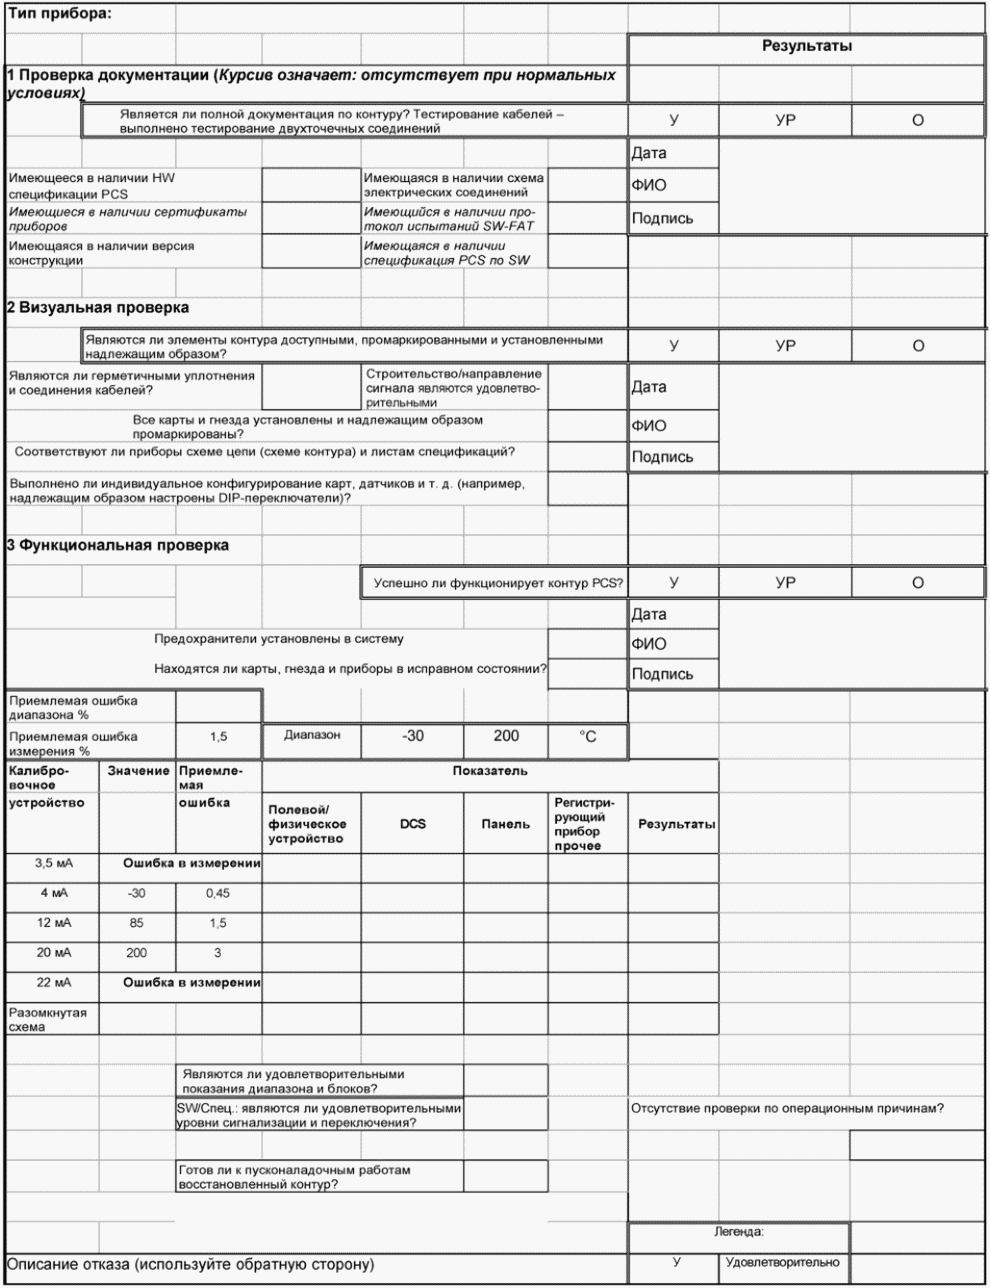
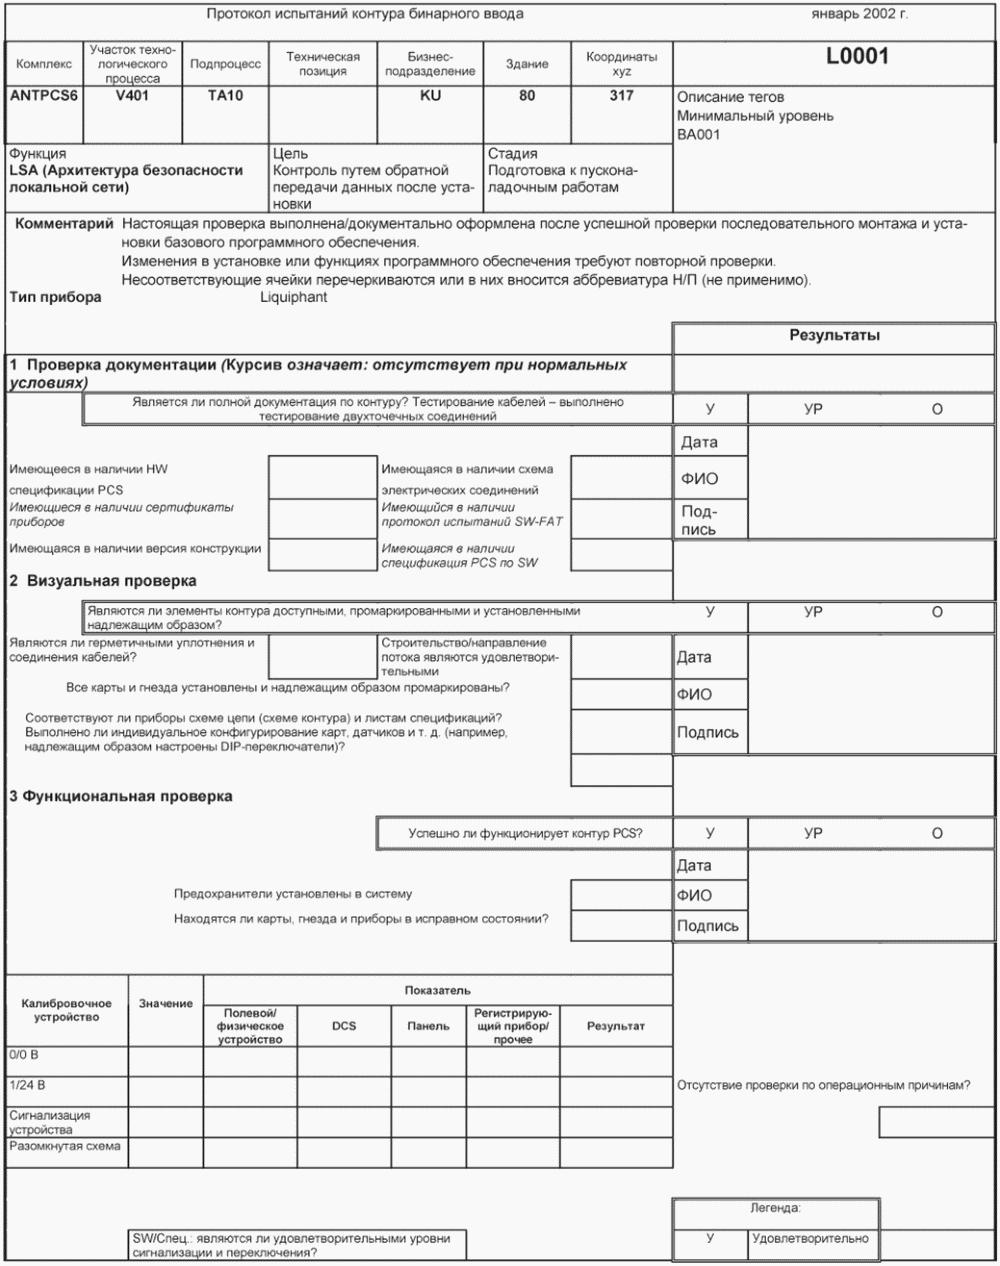
<a id="p100203"></a>В [приложениях A](#p100227) - [E](#p100243) или ПК-инструментах (файлы Excel) приведены примеры протоколов испытаний по всем типам контуров:
<a id="p100204"></a>**- протокол испытаний контура аналогового ввода - [приложение A](#p100227);**
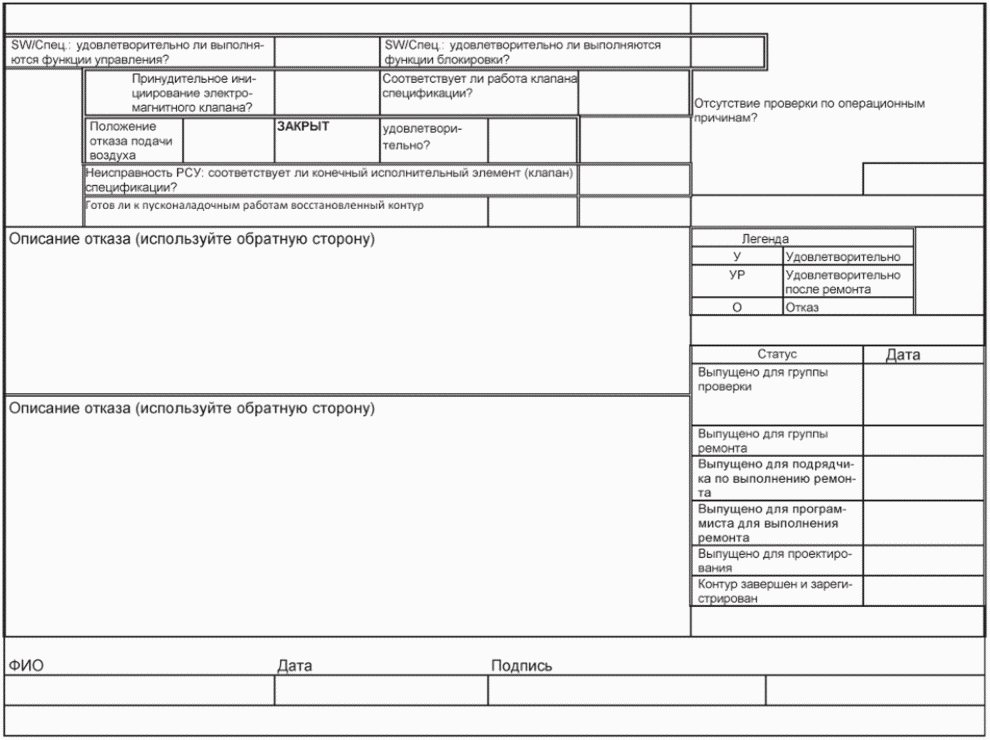
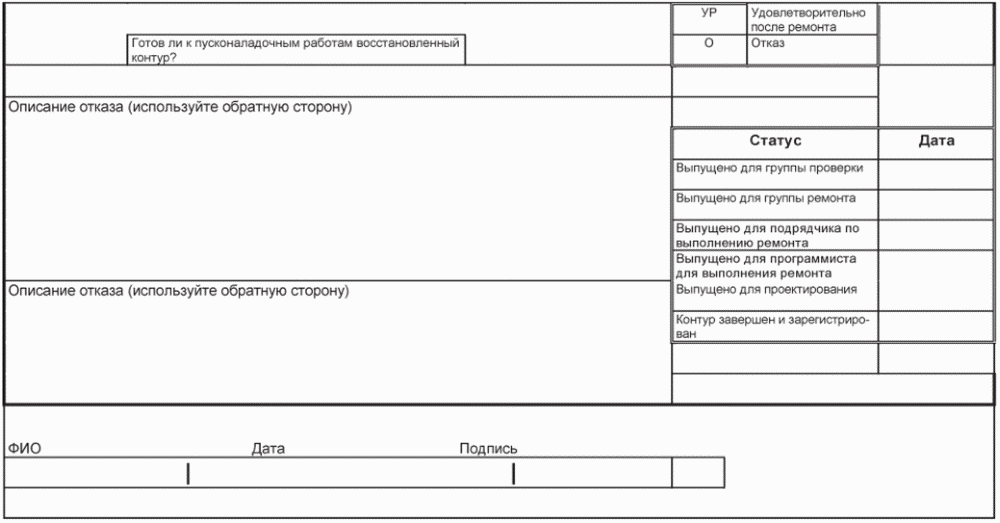
- <a id="p100205"></a>протокол испытаний контура бинарного ввода - [приложение B](#p100231);
- <a id="p100206"></a>протокол испытаний контура аналогового вывода (клапан управления) - [приложение C](#p100235);
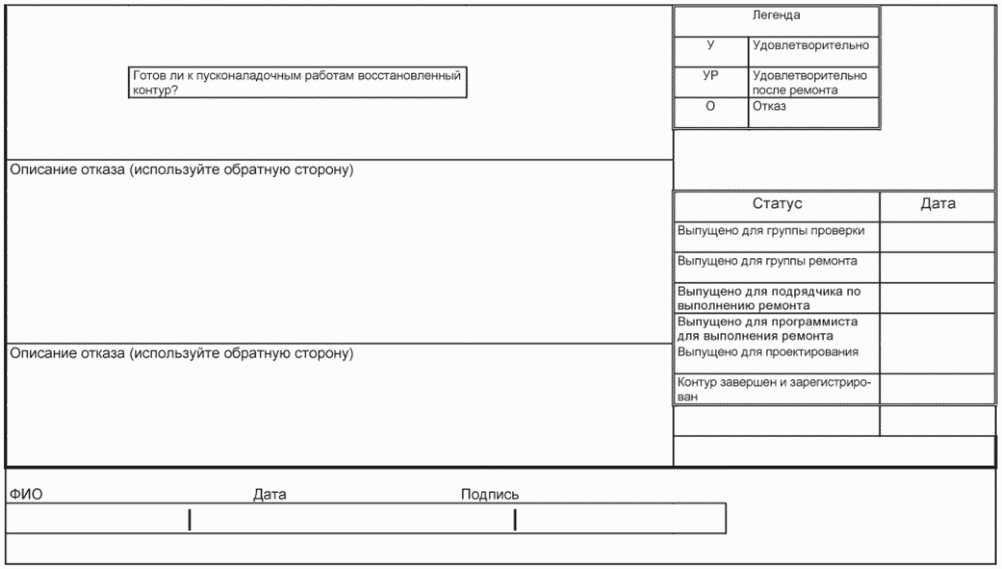
- <a id="p100207"></a>протокол испытаний контура бинарного вывода (запорный клапан) - [приложение D](#p100239);
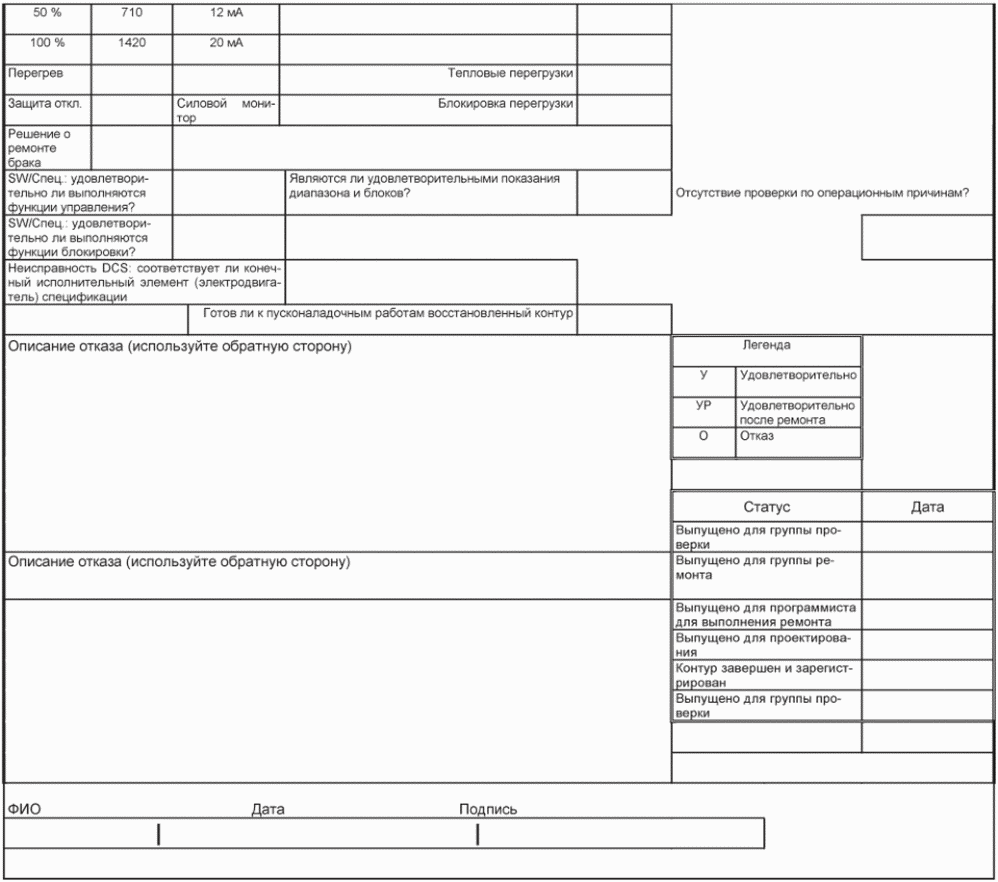
- <a id="p100208"></a>протокол испытаний электродвигателей и частотно-регулируемых электроприводов - [приложение E](#p100243).


#### <a id="p100209"></a>7.3 Документы, разрабатываемые по завершении контроля путем обратной передачи данных


<a id="p100210"></a>Должны быть разработаны следующие документы:
<a id="p100211"></a>**- документация E&I с разметкой, отражающая исходное состояние сооружения;**
- <a id="p100212"></a>подписанный отчет об испытании контура, содержащий полученные результаты контроля путем обратной передачи данных.


#### <a id="p100213"></a>7.4 Результаты контроля путем обратной передачи данных


<a id="p100214"></a>Результаты проверки контуров (контроля путем обратной передачи данных) обозначаются следующим образом:
<a id="p100215"></a>**У - удовлетворительно (надлежащее состояние при проверке);**
<a id="p100216"></a>О - отказ (неудовлетворительное состояние при проверке. Должно быть представлено четкое описание проблемы. Может потребоваться проектирование);
<a id="p100217"></a>УР - удовлетворительно после ремонта (потребовался ремонт группой проверки/ремонта).


### <a id="p100218"></a>8 Обеспечение качества


<a id="p100219"></a>Протоколы испытания составляют таким образом, чтобы все соответствующие пункты были рассмотрены как минимум один раз.
<a id="p100220"></a>**Качество гарантируется принятием следующих мер:**
- <a id="p100221"></a>контроль путем обратной передачи данных всегда должен выполняться по единой процедуре проверки (независимо от конкретного специалиста по испытаниям);
- <a id="p100222"></a>протоколы испытаний должны дополняться актуальной информацией;
- <a id="p100223"></a>своей подписью специалист по испытаниям подтверждает, что выполненный контроль путем обратной передачи данных соответствует процедурам проведения испытаний.


### <a id="p100224"></a>9 Вопросы обеспечения безопасности


<a id="p100225"></a>Для защитных устройств, кроме обычной процедуры контроля путем обратной передачи данных, предусмотрены дополнительные контрольные листы и рабочие планы. В этих документах, как правило, дано описание подробной процедуры проверки. Данные документы периодически обновляются после пуска производства.


<a id="p100226"></a>Приложение A
(справочное)

<a id="p100227"></a>Протокол испытаний контура аналогового ввода

<div align="right">

<a id="p100228"></a> ![9 Вопросы обеспечения безопасности](https://i.bukva.ai/Pt8CkOoX/img_2.png) 

</div>


<div align="center">

<a id="p100229"></a> ![9 Вопросы обеспечения безопасности](https://i.bukva.ai/Pt8CkOoX/img_3.png) 

</div>


<a id="p100230"></a>Приложение B
(справочное)

<div align="right">

<a id="p100231"></a>Протокол испытаний контура бинарного ввода
</div>


<div align="center">

<a id="p100232"></a> ![9 Вопросы обеспечения безопасности](https://i.bukva.ai/Pt8CkOoX/img_4.png) 

</div>


<a id="p100233"></a> ![9 Вопросы обеспечения безопасности](https://i.bukva.ai/Pt8CkOoX/img_5.png) 


<a id="p100234"></a>Приложение C

<div align="right">

(справочное)

</div>


<a id="p100235"></a>Протокол испытаний контура аналогового вывода
<a id="p100236"></a> ![9 Вопросы обеспечения безопасности](https://i.bukva.ai/Pt8CkOoX/img_6.png) 

<a id="p100237"></a> ![9 Вопросы обеспечения безопасности](https://i.bukva.ai/Pt8CkOoX/img_7.png) 


<div align="right">

<a id="p100238"></a>Приложение D

</div>

(справочное)

<a id="p100239"></a>Протокол испытаний контура бинарного вывода
<a id="p100240"></a> ![9 Вопросы обеспечения безопасности](https://i.bukva.ai/Pt8CkOoX/img_8.png) 

<a id="p100241"></a> ![9 Вопросы обеспечения безопасности](https://i.bukva.ai/Pt8CkOoX/img_9.png) 


<div align="right">

<a id="p100242"></a>Приложение E

</div>

(справочное)

<div align="center">

<a id="p100243"></a>Протокол испытаний электродвигателей

</div>

и частотно-регулируемых электроприводов
<a id="p100244"></a> ![9 Вопросы обеспечения безопасности](https://i.bukva.ai/Pt8CkOoX/img_10.png) 

<a id="p100245"></a> ![9 Вопросы обеспечения безопасности](https://i.bukva.ai/Pt8CkOoX/img_11.png) 


<div align="right">

<a id="p100246"></a>Приложение ДА

</div>

(справочное)

<div align="center">

<a id="p100247"></a>**СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ**<br>
**МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ**

</div>


<a id="p100248"></a>Таблица ДА.1


<table>
<colgroup><col width="28%"><col width="17%"><col width="55%"></colgroup>
<tr><td><a id="p100249"></a>Обозначение ссылочного международного стандарта</td><td><a id="p100250"></a>Степень соответствия</td><td><a id="p100251"></a>Обозначение и наименование соответствующего национального стандарта</td></tr>
<tr><td><a id="p100252"></a>IEC 61131 (all parts)</td><td><a id="p100253"></a>IDT</td><td><a id="p100254"></a><a href="https://bukva.ai/docs/standart-gost-r-mek-61131-7-2017">ГОСТ Р МЭК 61131</a> (все части) "Контроллеры программируемые.</td></tr>
<tr><td><a id="p100255"></a>IEC 62337</td><td><a id="p100256"></a>IDT</td><td><a id="p100257"></a>ГОСТ Р МЭК 62337-2016 "Ввод в эксплуатацию электрооборудования, систем контроля и управления предприятий обрабатывающей промышленности. Типовые стадии и этапы"</td></tr>
<tr><td><a id="p100258"></a>IEC 62424</td><td><a id="p100259"></a>-</td><td><a id="p100260"></a><a href="#p100264">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100261"></a>IEC 62708</td><td><a id="p100262"></a>-</td><td><a id="p100263"></a><a href="#p100264">&lt;*&gt;</a></td></tr>
<tr><td colspan="3"><a id="p100264"></a><a id="p100265"></a><a id="p100266"></a>&lt;*&gt; Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта.<br>Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов:<br>- IDT - идентичные стандарты.</td></tr>
</table>


<table>
<colgroup><col width="62%"><col width="38%"></colgroup>
<tr><td><a id="p100267"></a>УДК 681.518:006.354</td><td><a id="p100268"></a>ОКС 25.040.40</td></tr>
<tr><td colspan="2"><a id="p100269"></a>Ключевые слова: системы управления в обрабатывающей промышленности, контур электрический, контур измерительный</td></tr>
</table>


<a id="p100270"></a>

---