ГОСТ Р МЭК 61189-1-2012. Национальный стандарт Российской Федерации. Методы испытаний электрических материалов, структуры межсоединений и сборочных узлов. Часть 1. Общие методы испытаний и методология
Актуально на 03.11.2026.
Как цитировать: "ГОСТ Р МЭК 61189-1-2012. Национальный стандарт Российской Федерации. Методы испытаний электрических материалов, структуры межсоединений и сборочных узлов. Часть 1. Общие методы испытаний и методология". ГОСТ Р МЭК 61189-1-2012. https://bukva.ai/docs/standart-gost-r-mek-61189-1-2012
(утв. и введен в действие Приказом Росстандарта от 26.09.2012 № 432-ст)
Примечание
Документ введен в действие с 01.07.2013.
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 26 сентября 2012 г. № 432-ст
МЕТОДЫ ИСПЫТАНИЙ ЭЛЕКТРИЧЕСКИХ МАТЕРИАЛОВ, СТРУКТУРЫ
МЕЖСОЕДИНЕНИЙ И СБОРОЧНЫХ УЗЛОВ
ОБЩИЕ МЕТОДЫ ИСПЫТАНИЙ И МЕТОДОЛОГИЯ
Test methods for electrical materials, interconnection
structures and assemblies. Part 1. General test methods
and methodology
IEC 61189-1:2001+A1
Test methods for electrical materials, interconnection
structures and assemblies — Part 1: General test methods
and methodology
(IDT)
Дата введения 1 июля 2013 года
Предисловие
1 Подготовлен Негосударственным образовательным частным учреждением «Новая Инженерная Школа» (НОЧУ «Новая Инженерная Школа») на основе аутентичного перевода на русский язык международного стандарта, указанного в пункте 4, который выполнен Российской комиссией экспертов МЭК/ТК 91
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 420 «Базовые несущие конструкции, печатные платы, сборка и монтаж электронных модулей»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 26 сентября 2012 г. № 432-ст
4 Настоящий стандарт идентичен международному стандарту МЭК 61189-1:2001 «Материалы электрические, структуры межсоединений и скомпонованные узлы. Часть 1. Общие методы испытаний и методология (IEC 61189-1(2001) „Test methods for electrical materials, interconnection structures and assemblies — Part 1: General test methods and methodology“), включая изменения и техническую поправку A1:2001.»
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5 (пункт 3.5).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты Российской Федерации, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в ГОСТ Р 1.0-2012 (раздел 8). Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (gost.ru)
Введение
Настоящий стандарт устанавливает методы испытаний печатных плат и печатных узлов, а также надежности связанных с ними материалов или компонентов независимо от способа их изготовления.
Стандарт состоит из отдельных частей, содержащих информацию для разработчиков продукции, технологов и специалистов в области методологии испытаний. Каждая часть посвящена определенной основной теме; методы испытаний сгруппированы в соответствии с их использованием и пронумерованы последовательно в соответствии с порядком разработки и опубликования.
В некоторых случаях методы испытаний, разработанные другими техническими комитетами (например, ТК 50), были воспроизведены из действующих стандартов МЭК, чтобы предоставить читателю полный набор методов испытаний. В этих случаях соответствующие методы испытаний будут отмечены; если метод испытаний воспроизведен с незначительным изменением, то измененные пункты также будут идентифицированы.
Настоящий стандарт содержит методы испытаний по оценке печатных плат и других типов структур межсоединений. Описания обладают необходимой полнотой и содержат достаточно детальную информацию для унификации и воспроизводимости методологий испытаний и процедур.
Испытания, представленные в настоящем стандарте, сгруппированы следующим образом:
P: методы испытаний по подготовке/кондиционированию;
V: визуальные методы испытаний;
D: размерные методы испытаний;
C: химические методы испытаний;
M: механические методы испытаний;
E: электрические методы испытаний;
В целях создания указателя конкретных видов испытаний, сохранения последовательности их предоставления и обеспечения дальнейшего расширения перечня применяемых типов испытаний каждое испытание идентифицировано последовательным номером, добавляемым к букве кода группы (например, P или V, или др.), к которой принадлежит метод испытаний.
Номера методов испытаний не имеют значения для последовательности их проведения; данная функция реализуется в соответствующем техническом описании, предусматривающем использование определенного метода. В соответствующем техническом описании в большинстве случаев также приводятся критерии соответствия или несоответствия результатов испытания техническим требованиям.
Комбинация букв и цифр служит ссылкой в соответствующем техническом описании. Например, «3D02» представляет собой второй размерный метод испытаний, описанный в части 3 МЭК 61189.
Список методов испытаний, включенных в настоящий стандарт, а также методы, находящиеся на рассмотрении, представлены в приложении B, которое будет изменяться всякий раз при внесении новых методов испытаний.
Данные о методах испытаний по оценке печатных плат и других типов структур межсоединений в соответствии с национальными и межгосударственными стандартами, аналогичных методам испытаний по стандартам МЭК, приведены в дополнительном приложении ДБ.
1 Область применения и назначение
Настоящий стандарт содержит методы испытаний, представляющие методологии и процедуры, которые могут применяться при испытании материалов, используемых при производстве структур межсоединений (печатных плат) и печатных узлов.
2 Нормативные ссылки
Следующие стандарты, целиком или частично, являются нормативными ссылками в настоящем стандарте, обязательными при его применении. При датированных ссылках применяется только упомянутое издание. При недатированных ссылках применяется последнее издание ссылочного документа (включая любые дополнения).
МЭК 60068-1:1988 Испытания на воздействие внешних факторов. Часть 1: Общие положения и руководство (IEC 60068-1:1988, Environmental testing — Part 1: General and guidance)
МЭК 60068-2-3:1969 Испытание на воздействие внешних факторов. Часть 2. Испытания. Испытание Ca: Влажное тепло, постоянный режим (IEC 60068-2-3:1969, Environmental testing — Part 2: Tests — Test Ca: Damp heat, steady state)
МЭК 60068-2-30:1980 Испытания на воздействие внешних факторов. Часть 2. Испытания. Испытание Db и руководство: Влажное тепло, циклическое (12 + 12-часовой цикл) [IEC 60068-2-30:1980, Environmental testing — Part 2: Tests — Test Db and guidance: Damp heat, cyclic (12 + 12-hour cycle)]
| 3 Погрешность, точность и разрешающая способность |
|---|
Погрешности и неопределенности свойственны всем процессам измерения. Информация, представленная ниже, позволяет должным образом оценить значения погрешности и неопределенности, которые необходимо учитывать.
Результаты испытаний используют для следующих задач:
- увеличение степени уверенности в обеспечении качества;
В любом случае необходимо обратить особое внимание на достоверность полученных при проведении испытаний данных с точки зрения:
- точности — повторяемости и неопределенности измерения;
- разрешающей способности — пригодности измерительных приборов и/или систем для проведения испытаний.
3.1 Погрешность
Режим проведения обычной калибровки испытательного оборудования должен быть четко определен в документации по управлению качеством поставщика или организации, проводящей испытание, и должен отвечать требованиям подраздела 4.11 ИСО 9002.
Калибровка должна проводиться организацией, имеющей аккредитацию национального или международного органа по метрологии. Калибровка должна проводиться регулярно в соответствии с национальными или международными стандартами.
В тех случаях, когда калибровка в соответствии с национальным или международным стандартом невозможна, методы межлабораторной поверки допускается использовать и документировать, чтобы увеличить степень достоверности погрешности измерения.
Интервал между калибровками должен, как правило, составлять один год. Оборудование, систематически выходящее за пределы допустимой погрешности, должно подвергаться более частой калибровке. Оборудование, которое систематически удовлетворяет требованиям к допустимым пределам погрешности, допускается калибровать через более продолжительные интервалы.
Необходимо осуществлять запись сведений о калибровке и техническом обслуживании для каждого измерительного прибора. Эти протоколы рекомендуется использовать для установления неопределенности технологии калибровки (отклонения в процентах) на основе группировки накопленных данных и использования ее результатов для определения указанной неопределенности.
Должна быть предусмотрена процедура для разрешения ситуаций, когда показатели измерительного прибора оказываются вне диапазона калибровки.
3.2 Точность
Неопределенности любой технологии измерений состоят как из систематических, так и из случайных неопределенностей. Все оценки должны быть основаны при едином уровне достоверности (минимум 95%).
Систематические неопределенности, как правило, преобладают и будут включать в себя все неопределенности, не относящиеся к случайным флуктуациям:
- неопределенности калибровки;
- погрешности из-за использования прибора в условиях, отличающихся от тех, при которых он был калиброван;
- погрешности градуировки шкалы аналогового прибора (погрешность шкалы).
Случайные неопределенности возникают по многим причинам, но могут также возникать при повторных измерениях эталонного изделия. Поэтому нет необходимости исключать из рассмотрения отдельные источники возникновения неопределенностей. К ним могут относиться:
- случайные флуктуации, например связанные с изменениями влияющего параметра. Как правило, изменения в атмосферных условиях уменьшают повторяемость результатов измерения;
- неопределенность разрешения, например при установке нулевой точки, или интерполяции показания между делениями аналоговой шкалы.
Суммирование неопределенностей
Векторное сложение (квадратный корень из суммы квадратов) неопределенностей допускается использовать в большинстве случаев. Погрешность интерполяции обычно прибавляется отдельно и может приниматься в размере 20% разницы между значениями соседних делений шкалы прибора.
U_{t} = \pm \sqrt{(U_{s}^{2} + U_{r}^{2})} + U_{i} , (1)
где Ut — полная неопределенность;
Us — систематическая неопределенность;
Ur — случайная неопределенность;
Ui — погрешность интерполяции.
Определение случайной неопределенности
Случайная неопределенность может быть определена с помощью повторного измерения параметра и последующей статистической обработки данных измерений. Технология предполагает, что данные подчиняются нормальному распределению (Гаусса).
U_{r} = \frac{t \times \sigma}{\sqrt{n}} , (2)
где Ur — случайная неопределенность;
t — процентное значение t-распределения (см. 3.5, статистические таблицы);
\sigma — стандартное отклонение (\sigma_{n - 1}) .
3.3 Разрешающая способность
Необходимо, чтобы используемое испытательное оборудование обладало достаточной разрешающей способностью. Используемые системы измерения должны иметь разрешающую способность 10% (или лучше) предельного допуска испытания.
Допускается, что некоторые технологии накладывают физическое ограничение на разрешающую способность (например, оптическая разрешающая способность).
3.4 Протокол
В дополнение к требованиям, указанным в техническом описании испытаний, протокол должен содержать:
- заданный(е) предел(ы);
- оценку неопределенности измерения и получаемый(е) в результате рабочий предел(ы) для испытания;
- детальные результаты испытаний;
- дату проведения испытания и подпись лиц, проводивших испытания.
3.5 t-распределение Стьюдента
Значения коэффициента t для 95%-ной и 99%-ной степеней достоверности как функции числа измерений приведены в таблице 1. Достаточно использовать 95%-ные пределы, как в случае с примерами, представленными в приложении A.
3.6 Предлагаемые пределы неопределенности
4 Перечень методов испытаний
Настоящий стандарт содержит подробные описания выполнения каждого конкретного метода испытаний с минимальным использованием перекрестных ссылок на другие процедуры. Когда такие ссылки используются, например при применении универсальных методов кондиционирования, установленных в МЭК 61189-1 и МЭК 60068, то они становятся обязательной частью стандартов на методы испытаний, в которых приведены такие ссылки.
Каждый метод имеет свои собственные наименования, номер и информацию о текущем статусе редакции документа, что позволяет оперативно вносить обновления и совершенствовать методы, поскольку требования отрасли меняются или требуют применения новой методологии. Весь комплекс методов испытаний состоит из методов, объединенных в группы, а также отдельных испытаний.
5 P: Методы испытаний по подготовке/кондиционированию
5.1 Испытание 1P01: Предварительное кондиционирование в нормальных атмосферных условиях
5.1.1 Цель
Стабилизировать окружающие условия печатной платы по теплу и влажности перед проведением определенных испытаний до степени, достаточной для получения достоверных и непротиворечивых результатов измерений.
5.1.2 Образец для испытаний
Как определено в соответствующем методе испытаний.
5.1.3 Испытательное оборудование и материалы
Закрытая камера для климатических испытаний, способная поддерживать температуру (23 +/- 2) °C и относительную влажность (45 +/- 5)%.
5.1.4 Метод
Испытательный образец должен храниться в нормальных атмосферных условиях перед проведением измерений и испытаний — при температуре (23 +/- 2) °C и относительной влажности (45 +/- 5)% в течение 24 ч.
5.1.5 Протокол
a) номер испытания и индекс издания;
c) идентификацию испытуемых материалов;
d) информацию о любом отклонении от данного метода испытаний.
5.1.6 Дополнительная информация
5.2 Испытание 1P02: Предварительное кондиционирование при температуре 125 °C
5.2.1 Цель
Просушить образец до такой степени, чтобы влажность материала не влияла на результаты испытаний.
5.2.2 Образец для испытаний
Как определено в соответствующем методе испытаний.
5.2.3 Испытательное оборудование и материалы
Печь с циркуляцией воздуха, способная поддерживать температуру (125 +/- 5) °C.
5.2.4 Метод
Предварительно образец кондиционируют в течение времени, установленного в соответствующих технических условиях на материал образца.
Затем образец охлаждают в нормальных атмосферных условиях до температуры менее 35 °C. Время восстановления должно быть не более 8 ч.
5.2.5 Протокол
a) номер испытания и индекс издания;
c) время предварительного кондиционирования;
e) информацию о любом отклонении от данного метода испытаний.
5.2.6 Дополнительная информация
| 5.3 Испытание 1P03: Ускоренное старение. Пар/кислород. Метод A 5.3.1 Цель Использование атмосферы пар/кислород для сокращения продолжительности процесса старения печатных плат. Условия ускоренного старения, описанные в данном методе испытаний, эквивалентны условиям испытания на воздействие влажного тепла в течение 10 сут, которые подробно описаны в МЭК 60068-2-3 (испытание Ca) или МЭК 60068-2-30 (испытание Db). Данное испытание предоставляет информацию о влиянии продолжительности хранения на паяемость печатных плат. Альтернативная допустимая технология испытания на ускоренное старение описана в 5.4 как метод испытаний 1P04. При возникновении несоответствия между двумя альтернативными методами эталонный метод должен включать в себя помещение образца в климатические условия, описанные в МЭК 60068-2-3 (испытание Ca) или МЭК 60068-2-30 (испытание Db), на 10 сут. 5.3.2 Образец для испытания Образец должен удовлетворять требованиям соответствующих технических условий или техническим требованиям документа на поставку потребителю. Также размеры образца выбирают исходя из физических размеров испытательных установок. 5.3.3 Испытательное оборудование и материалы Необходимо использовать следующие испытательное оборудование и материалы: - установка, используемая для проведения испытания на старение (пар/кислород) (см. рисунок 1); |
|---|
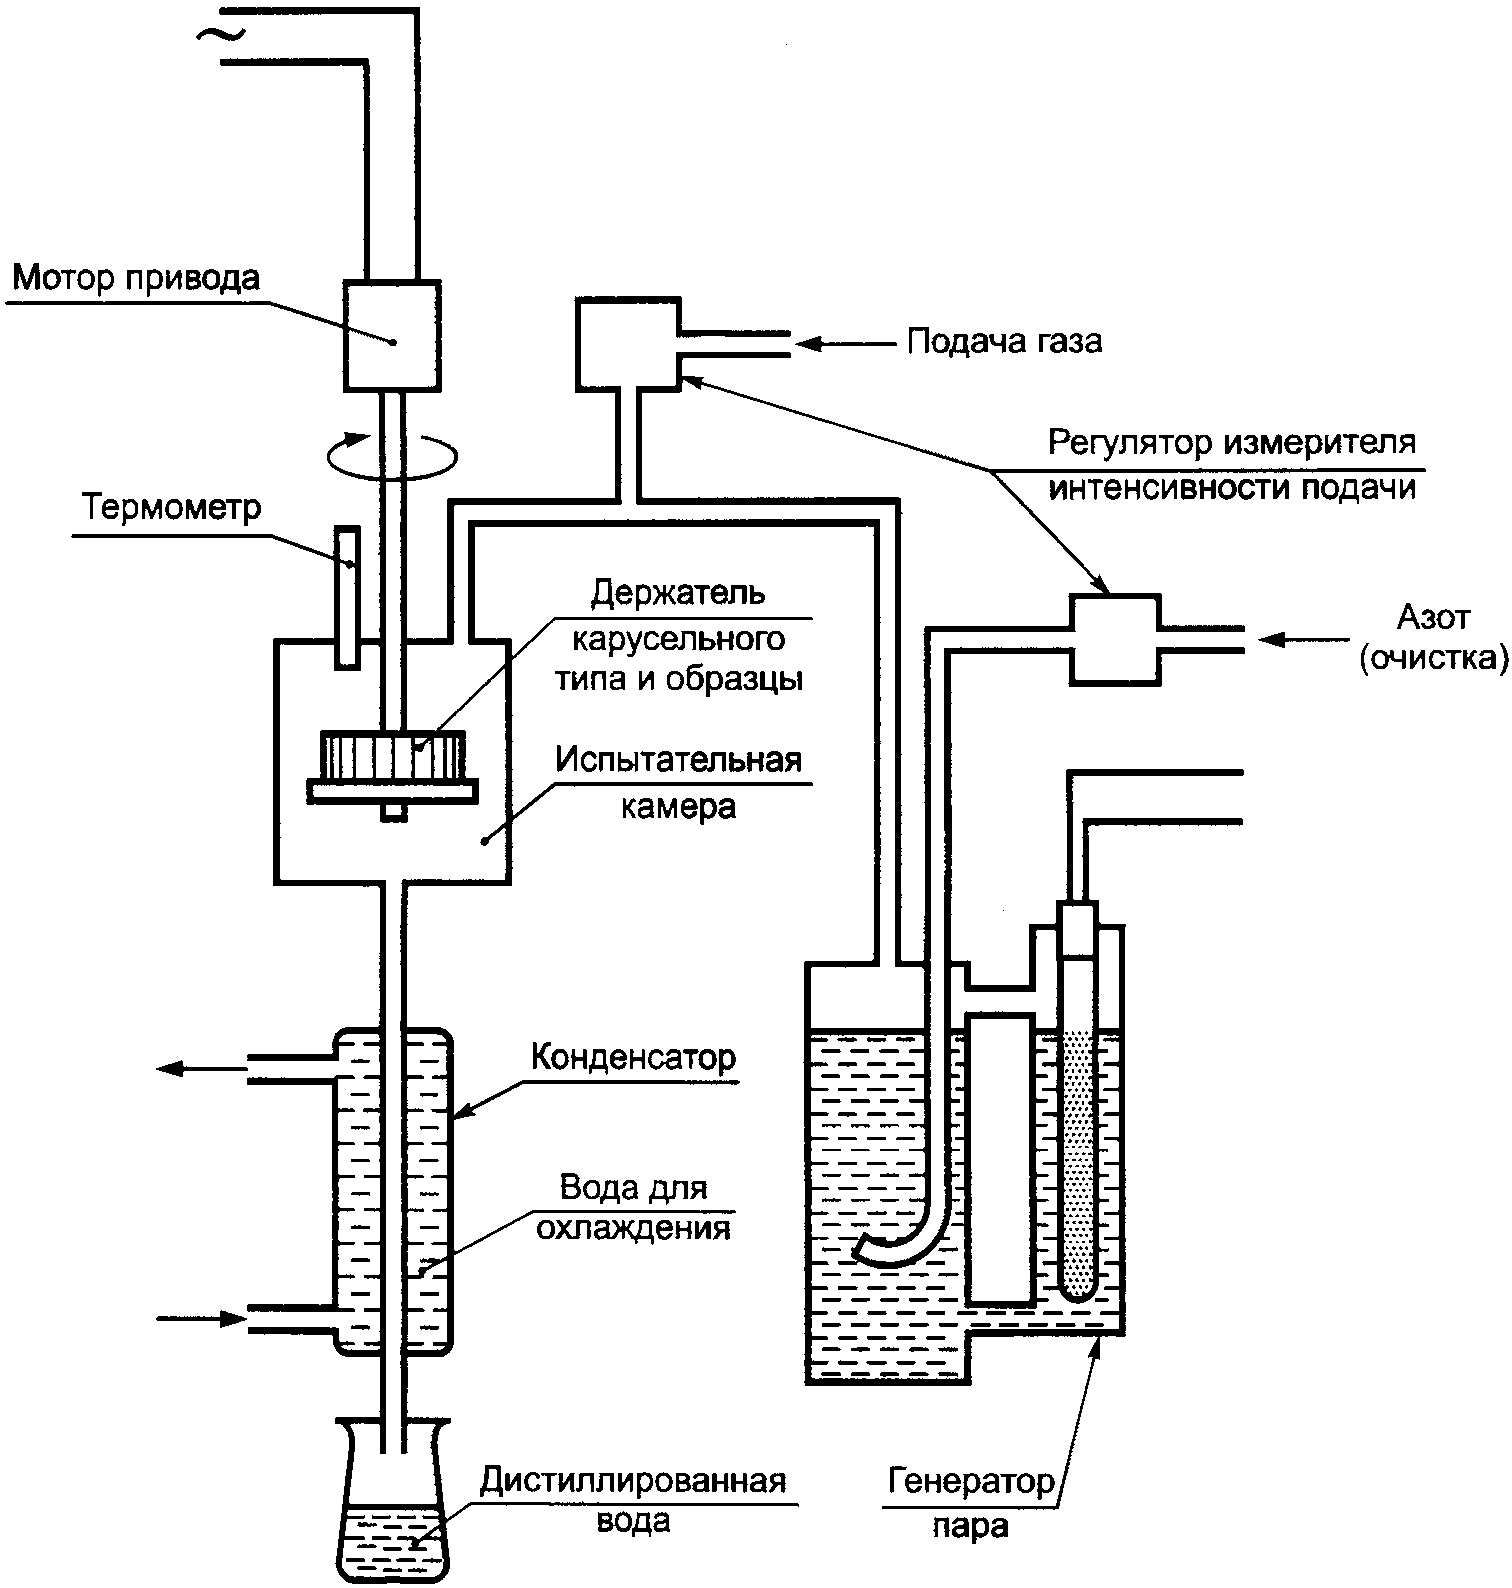 Рисунок 1 — Схема установки для испытания на старение (пар/кислород) - испытательная камера [Камера должна быть построена таким образом, чтобы испытательные образцы могли быть помещены в закрытый держатель образцов (карусельного типа) (далее — держатель) во время испытания. Рекомендуется проектировать испытательную камеру так, чтобы в ней помещался держатель с образцами и чтобы она закрывалась во время испытания. Рекомендуется, чтобы камера имела термоизоляционную рубашку. Камера должна быть сконструирована из материалов, не загрязняющих атмосферу, таких как боросиликатное стекло или нержавеющая сталь.]; |
| - держатель образцов [Держатель может быть любой конструкции, удерживающей образцы в вертикальном положении с сохранением расстояния между ними, равного 6 мм. Конструкция держателя должна быть такой, чтобы пар и газы не задерживались и равномерно распределялись на поверхности испытуемых образцов. Детали держателя и вращающегося вала, находящиеся внутри камеры, следует изготовлять из нержавеющей стали и политетрафторэтилена (RTFE) или другого равноценного материала, не загрязняющего испытательную среду. Держатель образца должен вращаться соответствующим механизмом со скоростью от 5 до 50 об/мин.]; - генератор пара (Генератор пара и резервуар с деионизированной водой должны быть способны подавать пар в испытательную камеру. Парозаборные трубы должны быть оснащены впускными клапанами.]; регуляторы потока (Регуляторы потока должны регулировать поток азота и кислорода.); - конденсатор (Выходящие из камеры газ и кислород конденсируются с применением водяного охлаждения. Для определения скорости генерации пара рекомендуется собирать конденсат и измерять его количество.); - 20%-ный раствор соляной кислоты (HCl); - нейтральный органический растворитель. 5.3.4 Метод 5.3.4.1 Подготовка образца 5.3.4.1.1 Образец печатных плат без защитного металлического покрытия Образец печатных плат без защитного металлического покрытия должен быть обезжирен в течение 1 мин в нейтральном органическом растворителе при комнатной температуре, высушен, помещен на 15 с в раствор соляной кислоты, промыт в деионизированной воде и просушен на горячем воздухе. 5.3.4.1.2 Образец печатных плат с защитным металлическим покрытием Образец печатных плат с защитным металлическим покрытием должен быть обезжирен в течение 1 мин в нейтральном органическом растворителе при комнатной температуре и просушен на горячем воздухе. 5.3.4.1.3 Образец печатных плат с защитным органическим покрытием Образец печатных плат с защитным органическим покрытием недопустимо подвергать очистке. 5.3.4.1.4 Образец печатных плат с защитным противоокислительным флюсом Образец печатных плат с защитным противоокислительным флюсом должен быть очищен от флюса в нейтральном органическом растворителе при комнатной температуре. |
| 5.3.4.2 Последовательность испытания a) Помещают образец в держатель. Плотно закрывают испытательную камеру. b) Подают азот при скорости потока приблизительно 500 мл/мин (азот действует как очиститель и предотвращает окисление образцов во время нагревания и последующего охлаждения). c) Включают вращающийся механизм, приводящий в движение держатель образцов. d) Включают генератор пара на полную мощность, пока температура внутри камеры не превысит 90 °C, и не появится конденсат из конденсатора. e) Необходимо поддерживать температуру на уровне (100 +/- 2) °C в течение, как минимум, 5 мин, что соответствует скорости потока конденсата 4 мл/мин. f) Прекращают подачу азота, а интенсивность подачи потока пара в камеру должна быть стабилизирована на уровне (5 +/- 0,5) л/мин. g) Обеспечивают подачу смеси кислорода и азота (20% кислорода и 80% азота) в камеру и поддерживают скорость потока, равную (100 +/- 10) мл/мин. Допускается использовать чистый кислород и скорость потока, равную (20 +/- 0,5) мл/мин. h) Время воздействия пара должно составлять (60 +/- 5) мин, после чего прекращают подачу смешанного газа и вращение образца. i) Очищают камеру с помощью азота при интенсивности подачи приблизительно 500 мл/мин, а генерацию пара прекращают. j) Испытательную камеру остужают до температуры в пределах от 40 °C до 50 °C, после чего допускается прекратить очистку азотом. 5.3.4.3 Испытание на паяемость Образец должен быть извлечен из испытательной камеры, просушен (погружением в изопропиловый спирт) и испытан на паяемость, как определено в соответствующих технических условиях или технических требованиях документа на поставку потребителю. Эталонную проверку проводят в течение 15 мин. Образец следует проверять только на паяемость, и образования вздутий и расслоения допускается не учитывать. 5.3.5 Протокол Протокол должен содержать: a) номер метода испытания и индекс издания; b) дату проведения испытания; c) идентификацию испытуемого материала; d) информацию о любом отклонении от данного метода испытаний; e) результаты испытания; f) информацию о специалисте, проводившем испытание. |
| 5.3.6 Дополнительная информация Данный метод первоначально был обозначен как Испытание 20a МЭК 60326-2 <1>. Технология, описанная в данном методе испытаний (1P03), была сопоставлена с технологией помещения образца в условия сухого тепла при температуре 40 °C и относительной влажности 95% на 10 сут и одобрена. -------------------------------- <1> МЭК 60326-2:1990 «Печатные платы. Часть 2. Методы испытаний». 5.4 Испытание 1P04: Ускоренное старение, кондиционирование печатных плат. Метод B 5.4.1 Цель Кондиционирование печатных плат в атмосфере пара в рамках процедуры ускоренного старения, когда важно минимизировать общую продолжительность испытания. Испытание предоставляет информацию о влиянии продолжительности хранения на паяемость печатных плат. Технология применима только к печатным платам с оловянным или оловянно-свинцовым покрытием. Альтернативная технология, имеющая более широкое применение, детально описана в испытании 1P03. При возникновении несоответствия между двумя альтернативными методами эталонный метод должен включать в себя помещение образца в климатические условия, описанные в МЭК 60068-2-3 (испытание Ca) или МЭК 60068-2-30 (испытание Db), на 10 сут. 5.4.2 Образец для испытаний Образец должен удовлетворять требованиям соответствующих технических условий или техническим требованиям документа на поставку потребителю. Также размеры образца выбирают исходя из физических размеров испытательных установок. 5.4.3 Испытательное оборудование и материалы Необходимо использовать следующие испытательное оборудование и материалы. 5.4.3.1 Паровая ванна Паровая ванна должна представлять собой емкость, изготовленную из боросиликатного стекла или нержавеющей стали. Ванна может быть теплоизолированной и должна иметь достаточно малую теплоотдачу, чтобы обеспечить непрерывное кипение деионизированной воды. Конструкция ванны должна: |
| - предотвращать чрезмерное повышение давления; - поддерживать соответствующий уровень воды; - обеспечивать охлаждение пара до температуры ниже температуры кипения воды; - минимизировать контакт конденсата с образцами. 5.4.3.2 Держатель образцов Держатель образцов должен быть изготовлен из материала, который препятствует повреждению образцов и самого держателя во время испытаний. 5.4.4 Метод 5.4.4.1 Подготовка образца Образец необходимо обезжирить, поместив его в нейтральный органический растворитель при комнатной температуре на 1 мин и высушить на горячем воздухе. По согласованию между изготовителем и клиентом допускается подвергнуть образец другим видам предварительной обработки. 5.4.4.2 Последовательность испытания Располагают образцы под углом от 45° до 90° к поверхности кипящей воды во время воздействия пара. Образцы должны быть подвешены так, чтобы любая их часть была выше уровня кипящей воды не менее чем на 38 мм. Добавляют постепенно небольшое количество воды для поддержания соответствующего уровня воды и минимизации возможности падения температуры ванны. Продолжительность воздействия должна составлять 8 ч. После испытания на старение паром и перед испытанием на паяемость нагревают образцы при температуре (105 +/- 5) °C в течение 60 — 75 мин для удаления влаги и других летучих веществ с поверхности. Перед проведением испытания на паяемость охлаждают образцы до комнатной температуры. 5.4.4.3 Испытание на паяемость Образец должен быть извлечен из испытательной камеры, просушен и испытан на паяемость, как определено в соответствующих технических условиях или технических требованиях документа на поставку потребителю. 5.4.5 Протокол Протокол должен содержать: a) номер метода испытания и индекс издания; b) дату проведения испытания; c) идентификацию испытуемого материала; d) информацию о любом отклонении от данного метода испытаний; e) результаты испытания; f) информацию о специалисте, проводившем испытание. |
| 5.4.6 Дополнительная информация Не определена. |
6V: Визуальные методы испытаний
7D: Размерные методы испытаний
8C: Химические методы испытаний
9M: Механические методы испытаний
10E: Электрические методы испытаний
11N: Методы испытаний на воздействие внешних факторов
ПРИМЕРЫ ОЦЕНКИ НЕОПРЕДЕЛЕННОСТИ
Ниже представлены примеры оценки неопределенности для различных испытаний печатных плат.
Метод: Измерения собственной массы 200 Н (номинальная масса) с помощью тензометра. (Метод сопоставим с испытанием на вырыв сквозного металлизированного отверстия.)
U_{r} = \pm t(\sigma_{n - 1}) \sqrt{n} = \pm 0,08858\text{Н} .
U_{s} = \pm 1\%(\text{как указано в поверочном сертификате}) = \pm 1,985\text{Н} .
U_{i} = \pm 20\%\text{деления шкалы } = \pm 0,2\text{Н} .
U_{t} = \pm \sqrt{(U_{s}^{2} + U_{r}^{2})} + U_{i} = \pm 1,1\% .
Таким образом, неопределенность измерения оценивается как +/- 1,1%.
Метод: Неоднократные измерения уровня ионного загрязнения испытательного раствора за счет сравнения с калибровочным раствором. Измерения проводились с помощью инструмента измерения ионного загрязнения, используемого в коммерческой практике.
U_{r} = \pm t(\sigma_{n - 1}) \sqrt{n} = \pm 0,0533\text{мг}/\text{см}^{2} .
U_{s} = \pm 5\%(\text{калибровка пипетки Гилмана}/\text{испытательного раствора}) = \pm 0,05\text{мг} .
U_{t} = \pm \sqrt{(U_{s}^{2} + U_{r}^{2})} + U_{i} = \pm 0,0729\text{мг} = \pm 7,29\% .
Таким образом, неопределенность измерения оценивается как +/- 7,29%.
Метод: Измерения поверхностного сопротивления изоляции испытательного образца (номинальное значение 100 МОм) с помощью мегомметра.
U_{r} = \pm t(\sigma_{n - 1}) \sqrt{n} = \pm 9,2223\text{МОм} .
U_{s} = \pm 0,5\%(\text{как указано в поверочном сертификате}) = \pm 0,5\%\text{от }99,02 = 0,4951\text{МОм} .
U_{i} = \pm 20\%\text{деления шкалы }(1,25\text{МОм}) = \pm 0,25\text{МОм} .
U_{t} = \pm \sqrt{(U_{s}^{2} + U_{r}^{2})} + U_{i} = \pm 9,456\text{МОм } = \pm 9,5\% .
Соответствия методов испытаний в новых и старых публикациях МЭК приведены в таблице B.1.
| Новая публикация | Описание (название метода испытаний) | Старая публикация | ||
| Стандарт <1> | Метод испытаний <2> | Стандарт | Метод испытаний | |
| МЭК 61189-1 | 1P01 | Предварительное кондиционирование в нормальных атмосферных условиях | МЭК 60326-2/9.1.1 | 18a |
| 1P02 | Предварительное кондиционирование при температуре 125 °C | МЭК 60326-2/9.1.2 | 18b | |
| 1P03 | Ускоренное старение. Пар/кислород. Метод A | МЭК 60326-2/9.4 | 20a | |
| МЭК 61189-2 | 2C01 | Сопротивление материалов основания к воздействию гидроокиси натрия | - | - |
| 2C02 | Время гелеобразования материалов препрега с эпоксидной смолой | - | - | |
| 2C03 | Содержание смолы в материалах препрега | - | - | |
| 2C04 | Содержание летучих веществ в материалах препрега | - | - | |
| 2C05 | Образование вздутий в результате термоудара | МЭК 60249/3.7 | - | |
| 2C06 | Горючесть, испытание жестких материалов на горение в вертикальном положении | МЭК 60249/4.3.4 | - | |
| 2C07 | Горючесть, испытание жестких материалов на горение в горизонтальном положении | МЭК 60249/4.3.3 | - | |
| 2C08 | Горючесть, гибкий материал | МЭК 60249/4.3.5 | - | |
| 2C09 | Вязкость расплавленного связующего препрега | - | - | |
| 2C10 | Содержание смолы в материалах препрега, определение методом возгонки | - | - | |
| 2D01 | Толщина материалов основания и печатных плат | МЭК 60249/3.14 | - | |
| 2E01 | Состояние поверхности во влажных условиях | МЭК 60112 | - | |
| 2E02 | Электрическая прочность под напряжением сети переменного тока | МЭК 60243 | - | |
| 2E03 | Поверхностное сопротивление после влажного тепла в камере влажности | МЭК 60249/2.2 | - | |
| 2E04 | Объемное удельное сопротивление и поверхностное удельное сопротивление | МЭК 60249/2.3 | - | |
| 2E05 | Диэлектрическая проницаемость и тангенс угла диэлектрических потерь | МЭК 60250 | - | |
| 2E06 | Объемное удельное сопротивление и поверхностное удельное сопротивление, три электрода | МЭК 60093 | - | |
| 2E07 | Поверхностное удельное сопротивление и объемное удельное сопротивление при повышенной температуре | МЭК 60249/2.9 | - | |
| 2E08 | Поверхностная коррозия | МЭК 60249/2.4 | - | |
| 2E09 | Сравнительный показатель трекингоустойчивости | МЭК 60249/2.6 | - | |
| 2E10 | Диэлектрическая проницаемость | МЭК 60249/2.7 | - | |
| 2E11 | Электрическая прочность | МЭК 60249/2.8 | - | |
| 2E12 | Сопротивление фольги | МЭК 60249/2.1 | - | |
| 2E13 | Коррозия края | МЭК 60249/2.5 | - | |
| 2E14 | Дугостойкость | - | - | |
| 2E15 | Пробой диэлектрика | - | - | |
| 2E16 | Контактные сопротивления кнопочной панели печатной схемы | - | - | |
| 2M01 | Изгиб и скручивание | МЭК 60249/3.1 | - | |
| 2M02 | Изгиб и скручивание после травления и нагревания | МЭК 60249/3.2 | - | |
| 2M03 | Фактор термоотверждения по DSC/TMA | МЭК 60249/3.3 | - | |
| 2M04 | Скручивание после нагревания | МЭК 60249/3.4 | - | |
| 2M05 | Прочность на отрыв контактной площадки | МЭК 60249/3.5 | - | |
| 2M06 | Прочность на отслаивание фольги после воздействия паров растворителя | МЭК 60249/3.6.4 | - | |
| 2M07 | Прочность на отслаивание фольги после воздействия растворителя | МЭК 60249/3.6.6 | - | |
| 2M08 | Прочность на изгиб | ИСО 178 | - | |
| 2M09 | Текучесть связующего препрега | - | - | |
| 2M10 | Температура стеклования материалов основания, метод сканирующей калориметрии (DSC) | - | - | |
| 2M11 | Температура стеклования материалов основания, метод термомеханического анализа (TMA) | - | - | |
| 2M12 | Волнистость поверхности | - | - | |
| 2M13 | Прочность на отслаивание фольги в исходном состоянии | МЭК 60249/3.6.1 | - | |
| 2M14 | Прочность на отслаивание фольги после термоудара | МЭК 60249/3.6.2 | - | |
| 2M15 | Прочность на отслаивание фольги после сухого тепла | МЭК 60249/3.6.3 | - | |
| 2M16 | Прочность на отслаивание фольги после имитации металлизации | МЭК 60249/3.6.5 | - | |
| 2M17 | Прочность на отслаивание фольги при высокой температуре | МЭК 60249/3.6.7 | - | |
| 2M18 | Чистота поверхности | МЭК 60249/3.9 | - | |
| 2M19 | Штампуемость | МЭК 60249/3.8 | - | |
| 2M20 | Прочность на изгиб | МЭК 60249/4.1 | - | |
| 2M21 | Усталость от изгиба (стойкость к многократным перегибам) | МЭК 60249/3.12 | - | |
| 2M22 | Масса фольги на единицу площади | МЭК 60249/3.13 | - | |
| 2M23 | Прямоугольность нарезанных заготовок | МЭК 60249/3.15 | - | |
| 2M24 | Коэффициент линейного теплового расширения | МЭК 60249/4.5 | - | |
| 2M25 | Определение времени до расслоения, термомеханический анализ (TMA) | - | - | |
| 2M26 | Коэффициент прессования препрега | - | - | |
| 2M27 | Текучесть смолы пленок, используемых при изготовлении гибких печатных плат | - | - | |
| 2N01 | Климатические испытания при повышенных давлении и температуре | МЭК 60249/4.2 | - | |
| 2N02 | Водопоглощение | МЭК 60249/4.4 | - | |
| 2P01 | Сухое тепло | МЭК 60068-2-2 | Ba | |
| 2P02 | Плавание образца в ванне с припоем | МЭК 60068-2-20 | T | |
| 2X02 | Стабильность размеров тонких материалов | МЭК 60249/3.11 | - | |
| МЭК 61189-3 | 3C01 | Горючесть. Жесткие печатные платы с удаленным металлом | МЭК 60326-2/8.4.1 | 16a |
| 3C02 | Горючесть. Жесткие печатные платы, метод раскаленной проволоки | МЭК 60326-2/8.4.2 | 16b | |
| 3C03 | Горючесть. Использование горелки игольчатого типа. Жесткие печатные платы | МЭК 60326-2/8.4.3 | 16c | |
| 3C04 | Электролитическая коррозия, твердая и тонкая пленка | МЭК 60326-2/8.5 | 17a | |
| 3C05 | Стойкость к воздействию растворителей и флюсов | МЭК 60426/все части | - | |
| 3C06 | Горючесть, испытание раскаленной проволокой жестких печатных плат | МЭК 60695-2-1 | - | |
| МЭК 61189-3 | 3C06 | Горючесть, испытание раскаленной проволокой жестких печатных плат | МЭК 60695-2-1 | - |
| 3C07 | Горючесть, испытание тонким пламенем жестких печатных плат | МЭК 60695-2-2 | - | |
| 3C08 | Горение в вертикальном положении | ИСО R 1326 | - | |
| 3C09 | Водопоглощение | ИСО Std 62 | - | |
| 3C10 | Поверхностные органические загрязнения (внутренние) | - | - | |
| 3C11 | Удельное сопротивление растворителя (ионные загрязнители) | - | - | |
| 3C12 | Органические поверхностные загрязнители (инфракрасные) | - | - | |
| 3D01 | Оптический метод | МЭК 60326-2/5.2.2 | 2a | |
| 3D02 | Ширина проводника и зазор | - | - | |
| 3D03 | Автоматизированный оптический контроль | - | - | |
| 3D04 | Проверка размеров | МЭК 60326-2/5.2 | 2 | |
| 3E01 | Короткое замыкание | МЭК 60326-2/6.2.1 | 4a | |
| 3E02 | Целостность цепи | МЭК 60326-2/6.2.2 | 4b | |
| 3E03 | Сопротивление изоляции на наружных слоях | МЭК 60326-2/6.4.1 | 6a | |
| 3E04 | Сопротивление изоляции на внутренних слоях | МЭК 60326-2/6.4.2 | 6b | |
| 3E05 | Сопротивление изоляции между слоями | МЭК 60326-2/6.4.3 | 6c | |
| 3E06 | Уход частоты | МЭК 60326-2/6.6 | 8a | |
| 3E07 | Полное входное сопротивление (импеданс) схемы | МЭК 60326-2/6.7 | 9a | |
| 3E08 | Изменение сопротивления сквозных металлизированных отверстий, термоциклирование | МЭК 60326-2/6.1.3 | 3c | |
| 3E09 | Электрическая прочность наружных слоев | МЭК 60326-2/6.5.1 | 7a | |
| 3E10 | Испытание напряжением между слоями | МЭК 60326-2/6.5.2 | 7b | |
| 3E11 | Сопротивление соединений, многослойные печатные платы | - | - | |
| 3E12 | Сопротивление проводников | МЭК 60326-2/6.1.1 | 3a | |
| 3E13 | Сопротивление межслойного соединения | МЭК 60326-2/6.1.2 | 3b | |
| 3E14 | Токовая нагрузка, сквозное металлизированное отверстие | МЭК 60326-2/6.3.1 | 5a | |
| 3E15 | Токовая нагрузка, проводники | МЭК 60326-2/6.3.2 | 5b | |
| 3E16 | Изменение сопротивления сквозных металлизированных отверстий, термоудар. | МЭК 60326-2/6.1.3 | 3c | |
| 3E17 | Волновое сопротивление продукта, измеренное с помощью рефлектометрии временного интервала | - | - | |
| 3M01 | Прочность на отслаивание в нормальных атмосферных условиях | МЭК 60326-2/7.1.1 | 10a | |
| 3M02 | Прочность на отслаивание при повышенной температуре | МЭК 60326-2/7.1.2 | 10b | |
| 3M03 | Прочность на вырыв покрытий сквозных металлизированных отверстий без контактных площадок | МЭК 60326-2/7.2.2 | 11b | |
| 3M04 | Плоскостность | МЭК 60326-2/7.3 | 12a | |
| 3M05 | Прочность на отслаивание гибких печатных плат в нормальных атмосферных условиях | МЭК 60326-2/7.1.3 | 10c | |
| 3M06 | Усталость от изгиба гибких печатных плат | МЭК 60326-2/7.4 | 21a | |
| 3M07 | Прочность на отрыв контактных площадок неметаллизированных отверстий | МЭК 60326-2/7.2.1 | 11a | |
| 3M08 | Твердость органических поверхностных покрытий (сопротивление истиранию) | - | - | |
| 3M09 | Степень отверждения органического покрытия печатной платы | - | - | |
| 3N01 | Тепловой удар при погружении в жидкость | МЭК 60326-2/9.2.1 | 19a | |
| 3N02 | Термоудар при плавании образца в ванне с припоем | МЭК 60326-2/9.2.3 | 19c | |
| 3N03 | Тепловой удар при пайке паяльником | МЭК 60326-2/9.2.4 | 19d | |
| 3N04 | Термоудар, погружение в припой, 260 °C | МЭК 60326-2/9.2.5 | 19e | |
| 3N05 | Термоудар, плавание, ванна с припоем, 288 °C | МЭК 60326-2/9.2.6 | 19f | |
| 3N06 | Влажное тепло, установившееся состояние | МЭК 60068-2-3 | Ca | |
| 3N07 | Термоциклирование | МЭК 60068-2-30 | Da | |
| 3N08 | Тепловой удар при погружении во флюидизированную песочную баню | МЭК 60326-2/9.2.2 | 19b | |
| 3N12 | Влагостойкость и сопротивление изоляции печатных плат | - | - | |
| 3V01 | Метод 3x увеличения | МЭК 60326-2/5.1.1 | 1a | |
| 3V02 | Метод 10x увеличения | МЭК 60326-2/5.1.2 | 1b | |
| 3V03 | Метод 250x увеличения | МЭК 60326-2/5.1.3 | 1c | |
| 3V04 | Общий визуальный контроль | МЭК 60326-2/5.1 | 1 | |
| 3X01 | Адгезия металлического покрытия, метод клеящей ленты | МЭК 60326-2/8.1.1 | 13a | |
| 3X02 | Адгезия металлического покрытия, метод полировки | МЭК 60326-2/8.1.2 | 13b | |
| 3X03 | Пористость покрытия, выдержка в газе | МЭК 60326-2/8.1.3 | 13c | |
| 3X04 | Пористость, электрографические испытания (золото по меди) | МЭК 60326-2/8.1.4 | 13d | |
| 3X05 | Пористость, электрографическое испытание покрытия золото по никелю | МЭК 60326-2/8.1.5 | 13e | |
| 3X06 | Толщина гальванического покрытия | МЭК 60326-2/8.1.6 | 13f | |
| 3X07 | Паяемость, краевой угол | МЭК 60326-2/8.2 | 14a | |
| 3X08 | Расслоение, термоудар | МЭК 60326-2/8.3.1 | 15a | |
| 3X09 | Шлифы (изготовление, контроль) | МЭК 60326-2/8.3.2 | 15b | |
| 3X10 | Паяемость, заполнение по окружности | МЭК 60326-2/8.2 | 14a | |
| 3X11 | Оценка качества внутренних переходов многослойных печатных плат после термоудара | - | - | |
| 3X12 | Адгезия органического покрытия печатной платы (липкая лента) | - | - | |
| <1> МЭК 61189:1997 «Методы испытаний электрических материалов, структур межсоединений и узлов»: - часть 1. Общие методы испытаний и методология; - часть 2. Методы испытаний материалов и структур межсоединений; - часть 3. Методы испытаний структур межсоединений (печатных плат). <2> Буквенные коды групп испытаний: P — подготовка или кондиционирование испытуемых образцов; V — визуальные методы испытаний; D — размерные методы испытаний; C — химические методы испытаний; M — механические методы испытаний; E — электрические методы испытаний; N — методы испытаний на воздействие окружающих факторов; X — другие методы испытаний. | ||||
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| МЭК 60068-1 | - | <*> |
| МЭК 60068-2-3 | - | <*> |
| МЭК 60068-2-30:2005 | IDT | ГОСТ Р МЭК 60068-2-30-2009 «Испытания на воздействие внешних факторов. Часть 2-30. Испытания. Испытание Db: Влажное тепло, циклическое (12 ч + 12-часовой цикл)» |
| <*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичные стандарты. | ||
(справочное)
ДАННЫЕ О МЕТОДАХ ИСПЫТАНИЙ ПО ОЦЕНКЕ ПЕЧАТНЫХ ПЛАТ И ДРУГИХ
ТИПОВ СТРУКТУР МЕЖСОЕДИНЕНИЙ В СООТВЕТСТВИИ С НАЦИОНАЛЬНЫМИ
И МЕЖГОСУДАРСТВЕННЫМИ СТАНДАРТАМИ, АНАЛОГИЧНЫХ МЕТОДАМ
ИСПЫТАНИЙ ПО СТАНДАРТАМ МЭК