---
title: "\"ГОСТ Р МЭК 60068-2-20-2015. Национальный стандарт Российской Федерации. Испытания на воздействие внешних факторов. Часть 2-20. Испытания. Испытание T. Методы испытания на паяемость и стойкость к воздействию нагрева при пайке устройств с соединительными проводами\""
number: "ГОСТ Р МЭК 60068-2-20-2015"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-mek-60068-2-20-2015"
---

## "ГОСТ Р МЭК 60068-2-20-2015. Национальный стандарт Российской Федерации. Испытания на воздействие внешних факторов. Часть 2-20. Испытания. Испытание T. Методы испытания на паяемость и стойкость к воздействию нагрева при пайке устройств с соединительными проводами"

# "ГОСТ Р МЭК 60068-2-20-2015. Национальный стандарт Российской Федерации. Испытания на воздействие внешних факторов. Часть 2-20. Испытания. Испытание T. Методы испытания на паяемость и стойкость к воздействию нагрева при пайке устройств с соединительными проводами"

(утв. и введен в действие Приказом Росстандарта от 10.11.2015 N 1739-ст)

> [!IMPORTANT]
> Документ [введен](#p100010) в действие с 01.08.2016.


<a id="p100001"></a>Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 10 ноября 2015 г. N 1739-ст

<a id="p100002"></a>**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**

<a id="p100003"></a>**ИСПЫТАНИЯ НА ВОЗДЕЙСТВИЕ ВНЕШНИХ ФАКТОРОВ**

<a id="p100004"></a>**ЧАСТЬ 2-20**

<a id="p100005"></a>**ИСПЫТАНИЯ. ИСПЫТАНИЕ T. МЕТОДЫ ИСПЫТАНИЯ НА ПАЯЕМОСТЬ**
**И СТОЙКОСТЬ К ВОЗДЕЙСТВИЮ НАГРЕВА ПРИ ПАЙКЕ УСТРОЙСТВ**
**С СОЕДИНИТЕЛЬНЫМИ ПРОВОДАМИ**

<a id="p100006"></a>Environmental testing. Part 2-20. Tests. Test T:
Test methods for solderability and resistance
to soldering heat of devices with leads

<a id="p100007"></a>**(IEC 60068-2-20:2008, IDT)**

<a id="p100008"></a>**ГОСТ Р МЭК 60068-2-20-2015**

<a id="p100009"></a>ОКС 19.040

<a id="p100010"></a>Дата введения
1 августа 2016 года

<a id="p100011"></a>Предисловие

<a id="p100012"></a>1 ПОДГОТОВЛЕН Негосударственным образовательным частным учреждением "Новая Инженерная Школа" (НОЧУ "НИШ") на основе официального перевода на русский язык англоязычной версии указанного в [пункте 4](#p100015) стандарта, который выполнен Российской комиссией экспертов МЭК/ТК 91, и Федеральным государственным унитарным предприятием "Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении" ("ВНИИНМАШ")
<a id="p100013"></a>2 ВНЕСЕН Техническим комитетом по стандартизации ТК-420 "Базовые несущие конструкции, печатные платы, сборка и монтаж электронных модулей"
<a id="p100014"></a>3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 10 ноября 2015 г. N 1739-ст
<a id="p100015"></a>4 Настоящий стандарт идентичен международному стандарту МЭК 60068-2-20:2008 "Испытание на воздействие внешних факторов. Часть 2-20. Испытания. Испытание T: Методы испытания на паяемость и стойкость к воздействию нагрева при пайке устройств с соединительными проводами" (IEC 60068-2-20:2008 "Environmental testing - Part 2-20: Tests - Test T: Test methods for solderability and resistance to soldering heat of devices with leads", IDT)
<a id="p100016"></a>При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100355)
<a id="p100017"></a>**5 ВВЕДЕН ВПЕРВЫЕ**

<a id="p100018"></a>Правила применения настоящего стандарта установлены в ГОСТ Р 1.0-2012 (раздел 8). Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)

<a id="p100019"></a>1 Область применения

<a id="p100020"></a>В настоящем стандарте приведено испытание T, проводимое с устройствами, имеющими выводы. Испытания мест пайки для устройств поверхностного монтажа (SMD) приведены в [[2]](#p100388).
<a id="p100021"></a>В настоящем стандарте установлены процедуры определения паяемости, устойчивости к нагреву в процессе пайки при использовании припоев, являющихся эвтектическими или почти эвтектическими сплавами олова со свинцом (Pb) или сплавами, не содержащими свинец.
<a id="p100022"></a>Процедуры, установленные в настоящем стандарте, включают методы проведения испытаний в ванне с припоем и с применением паяльника.
<a id="p100023"></a>Целью настоящего стандарта является обеспечение соответствия паяемости вывода или контакта компонента действующим требованиям к соединениям пайкой, изложенным в МЭК 61191-3 и МЭК 61191-4. Кроме того, настоящий стандарт оговаривает методы проведения испытаний, которые позволяют подтвердить, что корпус компонента выдержит тепловую нагрузку, которой он будет подвергаться при пайке.
<a id="p100024"></a>Примечание - Информация о времени и силе смачивания может быть получена при испытаниях путем баланса смачивания. См. [[1]](#p100385) (метод испытания в ванне с припоем) и [[3]](#p100391) (метод испытания в ванне с припоем и общий метод пайки для компонентов поверхностного монтажа).

<a id="p100025"></a>2 Нормативные ссылки

<a id="p100026"></a>Стандарты, ссылки на которые перечислены ниже, обязательны при применении настоящего стандарта. Для датированных ссылок применяют только указанное издание. Для недатированных ссылок применяют последнее издание ссылочного стандарта (включая любые изменения).
<a id="p100027"></a>МЭК 60068-1 Испытания на воздействие внешних факторов. Часть 1. Общие положения и руководство (IEC 60068-1, Environmental testing - Part 1: General and guidance)
<a id="p100028"></a>МЭК 60068-2-2 Испытания на воздействие внешних факторов. Часть 2-2: Испытания. Испытания B: сухое тепло (IEC 60068-2-2, Environmental testing - Part 2-2: Tests - Tests B: Dry heat)
<a id="p100029"></a>МЭК 60068-2-66 Испытания на воздействие внешних факторов. Часть 2-66. Методы испытаний. Испытание Cx: влажное тепло в равновесном состоянии (ненасыщенный сжатый пар)" [IEC 60068-2-66, Environmental testing - Part 2-66: Test methods: Test Cx: Damp heat, steady state (unsaturated pressurized vapour)]
<a id="p100030"></a>МЭК 60068-2-78 Испытания на воздействие внешних факторов. Часть 2-78. Испытания. Испытание Cab: влажное тепло в равновесном состоянии (IEC 60068-2-78, Environmental testing - Part 2-78: Tests - Test Cab: Damp heat, steady State)
<a id="p100031"></a>МЭК 60194 Проектирование, производство и сборка печатных плат: термины и определения (IEC 60194, Printed board design, manufacture and assembly - Terms and definitions)
<a id="p100032"></a>МЭК 61191-3 Печатные узлы. Часть 3. Монтаж в сквозные отверстия. Технические требования (IEC 61191-3, Printed board assemblies - Part 3: Sectional specification - Requirements for through-hole mount soldered assemblies)
<a id="p100033"></a>МЭК 61191-4 Печатные узлы. Часть 4. Монтаж контактов. Технические требования (IEC 61191-4, Printed board assemblies - Part 4: Sectional specification - Requirements for terminal soldered assemblies)

<a id="p100034"></a>3 Термины и определения

<a id="p100035"></a>В настоящем стандарте применены следующие термины с соответствующими определениями:
<a id="p100036"></a>3.1 канифоль (colophony): Натуральная смола, получаемая из сосновой живицы удалением терпентинного масла и состоящая в основном из абиетиновой кислоты с близкими смоляными кислотами и сложных эфиров смоляной кислоты.
<a id="p100037"></a>*Примечание* - Термин "природная смола" (англ. "rosin") является синонимом канифоли, но этот термин не рекомендуется использовать из-за созвучности с общим термином "смола" (англ. "resin").

<a id="p100038"></a>3.2 краевой угол смачивания (contact angle): В общем случае, угол, образуемый двумя плоскостями, касательной к поверхности жидкости и границе разделения "твердое тело-жидкость", при их пересечении (см. рисунок 1). Частным случаем является краевой угол смачивания жидкого припоя с поверхностью твердого металла.

<a id="p100039"></a> ![рис. 1](https://i.bukva.ai/0JFt2i1u/img_0.png) 

<a id="p100040"></a>Рисунок 1 - Схематичное изображение краевого угла смачивания

<a id="p100041"></a>3.3 смачивание (wetting): Образование адгезивного слоя припоя на поверхности. На смачивание указывает небольшой краевой угол смачивания.
<a id="p100042"></a>3.4 несмачивание (non-wetting): Неспособность образовывать адгезивный слой припоя на поверхности. В этом случае краевой угол смачивания превышает 90 °C.
<a id="p100043"></a>3.5 десмачивание (de-wetting): Стягивание в каплю слоя расплавленного припоя на твердой поверхности, первоначально им смоченной.
<a id="p100044"></a>*Примечание* - В некоторых случаях может остаться очень тонкая пленка припоя. При стягивании припоя краевой угол смачивания увеличивается.

<a id="p100045"></a>3.6 паяемость (solderability): Способность контакта или вывода устройства смачиваться припоем, когда их температура соответствует наименьшим значениям температуры процесса пайки данным припоем.
<a id="p100046"></a>3.7 время пайки (soldering time): Время, необходимое для смачивания определенного участка поверхности при определенных условиях.
<a id="p100047"></a>3.8 устойчивость к нагреву при пайке (resistance to soldering heat): Способность устройства выдерживать наибольшую температуру контакта или вывода в процессе пайки в соответствующем температурном диапазоне припоя.
<a id="p100048"></a>3.9 бессвинцовый припой (lead-free solder): Припой, содержащий не более 0,1% свинца (Pb) и используемый для соединения компонентов с подложкой или для лужения поверхности.
<a id="p100049"></a>**[МЭК 60194, 75.1904]**

<a id="p100050"></a>4 испытание Ta: паяемость проводов и наконечников проводов


#### <a id="p100051"></a>4.1 Цель и общее описание испытания


##### <a id="p100052"></a>4.1.1 Методы испытания

<a id="p100053"></a>Испытание Ta проводят двумя различными методами для определения паяемости участков проводов и наконечников проводов, подлежащих смачиванию припоем.
<a id="p100054"></a>Метод 1: в ванне с припоем.
<a id="p100055"></a>Метод 2: с использованием паяльника.
<a id="p100056"></a>Используемый метод испытания следует указывать в соответствующих технических требованиях. Метод испытания в ванне с припоем наиболее соответствует процессу пайки волной припоя и аналогичным процессам пайки.
<a id="p100057"></a>Метод испытания с помощью паяльника допускается использовать в тех случаях, когда метод 1 является неприменимым.
<a id="p100058"></a>При указании в соответствующих технических требованиях, создании условий проведения испытания допускается использовать предварительное ускоренное старение. Рекомендуются следующие условия:
- <a id="p100059"></a>способ старения 1a - старение паром в течение 1 ч;
- <a id="p100060"></a>способ старения 1b - старение паром в течение 4 ч;
- <a id="p100061"></a>способ старения 2 - 10 дн. применения влажного тепла в равновесном состоянии при температуре (40 +/- 2) °C и относительной влажности (93 +/- 3)% (испытание Cab);
- <a id="p100062"></a>способ старения 3a - воздействие сухого тепла с температурой 155 °C (испытание Bb) в течение 4 ч;
- <a id="p100063"></a>способ старения 3b - воздействие сухого тепла с температурой 155 °C (испытание Bb) в течение 16 ч;
- <a id="p100064"></a>способ старения 4 - воздействие ненасыщенного сжатого пара (испытание Cx) в течение 4 ч.
<a id="p100065"></a>*Примечание* - Испытуемые образцы могут помещать в камеру при любой температуре в диапазоне от температуры в лаборатории до требуемой температуры.


##### <a id="p100066"></a>4.1.2 Подготовка образцов

<a id="p100067"></a>Поверхность должна быть подвергнута испытанию в состоянии поставки; не допускается касаться ее пальцами или подвергать иным загрязнениям.
<a id="p100068"></a>Перед проведением испытания на паяемость образцы не подлежат очистке. Если это указано в соответствующих технических требованиях, образец допускается обезжирить путем погружения в нейтральный органический раствор комнатной температуры.

##### <a id="p100069"></a>4.1.3 Предварительные измерения

<a id="p100070"></a>Образцы должны пройти визуальный осмотр, а также контроль электрическими или механическими средствами, если это указано в соответствующих технических требованиях.

##### <a id="p100071"></a>4.1.4 Ускоренное старение

<a id="p100072"></a>Если в соответствующих технических требованиях указано ускоренное старение, применяют одну из следующих процедур. После проведения ускоренного старения образец выдерживают в стандартных для испытаний атмосферных условиях в течение не менее 2 ч и не более 24 ч.
<a id="p100073"></a>*Примечание* - Контакты допускается отсоединить, если температура старения превышает максимальную температуру эксплуатации или хранения или если существует вероятность существенного ухудшения состояния компонента при воздействии пара температурой 100 °C, что, в свою очередь, негативно отразится на паяемости, хотя этого обычно не происходит при естественном старении.


###### <a id="p100074"></a>4.1.4.1 Способ старения 1

<a id="p100075"></a>В соответствующих технических требованиях должен быть указан способ старения 1a (1 ч воздействия паром) или способ 1b (4 ч воздействия паром). При использовании данных способов образец подвешивается (предпочтительно, чтобы контакт находился вертикально) при размещении тестируемой поверхности на расстоянии 25 - 30 мм над поверхностью кипящей дистиллированной воды, находящейся в сосуде подходящего размера из боросиликатного стекла или нержавеющей стали (например, в лабораторном стакане объемом 2 л). Контакт должен находиться на расстоянии не менее 10 мм от стенок сосуда.
<a id="p100076"></a>Сосуд должен иметь крышку из аналогичного материала, состоящую из одной или нескольких пластин, закрывающих около семи восьмых отверстия. Необходимо разработать соответствующий способ подвешивания образцов; для этого в крышке допустимо сделать отверстия или прорези. Держатель образца изготавливают из неметаллических материалов.
<a id="p100077"></a>Уровень воды поддерживают путем постепенного добавления небольшого количества горячей дистиллированной воды, для того чтобы вода продолжала бурно кипеть; в другом случае может быть предусмотрен обратный конденсатор (см. [рисунок A.1](#p100317)).

###### <a id="p100078"></a>4.1.4.2 Способ старения 2

<a id="p100079"></a>Образцы в течение 10 дн. подвергают воздействию влажного тепла в равновесном состоянии в соответствии с МЭК 60068-2-78.

###### <a id="p100080"></a>4.1.4.3 Способ старения 3

<a id="p100081"></a>Образцы в течение 4 ч (способ старения 3a) или 16 ч (способ старения 3b) подвергают воздействию сухого тепла при температуре 155 °C в соответствии с МЭК 60068-2-2.

###### <a id="p100082"></a>4.1.4.4 Способ старения 4

<a id="p100083"></a>Образцы в течение 4 ч находятся при температуре 120 °C и относительной влажности 85% в соответствии с МЭК 60068-2-66.


#### <a id="p100084"></a>4.2 Метод 1: испытание в ванне с припоем


<a id="p100085"></a>Данный метод предусматривает процедуру оценки паяемости проводов, наконечников и контактов нестандартной формы.

##### <a id="p100086"></a>4.2.1 Описание ванны с припоем

<a id="p100087"></a>Ванна с припоем должна иметь глубину не менее 40 мм и объем не менее 300 мл. В ванне должен находиться припой в соответствии с требованиями таблицы 1.

<a id="p100088"></a>Таблица 1

<a id="p100089"></a>Определение паяемости методом погружения в ванну с припоем:
условия проведения испытаний
(продолжительность и температура)


<table>
<colgroup><col width="20%"><col width="14%"><col width="13%"><col width="14%"><col width="14%"><col width="13%"><col width="13%"></colgroup>
<tr><td rowspan="3"><a id="p100090"></a>Состав сплава</td><td colspan="6"><a id="p100091"></a>Условия испытания</td></tr>
<tr><td colspan="2"><a id="p100092"></a>(215 +/- 3) °C</td><td colspan="2"><a id="p100093"></a>(235 +/- 3) °C</td><td><a id="p100094"></a>(245 +/- 3) °C</td><td><a id="p100095"></a>(250 +/- 3) °C</td></tr>
<tr><td><a id="p100096"></a>(3 +/- 0,3) с</td><td><a id="p100097"></a>(10 +/- 1) с</td><td><a id="p100098"></a>(2 +/- 0,2) с</td><td><a id="p100099"></a>(5 +/- 0,5) с</td><td><a id="p100100"></a>(3 +/- 0,3) с</td><td><a id="p100101"></a>(3 +/- 0,3) с</td></tr>
<tr><td><a id="p100102"></a>SnPb</td><td><a id="p100103"></a>Да</td><td><a id="p100104"></a>Да</td><td><a id="p100105"></a>Да</td><td><a id="p100106"></a>Да</td><td><a id="p100107"></a>-</td><td><a id="p100108"></a>-</td></tr>
<tr><td><a id="p100109"></a>Sn96,5Ag3Cu,5</td><td><a id="p100110"></a>-</td><td><a id="p100111"></a>-</td><td><a id="p100112"></a>-</td><td><a id="p100113"></a>-</td><td><a id="p100114"></a>Да</td><td><a id="p100115"></a>-</td></tr>
<tr><td><a id="p100116"></a>Sn99,3Cu,7</td><td><a id="p100117"></a>-</td><td><a id="p100118"></a>-</td><td><a id="p100119"></a>-</td><td><a id="p100120"></a>-</td><td><a id="p100121"></a>-</td><td><a id="p100122"></a>Да</td></tr>
<tr><td colspan="7"><a id="p100123"></a><a id="p100124"></a><a id="p100125"></a><a id="p100126"></a><a id="p100127"></a>Состав припоя приведен только для испытания. Припой, содержащий в весовом отношении (3,0 - 4,0)% Ag, (0,5 - 1,0)% Cu и остальное Sn, допускается использовать вместо Sn96,5Ag3Cu,5. Припой, содержащий в весовом отношении от 0,45 до 0,9% по весу Cu и остальное Sn, допускается использовать вместо Sn99,3Cu,7.<br>Примечания<br>1 "Да" означает "использовать".<br>2 Для определения состава припоя см. 4.1 [[4]](#p100394).<br>3 Основные припои без содержания свинца, перечисленные в настоящей таблице, имеют состав, являющийся предпочтительным для процессов пайки припоями без содержания свинца. Если используют другие припои, необходимо удостовериться в применимости указанных условий при проведении испытаний.</td></tr>
</table>


##### <a id="p100128"></a>4.2.2 Флюс

<a id="p100129"></a>Используемый флюс должен состоять из канифоли (массовая доля 25%) и 2-пропанола (изопропанола) или этилового спирта (массовая доля 75%), как указано в [приложении B](#p100319).
<a id="p100130"></a>Если неактивированный флюс не подходит для данного испытания, допускается использовать вышеуказанный флюс с добавлением хлорида диэтиламмония (марки ЧДА) в количестве до 0,2% хлорида (в расчете на свободный хлор в зависимости от содержания канифоли) согласно соответствующим техническим требованиям.

##### <a id="p100131"></a>4.2.3 Метод

<a id="p100132"></a>Поверхность расплавленного припоя необходимо очищать чистой лопаткой из подходящего материала непосредственно перед каждым испытанием.
<a id="p100133"></a>Испытуемый контакт сначала должен погружаться во флюс, описанный в [п. 4.2.2](#p100128), при комнатной температуре, излишки флюса удаляют путем сушки в течение необходимого времени или любым другим способом, имеющим аналогичный результат. В случае возникновения разногласий длительность сушки должна составлять (60 +/- 5) с.
<a id="p100134"></a>*Примечание* - Оставшиеся излишки флюса могут закипеть при контакте с расплавленным припоем. Газовые пузырьки могут прилипнуть к поверхности контакта и помешать смачиванию соответствующего участка контакта.

<a id="p100135"></a>После этого контакт незамедлительно погружают в ванну с припоем в направлении ее продольной оси. Точка погружения контакта должна находиться на расстоянии не менее 10 мм от стенок ванны.
<a id="p100136"></a>Погружение осуществляют со скоростью (25 +/- 2,5) мм/с, при этом контакт остается погруженным в течение времени, выбранного по [таблице 1](#p100089), а корпус компонента находится на расстоянии над поверхностью припоя, указанном в соответствующих технических требованиях. Образец извлекают из ванны со скоростью (25 +/- 2,5) мм/с.
<a id="p100137"></a>В случае с компонентами, имеющими высокую теплоемкость, из приведенных в [таблице 1](#p100089) выбирают время погружения (5,0 +/- 0,5) с или (10 +/- 1) с.
<a id="p100138"></a>Если это указано в соответствующих технических требованиях, между корпусом компонента и припоем может быть установлен теплоизолирующий экран толщиной (1,5 +/- 0,5) мм с проходными отверстиями, соответствующими размеру контакта.
<a id="p100139"></a>Излишки флюса могут быть удалены 2-пропанолом (изопропанолом) или этиловым спиртом.

##### <a id="p100140"></a>4.2.4 Условия проведения испытания

<a id="p100141"></a>Продолжительность и температуру погружения выбирают из приведенных в [таблице 1](#p100089), если иное не предусмотрено соответствующими техническими требованиями.

##### <a id="p100142"></a>4.2.5 Конечные измерения и требования

<a id="p100143"></a>Необходимо провести осмотр при достаточном освещении невооруженным глазом или с использованием лупы с увеличением от 4x до 25x в зависимости от размера объектов.
<a id="p100144"></a>Необходимо провести визуальный осмотр образцов, а также контроль электрическими или механическими средствами, если это указано в соответствующих технических требованиях.
<a id="p100145"></a>Облуженная поверхность, подлежащая пайке, должна быть покрыта слоем припоя, имеющим только небольшое количество дефектов в виде точечных отверстий или несмоченных либо слабосмоченных областей. На всех выводах должен быть сплошной слой припоя, при этом минимум 95% рабочей площади каждого вывода не должно содержать дефектов. Поверхность припоя, содержащего свинец, должна быть гладкой и блестящей.


#### <a id="p100146"></a>4.3 Метод 2: пайка паяльником при температуре 350 °C


<a id="p100147"></a>Этот метод предусматривает процедуру оценки паяемости контактов в тех случаях, когда метод погружения в ванну с припоем является неприменимым. Применяется как для припоев со свинцом, так и для припоев, не содержащих свинец.

##### <a id="p100148"></a>4.3.1 Описание паяльников

<a id="p100149"></a>Для поддержания температуры паяльника во время испытания в требуемых пределах рекомендуется использовать паяльник с контролем температуры.
<a id="p100150"></a>Размер A:
- <a id="p100151"></a>температура насадки для пайки - (350 +/- 10) °C;
- <a id="p100152"></a>диаметр насадки - 8 мм;
- <a id="p100153"></a>длина открытой части - 32 мм, имеет форму клина длиной около 10 мм.
<a id="p100154"></a>Размер B:
- <a id="p100155"></a>температура насадки для пайки - (350 + 10) °C;
- <a id="p100156"></a>диаметр насадки - 3 мм;
- <a id="p100157"></a>длина открытой части - 12 мм, имеет форму клина длиной около 5 мм.
<a id="p100158"></a>Насадку изготавливают из меди, предпочтительно с железным покрытием, или эрозионностойкого медного сплава в соответствии с обычной практикой; рабочая поверхность покрывается оловом.

##### <a id="p100159"></a>4.3.2 Припой и флюс

<a id="p100160"></a>Используется трубчатый припой в соответствии с [таблицей 1](#p100089) и содержанием канифоли от 2,5% до 3,5%, как указано в [приложении B](#p100319). Присутствие флюса необходимо проверять визуально во время испытания.

##### <a id="p100161"></a>4.3.3 Метод

<a id="p100162"></a>В зависимости от типа компонента используют паяльник размера A или размера B, в соответствии с техническими требованиями.
<a id="p100163"></a>Номинальный диаметр проволочного припоя, используемого с паяльником размера A, составляет 1,2 мм, с паяльником размера B - 0,8 мм.
<a id="p100164"></a>Контакты должны быть расположены таким образом, чтобы паяльник можно было приложить к области проведения испытания горизонтально, как показано на [рисунке 2](#p100167).
<a id="p100165"></a>Если во время проведения испытания необходимо обеспечить механическую опору для контактов, такая опора должна быть изготовлена из теплоизоляционного материала.

<a id="p100166"></a> ![рис. 2](https://i.bukva.ai/0JFt2i1u/img_1.png) 

<a id="p100167"></a>Рисунок 2 - Расположение паяльника

<a id="p100168"></a>При испытании теплочувствительных компонентов в соответствующих технических требованиях должно быть указано расстояние области проведения испытания от корпуса компонента или предусмотрено использование конкретного теплоотвода.
<a id="p100169"></a>В соответствующих технических требованиях могут быть определены иные условия, если геометрические параметры контактов делают вышеуказанную процедуру невыполнимой.
<a id="p100170"></a>Излишки припоя, оставшиеся на рабочей поверхности паяльника от предыдущего испытания, должны быть удалены.
<a id="p100171"></a>Если не указано иное, паяльник и припой прикладывают к контакту на 2 - 3 с в положении, указанном в соответствующих технических требованиях. В течение этого времени паяльник должен оставаться неподвижным.
<a id="p100172"></a>Если в соответствующих технических требованиях указано, что испытанию подлежат несколько контактов компонента, между испытаниями различных контактов должно пройти 5 - 10 с во избежание перегрева.
<a id="p100173"></a>Остатки флюса необходимо удалить с контактов 2-пропанолом (изоприловым спиртом) или этиловым спиртом.

##### <a id="p100174"></a>4.3.4 Конечные измерения и требования

<a id="p100175"></a>Необходимо провести осмотр при достаточном освещении невооруженным глазом или с использованием лупы с увеличением от 4x до 25x в зависимости от размера объектов.
<a id="p100176"></a>Необходимо провести визуальный осмотр образцов, а также проверку электрическими или механическими средствами, если это указано в соответствующих технических требованиях.
<a id="p100177"></a>Припой должен смочить область проведения испытания; капли должны отсутствовать.


#### <a id="p100178"></a>4.4 Информация, указываемая в соответствующих технических требованиях


<a id="p100179"></a>При включении данного испытания в соответствующие требования необходимо указывать следующую информацию в объеме, в котором она применима.


|  | <a id="p100180"></a>Подпункт |
| --- | --- |
| <a id="p100181"></a>a) Необходимость обезжиривания | <a id="p100182"></a>[4.1.2](#p100066) |
| <a id="p100183"></a>b) Первоначальные измерения | <a id="p100184"></a>[4.1.3](#p100069) |
| <a id="p100185"></a>c) Способ старения (при необходимости) | <a id="p100186"></a>[4.1.4](#p100071) |
| <a id="p100187"></a>d) Метод испытания | <a id="p100188"></a>[4.2](#p100084) или [4.3](#p100146) |
| <a id="p100189"></a>e) Использование активированного флюса | <a id="p100190"></a>[4.2.2](#p100128) |
| <a id="p100191"></a>f) Глубина, температура и продолжительность погружения | <a id="p100192"></a>[4.2.3](#p100131), [4.2.4](#p100140) |
| <a id="p100193"></a>g) Необходимость в использовании теплового экрана | <a id="p100194"></a>[4.2.3](#p100131) |
| <a id="p100195"></a>h) Размер паяльника (A или B) | <a id="p100196"></a>[4.3.1](#p100148) |
| <a id="p100197"></a>i) Расстояние между областью проведения испытания и корпусом компонента или использование теплоотвода | <a id="p100198"></a>[4.3.3](#p100161) |
| <a id="p100199"></a>j) Иные условия испытаний, обусловленные соответствующими геометрическими размерами контактов | <a id="p100200"></a>[4.3.3](#p100161) |
| <a id="p100201"></a>k) Положение паяльника | <a id="p100202"></a>[4.3.3](#p100161) |
| <a id="p100203"></a>l) Продолжительность теплового контакта паяльника с выводом компонента, если более 2 - 3 с | <a id="p100204"></a>[4.3.3](#p100161) |
| <a id="p100205"></a>m) Количество испытываемых контактов | <a id="p100206"></a>[4.3.3](#p100161) |
| <a id="p100207"></a>n) Конечные измерения и требования | <a id="p100208"></a>[4.3.4](#p100174) |
| <a id="p100209"></a>o) Тип припоя | <a id="p100210"></a>[Таблица 1](#p100089), [4.3.2](#p100159) |


<a id="p100211"></a>5 Испытание Tb: устойчивость к нагреву в процессе пайки


#### <a id="p100212"></a>5.1 Цель и общее описание испытания


##### <a id="p100213"></a>5.1.1 Методы

<a id="p100214"></a>Испытание Tb предусматривает два различных метода для определения способности образца выдерживать тепловую нагрузку во время пайки.
<a id="p100215"></a>Метод 1: погружение в ванну с припоем.
<a id="p100216"></a>Метод 2: использование паяльника.
<a id="p100217"></a>Метод 1 идентичен методу 1 испытания Ta, однако имеет другую продолжительность и температуру погружения.
<a id="p100218"></a>Метод 2 идентичен методу 2 испытания Ta, но продолжительность использования паяльника на рабочей поверхности составляет 10 с.

##### <a id="p100219"></a>5.1.2 Первоначальные измерения

<a id="p100220"></a>Необходимо провести визуальный осмотр образцов, а также контроль электрическими и механическими средствами, если это указано в соответствующих технических требованиях.


#### <a id="p100221"></a>5.2 Метод 1: испытание в ванне с припоем


##### <a id="p100222"></a>5.2.1 Описание ванны с припоем

<a id="p100223"></a>Ванна с припоем должна иметь глубину не менее 40 мм и объем не менее 300 мл. В ванне должен находиться припой в соответствии с требованиями таблицы 2.

<a id="p100224"></a>Таблица 2

<a id="p100225"></a>Определение стойкости к воздействию нагрева при пайке
методом погружения в ванну с припоем: условия проведения
испытания (продолжительность и температура)


<table>
<colgroup><col width="31%"><col width="25%"><col width="22%"><col width="23%"></colgroup>
<tr><td rowspan="3"><a id="p100226"></a>Состав сплава</td><td colspan="3"><a id="p100227"></a>Условия испытания</td></tr>
<tr><td><a id="p100228"></a>(235 +/- 3) °C</td><td colspan="2"><a id="p100229"></a>(260 +/- 3) °C</td></tr>
<tr><td><a id="p100230"></a>(10 +/- 1) с</td><td><a id="p100231"></a>(5 +/- 0,5) с</td><td><a id="p100232"></a>(10 +/- 1) с</td></tr>
<tr><td><a id="p100233"></a>SnPb</td><td><a id="p100234"></a>да</td><td><a id="p100235"></a>да <sup><a href="#p100245">b</a></sup></td><td><a id="p100236"></a>да <sup><a href="#p100246">c</a></sup></td></tr>
<tr><td><a id="p100237"></a>Припой без свинца <sup><a href="#p100244">a</a></sup></td><td></td><td><a id="p100238"></a>да <sup><a href="#p100245">b</a></sup></td><td><a id="p100239"></a>да <sup><a href="#p100246">c</a></sup></td></tr>
<tr><td colspan="4"><a id="p100240"></a><a id="p100241"></a><a id="p100242"></a><a id="p100243"></a><a id="p100244"></a><a id="p100245"></a><a id="p100246"></a>Примечания<br>1 "Да" означает "применимо".<br>2 Некоторые методы пайки предусматривают температуру (270 +/- 3) °C в течение (5 +/- 0,5) с или даже (10 +/- 1) с. Такие условия должны быть оговорены в технических требованиях, согласованных между торговыми партнерами.<br>3 Необходимо проявлять осторожность при обращении с устройствами, чувствительными к нагреву или влажности, и следовать инструкциям поставщика.<br>--------------------------------<br><sup>a</sup> Могут использоваться любые припои при условии, что они полностью переходят в жидкую фазу при требуемой температуре.<br><sup>b</sup> Меньшая продолжительность погружения 5 с, в основном, предусмотрена для теплочувствительных компонентов, монтируемых на печатных платах. Оператор должен быть предупрежден о том, что такие компоненты должны припаиваться к печатной плате в течение не более 4 с.<br><sup>c</sup> Данные условия проведения испытания также используются для испытания на десмачивание. При этом могут использоваться другие условия проведения испытания: (260 +/- 5) °C в течение (30 +/- 3) с.</td></tr>
</table>


##### <a id="p100247"></a>5.2.2 Флюс

<a id="p100248"></a>Используемый флюс должен состоять из канифоли (массовая доля 25%) и 2-пропанола (изопропанола) или этилового спирта (массовая доля 75%), как указано в [приложении B](#p100319).
<a id="p100249"></a>Если использование неактивированного флюса не приемлемо, допускается использовать вышеуказанный флюс с добавлением хлорида диэтиламмония (в форме чистого реактива) в количестве до 0,5% хлорида (выраженного как свободный хлор в зависимости от содержания канифоли) согласно соответствующим техническим требованиям.
<a id="p100250"></a>Если проводимое испытание является частью серии испытаний и проводится перед испытанием на влагостойкость, используют неактивированный флюс, содержащий 25% по весу канифоли в 75% по весу 2-пропанола (изопропанола) или этилового спирта. В этом случае испытание проводят на образцах, поверхность которых подверглась испытанию Ta на паяемость по методу 1, в течение 72 ч.

##### <a id="p100251"></a>5.2.3 Метод

<a id="p100252"></a>Поверхность расплавленного припоя необходимо очищать чистой лопаткой из подходящего материала непосредственно перед каждым испытанием.
<a id="p100253"></a>Испытуемый контакт сначала погружают во флюс, указанный в [5.2.2](#p100247), при лабораторной температуре, а затем в ванну с припоем в направлении ее продольной оси. Точка погружения контакта должна находиться на расстоянии не менее 10 мм от стенок ванны.
<a id="p100254"></a>Погружение контакта на расстоянии 2,0 - 2,5 мм от компонента или монтажной плоскости должно длиться не более 1 с, если иное не определено в соответствующих технических требованиях.
<a id="p100255"></a>Контакт должен оставаться погруженным на необходимую глубину в течение времени, указанного в [таблице 2](#p100225) или предусмотренного соответствующими техническими требованиями.

##### <a id="p100256"></a>5.2.4 Условия проведения испытания

<a id="p100257"></a>Продолжительность погружения и температуру выбирают из [таблицы 2](#p100225), если иное не определено в соответствующих технических требованиях.
<a id="p100258"></a>Если иное не указано в соответствующих технических требованиях, между компонентом и расплавленным припоем необходимо поместить экран из теплоизолирующего материала толщиной (1,5 +/- 0,5) мм с проходными отверстиями, соответствующими размеру контакта.
<a id="p100259"></a>Если соответствующие требования предусматривают использование теплоотвода в данном испытании, в них должна быть указана полная информация об используемом теплоотводе, который должен соответствовать используемому методу промышленной пайки.

##### <a id="p100260"></a>5.2.5 Десмачивание

<a id="p100261"></a>Необходимость проведения испытания оговаривают в соответствующих технических требованиях.
<a id="p100262"></a>Поскольку процесс десмачивания может развиваться (происходить) медленно, требуется общее погружение на 10 с, при этом испытание должно быть разделено на два погружения по 5 с, чтобы любое быстрое десмачивание не маскировалось посредством последующего смачивания.


#### <a id="p100263"></a>5.3 Метод 2: испытание с использованием паяльника


##### <a id="p100264"></a>5.3.1 Описание паяльника

<a id="p100265"></a>В соответствии с [4.3.1](#p100148).
<a id="p100266"></a>В технических требованиях должно быть указано, какой паяльник использовать: размера A или размера B.

##### <a id="p100267"></a>5.3.2 Припой и флюс

<a id="p100268"></a>В соответствии с [4.3.2](#p100159).

##### <a id="p100269"></a>5.3.3 Метод

<a id="p100270"></a>В соответствии с [4.3.3](#p100161) (метод 2 испытания Ta с использованием паяльника), однако при температуре и продолжительности использования паяльника, указанным ниже, или согласно соответствующим техническим требованиям:
- <a id="p100271"></a>температура - 350 °C или 370 °C;
- <a id="p100272"></a>продолжительность - (5 +/- 1) с или (10 +/- 1) с.
<a id="p100273"></a>Если продолжительность не указана в соответствующих технических требованиях, выбирают продолжительность 10 с.
<a id="p100274"></a>*Примечание* - При испытании определенных типов электромеханических или иных теплочувствительных компонентов продолжительная тепловая нагрузка может привести к появлению дефектов, не подлежащих исправлению. Обычная продолжительность пайки составляет 1 - 2 с; это необходимо учитывать наряду с теплостойкостью компонента при выборе продолжительности испытания. Также могут понадобиться дополнительные меры предосторожности (например, автоматические выключение источника тепла).

<a id="p100275"></a>Для теплочувствительных компонентов в соответствующих технических требованиях необходимо указывать расстояние области проведения испытания от корпуса компонента либо предусматривать использование теплоотвода.
<a id="p100276"></a>Если в соответствующих технических требованиях указано, что испытанию подлежит несколько контактов компонента, между испытаниями различных контактов должно пройти 5 - 10 с во избежание перегрева.


#### <a id="p100277"></a>5.4 Стабилизация


<a id="p100278"></a>Образцы должны оставаться в обычных атмосферных условиях для проведения испытания в соответствии с МЭК 60068-1 в течение 30 мин или до температурной стабилизации.
<a id="p100279"></a>*Примечание* - Электрические свойства некоторых компонентов, например полупроводников или конденсаторов, могут стабилизироваться только через несколько часов после достижения температурной стабилизации.


#### <a id="p100280"></a>5.5 Конечные измерения и требования


<a id="p100281"></a>Необходимо провести осмотр при достаточном освещении невооруженным глазом или с использованием лупы с увеличением от 4x до 25x в зависимости от размера объектов.
<a id="p100282"></a>Необходимо провести визуальный осмотр образцов, а также проверку электрическими или механическими средствами, включая контроль размерных допусков, если контроль указан в соответствующих технических требованиях.


#### <a id="p100283"></a>5.6 Десмачивание (если требуется)


<a id="p100284"></a>Должны применять критерии смачивания, приведенные в [4.2.5](#p100142).
<a id="p100285"></a>Если обнаружены области десмачивания или несмачивания, данный факт следует отметить.


#### <a id="p100286"></a>5.7 Информация, указываемая в соответствующих технических требованиях


<a id="p100287"></a>При включении данного испытания в соответствующие технические требования необходимо указывать следующую информацию в той мере, в которой она применима.


|  | <a id="p100288"></a>Пункт |
| --- | --- |
| <a id="p100289"></a>a) Первоначальные измерения | <a id="p100290"></a>[5.1.2](#p100219) |
| <a id="p100291"></a>b) Метод испытания | <a id="p100292"></a>[5.2](#p100221) или [5.3](#p100263) |
| <a id="p100293"></a>c) Глубина погружения, если она составляет не менее 2,0 - 2,5 мм от компонента | <a id="p100294"></a>[5.2.3](#p100251) |
| <a id="p100295"></a>d) Условия проведения испытания | <a id="p100296"></a>[5.2.4](#p100256) |
| <a id="p100297"></a>e) Необходимость использования теплового экрана и, при необходимости, информации о теплоотводе | <a id="p100298"></a>[5.2.4](#p100256) |
| <a id="p100299"></a>f) Необходимость проведения испытания на десмачивание | <a id="p100300"></a>[5.2.5](#p100260) |
| <a id="p100301"></a>g) Размер (A или B) паяльника | <a id="p100302"></a>[5.3.1](#p100264) |
| <a id="p100303"></a>h) Расстояние между областью проведения испытания и корпусом компонента или использование теплоотвода | <a id="p100304"></a>[5.3.3](#p100269) |
| <a id="p100305"></a>i) Количество испытуемых контактов | <a id="p100306"></a>[5.3.3](#p100269) |
| <a id="p100307"></a>j) Температура и продолжительность испытания с использованием паяльника | <a id="p100308"></a>[5.3.3](#p100269) |
| <a id="p100309"></a>k) Тип припоя в случае проведения испытания на десмачивание | <a id="p100310"></a>[Таблица 2](#p100225), [5.3.2](#p100267) |
| <a id="p100311"></a>l) Конечные измерения и требования | <a id="p100312"></a>[5.5](#p100280), [5.6](#p100283) |


<a id="p100313"></a>Приложение A
(справочное)

<a id="p100314"></a>*ПРИМЕР* АППАРАТА ДЛЯ ПРОВЕДЕНИЯ ПРОЦЕССА
**УСКОРЕННОГО СТАРЕНИЯ С ИСПОЛЬЗОВАНИЕМ ПАРА**

<a id="p100315"></a> ![рис. 3](https://i.bukva.ai/0JFt2i1u/img_2.png) 

<a id="p100316"></a>*Примечание* - Образцы не рекомендуется помещать под нижнюю часть охлаждающей колбы из-за капающей воды.

<a id="p100317"></a>Рисунок A.1 - Пример аппарата


<a id="p100318"></a>Приложение B
(обязательное)

<a id="p100319"></a>**ТРЕБОВАНИЯ К СОСТАВУ ФЛЮСА**

<a id="p100320"></a>B.1 Канифоль


| <a id="p100321"></a>Цвет | <a id="p100322"></a>До марки WW или бледнее |
| --- | --- |
| <a id="p100323"></a>Кислотность (мг KOH/г канифоли), не менее | <a id="p100324"></a>155 (минимум) |
| <a id="p100325"></a>Температура размягчения (по методу кольца и шара), не менее | <a id="p100326"></a>70 °C (минимум) |
| <a id="p100327"></a>Температура текучести (по Уббелоде), не менее | <a id="p100328"></a>76 °C (минимум) |
| <a id="p100329"></a>Зольность, не более | <a id="p100330"></a>0,05% (максимум) |
| <a id="p100331"></a>Растворимость | <a id="p100332"></a>Раствор канифоли в равной части по массе 2-пропанола (изопропанола) должен быть прозрачным, и через неделю при комнатной температуре признаки выпадения осадка должны отсутствовать |


<a id="p100333"></a>B.2 2-пропанол (изопропанол, изопропиловый спирт)


| <a id="p100334"></a>Чистота | <a id="p100335"></a>Минимум 99,5% 2-пропанола (изопропанола) по массе |
| --- | --- |
| <a id="p100336"></a>Кислотность по уксусной кислоте (кроме диоксида углерода), не более | <a id="p100337"></a>0,002% по массе |
| <a id="p100338"></a>Нелетучие компоненты, не более | <a id="p100339"></a>2 мг на 100 мл |


<a id="p100340"></a>B.3 Этиловый спирт


<table>
<colgroup><col width="52%"><col width="9%"><col width="8%"><col width="31%"></colgroup>
<tr><td><a id="p100341"></a>Чистота, не менее</td><td colspan="3"><a id="p100342"></a>96,2% этилового спирта по массе</td></tr>
<tr><td><a id="p100343"></a>Свободные кислоты (кроме диоксида углерода), не более</td><td colspan="3"><a id="p100344"></a>4 мг/л</td></tr>
<tr><td colspan="4"><a id="p100345"></a>Примечание - При необходимости использования активированного флюса его допускается изготовить следующим образом:</td></tr>
<tr><td><a id="p100346"></a>Канифоль</td><td><a id="p100347"></a>25 г</td><td></td><td></td></tr>
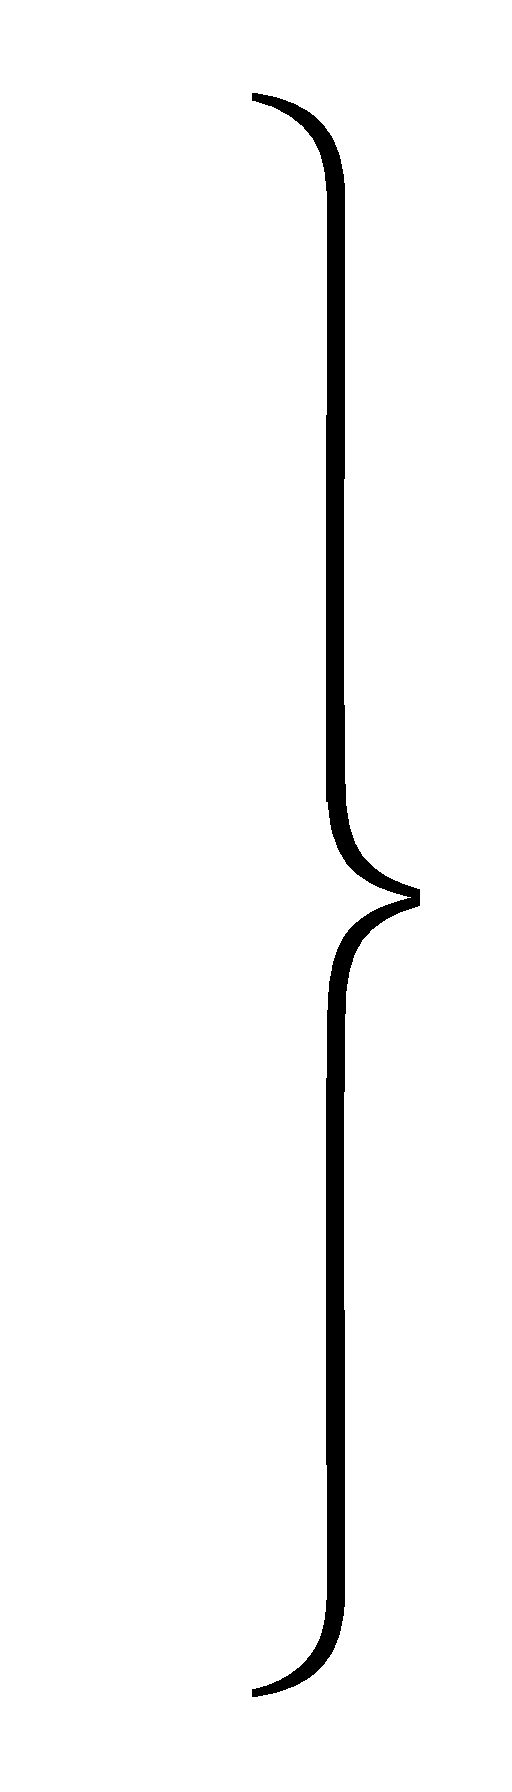
<tr><td><a id="p100348"></a>2-пропанол (изопропанол) или этиловый спирт</td><td><a id="p100349"></a>75 г</td><td rowspan="2"><a id="p100350"></a><img src="https://i.bukva.ai/0JFt2i1u/img_3.png" alt="формула"></td><td rowspan="2"><a id="p100351"></a>для активирования 0,5% хлорида</td></tr>
<tr><td><a id="p100352"></a>Хлорид диэтиламмония</td><td><a id="p100353"></a>0,39 г</td></tr>
</table>


<a id="p100354"></a>Приложение ДА
(справочное)


<table>
<colgroup><col width="23%"><col width="13%"><col width="64%"></colgroup>
<tr><td><a id="p100355"></a>СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ</td><td>НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ</td><td></td></tr>
<tr><td><a id="p100356"></a>Таблица ДА.1</td><td></td><td><a id="p100357"></a>Обозначение ссылочного международного стандарта</td></tr>
<tr><td><a id="p100358"></a>Степень соответствия</td><td><a id="p100359"></a>Обозначение и наименование соответствующего национального стандарта</td><td><a id="p100360"></a>МЭК 60068-1</td></tr>
<tr><td><a id="p100361"></a>-</td><td><a id="p100362"></a><a href="#p100381">&lt;*&gt;</a></td><td><a id="p100363"></a>МЭК 60068-2-2</td></tr>
<tr><td><a id="p100364"></a>IDT</td><td><a id="p100365"></a><a href="https://bukva.ai/docs/standart-gost-r-mek-60068-2-2-2009">ГОСТ Р МЭК 60068-2-2-2009</a> "Испытания на воздействие внешних факторов. Часть 2-2. Испытания. Испытание B: Сухое тепло"</td><td><a id="p100366"></a>МЭК 60068-2-66</td></tr>
<tr><td><a id="p100367"></a>-</td><td><a id="p100368"></a><a href="#p100381">&lt;*&gt;</a></td><td><a id="p100369"></a>МЭК 60068-2-78</td></tr>
<tr><td><a id="p100370"></a>IDT</td><td><a id="p100371"></a><a href="https://bukva.ai/docs/standart-gost-r-mek-60068-2-78-2009">ГОСТ Р МЭК 60068-2-78-2009</a> "Испытания на воздействия внешних факторов. Часть 2-78. Испытания. Испытание Cab: Влажное тепло, постоянный режим"</td><td><a id="p100372"></a>МЭК 60194</td></tr>
<tr><td colspan="3"><a id="p100373"></a><a id="p100374"></a>-<br><a href="#p100381">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100375"></a>МЭК 61191-3</td><td><a id="p100376"></a>IDT</td><td><a id="p100377"></a><a href="https://bukva.ai/docs/gost-r-mek-61191-3-2010">ГОСТ Р МЭК 61191-3-2010</a> "Печатные узлы. Часть 3. Монтаж в сквозные отверстия. Технические требования"</td></tr>
<tr><td colspan="3"><a id="p100378"></a><a id="p100379"></a><a id="p100380"></a><a id="p100381"></a>МЭК 61191-4<br>IDT<br><a href="https://bukva.ai/docs/gost-r-mek-61191-4-2010">ГОСТ Р МЭК 61191-3-2010</a> "Печатные узлы. Часть 4. Монтаж контактов. Технические требования"<br>&lt;*&gt; Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта.</td></tr>
</table>


<a id="p100382"></a>*Примечание* - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов:
- <a id="p100383"></a>IDT - идентичные стандарты.


<a id="p100384"></a>**БИБЛИОГРАФИЯ**


| <a id="p100385"></a>[1] | <a id="p100386"></a>IEC 60068-2-54 | <a id="p100387"></a>Environmental testing - Part 2-54: Tests - Test Ta: Solderability testing of electronic components by the wetting balance method |
| --- | --- | --- |
| <a id="p100388"></a>[2] | <a id="p100389"></a>IEC 60068-2-58 | <a id="p100390"></a>Environmental testing - Part 2-58: Tests - Test Td: Test methods for solderability, resistance to dissolution of metallization and to soldering heat of surface mounting devices (SMD) |
| <a id="p100391"></a>[3] | <a id="p100392"></a>IEC 60068-2-69 | <a id="p100393"></a>Environmental testing - Part 2-69: Tests - Test Te: Solderability testing of electronic components for surface mounting devices (SMD) by the wetting balance method |
| <a id="p100394"></a>[4] | <a id="p100395"></a>IEC 61190-1-3:2007 | <a id="p100396"></a>Attachment materials for electronic assembly - Part 1-3: Requirements for electronic grade solder alloys and fluxed and non-fluxed solid solders for electronic soldering applications |


<table>
<colgroup><col width="41%"><col width="32%"><col width="27%"></colgroup>
<tr><td><a id="p100397"></a>УДК 621.3.049.75:006.354</td><td><a id="p100398"></a>ОКС 19.040</td><td><a id="p100399"></a>IDT</td></tr>
<tr><td colspan="3"><a id="p100400"></a>Ключевые слова: воздействие внешних факторов, испытания, методы испытания на паяемость и стойкость, сопротивление теплоте пайки</td></tr>
</table>


<a id="p100401"></a>

---
