---
title: "\"ГОСТ Р ИСО 8956-2025. Национальный стандарт Российской Федерации. Условия испытаний встроенных и невстроенных копировальных устройств для токарных станков. Проверка точности\""
number: "ГОСТ Р ИСО 8956-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-iso-8956-2025"
---

## "ГОСТ Р ИСО 8956-2025. Национальный стандарт Российской Федерации. Условия испытаний встроенных и невстроенных копировальных устройств для токарных станков. Проверка точности"

# "ГОСТ Р ИСО 8956-2025. Национальный стандарт Российской Федерации. Условия испытаний встроенных и невстроенных копировальных устройств для токарных станков. Проверка точности"

(утв. и введен в действие Приказом Росстандарта от 27.11.2025 N 1556-ст)

> [!IMPORTANT]
> Документ [введен](#p100009) в действие с 01.05.2026.


<div align="right">

<a id="p100001"></a>Утвержден и введен в действие<br>
Приказом Федерального агентства<br>
по техническому регулированию<br>
и метрологии

</div>

от 27 ноября 2025 г. N 1556-ст

<div align="center">

<a id="p100002"></a>**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**

<a id="p100003"></a>**УСЛОВИЯ ИСПЫТАНИЙ ВСТРОЕННЫХ И НЕВСТРОЕННЫХ**<br>
**КОПИРОВАЛЬНЫХ УСТРОЙСТВ ДЛЯ ТОКАРНЫХ СТАНКОВ**

<a id="p100004"></a>**ПРОВЕРКА ТОЧНОСТИ**

<a id="p100005"></a>**Acceptance conditions for copying attachments, integral**<br>
**or otherwise, for lathes. Testing of the accuracy**

<a id="p100006"></a>**(ISO 8956:1986, Acceptance conditions for copying**<br>
**attachments, integral or otherwise, for lathes - Testing**<br>
**of the accuracy, IDT)**

</div>


<a id="p100007"></a>ГОСТ Р ИСО 8956-2025

<a id="p100008"></a>ОКС 25.080.10

<div align="right">

<a id="p100009"></a>Дата введения

</div>

1 мая 2026 года


### <a id="p100010"></a>Предисловие


<a id="p100011"></a>1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением "Российский институт стандартизации" (ФГБУ "Институт стандартизации") на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в [пункте 4](#p100014)
<a id="p100012"></a>2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 "Станки"
<a id="p100013"></a>3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 27 ноября 2025 г. N 1556-ст
<a id="p100014"></a>4 Настоящий стандарт идентичен международному стандарту ИСО 8956:1986 "Условия приемки встроенных и невстроенных копировальных устройств для токарных станков. Нормы точности" (ISO 8956:1986 "Acceptance conditions for copying attachments, integral or otherwise, for lathes - Testing of the accuracy", IDT).
<a id="p100015"></a>Международный стандарт разработан Техническим комитетом по стандартизации ISO/TC 39 "Станки".
<a id="p100016"></a>Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5-2012 (пункт 3.5).
<a id="p100017"></a>При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100295)
<a id="p100018"></a>5 ВВЕДЕН ВПЕРВЫЕ

<a id="p100019"></a>Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)


### <a id="p100020"></a>1 Область применения


<a id="p100021"></a>Настоящий стандарт устанавливает специальные и практические испытания копировальных устройств общего назначения нормальной точности (центровых токарных станков, вертикально-расточных, револьверно-токарных и других станков) и копировально-токарных станков. Данные испытания дополняют перечень испытаний различных типов токарных станков.
<a id="p100022"></a>Настоящий стандарт распространяется на гидравлические и электрические сервоуправляемые копировальные устройства, а не механически управляемые.
<a id="p100023"></a>Также настоящий стандарт распространяется на токарные станки с однокоординатными копировальными системами и на токарные станки, в которых две координатные оси использованы совместно для получения профиля с углом не более 180° включительно. Настоящий стандарт не распространяется на токарные станки, оснащенные двухкоординатными системами с углом более 180°.


### <a id="p100024"></a>2 Нормативные ссылки


<a id="p100025"></a>В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения)]:
<a id="p100026"></a>ISO 230-1, Test code for machine tools - Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Нормы и правила испытаний металлорежущих станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
<a id="p100027"></a>ISO 1708, Acceptance conditions for general purpose parallel lathes - Testing of the accuracy (Условия приемки токарных станков общего назначения. Проверка точности)
<a id="p100028"></a>ISO 3655, Acceptance conditions for vertical turning and boring lathes with one or two columns and a single fixed or movable table - General introduction and testing of the accuracy (Условия приемки токарно-карусельных станков с одной или двумя стойками и подвижной или неподвижной планшайбой. Общие сведения и нормы точности)
<a id="p100029"></a>ISO 6155-<sub>1</sub>, Acceptance conditions for horizontal spindle capstan, turret and single spindle automatic lathes. Testing of the accuracy. Part 1: Machinable bar diameters greater than 25 mm (Условия приемки полуавтоматических токарно-револьверных станков с горизонтальным шпинделем и одношпиндельных токарных автоматов. Проверка точности. Часть 1. Диаметры обрабатываемых прутков более 25 мм)


### <a id="p100030"></a>3 Общие положения


<a id="p100031"></a>Общие положения в ИСО 1708, ИСО 3655 и ИСО 6155/1 также применимы к настоящему стандарту.
<a id="p100032"></a>Испытания, проводимые на копировально-токарных станках, следует проводить с копировальным устройством, установленным на станке или являющимся его неотъемлемой частью.


### <a id="p100033"></a>4 Термины и определения


<a id="p100034"></a>В настоящем стандарте применены следующие термины с соответствующими определениями:
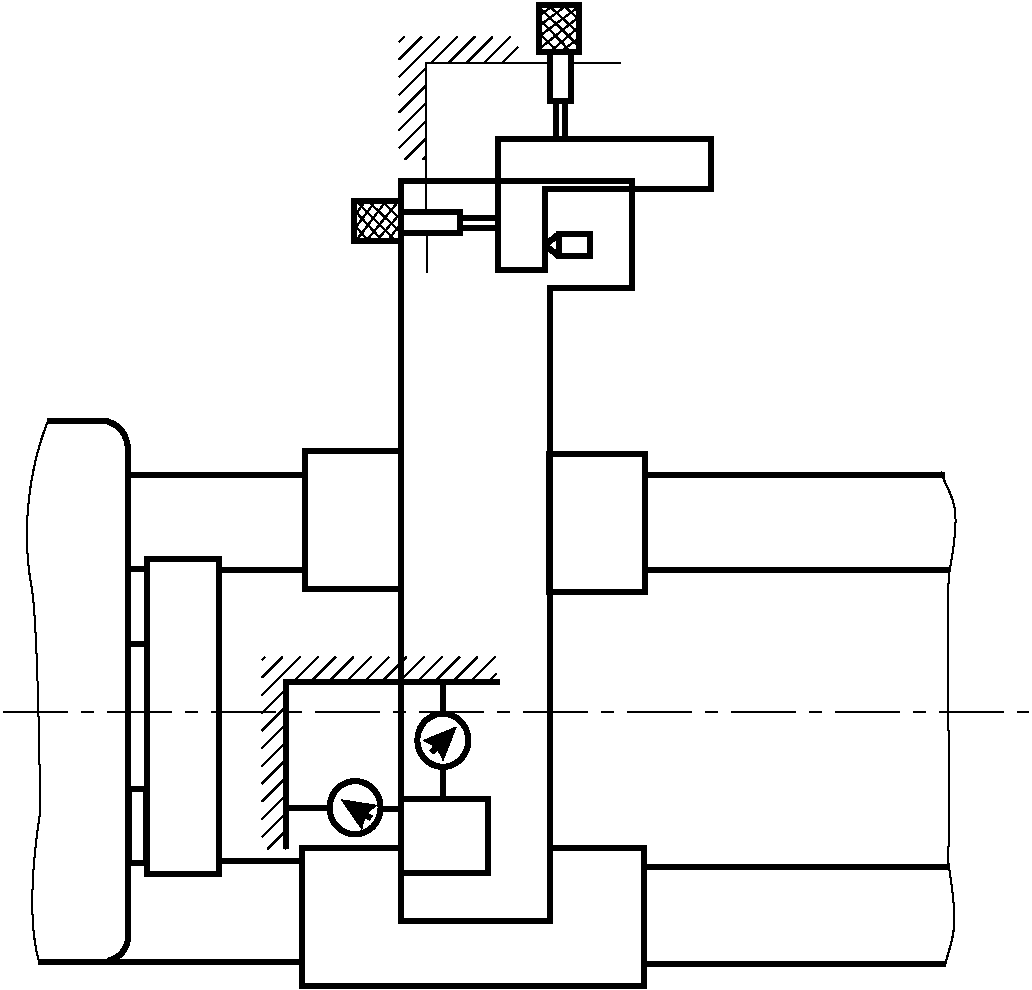
<a id="p100035"></a>4.1 однокоординатная копировальная система (angle-axis copying system): Система, в которой форма детали создается за счет движения двух направляющих, одна из которых находится под сервоуправлением от контакта обводного штифта с шаблоном, а другая имеет заданное постоянное движение подачи. В этом случае ось перемещения обводного штифта неизменно параллельна оси перемещения копировального суппорта.
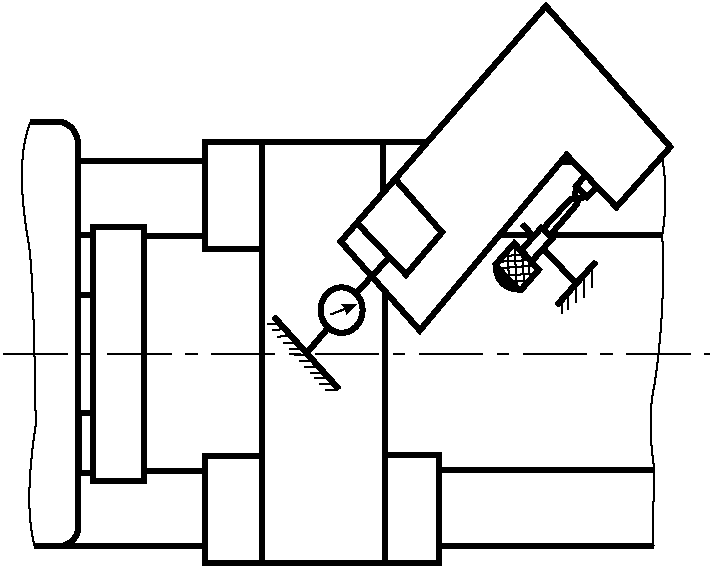
<a id="p100036"></a>4.2 двухкоординатная копировальная система (two-axis copying system): Система, в которой форма детали создается движением двух направляющих, обе из которых находятся под сервоуправлением от контакта щупа с шаблоном.


### <a id="p100037"></a>5 Условия приемки и допустимые отклонения


#### <a id="p100038"></a>5.1 Специальные испытания


##### <a id="p100039"></a>5.1.1 Токарные станки с однокоординатными копировальными системами

<a id="p100040"></a>Микрометр и индикатор часового типа должны быть установлены параллельно тестируемой оси с сервоуправлением.
<a id="p100041"></a>Испытания следует проводить в конце каждого хода и в середине хода копировального суппорта.


<table>
<colgroup><col width="16%"><col width="47%"><col width="38%"></colgroup>
<tr><td><a id="p100042"></a>N</td><td><a id="p100043"></a>Схема</td><td><a id="p100044"></a>Объект</td></tr>
<tr><td><a id="p100045"></a>G1.1</td><td rowspan="3"><a id="p100046"></a><img src="https://i.bukva.ai/oGXAim0g/img_0.png" alt="5 Условия приемки и допустимые отклонения"></td><td><a id="p100047"></a>Оценка повторяемости позиционирования</td></tr>
<tr><td><a id="p100048"></a>G1.2</td><td><a id="p100049"></a>Измерение мертвых зон</td></tr>
<tr><td><a id="p100050"></a>G1.3</td><td><a id="p100051"></a>Измерение чувствительности</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="16%"><col width="14%"><col width="55%"></colgroup>
<tr><td colspan="2"><a id="p100052"></a>Допустимое отклонение</td><td rowspan="2"><a id="p100053"></a>Средства измерений</td><td rowspan="2"><a id="p100054"></a>Замечания</td></tr>
<tr><td><a id="p100055"></a>мм</td><td><a id="p100056"></a>дюйм</td></tr>
<tr><td><a id="p100057"></a>0,005</td><td><a id="p100058"></a>0,0002</td><td rowspan="2"><a id="p100059"></a>Индикатор часового типа и шаблон</td><td rowspan="2"><a id="p100060"></a>Быстро проводят обводным штифтом до шаблона, отводят и повторяют движение. Профили шаблона и обводного штифта должны быть перпендикулярны относительно оси копирования</td></tr>
<tr><td colspan="2"><a id="p100061"></a>за пять повторов</td></tr>
<tr><td><a id="p100062"></a>0,02</td><td><a id="p100063"></a>0,0008</td><td><a id="p100064"></a>Индикатор часового типа и микрометр</td><td><a id="p100065"></a>Устанавливают индикатор часового типа в положение режущего инструмента и микрометр напротив обводного штифта. Медленно вращают микрометр в направлении обводного штифта и обратно. Наблюдают за полным перемещением микрометра для нулевого перемещения индикатора часового типа</td></tr>
<tr><td colspan="2"><a id="p100066"></a>Количество дискретных движений индикатора часового типа:</td><td rowspan="5"><a id="p100067"></a>Индикатор часового типа и микрометр</td><td rowspan="5"><a id="p100068"></a><a id="p100069"></a><a id="p100070"></a>Медленно вращают микрометр в одном или другом направлении хода копировального суппорта.<br>Отмечают количество дискретных движений индикатора часового типа в заданном движении микрометра.<br>Выполняют испытания в обоих направлениях</td></tr>
<tr><td><a id="p100071"></a>&gt; 10</td><td><a id="p100072"></a>&gt; 10</td></tr>
<tr><td colspan="2"><a id="p100073"></a>на</td></tr>
<tr><td><a id="p100074"></a>0,05</td><td><a id="p100075"></a>0,0020</td></tr>
<tr><td colspan="2"><a id="p100076"></a>смещение микрометра</td></tr>
</table>


##### <a id="p100077"></a>5.1.2 Токарные станки с двухкоординатными копировальными системами

<div align="center">

<a id="p100078"></a>Каждую координатную ось тестируют отдельно.

</div>

<a id="p100079"></a>Микрометр и индикатор часового типа должны быть установлены параллельно тестируемой координатной оси с сервоуправлением.
<a id="p100080"></a>Измерения выполняют в конце каждого хода и в середине хода копировального суппорта.


<table>
<colgroup><col width="7%"><col width="66%"><col width="27%"></colgroup>
<tr><td><a id="p100081"></a>N</td><td><a id="p100082"></a>Схема</td><td><a id="p100083"></a>Объект</td></tr>
<tr><td><a id="p100084"></a>G2.1</td><td rowspan="3"><a id="p100085"></a><img src="https://i.bukva.ai/oGXAim0g/img_1.png" alt="5 Условия приемки и допустимые отклонения"></td><td><a id="p100086"></a>Оценка повторяемости позиционирования</td></tr>
<tr><td><a id="p100087"></a>G2.2</td><td><a id="p100088"></a>Измерение мертвых зон</td></tr>
<tr><td><a id="p100089"></a>G2.3</td><td><a id="p100090"></a>Измерение чувствительности</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="16%"><col width="14%"><col width="55%"></colgroup>
<tr><td colspan="2"><a id="p100091"></a>Допустимое отклонение</td><td rowspan="2"><a id="p100092"></a>Средства измерений</td><td rowspan="2"><a id="p100093"></a>Замечания</td></tr>
<tr><td><a id="p100094"></a>мм</td><td><a id="p100095"></a>дюйм</td></tr>
<tr><td><a id="p100096"></a>0,005</td><td><a id="p100097"></a>0,0002</td><td rowspan="2"><a id="p100098"></a>Индикатор часового типа и шаблон</td><td rowspan="2"><a id="p100099"></a>Быстро проводят обводным штифтом до шаблона, отводят и повторяют движение. Профили шаблона и обводного штифта должны быть перпендикулярны относительно оси копирования во время испытаний</td></tr>
<tr><td colspan="2"><a id="p100100"></a>за пять повторений</td></tr>
<tr><td><a id="p100101"></a>0,03</td><td><a id="p100102"></a>0,0012</td><td rowspan="4"><a id="p100103"></a>Индикатор часового типа и микрометр</td><td rowspan="4"><a id="p100104"></a>Устанавливают индикатор часового типа в положение режущего инструмента и микрометр напротив обводного штифта на тестируемой оси. Медленно вращают микрометр в направлении обводного штифта и обратно. Наблюдают за полным перемещением микрометра при нулевом перемещении индикатора часового типа</td></tr>
<tr><td colspan="2"><a id="p100105"></a>нормально по отношению к оси шпинделя</td></tr>
<tr><td><a id="p100106"></a>0,05</td><td><a id="p100107"></a>0,0020</td></tr>
<tr><td colspan="2"><a id="p100108"></a>параллельно по отношению к оси шпинделя</td></tr>
<tr><td colspan="2"><a id="p100109"></a>Количество дискретных движений индикатора часового типа:</td><td rowspan="3"><a id="p100110"></a>Индикатор часового типа и микрометр</td><td rowspan="3"><a id="p100111"></a><a id="p100112"></a><a id="p100113"></a>Вращают микрометр в предельно медленном темпе в одном или другом направлении по ходу копировального суппорта.<br>Отмечают количество дискретных движений индикатора часового типа в заданном движении микрометра.<br>Выполняют испытание в обоих направлениях</td></tr>
<tr><td><a id="p100114"></a>&gt; 0,05</td><td><a id="p100115"></a>&gt; 0,0020</td></tr>
<tr><td colspan="2"><a id="p100116"></a>смещение микрометра</td></tr>
</table>


#### <a id="p100117"></a>5.2 Практические испытания


<table>
<colgroup><col width="4%"><col width="61%"><col width="34%"></colgroup>
<tr><td><a id="p100118"></a>N</td><td><a id="p100119"></a>Схема и размеры испытуемого образца</td><td><a id="p100120"></a>Характер испытания</td></tr>
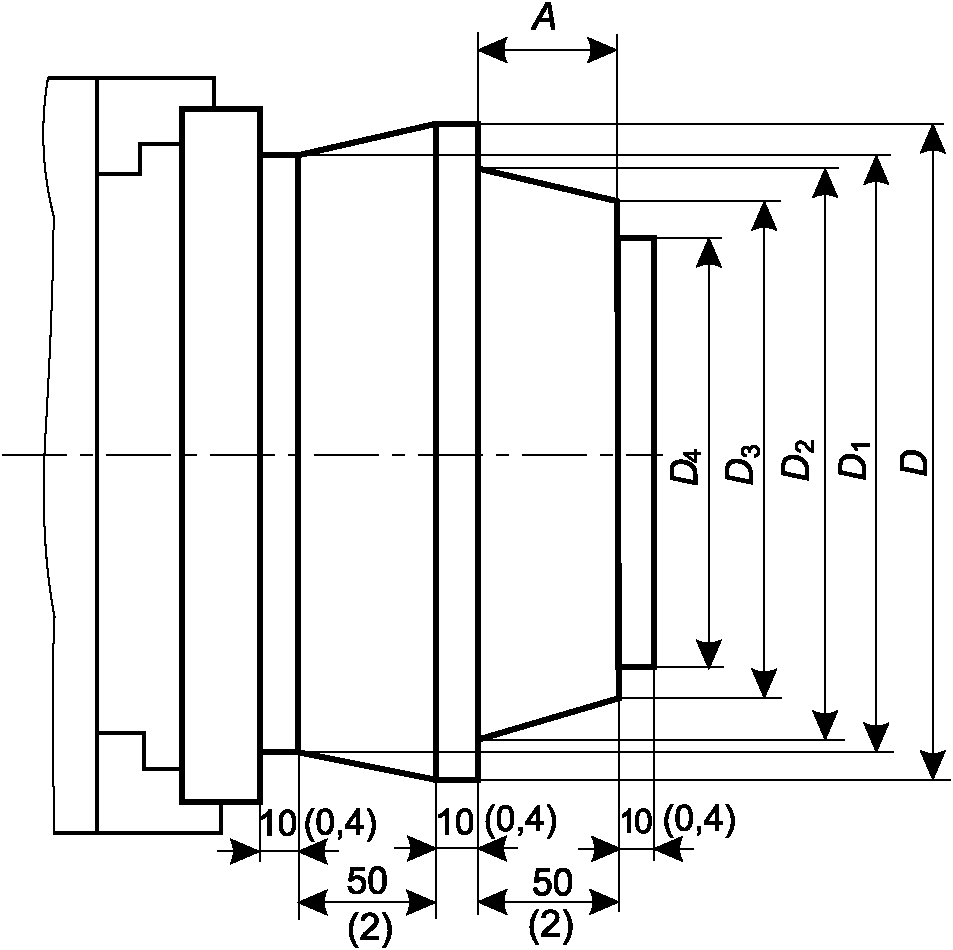
<tr><td><a id="p100121"></a>P1</td><td><a id="p100122"></a><a id="p100123"></a><a id="p100124"></a><a id="p100125"></a>Размеры даны в миллиметрах<br>(в скобках указаны размеры в дюймах)<br><img src="https://i.bukva.ai/oGXAim0g/img_2.png" alt="5 Условия приемки и допустимые отклонения"><br>Материал: сталь</td><td><a id="p100126"></a><a id="p100127"></a><a id="p100128"></a><a id="p100129"></a><a id="p100130"></a><a id="p100131"></a><a id="p100132"></a><a id="p100133"></a><a id="p100134"></a><a id="p100135"></a><a id="p100136"></a><a id="p100137"></a><a id="p100138"></a><a id="p100139"></a>Данное испытание предназначено только для станков с патроном и без задней бабки.<br>Обработка трех диаметров, двух заплечиков и двух конусов на цилиндрических образцах в патроне.<br>D = 0,5 Da <a href="#p100140">&lt;*&gt;</a><br>до 200 мм макс. (8 дюймов макс.).<br>Для однокоординатных копировальных станков:<br>D1 = D - 1 мм (0,04 дюймов);<br>D<sub>3</sub> = D<sub>2</sub> - 1 мм (0,04 дюймов);<br>D2 = D - 20 мм (0,8 дюймов);<br>D<sub>4</sub> = D<sub>3</sub> - 20 мм (0,8 дюймов).<br>Для двухкоординатных копировальных станков:<br>D1 = D - 1,5 мм (0,06 дюймов);<br>D<sub>3</sub> = D<sub>2</sub> - 1,5 мм (0,06 дюймов);<br>D2 = D - 20 мм (0,8 дюймов);<br>D<sub>4</sub> = D<sub>3</sub> - 20 мм (0,8 дюймов)</td></tr>
<tr><td colspan="3"><a id="p100140"></a>&lt;*&gt; Da - максимальный диаметр обработки над поперечным суппортом.</td></tr>
</table>


<table>
<colgroup><col width="20%"><col width="19%"><col width="7%"><col width="9%"><col width="7%"><col width="9%"><col width="14%"><col width="14%"></colgroup>
<tr><td rowspan="3"><a id="p100141"></a>Условия резания</td><td rowspan="3"><a id="p100142"></a>Проверки, которые необходимо применить</td><td colspan="4"><a id="p100143"></a>Допустимое отклонение</td><td rowspan="3"><a id="p100144"></a>Средства измерений</td><td rowspan="3"><a id="p100145"></a>Замечания</td></tr>
<tr><td colspan="2"><a id="p100146"></a>Однокоординатный образец</td><td colspan="2"><a id="p100147"></a>Двухкоординатный образец</td></tr>
<tr><td><a id="p100148"></a>мм</td><td><a id="p100149"></a>дюйм</td><td><a id="p100150"></a>мм</td><td><a id="p100151"></a>дюйм</td></tr>
<tr><td rowspan="4"><a id="p100152"></a><a id="p100153"></a>Ось шаблона должна быть установлена параллельно оси шпинделя.<br>Угол наклона копировального устройства к оси станка и измерительное давление должны быть указаны производителем</td><td><a id="p100154"></a>1) Конические поверхности должны быть ровными и без уступов.</td><td><a id="p100155"></a>-</td><td><a id="p100156"></a>-</td><td><a id="p100157"></a>-</td><td><a id="p100158"></a>-</td><td rowspan="4"><a id="p100159"></a>Микрометр, глубиномер и контурный проектор</td><td rowspan="4"><a id="p100160"></a>Включает в себя воздействие мертвой зоны, производимое не менее двух раз</td></tr>
<tr><td><a id="p100161"></a>2) Измерение отклонения D - D1 по сравнению с шаблоном.</td><td><a id="p100162"></a>+/- 0,025</td><td><a id="p100163"></a>+/- 0,0010</td><td><a id="p100164"></a>+/- 0,03</td><td><a id="p100165"></a>+/- 0,0012</td></tr>
<tr><td><a id="p100166"></a>3) Измерение отклонения D - D2 по сравнению с шаблоном.</td><td><a id="p100167"></a>+/- 0,06</td><td><a id="p100168"></a>+/- 0,0024</td><td><a id="p100169"></a>+/- 0,08</td><td><a id="p100170"></a>+/- 0,0032</td></tr>
<tr><td><a id="p100171"></a>4) Измерение отклонения длины плеча A по сравнению с шаблоном</td><td><a id="p100172"></a>+/- 0,04</td><td><a id="p100173"></a>+/- 0,0016</td><td><a id="p100174"></a>+/- 0,05</td><td><a id="p100175"></a>+/- 0,0020</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="61%"><col width="34%"></colgroup>
<tr><td><a id="p100176"></a>N</td><td><a id="p100177"></a>Схема и размеры испытуемого образца</td><td><a id="p100178"></a>Характер испытания</td></tr>
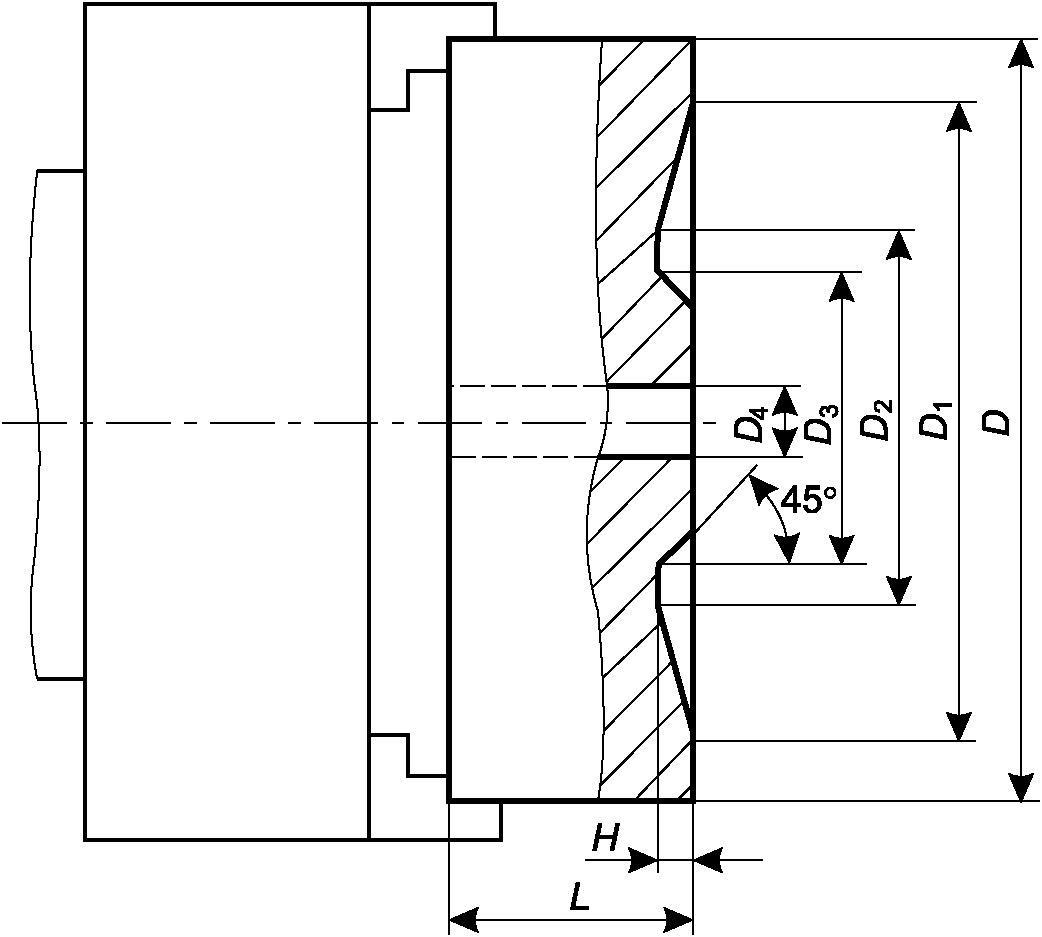
<tr><td><a id="p100179"></a>P2</td><td><a id="p100180"></a><a id="p100181"></a><img src="https://i.bukva.ai/oGXAim0g/img_3.png" alt="5 Условия приемки и допустимые отклонения"><br>Материал: сталь</td><td><a id="p100182"></a><a id="p100183"></a><a id="p100184"></a><a id="p100185"></a><a id="p100186"></a><a id="p100187"></a><a id="p100188"></a><a id="p100189"></a><a id="p100190"></a><a id="p100191"></a><a id="p100192"></a><a id="p100193"></a><a id="p100194"></a>Это испытание предназначено для станков с возможностью обработки торцов.<br>Профиль торцевания, состоящий из трех поверхностей и одного конуса, на цилиндрическом образце в патроне.<br>D = 0,5 Da <a href="#p100195">&lt;*&gt;</a><br>или 160 мм (6,3 дюймов) в зависимости от того, что меньше.<br>Для однокоординатных копировальных станков:<br>H = мм (0,02 дюймов).<br>Для двухкоординатных копировальных станков:<br>H = 0,75 мм (0,03 дюйма);<br>D1 = D - 40 мм (1,6 дюйма);<br>D2 = D - 90 мм (3,5 дюйма);<br>D3 = D - 110 мм (4,4 дюйма);<br>D4 = D - 150 мм (6 дюймов)<br>$L = \frac{D_{a}}{8}$</td></tr>
<tr><td colspan="3"><a id="p100195"></a>&lt;*&gt; Da - максимальный диаметр обработки над станиной.</td></tr>
</table>


<table>
<colgroup><col width="20%"><col width="19%"><col width="7%"><col width="9%"><col width="7%"><col width="9%"><col width="14%"><col width="14%"></colgroup>
<tr><td rowspan="3"><a id="p100196"></a>Условия резания</td><td rowspan="3"><a id="p100197"></a>Проверки, которые необходимо применить</td><td colspan="4"><a id="p100198"></a>Допустимое отклонение</td><td rowspan="3"><a id="p100199"></a>Средства измерений</td><td rowspan="3"><a id="p100200"></a>Замечания</td></tr>
<tr><td colspan="2"><a id="p100201"></a>Однокоординатный образец</td><td colspan="2"><a id="p100202"></a>Двухкоординатный образец</td></tr>
<tr><td><a id="p100203"></a>мм</td><td><a id="p100204"></a>дюйм</td><td><a id="p100205"></a>мм</td><td><a id="p100206"></a>дюйм</td></tr>
<tr><td rowspan="4"><a id="p100207"></a><a id="p100208"></a><a id="p100209"></a>Ось шаблона должна быть установлена перпендикулярно оси станка.<br>Угол наклона копировального устройства к оси станка и измерительное давление должны быть указаны производителем.<br>Торцевание должно проводиться от наружного диаметра к внутреннему</td><td><a id="p100210"></a>1) Конические поверхности должны быть ровными и без уступов.</td><td><a id="p100211"></a>-</td><td><a id="p100212"></a>-</td><td><a id="p100213"></a>-</td><td><a id="p100214"></a>-</td><td rowspan="4"><a id="p100215"></a>Глубиномер, прямой шаблон, калибровочный брусок</td><td rowspan="4"><a id="p100216"></a>Включает в себя воздействие мертвой зоны, производимое не менее двух раз</td></tr>
<tr><td><a id="p100217"></a>2) Измерение глубины углубления H по сравнению с шаблоном.</td><td><a id="p100218"></a>+/- 0,04</td><td><a id="p100219"></a>+/- 0,0016</td><td><a id="p100220"></a>+/- 0,06</td><td><a id="p100221"></a>+/- 0,0024</td></tr>
<tr><td><a id="p100222"></a>3) Проверка соосности внутренней и внешней поверхностей кольца (рядом с диаметрами D и D4) по сравнению с шаблоном.</td><td><a id="p100223"></a>+/- 0,04</td><td><a id="p100224"></a>+/- 0,0016</td><td><a id="p100225"></a>+/- 0,05</td><td><a id="p100226"></a>+/- 0,0020</td></tr>
<tr><td><a id="p100227"></a>Отклонение должно допускаться только в сторону вогнутости</td><td></td><td></td><td></td><td></td></tr>
</table>


| <a id="p100228"></a>N | <a id="p100229"></a>Схема и размеры испытуемого образца | <a id="p100230"></a>Характер испытания |
| --- | --- | --- |
| <a id="p100231"></a>P3 | <a id="p100232"></a><a id="p100233"></a><a id="p100234"></a><a id="p100235"></a><a id="p100236"></a><a id="p100237"></a><a id="p100238"></a><a id="p100239"></a><a id="p100240"></a><a id="p100241"></a><a id="p100242"></a><a id="p100243"></a><a id="p100244"></a><a id="p100245"></a>Размеры даны в миллиметрах<br>(в скобках указаны размеры в дюймах)<br>a) Контрольный образец минимального размера<br>![5 Условия приемки и допустимые отклонения](https://i.bukva.ai/oGXAim0g/img_4.png)<br>L - расстояние между центрами = 200 (8) мин.<br>D = L/4<br>C = D - 10 (0,4)<br>Материал: сталь<br>b) Контрольный образец максимального размера<br>![5 Условия приемки и допустимые отклонения](https://i.bukva.ai/oGXAim0g/img_5.png)<br>L - расстояние между центрами = 500 (20) макс.<br>D = L/4<br>C = D - 10 (0,4)<br>Материал: сталь | <a id="p100246"></a><a id="p100247"></a><a id="p100248"></a><a id="p100249"></a><a id="p100250"></a><a id="p100251"></a>Это испытание предназначено для станков, которые производят заготовки типа вал, и используется вместо [испытания P1](#p100121).<br>Для однокоординатных копировальных станков:<br>X = D - 1 мм (0,04 дюймов).<br>Для двухкоординатных копировальных станков:<br>X = D - 1,5 мм (0,06 дюймов).<br>Контрольные образцы для станков с производительностью между указанной в [пунктах a)](#p100234) и [b)](#p100240), могут быть соответствующим образом масштабированы |


<table>
<colgroup><col width="20%"><col width="19%"><col width="7%"><col width="9%"><col width="7%"><col width="9%"><col width="14%"><col width="14%"></colgroup>
<tr><td rowspan="3"><a id="p100252"></a>Условия резания</td><td rowspan="3"><a id="p100253"></a>Проверки, которые необходимо применить</td><td colspan="4"><a id="p100254"></a>Допустимое отклонение</td><td rowspan="3"><a id="p100255"></a>Средства измерений</td><td rowspan="3"><a id="p100256"></a>Замечания</td></tr>
<tr><td colspan="2"><a id="p100257"></a>Однокоординатный образец</td><td colspan="2"><a id="p100258"></a>Двухкоординатный образец</td></tr>
<tr><td><a id="p100259"></a>мм</td><td><a id="p100260"></a>дюйм</td><td><a id="p100261"></a>мм</td><td><a id="p100262"></a>дюйм</td></tr>
<tr><td rowspan="5"><a id="p100263"></a><a id="p100264"></a><a id="p100265"></a>Заготовка должна быть установлена между центрами или в зажимном устройстве и поддерживаться задней бабкой.<br>Ось шаблона должна быть параллельна оси станка.<br>Угол наклона копировального устройства к оси станка и измерительное давление должны быть указаны производителем</td><td><a id="p100266"></a>1) Конические поверхности должны быть ровными и без уступов.</td><td><a id="p100267"></a>-</td><td><a id="p100268"></a>-</td><td><a id="p100269"></a>-</td><td><a id="p100270"></a>-</td><td rowspan="5"><a id="p100271"></a>Микрометр, прямой шаблон, калибровочный брусок</td><td rowspan="5"><a id="p100272"></a>Включает в себя воздействие мертвой зоны, производимое не менее двух раз</td></tr>
<tr><td><a id="p100273"></a>2) Все диаметры D должны быть в пределах допусков по сравнению с шаблоном <a href="#p100293">&lt;*&gt;</a>.</td><td><a id="p100274"></a>+/- 0,025</td><td><a id="p100275"></a>+/- 0,0010</td><td><a id="p100276"></a>+/- 0,03</td><td><a id="p100277"></a>+/- 0,0012</td></tr>
<tr><td><a id="p100278"></a>3) Все диаметры C должны быть в пределах допусков по сравнению с шаблоном <a href="#p100293">&lt;*&gt;</a>.</td><td><a id="p100279"></a>+/- 0,06</td><td><a id="p100280"></a>+/- 0,0024</td><td><a id="p100281"></a>+/- 0,08</td><td><a id="p100282"></a>+/- 0,0032</td></tr>
<tr><td><a id="p100283"></a>4) Все 90°-образные буртики должны быть квадратными, как на шаблоне, или вогнутыми.</td><td><a id="p100284"></a>+/- 0,025</td><td><a id="p100285"></a>+/- 0,0010</td><td><a id="p100286"></a>+/- 0,03</td><td><a id="p100287"></a>+/- 0,0012</td></tr>
<tr><td><a id="p100288"></a>5) Все длины буртиков 90° должны быть в пределах допусков по сравнению с шаблоном</td><td><a id="p100289"></a>+/- 0,04</td><td><a id="p100290"></a>+/- 0,0016</td><td><a id="p100291"></a>+/- 0,05</td><td><a id="p100292"></a>+/- 0,0020</td></tr>
<tr><td colspan="8"><a id="p100293"></a>&lt;*&gt; Отклонения промежуточных диаметров должны находиться в пределах отклонений, измеренных на крайних участках.</td></tr>
</table>


<div align="center">

<a id="p100294"></a>Приложение ДА<br>
(справочное)

<a id="p100295"></a>СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ<br>
МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ

<a id="p100296"></a>Таблица ДА.1

</div>


<table>
<colgroup><col width="32%"><col width="16%"><col width="52%"></colgroup>
<tr><td><a id="p100297"></a>Обозначение ссылочного международного стандарта</td><td><a id="p100298"></a>Степень соответствия</td><td><a id="p100299"></a>Обозначение и наименование межгосударственного стандарта</td></tr>
<tr><td><a id="p100300"></a>ISO 230-1</td><td><a id="p100301"></a>IDT</td><td><a id="p100302"></a><a href="https://bukva.ai/docs/pravila-gost-iso-230-1-2018">ГОСТ ISO 230-1-2018</a> "Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях"</td></tr>
<tr><td><a id="p100303"></a>ISO 1708</td><td><a id="p100304"></a>-</td><td><a id="p100305"></a><a href="#p100312">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100306"></a>ISO 3655</td><td><a id="p100307"></a>NEQ</td><td><a id="p100308"></a>ГОСТ 44-93 (ИСО 3655-86) "Станки токарно-карусельные. Основные параметры и размеры. Нормы точности и жесткости"</td></tr>
<tr><td><a id="p100309"></a>ISO 6155-1</td><td><a id="p100310"></a>-</td><td><a id="p100311"></a><a href="#p100312">&lt;*&gt;</a></td></tr>
<tr><td colspan="3"><a id="p100312"></a><a id="p100313"></a><a id="p100314"></a><a id="p100315"></a>&lt;*&gt; Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта.<br>Примечание - В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов:<br>- IDT - идентичный стандарт;<br>- NEQ - неэквивалентный стандарт.</td></tr>
</table>


<table>
<colgroup><col width="50%"><col width="50%"></colgroup>
<tr><td><a id="p100316"></a>УДК 621.9:006.354</td><td><a id="p100317"></a>ОКС 25.080.10</td></tr>
<tr><td colspan="2"><a id="p100318"></a>Ключевые слова: условия приемки, копировальное устройство, токарный станок, нормы точности</td></tr>
</table>


<a id="p100319"></a>

---