ГОСТ Р ИСО 8536-6-2026. Национальный стандарт Российской Федерации. Устройства инфузионные медицинского назначения. Часть 6. Крышки для лиофильной сушки для инфузионных флаконов
Актуально на 07.11.2026.
Как цитировать: "ГОСТ Р ИСО 8536-6-2026. Национальный стандарт Российской Федерации. Устройства инфузионные медицинского назначения. Часть 6. Крышки для лиофильной сушки для инфузионных флаконов". ГОСТ Р ИСО 8536-6-2026. https://bukva.ai/docs/standart-gost-r-iso-8536-6-2026
(утв. и введен в действие Приказом Росстандарта от 18.03.2026 № 250-ст)
Примечание
Документ вводится в действие с 01.01.2027.
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 18 марта 2026 г. № 250-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
УСТРОЙСТВА ИНФУЗИОННЫЕ МЕДИЦИНСКОГО НАЗНАЧЕНИЯ
КРЫШКИ ДЛЯ ЛИОФИЛЬНОЙ СУШКИ ДЛЯ ИНФУЗИОННЫХ ФЛАКОНОВ
Infusion equipment for medical use. Part 6. Freeze
drying closures for infusion bottles
Дата введения 1 января 2027 года
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным автономным учреждением «Институт медицинских материалов» (ФГАУ «ИММ») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 011 «Медицинские приборы, аппараты и оборудование»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 18 марта 2026 г. № 250-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 8536-6:2025 «Устройства инфузионные медицинского назначения. Часть 6. Крышки для лиофильной сушки для инфузионных флаконов» (ISO 8536-6:2025 «Infusion equipment for medical use — Part 6: Freeze drying closures for infusion bottles», IDT).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Крышки для лиофильной сушки надевают на верхнюю часть инфузионных флаконов после заполнения, оставляя достаточное количество отверстий для проведения вакуумной сублимации. В конце процесса сушки крышки могут быть полностью вставлены в стеклянные контейнеры при помощи гидравлических или механических устройств в вакуумной камере.
Крышки для лиофильной сушки могут вбирать воду во время транспортирования, хранения, циклов промывки и стерилизации паром, которая трудно удаляется в процессе последующего цикла сушки. Вследствие этого крышки для лиофильной сушки обычно насыщаются остаточной влагой. В зависимости от массы продукта сублимационной сушки и степени его чувствительности к воде остаточная влага в резиновом материале может повредить лиофилизированный препарат во время хранения.
Эти специальные технологические требования были учтены в настоящем стандарте путем установления соответствующих требований к крышкам для лиофильной сушки, включая метод испытаний для определения остаточной влаги.
Компоненты первичной упаковки, изготовленные из эластомерных материалов, являются неотъемлемой частью лекарственных средств, и поэтому к их производству применяются принципы действующей надлежащей производственной практики (GMP).
Принципы действующей GMP описаны, например, в ИСО 15378 [2] или Руководстве по GMP, опубликованном Европейским сообществом и Соединенными Штатами Америки.
ИСО 8536-6:2025 был подготовлен Техническим комитетом ИСО/ТК 76 «Оборудование для переливания, инфузий и инъекций, а также для обработки крови в медицинских и фармацевтических целях».
Данное четвертое издание отменяет и заменяет третье издание (ИСО 8536-6:2016), которое было технически переработано.
Основные изменения заключаются в следующем:
- удалена ссылка на [1];
- добавлена ссылка на ИСО 8536-7;
- уточнена информация о размере фрагмента и этапе стерилизации.
Список всех частей стандарта серии ИСО 8536 можно найти на веб-сайте ИСО.
1 Область применения
Настоящий стандарт устанавливает требования к форме, размерам, материалу, функциональным характеристикам и маркировке для типа крышек для инфузионных флаконов, описанных в ИСО 8536-1, используемых для сушки лекарственных средств и биологических материалов путем сублимации (или лиофилизации).
Требования к размерам не распространяются на крышки барьерного типа запирания.
Крышки, описанные в настоящем стандарте, предназначены только для однократного применения.
Примечание — Эффективность, чистота, стабильность и безопасность лекарственного средства во время его производства и хранения могут сильно зависеть от характера и эксплуатационных характеристик первичной упаковки.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 48-4, Rubber, vulcanized or thermoplastic — Determination of hardness — Part 4: Indentation hardness by durometer method (Shore hardness) (Резина вулканизированная или термопластичная. Определение твердости. Часть 4. Твердость при вдавливании по дюрометру (твердость по Шору))
ISO 3302 (все части), Rubber — Tolerances for products (Резина. Допуски на изделия)
ISO 8536-1, Infusion equipment for medical use — Part 1: Infusion glass bottles (Медицинское оборудование для вливаний. Часть 1. Стеклянные бутыли для вливаний)
ISO 8536-3, Infusion equipment for medical use — Part 3: Aluminium caps for infusion bottles (Устройства инфузионные медицинского назначения. Часть 3. Алюминиевые колпачки для инфузионных бутылок)
ISO 8536-7, Infusion equipment for medical use — Part 7: Caps made of aluminium-plastics combinations for infusion bottles (Устройства инфузионные медицинского назначения. Часть 7. Колпачки комбинированные из алюминия и пластмассы для инфузионных флаконов)
ISO 8871-1, Elastomeric parts for parenterals and for devices for pharmaceutical use — Part 1: Extractables in aqueous autoclavates (Эластомерные составляющие для парентеральных систем и изделий для фармацевтических целей. Часть 1. Вещества, экстрагируемые при автоклавировании)
ISO 8871-4, Elastomeric parts for parenterals and for devices for pharmaceutical use — Part 4: Biological requirements and test methods (Эластомерные составляющие для парентеральных систем и изделий для фармацевтических целей. Часть 4. Биологические требования и методы исследования)
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями.
ИСО и МЭК поддерживают терминологические базы данных для применения в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ИСО: доступна по адресу https://www.iso.org/obp
- Электропедия МЭК: доступна по адресу http://www.electropedia.org/
3.1 фрагментация (fragmentation): Образование эластомерных частиц, образующихся при прокалывании диска или других эластомерных компонентов, входящих в состав первичной крышки контейнера, иглой, канюлей или другим устройством доступа для наполнения или доставки.
Примечание — Извлечение части диска является одним из механизмов образования фрагментов.
[В подразделе 3.4 ISO 11608-3:2022 [3], изменено — «извлечение сердцевины из диска» на «отбор сердцевины из диска»]
3.2 сушка сублимацией (freeze-drying); лиофилизация (lyophilization): Процесс сушки, предназначенный для удаления растворителей из водных и неводных систем путем сублимации и десорбции.
3.3 крышка (колпачок) для лиофильной сушки (freeze drying closure): Крышка, которая позволяет осуществить сушку замороженного фармацевтического препарата в вакуумной камере.
4 Форма и размеры
4.1 Размеры крышек для лиофильной сушки должны соответствовать размерам, приведенным в таблице 1. На рисунке 1 представлена общая конструкция крышки для лиофильной сушки.
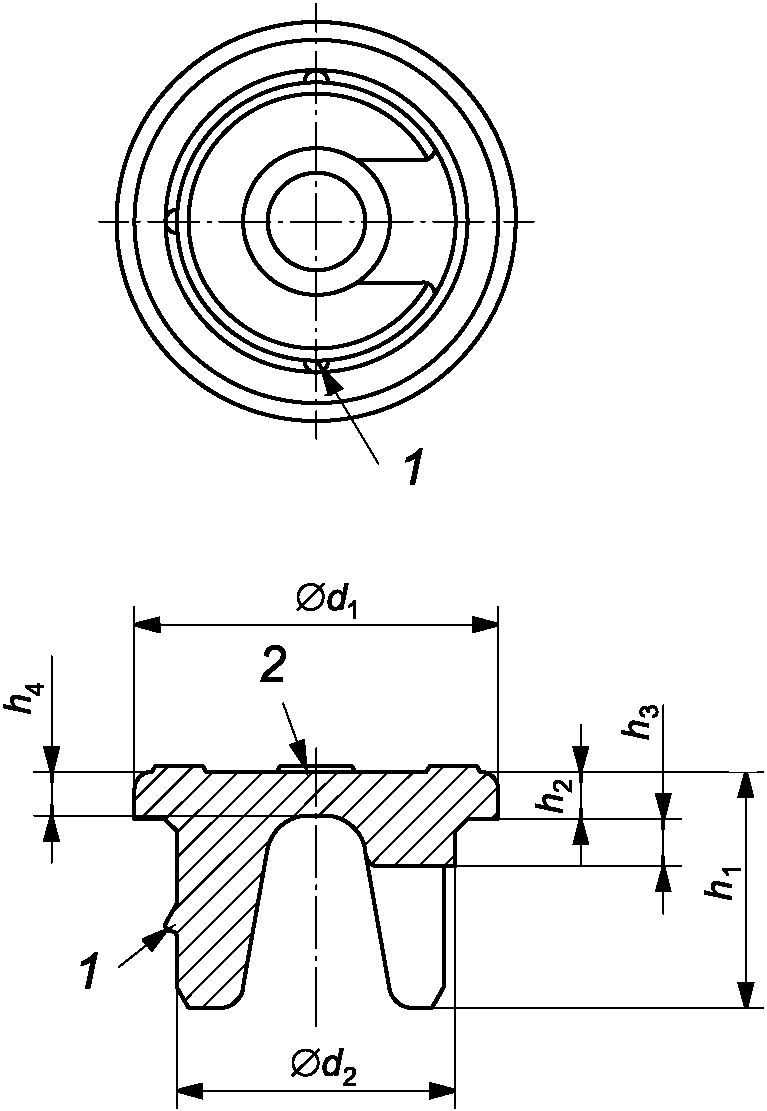
1 — элемент для позиционирования; 2 — разделители
Примечание — Общая высота крышки для лиофильной сушки h1 может изменяться и является предметом согласования между изготовителем и пользователем.
Рисунок 1 — Пример конструкции крышки для лиофильной сушки
Размеры крышки для лиофильной сушки
Размеры в миллиметрах
| Номинальный размер | d1 +/- 0,3 | d2 a +/- 0,2 | h3 +/- 0,3 | h3 min | h4 min |
| 32 | 30,8 | 23,6 | 4,0 | 4 | 3,7 |
| 28 | 27,1 | 19,6 | 3,4 | 4 | 2,2 |
| a Значение d2 применяют на участке, обозначенном h3. | |||||
4.2 Если не указано иное, общие допуски размеров должны соответствовать ИСО 3302 (все части).
4.3 Если разделители расположены в верхней части фланца, они не должны мешать маркировке. Высота разделителей не должна превышать 0,3 мм.
На верхней поверхности могут иметься отметки или углубления.
4.4 Если фланец крышки имеет слегка коническую форму, то для облегчения производства его конусность должна составлять не более 0,8 мм по отношению к диаметру. Допуски отбортованной кромки фланца должны соответствовать допускам, указанным в таблице 1 для диаметра d1.
4.5 Вместе с выступами или элементами для позиционирования на наружном диаметре крышки должны предусматриваться прорези, каналы или другие соответствующие средства, которые обеспечивают возможность ее позиционирования в положение сушки (промежуточное) во время процесса сублимации.
4.6 Конструкция элементов для позиционирования, обеспечивающих надежное удерживание крышки для лиофильной сушки в положении для проведения сублимации, не должна мешать полному введению крышки.
4.7 Конструкция фланцевой части наряду с конструкцией пробки должна обеспечивать как восстановление продукта сублимационной сушки соответствующим растворителем, так и удаление растворенного продукта с помощью прокалывающего устройства.
4.8 Крышки для лиофильной сушки должны обладать достаточной ударопрочностью и виброустойчивостью, чтобы при установке крышки на свое место для проведения лиофилизации и во время транспортирования контейнера в нормальных условиях обработки они не падали и не деформировались.
4.9 Все края крышки могут быть закругленными.
5 Обозначение
Крышка для лиофильной сушки для инфузионных флаконов может обозначаться словами «крышка для лиофильной сушки», за которыми следует номер этого документа с указанием номинального размера.
Пример — Крышка для лиофильной сушки для инфузионных флаконов с номинальным размером 32, соответствующая требованиям, изложенным в настоящем документе, обозначается следующим образом:
Крышка для лиофильной сушки ГОСТ Р ИСО 8536-6-2026-32
6 Материал
Используемый эластомерный материал должен соответствовать требованиям, указанным в разделе 7.
Эластомерный материал должен выдерживать два цикла стерилизации в процессе автоклавной обработки в насыщенном паре при температуре (121 +/- 2) °C в течение 30 мин, без превышения указанных пределов и без ухудшения его эксплуатационных характеристик в условиях нормального использования. В случае применения других методов стерилизации, например облучения, следует провести оценку пригодности материала.
Принимая во внимание особые требования в отношении низкой остаточной влаги, в оценку функциональных характеристик материала следует включить процесс сушки (см. также 7.2.6).
Крышки должны быть изготовлены из эластомерного состава, первоначально испытанного и утвержденного конечным пользователем. Изготовитель крышки должен обеспечить соответствие каждой поставки типовому образцу, а также соответствие ранее согласованным функциональным параметрам и требованиям руководств.
Примечание — В настоящее время на практике предпочтение отдается эластомерным материалам, в которых в качестве основного полимера используются чистый каучук или галогенированные бутилкаучуки, поскольку этот класс материалов демонстрирует превосходные барьерные свойства по отношению к проницаемости водяных паров и газа.
7 Требования
7.1 Общие требования
Требования, приведенные в 7.2 - 7.4, представляют собой минимальные требования, которые относятся к состоянию эластомерных крышек при их получении пользователем.
7.2 Физические требования
7.2.1 Твердость
Значение твердости, согласованное между изготовителем и пользователем, не должно отличаться от номинального значения более чем на +/- 5 международных степеней твердости резины (IRHD, для высокоэластичной резины, сравнимой с твердостью по Шору A) при испытании в соответствии с ИСО 48-4 на специальном испытательном образце.
7.2.2 Фрагментация (закупорка просвета)
При испытании на фрагментацию в соответствии с приложением A на 10 проколов должно обнаруживаться не более 20 фрагментов.
7.2.3 Сила проникновения канюли
При испытании в соответствии с приложением B сила, необходимая для проникновения в крышку, не должна превышать 80 Н, а среднее значение должно быть менее 75 Н. Во время прокалывания крышка не должна продавливаться во флакон.
7.2.4 Проникновение канюли/герметичность
При испытании в соответствии с приложением C должно быть достигнуто полное проникновение, ни одна крышка не должна проталкиваться во флакон во всех случаях, и не должно появляться никаких признаков утечки между канюлей и крышкой в течение 4 ч; также нельзя извлекать канюлю из крышки в течение этого периода времени.
7.2.5 Устойчивость к старению
Максимальное время между датой изготовления и использованием фармацевтического препарата должно быть согласовано между изготовителем крышек и пользователем.
Крышки должны сохранять свои эксплуатационные характеристики в течение всего срока годности лекарственного средства, которое тестируется пользователем в рамках испытания на стабильность.
Примечание — Старение зависит от условий хранения и обращения. Руководство по хранению вулканизованной резины приведено в ИСО 2230 [4].
7.2.6 Остаточная влага
Изготовитель резины должен по запросу рекомендовать время и температуру (температурно-временной профиль), при которых пользователь может уменьшить остаточную влагу путем лиофильной сушки крышек, чтобы в конечном итоге получить заранее определенный уровень, поскольку воздействие сухого тепла может повредить эластомерный материал.
Остаточную влагу можно определить в соответствии с приложением E.
7.3 Химические требования
Применяют требования ИСО 8871-1.
7.4 Биологические требования
Применяют требования ИСО 8871-4.
8 Маркировка
На упакованные крышки, соответствующие требованиям настоящего стандарта, может быть нанесена маркировка с указанием наименования производителя, описания изделия, количества, даты изготовления, номера партии производителя и маркировка, указанная в разделе 5. Дополнительная маркировка должна быть согласована между производителем и потребителем.
Целью испытания является измерение относительной способности к закупорке просвета при использовании различных резиновых крышек. Существенное влияние на полученные значения могут оказывать множество факторов, таких как предварительная обработка крышек, тип обжимного устройства, уплотняющая сила, конструкция канюли, ее острота, количество смазки на канюле и острота зрения оператора.
Поэтому для получения сопоставимых результатов необходимо контролировать эти переменные. В подобной ситуации может быть включено дополнительное испытание крышек с известными свойствами фрагментации (эталонное испытание), то есть на первом этапе проводят испытание крышек, для которых необходимо выполнить оценку фрагментации. Сразу после этого, на втором этапе, проводят испытание крышек с известными фрагментационными характеристиками (эталонное).
Для обеспечения надлежащего управления и функционирования системы испытаний следует предусмотреть периодическое проведение этого дополнительного испытания.
Если обнаружено, что результат фрагментации эталонных образцов находится в известных пределах, испытание признается действительным.
A.2.1 Десять инфузионных флаконов в соответствии с ИСО 8536-1 (если включено контрольное испытание, потребуется 20 инфузионных флаконов).
A.2.2 Соответствующее укупорочное устройство и алюминиевые или алюминиево-пластиковые колпачки в соответствии с ИСО 8536-3 или ИСО 8536-7, которые подходят к инфузионным флаконам, используемым в ходе испытаний.
A.2.3 Комплект мембранных фильтров.
A.2.4 Одна канюля для испытаний, подготовленная в соответствии с приложением D.
Для всех эталонных испытаний и испытаний образцов следует использовать одну и ту же канюлю для испытаний.
A.2.5 Паровой автоклав, способный поддерживать температуру на уровне (121 +/- 2) °C.
A.3.1 В качестве образцов для испытания отбирают 10 крышек, относящихся к одному и тому же типу или из одной партии. Стерилизуют крышки паром в течение 30 мин при температуре (121 +/- 2) °C, затем высушивают в течение 16 ч при температуре 70 °C.
Если крышки на практике подвергаются процессу стерилизации, отличному от паровой, то используют этот процесс для стерилизации крышек и не обращают внимания на B.3.1. Если крышки на практике подвергались процессу стерилизации, повторную стерилизацию не проводят и переходят к этапу A.3.2.
A.3.2 Подготавливают 10 инфузионных флаконов любого размера, соответствующих ИСО 8536-1, заполненных водой не менее чем на 50% от номинального объема. Закрывают эти 10 инфузионных флаконов стерилизованными крышками, относящимися к типу, который подлежит испытанию.
A.3.3 Закрывают крышки алюминиевыми или алюминиево-пластиковыми колпачками, соответствующими требованиям ИСО 8536-3 или ИСО 8536-7.
A.3.4 Обезжиривают канюлю для испытаний с помощью соответствующего органического растворителя и опускают ее в дистиллированную воду. Канюлю перед использованием осматривают; она должна сохранять первоначальную остроту и не иметь повреждений.
A.3.5 Удерживая канюлю рукой в вертикальном положении, делают прокол в крышке № 1 в отмеченном месте, при этом крепко держат инфузионный флакон № 1 в вертикальном положении. Встряхивают флакон в течение нескольких секунд и извлекают канюлю.
A.3.6 Повторяют шаги A.3.4 и A.3.5 до тех пор, пока не будет сделано по одному проколу во всех 10 крышках.
A.3.7 Снимают испытанные крышки с каждого флакона. Содержимое всех флаконов пропускают через один мембранный фильтр (максимальный размер пор 5,0 мкм). Убеждаются, что во флаконах не осталось фрагментов. Подсчитывают и записывают количество фрагментов в фильтре, видимых невооруженным глазом при нормальных условиях, то есть на расстоянии около 25 см между глазом и фильтром.
Предполагается, что видимость частиц начинается в диапазоне размеров от 100 до 150 мкм. Подсчет фрагментов может быть подтвержден измерениями, проведенными с помощью микроскопа с предметным столиком-микрометром для определения размера и природы частиц. В случае использования приборного контроля поставщик и заказчик могут согласовать дополнительные ограничения по размеру частиц. Условия испытаний и критерии приемлемости могут быть изменены при определенных обстоятельствах, например, при использовании канюли/иглы с другими характеристиками или при использовании устройств переноса с закрытой системой.
A.3.8 В целях дальнейшей идентификации фрагменты допускается исследовать с помощью микроскопа, чтобы определить их размер и характер.
В случае проведения эталонного испытания подготавливают испытуемые крышки, имеющие известные свойства фрагментации, как описано в A.3. Используют одну и ту же канюлю.
Примечание — Повторная квалификация системы действительна только в том случае, если для одной серии испытаний образца и эталонного испытания используется одна и та же канюля для испытаний.
Записывают зарегистрированное количество фрагментов, образовавшихся при 10 проколах крышек, подлежащих оценке.
Если предусматривается эталонное испытание, результаты, полученные на испытуемых крышках, считаются недействительными, если результаты, полученные при испытании крышек с известными свойствами, не соответствуют предыдущим результатам. Причина такого несоответствия должна быть исследована.
ОПРЕДЕЛЕНИЕ СИЛЫ ПРОНИКНОВЕНИЯ КАНЮЛИ
Цель данного испытания заключается в определении усилия, необходимого для прокалывания крышки канюлей, соответствующей требованиям, приведенным в приложении D.
B.2.1 Десять инфузионных флаконов, соответствующих требованиям ИСО 8536-1.
B.2.2 Укупорочное средство и алюминиевые или алюминиево-пластиковые колпачки, которые будут использоваться при испытании, соответствующие требованиям ИСО 8536-3 и подходящие для инфузионных флаконов.
B.2.3 Прокалывающее устройство, которое соответствует следующим требованиям:
- канюля, закрепленная в устройстве, которое может перемещаться перпендикулярно со скоростью 200 мм/мин. Силу, действующую на канюлю в обратном направлении в процессе такого перемещения, указывают или регистрируют таким образом, чтобы точность считываемых показаний составляла +/- 2 Н.
- инфузионный флакон может быть установлен в устройство с выравниванием по оси, что обеспечивает прокалывание в центре крышки, установленной на этом флаконе.
B.2.4 Две канюли для испытаний, подготовленные в соответствии с приложением D.
Канюли обозначают как S1 и S2.
B.2.5 Паровой автоклав, способный поддерживать температуру на уровне (121 +/- 2) °C.
B.3.1 Отбирают образец из 10 крышек, относящихся к одному и тому же типу или из одной партии, подлежащей испытаниям. Стерилизуют крышки паром в течение 30 мин при температуре (121 +/- 2) °C, затем высушивают в течение 16 ч при температуре 70 °C.
Если крышки на практике подвергаются процессу стерилизации, отличному от стерилизации паром, для стерилизации крышек следует использовать реальный процесс стерилизации, не обращая внимания на B.3.1. Если крышки на практике уже подвергались процессу стерилизации, повторную стерилизацию не проводят и переходят к C.3.2.
B.3.2 Подготавливают 10 инфузионных флаконов любого размера, соответствующих ИСО 8536-1, заполненных водой не менее чем на 50% от номинального объема. Закрывают эти 10 инфузионных флаконов стерилизованными крышками, относящимися к типу, который подлежит испытанию.
B.3.3 Закрывают крышки алюминиевыми или алюминиево-пластиковыми колпачками, соответствующими требованиям стандартов ИСО 8536-3 или ИСО 8536-7.
B.3.4 Обезжиривают канюлю S1 с помощью соответствующего органического растворителя, проявляя максимальную осторожность, чтобы она не затупилась, и закрепляют канюлю S1 в прокалывающем устройстве.
B.3.5 Берут первый флакон и удаляют отрывную часть, чтобы обеспечить свободный доступ к крышке. Помещают флакон в испытательное устройство таким образом, чтобы прокол крышки был выполнен перпендикулярно и по центру.
B.3.6 Устройство приводят в действие со скоростью 200 мм/мин и регистрируют силу, приложенную непосредственно перед проникновением (см. рисунок B.1).
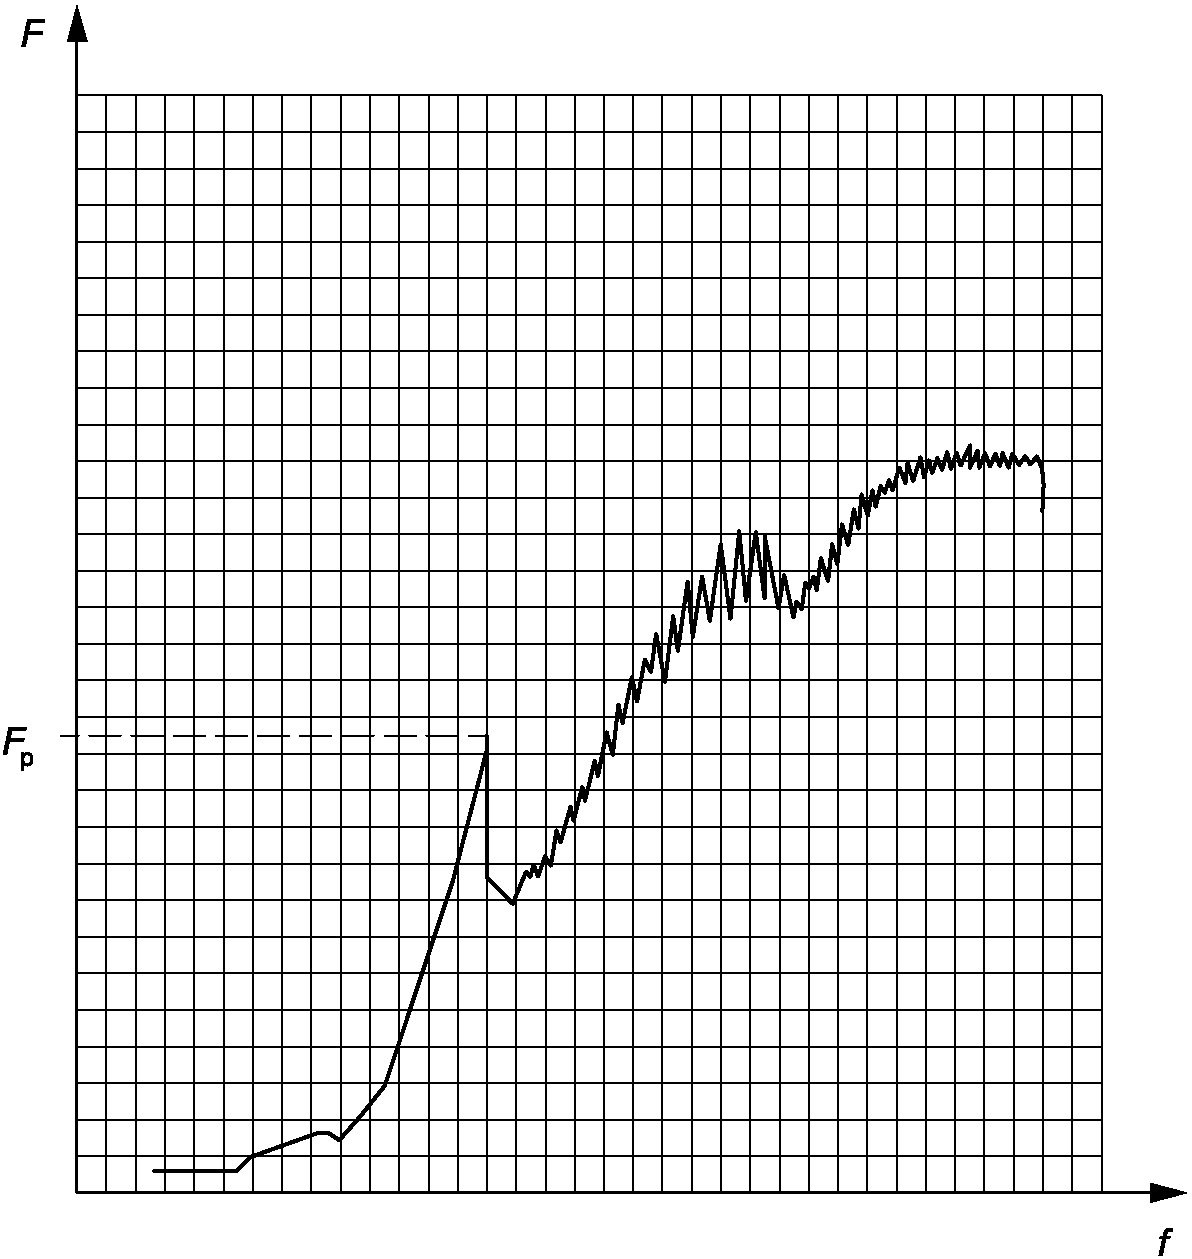
F — сила, прилагаемая к канюле; Fp — сила, прилагаемая в момент прокалывания пробки канюлей; f — перемещение канюли
Рисунок B.1 — Модельная кривая
B.3.7 Возвращают зажим в исходное положение и извлекают флакон.
B.3.8 Повторяют шаги B.3.1 - B.3.4 со следующими четырьмя флаконами.
B.3.9 Берут канюлю S2 и повторяют шаги B.3.1 - B.3.4 с оставшимися пятью флаконами.
B.4.1 Рассчитывают средние значения силы проникновения для всех 10 флаконов. Рассчитывают диапазон значений силы проникновения для всех 10 флаконов.
B.4.2 Если диапазон превышает 50 Н, исследование повторяют.
B.4.3 Если при повторном испытании диапазон результатов все еще превышает 50 Н, исследование повторяют полностью, используя при этом две новые канюли.
УДЕРЖИВАНИЕ КАНЮЛИ/ГЕРМЕТИЧНОСТЬ
Цель данного испытания заключается в определении способности стопора удерживать канюлю и обеспечивать герметичность уплотнения вокруг нее.
C.2.1 Десять инфузионных флаконов, соответствующих требованиям ИСО 8536-1.
C.2.2 Соответствующее укупорочное устройство и алюминиевые или алюминиево-пластиковые колпачки в соответствии со стандартами ИСО 8536-3 или ИСО 8536-7, которые подходят для инфузионных флаконов, используемых при испытании.
C.2.3 Канюли для испытаний в соответствии с приложением D.
C.2.4 Паровой автоклав, способный поддерживать температуру на уровне (121 +/- 2) °C.
C.3.1 Отбирают образец из 10 крышек, относящихся к одному и тому же типу или из одной партии, подлежащей испытаниям. Стерилизуют крышку паром в течение 30 мин при температуре (121 +/- 2) °C, затем высушивают в течение 16 ч при температуре 70 °C.
Если крышки на практике подвергаются процессу стерилизации, отличному от паровой, для стерилизации крышек следует использовать реальный процесс стерилизации, не обращая внимания на B.3.1. Если крышки на практике уже подвергались процессу стерилизации, повторную стерилизацию не проводят и переходят к C.3.2.
C.3.2 Подготавливают 10 инфузионных флаконов любого размера, соответствующих ИСО 8536-1, заполненных водой не менее чем на 50% от номинального объема. Закрывают эти 10 инфузионных флаконов стерилизованными крышками, относящимися к типу, который подлежит испытанию.
C.3.3 Закрывают крышки с помощью алюминиевых колпачков, соответствующих требованиям ИСО 8536-3.
C.3.4 Канюлю помещают в центр непокрытой части крышки, не имеющей перфорации, как описано в C.2.
C.3.5 К канюле прикладывают вертикальную силу. Увеличивают эту силу до тех пор, пока не произойдет полное проникновение, или до максимально достижимого вручную значения.
C.3.6 Если достигнуто полное проникновение, то флакон закрепляют в вертикальном положении дном вверх и прикрепляют к канюле груз общей массой (0,5 +/- 0,025) кг. Оставляют в таком положении на 4 ч, наблюдают и отмечают любые признаки утечки жидкости вдоль канюли в течение этого периода.
C.4.1 Указывают количество случаев, когда канюля все еще была вставлена в резиновую крышку, но сместилась от своего первоначального положения, а также количество случаев, когда в течение периода наблюдения после 4 ч нахождения под нагрузкой произошла утечка по канюле.
C.4.2 Указывают количество случаев, когда канюля не сдвинулась со своего первоначального положения в резиновой крышке, а также количество случаев, когда произошла утечка по канюле в течение периода наблюдения после 4 ч под нагрузкой.
C.4.3 Указывают количество случаев, когда канюля полностью вышла из резиновой крышки после 4 ч воздействия нагрузки.
Поскольку в настоящее время отсутствует пластиковая эталонная канюля, необходимо использовать канюлю из нержавеющей стали, показанную на рисунке D.1. Полученные значения могут не совпадать со значениями, полученными с помощью пластиковых канюль.
Значения шероховатости поверхности в микрометрах
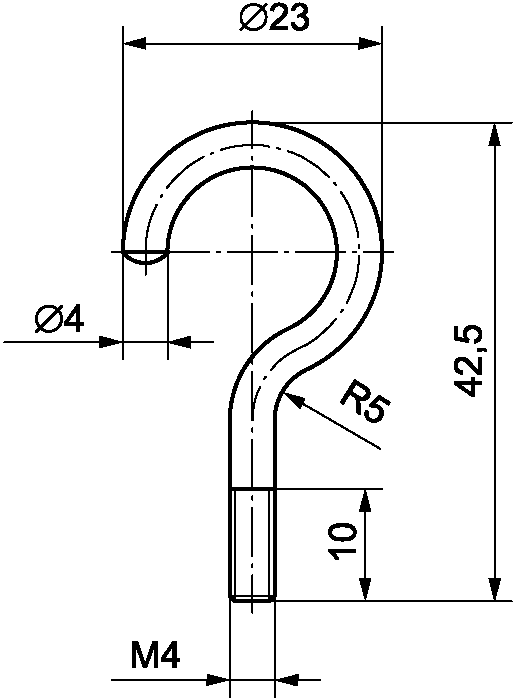
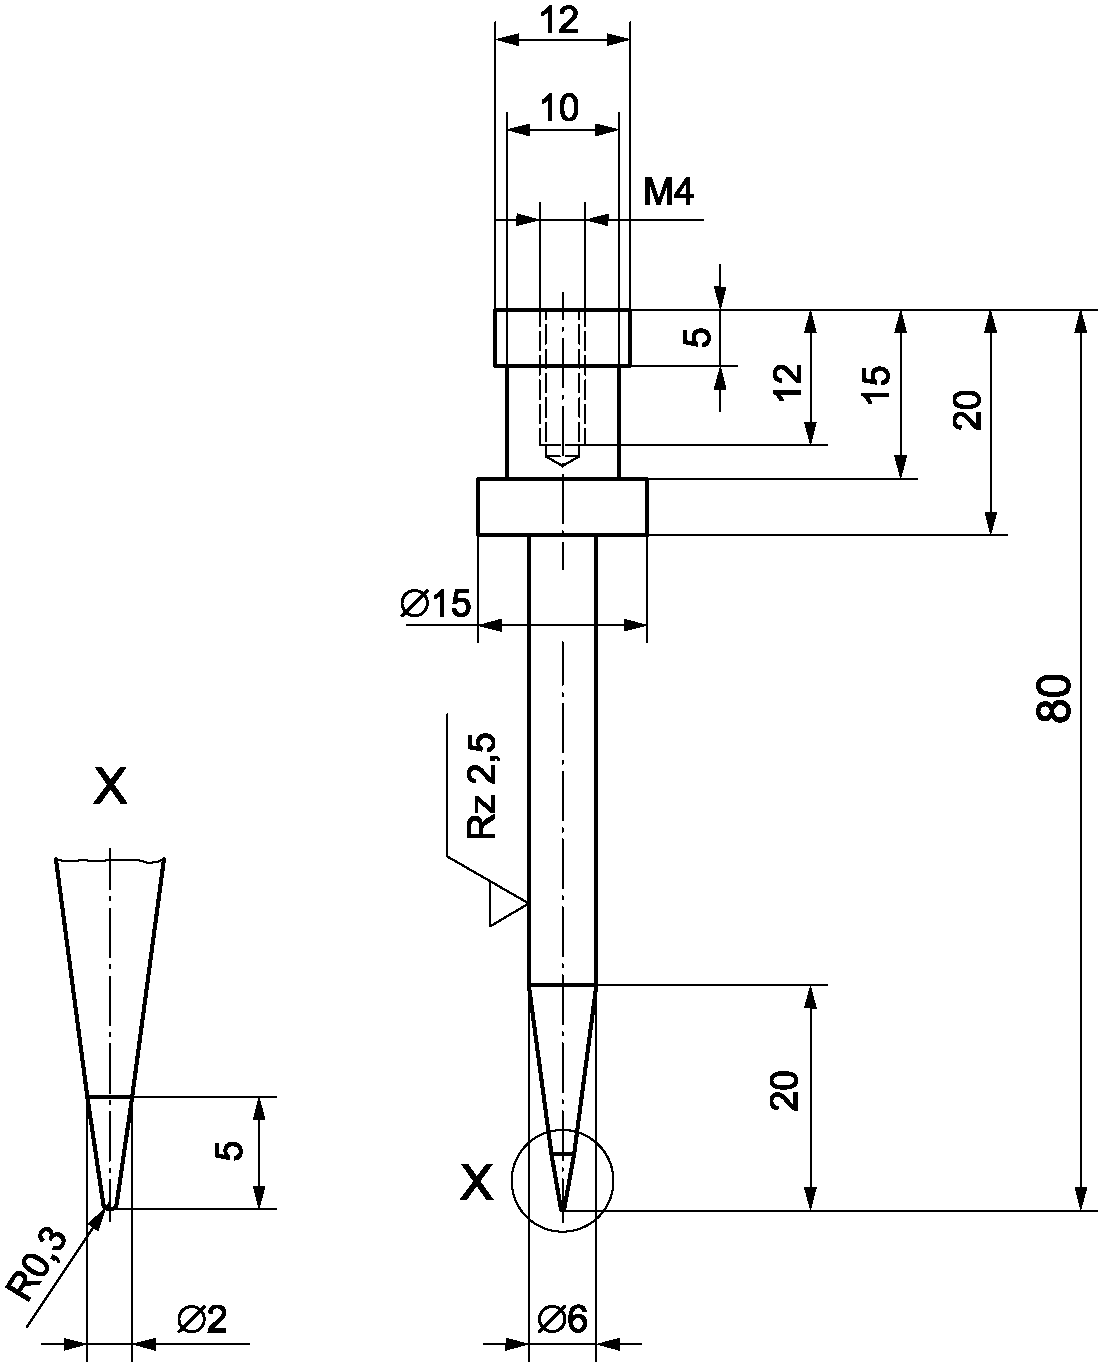
b) Канюля для испытания, S30400, X5 Cr Ni 1810 (1,4301), отожженная
Примечание — см. ИСО 15510 [5].
Эластомерный материал, подлежащий испытанию, нагревают в потоке азота в сушильном пистолете. Выпаренная вода поступает в ячейку для титрования, где количество воды определяют кулонометрическим титрованием.
E.2.1 Кулонометрический прибор для титрования по методу Карла Фишера.
E.2.2 Сушильный пистолет с системой нагрева для регулирования температуры в диапазоне 110 °C — 150 °C.
E.2.3 Устройство подачи азота с кассетным молекулярным сетчатым фильтром.
Примечание — Выбирают азот с низким содержанием влаги.
E.2.4 Лодочка для взвешивания из нержавеющей стали.
E.2.5 Аналитические весы с точностью до 0,1 мг.
E.2.6 Реагенты, как указано в руководстве по измерительной системе.
E.2.7 Тартрат натрия или его аналог с известным содержанием воды (стандартное).
E.2.8 Контрольный раствор: 1% массовой доли воды в органическом растворителе.
Устанавливают оборудование, как указано в руководстве по эксплуатации. Регулируют сушильный пистолет до (140 +/- 2) °C и промывают его азотом с подходящей скоростью.
Проверяют оборудование, в частности, для следующих целей:
- определение дрейфа минимальной холостой пробы,
- точное определение содержания воды в контрольном растворе,
- определение постоянного наклона кумулятивного графика вода/время при работе с холостой пробой, и
- точное определение воды в тартрате натрия.
Рекомендуется проводить проверку ежедневно.
При работе с крышками следует пользоваться щипцами или надевать одноразовые перчатки.
Необработанные крышки хранят в оригинальной упаковке, а обработанные держат в герметичных сосудах, оставляя над крышками как можно меньше свободного пространства.
Работать с крышками следует при температуре (23 +/- 2) °C и относительной влажности (50 +/- 10)%.
E.3.2.2 Подготовка эластомерного материала для проведения определения
Отбирают не менее 10 крышек и вырезают из каждой, по меньшей мере, один сегмент в верхнем фланце вдоль перпендикулярной плоскости так, чтобы длина сегмента составляла приблизительно 9 мм (см. рисунок E.1).
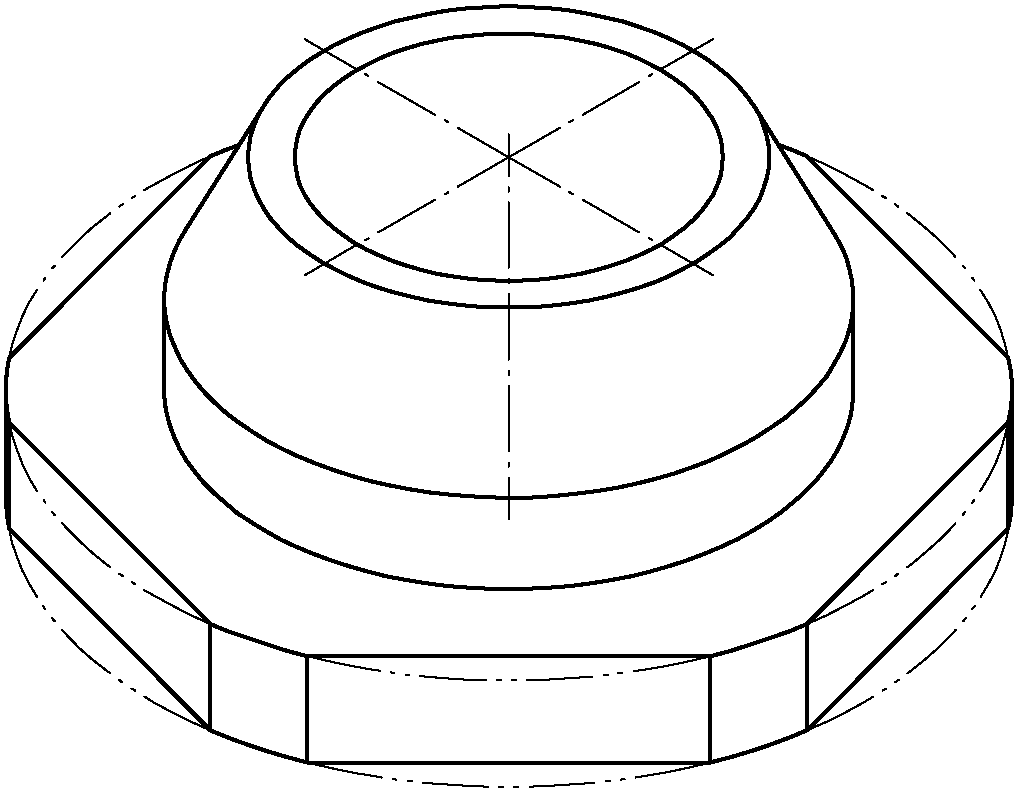
Рисунок E.1 — Вырезание сегментов из крышки
Отбирают сегменты из всех крышек и помещают все эти сегменты в лодочку для взвешивания.
Взвешивают с точностью до 0,1 мг. Подходящее количество эластомерного материала зависит от содержания воды и устройства, используемого для определения (см. E.5).
Сразу после взвешивания сегменты помещают в сушильный пистолет и приступают к определению.
Записывают значение, полученное в виде кумулятивной кривой зависимости содержания воды от времени, пока не будет достигнут постоянный наклон кривой. Рекомендуется проводить два определения.
E.4 Расчеты и представление результатов
На рисунке E.2 схематично показана кумулятивная кривая, записанная во время проведения определения.
Для экстраполяции используют линию, проведенную через значения, например: 90 мин, 85 мин, 80 мин, 75 мин, 70 мин.
Из графика на основании экстраполяции кривой считывают результаты в микрограммах воды, как показано на рисунке E.2.
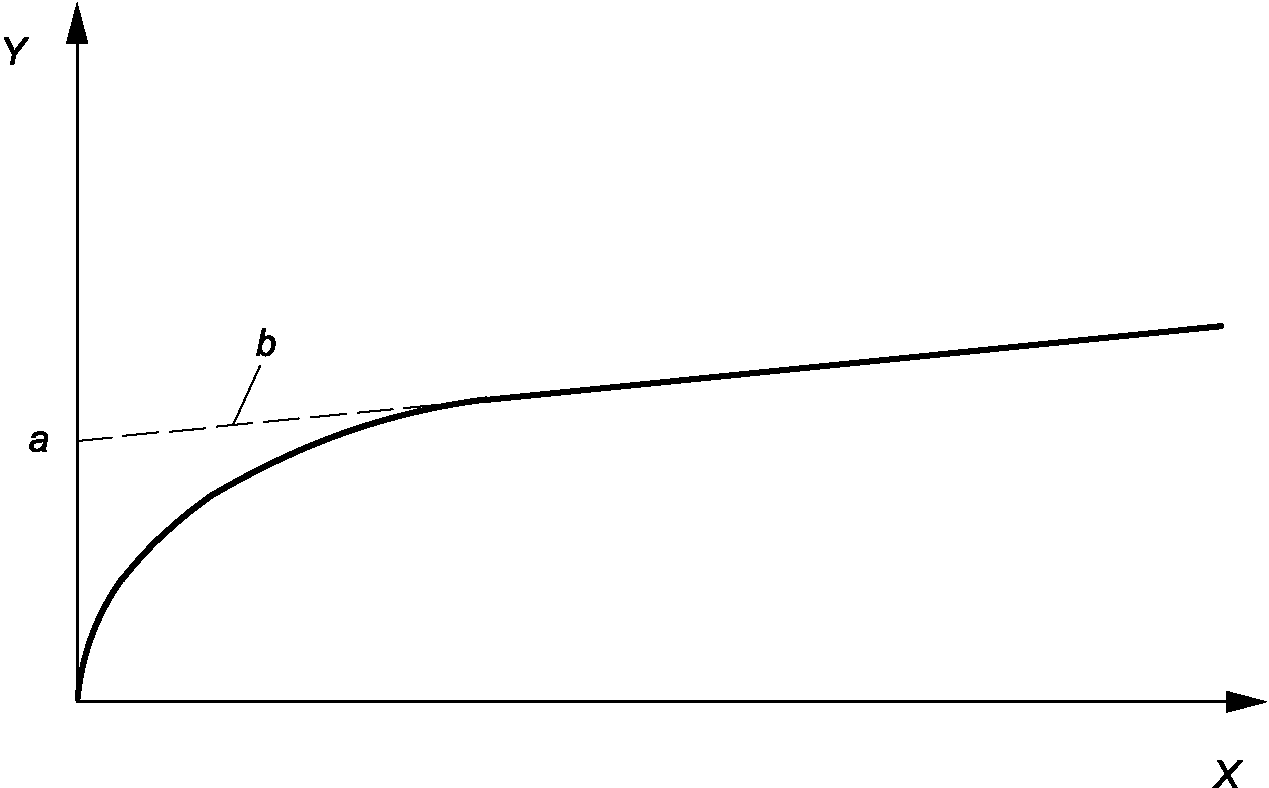
X — время, мин; Y — количество воды, мкг; a — количество воды в образце, полученное путем экстраполяции кривой, мкг; b — линия, полученная экстраполяцией кривой
Рисунок E.2 — Кумулятивная кривая зависимости вода/время
E.4.2 Представление результатов
Количество воды W должно быть указано в процентах массовой доли влаги в резиновых сегментах в сушильном пистолете, как указано в формуле E.1
W = \frac{m_{1}}{m_{2} \cdot 10} , (E.1)
где m1 — масса воды, определенная путем экстраполяции кривой, мкг;
m2 — масса резиновых сегментов в сушильном пистолете, мг.
E.5.1 Постоянное уменьшение наклона в конечной части кривой может быть результатом действия следующих факторов:
- аппаратный дрейф, включая остаточную влагу в газе-носителе;
- побочные реакции с летучими ингредиентами или продуктами разложения из испытуемого материала;
- медленная диффузия из внутренних участков испытуемых резиновых частей.
Обратная экстраполяция компенсирует влияние дрейфа и других воздействий.
Медленная диффузия препятствует минимизации толщины испытуемого материала.
E.5.2 Для ожидаемого содержания влаги от 0,1% до 1,5% подходящая масса образца составляет от 200 до 400 мг, что соответствует 500 и 3000 мкг воды.
НАЦИОНАЛЬНЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 48-4 | - | <*> |
| ISO 3302 (все части) | - | <*> |
| ISO 8536-1 | - | <*> |
| ISO 8536-3 | IDT | ГОСТ Р ИСО 8536-3-2019 «Устройства инфузионные медицинского назначения. Часть 3. Алюминиевые колпачки для инфузионных бутылок. Общие технические требования» |
| ISO 8536-7 | - | <*> |
| ISO 8871-1 | IDT | ГОСТ Р ИСО 8871-1-2010 «Эластомерные составляющие для парентеральных систем и изделий для фармацевтических целей. Часть 1. Вещества, экстрагируемые при автоклавировании» |
| ISO 8871-4 | IDT | ГОСТ Р ИСО 8871-4-2010 «Эластомерные составляющие для парентеральных систем и изделий для фармацевтических целей. Часть 4. Биологические требования и методы исследований» |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичные стандарты. | ||