---
title: "\"ГОСТ Р ИСО 8535-1-2017. Национальный стандарт Российской Федерации. Двигатели дизельные. Стальные трубы для топливопроводов высокого давления. Часть 1. Требования к бесшовным холоднодеформируемым трубам\""
number: "ГОСТ Р ИСО 8535-1-2017"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-iso-8535-1-2017"
---
## "ГОСТ Р ИСО 8535-1-2017. Национальный стандарт Российской Федерации. Двигатели дизельные. Стальные трубы для топливопроводов высокого давления. Часть 1. Требования к бесшовным холоднодеформируемым трубам"
# "ГОСТ Р ИСО 8535-1-2017. Национальный стандарт Российской Федерации. Двигатели дизельные. Стальные трубы для топливопроводов высокого давления. Часть 1. Требования к бесшовным холоднодеформируемым трубам"
(утв. и введен в действие Приказом Росстандарта от 07.11.2017 N 1664-ст)
> [!IMPORTANT]
> Документ [введен](#p100011) в действие с 1 июля 2018 года.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
**от 7 ноября 2017 г. N 1664-ст**
**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**
**ДВИГАТЕЛИ ДИЗЕЛЬНЫЕ**
**СТАЛЬНЫЕ ТРУБЫ ДЛЯ ТОПЛИВОПРОВОДОВ ВЫСОКОГО ДАВЛЕНИЯ**
**ЧАСТЬ 1**
**ТРЕБОВАНИЯ**
К БЕСШОВНЫМ ХОЛОДНОДЕФОРМИРУЕМЫМ ТРУБАМ
Diesel engines. Steel pipes for high pressure fuel lines.
**ГОСТ Р ИСО 8535-1-2017**
ОКС 43.060.40
Дата введения
1 июля 2018 года
### Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным унитарным предприятием "Центральный ордена Трудового Красного Знамени научно-исследовательский автомобильный и автомоторный институт "НАМИ" (ФГУП "НАМИ") на основе собственного перевода на русский язык англоязычной версии международного стандарта, указанного в [пункте 4](#p100016)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 56 "Дорожный транспорт"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 7 ноября 2017 г. N 1664-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 8535-1:2016 "Дизельные двигатели. Стальные трубы для инжекционных топливопроводов высокого давления. Часть 1. Требования к бесшовным холоднотянутым одностенным трубам" (ISO 8535-1:2016 "Diesel engines - Steel tubes for high pressure fuel injection pipes - Part 1: Requirements for seamless cold-drawn single-wall tubes", IDT).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2012 (пункт 3.5) и для увязки с наименованиями, принятыми в существующем комплексе национальных стандартов Российской Федерации.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100244)
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
### Введение
ИСО (Международная организация по стандартизации) является международной федерацией, объединяющей национальные группы по стандартизации (группы членов ИСО). Работа по подготовке международных стандартов осуществляется, как правило, в технических комитетах. Каждый член группы, заинтересованный в участии в проектах по определенной тематике под эгидой образованного технического комитета, имеет право быть представленным в нем. Международные организации, государственные и негосударственные, связанные с ИСО, также принимают участие в работе. ИСО тесно сотрудничает с Международной электротехнической комиссией (МЭК) по всем вопросам стандартизации электротехнических изделий.
**Процедуры, используемые для разработки настоящего стандарта и для его дальнейшего применения, содержатся в директивах ИСО/МЭК, часть 1. В частности, следует отметить различные критерии, используемые для утверждения различных типов документов ИСО. Этот документ был составлен в соответствии с директивами ИСО/МЭК, часть 2 (см. www.iso.org/directives).**
**Необходимо обратить внимание на то, что некоторые положения настоящего стандарта могут быть предметом патентных прав. ИСО не будет нести ответственность за выявление каких-либо патентных прав. Подробная информация о каких-либо патентных правах, выявленных в ходе разработки стандарта, будет включена во введение и/или список полученных ИСО патентных заявлений (см. www.iso.org/patents).**
Любое торговое наименование, используемое в настоящем стандарте, является информацией для удобства пользователей и не означает его одобрения.
**Объяснение значения конкретных терминов и выражений ИСО, относящихся к оценке соответствия, а также информация о следовании ИСО принципам Всемирной торговой организации (ВТО) в технических ограничениях в торговле (ТБТ) содержится в URL-адресе: www.iso.org/iso/foreword.html.**
Настоящий стандарт подготовлен Техническим комитетом ISO/TC 22 "Дорожный транспорт", подкомитетом SC 34 "Силовые установки, силовые агрегаты и топлива".
Шестое издание настоящего стандарта отменяет и заменяет пятое издание (ИСО 8535-1:2011), в которое при пересмотре внесены следующие изменения:
- в [таблице 1](#p100050) добавлены размеры внутреннего диаметра 3,5 мм и 3,6 мм;
- в [таблице 4](#p100129) добавлены трубы групп 5 и 6.
Список частей ИСО 8535 можно найти на веб-сайте ISO.
Примечание - Общее название "Дизельные двигатели" используется только для части 1 настоящего стандарта, в то время как для части 2 стандарта используется название "Двигатели с воспламенением от сжатия", которое будет заменено при следующем пересмотре.
### 1 Область применения
Настоящий стандарт устанавливает размеры и требования к бесшовным холоднодеформируемым стальным трубам для топливопроводов высокого давления дизельных двигателей (класс 2) и для топливопроводов для испытаний дизельных топливных насосов (класс 1).
### 2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ISO 404, Steel and steel products - General technical delivery requirements (Сталь и стальные изделия. Общие условия поставки)
ISO 6507-1, Metallic materials - Vickers hardness test - Part 1: Test method (Металлические материалы. Измерение твердости по Виккерсу. Часть 1. Метод испытаний)
ISO 6892-1, Metallic materials - Tensile testing - Part 1: Method of test at room temperature (Металлические материалы. Испытание на растяжение. Часть 1. Метод испытания при комнатной температуре)
ISO 12345, Diesel engines - Cleanliness assessment of fuel injection equipment (Дизельные двигатели. Оценка чистоты оборудования для впрыска топлива)
### 3 Термины и определения
В настоящем стандарте отдельно термины и определения не приведены.
ИСО и МЭК используют для целей стандартизации терминологическую базу, размещенную по следующим адресам:
- IEC Electropedia: на http://www.electropedia.org/;
- ISO он-лайн просмотр: на http://www.iso.org/obp.
### 4 Размеры и предельные отклонения
#### 4.1 Наружный и внутренний диаметры труб
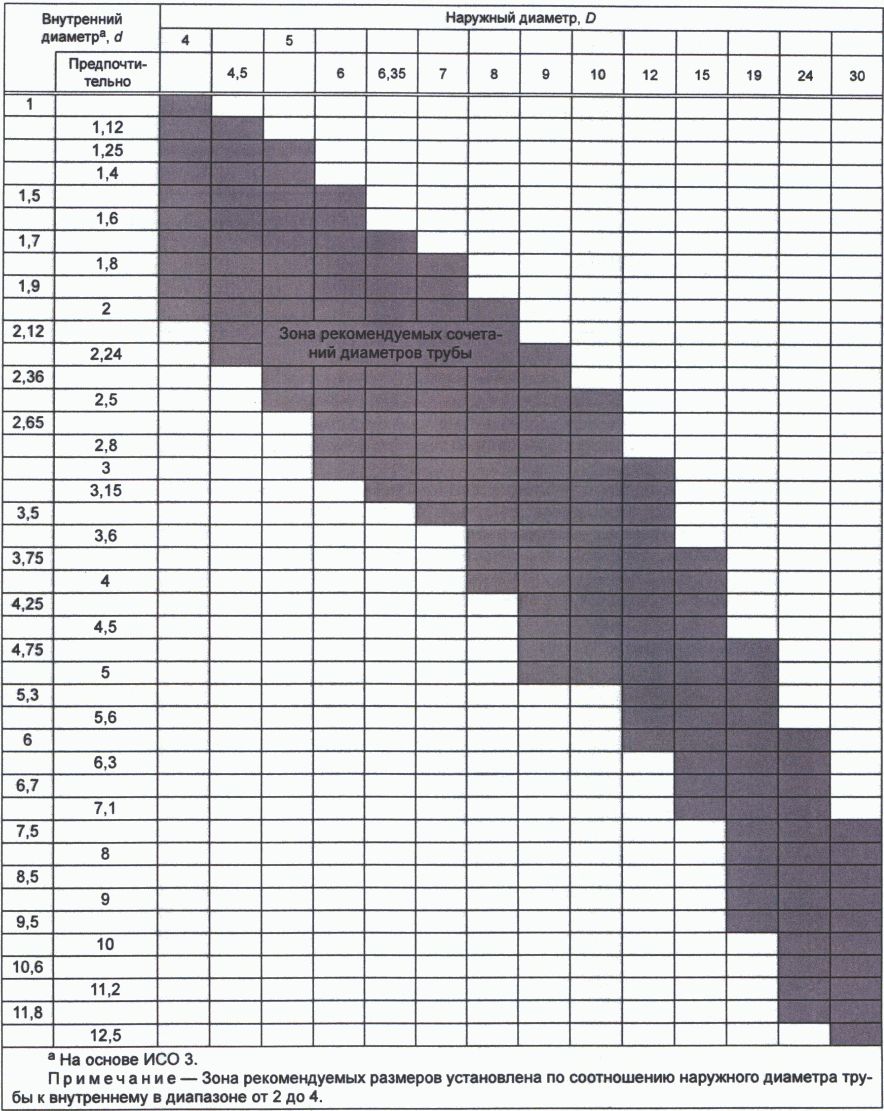
Рекомендуемые значения внутреннего и наружного диаметров труб приведены в таблице 1. Трубы других размеров могут применяться по согласованию между изготовителем и потребителем.
Таблица 1
Рекомендуемые значения внутреннего и наружного
диаметров труб
В миллиметрах
Допуски на размеры внутреннего и наружного диаметров труб должны быть следующими:
a) внутренний диаметр, d
d <= 4 мм: +/- 0,05 мм для труб класса 2;
+/- 0,025 мм для труб класса 1 (величина допусков -
в соответствии с ИСО 4093);
d > 4 мм: +/- 0,10 мм;
Примечание - Классы 1 и 2 объяснены в [[1]](#p100268).
b) наружный диаметр, D, для труб классов 1 и 2
D < 8 мм: +/- 0,06 мм;
D >= 8 мм: +/-0,10 мм;
c) максимальное значение соосности наружного диаметра трубы относительно внутреннего диаметра должно быть пропорционально толщине стенки трубы, как показано на рисунке 1.
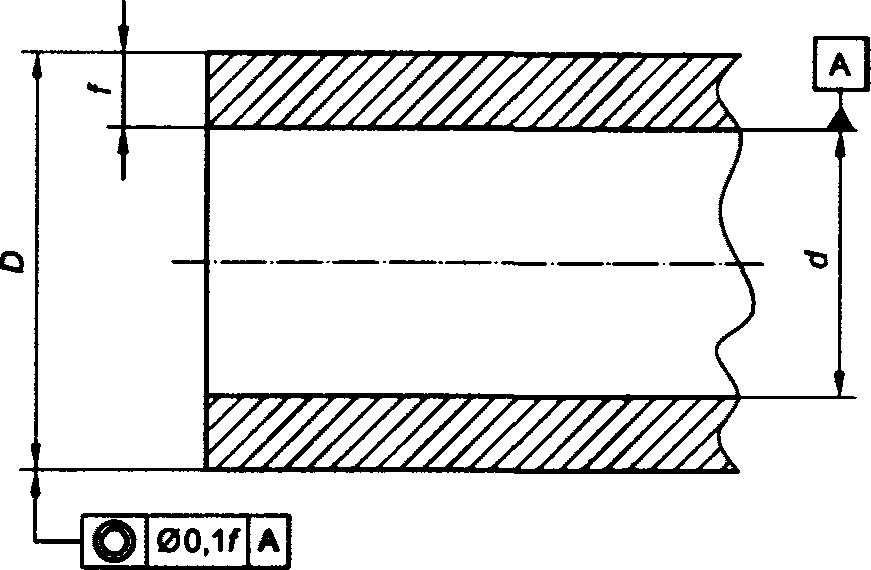
Рисунок 1 - Соосность наружного диаметра трубы
#### 4.2 Длина труб
Длину труб и допуски на длину устанавливают по соглашению между изготовителем и заказчиком.
### 5 Технические требования
#### 5.1 Требования к материалу труб
Трубы изготовляют из нелегированной или аналогичной стали, процесс производства которой обеспечивает получение однородной структуры.
По требованию заказчика изготовитель обязан сообщить о способе производства и примененном процессе восстановления.
#### 5.2 Требования к производству труб
Для обеспечения требуемых механических свойств трубы должны быть подвергнуты термической обработке.
#### 5.3 Требования к качеству поверхности
##### 5.3.1 Общие требования
Наружная и внутренняя обработанные поверхности труб не должны содержать окалины, ржавчины, трещин, рисок, закатов, раковин и других дефектов.
##### 5.3.2 Качество внутренней поверхности группы S
Внутренняя поверхность трубы группы S должна быть обработана для обеспечения заданного размера. Допускается не более пяти дефектов поверхности (трещин, рисок и т.д.) глубиной от 0,08 до 0,13 мм по сечению трубы, определяемых при увеличении x50 при контроле (см. таблицу 2).
Таблица 2
Группы внутренней поверхности труб
| Группа | Допускаемые дефекты поверхности | Увеличение |
| --- | --- | --- |
| S | См. [5.3.2](#p100076) | x50 |
| R | Не более 5 дефектов глубиной от 0,05 до 0,08 мм | x100 |
| P | Не более 5 дефектов глубиной от 0,01 до 0,02 мм | x200 |
| Q | Не более 5 дефектов глубиной от 0,02 до 0,05 мм | x100 |
| O | Все дефекты равны или менее 0,01 мм глубиной | x500 |
##### 5.3.3 Качество внутренней поверхности групп O, P, Q, R
Необходимое увеличение при более точном контроле чистоты внутренней поверхности отверстий групп O, P, Q или R приведено в [таблице 2](#p100079) и может быть указано в обозначении трубы (см. [раздел 7](#p100210)).
#### 5.4 Обработка поверхности трубы
При поставке заказчику наружная поверхность трубы может быть подвергнута металлизации, гальваническому покрытию или химической обработке (см. таблицу 3).
Таблица 3
Поверхностное покрытие трубы при поставке
| Группа | Наружное покрытие трубы | Примечания |
| 0 | Не требуется (на усмотрение изготовителя) | Допускается дополнительная обработка по усмотрению изготовителя |
| 1 | Наружная поверхность без дополнительной обработки. Трубы, термически обработанные или нормализованные в контролируемой атмосфере, могут быть обесцвечены, но должны быть очищены от окалины | Необходимы условия для обработки поверхности труб |
| 2 | Цинковое гальваническое покрытие толщиной не менее 8 мкм с дополнительным бесцветным хроматированием a | При минимальных антикоррозионных требованиях. Не рекомендуется для работы с топливами на спиртовой основе, подобными метанолу |
| 3 | Цинковое гальваническое покрытие толщиной не менее 8 мкм с дополнительным желтым хроматированием a |
| (4, 5, 6, 7, 8) | (Зарезервировано для дальнейшего применения) | - |
| 9 | По особому соглашению | - |
| a Хроматирование по ИСО 2080 и ИСО 4520. |
Внутренняя поверхность трубы должна оставаться без покрытия.
#### 5.5 Механические свойства
По своим механическим свойствам трубы разделяются на 4 группы, как показано в таблице 4.
Таблица 4
Механические свойства труб
| Группа прочности | Временное сопротивление $\sigma_{\text{в}}$ , Н/мм2, не менее | Предел текучести $\sigma_{0,2}$ , Н/мм2, не менее | Относительное удлинение $\delta_{5}$ , %, не менее | Твердость HV, не более |
| 1 | 310 | 205 | 30 | 115 |
| 2 | 360 | 220 | 23 | 150 |
| 3 | 490 | 355 | 22 | 194 |
| 4 | 600 | 430 | 15 | 280 |
| 5 | 750 | 670 | 10 | 310 |
| 6 | 850 | 770 | 8 | 340 |
| Примечание - Механические характеристики определяются при испытаниях в соответствии с ИСО 6507-1 и ИСО 6892-1. |
#### 5.6 Чистота внутренней поверхности
Внутренняя поверхность труб должна быть чистой и свободной от любого загрязнения или покрытия, которые могут повлиять на обработку и эксплуатационную надежность труб. При указании чистоты внутренней поверхности трубы необходимо пользоваться ИСО 12345.
#### 5.7 Требования к прямолинейности труб
Трубы поставляют прямолинейными с максимальным отклонением 1 к 400 и без местных деформаций, если иное не согласовано между изготовителем и заказчиком.
#### 5.8 Защита от коррозии
Наружные и внутренние поверхности должны быть защищены от коррозии во время транспортировки и хранения. По согласованию между изготовителем и заказчиком может быть нанесено постоянное защитное покрытие на наружной поверхности трубы. Любое временное покрытие не должно оказывать влияние на систему впрыска и систему сгорания двигателя и должно удаляться дизельным топливом.
### 6 Методы испытаний
#### 6.1 Общие требования
Испытания труб проводят в соответствии с 6.2 - [6.8](#p100194), если иное не согласовано между изготовителем и заказчиком.
#### 6.2 Объем испытаний
При испытаниях трубы должны быть одного размера, изготовлены из стали одной марки при одинаковой термической обработке и отделке поверхности. Трубы разной термической обработки стали испытывают отдельно.
Для испытаний по [5.4](#p100181) испытатель отбирает по одной трубе из каждой партии и по три трубы - для испытания по [5.6](#p100185). Испытания по [5.3](#p100179), [5.7.1](#p100190) и [5.8](#p100194) проводят на всех выбранных трубах.
Для испытания по [5.7.3](#p100192) размер партии, количество образцов и приемлемое качество согласовываются между изготовителем и заказчиком.
#### 6.3 Определение размеров труб
Размеры труб должны соответствовать размерам и допускам на них, указанным в [разделе 4](#p100046) данного стандарта.
#### 6.4 Определение механических свойств труб
Требования к механическим характеристикам труб приведены в [разделе 4](#p100046) настоящего стандарта. Испытания труб проводят в соответствии с ИСО 6507-1 и ИСО 6892-1. При испытаниях на растяжение должны быть определены значения временного сопротивления, предела текучести, относительного удлинения при разрыве и твердости поверхности.
#### 6.5 Испытания на изгиб
Труба в холодном состоянии должна выдерживать испытание на изгиб на угол 180° вокруг стержня диаметром, равным наружному диаметру трубы, без появления каких-либо внешних трещин на ее поверхности.
#### 6.6 Испытания на холодную высадку
Данные испытания проводят на отрезках труб с наружным диаметром 15 мм и менее.
Отрезок трубы длиной, равной двум наружным диаметрам 2D, должен сжиматься до длины D без появления трещин глубиной более 0,13 мм.
При испытаниях отрезок трубы закрепляют между двумя плоскими параллельными пластинами.
#### 6.7 Определение качества поверхности
6.7.1 Визуальный осмотр проводят для проверки соответствия труб требованиям, приведенным в [5.3.1](#p100074).
6.7.2 По согласованию между изготовителем и заказчиком визуальный осмотр может быть заменен испытаниями, не требующими разрушения образца.
**6.7.3 При необходимости подтверждения допустимой глубины дефектов на внутренней поверхности трубы при заказе оговаривают определение величины дефекта на соответствие с AQL (приемлемым уровнем качества). Испытание проводят металлографическим методом в поперечном сечении трубы при минимальном увеличении, указанном в [таблице 2](#p100079).**
6.7.4 Поверхностные покрытия на трубах с покрытием или иным образом обработанных поверхностях должны, при необходимости, удовлетворять результатам испытаний этих покрытий. Такие испытания должны быть согласованы между изготовителем и заказчиком.
#### 6.8 Гидравлические испытания труб
Трубы должны выдерживать величину внутреннего давления, которая должна быть согласована между изготовителем и заказчиком (см. [приложение А](#p100236)), без постоянной внутренней деформации или разрыва. Это должно быть подтверждено гидравлическим испытанием. Другие неразрушающие испытания, например электронное тестирование, применяют по согласованию между изготовителем и заказчиком.
#### 6.9 Повторные испытания
Если после испытаний в соответствии с [6.4](#p100181) выбранная труба разрушается, то для повторных испытаний выбирают две другие трубы из той же партии. Такую же процедуру применяют при испытаниях по [6.6](#p100185). Каждая из выбранных труб должна отвечать установленным требованиям. Если какая-либо из этих труб не отвечает требованиям испытаний, вся партия считается отклоненной.
**Изготовитель может вновь представить для испытаний отклоненную партию труб, улучшив их состояние, например повторив термическую обработку труб.**
Если в этом случае результаты испытаний по [6.4](#p100181) и [6.6](#p100185) не отвечают требованиям, то вся партия бракуется.
#### 6.10 Приемочный контроль
При необходимости (см. [перечисление i) раздела 7](#p100220)) на каждую партию труб выдается документ о приемочном контроле, подтверждающий соответствие труб требованиям настоящего стандарта. Для подтверждения могут быть использованы записи непрерывного контроля следующих показателей при производстве труб:
a) размеров труб в соответствии с [6.3](#p100179);
b) механических свойств по [6.4](#p100181);
c) испытаний на изгиб по [6.5](#p100183);
d) испытаний на холодную высадку трубы по [6.6](#p100185);
e) визуального контроля в соответствии с [6.7.1](#p100190);
f) металлографического анализа по [6.7.3](#p100192);
**g) величины внутреннего давления по [6.8](#p100194).**
Записи по другим испытаниям могут быть представлены по согласованию между изготовителем и заказчиком.
### 7 Условное обозначение труб
Условное обозначение стальной трубы, удовлетворяющей требованиям данного стандарта, должно быть представлено в указанном порядке следующим образом:
a) слово "Труба";
b) ссылка на ИСО 8535-1;
c) тип трубы: бесшовная холоднотянутая стальная труба, обозначается буквой "S";
d) размер: второй и третий символы определяют соответственно номинальные значения внутреннего и наружного диаметров трубы в миллиметрах;
e) класс: четвертый символ определяет допуск на диаметр трубы (см. [перечисление a) 4.1](#p100054));
f) пятый символ определяет механические свойства трубы по [таблице 4](#p100129);
g) шестой знак определяет группу чистоты внутренней поверхности трубы согласно [таблице 2](#p100079);
h) седьмой знак идентифицирует обработку внешней поверхности трубы (см. [таблицу 3](#p100103));
i) при необходимости дополнительных требований к поставке в документе от изготовителя для подтверждения соответствия трубы требованиям настоящего стандарта в конце обозначения может быть добавлена буква "Z" (см. ИСО 404).
Пример - Условное обозначение трубы в соответствии с ИСО 8535
Труба ИСО 8535-1 S - 3,15 - 10 - 1 2 S 0 Z
### 8 Идентификация и маркировка
*Трубы должны идентифицироваться с помощью этикеток в соответствии с [разделом 7](#p100210) настоящего стандарта. По согласованию между изготовителем и заказчиком допускается дополнительная маркировка.*
### 9 Упаковка
*При отсутствии другой договоренности между изготовителем и заказчиком трубы поставляют в виде увязанного пакета с закрытыми обоими концами каждой трубы.*
*Приложение А*
*(справочное)*
*МАКСИМАЛЬНОЕ ДАВЛЕНИЕ ДЛЯ ГИДРАВЛИЧЕСКИХ ИСПЫТАНИЙ ТРУБ*
*Величину максимального давления, pmax, в килопаскалях для проверки постоянной деформации трубы (см. [6.8](#p100194)) определяют на основе критерия Мизеса произведением коэффициента напряжений и предела текучести, $\sigma_{0,2}$ , в ньютонах на квадратный миллиметр:*
*$p_{max} = 10^{3} \frac{K^{2} - 1}{\sqrt{1 + 3K^{4}}} \sigma_{0,2},$*
*где $K = \frac{D}{d}$ ;*
*D - наружный диаметр трубы, мм;*
*d - внутренний диаметр трубы, мм;*
*$\sigma_{0,2}$ - предел текучести, Н/мм2.*
*Приложение ДА*
*(справочное)*
*СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ*
МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 404 | NEQ | ГОСТ 11017-80 "Трубы стальные бесшовные высокого давления. Технические условия" |
| ISO 4093 | NEQ | ГОСТ 8519-90 "Топливопроводы высокого давления дизелей и их соединения. Общие технические условия" |
| ISO 6507-1 | IDT | ГОСТ Р ИСО 6507-1-2007 "Металлы и сплавы. Измерение твердости по Виккерсу. Часть 1. Метод измерения" |
| ISO 6892-1 | MOD | ГОСТ 1497-84 (ИСО 6892-84) "Металлы. Методы испытаний на растяжение" |
| ISO 12345 | NEQ | ГОСТ ИСО/ТС 16431-2007 "Чистота промышленная. Оценка чистоты собранных гидросистем" |
Примечание - В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов:
- NEQ - неэквивалентные стандарты;
- IDT - идентичный стандарт;
- MOD - модифицированный стандарт. |
## БИБЛИОГРАФИЯ
| [1] | ISO 3 | Preferred numbers - Series of preferred numbers |
| --- | --- | --- |
| [2] | ISO 2080 | Metallic and other inorganic coatings - Surface treatment, metallic and other inorganic coatings - Vocabulary |
| [3] | ISO 4093 | Diesel engines - Fuel injection pumps - High-pressure pipes for testing |
| [4] | ISO 4520 | Chromate conversion coatings on electroplated zinc and cadmium coatings |
| [5] | ISO 8535-2 | Compression-ignition engines - Steel tubes for high-pressure fuel injection pipes - Part 2: Requirements for composite tubes |
| [6] | ISO 13296 | Diesel engines - High-pressure fuel injection pipe assemblies - General requirements and dimensions |
---