ГОСТ Р ИСО 6520-2-2021. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Классификация дефектов геометрии в металлических материалах. Часть 2. Сварка давлением
Актуально на 06.11.2026.
Как цитировать: "ГОСТ Р ИСО 6520-2-2021. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Классификация дефектов геометрии в металлических материалах. Часть 2. Сварка давлением". ГОСТ Р ИСО 6520-2-2021. https://bukva.ai/docs/standart-gost-r-iso-6520-2-2021
(утв. и введен в действие Приказом Росстандарта от 11.06.2021 № 550-ст)
Примечание
Документ введен в действие с 01.09.2021. Взамен ГОСТ Р ИСО 6520-2-2009.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р ИСО 6520-2-2009"]:::rst
  click n0 "https://bukva.ai/docs/terr-2001" "ГОСТ Р ИСО 6520-2-2009. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 2"
  n1["ГОСТ Р ИСО 6520-2-2021"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-iso-6520-2-2021" "ГОСТ Р ИСО 6520-2-2021. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Классификация дефектов геометрии в металлических материалах. Часть 2. Сварка... ("
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Приказом Федерального
агентства по техническому
регулированию и метрологии
от 11 июня 2021 г. № 550-ст
КЛАССИФИКАЦИЯ ДЕФЕКТОВ ГЕОМЕТРИИ В МЕТАЛЛИЧЕСКИХ МАТЕРИАЛАХ
Welding and allied processes. Classification
of geometric imperfections in metallic materials.
Part 2. Welding with pressure
Предисловие
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 11 июня 2021 г. № 550-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 6520-2:2013 «Сварка и родственные процессы. Классификация дефектов геометрии в металлических материалах. Часть 2. Сварка давлением» (ISO 6520-2:2013 «Welding and allied processes — Classification of geometric imperfections in metallic materials — Part 2: Welding with pressure», IDT).
Международный стандарт разработан Техническим комитетом ISO/TC 44 «Сварка и родственные процессы», подкомитетом SC 7 «Обозначения и термины».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
5 ВЗАМЕН ГОСТ Р ИСО 6520-2-2009
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
Серия стандартов ИСО 6520 под общим наименованием «Сварка и родственные процессы. Классификация дефектов геометрии в металлических материалах» включает в себя следующие части:
Из таблицы 3 для удобства пользования стандартом исключены графы 4 и 5, содержащие определения дефектов на французском и немецком языках.
1 Область применения
Настоящий стандарт устанавливает классификацию дефектов сварных швов, выполненных сваркой давлением, с унифицированными обозначениями. В стандарт включены типы, формы и размеры различных дефектов при сварке давлением. Металлургические дефекты и дефекты, не вызванные сваркой, например дефекты, вызванные дополнительными напряжениями, нагрузками или влиянием окружающей среды, не рассматриваются.
Данные о последствиях влияния дефектов и применения конкретных конструкций не представлены, т.к. они зависят от конкретных требований к сварному соединению.
Примечание - В дополнение к терминам на английском и французском языках, двух из трех официальных языков ИСО, приводятся эквивалентные термины на немецком языке; они публикуются под ответственность Германии (DIN) — организации — члена ИСО, и предоставлены только для информации. Только термины и определения на официальных языках могут рассматриваться как термины ИСО.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты. Для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения).
ISO 6520-1, Welding and allied processes — Classification of geometric imperfections in metallic materials — Part 1: Fusion welding (Сварка и родственные процессы. Классификация дефектов геометрии в металлических материалах. Часть 1. Сварка плавлением)
3 Классификация
Дефекты классифицируются по шести группам:
- P6 — прочие дефекты, не включенные в группы P1 — P5.
Буква «P» обозначает сварку давлением.
В таблице 1 приведены:
a) в столбце 1 - трехзначное цифровое обозначение каждого дефекта и четырех- или пятизначное цифровое обозначение его разновидностей;
b) в столбце 2 - наименование дефекта на русском, английском, французском и немецком языках;
c) в столбце 3 - определение;
d) в столбце 4 - рисунки, дополняющие определение, при необходимости.
Используется такая же система обозначения, как и в ИСО 6520-1.
В таблице A.1 приведены процессы сварки, при которых могут возникать дефекты, перечисленные в настоящем стандарте.
| Обозначение дефекта | Наименование | Определение | Рисунок |
| 1 | 2 | 3 | 4 |
| Группа 1 — Трещины | |||
| P 100 | Трещина Crack Fissure Riß | Несплошность, возникшая из-за охлаждения или приложения нагрузки | |
| P 1001 | Микротрещина Micro-crack Microfissure Mikroriß | Трещина, как правило, видимая только под микроскопом | |
| P 101 | Продольная трещина Longitudinal crack Fissure longitudinale Längsriß | Трещина, как правило, параллельная оси сварного шва. Может быть расположена: | 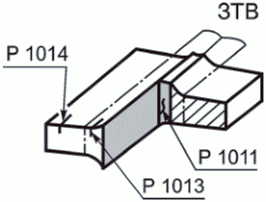 |
| P 1011 | - в сварном шве; | ||
| P 1013 | - в зоне термического влияния (ЗТВ); | ||
| P 1014 | - в основном металле | ||
| P 102 | Поперечная трещина Transverse crack Fissure transversale Querriß | Трещина, как правило, расположенная перпендикулярно оси сварного шва. Может быть расположена: | 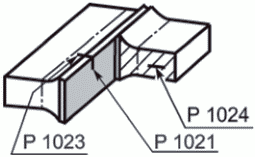 |
| P 1021 | - в сварном шве; | ||
| P 1023 | - в зоне термического влияния (ЗТВ); | ||
| P 1024 | - в основном металле | ||
| P 1100 | Разветвленная трещина Star-crack Fissure rayonnante (au centre du noyau) Riß in Linsenmitte | Множественные трещины, расходящиеся от общей центральной точки и, как правило, расположенные в литом ядре сварной точки | 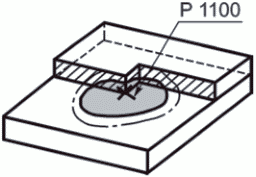 |
| P 1200 | Трещина на краю литого ядра сварной точки Crack at the edge of the nugget Fissure au bord du noyau Riß am Linsenrand | Трещина, как правило, в форме запятой, которая может распространяться в зону термического влияния (ЗТВ) | 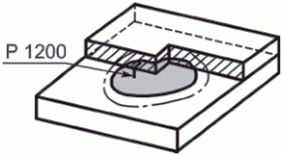 |
| P 1300 | Трещина в плоскости соединения Crack in the joining plane Fissure dans le plan de joint Riß in der Verbindungsebene | Трещина, как правило, направленная к краю литого ядра | 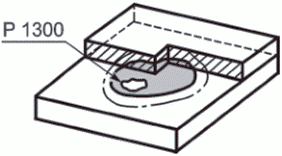 |
| P 1400 | Трещина в зоне термического влияния (ЗТВ) Crack in the HAZ Fissure dans la zone affectée thermiquement (ZAT) Riß in der Wärmeeinflußzone (WEZ) | См. столбец 2 | 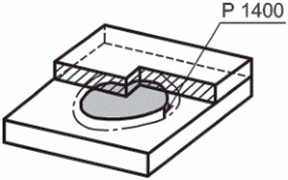 |
| P 1500 | Трещина в основном металле Fissure dans le métal de base Riß im unbeeinflußten Grundwerkstoff | См. столбец 2 | 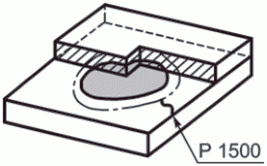 |
| P 1600 | Поверхностная трещина Surface-breaking crack Fissure débouchante Oberflächenriß | Трещина, выходящая на поверхность в зоне шва | 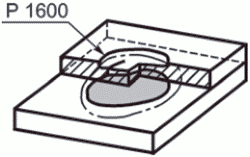 |
| P 1700 | Трещина в форме крючка «Hook» crack Fissure en forme de virgule Hakenriß | Трещина в зоне осадки металла, как правило, берущая начало от включения | 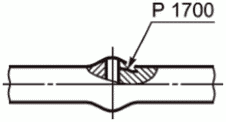 |
| Группа 2 — Полости | |||
| P 200 | Полость Cavity Cavité Hohlraum | См. столбец 2 | |
| P 201 | Газовая полость Gas cavity Soufflure Gaseinschluß | Полость, образованная задержанным газом в области литого ядра, в сварном шве или в зоне термического влияния (ЗТВ) | |
| P 2011 | Газовая пора Gas pore Soufflure sphéroïdale Gaspore | Газовая полость практически сферической формы | 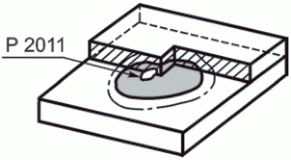 |
| P 2012 | Равномерная пористость Uniformly distributed porosity Soufflures sphéroï dales réparties uniformément Gleichmäßig verteilte Porosität | Газовые поры, распределенные примерно равномерно по металлу сварного шва | 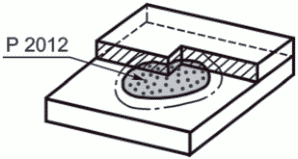 |
| P 2013 | Локализованная (кластерная) пористость Localized (clustered) porosity Nid de soufflures Porennest | Группа равномерно распределенных пор | 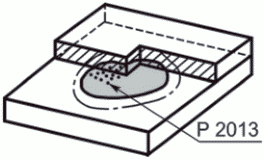 |
| P 2016 | Червеобразная раковина Worm-hole Soufflure vermiculaire Schlauchpore | Трубчатая полость в металле сварного шва; как правило, такие полости объединены в группы и расположены в виде колосовидных образований | 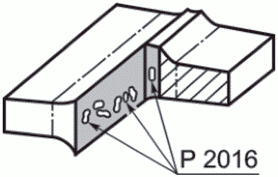 |
| P 202 | Усадочная раковина Shrinkage cavity Retassure Lunker | Полость, образованная в металле сварного шва во время кристаллизации | 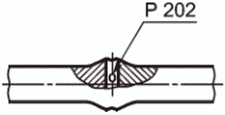 |
| P 203 | Раковина, образованная при проковке Forging cavity Retassure de forgeage Schmiedelunker | Может проявиться при усадке | |
| Группа 3 — Твердые включения | |||
| P 300 | Твердое включение Solid inclusion Inclusion solide Feststoffeinschluß | Твердое инородное вещество в сварном шве | |
| P 301 | Шлаковое включение Slag inclusion Inclusion de laitier Schlackeneinschluß | Неметаллические включения в сварном шве (единичное или группа) | 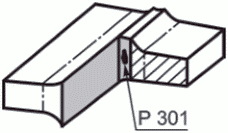 |
| P 303 | Оксидное включение Oxide inclusion Inclusion d'oxyde Oxideinschluß | Тонкие включения оксидов металлов в сварном шве (единичные или групповые) | 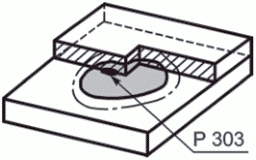 |
| P 304 | Металлическое включение Metallic inclusion Inclusion métallique Fremdmetalleinschluß | Частица инородного металла в сварном шве | 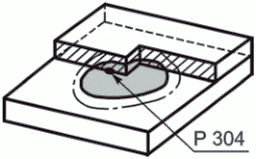 |
| P 306 | Вкрапление литого металла Inclusion of cast metal Inclusion de métal fondu résiduel Restschmelzeneinschluß | Затвердевший остаточный расплавленный металл в соединении, включая примеси | 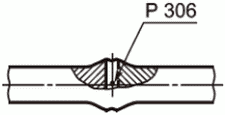 |
| Группа 4 — Несплавления | |||
| P 400 | Несплавление Lack of fusion Collage (manque de fusion) Bindefehler | Неполное сплавление в соединении | |
| P 401 | Отсутствие шва No weld Absence de fusion Keine Bindung | Свариваемые поверхности не соединены | |
| P 403 | Неполное сплавление Insufficient fusion (stuck weld) Fusion incomplète (joint collé ) Unvollständige Bindung | Свариваемые поверхности соединены частично или недостаточно | 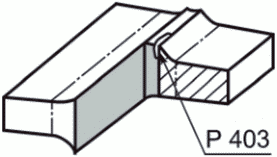 |
| P 404 | Не полностью приваренная фольга Insufficiently welded foil Manque de liaison du feuillard Unvollständig verbundene Folie | Сплавление между рабочими поверхностями и ленточными накладками из фольги недостаточное | 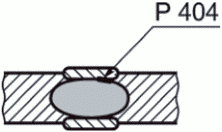 |
| Группа 5 — Дефекты формы | |||
| P 500 | Неправильная форма Imperfect shape Forme défectueuse Formabweichung | Отклонение от заданной формы соединения | |
| P 501 | Подрез Undercut Caniveau Kerbe | Канавка на поверхности, образовавшаяся в результате сварки | 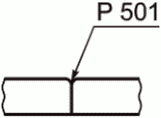 |
| P 502 | Чрезмерная осадка металла Excessive upset metal Bourrelet excessif Zu großer Stauchwulst | Осадка металла, превышающая установленные пределы | 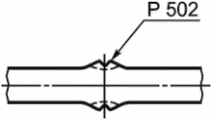 |
| P 503 | Неправильная установка деталей или электродов Insufficient set-down Écrasement insuffisant Zu Nahtüberhöhung große | Чрезмерная толщина шва из-за неправильной установки деталей или электродов при контактной шовной сварке с раздавливанием кромок | 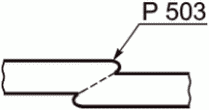 |
| P 507 | Линейное смещение Linear mis alignment Défaut d'alignement Kantenversatz | Смещение друг относительно друга параллельных плоскостей поверхностей двух свариваемых деталей | 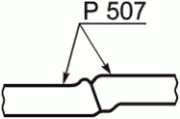 |
| P 508 | Угловое смещение Angular misalignment Défaut angulaire Winkelversatz | Непараллельность плоскостей лицевых поверхностей свариваемых деталей (или расположение их под определенным углом) | 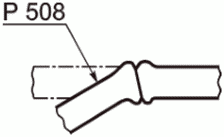 |
| P 520 | Коробление Distortion Déformation Verzug | Отклонение от заданных размеров и формы поверхностей сваренных деталей | |
| P 521 | Неправильные размеры литого ядра или сварного шва Imperfect nugget or weld seam dimensions Dimensions incorrectes du noyau ou de la soudure Linsen-oder Schweißnaht — Maßabweichungen | Отклонение размеров литого ядра или сварного шва от заданных | |
| P 5211 | Недостаточная величина литого ядра или осадки Insufficient nugget or upset thickness Épaisseur insuffisante du noyau ou largeur insuffisante du bourrelet Unzureichende Linsendicke oder unzureichender Stauchwulst bzw. Stauchgrat | Объем литого ядра или выдавленного при осадке металла слишком мал | 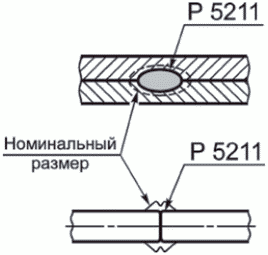 |
| P 5212 | Чрезмерная толщина литого ядра Excessive nugget thickness Épaisseur excessive du noyau Übermäßige Linsendicke | Толщина литого ядра больше заданной | 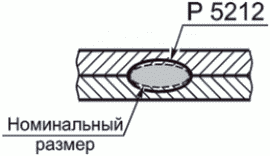 |
| P 5213 | Слишком маленький диаметр литого ядра Nugget diameter too small Diamètre insuffisant du noyau Linsendurchmesser zu klein | Диаметр литого ядра меньше заданного | 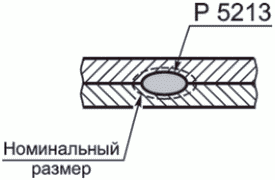 |
| P 5214 | Слишком большой диаметр литого ядра Nugget diameter too large Diamètre excessif du noyau Linsendurchmesser zu groß | Диаметр литого ядра больше заданного | 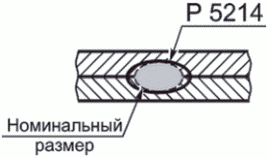 |
| P 5215 | Асимметрия литого ядра или области осадки Asymmetrical nugget or weld upset Noyau ou soudure asymétrique Asymmetrische Linsenoder Wulst bzw. Gratausbildung | Асимметрия формы и/или расположения литого ядра или объема | 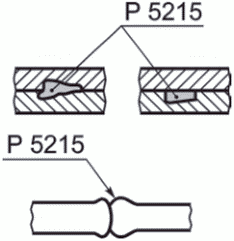 |
| P 5216 | Недостаточная глубина проплавления в зоне литого ядра Insufficient depth of penetration of nuggets Pénétration insuffisante du noyau Unzureichende Linseneindringtiefe | Глубина проплавления в зоне литого ядра в одной из соединяемых деталей, измеренная от плоскости соединения, недостаточна | 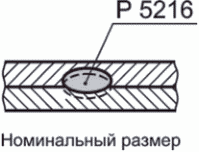 |
| P 522 | Прожог с одной стороны Burn-through from one side Noyau débouchant en surface Einseitig durchge-schmolzener Schweißpunkt | Глухое отверстие в месте сварного шва, образовавшееся из-за выплеска расплавленного металла | 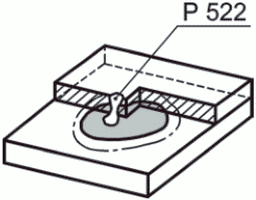 |
| P 523 | Прожог зоны литого ядра или сварного шва Burn-through in nugget or weld Soudure ou noyau percé(e) Durchgeschmolzener Schweißpunkt oder durchgeschmolzene Schweißnaht | Сквозное отверстие в месте сварного шва, образовавшееся из-за выплеска расплавленного металла | 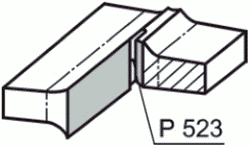 |
| P 524 | Слишком большая зона термического влияния Excessive heat affected zone Zone affectée thermiquement excessive Zu Wärmeeinflußzone große | Зона термического влияния больше требуемой | |
| P 525 | Чрезмерное расхождение листов Excessive sheet separation Écartement excessif des tôles Übermäßiges Klaffen | Зазор между сваренными поверхностями деталей больше допустимого | 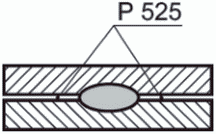 |
| P 526 | Дефект поверхности Surface imperfection Défaut de surface Oberflächen — unregelmäßigkeit | Отклонение внешнего вида поверхности сваренной детали от требуемого после сварки | |
| P 5261 | Углубления Pits Creux Grübchen | Местные углубления на поверхности сваренных деталей в месте вдавливания электрода | 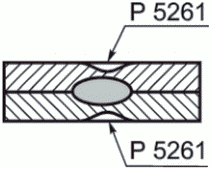 |
| P 5262 | Выступ на поверхности Surface protrusions Protubérance \text{а} la surface Oberflächenaufstülpung | Выступы материала, образовавшиеся в результате выдавливания, или грат рядом с местом вдавливания электрода | 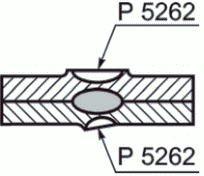 |
| P 5263 | Налипание материала электрода Adhering electrode material Métal de l'électrode adhérant \text{а} la surface de la pièce Anhaftender Elektroden-werkstoff | Материал электрода прилипает к поверхности сваренной детали | |
| P 5264 | Неправильное вдавливание электрода Incorrect electrode indentation Échancrure incorrecte Unzulässiger Elektrodeneindruck | Отклонения размеров отпечатка электрода от требуемых. Могут быть: | |
| P 52641 | Чрезмерное вдавливание Excessive indentation Échancrure excessive Zu großer Eindruck-durchmesser | - диаметр или ширина вдавливания электрода больше заданного размера; | |
| P 52642 | Чрезмерная глубина вдавливания электрода Excessive depth of electrode indentation Échancrure trop profonde Zu tiefer Elektrodeneindruck | - глубина вдавливания электрода больше заданной; | |
| P 52643 | Неодинаковое вдавливание электрода Non-uniform electrode indentation irrégulière Échancrure Ungleichmäßiger Elektrodeneindruck | - глубина и/или диаметр или ширина вдавливания электрода не постоянны | |
| P 5265 | Оплавление поверхности фольги Fusing of the foil surface Fusion superficielle du feuillard Anschmelzung der Folienoberfläche | См. столбец 2 | |
| P 5266 | Оплавление в месте зажимов (из-за пригорания) Local fusion caused by clamps (die burn) Fusion locale due aux mâchoires Schmorstelle | Оплавление на поверхности сваренного изделия в месте токоподводов | |
| P 5267 | Следы от зажимов Clamp marks Marque de mâchoires Spannmarkierung | Механическое повреждение поверхности изделия от зажимов | |
| P 5268 | Поврежденное покрытие Damaged coating endommagé Revêtement Beschädigte Beschichtung | См. столбец 2 | |
| P 527 | Прерывающийся шов Non-continuous weld Soudure discontinue Diskontinuierliche Naht | Недостаточное перекрытие сварных точек для образования сплошного сварного шва | 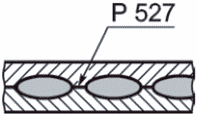 |
| P 528 | Смещенный шов Misaligned weld Soudure biaise Nahtversatz | См. столбец 2 | 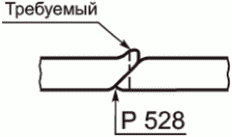 |
| P 529 | Смещение ленточных накладок из фольги Displacement of foils Déplacement des feuillards Folienversatz | Две ленточные накладки из фольги смещены по отношению друг к другу | 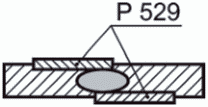 |
| P 530 | «Вздутое» соединение «Belled» joint Évasement Aufweitung | Сваренные трубы расширяются в области шва | 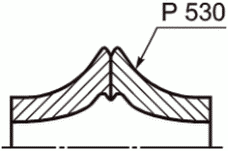 |
| Группа 6 — Прочие дефекты | |||
| P 600 | Прочие дефекты Miscellaneous imperfections Défauts divers Sonstige Unregel — mäßigkeiten | Дефекты, не включенные в группы 1 - 5 | |
| P 602 | Брызги металла Spatter Projection (perles) Spritzer | Металлические капли, прилипшие к поверхности сваренной детали | |
| P 6011 | Цвета побежалости (видимая окисная пленка) Temper colour (visible oxide film) Couleurs de revenu Anlauffarben | Окисленная поверхность в зоне сварной точки или сварного шва | |
| P 612 | Выдавливание материала (выплеск шва) Material extrusion (splash weld) Expulsion de metal (point craché ) Werkstoffauspressung | Расплавленный металл, вышедший из зоны шва, включая брызги и выплески | 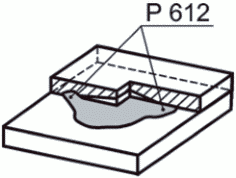 |
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ
БИБЛИОГРАФИЯ
| [1] | ISO 4063 | Welding and allied processes — Nomenclature of processes and reference numbers (Сварка и родственные процессы. Перечень и условные обозначения процессов) |
|---|
| УДК 621.791:006.354 | ОКС 25.160.01 |
| Ключевые слова: сварка давлением, дефекты при сварке, классификация дефектов | |