ГОСТ Р ИСО 6481-2025. Национальный стандарт Российской Федерации. Условия испытаний вертикально-протяжных станков для наружного протягивания. Проверка точности
Актуально на 02.11.2026.
Как цитировать: "ГОСТ Р ИСО 6481-2025. Национальный стандарт Российской Федерации. Условия испытаний вертикально-протяжных станков для наружного протягивания. Проверка точности". ГОСТ Р ИСО 6481-2025. https://bukva.ai/docs/standart-gost-r-iso-6481-2025
(утв. и введен в действие Приказом Росстандарта от 01.12.2025 № 1597-ст)
Примечание
Документ введен в действие с 01.09.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому
регулированию и метрологии
от 1 декабря 2025 г. № 1597-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
УСЛОВИЯ ИСПЫТАНИЙ ВЕРТИКАЛЬНО-ПРОТЯЖНЫХ СТАНКОВ
ДЛЯ НАРУЖНОГО ПРОТЯГИВАНИЯ
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 «Станки»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. № 1597-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 6481:2019 «Условия испытаний вертикально-протяжных станков для наружного протягивания. Проверка точности» (ISO 6481:2019 «Test conditions for vertical surface type broaching machines — Testing of accuracy», IDT).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Целью настоящего стандарта является предоставление как можно более широкой и полной информации об испытаниях вертикально-протяжных станков для наружного протягивания, которые могут проводиться для сравнительной оценки, приемки, технического обслуживания или любых других целей.
Настоящий стандарт также устанавливает допуски для результатов испытаний, соответствующие вертикальным протяжным станкам для наружного протягивания общего назначения и нормальной точности.
1 Область применения
Настоящий стандарт совместно с ИСО 230-1 устанавливает требования к геометрическим испытаниям протяжных станков для наружного протягивания с вертикальной осью Z, обеспечивающей главное движение резания.
В стандарте также установлены применимые допуски, соответствующие вышеупомянутым испытаниям для вертикально-протяжных станков для наружного протягивания нормальной точности.
В настоящем стандарте объясняются различные концепции или конфигурации и общие характеристики вертикально-протяжных станков для наружного протягивания. В нем также приведена соответствующая терминология и обозначение осей.
Настоящий стандарт распространяется только на проверки геометрической точности протяжного станка.
Настоящий стандарт не применяется ни к испытаниям при работе станка (вибрации, посторонний шум, скачкообразное движение компонентов станка и т.д.), ни для проверки характеристик станка (таких, как скорости, подачи и т.д.), которые выполняются до начала испытаний на точность.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:2012, Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or quasi-static conditions (Нормы и правила испытаний металлорежущих станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях)
3 Термины и определения
В настоящем стандарте применены термины по ИСО 230-1, а также следующие термины с соответствующими определениями.
ИСО и МЭК поддерживают терминологические базы данных, используемые в целях стандартизации, по следующим адресам:
- платформа онлайн-просмотра ИСО: доступна по адресу https://www.iso.org/obp;
- Электропедия МЭК: доступна по адресу https://www.electropedia.org.
3.1 операция протягивания поверхности (surface broaching operation): Процесс обработки, при котором протяжка перемещается по наружной поверхности для удаления материала путем прямолинейного резания.
Примечание — Главное движение резания — поступательное перемещение протяжки относительно невращающихся заготовок, при котором энергия резания передается при движении протяжки или заготовки.
3.2 протяжка (broach): Режущий инструмент, имеющий множество режущих лезвий, размеры которых последовательно увеличиваются.
3.3 протяжной станок (broaching machine): Станок, на котором выполняется операция протяжки.
3.4 вертикально-протяжной станок для наружного протягивания (vertical surface type broaching machine): Вертикально-протяжной станок, в котором протяжка перемещается по наружной поверхности заготовки для удаления материала.
Примечание - Под вертикально-протяжным станком понимается протяжной станок, главная режущая ось которого (ось Z) расположена вертикально.
4 Терминология и обозначение осей
См. рисунок 1.
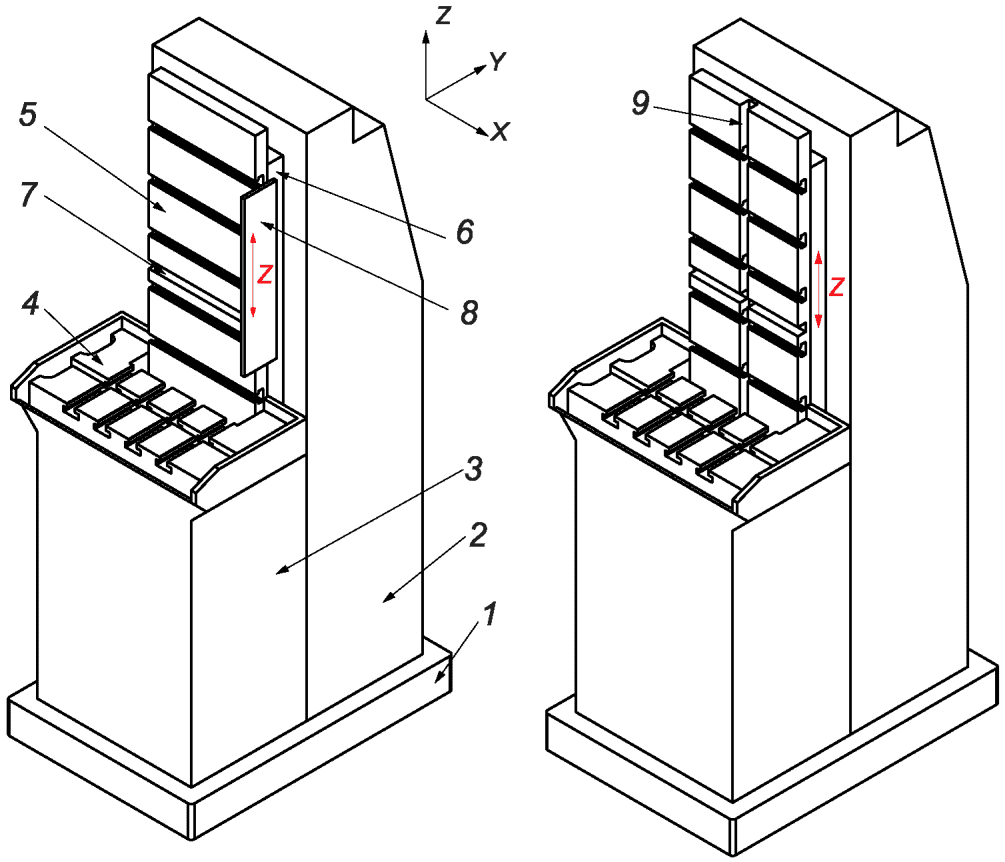
Примечание — Для языков, отличных от официальных языков ИСО, см. таблицу А.1.
Примечание - Станки оснащены либо упорной планкой (позиция 8), либо вертикальной шпоночной канавкой (позиция 9).
5 Общие положения
5.1 Единицы измерения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах, а угловые размеры — в градусах. Угловые отклонения и соответствующие им допуски выражаются в основном в пропорциях. Однако в некоторых случаях для большей ясности допускается использовать микрорадианы или угловые секунды. Для преобразования единиц измерения угловых отклонений или допусков следует использовать формулу
5.2 Ссылка на стандарты серии ИСО 230
При применении настоящего стандарта следует учитывать требования ИСО 230-1, особенно при монтаже и выравнивании станка перед испытаниями, прогревании подвижных узлов, описании методов измерения и рекомендуемой точности испытательного оборудования.
В тех случаях, когда испытание проводят в соответствии со спецификациями ИСО 230-1, в графе «Примечания» для описанных ниже испытаний инструкции приводят ссылку на соответствующий раздел ИСО 230-1:2012.
5.3 Последовательность проведения испытаний
Последовательность испытаний, представленная в настоящем стандарте, не определяет практический порядок проведения испытаний. В целях облегчения монтажа приборов или калибровки испытания возможно проводить в любом порядке.
5.4 Необходимые испытания
До проведения испытаний на вертикально-протяжном станке для наружного протягивания необходимо установить станок по уровню в соответствии с рекомендациями производителя/поставщика (см. ИСО 230-1:2012, 6.1.2).
При испытаниях станка не всегда необходимо или возможно проводить все испытания, описанные в настоящем стандарте. Если необходимо провести приемочные испытания, то по согласованию с производителем/поставщиком пользователь должен выбрать те испытания, которые относятся к интересующим его компонентам и/или характеристикам станка. Эти испытания должны быть четко определены при заказе станка. Простая ссылка на настоящий стандарт для проведения приемочных испытаний, без указания того, какие испытания должны быть проведены, и без согласования соответствующих расходов, не может считаться обязательной для любой из сторон договора.
5.5 Допуски и минимальный допуск
В настоящем стандарте все значения допусков (см. ИСО 230-1:2012, 4.1) являются рекомендованными. Если они используются для целей приемки, между пользователем и производителем/поставщиком могут быть согласованы другие значения. Требуемые/согласованные значения допусков должны быть четко указаны при заказе станка.
При установлении допуска на измеряемую величину, отличного от указанного в настоящем стандарте (см. ИСО 230-1:2012, 4.1.2), следует учитывать, что значение допуска должно составлять не менее 0,010 мм.
5.6 Средства измерений
Средства измерения, указанные в описанных ниже испытаниях, приведены только в качестве примера. Допускается применение других приборов, способных измерять те же величины и имеющих такую же или меньшую погрешность. Следует ссылаться на ИСО 230-1:2012, раздел 5, где указана связь между погрешностями измерений и допусками.
Термин «индикатор часового типа» может означать не только контрольный циферблатный индикатор (DTI), но и любые типы датчиков линейных перемещений, такие как аналоговые или цифровые циферблатные индикаторы, линейные переменные дифференциальные трансформаторы (LVDTs), измерители линейных перемещений или бесконтактные датчики, когда это применимо к соответствующему испытанию (см. ИСО 230-1:2012, раздел 4).
Аналогично термин «поверочная линейка» может означать любой тип эталонного образца прямолинейности, такого как гранитная, керамическая, стальная или чугунная линейка, одна из сторон угольника, одна из образующих цилиндрического эталона угольника, любая прямая эталонного бруска или специальный образец, изготовленный для установки в Т-образные пазы или другие эталоны.
Точно также термин «угольник» может означать любой тип эталонного образца прямоугольности, такого как гранитный, керамический, стальной или чугунный угольник, цилиндрический угольник, эталонный брусок или специальный образец-эталон.
5.7 Схемы
Для простоты восприятия схемы, приведенные в настоящем стандарте, иллюстрируют только один тип станка.
5.8 Оси, не используемые при испытаниях
При выполнении некоторых геометрических испытаний на одной оси перемещения положение других осей, не используемых при испытаниях, может повлиять на результаты. Поэтому положения этих осей, а также смещения со стороны инструмента и со стороны заготовки необходимо указывать в протоколе испытаний.
6 Испытания проверки геометрической точности
| Объект | G1 | |
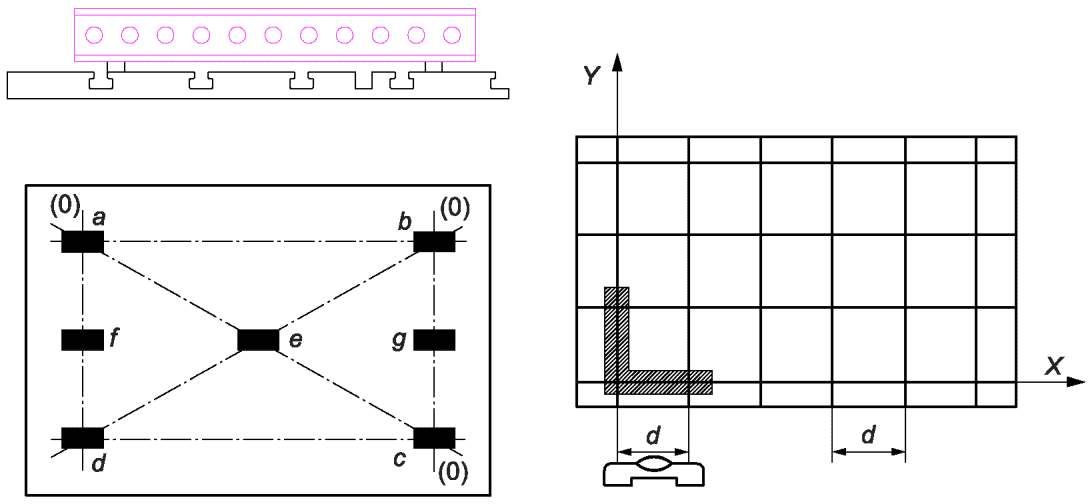
| Проверка плоскостности стола. | ||
| Схема | ||
| Метод A с помощью поверочной линейки и набора концевых мер | Метод B по прецизионному уровню | |
 | ||
| Допуск | ||
| 0,040 на длине измерения до 1000. | ||
| Измеренное отклонение | ||
| Средства измерений | ||
| Метод A: поверочная линейка и концевые меры; или метод B: прецизионный уровень или оптические приборы. | ||
| Замечания и ссылки на ИСО 230-1:2012, 12.2.3.1, 12.2.4 и 12.2.5 | ||
| Измерение плоскостности с помощью поверочной линейки и набора концевых мер (метод A) см. в ИСО 230-1:2012, 12.2.3.1. Для проведения испытания с помощью прецизионного уровня или оптических приборов (метод B) измерения должны проводиться в нескольких точках, расположенных на равном расстоянии друг от друга d. Более подробная информация и интерпретация полученных результатов приведены в ИСО 230-1:2012, 12.2.4 и 12.2.5, для прецизионного уровня и оптических приборов соответственно. | ||
| Объект | G5 | |
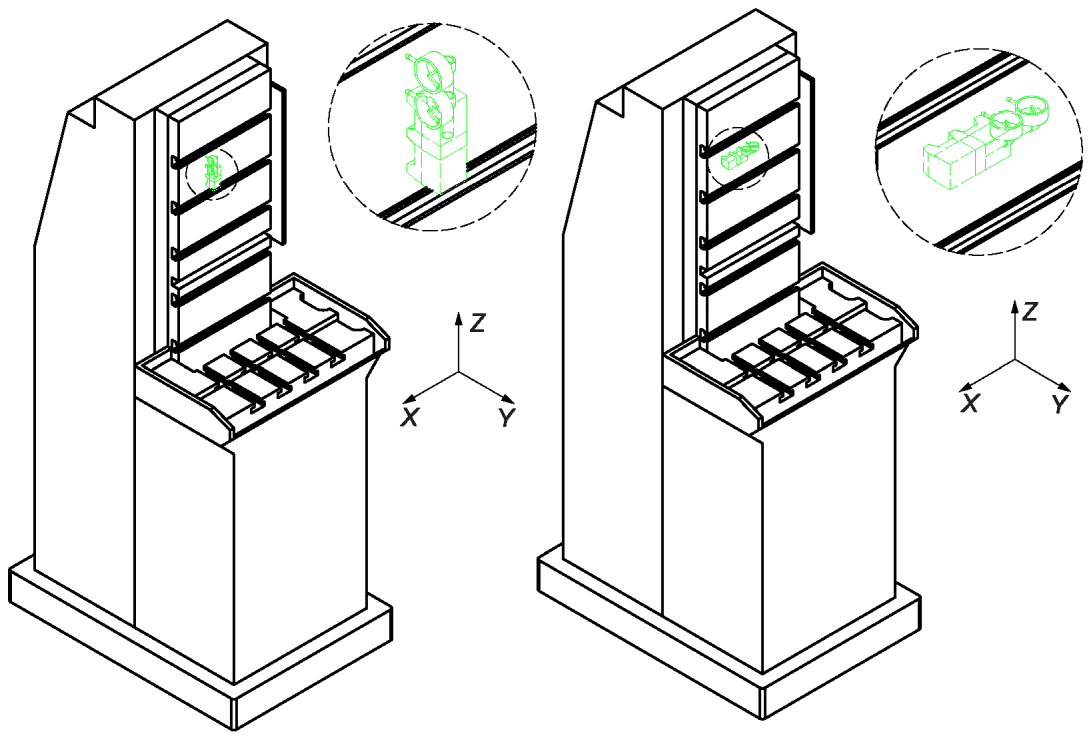
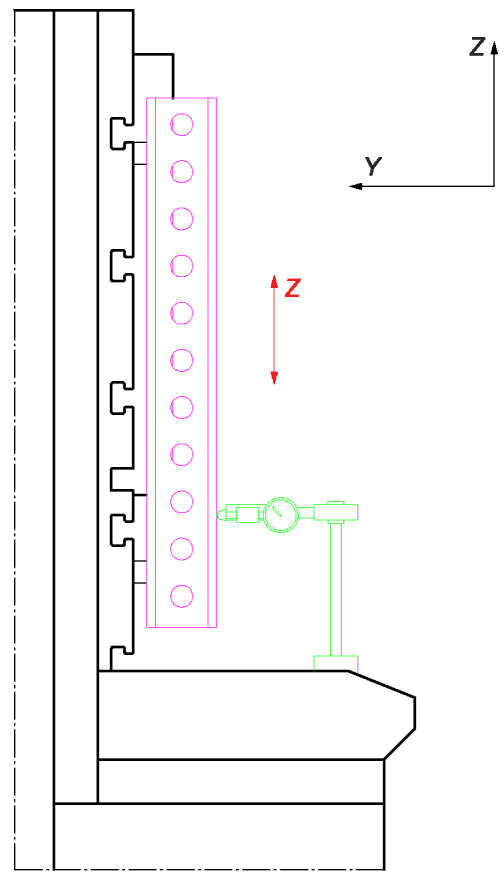
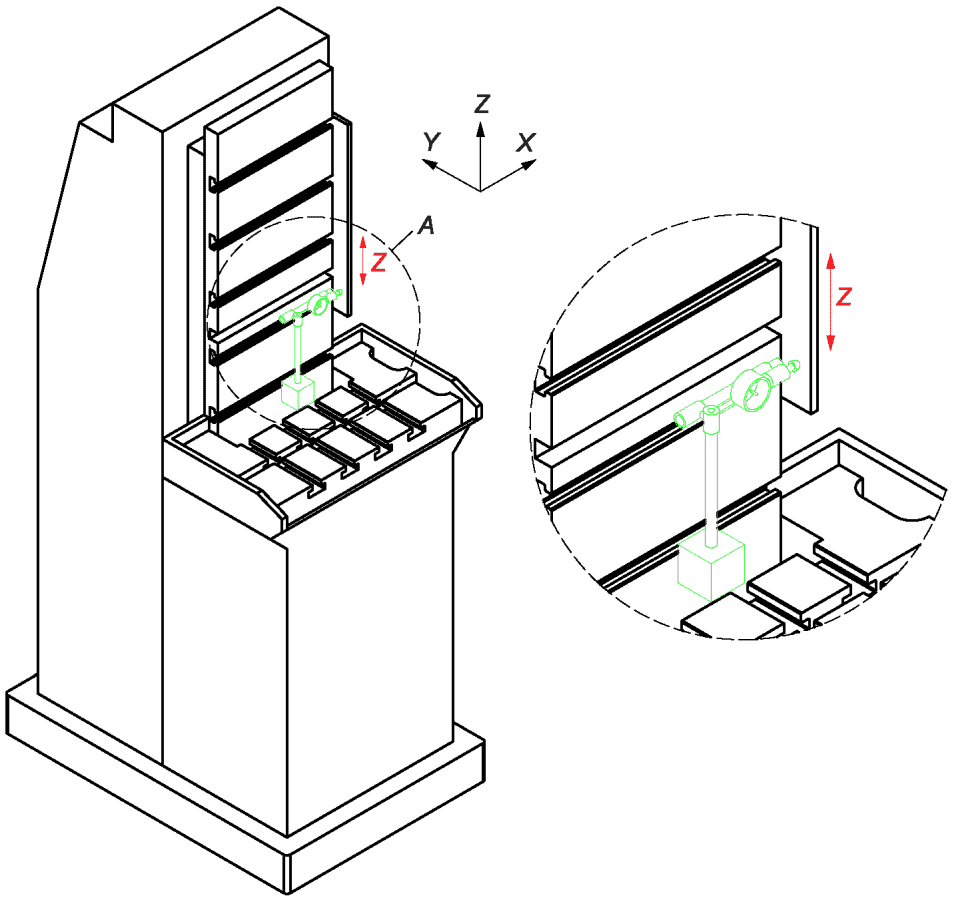
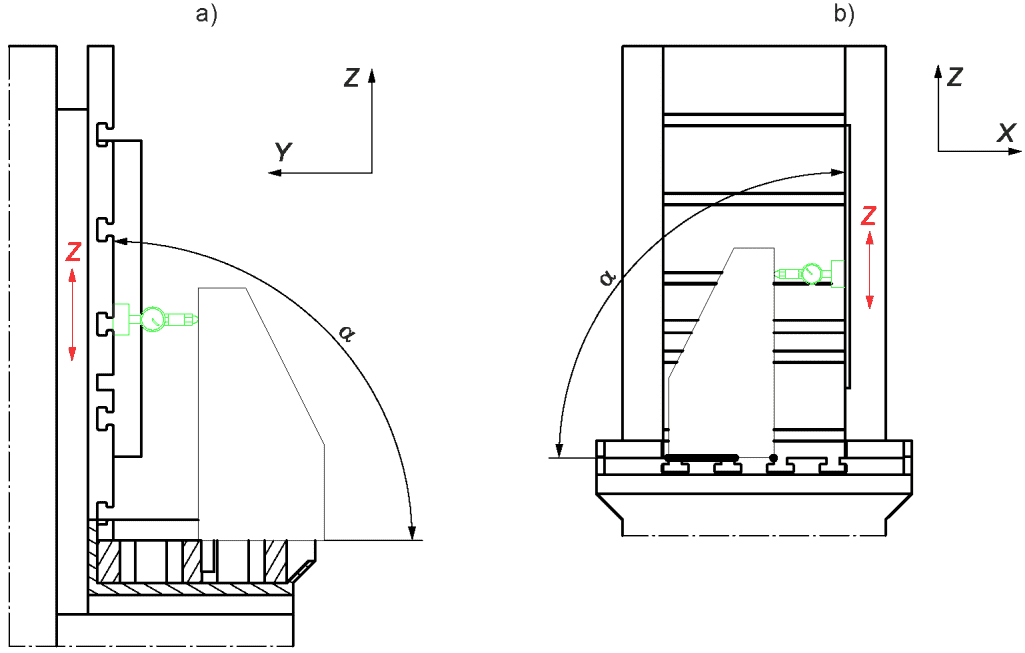
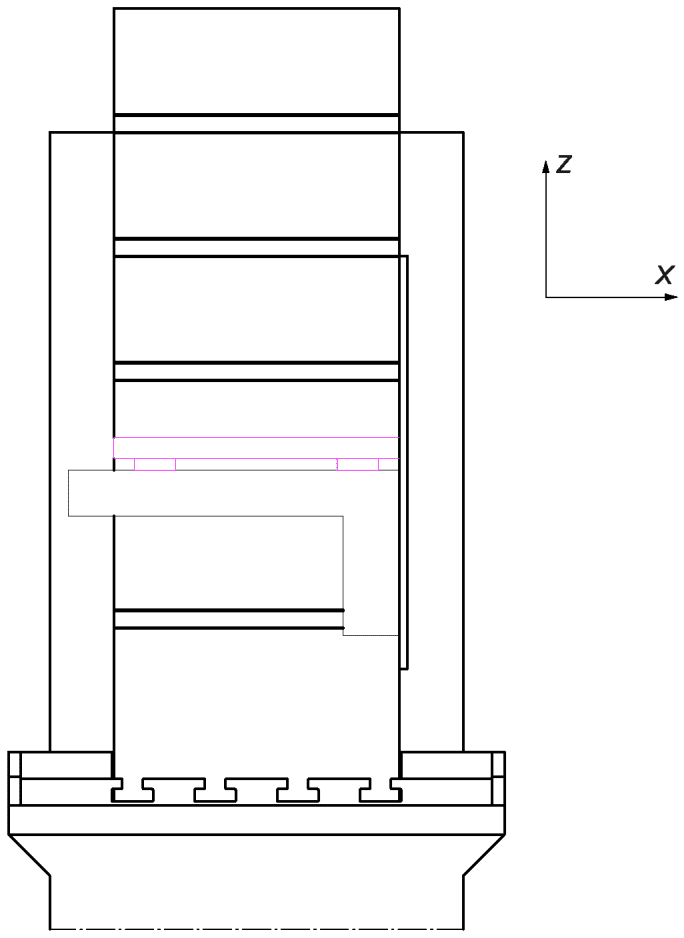
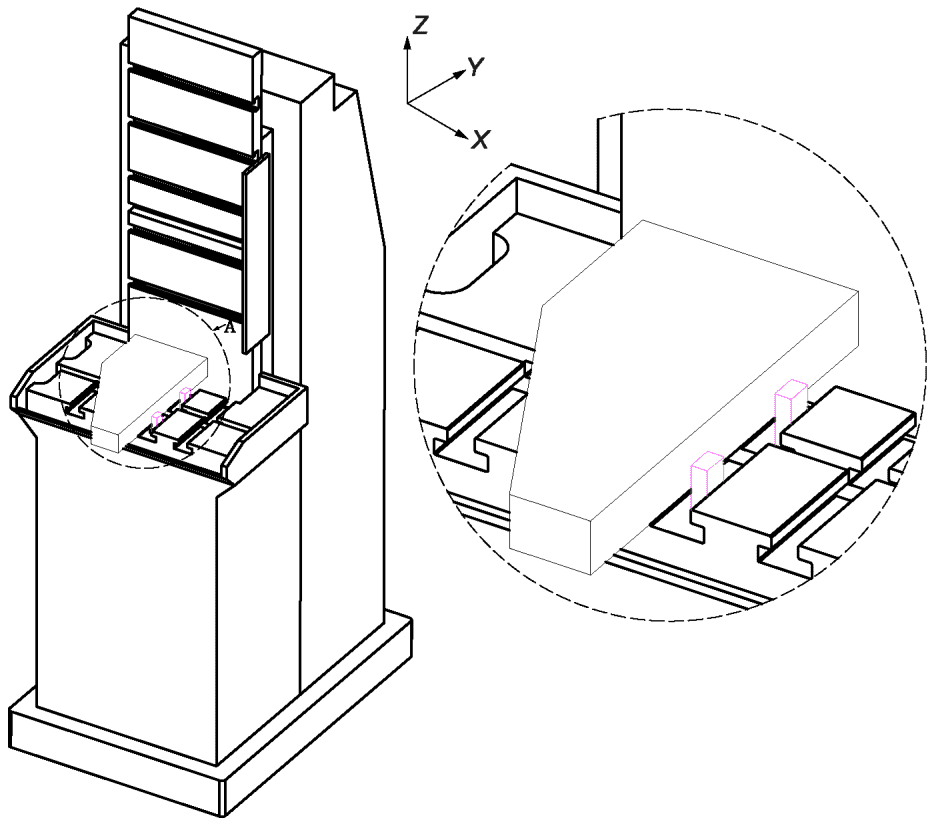
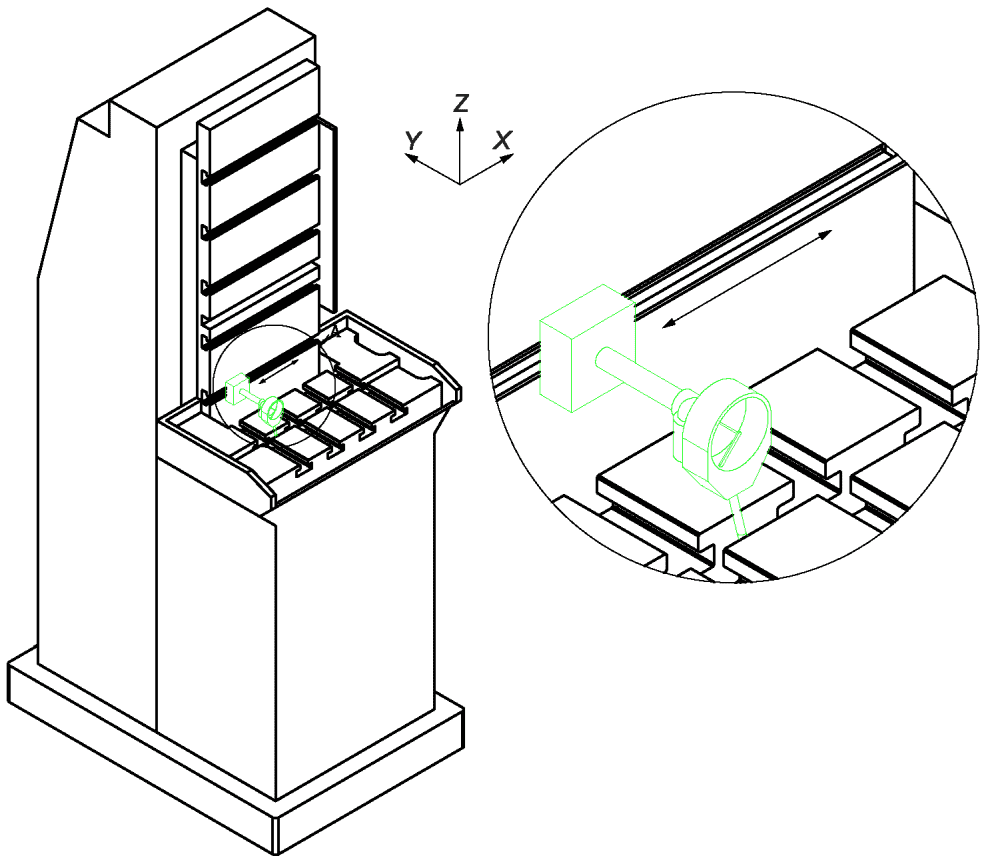
| Проверка перпендикулярности перемещения патрона/упорной планки (ось Z) относительно стола: a) в продольном направлении (по оси Y); b) в поперечном направлении (по оси X). | ||
| Схема | ||
 | ||
| Допуск | ||
| Для a) и b) Значение \alpha должно быть меньше 90°. | 0,040/300 (0,135/1000) или 27» | |
| Измеренное отклонение | ||
| a) | ||
| b) | ||
| Средства измерений | ||
| Угольник и индикатор часового типа. | ||
| Замечания и ссылки на ИСО 230-1:2012, 12.4.5 | ||
| Для a) Закрепляют угольник на столе так, чтобы одна измерительная сторона угольника была ориентирована по направлению Y. Устанавливают стойку индикатора на патрон. Закрепляют индикатор так, чтобы наконечник измерительного стержня был ориентирован по направлению Y и касался угольника. Перемещают патрон (по оси Z) с прикрепленным к нему индикатором вдоль угольника. Записывают отклонения стрелки индикатора в первом и последнем положении оси Z. Отклонение от перпендикулярности — это разность между показаниями в верхней и нижней частях угольника, разделенная на заданный ход оси Z в этих положениях. Для b) Закрепляют угольник на столе так, чтобы одна измерительная сторона угольника была ориентирована по направлению X. Устанавливают основание индикатора на упорную планку. Закрепляют индикатор так, чтобы его наконечник, ориентированный по оси X, касался угольника. Перемещают упорную планку (по оси Z) с прикрепленным циферблатным индикатором вдоль угольника. Записывают отклонения циферблатного индикатора, а также первое и последнее положения оси Z. Отклонение от перпендикулярности — это разность между показаниями в верхней и нижней частях угольника, разделенная на заданный ход оси Z в этих положениях. | ||
7 Испытания при механической обработке
В связи с разнообразием форм деталей, изготавливаемых на вертикально-протяжных станках для наружного протягивания, в настоящем стандарте не представлены практические испытания с конкретными деталями.
Если пользователь просит провести испытание в процессе механической обработки, условия этого испытания должны быть описаны в соглашении с производителем. В соглашении и окончательном протоколе испытания должна быть указана информация:
См. таблицу А.1.
Термины на языках, не являющихся официальными языками ИСО,
для рисунка 1


| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 230-1:2012 | IDT | ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях» <1> |
| Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||
<1> Действует также ГОСТ Р ИСО 230-1-2010 «Испытания станков. Часть 1. Методы измерения геометрических параметров», идентичный ISO 230-1:1996.
БИБЛИОГРАФИЯ
| УДК 621.9:006.354 | ОКС 25.080.30 |
| Ключевые слова: вертикально-протяжные станки, наружное протягивание, проверка точности | |