ГОСТ Р ИСО 3686-1-2025. Национальный стандарт Российской Федерации. Условия испытаний высокоточных револьверных и одношпиндельных координатно-сверлильных и расточных станков со столом постоянной высоты и с вертикальным шпинделем. Проверка точности. Часть 1. Станки с одной стойкой
Актуально на 07.11.2026.
Как цитировать: "ГОСТ Р ИСО 3686-1-2025. Национальный стандарт Российской Федерации. Условия испытаний высокоточных револьверных и одношпиндельных координатно-сверлильных и расточных станков со столом постоянной высоты и с вертикальным шпинделем. Проверка точности. Часть 1. Станки с одной стойкой". ГОСТ Р ИСО 3686-1-2025. https://bukva.ai/docs/standart-gost-r-iso-3686-1-2025
(утв. и введен в действие Приказом Росстандарта от 27.11.2025 № 1555-ст)
Примечание
Документ введен в действие с 01.05.2026.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 27 ноября 2025 г. № 1555-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
УСЛОВИЯ ИСПЫТАНИЙ ВЫСОКОТОЧНЫХ РЕВОЛЬВЕРНЫХ
И ОДНОШПИНДЕЛЬНЫХ КООРДИНАТНО-СВЕРЛИЛЬНЫХ
И РАСТОЧНЫХ СТАНКОВ СО СТОЛОМ ПОСТОЯННОЙ ВЫСОТЫ
И С ВЕРТИКАЛЬНЫМ ШПИНДЕЛЕМ
Test conditions for high accuracy turret and single spindle
coordinate drilling and boring machines with table of fixed
height with vertical spindle. Testing of the accuracy.
Part 1. Single column type machines
25.080.40
1 мая 2026 года
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 «Станки»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 27 ноября 2025 г. № 1555-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 3686-1:2000 «Условия испытаний высокоточных револьверных и одношпиндельных координатно-сверлильных и расточных станков со столом постоянной высоты и с вертикальным шпинделем. Проверка точности. Часть 1. Станки с одной стойкой» (ISO 3686-1:2000 «Test conditions for high accuracy turret and single spindle coordinate drilling and boring machines with table of fixed height with vertical spindle — Testing of the accuracy — Part 1: Single column type machines», IDT).
Международный стандарт разработан подкомитетом ПК 2 «Условия испытаний металлорежущих станков» Технического комитета по стандартизации ИСО/ТК 39 «Станки».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
ИСО 3686-1 совместно с ИСО 3686-2 подготовлены взамен ИСО 3686:1976, который был пересмотрен.
ИСО 3686 состоит из следующих частей под общим наименованием «Условия испытания высокоточных револьверных и одношпиндельных координатно-сверлильных и расточных станков со столом постоянной высоты и с вертикальным шпинделем. Проверка точности»:
Настоящий стандарт совместно с ИСО 230-1 устанавливает требования к испытаниям по проверке геометрической точности и к испытаниям при механической обработке одностоечных координатно-сверлильных и расточных станков с вертикальным шпинделем. Настоящий стандарт также устанавливает соответствующие допуски для описанных выше испытаний.
Также на данных станках, кроме операций сверления и расточки, допускается проведение простых фрезерных операций. Настоящий стандарт не распространяется на координатно-расточные станки и обрабатывающие центры.
В настоящем стандарте рассматриваются только вопросы проверки точности станка. Настоящий стандарт не применяется ни к испытаниям при работе станка (вибрации, ненормальные шумы, скачкообразные движения компонентов станка и т.д.), ни к характеристикам станка (скорости, подачи и т.д.), которые проверяют до начала испытания точности.
В настоящем стандарте приведена терминология, используемая при описании основных компонентов станка и обозначение осей в соответствии с ИСО 841.
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:1996 <1>, Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Нормы и правила испытаний металлорежущих станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
<1> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требования настоящего стандарта, приведенного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
3 Терминология и обозначение осей
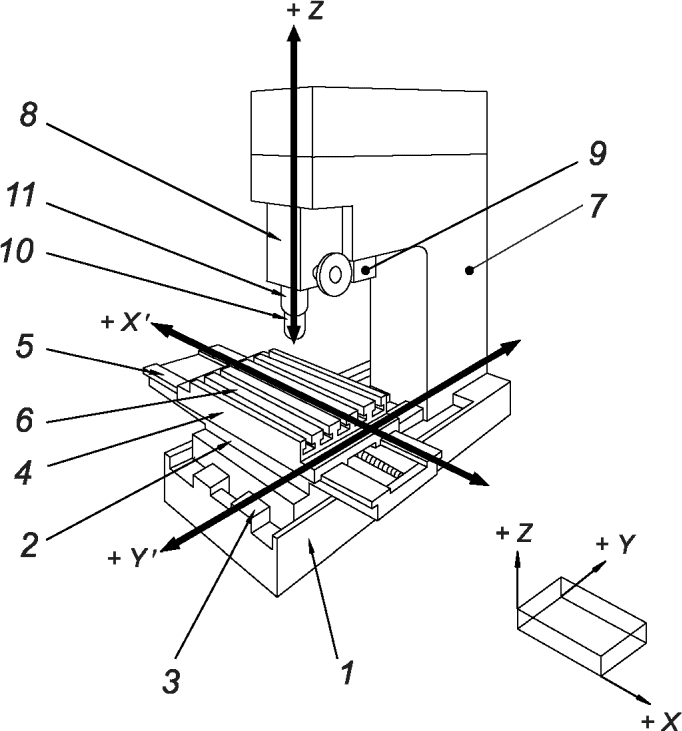
4.1 Единицы измерения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах; угловые размеры — в градусах, а угловые отклонения и соответствующие допуски — в пропорциях, но в некоторых случаях для большей ясности допускается использовать микрорадианы и угловые секунды. Необходимо учитывать эквивалентность следующего выражения:
4.2 Требование ИСО 230-1
При применении настоящего стандарта следует учитывать положения ИСО 230-1, в том числе при монтаже станка перед испытанием, прогревании шпиндельного и других движущихся компонентов, описании методов измерения и рекомендуемой точности испытательного оборудования.
В блоке испытаний «Наблюдения» в разделах 5 и 6 после инструкций приведена ссылка на соответствующие разделы ИСО 230-1 в случаях, когда проводимое испытание соответствует техническим требованиям ИСО 230-1.
4.3 Последовательность проведения испытаний
Последовательность испытаний, представленная в настоящем стандарте, не определяет практический порядок проведения испытаний. Для упрощения установки средств измерений или калибров испытания допускается проводить в любом порядке.
4.4 Проводимые испытания
При испытаниях станка не всегда требуется или возможно проводить все испытания, описанные в настоящем стандарте. Если необходимо провести приемочные испытания, то пользователь должен выбрать (по соглашению с поставщиком/изготовителем) те испытания, которые относятся к интересующим его компонентам и/или характеристикам станка. Данные испытания должны быть четко определены при заказе станка.
Следует отметить, что для сверлильных станков с револьверной головкой все испытания по проверке геометрических параметров, касающиеся вращения шпинделя, т.е. испытания G9, G10, G11 и G12, необходимо выполнять для всех шпинделей.
4.5 Средства измерений
Средства измерений, указанные в испытаниях, описанных в разделах 5 и 6, приведены в качестве примеров. Допускается применение других приборов, измеряющих такие же параметры и имеющих как минимум такую же точность. Индикаторы часового типа должны иметь разрешающую способность 0,001 мм.
4.6 Минимальное допустимое отклонение
Если допуск при испытании геометрических параметров установлен на длину измерения, отличную от допуска в настоящем стандарте (см. ИСО 230-1:1996, 2.311), то необходимо учитывать, что минимальное значение допуска равно 0,005 мм.
4.7 Испытания при механической обработке
Испытания станка проводят в режиме чистовой обработки. Черновую обработку следует избегать, поскольку при ней возникают значительные силы резания.
5.1 Линейные оси
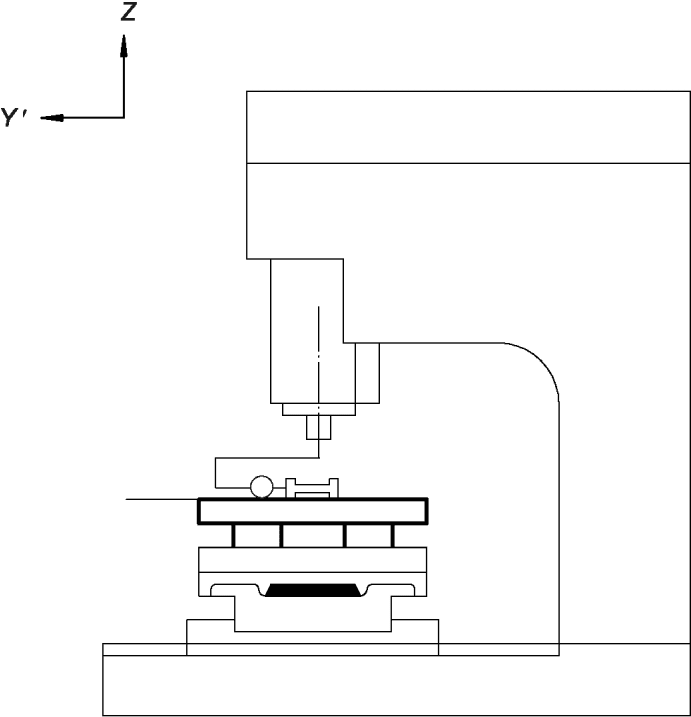
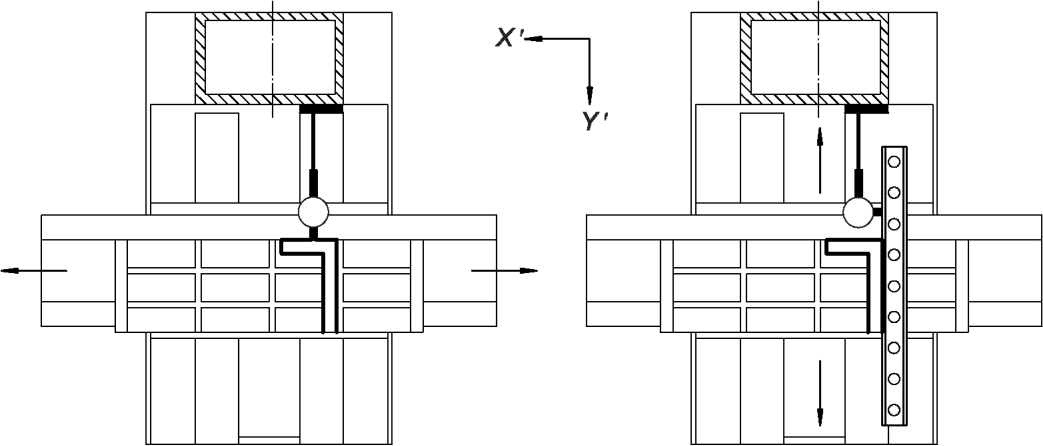
| Объект | G3 | |
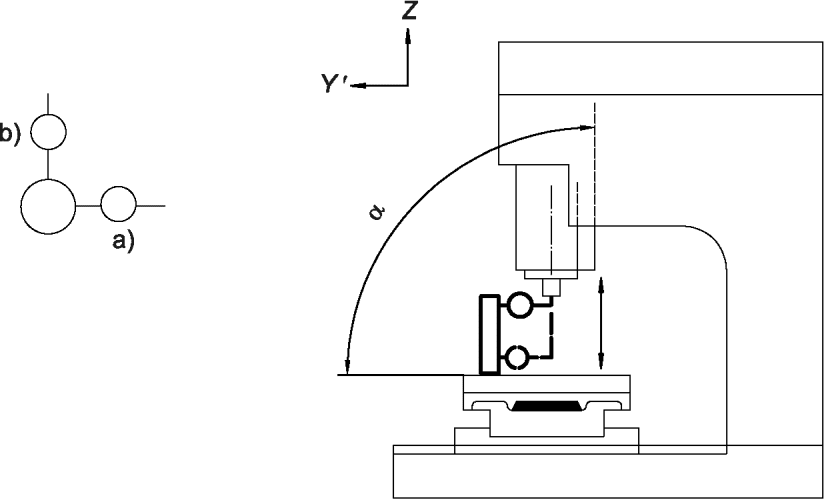
| Проверка перпендикулярности между поверхностью стола и вертикальным перемещением гильзы шпинделя (ось Z): a) в вертикальной плоскости YZ симметрии станка; b) в плоскости ZX, перпендикулярной к вертикальной плоскости симметрии станка. | ||
| Схема | ||
 | ||
| Допуск | Измеренное отклонение | |
| a) 0,015 на любой длине измерения из 300 при \alpha \leq 90^{\circ} | a) | |
| b) 0,015 на любой длине измерения из 300 | b) | |
| Средства измерений | ||
| Индикатор часового типа и угольник. | ||
| Замечания и ссылки на ИСО 230-1:1996 5.522.2 | ||
| Стол закреплен в центральном положении. Закреплены шпиндельная бабка и суппорт шпиндельной бабки. | ||
| Объект | G4 | ||
| Проверка перпендикулярности между поверхностью стола и вертикальным перемещением шпиндельной или револьверной головки: a) в вертикальной плоскости YZ симметрии станка; b) в плоскости ZX, перпендикулярной вертикальной плоскости симметрии станка. | |||
| Схема | |||
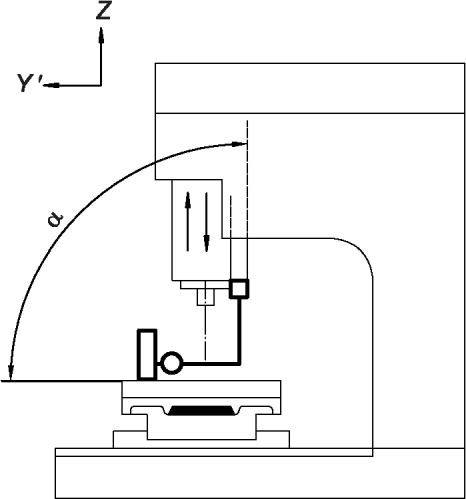 | 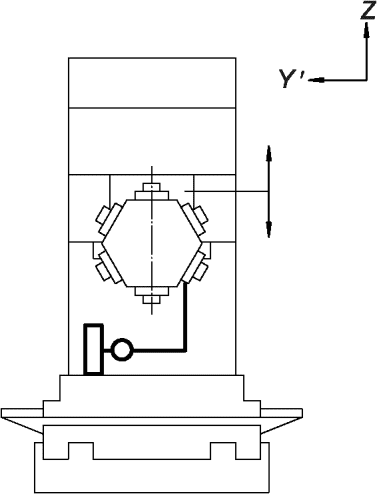 | ||
| a) | b) | ||
| Допуск | Измеренное отклонение | ||
| a) 0,015 на любой длине измерения из 300 при \alpha \leq 90^{\circ} | a) | ||
| b) 0,015 на любой длине измерения из 300 | b) | ||
| Средства измерений | |||
| Индикатор часового типа и цилиндрический угольник. | |||
| Замечания и ссылки на ИСО 230-1:1996 5.522.2 | |||
| Стол закреплен в центральном положении. Поперечные салазки закреплены. | |||
5.2 Стол
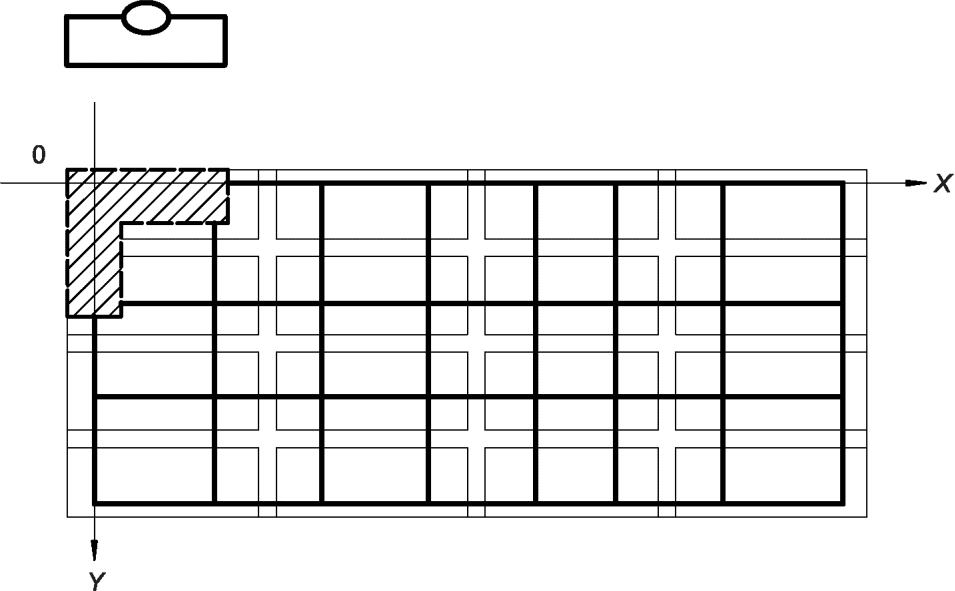
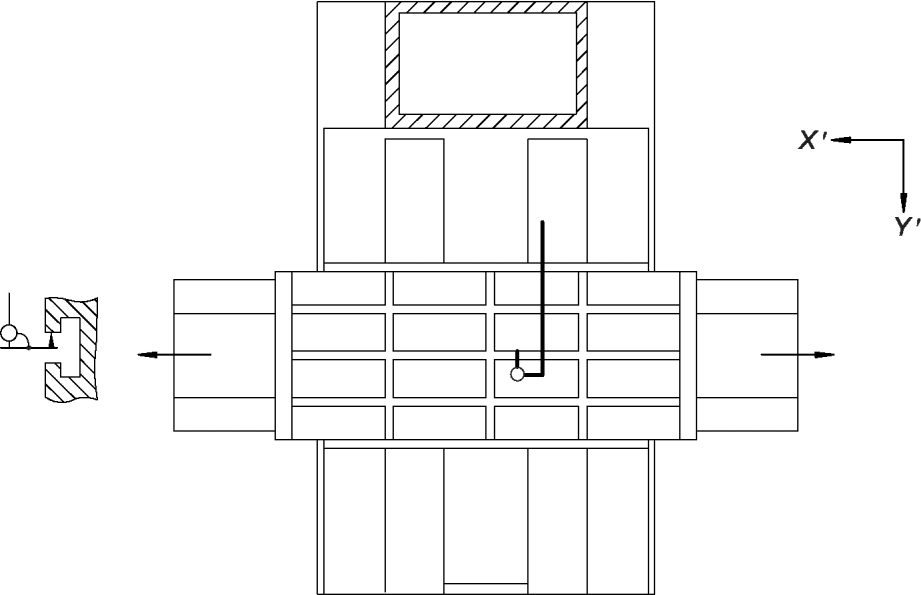
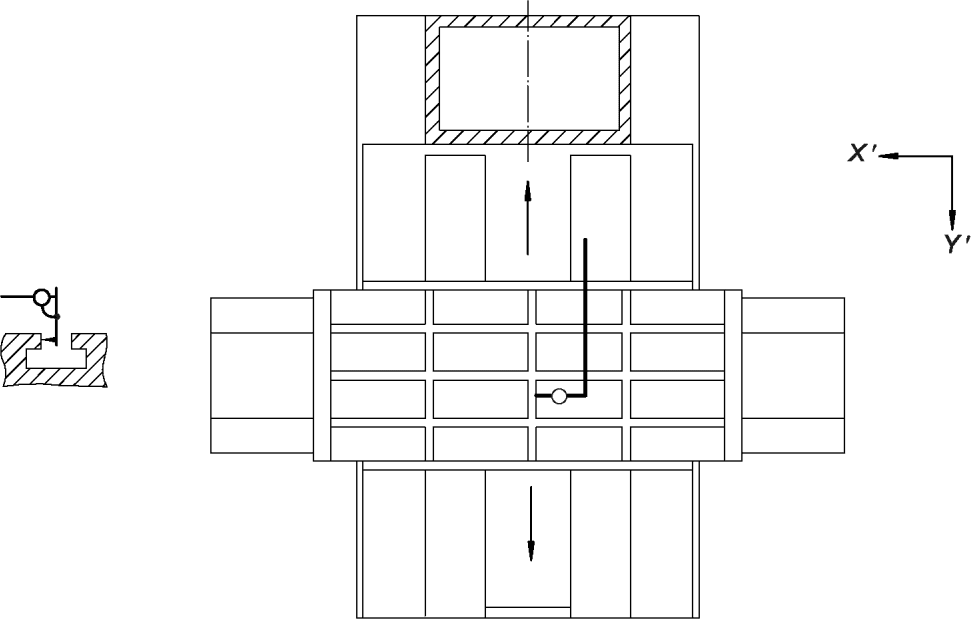
| Объект | G6 | ||
| Проверка параллельности поверхности стола: a) поперечному перемещению салазок (ось Y); b) продольному перемещению стола (ось X). | |||
| Схема | |||
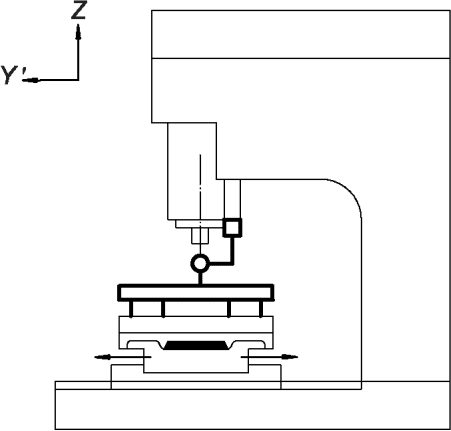 | 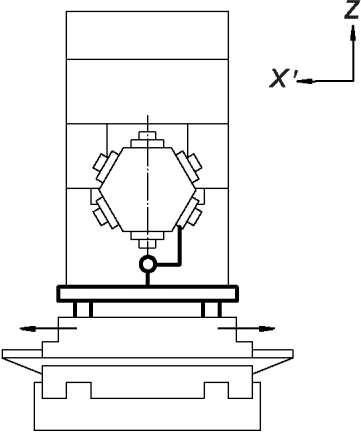 | ||
| a) | b) | ||
| Допуск | Измеренное отклонение | ||
| Для a) и b) | a) | ||
| 0,015 на любой длине измерения из 300. Максимально допустимое отклонение: 0,03 | b) | ||
| Средства измерений | |||
| Поверочная линейка и индикатор часового типа. | |||
| Замечания и ссылки на ИСО 230-1:1996 5.422.21 | |||
| Если шпиндель может быть закреплен, то на нем допускается устанавливать индикатор часового типа. Если шпиндель невозможно закрепить, то индикатор часового типа следует устанавливать на шпиндельную бабку станка при заблокированной оси Z. Наконечник индикатора часового типа должен помещаться приблизительно по оси шпинделя. Закрепляют шпиндельную бабку. a) Закрепляют стол (ось X); b) Закрепляют салазки (ось Y). Измерения допускается проводить по поверочной линейке, лежащей параллельно поверхности стола. Если длина стола более 1000 мм, контроль выполняют, последовательно передвигая поверочную линейку. | |||
5.3 Шпиндель
| Объект | G9 | |
| Проверка радиального биения внутреннего конуса шпинделя: a) рядом с передним концом шпинделя; b) на расстоянии 300 мм от переднего конца шпинделя. | ||
| Схема | ||
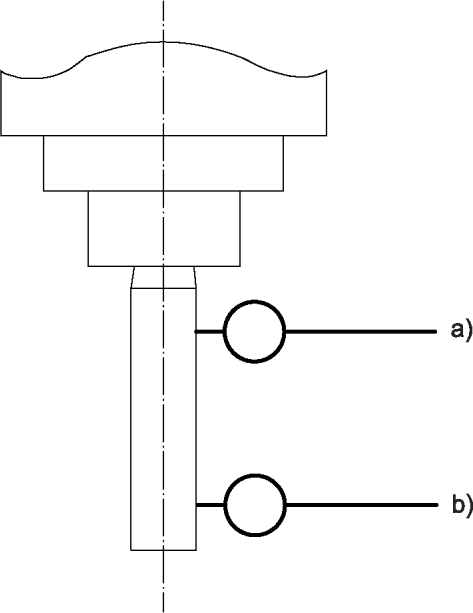 | ||
| Допуск | Измеренное отклонение | |
| a) 0,01 | a) | |
| b) 0,02 | b) | |
| Средства измерений | ||
| Индикатор часового типа, контрольная оправка. | ||
| Замечания и ссылки на ИСО 230-1:1996 5.612.3 | ||
| Для сверлильных станков с револьверной головкой проверку необходимо повторить для всех шпинделей. | ||
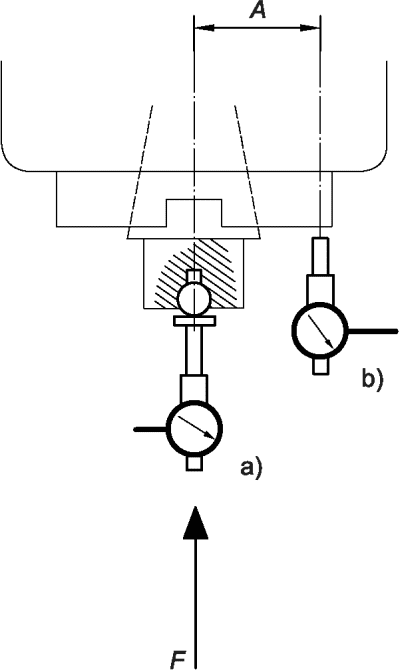
| Объект | G10 | |
| Проверка: a) периодического осевого сдвига; b) торцевого биения переднего конца шпинделя (включая периодический осевой сдвиг). | ||
| Схема | ||
 | ||
| Допуск | Измеренное отклонение | |
| a) 0,01 | a) | |
| b) 0,02 | b) | |
| Средства измерений | ||
| Индикатор часового типа. | ||
| Замечания и ссылки на ИСО 230-1:1996 | ||
| a) 5.622.1 и 5.622.2 При испытаниях a) и b) силу F, установленную поставщиком/изготовителем станка, необходимо прикладывать нажатием по направлению к корпусу. b) пункт 5.632 Расстояние A индикатора часового типа для испытания b) от оси шпинделя должно быть по возможности больше. Для сверлильных станков с револьверной головкой проверку необходимо повторить для всех шпинделей. | ||
| Объект | G11 | ||
| Проверка перпендикулярности между осью шпинделя и поверхностью стола: a) в вертикальной плоскости YZ симметрии станка; b) в плоскости ZX, перпендикулярной к вертикальной плоскости симметрии станка. | |||
| Схема | |||
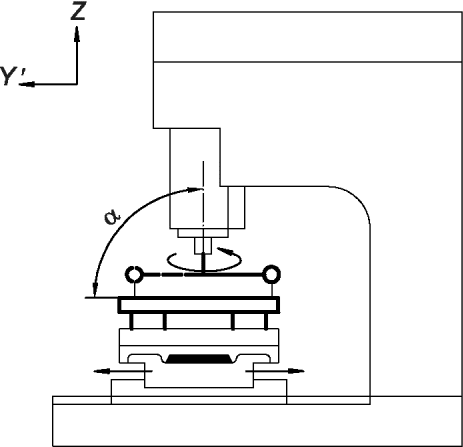 | 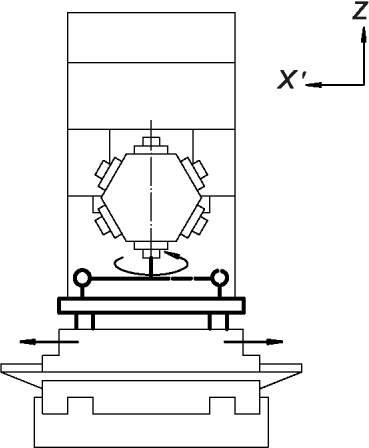 | ||
| a) | b) | ||
| Допуск | Измеренное отклонение | ||
| 1) Для одношпиндельных станков: | |||
| a) 0,015/300 a при \alpha \leq 90^{\circ} | a) | ||
| b) 0,015/300 a | b) | ||
| 2) Для револьверных станков: | |||
| a) 0,025/300 a при \alpha \leq 90^{\circ} | a) | ||
| b) 0,025/300 a -------------------------------- a Расстояние между двумя точками измерения. | b) | ||
| Средства измерений | |||
| Индикатор часового типа, поверочная линейка или концевые меры длины. | |||
| Замечания и ссылки на ИСО 230-1:1996 5.512.1 и 5.512.42 | |||
| Закрепляют шпиндельную бабку, стол и поперечные салазки. Для сверлильных станков с револьверной головкой проверку необходимо повторить для всех шпинделей в вертикальном положении. Проверку перпендикулярности одного шпинделя необходимо проводить, последовательно устанавливая шпиндельную бабку в нижнее, среднее и верхнее положение. | |||
5.4 Многошпиндельная револьверная головка
| Объект | G12 | |
| Проверка точности позиционирования осей внутренней поверхности базирования шпинделей, и проверка повторяемости такого позиционирования: a) в вертикальной плоскости ZX, перпендикулярной к вертикальной плоскости, проходящей через ось вращения револьверной головки; b) в вертикальной плоскости YZ, в которой находятся ось вращения револьверной головки и ось вращения шпинделя. | ||
| Схема | ||
a) 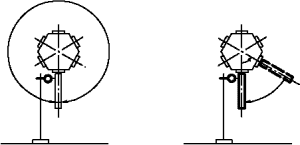 | ||
b) 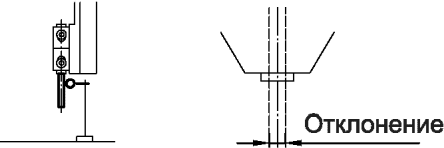 | ||
| Допуск | Измеренное отклонение | |
| Для a) и b) | a) | |
| 0,02 | b) | |
| Средства измерений | ||
| Индикатор часового типа и контрольная оправка. | ||
| Замечания и ссылки на ИСО 230-1:1996 5.412.1 и 6.4 | ||
| Для a) и b) опора индикатора часового типа должна устанавливаться так, чтобы наконечник находился по линии центров контрольной оправки и как можно ближе к переднему концу шпинделя. Индикатор часового типа должен быть отрегулирован на нулевое показание на контрольной оправке на эталонном шпинделе, находящемся в положении среднего радиального биения. Затем для a) передвигают поперечные салазки (ось Y) для того, чтобы убрать индикатор часового типа. Револьверную головку поворачивают на один полный оборот. Если невозможно сделать один полный поворот, револьверную головку поворачивают до возможного предела в одном направлении, а затем в противоположном направлении так, чтобы она вернулась в начальное положение. Затем револьверную головку необходимо повернуть, закрепить и наблюдать наличие отклонения. Затем револьверную головку следует повернуть в следующее положение, а контрольную оправку перенести из эталонного шпинделя. Аналогичным образом, но без повторной установки на ноль индикатора часового типа, шпиндель поворачивают до среднего значения радиального биения и наблюдают отклонение до и после совершения полного (или частичного) оборота револьверной головки. Повторяют для всех шпинделей: a) закрепляют стол (ось X); b) закрепляют салазки (ось Y). | ||
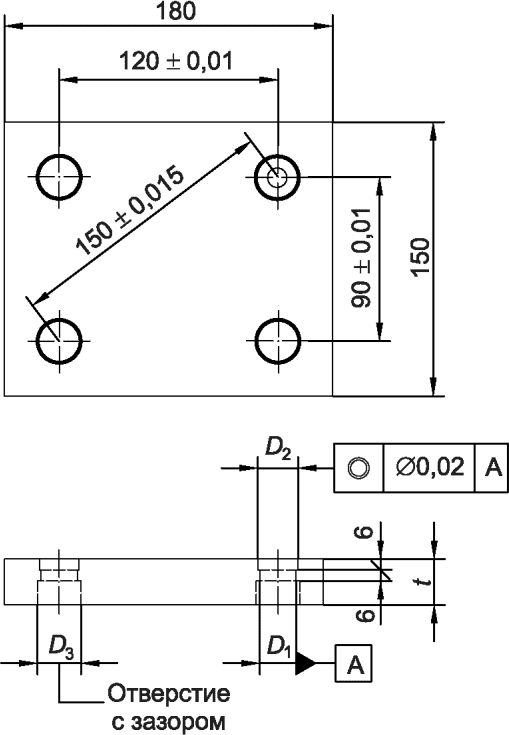
| Объект | M1 | |
| Проверка точности межцентрового расстояния и разницы в диаметре обработанных отверстий при чистовой обработке: a) точности межцентрового расстояния; b) разница в диаметре при измерении в направлении X и Y. | ||
 | Схема | |
| Заготовка: Сталь 180 x 150 x t рекомендуется t:25 Пример механической обработки: Четыре двухступенчатых отверстия, как показано на рисунке D1 = 19 — 21 D2 = 20 — 22 D3 > D2 > D1 Последовательность операций обработки: Сверление малого диаметра проводят после позиционирования по осям X и Y в положительном направлении. Сверление отверстия большего диаметра (верхнее отверстие) проводят после позиционирования в отрицательном направлении. Снимаемая величина радиального припуска не должна превышать 1 мм. | ||
| Допуск | Измеренное отклонение | |
| a) Точность межцентрового расстояния (для верхних и нижних) отверстий на 90 и 120: 0,02 на диагональ (150): 0,03 | a) | |
| b) Концентричность по направлениям осей X и Y: 0,02 | b) | |
| Средства измерений | ||
| Координатомер или оптическая измерительная машина. Приборы для измерения внутреннего диаметра, штифты и микрометр. | ||
| Замечания и ссылки на ИСО 230-1:1996 | ||
| Отверстия могут быть обработаны до или после установки заготовок на станок, но предпочтительна стабильная величина радиального припуска. Допускается использовать детали с предварительно просверленными отверстиями, при этом следует убедиться в равномерной величине припуска на операциях окончательной обработки. | ||
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 230-1:1996 | - | <*>, <1> |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. | ||
<1> Действует ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях», идентичный ISO 230-1:2012.