---
title: "\"ГОСТ Р ИСО 2773-2025. Национальный стандарт Российской Федерации. Условия испытаний вертикально-сверлильных станков колонного типа. Проверка точности\""
number: "ГОСТ Р ИСО 2773-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-iso-2773-2025"
---
## "ГОСТ Р ИСО 2773-2025. Национальный стандарт Российской Федерации. Условия испытаний вертикально-сверлильных станков колонного типа. Проверка точности"
# "ГОСТ Р ИСО 2773-2025. Национальный стандарт Российской Федерации. Условия испытаний вертикально-сверлильных станков колонного типа. Проверка точности"
(утв. и введен в действие Приказом Росстандарта от 17.10.2025 N 1232-ст)
> [!IMPORTANT]
> Документ [введен](#p100009) в действие с 01.01.2026.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 17 октября 2025 г. N 1232-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
**ПРОВЕРКА ТОЧНОСТИ**
**Test conditions for pillar type vertical drilling machines.**
**Testing of accuracy**
**(ISO 2773:2024, IDT)**
**ГОСТ Р ИСО 2773-2025**
**ОКС 25.080.40**
**Дата введения**
**1 января 2026 года**
### Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным образовательным учреждением высшего образования "Уфимский университет науки и технологий" (УУНиТ) и Федеральным государственным бюджетным учреждением "Российский институт стандартизации" (ФГБУ "Институт стандартизации") на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в [пункте 4](#p100014)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 "Станки"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 17 октября 2025 г. N 1232-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 2773:2024 "Условия испытаний вертикально-сверлильных станков колонного типа. Проверка точности" (ISO 2773:2024 "Test conditions for pillar type vertical drilling machines - Testing of accuracy", IDT).
Международный стандарт разработан подкомитетом SC 2 "Условия испытаний металлорежущих станков" Технического комитета ISO/TC 39 "Станки".
При применении настоящего стандарта рекомендуется использовать вместо ссылочных межгосударственных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в [приложении ДА](#p100163)
5 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
### Введение
Целью настоящего стандарта является стандартизация методов проверки точности вертикально-сверлильных станков колонного типа, включая геометрические испытания.
### 1 Область применения
Настоящий стандарт определяет с учетом положений ИСО 230-1 перечень и условия геометрических испытаний вертикально-сверлильных станков общего назначения и нормальной точности. Настоящий стандарт устанавливает применимые допуски, соответствующие вышеприведенным испытаниям.
Настоящий стандарт устанавливает только испытания станка на точность.
Настоящий стандарт не распространяется на проверку работы станка (вибрации, нарушение шума, прерывистое движение компонентов и т.д.) или на характеристики станка (такие как скорость и подача), которые проверяют перед испытанием на точность.
### 2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированной ссылки применяют только указанное издание ссылочного стандарта, для недатированной - последнее издание (включая все изменения)]:
ISO 230-1:2012, Test code for machine tools - Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Нормы и правила испытаний металлорежущих станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях)
### 3 Термины и определения
В настоящем стандарте применены термины по ИСО 230-1, а также следующие термины с соответствующими определениями.
Международные организации ИСО и МЭК поддерживают терминологические базы данных для использования в области стандартизации, доступные по следующим адресам:
- платформа онлайн-просмотра ИСО: https://www.iso.org/obp;
- Электропедия МЭК: http://www.electropedia.org/.
**3.1 сверлильный станок с ручным управлением (manual drilling machine): Сверлильный станок, в котором осевое поступательное движение режущего инструмента регулируется посредством приведения в действие маховика или рычага.**
**Примечание 1 - Маховик или рычаг могут включать в себя механизированную осевую подачу или механизированное незапрограммированное позиционирование шпинделя или заготовки.**
3.2 вертикально-сверлильный станок колонного типа с ручным управлением (pillar type vertical manual drilling machine): Сверлильный станок с ручным управлением [(3.1)](#p100033), в котором сверлильная головка и рабочий стол установлены в регулируемых положениях на вертикальной колонне.
### 4 Схема станка, обозначение осей и элементы конструкции станка
Схема станка, обозначение осей и элементы конструкции вертикально-сверлильного станка колонного типа с ручным управлением приведены на рисунке 1.
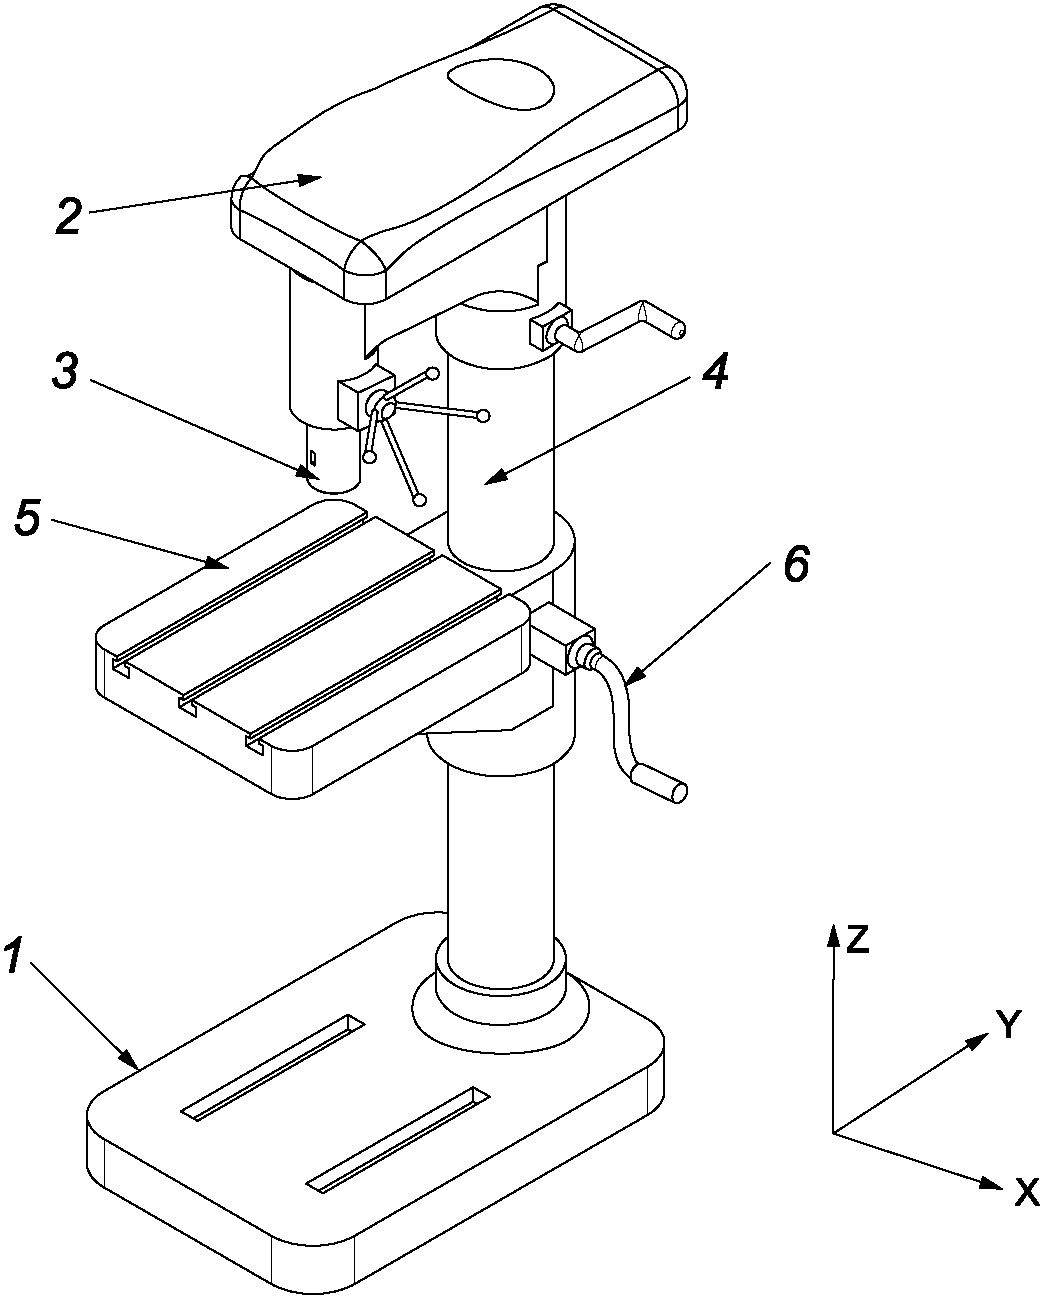
**1 - фундаментная плита; 2 - шпиндельная головка (ось Z2);**
**3 - шпиндель/пиноль (ось Z); 4 - колонна; 5 - стол (ось W);**
**6 - механизм регулировки высоты стола**
Рисунок 1 - Пример вертикально-сверлильного станка
колонного типа с ручным управлением
### 5 Общие требования
#### 5.1 Единицы измерения
В настоящем стандарте все линейные размеры и отклонения указаны в миллиметрах, мм; угловые размеры выражены в градусах, °, а угловые отклонения и соответствующие допуски - в соотношениях. В некоторых случаях для уточнения можно использовать микрорадианы, мкрад, или угловые секунды, ". Неизменно следует учитывать эквивалентность следующих выражений:
0,010/1000 = 10 мкрад ~= 2".
#### 5.2 Ссылки на ИСО 230-1, ИСО 230-7 и ISO/TR 230-11
При применении настоящего стандарта следует использовать нормы и правила по ИСО 230-1, особенно при установке станка перед испытанием, при прогреве шпинделей и других движущихся частей, при описании методов измерений и рекомендуемой точности средств измерений и испытательного оборудования.
Если проводимое согласно требованиям настоящего стандарта испытание соответствует нормам и правилам ИСО 230-1, ссылку на определенный подраздел ИСО 230-1 приводят перед инструкциями в графе "Примечания и ссылки" [раздела 6](#p100058).
#### 5.3 Последовательность испытаний
**Последовательность, в которой испытания представлены в настоящем стандарте, не определяет практический порядок испытаний. Для облегчения монтажа средств измерений или проведения замеров испытания можно проводить в любом порядке.**
#### 5.4 Проведение испытаний
Представленные в настоящем стандарте испытания станка могут быть проведены в неполном объеме. Испытания по компонентам и/или характеристикам станка, необходимые для приемки, определяет потребитель по согласованию с поставщиком/изготовителем. Перечень испытаний должен быть четко указан при заказе. Ссылка на настоящий стандарт для проведения приемочных испытаний без указания перечня конкретных испытаний или без согласования соответствующих расходов не может считаться соглашением между производителем/поставщиком и пользователем.
#### 5.5 Средства измерений
Средства измерений, применяемые в описанных ниже испытаниях, приведены в качестве примеров. Могут быть использованы и другие средства измерений, способные измерять такие же величины и имеющие такую же или меньшую погрешность (неопределенность) измерений. Следует использовать ссылку на ИСО 230-1:2012, раздел 5, в котором указана взаимосвязь между погрешностями (неопределенностями) измерений и допусками.
#### 5.6 Минимальный допуск
При установлении допуска на измеряемую длину (см. ИСО 230-1:2012, 4.1), отличную от указанной в настоящем стандарте, следует учитывать, что минимальное значение допуска составляет 0,010 мм.
#### 5.7 Выравнивание
Перед проведением испытаний вертикально-сверлильного станка колонного типа станок следует выровнять в соответствии с рекомендациями производителя/поставщика (см. ИСО 230-1:2012, 6.1.2).
### 6 Условия испытаний и допустимые отклонения
#### 6.1 Стол
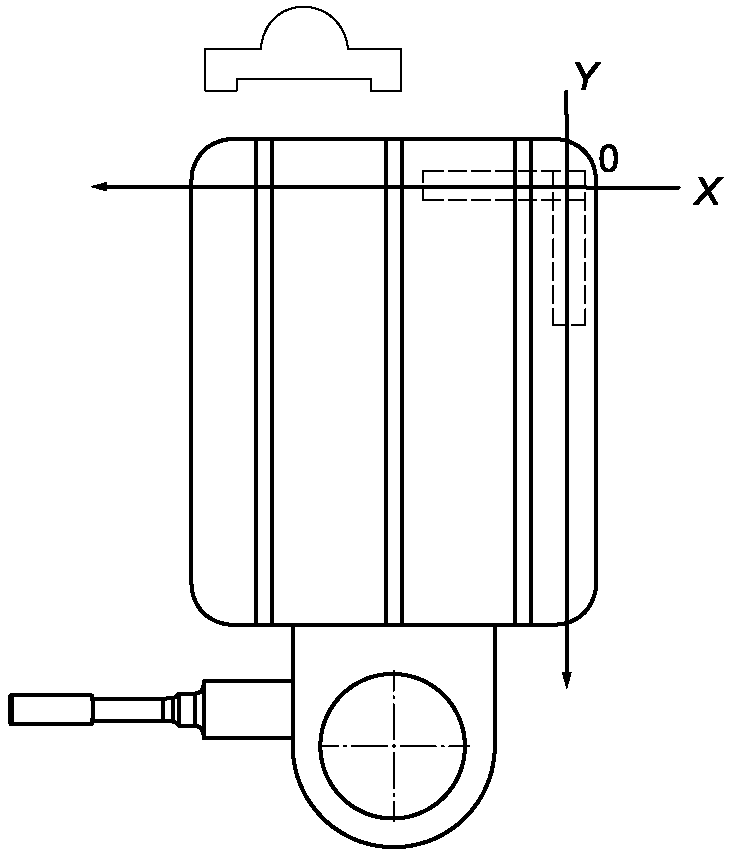
| Объект | G1 |
| Проверка плоскостности поверхности стола (и базовой поверхности, если она подвергалась механической обработке) |
| Схема |
 |
| Допуски: | Погрешность измерения |
| 0,030 для области измерения до 300 x 300. |
| Общий допуск: 0,050 (плоский или вогнутый) |
| Средства измерений и оснастка: |
| прецизионный уровень или поверочная линейка и концевые меры длины |
| Примечания и ссылки на ИСО 230-1:2012, 12.2.3 и 12.2.4 |
| Объект | G2 |
| Измерение торцевого биения вращающегося стола (для станков, имеющих данную функцию) |
| Схема |
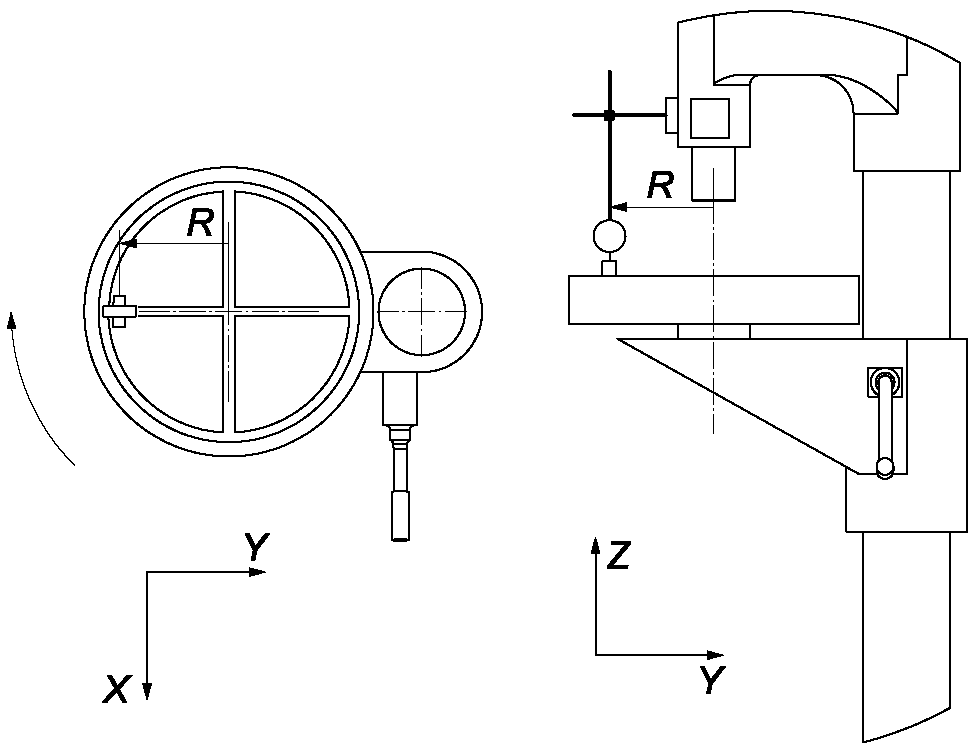 |
| R - радиальное расстояние измерения |
| Допуски: | Погрешность измерения
при R = |
| 0,075 при R = 150 |
| Средства измерений и оснастка: |
| концевая мера длины и индикаторная головка с оснасткой |
| Примечания и ссылки на ИСО 230-1:2012, 12.5.2 и ИСО 230-7:2015, 3.4.5 |
| Устанавливают индикаторную головку на шпиндельную головку станка и фиксируют индикаторную головку так, чтобы обеспечить максимально возможную жесткость. Помещают концевую меру длины на стол под индикаторную головку на максимально достижимом радиусе R от оси шпинделя и фиксируют показания индикаторной головки. При полном повороте стола необходимо выполнить не менее восьми измерений с примерно равными угловыми интервалами. Погрешность измерения представляет собой наибольшую разницу между минимальными и максимальными показаниями индикаторной головки |
#### 6.2 Шпиндель (пиноль)
| Объект | G3 |
| Измерение биения внутреннего конуса шпинделя: |
a) около торца шпинделя;
b) на расстоянии 250 мм от торца шпинделя |
| Схема |
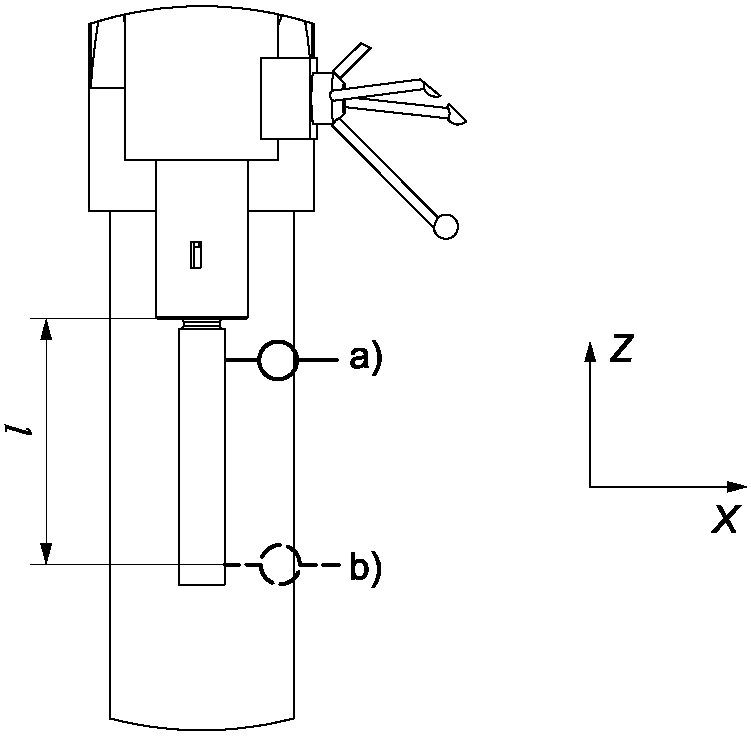 |
| l - расстояние от торца шпинделя |
| Допуски: | Погрешность измерения |
| a) 0,020; | a) |
| b) 0,035 | b) |
| Средства измерений и оснастка: |
| индикаторная головка с оснасткой и контрольная оправка |
Примечания и ссылки на ИСО 230-1:2012, 12.5.3 и ISO/TR 230-11:2018.
Подробная информация об испытании приведена в ИСО 230-1:2012, 12.5.3 |
| Объект | G4 |
Проверка перпендикулярности оси шпинделя к поверхности стола и к базовой поверхности (если она обрабатывается):
a) в плоскости симметрии станка (плоскость YZ);
b) в плоскости, перпендикулярной к плоскости симметрии станка (плоскость ZX) |
| Схема |
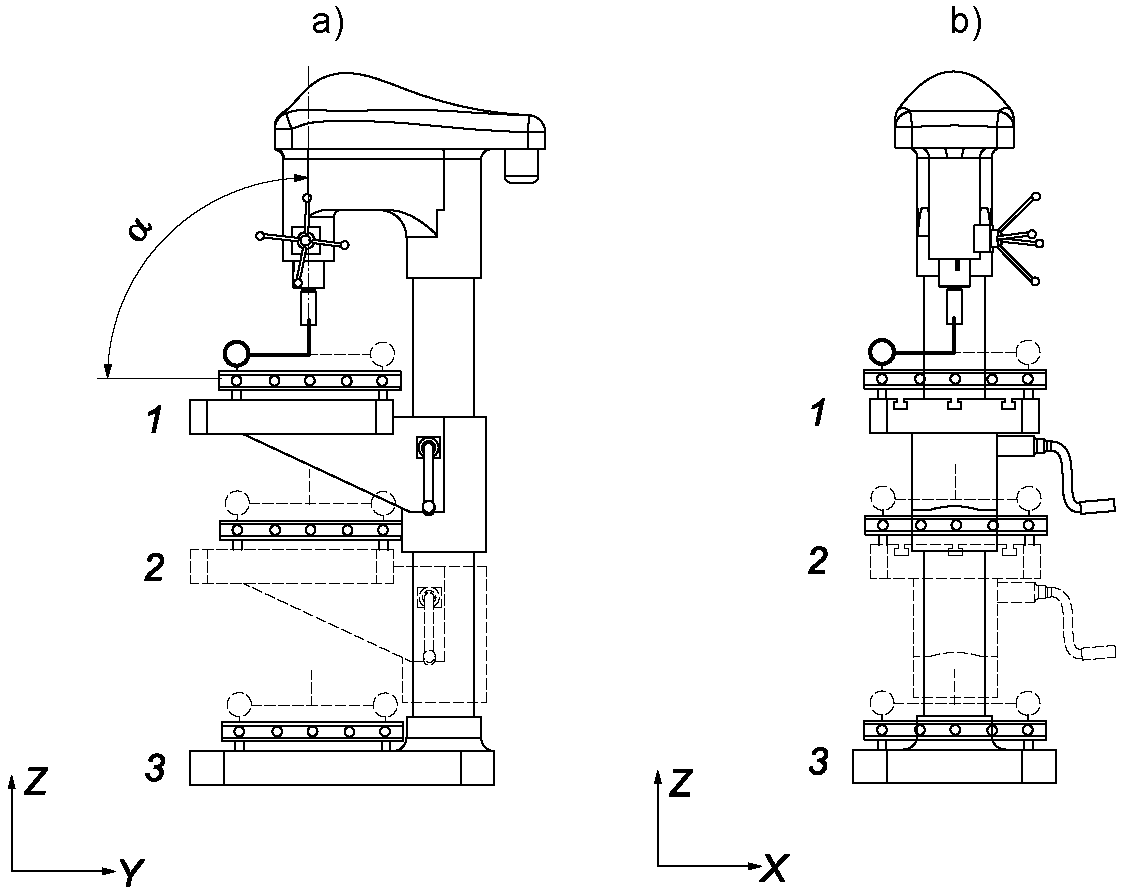 |
1 - верхнее положение; 2 - нижнее положение;
3 - базовая поверхность; $\alpha$ - угол между столом и осью Z |
| Допуски | Погрешность измерения |
| для позиций 1, 2 и 3 | |
a) Расстояние между двумя точками соприкосновения: 0,060/300 при $\alpha \leq 90^{\circ}$
(поскольку силы резания будут увеличивать $\alpha$ ). | a) |
| b) Расстояние между двумя точками соприкосновения: 0,060/300 | b) |
| Средства измерений и оснастка: |
| индикаторная головка с оснасткой и поверочная линейка |
Примечания и ссылки на ИСО 230-1:2012, 12.4.1 и 12.4.8.
Проверку перпендикулярности следует проводить сначала при верхнем положении стола 1, а затем в нижнем положении 2 и базовой поверхности 3, изменяя длину опорного рычага индикаторной головки. Шпиндель (пиноль) и стол зафиксированы |
| Объект | G5 |
Проверка прямолинейности перемещения пиноли (ось Z), при ее наличии, к поверхности стола:
a) в плоскости симметрии станка (плоскость YZ);
b) в плоскости, перпендикулярной к плоскости симметрии станка (плоскость ZX) |
| Схема |
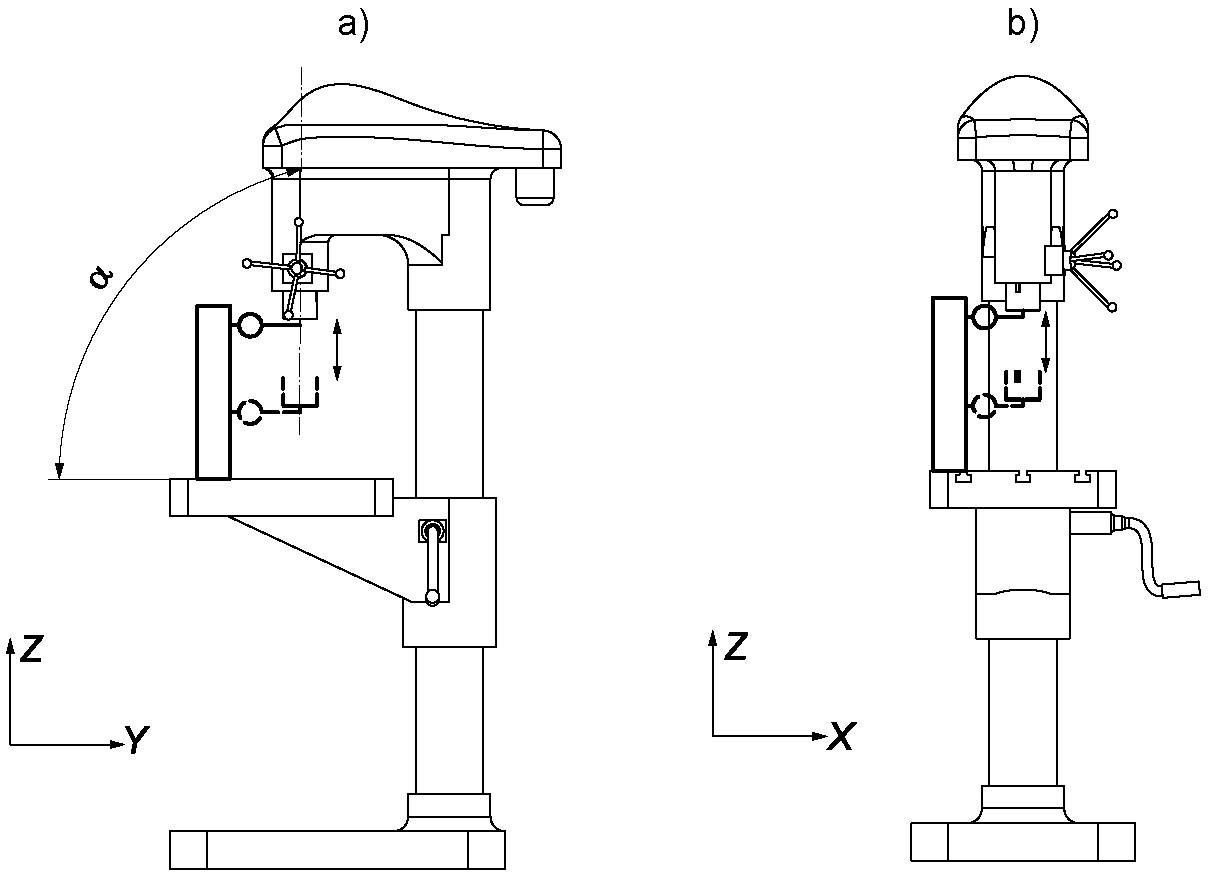 |
| $\alpha$ - угол между поверхностью стола и осью пиноли (ось Z) |
| Допуски: | Погрешность измерения |
| a) 0,100/300 при $\alpha \leq 90^{\circ}$ (поскольку силы резания будут увеличивать $\alpha$ ); | a) |
| b) 0,100/300 | b) |
| Средства измерений и оснастка: |
| индикатор часового типа и цилиндрический угольник |
Примечания и ссылки на ИСО 230-1:2012, 12.4.5.
Стол зафиксирован в среднем положении.
Во время выполнения измерений шпиндельная головка зафиксирована |
#### 6.3 Головка шпинделя
| Объект | G6 |
Проверка прямоугольности вертикального перемещения шпиндельной головки (ось Z2) относительно поверхности стола (только для станков с подъемной шпиндельной головкой):
a) в плоскости симметрии станка (плоскость YZ);
b) в плоскости, перпендикулярной к плоскости симметрии станка (плоскости ZX) |
| Схема |
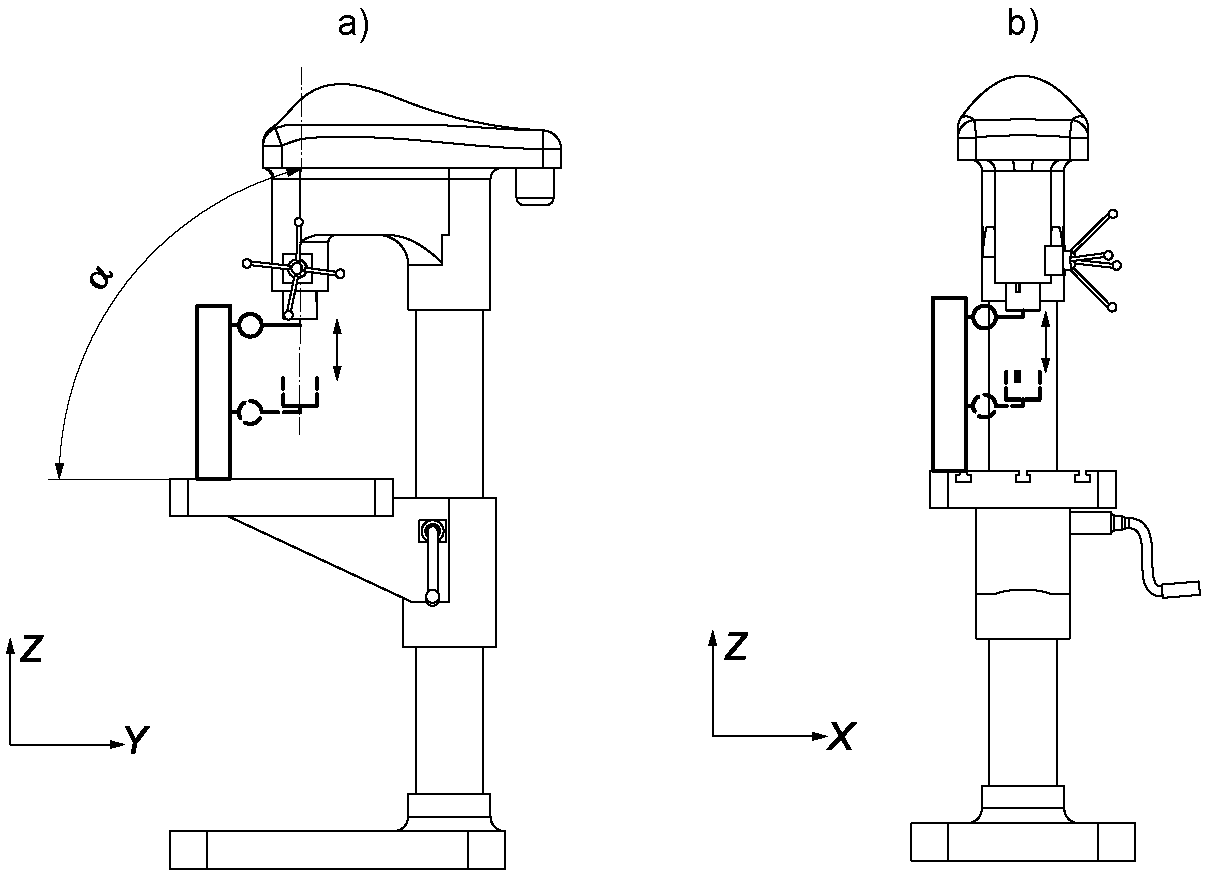 |
| $\alpha$ - угол между поверхностью стола и осью Z2 |
| Допуск: | Погрешность измерения |
| a) 0,100/300 при $\alpha \leq 90^{\circ}$ (поскольку силы резания будут увеличивать $\alpha$ ); | a) |
| b) 0,100/300 | b) |
| Средства измерений и оснастка: |
| индикатор часового типа и цилиндрический угольник |
Примечания и ссылки на ИСО 230-1:2012, 12.4.5.
Стол заблокирован в среднем положении.
Головка шпинделя заблокирована во время проведения измерений |
(справочное)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
Таблица ДА.1
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1:2012 | IDT | ГОСТ ISO 230-1-2018 "Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях" |
Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта:
- IDT - идентичный стандарт. |
## БИБЛИОГРАФИЯ
| [1] | EN 12717:2009 | Safety of machine tools - Drilling machines (Безопасность станков. Сверлильные станки) |
| --- | --- | --- |
| [2] | ISO 230-7:2015 [<1>](#p100184) | Test code for machine tools - Part 7: Geometric accuracy of axes of rotation (Нормы и правила испытаний металлорежущих станков. Часть 7. Геометрическая точность осей вращения) |
| [3] | ISO/TR 230-11:2018 [<2>](#p100185) | Test code for machine tools - Part 11: Measuring instruments suitable for machine tool geometry tests (Нормы и правила испытаний станков. Часть 11. Измерительные инструменты, применяемые при геометрических испытаниях станков) |
---
<1> В Российской Федерации действует [ГОСТ Р ИСО 230-7-2021](https://bukva.ai/docs/pravila-gost-r-iso-230-7-2021) "Нормы и правила испытаний металлорежущих станков. Часть 7. Геометрическая точность осей вращения".
<2> В Российской Федерации действует [ГОСТ Р 59210-2020](https://bukva.ai/docs/pravila-gost-r-59210-2020)/ISO/TR 230-11:2018 "Нормы и правила испытаний металлорежущих станков. Часть 11. Измерительные инструменты, применяемые при геометрических испытаниях станков".
| УДК 621.9.08:006.354 | ОКС 25.080.40 |
| Ключевые слова: вертикально-сверлильные станки, испытание, методика испытаний, точность, погрешность, неопределенность, допуски, отклонения |
---