ГОСТ Р ИСО 25178-701-2024. Национальный стандарт Российской Федерации. Геометрические характеристики изделий. Текстура поверхности. Пространственный метод. Часть 701. Калибровка и эталонные меры для контактных (щуповых) приборов
Актуально на 08.11.2026.
Как цитировать: "ГОСТ Р ИСО 25178-701-2024. Национальный стандарт Российской Федерации. Геометрические характеристики изделий. Текстура поверхности. Пространственный метод. Часть 701. Калибровка и эталонные меры для контактных (щуповых) приборов". ГОСТ Р ИСО 25178-701-2024. https://bukva.ai/docs/standart-gost-r-iso-25178-701-2024
(утв. и введен в действие Приказом Росстандарта от 30.10.2024 № 1555-ст)
Примечание
Документ введен в действие с 01.01.2025.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 30 октября 2024 г. № 1555-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ГЕОМЕТРИЧЕСКИЕ ХАРАКТЕРИСТИКИ ИЗДЕЛИЙ
КАЛИБРОВКА И ЭТАЛОННЫЕ МЕРЫ
ДЛЯ КОНТАКТНЫХ (ЩУПОВЫХ) ПРИБОРОВ
Geometrical product specification. Surface texture.
Areal. Part 701. Calibration and measurement standards
for contact (stylus) instruments
(ISO 25178-701:2010, Geometrical product specifications
(GPS) — Surface texture: Areal — Part 701: Calibration
and measurement standards for contact (stylus)
instruments, IDT)
1 января 2025 года
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Всероссийский научно-исследовательский институт метрологической службы» (ФГБУ «ВНИИМС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 053 «Основные нормы и правила по обеспечению единства измерений»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 30 октября 2024 г. № 1555-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 25178-701:2010 «Геометрические характеристики изделий (GPS). Текстура поверхности. Пространственный метод. Часть 701. Калибровка и эталонные меры для контактных (щуповых) приборов» (ISO 25178-701:2010 «Geometrical product specifications (GPS) — Surface texture: Areal — Part 701: Calibration and measurement standards for contact (stylus) instruments», IDT).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2012 (пункт 3.5).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Международный стандарт ИСО 25178-701 был подготовлен техническим комитетом ИСО/ТК 213 «Размерные и геометрические требования к продукции и их проверка».
Серия стандартов ИСО 25178 состоит из следующих частей под общим названием Геометрические характеристики изделий (GPS) — Текстура поверхности: Пространственный метод:
- Часть 2: Термины, определения и параметры текстуры поверхности
- Часть 3: Требования к операторам
- Часть 6: Классификация методов измерения текстуры поверхности
- Часть 7: Виртуальные эталонные меры
- Часть 601: Номинальные характеристики контактных (щуповых) приборов
- Часть 602: Номинальные характеристики бесконтактных (конфокальный хроматический щуп) приборов
- Часть 603: Номинальные характеристики бесконтактных (фазо-сдвиговые интерференционные микроскопы) приборов
- Часть 701 Калибровка и эталонные меры для контактных (щуповых) приборов
Следующие части находятся в разработке
- Часть 604: Номинальные характеристики бесконтактных (когерентные сканирующие интерферометры) приборов
- Часть 605: Номинальные характеристики бесконтактных (автофокусировка точечным щупом) приборов
Настоящий стандарт устанавливает геометрические требования к продукции и должен рассматриваться как общий стандарт GPS (см. ISO/TR 14638). Он относится к звену 6 цепи стандартов, распространяющихся на пространственную текстуру поверхности.
Более подробную информацию о связи настоящего стандарта с матричным моделированием GPS см. в приложении C.
Настоящий стандарт распространяется на измерительные приборы для измерений пространственной текстуры поверхности, для которой он определяет:
- систематические погрешности, связанные с основными метрологическими характеристиками прибора, если они не указаны изготовителем;
- модель оператора калибровки;
- анализ результатов для оценки потенциальных ошибок;
- правила принятия решений для корректирующих действий.
Это позволяет оценить ту часть неопределенности измерений, которая связана с метрологическими характеристиками прибора и влияет на оценку параметров пространственной текстуры поверхности.
Эти метрологические характеристики проверяют путем испытаний приборов с использованием мер, определенных ниже, или мер, описанных в ИСО 5436-1 и ИСО 5436-2, а также с помощью дополнительных мер, таких как оптические плоскости.
Цель состоит в том, чтобы оценить погрешности в скорректированных величинах X, Y и Z с помощью материальных эталонных мер, имеющих простую геометрию (например, оптическая плоскость, сфера и т.д.), для которых
- их характеристики не зависят от параметров текстуры поверхности.
В протоколе калибровки отображается статус измерительного оборудования. В зависимости от содержания протокола пользователь может принять решение о выполнении корректирующих действий или предупредить производителя оборудования.
Метод заключается в следующем:
a) оценка погрешностей на основе фундаментальных скорректированных величин X, Y и Z;
b) оценка неопределенности на основе математических алгоритмов, используемых для фильтрации и вычисления параметров, проверяемых с помощью виртуальных эталонных мер, определенных в ИСО 5436-2 и ИСО 25178-7.
Настоящий стандарт устанавливает:
- характеристики материальных мер, используемых в качестве эталонных мер;
- методы оценки неисключенных погрешностей;
- методы калибровки и испытаний для приемки и периодической поверки контактных (щуповых) измерительных приборов, предназначенных для измерений пространственной текстуры поверхности.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)].
ISO 3274, Geometrical Product Specifications (GPS) — Surface texture: Profile method — Nominal characteristics of contact (stylus) instruments (Геометрические характеристики изделий (GPS). Текстура поверхности. Профильный метод. Номинальные характеристики контактных (щуповых) приборов)
ISO 5436-1:2000, Geometrical Product Specifications (GPS) — Surface texture: Profile method; Measurement standards — Part 1: Material measures (Геометрические характеристики изделий (GPS). Текстура поверхности. Профильный метод. Эталонные меры. Часть 1. Материальные меры)
ISO 5436-2, Geometrical Product Specifications (GPS) — Surface texture: Profile method; Measurement standards — Part 2: Software measurement standards (Геометрические характеристики изделий (GPS). Текстура поверхности. Профильный метод. Эталонные меры. Часть 2. Виртуальные меры)
ISO 12085, Geometrical Product Specifications (GPS) — Surface texture: Profile method — Motif parameters (Геометрические характеристики изделий (GPS). Текстура поверхности. Профильный метод. Метод мотивов)
ISO 12179:2000, Geometrical Product Specifications (GPS) — Surface texture: Profile method — Calibration of contact (stylus) instruments (Геометрические характеристики изделий (GPS). Текстура поверхности. Профильный метод. Калибровка контактных (щуповых) приборов)
ISO/TS 12181-1, Geometrical Product Specifications (GPS) — Roundness — Part 1: Vocabulary and parameters of roundness (Геометрические характеристики изделий (GPS). Отклонение от круглости. Часть 1. Словарь и параметры отклонения от круглости)
ISO/TS 12780-1, Geometrical Product Specifications (GPS) — Straightness — Part 1: Vocabulary and parameters of straightness (Геометрические характеристики изделий (GPS). Отклонение от прямолинейности. Часть 1. Словарь и параметры отклонения от прямолинейности)
ISO/TS 12781-1, Geometrical Product Specifications (GPS) — Flatness — Part 1: Vocabulary and parameters of flatness (Геометрические характеристики изделий (GPS). Отклонение от плоскостности. Часть 1. Словарь и параметры отклонения от плоскостности)
ISO/TS 14253-2, Geometrical Product Specifications (GPS) — Inspection by measurement of workpieces and measuring equipment — Part 2: Guide to the estimation of uncertainty in GPS measurement, in calibration of measuring equipment and in product verification (Геометрические характеристики изделий (GPS). Контроль деталей и измерительного оборудования. Часть 2. Руководство по оценке неопределенности измерений геометрических характеристик изделий при калибровке измерительного оборудования и при проверке продукции)
ISO 25178-2, Geometrical product specifications (GPS) — Surface texture: Areal — Part 2: Terms, definitions and surface texture parameters (Геометрические характеристики изделий (GPS). Текстура поверхности. Пространственный метод. Часть 2. Термины, определения и параметры текстуры поверхности)
ISO 25178-601, Geometrical product specifications (GPS) — Surface texture: Areal — Part 601: Nominal characteristics of contact (stylus) instruments (Геометрические характеристики изделий (GPS). Текстура поверхности. Пространственный метод. Часть 601. Номинальные характеристики контактных (щуповых) приборов)
ISO/IEC Guide 99:2007, International vocabulary of metrology — Basic and general concepts and associated terms (VIM) [Международный словарь по метрологии. Основные и общие понятия и связанные с ними термины (VIM)]
В настоящем стандарте применены термины по ИСО 3274, ИСО 25178-2, ИСО 25178-601, Руководству ИСО/МЭК 99:2007.
Материальная эталонная мера может использоваться для двух различных целей:
- определение метрологических характеристик с последующей оценкой неопределенности измерений;
- настройка прибора (см. ИСО 25178-601), вводящая поправки измеряемых величин.
Обе цели зависят от метрологических характеристик материальных эталонных мер.
Представленные ниже эталонные меры подходят для обеих целей; тем не менее, они были специально разработаны для оценки и исключения систематических погрешностей. Это связано с тем, что характеристики этих мер позволяют калибровать такие величины, как координаты X, Y и Z путем оценки и проверки корректирующих коэффициентов Cx, Cy и Cz (см. серию ИСО 25178-601).
Однако эти материальные эталонные меры не предназначены для того, чтобы отделять погрешности, вносимые прибором, от погрешностей, вызванных фильтрацией и вычислительными алгоритмами. Алгоритмы могут быть протестированы с использованием виртуальных эталонных мер (см. ИСО 5436-2, ИСО 25178-7).
Более того, большинство материальных эталонных мер, представленных ниже, позволяют проверять и корректировать отклонение от перпендикулярности перемещений приводных устройств вдоль осей X и Y.
Эталонные меры, определенные в ИСО 5436-1, созданы для калибровки величин, позволяющих оценивать параметры профиля.
Эта часть стандарта ИСО 25178 содержит по умолчанию методы оценки виртуальных эталонных мер. Тем не менее, метод и характеристики эталонных мер должны быть предоставлены производителем.
5.1 Типы мер
Необходимо выбрать эталонную меру, имеющую характеристики в соответствии с метрологическими характеристиками рассматриваемого прибора. Поэтому ниже приводится неисчерпывающий перечень существенных характеристик для каждой эталонной меры.
5.2 Описание эталонных мер
5.2.1 Тип ER — мера с канавкой
5.2.1.1 Общие положения
Меры ER содержат две или более треугольных канавок.
Параллельность и перпендикулярность канавок и расстояние между канавками определяют от линии пересечения боковых сторон.
Угол \alpha должен быть больше угла конуса щупа.
Радиус дна канавки rf должен быть больше радиуса наконечника щупа rtip.
Глубину d канавок определяют в соответствии с ИСО 5436-1:2000, 7.2.
5.2.1.2 Требования к эталонной мере ER
Конструктивные характеристики эталонных мер должны соответствовать их назначению (например, геометрии наконечника щупа).
Следующие геометрические характеристики не должны существенно влиять на результат измерения:
- отклонение формы канавки (канавок);
- радиус закругления дна канавок, rf;
- отклонение формы сторон треугольной канавки;
- отклонение от параллельности между канавками;
- отклонение от перпендикулярности канавок;
- локальный уклон в любой точке.
Считается, что шероховатость не влияет на результат измерения.
Биссектриса канавки (канавок) или треугольников (линия, плоскость или цилиндр) должна быть номинально перпендикулярна к референтной плоскости меры.
На мере типа ER2 может быть добавлена реперная метка под углом 45° по отношению к канавкам для установления предпочтительного направления измерения.
5.2.1.3 Тип ER1 — мера с двумя параллельными канавками
5.2.1.3.1 Назначение
Мера с двумя параллельными канавками используется для калибровки коэффициентов вертикального и горизонтального увеличения приборов.
5.2.1.3.2 Конструктивные характеристики
Эта эталонная мера имеет две параллельные канавки (см. рисунок 1).
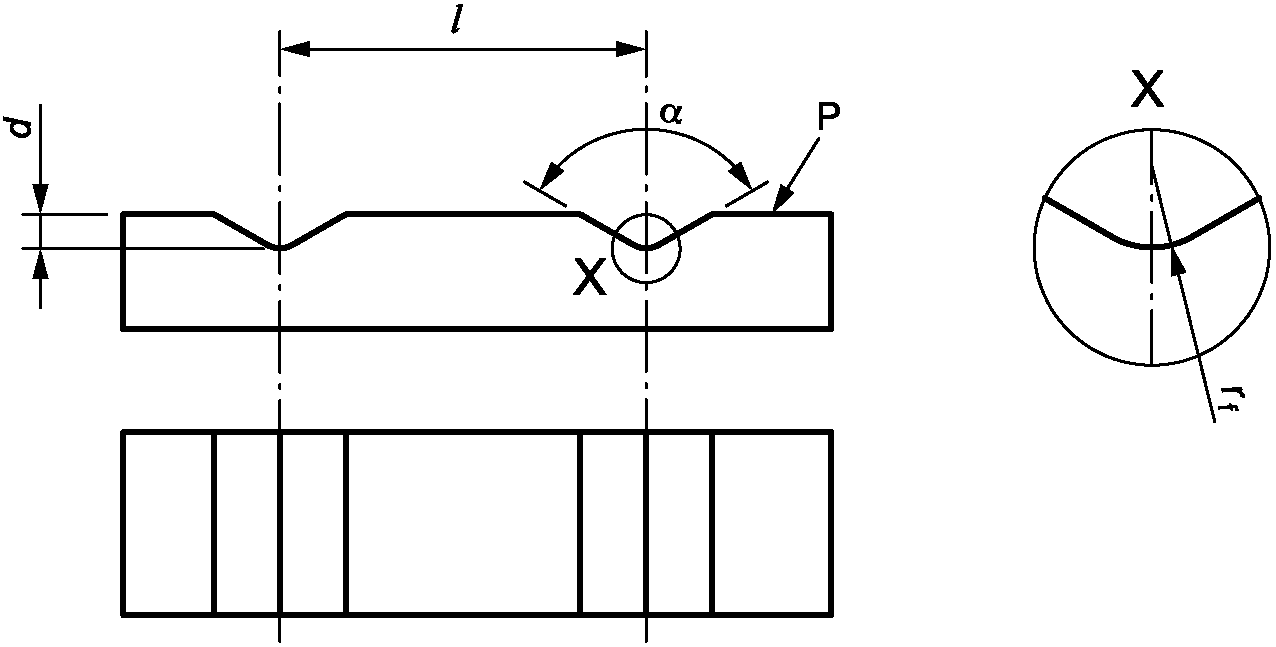
d — глубина канавок; l — расстояние между канавками; \alpha — угол между сторонами канавки; P — референтная плоскость; rf — радиус дна канавки
Рисунок 1 — Мера с двумя параллельными канавками, ER1
5.2.1.3.3 Определение измеряемых параметров
Измеряемыми параметрами являются:
d — глубина канавок, определенная в соответствии с ИСО 5436-1:2000, 7.2.
5.2.1.4 Тип ER2 — эталонная мера с прямоугольными канавками
5.2.1.4.1 Назначение
Эталонная мера с прямоугольными канавками предназначена для калибровки:
- вертикального увеличения, \alpha_{z} ;
- горизонтального увеличения, \alpha_{x} ; \alpha_{y} ;
- отклонения от перпендикулярности осей X и Y измерительного прибора, \Delta_{PER} .
5.2.1.4.2 Конструктивные характеристики
Эталонная мера состоит из четырех канавок, образующих прямоугольник (см. рисунок 2).
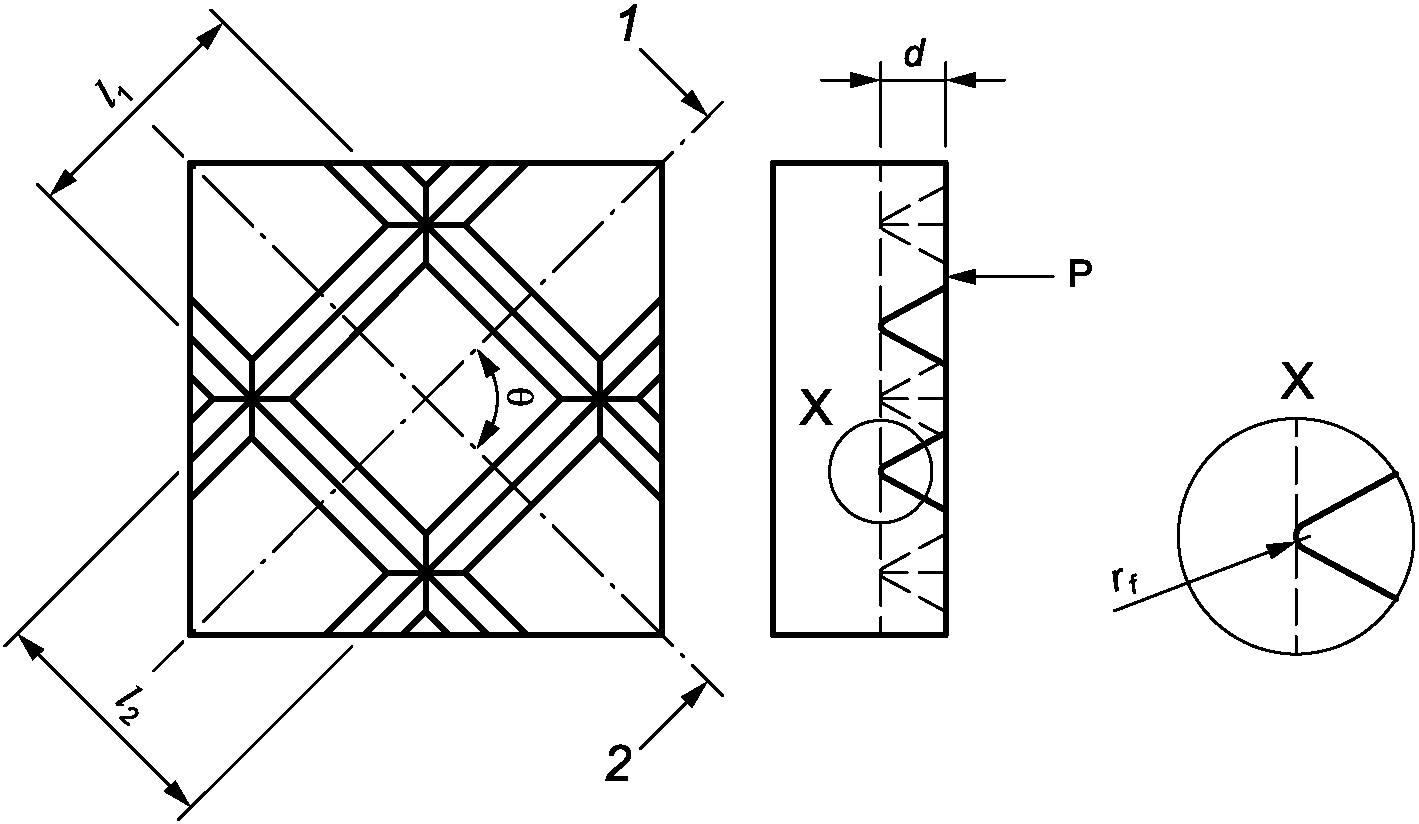
1, 2 — линии симметрии параллельных канавок; d — глубина канавок; l1, l2 — шаги между канавками; \theta — угол между канавками; P — референтная плоскость; rf — радиус дна канавки
Рисунок 2 — Эталонная мера с прямоугольными канавками, ER2
5.2.1.4.3 Определение измеряемых параметров
Измеряемыми параметрами являются:
l1, l2 - шаги между канавками;
d — глубина канавок, определяемая в соответствии с ИСО 5436-1:2000, 7.2;
\theta — угол между канавками, определяемый пересечением двух срединных линий двух совокупностей параллельных канавок (см. рисунок 2).
5.2.1.5 Тип ER3 — меры с круговой канавкой
5.2.1.5.1 Назначение
Меры с круговой канавкой используются для калибровки вертикальных и горизонтальных коэффициентов увеличения и перпендикулярности осей X и Y измерительного прибора.
5.2.1.5.2 Конструктивные характеристики
Эти эталонные меры имеют круговую канавку (см. рисунок 3).
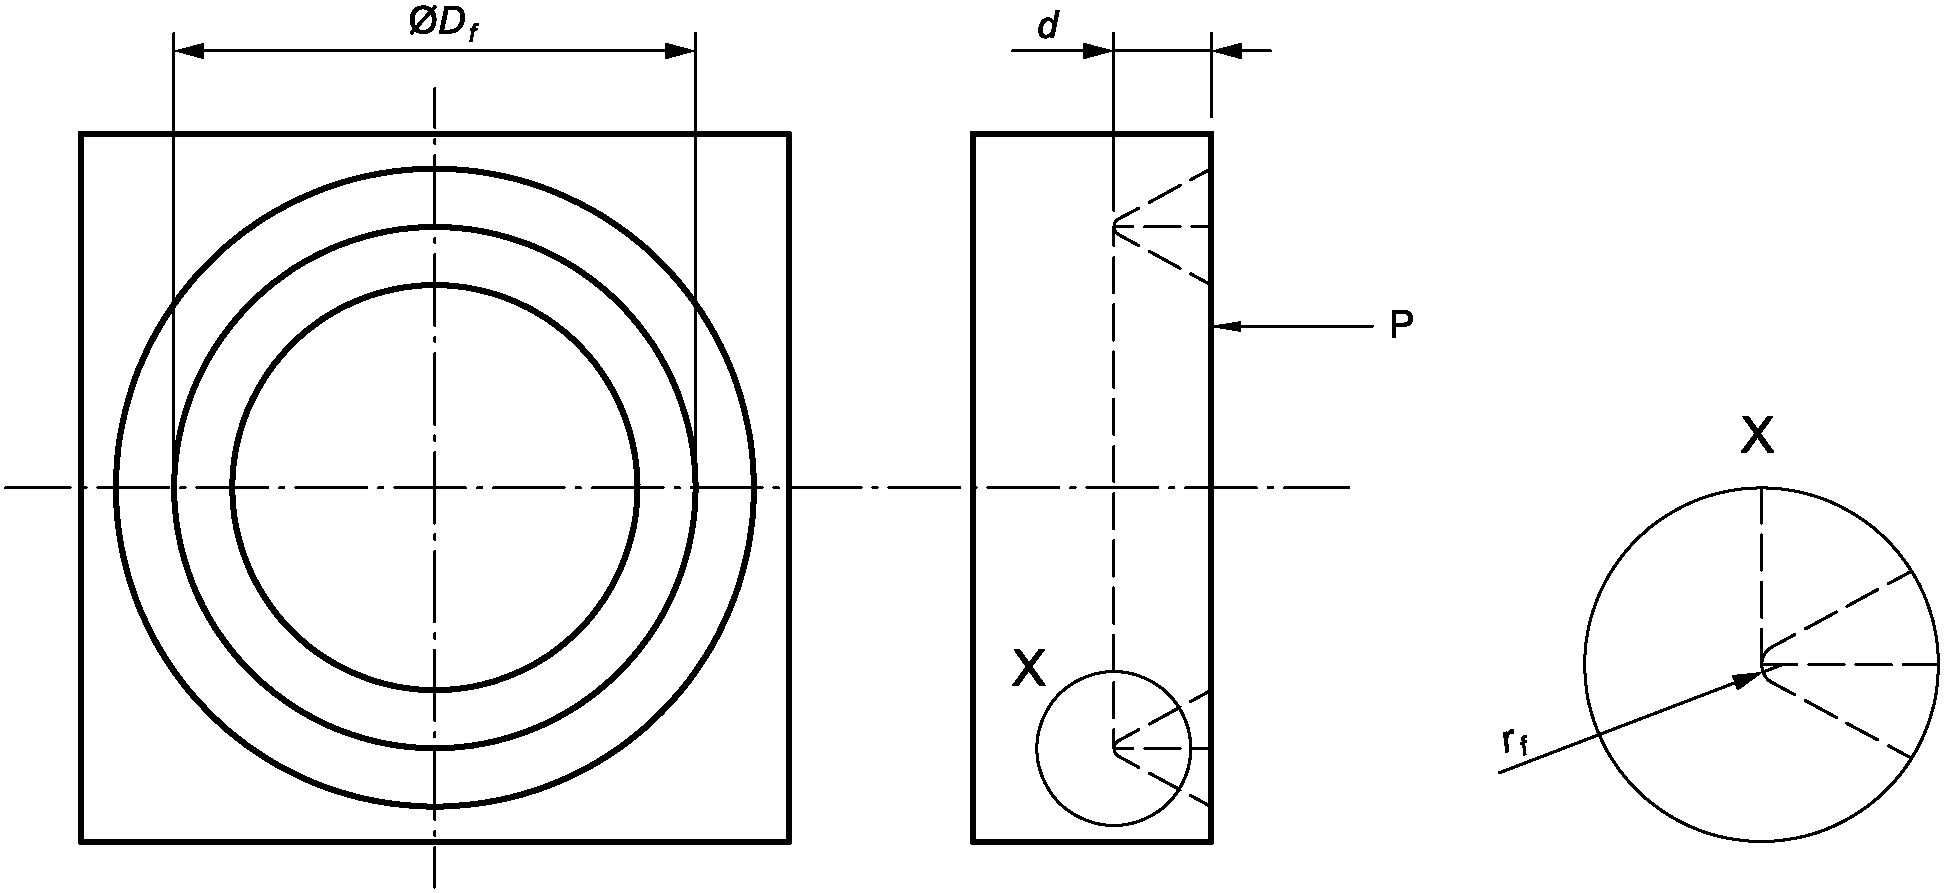
d — глубина канавок; Df — диаметр канавки; P — референтная плоскость; rf — радиус дна канавки
Рисунок 3 — Мера с круговой канавкой, ER3
5.2.1.5.3 Определение измеряемых параметров
Измеряемыми параметрами являются:
Df — диаметр канавки, определяемый как диаметр окружности, пересекающей дважды канавку;
d — глубина канавок, определяемая по ИСО 5436-1:2000, 7.2.
5.2.2 Тип ES — эталонная мера сфера-плоскость
5.2.2.1 Назначение
5.2.2.1.1 Требования к эталонным мерам ES
Не должны существенно влиять на результат измерения следующие геометрические характеристики:
- отклонение от плоскостности реальной поверхности относительно плоскости P;
- отклонение формы реальной поверхности сферы S;
- шероховатость реальной поверхности плоскости P и сферы S.
5.2.2.2 Конструктивные характеристики
Эталонная мера состоит из части сферы S и плоскости P (см. рисунок 4).
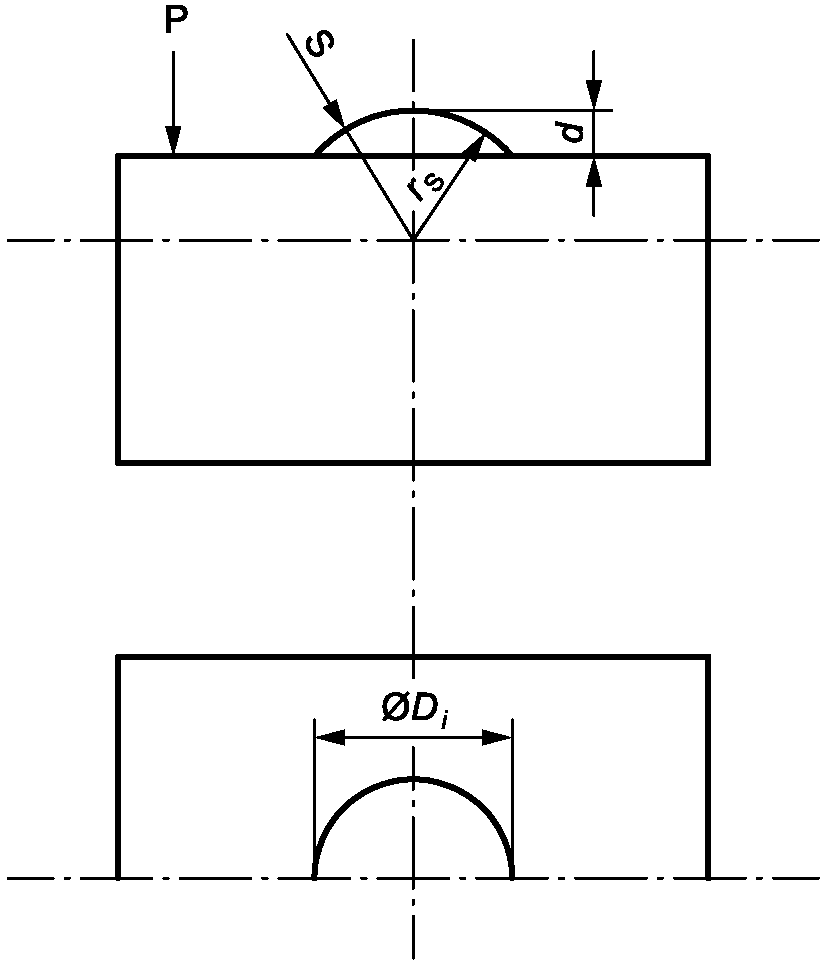
d — расстояние от вершины сферы до плоскости P;
rS — радиус сферы; S — часть сферы;
\text{Ø}D_{i} — диаметр пересечения; P — базовая плоскость
5.2.2.3 Определение измеряемых параметров
Измеряемыми параметрами являются:
d — наибольшее расстояние точки сферы до плоскости P;
Di — диаметр окружности, полученный пересечением сферы S и плоскости P (см. рисунок 4). Он является функцией высоты d и радиуса r сферы. Его оценивают по формуле
D_{i} = 2 \sqrt{r_{S}^{2} - (r_{S} - d)^{2}} .
5.2.3 Тип CS — мера контура
5.2.3.1 Назначение
Меры контура используются для калибровки измерительного прибора вдоль одной из латеральных осей.
5.2.3.2 Требования к эталонным мерам CS
Не должны существенно влиять на результат измерения следующие геометрические характеристики:
- отклонение от плоскостности реальной поверхности относительно референтной плоскости P;
- отклонение от плоскостности двух боковых сторон канавки (канавок);
- отклонение от круглости реальной линии относительно элементов, имеющих форму окружности;
- отклонение от плоскостности сторон клиновидных элементов/треугольников;
- локальный наклон в любой точке;
- шероховатость реальной поверхности относительно референтной плоскости P и элементов, имеющих форму окружности и сторон клиньев/треугольников и канавок.
5.2.3.3 Конструктивные характеристики
Эти эталонные меры представляют собой профиль, включающий различные геометрические фигуры (элементы) (см. рисунок 5):
- не менее двух дуг окружностей (одна выпуклая, одна вогнутая);
- не менее двух клиновидных элементов/треугольников.
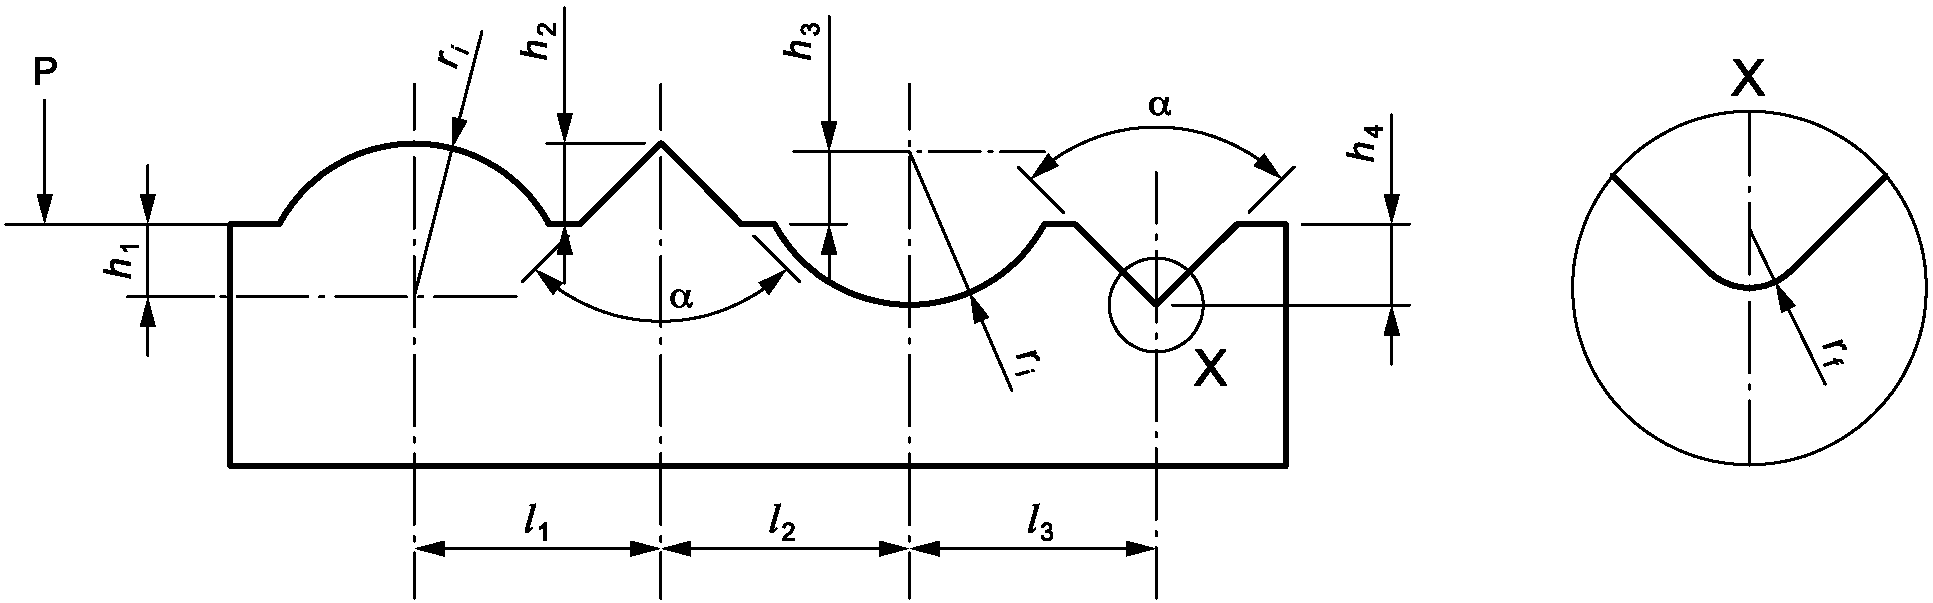
ri — радиус дна канавки; \alpha_{i} — углы треугольников; P — референтная плоскость; l1, ..., ln — расстояния между различными элементами; h1, ..., hn — высоты различных элементов, измеренные от референтной плоскости P
Рисунок 5 — Пример меры контура CS
5.2.3.4 Определение измеряемых параметров
Измеряемыми параметрами являются:
\alpha — угол между боковыми сторонами клиновидных элементов/треугольников и канавок;
l1, ..., ln — расстояния (измеренные параллельно плоскости P) между центрами дуг окружностей и/или пересечениями боковых сторон треугольников;
h1, ..., hn — высоты (измеренные перпендикулярно к плоскости P) между центрами дуг окружностей и/или пересечениями боковых сторон треугольников.
5.2.4 Тип CG — эталонная мера с перекрестной решеткой
5.2.4.1 Общие положения
Меры CG представляют собой перпендикулярно пересекающиеся решетки или двумерный массив элементов с номинально равными шагами в каждом направлении.
Профиль мер для измерений в плоскости XY не предусмотрен. Решетки, имеющие вафельный рисунок с канавками с плоским дном, также могут характеризоваться средней глубиной.
5.2.4.2 Тип CG1 — решетки, пересекающиеся в плоскости X/Y
5.2.4.2.1 Назначение
Решетки, пересекающиеся в плоскости X/Y, предназначены для калибровки:
- коэффициентов горизонтального увеличения, \alpha_{x} , \alpha_{y} ;
- отклонения от перпендикулярности осей X и Y измерительного прибора, \Delta_{PER} .
5.2.4.2.2 Конструктивные характеристики
Эталонная мера имеет двумерный массив элементов, который может состоять из рельефных линий, канавок или точек (см. рисунок 6). На мере должна быть маркировка осей X и Y. Рабочая область меры должна быть определена реперными метками на мере либо отмечена в сертификате калибровки меры.
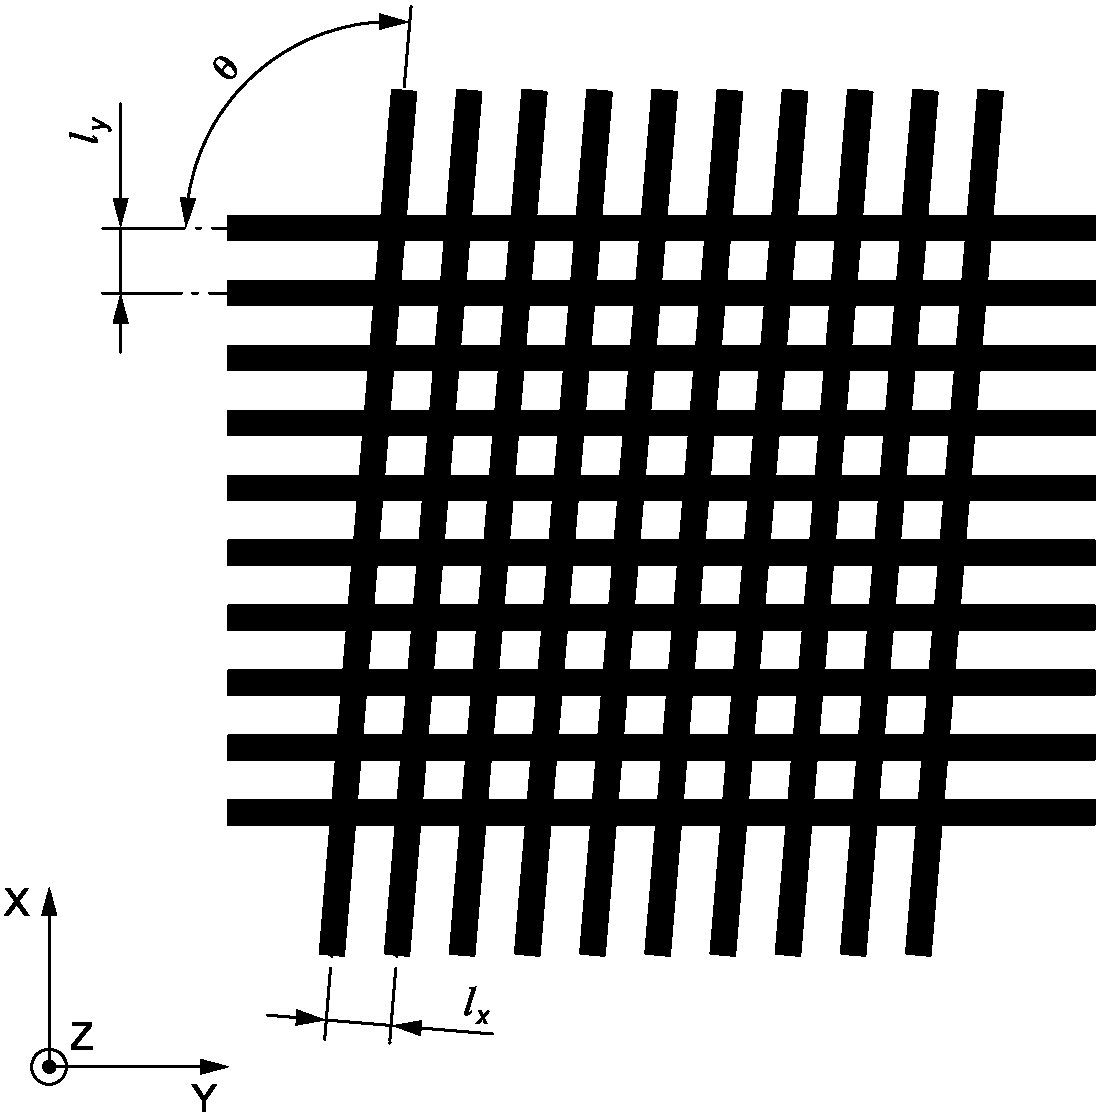
lx — шаг вдоль оси X; ly — шаг вдоль оси Y; \theta — угол между осями X и Y
Рисунок 6 — Решетки, пересекающиеся в плоскости X/Y, CG1
5.2.4.2.3 Определение измеряемых параметров
Измеряемыми параметрами являются:
lx, ly — средние шаги вдоль осей X и Y, определенные в пределах рабочей зоны меры;
\theta — средний угол между осями X и Y, определяемый в пределах рабочей зоны меры.
5.2.4.3 Тип CG2 — Мера с трехмерной решеткой X/Y/Z
5.2.4.3.1 Назначение
5.2.4.3.2 Конструктивные характеристики
Эталонная мера представляет собой двумерные канавки с плоским дном, часто называемые вафельным рисунком. На мере должны быть отмечены оси X и Y (см. рисунок 7). Рабочая зона меры должна быть задана реперными метками на мере либо в сертификате калибровки меры.
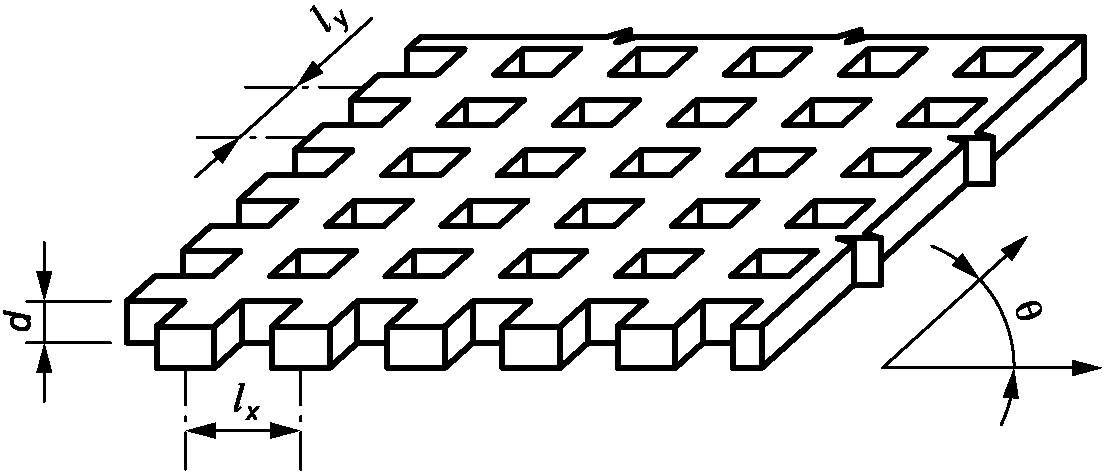
lx — шаг вдоль оси X; ly — шаг вдоль оси Y; \theta — угол между осями X и Y; d — глубина канавки
Рисунок 7 — Мера с трехмерной решеткой X/Y/Z, CG2
5.2.4.3.3 Определение измеряемых параметров
Измеряемыми параметрами являются:
lx, ly — средний шаг вдоль осей X и Y, определенных в пределах рабочей зоны меры;
\theta — средний угол между осями X и Y, определяемый в пределах рабочей зоны меры;
d — средняя глубина канавок с плоским дном, определенная в пределах рабочей зоны меры.
6 Калибровка и процедуры периодической поверки
6.1 Условия и предварительные настройки
6.1.1 Общие положения
6.1.1.1 Как и большинство других средств измерений, приборы, предназначенные для измерения пространственной текстуры поверхности, применяются в измерительной лаборатории или непосредственно в цехе. Во втором случае нет необходимости проверять некоторые метрологические характеристики.
В настоящем пункте описана проверка метрологических характеристик, определенных в разделе 4.
6.1.1.2 В зависимости от области применения и на основе истории калибровки проверяемого прибора и приемлемой неопределенности измерений пользователь должен решить, какая часть калибровки необходима.
6.1.1.3 Следует принимать во внимание неопределенность, присущую самим эталонным мерам, используемым в ходе проверки (например, см. в ИСО/TS 14253-2 и ИСО 12179).
6.1.1.4 Измерения следует проводить для каждого щупа в зависимости от предполагаемого применения.
6.1.2 Условия измерений
Процедуры измерений должны быть указаны в сертификате калибровки эталонной меры.
Условия измерения поверхностей соответствуют требованиям ИСО 25178-1 и ИСО 25178-601, со следующими дополнительными требованиями:
- должна использоваться рекомендуемая изготовителем скорость измерения;
- при калибровке в зависимости от конкретной задачи характеристики эталонных мер должны определяться с учетом характеристик измеряемой поверхности;
- при оценке параметров текстуры поверхности следует использовать тип фильтра и отсечку шага, указанные в сертификате на эталонную меру;
- для оценки шума измерительных приборов, при вычислении параметров «мотива», допускается уменьшить требование о необходимости иметь 150 точек на выступе при вертикальной дискретизации профиля, как это определено в ИСО 12085;
- эталонные меры, имеющие реперную метку, должны быть ориентированы таким образом, чтобы метка была направлена вдоль оси X измерительного прибора.
В соответствии с ИСО 12179 условия измерений, используемые для периодической поверки, должны быть такими же, как и при применении прибора.
6.1.3 Предварительная настройка прибора
При настройке прибора следует соблюдать указания, приведенные в сертификате калибровки.
6.1.4 Количество измерений
План измерений, устанавливающий, например количество измерений и расположение участков измерений на эталонной мере, должен быть указан в сертификате на меру.
Отклонения от значений, указанных в сертификате калибровки, должны быть зарегистрированы.
Необходимо провести достаточное количество измерений для достижения требуемой неопределенности измерений.
Повторные измерения необходимы из-за неоднородности эталонной меры, вариативности процедуры измерений и нестабильности контактного (щупового) прибора.
6.2 Последовательность испытаний
6.2.1 Измерение статического шума
Цель процедуры состоит в том, чтобы оценить шум прибора и шум окружающей среды (шумы, передаваемые через пол, акустический и электромагнитный шумы).
Измерение проводят в статическом положении щупа, при этом щуп должен находиться в контакте с любым образцом (см. таблицу 2).
Это испытание следует проводить при наихудших ожидаемых условиях.
| Тип измерений | Профильный |
| Используемая мера | Любая мера |
| Условия измерений | Эквивалентная длина измерения a и отсечка шага выбираются в соответствии с предполагаемой областью применения, определяемой калибровкой. Измерительное усилие на образец должно быть таким же, как при измерении a |
| Оцениваемые параметры | Как правило, при калибровке используется максимальная высота профиля, Rz |
| Метод измерений | Используется наибольшее увеличение прибора |
| Результаты | Средние значения полученных параметров должны быть добавлены к пределу допускаемой погрешности (MPE) соответствующих параметров, определенных в 6.2.3.2 |
| a Расчет параметров требует, чтобы величины были выражены в единицах длины; впоследствии время измерения преобразуется в эквивалентную длину измерения. | |
6.2.2 Калибровка пользовательской настройки
6.2.2.1 Калибровка вертикального увеличения
6.2.2.1.1 Калибровка с использованием меры с канавкой
Калибровка вертикального увеличения с использованием меры с канавкой
6.2.2.1.2 Калибровка с использованием сферы
Эта процедура применяется к измерительным приборам, имеющим большой вертикальный диапазон измерений, она особенно необходима для приборов, имеющим коррекцию погрешности, вызванной дугообразным перемещением щупа (см. таблицу 4).
Калибровка вертикального увеличения с использованием меры со сферой
| Тип измерений | Профильный |
| Используемая мера | Мера E1 (в соответствии с ИСО 5436-1) или ES |
| Условия измерений | Z вертикальный диапазон измерений. Должна использоваться значительная часть вертикального диапазона перемещения щупа и согласовываться с максимальной высотой, которую можно измерить с помощью щупа |
| Оцениваемые параметры | Радиус rd |
| Результаты | Отклонение от круглости Оценка RONt a (в соответствии с ISO/TS 12181-1) |
| a RONt, как определено в ISO/TS 12181-1, представляет собой сумму наибольшего положительного локального отклонения от круглости и абсолютного наибольшего отрицательного локального отклонения от круглости. Если поверяемый прибор не позволяет определять параметр RONt, можно оценить параметр Wt, вычисленный после фильтрации профиля низкочастотным фильтром, или параметр Wte (общая глубина волнистости) в соответствии с ИСО 12085, после исключения отклонения формы с помощью метода наименьших квадратов. | |
6.2.2.2 Калибровка горизонтального увеличения
6.2.2.2.1 Калибровка с использованием меры с канавкой
Эта калибровка применяется для измерительных приборов, имеющих ограниченный вертикальный диапазон измерений и не имеющих коррекции дугообразного перемещения щупа (см. таблицу).
Калибровка горизонтального увеличения с использованием меры с канавкой
6.2.2.2.2 Калибровка с использованием меры сфера/плоскость
Эта калибровка применяется для измерительных приборов, имеющих большой вертикальный диапазон измерений и коррекцию дугообразного перемещения щупа (см. таблицу 6).
Калибровка горизонтального увеличения с использованием меры сфера/плоскость
6.2.2.3 Оценка отклонения от перпендикулярности
Оценка отклонения от перпендикулярности
6.2.3 Калибровка метрологических характеристик
6.2.3.1 Оценка отклонений от плоскостности
| Тип измерений | Пространственный и профильный |
| Используемая мера | Оптическая пластина (выравненная в обоих направлениях X и Y в соответствии с ИСО 12179:2000, 7.1) |
| Условия измерений | Область измерения: весь доступный диапазон измерения прибора без приведения в действие концевых выключателей |
| Оцениваемые параметры | Оценка FLTt a в соответствии с ИСО/TS 12781-1 Оценка STRt b в соответствии с ИСО/TS 12780-1 |
| Результаты | Определение наибольшего отклонения от плоскостности FLTt и прямолинейности STRt вдоль осей X и Y |
| a FLTt, как определено в ИСО/TS 12781-1, представляет собой сумму наибольшего положительного локального отклонения от плоскостности и абсолютного значения наибольшего отрицательного локального отклонения от плоскостности. Если прибор не позволяет вычислять параметр FLTt, то можно оценить параметр St, вычисленный с помощью S-фильтра нижних частот после применения F-фильтра. b STRt, как определено в ИСО/TS 12780-1, представляет собой сумму наибольшего положительного локального отклонения от прямолинейности и абсолютного значения наибольшего отрицательного локального отклонения от прямолинейности. | |
6.2.3.2 Измерение динамического шума
6.2.3.3 Оценка гистерезиса вдоль оси X (или оси Y)
См. таблицу 10.
Гистерезис может зависеть от скорости измерения. Поэтому рекомендуется применять этот метод на разных скоростях.
6.2.3.4 Калибровка с помощью мер шероховатости
Калибровка с помощью мер шероховатости
(справочное)
Определение метрологических характеристик, а также методы оценки неисключенных погрешностей приведены в таблице A.1.
Примечание — Эталонные меры типов A, B, C и E, упомянутые ниже, определены в ИСО 5436-1. Эталонные меры типов ES и ER, упомянутые ниже, описаны в разделе 5 настоящей части стандарта ИСО 25178.
Оценка неисключенных погрешностей
| Элемент | Символ | Определение | Метод оценки |
| Щуп | H | Высота (расстояние) от оси вращения датчика до центра радиуса щупа | Измеряют эталонные меры типа E a и ES a |
| L | Длина по горизонтали от оси вращения датчика до центра радиуса щупа | Измеряются меры типа E a и ES a | |
| rtip | Радиус щупа | Измеряют: - меру типа E a и ES a с парой элементов выпуклой и вогнутой формы, или - меру типа C с малым шагом - меры типа B | |
| \gamma a | Угол конуса | Оценка среднего значения измеренных углов как в направлении X, так и в направлении Y с помощью микроскопа. Примечание — Цель этой оценки состоит в том, чтобы избежать контакта конуса при измерении | |
| R1 | Латеральное разрешение | Измерение узкой канавки b | |
| W1 | Полоса пропускания высот | Измерение канавок c | |
| Датчик | \alpha_{z} | Коэффициент увеличения | Измерение мер типа E a и ES a Измерение мер типа A и ER |
| Dz d | Шаг дискретизации по вертикали | Измерение оптической пластины | |
| Датчик и ось вращения | zHYS | Гистерезис по вертикали | Измерение меры типа E a |
| \gamma_{dyn,c} | Критическая динамика щуповой системы | Измерение ступеньки сверху вниз | |
| Fz | Частотная характеристика | Измерение мер типа E a и ES a. Измерение концевых мер длины | |
| Ось вращения | Jy | Латеральная составляющая погрешности ощупывания вдоль оси Y относительно оси вращения | Пространственные измерения мер типа E a или ER2 |
| Датчик положения (линейный энкодер, микрометрический винт, ....) | Fx, Fy | Частотная характеристика | Измерения, использующие лазерную измерительную систему (например, лазерный интерферометр) или меру шага вдоль осей X или Y |
| \alpha_{x} , \alpha_{y} | Коэффициенты увеличения | Измерение мер типа A, C, ER или ES a. Использование лазерной измерительной системы (например, лазерный интерферометр) или меры шага вдоль осей X или Y | |
| Датчик положения (линейный энкодер, микрометрический винт, ....) | Dx, Dy | Цена деления в латеральном направлении | Эта характеристика задается производителем приборов e |
| xHYS | Гистерезис между двумя соседними профилями вдоль оси X | Измерение мер типа A, ER, E a или ES a | |
| yHYS | Гистерезис при перемещении вдоль оси Y | Измерение мер типа A, ER, E a или ES a | |
| Пространственные референтные данные (вертикальный компонент) | zFLT(X,Y) | Высотный компонент отклонения от плоскостности при движении в плоскости XY | Измерение оптической пластины в пределах всей измерительной поверхности |
| zSTR(X) | Высотный компонент отклонения от прямолинейности вдоль оси X | Измерение отклонения от прямолинейности оптической пластины в пределах всего диапазона измерения по оси X | |
| zSTR(Y) | Высотный компонент отклонения от прямолинейности вдоль оси Y | Измерение отклонения от прямолинейности оптической пластины в пределах всего диапазона измерения по оси Y | |
| Пространственные референтные данные (горизонтальный компонент) | \Delta_{PER} | Отклонение от перпендикулярности осей X, Y | Измерение мер ER2, ER3 или ES |
| ySTR(X) | Латеральная компонента Y отклонения от прямолинейности вдоль оси X (twist) | Измерение отклонения от прямолинейности оптической пластины в вертикальном положении на всем диапазоне X | |
| xSTR(Y) | Латеральная компонента X отклонения от прямолинейности вдоль оси Y (twist) | Измерение отклонения от прямолинейности оптической пластины в вертикальном положении на всем диапазоне Y | |
| Прибор | Ns | Статический шум f | Измерение в статике (датчик находится в контакте с поверхностью, но неподвижен) |
| Nd | Динамический шум f | Измерение оптической пластины вдоль осей X и Y | |
| Примечание — Комбинация одной из вышеупомянутых мер с X, Y, Z с поворотными столиками высокой точности позволяет калибровать многочисленные метрологические характеристики. a Не подходит для приборов, не имеющих компенсации дугообразного движения щупа (эти приборы обычно имеют небольшой вертикальный диапазон измерений). b На практике латеральное разрешение ограничено базовой длиной и шагом дискретизации. c Знание радиуса и угла конуса вершины щупа позволяет оценить предел передачи высоты. d Использование аналого-цифрового преобразователя (АЦП) высокого разрешения повышает вертикальную дискретизацию. e Уменьшенная базовая длина уменьшает ошибку, связанную с этой характеристикой. f Невозможно исключить шум измерения, тем не менее S-фильтр уменьшает его. | |||
ПРИМЕР ТЕХНИЧЕСКИХ ТРЕБОВАНИЙ К ПРИБОРУ
B.1 Характеристики, зависящие от латеральных характеристик сканирующей системы
Таблица B.1 содержит характеристики, зависящие от латеральных характеристик сканирующей системы.
Характеристики, зависящие от латеральных характеристик сканирующей системы
B.2 Характеристики, зависящие от ощупывающей системы
Таблица B.2 содержит характеристики, зависящие от ощупывающей системы.
B.3 Характеристики, зависящие от прибора
Для обеспечения того, чтобы неопределенность измерений соответствовала ожидаемой точности, для пространственных измерений должно быть измерено соответствующее количество профилей. Кроме того, рекомендуется изолировать прибор от внешних вибраций.
Для получения более подробной информации о модели матрицы GPS (см. ISO/TR 14638).
C.2 Информация о ГОСТ Р ИСО 25178-701 и его использовании Стандарт определяет характеристики материальных мер, которые используются в качестве эталонных мер для приборов измерения пространственной текстуры поверхности.
Этот стандарт является общим стандартом GPS, который влияет на звено 6 цепи стандартов на текстуру пространственной поверхности, как графически показано на рисунке C.1.
Рисунок C.1 — Положение стандарта в матричной модели GPS
C.4 Связанные международные стандарты
Связанные международные стандарты относятся к цепочкам стандартов, указанных на рисунке C.1.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ И МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального и межгосударственного стандарта |
| ISO 3274 | - | <*> |
| ISO 5436-1:2000 | - | <*> |
| ISO 5436-2 | - | <*> |
| ISO 12085 | - | <*> |
| ISO 12179:2000 | NEQ | ГОСТ Р 8.651-2009 «ГСИ. Приборы контактные (щуповые) для измерений шероховатости поверхности. Метод калибровки» |
| ISO/TS 12181-1 | - | <*> |
| ISO/TS 12780-1 | - | <*> |
| ISO/TS 12781-1 | - | <*> |
| ISO/TS 14253-2 | - | <*> |
| ISO 25178-2 | IDT | ГОСТ Р ИСО 25178-2-2014 «Геометрические характеристики изделий (GPS). Структура поверхности. Ареал. Часть 2. Термины, определения и параметры структуры поверхности» |
| ISO 25178-601 | - | <*> |
| ISO/IEC Guide 99:2007 | - | <*> |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT — идентичный стандарт; - NEQ — неэквивалентный стандарт. | ||
| УДК 389.14:006.354 | ОКС 17.040.20 |
| Ключевые слова: текстура поверхности, пространственный метод, эталонные материальные меры, калибровка, метрологические характеристики, измеряемые параметры | |